
化学反応・表面の課題から探す
| 困りごと | 課題 |
|---|---|
| 錆びる・腐食する・接点が傷む | 錆びる・腐食するコネクターの接触不良を防ぎたい電子機器を防水・防じんにしたい |
| 剥がれる・くっつかない・仕上がりが悪い | 塗装・めっきが剥がれる塗装の仕上がり不良(ゆず肌・タレ・ブツ)を減らしたい樹脂と金属をしっかり接合したい |
| 水や油をはじきたい・規制物質を減らしたい | 撥水・防汚・防曇を持たせたいPFAS・鉛を使わずに作りたい人や食品に触れても安全にしたい |
| 洗っても汚れが残る・異物やバリが残る | 部品の洗浄不良(油・残渣)を減らしたい異物が混入するバリを出さない・バリ取りを減らしたい |
| 薬品・熱・反応で変わる | 紫外線・薬品で劣化する電池の劣化を抑えたいラボの条件を量産に移せない分解・リサイクルしやすくしたい |
課題ごとの解決技術は、下の「化学反応・表面の課題と、解決する技術」にまとめています。
部品が錆びる、塗装やめっきが剥がれる、接着してもすぐ外れる、洗ったはずなのに油が残って塗料をはじく、水滴やくもりが取れない。こうした困りごとは、材料の中身ではなく、表面で起きる化学反応や、表面の状態が原因になっていることがよくあります(編集部の解説)。
このページは、表面の問題に向き合う技術者のための入口です。表面の性能はとても薄い層で決まること、反応は水・酸素・温度で速さが変わることを押さえたうえで、腐食・防錆、表面処理、接着・密着、濡れ(撥水・親水)、洗浄・コンタミの5つのテーマごとに、しくみと注意点をまとめました。最後に、関係する課題・技術・製品のページへつないでいます。
この分野で扱うテーマ
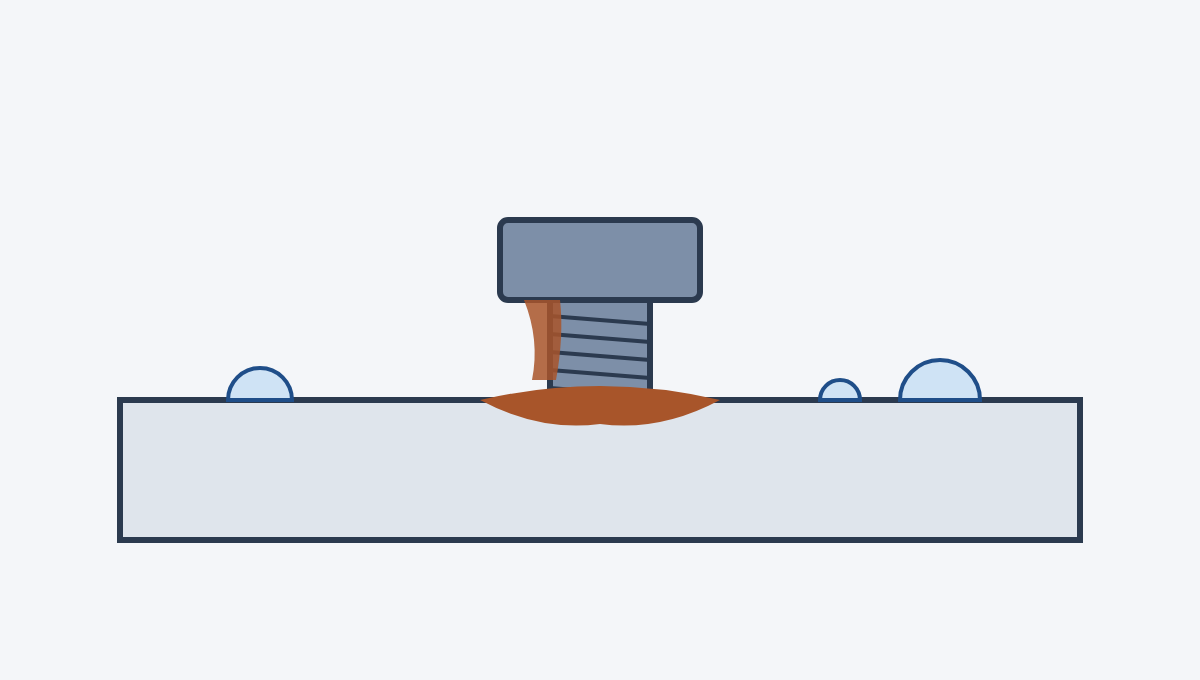 腐食・防錆水と酸素と塩分で進む、金属の反応
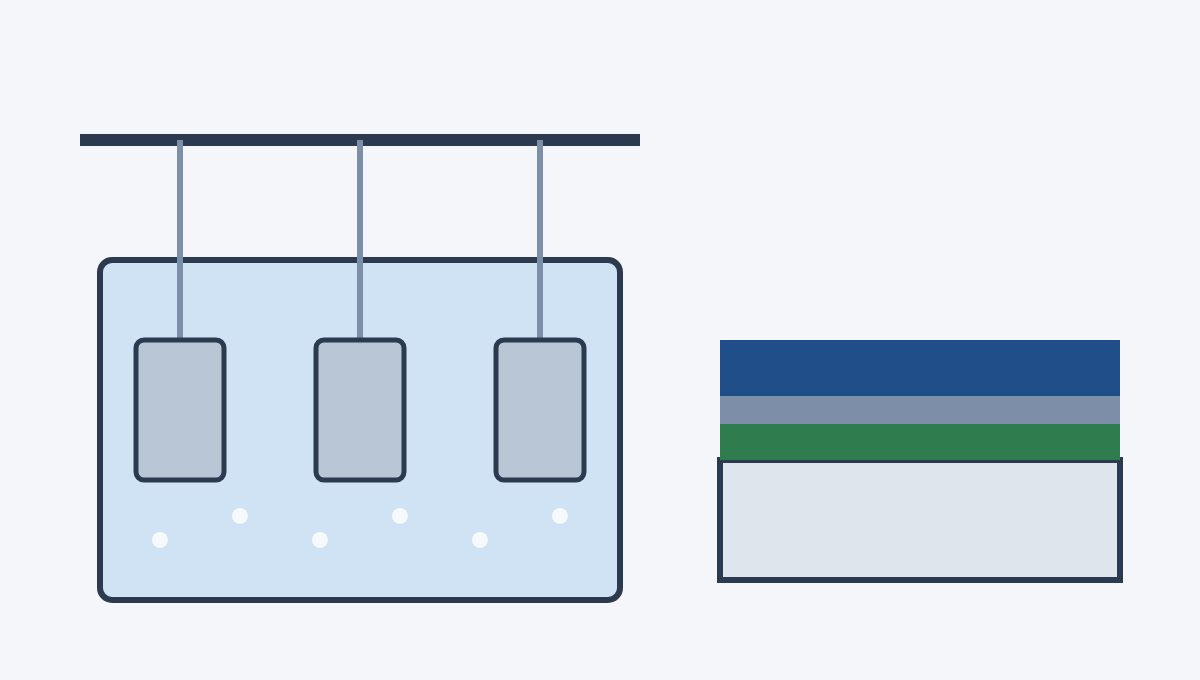 表面処理(めっき・塗装・化成処理)表面に膜を足す・性質を変える
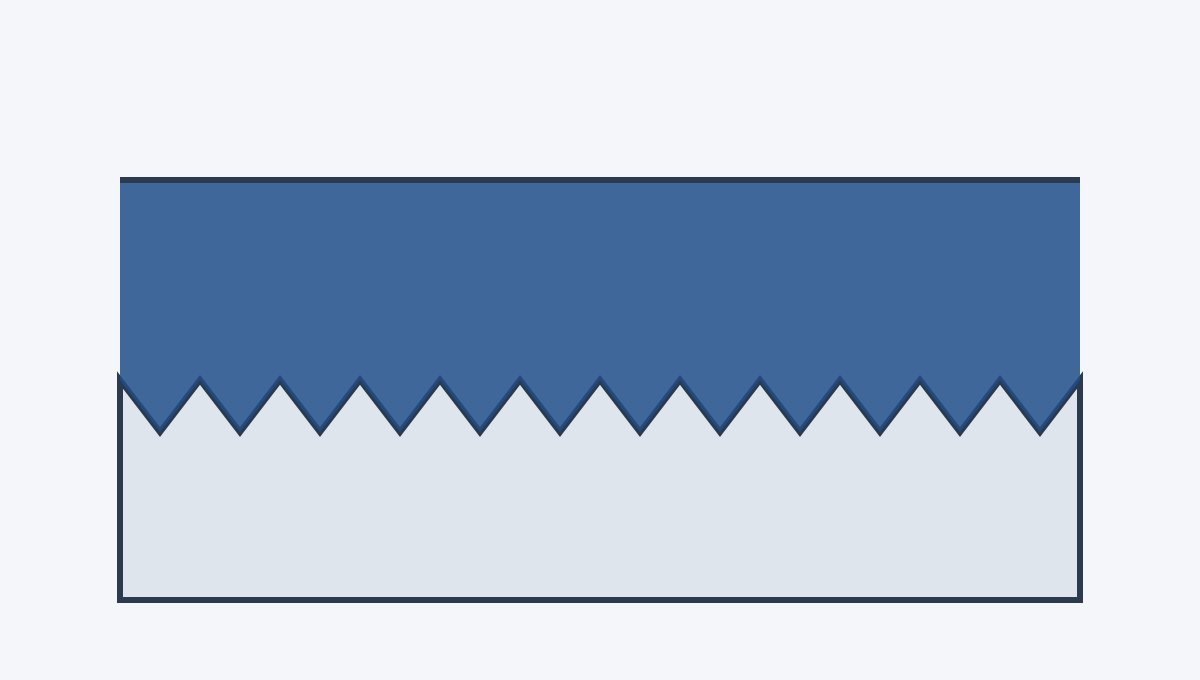 接着・密着くっつく力と、剥がそうとする力
 濡れ(撥水・親水)はじくか、なじむか
 洗浄・コンタミ油・粒子・汚れを残さない
イラストはAI(Claude)で作成したイメージです。
基本の考え方
表面の性能は、とても薄い層で決まる
表面の困りごとを左右する層は、思っているよりずっと薄いものです。旭化成エンジニアリングの解説では、ステンレス鋼の耐食性は表面にできる10nm程度の薄い不働態皮膜によるものとされています。フォスターの解説は、接点の表面の酸化皮膜などは数nm〜数十nmの厚さでも高い抵抗を示す場合があるとしています。宮城県産業技術総合センターの研究は、洗浄の目安を接触角60°(残存汚れ膜厚が平均3nmのレベル)に置いています。めっきの膜は、それよりずっと厚く、大阪産業技術研究所が亜鉛めっきの建築金物を測った例では6.5〜7.5μmでした。
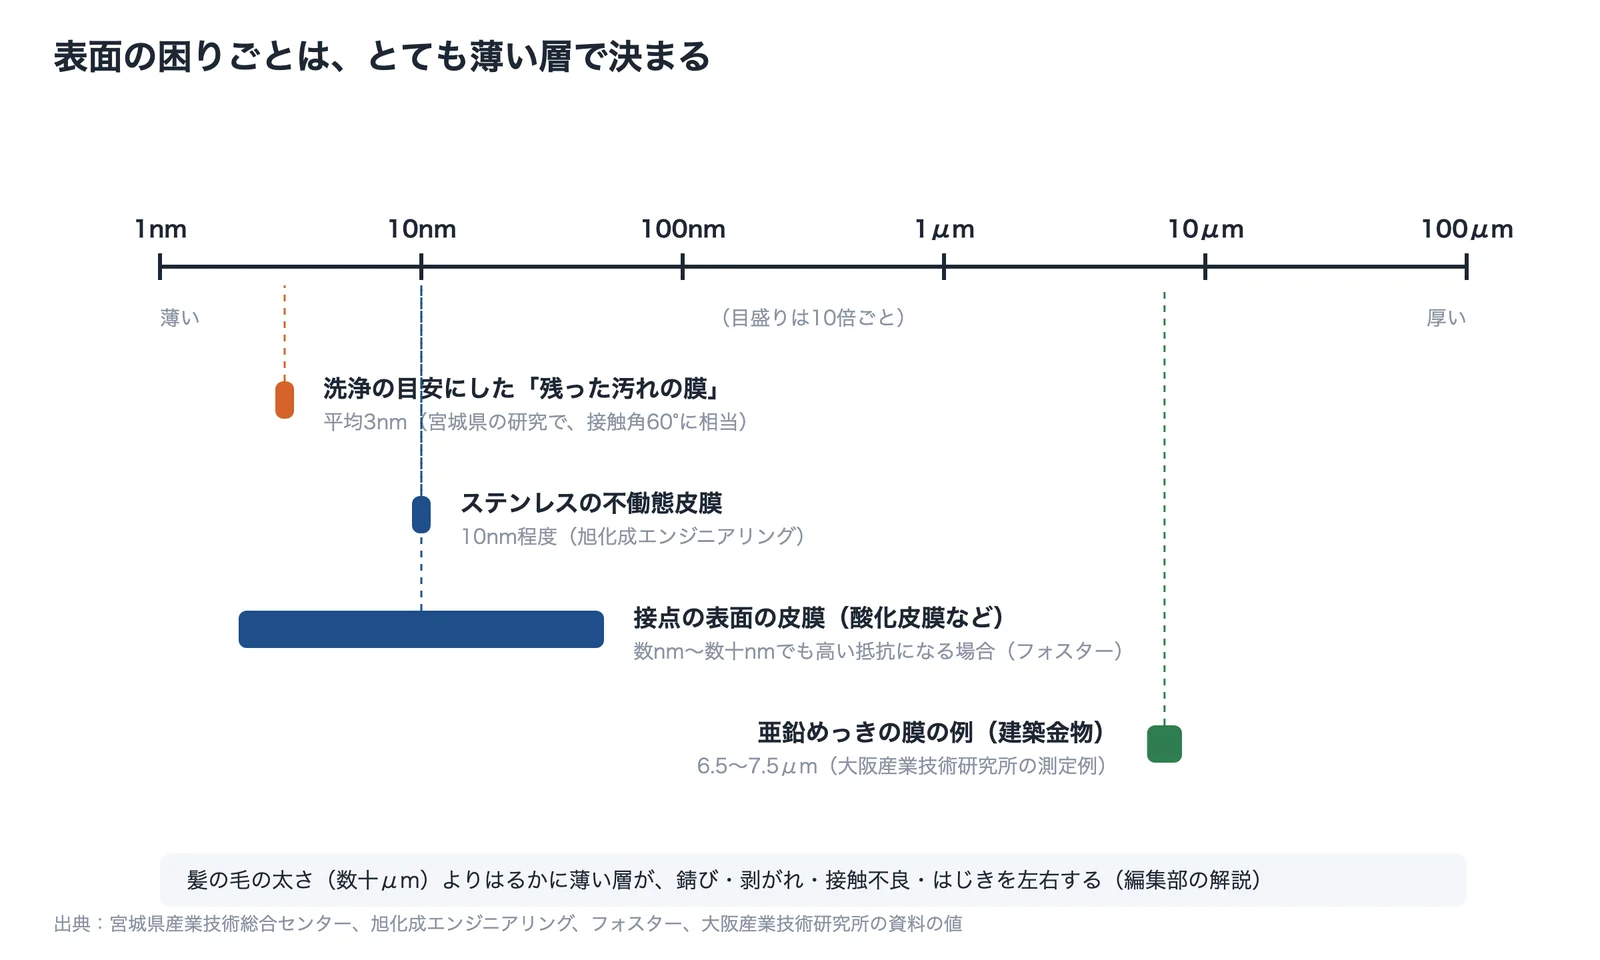
出典:宮城県産業技術総合センター・旭化成エンジニアリング・フォスター・大阪産業技術研究所の資料の値をもとに AI(Claude)で作成
出典:化学装置材料の基礎講座 第5回|旭化成エンジニアリング、接触抵抗とは|メカニズムと低減設計|フォスター、製造現場で可能な洗浄度評価方法の開発(研究報告 No.15、2017年)|宮城県産業技術総合センター、テクニカルシート No.19-28「蛍光X線膜厚計」|大阪産業技術研究所
金属の腐食は、表面にできる小さな電池
名古屋工業大学の川崎晋司氏の解説によると、鉄がイオンになって水に溶け出すときに電子が生じ、その電子を使って水の中の酸素が還元されます。このとき電子は鉄の中を移動し、鉄の内部に電流が流れます。この状態を局部電池と呼びます。鉄が錆びるには水と酸素の両方が必要で、真水よりも塩水のほうが錆びる速さは大きくなります。
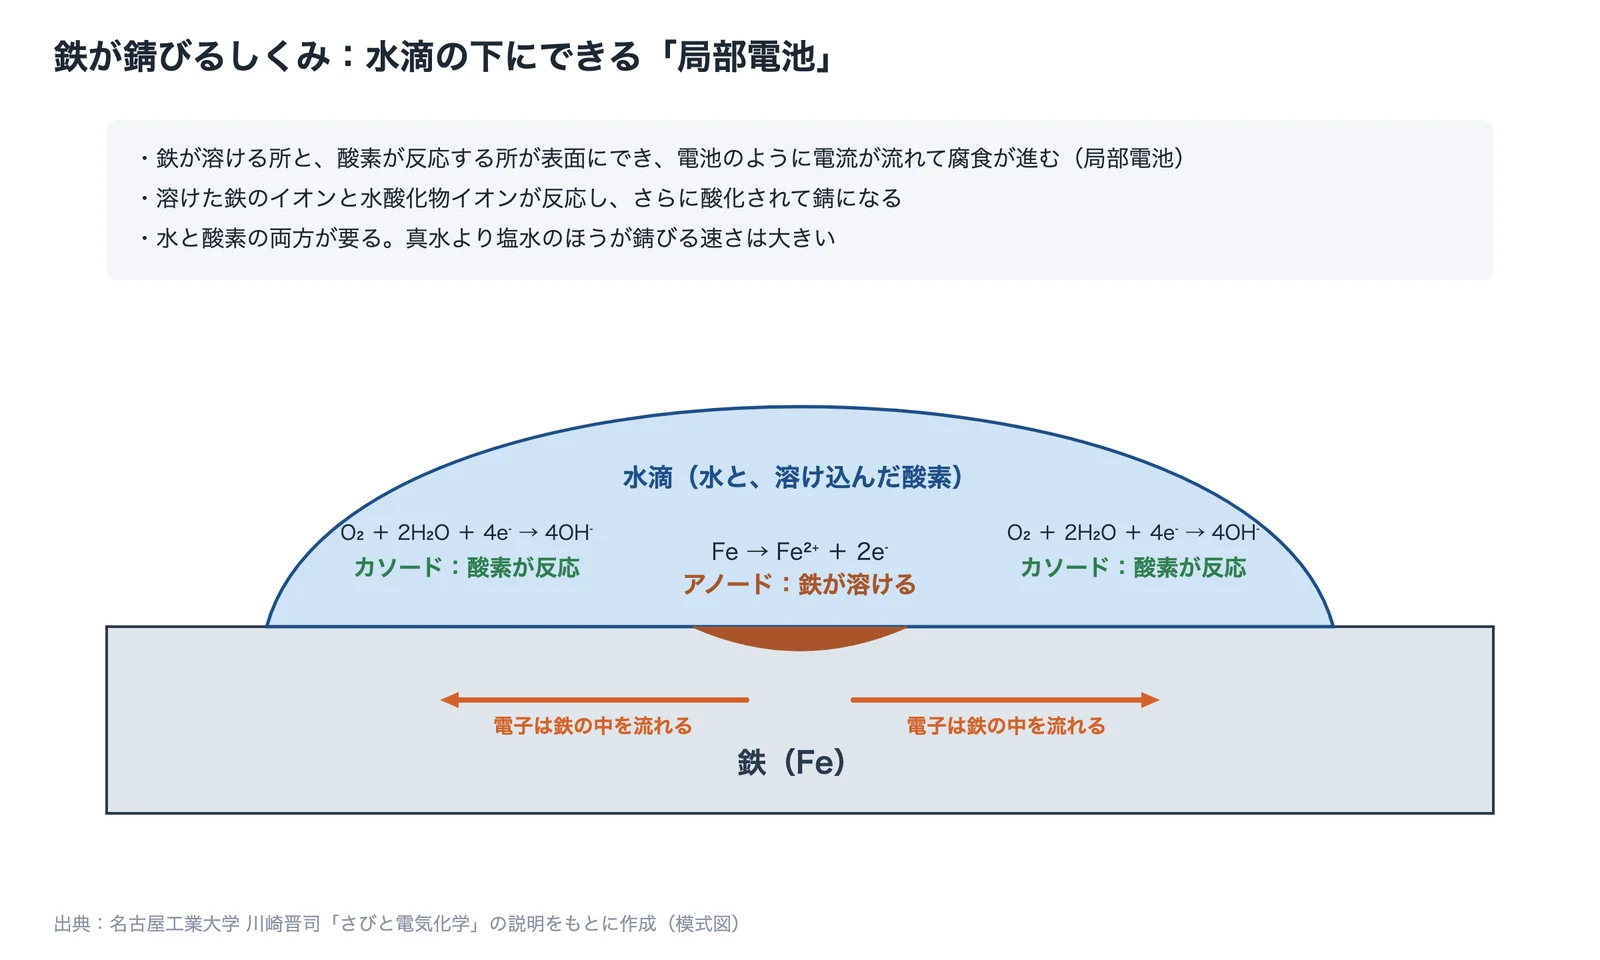
出典:名古屋工業大学 川崎晋司「さびと電気化学」をもとに AI(Claude)で作成
出典:さびと電気化学-金属の腐食のメカニズム|名古屋工業大学 川崎晋司
反応は、温度が上がると速くなる
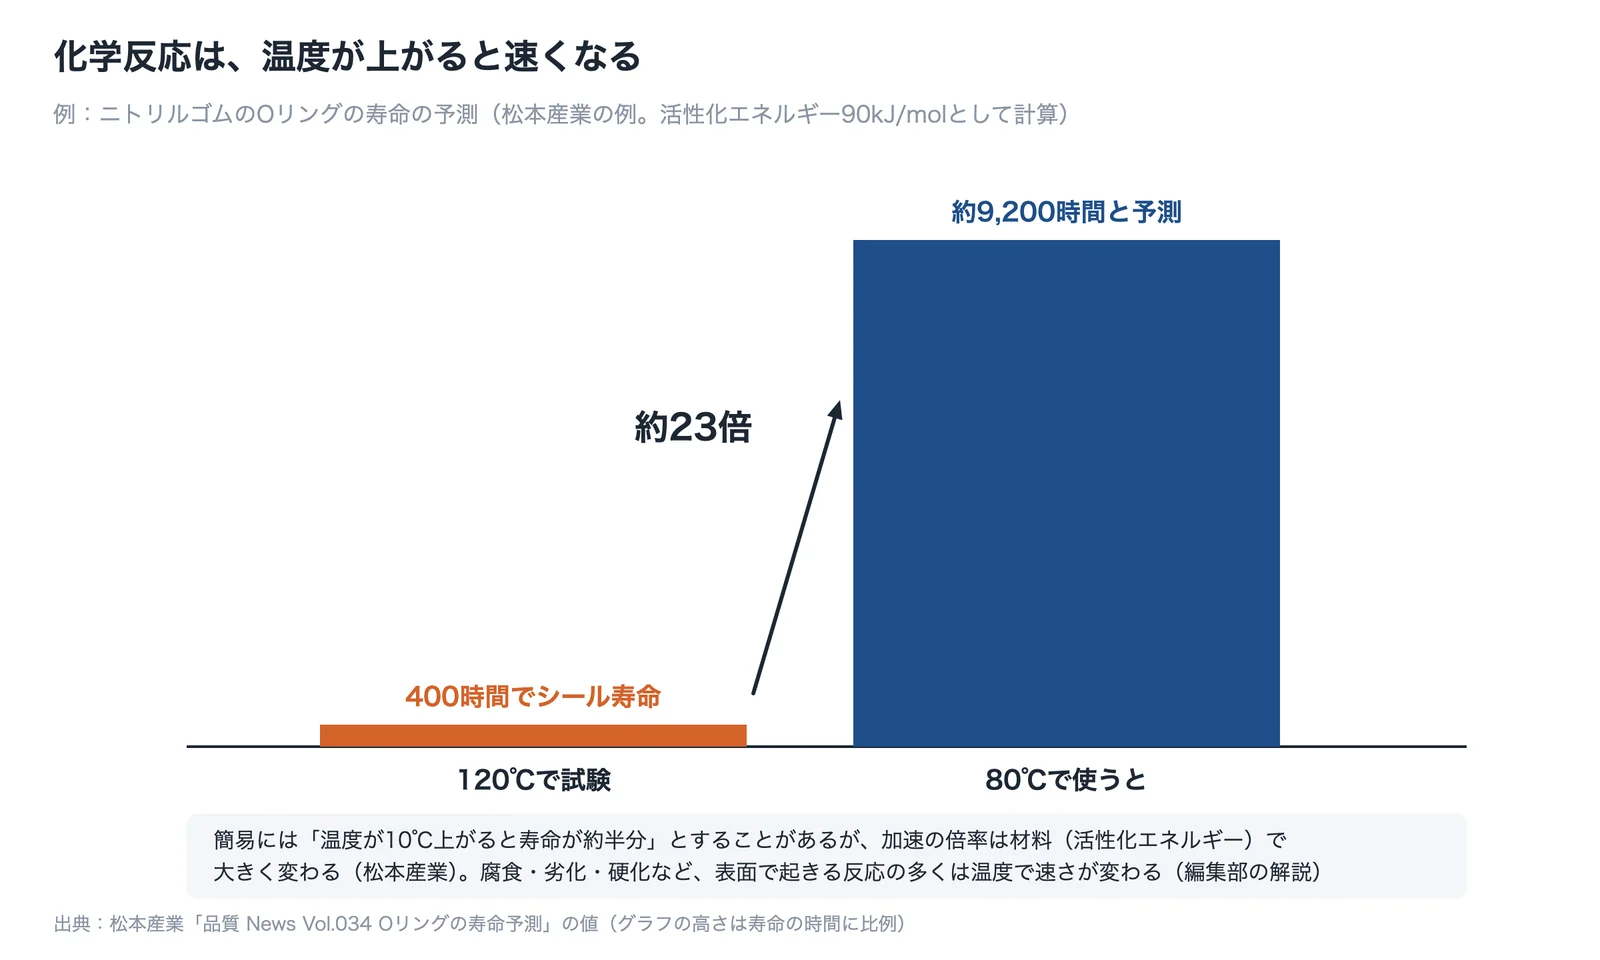
腐食・劣化・硬化など、表面や材料で起きる反応の多くは、温度が上がると速くなります(編集部の解説)。松本産業は、ニトリルゴムの O リングが120℃の試験で400時間でシール寿命に達した結果から、活性化エネルギーを90kJ/molとして加速倍率を約23倍とし、80℃での寿命を約9,200時間と予測する例を示しています。簡易的には「温度が10℃上がると寿命が約半分」とすることがありますが、加速の倍率は材料で大きく変わるとしています。
出典:松本産業「品質 News Vol.034」の値をもとに AI(Claude)で作成
出典:品質 News Vol.034「O リングの寿命予測」(2026年5月)|松本産業
表面の設計の進め方
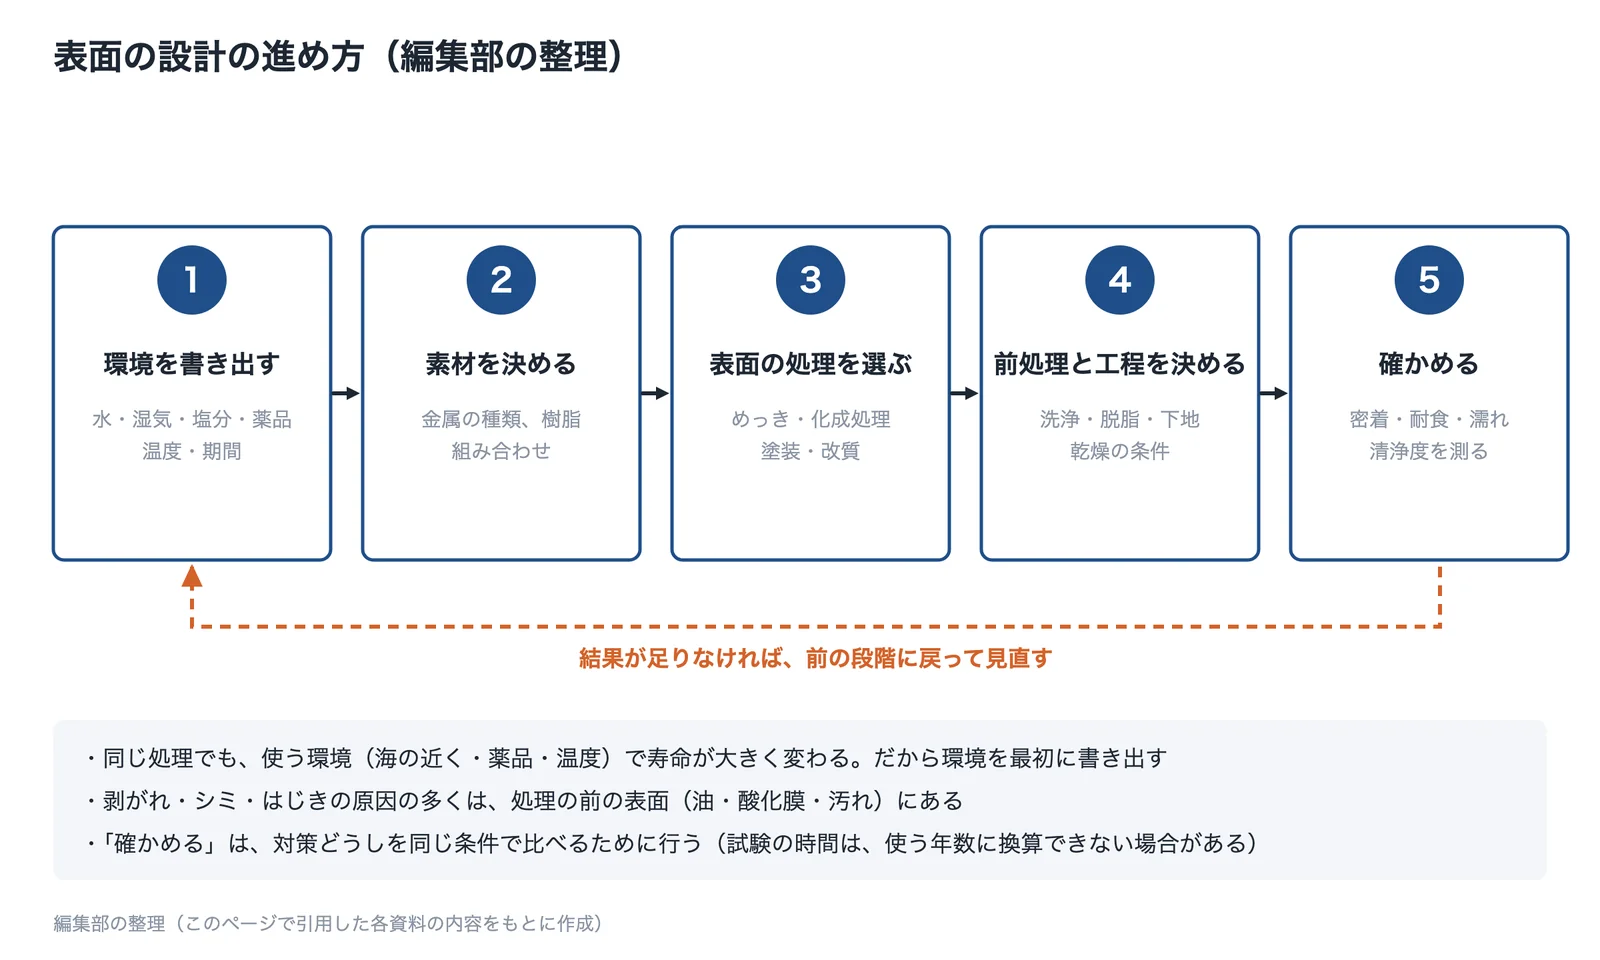
表面の対策は、使う環境を先に書き出し、素材と処理を選び、処理の前の表面を整えてから、測って確かめると、筋道立てて進められます(編集部の整理)。
出典:この記事の内容をもとに AI(Claude)で作成
- 環境を書き出す:水・湿気・塩分・薬品・温度・使う年数を整理します。同じ処理でも、環境で寿命が大きく変わります。
- 素材を決める:金属の種類、樹脂、組み合わせる相手の材料を決めます(異なる金属の組み合わせは「腐食・防錆」の節)。
- 表面の処理を選ぶ:めっき・化成処理・塗装・表面改質から、目的に合うものを選びます(「表面処理」の節)。
- 前処理と工程を決める:洗浄・脱脂・下地処理・乾燥の条件を決め、ばらつかないように管理します(「接着・密着」「洗浄・コンタミ」の節)。
- 確かめる:密着・耐食・濡れ・清浄度を測り、対策どうしを同じ条件で比べます(「測る・確かめる」の節)。
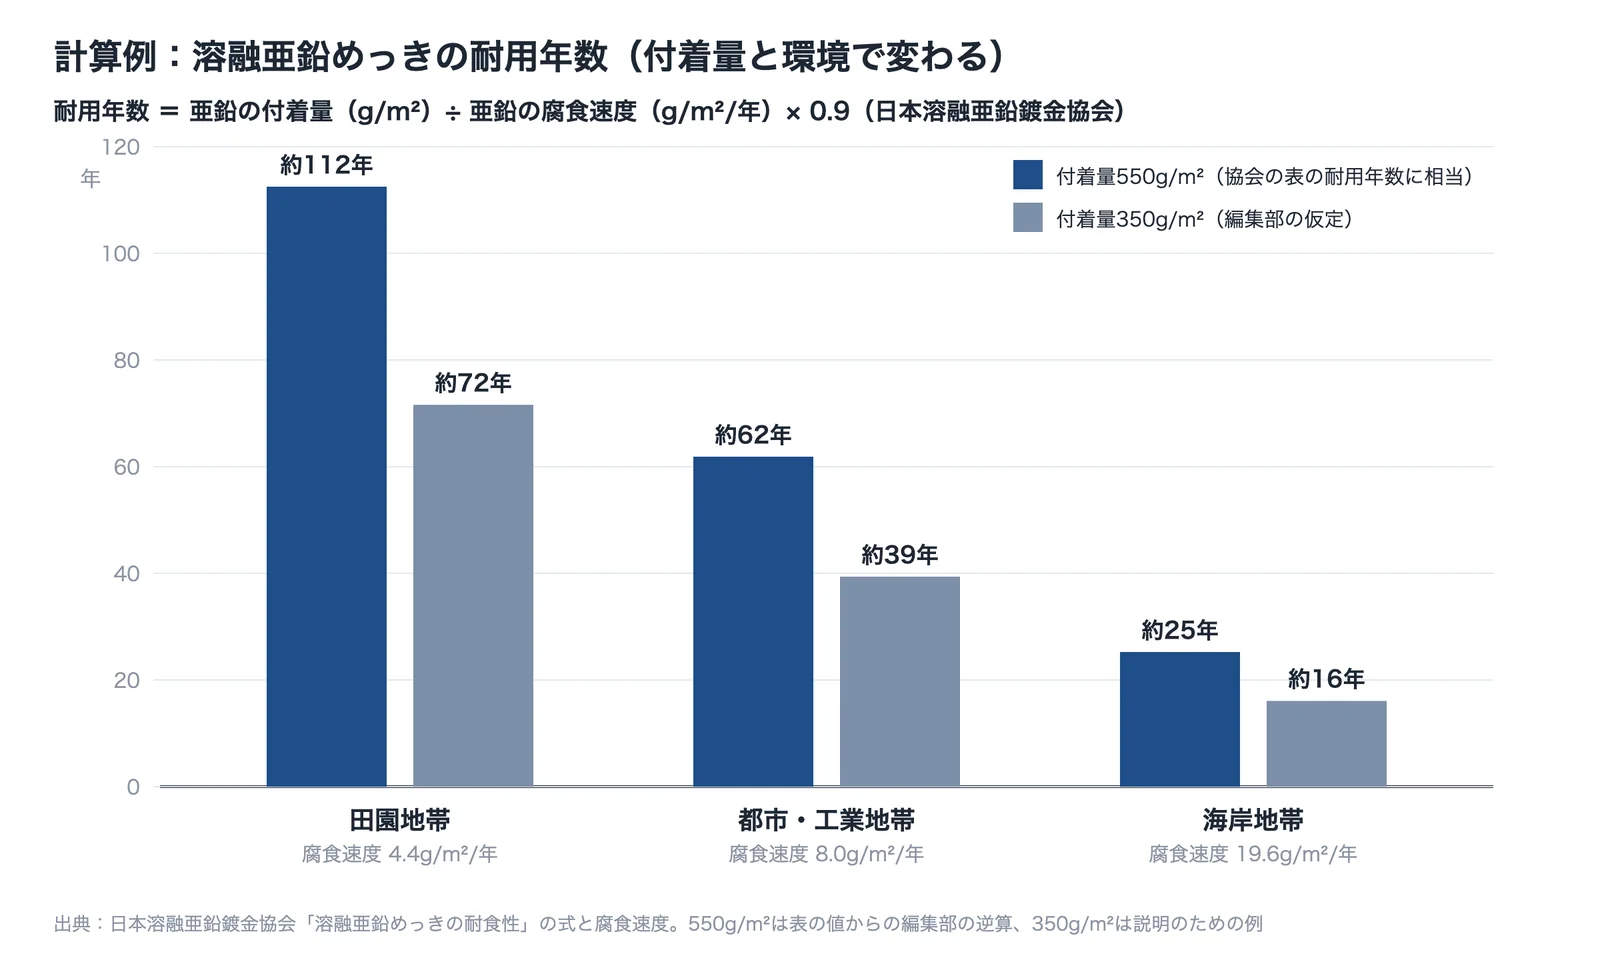
計算例:溶融亜鉛めっきの耐用年数
日本溶融亜鉛鍍金協会は、大気中の溶融亜鉛めっきの耐用年数を「亜鉛の付着量 ÷ その環境での亜鉛の腐食速度 × 0.9」で計算できるとし、平均の腐食速度を田園地帯4.4、都市・工業地帯8.0、海岸地帯19.6(g/m²/年)、耐用年数をそれぞれ113年・62年・25年としています。この耐用年数は、付着量550g/m²で計算した値にあたります(編集部の逆算)。仮に付着量を350g/m²にすると、田園地帯で約72年、都市・工業地帯で約39年、海岸地帯で約16年になります。海岸地帯では、同じ付着量でも田園地帯の4分の1以下の年数です(数値は説明のための例です。実際の年数は、場所の条件や部材の形で変わります)。
出典:日本溶融亜鉛鍍金協会「溶融亜鉛めっきの耐食性」の式と腐食速度をもとに AI(Claude)で作成
腐食・防錆
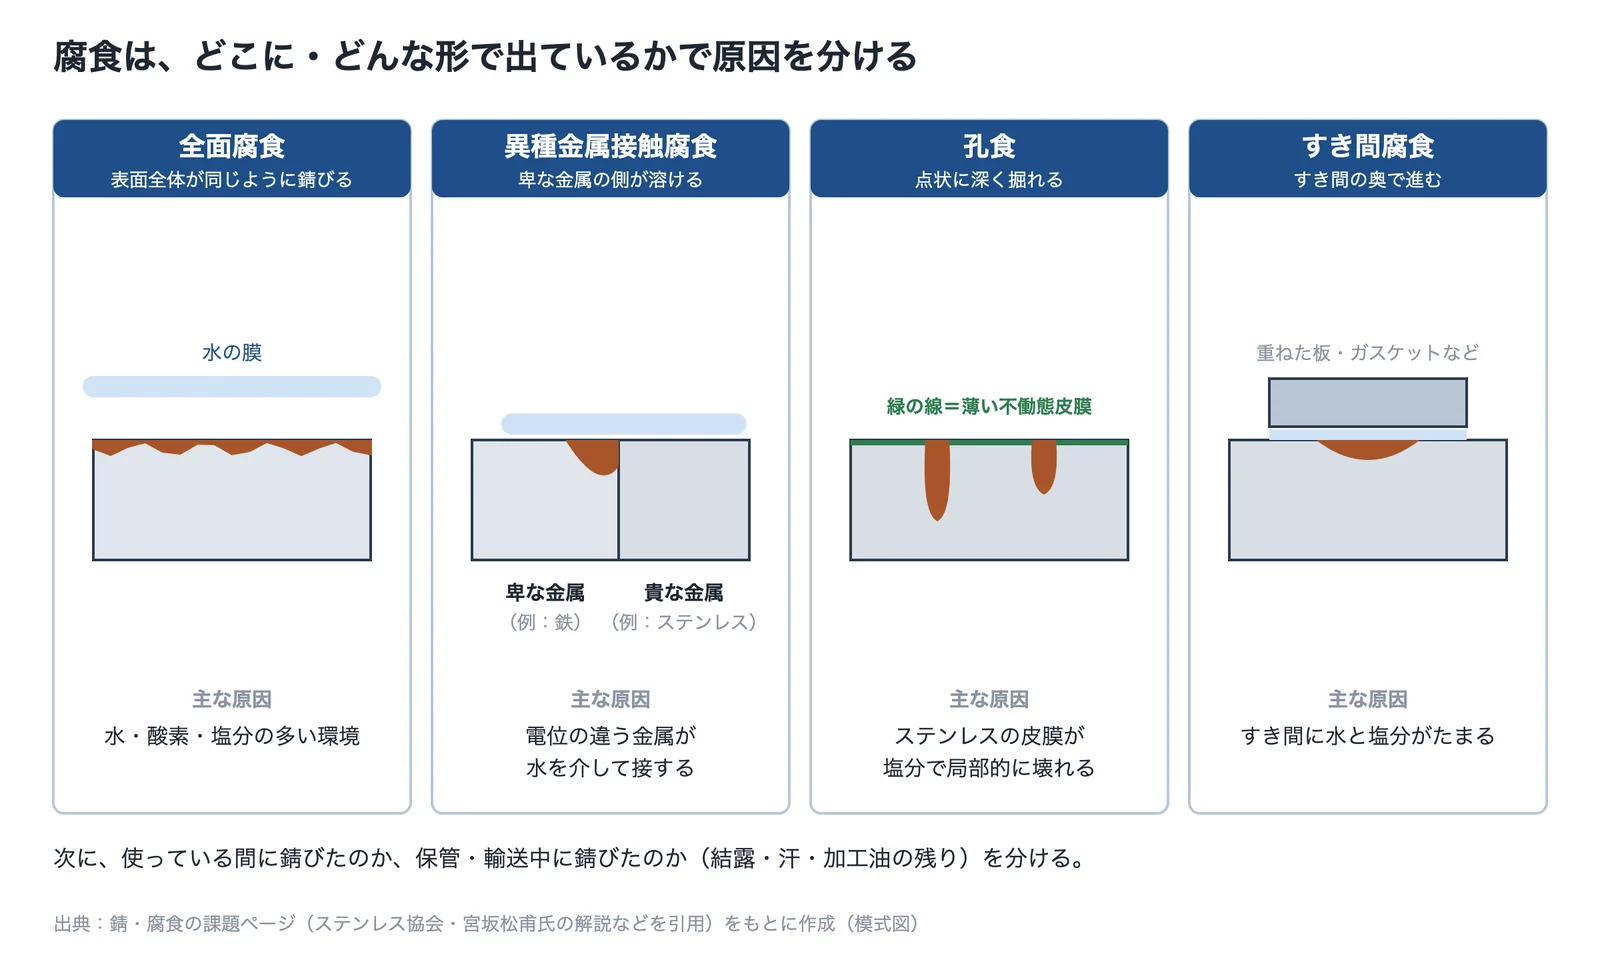
腐食は、どこに、どんな形で出ているかで原因を分けます。表面全体が錆びるなら水と酸素・塩分の多い環境、異なる金属の接する所なら異種金属接触腐食、点状の深い孔ならステンレスの孔食、すき間の奥ならすき間腐食を疑います。使っている間に錆びたのか、保管・輸送中に錆びたのかも分けて考えます(課題ページ「錆びる・腐食する」の整理)。
出典:ステンレス協会・宮坂松甫氏の解説をもとに AI(Claude)で作成
異なる金属を組み合わせるとき
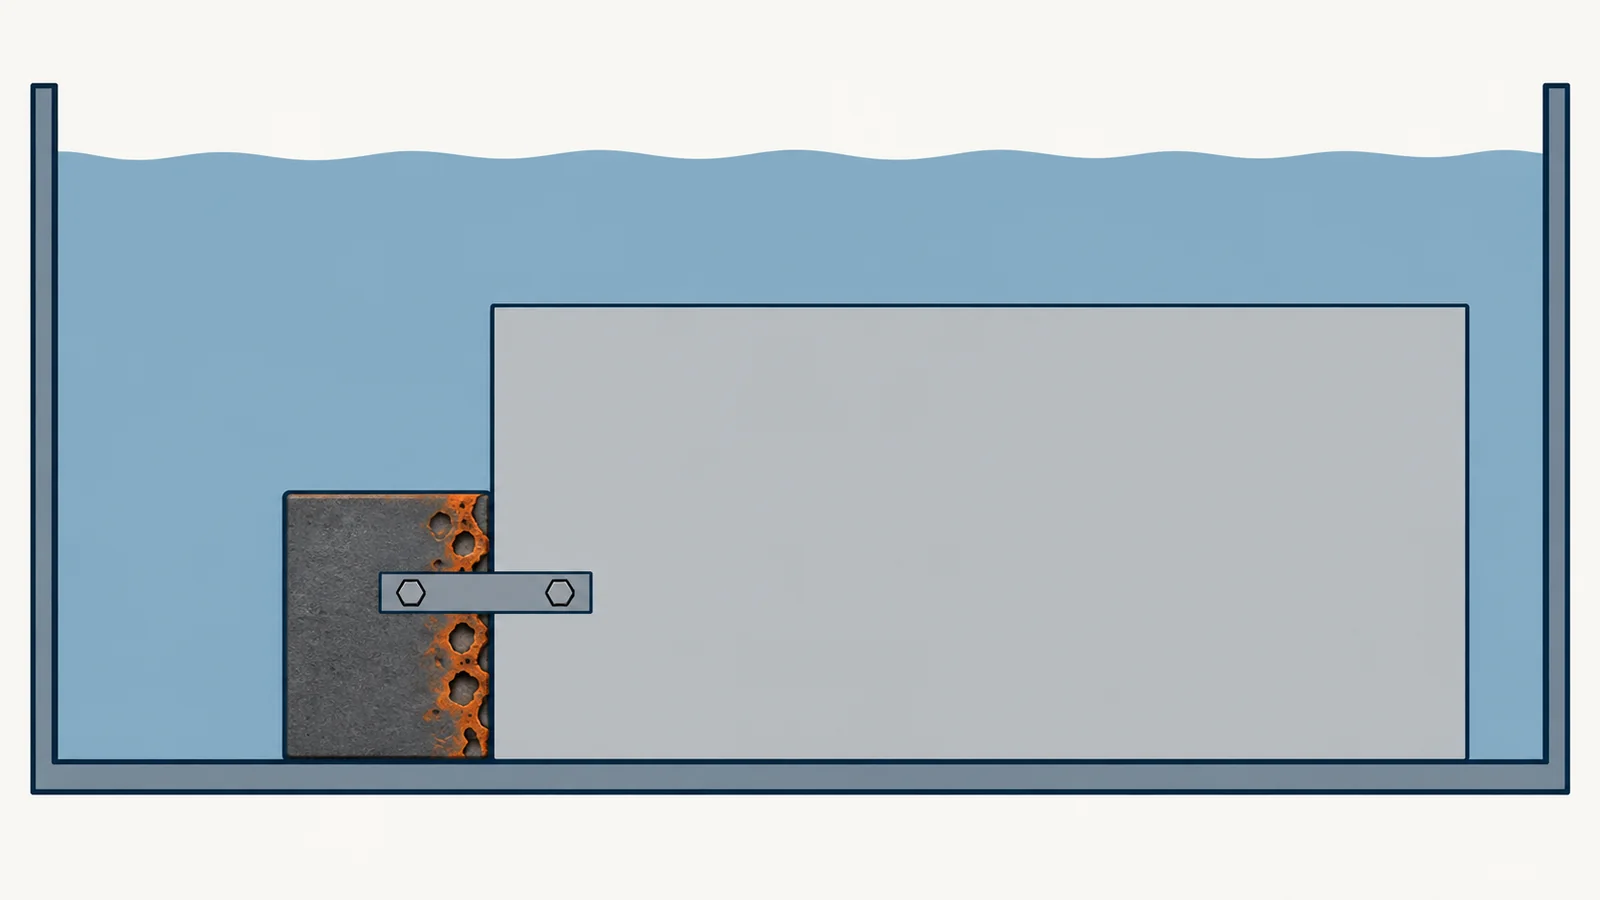
電位の異なる金属が水などを介して電気的につながると、電位の低い(卑な)金属の腐食が速くなります。宮坂松甫氏の解説(材料と環境)は、影響を減らすうえで最も重要なのは、カソードとアノードの面積比を小さくすることだとしています。鋳鉄とステンレス鋼(SUS304)を組み合わせて海水に98日間浸した実験では、面積比が大きくなるほど鋳鉄の腐食は深くなり、自然海水の中では最大5.2mm(年19mmの速さに相当)に達しました。
ステンレスも錆びる
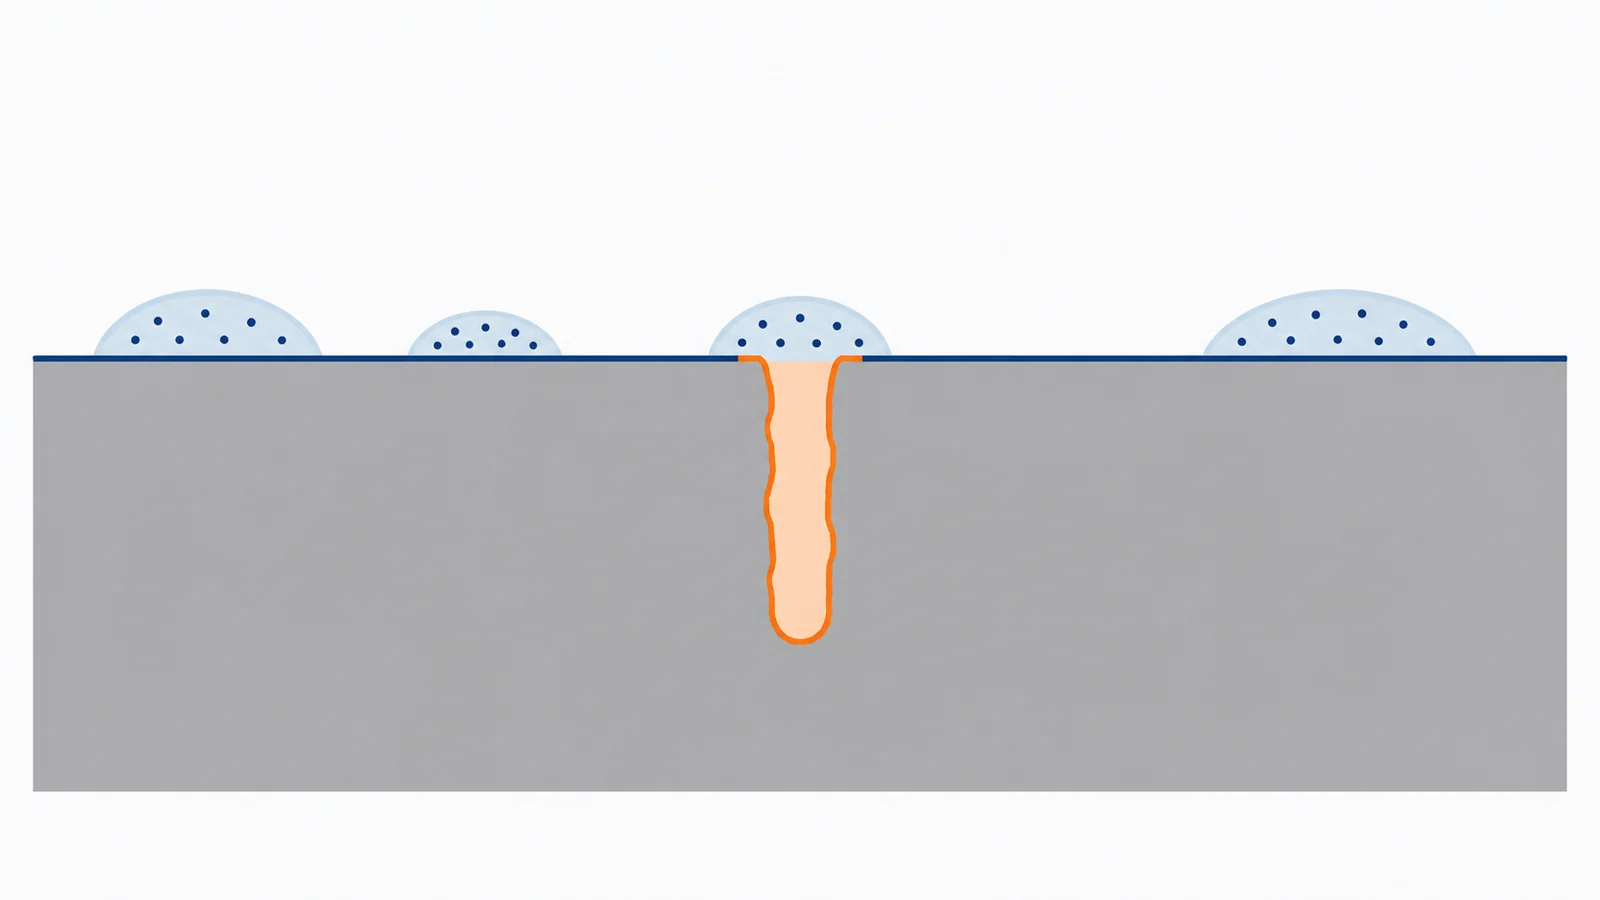
ステンレス協会によると、塩素イオンなどを含む環境では不働態皮膜が局部的に壊れ、その部分から腐食が進みます。旭化成エンジニアリングの解説では、皮膜をつくる主な成分はクロムとモリブデンで、モリブデンを約2%含む SUS316 は SUS304 より耐食性が高くなります。ただし、SUS316 にしても SUS304 に起きた局部腐食をすべて解決できるわけではないとしています。
出典:異種金属接触腐食の機構と対策(材料と環境 72巻8号、宮坂松甫)、ステンレスの耐食性と腐食現象について|ステンレス協会、化学装置材料の基礎講座 第5回|旭化成エンジニアリング
腐食による損失は大きく、日本防錆技術協会と腐食防食学会の調査では、2015年の日本の腐食コストは Uhlig 方式で約4兆3千億円(国民総所得の0.78%)と報告されています。
対策の選び方(耐食材料・めっき・塗装・防錆油・電気防食)は課題ページ「錆びる・腐食する」、接点の腐食は「コネクターの接触不良を防ぎたい」、電子機器の中に水を入れない方法は「電子機器を防水・防じんにしたい」で解説しています。
表面処理(めっき・塗装・化成処理)
表面処理は、表面に膜を足す方法(めっき・塗装・コーティング)、表面を反応させて薄い膜にする方法(化成処理)、表面の性質を変える方法(表面改質)に分けて考えると整理しやすくなります。防錆・硬さ・接点・見た目・はじきなど、目的に合わせて選びます(編集部の整理)。
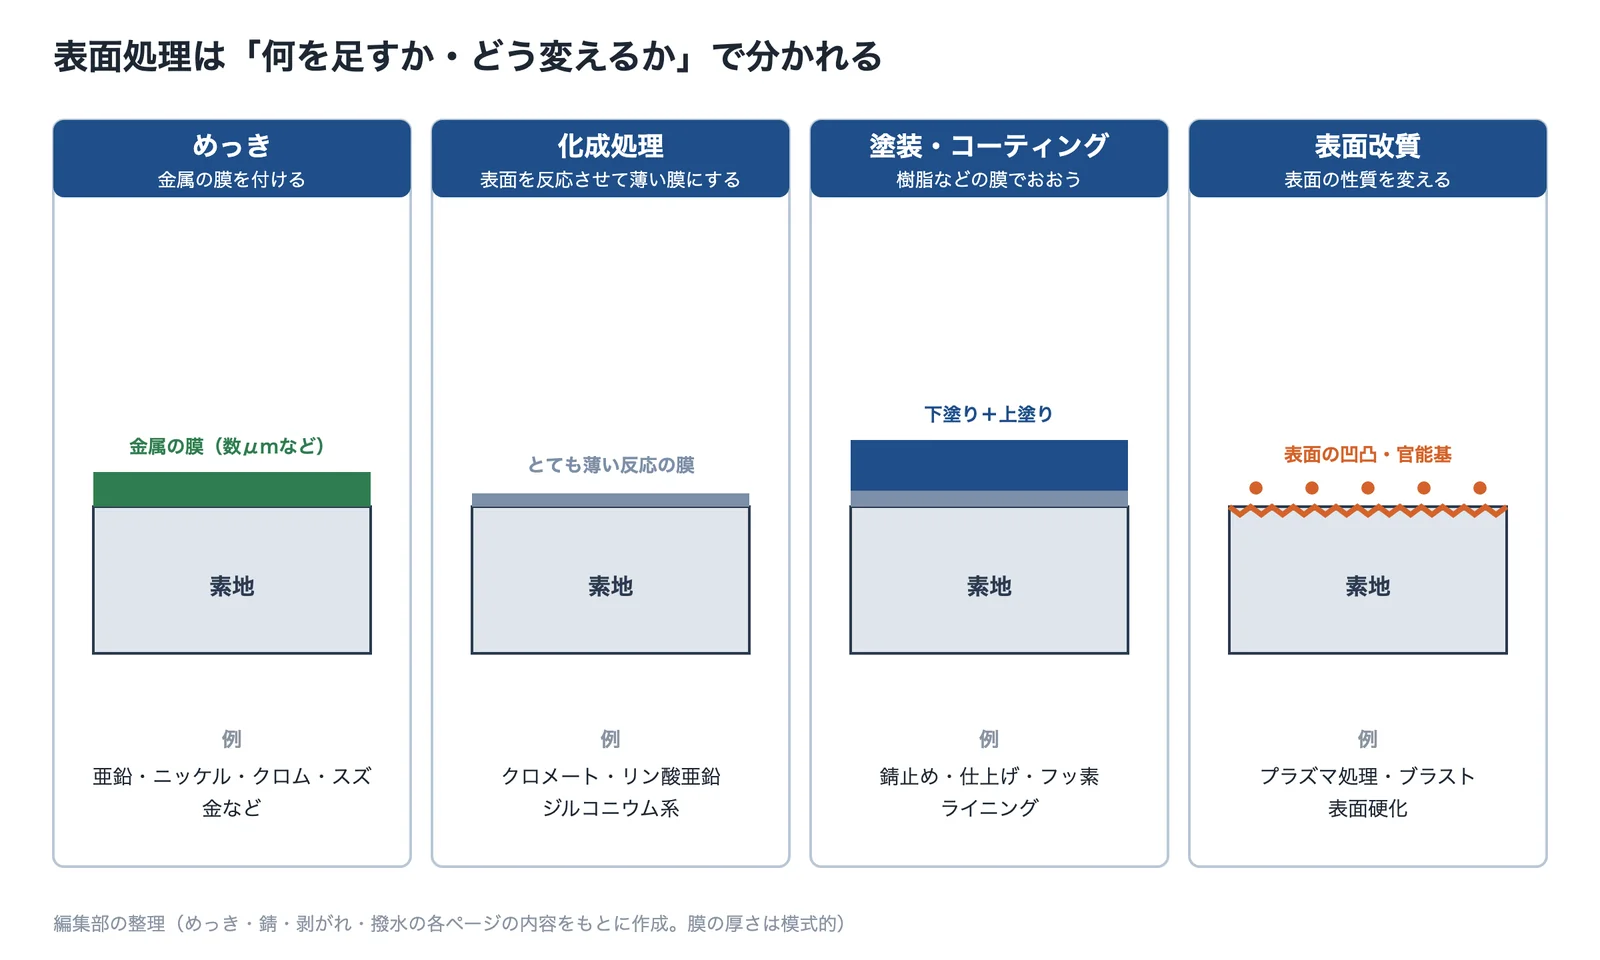
出典:この記事の内容をもとに AI(Claude)で作成
電気めっきと無電解めっき
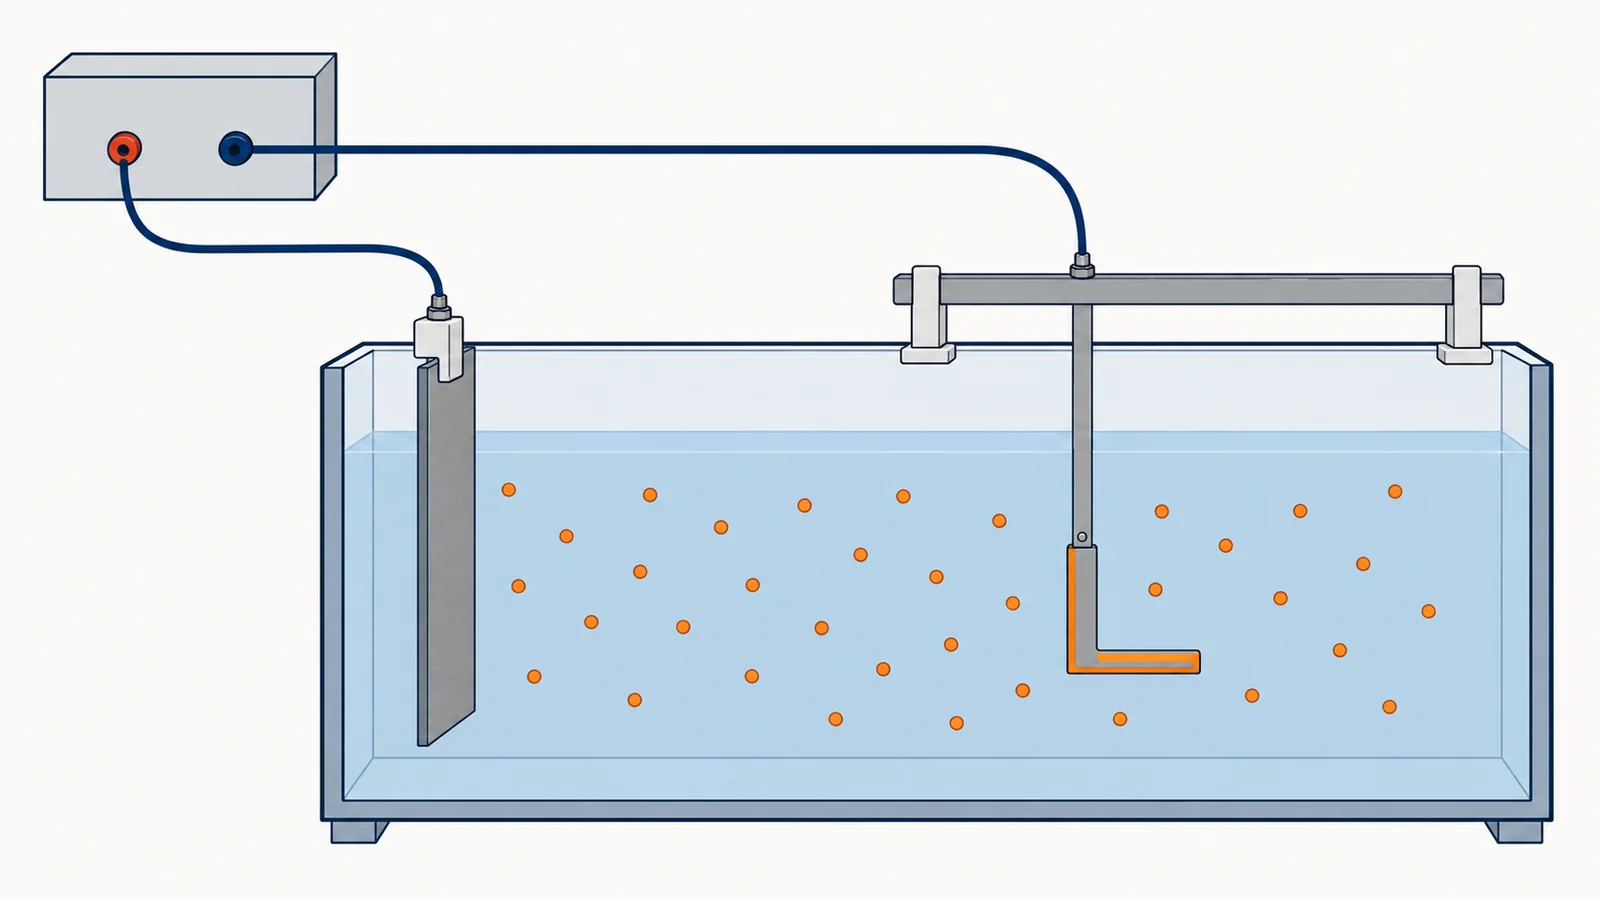
めっきは、液の中の金属イオンを品物の表面で金属に戻して膜にする技術です。電気めっきは品物を陰極にして電流で付けます(エプテックの解説)。茨城県工業技術センターの研究報告は、無電解ニッケル-りんめっきを還元剤で析出させる方法とし、電気めっきに比べて均一析出性・耐摩耗性・耐食性に優れる一方、液の寿命が短い、析出速度が遅いという問題があるとしています。北海道立工業試験場の報告は、無電解ニッケルは素材の形状に影響されず膜厚が均一で、不導体にもめっきできるとしています。
出典:無電解ニッケルめっき|エプテック、研究報告 第14号「合金めっき浴の改善」|茨城県工業技術センター、報告 No.294(1995)「無電解ニッケルめっきに関する研究(第4報)」|北海道立工業試験場
亜鉛めっきの上のクロメート
電気亜鉛めっきの上には、白錆を防ぐクロメート(化成処理)を重ねます。大阪府立産業技術総合研究所のセミナー資料の表(全国鍍金工業組合連合会『電気めっきガイド』より)では、白錆が出るまでの時間は、光沢(外観型)の24時間までから、緑色の400〜500時間まで、種類で大きく違います(6価クロメートの値)。埼玉県産業技術総合センターの報告は、6価クロムが RoHS 等で世界的に規制対象となり、3価クロメートが自動車部品関連を中心に生産量を増やしているとしています。
出典:技術セミナー資料「亜鉛めっきのクロメート処理の現状と将来」(表は全国鍍金工業組合連合会『電気めっきガイド』より)|大阪府立産業技術総合研究所、研究報告 第4巻(2006)「亜鉛めっき用3価クロメートの耐食性の向上に関する研究」|埼玉県産業技術総合センター
めっきの種類と前処理は技術ページ「めっき(電気めっき・無電解めっき)」、摺動部の硬い膜は「DLC・低摩擦コーティング」、塗装の外観の不良は課題ページ「塗装の仕上がり不良(ゆず肌・タレ・ブツ)を減らしたい」、規制物質を使わない処理は「PFAS・鉛を使わずに作りたい」で解説しています。
接着・密着
塗膜・めっき・接着剤は、素地にしっかりくっついていてはじめて役割を果たします。金属の上のめっきでは素地とめっきの原子どうしが直接結びつき、樹脂の上では表面を粗くして皮膜を凹凸に食い込ませる「アンカー効果」で密着を確保します。剥がれは、剥がそうとする力が、くっつく力を上回ったときに起きます(課題ページ「塗装・めっきが剥がれる」の整理)。
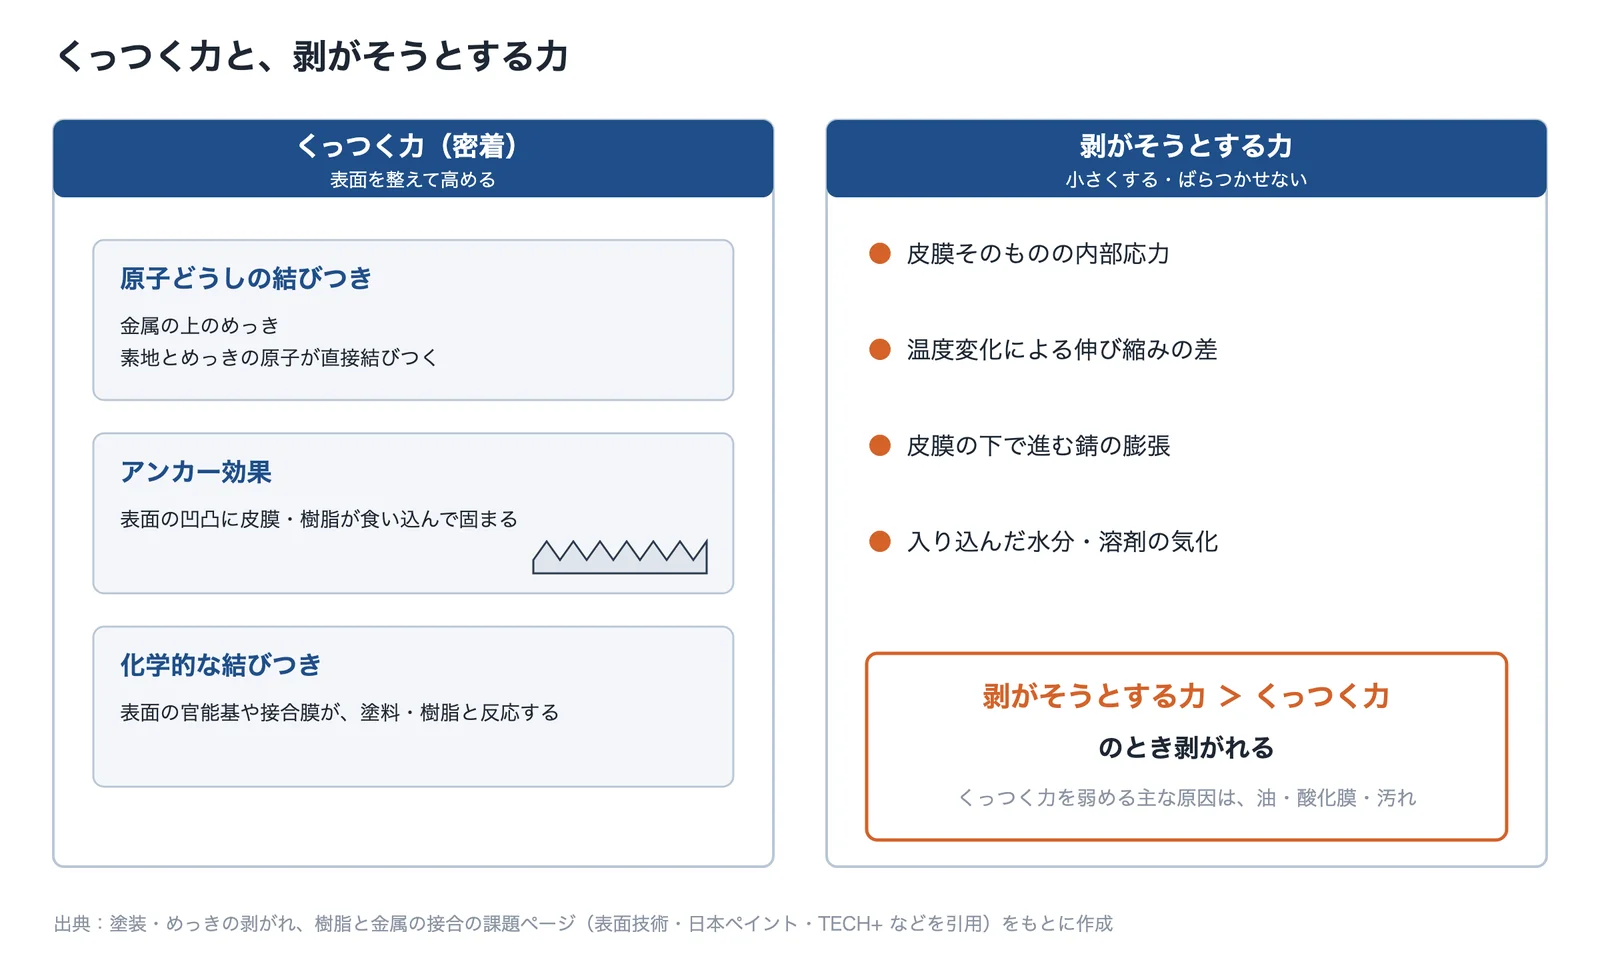
出典:表面技術・日本ペイント・TECH+ の資料をもとに AI(Claude)で作成
密着を弱める代表的な原因は、素地に残った油分・酸化膜・汚れです。めっきの密着不良の80%は前処理に原因がある、といわれています。剥がれた面を見ると、原因の見当がつきます。素地が見えていれば界面の密着不足、塗膜の層の間なら塗り重ねの条件、皮膜の中で割れていれば硬化不良や内部応力、膨れていれば皮膜の下の錆や水分が疑われます。
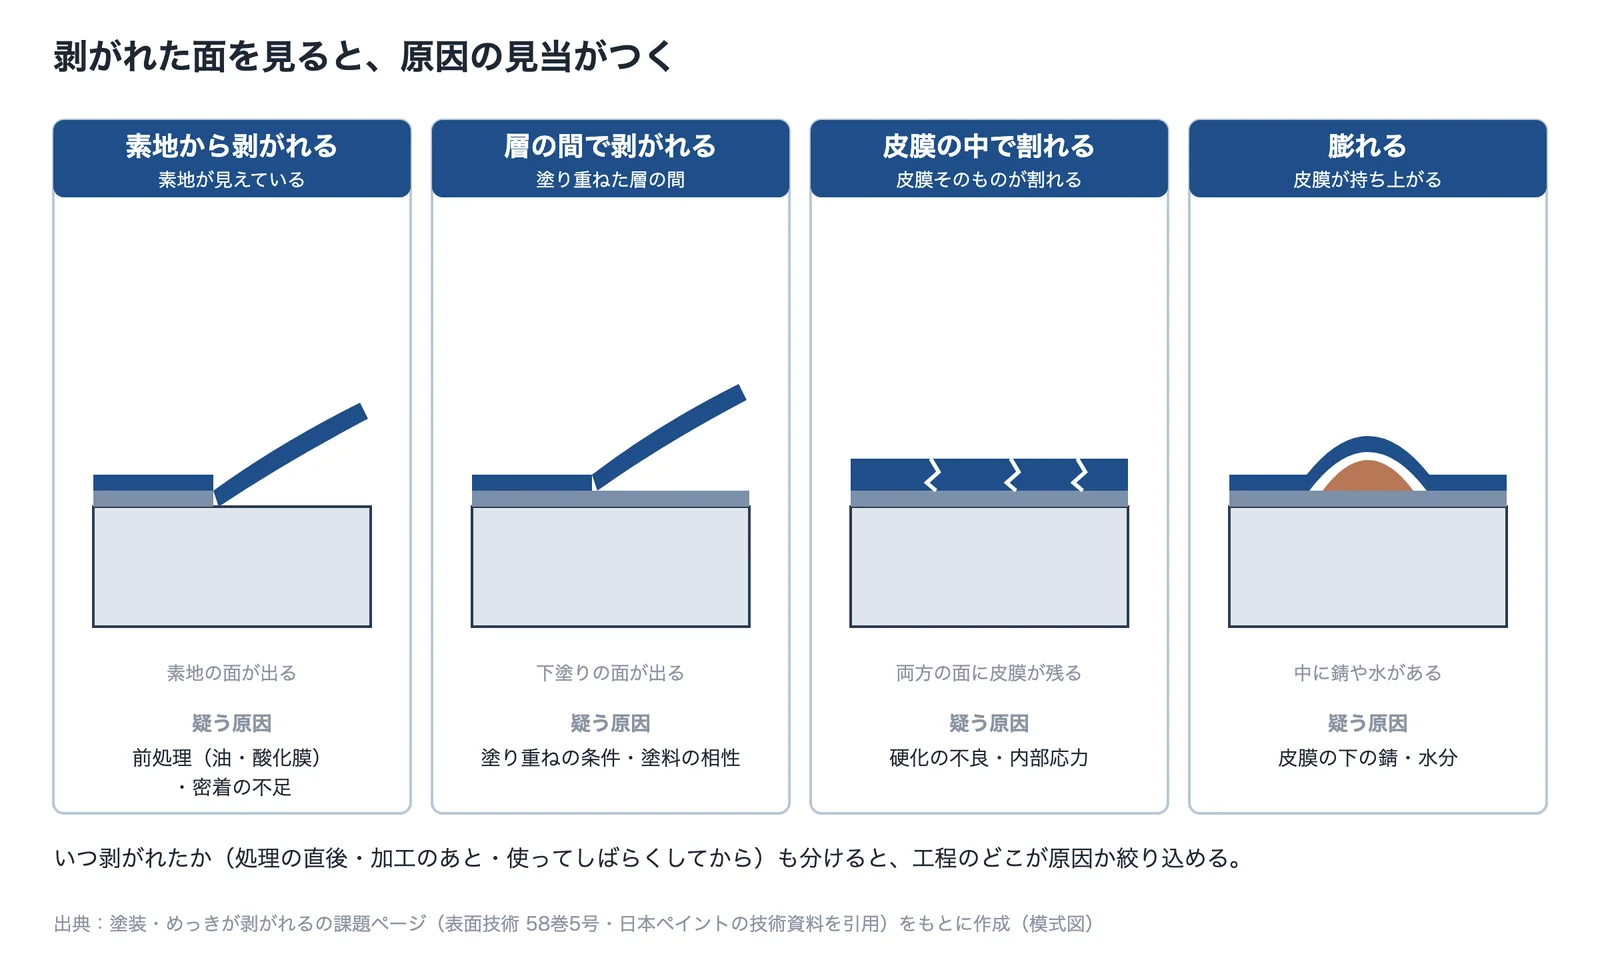
出典:表面技術 58巻5号・日本ペイントの技術資料をもとに AI(Claude)で作成
出典:めっき皮膜の密着性とその改善方法(表面技術 58巻5号)、塗膜のはくり(技術資料)|日本ペイント、塗膜のふくれ(技術資料)|日本ペイント
接着の前の表面処理と、金属と樹脂の直接接合
静岡県工業技術研究所は、空気のプラズマを照射してから接着する試験で、引張せん断接着強さが上がり、金属(SUS304・A5052)は120秒の照射で最も高い強度が得られたとしています。樹脂では、種類や照射の時間によって効果が違いました。表面処理の条件で、接着の強さが変わるということです。金属の表面の細かい凹凸に樹脂が入り込んで固まるアンカー効果と、界面の化学的な結びつきで、接着剤を使わずに金属と樹脂を接合する方法も注目されています(大阪公立大学の研究を紹介した TECH+ の記事)。JST の成果報告(東亜電化・岩手大学)は、金属と樹脂の熱膨張の違いから、激しい温度変化で接着剤が剥がれて気密を保てなかった例を挙げています。
出典:異種材料接合のための新型プラズマ照射装置の開発(第7報)(研究報告 第13号、2020年)|静岡県工業技術研究所、大阪公大、金属と樹脂の異種材料接合のメカニズムを原子・分子レベルで解明(2025年)|TECH+、SFTT 化合物を用いた直接成形接着による高気密性コネクタ|JST(東亜電化・岩手大学)
接合の方法の比べ方は課題ページ「樹脂と金属をしっかり接合したい」、剥がれの対策は「塗装・めっきが剥がれる」、あとで剥がせる接着は「分解・リサイクルしやすくしたい」で解説しています。
濡れ(撥水・親水)
表面が水をはじくか、なじむかは、表面に置いた水滴と表面がなす角度(接触角)で表します。アイアール技術者教育研究所の解説では、接触角が90°以下を親水性、90°を超えると撥水性(区分は相対的)、150°以上を超撥水性、5°以下を超親水性としています。協和界面科学は、接触角が大きいほど液体が付着しにくいという関係は必ずしも成り立たないため、実用の評価では液滴が滑り始める角度(滑落角)がより重要になるとしています。
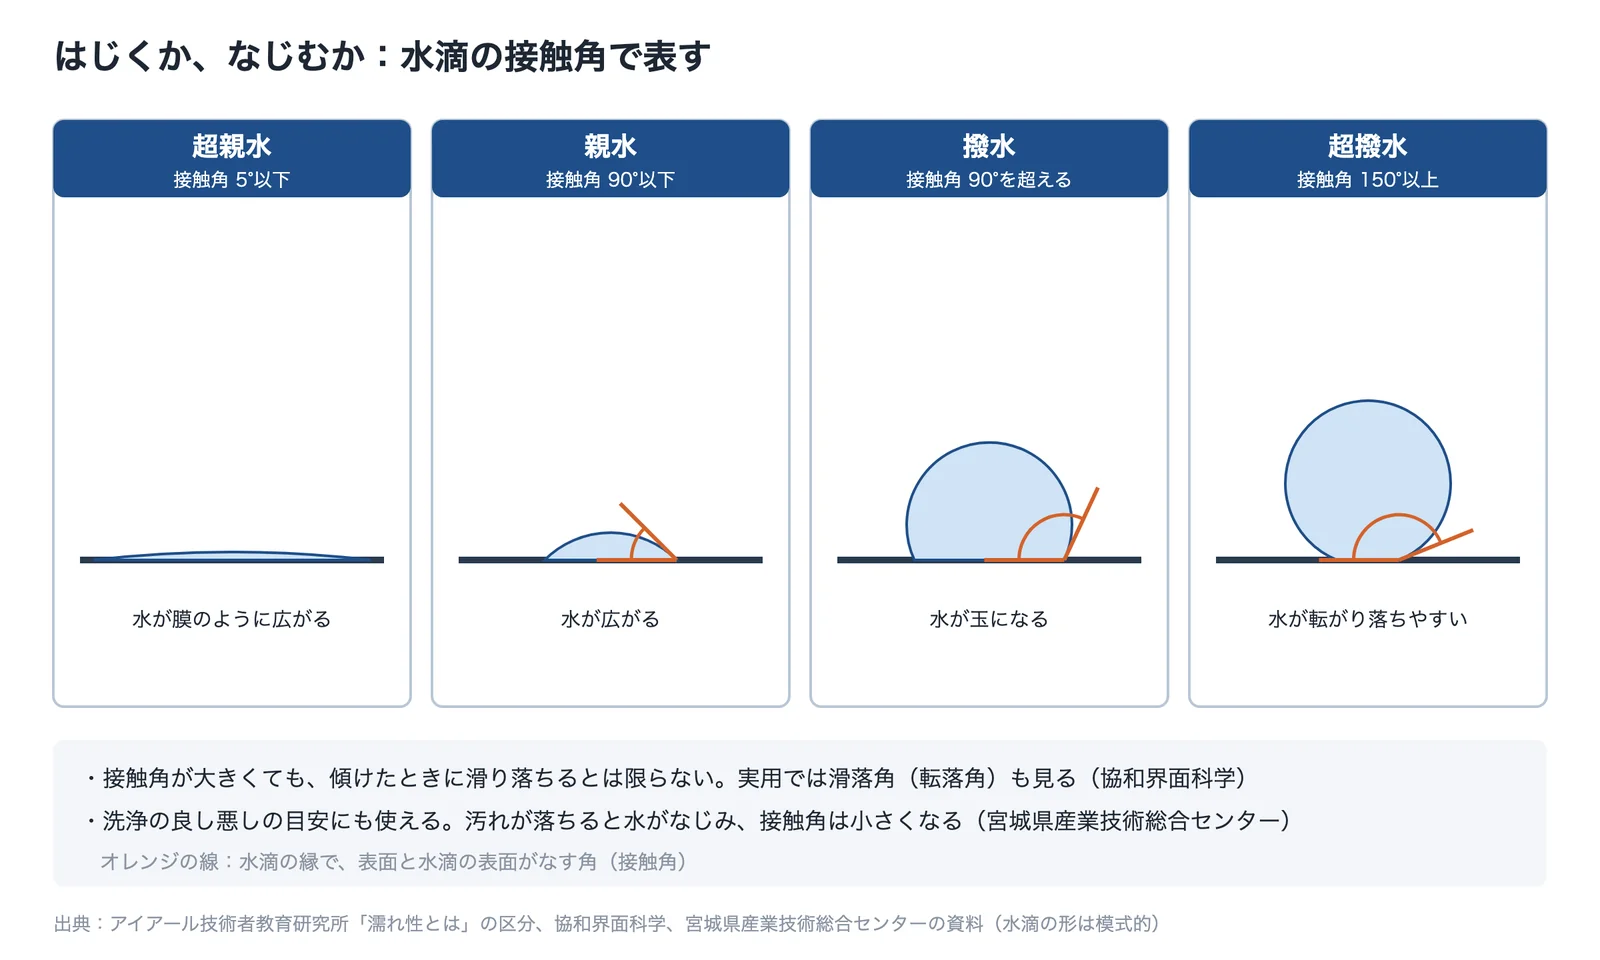
出典:アイアール技術者教育研究所・協和界面科学・宮城県産業技術総合センターの資料をもとに AI(Claude)で作成
出典:3分でわかる 濡れ性とは?撥水性/親水性の基礎知識|アイアール技術者教育研究所、滑落角とは|協和界面科学
油まではじくのは難しい
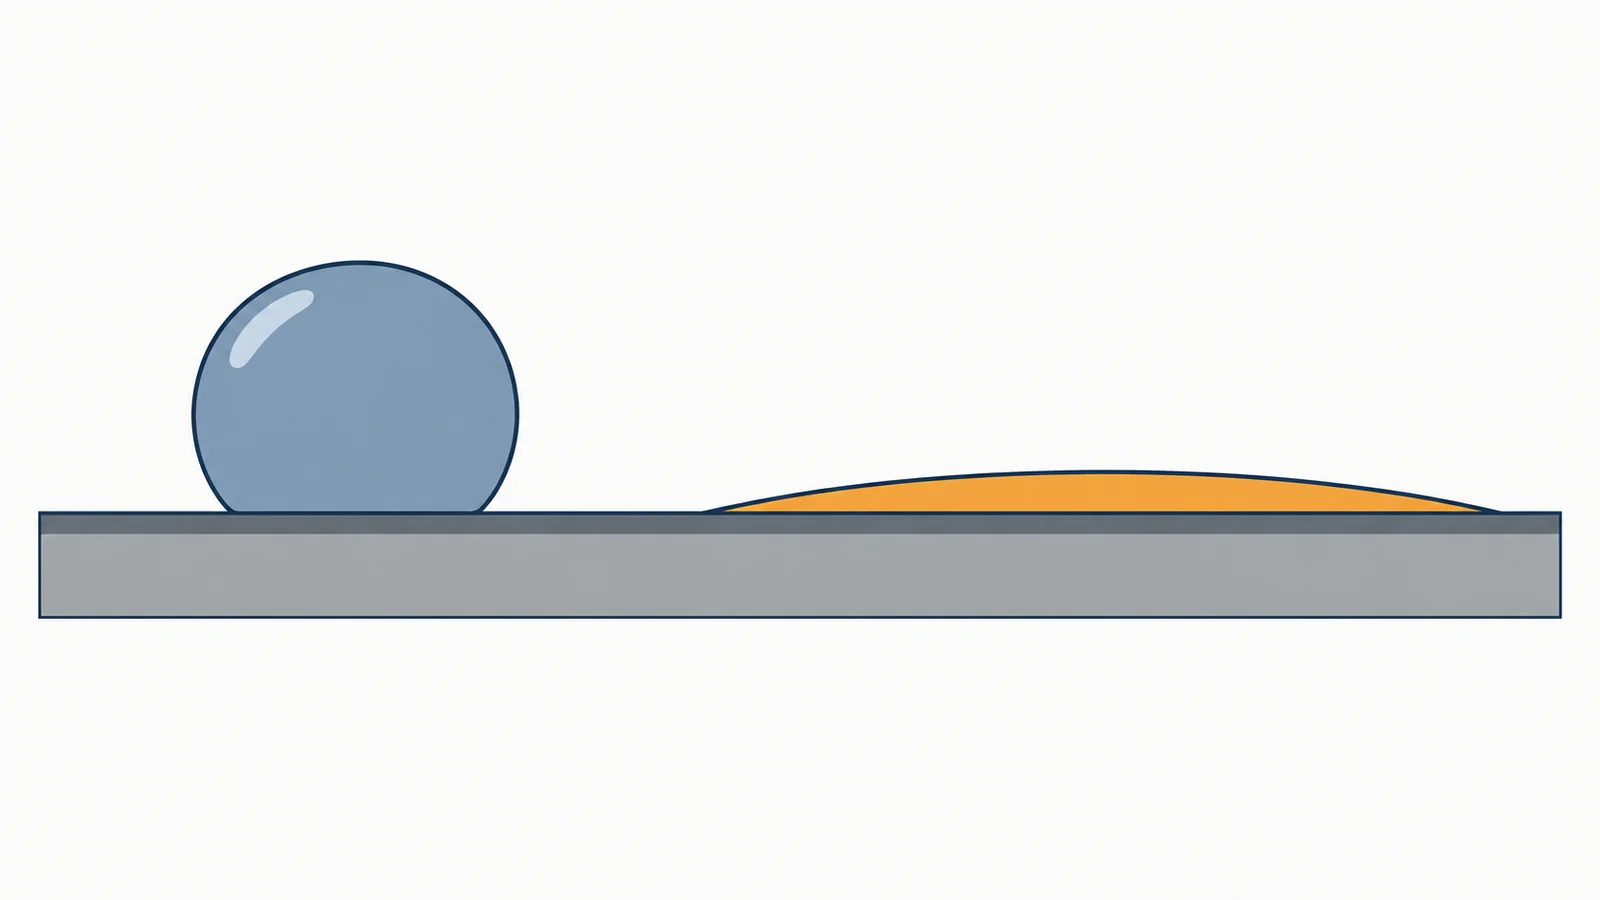
液体が玉になるのは、液体の表面張力に比べて、表面の表面エネルギーが小さいときです。フロロテクノロジーの技術資料では、表面張力の目安として、水72.8、アセトン23.3、PTFE(フッ素樹脂)18.5、撥水撥油剤12〜15(単位は mN/m)を示しています。水は表面張力が大きいためはじける材料が多い一方、油やアルコールは表面張力が小さく、はじくのは難しくなります。油や指紋まではじく表面に、フッ素系の材料が使われてきたのはこのためです。
出典:フッ素系コーティング剤による防汚技術|フロロテクノロジー
超撥水、くもり、PFAS
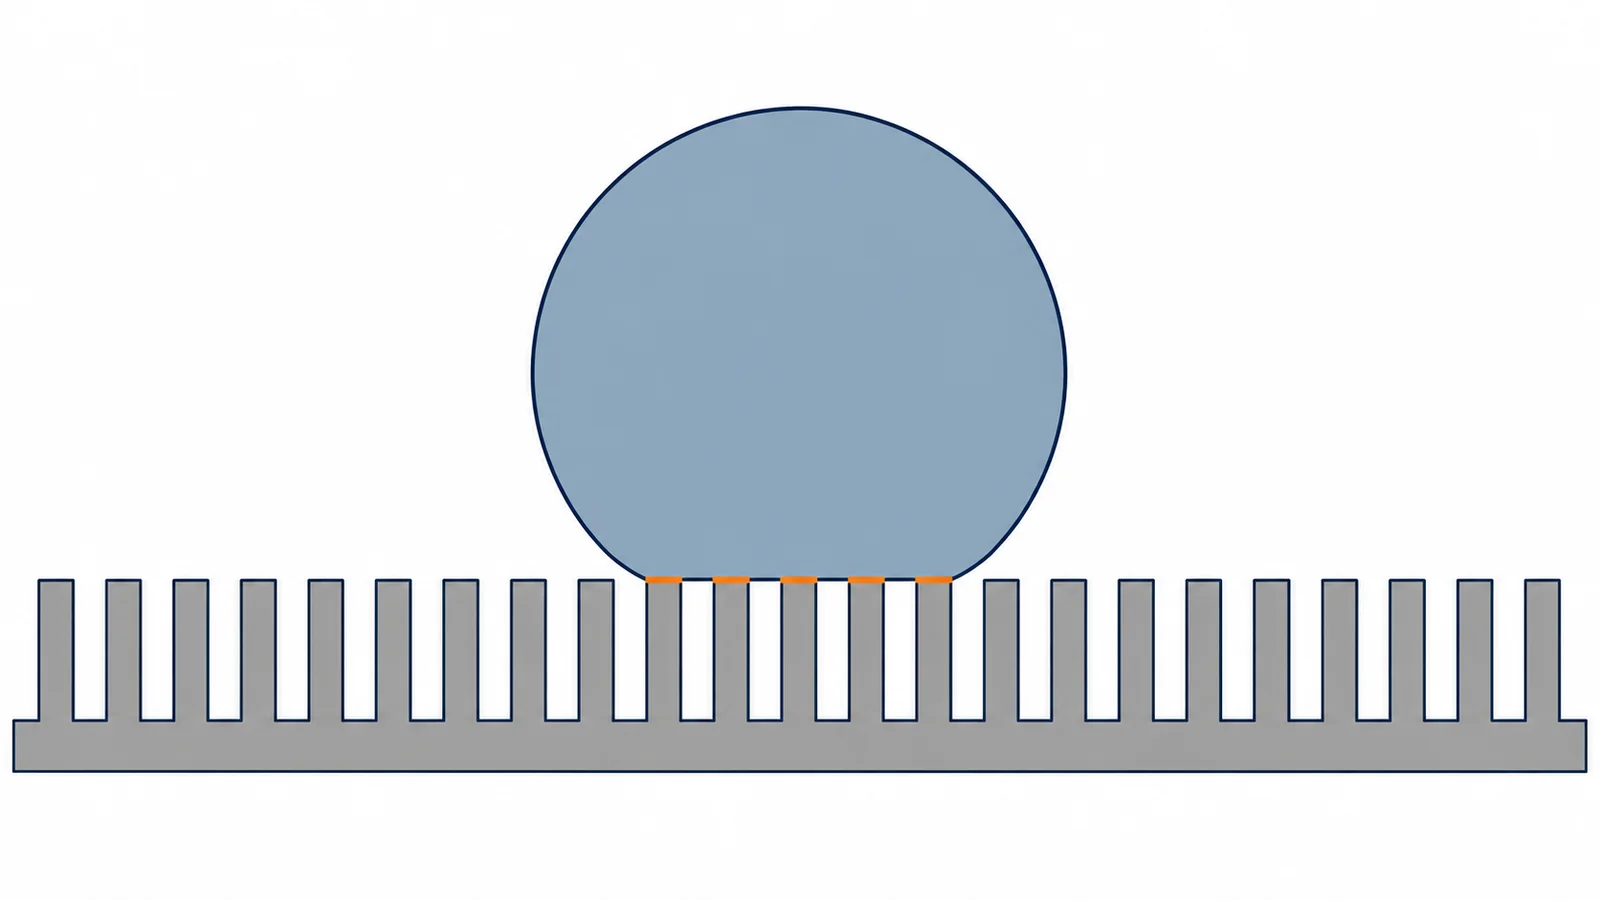
物質・材料研究機構(NIMS)は、ハスの葉の表面は非常に細かい凹凸になっていて、その頂部に水滴が接することで強い撥水性が生まれると説明し、人工の超撥水材料には、こすったり引っかいたりすると凹凸がはがれて撥水性がなくなる弱点があるとしています。協和界面科学は、くもりは表面に付いた水滴による光の散乱で起こり、撥水で水滴を落とす方法と、親水で均一な水膜に広げる方法があるとしています。環境省の解説では、PFAS のうち PFOS・PFOA などが残留性有機汚染物質に関するストックホルム条約の規制対象に追加され、日本では化審法で製造・輸入が原則禁止されています。
出典:コラム「超撥水材料」|物質・材料研究機構、防曇とは|協和界面科学、PFASに関するよくある質問|環境省
撥水・防汚・防曇の技術の選び方は課題ページ「撥水・防汚・防曇を持たせたい」、フッ素を使わない方法は「PFAS・鉛を使わずに作りたい」で解説しています。
洗浄・コンタミ
サンワケミカルは、汚れが落ちないときは洗浄の4要素「TACT」(温度・物理力・洗浄剤の濃度と鮮度・時間)のバランスを確かめるとしています。汚れと洗浄剤は「似たものは似たものを溶かす」が基本で、鉱物油は炭化水素系や溶剤系、水溶性の加工液や塩は水系が有利と整理しています。4要素がそろっていても、液が届かない、汚れが戻る、乾くときに残る、という理由で汚れが残ることがあります(課題ページ「部品の洗浄不良を減らしたい」の整理)。
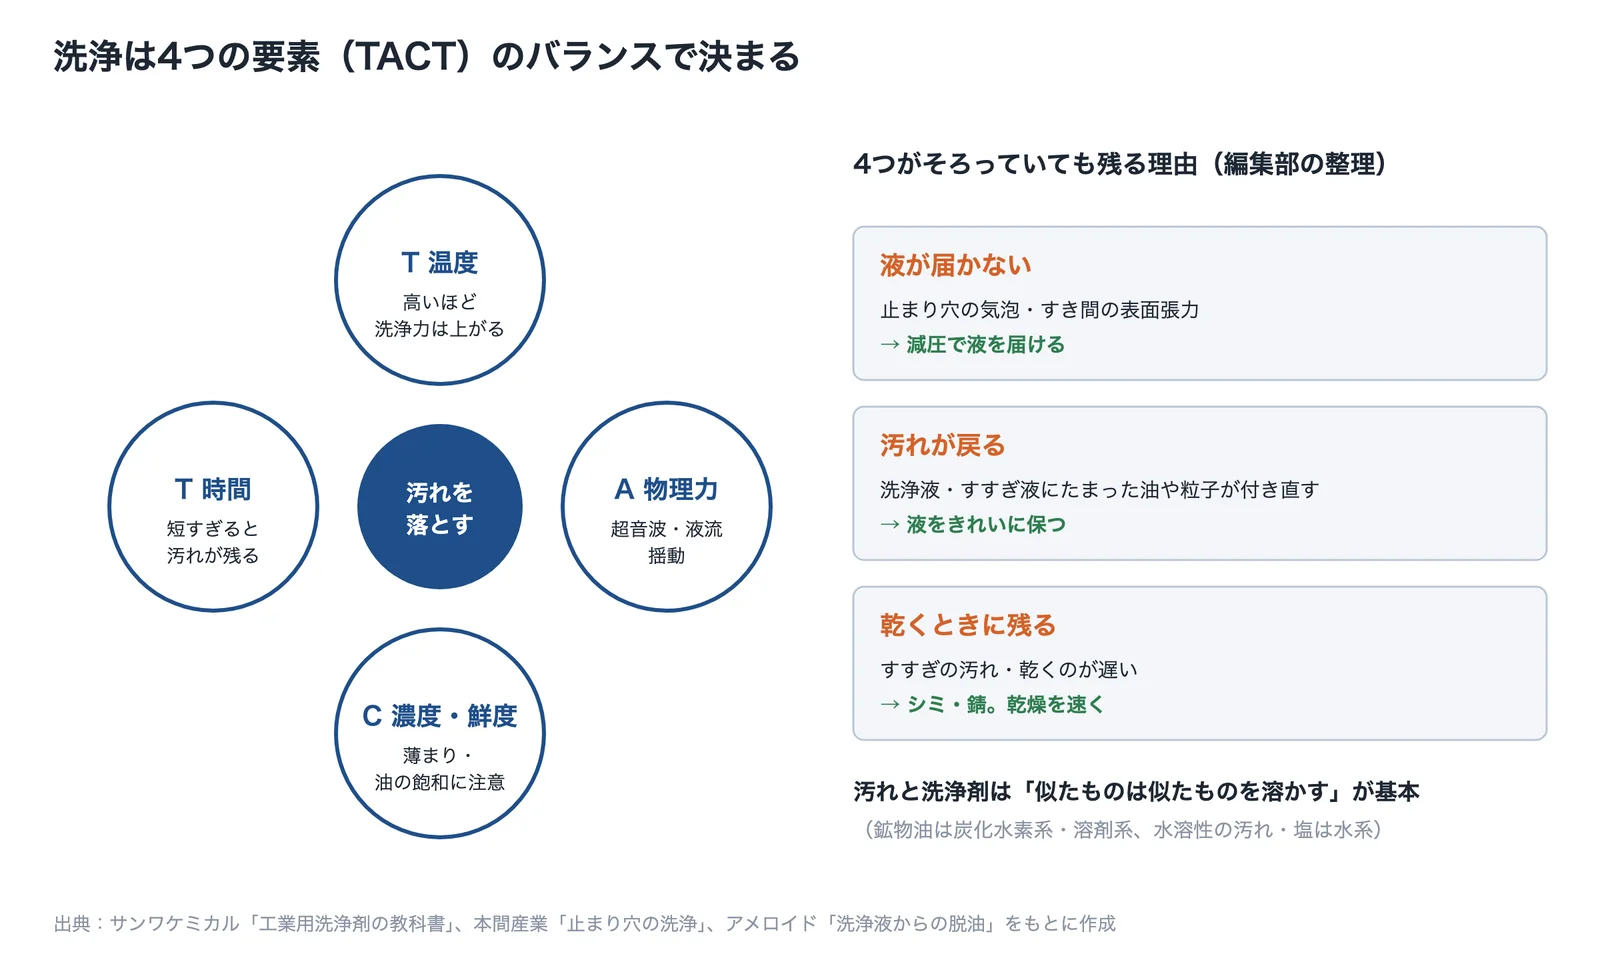
出典:サンワケミカル・本間産業・アメロイドの資料をもとに AI(Claude)で作成
本間産業は、部品を逆さに浸すと止まり穴に気泡が入り込んで液が届かず、部品全体を減圧すると止まり穴の奥や隙間まで液が届くと説明しています。アメロイドは、洗浄液が汚れる最大の原因は、部品から持ち込まれる油分とし、蓄積すると洗浄力の低下や再付着につながるとしています。
出典:工業用洗浄剤の教科書|サンワケミカル、止まり穴の洗浄|本間産業、洗浄液からの脱油|アメロイド
洗浄剤と洗い方の選び方は課題ページ「部品の洗浄不良(油・残渣)を減らしたい」、製品への異物の混入は「異物が混入する」、加工で出るバリは「バリを出さない・バリ取りを減らしたい」、静電気で付くほこりは「静電気のトラブルを防ぎたい」で解説しています。
測る・確かめる
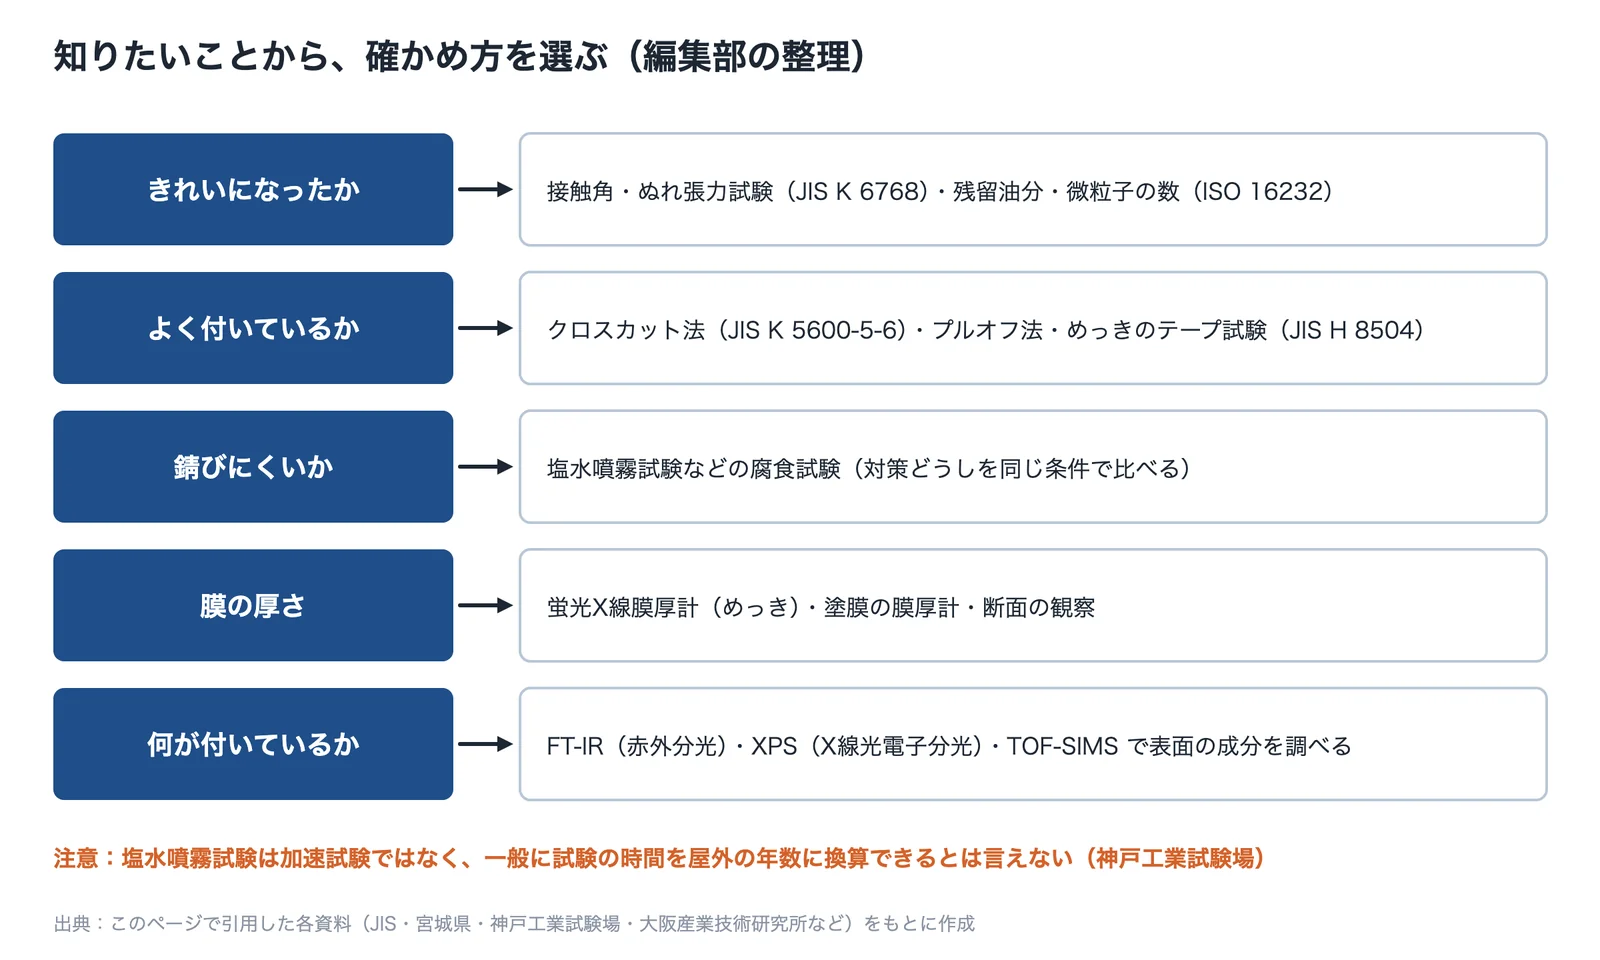
表面の状態は目で見ても分かりにくいので、数値で比べられる方法を決めておくと、対策の効果を確かめやすくなります(編集部の解説)。宮城県産業技術総合センターは、製造現場でできる洗浄度の評価に水滴の接触角を試し、自然に汚れた SUS 板が洗浄前の80〜90°から、洗浄後は携帯型の接触角計で平均28°、机上型で平均45°になったとしています。ぬれ張力試験は JIS K 6768 に方法が決められ、試験液を綿棒などで塗って、金属やガラスなどの表面も評価できます(ハーベス)。微粒子の清浄度は、部品から粒子を洗い出して数える方法が ISO 16232 と VDA 19 で決められています(Measurlabs)。
出典:JIS・宮城県・神戸工業試験場・大阪産業技術研究所などの資料をもとに AI(Claude)で作成
密着性は、塗膜では JIS K 5600-5-6 のクロスカット法で、格子状の切れ目を入れてテープで剥がし、0から5の6段階に分類します。ただし付着の強さを数値で測る方法ではなく、JIS も付着性の測定にはプルオフ法(JIS K 5600-5-7)を参照するよう示しています。腐食試験については、神戸工業試験場が、塩水噴霧試験は加速試験ではなく、一般に試験の時間を屋外の年数に換算できるとは言えないとしています。試験は、対策どうしを同じ条件で比べるために使います。
出典:製造現場で可能な洗浄度評価方法の開発(研究報告 No.15、2017年)|宮城県産業技術総合センター、ぬれ張力試験用混合液|ハーベス、Cleanliness of automotive components (VDA 19.1, ISO 16232)|Measurlabs、JIS K 5600-5-6 付着性(クロスカット法)、塩水噴霧試験|神戸工業試験場
よく使う用語
出典:この記事の内容をもとに AI(Claude)で作成
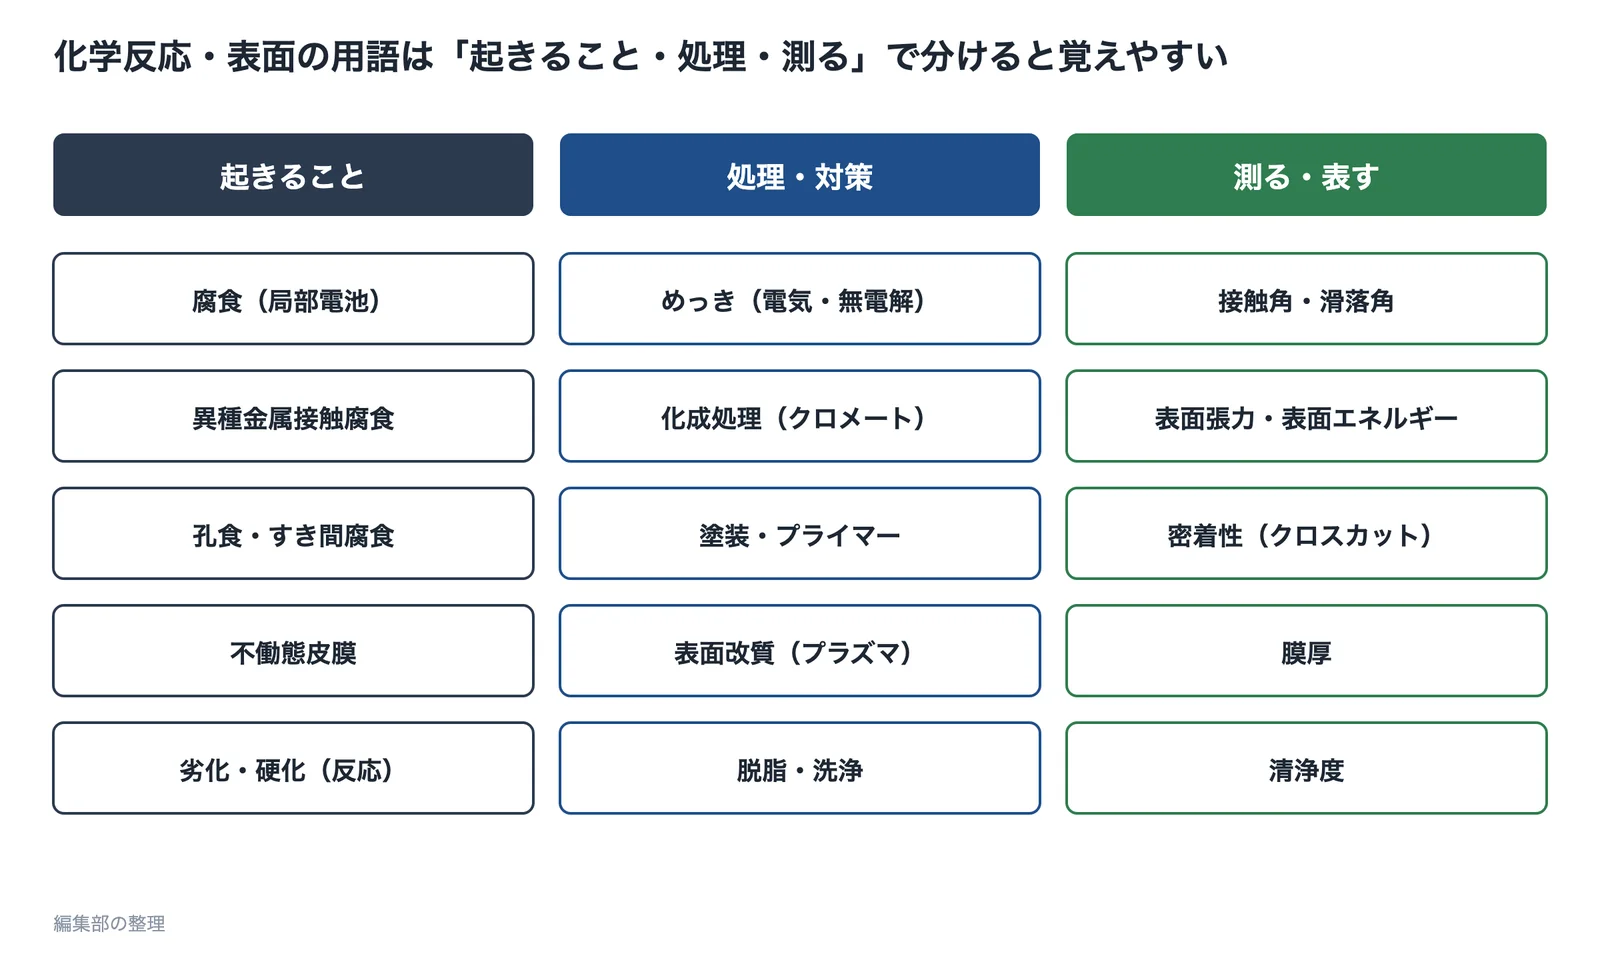
| 用語 | 意味 | 単位 |
|---|---|---|
| 局部電池 | 金属の表面に、溶ける所(アノード)と酸素が反応する所(カソード)ができ、電流が流れる状態 | ― |
| 異種金属接触腐食 | 電位の違う金属が水などを介してつながり、卑な金属の腐食が速くなる現象 | ― |
| 不働態皮膜 | ステンレスなどの表面にできる、ごく薄い保護の膜 | nm |
| 孔食・すき間腐食 | 皮膜が局部的に壊れて点状に掘れる腐食・すき間の奥で進む腐食 | ― |
| 犠牲防食 | 鉄より卑な亜鉛などが先に溶けて、鉄を守ること | ― |
| 化成処理 | 表面を薬品と反応させて薄い膜をつくる処理(クロメート・リン酸亜鉛など) | ― |
| アンカー効果 | 表面の凹凸に皮膜や樹脂が食い込んで固まり、密着すること | ― |
| 接触角 | 表面に置いた液滴と表面がなす角度。はじくか、なじむかの目安 | °(度) |
| 滑落角 | 液滴を載せた面を傾けたとき、液滴が滑り始める角度 | °(度) |
| 表面張力 | 液体の表面が縮もうとする力。小さい液体ほどはじきにくい | mN/m |
| 清浄度 | 表面に残った油・粒子などの少なさ。接触角や粒子の数で表す | ― |
| 膜厚 | めっき・塗膜などの膜の厚さ | μm |
用語の意味は、このページで引用した各資料をもとにした編集部の要約です。
化学反応・表面の課題と、解決する技術
このサイトは、課題から、それを解決する技術と企業を探せるようにしています。困りごとに近い課題を選ぶと、課題ページで原因・解決技術・その技術を持つ企業がわかります。緑のボタンは、課題ページの中でその技術を解説している節へ直接移ります。
化学反応・表面に関係する技術
反対に、技術から探すときの一覧です。その技術で解決できる課題を並べています。
| 技術 | 何をするか | 解決できる課題 |
|---|---|---|
| めっき(電気めっき・無電解めっき)・化成処理 | 金属の膜と反応の膜で、錆びにくく・硬く・電気を通しやすくする | 錆びる・腐食するコネクターの接触不良を防ぎたい |
| 塗装・ライニング・保護コーティング | 膜で水・酸素・紫外線から切り離す | 錆びる・腐食する紫外線・薬品で劣化する |
| 前処理(脱脂・ブラスト)・表面改質(プラズマ) | 汚れと酸化膜を除き、膜や接着剤をなじませる | 塗装・めっきが剥がれる樹脂と金属をしっかり接合したい |
| 金属と樹脂の直接接合 | 表面の凹凸や接合膜で、接着剤なしで一体にする | 樹脂と金属をしっかり接合したい |
| 撥水・防汚・防曇のコーティング | 表面エネルギーと凹凸を変えて、はじく・なじむを決める | 撥水・防汚・防曇を持たせたいPFAS・鉛を使わずに作りたい |
| 洗浄(洗浄剤・超音波・減圧) | 油・粒子を取り除き、次の工程に渡す | 部品の洗浄不良(油・残渣)を減らしたい |
| DLC・低摩擦コーティング | 硬く滑りやすい膜で、摺動面を守る | 摺動部がすり減る |
| 表面の分析(FT-IR・XPS・接触角) | 何が付いているか、きれいになったかを確かめる | 塗装・めっきが剥がれる異物が混入する |
化学反応・表面に関係する製品
ほかの分野:材料(物性・劣化)(材料の選定・劣化)、電気・磁気(接点・静電気)、熱(温度と反応の速さ)
出典・参考
- 化学装置材料の基礎講座 第5回|旭化成エンジニアリング
- 接触抵抗とは|メカニズムと低減設計|フォスター
- 製造現場で可能な洗浄度評価方法の開発(研究報告 No.15、2017年)|宮城県産業技術総合センター
- テクニカルシート No.19-28「蛍光X線膜厚計」|大阪産業技術研究所
- さびと電気化学-金属の腐食のメカニズム|名古屋工業大学 川崎晋司
- 品質 News Vol.034「O リングの寿命予測」(2026年5月)|松本産業
- 溶融亜鉛めっきの耐食性|日本溶融亜鉛鍍金協会
- 異種金属接触腐食の機構と対策(材料と環境 72巻8号、宮坂松甫)
- ステンレスの耐食性と腐食現象について|ステンレス協会
- わが国における腐食コスト(材料と環境 69巻11号)
- 無電解ニッケルめっき|エプテック
- 研究報告 第14号「合金めっき浴の改善」|茨城県工業技術センター
- 報告 No.294(1995)「無電解ニッケルめっきに関する研究(第4報)」|北海道立工業試験場
- 技術セミナー資料「亜鉛めっきのクロメート処理の現状と将来」(表は全国鍍金工業組合連合会『電気めっきガイド』より)|大阪府立産業技術総合研究所
- 研究報告 第4巻(2006)「亜鉛めっき用3価クロメートの耐食性の向上に関する研究」|埼玉県産業技術総合センター
- めっき皮膜の密着性とその改善方法(表面技術 58巻5号)
- 塗膜のはくり(技術資料)|日本ペイント
- 塗膜のふくれ(技術資料)|日本ペイント
- 異種材料接合のための新型プラズマ照射装置の開発(第7報)(研究報告 第13号、2020年)|静岡県工業技術研究所
- 大阪公大、金属と樹脂の異種材料接合のメカニズムを原子・分子レベルで解明(2025年)|TECH+
- SFTT 化合物を用いた直接成形接着による高気密性コネクタ|JST(東亜電化・岩手大学)
- 3分でわかる 濡れ性とは?撥水性/親水性の基礎知識|アイアール技術者教育研究所
- 滑落角とは|協和界面科学
- フッ素系コーティング剤による防汚技術|フロロテクノロジー
- コラム「超撥水材料」|物質・材料研究機構
- 防曇とは|協和界面科学
- PFASに関するよくある質問|環境省
- 工業用洗浄剤の教科書|サンワケミカル
- 止まり穴の洗浄|本間産業
- 洗浄液からの脱油|アメロイド
- ぬれ張力試験用混合液|ハーベス
- Cleanliness of automotive components (VDA 19.1, ISO 16232)|Measurlabs
- JIS K 5600-5-6 付着性(クロスカット法)
- 塩水噴霧試験|神戸工業試験場
情報の確認日:2026年10月2日 本ページの内容は一般的な説明で、実際の結果は材料・処理の条件・使う環境により異なります。図とテーマのイラストはAI(Claude)で作成した概念図、冒頭の画像はAI(ChatGPT)で生成したイメージ画像です。