
筐体・ケースの課題から探す
| 課題 | 目的 | 困りごと |
|---|---|---|
| 薄く軽くすると強度が足りない | 小型・軽量化 | 板厚を減らしたら、たわむ・座屈する・落とすと割れる |
| 軽くすると振動・騒音が増える | 小型・軽量化 | 薄いカバーが鳴る、共振する、音が漏れる |
| 部品点数を減らしたい | 小型・軽量化 | ねじ・ステー・ブラケットが多く、組立に手間がかかる |
| 分解・リサイクルしやすくしたい | 安全・規制・環境対応 | 外しにくい、材料が混ざって分けられない |
| 燃えにくくしたい・発火を防ぎたい | 安全・規制・環境対応 | 樹脂の筐体に UL94 V-0 を求められた。燃え広がりが心配 |
| 加工しやすい形状にしたい | コストダウン | 板金の曲げ・成形品の肉厚と抜き勾配の決まりに合わせたい |
| 工程を減らせる設計にしたい | コストダウン | 塗装・めっき・つなぐ工程を減らしたい |
| 溶接・成形で歪む・反る | 品質の安定 | 板金の溶接や樹脂の成形で、ケースが反る |
| 紫外線・薬品で劣化する | 信頼性・長寿命 | 屋外や薬品のかかる所で、樹脂のケースが劣化する |
| 塗装・めっきが剥がれる | 信頼性・長寿命 | ケースの塗装やめっきが剥がれる |
| 作る前に性能を予測したい | 開発・評価 | 作る前に、強度・熱・成形を解析で確かめたい |
| 試作回数を減らしたい | 開発・評価 | ケースの形の確かめや、金型の手直しを減らしたい |
課題ごとに効く技術は、下の「課題と技術のマトリクス」にまとめています。
筐体・ケースは、機器の中の基板・モーター・電池などを包んで、外の力・水・ほこり・熱から守り、人を中の電気や熱から守る部品です。外から見える部品なので、見た目と持ちやすさも求められます。このページでは、筐体の困りごとをかたさが足りない・揺れて音が出る・部品が多い・分解できない・燃えるに分けて整理しました(編集部の整理)。
筐体は、材料(樹脂・鋼・ステンレス・アルミ・マグネシウム)と工法(射出成形・板金・プレス・ダイカスト)の組み合わせで、重さ・かたさ・コスト・作れる形が大きく変わります。よくある課題と、それを解決する技術(形でかたさを上げる、材料と工法の選定、留め方と一体化、制振・吸音・遮音、難燃の材料、解析と設計の検討)、材料と工法の特徴、選ぶときに確かめることをまとめ、関係する技術を持つ企業を紹介します。
筐体・ケースの企業(早見表)
| 企業 | 形・ かたさ | 材料・ 工法 | 留め方・ 一体化 | 制振・ 遮音 | 難燃 | 解析・ 設計 |
|---|---|---|---|---|---|---|
| くいんと剛性・固有振動数を保つ構造最適化 | ● | ● | ||||
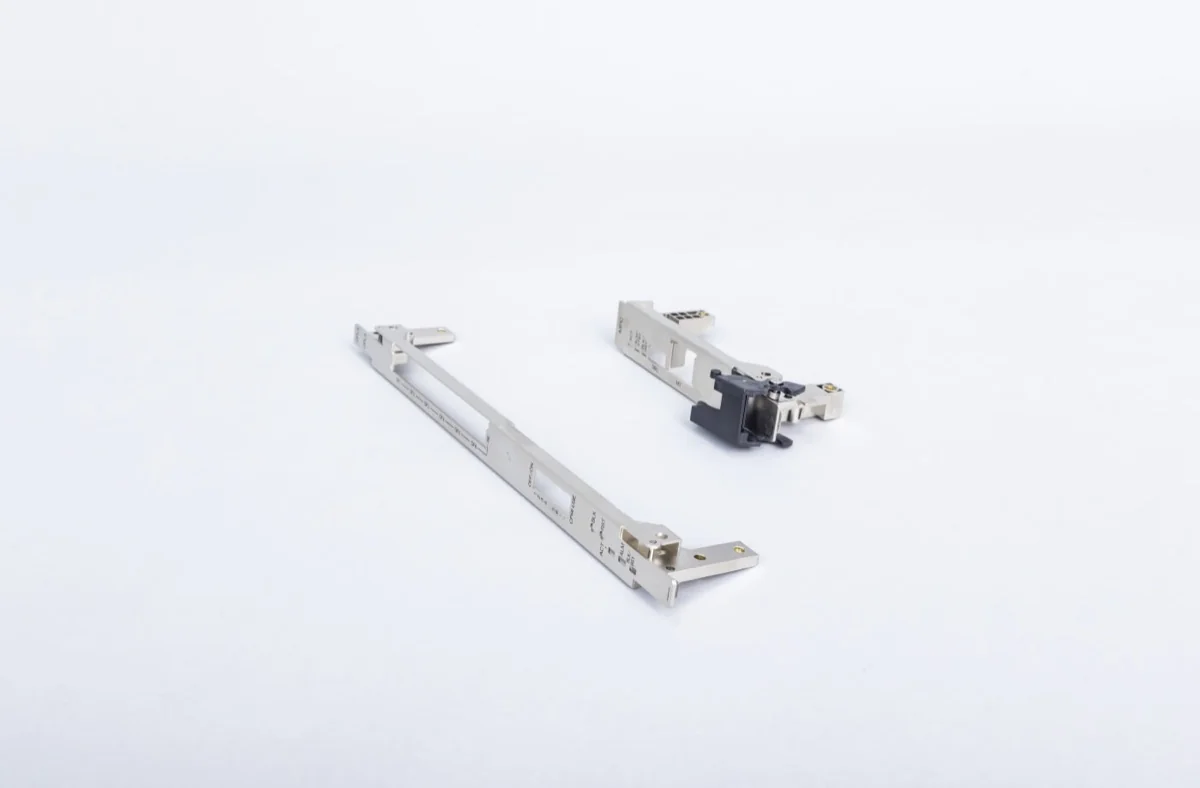
| 富士合成板金部品の樹脂化 | ● | |||||
| 栄ライト工業所インサート成形で組付けをなくす | ● | |||||
| ニフコ樹脂ファスナー・材料をそろえたカバー | ● | ● | ||||
| シーシーアイ住設建材拘束型の制振材 | ● | |||||
| 大八化学工業ハロゲンフリーの難燃剤 | ● |
●は、各社の公式サイトで確認できた得意分野です(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
筐体・ケースでよくある課題
筐体の困りごとは、壁(板)・ふたと留め具・中の機器・材料のどこで起きているかで分けると、打つ手が見えてきます(編集部の整理)。軽くするために壁を薄くすると、かたさ・揺れ・音の課題が一緒に出やすいのが、筐体の難しいところです(編集部の解説)。
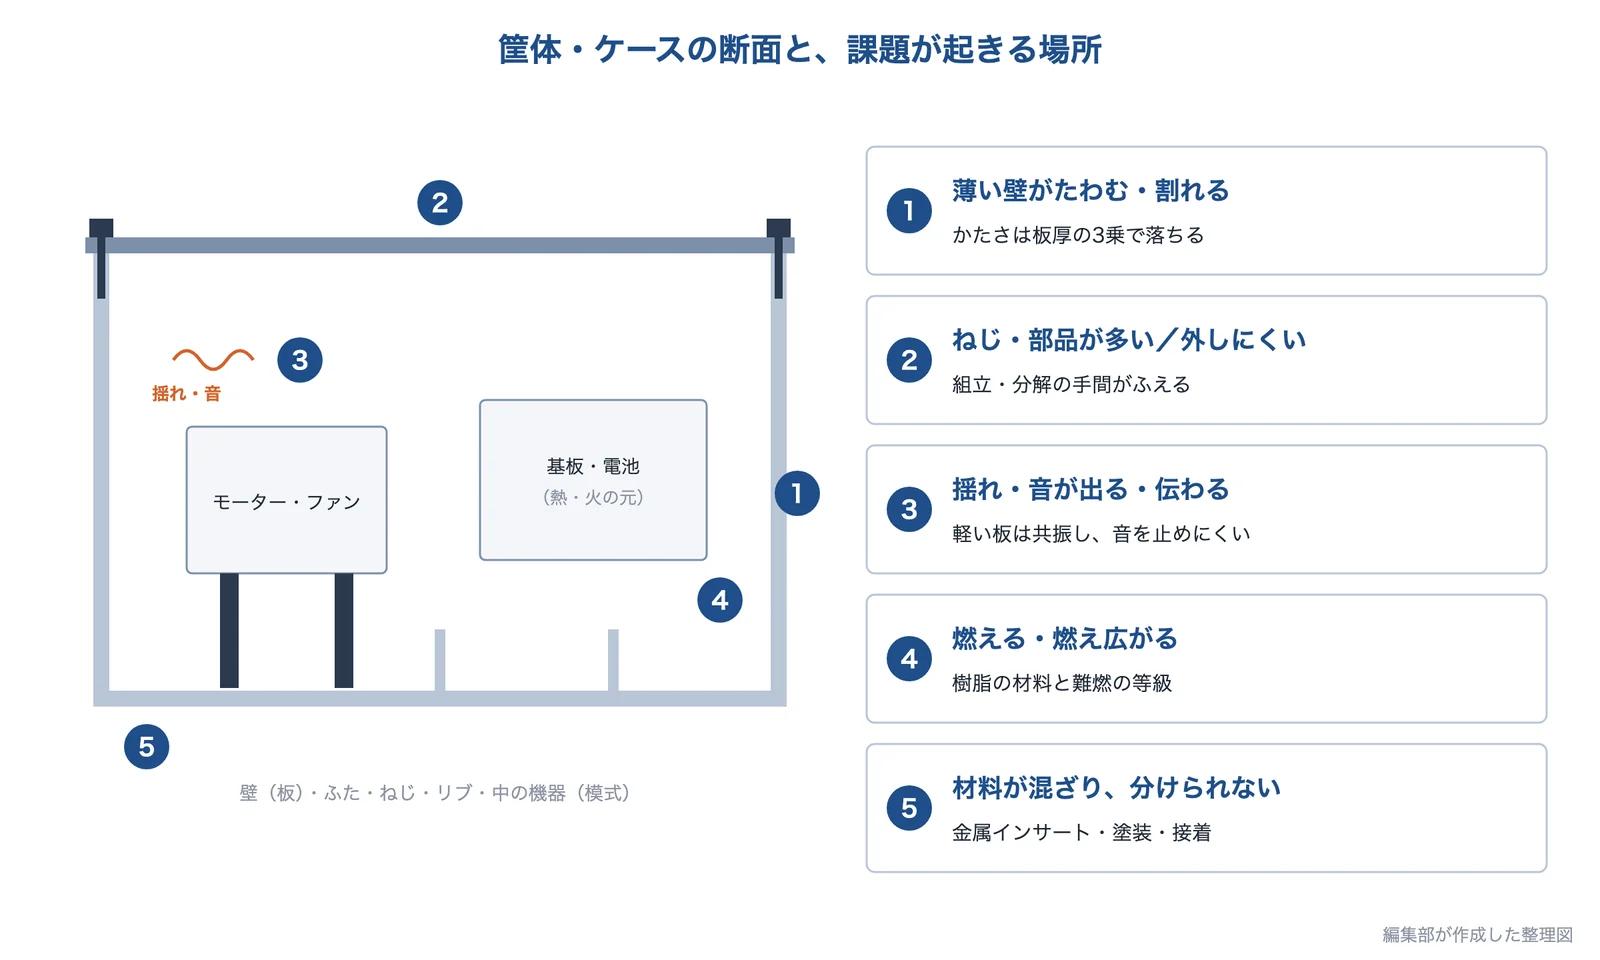
出典:編集部の整理をもとに AI(Claude)で作成(形は模式)
| 課題 | 何が起きているか | 主に効く技術 |
|---|---|---|
| 薄く軽くすると強度が足りない | 板の曲げのかたさは板厚の3乗で落ちる。押す力で薄い壁が横に逃げる(座屈)。落下では衝撃のエネルギーを受け止めきれずに割れる | 形でかたさを上げる、材料と工法の選定、解析 |
| 軽くすると振動・騒音が増える | 薄くすると剛性が重さより大きく下がり、固有振動数が下がって共振しやすくなる。軽い壁は音を止める力も下がる | 形でかたさを上げる、制振・吸音・遮音、解析 |
| 部品点数を減らしたい | 留めるためのねじ・ステー・ブラケットや、後から組み付ける金属部品が多く、組立の工程と管理が増える | 留め方・一体化、材料と工法の選定、DFA |
| 分解・リサイクルしやすくしたい | ねじの種類が多く外しにくい。金属のインサート・塗装・接着で、材料を分けられない | 留め方・一体化、材料をそろえる |
| 燃えにくくしたい・発火を防ぎたい | 樹脂は熱で分解して燃えるガスを出し、その炎の熱がまた樹脂を温める。中の電池や電装品が火の元になる | 難燃の材料、材料と工法の選定 |
「何が起きているか」は各課題ページの解説、「主に効く技術」の列は、下のマトリクスと各節の内容をもとにした編集部の整理です。
出典:チリも積もれば予想外:「失敗学」から生まれた成功シナリオ(2)|MONOist、折れる前に曲がる――テーブル脚の座屈という見落とし|MONOist、「材料が原因」は本当か?――家電筐体の落下破損を読み解く|MONOist、剛性評価技術に基づく剛性向上と軽量化の両立|日本製鉄技報 第412号、質量則|日本建設業連合会、組み付けるネジ本数を減らしてコストダウン|MONOist、家電製品 製品アセスメントマニュアル 第5版|家電製品協会、樹脂成形品の難燃剤による品質問題とその対応|日本信頼性学会誌(J-STAGE)
このほか、筐体に関係する課題として、「加工しやすい形状にしたい」、「工程を減らせる設計にしたい」、「溶接・成形で歪む・反る」、「紫外線・薬品で劣化する」、「塗装・めっきが剥がれる」、「作る前に性能を予測したい」、「試作回数を減らしたい」も解説しています。
課題と技術のマトリクス
よくある課題に対して、どの技術が効くかをまとめました。記号の理由と出典は表の下にあります。
| よくある課題 | 形でかたさを上げる(リブ・ビード) | 材料と工法の選定 | 留め方・一体化(スナップフィット・インサート成形) | 制振・吸音・遮音 | 難燃の材料 | 解析と設計の検討(CAE・最適化・DFA) |
|---|---|---|---|---|---|---|
| 薄く軽くすると強度が足りない | ◎ | ○ | ○ | ◎ | ||
| 軽くすると振動・騒音が増える | ◎ | ◎ | ◎ | |||
| 部品点数を減らしたい | ○ | ◎ | ◎ | |||
| 分解・リサイクルしやすくしたい | ◎ | ◎ | △ | |||
| 燃えにくくしたい・発火を防ぎたい | ◎ |
◎:第一候補 ○:有効 △:条件によって有効 空欄:公開資料で直接の関係を確認できなかった組み合わせ。一般的な傾向で、効果を保証するものではありません。
記号の理由と出典
| 課題 | 技術 | 記号 | 理由と出典 |
|---|---|---|---|
| 薄く軽くすると強度が足りない | 形でかたさを上げる(リブ・ビード) | ◎ | 板の曲げのかたさは板厚の3乗に比例し、厚さ1mm の鉄板を2mm にするとたわみは8分の1になる。高強度の鋼でもヤング率は大きく変えられないので、薄くして下がる剛性は断面の形で補う(出典:チリも積もれば予想外:「失敗学」から生まれた成功シナリオ(2)|MONOist、1,180MPa級超ハイテン embrella製サイドシル(深井製作所)|MarkLines) |
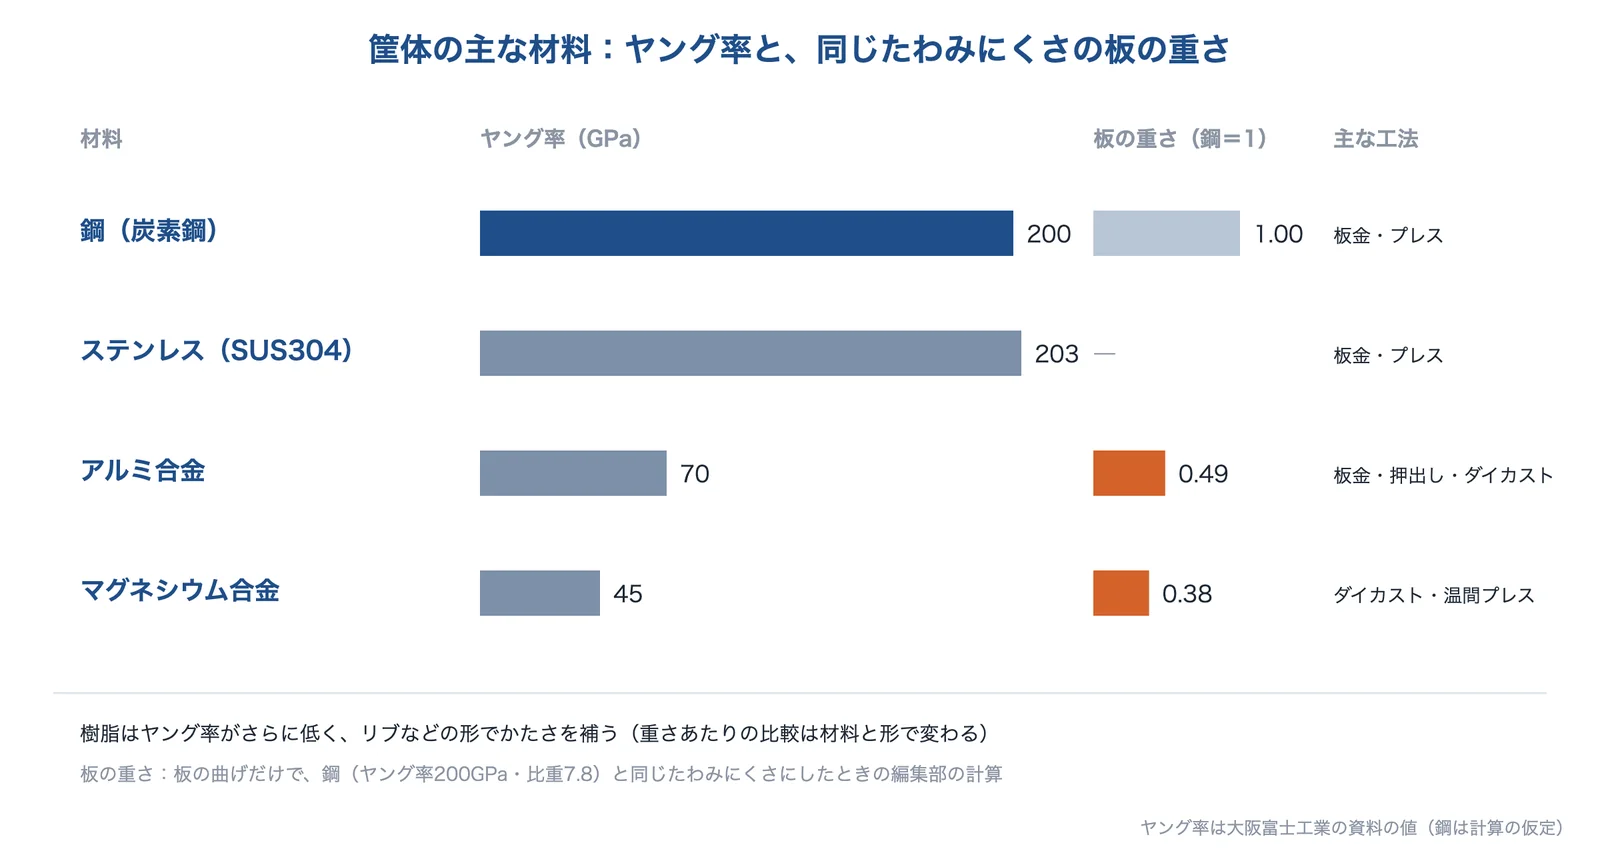
| 薄く軽くすると強度が足りない | 材料と工法の選定 | ○ | ヤング率はマグネシウム合金45GPa、アルミ合金70GPa、ステンレス(SUS304)203GPa。板の曲げだけで計算すると、鋼と同じたわみにくさの板は、アルミ合金で鋼の約0.49倍、マグネシウム合金で約0.38倍の重さになる(編集部の計算)(出典:マグネシウム合金と他材料の比較|大阪富士工業) |
| 薄く軽くすると強度が足りない | 留め方・一体化(スナップフィット・インサート成形) | ○ | 鋼とアルミを組み合わせて軽くするとき、溶け混ざると著しくもろくなるため多くの溶接法が適用困難で、機械的締結と接着剤・封止剤の併用が主流とされる(国内では実績が非常に少ない)(出典:鋼板とアルミ板の異種金属接合|コベルコ溶接テクノ) |
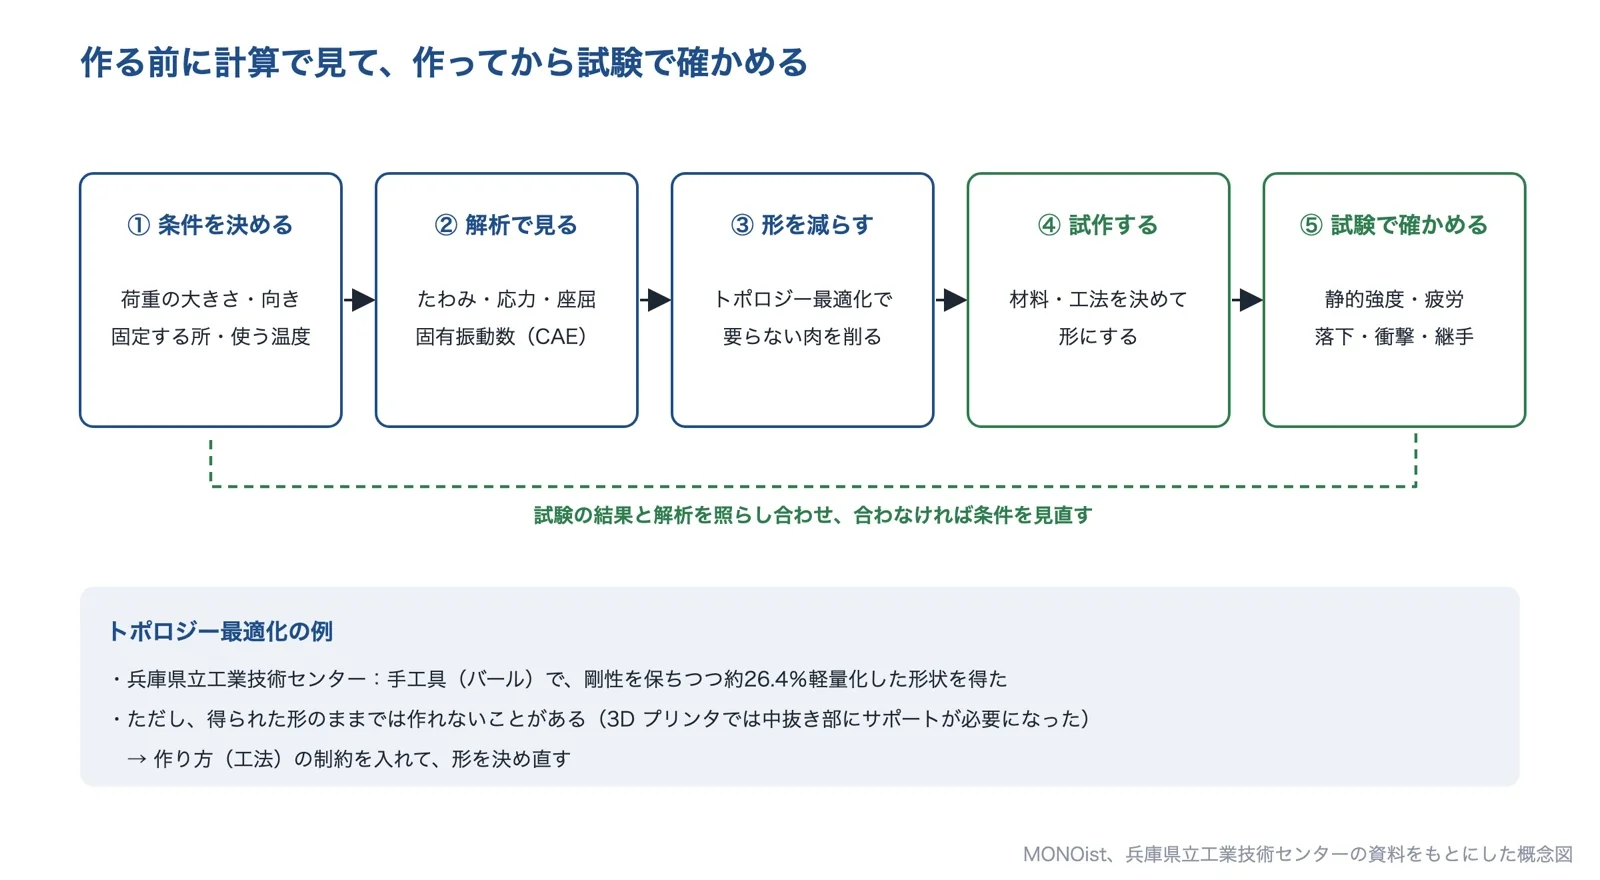
| 薄く軽くすると強度が足りない | 解析と設計の検討(CAE・最適化・DFA) | ◎ | トポロジー最適化を手工具(バール)に適用し、剛性を保ちつつ約26.4%軽量化した形状を得た。ただし、得られた形には作り方の課題が残った(出典:トポロジー最適化とラティス構造を組み合わせた構造設計の可能性検討|兵庫県立工業技術センター) |
| 軽くすると振動・騒音が増える | 形でかたさを上げる(リブ・ビード) | ◎ | 曲げに対する剛性は板厚の3乗に比例するので、構造を変えずに板厚を減らすと、重量の低下率より剛性の低下率のほうが大きくなる可能性がある。部位ごとに板厚を増やす所と減らす所を決めて、軽量化と剛性の向上を両立させた事例がある(出典:剛性評価技術に基づく剛性向上と軽量化の両立|日本製鉄技報 第412号) |
| 軽くすると振動・騒音が増える | 制振・吸音・遮音 | ◎ | 制振材は鋼板に貼り、振動を熱エネルギーに変える。壁が音を止める力は面密度で決まり、概略、面密度を2倍にすると透過損失は約5dB 大きくなる(質量則)。軽くしたカバーでは遮音が下がる(出典:制振とは|日本特殊塗料、質量則|日本建設業連合会) |
| 軽くすると振動・騒音が増える | 解析と設計の検討(CAE・最適化・DFA) | ◎ | 剛性と固有振動数を制約条件にしてブラケットを最適化し、要求性能を満たしながら約61%軽量化した事例がある。作ったあとは、打撃試験(実験モード解析)で共振点と揺れ方を求める(出典:事例7 固有振動数と製造性を考慮したブラケットの形状最適化|くいんと、Excel で実験モーダル解析をやってみる|MONOist) |
| 部品点数を減らしたい | 材料と工法の選定 | ○ | 強度や耐熱の点から金属が使われていた部品を、PPS などの高剛性・高耐熱の樹脂に置き換える動きがあり、後加工のいらないネットシェイプ成形で製造コストの低減が期待されるとしている(出典:高精度射出成形技術の製品への適用(三菱電機技報 2007年12月号)|三菱電機) |
| 部品点数を減らしたい | 留め方・一体化(スナップフィット・インサート成形) | ◎ | ステーを板金に作り込み、40本あったねじが一切なくなって部品点数も1つになった例がある。スナップフィットは部品点数を少なくでき、特殊な工具なしで組み立てられる(出典:組み付けるネジ本数を減らしてコストダウン|MONOist、スナップフィットの設計標準化(日本機械学会誌 2019年5月号)|J-STAGE) |
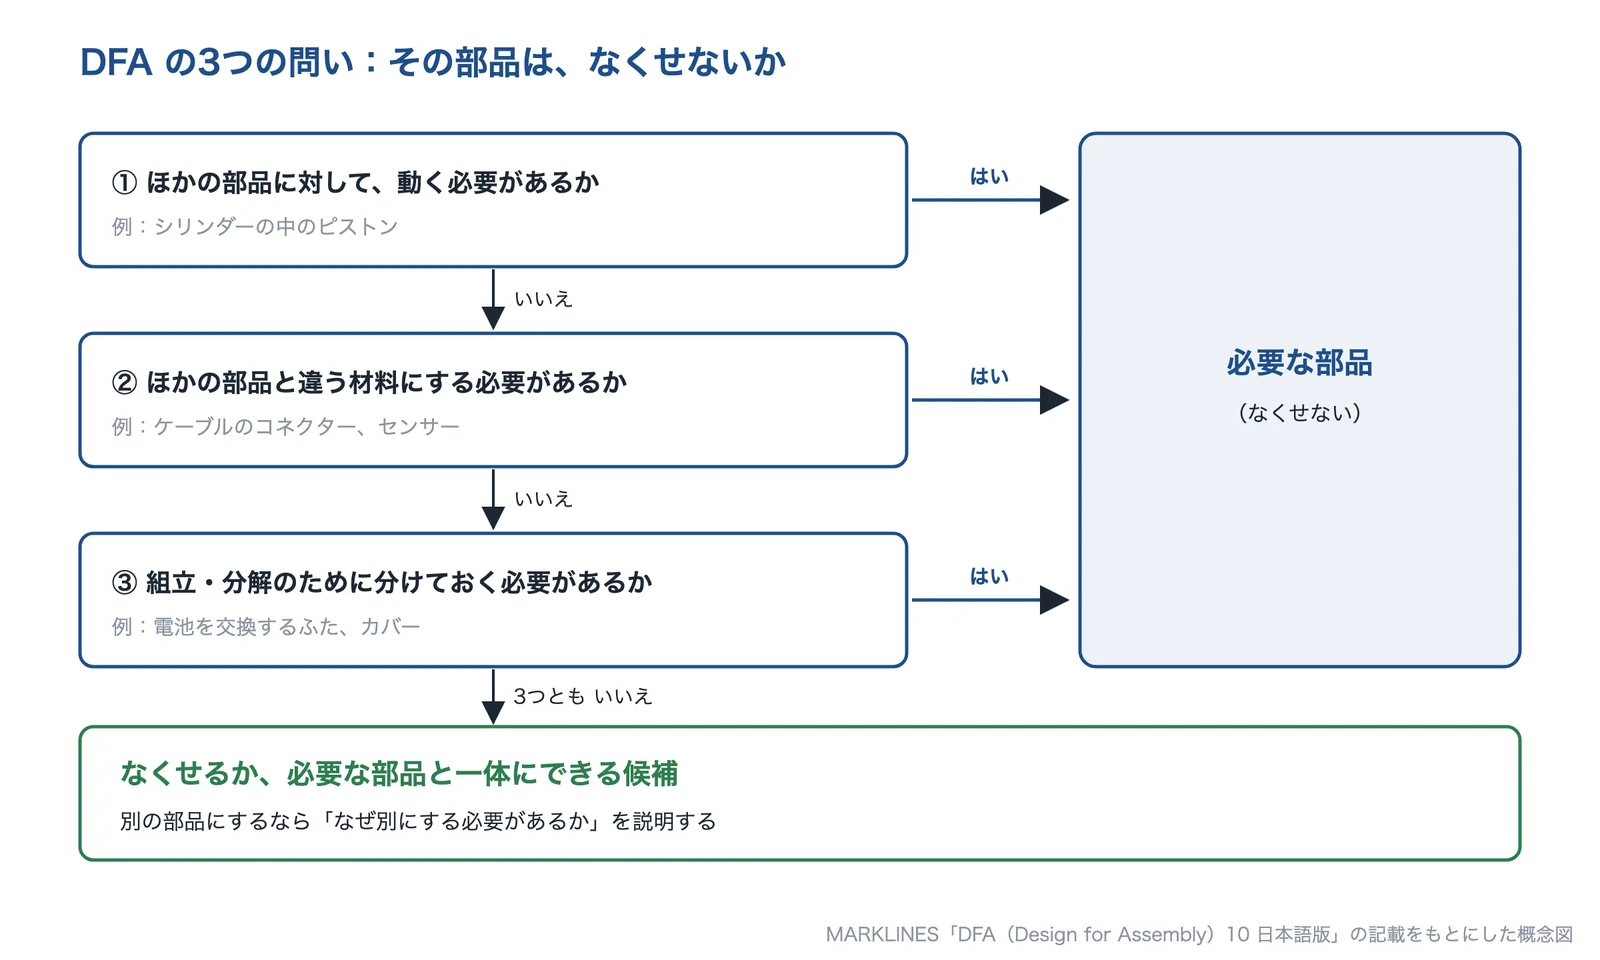
| 部品点数を減らしたい | 解析と設計の検討(CAE・最適化・DFA) | ◎ | DFA では、ほかの部品と相対的に動くか、違う材料でなければならないか、組立・分解のために分けておく必要があるかの3つの問いで、なくせない部品を判定する(出典:DFA(Design for Assembly)10 日本語版|MARKLINES) |
| 分解・リサイクルしやすくしたい | 材料と工法の選定 | ◎ | 分離が難しい異種結合の部品、プラスチック部品への金属インサート、プラスチック部品への塗装・めっきを減らしているか、似た物性の異種材料の種類の数を減らしたかを、確かめる項目にしている(出典:家電製品 製品アセスメントマニュアル 第5版|家電製品協会) |
| 分解・リサイクルしやすくしたい | 留め方・一体化(スナップフィット・インサート成形) | ◎ | 手解体で取り外すねじの数と種類を従来の同等の機種と比べることを、評価の項目にしている。スナップフィットは分解もしやすく、保守・修理・リサイクルに優れる(出典:家電製品 製品アセスメントマニュアル 第5版|家電製品協会、スナップフィットの設計標準化(日本機械学会誌 2019年5月号)|J-STAGE) |
| 分解・リサイクルしやすくしたい | 難燃の材料 | △ | リサイクル性を損なう添加物(難燃剤など)を加えていないかも、確かめる項目になっている。難燃が要る部品では、リサイクルとの両立を考えて材料を選ぶ(△は編集部の評価)(出典:家電製品 製品アセスメントマニュアル 第5版|家電製品協会) |
| 燃えにくくしたい・発火を防ぎたい | 難燃の材料 | ◎ | 樹脂は熱で分解したガスが燃え、その熱でまた分解するサイクルで燃え続けるので、難燃剤でこのサイクルを断ち切る。UL94 の V-0 は、10秒の接炎のあと10秒以内に消え、滴下物で綿が着火しないことなどが条件。難燃グレードの材料を、部品の肉厚と同じか薄い厚さで等級が取れているかまで確かめて選ぶ(後半は編集部の解説)(出典:難燃性UL94規格|タキゲン製造、樹脂成形品の難燃剤による品質問題とその対応|日本信頼性学会誌(J-STAGE)) |
表が画面に収まらないときは、横にスクロールできます。
主な解決技術
筐体の課題を解決する代表的な技術です。技術ごとに、しくみと効き方を下で説明します。
| 技術 | 概要 | 解決できる課題 |
|---|---|---|
| 形でかたさを上げる(リブ・ビード) | 同じ量の材料でも、リブ・ビード・縁の曲げで断面を高くして、曲げのかたさを上げる | 薄く軽くすると強度が足りない軽くすると振動・騒音が増える |
| 材料と工法の選定 | 軽い材料で厚くする、金属を樹脂に置き換える。作る数に合わせて工法を選ぶ | 薄く軽くすると強度が足りない部品点数を減らしたい |
| 留め方・一体化 | ねじを減らし、スナップフィットや成形と同時の組付けにする。外しやすく、材料をそろえる | 部品点数を減らしたい部品点数を減らしたい分解・リサイクルしやすくしたい分解・リサイクルしやすくしたい |
| 制振・吸音・遮音 | 制振材で板の揺れを熱に変える。吸音材で響きを減らし、遮音で音の通り抜けを止める | 軽くすると振動・騒音が増える軽くすると振動・騒音が増える |
| 難燃の材料 | 難燃グレードの樹脂を、求める等級と肉厚で選ぶ。難燃剤の種類で、ほかの性能の変わり方が違う | 燃えにくくしたい・発火を防ぎたい燃えにくくしたい・発火を防ぎたい燃えにくくしたい・発火を防ぎたい |
| 解析と設計の検討(CAE・最適化・DFA) | 作る前にたわみ・応力・固有振動数を解析し、最適化で形を決める。DFA でなくせる部品を洗い出す | 薄く軽くすると強度が足りない軽くすると振動・騒音が増える部品点数を減らしたい |
技術の概要と、つないだ課題は、各節と課題ページの内容をもとにした編集部の整理です。
形でかたさを上げる:リブ・ビード・縁の曲げ
板の曲げにくさ(曲げ剛性)は、材料のヤング率と断面の形(断面二次モーメント)の積で決まり、長方形の断面では板厚の3乗に比例します。MONOist の解説では、厚さ1mm の鉄板を2mm にすると、たわみは8分の1になるとしています。逆に、板厚を0.8倍にすると、重さは0.8倍ですが、曲げのかたさは約0.51倍になり、たわみはおよそ2倍になります(編集部の計算)。高強度の鋼に替えても、ヤング率は鉄である以上大きく変えられないため、薄くして下がる剛性は形で補う必要があります(深井製作所の部品紹介)。
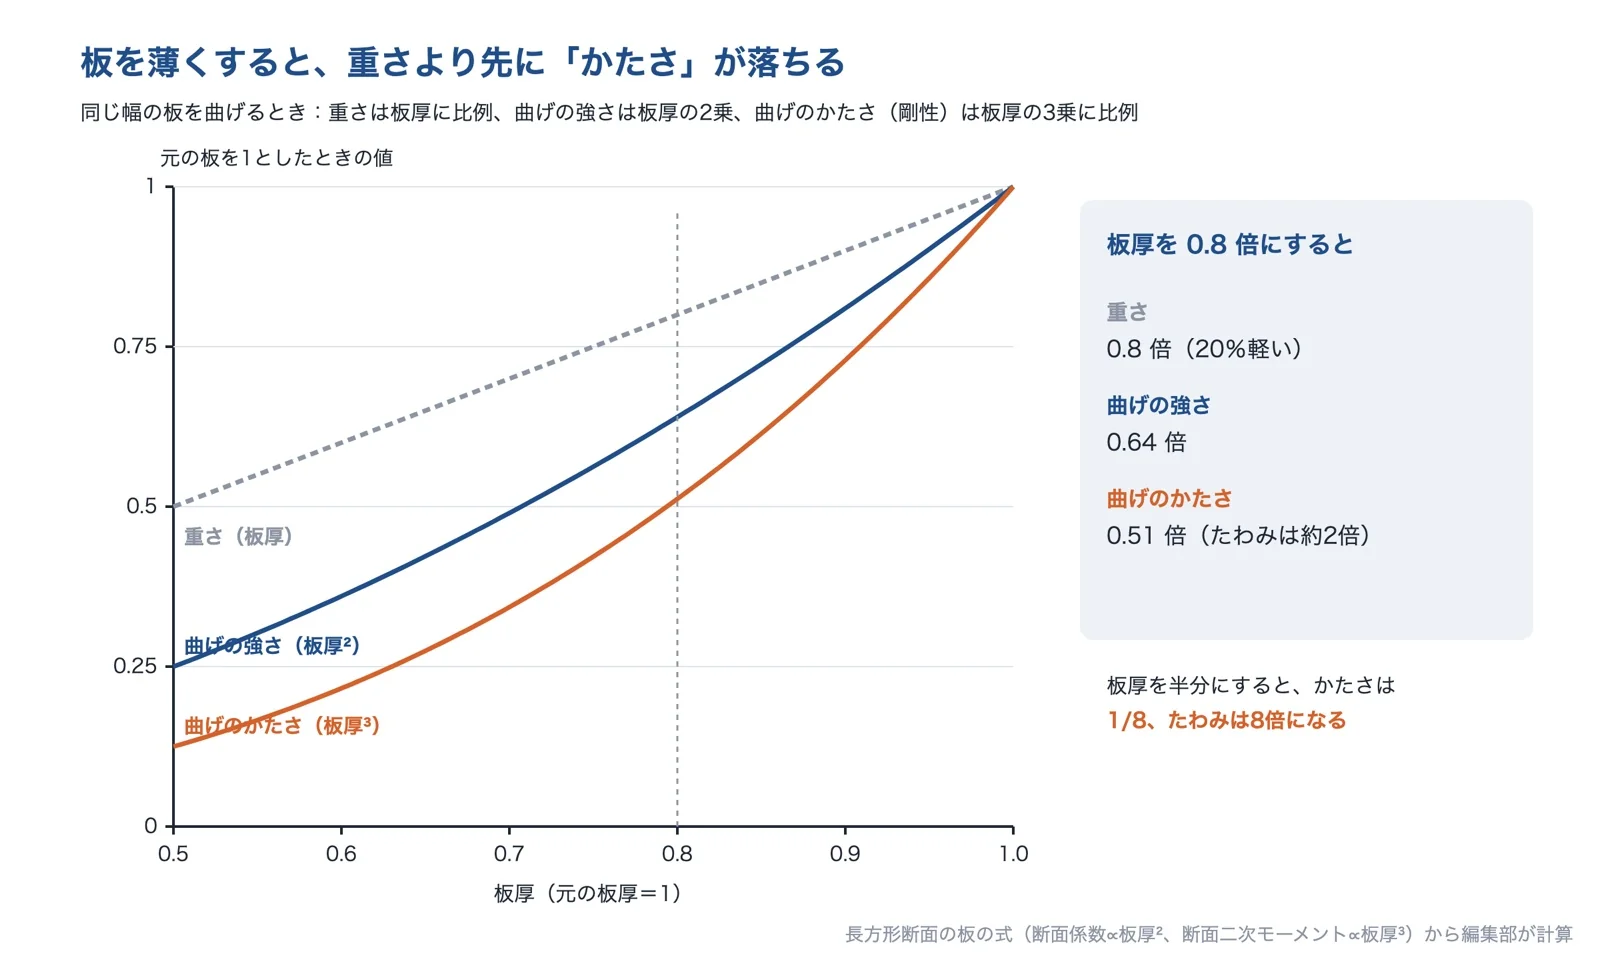
出典:チリも積もれば予想外:「失敗学」から生まれた成功シナリオ(2)|MONOistと長方形断面の式をもとに AI(Claude)で作成(編集部が計算)
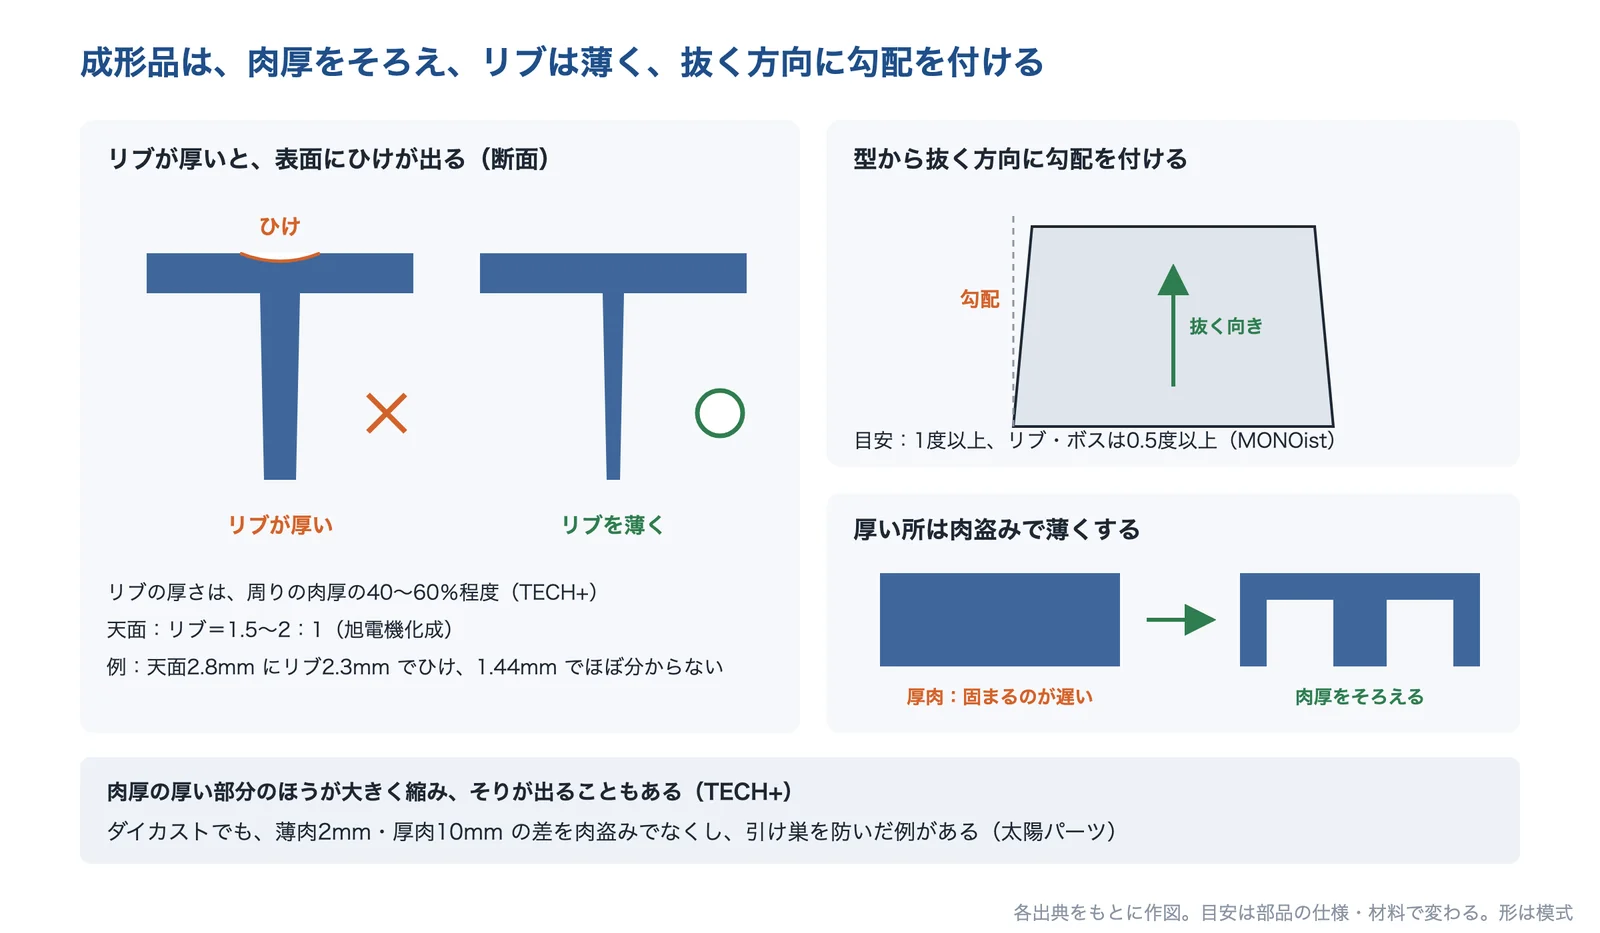
同じ量の材料でも、断面の形でかたさは大きく変わります。展開した幅100mm・板厚1mm の鋼板を、両端を10mm ずつ折り曲げた形(底80mm)にすると、上下方向の曲げのかたさは平らな板の約69倍、高さ15mm のハット形(上面46mm・両側のつば12mm)にすると約500倍になります(薄肉断面の式で編集部が計算)。ミスミの技術情報では、ビードは面の強化を目的として使われるとしています。樹脂の筐体では、壁を厚くするより、リブで補強します。プロトラブズの設計の解説では、リブの肉厚はベース部分の肉厚の40〜60%程度を目指すとし、交差部にフィレット(R)を付けると応力集中を緩和できるとしています。
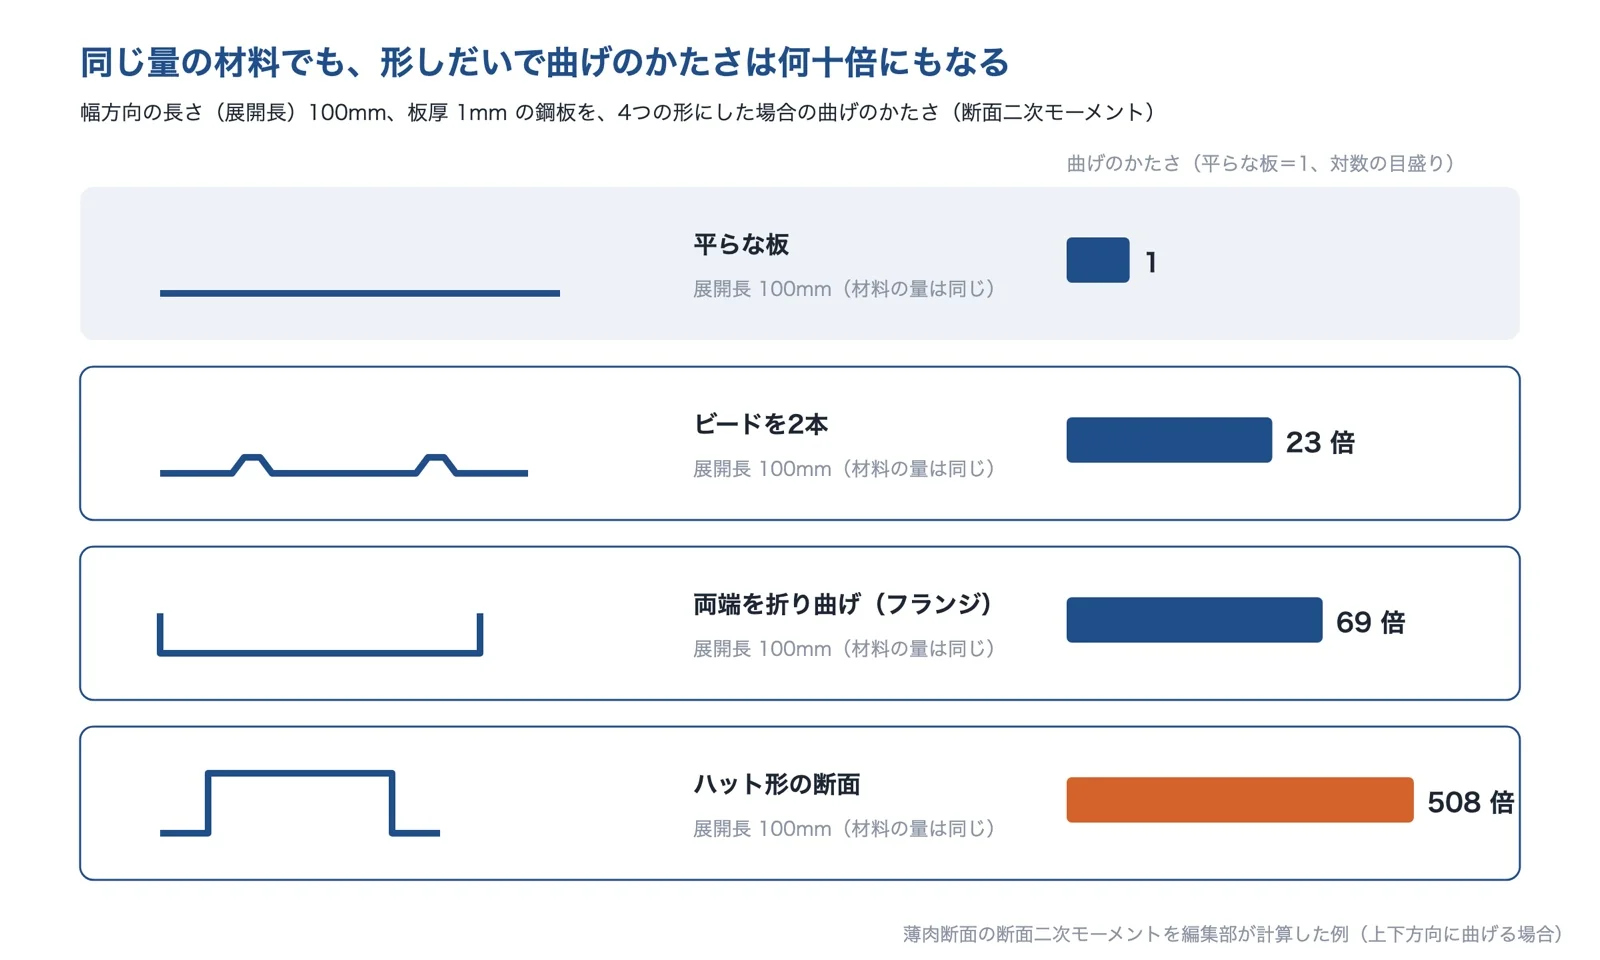
出典:薄肉断面の断面二次モーメントの式をもとに AI(Claude)で作成(編集部が計算)
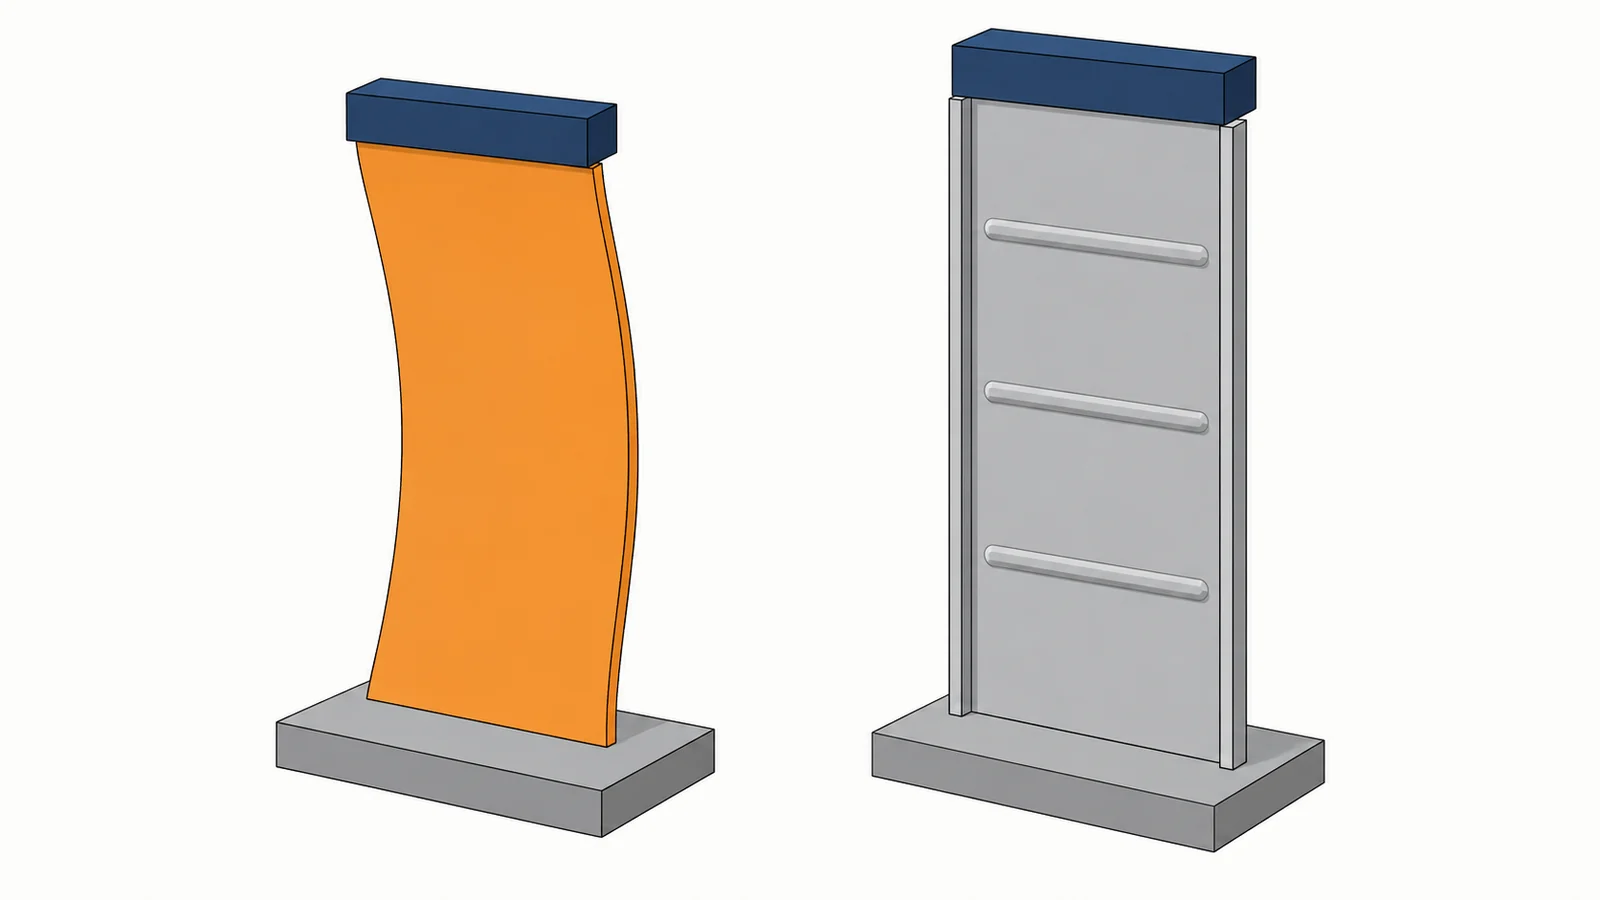
薄い壁は、押されると材料が壊れる前に横へ逃げて曲がることがあります(座屈)。MONOist の座屈の解説では、座屈荷重の式には材料の強度の項がなく、丈夫な材料を使うことが必ずしも座屈に強くなることを意味しないとしています。リブで壁を途中で支え、断面を閉じると、座屈しにくくなります(編集部の解説)。
出典:チリも積もれば予想外:「失敗学」から生まれた成功シナリオ(2)|MONOist、1,180MPa級超ハイテン embrella製サイドシル(深井製作所)|MarkLines、ビード加工|MISUMI-VONA、メカパーツ設計の秘訣(5)|マイナビニュース(プロトラブズ)、折れる前に曲がる――テーブル脚の座屈という見落とし|MONOist
材料と工法の選定:軽い材料で厚くする、樹脂に置き換える
材料を替えるときは、強さ(強度)とかたさ(ヤング率)を分けて考えます。大阪富士工業の資料では、ヤング率はマグネシウム合金45GPa、アルミ合金70GPa、ステンレス(SUS304)203GPa です。軽い材料はヤング率が低いものの、厚くすれば鋼より軽くできることがあります。板の曲げだけで計算すると、鋼と同じたわみにくさの板は、アルミ合金で鋼の約0.49倍、マグネシウム合金で約0.38倍の重さになります(鋼はヤング率200GPa・比重7.8として編集部が計算)。ただし厚くするには空間が要り、耐食の処理や加工のしかたも変わります。
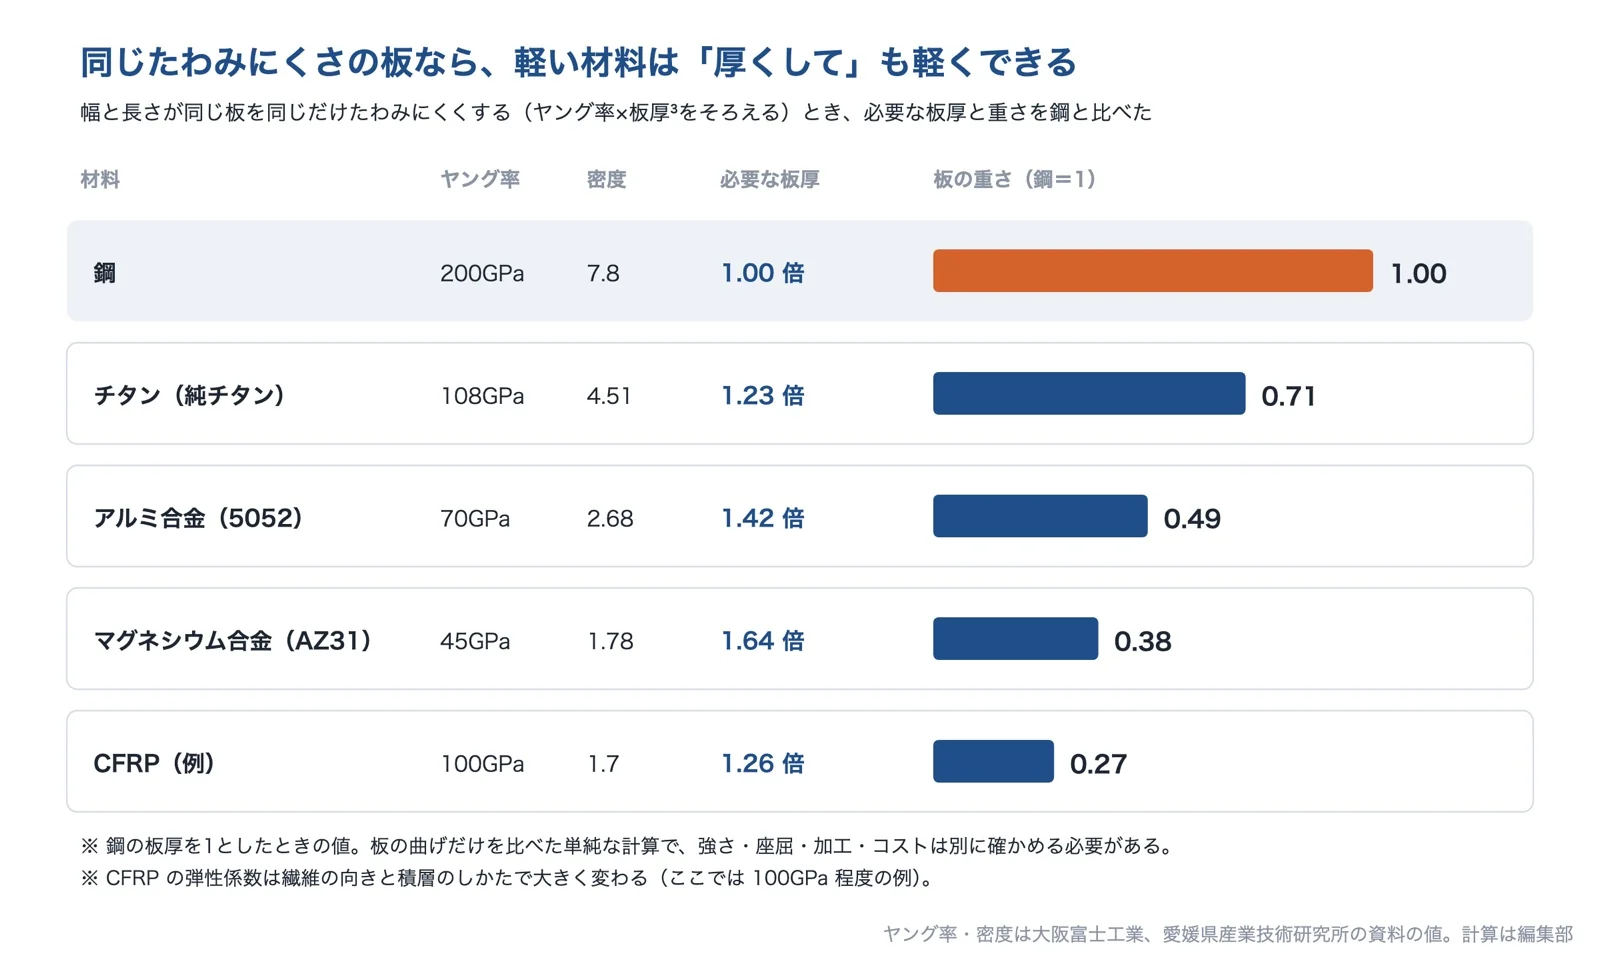
出典:マグネシウム合金と他材料の比較|大阪富士工業をもとに AI(Claude)で作成(計算は編集部)
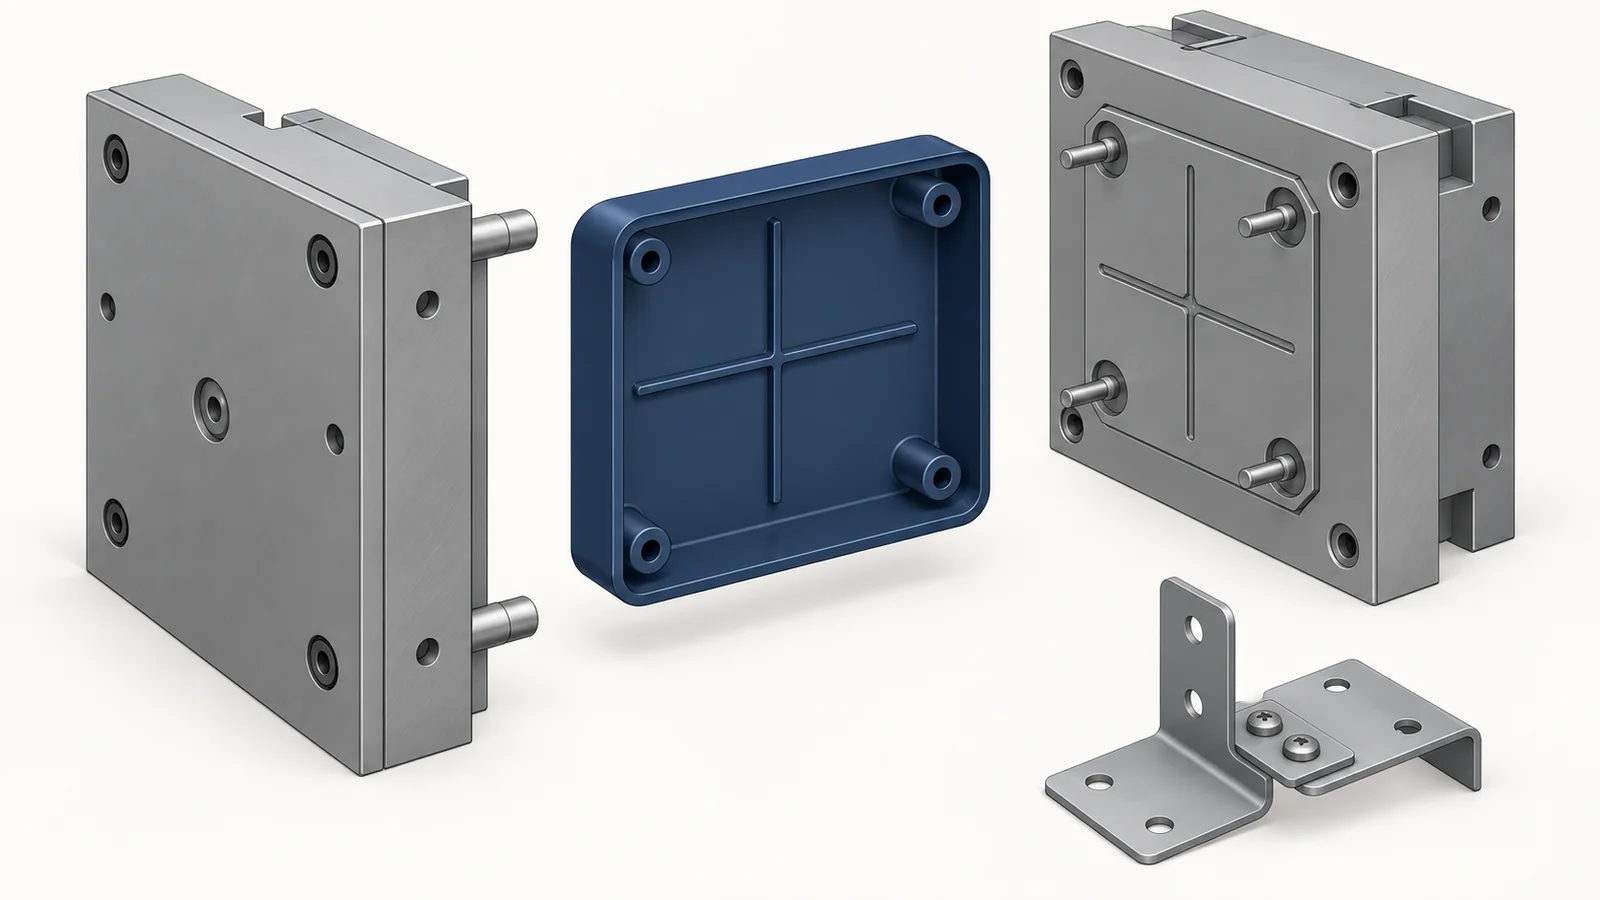
金属の部品を樹脂に置き換える方法もあります。三菱電機技報(2007年)は、強度や耐熱の点から金属が使われていた部品を、PPS などの高剛性・高耐熱の樹脂に置き換える動きが進んでいるとし、後加工のいらないネットシェイプ成形で製造コストの低減が期待されるとしています。富士合成は、板金部品を射出成形とめっきに置き換えて、コストを40%、重量を50%下げた事例を公開しています。樹脂はヤング率がさらに低くなるため、リブなどの形でかたさを補います(編集部の解説)。
出典:マグネシウム合金と他材料の比較|大阪富士工業、高精度射出成形技術の製品への適用(三菱電機技報 2007年12月号)|三菱電機、板金部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成)
留め方・一体化:ねじを減らし、外しやすくする
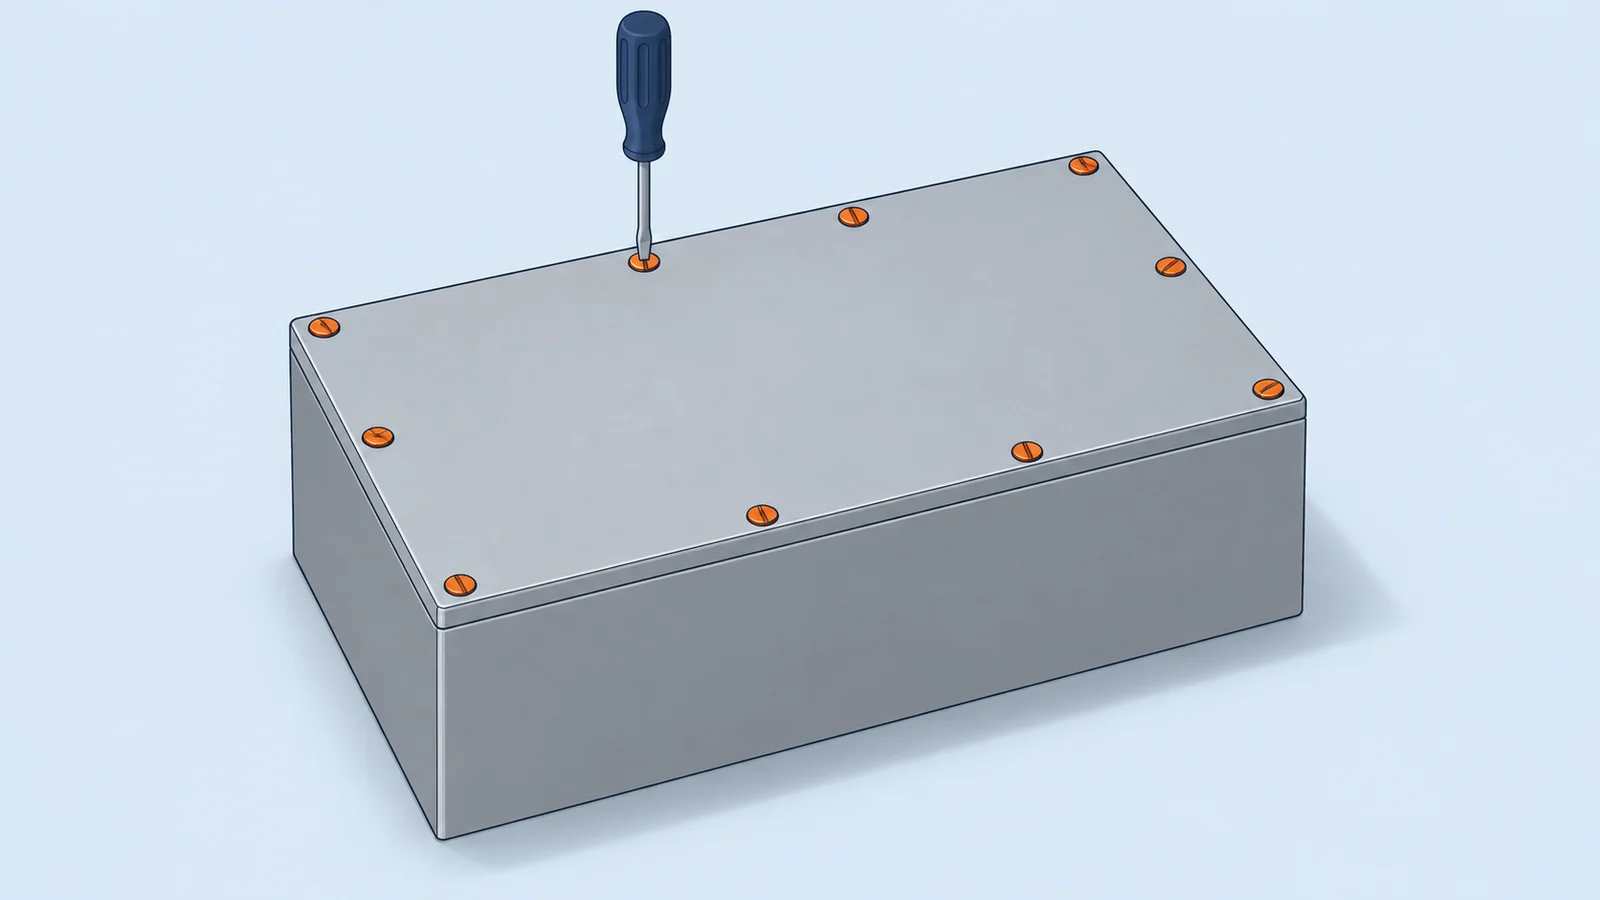
筐体のふたやブラケットを留めるねじは、組立の手間と部品の数を増やします。MONOist の VA・VE の連載には、プレートに複数のステーをねじで付けていた部品で、ステーを板金に作り込み、40本あったねじが一切なくなり、部品点数も1つになった例があります。樹脂の筐体では、樹脂の弾性で留めるスナップフィットが使えます。日本機械学会誌の記事は、部品点数を少なくでき、特殊な工具なしで組み立てられ、分解もしやすく保守・修理・リサイクルに優れることを利点とし、繰り返し使う場合の疲労破壊や、高温・低温での使用に注意が要るとしています。
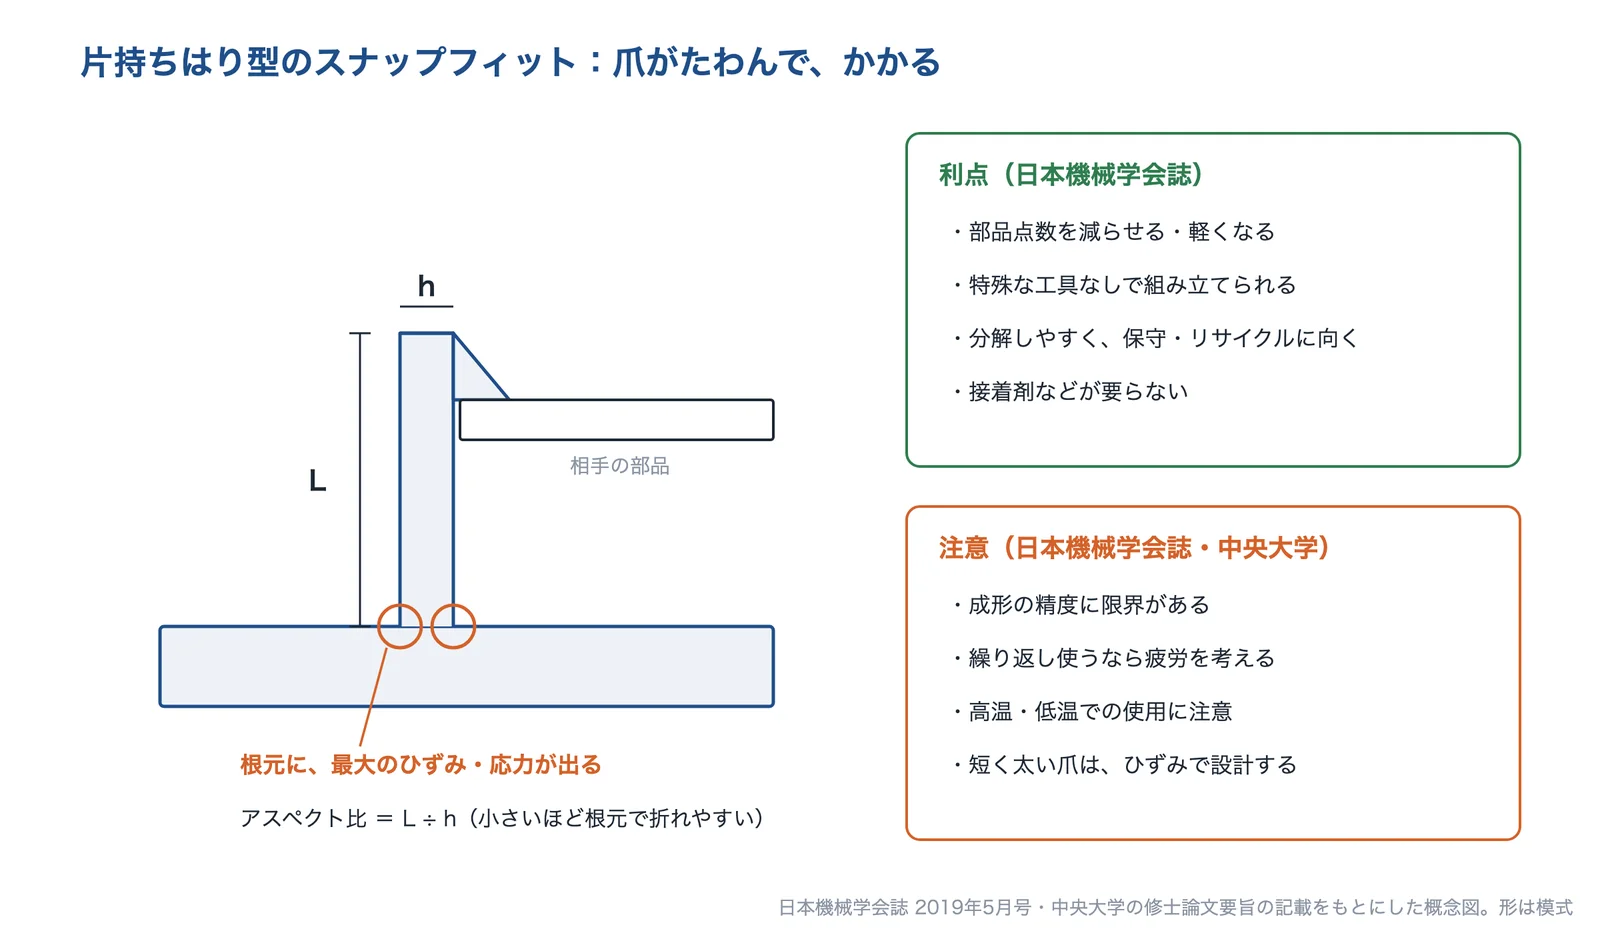
出典:スナップフィットの設計標準化(日本機械学会誌 2019年5月号)|J-STAGEをもとに AI(Claude)で作成(形は模式)
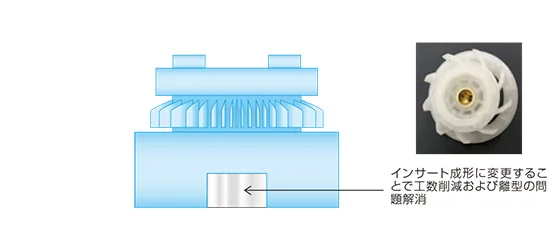
樹脂の部品に、ねじなどの金属部品を後から組み付けている場合は、金属部品を金型に入れて成形と同時に一体にするインサート成形に変えると、組付けの工程を減らせます(栄ライト工業所)。一方で、分解・リサイクルの面では、プラスチック部品への金属インサートや塗装・めっきは、材料を分けにくくします。家電製品協会の製品アセスメントマニュアルは、これらを減らしているか、似た物性の異種材料の種類を減らしたかを、確かめる項目にしています。部品をまとめるときは、あとで分けられるかも一緒に考えます(編集部の解説)。
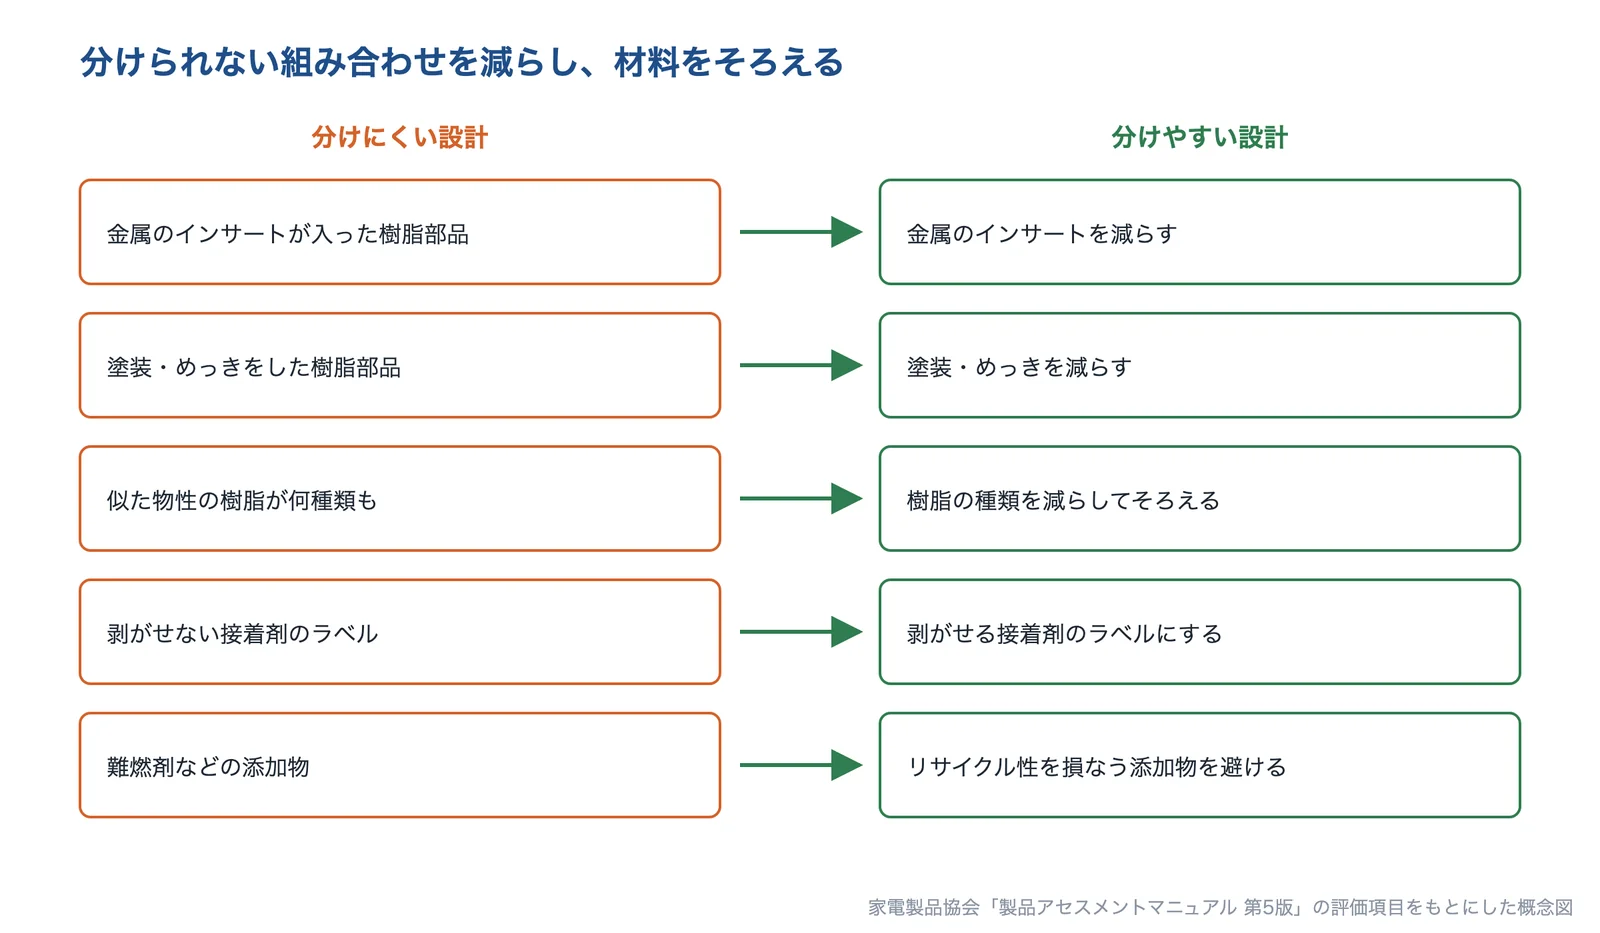
出典:家電製品 製品アセスメントマニュアル 第5版|家電製品協会の評価項目をもとに AI(Claude)で作成
出典:組み付けるネジ本数を減らしてコストダウン|MONOist、スナップフィットの設計標準化(日本機械学会誌 2019年5月号)|J-STAGE、インサート成形への変更によるはめ合い部品組付け工数削減|栄ライト工業所、家電製品 製品アセスメントマニュアル 第5版|家電製品協会
制振・吸音・遮音:揺れを止め、音を通さない
ばねと質量のモデルでは、固有振動数は剛性と質量で決まります。薄くして剛性が質量以上に下がると、固有振動数が下がり、モーターやファンの回転と重なって共振しやすくなります(課題「軽くすると振動・騒音が増える」の解説)。揺れている板には、制振材を貼ります。日本特殊塗料の解説では、制振材は粘弾性樹脂のシートで、鋼板に直接貼り付け、振動で伸縮変形する鋼板をダンピングして、振動を熱エネルギーに変えるとしています。鋼板の間に樹脂を挟んだ制振鋼板もあり、日本製鉄のカタログでは、制振の性能は温度で変わるため、使う温度に合わせて常温用・中温用・高温用を選ぶとしています。
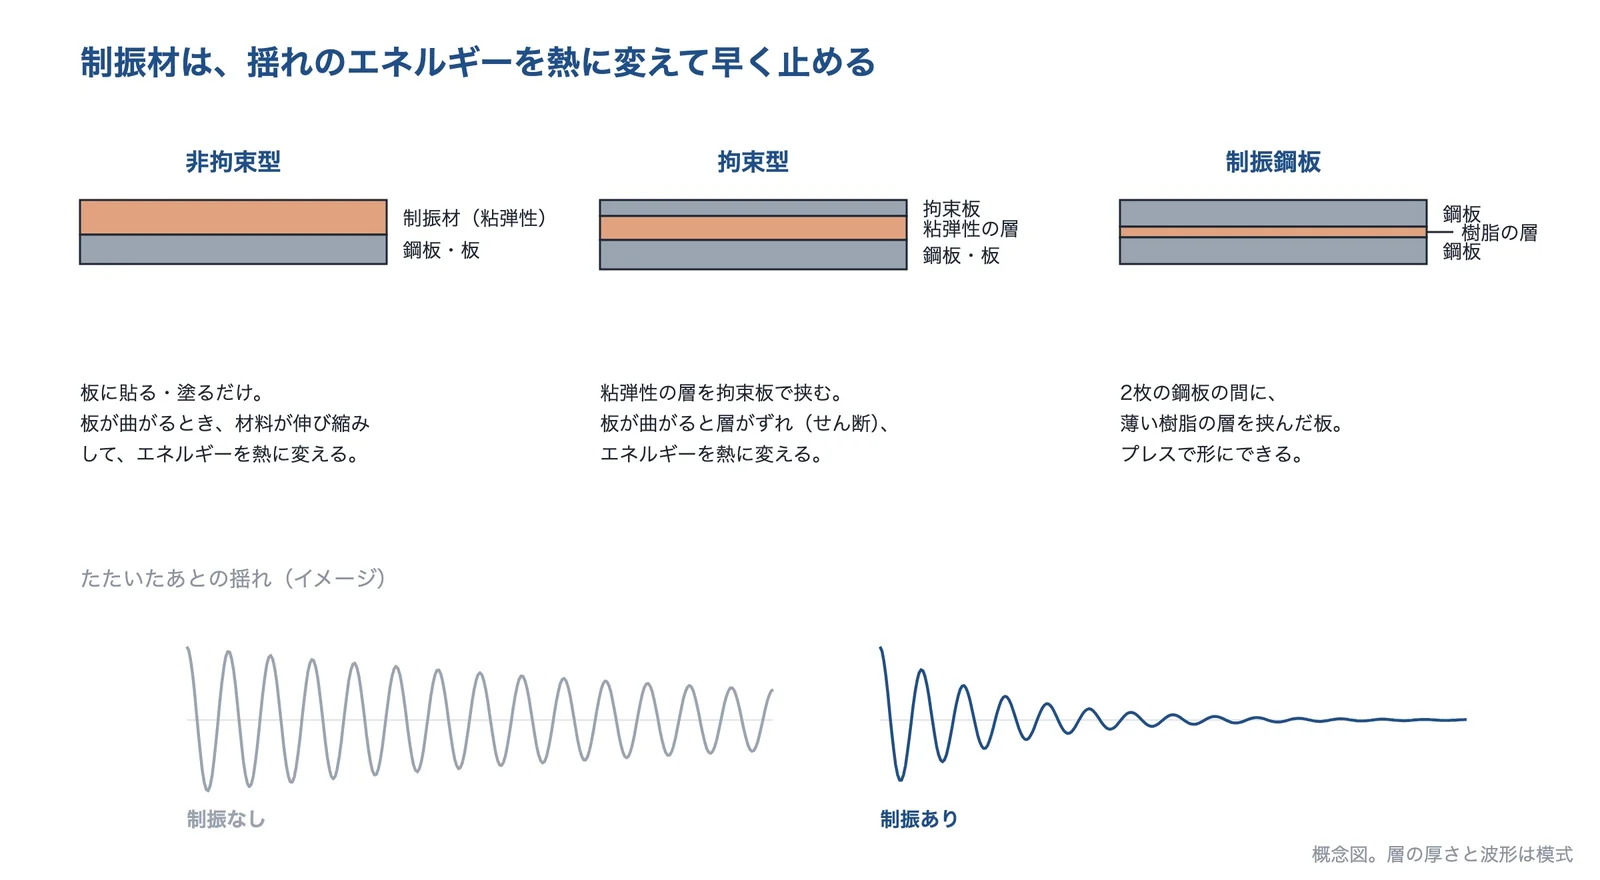
出典:制振とは|日本特殊塗料、ダイポルギー FDC|シーシーアイ住設建材、制振鋼板 バイブレス(カタログ)|日本製鉄をもとに AI(Claude)で作成(層の厚さと波形は模式)
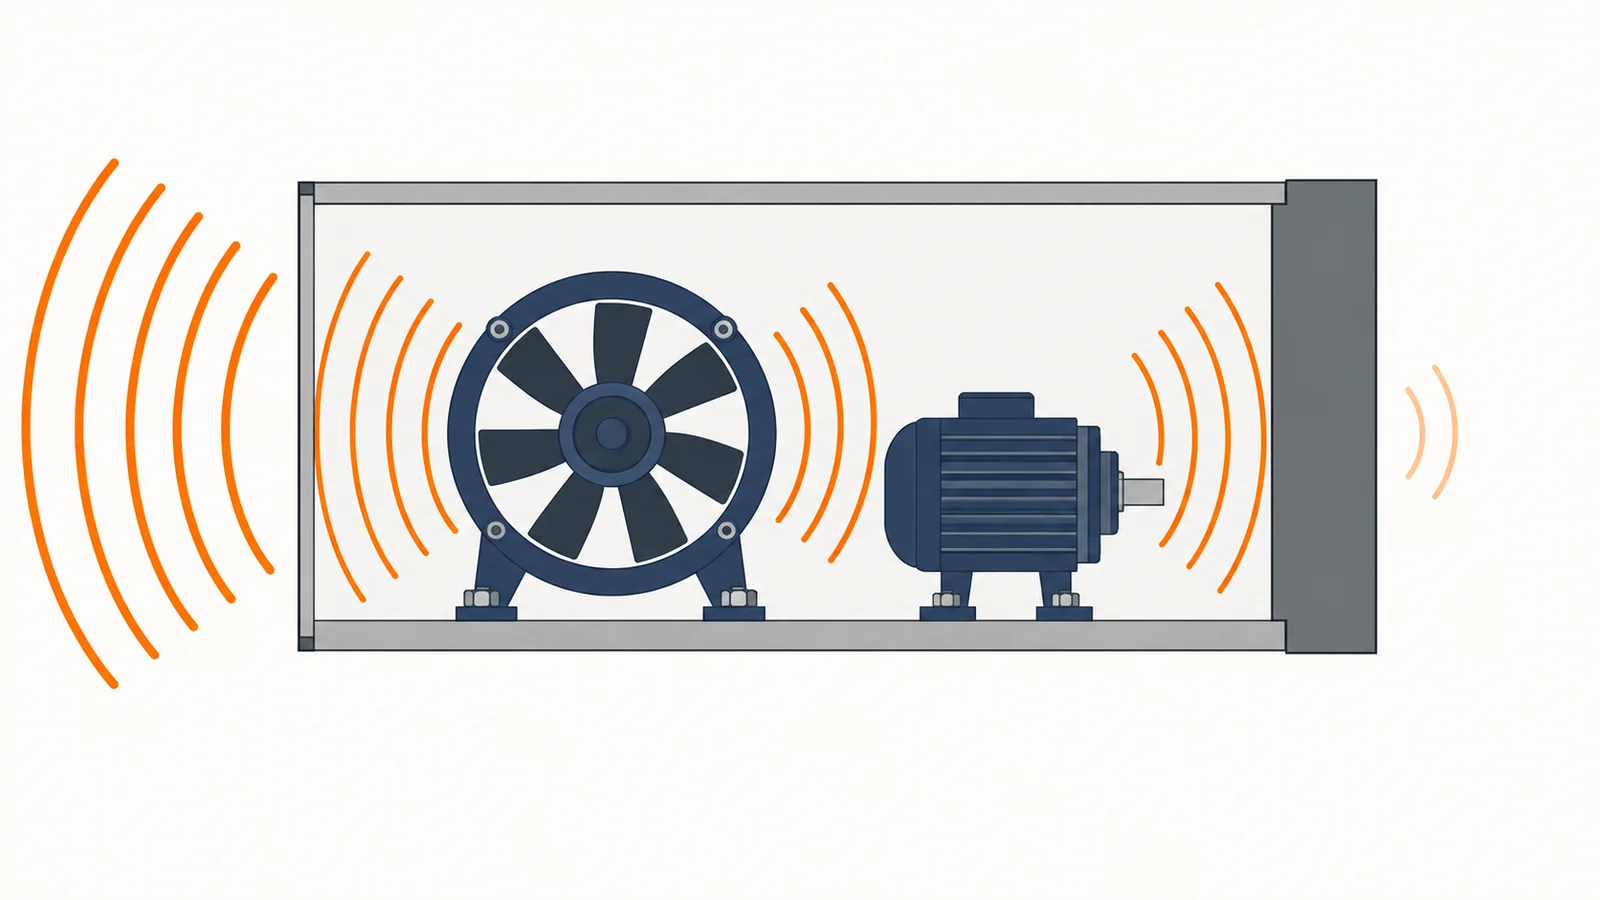
中の音を外に出さないのは遮音です。日本建設業連合会の用語解説では、概略、壁の面密度を2倍にすると透過損失は約5dB 大きくなるとしています(質量則)。筐体を薄く軽くすると、音を止める力は下がります。日本製鉄のカタログは、遮音材の板が振動して透過損失が下がる場合に、制振鋼板を使えば質量則に相当する透過損失が見込めるとしています。
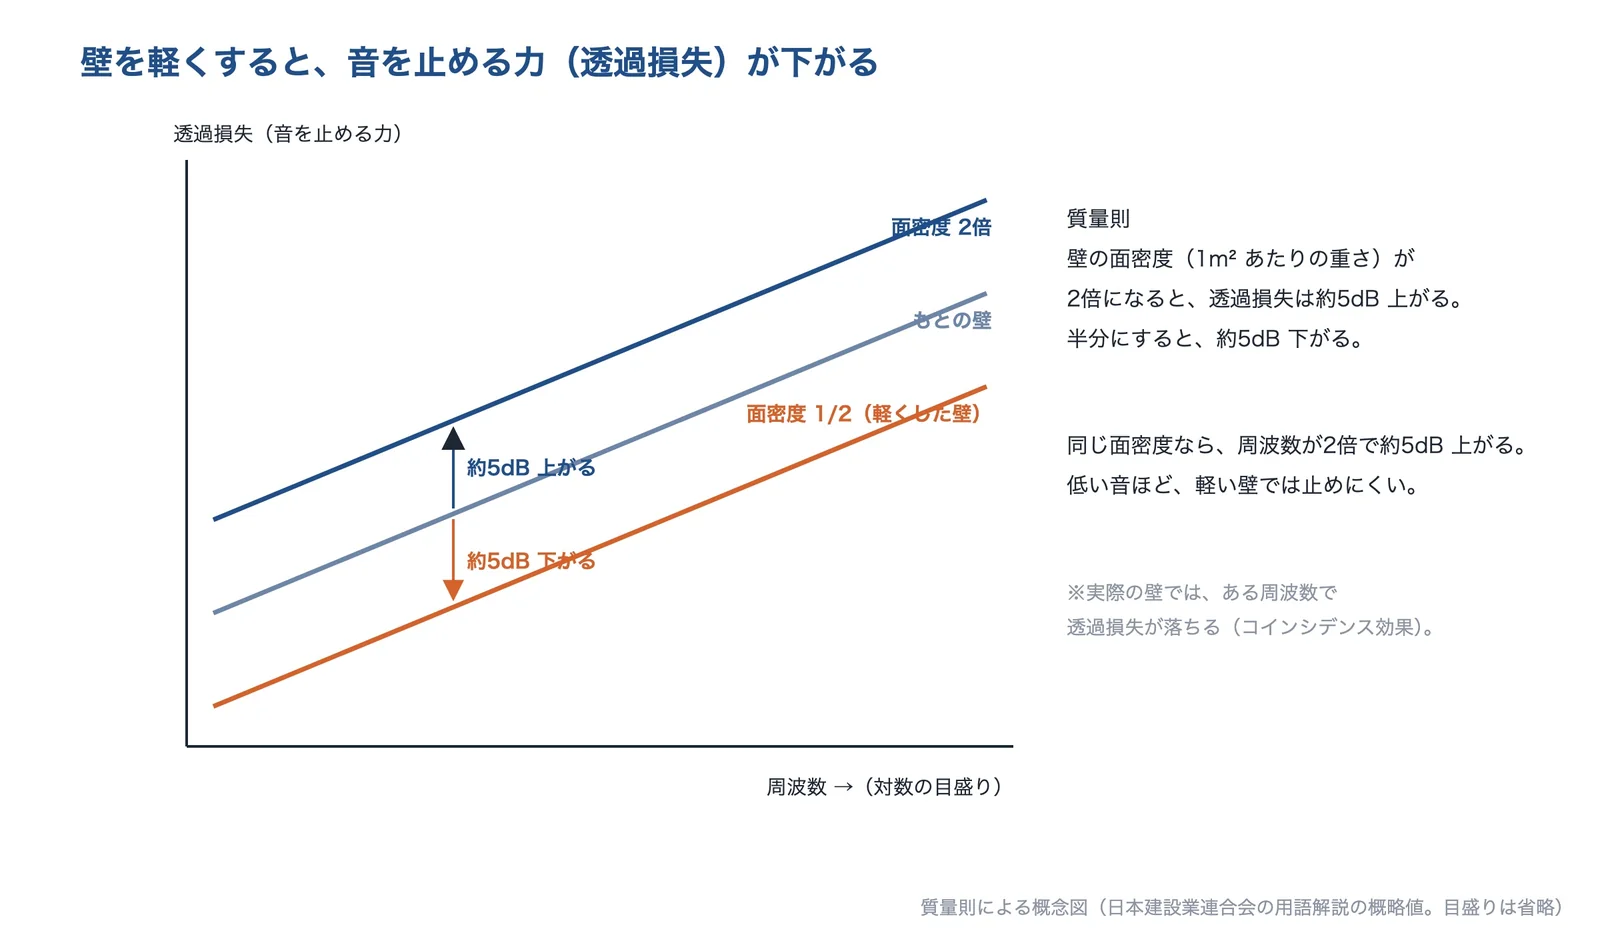
出典:質量則|日本建設業連合会の概略値をもとに AI(Claude)で作成(目盛りは省略)
出典:剛性評価技術に基づく剛性向上と軽量化の両立|日本製鉄技報 第412号、共振周波数、共振・固有周波数、固有振動数|日本建設業連合会、制振とは|日本特殊塗料、制振鋼板 バイブレス(カタログ)|日本製鉄、質量則|日本建設業連合会、騒音低減技術の基本「遮音」と「吸音」を理解する 〜遮音について〜|MONOist
難燃の材料:等級と肉厚で選ぶ
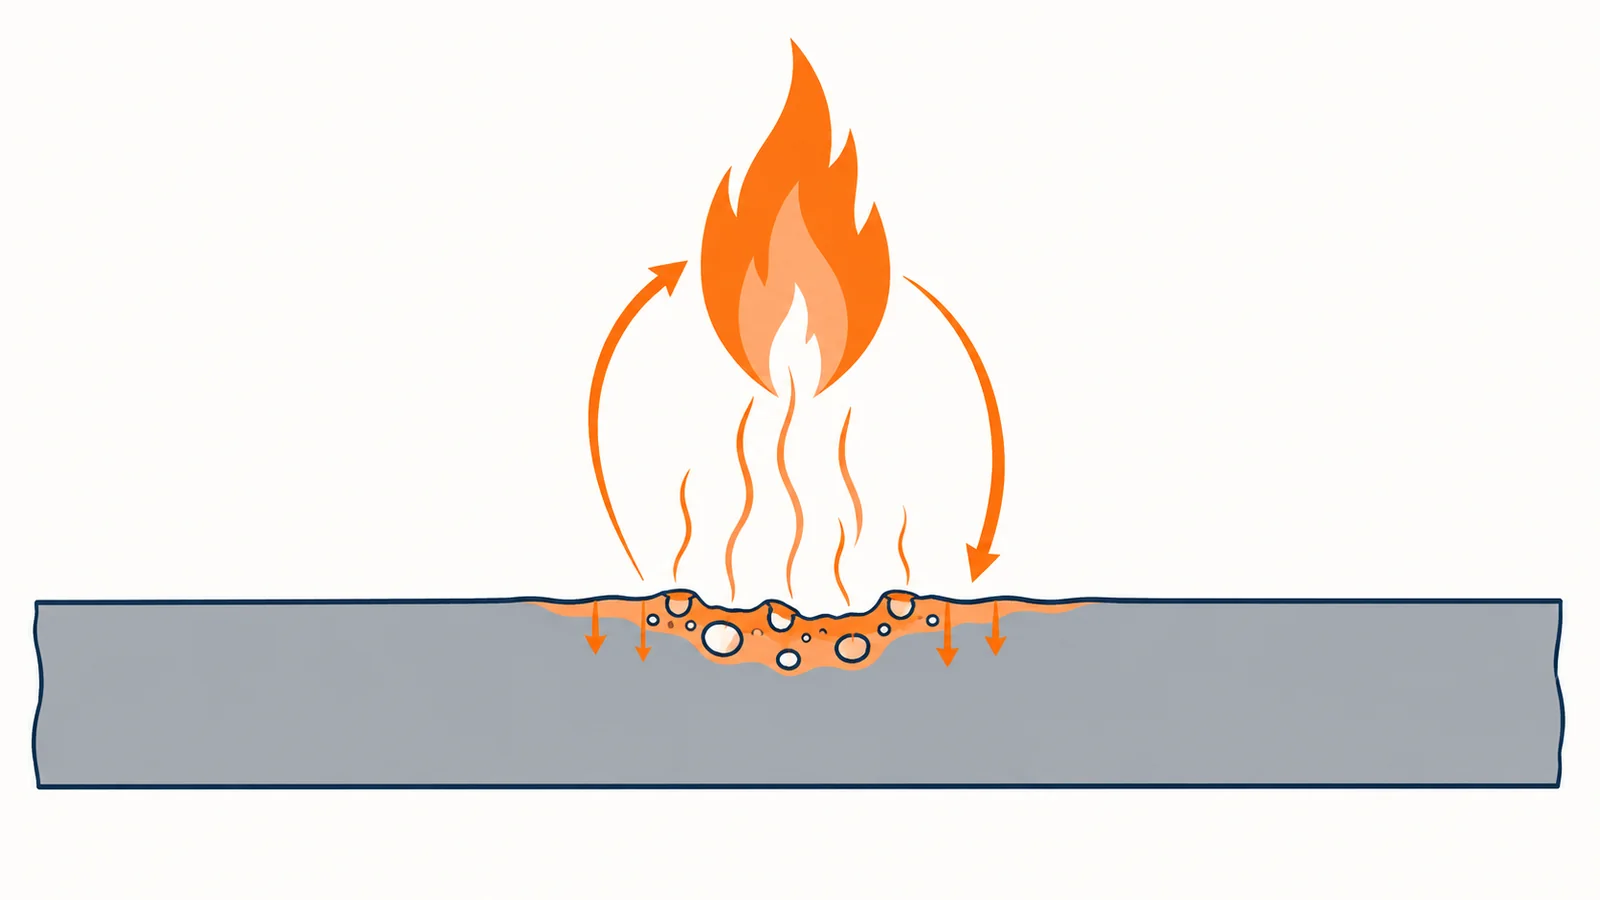
樹脂は、熱で分解してできたガスが燃え、その熱がまた樹脂を分解するサイクルで燃え続けます。難燃化とは、このサイクルのどこかを断ち切ることです(日本信頼性学会誌の解説)。電気製品の樹脂の筐体では、UL94 の燃焼性の等級がよく使われます。V-0 は、10秒の接炎のあと10秒以内に消え、5本の合計が50秒以内で、滴下物で下の綿が着火しないことが条件です(タキゲン製造)。試験片の厚さは決められた範囲から選んで試験するため、等級は、どの厚さで取れたものかを確かめる必要があります。部品のいちばん薄い所と同じか、それより薄い厚さで等級が取れている材料を選びます(編集部の解説)。
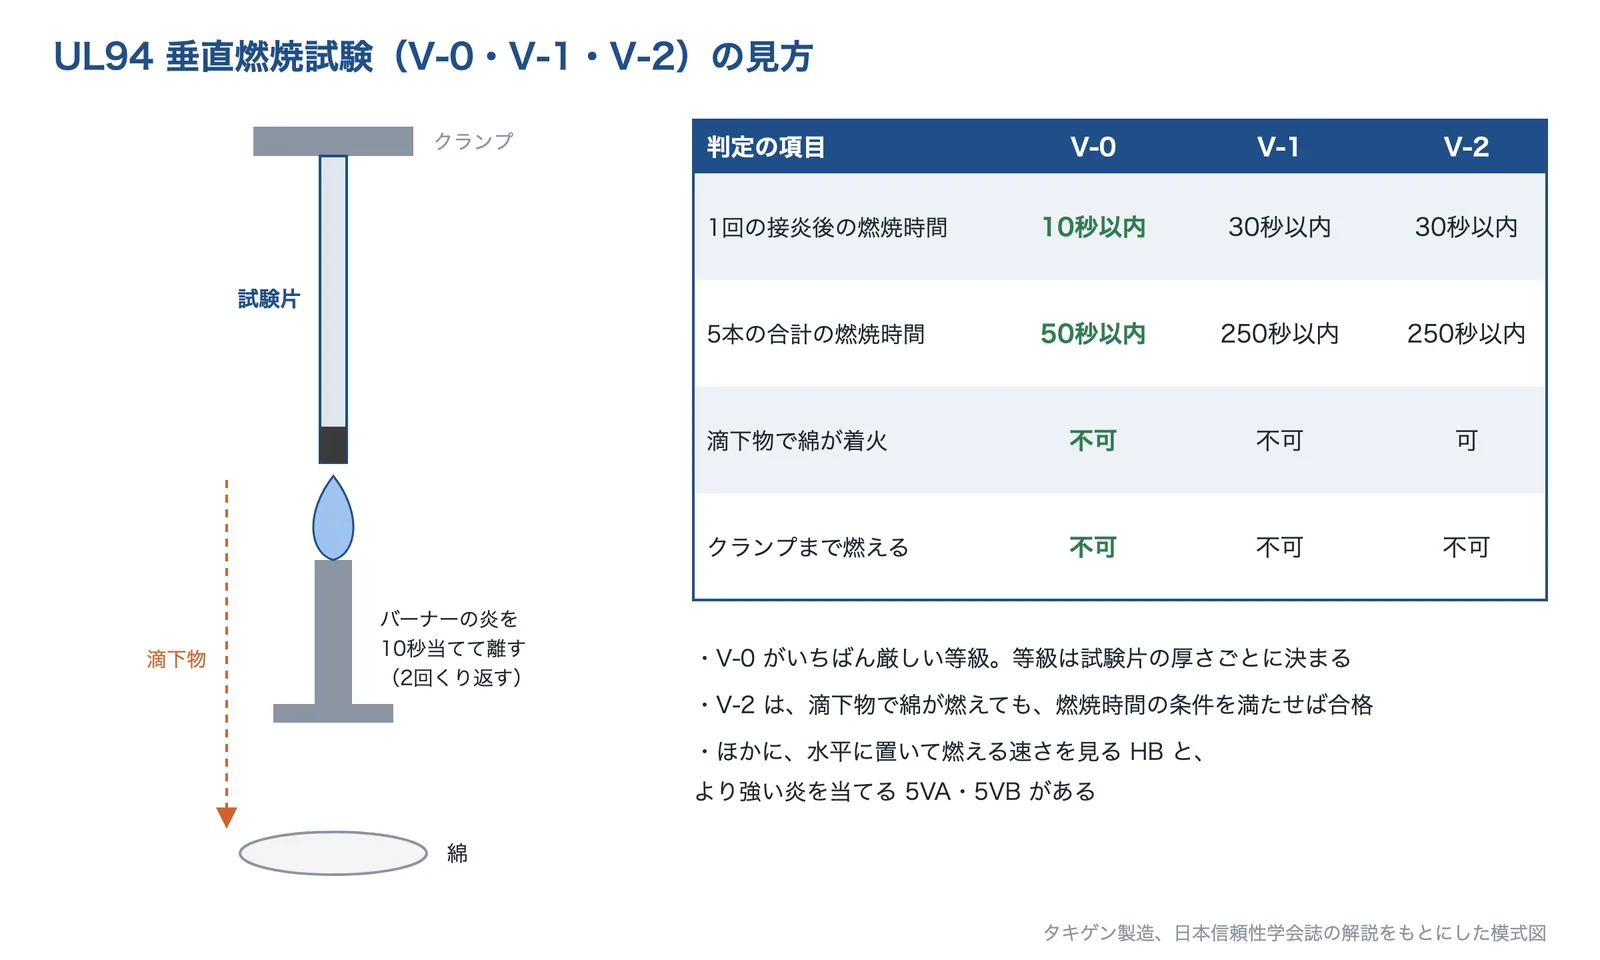
出典:難燃性UL94規格|タキゲン製造、樹脂成形品の難燃剤による品質問題とその対応|日本信頼性学会誌(J-STAGE)をもとに AI(Claude)で作成
難燃剤は、樹脂にとっては異物です。日本信頼性学会誌の解説では、金属水酸化物系の難燃剤は効果を出すのにおおよそ40〜70wt% を入れる必要があり、強度や成形のしやすさが変わります。赤リン系は添加量がおおよそ2〜10wt% と少ない一方、水と反応してできたリン酸で絶縁が下がり、トラッキングなどを引き起こして発火した例が報告されているとしています。臭素系の一部の物質は、RoHS 指令で含有量が0.1wt%(1,000ppm)以下に制限されています(オーミヤ)。
出典:樹脂成形品の難燃剤による品質問題とその対応|日本信頼性学会誌(J-STAGE)、難燃性UL94規格|タキゲン製造、RoHS指令とは|オーミヤ
解析と設計の検討:作る前に確かめ、なくせる部品を探す
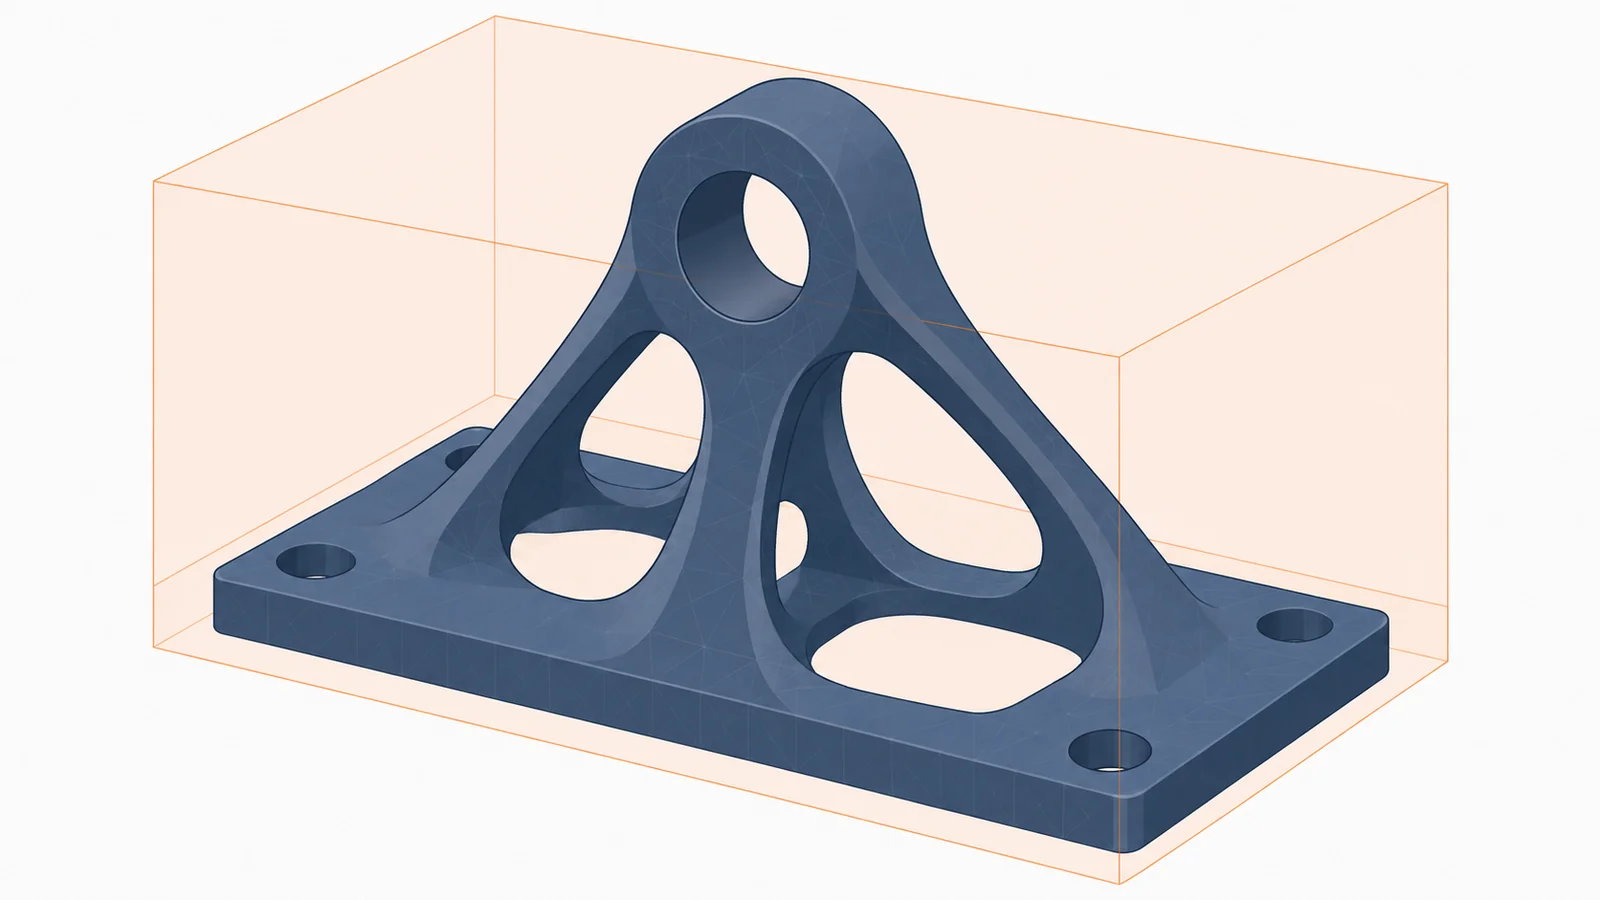
薄く軽くする筐体では、作る前に CAE でたわみ・応力・固有振動数を確かめ、トポロジー最適化で要らない肉を減らします。くいんとの事例では、ブラケットを、剛性と固有振動数を制約条件にして最適化し、製造性を考えてリモデリングしたうえで、要求性能を満たしながら約61%の軽量化を達成したとしています。兵庫県立工業技術センターは、トポロジー最適化で剛性を保ちつつ約26.4%軽量化した形状を得た一方、そのままでは作り方の課題が残ったとしています。解析の結果は、試験と照らし合わせて確かめてから使います(編集部の解説)。
出典:トポロジー最適化とラティス構造を組み合わせた構造設計の可能性検討|兵庫県立工業技術センターなどの資料をもとに AI(Claude)で作成
部品の数は、DFA(組立性設計)の3つの問いで見直せます。MARKLINES の解説では、ほかの部品に対して相対的に動く必要があるか、違う材料にしなければならないか、組立や分解のために分けておく必要があるか(例:電池を交換するためのふた)のどれかに当てはまる部品だけを、なくせない部品と判定するとしています。
出典:DFA(Design for Assembly)10 日本語版|MARKLINESをもとに AI(Claude)で作成
出典:事例7 固有振動数と製造性を考慮したブラケットの形状最適化|くいんと、トポロジー最適化とラティス構造を組み合わせた構造設計の可能性検討|兵庫県立工業技術センター、DFA(Design for Assembly)10 日本語版|MARKLINES
材料と工法の種類と特徴
筐体の材料と工法は、作る数・求めるかたさ・重さ・コストで選びます。MONOist の連載は、一般的には樹脂 → 板金 → 金属の順にコストが高くなるとし、大量生産(1か月に1回、300個以上)の製品は樹脂を基本に考え、強度の要る部品を板金、さらに高い強度が要る部品を金属にする、という目安を示しています(300個は生産期間が2〜3年の場合の目安で、厳密には金型の有無で総額を比べるとしています)。
出典:マグネシウム合金と他材料の比較|大阪富士工業をもとに AI(Claude)で作成(板の重さは編集部の計算、主な工法は編集部の整理)
| 材料・工法 | 特徴 | 選ぶときの注意 |
|---|---|---|
| 樹脂(射出成形) | 複雑な形を一度に作れ、留めるための爪・ボス・リブを作り込める(編集部の解説)。大量生産では樹脂を基本に考えるとされる(MONOist) | ヤング率が低いので、リブなどの形でかたさを補う。肉厚をそろえ、抜き勾配を付ける。難燃の等級は、取れた厚さを確かめる |
| 鋼・ステンレス(板金・プレス) | ヤング率が高く(SUS304 で203GPa)、曲げと穴あけで箱を作れる。金型のいらない板金は少量にも向く(編集部の解説) | 曲げ R、穴と曲げの距離に目安がある。重さは材料のなかで重い |
| アルミ合金(板金・押出し・ダイカスト) | ヤング率70GPa。同じたわみにくさの板なら鋼の約0.49倍の重さにできる(編集部の計算) | 厚くする空間が要る。鋼と組み合わせると、つなぎ方と腐食に注意が要る(コベルコ溶接テクノ) |
| マグネシウム合金(ダイカスト・温間プレス) | ヤング率45GPa。実用金属で最も軽く、電磁波シールド性や制振性もあるとされる(キョーワハーツ) | プレスは金型を250〜300℃に加熱する温間で行う例がある。耐食性を高めるため化成処理などをする(キョーワハーツ) |
出典:「コスト」を考える上で絶対に欠かせない6つの視点(3/3ページ)|MONOist、マグネシウム合金と他材料の比較|大阪富士工業、鋼板とアルミ板の異種金属接合|コベルコ溶接テクノ、マグネシウム合金のプレス加工|キョーワハーツ
工法ごとの形の決まり:成形品と板金
成形品では、肉厚をそろえ、型から抜く方向に勾配を付けるのが基本です。MONOist の連載(成型部品設計のツボ)は、一般的な樹脂成形品の目安として、抜き勾配は1度以上、ボス・リブは0.5度以上、肉厚は1.5〜3.5mmを挙げています(部品の仕様で変わるとしています)。板金では、アマダの講座が最小曲げ半径を板厚に対する比で示し(SPCC・A5052P-O などは1)、海内工業は穴と曲げの距離の目安を「板厚×1.5+曲げの内 R」(あくまで参考値)としています。
出典:肉厚と抜き勾配を押さえるべし!:成型部品設計のツボ(1)(2/3ページ)|MONOist、メカパーツ設計の秘訣(5)|マイナビニュース(プロトラブズ)をもとに AI(Claude)で作成(形は模式)
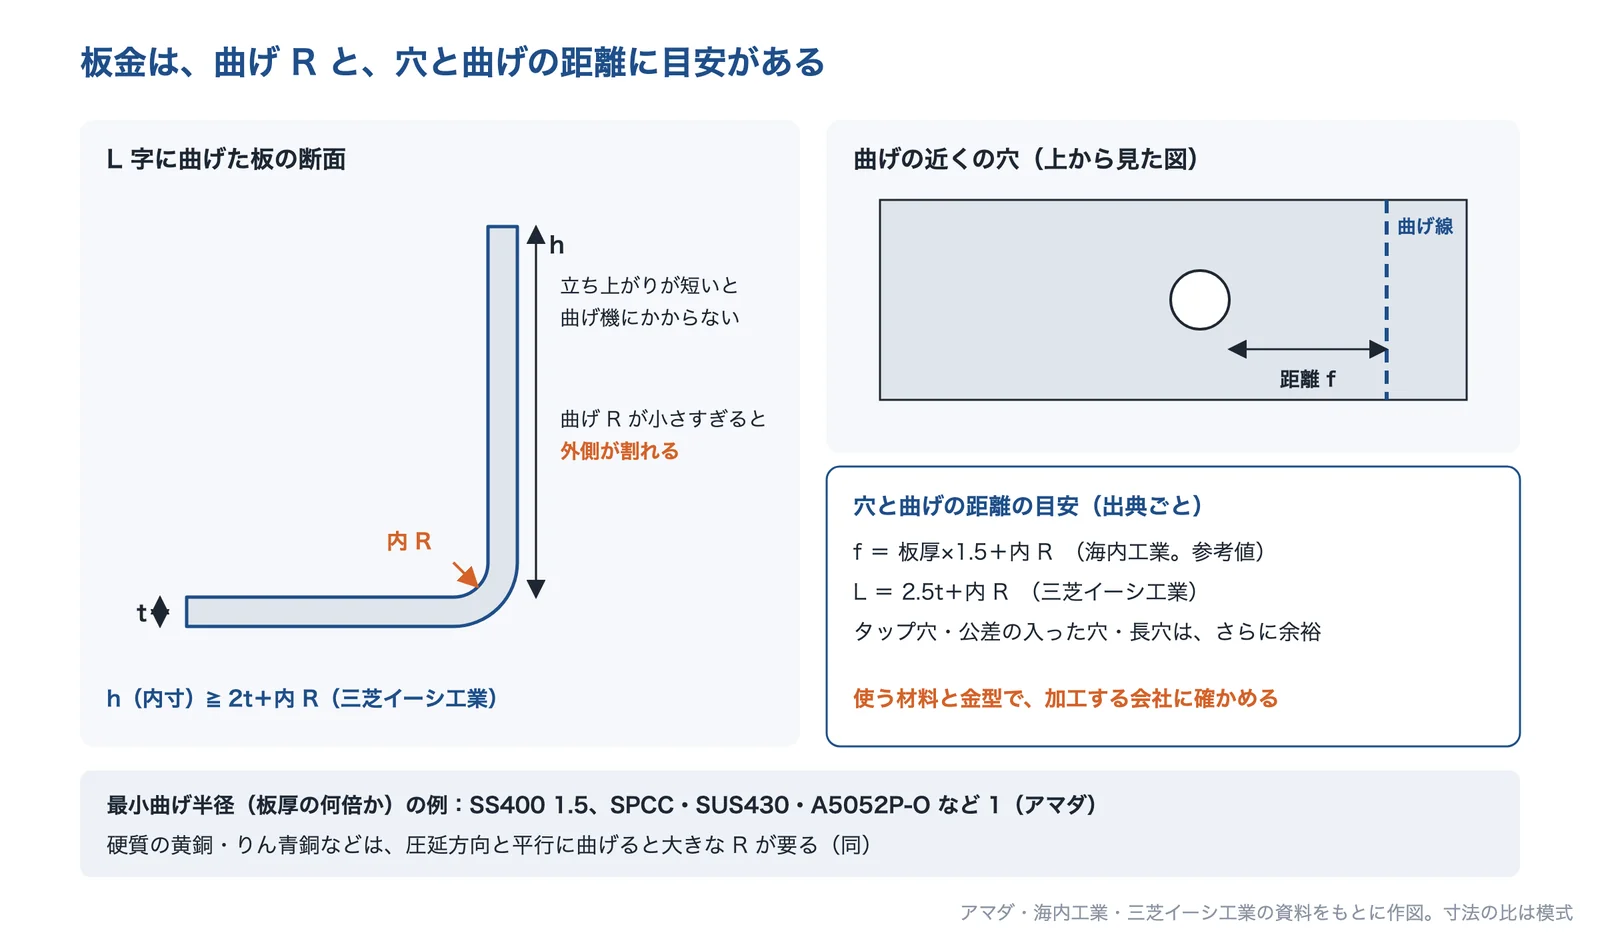
出典:板金加工の基礎講座Ⅱ 箱物展開 第13回 最小曲げ半径、スプリングバック|アマダ、板金設計のための精密板金豆知識 曲げ加工限界 曲げと穴位置の関係編|海内工業をもとに AI(Claude)で作成(寸法の比は模式)
出典:肉厚と抜き勾配を押さえるべし!:成型部品設計のツボ(1)(2/3ページ)|MONOist、板金加工の基礎講座Ⅱ 箱物展開 第13回 最小曲げ半径、スプリングバック|アマダ、板金設計のための精密板金豆知識 曲げ加工限界 曲げと穴位置の関係編|海内工業
関係する規格と表示:難燃・含有物・材質表示
樹脂の筐体の材料を決めるときは、燃えにくさと含まれる物質の決まりも確かめます。燃えにくさの物差しには、UL94 の等級(HB・V-2・V-1・V-0、より厳しい 5VA・5VB)と酸素指数があります。酸素指数は材料が燃え続けるのに必要な最低の酸素の濃度で、数値が大きいほど燃えにくい材料です。あいち産業科学技術総合センターの資料(繊維製品の例)では、空気中の酸素の濃度は約21%で、酸素指数が26以上なら難燃性があるといわれるとしています。
| 項目 | 内容 | 出典 |
|---|---|---|
| UL94 | 樹脂の燃焼性の等級。V-0 は10秒の接炎のあと10秒以内に消え、5本の合計が50秒以内、滴下物で綿が着火しない | タキゲン製造 |
| 酸素指数 | 燃え続けるのに必要な最低の酸素の濃度。数値が大きいほど燃えにくい | あいち産業科学技術総合センター |
| RoHS 指令 | PBB・PBDE(臭素系難燃剤の一部)などの含有量を0.1wt%(1,000ppm)以下に制限 | オーミヤ |
| 材質表示(JIS C 9912) | 電気・電子機器のプラスチック部品の識別と表示(例:>PP<)。リサイクルでの分別が効率的に行われるとし、法律の義務はない。製品アセスメントマニュアルは、質量100g(できれば25g)以上の部品に表示を求めている | 家電製品協会 |
出典:難燃性UL94規格|タキゲン製造、燃焼性試験(酸素指数法試験)について|あいち産業科学技術総合センター、RoHS指令とは|オーミヤ、JIS C 9912 に関する FAQ|家電製品協会、家電製品 製品アセスメントマニュアル 第5版|家電製品協会
選ぶときに確かめること
筐体は、守るものと環境から材料と工法を決め、形・留め方・規格の順に確かめると、手戻りが少なくなります(編集部の整理)。成形・板金の会社や材料メーカーに相談する前に、次の条件を整理しておくと、話が早くなります。
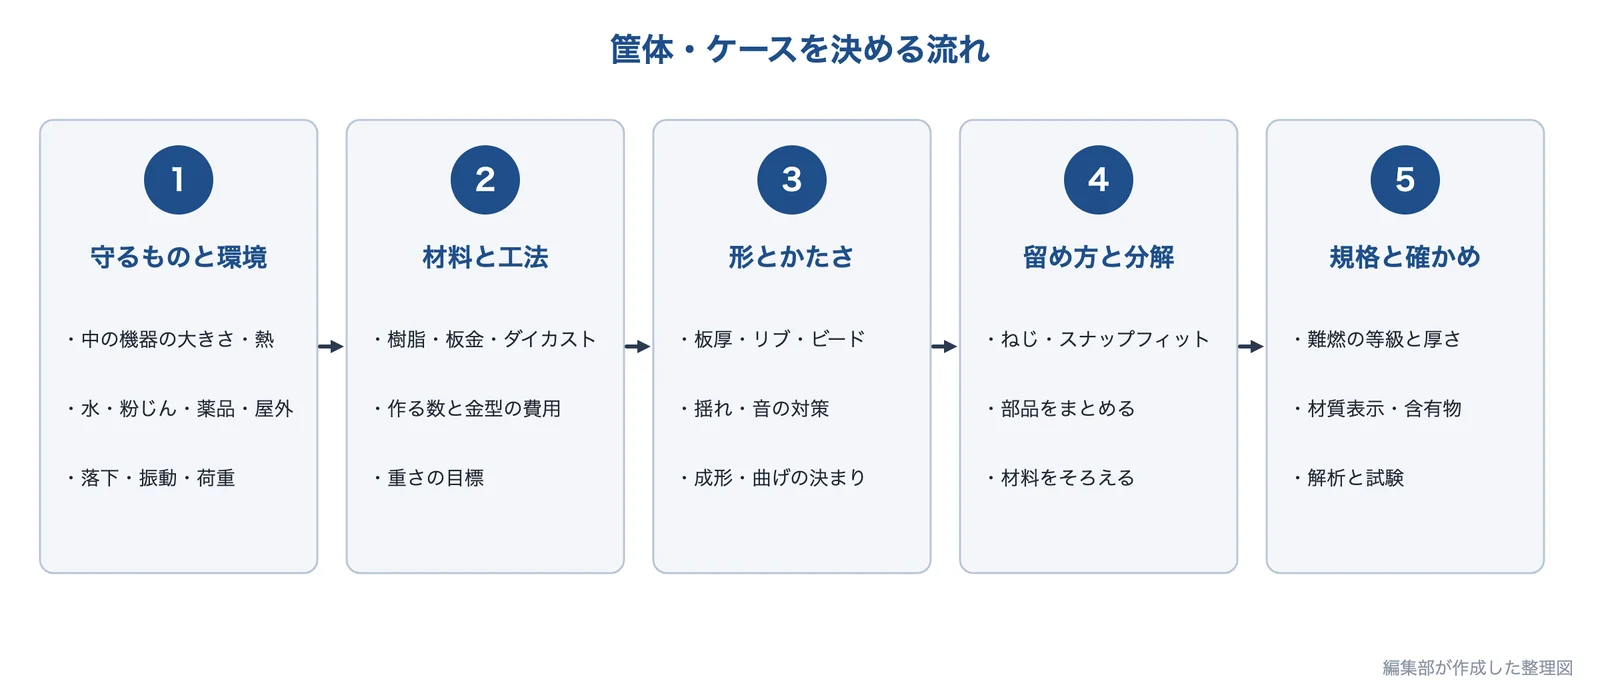
出典:編集部の整理をもとに AI(Claude)で作成
- 中の機器:大きさ・重さ、発熱、揺れや音を出す機器(モーター・ファン)、火の元になる部品(電池・電源)
- 使う環境:温度の範囲、水・粉じん・薬品・屋外の紫外線、落下や振動、人が触れる所
- 重さとかたさ:目標の重さ、許せるたわみ、押される・ぶつかる場所
- 作る数とコスト:年間の数と生産の期間、金型の費用、今の工法
- 形の決まり:成形品の肉厚と抜き勾配、板金の曲げ R と穴の位置
- 留め方と分解:ねじの数と種類、電池の交換などで開ける所、材料の種類と表示
- 規格:求められる難燃の等級と、その等級を取る肉厚、含有物の決まり(RoHS など)
出典:「コスト」を考える上で絶対に欠かせない6つの視点(3/3ページ)|MONOist、難燃性UL94規格|タキゲン製造、家電製品 製品アセスメントマニュアル 第5版|家電製品協会
企業紹介(筐体・ケース技術)
筐体に関係する技術を持つ企業を、得意分野が重ならないように選びました。内容は各社の公式サイトで確認できる範囲です。各社の得意分野は、次の早見表のとおりです。
| 企業 | 形・ かたさ | 材料・ 工法 | 留め方・ 一体化 | 制振・ 遮音 | 難燃 | 解析・ 設計 |
|---|---|---|---|---|---|---|
| くいんと剛性・固有振動数を保つ構造最適化 | ● | ● | ||||
| 富士合成板金部品の樹脂化 | ● | |||||
| 栄ライト工業所インサート成形で組付けをなくす | ● | |||||
| ニフコ樹脂ファスナー・材料をそろえたカバー | ● | ● | ||||
| シーシーアイ住設建材拘束型の制振材 | ● | |||||
| 大八化学工業ハロゲンフリーの難燃剤 | ● |
●は、各社の公式サイトで確認できた得意分野です(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社くいんと|構造最適化のソフトと受託解析で、剛性と固有振動数を保ったまま軽くする
くいんととは
くいんとは、東京都府中市に本社を置く、1985年設立の会社です(資本金1,520万円)。事業内容は、計算力学関連ソフトウェアの開発・販売と技術コンサルティングです。1989年に位相最適化プログラム OPTISHAPE を発売しています。
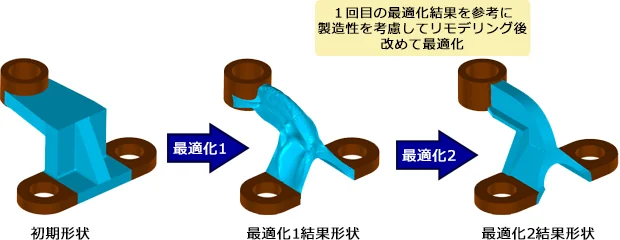
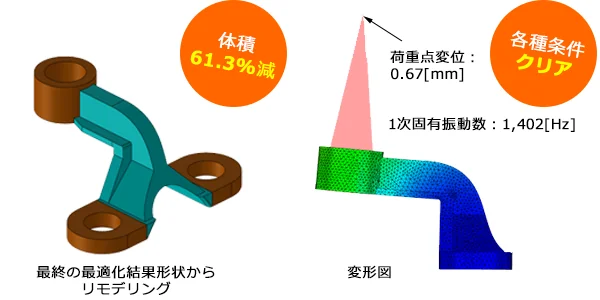
ブラケットの形状最適化の過程(左)と、リモデリングした形状と変形図(右。体積61.3%減、1次固有振動数1,402Hz)(出典:事例7 固有振動数と製造性を考慮したブラケットの形状最適化|くいんと)
くいんとの得意技術
| 技術 | 内容 |
|---|---|
| 構造最適化のソフトウェア | トポロジー最適化の OPTISHAPE-TS や、SOLIDWORKS のアドインとして使う構造最適設計ソフト HiramekiWorks を開発・販売している |
| 剛性と固有振動数を制約にした軽量化 | HiramekiWorks の事例では、ブラケットを、剛性と固有振動数を制約条件にして最適化し、途中で製造性を考えてリモデリングしたうえで、さらに最適化した。要求性能を満たしながら約61%の軽量化を達成したとしている |
| 受託解析 | 自社製品を使った設計支援などの受託解析を行い、モデルとデータの作成から解析・報告書の作成まで、全体でも一部でも引き受けるとしている |
くいんとが解決できる課題
- 筐体やブラケットを軽くしたいが、剛性や固有振動数を下げたくない
- どこに材料を残せば揺れにくくなるか、形の案がほしい
- 最適化の結果を、作れる形に落とし込みたい
出典:事例7 固有振動数と製造性を考慮したブラケットの形状最適化|くいんと、受託解析|くいんと、会社概要|くいんと
富士合成株式会社|板金部品を射出成形の樹脂部品に置き換え、重さを半分にする
富士合成とは
富士合成は、茨城県結城市に本社工場を置く、1941年創立の会社です(資本金3,000万円、従業員約70名)。プラスチック成形、金型の設計・製作、プラスチック塗装、組立を行っています。
富士合成の得意技術
| 技術 | 内容 |
|---|---|
| 金属部品の樹脂化 | 板金で作っていた部品を、射出成形の樹脂部品に置き換える。金型の設計・製作から対応する |
| 成形後の仕上げ | 樹脂化した部品にめっきを施すなど、成形から塗装・めっき・組立まで対応する |
富士合成が解決できる課題
- 板金部品の穴あけ・曲げの工数を減らし、軽くしたい
- 金属の見た目(めっき)を保ったまま、樹脂に置き換えたい
公開されている実績・用途
- 板金部品を射出成形+めっきに置き換え、コスト40%ダウン・重量50%ダウン、生産数も増えた
出典:板金部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成)、金属部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成)、会社概要|富士合成
株式会社栄ライト工業所|樹脂部品に金属部品を後から嵌める設計を、インサート成形に変えて組付けの工程をなくす
栄ライト工業所とは
栄ライト工業所は、大阪府大東市にあるプラスチック射出成形の会社です(1943年設立、創業1938年)。部品の形状設計・金型設計・加工方法の改善による VA・VE の事例を公開しています。
栄ライト工業所の得意技術
| 技術 | 内容 |
|---|---|
| インサート成形への変更 | ねじなどの金属の嵌合物を、射出成形のあとに別の工程で組み付ける部品を、樹脂の成形と金属部品の嵌め込みを同時に行うインサート成形に変える。組付けの工程を減らせるうえ、嵌合物を埋める穴の形で起きやすい離型の問題も解消できるとしている |
| VA・VE の事例 | 射出成形の部品形状設計・金型設計・加工方法改善の VA・VE の事例を、技術情報のページにまとめている |
栄ライト工業所が解決できる課題
- 樹脂部品に、ねじなどの金属部品を後から組み付けている
- 組付けの工程と、嵌め込みの穴による離型の不具合を減らしたい
出典:インサート成形への変更によるはめ合い部品組付け工数削減|栄ライト工業所、技術情報|栄ライト工業所、会社概要|栄ライト工業所
株式会社ニフコ|工業用の樹脂ファスナーの会社が、材料をそろえてリサイクルしやすいカバーを量産
ニフコとは
ニフコは、神奈川県横須賀市に本社を置く、工業用ファスナーと精密成形品などのエンジニアリングプラスチック製品の会社です(1967年設立)。
ニフコの得意技術
| 技術 | 内容 |
|---|---|
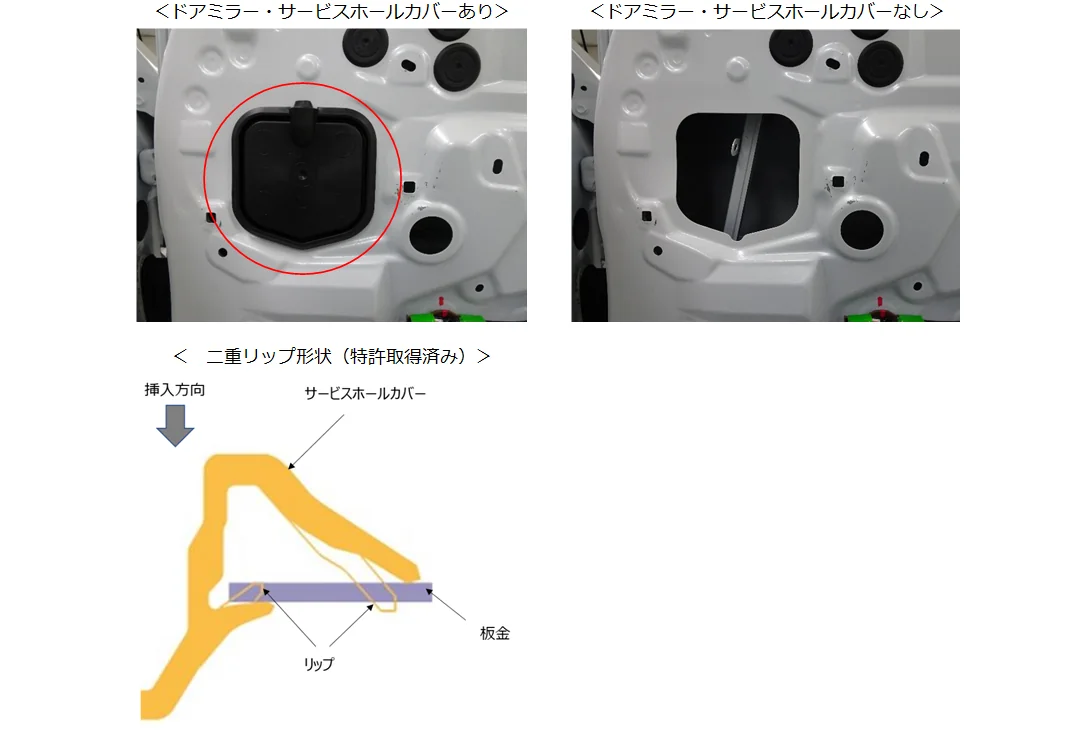
| モノマテリアル化したサービスホールカバー | ドアミラーを車体に組み付けるときに必要な作業用の孔をふさぐ樹脂製のカバーで、オレフィン系エラストマー(TPO)を採用し、モノマテリアル化によってリサイクル性を高めた製品を2022年に商品化し、量産を始めた |
| シールスポンジの廃止 | 従来のシールスポンジをなくし、二重のリップの形でシールする構造にした。部品点数とコストを減らし、板金への追従性と静音性も上がった(52.7dB → 40.6dB、同社の製品単体の測定値) |
ニフコが解決できる課題
- 樹脂部品とスポンジ・シール材など、材料の違う部品の組み合わせを減らしたい
- 樹脂の留め具やカバーを、リサイクルしやすい材料でそろえたい
出典:リサイクルが容易なドアミラー・サービスホールカバーの商品化(2022年12月15日)|ニフコ、会社概要|ニフコ
シーシーアイ住設建材株式会社|高減衰の材料「ダイポルギー」の制振材で、薄板の振動を熱に変える
シーシーアイ住設建材とは
シーシーアイ住設建材は、岐阜県関市に本社を置く、2025年4月設立の会社です(資本金1億円)。シーシーアイホールディングスのグループ会社で、住設・建材事業の開発、製造・販売を行っています。制振・吸音材のブランド「ダイポルギー」を扱っています。
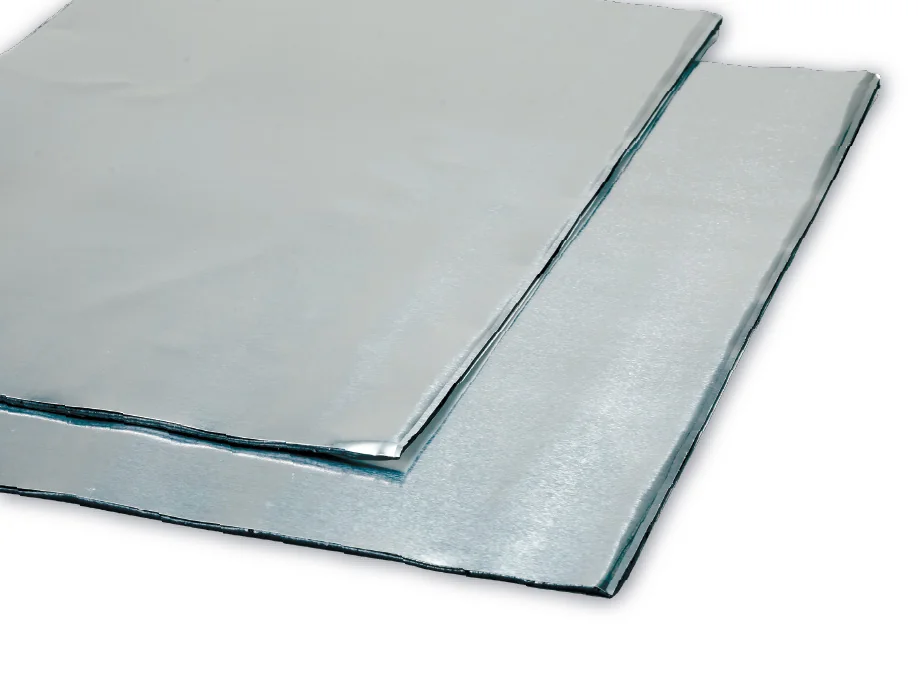
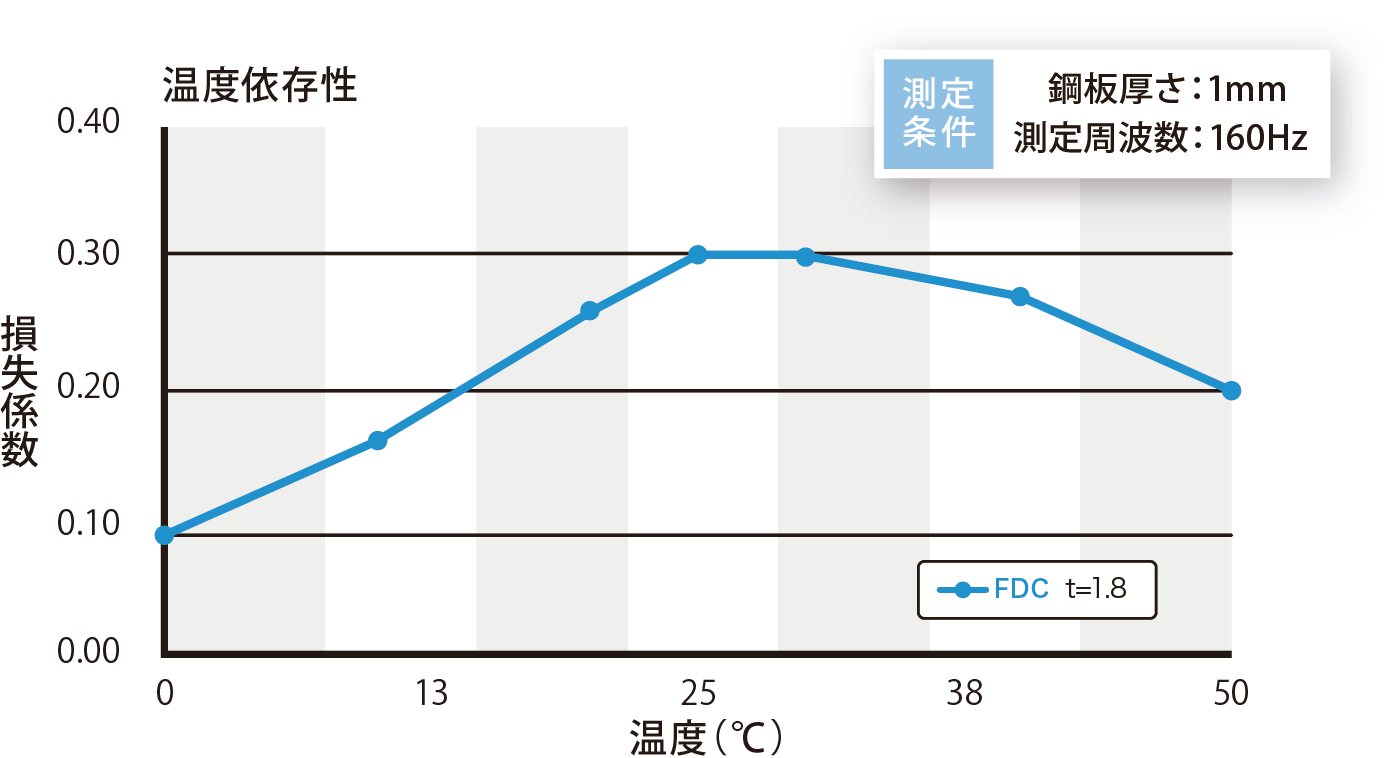
拘束型の制振材 ダイポルギー FDC(左)と、損失係数の温度依存性(右。鋼板厚さ1mm、測定周波数160Hz)(出典:ダイポルギー FDC|シーシーアイ住設建材)
シーシーアイ住設建材の得意技術
| 技術 | 内容 |
|---|---|
| ダイポルギーの技術 | 高分子材料に特殊な添加剤を混練・分散して、高減衰性の材料をつくる技術。音・振動・衝撃のエネルギーを大幅に吸収し、熱エネルギーに変換できるとしている |
| 拘束型の制振材 FDC | 拘束板のアルミニウム(アルミ箔0.1mm)と、制振材のブチルゴム(1.7mm)を重ねたシート。面密度は2.9kg/m²。広い温度域で制振性能を発揮するとし、柔らかく曲面にも貼れ、粘着力があるので接着剤なしで施工できるとしている |
| 製品の種類 | 拘束型の FDC のほか、非拘束型の制振材、制振塗料、吸音フォーム、遮音シート、防振材をそろえている |
シーシーアイ住設建材が解決できる課題
- 薄くした鋼板・パネルの鳴きやビビりを抑えたい
- 曲面の部品に、後から制振材を貼りたい
- 使う温度で、どのくらい減衰が出るかを確かめたい
出典:ダイポルギー FDC|シーシーアイ住設建材、ダイポルギーとは|シーシーアイ住設建材、製品情報|ダイポルギー、会社概要|CCI
大八化学工業株式会社|ハロゲンフリーのリン酸エステル系難燃剤
大八化学工業とは
大八化学工業は、大阪市中央区に本社を置く、可塑剤・難燃剤を主とする有機化学薬品のメーカーです(従業員数273名、子会社への出向社員を含む)。2019年に創業100周年を迎えました。
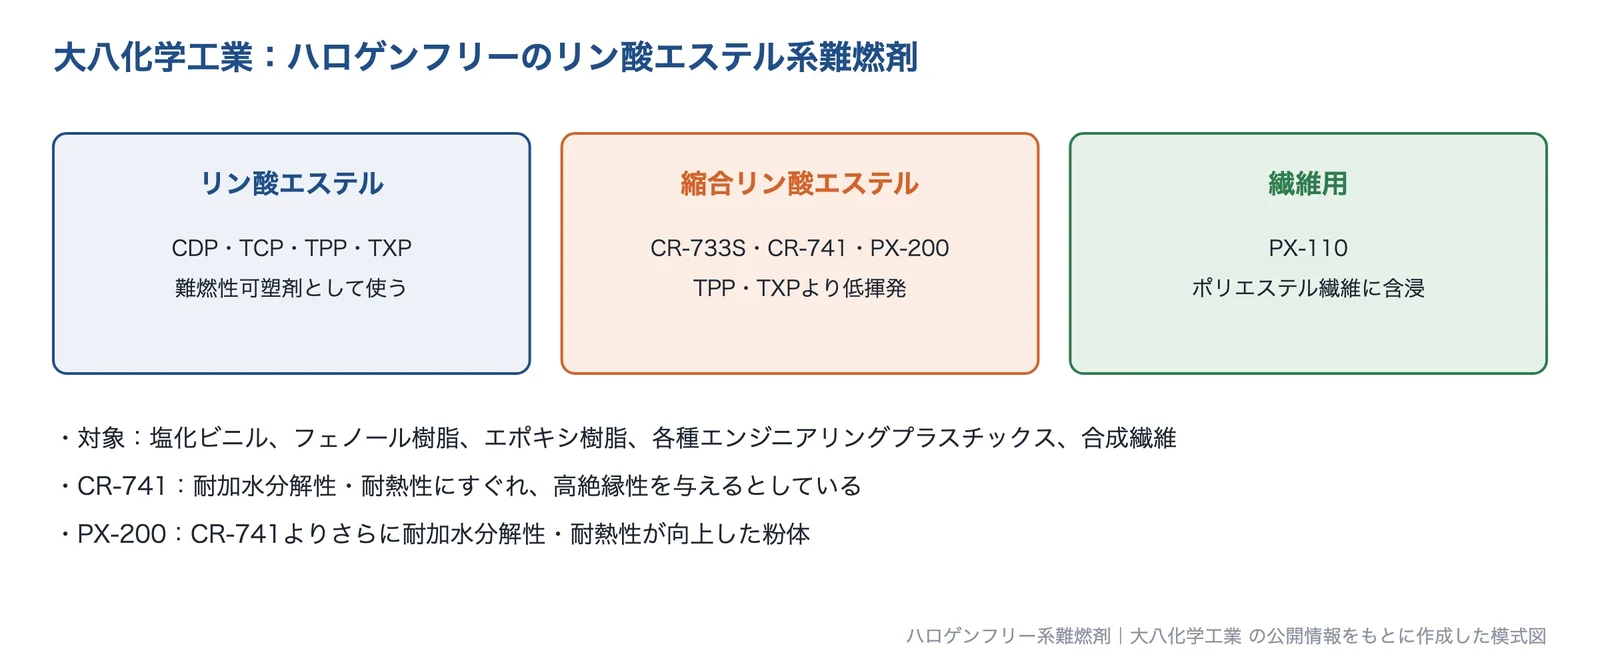
出典:ハロゲンフリー系難燃剤|大八化学工業の公開情報をもとに AI(Claude)で作成
大八化学工業の得意技術
| 技術 | 内容 |
|---|---|
| リン酸エステル系難燃剤 | CDP、TCP、TPP、TXP など。塩化ビニル、フェノール樹脂、エポキシ樹脂、各種エンジニアリングプラスチックスの難燃性可塑剤として使われる |
| 縮合リン酸エステル系難燃剤 | CR-733S、CR-741、PX-200。縮合型で、TPP・TXP より低揮発。CR-741 は耐加水分解性・耐熱性にすぐれ、高絶縁性を与えるとしている。PX-200 は粉体で取り扱いやすい |
同社のハロゲンフリー系難燃剤のページでは、各製品の特性と用途を、化学名・構造式とあわせて公開しています。
大八化学工業が解決できる課題
- 臭素系などのハロゲン系難燃剤を、ハロゲンフリーの難燃剤に置き換えたい
- エンジニアリングプラスチックやエポキシ樹脂を、揮発やブリードの少ない難燃剤で難燃化したい
出典:ハロゲンフリー系難燃剤|大八化学工業、会社概要|大八化学工業、沿革|大八化学工業
関連する分野・製品
筐体に関係する分野と製品のページです。
関連する記事・事例
- 課題解説:薄く軽くすると強度が足りない
- 課題解説:軽くすると振動・騒音が増える
- 課題解説:部品点数を減らしたい
- 課題解説:分解・リサイクルしやすくしたい
- 課題解説:燃えにくくしたい・発火を防ぎたい
- 課題解説:加工しやすい形状にしたい
- 課題解説:工程を減らせる設計にしたい
- 課題解説:溶接・成形で歪む・反る
- 課題解説:紫外線・薬品で劣化する
- 課題解説:塗装・めっきが剥がれる
- 課題解説:作る前に性能を予測したい
- 課題解説:試作回数を減らしたい
- 技術:防振ゴム・制振材
- 技術:めっき(電気めっき・無電解めっき)
- 基礎知識:ヤング率
- 分野:材料(物性・劣化)
出典・参考
- チリも積もれば予想外:「失敗学」から生まれた成功シナリオ(2)|MONOist
- 折れる前に曲がる――テーブル脚の座屈という見落とし|MONOist
- 「材料が原因」は本当か?――家電筐体の落下破損を読み解く|MONOist
- 剛性評価技術に基づく剛性向上と軽量化の両立|日本製鉄技報 第412号
- 質量則|日本建設業連合会
- 組み付けるネジ本数を減らしてコストダウン|MONOist
- 家電製品 製品アセスメントマニュアル 第5版|家電製品協会
- 樹脂成形品の難燃剤による品質問題とその対応|日本信頼性学会誌(J-STAGE)
- 1,180MPa級超ハイテン embrella製サイドシル(深井製作所)|MarkLines
- マグネシウム合金と他材料の比較|大阪富士工業
- 鋼板とアルミ板の異種金属接合|コベルコ溶接テクノ
- トポロジー最適化とラティス構造を組み合わせた構造設計の可能性検討|兵庫県立工業技術センター
- 制振とは|日本特殊塗料
- 事例7 固有振動数と製造性を考慮したブラケットの形状最適化|くいんと
- Excel で実験モーダル解析をやってみる|MONOist
- 高精度射出成形技術の製品への適用(三菱電機技報 2007年12月号)|三菱電機
- スナップフィットの設計標準化(日本機械学会誌 2019年5月号)|J-STAGE
- DFA(Design for Assembly)10 日本語版|MARKLINES
- 難燃性UL94規格|タキゲン製造
- ビード加工|MISUMI-VONA
- メカパーツ設計の秘訣(5)|マイナビニュース(プロトラブズ)
- 板金部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成)
- インサート成形への変更によるはめ合い部品組付け工数削減|栄ライト工業所
- ダイポルギー FDC|シーシーアイ住設建材
- 制振鋼板 バイブレス(カタログ)|日本製鉄
- 共振周波数、共振・固有周波数、固有振動数|日本建設業連合会
- 騒音低減技術の基本「遮音」と「吸音」を理解する 〜遮音について〜|MONOist
- RoHS指令とは|オーミヤ
- 「コスト」を考える上で絶対に欠かせない6つの視点(3/3ページ)|MONOist
- マグネシウム合金のプレス加工|キョーワハーツ
- 肉厚と抜き勾配を押さえるべし!:成型部品設計のツボ(1)(2/3ページ)|MONOist
- 板金加工の基礎講座Ⅱ 箱物展開 第13回 最小曲げ半径、スプリングバック|アマダ
- 板金設計のための精密板金豆知識 曲げ加工限界 曲げと穴位置の関係編|海内工業
- 燃焼性試験(酸素指数法試験)について|あいち産業科学技術総合センター
- JIS C 9912 に関する FAQ|家電製品協会
- 受託解析|くいんと
- 会社概要|くいんと
- 金属部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成)
- 会社概要|富士合成
- 技術情報|栄ライト工業所
- 会社概要|栄ライト工業所
- リサイクルが容易なドアミラー・サービスホールカバーの商品化(2022年12月15日)|ニフコ
- 会社概要|ニフコ
- ダイポルギーとは|シーシーアイ住設建材
- 製品情報|ダイポルギー
- 会社概要|CCI
- ハロゲンフリー系難燃剤|大八化学工業
- 会社概要|大八化学工業
- 沿革|大八化学工業
情報の確認日:2026年10月2日 本ページの内容は一般的な情報で、実際の性能は製品・使用条件により異なります。図はAI(Claude)で作成した概念図、冒頭の画像はAI(ChatGPT)で生成したイメージ画像です。