
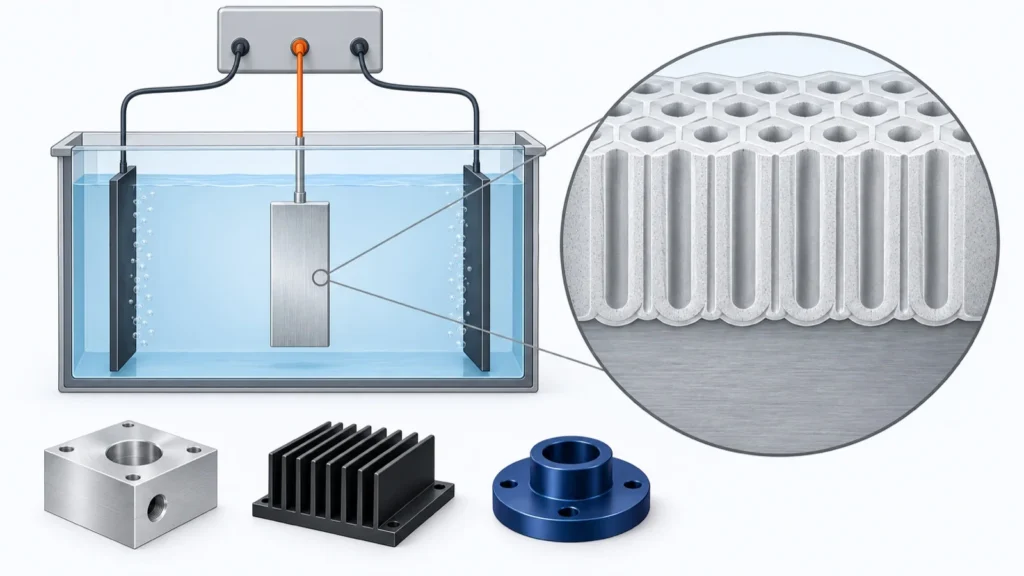
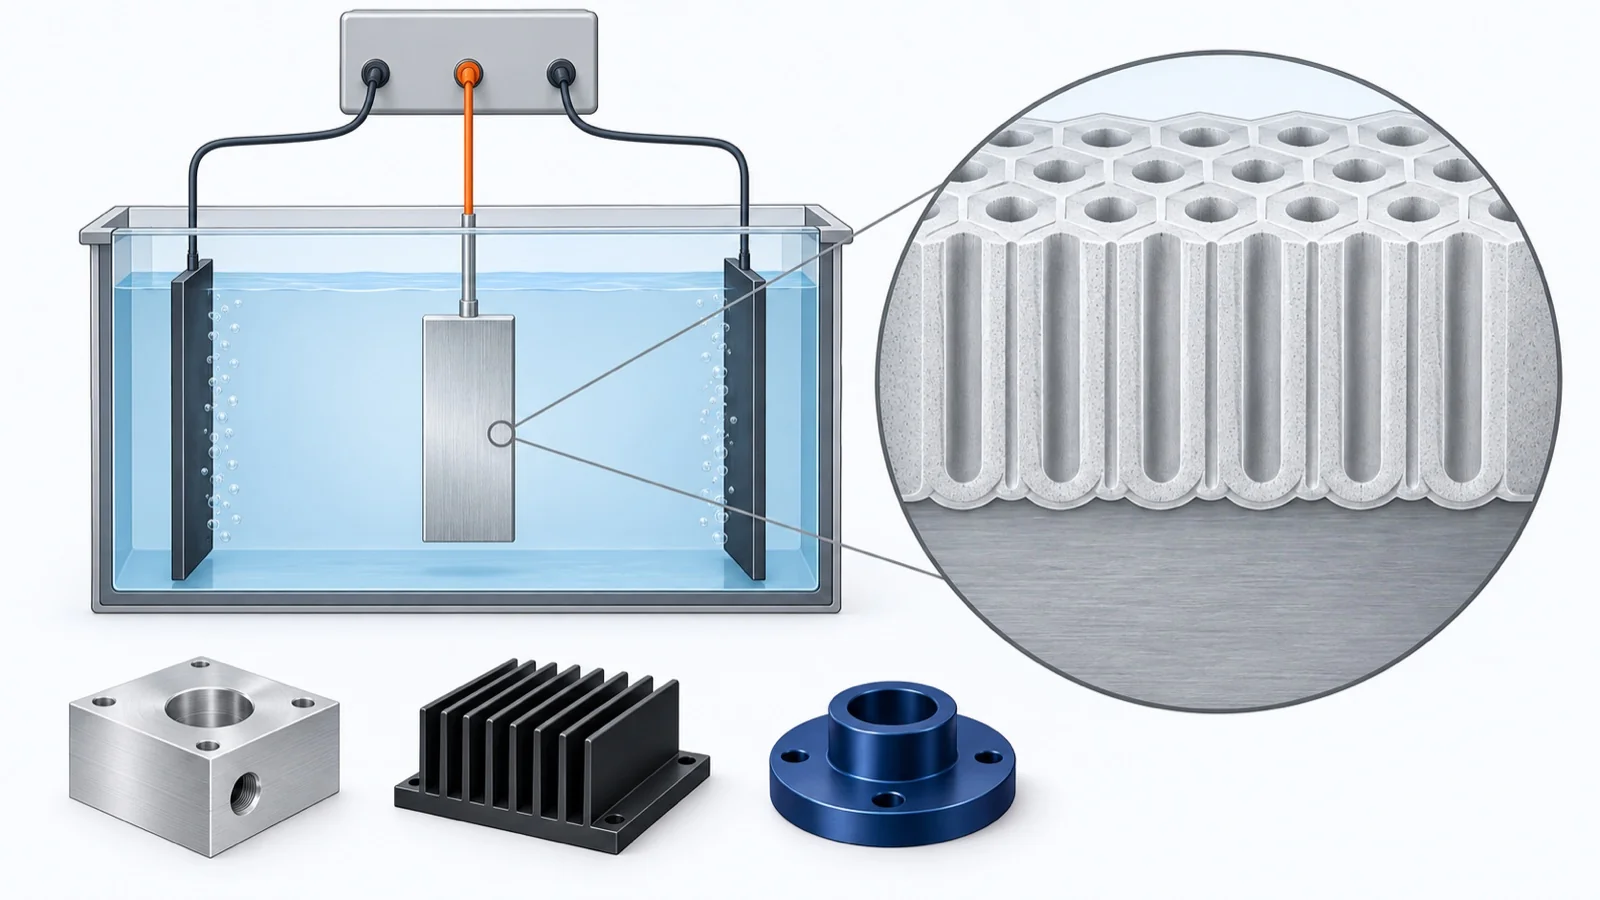
アルマイト(陽極酸化)は、アルミニウムを電解液の中で陽極にして電気を流し、表面そのものを酸化させて皮膜(酸化アルミニウム)をつくる表面処理です。錆びにくくする、硬くしてすり減りを減らす、色を付ける、電気を通さない面にする、放熱を上げる、といった目的で、アルミの部品に広く使われています。
このページでは、アルマイトの仕組み、種類と選び方、合金による向き不向き、寸法の変化・角・接点・熱による割れなどの設計の注意をまとめ、アルマイト処理の企業を紹介します。めっきとの違いは、技術ページ「めっき」もあわせてご覧ください。
アルマイトの企業(早見表)
| 企業 | 普通 (硫酸) | 硬質 | カラー ・黒 | 機能 (潤滑・ 導電など) | 鋳物・ ダイカスト | 大物・ 長尺 | 試作・ 試験 |
|---|---|---|---|---|---|---|---|
| 植田アルマイト工業硬質アルマイトの品ぞろえ。パイプ内面・ダイカストにも | ● | ● | ● | ● | ● | ● | |
| アート1鋳物・ダイカスト用の硬質アルマイト | ● | ● | ● | ● | |||
| 熊防メタル3.8m 級の大物ライン。硬質・導電性も | ● | ● | ● | ● | ● | ||
| 理研アルマイト工業MIL 規格・クロム酸アルマイト。8.5m の長尺 | ● | ● | ● | ● | |||
| エア・ウォーターMFK薄膜で高耐食の MFコート。半導体装置の部品 | ● | ● | ● | ||||
| アルミ表面技術研究所1個からの試作・評価試験・不良解析 | ● | ● | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。アルミ表面技術研究所は試作・評価の会社で、量産の処理の受託先ではありません。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
アルマイトは、アルミの部品の耐食性・耐摩耗性・見た目・絶縁性・放熱性を上げる処理です。東榮電化工業は、アルミの硬さ 20〜150HV(合金によって異なる)に対し、アルマイトを施すと 200〜600HV 程まで上がり、皮膜は絶縁性を持ち、熱伝導率はアルミの約3分の1だが遠赤外線などの放射性が高く、ヒートシンクの放熱向上にも使われるとしています。
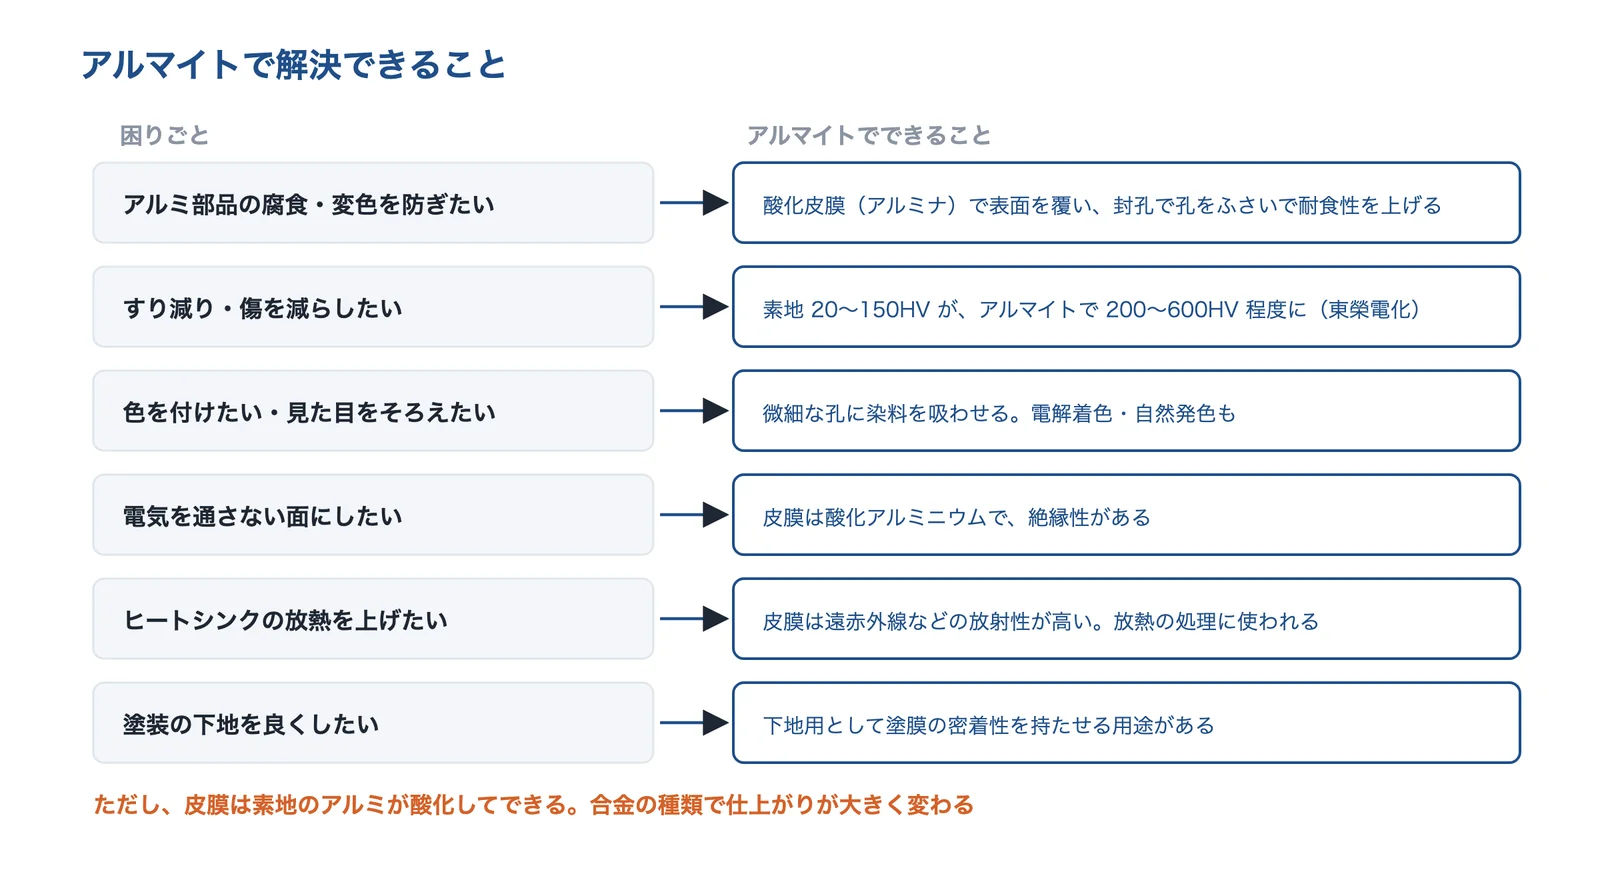
出典:東榮電化工業の資料をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 錆びる・腐食する | アルミの部品の表面を酸化皮膜で覆い、封孔で孔をふさいで耐食性を上げる | めっき・化成処理で表面を守る |
| 摺動部がすり減る | 硬質アルマイトで表面を硬くする。フッ素樹脂を含浸した潤滑タイプもある | 硬質皮膜・肉盛り |
| 摩擦損失を減らしたい | 孔にフッ素樹脂(PTFE)を入れた潤滑アルマイトで滑りを良くする | 低摩擦コーティング |
| 小型化で部品の温度が上がる | ヒートシンクを黒アルマイトなどにして、熱の放射を増やす | 冷却部品(ヒートシンク・ファン・ヒートパイプ) |
| 塗装・めっきが剥がれる | アルマイトを塗装の下地(塗膜の密着性)として使う | 表面改質で塗料のなじみを良くする |
右の列は、関係する課題ページの対策の節へのリンクです。
出典:アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業、アルマイトの教科書 初級編|東榮電化工業、UFコート(硬質アルマイト)|植田アルマイト工業、アルマイト|エア・ウォーターMFK
仕組み
東榮電化工業の資料によると、アルマイトは電解液の中で通電し、電気化学的にアルミの表面に生成した酸化アルミニウム皮膜で、電解液には主に10〜30%程度の希硫酸が使われます。皮膜はハニカム(蜂の巣)構造で、一つ一つの微細な孔の直径は数十ナノメートル。孔の長さは皮膜の厚さとほぼ同じですが、底(素地側)にはバリア層があり、孔は素地まで貫通していません。皮膜の厚さは、通電したときの単位面積あたりの総電流量でおおよそ決まります。
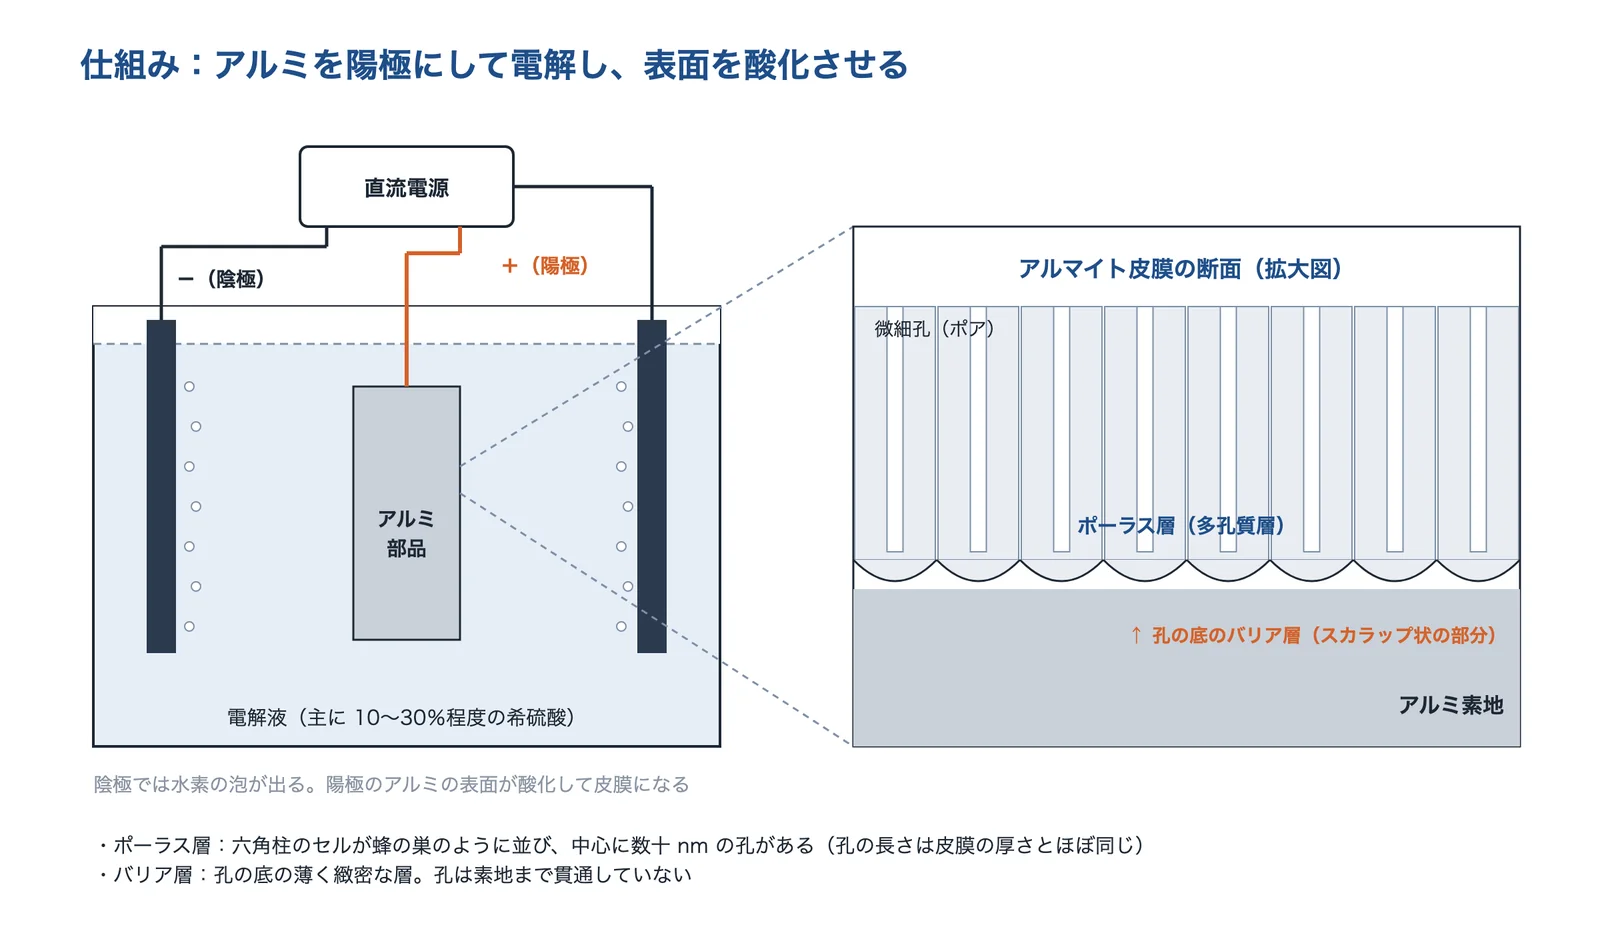
出典:東榮電化工業「アルマイトの教科書」と北海道大学の論文をもとに AI(Claude)で作成
北海道大学などの解説論文は、孔のある領域をポーラス層、底の薄い層をバリア層と呼び、孔の間隔(セルの大きさ)は電圧に比例し、自己規則化する条件では約2.5nm/V になるとしています。たとえば20V なら約50nm です(編集部の計算)。同じ論文は、硫酸でできる皮膜は無色透明、シュウ酸では薄黄色、リン酸では薄灰色になり、0℃付近の低温の硫酸を使うと孔の溶解が抑えられて、硬い皮膜ができるとしています。
出典:アルマイトの教科書 初級編|東榮電化工業、菊地竜也ほか「アルミニウムのポーラス型アノード酸化皮膜」表面技術 69(12)、2018(北海道大学 HUSCAP)
めっきとの違い:素地そのものが皮膜になる
東榮電化工業は、めっきは陰極で処理して処理液中の金属を析出させるのに対し、アルマイトは陽極で処理し、母材のアルミが酸化して皮膜になると説明しています。アルマイトは母材を溶かしながら浸透するように成長するので、できた膜厚と寸法の増え方が異なります。マグネシウムやチタン、ジルコニウムなども陽極酸化で皮膜をつくれます(同社)。
出典:アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業
寸法の変化:皮膜は内側にも外側にも育つ
皮膜の一部は素地の中に食い込み、残りが外側にふくらみます。東榮電化工業は、寸法の増え方を普通アルマイトは膜厚の約1/3、硬質アルマイトは約1/2としています。アサヒサーテクノと三和メッキ工業は、皮膜の半分が素地に浸透し、半分が外側にできると説明しています。アサヒサーテクノの計算例では、膜厚20µm の黒アルマイトで片側が10µm、外径は両側で20µm 太り、穴は内側に皮膜が育つので小さくなります。
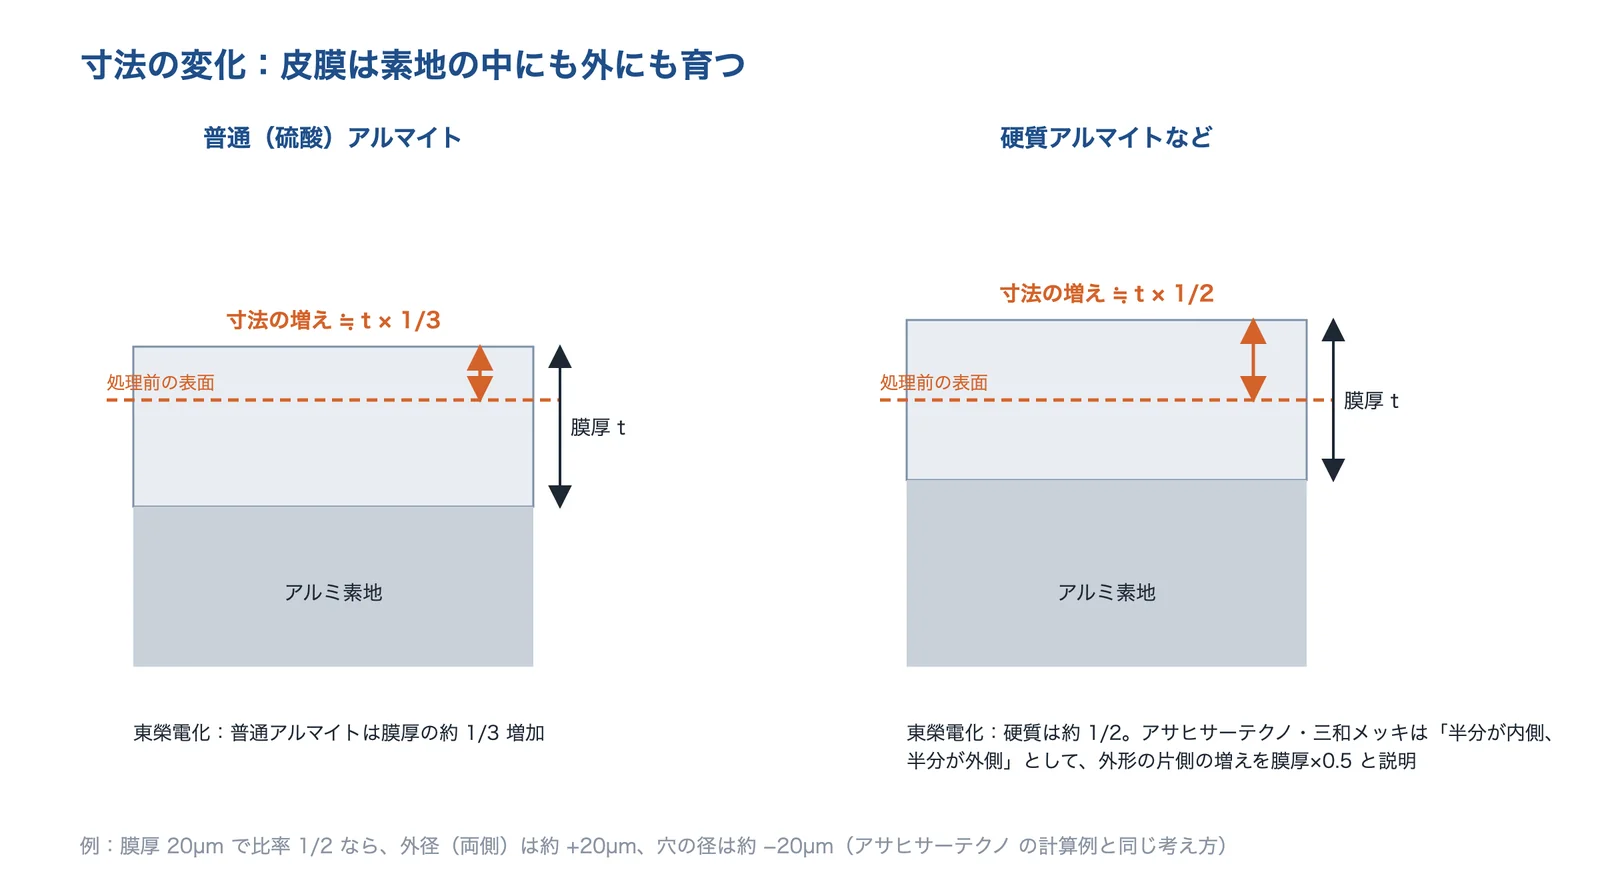
出典:東榮電化工業・アサヒサーテクノ・三和メッキ工業の解説をもとに AI(Claude)で作成
出典によって比率に幅があるので、はめあいなど寸法の厳しい部品は、処理をする会社に増え方を確かめてから加工の寸法を決めます。前処理で化学研磨や化学梨地をする場合は、エッチングで減る分も考えます(東榮電化工業)。
出典:アルマイトの教科書 初級編|東榮電化工業、アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業、アルマイトの寸法変化(太り)の計算式と膜厚公差の指示方法|アサヒサーテクノ、硬質アルマイト処理|三和メッキ工業
種類と選び方
アルマイトは、目的で普通(硫酸)アルマイト、硬質アルマイト、機能アルマイトに分けられます(東榮電化工業。明確に決められた分類ではない)。普通アルマイトは JIS H 8601 で規定され、主に防錆・装飾・絶縁・放熱が目的です。硬質アルマイトは硬く耐摩耗性に優れ、JIS H 8603 で規定されています。機能アルマイトは、潤滑・放熱・耐熱・導電・低反射などの特殊な性能を持たせたものです。
| 種類 | 形と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 普通(硫酸)アルマイト | 最も代表的。透明で、染色の母体にもなる | 白の標準膜厚 5〜10µm、硬さ 200〜300HV(東榮電化工業) | 防錆・装飾・家電や日用品の部品 | 約100℃でクラック(東榮電化工業) |
| 黒・カラー | 孔に染料を吸わせる。電解着色・自然発色もある | 黒の標準膜厚 12〜18µm(東榮電化工業) | 外観部品・放熱部品 | 有機染料は紫外線や熱に弱い |
| 硬質アルマイト | 低温の電解液で厚く硬い皮膜をつくる | 350〜450HV 程度(東榮電化工業)、Hv450〜500(三和メッキ工業) | 摺動部・機械部品・自動車や航空機の部品 | 微細なクラックがある。封孔すると耐摩耗性が下がる傾向 |
| シュウ酸アルマイト | シュウ酸を電解液に使う。黄色っぽい | 硫酸より耐食性に優れる(東榮電化工業) | 腐食性の雰囲気・高温(硫酸より高い温度でクラック) | 色は黄色系 |
| 機能アルマイト | 潤滑(フッ素樹脂の含浸)・導電・抗菌・耐熱など | 導電性 15µm で 1MΩ〜100MΩ(植田アルマイト工業のユニマイト) | 摺動部、半導体装置の静電気対策など | 各社の独自の処理。仕様は会社ごと |
数値は各社の資料の値で、合金や条件で変わります。会社によって測り方が違うので、表の数値どうしを比べないでください。
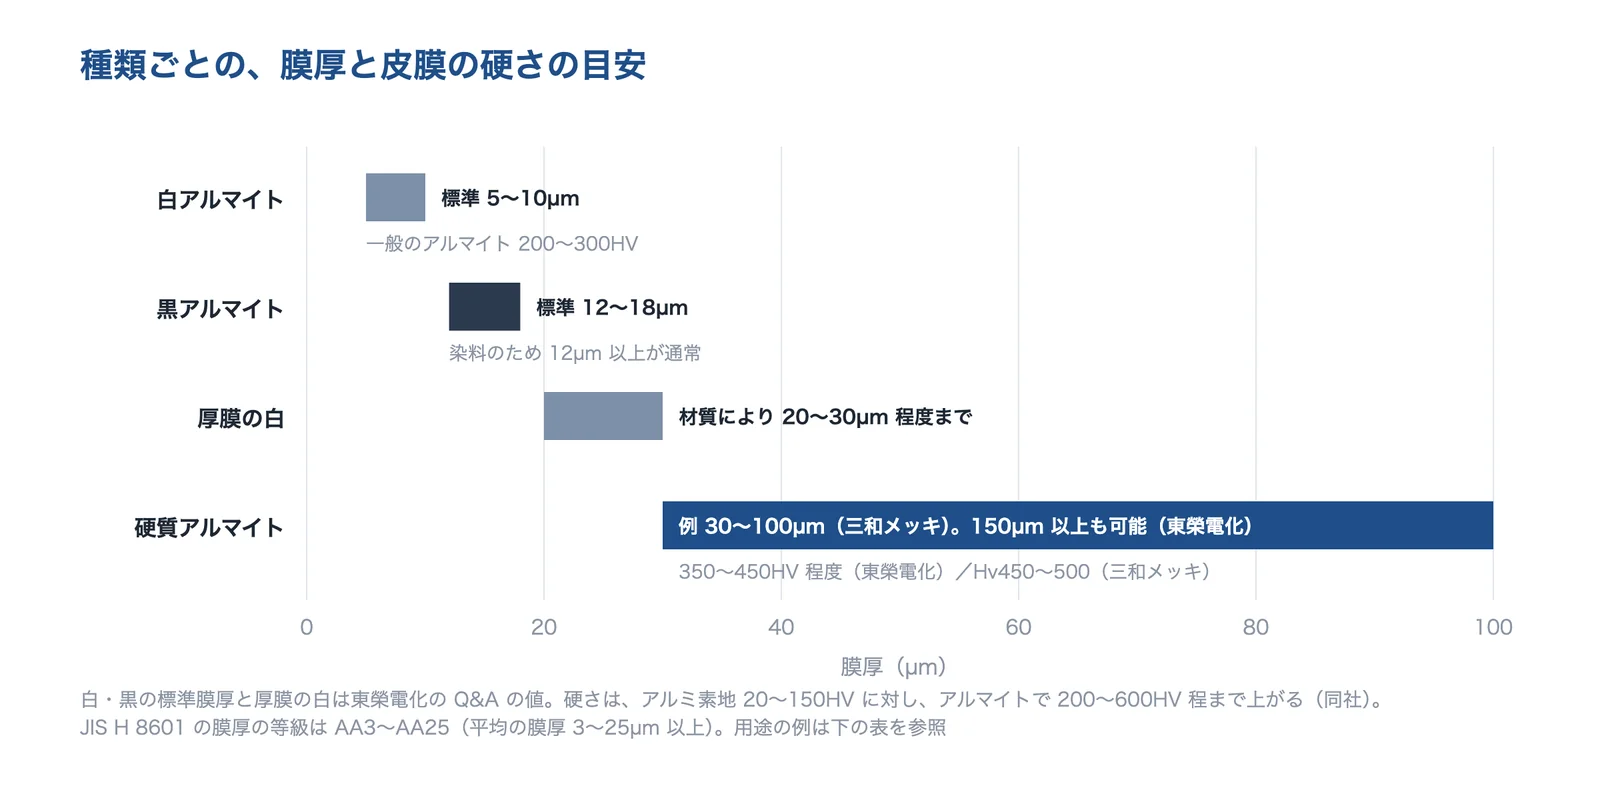
出典:東榮電化工業の Q&A・三和メッキ工業の解説をもとに AI(Claude)で作成
出典:アルマイトの教科書 初級編|東榮電化工業、アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業、硬質アルマイト処理|三和メッキ工業、表面処理(アルミニウム建築構造の手引き)|日本アルミニウム協会、ユニマイト(硬質アルマイト)|植田アルマイト工業、MFコート|エア・ウォーターMFK、菊地竜也ほか「アルミニウムのポーラス型アノード酸化皮膜」表面技術 69(12)、2018(北海道大学 HUSCAP)
膜厚の決め方:JIS の等級と用途
普通アルマイトの膜厚は、JIS H 8601 の等級(AA3〜AA25。数字が平均の膜厚 µm)で指定できます。日本アルミニウム協会は、AA3 を反射板や家電部品(内部)、AA5〜AA10 を台所用品や家電部品・建築部材(屋内)、AA15〜AA25 を車両外装や屋外の建築部材・船舶用品の用途例としています。JIS H 8601(1999)では、定めた平均膜厚の80%に満たない測定点があってはなりません。
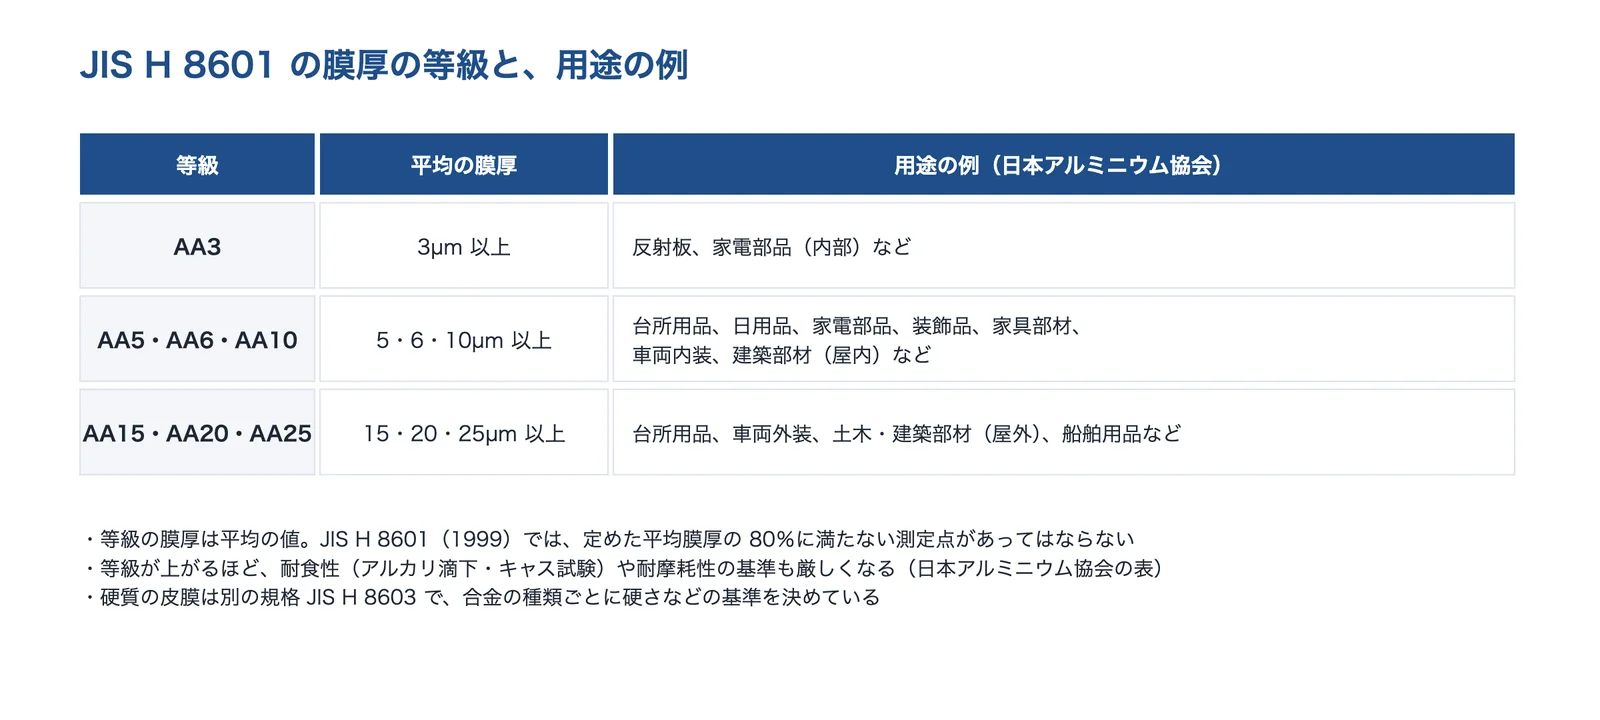
出典:日本アルミニウム協会「表面処理」・JIS H 8601をもとに AI(Claude)で作成
黒アルマイトは染料を吸わせるので、2〜3µm では黒くならず、通常は12µm 以上です(東榮電化工業)。アサヒサーテクノは、黒アルマイトの膜厚が5µm 以下では色むらや赤やけの原因になるとしています。
出典:表面処理(アルミニウム建築構造の手引き)|日本アルミニウム協会、JIS H 8601:1999 アルミニウム及びアルミニウム合金の陽極酸化皮膜(kikakurui.com)、アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業、アルマイトの寸法変化(太り)の計算式と膜厚公差の指示方法|アサヒサーテクノ
合金で仕上がりが変わる
アルマイトは素地のアルミそのものが酸化してできるので、合金の成分の影響を大きく受けます。東榮電化工業の表では、1000系・5000系・6061・6063 は防食・染色・耐摩耗が「優」、2000系は「可」、ADC12 は染色・光輝が「困難」です。同社は、硬い皮膜を得るには純度の高い1000系や5000系を勧め、2000系・7000系は展伸材の中ではアルマイト性が悪く硬い皮膜が得られにくいとしています。
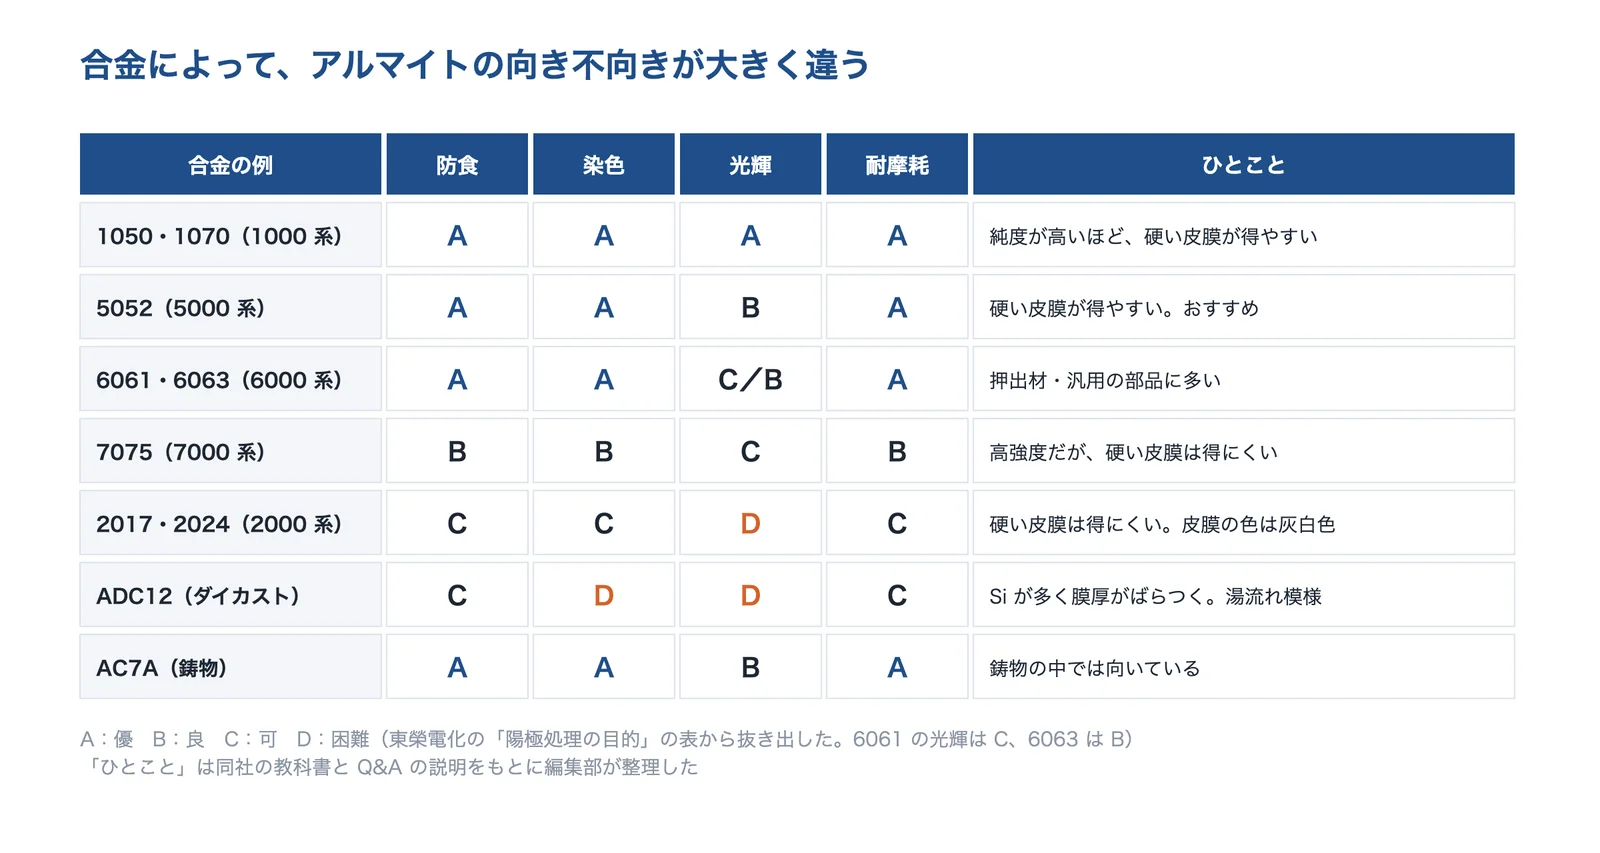
出典:東榮電化工業「アルマイトの教科書」の合金の表をもとに AI(Claude)で作成
Si を多く含む鋳物合金は皮膜の厚さのばらつきと表面の粗さが大きくなり、ダイカストや鋳物では湯流れ模様などのむらが出ることがあります(東榮電化工業)。ADC12 への黒アルマイトはできても表面はマット調になり、ADC12 などには100µm 以上の厚い皮膜を付けられない場合があります(同社)。鋳物・ダイカスト専用の処理を用意している会社もあります(下の企業紹介)。
出典:アルマイトの教科書 初級編|東榮電化工業、アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業
使う場面ごとの選び方
選び方の基本は、何のためにアルマイトをするか(錆び・すり減り・見た目・絶縁・放熱)と、使う合金から、種類と膜厚を決めることです。
| 使う場面 | よく使われる種類 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 屋外・水まわり | 普通アルマイト(厚め)・シュウ酸 | 膜厚の等級を上げ、封孔をしっかり | 屋外の建築部材は AA15 以上の用途例(日本アルミニウム協会) |
| 摺動部・機械部品 | 硬質アルマイト・潤滑アルマイト | 合金を選び、封孔の有無を決める | シリンダーや搬送レールの部品(植田アルマイト工業の UFコート) |
| 放熱部品 | 黒アルマイト・放熱用の機能アルマイト | 熱の放射を増やす。高温では割れと退色に注意 | ヒートシンク・照明器具・電子部品(東榮電化工業) |
| 電気絶縁 | 硬質アルマイト・シュウ酸アルマイト | 膜厚で耐電圧が変わる。接点跡は導通する | UAコートの耐電圧 25µm で250V・100µm で1,850V(植田アルマイト工業) |
| 半導体・真空の装置 | シュウ酸・独自の高耐食アルマイト | 放出ガス・腐食性ガスへの耐性 | ハロゲン系ガスに接する部品(エア・ウォーターMFK)、真空装置(植田アルマイト工業) |
「よく使われる種類」と「選ぶときのポイント」は、公開されている例と解説をもとに編集部が整理したものです。
出典:表面処理(アルミニウム建築構造の手引き)|日本アルミニウム協会、UFコート(硬質アルマイト)|植田アルマイト工業、UAコート(硬質アルマイト)|植田アルマイト工業、アルマイトの教科書 初級編|東榮電化工業、MFコート|エア・ウォーターMFK、シュウ酸硬質アルマイト|植田アルマイト工業
放熱:黒いほど熱を放射しやすい
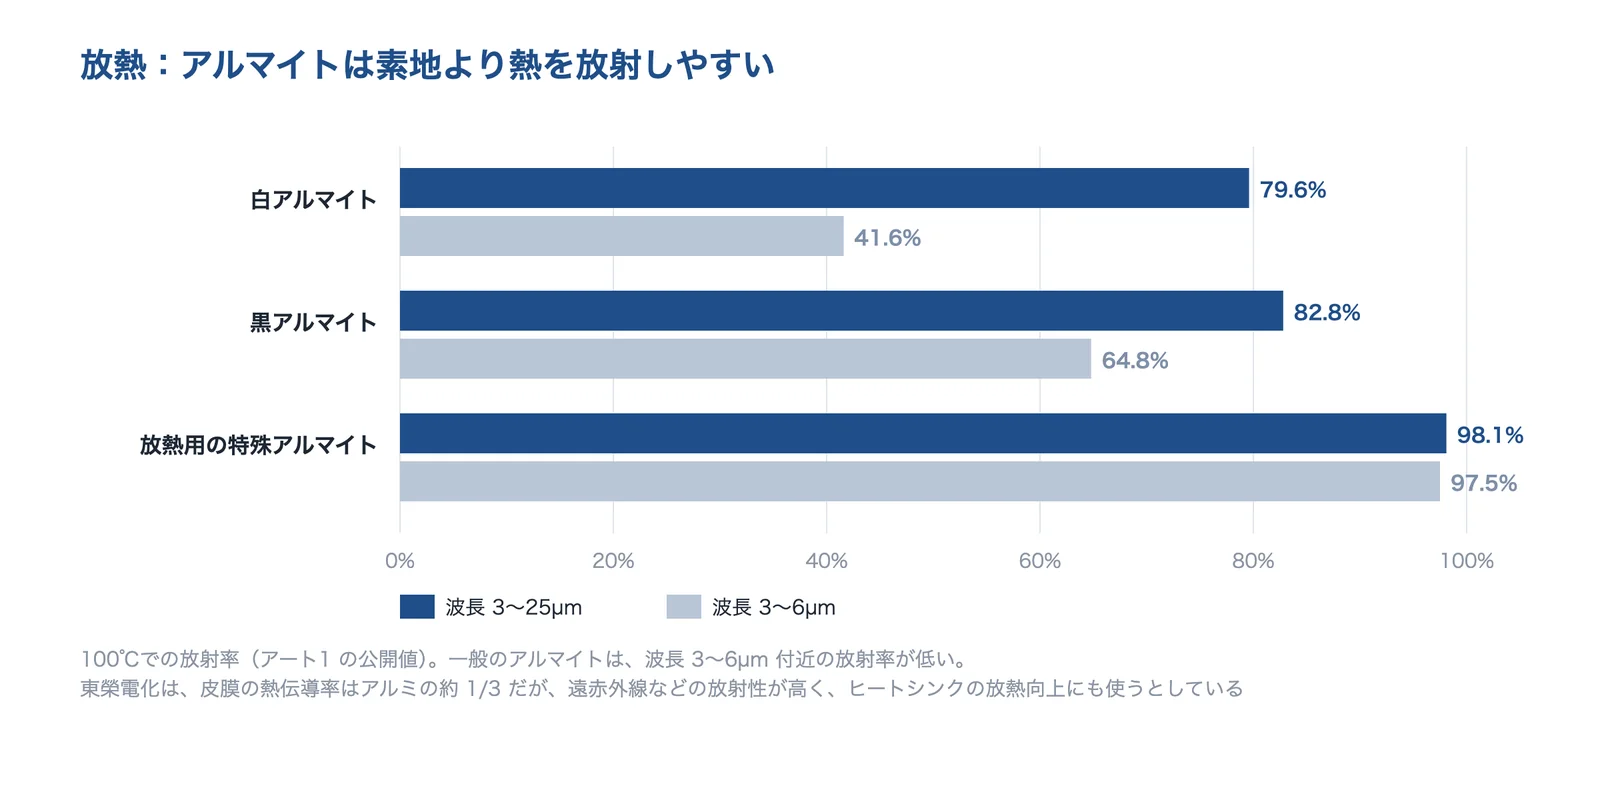
アート1 は、100℃での放射率(波長3〜25µm)を、白アルマイト79.6%、黒アルマイト82.8%、同社の放熱用のアルマイト98.1%としています。一般のアルマイトは波長3〜6µm 付近の放射率が低く(白41.6%、黒64.8%)、同社の処理はここを改善したとしています。福島県の研究報告では、ヒートシンクの熱解析にアルマイトの色で放射率を入れて、実測との差を小さくしています(課題ページ「作る前に性能を予測したい」)。
出典:アート1・東榮電化工業の公開値をもとに AI(Claude)で作成
出典:放熱吸熱アルマイト[EMCO]|アート1、アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業、ヒートシンクの熱流体解析シミュレーション手法の開発|福島県
向いている条件と注意点
向いている条件
- アルミの部品を、錆びにくく・硬く・きれいにしたい
- 部品の表面全体に、均一な厚さの皮膜を付けたい
- 電気を通さない面にしたい・放熱を上げたい
- 1000系・5000系・6000系など、アルマイトに向く合金を使える
注意点
- 寸法が変わる(はめあい・ねじ穴は増え方を見込む)
- 2000系・7000系・ダイカストは、皮膜や色が不均一になりやすい
- 熱(約100℃〜)や後からの曲げで皮膜が割れる
- 治具の接点の跡には皮膜ができない。鋭い角は皮膜が薄くなる
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:温めたら皮膜にひびが入った
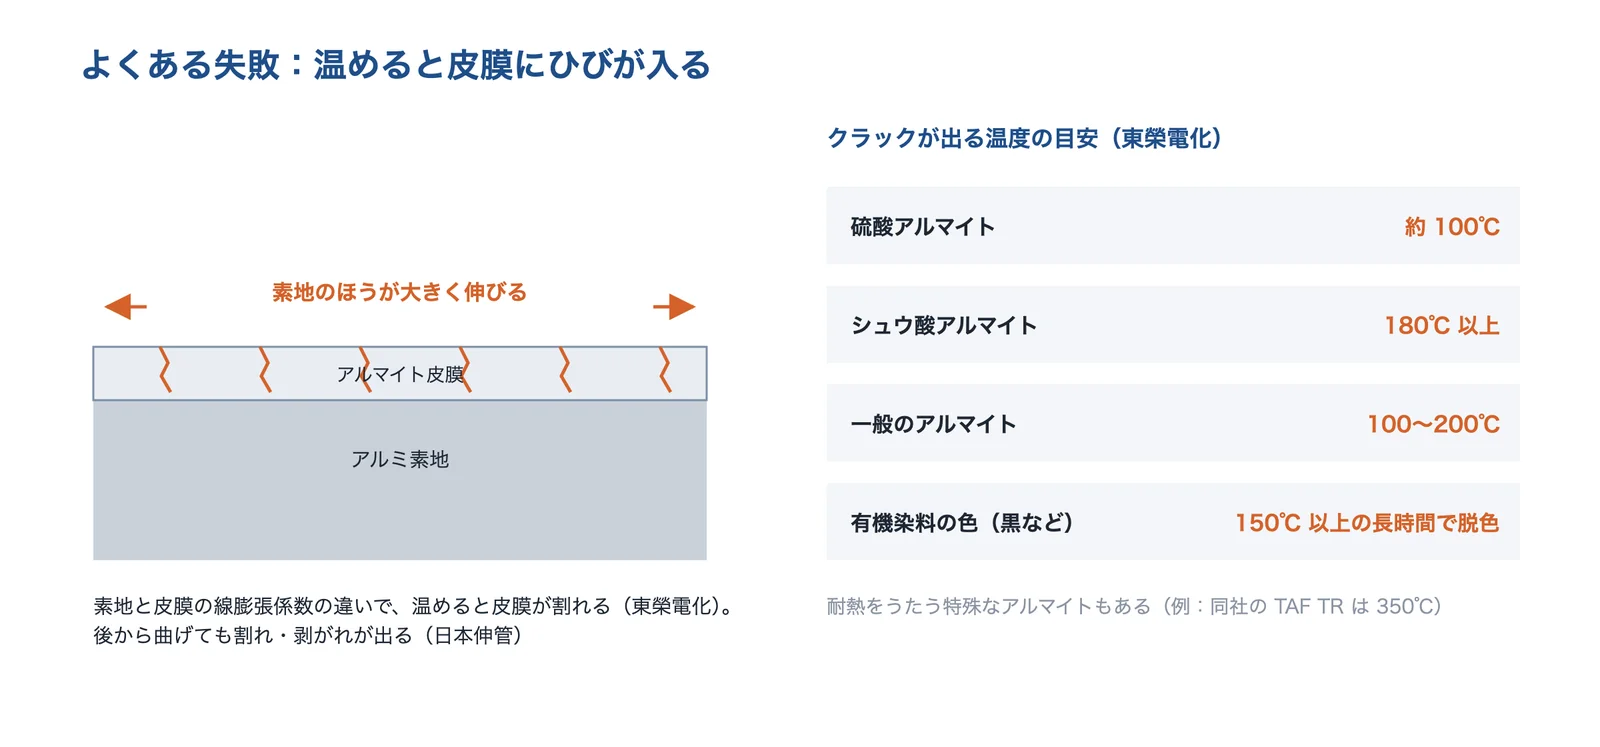
東榮電化工業は、一般に硫酸アルマイトは約100℃、シュウ酸アルマイトは180℃以上の高温でクラックが発生し、有機染料で着色した皮膜は150℃以上で長時間置くと脱色するとしています。原因は素地と皮膜の線膨張係数の違いです(同社)。日本伸管も、皮膜は100℃ほどでクラックや剥がれが生じ、柔軟性がないので処理後に曲げると割れたり剥がれたりするとしています。
出典:東榮電化工業の Q&A・日本伸管の解説をもとに AI(Claude)で作成
高温で使う部品、焼付け塗装や印刷で加熱する部品は、耐熱タイプのアルマイトやシュウ酸アルマイトを相談します。曲げ加工は、アルマイトの前に済ませます(編集部の解説)。線膨張係数については技術の基礎知識「線膨張係数(熱膨張)」も参考になります。
出典:アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業、アルマイトのメリット・デメリット|日本伸管
カタログ値の見方
アルマイト処理の会社の仕様表には、膜厚・硬さ・耐摩耗性・耐食性・絶縁破壊電圧・面粗さなどが並びます。どの値も、合金の種類と膜厚・封孔の条件つきで読みます。
| 項目 | 見方 |
|---|---|
| 膜厚 | 平均の値か最低の値かを確かめる。JIS H 8601 の等級は平均膜厚(80%未満の点があってはならない) |
| 硬さ(HV) | 皮膜の微小硬さ。同じ処理でも合金で変わる(各社が「合金種により異なる」と注記) |
| 耐摩耗性 | 試験方法(往復運動平面摩耗・噴射摩耗・テーバ摩耗など)で単位も数値も違う |
| 耐食性 | アルカリ滴下・キャス試験・塩水噴霧など。封孔の有無で大きく変わる |
| 絶縁破壊電圧 | 膜厚で変わる。治具の接点跡は導通する |
試験の方法は、東榮電化工業の教科書に、膜厚(JIS H 8680)・耐食性(JIS H 8681・Z 2371)・耐摩耗性(JIS H 8682)・封孔度(JIS H 8683)・絶縁耐力(JIS H 8687)などの一覧があります。この表はそれをもとに編集部が整理したものです。
カタログ値と実際の部品の違い
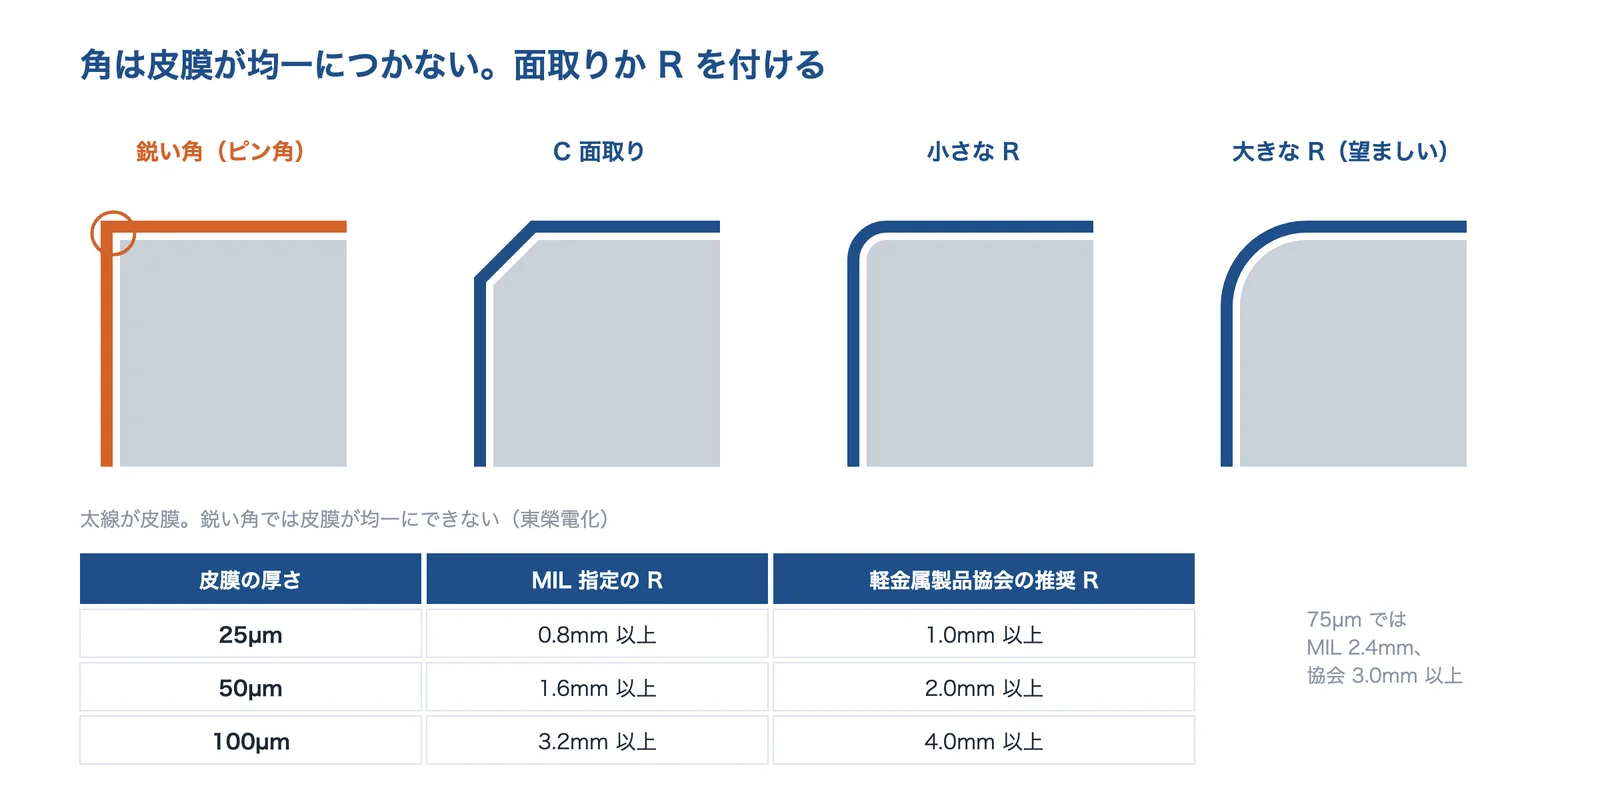
カタログの値は、平らな試験片で測った値です。実際の部品では、角・穴の中・鋳物やダイカストの表面などで、膜厚や色がそろいにくくなります。東榮電化工業は、鋭い角では皮膜が均一に生成されないとし、面取りか R を付けるよう勧めています。初めての形・合金では、試作品で膜厚・外観・寸法を確かめます(編集部の解説)。
出典:アルマイトの教科書 初級編|東榮電化工業、JIS H 8601:1999 アルミニウム及びアルミニウム合金の陽極酸化皮膜(kikakurui.com)、UAコート(硬質アルマイト)|植田アルマイト工業、MFコート|エア・ウォーターMFK
組み込み・量産・信頼性の注意
- 寸法を見込む膜厚と増え方から、加工の寸法を決める
- 形を整える角に R を付け、接点の位置を決める
- 図面で伝える材質・膜厚・色・マスキング・検査を書く
この3点は、このページの出典(東榮電化工業・アサヒサーテクノ)をもとに編集部が整理したものです。
角は面取りか R を付ける
アルマイトは素材に対して垂直方向に成長するので、鋭い角では皮膜が均一にできません(東榮電化工業)。同社の資料は、膜厚ごとの推奨の R を、MIL の指定と軽金属製品協会の推奨で示しています。たとえば膜厚50µm では、軽金属製品協会の推奨で R2.0mm 以上(MIL の指定は1.6mm 以上)です。
出典:東榮電化工業「アルマイトの教科書」(膜厚ごとの推奨 R)をもとに AI(Claude)で作成
接点の跡とマスキング
アルマイトは、通電と保持のために部品と治具を触れさせたまま処理するので、接点の跡が残り、そこには皮膜ができません(東榮電化工業)。接点部には皮膜がないので、点状の跡にテスターを当てると導通します(同社)。皮膜を付けたくない面は、薬剤やテープでマスキングして部分的に処理できます(同社)。植田アルマイト工業も、マスキングで寸法公差外を防いだり、アース用に素地を残したりできるとしています。接点は目立たない所になるよう、図面で位置を指定しておきます(編集部の解説)。
出典:アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業、アルマイトの教科書 初級編|東榮電化工業、UAコート(硬質アルマイト)|植田アルマイト工業
疲労強度・環境規制
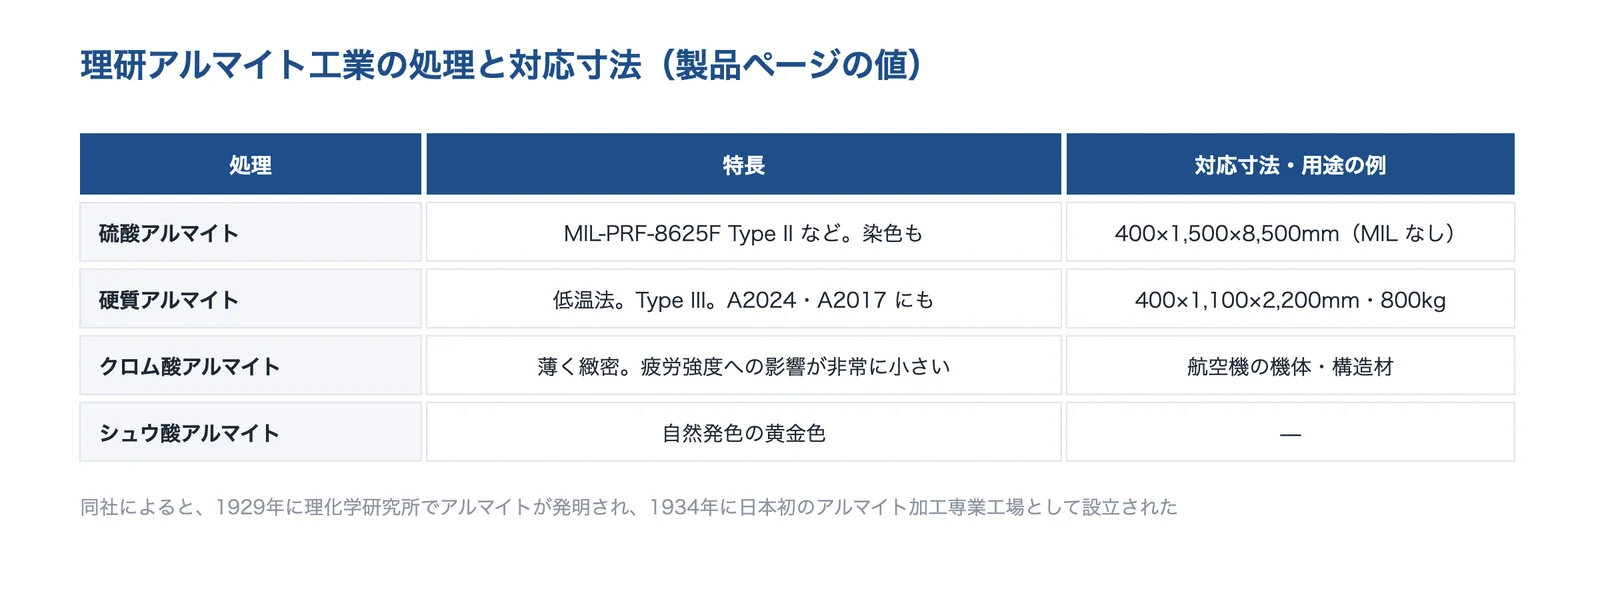
理研アルマイト工業は、陽極酸化皮膜は母材の金属疲労強度を低下させるが、クロム酸アルマイトは疲労強度への影響が非常に小さいので、航空機の機体・構造材に使われているとしています。繰り返しの力がかかる部品は、処理の種類と膜厚を疲労の面からも確かめます。
三和メッキ工業は、アルマイト処理自体は RoHS 指令の物質を使わないので基本的に対応しているが、クロム酸塩(六価クロム)を使った封孔をすると皮膜から六価クロムが検出され、RoHS 指令に抵触するとしています。染料についても、現在は RoHS 指令に対応した染料が主流としています。封孔の方法は図面や仕様書で指定します(編集部の解説)。
出典:製品紹介|理研アルマイト工業、アルマイトはRoHS指令に抵触するのか?|三和メッキ工業
相談する前に整理すること
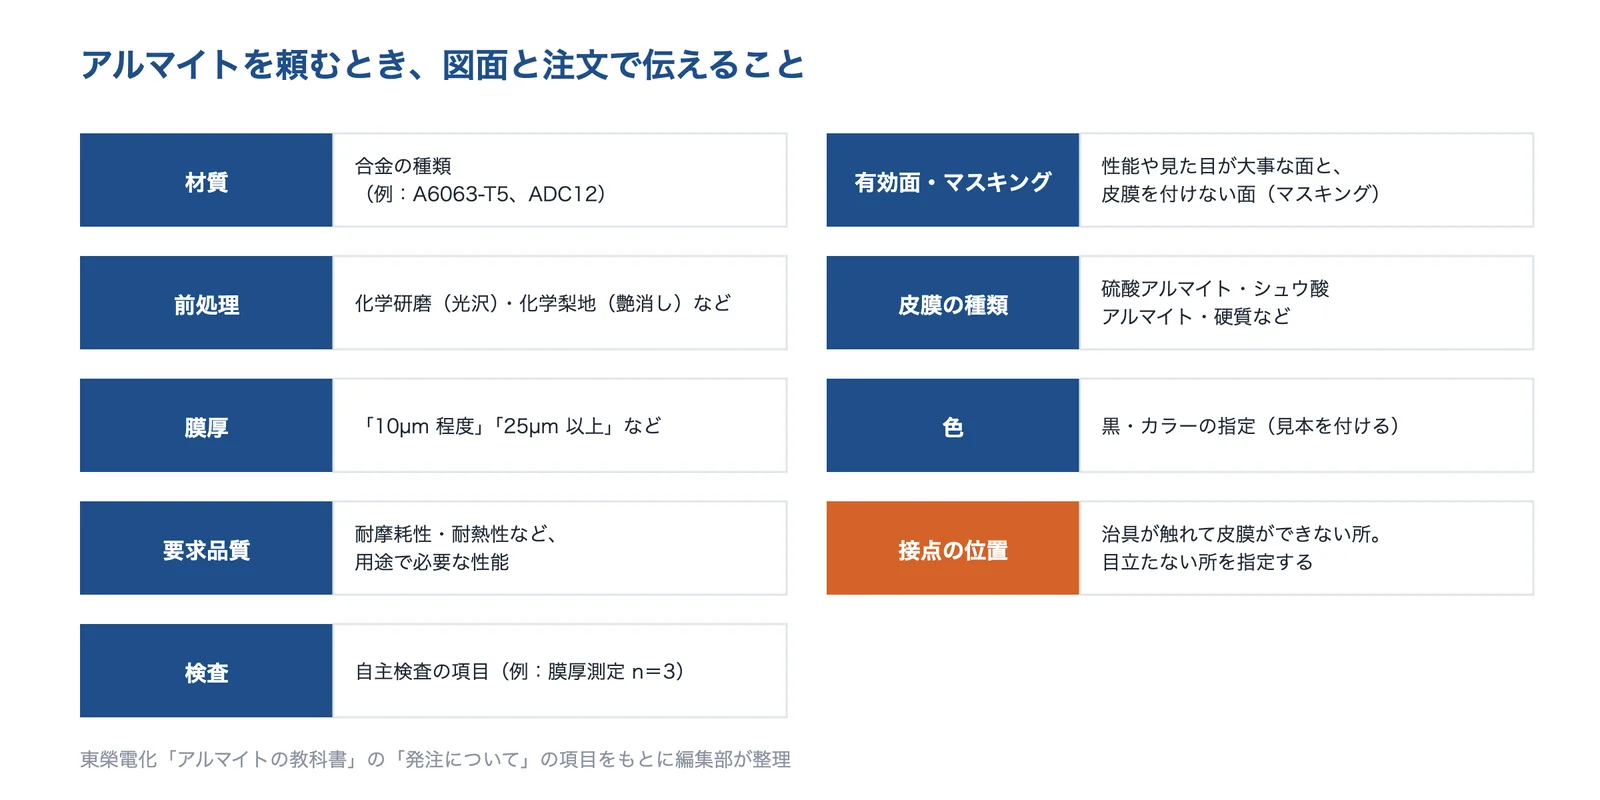
東榮電化工業は、アルマイトを発注するときに明示する事項を、材質から検査項目までまとめています。次の条件を図面か注文書に書いておくと、処理の会社とのやりとりが早くなります。
出典:東榮電化工業「アルマイトの教科書」(発注について)をもとに AI(Claude)で作成
- 材質(例:A6063-T5、ADC12)
- 性能や見た目で大事な面と、マスキングする面
- 前処理(化学研磨・化学梨地など)
- 皮膜の種類(硫酸・シュウ酸・硬質など)と膜厚
- 色(黒・カラーは見本を付ける)
- 要求品質(耐摩耗性・耐熱性など)
- 接点の位置と、自主検査の項目(例:膜厚測定 n=3)
この一覧は、東榮電化工業「アルマイトの教科書」の「発注について」をもとに編集部が整理したものです。
企業紹介(アルマイト技術)
アルマイト処理の会社を、得意なものが重ならないように選びました。硬質アルマイトの品ぞろえが多い専業、鋳物・ダイカスト向けの処理、大物の処理、航空機向けの長い歴史を持つ会社、薄膜で高耐食の独自処理、試作と評価試験の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 普通 (硫酸) | 硬質 | カラー ・黒 | 機能 (潤滑・ 導電など) | 鋳物・ ダイカスト | 大物・ 長尺 | 試作・ 試験 |
|---|---|---|---|---|---|---|---|
| 植田アルマイト工業硬質アルマイトの品ぞろえ。パイプ内面・ダイカストにも | ● | ● | ● | ● | ● | ● | |
| アート1鋳物・ダイカスト用の硬質アルマイト | ● | ● | ● | ● | |||
| 熊防メタル3.8m 級の大物ライン。硬質・導電性も | ● | ● | ● | ● | ● | ||
| 理研アルマイト工業MIL 規格・クロム酸アルマイト。8.5m の長尺 | ● | ● | ● | ● | |||
| エア・ウォーターMFK薄膜で高耐食の MFコート。半導体装置の部品 | ● | ● | ● | ||||
| アルミ表面技術研究所1個からの試作・評価試験・不良解析 | ● | ● | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。アルミ表面技術研究所は試作・評価の会社で、量産の処理の受託先ではありません。社名を押すと、その会社の紹介へ移ります。
植田アルマイト工業株式会社|硬質アルマイトの品ぞろえ。パイプの内面やダイカストにも
植田アルマイト工業とは
大阪府堺市東区に本社を置く、アルマイトの会社です(1948年創業、1950年設立、資本金7,200万円)。三重県にも工場があります。営業品目は、硫酸アルマイト・カラーアルマイト・電着塗装と、UAコート・UFコート・タフマイト・ユニマイト・シュウ酸アルマイト・ケプラコートなどの硬質アルマイトです。
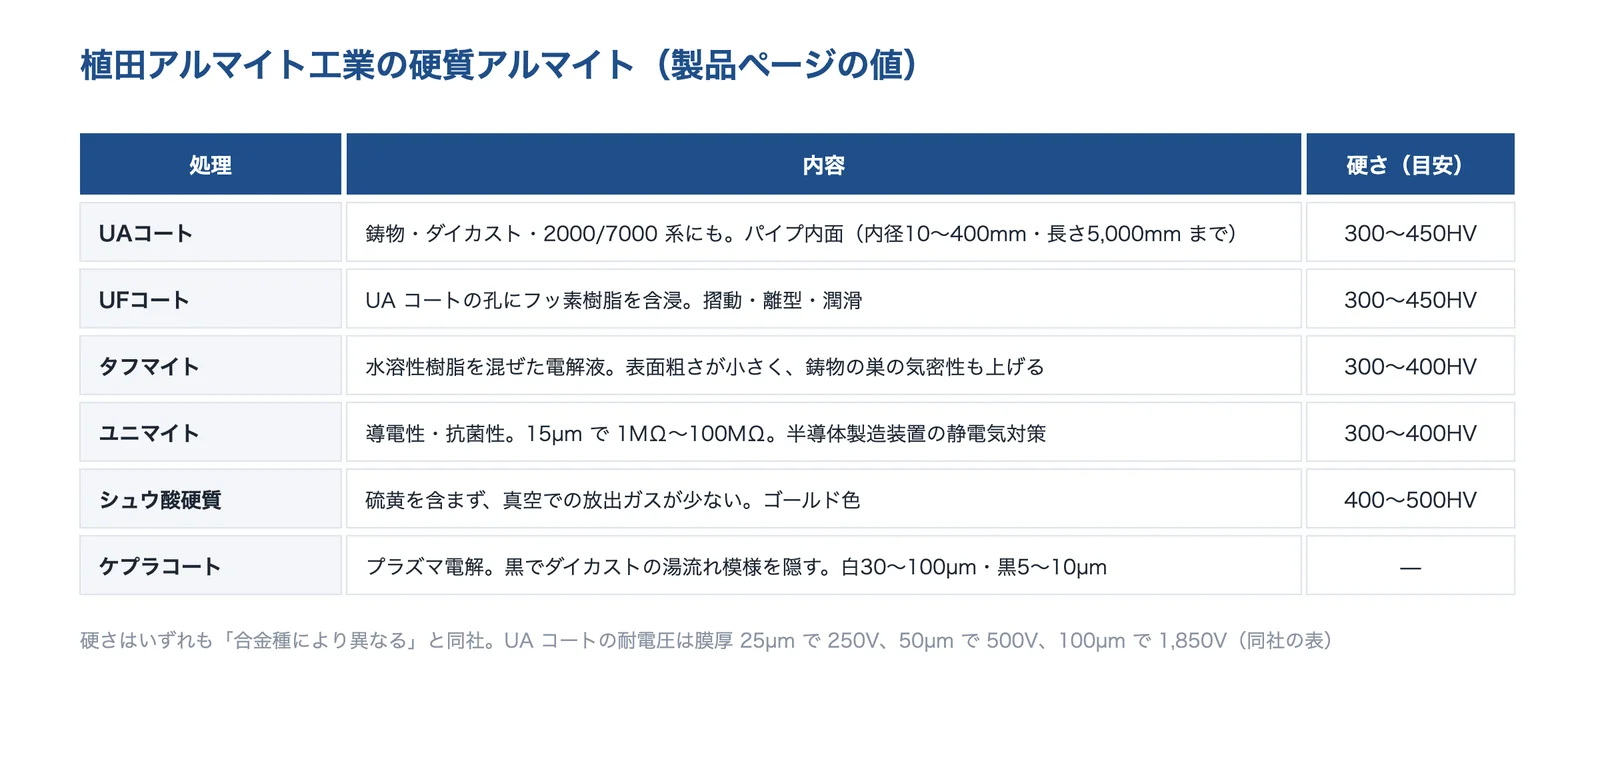
出典:植田アルマイト工業の製品ページをもとに AI(Claude)で作成
植田アルマイト工業の得意技術
| 技術 | 内容 |
|---|---|
| UAコート(硬質) | 鋳物・ダイカスト材や、処理が難しいとされる2000系・7000系にも対応。300〜450HV 程度。長尺パイプの内面(内径10〜400mm、長さ5,000mm まで)にも処理できる。耐電圧は膜厚25µm で250V、100µm で1,850V |
| UFコート(潤滑) | UAコートの孔にフッ素樹脂を含浸。シリンダーや搬送レールの部品などの摺動用途に。食品の規格基準を満たし、食品製造装置にも採用されているとしている |
| ユニマイト・シュウ酸硬質・ケプラコート | 導電性(15µm で1MΩ〜100MΩ)の皮膜、硫黄を含まず真空での放出ガスが少ない皮膜、プラズマ電解でダイカストの湯流れ模様を黒で隠す皮膜 |
植田アルマイト工業が解決できる課題
- ダイカストや2000系・7000系の部品に、硬質アルマイトをかけたい
- パイプの内面や、摺動する部品の滑りを良くしたい
- 半導体製造装置の部品で、静電気や放出ガスを抑えたい
公開されている実績・用途
- ケプラコートは紫外線照射装置のカバーに採用され、装置メーカー指定の処理になっているとしている
出典:会社概要|植田アルマイト工業、UAコート(硬質アルマイト)|植田アルマイト工業、UFコート(硬質アルマイト)|植田アルマイト工業、ユニマイト(硬質アルマイト)|植田アルマイト工業、シュウ酸硬質アルマイト|植田アルマイト工業、ケプラコート(硬質アルマイト)|植田アルマイト工業
株式会社アート1|鋳物・ダイカスト用の硬質アルマイト
アート1とは
神奈川県大和市に本社工場を置く会社です(創業1947年、設立1990年)。アルミニウム・マグネシウムの機能性アルマイトと化成処理を手がけ、鋳物・ダイカスト用の陽極酸化処理、導電性アルマイト、硬質アルマイト、黒・カラーアルマイト、放熱吸熱アルマイトなどをそろえています。
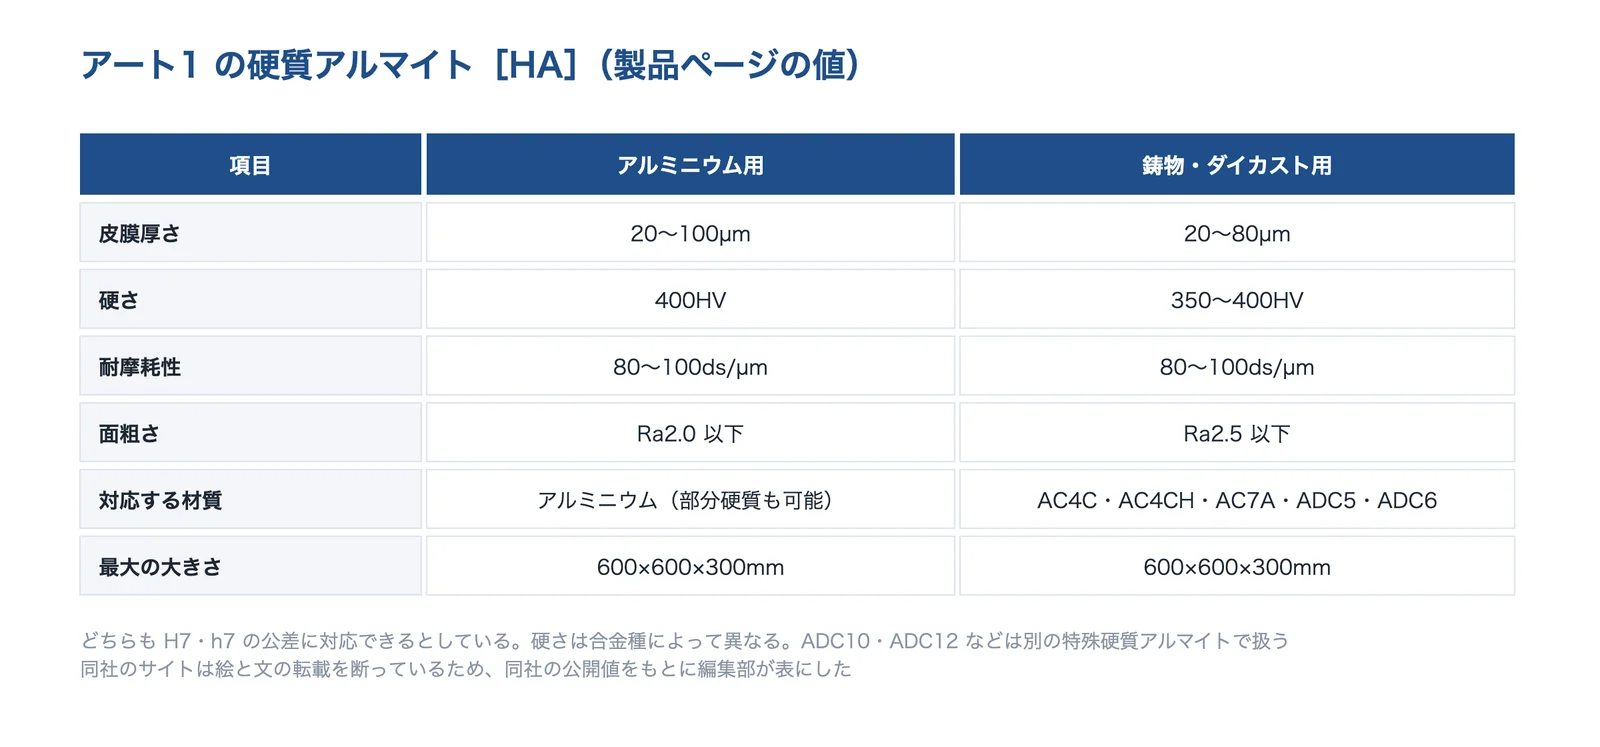
出典:アート1 の製品ページをもとに AI(Claude)で作成
アート1の得意技術
| 技術 | 内容 |
|---|---|
| 鋳物・ダイカスト用の硬質アルマイト | AC4C・AC4CH・AC7A・ADC5・ADC6 に対応し、皮膜厚さ20〜80µm、350〜400HV。皮膜の増加寸法は40〜45%で、加工面からの皮膜の位置を予測できるとしている。ADC10・ADC12 などは別の特殊硬質アルマイトで扱う |
| アルミニウム用の硬質アルマイト | 皮膜厚さ20〜100µm、400HV、Ra2.0 以下、H7・h7 公差に対応。部分硬質アルマイトもできる |
| 放熱吸熱アルマイト | 一般のアルマイトで低い波長3〜6µm 付近の放射率を高めた処理(100℃で97.5%と同社) |
同社のサイトは絵と文の転載を断っているため、画像は使わず、同社の公開値をもとに図にしました。
アート1が解決できる課題
- 鋳物・ダイカストの部品に、硬く均一な皮膜を付けたい
- H7・h7 などの公差がある部品に、皮膜の位置を見込んで硬質アルマイトをかけたい
- 筐体の放熱を上げたい
出典:会社概要|アート1、鋳物・ダイカスト用 硬質アルマイト[HA]|アート1、硬質アルマイト[HA]|アート1、放熱吸熱アルマイト[EMCO]|アート1
株式会社熊防メタル|3.8m 級の大物ラインと、硬質・導電性などの機能アルマイト
熊防メタルとは
熊本県熊本市東区にある表面処理の会社です(2001年に熊本防錆工業から分社して設立、資本金2,000万円)。アルマイト・シュウ酸アルマイト・無電解ニッケル・三価クロメートなどの処理を行い、液晶パネル製造装置・半導体製造装置・工作機械などの大物の部品に対応しています。
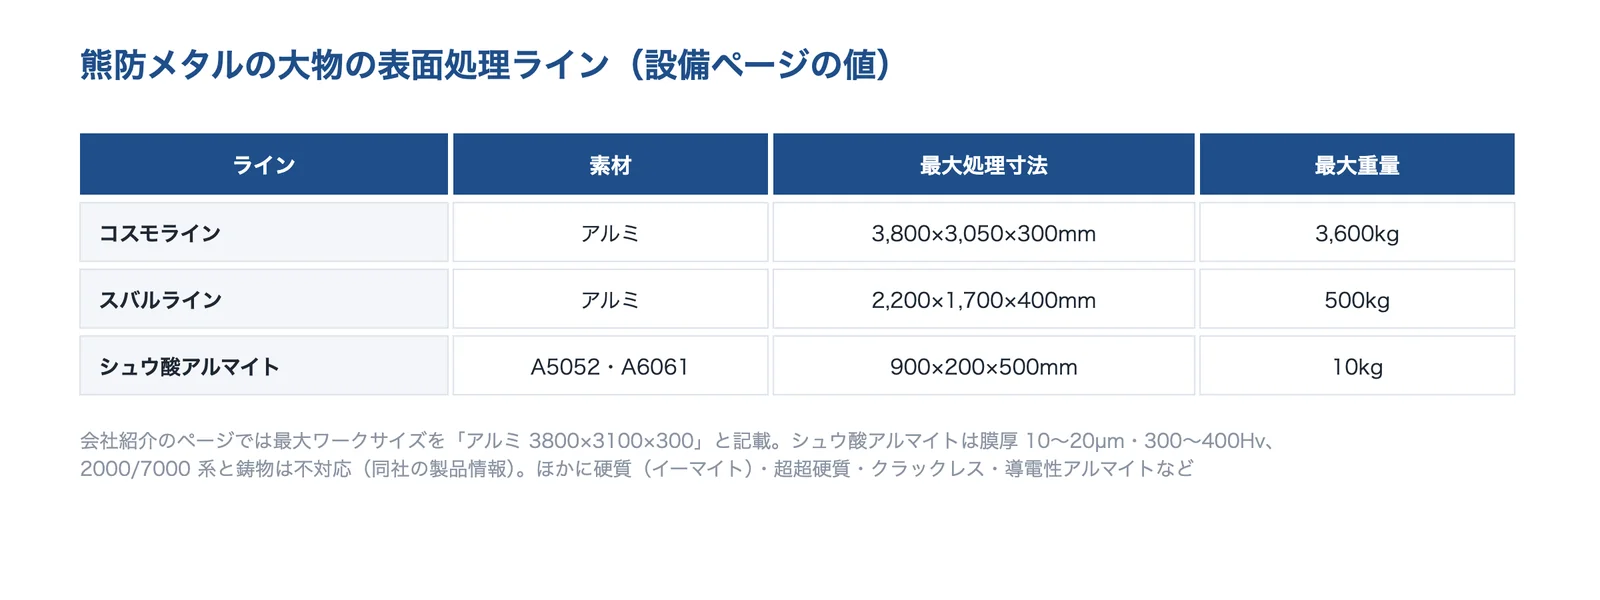
出典:熊防メタルの設備ページ・製品情報をもとに AI(Claude)で作成
熊防メタルの得意技術
| 技術 | 内容 |
|---|---|
| 大物の表面処理 | 最大ワークサイズは「アルミ 3800×3100×300」(会社紹介)。設備ページのコスモラインは最大3,800×3,050×300mm・3,600kg |
| 独自のアルマイト | 硬質(イーマイト CL・SH)、超超硬質(イーマイト UH)、耐熱性(クラックレス)、超光沢色のカラー、透明、導電性(コスモコート)、抗菌(Ag 微粒子含有)など |
| シュウ酸アルマイト | 膜厚10〜20µm、300〜400Hv。A5052・A6061 向け(2000/7000系と鋳物は不対応)、最大900×200×500mm |
熊防メタルが解決できる課題
- 装置のフレームや大きなプレートに、アルマイトをかけたい
- 大物のアルミ部品の静電気を抑えたい
- 硬質のカラーアルマイトを相談したい
公開されている実績・用途
- アルミ製品の静電気抑制処理や硬質アルマイトなど、機能性の表面処理を得意とするとしている
出典:会社概要|熊防メタル、熊防メタルについて(大型めっきライン)|熊防メタル、設備紹介|熊防メタル、熊防メタル(トップページ)、製品情報(アルマイト・シュウ酸アルマイト)|熊防メタル
理研アルマイト工業株式会社|MIL 規格・クロム酸アルマイトと長尺の処理
理研アルマイト工業とは
神奈川県川崎市川崎区に本社を置く会社です(1952年設立、資本金6,000万円)。同社によると、1929年に理化学研究所でアルマイトが発明され、1934年に日本初のアルマイト加工専業工場として設立されました。
出典:理研アルマイト工業の製品紹介をもとに AI(Claude)で作成
理研アルマイト工業の得意技術
| 技術 | 内容 |
|---|---|
| 規格に合わせた処理 | 硫酸アルマイトは MIL-PRF-8625F Type II、硬質アルマイトは Type III などに対応。封孔は重クロム酸・酢酸ニッケル・熱湯・加圧水蒸気などを製品の仕様で選ぶ |
| 硬質アルマイト | 低温法を採用。含銅合金(A2024・A2017 など)にも対応。400×1,100×2,200mm・800kg まで |
| クロム酸アルマイト・長尺 | 疲労強度への影響が非常に小さく、航空機の機体・構造材・部品に。硫酸アルマイトは400×1,500×8,500mm のラインがある |
理研アルマイト工業が解決できる課題
- 航空機の部品などで、MIL などの規格に合ったアルマイトが必要
- 疲労強度を落としたくない構造部材に、陽極酸化をかけたい
- 8m を超える長い押出材にアルマイトをかけたい
出典:会社案内|理研アルマイト工業、製品紹介|理研アルマイト工業
エア・ウォーターMFK株式会社|薄膜で高耐食の MFコートと、半導体装置部品のアルマイト
エア・ウォーターMFKとは
埼玉県日高市にあるアルマイトの会社です(1991年設立、資本金2,000万円)。硬質・硫酸・シュウ酸・潤滑アルマイトと、独自の MFコートシリーズを手がけ、半導体製造装置の部品や高真空の部品を特長としています。
出典:エア・ウォーターMFK の MFコートのページをもとに AI(Claude)で作成
エア・ウォーターMFKの得意技術
| 技術 | 内容 |
|---|---|
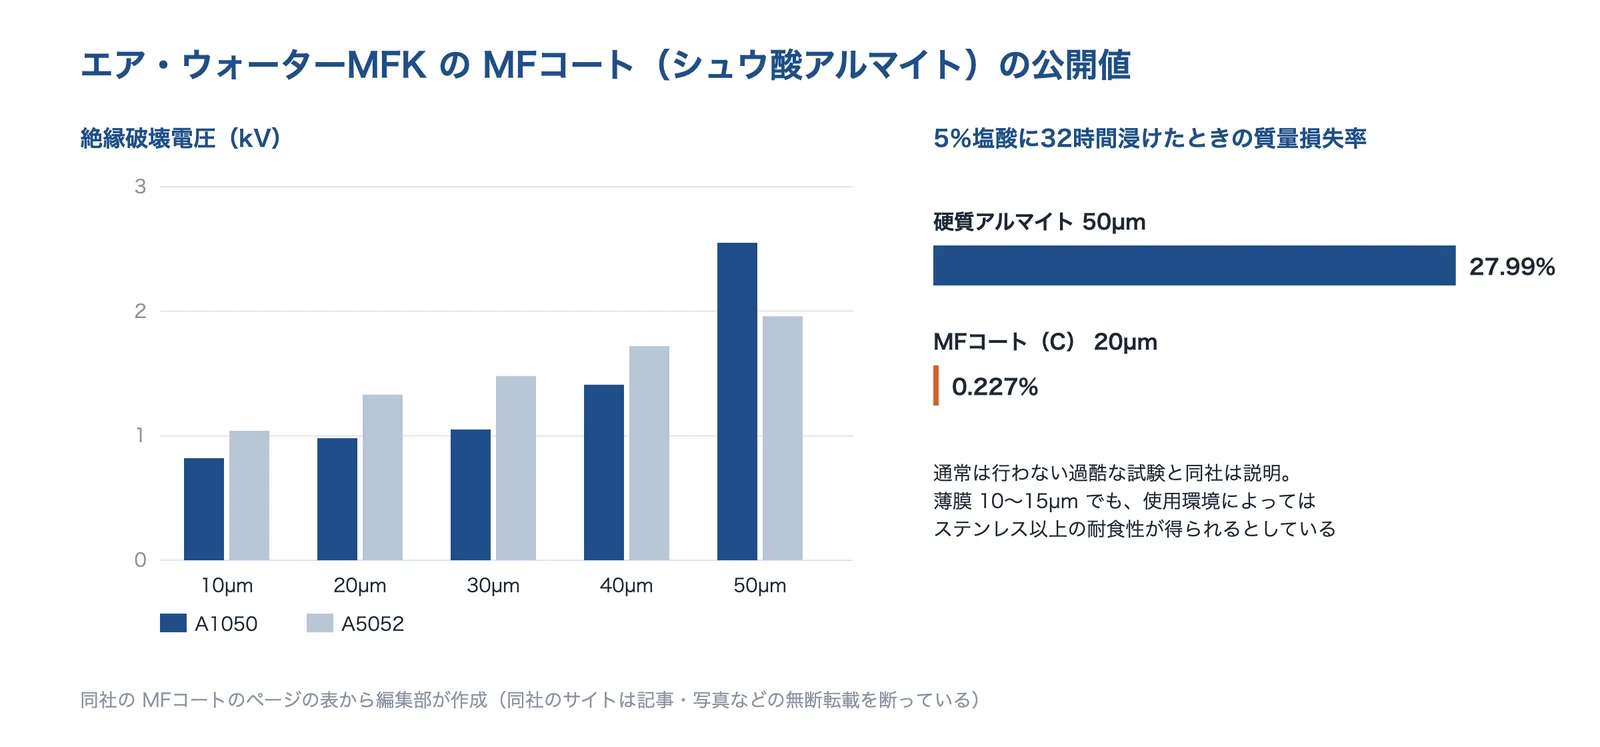
| MFコート | 薄膜10〜15µm でも、使用環境によってはステンレス以上の耐食性が得られ、面粗さも切断加工時とほぼ変わらないとしている。5%塩酸に32時間浸けた試験で、質量損失率は硬質アルマイト50µm の27.99%に対し MFコート(C)20µm で0.227% |
| 絶縁 | MFコート(C)の絶縁破壊電圧は、A1050 で10µm 0.82kV〜50µm 2.55kV |
| 潤滑アルマイト | MFコートや普通アルマイトの表面に PTFE を吸着させ、摺動性を良くする |
同社のサイトは記事・写真などの無断転載を断っているため、画像は使わず、同社の公開値をもとに図にしました。
エア・ウォーターMFKが解決できる課題
- 腐食性の強いハロゲン系ガスに接する半導体装置の部品を、薄い皮膜で守りたい
- 面粗さを変えずに耐食性を上げたい(シール面など)
- 摺動する部品の滑りを良くしたい
出典:会社案内|エア・ウォーターMFK、MFコート|エア・ウォーターMFK、アルマイト|エア・ウォーターMFK
株式会社アルミ表面技術研究所|1個からのアルマイト試作と、評価試験・不良解析
アルミ表面技術研究所とは
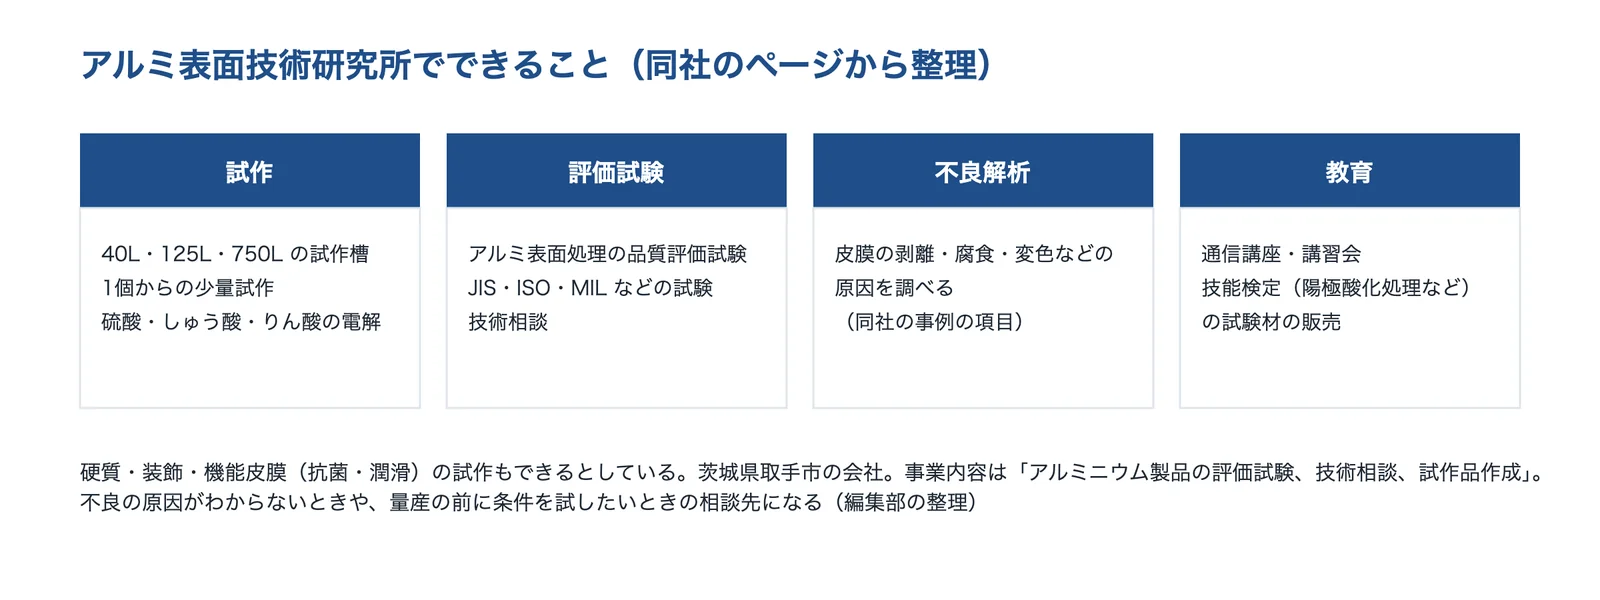
茨城県取手市にある会社です(1999年設立)。事業内容は、アルミニウム製品の評価試験・技術相談・試作品の作成です。アルマイトなどの通信講座・技能検定の講座も行っています。
出典:アルミ表面技術研究所のページをもとに AI(Claude)で作成
アルミ表面技術研究所の得意技術
| 技術 | 内容 |
|---|---|
| アルマイト試作 | 40L・125L・750L の3種類の試作槽で、1個からの少量試作や特殊な工程の試作に対応。硫酸・しゅう酸・りん酸の電解、硬質皮膜、装飾・保護皮膜、抗菌・潤滑などの機能皮膜 |
| 評価試験 | JIS・ISO・MIL・JASO・QUALANOD などの規格に対応した試験 |
| 不良解析 | 異物の付着・皮膜の剥離・腐食・染色の色抜け・変色などの相談事例。試験機器で要因を調べ、改善の対策案を含めたレポートにする |
アルミ表面技術研究所が解決できる課題
- 量産の前に、合金や条件を変えたアルマイトを試したい
- アルマイトの剥がれ・変色などの不良の原因を調べたい
- 皮膜が規格を満たすか、第三者の試験で確かめたい
出典:会社概要|アルミ表面技術研究所、アルミ表面技術研究所(トップページ)、アルマイト試作|アルミ表面技術研究所、不良解析|アルミ表面技術研究所
使われる製品・事例
公開されている例には、装飾部品・日用品・家電部品、反射板・照明器具、精密光学部品(低反射)、機械部品・搬送部品・自動車部品・航空機部品(硬質)、ヒートシンク・電子部品(放熱)、クリーンルームや精密機器の部品(導電性)(東榮電化工業)、屋外の建築部材・車両外装・船舶用品(日本アルミニウム協会)、半導体製造装置や真空装置の部品(植田アルマイト工業・エア・ウォーターMFK)、航空機の機体・構造材(理研アルマイト工業)があります。
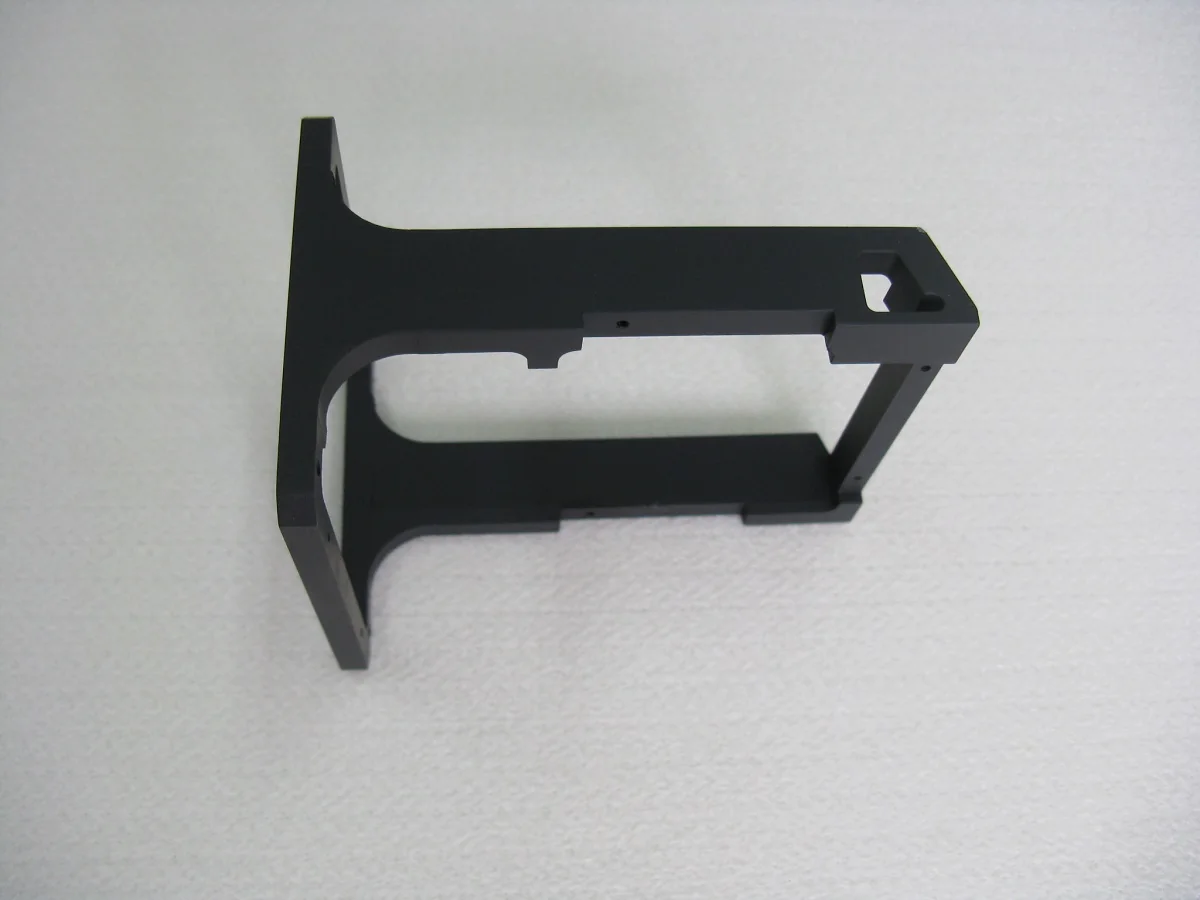
植田アルマイト工業のケプラコートのページには、黒い皮膜の部品の写真が載っています。
出典:アルマイトの教科書 初級編|東榮電化工業、表面処理(アルミニウム建築構造の手引き)|日本アルミニウム協会、ケプラコート(硬質アルマイト)|植田アルマイト工業、MFコート|エア・ウォーターMFK、製品紹介|理研アルマイト工業
関連する技術
アルマイトとあわせて検討される技術です。
- めっき(電気めっき・無電解めっき)
- DLC・低摩擦コーティング
- 接着剤(構造用接着剤・選び方)
- 放熱シート・グリス(TIM)
- めっき・化成処理で表面を守る
- 硬質皮膜・肉盛り
- 硬さ(技術の基礎知識)
- 線膨張係数(技術の基礎知識)
- 化学反応・表面
出典・確認日
- アルマイト処理と発注の疑問を解消 Q&A集|東榮電化工業
- アルマイトの教科書 初級編|東榮電化工業
- UFコート(硬質アルマイト)|植田アルマイト工業
- アルマイト|エア・ウォーターMFK
- 菊地竜也ほか「アルミニウムのポーラス型アノード酸化皮膜」表面技術 69(12)、2018(北海道大学 HUSCAP)
- アルマイトの寸法変化(太り)の計算式と膜厚公差の指示方法|アサヒサーテクノ
- 硬質アルマイト処理|三和メッキ工業
- 表面処理(アルミニウム建築構造の手引き)|日本アルミニウム協会
- ユニマイト(硬質アルマイト)|植田アルマイト工業
- MFコート|エア・ウォーターMFK
- JIS H 8601:1999 アルミニウム及びアルミニウム合金の陽極酸化皮膜(kikakurui.com)
- UAコート(硬質アルマイト)|植田アルマイト工業
- シュウ酸硬質アルマイト|植田アルマイト工業
- 放熱吸熱アルマイト[EMCO]|アート1
- ヒートシンクの熱流体解析シミュレーション手法の開発|福島県
- アルマイトのメリット・デメリット|日本伸管
- 製品紹介|理研アルマイト工業
- アルマイトはRoHS指令に抵触するのか?|三和メッキ工業
- 会社概要|植田アルマイト工業
- ケプラコート(硬質アルマイト)|植田アルマイト工業
- 会社概要|アート1
- 鋳物・ダイカスト用 硬質アルマイト[HA]|アート1
- 硬質アルマイト[HA]|アート1
- 会社概要|熊防メタル
- 熊防メタルについて(大型めっきライン)|熊防メタル
- 設備紹介|熊防メタル
- 熊防メタル(トップページ)
- 製品情報(アルマイト・シュウ酸アルマイト)|熊防メタル
- 会社案内|理研アルマイト工業
- 会社案内|エア・ウォーターMFK
- 会社概要|アルミ表面技術研究所
- アルミ表面技術研究所(トップページ)
- アルマイト試作|アルミ表面技術研究所
- 不良解析|アルミ表面技術研究所
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の皮膜の性能は、合金・形状・前処理・処理条件・封孔により異なります。








