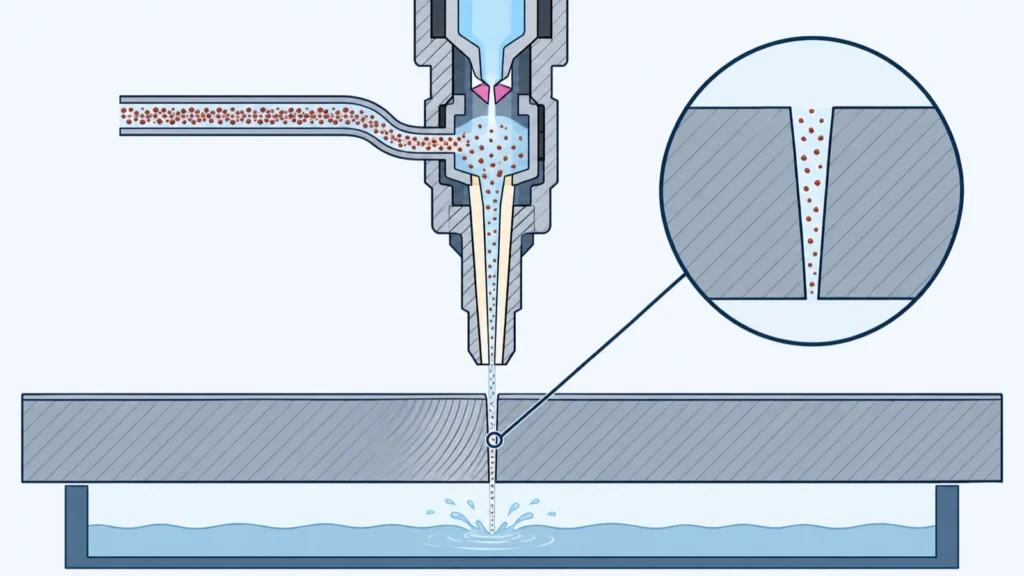
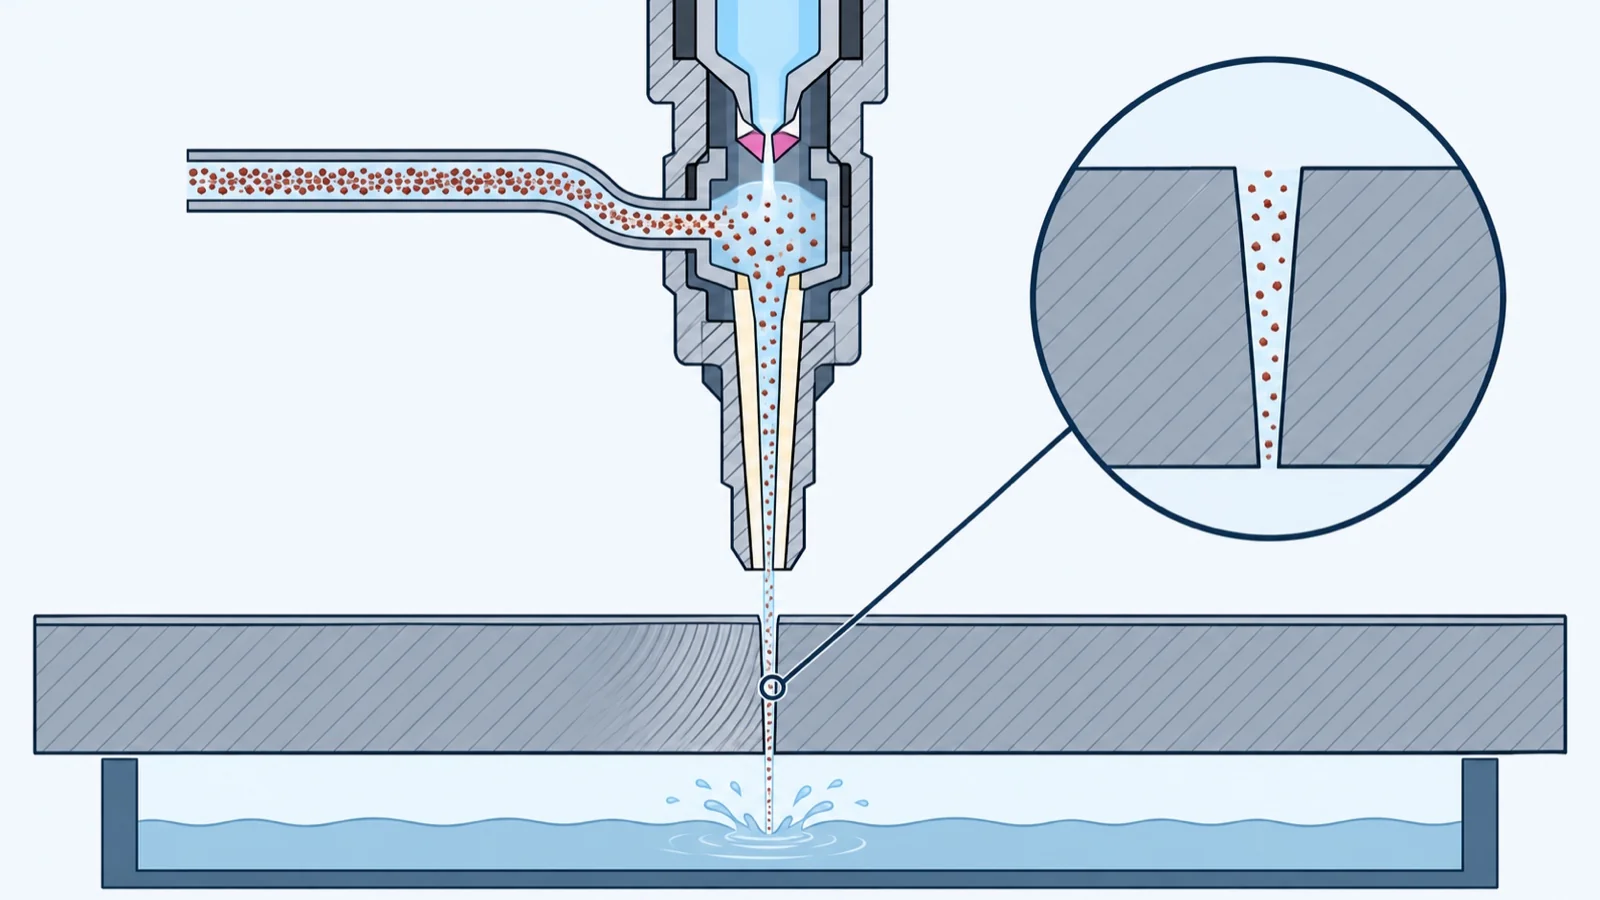
ウォータージェット加工は、数百 MPa に高めた水を、宝石でできた小さな穴から噴き出して材料を切る加工です。水だけで切る「純水(ウォータージェット)」はゴム・スポンジ・樹脂など軟らかいものに、研磨材を混ぜる「アブレシブジェット」は金属・ガラス・石・CFRP など硬いものに使います。熱で切らないので熱影響部ができず、ほとんどの材料を1台で切れるのが強みで、切り口のテーパーと、レーザーより遅いことが弱みです。
この記事では、しくみ、切れる材料と厚さ、精度と切断面、レーザー・ワイヤ放電との比べ方、材料ごとの注意、トラブル、研究、発注の前に決めること、企業をまとめます。
知りたいことから読む
- 純水とアブレシブの違いを知りたい → 純水とアブレシブジェット
- その材料が切れるか知りたい → 切れる材料の一覧
- どのくらい厚いものまで切れるか知りたい → 厚さの目安
- 切り口が斜めになる・筋が出る → テーパーと条痕
- 精度・公差はどのくらいか → 精度と公差
- レーザーやワイヤ放電とどちらがいいか → ほかの切断法との比較表
- CFRP を層間はく離なく切りたい → CFRP
- ガラスを割らずに切りたい → ガラス
ウォータージェット加工とは
超高圧の水を細く噴き出して切る
Wikipedia「Water jet cutter」によると、ウォータージェットの超高圧ポンプは 約 280 MPa(40,000 psi)から 690 MPa(100,000 psi)のものがあり、噴き出した水の速さは約 760 m/s(マッハ3ほど)です。水はルビーやダイヤなどの宝石でできた小さな穴(オリフィス)から噴き出し、研磨材を混ぜる方式では、そのあと超硬(タングステンカーバイド)などのノズルを通ります。水の使用量は、穴の大きさによって毎分約 1.9〜3.8 L です。
受託加工の米山製作所は、専用の高圧ポンプで 320 MPa 程度に加圧し、φ0.1〜0.3 mm 前後の穴から噴き出すと説明しています。
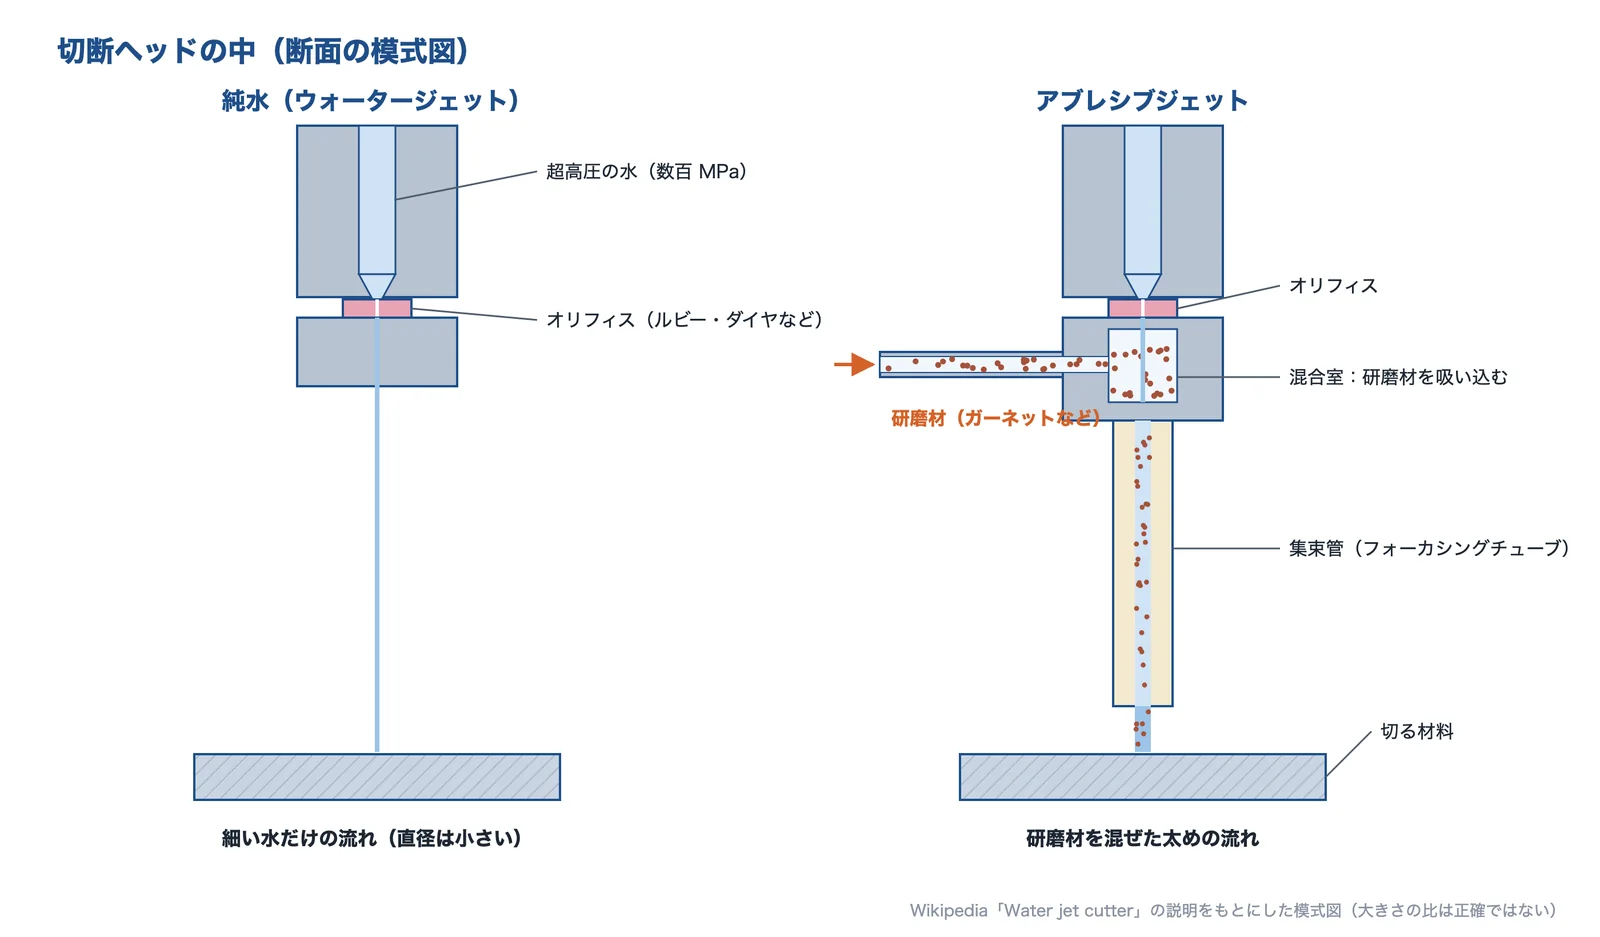
出典:Wikipedia「Water jet cutter」の説明(大きさの比は正確ではない模式図)をもとに AI(Claude)で作成
出典:Water jet cutter|Wikipedia(英語版)、ウォータージェットQ&A|米山製作所
純水とアブレシブジェット
研磨材を混ぜる方式では、オリフィスの下の混合室で研磨材を吸い込み、集束管(フォーカシングチューブ)で水と一緒に加速して材料に当てます。研磨材にはガーネットや酸化アルミニウムが使われ、Wikipedia はガーネットを毒性がなく、ほとんど再利用できると説明しています。
| 純水(ウォータージェット) | アブレシブジェット | |
|---|---|---|
| 切るもの | 水だけ | 水+研磨材(ガーネットなど) |
| 向く材料 | ゴム・スポンジなど軟らかいもの | 金属・ガラス・セラミックス・石・CFRP など硬いもの |
| 切り幅の例 | 0.18〜0.33 mm | 1.0〜1.3 mm |
| 気をつけること | 硬い材料は切れない | 研磨材の費用と回収、ノズルの摩耗 |
表の切り幅は Wikipedia「Water jet cutter」の値、向く材料は米山製作所の説明をもとに編集部がまとめたものです。
出典:Water jet cutter|Wikipedia(英語版)、ウォータージェットQ&A|米山製作所
ポンプ:増圧器と直動式
Wikipedia は超高圧ポンプを2つに分けています。増圧器(インテンシファイア)は油圧の油でピストンを動かし、水を小さな穴へ押し出す方式、直動式はクランク軸につながったプランジャーで水を送る方式です。増圧器は、油が押す大きな面と、水を押す小さな面の面積の比の分だけ圧力が上がります。
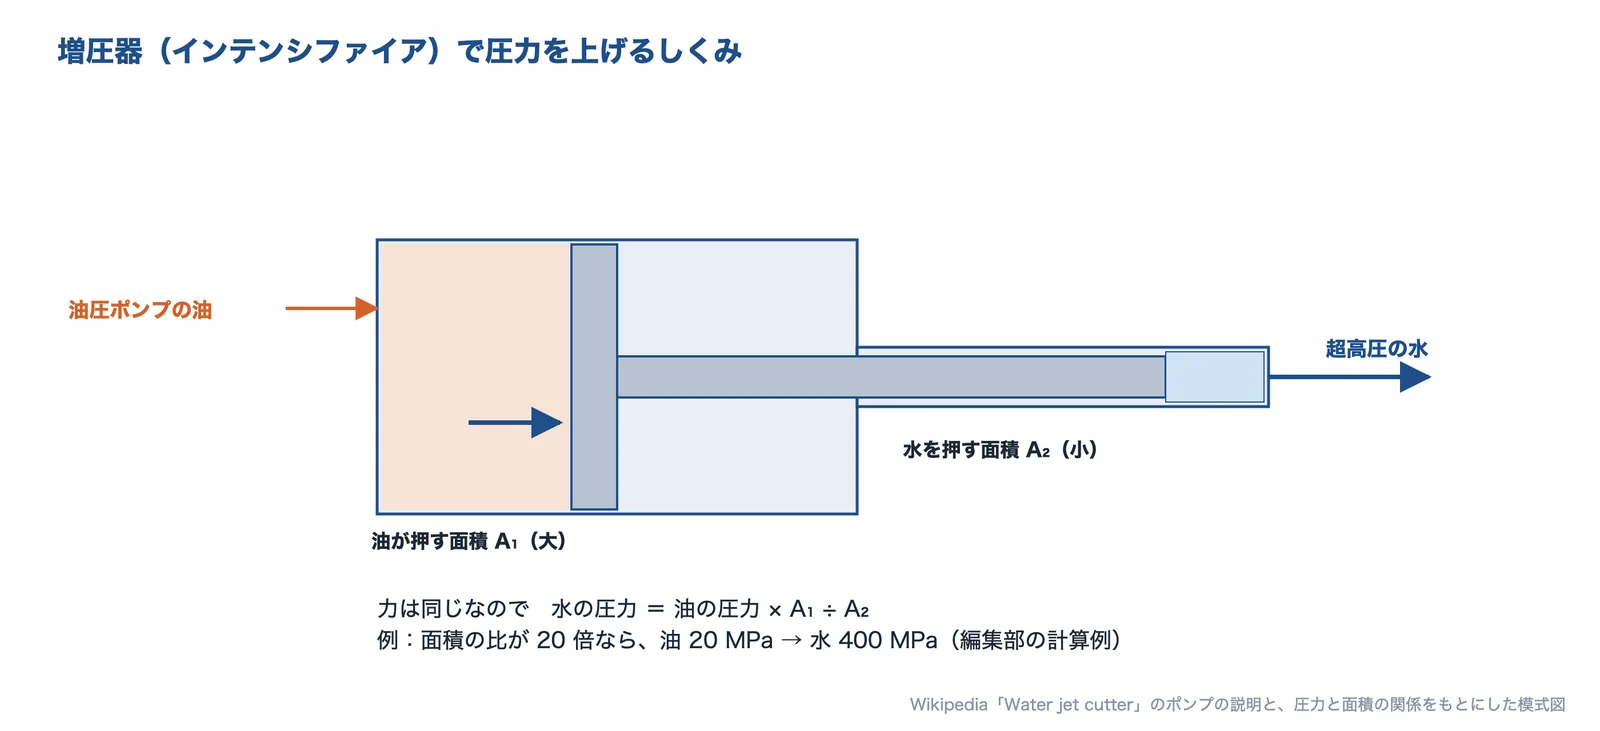
出典:Wikipedia「Water jet cutter」のポンプの説明と、圧力と面積の関係(計算例は編集部)をもとに AI(Claude)で作成
出典:Water jet cutter|Wikipedia(英語版)
圧力と噴流の速さ
圧力が上がるほど噴流は速くなります。水を縮まないものとして損失を無視すると、速さは v = √(2P/ρ) で、400 MPa なら約 894 m/s です(編集部の計算)。実際は水の圧縮や穴での損失があるのでこれより遅く、Wikipedia は約 760 m/s と説明しています。
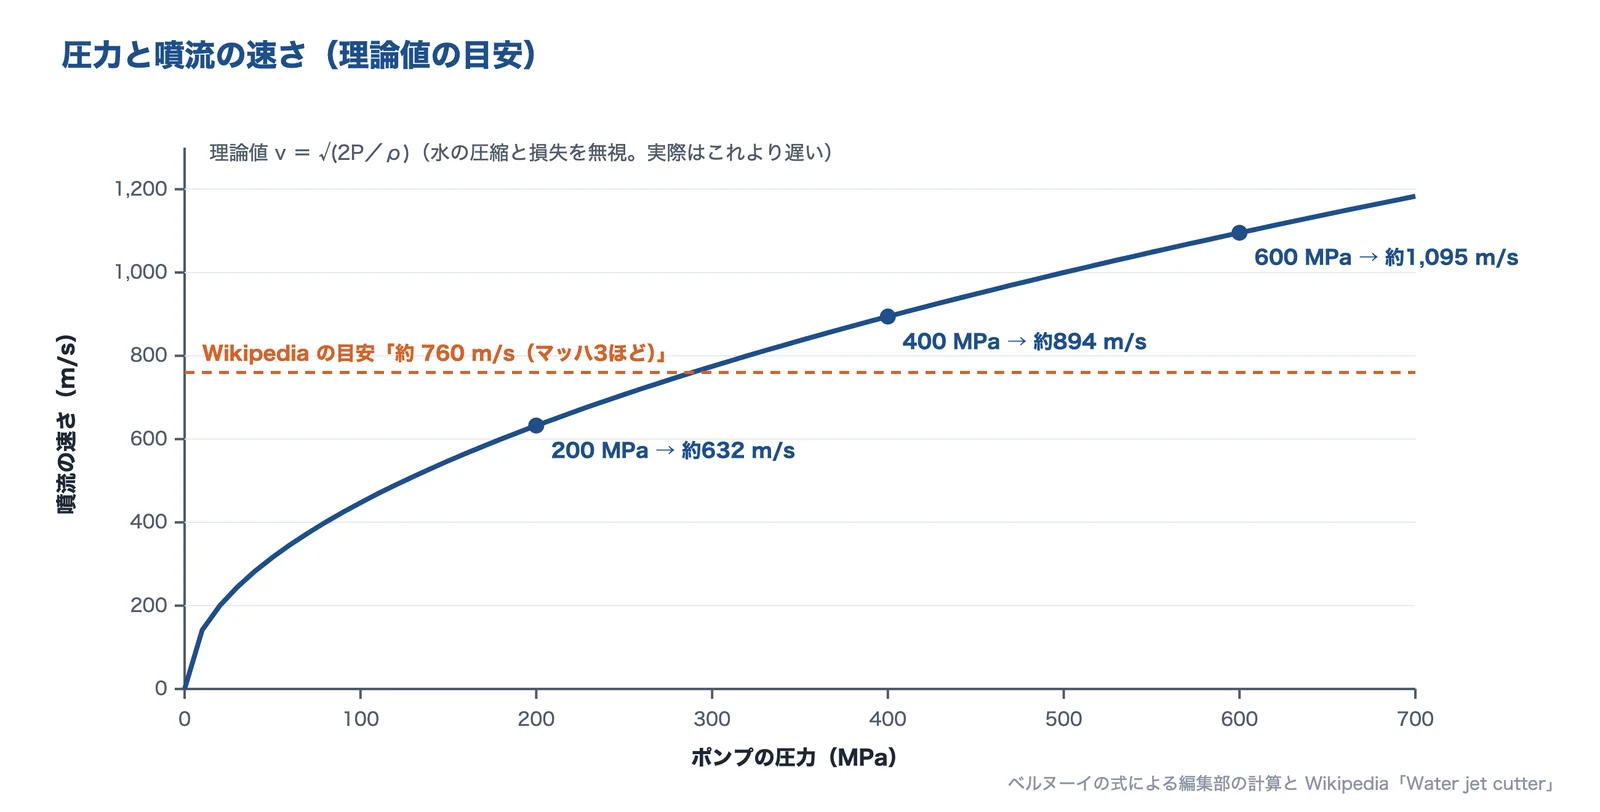
出典:ベルヌーイの式による編集部の計算と Wikipedia「Water jet cutter」をもとに AI(Claude)で作成
出典:Water jet cutter|Wikipedia(英語版)
ウォータージェット加工の歴史
Flow 社の記事は、純水のウォータージェットを考えたのは、木材を切る別の方法を探していた林業の技術者 Norman Franz で、話は1950年代に始まるとし、1970年代に増圧器のポンプで商用化され、研磨材で切る力を高めたアブレシブジェットは Mohamed Hashish らの研究を経て1984年に最初の商用システムが出たとしています。
Wikipedia は、研磨材を水に混ぜて吹き付ける考え(1935年 Elmo Smith の液体ブラスト)、1958年に Billie Schwacha が超高圧の液体で硬い材料を切るしくみを開発したこと、1973年に John Olsen が高圧の増圧器を開発し1976年に改良したことを挙げています。
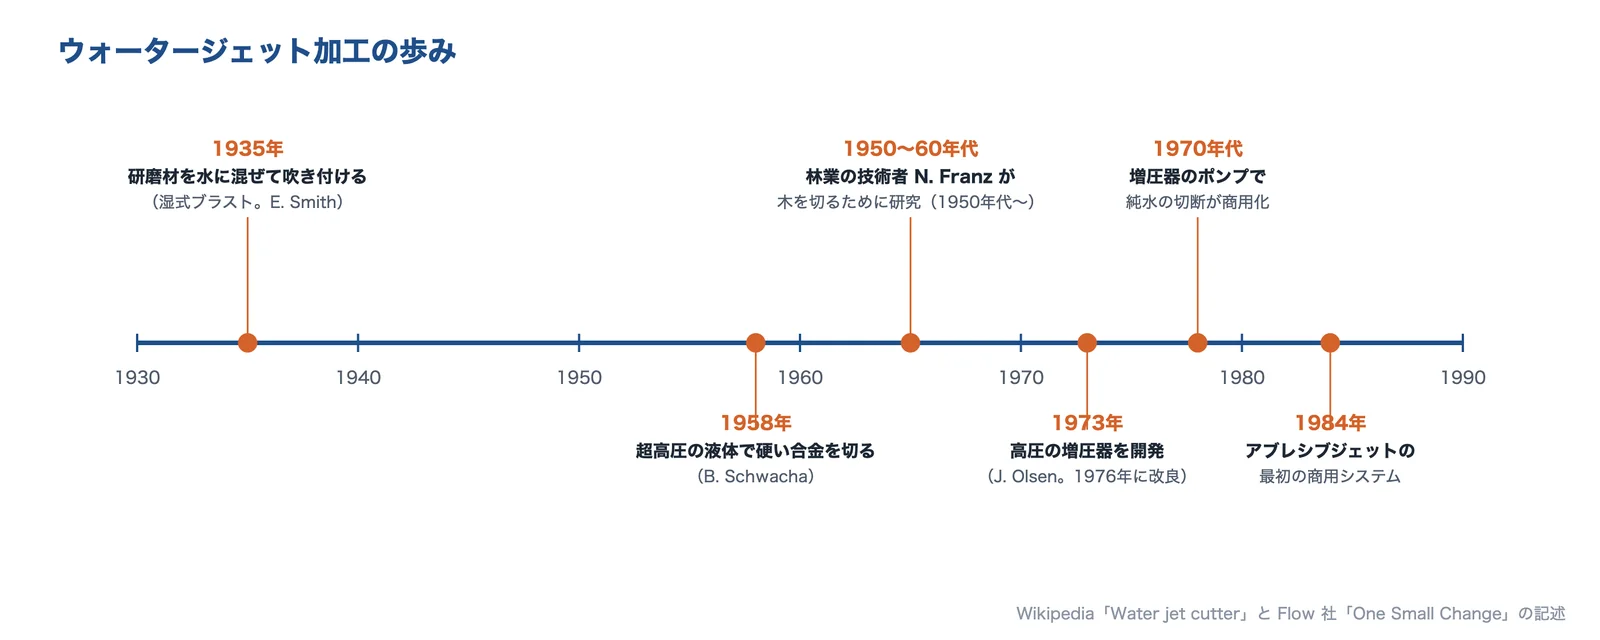
出典:Wikipedia「Water jet cutter」と Flow「One Small Change」の記述をもとに AI(Claude)で作成
出典:One Small Change(ウォータージェットの歴史)|Flow、Water jet cutter|Wikipedia(英語版)、幾世橋 広「高圧水の動的利用(ウォータージェット技術の進歩)」高圧力の科学と技術 2巻3号(1993年)
切れる材料と厚さ
切れる材料の一覧
| 材料 | 方式 | 事例・説明(出典) | 気をつけること |
|---|---|---|---|
| 金属(鉄・ステンレス・アルミ・チタン・ニッケル合金など) | アブレシブ | 16×1200×85 mm のハステロイ X、厚さ 80 mm の A5052(YKアキュラシー) | 厚いほど遅く、切断面の下が荒れる |
| CFRP・複合材・積層材 | アブレシブ | 厚さ 40 mm の CFRP の外周(YKアキュラシー)、CFRP とアルミの合せ板(米山製作所) | ピアスで層間はく離しやすい |
| ガラス・セラミックス・石 | アブレシブ | 厚さ 20 mm の合わせガラス、アルミナの基板(YKアキュラシー) | 強化ガラスは切れない。ピアスで割れやすい |
| 樹脂・ゴム・スポンジ・ガスケット | 純水またはアブレシブ | フッ素ゴム・NBR のガスケット(ダイコー) | 水で変形する材料は切れない |
| 食品 | 純水 | 食品専用の AQUA KNIFE(スギノマシン) | ガーネットは食品には使えない |
表は、各社の公開事例と、この記事の出典をもとに編集部がまとめたものです。
出典:ウォータージェット切断加工|YKアキュラシー、超難削材 ハステロイ ウォータージェットカット加工|YKアキュラシー、アルミA5052厚板ウォータージェット切断|YKアキュラシー、CFRP 炭素繊維複合材トリム加工|YKアキュラシー、加工事例|米山製作所、合わせガラスのウォータージェット切断加工|YKアキュラシー、設備紹介|ダイコー、ウォータージェット切断システム|スギノマシン、沢村・小林「食塩を研磨材とするアブレシブジェット」日本機械学会 流体工学部門講演会(2014年)
切れないもの・苦手なもの
Wikipedia は、強化ガラスとダイヤモンドは切れない例として挙げています。セラミックスは、使う研磨材より軟らかければ切れます。米山製作所は、水で変形してしまう材料は加工できないとしています。OMAX のガラスの解説も、強化ガラスは粉々に割れるので加工しないとしています。
出典:Water jet cutter|Wikipedia(英語版)、ウォータージェットQ&A|米山製作所、Cutting Glass with a Waterjet|OMAX
厚さの目安
Wikipedia によると、金属で約 150 mm、ほとんどの材料で約 460 mm まで切れます。受託加工の例では、米山製作所が最大 300 mm(治具を使って実際は約 290 mm)、Ntoc がアルミ 270 mm・チタンとステンレス 200 mm(粗加工)を挙げています。
厚いほど切る速さは落ち、切断面の下のほうが荒れて、テーパーも大きくなります(次の章)。
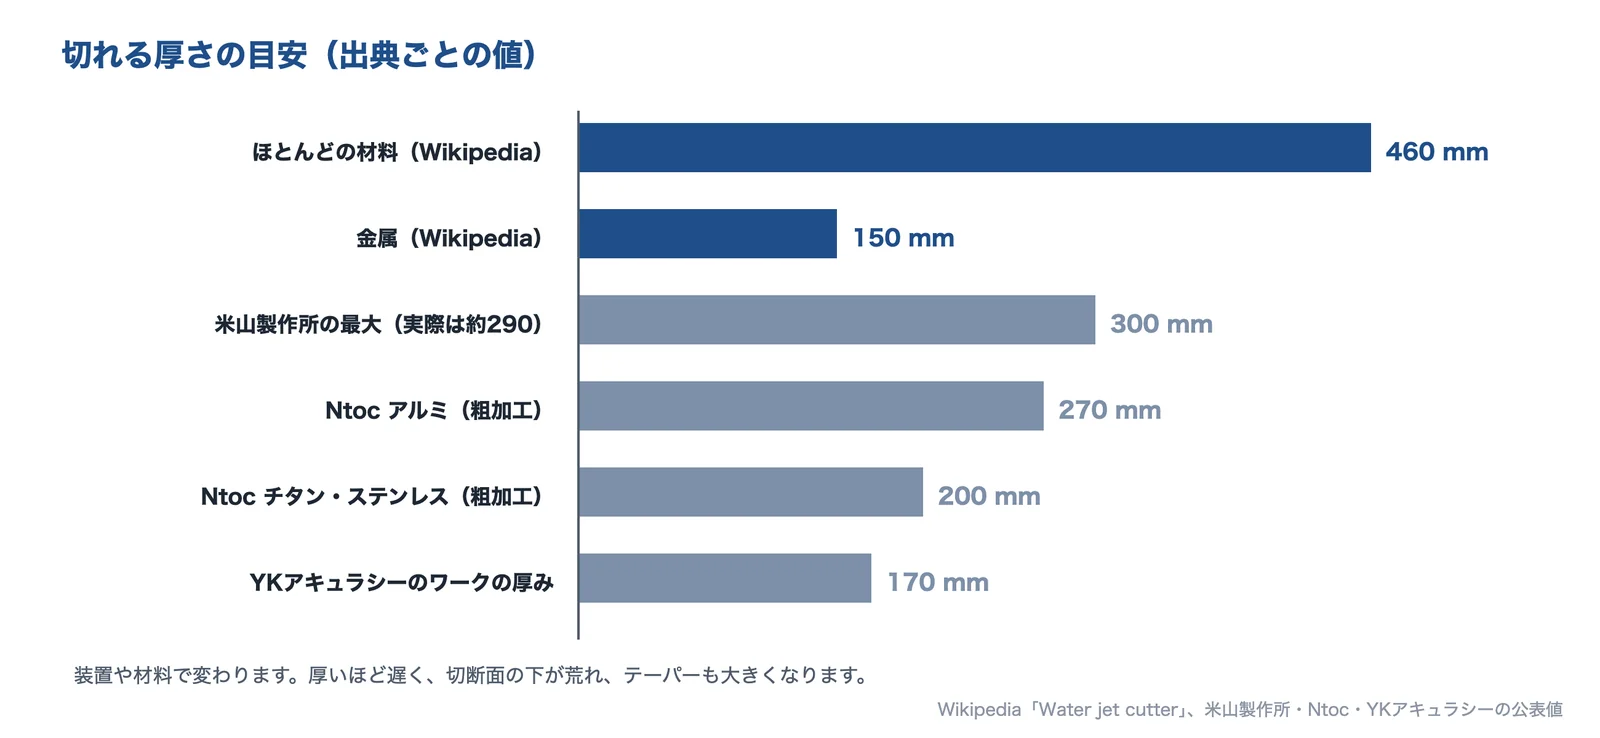
出典:Wikipedia「Water jet cutter」と米山製作所・Ntoc・YKアキュラシーの公表値をもとに AI(Claude)で作成
出典:Water jet cutter|Wikipedia(英語版)、ウォータージェットQ&A|米山製作所、ウォータージェット(設備)|Ntoc
切り幅・精度・切断面
切り幅(カーフ)
Wikipedia によると、切り幅は純水で 0.18〜0.33 mm、アブレシブで 1.0〜1.3 mmです。米山製作所と Ntoc も、アブレシブの切り幅(切断代)を約 1 mm としています。切り幅が細いので、部品を詰めて並べる(ネスティング)と材料のむだが減ります。
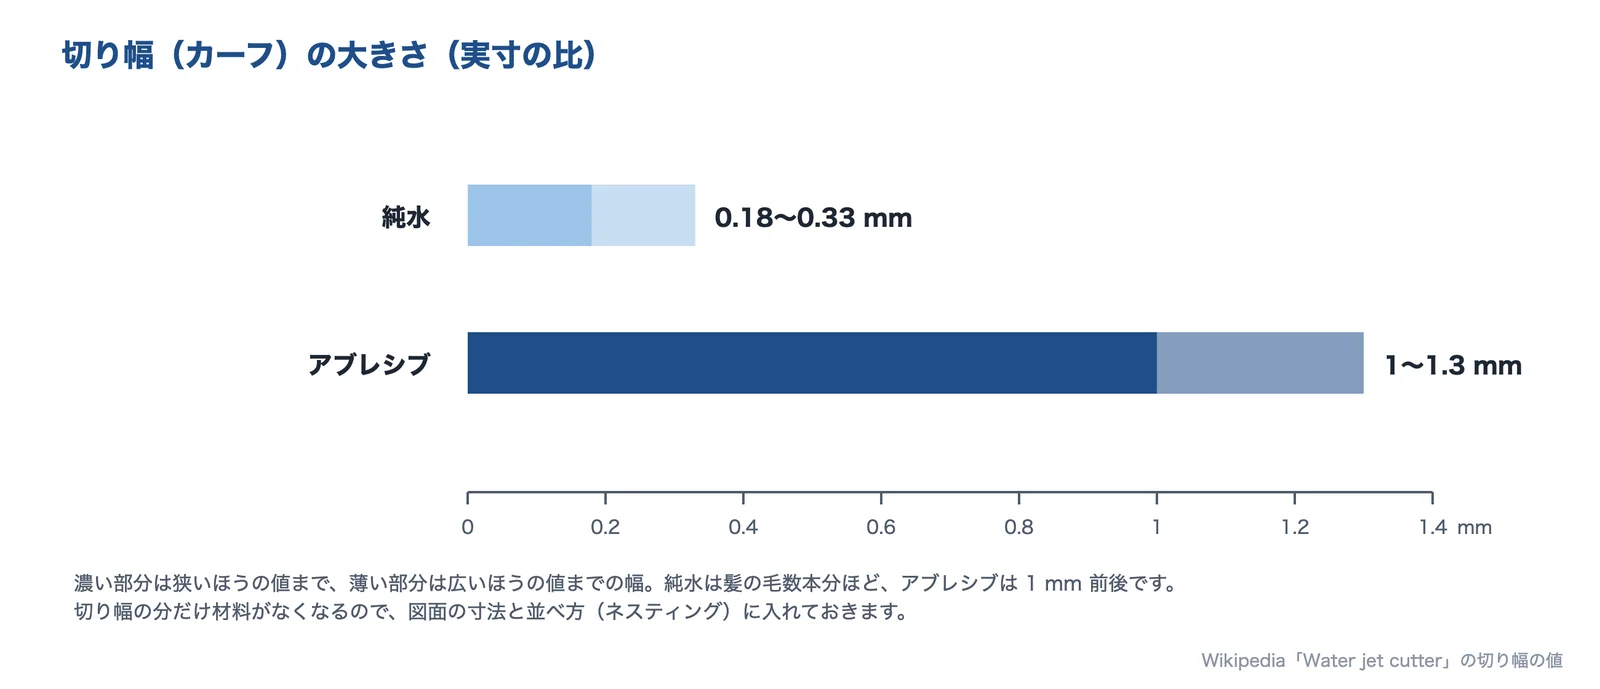
出典:Wikipedia「Water jet cutter」の切り幅の値をもとに AI(Claude)で作成
出典:Water jet cutter|Wikipedia(英語版)、ウォータージェットQ&A|米山製作所、ウォータージェット(設備)|Ntoc
テーパーと条痕
ジェットはノズルを出ると少し広がり、深いところでは勢いが落ちます。そのため切り口は上が広く下がせまい「テーパー」になりやすく、切断面の下のほうには、後ろへ流れる筋(条痕)が出ます。Wikipedia はテーパーをほとんどの切断で 1° 未満とし、切る速さを落とすかジェットを傾けると小さくできるとしています。ノズルと材料の距離(スタンドオフ)は 3.2 mm ほどが一般的です。
米山製作所は、切断面は梨地(マット)状になり、つるつるの面にはならないとしています。テーパーを減らすため、スギノマシンの CL-5AX はテーパー角を自動で補正する機能をもち、YKアキュラシーは厚さ 80 mm のアルミをダイナミックウォータージェットでテーパーを減らして切った事例を載せています。
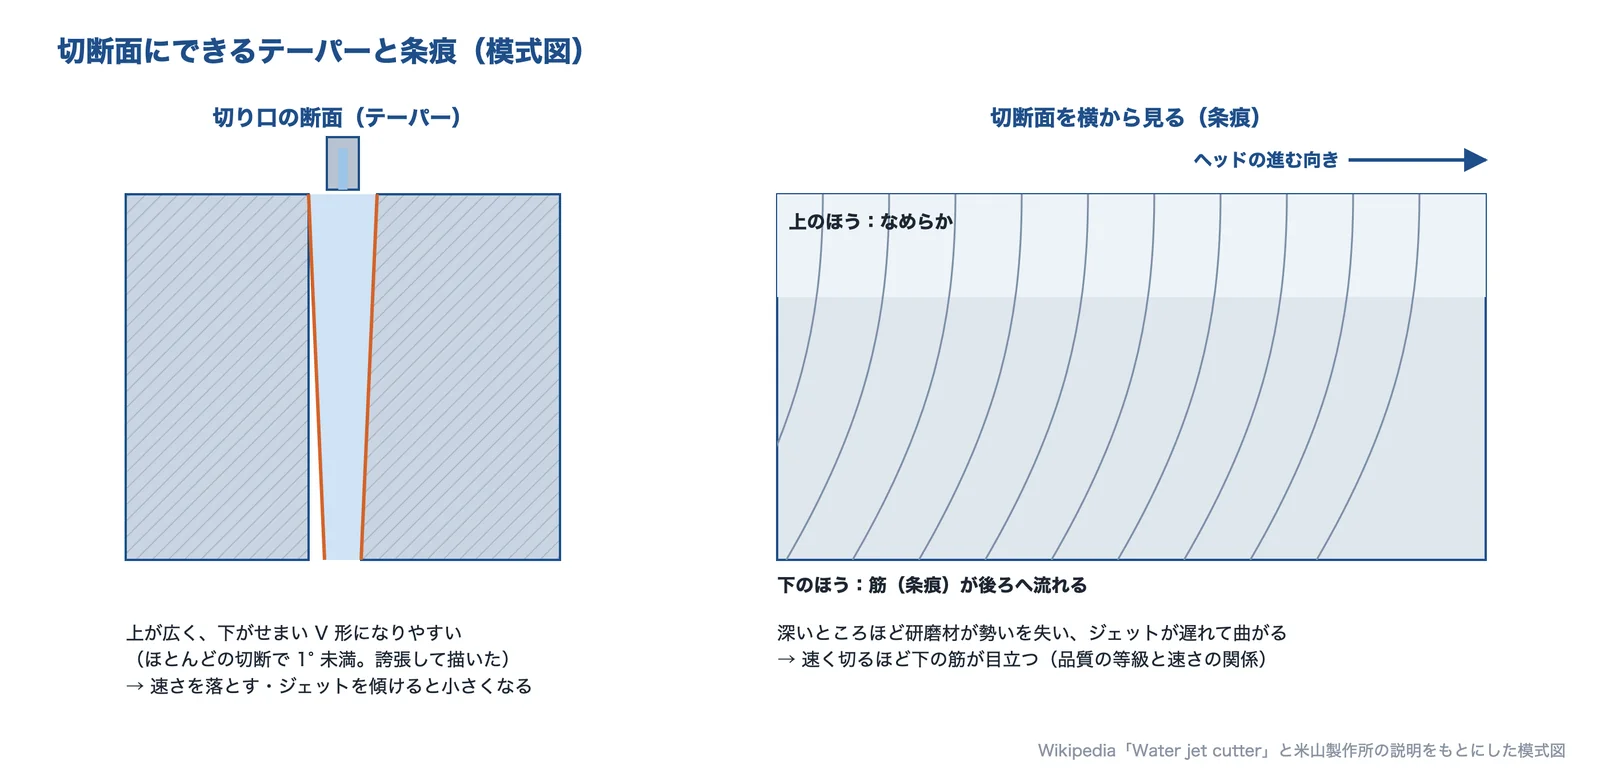
出典:Wikipedia「Water jet cutter」と米山製作所の説明をもとに AI(Claude)で作成
出典:Water jet cutter|Wikipedia(英語版)、ウォータージェットQ&A|米山製作所、スギノマシン、アブレシブジェットカッタ CL-5AX を発売|MONOist(2024年11月12日)、アルミA5052厚板ウォータージェット切断|YKアキュラシー
精度と公差
Wikipedia は、精度は 0.13 mm まで、繰り返し精度は 0.025 mm までとしています。米山製作所は、公差は一般に JIS の中級(m級)程度、精度は CO2 レーザー程度で、超精密な切削ほどの精度は出ないとしています。Ntoc は、精密加工(A5052、厚さ 6 mm)で ±0.1〜±0.5 mm、粗加工で ±0.5〜±10 mm を目安に挙げています。
図面の公差を決めるときは、基礎知識:公差とはめあいも参考にしてください。精度がいる面は、ウォータージェットで形を出してから機械加工で仕上げる方法もあります(編集部の補足)。
出典:Water jet cutter|Wikipedia(英語版)、ウォータージェット加工の特徴|米山製作所、ウォータージェットQ&A|米山製作所、ウォータージェット(設備)|Ntoc
仕上がりの等級と切る速さ
ウォータージェットでは、切り口の仕上がりを Q1〜Q5 のような等級で選ぶことがあります。Wikipedia の例では、厚さ 100 mm のアルミを Q1 で切ると毎分 110 mm、いちばん細かい Q5 では毎分 18 mm で、約6倍の差があります(Wikipedia は約 5.8 倍と記載)。研磨材メーカーの GMA Garnet は、Q5 は Q3 の2〜3倍の時間がかかるとし、等級は縁の粗さと切り口の傾きを表すと説明しています。
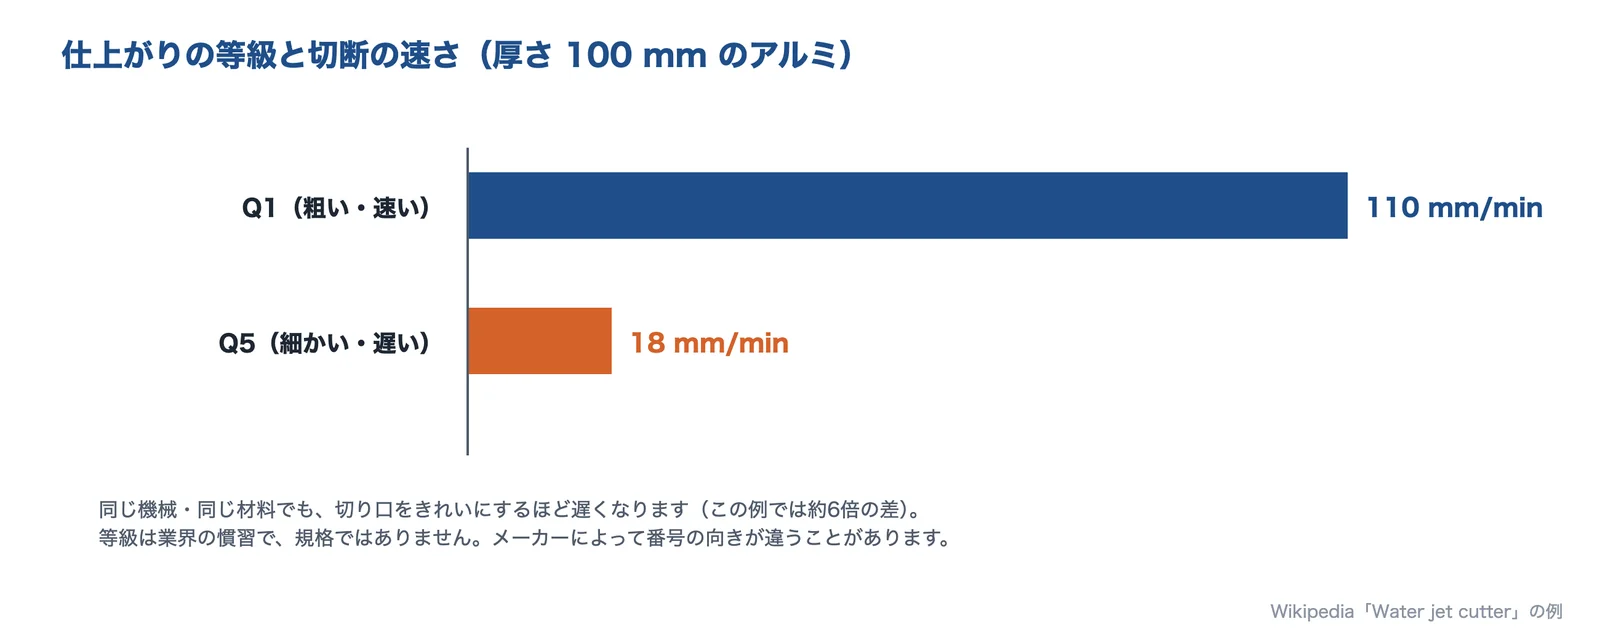
出典:Wikipedia「Water jet cutter」の例をもとに AI(Claude)で作成
等級は業界の慣習で、規格ではありません。発注のときは「どの面を、どのくらいの粗さで」を図面や注記で伝えます(編集部の補足)。
出典:Water jet cutter|Wikipedia(英語版)、Selecting the Right Edge Quality for Your Project|GMA Garnet
ほかの切断法との比べ方
比較表
| 切断法 | 切り方 | 向く材料・場面 | 熱影響 | 気をつけること |
|---|---|---|---|---|
| ウォータージェット | 水と研磨材で削る | ほぼすべての材料、厚物、積層材、熱を嫌う材料 | なし | テーパー、遅さ、製品がぬれる |
| レーザー | 光で溶かす・蒸発させる | 薄い鋼板を速く切る | あり | 切り口の近くが熱で変わる |
| ワイヤ放電 | 放電で溶かす | 精度・真直度・面粗さがいる金属 | 小さい | 電気を通す材料だけ。遅い |
表は、Wikipedia「Water jet cutter」と Today’s Machining World の記事、この記事の出典をもとに編集部がまとめた目安です。最新の装置では向き不向きが変わることがあります。
出典:Water jet cutter|Wikipedia(英語版)、How It Works: Water Power|Today’s Machining World
熱影響がないこと
Wikipedia は、ウォータージェットには熱影響部(HAZ)がなく、金属をゆがませたり焼き戻しの状態を変えたりせずに切れるとしています。水が冷却の役もするので、温度が問題になることはまれです。粉じんや煙、有害なガスも、熱で切る方法より少なくなります。
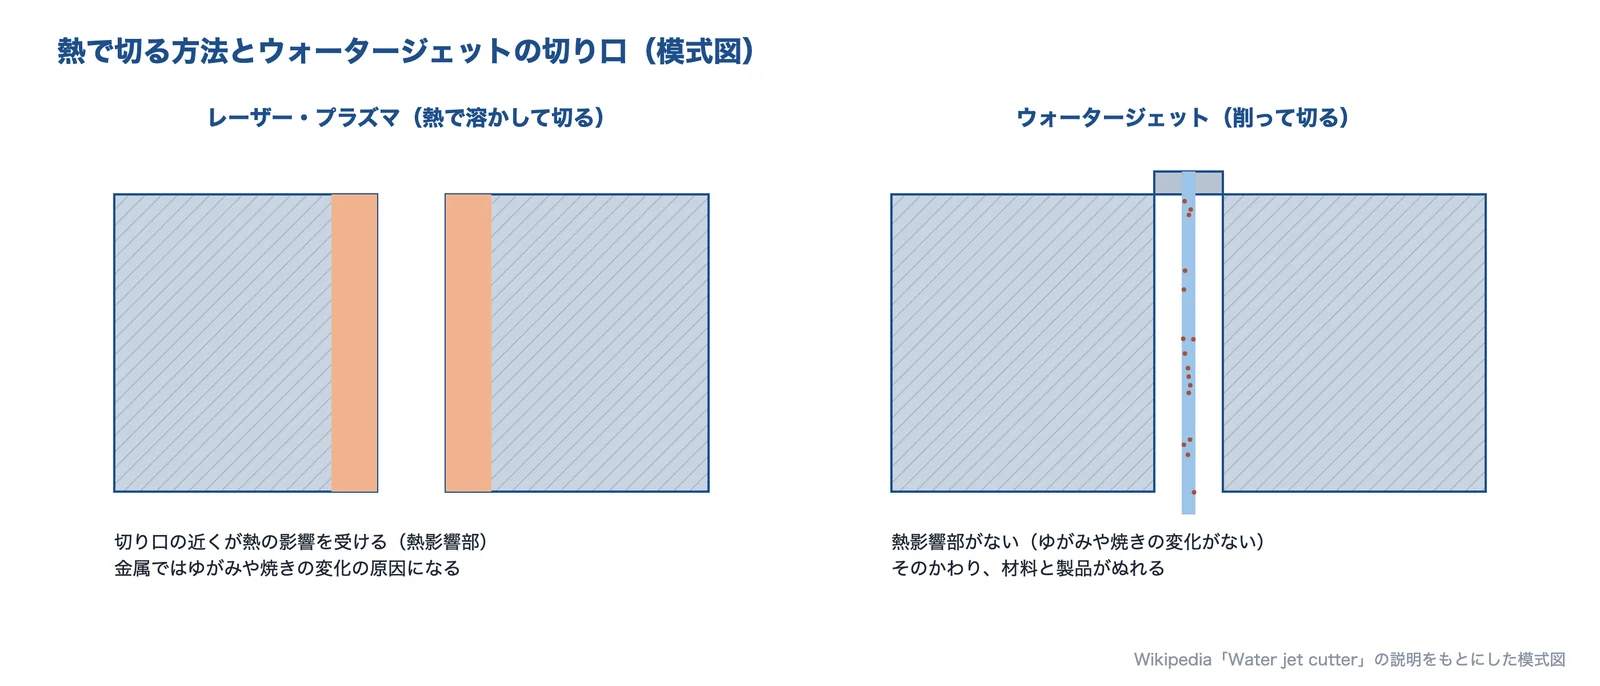
出典:Wikipedia「Water jet cutter」の説明をもとに AI(Claude)で作成
出典:Water jet cutter|Wikipedia(英語版)
レーザー・ワイヤ放電との使い分け
米国の業界誌 Today’s Machining World の記事は、ワイヤ放電はウォータージェットより精度・真直度・面粗さがよく、無人で動かせる一方、かなり遅く、電気を通す金属しか切れないとしています。レーザーは薄い鋼板に向くとし、ウォータージェットはほぼ何でも切れ、積層材も切れるとしています。
使い分けの目安は、薄い鋼板を速く大量に切るならレーザー、精度と面がいる金属ならワイヤ放電、熱を嫌う・材料がまちまち・厚い・積層材ならウォータージェットです(編集部のまとめ)。くわしくはレーザー加工と放電加工のページを見てください。
出典:How It Works: Water Power|Today’s Machining World
材料ごとの注意
CFRP・複合材
CFRP は、ドリルや刃物で削ると層間はく離やけばが出やすい材料です。ウォータージェットは熱をかけずに切れますが、切り始めの穴あけ(ピアス)で層間はく離が起きやすいので、装置や加工会社はピアスの方法を工夫しています。澁谷工業は、CFRP などの積層材を安定してピアシングする「ファインピアス」機能を AWS4700 型に付けられるとしています。YKアキュラシーは、10×185×35 mm の CFRP からロゴを切り抜いた事例で、同社の「リデュースピアス」により欠けや層間はく離を出さずにピアッシングできたとしています。
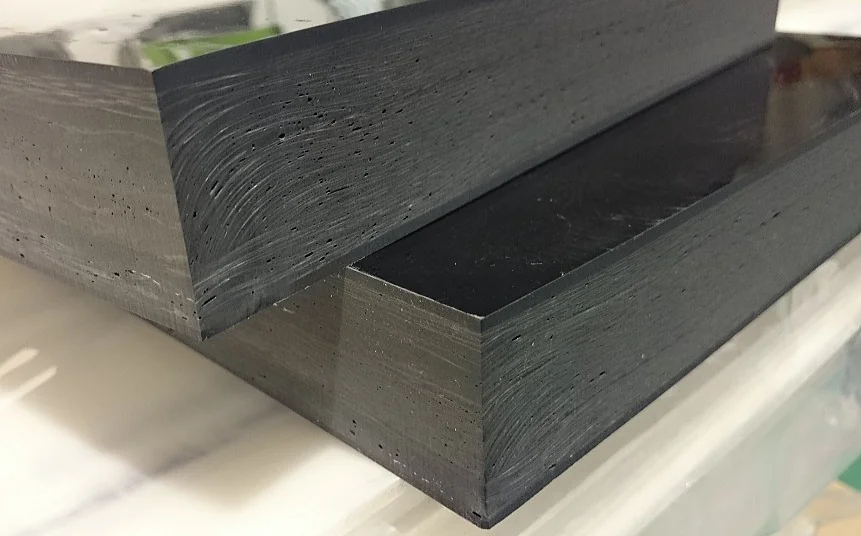
刃物で削るときの対策は課題:CFRP の穴あけ・切削で層間剥離・バリを防ぎたい、材料と成形はCFRP の材料と成形法にまとめています。
出典:ウォータジェット切断加工機 AWS4700型|澁谷工業、CFRP炭素繊維強化プラスチックウォータージェット切断加工|YKアキュラシー、CFRP 炭素繊維複合材トリム加工|YKアキュラシー
ガラス
OMAX のガラス切断のヒントは、できるだけピアスを避けて板の端から切り始め、ピアスするときはポンプが出せる最低の圧力(研磨材を吸い込める範囲)で行うこと、吸引で研磨材を吸い込ませるバキュームアシストで割れ・欠け・はく離を防ぎやすいこと、長めのリードインを付けることを挙げています。強化ガラスは粉々に割れるので加工しないとしています。
Flow 社は、噴流が出る直前に研磨材をヘッドに引き込む UltraPierce で、石・ガラス・カーボンを割れやはく離なくピアスできるとしています(同社の説明)。
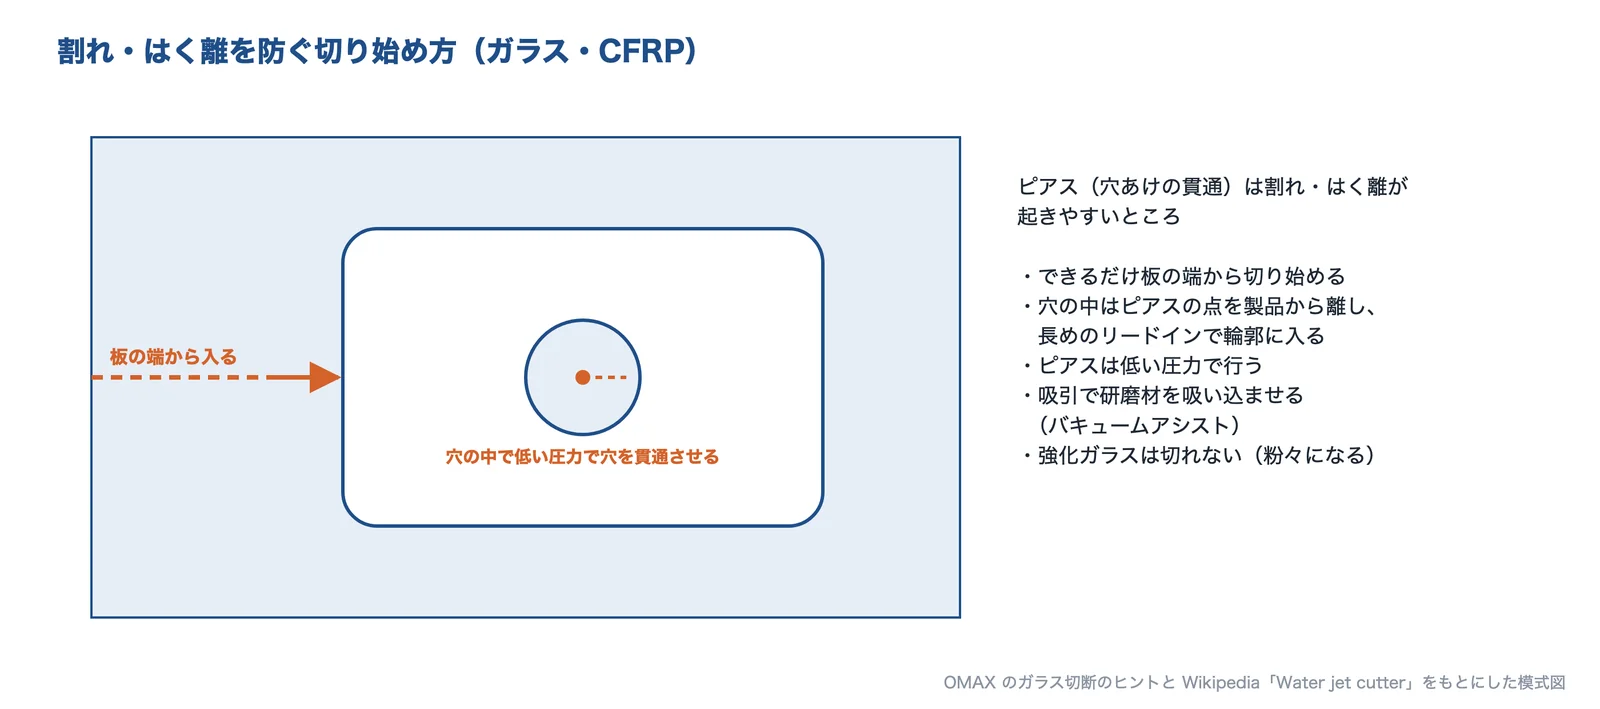
出典:OMAX のガラス切断のヒントと Wikipedia「Water jet cutter」をもとに AI(Claude)で作成
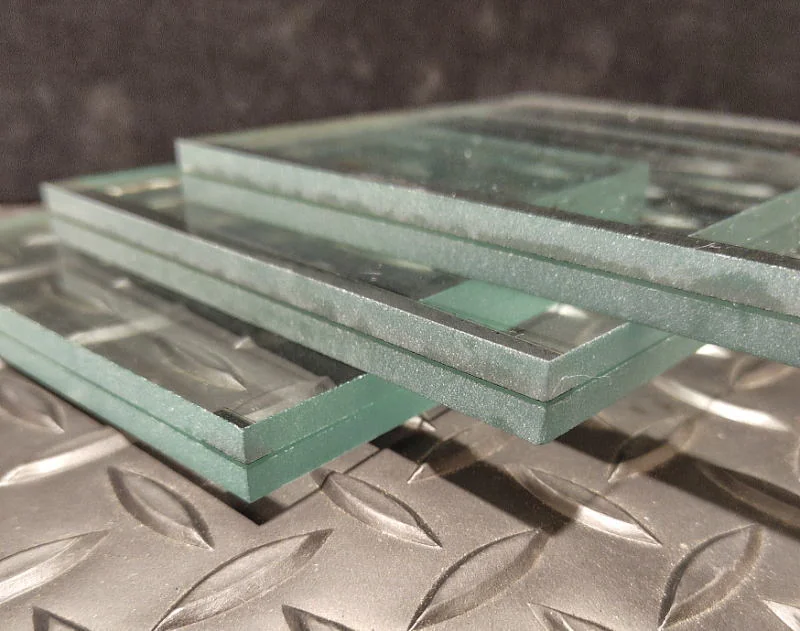
YKアキュラシーは、厚さ 20 mm の合わせガラスを 50 mm 角の短冊に、積層のはく離や熱による割れ(熱クラック)を出さずに切った事例を載せています。米山製作所は、石英ガラス φ800 mm×厚さ 70 mm の加工事例を載せています。ガラスの種類はガラスの種類と選び方を見てください。
出典:Cutting Glass with a Waterjet|OMAX、UltraPierce|Flow、合わせガラスのウォータージェット切断加工|YKアキュラシー、加工事例|米山製作所
チタン・難削材・厚板
熱影響が出ないので、熱でゆがみやすい薄いものや、熱で性質が変わる材料にも向きます。YKアキュラシーは、厚さ 3 mm の純チタンの板から幅 3 mm のバーを切り出し、ほかの加工機では熱影響で大きくゆがんでいたが、品質と歩留まりが改善したと評価された事例を載せています。米国の業界誌の記事は、厚さ 1/2 インチ(約 12.7 mm)のチタンを約 55,000 psi(約 380 MPa)で毎分 15 インチ(約 380 mm)で切る例を挙げています。
出典:純チタン ウォータージェット短冊切断加工|YKアキュラシー、How It Works: Water Power|Today’s Machining World
ゴム・スポンジ・ガスケット
ゴムやスポンジは刃物で押すと変形しますが、ウォータージェットは押す力が小さいので形どおりに切れます。ガスケット・パッキンのダイコーは、大阪と東京の工場にウォータージェット加工機を計4台置き、最大 4,000×5,500 mm の大型ワークに対応するとし、ジョイントシート・樹脂・ゴム・スポンジを切ります。厚さ 3 mm のフッ素ゴムシートから長穴のパッキンを DXF データから直接切った事例があります。
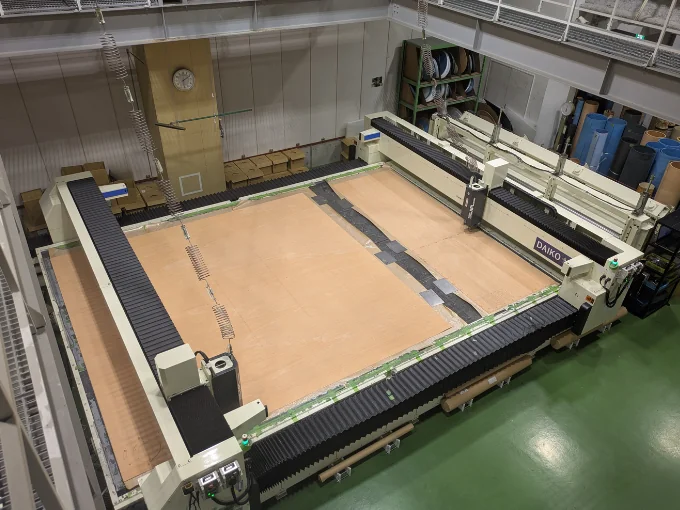
出典:設備紹介|ダイコー、フッ素ゴム ウォータージェット加工事例|長穴加工|ダイコー
食品
食品は、水だけの純水で切ります。スギノマシンは食品専用の AQUA KNIFE を製品に挙げています。沢村・小林(2014年)は、ふつうの研磨材のガーネットは衛生面から食品には使えないため、食塩を研磨材にするアブレシブジェットを検討しています。
出典:ウォータージェット切断システム|スギノマシン、沢村・小林「食塩を研磨材とするアブレシブジェット」日本機械学会 流体工学部門講演会(2014年)
トラブルと対策
よくあるトラブルと、まず見るところ
| トラブル | まず見るところ | 対策の例 |
|---|---|---|
| 切り口の下のほうが荒れる・筋が目立つ | 切る速さと仕上がりの等級 | 速さを落とす(等級を上げる) |
| 切り口が斜めになる(テーパー) | 厚さ、速さ、ヘッドの傾き | 速さを落とす、テーパーを補正できる5軸の装置を使う |
| 切り幅が広がる・切るのが遅くなった | ノズル(集束管)とオリフィスの状態 | 摩耗した・品質の低い部品を交換する |
| 切り始めで割れる・はく離する | ピアスの圧力と位置 | 板の端から入る、低い圧力でピアス、バキュームアシスト |
| 製品がぬれる・水を吸う | 材料が水で変わるか | 切ったあとすぐ乾かす。水で変形する材料はほかの方法に |
表は、Wikipedia、GMA Garnet、OMAX、米山製作所の説明をもとに編集部がまとめた目安です。
出典:Water jet cutter|Wikipedia(英語版)、Selecting the Right Edge Quality for Your Project|GMA Garnet、Cutting Glass with a Waterjet|OMAX、ウォータージェット加工の特徴|米山製作所
ノズルとオリフィスの摩耗
GMA Garnet は、品質の低いノズルやオリフィスは切る速さを落とし、切り幅を広げると説明しています。また、ダイヤなどのオリフィスは、ルビー・サファイアよりまとまった噴流になるとしています。集束管は研磨材でこすられて摩耗するので、Bao ほか(2004年)は、寿命を延ばすノズルの材料を試験で比べています。
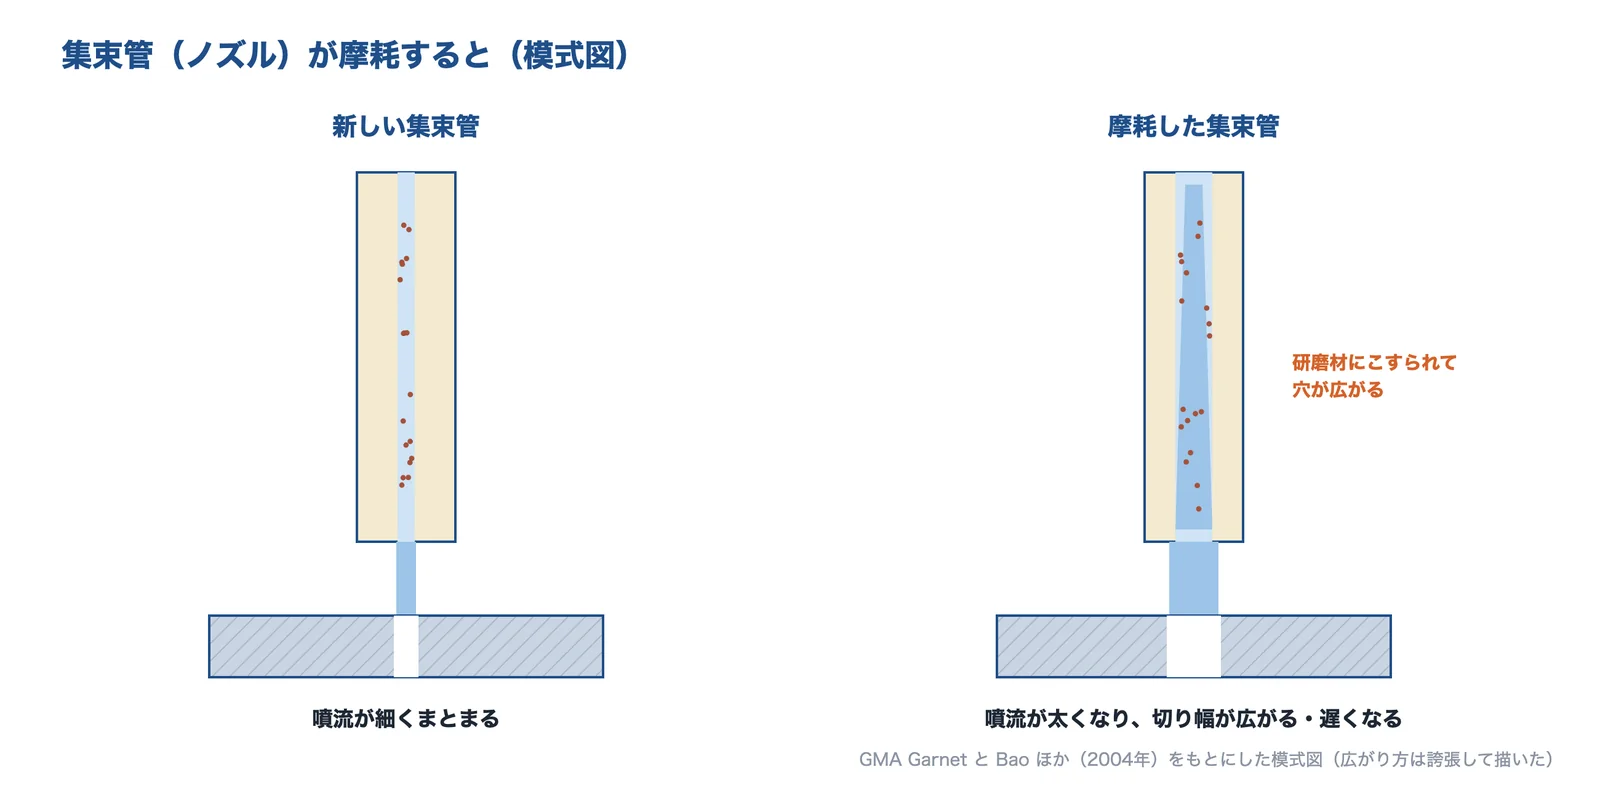
出典:GMA Garnet と Bao ほか(2004年)(広がり方は誇張した模式図)をもとに AI(Claude)で作成
出典:Selecting the Right Edge Quality for Your Project|GMA Garnet、Bao ほか「Experimental Study of Abrasive Waterjet Nozzle Candidate Materials」第17回国際ウォータージェット会議(2004年)
ポンプの保守と運転の費用
米国の業界誌の記事は、ポンプのオーバーホールの目安や、水とガーネットの交換などの保守の例を挙げています。運転の費用には、電気、水、研磨材、ノズルなどの消耗品、研磨材と切りくずの処理がかかります(編集部の補足)。受託加工に出すか装置を入れるかは、切る量と材料の種類で考えます。
出典:How It Works: Water Power|Today’s Machining World
研究からわかること
噴流がまとまっている所と、ばらける所
小林・新井・山田(1987年)は、圧力 30〜90 MPa、ノズル内径約 1 mm の水の噴流をアルミ・軟鋼・ステンレスに当てて調べ、噴流がばらけ始める位置が、衝撃の圧力の変動がいちばん大きい位置と一致し、材料がいちばん削られる位置に近いことを示しました。ノズルと材料の距離で、削れ方が変わることを表しています。
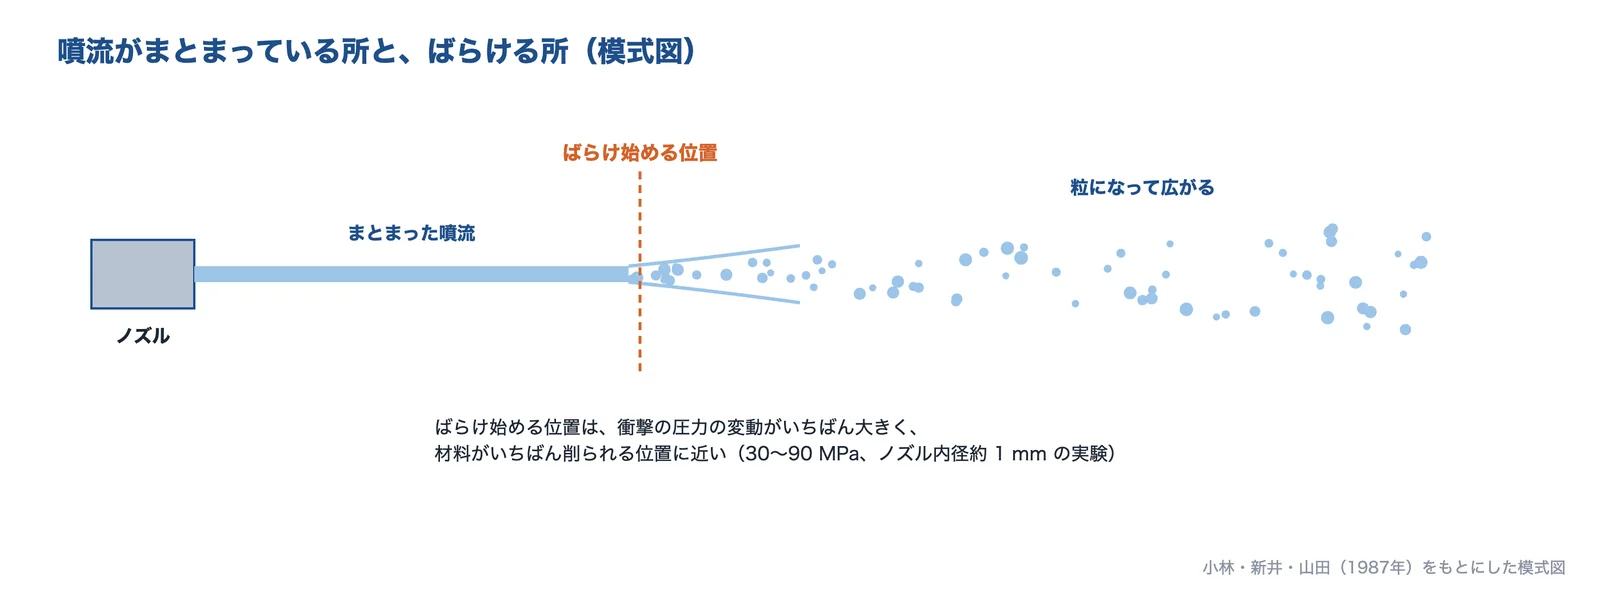
出典:小林・新井・山田(1987年)をもとに AI(Claude)で作成
出典:小林・新井・山田「ウォータジェット加工技術における噴流の構造と金属材料の壊食過程」日本機械学会論文集B編 53巻489号(1987年)
ガラスの細かい加工
松村・村松・白樫(2001年)は、アブレシブウォータージェットでガラスに細かい加工をする研究で、流れの速さが高いほど加工が速くなり、表面の粗さもよくなったと報告しています。
出典:松村・村松・白樫「アブレッシブウォータジェットによるマイクロ微細加工の加工特性」日本機械学会年次大会(2001年)
研磨材の送り方と脈動
渡辺ほか(2014年)は、研磨材を送るチューブの中の流れを観察し、研磨材の量を増やすと噴流が強く脈動しやすくなり、送りの変動がその一因であること、粒がチューブの中でかたまりをつくりやすいことを報告しています。研磨材の量は多ければよいわけではないことを示しています。
出典:渡辺ほか「アブレシブジェット研磨材供給チューブ内流れの観察」日本機械学会 流体工学部門講演会(2014年)
技術の全体像
幾世橋(1993年)は、ウォータージェット技術の歴史をたどり、削るしくみをもとにジェットを9種類に分けて整理しています。
出典:幾世橋 広「高圧水の動的利用(ウォータージェット技術の進歩)」高圧力の科学と技術 2巻3号(1993年)
発注・導入の前に決めること
相談する前に整理すること
- 材料の名前と厚さ(積層材なら構成)。水で変形・変質しないか
- 形のデータ(DXF などの図面)と数量、納期
- 公差と、精度がいる面(あとで機械加工するか)
- 切断面の仕上がり(等級・粗さ)と、テーパーを許せるか
- 熱影響を避けたい理由(ゆがみ、焼きの変化、材料の性質)
- 製品がぬれてよいか、切ったあとの乾燥・洗浄
- ピアス(穴あけの貫通)が要るか。端から切り始められるか
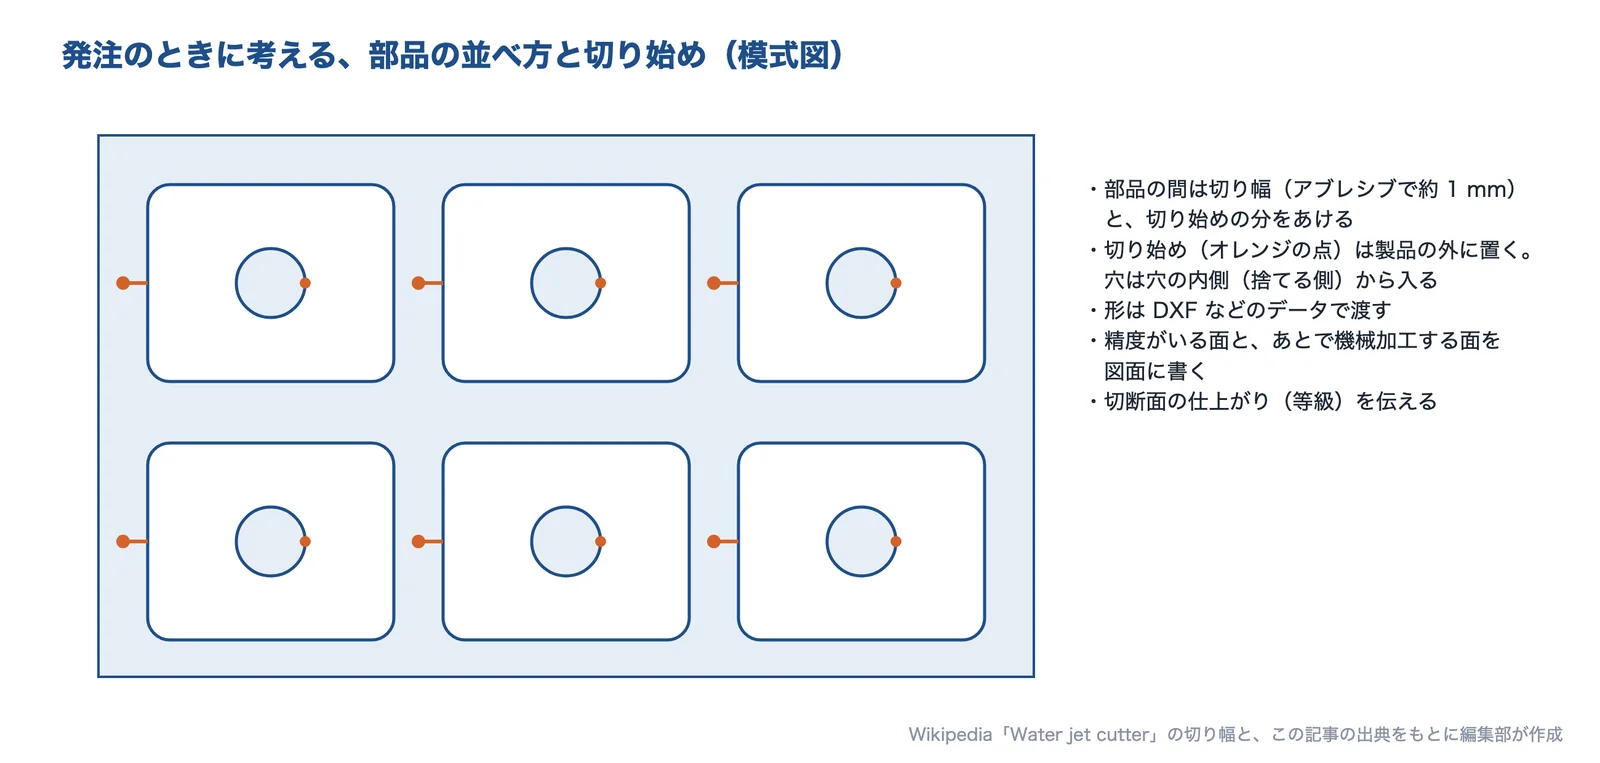
出典:Wikipedia「Water jet cutter」の切り幅と、この記事の出典(編集部の模式図)をもとに AI(Claude)で作成
チェックポイントは、この記事の出典をもとに編集部がまとめたものです。
受託加工に出すか、装置を入れるか
試作や少量、材料が毎回ちがう場合は、受託加工の会社に出すと装置を持たずに済みます。米山製作所はウォータージェットの受託加工を事業とし、YKアキュラシーは単品1個から受託するとしています。量が多い、社内で形をすぐ変えたい場合は、装置の導入を考えます(編集部のまとめ)。
出典:会社概要|米山製作所、ウォータージェット切断加工|YKアキュラシー
企業紹介(ウォータージェット加工技術)
装置のメーカーと、受託で切る会社です。下の表の●は、各社の公式サイトなどで扱いを確認できた内容です。空欄は、扱っていないという意味ではありません。
株式会社スギノマシン|5軸のアブレシブジェットカッタと食品用の装置
スギノマシンとは
スギノマシンは、富山県滑川市に本社を置く会社です。ウォータージェット切断システムとして、同時5軸の NC-5AX、カンチレバー形の CL-5AX、オールインワン型の VARUNA、小型の KATANA2、多関節ロボット形、食品専用の AQUA KNIFE などを製品に挙げています。
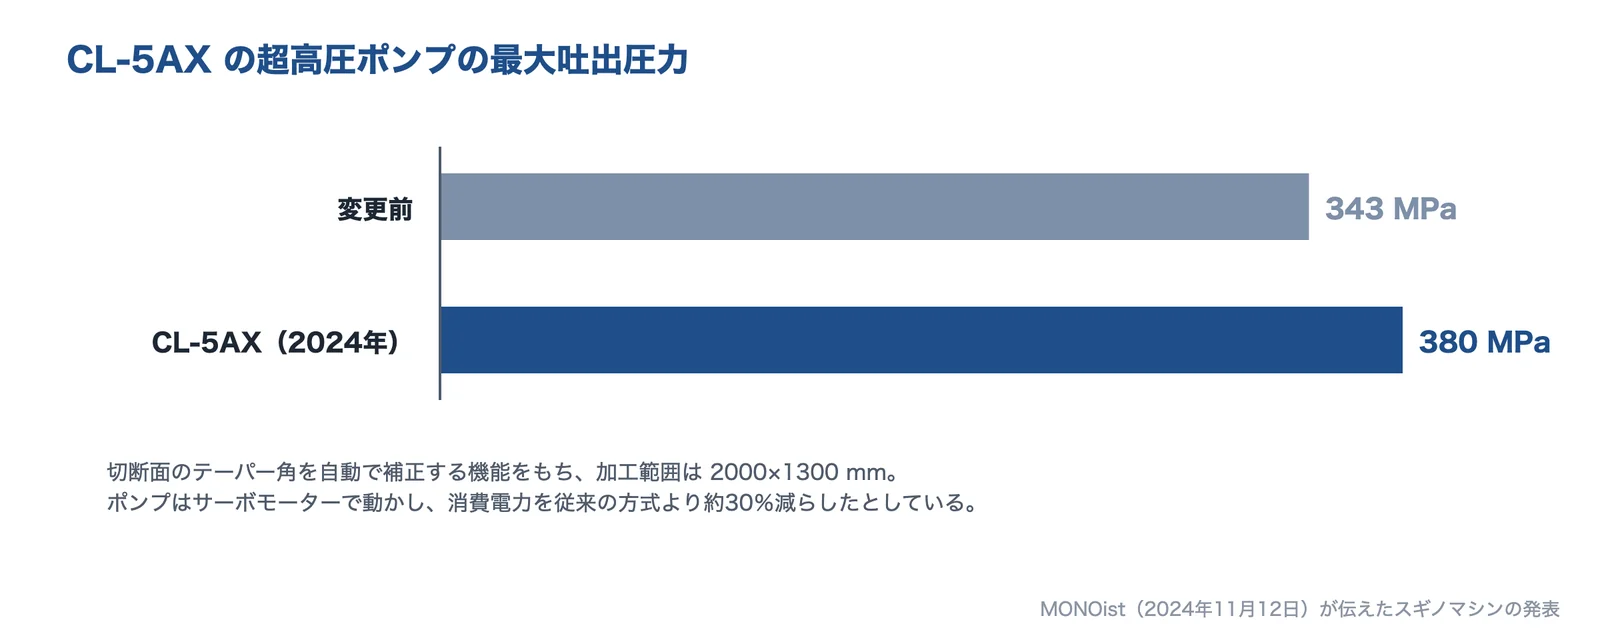
出典:MONOist(2024年11月12日)が伝えたスギノマシンの発表をもとに AI(Claude)で作成
スギノマシンの得意技術
| 技術 | 内容 |
|---|---|
| CL-5AX | 超高圧ポンプの最大吐出圧力を 343 MPa から 380 MPa に上げた。テーパー角の自動補正、加工範囲 2000×1300 mm、サーボモーター駆動のポンプで消費電力を約30%削減(MONOist の報道) |
| NC-5AX | 同時5軸のアブレシブジェットカッタ。Ntoc が X4000×Y2000×Z280 mm の機械を使っている |
| AQUA KNIFE | 食品専用のウォータージェットカッタ |
スギノマシンが解決できる課題
- 厚い金属や CFRP・ガラスを、テーパーを補正して切りたい
- 食品を水で切りたい
出典:会社概要|スギノマシン、ウォータージェット切断システム|スギノマシン、スギノマシン、アブレシブジェットカッタ CL-5AX を発売|MONOist(2024年11月12日)、ウォータージェット(設備)|Ntoc
澁谷工業株式会社|門型の大型機と CFRP 向けの小型高精度機
澁谷工業とは
澁谷工業は、石川県金沢市に本社を置く会社です。事業内容にウォータジェット加工システムを挙げ、ウォータジェット切断加工機をつくっています。米山製作所は、4台の加工機が澁谷工業製だとしています。
澁谷工業の得意技術
| 技術 | 内容 |
|---|---|
| SWS4300型 | 門型。加工範囲は 500×500 mm(SWS4305S)、2450×1250 mm、3050×1525 mm、2450×6100 mm(SWS4361S)の4つ、Z軸 150 mm。研磨材回収システム・ツインヘッドはオプション |
| AWS4700型 | 汎用レーザ加工機と同等の高精度をうたう小型機。加工範囲 500×500 mm、Z軸 100 mm、同時3軸。CFRP などの積層材を安定してピアシングするファインピアス機能を付けられる |
澁谷工業が解決できる課題
- 大きな板を1台で切りたい
- CFRP などの積層材に穴をあけたい
公開されている実績・用途
- AWS4700型の加工サンプル:ガラス 1.0 mm、真鍮 4.0 mm、CFRP 0.43 mm、銅 2.0 mm
出典:会社概要|澁谷工業、ウォータジェット切断加工機 SWS4300型|澁谷工業、ウォータジェット切断加工機 AWS4700型|澁谷工業、設備紹介|米山製作所
株式会社フロージャパン|Flow の装置と超高圧ポンプ
フロージャパンとは
フロージャパンは、愛知県名古屋市中区に本社を置く、ウォータージェットのメーカーであるフローグループのアジア地区の拠点です。ウォータージェット切断機の製造販売と超高圧ポンプの販売、システムの販売・メンテナンス・部品販売を行い、愛知県小牧市にテクニカルセンターがあります。
フロージャパンの得意技術
| 技術 | 内容 |
|---|---|
| Mach 500 シリーズ | 使用圧力 600 MPa をうたい、厚さ 100 mm を超える材料も切れるとしている |
フロージャパンが解決できる課題
- 高い圧力で厚い材料を切りたい
- 装置の保守や部品を相談したい
公開されている実績・用途
- YKアキュラシーは Flow 社のウォータージェット切断加工機(最高圧力 414 MPa のポンプ)を使っている
出典:企業情報|フロージャパン(イプロス)、Mach 500|フロージャパン(イプロス)、ウォータージェット切断加工|YKアキュラシー
株式会社米山製作所|ウォータージェットの受託加工専門
米山製作所とは
米山製作所は、東京都西多摩郡瑞穂町に本社を置く、ウォータージェットの受託加工の会社です。1975年に創業し、1989年12月にウォータージェット加工機を入れて受託加工を始めました。
米山製作所の得意技術
| 技術 | 内容 |
|---|---|
| 設備 | 澁谷工業製のアブレシブ機4台。加工範囲は 1,000×1,000×高さ 150 mm から 2,400×4,300×300 mm まで |
| 加工の条件 | 約 320 MPa、ノズル φ0.1〜0.3 mm、切断幅約 1 mm、厚さは最大 300 mm(治具を使って実際は約 290 mm)。公差は JIS 中級(m級)程度 |
米山製作所が解決できる課題
- 熱影響や変形を出さずに切りたい
- 欠けやすいもろい材料(ガラス・セラミックス)を切りたい
- 厚い材料を切りたい
公開されている実績・用途
- 石英ガラス φ800 mm×厚さ 70 mm、CFRP とアルミの合せ板、結晶化ガラスの壁、シリコンスポンジゴム、ダイヤモンドホイールの溝掘り
出典:会社概要|米山製作所、設備紹介|米山製作所、ウォータージェットQ&A|米山製作所、ウォータージェット加工の特徴|米山製作所、加工事例|米山製作所
株式会社Ntoc|5軸のアブレシブジェットで厚板を切る
Ntocとは
Ntoc は、愛知県大府市に本社を置く、特殊鋼と非鉄金属の販売・加工の会社です。2025年9月に中島特殊鋼から事業を引き継ぎました。スギノマシン製のアブレシブジェットカッター NC-5AX で、金属・樹脂・もろい材料を切ります。
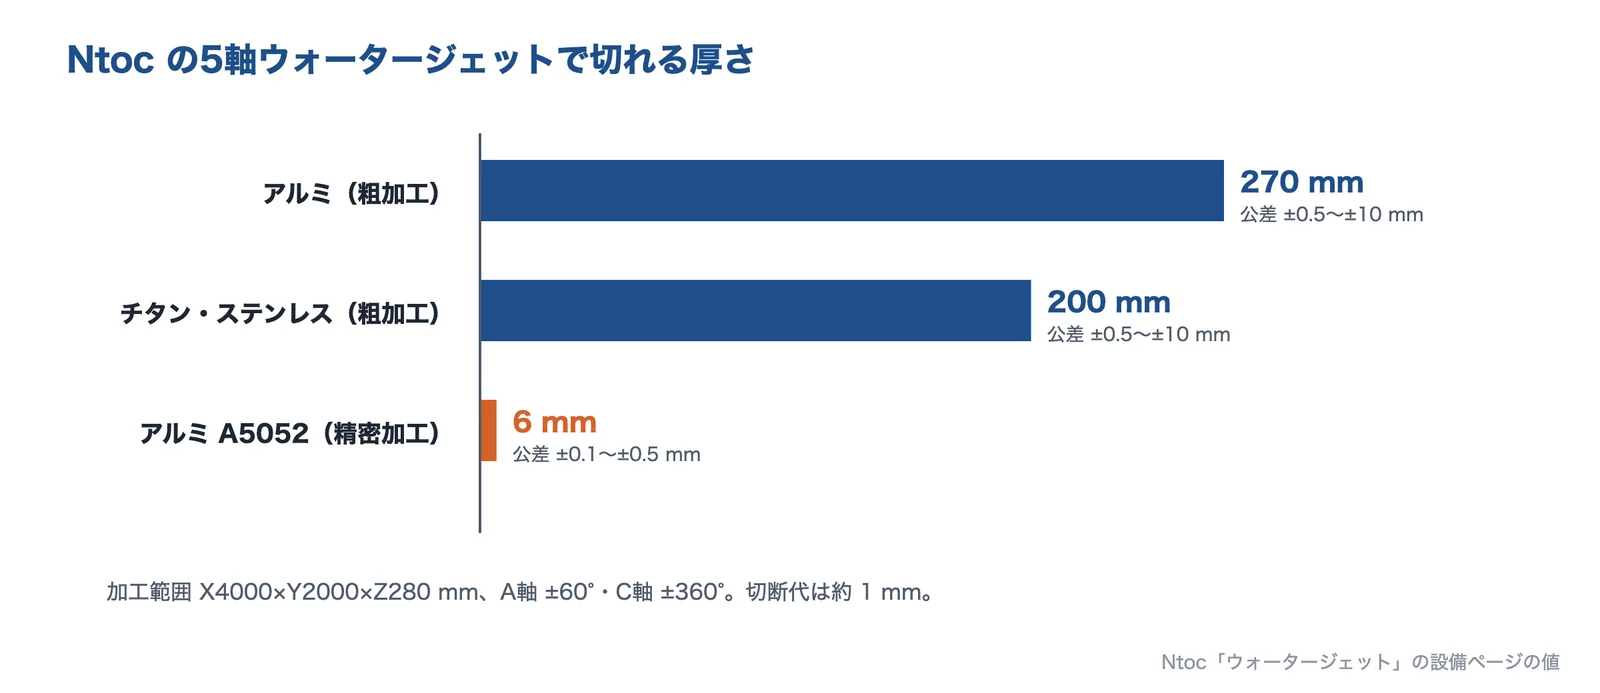
出典:Ntoc の設備ページの値をもとに AI(Claude)で作成
Ntocの得意技術
| 技術 | 内容 |
|---|---|
| NC-5AX(スギノマシン製) | 加工範囲 X4000×Y2000×Z280 mm、A軸 ±60°・C軸 ±360° |
| 切れる厚さ | 粗加工でアルミ 270 mm、チタン・ステンレス 200 mm。精密加工は A5052 で 6 mm |
| 公差 | 精密加工 ±0.1〜±0.5 mm、粗加工 ±0.5〜±10 mm。切断代は約 1 mm |
Ntocが解決できる課題
- チタン・ステンレス・アルミの厚板を熱影響なしで切りたい
- 立体の形を5軸で切りたい
出典:会社情報|Ntoc、ウォータージェット(設備)|Ntoc
YKアキュラシー株式会社|1個から受ける受託切断
YKアキュラシーとは
YKアキュラシーは、大阪市福島区に本社を置く会社です。2010年にテクニカルセンターでウォータージェットの切断加工を始め、単品1個から受託して、金属・樹脂・複合材・ガラス・石材などを切るとしています。
YKアキュラシーの得意技術
| 技術 | 内容 |
|---|---|
| 設備 | Flow 社のウォータージェット切断加工機。超高圧ポンプの最高圧力 414 MPa、ワークの厚み 0.1〜170 mm、縦横 1200×2400 mm |
YKアキュラシーが解決できる課題
- CFRP を層間はく離させずに切りたい
- 熱でゆがむ材料を切りたい
- 試験片を切り出したい
公開されている実績・用途
- 厚さ 40 mm の CFRP の外周、CFRP のロゴの切り抜き(リデュースピアス)、厚さ 20 mm の合わせガラス、厚さ 3 mm の純チタンのバー、厚さ 80 mm の A5052
出典:会社概要|YKアキュラシー、ウォータージェット切断加工|YKアキュラシー、CFRP炭素繊維強化プラスチックウォータージェット切断加工|YKアキュラシー、合わせガラスのウォータージェット切断加工|YKアキュラシー、純チタン ウォータージェット短冊切断加工|YKアキュラシー、アルミA5052厚板ウォータージェット切断|YKアキュラシー
株式会社ダイコー|ゴム・ガスケットをウォータージェットで1枚から
ダイコーとは
ダイコーは、大阪市西成区に本社を置く、ガスケット・パッキンの製造販売の会社です。大阪本社と東京支社の工場にウォータージェット加工機を計4台置いています。
ダイコーの得意技術
| 技術 | 内容 |
|---|---|
| ウォータージェット加工機 | 計4台。最大 4,000×5,500 mm の大型ワークに対応。ジョイントシート・樹脂・ゴム・スポンジを切る |
ダイコーが解決できる課題
- 金型を作らずに、1枚から特注のパッキンを作りたい
- 大きなガスケットを切り出したい
公開されている実績・用途
- 厚さ 5 mm の NBR ゴムから外径 φ548 mm・内径 φ410 mm のガスケット、厚さ 3 mm のフッ素ゴムの長穴パッキン
出典:会社概要|ダイコー、設備紹介|ダイコー、NBRゴム 加工事例|シール性向上 両面段付きガスケット|ダイコー、フッ素ゴム ウォータージェット加工事例|長穴加工|ダイコー
よくある質問
- ウォータージェットで鉄は切れますか?
- 研磨材を混ぜるアブレシブジェットなら切れます。水だけの純水は、ゴム・スポンジなど軟らかい材料向けです。
- どのくらいの厚さまで切れますか?
- Wikipedia は、金属で約 150 mm、ほとんどの材料で約 460 mm としています。受託加工では 200〜300 mm を挙げる会社もあります。厚いほど遅く、切断面の下が荒れます。
- 精度はどのくらいですか?
- 米山製作所は、公差は JIS 中級(m級)程度、精度は CO2 レーザー程度としています。精度がいる面は、あとで機械加工することもあります。
- 熱影響は本当にないのですか?
- 熱で溶かして切る方法ではないので、熱影響部はできないと説明されています。そのかわり、製品は水にぬれます。
- 強化ガラスは切れますか?
- 切れません。OMAX は、強化ガラスは粉々に割れるので加工しないとしています。切ったり穴をあけたりは、強化の前に済ませます。
- 切り口が斜めになるのはなぜですか?
- ジェットが広がり、深いところで勢いが落ちるためです。速さを落とす、ジェットを傾ける、テーパーを補正できる装置を使うと小さくなります。
- レーザーとどちらを選べばいいですか?
- 薄い鋼板を速く大量に切るならレーザー、熱を嫌う材料・厚い材料・積層材・材料がまちまちならウォータージェットが向きます。
- 使う研磨材は何ですか?
- ガーネットや酸化アルミニウムが使われます。食品にはガーネットが使えないので、水だけで切ります。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- レーザー加工
- 放電加工
- ガス溶接・ガス切断
- CFRP の材料と成形法
- ガラスの種類と選び方
- ショットピーニング・ブラスト
- 油圧ポンプ
- 基礎知識:公差とはめあい
- 基礎知識:フライス盤
- 基礎知識:キャビテーション
- 分野:金属
- 分野:セラミックス・複合材料
- CFRP の穴あけ・切削で層間剥離・バリを防ぎたい
- バリを出さない・バリ取りを減らしたい
- ガラス部品を割れにくくしたい
- 鉄をアルミ・樹脂・複合材に替えて軽くしたい
出典・確認日
- Water jet cutter|Wikipedia(英語版)
- ウォータージェットQ&A|米山製作所
- One Small Change(ウォータージェットの歴史)|Flow
- 幾世橋 広「高圧水の動的利用(ウォータージェット技術の進歩)」高圧力の科学と技術 2巻3号(1993年)
- ウォータージェット切断加工|YKアキュラシー
- 超難削材 ハステロイ ウォータージェットカット加工|YKアキュラシー
- アルミA5052厚板ウォータージェット切断|YKアキュラシー
- CFRP 炭素繊維複合材トリム加工|YKアキュラシー
- 加工事例|米山製作所
- 合わせガラスのウォータージェット切断加工|YKアキュラシー
- 設備紹介|ダイコー
- ウォータージェット切断システム|スギノマシン
- 沢村・小林「食塩を研磨材とするアブレシブジェット」日本機械学会 流体工学部門講演会(2014年)
- Cutting Glass with a Waterjet|OMAX
- ウォータージェット(設備)|Ntoc
- スギノマシン、アブレシブジェットカッタ CL-5AX を発売|MONOist(2024年11月12日)
- ウォータージェット加工の特徴|米山製作所
- Selecting the Right Edge Quality for Your Project|GMA Garnet
- How It Works: Water Power|Today’s Machining World
- ウォータジェット切断加工機 AWS4700型|澁谷工業
- CFRP炭素繊維強化プラスチックウォータージェット切断加工|YKアキュラシー
- UltraPierce|Flow
- 純チタン ウォータージェット短冊切断加工|YKアキュラシー
- フッ素ゴム ウォータージェット加工事例|長穴加工|ダイコー
- Bao ほか「Experimental Study of Abrasive Waterjet Nozzle Candidate Materials」第17回国際ウォータージェット会議(2004年)
- 小林・新井・山田「ウォータジェット加工技術における噴流の構造と金属材料の壊食過程」日本機械学会論文集B編 53巻489号(1987年)
- 松村・村松・白樫「アブレッシブウォータジェットによるマイクロ微細加工の加工特性」日本機械学会年次大会(2001年)
- 渡辺ほか「アブレシブジェット研磨材供給チューブ内流れの観察」日本機械学会 流体工学部門講演会(2014年)
- 会社概要|米山製作所
- 会社概要|スギノマシン
- 会社概要|澁谷工業
- ウォータジェット切断加工機 SWS4300型|澁谷工業
- 設備紹介|米山製作所
- 企業情報|フロージャパン(イプロス)
- Mach 500|フロージャパン(イプロス)
- 会社情報|Ntoc
- 会社概要|YKアキュラシー
- 会社概要|ダイコー
- NBRゴム 加工事例|シール性向上 両面段付きガスケット|ダイコー
※製品名・会社名は各社の商標または登録商標です。写真は出典を示した会社のものです。そのほかの図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月7日 本ページの内容は一般的な情報です。数値はカタログや出典の例で、実際の選定と設計は最新の規格と仕様書で確かめてください。