
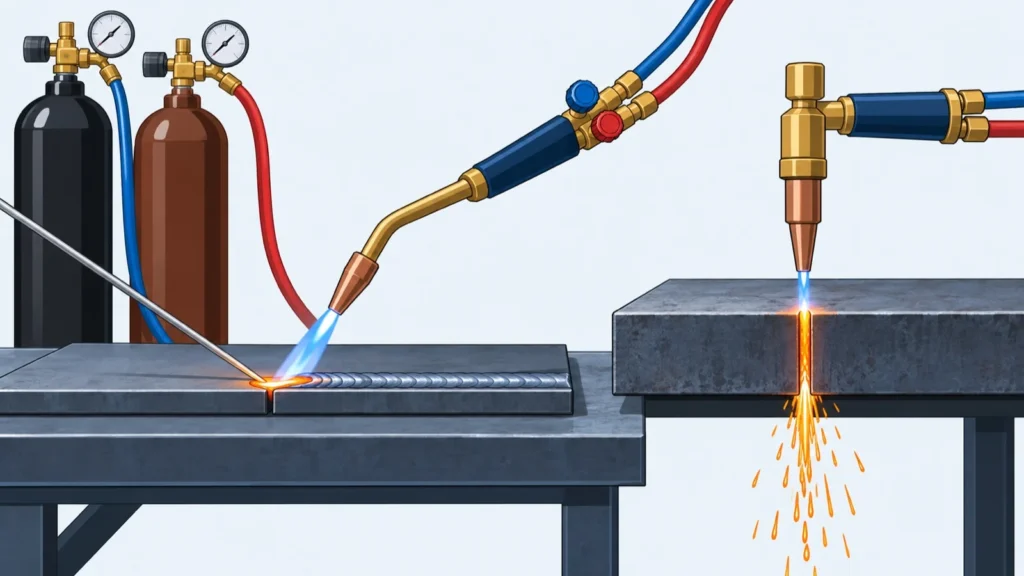
ガス溶接とは、酸素とアセチレンなどの可燃性ガスを混ぜて燃やした炎で金属を溶かし、つなぐ溶接です。同じ炎で鉄を燃やして切るガス切断(溶断)や、ろう付け・加熱にも使います。電源が要らず設備が単純な一方、熱が広がりやすく、ひずみが大きくなりやすい方法です。
この記事では、ガス溶接のしくみと炎の種類(中性炎・炭化炎・酸化炎)、機器の構成と溶接のやり方(左進法・右進法)、ガス切断のしくみと切れる金属・切れない金属、アーク溶接との違いと使い分け、必要な資格(ガス溶接技能講習)と安全の決まりを、図と表で順に説明します。吹管・切断機のメーカーと、ガス切断を受託する会社の5社も紹介します。
知りたいことから読む
- ガス溶接とは何か、何に使うのか知りたい → ガス溶接とは
- 中性炎・炭化炎・酸化炎の違いを知りたい → 炎の3つの種類
- 必要な機器(容器・調整器・安全器・吹管)を知りたい → 機器の構成
- 左進法と右進法の違いを知りたい → 左進法と右進法
- ガス切断で鉄が切れるしくみを知りたい → ガス切断のしくみ
- ステンレスやアルミがガス切断できない理由を知りたい → 切れる金属・切れない金属
- アーク溶接との違い・使い分けを知りたい → アーク溶接との違い
- ガス溶接に必要な資格を知りたい → 資格(ガス溶接技能講習)
- 逆火(ぎゃっか)を防ぎたい → 逆火と安全器
ガス溶接とは
ガス溶接とは:ガスの炎で金属を溶かしてつなぐ
英国溶接研究所(TWI)は、ガス溶接(酸素アセチレン溶接)を、酸素とアセチレンを吹管(トーチ)の中で正しい割合で混ぜて燃やし、約 3,200℃ の炎をつくる方法と説明しています。鋼は 1,500℃ を超える温度で溶けるので、TWI は、酸素とアセチレンの組み合わせを鋼を溶接できるだけの熱を出せる唯一のガスの組み合わせとしています。プロパンや水素などのガスは、融点の低い非鉄金属の接合や、ろう付け・銀ろう付けに使えます。
厚生労働省の教材によると、溶接の主流はガスからアークに変わりつつあるが、切断はいまもガス切断によることが多いとされています。ガス溶接も、設備が簡単で切断と共用できること、アーク溶接より閃光がおだやかなことから、いまもかなりの現場で使われています。
出典:Oxyacetylene welding(Job Knowledge 3)|TWI(英国溶接研究所)、ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省
ガスの炎でできる4つの作業
| 作業 | 内容 | このページの章 |
|---|---|---|
| ガス溶接 | 炎で母材を溶かし、必要なら溶接棒(溶加棒)を足してつなぐ。溶着金属が要らなければ溶接棒なしでもできる(厚生労働省の教材) | ガス溶接のやり方 |
| ガス切断(溶断) | 予熱炎で鉄を熱し、切断酸素で燃やして吹き飛ばす | ガス切断 |
| ろう付け | 母材を溶かさず、ろう材だけを溶かしてつなぐ。酸素を使わないガストーチのろう付けは資格が要らない(厚生労働省の教材) | 技術:ろう付け |
| 加熱 | 曲げ・ひずみ取り・予熱などのために金属を熱する(編集部の補足)。酸素を使う加熱も、溶接・溶断と同じく資格が要る業務(労働安全衛生法施行令) | 資格 |
出典:Oxyacetylene welding(Job Knowledge 3)|TWI(英国溶接研究所)、ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省、労働安全衛生法施行令 第20条(就業制限に係る業務)|e-Gov 法令検索
炎の種類と燃料ガス
炎の3つの種類:中性炎・炭化炎・酸化炎
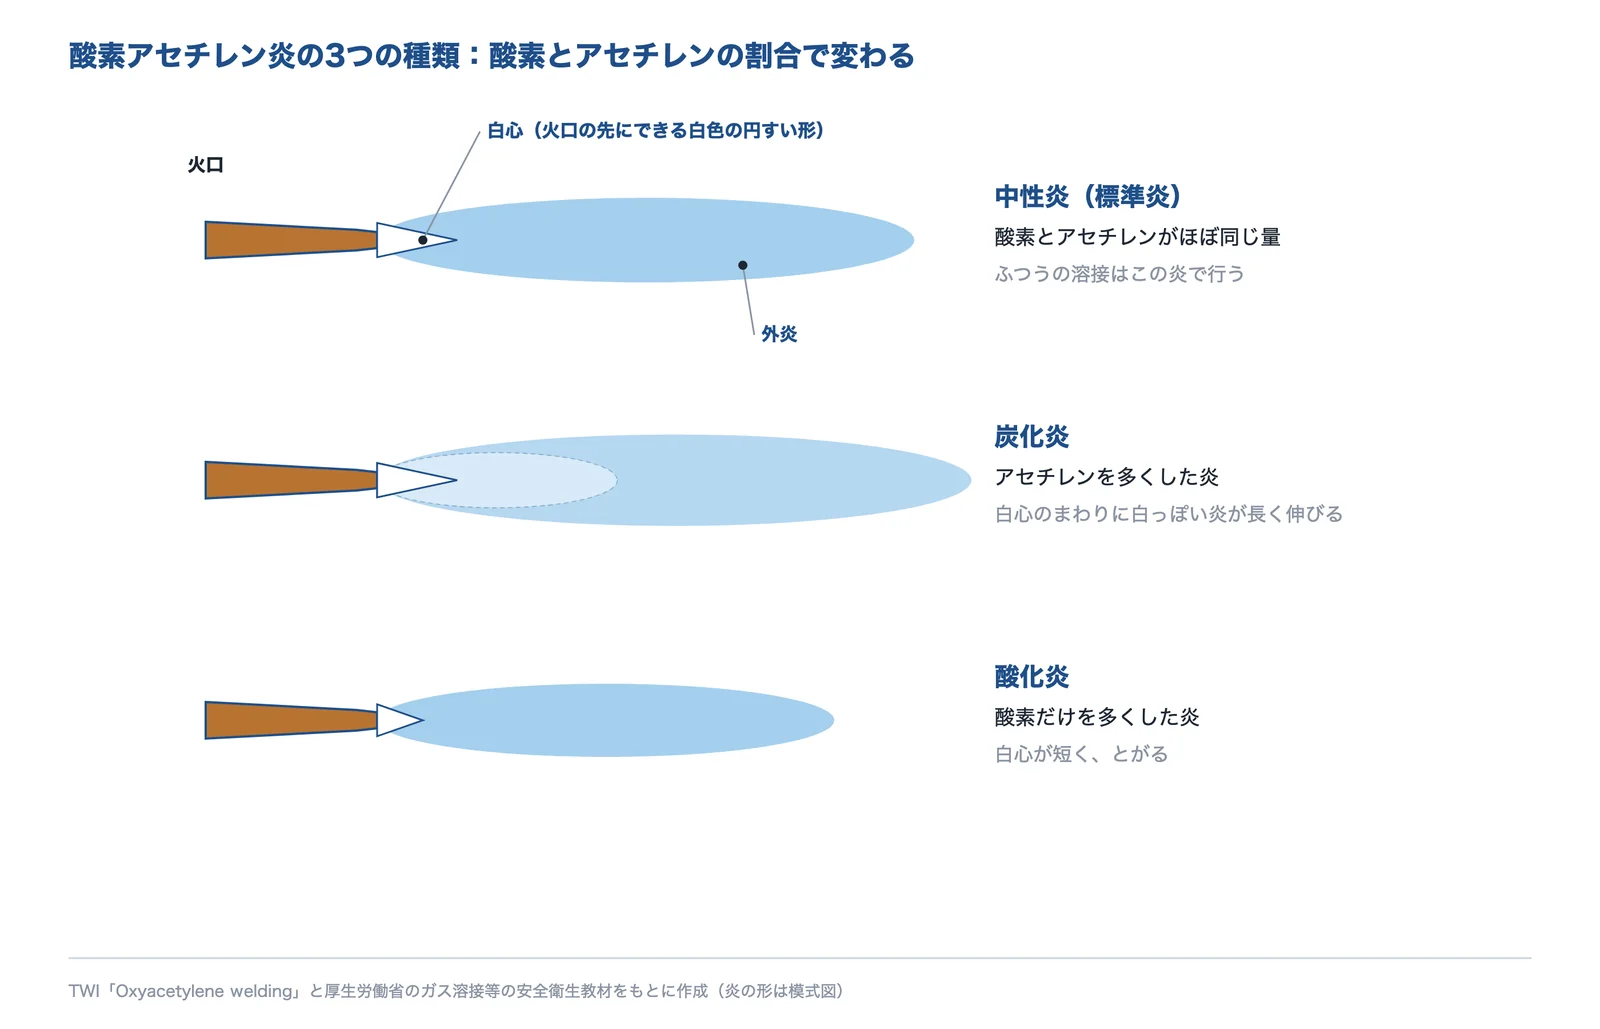
TWI は、酸素とアセチレンの量の割合を変えると炎の性質が変わり、中性炎・酸化炎・炭化炎の3つが使われると説明しています。中性炎は酸素とアセチレンがほぼ同じ量で、溶接はふつう中性炎で行うとされます。酸化炎は酸素の量だけを増やした炎、炭化炎は酸素に対してアセチレンを増やした炎です。
出典:TWI「Oxyacetylene welding」と厚生労働省のガス溶接等の安全衛生教材をもとに AI(Claude)で作成
厚生労働省の教材は、点火のあと可燃性ガス、酸素の順にバルブを操作して青白い炎にし、火口の口元にできる白色の円すい形の部分(白心)が適切に出ている状態を中性炎(標準炎)と呼ぶ、と説明しています。ガス切断で切断酸素を出すと炎は炭化炎になるので、予熱酸素のバルブで中性炎に戻します。
出典:Oxyacetylene welding(Job Knowledge 3)|TWI(英国溶接研究所)、ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省
アセチレンとプロパン:燃え方が違うので火口も違う
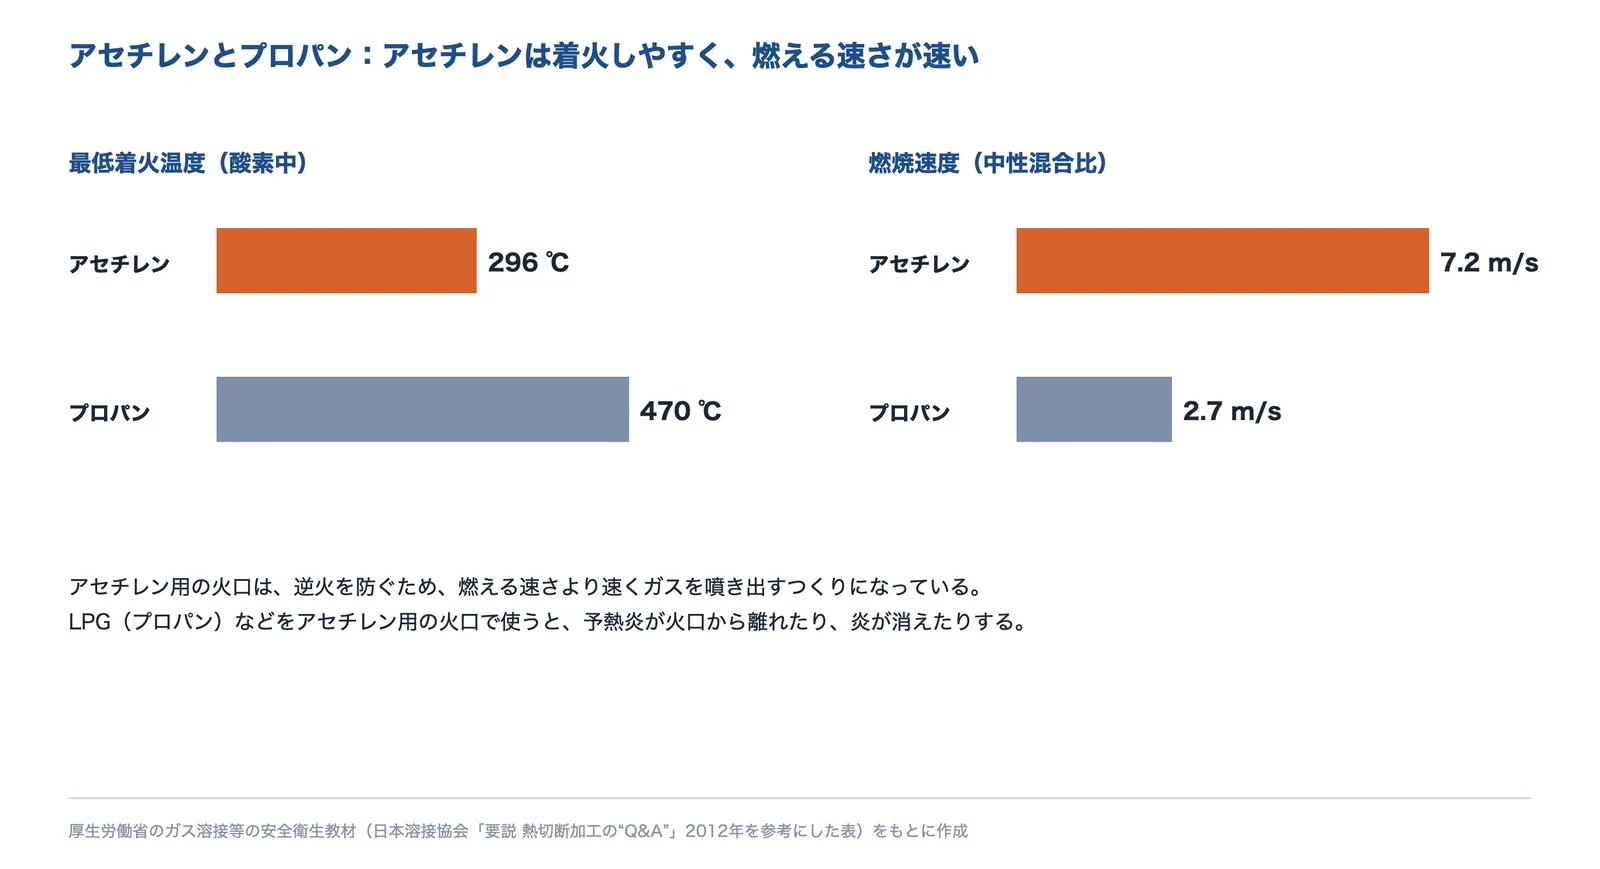
厚生労働省の教材の表(日本溶接協会の資料を参考にした値)では、酸素中の最低着火温度はアセチレン 296℃・プロパン 470℃、燃焼速度(中性混合比)はアセチレン 7.2 m/s・プロパン 2.7 m/sです。アセチレンは発火しやすく燃える速さが速いので、アセチレン用の火口は、逆火を防ぐため燃焼速度より速くガスを噴き出すつくりになっています。LPG(プロパン)など燃焼速度の遅いガスをアセチレン用の火口で使うと、予熱炎が火口から離れたり、炎が消えたり(ブローアウト)するので、ガスに合った火口を使います。
出典:厚生労働省のガス溶接等の安全衛生教材(日本溶接協会「要説 熱切断加工の“Q&A”」2012年を参考にした表)をもとに AI(Claude)で作成
ガス切断では、アセチレンのほかにプロパン(LPG)なども使われます。日鉄溶接工業は、酸素とプロパン(またはアセチレン)で軟鋼を切る方法をまとめてガス切断と呼んでいます。
出典:ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省、切断に関するQ&A(Q019 プラズマ切断とガス切断)|日鉄溶接工業
ガス溶接のやり方
機器の構成:容器・圧力調整器・安全器・ホース・吹管
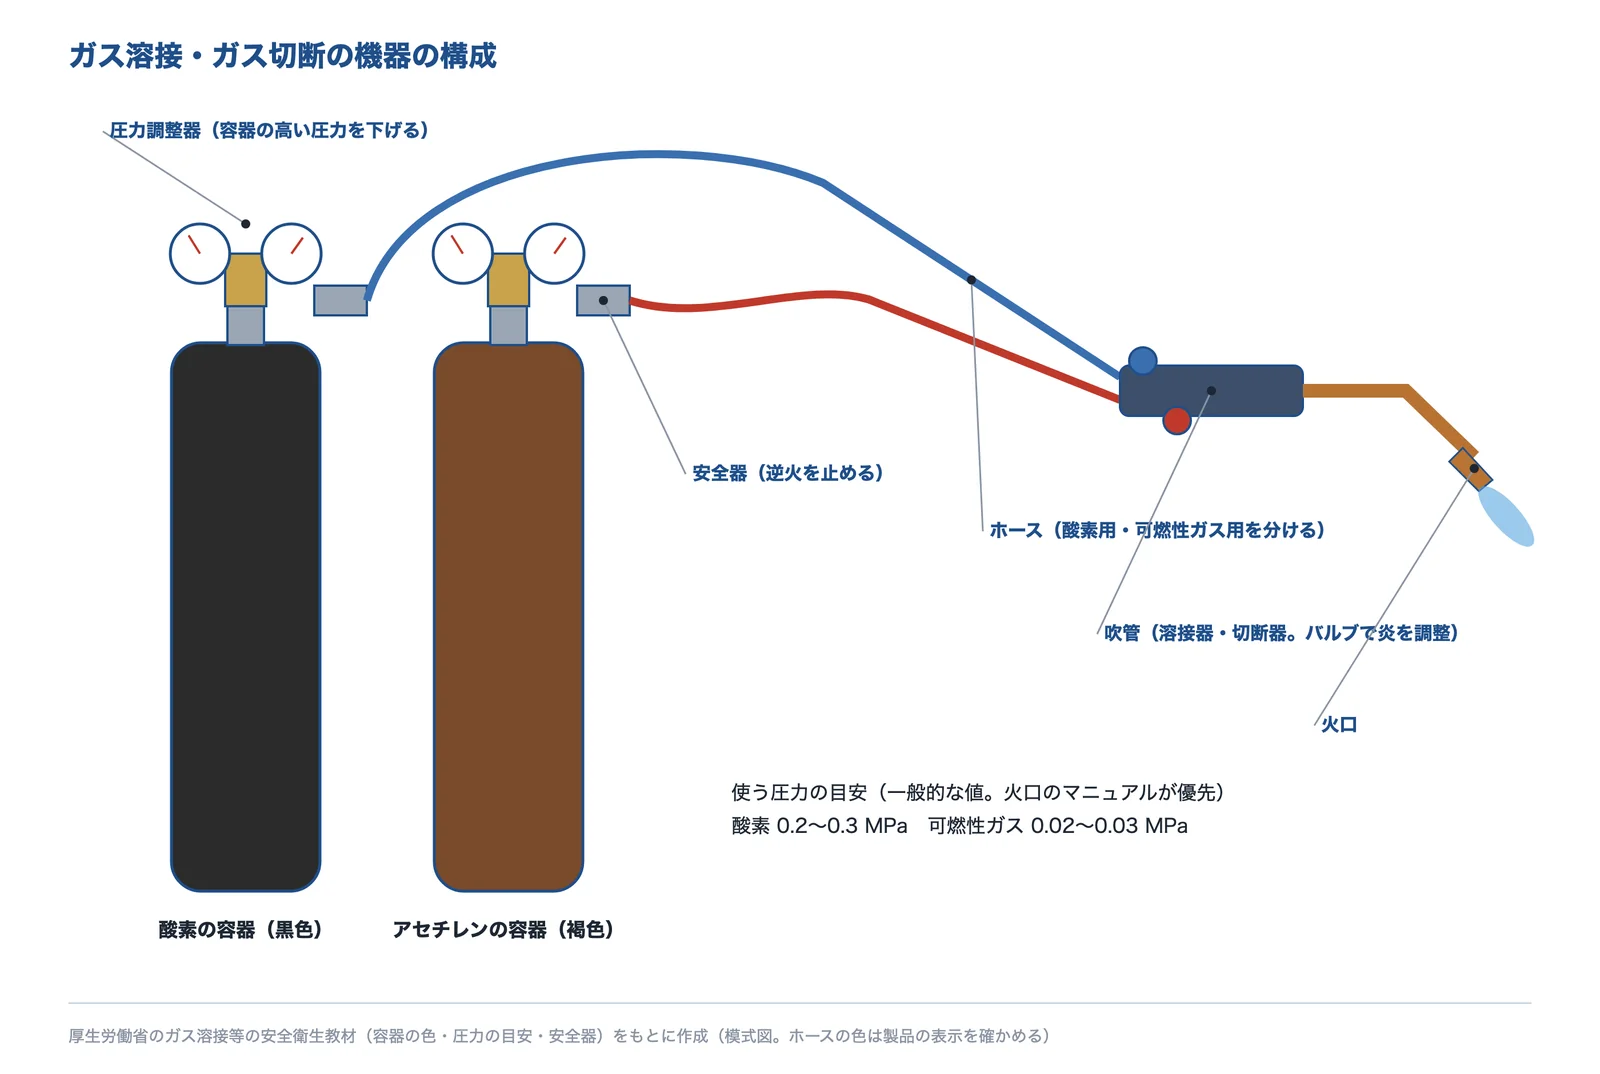
ガス溶接・ガス切断の機器は、酸素とアセチレンの容器 → 圧力調整器 → 安全器 → ホース → 吹管 → 火口の順につながります。厚生労働省の教材によると、容器の色は法律で決まっていて、酸素は黒色、アセチレンは褐色です(水素は赤色、液化炭酸ガスは緑色、LPG などその他のガスは灰色)。
出典:厚生労働省のガス溶接等の安全衛生教材をもとに AI(Claude)で作成
| 機器 | 役目と注意(厚生労働省の教材・神奈川県の資料から) |
|---|---|
| 圧力調整器 | 容器の高い圧力を、溶接・切断に合う低い圧力に下げる。アセチレン用・酸素用は専用品で、アセチレン容器の口金はねじのない形(酸素用の調整器を付けられない)。酸素用の調整器には油を差さない |
| 安全器(逆火防止器) | 炎がホースの中へ戻る逆火を止める。乾式安全器を内蔵した圧力調整器もある |
| ホース | 神奈川県の資料は、酸素用のホースは黒色、可燃性ガス用のホースは赤色が普通とし、取り違えないこと、古くなると硬化・き裂してガス漏れしやすいので定期的に点検することを挙げている。厚生労働省の教材は「酸素は青、アセチレンは赤のホースを使用する」としていて、資料によって酸素用の色が違う(使うホースの表示を確かめる) |
| 吹管・火口 | 吹管のバルブで酸素と可燃性ガスの量を調整して炎をつくる。火口はガスの種類ごとに構造が違う |
使う圧力は火口によって違い、火口メーカーのマニュアルに書かれています。厚生労働省の教材は、一般的な値として酸素 0.2〜0.3 MPa、可燃性ガス 0.02〜0.03 MPaを挙げています。
出典:ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省、ガス溶接・溶断作業の安全対策|神奈川県
溶接の手順:白心の先を母材から2〜3 mm に
厚生労働省の教材の手順を、編集部が要点だけまとめると次のとおりです。
- 吹管のバルブが閉じていることを確かめ、圧力調整器で酸素と可燃性ガスの圧力を合わせる
- 遮光保護メガネなどの保護具を着けて点火し、可燃性ガス、酸素の順にバルブを操作して中性炎に調整する
- 母材の表面と白心の先端の距離が 2〜3 mm 程度になるように吹管を構え、母材の継手を溶かす
- 白心に近い位置で母材を溶かしながら、溶接棒を足して溶接を進める
出典:ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省
左進法と右進法
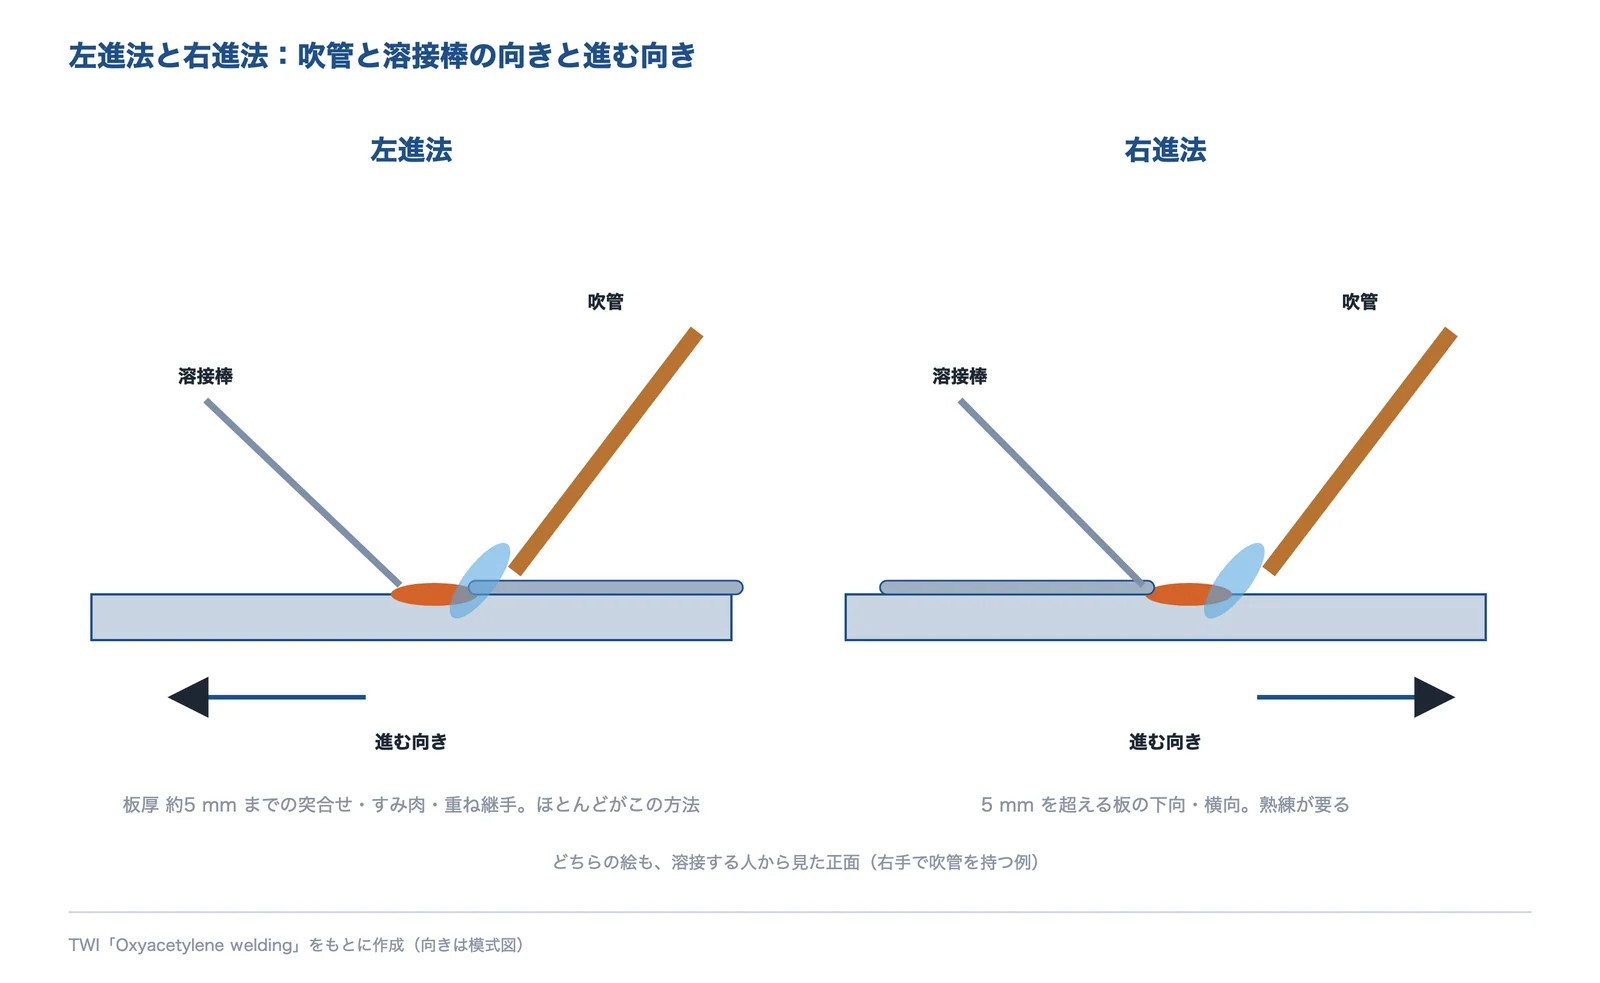
TWI は、ガス溶接の主な方法に左進法と右進法を挙げています。左進法はほとんどこればかり使われ、板厚 約 5 mm までの突合せ・すみ肉・重ね継手に向きます。右進法は 5 mm を超える板の下向・横向の溶接に使われ、溶融池が見やすく、ビードがそろいやすい一方、熟練が要り、使われることは少ない方法です。
出典:TWI「Oxyacetylene welding」をもとに AI(Claude)で作成
出典:Oxyacetylene welding(Job Knowledge 3)|TWI(英国溶接研究所)
溶接できる板厚の目安:吹管の大きさで変わる
溶接できる板厚は、吹管と火口の大きさで変わります。小池酸素工業の溶接用吹管の例では、小型溶接器ゴールドが 0.5〜2 mm、中型溶接器ゴールドが 2〜5 mm、A1号溶接器が 0.5〜7 mm、A2号溶接器が 9〜35 mm、大型溶接器ゴールドが 15〜45 mmです。厚生労働省の教材は、ガス溶接は厚板や異なる金属どうしの溶接には向かない、としています(次の章)。
出典:吹管(切断器・溶接器・両用器・加熱器)|小池酸素工業、ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省
ガス切断(溶断)
ガス切断のしくみ:鉄を燃やして切る
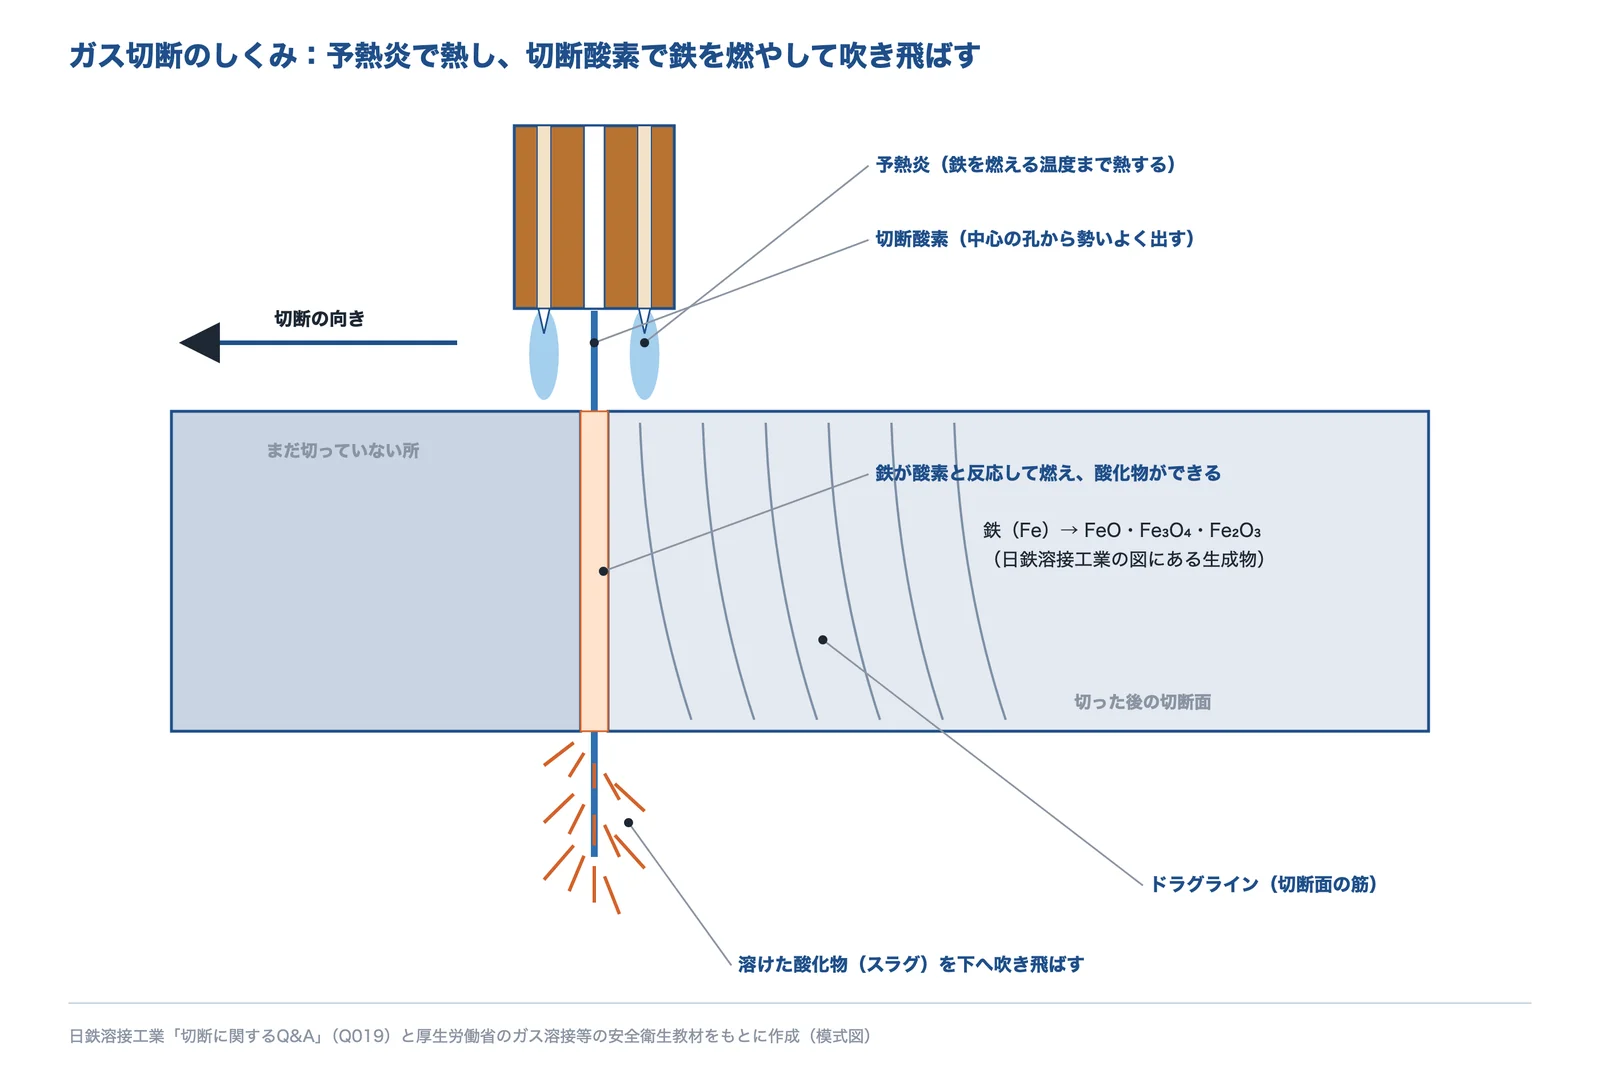
日鉄溶接工業は、鉄が空気中の酸素と反応して錆びる酸化反応を強めると、鉄は燃え始めるとし、ガス切断はこの現象を利用した酸素ガスによる酸化反応の切断法だと説明しています。予熱炎で赤熱させた所へ切断酸素を吹き付けると、鉄が酸化して燃え、切断が進みます。切断面には、ドラグラインと呼ばれる筋が残ります(日鉄溶接工業の図)。燃えてできた酸化物は切断酸素の流れで下へ吹き出されます(編集部の補足)。
出典:日鉄溶接工業「切断に関するQ&A」と厚生労働省のガス溶接等の安全衛生教材をもとに AI(Claude)で作成
厚生労働省の教材は、切断の始め方として、端面から切るときは端面に炎の 50〜80%を当てて母材が赤くなるまで熱してから切断酸素を出す、端以外から切るときは吹管を垂直に立てて予熱し、赤色か黄色になったら吹管を 15 度ほど傾けて切断酸素を出し、母材に穴をあける、と説明しています。
出典:切断に関するQ&A(Q019 プラズマ切断とガス切断)|日鉄溶接工業、ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省
切れる金属・切れない金属:ステンレスやアルミは切れない
厚生労働省の教材は、ガス切断は金属を酸化して行うため、ガスの燃焼温度で酸化する鉄系の材料などしか切断できない一方、酸化する材料であれば厚板でも切断できる、としています。日鉄溶接工業は、錆びにくい(酸化しにくい)ステンレス鋼は、酸化反応を利用できないのでガス切断できないが、プラズマ切断なら切れる、と説明しています。
| 材料 | ガス切断 | 理由と代わりの方法 |
|---|---|---|
| 軟鋼・炭素鋼 | できる | 酸素で燃える(酸化する)鉄系の材料。厚板も切れる |
| ステンレス鋼 | できない | 酸化しにくいので酸化反応を使えない。プラズマ切断なら切れる(日鉄溶接工業)。レーザー切断も使われる(編集部の補足) |
| アルミニウム・銅など | ふつうはできない | 鉄系の材料ではない。プラズマ切断やレーザー切断を使う(編集部の補足) |
ステンレスや非鉄金属には、熱で溶かして切るプラズマ切断が使われます。日鉄溶接工業は、プラズマアークの熱エネルギーは約 2 万℃と言われ、どんな金属も一瞬で溶かせる、プラズマ切断で切れる板厚は現在 150 mm が限度、と説明しています。レーザー切断は 技術「レーザー加工」で説明しています。材料の違いは 基礎知識「ステンレス・アルミ・鉄の違い」も参考にしてください。
出典:ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省、切断に関するQ&A(Q019 プラズマ切断とガス切断)|日鉄溶接工業
切断できる板厚の目安:厚板に強い
ガス切断は厚い鋼板を切るのに向いています。小池酸素工業の切断用吹管の例では、低圧式のゴールドライトⅡが 3〜30 mm(中切)・3〜60 mm(A切)、中圧式のスキルカット-250 が 150 mm まで、M3B2厚物切断器が 150〜300 mmの溶断に向きます。受託加工では、京浜産業が最大切断厚 500 mm の切断実績を、抱月工業が最大板厚 120 mm の鋼板の切断を挙げています。
手で吹管を動かす切断のほかに、レールの上を走らせるポータブルの自動機や、門型の CNC 切断機もあります。日酸TANAKA は手切吹管から NC 制御のガス切断機まで、小池酸素工業は門型 CNC 切断機や開先切断ロボットを出しています(後の企業紹介)。
出典:吹管(切断器・溶接器・両用器・加熱器)|小池酸素工業、切断(ガス溶断・レーザー・プラズマ)|京浜産業、ガス切断|抱月工業、ガス切断機|日酸TANAKA、ガス切断機|小池酸素工業
アーク溶接との違いと使い分け
ガス溶接の長所と短所
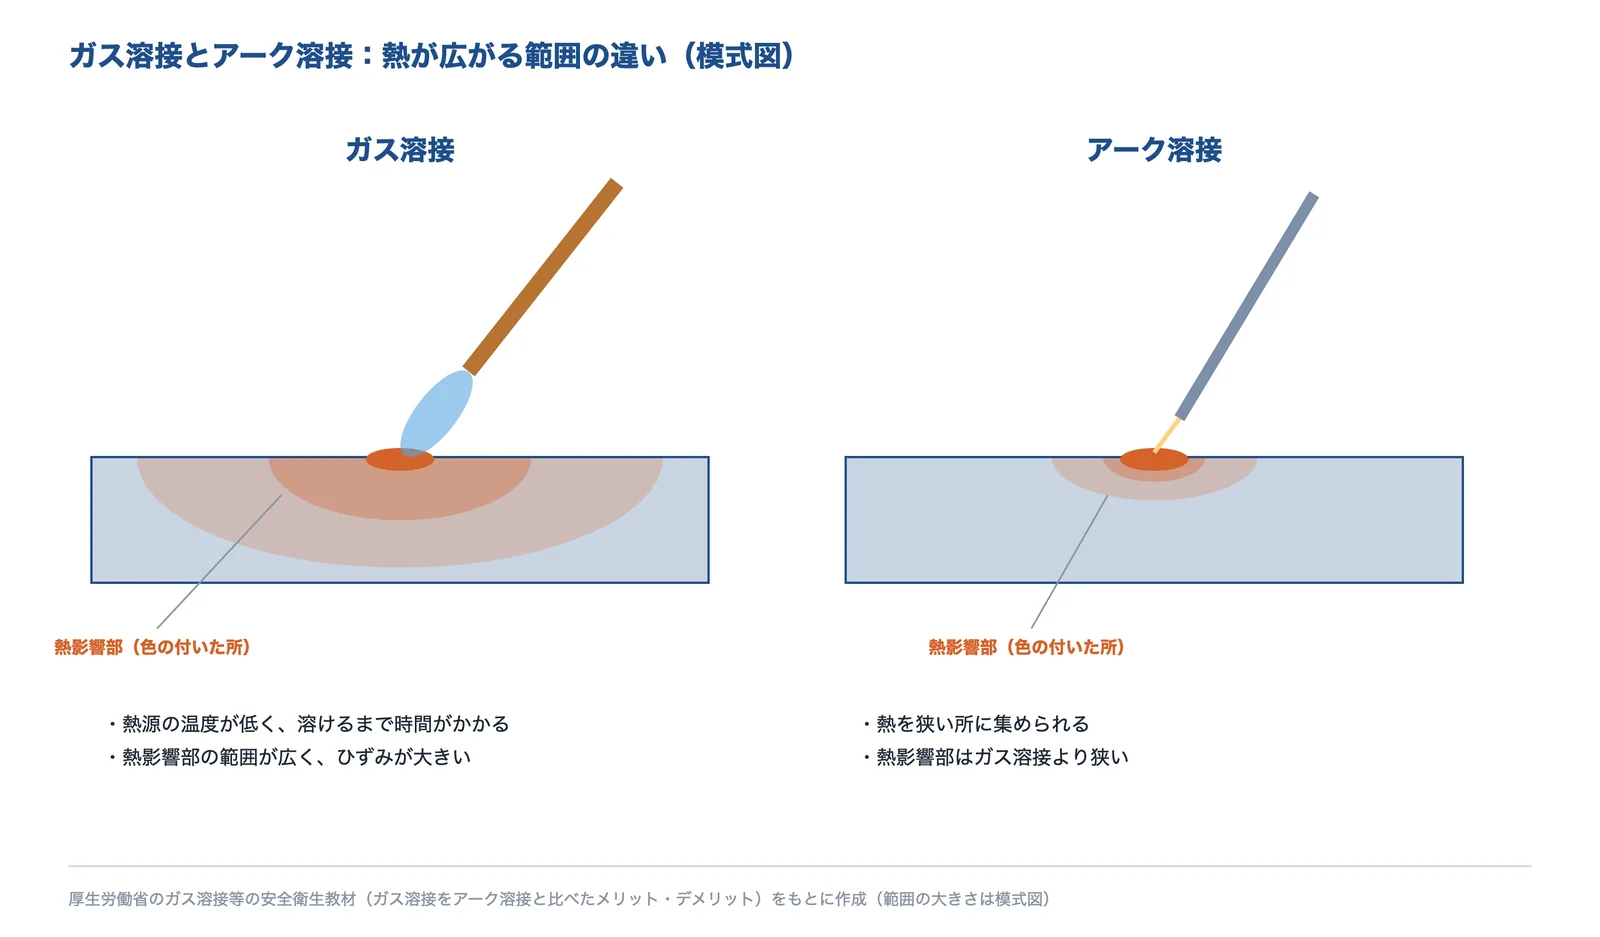
厚生労働省の教材は、ガス溶接をアーク溶接と比べた長所と短所を次のように挙げています。
長所
- 設備が単純で電源が要らず、ガスの容器があればどこでも作業できる
- 溶着金属が要らなければ、溶接棒を使わずに溶接できる
- 有害な紫外線・ヒューム・スパッタが少ない
短所
- 熱源の温度が低く、金属が溶けるまでの加熱時間が長い
- 溶接部だけを局部的に熱するのが難しい
- ひずみが大きく、熱影響部の範囲が広い
- 異なる金属どうしや厚板の溶接には向かない
出典:厚生労働省のガス溶接等の安全衛生教材(ガス溶接をアーク溶接と比べたメリット・デメリット)をもとに AI(Claude)で作成
TWI も、ガス溶接の機器は持ち運びやすく扱いやすいとし、配管や板の溶接、全姿勢の溶接が要る所に使われると説明しています。熱膨張とひずみの考え方は 分野「熱膨張・熱応力」で説明しています。
出典:ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省、Oxyacetylene welding(Job Knowledge 3)|TWI(英国溶接研究所)
どちらを選ぶか
出典の長所・短所をもとに、編集部が使い分けの目安を整理すると次のとおりです(表の「向いている方法」と「理由」は編集部の補足を含みます)。
| こんなとき | 向いている方法 | 理由 |
|---|---|---|
| 電源のない現場で、薄い鋼板や配管を補修したい | ガス溶接 | 電源が要らず、持ち運びやすい |
| 厚い鋼板を切りたい・形に切り出したい | ガス切断 | 酸化する材料なら厚板でも切れる。自動機・CNC 切断機もある |
| ステンレス・アルミを切りたい | プラズマ切断・レーザー切断 | ガス切断では切れない |
| ひずみや熱影響部を小さくしたい | アーク溶接(TIG・MAG など) | ガス溶接は熱影響部が広く、ひずみが大きい(厚生労働省の教材) |
| 異なる金属どうし・厚板を溶接したい | アーク溶接など | ガス溶接は向かない |
| 母材を溶かさずにつなぎたい | ろう付け | ろう材だけを溶かす |
アーク溶接の方法の選び方は課題「アーク溶接の方法を選びたい」、溶接法全体は 技術「溶接」で説明しています。
資格と安全の決まり
資格:ガス溶接技能講習とガス溶接作業主任者
労働安全衛生法施行令第20条は、就業制限の対象となる業務(資格のある人でなければ就かせてはならない業務。労働安全衛生法第61条)に、「可燃性ガス及び酸素を用いて行なう金属の溶接、溶断又は加熱の業務」を挙げています。厚生労働省の教材によると、この業務にはガス溶接技能講習の修了かガス溶接作業主任者免許などの資格が要り、18歳未満の人は就かせてはならないとされています。一方、酸素を使わないガストーチによるろう付けには、特に資格は要りません。
ガス溶接技能講習は、厚生労働省の案内では学科 8 時間・実技 5 時間で、修了すると修了証が出ます。また、施行令第6条は、アセチレン溶接装置またはガス集合溶接装置を用いて行う金属の溶接・溶断・加熱の作業を、作業主任者を選任すべき作業に挙げています(厚生労働省の教材では、ガス溶接作業主任者)。
出典:労働安全衛生法施行令 第20条(就業制限に係る業務)|e-Gov 法令検索、ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省、ガス溶接技能講習|建設業の人材確保・育成(厚生労働省)、労働安全衛生法施行令 第6条(作業主任者を選任すべき作業)|e-Gov 法令検索
容器の扱い:40℃以下・アセチレンは立てて置く
労働安全衛生規則(第263条)は、ガス溶接などに使うガスの容器について、通風・換気の不十分な場所や火気の近くに置かないこと、容器の温度を 40℃ 以下に保つこと、転倒しないように保持すること、衝撃を与えないこと、運搬するときはキャップを付けること、溶解アセチレンの容器は立てて置くことなどを決めています。
厚生労働省の教材によると、アセチレンは不安定な物質で、そのまま高い圧力で詰めると危険なので、容器の中にアセトンや DMF をしみ込ませた「マス」と呼ばれる固体を入れ、それに溶かして詰めています。容器を横倒しにするとアセトンなどが漏れ出すおそれがあるので立てておき、倒れたときはすぐに使わず、しばらく待ってから使います。また、アセチレンは銅や銀と反応して金属アセチリドをつくり、分解爆発の原因になることがあるので、アセチレンが触れる所には銅や銅を 70%以上含む合金を使ってはならないことになっています。
出典:労働安全衛生規則 第262条〜第263条(ガス等の容器の取扱い)|労働新聞社、ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省
逆火(ぎゃっか)と安全器
厚生労働省の教材は、ガスの扱いが適切でないと、炎が吹管やホースの中へ入り込む「逆火」が起きることがあり、それを止めるのが安全器(逆火防止装置)だと説明しています。安全器が作動しても、安全器までの吹管やホースには逆火が進み、内部に付いた煤が後で燃えることがあります。逆火の速さが音速を超えるデトネーション(爆轟)では、衝撃波でホースなどが破裂・発火することもあります。教材は、安全器があるから大丈夫と考えるのではなく、逆火を起こさないことが重要としています。
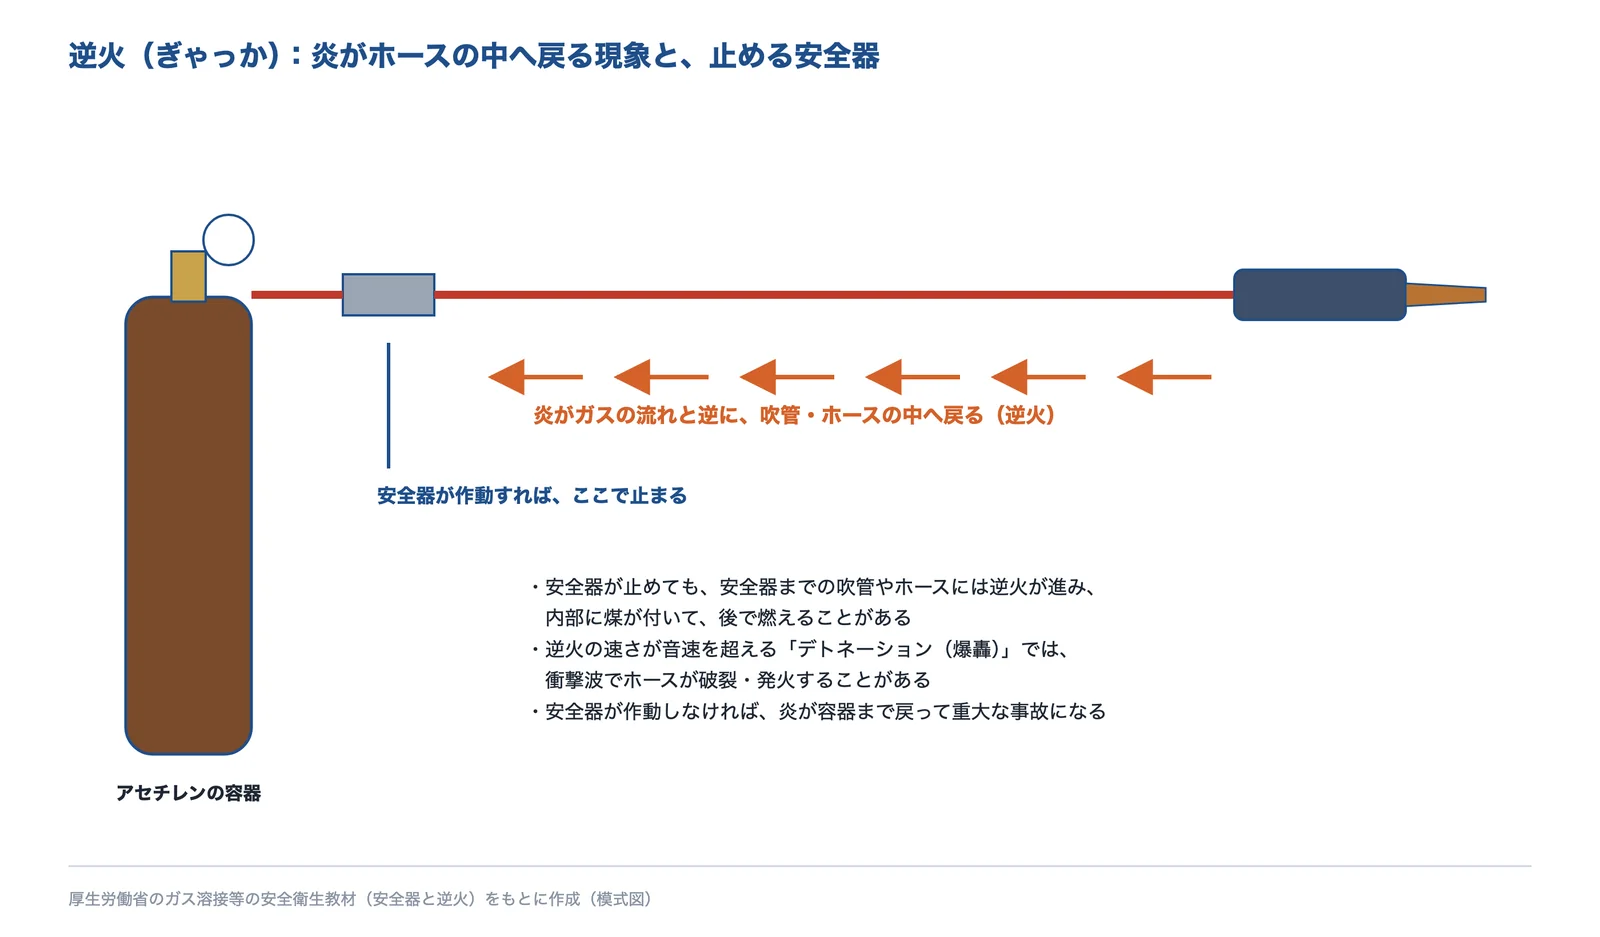
出典:厚生労働省のガス溶接等の安全衛生教材をもとに AI(Claude)で作成
労働安全衛生規則(第306条)は、アセチレン溶接装置では吹管ごとに安全器を備えることを決めています(主管と、吹管に最も近い分岐管ごとに備えたときを除く)。また第301条は、アセチレン溶接装置でゲージ圧力 130 kPa を超えるアセチレンを発生させたり使ったりしてはならないとしています。
出典:ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省、労働安全衛生規則 第301条〜第306条(アセチレン溶接装置)|労働新聞社
爆発・火災の原因:多くは可燃性ガスの漏れと逆火
厚生労働省の教材のまえがきは、2018年度に、ガス溶接装置が原因の休業4日以上の死傷事故が 82 件発生したとしています。教材は、これまでのガス溶接作業中の爆発・火災事故では、ほとんどの場合、溶接用の可燃性ガスが爆発・炎上しており、原因は器具やホースの取付け不良による漏えい、老朽化した施設からの漏えい、逆火などだと説明しています。
神奈川県の資料は、アセチレンは空気との混合で 2.5%以上、酸素との混合で 2.3%以上の濃度になると爆発の危険があり、空気中での発火温度は約 300℃ としています。同資料は、ホースと圧力調整器・吹管の接続部はガス漏れしやすいのでバンドなどで確実に締め付けて定期的に点検すること、ホースの中の異物を取るのに圧縮酸素を使わないこと(窒素か油気のない乾燥空気を使う)を挙げています。
出典:ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省、ガス溶接・溶断作業の安全対策|神奈川県
企業紹介(ガス溶接・ガス切断の技術)
相談先は、困りごとで変わります。
| 困りごと | 相談先の例 |
|---|---|
| 手で使う溶接器・切断器・加熱器を選びたい | 吹管のメーカー |
| 切断を自動化したい・形に切り出したい | ガス切断機(自動機・CNC 切断機)のメーカー |
| 逆火を防ぎたい・ガスの配管や集合装置を整えたい | 圧力調整器・安全器のメーカー |
| 厚板を切る設備がない・1枚から短納期で切ってほしい | ガス切断の受託加工の会社 |
ここでは、吹管・切断機・調整器のメーカー3社と、ガス切断を受託する2社の計5社を紹介します。得意な分野が重ならないように選びました。写真は、規約で転載を禁止している会社、改変を禁じている会社、転載の可否を確認できなかった会社があるため載せていません。
| 会社 | 吹管・ 溶接器 | ガス切断 (自動機) | 調整器・ 安全器 | ガス切断の 受託加工 |
|---|---|---|---|---|
| 小池酸素工業吹管・ガス切断機(東京都墨田区) | ● | ● | ||
| 日酸TANAKA吹管・切断機・逆火防止器(埼玉県三芳町) | ● | ● | ● | |
| ヤマト産業溶断用圧力調整器・安全器(大阪市生野区) | ● | ● | ||
| 京浜産業極厚板のガス溶断(横浜市神奈川区) | ● | |||
| 抱月工業厚板のガス切断(大阪府交野市) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
小池酸素工業株式会社|手持ちの吹管から CNC ガス切断機まで
小池酸素工業とは
東京都墨田区に本社を置く会社です(同社の会社概要)。1918年創業、1936年設立で、東京証券取引所スタンダード市場に上場しています。ガス切断器・溶接器・加熱器などの吹管と、ガス・プラズマの切断機を出しています。
小池酸素工業の得意技術
| 技術 | 内容 |
|---|---|
| 切断用吹管 | 低圧式のゴールドライトⅡ(3〜30 mm/A切 3〜60 mm)、耐逆火性能を高めたセフティライト、中圧式のスキルカット-100(100 mm まで)・スキルカット-250(150 mm まで)、M3B2厚物切断器(150〜300 mm) |
| 溶接用・両用の吹管 | 小型溶接器ゴールド 0.5〜2 mm から大型溶接器ゴールド 15〜45 mm まで。中型・大型の両用器(切断と溶接の両方)も |
| ガス切断機 | 門型 CNC 切断機(UNITEX など)、多本ガストーチ直線切断機のフレームプレーナー、ガス開先切断ロボットのベベルマスター、ポータブル CNC 切断機 PNC-12 EXTREME など |
小池酸素工業が解決できる課題
- 板厚に合う切断器・溶接器を選びたい(薄板から 300 mm の厚板まで)
- 逆火しにくい切断器を使いたい
- 手切りから CNC 切断・開先切断の自動化へ進めたい
出典:会社概要|小池酸素工業、吹管(切断器・溶接器・両用器・加熱器)|小池酸素工業、ガス切断機|小池酸素工業
日酸TANAKA株式会社|吹管・ガス切断機・逆火防止器
日酸TANAKAとは
埼玉県入間郡三芳町に本社を置く会社です(同社の会社概要)。1917年創業、2002年設立で、主要株主は日本酸素です。切断・溶接・加熱の吹管と、ガス切断機、逆火防止器などを出しています。
日酸TANAKAの得意技術
| 技術 | 内容 |
|---|---|
| 吹管 | 切断器(中形切断器Zノバック など)、溶接吹管(00号溶接器MS から 3号溶接器S まで)、加熱吹管(線状加熱器・LPG 加熱器など)、ガウジング・スカーフィング吹管 |
| 逆火を防ぐ機器 | アセチレン・LPG・水素・酸素の各種ガスの逆火阻止に使う逆火防止器と、逆火防止機構付きの継手 NコックJack |
| ガス切断機 | NC を使わない簡易的なポータブルガス自動機(直線・円・パイプ)と、手切吹管から NC 制御のガス切断機まで |
日酸TANAKAが解決できる課題
- 切断・溶接・加熱の吹管をまとめてそろえたい
- 使うガスに合う逆火防止器を付けたい
- まず簡単な自動機で切断をそろえたい
出典:会社概要|日酸TANAKA、吹管・切断関連機器|日酸TANAKA、ガス切断機|日酸TANAKA
ヤマト産業株式会社|溶断用の圧力調整器・安全器・ガス供給設備
ヤマト産業とは
大阪市生野区に本社・本社工場を置く会社です(同社の会社概要)。1945年に奈良県桜井市で溶断機器の製造販売から始まり、1947年に設立しました。従業員数は125名です。
ヤマト産業の得意技術
| 技術 | 内容 |
|---|---|
| 営業品目 | 溶断用圧力調整器、ガス切断器、安全器、ガス集合装置、ガス供給設備のプラント設計・施工、各種圧力計など |
| 製品の歴史 | ステンレス鋼のガス切断装置「パウダージェット」、溶断用調整器「SSジュニア」(1984年)、中型切断器「Flashシリーズ」を発売(同社の沿革) |
| 団体 | 日本乾式安全器工業会に加盟 |
ヤマト産業が解決できる課題
- 溶断用の圧力調整器・安全器を選びたい
- 工場のガス集合装置・ガス供給設備を設計・施工してほしい
京浜産業株式会社|極厚板のガス溶断と、加工の一括対応
京浜産業とは
神奈川県横浜市神奈川区に本社を置く会社です(同社の会社概要)。1946年創業で、トラック・特装車両、鉄道車両、船舶、重電機、産業機械などに向けた鉄鋼部材の加工をしています。
京浜産業の得意技術
| 技術 | 内容 |
|---|---|
| ガス溶断 | NC ガス溶断機を持ち、最大切断厚 500 mm の切断実績がある、と同社は説明。直線切断と曲線の立体溶断にも対応 |
| ほかの切断 | レーザー切断・プラズマ切断も行い、幅 3 m・長さ 10 m を超える部材も切断できる設備がある、と同社は説明 |
| 一括対応 | 切断のほか、機械加工・溶接・レベラー・ベンダー(曲げ)まで |
京浜産業が解決できる課題
- 極厚の鋼板を切りたい(自社に設備がない)
- 大きな部材を切って、溶接・機械加工まで頼みたい
出典:会社概要|京浜産業、切断(ガス溶断・レーザー・プラズマ)|京浜産業
抱月工業株式会社|厚板のガス切断を短納期で
抱月工業とは
大阪府交野市に本社を置く会社です(同社の会社情報)。1947年創業、1961年設立で、従業員数は123名(2025年4月現在)です。ガス切断・レーザー切断・マシニング加工・曲げ加工・開先加工・ショット加工・溶接を行っています。
抱月工業の得意技術
| 技術 | 内容 |
|---|---|
| ガス切断 | ガス切断機3台で、最大板厚 120 mm の鋼板の切断に対応する、と同社は説明 |
| 納期と配送 | 最短即日〜翌日仕上げ、自社の輸送網で配送する、と同社は説明 |
| 実績の分野 | 建機アタッチメント用・鉄道車両部品の厚板加工の事例を紹介 |
抱月工業が解決できる課題
- 厚板を切る設備がない
- 短納期で切断品がほしい
- 切断から開先・曲げ・溶接まで頼みたい
よくある質問
- ガス溶接とは、わかりやすく言うと?
- 酸素とアセチレンなどのガスを混ぜて燃やした炎で、金属を溶かしてつなぐ溶接です。同じ炎で鉄を燃やして切るガス切断にも使います(ガス溶接とは)。
- ガス溶接の炎は何℃ですか?
- TWI は、酸素アセチレン炎の温度を約 3,200℃ としています(ガス溶接とは)。
- 中性炎とは何ですか?
- 酸素とアセチレンがほぼ同じ量の炎で、ふつうの溶接はこの炎で行います。火口の先に白色の円すい形の白心が適切に出ている状態です(炎の3つの種類)。
- ガス溶接に資格は要りますか?
- 要ります。可燃性ガスと酸素を使う金属の溶接・溶断・加熱の業務には、ガス溶接技能講習の修了などの資格が必要です。講習は学科 8 時間・実技 5 時間です。酸素を使わないガストーチのろう付けには資格は要りません(資格)。
- ステンレスやアルミはガス切断できますか?
- できません。ガス切断は鉄を酸素で燃やして切る方法なので、酸化しにくいステンレスなどは切れません。プラズマ切断やレーザー切断を使います(切れる金属・切れない金属)。
- ガス溶接とアーク溶接の違いは?
- ガス溶接は電源が要らず設備が単純ですが、熱源の温度が低く、熱影響部が広く、ひずみが大きくなりやすい方法です(長所と短所)。
- 酸素とアセチレンの容器の色は?
- 法律で決まっていて、酸素は黒色、アセチレンは褐色です(機器の構成)。
- 逆火とは何ですか?
- 炎が吹管やホースの中へ戻る現象です。安全器で止めますが、安全器までの部分には逆火が進むので、逆火を起こさないことが大切です(逆火と安全器)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 溶接(アーク・レーザー・スポット・摩擦攪拌)
- ろう付け
- レーザー加工(切断・穴あけ)
- 炭素鋼・合金鋼
- ステンレス鋼
- アルミニウム合金
- 形鋼・鋼材
- 配管
- ステンレス・アルミ・鉄の違い
- 熱伝導率
- 熱膨張・熱応力
- アーク溶接の方法を選びたい
出典・確認日
- Oxyacetylene welding(Job Knowledge 3)|TWI(英国溶接研究所)
- ガス溶接等の業務に係る安全衛生教材(ガス溶接技能講習テキストの要点)|厚生労働省
- 労働安全衛生法施行令 第20条(就業制限に係る業務)|e-Gov 法令検索
- 切断に関するQ&A(Q019 プラズマ切断とガス切断)|日鉄溶接工業
- ガス溶接・溶断作業の安全対策|神奈川県
- 吹管(切断器・溶接器・両用器・加熱器)|小池酸素工業
- 切断(ガス溶断・レーザー・プラズマ)|京浜産業
- ガス切断|抱月工業
- ガス切断機|日酸TANAKA
- ガス切断機|小池酸素工業
- ガス溶接技能講習|建設業の人材確保・育成(厚生労働省)
- 労働安全衛生法施行令 第6条(作業主任者を選任すべき作業)|e-Gov 法令検索
- 労働安全衛生規則 第262条〜第263条(ガス等の容器の取扱い)|労働新聞社
- 労働安全衛生規則 第301条〜第306条(アセチレン溶接装置)|労働新聞社
- 会社概要|小池酸素工業
- 会社概要|日酸TANAKA
- 吹管・切断関連機器|日酸TANAKA
- 会社概要|ヤマト産業
- 沿革|ヤマト産業
- 会社概要|京浜産業
- 会社情報|抱月工業
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図・写真は転載していません。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月31日 本ページの内容は一般的な情報です。圧力・板厚・温度などの値は出典の例で、実際の条件は機器・火口・材料で変わります。作業は、各メーカーの取扱説明書と、労働安全衛生法などの法令、講習のテキストに従ってください。各社の製品とサービスは、その会社の公開情報をもとに紹介しています。








