
炭素鋼・合金鋼は、鉄に炭素を加えた鋼(炭素鋼)と、さらにクロム・モリブデン・ニッケルなどを加えた鋼(合金鋼)で、軸・歯車・ボルトなど機械部品の材料の中心です。代表は機械構造用炭素鋼の S45C と、クロムモリブデン鋼の SCM440 です。同じ鋼でも、焼入れ焼戻しなどの熱処理で強さと硬さが大きく変わるので、鋼種は熱処理と一緒に選びます。
出典:3-1 機械構造用鋼の種類と分類(機械部品の熱処理・表面処理基礎講座。執筆:仁平宣弘)|モノタロウ、線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所
このページでは、記号の読み方、炭素量と合金元素の働き、太さによる焼きの入り方(質量効果)、S45C・SCM435・SCM440・SNCM439 の違い、浸炭用と調質用の使い分け、溶接と削りやすさの注意、規格表の見方をまとめ、材料の入手・加工・試験で相談できる会社を紹介します。熱処理そのものは技術「熱処理」、表面だけを硬くする方法は技術「表面硬化」、さびない鋼は技術「ステンレス鋼」で扱っています。
炭素鋼・合金鋼の企業(早見表)
| 企業 | 炭素鋼 (S45C など) | 合金鋼 (SCM など) | 切断 販売 | 小口 販売 | 鍛造 | 機械 加工 | 熱処理 まで | 分析・ 試験 |
|---|---|---|---|---|---|---|---|---|
| マクシスコーポレーション常時約6,000トンの特殊鋼の在庫と切断・加工(東京都) | ● | ● | ● | ● | ● | |||
| 横山テクノS45C の黒皮丸棒を必要な長さで切り売り(福井県) | ● | ● | ● | |||||
| 東福鍛工35kg〜7t の鍛造。SCM440 の段付き軸も(大阪府) | ● | ● | ● | |||||
| 中村機材厚さ 400mm 以上の極厚鋼板・鍛造品の溶断(千葉県) | ● | ● | ||||||
| 茂呂製作所SCM440 調質材の長尺シャフトを短納期で(山梨県) | ● | ● | ||||||
| 神戸工業試験場鉄鋼の成分分析と疲労などの材料試験(兵庫県) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
鋼種の選び方が効くのは、太い部品の中まで強くしたい、衝撃で割れない粘りがほしい、歯面だけを硬くしたい、溶接で割れる、材料費・加工費を下げたいといった困りごとです。炭素量と合金元素で、熱処理でどこまで硬くなるか、太い部品の中まで焼きが入るか、溶接しやすいかが変わります。
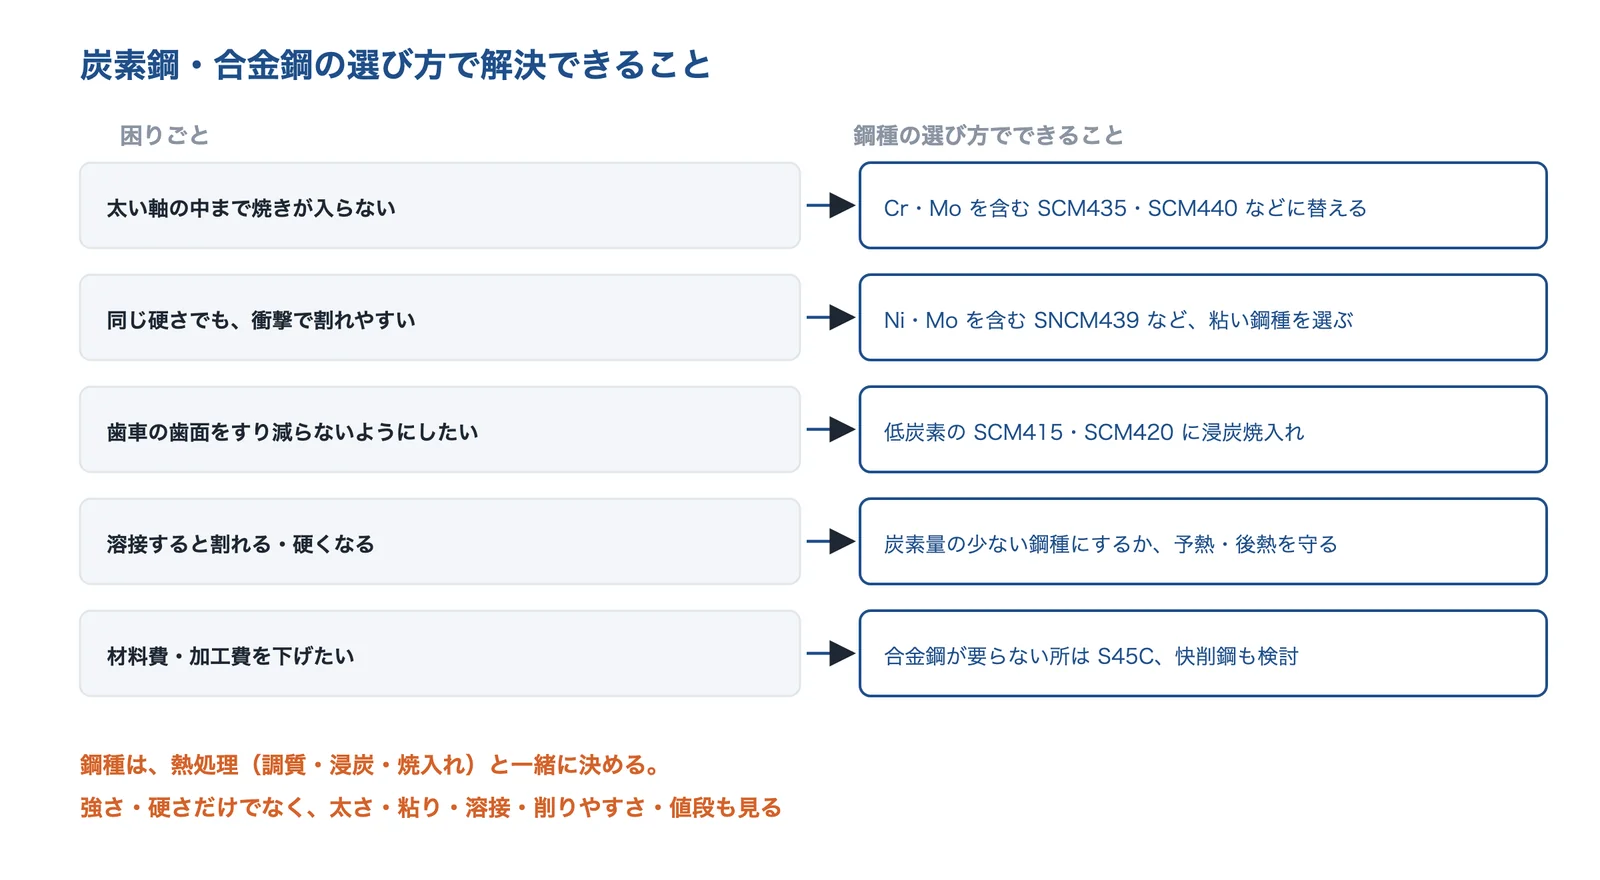
出典:このページの出典(神戸製鋼所の規格表・モノタロウ・日鉄溶接工業・日本製鉄の技報)をもとに AI(Claude)で作成
出典:3-1 機械構造用鋼の種類と分類(機械部品の熱処理・表面処理基礎講座。執筆:仁平宣弘)|モノタロウ、3-5 硬さと機械的性質の関係(同講座)|モノタロウ、3-7 質量効果と合金元素の関係(同講座)|モノタロウ、溶接Q&A(S45C・SCM435 の溶接)|日鉄溶接工業
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 熱処理で歪む・割れる | 焼入れ性に合った鋼種を選び、水冷が要らないようにする | 形と材料の見直し |
| 繰り返し荷重・熱サイクルで割れる | 合金鋼の調質材や、表面硬化しやすい鋼種で疲労強度を上げる | 表面硬化で疲労強度を上げる |
| 金属の水素脆化(遅れ破壊)を防ぎたい | 高強度ボルトなどで、強度を上げすぎない・鋼種を見直す | 強度・材料・形の見直し |
| 溶接のブローホール・割れを減らしたい | 炭素当量から予熱・後熱を決める。溶接する所は低炭素の鋼にする | 予熱・パス間温度・直後熱 |
| 摺動部がすり減る | 高周波焼入れ・浸炭・窒化に合う鋼種で表面を硬くする | 表面硬化 |
| 材料費を下げたい | 合金鋼が要らない所は炭素鋼に、強さが要る所だけ合金鋼に | 材料を替える(鋼種) |
| 加工しやすい形状にしたい | 快削鋼や、削る前の硬さの指定で加工しやすくする | 快削材・硬さの指定 |
| 錆びる・腐食する | 炭素鋼・合金鋼はさびるので、めっき・化成処理で守る | めっき・化成処理 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:炭素量と熱処理で強さが決まる
機械構造用炭素鋼の記号は、S と C の間の数字が炭素量の代表値を表し、S45C の炭素量は 0.42〜0.48%です(モノタロウの解説、執筆:仁平宣弘)。合金鋼は、記号の後ろの3桁のうち、先頭の1桁が主要合金元素量のコード(2・4・6・8)、次の2桁が炭素量の中間値で、SNCM439 は合金元素量コード4・炭素量約0.39%のニッケルクロムモリブデン鋼です。一方、一般構造用圧延鋼材 SS400 の「400」は引張強さの最低値(N/mm²)で、主要元素の量は細かく規定されていません(新潟県工業技術総合研究所)。
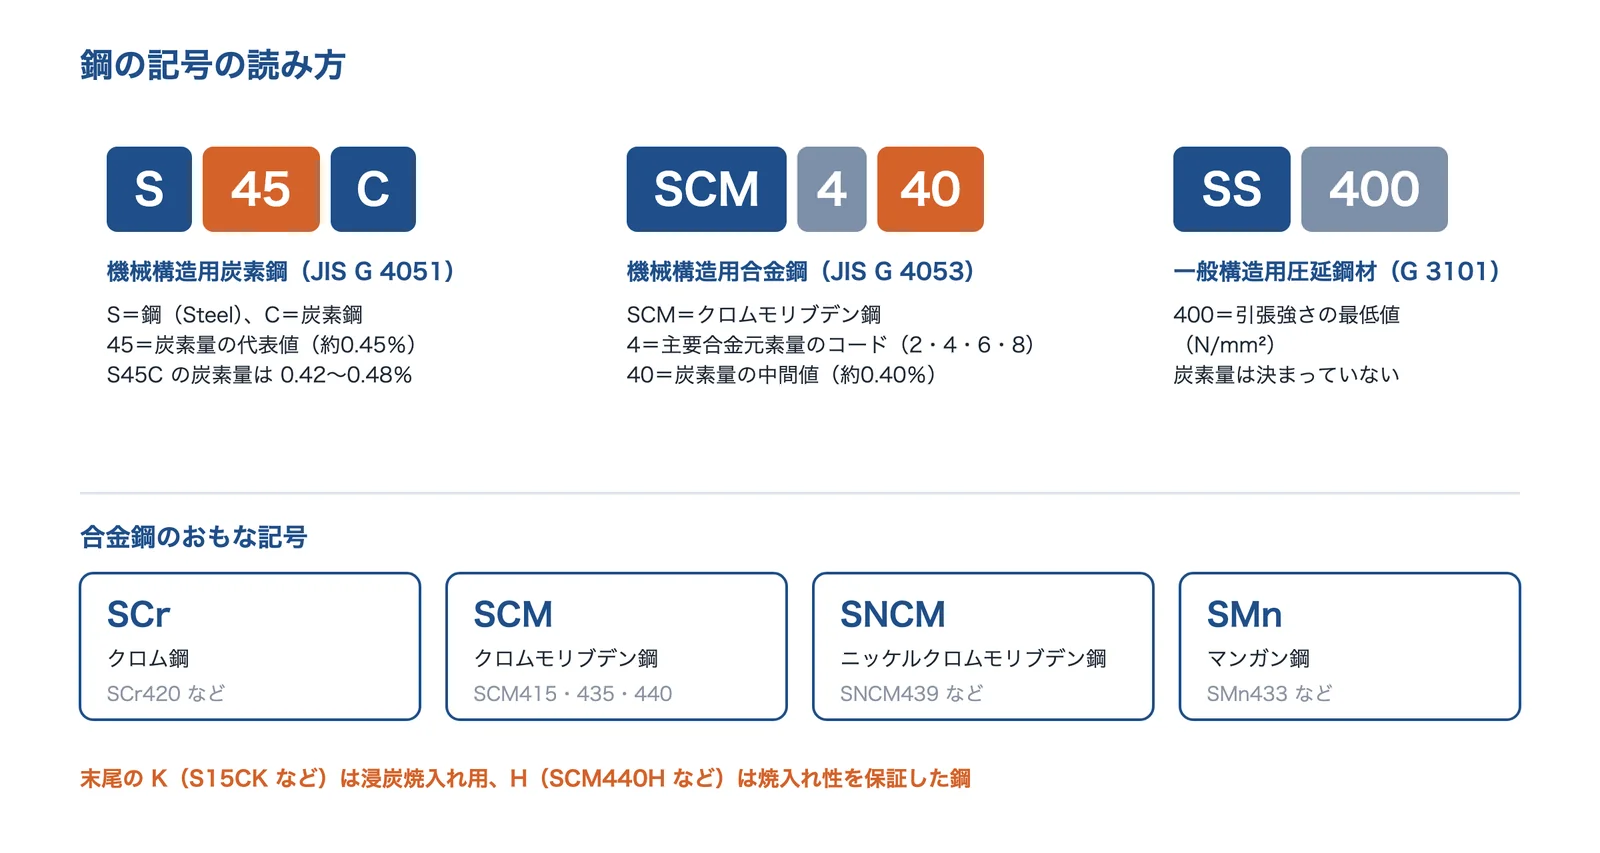
出典:モノタロウ「機械構造用鋼の種類と分類」・新潟県工業技術総合研究所「普通鋼について」をもとに AI(Claude)で作成
出典:3-1 機械構造用鋼の種類と分類(機械部品の熱処理・表面処理基礎講座。執筆:仁平宣弘)|モノタロウ、普通鋼について(技術トピックス、2013年8月)|新潟県工業技術総合研究所、線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所
強さは、ほぼ硬さで決まる
同じ講座では、引張強さ・降伏点・伸び・絞りは鋼種や熱処理条件よりも硬さに支配され、硬さとほぼ直線的な関係にあるとしています。そのため、熱処理を外注するときは、必要な性質に見合う硬さを指定すればよいとしています(材料欠陥や異常な熱処理がないことが前提)。ただし、衝撃値(粘り)は、硬さが同じでも熱処理条件・合金元素・結晶粒度の影響を強く受け、硬さだけでは推定できないとしています。硬さの測り方は技術の基礎知識「硬さ」、粘りは「靭性(シャルピー衝撃値)」でまとめています。
太いと中まで焼きが入らない(質量効果)
断面の大きさで、焼きが入って硬くなる深さが変わることを質量効果と呼びます。モノタロウの解説では、直径25mm の試験片を 850℃から焼入れした結果、S45C は表面から中心に向かって急に硬さが下がり、SCM435 などの合金鋼は下がりがわずかだったとしています。中心部まで50%以上のマルテンサイトにできる最大の直径を「臨界直径」と呼び、マンガン・モリブデン・クロム・ニッケルを加えるほど大きくなります。
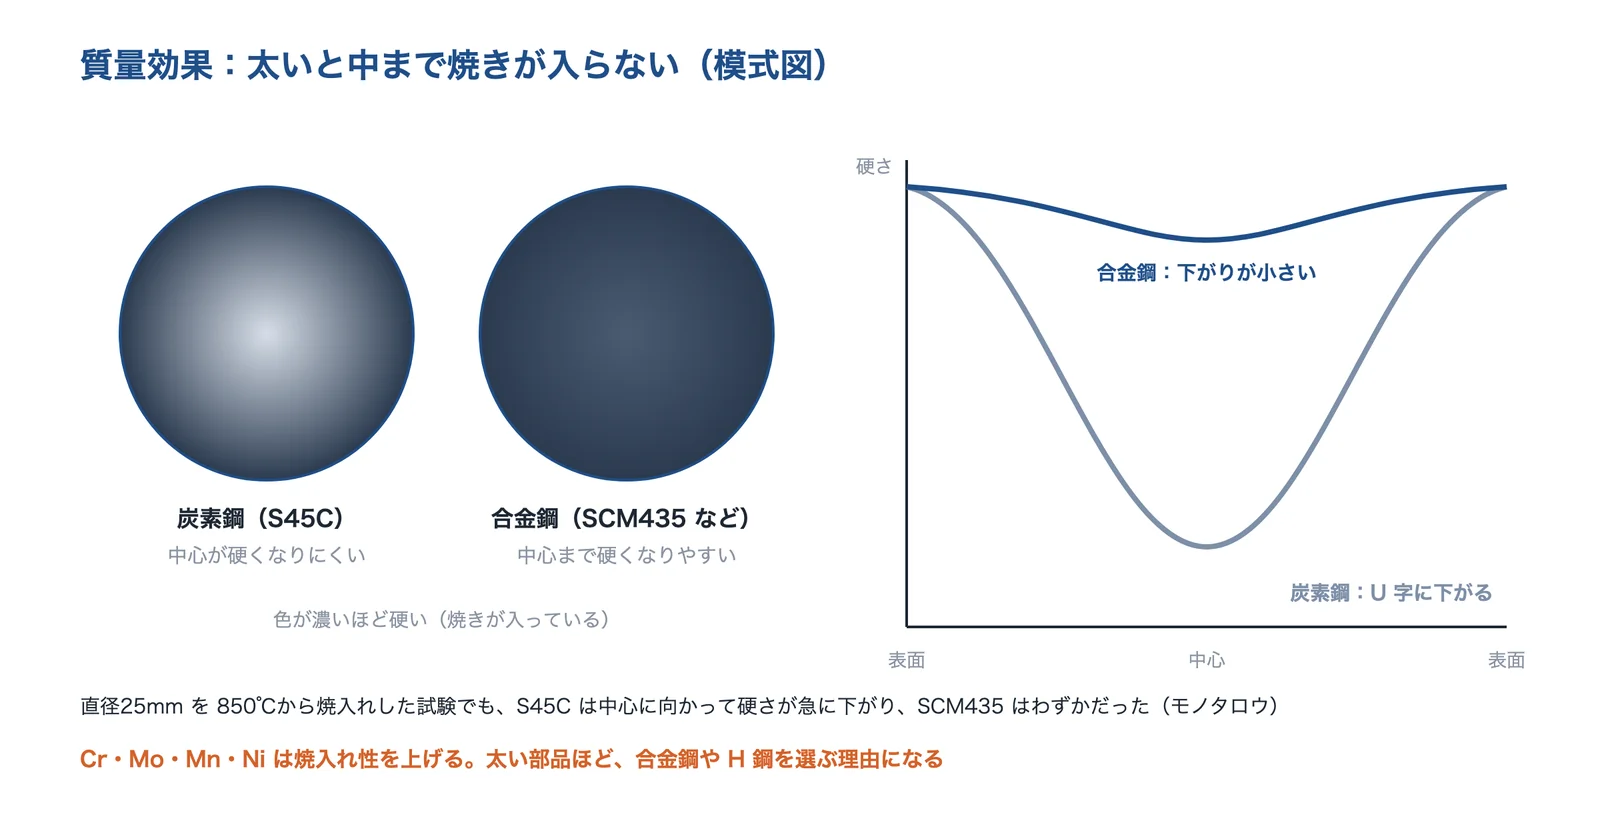
出典:モノタロウ「質量効果と合金元素の関係」「機械構造用鋼の種類と分類」をもとに AI(Claude)で作成
出典:3-7 質量効果と合金元素の関係(同講座)|モノタロウ
焼入れ性を保証した鋼は記号の末尾に H を付けて SCM440H のように呼び、焼入れ後の内部までの硬さの変化を保証します。主な用途は肉厚の大型部品です(モノタロウ)。山陽特殊製鋼の技術論文は、風力発電のボルトのような大きな部品では、焼入れのときの質量効果でベイナイト組織の割合が増え、求められる衝撃特性を満たしにくくなるとしています。
出典:3-1 機械構造用鋼の種類と分類(機械部品の熱処理・表面処理基礎講座。執筆:仁平宣弘)|モノタロウ、Al を活用した SCM440 の焼入性ならびに焼入焼戻し材の靭性の改善(Sanyo Technical Report Vol.20、2013年)|山陽特殊製鋼
種類と選び方:炭素量と合金元素で選ぶ
浸炭用の鋼は炭素量が 0.13〜0.23%と低く、焼入れ焼戻し(調質)で使う鋼は 0.33〜0.58%の中炭素です(JIS の規格範囲。神戸製鋼所の規格表)。モノタロウの解説は、高い硬さが必要なら炭素量の多い鋼種、高い靭性が必要なら炭素量が少なく Ni や Mn を含む鋼種が有利としています。
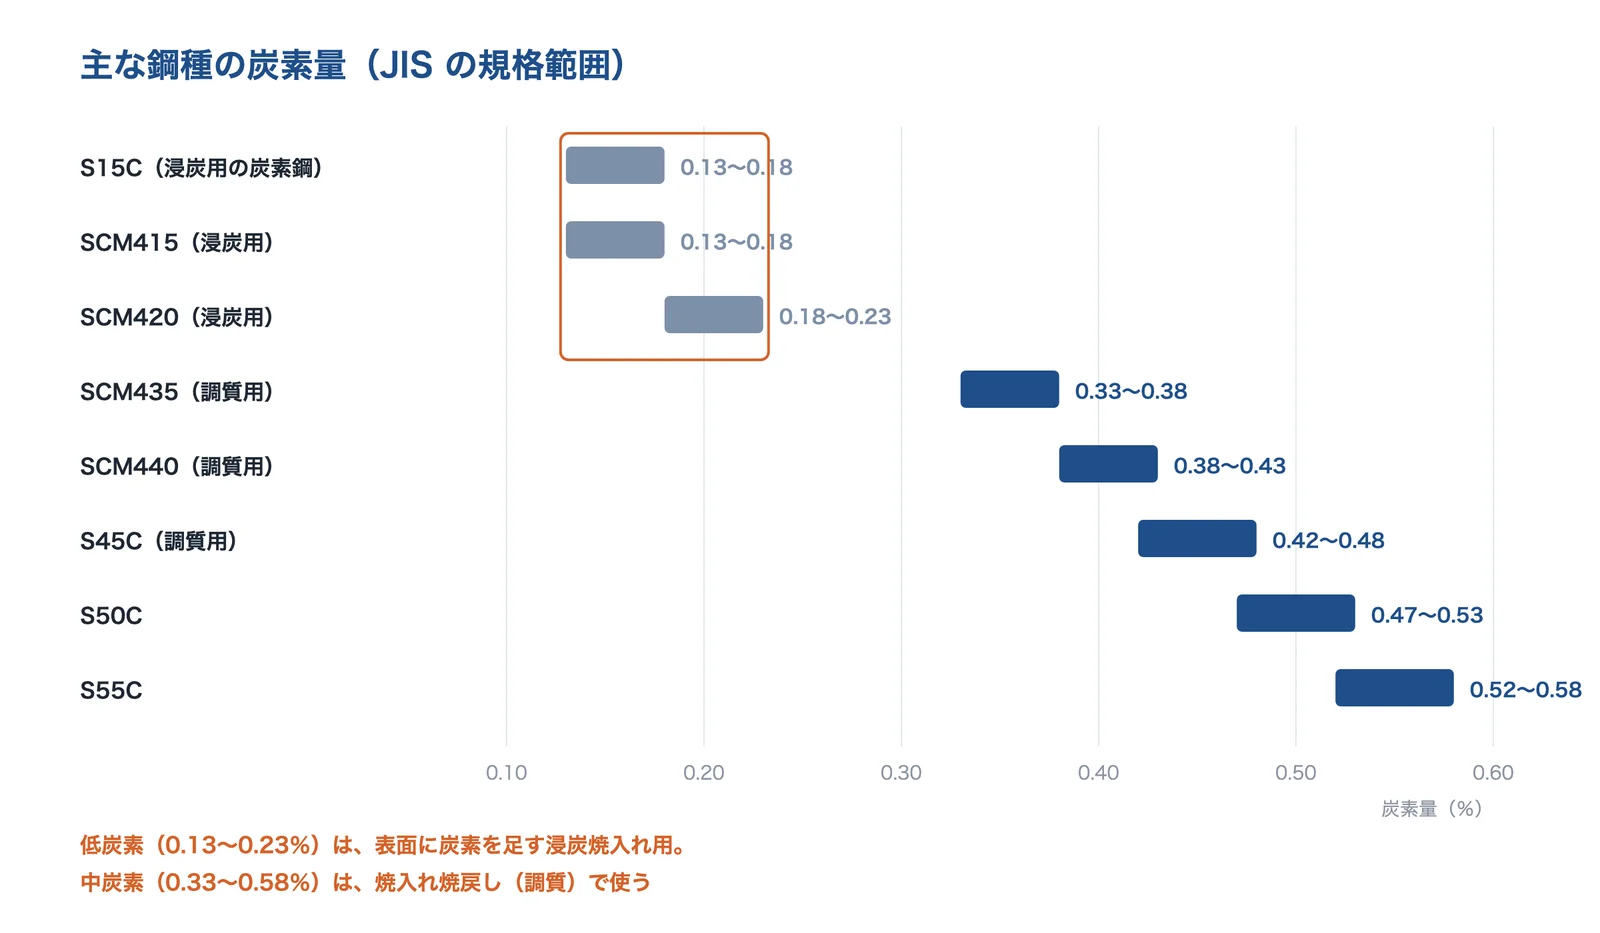
出典:神戸製鋼所「線材・棒鋼規格表」(JIS G 4051・G 4053 の規格値)をもとに AI(Claude)で作成
出典:線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所、3-1 機械構造用鋼の種類と分類(機械部品の熱処理・表面処理基礎講座。執筆:仁平宣弘)|モノタロウ
| 鋼種 | 炭素量(%) | 焼入れ焼戻しの引張強さ(N/mm²、以上) | 向いている場面 | 注意 |
|---|---|---|---|---|
| SS400 | 規定なし | 400〜510(圧延のまま) | フレーム・ブラケット・ベース板 | 焼入れをしないで使う |
| S45C | 0.42〜0.48 | 690(水冷) | 軸・歯車・ピン | 太いと中まで焼きが入りにくい |
| S50C・S55C | 0.47〜0.53、0.52〜0.58 | 740、780(水冷) | より硬さが要る部品 | 炭素が多いほど溶接・切削が難しい |
| SCM415・SCM420 | 0.13〜0.18、0.18〜0.23 | (浸炭焼入れで使う) | 歯車・ピンなど表面を硬くする部品 | 浸炭の工程が要る |
| SCM435・SCM440 | 0.33〜0.38、0.38〜0.43 | 930、980(油冷) | 強いボルト・軸・連結部品 | 炭素鋼より値段が高い |
| SNCM439 | 0.36〜0.43 | 980(油冷) | 粘りも要る重要な部品 | ニッケルを含み値段が高い |
炭素量は JIS の規格範囲、引張強さは JIS の材料データ例(参考値。標準試験片・焼入れ焼戻しの状態。神戸製鋼所の規格表)です。向いている場面・注意の列は、このページの出典をもとに編集部が整理したものです。
出典:線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所、普通鋼について(技術トピックス、2013年8月)|新潟県工業技術総合研究所、3-1 機械構造用鋼の種類と分類(機械部品の熱処理・表面処理基礎講座。執筆:仁平宣弘)|モノタロウ
SS400 と S45C のちがい
SS400 は引張強さ 400〜510N/mm² を保証する鋼で、化学成分は P・S の上限(0.050%以下)だけが決められています。焼入れをしないで使う鋼です(新潟県工業技術総合研究所・神戸製鋼所の規格表)。S45C は炭素量を 0.42〜0.48%と決めた鋼で、焼入れ焼戻しで引張強さ 690N/mm² 以上が得られます(JIS の材料データ例。参考値)。熱処理で強さ・硬さを上げたい部品は S45C、そのままで強さが足りる部品は SS400、が出発点です。
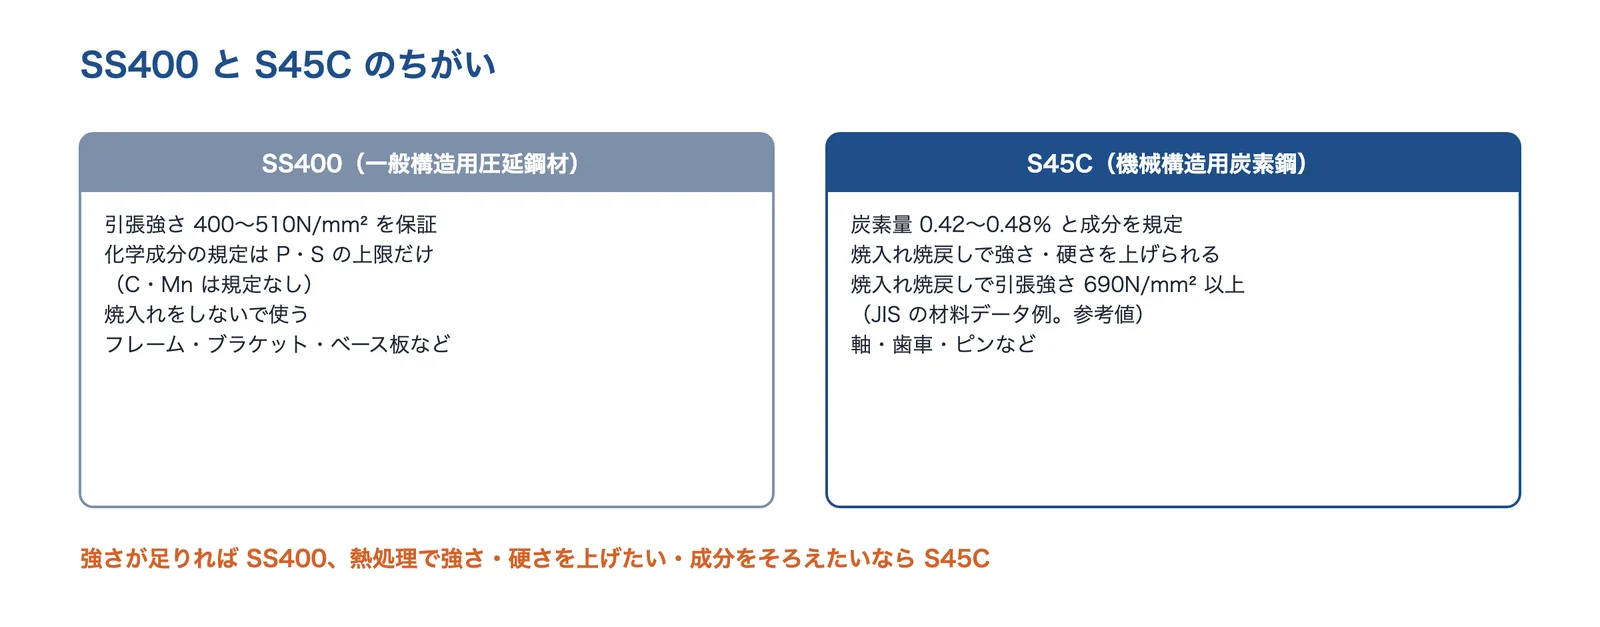
出典:神戸製鋼所「線材・棒鋼規格表」(JIS G 3101・G 4051)・新潟県工業技術総合研究所をもとに AI(Claude)で作成
出典:線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所、普通鋼について(技術トピックス、2013年8月)|新潟県工業技術総合研究所
合金鋼を選ぶ理由:強さと粘り
JIS の材料データ例(参考値。焼入れ焼戻し)では、引張強さは S45C の 690N/mm² に対し、SCM435 は 930、SCM440 と SNCM439 は 980N/mm² 以上です。モノタロウの解説は、SCM440 と SNCM439 は硬さと引張強さは同程度でも、降伏点・伸び・衝撃値は SNCM439 のほうがかなり高く、強靭性で有利としています。また、硬さ 30HRC でのシャルピー衝撃値は S48C が約 140J/cm²、SCM435 が約 220J/cm² で、粘りが強く求められるなら、この両者では SCM435 を選定すべきとしています。
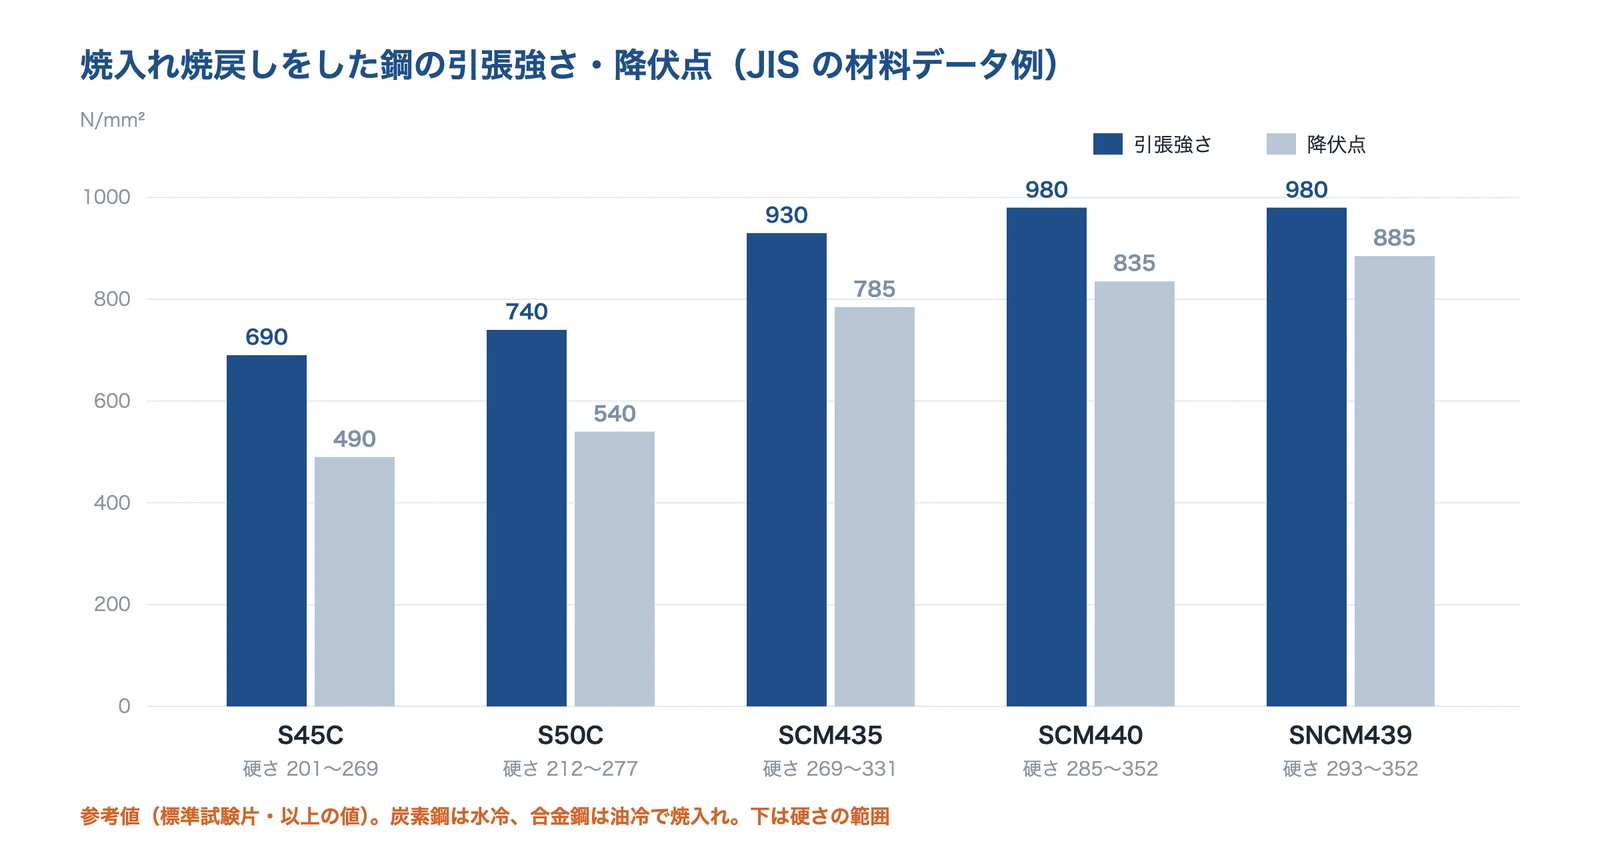
出典:神戸製鋼所「線材・棒鋼規格表」(JIS G 4051・G 4053 の材料データ例)をもとに AI(Claude)で作成
出典:線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所
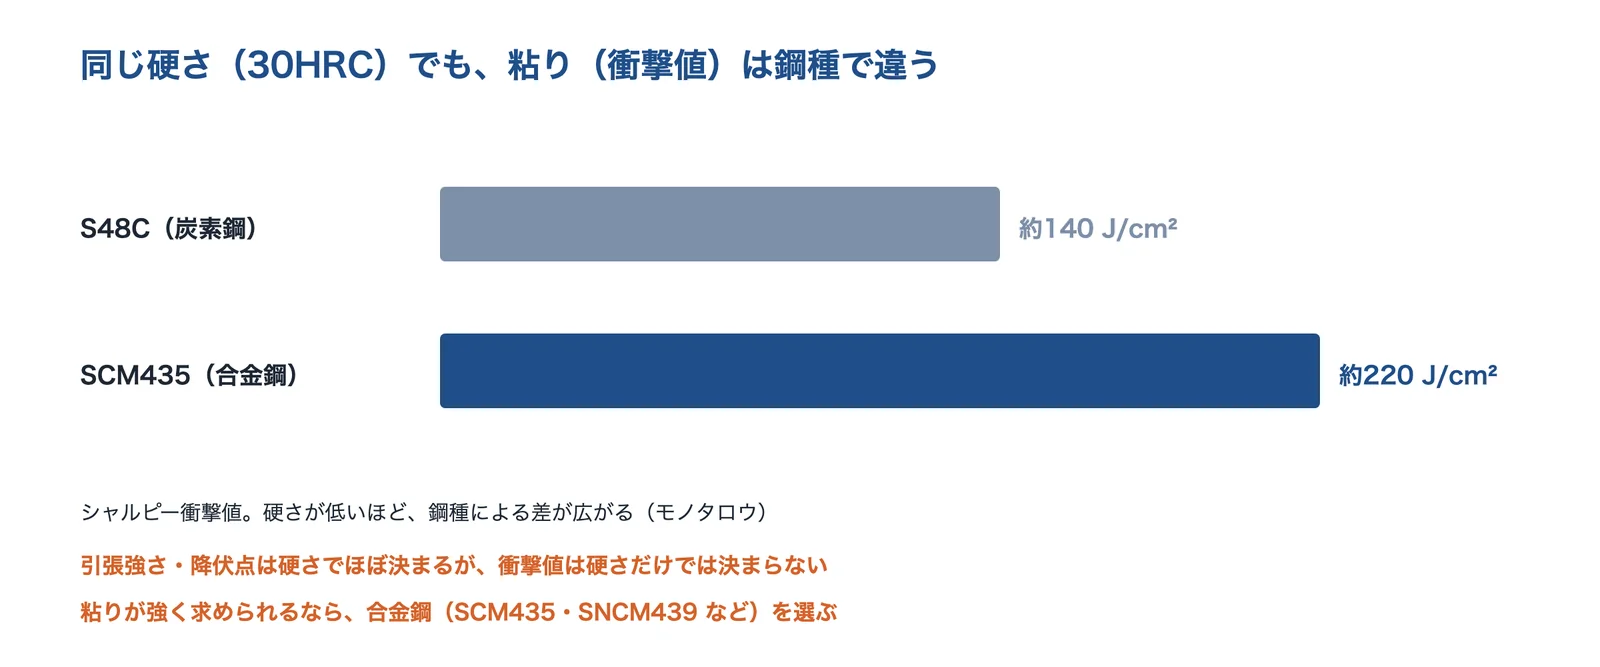
出典:モノタロウ「硬さと機械的性質の関係」をもとに AI(Claude)で作成
出典:3-4 熱処理条件と機械的性質の関係(同講座)|モノタロウ、3-5 硬さと機械的性質の関係(同講座)|モノタロウ
使う場面ごとの選び方
日本製鉄の技報は、自動車の歯車はSCM420 を代表とするクロムやモリブデンを加えた鋼に、浸炭焼入れして作る場合が大半としています。表面に炭素を足して硬くし、中は粘いままにする方法です。軸やボルトのように断面全体の強さが要る部品は、中炭素の鋼を焼入れ焼戻し(調質)して使います。
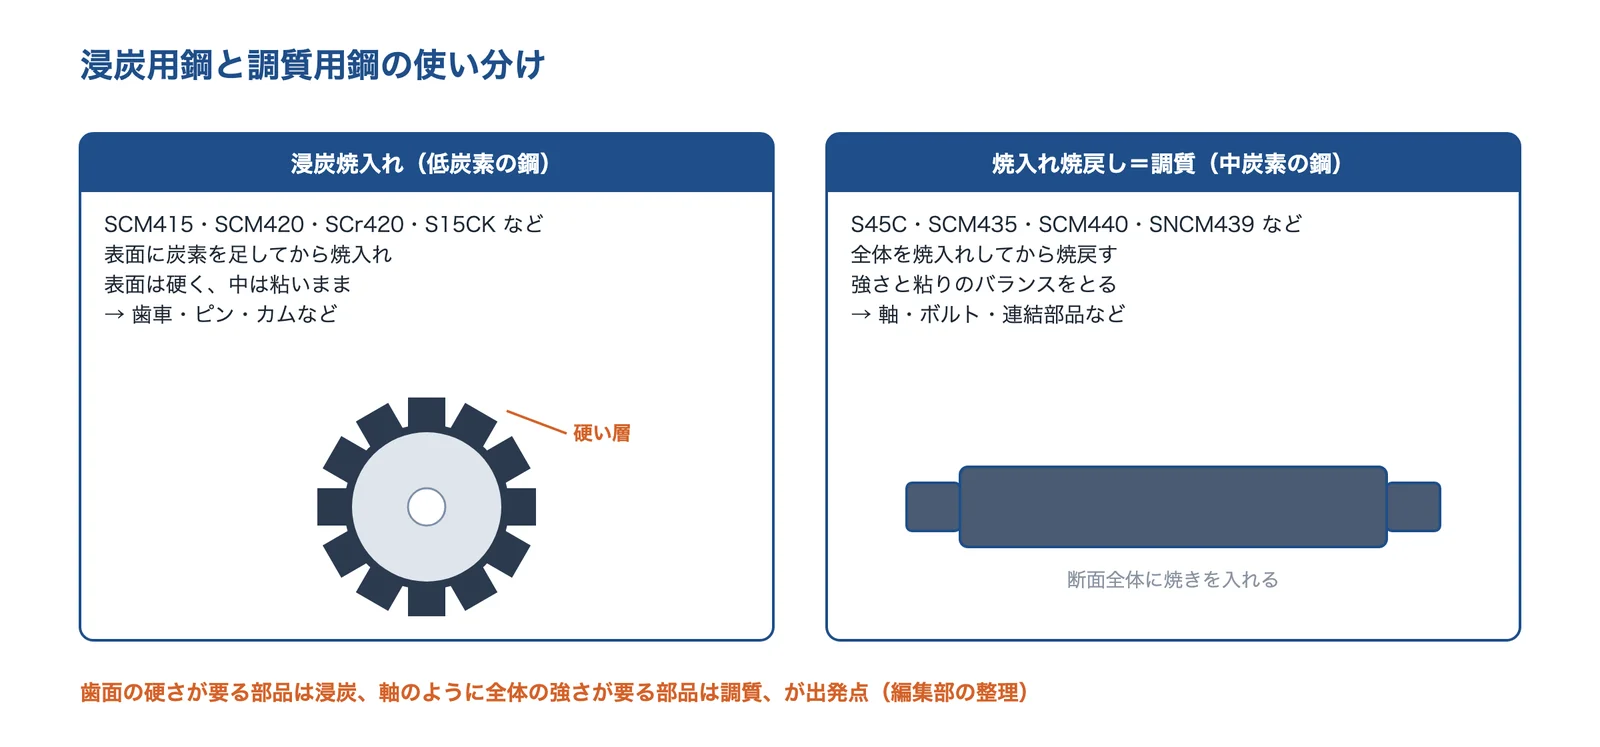
出典:モノタロウ「機械構造用鋼の種類と分類」・日本製鉄「マイルド浸炭用鋼 MSB20 の開発」をもとに AI(Claude)で作成
出典:マイルド浸炭用鋼 MSB20 の開発(新日鉄住金技報 第406号、2016年)|日本製鉄、3-1 機械構造用鋼の種類と分類(機械部品の熱処理・表面処理基礎講座。執筆:仁平宣弘)|モノタロウ
| 使う場面 | よく使われる鋼種 | 選ぶときのポイント |
|---|---|---|
| 軸・シャフト(中程度の負荷) | S45C の調質材 | 太さに対して焼きが入るか。軸受の所は高周波焼入れも |
| 強い軸・連結部品・高強度ボルト | SCM435・SCM440 の調質材 | 太さ、求める強さと粘り、水素脆化 |
| 歯車・ピン・カム | SCM415・SCM420・SCr420 に浸炭焼入れ | 歯面の硬さ、浸炭の深さ、歪み |
| 衝撃もかかる重要な部品 | SNCM439 など | 降伏点・衝撃値、値段 |
| 溶接する架台・ベース・ブラケット | SS400 など | 熱処理をしない前提か、溶接する所の炭素量 |
| 精密な小物を大量に削る | 快削鋼(SUM 材) | 強度が要る部品かどうか、鉛の扱い |
このページの出典をもとに編集部が整理したものです。
向いている条件と注意点
炭素鋼・合金鋼が向いている条件
- 強さ・剛性が要り、重さはそれほど問わない
- 熱処理で強さ・硬さを調整したい
- 軸・歯車・ボルトなど、規格の鋼種で作りたい
- 入手しやすく、値段を抑えたい
- 削り・鍛造・溶接の会社が多い材料を使いたい
注意点
- さびるので、めっき・塗装・黒染めなどが要る
- 炭素・合金が多いほど溶接で割れやすい
- 太い部品は中まで焼きが入りにくい(質量効果)
- 高強度にすると水素脆化に注意
- 炭素量が増えるほど削りにくい
この一覧は、このページの出典をもとに編集部が整理したものです。
溶接は炭素当量で予熱を決める
日鉄溶接工業の溶接Q&A は、S45C・SCM435 の溶接で、低水素系の溶接材料を使い、予熱と後熱で母材の硬化を防ぎ、溶接金属の水素を抜くよう求めています。炭素当量(Ceq)0.59 の S45C は予熱 200℃以上・後熱 300℃1時間、Ceq 0.85 の SCM435 は予熱 350℃以上・後熱 650℃1時間が例で、溶接線を中心に 100mm の範囲を加熱するとしています。日建連の Q&A は、予熱の目的を主に低温割れの防止とし、低温割れは水素・応力・硬化の3つの要因が重なって起きると説明しています。
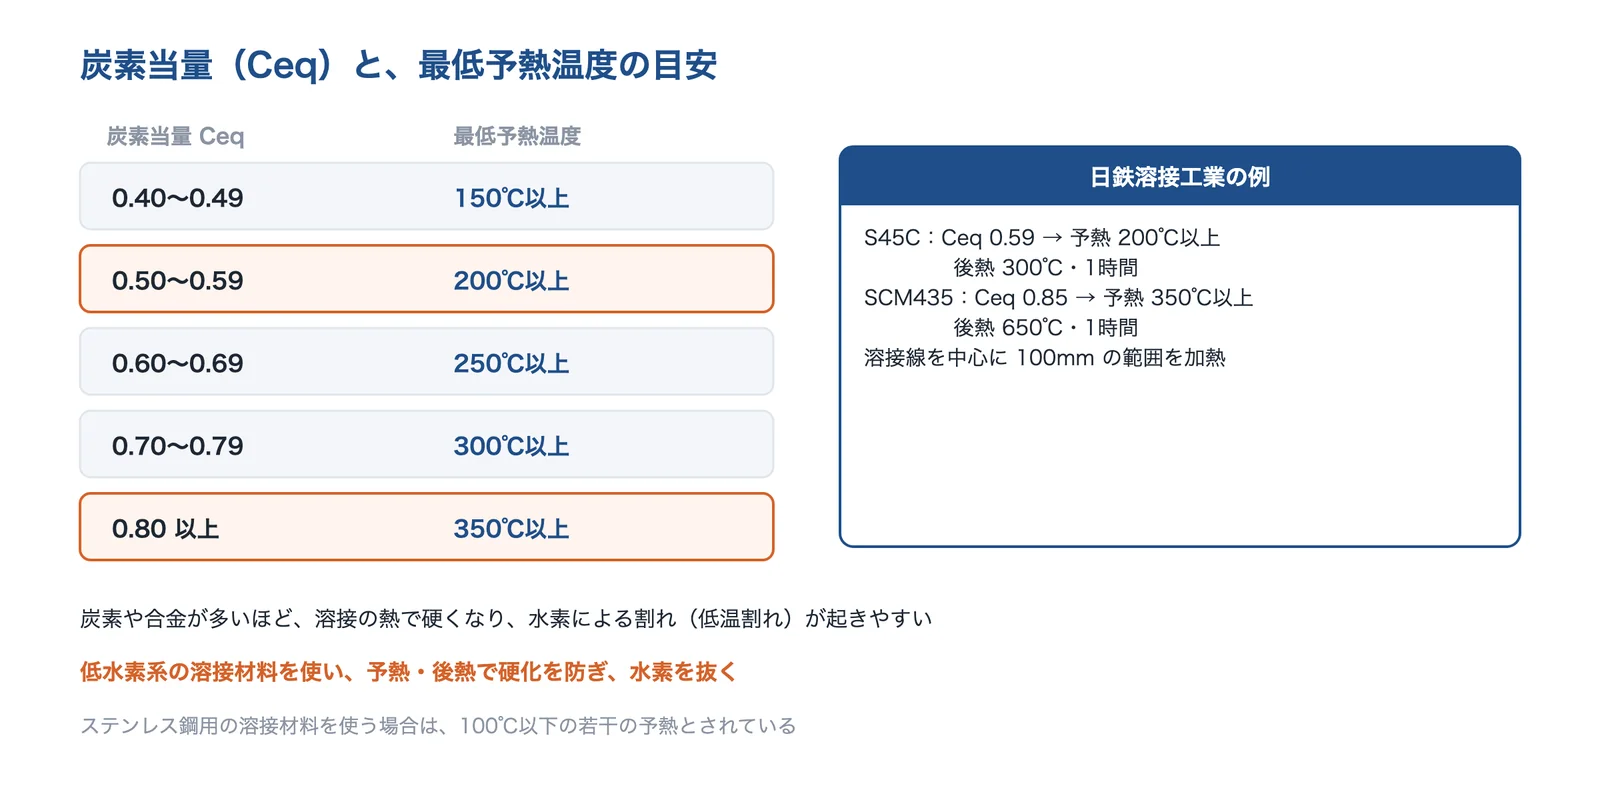
出典:日鉄溶接工業「溶接Q&A(S45C・SCM435 の溶接)」をもとに AI(Claude)で作成
出典:溶接Q&A(S45C・SCM435 の溶接)|日鉄溶接工業、鉄骨工事Q&A A-3-17「予熱」(2019年4月改訂)|日本建設業連合会
削りやすさと快削鋼
日本製鉄の技報によると、快削鋼は用途で2つに分かれます。自動車の駆動系・足回りの部品のように強度も要る鋼では、鉛や硫黄は介在物として壊れる起点になりうるため多くは入れられず、現状は Pb で 0.2%、S で 0.1%程度が上限です。OA 機器・油圧部品など加工精度を優先する低炭素快削鋼(JIS の SUM 材)では、0.3%程度まで入れられるとしています。鉛快削鋼は RoHS 指令の鉛の規制の対象にあたる(現時点では適用除外)とされ、国内の自動車メーカーなどで独自に鉛の使用を規制する気運が高まったことから、鉛を使わない快削鋼も開発されています。
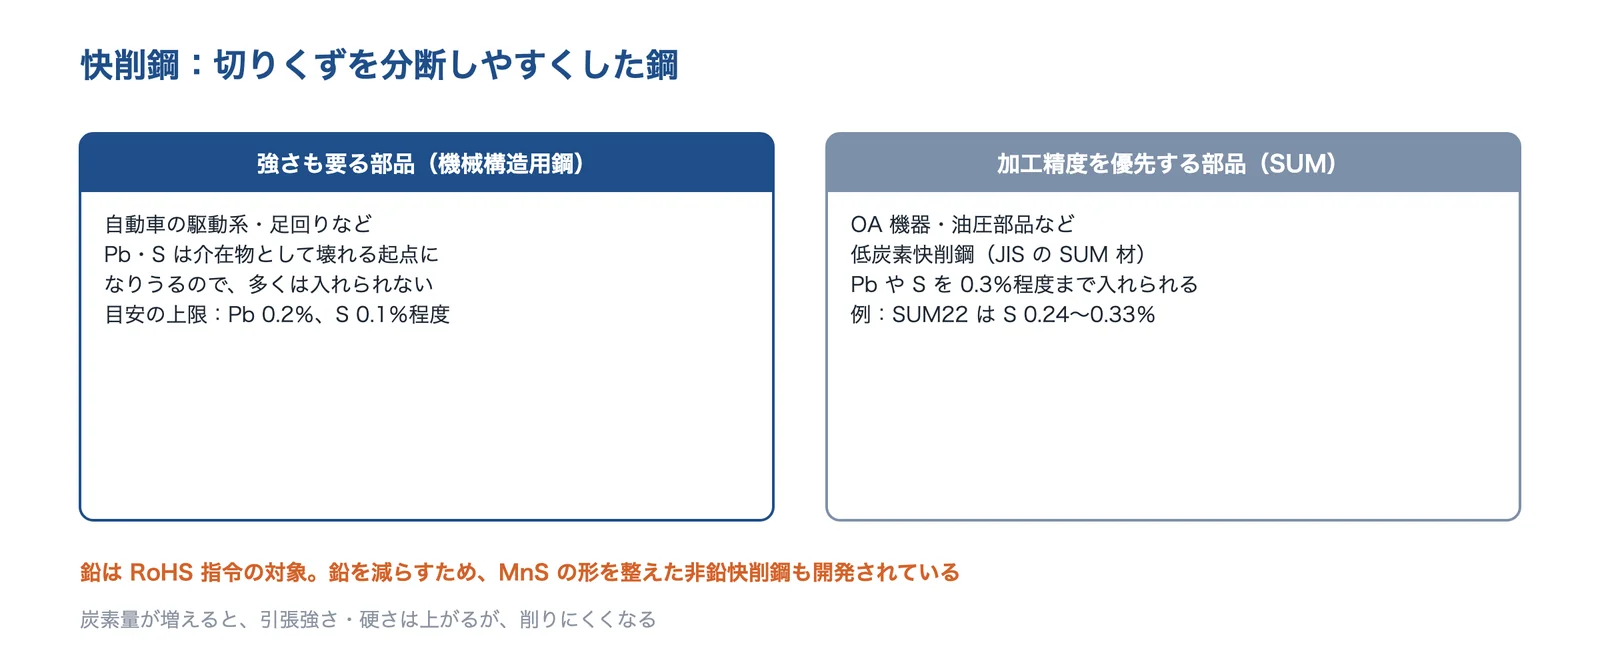
出典:日本製鉄「非鉛快削鋼の開発と切削技術」・神戸製鋼所の規格表(JIS G 4804)をもとに AI(Claude)で作成
出典:非鉛快削鋼の開発と切削技術(新日鉄住金技報 第406号、2016年)|日本製鉄、線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所
規格表・カタログ値の見方
| 項目 | 見方 |
|---|---|
| N・A・H | 熱処理の状態。N=焼ならし、A=焼なまし、H=焼入れ焼戻し。どの状態の値かを必ず見る |
| 降伏点・引張強さ | 「以上」の最低値。機械構造用鋼の熱処理後の値は、標準試験片で試した材料データ例(参考値)で、保証値ではない |
| 伸び・絞り | 粘り強さの目安。数字が大きいほど、壊れる前によく伸びる |
| 衝撃値(シャルピー) | 粘りの目安。硬さが同じでも鋼種・熱処理で違う |
| 硬さ(HBW・HRC) | 熱処理の指示にも使う。強さは硬さとほぼ比例する |
| 化学成分 | C・Si・Mn・P・S・Cr・Mo・Ni の範囲。P・S は上限だけ |
| H 鋼の焼入性バンド | 焼入れした端からの距離ごとの硬さの上限・下限 |
見方の列は、神戸製鋼所の規格表とモノタロウの解説をもとに編集部が整理したものです。
同じ S45C でも、状態で値が変わる
神戸製鋼所の規格表に載る JIS G 4051 の材料データ例(参考値)では、S45C の硬さは焼なまし(A)で 137〜170HBW、焼入れ焼戻し(H)で 201〜269HBWです。H は 820〜870℃から水冷し、550〜650℃で焼戻した値です。図面やカタログの値を比べるときは、どの状態・どの太さの試験片の値かを確かめます。降伏点と引張強さの意味は技術の基礎知識「降伏点・引張強さ」でまとめています。
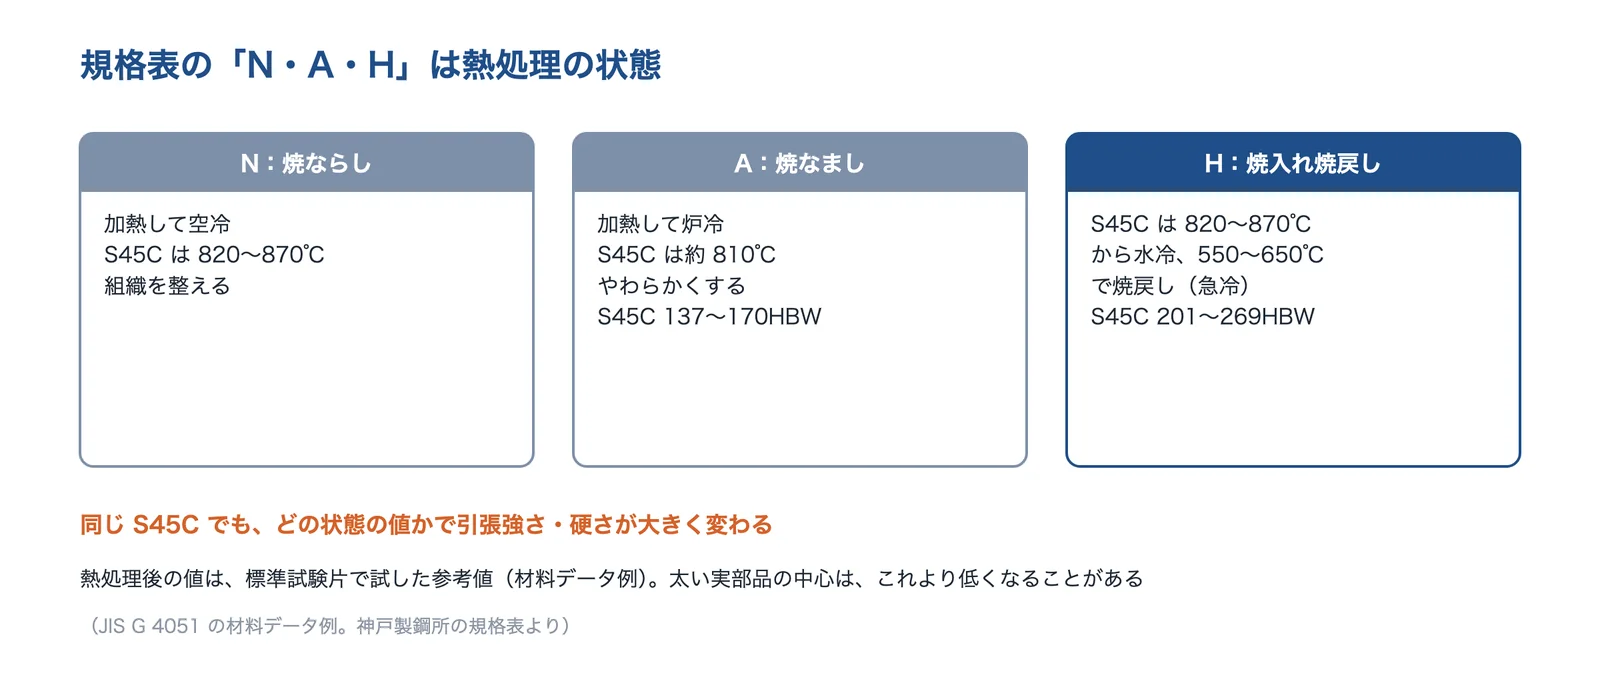
出典:神戸製鋼所「線材・棒鋼規格表」(JIS G 4051)をもとに AI(Claude)で作成
出典:線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所
相談する前に整理すること
鋼材や加工・熱処理を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
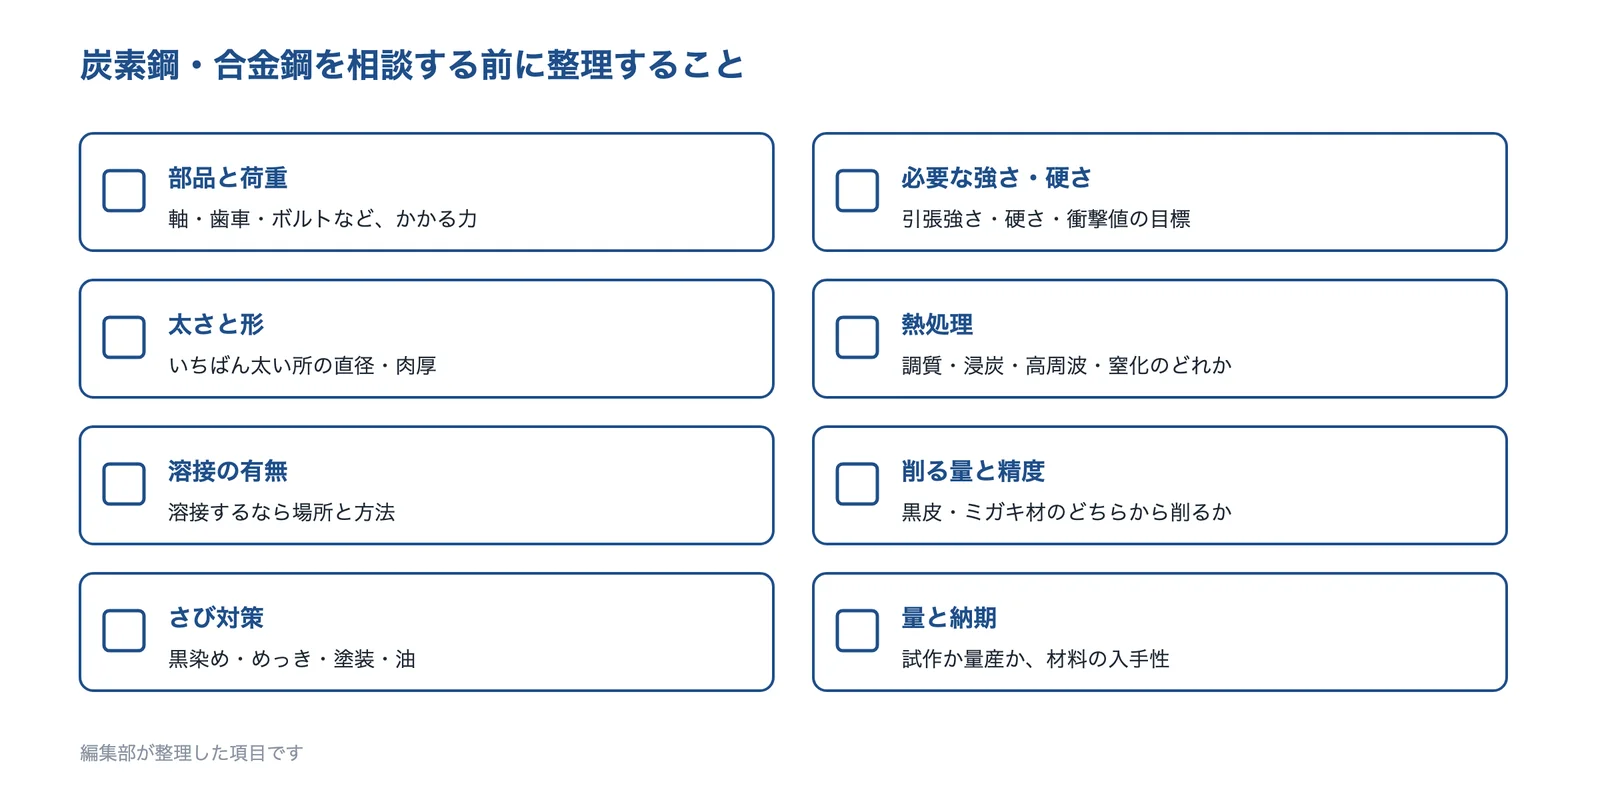
出典:このページの出典をもとに AI(Claude)で作成
- 部品と荷重(軸・歯車・ボルトなど、かかる力と衝撃)
- 必要な強さ・硬さ(引張強さ・硬さ・衝撃値の目標)
- 太さと形(いちばん太い所の直径・肉厚)
- 熱処理(調質・浸炭・高周波焼入れ・窒化のどれか)
- 溶接の有無(溶接するなら場所と方法)
- 削る量と精度(黒皮材から削るか、ミガキ材を使うか)
- さび対策(黒染め・めっき・塗装・油)
- 量と納期(試作か量産か、材料の入手性)
企業紹介(炭素鋼・合金鋼の技術)
特殊鋼の在庫と切断・加工、黒皮丸棒の小口の切り売り、鍛造、極厚鋼板の溶断、合金鋼の長尺シャフトの加工、鉄鋼の成分分析と材料試験まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | 炭素鋼 (S45C など) | 合金鋼 (SCM など) | 切断 販売 | 小口 販売 | 鍛造 | 機械 加工 | 熱処理 まで | 分析・ 試験 |
|---|---|---|---|---|---|---|---|---|
| マクシスコーポレーション常時約6,000トンの特殊鋼の在庫と切断・加工(東京都) | ● | ● | ● | ● | ● | |||
| 横山テクノS45C の黒皮丸棒を必要な長さで切り売り(福井県) | ● | ● | ● | |||||
| 東福鍛工35kg〜7t の鍛造。SCM440 の段付き軸も(大阪府) | ● | ● | ● | |||||
| 中村機材厚さ 400mm 以上の極厚鋼板・鍛造品の溶断(千葉県) | ● | ● | ||||||
| 茂呂製作所SCM440 調質材の長尺シャフトを短納期で(山梨県) | ● | ● | ||||||
| 神戸工業試験場鉄鋼の成分分析と疲労などの材料試験(兵庫県) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社マクシスコーポレーション|常時約6,000トンの特殊鋼の在庫から、切断・粗加工・熱処理・仕上げ加工まで
マクシスコーポレーションとは
東京都港区に本社を置く会社です(設立1996年4月1日(合併期日)、従業員190名)。事業には、鋼材事業、建機部品事業、農機部品事業、アタッチメント事業、海外貿易事業、海外開発事業を挙げています。
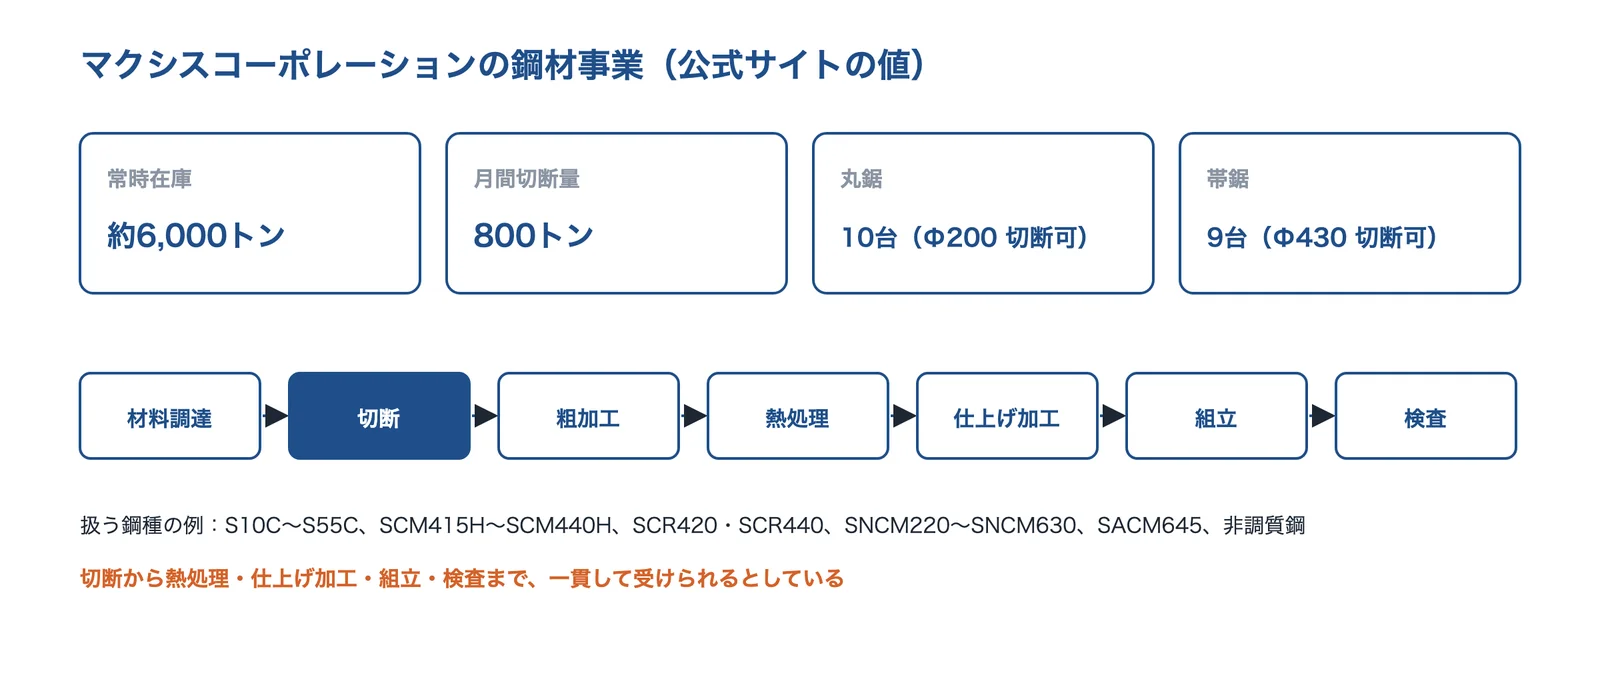
出典:マクシスコーポレーションの公式サイト(特殊鋼のページ)をもとに AI(Claude)で作成
マクシスコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
| 特殊鋼の在庫と切断 | 常時約6,000トンの在庫を持ち、月間切断量は800トン(同社は関東近辺では随一としている)。丸鋸10台(Φ200 切断可)、帯鋸9台(Φ430 切断可)、システム・バンドソー |
| 扱う鋼種 | 機械構造用炭素鋼 S10C〜S55C、SCR420・SCR440、SCM415H〜SCM440H、SNCM220・SNCM420・SNCM439・SNCM616・SNCM625・SNCM630、SACM645、SNC631・SNC815、非調質鋼 SVD45・SVD48・SVDT38・MM45 |
| 一貫の加工 | 材料調達 → 切断 → 粗加工 → 熱処理 → 仕上げ加工 → アッセンブリ → 検査の流れで受ける |
マクシスコーポレーションが解決できる課題
- S45C・SCM440H などの材料を、決まった長さに切って早く手に入れたい
- 材料の手配から熱処理・仕上げ加工まで、まとめて頼みたい
- 非調質鋼など、扱いの少ない鋼種も含めて相談したい
出典:会社概要|マクシスコーポレーション、特殊鋼(鋼材事業)|マクシスコーポレーション
有限会社横山テクノ|SS400・S45C の黒皮丸棒を、6φから300φまで小口で切り売り
横山テクノとは
福井県勝山市にある、金属・樹脂材の切り売りの会社です(設立1982年8月)。アルミ・鉄・ステンレス・塩ビなどの切り売り販売とオリジナル加工を扱っています。
横山テクノの得意技術
| 技術 | 内容 |
|---|---|
| 黒皮丸棒の切り売り | SS400(JIS G 3101)・S45C(JIS G 4051)の黒皮丸棒を 6φ〜300φ。定尺は 4,000mm |
| 値段のわかりやすさ | 基準単価は重量 1.0kg あたり 330円(税込、単価倍率1.00)。材料価格=重量×基準単価×単価倍率+切断費。切断費は 150円/本〜 |
| 切断の精度 | 切断公差は ±1.0mm〜。6φと9.52φは無規格品で外径誤差が ±0.5mm 程度と大きく、外径精度が要るならミガキ丸棒を案内している |
横山テクノが解決できる課題
- S45C の丸棒を、必要な長さだけ小口で買いたい
- 材料費を、重量と単価から先に見積もりたい
出典:会社概要|横山テクノ、鉄 黒皮丸棒(SS400・S45C)の切り売り|横山テクノ
東福鍛工株式会社|35kg から 7t までの鍛造を型費無料で。SCM440 の段付き軸も
東福鍛工とは
大阪市西淀川区にある鍛造の会社です(創業1964年5月、設立1970年9月、従業員15名)。特殊鋼・ステンレス鋼・合金などの素材に対応できるとしています。
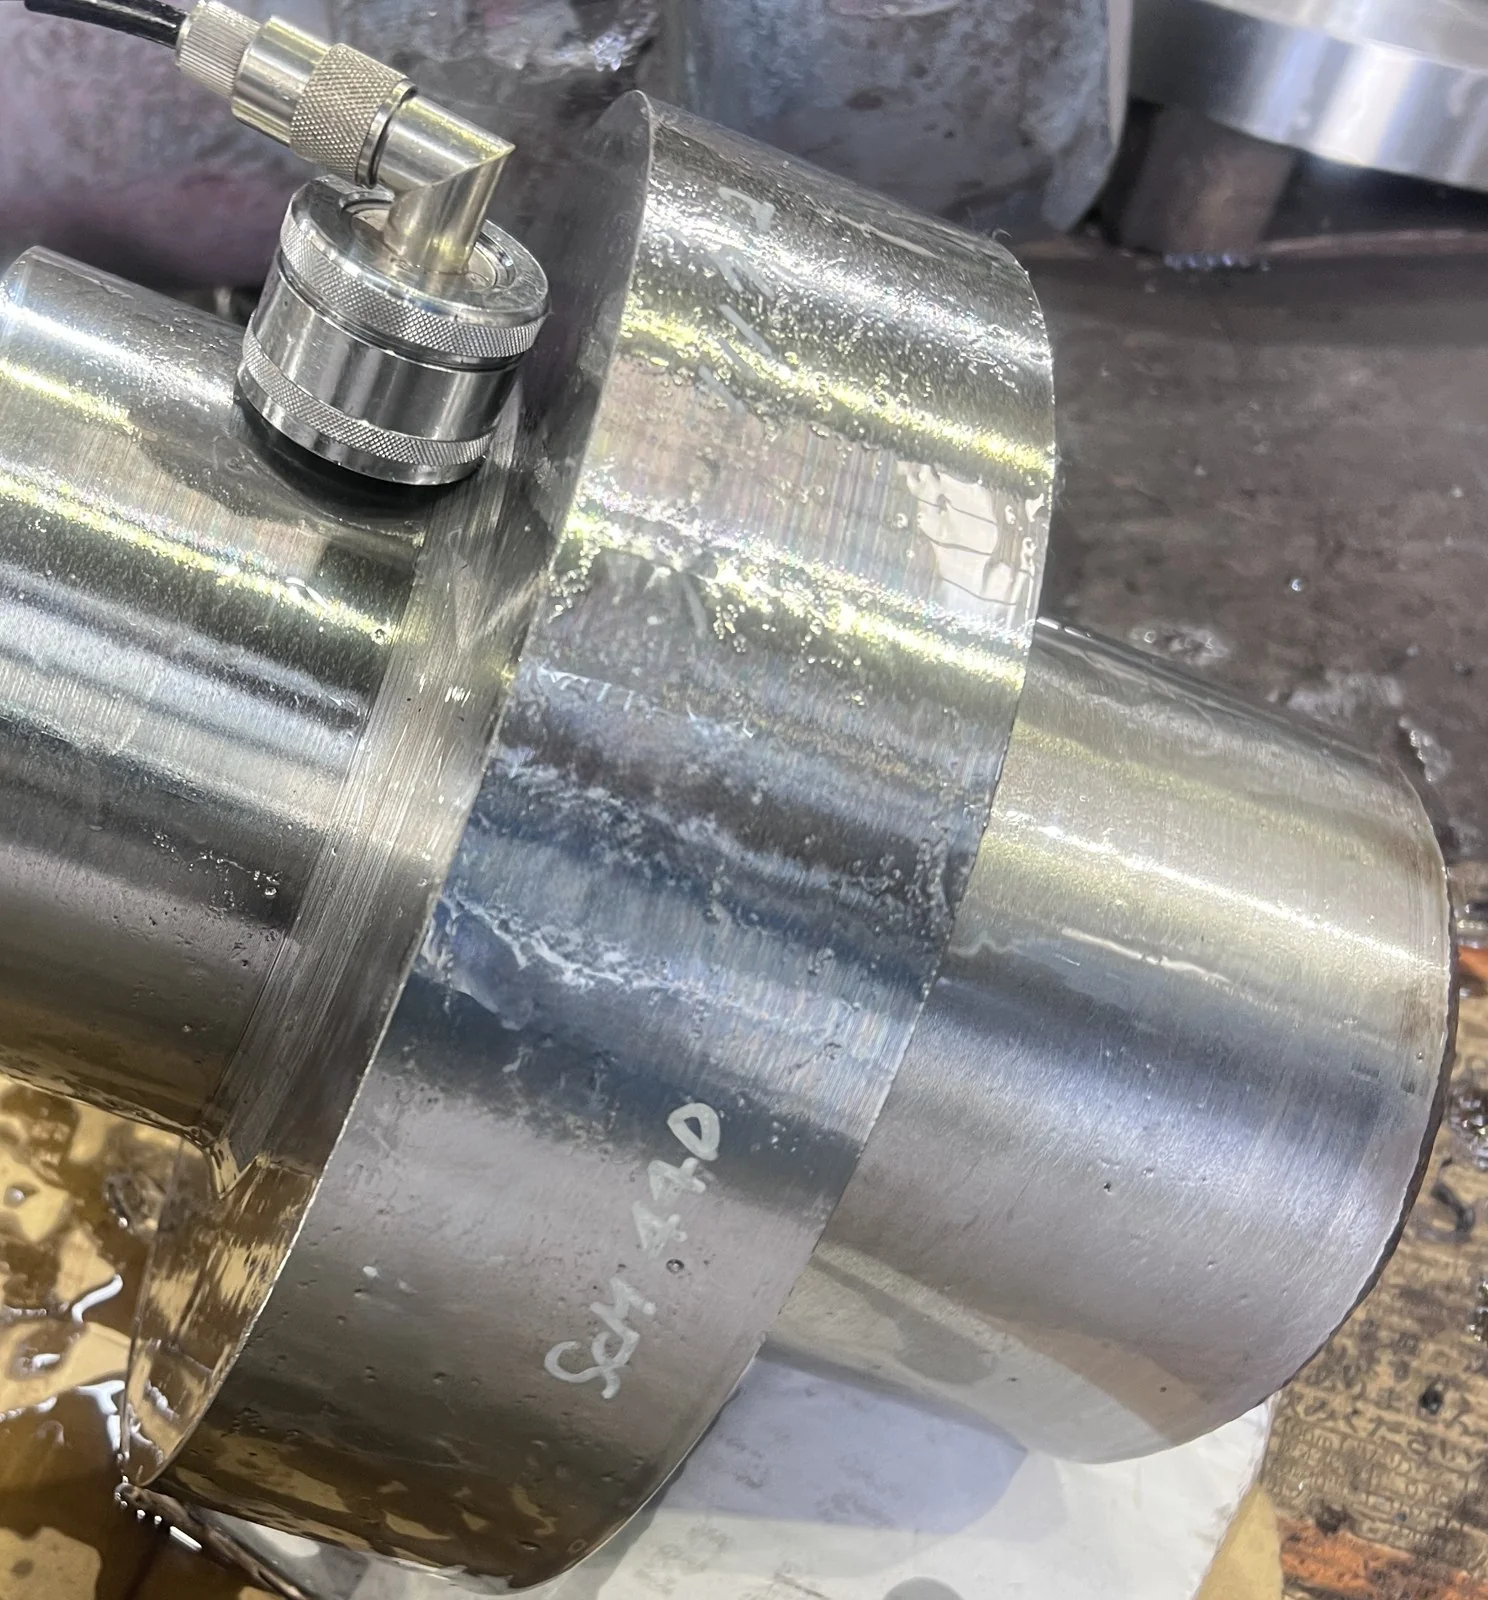
東福鍛工の得意技術
| 技術 | 内容 |
|---|---|
| 鍛造の範囲 | 最小 35kg〜最大 7t の鍛造が可能で、型費は無料としている |
| 設備 | 油圧プレス 800t・500t 各1基、マニプレーター 15t 2台・6t・4.5t 各1台、加熱炉3基、鋸盤4基、汎用旋盤3機 |
| 事例 | 「両ボス SCM440 超音波探傷」(形状は3段軸)、「SF490A リング鍛造」など |
東福鍛工が解決できる課題
- SCM440 などの軸・リングの素材を、鍛造で作りたい
- 型を作らずに、数十 kg〜数 t の鍛造品を頼みたい
出典:会社概要|東福鍛工、トップページ(鍛造の範囲)|東福鍛工、設備一覧|東福鍛工、両ボス SCM440 超音波探傷(事例)|東福鍛工、事例一覧(SF490A リング鍛造など)|東福鍛工
株式会社中村機材|厚さ 50mm から 400mm 以上の極厚鋼板・鍛造品をガス溶断で切る
中村機材とは
千葉県浦安市の浦安第一鉄鋼団地に本社工場と浦安工場を、東京都江戸川区に本社(管理)を置く会社です(設立1969年9月)。事業は極厚鋼板の溶断、一般鋼材の販売、加工用原寸製図の製作・販売です。
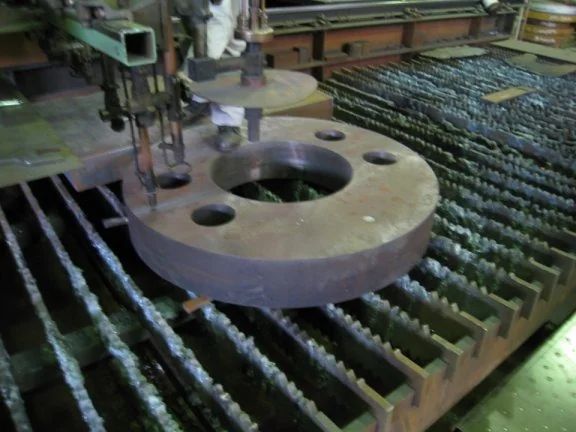
中村機材の得意技術
| 技術 | 内容 |
|---|---|
| 極厚鋼板の溶断 | 板厚 50mm から 400mm 以上の厚鋼板・極厚鋼板を、ガス溶断で切る。本社工場は天井クレーンで 30トンまで吊れる |
| 鍛造品の切断 | S45C の 195mm 厚のローリング鍛造リングを、穴を基準に位置を決めて両断し、分割リングにした事例 |
| 材料の用意 | 55mm 厚の炭素鋼鍛鋼品 SF440A も用意できるとしている(材質は S25C に近いと説明) |
中村機材が解決できる課題
- S45C などの鍛造品や極厚の板から、必要な形を切り出したい
- 大きなリングを分割したい
出典:会社概要|中村機材、S45C 鍛造品リングを溶断で半分に切断(事例)|中村機材、SF440A 鍛造品(事例)|中村機材
株式会社茂呂製作所|SCM440 調質材の長尺シャフトを、同芯度 0.02mm 以内で短納期に
茂呂製作所とは
山梨県韮崎市にある会社です(創業1966年、設立1978年7月)。機械修理・メンテナンス、ロボット・自動化、部品加工、治工具・装置製作を手がけています。
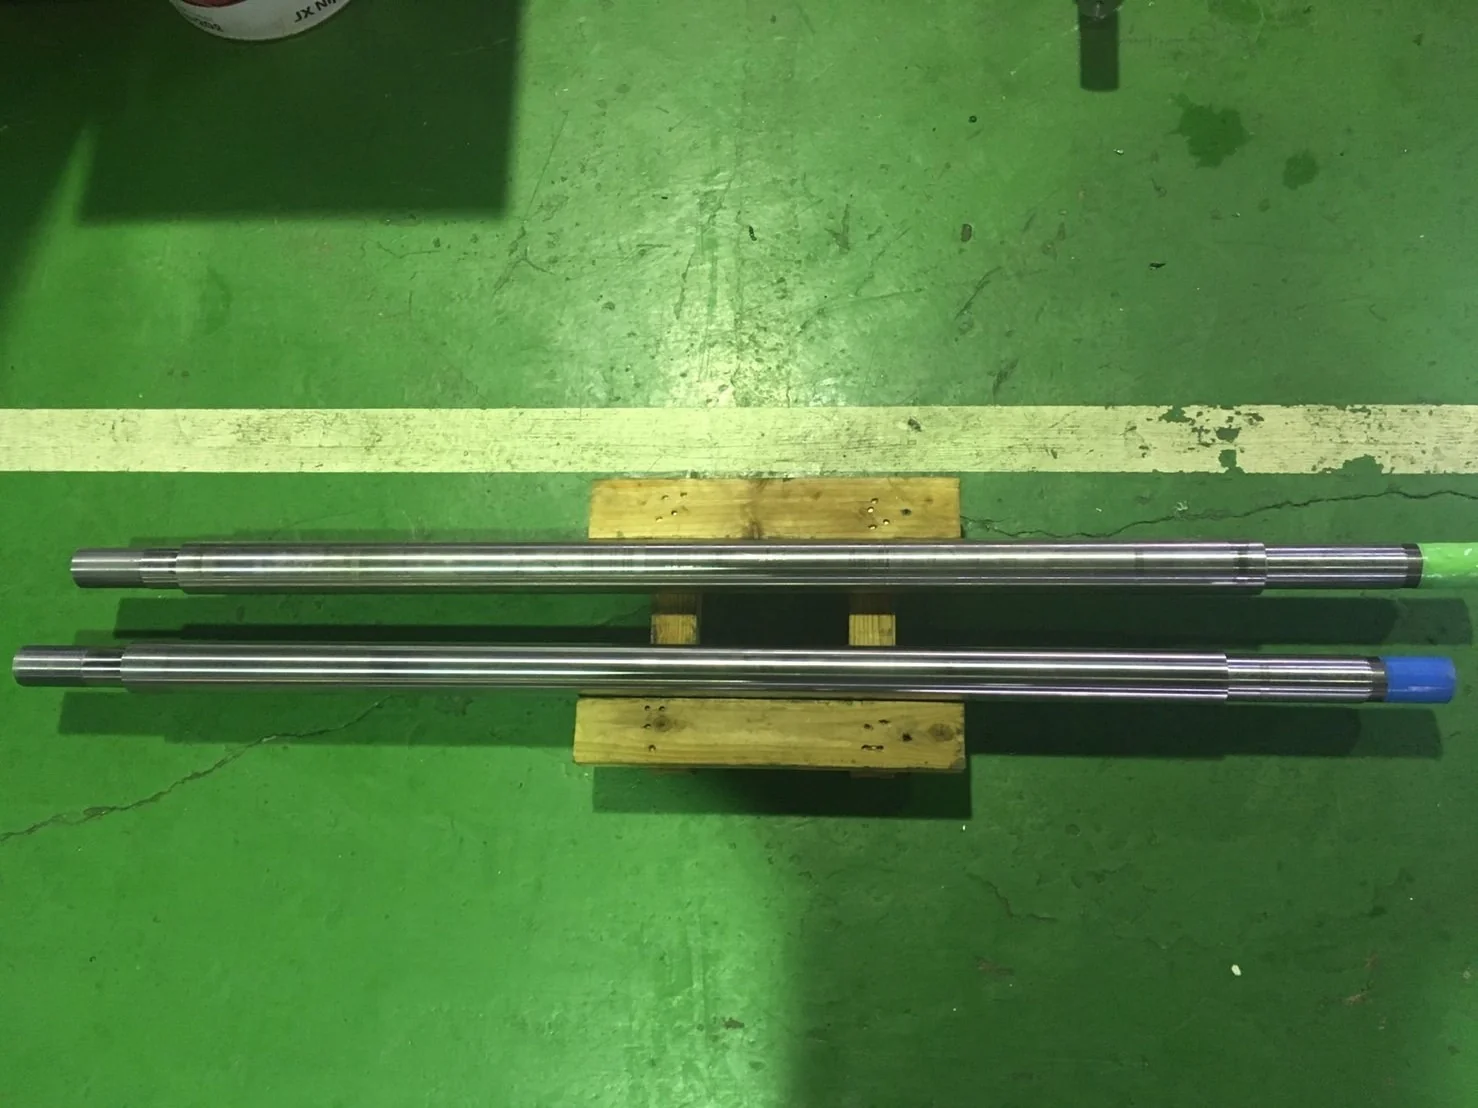
茂呂製作所の得意技術
| 技術 | 内容 |
|---|---|
| 合金鋼の長尺シャフト | SCM440 の調質材 φ60×1300mm から、φ50×1274mm のシャフトを4本。両端のはめあい部に同芯度 0.02mm 以内が求められた |
| 加工の進め方 | 捨て加工とセンター穴で素材の内部応力による変形を除き、約 300mm ごとに振れ止めを使って中央の基準部を仕上げ、NC 旋盤で両端のはめあい部とねじを加工した |
| 短納期 | 初回の相談(3月15日)から納品(3月17日)までの経過をブログで公開している |
茂呂製作所が解決できる課題
- 調質した合金鋼の、長くて細いシャフトを精度よく削りたい
- 機械修理で、壊れた軸を急いで作り直したい
出典:会社案内|茂呂製作所、SCM440 調質材の長尺シャフトの加工(ブログ)|茂呂製作所
株式会社神戸工業試験場|鉄鋼の成分分析と疲労試験などで、鋼種と熱処理を確かめる
神戸工業試験場とは
兵庫県加古郡播磨町にある、材料の試験・分析を受託する会社です(設立1950年)。試験片の加工から試験、報告書の作成まで一貫して受託できるとしています。
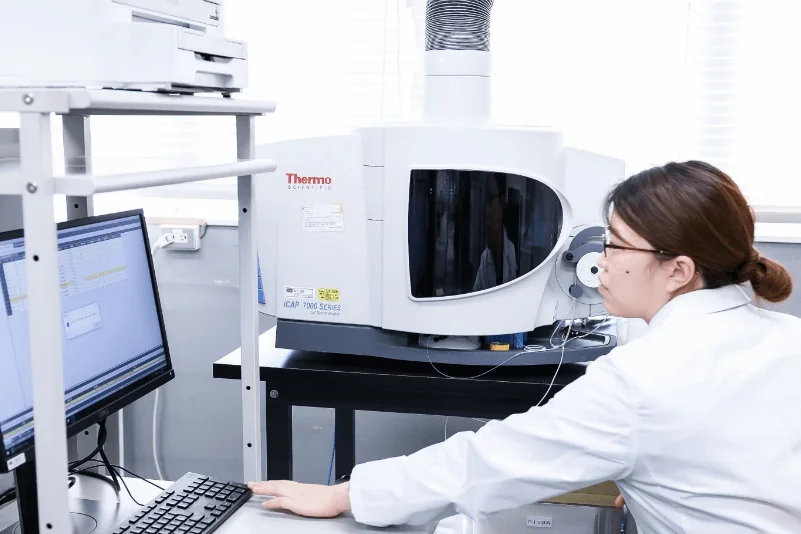
神戸工業試験場の得意技術
| 技術 | 内容 |
|---|---|
| 鉄鋼の成分分析 | 発光分光分析法(ICP、スパーク放電)、ガス分析法(燃焼法、不活性ガス融解法)、湿式分析法。JIS G 1211(炭素)・G 1212(ケイ素)・G 1214(リン)・G 1215(硫黄)・G 1258・G 1253 に対応 |
| 認定 | 試験所の国際規格 ISO/IEC 17025 の認定を取得している |
| 疲労試験 | 回転曲げ疲労試験、引張圧縮疲労試験(高サイクル・低サイクル)、熱疲労試験、実部品の実体疲労試験 |
神戸工業試験場が解決できる課題
- 届いた材料が、指定した鋼種(S45C・SCM440 など)の成分に入っているか確かめたい
- 鋼種や熱処理を替えたときの疲労強度を、試験で確かめたい
公開されている実績・用途
- 同社の紹介ページ:神戸工業試験場(企業紹介)
出典:企業概要|神戸工業試験場、金属成分分析・鉄鋼分析|神戸工業試験場、疲労試験|神戸工業試験場
使われる製品・事例
炭素鋼・合金鋼は、軸・歯車・ボルト・ピン・連結部品など、機械の力を伝える部品に広く使われています。新潟県工業技術総合研究所は S45C を歯車や軸など機械部品によく使われる鋼とし、日本製鉄の技報は自動車の歯車の多くを SCM420 などの浸炭焼入れで作るとしています。山陽特殊製鋼の論文は、風力発電のボルトなどに SCM440 の焼入れ焼戻しが使われてきたとしています。
出典:機械構造用炭素鋼 S45C の硬さと金属組織(技術トピックス、2017年6月)|新潟県工業技術総合研究所、マイルド浸炭用鋼 MSB20 の開発(新日鉄住金技報 第406号、2016年)|日本製鉄、Al を活用した SCM440 の焼入性ならびに焼入焼戻し材の靭性の改善(Sanyo Technical Report Vol.20、2013年)|山陽特殊製鋼
関連する技術
- 熱処理
- 表面硬化
- 鍛造
- 切削加工
- 研削加工
- 溶接
- ステンレス鋼
- 鋳鉄
- めっき
- ショットピーニング・ブラスト
- 熱処理で歪む・割れる
- 金属の水素脆化を防ぎたい
- 材料費を下げたい
- 硬さ(技術の基礎知識)
- 降伏点・引張強さ(技術の基礎知識)
- 靭性(技術の基礎知識)
- 疲労限度(技術の基礎知識)
- 金属(素材)
出典・確認日
- 3-1 機械構造用鋼の種類と分類(機械部品の熱処理・表面処理基礎講座。執筆:仁平宣弘)|モノタロウ
- 線材・棒鋼規格表(JIS G 4051・G 4053・G 3101・G 4052・G 4804 の規格値。2020年12月)|神戸製鋼所
- 3-5 硬さと機械的性質の関係(同講座)|モノタロウ
- 3-7 質量効果と合金元素の関係(同講座)|モノタロウ
- 溶接Q&A(S45C・SCM435 の溶接)|日鉄溶接工業
- 普通鋼について(技術トピックス、2013年8月)|新潟県工業技術総合研究所
- Al を活用した SCM440 の焼入性ならびに焼入焼戻し材の靭性の改善(Sanyo Technical Report Vol.20、2013年)|山陽特殊製鋼
- 3-4 熱処理条件と機械的性質の関係(同講座)|モノタロウ
- マイルド浸炭用鋼 MSB20 の開発(新日鉄住金技報 第406号、2016年)|日本製鉄
- 鉄骨工事Q&A A-3-17「予熱」(2019年4月改訂)|日本建設業連合会
- 非鉛快削鋼の開発と切削技術(新日鉄住金技報 第406号、2016年)|日本製鉄
- 会社概要|マクシスコーポレーション
- 特殊鋼(鋼材事業)|マクシスコーポレーション
- 会社概要|横山テクノ
- 鉄 黒皮丸棒(SS400・S45C)の切り売り|横山テクノ
- 会社概要|東福鍛工
- トップページ(鍛造の範囲)|東福鍛工
- 設備一覧|東福鍛工
- 両ボス SCM440 超音波探傷(事例)|東福鍛工
- 事例一覧(SF490A リング鍛造など)|東福鍛工
- 会社概要|中村機材
- S45C 鍛造品リングを溶断で半分に切断(事例)|中村機材
- SF440A 鍛造品(事例)|中村機材
- 会社案内|茂呂製作所
- SCM440 調質材の長尺シャフトの加工(ブログ)|茂呂製作所
- 企業概要|神戸工業試験場
- 金属成分分析・鉄鋼分析|神戸工業試験場
- 疲労試験|神戸工業試験場
- 機械構造用炭素鋼 S45C の硬さと金属組織(技術トピックス、2017年6月)|新潟県工業技術総合研究所
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月20日 本ページの内容は一般的な情報で、実際の鋼種の選び方・熱処理の条件・強さは、部品の形と大きさ、熱処理、使う環境により異なります。規格値・参考値は JIS の版や試験片で変わることがあるので、使うときは最新の規格とメーカーの資料で確かめてください。








