
四角いポケットの角が削れず、ワイヤカットに回る。薄い板が、機械から外したとたんに反る。板金の曲げの近くの穴が伸び、樹脂の成形品には裏のリブがへこんで出る。こうした「加工しにくさ」の多くは、図面の形と材料の指定から生まれます。加工の方法ごとに、形の決まりごとがあるからです。
削れない形なのか、薄くて歪むのか、板金で曲げられないのか、成形でひけが出るのか、材料が削りにくいのか。次のマトリクスで、自分の課題に近いものと、使える方法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 切削向けの形(隅 R・ニガシ・深さ・肉厚) | 板金向けの形(曲げ R・穴と曲げの距離・フランジ・ヌスミ) | 成形向けの形(そろった肉厚・抜き勾配・リブ・R) | 材料と硬さの選び方(快削材・硬さの指定) | 設計の段階で確かめる(加工する会社への相談・3Dデータの確認) |
|---|---|---|---|---|---|
| A内側の角・深い溝・細い穴が削れない、時間がかかる | ◎ | ○ | |||
| B薄い・細長い形が、びびる・反る・歪む | ◎ | ○ | ○ | ||
| C板金の曲げで、割れる・穴が変形する・曲げられない | ◎ | ○ | |||
| D成形品に、ひけ・引け巣が出る、型から抜けない | ◎ | ○ | |||
| E材料が硬い・粘る。工具がすぐ減り、加工に時間がかかる | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。加工できる形の限界は、加工する会社の設備・工具・金型と、材料・大きさ・精度によって変わります。数値の目安は出典ごとに少しずつ違うため、最後は加工する会社に確かめてください。症状Aの「設計の段階で確かめる」の「○」は、3D CAD データから加工性を判断して見積もるサービス(ミスミの meviy、MONOist)と、図面を出す前の相談を示します。症状Bの「成形」の「○」は、肉厚の厚い部分のほうが大きく収縮してそりが出ることもあるという解説(TECH+)と、肉厚の差をなくして引け巣・へこみ・割れのリスクを抑えたダイカストの事例(太陽パーツ)、「材料」の「○」は、熱伝導率が小さいステンレスやチタンほど加工部が変形しやすいという指摘(MONOist)を示します。症状Cの「材料」の「○」は、最小曲げ R が材料と圧延方向で変わること(アマダ、三芝イーシ工業)を示します。症状Dの「設計の段階で確かめる」の「○」は、金型を作る前の図面の診断(旭電機化成)を示します。症状Eの「切削」の「○」は、難削材では穴径を大きくとって工具の折損を防ぐ事例(杉山製作所)を示します。◎は、業界の資料や企業の事例で、その症状に直接はたらくとされている方法、○は効果が期待できる方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
困っていること(削れない、歪む、曲げられない、ひけが出る、材料が削りにくい)から、使える方法の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
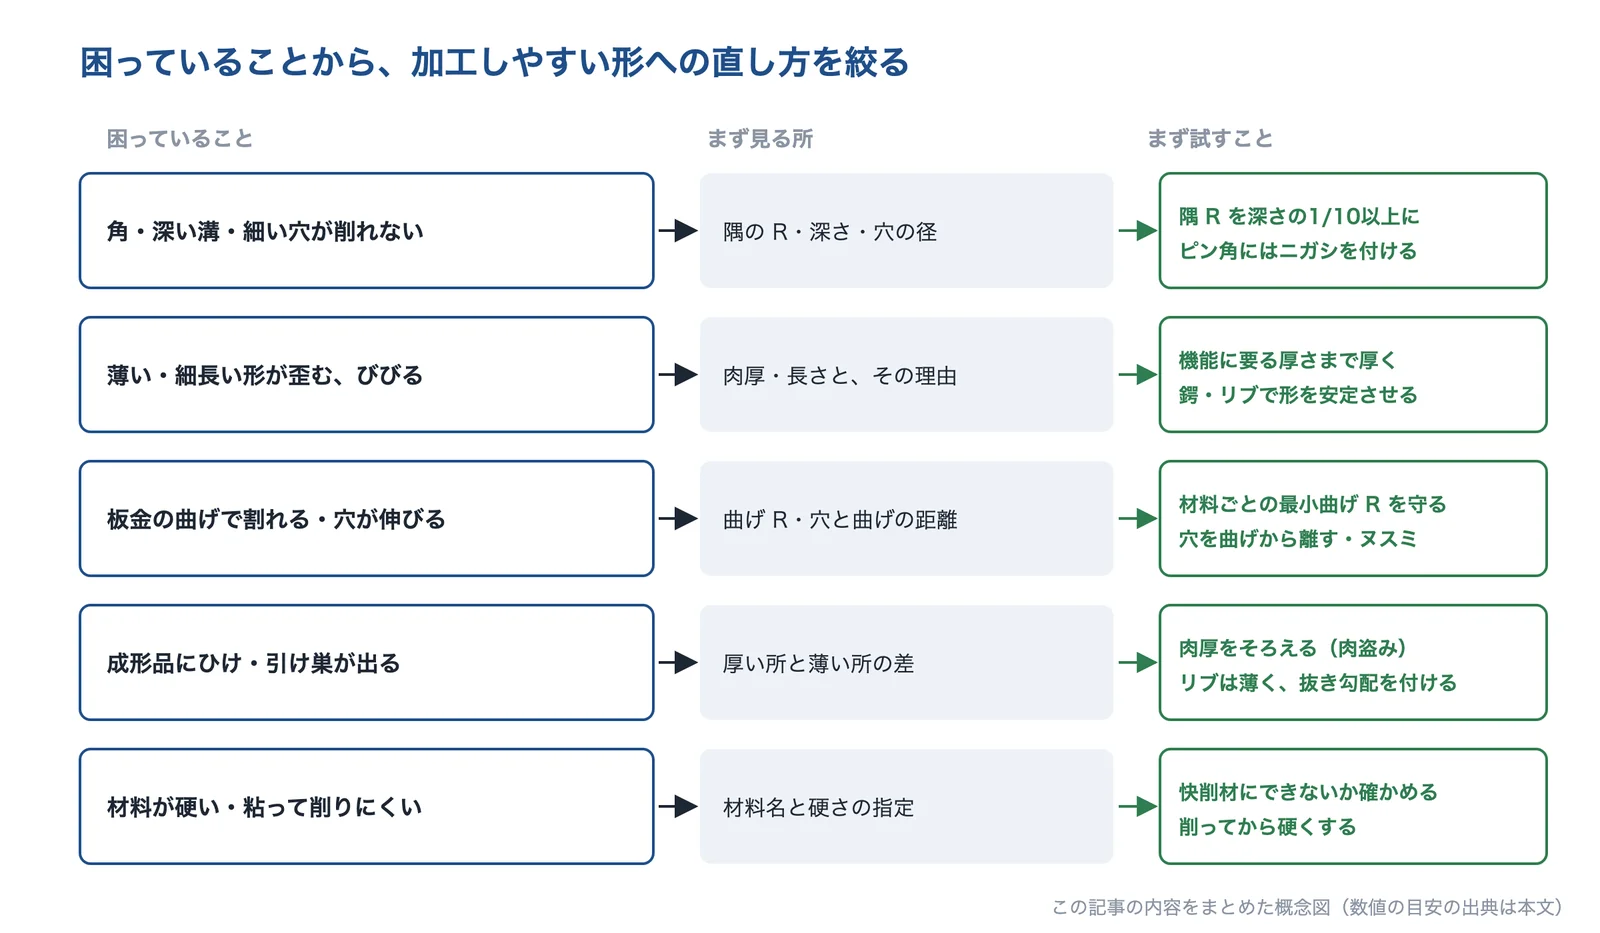
出典:この記事の内容をもとに AI(Claude)で作成
内側の角・深い溝・細い穴が削れない、時間がかかる
四角いポケットの角が直角(ピン角)や小さな R。深い溝や細い穴を細い工具で少しずつ削っていて、加工に時間がかかる。
- 起きている現象
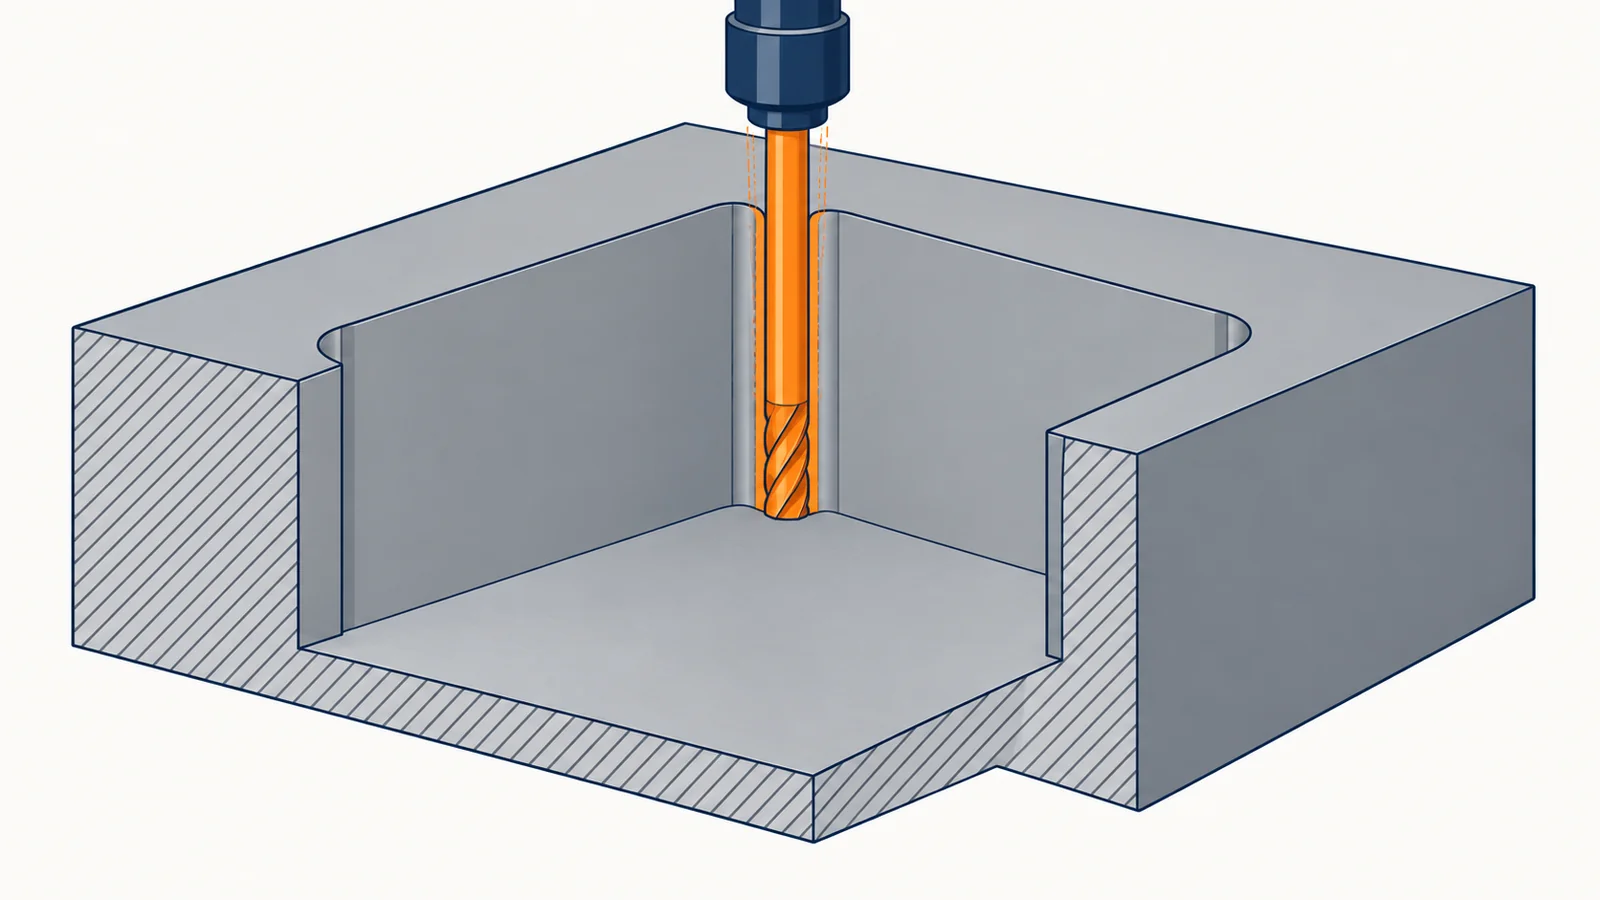
- エンドミルは回転する工具なので、壁に囲まれた隅には工具の半径ぶんの丸み(隅 R)が残ります(編集部の解説)。隅 R が小さいほど細い工具が要り、細くて長く突き出した工具はびびります。MONOist の連載は、工具の突き出しと直径の比(L/D)が5を超えるとびびりの可能性が高くなり、隅 R は形の深さの10分の1以上ほしいとしています。
- 解決に使える技術
- 隅 R を大きくする深さの1/10以上。大きな工具が使えて、加工時間が短くなる
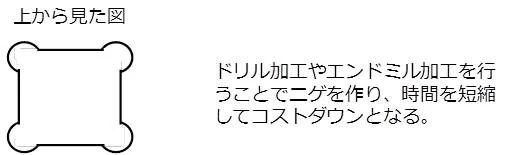
- 角にニゲを付けるピン角が必要な所は、丸い逃げを付けてドリル・エンドミルで削れるようにする
- 図面を出す前に確かめる3Dデータで加工性を見る、加工する会社に形を見てもらう
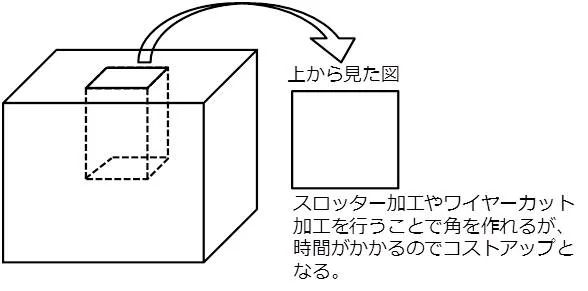
ピン角がどうしても必要な所は、スロッターやワイヤカット、形彫り放電加工で作れる場合がありますが、ワイヤカットなどでも厳密には0.1mm 程度の R が付き、放電加工では電極を作る手間で通常の倍以上のコストになることもあるとされています(MONOist)。
薄い・細長い形が、びびる・反る・歪む
薄い板や薄肉のリングを削ると、機械から外したとたんに反る。細長い部分が加工中にびびって、面が荒れる。
- 起きている現象
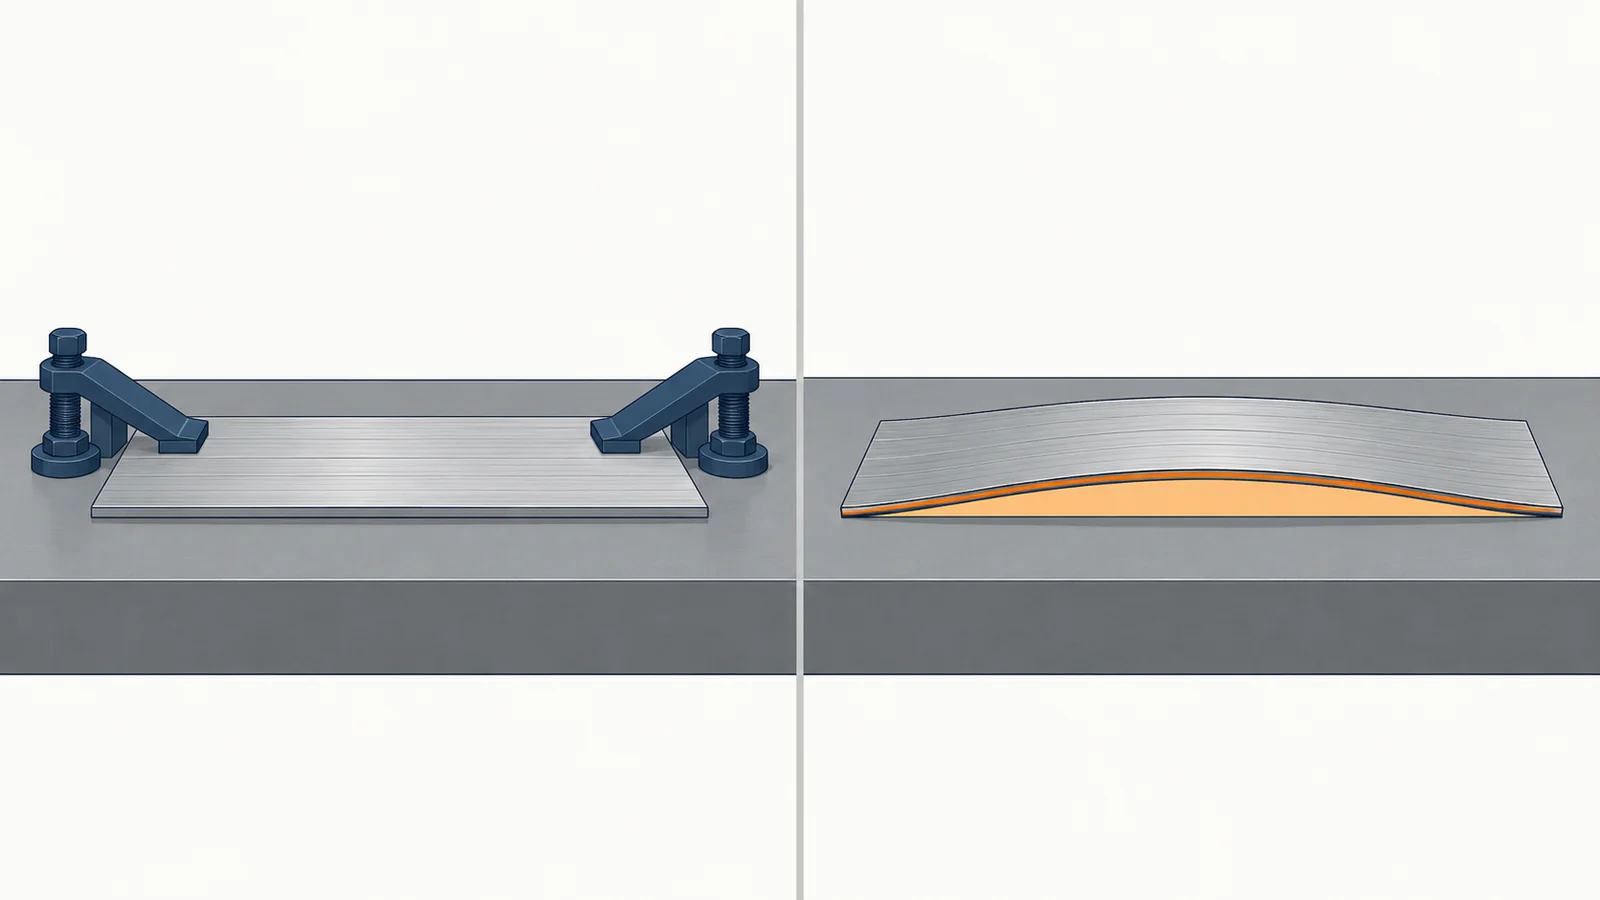
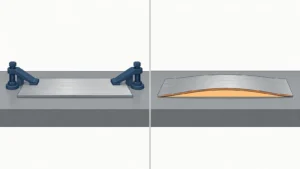
- 素材には、作られたときの残留応力が残っています。削って薄くすると、取り付けているときは平らでも、外したとたんに反ったり変形したりします。MONOist の連載は、300mm 角で厚さ3mm の SUS304 の板に平面度0.02を求める例を挙げ、確実に反りが発生するとし、加工する側のお願いは「できるだけ厚くしてください」だとしています。
- 解決に使える技術
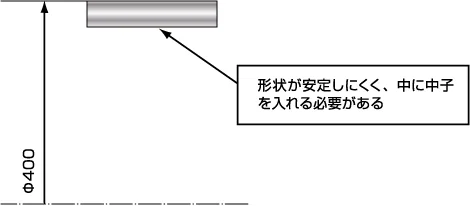
- 肉厚を確保するリングなら直径の10%近くの肉厚を目安にする(杉山製作所)
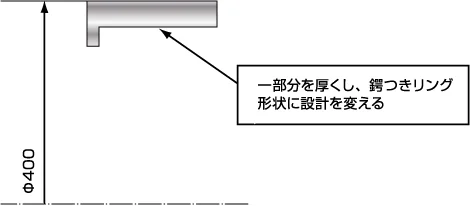
- 一部を厚くして形を安定させる薄肉のリングに鍔を付け、中子なしで削れるようにする
- 厚さの差をなくす成形品は肉盗みで肉厚をそろえる(そり・引け巣の対策)
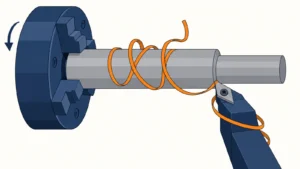
反りは、熱を加えて応力を除くアニール処理で減らせることがありますが、ゼロにはできないとされています(MONOist)。ステンレスやチタンのように熱伝導率が小さい材料ほど加工部が変形しやすいので、材料も合わせて確かめます。
板金の曲げで、割れる・穴が変形する・曲げられない
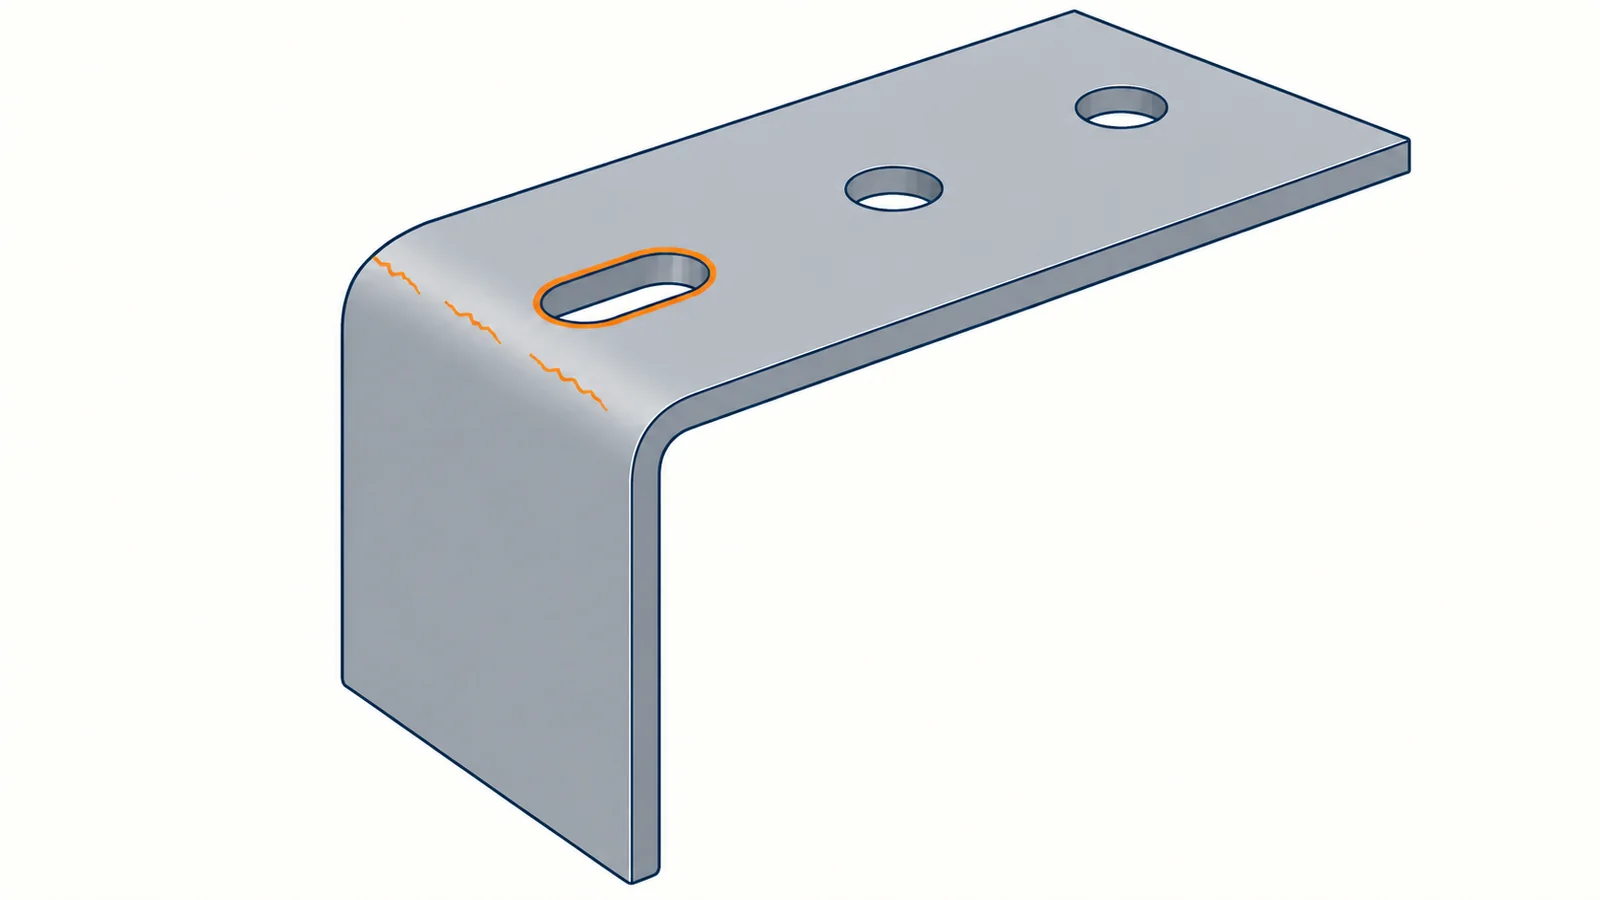
曲げた外側に割れやしわが出る。曲げの近くの穴が楕円に伸びる。フランジが短くて、曲げ機にかからない。
- 起きている現象
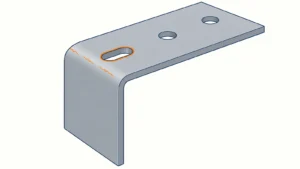
- 板を曲げると、外側は引っ張られて伸び、内側は縮みます。アマダの講座は、最小曲げ半径は外側の伸びに材料の伸びがついていける限界で決まり、軟らかい材料ほど小さい R で曲げられるとしています。曲げの近くにある穴は、周りの肉が引っ張られて変形します。
- 解決に使える技術
- 曲げ R を材料に合わせる最小曲げ R(板厚の何倍か)を材料と圧延方向で確かめる
- 穴を曲げから離す曲げから 1.5t+R〜2.5t+R 以上(出典ごとの目安)
- フランジの高さとヌスミ立ち上がりを 2t+R 以上にし、無理曲げにはヌスミを入れる
目安の数値は会社ごとに違います。穴と曲げの距離は、海内工業が「板厚×1.5+曲げの内 R」(タップ穴や公差の入った穴はさらに余裕)、三芝イーシ工業が「2.5t+内 R」としています。使う材料と金型で、加工する会社に確かめます。
成形品に、ひけ・引け巣が出る、型から抜けない
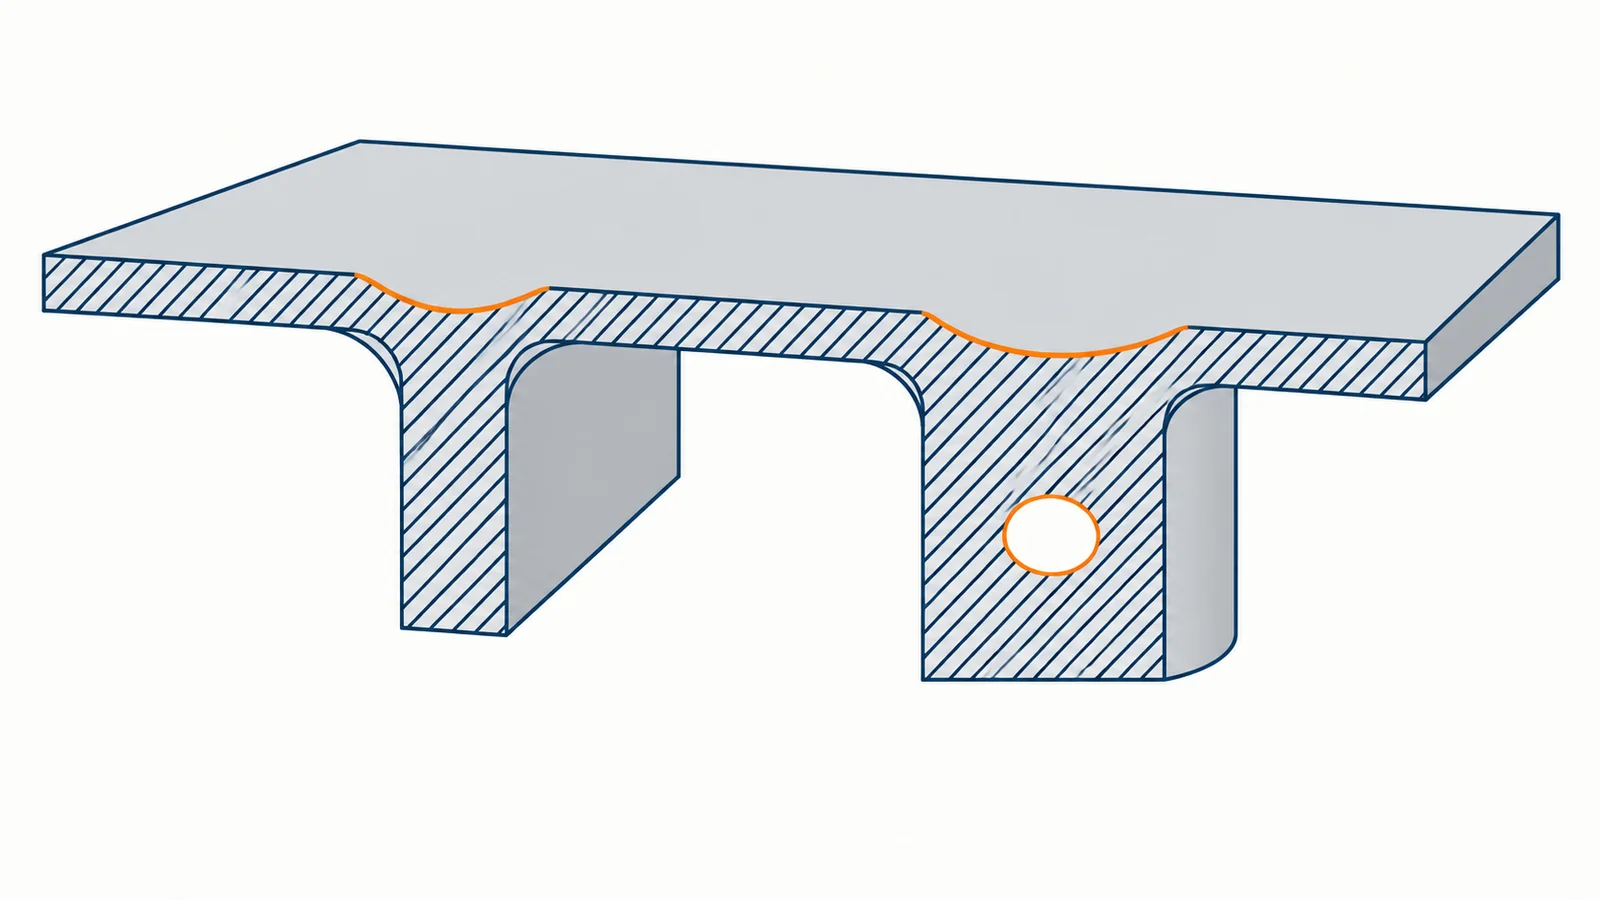
樹脂成形品の表面に、裏のリブやボスの形がへこんで出る。ダイカストの厚い所に引け巣が出る。型から抜くときに傷が付く。
- 起きている現象
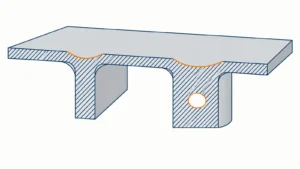
- 樹脂もダイカストも、溶けた材料が型の中で冷えて固まるときに縮みます。厚い所ほど固まるのが遅く、縮みも大きいので、表面がへこむ(ひけ)、中に空洞ができる(引け巣)、反るといった不具合が出ます(編集部の解説)。TECH+ の解説(プロトラブズ)は、肉厚の厚い部分のほうが大きく収縮して、そりが発生することもあるとしています。
切削で作っていた部品を成形に変えるときは、切削の図面のままでは作れないことがあります。太陽パーツは、切削品や鋳物では要らない抜き勾配が、ダイカストでは必須だとしています。金型を作る前に、成形する会社に図面を見てもらいます。
材料が硬い・粘る。工具がすぐ減り、加工に時間がかかる
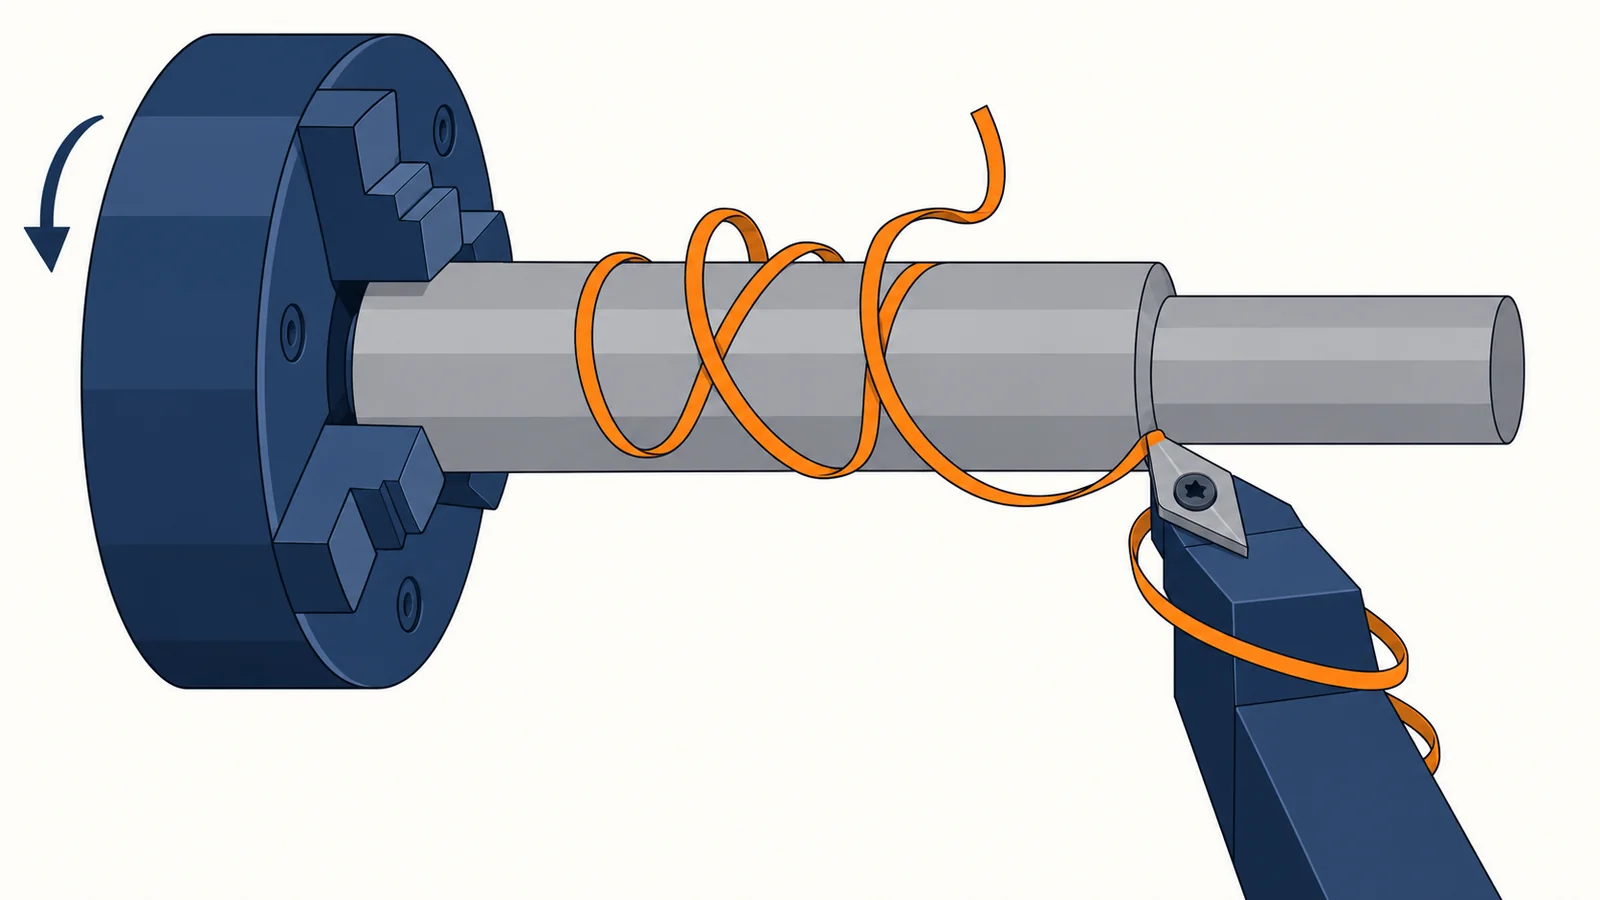
ステンレスやチタン、焼き入れした鋼を削っていて、工具の交換が多い。切りくずが切れずに絡む。
- 起きている現象
- オーエスジーは、SUS304 について加工硬化しやすく溶着も起こりやすい、切削抵抗が大きく工具寿命が短くなる傾向があるとしています。チタンは、熱伝導率が小さく熱がこもって工具が摩耗しやすいとされています(日本製鉄)。硬さでは、HRC60 以上になると切削ではかなり厳しいとされています(MONOist)。
快削材には、耐食性・強度・溶接性などで元の材料と違う所があります。杉山製作所は、SUS303 への変更を「部品に必要な耐食性や各種特性を考慮した上で」としています。材料を変えるときは、仕様を満たすかを必ず確かめます。
なぜ、加工しにくい形ができるのか
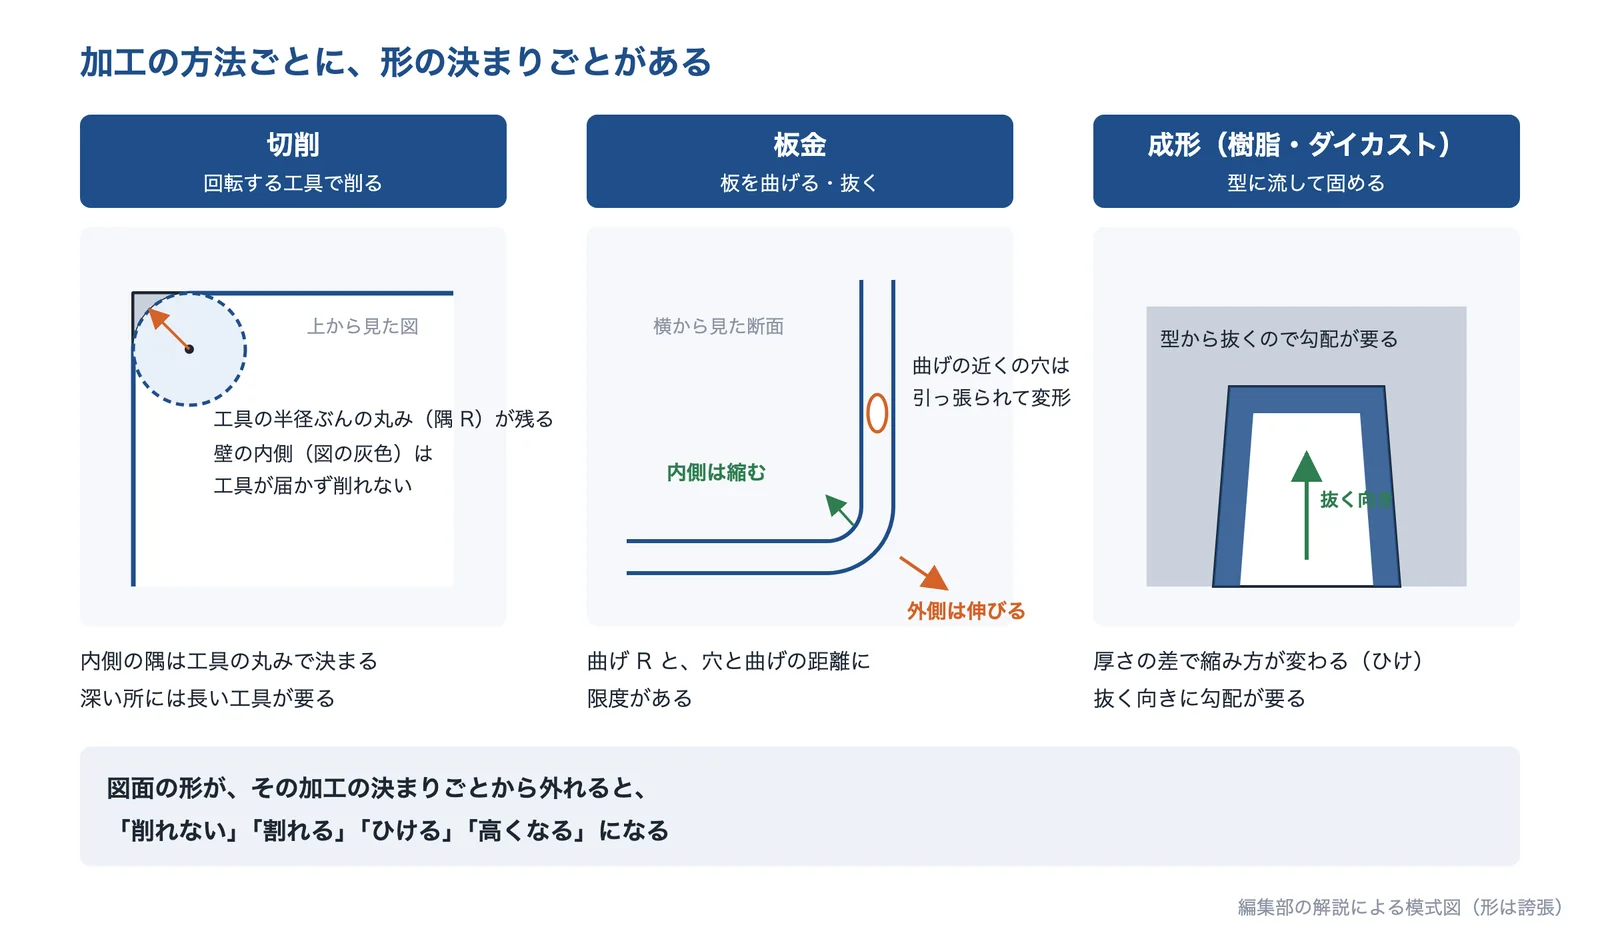
加工の方法ごとに、形の決まりごとがある
加工しやすい形は、加工の方法で違います(編集部の解説)。切削は回転する工具で削るので、内側の隅には工具の丸みが残り、深い所には長い工具が要ります。板金は板を曲げるので、曲げの外側が伸び、近くの穴が引っ張られます。成形(樹脂・ダイカスト)は型に流して固めるので、厚さの差で縮み方が変わり、型から抜く方向に勾配が要ります。
出典:この記事の内容をもとに AI(Claude)で作成
MONOist の連載(江戸川発!知らないと損する切削加工のキホン)は、切削加工の基本を知らずに図面を描くと、「そもそもできない」「できるけれど超高い」「できたけれど測れない」という結末になることがあるとしています。筆者は、出図の前に「その薄さ、その長さ、その硬さは本当に必要か」を自分に問いかけてほしいと書いています。
形が決まるのは、設計の段階
MONOist の連載(モノづくり革新のためのPLMと原価企画)は、製品コストの約8割は設計段階で決まってしまうとしています。加工のしやすさも同じで、図面ができてから加工する会社が工夫できる範囲には限りがあります(編集部の解説)。別の MONOist の記事は、小さい角 R には小さな工具が要り、大きな工具ほど一度に多くの面を削れてパスが短く、加工時間も早くなるのが切削加工の基本だとしたうえで、設計の制約で R を小さくしている場合は、加工する側の要望をすぐには受け入れにくいこともあると書いています。
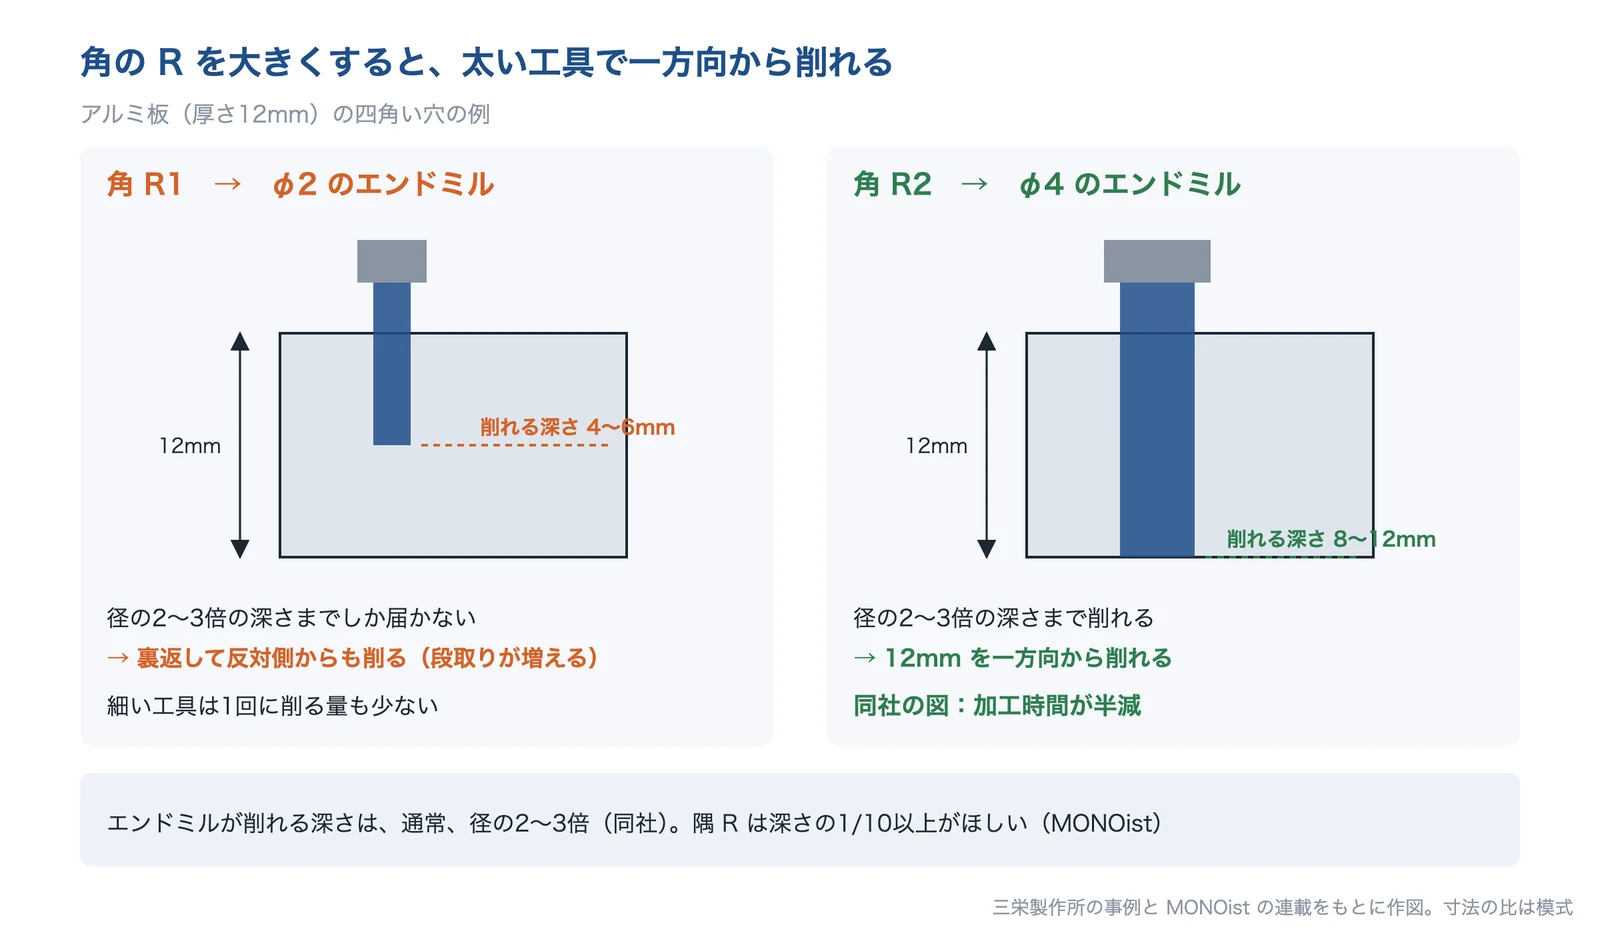
出典:三栄製作所の事例・MONOist の連載をもとに AI(Claude)で作成(寸法の比は模式)
原因の切り分け方
次は編集部の目安です。加工する会社から「この形は難しい」「高くなる」と言われた所を、図面の上で印を付けて書き出します。内側の角・深さ・穴なら切削の形、薄さ・細長さなら肉厚、曲げの近くなら板金の目安、厚さの差や抜く方向なら成形の目安、材料名と硬さの指定なら材料の見直しが候補です。そのうえで、その形や指定が機能に本当に必要かを確かめます。
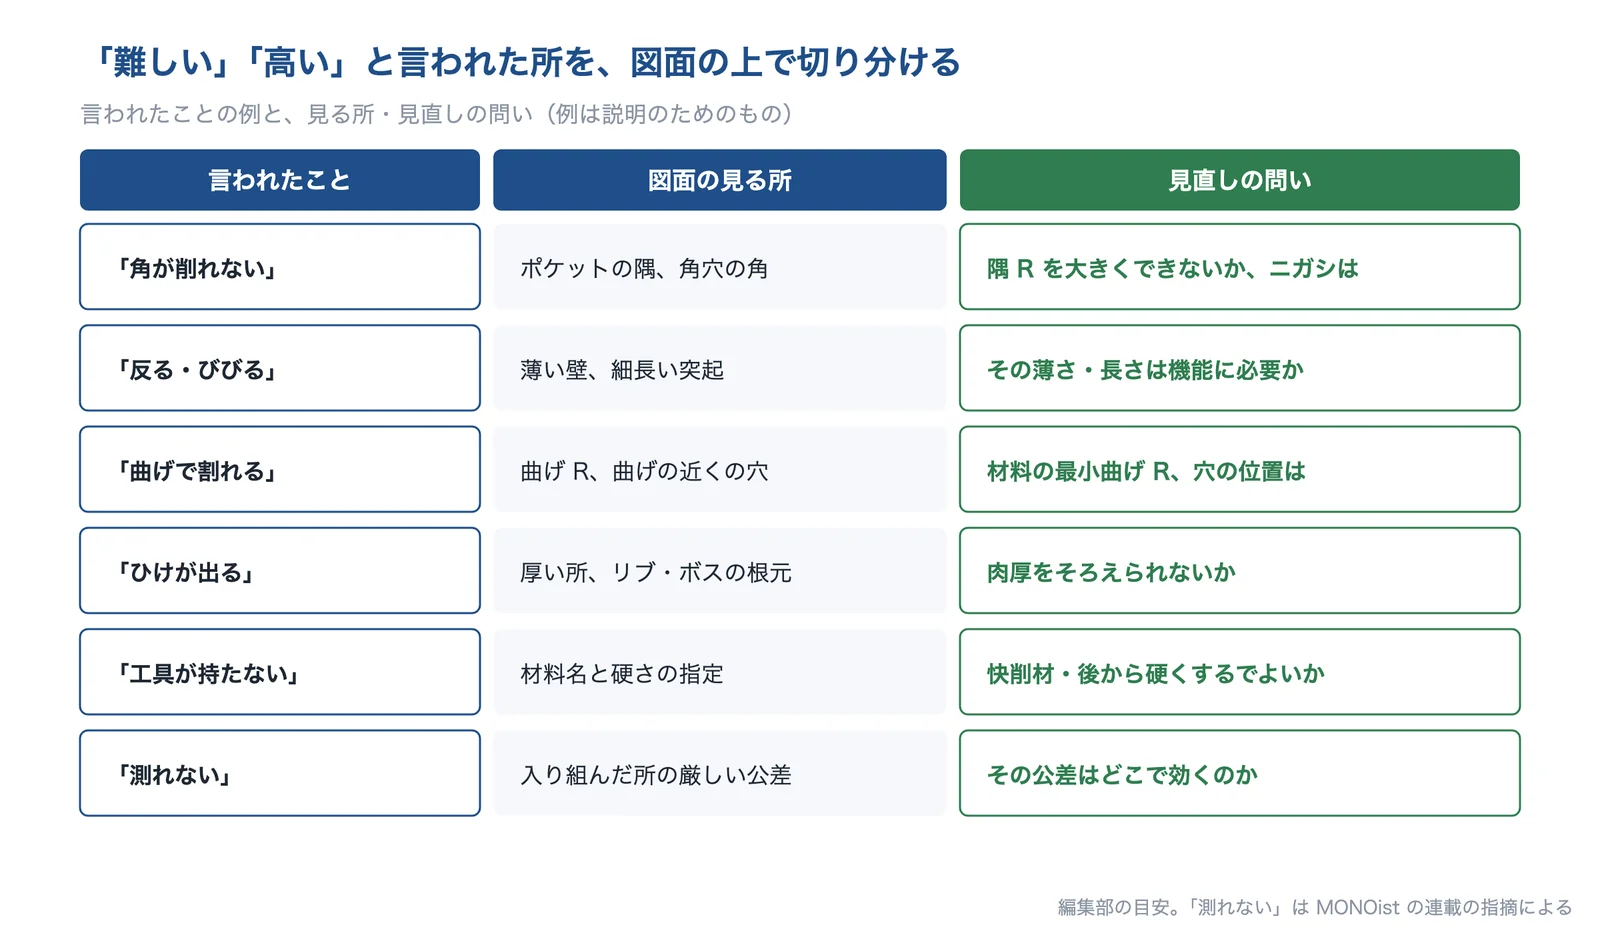
例は説明のためのもの。編集部の目安。AI(Claude)で作成
出典:ザ・切削加工屋泣かせの形状コレクション:江戸川発! 知らないと損する切削加工のキホン(1)(1/2・2/2ページ)|MONOist、PLMでプロダクト単位の損益を見る、設計と経営をつなぐモノづくりの考え方(1/2ページ)|MONOist、メカ設計者も金型加工機の制約を理解しよう(2/2ページ)|MONOist
解決技術の詳細
加工しやすい形にする方法は、大きく5つに分けられます。前の3つは加工の方法(切削・板金・成形)ごとの形の決まりごと、4つ目は材料の選び方、5つ目は設計の段階で確かめるしくみです。
切削向けの形(隅 R・ニガシ・深さ・肉厚)
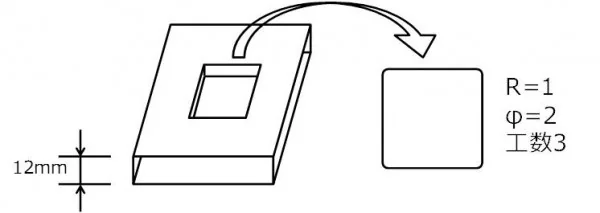
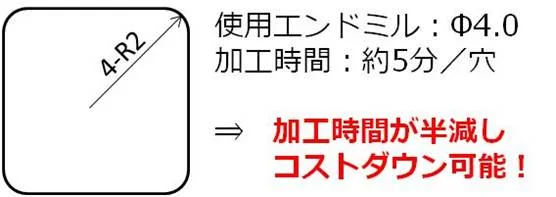
切削では、内側の隅の R を、工具の半径より少し大きく、できるだけ大きくします。MONOist の連載は、隅 R が大きいほど大きな径のエンドミルが使え、加工時間が短く、きれいに仕上がるとし、隅 R は深さの10分の1以上(深さ10mm のポケットなら R1.0 以上)ほしいとしています。三栄製作所は、アルミ板(厚さ12mm)の角穴の R1 を R2 にして φ2 から φ4 のエンドミルに変え、一方向から削れるようにした事例を公開しています。
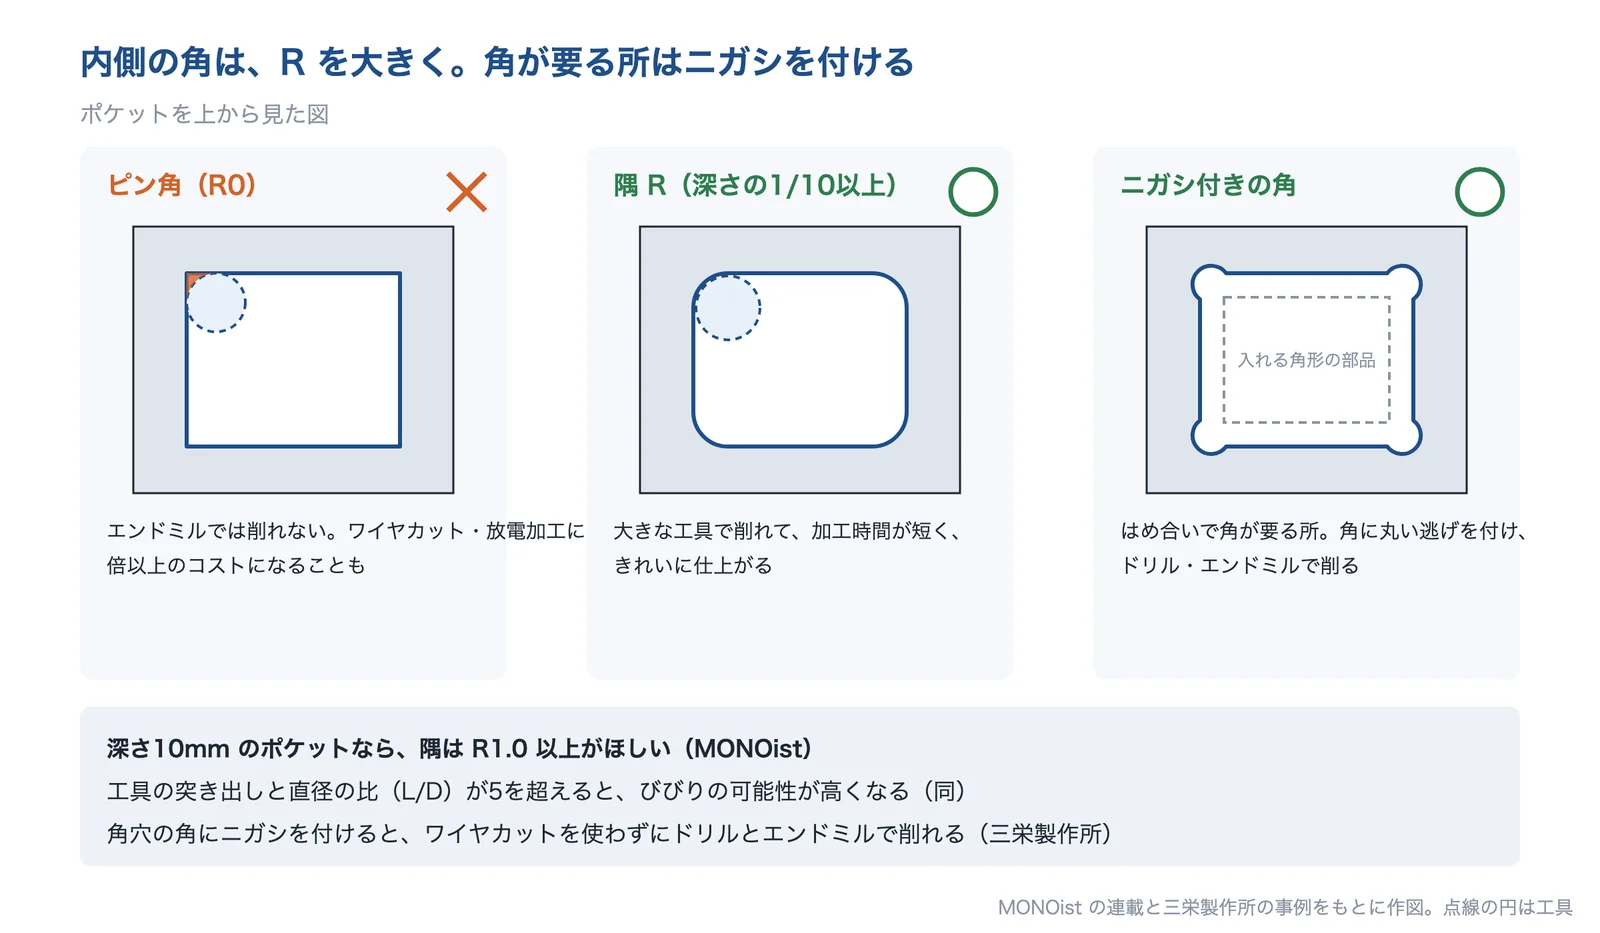
出典:MONOist の連載・三栄製作所の事例をもとに AI(Claude)で作成
はめ合いの都合で角がどうしても要る所は、角に丸い「ニガシ(逃げ)」を付けます(MONOist、三栄製作所)。深い穴は、細いほど専用の高価なドリルが要るので、貫通穴にするか穴径を大きくします(杉山製作所)。薄い所は反りやびびりの原因になるので、機能に必要な厚さを確かめ、できるだけ厚くします。杉山製作所は、薄肉のリングを突っ切ると直径の0.1〜0.2%の歪みが出るとし、直径の10%近くの肉厚を勧めています。
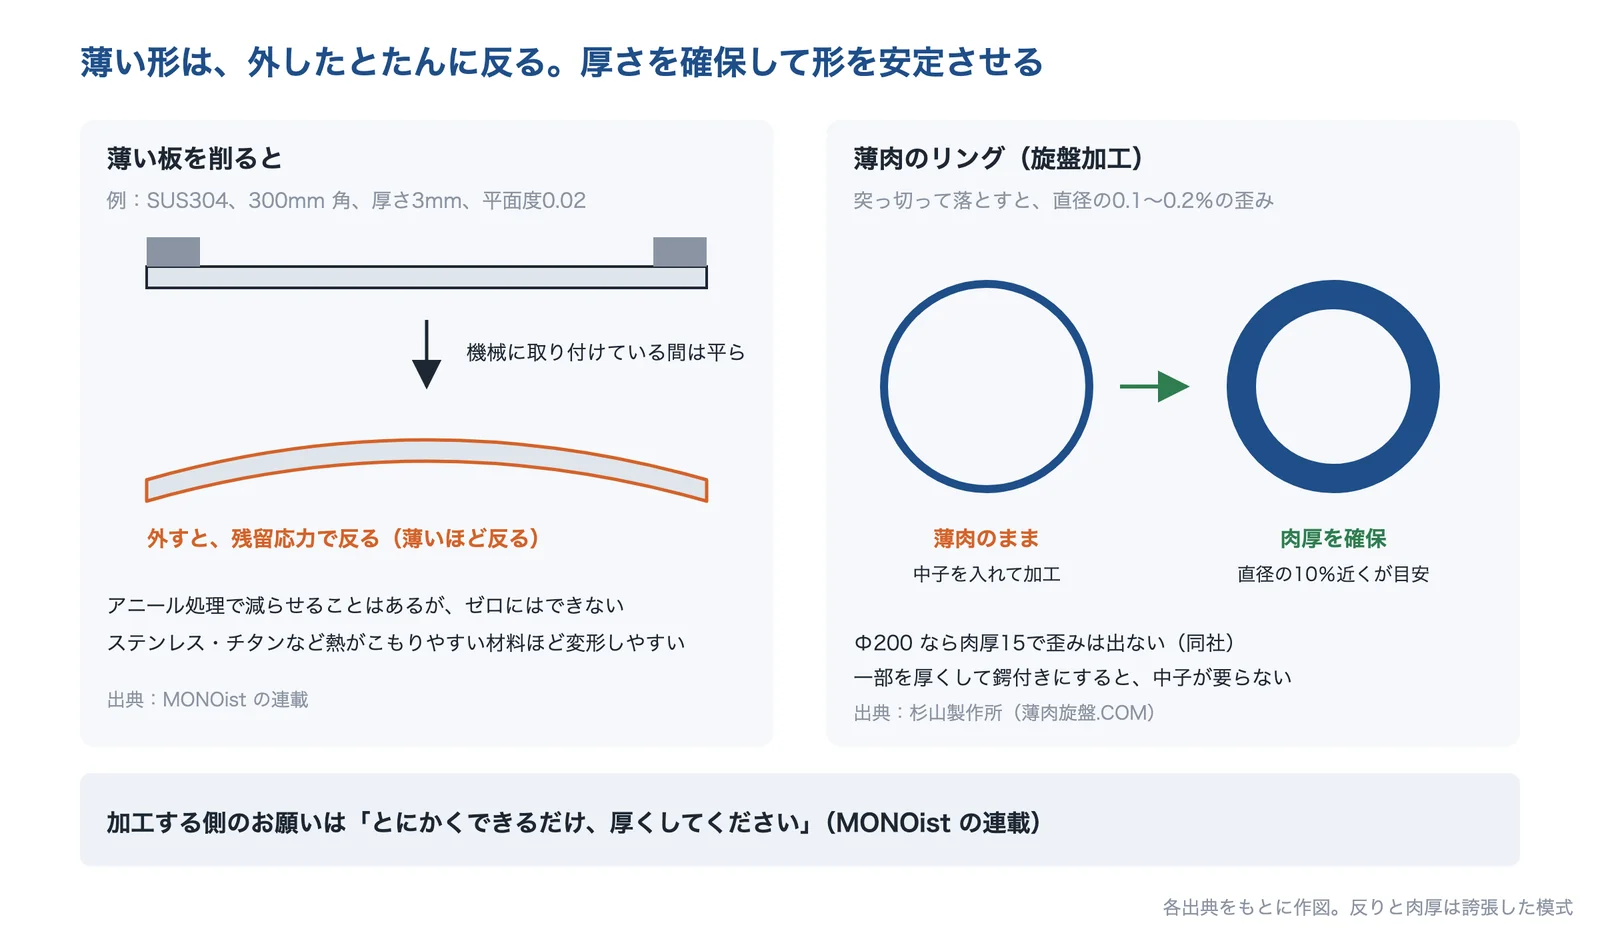
出典:MONOist の連載・杉山製作所の事例をもとに AI(Claude)で作成(反りと肉厚は誇張した模式)
板金向けの形(曲げ R・穴と曲げの距離・フランジ・ヌスミ)
板金では、曲げ R・曲げの近くの穴・フランジの高さに目安があります。アマダの講座は、最小曲げ半径を板厚に対する比で示し、SS400 は1.5、SPHC・SPCC・SUS430・A5052P-O などは1としています(圧延方向の影響が少ない材料の例)。黄銅やりん青銅の硬質材は、圧延方向と平行に曲げると大きな R が要るので、板取りの方向にも注意が要ります。
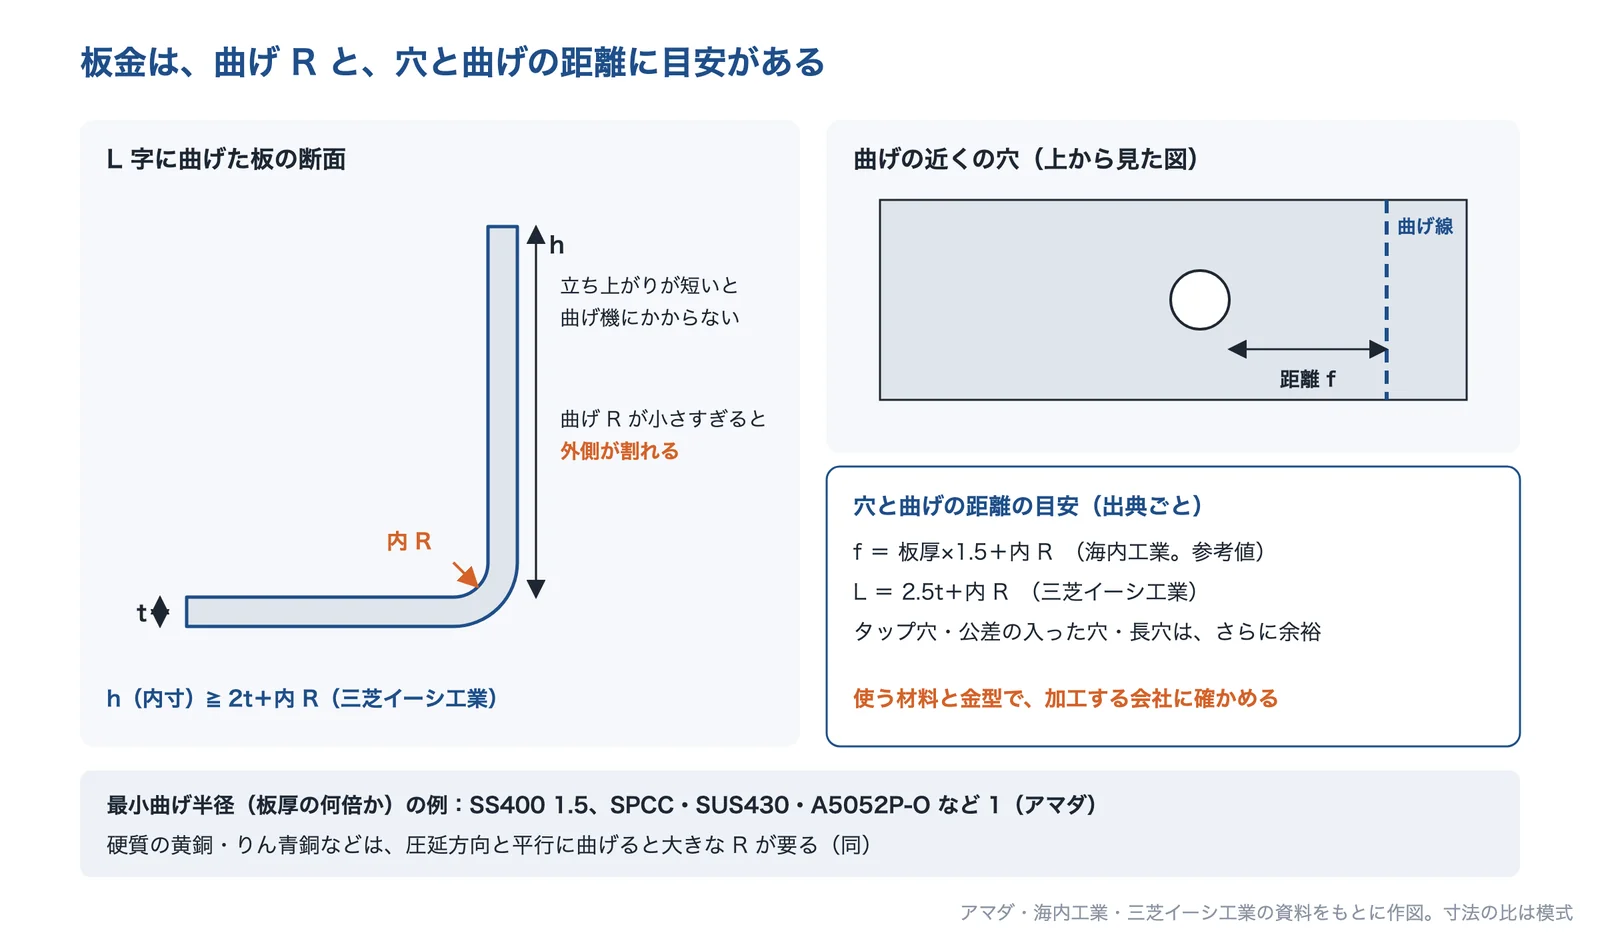
出典:アマダ・海内工業・三芝イーシ工業の資料をもとに AI(Claude)で作成(寸法の比は模式)
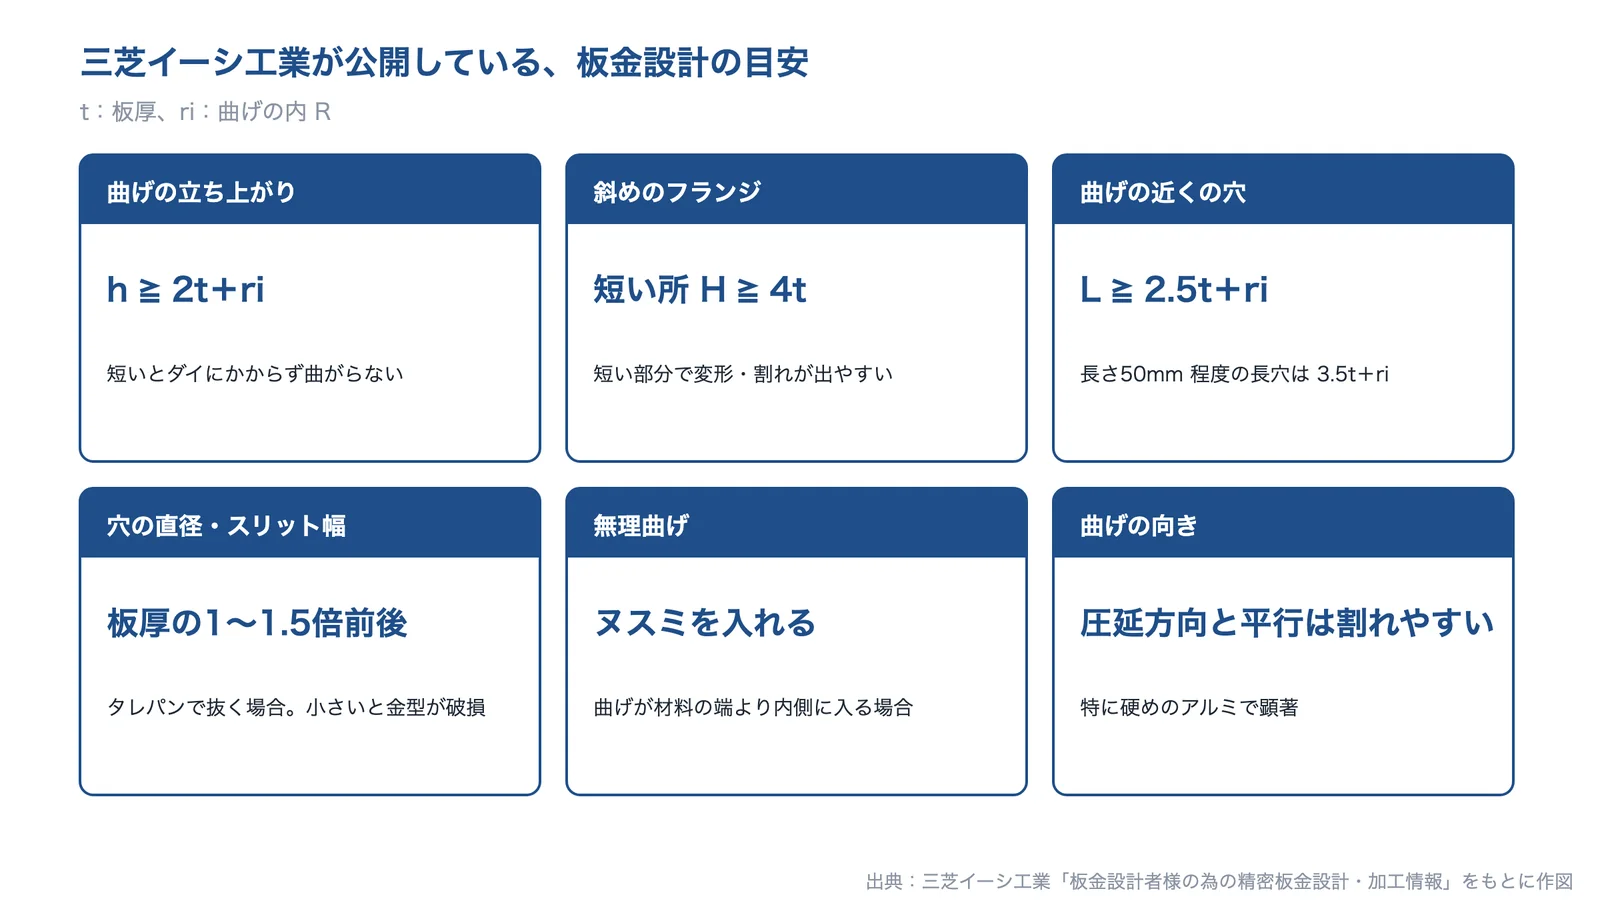
穴と曲げの距離は、海内工業が「板厚×1.5+曲げの内 R」(あくまで参考値。タップや公差の入った穴は安全を見てさらに1.0mm)、三芝イーシ工業が「2.5t+曲げの内 R」を目安にしています。曲げの立ち上がりの最小寸法は、三芝イーシ工業が「2t+曲げの内 R」としています。曲げる部分が材料の端より内側に入る無理曲げには、ヌスミ(スリットや丸穴)を入れて割れや変形を防ぎます。
成形向けの形(そろった肉厚・抜き勾配・リブ・R)
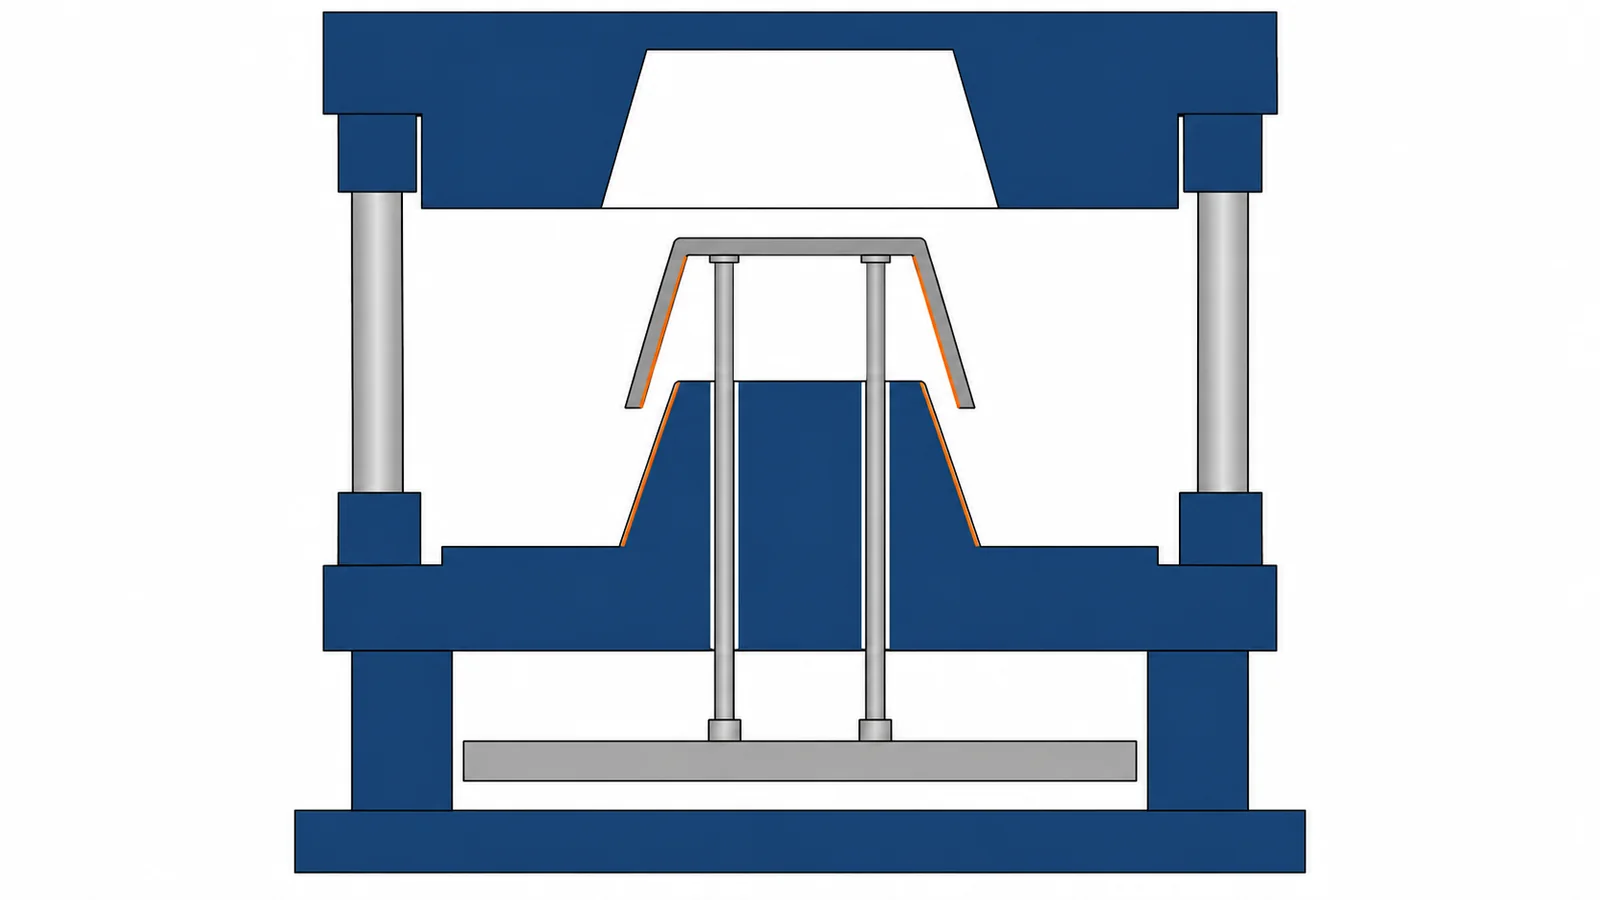
樹脂成形やダイカストでは、肉厚をそろえ、型から抜く方向に勾配を付けるのが基本です。MONOist の連載(成型部品設計のツボ)は、一般的な樹脂成形品の目安として、抜き勾配はキャビティ側・コア側とも1度以上、ボス・リブは0.5度以上、肉厚は1.5〜3.5mm を挙げています(部品の仕様で変わるとしています)。TECH+ の解説(プロトラブズ)は、リブの厚さはベース部の肉厚の40〜60%程度を目指すとしています。
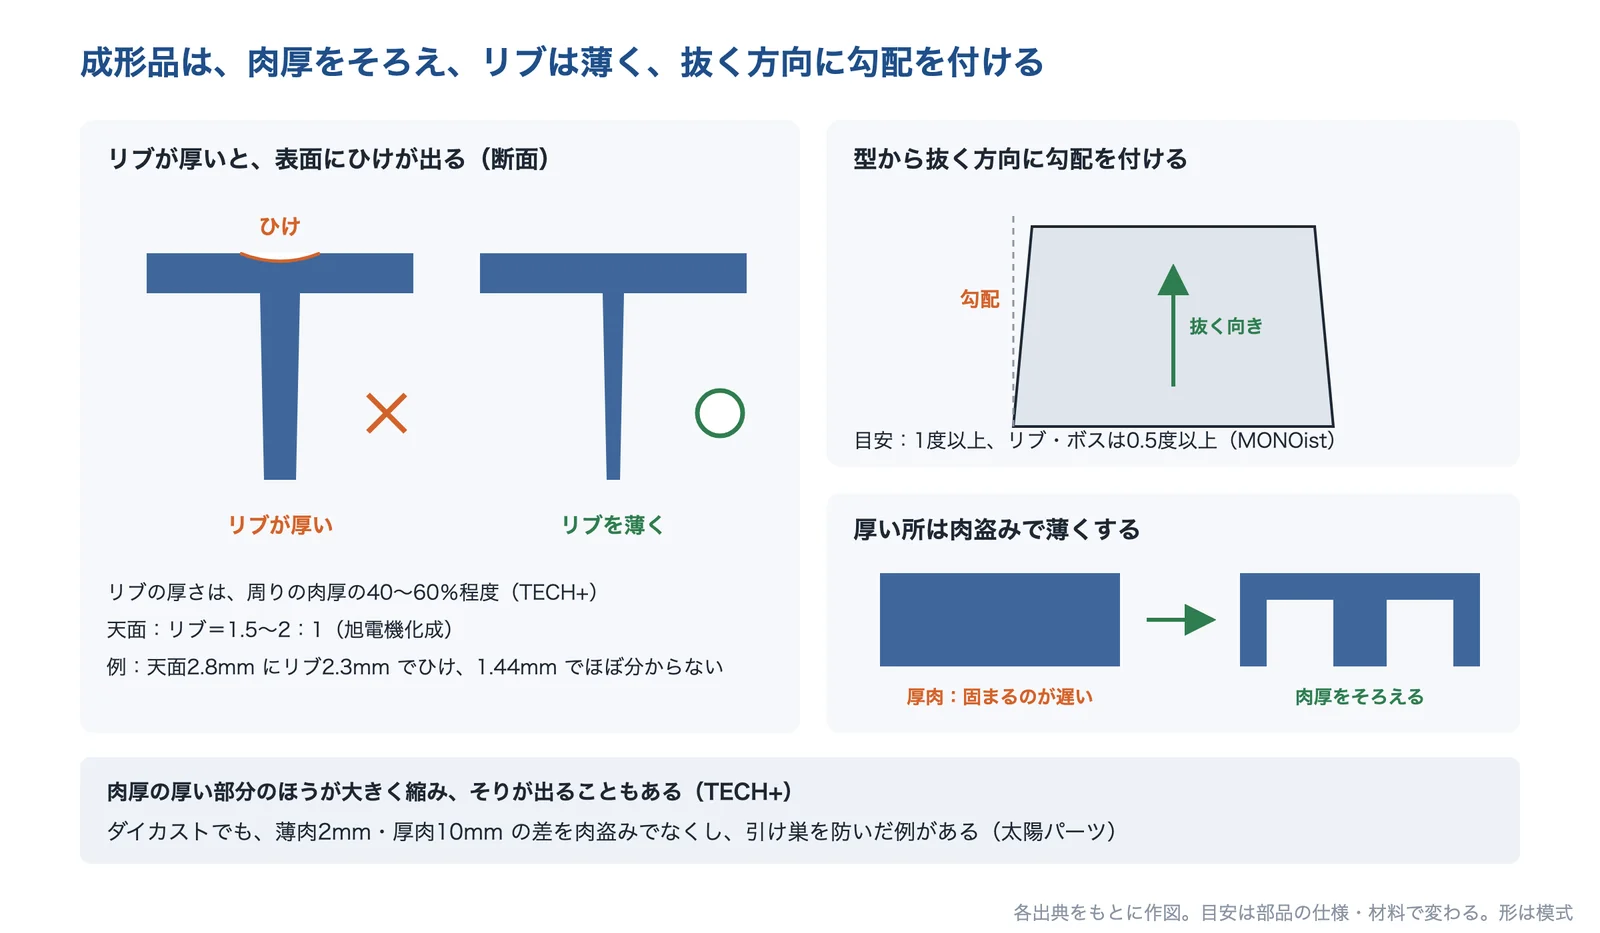
出典:MONOist・TECH+・旭電機化成・太陽パーツの資料をもとに AI(Claude)で作成(形は模式)
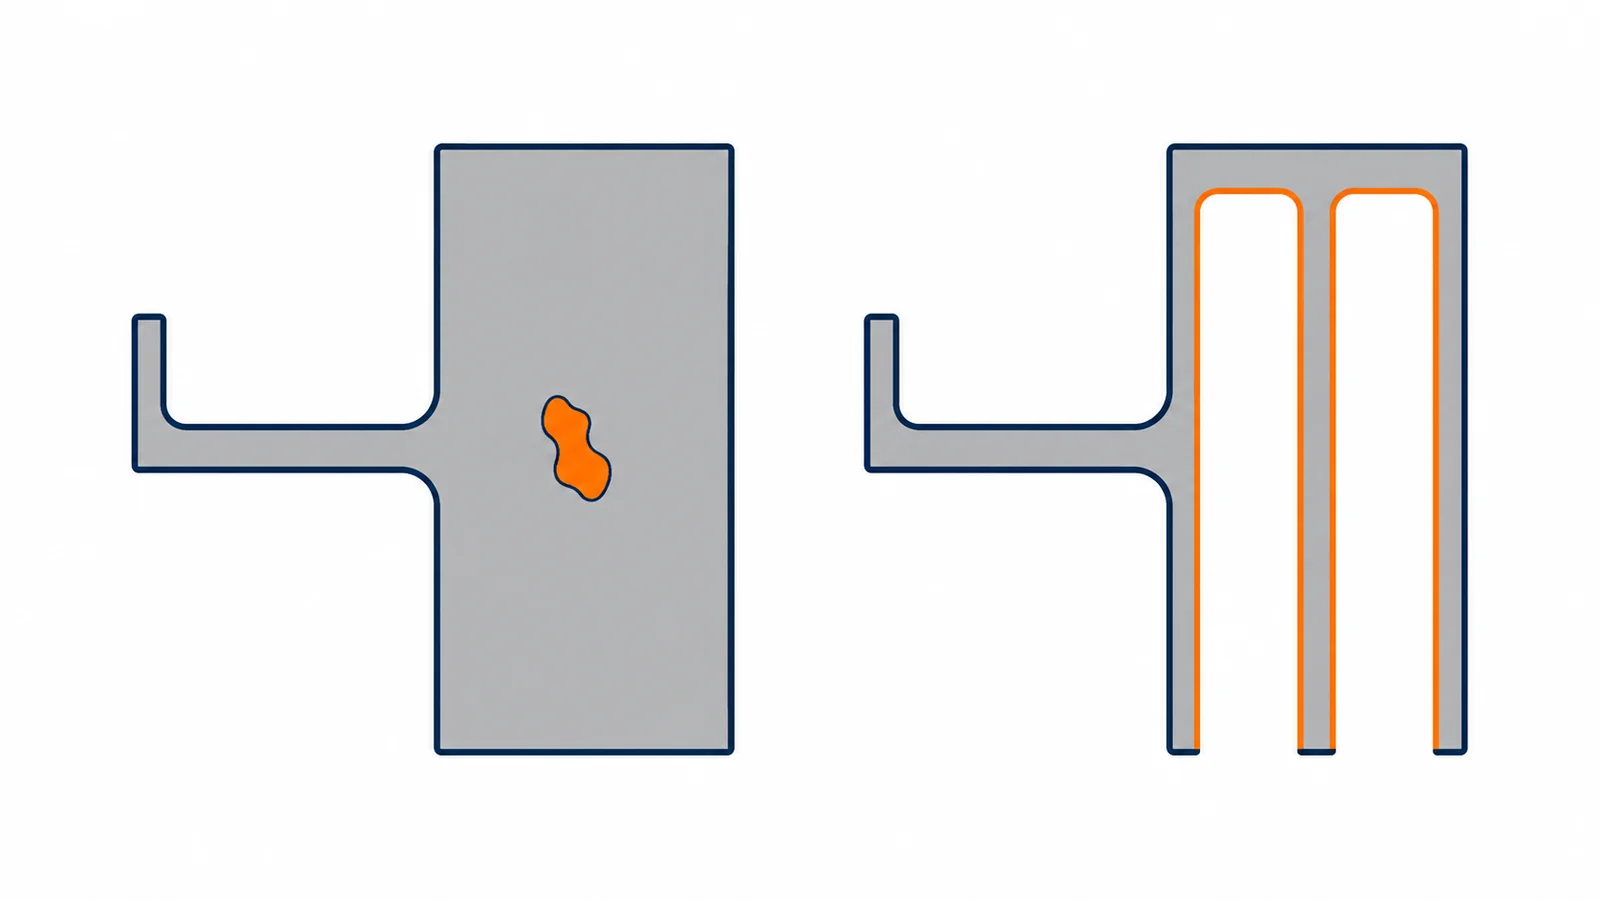
TECH+ の別の解説(プロトラブズ、射出成形する部品設計の新ルール)は、薄い所から厚い所へ樹脂が流れると充填しきれないことがあり、厚い部分のほうが大きく収縮してそりが発生することもあるとしています。ダイカストでも、太陽パーツが、薄肉部2mm・厚肉部10mm の差を肉盗みでなくして引け巣を防いだ事例や、リブ・ボスの根元に R を付けて割れを防いだ事例を公開しています。切削で作っていた部品を成形に変えるときは、形を成形向けに描き直す必要があります(編集部の解説)。
材料と硬さの選び方(快削材・硬さの指定)
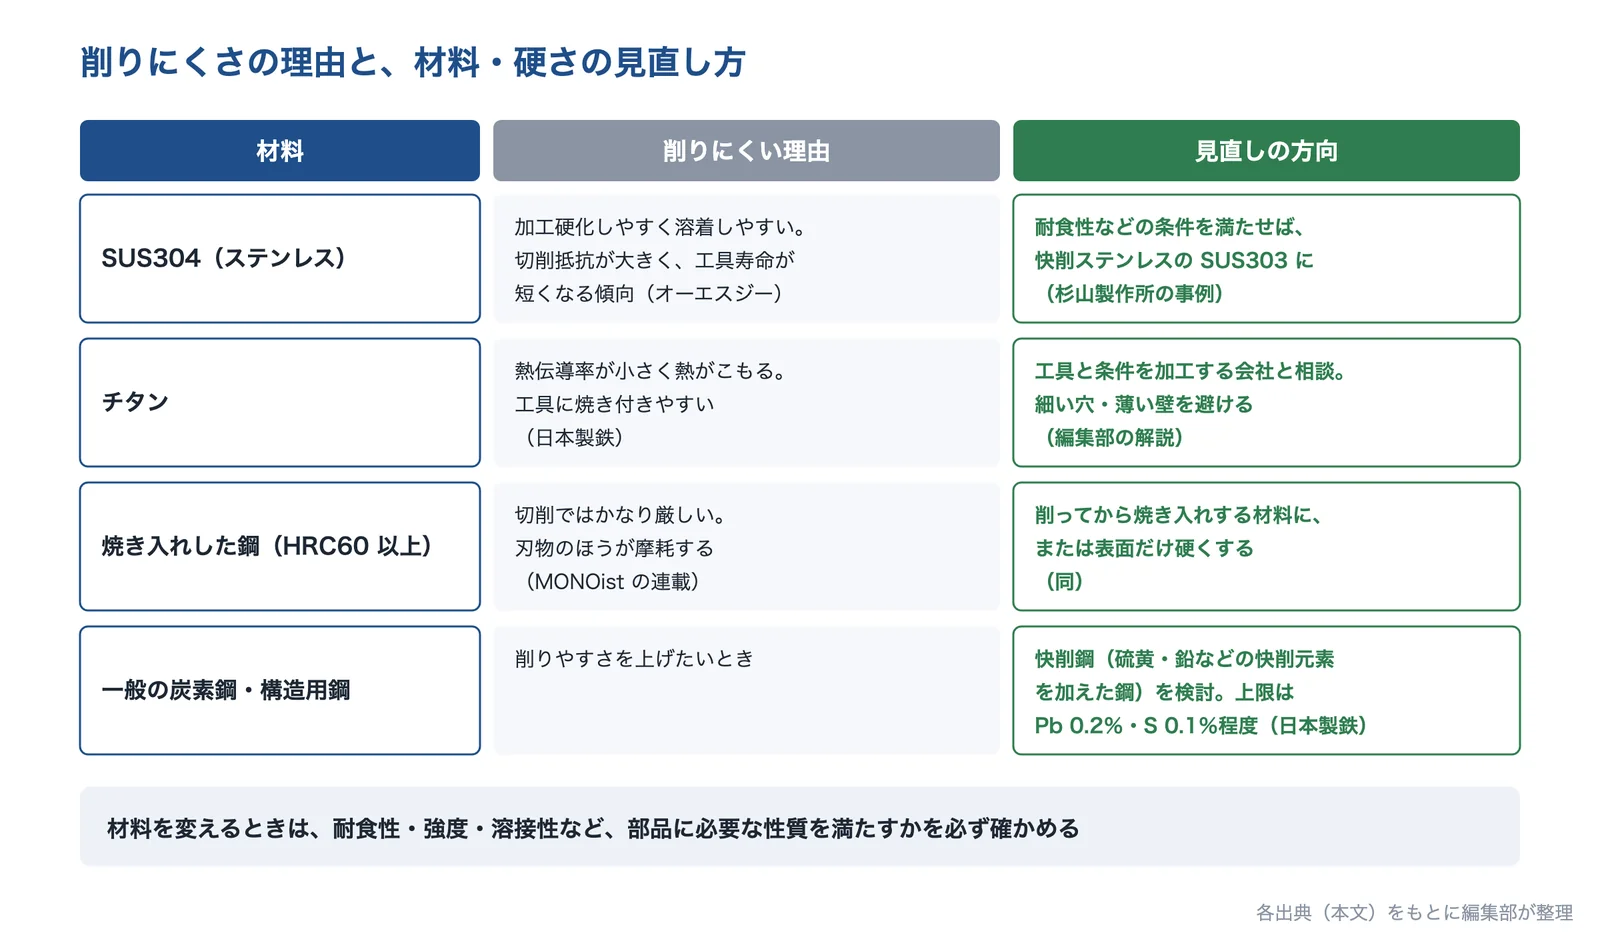
同じ形でも、材料で削りやすさが大きく変わります。快削鋼は、硫黄や鉛などの快削元素を加えて削りやすくした鋼です。日本製鉄(旧 新日鐵住金)の技報は、快削元素は鋼の中に介在物として存在し、量や大きさによっては破壊の起点になるため多量には入れられず、機械構造用鋼では鉛で0.2%、硫黄で0.1%程度が上限としています。ステンレスでは、SUS304 より切削性のよい SUS303 に変えて加工時間を短くした事例があります(杉山製作所)。
出典:オーエスジー・日本製鉄 TranTixxii・MONOist・日本製鉄技報・杉山製作所をもとに AI(Claude)で作成
硬さの指定も見直せます。MONOist の連載は、HRC60 以上になると切削ではかなり厳しいとし、「ある程度の歪みを許したうえで加工後に焼き入れする材料を選ぶ」「硬さを上げる表面処理をする」ことができれば、相当コストを下げられるとしています。材料を変えるときは、耐食性・強度・溶接性など、部品に必要な性質を満たすかを確かめます(編集部の解説)。
設計の段階で確かめる(加工する会社への相談・3Dデータの確認)
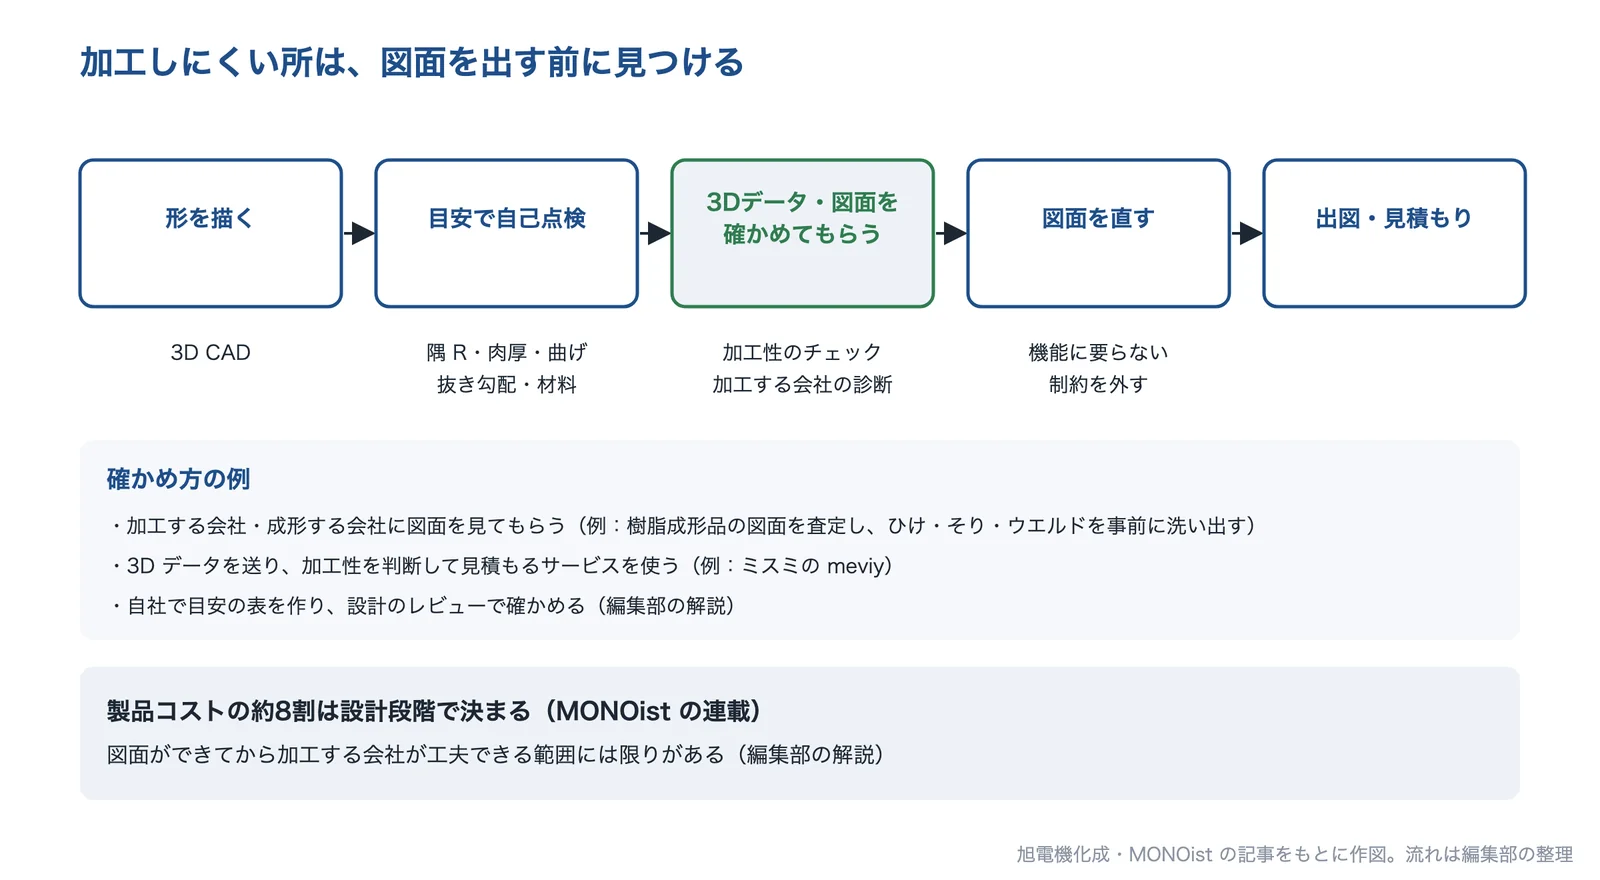
加工しにくい所は、図面を出す前に見つけるほど、直すのが楽です(編集部の解説)。確かめ方には、加工する会社・成形する会社に図面を見てもらう方法と、3D データで確かめる方法があります。旭電機化成は、一級技能士やベテランの設計者が図面を査定し、ひけ・そり・ウエルドなどの問題を事前に洗い出すとしています。
出典:旭電機化成・MONOist(meviy)・MONOist の連載をもとに AI(Claude)で作成(流れは編集部の整理)
3D データを使う方法では、ミスミの meviy が、アップロードした 3D CAD データの形を認識して見積もりを返し、カタログの標準部品に当たらない場合は加工性を判断したうえで価格と納期を回答するとされています(2016年のサービス開始時の MONOist の記事)。どちらの方法でも、目安の数値は加工する会社の設備で変わるので、使う工具・金型・材料で確かめます(編集部の解説)。
出典:ザ・切削加工屋泣かせの形状コレクション(1/2・2/2ページ)|MONOist、板金加工の基礎講座Ⅱ 箱物展開 第13回 最小曲げ半径、スプリングバック|アマダ、板金設計のための精密板金豆知識 曲げ加工限界 曲げと穴位置の関係編|海内工業、肉厚と抜き勾配を押さえるべし!:成型部品設計のツボ(1)(2/3ページ)|MONOist、すぐに役立つ!メカパーツ設計の秘訣(5)製品設計や成形材料の検討における肉厚の最適化|TECH+、ものづくりを強くする-Protomold Design Tips-(1)射出成形する部品設計の新ルール|TECH+、非鉛快削鋼の開発と切削技術(新日鐵住金技報 第406号)|日本製鉄、ステンレス鋼の種類 SUS304 SUS329 SUS630|オーエスジー よくあるご質問、チタンの加工は難しい?代表的な加工方法と加工の注意点について解説|日本製鉄 TranTixxii、3D CADデータのみで精密機械部品が発注可能なオンラインサービス開始|MONOist
加工しやすい形にする技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。切削・板金・ダイカスト・樹脂成形のどれで作るかによって、形の決まりごとと相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 三栄製作所 | 切削加工 | 穴・ポケットの角の R を大きくし、ニゲを付けて、太い工具で削れる形にする。VA・VE の事例を公開している。 | A 内側の角・深い溝・細い穴が削れない、時間がかかる | |
| 杉山製作所 | 切削加工(旋盤) | 薄肉リング・深穴・難削材の形と材料を、旋盤加工の側から見直す。加工しやすい材料への変更も相談できる。 | A 内側の角・深い溝・細い穴が削れない、時間がかかる B 薄い・細長い形が、びびる・反る・歪む E 材料が硬い・粘る。工具がすぐ減り、加工に時間がかかる | |
| 三芝イーシ工業 | 精密板金 | 曲げの高さ・穴の位置・最小曲げ R など、板金設計の目安を公開している。 | C 板金の曲げで、割れる・穴が変形する・曲げられない | |
| 太陽パーツ | 部品の設計・製造(ダイカストなど) | 切削品からダイカストに変える図面の、肉厚・抜き勾配・R を直す。 | B 薄い・細長い形が、びびる・反る・歪む D 成形品に、ひけ・引け巣が出る、型から抜けない | |
| 旭電機化成 | 樹脂成形 | 樹脂成形品の図面を診断し、ひけの出ない肉厚とリブにする。 | D 成形品に、ひけ・引け巣が出る、型から抜けない |
株式会社三栄製作所|穴・ポケットの角の R を大きくし、ニゲを付けて、太い工具で削れる形にする
三栄製作所とは
三栄製作所は、大阪市大正区にある機械部品の切削加工の会社です(1955年創業、1989年設立)。旋盤・NC旋盤・フライス・マシニングで各種の機械部品を作っています。設計者向けの VA・VE 設計の情報サイト「機械加工+溶接.com」を運営し、形の変え方で加工時間を減らした事例を公開しています。
三栄製作所の得意技術
| 技術 | 内容 |
|---|---|
| 角の R を大きくする | アルミ板(厚さ12mm)の四角い穴の角が R1 の図面では、φ2 のエンドミルを使う必要がある。通常、エンドミルが削れる深さは径の2〜3倍なので片面から削れず、ワークを裏返す段取りも増える。R1 を R2 に変えると φ4 のエンドミルが使え、一方向から削れる(同社の図では、加工時間が半減) |
| 角にニゲを付ける | 角形の穴がピン角だと、スロッター加工やワイヤーカットが必要になる。入れる部品に合わせて角に刃物のニゲを付ければ、ドリルとエンドミルで削れて加工時間が大きく短くなる。板厚の半分程度の径の工具を使うと、最も効率が高いとしている |
三栄製作所が解決できる課題
- 四角い穴・ポケットの角が小さい R やピン角で、加工に時間がかかる
- 深い穴・ポケットを細い工具で削っていて、裏返しの段取りが増えている
- 図面を出す前に、切削で削りやすい形かを見てほしい
出典:会社概要|三栄製作所、穴・ポケット加工を伴う機械部品はR形状を大きく設計する|機械加工+溶接.com、角形状の穴はニゲを設け加工時間を短縮するよう設計する|機械加工+溶接.com
有限会社杉山製作所|薄肉リング・深穴・難削材の形と材料を、旋盤加工の側から見直す
杉山製作所とは
杉山製作所は、神奈川県川崎市幸区にある切削加工の会社です。旋盤・NC旋盤・フライス・マシニングセンターで加工し、大径リング・フランジ・薄肉の丸物を得意としています。技術情報サイト「薄肉旋盤.COM」で、設計を変えて加工しやすくした事例を公開しています。
杉山製作所の得意技術
| 技術 | 内容 |
|---|---|
| 薄肉リングを安定した形に | 薄肉のリングは歪みやすく、中に中子を入れて形を安定させて加工するため時間がかかる。リングの一部を厚くして鍔付きの形にすると、中子が要らなくなり工数を減らせる |
| 肉厚と直径のバランス | 薄肉のリングを突っ切って落とすと、直径に対して0.1〜0.2%の歪みが出る。直径 Φ200 なら肉厚15で歪みは出ないとし、できれば直径の10%近くの肉厚を確保することを勧めている |
| 穴と材料の見直し | 細い深穴は専用の高価なドリルが要るので、貫通穴にするか穴径を大きくする。難削材(インコネル713C などの耐熱合金)では穴径を大きくとって工具の折損を防ぐ。SUS304 は粘りが強く工具の損傷が激しいので、必要な耐食性を確かめたうえで切削性のよい SUS303 に変える |
杉山製作所が解決できる課題
- 薄肉のリング・丸物が歪んで、精度が出ない
- 細い深穴や難削材の穴で、工具代と加工時間がかさむ
- SUS304 や S45C を、加工しやすい材料に変えられないか相談したい
公開されている実績
- Φ300 を超える S45C の丸材は、溶断の熱で切断部に焼きが入り焼きなましが必要になる。必要な硬さに応じて S25C に変え、焼きなましをなくした(同社の事例)
出典:企業概要|杉山製作所、薄肉リング部品におけるコストダウン設計のポイント|薄肉旋盤.COM、薄肉リング形状における品質向上のポイント|薄肉旋盤.COM、深穴形状の設計変更によるコストダウン|薄肉旋盤.COM、難削材における穴形状の設計変更によるコストダウン|薄肉旋盤.COM、材料変更による加工コストダウン事例②(SUS304→SUS303)|薄肉旋盤.COM、材料変更による加工コストダウン事例①(S45C→S25C)|薄肉旋盤.COM
三芝イーシ工業株式会社|曲げの高さ・穴の位置・最小曲げ R など、板金設計の目安を公開
三芝イーシ工業とは
三芝イーシ工業は、大阪市西淀川区に本社工場がある精密板金加工の会社です(1952年創業、1954年創立)。通信機器用のユニット・ケース、ラックなどの板金加工から塗装・シルク印刷までを行っています。板金の設計者向けに、加工できる形の目安をまとめた技術情報を公開しています。
三芝イーシ工業の得意技術
| 技術 | 内容 |
|---|---|
| 曲げの高さと穴の位置 | 曲げの立ち上がりの最小寸法は h=2t+ri(t:板厚、ri:曲げの内 R)。曲げの近くの穴は引っ張られて変形するので、曲げから L=2.5t+ri 以上離す(曲げ線に平行な長さ50mm 程度の長穴は 3.5t+ri)。斜めのフランジは、短い所で H=4t 以上 |
| 穴・スリットと無理曲げ | ターレットパンチプレスで抜く穴の直径とスリットの幅は、通常、板厚の1〜1.5倍前後が必要。曲げる部分が材料の端より内側に入る「無理曲げ」は、割れや変形を防ぐためにヌスミ(スリットや丸穴)を入れる |
| 材料と曲げ R | 最小曲げ R の例として、SUS430 は1t、SPCC は0〜1t、SS400 は1.5t、A5052P-O(焼きなまし材)は0t を挙げている。圧延方向と平行に曲げると割れやすく、特に硬めのアルミで顕著としている |
三芝イーシ工業が解決できる課題
- 板金の曲げで、割れや穴の変形が出る
- フランジが短くて曲げられない、斜めのフランジが変形する
- 板金の設計で、加工できる寸法の目安を知りたい
出典:板金設計者様の為の精密板金設計・加工情報|三芝イーシ工業をもとに AI(Claude)で作成
出典:会社案内|三芝イーシ工業、板金設計者様の為の精密板金設計・加工情報|三芝イーシ工業
太陽パーツ株式会社|切削品からダイカストに変える図面の、肉厚・抜き勾配・R を直す
太陽パーツとは
太陽パーツは、大阪府堺市美原区に本社がある、機械部品・住設機器の設計・製造の会社です(1980年創業、1983年設立)。ダイカスト、ロストワックス、アルミ押し出し、プレス、板金などの部品を扱います。「ダイカスト鋳造 コストダウンNavi」で、ダイカストに向けて形を直した VA・VE 事例を公開しています。
太陽パーツの得意技術
| 技術 | 内容 |
|---|---|
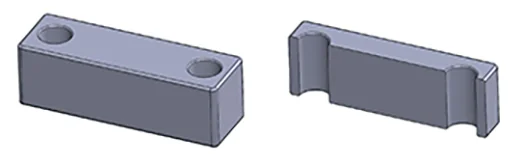
| 肉厚をそろえる | 切削品をダイカストに変える図面で、薄肉部2mm・厚肉部10mm と差が大きく、固まる時間と縮む速さが違うため引け巣のおそれがあった。肉盗みで肉厚をそろえ、引け巣・へこみ・割れのリスクを抑え、重さも120g→80g にした |
| 抜き勾配を付ける | 切削品や鋳物では抜き勾配は要らないが、ダイカストでは必須。抜き勾配のない図面では、型から抜くときに製品と型がこすれて傷(カジリ)がつくおそれがあるため、抜き勾配を設定した |
| リブ・ボスの根元に R | リブの先端と根元が角だと、根元から折れたり割れたりするおそれがあり、型にもクラックが入りやすい。先端と根元に R を付けて湯流れをよくし、割れを防ぐ。ボスの根元にも R を付け、先端までアルミが流れるようにした事例がある |
太陽パーツが解決できる課題
- 切削品・溶接品をダイカストに変えたいが、図面のどこを直せばよいか分からない
- 厚い所と薄い所の差が大きく、引け巣や割れが心配
- 型から抜くときの傷や、リブ・ボスの割れを防ぎたい
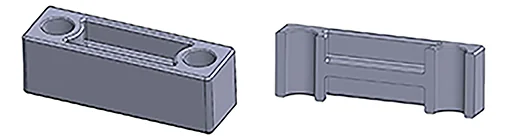
出典:会社概要|太陽パーツ、肉厚の均一化による引け巣発生回避|ダイカスト鋳造 コストダウンNavi、抜き勾配の最適化でカジリ回避|ダイカスト鋳造 コストダウンNavi、リブへのR付加による割れの防止|ダイカスト鋳造 コストダウンNavi、ボスへのR付加による鋳造欠陥の回避|ダイカスト鋳造 コストダウンNavi
旭電機化成株式会社|樹脂成形品の図面を診断し、ひけの出ない肉厚とリブにする
旭電機化成とは
旭電機化成は、大阪市東成区に本社と大阪工場がある樹脂成形の会社です(1950年設立)。射出成形(50〜680トン)、金型、設計・試作、印刷・めっき・塗装、組立までを行っています。サイト「プラスチック問題解決工場」で、設計のポイントを事例で解説しています。
旭電機化成の得意技術
| 技術 | 内容 |
|---|---|
| ひけの出ないリブの厚さ | ポリカーボネートの台車で、天面の肉厚2.8mm にリブ2.3mm ではひけが出て、リブ1.44mm ではひけがほとんど分からなかった。天面とリブの厚さを 1.5〜2:1 の比率に設計することが大切としている |
| 厚いボスの逃がし方 | 足ゴマを固定するボスのように厚くせざるをえない所は、ひけが気にならない形にデザインを変える。ひけは T 字の3本の線が交わる所で出やすいので、天面側の形を変えて交点を避ける |
| 図面の診断 | 一級技能士やベテランの設計者が図面を査定し、ひけ・そり・ウエルドなど量産時の問題を事前に洗い出して、製品の形と仕様を提案する |
旭電機化成が解決できる課題
- 樹脂成形品の表面に、リブ・ボスの裏のひけが出る
- 強度のために厚くした所で、成形のサイクルが長くなる
- 金型を作る前に、樹脂成形に向いた形かを見てほしい
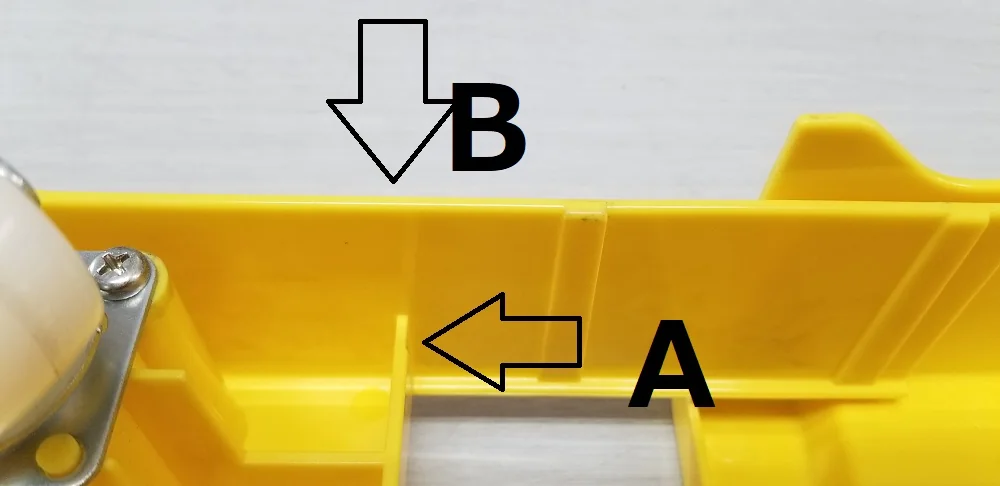
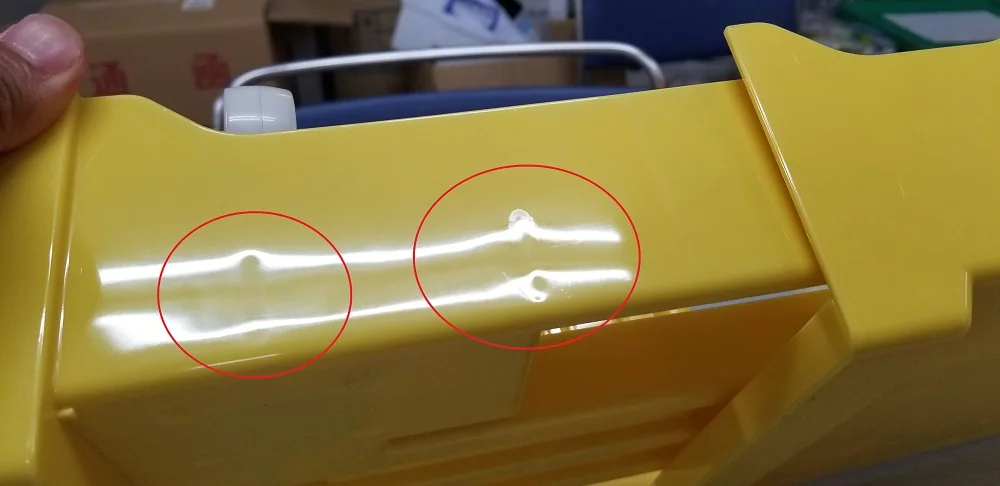
出典:会社概要|旭電機化成、ヒケを防止する肉盗み・ボス・リブの設計のポイント|プラスチック問題解決工場、特長②樹脂設計のプロが図面を診断|プラスチック問題解決工場
選ぶ前に確かめる条件
加工する会社・成形する会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- 部品の図面か 3D データと、材料・硬さ・表面処理の指定
- 加工の方法(切削・板金・ダイカスト・樹脂成形など)と、作る数(試作か量産か)
- 加工する会社から「難しい」「高い」と言われた所と、その理由
- 変えられない所(はめ合いの角、機能に必要な厚さ・寸法・公差)と、その理由
- 変えてもよい所(隅 R、穴の位置と深さ、肉厚、抜き勾配、材料)の範囲
- 材料を変える場合に満たす必要のある性質(耐食性・強度・溶接性・外観)
- 設計を変えられる時期(図面を出す前か、量産中の変更か)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








