
削り出しや溶接で作ってきた部品も、数が増えたり、コストを下げる必要が出たりすると、別の工法に切り替えることを考えます。冷間鍛造・プレス・鋳造・粉末冶金(焼結・MIM)・金属3Dプリンターなど、形に近い形で作る工法に替えると、材料のむだや加工の工程を大きく減らせることがあります。一方で、金型の費用、作れる形の制約、強度や精度の確かめ直し、取引先への届け出など、替えるときに考えることも増えます。
この記事では、今の工法(削り出し・溶接組立)の課題を確かめ、置き換え先の5つの工法を比べ、目的ごとの選び方と、置き換えるときの注意を紹介します。
今の工法(削り出し・溶接組立)の課題
削り出しは、材料の多くが切り屑になることがある
ブロックから削り出す部品は、形によっては材料の約80%を削り取ることになります(キングパーツの説明の例)。日本粉末冶金工業会の事例でも、溶製ステンレスのブランク材から切削していた酸素センサー用のボスは、材料の歩留まりが悪かったとしています。これに対して、冷間鍛造は一般的に90〜95%、MIM は100%に近い歩留まりとされます。
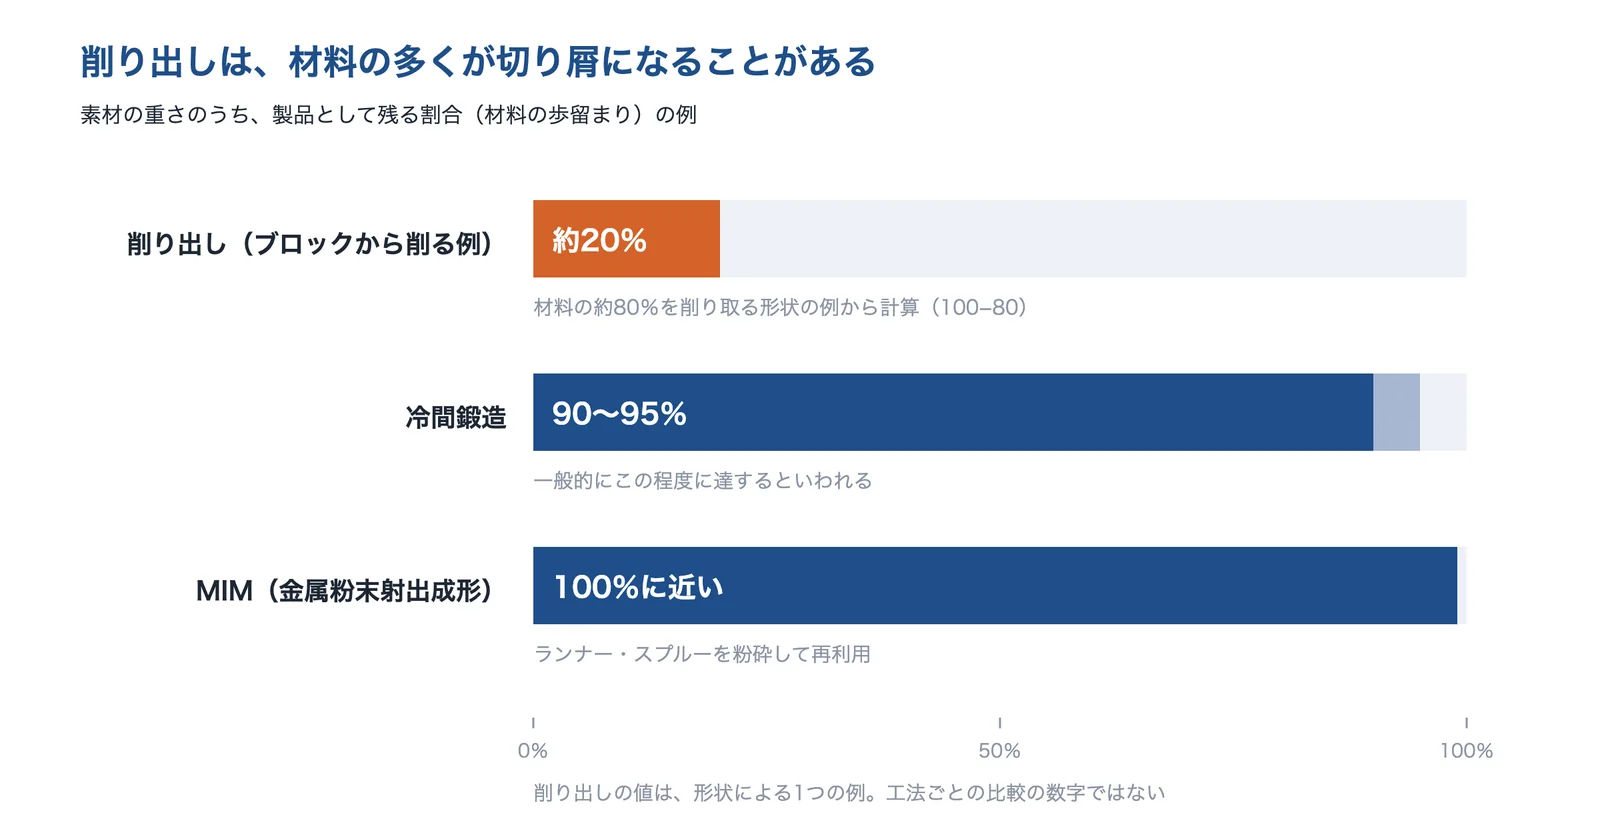
出典:キングパーツ・ニチダイ・日本粉末冶金工業会の記載をもとに AI(Claude)で作成(削り出しの約20%は約80%を削る例から編集部が計算)
つないで作る部品は、工程と手配が増える
曲げた板にピンを溶接する、パイプを切って溶接する、削り出した部品をねじで組む、といった作り方は、工程ごとに管理と手配が要ります。池田製作所の事例では、パイプの材料・切削・溶接を、それぞれ違う会社が担っていました。キングパーツは、4つの部品をねじ止めで組むには、取付面ごとに位置決めの高精度な加工が要ると説明しています。
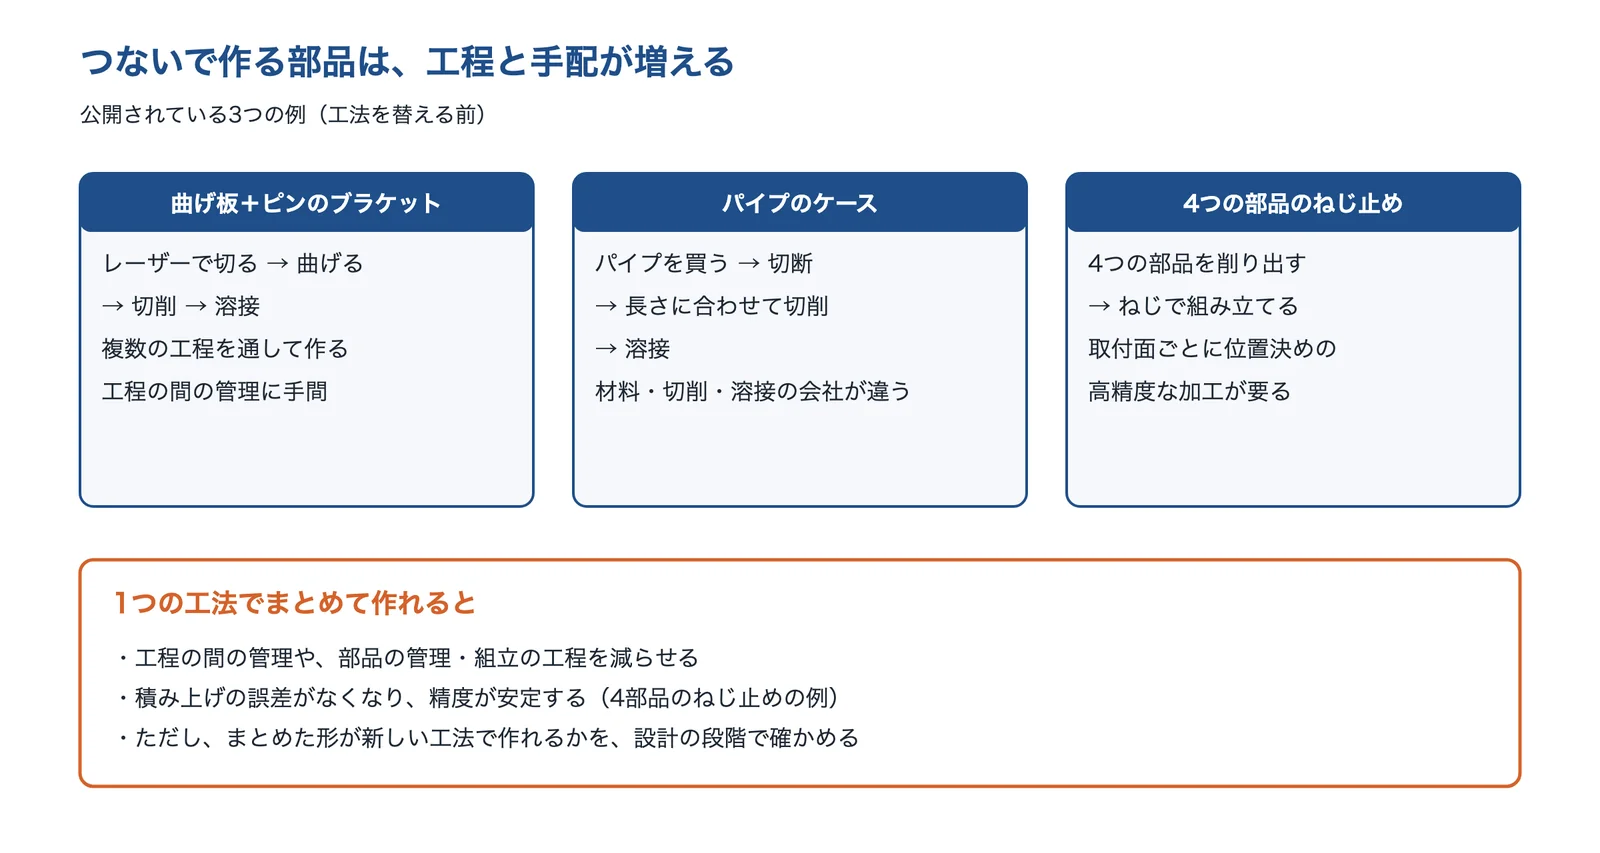
出典:キャステム・池田製作所・キングパーツの事例をもとに AI(Claude)で作成
数が増えると、1個ずつ削る費用が効いてくる
削り出しは型がいらない代わりに、1個ずつ加工の時間がかかります。カルモ鋳工は、1〜2個なら切削が有利だが、砂型鋳造にすると3個以上でリードタイムの短縮、5個以上でコストダウンもできる場合が多いとしています。金型の要る工法では、金型の費用を数で割った分が1個の費用に乗るので、ある数を超えると総額が逆転します。次の図は、しくみを示すための編集部の仮定の計算です。
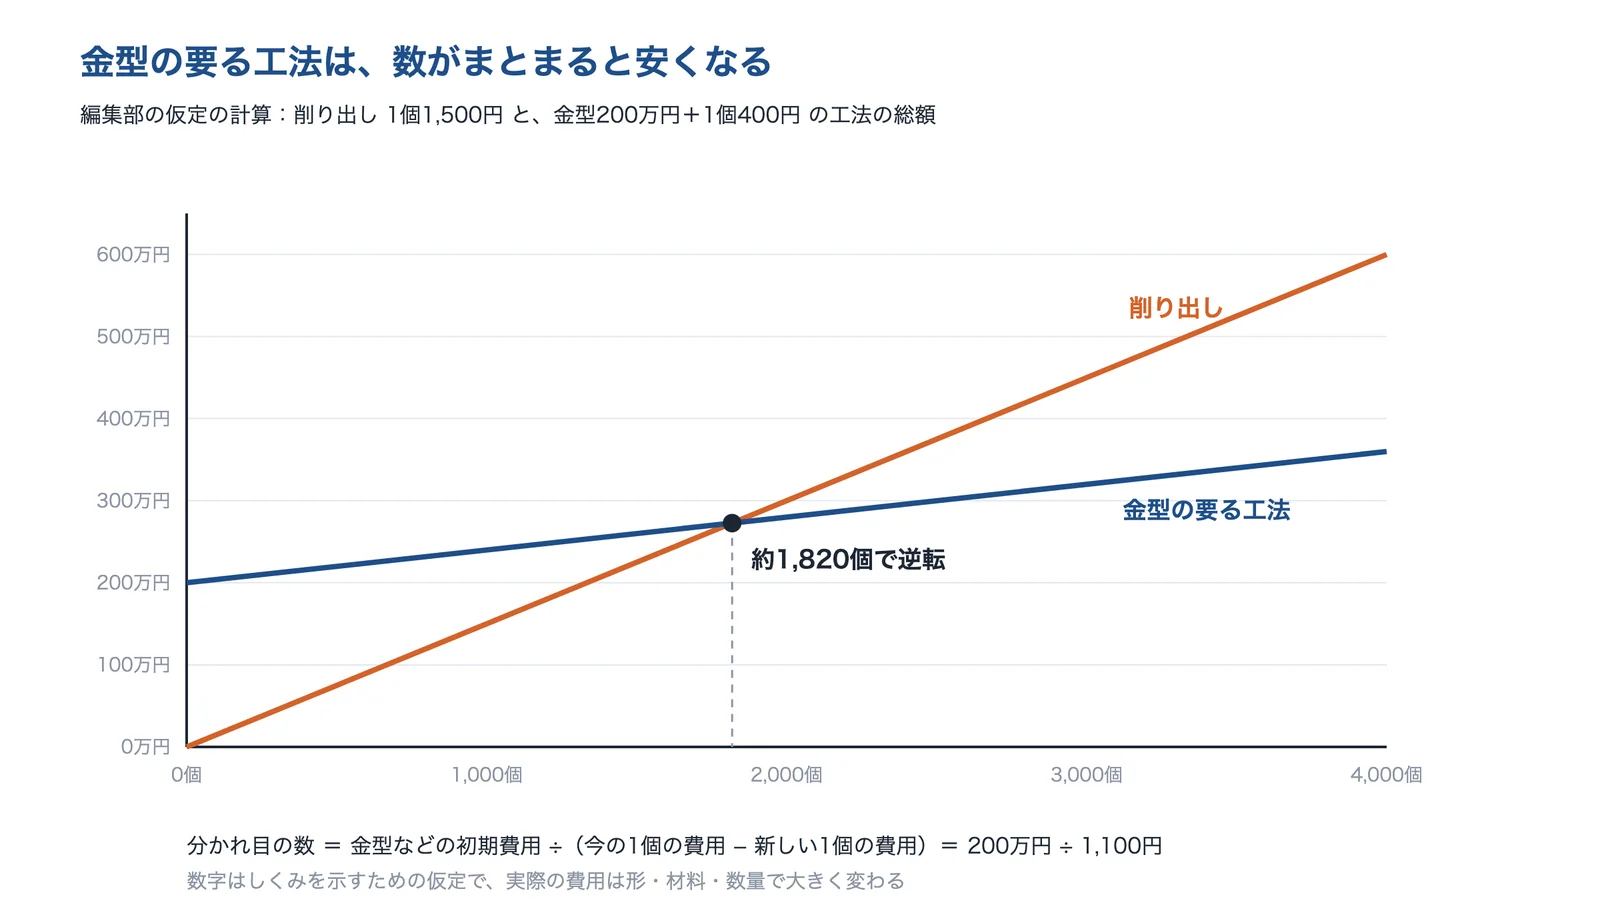
編集部が計算し、作図。数字は仮定。AI(Claude)で作成
出典:ロストワックスのコストダウン|キングパーツ、VA事例紹介 酸素センサー用ボス|日本粉末冶金工業会、冷間鍛造における金型設計(2024年)|ニチダイ 小倉篤(日刊工業新聞社の月刊誌の特集)、MIM(金属粉末射出成形法)の特徴|日本粉末冶金工業会、パイプ材の購入からプレスへの工法転換|池田製作所、切削加工から鋳造への工法転換|カルモ鋳工
置き換え先の候補
置き換え先は、材料をどうやって製品の形にするかで分かれます。棒や板を型で変形させる工法(冷間鍛造・プレス)、溶かして型に流す工法(鋳造)、粉を固めて焼く工法(粉末冶金)、粉を1層ずつ積む工法(金属3Dプリンター)です。金型が要るかどうかが、向いている数量を大きく左右します。
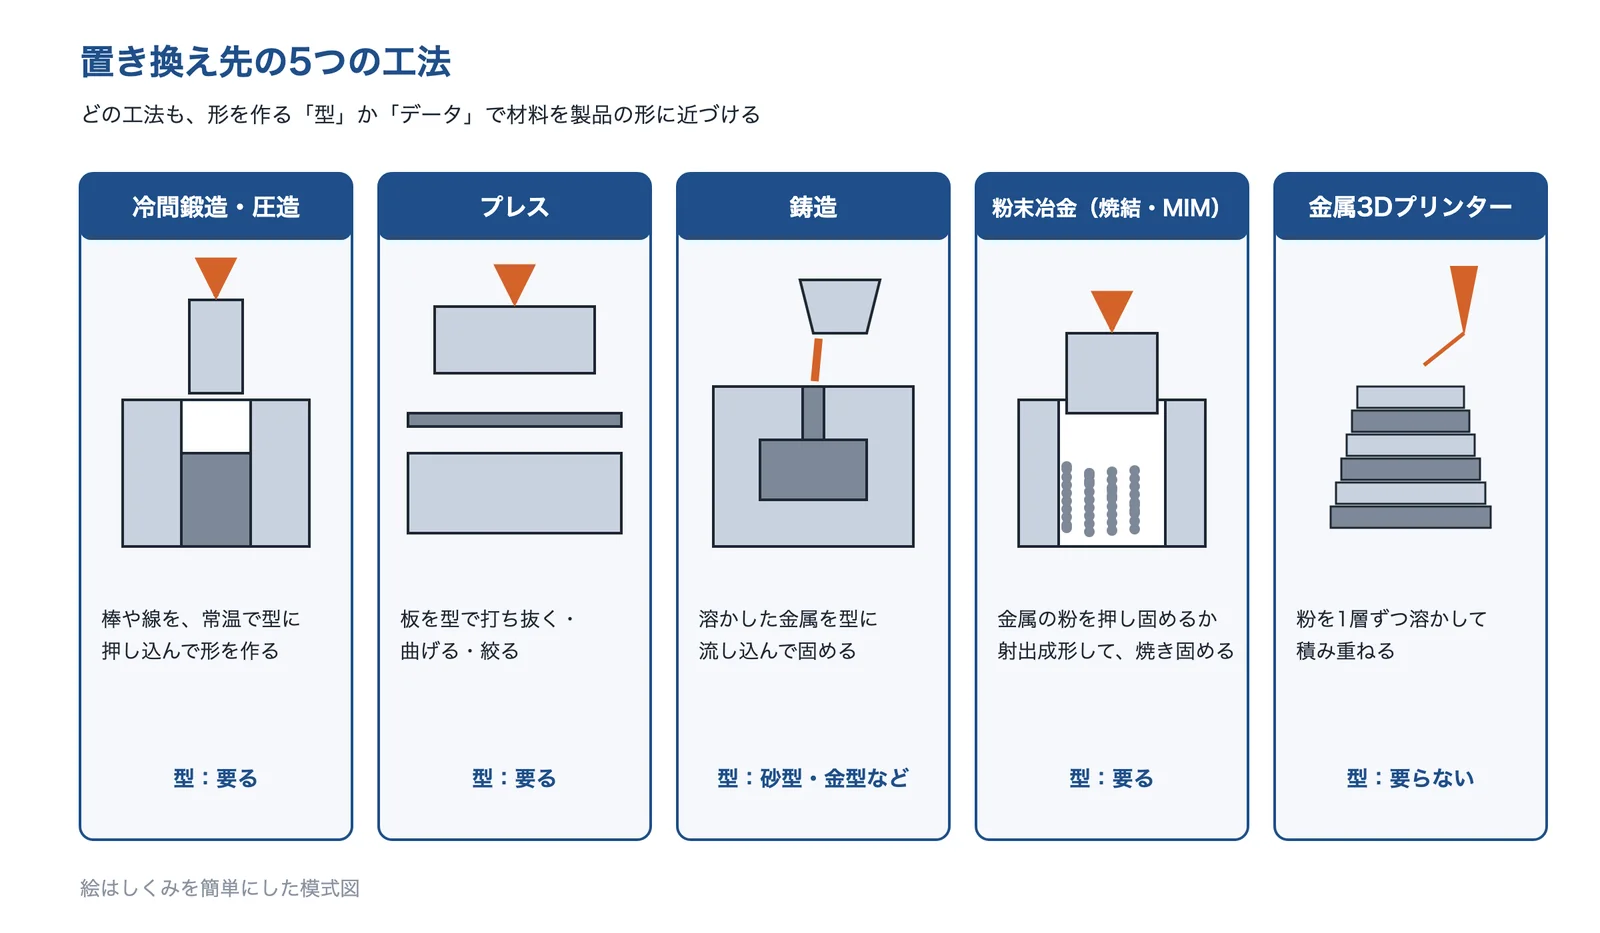
編集部が整理した分類。絵は模式図。AI(Claude)で作成
冷間鍛造・圧造
冷間鍛造は、熱を加えずに常温に近い温度で、型と工具で素材を流動させて形を作る工法です。基本は、軸方向に押して断面を広げる据込みと、ダイの穴から材料を押し出す押出しです。長所は、材料の歩留まりが一般的に90〜95%と高いことと、連続した鍛流線による製品の強度です。短所は、成形圧力が高く、金型が破損・摩耗しやすいことです(ニチダイ)。
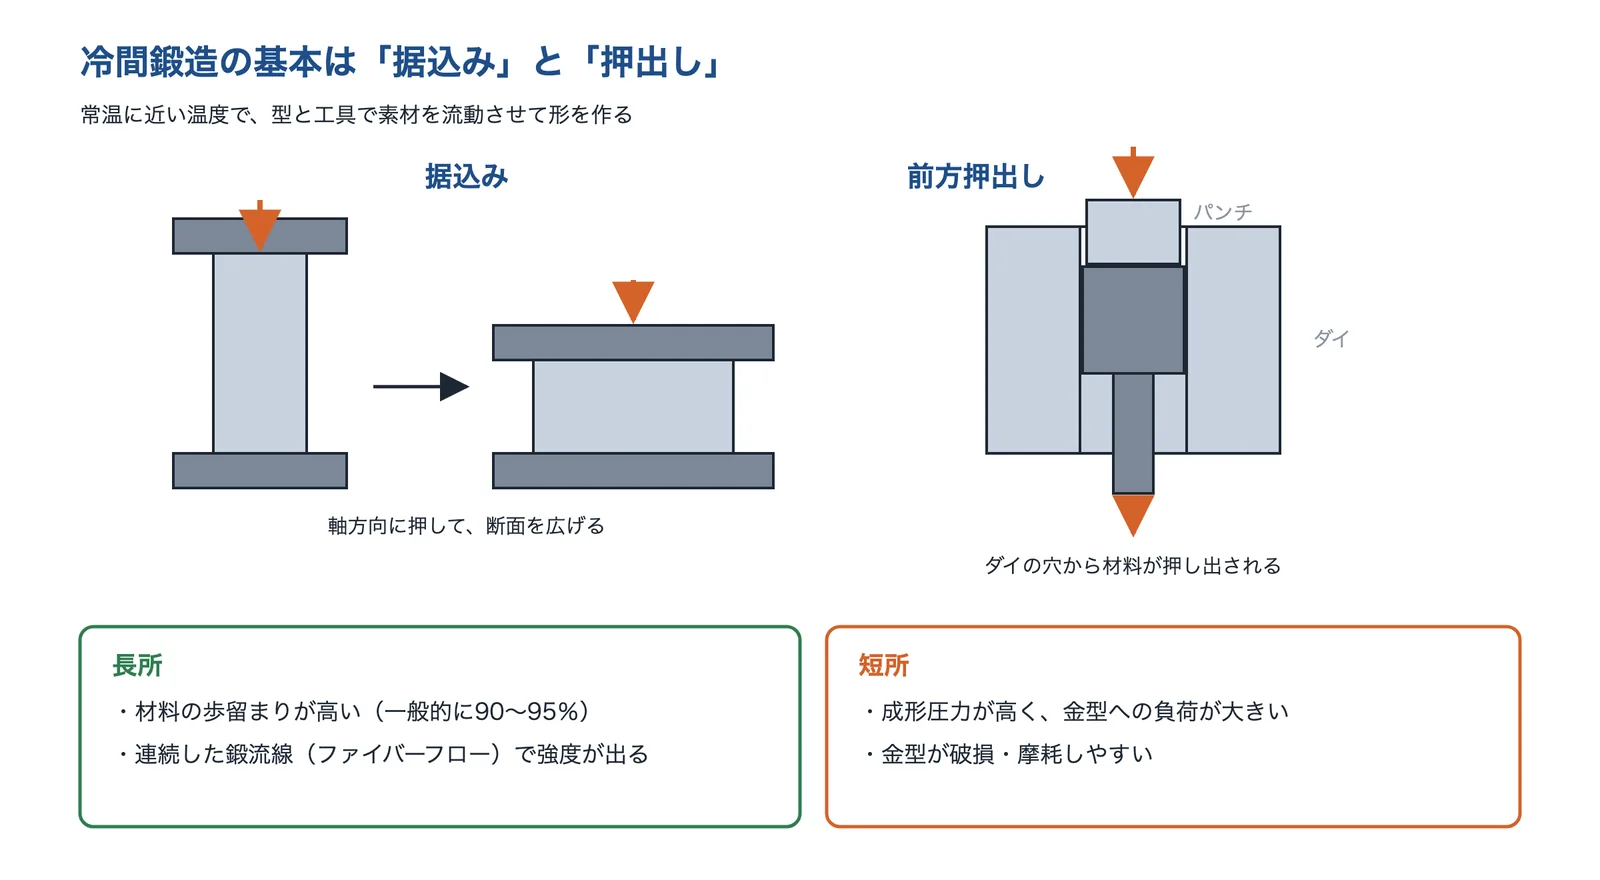
出典:ニチダイ 小倉篤「冷間鍛造における金型設計」をもとに AI(Claude)で作成
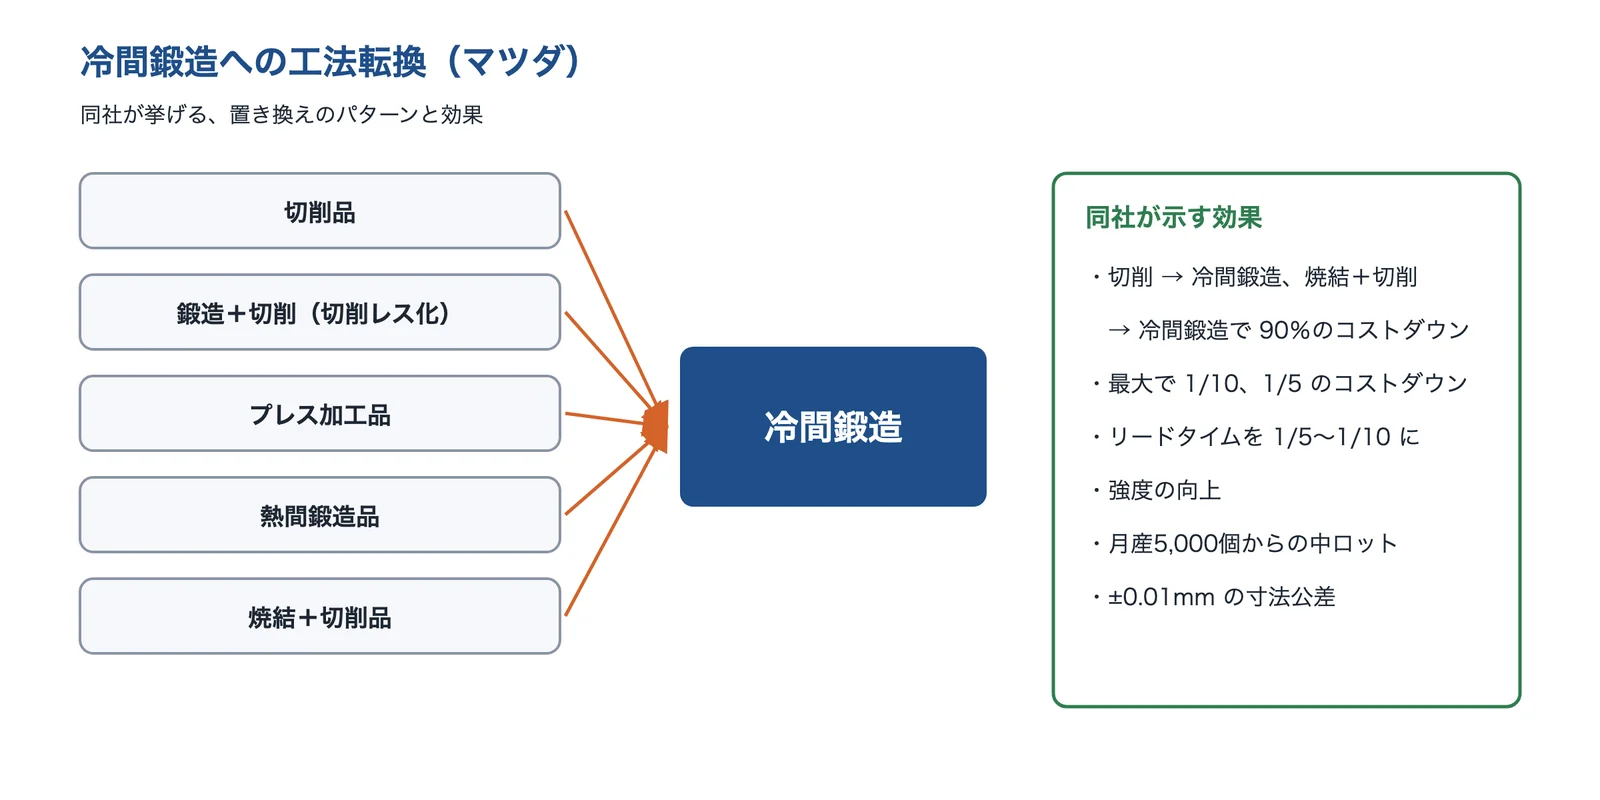
マツダは、切削品、鍛造+切削、プレス加工品、熱間鍛造品、焼結+切削品から冷間鍛造への置き換えを提案しています。ボルト・ナットなどを作る圧造も、冷間で型を使って成形する点は同じです(編集部の解説)。
プレス(板鍛造など)
板を型で打ち抜く・曲げる・絞る工法です。板の部品なら、溶接していたナットを板から盛り上げたねじ穴に替える、パイプの代わりに板から絞るなど、つなぐ工程そのものを減らす置き換えができます。池田製作所は、溶接ナットを増肉バーリング加工に替えて部品点数と溶接の工程を減らし、ギアを鍛造+切削からプレスに替えて加工賃を下げた事例を公開しています。
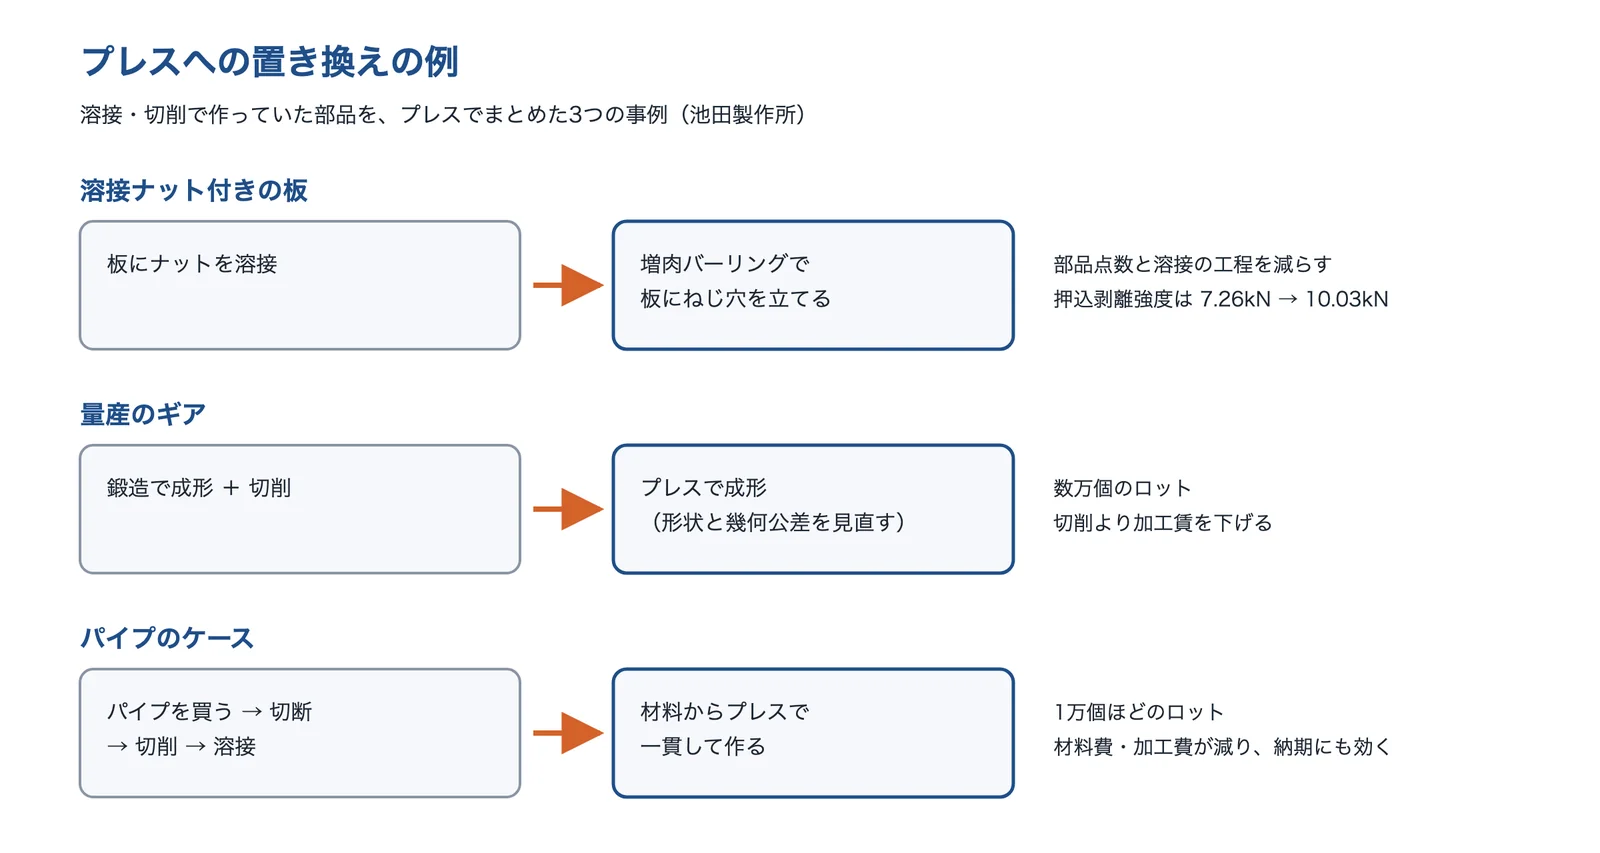
出典:池田製作所の事例・(2)・(3)をもとに AI(Claude)で作成
板金に替える場合は、削り出しのブロックに比べて精度の面で不利になることがあります。MONOist の連載は、図面で 0.01mm や 0.005mm と指定されていても、本当に重要でない所は 0.05mm や 0.1mm で十分なことも多いとして、公差を見直すことを勧めています。
鋳造(砂型・ロストワックス・ダイカスト)
溶かした金属を型に流して固める工法で、方法によって向く数量と精度が違います。砂型鋳造は、切削から替えると3個以上でリードタイムの短縮、5個以上でコストダウンもできる場合が多いとされます(カルモ鋳工)。ロストワックス(精密鋳造)は、ろうの模型を耐火物で包んで型にする方法で(編集部の解説)、削り代は通常0.5mm程度、複数の部品の一体化に力を発揮するとされます(キングパーツ)。ダイカストは金型に高速・高圧で注入する方法で、寸法精度が高く、薄肉で複雑な形に向き、大量生産ができる一方、巣やガス欠陥があり、熱処理や溶接ができないと説明されています(広島県立総合技術研究所、アルミダイカストについて)。
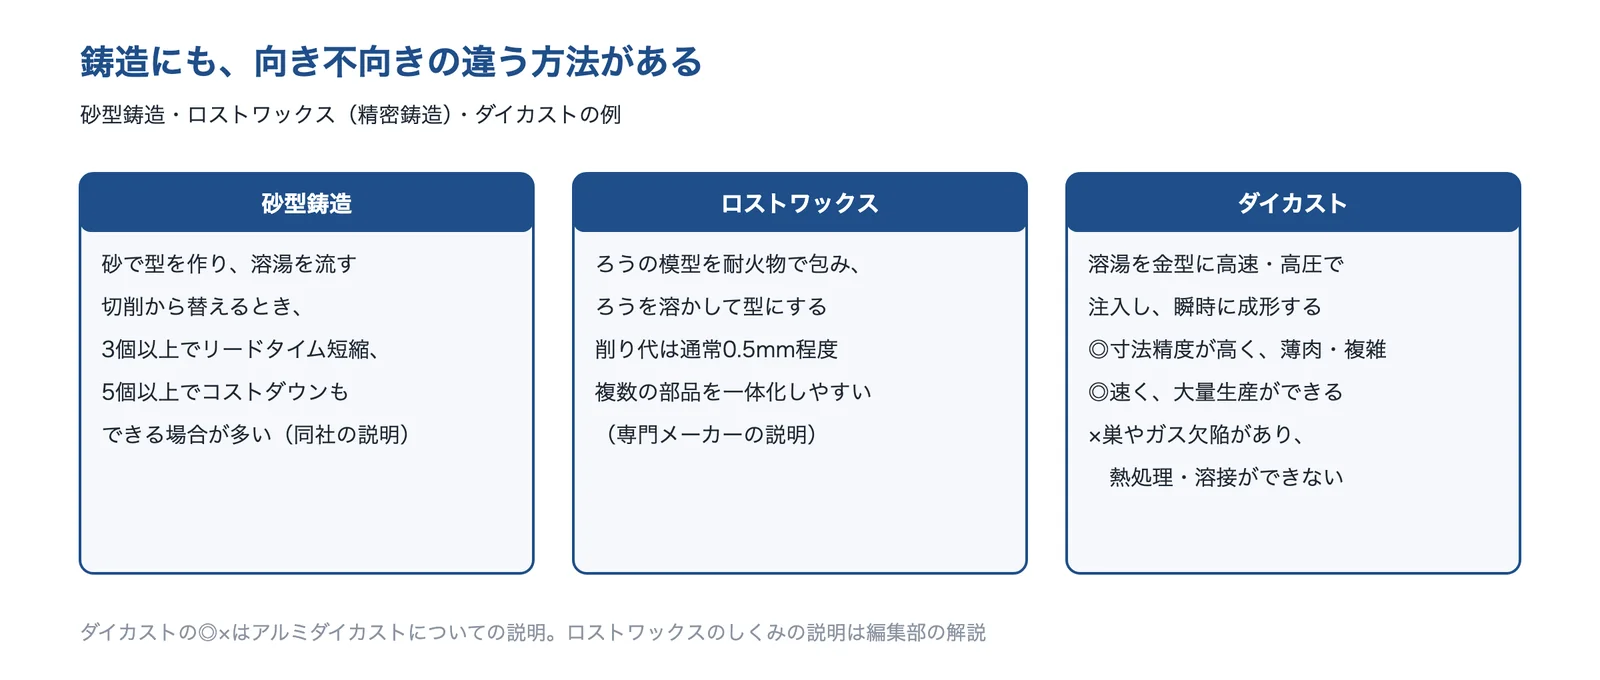
出典:カルモ鋳工・キングパーツ・広島県立総合技術研究所をもとに AI(Claude)で作成
粉末冶金(焼結・MIM)
粉末冶金は、金属の粉を金型に入れて押し固め、焼結して形に仕上げる工法で、材料の歩留まりがよく、工程が少ないとされます(日本粉末冶金工業会)。MIM(金属粉末射出成形)は、金属の粉とバインダー(樹脂とワックス)を混ぜて射出成形し、バインダーを除いてから焼結します。焼結後の相対密度は95%以上で物性も溶製材並み、歩留まりは100%に近く、「数百〜数百万個/ロット程度の生産に有効」とされます。
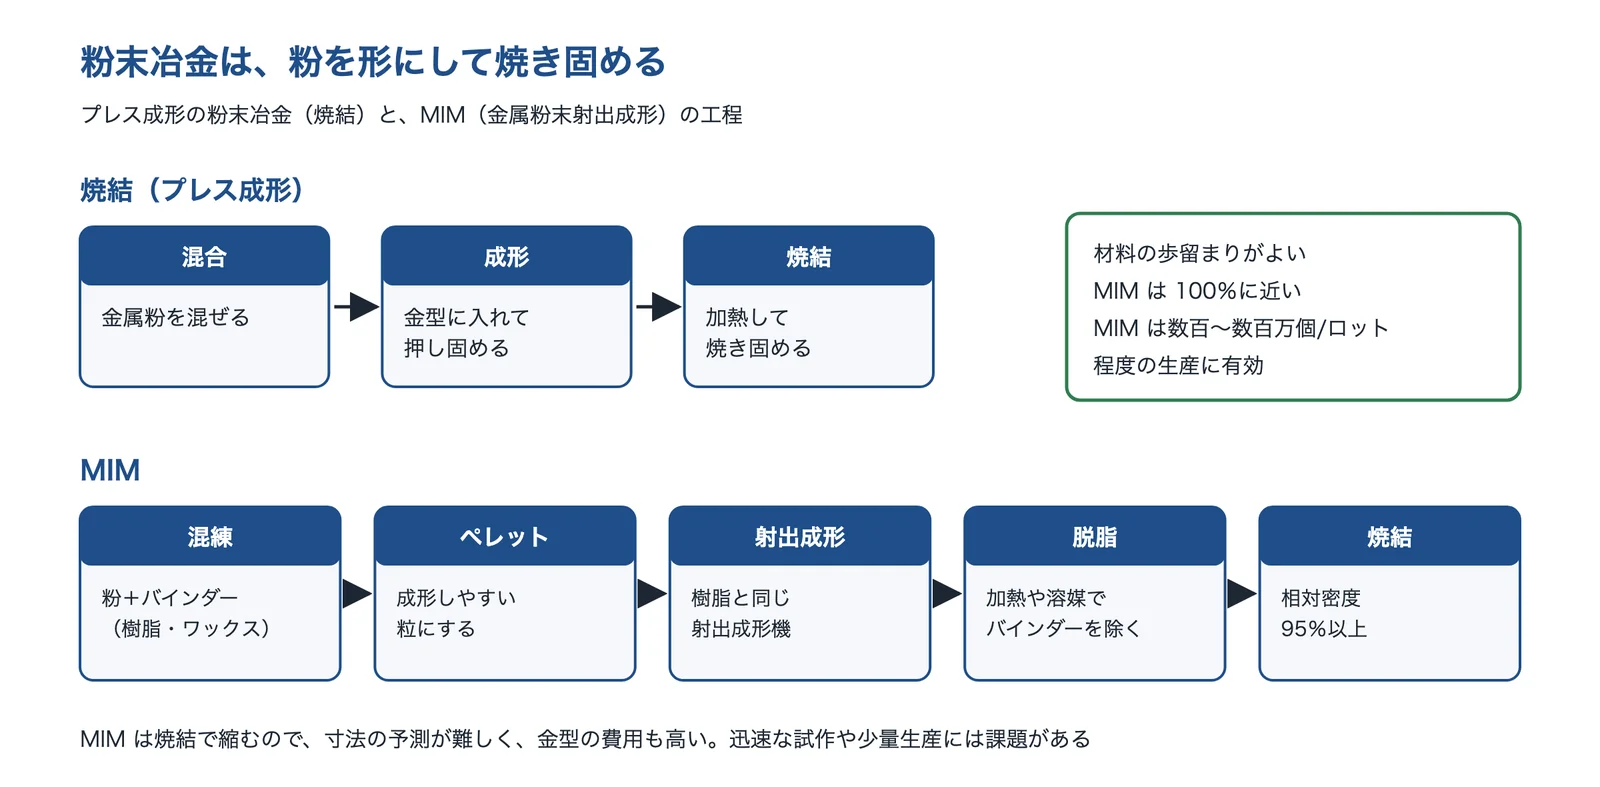
出典:日本粉末冶金工業会・MIMの製法・MIM化へのポイント・近畿大学をもとに AI(Claude)で作成
日本粉末冶金工業会は、ほかの工法から置き換えた事例を公開しています。鍛造粗材の歯切りやシャフトの圧入で作っていたオイルポンプのギヤをシャフト一体の焼結にして約60%のコスト低減と約20%の軽量化、ロストワックスのシフトストッパーを焼結にして約30%のコストダウン、などです。
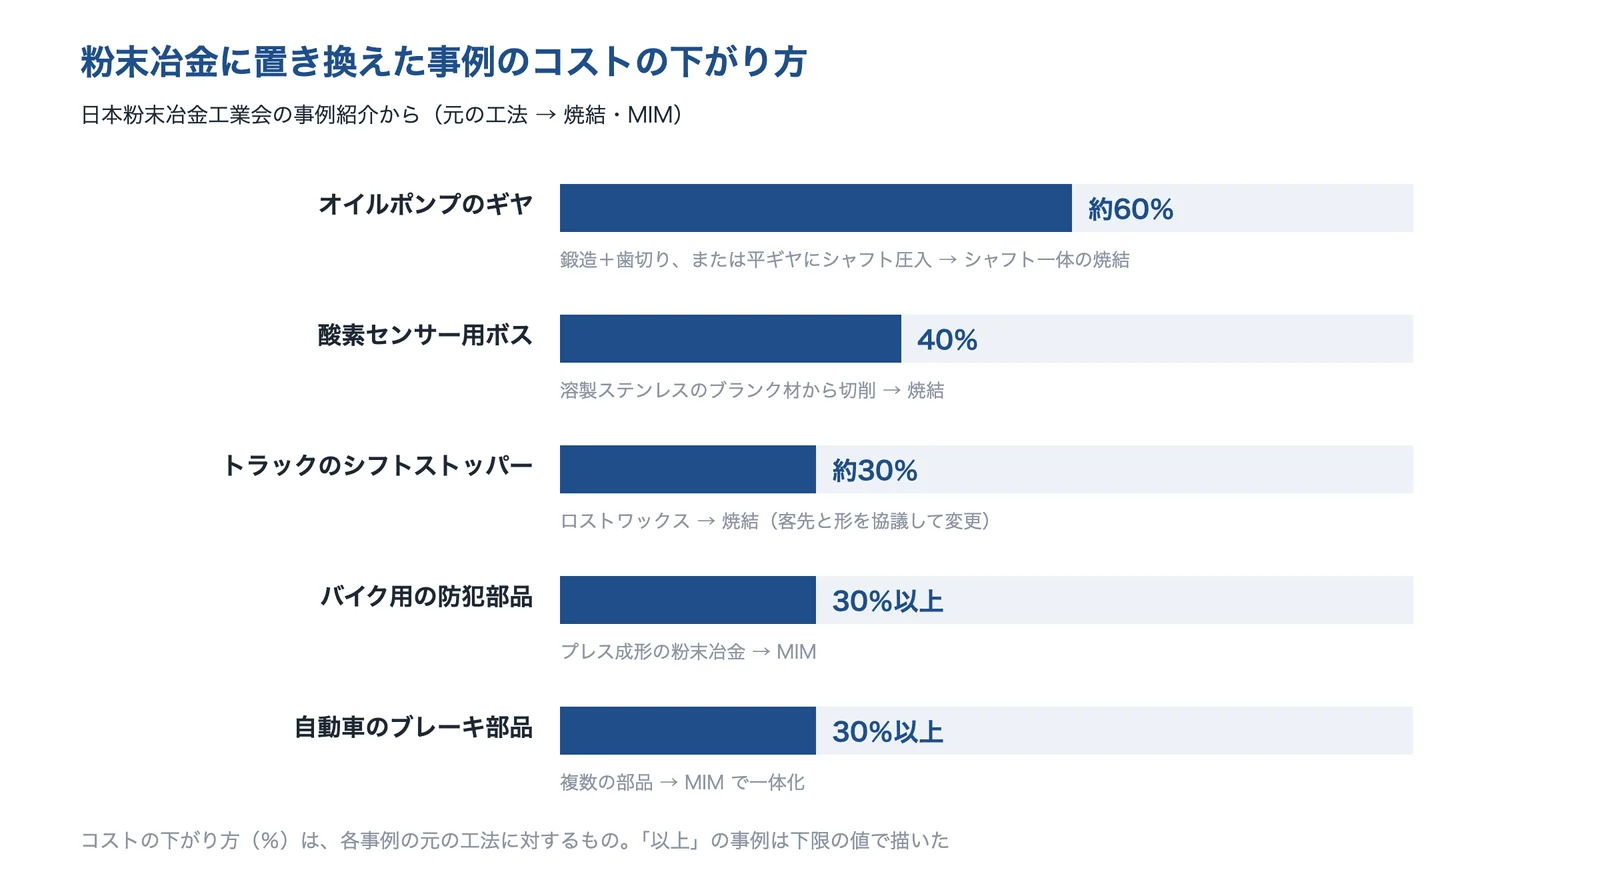
出典:日本粉末冶金工業会のVA事例・(2)・(3)・MIMの代替事例・一体化事例をもとに AI(Claude)で作成
金属3Dプリンター
金型を使わず、3Dデータから層ごとに材料を溶かすか接着して積み重ねる工法です。複雑な形、内部の空洞・格子構造、薄肉を作れ、設計の変更がしやすく、金型がいらないので工期を短くできるとされます(日本粉末冶金工業会)。一方、静岡県の工業技術研究所の試験では、造形の条件によって上面の粗さ Rz が80〜100µm 程度から150〜200µm 程度まで変わりました。山梨県の産業技術センターは、形による造形不良や後処理を課題に挙げています。
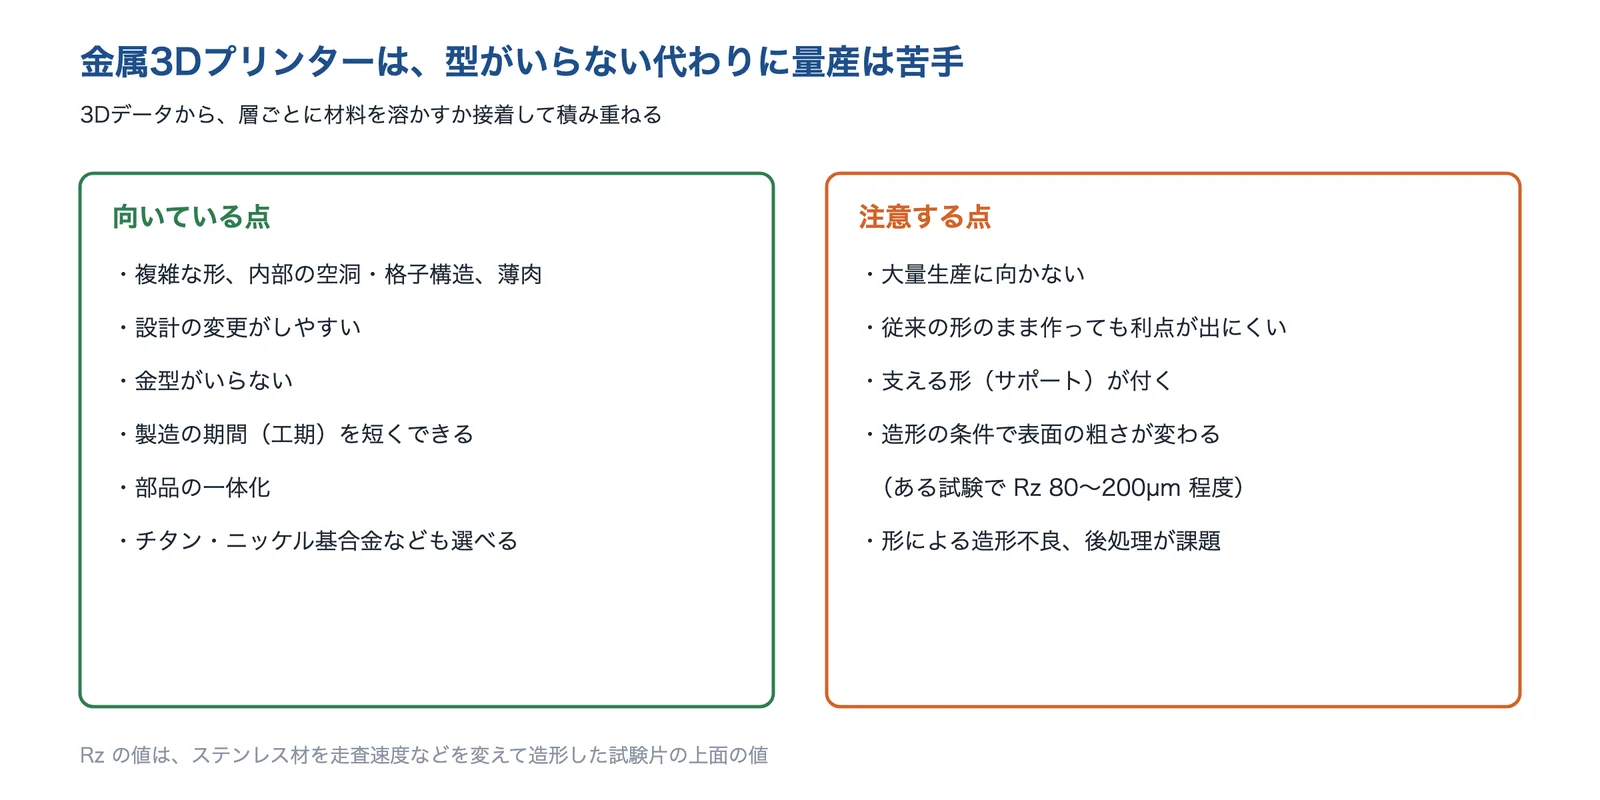
出典:日本粉末冶金工業会・ODEC・静岡県工業技術研究所・山梨県産業技術センターをもとに AI(Claude)で作成
出典:冷間鍛造における金型設計(2024年)|ニチダイ 小倉篤、切削・焼結からの工法転換技術|マツダ、溶接ナット ⇒ 増肉バーリング加工に工法転換|池田製作所、ギアの工法転換(鍛造+切削→プレス加工)|池田製作所、板金部品化検討で工数削減&コストダウン(2008年)|MONOist、ロストワックスのコストダウン|キングパーツ、光ファイバー型放射温度計を用いたダイカスト金型中における連続測温方法(2021年)|広島県立総合技術研究所 西部工業技術センター、粉末冶金のココがスゴイ|日本粉末冶金工業会、MIMの製法|日本粉末冶金工業会、MIMの特徴|日本粉末冶金工業会、MIM化へのポイント|日本粉末冶金工業会、VA事例紹介 ギヤ トランスファ オイルポンプ|日本粉末冶金工業会、VA事例紹介 シフトストッパー|日本粉末冶金工業会、MIM 応用例(他工法からの代替事例)|日本粉末冶金工業会、MIM 応用例(一体化事例)|日本粉末冶金工業会、金属積層造形とは|日本粉末冶金工業会、積層造形における樹脂金型用ステンレス材造形物の表面粗さ評価(2025年)|静岡県工業技術研究所 浜松工業技術支援センター、金属3Dプリンタを活用した高付加価値製品創出に関する研究|山梨県産業技術センター、金属3Dプリンターのメリットとデメリット|ODEC
目的と置き換え先の比較表
行が置き換えの目的、列が置き換え先の工法です。◎は第一候補、○は有効、△は条件によって有効を表します。目的の行をクリックすると、理由と出典を書いたカードに移ります。
| 課題(症状) | 冷間鍛造・ 圧造 | プレス (板鍛造など) | 鋳造(砂型・ ロストワックス・ ダイカスト) | 粉末冶金 (焼結・MIM) | 金属3D プリンター |
|---|---|---|---|---|---|
| A量産している部品のコストを下げたい | ◎ | ○ | ○ | ◎ | △ |
| B数が少ない。試作から早く作りたい | △ | △ | ○ | △ | ◎ |
| C溶接・ねじ止めの部品を一体にしたい | ○ | ◎ | ◎ | ○ | |
| D強度と精度を保ったまま替えたい | ◎ | ○ | △ | ○ | △ |
| E材料のむだと納期を減らしたい | ◎ | ○ | ○ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎・○・△の理由と出典は、下の「目的ごとの選び方」の各カードに書いています。空欄は、その目的には効かない、または根拠が見つからなかった候補です。記号は、業界団体・公設試・各社の公開情報をもとにした編集部の評価で、同じ目的の中での比較です。
目的ごとの選び方
目的(A〜E)ごとに、比べた結果、候補、置き換えるときの注意をまとめました。
量産している部品のコストを下げたい
削り出しや、鍛造・焼結のあとの切削で作っている量産品。1個あたりの費用を下げたい。
- 比べた結果
- 冷間鍛造は、切削に比べて材料の歩留まりが高く、一般的に90〜95%に達するといわれます(ニチダイ)。冷間鍛造の部品メーカーのマツダは、切削や焼結+切削から冷間鍛造に替えて90%のコストダウンとしています。粉末冶金では、日本粉末冶金工業会が約60%・40%・30%以上のコスト低減の事例を公開しています。プレスは池田製作所が数万個のギアで切削の加工賃を下げた事例を出していますが、下げた割合は書かれていません。金属3Dプリンターは、ODEC が大量生産に向かないと説明しています。
- 候補
- 冷間鍛造・圧造(◎)材料の歩留まりが高く、切削をなくせる
- 粉末冶金(◎)形に近い形で作り、機械加工を減らす
- プレス・鋳造(○)形や数によって有効。下げ幅は事例ごとに違う
- 金属3Dプリンター(△)一体化で効く場合はあるが、量産は苦手
金型の要る工法は、金型の費用を数で割って考えます。数が少ないと、1個あたりの費用がかえって上がります(下の「今の工法の課題」の計算例)。形が変わる場合は、図面と取引先の承認も必要です(カードD・「置き換えるときの注意」)。
数が少ない。試作から早く作りたい
数個〜数百個の部品や、まだ形が変わる試作品。金型に大きな費用をかけられない。
- 比べた結果
- 金属3Dプリンターは金型がいらず、設計の変更がしやすく、工期を短くできます(日本粉末冶金工業会)。砂型鋳造は、切削から替えると3個以上でリードタイムの短縮、5個以上でコストダウンもできる場合が非常に多い、とカルモ鋳工は説明しています。MIM は「数百〜数百万個/ロット程度の生産に有効」とされますが(日本粉末冶金工業会)、金型の費用が高く、迅速な試作や少量生産には課題があるとする研究報告もあります(近畿大学)。冷間鍛造の部品メーカーのマツダは、月産5,000個からの中ロットに対応するとしています。
- 候補
- 金属3Dプリンター(◎)型がいらない。1個から作れる
- 鋳造(○)砂型なら数個から効くことがある
- 冷間鍛造・プレス・粉末冶金(△)金型が要るので、数がまとまってから
3Dプリンターは、1個だけの試作なら費用を大きく抑えられますが、2個以上なら砂型鋳造のほうが安いことが多いとカルモ鋳工は説明しています。試作の工法と量産の工法が違うと、試作で確かめた強度や寸法が量産品と合わないことがあるため、量産の工法で確かめ直します(編集部の解説)。
溶接・ねじ止めの部品を一体にしたい
いくつもの部品を溶接やねじでつないで作っている。工程と部品の管理が多い。
- 比べた結果
- キャステムは、レーザー・曲げ・切削・溶接で作っていた部品をロストワックスで一体化し、工程の間の管理の手間を省き、強度も上げたとしています。ロストワックスの専門メーカーのキングパーツは、4つの部品のねじ止めを一体にすると、部品管理・組立の工程が減り、積み上げの誤差もなくなると説明しています。日本粉末冶金工業会の事例では、ギヤとシャフトを一体で焼結して約60%のコスト低減、MIM の一体化で30%以上のコストダウンの例があります。プレスでは、池田製作所が溶接ナットを増肉バーリングに替えて部品点数と溶接の工程を減らしています。
- 候補
- 鋳造(◎)ロストワックス・砂型で、複雑な形を一体に
- 粉末冶金(◎)小さく複雑な部品を一体に
- プレス(○)板の部品の溶接・ナットを減らす
- 金属3Dプリンター(○)内部の空洞など、ほかで作れない形に
一体にした形が、新しい工法で作れる形かを設計の段階で確かめます。日本粉末冶金工業会の事例では、樹脂で開発していた部品を焼結にするとき、客先と協議して形を変えて製品化しています。冷間鍛造は、一体化の事例を今回の調べでは見つけられなかったため空欄にしています。
強度と精度を保ったまま替えたい
今の部品と同じ強度・寸法精度が要る。替えたことで不具合を出したくない。
- 比べた結果
- 冷間鍛造は、連続した鍛流線(ファイバーフロー)で製品の強度が出るとされます(ニチダイ)。マツダは、中空形状の製品で内径方向 ±0.01mm(軸方向 ±0.02mm)の寸法公差が可能としています。池田製作所の例では、溶接ナットの押込剥離強度 7.26kN に対し、増肉バーリングのねじ穴は 10.03kN でした。MIM は焼結後の相対密度が95%以上で、物性も溶製材並みとされます(日本粉末冶金工業会)。一方、アルミダイカストは巣やガス欠陥があり、熱処理や溶接ができないと説明されています(広島県立総合技術研究所)。金属3Dプリンターは、造形の条件で表面の粗さが変わり、形による造形不良や後処理が課題とされます(静岡県・山梨県の公設試)。
- 候補
- 冷間鍛造・圧造(◎)鍛流線で強度が出る。高い寸法精度の例
- プレス・粉末冶金(○)強度が上がった例、溶製材並みの物性
- 鋳造(△)ダイカストは巣があり、熱処理・溶接ができない
- 金属3Dプリンター(△)表面の粗さ・内部の欠陥に注意
粉末冶金は、密度が低いと気密性などで不利になります。日本粉末冶金工業会の事例では、酸素センサー用のボスで気密性を得るために、密度を7.2g/cm³ 以上(理論密度比91%以上)に上げています。どの工法でも、今の部品と同じ試験で確かめ直します。
材料のむだと納期を減らしたい
削り出しで切り屑が多い。加工の工程が多く、納期が長い。
- 比べた結果
- MIM は材料の歩留まりが100%に近いとされ(日本粉末冶金工業会)、冷間鍛造は一般的に90〜95%に達するといわれます。マツダは、冷間鍛造への置き換えの効果にリードタイムの1/5〜1/10削減を挙げています。キャステムは切削品を MIM やロストワックスに替えてリードタイムを改善し、カルモ鋳工はアルミ鋳物の試作を砂型鋳造で、条件によって最短1週間で発送する(機械加工を除く)としています。ロストワックスの削り代は通常0.5mm程度です(キングパーツ)。金属3Dプリンターは金型がいらず、工期を短くできるとされます。
- 候補
- 冷間鍛造・圧造(◎)歩留まり90〜95%。リードタイムの短縮の例
- 粉末冶金(◎)MIM は歩留まり100%に近い
- プレス・鋳造(○)加工面を減らす。工程をまとめて納期を縮める
- 金属3Dプリンター(○)型を作る時間がいらない
金型を作る工法は、最初の金型づくりに時間がかかります。量産が始まってからの納期と、立ち上げまでの期間を分けて比べます(編集部の解説)。
置き換えるときの注意
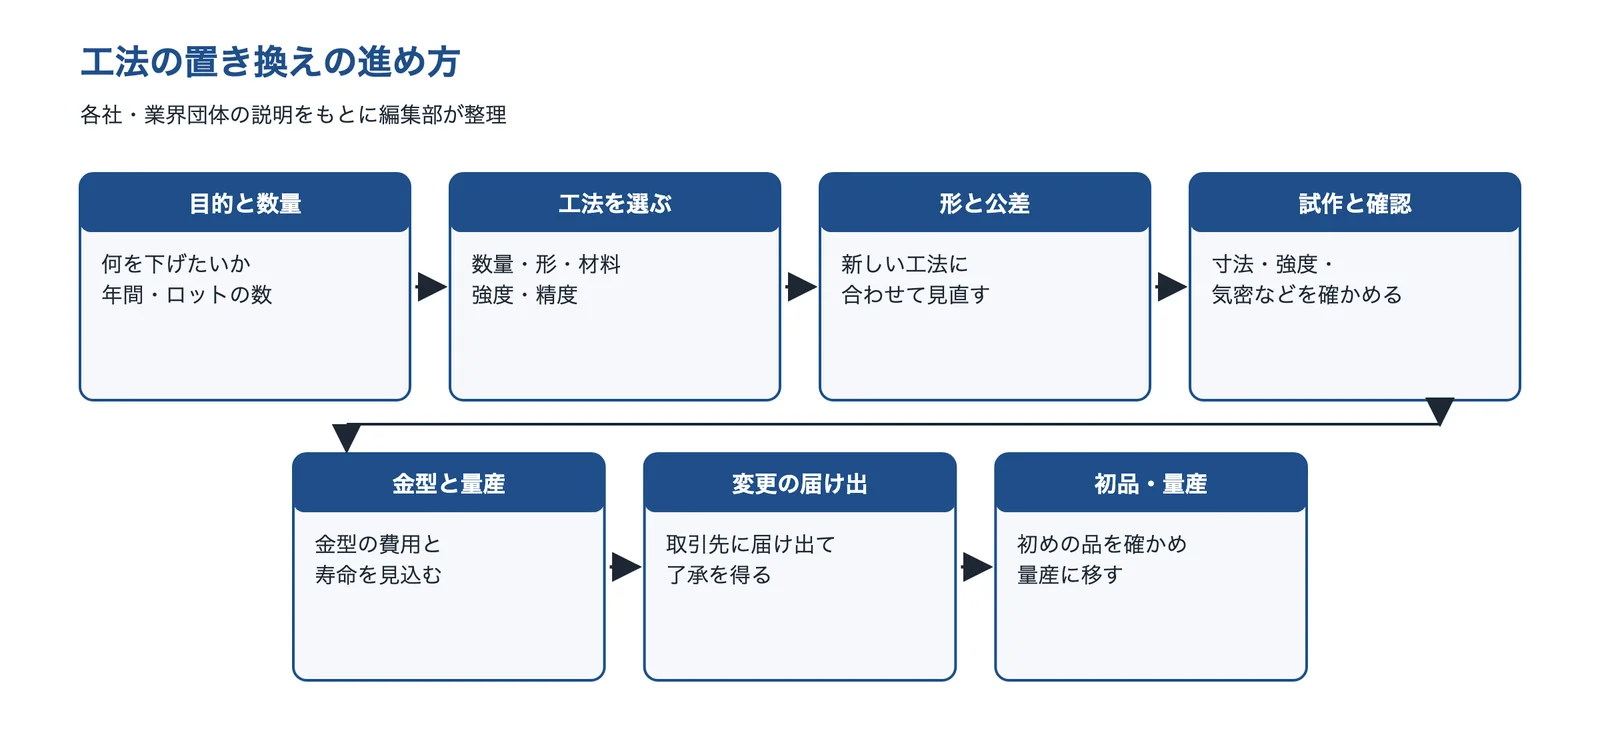
工法を替えるときは、数量と目的を決めてから工法を選び、形と公差を新しい工法に合わせ、試作で確かめ、取引先に届け出る、という順に進めます。次の図は、各社・業界団体の説明をもとに編集部が整理した進め方です。
出典:各社・業界団体の説明をもとに AI(Claude)で作成
形と公差を、新しい工法に合わせて見直す
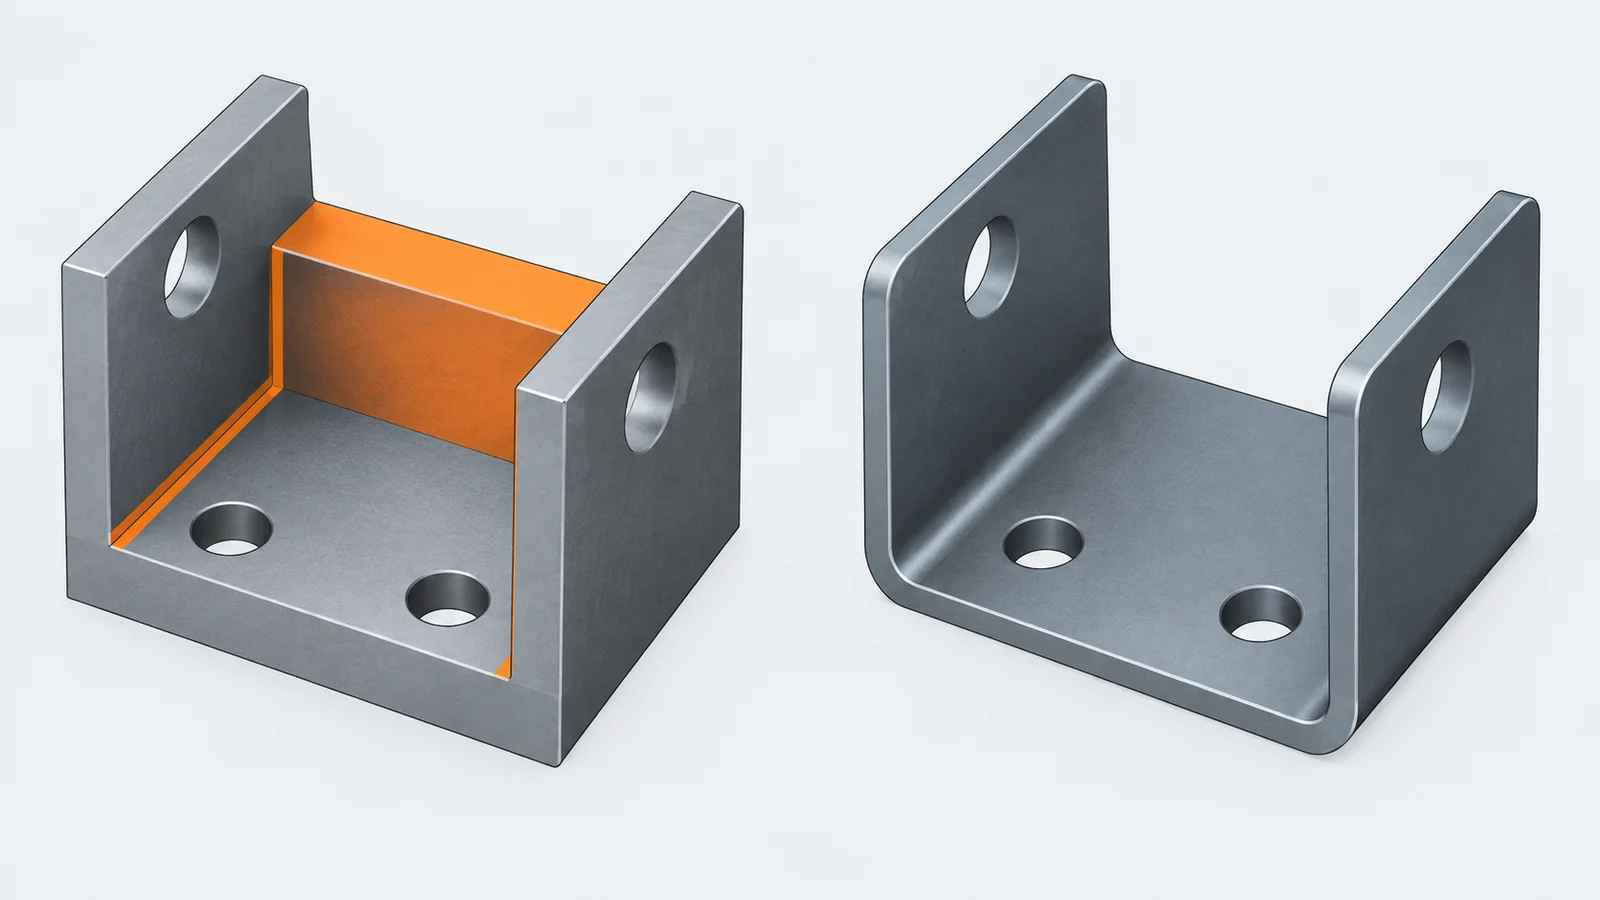
今の図面のまま工法だけを替えると、作れない形や、必要以上に厳しい公差が残ることがあります(編集部の解説)。池田製作所はギアをプレスに替えるとき、シミュレーション解析でプレスに合う形を提案し、幾何公差も見直しました。MIM は、射出成形に伴う形の制約があるとされます(日本粉末冶金工業会)。ODEC は、金属3Dプリンターで従来の形のまま作っても利点が出にくいと説明しています。
強度・材質・熱処理を確かめ直す
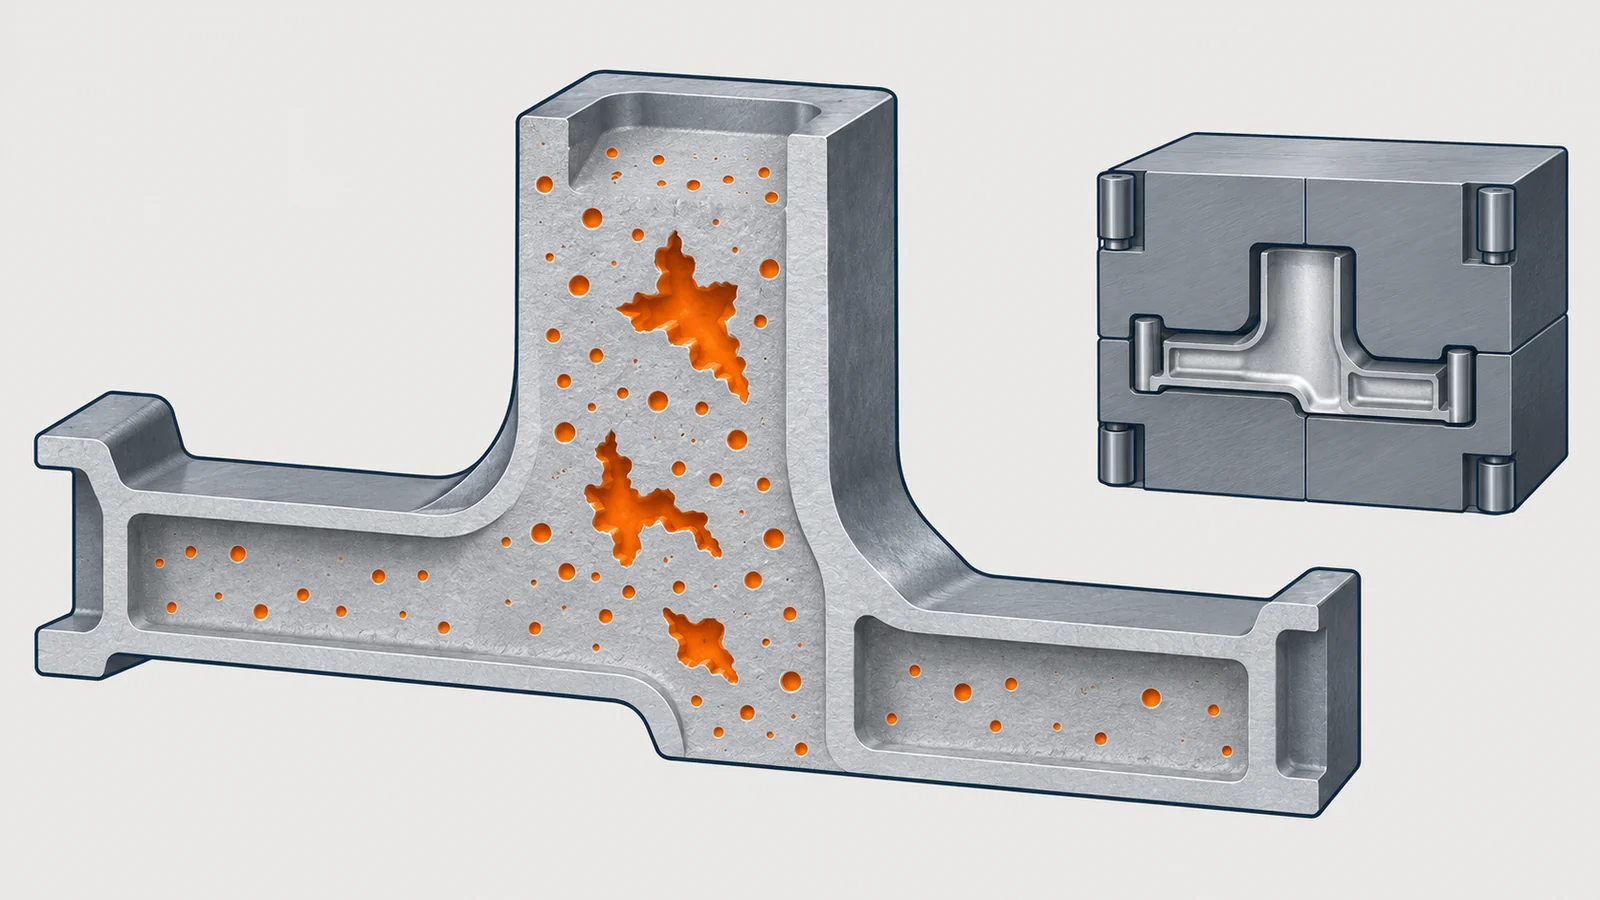
工法が変わると、同じ材料名でも中身の状態が変わることがあります(編集部の解説)。アルミダイカストは巣やガス欠陥があり、熱処理や溶接ができないとされます。粉末冶金では、気密性を得るために密度を上げた事例があります。MIM は熱処理やめっきを溶製材と同様にできるとされます(日本粉末冶金工業会)。今の部品で行っている試験を、新しい工法の試作品でもう一度行うのが基本です(編集部の解説)。
金型の費用と寿命を見込む
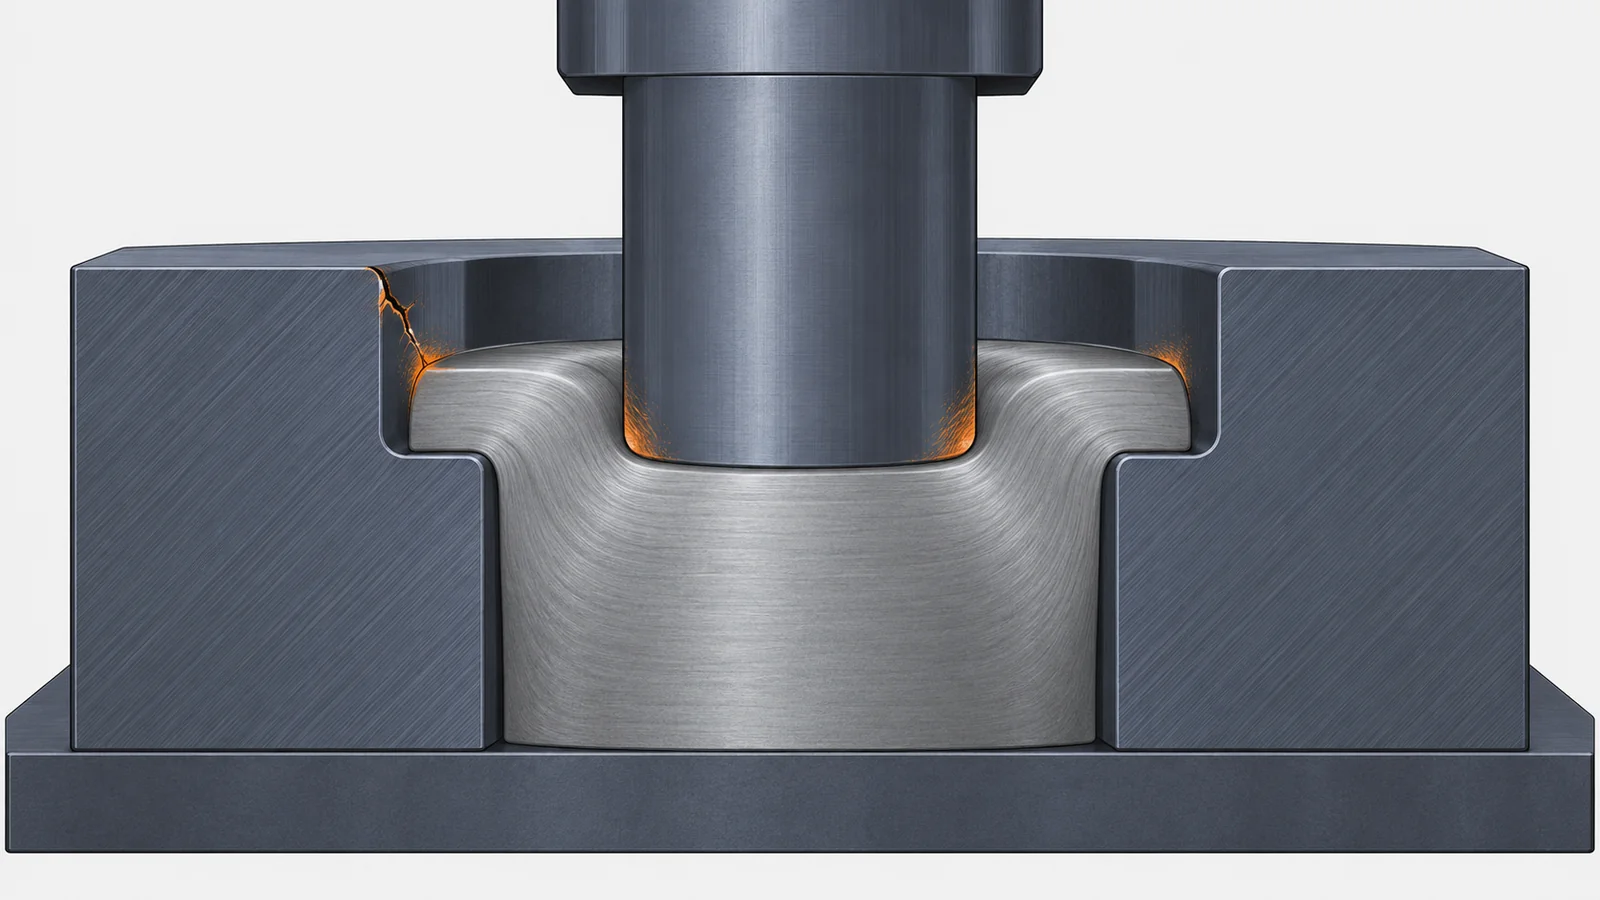
冷間鍛造は金型への負荷が大きく、破損や摩耗をしやすいとされます(ニチダイ)。MIM は金型の製造コストが高いとする研究報告もあります(近畿大学)。金型の費用は数量で割って比べ、金型の寿命と、作り直すときの費用も見込みます。長く供給する補給部品では、金型を保管・保守し続ける費用も考えます(編集部の解説)。
取引先への届け出(工程変更・4M変更)
工法を変えることは、取引先から見ると工程の変更です。ある部品メーカーが取引先に示している基準では、図面や仕様書と異なる材料への変更、金型の新造・改造、生産工程の新設などは、変更の前に届け出て、了承を得てからでないと変更できません。届け出は原則として変更を始める予定の6か月前で、変更の理由、品質に影響がないとする根拠、検証のデータ、変更したサンプルを出すとしています(東洋精密工業)。基準は会社や契約によって違うので、自社の取引先の決まりを確かめます。
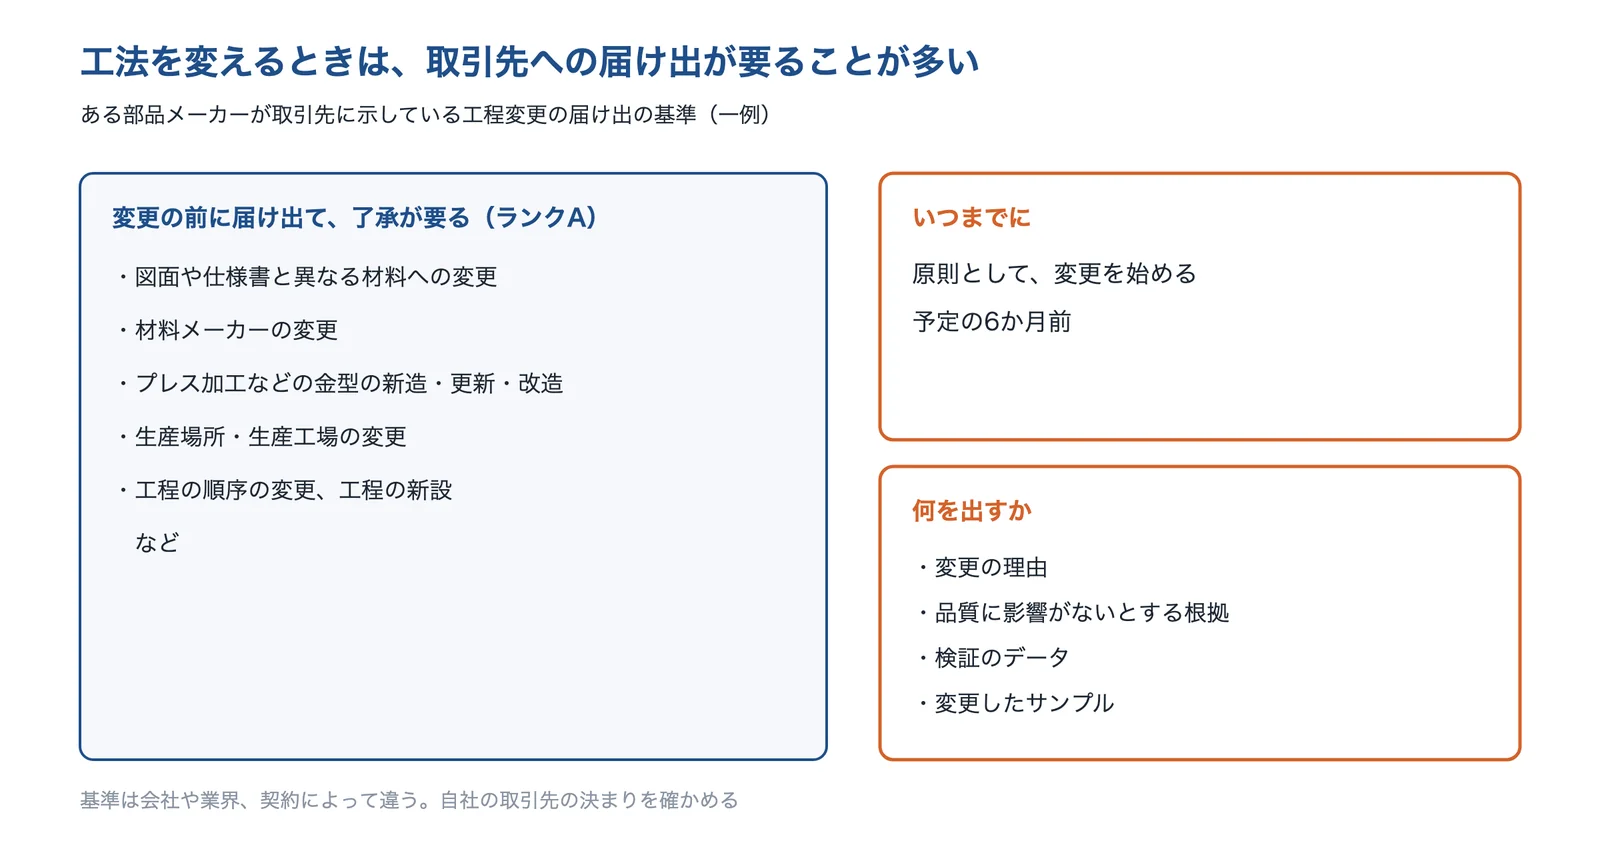
出典:東洋精密工業「取引先様用 工程変更届出ガイドライン」をもとに AI(Claude)で作成
出典:ギアの工法転換(鍛造+切削→プレス加工)|池田製作所、MIM化へのポイント|日本粉末冶金工業会、金属3Dプリンターのメリットとデメリット|ODEC、MIMの特徴|日本粉末冶金工業会、金属粉末射出成形品の試作迅速化のための製造技術|近畿大学、冷間鍛造における金型設計(2024年)|ニチダイ 小倉篤、取引先様用 工程変更届出ガイドライン(2017年改訂)|東洋精密工業
工法の切り替えを相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。どの工法に替えたいか、どのくらいの数量かによって、合う相談先が変わります。粉末冶金(焼結・MIM)は、日本粉末冶金工業会の会員一覧から相談先を探すこともできます。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| マツダ | 冷間鍛造の部品メーカー | 切削品や焼結+切削の部品などを冷間鍛造に置き換え、鍛造のあとの切削をなくす工法転換を提案する。 | A 量産している部品のコストを下げたい D 強度と精度を保ったまま替えたい E 材料のむだと納期を減らしたい | |
| 池田製作所 | プレス加工・金型 | 溶接ナットや切削のギアを、板鍛造・プレス加工に置き換える。いくつもの会社に分かれた加工をプレスでまとめる。 | A 量産している部品のコストを下げたい C 溶接・ねじ止めの部品を一体にしたい D 強度と精度を保ったまま替えたい E 材料のむだと納期を減らしたい | |
| キャステム | 精密鋳造・MIM | 切削品や溶接でつないだ部品を、ロストワックスや MIM に置き換えて一体にし、リードタイムとコストを下げる。 | A 量産している部品のコストを下げたい C 溶接・ねじ止めの部品を一体にしたい E 材料のむだと納期を減らしたい | |
| カルモ鋳工 | 砂型鋳造・機械加工 | 切削で作る数個〜小ロットの部品や、3Dプリンターのアルミの試作品を砂型鋳造に置き換える。 | B 数が少ない。試作から早く作りたい C 溶接・ねじ止めの部品を一体にしたい D 強度と精度を保ったまま替えたい E 材料のむだと納期を減らしたい | |
| ODEC | 金属3Dプリンター | 金属3Dプリンターで、金型を作らずに小ロット・短納期で金属部品を造形する。 | B 数が少ない。試作から早く作りたい C 溶接・ねじ止めの部品を一体にしたい |
マツダ株式会社|切削・焼結などから冷間鍛造への工法転換を提案する
マツダとは
マツダは、大阪市城東区に本社がある、冷間鍛造の部品メーカーです(1968年創業)。カラー・ナット・スペーサー・ブッシュなどを冷間鍛造で作り、兵庫県三田市に R&D 研究所を置いています。自動車メーカーのマツダとは別の会社です(編集部の補足)。
マツダの得意技術
| 技術 | 内容 |
|---|---|
| 工法転換の提案 | 切削品、鍛造+切削、プレス加工品、熱間鍛造品、焼結+切削品から、冷間鍛造への置き換えを提案している |
| 効果の例 | 切削から冷間鍛造、焼結+切削から冷間鍛造への置き換えで90%のコストダウンとしている。工法転換の専用サイトでは、最大で1/10のコストダウン、リードタイムを1/5〜1/10に、強度の向上を挙げている |
| 数量と精度 | 月産5,000個からの中ロットに対応し、±0.01mm の高精度の寸法公差・幾何公差をうたい、中空形状なら内径方向 ±0.01mm・軸方向 ±0.02mm が可能としている。異形状・薄肉形状にも対応するとしている |
マツダが解決できる課題
- 切削や焼結+切削で作っている量産部品のコストを下げたい
- 鍛造のあとの切削をなくしたい(切削レス化)
- 異形状・薄肉の部品を冷間鍛造にしたい
出典:同社の特徴のページ・冷間鍛造研究所をもとに AI(Claude)で作成
出典:会社概要|マツダ、切削・焼結からの工法転換技術|マツダ、工法転換によるコストダウン|冷間鍛造研究所(マツダ)、冷間鍛造研究所(マツダ)
株式会社池田製作所|溶接・切削の部品をプレス(板鍛造)に置き換える
池田製作所とは
池田製作所は、群馬県太田市に本社・本社工場がある、自動車部品の製造と金型の設計・製作などの会社です(1947年設立)。プレス加工の事例を「板鍛造・プレス加工技術.com」で公開しています。
池田製作所の得意技術
| 技術 | 内容 |
|---|---|
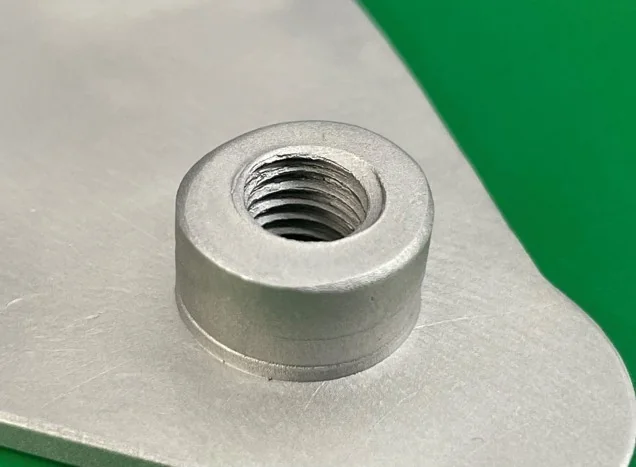
| 溶接ナットを増肉バーリングに | 板に溶接していたナットを、板を盛り上げてねじ穴を立てる増肉バーリング加工に替え、部品点数と溶接の工程を減らした。押込剥離強度は溶接ナットの 7.26kN に対し、増肉バーリングのタップは 10.03kN だった |
| ギアを鍛造+切削からプレスに | 数万個のロットのギアを、鍛造+切削からプレス加工に替えた。シミュレーション解析でプレスに合う形を提案し、幾何公差も見直した。歯切りの精度は成形機の精度で満たしたとしている |
| パイプ材の購入からプレスに | 1万個ほどのロットのケースで、材料・切削・溶接を別々の会社が担っていたのを、材料からのプレス加工に替えた。材料費・加工費が減り、一貫生産で納期にも効果があったとしている |
池田製作所が解決できる課題
- 溶接ナットや溶接の工程を減らして、コストを下げたい
- 量産のギアの切削の加工賃を下げたい
- いくつもの会社に分かれた加工を、プレスでまとめたい
出典:会社概要・アクセス|池田製作所、溶接ナット ⇒ 増肉バーリング加工に工法転換|板鍛造・プレス加工技術.com、ギアの工法転換(鍛造+切削→プレス加工)|板鍛造・プレス加工技術.com、パイプ材の購入からプレスへの工法転換|板鍛造・プレス加工技術.com
株式会社キャステム|切削・溶接の部品をロストワックスや MIM に置き換える
キャステムとは
キャステムは、広島県福山市に本社がある、ロストワックス精密鋳造部品と MIM(金属粉末射出成形)部品などのメーカーです(1970年創業)。
キャステムの得意技術
| 技術 | 内容 |
|---|---|
| 切削から MIM に | 切削加工品を MIM に替え、量産性の向上とリードタイムの改善につなげ、材料の重さも減らした事例(SUS304L、17×13×8)を公開している |
| 切削からロストワックスに | 切削加工品をロストワックスに替え、不要な所の肉を除いて軽くし、加工面を減らして加工費を抑えた事例(S45C の精鋳、90×70×31) |
| 溶接品を一体化 | レーザー・曲げ・切削・溶接の工程で作っていた部品を、ロストワックスで一体化した。工程の間の管理の手間を省き、加工を減らし、強度も上げたとしている(SCS13、62×37.5×30) |
キャステムが解決できる課題
- 切削品を、量産向きの工法に替えてリードタイムを短くしたい
- 加工面と材料の重さを減らして、コストを下げたい
- 曲げ・溶接などでつないでいた部品を一体にしたい
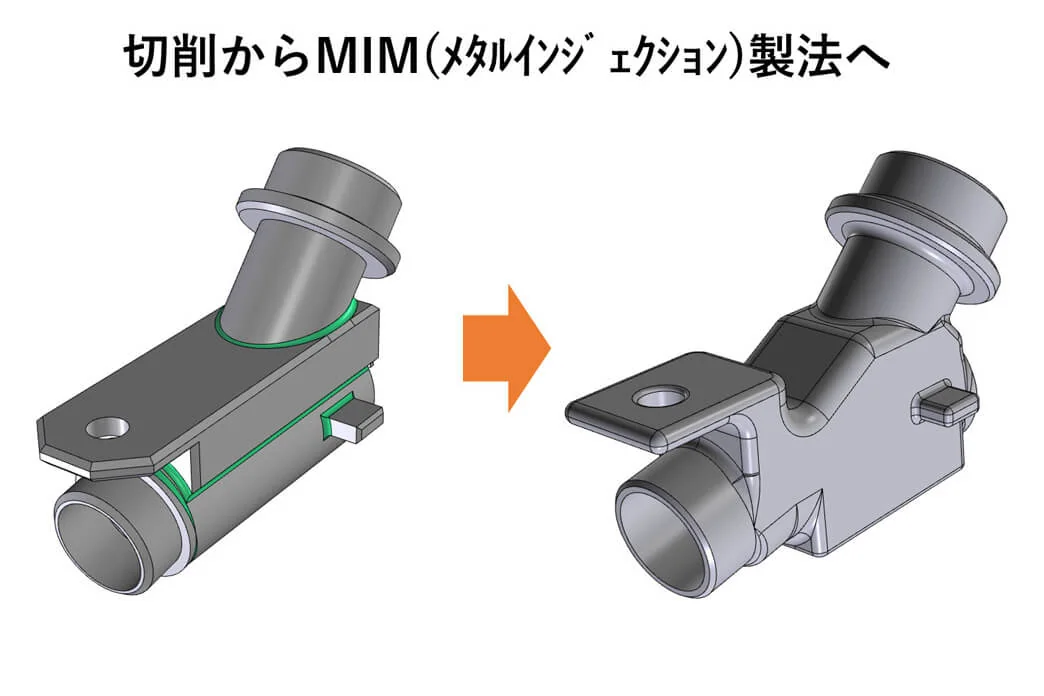
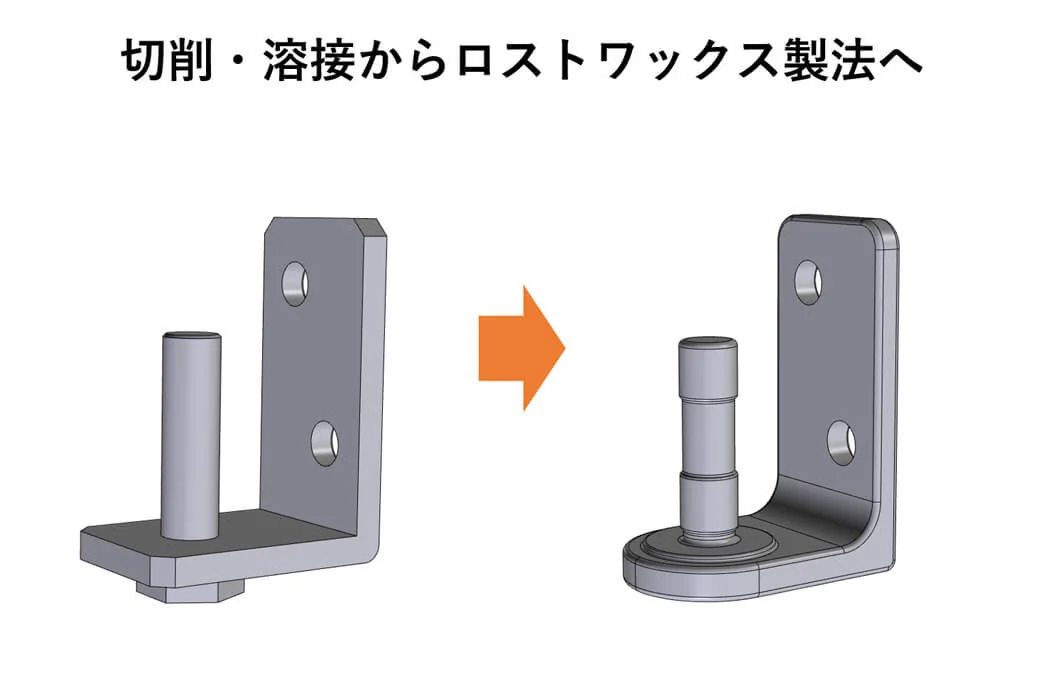
出典:会社概要|キャステム、切削加工品からMIM製法へ|キャステム、形状変更・一体化によるコストダウン|キャステム、切削加工品からロストワックス製法へ|キャステム
カルモ鋳工株式会社|切削品や3Dプリンターの試作を砂型鋳造に置き換える
カルモ鋳工とは
カルモ鋳工は、神戸市西区にある、鋳造品と金型の製作、機械加工の会社です(1944年創業、1949年設立)。アルミ鋳物の砂型鋳造と機械加工の事例を「アルミ鋳造・機械加工ソリューション」で公開しています。
カルモ鋳工の得意技術
| 技術 | 内容 |
|---|---|
| 切削から砂型鋳造に | 1〜2個なら切削が有利だが、砂型鋳造にすると3個以上でリードタイムの短縮、5個以上でコストダウンもできる場合が非常に多い、としている。切削加工と同じ精度・品質を保証するとしている |
| 3Dプリンターから砂型鋳造に | 3Dプリンターは1個だけの試作なら費用を大きく抑えられるが、2個以上なら砂型鋳造のほうがコストを抑えられることが多いとしている。条件によって最短1週間で発送(機械加工を除く) |
| 鋳造で一体化 | 切削した複数の部品をビス・ボルトや溶接でつないでいた製品を、鋳造で一体にして、軽量化・リードタイムの短縮・コストダウンをはかる |
カルモ鋳工が解決できる課題
- 切削で作っている数個〜小ロットの部品を、早く安くしたい
- 3Dプリンターで調達しているアルミの試作品を、2個以上まとめて安くしたい
- ボルトや溶接でつないでいた部品を、鋳物で一体にしたい
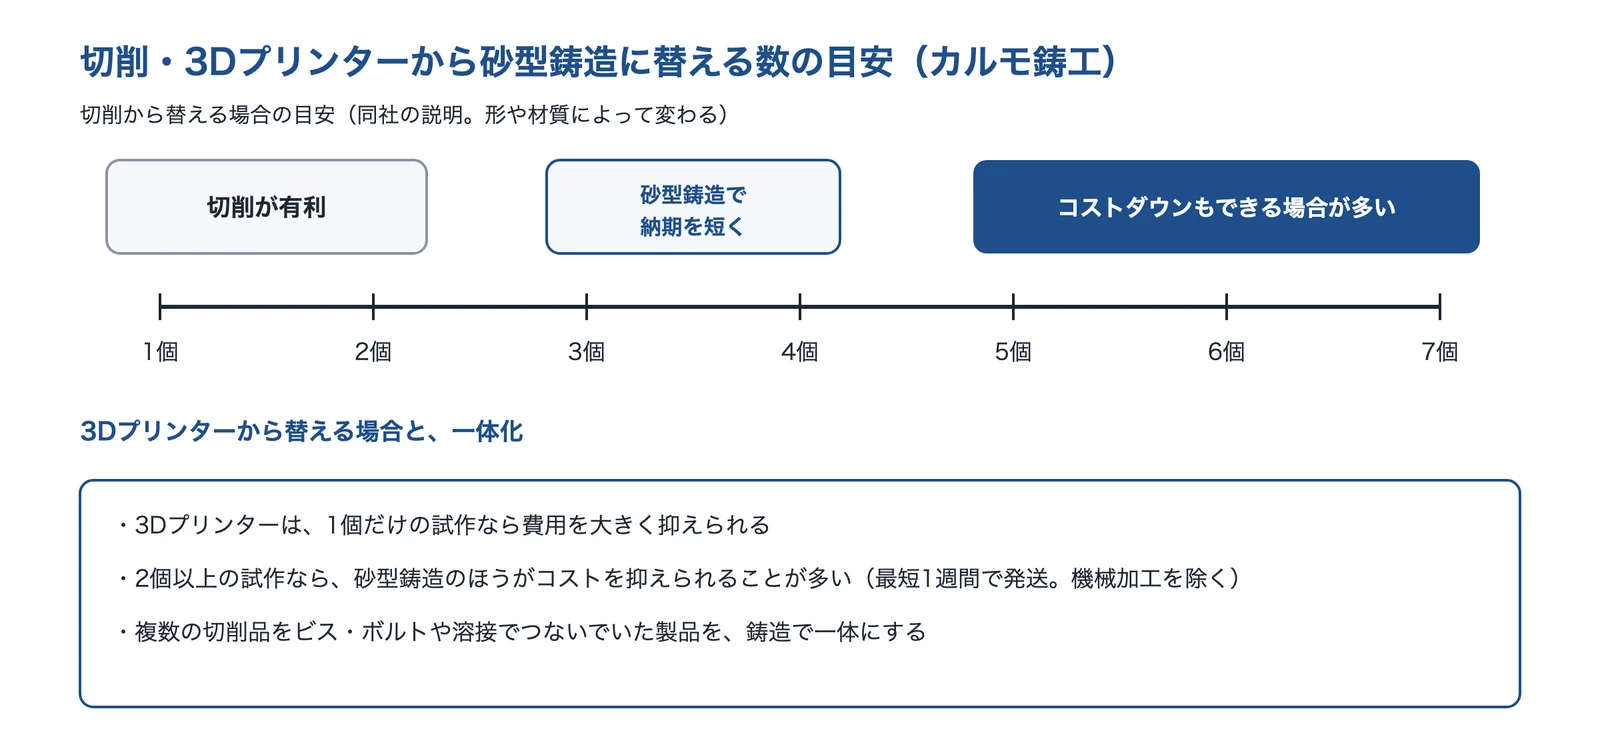
出典:カルモ鋳工「切削加工から鋳造への工法転換」・「3Dプリンタから砂型鋳造への工法転換」をもとに AI(Claude)で作成
出典:会社概要|カルモ鋳工、切削加工から鋳造への工法転換|カルモ鋳工、アルミ鋳物の3Dプリンタから砂型鋳造への工法転換|カルモ鋳工
株式会社ODEC|金属3Dプリンターで、金型を作らずに造形する
ODECとは
ODEC(オデック)は、和歌山県有田市に本社がある、金属3Dプリンター(金属粉末造形)の設計・造形受託と、機械部品・光学部品の製造の会社です(2003年設立)。
ODECの得意技術
| 技術 | 内容 |
|---|---|
| 鋳造品を3Dプリンターに | 漁業設備に関係する鋳造品を、金属3Dプリンターでの造形に替えた事例を公開している。金型を作らずに小ロット・短納期で試作でき、先端の細かい形も造形のまま再現した。量産後の仕様変更にも対応できるとしている(SUS316L) |
| 造形の設備 | レーザーのパウダーベッド方式の造形機で、ワークの大きさは 140×140×100mm |
| 向き不向き | 部品の一体化や金型のいらない量産パーツを利点に挙げる一方で、大量生産に向かない、従来の形のまま作っても利点が出にくい、と説明している |
ODECが解決できる課題
- 金型を作らずに、小ロット・短納期で金属部品を作りたい
- 先端の細かい形を、造形のまま再現したい
- 量産したあとの仕様変更に、型を作り直さずに対応したい
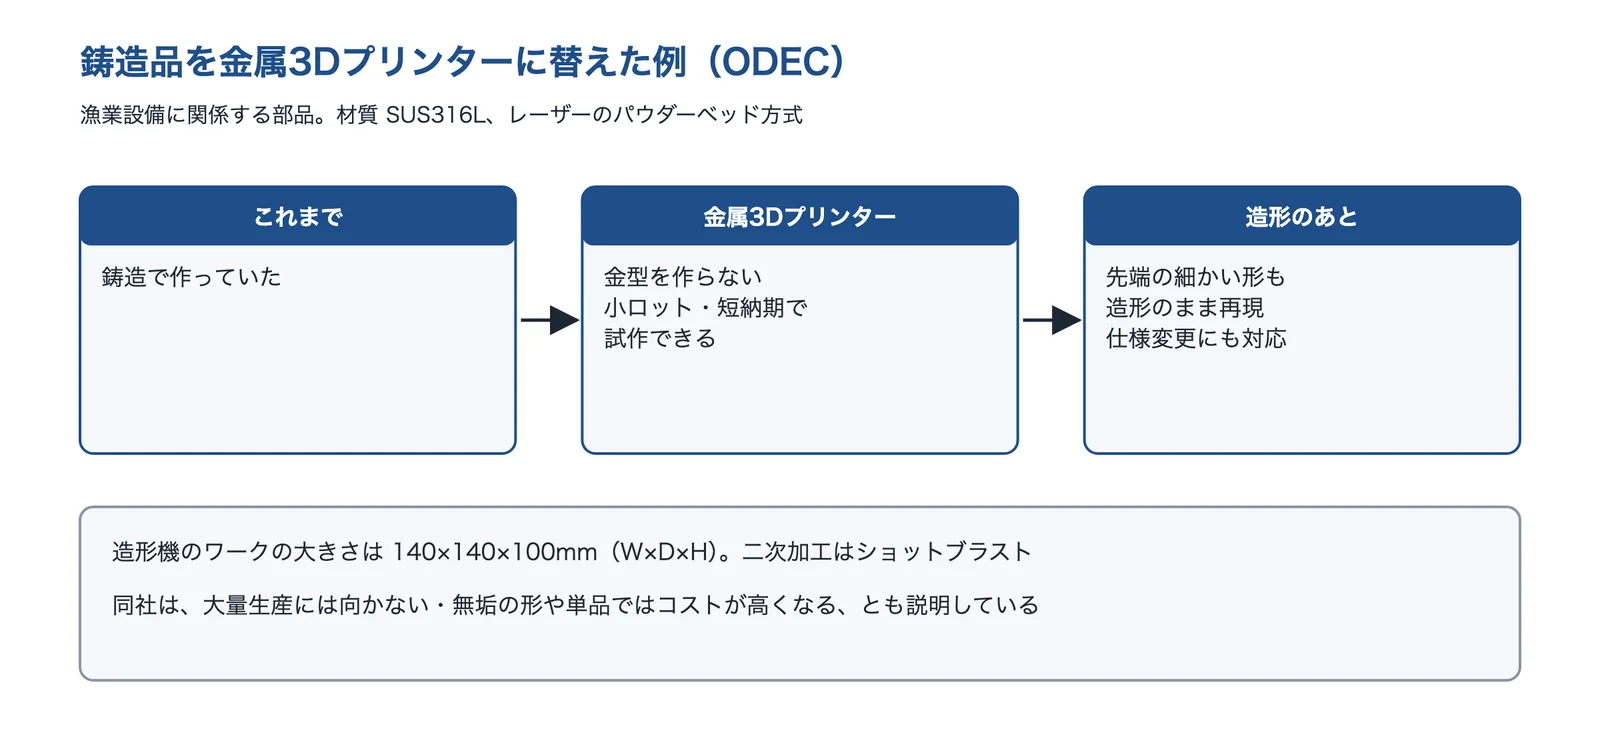
出典:ODEC の事例・メリットとデメリットをもとに AI(Claude)で作成
出典:会社概要|ODEC、鋳造品から金属3Dプリンター造形・製作への変更事例|ODEC、金属3Dプリンターのメリットとデメリット|ODEC
選ぶ前に確かめる条件
工法の切り替えを相談する前に、次のことを整理しておくと、工法の選定と見積もりが進めやすくなります。
- 今の工法と、1個あたりの費用(材料費・加工費・組立費)
- 年間とロットごとの数量、これからの見込み
- 部品の大きさ・重さ・材質と、図面の中で本当に厳しい公差の場所
- 必要な強度・気密・熱処理・表面処理
- 一体にしたい部品があるか(溶接・ねじ止め・圧入)
- 金型にかけられる費用と、量産を始めたい時期
- 取引先への変更の届け出と、承認にかかる期間
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月1日








