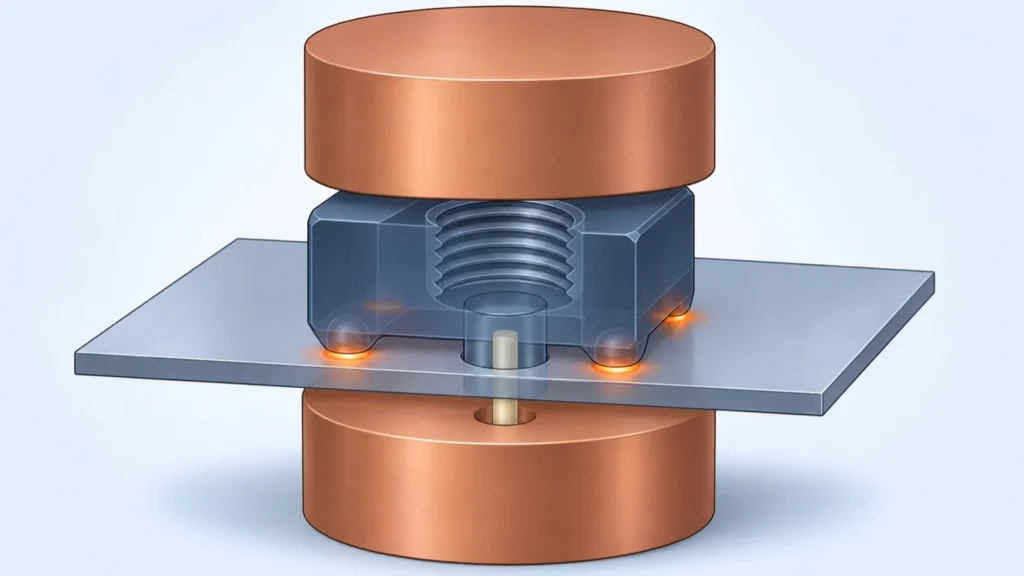
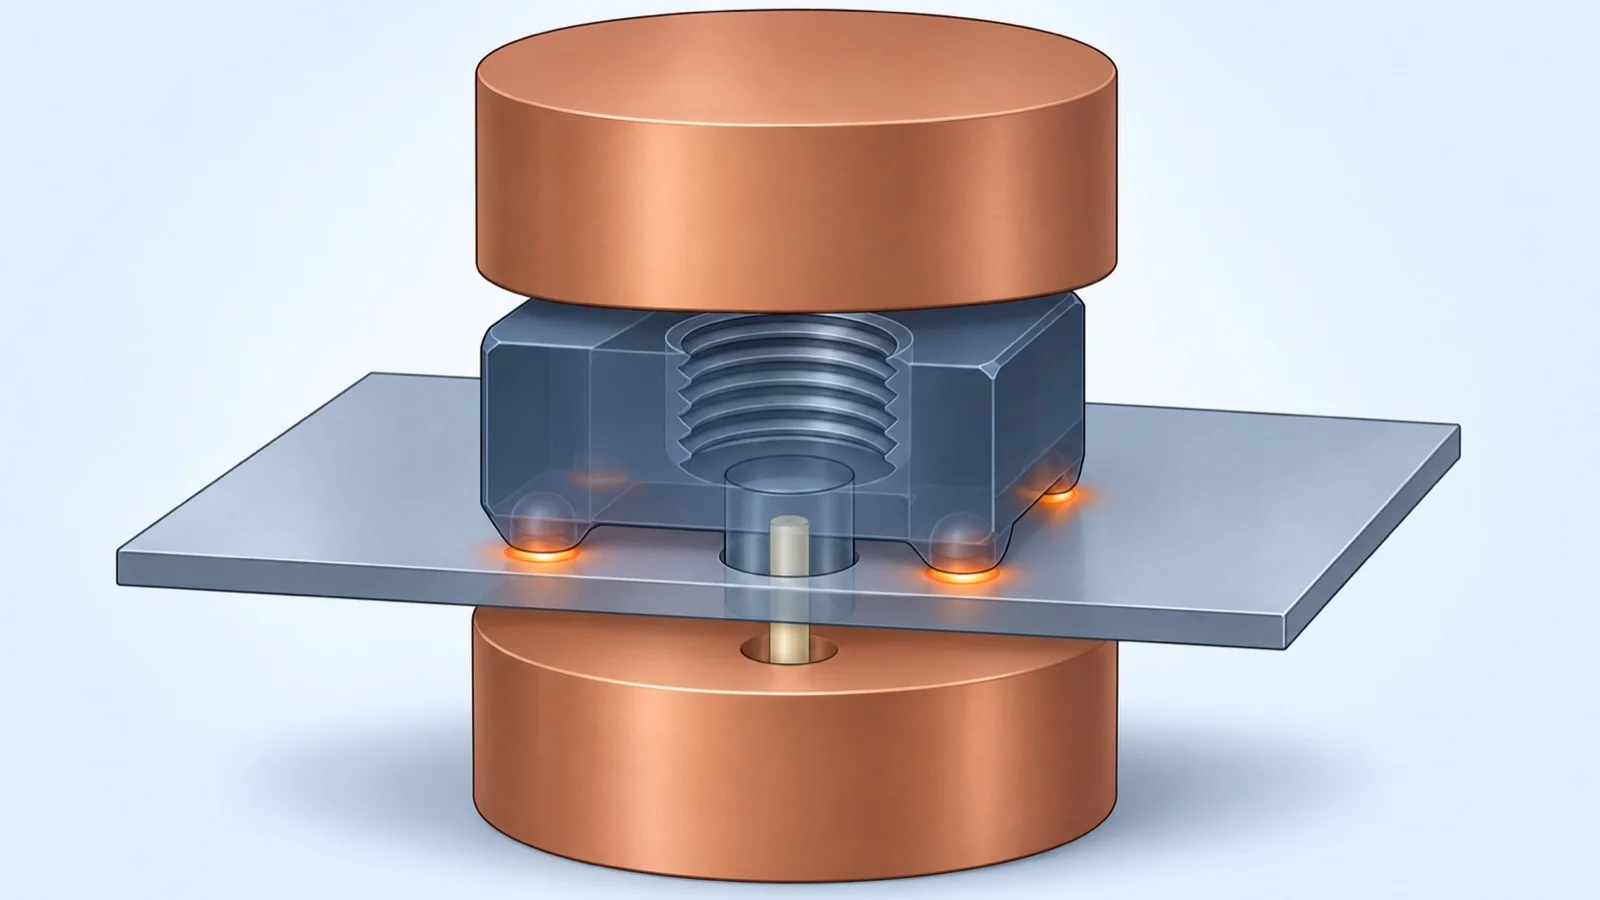
プロジェクション溶接は、部品の一方に突起(プロジェクション)をつくり、そこに電流と加圧を集中させて溶かし付ける抵抗溶接です。スポット溶接と同じく電気の抵抗で発熱させますが、平らな電極で押すので、突起の数だけ1回の通電でまとめて溶接できます。自動車のボディや家電・板金の部品に、溶接ナット・溶接ボルトを付けるときによく使われます。
この記事では、しくみとスポット溶接との違い、突起の形、溶接ナット(JIS B 1196)と強度の試験、溶接機の電源と条件の考え方、長所と短所、高張力鋼板での研究、相談できる会社までをまとめます。
知りたいことから読む
- しくみを知りたい → プロジェクション溶接とは
- スポット溶接との違いを知りたい → スポット溶接との違い
- 突起の形を決めたい → エンボスとソリッド
- 溶接ナットの種類と規格を知りたい → 溶接ナットの種類(JIS B 1196)
- ナットの溶接強度を確かめたい → 押込み・トルクはく離試験
- 溶接機を選びたい → 電源の種類
- 高張力鋼板にナットを付けたい → 高張力鋼板での研究
プロジェクション溶接とは:しくみ
突起に電流と力を集めて溶かし付ける
Motor-Fan の自動車用語辞典(大車林)は、プロジェクション溶接を「スポット溶接と同じように、通電による抵抗発熱を利用する溶接法」とし、突起をつくって、その部分を加圧・通電し、抵抗発熱を集中させて比較的小さい範囲に溶けた部分をつくると説明しています。こだま製作所は、突起に接触抵抗を限らせることで、初めの発熱が安定して効果的に働くのが特徴としています。
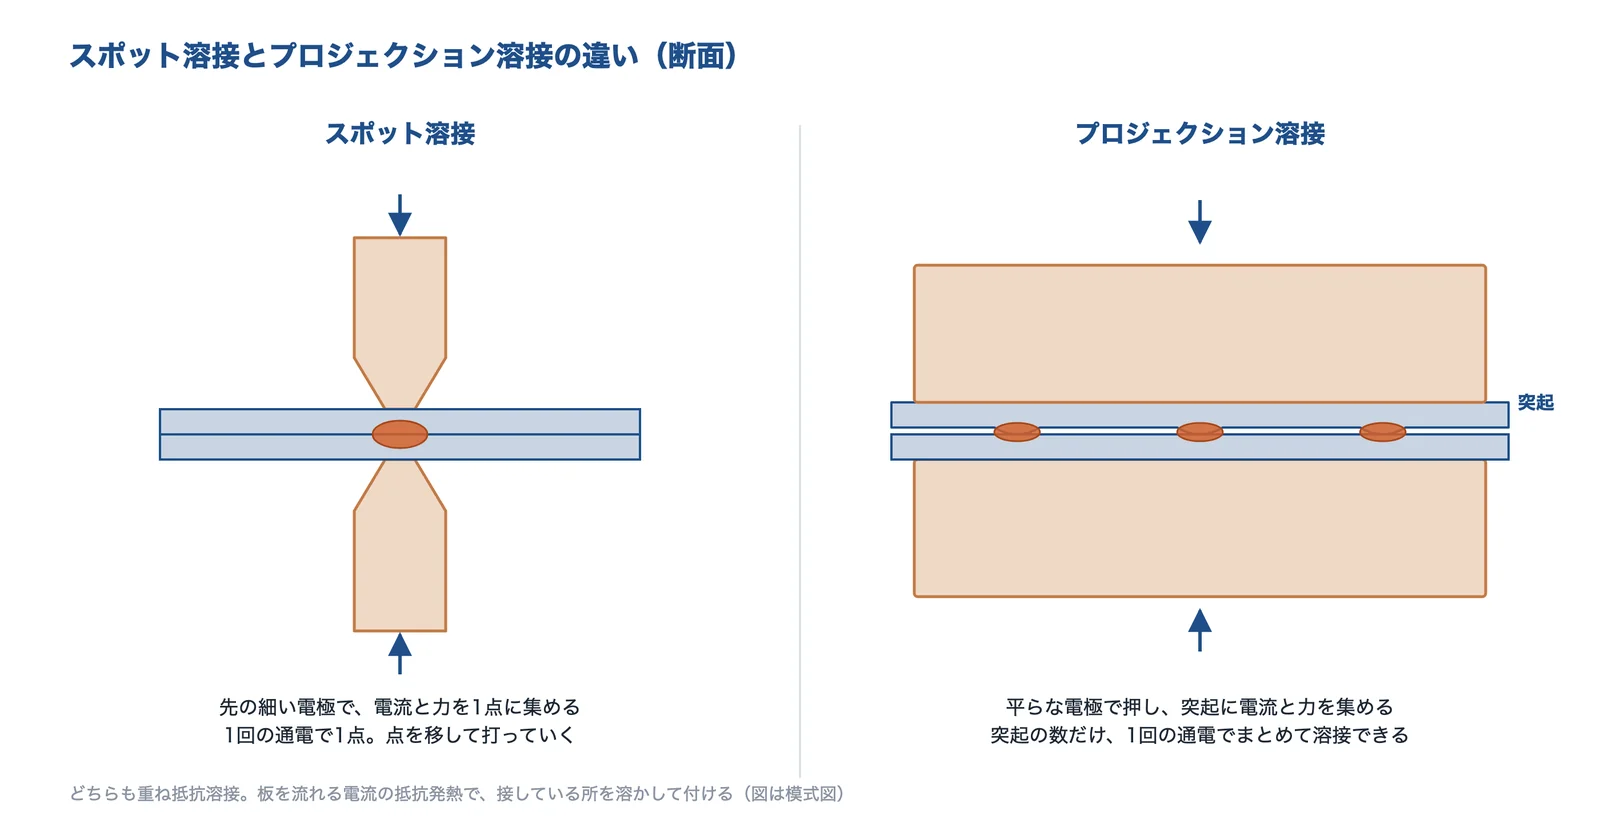
出典:Motor-Fan(大車林)・こだま製作所の説明と抵抗溶接の一般的なしくみをもとに AI(Claude)で作成
出典:Motor-Fan「大車林:プロジェクション溶接」、こだま製作所「プロジェクション溶接加工」
スポット溶接との違い
| 比べる点 | スポット溶接 | プロジェクション溶接 |
|---|---|---|
| 電流を集めるもの | 先の細い電極 | 部品につくった突起(電極は平らでよい) |
| 1回の通電で付く点 | 1点 | 突起の数だけ(複数点を一度に) |
| 点どうしの間隔 | 近いと電流が分かれて(分流)強度が出にくい | 比較的近くても強度が得られる(こだま製作所) |
| 向く部品 | 薄板どうし | ナット・ボルトの取り付け、厚板、小さな部品、歪みを抑えたい部品 |
| 準備 | 電極の先の形を整える | 突起の加工と、部品に合わせた治具電極が要る |
| 条件の決めやすさ | 加圧力・時間・電流の組み合わせは比較的自由(Mitsuri Media) | 突起がつぶれる・飛び散るので条件の自由度は低い(Mitsuri Media)。一方、こだま製作所は、ほかの溶接方法に比べて条件の設定が容易としている |
こだま製作所は、厚板は通常のスポット溶接では大きな機械容量が必要になる場合があるが、プロジェクション溶接なら効率よく溶接できるとしています。また、ビニルを貼った鋼板のように表面に被膜のある材料は、相手側の部品に突起をつけて溶接すると、被膜への影響を小さくできるとしています。
出典:こだま製作所「プロジェクション溶接加工」、Mitsuri Media「プロジェクション溶接のメリット・デメリット」
溶接のすすみ方
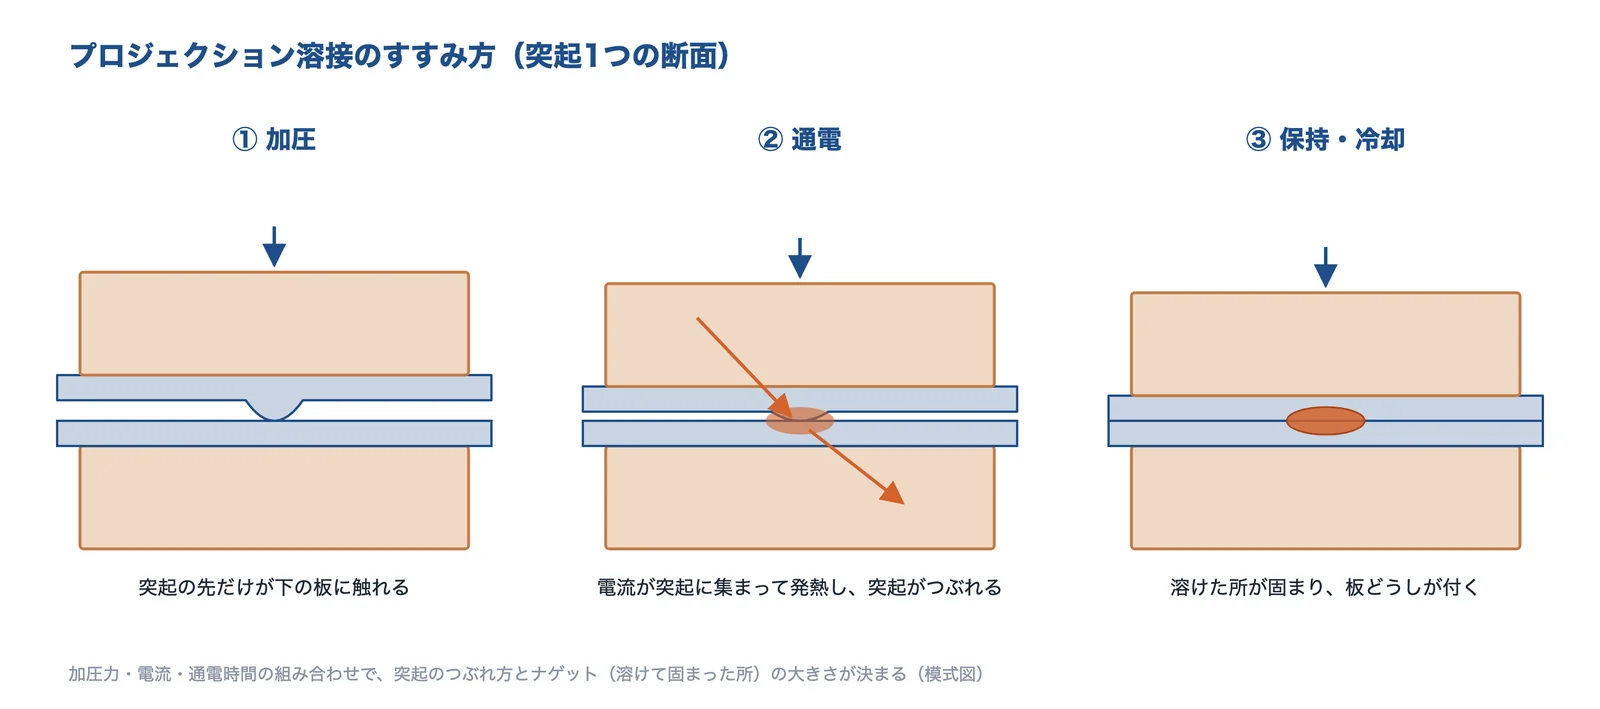
出典:Motor-Fan(大車林)・Mitsuri Media の説明をもとに AI(Claude)で作成
Mitsuri Media の解説は、加圧力が高すぎると、温度が上がる前に突起がつぶれて通電する面積が広がり、熱が集中しないこと、電流が大きすぎると温度の上がり方が速すぎて溶けた金属が飛び散ることを挙げています。突起の高さと形、加圧力、電流、通電時間は、組み合わせで決めます。
出典:Mitsuri Media「プロジェクション溶接のメリット・デメリット」、Motor-Fan「大車林:プロジェクション溶接」
突起(プロジェクション)の形
エンボスとソリッド
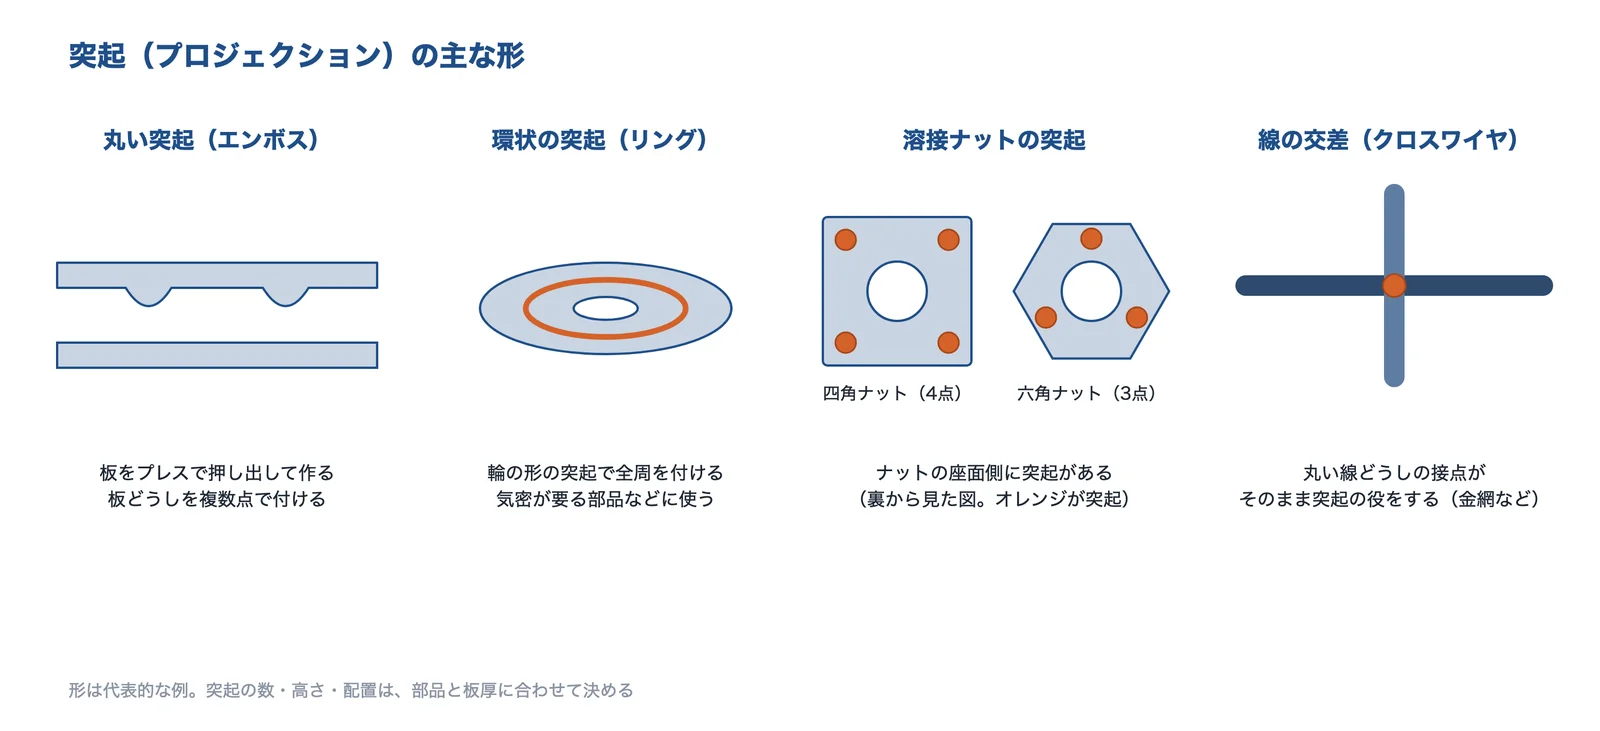
出典:Mitsuri Media(エンボス・ソリッド)・オリジン(リング)・JIS B 1196(溶接ナット)・電元社トーア(金網)の資料をもとに AI(Claude)で作成
Mitsuri Media の解説は、プロジェクション溶接を大きく2つに分けています。
| 種類 | 突起のつくり方 | 使われる所の例(同記事) |
|---|---|---|
| エンボスプロジェクション | 平らな板にプレスなどで突起をつくる。溶接点を何か所もつくれ、同時に多数を溶接できる | オイルフィルター、ガソリンタンクのレインフォース |
| ソリッドプロジェクション | 板の角や丸棒の交差など、初めからある突起を使う。突起の間に空洞がない | ナット・ボルトの溶接、スタビライザ、ブレーキドラム |
突起は、同時に溶接する突起の高さをそろえておくことが大切です。Mitsuri Media は、多数の突起を一度に溶接するときに高さを綿密にそろえ、平行に設定しなければならないことを短所に挙げています。こだま製作所も、突起の形が重要なポイントで、金型をつくってからでは修正の費用が高いため、試作で形を決めることを勧めています。
出典:Mitsuri Media「プロジェクション溶接のメリット・デメリット」、こだま製作所「プロジェクション溶接加工」
輪の突起・線の交差
突起を輪の形にして全周を付ける方法もあります。オリジンは、コンデンサ式抵抗溶接機の説明で、リングプロジェクション接合による大口径・異種材料の固相接合に触れています。丸い線どうしが交わる所は、それ自体が突起の役をします。電元社トーアは、三相整流式のプロジェクション溶接機の対象に金網とグレーチングを挙げています。
出典:オリジン「コンデンサ式抵抗溶接機」、電元社トーア「プロジェクション溶接機」
溶接ナット・溶接ボルト
溶接ナットの種類(JIS B 1196)
JIS B 1196:2010(溶接ナット)は、一般に用いる鋼製の溶接ナットの規格で、プロジェクション溶接またはスポット溶接して用いるナットを対象にしています。形は六角・四角・T形があり、形式の記号の「1」はプロジェクション溶接、「2」はスポット溶接用です。
| 項目 | JIS B 1196:2010 の決まり |
|---|---|
| 種類 | 六角溶接ナット(1A形・1B形・1F形)、四角溶接ナット(1C形・1D形)、T形溶接ナット(1A形・1B形・2A形・2B形) |
| 形式の記号 | 1=プロジェクション溶接、2=スポット溶接。A=パイロットあり、B=パイロットなし。四角の C・D は溶接部の張り出しの有無で分ける |
| ねじ | メートル並目・細目ねじ、公差域クラス 6H(電気めっきをしたねじも 6H の許容差内) |
| 材料 | 炭素含有量 0.2%以下の炭素鋼で、圧延鋼板への溶着性がよいもの |
| 突起の寸法 | 1個のナットの中で、突起を含む高さの差は 0.15mm 以下、突起の幅の差は 0.7mm 以下。パイロットと突起の先の段差は 0.15mm 以上 |
突起の高さの差に上限があるのは、高さがそろっていないと、低い突起が相手の板に当たらず、溶け方がばらつくためと考えられます(編集部の解説)。パイロットは、ナットを板の下穴に入れて位置を決めるための出っ張りです。
出典:JIS B 1196:2010 溶接ナット(本文の写し)
メーカーの溶接ナット
新城製作所は、プロジェクション溶接の突起をもった四角溶接ナットをつくっています。同社はナットを「二面幅×高さ×ねじ径」で表し、形の違いで独自に「立足」「横足」に分けています。横足タイプ(ID形)は、上から見ると突起(足部)が張り出しています。溶接するときの位置決め用のパイロットリング付きのナット(パイロナット)や、長いボルトを誤って締めたときに奥の基板や電線を傷めないためのキャップ付き溶接ナットもあります。
出典:新城製作所「溶接ナット」
溶接ナットの段取り
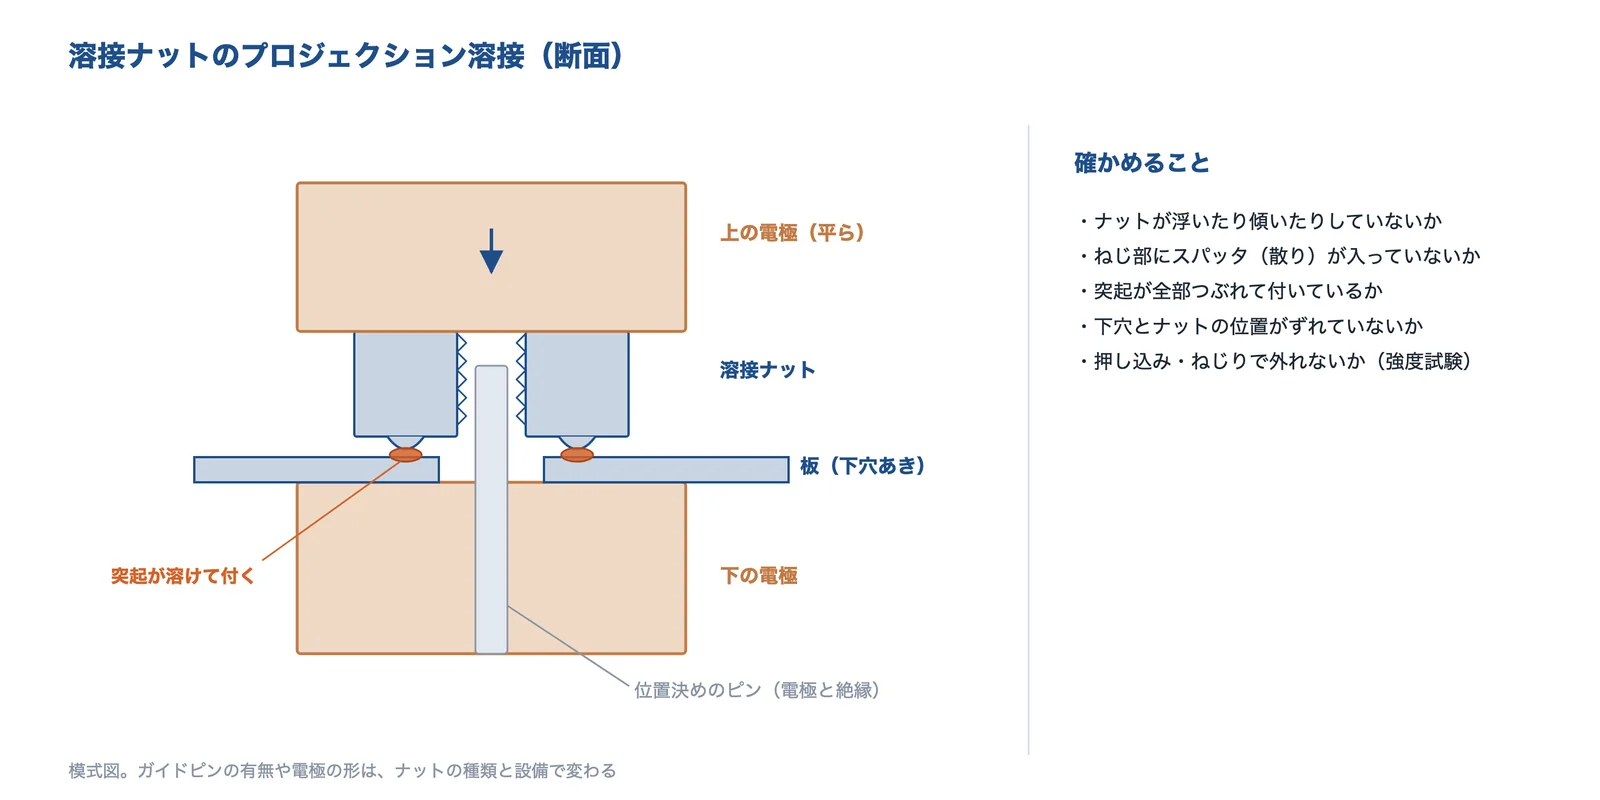
出典:JIS B 1196(溶接ナット)・新城製作所の説明をもとに AI(Claude)で作成
溶接ナットは、下穴のあいた板にナットを載せ、平らな電極で上下から押して通電します。量産ラインでは、ナットの付け忘れが後の工程に流れないようにする仕組みも使われます。フクタカは、各溶接機にナット・ボルトの欠品を見つける装置と、未加工の部品を誤って入れるのを防ぐ装置を組み込み、欠品が後の工程に流れるのを防いでいるとしています。
出典:フクタカ「溶接」
強度の確かめ方:押込みはく離試験とトルクはく離試験
JIS B 1196 は、溶接ナットの溶接部の強さを2つの試験で確かめるとしています(附属書A・B)。
| 試験 | やり方 | 強さの計算のしかた |
|---|---|---|
| 押込みはく離試験(附属書A) | ナットを JIS G 3141 の SPCC の板に溶接してスペーサーの上に置き、ねじ込んだボルトの頭に圧縮の力を少しずつかけて、ナットがはがれる力を測る。ボルトは強度区分 8.8 以上 | 溶接点1個の根元の断面積 S、1個のナットの溶接点の数 n、溶接部の引張強さ σ(294 N/mm²)から計算する |
| トルクはく離試験(附属書B) | 板を固定し、ソケットで回す力をかけて溶接部がはがれるトルクを測る | S・n と、ねじの中心から溶接点までの距離 L、溶接部のせん断強さ τ(σ × 0.7 = 206 N/mm²)から計算する |
押込みはく離試験では、溶接部が変形しても、はがれる力が規格の表の値以上なら合格です。溶接点の数 n と1点の大きさ S が強さを決めるので、突起がすべて付いているかが効きます。
出典:JIS B 1196:2010 溶接ナット(本文の写し)
溶接機の電源と条件
電源の種類
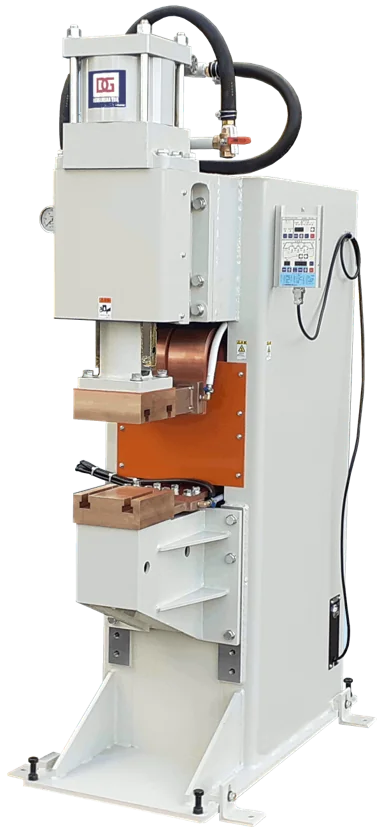
プロジェクション溶接機には、電源の方式がいくつかあります。電元社トーアは、単相交流式、インバーター式コンデンサ溶接機、大容量サイリスタ式コンデンサ溶接機、三相整流式の4つの系列を挙げています。
| 方式(電元社トーアの系列) | 仕様の例(同社の値) | 対象の例(同社のページ) |
|---|---|---|
| 単相交流式(NPO) | 最大短絡電流 25,000〜43,000A、最大加圧力 10〜15kN(0.5MPa 時) | 自動車の燃料タンク・ボデー・トランスミッション部品、コンプレッサー部品など。軟鋼・ハイテン・ステンレス・めっき鋼板。ウエルドナット・ウエルドボルト・ボス |
| インバーター式コンデンサ(LinearWave) | 最大出力電流 50,000〜150,000A、最大エネルギー 5.0〜29.4kJ、最大加圧力 15〜30kN(0.5MPa 時) | アルミ合金・黄銅などの異種金属、エアバッグ、プーリー、ステアリング部品 |
| 大容量サイリスタ式コンデンサ(GKS) | エネルギー 60〜120kJ、定格電極加圧力 120〜200kN | トランスミッション部品、オイルフィルター部品、熱交換器部品 |
| 三相整流式(NRP) | 最大短絡電流 64,000〜120,000A、定格電極加圧力 20〜30kN | ガソリンタンクの口金部品、金網、グレーチング |
Mitsuri Media の解説は、コンデンサ式は、ためた電気を一気に流すので入力の電源設備が小さくても大電流を流せ、熱を逃がしやすいアルミや銅にも向く一方、電流の立ち上がりを制御できず、加圧力が小さいと溶けた鋼が飛び散りやすいとしています。インバーター式は電力の効率がよく、条件の幅を広くとれ、散りやスパッタを抑えられるとしています。
出典:電元社トーア「プロジェクション溶接機」、Mitsuri Media「プロジェクション溶接のメリット・デメリット」
条件は加圧力・電流・通電時間
条件の主な項目は、加圧力・電流・通電時間です。新日鐵住金(現・日本製鉄)の研究者による溶接学会の講演(2016年)では、590MPa級の鋼板に四角溶接ナットを溶接し、押込み試験で継手の強さが加圧力・電流・通電時間に左右されること、強さが酸化物の少ない健全な接合部の面積と相関があることを示しています。
こだま製作所は、プロジェクション溶接の要素を「抵抗溶接機種選択、突起形状の選択、プロジェクション治具電極の製作ノウハウ」としています。材料・板厚・形・数量をできるだけ具体的にして相談するよう案内しています。
出典:古迫・泰山・宮崎(新日鐵住金)「薄鋼板ソリッドプロジェクション溶接技術の開発(第1報)」溶接学会全国大会講演概要 2016、こだま製作所「プロジェクション溶接加工」
長所・短所と使われる所
長所と短所
長所(こだま製作所の説明)
- 溶接時間が短く、加工のコストが低い
- 熱が突起に集まるので、熱の影響と歪みを小さくできる
- 複数の部品を一度に溶接するので、位置の精度を出しやすい
- 機械的な作業の比重が高く、作業者の熟練をほとんど必要としない
- ほかの溶接方法に比べ、溶接条件の設定が容易
- 溶接棒やフラックスが要らず、有害な紫外線やヒュームが出ない
短所(こだま製作所の説明)
- 機種によるが、溶接機の値段が高い
- 突起の加工や治具電極の製作が要るので、少量の生産に向きにくい
- 部品の位置決めをする治具電極の設計の力が要る
こだま製作所は、プレスのかしめ、TIG 溶接、スタッド溶接からプロジェクション溶接に変えた例を挙げ、量産で加工の単価を下げられる一方、治具電極が必要になるとしています。
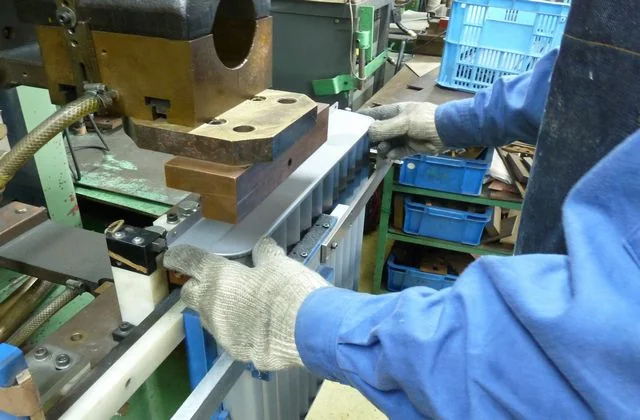
使われる所
- 自動車のボディ:部品を取り付けるボルト・ナットを鋼板に溶接する(Motor-Fan)
- 自動車部品:燃料タンク、トランスミッション、エアバッグ、プーリー、ステアリング、オイルフィルターの部品(電元社トーアのページの対象)
- 電気・家電:コンプレッサー部品、エレベーター部品、モーター周り(同)
- 金網・グレーチング(同)
- 板金:薄板どうしの溶接歪みを抑える工法として、また多くの点を1工程で溶接する工法として(こだま製作所)
出典:Motor-Fan「大車林:プロジェクション溶接」、電元社トーア「プロジェクション溶接機」、こだま製作所「プロジェクション溶接加工」
高張力鋼板への溶接ナットの研究
強さを決めるのは加圧力と界面の酸化物
自動車の軽量化で高張力鋼板(ハイテン)が増え、溶接ナットの付け方も研究されています。新日鐵住金(2019年からは日本製鉄)の研究者は、薄鋼板のソリッドプロジェクション溶接について、溶接学会で続けて報告しています。
| 報告 | 条件 | わかったこと(要旨) |
|---|---|---|
| 第1報(2016年) | 590MPa級鋼・四角溶接ナット | 押込み試験の強さに、加圧力・電流・通電時間が影響する。強さは酸化物の少ない健全な接合部の面積と相関がある |
| 第2報(2017年) | 590MPa級鋼・四角溶接ナット | 継手の強さは溶接条件で大きく変わる。強さを確保するには接合界面に残る酸化物を減らす必要がある。温度が上がる途中で界面にできた酸化物は、散りの飛び散りとともに出ていくと考えられる |
| 第4報(2019年) | 590MPa級鋼・四角溶接ナット、コンデンサ式電源 | 継手の強さは加圧力と投入エネルギーで変わり、特に加圧力の影響が大きい |
超高強度の鋼板では、溶接以外の付け方も研究されています。東亜工業と豊橋技術科学大学の研究(塑性と加工、2020年)は、ナットやボルトに一般に使われる抵抗プロジェクション溶接は、超高強度鋼板への接合性が低いことを理由に、テーパーナット・ボルトで板を打ち抜いて接合する方法を開発しました。引張強さ約1500MPa のダイクエンチ材で、継手の強さは溶接ナットの JIS の値の約2倍だったとしています。
出典:古迫・泰山・宮崎(新日鐵住金)「薄鋼板ソリッドプロジェクション溶接技術の開発(第1報)」溶接学会全国大会講演概要 2016、古迫ほか(新日鐵住金)「薄鋼板ソリッドプロジェクション溶接技術の開発(第2報)」溶接学会全国大会講演概要 2017、古迫・児玉(日本製鉄)「薄鋼板ソリッドプロジェクション溶接技術の開発(第4報)」溶接学会全国大会講演概要 2019、鈴木ほか「超高強度鋼板へのテーパーナットおよびボルトの穴抜き接合」塑性と加工 61巻714号 2020
企業紹介(プロジェクション溶接の会社)
プロジェクション溶接の溶接機、溶接ナット、受託加工の会社を、得意な分野が重ならないように選びました。●は各社の公式サイトで確認できた項目です。空欄は扱っていないという意味ではありません。
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| プロジェクション溶接機を入れたい(鋼板・ナット・大物) | 電元社トーア |
| アルミ・銅・異種金属を短時間で溶接したい | 電元社トーア・オリジン |
| 板金に付ける四角溶接ナットを選びたい | 新城製作所 |
| 突起の形から試作したい、少量で頼みたい | こだま製作所 |
| 自動車のプレス部品にナット・ボルトを量産で付けたい | フクタカ |
電元社トーア株式会社|スポット・プロジェクション・シーム溶接機の総合接合機メーカー
電元社トーアとは
電元社トーアは、神奈川県川崎市多摩区に本社がある会社です(創立1935年、設立1951年)。スポット溶接機・プロジェクション溶接機などの抵抗溶接機をつくり、近江(滋賀県)と富山に工場があります。
電元社トーアの得意技術
| 技術 | 内容 |
|---|---|
| 単相交流式 NPO | 最大短絡電流 25,000〜43,000A、最大加圧力 10〜15kN(0.5MPa 時)。ウエルドナット・ウエルドボルト・ボスなど |
| インバーター式コンデンサ LinearWave | 最大出力電流 50,000〜150,000A。アルミ合金・黄銅などの異種金属 |
| サイリスタ式コンデンサ GKS・三相整流式 NRP | GKS は定格電極加圧力 120〜200kN、NRP は最大短絡電流 64,000〜120,000A |
電元社トーアが解決できる課題
- 溶接ナット・ボルトを鋼板に量産で付けたい
- アルミや異種金属をプロジェクション溶接したい
- 大きな部品を高い加圧力で溶接したい
出典:電元社トーア「会社概要」、電元社トーア「プロジェクション溶接機」
株式会社オリジン|コンデンサ式抵抗溶接機
オリジンとは
オリジンは、さいたま市桜区に本社がある会社です。電源機器・半導体デバイス・精密機構部品・システム機器・合成樹脂塗料をつくっています。
オリジンの得意技術
| 技術 | 内容 |
|---|---|
| コンデンサ式抵抗溶接機 | 小型機から大型機まで。スポット溶接・プロジェクション溶接などに対応。リングプロジェクション接合による固相接合(大口径・異種材料)にも触れている |
| 対応する材質(同社の記載) | 炭素鋼、アルミ合金、銅、黄銅、SUS |
オリジンが解決できる課題
- 熱の影響が少ない接合をしたい
- 異種材料を接合したい
公開されている実績・用途
- 自動車部品(プーリー、トランスミッション、モーター、パワーステアリングなど)、電気部品(光通信デバイス、センサー、ファン、コンプレッサーなど)、板金(道路標識、鉄道車両、アルミケースなど)
出典:オリジン「会社概要」、オリジン「コンデンサ式抵抗溶接機」
株式会社新城製作所|プロジェクション溶接の突起をもつ四角溶接ナット
新城製作所とは
新城製作所は、大阪府岸和田市に本社工場がある会社です。ピアスナットやカシメボルトとともに、溶接ナットをつくっています。
新城製作所の得意技術
| 技術 | 内容 |
|---|---|
| 四角溶接ナット | プロジェクション溶接の突起をもつ。「二面幅×高さ×ねじ径」で表し、形で「立足」「横足」に分ける |
| ほかの溶接ナット | 位置決め用のパイロットリング付きナット(パイロナット)、フランジ付き六角溶接ナット、キャップ付き溶接ナット |
新城製作所が解決できる課題
- 板金に付ける溶接ナットを選びたい
- 長いボルトで奥の部品を傷めないようにしたい(キャップ付き)
有限会社こだま製作所|プロジェクション溶接の受託加工と治具電極
こだま製作所とは
こだま製作所は、大阪市生野区にある会社です(創立1962年)。スポット溶接・精密溶接を専門にし、プロジェクション溶接の受託加工(テスト・試作・量産)をしています。
こだま製作所の得意技術
| 技術 | 内容 |
|---|---|
| 受託加工 | テスト・試作・量産。板金・切削から表面処理までの一貫製作。治具電極の設計・製作 |
| 対応する材料(同社の表) | SPCC・ハイテン・溶融亜鉛めっき鋼板、SUS304 など、ニッケル合金、チタン、銅・銅合金、プラチナ、アルミ A5052・A6063 |
こだま製作所が解決できる課題
- 突起の形から試作して決めたい
- かしめ・TIG・スタッド溶接からプロジェクション溶接に変えたい
- 少量でも頼みたい(簡易の治具電極)
公開されている実績・用途
- 自動車部品のナット溶接(ステンレス t2.0、M8、3000個)、ブラケットのボルト溶接(SPCC、4000個)など(同社の事例の表)
出典:こだま製作所「会社概要」、こだま製作所「プロジェクション溶接加工」
株式会社フクタカ|自動車のプレス部品とナット・ボルトの溶接
フクタカとは
フクタカは、福井県勝山市に本社がある会社です。自動車向けの小物のプレス部品をつくり、国内外の自動車メーカーに納めています。
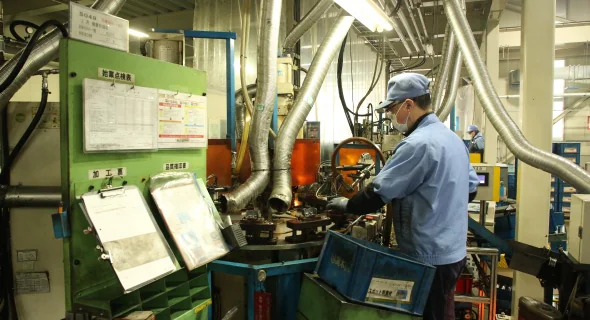
フクタカの得意技術
| 技術 | 内容 |
|---|---|
| プロジェクション溶接 | ナット 3〜12mm、ボルト 5〜8mm に対応。スポット溶接との組み合わせ加工も可能 |
| 設備 | 定置式溶接機、半自動溶接機、ロータリーナット溶接。各溶接機にナット・ボルトの欠品検知と未加工品の誤投入防止の装置 |
フクタカが解決できる課題
- プレス部品にナット・ボルトを量産で付けたい
- ナットの付け忘れが後の工程に流れないようにしたい
よくある質問
- プロジェクション溶接とは何ですか?
- 部品の一方に突起をつくり、そこに電流と加圧を集中させて、抵抗発熱で溶かし付ける抵抗溶接です。
- スポット溶接との違いは何ですか?
- スポット溶接は先の細い電極で1点ずつ溶接します。プロジェクション溶接は平らな電極で押し、部品の突起に電流を集めるので、突起の数だけまとめて溶接できます。
- 溶接ナットとは何ですか?
- 座面側に溶接用の突起などをもつナットで、鋼板にプロジェクション溶接(またはスポット溶接)して使います。規格は JIS B 1196 です。
- 溶接ナットの強さはどう確かめますか?
- JIS B 1196 の押込みはく離試験(ボルトの頭を押してナットがはがれる力)と、トルクはく離試験(回してはがれるトルク)で確かめます。
- 突起の高さがそろっていないとどうなりますか?
- 低い突起が相手に当たらず、溶け方がばらつきます。JIS B 1196 は、1個のナットの突起を含む高さの差を 0.15mm 以下としています。
- 少量の部品にも使えますか?
- 突起の加工や治具電極が要るため、一般には少量に向きにくいとされます。簡易の治具電極で少量に対応する受託加工の会社もあります。
- 高張力鋼板にも溶接ナットを付けられますか?
- 付けられますが、継手の強さは加圧力などの条件で大きく変わるという研究があります。超高強度の鋼板では、打ち抜いて付ける機械的な接合も開発されています。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- スタッド溶接とは(アーク・CD・ショートサイクルの違い)
- ねじ・ボルト・ナット・ワッシャー(種類・強度区分・締付けトルク)
- 板金・プレス加工(打ち抜き・曲げ・絞り)
- 溶接継手の形を決めたい
- 溶接のブローホール・割れを減らしたい
- 樹脂・薄板にねじで締結したい
- アルミと鉄など異種金属をしっかり接合したい
- 基礎知識:溶接ビードとは
- 基礎知識:溶接記号の読み方
出典・確認日
- Motor-Fan「大車林:プロジェクション溶接」
- こだま製作所「プロジェクション溶接加工」
- Mitsuri Media「プロジェクション溶接のメリット・デメリット」
- オリジン「コンデンサ式抵抗溶接機」
- 電元社トーア「プロジェクション溶接機」
- JIS B 1196:2010 溶接ナット(本文の写し)
- 新城製作所「溶接ナット」
- フクタカ「溶接」
- 古迫・泰山・宮崎(新日鐵住金)「薄鋼板ソリッドプロジェクション溶接技術の開発(第1報)」溶接学会全国大会講演概要 2016
- 古迫ほか(新日鐵住金)「薄鋼板ソリッドプロジェクション溶接技術の開発(第2報)」溶接学会全国大会講演概要 2017
- 古迫・児玉(日本製鉄)「薄鋼板ソリッドプロジェクション溶接技術の開発(第4報)」溶接学会全国大会講演概要 2019
- 鈴木ほか「超高強度鋼板へのテーパーナットおよびボルトの穴抜き接合」塑性と加工 61巻714号 2020
- 電元社トーア「会社概要」
- オリジン「会社概要」
- 新城製作所「会社概要」
- こだま製作所「会社概要」
- フクタカ「会社概要」
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社の資料と規格・論文の要旨の数値と事実を要約して編集部が作成しました。写真は各社のサイトから出典を付けて掲載しています。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月7日 本ページの内容は一般的な情報です。数値は出典の例で、実際の設計・溶接条件は最新の規格とメーカーの資料で確かめてください。