溶接したあとの金属の表面に残る、細長く盛り上がった筋。これが溶接ビード(ようせつビード)です。単にビードとも呼びます。このページでは、ビードとは何かを JIS の定義から説明し、各部の名前、種類、形が変わる条件、出やすい欠陥、良し悪しの見方までを順に見ていきます。
溶接ビードとは:ひとことで言うと
溶接ビード
トーチや溶接棒を溶接線に沿って1回動かしてできる、1回分の溶接金属です。
電流・電圧・速度を変えると、ビードの幅や形が変わります。そのため、形は条件を見直す手がかりになります。
出典:JIS Z 3001-7:2018、JIS Z 3001-1:2018、JIS Z 3001-4:2013をもとに AI(Claude)で作成
JIS の定義
JIS Z 3001-7:2018 は、ビードを「1回の溶接パスによって作られる結果としての1回分の溶接部又は溶接金属」と定義し、溶接ビードともいう、としています。パスは、溶接棒やトーチが溶接線に沿って動いて行う1回分の溶接の操作です。
ほかの分野の「ビード」
同じことばは別の意味でも使われます。たとえばタイヤのビードは、ホイールのリムに接する部分のことで(Wikipedia 英語版「Tire」)、溶接のビードとは関係がありません。
出典:JIS Z 3001-7:2018 溶接用語-第7部:アーク溶接(kikakurui.com の掲載ページ)、Tire|Wikipedia(英語版)
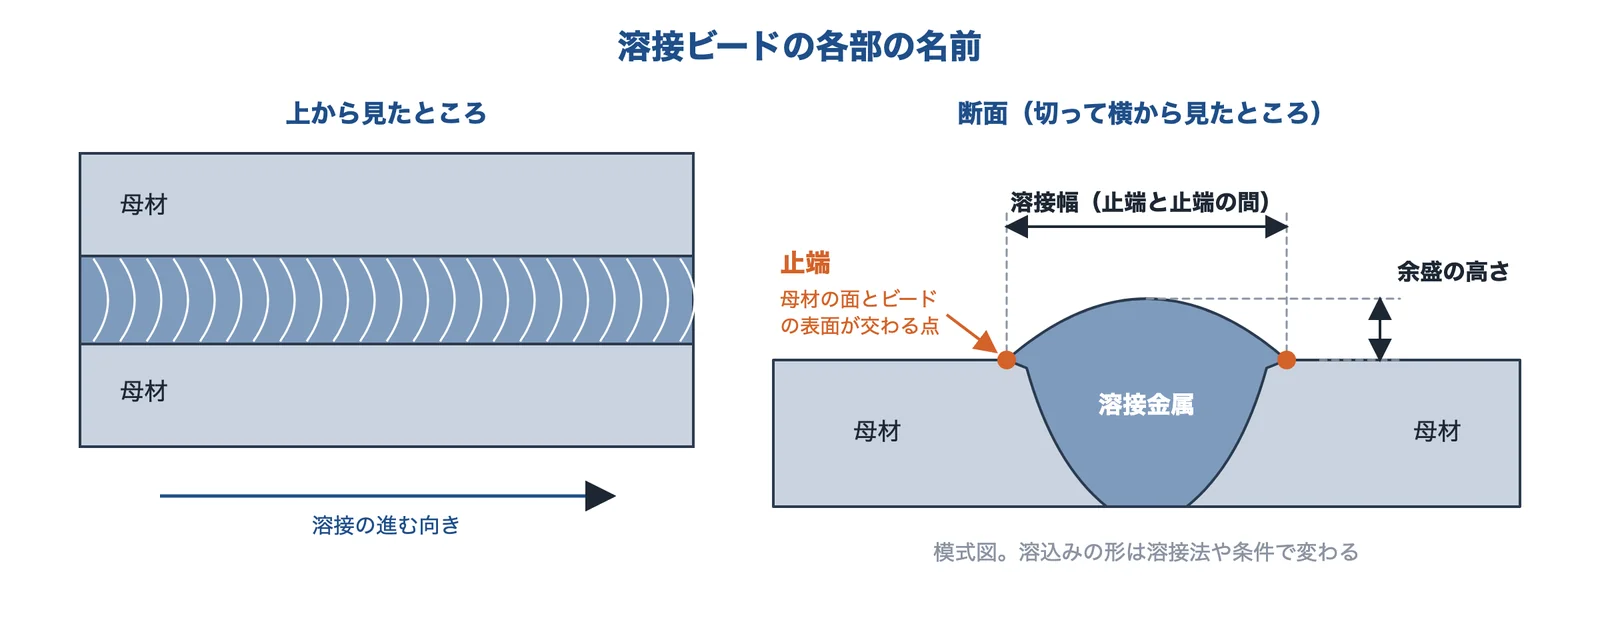
各部の名前:止端・余盛・溶接幅
| 名前 | 意味 | なぜ大事か |
|---|---|---|
| 止端(したん) | 母材の面と、ビードの表面とが交わる点 | 応力が集まりやすく、疲労き裂が出やすい所 |
| 余盛(よもり) | 母材の面より上に盛り上がった溶接金属 | 高すぎると力が集まりやすい。足りないと強度が不足する |
| 溶接幅 | 溶接部の表面で、止端と止端の間の最短距離 | 条件で変わる。外観で測れる |
| 溶込み | 母材が溶けた深さ | 足りないと、継手が弱くなるおそれがある |
| 脚長(きゃくちょう)・のど厚 | すみ肉溶接の寸法。脚長は継手のルートから止端までの距離、のど厚はすみ肉溶接部の厚さを表す値 | 図面で指示される(基礎知識:溶接記号) |
| クレータ | ビードの終端にできるくぼみ | クレータ割れの出る場所になる |
表は JIS Z 3001 の定義をもとにやさしく言い直したもので、JIS に見出しのない「余盛」などは編集部が説明を補っています。キーエンスの解説は、余盛が過大なら応力集中、不足なら強度不足につながるとし、余盛の高さの許容範囲は JASS 6 などで決められていると説明しています。許容の値は、使う規格や工事の仕様で確かめます。
出典:JIS Z 3001-7:2018 溶接用語-第7部:アーク溶接(kikakurui.com の掲載ページ)、JIS Z 3001-1:2018 溶接用語-第1部:一般(kikakurui.com の掲載ページ)、JIS Z 3001-4:2013 溶接用語-第4部:溶接不完全部(kikakurui.com の掲載ページ)、溶接検査とは|キーエンス
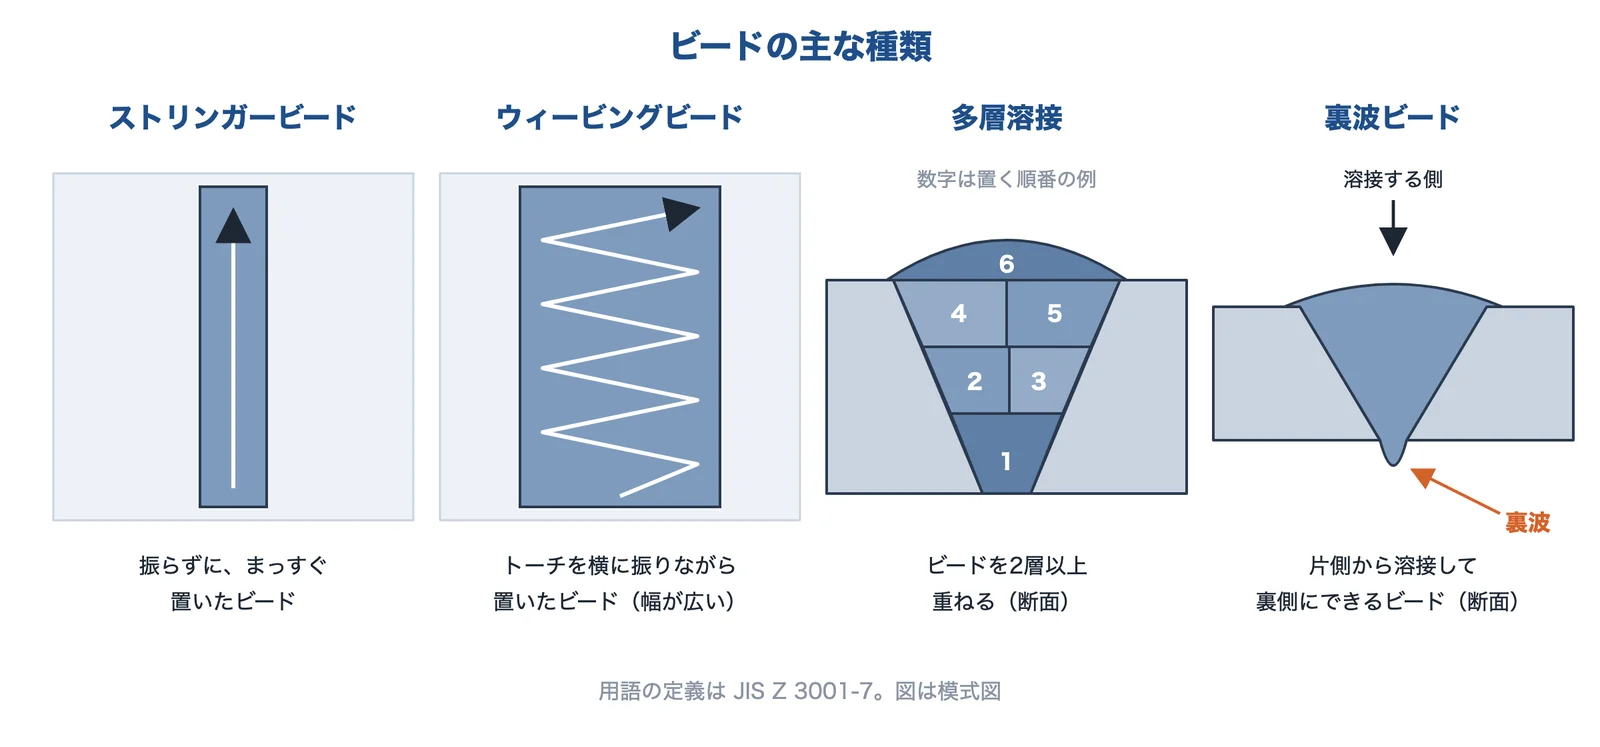
ビードの種類
出典:JIS Z 3001-7:2018をもとに AI(Claude)で作成
| 種類 | JIS の定義(要点) |
|---|---|
| ストリンガービード | ウィービングをしないで直線状に置いたビード |
| ウィービングビード | ウィービング(溶接棒やトーチを溶接方向に対してほぼ横方向に交互に動かす操作)で作ったビード |
| 多層溶接 | ビードを2層以上重ねる溶接 |
| 裏波ビード | 片側溶接で、電極と反対側(裏側)にできるビード |
| ビードオンプレート | 母材の表面に、溶加材を使って行う1パス溶接 |
ビードを2層以上重ねる溶接を、多層溶接といいます。最初に置くパスはルートラン(初層)、途中がフィリングラン、といった名前があります。
出典:JIS Z 3001-7:2018 溶接用語-第7部:アーク溶接(kikakurui.com の掲載ページ)、JIS Z 3001-1:2018 溶接用語-第1部:一般(kikakurui.com の掲載ページ)
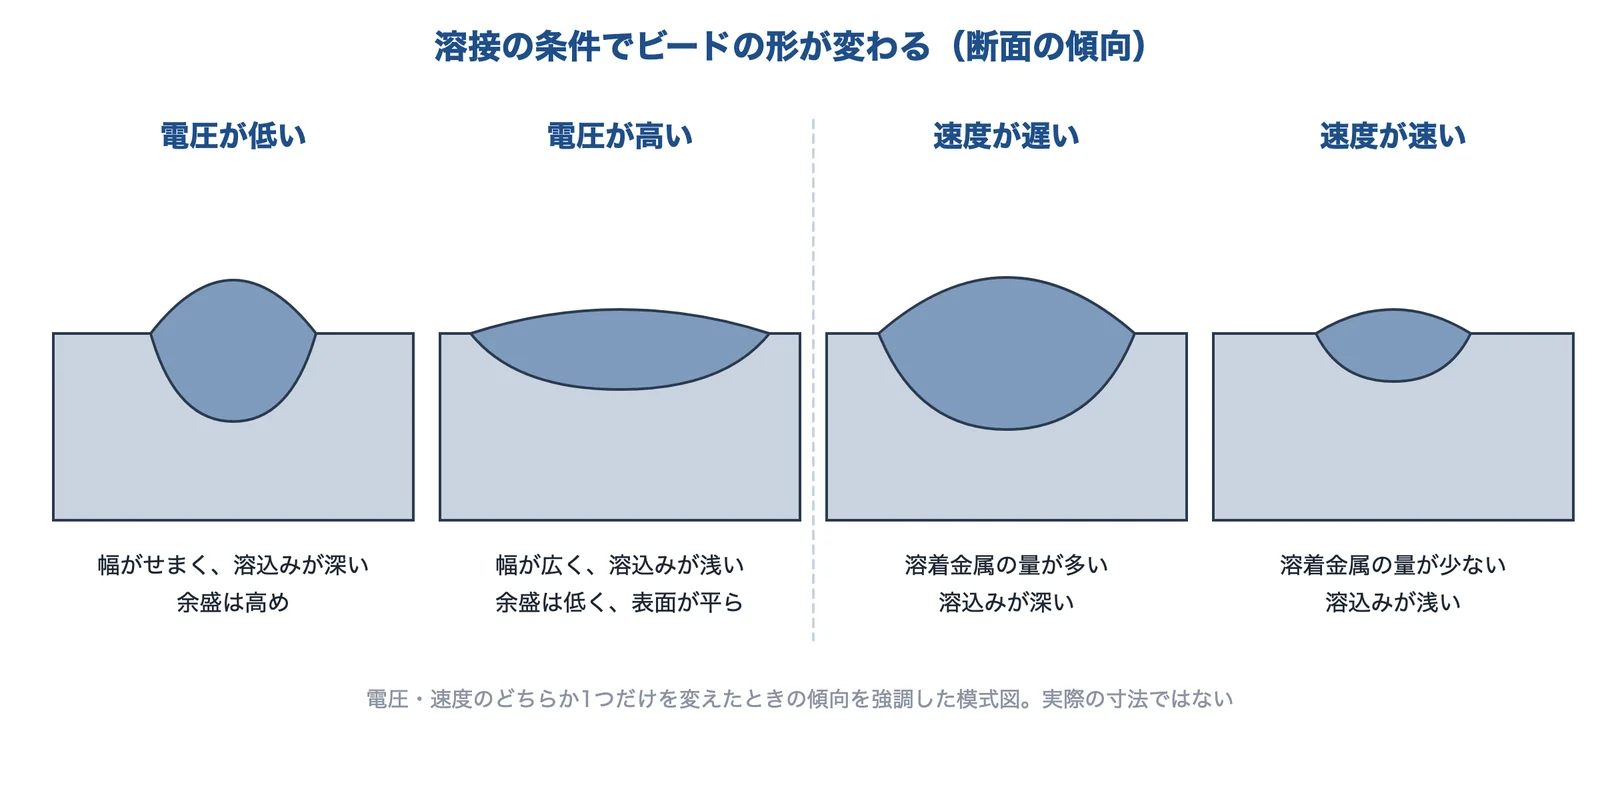
ビードの形は、電流・電圧・速度で変わる
出典:パナソニック コネクト「溶接条件の基本」をもとに AI(Claude)で作成
パナソニック コネクトの解説(ワイヤを使うアーク溶接の条件設定)によると、それぞれの条件を変えたときの傾向は次のとおりです。
| 条件 | 低い・遅いとき | 高い・速いとき |
|---|---|---|
| 電流・電圧(両方) | 溶着金属の量が少なく、ビード幅がせまい | 溶着金属の量が多く、ビード幅が広い。入熱が上がり、溶込みも深い |
| 電圧 | 溶込みが深く、ビード幅がせまい。余盛は高め | 溶込みが浅く、ビード幅が広い。余盛は低く、表面は平ら |
| 溶接速度 | (遅い)溶着金属の量が多く、溶込みが深い | (速い)溶着金属の量が少なく、溶込みが浅い |
入熱:熱をどれだけ入れたか
溶接情報センターの Q&A は、溶接の長さあたりの入熱量 Q を、Q = アーク電圧 × 溶接電流 ÷ 溶接速度と示しています(ティグ溶接の説明)。電圧が一定なら、電流が増えたり、速度が落ちたりすると Q が増え、溶込みは深くなります。
計算してみる(数値は説明用の例)
電圧 24 V、電流 200 A、速度 30 cm/分(=0.5 cm/秒)なら、Q = 24 × 200 ÷ 0.5 = 9,600 J/cm です。速度を半分の 15 cm/分にすると、Q は2倍の 19,200 J/cm になります。
出典:溶接条件の基本|パナソニック コネクト、Q07-04-10 ティグ溶接の溶込み深さを決定する要因|接合・溶接技術Q&A(溶接情報センター)
ビードに出やすい欠陥
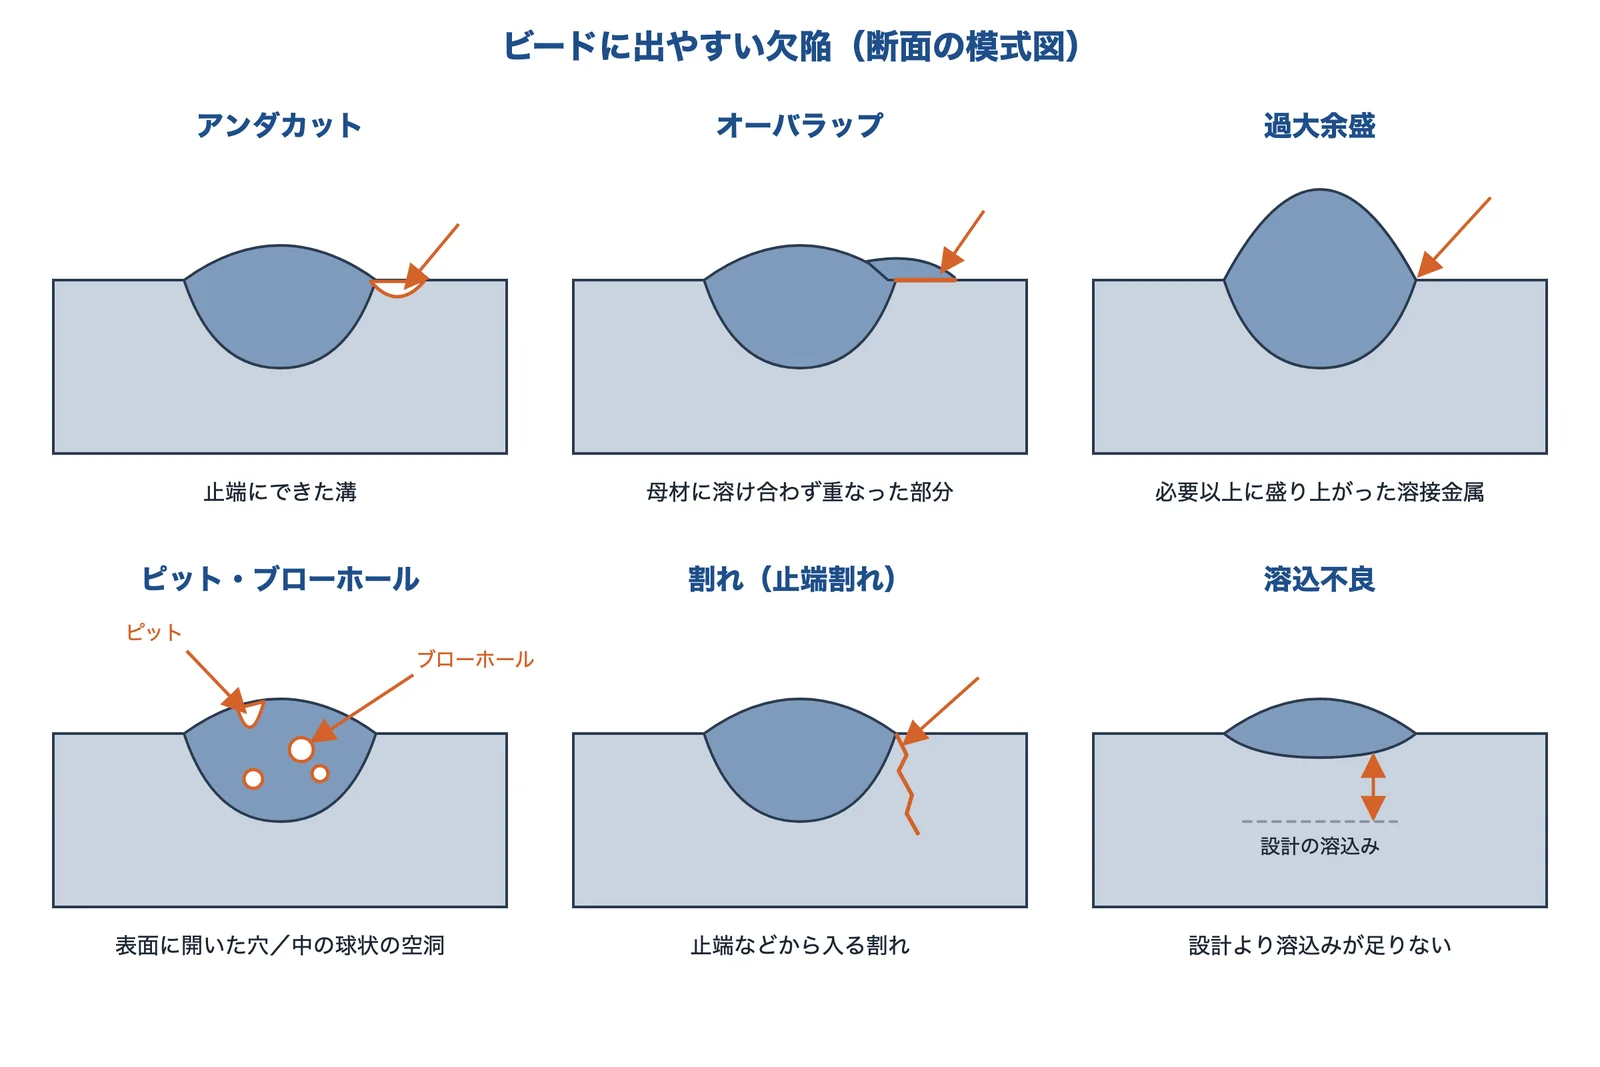
出典:JIS Z 3001-4:2013、パナソニック コネクト「溶接欠陥について」をもとに AI(Claude)で作成
| 欠陥 | どんなものか | 主な原因の例 | 対策の例 |
|---|---|---|---|
| アンダカット | 止端にできた溝 | 電流が高すぎる、速度が速すぎる | 電流を下げ、速度も下げる。電圧はやや低めに |
| オーバラップ | 溶接金属が止端で母材に溶け合わず、重なった部分 | 電流と速度の関係が合っていない(下の説明) | 電流と速度を合わせ直す。すみ肉ではねらう位置やトーチの角度も直す |
| 過大余盛 | 必要な寸法以上に盛り上がった溶接金属 | 速度に対して溶加材が多い、電極が太い | 速度を上げるか溶加材を減らす。細い電極を使う |
| ピット・ブローホール | ガスなどが閉じ込められた気孔。表面に開いたものがピット、内部のものがブローホール | シールドガスの不良、錆・油・めっき、溶接材料の水分 | ガス流量を確かめる。溶接の前に湿気や油を除く |
| 割れ | 冷却や応力で起きる局部的な破壊 | 高温割れでは成分の偏析と収縮の応力 | 不純物を減らす。急に熱したり冷やしたりしない |
| 溶込不良 | 設計に比べて、実際の溶込みが足りない | 速度が速すぎる、入熱が足りない、アークが長すぎる | 速度を下げる、入熱を増やす、アークを短くする |
| スパッタ | 溶接中に飛び散って付いた金属の粒 | 条件が合わない、アークが長すぎる、電極の湿気 | 条件を調整する、アークを短くする、乾いた電極を使う |
表のうち、アンダカットの対策は溶接情報センターの Q&A、過大余盛・溶込不良・スパッタの原因と対策は Kemppi の解説、ピット・ブローホールと割れの原因と対策はパナソニック コネクトの解説によります。
オーバラップの原因は、説明が分かれる
溶接情報センターの Q&A は、溶接速度が遅いときにオーバラップが出やすく、速いときにアンダカットやハンピングビード(ビードが不連続になる欠陥)になるとしています。すみ肉溶接では、多すぎる溶けた金属が重力で垂れることが原因で、電流を下げるか速度を上げます。一方、パナソニック コネクトは、電流が低すぎる場合と速度が速すぎる場合を挙げています。どちらも、電流と速度の関係が合っていないことが元になるので、継手と溶接法を見て、実際に条件を変えて確かめます。
終わりの処理とクレータ割れ
JIS は、クレータ割れを「溶接部終端部のクレータに生じる割れ」としています。Kemppi の解説は、原因の一つに大きな溶融池の急な冷却を挙げ、対策として溶接電流を段階的に下げて溶融池を小さくしてから止めることを挙げています。
出典:JIS Z 3001-4:2013 溶接用語-第4部:溶接不完全部(kikakurui.com の掲載ページ)、溶接欠陥について|パナソニック コネクト、Q07-04-06 オーバラップ、アンダカット、ハンピング|接合・溶接技術Q&A(溶接情報センター)、Understanding and preventing common welding defects|Kemppi
なめらかなビードが疲労に強い理由
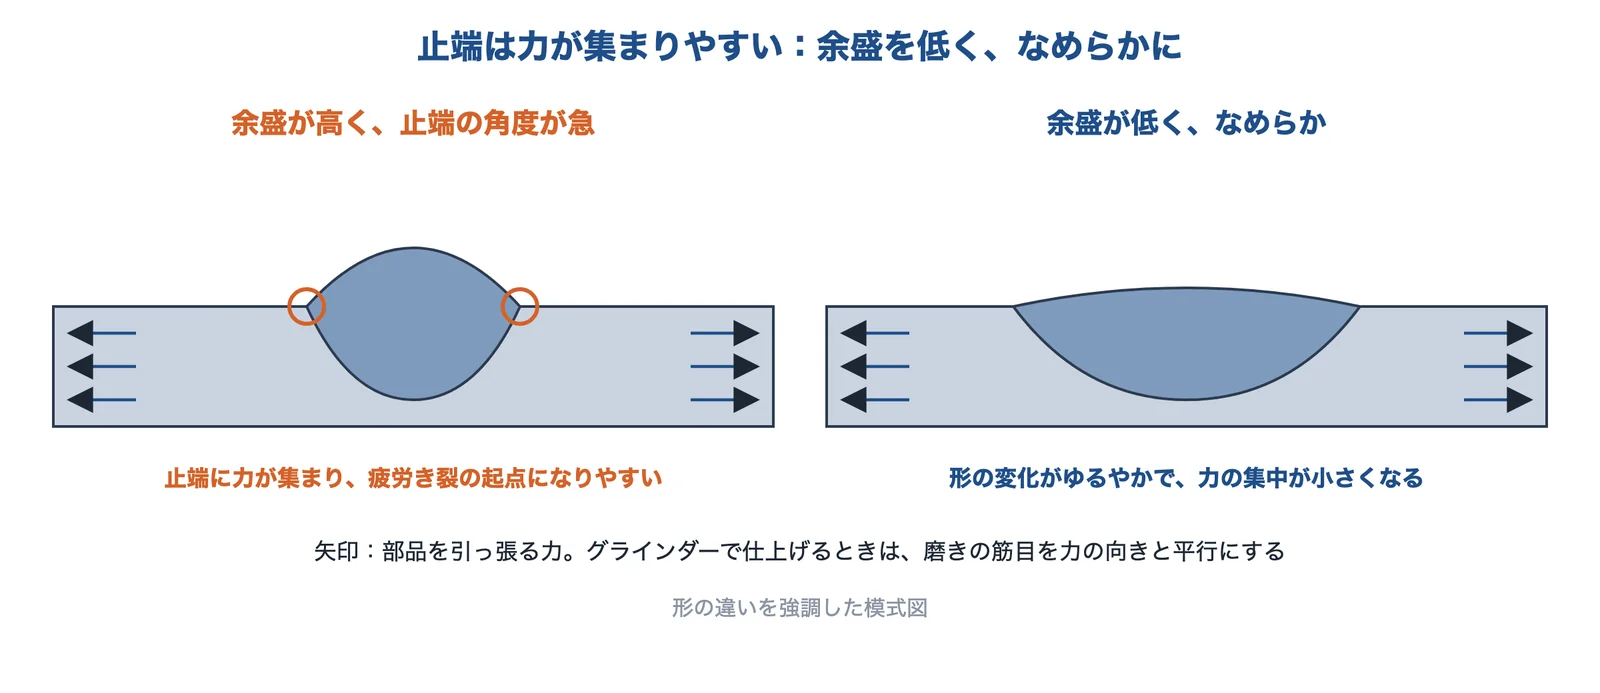
出典:溶接情報センター Q02-02-23をもとに AI(Claude)で作成
くり返し力がかかる部品では、ビードの形が寿命に影響します。溶接情報センターの Q&A は、疲労き裂は応力集中の起きる所から出て、溶接継手では余盛やすみ肉溶接のトウ部(止端)によく発生すると説明しています。同じ Q&A に示された例では、2×10⁶回の繰返し荷重での疲労強度が、余盛やすみ肉があるだけで、平らなものの50〜60%に下がっています。
同じ Q&A は、対策として次を挙げています。
- 余盛をできるだけ低くする。できれば削って平らに仕上げる
- アンダーカットをなくす
- すみ肉は凸形のビードにしない。グラインダーで仕上げるときは、磨きの筋目を荷重の向きと平行にする(直交すると、筋目からき裂が出るおそれがある)
- トウ部をティグ溶接でなめ付けする、ピーニングする
出典:Q02-02-23 疲労きれつを少なくするための溶接施工法|接合・溶接技術Q&A(溶接情報センター)
ビードの良し悪しを確かめる方法
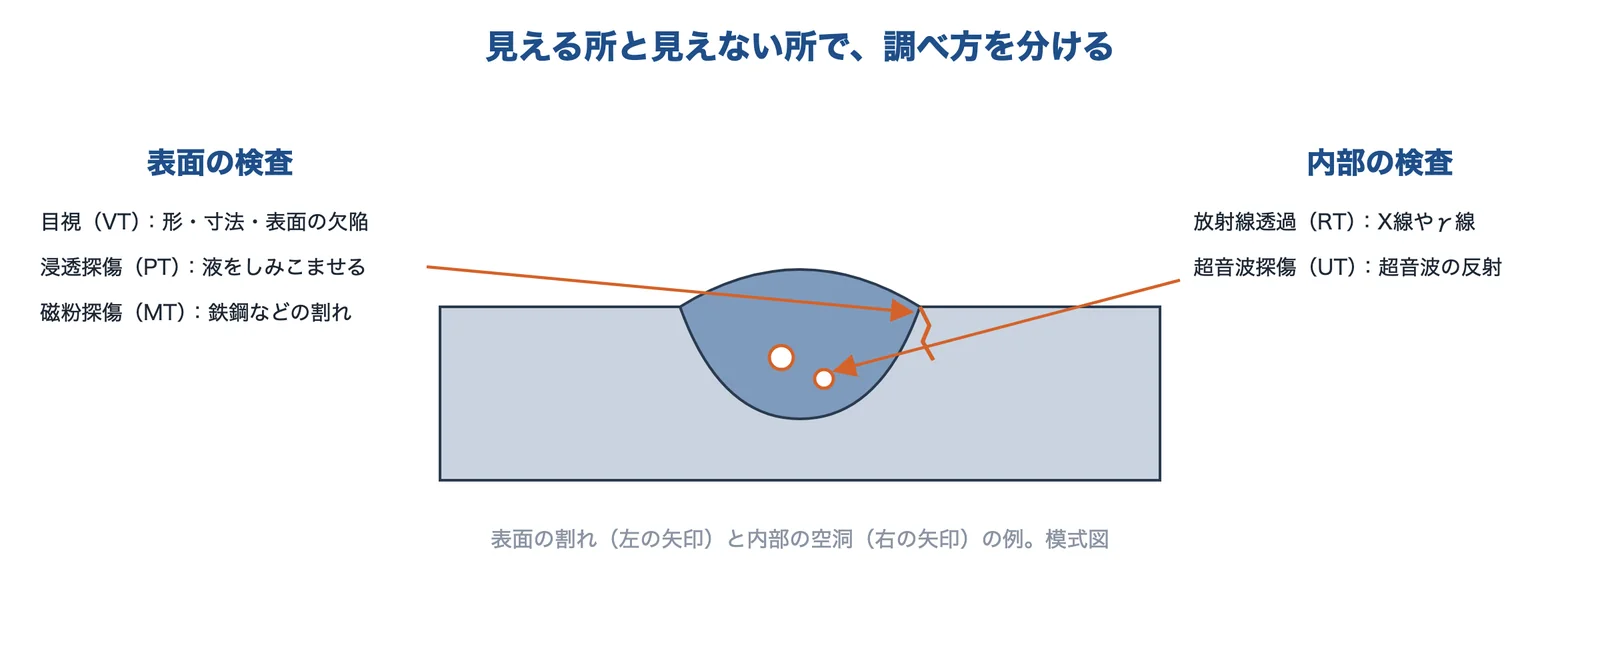
出典:キーエンス「溶接検査とは」をもとに AI(Claude)で作成
| 方法 | 見るもの | しくみ |
|---|---|---|
| 目視検査(VT) | 表面 | 肉眼やルーペ、検査ゲージで、ビードの形・寸法・表面の欠陥を見る |
| 3D 自動外観検査 | 表面 | センサーで断面の形を取り、脚長・のど厚・余盛の高さ・ビード幅などを測る |
| 浸透探傷試験(PT) | 表面 | よくしみこむ液を塗り、毛細管現象で割れに入れて見つける |
| 磁粉探傷試験(MT) | 表面と表面直下 | 鉄鋼などの強磁性材料を磁化し、割れに磁粉を集める |
| 放射線透過試験(RT) | 内部 | X線やγ線を当て、透過する量の違いを記録する |
| 超音波探傷試験(UT) | 内部 | 超音波を入れ、欠陥からの反射を見る |
キーエンスの解説によると、目視検査はすべての溶接検査の出発点ですが、内部の欠陥は見つけられません。外観だけでは品質を完全に判断できないので、内部の欠陥が問題になる場合は RT や UT を組み合わせます。
出典:溶接検査とは|キーエンス
溶接ビードの話が出てくるページ
出典
- JIS Z 3001-7:2018 溶接用語-第7部:アーク溶接(kikakurui.com の掲載ページ)
- Tire|Wikipedia(英語版)
- JIS Z 3001-1:2018 溶接用語-第1部:一般(kikakurui.com の掲載ページ)
- JIS Z 3001-4:2013 溶接用語-第4部:溶接不完全部(kikakurui.com の掲載ページ)
- 溶接検査とは|キーエンス
- 溶接条件の基本|パナソニック コネクト
- Q07-04-10 ティグ溶接の溶込み深さを決定する要因|接合・溶接技術Q&A(溶接情報センター)
- 溶接欠陥について|パナソニック コネクト
- Q07-04-06 オーバラップ、アンダカット、ハンピング|接合・溶接技術Q&A(溶接情報センター)
- Understanding and preventing common welding defects|Kemppi
- Q02-02-23 疲労きれつを少なくするための溶接施工法|接合・溶接技術Q&A(溶接情報センター)
※図は、出典の説明をもとに編集部がまとめた模式図です。計算の例は編集部によるものです。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・工場ではありません。
情報の確認日:2026年11月1日