「図面の溶接記号が読めない」「三角の記号が基線の上にあるのと下にあるのとで、何が違うのか」。溶接する部品の図面には、溶接のしかたを短く伝える溶接記号が描かれています。日本では JIS Z 3021(溶接記号)で決められていて、矢で溶接する場所を指し、基線の上下と記号の形・数字で、どちら側を・どんな形に・どれだけ溶接するかを表します。このページでは、溶接記号のしくみ、基線の上下(矢の側と反対側)、主な基本記号の一覧、開先とすみ肉の寸法の書き方、補助記号(全周・現場・仕上げ)を、図で順に解説します。
溶接記号とは:ひとことで言うと
溶接記号とは
溶接記号は、設計者が「どこを、どちら側から、どんな形で、どれだけ溶接するか」を図面で伝えるための記号です。日本溶接協会の教材は、溶接記号で表す内容として、溶接の種類、開先の形状・寸法、溶接部の表面形状・仕上げ方法、工場溶接と現場溶接の区別などを挙げています。
読むときのポイントは3つです。① 矢が指す継手を溶接する、② 記号が基線の下なら矢の側、上なら矢の反対側を溶接する、③ 記号の形が開先(溶接のために板の端につける溝)の形、数字が寸法を表す、です。
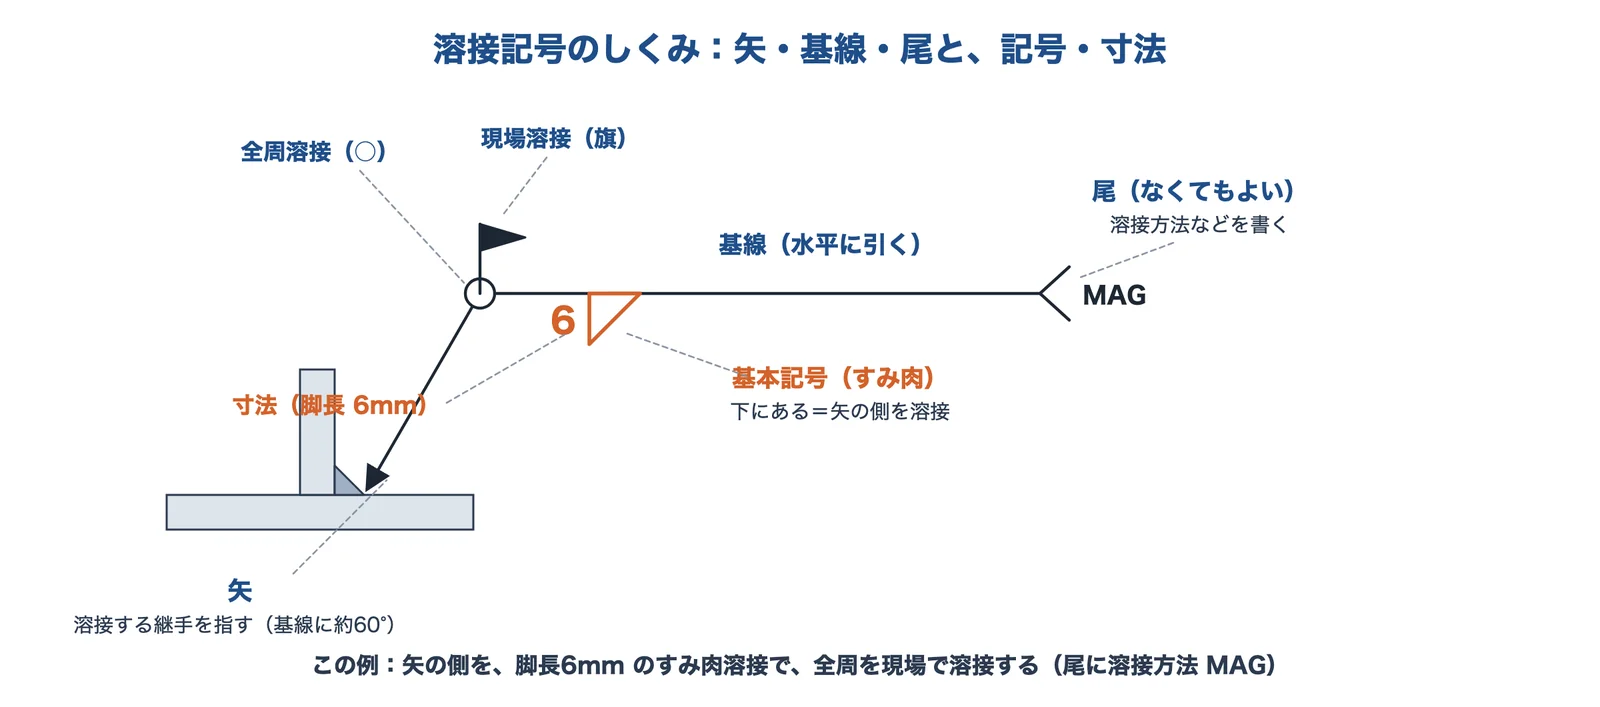
出典:接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接情報センター(日本溶接協会)をもとに AI(Claude)で作成
日本溶接協会の溶接情報センターの Q&A によると、溶接記号は、基線・矢・尾でできた説明線に、溶接部(開先)の形を示す基本記号と、表面形状・仕上げ方法・現場溶接・非破壊試験方法などを必要に応じて示す補助記号を組み合わせて表します。基線はふつう水平に引いて一端に矢を付け、矢は基線になるべく60°の直線にします。尾は、必要がなければ省略できます。日本溶接協会の教材の例では、特別に指示する事項を尾の部分に書いています。
出典:Q-01-02-09 溶接の方法などを図面に示す「溶接記号」の書き方は。|接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接管理技術者2級 電子化教材 3.7.3 溶接記号(電子版183ページ)|溶接情報センター(日本溶接協会)、溶接管理技術者2級 電子化教材(電子版187ページ:表面形状・全周現場溶接の例)|溶接情報センター(日本溶接協会)
規格は JIS Z 3021 で、いまの版は2016年版です。規格の書誌情報は、技術図面に溶接を記号で表すときの決まりを「System B」(1本の基線で表す方式)にしたがって定める、と説明しています。2016年版は2016年9月に発行され、それまでの2010年版に置き換わりました。
基線の下は「矢の側」、上は「矢の反対側」
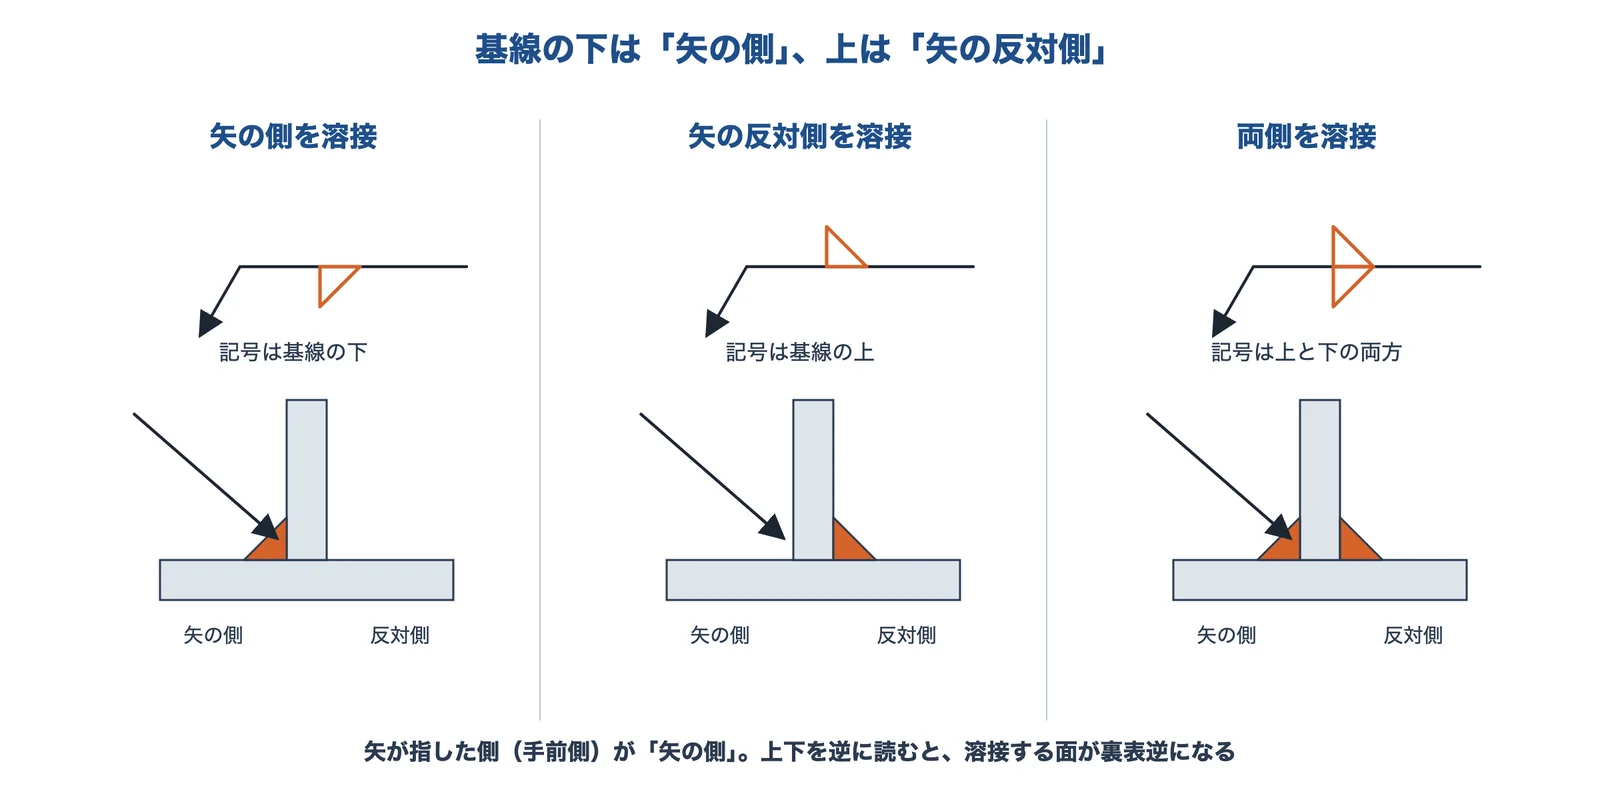
出典:接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接情報センター(日本溶接協会)をもとに AI(Claude)で作成
いちばん大事な決まりが、記号を基線のどちら側に書くかです。日本溶接協会の Q&A と教材は、溶接する側が矢の側(手前側)なら基本記号を基線の下側に、矢の反対側(向こう側)なら基線の上側に書く、補助記号も同じ、としています。両側を溶接するときは、上と下の両方に記号を書きます(教材の X形開先の例では、矢の側と反対側で開先深さ・角度を分けて書いています)。
矢の側とは、矢が当たっている面の側のことです。T継手(板を T の字に立てた継手)なら、矢が指した隅が矢の側、立てた板の向こうの隅が反対側です。上下を逆に読むと、溶接する面が裏表逆になるので、図面を読むときは最初に記号の上下を確かめます。
出典:Q-01-02-09 溶接の方法などを図面に示す「溶接記号」の書き方は。|接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接管理技術者2級 電子化教材(電子版184ページ:記号の上下と開先をとる部材の指示)|溶接情報センター(日本溶接協会)、溶接管理技術者2級 電子化教材(電子版185ページ:部分溶込み・すみ肉の脚長)|溶接情報センター(日本溶接協会)
米国の規格と比べるときの注意
海外の図面では、米国溶接協会(AWS)の規格 AWS A2.4 の溶接記号も使われます。こちらも基線の下が矢の側ですが、記号の細かな書き方には違いがあります。海外の図面を読むときは、どの規格で描かれているかを先に確かめます(編集部の解説)。
主な基本記号と、溶接部の形
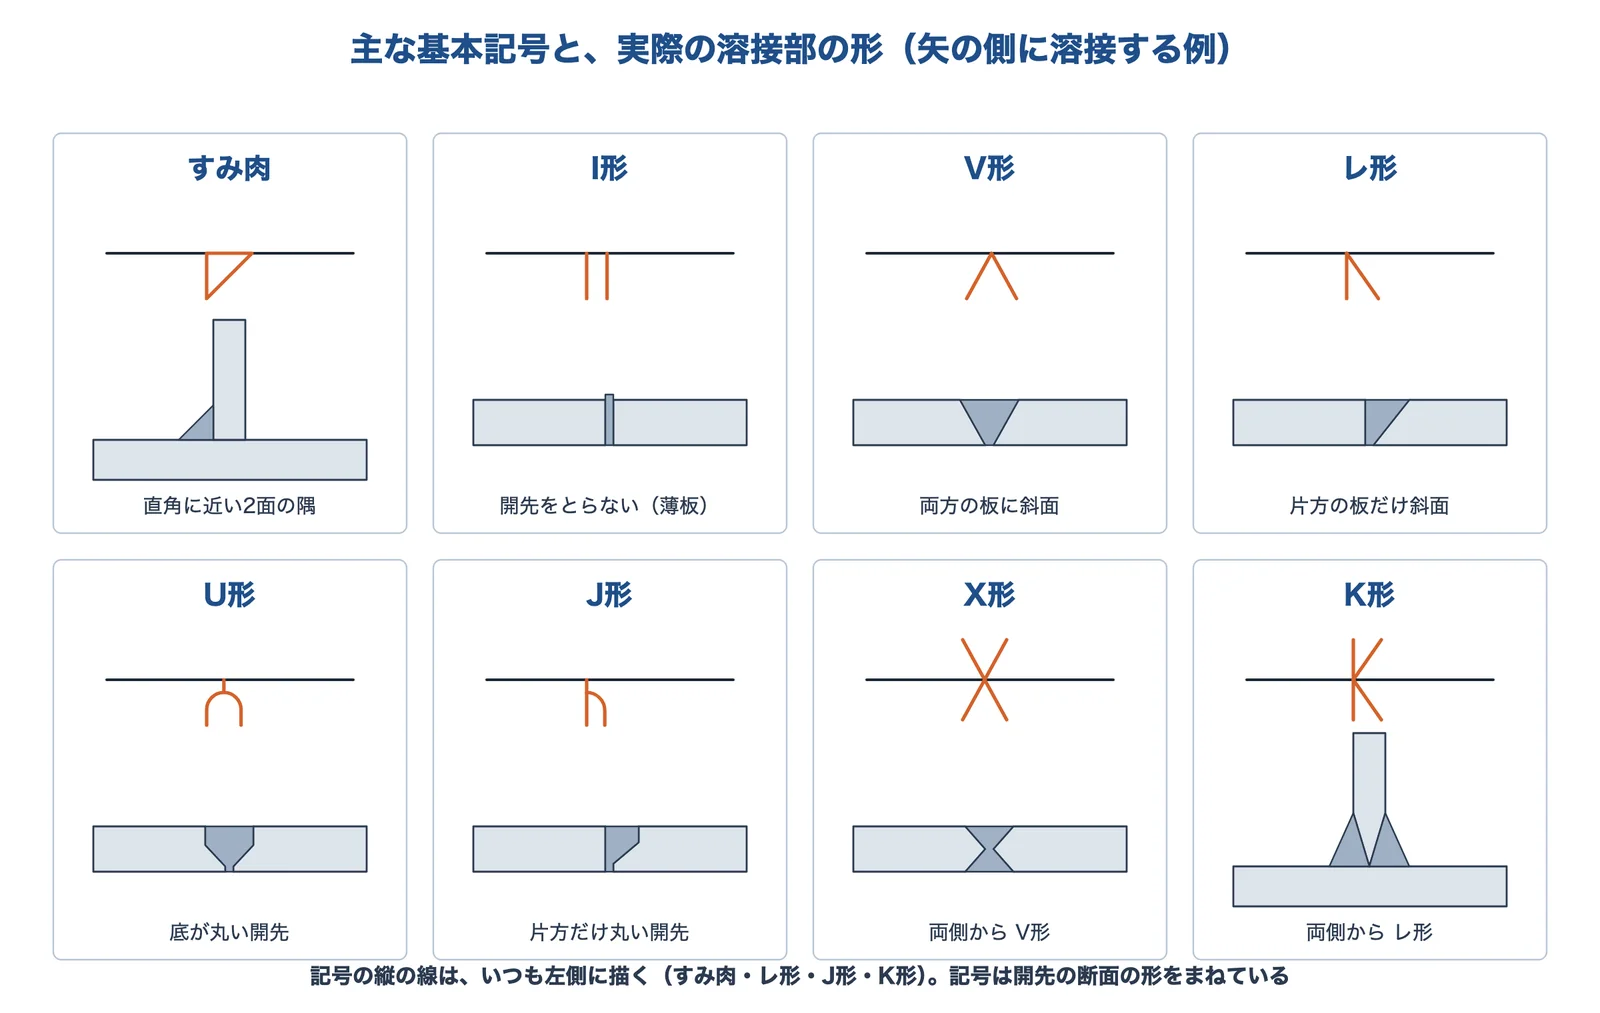
出典:溶接情報センター(日本溶接協会)、ハヤミラボ、Instant Engineeringをもとに AI(Claude)で作成
基本記号は、2つの部材の間の溶接部の形を表す記号です。記号の形は、開先や溶接部の断面の形をまねています。たとえば、すみ肉溶接は直角三角形、V形開先は V の字、片方の板だけを斜めに削るレ形は、縦の線と斜めの線です。
| 名前 | どんな溶接か | 主な使いどころ(編集部の解説) |
|---|---|---|
| すみ肉 | 直角に近い2つの面の隅を、三角形の断面に溶接する | T継手・重ね継手・角継手。いちばんよく使う |
| I形 | 開先をとらずに、突き合わせて溶接する | 薄い板の突合せ |
| V形 | 両方の板の端を斜めに削り、V字の溝にして溶接する | 片側から溶接する突合せ |
| レ形 | 片方の板だけを斜めに削る | T継手や、片方の板しか削れないとき |
| U形・J形 | 溝の底を丸くした開先(J形は片方だけ) | 厚い板で、溶接する量を減らしたいとき |
| X形・K形 | 両側から V形(X形)・レ形(K形)にする | 厚い板を両側から溶接するとき |
このほか、穴やみぞの中を溶接するプラグ溶接・スロット溶接、点で溶接するスポット溶接、線状に続けて溶接するシーム溶接、フレア溶接(丸い面どうしの溝の溶接)などの記号もあります(日本溶接協会の教材は、基本記号を表3.1にまとめています)。
出典:溶接管理技術者2級 電子化教材 3.7.3 溶接記号(電子版183ページ)|溶接情報センター(日本溶接協会)、溶接記号 一覧・早見表|JIS Z 3021 基本記号・補助記号と寸法表記の読み方|ハヤミラボ、溶接記号の一覧と読み方|図面の書き方をJISで解説|Instant Engineering
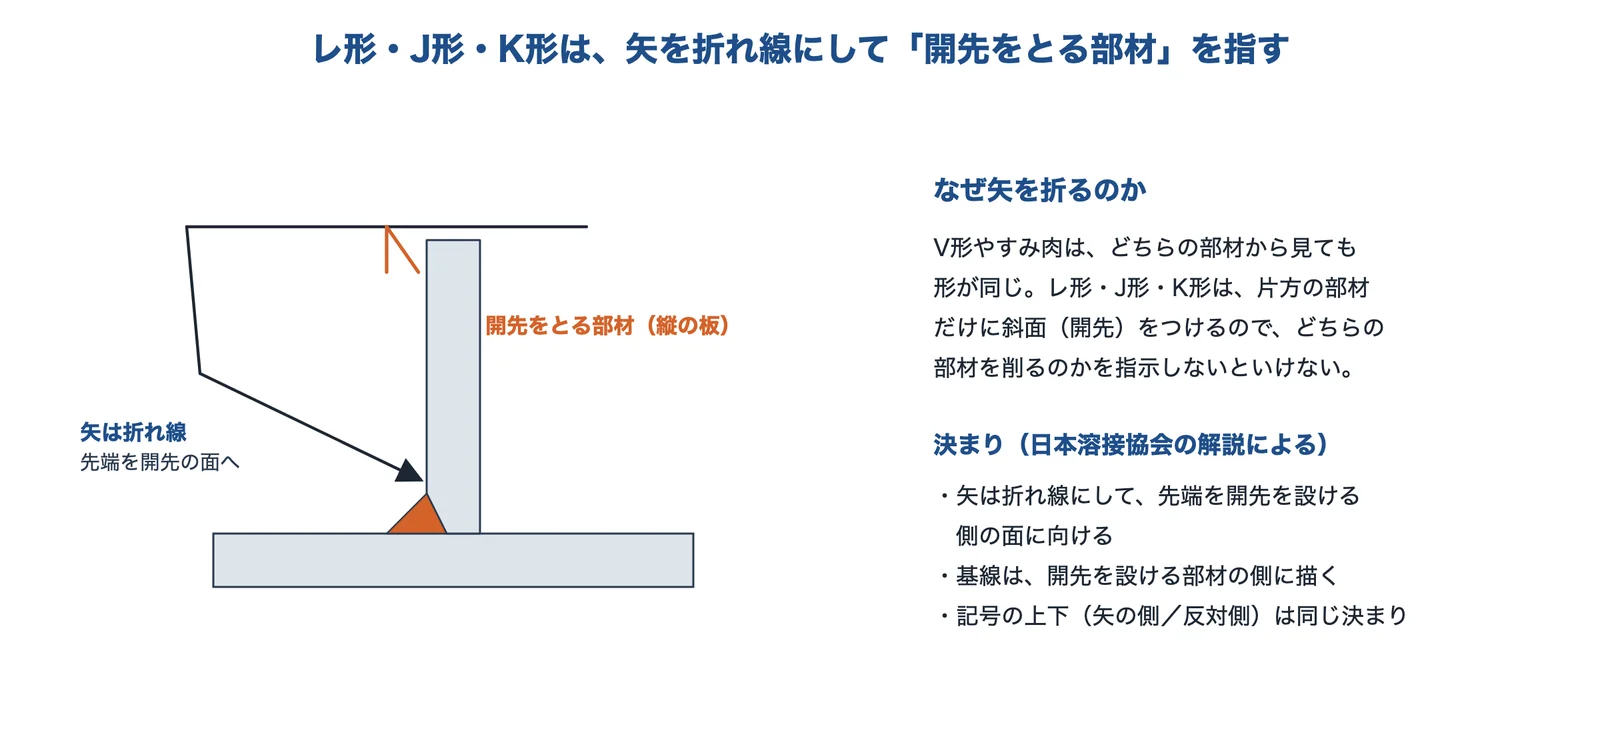
レ形・J形・K形は、矢を折れ線にする
出典:接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接情報センター(日本溶接協会)、日本溶接協会 溶接技術者交流会(WE-COM)をもとに AI(Claude)で作成
V形やすみ肉は、どちらの部材から見ても形が同じです。ところが、レ形・J形・K形は片方の部材だけに斜面(開先)をつけるので、どちらの部材を削るのかを示す必要があります。日本溶接協会の Q&A と教材は、レ形や J形などでは矢を折れ線にして、先端を開先を設ける側の面に向けること、基線を開先を設ける部材の側に描くことを決まりとしています。
出典:Q-01-02-09 溶接の方法などを図面に示す「溶接記号」の書き方は。|接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接管理技術者2級 電子化教材(電子版184ページ:記号の上下と開先をとる部材の指示)|溶接情報センター(日本溶接協会)、設計者の意図を知らせる「溶接記号」(解説)|日本溶接協会 溶接技術者交流会(WE-COM)
寸法の書き方:開先とすみ肉
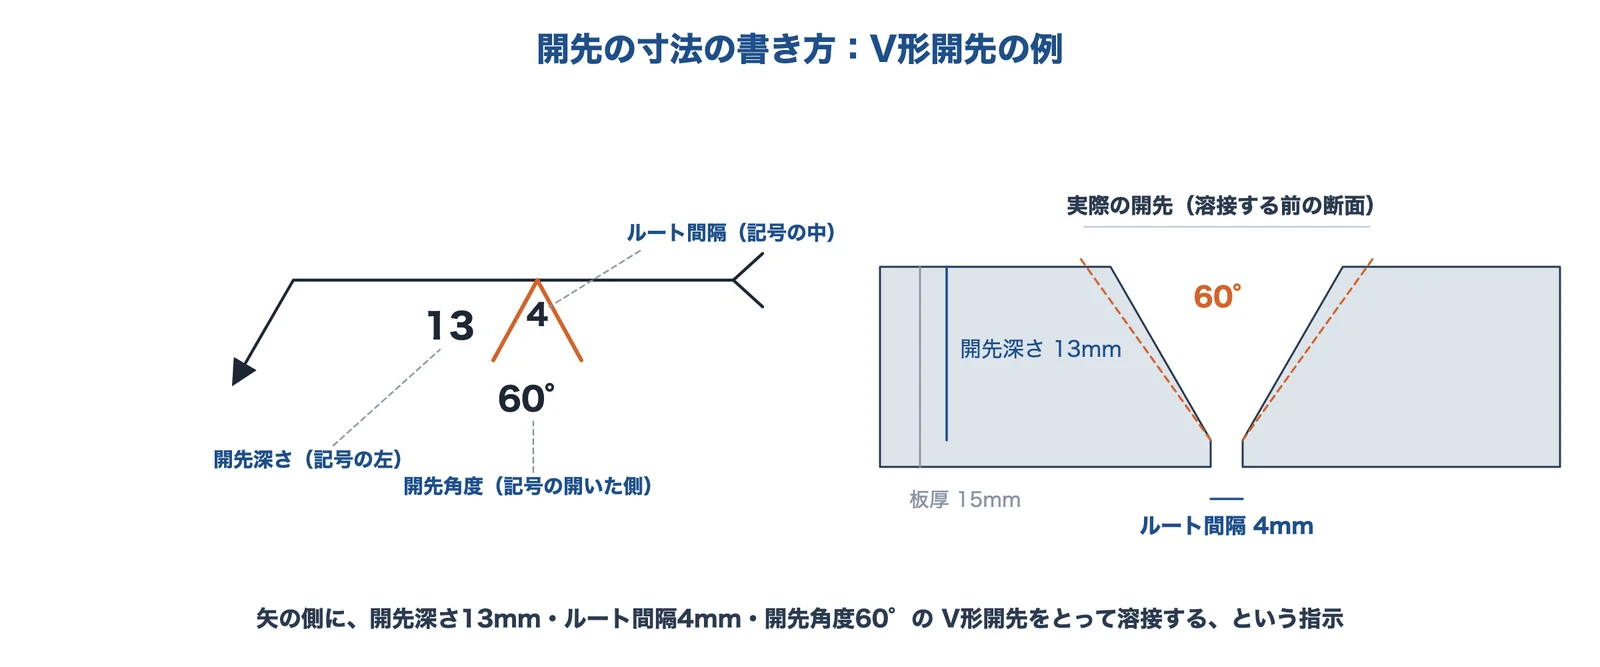
開先:開先深さ・ルート間隔・開先角度
出典:接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接情報センター(日本溶接協会)、ハヤミラボをもとに AI(Claude)で作成
開先溶接では、基本記号に開先深さ・開先角度・ルート間隔を書き添えます(日本溶接協会の教材)。ルート間隔は、突き合わせた2枚の板の底のすき間です。解説サイト(ハヤミラボ)の説明では、開先深さは記号の左、ルート間隔は記号の中、開先角度は記号の外側(開いた側)に書きます。図は、日本溶接協会の Q&A の質問にある「板厚15mm の鋼板を、開先角度60°・開先深さ13mm・ルート間隔4mm の V開先で溶接する」場合を、この決まりで描いたものです。
部分溶込み溶接(板の厚さの途中まで溶かす溶接)では、溶接深さを括弧に入れて書き、開先深さと溶接深さが同じときは開先深さを省いて「(10)」のように溶接深さだけを書きます。また、基線の上下で寸法が同じときは、上側だけに書く、と教材は説明しています。
出典:溶接管理技術者2級 電子化教材(電子版184ページ:記号の上下と開先をとる部材の指示)|溶接情報センター(日本溶接協会)、溶接管理技術者2級 電子化教材(電子版185ページ:部分溶込み・すみ肉の脚長)|溶接情報センター(日本溶接協会)、Q-01-02-09 溶接の方法などを図面に示す「溶接記号」の書き方は。|接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接記号 一覧・早見表|JIS Z 3021 基本記号・補助記号と寸法表記の読み方|ハヤミラボ
すみ肉:脚長(サイズ)で書き、強さはのど厚で考える
出典:溶接情報センター(日本溶接協会)をもとに AI(Claude)で作成
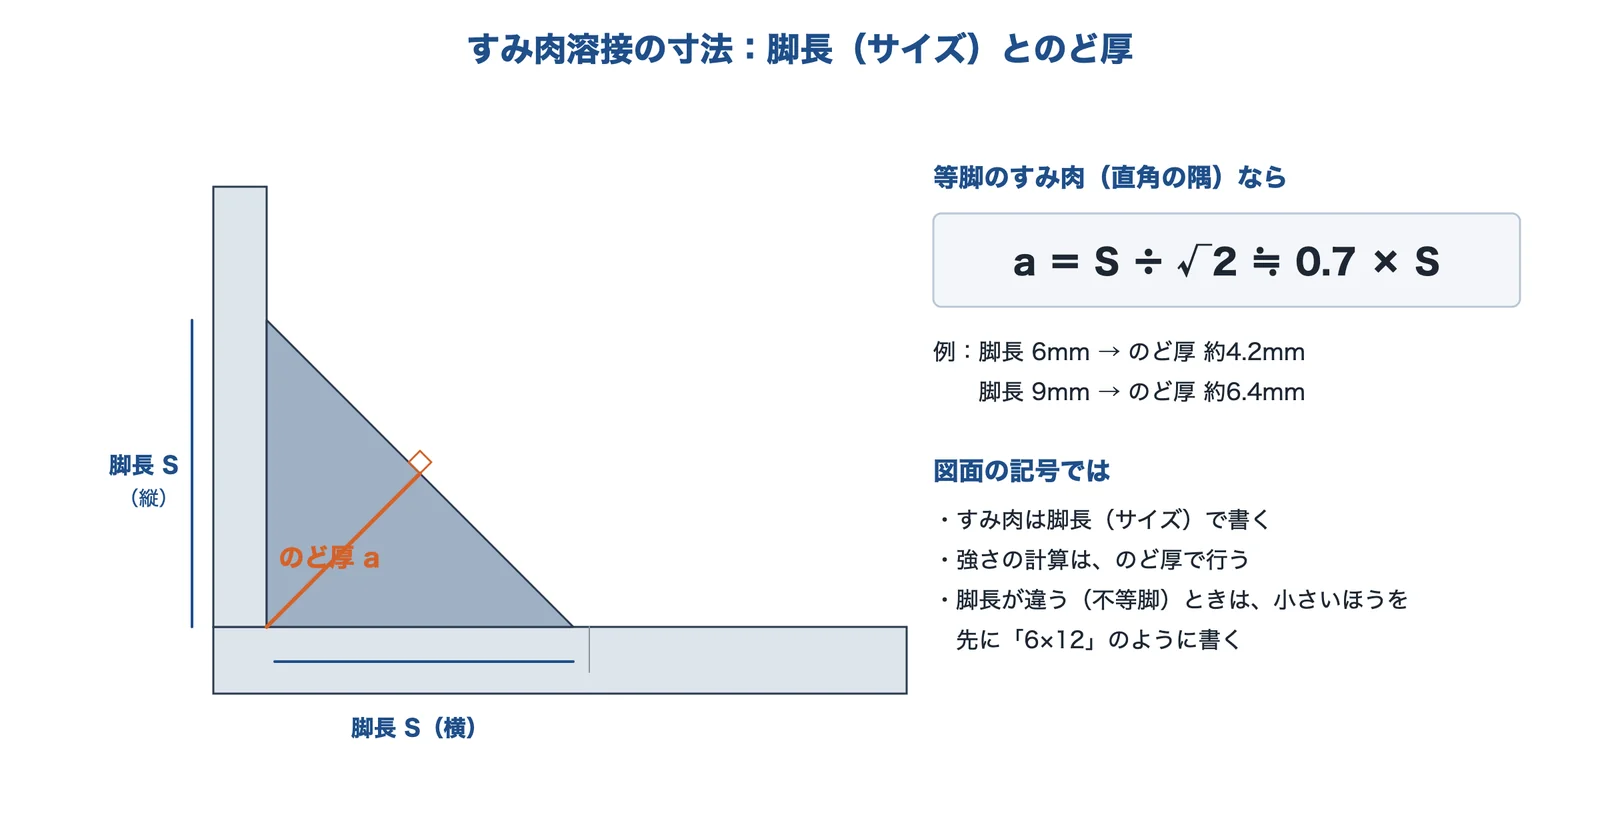
すみ肉溶接の寸法は、脚長(きゃくちょう)で示します。脚長は、三角形の溶接部の、縦と横の辺の長さです。日本溶接協会の教材には、T継手で「矢の側は脚長9mm、矢の反対側は脚長6mm」のすみ肉溶接を表す例があります。縦と横の脚長が違う不等脚のときは、小さいほうの脚長を先、大きいほうを後にして「6×12」のように書き、どちらの脚が立てた板の側かを尾に書きます。
一方、溶接部の強さを計算するときに使うのは、のど厚です。のど厚は、隅から三角形の斜辺までの最短の厚さです。直角の隅で縦と横の脚長が同じ(等脚)なら、のど厚は脚長÷√2=約0.7倍になります。脚長6mm ならのど厚は約4.2mm、脚長9mm なら約6.4mm です(編集部の計算)。教材も、継手設計では、求める強さに応じてのど厚・サイズ・溶接長を決める、としています。
出典:溶接管理技術者2級 電子化教材(電子版185ページ:部分溶込み・すみ肉の脚長)|溶接情報センター(日本溶接協会)、溶接管理技術者2級 電子化教材(電子版188ページ:継手設計)|溶接情報センター(日本溶接協会)
断続すみ肉:溶接長さ・数・ピッチ
出典:溶接情報センター(日本溶接協会)をもとに AI(Claude)で作成
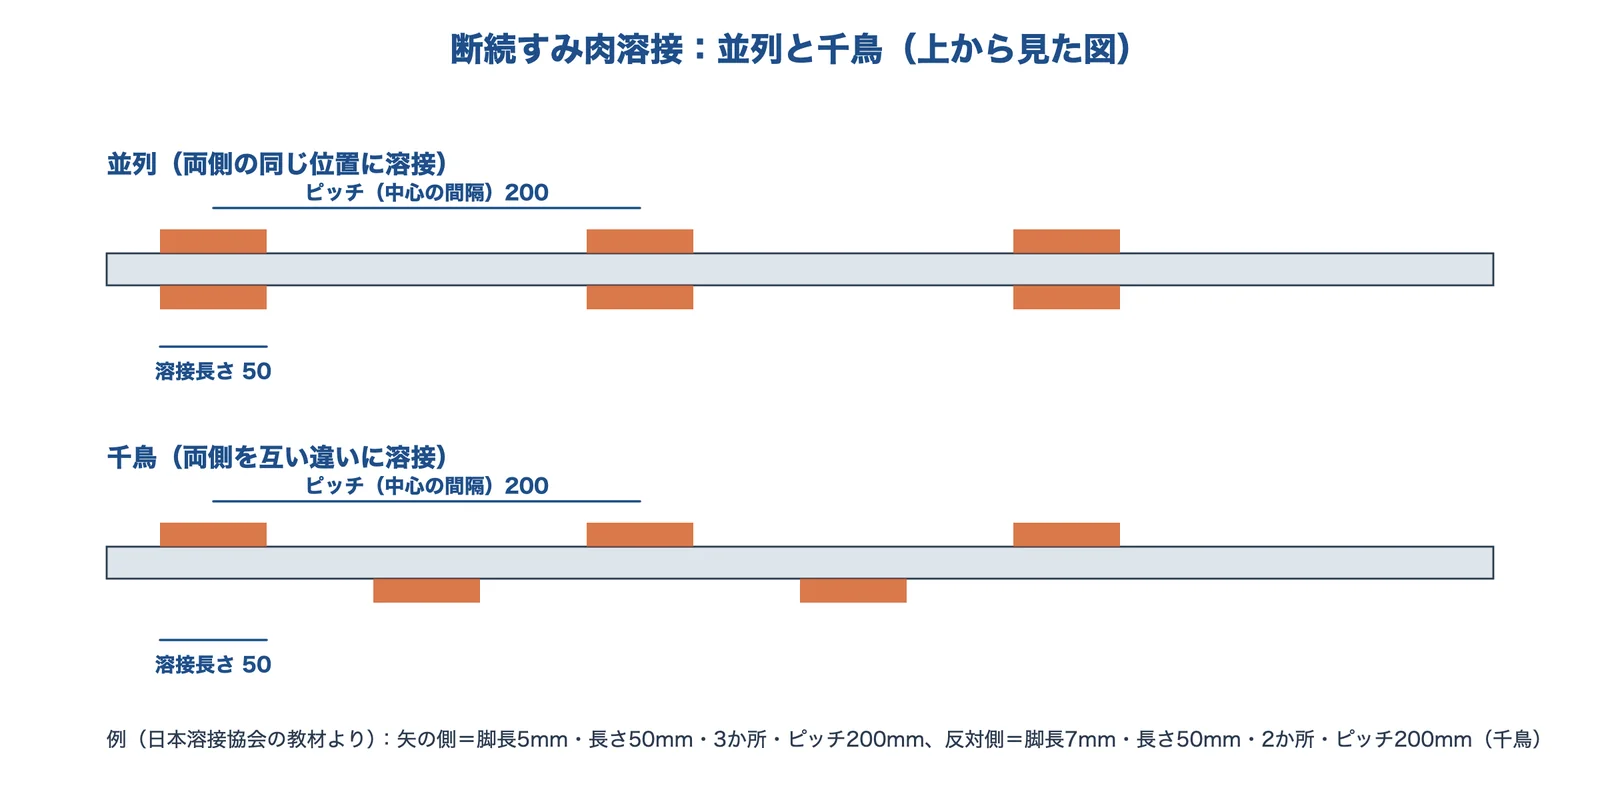
すみ肉溶接を全長にせず、とびとびに溶接するのが断続すみ肉溶接です。記号には、脚長に加えて溶接長さ・溶接の数・ピッチ(溶接の中心どうしの間隔)を書きます。両側の同じ位置に溶接するのが並列、互い違いに溶接するのが千鳥です。日本溶接協会の教材には、千鳥の例として「矢の側は脚長5mm・溶接長さ50mm・3か所・ピッチ200mm、矢の反対側は脚長7mm・溶接長さ50mm・2か所・ピッチ200mm」が載っています。
出典:溶接管理技術者2級 電子化教材(電子版186ページ:断続すみ肉溶接)|溶接情報センター(日本溶接協会)
補助記号:全周・現場・表面の形・仕上げ
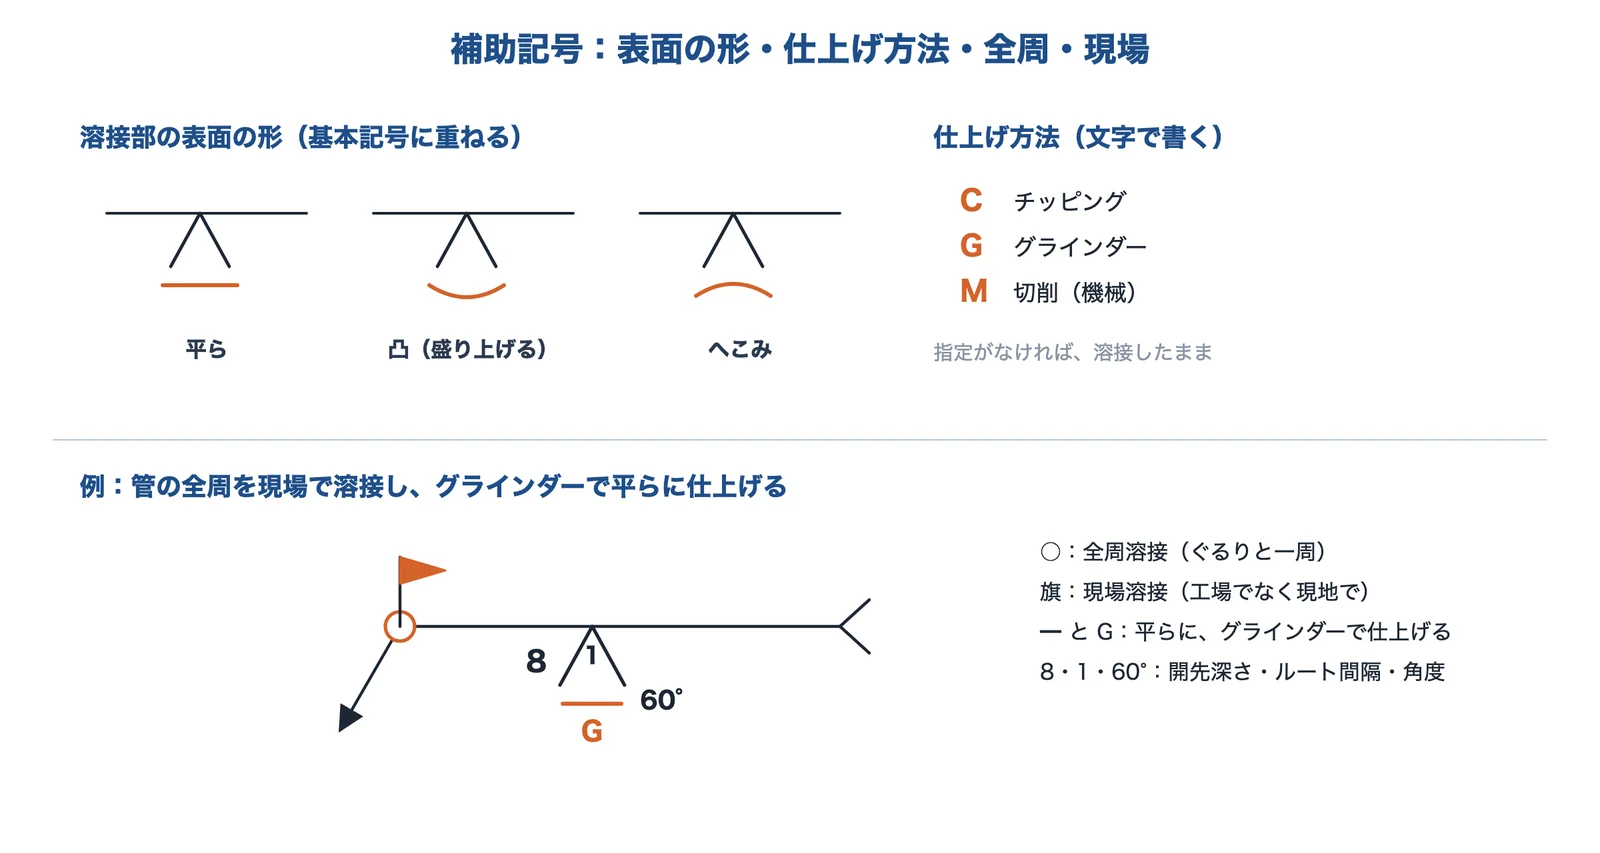
出典:溶接情報センター(日本溶接協会)、ハヤミラボ、Instant Engineeringをもとに AI(Claude)で作成
補助記号は、基本記号だけでは伝えられないことを足す記号です。日本溶接協会の教材は、補助記号で、溶接部の表面形状、仕上げ方法、現場溶接・全周溶接、非破壊試験の方法などを表す、としています。全周溶接(ぐるりと一周溶接する)は矢と基線の交点の丸、現場溶接(工場でなく据え付ける現地で溶接する)は同じ交点の旗で表します。
表面の形は、溶接部の表面を「平ら」「凸」「へこみ」のどれにするかを示します。仕上げ方法は、チッピング(C)・グラインダー(G)・切削(M)などの文字で示します(ハヤミラボの説明)。仕上げの指定がなければ、溶接したまま(アズウェルド)です(Instant Engineering の説明)。教材には、板厚8mm の円管を、開先深さ8mm・開先角度60°・ルート間隔1mm の V形開先で全周を現場溶接し、溶接後にグラインダーで平らに仕上げる例が載っています。
出典:溶接管理技術者2級 電子化教材 3.7.3 溶接記号(電子版183ページ)|溶接情報センター(日本溶接協会)、溶接管理技術者2級 電子化教材(電子版187ページ:表面形状・全周現場溶接の例)|溶接情報センター(日本溶接協会)、溶接記号 一覧・早見表|JIS Z 3021 基本記号・補助記号と寸法表記の読み方|ハヤミラボ、溶接記号の一覧と読み方|図面の書き方をJISで解説|Instant Engineering
ものづくりで溶接記号が効く場面
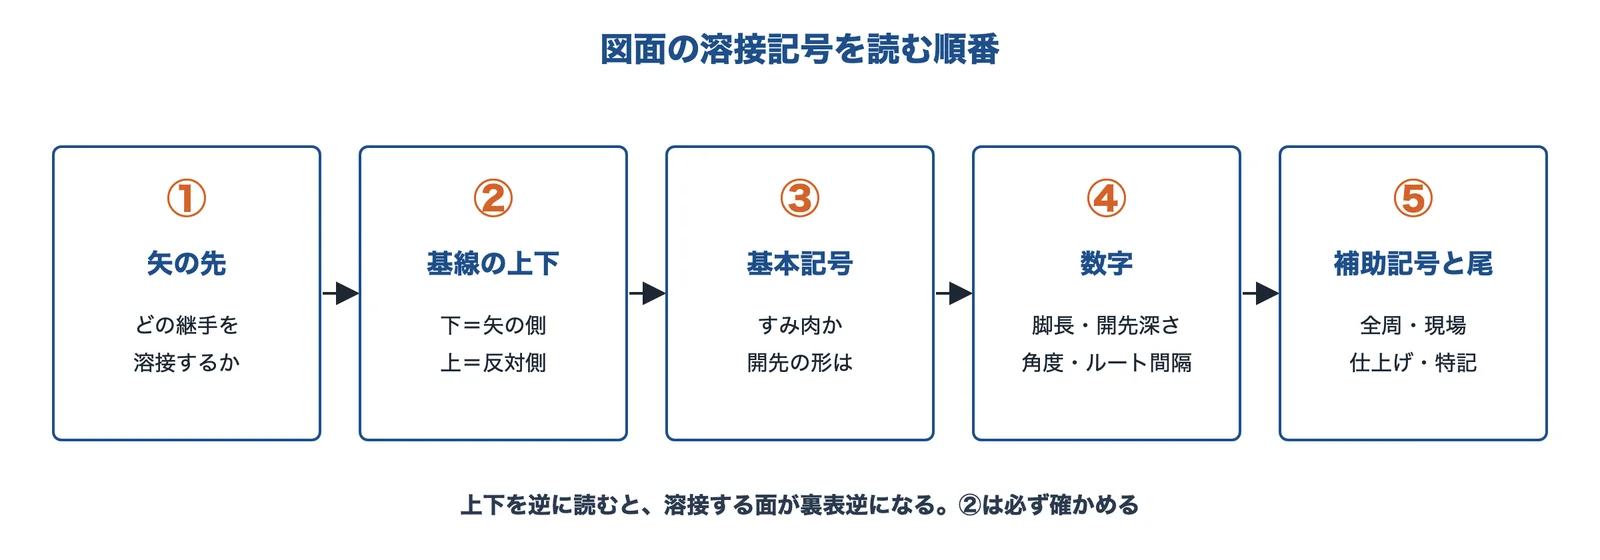
出典:接合・溶接技術Q&A(溶接情報センター/日本溶接協会)、溶接情報センター(日本溶接協会)をもとに AI(Claude)で作成
溶接記号は、設計者と溶接する人をつなぐ言葉です。記号が足りなかったり上下を間違えたりすると、反対側を溶接してしまう、脚長が足りず強さが不足する、溶接しすぎて歪みが大きくなるといった問題につながります(編集部の解説)。日本溶接協会の教材は、継手を設計するときの注意として、組立・溶接・検査・補修がしやすい配置にする、継手の数と溶接の量をできるだけ減らす、狭い範囲に溶接を集中させない、ことを挙げています。
なお、日本溶接協会の Q&A は、建築の鉄骨では、溶接記号ではなく溶接基準図でより具体的な指示が出される、と補足しています。
出典:溶接管理技術者2級 電子化教材(電子版188ページ:継手設計)|溶接情報センター(日本溶接協会)、Q-01-02-09 溶接の方法などを図面に示す「溶接記号」の書き方は。|接合・溶接技術Q&A(溶接情報センター/日本溶接協会)
溶接の方法の選び方は技術ページ「溶接」、溶接で歪む・反るときの対策は課題「溶接・成形で歪む・反る」、ブローホールや割れは課題「溶接のブローホール・割れを減らしたい」で解説しています。
溶接記号が出てくるページ
出典
- Q-01-02-09 溶接の方法などを図面に示す「溶接記号」の書き方は。|接合・溶接技術Q&A(溶接情報センター/日本溶接協会)
- 溶接管理技術者2級 電子化教材 3.7.3 溶接記号(電子版183ページ)|溶接情報センター(日本溶接協会)
- 溶接管理技術者2級 電子化教材(電子版187ページ:表面形状・全周現場溶接の例)|溶接情報センター(日本溶接協会)
- JIS Z 3021:2016 Welding and allied processes – Symbolic representation(規格の書誌情報)|NSAI Standards Store(日本規格協会の規格を販売)
- 溶接管理技術者2級 電子化教材(電子版184ページ:記号の上下と開先をとる部材の指示)|溶接情報センター(日本溶接協会)
- 溶接管理技術者2級 電子化教材(電子版185ページ:部分溶込み・すみ肉の脚長)|溶接情報センター(日本溶接協会)
- 溶接記号 一覧・早見表|JIS Z 3021 基本記号・補助記号と寸法表記の読み方|ハヤミラボ
- 溶接記号の一覧と読み方|図面の書き方をJISで解説|Instant Engineering
- 設計者の意図を知らせる「溶接記号」(解説)|日本溶接協会 溶接技術者交流会(WE-COM)
- 溶接管理技術者2級 電子化教材(電子版188ページ:継手設計)|溶接情報センター(日本溶接協会)
- 溶接管理技術者2級 電子化教材(電子版186ページ:断続すみ肉溶接)|溶接情報センター(日本溶接協会)
※図は、出典の説明をもとに編集部がまとめた模式図です。規格の本文の図ではありません。正式な記号の形と書き方は、JIS Z 3021 で確かめてください。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月29日