
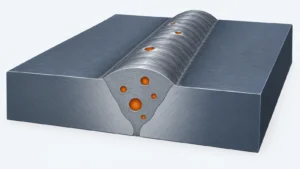
溶接ビードの表面に小さな穴が開く。X 線検査でビードの中に丸い空洞が見つかる。溶接した翌日に割れが見つかる。ブローホール(気孔)と割れは、溶接部の強さや気密を落とす代表的な溶接欠陥です。
同じ「欠陥」でも、ガスが原因の気孔、水素と硬さが原因の低温割れ、ビードの形が原因の高温割れでは、効く対策がまったく違います。困っていることから、次のマトリクスで候補になる対策を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | シールドガスと前処理 | 予熱・パス間温度・直後熱 | 溶接材料の選び方と乾燥 | 溶接条件・ビードの形・開先 | 非破壊検査と溶接中のモニタリング |
|---|---|---|---|---|---|
| Aブローホール・ピット(気孔)が出る | ◎ | △ | ○ | ○ | ○ |
| B溶接して時間がたってから割れる(低温割れ) | ◎ | ◎ | △ | ○ | |
| Cビードの中央や終わりが割れる(高温割れ・クレーター割れ) | △ | ◎ | ○ | ||
| D溶け込まない・アンダーカット・スラグが残る | ◎ | ○ | |||
| E外から見えない欠陥を見つけたい | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの対策が合うかは、材料(鋼・ステンレス・アルミ・めっき鋼板)、板厚、溶接法(被覆アーク・CO2・マグ・ティグ・レーザ)、継手の形、作業環境によって変わります。症状Aの「シールドガスと前処理」の「◎」は、ブローホールの原因にシールド不良と母材の錆・油・めっきなどを挙げる解説(日本溶接協会)と、ガスの流量と風速で気孔が出るかどうかを確かめた試験(コベルコ溶接テクノ)、「予熱」の「△」は、アルミニウムでは予熱温度を高くするほどブローホールが減るとする解説(日本溶接協会)と、予熱の目的にブローホールの発生防止を含める解説(日鉄溶接工業)、「溶接材料」の「○」は、溶接材料中の水分を原因に挙げる解説(日本溶接協会)、亜鉛めっき鋼板用の溶接材料の解説(神戸製鋼所)と、低水素系溶接棒のアーク発生時のバックステップ法・捨金法(JKW)、「溶接条件」の「○」は、アルミニウムで溶接入熱を大きくするほどブローホールが減るとする解説(日本溶接協会)と、レーザ溶接のすき間を板厚の1/10程度にする解説(NISHIHARA)、「非破壊検査とモニタリング」の「○」は、放射線透過試験でブローホールがもっとも検出しやすいとする解説(日本溶接協会)とレーザ溶接モニタ(NISHIHARA)を示しています。症状Bの「予熱」と「溶接材料」の「◎」は、低温割れの防止に予熱・直後熱と溶接材料の乾燥(脱水素処理)が有効とする解説(日本溶接協会)、予熱の標準温度の表(日鉄溶接工業)、拡散性水素が多いほど必要な予熱温度が高いとする試験の例(コベルコ溶接テクノ)、「溶接条件」の「△」は、過小な溶接入熱で硬化組織ができるとする解説(日本溶接協会)、「非破壊検査」の「○」は、超音波探傷試験が割れの検出に優れるとする解説(日本溶接協会)を示しています(低温割れは時間をおいて出るため、検査の時期に注意が要ります)。症状Cの「溶接条件」の「◎」は、溶接速度の低速化・低入熱化が有効とする解説(日本溶接協会)と、P/W を1.2以下にする・クレーター処理をするとする解説(新光機器)、「溶接材料」の「△」は、C・S・P などの不純物元素の低減を挙げる解説(日本溶接協会)、「非破壊検査」の「○」は、超音波探傷試験が割れの検出に優れるとする解説(同)を示しています。症状Dの「溶接条件」の「◎」は、融合不良・アンダーカット・スラグ巻込みの対策に電流・電圧・速度・前の層のスラグの除去を挙げる解説(日本溶接協会)、「非破壊検査」の「○」は、超音波探傷試験が融合不良の検出に優れ、斜角探傷で溶け込み不足を検出するとする解説(日本溶接協会、大検)を示しています。症状Eの「非破壊検査」の「◎」は、欠陥の形によって放射線透過試験と超音波探傷試験を使い分けるとする解説(日本溶接協会)と、浸透探傷試験で表面に開口したきずを探傷するとする解説(ディ・アール)を示しています。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている対策、○は効果が期待できる対策、△は条件によって有効な対策を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その対策だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
溶接欠陥は、出る場所と出る時期で見当をつけられます。ビードの中の丸い穴なら気孔、熱影響部や止端の割れで溶接のあとから出たなら低温割れ、ビードの中央の割れで溶接中・直後なら高温割れを疑います(編集部の整理)。症状ごとの詳しい見方は、下のカードで確かめてください。
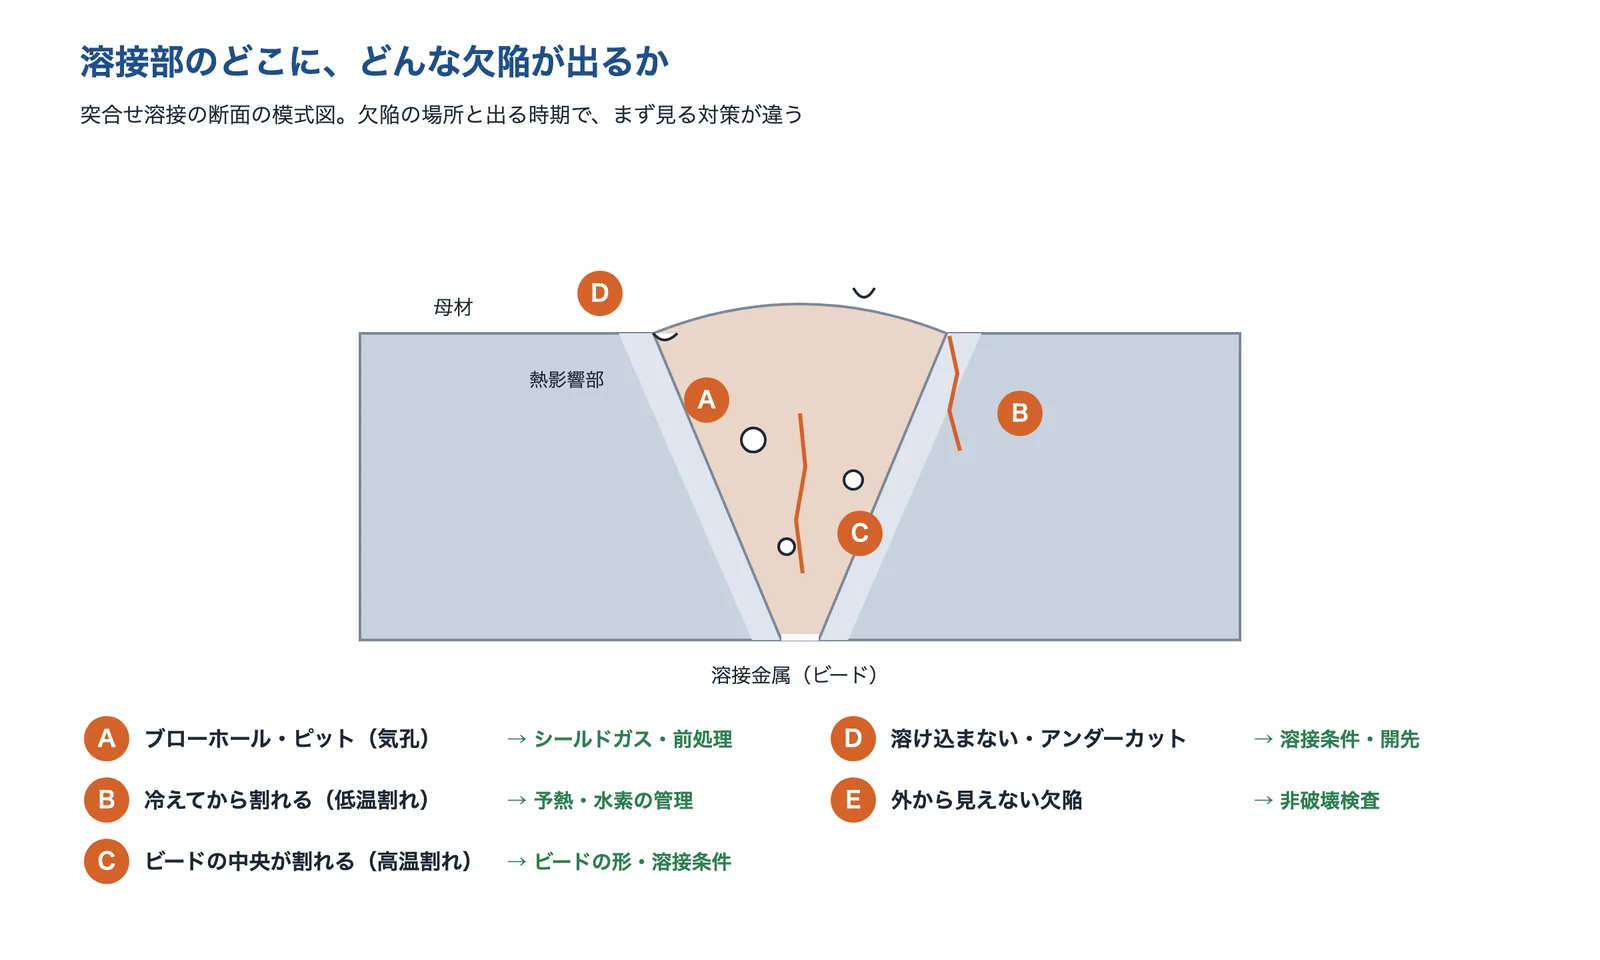
出典:この記事の内容をもとに AI(Claude)で作成
ブローホール・ピット(気孔)が出る
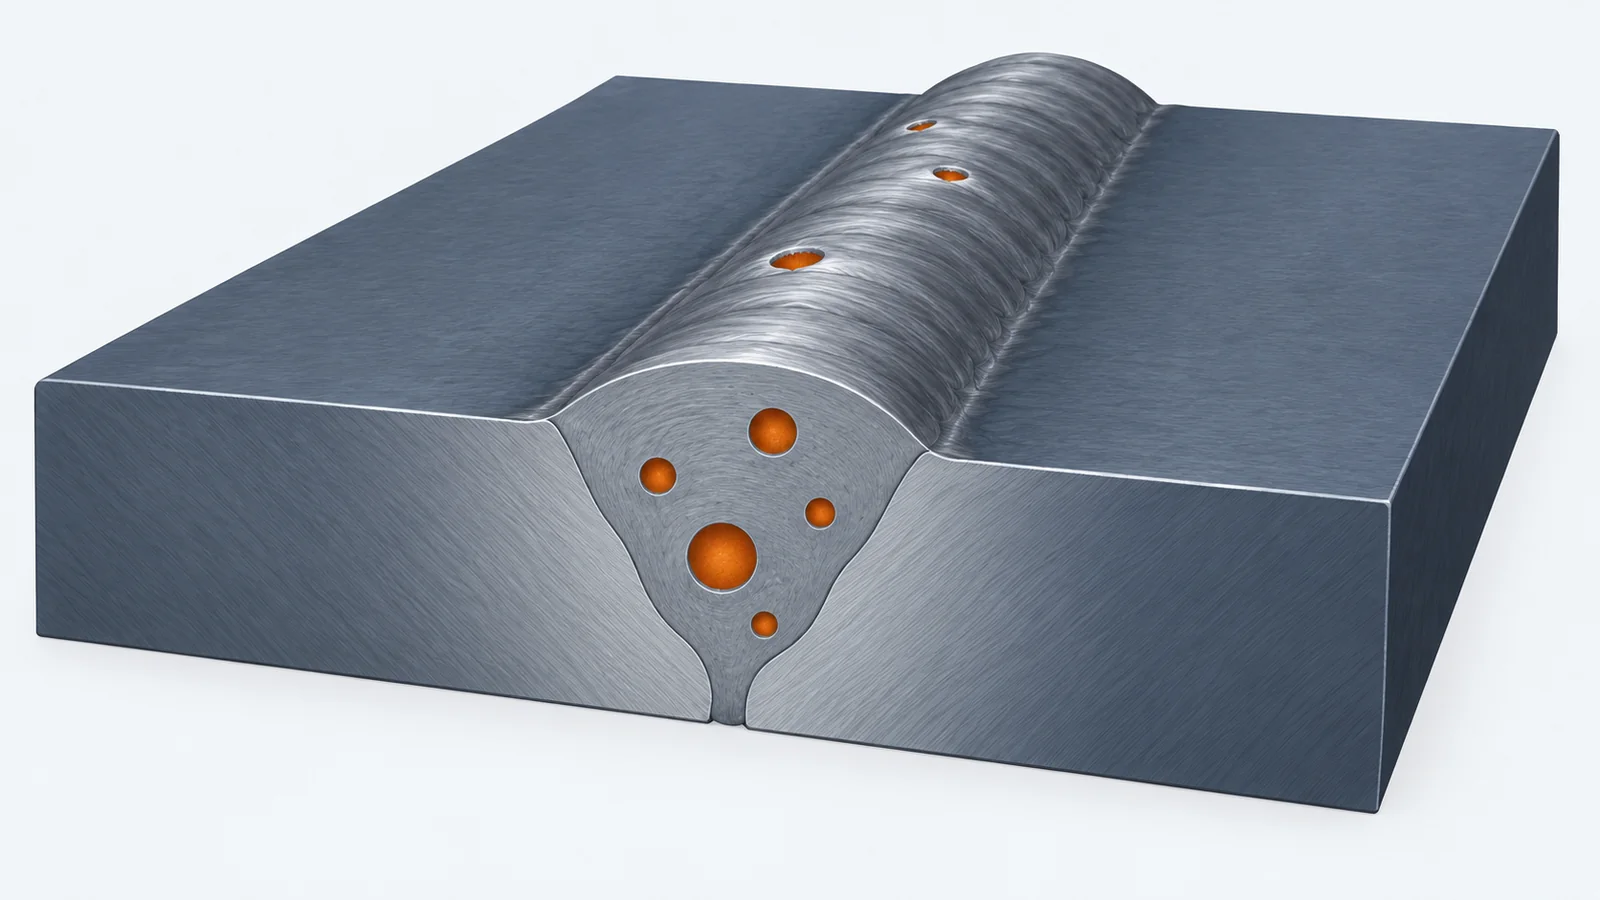
溶接ビードの表面に小さな穴が開く。X 線で見ると、ビードの中に丸い空洞が並んでいる。
- 起きている現象
- ブローホールは、窒素・一酸化炭素・水素などのガスや亜鉛などの金属の蒸気が取り込まれてできる溶接金属の中の気孔で、表面に開いたものをピットと呼びます。日本溶接協会は、原因にシールド不良、脱酸剤の不足、母材の開先面の錆や油分、めっきやプライマー、溶接材料中の水分などを挙げています。
- 解決に使える技術
- ガスの流量・風・ガス漏れを確かめるノズル先端で20〜25ℓ/分(例)
- 母材の表面を清浄にする油・さび・水分・めっき
- 溶接材料と溶接の始め方を見直すめっき鋼板用ワイヤなど
コベルコ溶接テクノの試験では、流量15ℓ/分の試験でも、風速2m 程度(流量25ℓ/分)の試験でも、炭酸ガスでは出なかったピットが混合ガスでは出ました。ガスを替えたときは、流量と風よけを見直します。
溶接して時間がたってから割れる(低温割れ)
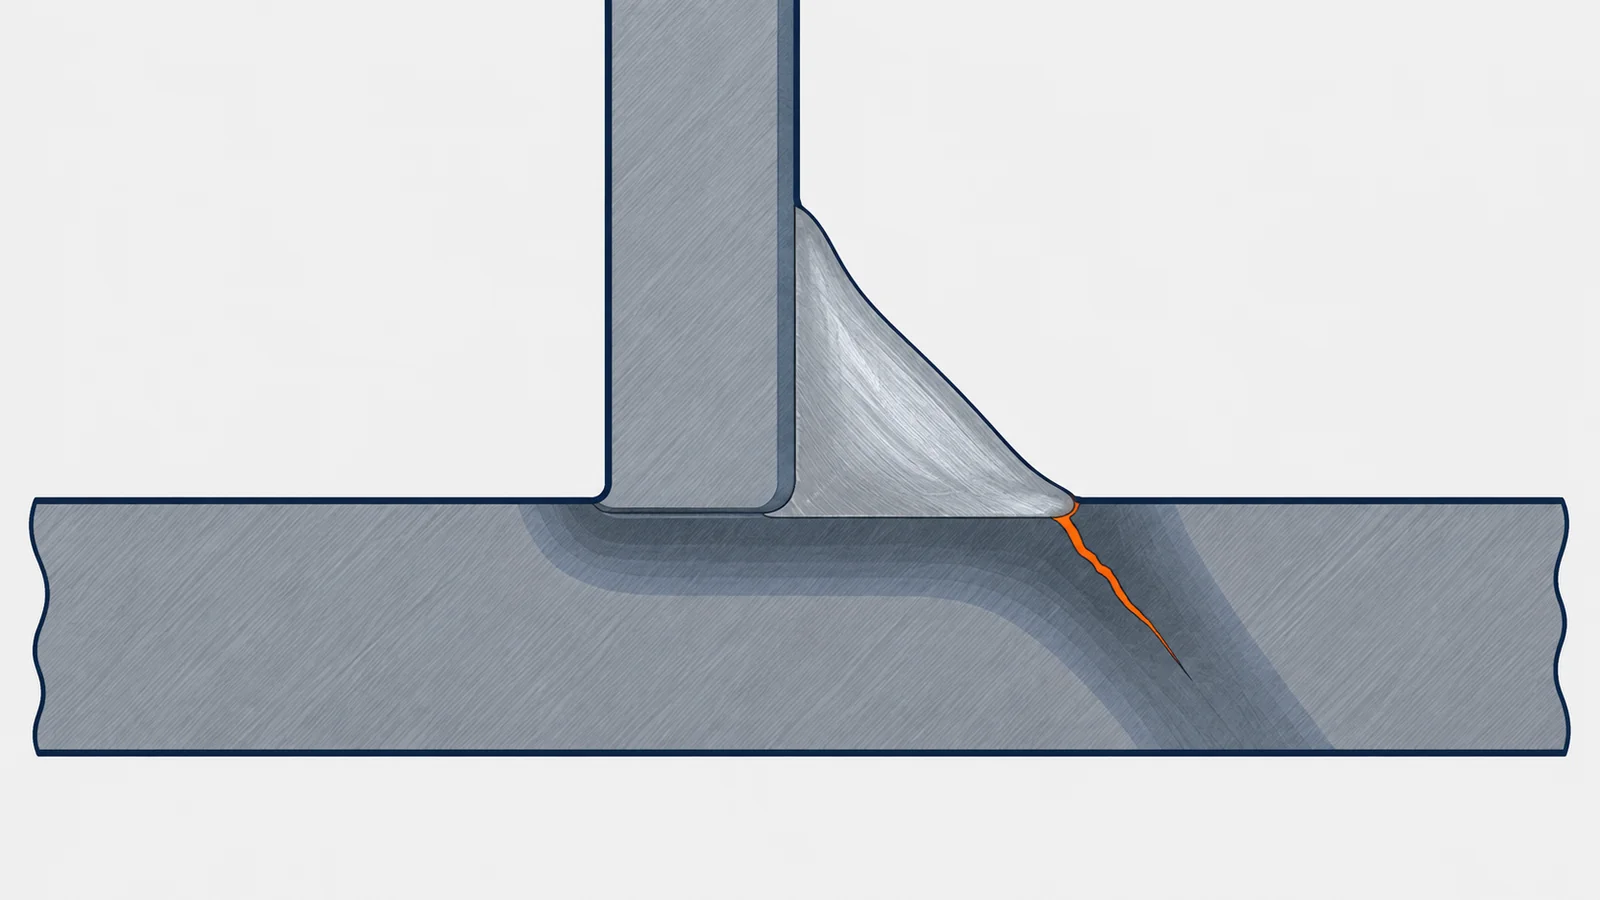
溶接した直後は問題がなかったのに、翌日の検査で熱影響部や止端から割れが見つかった。
- 起きている現象
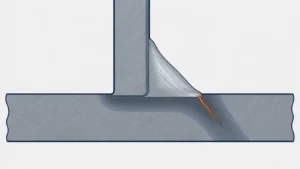
- 低温割れは、溶接中には出ず、冷えてから発生する割れで、日本溶接協会は、発生までの時間は溶接後2〜3日以内であることが多いとしています。要因は硬化組織、水素、引張り応力の3つで、これらがすべてそろったときに発生するとされています。
- 解決に使える技術
- 予熱・パス間温度でゆっくり冷やす板厚と鋼種で温度を決める
- 低水素系の溶接材料を乾燥して使う300〜350℃で約60分(例)
- 時間をおいて検査する超音波探傷で割れを見る
予熱は開先だけを温めても足りません。日鉄溶接工業は、溶接線の約100mm 外まで所定の温度になるよう幅広く加熱し、溶接線の両側約50mm の位置で温度を測るとしています。
ビードの中央や終わりが割れる(高温割れ・クレーター割れ)
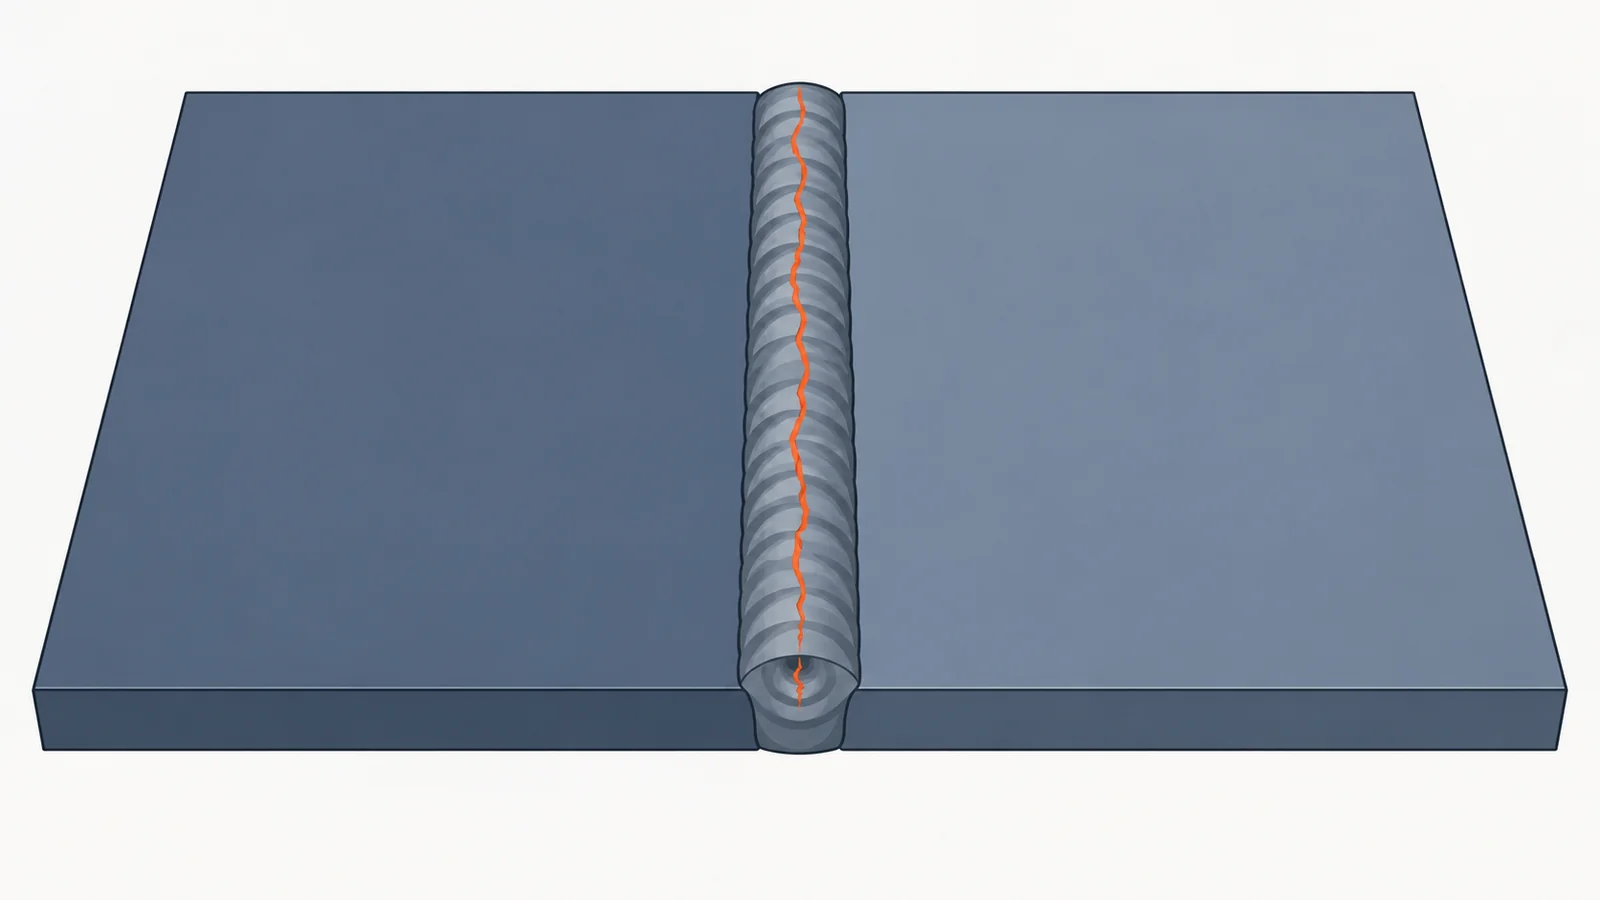
溶接の直後に、ビードの真ん中に沿って割れが入る。溶接の終わりのくぼみに割れがある。
- 起きている現象
- 高温割れは、溶接中か溶接の直後に発生する割れです。日本溶接協会は、主な原因を成分の偏析による凝固温度の低下と、溶接時の収縮応力とし、C・S・P などの元素の過剰が高温割れを助長するとしています。低温割れと違い、時間をおいてから発生することはありません。
- 解決に使える技術
- ビードの深さと幅の比(P/W)を下げる1.2以下を目安
- クレーター処理をする電流を下げて終わりを埋める
- 溶接速度を下げ、入熱を下げる日本溶接協会の対策
新光機器の連載は、開先角度が小さい CO2溶接では P/W が1.3を超えやすいとしています。深く溶け込ませようとして電流を上げると、割れやすい形になることがあります。
溶け込まない・アンダーカット・スラグが残る
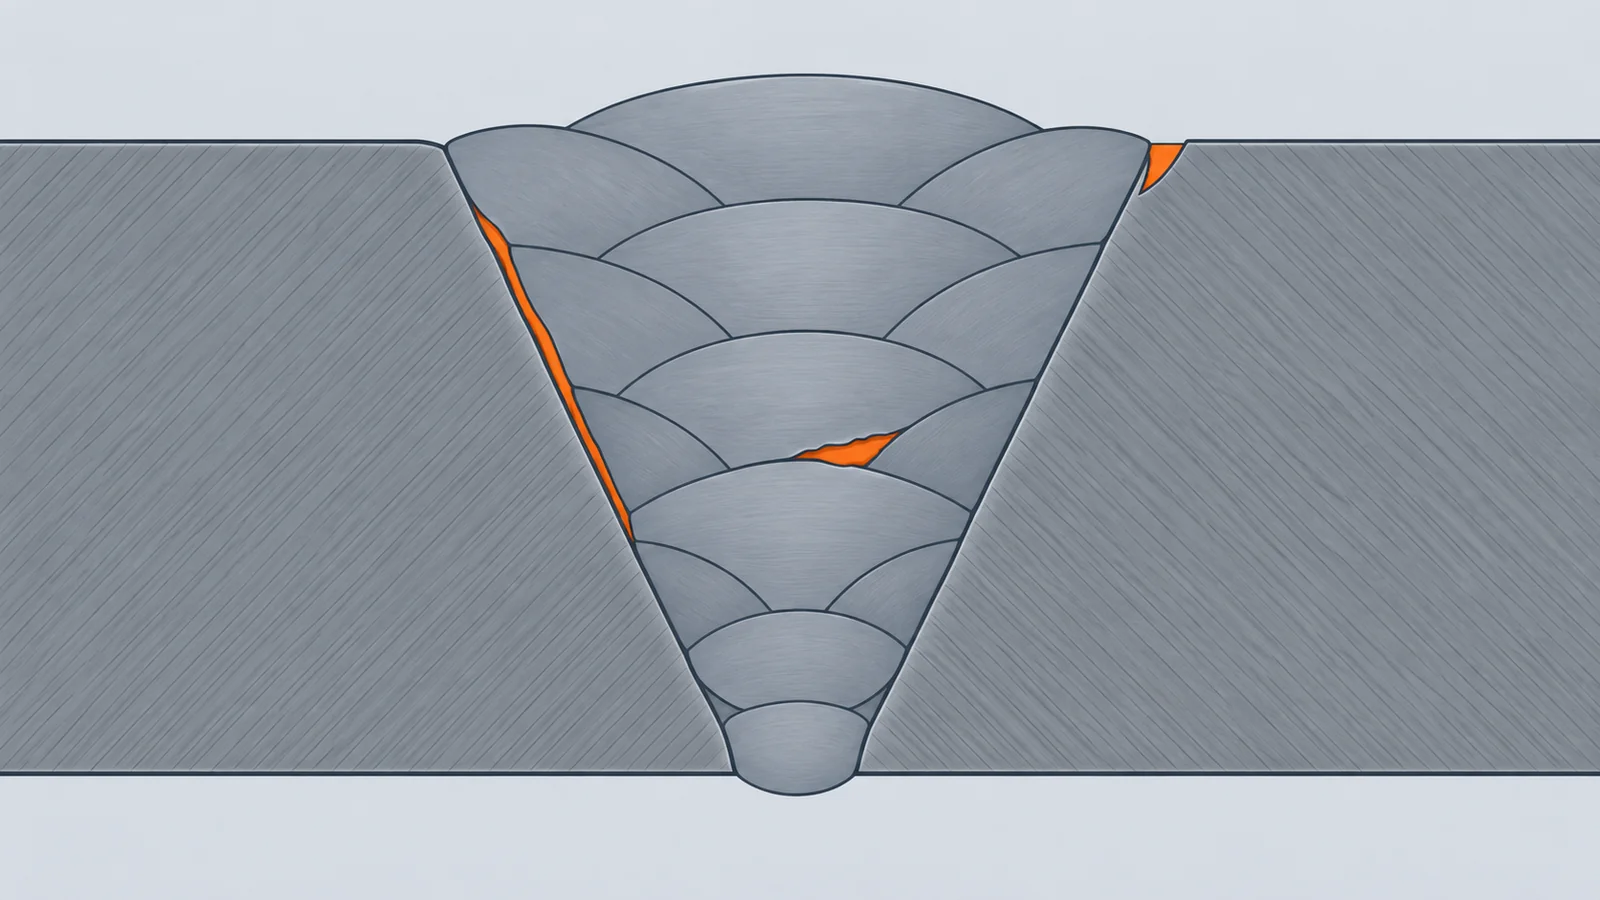
開先の面が溶けずに残っている。ビードの端が溝のように削れている。層の間にスラグがはさまっている。
- 起きている現象
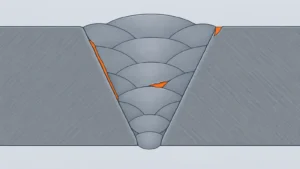
- 日本溶接協会は、融合不良は電流・電圧の不足か、溶接速度が速すぎることが原因、アンダーカットは電流や溶接速度が高すぎるために止端が埋まらずに残ったもの、スラグ巻込みは原因に未解明な部分が多いものの、前のパスのスラグを十分に除去することや運棒操作の適正化が有効としています。
- 解決に使える技術
- 電流・電圧・速度を合わせる融合不良とアンダーカットは逆向き
- 層ごとにスラグを取り除く多層盛り
- 超音波探傷で確かめる融合不良・溶け込み不足
融合不良とアンダーカットは、電流と速度を直す向きが逆です。どちらが出ているかを先に確かめてから条件を変えます(編集部の解説)。
外から見えない欠陥を見つけたい
外観はきれいだが、内部のブローホールや割れが心配。取引先から検査の記録を求められた。
- 起きている現象
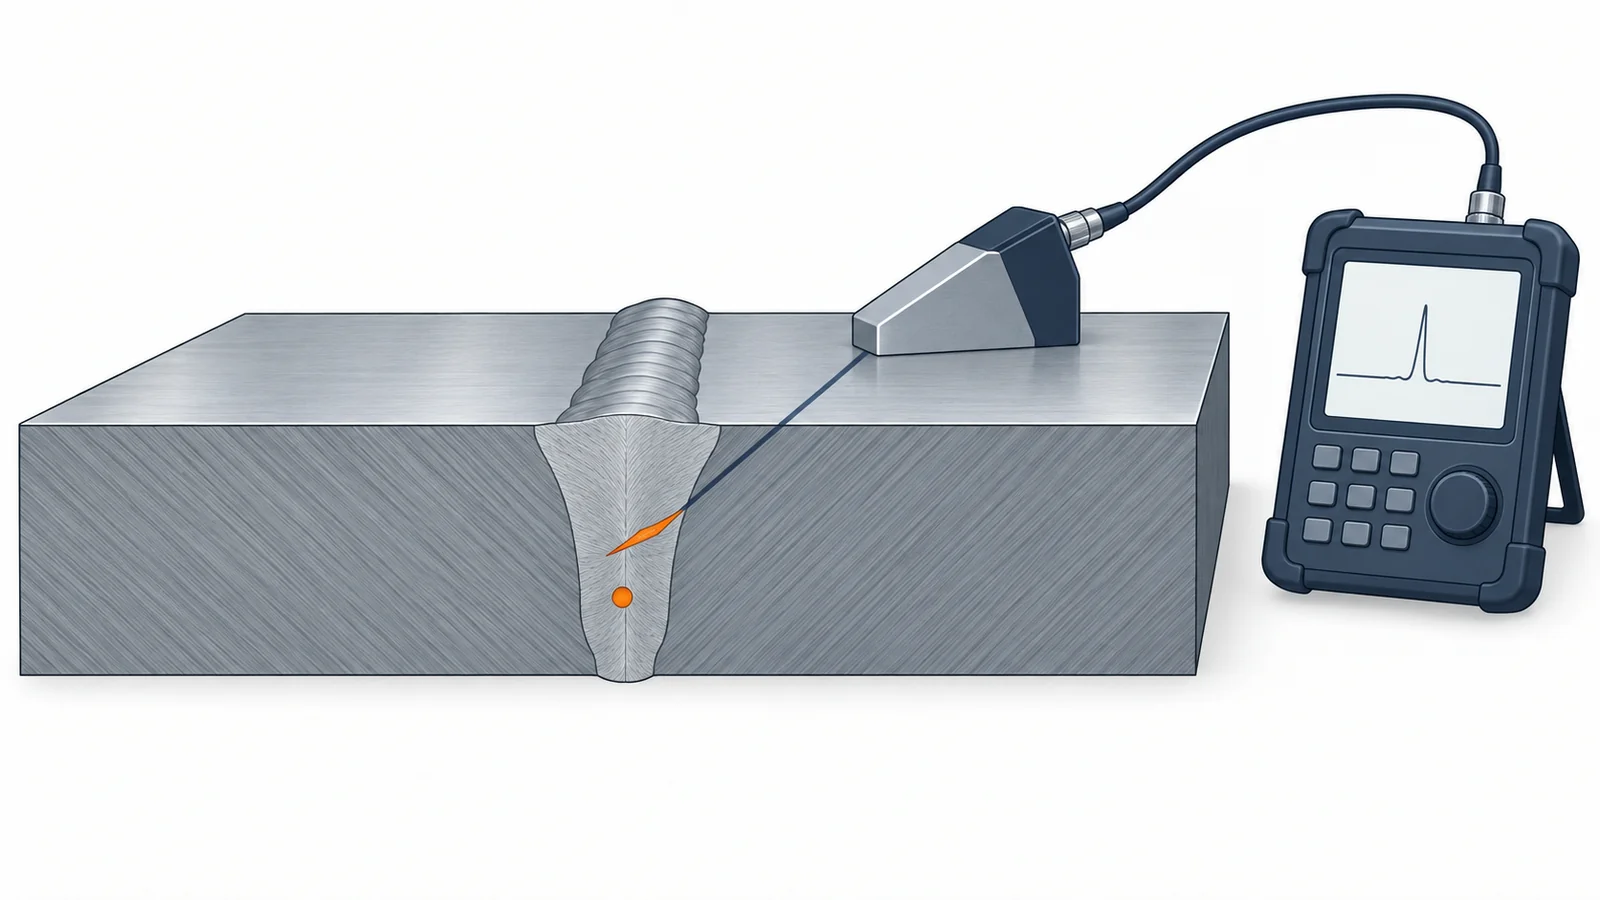
- 日本溶接協会は、放射線透過試験はブローホールやスラグ巻込みのような体積のある欠陥がもっとも検出しやすく、超音波探傷試験は割れや融合不良のような面状の欠陥の検出に優れるとしています。欠陥の形によって、向く検査が違います。
- 解決に使える技術
- 放射線透過試験(RT)ブローホール・スラグ巻込み
- 超音波探傷試験(UT)割れ・融合不良、深さも測れる
- 浸透探傷試験(PT)表面に開いたきず
放射線透過試験は、面状の欠陥が放射線の向きと角度を持つと見つけにくくなります。日本溶接協会は、苦手な欠陥を補うには超音波探傷試験を併用するのが有効としています。
なぜ、ブローホールや割れが起きるのか
ブローホールは、固まるまでに抜けきれなかったガス
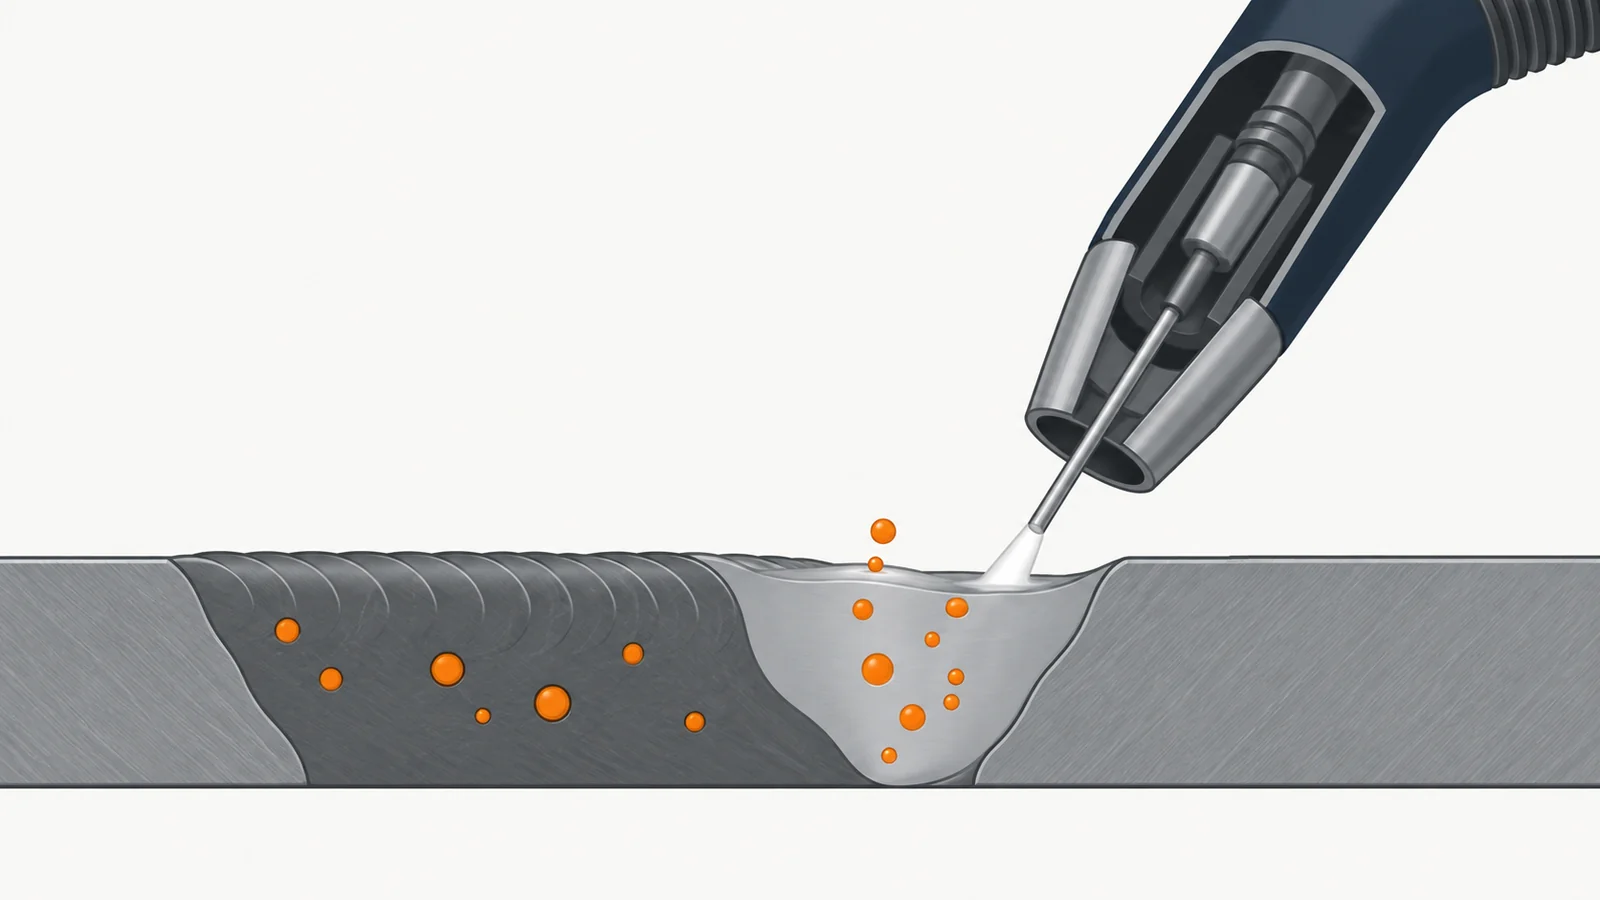
コベルコ溶接テクノは、溶接金属が固まる途中で溶接金属の中に閉じ込められた気泡を気孔欠陥と呼び、主な原因に、鋼板の表面の水分や防錆塗料がアークの熱で燃えて H₂ や CO などのガスになる場合と、シールドガスが乱れて大気中の窒素を巻き込む場合を挙げています。新光機器の連載は、窒素は溶けた鉄や高温の組織にはよく溶けるのに、固まって組織が変わると溶ける量が急に減り、気体として出てブローホールになると説明しています。
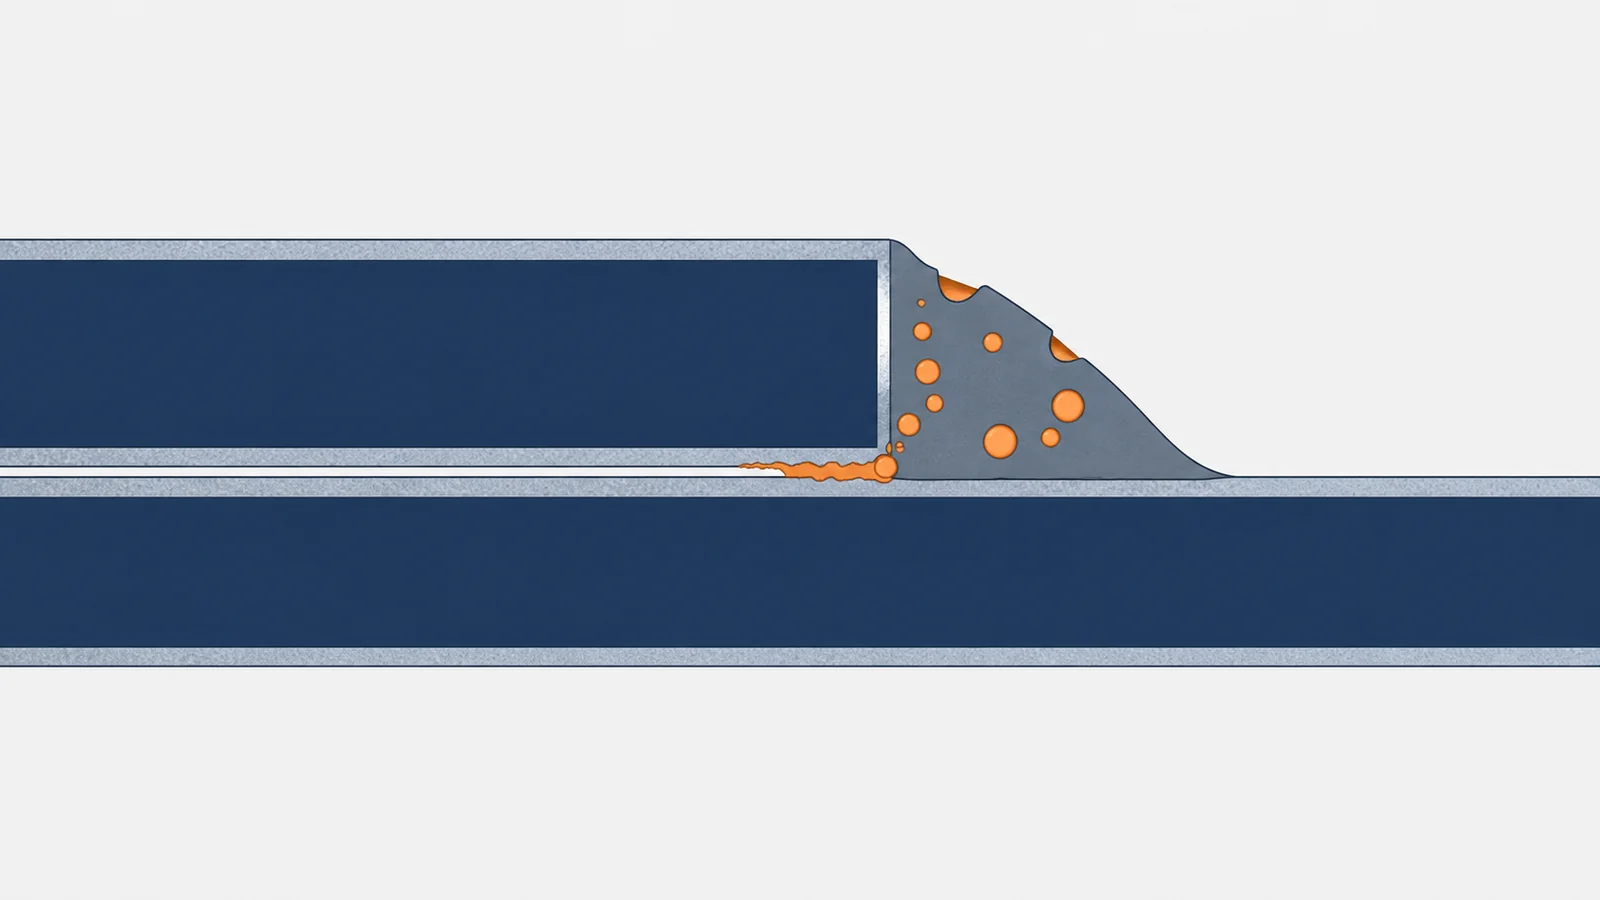
材料によって、ガスの元が違います。亜鉛めっき鋼板では、亜鉛の沸点(906℃)が鉄の融点(1536℃)よりはるかに低いため、溶接池の中で亜鉛が気化し、残った亜鉛のガスがブローホールやピットになります(神戸製鋼所)。アルミニウムでは主に水素が原因で、溶けたアルミニウムの水素の溶解度が凝固のときに1/20に激減することによるとされています(日本溶接協会)。
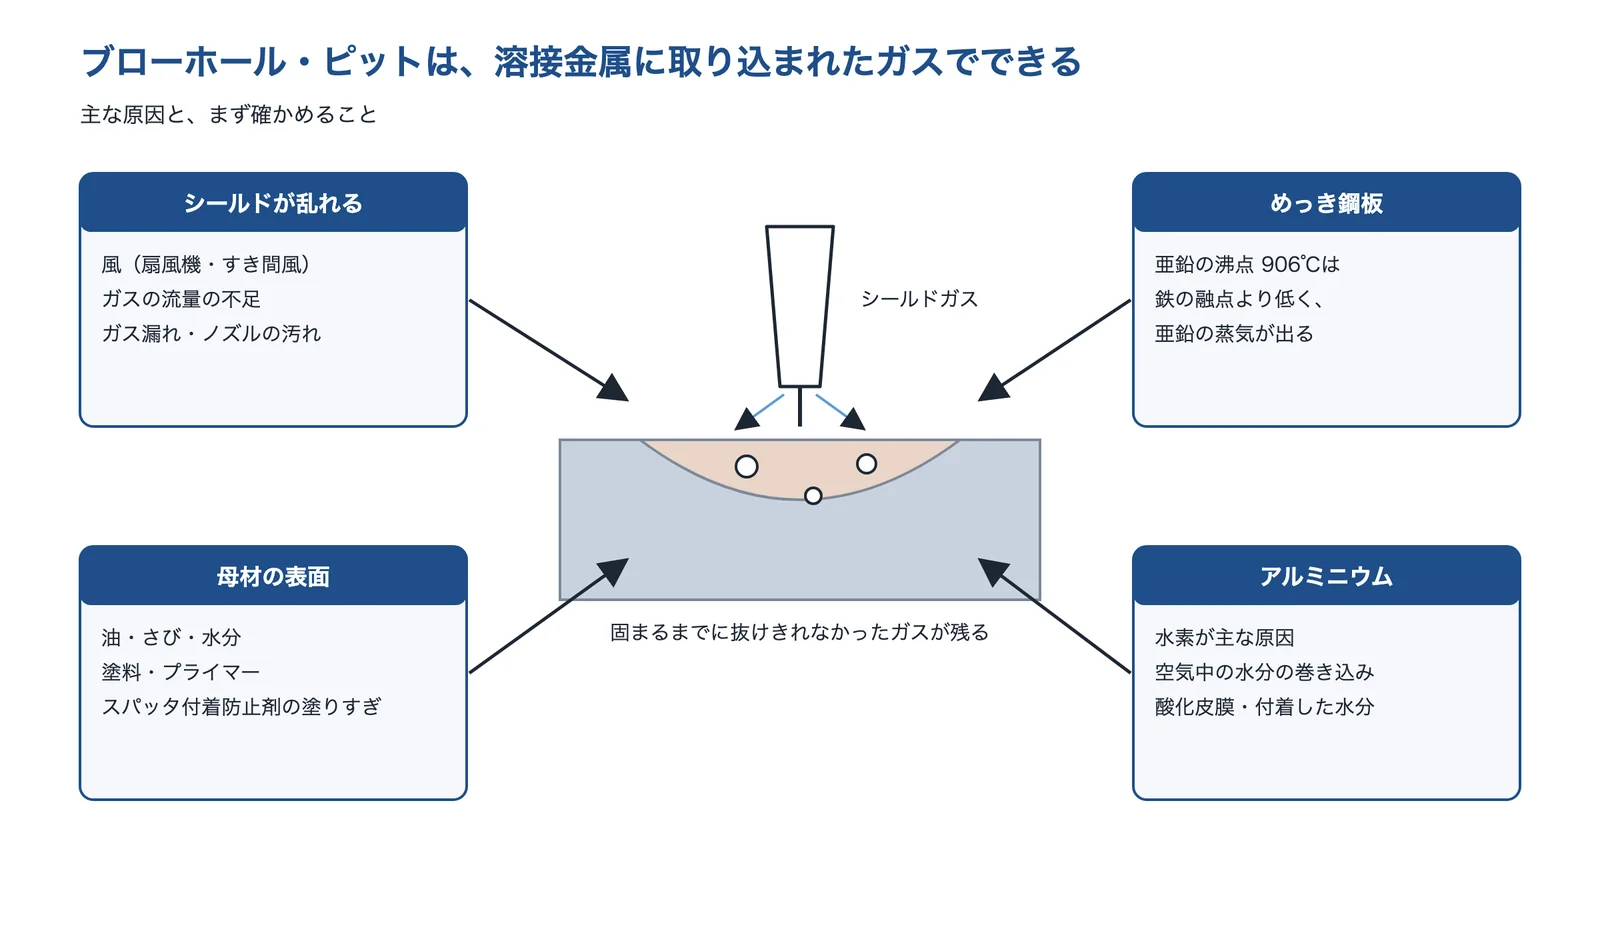
出典:日本溶接協会「Q-05-01-05」・同「Q-02-03-14」・神戸製鋼所「半自動アーク溶接の気孔欠陥について」・神戸製鋼所 KOBEMAG のコラムをもとに AI(Claude)で作成
低温割れは、硬さ・水素・応力がそろうと起きる
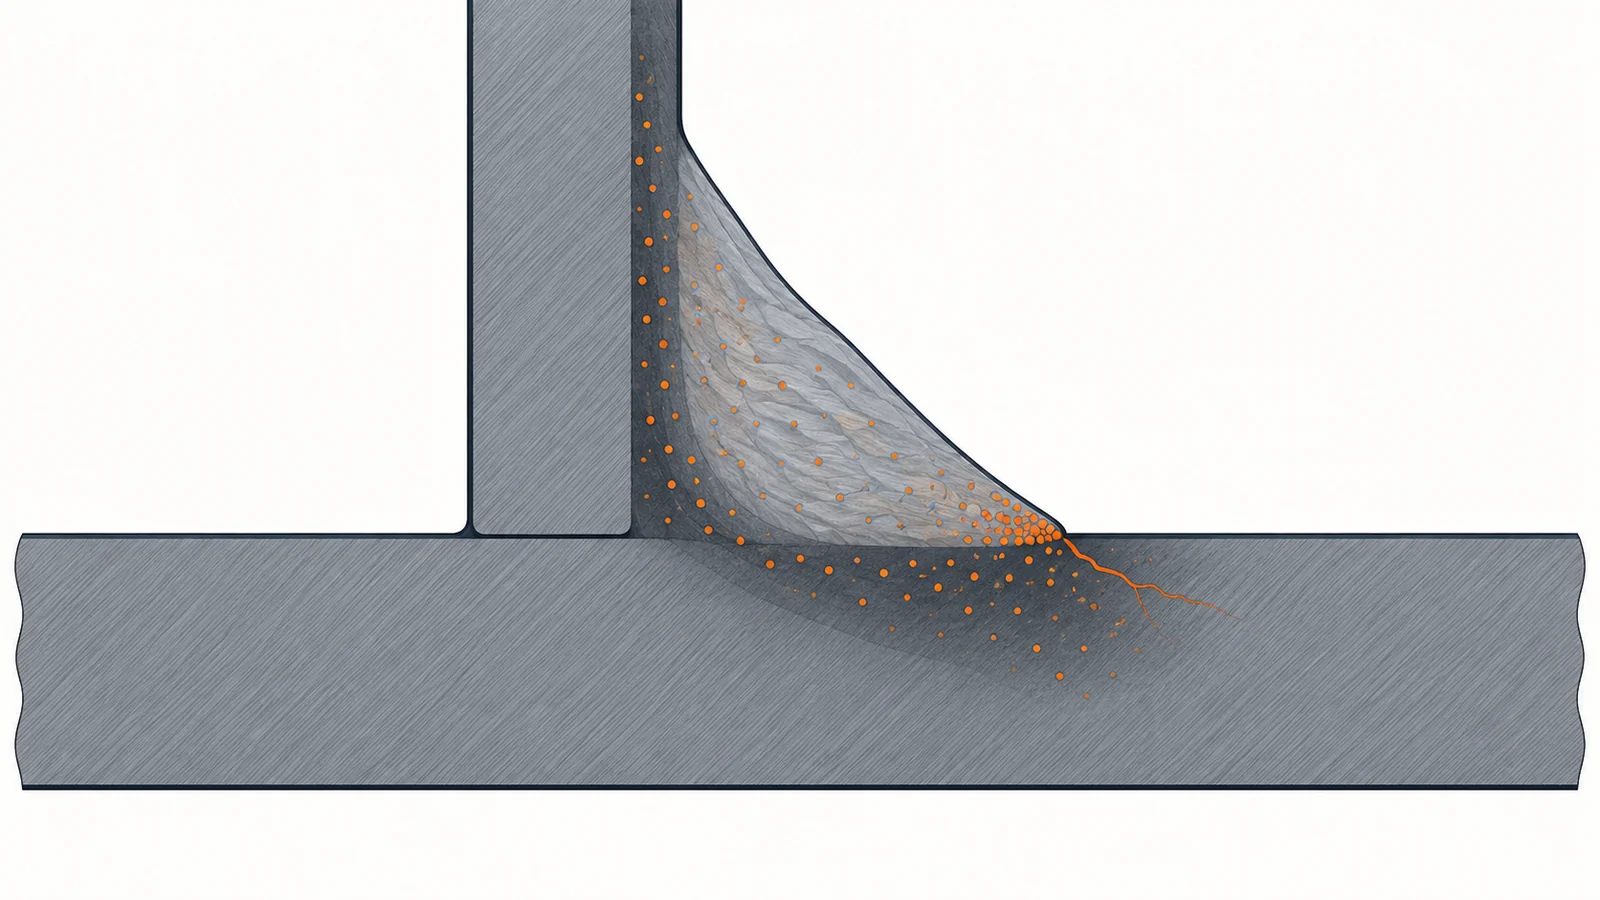
コベルコ溶接テクノは、低温割れは溶接の完了から発生まで数分〜数日かかることが多く、遅れ割れとも呼ばれるとしています。溶接で入った水素が、溶接が終わったあとも鋼の中を拡散し、応力集中部などに集まることが原因とされています。割れやすさには、溶接部の硬化組織(鋼の成分と800℃から500℃まで冷える時間で決まる)、拡散性水素の量、溶接条件(入熱・予熱・パス間温度)が影響します。
水素の元は溶接法で違い、手棒溶接(被覆アーク溶接)やサブマージアーク溶接では被覆剤やフラックスの吸湿、ソリッドワイヤのガスシールドアーク溶接ではワイヤの潤滑剤などの油分が主な水素源とされています(コベルコ溶接テクノ)。日本溶接協会は、高張力鋼を過小な溶接入熱で溶接すると、溶接金属と熱影響部に硬化組織ができるとしています。
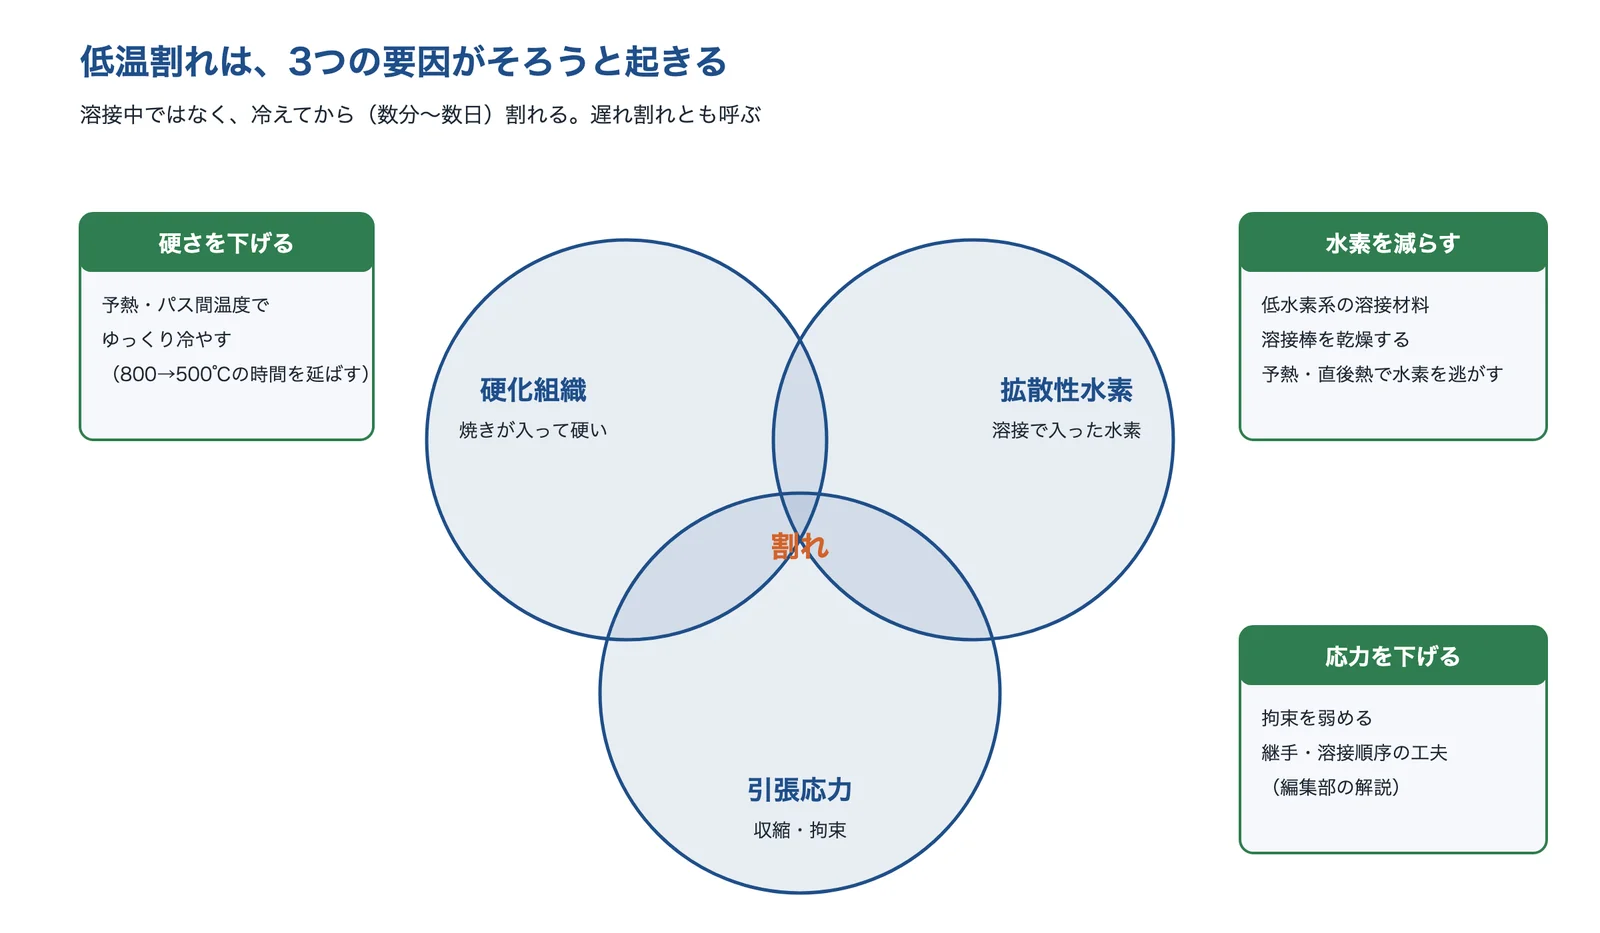
出典:日本溶接協会「Q-05-01-05」・神戸製鋼所「鋼溶接部の低温割れとその評価について」をもとに AI(Claude)で作成
高温割れは、最後に固まる所が引っ張られて開く
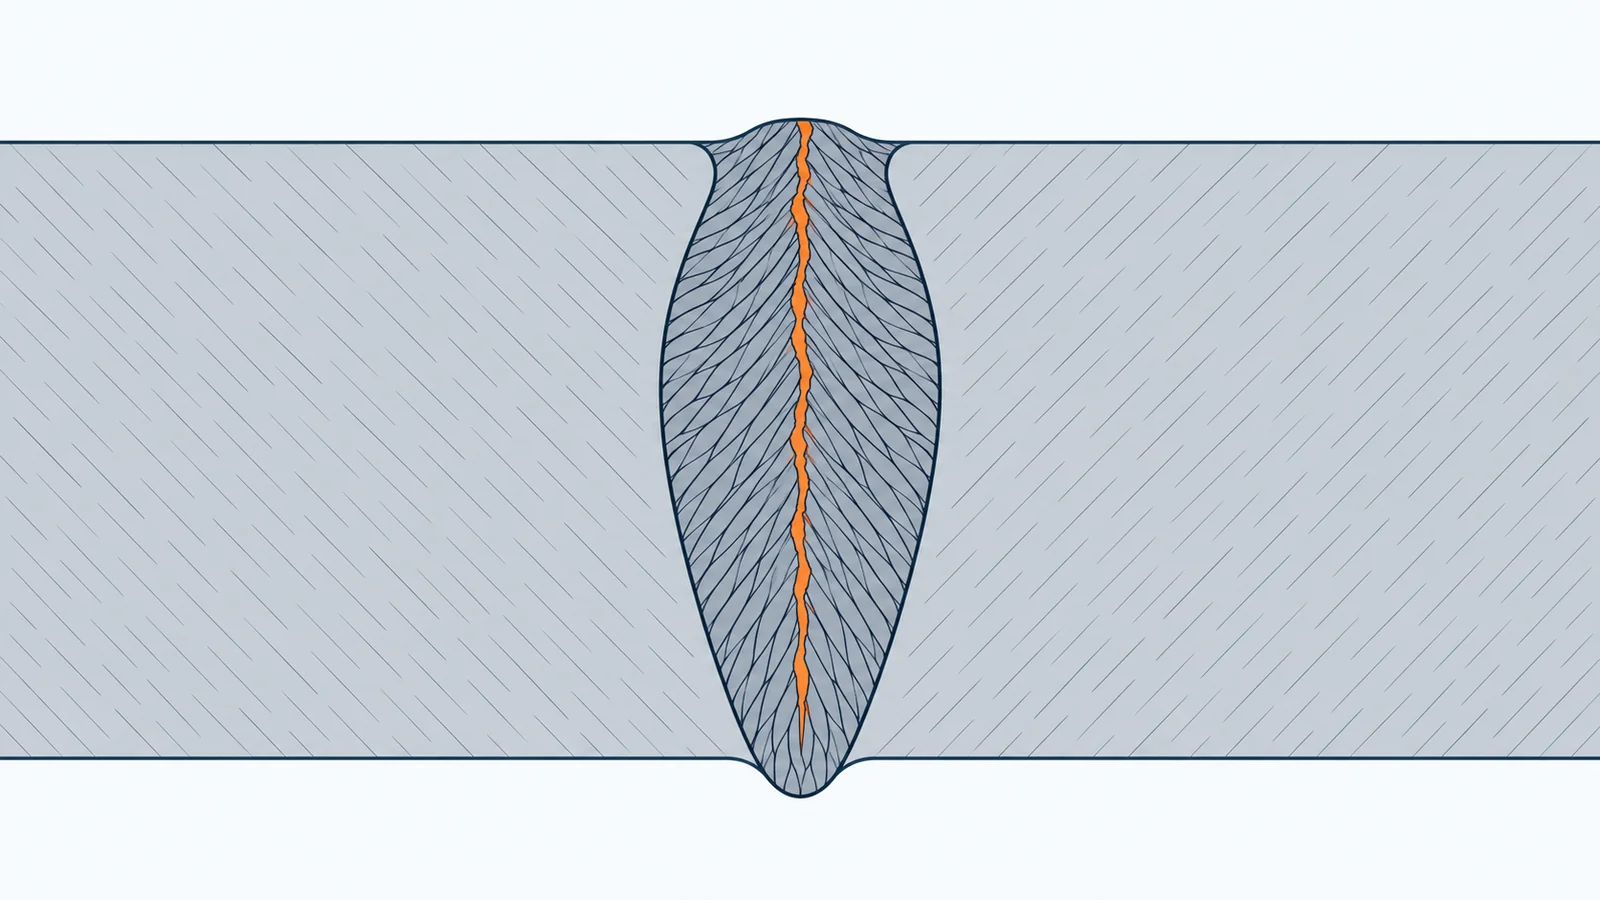
日本溶接協会は、高温割れは一般に凝固割れを指し、柱状晶の境界に残った液相が、凝固の直前に収縮のひずみに耐えられずに開くと説明しています。新光機器の連載は、溶込みの深さ P がビードの幅 W に対して約1.3以上になる深くて細いビードでは、両側から伸びた結晶が中央でぶつかり、割れやすい(梨形(なしがた)ビード割れ)としています。
溶接の終わりのくぼみ(クレーター)にも割れが出ます。新光機器の連載は、アークを切ると溶けた金属が足りず、固まって縮むときにできた開口部が埋まらないことが原因で、クレーター処理で開口部を埋めるとしています。
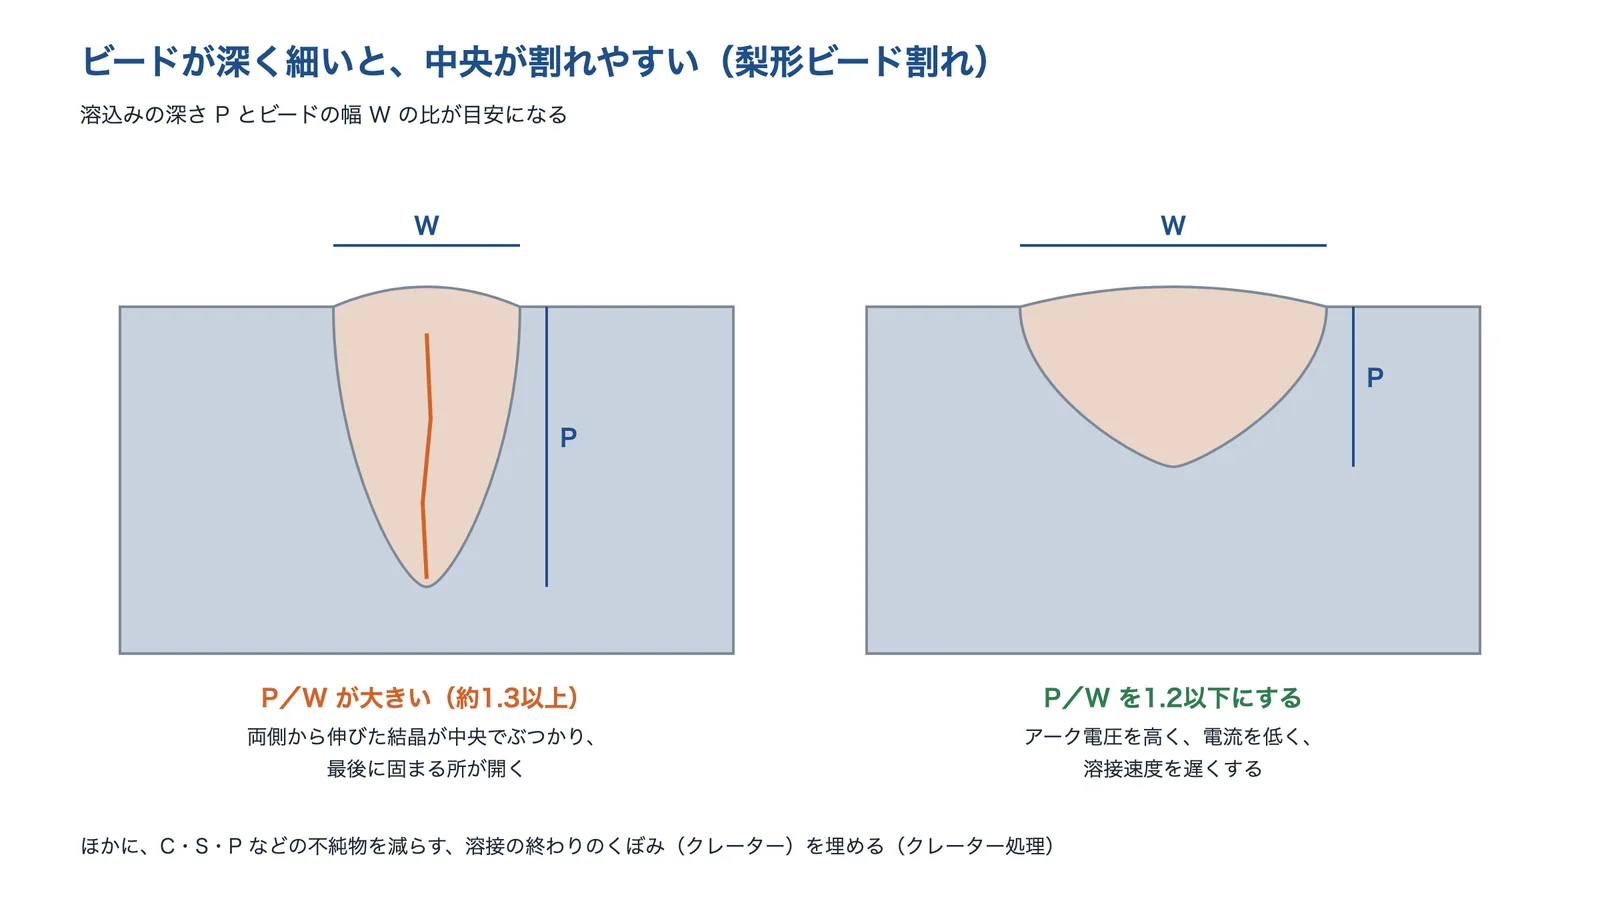
出典:新光機器「溶接技術だより」第163話・同 第162話・日本溶接協会「Q-05-01-05」をもとに AI(Claude)で作成
融合不良・アンダーカットは、熱の入り方とねらい位置
日本溶接協会は、融合不良は溶融境界の一部に溶けていない部分が残る欠陥で、電流・電圧の不足や溶接速度の過大が原因、アンダーカットは電流や溶接速度が高すぎて止端が埋まらずに残ったもの、スラグ巻込みは原因に未解明な部分が多いものの、多層盛りではアンダーカットや凸形のビードの止端にスラグが残りやすいとしています。
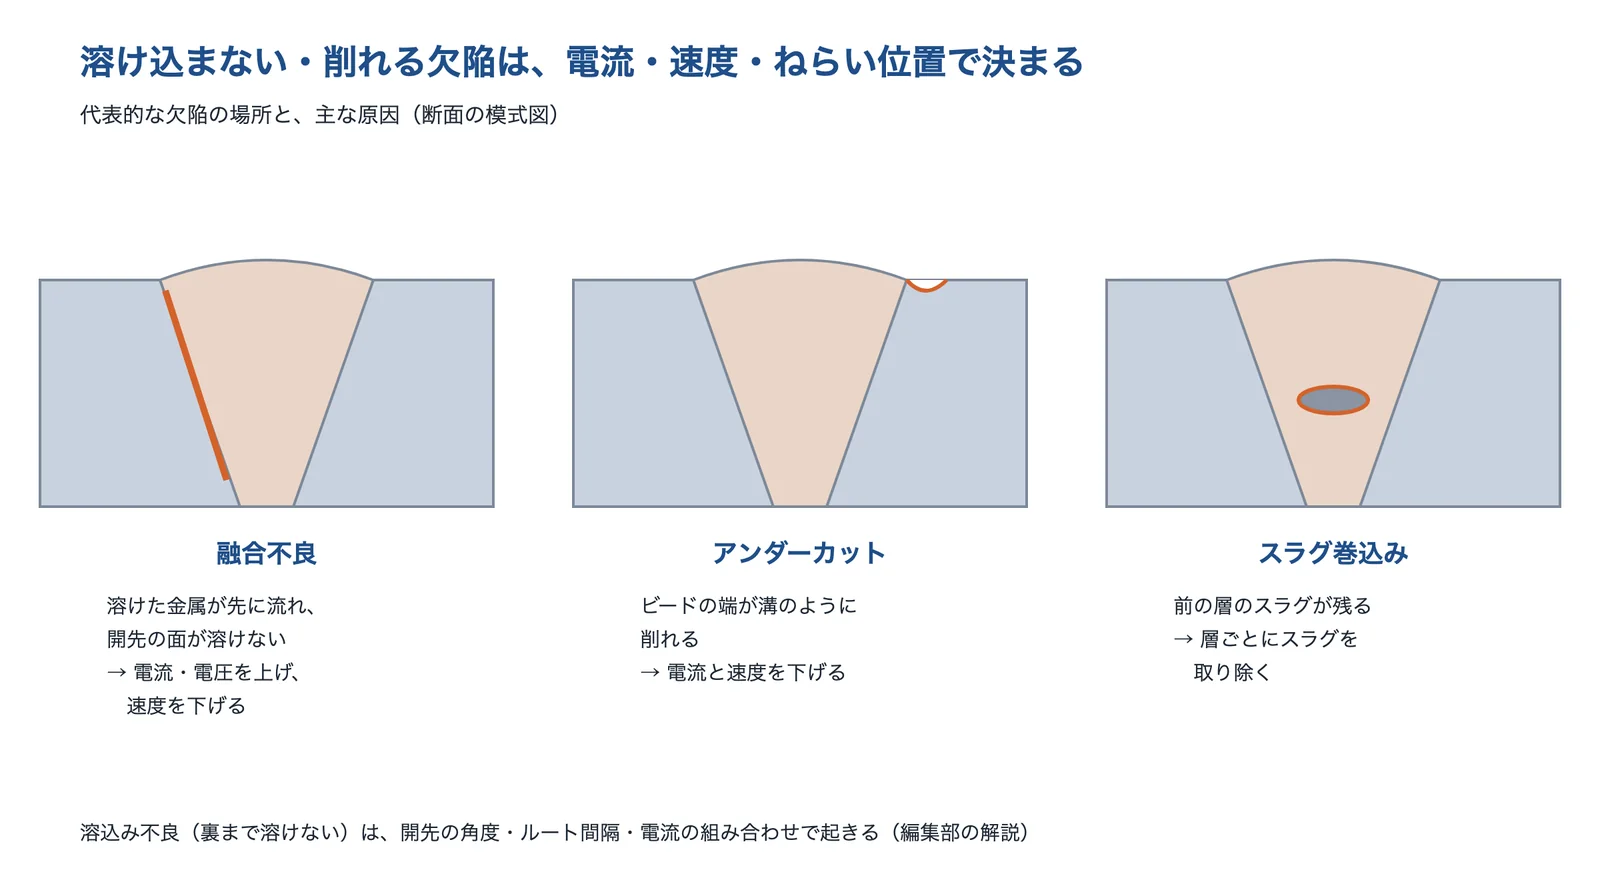
出典:日本溶接協会「Q-05-01-05」をもとに AI(Claude)で作成
原因の切り分け方
次は編集部の整理です。まず、欠陥の形(丸い穴か、割れか、溶けていない面か)、場所(ビードの中央か、熱影響部・止端か)、出た時期(溶接中・直後か、時間がたってからか)を確かめます。気孔ならガスの経路と母材の表面、低温割れなら鋼材の成分と板厚・予熱・溶接材料の乾燥、高温割れならビードの形と溶接条件を先に見ます。
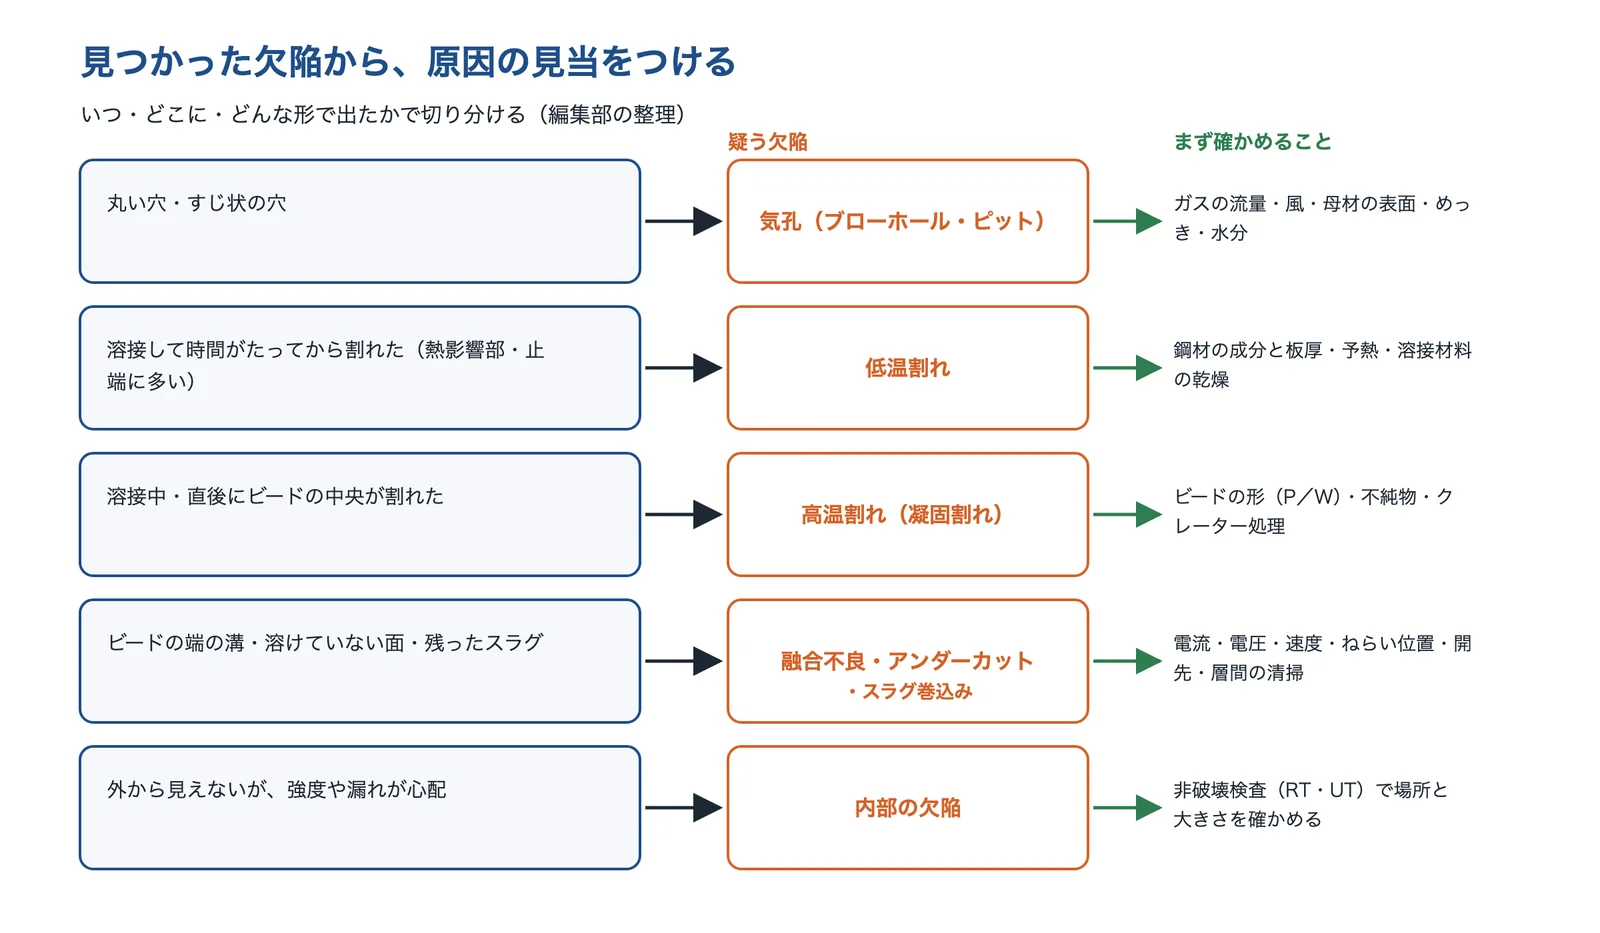
出典:この記事の内容をもとに AI(Claude)で作成
出典:Q-05-01-05 溶接欠陥にはどのような種類があり,それぞれどのようにしてできるのですか|日本溶接協会 溶接情報センター、Q-02-03-14 アルミニウム溶接金属のブローホールの生因と防止策について|日本溶接協会 溶接情報センター、半自動アーク溶接の気孔欠陥について(ぼうだより技術がいど vol.509、2021年4月号)|神戸製鋼所、鋼溶接部の低温割れとその評価について(ぼうだより技術がいど vol.510、2021年7月号)|神戸製鋼所、ブローホール・ピットとは?亜鉛めっき鋼板における発生原因や対策|神戸製鋼所 KOBEMAG、溶接技術だより 第116話|新光機器、同 第162話|新光機器、同 第163話|新光機器
解決技術の詳細
溶接欠陥の対策は、ガスを入れない(シールドと前処理)、水素と硬さを抑える(予熱・溶接材料)、固まり方を整える(溶接条件・ビードの形)、そして見つける(非破壊検査・モニタリング)の4つの考え方に分けられます。ここでは5つの技術に分けて説明します(編集部の整理)。
シールドガスと前処理
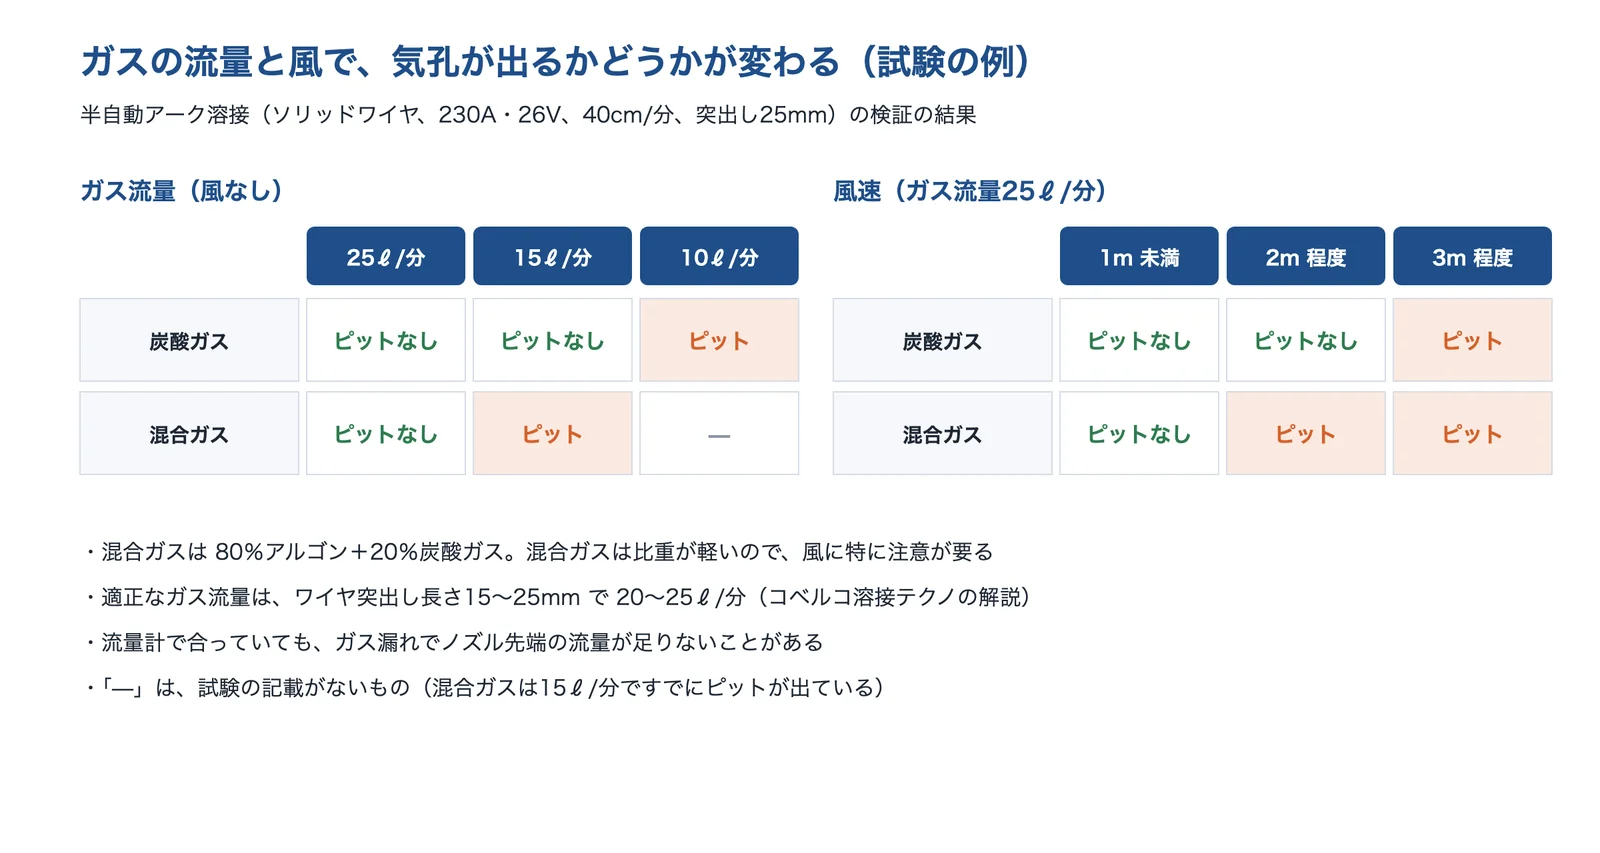
コベルコ溶接テクノは、半自動アーク溶接のシールドガスの流量は、炭酸ガス・混合ガスともにワイヤ突出し長さが15〜25mm の場合で20〜25ℓ/分が適正としています。同社の試験(ソリッドワイヤ、230A・26V、40cm/分、突出し25mm)では、25ℓ/分ではどちらのガスでも問題がなく、15ℓ/分で混合ガスに、10ℓ/分で炭酸ガスにピットが出ました。流量計の設定が合っていても、流量計のカバーのひび割れなどのガス漏れで足りなくなった事例を挙げ、ノズルの先端から20〜25ℓ/分出ていることを専用の計測器で確かめるよう勧めています。
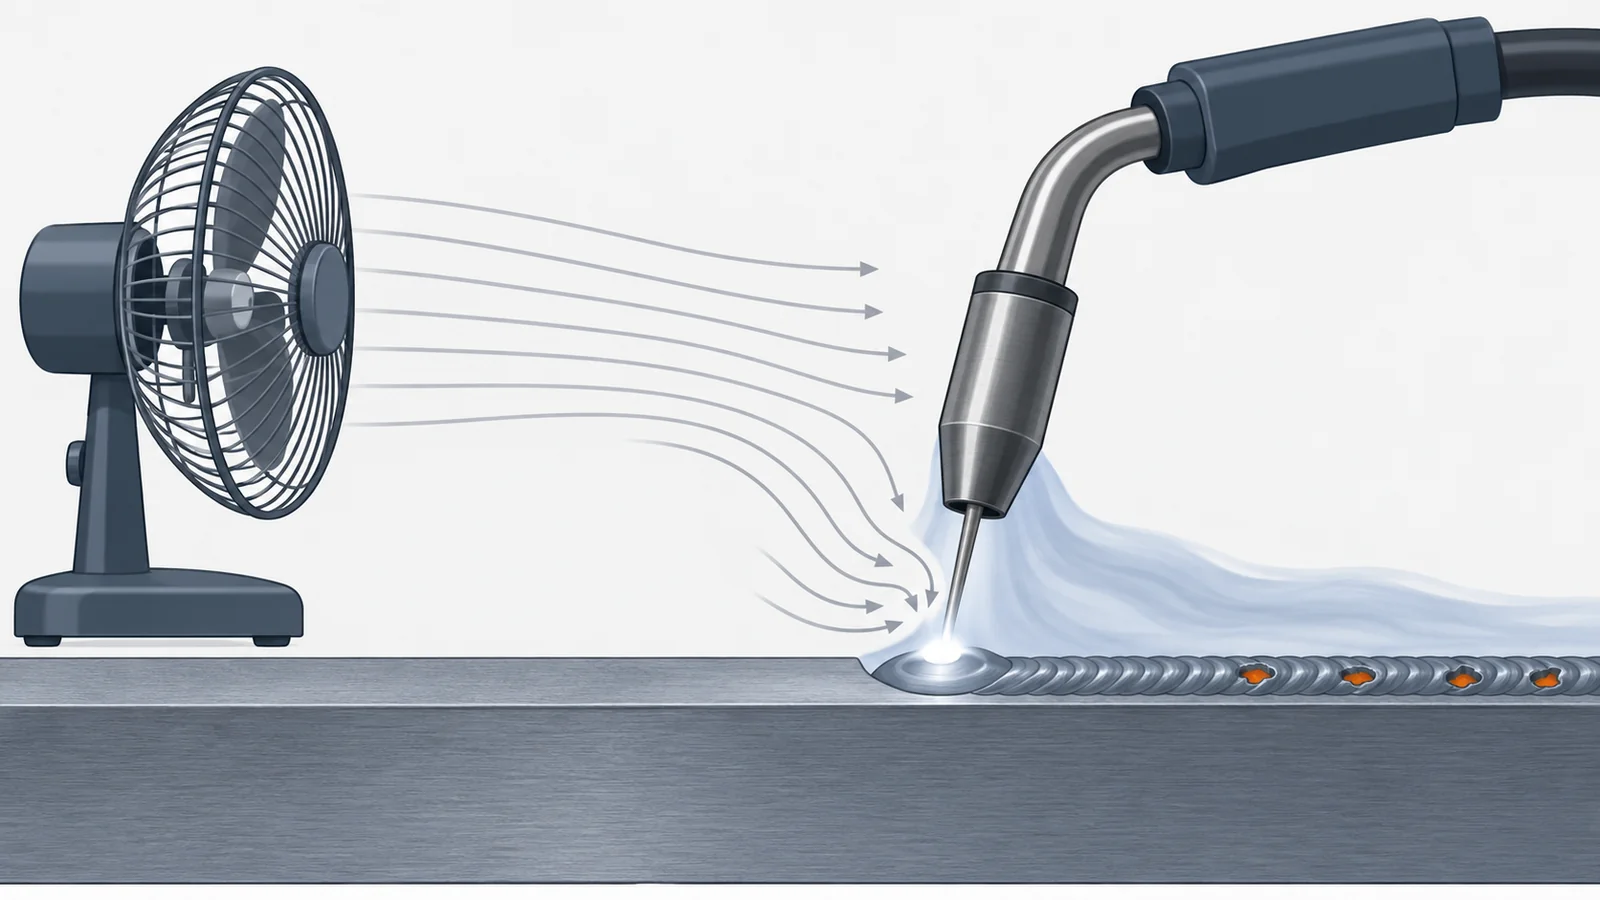
風も原因になります。同じ試験で、ガス流量25ℓ/分のまま風速を変えると、風速2m 程度で混合ガスに、3m 程度で炭酸ガスにもピットが出ました。同社は、扇風機や冷風機を止める、窓やシャッターを閉めるか衝立を立てる対策を挙げ、混合ガスは炭酸ガスより比重が軽いので特に注意が必要としています。ノズルにスパッタ付着防止剤を多く塗り、塗ってすぐに溶接したために、溶接のスタート部に気孔が集中した事例も紹介しています。
出典:神戸製鋼所「半自動アーク溶接の気孔欠陥について」(ぼうだより技術がいど vol.509)をもとに AI(Claude)で作成
母材の側では、開先面の錆・油・水分・塗料を取り除きます。亜鉛めっき鋼板では、神戸製鋼所は、めっき層を研削してはがしてから溶接する、はがせない場合は亜鉛めっき鋼板用の溶接材料を使う、などの対策を挙げています。アルミニウムでは、日本溶接協会は、空気の巻き込みによる水分の影響が一番大きいとし、湿度の高い中での溶接をできるだけ避ける、プレフローを十分に行ってトーチやホースの中の水分を除く、母材の酸化皮膜・錆・水分・有機物を十分に除く、としています。
予熱・パス間温度・直後熱
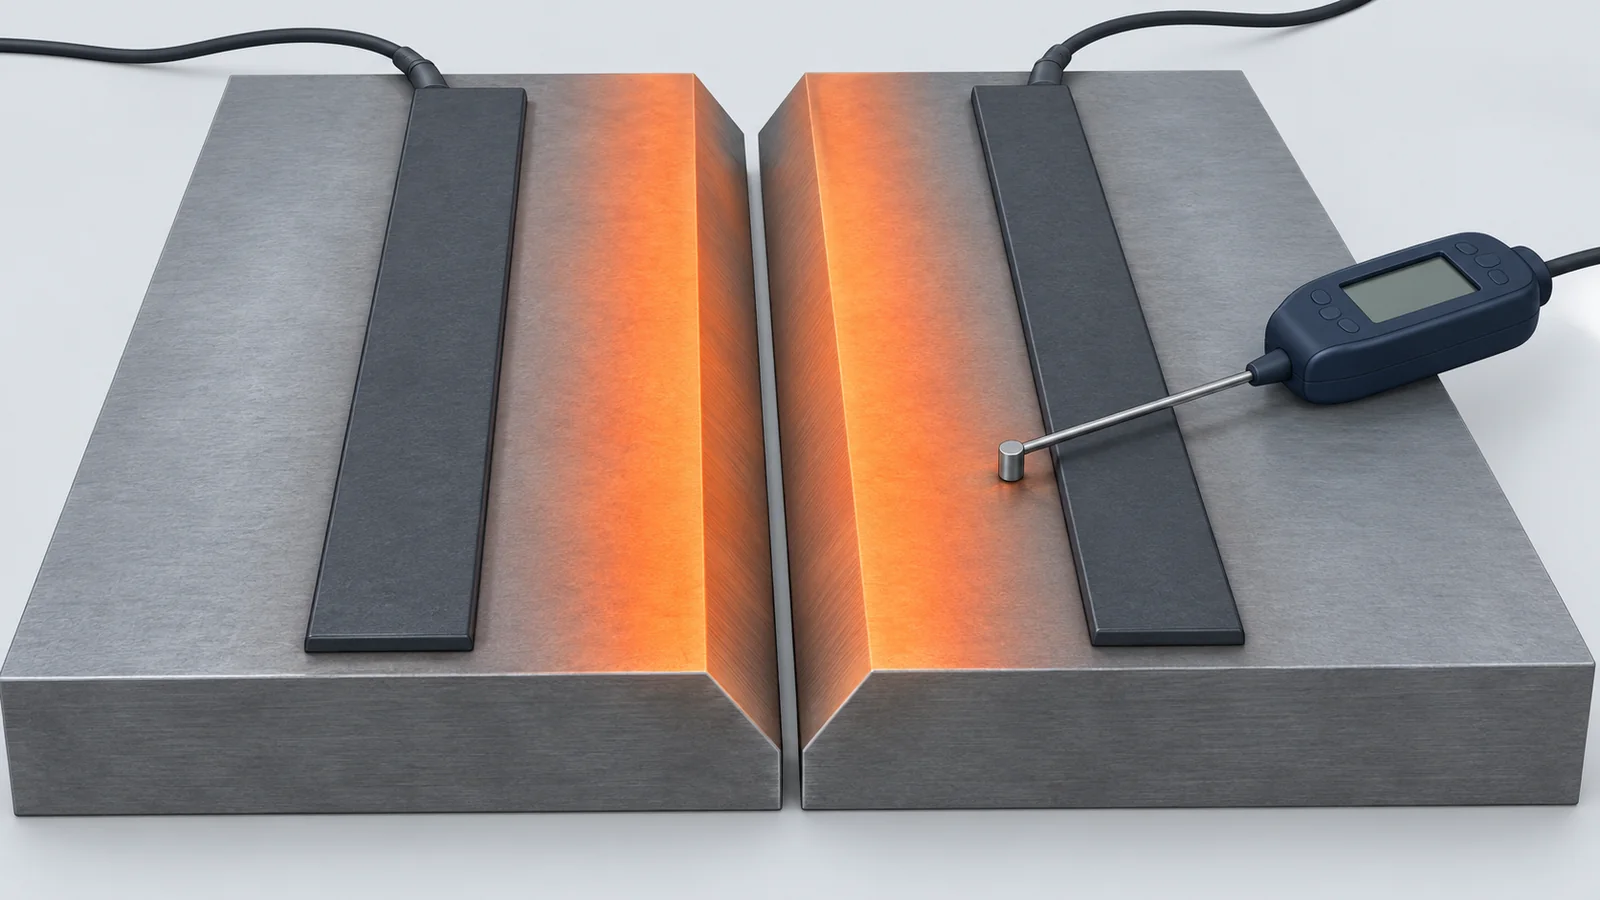
日鉄溶接工業は、予熱は低温割れの防止、硬化組織の生成防止、機械的性質の向上、変形・残留応力の低減、ブローホールの発生防止などを目的に行うとしています。予熱で溶接後の冷却がゆっくりになり、溶接金属の中の水素が外へ逃げやすくなり、熱影響部の硬さも下がるので、低温割れが起きにくくなります。
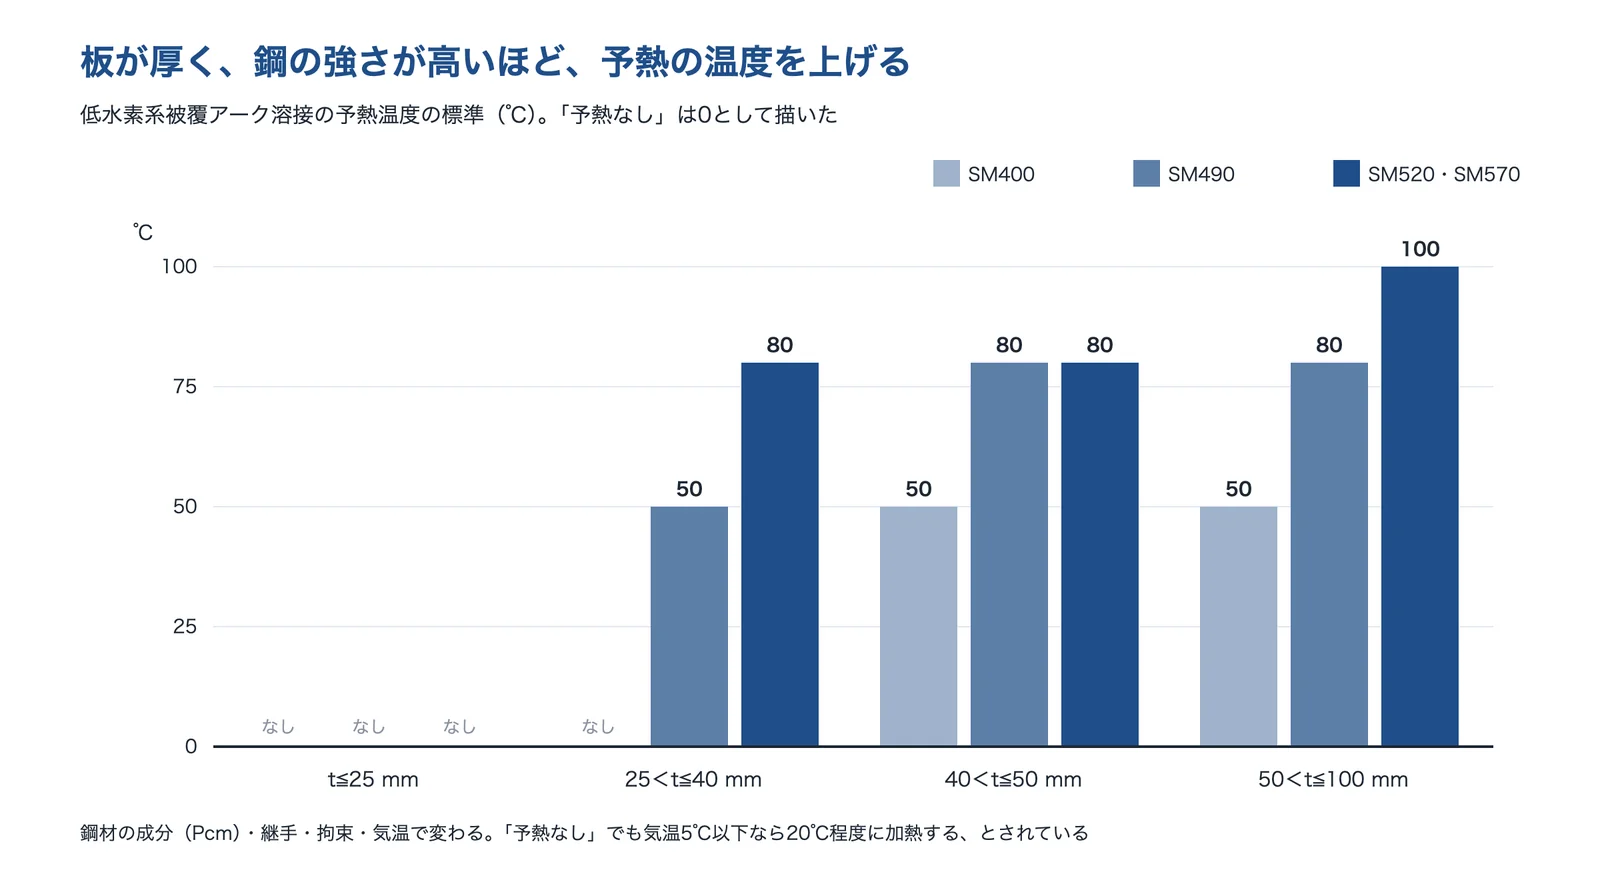
同社は、標準的な予熱温度の表を示しています。たとえば低水素系被覆アーク溶接では、SM490 は板厚25mm 以下で予熱なし、25〜40mm で50℃、40〜100mm で80℃、SM520・SM570 は25〜50mm で80℃、50〜100mm で100℃です。ただし鋼材の材質、板厚、継手の形、拘束、溶接方法、溶接材料、気温などで変わるので、表の値を参考に選ぶとしています。外気温が低い場合や開先面に結露の恐れがある場合は、溶接の前に溶接線の付近を約50℃程度にいったん加熱する必要があるとしています。
出典:日鉄溶接工業「溶接Q&A Q054」をもとに AI(Claude)で作成
加熱の方法には、ガスバーナー、電気抵抗加熱器、赤外線電気ヒーター、炉中などがあり、日鉄溶接工業は、長時間一定の温度に均一に加熱する場合はサーモスタット付きの電気抵抗加熱器などを勧めています。熱産ヒートは、高周波誘導加熱で予熱・後熱を行う装置と施工を提供しています。日本溶接協会は、低温割れの防止に予熱、直後熱(溶接の直後に加熱して水素を逃がすこと)を挙げています。
溶接材料の選び方と乾燥
低温割れの水素を減らすには、溶接材料から入る水素を減らします。新光機器の連載は、日本溶接協会の資料を引いて、溶接金属の水素量はマグ溶接でほぼ1ml/100g 前後、低水素系溶接棒で1〜10ml/100g、ほかの被覆系溶接棒で15〜50ml/100gとしています(マグ溶接はガスクロマトグラフ法、溶接棒はグリセリン法で測った値で、測り方が違います)。日本溶接協会は、溶接材料を乾燥して脱水素処理を十分に行うことが有効としています。
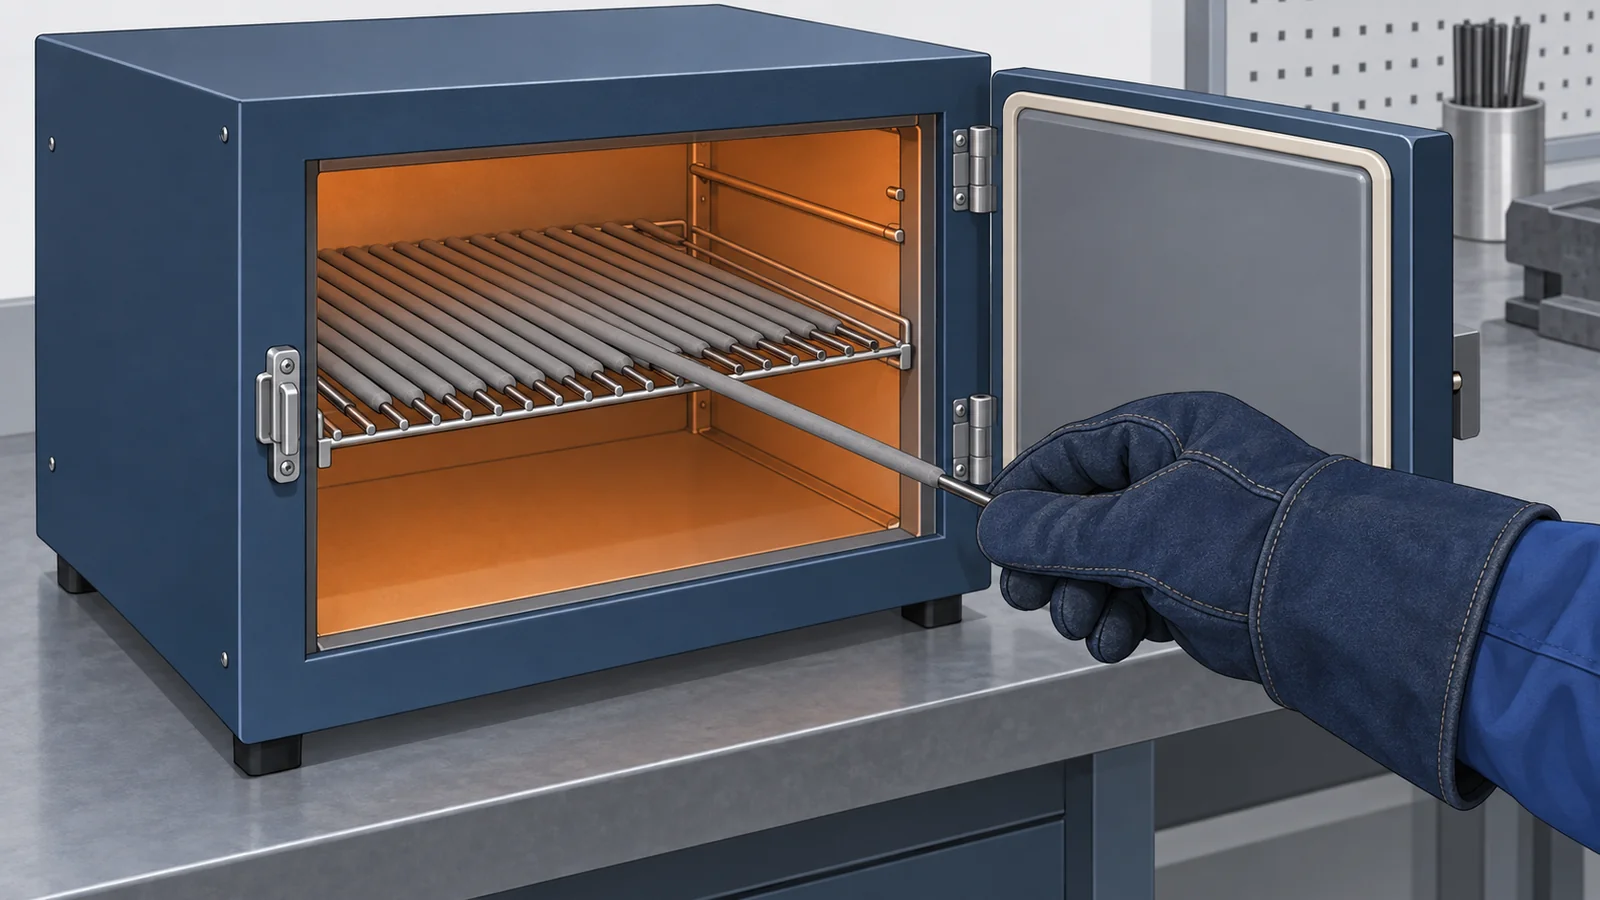
乾燥の条件は、溶接材料ごとにメーカーが決めています。JKW の低水素系溶接棒 KS-76 の製品資料は、使用前に300〜350℃で約60分の乾燥を行う、ブローホールやピットを防ぐためにアーク発生時にバックステップ法または捨金法を使う、としています。日鉄溶接工業も、溶接メーカー推奨の乾燥条件や保管管理で扱うよう求めています。
溶接条件・ビードの形・開先
高温割れ(梨形ビード割れ)には、ビードの形を変えます。新光機器の連載は、P/W を目安として1.2以下にし、そのためにアーク電圧を高く、溶接電流を低く、溶接速度を遅くするとしています。日本溶接協会は、高温割れの対策として、不純物元素の低減、溶接速度の低速化、低入熱化を挙げています。
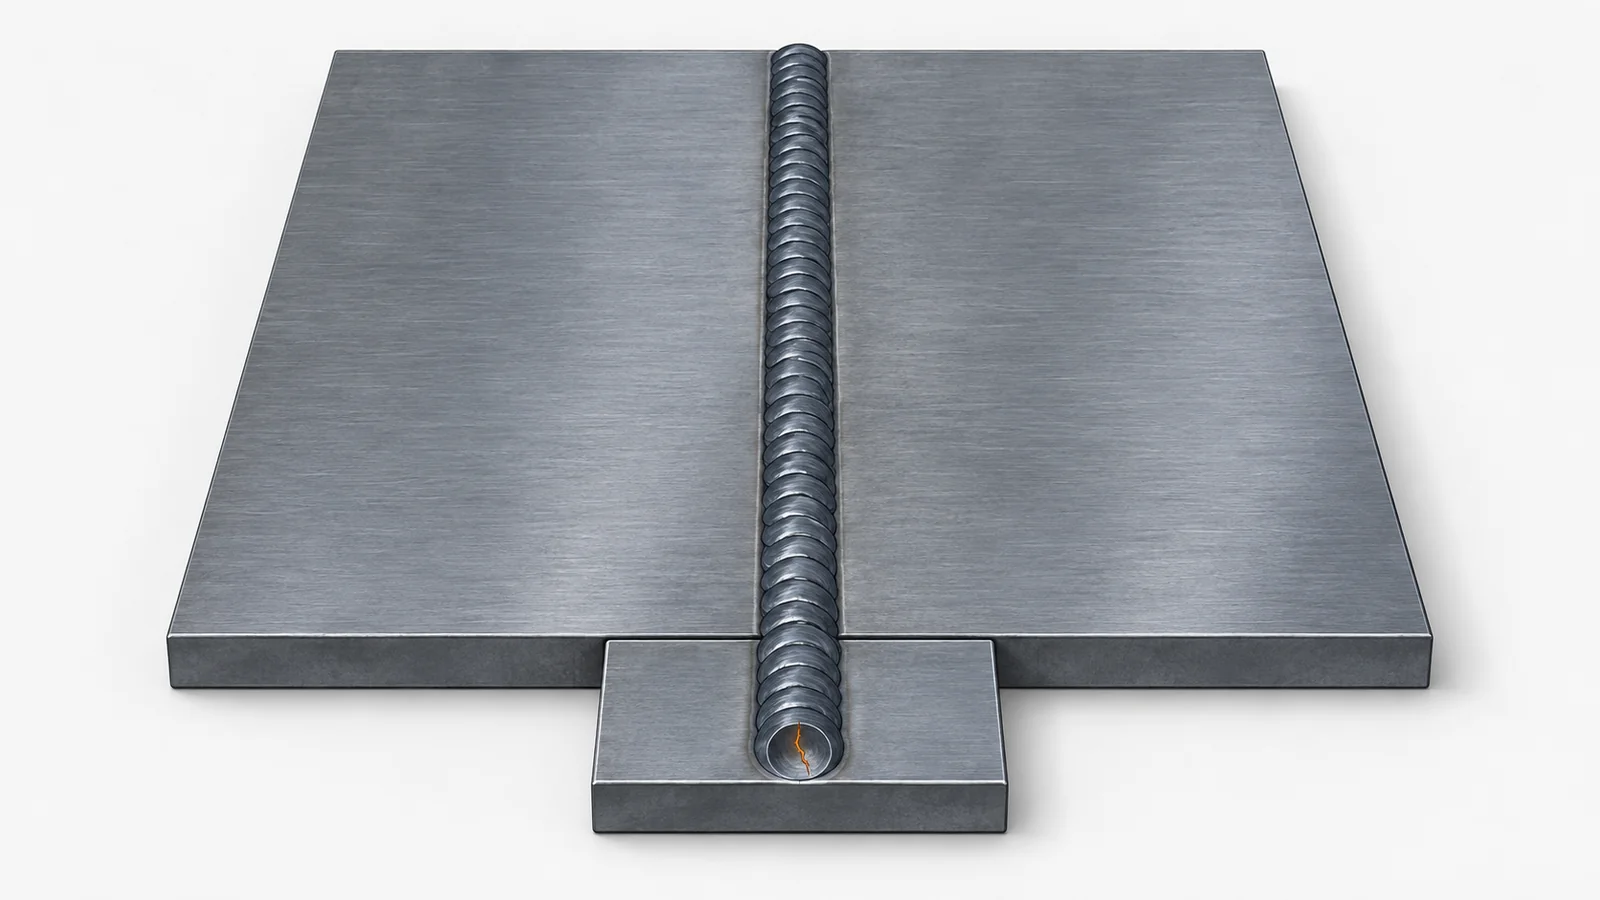
クレーター割れには、溶接の終わりで電流を下げて溶融金属を補うクレーター処理を行います。新光機器の連載は、通常は主電流×0.7=クレーター電流とし、クレーター部が完全に冷えてから行うと内部に欠陥が残ることがあるとしています。信頼性を保証できないときは、タブ板の上にクレーターを置き、溶接後にタブ板を取り除くとしています。
融合不良は電流・電圧を上げて溶接速度を下げ、溶けた金属を先行させない、アンダーカットは電流と溶接速度を下げる、スラグ巻込みは前の層のスラグを取り除き運棒を適正にする、が日本溶接協会の挙げる対策です。アルミニウムのブローホールは、溶接入熱を大きくし予熱温度を高くするほど減るとされています(同)。レーザ溶接では、NISHIHARA は、集光径が小さいので部品どうしのすき間を板厚の1/10程度に合わせるとブローホールを抑えられるとしています。
非破壊検査と溶接中のモニタリング
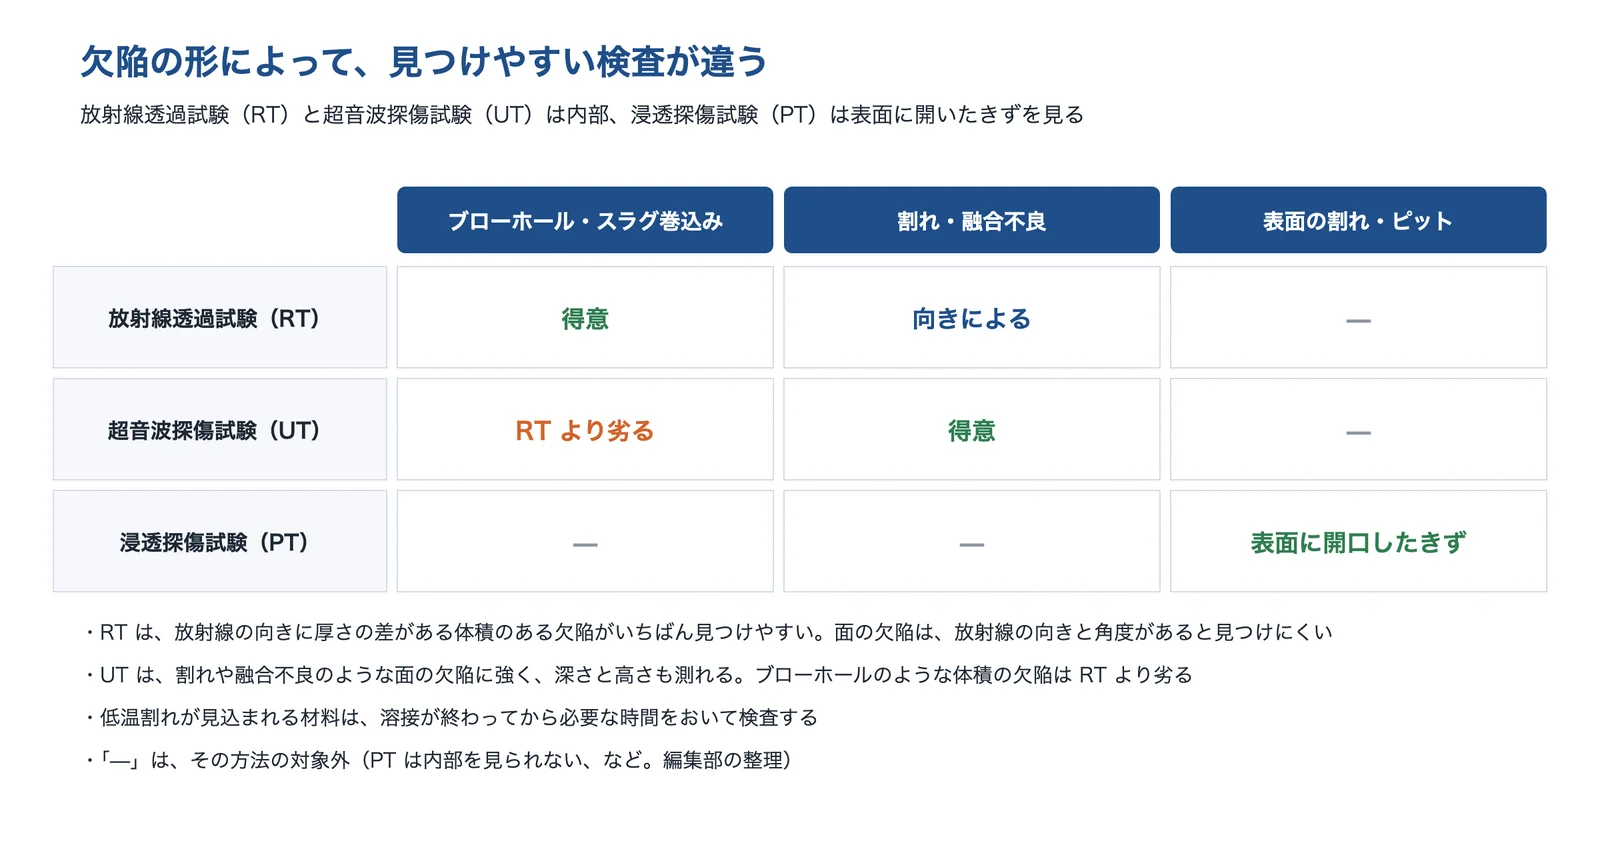
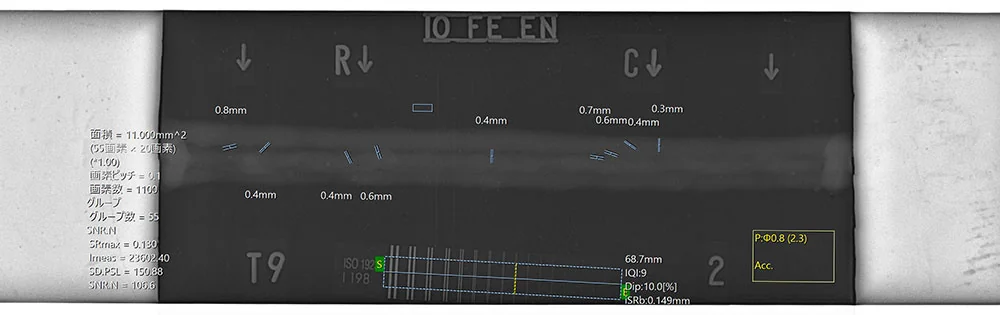
日本溶接協会は、放射線透過試験(RT)では、放射線の透過方向に厚さの差がある体積的な欠陥(ブローホール、スラグ巻込み、パイプなど)がもっとも検出しやすく、照射野の中央付近で放射線の透過方向に伸びる面状の欠陥(割れ、溶込み不良など)も比較的容易に検出できるとしています。面状の欠陥が放射線の向きと角度を持つと検出しにくくなり、JIS Z 3104 はその角度を A 級で15度以下、B 級で10度以下にするよう定めている、としています。
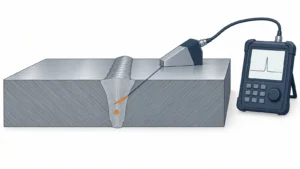
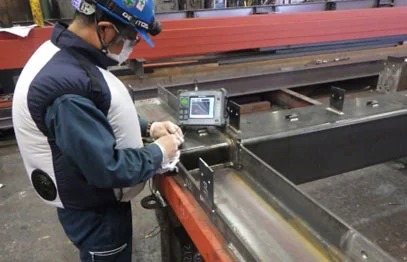
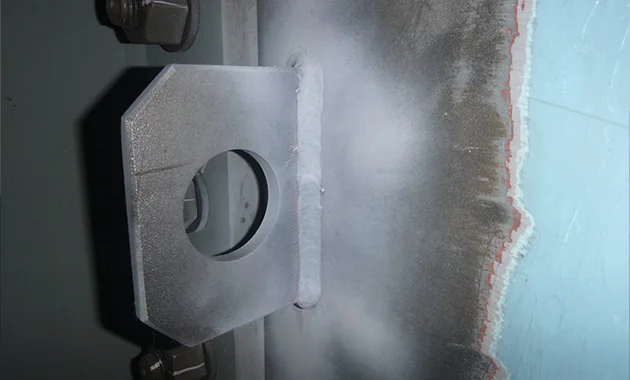
超音波探傷試験(UT)は、放射線透過試験に比べて割れや融合不良のような面状欠陥の検出に優れ、きずの深さと高さも測れる一方、ブローホールのような体積状の欠陥の検出は劣るとされています(日本溶接協会)。表面に開いた割れやピットは、浸透探傷試験(PT)で調べられます(ディ・アール)。低温割れは時間をおいて出るので、コベルコ溶接テクノが紹介する y 形溶接割れ試験でも、溶接後48時間以上たってから断面を観察して評価しています。
出典:日本溶接協会「Q-03-04-11」・同「Q-03-04-22」・ディ・アール「浸透探傷試験(PT)について」をもとに AI(Claude)で作成
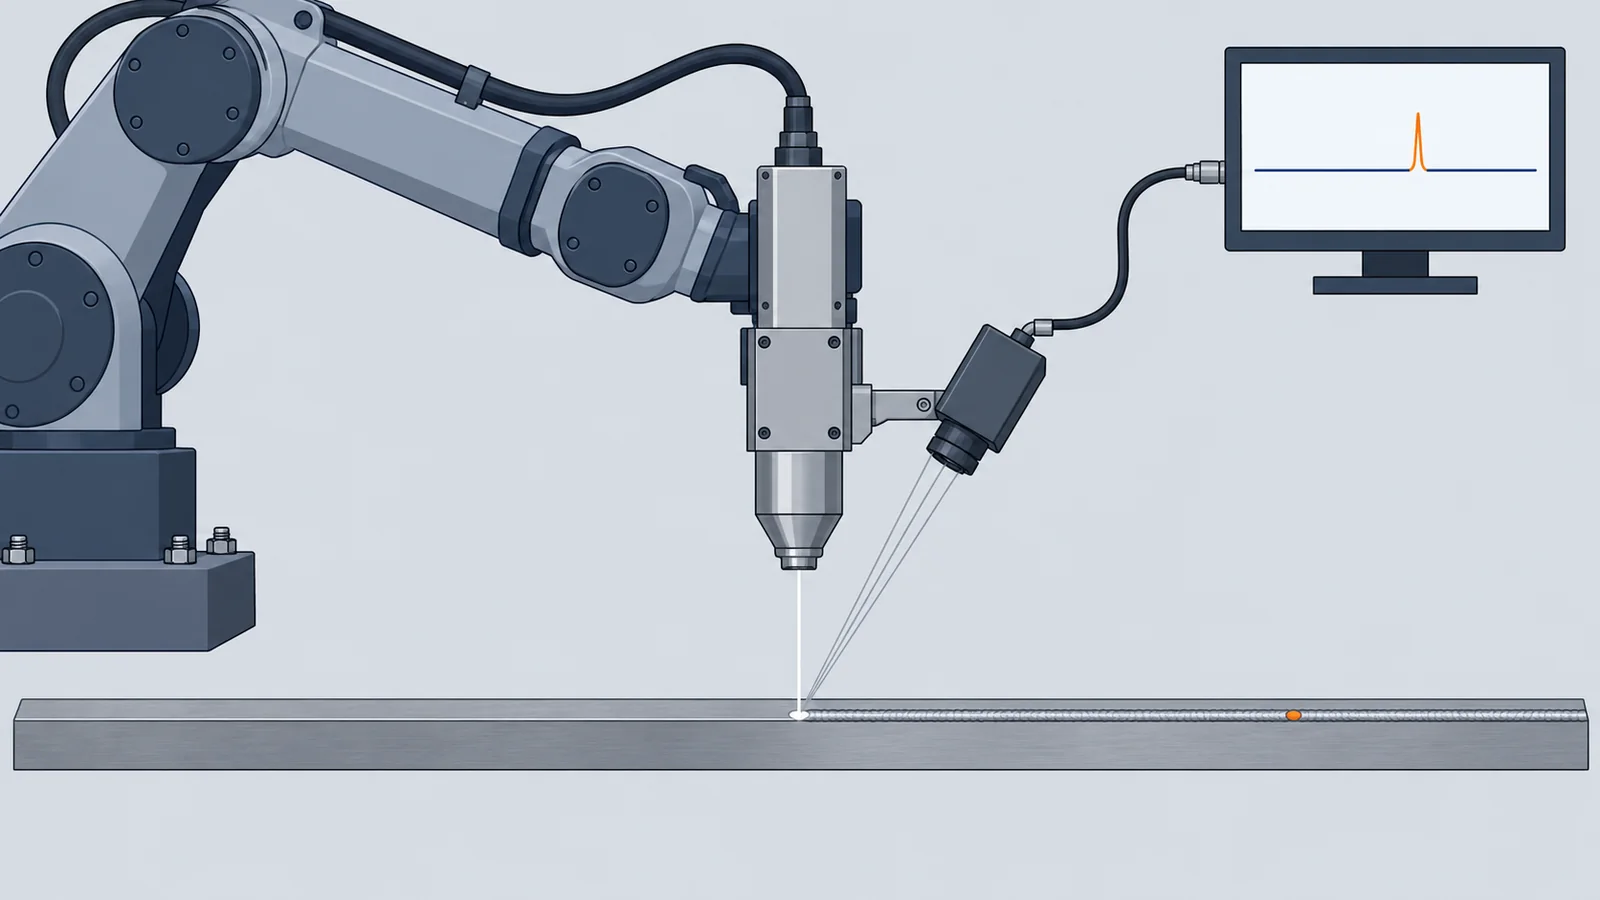
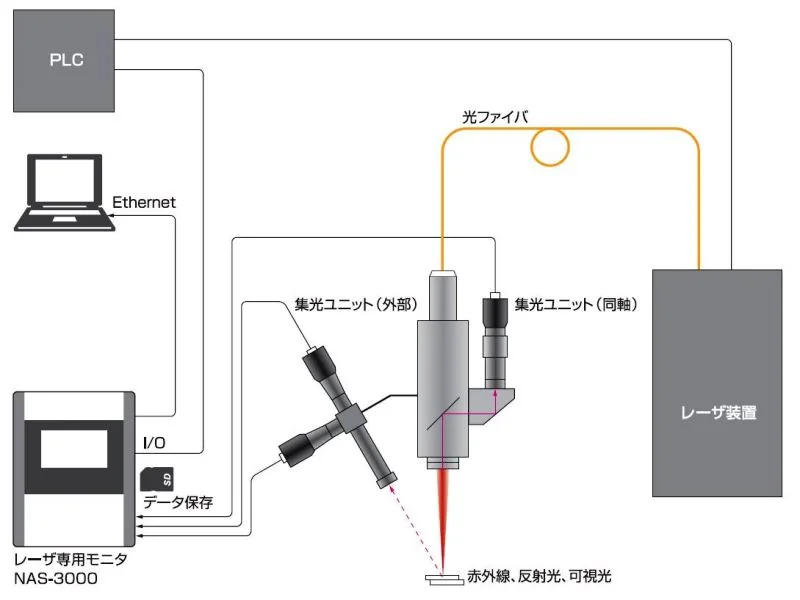
自動化された溶接では、溶接中に異常を見つける方法もあります。NISHIHARA のレーザ溶接モニタは、溶融部から出る熱放射光・レーザ反射光・プルーム光を測り、しきい値で溶接不具合をリアルタイムで検出し、レーザ装置に出力をフィードバックすることもできるとしています。
出典:半自動アーク溶接の気孔欠陥について(vol.509)|神戸製鋼所、鋼溶接部の低温割れとその評価について(vol.510)|神戸製鋼所、ブローホール・ピットとは?亜鉛めっき鋼板における発生原因や対策|神戸製鋼所 KOBEMAG、Q054 溶接をする前になぜ予熱をする必要があるのですか?|日鉄溶接工業、Q-05-01-05 溶接欠陥の種類と発生原因|日本溶接協会 溶接情報センター、Q-02-03-14 アルミニウム溶接金属のブローホール|日本溶接協会 溶接情報センター、Q-03-04-11 放射線透過試験で検出が容易な欠陥|日本溶接協会 溶接情報センター、Q-03-04-22 超音波探傷試験の長所および短所|日本溶接協会 溶接情報センター、溶接技術だより 第162話|新光機器、同 第163話|新光機器、同 第173話|新光機器、KS-76 製品資料|JKW、レーザ溶接のブローホールとは?|NISHIHARA、浸透探傷試験(PT)について|ディ・アール
溶接のブローホール・割れの対策技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ガスの経路の点検なら技術資料、厚板の予熱なら加熱装置と施工、水素を減らすなら溶接材料、内部の欠陥なら非破壊検査、というように、困りごとで合う相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 新光機器 | 溶接機器メーカー | 溶接用電極・周辺装置のメーカー。技術連載で、ブローホールの原因をトーチ・ガス経路・風から点検する方法や、ビードの中央の割れ・クレーター割れの起き方を解説。 | A ブローホール・ピット(気孔)が出る C ビードの中央や終わりが割れる(高温割れ・クレーター割れ) | |
| 熱産ヒート | 加熱装置 | 高周波誘導加熱で、厚板・高張力鋼の溶接の予熱・後熱を行う装置と施工を提供。 | B 溶接して時間がたってから割れる(低温割れ) | |
| JKW | 溶接材料の商社 | 被覆アーク溶接棒・ワイヤなどを扱う。低水素系の溶接棒の選び方と乾燥、スタート部のブローホール・ピットの防ぎ方。 | A ブローホール・ピット(気孔)が出る B 溶接して時間がたってから割れる(低温割れ) | |
| NISHIHARA | レーザ溶接の計測 | レーザ溶接のモニタで、ブローホールや溶込みの不具合を溶接中に検出。受託加工・測定試験も行う。 | A ブローホール・ピット(気孔)が出る C ビードの中央や終わりが割れる(高温割れ・クレーター割れ) D 溶け込まない・アンダーカット・スラグが残る | |
| 大検 | 非破壊検査 | 放射線透過試験・超音波探傷試験の受託。溶接部の内部のブローホール・融合不良・割れを規格に沿って検査。 | D 溶け込まない・アンダーカット・スラグが残る E 外から見えない欠陥を見つけたい | |
| ディ・アール | 非破壊検査 | 浸透探傷試験など現場の非破壊検査。溶接線の表面の割れ・ピットを調べる。 | E 外から見えない欠陥を見つけたい |
新光機器株式会社|トーチとガスの経路の点検(技術連載)
新光機器とは
新光機器は、愛知県名古屋市西区に本社がある会社です(1974年設立)。事業内容は「溶接用電極及び、周辺装置の開発・製造・販売」で、全国に工場と営業所があります。公式サイトで、アーク溶接の連載「溶接技術だより」を公開しており、ブローホールや溶接割れの原因と対策を回ごとに解説しています。
新光機器の得意技術
| 技術 | 内容 |
|---|---|
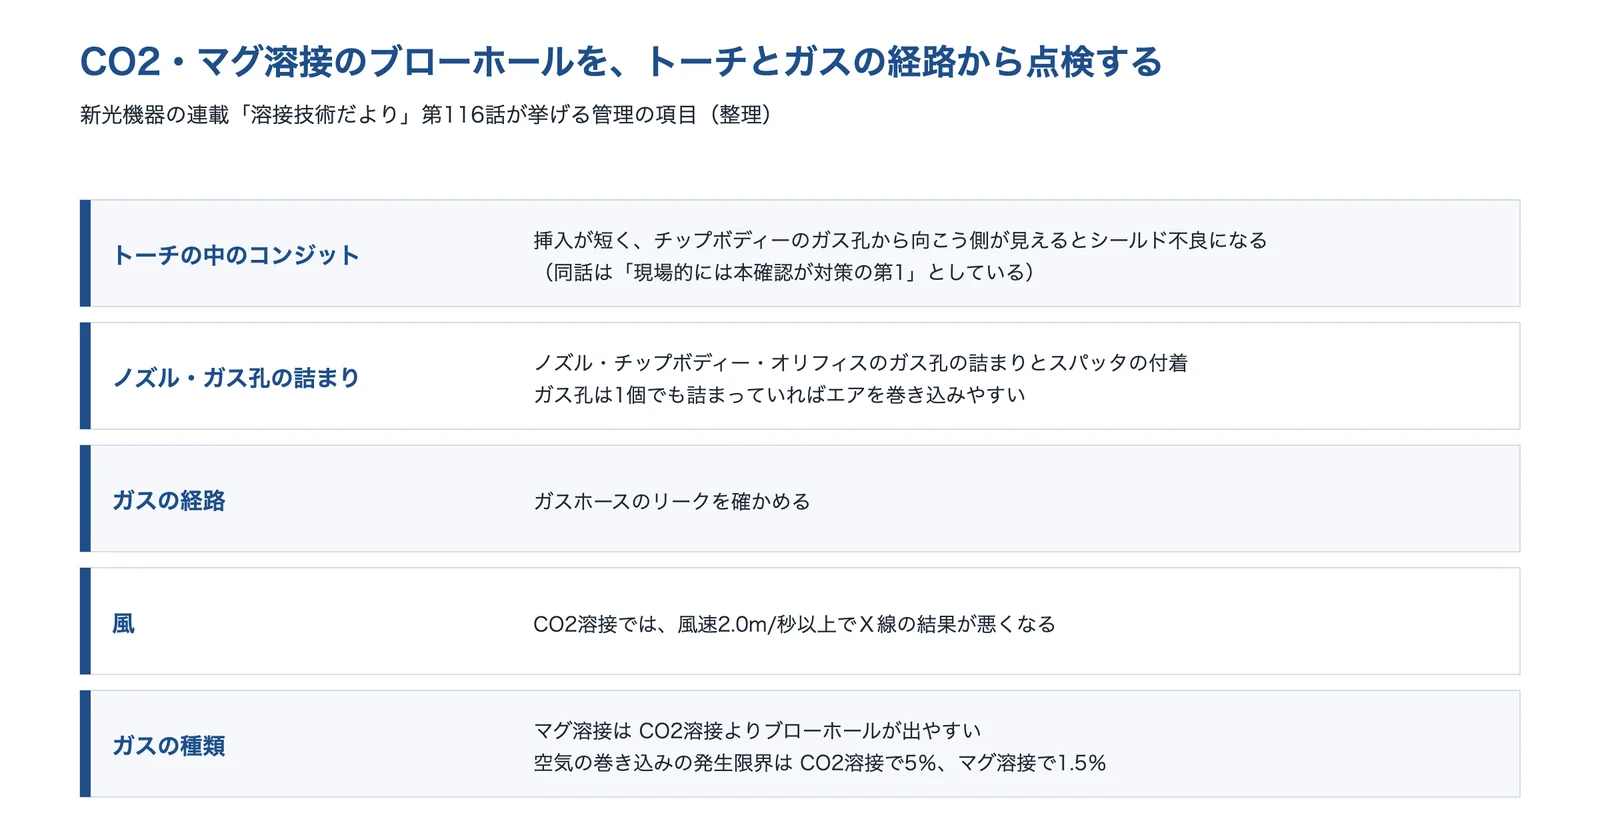
| ブローホールの点検の項目(第116話) | CO2・マグ溶接のブローホールはエア(空気)の巻き込みが第1の要因とし、トーチの中のコンジットの挿入、ノズル・ガス孔の詰まり、ガスホースのリーク、風、ガスの種類を管理の項目に挙げている。ガス孔は1個でも詰まっていればエアを巻き込みやすいとしている |
| 梨形ビード割れ(第163話) | 溶込みの深さ P がビードの幅 W の約1.3以上で割れやすく、P/W を目安として1.2以下にするとしている |
| クレーター割れ(第162話) | クレーター処理は電流の大きさとタイミングが重要で、通常は主電流×0.7=クレーター電流としている。信頼性を保証できないときは、タブ板の上にクレーターを置き、溶接後にタブ板を取り除くとしている |
連載は、外部の資料(日本溶接協会など)を引用して説明している回があります。
新光機器が解決できる課題
- CO2・マグ溶接のブローホールの原因を、トーチ・ガス経路・風から点検したい
- ビードの中央の割れやクレーター割れの起き方と、溶接条件の目安を知りたい
出典:新光機器「溶接技術だより」第116話をもとに AI(Claude)で作成
出典:会社概要|新光機器、溶接技術だより 第116話 ビード内部品質を考える(3)|新光機器、同 第163話 溶接部と溶接割れ|新光機器、同 第173話 低温割れ(まとめ)|新光機器、同 第162話 溶接部と溶接割れ(クレーター割れ)|新光機器
熱産ヒート株式会社|溶接の予熱・後熱(高周波誘導加熱)
熱産ヒートとは
熱産ヒートは、福岡県北九州市戸畑区に本社がある会社です(1975年創立)。高周波誘導加熱製品・電気抵抗加熱製品、工業炉の新設と補修、熱処理工事などを手がけています。
熱産ヒートの得意技術
| 技術 | 内容 |
|---|---|
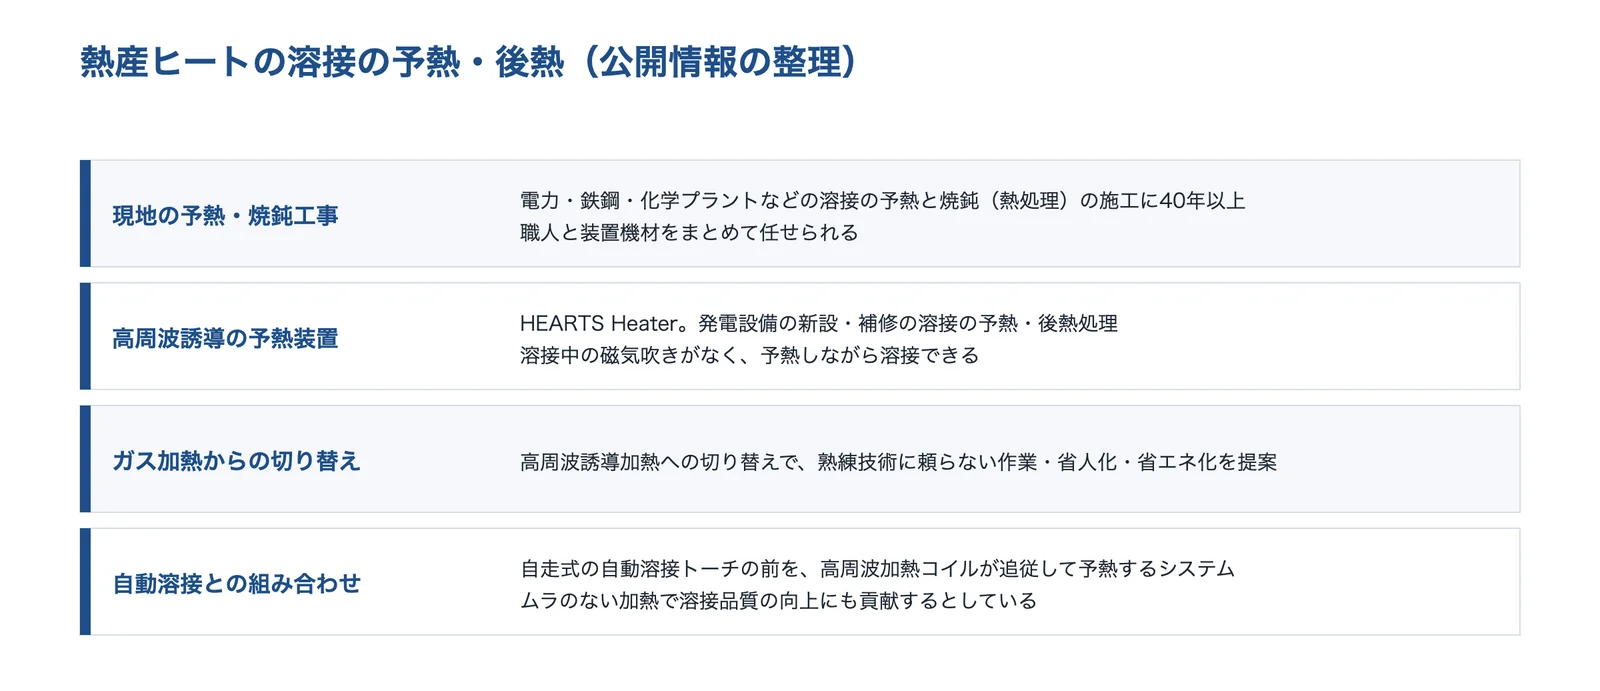
| 現地の予熱・焼鈍工事 | 国内外の電力・鉄鋼・化学プラントなどで、溶接作業時の予熱及び焼鈍(熱処理)工事の施工に40年以上携わってきたとしている。熱処理工事に必要な職人と装置機材をまとめて任せられるとしている |
| 高周波誘導の予熱・焼鈍装置(HEARTS Heater) | 用途に、発電設備の新設や補修のときの溶接予熱や後熱処理を挙げている。溶接中の磁気吹き現象がないので、予熱しながら溶接が可能としている |
| 自動溶接と組み合わせた予熱 | 自走式の自動溶接トーチの前を、高周波加熱コイルが自動で追従して予熱するシステムを提案している。熟練技術に依存せずにムラのない加熱ができ、溶接品質の向上にも貢献するとしている |
熱産ヒートが解決できる課題
- 厚板・高張力鋼の溶接で、予熱・後熱を確実にしたい
- ガスバーナーの予熱を、熟練に頼らない加熱に切り替えたい
出典:熱産ヒート「現地予熱・焼鈍工事」・同「HEARTS Heater」・同「溶接関連ソリューション」をもとに AI(Claude)で作成
出典:会社概要|熱産ヒート、現地予熱・焼鈍工事|熱産ヒート、高周波誘導予熱・焼鈍装置(HEARTS Heater)|熱産ヒート、溶接関連ソリューション|熱産ヒート
株式会社JKW|低水素系の溶接棒
JKWとは
JKW は、東京都台東区に本社がある会社です(1954年設立)。溶接材料・溶接機械器具・一般機械工具・一般鋼材の販売を事業とし、被覆アーク溶接棒・ワイヤ・自動溶接用材料などを扱っています。株主は神戸製鋼所と JFE 商事です。
JKWの得意技術
| 技術 | 内容 |
|---|---|
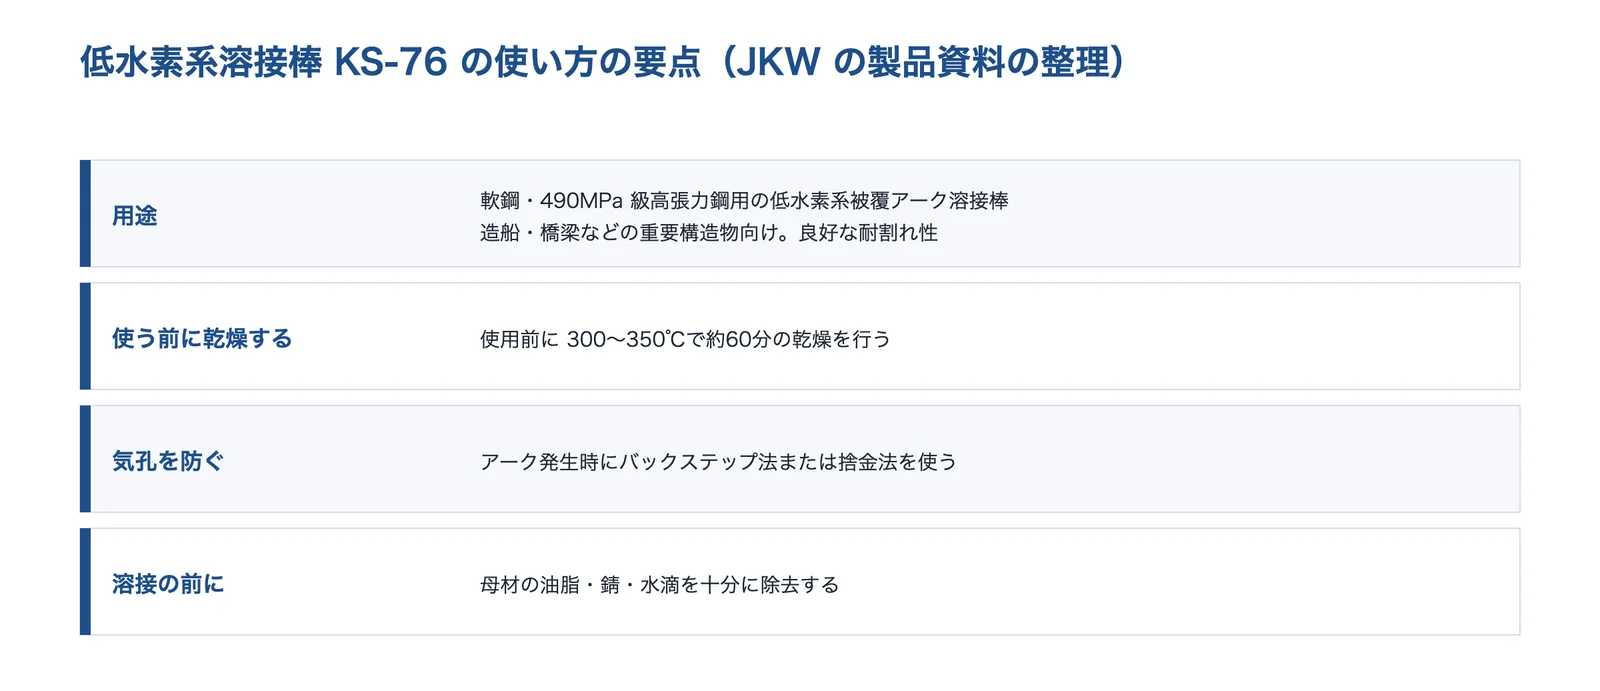
| 低水素系被覆アーク溶接棒 KS-76 | 軟鋼および490MPa 級高張力鋼用の低水素系の溶接棒(JIS Z 3211 E4916 U H15)。用途に造船・橋梁・貯槽その他の重要構造物の溶接を挙げ、良好な耐割れ性を持つとしている |
| 使い方の要点 | 使用前に300〜350℃で約60分の乾燥を行う、ブローホールやピットを防ぐためにアーク発生時にバックステップ法または捨金法を使う、アークの長さはできるだけ短く保つ、溶接部の油脂類・錆・水滴を十分に除去する、としている |
製品資料の数値は一例で、保証値ではないとしています。
JKWが解決できる課題
- 低温割れを防ぐために、低水素系の溶接棒を選び、正しく乾燥して使いたい
- 被覆アーク溶接のスタート部のブローホール・ピットを減らしたい
出典:JKW「KS-76 製品資料」をもとに AI(Claude)で作成
株式会社NISHIHARA|レーザ溶接のモニタリング
NISHIHARAとは
NISHIHARA は、千葉県柏市に本社がある会社です(2005年設立)。レーザ関連周辺機器・電子機器・プログラム関連を事業とし、レーザ溶接のモニタや、受託加工・測定試験、溶接の課題解決の支援を行っています。
NISHIHARAの得意技術
| 技術 | 内容 |
|---|---|
| レーザ溶接モニタ | 溶融部から出る熱放射光・レーザ反射光・プルーム光を測り、しきい値を設定して溶接不具合をリアルタイムで検出する。測定結果をもとにレーザ装置へ出力をフィードバックし、溶接不具合を抑えることもできるとしている(NAS-3010 はフィードバック機能付き) |
| レーザ溶接のブローホールの対策の解説 | 原因を「ガスが溶接金属内で発生する」「ガスが侵入する」の2つに分け、前処理(脱脂・酸化皮膜の除去。アルミはワイヤーブラシとアセトン洗浄)、シールドガスの流量(不足も過剰もよくない)、すき間を板厚の1/10程度に合わせる、亜鉛めっき鋼板では亜鉛を除くかすき間をつくって蒸気を逃がす、ウォブリング、レーザ・アークハイブリッド溶接を挙げている |
NISHIHARAが解決できる課題
- レーザ溶接のブローホールや溶込みの不具合を、溶接中に見つけたい
- レーザ溶接のブローホールの原因を、前処理・ガス・すき間から見直したい
出典:NISHIHARA「レーザ溶接モニタ」
出典:会社概要|NISHIHARA、レーザ溶接モニタ|NISHIHARA、レーザ溶接のブローホールとは?発生原因と対策方法を解説|NISHIHARA
株式会社大検|放射線透過・超音波探傷の受託
大検とは
大検は、大阪府守口市に本社がある非破壊検査の会社です(1967年創業、1968年設立)。放射線透過試験・超音波探傷試験などの非破壊検査を行い、日本溶接協会の溶接構造物非破壊検査事業者(CIW)の認定を受けています。
大検の得意技術
| 技術 | 内容 |
|---|---|
| 放射線透過試験(RT) | 同社で最多の実績を持つ試験としている。溶接線のきず(ブローホール、融合不良、溶け込み不良、スラグ巻き込み等)がわかるとし、検出しやすいのは放射線の進行方向に奥行きのある内部のきずや、ブローホールのような体積をもつきずとしている。X 線と γ 線を使い分け、JIS・ASME・JSME・ISO の規格の撮影に対応する |
| 超音波探傷試験(UT) | 斜角探傷法は、試験部位の横から斜めに超音波を入れ、板厚方向にあるきずを検出する方法で、融合不良、溶け込み不足、板厚方向の割れなど、主に溶接部の検査に用いるとしている。建築鉄骨の溶接部の検査に多くの実績があるとしている |
大検が解決できる課題
- 溶接部の内部のブローホール・融合不良・割れを、規格に沿って検査したい
- 厚い鋼板や鋳物の内部を、放射線透過試験で確かめたい
出典:大検「放射線透過試験の原理や利点、X 線・γ線の違いについて」
出典:大検「超音波探傷試験(UT)」
出典:会社案内|大検、放射線透過試験の原理や利点、X 線・γ 線の違いについて|大検、超音波探傷試験(UT)|大検
株式会社ディ・アール|浸透探傷など現場の非破壊検査
ディ・アールとは
ディ・アールは、大阪府大阪市天王寺区にある会社です(2000年設立)。建築・土木構造物の調査・施工管理、非破壊検査・破壊試験、化学分析を行っています。
ディ・アールの得意技術
| 技術 | 内容 |
|---|---|
| 浸透探傷試験(PT) | 表面に開口したきずだけを探傷でき、きずの幅・深さは求められないとしている。前処理で表面を清浄・乾燥させ、浸透液・洗浄・現像剤の順で行う。電源やバッテリーがいらず機材も軽いので、溶接線の検査に使うことが多いとしている |
| 作業の目安 | 作業しにくい状況では1日10数部位(10m)程度、作業しやすい状況では1日20部位(20m)以上としている。ペンキやめっきの上からは直接できず、目視で疑わしい箇所を出して塗膜をはがしてから行う |
ディ・アールが解決できる課題
- 溶接線の表面の割れ・ピットを、現場で手軽に確かめたい
- 設備の溶接部の表面のきずを、点検の中で調べたい
出典:ディ・アール「浸透探傷試験(PT)について」
出典:会社概要|ディ・アール、浸透探傷試験(PT)について|ディ・アール
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 材料(鋼種・ステンレス・アルミ・めっき鋼板)と板厚
- 溶接法(被覆アーク・CO2・マグ・ティグ・レーザ)とシールドガスの種類・流量
- 欠陥の形・場所と、見つかった時期(溶接中・直後か、時間がたってからか)
- 作業場の風・気温・湿度と、予熱の有無・温度の測り方
- 溶接材料の銘柄と、乾燥・保管のしかた
- 求められている検査(外観・RT・UT・PT など)と合否の基準
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








