
焼入れしたら、軸が曲がった。角から割れが入った。表面の硬さが図面の値に届かない。納めたあとで寸法が変わった。熱処理は、部品を硬く強くする一方で、歪み・割れ・脱炭のような不良のもとにもなります。ジェイテクトの技術資料は、熱処理の変形はあとの矯正や研削で直すため、製造コストが上がる主な原因になることが多いとしています。
どの不良も、加熱の雰囲気、冷やし方、焼入れ前後の工程、部品の形と材料のどこかに原因があります。どこに原因があるかで、効く対策が違います。症状から対策を選べるように、まずマトリクスで全体を見てください。
課題と解決技術のマトリクス
| 課題(症状) | 前処理と形の見直し(応力除去焼なまし・肉厚・材料) | 加熱の雰囲気(真空・変成ガスで脱炭を防ぐ) | 冷やし方(冷却剤・マルテンパ・置き方・治具) | 焼戻し・サブゼロ処理 | 歪みの小さい表面硬化(窒化・高周波など) |
|---|---|---|---|---|---|
| A焼入れで曲がる・反る・寸法が変わる | ◎ | ○ | ◎ | ○ | |
| B焼入れで割れる・あとから割れる | ○ | ◎ | ◎ | ○ | |
| C表面が柔らかい・硬さが出ない(脱炭) | ◎ | ○ | |||
| D時間がたって寸法が変わる(経年変化) | ◎ | ||||
| E焼入れ後の研削で割れる・焼ける | ○ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は公開されている研究報告・解説・技術資料に基づく目安です。どの対策が合うかは、鋼種と炭素量、部品の形と大きさ、焼入れの方法(全体焼入れ・浸炭・高周波)、求める硬さと精度によって変わります。症状Aの「前処理」の「◎」は、焼入れ前に応力除去焼なましを入れると歪量が約半分になった試験(福岡県工業技術センター)、「冷やし方」の「◎」は、普通焼入れでは油冷の工程の冷却の均一化が有効とする解析(ジェイテクト)と、マルテンパ法を歪み・割れを防ぐ最も有効な方法とする解説(ぷらすとす「工具鋼の熱処理」)、「加熱の雰囲気」の「○」は、真空炉のガス冷却は全体が均一に冷えるとする企業の試験(シリコロイラボ)、「表面硬化」の「○」は、窒化は処理後の変形が小さいとする解説(ぷらすとす「窒化処理における機能特性」)を示しています。症状Bの「冷やし方」の「◎」は、割れは急冷そのものより冷却速度の緩急の境目の内部応力が危ないとする解説(ぷらすとす「高周波表面熱処理」)とマルテンパ法の解説、「焼戻し」の「◎」は、焼入れ後はなるべく早く焼戻す必要があるとする解説(「工具鋼の熱処理」)、「前処理」の「○」は、素材の偏析や過熱による粗粒化を焼割れの原因に挙げる解説(「高周波表面熱処理」)、「表面硬化」の「○」は、浸炭窒化は低温処理で焼割れや焼入れひずみの防止をねらうとする解説(ぷらすとす「浸炭・浸炭窒化焼入れ」)を示しています。症状Cの「加熱の雰囲気」の「◎」は、酸化も脱炭もしない加熱を実現する雰囲気(吸熱型変成雰囲気・低露点の水素雰囲気)の解説(ぷらすとす「熱処理雰囲気」)、「表面硬化」の「○」は、高周波焼入れは急速加熱・急速冷却で表面の酸化や脱炭が少ないとする企業の説明(中信高周波)を示しています。症状Dの「焼戻し・サブゼロ」の「◎」は、サブゼロ処理の目的に経年変化の防止を挙げる解説(ぷらすとす「鉄鋼の熱処理概論」)と、サブゼロ処理は焼入れ後30分以内が効果的とした研究(日立評論、1957年)を示しています。症状Eの「前処理(材料)」の「○」は、炭素量の高い鋼ほど研削割れが起きやすいとする解説(ジェイテクトグラインディングツール)、「焼戻し・サブゼロ」の「○」は、焼戻しの目的にひずみの低減を挙げる解説(「工具鋼の熱処理」)を示しています。研削焼け・研削割れは、研削の側の見直し(クーラントのノズル・ツルーイング・加工条件・研削液・砥石)から進めます(本文)。◎は、その症状に直接はたらくと資料で示されている対策、○は効果が期待できる対策を示します。空欄は、その対策だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
どこから手を付けるかは、困っていることと、最初に確かめる所で見当をつけられます(編集部の整理)。
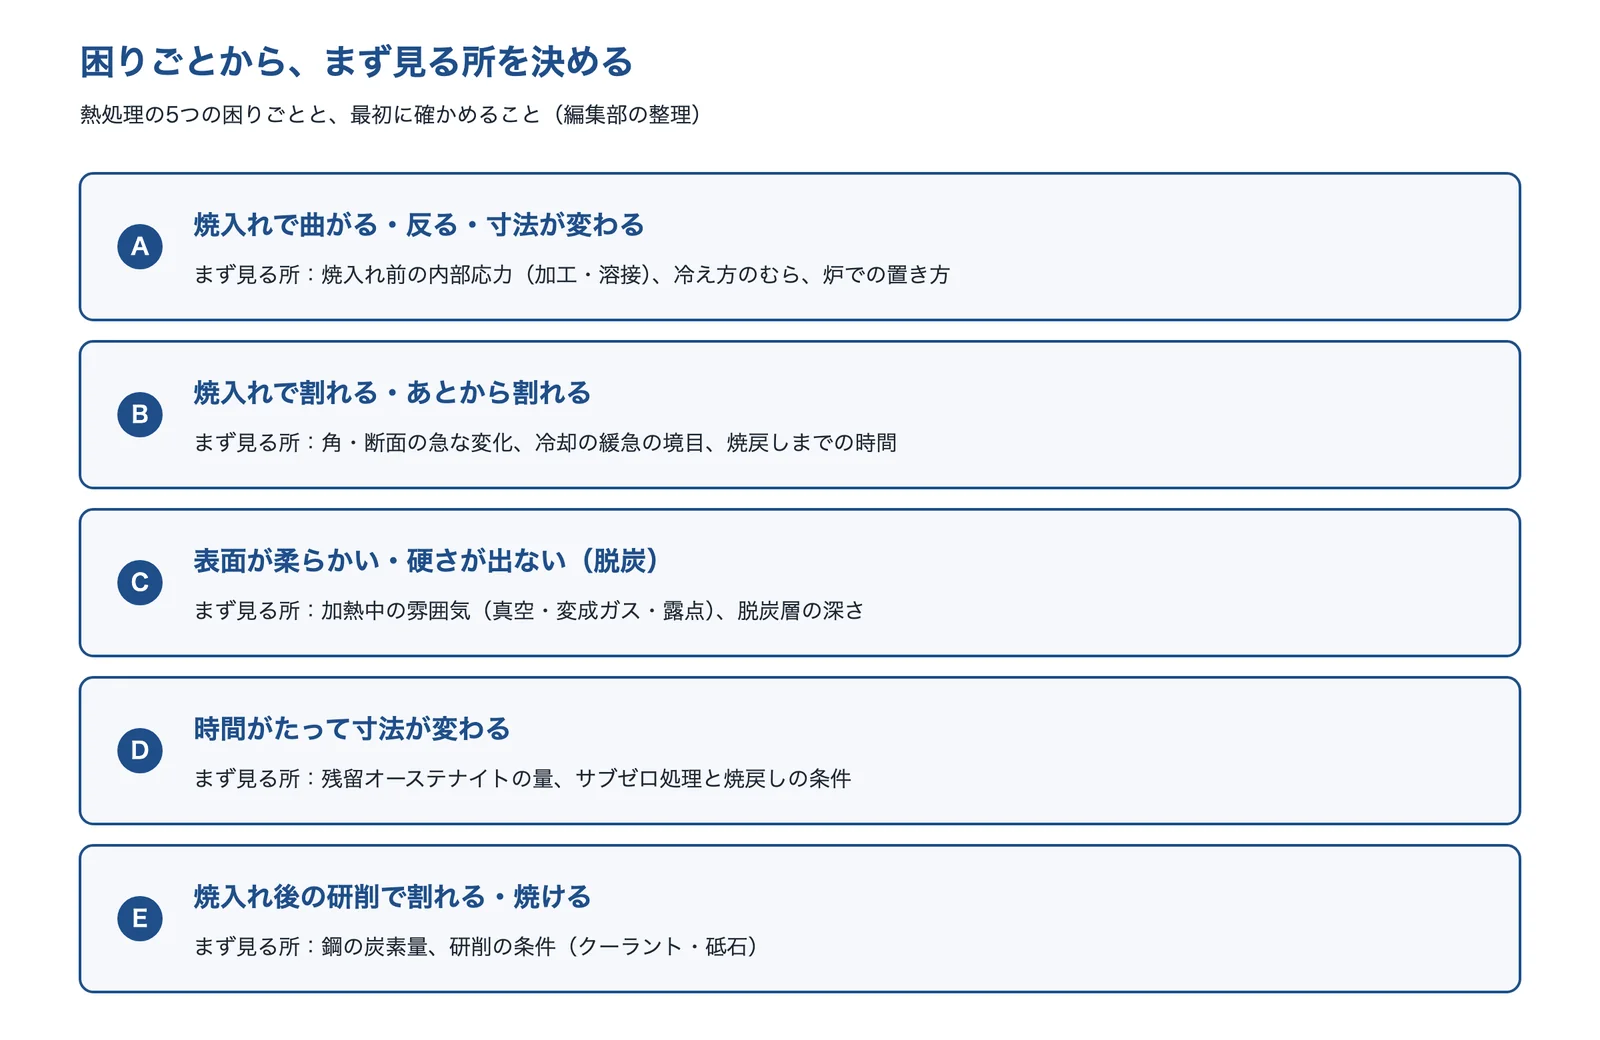
出典:この記事の内容をもとに AI(Claude)で作成
焼入れで曲がる・反る・寸法が変わる
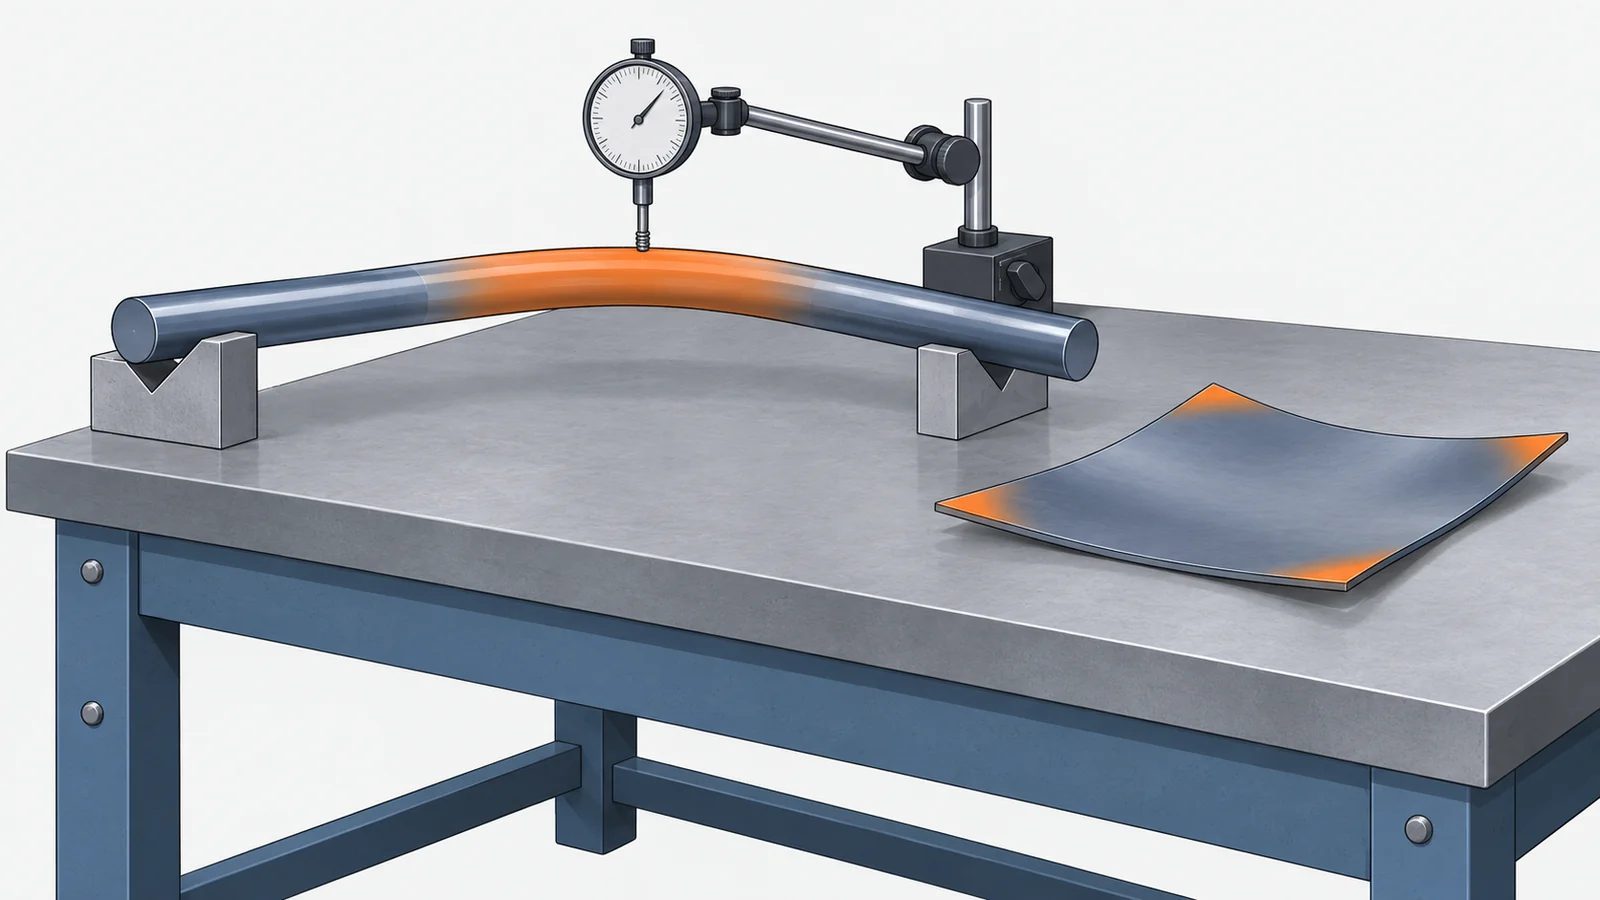
焼入れしたら軸が曲がった。平らな板が反った。穴の寸法が変わって、あとで削る量が増えた。
- 起きている現象
- 焼入れでは、表面と中心で冷える時刻と変態する時刻がずれ、熱応力と変態応力が残ります。そこに、焼入れ前の加工・溶接で残っていた応力が加熱で解放される分や、冷え方のむらが重なると、曲がりや寸法の変化になります(ぷらすとす「高周波表面熱処理」、編集部の整理)。
- 解決に使える技術
- 焼入れ前に応力を除く応力除去焼なまし
- 冷え方をそろえる冷却剤・マルテンパ・置き方
- 変形の小さい処理を選ぶ窒化・真空熱処理
歪みは焼入れの工程だけで決まるわけではありません。福岡県工業技術センターの試験では、焼入れ前の応力除去焼なましで歪量が約半分になりました。矯正できる量にも限りがあるので、図面の段階で熱処理の会社に相談すると、取り代や工程を決めやすくなります(編集部の解説)。
焼入れで割れる・あとから割れる
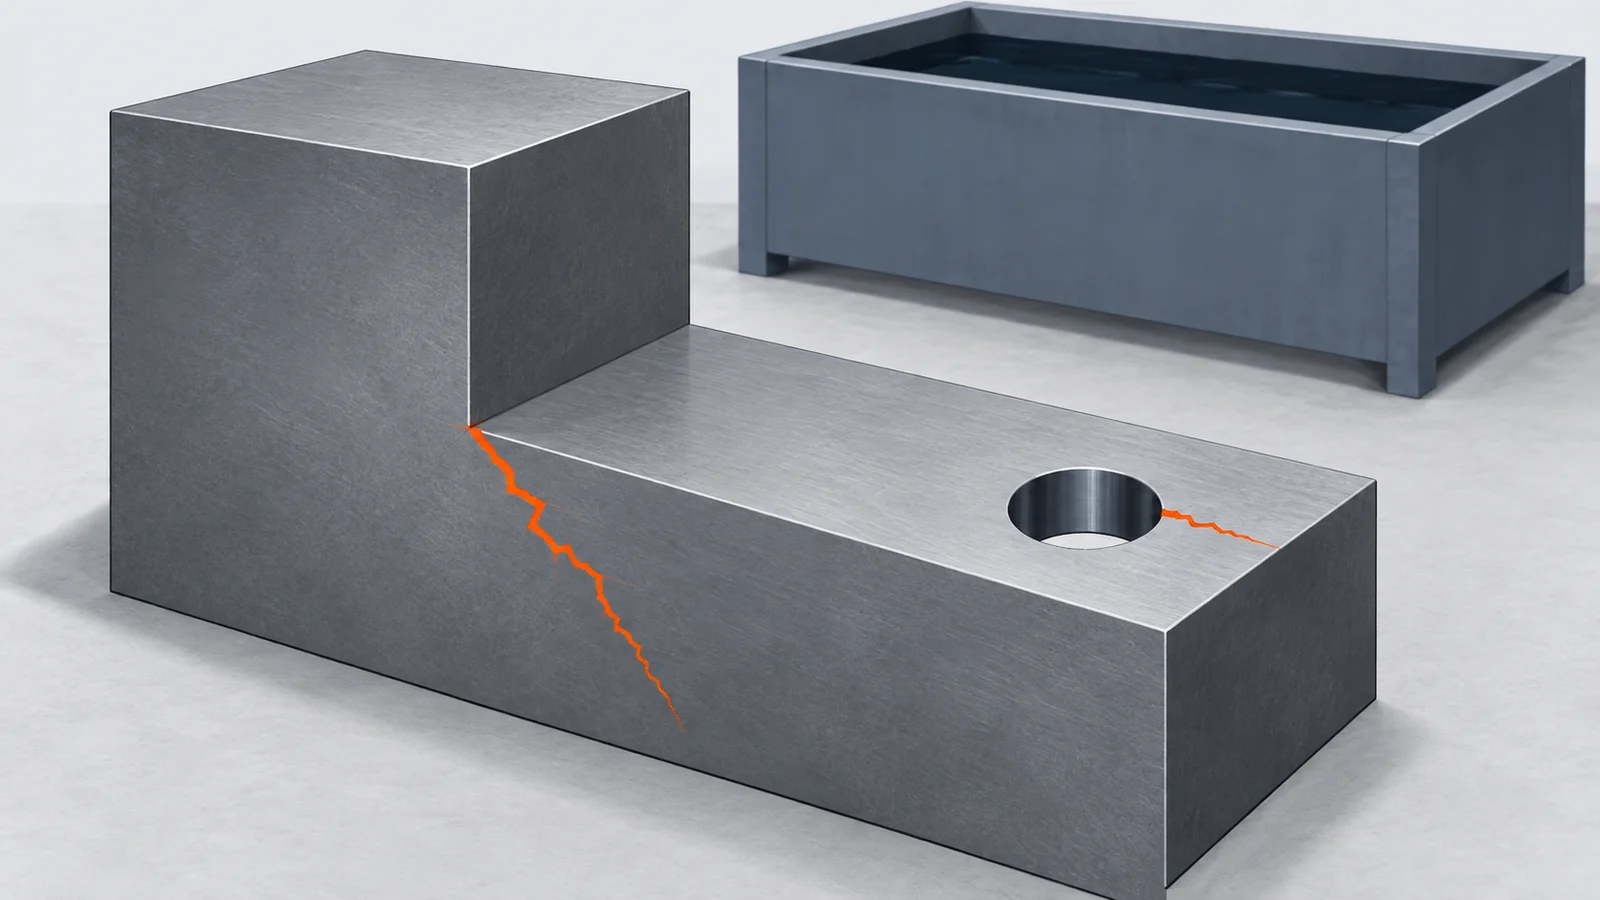
焼入れの直後に角から割れが入った。焼入れのあと、しばらく置いておいたら割れていた。
- 起きている現象
- 割れは、内部の応力が鋼の強さを超えたときに起きます。ぷらすとすの解説は、焼割れの原因として、過熱による粗粒化、冷却のアンバランスによる内部応力、きず、素材の偏析を挙げ、高周波焼入れのトラブル事例の表で、必ずしも急冷そのものが原因ではなく、冷却速度の緩急の境目の内部応力が危ないとし、ただし急冷すれば緩急の差がつきやすく、割れやすくなるとも書いています。工具鋼では、焼入れ後に置いておくと残留オーステナイトが分解してふくらみ、割れやひずみが出ることがあります。
- 解決に使える技術
- 冷え方の緩急を減らすマルテンパ・冷却剤
- 焼入れ後すぐに焼戻す置き割れを防ぐ
- 形と材料を見直す角・断面の変化・偏析
冷やし方をゆるめすぎると、硬さが出ないことがあります。焼きが入るならば冷却は遅いほうが焼ひずみは少ないとされるので、鋼の焼入れ性に合わせて冷却剤を選びます(ぷらすとす「工具鋼の熱処理」)。割れた部品は、破面や組織を調べると原因を絞り込めます。
表面が柔らかい・硬さが出ない(脱炭)
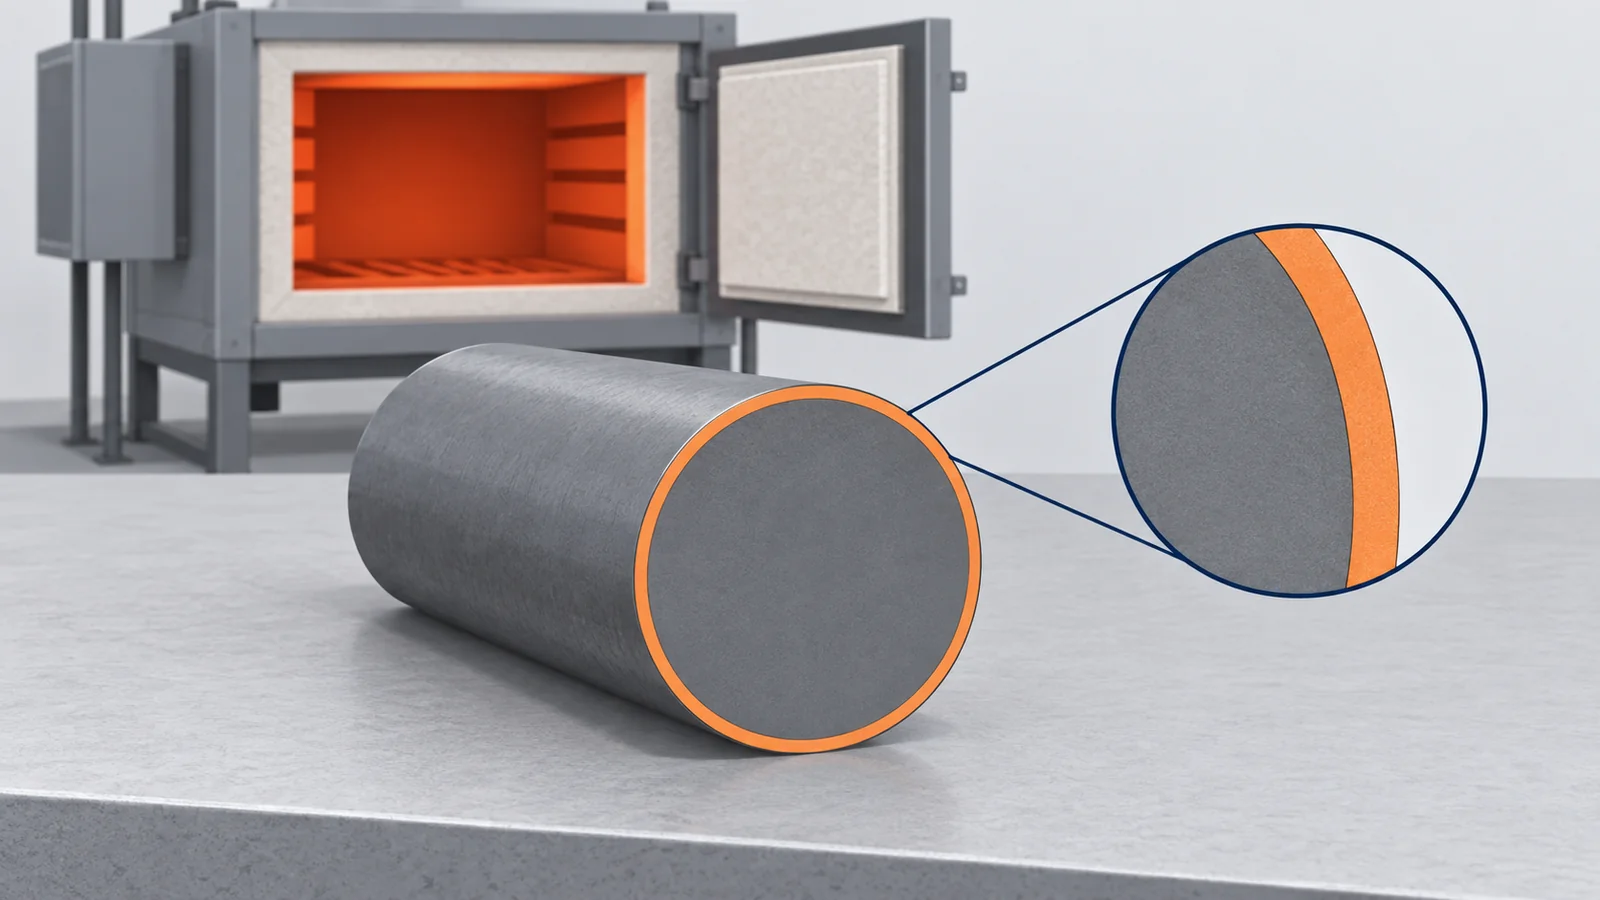
焼入れしたのに、表面の硬さが図面の値に届かない。表面だけ柔らかく、摩耗が早い。
- 起きている現象
- 加熱中に表面の炭素が雰囲気と反応して抜けると(脱炭)、表面は焼入れしても硬くなりにくくなります。ぷらすとすの解説は、鋼の加熱を「酸化して脱炭もする」「酸化するが脱炭しない」「酸化しないが脱炭する」「酸化も脱炭もしない」の4つの領域に分けています。
- 解決に使える技術
- 加熱の雰囲気を選ぶ真空・変成ガス・露点
- 短時間で表面だけ加熱する高周波焼入れ
- 脱炭層の深さを測るJIS G 0558
外観が光っていても脱炭していることがあります。ぷらすとすの解説は、水素雰囲気で露点が高いと、外観はきれいな金属光沢でも脱炭を生じるので注意が必要としています。表面の硬さだけでなく、断面で脱炭層の深さを確かめます。
時間がたって寸法が変わる(経年変化)
仕上げて納めたゲージや金型の寸法が、数か月たったら変わっていた。
- 起きている現象
- 焼入れでマルテンサイトにならずに残ったオーステナイト(残留オーステナイト)は、時間とともにマルテンサイトに変わり、寸法が変わることがあります。工具鋼は炭素や合金の量が多く、残留オーステナイトが多くできやすい鋼です(ぷらすとす「工具鋼の熱処理」)。
- 解決に使える技術
- サブゼロ処理をする0℃以下に冷やす
- 焼戻しの条件を見直す安定化処理
- 条件の違いを試験で確かめる寸法を経過観察
サブゼロ処理をすれば必ず止まるわけではありません。リヒト精光は、焼入れが同じでもサブゼロと焼戻しの条件の違いで経年変化の量が違ったとして、すべての工程をトータルバランスで考える必要があるとしています。
焼入れ後の研削で割れる・焼ける
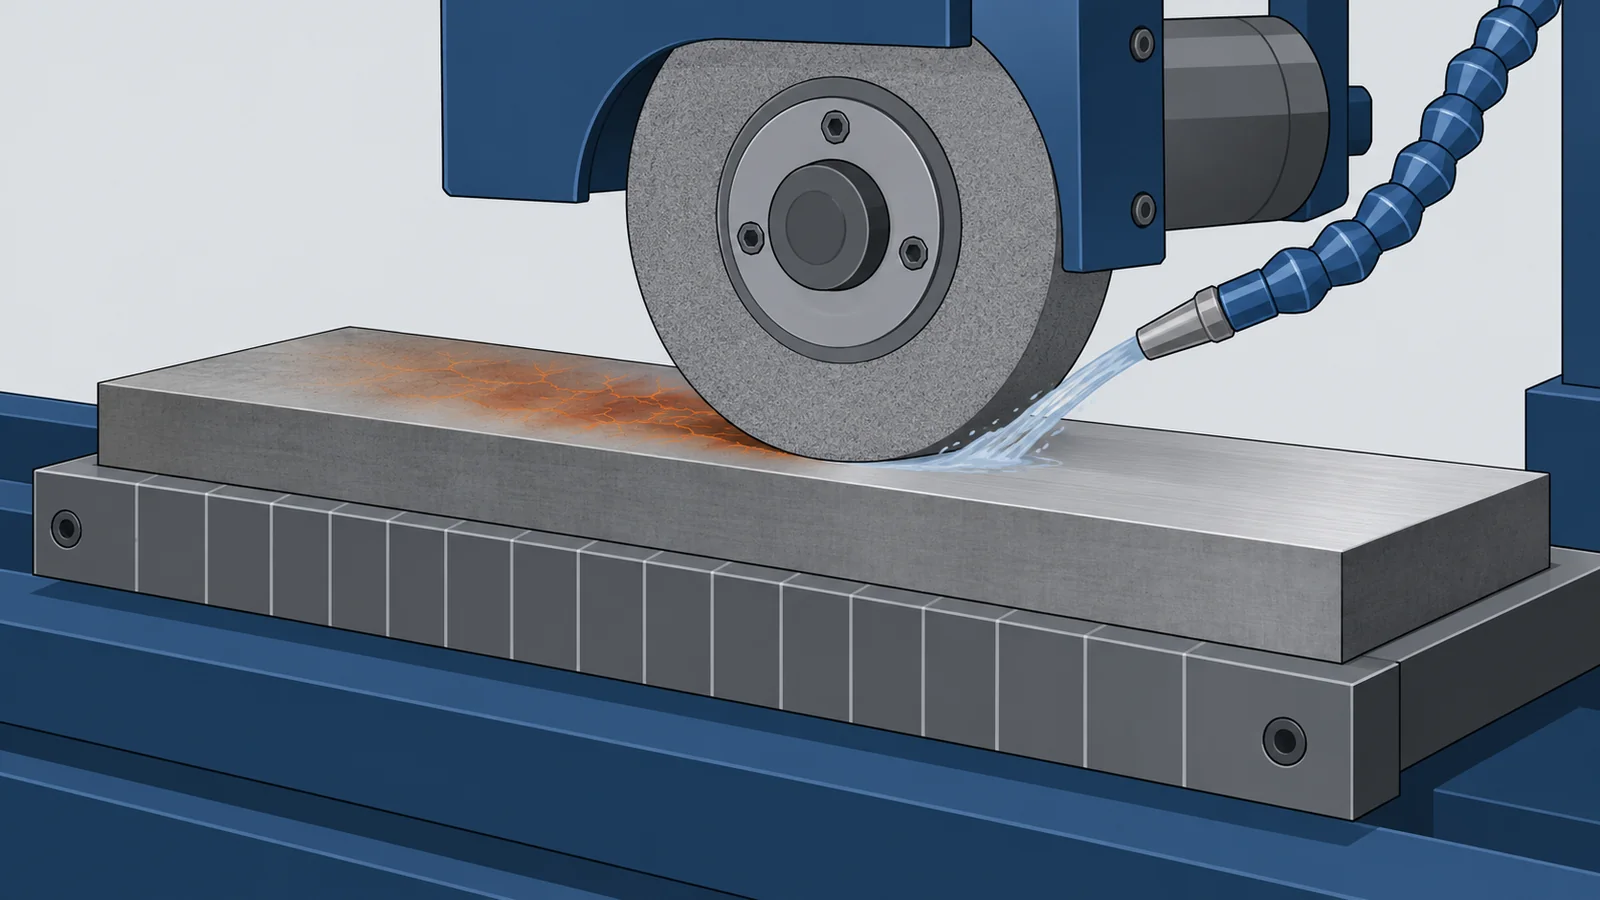
焼入れした部品を研削したら、表面に細かい割れや焼けの色が出た。
なぜ、熱処理で歪み・割れ・脱炭が起きるのか
熱応力と変態応力:冷える時刻と、変態する時刻がずれる
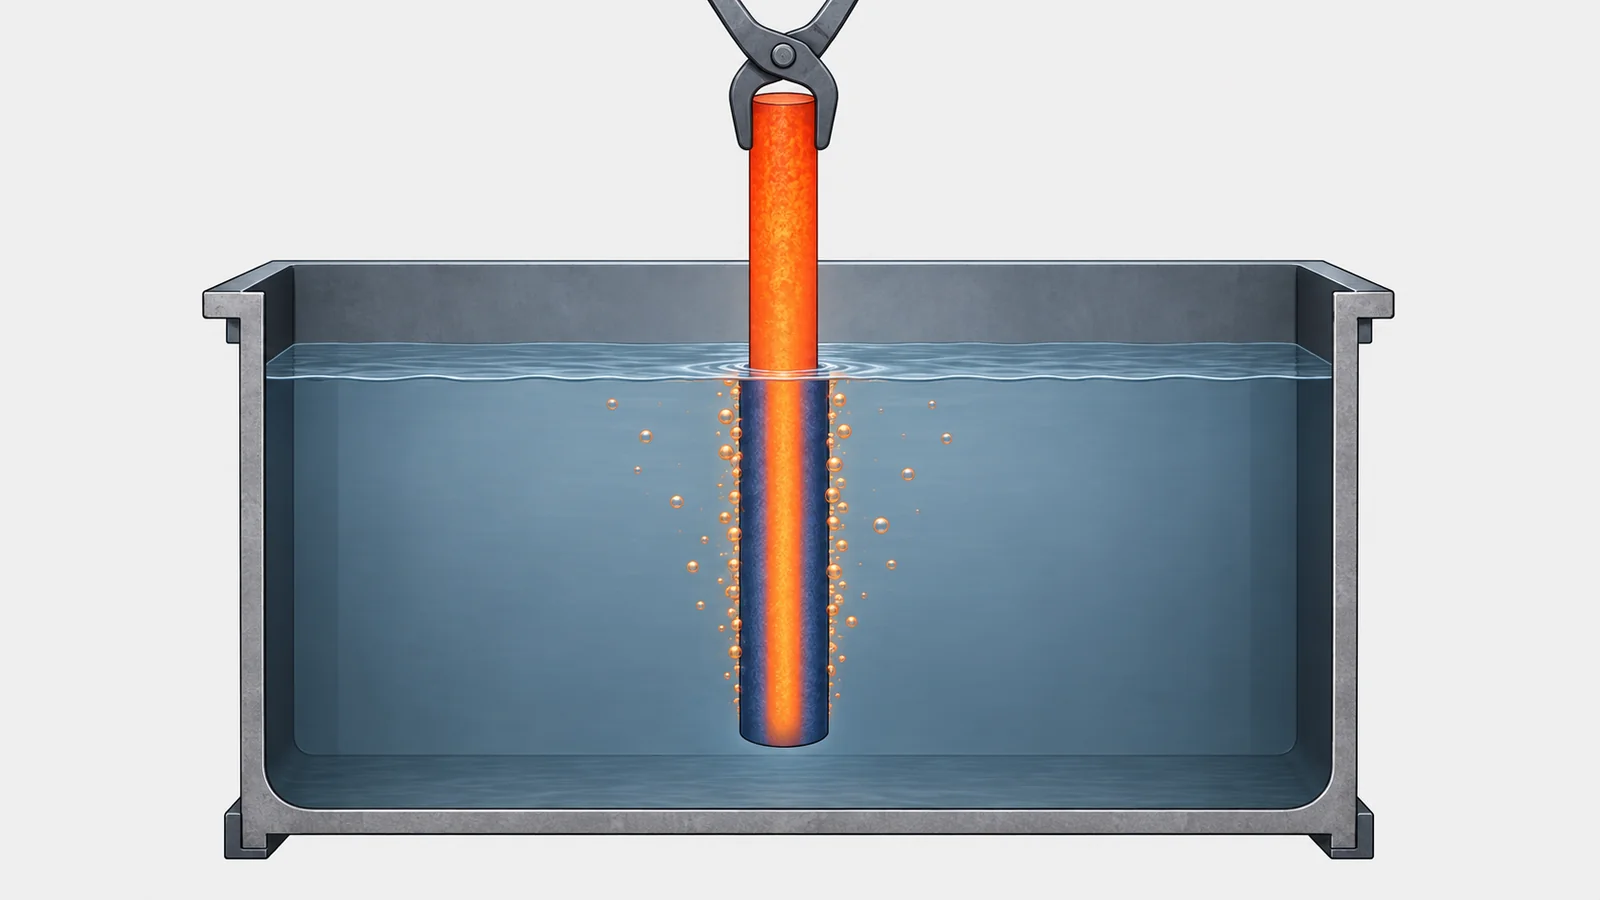
鋼を焼入れ温度から急に冷やすと、表面が先に冷えて縮み、まだ熱い中心がそれを引き止めます(熱応力)。続いて表面がマルテンサイトに変わってふくらみ、遅れて中心が変わります(変態応力)。ぷらすとすの解説は、一挙に冷やすと部分的に大きな温度差が生じ、変態の起こる時間にずれが生じる結果、焼割れやひずみが発生するとしています。
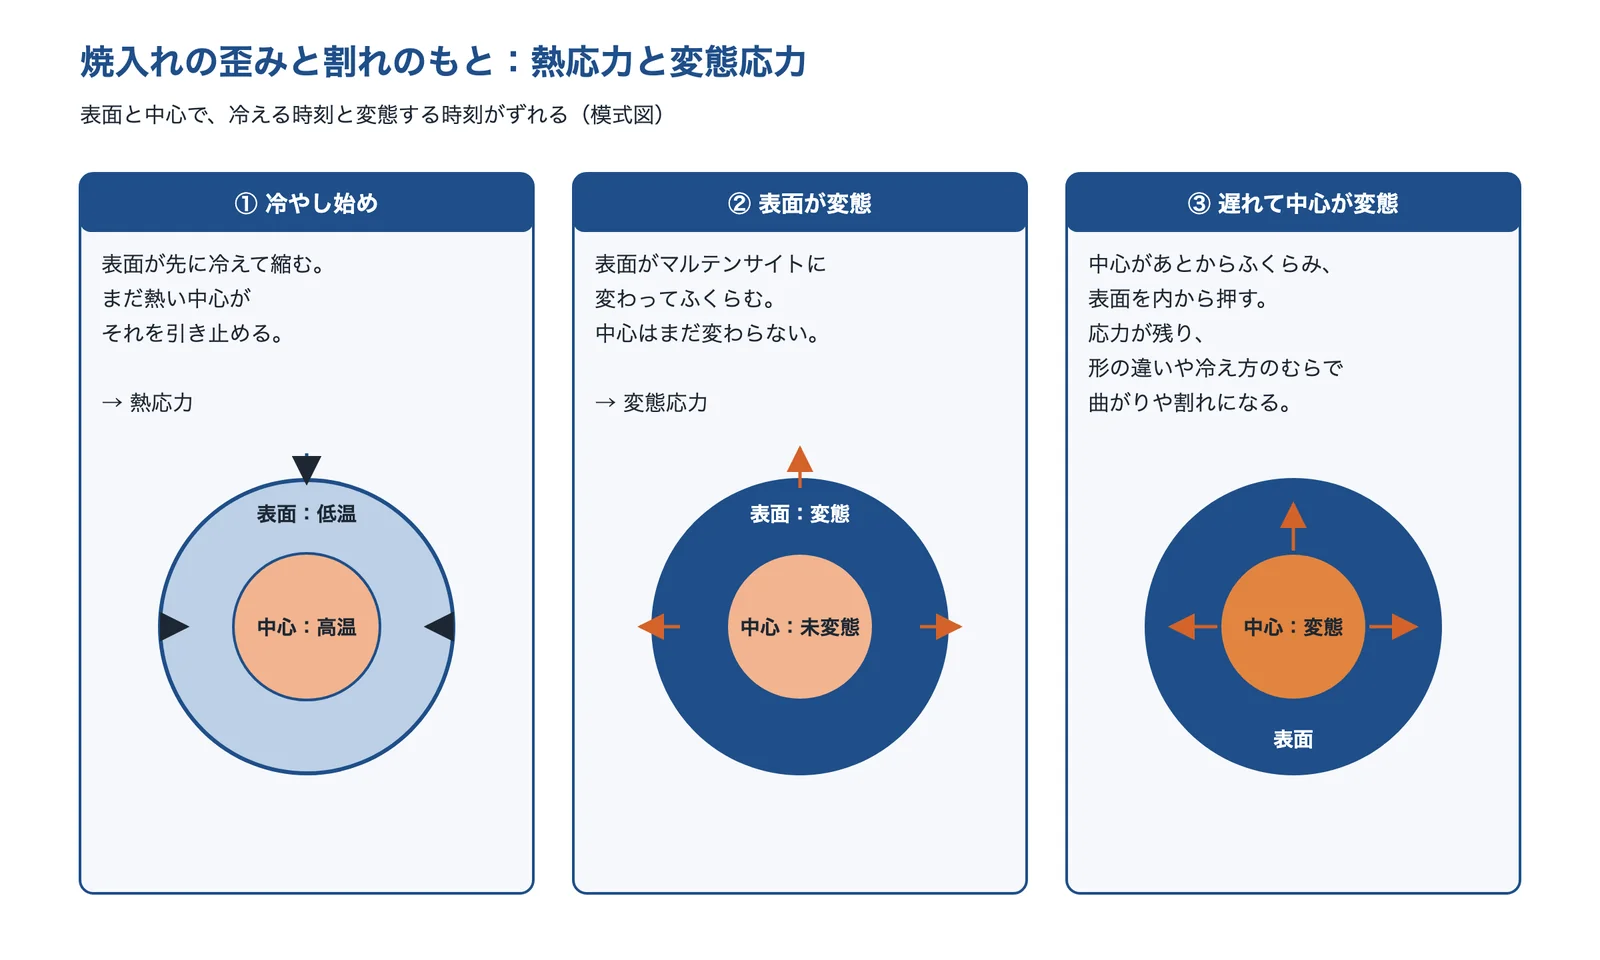
温度差と変態の時間のずれはぷらすとす「工具鋼の熱処理」(日本塑性加工学会、2021年)によるもので、図は編集部の解説。AI(Claude)で作成
どこから先に変態するかは、焼入れの方法でも変わります。ジェイテクトは、同じ形の軸受の軌道輪で、表面から先に変態する普通焼入れ(SUJ2)は油冷の工程の冷え方の差に変形が敏感で、内部のほうが先に変態が進む浸炭焼入れ(SCr420)は、冷却以外の工程の対策も重要だと示しました(熱処理シミュレーションと実験による検証)。
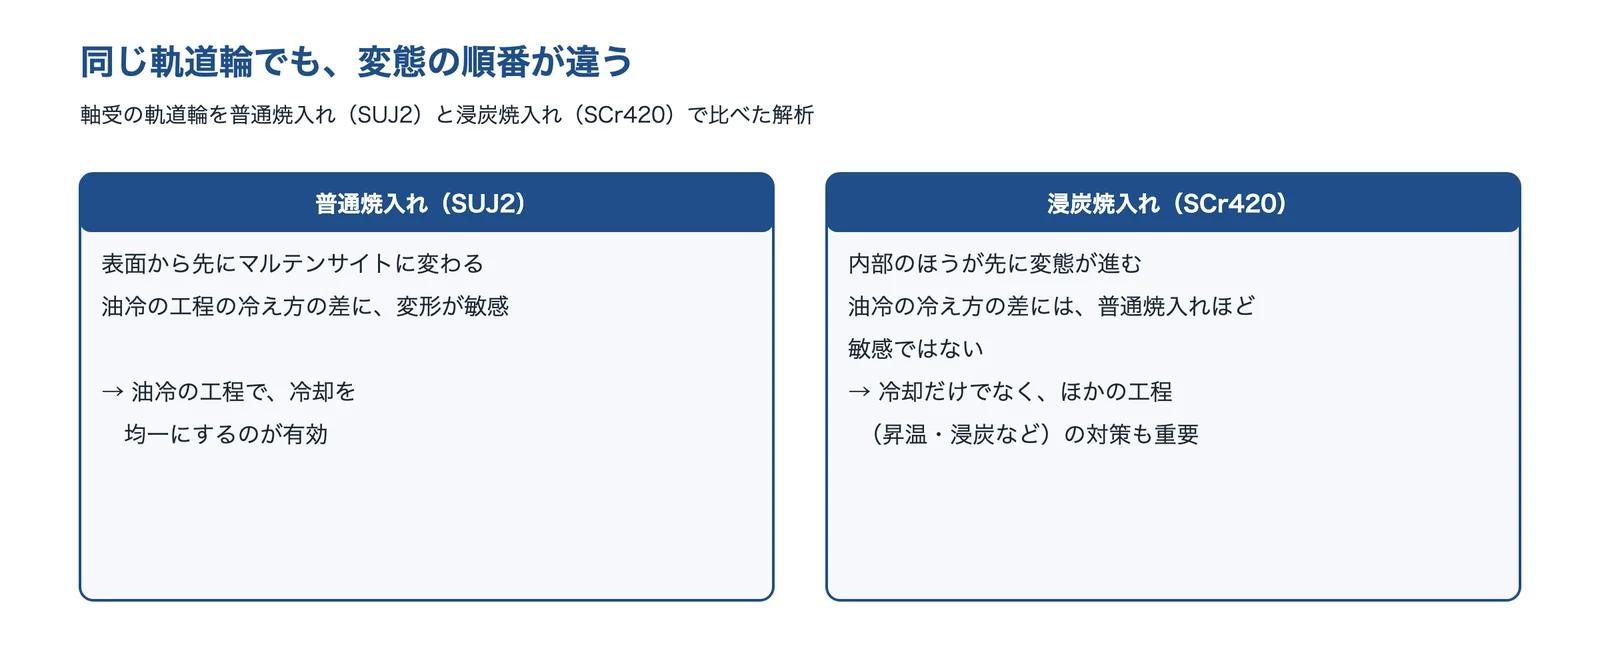
出典:木澤克彦「軸受軌道輪の普通焼入れと浸炭焼入れの変形メカニズムの解析」(JTEKT ENGINEERING JOURNAL No.1009)をもとに AI(Claude)で作成
焼割れ:形・冷え方・材料・焼戻しまでの時間
焼割れは、冷え方の緩急の境目にできる内部応力が鋼の強さを超えると起きます。鋭い入隅、断面の急な変化、穴の近くは、厚い所と薄い所で冷える速さが違い、応力が集まりやすい場所です(編集部の解説)。材料の側では、加熱しすぎによる結晶粒の粗大化、元素の濃い所と薄い所で変態がずれる偏析、きずも原因になります(ぷらすとす「高周波表面熱処理」の高周波焼入れのトラブル事例)。
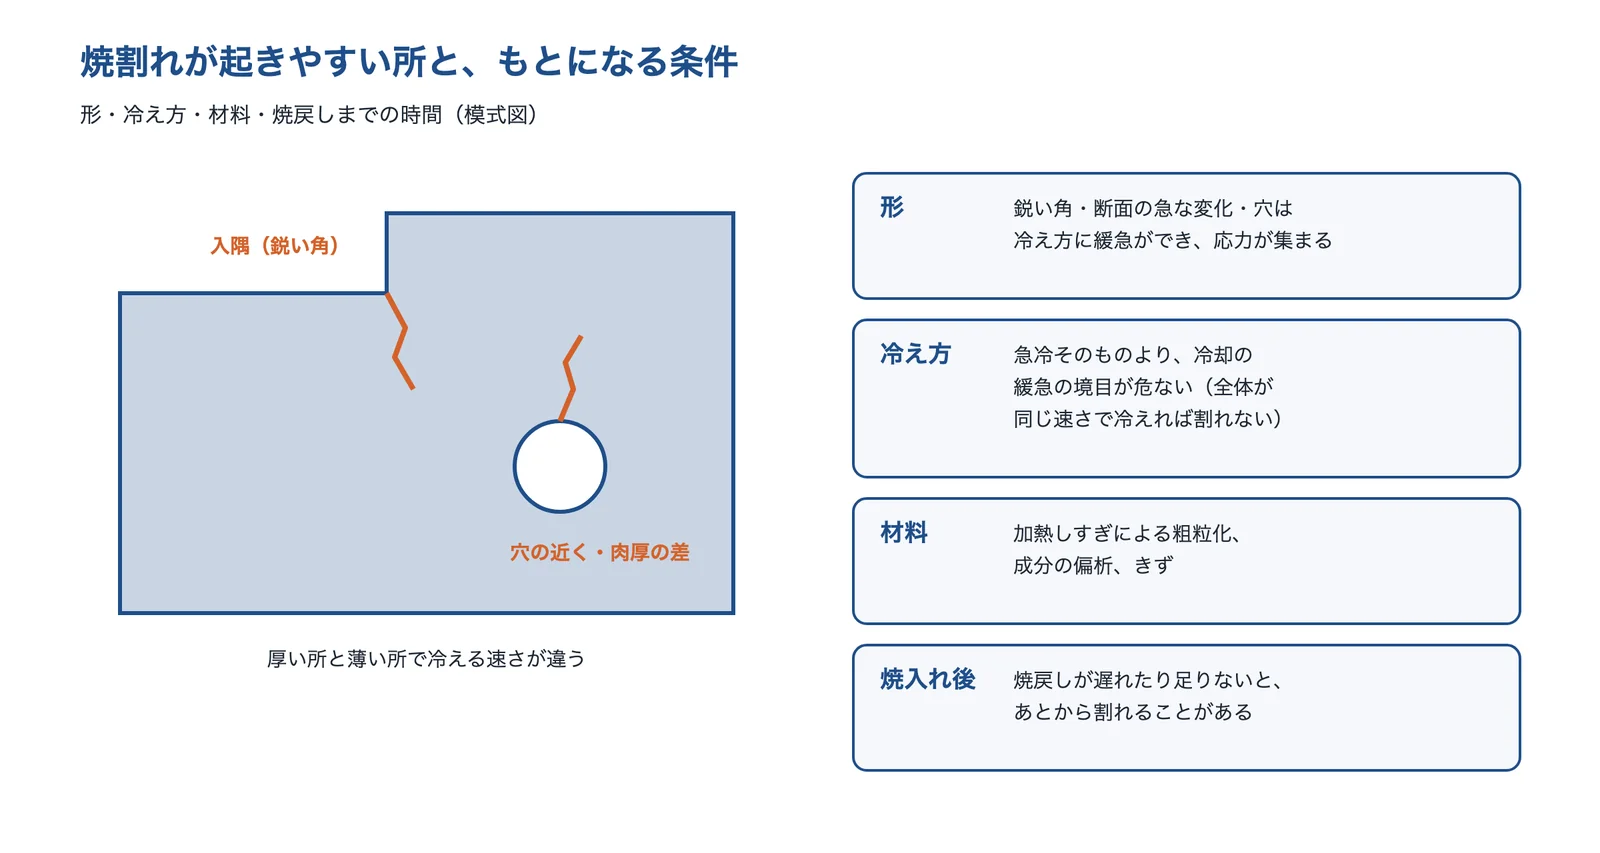
条件はぷらすとす「高周波表面熱処理」(日本塑性加工学会、2021年)・ぷらすとす「工具鋼の熱処理」(日本塑性加工学会、2021年)をもとにし、部品の形は編集部の解説。AI(Claude)で作成
脱炭:加熱中の雰囲気で決まる
脱炭は、加熱中に表面の炭素が雰囲気の酸素や水蒸気などと反応して抜ける現象です(編集部の解説)。ぷらすとすの「熱処理雰囲気」は、鋼の加熱を4つの領域に分け、酸化も脱炭もしない光輝加熱を実現する雰囲気の例として、吸熱型変成雰囲気や低露点の水素雰囲気を挙げています。一酸化炭素を含む変成ガスでは、浸炭・脱炭に注意し、目的に合ったカーボンポテンシャルに制御する必要があるとしています。
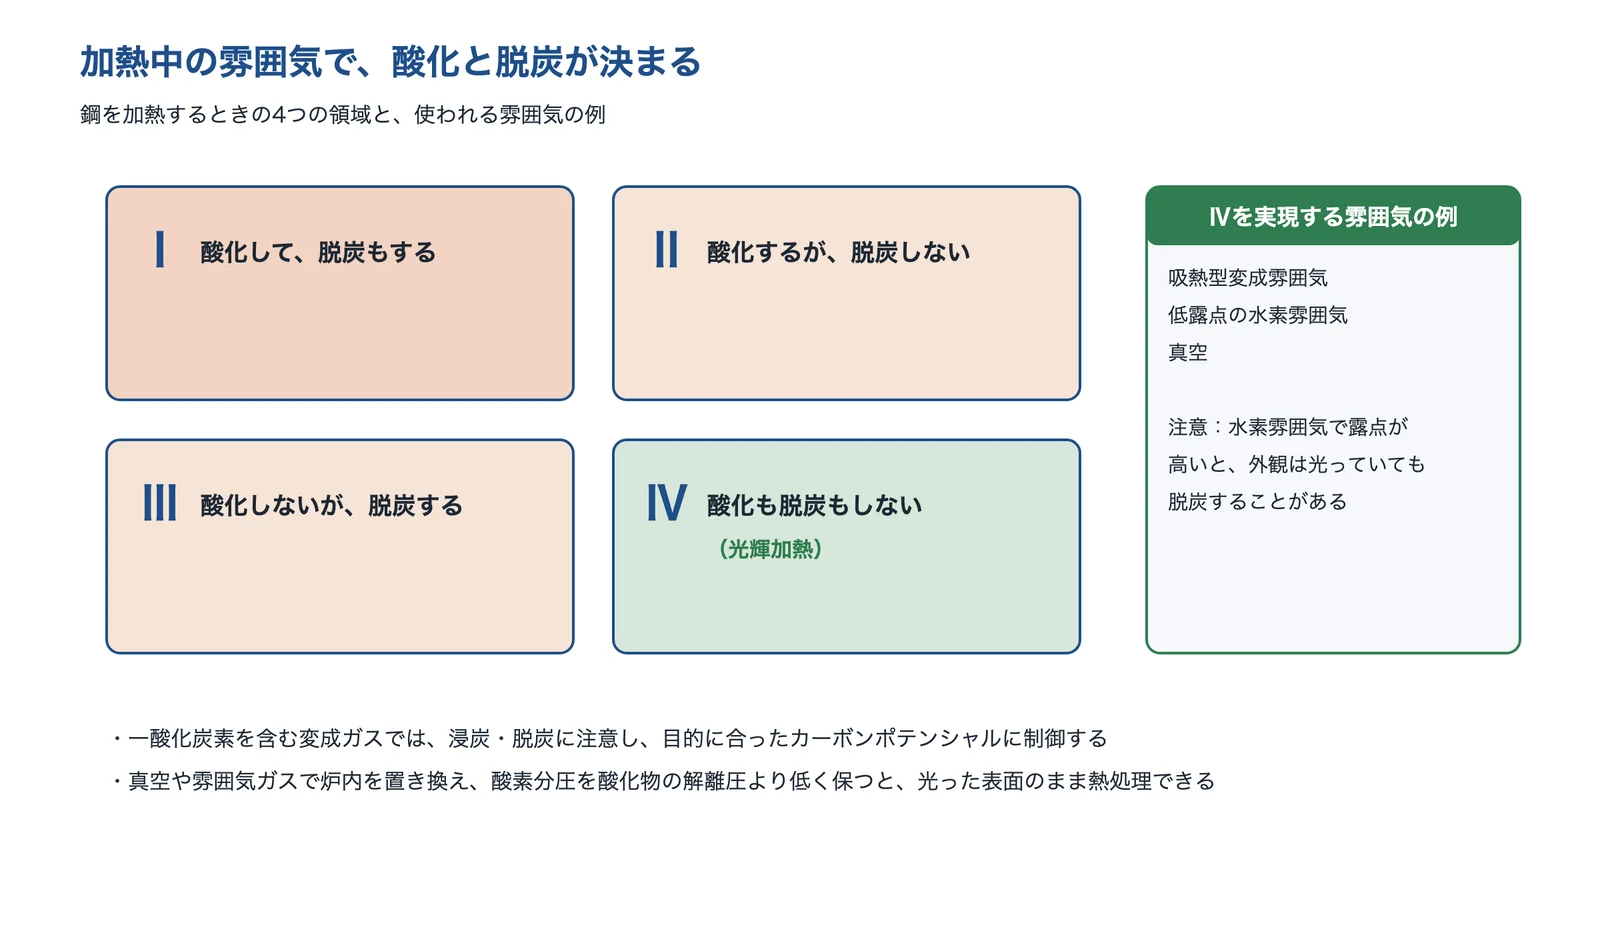
出典:ぷらすとす「熱処理雰囲気」(日本塑性加工学会、2021年)をもとに AI(Claude)で作成
経年変化:残留オーステナイトが、あとから変わる
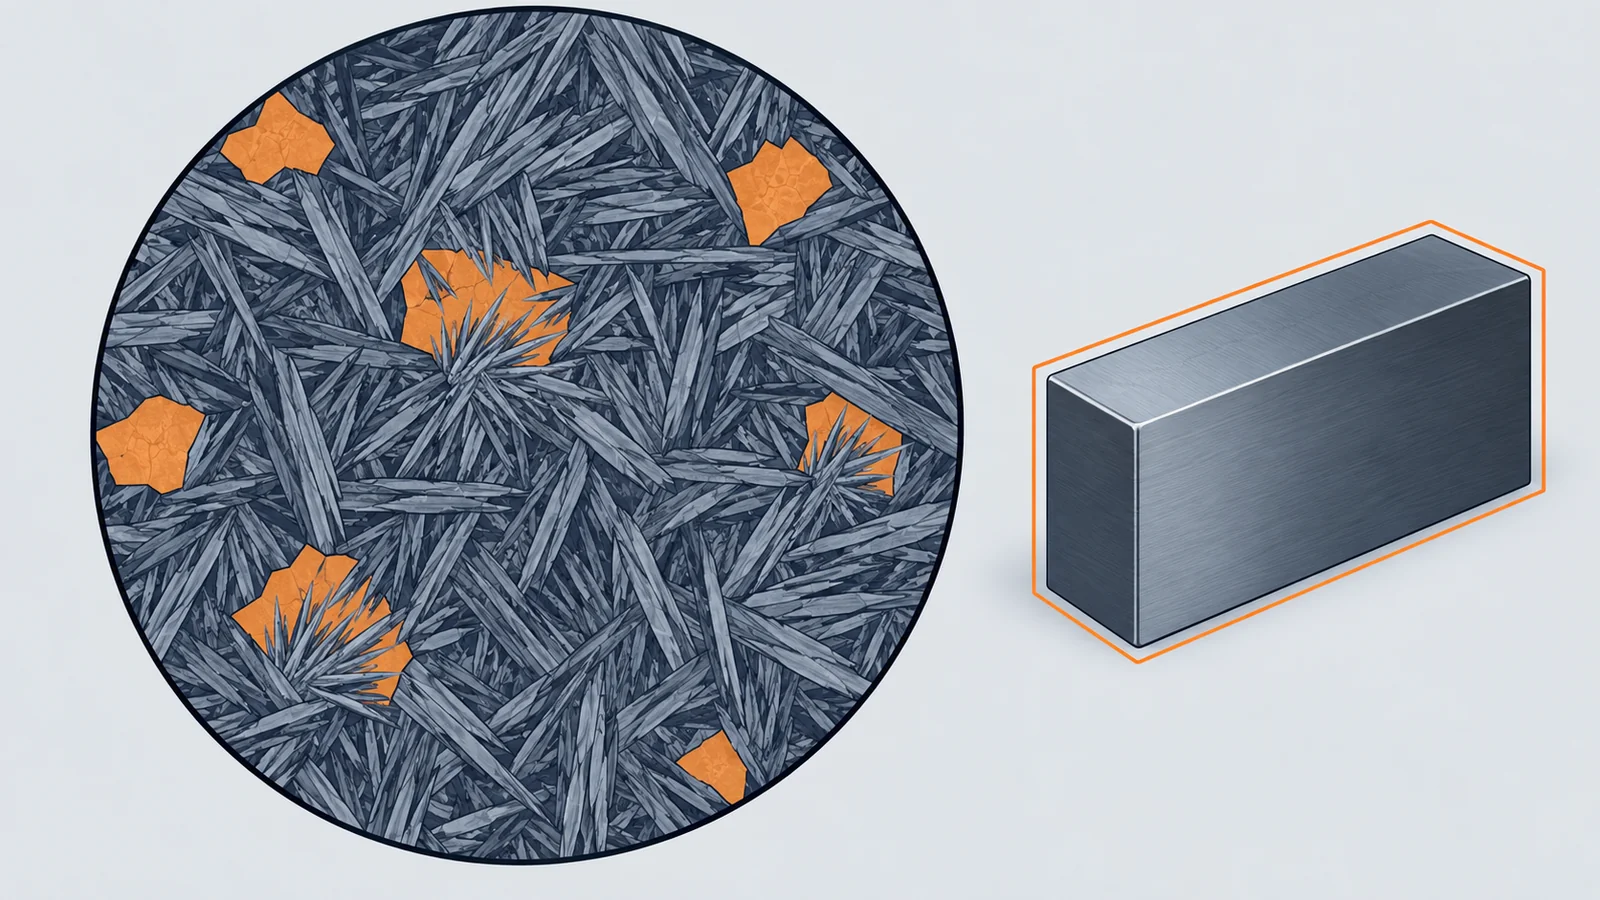
焼入れでマルテンサイトにならずに残った残留オーステナイトは、時間がたつとマルテンサイトに変わり、ふくらみます。ぷらすとすの「工具鋼の熱処理」は、工具鋼は高炭素で合金量が多く残留オーステナイトが多くでき、そのまま放置すると分解してマルテンサイトが生じ、膨張して割れやひずみが発生するとしています。8Cr-2Mo 鋼では、残留オーステナイトが不安定で経年変化が問題になり、焼戻しのあとに400℃くらいで追加の焼戻しをする安定化処理が見つかって、再び使われるようになった例を紹介しています。
原因の切り分け方と、確かめる測り方
次は編集部の整理です。まず、焼入れ前と後の寸法・曲がりを記録し、焼入れ前から曲がっていないか、どの工程で変わったかを分けます。割れは、焼入れ直後か、しばらく置いてからか、研削のあとかで原因が違います。表面の硬さが出ないときは、断面で脱炭層を確かめます。
脱炭層の深さは JIS G 0558 で、顕微鏡による方法・硬さ試験による方法・炭素含有率による方法の3つが決められています。福岡県工業技術センターは、浸炭品の表面の硬さ(58HRC)では違いが見えなかった浸炭層の性状を、X 線で測った残留応力で捉えられたと報告しています。偏析による焼割れは、EPMA で元素の分布を調べた例があります(ぷらすとす「高周波表面熱処理」)。
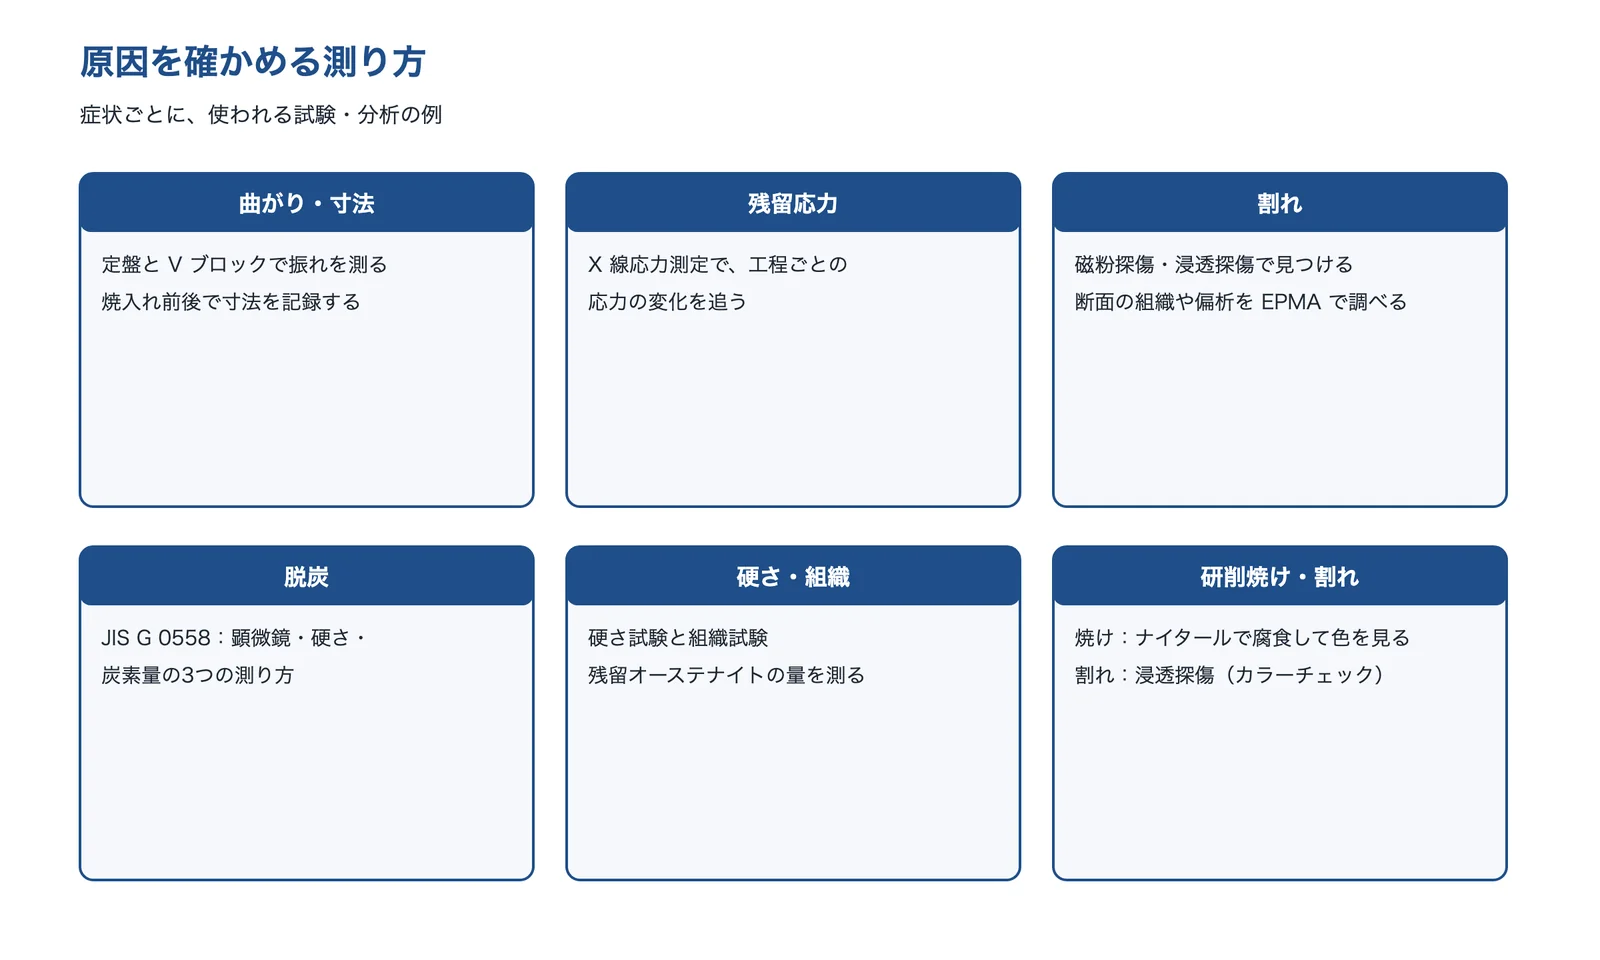
出典:JIS G 0558・福岡県工業技術センター 研究報告 No.29・ぷらすとす「高周波表面熱処理」(日本塑性加工学会、2021年)・ジェイテクトグラインディングツールをもとにし、曲がり・割れの見つけ方は編集部の解説。AI(Claude)で作成
研削焼けと研削割れ
焼入れ後の研削では、研削の熱で表面が変わります。ジェイテクトグラインディングツールの解説は、研削割れを研削熱による熱応力や組織変態の体積変化で表面に生じる微細な亀裂とし、対策は、クーラントのノズルの確認、ツルーイングの確認、加工条件の変更、研削液の種類の変更、砥石の仕様の変更の順に進めるとしています。研削割れの部品に引張の残留応力と酸化膜による腐食が重なると、時間とともに亀裂が進む可能性があるともしています。
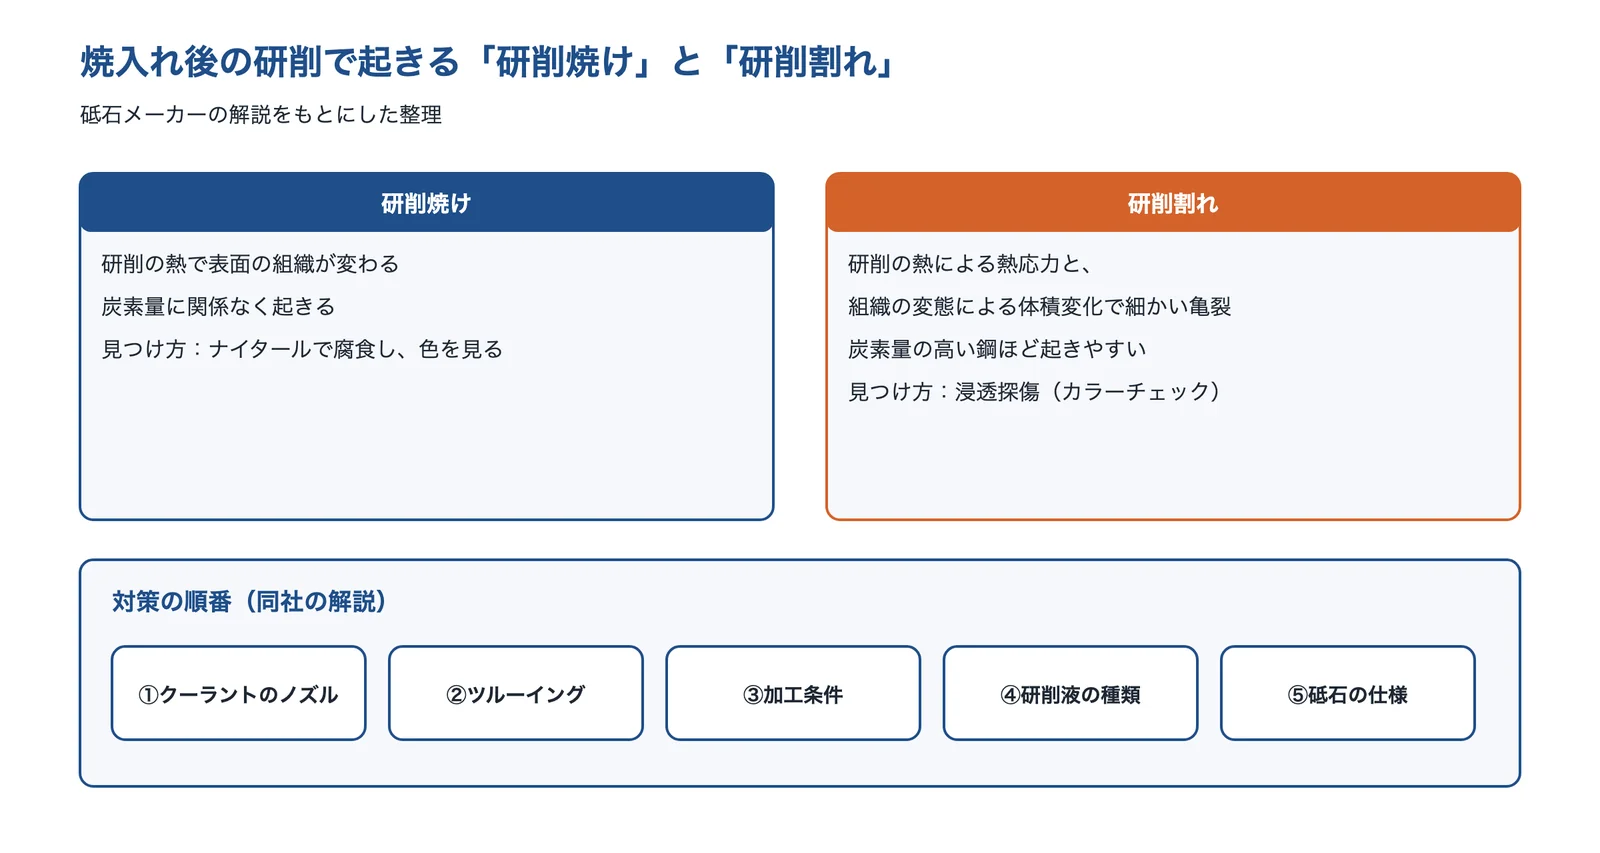
出典:ジェイテクトグラインディングツール「研削焼け・研削割れとは?」をもとに AI(Claude)で作成
出典:木澤克彦「軸受軌道輪の普通焼入れと浸炭焼入れの変形メカニズムの解析」JTEKT ENGINEERING JOURNAL No.1009(2011年)|ジェイテクト、鶴見州宏「工具鋼の熱処理」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、三阪佳孝「高周波表面熱処理」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、神田輝一「熱処理雰囲気」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、JIS G 0558:2020 鋼の脱炭層深さ測定方法(プレビュー)|日本規格協会、小川俊文ほか「X線応力解析を活用した金属表面熱処理プロセスの開発支援」研究報告 No.29(2019年)|福岡県工業技術センター、「研削焼け」「研削割れ」とは?発生メカニズム・原因・対策|ジェイテクトグラインディングツール
解決技術の詳細
熱処理の不良の対策は、焼入れ前(前処理と形・材料)、加熱中(雰囲気)、冷やすとき(冷却剤・方法・置き方)、焼入れ後(焼戻し・サブゼロ)、そして処理の方法そのものを変える(表面硬化)の5つに分けられます(編集部の整理)。
前処理と形の見直し(応力除去焼なまし・肉厚・材料)
福岡県工業技術センターは、SCM440 の丸棒(長さ300mm)を高周波焼入れする前に、応力除去焼なまし(SR 処理)を入れる試験をしました。歪量は、SR 処理なしで焼入れ前0.06から焼入れ後0.57に、100℃×3h の SR 処理ありで0.05から0.29に、150℃×3h では0.04から0.25になり、SR 処理で歪量が約半分になったとしています。
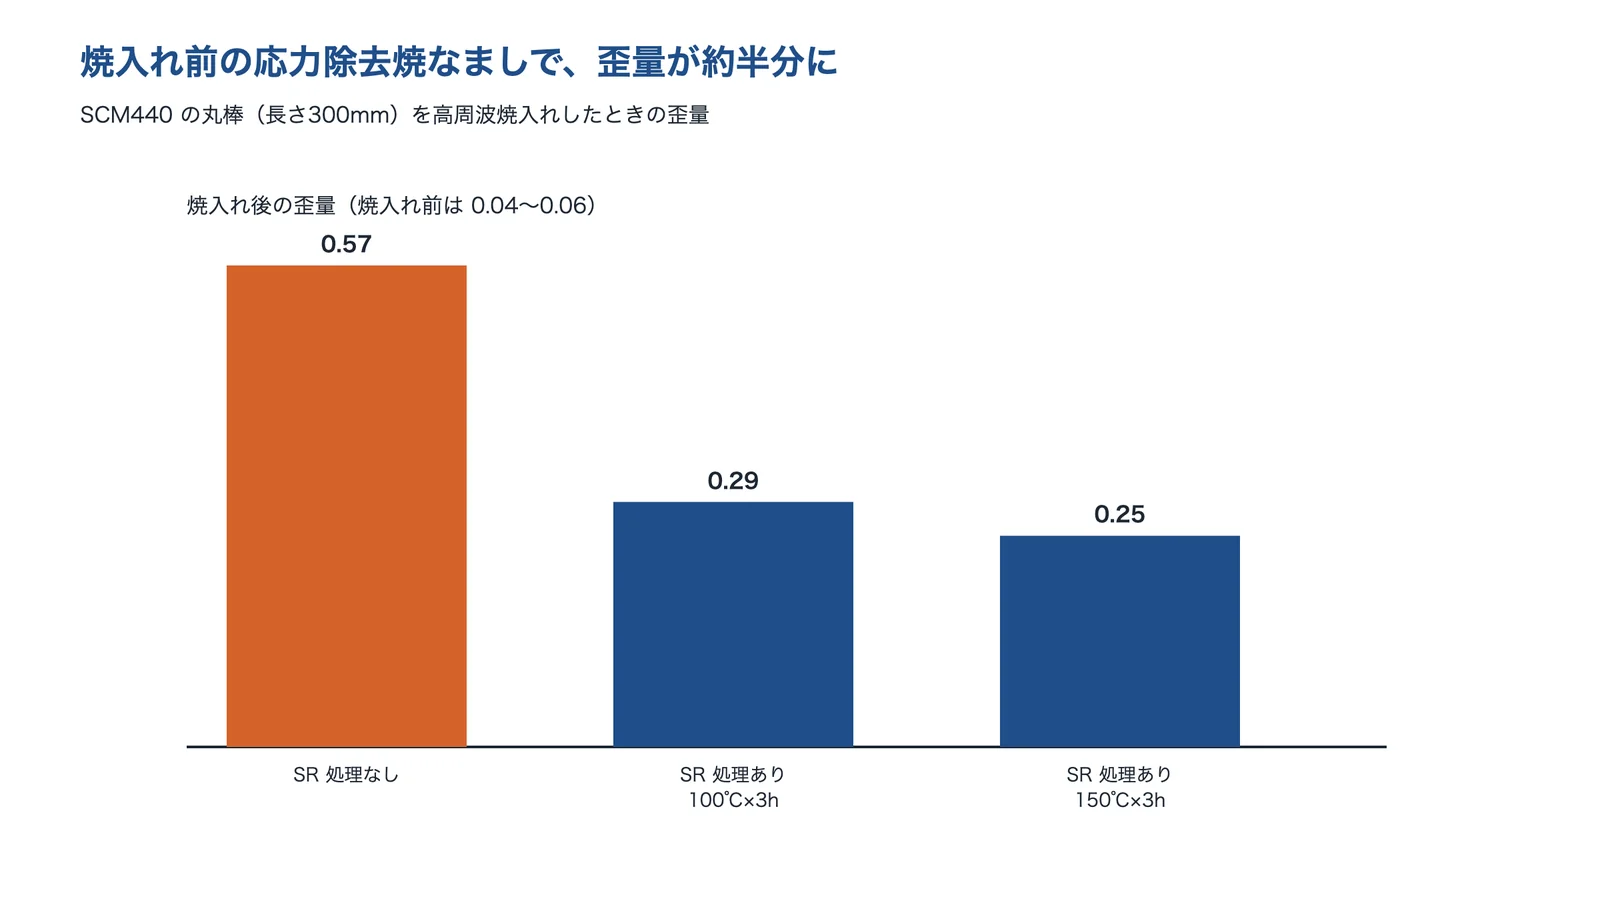
出典:福岡県工業技術センター 研究報告 No.29をもとに AI(Claude)で作成
ぷらすとすの「高周波表面熱処理」も、加熱で内部応力が解放されて起きる変形は減らすのが容易ではなく、見えない内部応力を入れないか、熱処理の前に焼なましなどで除くのが望ましいとしています。形の面では、肉厚をそろえる、鋭い入隅をなくして R を付ける、断面を急に変えない、が基本です(編集部の解説)。材料の面では、素材の偏析が焼割れのもとになることがあります(ぷらすとす「高周波表面熱処理」)。三洋電子は、国内材・国外材・ブランドなどで JIS 規格を満たしていても違いがある可能性があるので、事前のテストを勧めています。
加熱の雰囲気(真空・変成ガスで脱炭を防ぐ)
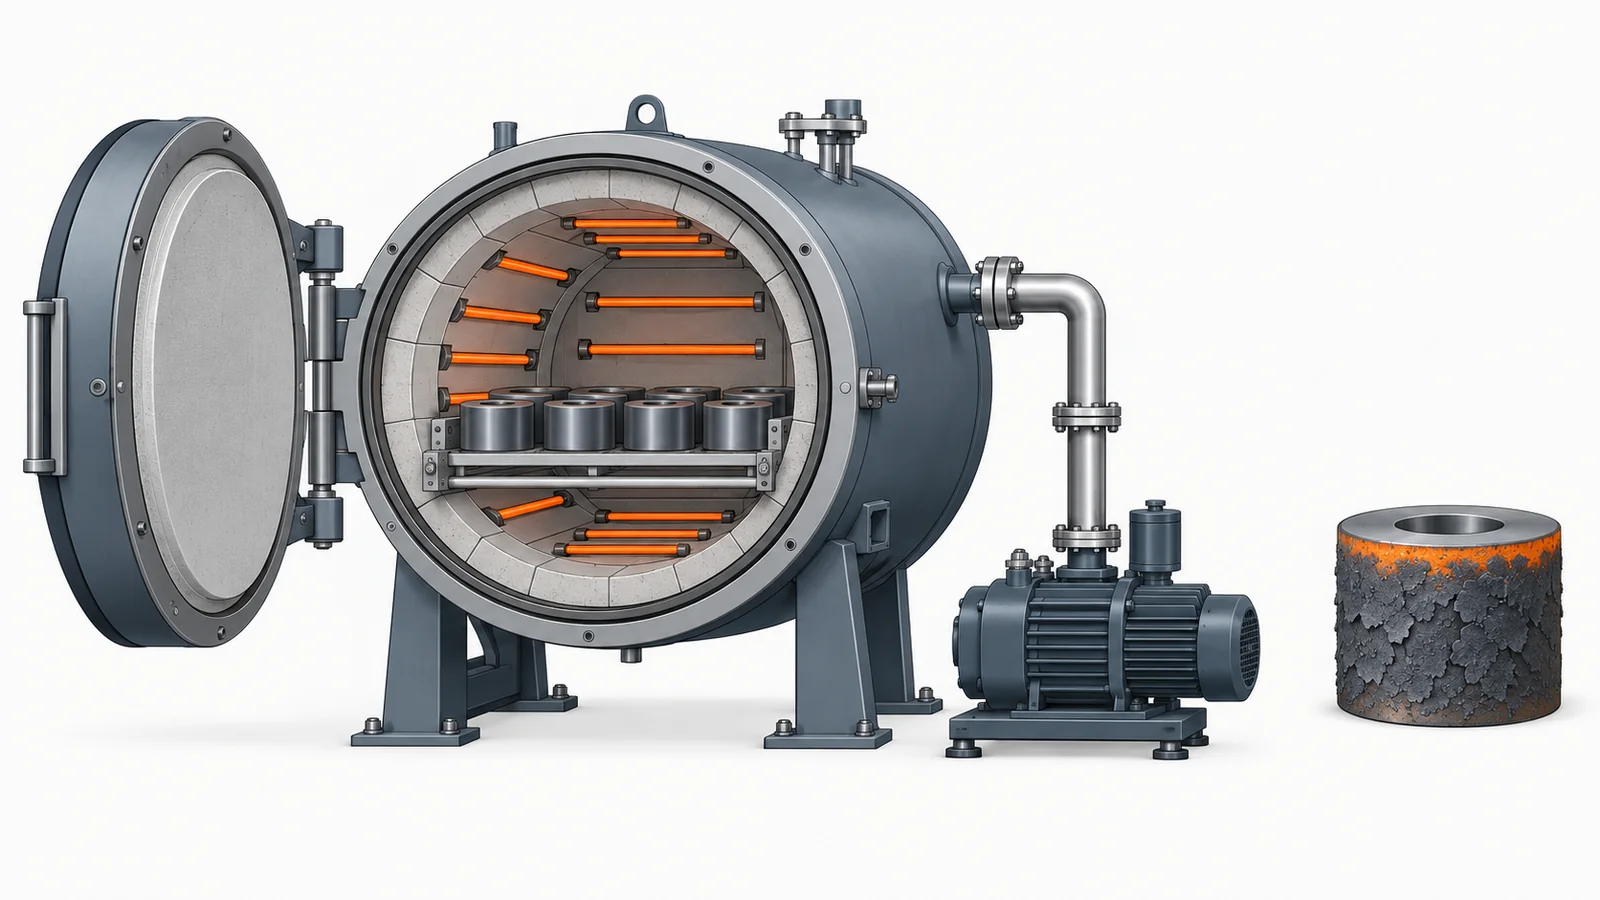
脱炭を防ぐには、加熱中に表面の炭素が抜けない雰囲気にします。真空炉は酸素を遮断して加熱するので、酸化(スケール)を防ぎ、光った表面のまま処理できます(Bright Anneal)。朝日熱処理工業は、真空熱処理は脱炭・浸炭の影響を受けない非常にクリーンな熱処理としています。変成ガスの雰囲気炉では、カーボンポテンシャル(雰囲気が鋼に炭素を与えるか奪うかの度合い)を目的に合わせて制御します(ぷらすとす「熱処理雰囲気」)。
真空炉は歪みの面でも使われます。中信高周波は、真空熱処理で優れた光輝性と低歪みを実現するとしています。シリコロイラボは、真空固溶化熱処理はガス冷却のため全体が均一に冷え、冷却速度が水冷や油冷より遅いのが特徴としています。
冷やし方(冷却剤・マルテンパ・置き方・治具)
ぷらすとすの「工具鋼の熱処理」は、500℃での冷やす力は塩水・水・塩浴・油の順で、水は冷やす力がきわめて大きいが焼ひずみや焼割れが生じやすく、油は温度の変化があっても冷やす力の差が水より小さくひずみも少ないとしています。そして、焼きが入るなら冷却は遅いほうが焼ひずみは少ないので、鋼の焼入れ性によって油を使い分けるとしています。
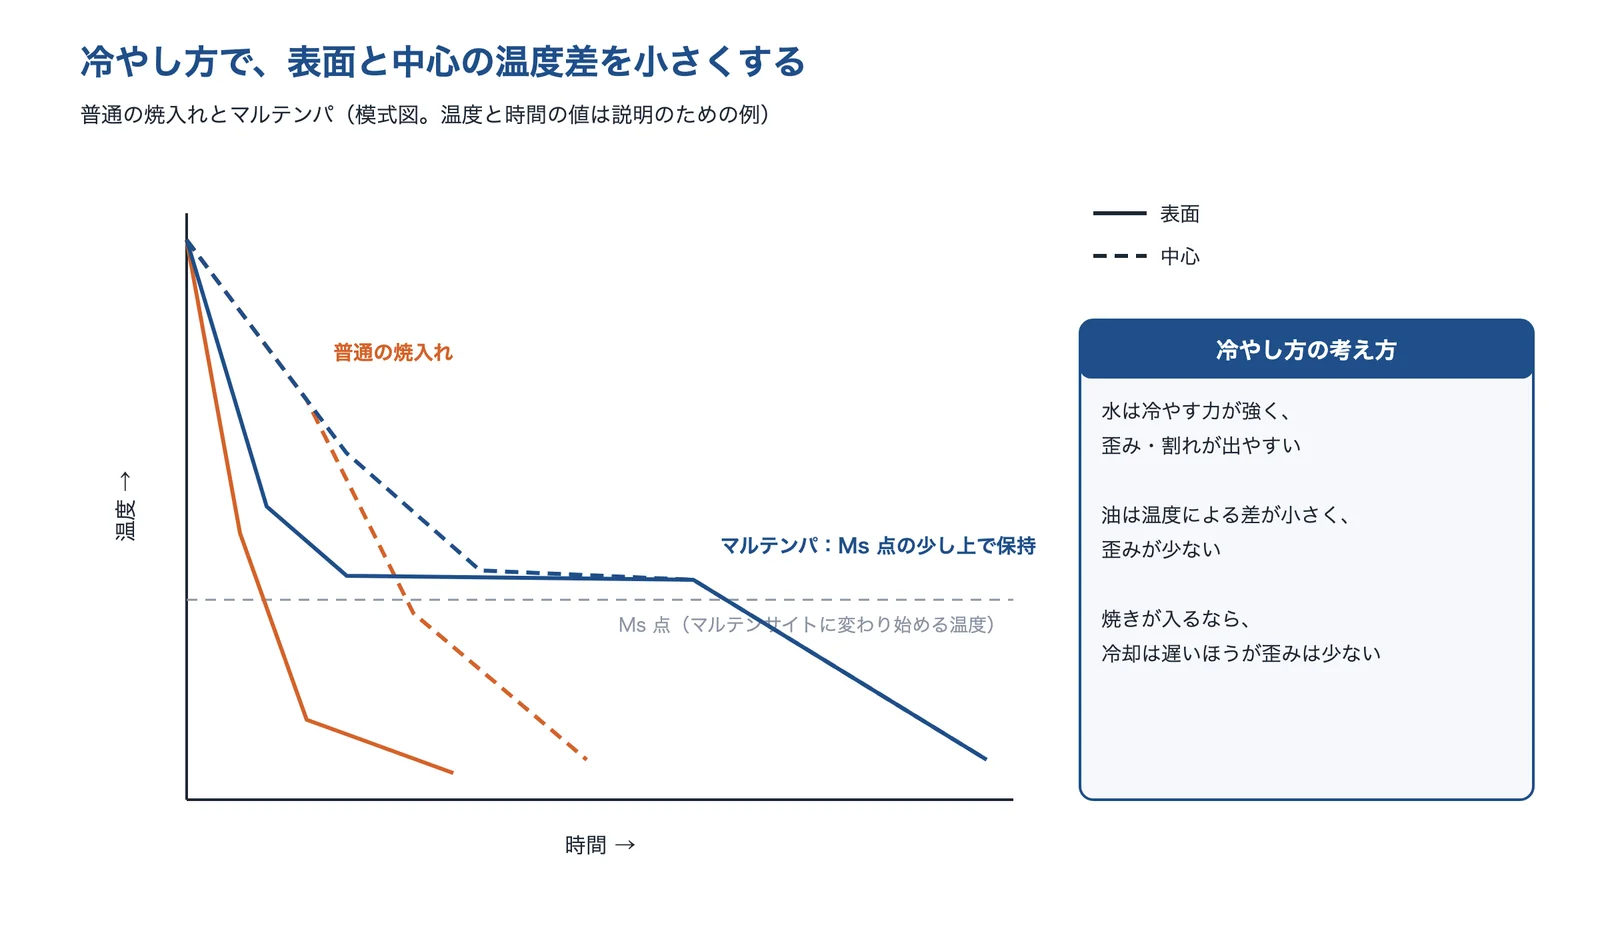
冷却剤とマルテンパの考え方はぷらすとす「工具鋼の熱処理」(日本塑性加工学会、2021年)により、温度と時間の値は説明のための例。AI(Claude)で作成
同じ解説は、焼割れやひずみを防ぐ方法として引上げ焼入れ、二段焼入れなどを挙げ、最も有効なのはマルテンパ法としています。オーステナイト化した鋼を Ms 点(マルテンサイトに変わり始める温度)の直上の塩浴か油に素早く入れ、内外がほぼ同じ温度になるまで保ってから空冷する方法です。
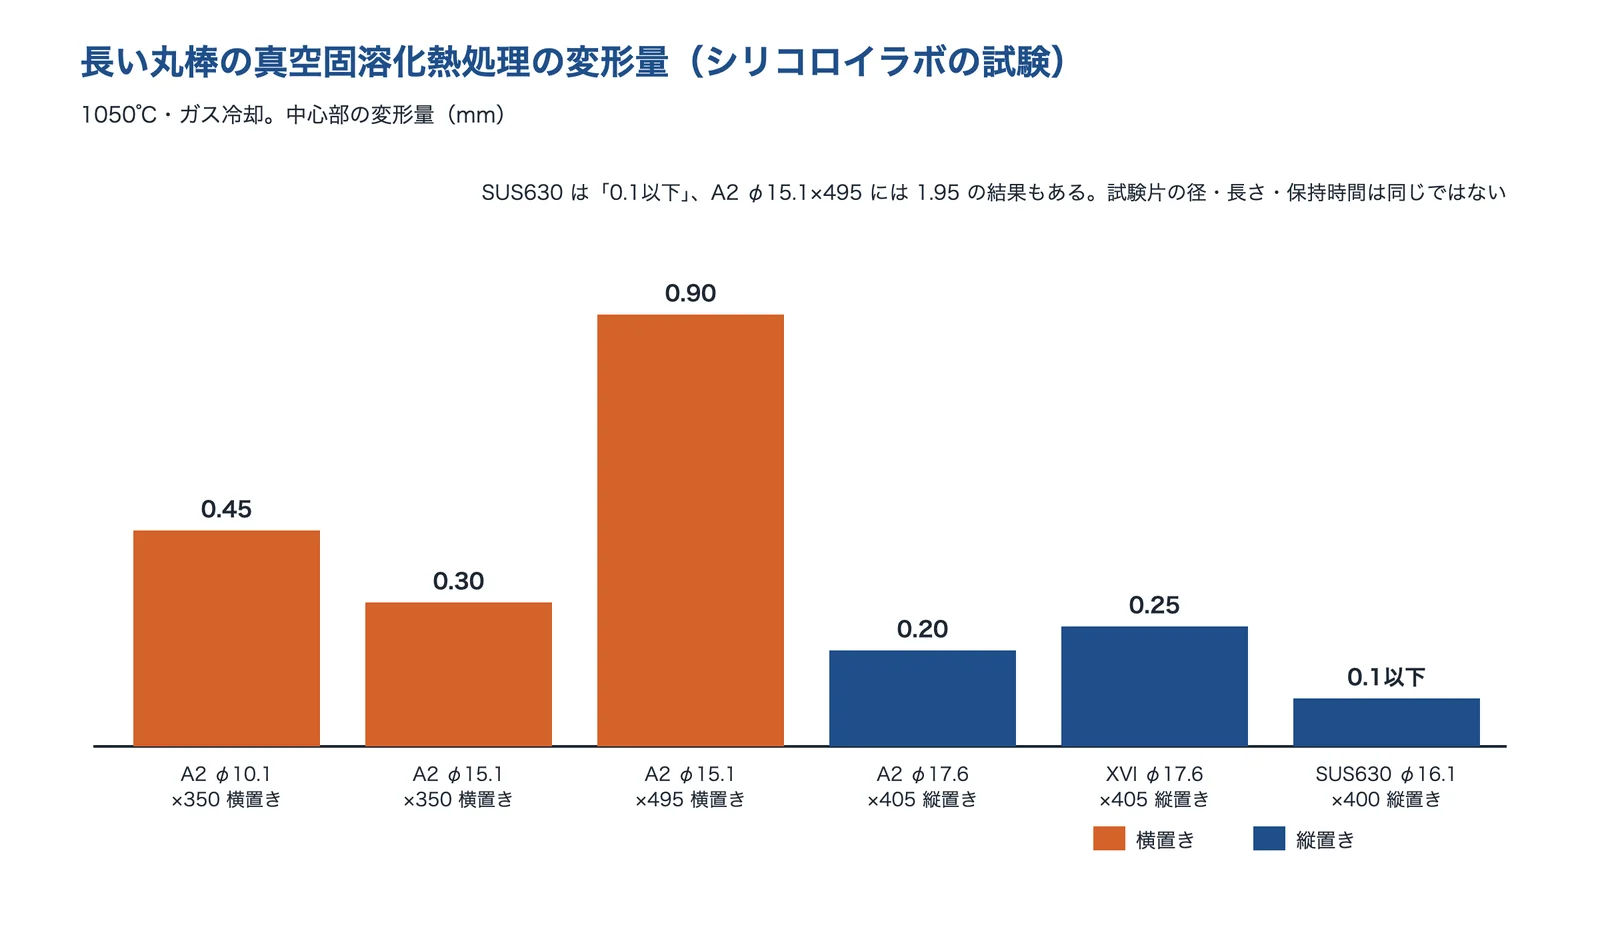
炉での置き方や支え方も効きます。シリコロイラボは、長い丸棒は縦置きにすると変形量を抑えられるとしています(同社の試験は、横置きと縦置きで試験片の径・長さ・保持時間が同じではありません)。Bright Anneal は、大型の真空炉でワークを立てて上下から均一に冷やすことで歪みを大幅に減らせるとしています。ぷらすとすの「高周波表面熱処理」は、薄肉の歯車の変形を拘束ジグで抑えた例を紹介しています。
焼戻し・サブゼロ処理
焼戻しは、焼入れで硬くてもろくなった状態を適当な硬さにしてねばさを上げる処理で、ひずみの低減や経年変形の防止も目的に入ります(ぷらすとす「工具鋼の熱処理」)。同じ解説は、焼入れ後に放置すると割れやひずみが出るため、焼入れ後はなるべく早く焼戻す必要があるとしています。三洋電子も、割れたり割れなかったりする焼入れ後の割れは焼戻し不足が原因で、迅速な焼戻しが必要としています。
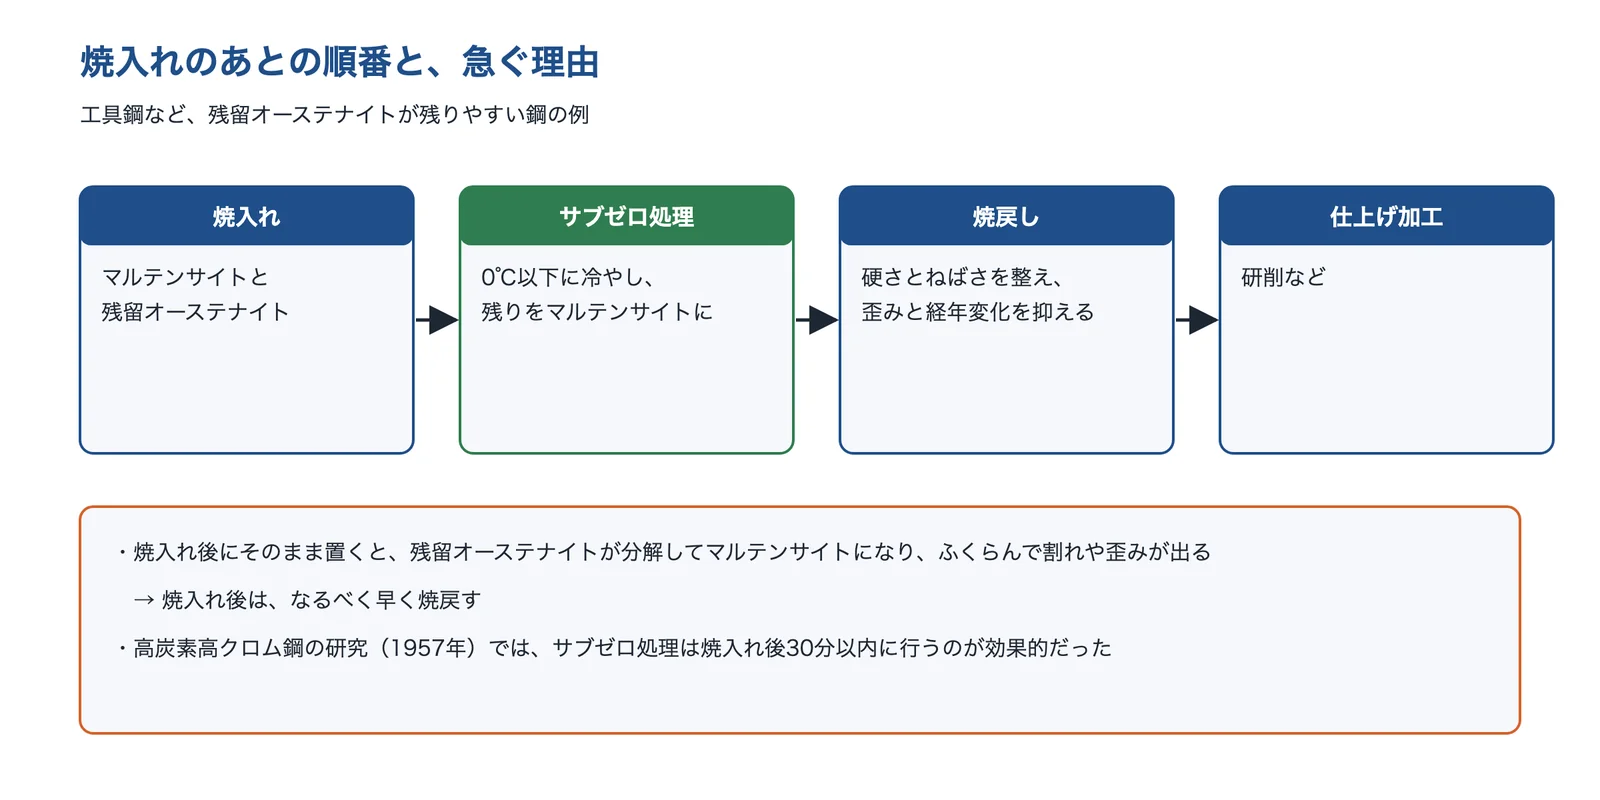
出典:ぷらすとす「工具鋼の熱処理」(日本塑性加工学会、2021年)・ぷらすとす「鉄鋼の熱処理概論」(日本塑性加工学会、2021年)・日立評論 1957年4月号をもとに AI(Claude)で作成
サブゼロ処理は、焼入れのあとに0℃以下に冷やして残留オーステナイトをマルテンサイトに変える処理で、工具鋼やマルテンサイト系ステンレス鋼で、耐摩耗性の向上と経年変化の防止に使われます(ぷらすとす「鉄鋼の熱処理概論」)。日立評論の高炭素高クロム鋼の研究(1957年)は、サブゼロ処理は焼入れ後30分以内に行うのが効果的だったとしています。
歪みの小さい表面硬化(窒化・高周波など)
部品全体を焼入れせず、表面だけを硬くする方法を選ぶと、歪みや割れの心配を減らせることがあります。窒化は、ガス浸炭や高周波焼入れと違って処理時間は長いものの、処理後の変形が小さいことなどを生かして使われます(ぷらすとす「窒化処理における機能特性」)。朝日熱処理工業は、同社の精密低温窒化処理(PSN 処理)は400〜520℃の低温で処理でき、寸法変化・変形を最小限に抑えられるとしています。
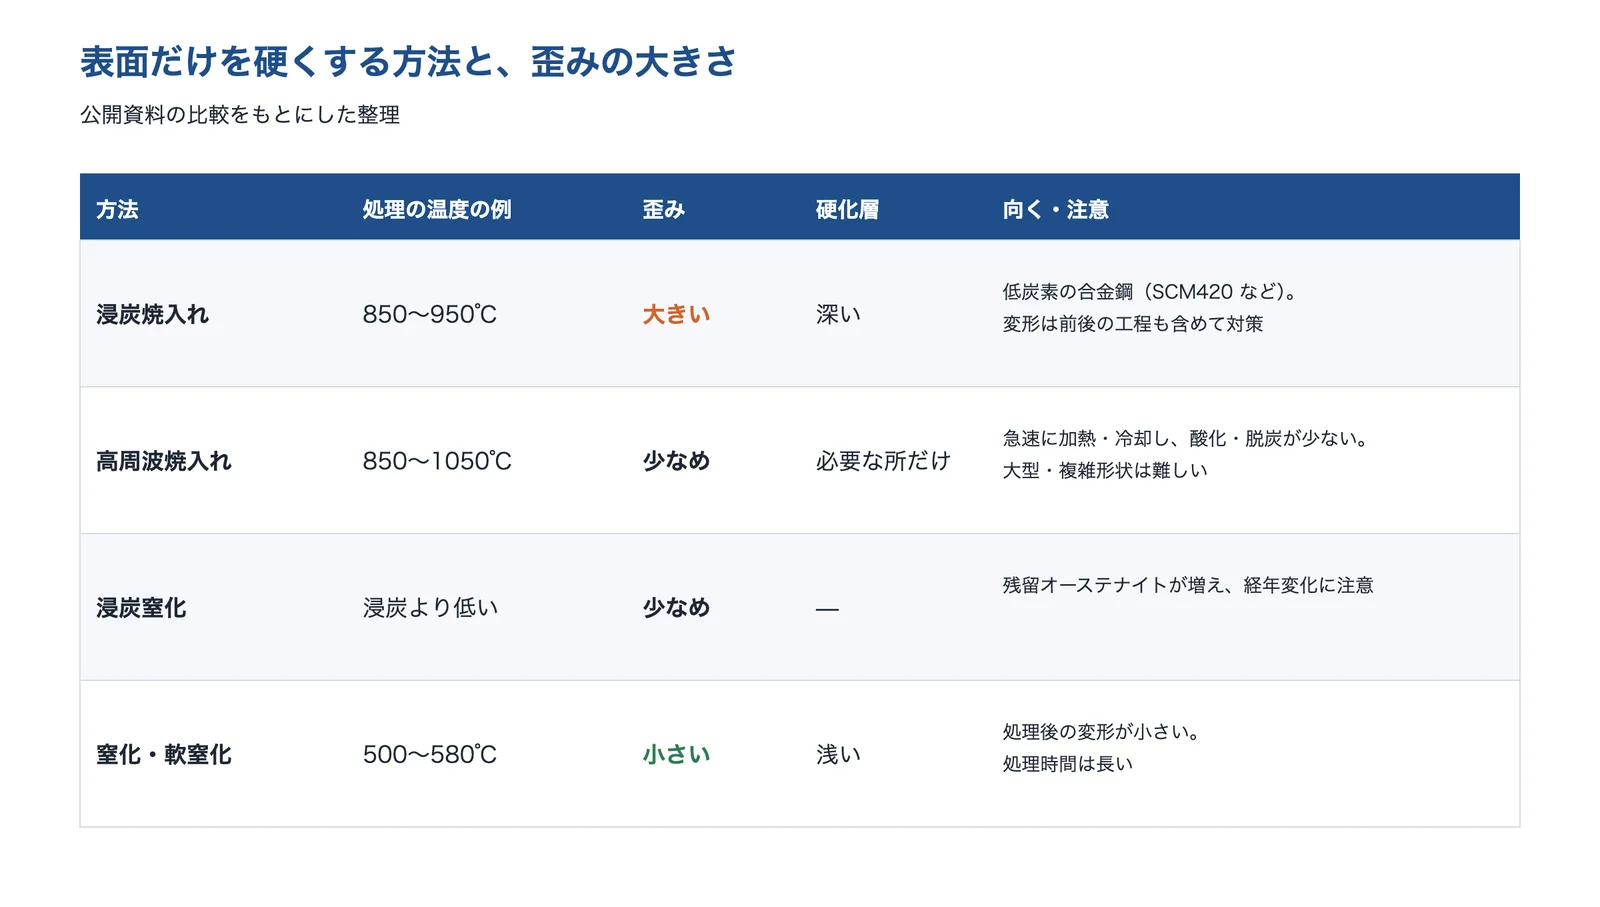
出典:ぶぎんレポート No.203・ぷらすとす「窒化処理における機能特性」(日本塑性加工学会、2021年)・ぷらすとす「浸炭・浸炭窒化焼入れによる鋼の表面硬化」(日本塑性加工学会、2021年)・中信高周波「高周波熱処理」をもとに AI(Claude)で作成
浸炭窒化は、低温の処理で焼割れや焼入れひずみを防ぐことをねらいますが、窒素が入ると残留オーステナイトが増えて表面近くの硬さが下がり、経年変化を生じることがあるため、適用例は多くないとされています(ぷらすとす「浸炭・浸炭窒化焼入れ」)。高周波焼入れは、必要な部分や表面だけを硬くでき、急速加熱・急速冷却のため表面の酸化や脱炭が少なく、熱変形も少ないとされます(中信高周波)。武蔵野銀行の企業紹介記事の比較表では、浸炭焼入れは硬化層が深いが歪が大きい、窒化・軟窒化は歪が少ないが硬化層が浅い、と整理されています。
出典:小川俊文ほか 研究報告 No.29(2019年)|福岡県工業技術センター、鶴見州宏「工具鋼の熱処理」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、三阪佳孝「高周波表面熱処理」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、神田輝一「熱処理雰囲気」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、中村勲「鉄鋼の熱処理概論」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、横瀬敬二「浸炭・浸炭窒化焼入れによる鋼の表面硬化」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、星野薫「窒化処理における機能特性」ぷらすとす 第4巻第38号(2021年)|日本塑性加工学会、根本正「高合金工具鋼の熱処理に関する研究(第2報)」日立評論 1957年4月号|日立製作所、ぶぎんレポート No.203 企業探訪(2016年10月号)|ぶぎん地域経済研究所
熱処理の歪み・割れ・脱炭の対策の技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。歪みを抑えた焼入れなら真空熱処理や窒化の受託会社、大きな物・長い物なら大型の炉を持つ会社、部分だけ硬くしたいなら高周波焼入れ、経年変化ならサブゼロ処理、歪みの矯正や割れの相談なら矯正の設備を持つ会社が相談先になります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 朝日熱処理工業 | 受託熱処理 | 真空熱処理や低温の窒化で、酸化・脱炭をさせず、歪みを抑えて焼入れ・表面硬化する。 | A 焼入れで曲がる・反る・寸法が変わる C 表面が柔らかい・硬さが出ない(脱炭) | |
| Bright Anneal | 受託熱処理 | 大型の真空炉と光輝焼鈍炉で、大きな部品・長い部品の熱処理や、溶接・加工の応力除去を行う。 | A 焼入れで曲がる・反る・寸法が変わる | |
| シリコロイラボ | 特殊ステンレス | 長い丸棒の真空熱処理の変形量など、鋼種ごとの熱処理のデータを公開している。 | A 焼入れで曲がる・反る・寸法が変わる | |
| 中信高周波 | 受託熱処理 | 高周波焼入れ・真空熱処理・サブゼロ処理で、必要な所だけを硬くしたり、酸化させずに焼入れしたりする。 | C 表面が柔らかい・硬さが出ない(脱炭) D 時間がたって寸法が変わる(経年変化) | |
| リヒト精光 | 受託熱処理 | 真空焼入れとサブゼロ処理で、金型・ゲージの経年変化を抑える条件を相談できる。 | D 時間がたって寸法が変わる(経年変化) | |
| 三洋電子 | 受託熱処理 | 焼入れ後の歪み矯正や研削まで含めて受け、割れの原因を調べて条件を見直す。 | A 焼入れで曲がる・反る・寸法が変わる B 焼入れで割れる・あとから割れる E 焼入れ後の研削で割れる・焼ける |
朝日熱処理工業株式会社|真空熱処理と低温の窒化
朝日熱処理工業とは
朝日熱処理工業は、大阪府寝屋川市にある、金属の熱処理・表面処理の受託会社です(1978年設立)。真空熱処理、ガス軟窒化・プラズマ窒化などの窒化、浸炭窒化焼入れ、PVD・DLC コーティングなどを行っています。
朝日熱処理工業の得意技術
| 技術 | 内容 |
|---|---|
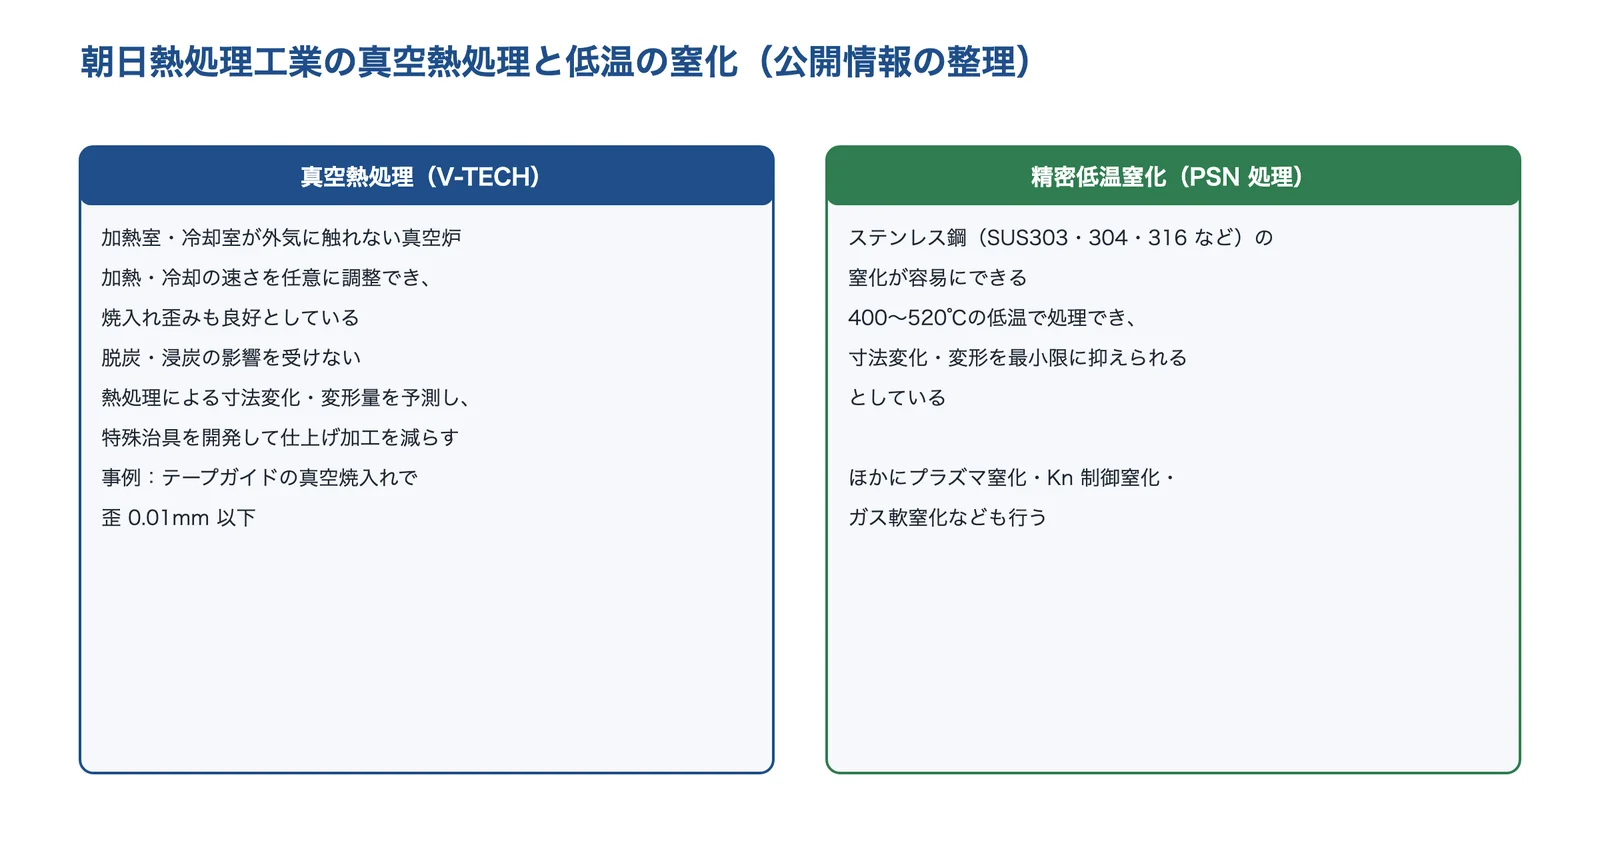
| 真空熱処理(V-TECH) | 加熱室・冷却室が外気に触れない真空炉で、加熱・冷却とも速さを任意に調整できるため焼入れ歪みも極めて良好、脱炭・浸炭の影響を受けないとしている。熱処理による寸法変化・変形量を予測して特殊治具を開発し、熱処理後の仕上げ加工を減らす取り組みも行っている |
| 処理事例 | コンピュータのテープガイドの真空焼入れで歪 0.01mm 以下という事例を紹介している。ダイス鋼・高速度工具鋼・ステンレス鋼・析出硬化系ステンレス鋼などに対応する |
| 精密低温窒化処理(PSN 処理) | 400〜520℃ の低温で処理でき、寸法変化・変形を最小限に抑えられるとしている。SUS303・SUS304・SUS316 などのステンレス鋼の窒化も容易にできるとしている。ほかにプラズマ窒化・Kn 制御窒化・ガス軟窒化なども行う |
朝日熱処理工業が解決できる課題
- 焼入れの歪みを抑えて、熱処理後の仕上げ加工を減らしたい
- 酸化や脱炭をさせずに焼入れしたい
- ステンレス鋼の表面を、変形を抑えて硬くしたい
出典:朝日熱処理工業「真空熱処理(V-TECH)」・同「精密低温窒化処理(PSN処理)」をもとに AI(Claude)で作成
出典:会社概要|朝日熱処理工業、真空熱処理(V-TECH)|朝日熱処理工業、精密低温窒化処理(PSN処理)|朝日熱処理工業
Bright Anneal株式会社|大型の真空炉と長物の熱処理
Bright Annealとは
Bright Anneal(ブライトアニール)は、和歌山県紀の川市に本社工場がある、光輝焼鈍と真空熱処理の受託会社です(1965年創業)。連続式の光輝焼鈍炉と、超大型の真空熱処理炉を持っています。
Bright Annealの得意技術
| 技術 | 内容 |
|---|---|
| 超大型の真空熱処理炉 | 有効寸法 W1300×H1300×L1600mm、1050℃なら800kg まで処理できるとしている。焼入れ・焼戻し・焼なまし・固溶化熱処理・時効処理などに対応する |
| 上下切替の冷却と、立てて処理 | 冷却風を上下から交互に吹き付ける双方向の冷却で均一に冷やし、歪みを低減するとしている。大型の真空炉ではワークを立てて処理でき、上下方向から均一に冷やすので歪みを大幅に減らせるとしている |
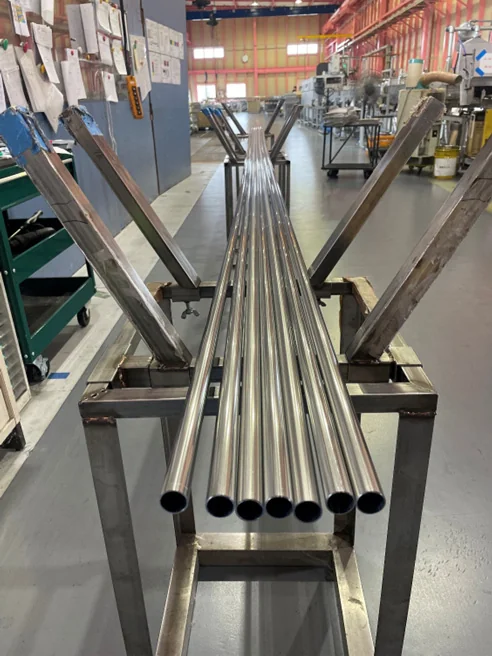
| 長物の光輝焼鈍 | 5840mm のステンレスパイプの事例で、冷却部の特殊な装置と職人の工夫で歪みを抑えて処理できると紹介している |
Bright Annealが解決できる課題
- 大きな部品・長い部品を、歪みを抑えて熱処理したい
- 溶接や加工の応力を、酸化させずに除きたい(溶接応力除去・加工応力除去)
出典:Bright Anneal「長物でも歪みが少なく処理できます!」
出典:会社概要|Bright Anneal、超大型真空熱処理炉|Bright Anneal、長物でも歪みが少なく処理できます!|Bright Anneal
株式会社シリコロイラボ|長い丸棒の真空熱処理の変形のデータ
シリコロイラボとは
シリコロイラボは、兵庫県川辺郡猪名川町にある、特殊ステンレス「シリコロイ」「アクシアZero」の技術開発・研究開発・販売の会社です(2001年設立)。鋼種ごとの熱処理や表面改質のデータを公開しています。
シリコロイラボの得意技術
| 技術 | 内容 |
|---|---|
| 長い丸棒の真空固溶化熱処理の変形量 | 析出硬化系ステンレス(シリコロイA2・XVI、SUS630)の長い丸棒を 1050℃・ガス冷却で真空固溶化熱処理し、中心部の変形量を公開している。直径が細いほど、長さが長いほど変形量が多く、縦置きにすると変形量を抑えられたとしている(横置きで 0.30〜1.95mm、縦置きで 0.1mm 以下〜0.45mm) |
| 真空炉のガス冷却 | 真空固溶化熱処理はガス冷却のため、全体が均一に冷え、冷却速度が水冷や油冷よりも遅いのが特徴としている。真空炉の縦置きには長さの制限があることも注意として書いている |
| 熱処理と表面改質のデータ | ステンレスの熱処理寸法変化、残留オーステナイトの測定結果、低温窒化・特殊浸炭などの表面改質のデータも公開している |
同社のサイトは、個人的な利用など著作権法で認められる場合を除き、事前の許可なく掲載情報を利用(複製・改変・配布・公衆送信など)することを禁じているため、画像は使わず、公開されている数値をもとに図にしました。
シリコロイラボが解決できる課題
- 析出硬化系ステンレスの長い部品を、変形を抑えて熱処理したい
- 鋼種ごとの熱処理の変形・寸法変化のデータを見たい
出典:シリコロイラボ「熱処理変形:真空固溶化熱処理の変形量」をもとに AI(Claude)で作成
出典:会社概要|シリコロイラボ、熱処理変形:真空固溶化熱処理の変形量|シリコロイラボ
株式会社中信高周波|高周波・真空・サブゼロの受託熱処理
中信高周波とは
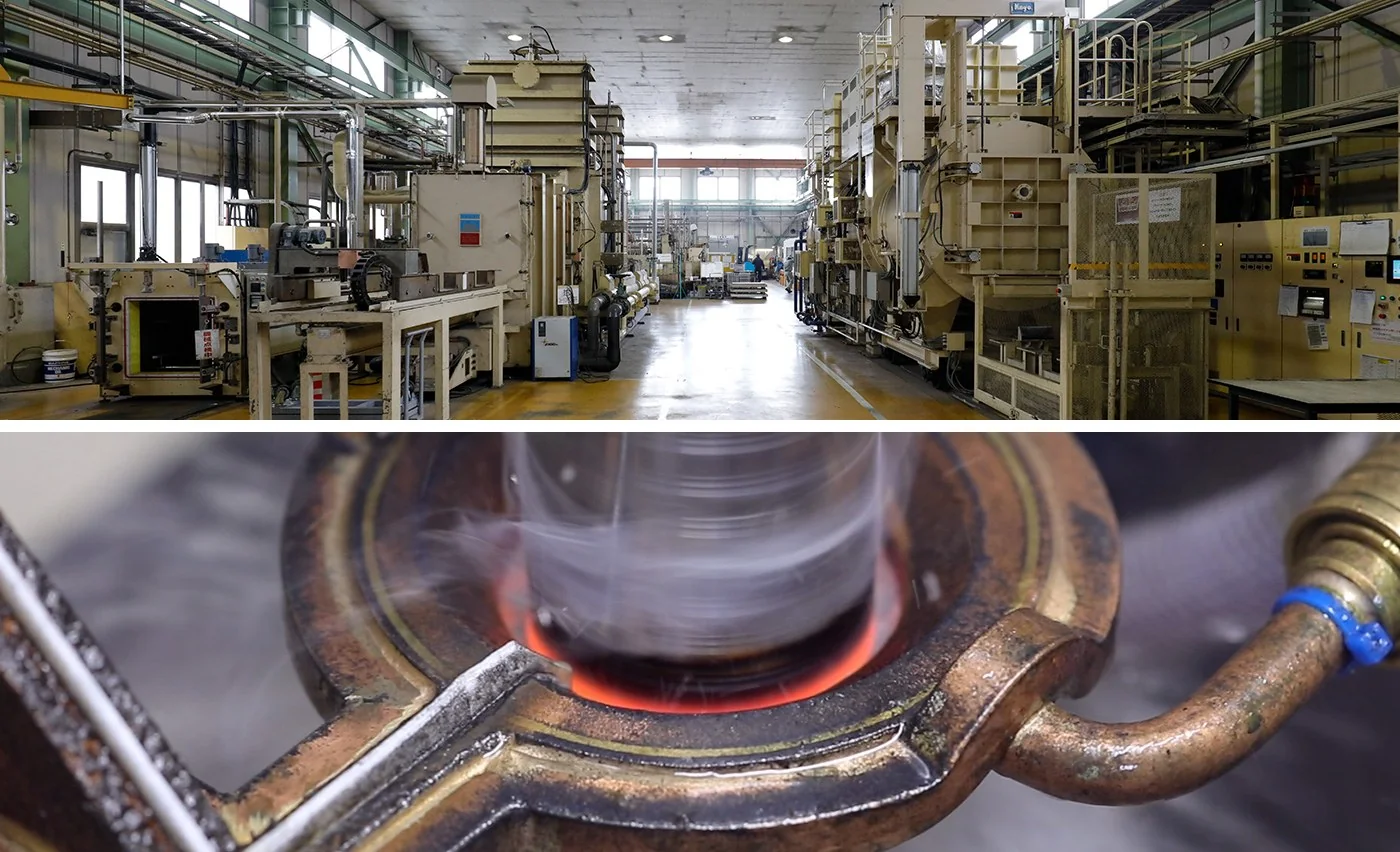
中信高周波は、長野県松本市に本社がある、受託の熱処理の会社です(1971年創立)。高周波焼入れ、浸炭、真空熱処理、窒化、サブゼロ処理などを行い、硬さ試験・組織試験などの品質評価の装置もそろえています。
中信高周波の得意技術
| 技術 | 内容 |
|---|---|
| 高周波熱処理 | 必要な部分や表面だけを焼入れ硬化でき、急速加熱・急速冷却のため、表面の酸化や脱炭が少なく、熱変形も少ないとしている。材質や形状に合わせて加熱コイルや冷却ジャケットを選び、周波数・電圧・時間などの条件を設定する |
| 真空熱処理 | 真空炉の無酸化雰囲気で熱処理し、優れた光輝性と低歪みを実現するとしている |
| サブゼロ処理 | 液体窒素で0℃以下に冷やして残留オーステナイトをマルテンサイトに変え、金型や精密部品で組織を安定させ、経年変化を抑える目的で使うとしている |
中信高周波が解決できる課題
- 部品の必要な所だけを、脱炭や変形を抑えて硬くしたい
- 酸化させずに、歪みの少ない焼入れをしたい
- 精密部品の経年変化を抑えたい
出典:中信高周波「真空熱処理」・同「高周波熱処理」
出典:会社概要|中信高周波、高周波熱処理|中信高周波、真空熱処理|中信高周波、サブゼロ処理|中信高周波
リヒト精光株式会社|サブゼロ処理と経年変化の試験
リヒト精光とは
リヒト精光は、京都市南区に本社がある、金型・金属の熱処理の会社です。真空焼入れ・サブゼロ処理などを行い、大型の真空炉の冷却性能の改善で特許も取っています。
リヒト精光の得意技術
| 技術 | 内容 |
|---|---|
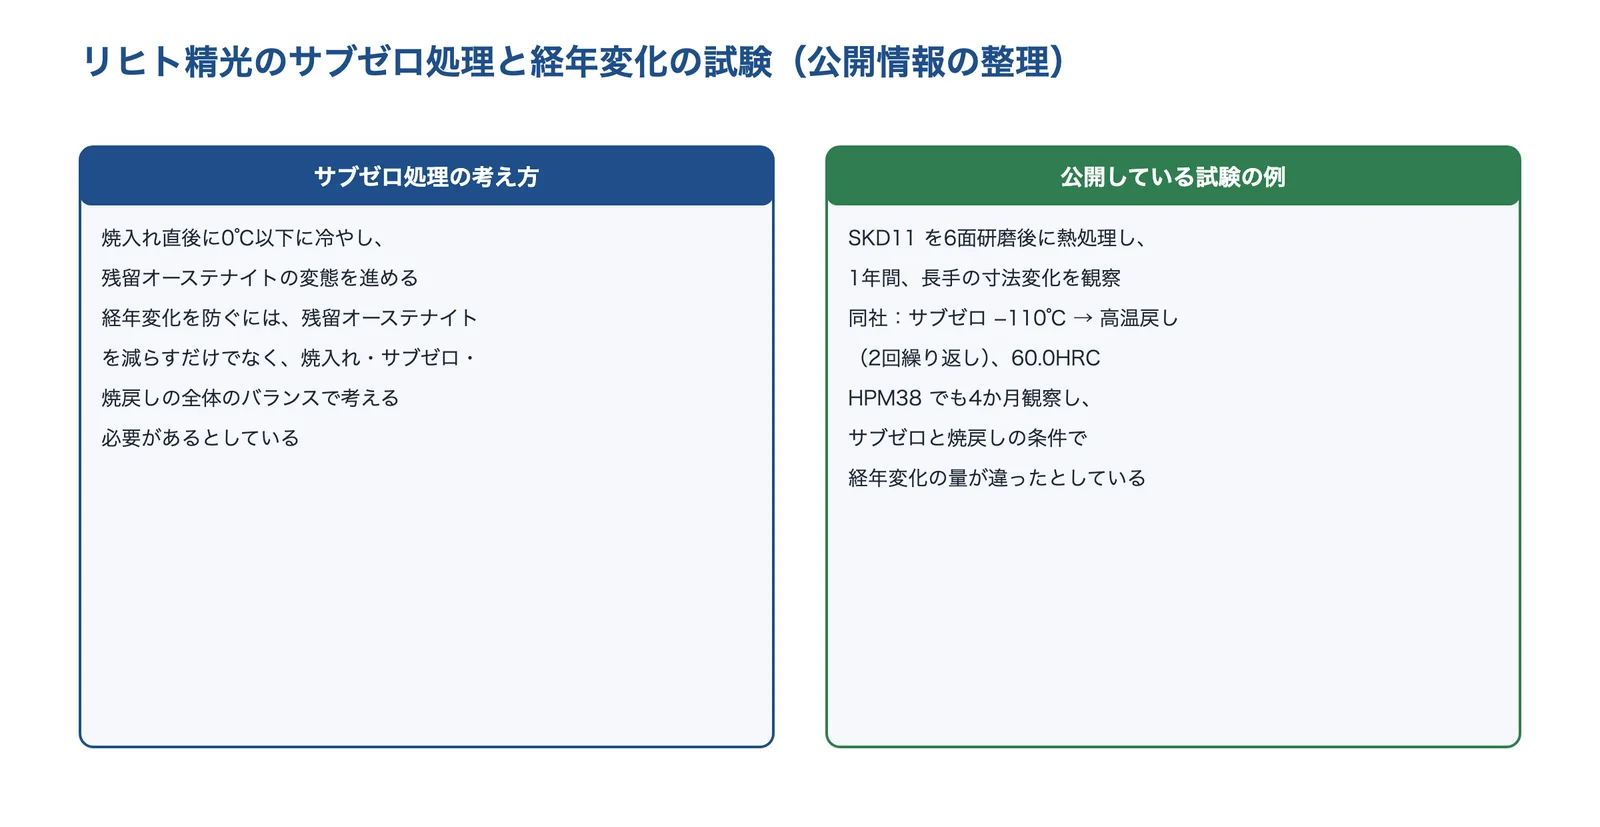
| サブゼロ処理 | 焼入れ直後に0℃以下に冷やして残留オーステナイトの変態を進める処理で、経年変化の防止や耐摩耗性を求める精度金型に有効としている。経年変化を防ぐには残留オーステナイトを減らすだけでなく、焼入れ・サブゼロ・焼戻しのすべての工程をトータルバランスで考える必要があるとしている |
| 経年変化の試験 | SKD11 を6面研磨後に熱処理して1年間の長手の寸法変化を観察した例(同社の条件はサブゼロ −110℃ のあと高温戻しを2回、60.0HRC)と、HPM38 を4か月観察した例を公開し、焼入れが同じでもサブゼロと焼戻しの条件で経年変化の量が違ったとしている |
| 真空炉の冷却性能 | 冷却ファンをチタン製にして軽く大きくする、冷却中に加圧の窒素ガスを補給する、などの工夫で冷却性能を上げた真空炉を紹介している |
同社のサイトの試験のグラフは取得できなかったため、公開されている内容をもとに図にしました。
リヒト精光が解決できる課題
- 精度金型・ゲージの経年変化を抑えたい
- サブゼロ処理と焼戻しの条件を相談したい
出典:リヒト精光「技術情報」をもとに AI(Claude)で作成
三洋電子株式会社|歪み矯正と割れの相談
三洋電子とは
三洋電子は、愛知県小牧市に本社がある熱処理の会社です(1976年設立)。高周波焼入れ・浸炭・窒化・真空熱処理・サブゼロ処理などのほか、切削・研削(外径・内径・平面)も行い、サイト「焼入れ・熱処理研究所.com」で、歪み・割れなどの困りごとの原因と対策を解説しています。
三洋電子の得意技術
| 技術 | 内容 |
|---|---|
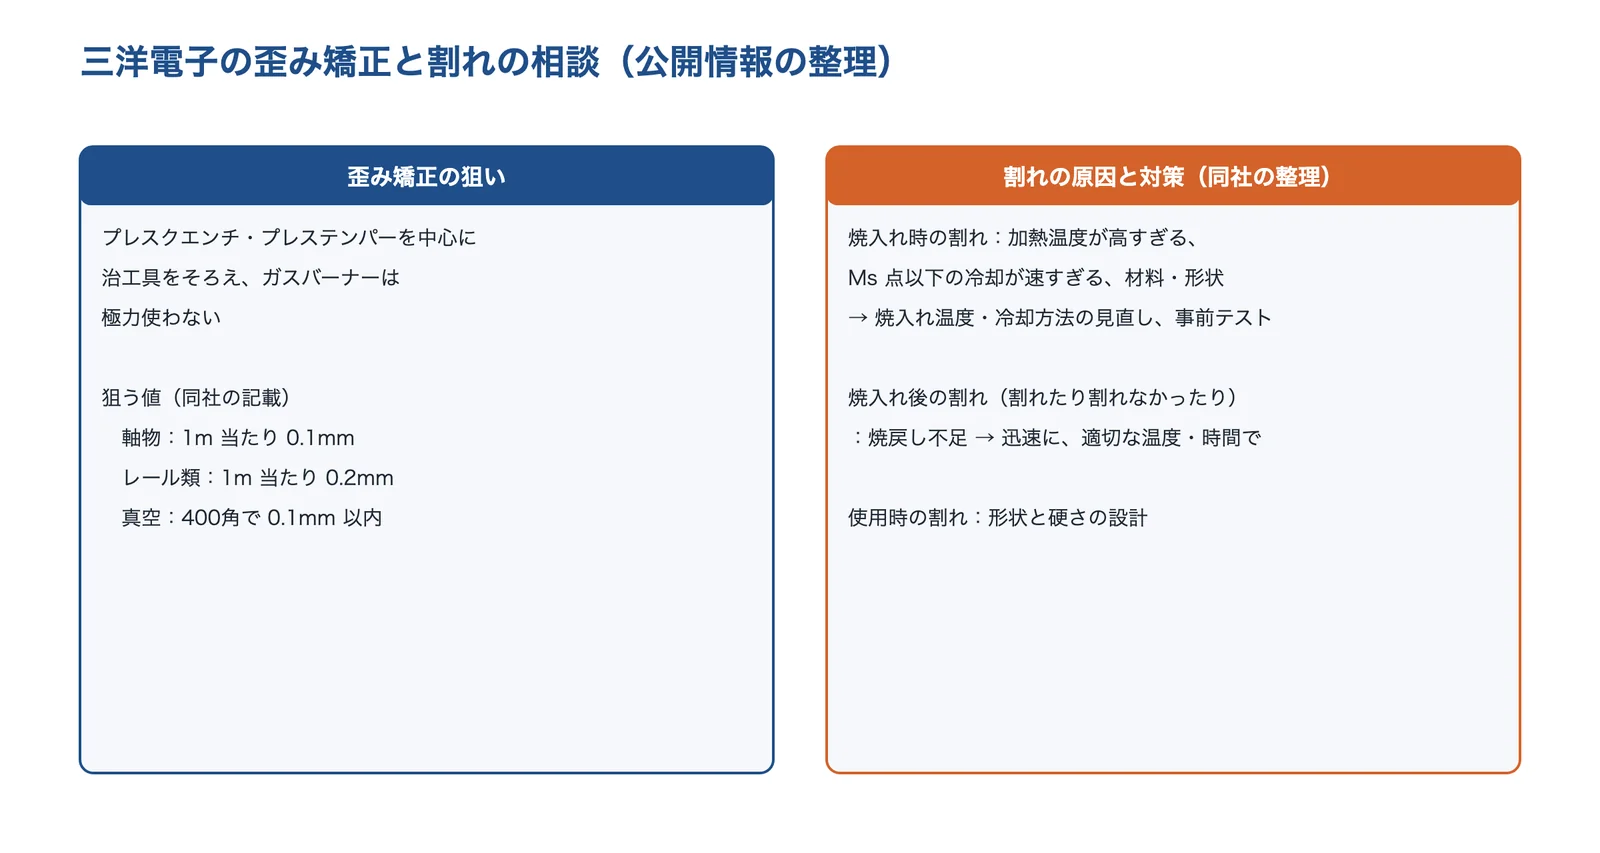
| 歪み矯正 | 100t・32t のプレスのほか、プレスクエンチ・プレステンパーを中心に治工具をそろえ、ガスバーナーは極力使わないとしている。狙う値は軸物で1m 当たり0.1mm、レール類で1m 当たり0.2mm、真空では400角で0.1mm 以内としている |
| 割れの原因と対策の整理 | 焼入れ時の割れは、加熱温度が高すぎる、Ms 点以下での冷却速度が速すぎるなどが原因になることがあり、焼入れ温度や冷却方法の見直しが必要としている。割れたり割れなかったりする焼入れ後の割れは焼戻し不足が原因で、迅速な焼戻しと適切な温度・時間が必要としている |
| 材料・加工・熱処理を一体で見る | 歪み矯正で折損が続く場合は、ワークの金属組織を調べて要因を絞り込み、設計者と対処法を相談するとしている。設計段階からの VE の提案にも対応するとしている |
三洋電子が解決できる課題
- 熱処理後の歪みを、矯正まで含めて任せたい
- 焼入れの割れの原因を調べて、条件を見直したい
- 設計の段階から、歪みや割れの少ない熱処理を相談したい
出典:焼入れ・熱処理研究所.com「歪みでお困りの方」・同「割れでお困りの方」をもとに AI(Claude)で作成
出典:運営会社|焼入れ・熱処理研究所.com(三洋電子)、「歪み」でお困りの方|焼入れ・熱処理研究所.com、「割れ」でお困りの方|焼入れ・熱処理研究所.com
選ぶ前に確かめる条件
熱処理の会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- 鋼種(JIS の記号)と、素材のメーカー・ロット
- 部品の形と大きさ(肉厚の差・入隅・穴・長さと直径の比)と図面
- 求める硬さ(表面・内部)、硬化層の深さ、硬くする範囲
- 許せる歪み・寸法の変化と、熱処理後の取り代(研削・矯正をするか)
- 焼入れ前の工程(切削・溶接・冷間加工)と、応力除去をしているか
- 不良の出方(焼入れ直後か、置いてからか、研削のあとか)と、写真・破面
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








