
切削工具の交換が早くて工具費がかさむ、プレスの型がかじって製品に傷が出る、ダイカストの型に網目状のひびが入って補修が追いつかない、鋳抜きピンが細って折れる――金型と工具は、摩耗・欠け・かじり・ひび・溶損のどれかで寿命を迎えます。
こうした症状の多くは、寿命が尽きる「形」を見分けないまま、皮膜や材料を選んでいることが原因です。摩耗には硬い皮膜や加工条件、欠けや割れにはねばりのある材料、ダイカストのひびには窒化とショットピーニング、溶損には窒化や厚い皮膜、と効く対策が違います。まず下のマトリクスで、症状と対策の対応を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 硬質皮膜(PVD・CVD) | 窒化・複合処理 | 材料と熱処理の選び直し | 加工条件・冷却の見直し | 補修と再処理 |
|---|---|---|---|---|---|
| A刃先や型がすり減って、寸法が出なくなる(摩耗) | ◎ | ○ | ○ | ||
| B刃先が欠ける・金型が大きく割れる | ◎ | ○ | |||
| Cプレス・冷間鍛造の型がかじる・焼き付く | ◎ | ||||
| Dダイカスト・熱間の型にひび(ヒートチェック)が入る | ○ | ◎ | ○ | ○ | ○ |
| Eダイカストの型やピンが溶損・焼付きで早く交換になる | ◎ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の対策(または大きな効果の事例)として説明されているもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「解決技術の詳細」に出典とあわせて書いています。
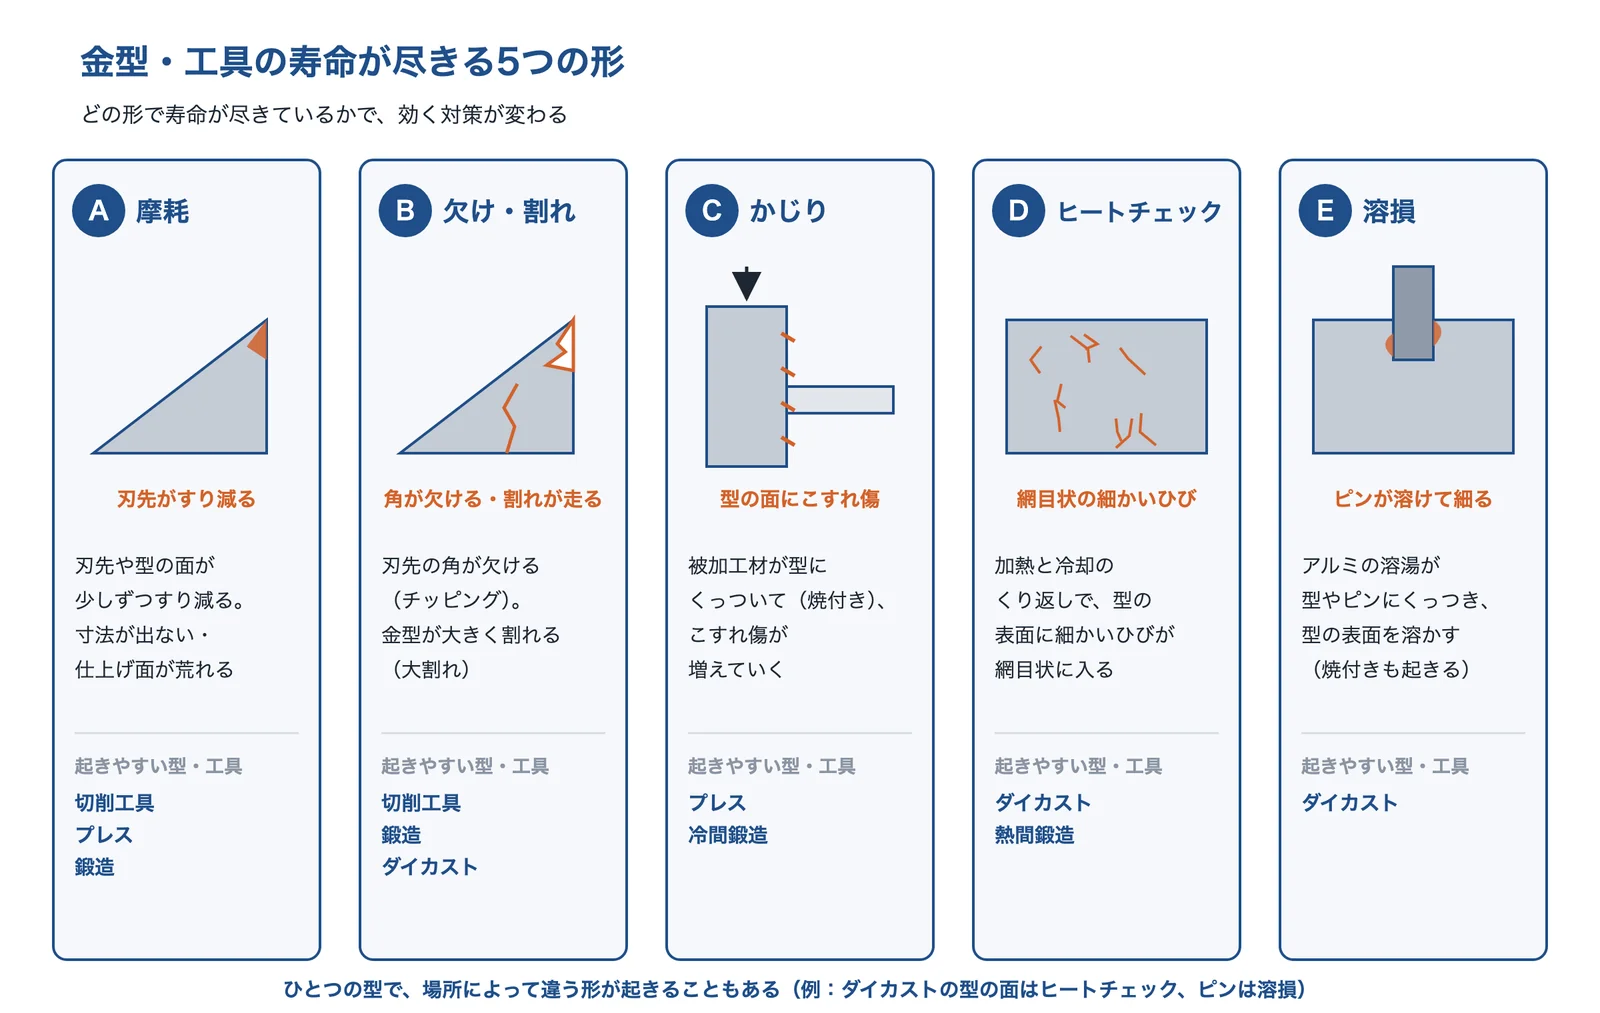
出典:京都大学 OCW の講義資料・大同特殊鋼「電気製鋼」82(2)・大同特殊鋼「まてりあ」54(2)の論文・岐阜県工業技術研究所の研究報告と編集部の整理をもとに AI(Claude)で作成
課題の診断と解決策
症状(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
刃先や型がすり減って、寸法が出なくなる(摩耗)
加工した部品の寸法が少しずつずれる。仕上げ面が荒れる。工具の交換が早い。
- 起きている現象
- 切削工具の刃先は、鋼を削るとき高い荷重と700〜1,200℃の高温にさらされ、すくい面のくぼみ(クレータ摩耗)や逃げ面の摩耗が進みます(京都大学の講義資料)。温熱間鍛造の金型では、寿命の要因の約7割が摩耗とされ、被加工材とのこすれによる凝着摩耗が主です(大同特殊鋼「電気製鋼」の論文)。
- 解決に使える技術
- 硬質皮膜(PVD・CVD)硬い膜で刃先・型の面を守る
- 加工条件・冷却の見直し切削速度・クーラントで摩耗の進み方を下げる
- 窒化・複合処理型の表面を硬くする
チタン合金の切削の研究では、摩耗の進む速さを予測する式(回帰式)の切削速度の指数が5.11 になりました(岐阜県産業技術総合センター)。切削速度を少し下げるだけでも、摩耗の進み方は大きく下がります。皮膜を変える前に、条件の見直しで延ばせないかも確かめます(編集部の解説)。
刃先が欠ける・金型が大きく割れる
刃先の角が欠ける(チッピング)。ダイカストの金型に深い割れが走り、冷却水が漏れる。
- 起きている現象
- ダイカストの大きな金型で起きる大割れは、亀裂が型の面(または押出ピンの穴)と冷却水の穴をつなぎ、冷却水や水蒸気が型の面に漏れる重大なトラブルです。亀裂が深く、溶接補修が難しい場合が多いとされます。大きな金型は中心まで速く冷えないため、ねばり(靱性)が低くなります(大同特殊鋼「素形材」の解説)。
- 解決に使える技術
- 材料と熱処理の選び直しねばりを確保できる鋼と硬さ、焼入れの冷却速度を選ぶ
- 補修と再処理欠け・割れを肉盛りして直す
硬くするとヒートチェックや摩耗には強くなりますが、割れやすくなります。SKD61 の場合、大きな金型でねばり(V ノッチ吸収エネルギー 8J)を確保できる硬さは43〜44HRC までとされ、それより硬く使うには、ねばりの高い改良鋼を選ぶことになります(大同特殊鋼「素形材」の解説)。
プレス・冷間鍛造の型がかじる・焼き付く
製品の面にこすれ傷が出る。型に被加工材がくっついて、磨き直しの回数が増える。
- 起きている現象
- かじりは、被加工材が型の面にくっつき(凝着)、くっついた所が次の材料をひっかいて傷を広げていく現象です(編集部の解説)。ステンレス鋼を加工する超硬の金型では、皮膜なしでは凝着によるかじりで加工できなかったものが、TiN の皮膜で焼付きが出なくなり、3,000個を加工できました(茨城県工業技術センター)。
- 解決に使える技術
- 硬質皮膜(PVD・CVD)くっつきにくい硬い膜で型の面を守る
超高張力鋼板のプレスでは、PVD の膜の表面の小さな凹凸(ドロップレット・ピンホール)を起点にかじりが進むとされます。平滑な膜を選び、処理の温度が型の焼戻しの温度より低いかも確かめます(大同特殊鋼「電気製鋼」の解説)。
ダイカスト・熱間の型にひび(ヒートチェック)が入る
型の面に細かいひびが網目状に入り、製品にひびの跡が写る。補修してもまた出る。
- 起きている現象
- ダイカストの金型は、溶けたアルミが触れて表面が熱くなり、製品を取り出して離型剤を吹き付けると急に冷やされます。この熱応力のくり返しで表面にひびが入るのがヒートチェックで、ダイカスト金型の寿命の要因の大半を占めるとされます(大同特殊鋼「電気製鋼」の解説)。
- 解決に使える技術
- 窒化・複合処理窒化とショットピーニングで、硬いのに割れにくい表面にする
- 硬質皮膜(PVD・CVD)耐熱の厚い皮膜でき裂を減らす
- 材料と熱処理の選び直し硬さと熱伝導率を上げる
- 加工条件・冷却の見直し離型剤の塗り方・型の冷やし方を見直す
- 補修と再処理ひびを肉盛りして直し、処理をやり直す
窒化の深い拡散層の上にショットピーニングを2段で行った複合処理では、塩浴軟窒化で約3,000ショットから出ていた面のヒートチェックが、10,000ショットでも目立たなかったという同社の試験があります(大同特殊鋼「電気製鋼」の解説)。補修した所はまた割れやすいので、補修の方法も選びます(北海道立総合研究機構)。
ダイカストの型やピンが溶損・焼付きで早く交換になる
鋳抜きピンや入子が細って折れる。型の面にアルミがくっついて取れない。
- 起きている現象
- 溶けたアルミが型の鋼と反応してくっつき、型の表面を溶かして減らすのが溶損です。高い延性のアルミダイカスト合金は ADC12 より溶損が激しく、金型の寿命がさらに短いとされます(岐阜県産業技術総合センター)。
- 解決に使える技術
- 硬質皮膜(PVD・CVD)溶湯が型の鋼に直接ふれないようにする
- 窒化・複合処理表面を硬くして溶損・焼付きを抑える
- 補修と再処理溶けた所を盛り直す・処理をやり直す
窒化の上に厚い PVD 皮膜を付けた試験片は、750℃のアルミの溶湯の中で300分回してもほぼ溶損しませんでした(窒化だけでは約10分で溶損が始まった。日新電機技報)。窒化系の処理の会社の事例でも、処理の種類を選んで、ピンや入子が溶損するまでのショット数が5倍以上に延びています(カナック)。型全体でなく、ピンや入子など部品ごとに処理を選びます(編集部の解説)。
なぜ金型・工具の寿命が尽きるのか
寿命の形は、こすれ・衝撃・熱のどれが効くかで決まる
工具の損傷は、切れ刃の欠けやつぶれのような「破損」と、すくい面や逃げ面が少しずつ減る「摩耗」に分けられます。寿命の判定には、摩耗の幅などを直接測る方法と、切削の力や仕上げ面の状態から判断する方法があります(京都大学の講義資料)。金型では、これに加えて、熱のくり返しで入るひび(ヒートチェック)と、溶けた金属による溶損が寿命を決めます。温熱間鍛造の金型では、初期の割れ・摩耗・ヒートチェック・はく離・疲労割れが寿命の要因に挙げられています(大同特殊鋼「電気製鋼」の論文)。
工具を交換する時期も、切削できなくなるまでの「物理的な寿命」と、再研磨の費用・交換の手間・工具代から決める「経済的な寿命」で分けて考えます(京都大学の講義資料)。チタン合金の切削の研究では、逃げ面の最大の摩耗幅 200μm を工具の限界としています(岐阜県産業技術総合センター)。
ダイカストの型は、1ショットごとに熱でくり返し伸び縮みする
ダイカストの金型は、アルミ合金が触れて加熱され、製品を取り出して離型剤を塗ると冷やされるので、1ショットごとに熱応力がくり返しかかります。計画した生産数まで損傷なしでもつ金型は少なく、ヒートチェックが進んで型が大きく割れることも多いとされます(大同特殊鋼「まてりあ」の論文)。熱間用の金型には約700℃の溶けた金属が高速で流れ込むため、表面の溶け落ちや割れは長年の課題です(山梨県産業技術センター)。
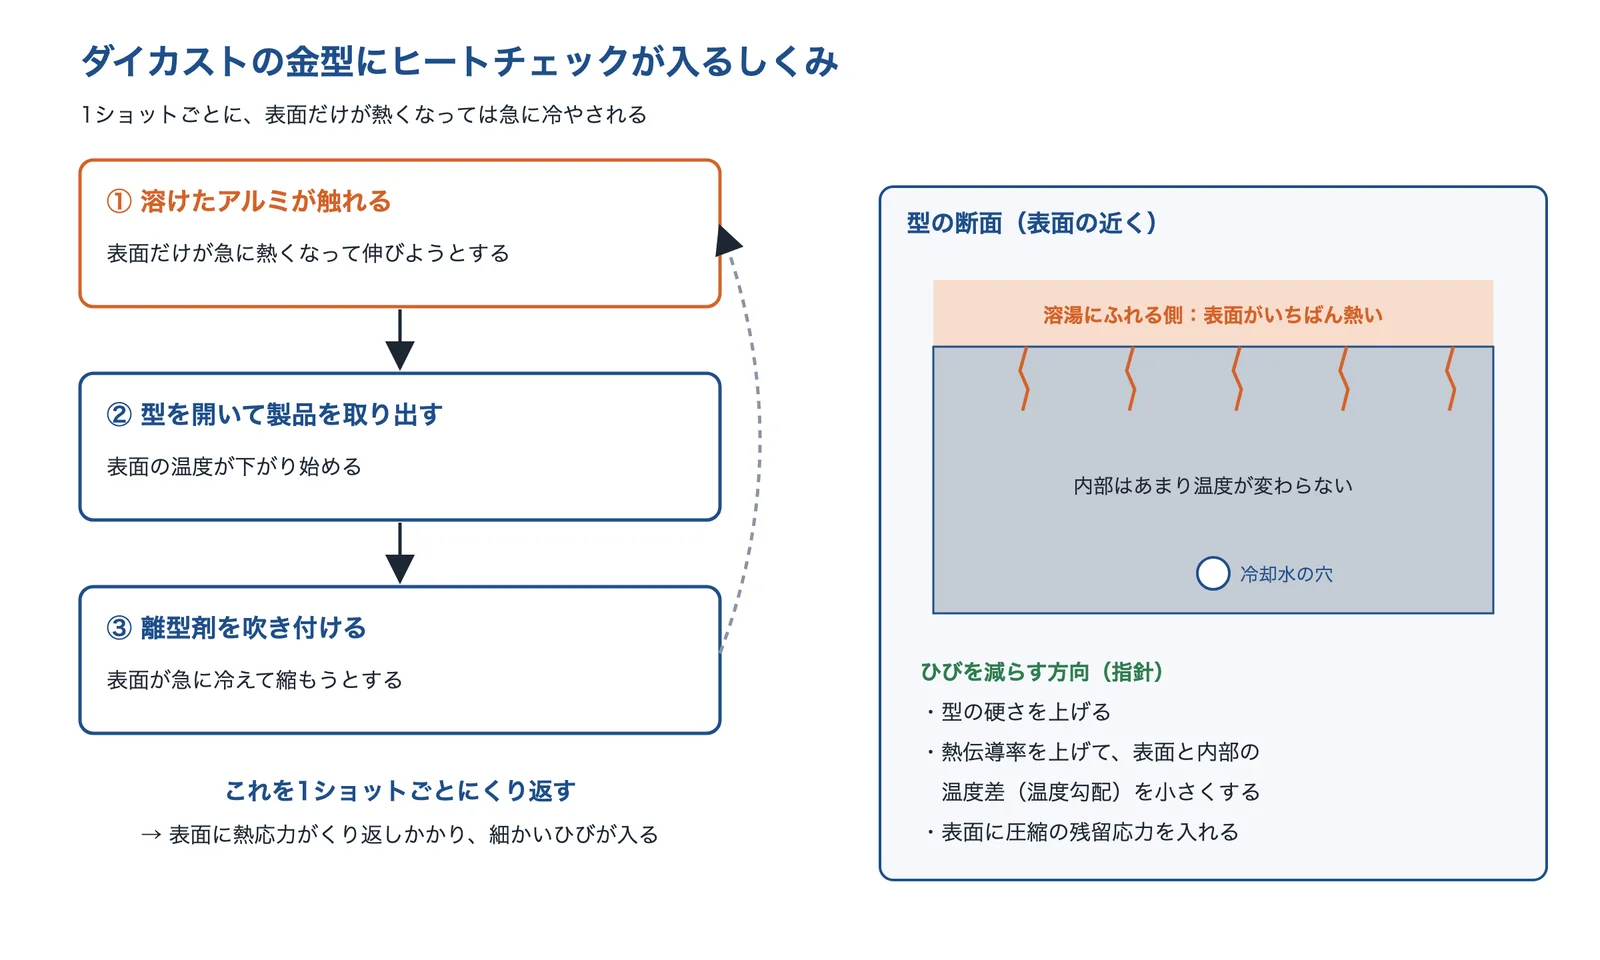
出典:大同特殊鋼「まてりあ」54(2)の論文・岐阜県工業技術研究所の研究報告をもとに AI(Claude)で作成
ヒートチェックを減らす指針は、型の硬さを上げることと、熱伝導率を上げて表面と内部の温度の差を小さくすることです(大同特殊鋼「まてりあ」の論文)。窒化は焼付きと溶損に効きますが、硬くなると熱衝撃・熱疲労でひびが入りやすくなるので、ショットピーニングで圧縮の残留応力を入れてひびの発生を抑える組み合わせが研究されています(岐阜県工業技術研究所)。
プレスの型は、くっつきとこすれでかじりが広がる
超高張力鋼板(980MPa 級以上)のプレスでは、金型にかかる負荷が大きくなります。780MPa 級の鋼板で損傷を早めた曲げの試験では、被膜のないパンチは50ショットも加工できなかったとされます。従来の PVD 膜では、膜の表面の小さな凹凸(ドロップレット・ピンホール)を起点にかじりが進みます(大同特殊鋼「電気製鋼」の解説)。
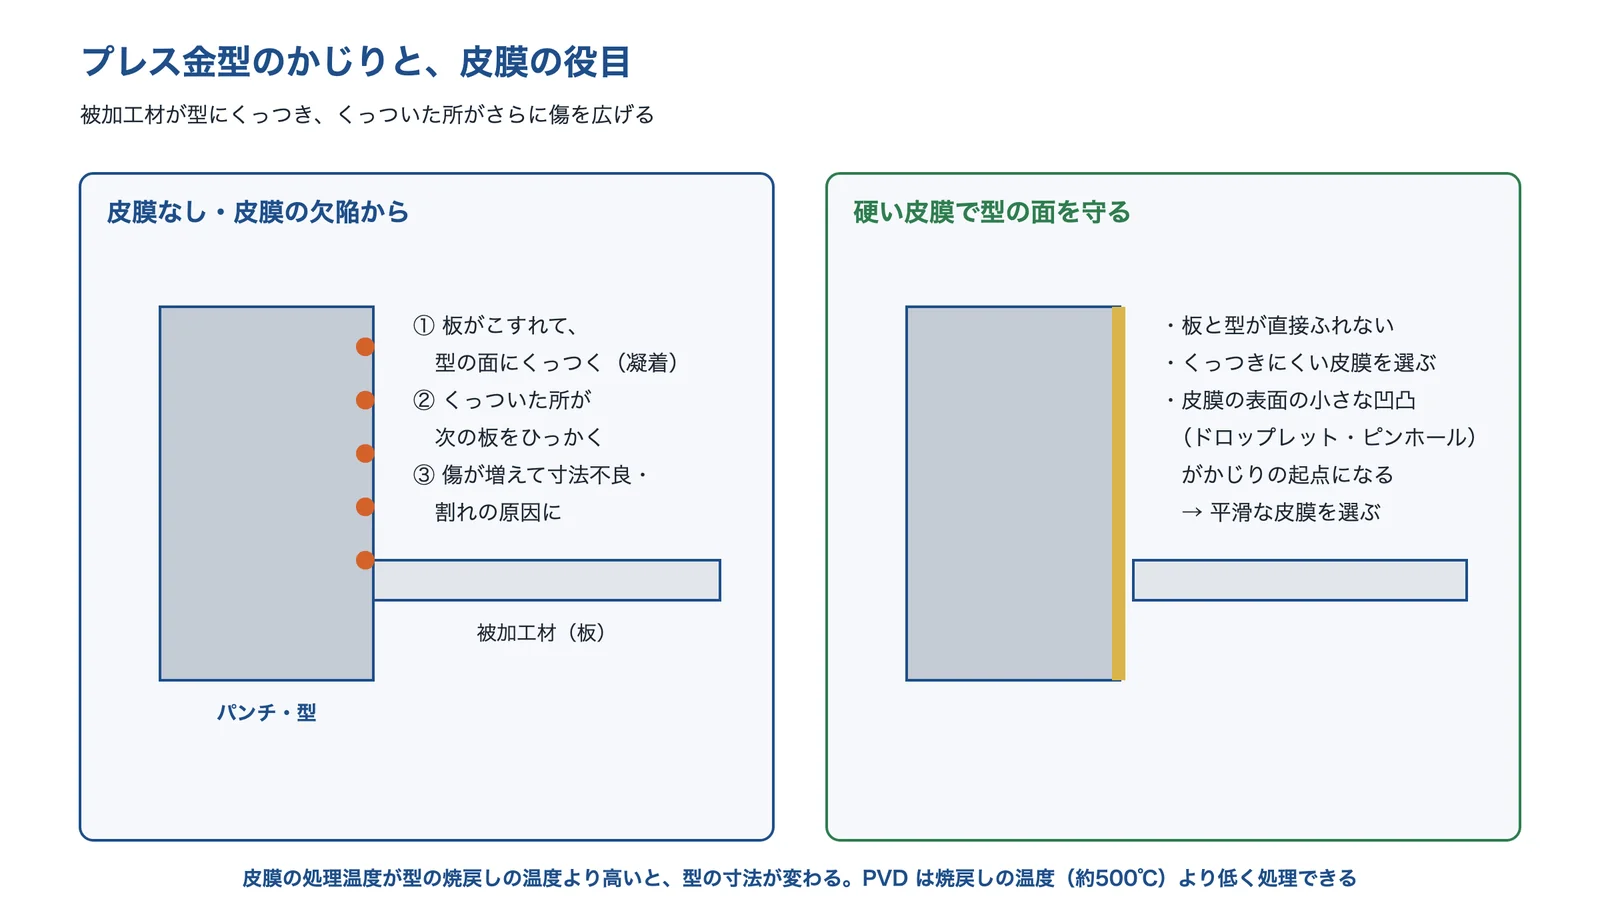
出典:大同特殊鋼「電気製鋼」85(1)・茨城県工業技術センターの研究報告と編集部の解説をもとに AI(Claude)で作成
出典:工具の摩耗と寿命|京都大学 OCW、温熱間鍛造金型の摩耗予測|大同特殊鋼「電気製鋼」82(2)、難削材の高能率切削加工に関する研究(第2報)|岐阜県産業技術総合センター、耐ヒートチェック性に優れるダイカスト金型用肉盛溶接棒の開発|まてりあ 54(2)、ダイカスト金型の高機能化に関する研究|山梨県産業技術センター、アルミダイカスト部品の高品質・低コスト化の製造技術開発(第2報)|岐阜県工業技術研究所、超高張力鋼板成形金型用 PVD|大同特殊鋼「電気製鋼」85(1)
解決技術の詳細
硬質皮膜(PVD・CVD)
硬質皮膜は、TiN・TiCN・TiAlN・CrN・DLC などの硬い膜を、数μm の厚さで工具や型の表面に付けるものです。PVD は金型鋼の焼戻しの温度(約500℃)より低く処理できて寸法の変化が小さく、TRD や CVD は1,000℃以上の高温の処理です(大同特殊鋼「電気製鋼」の解説)。皮膜の性質の例として、TiCN は2,500〜3,000HV、TiN は約550℃、TiC・TiCN は約450℃で酸化が始まり、TiAlN は約700℃でもほとんど酸化しません(モノタロウ「工具の表面処理」)。
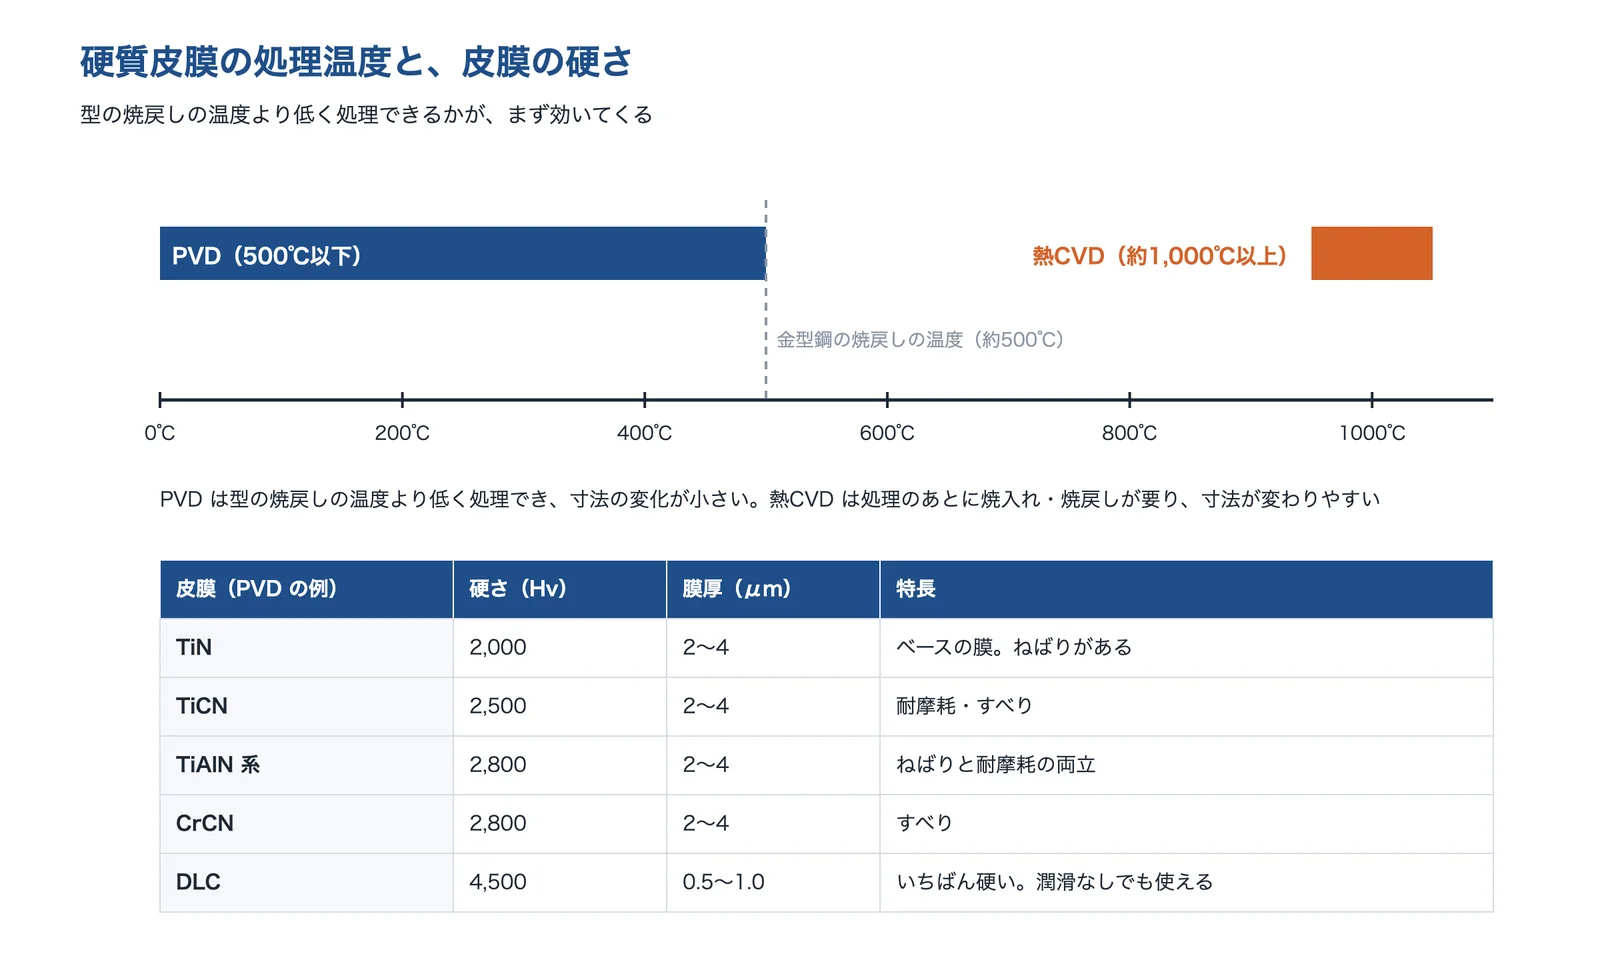
出典:大同特殊鋼「電気製鋼」85(1)・フジタ技研「FUPC と CVD」・北熱「PVDコーティング」をもとに AI(Claude)で作成
皮膜を付けた効果の例として、ステンレス鋼を加工する超硬の金型に TiN を約4μm 付けると、皮膜なしでは凝着によるかじりで加工できなかったものが、焼付きを出さずに3,000個を加工できました。3,000個の加工のあとには、膜が減って下地が一部見えていました(茨城県工業技術センター)。皮膜の材料のメーカーの事例では、約2μm の膜で、打ち抜きパンチの寿命が従来の膜の約2.0倍、据え込みパンチで約2.9倍になったとされます(大同特殊鋼「特殊鋼」の解説。同社提供の事例)。
ダイカストの金型では、溶損を抑える厚い皮膜が使われます。窒化した基材の上に、ねばりのある CrN 系の下地と高硬度の耐熱の膜を5〜6μm 重ねた皮膜は、750℃の ADC12 の溶湯の中で回す試験で300分たってもほぼ溶損せず、室温と700℃のくり返し1,000回でもき裂がほとんど出ませんでした。TiN・CrN の皮膜はき裂の数が窒化だけの1/3〜1/4でした。実際の金型では、鋳抜きピンの寿命が3〜10倍、溶損で補修をくり返していた入子の寿命が5倍になったとされます(日新電機技報)。
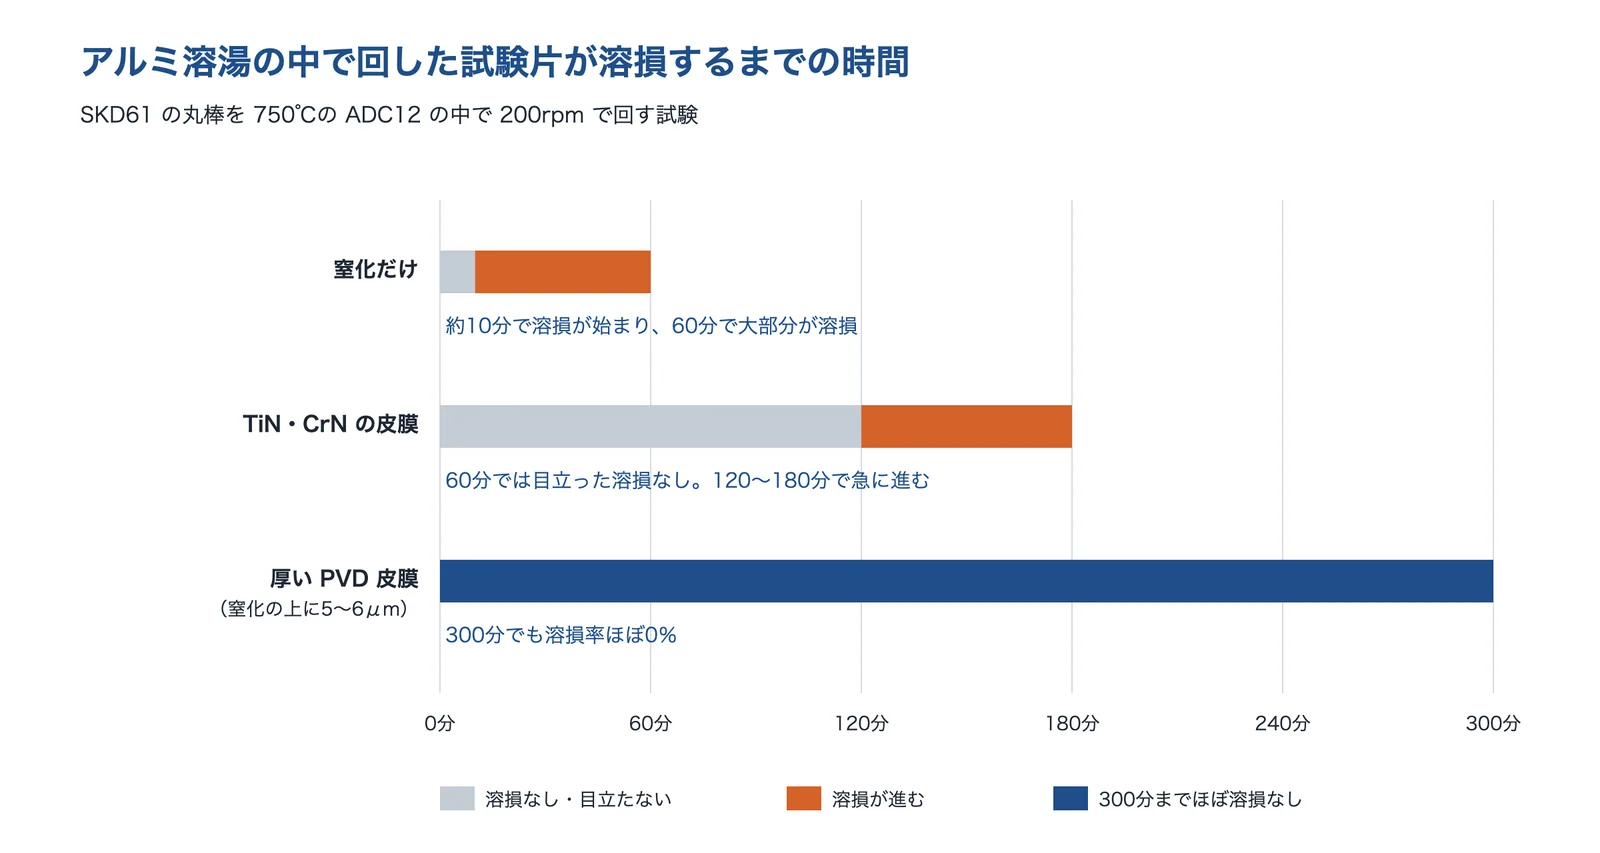
出典:日新電機技報 55(1)をもとに AI(Claude)で作成
窒化・複合処理
窒化は、窒素を鋼の表面に拡散させて硬くする処理です。ふつうは硬くなるほど割れやすくなりますが、ショットピーニングと組み合わせると「表面が硬いのに割れにくい」ものになるとされます。SKD61 の試験片をアルミの溶湯に浸した試験では、複合処理で付着するアルミと溶損の重さが大きく減りました(岐阜県産業技術総合センター)。同じ研究では、調質で約500HV の SKD61 が、ショットピーニングとガス窒化で表面900〜1,000HV になり、約50μm まで母材より硬い層ができ、溶損の重さは処理なしの1/2〜1/3に下がりました(岐阜県工業技術研究所)。実際のダイカストの試験でも、複合処理の金型でつくった製品は引張強さのばらつきが小さかったと報告されています(岐阜県産業技術総合センター)。
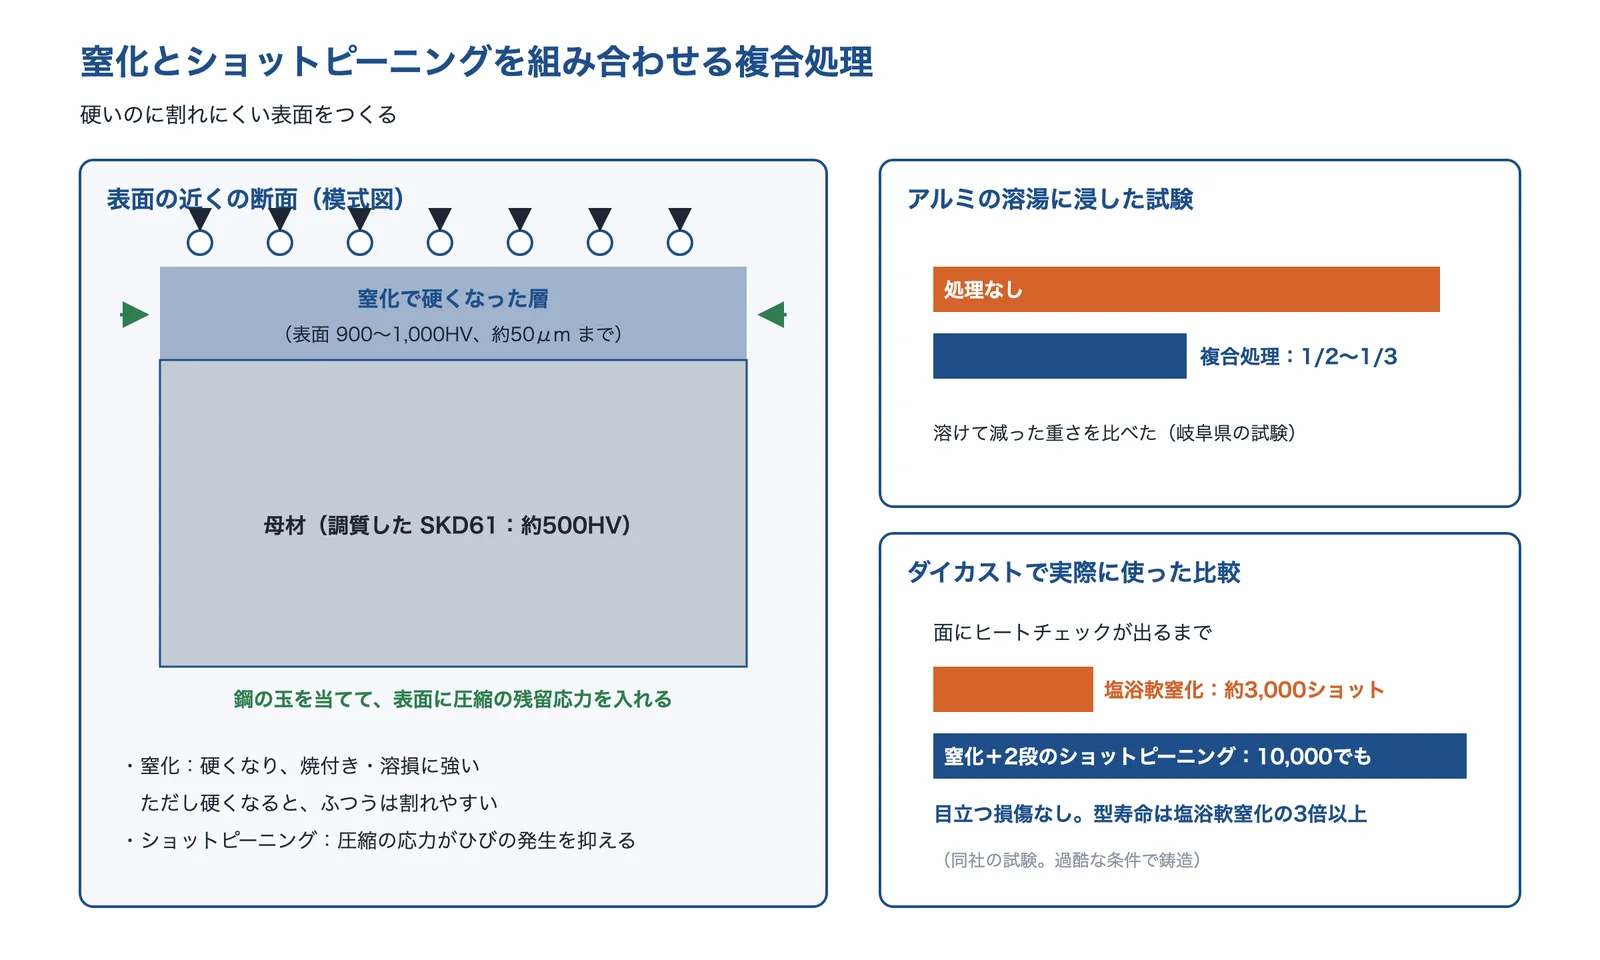
出典:岐阜県産業技術総合センター「アルミダイカスト金型の表面処理について」・岐阜県工業技術研究所の研究報告・大同特殊鋼「電気製鋼」81(1)をもとに AI(Claude)で作成
窒化の種類でも効き方が違います。塩浴軟窒化は焼付き・溶損に強く、ガス浸硫窒化は焼付き・溶損では劣るものの、ヒートチェックに強くなります。窒化の深い拡散層をつくり、1段目のショットピーニングで表面の化合物層を取り、2段目で大きな圧縮の残留応力を入れる複合処理では、型寿命が塩浴軟窒化の3倍以上になったとされます(大同特殊鋼「電気製鋼」の解説。同社の試験)。窒化系の処理の受託の会社も、処理の種類ごとに寿命が延びた事例を公開しています(下の図。カナック)。
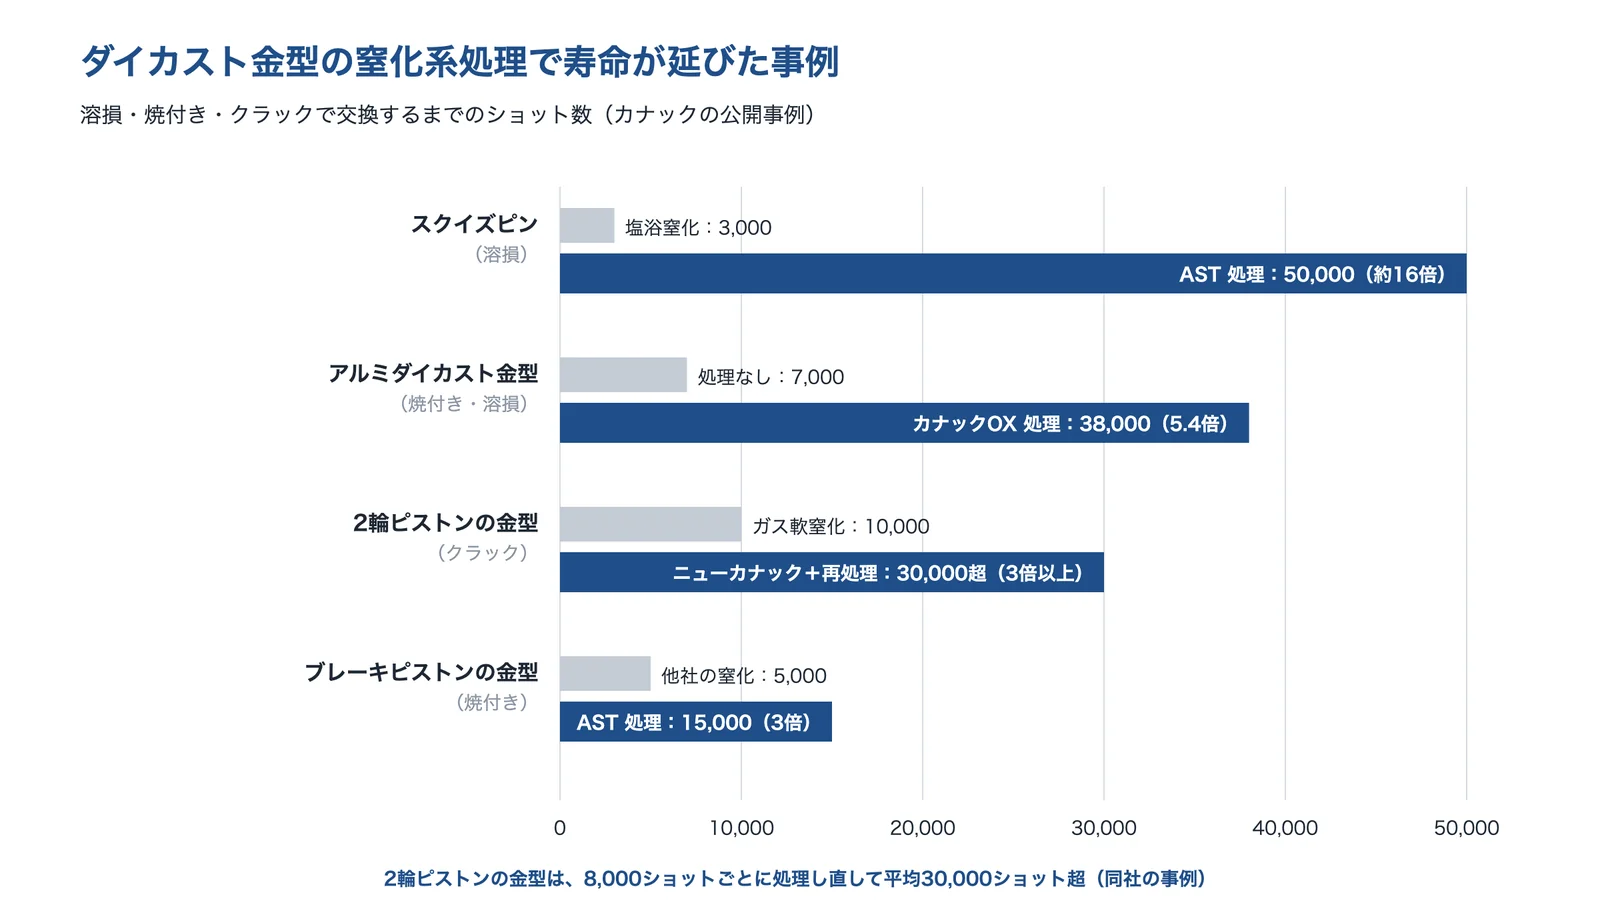
出典:カナック「スクイズピンの寿命向上」・同「アルミダイカスト金型の寿命向上」・同「アルミ鋳造2輪ピストン金型」・同「ピストンブレーキの寿命向上」をもとに AI(Claude)で作成
材料と熱処理の選び直し
ダイカスト・熱間鍛造の金型に使う熱間工具鋼には、用途ごとに使う硬さの目安があります。SKD61 相当の DHA1 のカタログでは、Al・Zn・Mg のダイカスト金型で41〜48HRC、熱間押出しのダイスで43〜50HRC、熱間鍛造の金型で42〜50HRC としています(大同特殊鋼のカタログ)。硬くするとヒートチェックに有利ですが、ねばりが落ちて大割れしやすくなります。
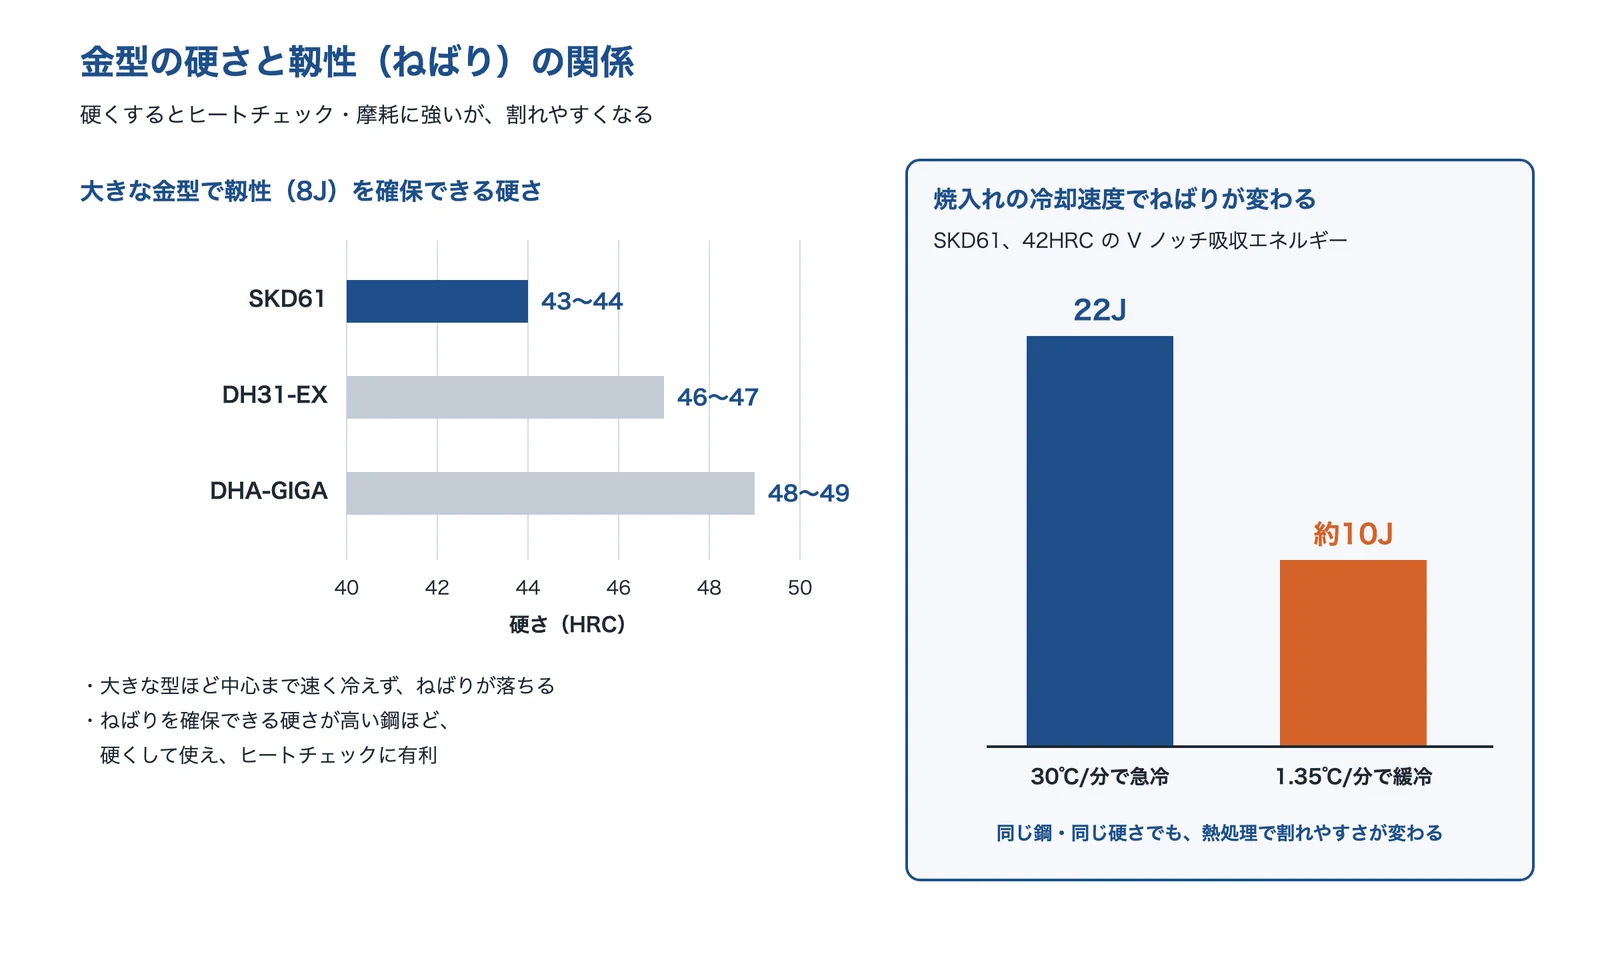
出典:大同特殊鋼「素形材」の解説をもとに AI(Claude)で作成
大きな金型でねばり(V ノッチ吸収エネルギー 8J)を確保できる硬さは、SKD61 で43〜44HRC、改良した鋼の DH31-EX で46〜47HRC、DHA-GIGA で48〜49HRC とされます。ねばりを確保できる硬さが高い鋼ほど、硬くして使え、ヒートチェックに有利です。同じ SKD61・42HRC でも、焼入れのときに30℃/分で冷やすと22J、1.35℃/分でゆっくり冷えると約10J に下がります(大同特殊鋼「素形材」の解説)。熱処理では、焼入れの温度が高いほど残留オーステナイトが増え、−100℃程度まで冷やすサブゼロ処理で大半をマルテンサイトに変えると、寸法が安定します(モノタロウ「工具の表面処理」)。
加工条件・冷却の見直し
切削工具では、加工の条件を変えるだけで寿命が大きく変わります。チタン合金の切削の研究では、摩耗の進む速さを切削速度と送りで表した回帰式で、切削速度の指数が5.11、送りの指数が1.65 と、切削速度の影響が送りより強く出ました(岐阜県産業技術総合センター)。この式どおりなら、切削速度を10%下げると摩耗の進む速さは約0.58倍、20%下げると約0.32倍です(編集部の計算)。
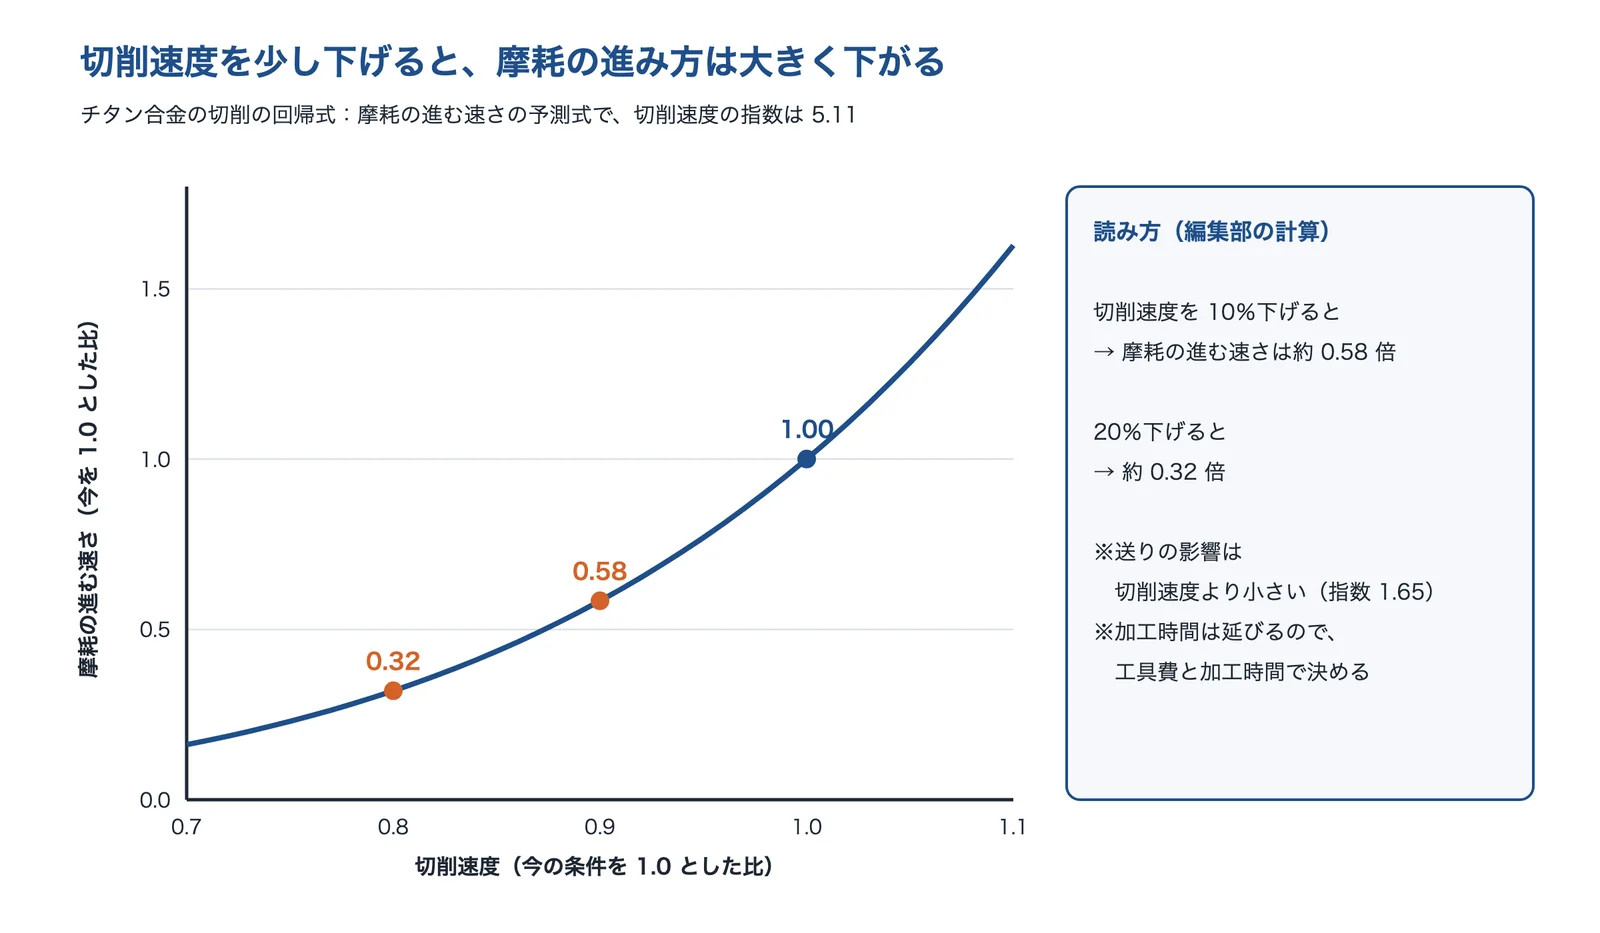
出典:岐阜県産業技術総合センターの研究報告の回帰式と編集部の計算をもとに AI(Claude)で作成
刃先に油を霧にして吹き付ける MQL では、チタン合金のエンドミル加工で、ノズルの距離120mm・角度45°の条件のとき摩耗の進み方が抑えられ、荒加工の条件で高圧クーラントの3倍以上の工具寿命が得られました。刃先にくっついたもの(凝着物)を取り除けるかどうかで効果が決まる可能性が高いとされます(栃木県産業技術センター)。
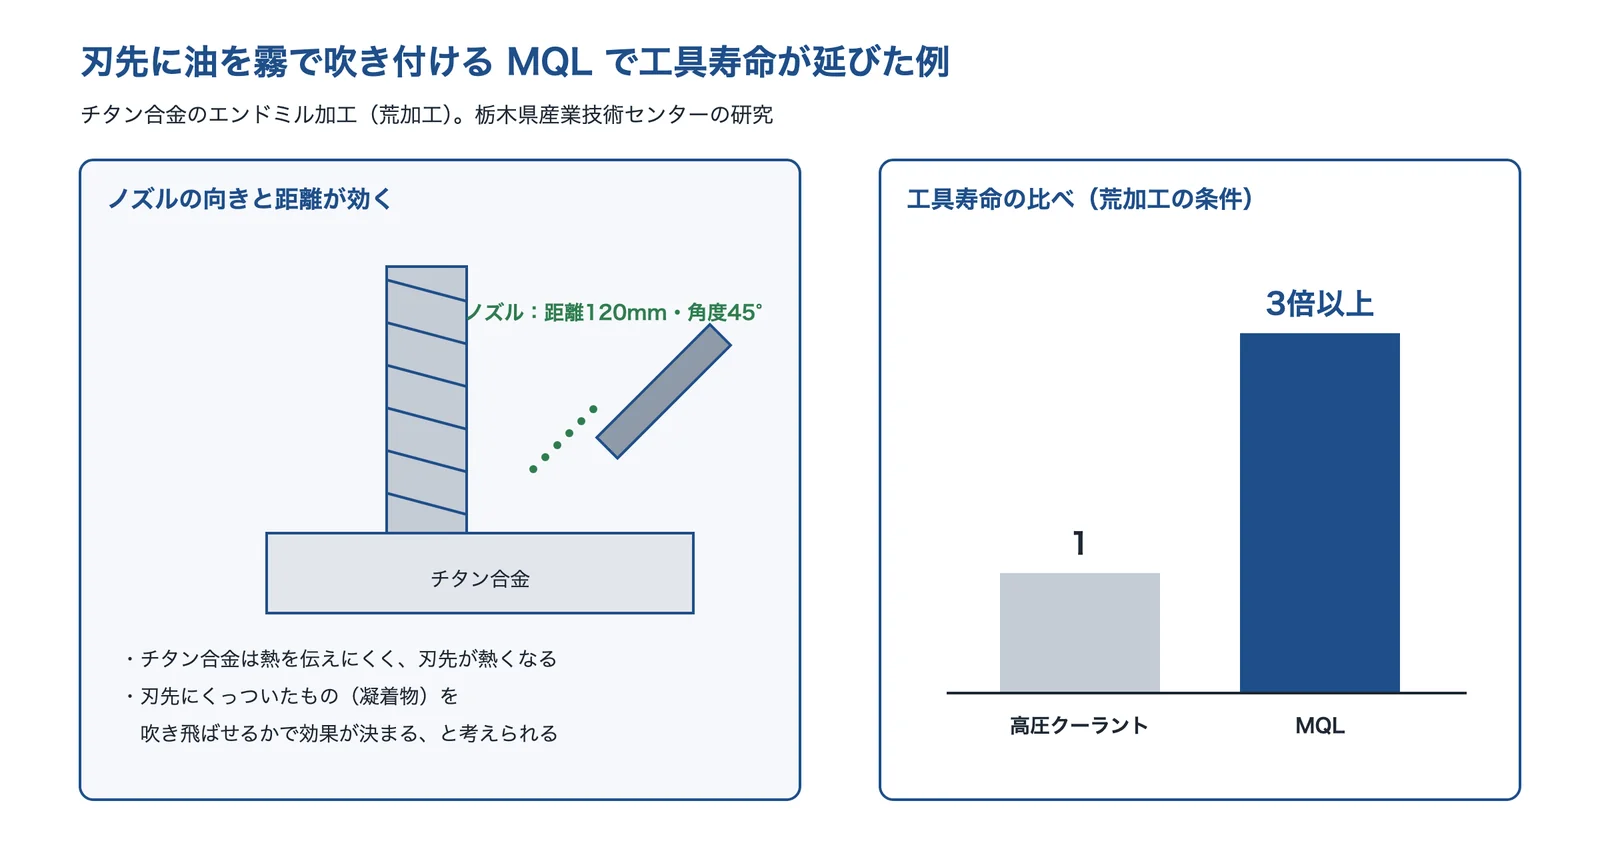
出典:栃木県産業技術センターの研究報告をもとに AI(Claude)で作成
ダイカストの金型では、型の冷やし方と離型剤の塗り方がヒートチェックに効きます。耐ヒートチェック性は、高硬度化・表面処理に加えて、離型剤の微量塗布や溶接補修などで軽くすることが図られています(大同特殊鋼「素形材」の解説)。
補修と再処理
ひびや欠けの入った金型は、肉盛溶接で直して使い続けるのが一般的です。ただし、溶接したままの肉盛りでは型と同じ43〜48HRC の硬さが出ないことがあり、補修した所のヒートチェックが、補修の前より少ない生産数で再発するとされます。補修の材料を改良した例では、ヒートチェックで欠けた型の補修による設備の停止時間が、18Ni マルエージング鋼の5に対して2.5と、約半分になりました(大同特殊鋼「まてりあ」の論文)。
北海道立総合研究機構は、肉盛溶接の周りの熱影響部に柔らかい所が残ってひび割れの元になることに注目し、補修した所にレーザーを当てて硬さを新しくつくった金型と同じくらいに戻しました。損傷するまでのショット数は従来の溶接補修より60%以上増え、補修のコストを20%以上減らせる見込みとしています。
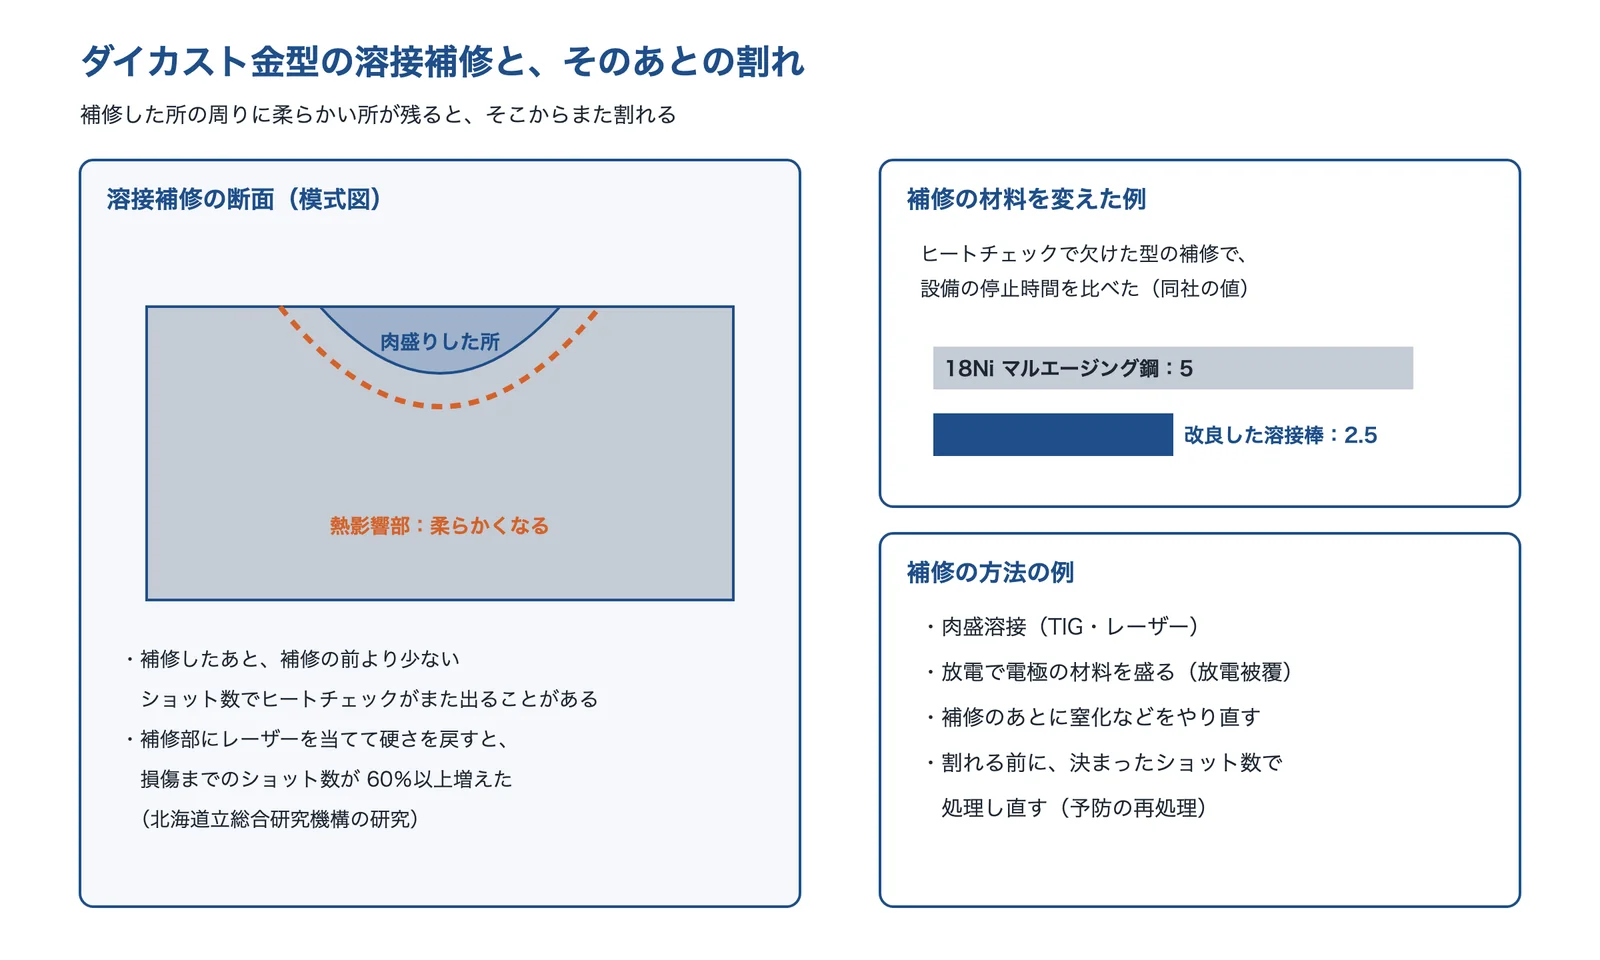
出典:大同特殊鋼「まてりあ」54(2)の論文・北海道立総合研究機構の研究成果・同をもとに AI(Claude)で作成
処理の皮膜や窒化の層が減ってから処理し直すのではなく、決まったショット数ごとに処理をやり直して、ひびが入る前に残留応力をリセットする方法もあります。窒化系の処理の会社は、2輪ピストンの金型を8,000ショットごとに処理し直して、平均30,000ショットを超える寿命にした事例を公開しています(カナック)。
出典:超高張力鋼板成形金型用 PVD|大同特殊鋼「電気製鋼」85(1)、PVD、CVD による硬質膜の種類と分類|モノタロウ、PVD 法による超硬質薄膜の製造技術|茨城県工業技術センター、高硬度・高密着コーティング用 PVD ターゲット材|大同特殊鋼、ダイカスト金型用 PVD コーティング|日新電機技報 55(1)、アルミダイカスト金型の表面処理について|岐阜県産業技術総合センター、アルミダイカスト部品の高品質・低コスト化の製造技術開発(第2報)|岐阜県工業技術研究所、アルミダイカスト部品の高品質・低コスト化(第5報)|岐阜県産業技術総合センター、複合表面処理「アミナイト DS」|大同特殊鋼「電気製鋼」81(1)、DHA1-A カタログ|大同特殊鋼、大型のダイカスト金型に適した高靱性鋼|素形材 Vol.66 No.4、残留オーステナイトとサブゼロ処理|モノタロウ、難削材の高能率切削加工に関する研究(第2報)|岐阜県産業技術総合センター、チタン合金のエンドミル加工における MQL 供給システムの開発|栃木県産業技術センター、耐ヒートチェック性に優れるダイカスト金型用肉盛溶接棒の開発|まてりあ 54(2)、レーザー加工を利用した自動車部品用金型の長寿命化技術|北海道立総合研究機構、レーザ部分熱処理によるダイカスト金型の長寿命化技術|北海道立総合研究機構、アルミ鋳造2輪ピストン金型(ニューカナック処理)|カナック
金型・工具の寿命を延ばす技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ダイカスト金型の窒化系の処理の会社、金型・工具のコーティングの会社、金型の溶接補修の会社、補修の装置の会社を挙げました。
株式会社カナック|ダイカスト金型の窒化系の処理と、決まったショット数での再処理
カナックとは
カナックは、静岡県藤枝市に本社がある窒化処理の会社です(1988年設立)。ダイカスト金型をはじめ、金型・治工具・機械部品の窒化系の表面処理を受託し、処理ごとの寿命の向上の事例を公開しています。
カナックの得意技術
| 技術 | 内容 |
|---|---|
| 溶損・焼付きを抑える処理 | アルミダイカスト金型の入子やスクイズピンに、AST 処理・カナックOX 処理などを行う。表面の硬さを上げて溶損と焼付きを抑えるとしている |
| ヒートチェック・クラックを抑える処理 | ニューカナック処理は、クラックとヒートチェックの抑制を効果に挙げている |
| 決まったショット数での再処理 | 2輪ピストンの金型では、8,000ショットごとに処理し直して、クラックが出る前に寿命を延ばしている |
カナックが解決できる課題
- ダイカスト金型の入子やピンが溶損・焼付きで早く交換になる
- 金型の表面にクラック・ヒートチェックが出て、補修の回数が多い
- 金型を作り直さずに、処理をやり直して使い続けたい
公開されている実績
- スクイズピン:塩浴窒化では3,000ショットで溶損・交換だったものが、AST 処理で50,000ショット(再処理でさらに50,000ショット)
- アルミダイカスト金型:処理なしでは焼付きと溶損で7,000ショットだった寿命が、カナックOX 処理で38,000ショット(5.4倍)
- 2輪ピストンの金型:ガス軟窒化では10,000ショットでクラックによる欠損が出ていたが、ニューカナック処理の再処理で平均30,000ショット超(3倍以上)
- ブレーキピストンの金型:他社の窒化では5,000ショットで焼付いていたが、AST 処理で15,000ショットまで焼付きなし
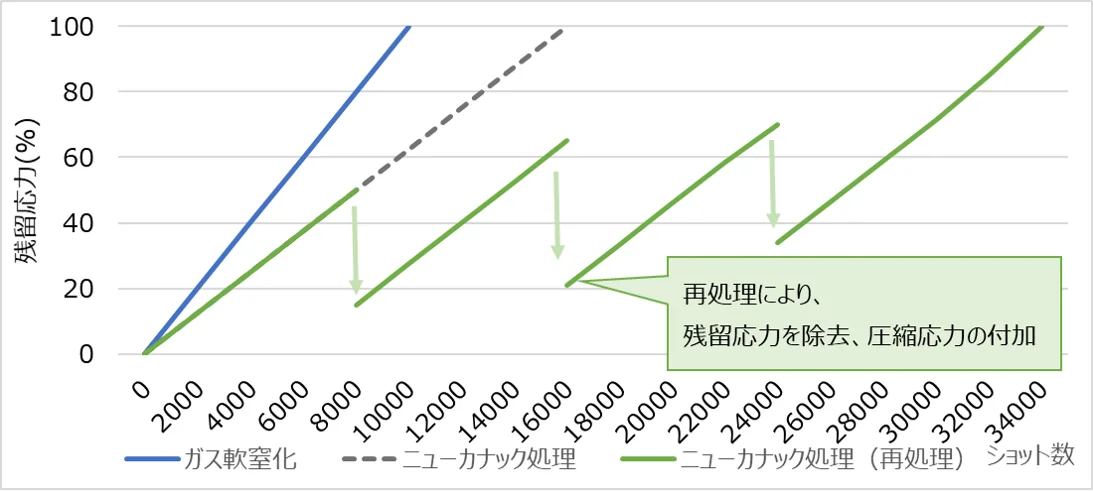
出典:カナック「アルミ鋳造2輪ピストン金型(ニューカナック処理)」
出典:会社概要|カナック、ダイカスト金型|カナック、スクイズピンの寿命向上:AST処理|カナック、アルミダイカスト金型の寿命向上(カナックOX処理)|カナック、アルミ鋳造2輪ピストン金型(ニューカナック処理)|カナック、ピストンブレーキの寿命向上:AST処理|カナック
RTM株式会社|ダイカスト金型の耐ヒートチェック・耐溶損の処理「タイマ」
RTMとは
RTM(アールティーエム)は、静岡県富士市に本社がある表面処理の会社です(2005年設立)。本社の富士工場のほか、愛知県半田市と栃木県足利市に工場があり、ダイカスト金型の耐久性を上げる処理を手がけています。
RTMの得意技術
| 技術 | 内容 |
|---|---|
| 耐ヒートチェックの処理 | タイマT・TT は、表面処理で耐ヒートチェック・耐摩耗・耐焼付きの性能を持たせる。工期は2日。ダイカスト金型のほか、プラスチック金型・部品も対象 |
| 耐溶損の処理 | タイマP・PP は、特殊な酸化被膜をつくって溶損・焼付きを抑える処理(工期3日)。タイマV は耐焼付き・耐溶損の処理(工期15日) |
| レーザー熱処理の下地 | タイマLH は、ヒートチェック対策の下地として部分的にレーザーで熱処理する(工期は+4日) |
RTMが解決できる課題
- ダイカスト金型のヒートチェックで、早く補修が必要になる
- ダイカスト金型の溶損・焼付きを、短い工期の処理で抑えたい
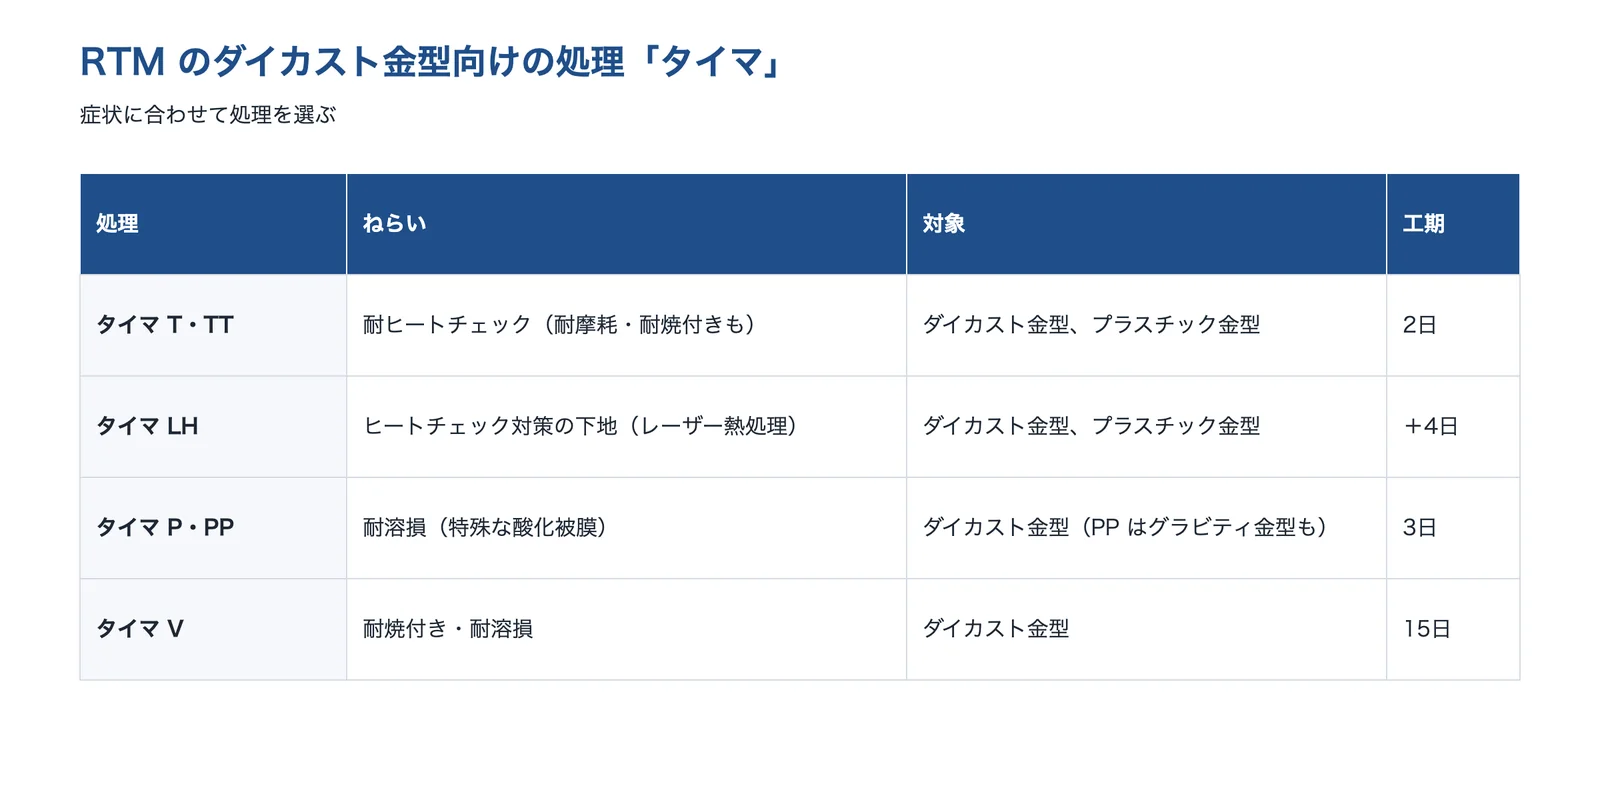
出典:RTM「処理案内」をもとに AI(Claude)で作成
フジタ技研株式会社|冷間鍛造・プレス金型への400℃の低温コーティング
フジタ技研とは
フジタ技研は、石川県能美市に本社がある金型の会社です(1970年創業)。冷間鍛造の金型や精密プレス金型をつくるとともに、熱処理と CVD・PVD の表面処理も自社で行っていて、月に約200社の処理を手がけているとしています。
フジタ技研の得意技術
| 技術 | 内容 |
|---|---|
| 400℃の低温コーティング(FUPC) | 処理温度は400℃。TiN(Hv2,000)・TiCN(Hv2,500)・TiAlN Type2(Hv2,800)・F3(Hv3,200)・CrCN(Hv2,800)・DLC(Hv4,500)の6種類で、膜厚は2〜4μm(DLC は0.5〜1.0μm) |
| CVD | 処理温度は約1,000℃。TiC(Hv3,800)と TiN+TiC(Hv2,400)で、膜厚は2〜4μm |
| 金型寿命の向上 | コーティング処理だけで、金型寿命が従来の最大10倍に伸びた事例があるとしている |
フジタ技研が解決できる課題
- 冷間鍛造のパンチやプレス金型が、かじり・摩耗で早く寿命になる
- 処理の熱で金型がゆがむのを抑えて、コーティングしたい
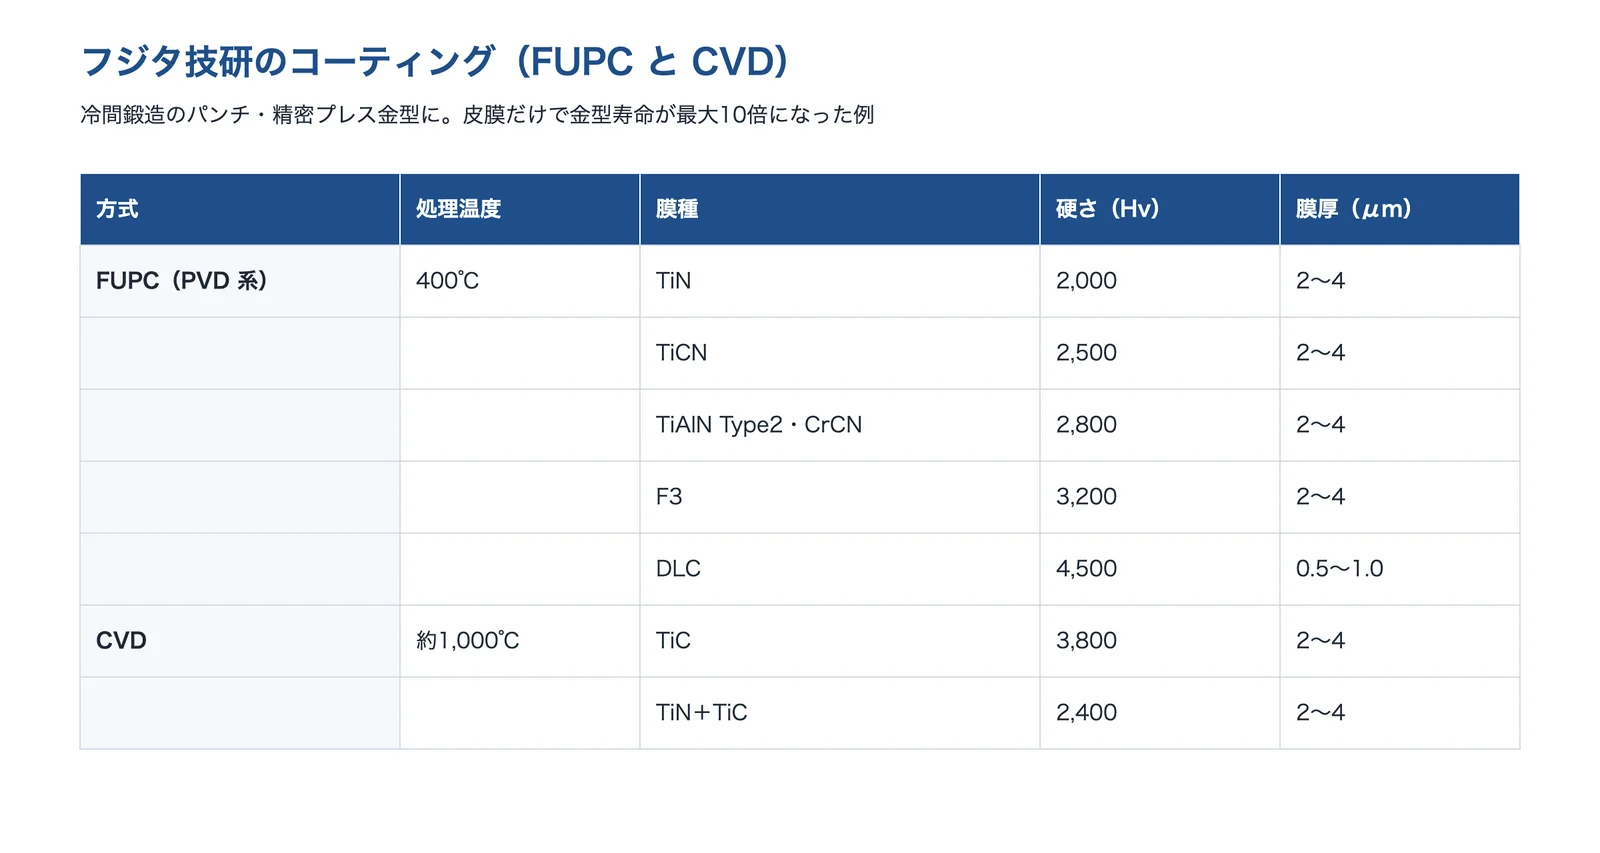
出典:フジタ技研「FUPC と CVD」をもとに AI(Claude)で作成
出典:会社概要|フジタ技研、FUPC と CVD|フジタ技研
株式会社北熱|金型向けの PVD。平滑な膜・ダイカストの厚膜・深穴の内面
北熱とは
北熱は、富山県富山市に本社がある会社で、真空熱処理・窒化処理・コーティング・表面分析を手がけています。金型向けの PVD コーティングでは、平滑な膜、ダイカスト金型向けの厚い膜、深穴の内面に付けられる膜など、用途ごとの膜をそろえています。
北熱の得意技術
| 技術 | 内容 |
|---|---|
| 金型向けの PVD | 処理温度は500℃以下。膜の硬さは2,000〜3,000HV(一般的な熱処理をした工具鋼の3〜7倍)で、代表的な膜厚は3μm |
| ダイカスト金型の厚膜 | ViOLA・Acro9 などの厚膜を、ダイカスト金型向けにそろえている |
| 平滑な膜・深穴の内面・DLC | スムース・ファインなどの平滑な膜、深穴の内面に付ける diXis-TiN、低摩擦の DLC 系の膜がある |
北熱が解決できる課題
- プレス・冷間鍛造の金型のかじり・摩耗を減らしたい
- ダイカスト金型の溶損・焼付きを、皮膜で抑えたい
- 深い穴の内面にも皮膜を付けたい
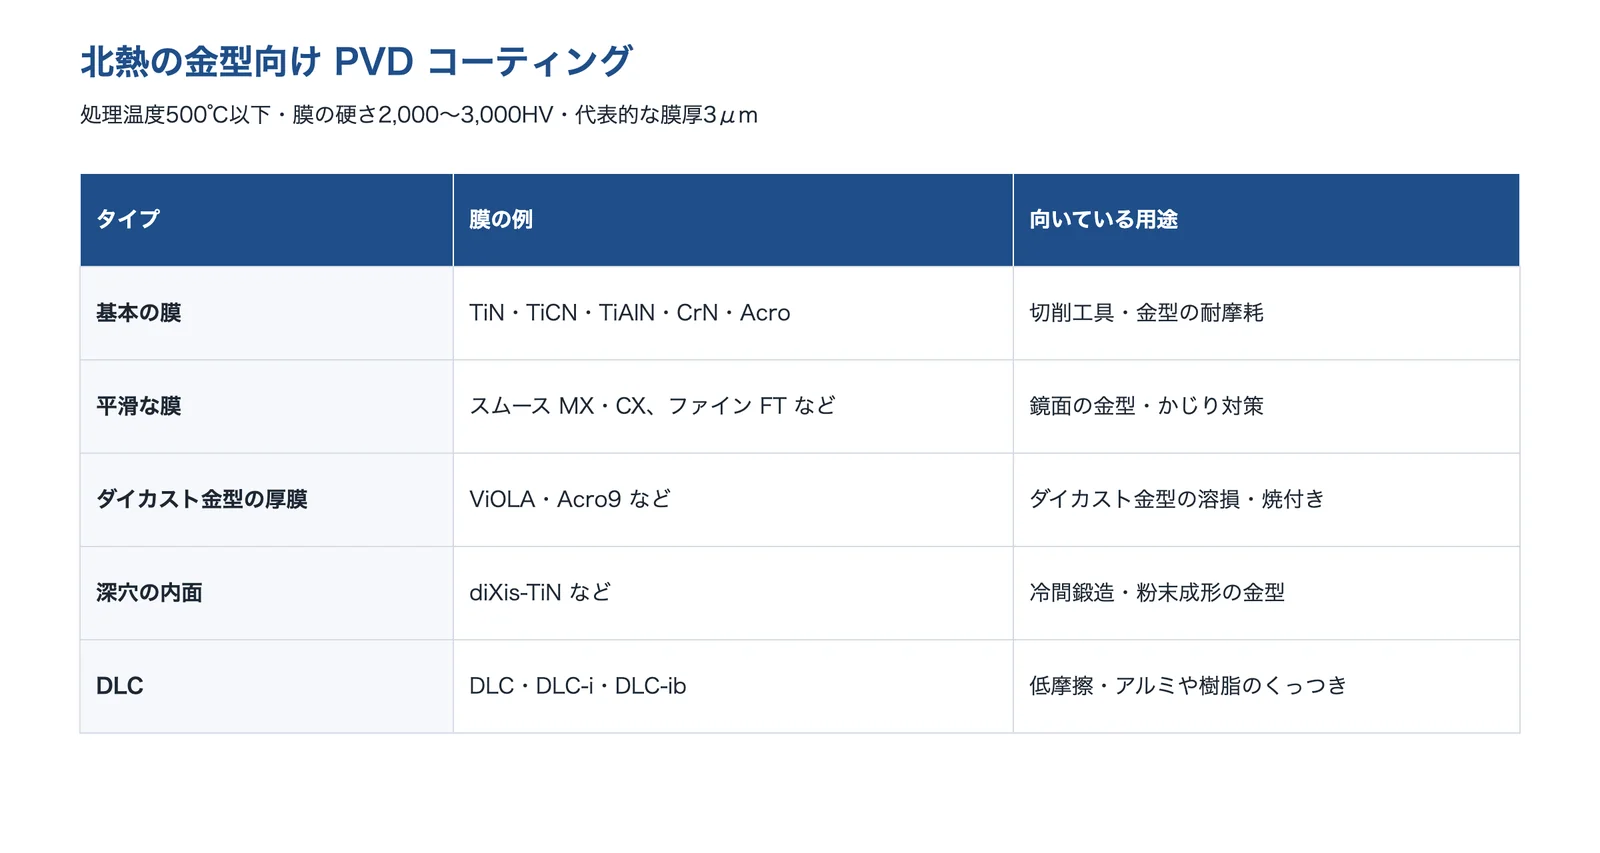
出典:北熱「PVDコーティング」をもとに AI(Claude)で作成
大生熔接工業株式会社|ダイカスト・鍛造・プレス金型の溶接補修と肉盛り
大生熔接工業とは
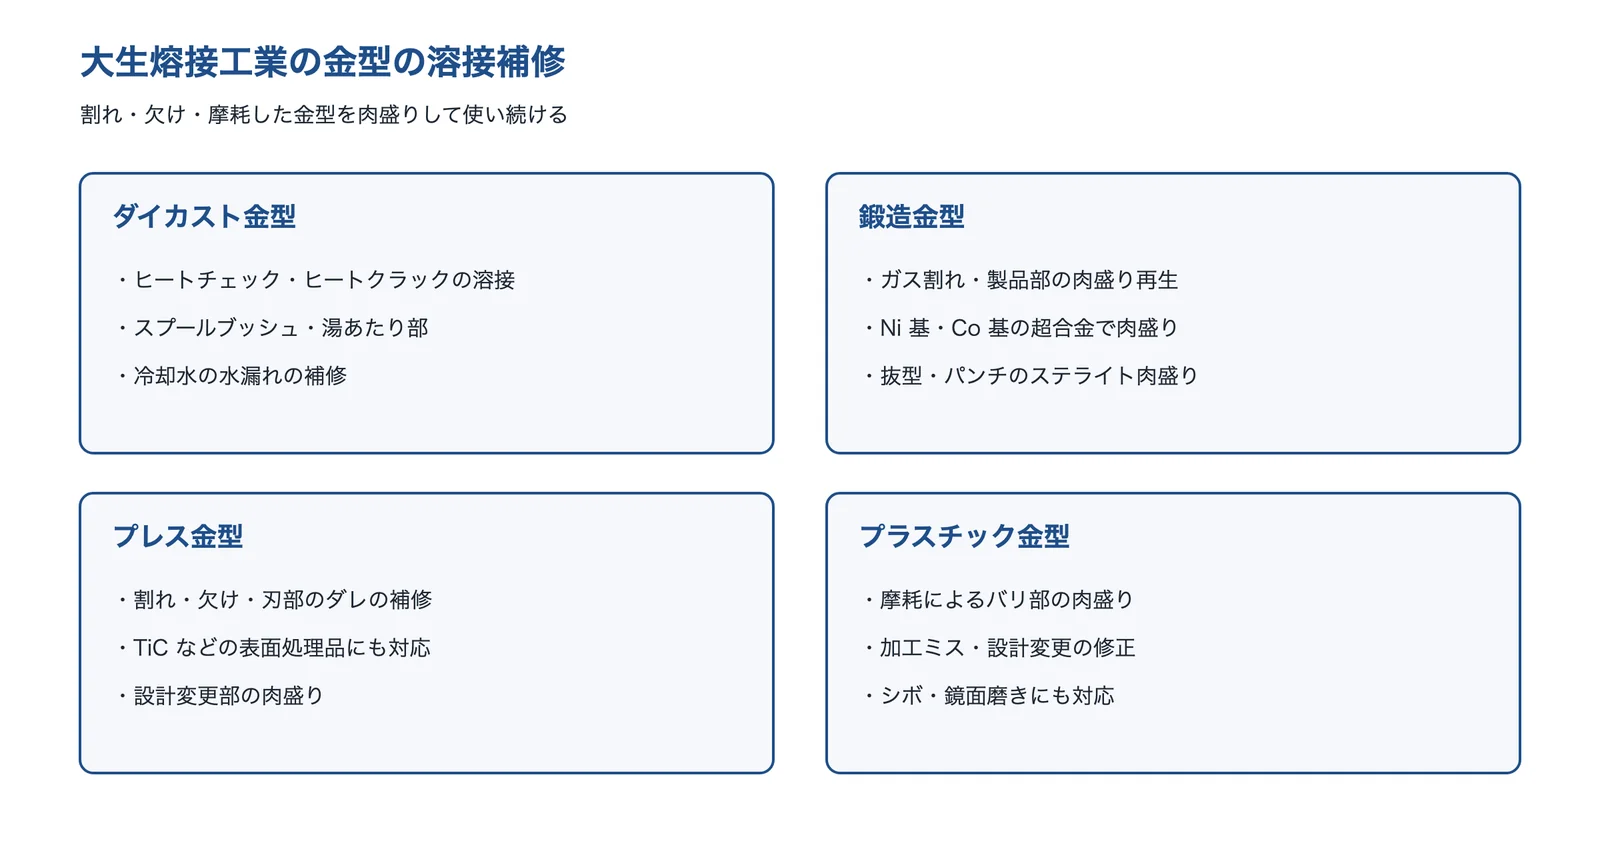
大生熔接工業は、名古屋市緑区にある金型の溶接・肉盛りの会社です(1958年創業、1976年設立)。ダイカスト・鍛造・プレス・プラスチックの金型の溶接補修を手がけています。
大生熔接工業の得意技術
| 技術 | 内容 |
|---|---|
| ダイカスト金型の補修 | ヒートチェック・ヒートクラックの溶接、スプールブッシュ、内部の冷却の水漏れや湯あたり部の溶接、耐熱・耐摩耗材での肉盛り。金型は溶接補修後2,000〜3,000ショットで破損するといわれるが、同社の修理技術はそれを大きく上回るとしている |
| 鍛造金型の肉盛り | Ni 基・Co 基の超合金での肉盛りで長寿命化し、抜型・パンチ類のステライト肉盛りも行う |
| プレス金型の補修 | 割れ・欠け・刃部のダレの補修、TiC などの表面処理品への対応、設計変更部の肉盛り |
大生熔接工業が解決できる課題
- ダイカスト金型のヒートクラックの補修が長持ちしない
- 鍛造・プレス金型の割れや欠けを補修して、使い続けたい
出典:大生熔接工業「技術紹介」をもとに AI(Claude)で作成
出典:会社概要|大生熔接工業、技術紹介(金型溶接)|大生熔接工業
テクノコート株式会社|放電で盛る被覆・補修装置と、振動での応力の除去
テクノコートとは
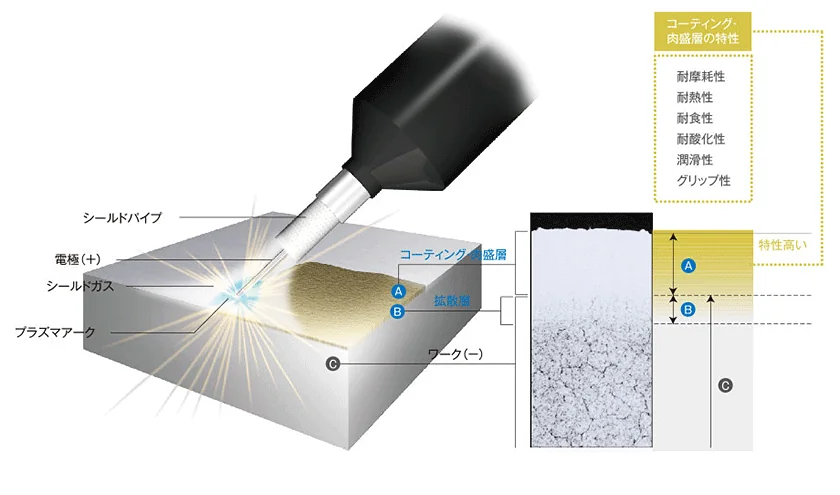
テクノコートは、静岡県藤枝市に本社・工場がある会社です。放電加工の原理を使って電極の材料を盛る被覆・肉盛の装置「デポシリーズ」や、振動で残留応力を下げる装置をつくっています。機械部品・設備などを現場で肉盛補修する受託も行っています。
テクノコートの得意技術
| 技術 | 内容 |
|---|---|
| 放電で盛る被覆と肉盛(デポシリーズ) | アーク放電で電極の材料を移して積み、表面の下に拡散層をつくって密着させる。放電の時間は10⁻⁶〜10⁻⁵秒と短く、処理部に熱がたまりにくいとしている。肉盛の量は0.1mm 単位で調整できる |
| 金型の予防保全と補修 | ダイカスト金型の溶損・焼付き・かじりの防止とヒートクラックの予防、プレス金型のカス上がり・かじり・焼付きの防止、プラスチック・ゴムの金型のバリ止めに使える |
| 振動での応力の除去 | 振動で金属の残留応力を下げる装置「バイブロダイン」もつくっている |
テクノコートが解決できる課題
- ダイカスト金型の溶損・ヒートクラックを、ひずみを出さずに補修したい
- プレス金型のかじり・焼付きを、現場で手当てしたい
出典:テクノコート「デポシリーズ」
出典:会社概要|テクノコート、デポシリーズ|テクノコート、バイブロダイン|テクノコート
選ぶ前に確かめる条件
金型・工具の寿命の対策を相談する前に、次のことを整理しておくと話が早く進みます。
- 寿命が尽きた形(摩耗・欠け・割れ・かじり・ヒートチェック・溶損)と、その場所。写真と、何ショット(何個・何 m)で起きたか
- 型・工具の材料と硬さ(HRC)、熱処理の条件(焼入れ・焼戻しの温度、サブゼロの有無)、今の表面処理
- 被加工材(鋼・ステンレス・ハイテン・アルミ合金・チタンなど)と、ダイカストなら合金の種類(ADC12 か高延性の合金か)と溶湯の温度
- 加工の条件(切削速度・送り・クーラント/プレスの潤滑とクリアランス/ダイカストの型の温度・冷却・離型剤の量)
- 処理で変わってよい寸法(PVD・窒化で変わる量、熱CVD のあとの焼入れの有無)と、処理に出せる期間
- 補修・再処理の履歴と費用。型をつくり直す費用と、処理・補修の費用を同じ尺度で比べる
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月7日








