
切削加工は、回る工作物や回る工具の刃で、金属や樹脂の余分な所を切りくずにして取り除き、形と寸法をつくる加工です。旋盤では工作物が回り、フライス盤やドリルでは工具が回ります。金型を作らずに図面の形を削り出せるので、試作1個から量産まで、機械部品づくりの中心にある加工です。
出典:Machining of holes(穴加工コース)|三菱マテリアル、プレスリポート268(マシニングセンタの説明)|科学技術振興機構
このページでは、旋削・フライス・穴あけの違い、マシニングセンタや自動旋盤などの機械、切削速度の計算、工具材料、穴の精度、チタンなど難削材の条件、切削油、設計で気をつける形、頼む前に整理することをまとめ、得意な加工の違う会社を紹介します。削る形の決め方は課題「加工しやすい形状にしたい」、びびり振動の対策は「切削のびびり振動を抑えたい」で扱っています。
切削加工の企業(早見表)
| 企業 | 精密 (μm) | 5軸・ 複雑形状 | 棒材の 量産旋盤 | 大型 | 難削材 | 樹脂 | 1個・ 短納期 |
|---|---|---|---|---|---|---|---|
| 丸和機械加工精度 1/1000mm をうたう精密部品と治工具(愛知県) | ● | ● | ● | ● | |||
| 飯田製作所PTFE・PEEK など樹脂の精密切削。5軸も(神奈川県) | ● | ● | |||||
| 名高精工所棒材から φ0.5 の小径部品。チタン・インコネルも(京都府) | ● | ● | ● | ||||
| 北口精機門形5面加工機9台と深穴・大径ホーニング(大阪府) | ● | ● | |||||
| アスクマシニング23台・5軸で、最短当日出荷(大阪府) | ● | ● | ● | ● | |||
| 神戸製作所NC 自動旋盤100台で、μm の丸物を量産(茨城県) | ● | ● | ● |
●は、各社の公式サイトで設備・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
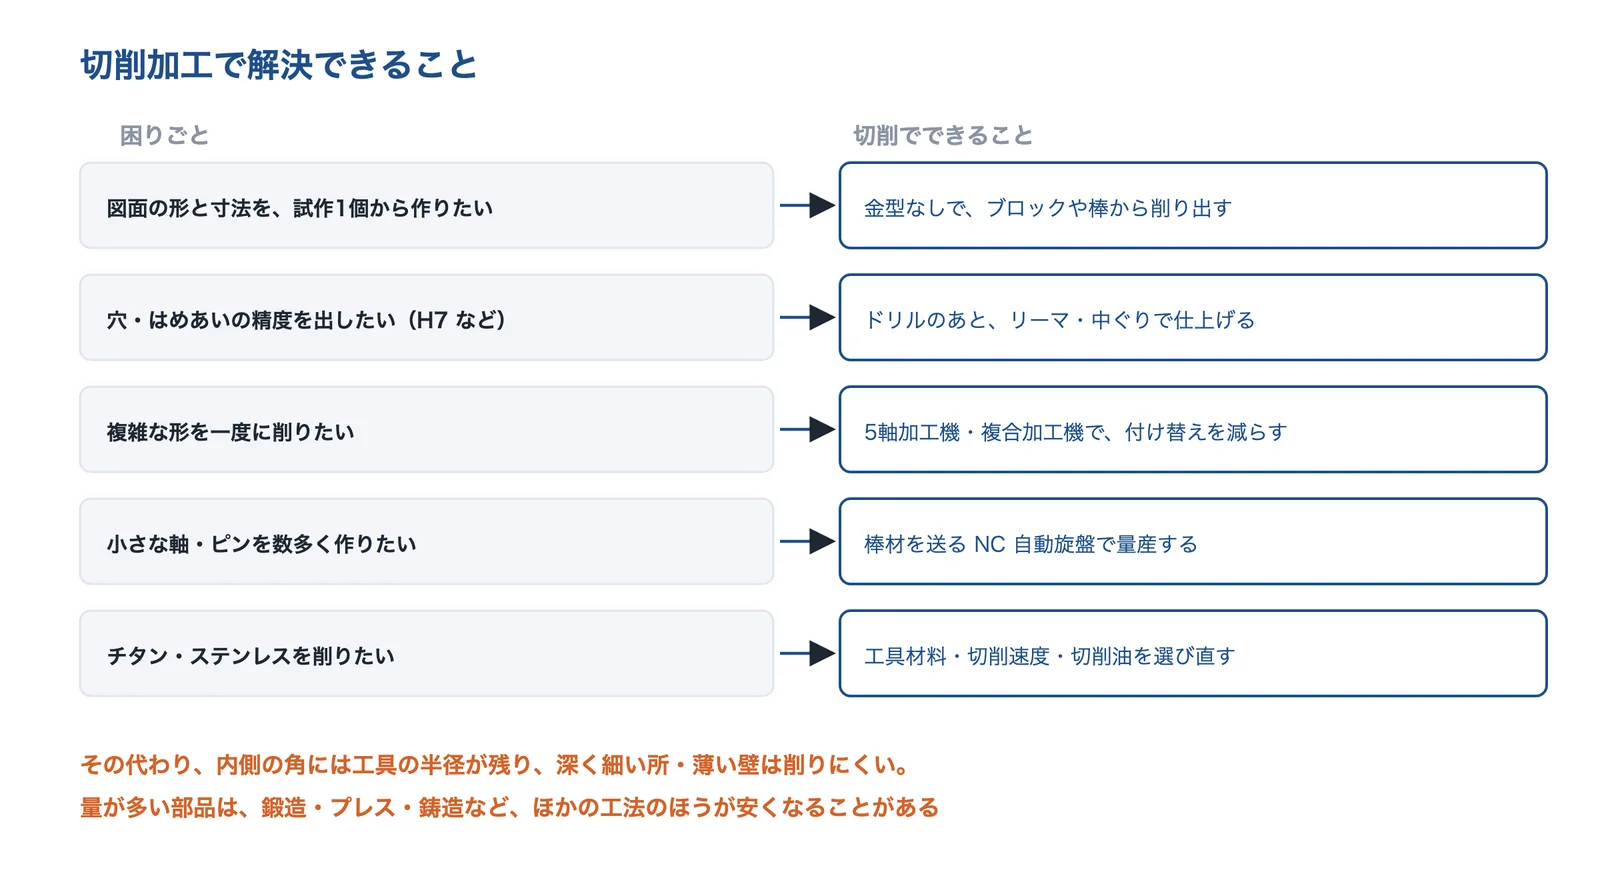
切削加工が効くのは、図面の形を金型なしで作りたい、穴やはめあいの精度を出したい、複雑な形を一度に削りたい、小さな軸を数多く作りたいといった困りごとです。一方で、内側の角には工具の半径が残り、深く細い溝や薄い壁は削りにくく、量の多い部品は鍛造やプレスなどの工法のほうが材料のむだが少ないこともあります。
出典:このページの出典(三菱マテリアル・ブラザー工業・MONOist・各社の公式サイト)をもとに AI(Claude)で作成
出典:Machining of holes(穴加工コース)|三菱マテリアル、Dimensional tolerance(穴加工コース)|三菱マテリアル、設計者のための部品加工技術の世界(1)|MONOist、プレスリポート268(マシニングセンタの説明)|科学技術振興機構
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 切削のびびり振動を抑えたい | 回転数・切込み・工程の見直しで、振動の出ない条件にする | 切削条件の見直し |
| 加工しやすい形状にしたい | 角の R・深さ・肉厚を、太い工具で削れる形にする | 切削向けの形 |
| バリを出さない・バリ取りを減らしたい | 工具と切削条件、削る向きを見直す | 切削の条件・工具の見直し |
| 量産で寸法がばらつく | 暖機・熱変位の補正、工具長の機内測定で寸法をそろえる | 温度の管理 |
| 工程を減らせる設計にしたい | 複合加工機・5軸で、付け替えをまとめる | 工程集約 |
| CFRP の穴あけ・切削で層間剥離・バリを防ぎたい | ダイヤモンド・PCD の工具と刃先の形を選ぶ | CFRP 用の工具 |
| 金型・工具の寿命を延ばしたい | 切削条件と冷却を見直し、工具の摩耗を抑える | 加工条件・冷却の見直し |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:回る刃で、余分な所を切りくずにする
旋削・フライス・穴あけの違い
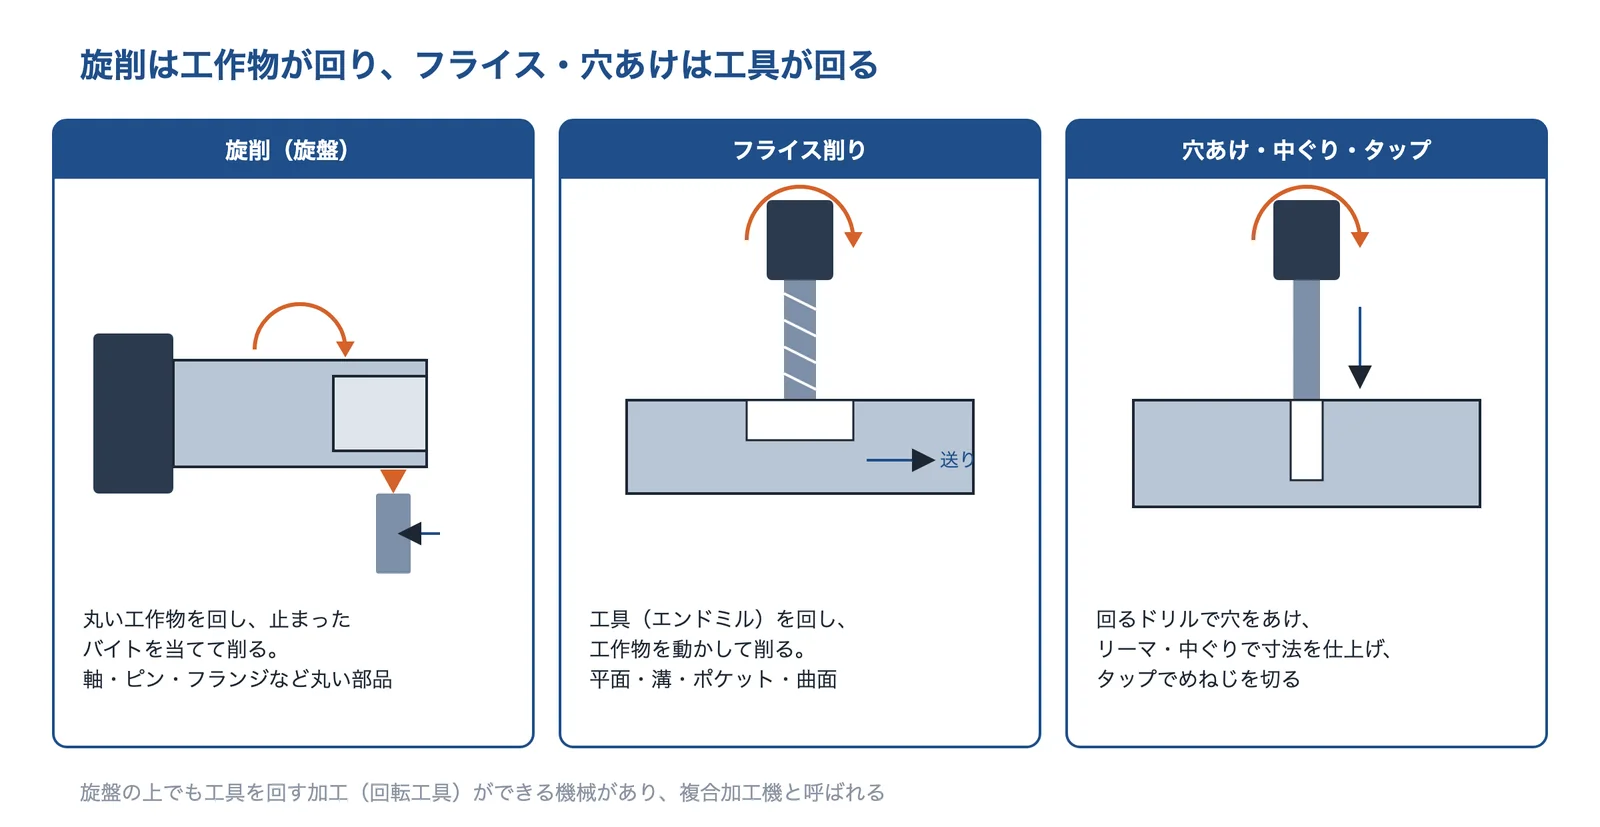
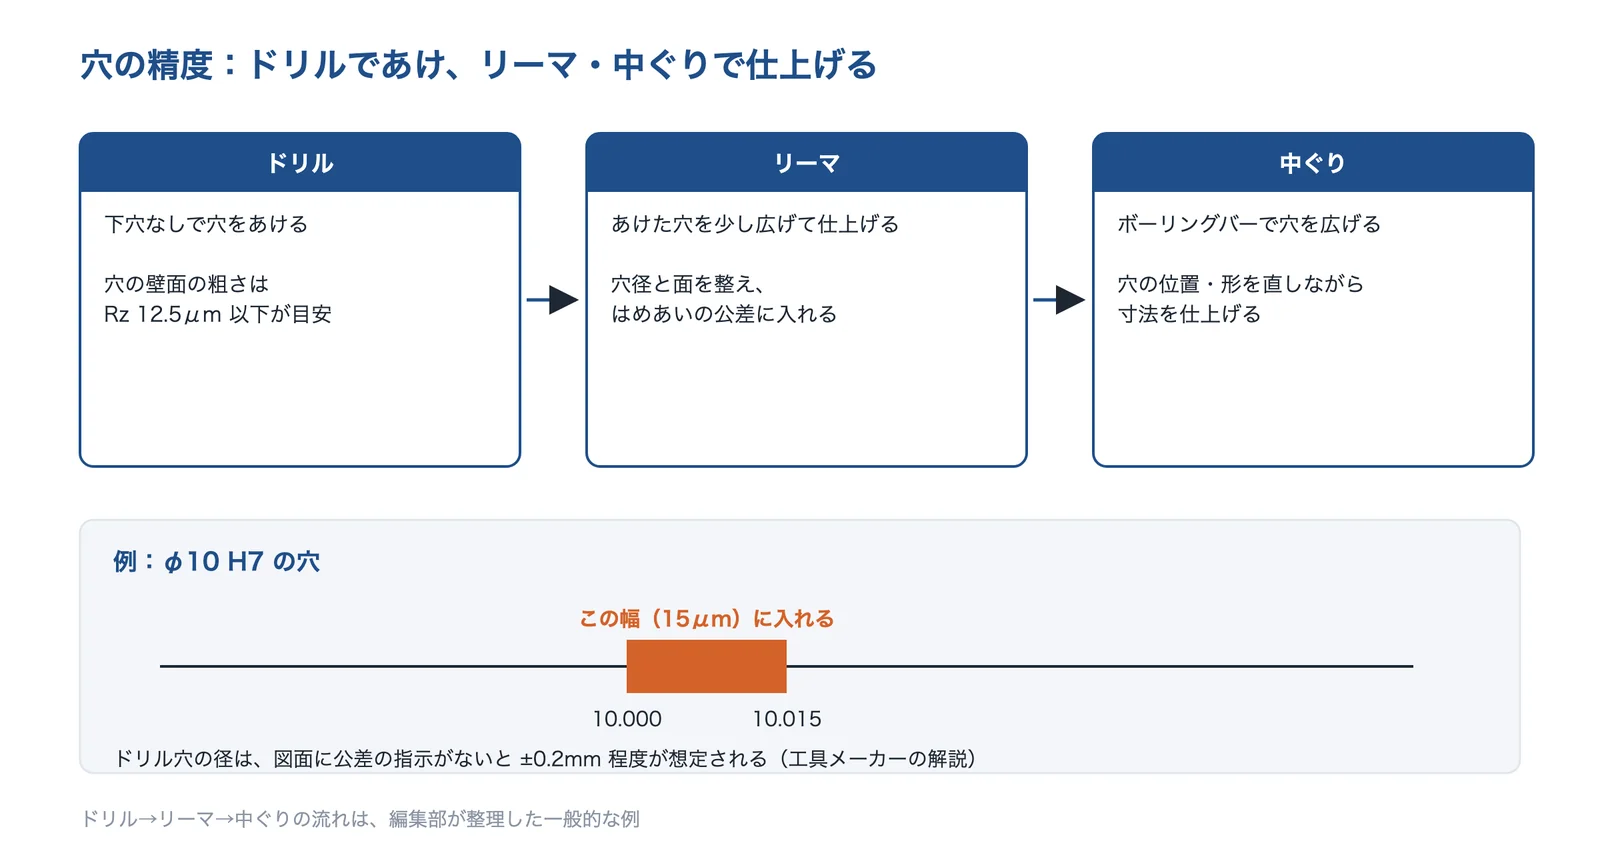
旋削(旋盤)は、丸い工作物を回し、止まったバイトを当てて外径・内径・端面を削る加工で、軸やフランジなど丸い部品に使います。フライス削りは、エンドミルなどの工具を回し、工作物を動かして平面・溝・ポケットを削ります。穴の加工は、三菱マテリアルの解説では、下穴なしでドリルで穴をあける「ドリル加工」、下穴をボーリングバーで広げる「中ぐり」、穴を仕上げる「リーマ加工」、めねじを切る「タップ加工」などに分けられます。
出典:三菱マテリアルの穴加工コース・科学技術振興機構の解説をもとに AI(Claude)で作成
出典:Machining of holes(穴加工コース)|三菱マテリアル
出典:テクパルコの技術解説チャンネル(YouTube)
切削速度・送り・切込み
切削の条件は、切削速度・送り・切込みの3つで決まります。ブラザー工業の解説によると、切削速度 V(m/min)= 直径 D(mm)× 回転数 N(min⁻¹)× π ÷ 1000で、D は旋削では工作物の直径、フライスでは工具の直径です。直径 10mm のエンドミルを 500min⁻¹ で回すと 15.7m/min、同じ回転数で直径 5mm なら 7.85m/min と、直径が半分なら切削速度も半分になります。切込みは、1回の通過で工具が取り除く厚さです(編集部の補足)。
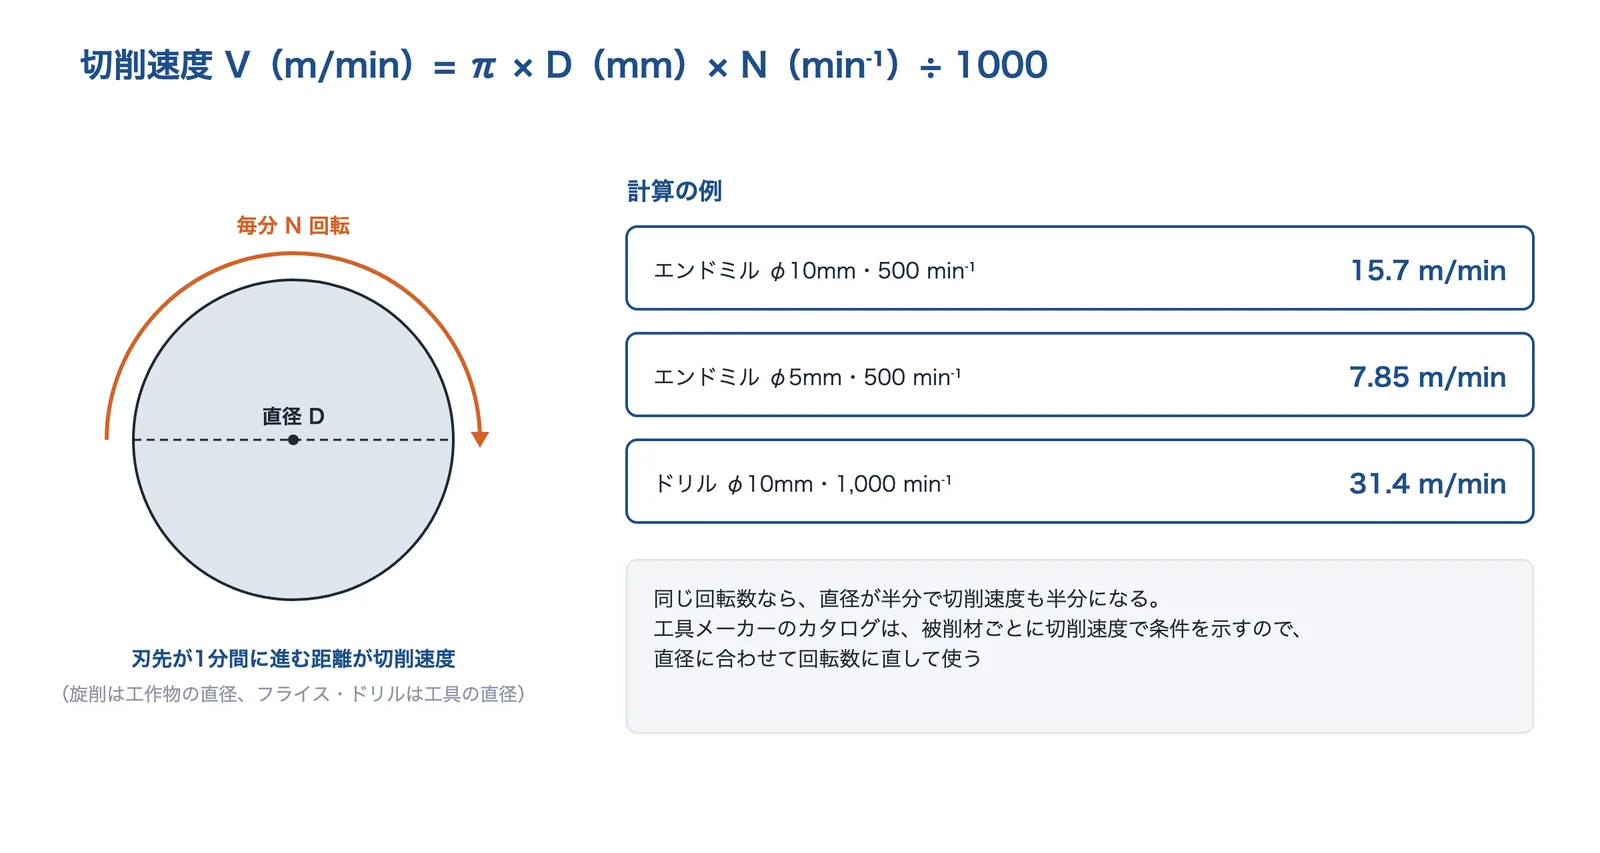
出典:ブラザー工業 SPEEDIO NAVI・三菱マテリアル「Formulas」をもとに AI(Claude)で作成
出典:Cutting speed and spindle speed(SPEEDIO NAVI)|ブラザー工業、Formulas(穴加工コース)|三菱マテリアル

出典:株式会社ノビテック(YouTube)
送りは、旋削やドリルでは1回転あたり(mm/rev)、フライスでは1刃あたり(mm/tooth)で表します。三菱マテリアルのドリルの計算例では、直径 10mm・1,000min⁻¹ で切削速度 31.4m/min、1回転の送り 0.2mm・1,350min⁻¹ なら、1分に 270mm 進む(深さ 30mm の穴5個で約 0.555 分)としています。
種類と選び方:機械と工具材料
マシニングセンタは、科学技術振興機構の解説では工具の自動交換機能を備えた NC 工作機械で、フライス削り・穴あけ・中ぐり・ねじ立てなどを、一度の取付けでほぼ自動で行うものです。部品の形と数によって、NC 旋盤、マシニングセンタ、5軸加工機、旋削とフライスを1台で行う複合加工機、棒材を送って小物を続けて削る NC 自動旋盤、大物を削る門形の機械を使い分けます。
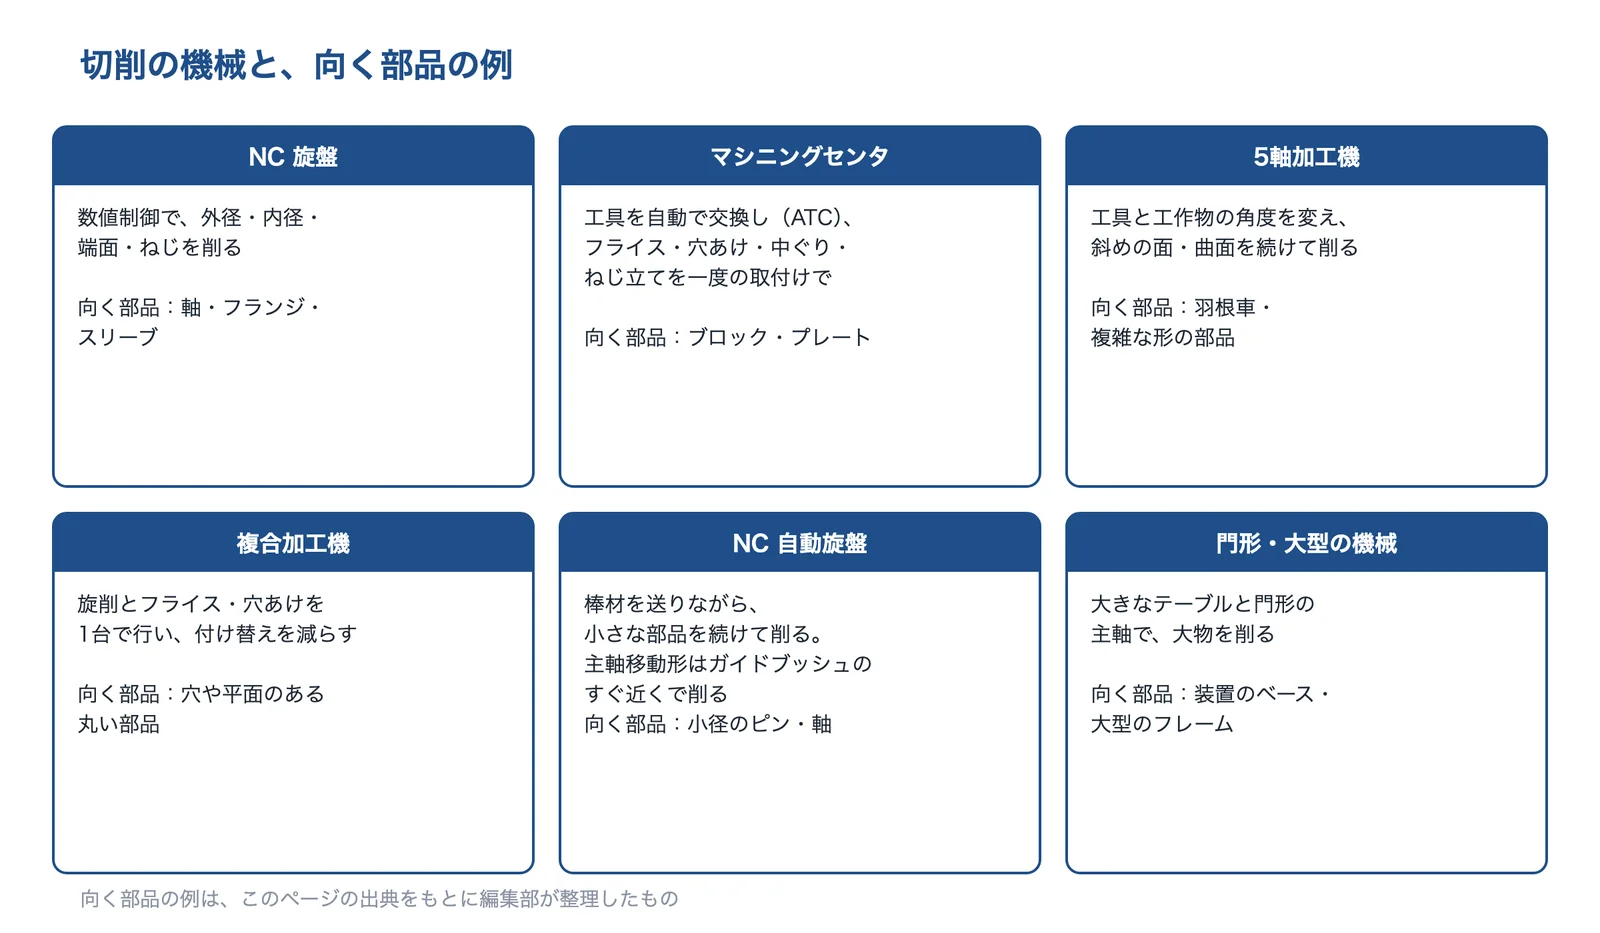
出典:科学技術振興機構の解説・Cutting Tool Engineering・各社の公式サイトをもとに AI(Claude)で作成
出典:プレスリポート268(マシニングセンタの説明)|科学技術振興機構、Swiss made(スイス型自動旋盤の解説)|Cutting Tool Engineering
| 機械 | 形と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| NC 旋盤 | 工作物を回し、外径・内径・ねじを削る | 外径 φ4〜φ250 の切断材から(名高精工所) | 軸・フランジ・スリーブ | 角い部品の穴・平面は別の機械か複合加工機 |
| マシニングセンタ | 工具を自動で替え、穴・平面・ポケットを一度の取付けで | 23台で □400mm まで(アスク) | ブロック・プレート・ケース | 斜めの穴・曲面は付け替えが増える |
| 5軸加工機 | 工具と工作物の角度を変えて削る | φ150mm・L100mm まで(アスク) | 羽根車・複雑な形の部品 | プログラムと段取りに手間がかかる |
| NC 自動旋盤 | 棒材を送り、小さな丸物を続けて削る | φ0.5(最小実績値)〜φ65、100台(神戸製作所) | ピン・小径の軸を数千〜数万個 | 大きな部品・少量には向かない |
| 門形の5面加工機 | 門形の主軸で、大きな工作物の上面と側面を削る | テーブル 3500×6000、有効門幅 4100mm(北口精機) | 装置のベース・大型のフレーム | 削れる会社が限られる |
数値の例は各社の公式サイトの値で、条件が違うので表の数値どうしを比べず、傾向として見てください。注意の列は、このページの出典をもとに編集部が整理したものです。
出典:設備紹介|名高精工所、切削加工|アスク、NC自動旋盤|神戸製作所、設備紹介|北口精機
主軸移動形の自動旋盤
米国の業界誌 Cutting Tool Engineering によると、主軸移動形(スイス型)の自動旋盤は、ふつうの旋盤と違って主軸台が動き、棒材をガイドブッシュから送り出します。刃物はガイドブッシュのすぐ近くで削るので、工作物の突き出しとたわみがほとんどないとしています。同誌は、この形の機械では ±0.001in(約 ±0.025mm)は緩い公差とされ、±0.0002in(約 ±0.005mm)を保つ工場もあると紹介しています(加工する会社の例で、規格の値ではありません)。
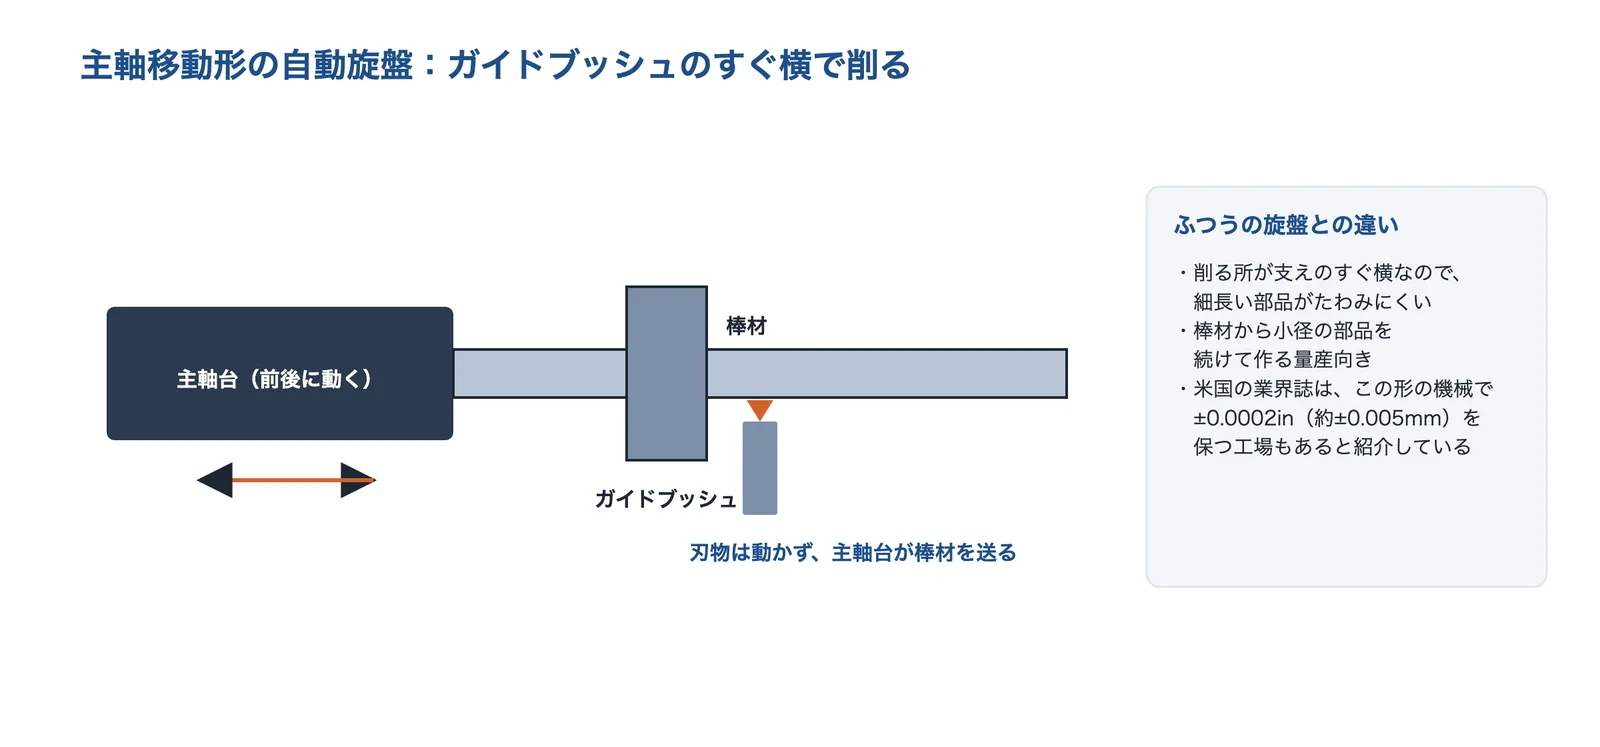
出典:Cutting Tool Engineering「Swiss made」をもとに AI(Claude)で作成
出典:Swiss made(スイス型自動旋盤の解説)|Cutting Tool Engineering
工具材料:硬さと欠けにくさ
三菱マテリアルの工具材料の解説によると、高速度工具鋼(ハイス)は約80年にわたり切削工具のトップで、今も切削工具の約3分の1を占めます。超硬合金(WC と Co)は鋼に向く P 系、ステンレスに向く M 系、鋳鉄に向く K 系などに分かれます。サーメットは超硬より靭性が低く、鋼・鋳鉄の仕上げや溶着しやすい軟鋼に向き、セラミックスは非常に硬く熱に強い一方で欠けやすい材料です。cBN は硬さがダイヤモンドに次ぎ、焼入れ鋼・鋳鉄の仕上げに使われ、ダイヤモンドはアルミ合金・銅合金・樹脂に向くが、鉄族の金属とは反応しやすく、鉄の加工には適さないとされます。
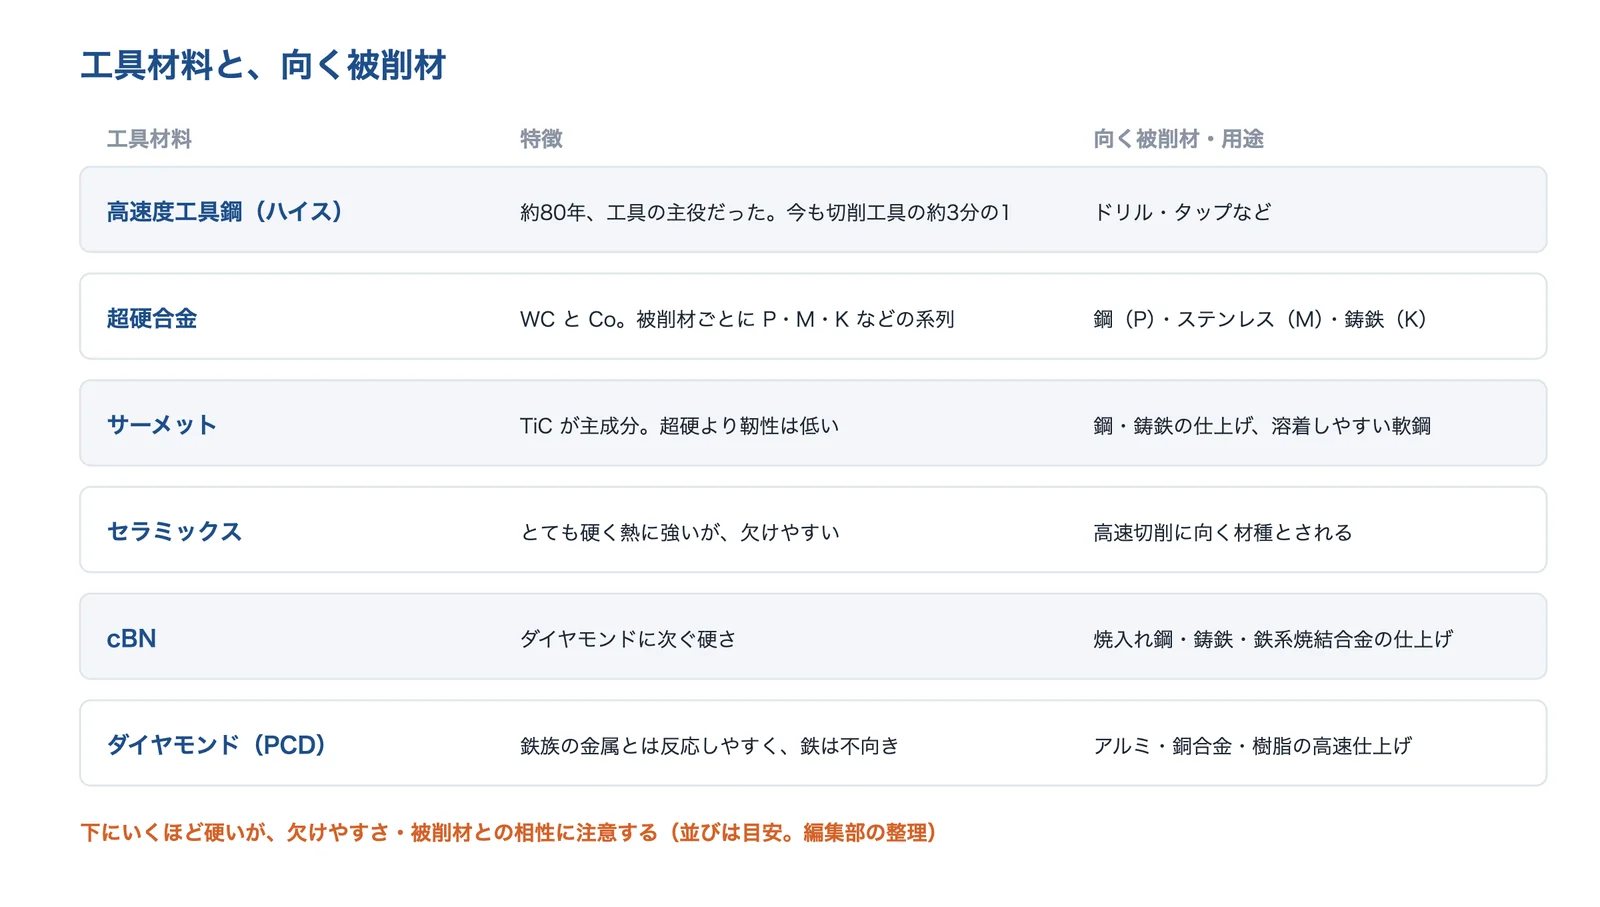
出典:三菱マテリアル「工具材料コース」をもとに AI(Claude)で作成
出典:高速度工具鋼(工具材料コース)|三菱マテリアル、超硬合金(工具材料コース)|三菱マテリアル、サーメット(工具材料コース)|三菱マテリアル、セラミックス(工具材料コース)|三菱マテリアル、焼結体(cBN・ダイヤモンド。工具材料コース)|三菱マテリアル

出典:テクパルコの技術解説チャンネル(YouTube)
使う場面ごとの選び方
日本工作機械工業会によると、2025年の工作機械の受注額は 1兆6,043億円(前年比+8.0%)で、内需は 4,409億円、外需は過去最高の 1兆1,635億円でした。内需の業種別では一般機械 1,759億円、自動車 871億円、電気・精密 525億円、航空機・造船・輸送用機械 353億円(前年比+45.8%)です。受注額は旋盤・マシニングセンタなどの金属工作機械の合計で、切削だけの数字ではありません。
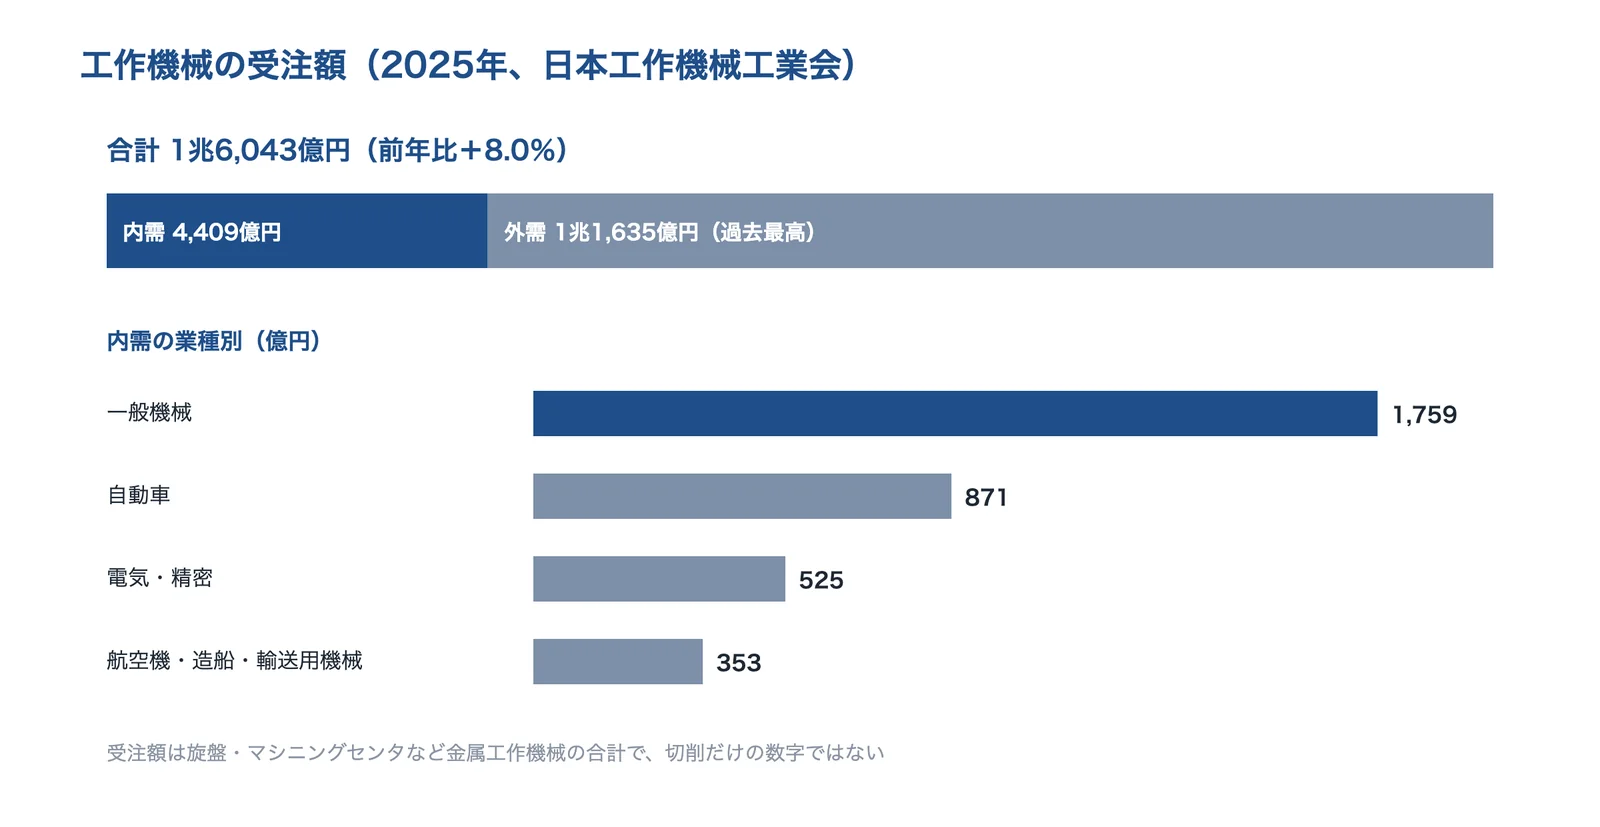
出典:日本工作機械工業会「工作機械需給動向(2025年1〜12月)」をもとに AI(Claude)で作成
出典:工作機械需給動向(2025年1〜12月)|日本工作機械工業会
| 使う場面 | よく使われる機械・工具 | 選ぶときのポイント |
|---|---|---|
| 試作1個・数個の機械部品 | マシニングセンタ・NC 旋盤 | 納期、3D データの有無、材料の手配 |
| 小径の軸・ピンを数千個以上 | NC 自動旋盤(主軸移動形など) | 棒材の径、ロット、後の研削の要否 |
| 羽根車・曲面のある部品 | 5軸加工機 | CAM のデータ、工具が届くか |
| 装置のベース・大型フレーム | 門形の5面加工機 | テーブルの大きさ、重さ、運搬 |
| 焼入れ鋼の仕上げ | cBN の工具(研削と比べる) | 硬さ、面の粗さ、研削との費用 |
| アルミ・銅・樹脂の高速仕上げ | ダイヤモンド(PCD)の工具 | 鉄系の材料には使わない |
このページの出典(三菱マテリアル・Cutting Tool Engineering・各社の公式サイト)をもとに編集部が整理したものです。
チタン合金:速度より1刃の送り
岐阜県産業技術総合センターは、チタン合金(Ti-6Al-4V)をウェットで削る試験で、切削速度 60・90・120・180m/min と1刃の送り 0.9・0.6・0.45・0.3mm/tooth を組み合わせて工具の摩耗を比べました。結論は、切削速度が速くなると工具摩耗が進んで寿命が短くなり、摩耗は1刃の送りより切削速度の影響を強く受けるので、高能率で削るには切削速度を上げるより1刃の送りを増やす方が望ましい、というものです。4つの条件は切削速度×送りがどれも 54 で、同じ工具なら1分に削る量がほぼ同じになる組み合わせです(編集部の計算)。
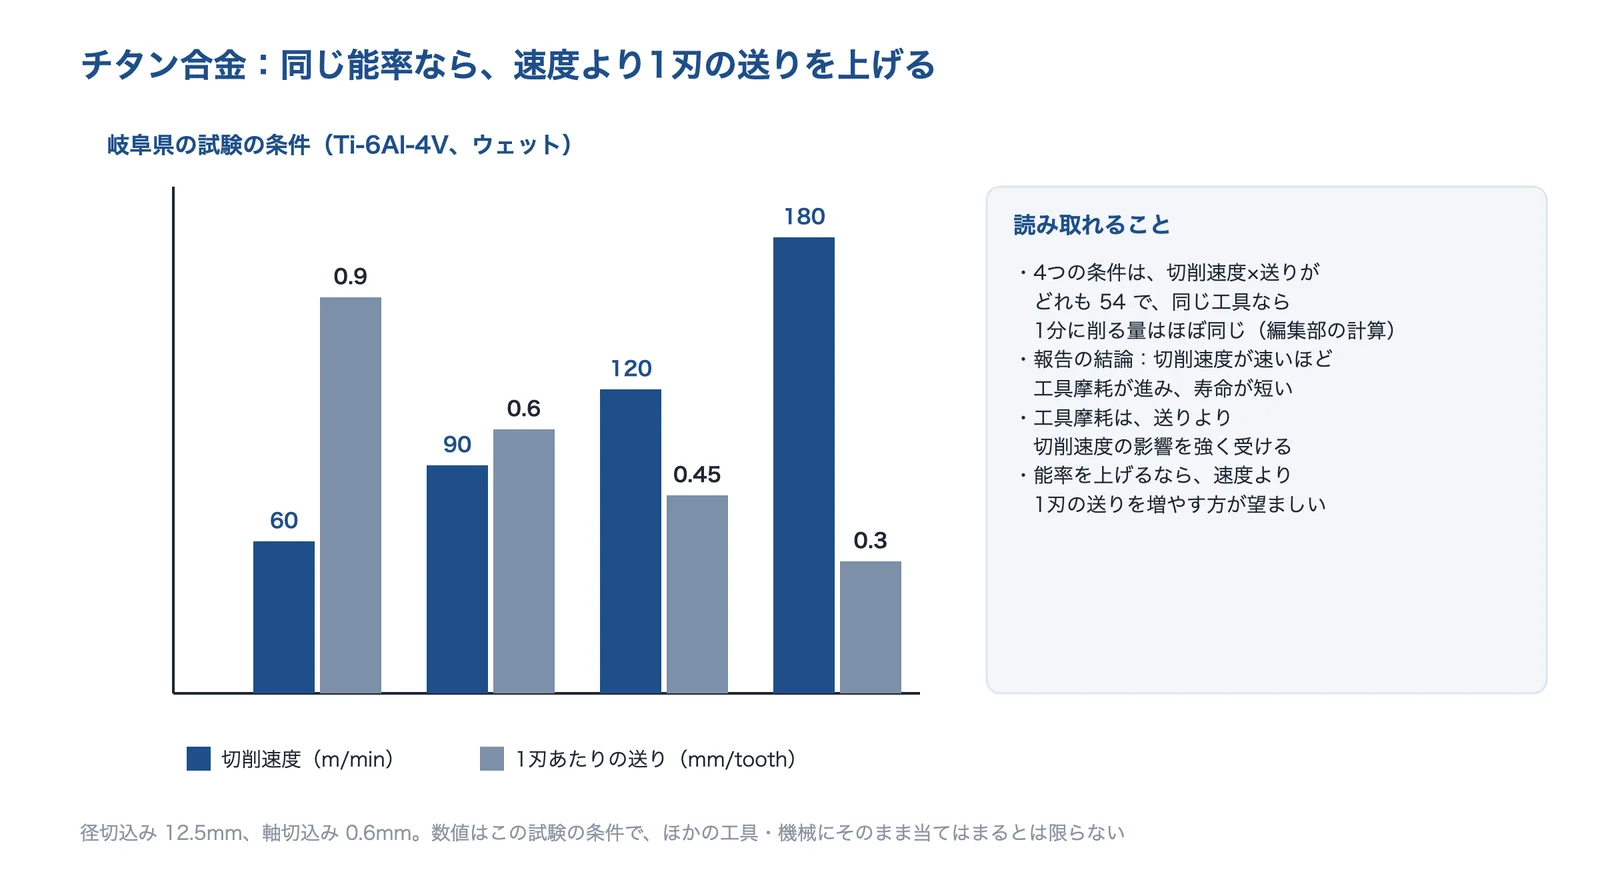
出典:岐阜県産業技術総合センター 研究報告 2021をもとに AI(Claude)で作成
出典:チタン合金の切削における工具摩耗(研究報告 2021)|岐阜県産業技術総合センター
同センターの報告は、チタン合金は熱伝導率が小さく、切削の熱が刃先の近くに集中するとしています。産業技術総合研究所の資料は、インコネル・スーパーステンレス・チタン合金は、刃先の温度が 1000℃近くまで上がり、刃先の摩耗が激しい難削材としています。
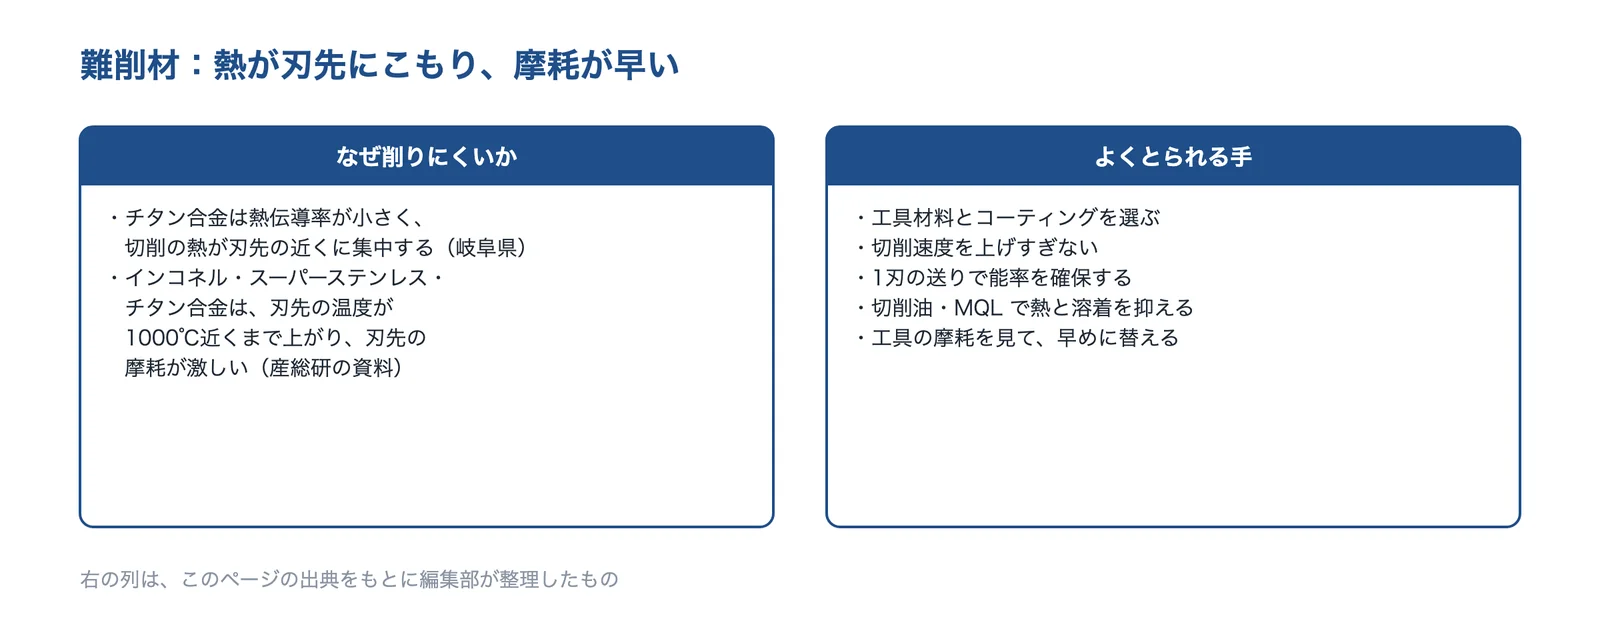
出典:岐阜県産業技術総合センター・産業技術総合研究所の資料をもとに AI(Claude)で作成
出典:チタン合金の切削における工具摩耗(研究報告 2021)|岐阜県産業技術総合センター、超高硬度 Ti(C,N)-W系サーメット(新技術説明会の資料、2021)|産業技術総合研究所
向いている条件と注意点
切削加工が向いている条件
- 試作1個から数百個まで、金型を作らずに作りたい
- 穴・はめあい・平面の精度が要る
- 形の変更が多い(図面を直してすぐ削れる)
- 金属だけでなく樹脂・難削材も同じ考え方で削れる
- 複合加工機・5軸で、工程をまとめられる
注意点
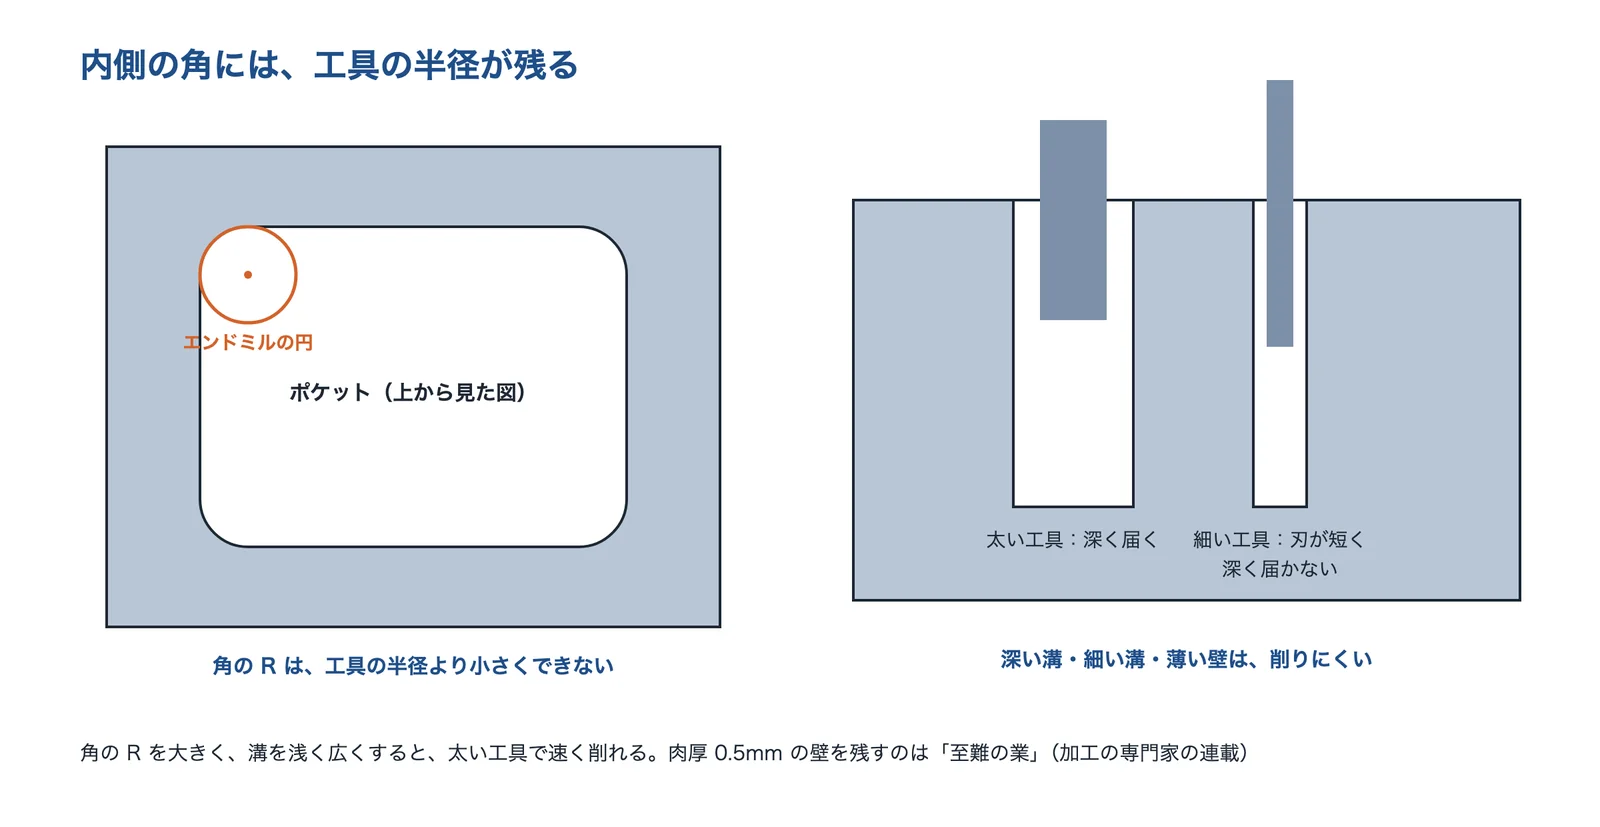
- 内側の角には工具の半径が残る
- 深く細い溝・薄い壁は削りにくい
- 材料の多くを切りくずにするので、材料のむだが出る
- 数が多い部品は、鍛造・プレス・鋳造のほうが安いことがある
- 難削材は工具の摩耗が早く、費用と時間がかかる
この一覧は、このページの出典(三菱マテリアル・MONOist・岐阜県産業技術総合センター・産業技術総合研究所・各社の公式サイト)をもとに編集部が整理したものです。
内側の角と、深い溝
MONOist の設計者向けの連載によると、ポケットの内側の角には、エンドミルの円の軌跡で削り残しができるので、角の R は工具の半径より小さくできません。工具の直径を小さくすると刃の長さも短くなり、深い所に届かなくなります。同じ連載は、肉厚 0.5mm の壁を残すのは「至難の業」で、いくつかの加工法を組み合わせる必要があるとしています。角の R を大きく、溝を浅く広くすると、太い工具で削れる形になります(形の決め方は課題「加工しやすい形状にしたい」)。
出典:MONOist「設計者のための部品加工技術の世界」をもとに AI(Claude)で作成
出典:設計者のための部品加工技術の世界(1)|MONOist
図面・仕様の数値の見方
| 項目 | 見方 |
|---|---|
| 加工精度・公差 | 「±」の値か、はめあいの記号(H7 など)か。どの寸法の値か |
| 面の粗さ | Ra か Rz か。同じ数字でも意味が違う。どの面の値か |
| 加工できる大きさ | 丸物の直径・長さ、角物の寸法、重さ。棒材から削るか、切断材から削るか |
| 公差の指示のない寸法 | 普通公差の等級を図面に書くか、加工する会社と決めておく(ドリル穴の径は ±0.2mm 程度が想定されることがある) |
| 加工方法の記号 | 図面の L(旋削)・M(フライス)・G(研削)などの記号 |
| 材料と熱処理 | 熱処理の前に削るか後に削るか、硬さの指定 |
見方の列は、このページの出典(三菱マテリアル・MONOist・各社の公式サイト)をもとに編集部が整理したものです。
穴の精度:ドリル・リーマ・中ぐり
三菱マテリアルの解説によると、ドリルであけた穴の径は、図面に公差の指示がないと一般に ±0.2mm 程度が想定されるとされ、はめあいの公差は記号で指示します。たとえば φ10 の H7 の穴は 10.000〜10.015mm で、同じページには H6・H7・H8 の穴径ごとの基本公差が示されています。ドリルであけた穴の壁面の粗さは Rz 12.5μm 以下が目安とされます。H7 などの精度が要る穴は、ドリルのあとにリーマや中ぐりで仕上げるのが一般的です(編集部の補足)。
出典:三菱マテリアル「Dimensional tolerance」「Surface roughness」をもとに AI(Claude)で作成
出典:Dimensional tolerance(穴加工コース)|三菱マテリアル、Surface roughness(穴加工コース)|三菱マテリアル
MONOist の解説は、図面の加工方法の記号として旋削を L、フライスを M、研削を G で表し、面の粗さを Ra などで指示する例を示しています。北九州工業高等専門学校の研究シーズは、旋削でいちばん高い寸法精度が求められるのは直径方向の寸法で、主軸・センタ間と刃物台の相対運動の誤差が効くとしています。面の粗さや公差をさらに上げたいときは、研削を組み合わせます(技術「研削加工」)。
出典:設計者のための加工方法記号と表面粗さ|MONOist、旋削加工の寸法精度(研究シーズ)|北九州工業高等専門学校
頼むとき・量産するときの注意
- 数に合った機械を選ぶ試作はマシニング、量産の小物は自動旋盤
- 切削油を決める冷却・潤滑・切りくずの排出
- 工具の寿命を見る摩耗した工具は、寸法と面を荒らす
この3点は、このページの出典(三菱マテリアル・日経クロステック Active・岐阜県産業技術総合センター・各社の公式サイト)をもとに編集部が整理したものです。
切削油と MQL
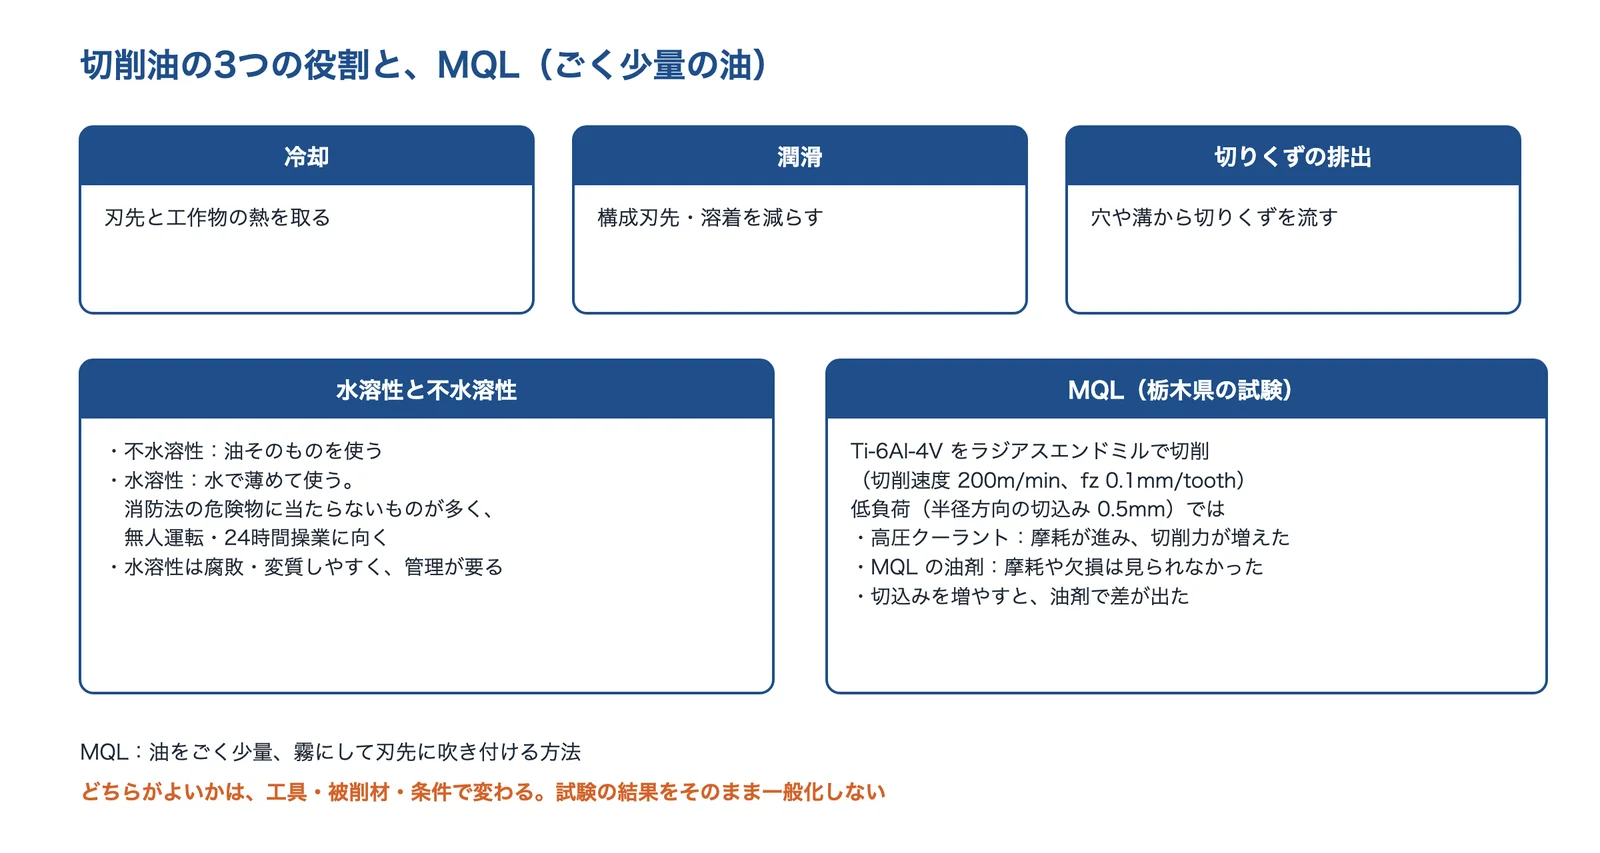
三菱マテリアルの解説によると、切削油(クーラント)の役割は、冷却・潤滑・切りくずの排出の3つで、潤滑は構成刃先や溶着を減らします。日経クロステック Active の資料紹介では、切削油は不水溶性と水溶性に大きく分けられ、水溶性は消防法の危険物に当たらないものが多く、無人化・24時間操業に向く一方、水分を含むので腐敗・変質しやすいとされます。
栃木県産業技術センターは、チタン合金(Ti-6Al-4V)を直径 10mm のラジアスエンドミルで削る試験(切削速度 200m/min、1刃の送り 0.1mm)で、MQL(ごく少量の油を霧にして吹き付ける方法)と高圧クーラントを比べました。半径方向の切込み 0.5mm の低負荷では、高圧クーラントは摩耗が進んで切削力が増えた一方、MQL の油剤はいずれも摩耗や欠損が見られなかったと報告しています。切込みを 0.75mm・1.0mm に増やすと、油剤によっては摩耗や工具の損傷が出て、MQL の効果が得られる境界付近の条件では粘度の大きい油剤のほうが摩耗を抑えた、としています。
出典:三菱マテリアルの穴加工コース・日経クロステック Active・栃木県産業技術センターの資料をもとに AI(Claude)で作成
出典:Purpose and effect of coolant(穴加工コース)|三菱マテリアル、切削油剤の種類と選び方|日経クロステック Active、チタン合金の MQL 切削(オープンラボの成果、2025)|栃木県産業技術センター
量産で寸法をそろえる
量産では、機械の温度の変化や工具の摩耗で、寸法が少しずつずれていきます。暖機や熱変位の補正、工具の長さを機内で測る方法などは、課題「量産で寸法がばらつく」で詳しく扱っています。神戸製作所は、NC 自動旋盤で外径公差 6μm(センタレス研削を含めて 3μm)、真円度 5μm の加工スペックを示しています。
出典:NC自動旋盤|神戸製作所
相談する前に整理すること
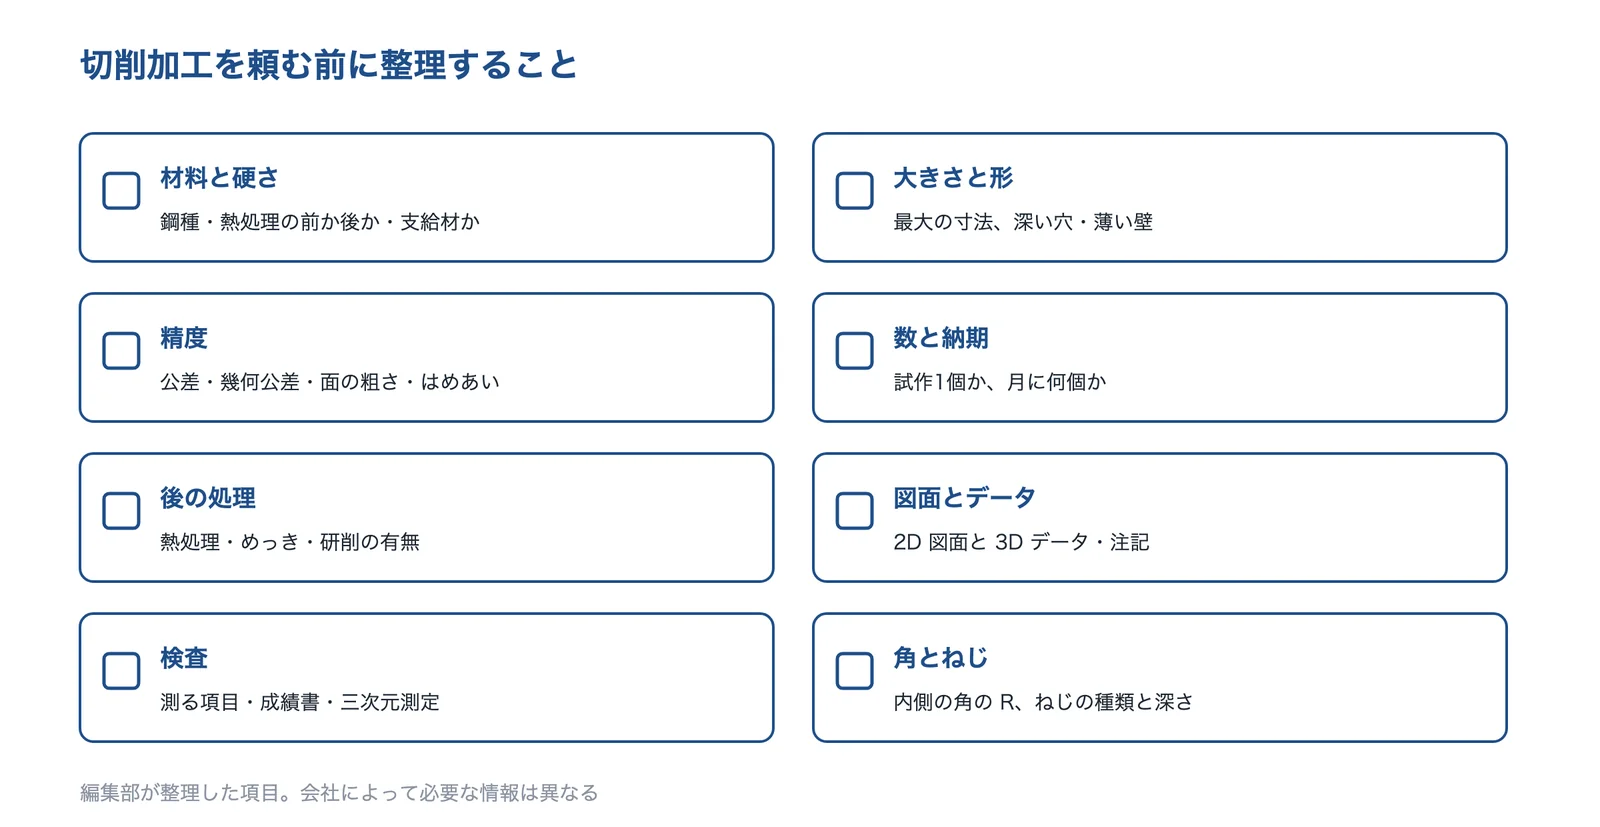
切削加工を頼むときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
出典:このページの出典をもとに AI(Claude)で作成
- 材料と硬さ(鋼種・アルミ・樹脂、熱処理の前か後か、材料は支給か手配か)
- 大きさと形(最大の寸法、深い穴・細い溝・薄い壁)
- 精度(公差・幾何公差・面の粗さ・はめあい)
- 数と納期(試作1個か、月に何個か)
- 後の処理(熱処理・めっき・研削の有無)
- 図面とデータ(2D 図面と 3D データ、注記)
- 検査(測る項目、成績書、三次元測定の要否)
- 角とねじ(内側の角の R、ねじの種類と深さ)
企業紹介(切削加工の技術)
μm の精密部品、樹脂の切削、棒材からの小径部品、大型部品、5軸の短納期、NC 自動旋盤の量産まで、得意な切削の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | 精密 (μm) | 5軸・ 複雑形状 | 棒材の 量産旋盤 | 大型 | 難削材 | 樹脂 | 1個・ 短納期 |
|---|---|---|---|---|---|---|---|
| 丸和機械加工精度 1/1000mm をうたう精密部品と治工具(愛知県) | ● | ● | ● | ● | |||
| 飯田製作所PTFE・PEEK など樹脂の精密切削。5軸も(神奈川県) | ● | ● | |||||
| 名高精工所棒材から φ0.5 の小径部品。チタン・インコネルも(京都府) | ● | ● | ● | ||||
| 北口精機門形5面加工機9台と深穴・大径ホーニング(大阪府) | ● | ● | |||||
| アスクマシニング23台・5軸で、最短当日出荷(大阪府) | ● | ● | ● | ● | |||
| 神戸製作所NC 自動旋盤100台で、μm の丸物を量産(茨城県) | ● | ● | ● |
●は、各社の公式サイトで設備・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
丸和機械株式会社|加工精度 1/1000mm をうたう精密部品・治工具を、1個から
丸和機械とは
愛知県名古屋市緑区に本社を置く、超精密部品・治工具・ゲージ・真空部品などを作る会社です(創業1951年、設立1961年、従業員63名)。
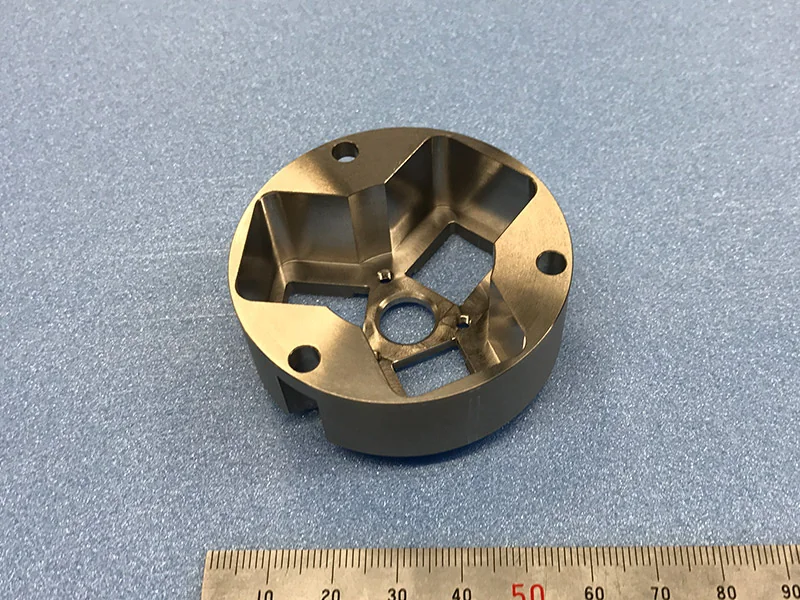
丸和機械の得意技術
| 技術 | 内容 |
|---|---|
| 精度 | 加工精度 1/1000mm、面粗さ Rz 0.4μm を示す(製品の素材・形状・条件による) |
| 大きさとロット | 丸もの Φ1〜200mm 程度、角もの 400mm 程度まで。1個から |
| 材料と設備 | 鉄・ステンレス・超硬・チタン・インコネル・セラミック・ガラス・樹脂など。マシニングセンタ・ジグボーラー・NC 旋盤 |
丸和機械が解決できる課題
- μm の精度が要る治工具・ゲージを、1個から作りたい
- チタン・インコネル・セラミックなど、削れる会社が見つからない材料を削りたい
公開されている実績・用途
- SUS440 のワーク受け(1個)、PEEK のワーク受け(2個)、SUS303 のピン φ2×50(5個)、SUS303 のホルダ φ60×20(1個)(同社の製品紹介)
出典:会社概要|丸和機械、製品紹介|丸和機械、設備紹介|丸和機械、精密加工|丸和機械
有限会社飯田製作所|PTFE・PEEK など樹脂の精密切削を、試作から量産まで
飯田製作所とは
神奈川県横浜市泉区に横浜本社、福島県本宮市に工場を置く、フッ素樹脂(PTFE など)の切削加工の会社です(創業1959年、設立1964年、従業員145名)。
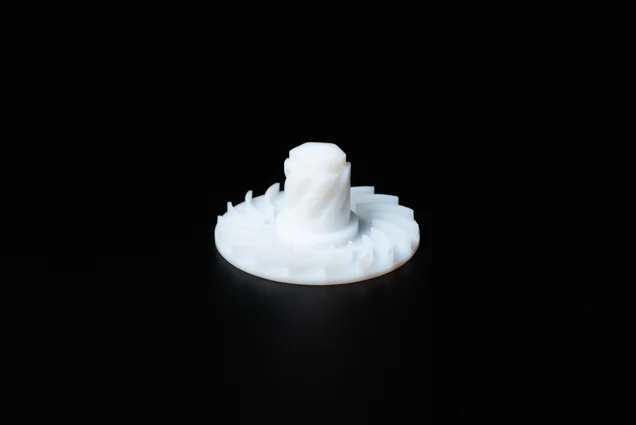
飯田製作所の得意技術
| 技術 | 内容 |
|---|---|
| 樹脂の切削 | 小径から Φ1200 までのリング形状、□500 までの角物。PEEK・PEK などのエンプラも |
| 5軸 | 5軸マシニングによる傾斜・球状などの複雑な形の樹脂部品 |
| 品質と量産 | 工場内はすべて 25℃±2度で管理。パッキン・ギア・ベローズなどの精密部品の生産数量は年間1億個を超えるとしている(切削に限らない会社全体の数字) |
飯田製作所が解決できる課題
- PTFE・PEEK の部品を、寸法を安定させて削りたい
- 樹脂の薄い膜のある部品や羽根車を、試作から量産まで頼みたい
公開されている実績・用途
- PTFE のダイヤフラム(φ15×φ95×4.8t、膜厚 0.35±0.05mm、膜部の粗さ Ra0.8 以下)、PTFE のインペラ(φ3〜φ300、±0.05mm)(同社の加工事例)
出典:会社案内|飯田製作所、技術紹介|飯田製作所、加工事例|飯田製作所、設備紹介|飯田製作所
株式会社名高精工所|棒材から φ0.5 の小径部品、チタン・インコネルの旋削まで
名高精工所とは
京都府宇治市に本社を置く、航空機器部品・自動車関連部品・油圧機器部品などの切削加工と組立の会社です(創業1954年、従業員96名(国内)、ISO9001)。
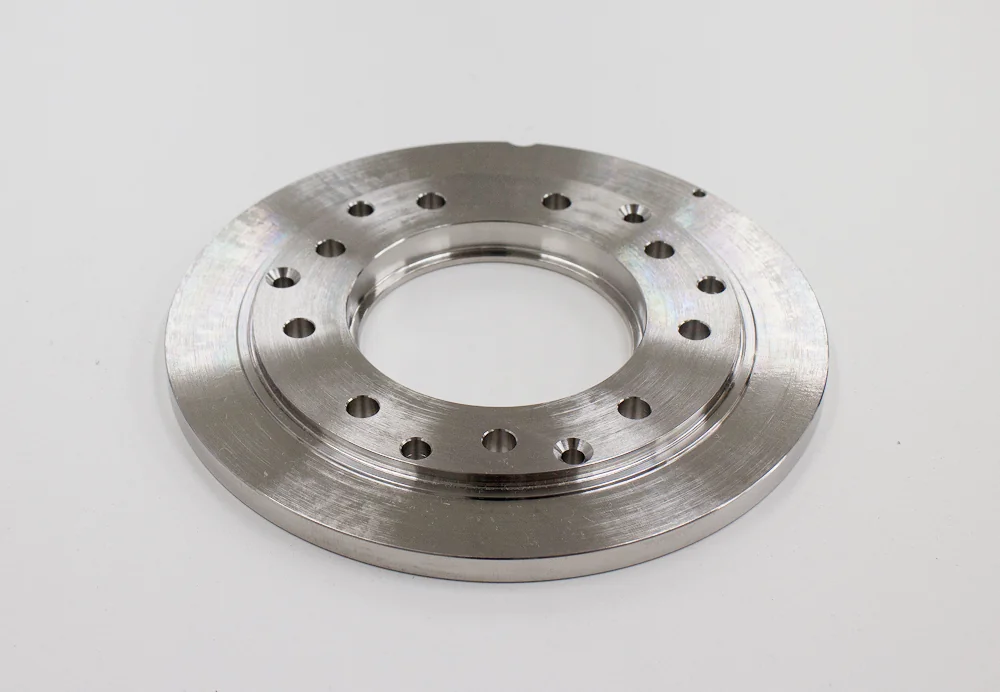
名高精工所の得意技術
| 技術 | 内容 |
|---|---|
| 旋盤加工 | バー材から外径 φ0.5〜φ42・全長200mm まで、切断材から外径 φ4〜φ250・全長300mm まで(形状により異なる) |
| 穴加工 | φ0.1 から(材質・穴の深さなどにより異なる) |
| 材料 | 鉄・ステンレス・アルミ・銅・樹脂のほか、チタン・インコネル・焼入れ鋼などの難削材や耐熱鋼 |
名高精工所が解決できる課題
- 小径の軸・ピンを、棒材から数多く削りたい
- 耐熱鋼・ステンレスのバルブ部品を、量産で立ち上げたい
公開されている実績・用途
- ターボチャージャー用のバルブ部品(SUS310S、月8,000個)、小型モーター部品(SUS420J2、φ5×45、貫通穴 φ1.5)、自動車向けのアルミ部品(月11,000個)(同社の加工事例)
出典:会社概要|名高精工所、設備紹介|名高精工所、加工事例|名高精工所
北口精機株式会社|門形5面加工機9台と深穴・大径ホーニングで、20t クラスの大物まで
北口精機とは
大阪府大東市に本社工場と第二〜第五工場を置く、金属加工の会社です(設立1972年、従業員55名)。
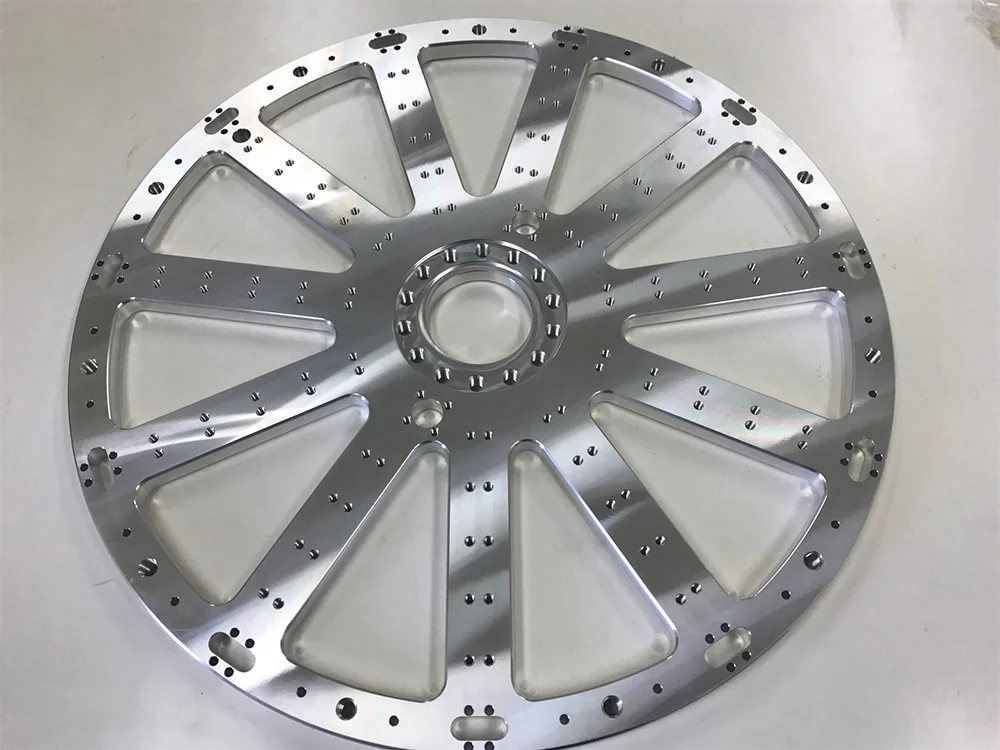
北口精機の得意技術
| 技術 | 内容 |
|---|---|
| 大型のマシニング | 門形5面加工機9台。テーブル 3500×6000・有効門幅 4100mm の機械など |
| 深穴・内径 | BTA 深孔明加工機(最大加工長さ 5000mm)、横型ホーニングマシン(φ80〜φ2000、最大加工長さ 10000mm、重量20t) |
| 5軸・旋盤 | 同時5軸の加工機や、ターニングセンタ(φ3500×2000mm)も持つ |
北口精機が解決できる課題
- 装置のベースやシリンダーなど、大きく重い部品を削りたい
- 長い深穴や大径の内径を、精度よく仕上げたい
公開されている実績・用途
- スリーブ(ボーリング・ホーニング)、SCM440 のシリンダーブロック、タイヤ押出機の関連部品(ガンドリル・マシニング)(同社の製品紹介)。同社は、ガンドリルとマシニングの両方で大型で高精度なアルミ加工品を作れる会社は日本でも数社しかないとし、エッチング・CVD・スパッタリング装置のメインパーツを任されているとしている
出典:会社概要|北口精機、設備紹介|北口精機、事業部紹介|北口精機、製品紹介|北口精機
株式会社アスク|マシニング23台と5軸加工機で、最短当日出荷の試作
アスクとは
大阪府枚方市に本社を置く、多品種少量の部品加工の会社です(創業1989年、従業員40名)。国家検定一級技能士(マシニングセンタ作業5名、数値制御旋盤作業6名など)がいます。
アスクの得意技術
| 技術 | 内容 |
|---|---|
| 設備 | 同時5軸を含むマシニングセンタ23台・旋盤20台など、約60台以上の工作機械 |
| 5軸と無人運転 | 34面パレットチェンジャー付きの5軸加工機で、夜間の無人稼働 |
| 大きさと納期 | マシニングセンタは □400mm まで、5軸加工機は φ150mm・L100mm まで。最短当日出荷、平均5日まで |
アスクが解決できる課題
- ロボット・装置の部品を、5軸加工で短い納期で作りたい
- アルミ・ステンレス・チタン・樹脂の試作を、まとめて頼みたい
公開されている実績・用途
- ロボット関連の5軸加工(A6061、発注から6日で納品)、自動車関連の5軸加工(A7075、5日)、医療関連の旋盤・マシニング・板金加工(チタン、7日)(同社の加工事例)
株式会社神戸製作所|NC 自動旋盤100台で、μm の精度の丸物を量産
神戸製作所とは
茨城県北相馬郡利根町に本社を置く、精密切削加工・難削材加工の会社です(創業1953年、従業員40名)。自動旋盤を中心に100台以上の切削加工設備を持つとしています。
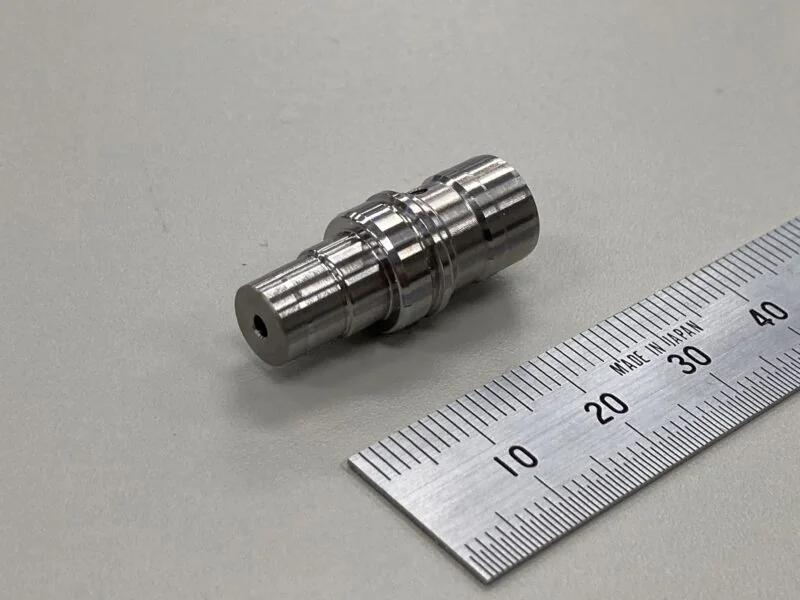
神戸製作所の得意技術
| 技術 | 内容 |
|---|---|
| NC 自動旋盤 | 100台におよぶ NC 自動旋盤で、φ0.5(最小実績値)から φ65 の丸物(加工スペックの表では φ3〜φ65) |
| 精度 | 外径公差 6μm(センタレス込で 3μm)、真円度 5μm、円筒度・平面度・平行度・直角度 10μm 以下(加工スペック) |
| 材料とロット | SUJ2・電磁軟鉄・ステンレス・電磁ステンレス・チタン合金など。φ20 以下は 1,000〜100,000 個 |
神戸製作所が解決できる課題
- 小さな軸部品を、μm の真円度で数万個そろえたい
- 電磁ステンレス・チタン合金など、削りにくい材料の丸物を量産したい
公開されている実績・用途
- 真円度5μm・円筒度7μm・同軸度10μm の電磁軟鉄の自動車部品を、ワンチャックで加工(同社の NC 自動旋盤のページ)
出典:会社概要|神戸製作所、NC自動旋盤|神戸製作所、設備紹介|神戸製作所
使われる製品・事例
切削加工は、ここで紹介した会社の例だけでも、半導体製造装置のメインパーツ、ターボチャージャー用のバルブ部品、油圧ポンプの部品、ロボットの部品、医療機器の部品、樹脂のインペラなど、幅広い製品に使われています(各社の公式サイト)。2025年の工作機械の内需では、一般機械・自動車・電気・精密の順に受注額が大きく、航空機・造船・輸送用機械が前年比+45.8%でした(日本工作機械工業会)。
出典:事業部紹介|北口精機、加工事例|名高精工所、加工事例|アスク、加工事例|飯田製作所、工作機械需給動向(2025年1〜12月)|日本工作機械工業会
関連する技術
- 研削加工(平面・円筒・センタレス)
- 放電加工
- レーザー加工
- 板金・プレス加工
- 鍛造
- ダイカスト
- PVD・CVD
- チタン・チタン合金
- ステンレス鋼
- エンジニアリングプラスチック
- 切削のびびり振動を抑えたい
- 加工しやすい形状にしたい
- 公差とはめあい(技術の基礎知識)
- 表面粗さ(技術の基礎知識)
- 加工硬化(技術の基礎知識)
- 硬さ(技術の基礎知識)
- 切削
出典・確認日
- Machining of holes(穴加工コース)|三菱マテリアル
- プレスリポート268(マシニングセンタの説明)|科学技術振興機構
- Dimensional tolerance(穴加工コース)|三菱マテリアル
- 設計者のための部品加工技術の世界(1)|MONOist
- Cutting speed and spindle speed(SPEEDIO NAVI)|ブラザー工業
- Formulas(穴加工コース)|三菱マテリアル
- Swiss made(スイス型自動旋盤の解説)|Cutting Tool Engineering
- 設備紹介|名高精工所
- 切削加工|アスク
- NC自動旋盤|神戸製作所
- 設備紹介|北口精機
- 高速度工具鋼(工具材料コース)|三菱マテリアル
- 超硬合金(工具材料コース)|三菱マテリアル
- サーメット(工具材料コース)|三菱マテリアル
- セラミックス(工具材料コース)|三菱マテリアル
- 焼結体(cBN・ダイヤモンド。工具材料コース)|三菱マテリアル
- 工作機械需給動向(2025年1〜12月)|日本工作機械工業会
- チタン合金の切削における工具摩耗(研究報告 2021)|岐阜県産業技術総合センター
- 超高硬度 Ti(C,N)-W系サーメット(新技術説明会の資料、2021)|産業技術総合研究所
- Surface roughness(穴加工コース)|三菱マテリアル
- 設計者のための加工方法記号と表面粗さ|MONOist
- 旋削加工の寸法精度(研究シーズ)|北九州工業高等専門学校
- Purpose and effect of coolant(穴加工コース)|三菱マテリアル
- 切削油剤の種類と選び方|日経クロステック Active
- チタン合金の MQL 切削(オープンラボの成果、2025)|栃木県産業技術センター
- 会社概要|丸和機械
- 製品紹介|丸和機械
- 設備紹介|丸和機械
- 精密加工|丸和機械
- 会社案内|飯田製作所
- 技術紹介|飯田製作所
- 加工事例|飯田製作所
- 設備紹介|飯田製作所
- 会社概要|名高精工所
- 加工事例|名高精工所
- 会社概要|北口精機
- 事業部紹介|北口精機
- 製品紹介|北口精機
- 会社概要|アスク
- 加工事例|アスク
- 会社概要|神戸製作所
- 設備紹介|神戸製作所
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月19日 本ページの内容は一般的な情報で、実際の精度・面の粗さ・加工できる大きさ・費用は、材料、形、数、機械、工具、加工する会社により異なります。数値は出典ごとに条件が違うので、使うときは元の資料で条件を確かめてください。








