
直動部品の課題から探す
| 課題 | 目的 | 困りごと |
|---|---|---|
| ボールねじの寿命・剛性を見極めたい | 信頼性・長寿命 | ボールねじが何年もつか分からない。送り軸がたわむ。カタログの寿命より早く異音やガタが出た |
| 寸法・位置の精度を上げたい | 精度 | 行きと帰りで止まる位置が違う。ストロークの先や時間とともに位置がずれる |
| 摩擦損失を減らしたい | 省エネ・高効率 | 送りや案内の動きが重い。低速でガタガタ動く。駆動の電力が大きい |
| エアシリンダーを電動に置き換えたい | 置き換え | 止める位置や速さを細かく決めたい。エアの電気代を減らしたい |
| 摺動部がすり減る | 信頼性・長寿命 | すべり案内やすべり面がすり減る・焼き付く。潤滑・材料・表面処理を見直したい |
| ステッピングモーターが脱調する | 品質の安定 | ボールねじやベルトで動かす軸で、ステッピングモーターが位置ずれ・脱調する |
課題ごとに効く技術は、下の「課題と技術のマトリクス」にまとめています。
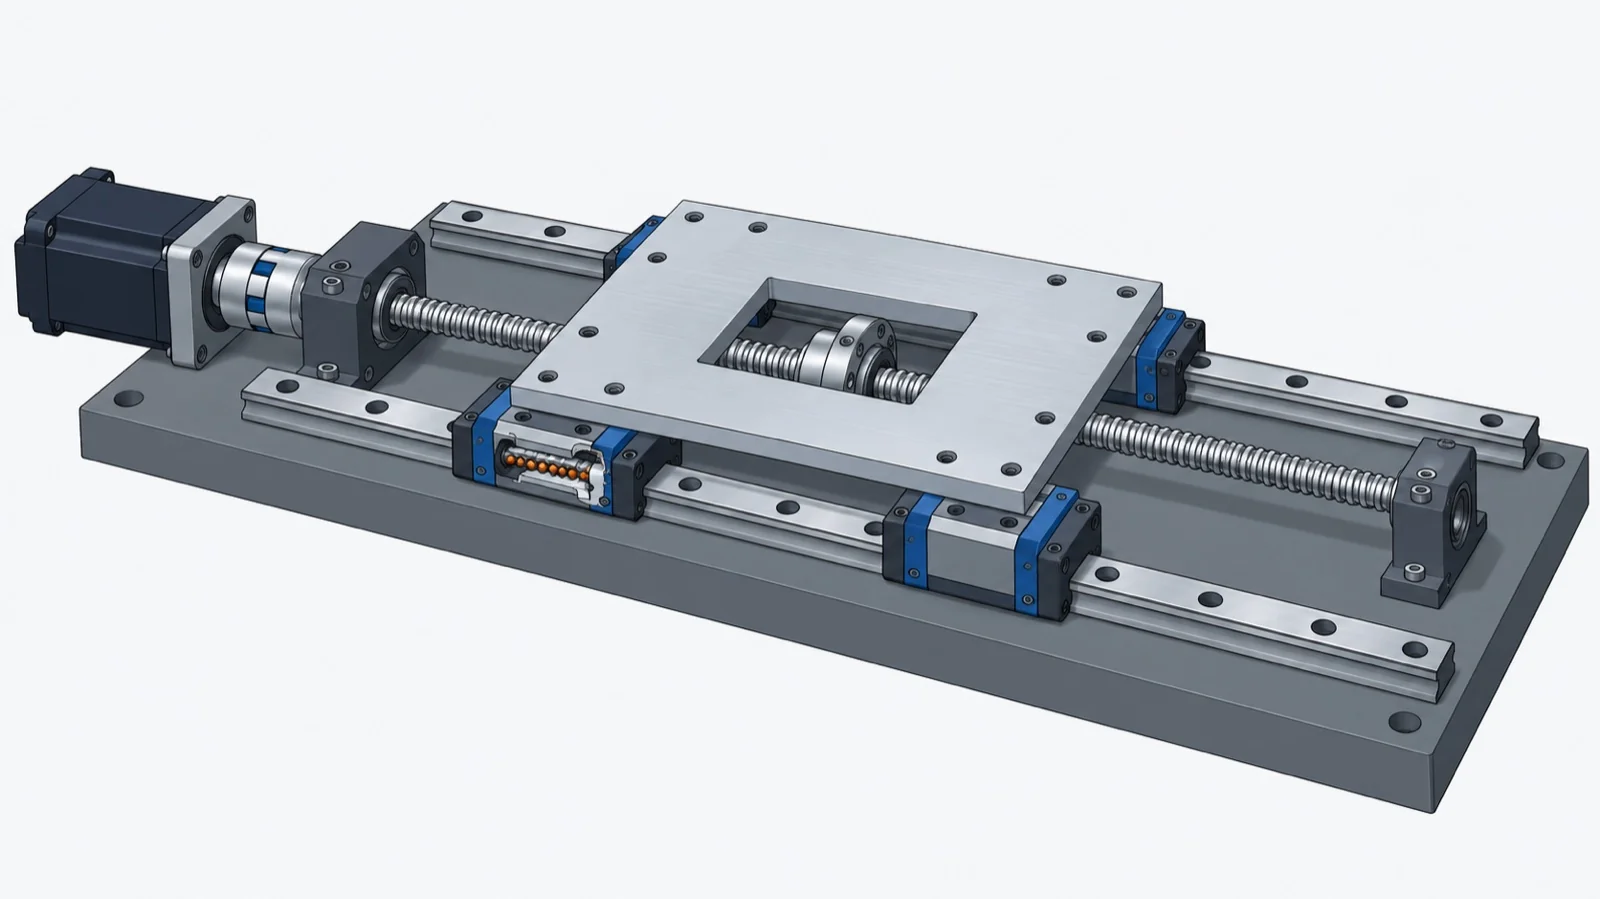
直動部品は、機械の中でテーブルやヘッドをまっすぐ動かすための部品です。回転を直線の動きに変えるボールねじと、動くものをまっすぐに導くリニアガイド(転がり案内)が代表で、工作機械・半導体の製造装置・搬送装置・電動アクチュエーターなどに使われます。どちらも、ボールが転がることで摩擦を小さくし、予圧ですきまをなくして精度と剛性を出すという考え方でできています(編集部の解説)。
このページでは、直動部品の困りごとを、ボールねじの寿命と剛性、位置の精度、摩擦、エアシリンダーからの置き換えの4つに分けて整理しました。よくある課題と、それを解決する技術(選定と寿命の計算、予圧と剛性、精度等級と案内、潤滑と防塵、熱の対策、方式の置き換え、測定・補正・修理)、種類と特徴、選ぶときに確かめること、関係する技術を持つ企業を紹介します。
直動部品の企業(早見表)
| 企業 | ボールねじの 製作 | 予圧・剛性の 技術 | 案内・ ステージ | 測定・ 検査 | 修理・ 整備 |
|---|---|---|---|---|---|
| オージック他社製も含めたボールねじの修理 | ● | ● | |||
| 第一測範製作所1本からの製作と潤滑・誤差を逃がすユニット | ● | ● | |||
| 伊和起ゲージ精密ボールねじの製作と取扱いの注意 | ● | ● | |||
| ケーエスエスミニチュアボールねじと剛性・予圧の解説 | ● | ● | |||
| 黒田精工精密ボールねじ(機械効率の解説) | ● | ||||
| ヒーハイストボールねじ+クサビ式減速機構のステージ | ● | ||||
| ファインディバイスリニアモーター+エアベアリングのステージ | ● | ||||
| プロテックボールねじの回転トルクむら測定機 | ● | ||||
| 中本工作機械の位置決め精度の測定 | ● |
●は、各社の公式サイトで確認できた得意分野です(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
直動部品でよくある課題
課題が起きる場所は、ボールねじのねじ軸とナット、支持軸受と取付け、案内、熱、位置を測る所です(編集部の整理)。どの場合も、どこがたわみ・すべり・伸びているかを分けて見ると、打つ手が見えてきます。
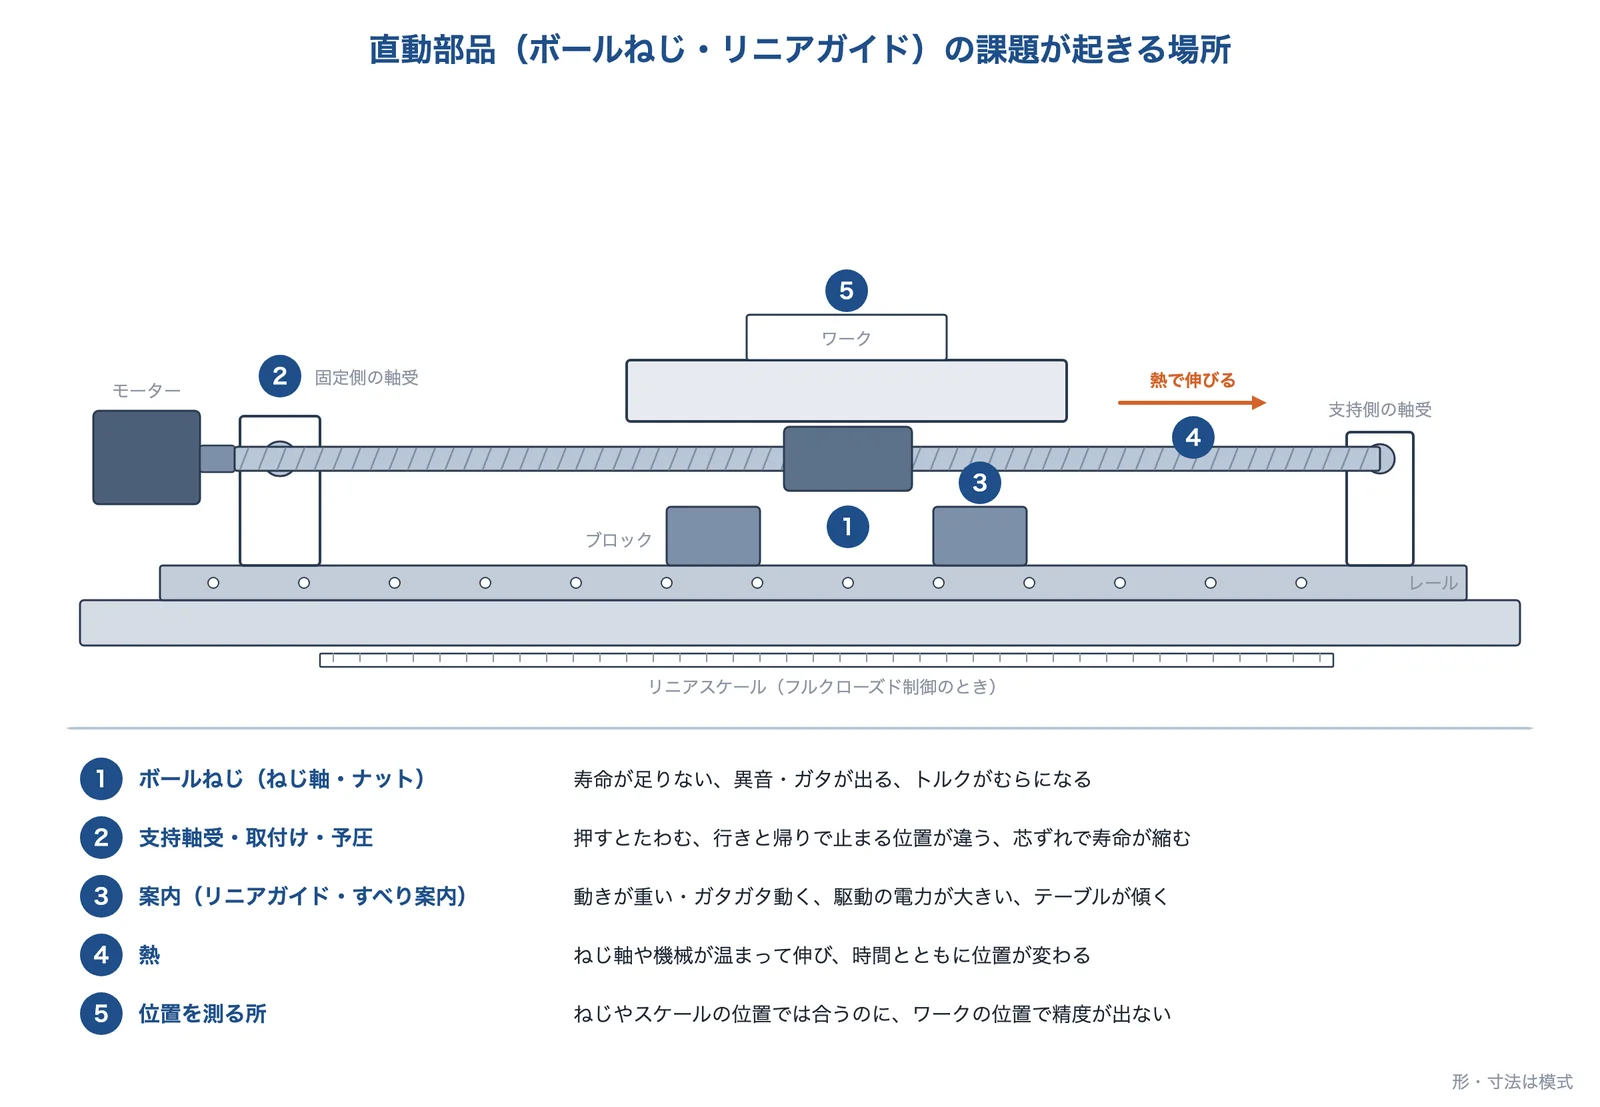
出典:編集部の整理をもとに AI(Claude)で作成(形・寸法は模式)
| 課題 | 何が起きているか | 主に効く技術 |
|---|---|---|
| ボールねじの寿命・剛性を見極めたい | 寿命は軸方向の荷重の3乗で縮む。偏荷重・異物・潤滑の不足・高荷重で短いストロークの使い方では、計算より早く寿命がくる | 選定と寿命の計算、潤滑と防塵、予圧と剛性、点検・修理 |
| 寸法・位置の精度を上げたい | すきま・ねじのリード誤差・熱による伸び・テーブルの傾き・測る位置のずれが重なって、止まる位置がずれる | 予圧と剛性、精度等級と案内、熱の対策、測定と補正、リニアモーター |
| 摩擦損失を減らしたい | すべりねじ・すべり案内は摩擦が大きく、低速で止まる・滑るを繰り返す(スティックスリップ)。駆動の電力も増える | 転がり(ボールねじ・リニアガイド)への置き換え、潤滑、駆動系の剛性 |
| エアシリンダーを電動に置き換えたい | エアシリンダーは両端の2点で止まるのが基本で、速さも主に最高速度しか決められない | 電動シリンダー・スライダー(ボールねじ+案内)への置き換え、推力と大きさの選定 |
「何が起きているか」は各課題ページの解説、「主に効く技術」の列は、下のマトリクスと各節の内容をもとにした編集部の整理です。
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、位置決め精度の検討(ボールねじ)|THK、LMガイドの摩擦係数は、どのくらいですか?|THK、技術コラム「エアシリンダvs.電動シリンダ」失敗しないための選定ポイント解説(2024年)|池田金属工業
このほか、直動部品に関係する課題として、「摺動部がすり減る」、「ステッピングモーターが脱調する」も解説しています。
課題と技術のマトリクス
よくある課題に対して、どの技術が効くかをまとめました。記号の理由と出典は表の下にあります。
| よくある課題 | 選定と寿命の計算(荷重・取付け) | 予圧と送り系の剛性 | 精度等級と案内の精度 | 潤滑と防塵 | 熱による伸びの対策 | 方式の置き換え(転がり化・リニアモーター・電動化) | 測定・補正・修理 |
|---|---|---|---|---|---|---|---|
| ボールねじの寿命・剛性を見極めたい | ◎ | ◎ | ◎ | ○ | ○ | ||
| 寸法・位置の精度を上げたい | ◎ | ◎ | ◎ | ○ | ◎ | ||
| 摩擦損失を減らしたい | ○ | ○ | ◎ | ||||
| エアシリンダーを電動に置き換えたい | ○ | ◎ |
◎:第一候補 ○:有効 △:条件によって有効 空欄:公開資料で直接の関係を確認できなかった組み合わせ。一般的な傾向で、効果を保証するものではありません。
記号の理由と出典
| 課題 | 技術 | 記号 | 理由と出典 |
|---|---|---|---|
| ボールねじの寿命・剛性を見極めたい | 選定と寿命の計算(荷重・取付け) | ◎ | ボールねじの寿命は軸方向の荷重の3乗で縮み、荷重が2倍になると寿命は8分の1になる。課題ページの計算例では、加速の荷重を1,500N から1,000N に下げるだけで寿命が約1.4倍になった(寿命の式は日本精工のカタログ。計算は編集部)(出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工) |
| ボールねじの寿命・剛性を見極めたい | 予圧と送り系の剛性 | ◎ | 送り軸の剛性は、ねじ軸・ナット・支持軸受などのばねを直列につないだもの。課題ページの計算例では、取付けを固定-支持から固定-固定にすると全体の剛性が約2.2倍になった。予圧は大きすぎると寿命や発熱に悪影響がある(日本精工は最大の目安を0.08Ca)(出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス) |
| ボールねじの寿命・剛性を見極めたい | 潤滑と防塵 | ◎ | 異物が入ると早期の摩耗、ねじ溝の損傷、循環部の破損による作動不良が起きる。グリースは稼動の初期2〜3か月で点検し、通常は1年ごとに補給する目安。ナットへの切粉の混入は工作機械ではよくあるトラブルとする修理会社がある(出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ナット内切削切粉混入によるねじ軸損傷(修理事例)|オージック) |
| ボールねじの寿命・剛性を見極めたい | 熱による伸びの対策 | ○ | ねじ軸は温度が1℃上がると1m あたり12μm 伸び、荷重によるたわみより大きくなることがある。ねじ軸に予張力を与える場合は、温度上昇2〜3℃分が目安(出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工) |
| ボールねじの寿命・剛性を見極めたい | 測定・補正・修理 | ○ | 予圧量は直接測りにくいため、予圧動トルクに換算して管理する。ボールねじの回転トルクのむらを測る装置もある。寿命がきたボールねじを、通常7日程度で修理するとする会社がある(出典:ボールねじ技術解説(PDF)|ケーエスエス、ボールねじ回転トルクむら測定機|プロテック、ボールねじの修理・オーバーホール|オージック) |
| 寸法・位置の精度を上げたい | 予圧と送り系の剛性 | ◎ | 予圧で軸方向のすきまをゼロにし、往復で向きが反転したときの位置ずれを抑える。高精度の位置決めでは予圧を与えるのが一般的。ねじ周りの剛性が低いとロストモーションの原因になる(出典:ボールねじの精度|THK、位置決め精度(技術レポート)|NSK) |
| 寸法・位置の精度を上げたい | 精度等級と案内の精度 | ◎ | リード精度は精度等級(精密 C0〜C5、転造 C7〜C10)で決まり、要る位置決め精度に見合った等級を選ぶ。精度が要る位置がねじから離れていると、案内のピッチング・ヨーイングが効く(出典:ボールねじの精度|THK、位置決め精度の検討(ボールねじ)|THK) |
| 寸法・位置の精度を上げたい | 熱による伸びの対策 | ◎ | ねじ軸は1℃で1m あたり12μm 伸びる。発熱を抑える方法と、温度上昇を2〜5℃見込んで基準移動量の目標値をマイナス側にするなど影響を避ける方法がある。機械本体も熱で膨張する(出典:位置決め精度の検討(ボールねじ)|THK、サーモフレンドリーコンセプト 開発者メッセージ|オークマ) |
| 寸法・位置の精度を上げたい | 方式の置き換え(転がり化・リニアモーター・電動化) | ○ | リニアモーターは回転を直線に変えるねじを使わないので、ねじのすきまや危険速度・DN 値の制限がない。ねじ軸の回転や転動体の循環による振動も出ない(出典:リニアモーターの仕組みを解説|THK) |
| 寸法・位置の精度を上げたい | 測定・補正・修理 | ◎ | 実際の位置の誤差は測らないと分からない。レーザー干渉計で各点の誤差を測り、補正に入れる。ボールバーで定期的に診断し、バックラッシなどの変化を見て補正の時期を決める考え方もある(出典:XL-80 レーザー干渉計システム|レニショー、工作機械の位置決めレーザー測定ソリューション|中本) |
| 摩擦損失を減らしたい | 予圧と送り系の剛性 | ○ | スティックスリップの起きやすさには、摩擦の性質に加えて、系を支える剛性と減衰が深く関わる。摺動面の対策と駆動系の剛性の見直しを両方から考える(出典:スティックスリップ回避のための設計指針|日本ゴム協会誌 80(4)) |
| 摩擦損失を減らしたい | 潤滑と防塵 | ○ | 工作機械の摺動面用の潤滑油には、スティックスリップ(ビビリ)のないことが求められる。潤滑油を摺動面に合うものにすることで、スティックスリップを抑える(出典:工作機械のスティックスリップ現象|ジュンツウネット21) |
| 摩擦損失を減らしたい | 方式の置き換え(転がり化・リニアモーター・電動化) | ◎ | 転がり案内の LM ガイドの摩擦抵抗はすべり案内の1/20〜1/40 で、静摩擦と動摩擦の差がほとんどなくスティックスリップが生じないとするメーカーがある。ボールねじの機械効率は90%以上、すべりねじは30%とするメーカーがある(出典:LMガイドの摩擦係数は、どのくらいですか?|THK、ボールねじの推力について教えてください②|黒田精工) |
| エアシリンダーを電動に置き換えたい | 選定と寿命の計算(荷重・取付け) | ○ | エアを電動にすると一般的にサイズが大きくなり、推力もエアより弱くなって、大きな設計変更が必要になることがある。推力・ストローク・速さから機種を選ぶ(出典:エアを電動化するための設計変更|CKD、技術コラム「エアシリンダvs.電動シリンダ」失敗しないための選定ポイント解説(2024年)|池田金属工業) |
| エアシリンダーを電動に置き換えたい | 方式の置き換え(転がり化・リニアモーター・電動化) | ◎ | 電動シリンダーはモーターの回転をボールねじで直線の動きに変え、止まる位置・速さ・加速のしかたをコントローラーで設定できる。コントローラー1つで数百点を登録できるシリーズもある(出典:技術コラム「エアシリンダvs.電動シリンダ」失敗しないための選定ポイント解説(2024年)|池田金属工業) |
表が画面に収まらないときは、横にスクロールできます。
主な解決技術
直動部品の課題を解決する代表的な技術です。技術ごとに、しくみと効き方を下で説明します。
| 技術 | 概要 | 解決できる課題 |
|---|---|---|
| 選定と寿命の計算 | 荷重と回転数から寿命を計算し、回転数・座屈の上限を確かめる。荷重の大きい段を見直す | ボールねじの寿命・剛性を見極めたいエアシリンダーを電動に置き換えたい |
| 予圧と送り系の剛性 | 予圧ですきまをなくし、ねじ軸・ナット・支持軸受の剛性を合わせて見積もる | ボールねじの寿命・剛性を見極めたい寸法・位置の精度を上げたい |
| 精度等級と案内の精度 | 要る精度に合うリード精度の等級を選び、テーブルの傾きと測る位置をそろえる | 寸法・位置の精度を上げたいボールねじの寿命・剛性を見極めたい |
| 潤滑と防塵 | グリースの点検・補給と、ジャバラ・シールで異物を防ぐ | ボールねじの寿命・剛性を見極めたい |
| 熱による伸びの対策 | 発熱を抑え、伸びを見込み、テーブルの位置で制御する | ボールねじの寿命・剛性を見極めたい寸法・位置の精度を上げたい寸法・位置の精度を上げたい |
| 方式の置き換え | すべりを転がりに、ねじをリニアモーターに、エアシリンダーを電動に置き換える | 摩擦損失を減らしたい寸法・位置の精度を上げたいエアシリンダーを電動に置き換えたい |
| 測定・補正・修理 | 実際の位置やトルクを測って補正し、寿命がきたボールねじを修理する | 寸法・位置の精度を上げたいボールねじの寿命・剛性を見極めたい |
技術の概要と、つないだ課題は、各節と課題ページの内容をもとにした編集部の整理です。
選定と寿命の計算:荷重の3乗で寿命が縮む
ボールねじの寿命は、転がり軸受と同じく基本動定格荷重 Ca から計算します。Ca は、同じボールねじを同じ条件で回したとき、90%がはくりを起こさずに100万回転まで回れる軸方向の荷重です。定格寿命は(Ca ÷(軸方向の荷重 × 荷重係数))の3乗 × 10⁶ 回転で、荷重が2倍になると寿命は8分の1になります(日本精工のカタログの式。計算は編集部)。
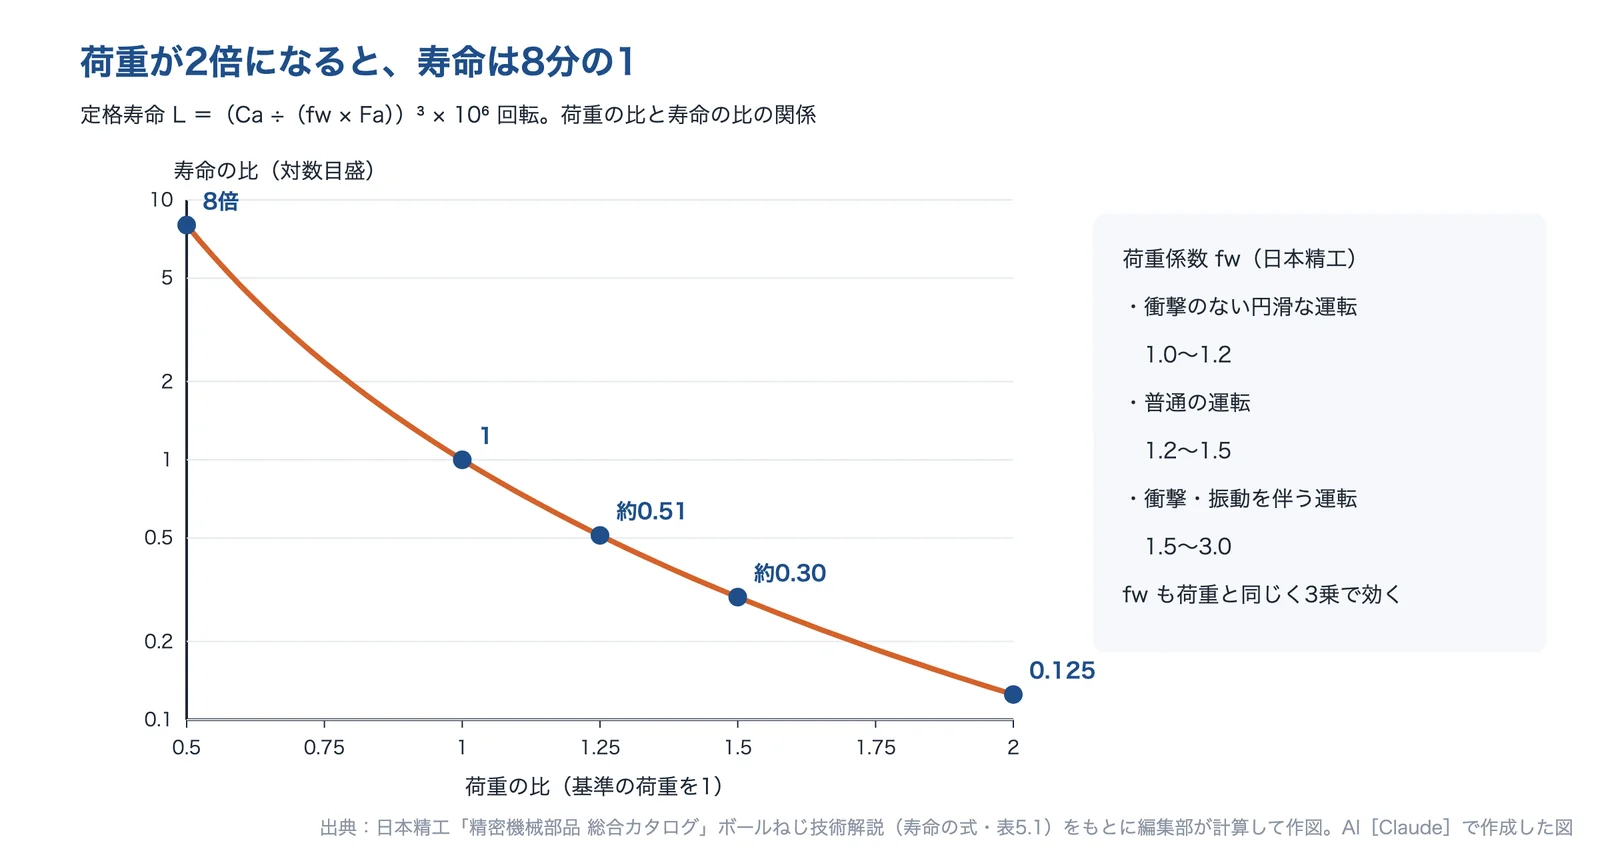
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工をもとに AI(Claude)で作成(編集部が計算)
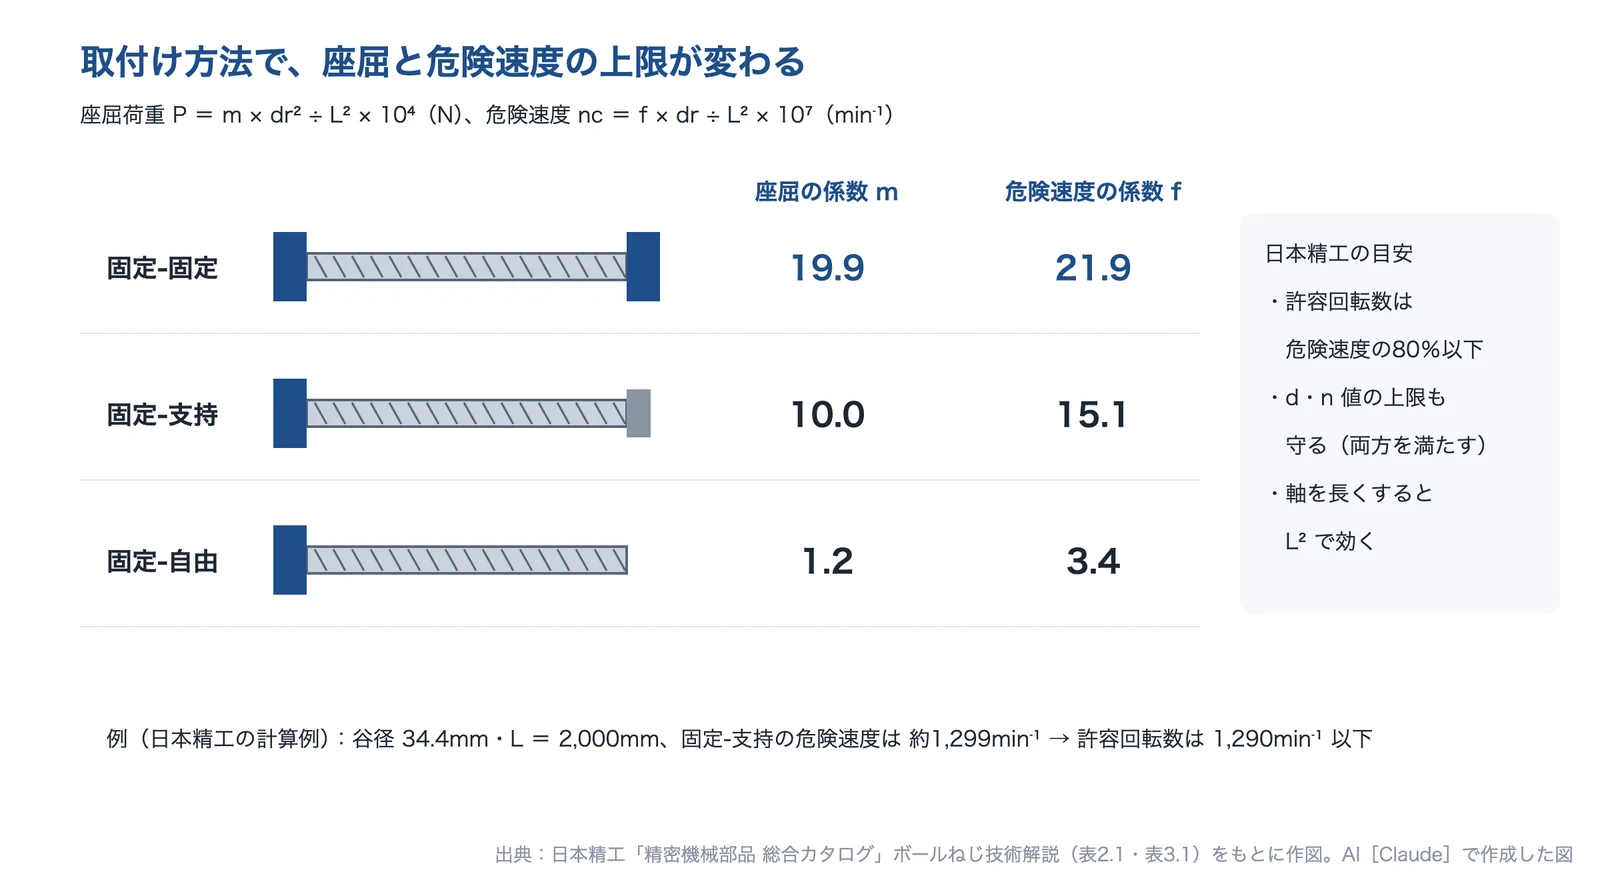
加速・等速・減速のように荷重が変わるときは、荷重を3乗で平均します。時間は短くても荷重の大きい段が、平均荷重を大きく引き上げます。日本精工は、疲れ寿命の目標値の目安として、工作機械20,000時間、産業機械10,000時間、自動制御装置・計測装置15,000時間を示し、寿命を長くとりすぎるとボールねじが大きくなり経済的ではないとしています。回転数は危険速度の80%以下と d・n 値の上限の両方を守り、押す使い方では座屈荷重も確かめます。
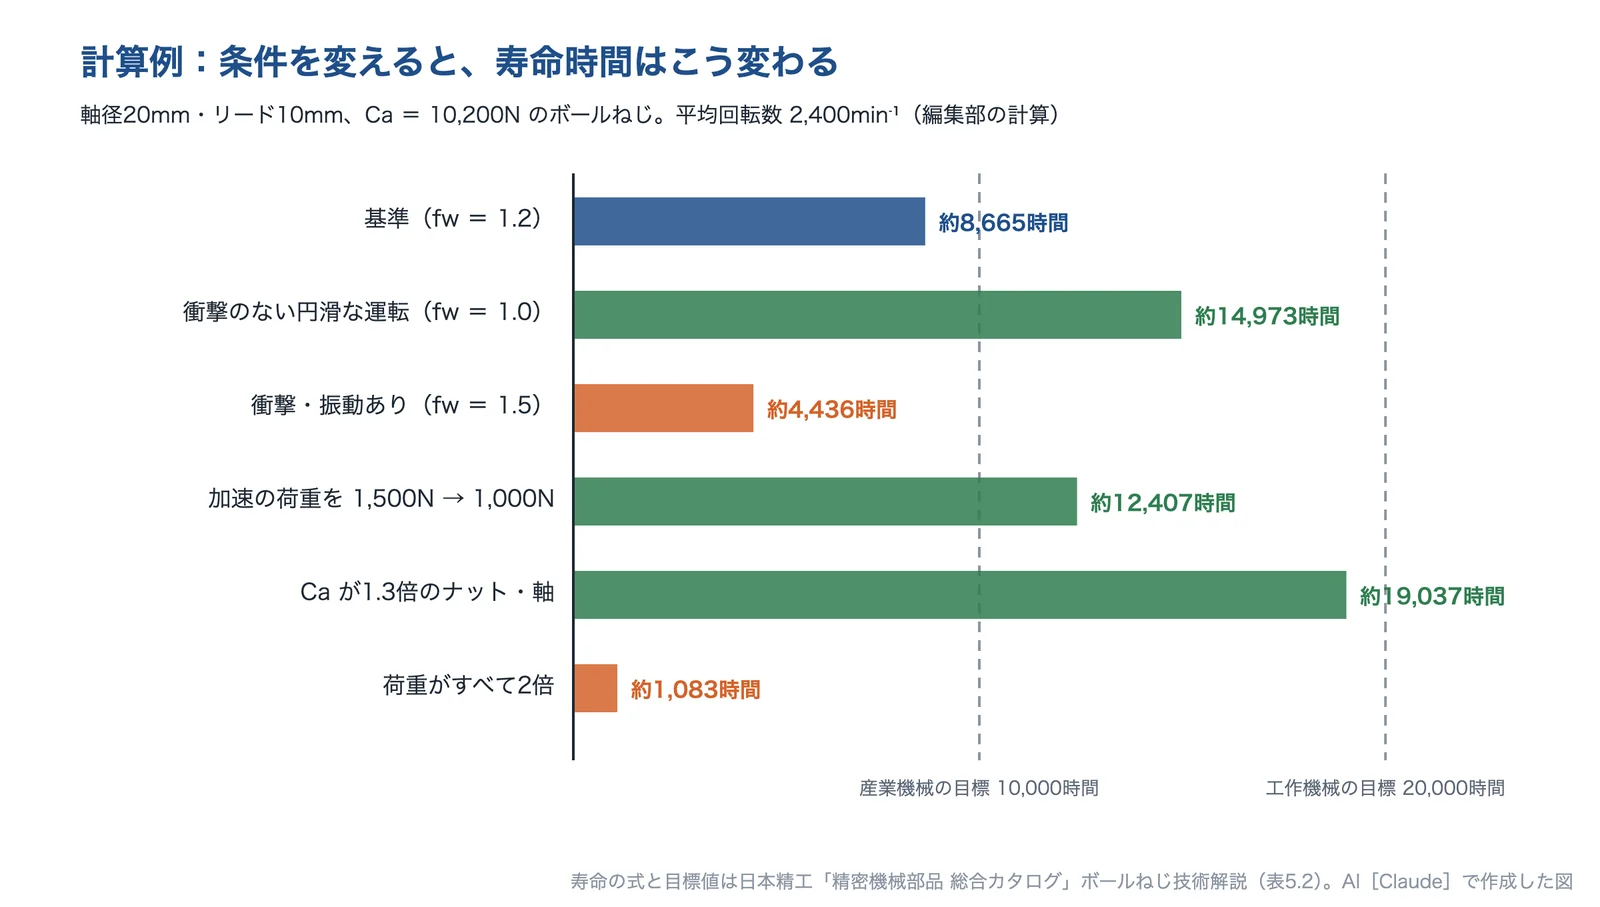
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工をもとに AI(Claude)で作成(寿命は編集部の計算)
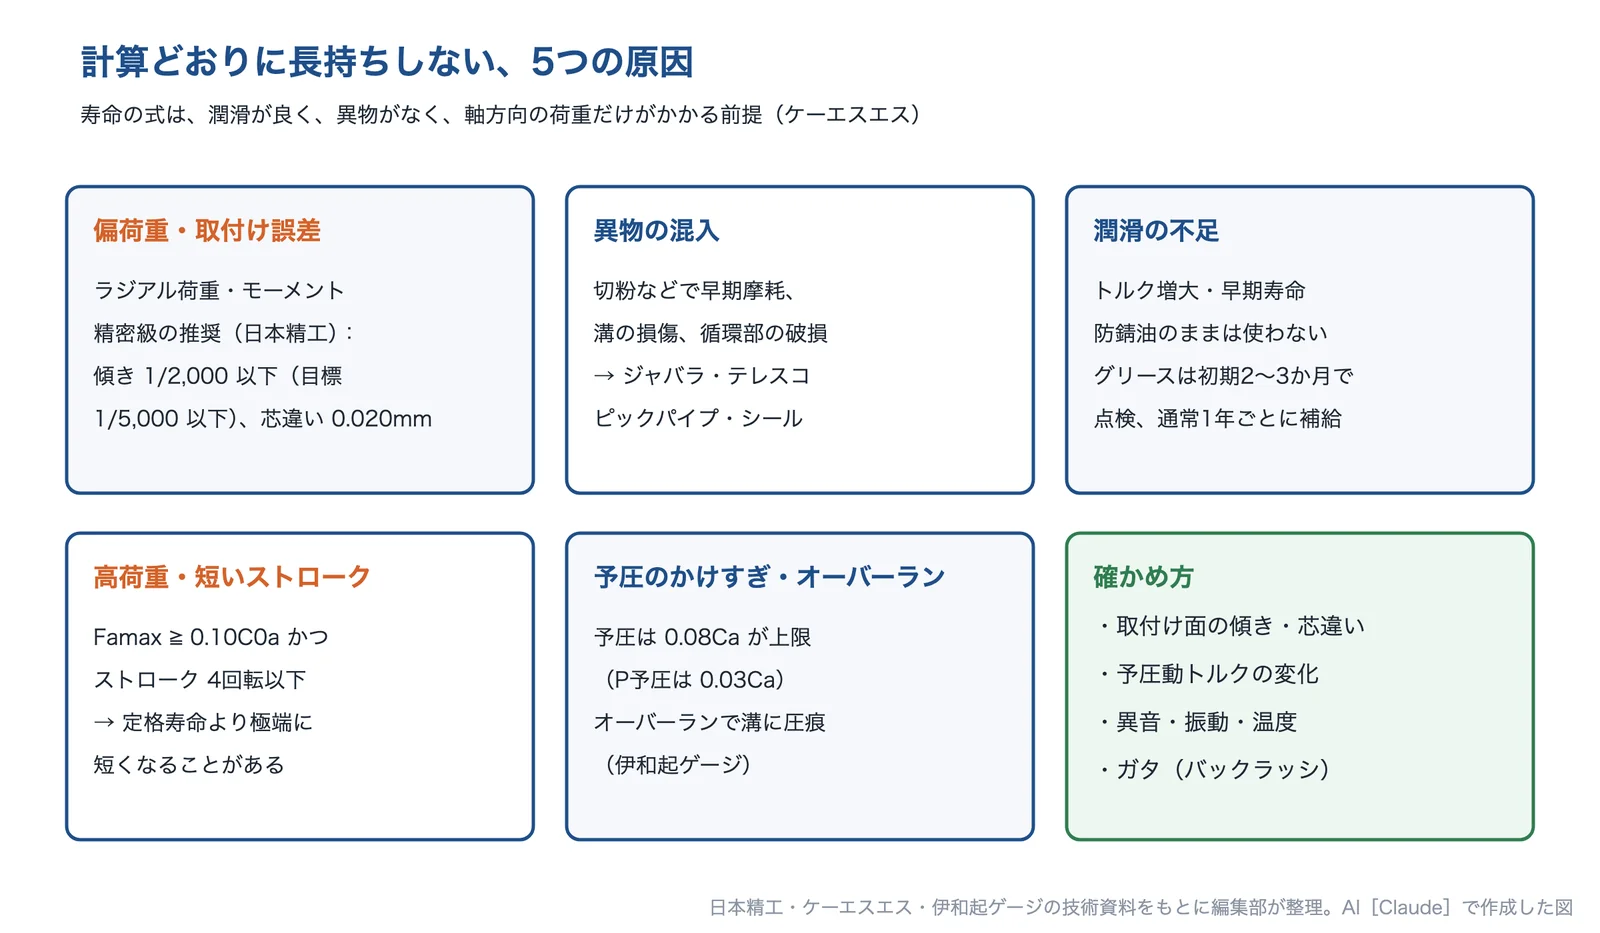
ケーエスエスは、この寿命の式は、潤滑が良く、異物の混入がなく、モーメント荷重やラジアル荷重がかからない、軸方向の荷重だけの条件の式であると注記しています。エアシリンダーを電動シリンダーに置き換えるときは、一般的にサイズが大きくなり推力もエアより弱くなるため、大きな設計変更が要ることがあります(CKD)。
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス、エアを電動化するための設計変更|CKD
予圧と送り系の剛性:ばねの直列で見積もる
送り軸の剛性は、ねじ軸・ナット・支持軸受・取付け部の剛性を直列につないだものとして求めます(日本精工・ケーエスエス)。全体の剛性は、いちばん柔らかい部分に引っ張られて小さくなります(編集部の解説)。ねじ軸の剛性は長さに反比例し、同じ長さなら、両端を固定して真ん中で受けると4倍になります。課題ページの計算例(軸径20mm・リード10mm、ナットが固定側から800mm)では、ねじ軸がいちばん柔らかいばねで、固定-支持から固定-固定にすると全体の剛性が約2.2倍になりました。
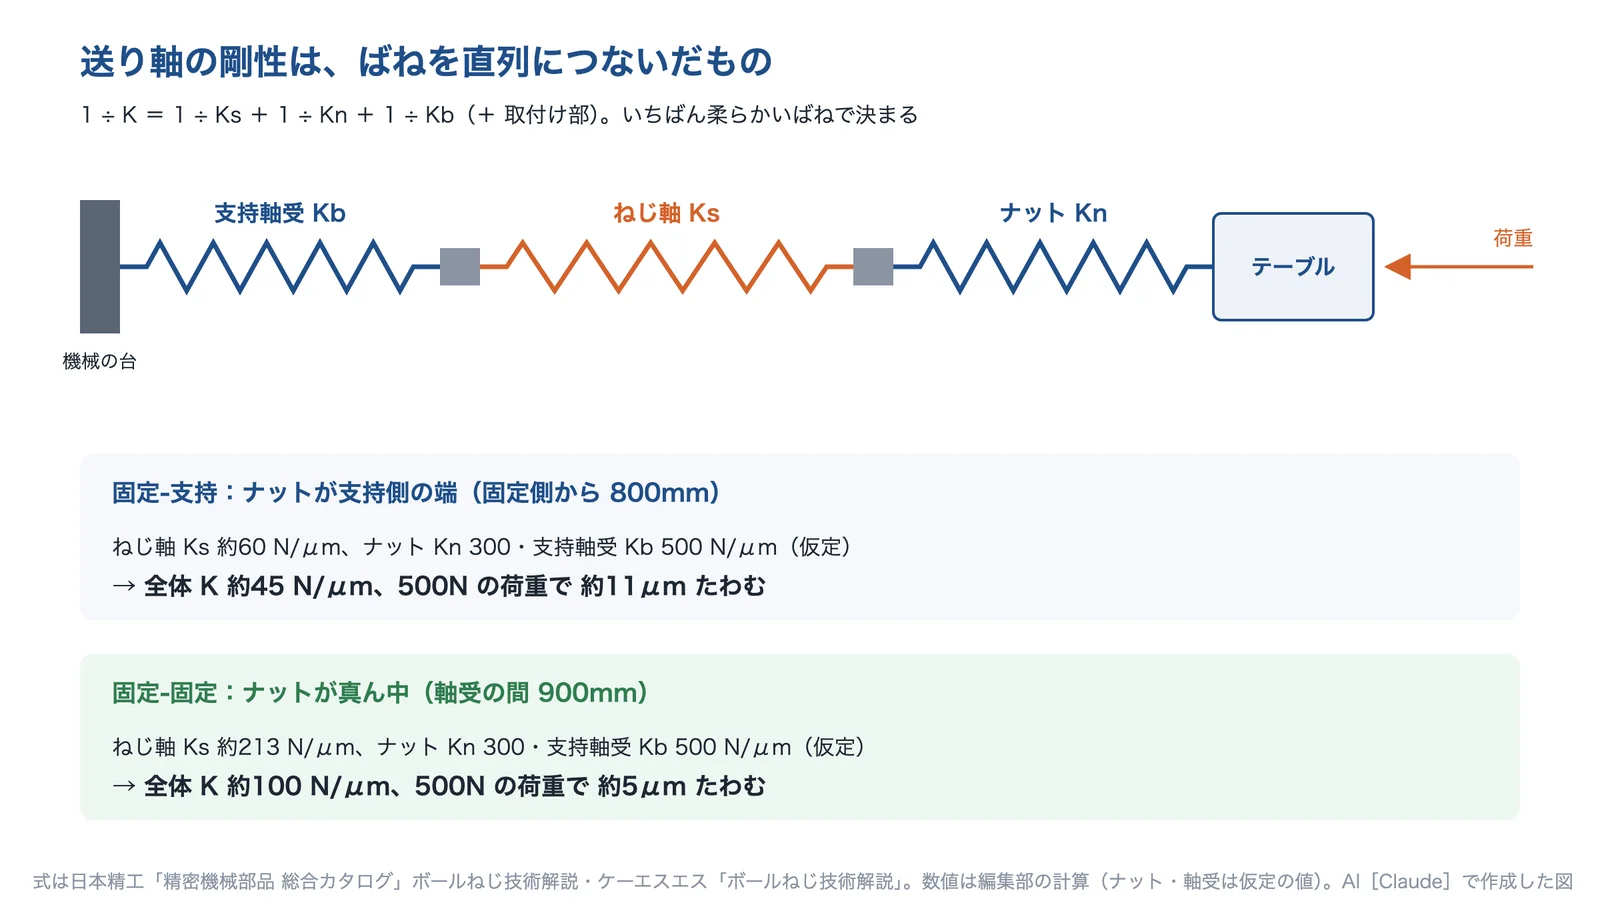
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエスをもとに AI(Claude)で作成(ナット・軸受は仮定の値)
予圧は、ナットの軸方向のすきまをなくし、荷重による変位を小さくします。THK は、高精度の位置決めでは予圧を与えるのが一般的だとしています。ただし、予圧は大きいほどよいわけではありません。最大の目安を、日本精工は Ca の8%(オーバーサイズボール予圧は3%)、THK は Ca の10%としています。予圧量は直接測りにくいため、予圧動トルクに換算して管理します(ケーエスエス)。
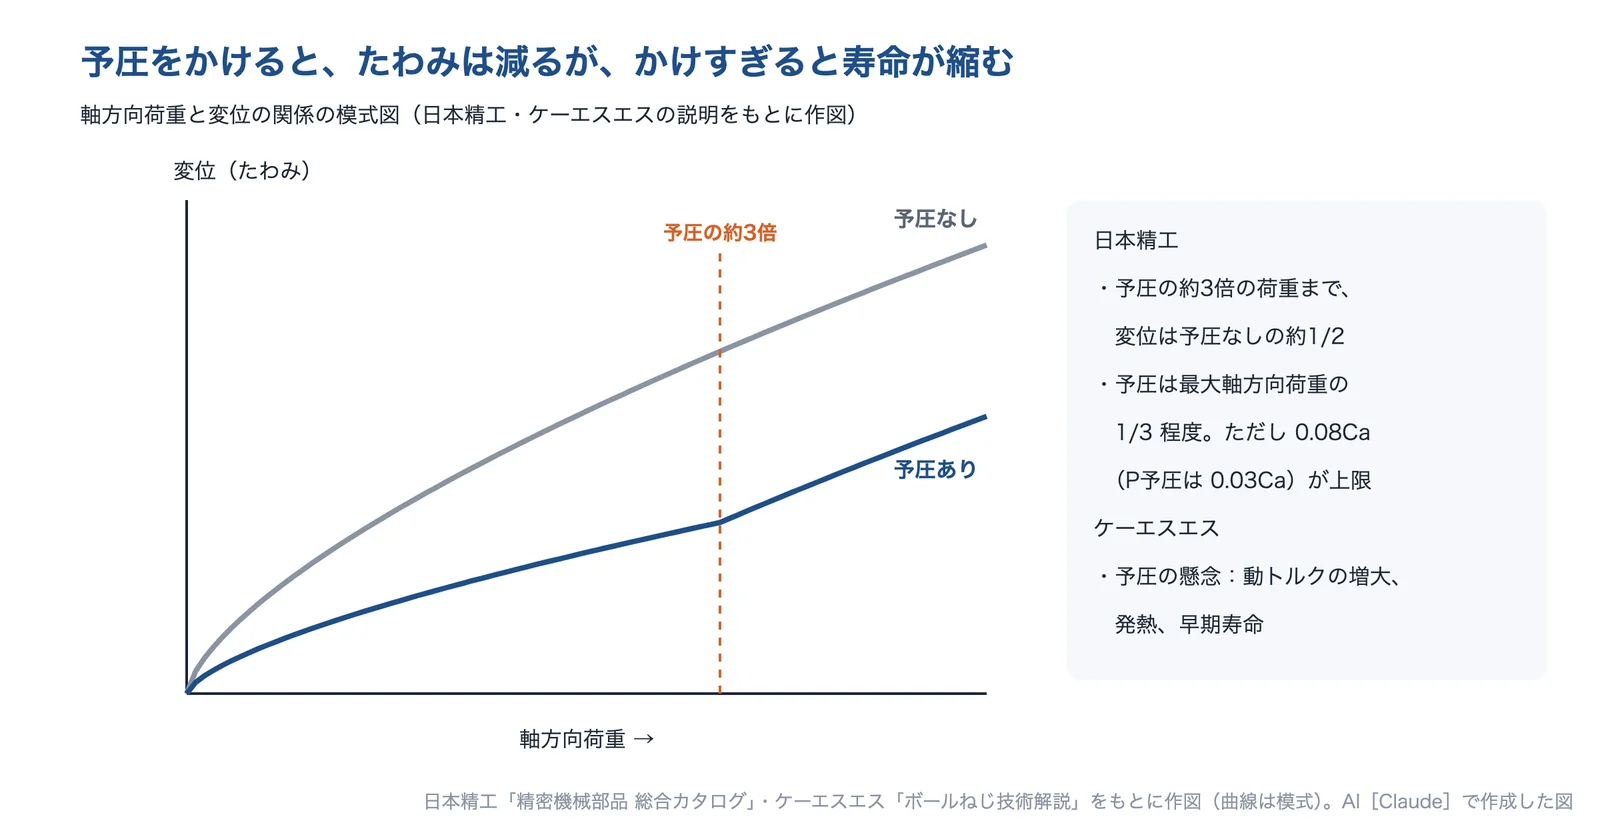
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエスをもとに AI(Claude)で作成
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス、ボールねじの精度|THK、位置決め精度(技術レポート)|NSK
精度等級と案内の精度:リード誤差・傾き・測る位置
ボールねじのリード(1回転で進む量)の精度は、JIS B 1192(ISO 3408)で精度等級が決められています。THK の資料では、精密ボールねじは C0〜C5、転造ボールねじは C7〜C10 で、要る位置決め精度に見合った精度等級を選ぶ必要があるとしています。カタログの「精度」には、繰り返し位置決め精度・位置決め精度・ロストモーションなど測り方の違うものがあるので、自分の困りごとがどれかを分けて考えます(THK の精度規格)。
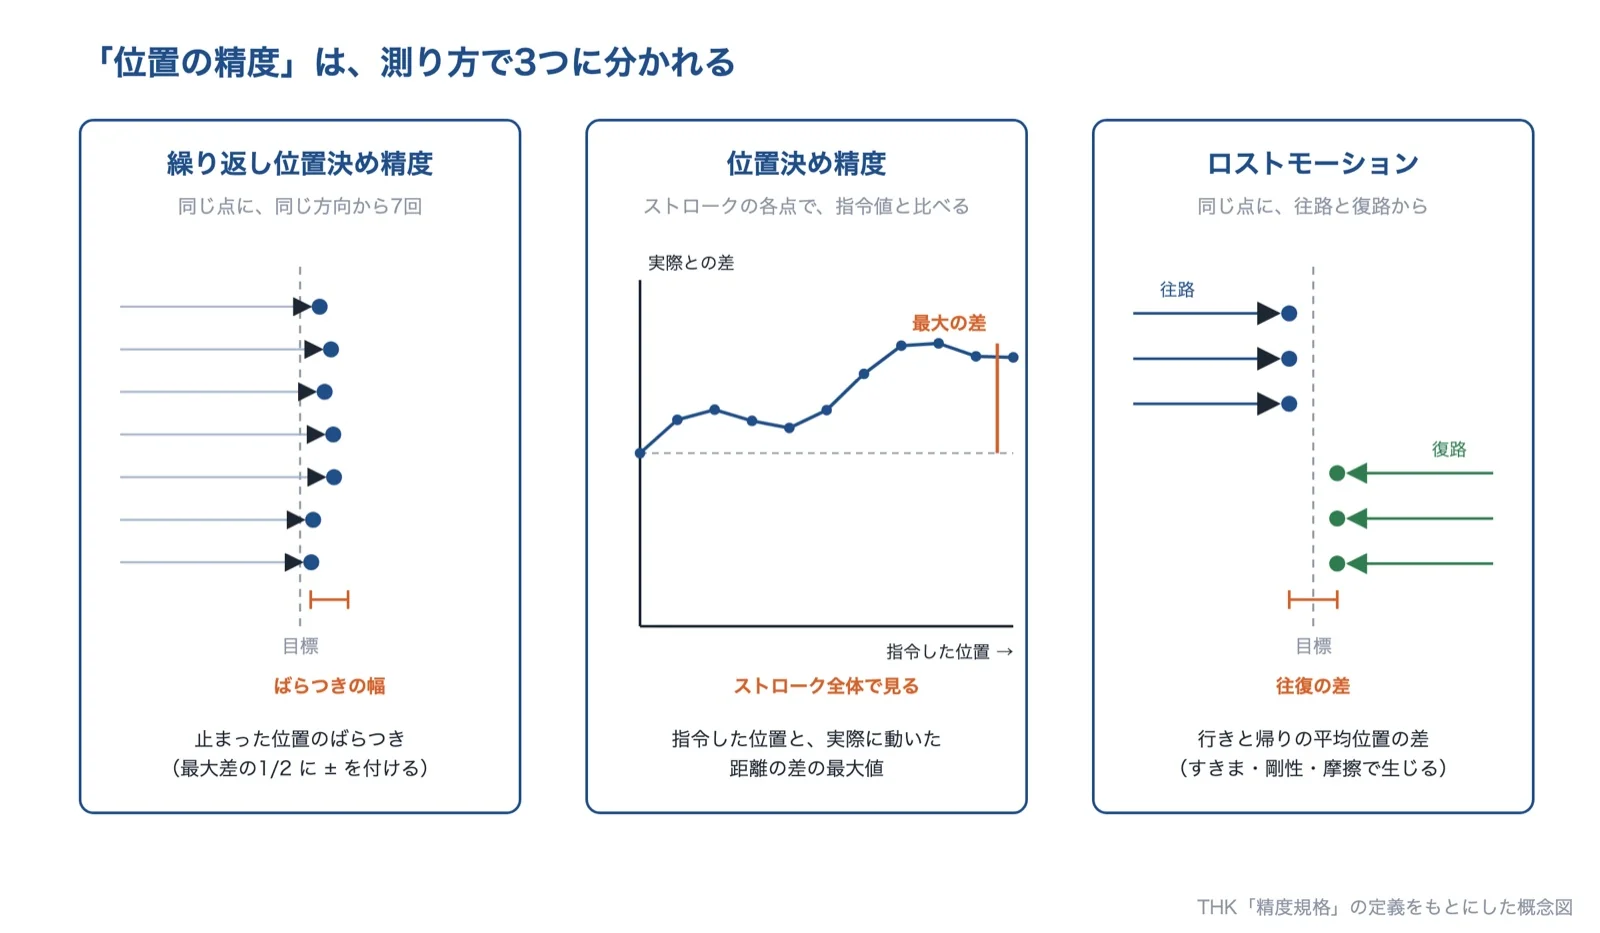
出典:精度規格(電動アクチュエータ)|THKをもとに AI(Claude)で作成
ボールねじの位置決め精度は、ねじの軸中心での値です。テーブルが走りながら傾く(ピッチング・ヨーイング)と、ねじから離れた点ほど誤差が大きくなります(THK)。ミスミの解説では、アッベの原理にしたがい、位置決めするワークと目盛線(リニアスケールなど)を同一直線上に置くことが好ましいとしています。取付けの誤差も寿命に効き、日本精工は精密級の推奨の管理値を、傾き1/2,000以下(目標1/5,000以下)、芯違い0.020mm 以下としています。
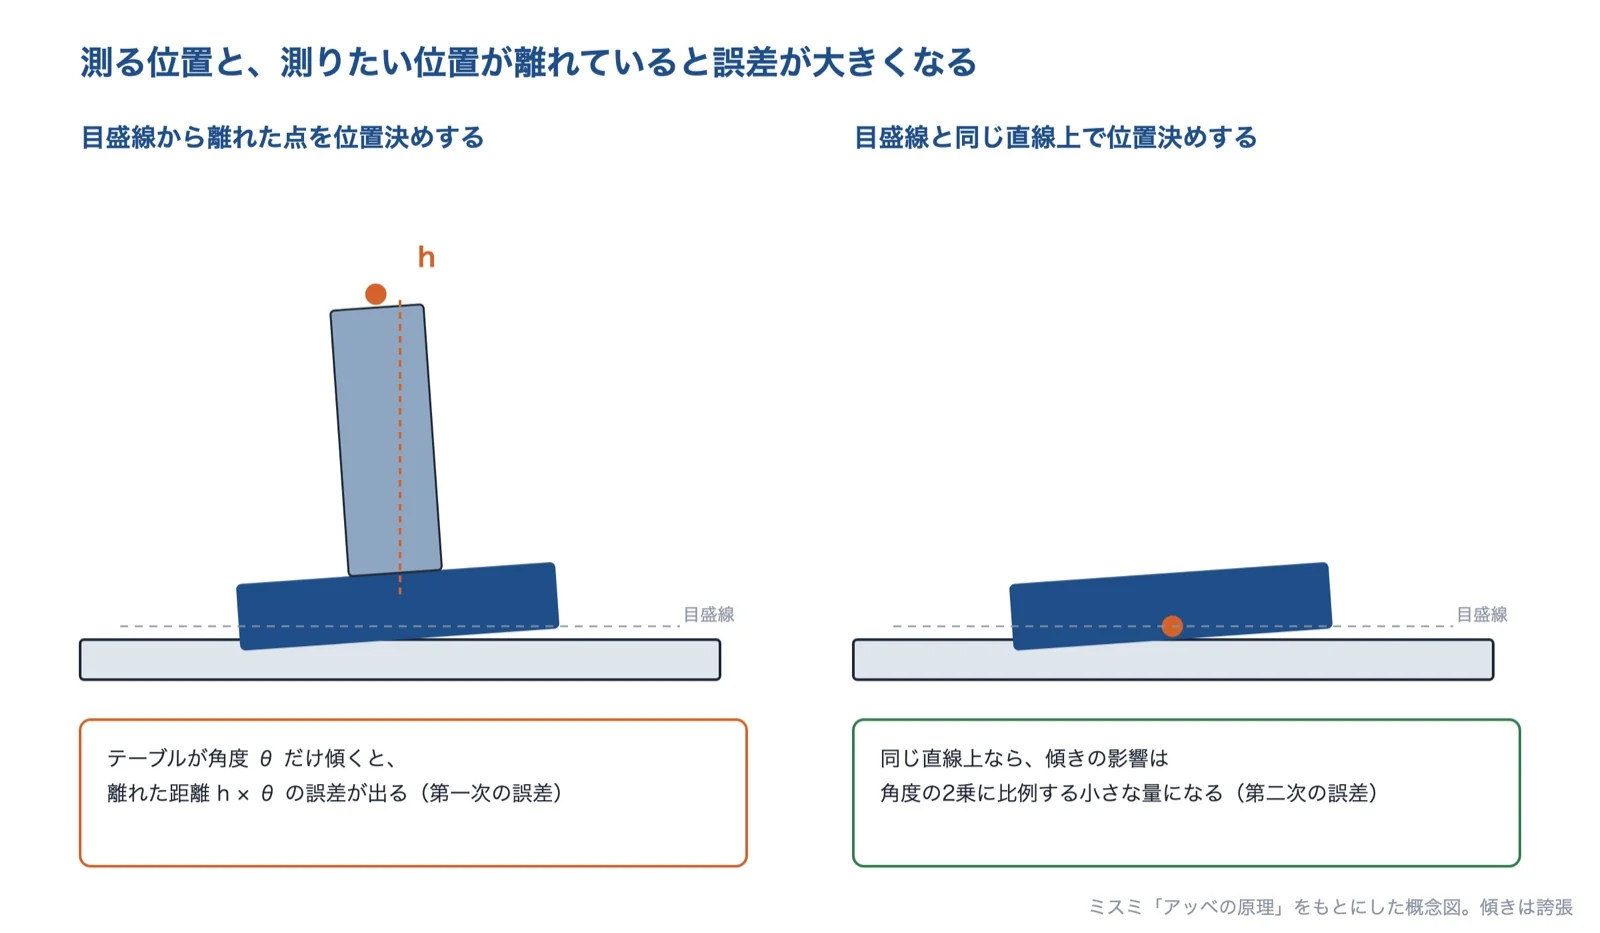
出典:アッベの原理|ミスミをもとに AI(Claude)で作成(傾きは誇張)
出典:ボールねじの精度|THK、位置決め精度の検討(ボールねじ)|THK、精度規格(電動アクチュエータ)|THK、アッベの原理|ミスミ、精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工
潤滑と防塵:異物と油切れで寿命が縮む
日本精工は、異物が入ると早期の摩耗、ねじ溝の損傷、循環部の破損による作動不良が起きるとし、ジャバラやテレスコピックパイプでの防塵を挙げています。グリースは、稼動の初期2〜3か月で点検し、通常は1年ごとに補給する目安です。ケーエスエスは、潤滑剤が供給されないとトルクの増大や早期寿命などが起きるとしています。ボールねじの修理を行うオージックは、ナットへの切粉の混入は工作機械ではよくあるトラブルとしています。
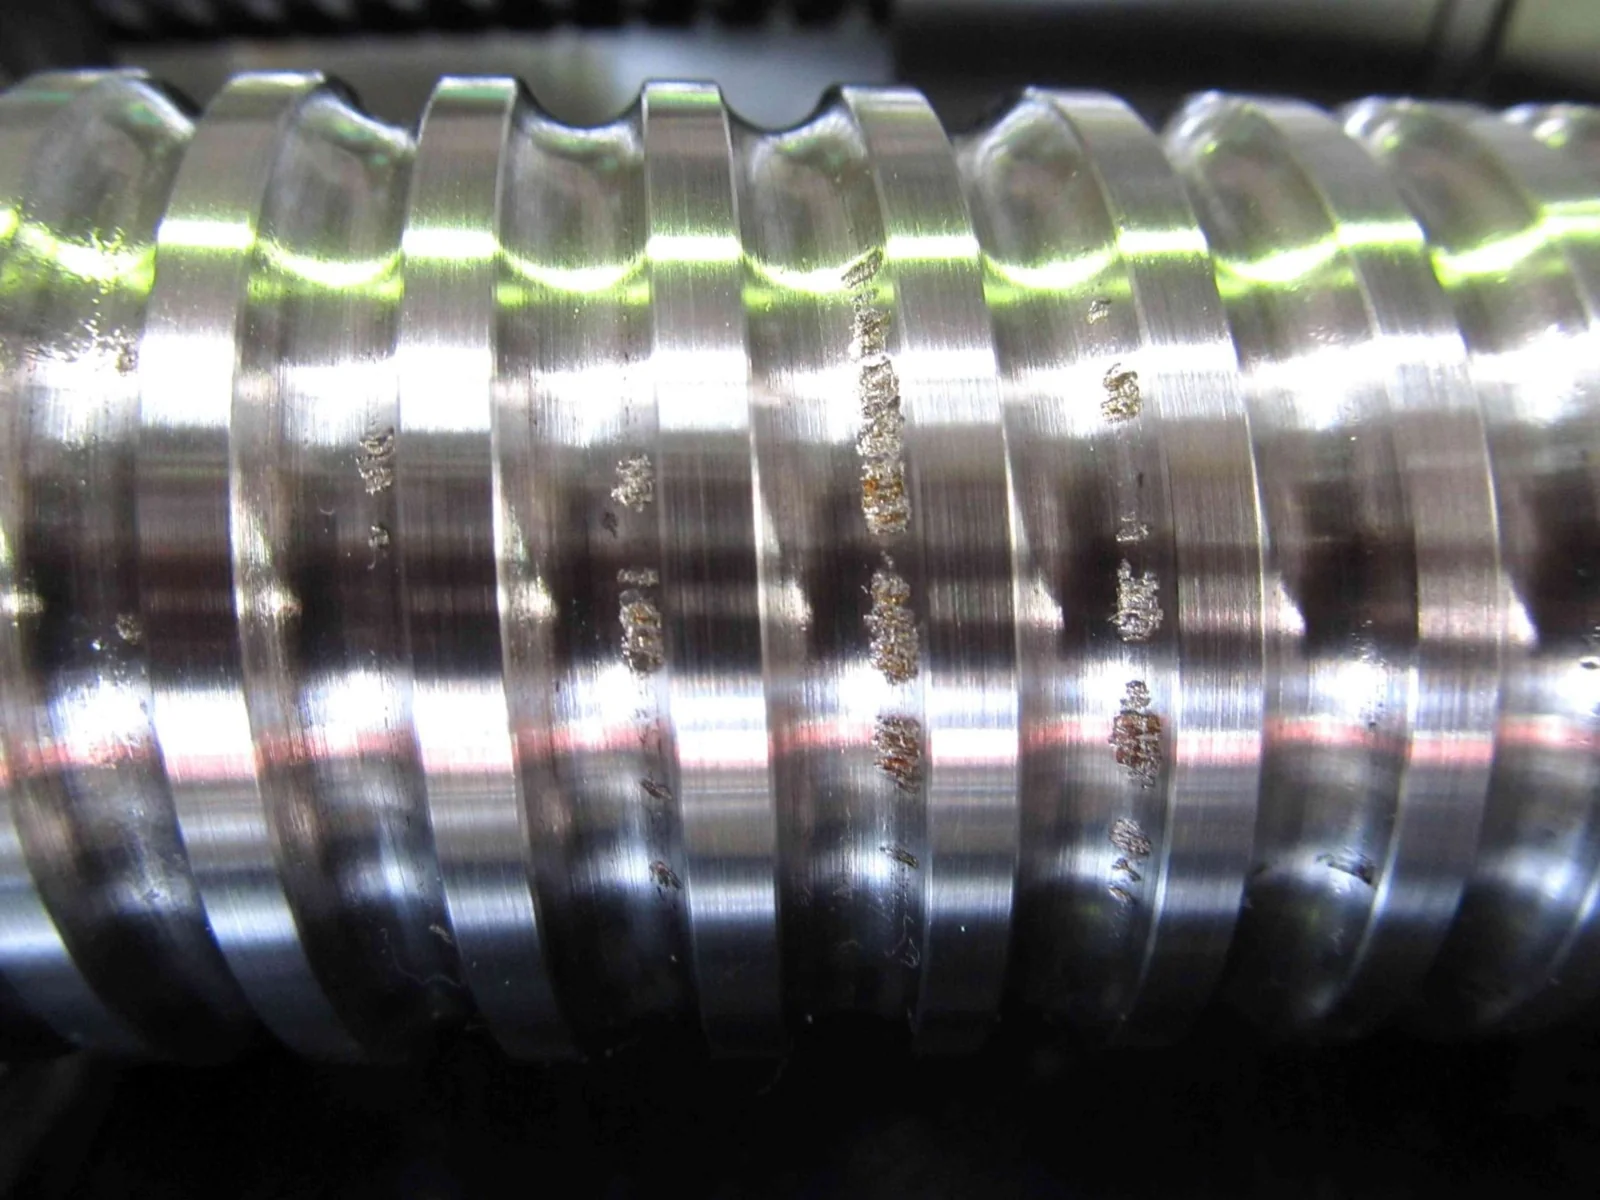
補給の手間を減らす方法として、潤滑ユニットを付けたボールねじもあります(第一測範製作所の OS ユニットなど)。計算どおりに長持ちしない原因には、異物と潤滑のほかに、偏荷重・取付けの誤差、高荷重で短いストローク、予圧のかけすぎ・オーバーラン・回転数の超過があります。
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス、精密ボールねじの取扱い上の注意事項|伊和起ゲージをもとに AI(Claude)で作成
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス、ナット内切削切粉混入によるねじ軸損傷(修理事例)|オージック、ボールねじ|第一測範製作所、精密ボールねじの取扱い上の注意事項|伊和起ゲージ
熱による伸びの対策:1℃で1m あたり12μm
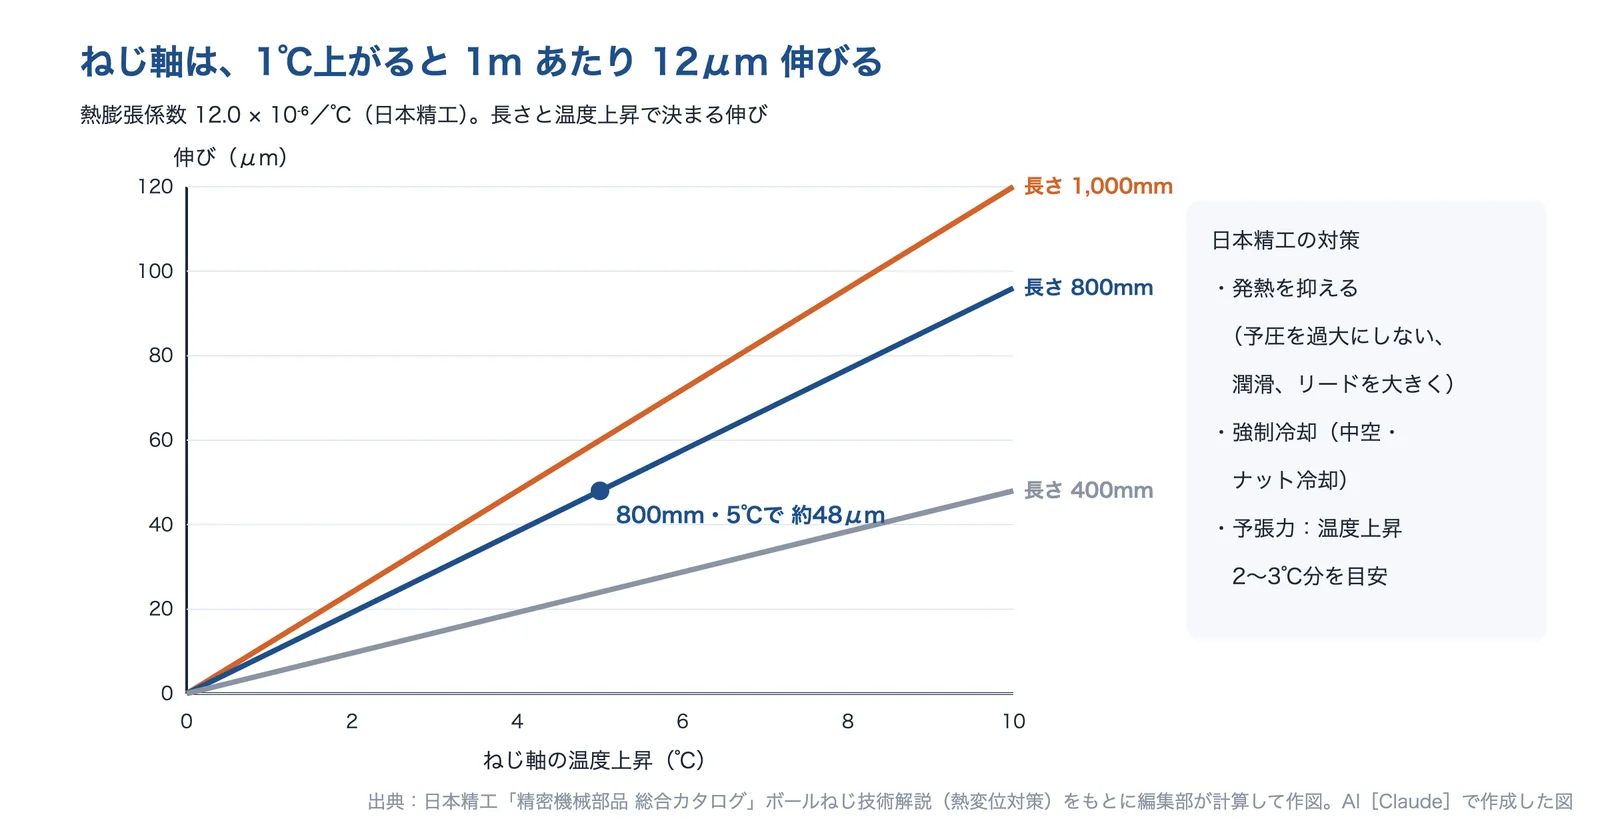
ねじ軸の熱膨張係数は12×10⁻⁶/℃で、ねじ軸の温度が1℃上がると、1m あたり12μm 伸びます(日本精工・THK)。課題ページの計算例では、800mm の範囲でねじ軸の温度が5℃上がると約48μm 伸び、荷重によるたわみ(約11μm)より大きくなりました(編集部の計算)。工作機械メーカーのオークマは、一般的な工場環境でも10℃程度は温度が変わり、主軸などの熱で機械本体も膨張すると説明しています。
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工をもとに AI(Claude)で作成(編集部が計算)
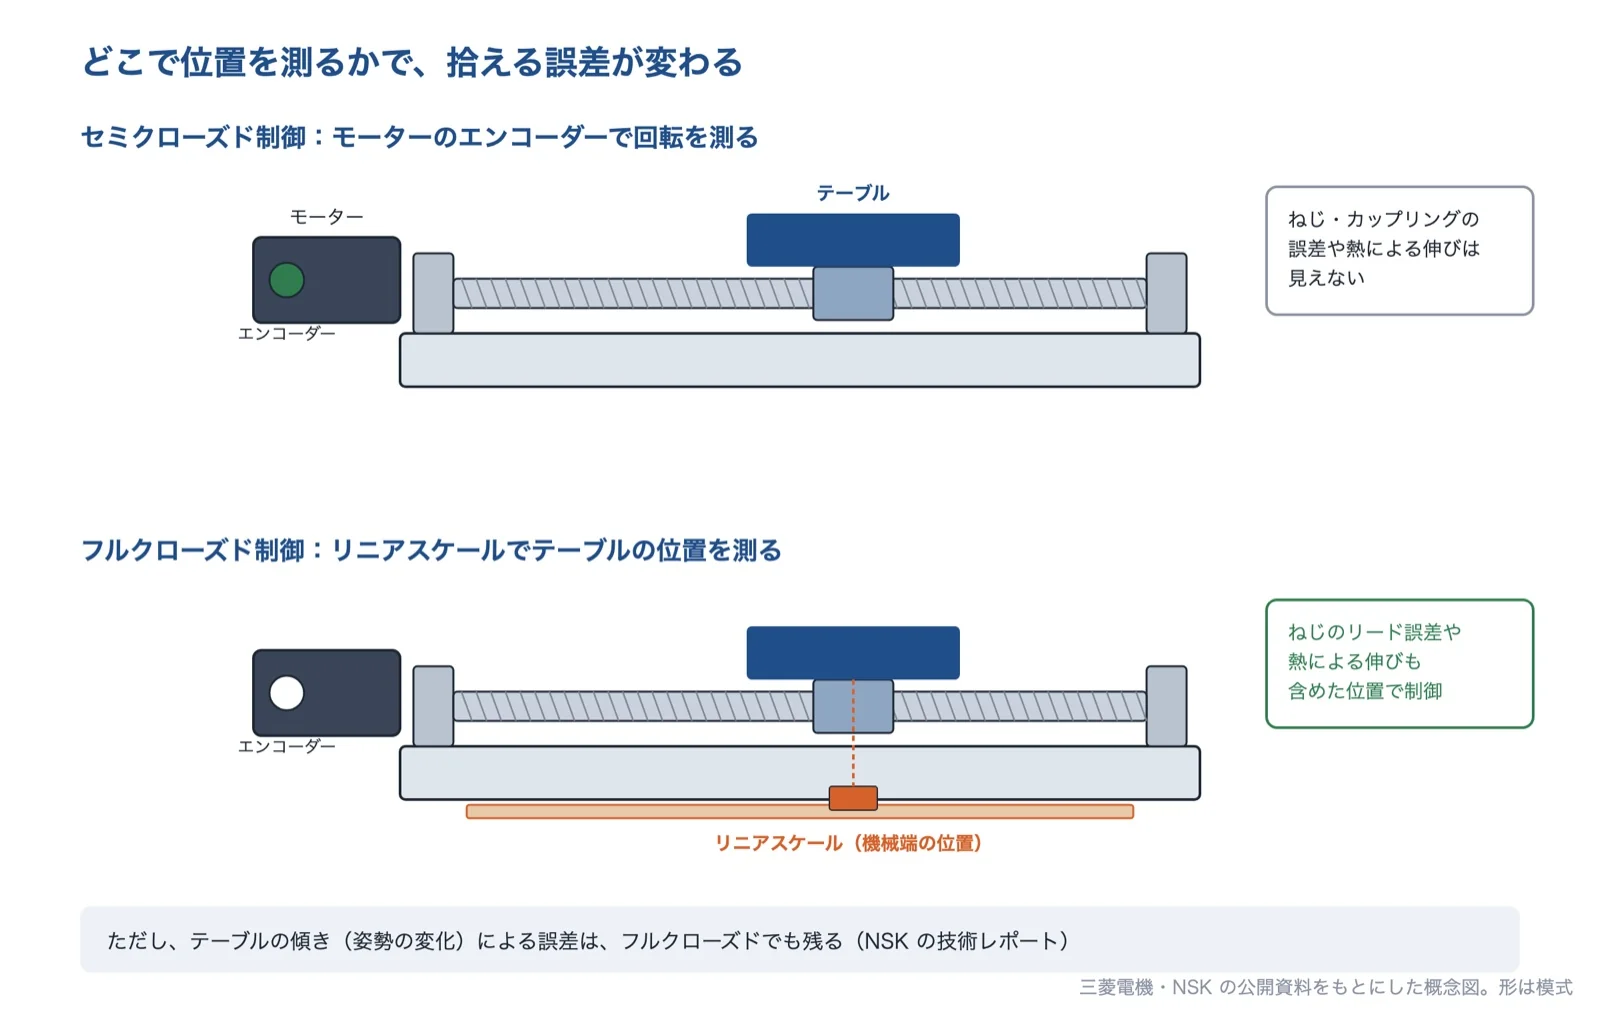
対策は、発熱を抑える(予圧を過大にしない、潤滑剤を正しく選ぶ、リードを大きくして回転数を下げる)、強制冷却する(中空ボールねじなど)、影響を避ける(ねじ軸に予張力を与える、基準の移動量をマイナスにする、クローズドループ制御)に分けられます(日本精工・THK)。モーターの回転で位置を見る制御(セミクローズド)では、ねじのリード誤差や熱による伸びは見えません。三菱電機は、フルクローズド制御を、機械端の位置を検出するエンコーダーを使う位置決め制御で、高い位置決め精度が要る場合に使うと説明しています。
出典:フルクローズド制御(用語)|三菱電機、位置決め精度(技術レポート)|NSKをもとに AI(Claude)で作成(形は模式)
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、位置決め精度の検討(ボールねじ)|THK、サーモフレンドリーコンセプト 開発者メッセージ|オークマ、フルクローズド制御(用語)|三菱電機、位置決め精度(技術レポート)|NSK
方式の置き換え:転がり化・リニアモーター・電動化
すべりを転がりに置き換えると、摩擦は大きく下がります。THK は、転がり案内の LM ガイドの摩擦抵抗をすべり案内の1/20〜1/40とし、静摩擦が格段に小さく動摩擦との差もほとんどないため、スティックスリップが生じないとしています。黒田精工は、ボールねじの機械効率を90%以上、台形ねじなどのすべりねじを30%としています。
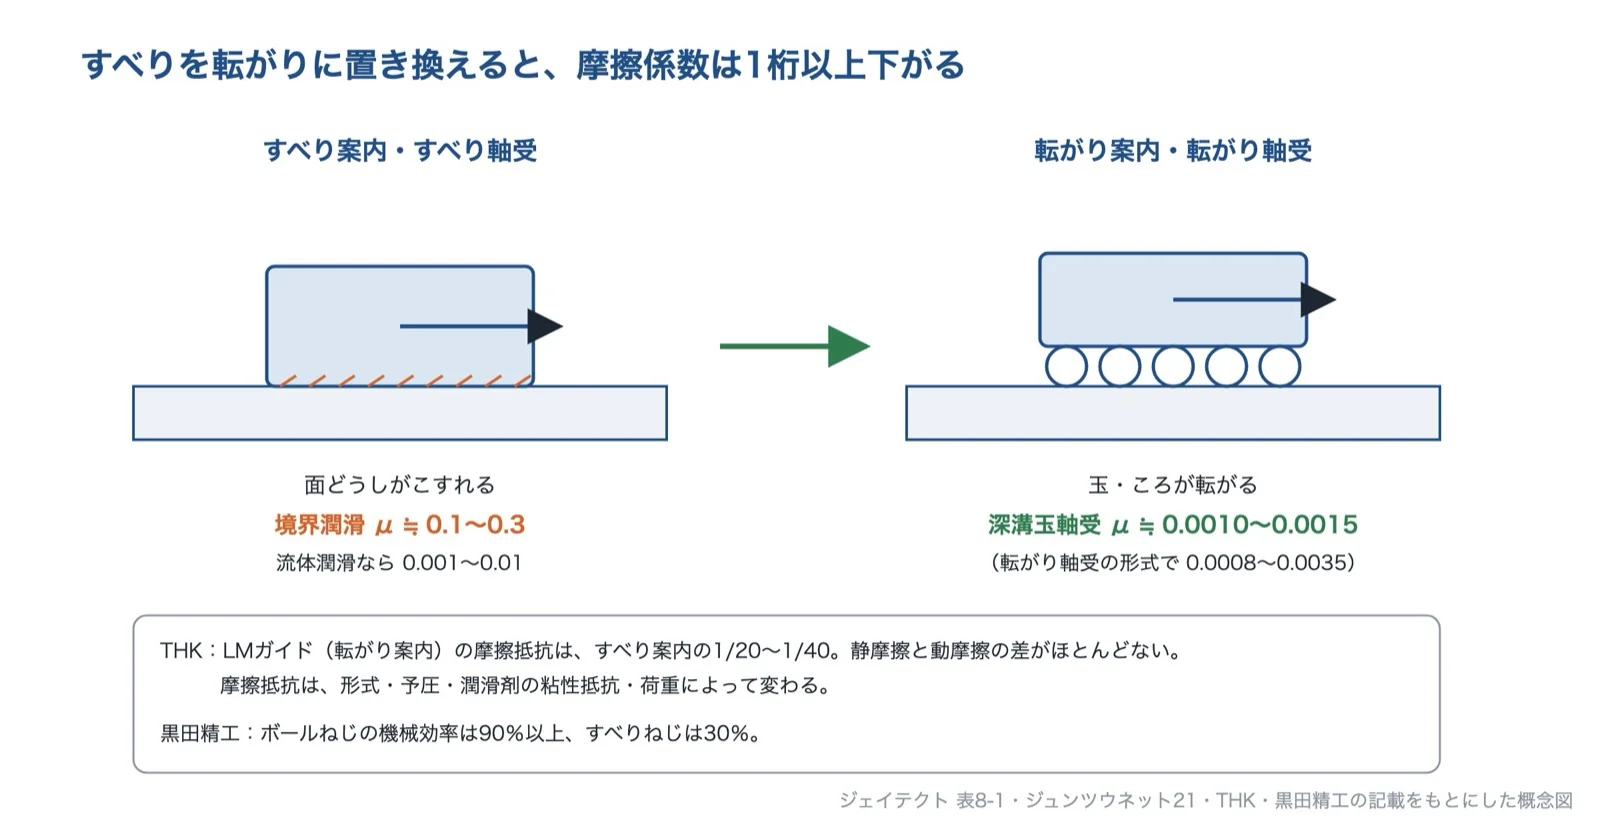
出典:LMガイドの摩擦係数は、どのくらいですか?|THK、ボールねじの推力について教えてください②|黒田精工をもとに AI(Claude)で作成
リニアモーターは、ねじを使わずテーブルを直接動かします。THK は、ボールねじ駆動にはねじ軸の危険速度と DN 値の制限があるのに対し、リニアモーターにはこの制限がないので、ストロークが長くても高速で動かせるとしています。同社のリニアモーターのシリーズでは、リニアエンコーダーによるクローズド制御で、繰り返し位置決め精度を機種により±0.3μm〜±1μm としています。
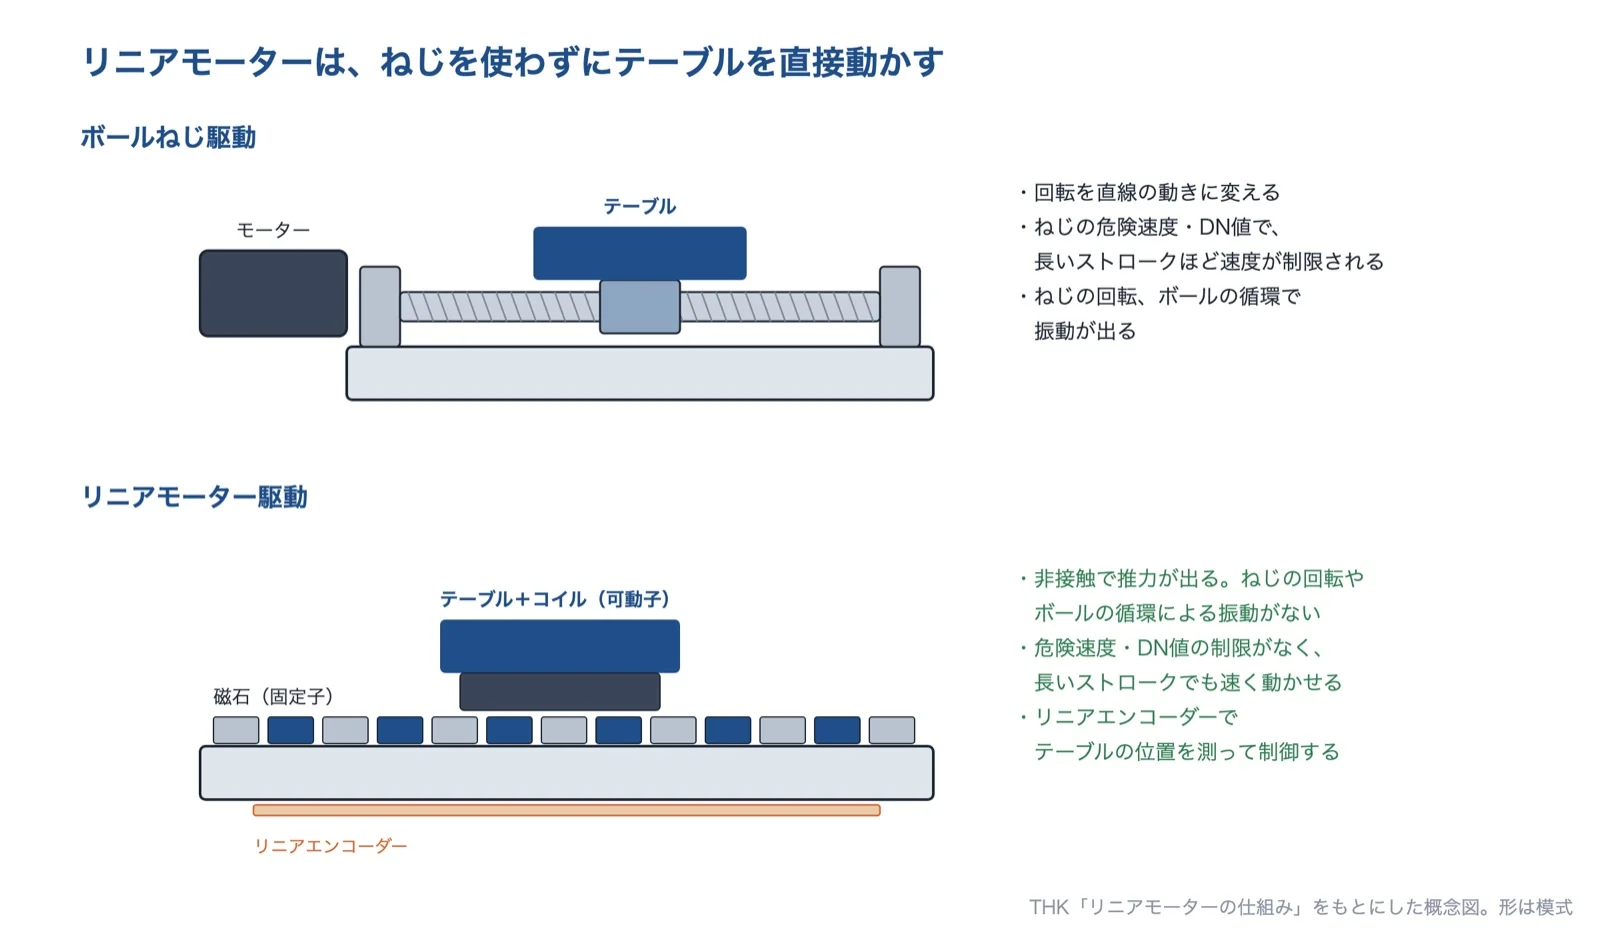
出典:リニアモーターの仕組みを解説|THKをもとに AI(Claude)で作成(形は模式)
エアシリンダーの置き換え先の電動シリンダーは、モーターの回転をボールねじで直線の動きに変えます。モーター・ボールねじ・リニアガイドなどを組み合わせるため、エアシリンダーより本体の価格が高くなる一方、止まる位置・速さ・加速のしかたをコントローラーで設定できます(池田金属工業の技術コラム)。
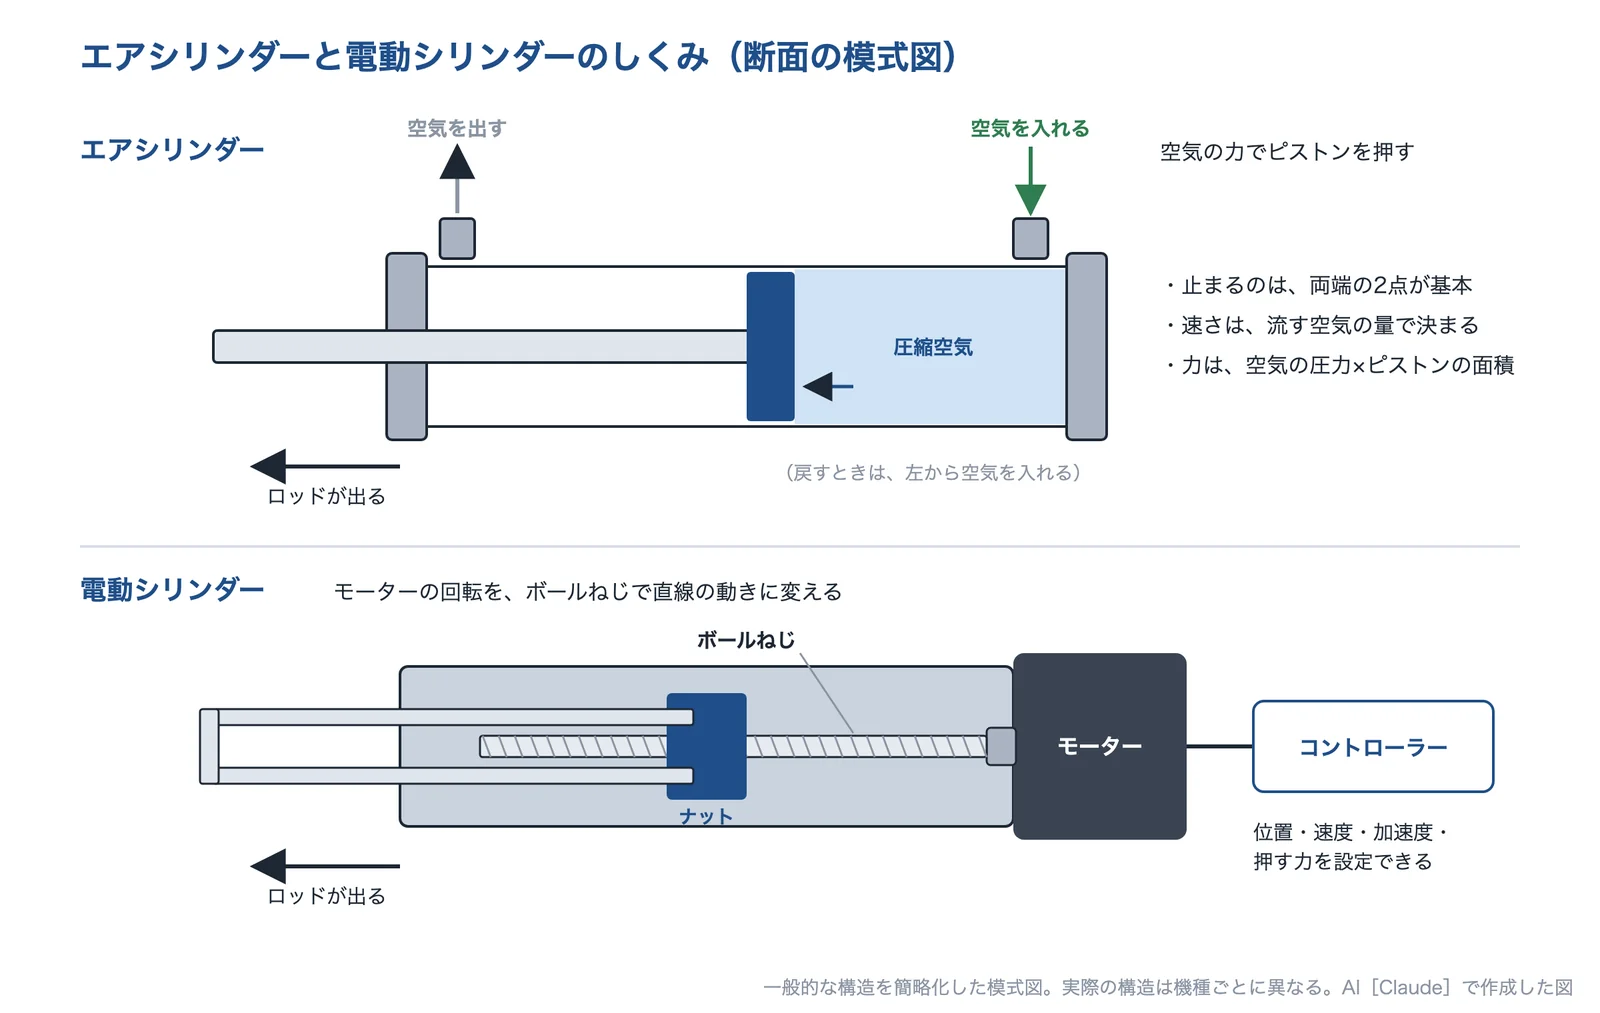
出典:一般的な構造をもとに AI(Claude)で作成(簡略化した模式図。実際の構造は機種ごとに異なる)
出典:LMガイドの摩擦係数は、どのくらいですか?|THK、LMガイド|THK、ボールねじの推力について教えてください②|黒田精工、リニアモーターの仕組みを解説|THK、リニアモータシリーズ|THK、技術コラム「エアシリンダvs.電動シリンダ」失敗しないための選定ポイント解説(2024年)|池田金属工業
測定・補正・修理:測ってから直す
実際の位置の誤差は、測ってみないと分かりません。レーザー干渉計は、動くテーブルに付けた反射鏡までの距離の変化を、レーザーの波長を目盛りにして測ります。レニショーの XL-80 は、位置決めの測定精度を全環境範囲で±0.5ppm、分解能を1nm としています。測った誤差は、制御装置のピッチ誤差補正に入れます。中本は、計測機メーカーが推奨する考え方として、ボールバーで定期的に診断し、バックラッシなどに変化が見られたときがレーザーで補正するタイミングだと紹介しています。
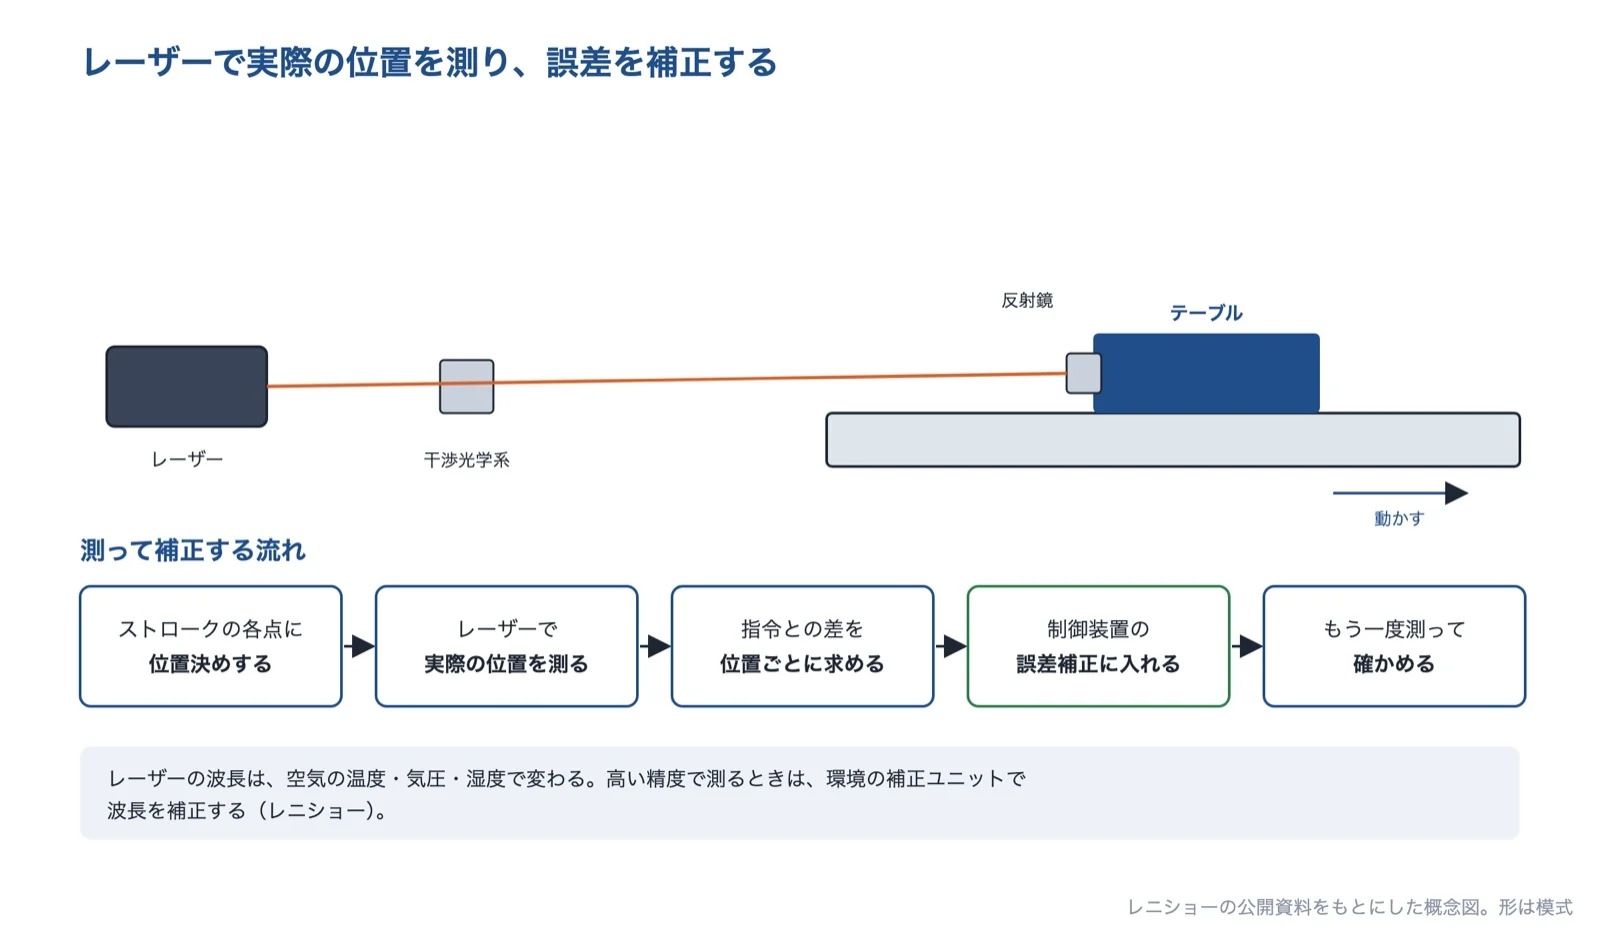
出典:XL-80 レーザー干渉計システム|レニショーをもとに AI(Claude)で作成(形は模式)
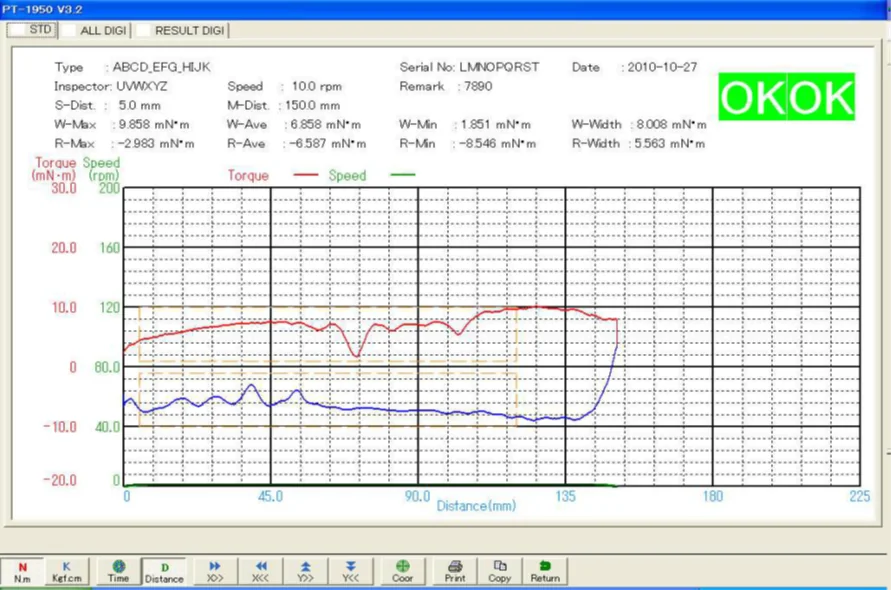
ボールねじそのものの状態は、トルクや異音で見ます。プロテックは、ボールねじを内蔵モーターで回して往復または片道でトルクを測り、合否を判定する装置をつくっています。寿命がきたボールねじは、修理で短期間に戻す方法もあります。オージックは、一般的にボールねじの製作期間は3〜4か月必要だとし、分解・洗浄・軸の磨き・循環部品の新作・ボールの全数交換・再組立てと調整で修理し、在庫状況にもよるが通常7日程度で納めるとしています。
出典:XL-80 レーザー干渉計システム|レニショー、工作機械の位置決めレーザー測定ソリューション|中本、ボールねじ回転トルクむら測定機|プロテック、ボールねじの修理・オーバーホール|オージック
種類と特徴
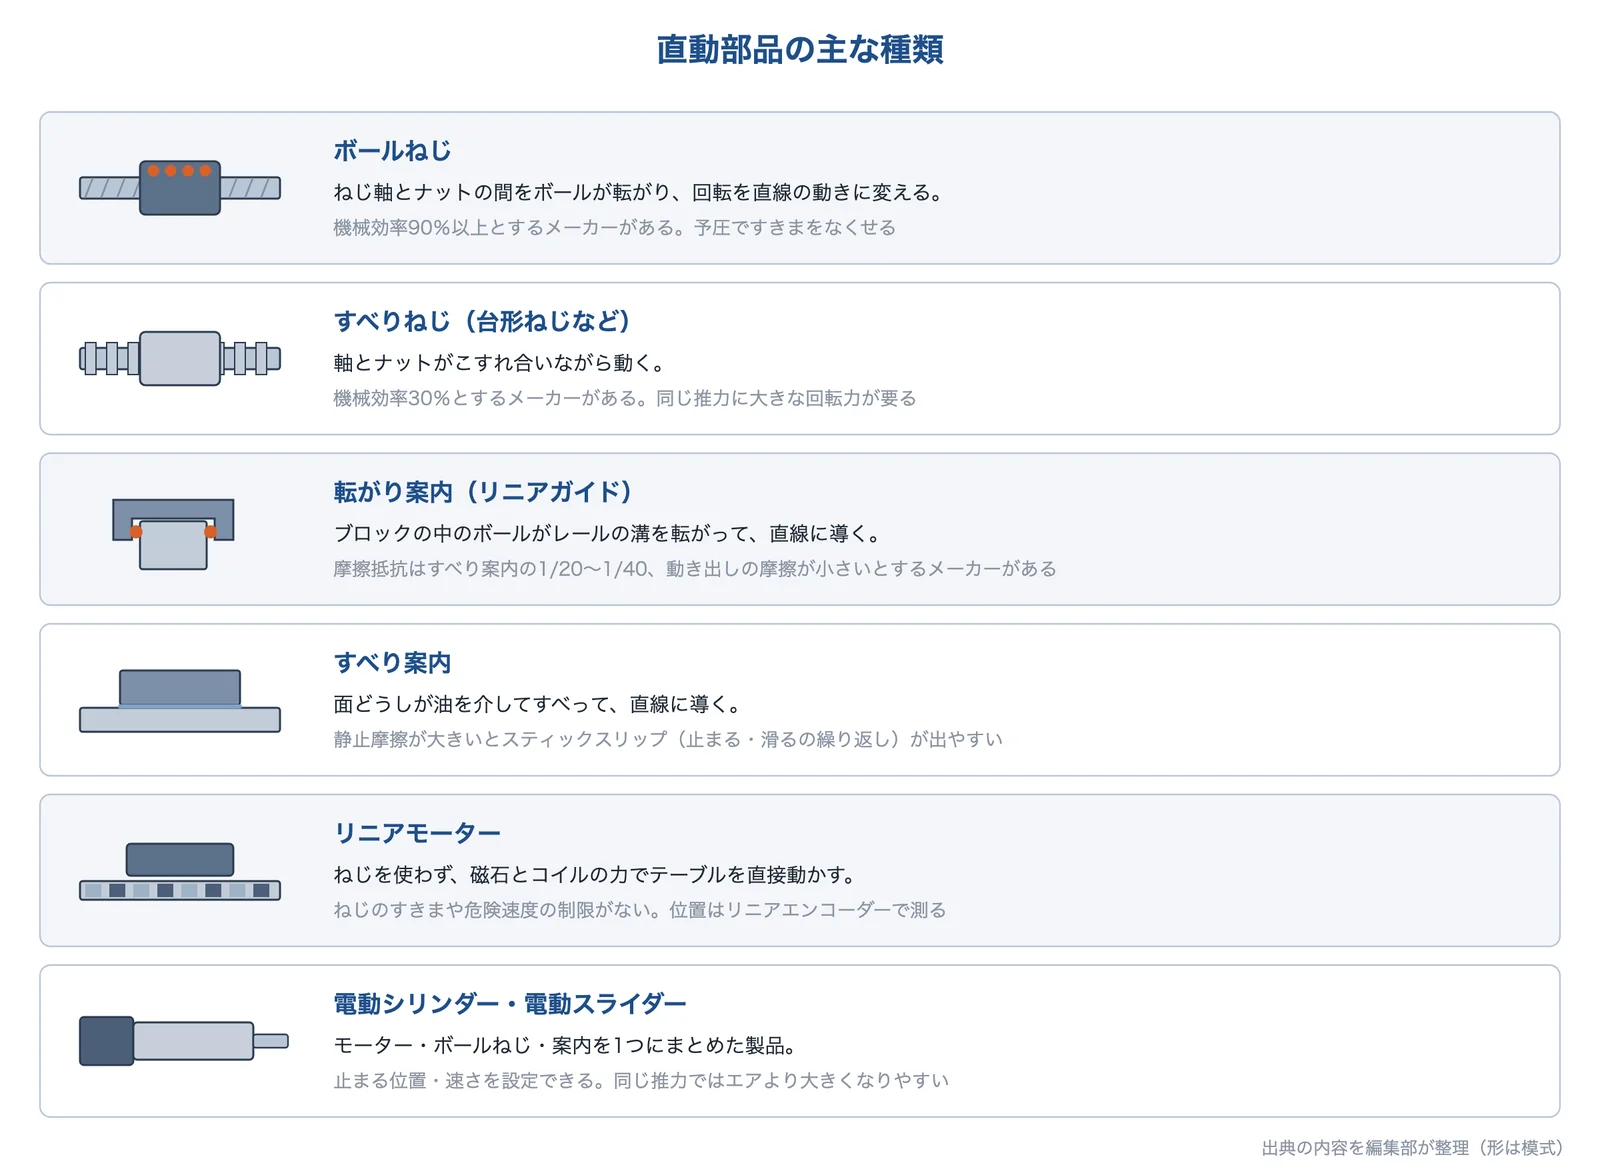
直動部品は、回転を直線に変える「送り」(ボールねじ・すべりねじ)と、まっすぐに導く「案内」(転がり案内・すべり案内)に分けて考えると整理しやすくなります。ねじを使わないリニアモーターや、送りと案内をまとめた電動シリンダー・電動スライダーもあります(編集部の整理)。
出典:ボールねじの推力について教えてください②|黒田精工、LMガイドの摩擦係数は、どのくらいですか?|THK、リニアモーターの仕組みを解説|THK、技術コラム「エアシリンダvs.電動シリンダ」失敗しないための選定ポイント解説(2024年)|池田金属工業をもとに AI(Claude)で作成(形は模式)
| 種類 | しくみ | 特徴と注意 |
|---|---|---|
| ボールねじ | ねじ軸とナットの間をボールが転がり、回転を直線の動きに変える | 機械効率90%以上(黒田精工)。予圧ですきまをなくせる。寿命は荷重の3乗で縮み、異物と潤滑に気を配る(日本精工) |
| すべりねじ(台形ねじなど) | 軸とナットがこすれ合いながら動く | 機械効率30%(黒田精工)。摩擦が大きく、同じ推力により大きな回転力が要る |
| 転がり案内(リニアガイド) | ブロックの中のボールがレールの溝を転がって導く | 摩擦抵抗はすべり案内の1/20〜1/40、静摩擦と動摩擦の差がほとんどない(THK) |
| すべり案内 | 面どうしが油を介してすべって導く | 低速で止まる・滑るを繰り返すスティックスリップに注意し、スティックスリップの出にくい摺動面用の潤滑油を使う(ジュンツウネット21) |
| リニアモーター | ねじを使わず、テーブルを直接動かす | ねじの危険速度・DN 値の制限がなく、長いストロークでも高速で動かせる。ねじ軸の回転や転動体の循環による振動が出ない(THK) |
| 電動シリンダー・電動スライダー | モーター・ボールねじ・リニアガイドなどを組み合わせた製品 | 止まる位置・速さを設定できるが、本体はエアより高くなる(池田金属工業)。同じ推力ではサイズが大きくなりやすい(CKD) |
出典:ボールねじの推力について教えてください②|黒田精工、精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、LMガイドの摩擦係数は、どのくらいですか?|THK、工作機械のスティックスリップ現象|ジュンツウネット21、リニアモーターの仕組みを解説|THK、技術コラム「エアシリンダvs.電動シリンダ」失敗しないための選定ポイント解説(2024年)|池田金属工業、エアを電動化するための設計変更|CKD
精度等級と目安になる数字
ボールねじのリード精度の等級は、JIS B 1192(ISO 3408)で決められており、THK の資料では精密ボールねじが C0〜C5、転造ボールねじが C7〜C10です。伊和起ゲージは、使用回転数の目安を DmN 値(鋼球の中心径 mm × 最高回転数 rpm)で、精密・研磨は70,000以下、転造は50,000以下としています。日本精工は、予圧の目安を、ロボット・搬送用などはすきま〜0.01Ca、半導体設備など位置決め精度が高い用途は0.01〜0.03Ca、中・高速の切削系の工作機械は0.03〜0.05Ca、低速で特に剛性の要る設備は0.05〜0.07Ca としています。
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工をもとに AI(Claude)で作成
出典:ボールねじの精度|THK、精密ボールねじの取扱い上の注意事項|伊和起ゲージ、精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工
選ぶ・見直すときに確かめること
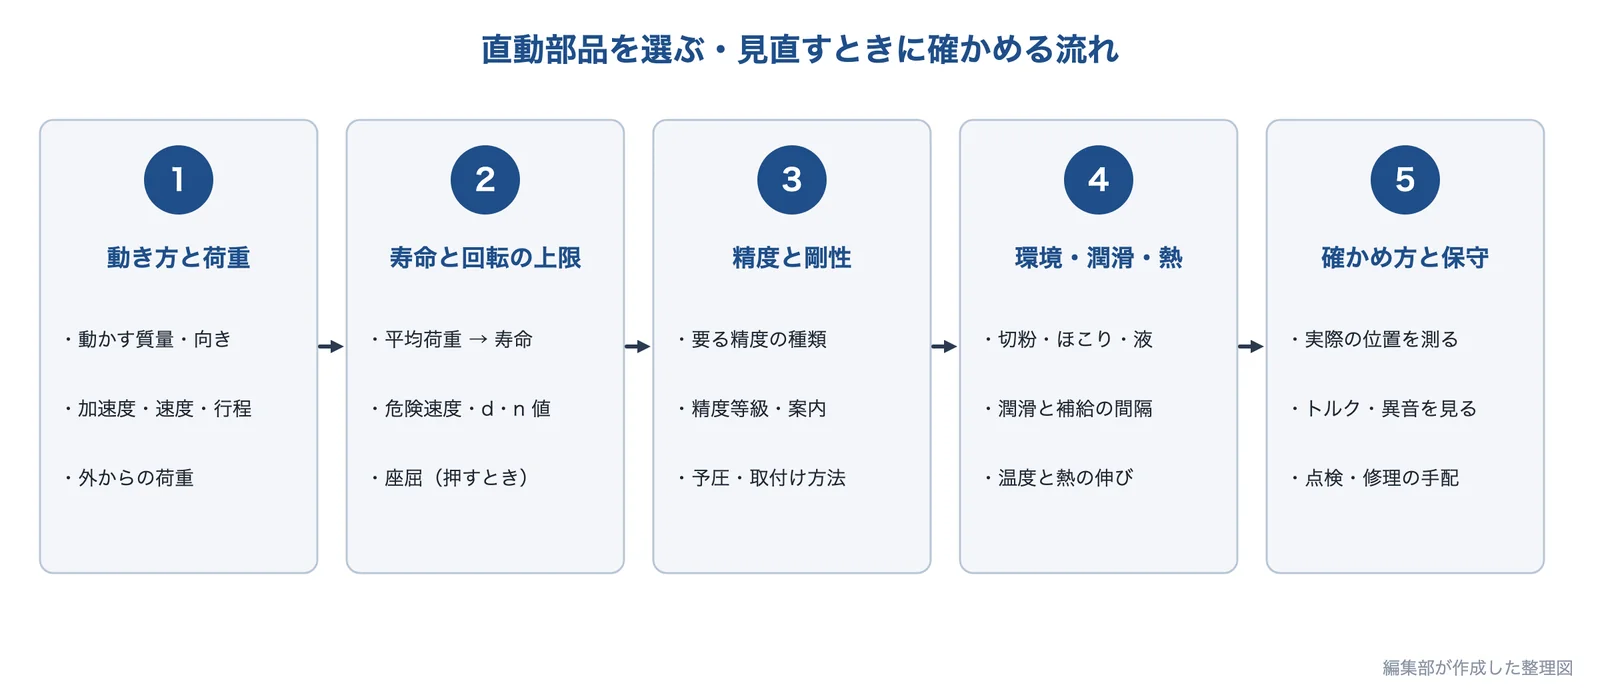
直動部品は、動き方と荷重、寿命と回転の上限、精度と剛性、環境・潤滑・熱、確かめ方と保守の順に確かめて決めます(編集部の整理)。寿命が足りないときは、部品を大きくする前に、荷重の大きい段(加速・押し付け)を見直すと効きます。
出典:編集部の整理をもとに AI(Claude)で作成
- 動き方と荷重:動かす質量、水平か垂直か、加速度・速度・ストローク、1サイクルの動き方、押し付けや加工の力など外からの荷重
- 寿命と回転の上限:1日・1年の運転時間と目標の寿命、危険速度と d・n 値、押す使い方なら座屈荷重
- 精度と剛性:要る精度の種類(繰り返し位置決め精度・位置決め精度・ロストモーション)と値、精度等級、許せるたわみ・ガタ、予圧と取付け方法
- 案内と測る位置:テーブルの傾き(ピッチング・ヨーイング)、ワーク・工具の位置とねじ・スケールの位置の距離
- 環境・潤滑・熱:切粉・ほこり・クーラント、潤滑の方法と補給の間隔、まわりの温度と機械の中の熱源
- 確かめ方と保守:レーザー・ボールバーで実際の位置を測る、トルク・異音・ガタの変化を見る、修理の手配と納期
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、精度規格(電動アクチュエータ)|THK、位置決め精度の検討(ボールねじ)|THK、工作機械の位置決めレーザー測定ソリューション|中本
企業紹介(直動部品の技術)
直動部品に関係する技術を持つ企業を、得意分野が重ならないように選びました。紹介の内容は、各社の公式サイトで確認できる範囲で、関係する課題ページの企業紹介と同じです。各社の得意分野は、次の早見表のとおりです。
| 企業 | ボールねじの 製作 | 予圧・剛性の 技術 | 案内・ ステージ | 測定・ 検査 | 修理・ 整備 |
|---|---|---|---|---|---|
| オージック他社製も含めたボールねじの修理 | ● | ● | |||
| 第一測範製作所1本からの製作と潤滑・誤差を逃がすユニット | ● | ● | |||
| 伊和起ゲージ精密ボールねじの製作と取扱いの注意 | ● | ● | |||
| ケーエスエスミニチュアボールねじと剛性・予圧の解説 | ● | ● | |||
| 黒田精工精密ボールねじ(機械効率の解説) | ● | ||||
| ヒーハイストボールねじ+クサビ式減速機構のステージ | ● | ||||
| ファインディバイスリニアモーター+エアベアリングのステージ | ● | ||||
| プロテックボールねじの回転トルクむら測定機 | ● | ||||
| 中本工作機械の位置決め精度の測定 | ● |
●は、各社の公式サイトで確認できた得意分野です(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社オージック|他社製も含めたボールねじの修理・オーバーホール
オージックとは
オージックは、大阪府東大阪市に本社がある会社です(1952年設立)。精密ギヤと精密ボールねじの製造販売を行い、ボールねじの専用サイト「ボールねじ 修理・製作センター.com」で、修理と製作を受けています。
オージックの得意技術
| 技術 | 内容 |
|---|---|
| 他社製も修理 | 自社製だけでなく他社製のボールねじも修理する。軸径20φ〜160φ、精密から転造まで |
| 6つの工程 | 分解、洗浄、軸全周の磨き、チューブ(循環部品)の新作、ボールの全数交換、再組立て・調整(予圧や回転のテスト) |
| 短い納期 | 在庫状況にもよるが通常7日程度で、最短1日の納品実績があるとしている(新規製作は一般に3〜4か月) |
| トラブルの予防の提案 | 切粉の混入に対して、修理に加えて、汚れを落とすための油潤滑やじゃばらなどの構造の提案も行う |
オージックが解決できる課題
- 切粉の混入などで、ボールねじから異音が出る・動かなくなった
- 新品の納期を待てないので、今のボールねじを修理したい
- ガタ(バックラッシ)や予圧を、修理で調整したい
公開されている実績
- マシニングセンタのテーブル移動用の X 軸(φ36・リード10・1,200mm)で、ナット内に切粉が混入して異音が出て、ねじ軸が損傷し、循環部品が破損した例を、分解・洗浄・軸全周の磨き・チューブ等の新作・ボールの全数交換・再組立て・再調整で修理した
出典:会社概要|オージック、ボールねじの修理・オーバーホール|ボールねじ 修理・製作センター.com、ナット内切削切粉混入によるねじ軸損傷(修理事例)|同
株式会社第一測範製作所|1本からの製作と、潤滑・誤差を逃がす周辺のユニット
第一測範製作所とは
第一測範製作所(ISSOKU)は、新潟県小千谷市に本社がある会社です(1944年設立)。ゲージ・計測機器とボールねじの製造販売を行っています。
第一測範製作所の得意技術
| 技術 | 内容 |
|---|---|
| 1本から製作 | 超精密なC0級から、主に搬送用の C7級までのボールねじを1本から製作する |
| 潤滑の OS ユニット | 長期間にわたって補給の手間を減らし、潤滑剤の使用量を最小限にし、飛散も抑えるとしている |
| フローティングユニット | XY 方向のジョイント機構で、取付け面の倒れ・アライメント誤差・ねじ軸の振れ回りなどの送り精度の誤差の要因をキャンセルするとしている |
| 追加工・修理 | ボールねじの追加工、潤滑剤や予圧の変更、ボールねじの修理にも対応する |
第一測範製作所が解決できる課題
- 必要な精度・数量に合うボールねじを、1本から作りたい
- 潤滑剤の補給の手間と、飛散を減らしたい
- 取付けの誤差やねじ軸の振れ回りが、送りの精度に出ている
株式会社伊和起ゲージ|精密ボールねじの製作と、寿命を縮めない使い方の注意
伊和起ゲージとは
伊和起ゲージは、東京都大田区千鳥に本社及び本社工場がある会社です(1962年創立)。精密ボールねじを製作し、特注品にも対応しています。
伊和起ゲージの得意技術
| 技術 | 内容 |
|---|---|
| ゴシックアーク溝 | ねじ溝にゴシックアーク溝を使い、軸方向のすきまを小さくし、1個のナットでもすきまをゼロにして予圧をかけ、剛性を上げられるとしている |
| 回転数の上限 | 使用回転数の目安を DmN 値 ≦ 70,000(精密・研磨)、≦ 50,000(転造)としている(Dm:鋼球の中心径 mm、N:最高回転数 rpm) |
| 取扱いの注意 | ラジアル荷重や偏荷重、同軸のずれ、衝撃は寿命や精度の低下につながる、ナットをオーバーランさせると溝に圧痕ができ早期摩耗につながる、ナットは分解しない、などの注意を示している |
伊和起ゲージが解決できる課題
- 精密ボールねじを特注で作りたい
- 回転数や取付けの条件が、ボールねじの使い方として無理がないか確かめたい
- オーバーランさせてしまったボールねじを点検してほしい(同社製は返却して有償で点検)
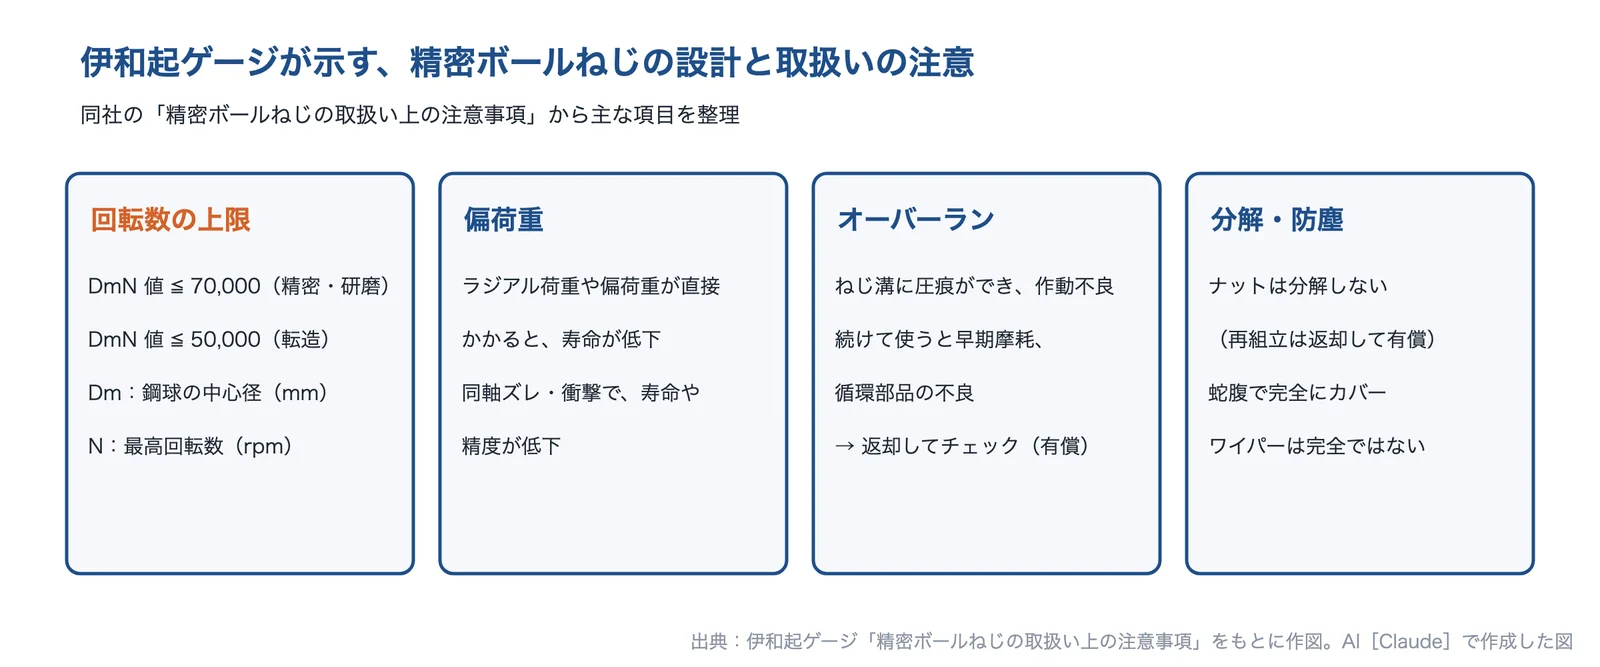
出典:伊和起ゲージ「精密ボールねじの取扱い上の注意事項」をもとに AI(Claude)で作成
出典:会社概要|伊和起ゲージ、精密ボールねじの取扱い上の注意事項|伊和起ゲージ、精密ボールねじの特徴|伊和起ゲージ
ケーエスエス株式会社|ミニチュアボールねじと、剛性・予圧の技術解説
ケーエスエスとは
ケーエスエス(KSS)は、東京都大田区矢口に本社がある、ミニチュアボールねじを中心とした直動部品のメーカーです(1964年設立)。技術解説の資料や論文を公開しています。
ケーエスエスの得意技術
| 技術 | 内容 |
|---|---|
| 送りねじ軸系の剛性 | 全体の剛性を、ねじ軸・ナット・支持軸受・ナットと軸受の取付け部の4つの剛性から求める考え方と式を、技術解説で示している |
| 予圧の設定 | 予圧量は必要な剛性や許容できるバックラッシで決めるが、動トルクの増大、発熱による位置決め精度の低下、早期寿命が懸念されるとしている |
| 予圧の管理 | 予圧量を直接測って管理するのは難しいため、予圧動トルクに換算して管理する |
ケーエスエスが解決できる課題
- 小さな装置に使うミニチュアボールねじを選びたい
- 剛性を上げたいが、予圧をどこまでかけてよいか決めたい
- 送り軸全体の剛性を計算で見積もりたい
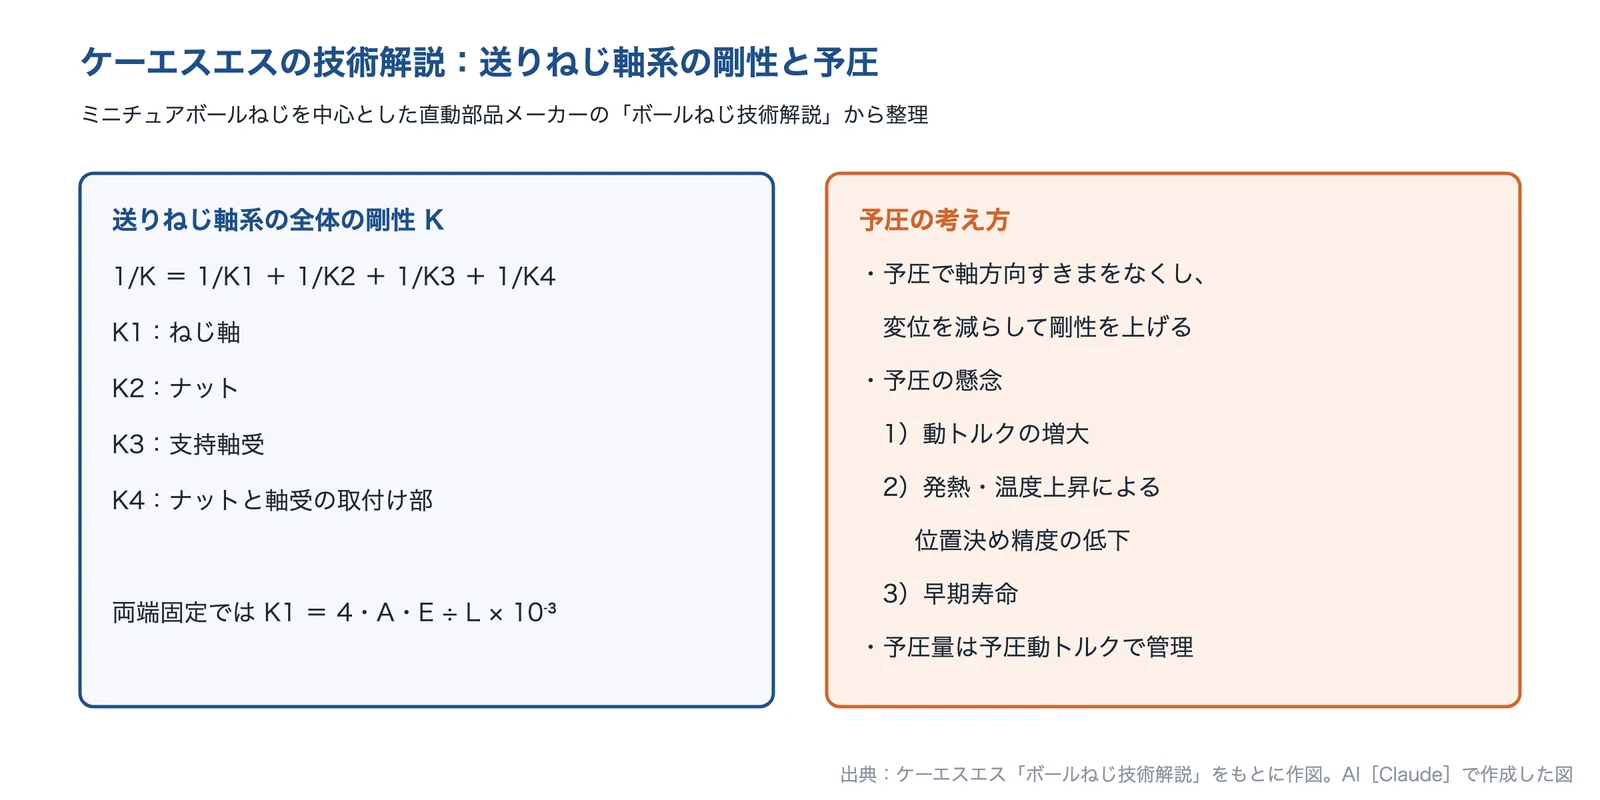
出典:ケーエスエス「ボールねじ技術解説」をもとに AI(Claude)で作成
出典:会社概要|ケーエスエス、ボールねじ技術解説(PDF)|ケーエスエス、技術情報|ケーエスエス
黒田精工株式会社|ボールねじ
黒田精工とは
黒田精工は、神奈川県川崎市に本社を置く、1949年設立の会社です(創立1925年。東京証券取引所スタンダード市場に上場)。精密ボールねじなどの駆動システムの製品を手がけています。
黒田精工の得意技術
| 技術 | 内容 |
|---|---|
| ボールねじ | ねじ軸とナットの間でボールが転がって動く送りねじ。台形ねじなどのすべりねじは、軸とナットがこすれ合いながら動く |
| 機械効率 | ボールねじの機械効率は90%以上で、入力したエネルギーの9割が推力に変わる。すべりねじは機械効率30%で、推力に変わるのは3割としている |
黒田精工が解決できる課題
- 送りねじの駆動に大きなモーターが必要で、消費電力が大きい
- すべりねじが発熱する・摩耗する
- 低速の送りで動きがなめらかでない
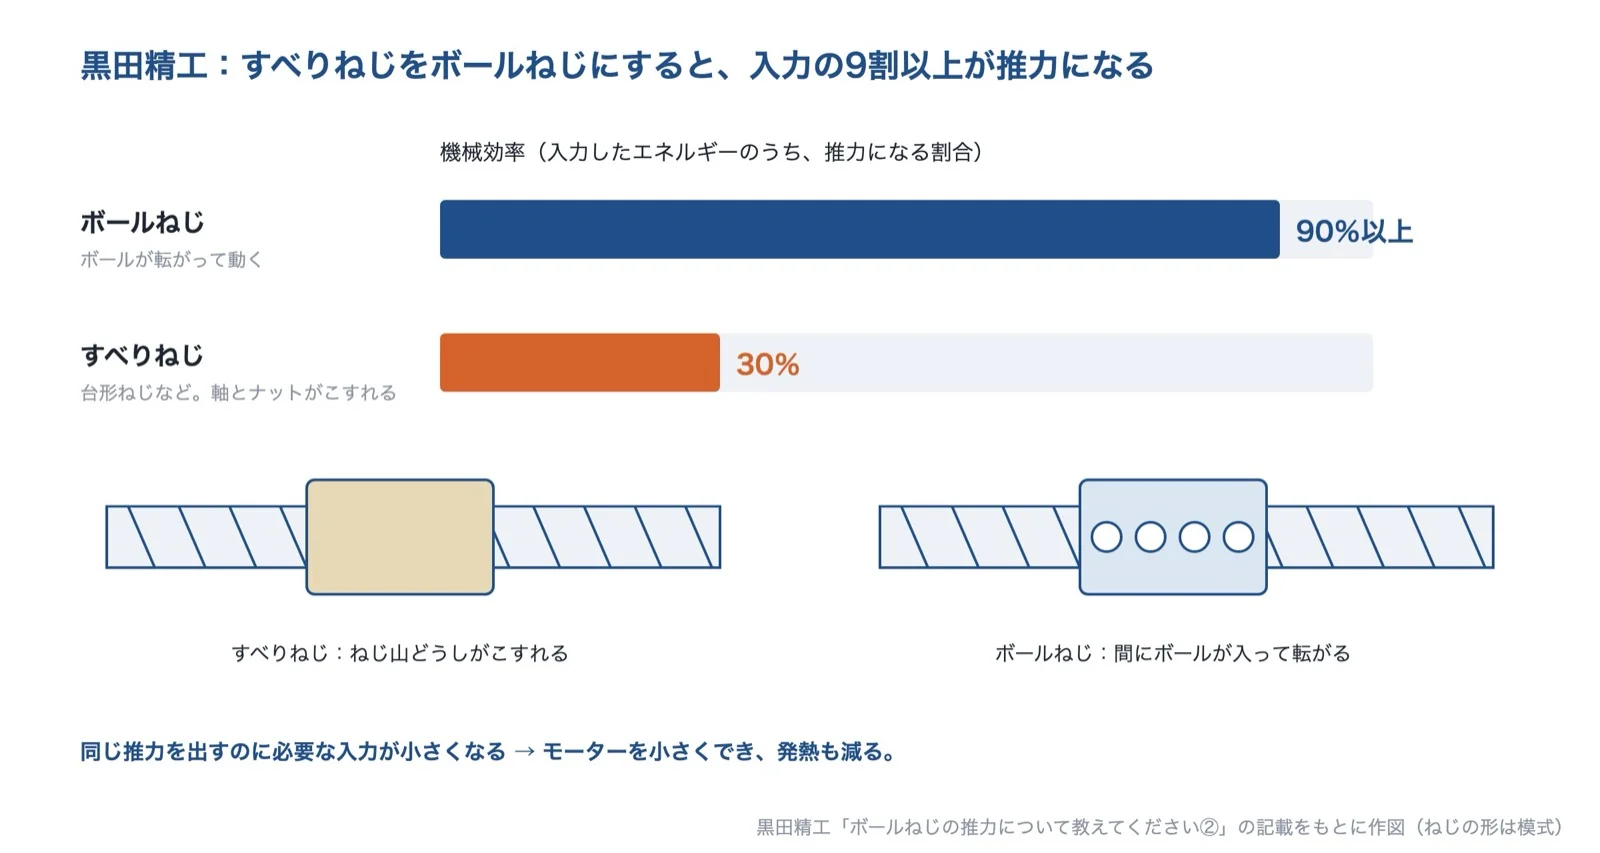
出典:黒田精工「ボールねじの推力について教えてください②」の記載をもとに AI(Claude)で作成(ねじの形は模式)
出典:ボールねじの推力について教えてください②|黒田精工、会社概要|黒田精工
ヒーハイスト株式会社|ボールねじ+クサビ式減速機構で、50nm の送りに追従する超精密ステージ
ヒーハイストとは
ヒーハイストは、埼玉県川越市に本社と工場を置く、1962年設立の会社です(資本金7億3,255万2,000円、2026年3月。東証スタンダード上場)。直動軸受などの機械要素と、位置決めステージをつくっています。
ヒーハイストの得意技術
| 技術 | 内容 |
|---|---|
| クサビ式減速機構 | 超精密ステージ HW シリーズは、送り機構に「ボールネジ+クサビ式減速機構」を使う(特許取得済み)。同社は、クサビ式減速機構で高い分解能にし、ボールねじのよろめきを減らすとしている |
| 数値 | 一軸の NAFHW1D-100(ストローク±3mm)で、絶対位置決め精度3μm、繰り返し位置決め精度±0.25μm、ロストモーション0.5μm、追従性50nm。XYθ の NAFHW3C-16 では、XY 軸の繰り返し位置決め精度±0.35μm、ロストモーション0.70μm |
| 剛性 | 直動ガイドにクロスローラガイドを使い、1/4 のクサビ構造で、横荷重に対する剛性が従来品(NAF3C シリーズ)の1.5〜2倍としている |
ストロークは数mm と短い範囲の、細かい位置合わせ向けのステージです。
ヒーハイストが解決できる課題
- μm より細かい送りで、指令どおりに動かない
- 位置合わせ(アライメント)で、行きと帰りの差を小さくしたい
- 横からの荷重がかかっても、位置をずらしたくない
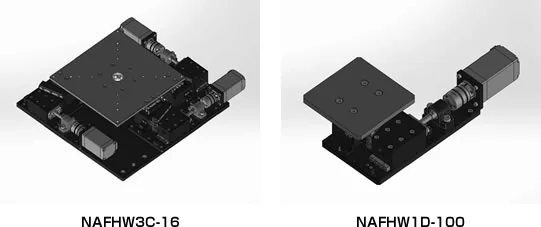
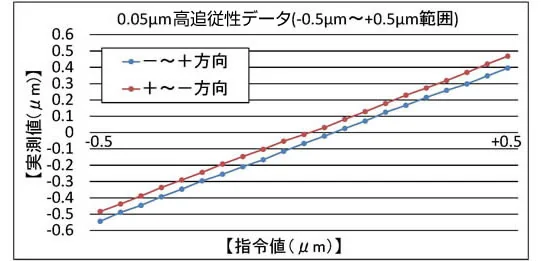
出典:超精密ステージ HWシリーズ|ヒーハイスト、会社概要|ヒーハイスト
株式会社ファインディバイス|リニアモーターとエアベアリングで、ねじを使わずに位置決めするステージ
ファインディバイスとは
ファインディバイスは、福井県福井市に本社を置く、1996年設立の会社です(資本金6,000万円、2012年3月現在)。レーザー樹脂溶着などのレーザー関連製品を主力とし、ナノオーダー関連製品や精密機械の設計・製造も行っています。コア技術に、レーザー加工技術・移動技術・光学技術の3つを挙げています。
ファインディバイスの得意技術
| 技術 | 内容 |
|---|---|
| エアスライダー超精密ステージ | リニアモーター駆動でエアベアリングを使う XY ステージ(ストローク各100mm)。スケール分解能0.01μm、繰り返し位置決め精度±80nm 以下、真直度1μm 以下。加工点が低く、角度変化を最小限に抑えられるとしている |
| 精密 Z 軸ステージ | リニアモーター駆動・転がり案内。累積位置決め精度3μm。W テーパスライドとテーパ部のキサゲ加工で、上下動での真直度・平面度の誤差を減らすとしている |
| 組み上げ | 小型から大型までのステージの部品から、要望に合わせて選んでステージを組み上げるとしている。温度変化などに対応するため、セラミックの素材も選べるとしている |
ファインディバイスが解決できる課題
- ボールねじのすきまやたわみの影響をなくしたい
- 100nm より小さい繰り返し精度が要る
- テーブルの傾き(角度の変化)による誤差を小さくしたい
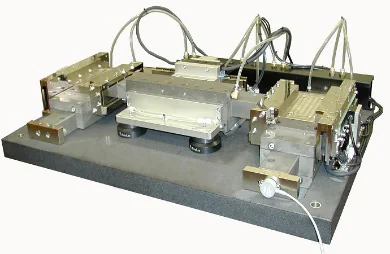
出典:精密位置決めステージ|ファインディバイス、会社情報|ファインディバイス
株式会社プロテック|ボールねじの回転トルクむらを測る装置
プロテックとは
プロテックは、神奈川県相模原市南区に本社がある会社です。トルク計や計測システムなどを作っています。
プロテックの得意技術
| 技術 | 内容 |
|---|---|
| 回転トルクむら測定機 | 駆動付きトルクセンサに内蔵されたモーターでボールねじを回し、往復または片道でトルクを測る。位置制御を備え、位置決めのトルクも測れる |
| 合否の判定とデータ | 測定結果をグラフで表示し、合否(OK/NG)を判定する。測定データは CSV で保存でき、32,000個分のデータを集められる |
| 仕様の例 | 全長50.5〜652mm、外径φ5.8〜φ15mm、最大トルク100mNm、1〜100rpm(同社は「一例」とし、ほかの仕様も製作するとしている) |
プロテックが解決できる課題
- 小さなボールねじの回転トルクのむらを、検査で数値にしたい
- ボールねじの回転トルクむらを測り、合否(OK/NG)を判定したい
出典:会社概要|プロテック、ボールねじ回転トルクむら測定機|プロテック
株式会社中本|ボールバーとレーザーで、工作機械の位置決め精度を測る
中本とは
中本は、名古屋市港区に本社を置く、2007年設立の会社です(資本金1,000万円)。中古機械の売買や輸出、資源リサイクルなどの事業のほか、工作機械の精度を測るソリューションを行っています。
中本の得意技術
| 技術 | 内容 |
|---|---|
| レーザー測定 | レニショー製のレーザー計測システムで、工作機械の精度を評価する。料金の目安は、2軸 NC 旋盤で10万円(税別)〜、3軸マシニングセンタで12万円(税別)〜(いずれも移動量1,000mm 以内。別途諸経費・交通費・宿泊費)。依頼時には、同社の技術者が到着したときに機械を運転できるよう準備することを求めている |
| ボールバーによる動的検査 | レニショー製のボールバーシステムで、位置決め精度のチェックと機械のエラーの自動診断をする |
| 静的精度検査 | テストバー、ダイヤルゲージ、水準器などを使った静的精度検査。料金の目安は3万円(税別)〜 |
同社は、計測機メーカーが推奨する考え方として、ボールバーで定期的に診断し、バックラッシやスケーリングエラーに変化が見られたときが、レーザーでピッチ誤差補正を行うタイミングだと紹介しています。
中本が解決できる課題
- いまの機械の本当の精度が分からない
- オーバーホールや移設のあと、精度が戻ったか確かめたい
- 多くの機械の精度を記録して、予防保全に使いたい
公開されている実績
- 工作機械を40台以上持つ自動車部品加工会社で、マシニングセンタと CNC 旋盤の静的精度検査とボールバーによる動的検査を行い、機械カルテとしてデータ化
- 20年ほど使った立形マシニングセンタのオーバーホール後に、ボールバーで精度を確認
- 中古の立形マシニングセンタの出荷前に、レベル調整・静的精度検査・動的測定を実施
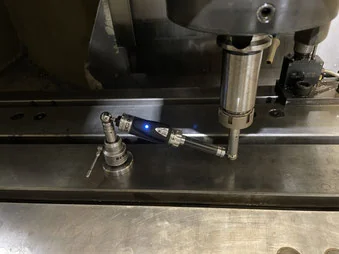
出典:工作機械の位置決めレーザー測定ソリューション|中本、会社情報|中本
関連する分野・製品
直動部品に関係する分野と製品のページです。
関連する記事・事例
- 課題解説:ボールねじの寿命・剛性を見極めたい
- 課題解説:寸法・位置の精度を上げたい
- 課題解説:摩擦損失を減らしたい
- 課題解説:エアシリンダーを電動に置き換えたい
- 課題解説:摺動部がすり減る
- 課題解説:ステッピングモーターが脱調する
- 技術:DLC・低摩擦コーティング
- 技術の基礎知識:剛性
- 技術の基礎知識:摩擦係数
- 技術の基礎知識:線膨張係数(熱膨張)
- 技術の基礎知識:ヤング率
出典・参考
- 精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工
- 位置決め精度の検討(ボールねじ)|THK
- LMガイドの摩擦係数は、どのくらいですか?|THK
- 技術コラム「エアシリンダvs.電動シリンダ」失敗しないための選定ポイント解説(2024年)|池田金属工業
- ボールねじ技術解説(PDF)|ケーエスエス
- ナット内切削切粉混入によるねじ軸損傷(修理事例)|オージック
- ボールねじ回転トルクむら測定機|プロテック
- ボールねじの修理・オーバーホール|オージック
- ボールねじの精度|THK
- 位置決め精度(技術レポート)|NSK
- サーモフレンドリーコンセプト 開発者メッセージ|オークマ
- リニアモーターの仕組みを解説|THK
- XL-80 レーザー干渉計システム|レニショー
- 工作機械の位置決めレーザー測定ソリューション|中本
- スティックスリップ回避のための設計指針|日本ゴム協会誌 80(4)
- 工作機械のスティックスリップ現象|ジュンツウネット21
- ボールねじの推力について教えてください②|黒田精工
- エアを電動化するための設計変更|CKD
- 精度規格(電動アクチュエータ)|THK
- アッベの原理|ミスミ
- 精密ボールねじの取扱い上の注意事項|伊和起ゲージ
- ボールねじ|第一測範製作所
- フルクローズド制御(用語)|三菱電機
- LMガイド|THK
- リニアモータシリーズ|THK
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の性能は製品・使用条件により異なります。図はAI(Claude)で作成した概念図、冒頭の画像はAI(ChatGPT)で生成したイメージ画像です。企業紹介の内容と図は、関係する課題ページの企業紹介と同じです。