
ボールねじを選んだが、何年もつのか分からない。送り軸を押すとたわむ、位置決めがずれる。カタログの寿命より早く、異音やガタが出た。ボールねじの寿命は、ボールとねじ溝の転がり疲れで決まり、軸方向の荷重の3乗で縮みます。剛性は、ねじ軸・ナット・支持軸受などのばねを直列につないだもので(日本精工の技術解説)、全体の剛性は、いちばん柔らかい部分に引っ張られて小さくなります(編集部の解説)。
このページでは、寿命と剛性の計算のしかたを説明し、軸径20mm・リード10mm のボールねじを例に、寿命時間・剛性・熱による伸びを計算します。そのあとで、計算どおりに長持ちしない原因と、寿命と剛性を確保する方法、相談できる企業を紹介します。
寿命と剛性は、別々に見極める
ボールねじは、ねじ軸とナットの間にボールを入れ、ボールが転がりながら回転を直線の動きに変える部品です。同じボールねじでも、寿命(何回転・何時間使えるか)と剛性(荷重でどれだけたわむか)は、効く条件が違います。さらに、回転数(危険速度)や座屈の上限もあります。
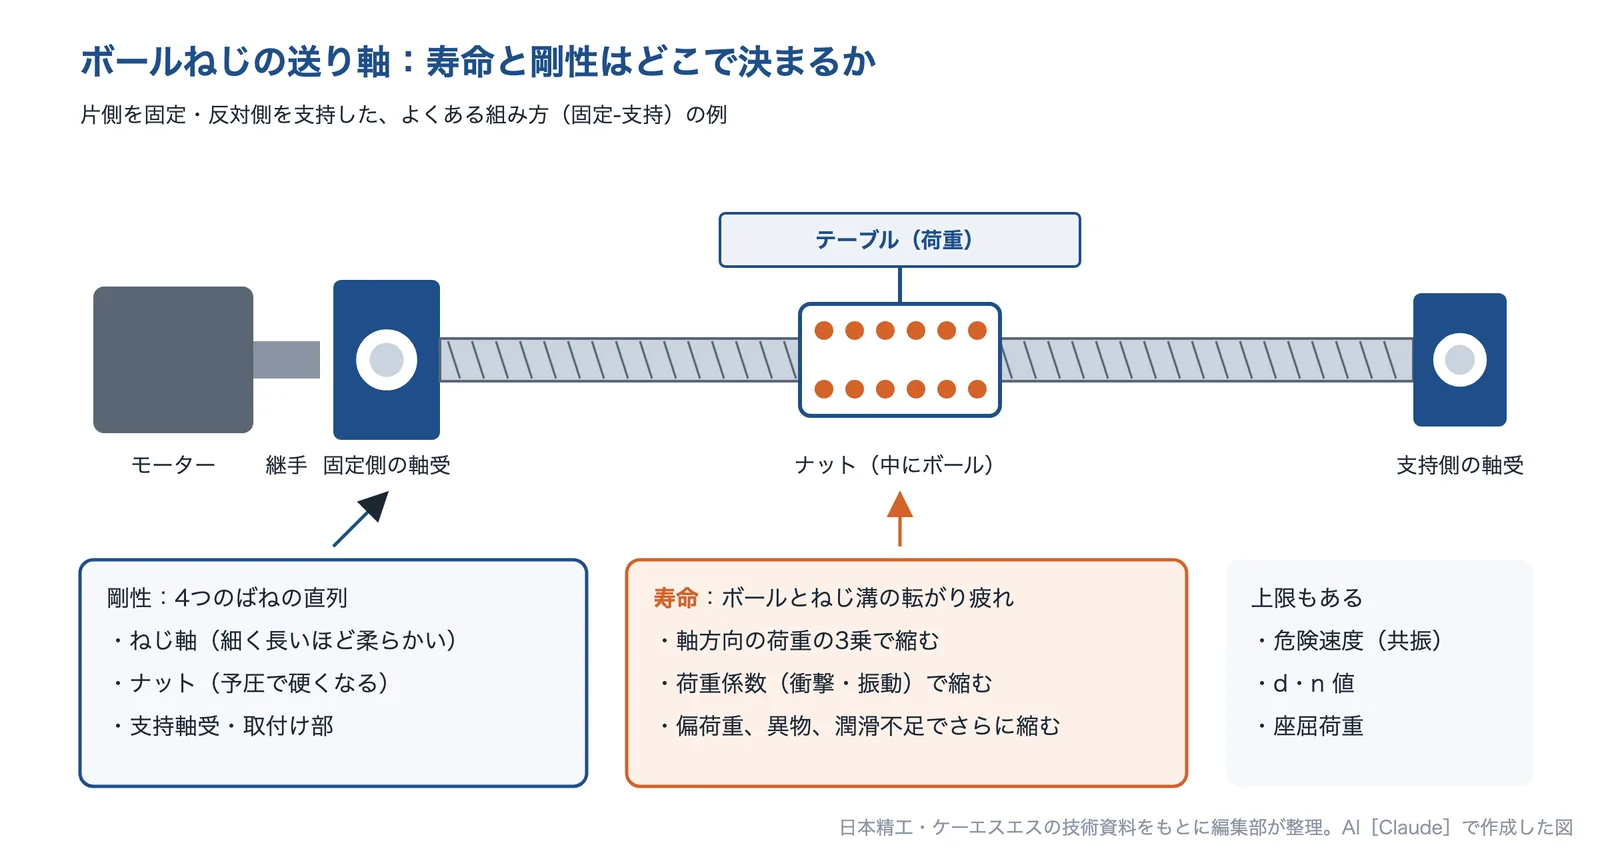
出典:日本精工「精密機械部品 総合カタログ」・ケーエスエス「ボールねじ技術解説」をもとに AI(Claude)で作成
寿命:荷重の3乗で縮む
ボールねじの寿命は、転がり軸受と同じく、基本動定格荷重 Ca から計算します。Ca は、同じボールねじを同じ条件で回したとき、90%がはくりを起こさずに100万回転まで回れる軸方向の荷重です。定格寿命 L(回転)、寿命時間 Lt、走行距離の寿命 Ls は次の式で求めます(日本精工)。
L =(Ca ÷(Fa × fw))³ × 10⁶(回転)
Lt = L ÷(60 × n)(時間) Ls = L × リード ÷ 10⁶(km)
Fa は軸方向の荷重、n は回転数(min⁻¹)、fw は運転条件による荷重係数です。日本精工は fw を、衝撃のない円滑な運転で 1.0〜1.2、普通の運転で 1.2〜1.5、衝撃・振動を伴う運転で 1.5〜3.0 としています。荷重と fw は3乗で効くので、荷重が2倍になると寿命は8分の1になります(編集部の計算)。
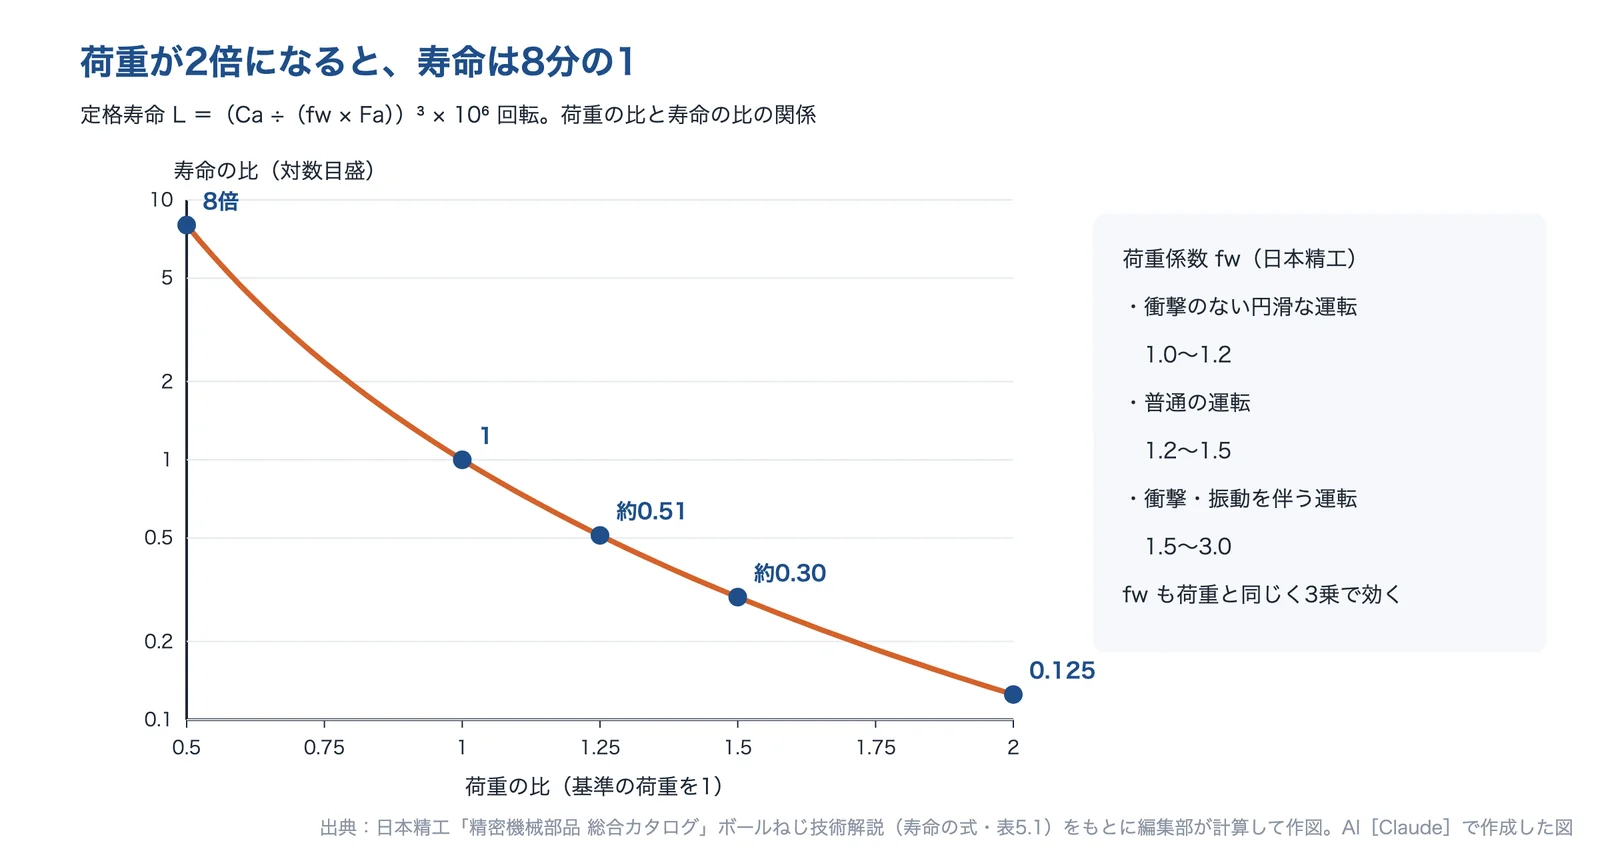
出典:日本精工「精密機械部品 総合カタログ」の寿命の式と荷重係数の表をもとに編集部が計算し、AI(Claude)で作成
ケーエスエスは、この寿命の式が、潤滑が良く、異物の混入がなく、モーメント荷重やラジアル荷重がかからない、軸方向の荷重だけの条件の式であると注記しています。
動き方で荷重が変わるときは、3乗で平均する
加速・等速・減速のように、荷重と回転数が段階的に変わるときは、平均荷重 Fm と平均回転数 Nm を求めて寿命を計算します(日本精工)。
Fm =(Σ Fi³ × ni × ti ÷ Σ ni × ti)^(1/3)
Nm = Σ ni × ti ÷ Σ ti
ti は各段の時間(または時間の割合)です。荷重が3乗で入るので、時間は短くても荷重の大きい段が、平均荷重を大きく引き上げます。日本精工は、疲れ寿命の目標値の目安として、工作機械 20,000時間、産業機械 10,000時間、自動制御装置・計測装置 15,000時間を示し、寿命を長くとりすぎるとボールねじが大きくなり経済的ではないとしています。
剛性:ばねを直列につないだもの
送り軸の剛性 K は、ねじ軸 Ks、ナット Kn、支持軸受 Kb、取付け部の剛性を直列につないだものとして求めます(日本精工・ケーエスエス)。
1 ÷ K = 1 ÷ Ks + 1 ÷ Kn + 1 ÷ Kb(+ 取付け部)
ねじ軸:Ks = A × E ÷ x × 10⁻³(軸方向に固定-自由。固定-支持の取付けが該当) Ks = 4 × A × E ÷ L × 10⁻³(固定-固定の真ん中)
A はねじ軸の谷径 dr から求めた断面積(π ÷ 4 × dr²)、E は縦弾性係数(日本精工は 2.06 × 10⁵MPa)、x は固定側の軸受からナット(荷重の点)までの距離、L は軸受の間の距離です。ねじ軸の剛性は長さに反比例し、同じ長さなら、両端を固定して真ん中で受けると4倍になります。ナットの剛性は寸法表の理論値の80%を目安にし、予圧の大きさで変わります(日本精工)。
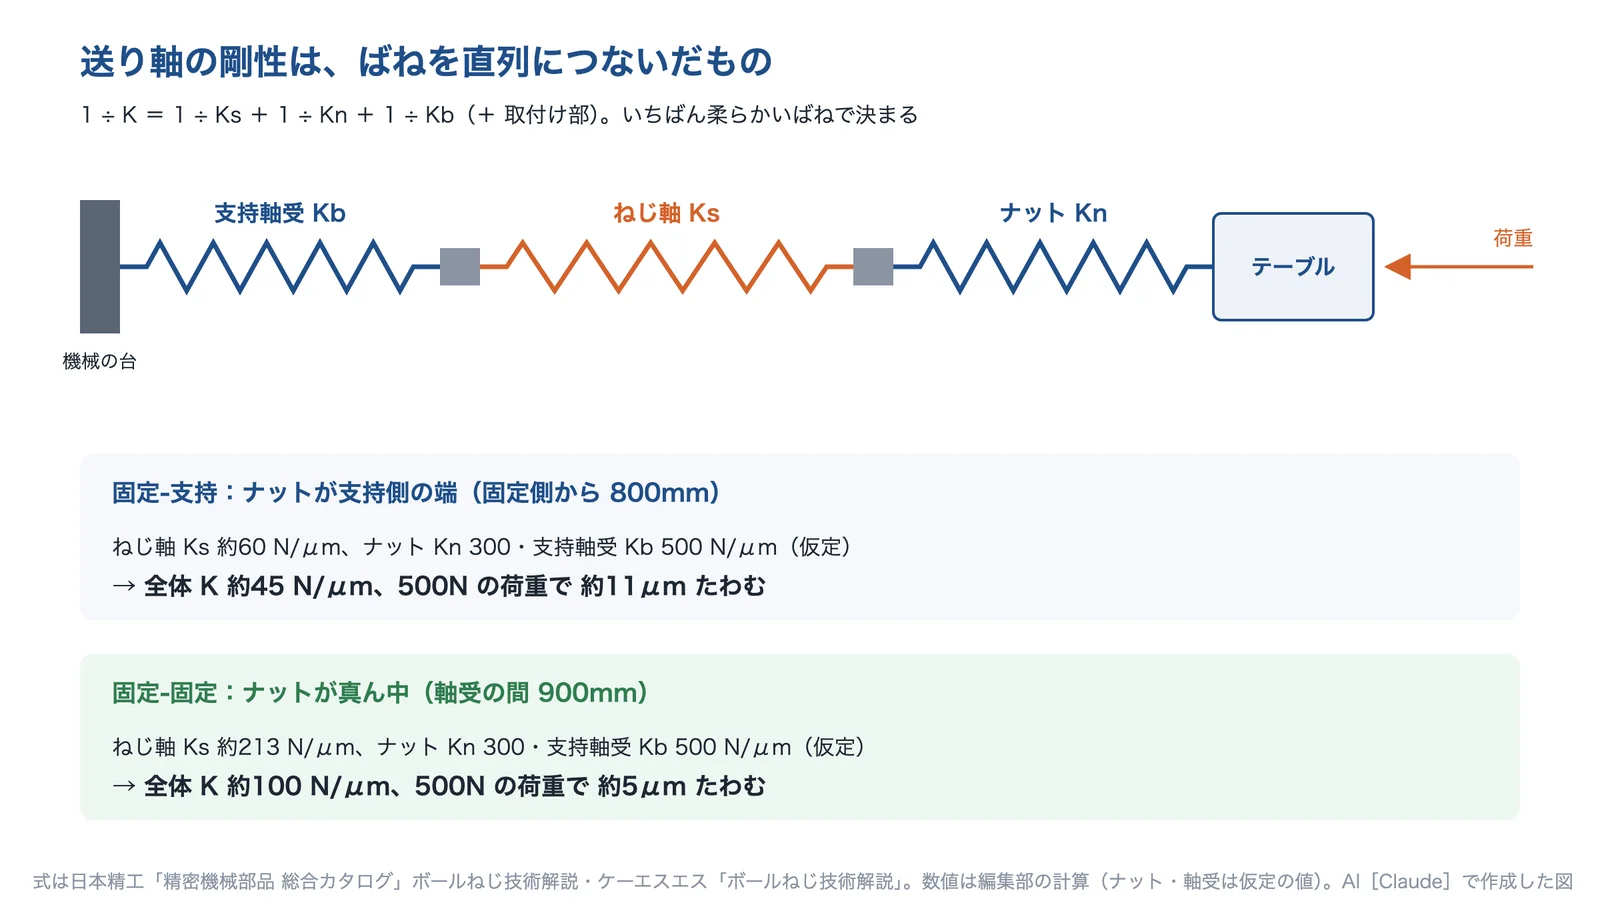
式は日本精工「精密機械部品 総合カタログ」・ケーエスエス。数値は編集部の計算で、ナット・軸受は仮定の値。AI(Claude)で作成
回転数と座屈の上限
細く長いねじ軸を速く回すと、ねじ軸の固有振動数と回転が合って共振します。日本精工は、危険速度 nc = f × dr ÷ L² × 10⁷(min⁻¹)の80%以下を許容回転数とし、さらにボールの循環方式ごとの d・n 値(ボールの中心径 × 回転数)の上限も守るとしています(両方を満たす範囲で使う)。圧縮の荷重がかかる使い方では、座屈荷重 P = m × dr² ÷ L² × 10⁴(N)も確かめます。係数 f・m は取付け方法で変わります。
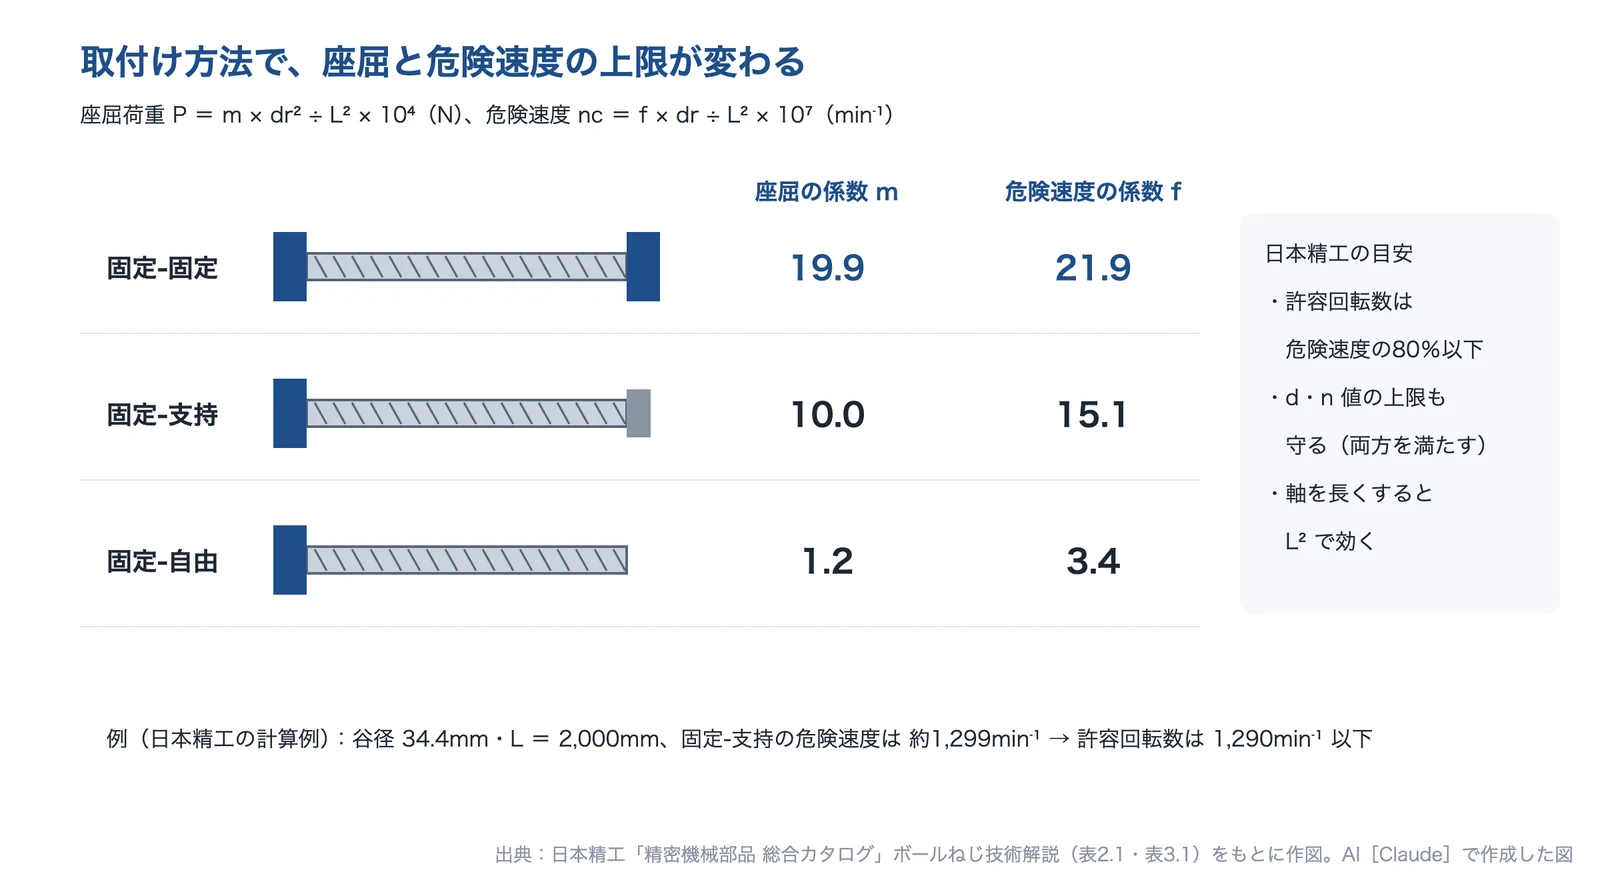
出典:日本精工「精密機械部品 総合カタログ」の表をもとに AI(Claude)で作成
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス
計算例:軸径20mm・リード10mm のボールねじ
日本精工のカタログにある軸径20mm・リード10mm のボールねじ(PSS2010N1D1014。ストローク800mm、オーバーサイズボール予圧)の値を使い、水平に動く送り軸で計算します。運転条件と、ナット・支持軸受の剛性は、説明のための仮定です。
| 項目 | 値 | 根拠 |
|---|---|---|
| 基本動定格荷重 Ca/基本静定格荷重 C0a | 10,200N/18,600N | 日本精工のカタログ(PSS2010N1D1014) |
| ねじ軸の谷径 dr/リード | 17.2mm/10mm | 同上 |
| 運転条件(加速) | 1,500N・1,500min⁻¹・時間の10% | 説明のための仮定 |
| 運転条件(等速) | 500N・3,000min⁻¹・時間の60% | 説明のための仮定 |
| 運転条件(減速・押し付け) | 1,000N・1,500min⁻¹・時間の30% | 説明のための仮定 |
| 荷重係数 fw | 1.2(円滑な運転と普通の運転の境目) | 日本精工の表(1.0〜1.2/1.2〜1.5) |
| ナットの剛性 Kn/支持軸受の剛性 Kb | 300N/μm/500N/μm | 説明のための仮定(実際は寸法表・軸受の表の値で計算する) |
手順1:平均荷重と平均回転数を出す
Fm =(1,500³ × 1,500 × 0.1 + 500³ × 3,000 × 0.6 + 1,000³ × 1,500 × 0.3)÷(1,500 × 0.1 + 3,000 × 0.6 + 1,500 × 0.3)の3乗根 ≒ 約790N。平均回転数 Nm は 2,400min⁻¹ です。各段の「荷重³ × 回転数 × 時間」の割合は、加速が約43%、等速が約19%、減速・押し付けが約38%で、時間では1割の加速が、寿命を縮める分の4割を占めます(編集部の計算)。
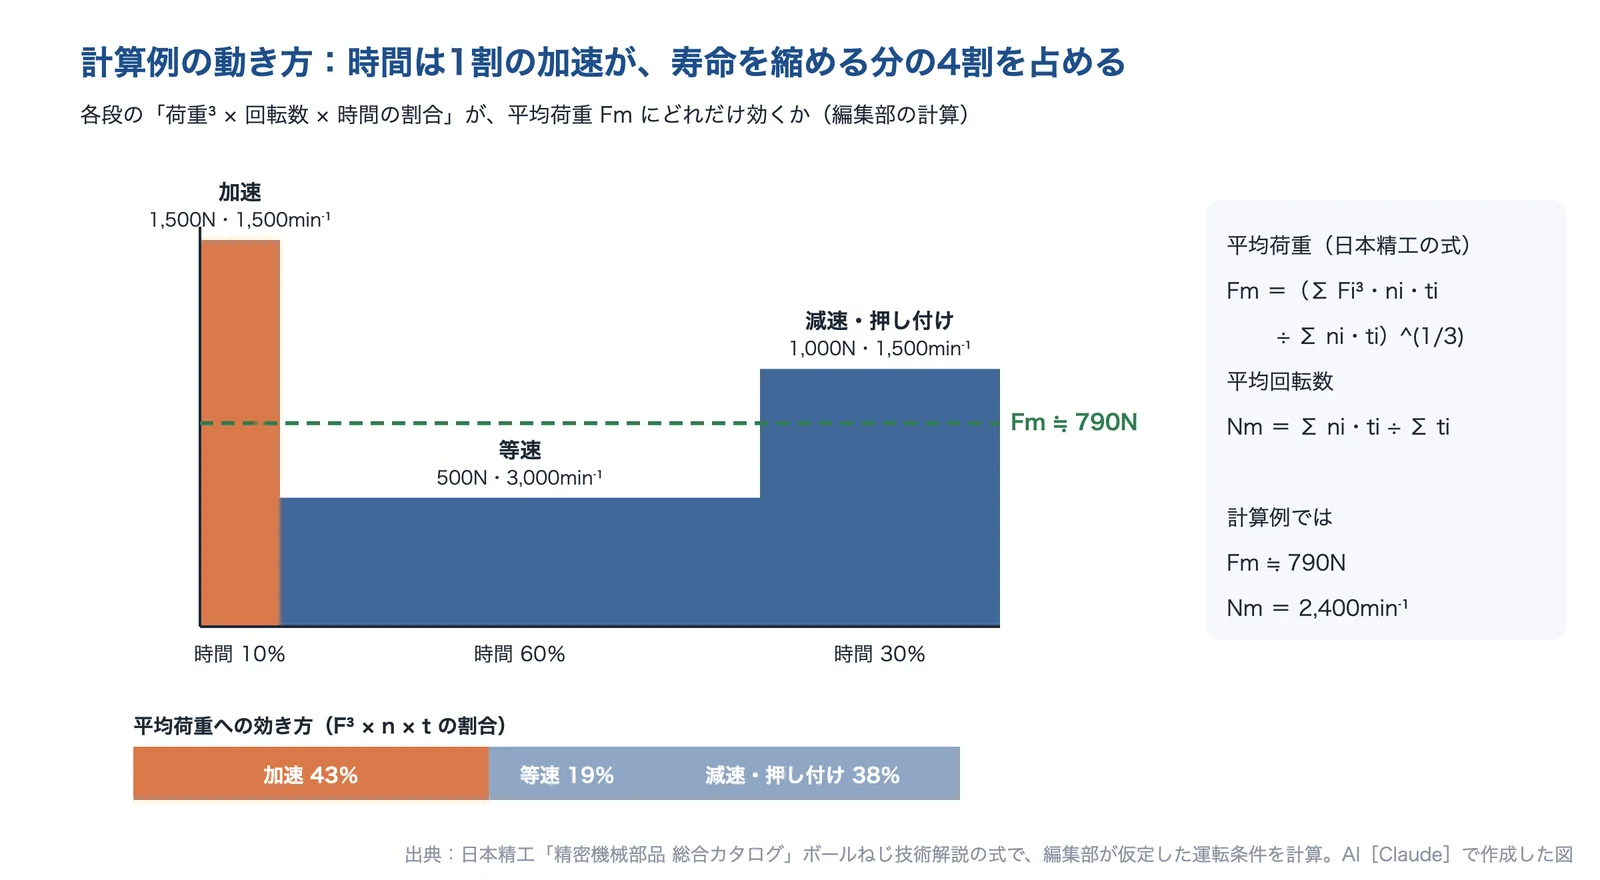
日本精工「精密機械部品 総合カタログ」の式で、仮定の運転条件を編集部が計算。AI(Claude)で作成
手順2:寿命を出し、目標と比べる
L =(10,200 ÷(790 × 1.2))³ × 10⁶ ≒ 1.25 × 10⁹ 回転。寿命時間は 1.25 × 10⁹ ÷(60 × 2,400)≒ 約8,700時間、走行距離では約12,500km です。日本精工の目標値の目安(産業機械 10,000時間)に少し届きません。
手順3:剛性とたわみを出す
ねじ軸の断面積は A = π ÷ 4 × 17.2² ≒ 232mm²。固定-支持で、ナットが固定側から800mm の所にあるとき、Ks = 232 × 2.06 × 10⁵ ÷ 800 × 10⁻³ ≒ 約60N/μm です。仮定のナット 300N/μm・支持軸受 500N/μm と合わせると、全体の剛性は約45N/μm、500N の荷重で約11μmたわみます。同じねじ軸を両端固定(軸受の間900mm)にして真ん中で受けると、Ks は約213N/μm、全体は約100N/μm、たわみは約5μm です(編集部の計算)。この例では、ねじ軸がいちばん柔らかいばねです。
手順4:熱による伸びを出す
日本精工は、ねじ軸の熱膨張係数を 12.0 × 10⁻⁶/℃とし、温度が1℃上がると1m あたり12μm 伸びるとしています。この例の800mm の範囲で、ねじ軸の温度が5℃上がると、12 × 0.8 × 5 ≒ 約48μm 伸びます(編集部の計算)。荷重によるたわみ(約11μm)より大きくなることがあるので、位置決めの精度を求める軸では、熱も合わせて見積もります。
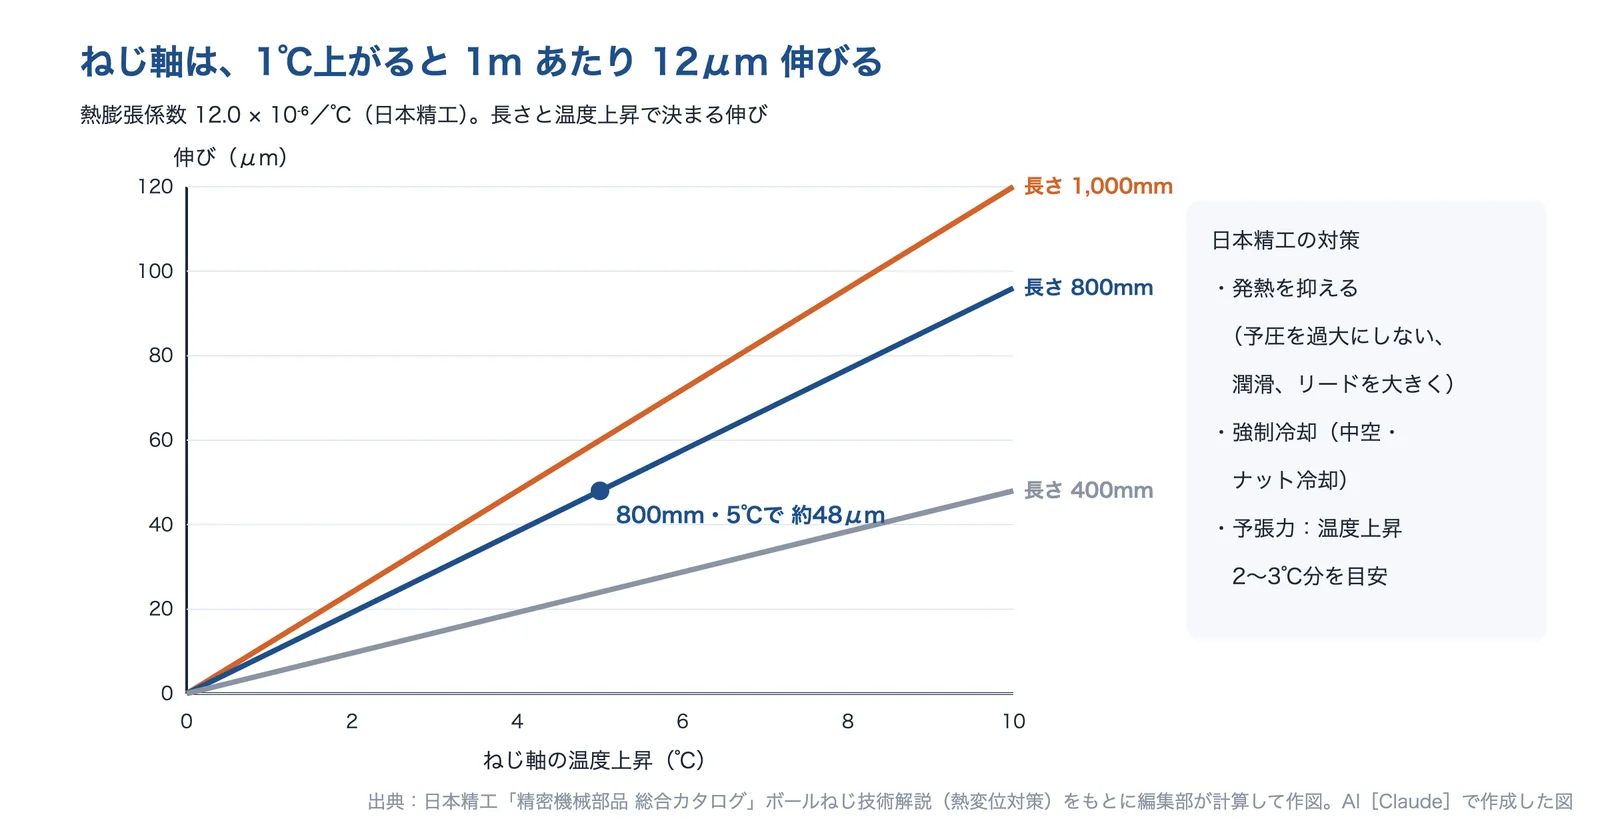
出典:日本精工「精密機械部品 総合カタログ」の熱膨張係数と熱変位対策をもとに編集部が計算し、AI(Claude)で作成
条件を変えると、寿命と剛性はこう変わる
| 条件 | 計算 | 結果 | 基準との比 |
|---|---|---|---|
| 1. 基準(fw = 1.2) | Fm 約790N、Nm 2,400min⁻¹ | 約8,700時間 | 1 |
| 2. 衝撃のない円滑な運転(fw = 1.0) | (1.2 ÷ 1.0)³ | 約15,000時間 | 約1.73 |
| 3. 衝撃・振動あり(fw = 1.5) | (1.2 ÷ 1.5)³ | 約4,400時間 | 約0.51 |
| 4. 加速の荷重を 1,500N → 1,000N | Fm 約700N | 約12,400時間 | 約1.43 |
| 5. Ca が1.3倍のナット・軸を選ぶ | 1.3³ | 約19,000時間 | 約2.2 |
| 6. 荷重がすべて2倍 | (1 ÷ 2)³ | 約1,100時間 | 0.125 |
| 7. 固定-支持 → 固定-固定(剛性) | Ks 約60 → 約213N/μm | たわみ 約11μm → 約5μm | 全体の剛性 約2.2倍 |
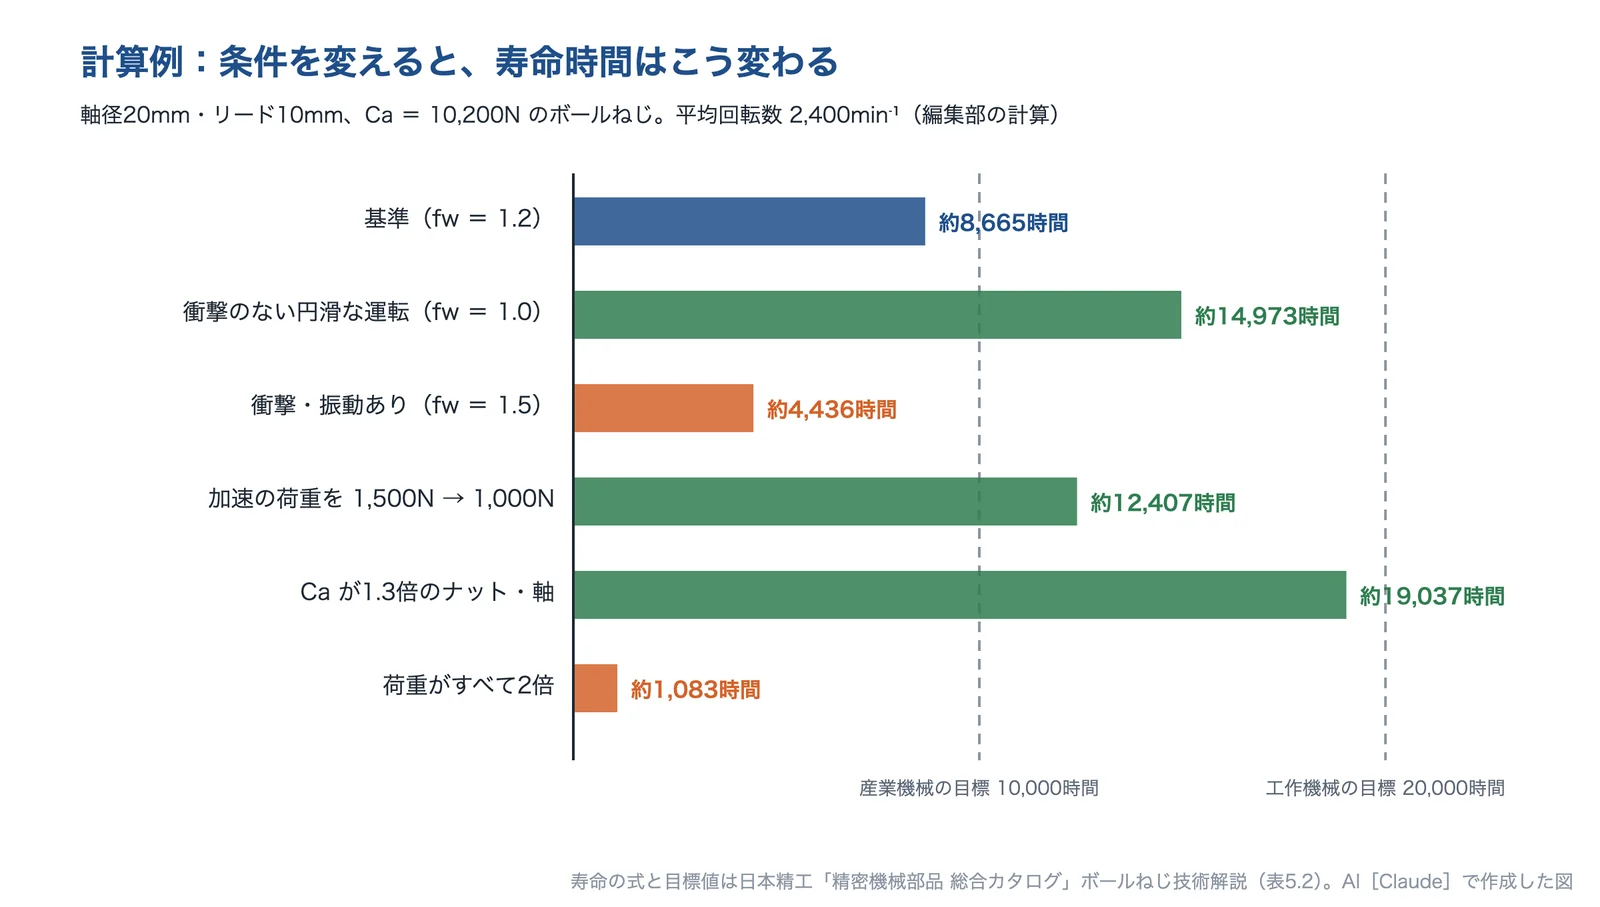
目標値は日本精工「精密機械部品 総合カタログ」の表。寿命は編集部の計算。AI(Claude)で作成
この例では、加速の荷重を下げる(加速度を下げる・動かす質量を減らす)だけで、寿命は約1.4倍になります。目標に届かないときは、まず荷重の大きい段を見直し、それでも足りなければ Ca の大きいボールねじを選びます。剛性が足りないときは、ねじ軸を太くするか、取付けを固定-固定にするのが効きます。ただし、日本精工は、寿命を長くとりすぎるとボールねじが大きくなり経済的ではないとしています。
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス
計算どおりに長持ちしない原因
寿命の式は、軸方向の荷重だけがかかり、潤滑が良く、異物がない前提です。実際の機械では、次の原因で、計算より早く寿命がくることがあります。
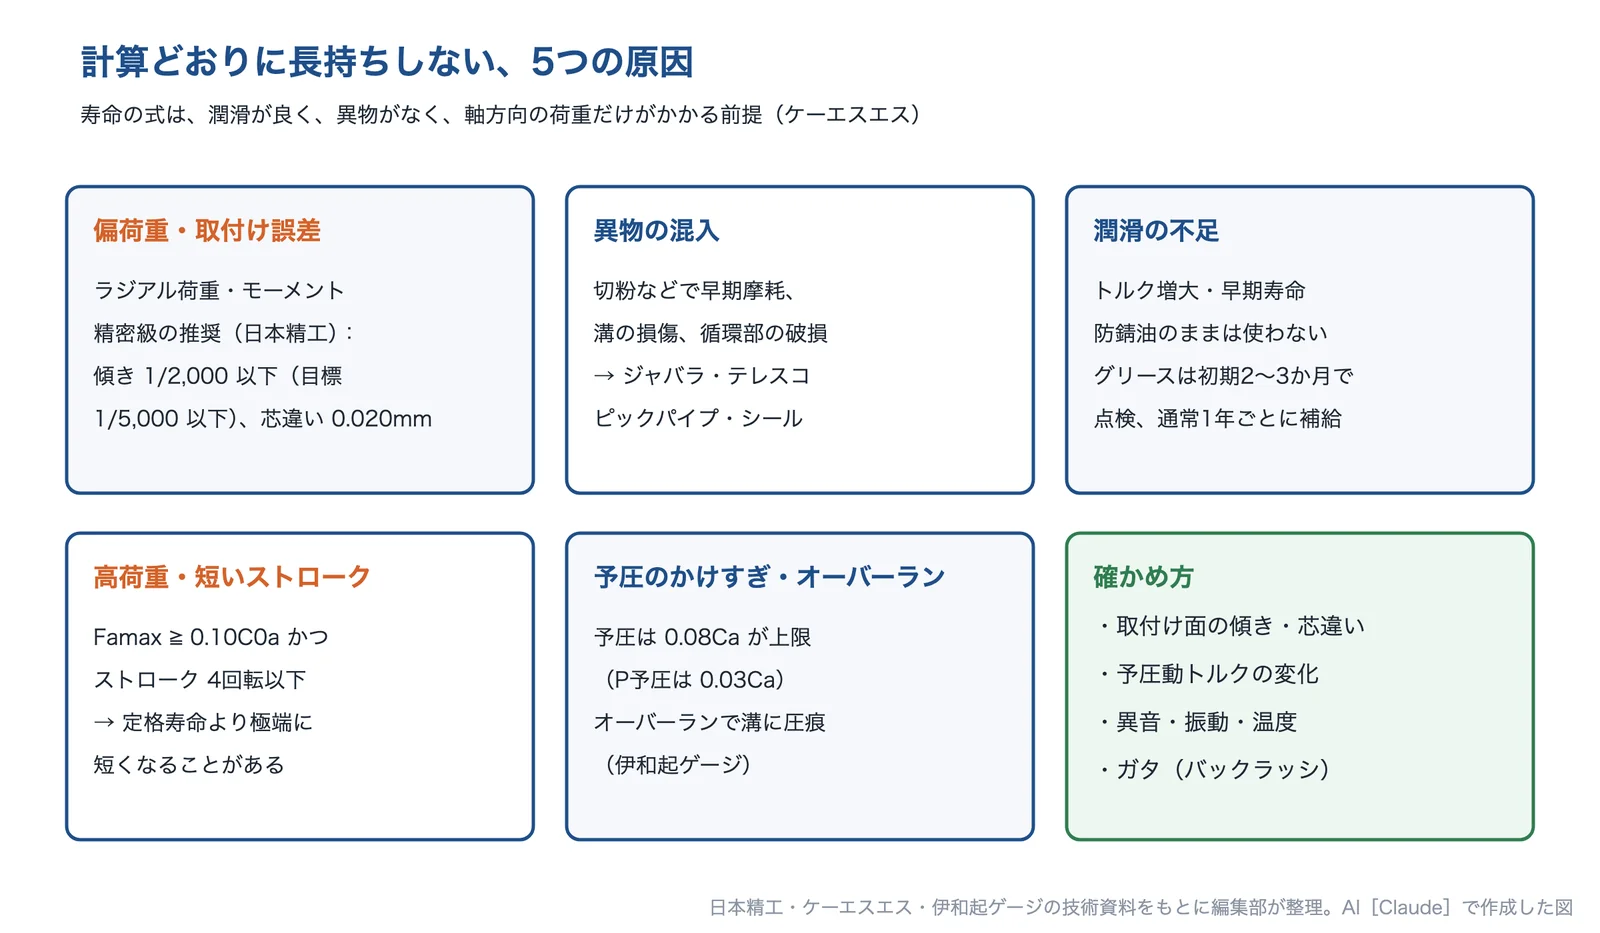
出典:日本精工「精密機械部品 総合カタログ」・ケーエスエス・伊和起ゲージの資料をもとに AI(Claude)で作成
偏荷重と取付けの誤差
日本精工は、モーメント荷重やラジアル荷重は作動性と疲れ寿命に悪影響を与えるとし、ねじ軸とナットの取付けの誤差の、精密級での推奨の管理値を、傾き 1/2,000 以下(目標 1/5,000 以下)、芯違い 0.020mm 以下としています。伊和起ゲージも、ラジアル荷重や偏荷重が直接かかるとボールの負荷が大きくなり寿命が低下し、軸とナットの同軸のずれや衝撃は寿命や精度の低下につながるとしています。
異物の混入と潤滑の不足
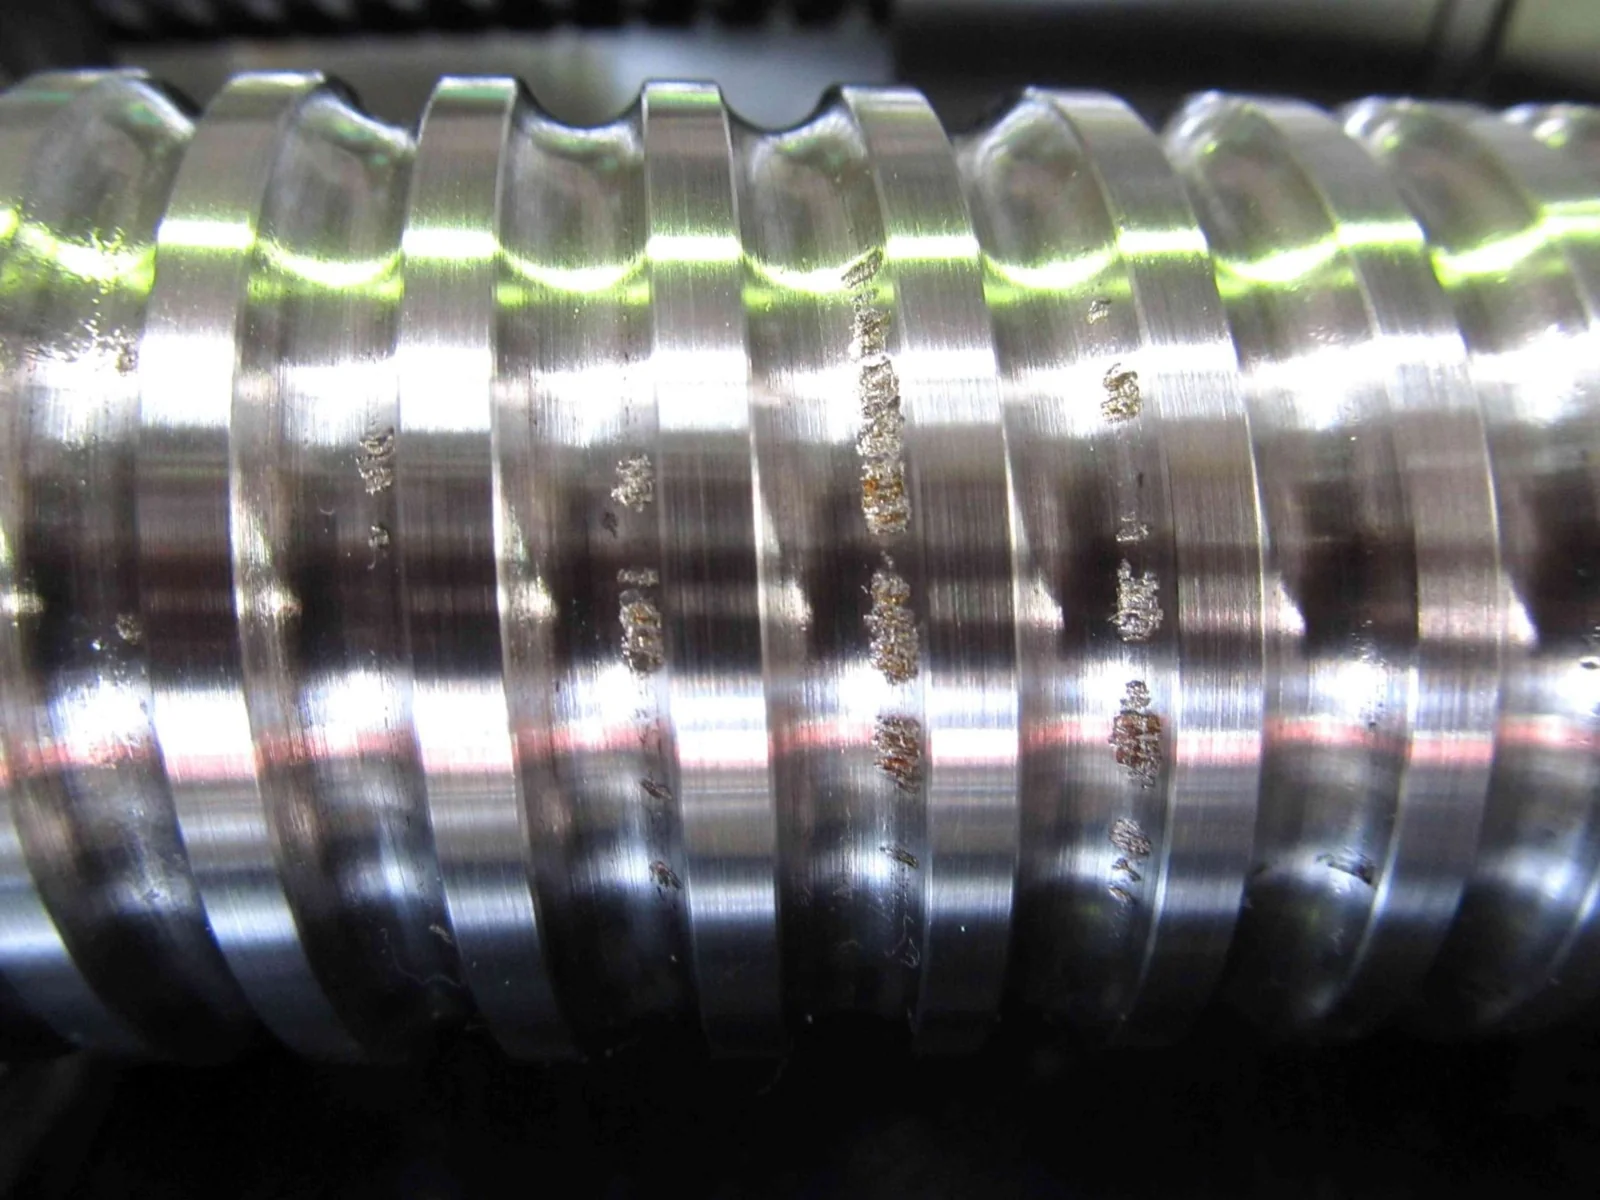
日本精工は、異物が入ると早期の摩耗、ねじ溝の損傷、循環部の破損による作動不良が起きるとし、ジャバラやテレスコピックパイプでの防塵を挙げています。グリースは、稼動の初期2〜3か月で点検し、通常は1年ごとに補給する目安です。ケーエスエスは、潤滑剤が供給されないとトルクの増大や早期寿命などが起きるとしています。オージックは、ナットへの切粉の混入は工作機械ではよくあるトラブルとしています。
高荷重・短いストローク
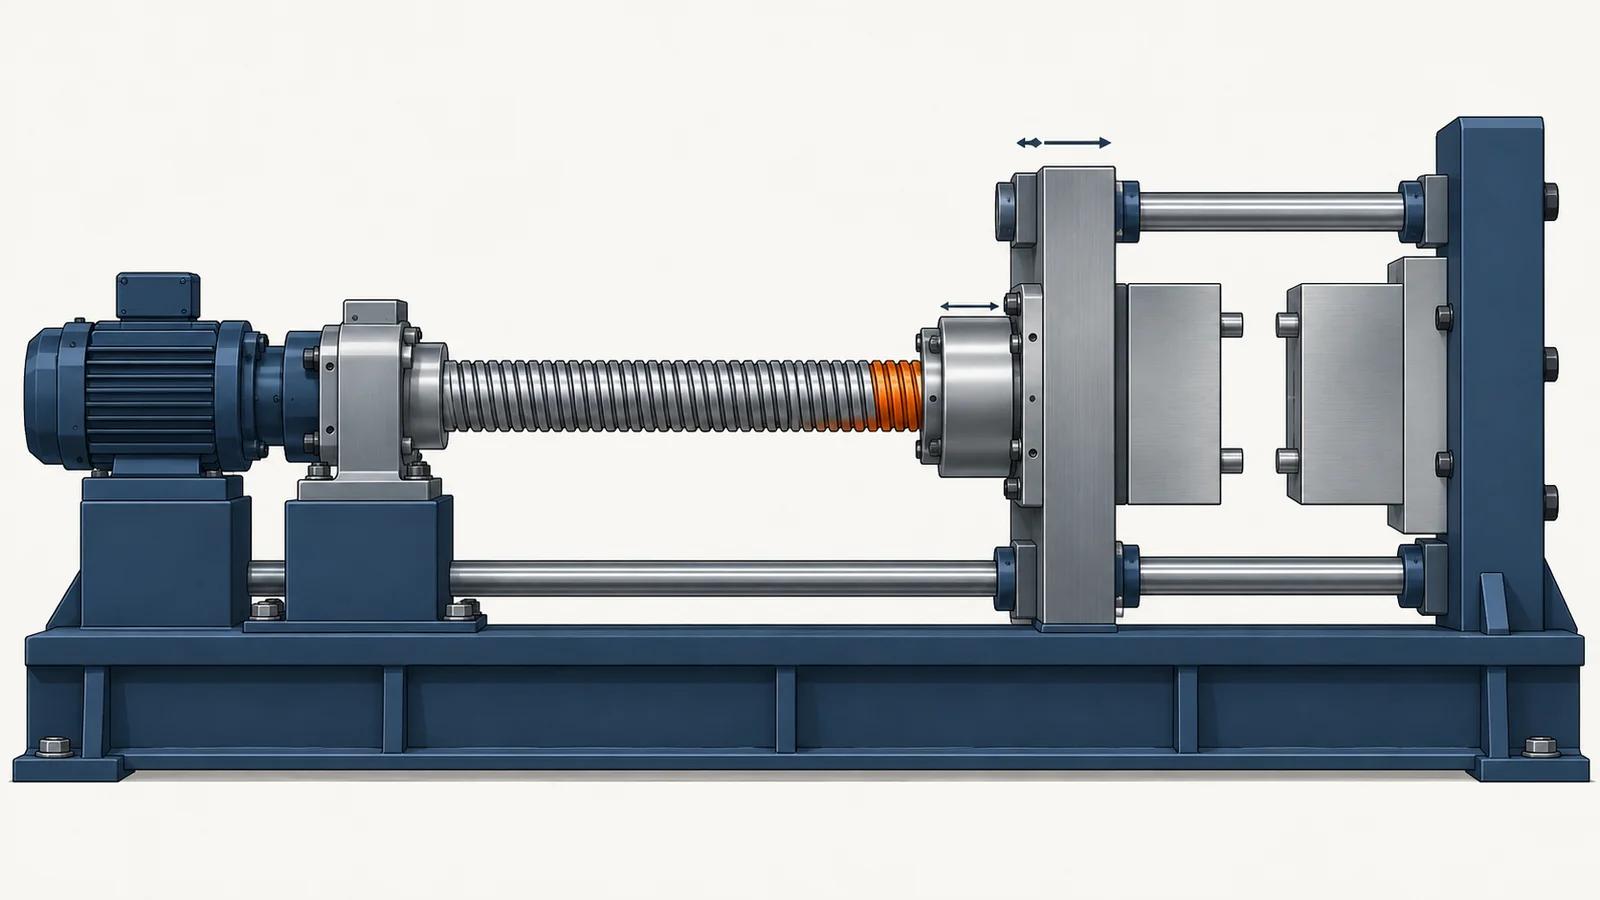
射出成形機やプレス機のように、高荷重で短いストロークの使い方では、ねじ溝とボールの接触面の面圧が大きくなり、定格寿命より極端に短くなることがあります。日本精工は、駆動時の最大軸方向荷重 Famax ≧ 0.10C0a で、ストロークが4回転以下の場合を目安に、面圧とストロークを考えた寿命の検討が必要としています。計算例のボールねじなら、0.10C0a は 1,860N です。
予圧のかけすぎ・オーバーラン・回転数の超過
予圧をかけると、ナットのすきまがなくなり、たわみが減ります。日本精工は、予圧の約3倍の軸方向荷重まで、変位は予圧なしの約1/2 になるとし、予圧は最大軸方向荷重の1/3程度を勧めます。ただし、Ca の8%を超える予圧は寿命や発熱に悪影響を与えるので、最大の目安を 0.08Ca(オーバーサイズボール予圧は 0.03Ca)としています。計算例のボールねじでは、0.03Ca は約306N です。
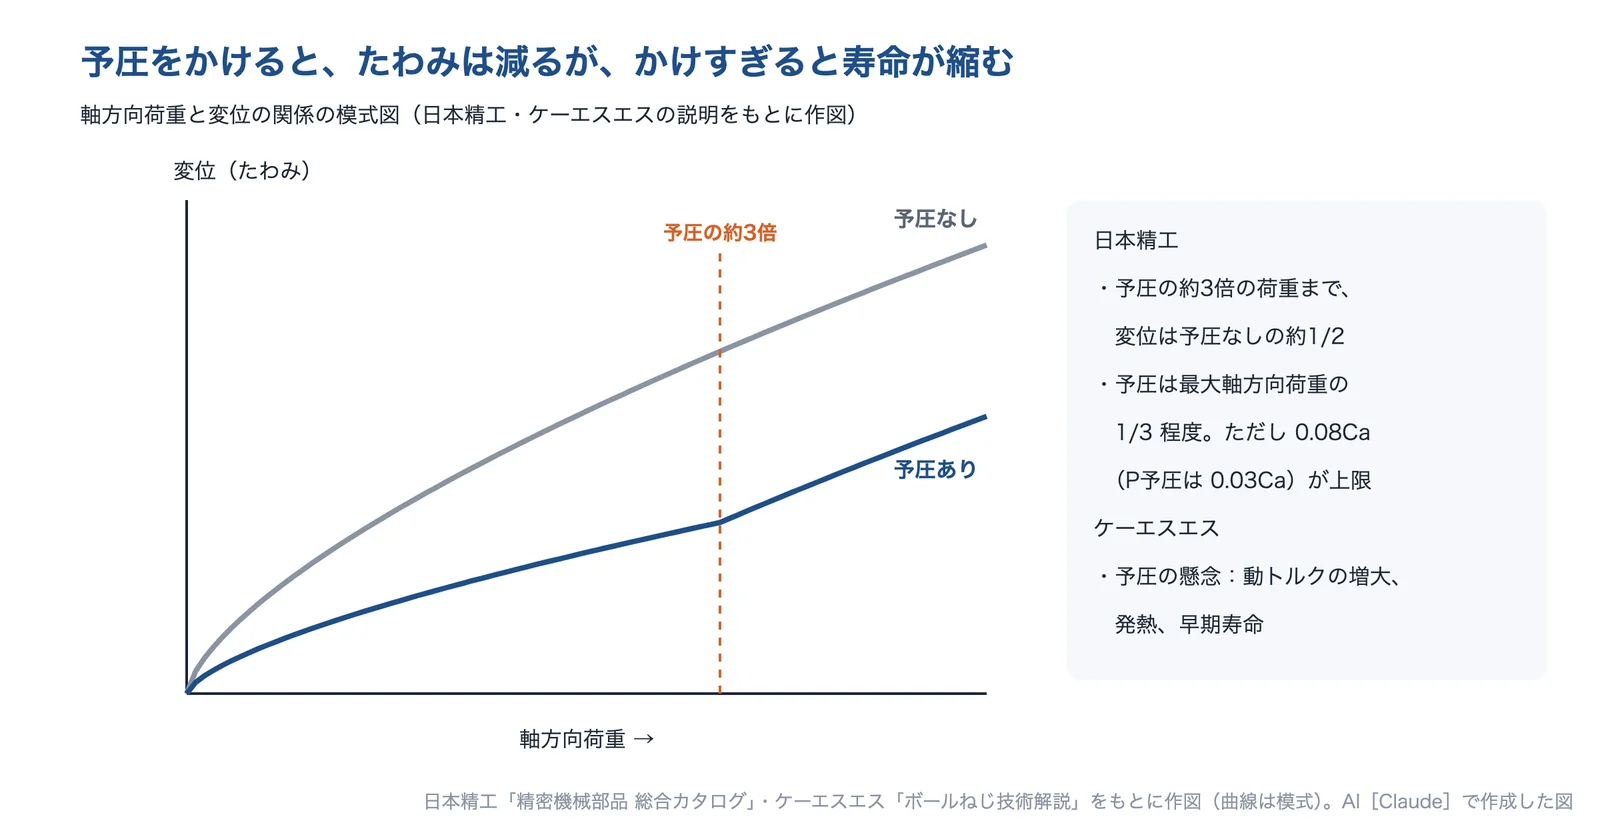
出典:日本精工「精密機械部品 総合カタログ」・ケーエスエスの説明をもとに AI(Claude)で作成
伊和起ゲージは、ナットをオーバーランさせるとねじ溝に圧痕ができて作動不良になり、使い続けると早期の摩耗や循環部品の不良になるとしています。回転数は、危険速度と d・n 値(同社は DmN 値)の上限の両方を守ります。
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス、精密ボールねじの取扱い上の注意事項|伊和起ゲージ、ナット内切削切粉混入によるねじ軸損傷(修理事例)|オージック
寿命と剛性を確保する方法
寿命と剛性を確保する方法は、選定と組み方(荷重・Ca・軸径・取付け方法)、使い方と環境(取付け精度・潤滑・防塵・熱)、点検と修理に分けられます。
| 方法 | 効くこと | 出典の例 | 相談できる企業 |
|---|---|---|---|
| 選定と組み方を見直す | 寿命・剛性・回転数の上限 | 加速の荷重を下げて寿命 約1.4倍(計算例) | 第一測範製作所、伊和起ゲージ、ケーエスエス |
| 取付け精度を上げる・誤差を逃がす | 寿命(偏荷重を防ぐ) | 傾き 1/2,000 以下・芯違い 0.020mm 以下(日本精工) | 第一測範製作所 |
| 潤滑と防塵 | 寿命(摩耗・損傷を防ぐ) | 初期2〜3か月で点検、通常1年ごとに補給(日本精工) | 第一測範製作所、オージック |
| 予圧を決めて管理する | 剛性と寿命のつり合い | 最大 0.08Ca(日本精工)、予圧動トルクで管理(ケーエスエス) | ケーエスエス、プロテック |
| 熱による伸びを抑える | 位置決めの精度 | 予張力は温度上昇 2〜3℃分を目安(日本精工) | ― |
| 点検・修理・再生 | 寿命がきた・ガタが出たボールねじ | 通常7日程度、最短1日の修理実績(オージック) | オージック、エス・エヌ・ジー |
選定と組み方を見直す
寿命が足りないときは、まず荷重の大きい段(加速・押し付け)を見直します。荷重は3乗で効くので、加速度や動かす質量を下げるのが効きます。それでも足りなければ、Ca の大きいボールねじ(ボール径・軸径が大きいもの、負荷するボールの列が多いものなど)を選びます(編集部の解説)。剛性が足りないときは、ねじ軸を太くする、ストロークに対して軸受の間を短くする、取付けを固定-固定にする、が効きます。同じ速さで回転数を下げたいときは、リードを大きくする方法もあります(日本精工は発熱を抑える方法として挙げています)。
取付け精度を上げる・誤差を逃がす
ねじ軸とナットの傾きと芯違いを管理値の中に入れ、ナットにラジアル荷重やモーメントがかからないよう、案内(直動ガイド)で荷重を受けるようにします(編集部の解説)。取付けの誤差が避けられない機構では、第一測範製作所のフローティングユニットのように、ジョイントで取付け面の倒れやアライメント誤差、ねじ軸の振れ回りを逃がす部品もあります。
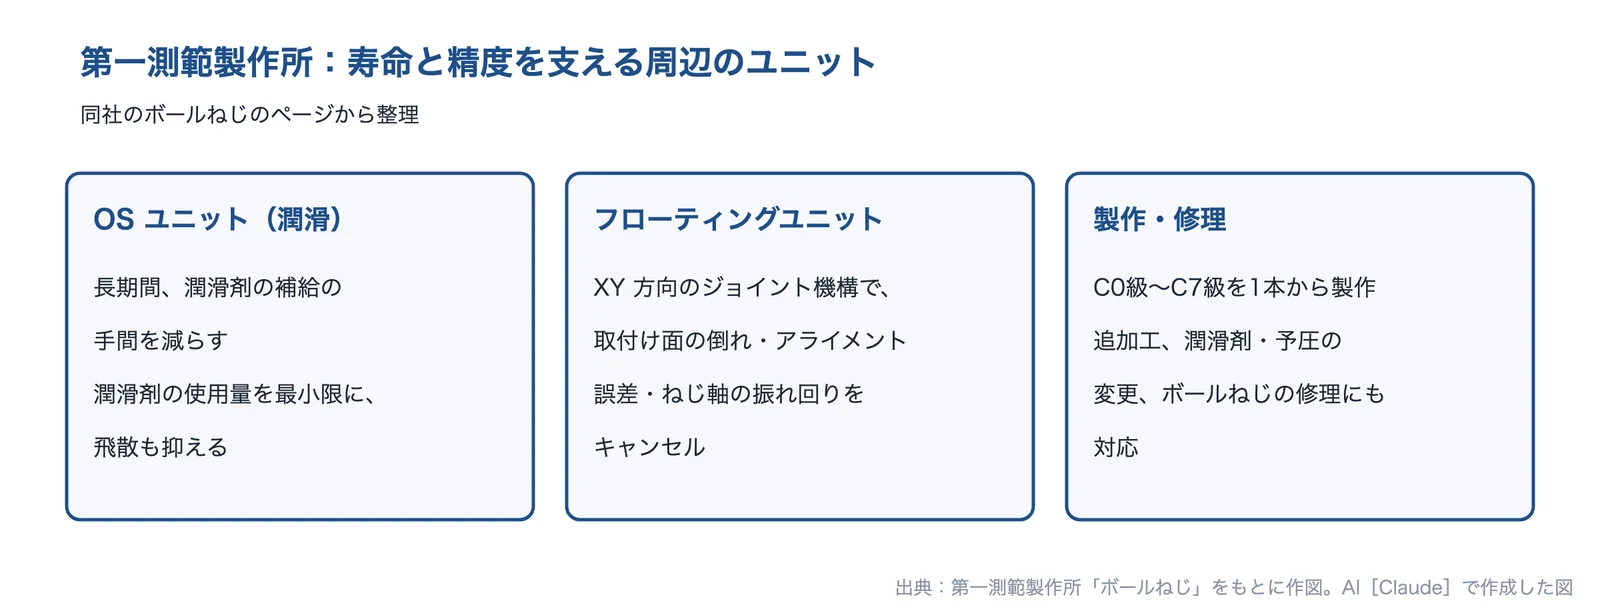
出典:第一測範製作所「ボールねじ」をもとに AI(Claude)で作成
潤滑と防塵
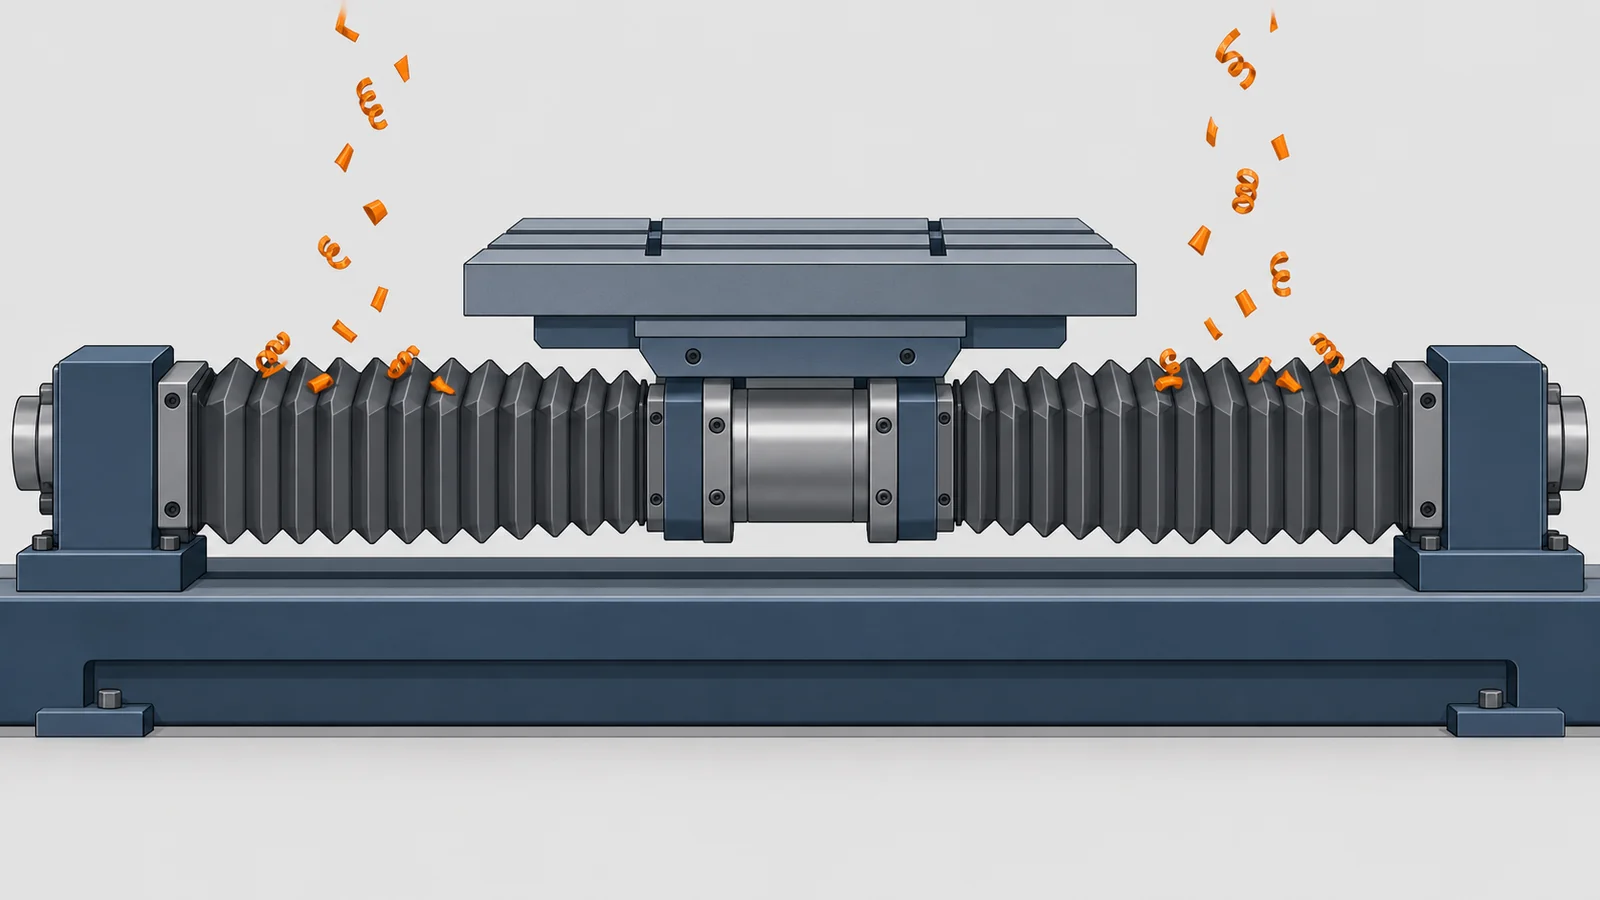
グリースは用途に合うものを選び、点検と補給の間隔を決めます。切粉やほこりのある所では、ジャバラやテレスコピックパイプ、シールで異物を防ぎます(日本精工)。補給の手間を減らす方法として、潤滑ユニットを付けたボールねじもあります(第一測範製作所の OS ユニットなど)。
予圧を決めて管理する
予圧は、必要な剛性と許容できるバックラッシから決めます。日本精工は用途ごとの目安として、ロボット・搬送用などはすきま〜0.01Ca、半導体設備など位置決め精度が高い用途は 0.01〜0.03Ca、中・高速の切削系の工作機械は 0.03〜0.05Ca、低速で特に剛性の要る設備は 0.05〜0.07Ca を示しています。予圧量は直接測りにくいため、予圧動トルクに換算して管理します(ケーエスエス)。ボールねじの回転トルクのむらを測る装置もあります(プロテック)。
熱による伸びを抑える
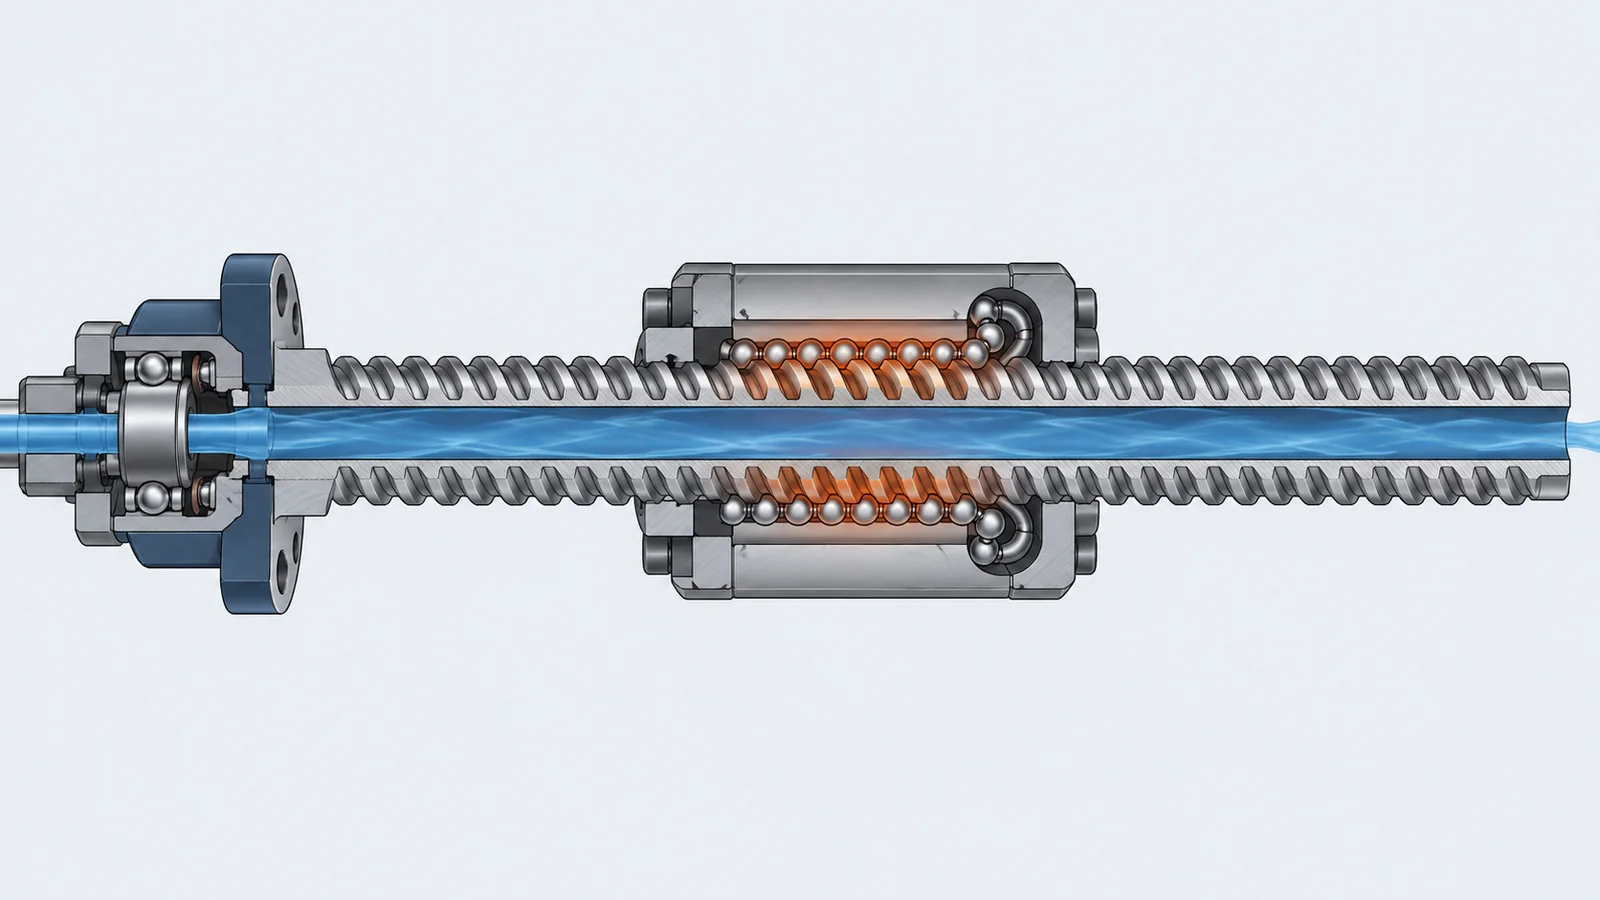
日本精工は、ねじ軸の温度上昇の対策として、発熱を抑える(ボールねじと支持軸受の予圧を過大にしない、潤滑剤を正しく選んで供給する、リードを大きくして回転数を下げる)、強制冷却(中空ボールねじ・ナット冷却ボールねじ)、温度上昇の影響を避ける(高速のウォーミングアップなどで温度が安定した状態で使う、ねじ軸に予張力を与える、基準の移動量をマイナスにする、クローズドループ制御)を挙げています。予張力は、ねじ軸の温度上昇が2〜3℃程度に相当する量が目安です。
点検・修理・再生
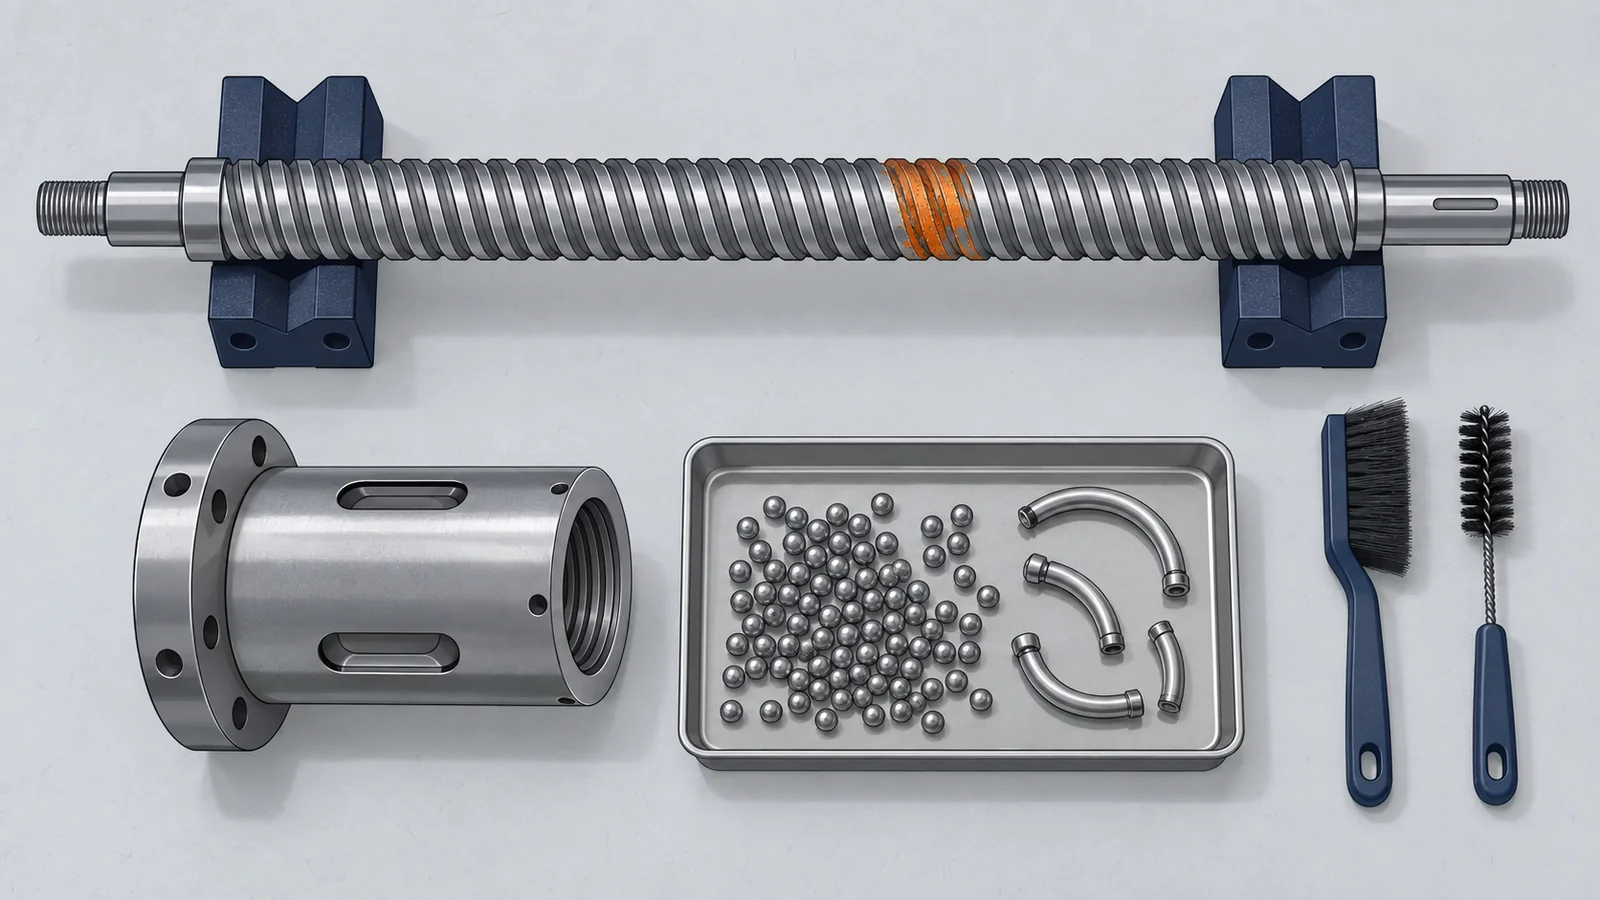
異音、振動、温度の上昇、ガタ、加工や位置決めの精度の低下は、ボールねじの寿命や予圧の抜けのサインのことがあります(編集部の解説)。ボールねじの新規製作は一般に3〜4か月かかるため、修理で短期間に戻す方法もあります。オージックは、分解・洗浄・軸の磨き・循環部品の新作・ボールの全数交換・再組立てと調整で修理し、在庫状況にもよるが通常7日程度で納めるとしています。エス・エヌ・ジーは、CNC 旋盤のボールねじのナット部の予圧とガタを修正した事例を公開しています。
出典:精密機械部品 総合カタログ(ボールねじ 技術解説)|日本精工、ボールねじ技術解説(PDF)|ケーエスエス、ボールねじ|第一測範製作所、ボールねじ回転トルクむら測定機|プロテック、ボールねじの修理・オーバーホール|オージック、ボールネジ整備|エス・エヌ・ジー
ボールねじの寿命・剛性に関わる技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ボールねじを新しく選び直したいのか、取付けや潤滑を見直したいのか、予圧を測りたいのか、今のボールねじを直したいのかによって、合う相談先が変わります。
株式会社オージック|他社製も含めたボールねじの修理・オーバーホール
オージックとは
オージックは、大阪府東大阪市に本社がある会社です(1952年設立)。精密ギヤと精密ボールねじの製造販売を行い、ボールねじの専用サイト「ボールねじ 修理・製作センター.com」で、修理と製作を受けています。
オージックの得意技術
| 技術 | 内容 |
|---|---|
| 他社製も修理 | 自社製だけでなく他社製のボールねじも修理する。軸径20φ〜160φ、精密から転造まで |
| 6つの工程 | 分解、洗浄、軸全周の磨き、チューブ(循環部品)の新作、ボールの全数交換、再組立て・調整(予圧や回転のテスト) |
| 短い納期 | 在庫状況にもよるが通常7日程度で、最短1日の納品実績があるとしている(新規製作は一般に3〜4か月) |
| トラブルの予防の提案 | 切粉の混入に対して、修理に加えて、汚れを落とすための油潤滑やじゃばらなどの構造の提案も行う |
オージックが解決できる課題
- 切粉の混入などで、ボールねじから異音が出る・動かなくなった
- 新品の納期を待てないので、今のボールねじを修理したい
- ガタ(バックラッシ)や予圧を、修理で調整したい
公開されている実績
- マシニングセンタのテーブル移動用の X 軸(φ36・リード10・1,200mm)で、ナット内に切粉が混入して異音が出て、ねじ軸が損傷し、循環部品が破損した例を、分解・洗浄・軸全周の磨き・チューブ等の新作・ボールの全数交換・再組立て・再調整で修理した
出典:会社概要|オージック、ボールねじの修理・オーバーホール|ボールねじ 修理・製作センター.com、ナット内切削切粉混入によるねじ軸損傷(修理事例)|同
株式会社第一測範製作所|1本からの製作と、潤滑・誤差を逃がす周辺のユニット
第一測範製作所とは
第一測範製作所(ISSOKU)は、新潟県小千谷市に本社がある会社です(1944年設立)。ゲージ・計測機器とボールねじの製造販売を行っています。
第一測範製作所の得意技術
| 技術 | 内容 |
|---|---|
| 1本から製作 | 超精密なC0級から、主に搬送用の C7級までのボールねじを1本から製作する |
| 潤滑の OS ユニット | 長期間にわたって補給の手間を減らし、潤滑剤の使用量を最小限にし、飛散も抑えるとしている |
| フローティングユニット | XY 方向のジョイント機構で、取付け面の倒れ・アライメント誤差・ねじ軸の振れ回りなどの送り精度の誤差の要因をキャンセルするとしている |
| 追加工・修理 | ボールねじの追加工、潤滑剤や予圧の変更、ボールねじの修理にも対応する |
第一測範製作所が解決できる課題
- 必要な精度・数量に合うボールねじを、1本から作りたい
- 潤滑剤の補給の手間と、飛散を減らしたい
- 取付けの誤差やねじ軸の振れ回りが、送りの精度に出ている
株式会社伊和起ゲージ|精密ボールねじの製作と、寿命を縮めない使い方の注意
伊和起ゲージとは
伊和起ゲージは、東京都大田区千鳥に本社及び本社工場がある会社です(1962年創立)。精密ボールねじを製作し、特注品にも対応しています。
伊和起ゲージの得意技術
| 技術 | 内容 |
|---|---|
| ゴシックアーク溝 | ねじ溝にゴシックアーク溝を使い、軸方向のすきまを小さくし、1個のナットでもすきまをゼロにして予圧をかけ、剛性を上げられるとしている |
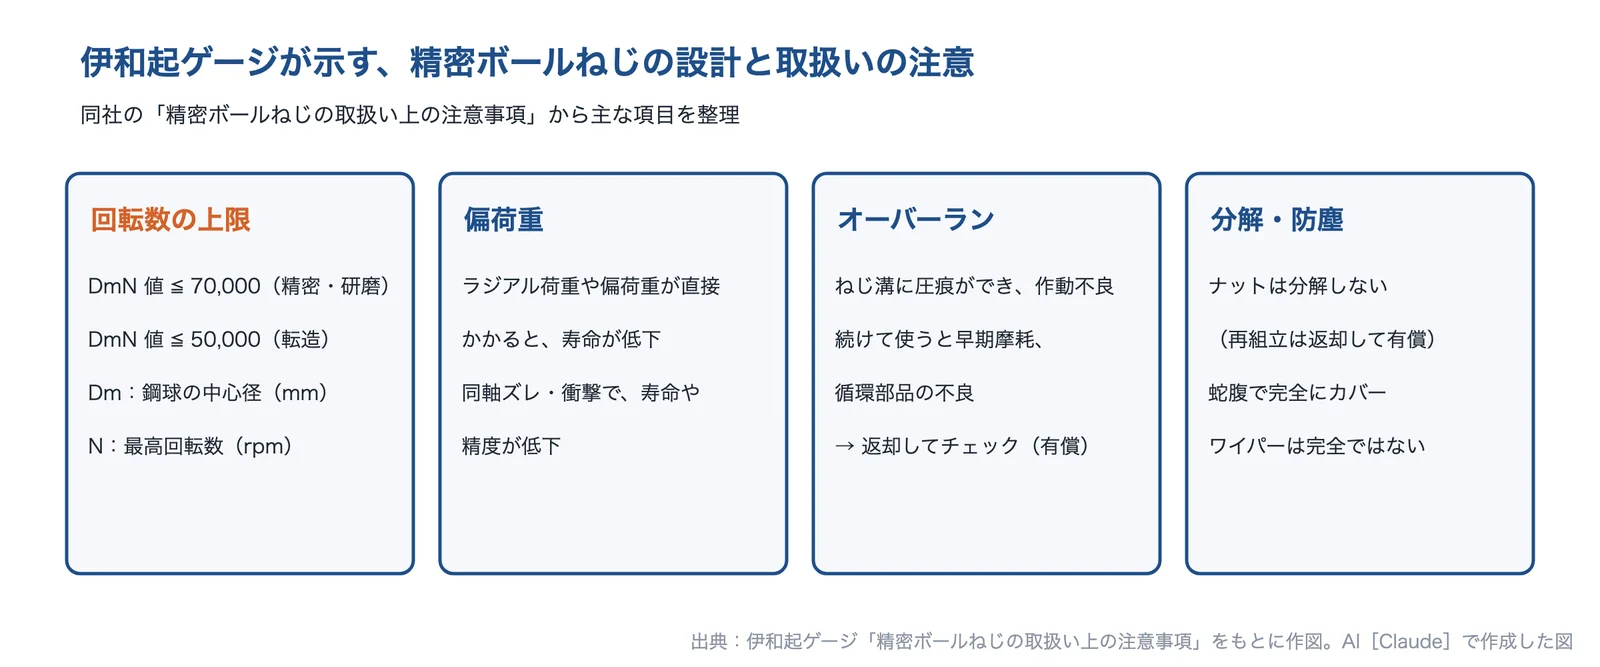
| 回転数の上限 | 使用回転数の目安を DmN 値 ≦ 70,000(精密・研磨)、≦ 50,000(転造)としている(Dm:鋼球の中心径 mm、N:最高回転数 rpm) |
| 取扱いの注意 | ラジアル荷重や偏荷重、同軸のずれ、衝撃は寿命や精度の低下につながる、ナットをオーバーランさせると溝に圧痕ができ早期摩耗につながる、ナットは分解しない、などの注意を示している |
伊和起ゲージが解決できる課題
- 精密ボールねじを特注で作りたい
- 回転数や取付けの条件が、ボールねじの使い方として無理がないか確かめたい
- オーバーランさせてしまったボールねじを点検してほしい(同社製は返却して有償で点検)
出典:伊和起ゲージ「精密ボールねじの取扱い上の注意事項」をもとに AI(Claude)で作成
出典:会社概要|伊和起ゲージ、精密ボールねじの取扱い上の注意事項|伊和起ゲージ、精密ボールねじの特徴|伊和起ゲージ
ケーエスエス株式会社|ミニチュアボールねじと、剛性・予圧の技術解説
ケーエスエスとは
ケーエスエス(KSS)は、東京都大田区矢口に本社がある、ミニチュアボールねじを中心とした直動部品のメーカーです(1964年設立)。技術解説の資料や論文を公開しています。
ケーエスエスの得意技術
| 技術 | 内容 |
|---|---|
| 送りねじ軸系の剛性 | 全体の剛性を、ねじ軸・ナット・支持軸受・ナットと軸受の取付け部の4つの剛性から求める考え方と式を、技術解説で示している |
| 予圧の設定 | 予圧量は必要な剛性や許容できるバックラッシで決めるが、動トルクの増大、発熱による位置決め精度の低下、早期寿命が懸念されるとしている |
| 予圧の管理 | 予圧量を直接測って管理するのは難しいため、予圧動トルクに換算して管理する |
ケーエスエスが解決できる課題
- 小さな装置に使うミニチュアボールねじを選びたい
- 剛性を上げたいが、予圧をどこまでかけてよいか決めたい
- 送り軸全体の剛性を計算で見積もりたい
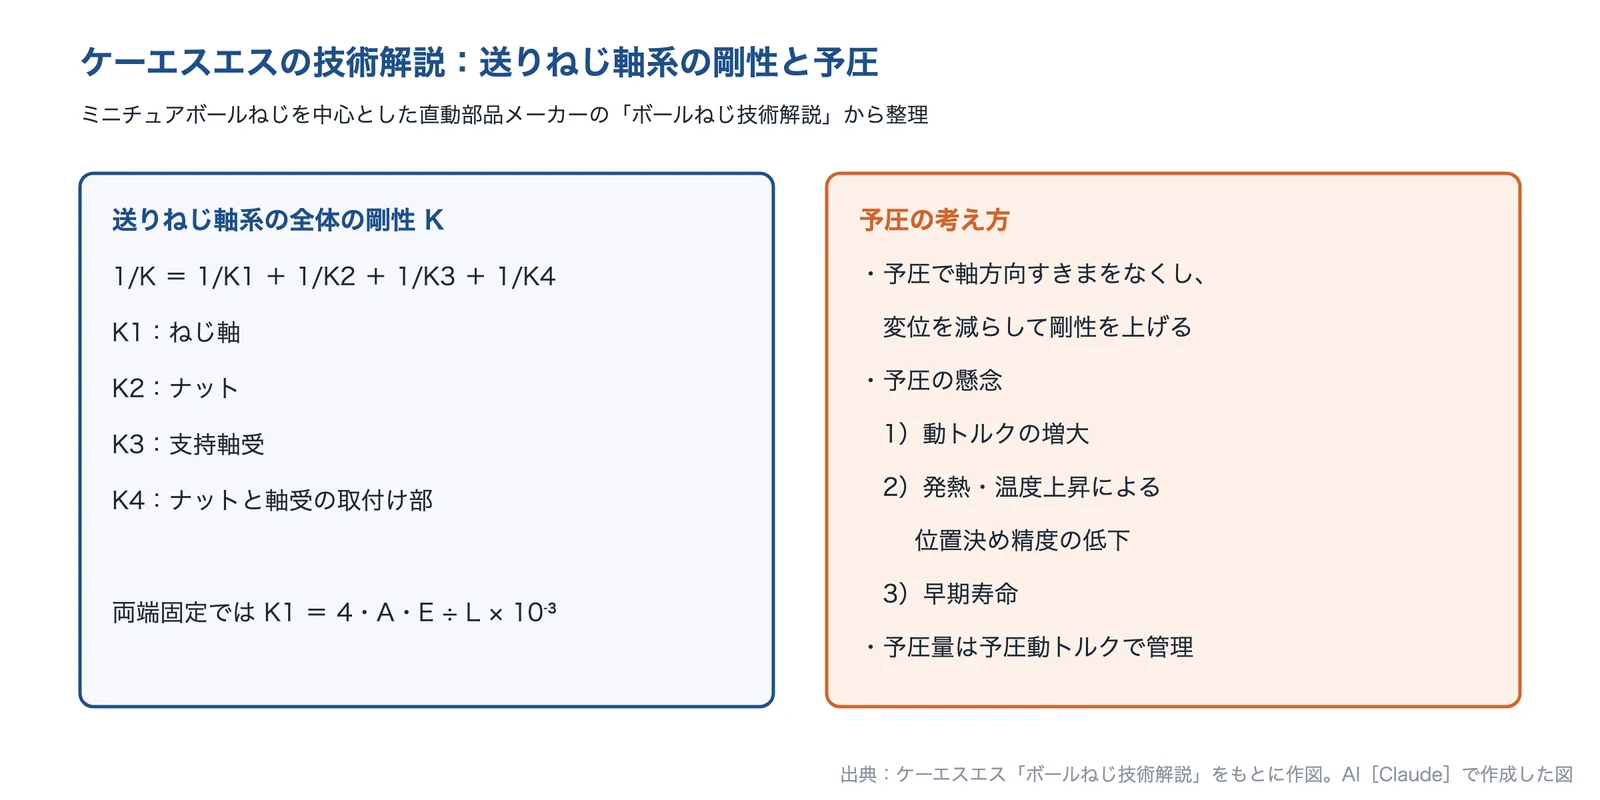
出典:ケーエスエス「ボールねじ技術解説」をもとに AI(Claude)で作成
出典:会社概要|ケーエスエス、ボールねじ技術解説(PDF)|ケーエスエス、技術情報|ケーエスエス
株式会社プロテック|ボールねじの回転トルクむらを測る装置
プロテックとは
プロテックは、神奈川県相模原市南区に本社がある会社です。トルク計や計測システムなどを作っています。
プロテックの得意技術
| 技術 | 内容 |
|---|---|
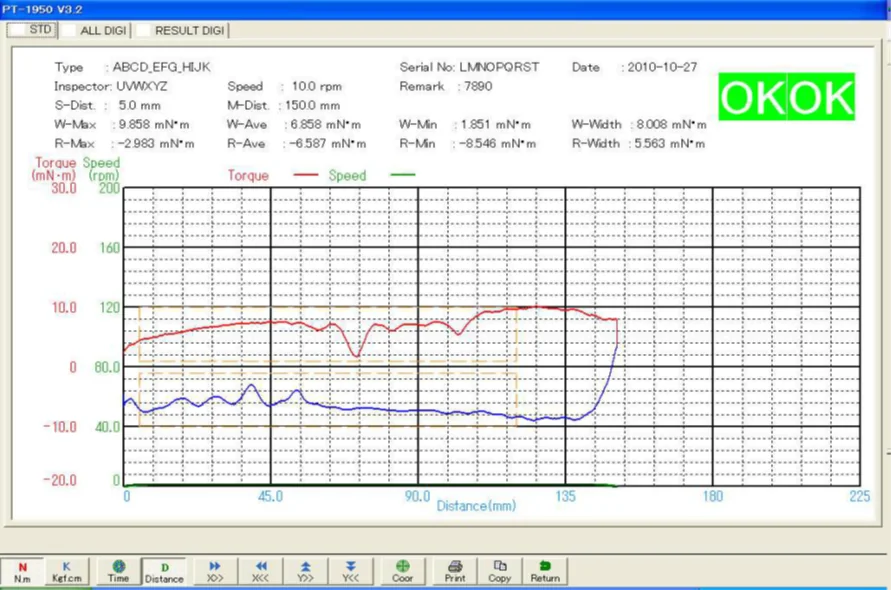
| 回転トルクむら測定機 | 駆動付きトルクセンサに内蔵されたモーターでボールねじを回し、往復または片道でトルクを測る。位置制御を備え、位置決めのトルクも測れる |
| 合否の判定とデータ | 測定結果をグラフで表示し、合否(OK/NG)を判定する。測定データは CSV で保存でき、32,000個分のデータを集められる |
| 仕様の例 | 全長50.5〜652mm、外径φ5.8〜φ15mm、最大トルク100mNm、1〜100rpm(同社は「一例」とし、ほかの仕様も製作するとしている) |
プロテックが解決できる課題
- 小さなボールねじの回転トルクのむらを、検査で数値にしたい
- ボールねじの回転トルクむらを測り、合否(OK/NG)を判定したい
出典:会社概要|プロテック、ボールねじ回転トルクむら測定機|プロテック
株式会社エス・エヌ・ジー|工作機械のボールねじの整備(予圧とガタの修正)
エス・エヌ・ジーとは
エス・エヌ・ジーは、愛知県碧南市に本社がある会社です(1946年創業、1970年設立)。機械工具・産業機器などの提案型の販売と、工場の工事・メンテナンスを行っています。
エス・エヌ・ジーの得意技術
| 技術 | 内容 |
|---|---|
| ボールねじの整備 | CNC 旋盤(森精機製 CL2000)で、加工精度に問題があったため、ボールねじのナット部の予圧とガタを修正した事例を公開している(工期30日・延べ3名) |
| 組立てと調整 | 補修のあと、組立て、間座の取付け、回転の円滑度の確認、予圧トルク 3〜4kgf・cm、初期の潤滑材の封入までを行った |
エス・エヌ・ジーが解決できる課題
- 工作機械の加工精度が落ち、ボールねじのガタや予圧を疑っている
- 機械の据付けや改造と合わせて、ボールねじの整備を頼みたい
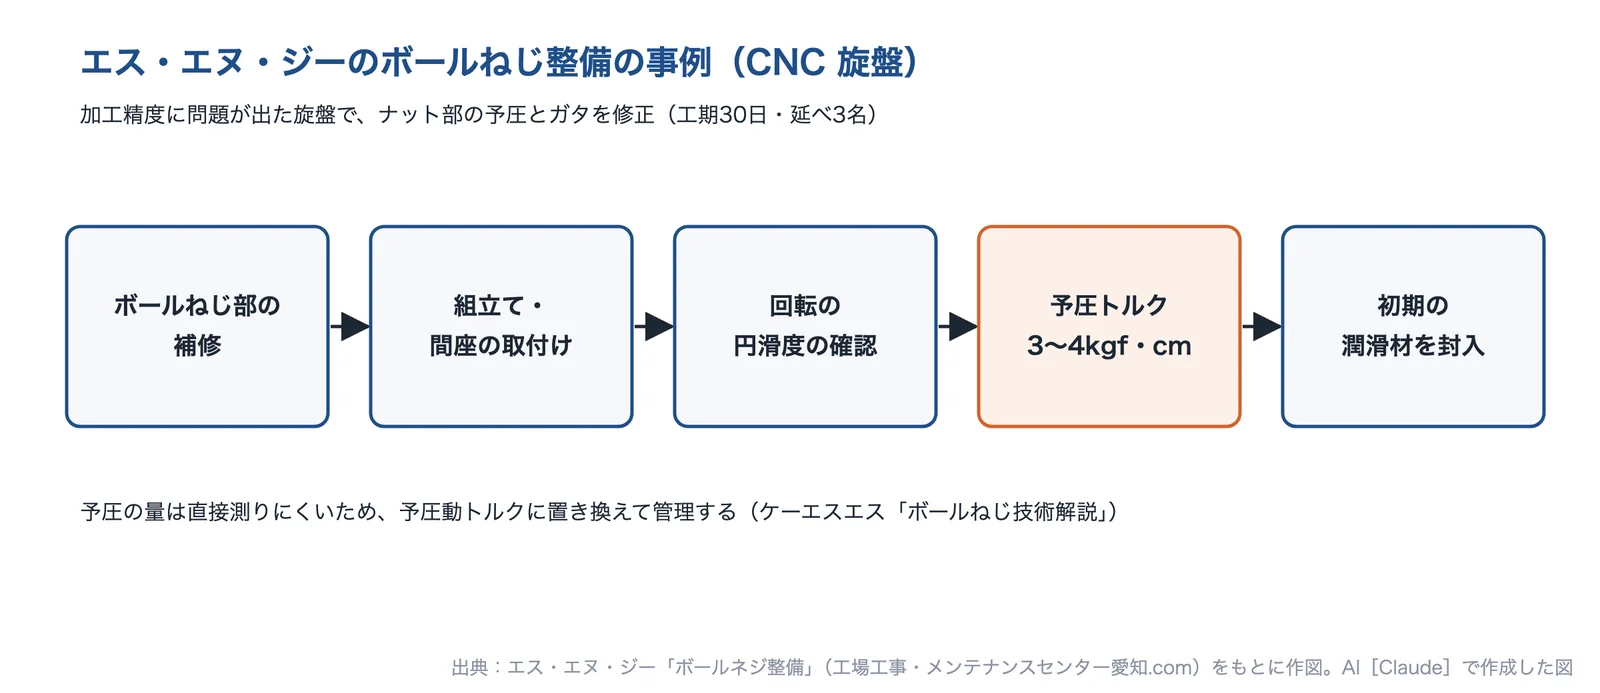
出典:エス・エヌ・ジー「ボールネジ整備」をもとに AI(Claude)で作成
出典:会社概要|工場工事・メンテナンスセンター愛知.com(エス・エヌ・ジー)、ボールネジ整備(メンテナンス実績)|同
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、寿命と剛性の見積もりが早くできます。
- 動かす質量、水平か垂直か、加速度・速度・ストローク、1サイクルの動き方(加速・等速・減速・停止の時間)
- 押し付けや加工の力など、軸方向の外からの荷重
- 1日・1年の運転時間と、目標の寿命(時間・走行距離)
- 必要な位置決めの精度、許せるたわみ・ガタ、繰り返しの精度
- 取付け方法(固定-支持・固定-固定など)と、軸受の間の距離
- 衝撃・振動の有無、まわりの温度、切粉・ほこり・クーラントなどの環境
- 今のボールねじの型式・精度等級・予圧・潤滑の方法と、補給の間隔
- 不具合が出ているなら:異音・振動・温度・ガタ・トルクの変化と、出始めた時期
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月1日








