座屈(ざくつ)は、細長い柱や薄い板を押したときに、材料が壊れる前に、横へ逃げるように急に大きく曲がる現象です。定規の両端を指で押すと、ある所でぐにゃっと曲がるのがそれです。このページでは、座屈の意味、オイラーの座屈荷重の式、端の支え方と座屈長さ、細長比と短い柱の考え方、いろいろな座屈の形、防ぎ方とものづくりでの例を、できるだけやさしく説明します。
ひとことで言うと
座屈とは
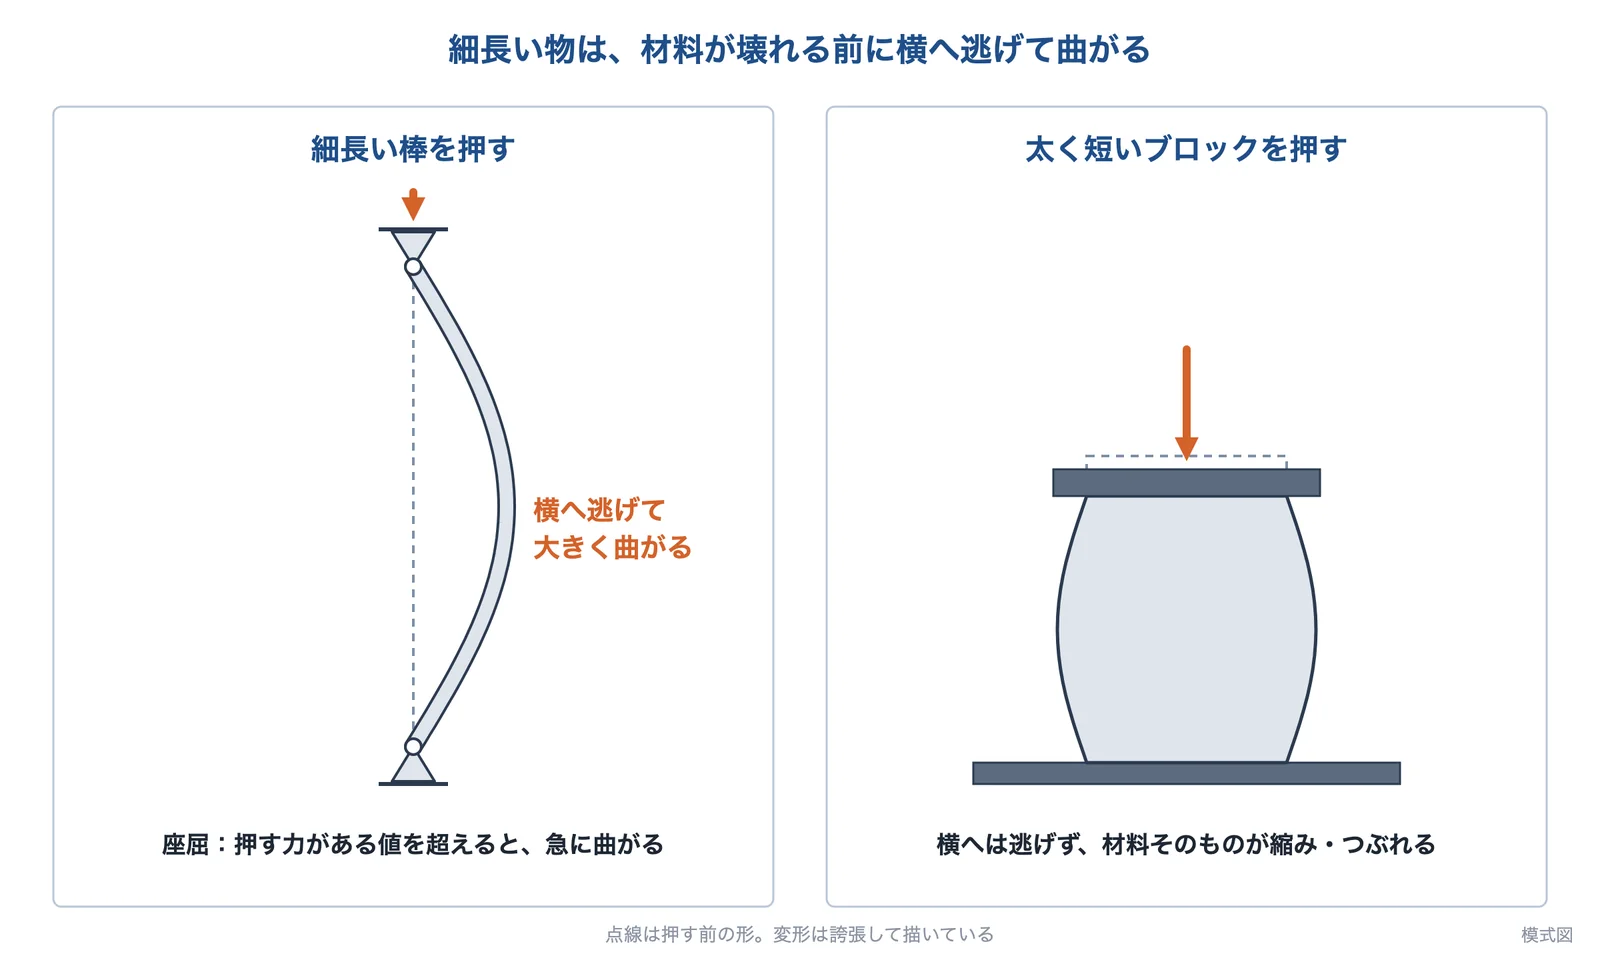
日本機械学会の機械工学事典は、圧縮の荷重を受ける部材は、荷重がある値より大きくなると安定性が失われ、急激に大きな変形を示し、ある場合には最終崩壊にいたるとし、この状態を座屈、座屈を起こす荷重を座屈荷重(臨界荷重)と呼んでいます。
同じ事典は、圧縮部材の強度は座屈荷重によって決まることが多いとしています。引っ張る部材の強さは材料の強さで決まりますが、押す部材は、その前に座屈で決まることが多いということです(編集部の解説)。
出典:日本機械学会 機械工学事典をもとに AI(Claude)で作成
太く短いブロックを押すと、材料そのものが縮み、やがてつぶれます。これは材料の強さ(降伏点)で決まります。ところが細長い棒は、材料がまだ耐えられる力のうちに、横へ逃げるように曲がってしまいます。細長い物、薄い物ほど、座屈が先に起きやすいのです(編集部の解説)。
オイラーの座屈荷重:長さの2乗で効く
オイラーの座屈荷重の式
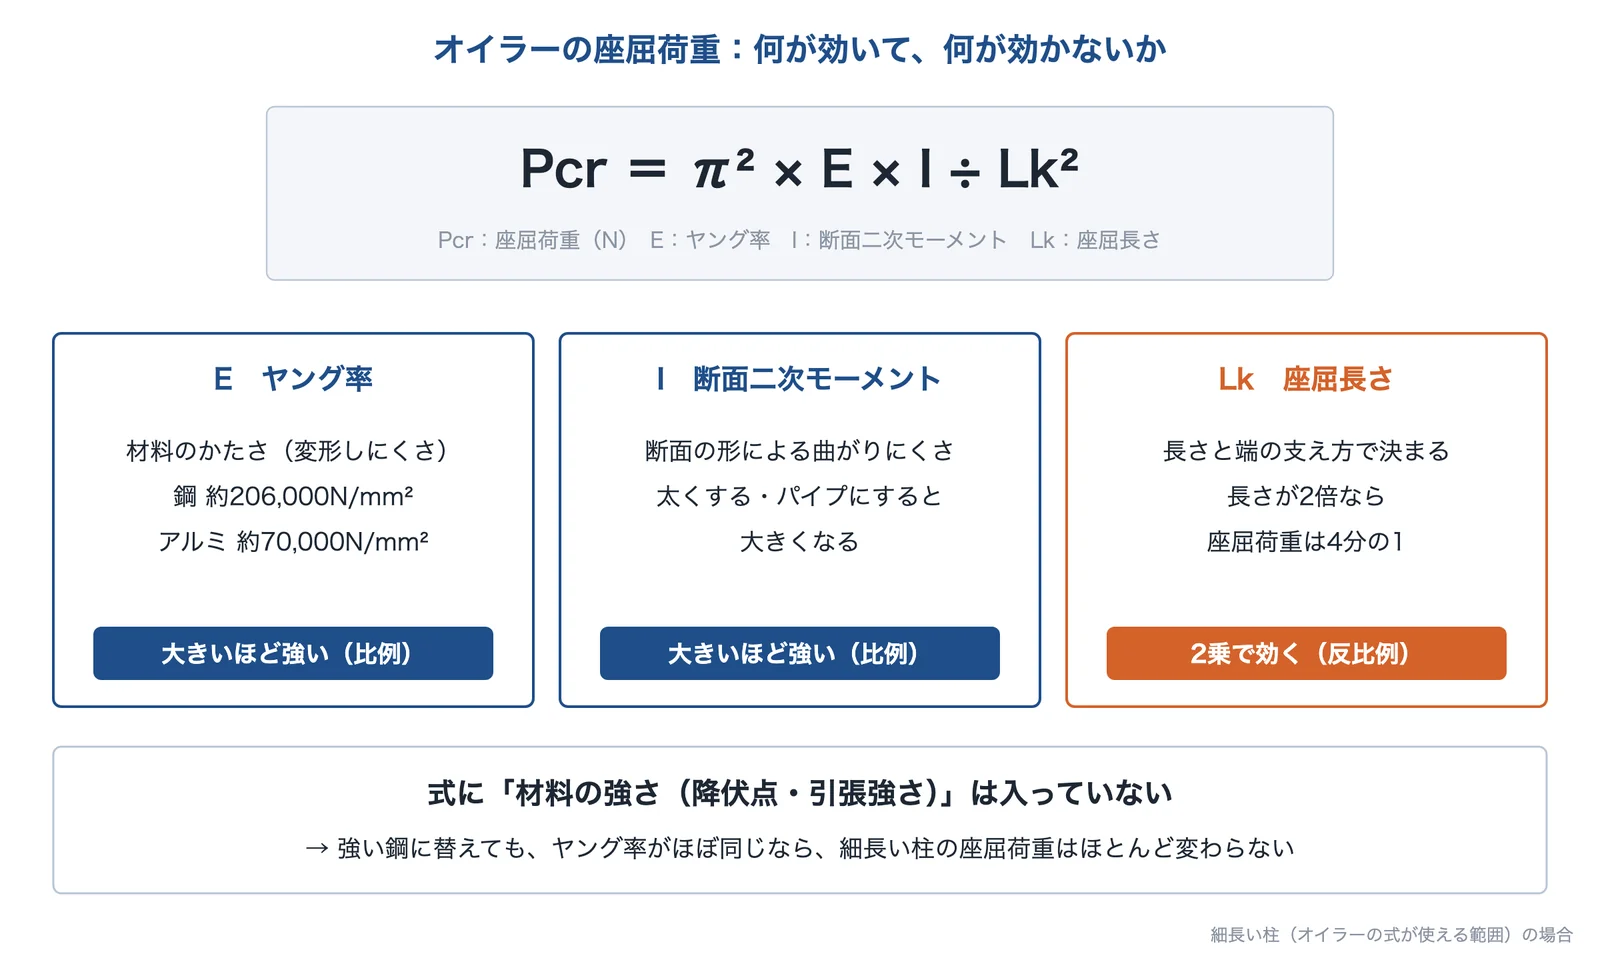
Pcr = π² × E × I ÷ Lk²
Pcr:座屈荷重(N) E:ヤング率(N/mm²) I:断面二次モーメント(mm⁴) Lk:座屈長さ(mm)
日本機械学会の機械工学事典は、一様な断面の柱の弾性座屈(オイラー座屈)の座屈荷重を Pcr = nπ²EI/l² = π²EI/l′² としています(l:柱の長さ、n:端の支え方で決まる係数、l′ = l/√n:座屈長さ)。ヤング率 E と断面二次モーメント I に比例し、座屈長さの2乗に反比例します。
出典:日本機械学会 機械工学事典、ウィキペディア日本語版をもとに AI(Claude)で作成
式には、材料の強さ(降伏点や引張強さ)が入っていません。課題「薄く軽くすると強度が足りない」で紹介した MONOist の解説も、座屈荷重の式は材料の強度に関する項を含まず、丈夫な材料を使っても座屈に強くなるとは限らないこと、脚の長さを2倍にすると座屈に耐える力が4分の1になることを説明しています。鋼はふつうの鋼も強い鋼もヤング率がほぼ同じなので、細長い柱では強い鋼に替えても座屈荷重はほとんど変わりません(編集部の解説。ヤング率は 基礎知識 「ヤング率」、I は 「断面二次モーメント」)。
出典:オイラー座屈|日本機械学会 機械工学事典、折れる前に曲がる――テーブル脚の座屈という見落とし|MONOist
端の支え方と座屈長さ
出典:日本機械学会 機械工学事典、Wikipedia(英語版)をもとに AI(Claude)で作成
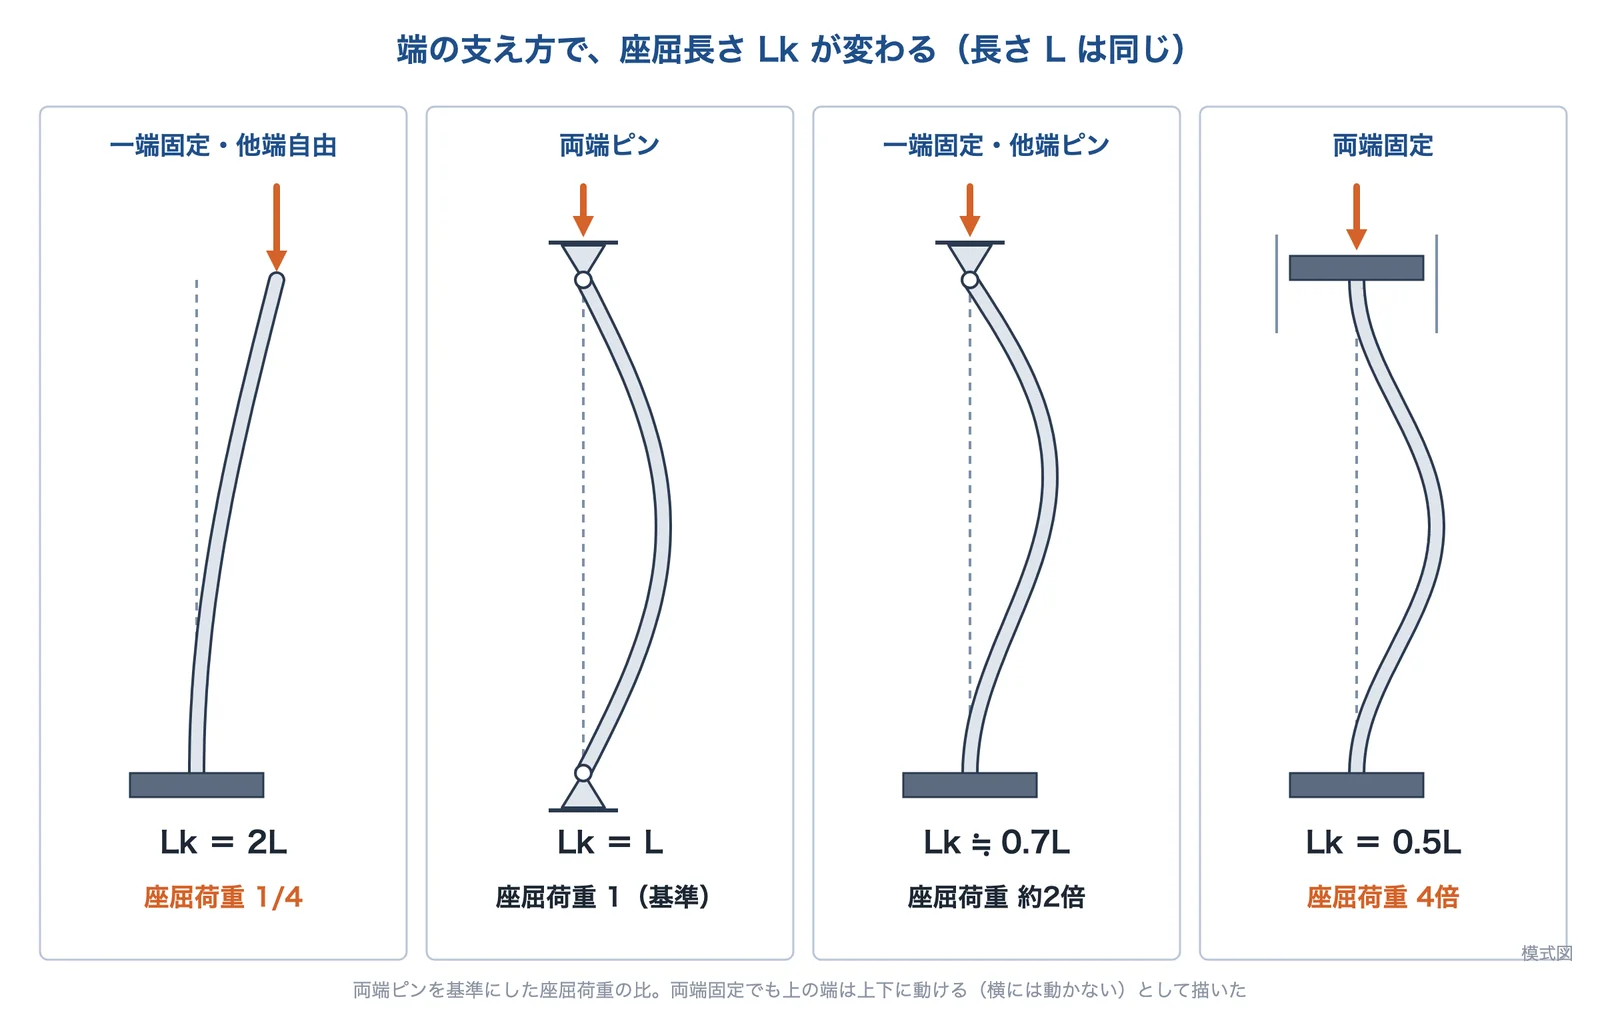
同じ長さの柱でも、端をどう支えるかで座屈荷重は大きく変わります。日本機械学会の機械工学事典は、端末条件係数 n を、両端が回転自由(ピン)で1、一端固定・一端回転自由で2.046、両端固定で4、一端固定・一端自由で1/4 としています。両端を固定すると、両端ピンの4倍、片方を固定して片方を自由にすると4分の1です。
| 端の支え方 | 座屈長さ Lk | 座屈荷重(両端ピンを1) | 身近な例(編集部) |
|---|---|---|---|
| 一端固定・他端自由 | 2L | 1/4 | 地面に立てた旗ざお、片持ちの支柱 |
| 両端ピン(回転自由) | L | 1 | 両端をピンでつないだリンク |
| 一端固定・他端ピン | 約0.7L | 約2(2.046) | 片側を固定し、片側を軸受で支えた軸 |
| 両端固定 | 0.5L | 4 | 両端をしっかり固定した柱 |
英語版ウィキペディアは、座屈長さを「有効長さ係数 K × 長さ L」で表し、K を両端ピンで1.0、両端固定で0.50、一端固定・他端ピンで約0.699、一端固定・他端が横に自由で2.0 としています。座屈長さは、座屈した形のうち、両端ピンの柱と同じ「半波」1つ分の長さと考えるとわかりやすくなります(編集部の解説)。ただし実際の取り付けは完全な固定にはなりにくいので、設計では安全側に見ることが多くなります(同)。
出典:オイラー座屈|日本機械学会 機械工学事典、Buckling|Wikipedia(英語版)、やさしい材料力学 第11回 座屈|日本機械学会誌
計算してみる:鋼の丸棒
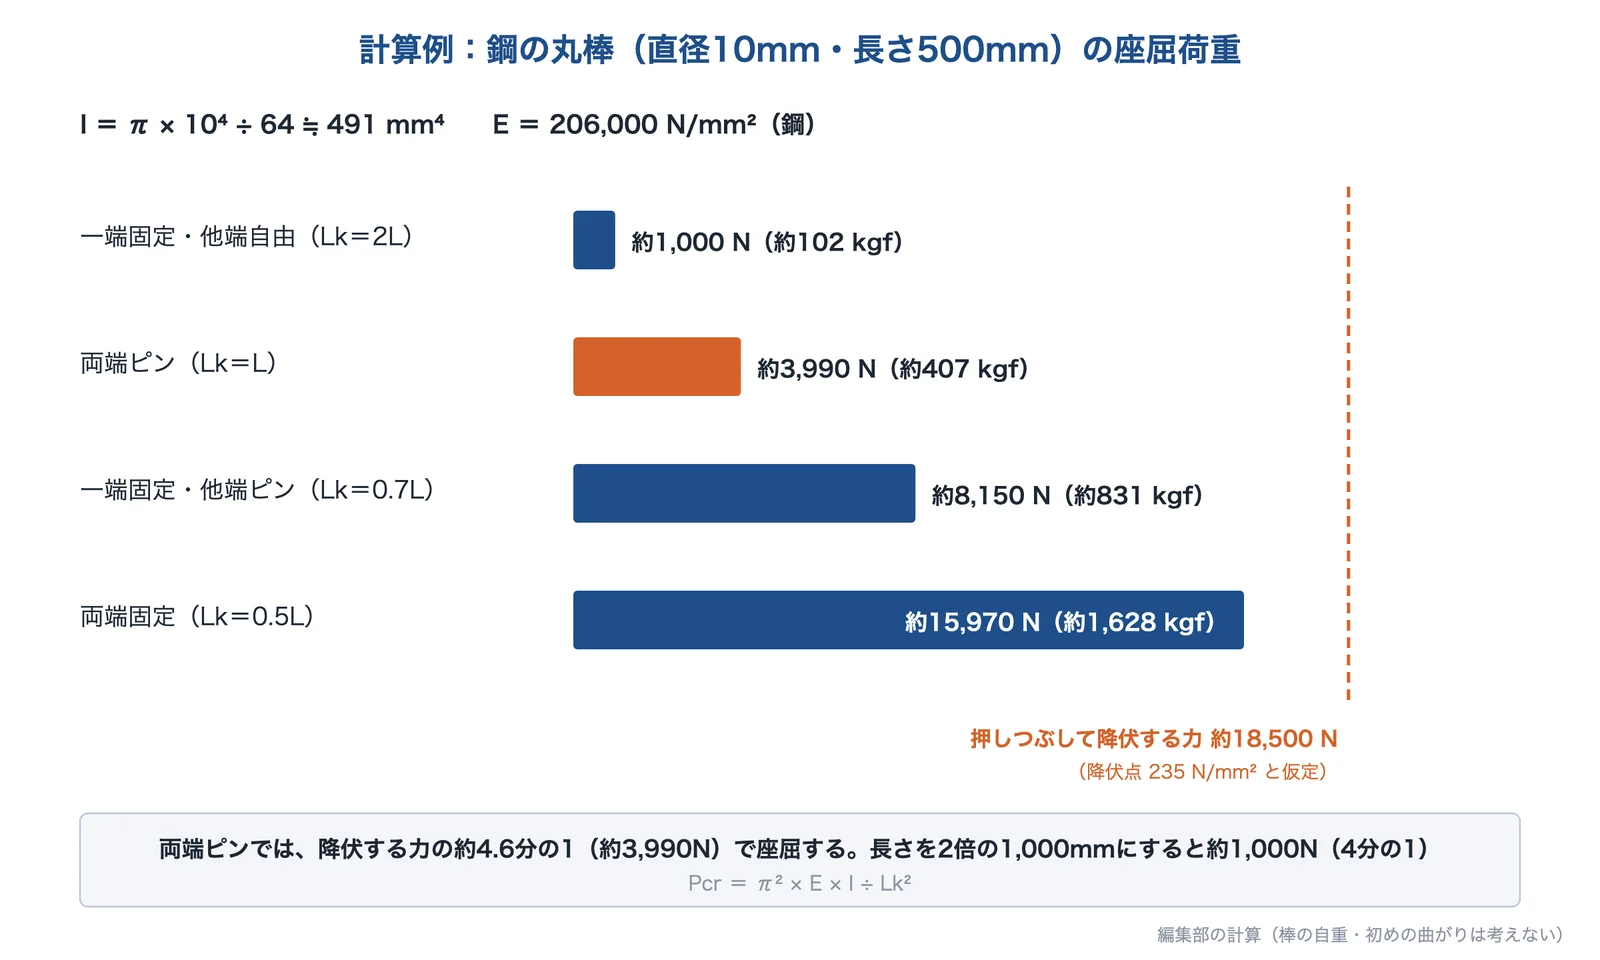
出典:日本機械学会 機械工学事典をもとに編集部が計算し、AI(Claude)で作成
直径10mm・長さ500mm の鋼の丸棒(E = 206,000N/mm²)で計算します。断面二次モーメントは I = π × 10⁴ ÷ 64 ≒ 491mm⁴ です。両端ピンなら Pcr = π² × 206,000 × 491 ÷ 500² ≒ 3,990N(約407kgf)です(編集部の計算)。
この棒を押しつぶして降伏させるには、降伏点を235N/mm² とすると、235 × 断面積 78.5mm² ≒ 18,500N が要ります。座屈は、その約4.6分の1の力で起きることになります。長さを2倍の1,000mm にすると座屈荷重は約1,000N(4分の1)、同じ500mm でも両端固定にすると約15,970N(4倍)です(編集部の計算。棒の自重や初めの曲がりは考えない)。
細長比:オイラーの式が使える柱、使えない柱
細長比と座屈応力
λ = Lk ÷ i i = √(I ÷ A)(断面二次半径)
座屈するときの応力 σcr = Pcr ÷ A = π² × E ÷ λ²
柱の「細長さ」を表すのが細長比 λ です。日本機械学会の機械工学事典は、断面二次半径 k = √(I/A) を使って、座屈長さを k で割った値(相当細長比)を定義し、細長比が大きいと座屈で崩壊し、小さいと圧縮で塑性崩壊(つぶれ)する、その中間はジョンソンの式などで強さを求めるとしています。
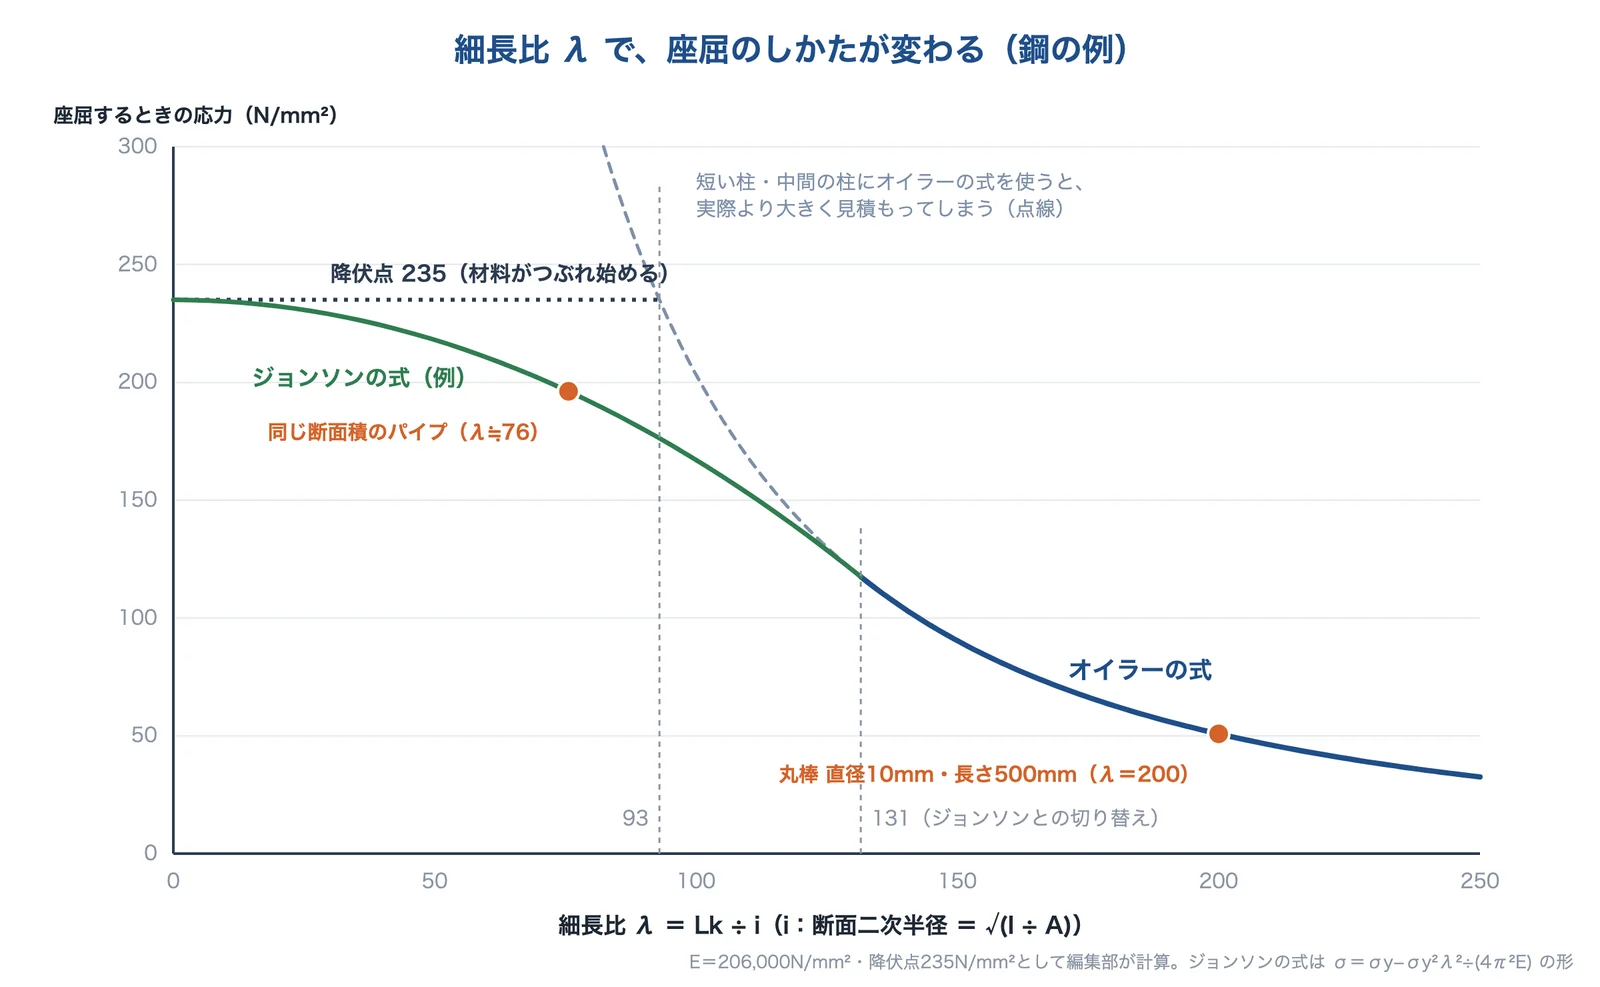
出典:日本機械学会 機械工学事典、ウィキペディア日本語版をもとに編集部が計算し、AI(Claude)で作成
日本語版ウィキペディアは、オイラーの式は座屈するまで応力が弾性の範囲にあるとして導いた式で、短い柱では、弾性の座屈の前に塑性変形が起き、座屈応力はオイラーの式より低くなるとしています。オイラーの式で求めた座屈応力が降伏点 σs に達する細長比は λ = π√(E/σs)(両端ピンの場合)で、E = 206,000N/mm²・σs = 235N/mm² なら約93 です(編集部の計算)。これより短い柱にオイラーの式を使うと、降伏点より大きい座屈応力が出てしまいます。短い柱や中間の柱には、ジョンソンの式 σ = σs{1 − σs λ² ÷ (4π²E)}(放物線)、テトマイヤーの式(直線)、ランキンの式などの実験式を使います。日本機械学会の機械工学事典のジョンソンの式では、オイラーの座屈応力が降伏点の半分以下になる所(この例では λ ≒ 131)より細長ければオイラーの式、それより短ければジョンソンの式を使います(λ の値は編集部の計算)。
英語版ウィキペディアは、鋼の柱では、細長比がおよそ50以下を短柱、50〜200を中間の柱、200を超えるものを長柱とし(便宜上の目安)、実際の柱は中間のものが多いので、実験式に安全率を入れて使うとしています。この50・200は便宜上の目安で、オイラーの式が使える限界は材料の降伏点で決まります。前の節の丸棒(両端ピン)は、i = d ÷ 4 = 2.5mm なので λ = 500 ÷ 2.5 = 200 で、上の限界(約93〜131)を十分に超えるので、オイラーの式で計算できます(編集部の計算)。
同じ重さのパイプにすると
同じ断面積(約78.5mm²)で外径20mm・肉厚約1.34mm のパイプにすると、I は丸棒の約7倍(約3,440mm⁴)になり、オイラーの式では座屈荷重も7倍の約27,900N です。ところがこのパイプは λ ≒ 76 で中間の柱に入るので、オイラーの式は使えません。ジョンソンの式で見積もると座屈応力は約196N/mm²、座屈荷重は約15,400N で、丸棒の約4倍にとどまります(編集部の計算)。細長い柱ほど「形の工夫」が効き、短くなるほど材料の強さが効いてきます。なお、肉厚をもっと薄くしていくと、次の節の局部座屈が起きやすくなります(編集部の解説)。
出典:相当細長比|日本機械学会 機械工学事典、ジョンソンの式|日本機械学会 機械工学事典、座屈|ウィキペディア日本語版、Buckling|Wikipedia(英語版)
座屈すると、どうなるか
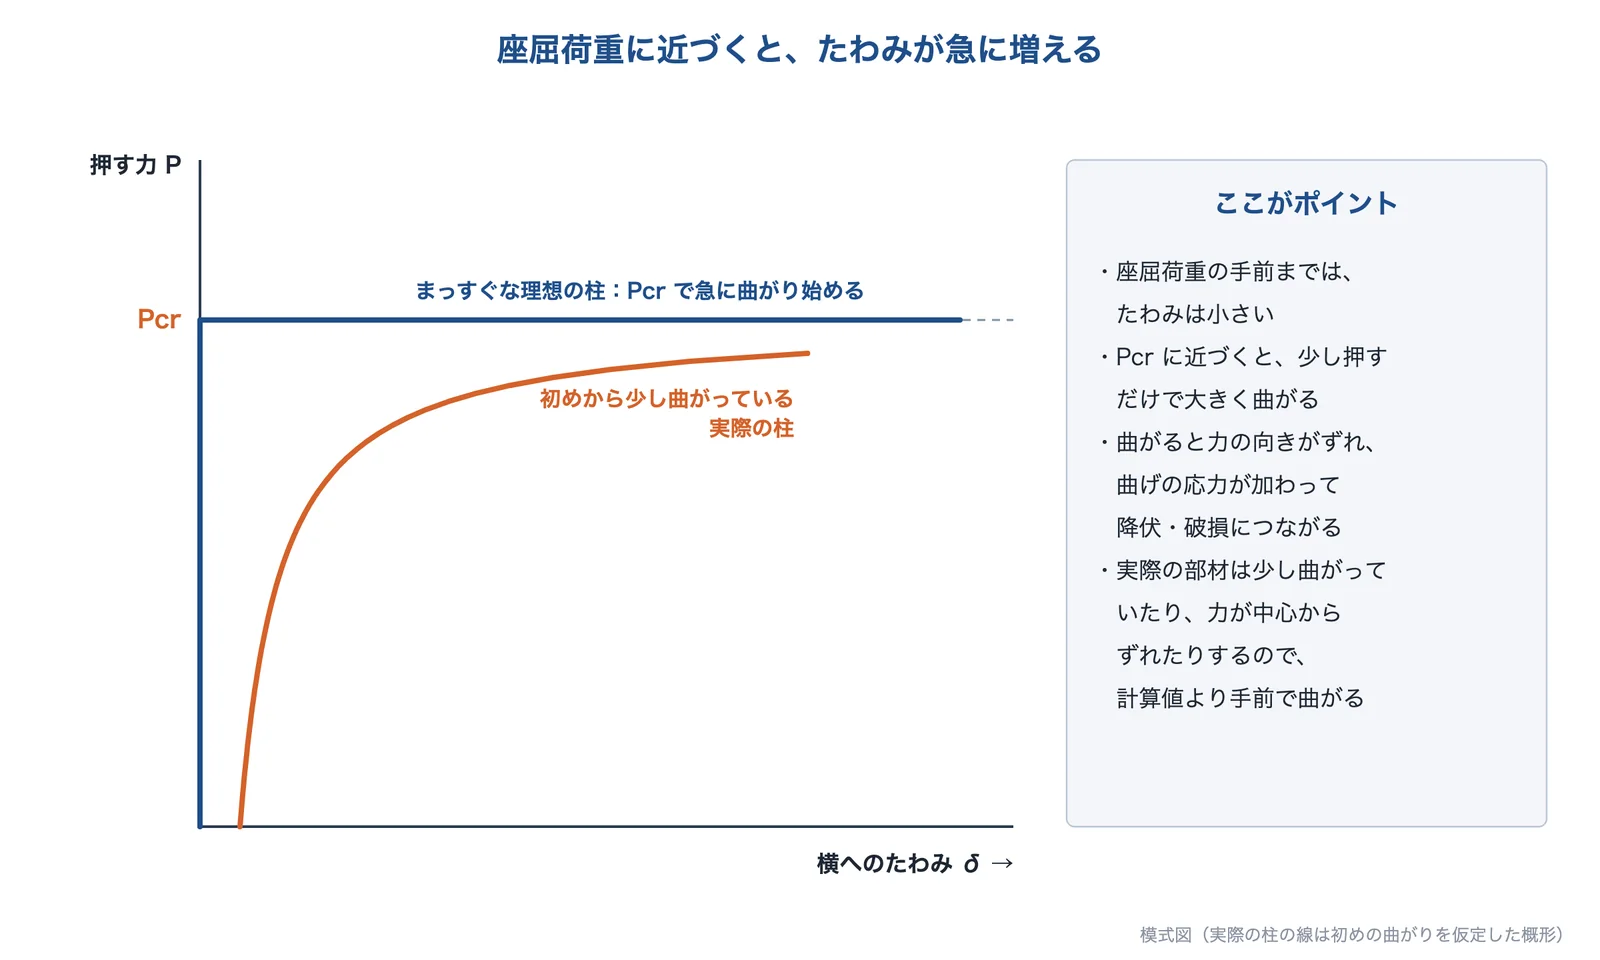
出典:日本機械学会 機械工学事典、ウィキペディア日本語版をもとに AI(Claude)で作成
日本語版ウィキペディアは、オイラー座屈を、荷重と変位の関係が分かれ道(分岐点)で安定な状態から不安定な状態へ急に移る「分岐座屈」に分類しています。まっすぐで、力がちょうど中心にかかる理想の柱は、座屈荷重まではまっすぐのままで、そこで急に横へ曲がり始めます。
実際の部材は、少し曲がっていたり、力が中心からずれていたりします。そのため、座屈荷重に近づくにつれて横へのたわみが急に増え、曲げの応力が加わって、計算の座屈荷重より手前で曲がったり、降伏したりすることがあります(編集部の解説)。機械工学事典の言う「急激に大きな変形を示し、ある場合には最終崩壊にいたる」のが座屈の怖さです。ふつうの「たわみ」は力に比例して増えますが、座屈は力がある値に近づくと急に増えます(編集部の解説)。設計では、計算した座屈荷重に安全率を見込みます。
出典:座屈|日本機械学会 機械工学事典、座屈|ウィキペディア日本語版、Buckling|Wikipedia(英語版)
柱だけではない:いろいろな座屈
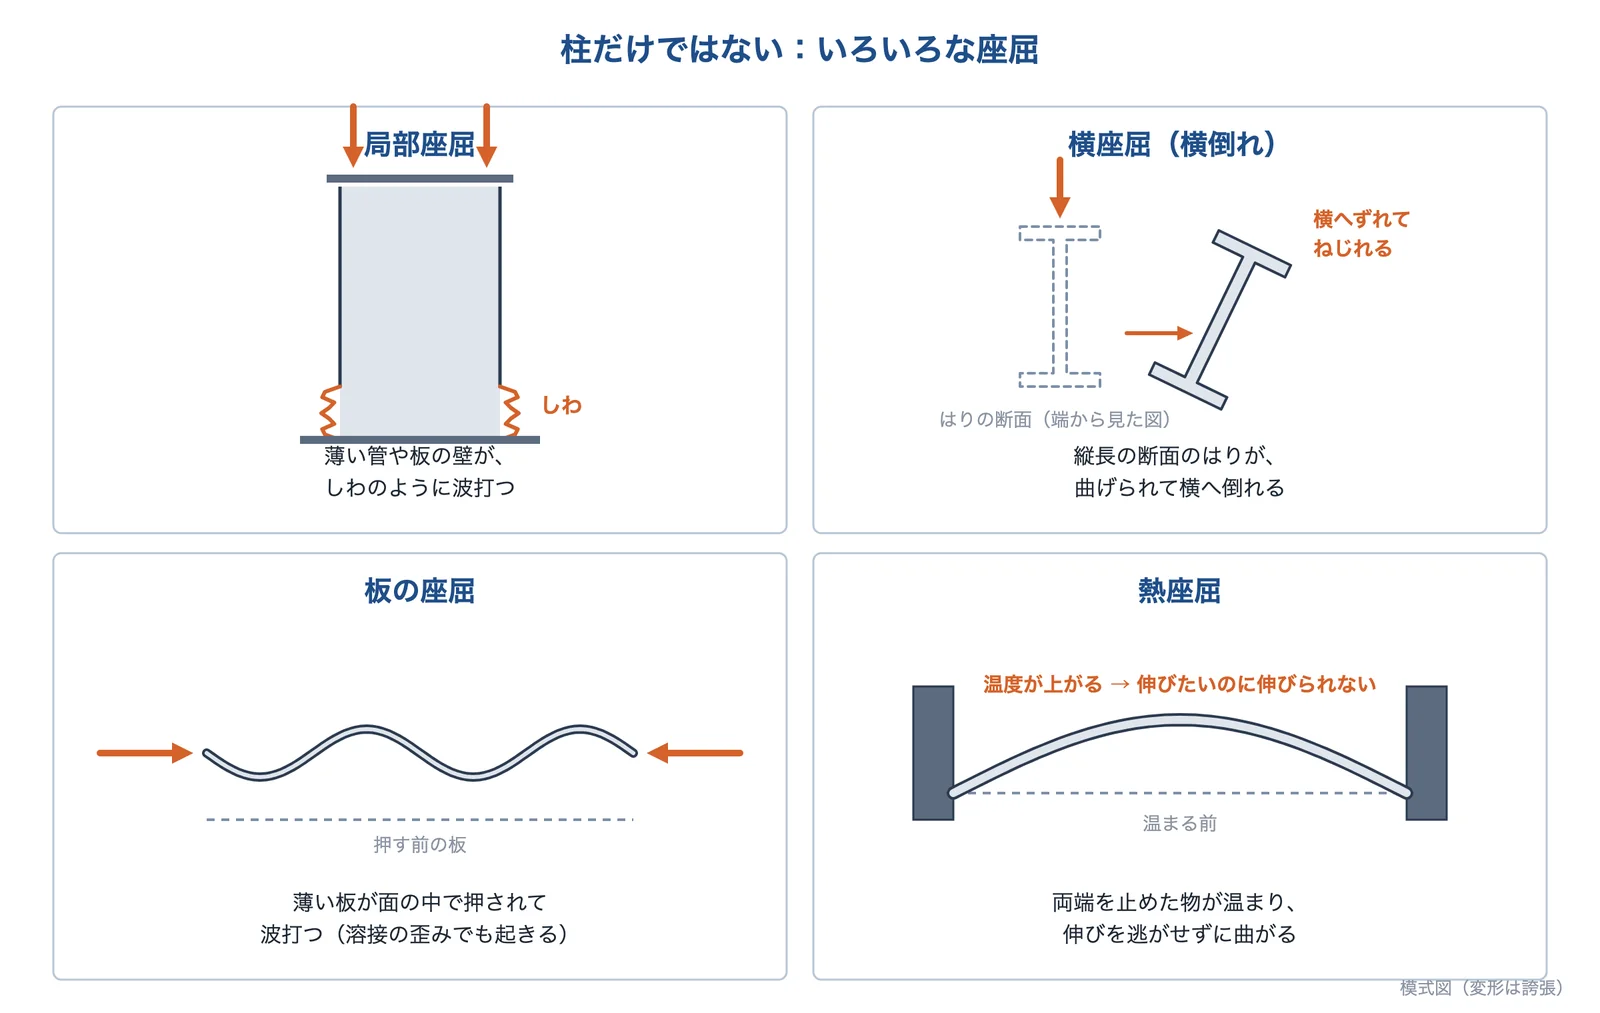
出典:日本機械学会 機械工学事典、ウィキペディア日本語版、Wikipedia(英語版)をもとに AI(Claude)で作成
- 局部座屈:日本機械学会の機械工学事典は、補強した板や薄肉の構造では、全体の座屈と局部の座屈を考える必要があり、局部座屈が起きると、その後すぐに崩壊(クリップリング)することがあるとしています。日本語版ウィキペディアは、建築のはりで圧縮側のフランジが波を打つように座屈する例を挙げ、対処法を幅厚比(板の幅と厚さの比)を変えることとしています。
- 横座屈(横倒れ座屈):同じ事典は、はりが曲げを受け、その曲げがある値に達すると、面の外へのたわみとねじれを伴う不安定な変形を生じる現象とし、背の高いはりや、ねじりに弱い開いた断面(H形・I形など)のはりで起きやすいとしています。日本語版ウィキペディアは、対処法を横補剛材(横からの支え)としています。
- 板の座屈:薄い板が面の中で押されると波打ちます。溶接の熱で縮もうとする力で薄い板が波打つのも座屈の一つです(課題「溶接・成形で歪む・反る」の座屈変形)。
- 熱座屈:両端を止めた物が温まると、伸びたいのに伸びられず、押す力がかかって曲がります。英語版ウィキペディアは、暑い日にレールが熱で伸びて座屈する例(sun kink)を挙げています。熱で伸びる量は 基礎知識 「線膨張係数(熱膨張)」を参照してください。
英語版ウィキペディアは、薄い板は柱と違って、局部座屈のあとも荷重を受け持てる場合があるとしています。どの座屈も、薄い・細い・長い・ねじりに弱いほど起きやすい点は同じです(編集部の解説)。
出典:局部座屈|日本機械学会 機械工学事典、横(倒れ)座屈|日本機械学会 機械工学事典、座屈|ウィキペディア日本語版、Buckling|Wikipedia(英語版)
座屈を防ぐには
出典:日本機械学会 機械工学事典をもとに AI(Claude)で作成
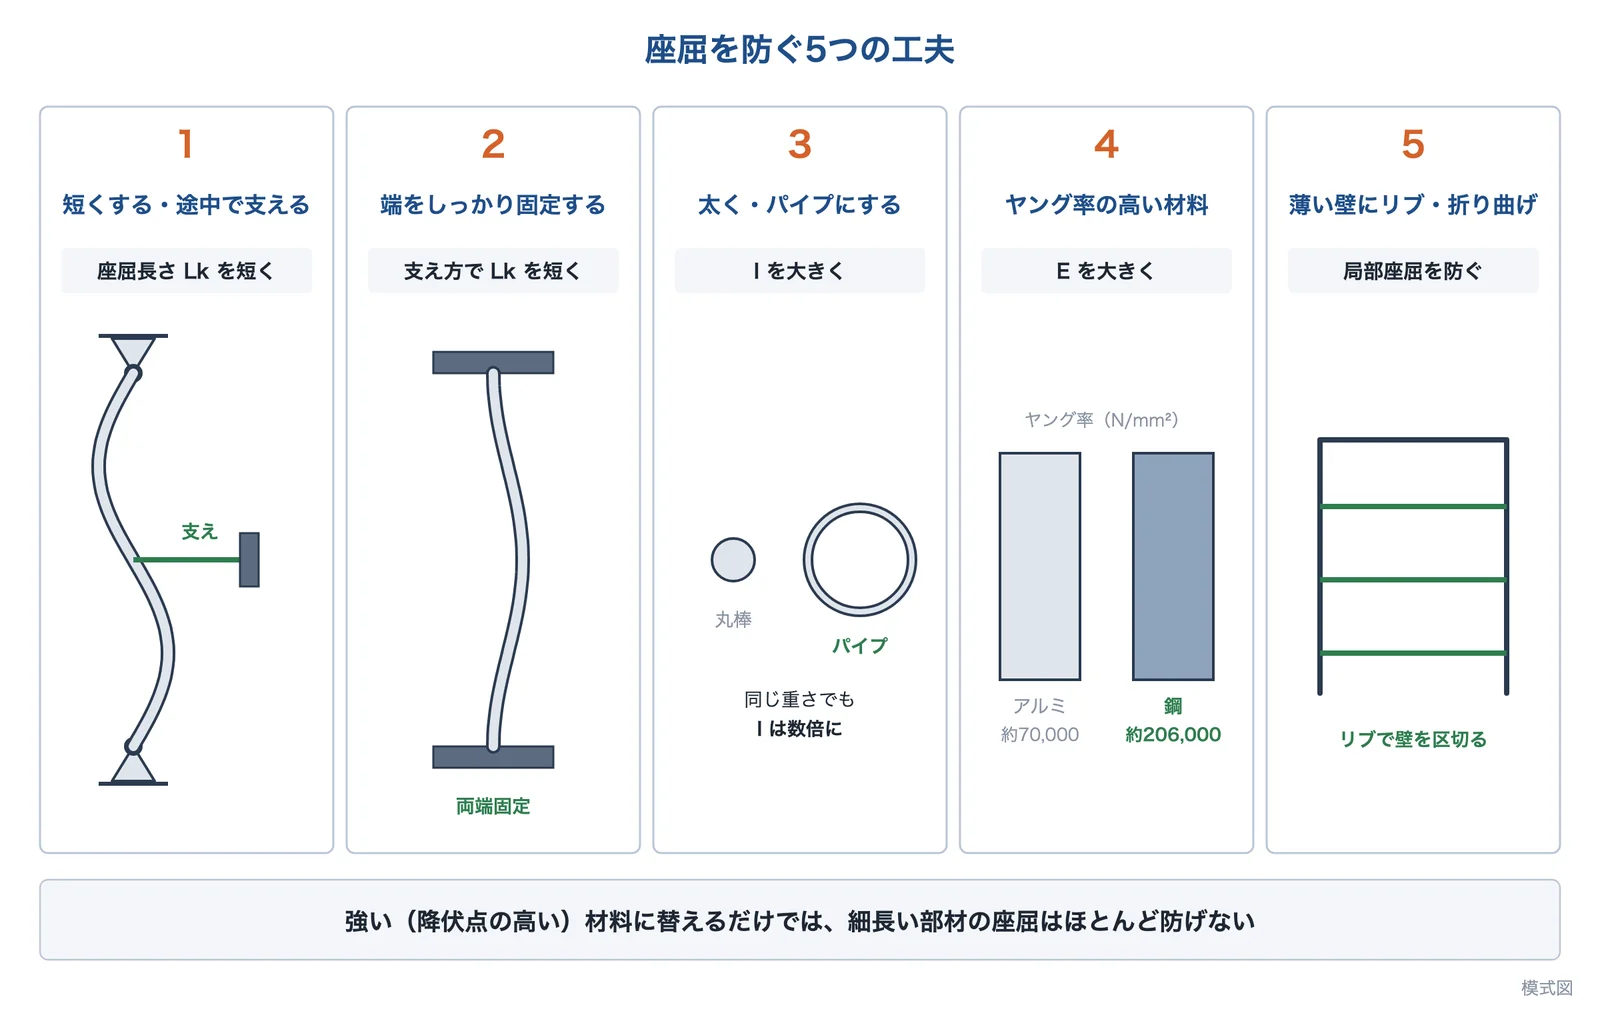
オイラーの式からわかるとおり、座屈を防ぐには座屈長さを短くし、断面二次モーメントを大きくするのが基本です(編集部の解説)。
- 短くする・途中で支える:座屈長さは2乗で効きます。長い柱の途中に横からの支えを1か所入れると、座屈長さはおよそ半分、座屈荷重はおよそ4倍になります(両端ピンの柱の中央を横に動かないよう支えた場合。編集部の計算)。
- 端をしっかり固定する:ピンより固定のほうが座屈長さが短くなります。
- 太く・パイプや角パイプにする:同じ重さなら、材料を中心から遠くに置くほど I が大きくなります(基礎知識 「断面二次モーメント」)。ただし肉を薄くしすぎると局部座屈が起きます。
- ヤング率の高い材料にする:鋼(約206,000N/mm²)はアルミ(約70,000N/mm²)の約3倍です。アルミや樹脂に替えて軽くするときは、断面を大きくして補います(課題「鉄をアルミ・樹脂・複合材に替えて軽くしたい」)。
- 薄い壁にはリブ・折り曲げ・閉じた断面:局部座屈と横座屈を防ぎます(課題「薄く軽くすると強度が足りない」)。
形が複雑な部品は、CAE(構造解析)の座屈解析で、座屈する荷重と形を確かめます(技術「CAE(構造解析・熱流体解析)」)。
ものづくりでどう効くか
ボールねじ:THK の技術資料は、ボールねじの座屈荷重を P1 = η1 × π² × E × I ÷ ℓa² × 0.5(ℓa:取付け間の距離、I はねじ軸の谷径 d1 で計算)とし、取付け方法の係数 η1 を固定−自由で0.25、固定−支持で2、固定−固定で4、安全のために0.5を安全係数として掛けてあるとしています。同じ資料の簡単な式 P1 = η2 × d1⁴ ÷ ℓa² × 10⁴(η2:固定−支持で10)で、谷径10mm・取付け間500mm・固定−支持なら約4,000N です(編集部の計算)。課題「ボールねじの寿命・剛性を見極めたい」も参照してください。
エアシリンダー:SMC の技術資料は、ストロークが比較的長く、ピストンロッドやシリンダーチューブに座屈の力がかかる場合は、ストロークや使用圧力が安全な範囲か確かめるとし、取付け方法・圧力・シリンダー径ごとに使える最大のストロークの表を載せています(課題「エアシリンダーを電動に置き換えたい」)。
金型のピン・支柱:ミスミの技術資料は、射出成形の金型のサポートピラーやエジェクタピンが、長いほど座屈しやすく、端が固定か自由かでも起こり方が変わるとし、エジェクタピンはオイラーの式で座屈荷重を計算するとしています。同じ資料は、安全率は各企業が決めていて、JIS や ISO の推奨値はないとしています。
薄く軽くした部品・溶接した薄板:軽くするために細く・薄くした部品は、材料が壊れるより先に座屈する範囲に入りやすくなります。溶接の熱で薄い板が波打つのも座屈です(課題「薄く軽くすると強度が足りない」・「溶接・成形で歪む・反る」)。
出典:ボールねじ 選定のポイント(座屈荷重)|THK、エアシリンダ 座屈の技術資料|SMC、柱の座屈|ミスミ 技術情報、エジェクタピンの座屈に対する強度計算|ミスミ 技術情報
似ている言葉との違い
出典:この記事の内容をもとに AI(Claude)で作成
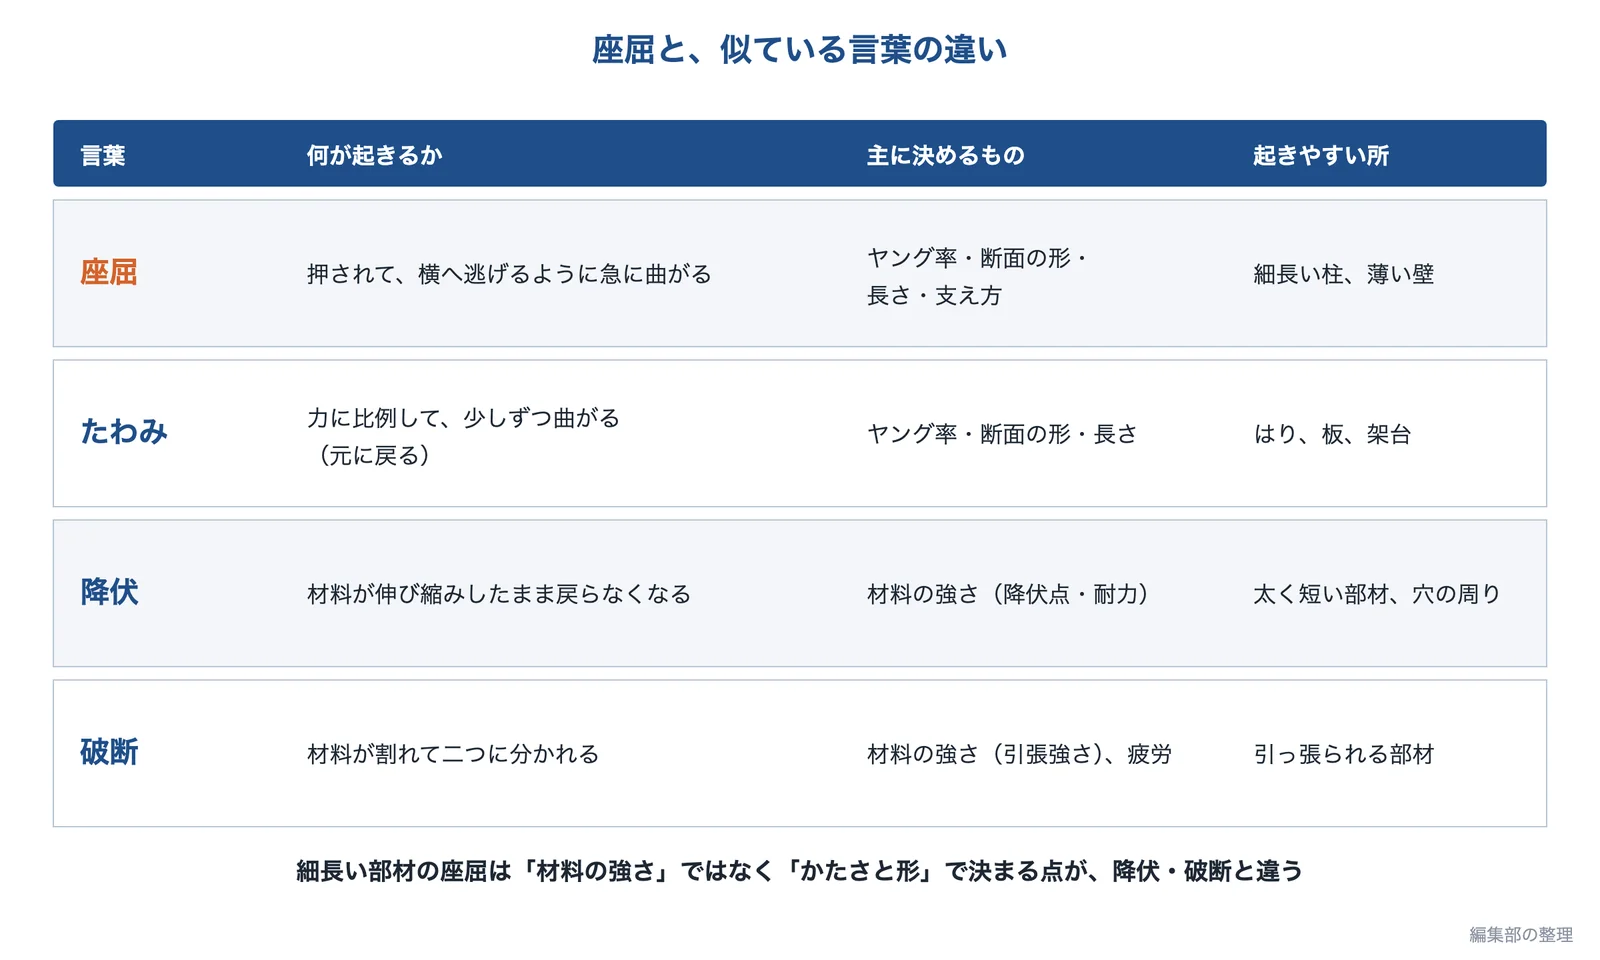
たわみは、力に比例して少しずつ曲がる変形で、力を除けば元に戻ります(基礎知識 「剛性」)。降伏は材料が戻らなくなること、破断は材料が割れることで、どちらも材料の強さで決まります(基礎知識 「応力とひずみ」)。座屈は、押されて急に横へ曲がる現象で、細長い柱の座屈は、材料の強さではなく、かたさ(ヤング率)と形・長さ・支え方で決まります。中間の長さの柱では、降伏点も効いてきます(編集部の解説)。座屈は「ざくつ」と読みます。
座屈が出てくるページ
出典
- 座屈|日本機械学会 機械工学事典
- オイラー座屈|日本機械学会 機械工学事典
- 折れる前に曲がる――テーブル脚の座屈という見落とし|MONOist
- Buckling|Wikipedia(英語版)
- やさしい材料力学 第11回 座屈|日本機械学会誌
- 相当細長比|日本機械学会 機械工学事典
- ジョンソンの式|日本機械学会 機械工学事典
- 座屈|ウィキペディア日本語版
- 局部座屈|日本機械学会 機械工学事典
- 横(倒れ)座屈|日本機械学会 機械工学事典
- ボールねじ 選定のポイント(座屈荷重)|THK
- エアシリンダ 座屈の技術資料|SMC
- 柱の座屈|ミスミ 技術情報
- エジェクタピンの座屈に対する強度計算|ミスミ 技術情報
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月7日