
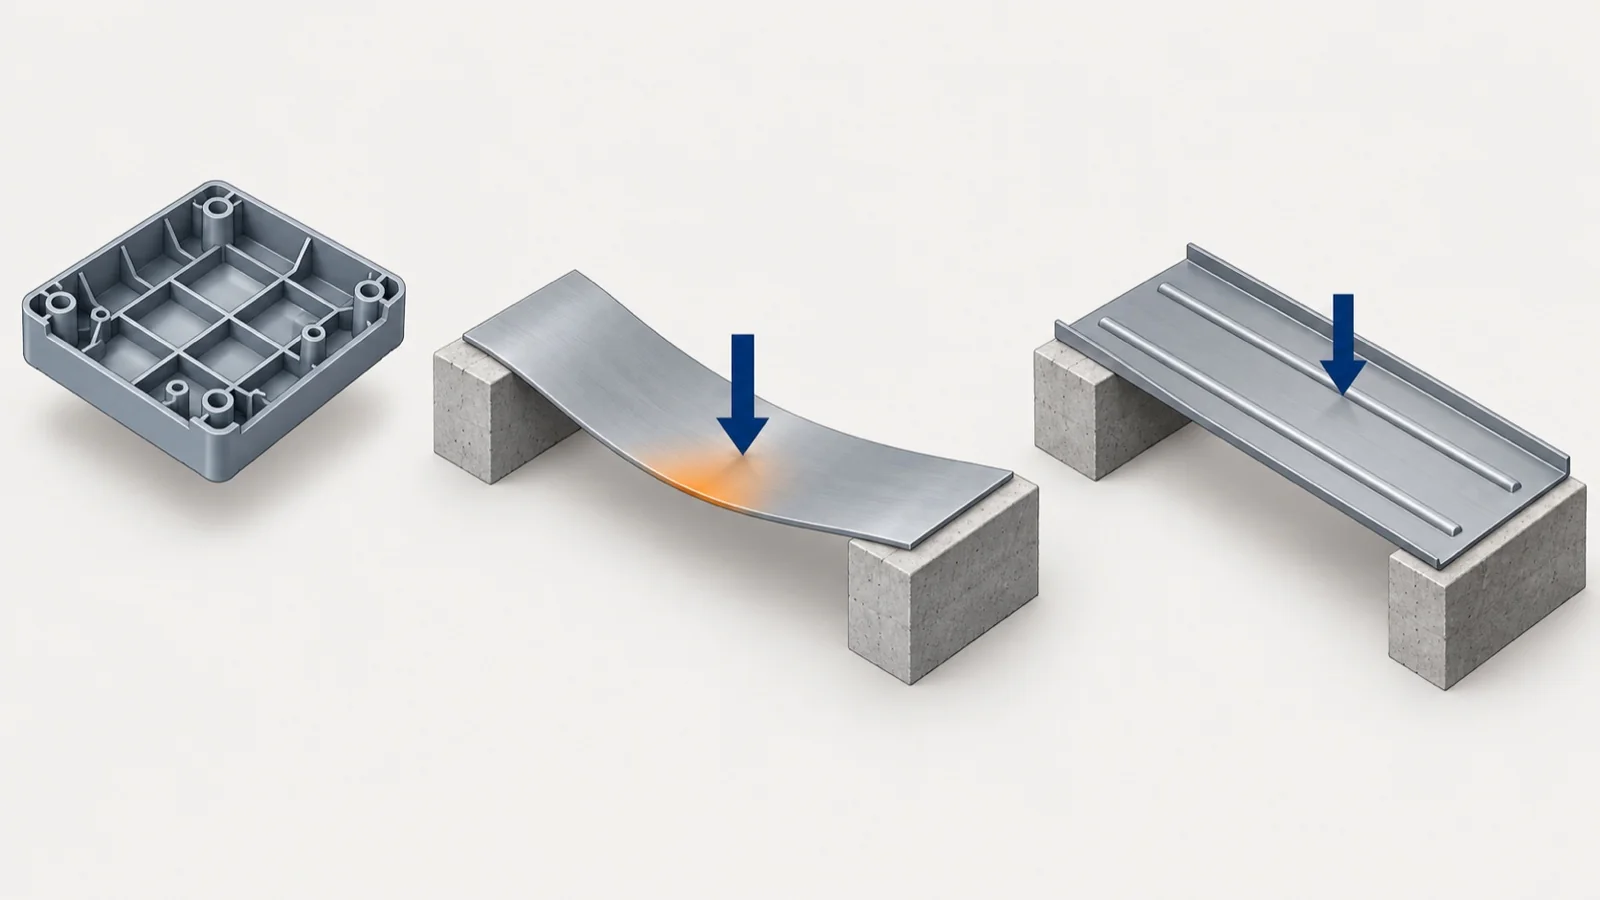
部品を軽くするために板厚を減らしたら、手で押すとぺこぺこする。押されると横に逃げて曲がる。振動で穴の縁から割れる。落とすと割れる。違う材料をつないだら、つなぎ目から壊れた。薄く軽くしたときの強度不足は、「かたさ(剛性)が足りない」のか、「強さ(強度)が足りない」のかで、効く対策が変わります。
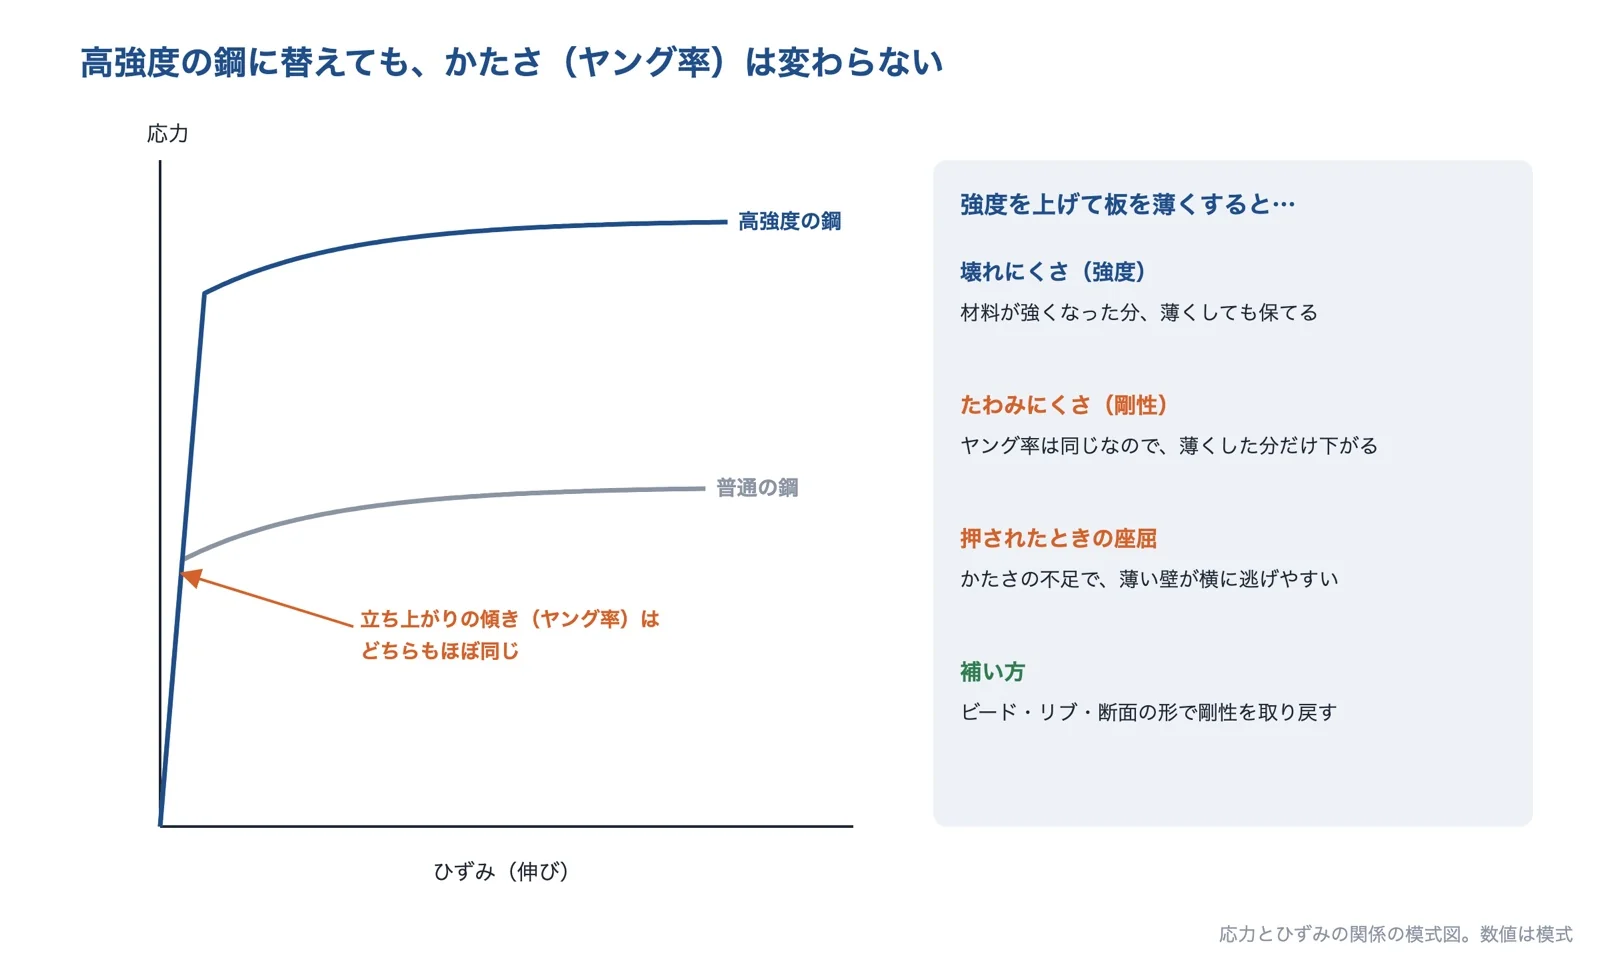
かたさは板厚の3乗で落ち、強さは高強度の材料で補えることが多いのに対し、かたさ(ヤング率)は、鋼なら材料を高強度にしてもほぼ変わりません。形で補うのか、材料を替えるのか、複合材料にするのか、つなぎ方を見直すのか、計算と試験で確かめるのか。次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 形で剛性を上げる(リブ・ビード・断面・肉抜き) | 材料を替える(高強度鋼・アルミ・マグネシウム・樹脂) | 繊維強化複合材料(CFRP・GFRP) | 接合の見直し(異種材料の接合・接着) | 解析と試験で確かめる(CAE・最適化・強度試験) |
|---|---|---|---|---|---|
| Aたわむ・ぺこぺこする(かたさが足りない) | ◎ | ○ | ○ | ◎ | |
| B押されると横に逃げて曲がる・つぶれる(座屈) | ◎ | △ | ○ | ◎ | |
| Cくり返しの荷重で、穴や角から割れる(疲労) | ○ | ○ | △ | ◎ | |
| D落としたり、ぶつけたりすると割れる・へこむ(衝撃) | ○ | ◎ | △ | ◎ | |
| E違う材料を組み合わせたら、つなぎ目から壊れる・錆びる | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に効く方法は、荷重の大きさと向き、部品の形と大きさ、使う温度、生産数、コストによって異なります。「材料を替える」の「△」(症状B)は、座屈の起きやすさは材料の強さではなく、ヤング率と断面の形・長さで決まるため、高強度の鋼に替えるだけでは効かず、ヤング率の高い材料や、軽い材料で厚くする場合に限って効くことを示します。「繊維強化複合材料」の「△」(症状C・D)は、繊維の向きで性質が変わり、衝撃で内部に層間はく離が起きることがあるため、設計と検査に注意が要ることを示します。◎は、出典の技術資料や事例で、その症状の原因に直接はたらくとされている対策、○は効果が期待できる対策を示します(記号の根拠は、下の「解決技術の詳細」の各出典です)。空欄は、その技術だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
壊れ方(たわむ・座屈する・くり返しで割れる・衝撃で割れる・つなぎ目から壊れる)から、疑う原因と、まず試す対策の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
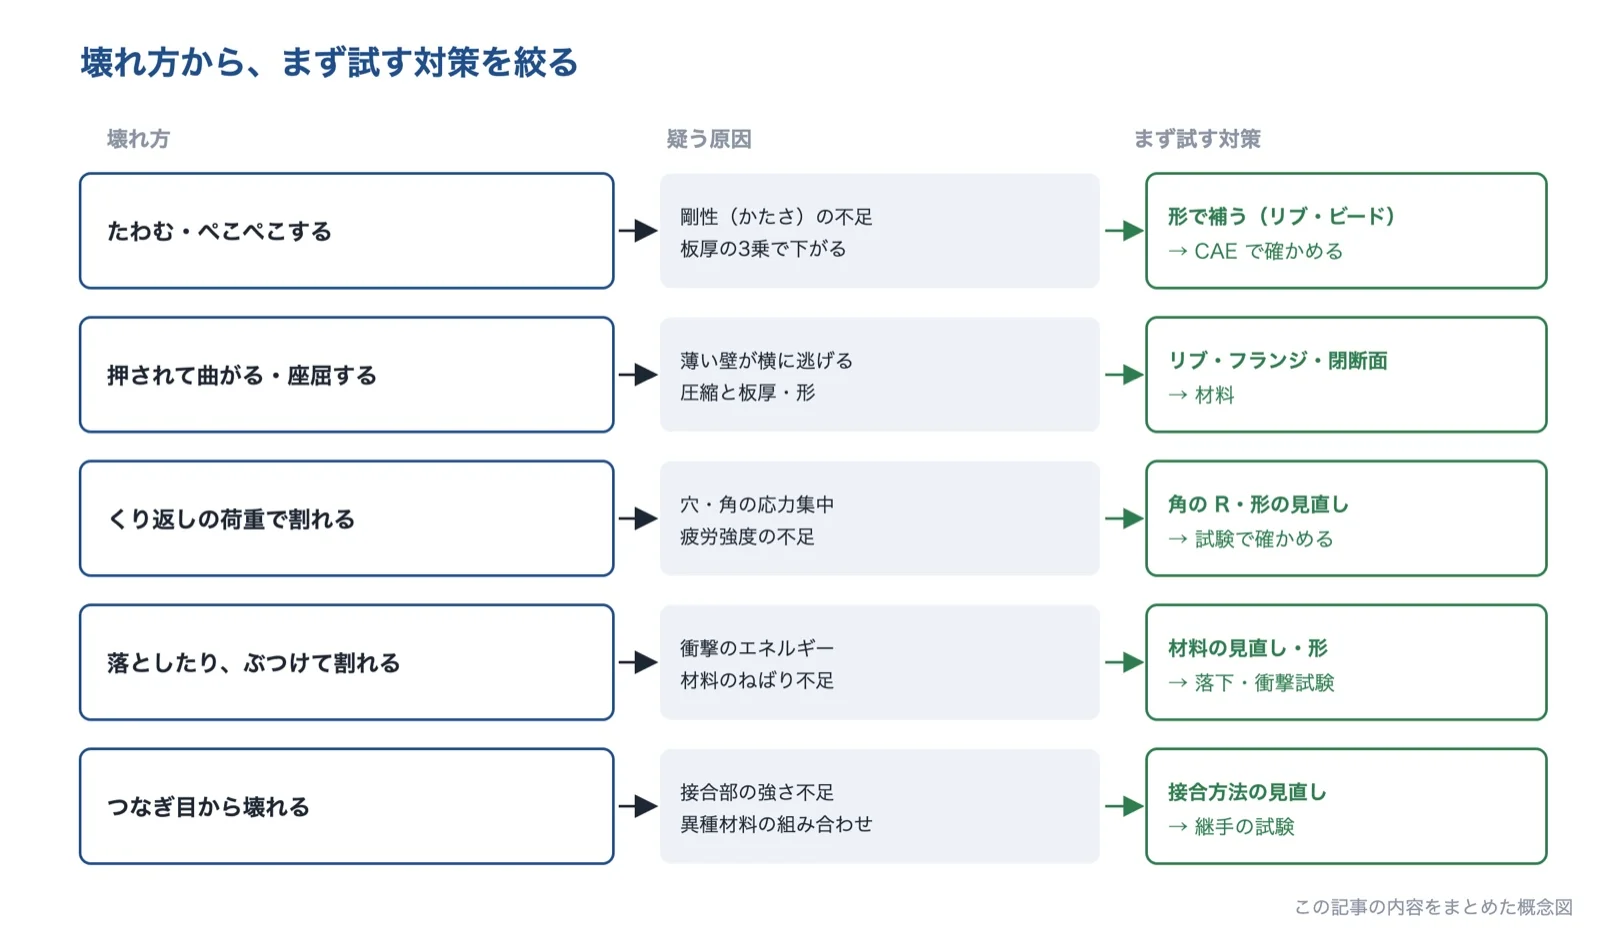
出典:この記事の内容をもとに AI(Claude)で作成
たわむ・ぺこぺこする(かたさが足りない)
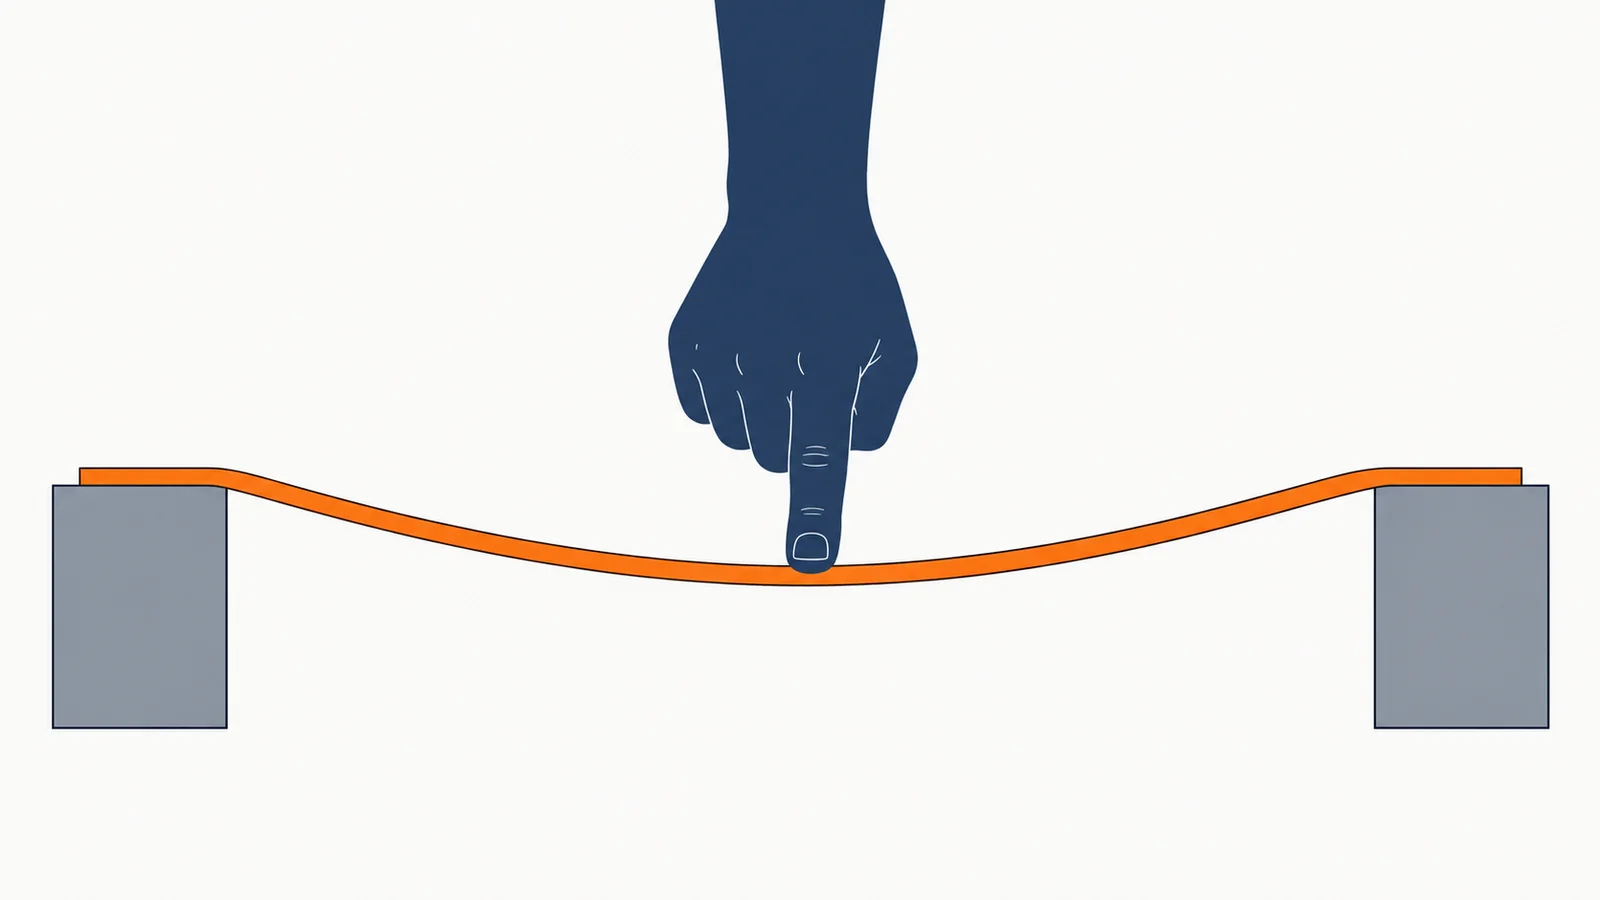
板厚を減らしたら、手で押すとへこむ・荷重でたわむ。壊れてはいないが、使うと気になる。
- 起きている現象
- 板を曲げるときのかたさ(曲げ剛性)は、材料のヤング率と断面の形(断面二次モーメント)の積で決まり、板厚の3乗に比例します。板厚を2倍にするとたわみは8分の1になり、逆に薄くすると、重さよりずっと速くかたさが落ちます。高強度の鋼に替えても、ヤング率はほとんど変わらないので、かたさは戻りません。
- 解決に使える技術
- リブ・ビード・断面の形材料を増やさずに、断面を高くしてかたさを上げる
- 軽い材料で厚くするアルミ・マグネシウム・樹脂は、厚くしても鋼より軽くできることがある
- 解析でたわみを確かめる作る前に CAE で、たわみとかたさを確かめる
「強い材料に替えれば薄くできる」は、壊れにくさ(強度)の話です。たわみにくさ(剛性)は、形とヤング率で補います。
押されると横に逃げて曲がる・つぶれる(座屈)
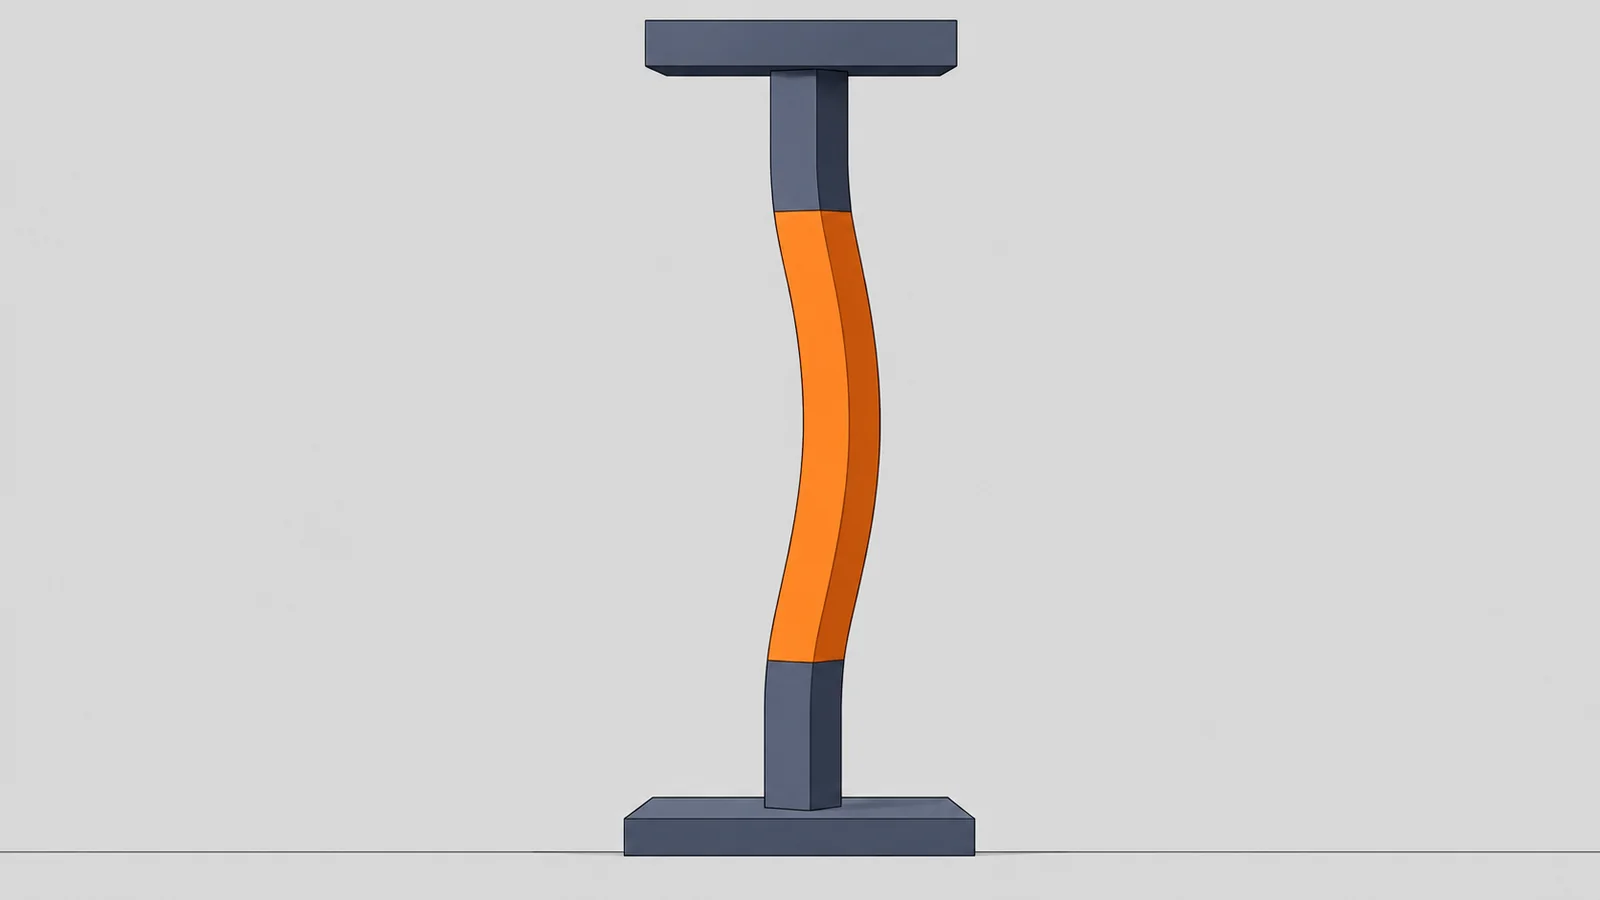
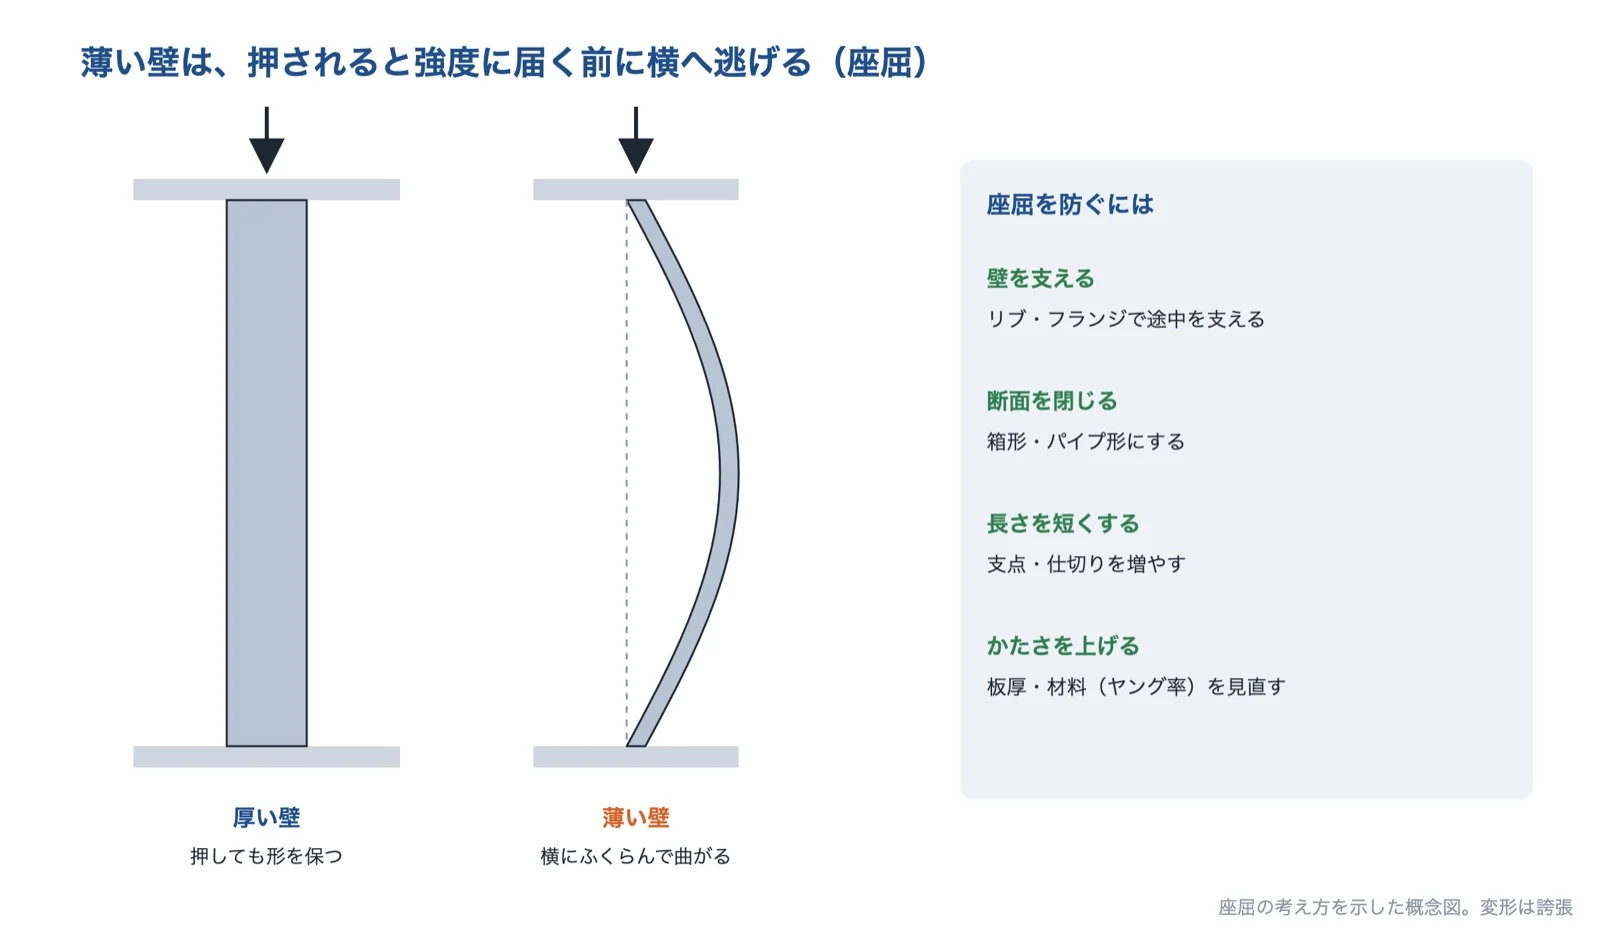
縦に押す力を受ける薄い壁や細い柱が、材料が壊れる前に、横にふくらむように曲がる。
- 起きている現象
- 細長い部材や薄い壁は、押す力がある値(座屈荷重)を超えると、急に横へ逃げて曲がります。座屈荷重の式には材料の強さの項がなく、ヤング率と断面の形、長さで決まります。長さを2倍にすると、座屈に耐える力は4分の1になります。軽量化で断面を絞ると、材料が壊れるより先に座屈する領域に入りやすくなります。
- 解決に使える技術
- リブ・フランジ・閉断面壁を途中で支え、断面を閉じて、座屈しにくくする
- 解析で座屈を確かめるCAE の座屈解析で、座屈する荷重と形を確かめる
- CFRP・軽い材料で厚くするヤング率の高い材料や、軽い材料で厚くして断面を大きくする
丈夫な材料を使っても、座屈に強くなるとは限りません。高強度の鋼に替えて、その分薄く(細く)すると、座屈が先に起きる領域に入りやすくなります(編集部の解説)。
くり返しの荷重で、穴や角から割れる(疲労)
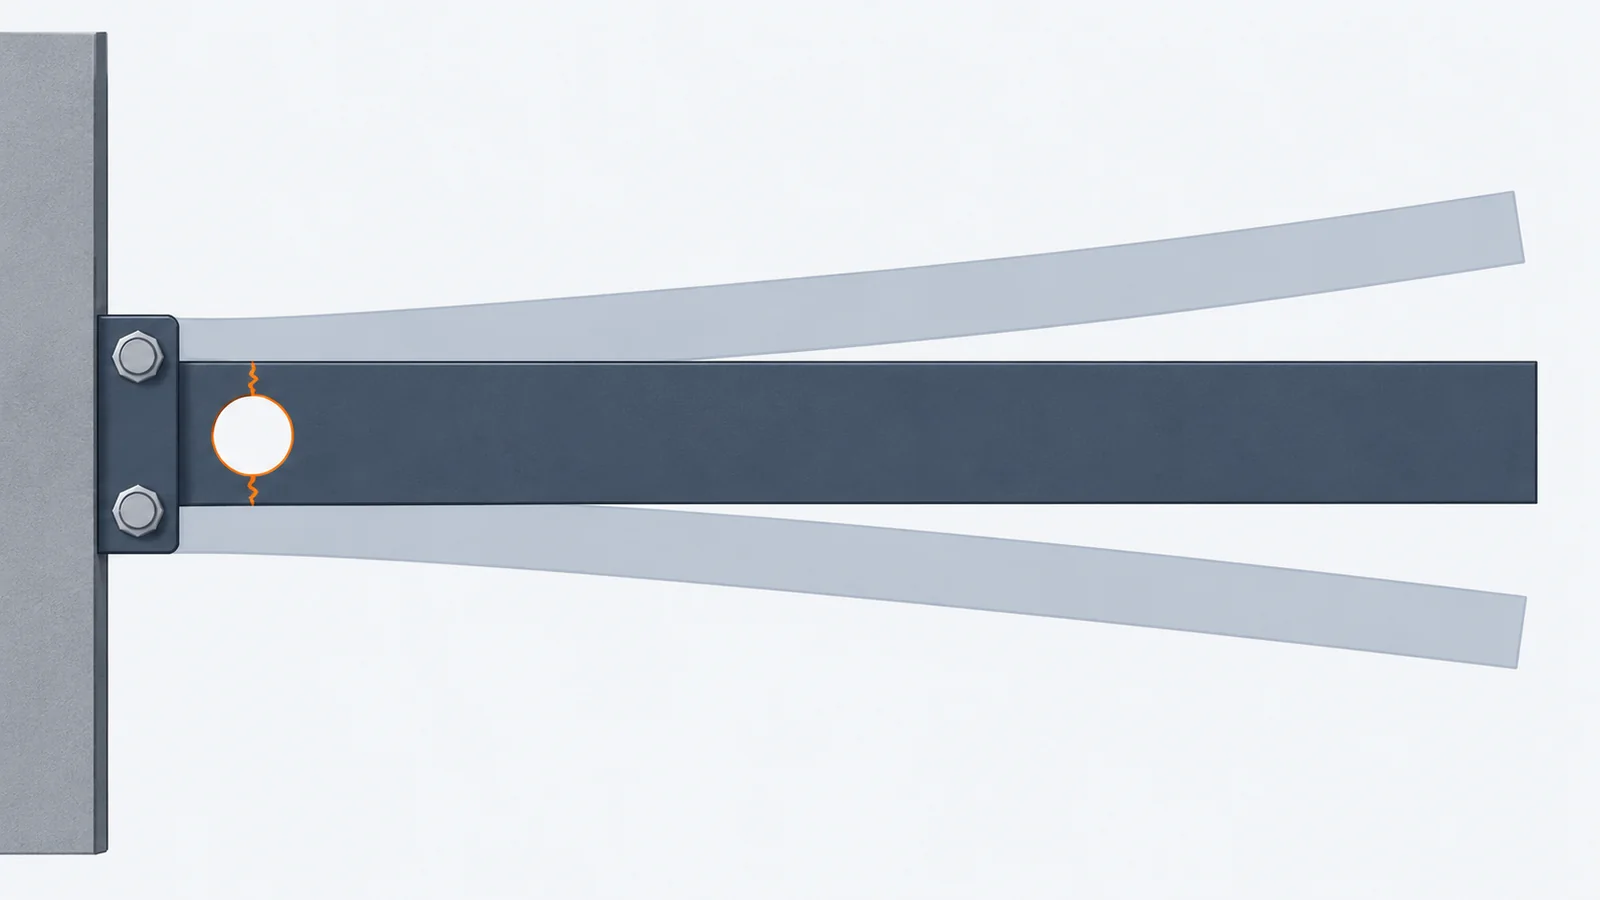
一度の荷重では壊れないのに、振動や、くり返し使ううちに、穴の縁・角・溶接の端から割れる。
- 起きている現象
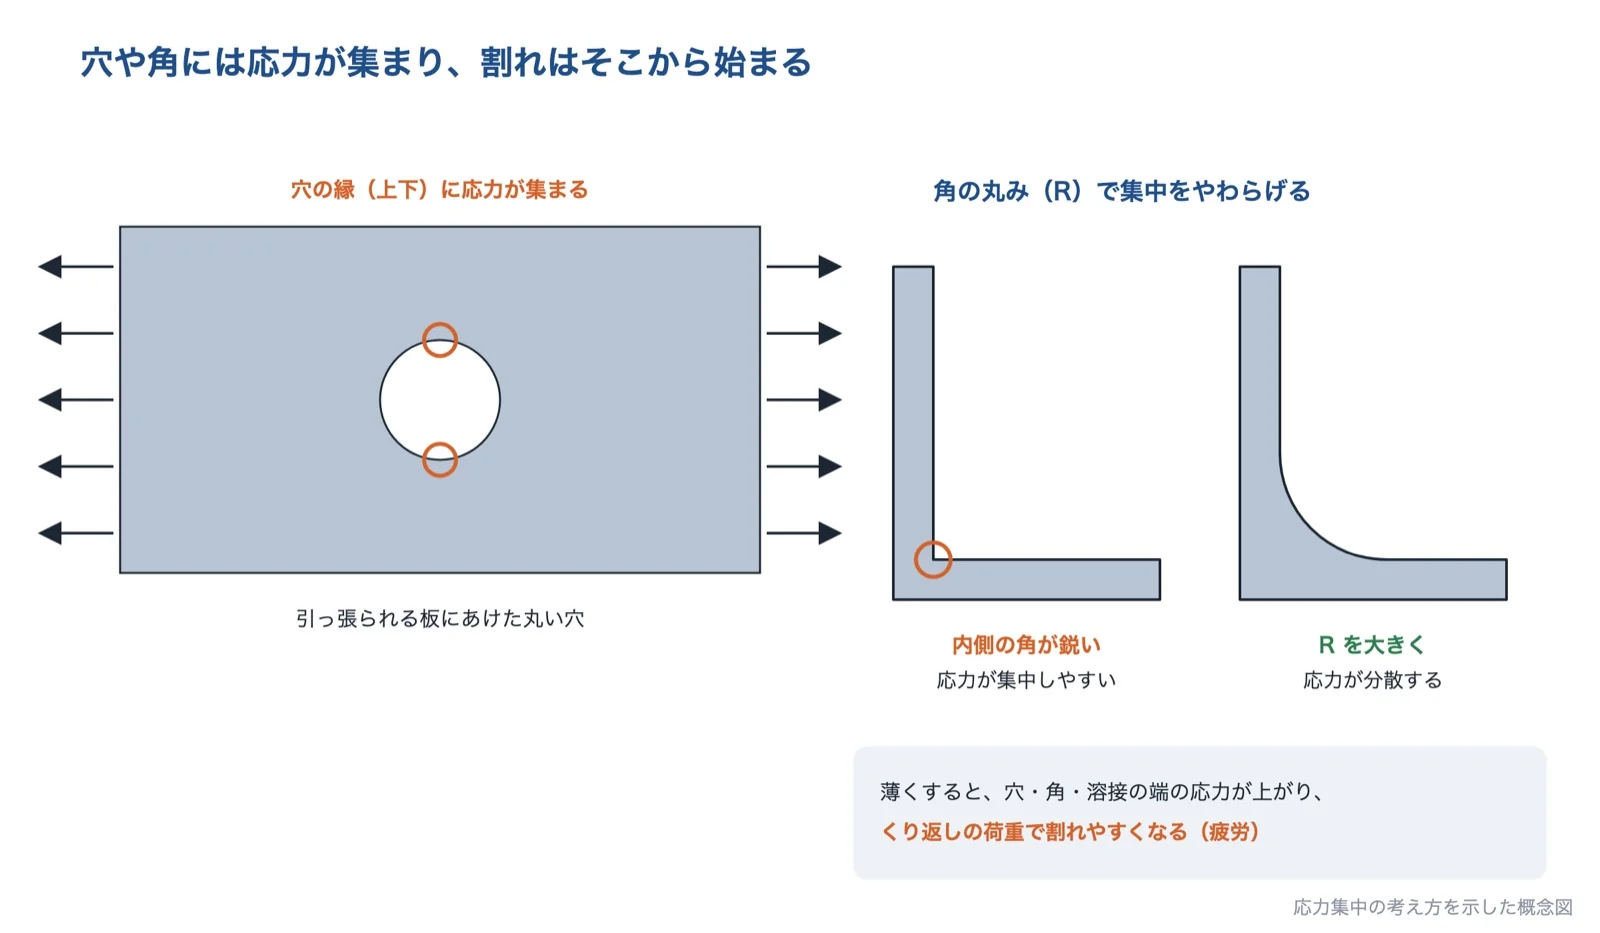
- 穴・角・切欠きには応力が集まります(応力集中)。薄くすると断面が小さくなり、そこの応力が上がります。くり返しの荷重を受けると、応力の高い所から小さな割れが進み、疲労で壊れます。
- 解決に使える技術
- 角の R・形の見直し角の丸み(R)を大きくし、穴の位置と形を見直して、応力集中をやわらげる
- 強い材料・熱処理特殊鋼と熱処理などで、材料の強度を上げる
- 解析と疲労試験CAE で応力の集まる所を見つけ、試験で寿命を確かめる
角の R を大きくして応力が下がっても、材料によっては疲労の寿命が改善しない場合があり得ると指摘されています。解析の結果だけで判断せず、試験で確かめます。
落としたり、ぶつけたりすると割れる・へこむ(衝撃)
ふつうに使う分には問題ないのに、落としたときやぶつけたときに割れる。薄くしたら落下で割れるようになった。
- 起きている現象
- 衝撃は、力ではなくエネルギーで考えます。落下の運動エネルギーは、部品の変形や破壊に配分されます。肉厚を薄くした部位は、吸収できるエネルギーが減ることがあります。多くの樹脂は、変形が速いと伸びにくくなり、もろく割れることがあります。低温でも、材料はもろく壊れやすくなります。
- 解決に使える技術
- 材料の見直しねばりのある材料、衝撃に強い材料を選ぶ。マグネシウム合金はくぼみにくい
- 衝撃の解析と落下試験落下・衝突の解析と試験で、割れる所を確かめる
- 形で受け止める角や急な形の変わり目を避け、変形してエネルギーを受け止める形にする
リブを足して部品をかたくすると、衝撃のエネルギーを狭い所で受け止め、かえって局所の応力が上がることがあります。かたさと衝撃の両方を確かめます。
違う材料を組み合わせたら、つなぎ目から壊れる・錆びる
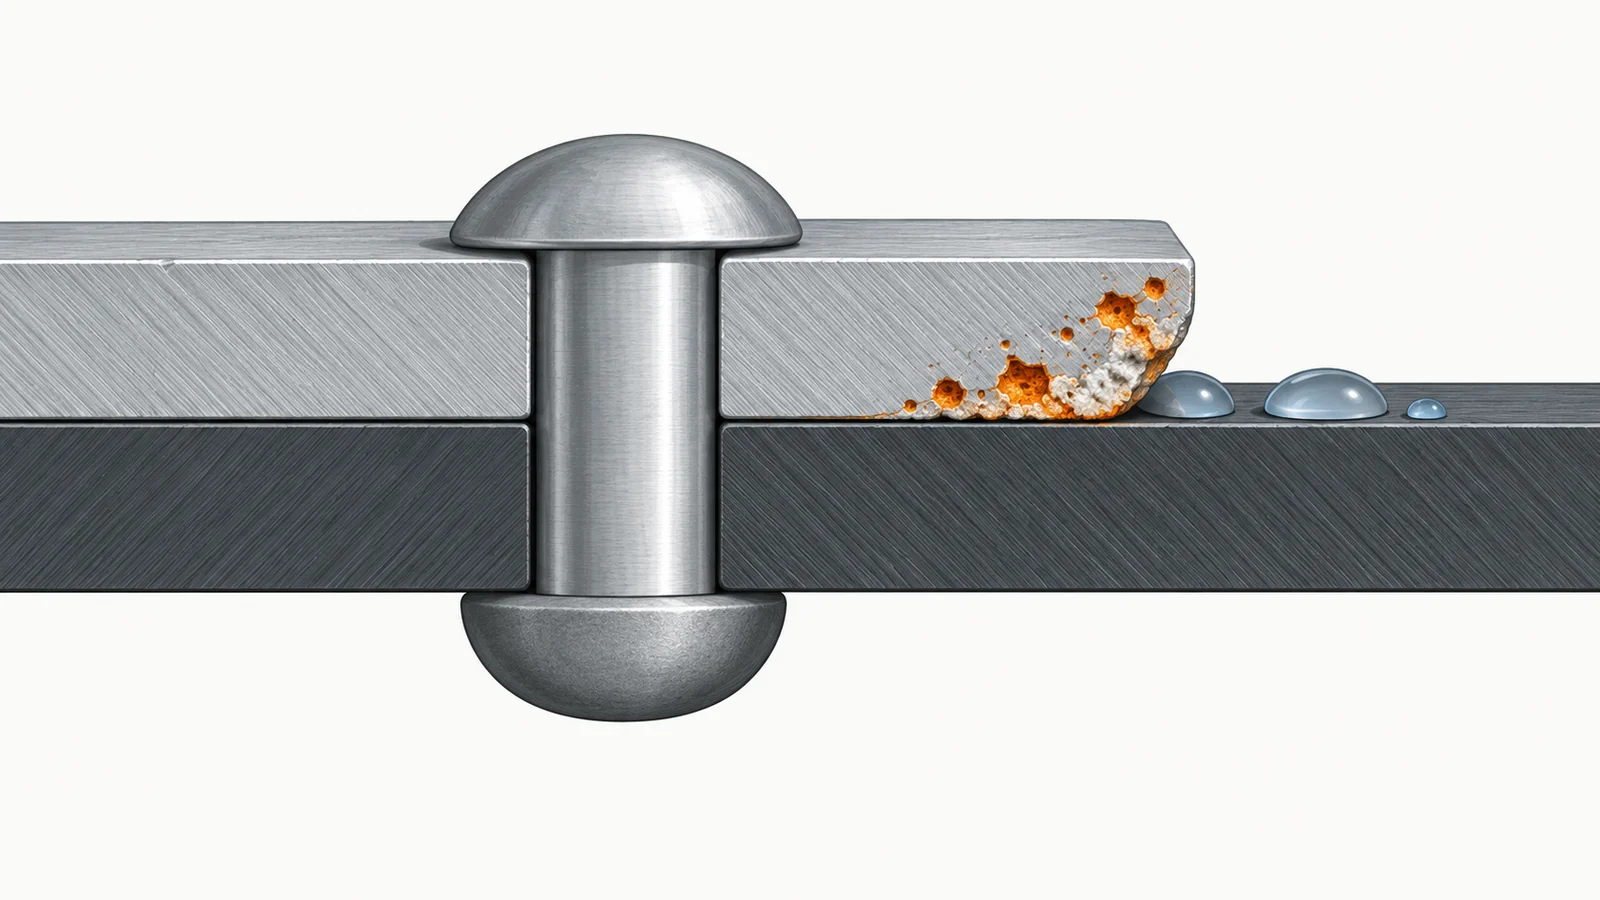
鋼とアルミ、金属と樹脂を組み合わせて軽くしたら、接合部が外れた・割れた・錆びた。
- 起きている現象
- 鋼とアルミは、溶かして混ぜるともろい層ができるため、多くの溶接法が使いにくいとされます。電位の違う金属が触れていると、異種金属接触腐食(ガルバニック腐食)が起きることがあります。材料ごとに熱による伸び方も違います。
異種材料の接合部の腐食は、材料・接合方法・塗装などの影響が重なり、予想と違う結果になることがあります。実際の組み合わせで試験します。
なぜ、薄く軽くすると強度が足りなくなるのか
かたさは板厚の3乗、強さは2乗で落ちる
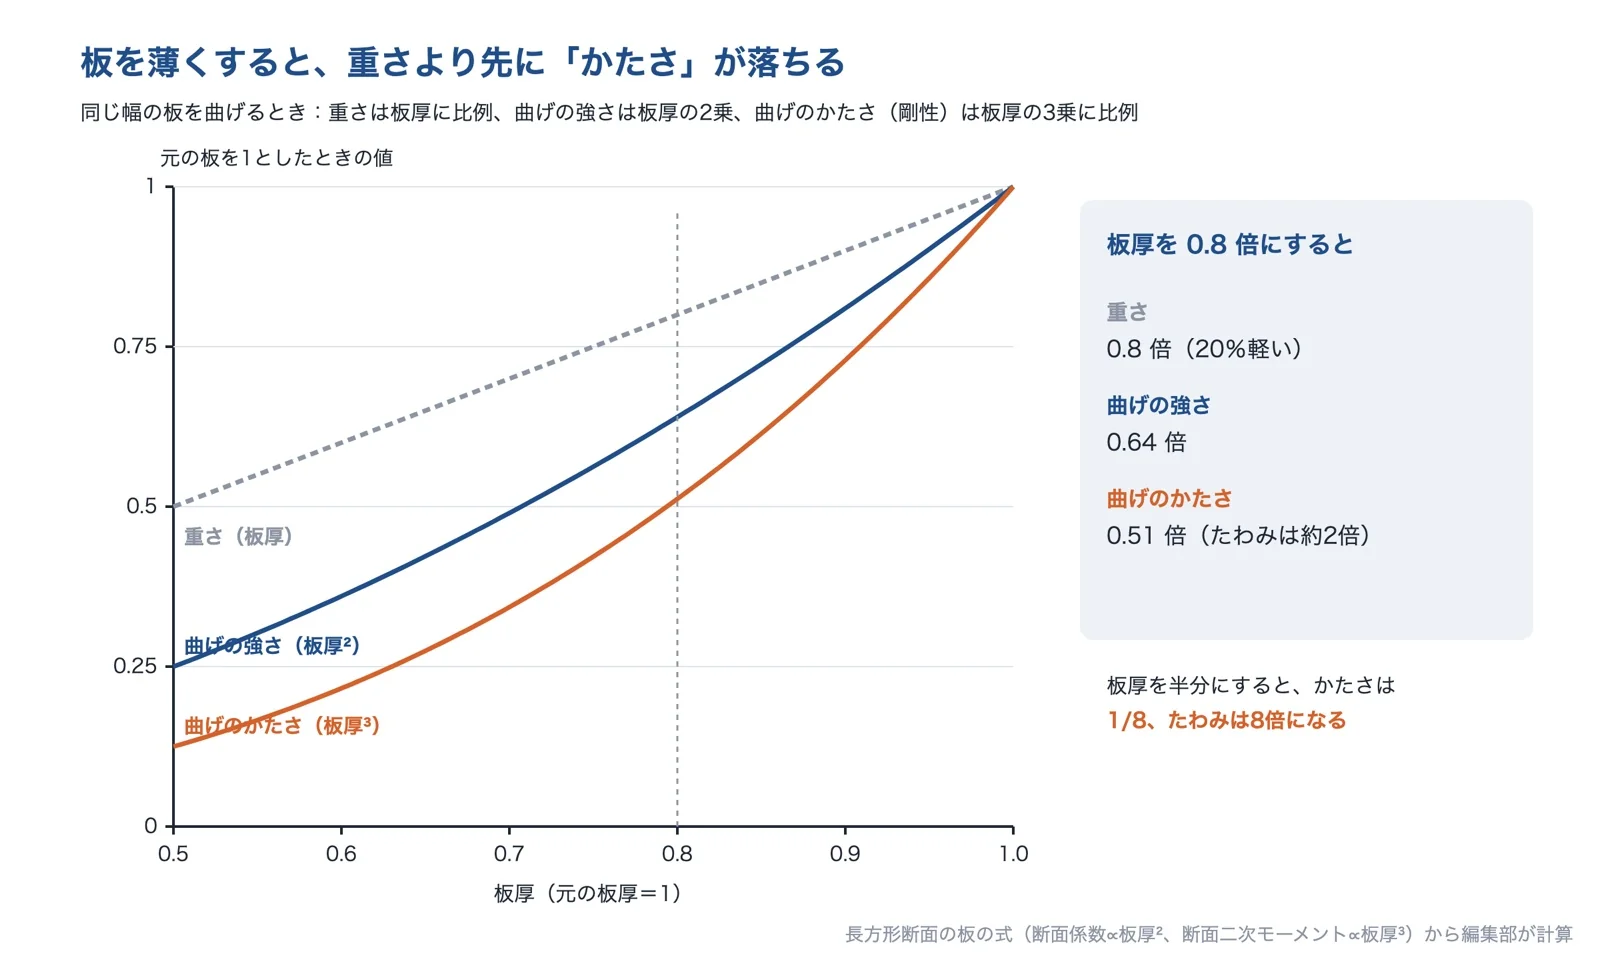
板の曲げにくさ(曲げ剛性)は、材料としての曲げにくさ(ヤング率 E)と、構造としての曲げにくさ(断面二次モーメント I)の積 EI で表されます。長方形の断面の板では、I は板厚の3乗に比例し、曲げで生じる応力は板厚の2乗に反比例します。MONOist の解説では、厚さ1mm の鉄板の厚さを2mm にすると、たわみは8分の1、引張応力は4分の1になるとしています。
逆に、板厚を0.8倍にすると、重さは0.8倍ですが、曲げの強さは0.64倍、曲げのかたさは0.51倍になり、たわみはおよそ2倍になります(編集部の計算)。薄くすると、重さより先に、かたさが落ちます。
出典:MONOistの解説と長方形断面の式をもとに編集部が計算し、AI(Claude)で作成
強い材料に替えても、かたさは戻らない
深井製作所の超ハイテン部品の紹介では、超ハイテン化やホットフォーミングで強度は上がるものの、剛性をつかさどるヤング率は、鉄である以上、大きく変えることはできないとし、薄板化で下がる剛性を、設計で断面二次モーメントを大きくして補わなければならないとしています。高強度の鋼で薄くすると、壊れにくさは保てても、たわみやすくなります。
出典:深井製作所の部品紹介(MarkLines)の説明をもとに AI(Claude)で作成(数値は模式)
薄い壁は、壊れる前に座屈する
MONOist の座屈の解説では、座屈荷重を Pcr=π²EI/Le²(E はヤング率、I は断面二次モーメント、Le は座屈長さ)で表し、臨界荷重は材料の強度に関する項を含んでいないとしています。丈夫な材料を使うことが、必ずしも座屈に強くなることを意味しないこと、脚の長さを2倍にすると座屈に耐える力が4分の1に落ちること、軽量化のために断面を絞った部材は、座屈が先に来る領域に入りやすいことを説明しています。
出典:MONOist「折れる前に曲がる」の説明をもとに AI(Claude)で作成(変形は誇張)
穴や角に応力が集まり、くり返しで割れる
穴・角・切欠きの近くでは、応力が平均より大きくなります(応力集中)。薄くして断面が小さくなると、その部分の応力も上がります。MONOist の疲労強度の解説では、角の R を大きくして最大応力が350MPa から210MPa に下がったとする仮の計算例を挙げ、軟鋼では切欠きの影響を表す係数が変わらないため、応力を60%に下げても疲労破断するという予測になることを示し、応力だけで判断しないよう注意しています。
出典:MONOist、プロトラブズの解説をもとに AI(Claude)で作成
衝撃はエネルギーで考える
MONOist の家電筐体の落下破損の解説では、衝撃をエネルギーで考え、落下の運動エネルギーは、筐体や内部部品の変形・破壊・振動などに配分されるとしています。多くの樹脂は、ひずみ速度が高いと降伏応力が上がる一方で破断ひずみが下がり、もろい壊れ方をすることがあること、肉厚を薄くした部位は吸収できるエネルギーが減る場合があること、変形を許しにくいかたい構造は、局所の応力が跳ね上がることがあることを説明しています。また、材料は低温であるほど、応力が衝撃的であるほど、もろく壊れやすくなるとされます。
原因の切り分け方
原因を切り分けるには、まず「壊れたのか、変形しただけか」と「一度の荷重か、くり返しか、衝撃か」を見ます。次は編集部の目安です。荷重を除くと元に戻るのにたわみが大きいなら、かたさ不足を疑います。押す力で横に逃げたなら座屈を、穴や角から割れが進んだ跡があるなら疲労を、落下のあとに割れたなら衝撃を疑います。接合部から壊れたなら、接合方法と腐食を疑います。
出典:チリも積もれば予想外:「失敗学」から生まれた成功シナリオ(2)|MONOist、CFRPを用いた高剛性軽量積層板の開発|愛媛県産業技術研究所、1,180MPa級超ハイテン embrella製サイドシル(深井製作所)|MarkLines、折れる前に曲がる――テーブル脚の座屈という見落とし|MONOist、応力集中があるときの金属の疲労強度|MONOist、「材料が原因」は本当か?――家電筐体の落下破損を読み解く|MONOist、脆性|コトバンク
解決技術の詳細
対策は、形でかたさを上げる、材料を替える、繊維強化複合材料を使う、接合を見直す、解析と試験で確かめるの5つに分けて考えます。多くの場合、1つだけでなく組み合わせて使います。
形で剛性を上げる(リブ・ビード・断面・肉抜き)
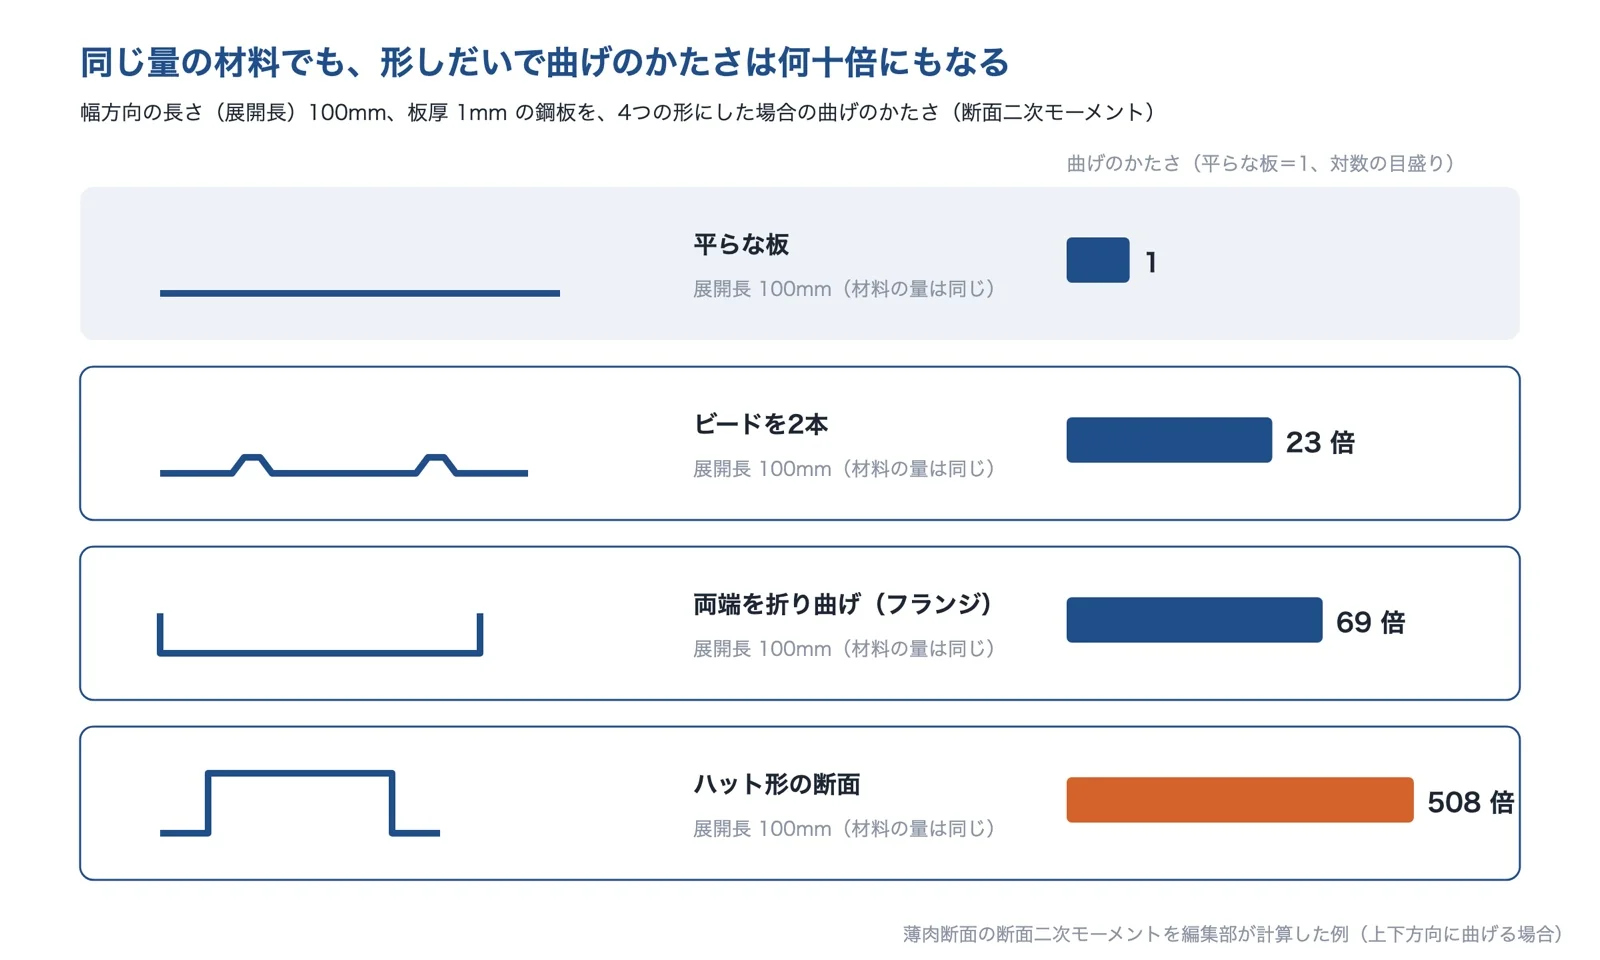
同じ量の材料でも、断面の形でかたさは大きく変わります。幅方向の長さ100mm・板厚1mm の鋼板を、平らなまま使う場合と、両端を折り曲げる場合、ハット形にする場合を比べると、上下方向の曲げのかたさは、平らな板の数十倍から数百倍になります(両端を10mm 折り曲げると約69倍、高さ15mm のハット形で約500倍。編集部の計算)。
薄肉断面の断面二次モーメントを編集部が計算。AI(Claude)で作成
板金・プレスのビードとリブ
ミスミの技術情報では、ビードは面の強化を目的として使われるとしています。板金の曲げ部につけるリブは、スプリングバックを抑えて曲げ角度を安定させ、曲げ部分の強度を上げるとしています。山陽の車載部品の事例では、軽量化のため薄板に変えて肉抜きを増やし、特殊鋼と熱処理で強度を確保して、1.2mm の薄板化と40.2g の軽量化をしています。
樹脂部品のリブ
樹脂の射出成形の部品では、壁を厚くするより、リブで補強します。プロトラブズの設計の解説では、リブの肉厚はベース部分の肉厚の40〜60%程度を目指すとし、リブとパーツ面の交差部にフィレット(R)を付けると応力集中を緩和できるとしています。リブが厚すぎると、根元に樹脂がたまってヒケ(表面のへこみ)の原因になります。MONOist の解説では、リブの肉厚を一般の肉厚の7割程度に薄くするとしており、目安は資料によって幅があります。
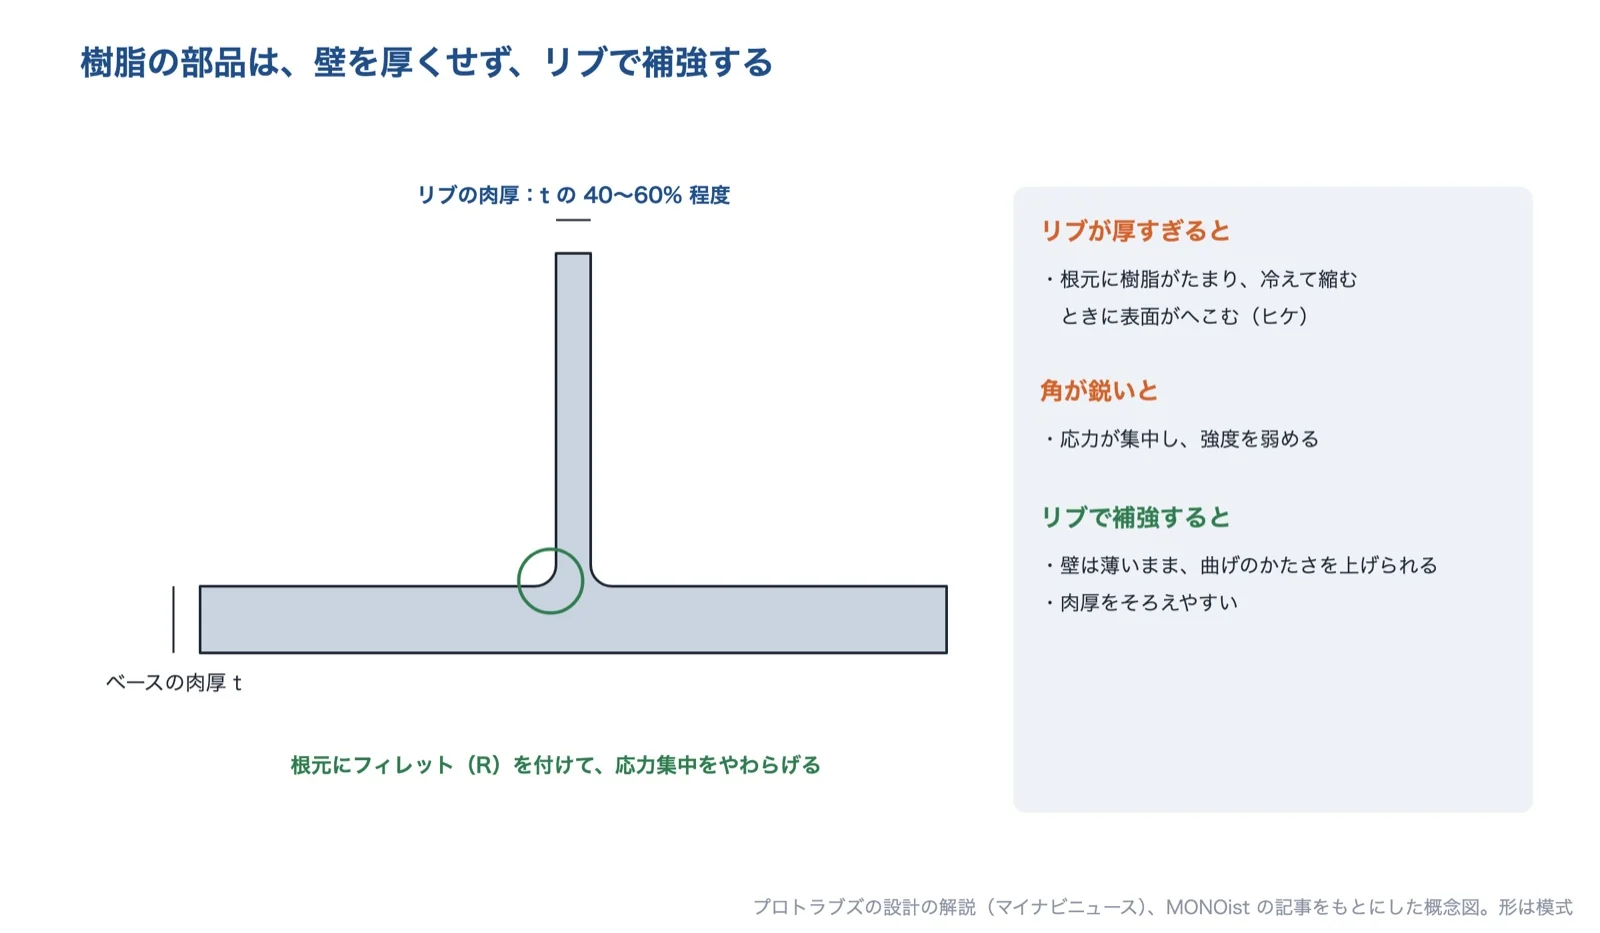
出典:プロトラブズの解説(マイナビニュース)、MONOistをもとに AI(Claude)で作成(形は模式)
材料を替える(高強度鋼・アルミ・マグネシウム・樹脂)
材料を替えるときは、強さ(強度)とかたさ(ヤング率)を分けて考えます。大阪富士工業の資料では、ヤング率はマグネシウム合金45GPa、アルミ合金70GPa、純チタン108GPa、ステンレス(SUS304)203GPa です。軽い材料はヤング率が低いものの、同じたわみにくさの板にするとき、軽い材料で厚くすると、鋼より軽くできることがあります。板の曲げだけで計算すると、アルミ合金で鋼の約0.49倍、マグネシウム合金で約0.38倍の重さになります(鋼はヤング率200GPa・比重7.8として編集部が計算)。
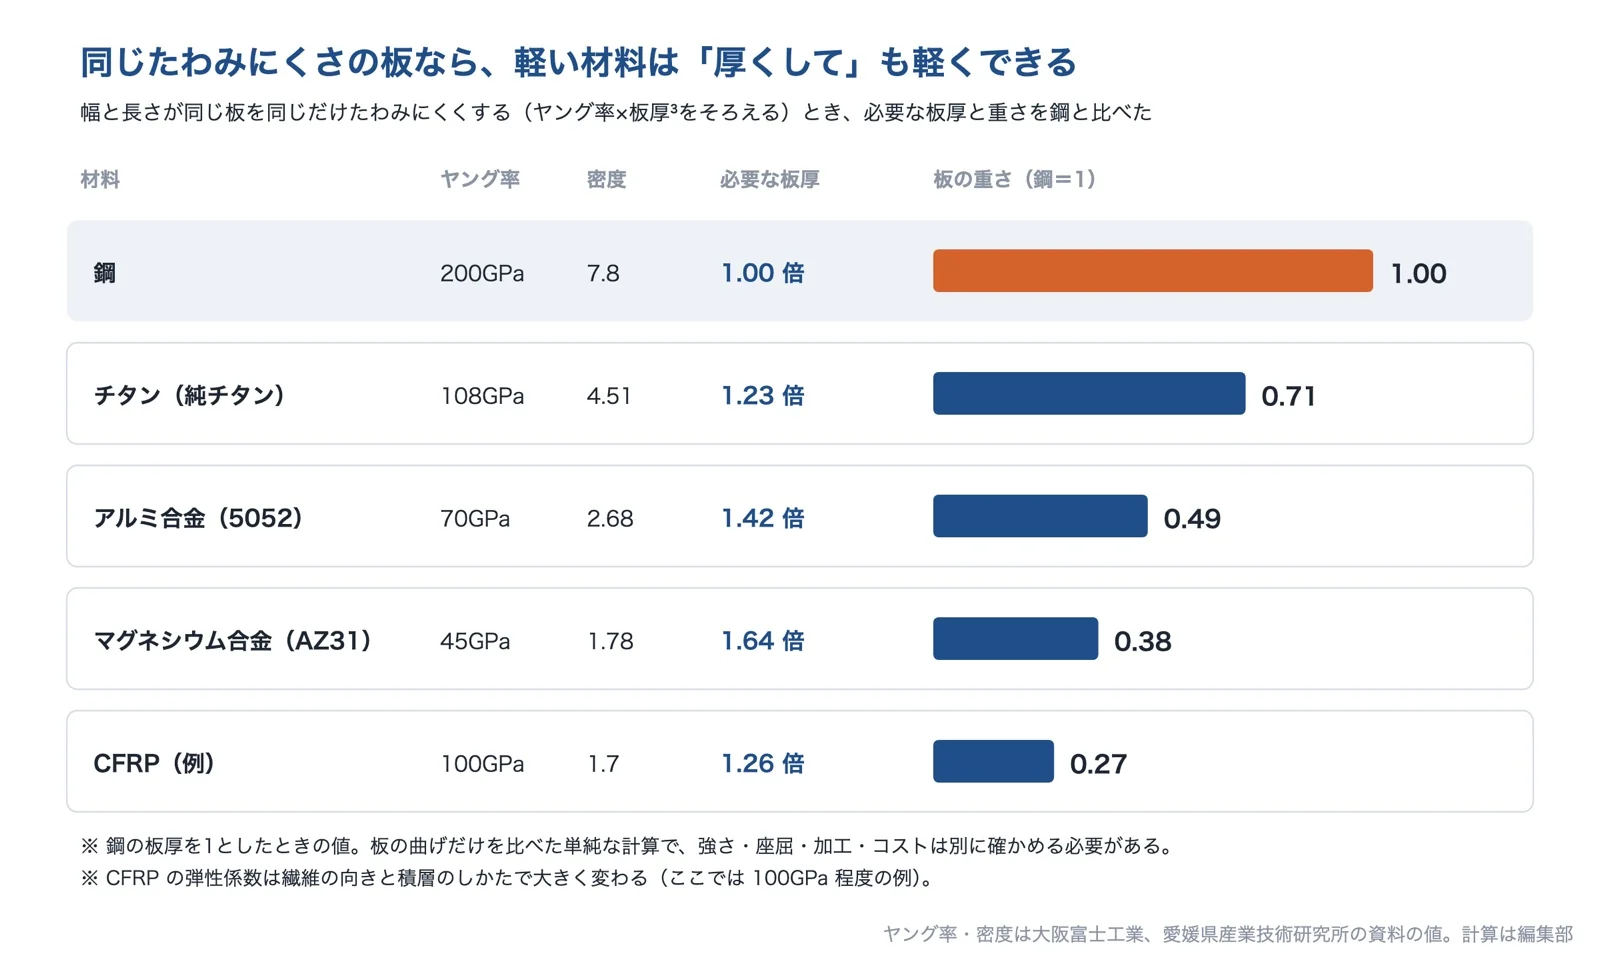
ヤング率・密度は大阪富士工業、愛媛県産業技術研究所の資料の値。計算は編集部。AI(Claude)で作成
マグネシウム合金の比強度(引張強度÷比重)は、同社の代表値で AZ31 圧延材が163、アルミ合金 A5052 圧延材が109 です。ただし厚くするには空間が要り、耐食性の処理、加工のしかた(マグネシウム合金は温間プレスなど)、コストも変わります。樹脂に置き換える場合は、ヤング率がさらに低くなるため、リブなどの形でかたさを補うことを考えます(編集部の解説)。
繊維強化複合材料(CFRP・GFRP)
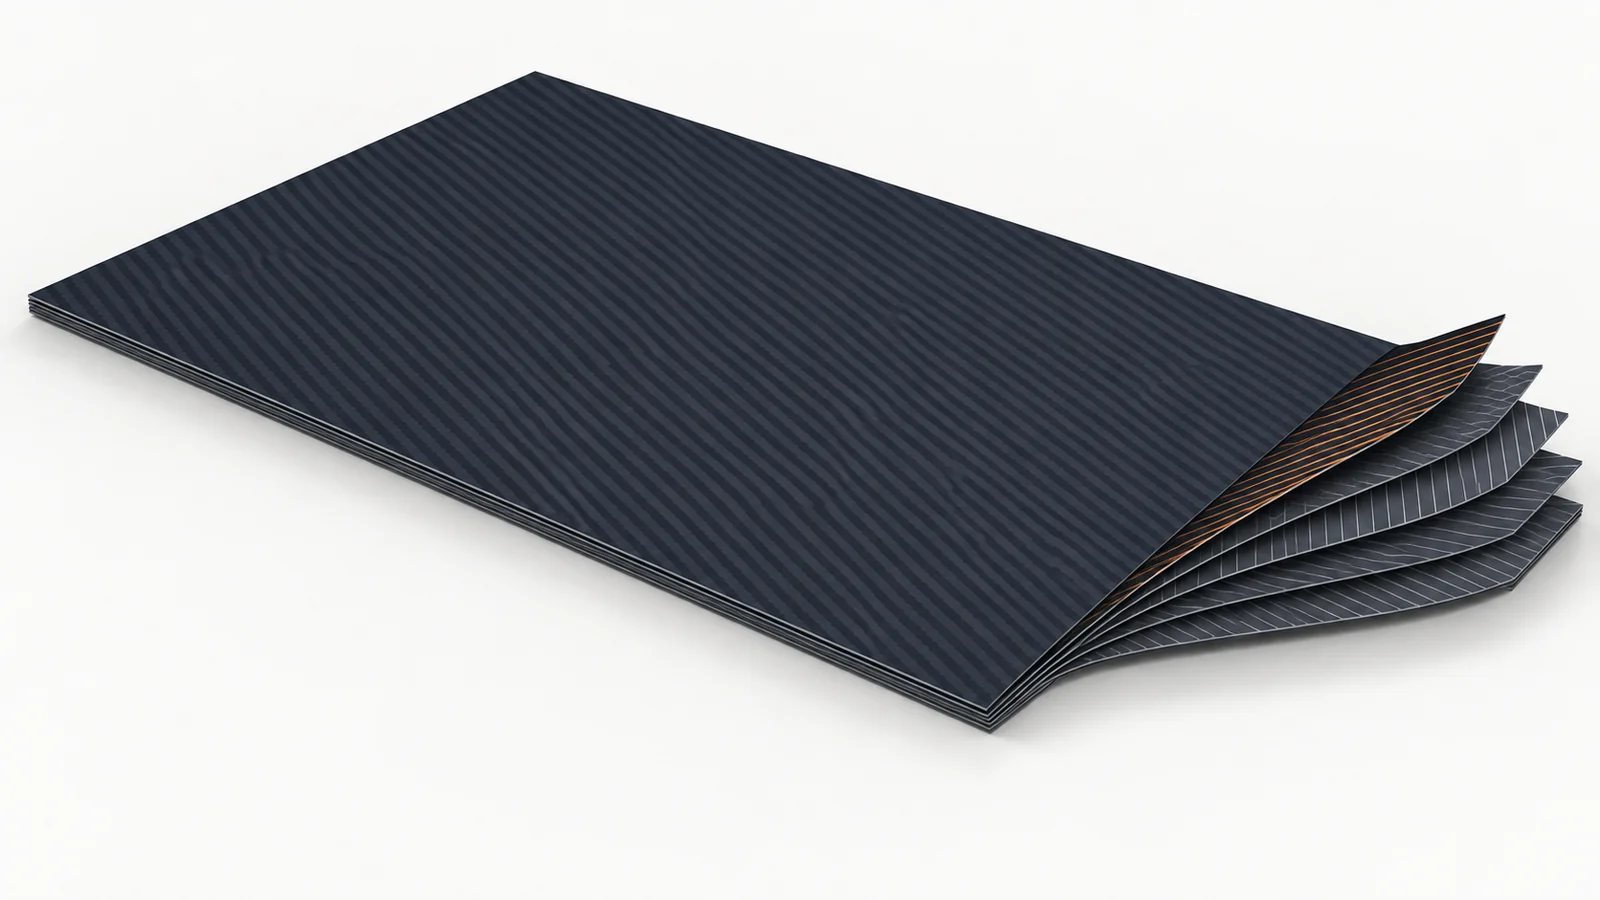
愛媛県産業技術研究所の資料では、CFRP は比重1.7(鉄は7.8)と軽く、弾性係数は100GPa 程度(繊維の配向角と積層条件で異なる)と高いため、軽量でありながら曲げにくい板にできるとしています。日本大学の講演概要では、繊維強化プラスチックは金属と比べて比強度・比剛性に優れる一方、炭素繊維は高価格で生産量も少ないこと、ガラス繊維は炭素繊維と比べて比強度・比剛性は低いが低価格で、破断ひずみは2倍以上であることを挙げています。
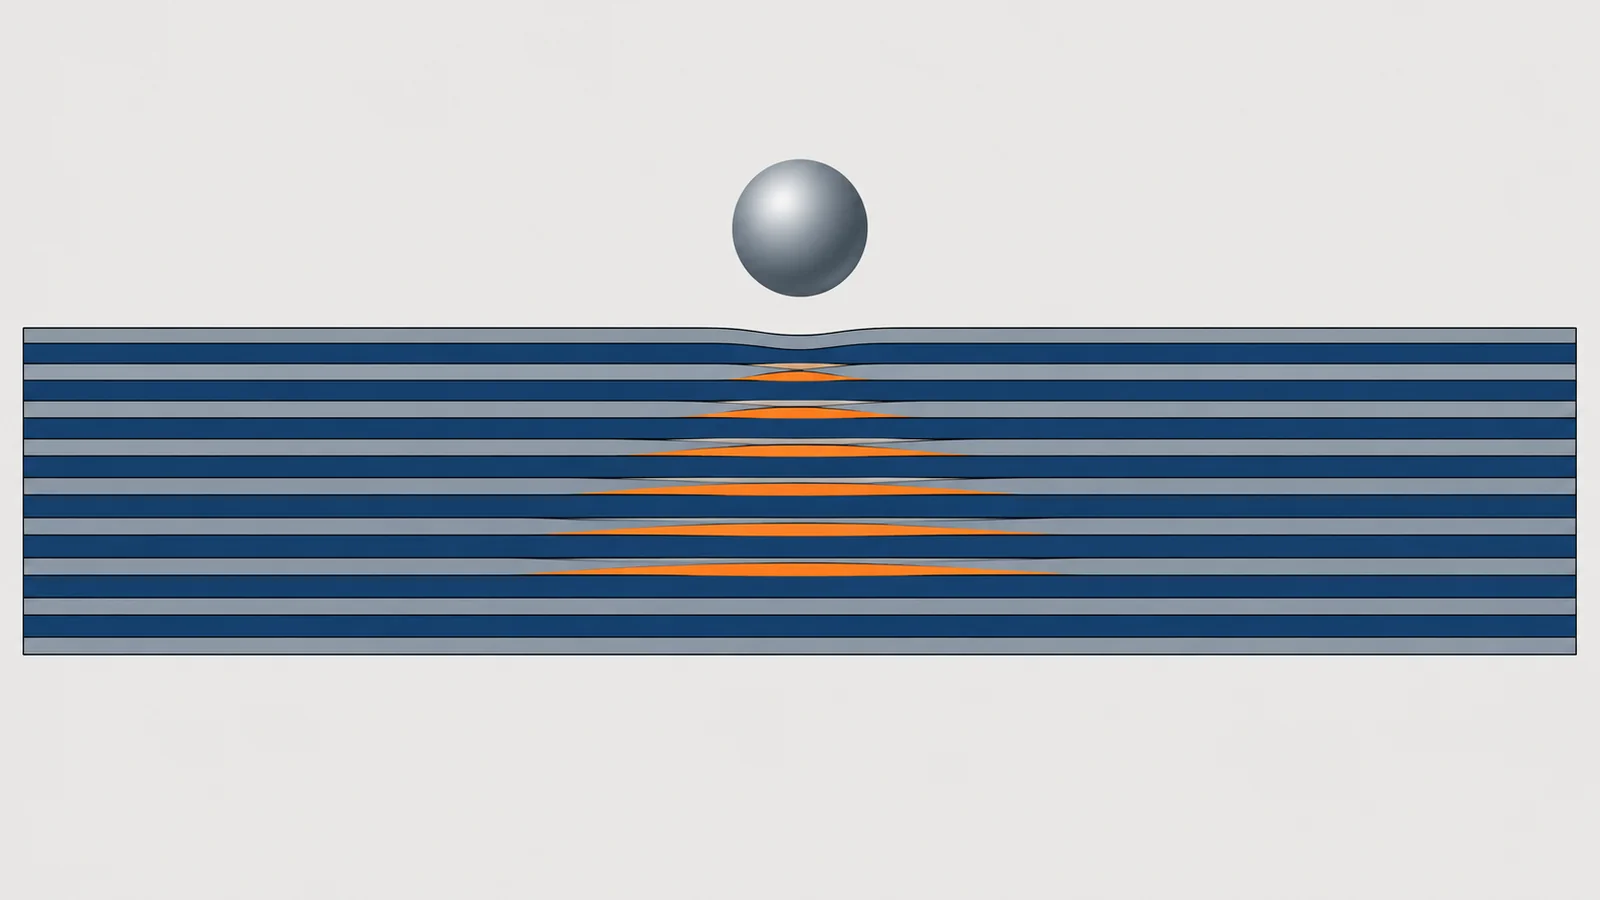
注意点として、JAXA は、CFRP に外側から衝撃のような荷重が加わると、表面上は問題なく見えても、内部で層間はく離が起こっている恐れがあるとし、超音波探傷装置で内部を調べるとしています。繊維の向きで性質が変わるため、荷重の向きに合わせた積層の設計が要ります。
接合の見直し(異種材料の接合・接着)
コベルコ溶接テクノの資料では、鋼板とアルミ板の異種金属接合の課題として、溶け混ざると著しくもろくなるため、アークや抵抗スポットなど多くの溶接法が適用困難であること、電位差によりガルバニック腐食が発生する危険性があること、機械的締結と接着剤・封止剤の併用が主流だが国内では実績が非常に少ないことを挙げています。JFEテクノリサーチは、自動車の異材接合部では、腐食に影響する因子(材料や接合方法、副資材など)が多いため腐食現象の全容は明らかではないとして、耐食性の評価試験を提供しています。
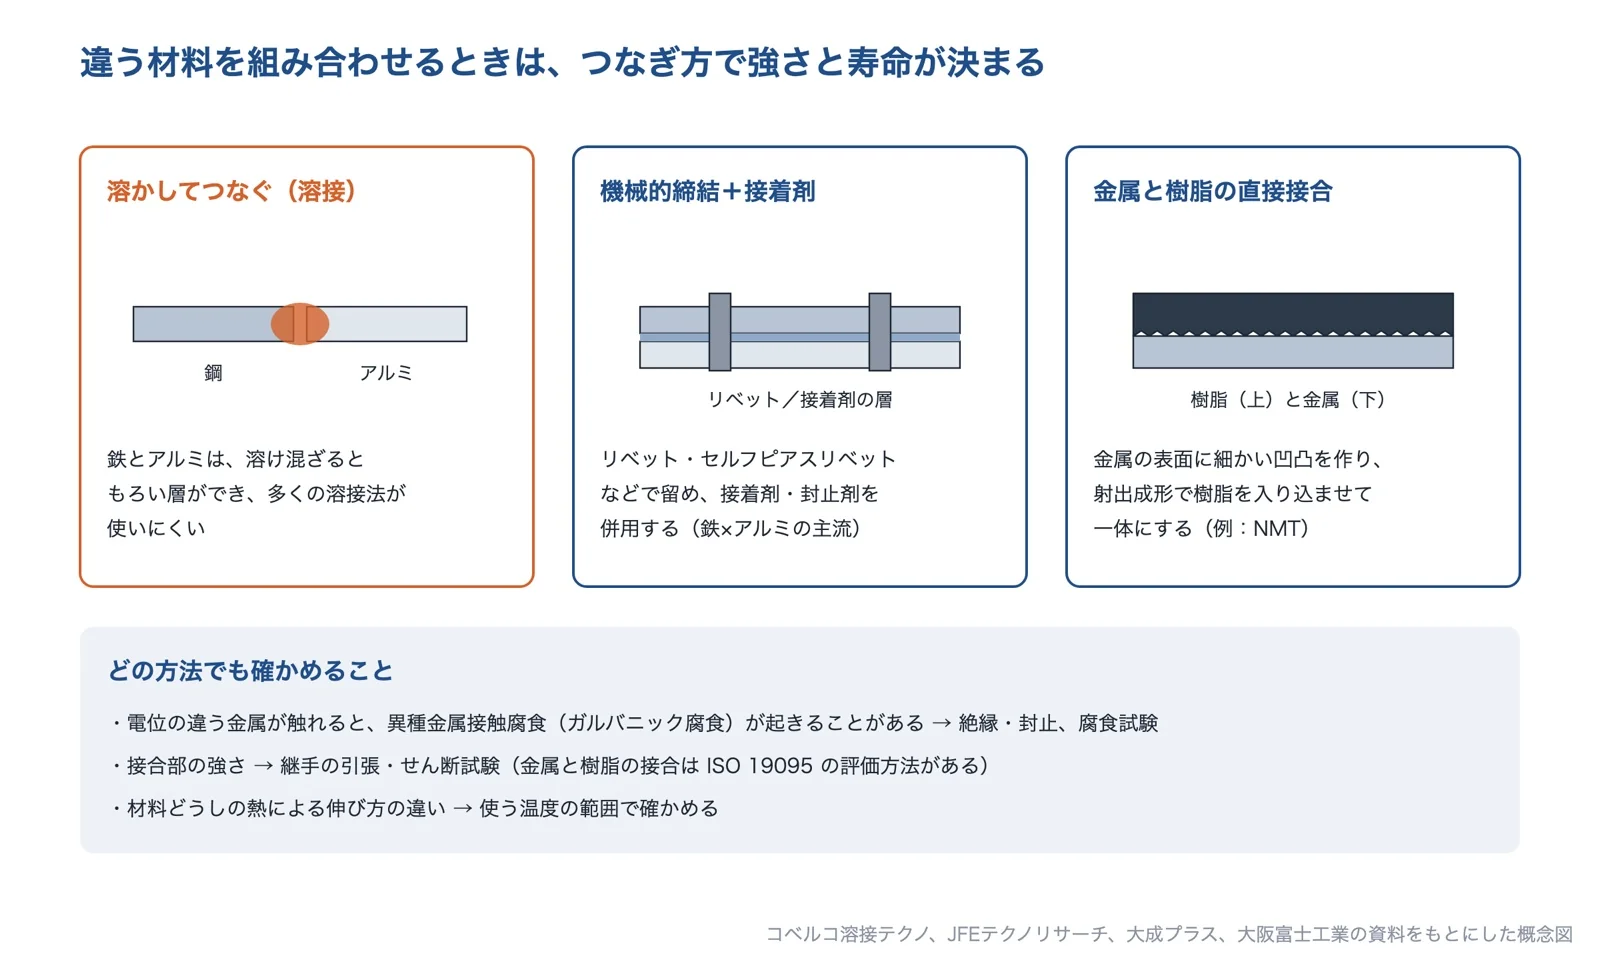
出典:コベルコ溶接テクノ、JFEテクノリサーチ、大成プラスの資料をもとに AI(Claude)で作成
金属と樹脂を組み合わせる場合は、ねじや接着剤のほか、金属の表面に細かい凹凸を作って射出成形で樹脂を直接接合する方法もあります(大成プラスの NMT など)。部品を樹脂に置き換えて一体にすれば、接合の数そのものを減らせます。
解析と試験で確かめる(CAE・最適化・強度試験)
薄く軽くする設計では、作る前に CAE でたわみ・応力・座屈を確かめ、トポロジー最適化で要らない肉を減らし、作ったあとに試験で確かめます。兵庫県立工業技術センターは、トポロジー最適化を手工具(バール)に適用し、剛性を保ちつつ約26.4%軽量化した形状を得た一方、そのままでは3D プリンタでの造形に支えが必要になるなど、得られた形に作り方の課題が残ったとしています。
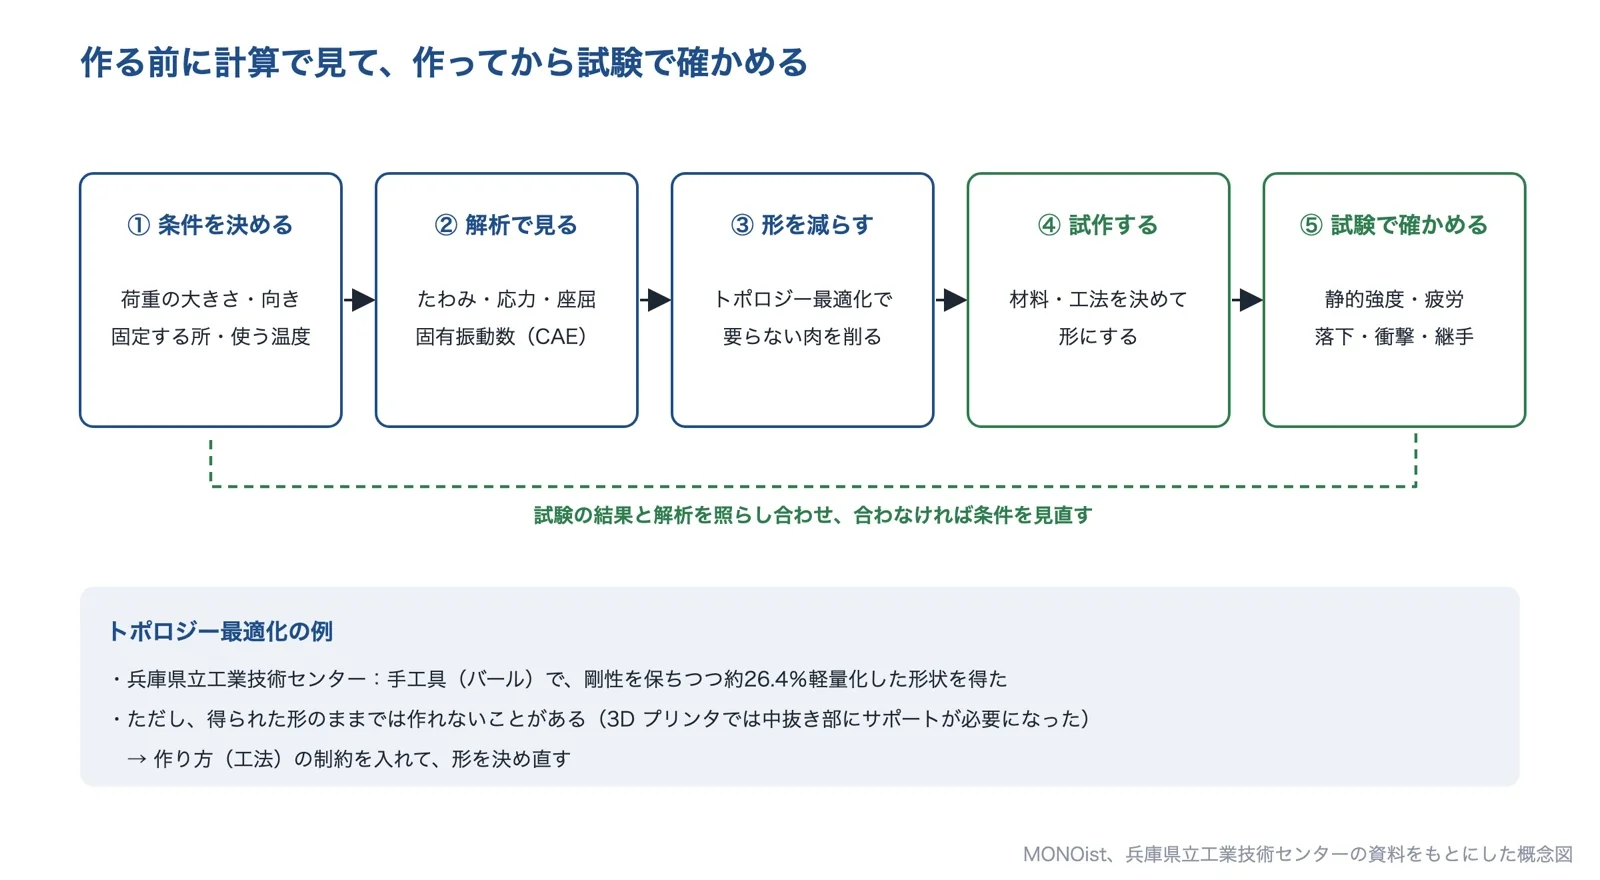
出典:兵庫県立工業技術センターの資料などをもとに AI(Claude)で作成
試験では、一度の荷重に対する強度と変形のほか、くり返しの荷重に対する疲労、落下・衝撃、接合部の強度と腐食を、使う条件に合わせて確かめます。解析の結果は、試験と照らし合わせて確かめてから使います。
出典:ビード加工|MISUMI-VONA、リブ加工|MISUMI-VONA、メカパーツ設計の秘訣(5)|マイナビニュース(プロトラブズ)、Protomold Design Tips(43)|マイナビニュース(プロトラブズ)、射出成形の外観不良ヒケ対策|MONOist、マグネシウム合金と他材料の比較|大阪富士工業、代表的なマグネシウム合金の機械的性質|大阪富士工業、CFRPを用いた高剛性軽量積層板の開発|愛媛県産業技術研究所、日本大学生産工学部 第54回学術講演会 講演概要、そらとぶ CFRP(sorasora No.17)|JAXA、鋼板とアルミ板の異種金属接合|コベルコ溶接テクノ、異材接合部の耐食性評価|JFEテクノリサーチ、トポロジー最適化とラティス構造を組み合わせた構造設計の可能性検討|兵庫県立工業技術センター、プレス部品の軽量化事例(車載用途)|山陽
薄く軽くしても強度を保つ技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。今の工法のまま形と材料で軽くしたいのか、材料を替えたいのか、複合材料や異種材料の接合を使いたいのか、形を計算で決めたいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 山陽 | プレス加工 | 薄板に変えて肉を抜き、材料と熱処理で強度を確保したプレス部品をつくる。薄くした部品でも変形・歪みを抑えて精度を保つ。 | A たわむ・ぺこぺこする(かたさが足りない) B 押されると横に逃げて曲がる・つぶれる(座屈) C くり返しの荷重で、穴や角から割れる(疲労) | |
| キョーワハーツ | プレス加工 | マグネシウム合金を温間プレスで薄く成形し、軽い筐体・カバーにする。深絞りの成形事例がある。 | B 押されると横に逃げて曲がる・つぶれる(座屈) D 落としたり、ぶつけたりすると割れる・へこむ(衝撃) | |
| 富士合成 | 樹脂成形 | 板金部品を射出成形+めっきの樹脂部品に置き換え、重さを半分にする。 | D 落としたり、ぶつけたりすると割れる・へこむ(衝撃) E 違う材料を組み合わせたら、つなぎ目から壊れる・錆びる | |
| テックラボ | CFRP の開発・試作 | 鉄に近い剛性・強度の CFRP で、ロボットや機械の部品を軽くする(SUS の部品の約1/5の重さの事例)。 | A たわむ・ぺこぺこする(かたさが足りない) C くり返しの荷重で、穴や角から割れる(疲労) | |
| 大成プラス | 樹脂成形 | 金属と樹脂を射出成形で直接つなぐ(NMT)。金属の一部を樹脂に置き換えて軽い複合部品にする。 | E 違う材料を組み合わせたら、つなぎ目から壊れる・錆びる | |
| GRM Consulting | 解析・最適化 | トポロジー最適化と CAE で、いくつもの荷重条件を満たしながら軽い形を決める。鋼の部品を CFRP に置き換えるときの形と積層も決める。 | A たわむ・ぺこぺこする(かたさが足りない) B 押されると横に逃げて曲がる・つぶれる(座屈) C くり返しの荷重で、穴や角から割れる(疲労) D 落としたり、ぶつけたりすると割れる・へこむ(衝撃) E 違う材料を組み合わせたら、つなぎ目から壊れる・錆びる |
山陽株式会社|薄板に変えて肉を抜き、材料と熱処理で強度を確保するプレス部品
山陽とは
山陽は、大阪府八尾市に本社を置く、1952年創業の会社です(資本金9,600万円、社員数110名)。ワイヤーフォーム品、薄板ばね、シム、プレス加工品、アッセンブル品、金属プレス金型などの設計・製造販売を行っています。プレス機は56台あります。
山陽の得意技術
| 技術 | 内容 |
|---|---|
| 薄板化と肉抜き・補強 | 車載用途のプレス部品で、軽量化のため薄板に変え、肉抜き部を多くする方向で設計した |
| 材料と熱処理で強度を確保 | 強度を上げるため、材料を SPCC から特殊鋼の SK85 に変え、熱処理で強度を確保した。熱処理による変形も抑えた |
山陽が解決できる課題
- 車体のスペースがなく、部品をできるだけ薄く・細くしたいが、強度を確保したい
- 薄くした部品で、変形・歪みを出さずに精度を保ちたい
公開されている実績
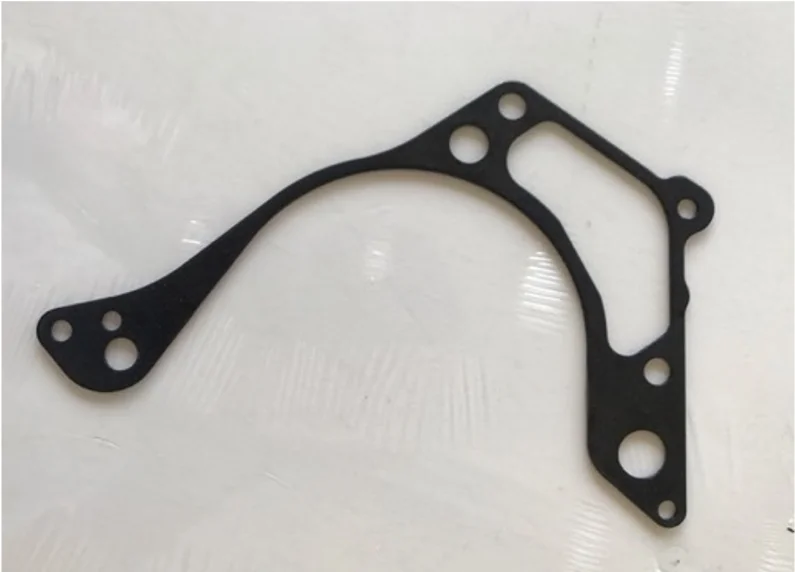
- 車載用途のプレス部品で、1.2mm の薄板化と40.2g の軽量化(製品は板厚2mm・約150×200mm、穴ピッチ精度±0.2mm、平面度0.7mm)
出典:会社概要|山陽、プレス部品の軽量化事例(車載用途)|山陽
株式会社キョーワハーツ|マグネシウム合金を温間プレスで薄く成形し、軽い筐体・カバーにする
キョーワハーツとは
キョーワハーツは、神奈川県横浜市港北区に本社・工場を置く、1951年創業・1958年設立の会社です(資本金1,000万円、従業員20名)。微細・精密プレス金型の設計・製作と、金属プレス加工製品の製作を行っています。難加工材のマグネシウム合金のプレス成形に取り組んでいます。
キョーワハーツの得意技術
| 技術 | 内容 |
|---|---|
| マグネシウム合金の温間プレス | 金型を250〜300℃に加熱して保ち、マグネシウム合金をプレス成形する。深絞りのコーナー部も小さい R で成形できるとしている |
| 薄肉・軽量の製品 | ノートパソコンのカバー(試作)やスマートフォンのシャーシーなど、薄肉・軽量の部品の事例がある |
同社は、マグネシウム合金の特徴として、実用金属で最も軽いこと、高い比剛性・比強度、電磁波シールド性、制振性、耐くぼみ性、非磁性を挙げています。成形後は、耐食性を高めるため化成処理や陽極酸化処理をするとしています。
キョーワハーツが解決できる課題
- 筐体やカバーを、薄く・軽くしたい
- 深絞りなど、マグネシウム合金では難しいとされるプレス成形をしたい
公開されている実績
- AZ31B 合金の角筒の深絞り、ノートパソコンカバーの試作、スマートフォンのシャーシーの成形事例
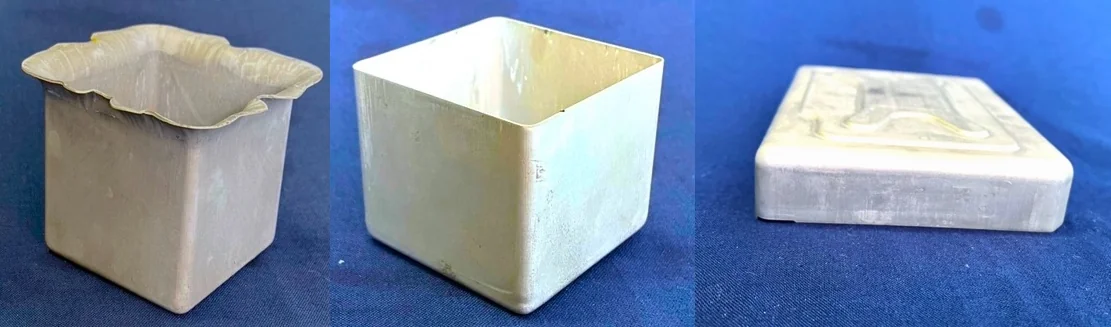
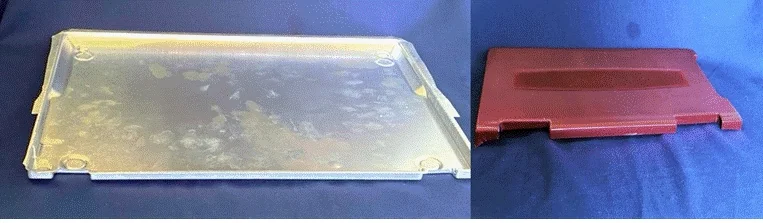
出典:会社概要|キョーワハーツ、マグネシウム合金のプレス加工|キョーワハーツ
富士合成株式会社|板金部品を射出成形の樹脂部品に置き換え、重さを半分にする
富士合成とは
富士合成は、茨城県結城市に本社工場を置く、1941年創立の会社です(資本金3,000万円、従業員約70名)。プラスチック成形、金型の設計・製作、プラスチック塗装、組立を行っています。
富士合成の得意技術
| 技術 | 内容 |
|---|---|
| 金属部品の樹脂化 | 板金で作っていた部品を、射出成形の樹脂部品に置き換える。金型の設計・製作から対応する |
| 成形後の仕上げ | 樹脂化した部品にめっきを施すなど、成形から塗装・めっき・組立まで対応する |
富士合成が解決できる課題
- 板金部品の穴あけ・曲げの工数を減らし、軽くしたい
- 金属の見た目(めっき)を保ったまま、樹脂に置き換えたい
公開されている実績
- 板金部品を射出成形+めっきに置き換え、コスト40%ダウン・重量50%ダウン、生産数も増えた
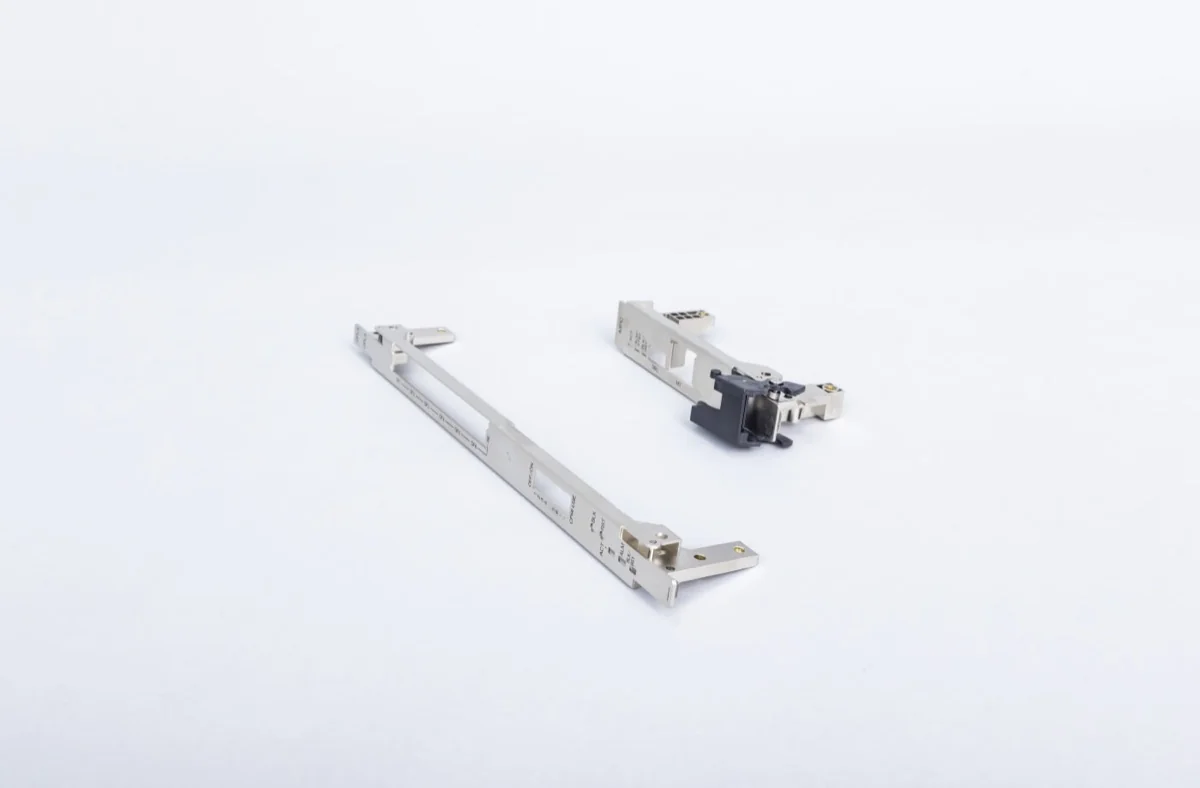
出典:会社概要|富士合成、板金部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成)、金属部品の樹脂化|樹脂・プラスチック塗装技術ナビ(富士合成)
株式会社テックラボ|鉄に近い剛性・強度の CFRP で、機械部品を5分の1の重さにする
テックラボとは
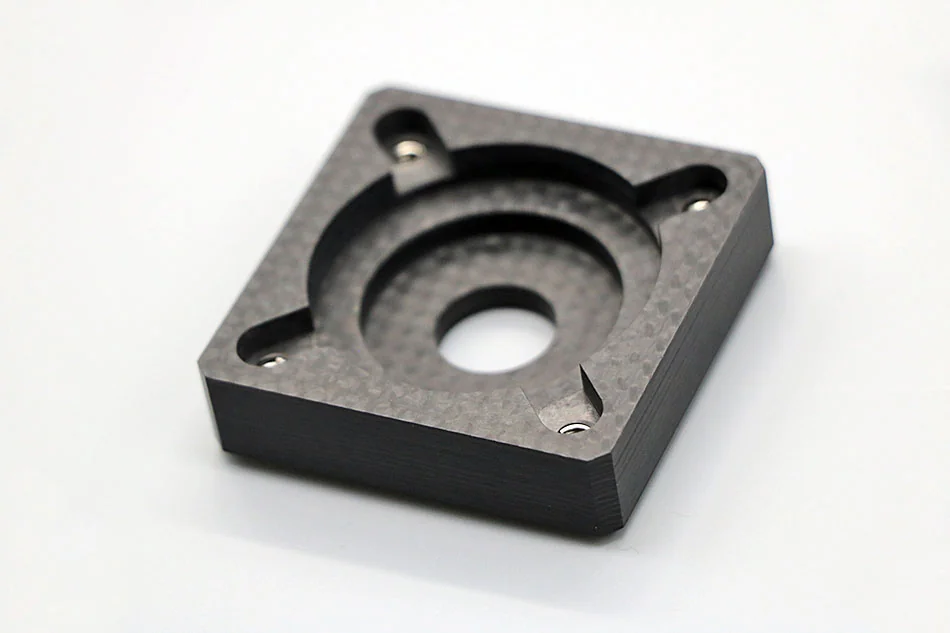
テックラボは、東京都多摩市に事業所を置き、兵庫県神戸市に関西工場がある、2012年設立の会社です(資本金1,000万円)。技術開発、設計・試作・実験評価・製造の業務を行い、カーボンコンポジット(CFRP)の開発・試作を手がけています。
テックラボの得意技術
| 技術 | 内容 |
|---|---|
| 高剛性・高強度の CFRP 部品 | 一般的な CFRP の機械部品の弾性率は45〜70GPa だが、同社は強度を鉄系部品並みの500MPa 程度に保ったうえで、弾性率200GPa 程度、強化方向が決まっていれば300GPa の部品を提案している |
| 異方性の設計 | 繊維の向きの設計を生かし、用途に合わせて剛性・強度・熱膨張を最適化する |
| 高精度の加工 | 寸法は JIS B 0405 の f(精級)、はめあい公差 H6、平面度1μm 未満の鏡面も可能としている |
テックラボが解決できる課題
- ロボットや機械の部品を軽くしたいが、剛性・強度・精度は落としたくない
- 温度が変わっても変形しにくい部品にしたい(CFRP の低い熱膨張)
公開されている実績
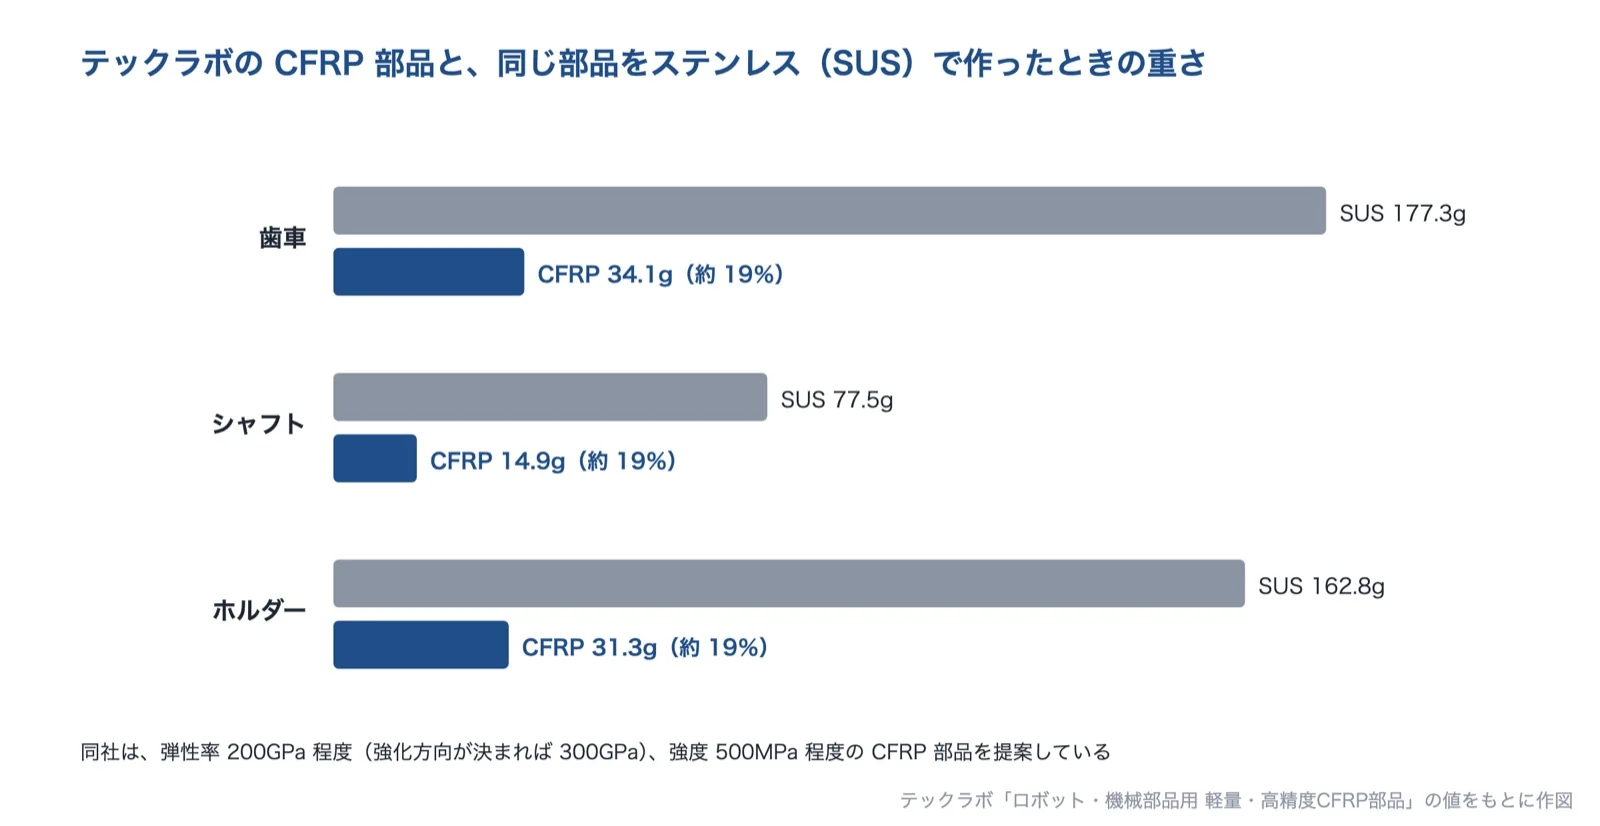
- 鉄系部品の重さを1/5に(CFRP 歯車34.1g に対し SUS では177.3g、シャフト14.9g に対し77.5g、ホルダー31.3g に対し162.8g)
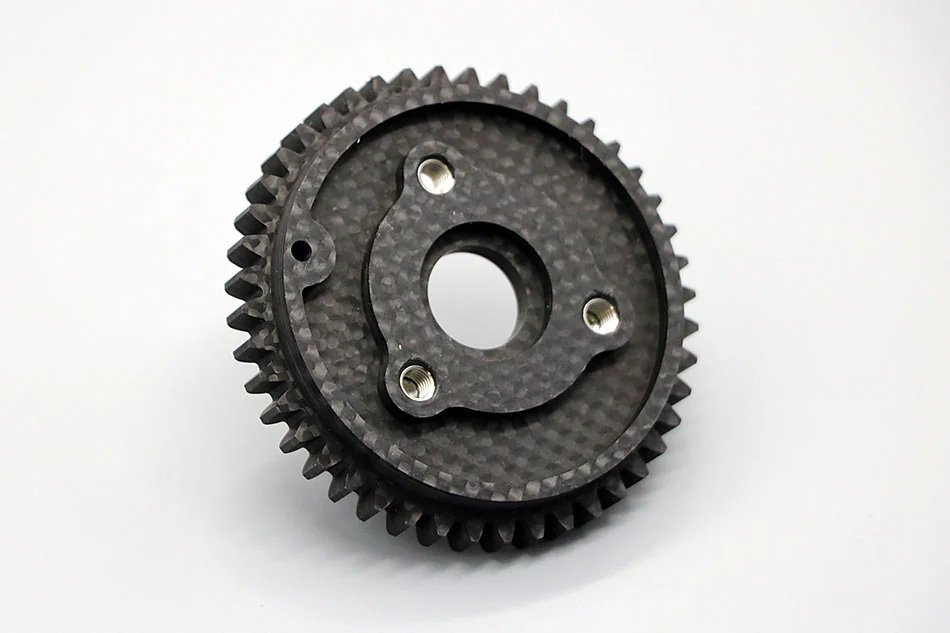
出典:テックラボの値をもとに AI(Claude)で作成
出典:会社情報|テックラボ、ロボット・機械部品用 軽量・高精度CFRP部品|テックラボ
大成プラス株式会社|金属と樹脂を射出成形で直接つなぎ、軽い複合部品にする(NMT)
大成プラスとは
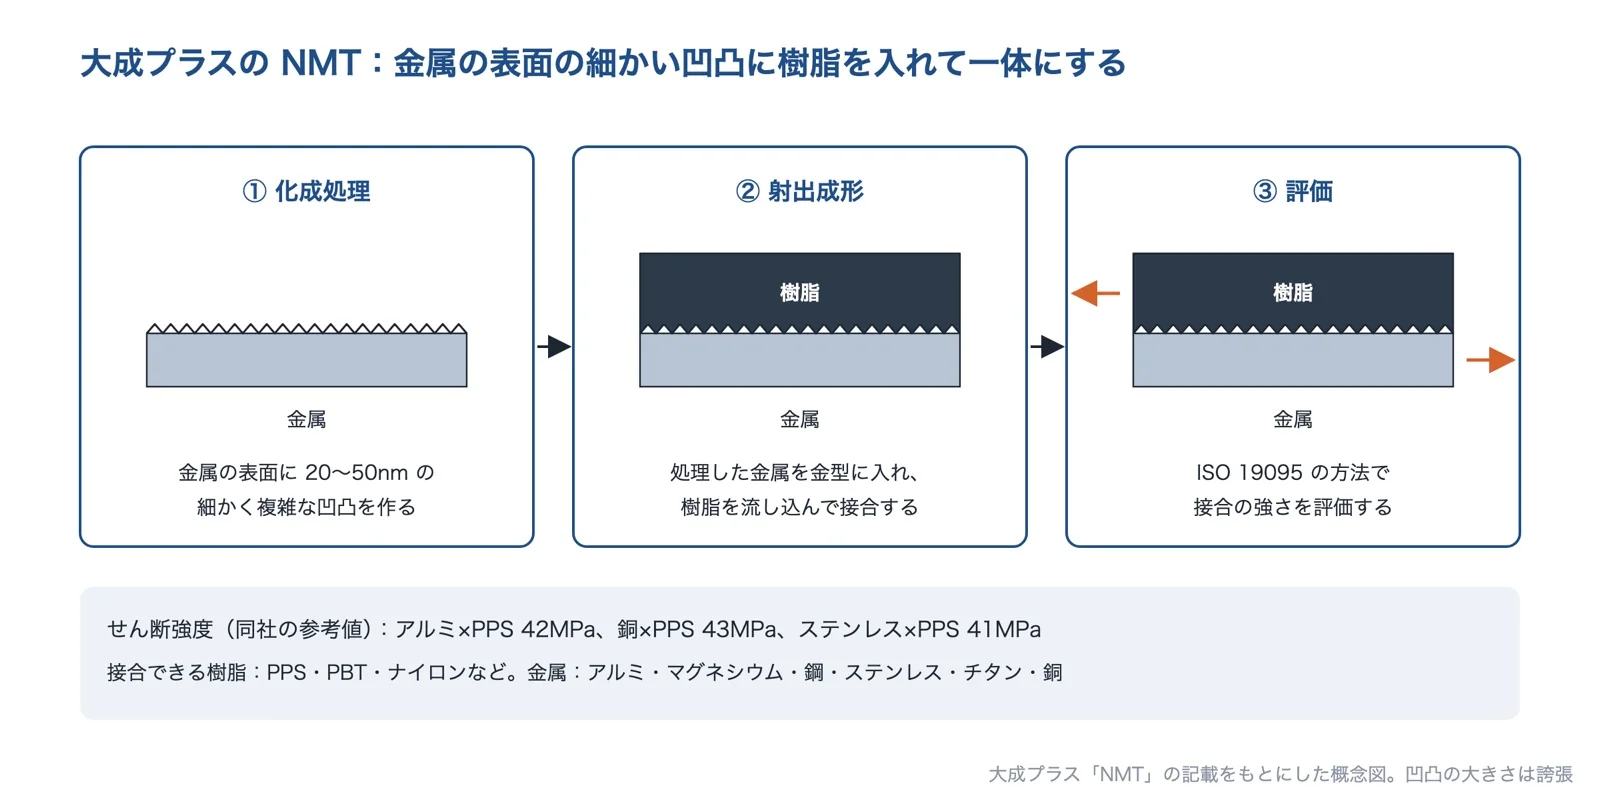
大成プラスは、東京都中央区に本社を置く、1982年設立の会社です(資本金1億円)。樹脂製品の製造販売、樹脂加工のための金型の製造販売、樹脂加工のノウハウ・技術の提供、特許権のライセンスを行っています。金属と樹脂の接合片の評価方法は、2015年に ISO 19095 として規格化されています。
大成プラスの得意技術
| 技術 | 内容 |
|---|---|
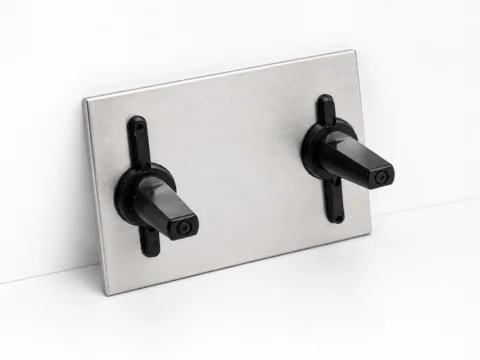
| NMT(金属と樹脂の直接接合) | 化成処理で金属の表面に20〜50nm の細かく複雑な凹凸を作り、射出成形で樹脂を強固に接合する |
| 組み合わせ | 金属はアルミ・マグネシウム・鋼(SPCC)・ステンレス・チタン・銅、樹脂は PPS・PBT・ナイロンなど |
| 接合の評価 | ISO 19095 の方法で評価。せん断強度の参考値は、アルミ×PPS 42MPa、銅×PPS 43MPa、ステンレス×PPS 41MPa |
同社は、接合による一体化で、剛性・気密・熱移動・軽量・特殊形状などが設計の利点として期待できるとし、駆動系まわりの部品の軽量化や、板金の裏面にねじ固定用のボス・リブが要る部品などを用途に挙げています。
大成プラスが解決できる課題
- 金属の一部を樹脂に置き換えて軽くしたい。金属と樹脂を一体成形したい
- 板金の裏側に、ボスやリブを樹脂でつけたい
出典:大成プラス「NMT」の記載をもとに AI(Claude)で作成(凹凸の大きさは誇張)
GRM Consulting株式会社|トポロジー最適化と CAE で、作れる形のまま軽くする
GRM Consultingとは
GRM Consulting は、愛知県愛知郡東郷町にある、2017年設立の会社です(資本金100万円)。同社によると、ジーアールエムは2003年の設立(英国本社)以来、最適化技術を製品開発に活用してきました。受託サービスとして、最適化解析、構造解析、複合材製品の開発、衝突・衝撃解析、CAE モデルと実試験の同定、試作製作などを提供しています。
GRM Consultingの得意技術
| 技術 | 内容 |
|---|---|
| トポロジー最適化 | 荷重条件を満たしながら、要らない部分を減らす形を求める。ロボットアームでは、複数の姿勢を同時に考えて1つの形に最適化した受託事例がある |
| 製造を考えた設計 | 鋳造・鍛造・押出成形・板金・CFRP の製造要件を考えた「造れる設計」を提案するとしている |
| 解析と試験 | 構造解析、衝突・衝撃解析のほか、CAE モデルと実試験の同定も受託する |
GRM Consultingが解決できる課題
- 軽くしたいが、どこを削ってよいか分からない(形を計算で決めたい)
- 動く部品や衝撃を受ける部品で、いくつもの荷重条件を同時に満たしたい
- 鋼の部品を CFRP に置き換えたときの形と積層を決めたい
公開されている実績
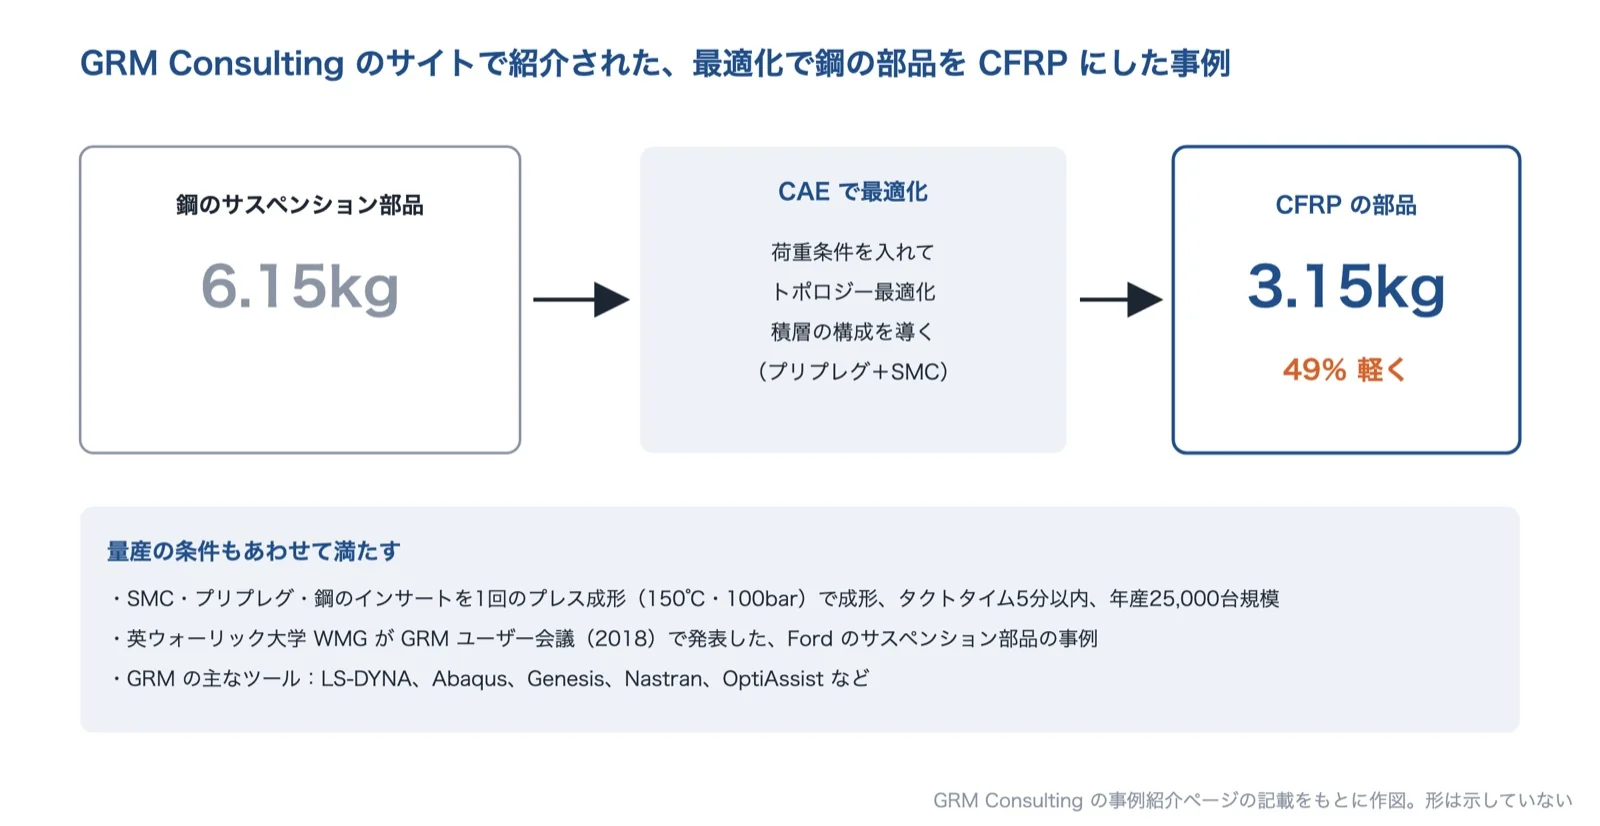
- 同社のサイトで紹介された事例(英ウォーリック大学 WMG が2018年に発表):鋼のサスペンション部品6.15kg を、プリプレグと SMC のハイブリッド設計で3.15kg に(49%の軽量化)。GRM の CAE 技術を使い、トポロジー最適化と積層構成の導出をしたとしている
出典:GRM Consulting の事例紹介の記載をもとに AI(Claude)で作成
出典:会社概要|GRM Consulting、量産サスペンションにおけるCFRP最適化|GRM Consulting、ロボットアームのトポロジー最適化設計受託事例|GRM Consulting
選ぶ前に確かめる条件
メーカーや解析の会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- 困っているのは、たわみ(かたさ)か、壊れること(強さ)か。壊れるなら、一度の荷重か、くり返しか、衝撃か
- 荷重の大きさ・向き・かかる場所と、部品を固定する場所
- 今の材料・板厚・重さと、目標の重さ、許せるたわみの量
- 使う温度の範囲と、水・薬品・屋外などの環境
- 形と厚さを変えてよい範囲(ほかの部品とのすき間、見た目)
- 生産数、1個あたりのコストの目標、今の工法(プレス・板金・射出成形など)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








