
板金・プレス加工は、金属の板を、切る(せん断)・曲げる・絞る・成形するなどして部品にする加工です。専用の金型を作らずにレーザーやタレットパンチプレスで切ってベンダー(プレスブレーキ)で曲げる「板金(精密板金)」と、金型を使って同じ形をくり返し作る「プレス加工」があります。試作は精密板金で作って仕様を決め、量産ではプレス加工に移す、という進め方が紹介されています。
出典:MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)2ページ目、MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)3ページ目
このページでは、打ち抜きの切り口とクリアランス、打ち抜きに要る力の見積もり、曲げの戻り(スプリングバック)、深絞りの限界、金型の種類、サーボプレス、高張力鋼板とホットスタンプ、プレス機械の安全をまとめ、得意分野の違う板金・プレス加工の会社を紹介します。レーザーでの切断は技術ページ「レーザー加工(切断・穴あけ・マーキング)」、溶接は「溶接」で扱っています。
板金・プレス加工の企業(早見表)
| 企業 | 順送 プレス | 深絞り | ファイン ブランキング | 精密板金 (小ロット) | ハイテン (980MPa以上) | 金型の 設計・製作 |
|---|---|---|---|---|---|---|
| アキタファインブランキングせん断面のきれいな精密打ち抜き | ● | ● | ||||
| 茨城技研超小型部品の順送金型から量産まで | ● | ● | ||||
| 渋木プレス角筒の深絞り・温間絞り | ● | ● | ||||
| ナカザ極細・チタンの深絞り | ● | ● | ||||
| 西山板金工業・西山技研自動車の試作部品・ハイテン | ● | ● | ||||
| 林製作所多品種小ロットの精密板金 | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「ハイテン」は 980MPa 以上の高張力鋼板の加工実績を公開していること、「金型の設計・製作」は金型を自社で設計・製作するとしていることです。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
板金・プレス加工が効くのは、同じ部品を安く・そろって作りたい・削り出しや溶接の部品を減らしたい・薄い板で軽く強くしたいというときです。金型のプレスは型の費用がかかる代わりに、型ができれば同じ形をくり返し作れます。
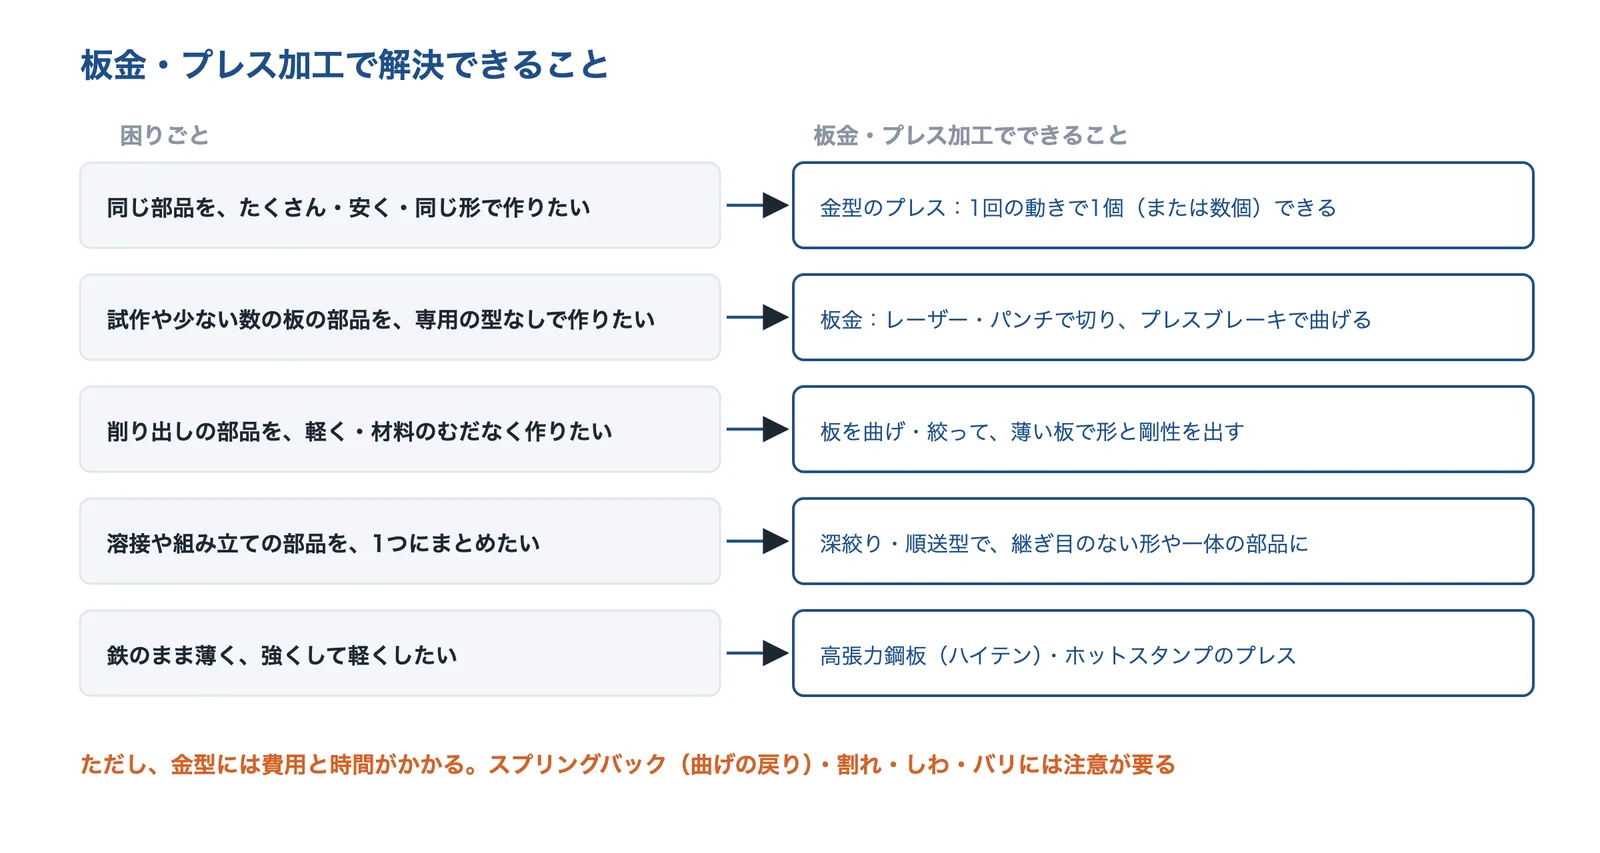
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 工法を切り替えたい | 削り出しや鋳造の部品を、板を打ち抜き・曲げて作るプレス(板鍛造など)に変える | プレス(板鍛造など) |
| 工程を減らせる設計にしたい | 順送型で、穴あけ・曲げ・切り離しを1つの型の中で続けて行う | 成形で製品に近い形にする |
| 部品点数を減らしたい | 深絞りで、継ぎ目のない一体の形にする | 金属の一体成形 |
| 加工しやすい形状にしたい | 曲げ R・穴と曲げの距離など、板金で作りやすい形にする | 板金向けの形 |
| 鉄をアルミ・樹脂・複合材に替えて軽くしたい | 高張力鋼板(ハイテン)をプレスして、鉄のまま薄くする | 高張力鋼(ハイテン) |
| バリを出さない・バリ取りを減らしたい | クリアランスと刃の摩耗を管理し、型と工法を見直す | 型と工法の見直し |
| 材料費を下げたい | 板取り(ネスティング)を見直して、端材を減らす | 板取り・ネスティング |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
プレス加工の基本は、上の型(パンチ)と下の型(ダイ)で板をはさみ、強い力で押して形を変えることです。加工の種類には、抜き(せん断)・曲げ・絞り・成形などがあり、実際の部品は、穴をあけ、折り曲げて、最後に抜き落とすといった複数の工程を組み合わせて作ります。
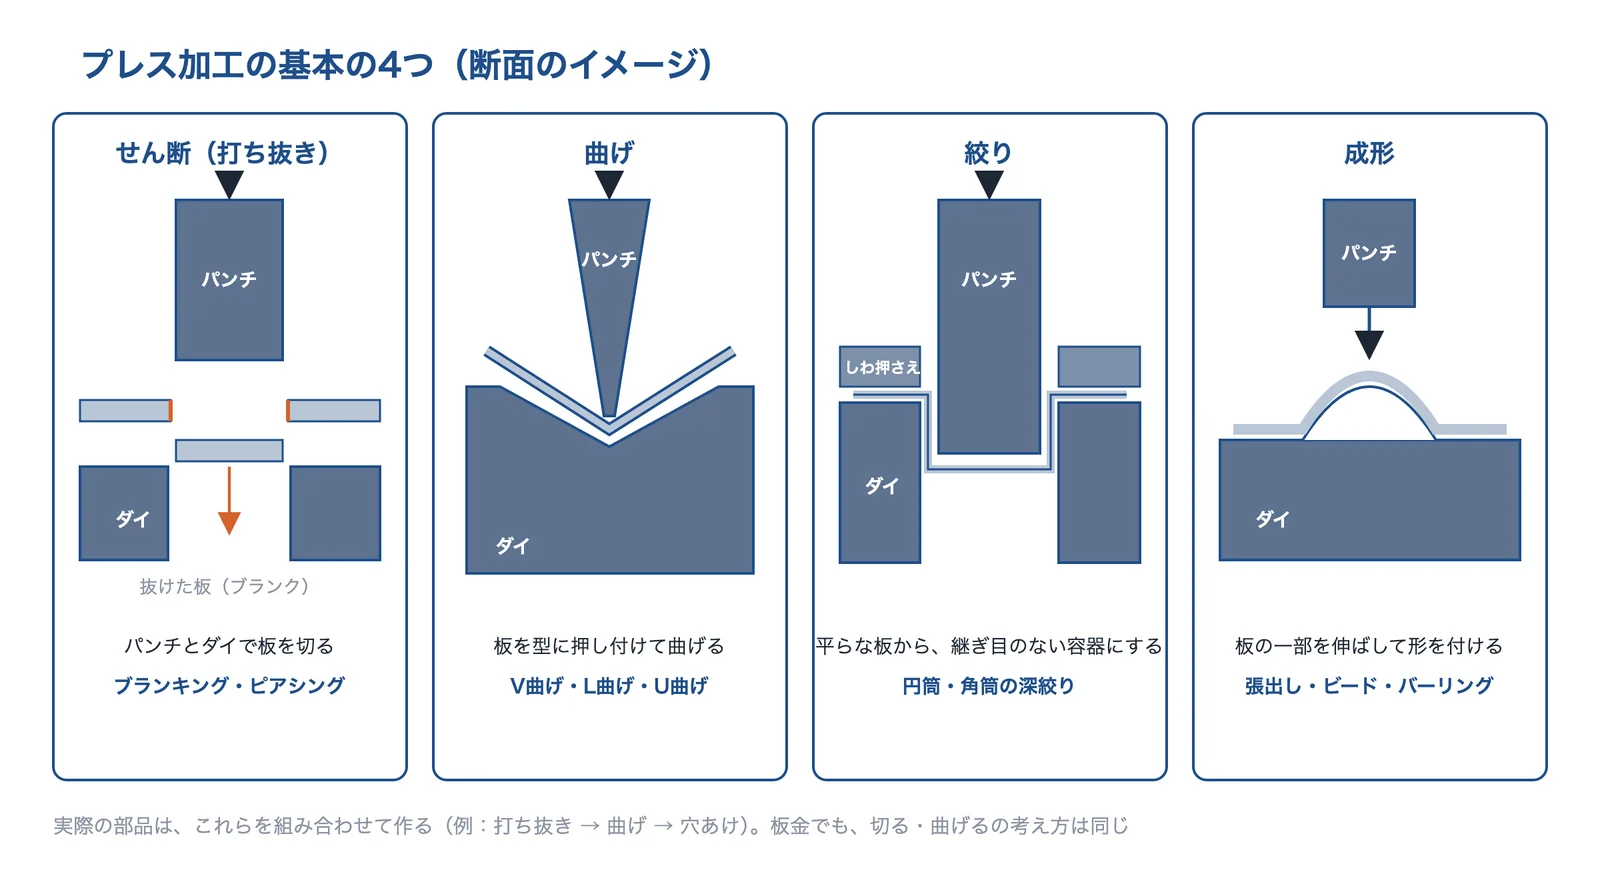
出典:軽金属学会誌の講座・MONOist の解説をもとに AI(Claude)で作成
出典:MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)3ページ目、古閑伸裕「初歩から学ぶ塑性加工 せん断加工」軽金属 57巻12号(2007年)
板金と、金型のプレスの違い
板金(精密板金)は、レーザーやタレットパンチプレスで板を切り、プレスブレーキ(ベンダー)で曲げます。曲げはベンダーに付ける標準の金型で行い、絞りのような特殊な形には簡易な金型を使うことが多いと MONOist は解説しています。専用の金型を作らないので、林製作所のように1個からの試作や、多品種の小ロットに対応する会社があります。一方、大阪府立産業技術総合研究所のテクニカルシートは、「多品種少量生産への対応」をプレス加工の苦手なこととし、金型の汎用化・簡易化による型費の低減や、工程の短縮が主な課題だとしています。
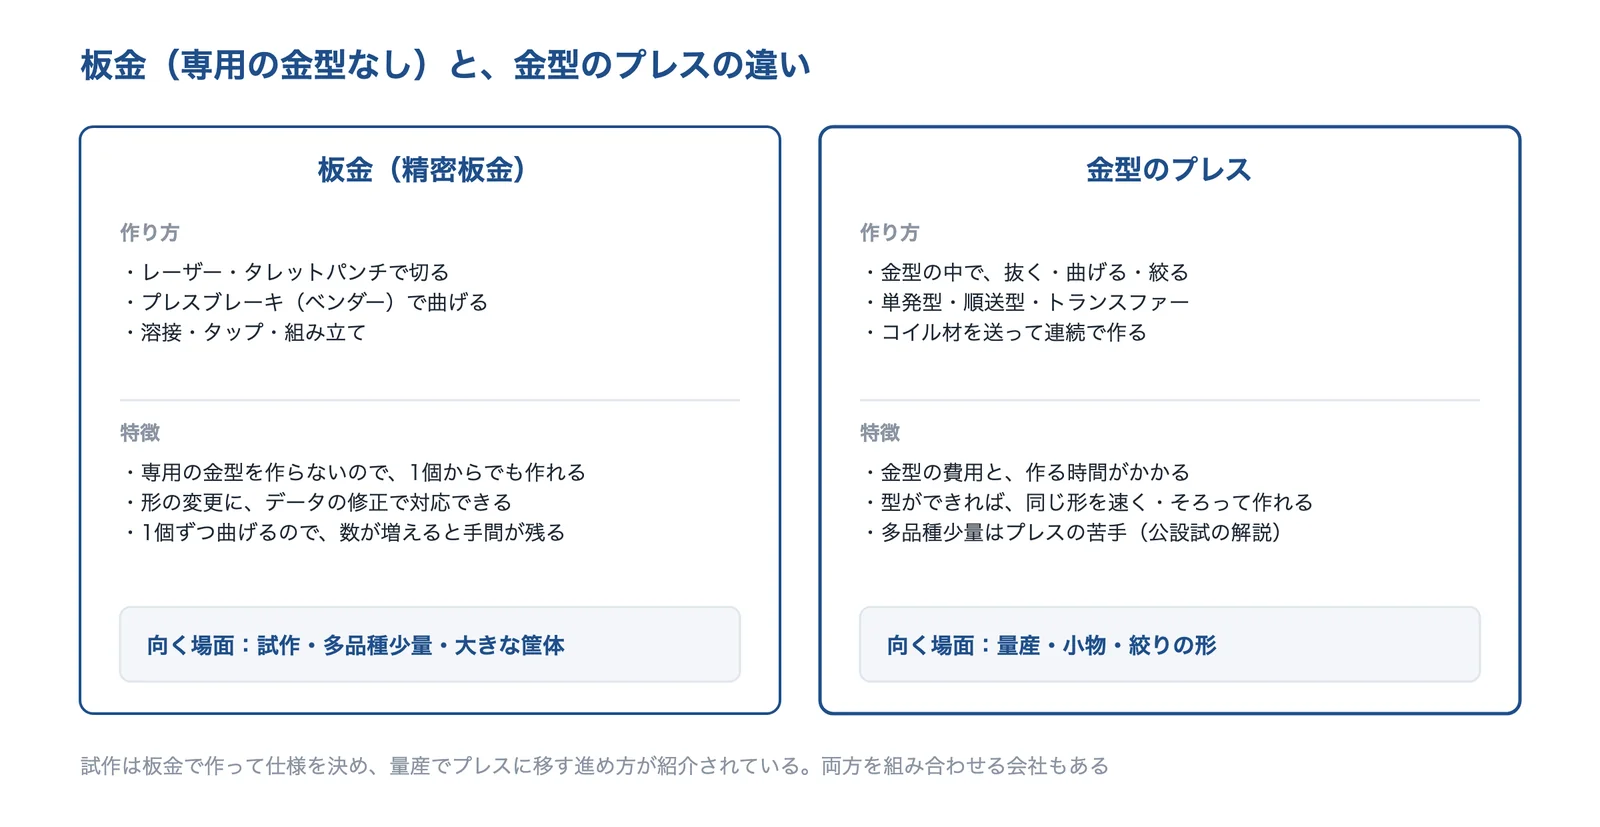
出典:MONOist の解説・大阪府立産業技術総合研究所のテクニカルシート・林製作所の事業案内をもとに AI(Claude)で作成
出典:MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)2ページ目、MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)3ページ目、大阪府立産業技術総合研究所 テクニカルシート No.99034「展開ブランクのプレス加工による深い容器の成形」、林製作所「事業・技術案内」
種類と選び方
金型のプレスの方式には、主に1工程ずつ別の型で行う「単発型」、1つの型の中に工程を並べてコイル材を送る「順送型」、工程別の単発型を並べて部品を運ぶ「トランスファー」があります(ほかに、プレス機どうしを搬送装置でつなぐタンデムプレスもあります)。MONOist の解説では、順送型は抜き・曲げなどの工程を1つの型の中に等ピッチで並べ、長いコイル材をプレスの1回ごとに1ピッチ送ります。トランスファープレスは、プレス本体と同期した搬送の機構を持ち、一般的な順送プレスに比べて、外形の形が大きく変わる絞りなどの成形に強く、歩留まりもよいとされています。
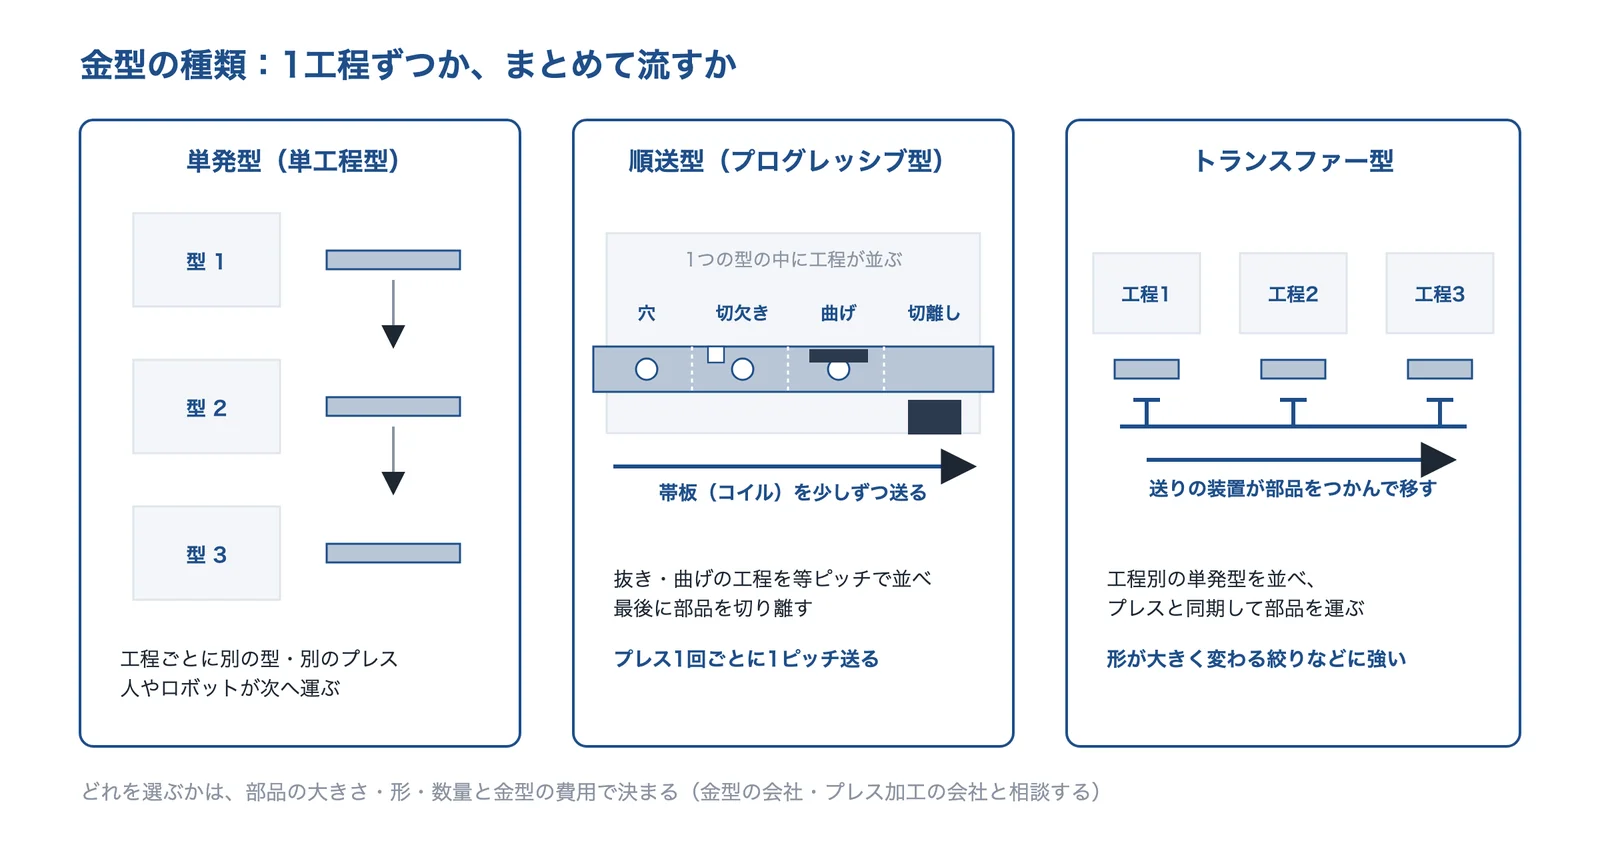
出典:MONOist の解説をもとに AI(Claude)で作成
出典:MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)3ページ目
| 種類 | 形と特徴 | 向いている場面の例 | 注意 |
|---|---|---|---|
| 板金(精密板金) | レーザー・タレットパンチで切り、ベンダーで曲げる。専用の金型を作らない(曲げは標準の金型、絞りなどは簡易な金型) | 試作、多品種の小ロット、大きな筐体・フレーム | 数が増えると、1個ずつの曲げの手間が残る |
| 単発型のプレス | 抜き・曲げなどを1工程ずつ別の型で行う | 工程が少ない部品、中量の生産 | 工程の間で部品を運ぶ手間がかかる |
| 順送型のプレス | 1つの型の中に工程を並べ、コイル材を送る | 端子など小さな部品の大量生産 | 型が大きく複雑になり、型の費用が上がる |
| トランスファープレス | 工程別の単発型を並べ、搬送の機構で運ぶ | 絞りなど、形が大きく変わる部品 | 専用のプレスと搬送の機構が要る |
| ファインブランキング | 板を強く押さえ、ごく小さなクリアランスで打ち抜く | 打ち抜いた面を機能面に使う部品(歯車・レバーなど) | 専用のプレスと金型が要る |
この表は、MONOist の解説(2・3ページ目)・林製作所とアキタファインブランキングのページをもとに編集部が整理したものです。「向いている場面の例」と「注意」の一部は編集部の補足です。
出典:MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)2ページ目、MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)3ページ目、林製作所「事業・技術案内」、アキタファインブランキング「ファインブランキングプレス」
打ち抜いた面をそのまま使う:ファインブランキング
アキタファインブランキングは、ファインブランキングを、油圧の3つの動き(トリプルアクション)で板を押さえ、金型の部品も極小なクリアランスで打ち抜くことで、平滑なせん断面とミクロン単位の精度を得る方法だと説明しています。同社のページでは、せん断面の割合をファインブランキング「〜100%」・一般のプレス「〜30%」、寸法精度を「±0.01mm〜」「±0.05mm〜」と比べています。
出典:アキタファインブランキング「ファインブランキングプレス」
使う場面ごとの選び方
検討するときは、形と機能 → 材料と板厚 → 数量と時期 → 工法 → 品質と後工程の順に考えると、候補が絞れます。
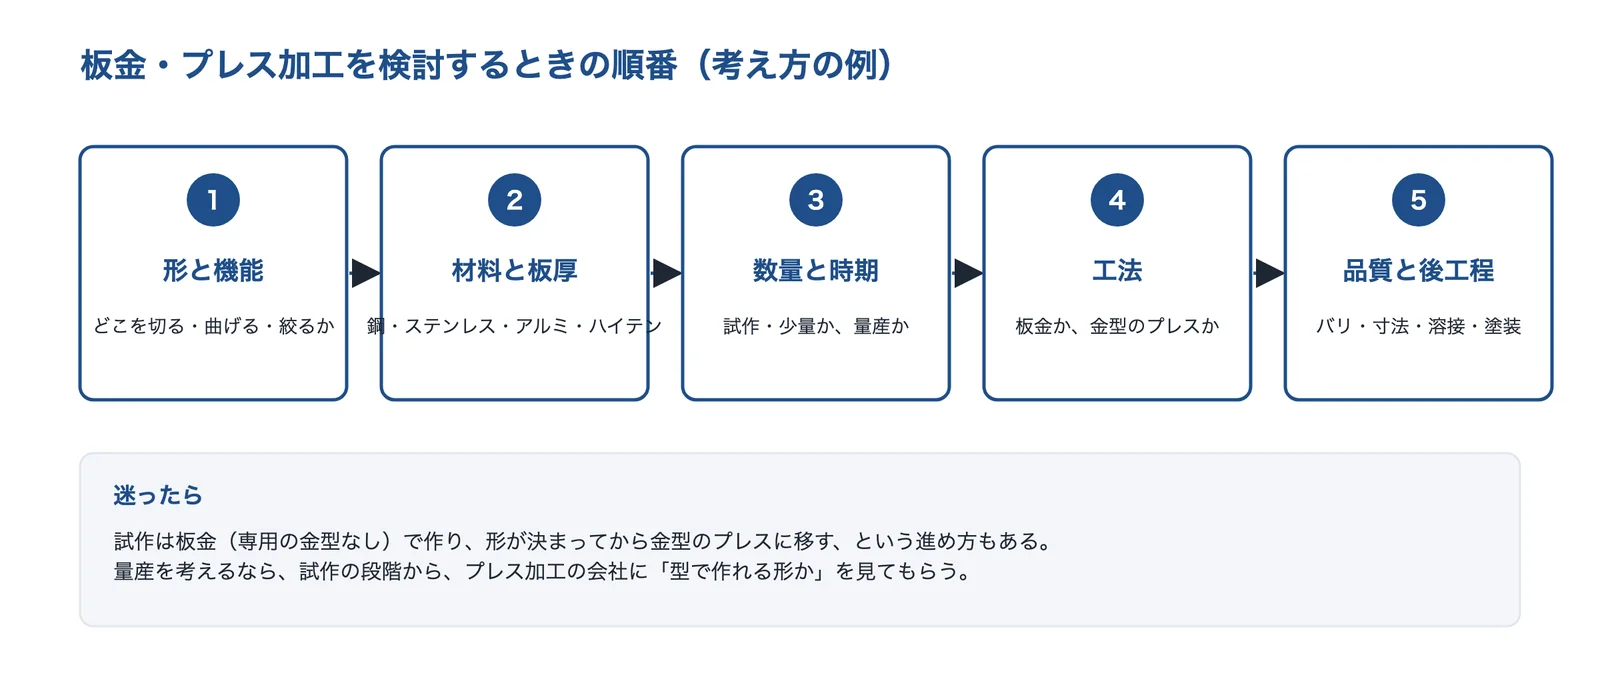
出典:このページの出典をもとに AI(Claude)で作成
| 使う場面 | よく使われる工法 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 装置の筐体・フレーム(試作・多品種) | 精密板金(レーザー・パンチ・ベンダー・溶接) | 板厚、曲げの数、溶接と表面処理まで頼めるか | 板厚 主に 0.3〜9.0mm、1500×1500×2000mm 程度まで(林製作所) |
| コネクタ端子などの小さな部品 | 順送型のプレス | 型の設計・製作から量産まで1社で行えるか | 30t・40t の小型プレスが中心(茨城技研) |
| 継ぎ目のない容器・ケース | 深絞り(多工程絞り・温間絞り) | 絞りの深さと工程の数、材料(ステンレス・チタン) | 195×195×深さ255mm のステンレス容器(渋木プレス) |
| 歯車・レバーなど、せん断面を使う部品 | ファインブランキング | せん断面の割合、板厚、仕上げの工程を減らせるか | 板厚 2〜13mm、孔の公差 15µm(アキタファインブランキング) |
| 自動車の骨格部品(試作) | 大型プレス・ハイテン・簡易型 | 材料の強度、スプリングバック、試作の型の作り方 | 最大 1,000t のプレス、980MPa 以上のハイテン(西山板金工業) |
「よく使われる工法」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:林製作所「加工事例」、茨城技研「加工設備」、渋木プレス「加工事例」、アキタファインブランキング「ファインブランキングプレス」、西山板金工業・西山技研「技術と設備」
向いている条件と注意点
向いている条件
- 同じ形の部品を、たくさん作る(金型のプレス)
- 試作や多品種の小ロットを、専用の金型なしで作る(板金)
- 薄い板で、軽くて剛性のある形を作りたい
- 溶接や組み立ての部品を、一体の形にまとめたい
注意点
- 金型の費用と、作る時間がかかる
- 切り口には、だれ・かえり(バリ)が出る
- 曲げると戻る(スプリングバック)。強い材料ほど大きい
- 絞りは、しわと割れの間で条件を決める
この一覧は、このページの出典(MONOist・軽金属学会誌の講座・日本製鉄・大阪府立産業技術総合研究所)をもとに編集部が整理したものです。
切り口の4つの部分とクリアランス
軽金属学会誌の講座は、打ち抜いた切り口がだれ・せん断面・破断面・かえり(ばり)からできているとしています。だれはせん断の途中に材料の表面にかかる引張りの力で材料が引き込まれてでき、かえりは、き裂がパンチとダイの刃先ではなく、刃先からややずれた位置から出るために突起として残るもので、一般のせん断では避けられないとしています。パンチとダイのすき間(クリアランス)が大きいと、だれやかえりが大きくなってせん断面の割合が減り、小さすぎると二次せん断面が出たり、き裂が残ったり、工具の摩耗が大きくなったりすることがあります。
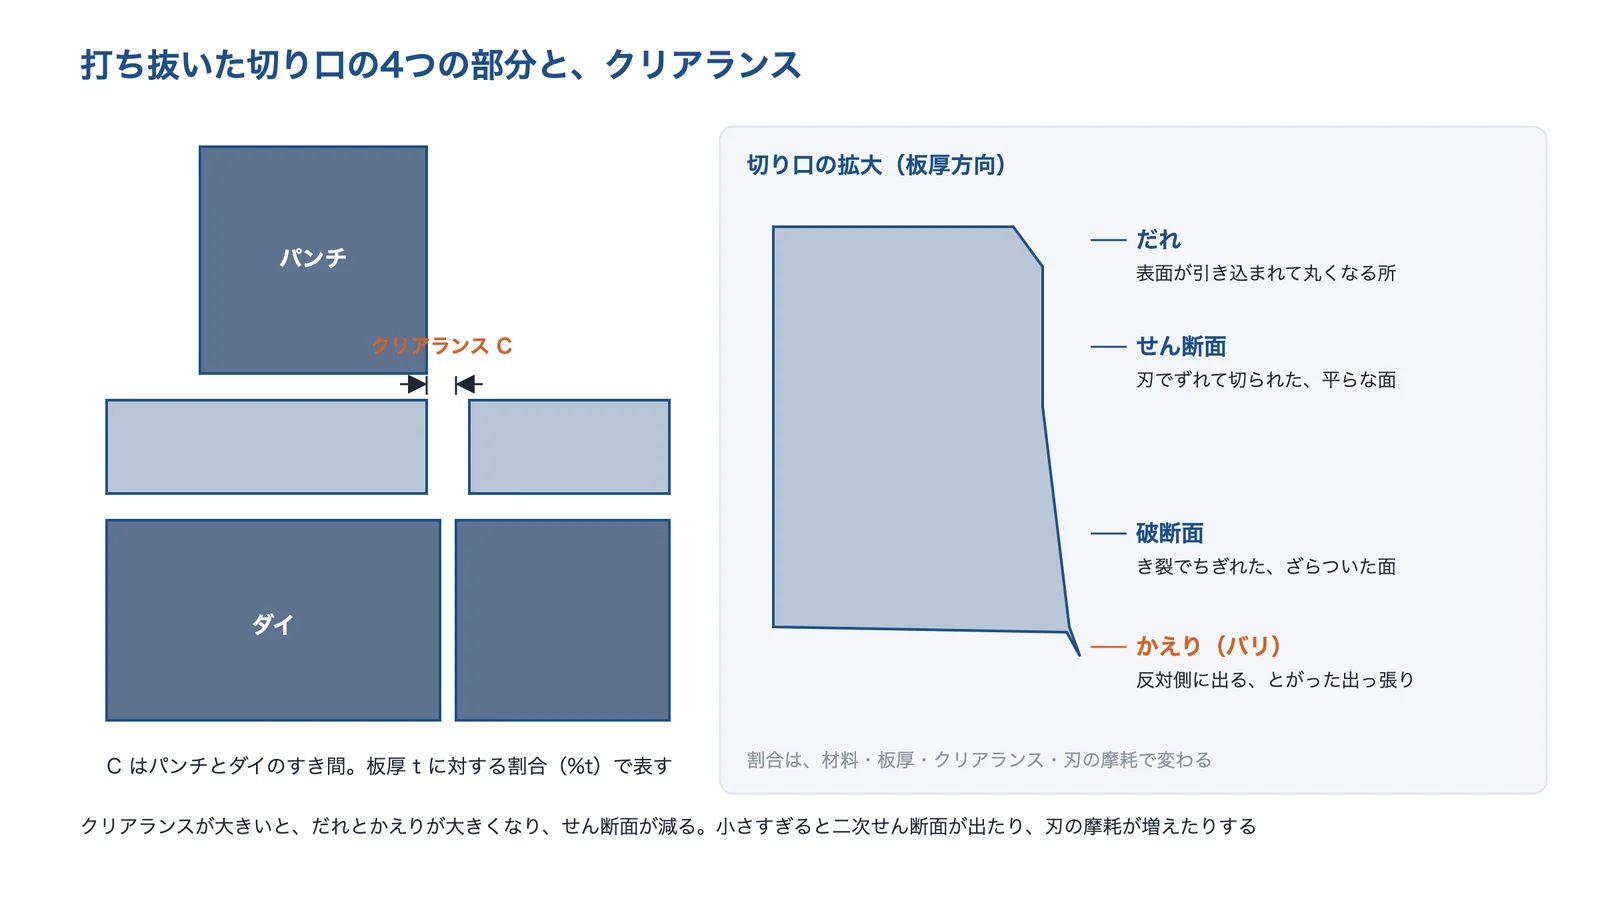
出典:軽金属学会誌「初歩から学ぶ塑性加工 せん断加工」をもとに AI(Claude)で作成
同じ講座の表は、適正なクリアランスを材料ごとに板厚の割合で示しています(板厚 3mm 以下)。軟鋼で 6〜9%、ステンレス鋼で 7〜11%、アルミニウム(軟質)で 5〜8%です。切り口を板の面に直角にしたいときは、この値の 1/3 程度に小さくするとしています。
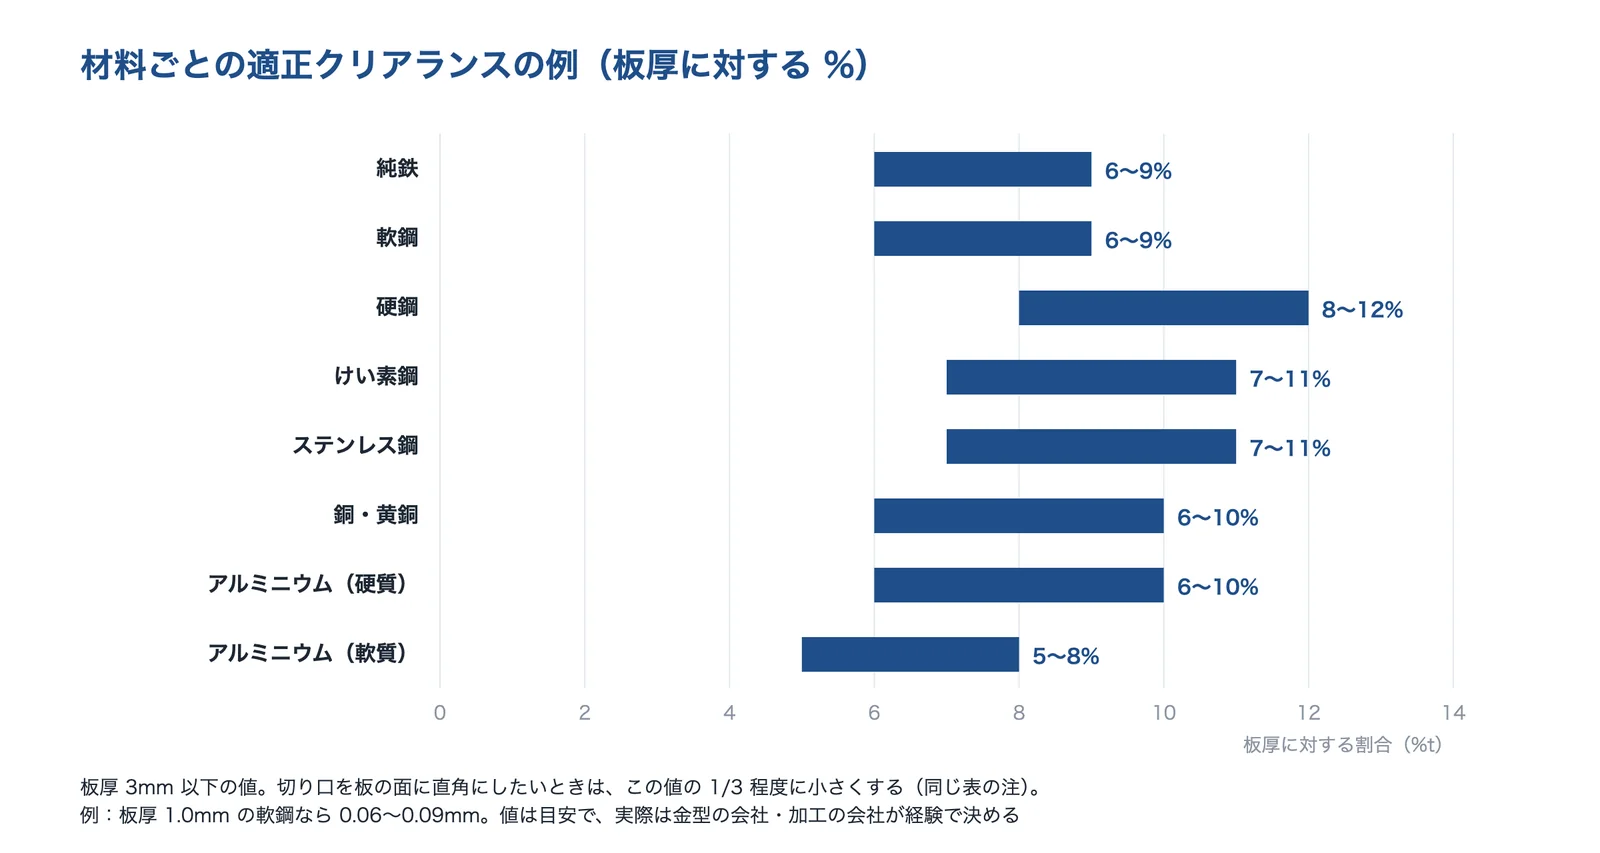
出典:軽金属学会誌「初歩から学ぶ塑性加工 せん断加工」の表3をもとに AI(Claude)で作成
出典:古閑伸裕「初歩から学ぶ塑性加工 せん断加工」軽金属 57巻12号(2007年)
よくある失敗:刃の摩耗とクリアランスを管理しない
軽金属学会誌の講座は、工具の摩耗が進むほどかえりが大きくなるとしています。岐阜県工業技術研究所の報告も、クリアランスが大きいほどバリ・破断面・だれが多くなると説明しています。同所が板厚 2mm の炭素工具鋼で穴抜きを比べた実験(クリアランス 5・10・15%)では、冷間の穴抜きは 15%で適正な切り口が得られ、小さいクリアランスでは二次せん断面が現れて金型の欠け(チッピング)のおそれがあるとしています。加熱して穴抜きと同時に焼き入れする「プレス焼入れ」では、小さいクリアランスの方がだれが小さかったと報告しています。高強度の鋼板では、切り口が遅れ破壊(水素による時間がたってからの割れ)の起点になることがあり、神戸製鋼所の技報は、1,470MPa 級の鋼板に φ10mm の穴を打ち抜いて塩酸に浸した試験で、割れの数はクリアランス 10〜15%で多く、10%未満や 20%を超える場合は少なく、摩耗したパンチを使うと割れの数が増えたとしています。
出典:古閑伸裕「初歩から学ぶ塑性加工 せん断加工」軽金属 57巻12号(2007年)、岐阜県工業技術研究所 研究報告 第3号(2014年)「薄板のプレス焼入れ技術に関する研究(第2報)」、神戸製鋼技報 Vol.73 No.2「高強度鋼板のせん断端面の遅れ破壊性に及ぼす加工条件の影響」
カタログ値・仕様の見方
加工の会社の設備表や見積もりを見るときは、プレスの力(トン数)・扱える板厚と大きさ・金型を誰が作るかをそろえて比べます。打ち抜きに要る力は、軽金属学会誌の講座の式で見積もれます。
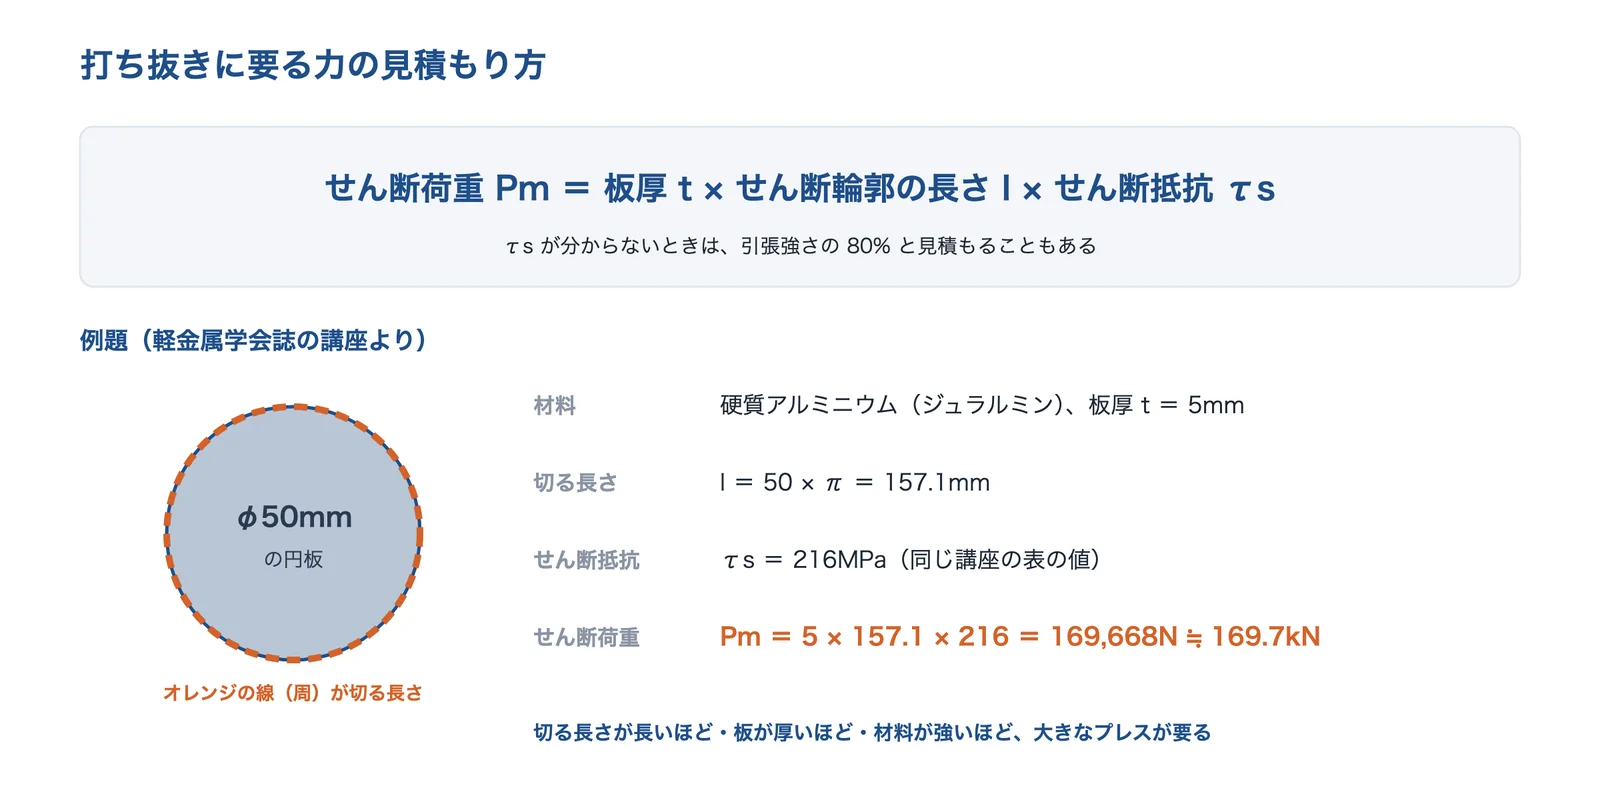
出典:軽金属学会誌「初歩から学ぶ塑性加工 せん断加工」の式と例題をもとに AI(Claude)で作成
例題では、板厚 5mm の硬質アルミニウム(ジュラルミン)から φ50mm の円板を打ち抜くとき、せん断輪郭の長さ 157.1mm・せん断抵抗 216MPa から、最大のせん断荷重は 169,668N(169.7kN)になります。せん断抵抗が分からないときは、引張強さの 80%と見積もって概算することもあるとしています。
出典:古閑伸裕「初歩から学ぶ塑性加工 せん断加工」軽金属 57巻12号(2007年)
| 項目 | 見方 |
|---|---|
| プレスの能力(t・kN) | 打ち抜き・絞りに要る力より余裕があるか。順送型は工程の力の合計で考える(編集部の補足) |
| 板厚(mm) | 材料ごとに扱える範囲。精密板金で主に 0.3〜9.0mm(切断のみ最大 12mm)の例がある |
| 製品の大きさ(mm) | 板金の筐体なら 1500×1500×2000mm 程度、ファインブランキングで 8〜190mm の例がある |
| 寸法精度・せん断面 | 一般のプレスとファインブランキングで大きく違う(±0.05mm〜と ±0.01mm〜の比較がある) |
| 金型の内製・外注 | 自社で設計・製作するか、協力工場で作るか。仕様変更への対応の速さに効く |
この表は、林製作所・アキタファインブランキング・茨城技研・渋木プレスのページをもとに編集部が整理したものです。
出典:林製作所「加工事例」、アキタファインブランキング「ファインブランキングプレス」、茨城技研「自社工場での一貫生産」、渋木プレス「絞り加工」
深絞りの限界:限界絞り比
深絞りの難しさは、限界絞り比(LDR)で表します。日新製鋼技報は、限界絞り比を破断せずに絞り抜ける最大のブランク径 D とパンチ径 Dp の比(D/Dp)とし、値が大きいほど絞り加工性にすぐれるとしています。髙橋金属の解説では、この値はおよそ「2」の付近とするのが一般的で、材料の絞りやすさを示すランクフォード値(r 値)と比例の相関があるとしています。もっと深い容器は、深くなるほど初絞り・再絞り・再々絞りと工程が増え、金型もその数だけ必要になります(大阪府立産業技術総合研究所)。
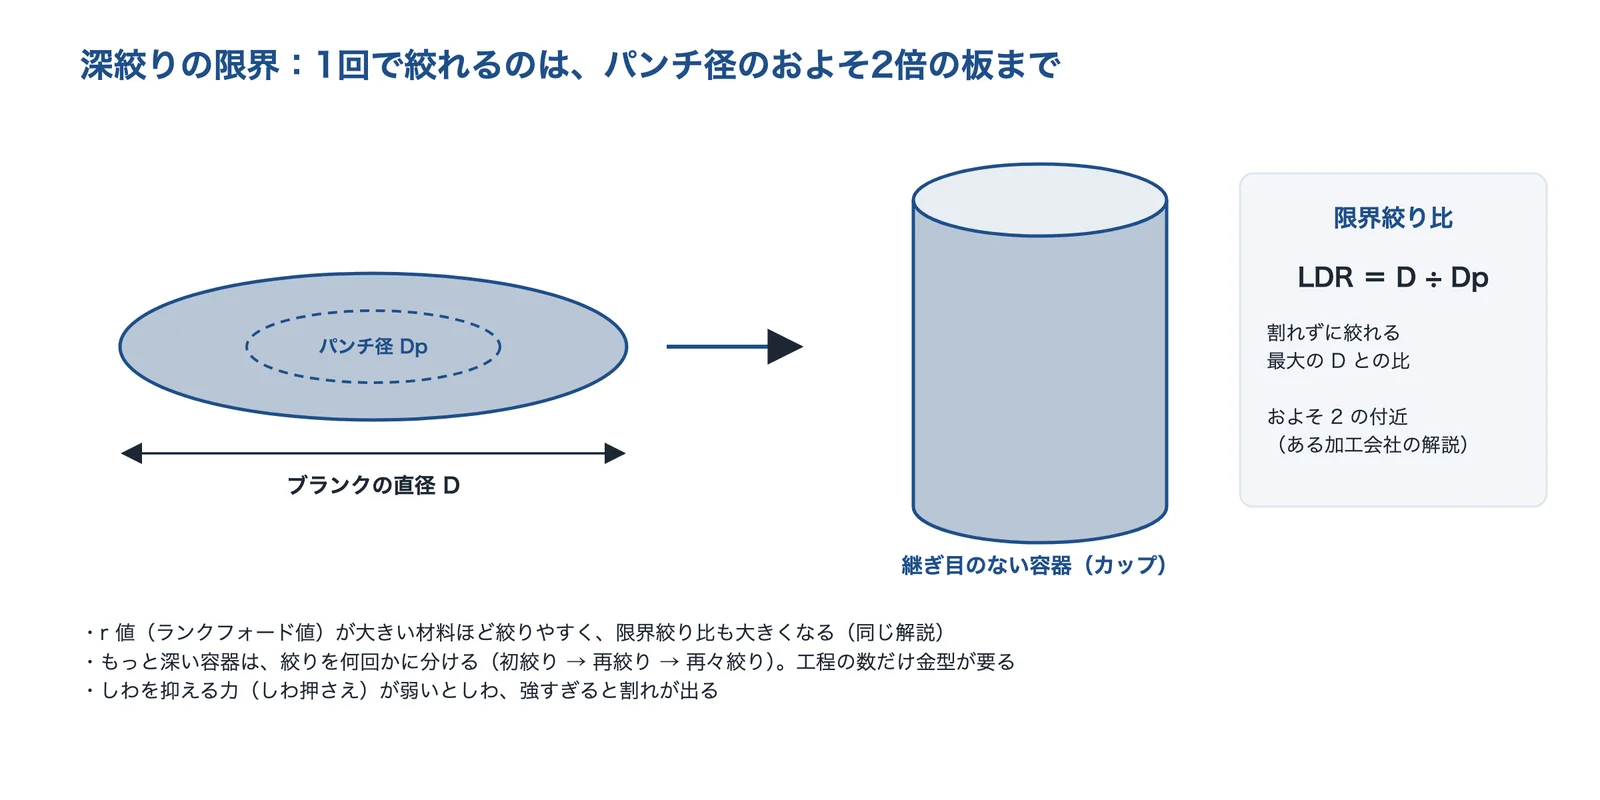
出典:髙橋金属の解説・日新製鋼技報 No.92・大阪府立産業技術総合研究所のテクニカルシートをもとに AI(Claude)で作成
出典:日新製鋼技報 No.92(2011年)「溶融 Zn-6%Al-3%Mg 合金めっき鋼板のプレス加工性」、髙橋金属「プレス加工:深絞り加工の基礎、知っておくべき数値」、大阪府立産業技術総合研究所 テクニカルシート No.99034「展開ブランクのプレス加工による深い容器の成形」
組み込み・量産・信頼性の注意
- 曲げの戻り強い材料ほど戻る。型の形と工法で補う
- スライドの動きサーボプレスで、成形の速さや止める位置を選ぶ
- 安全安全囲い・安全装置・作業主任者・定期の自主検査
この3点は、このページの出典をもとに編集部が整理したものです。
高張力鋼板の戻りと、ホットスタンプ
日本製鉄は、高張力鋼板を冷間でプレスする方法では、鋼板が高強度になるほど、プレスで生じた応力が金型から外すときに解放されて弾性変形(スプリングバック)が起こり、寸法精度の不良が生じるとしています。同社のホットスタンプ(熱間プレス)は、鋼板を約 900℃に加熱してやわらかくした状態でプレスし、同時に金型との接触で冷やして焼き入れすることで、1,500MPa 級の引張強さと良好な寸法精度を実現するとしています。神戸製鋼所の技報も、ホットスタンプを、冷間プレスで課題となる高強度材の寸法精度の確保と、部品の大型化による成形荷重の増大を同時に解決できる技術としています。
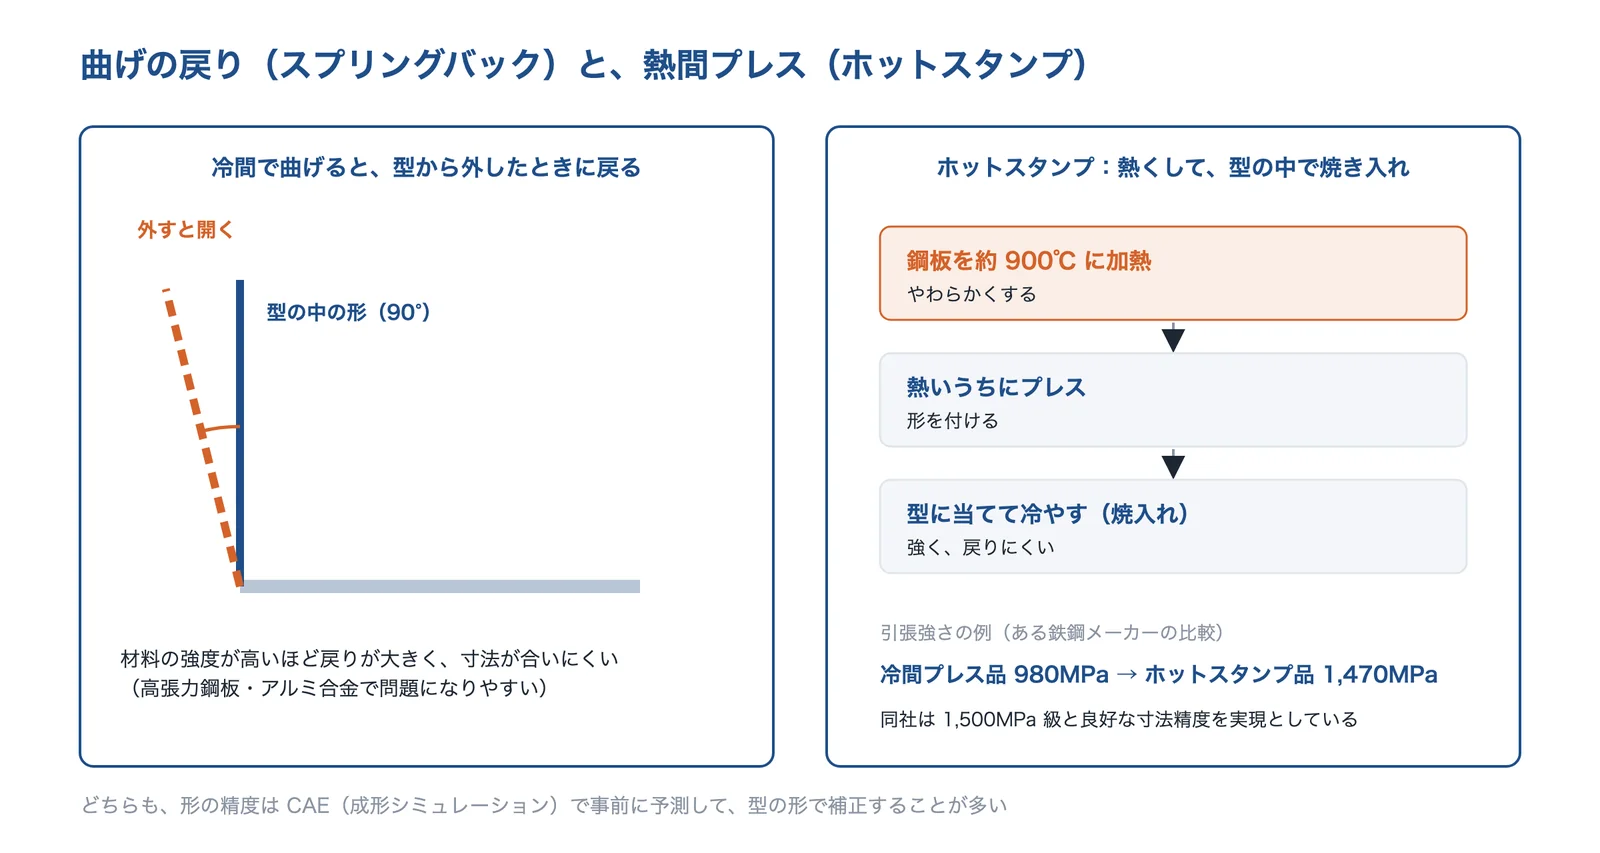
出典:日本製鉄「ホットスタンプ(熱間プレス)」をもとに AI(Claude)で作成
出典:日本製鉄「ホットスタンプ(熱間プレス)」、神戸製鋼技報 Vol.73 No.2「1.0GPa、1.5GPa、1.8GPa 級ホットスタンプ用鋼板」
サーボプレス:スライドの動きを変えられる
大阪府立産業技術総合研究所のテクニカルシートは、AC サーボプレスを、動力にサーボモーターを使い CNC 装置でスライドの位置を制御できるプレスとし、加工中のスライドの加速・減速や、好きな位置での停止・再起動ができると説明しています。高い生産性を保ったまま、高精度の成形、複合の成形、軽量化の材料や難しい材料の成形に使え、型への負担を減らして型の寿命を大きく延ばす効果も報告されているとしています。同所の機械では、動きを指定する位置を最大 10 か所まで決められ、下からの加圧(ダイクッション)もサーボモーターで動かして、加工中の板押さえの力を変えられます。
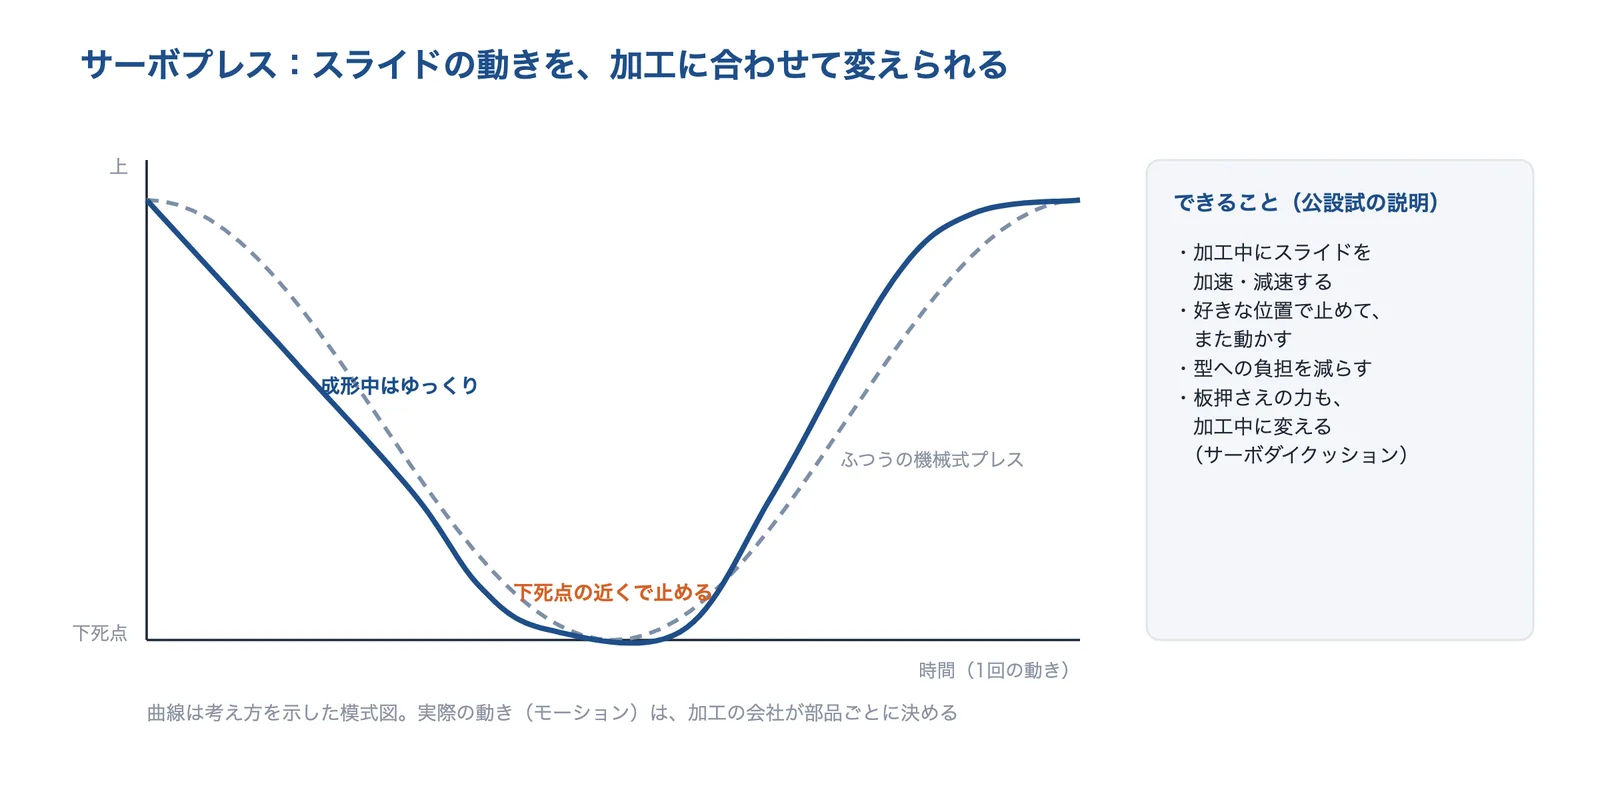
出典:大阪府立産業技術総合研究所 テクニカルシート No.12006をもとに AI(Claude)で作成
出典:大阪府立産業技術総合研究所 テクニカルシート No.12006「サーボダイクッションを活用した AC サーボプレスによるプレス成形」
安全:プレス機械で決まっていること
労働安全衛生規則は、プレス機械に安全囲いなどを設けて、体の一部が危険な範囲に入らないようにすること(それが難しいときは安全装置)、動力プレスの金型の取り付け・取り外し・調整で体の一部が危険な範囲に入るときは安全ブロックなどを使わせることなどを定めています。動力プレスは1年以内ごとに1回(1年を超えて使わない期間は除く)、定期の自主検査(特定自主検査)を行い、記録を3年間保存します。厚生労働省は、2011年の改正で手払い式の安全装置を原則として使えないようにし、プレス機械による労働災害は依然として高い水準で、その多くが指の切断などの後遺障害を残すとしています。動力で動くプレス機械を5台以上持つ事業場は、技能講習を修了した人からプレス機械作業主任者を選びます(山形労働局の資料)。
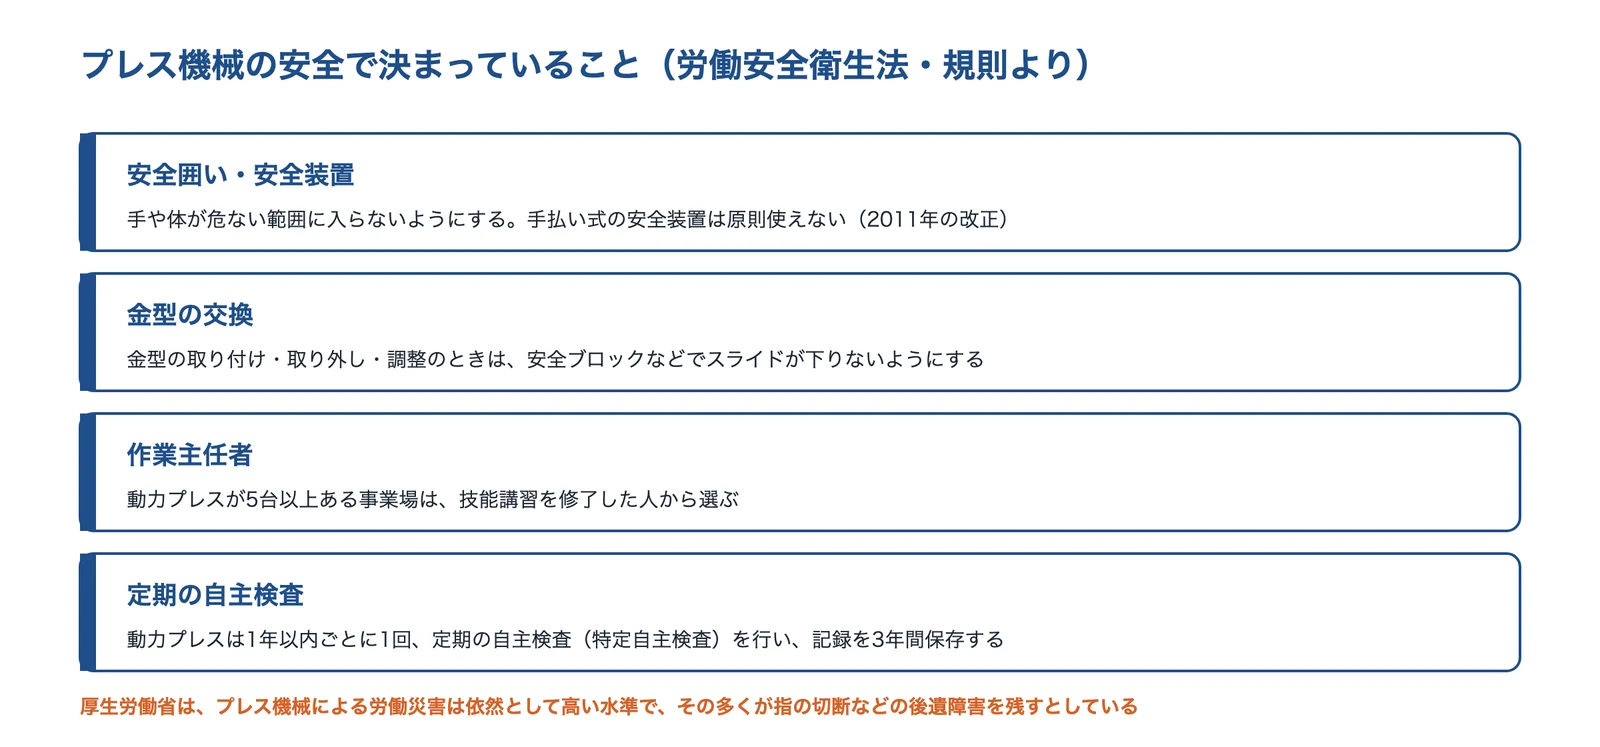
出典:労働安全衛生規則・厚生労働省のリーフレット・山形労働局の資料をもとに AI(Claude)で作成
出典:労働安全衛生規則 第131条〜第135条の3(労働新聞社「労働法検索」の条文)、厚生労働省「機械による労働災害防止対策を強化するため労働安全衛生規則を改正しました(プレス機械対策を中心に)」、山形労働局 米沢労働基準監督署の発表資料(2026年7月8日)
相談する前に整理すること
板金・プレス加工を相談するときは、図面(いちばん細かい所)・材料と板厚・数量と期間・金型をどうするかを整理しておくと、工法と費用の提案を受けやすくなります。
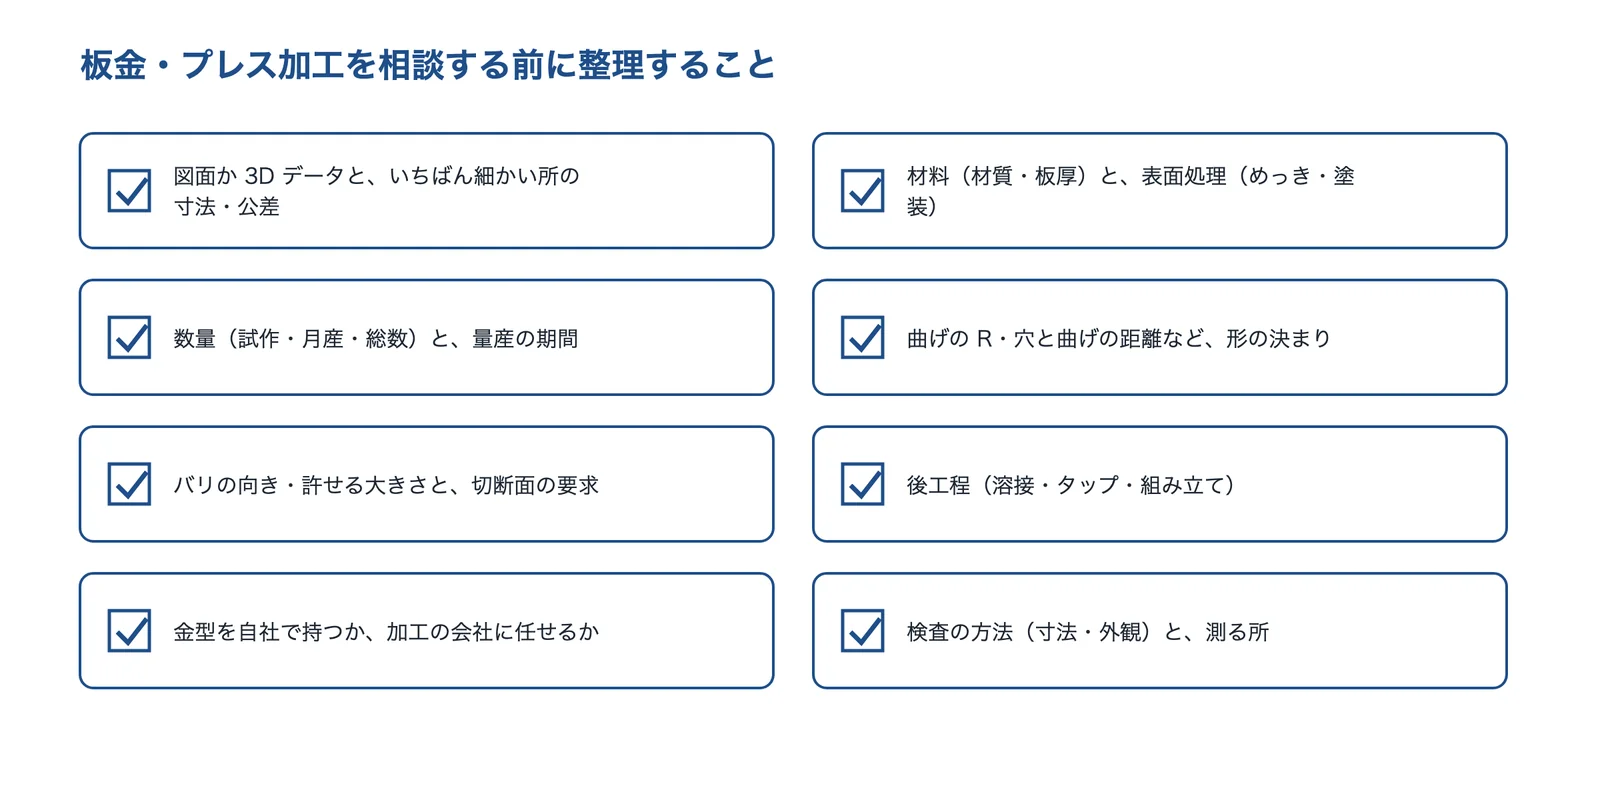
出典:このページの出典をもとに AI(Claude)で作成
- 図面か 3D データと、いちばん細かい所の寸法・公差
- 材料(材質・板厚)と、表面処理(めっき・塗装)
- 数量(試作・月産・総数)と、量産の期間
- 曲げの R・穴と曲げの距離など、形の決まり
- バリの向き・許せる大きさと、切り口の要求
- 後工程(溶接・タップ・組み立て)
- 金型を自社で持つか、加工の会社に任せるか
- 検査の方法(寸法・外観)と、測る所
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(板金・プレス加工技術)
板金・プレス加工の会社を、得意な分野が重ならないように選びました。ファインブランキングの会社、超小型部品の順送金型の会社、角筒の深絞りの会社、極細・チタンの深絞りの会社、自動車の試作部品とハイテンの会社、多品種小ロットの精密板金の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 順送 プレス | 深絞り | ファイン ブランキング | 精密板金 (小ロット) | ハイテン (980MPa以上) | 金型の 設計・製作 |
|---|---|---|---|---|---|---|
| アキタファインブランキングせん断面のきれいな精密打ち抜き | ● | ● | ||||
| 茨城技研超小型部品の順送金型から量産まで | ● | ● | ||||
| 渋木プレス角筒の深絞り・温間絞り | ● | ● | ||||
| ナカザ極細・チタンの深絞り | ● | ● | ||||
| 西山板金工業・西山技研自動車の試作部品・ハイテン | ● | ● | ||||
| 林製作所多品種小ロットの精密板金 | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「ハイテン」は 980MPa 以上の高張力鋼板の加工実績を公開していること、「金型の設計・製作」は金型を自社で設計・製作するとしていることです。社名を押すと、その会社の紹介へ移ります。
株式会社アキタファインブランキング|せん断面のきれいな精密打ち抜きで、仕上げの工程を減らす
アキタファインブランキングとは
静岡県島田市に本社工場を置く会社です(1960年創業)。ファインブランキングのプレス、金型・治具、機械加工、組立までを一貫して行うとしています。
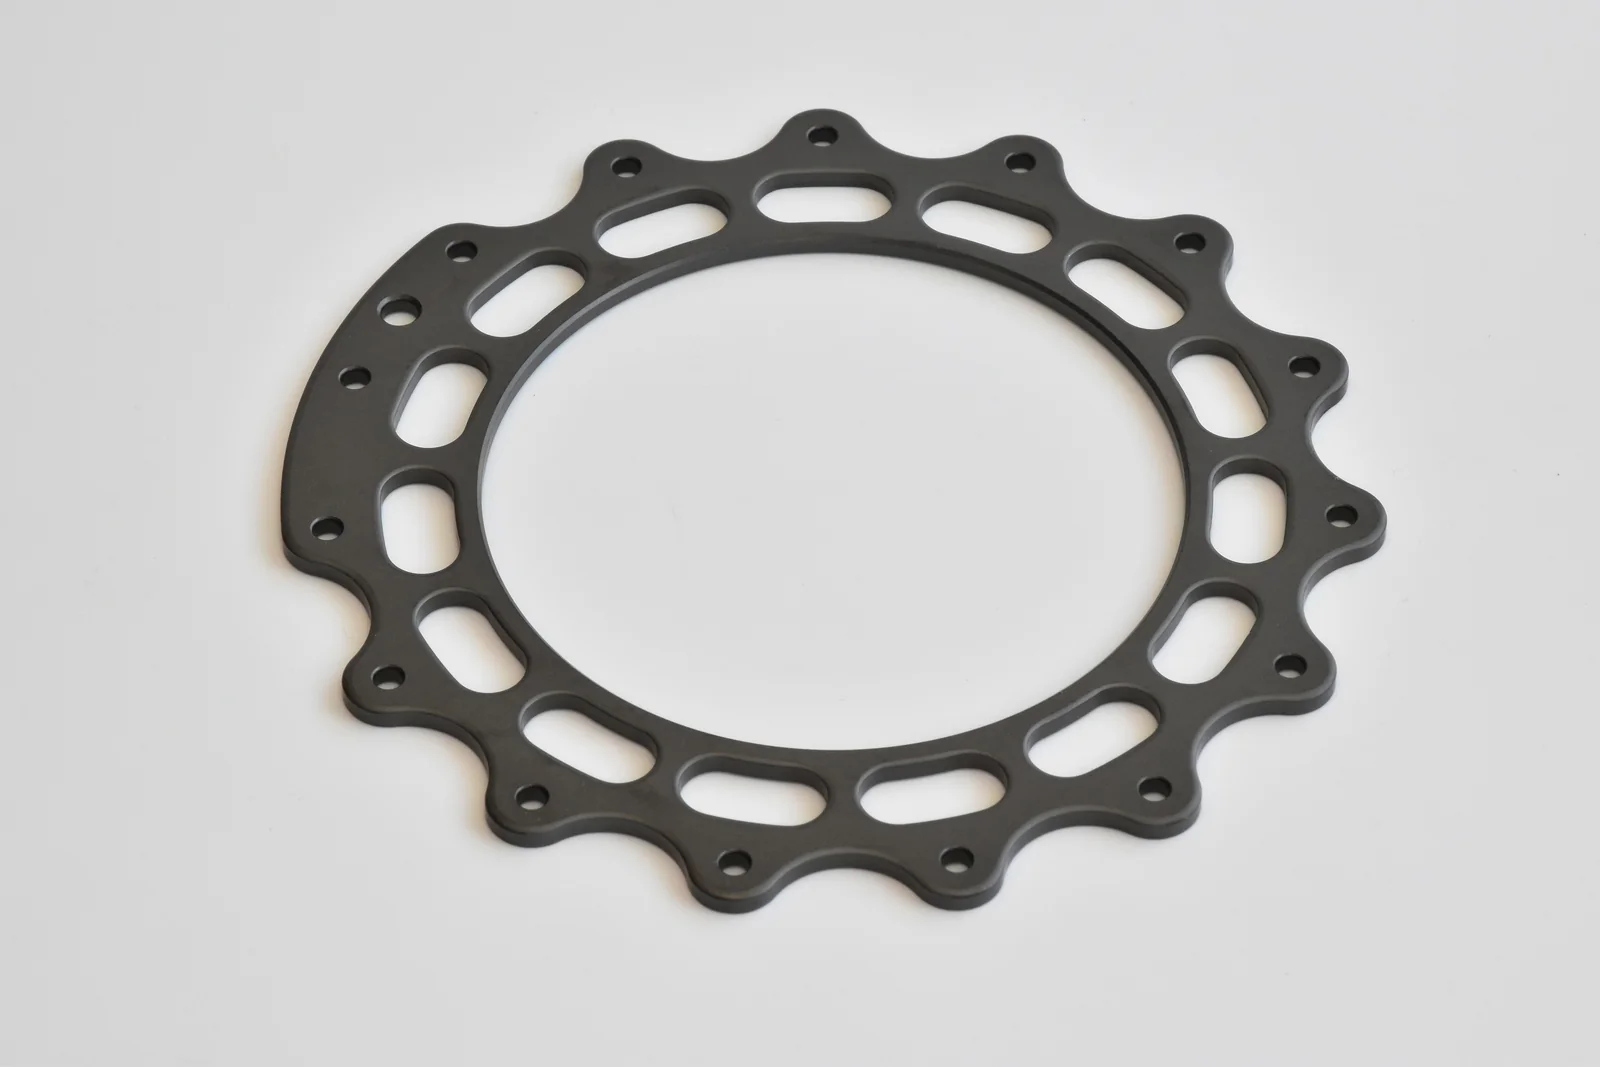
アキタファインブランキングの得意技術
| 技術 | 内容 |
|---|---|
| ファインブランキング | 200t から最大 1,000t まで合計12台を持つ。せん断面は「〜100%」、寸法精度は「±0.01mm〜」としている |
| 難しい材料と厚板 | ステンレス鋼を中心に、炭素鋼・耐熱鋼・特殊鋼に対応し、超合金(インコネル)も試している。板厚 2〜13mm、製品寸法 8〜190mm の実績、孔の公差 15µm |
| 一貫の生産 | 金型製作の機械 32台、製品加工の機械 105台を持ち、一般のプレスでは順送・トランスファーの加工も行う |
アキタファインブランキングが解決できる課題
- 打ち抜いた面を機能面に使う部品を、仕上げの工程なしでプレスで作りたい
- 鋳造・鍛造の素材から工法を変えて、工程を減らし、材料の歩留まりを上げたい
公開されている実績・用途
- 製品情報のページに、単発打ち抜き・順送打ち抜き・ギア・厚板・一般プレスの製品を写真で載せている
出典:アキタファインブランキング「会社概要」、アキタファインブランキング「ファインブランキングプレス」、アキタファインブランキング「保有設備」、アキタファインブランキング「製品情報」
株式会社茨城技研|超小型部品の精密プレス金型を設計し、量産まで自社工場で
茨城技研とは
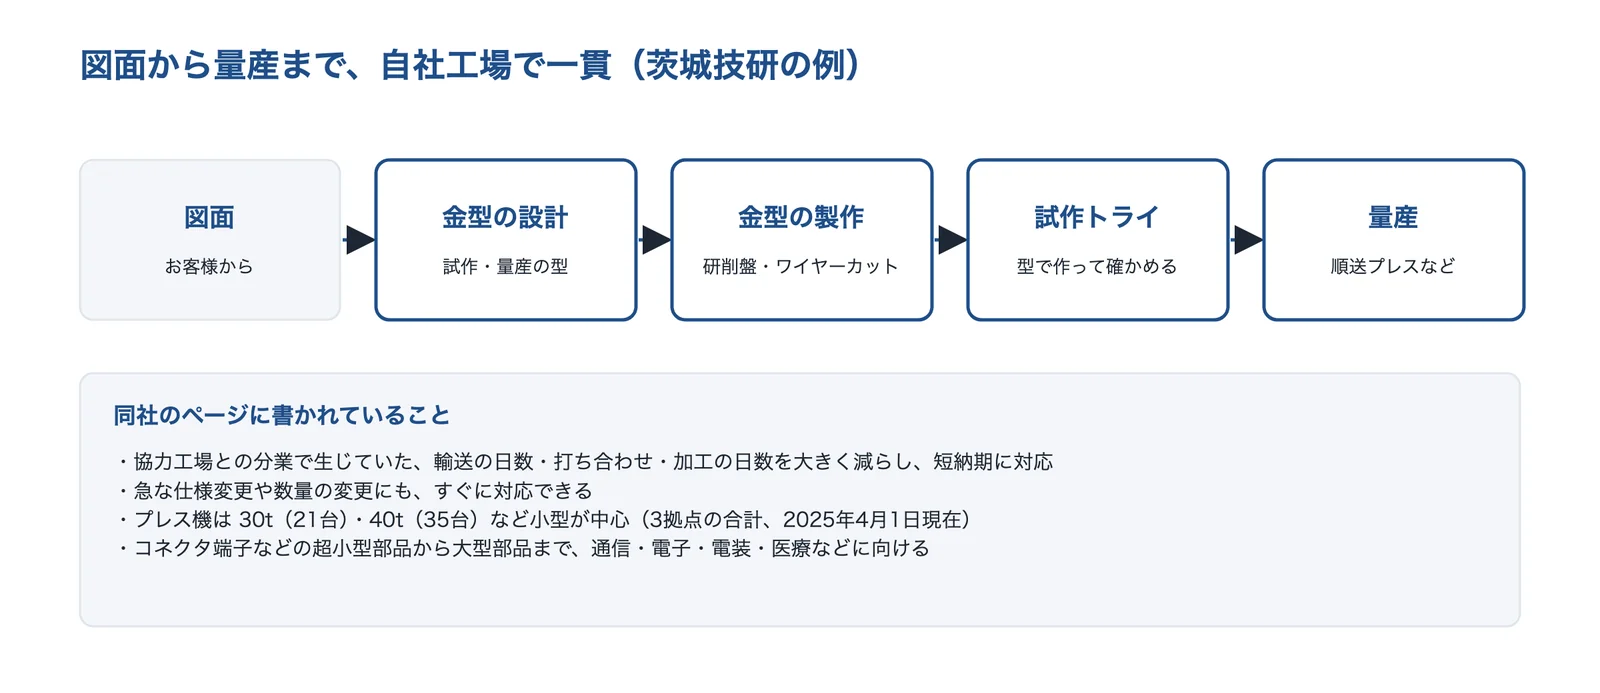
茨城県北茨城市に本社を置く会社です(1979年創業)。精密プレス金型の設計(手作り単型から超量産まで)・製造、精密プレス加工品の製造・販売などを事業とし、技術紹介のページでは超精密順送金型と製品サンプルを紹介しています。青森県とフィリピンにも工場があります。
出典:茨城技研の会社概要・技術紹介・加工設備のページをもとに AI(Claude)で作成
茨城技研の得意技術
| 技術 | 内容 |
|---|---|
| 精密プレス金型 | 手作りの単型から超量産の型まで設計する。プロファイルグラインダー 7台・平面研削盤 13台・ワイヤーカット 8台などで型を作る(3拠点の合計) |
| プレス加工 | 30t(21台)・40t(35台)など小型のプレスが中心で、プレス機は合計 77台(2025年4月1日現在) |
| 一貫の生産 | 図面から試作・量産の金型の設計・製作、試作トライ、量産までを自社工場の中で行う |
茨城技研が解決できる課題
- 通信・電子・電装・医療向けの超小型のプレス部品を作りたい
- 金型と量産を1社にまとめて、短納期にし、仕様や数量の変更に早く対応してほしい
出典:茨城技研「会社概要」、茨城技研「自社工場での一貫生産」、茨城技研「加工設備」、茨城技研「金型と製品サンプル」
茨城技研は、公開されている写真が小さい(横 345px 以下)ため、同社のページの説明をもとにした図にしています。
株式会社渋木プレス|角筒の深絞りと温間絞りで、溶接なしの容器に
渋木プレスとは
新潟県燕市にある会社です(従業員12名)。単発プレス・順送プレス・絞り加工に対応し、絞り加工を最も得意な技術としています。
渋木プレスの得意技術
| 技術 | 内容 |
|---|---|
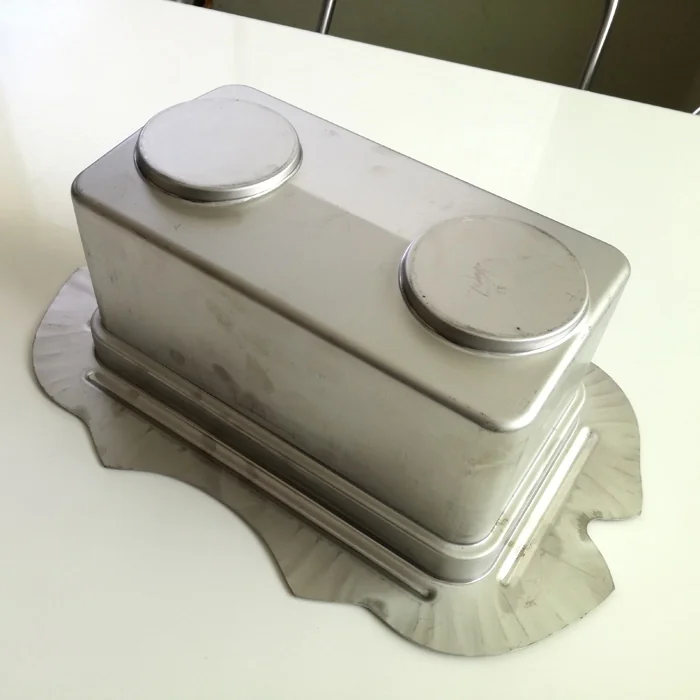
| 絞り加工 | 深絞り・温間深絞り・多工程絞り・厚板絞りに対応し、角筒絞りの実績が特に多い。バルジ成形も行う |
| 材料 | 鉄・ステンレス(SUS304 など)・アルミ・銅・チタン |
| 設備 | 300t のサーボ油圧プレス(2014年導入)と 200t のサーボプレス(2017年導入)を持つ |
渋木プレスが解決できる課題
- 継ぎ目のない四角い容器・カバーを、1枚の板から作りたい
- 絞りの工程の数を減らして、費用を下げたい
公開されている実績・用途
- 18-8ステンレス・板厚 0.8mm で 195×195×深さ255mm の容器を、金型の会社(吉井金型製作所)の金型・工程設計と同社の温間絞りで、通常3回の絞りが必要と考えられる形を2回で実現したとしている
- 計測機カバー(18-8ステンレス、250×130×深さ120mm、板厚 0.8mm)、チタンのキャンプ用品(190×110×深さ80mm、板厚 0.5mm)
出典:渋木プレス「会社概要」、渋木プレス「絞り加工」、渋木プレス「加工事例」
株式会社ナカザ|外径 2mm の極細絞りや、チタンの深絞り
ナカザとは
東京都足立区に本社を置く会社です(1971年設立)。金属の深絞り加工、精密自動金型の設計・製作、金属プレス加工、試作・量産の板金加工などを営業品目としています。
ナカザの得意技術
| 技術 | 内容 |
|---|---|
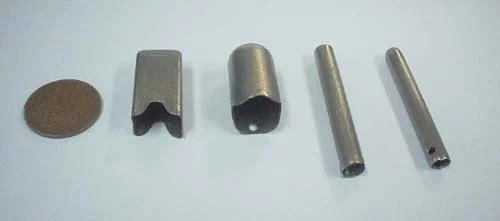
| 極細深絞り | SUS304・板厚 0.1mm で、外径 φ2.0mm・内径 φ1.8mm・長さ 24mm の医療用の部品に絞った例を載せている |
| チタンの深絞り | 加工が難しいとされるチタン材の角・丸の深絞りを、絞りのときの油の配合などのノウハウで実現したとしている |
| 設備 | 150t から 12t までのプレス機と、NC ワイヤーカット 2台・NC 放電加工機 3台などの金型作製の設備を持つ |
ナカザが解決できる課題
- 継ぎ目のない細い筒・小さなケースを、絞りで作りたい
- チタンやステンレスなど、絞りにくい材料で容器を作りたい
出典:ナカザ「会社概要」、ナカザ「深絞り加工」、ナカザ「設備情報」
株式会社西山板金工業・株式会社西山技研|自動車の試作部品を、ハイテンのプレスから溶接まで
西山板金工業とは
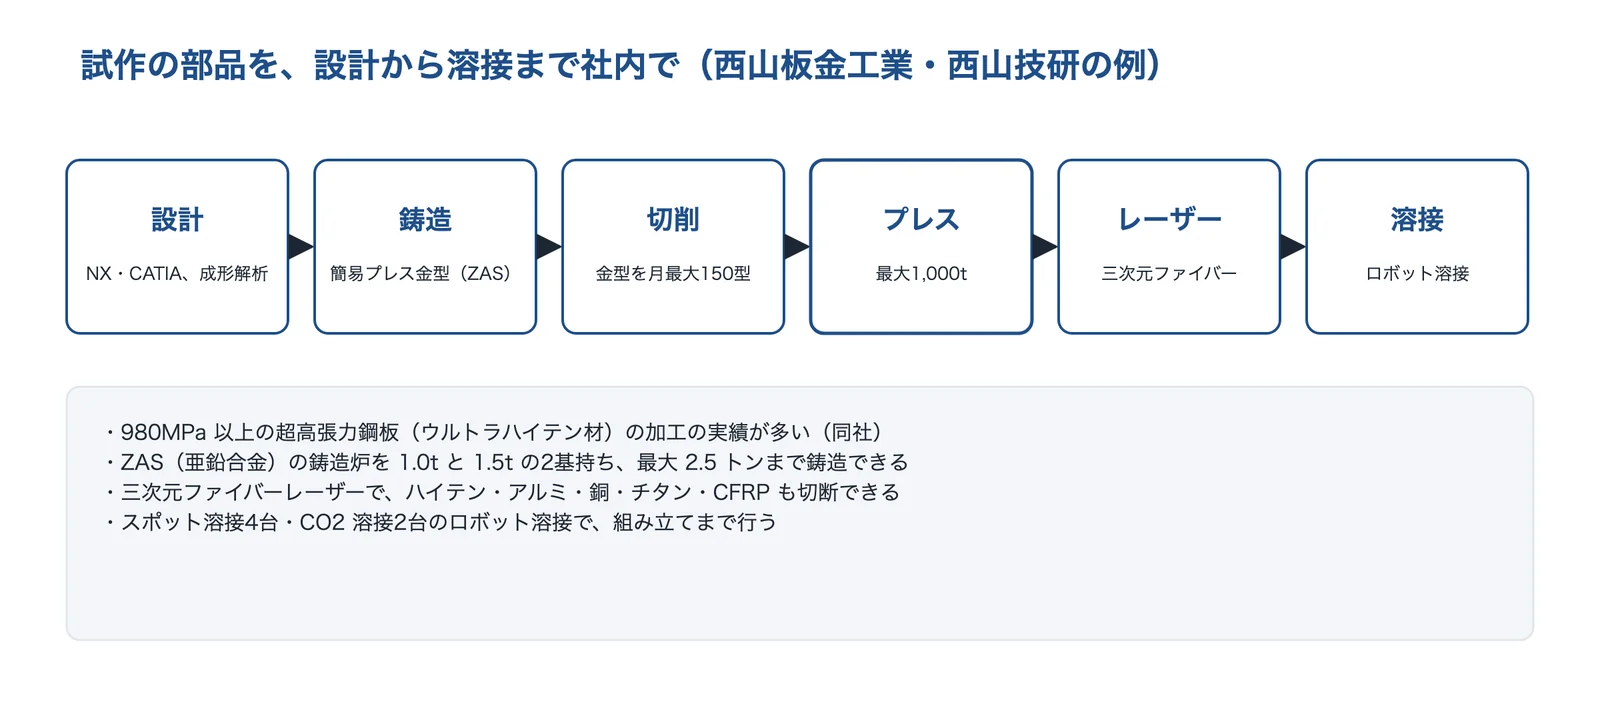
静岡県袋井市にある会社です(西山板金工業は1976年設立、西山技研は1987年設立)。四輪・二輪自動車の新製品の開発に使う試作部品の製造を、設計から溶接組立まで社内で行うとしています。
出典:西山板金工業・西山技研の「技術と設備」のページをもとに AI(Claude)で作成
西山板金工業の得意技術
| 技術 | 内容 |
|---|---|
| プレス | 最大 1,000t のプレス加工機を持ち、大物や深い形、難しい形の成形に対応する。980MPa 以上の超高張力鋼板(ウルトラハイテン材)の加工の実績も多いとしている |
| 簡易型と設計 | プレス金型や溶接治具を NX・CATIA で設計し、成形解析も使う。ZAS(亜鉛合金)の簡易プレス金型を自社で鋳造する(1.0t・1.5t の炉、最大 2.5 トン) |
| レーザーと溶接 | 三次元ファイバーレーザー(2018年導入)でハイテン・アルミ・銅・チタン・CFRP を切断し、ロボット溶接(スポット4台・CO2 2台)で組み立てる |
西山板金工業が解決できる課題
- ハイテンの試作部品を、短い期間で作りたい
- 試作の金型から溶接組立まで、1社でまとめて頼みたい
出典:西山板金工業・西山技研「会社情報」、西山板金工業・西山技研「技術と設備」
西山板金工業は、設備の写真がほかの会社の製品の機械のため、同社のページの説明をもとにした図にしています。
株式会社林製作所|月産4,000種類を超える、多品種小ロットの精密板金
林製作所とは
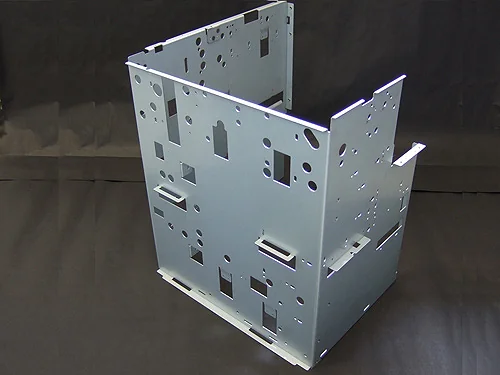
群馬県高崎市に本社を置く会社です(1927年創業)。精密板金加工と金属プレス加工を主体とする製品・部品の製作と組立を事業とし、レーザー加工から溶接・組み立てまで、試作から量産まで対応するとしています。
林製作所の得意技術
| 技術 | 内容 |
|---|---|
| 多品種小ロット | 大手電機メーカーなどへ、月産 4,000種類を超える多品種小ロットの板金部品を納めている。1個からの試作にも対応する |
| 板金とプレスの組み合わせ | 手間のかかる「抜き」「曲げ」の工程だけを専用金型にして単価を下げる、金型の初期投資を抑えるために絞りの工程だけ専用金型にする、といった例を載せている |
| 加工の範囲 | 板厚は主に 0.3〜9.0mm(切断のみ最大 12mm)、大きさは 10mm 角程度から 1500×1500×2000mm 程度まで |
林製作所が解決できる課題
- 装置の筐体・フレームを、試作から小〜中ロットの量産まで頼みたい
- 金型の費用を抑えながら、手間のかかる工程だけを型にしたい
公開されている実績・用途
- 加工事例に、現金両替機のフレーム(SECC、400×400×500)、AGV のフレーム(A5052)、ロボットアームのフレーム(SPHC t=4.5)などを載せている
- ベンダーでは8回の曲げが必要な部品を、プレス金型の1ショットで完了させてコストを下げた例(ロット 300〜500 程度)を載せている
出典:林製作所「会社案内」、林製作所「事業・技術案内」、林製作所「加工事例」
使われる製品・事例
板金・プレス加工は、装置の筐体やフレーム、コネクタ端子などの小さな電子部品、継ぎ目のない容器やカバー、歯車やレバーなどの機構部品、自動車の骨格部品などに使われています。課題ページでは、工法を切り替えたい・工程を減らせる設計にしたい・部品点数を減らしたい・加工しやすい形状にしたいで、プレスや板金を使う対策を紹介しています。
出典:林製作所「加工事例」、茨城技研「会社概要」、渋木プレス「加工事例」、アキタファインブランキング「製品情報」、西山板金工業・西山技研「技術と設備」
関連する技術
板金・プレス加工とあわせて検討される技術です。
- レーザー加工(切断・穴あけ・マーキング)
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- 鍛造(熱間・冷間・精密鍛造)
- ダイカスト(アルミ・マグネシウム)
- CAE(構造解析・熱流体解析)
- めっき
- 型と工法の見直し(バリを出さない・バリ取りを減らしたい)
- 金型・成形条件の見直し(溶接・成形で歪む・反る)
- 応力とひずみ(技術の基礎知識)
- ヤング率(技術の基礎知識)
- 剛性(技術の基礎知識)
- 材料(物性・劣化)
出典・確認日
- MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)2ページ目
- MONOist「金属板を『切る・抜く・曲げる』――似ているけど違う精密板金加工とプレス加工」(藤崎淳子、2019年)3ページ目
- 古閑伸裕「初歩から学ぶ塑性加工 せん断加工」軽金属 57巻12号(2007年)
- 大阪府立産業技術総合研究所 テクニカルシート No.99034「展開ブランクのプレス加工による深い容器の成形」
- 林製作所「事業・技術案内」
- アキタファインブランキング「ファインブランキングプレス」
- 林製作所「加工事例」
- 茨城技研「加工設備」
- 渋木プレス「加工事例」
- 西山板金工業・西山技研「技術と設備」
- 岐阜県工業技術研究所 研究報告 第3号(2014年)「薄板のプレス焼入れ技術に関する研究(第2報)」
- 神戸製鋼技報 Vol.73 No.2「高強度鋼板のせん断端面の遅れ破壊性に及ぼす加工条件の影響」
- 茨城技研「自社工場での一貫生産」
- 渋木プレス「絞り加工」
- 日新製鋼技報 No.92(2011年)「溶融 Zn-6%Al-3%Mg 合金めっき鋼板のプレス加工性」
- 髙橋金属「プレス加工:深絞り加工の基礎、知っておくべき数値」
- 日本製鉄「ホットスタンプ(熱間プレス)」
- 神戸製鋼技報 Vol.73 No.2「1.0GPa、1.5GPa、1.8GPa 級ホットスタンプ用鋼板」
- 大阪府立産業技術総合研究所 テクニカルシート No.12006「サーボダイクッションを活用した AC サーボプレスによるプレス成形」
- 労働安全衛生規則 第131条〜第135条の3(労働新聞社「労働法検索」の条文)
- 厚生労働省「機械による労働災害防止対策を強化するため労働安全衛生規則を改正しました(プレス機械対策を中心に)」
- 山形労働局 米沢労働基準監督署の発表資料(2026年7月8日)
- アキタファインブランキング「会社概要」
- アキタファインブランキング「保有設備」
- アキタファインブランキング「製品情報」
- 茨城技研「会社概要」
- 茨城技研「金型と製品サンプル」
- 渋木プレス「会社概要」
- ナカザ「会社概要」
- ナカザ「深絞り加工」
- ナカザ「設備情報」
- 西山板金工業・西山技研「会社情報」
- 林製作所「会社案内」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の加工の可否・精度・費用は、材料・形・数量・設備により異なります。








