
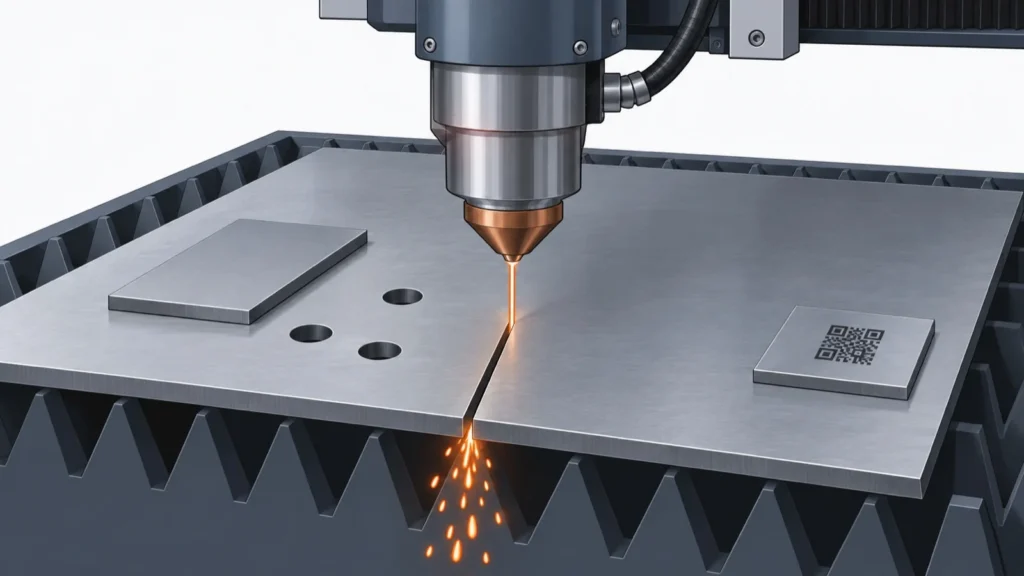
レーザー加工は、レーザー光を小さく集めて得られる高いエネルギー密度で、材料を溶かしたり気化させたりして、切断・穴あけ・溶接などを行う加工の方法です。ごく小さな面積をきわめて短い時間で熱することができるので、金属の表面の熱処理にも使われます。板金の切断から、ガラスの微細な穴、部品に刻む番号や2次元コードまで、使われる場面は広く、レーザーの種類(波長と、光を出す時間の長さ)で得意なことが変わります。
このページでは、レーザー切断の仕組みとアシストガス(酸素・窒素)、レーザーの種類と波長、出力と切れる板厚、熱の影響を小さくする超短パルスの考え方、穴あけとマーキングの方法、安全の注意をまとめ、レーザー加工を受託する会社と装置の会社を紹介します。溶接については、技術ページ「溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)」で扱っています。
レーザー加工の企業(早見表)
| 企業 | 板金の 切断 | 厚板・ 3次元 | 穴あけ・ 微細加工 | 超短 パルス | マーキ ング | 装置の 製造・販売 |
|---|---|---|---|---|---|---|
| 野火止製作所板金の切断から曲げ・溶接まで | ● | ● | ||||
| 緑鋼材形鋼・パイプの3次元切断 | ● | ● | ● | |||
| レーザックス微細な穴と、レーザー光学機器 | ● | ● | ||||
| 光機械製作所ピコ秒・フェムト秒の微細加工 | ● | ● | ● | ● | ||
| エルテックいろいろな素材へのマーキング | ● | |||||
| ソフトサービス基板に刻む微細な2次元コード | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「厚板・3次元」は板厚 20mm 以上の切断か、パイプ・形鋼などの立体の切断を公開していること、「超短パルス」はピコ秒・フェムト秒のレーザーを使うとしていること、「装置の製造・販売」はレーザーの加工機・光学機器・マーカーの設計・製造か販売を事業としていることです。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
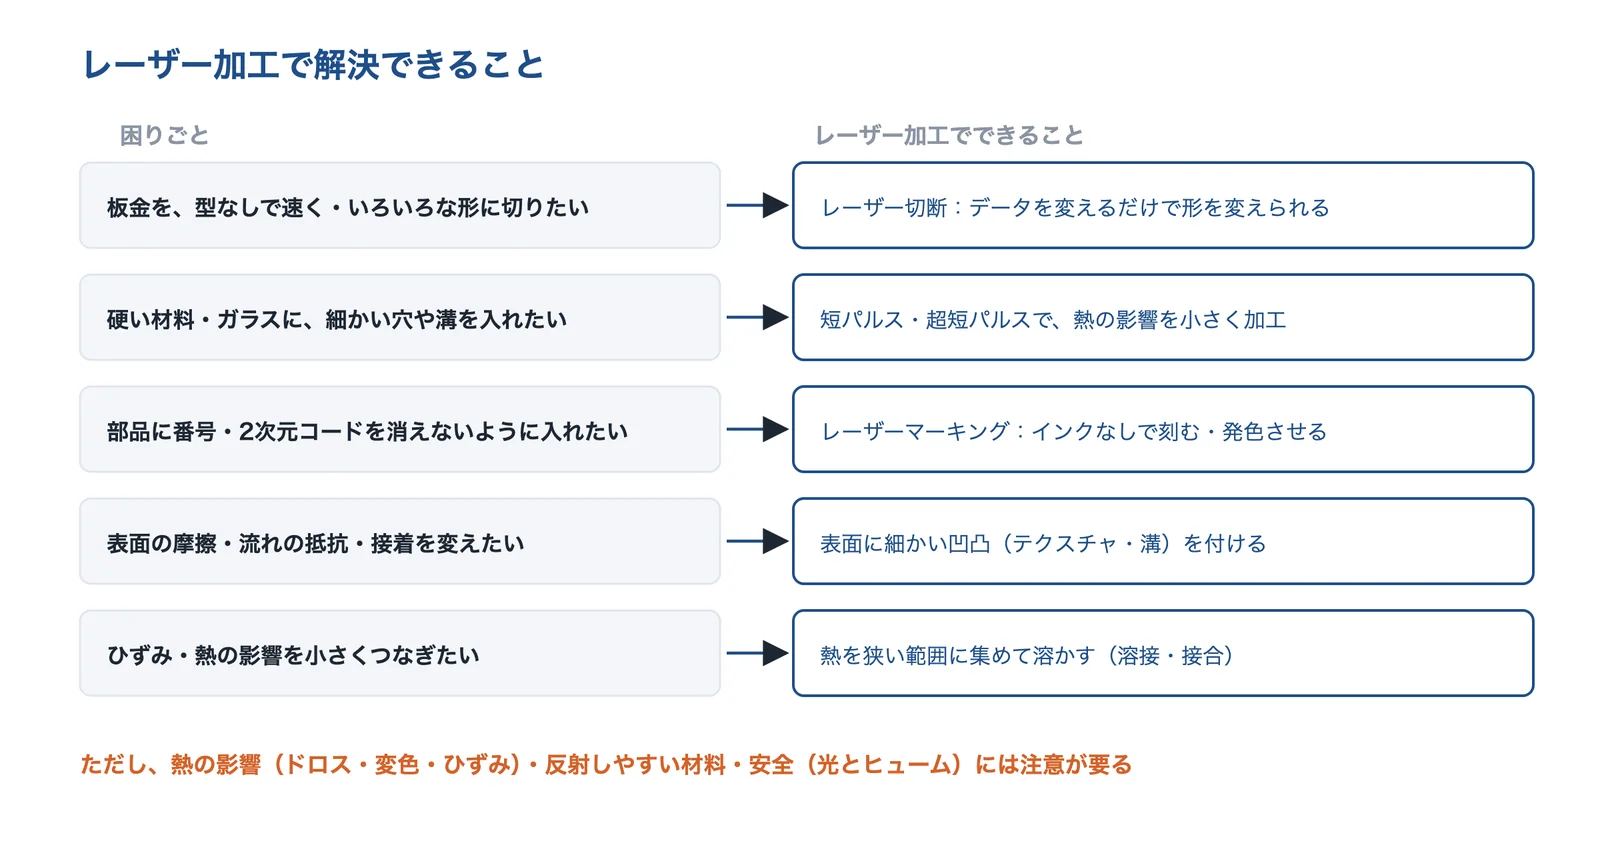
レーザー加工が効くのは、型を作らずに形を切りたい・硬い材料や薄い材料に細かい穴を入れたい・部品に消えない印を付けたい・表面に細かい凹凸を付けたいというときです。レーザーは硬い材料にも加工でき、光の当て方を変えることで形を変えられます。
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 硬い材料に細かい形・穴を加工したい | ガラス・セラミックスなどに、超短パルスのレーザーで細かい穴や溝を入れる | 超短パルスレーザー加工 |
| 樹脂と金属をしっかり接合したい | 金属の表面にレーザーで凹凸を作り、樹脂を食い込ませる | レーザーで接合する |
| 摩擦損失を減らしたい | すべる面にレーザーで細かいくぼみ(テクスチャ)を付ける | 表面テクスチャ |
| 流体抵抗・圧力損失を減らしたい | 表面にレーザーで細い溝(リブレット)を付ける | 壁面の摩擦抵抗を下げる |
| 溶接・成形で歪む・反る | 熱を狭い所に集めるレーザーの接合で、入る熱を減らす | 低入熱の接合 |
| バリを出さない・バリ取りを減らしたい | レーザーで切った部品のバリ・溶けかすを、機械で取る | 機械的なバリ取り |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
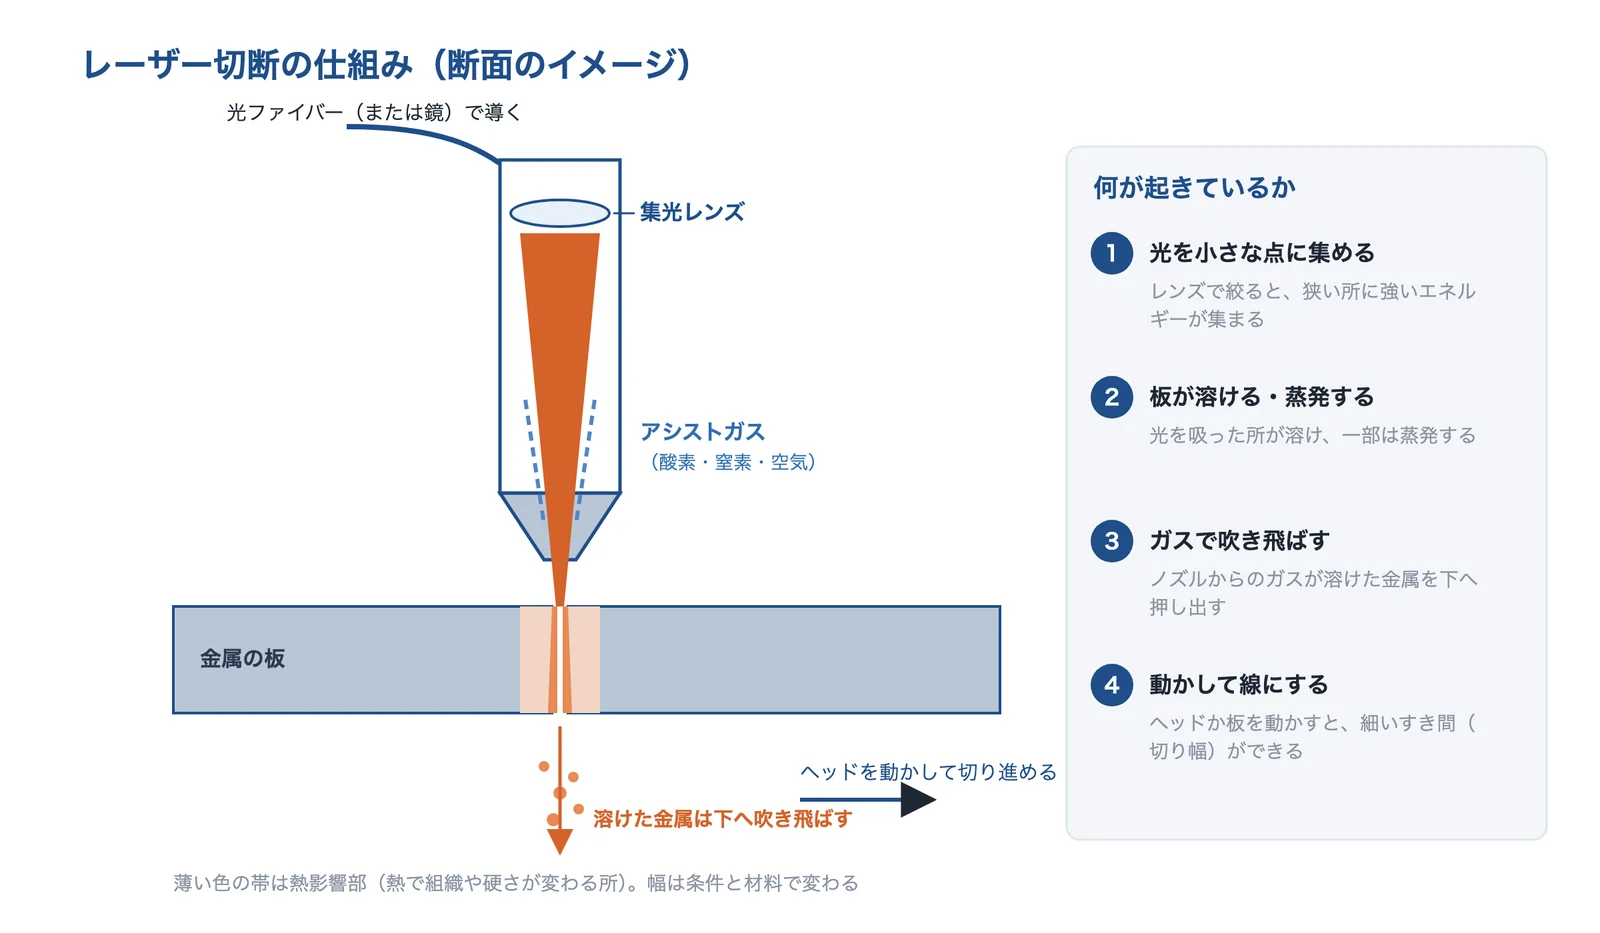
レーザー切断では、光ファイバーや鏡で導いたレーザー光を加工ヘッドのレンズで小さな点に集め、板を溶かしながら、ノズルから吹き出すガス(アシストガス)で溶けた金属を下へ吹き飛ばして、細いすき間を作っていきます。ヘッドか板を動かすと、それが切断の線になります。
出典:特開平3-210981(三菱電機)・大陽日酸技報 No.29をもとに AI(Claude)で作成
出典:特開平3-210981「鉄系厚板材のレーザ切断法」(三菱電機、1991年)、大陽日酸技報 No.29(2010年)「レーザー加工用 PSA 式高純度窒素ガス発生装置」

出典:テクパルコの技術解説チャンネル(YouTube)
アシストガス:酸素と窒素で切り方が変わる
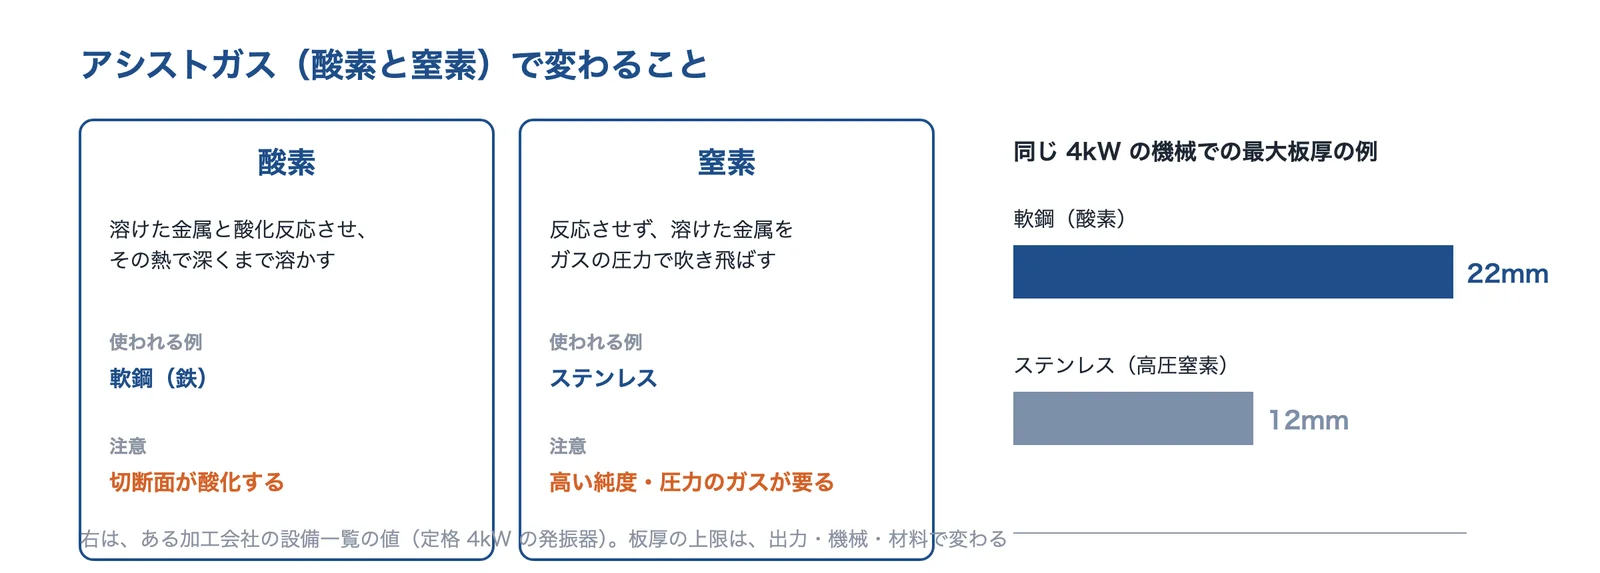
三菱電機の特許公報(特開平3-210981)は、鉄の厚板の切断で使う酸素ガスの役割を、溶けた金属の表面との酸化反応を活発にし、その反応の熱でさらに深くまで熱を伝えることと、裏まで溶けた金属をガスの圧力と冷やす効果で粒にして取り除くことだと説明しています。一方、ステンレスの板を切るときは、切断面が酸化しないように窒素ガスを使います(大陽日酸技報 No.29)。同誌が紹介する窒素の発生装置は、純度 99.999%(酸素 10ppm)・圧力 最大 4.8MPa で、液化窒素を使ったときと同じ品質の切断面が得られたとしています。
出典:特開平3-210981(三菱電機)・大陽日酸技報 No.29・緑鋼材の設備一覧をもとに AI(Claude)で作成
右のグラフは、広島市の緑鋼材が公開している2次元のレーザー加工機(定格 4kW の発振器)の値で、最大の板厚は軟鋼の酸素切断で 22.0mm、ステンレスの高圧窒素切断で 12.0mm です。
出典:特開平3-210981「鉄系厚板材のレーザ切断法」(三菱電機、1991年)、大陽日酸技報 No.29(2010年)「レーザー加工用 PSA 式高純度窒素ガス発生装置」、2次元レーザー加工機|緑鋼材

出典:株式会社ノビテック(YouTube)
切断面の見どころ:切り幅・ドロス・熱影響部
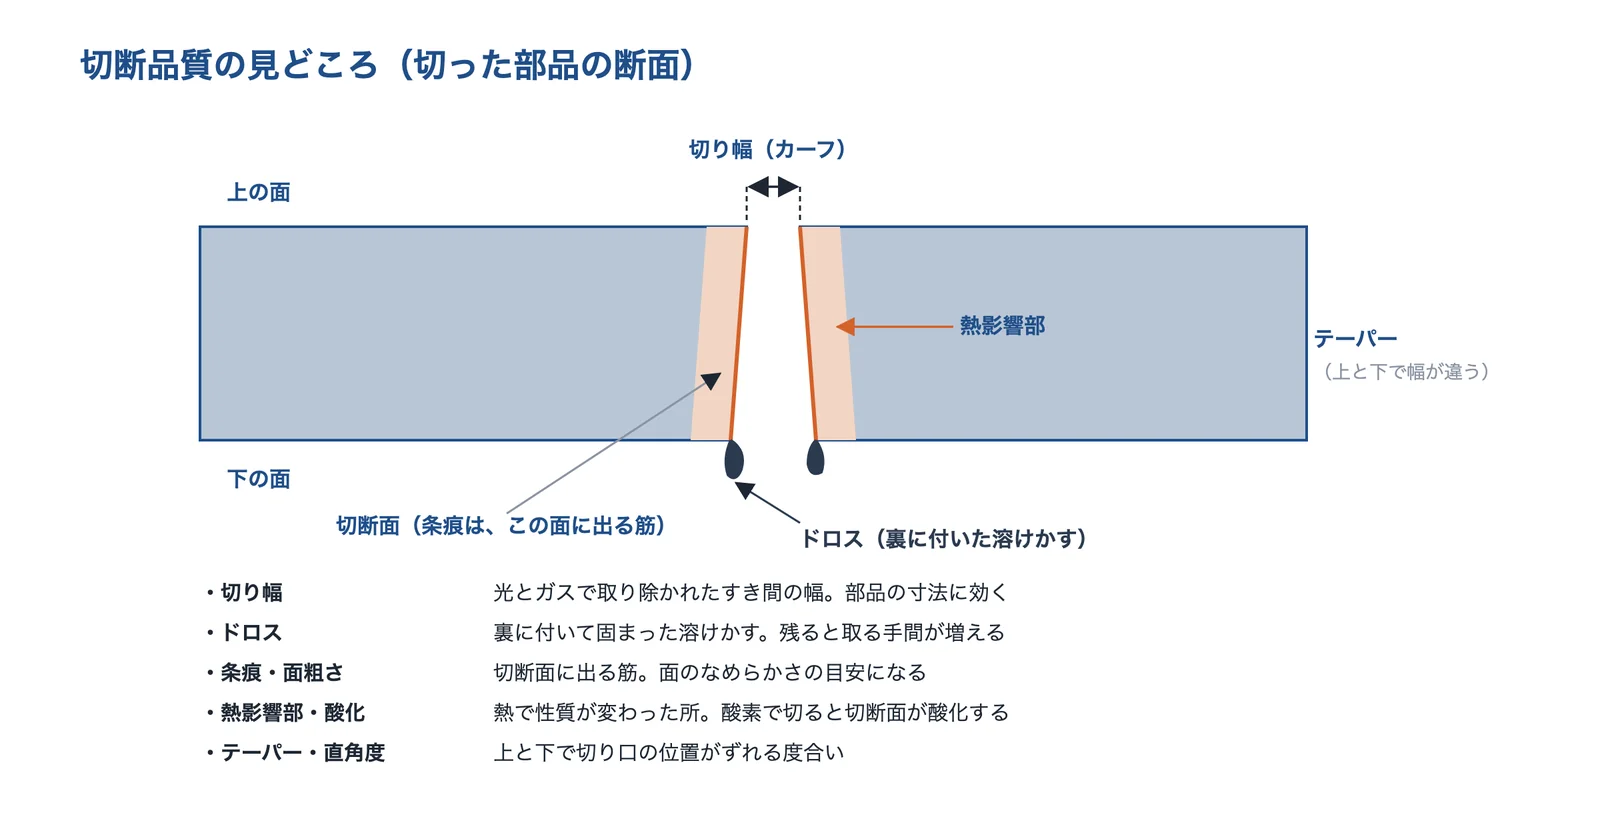
切った部品を見るときは、切り幅(カーフ)・裏に付いた溶けかす(ドロス)・切断面の筋(条痕)・熱で性質が変わった所(熱影響部)・上下のずれ(テーパー)を確かめます。CFRP の加工について、岐阜県工業技術研究所の報告は、「レーザ加工では HAZ を全く無くすことはできない」としています(HAZ は熱影響部)。
出典:このページの出典をもとに AI(Claude)で作成
出典:岐阜県工業技術研究所 研究報告 第3号「熱可塑性樹脂部材のレーザ加工技術の開発」、大陽日酸技報 No.29(2010年)「レーザー加工用 PSA 式高純度窒素ガス発生装置」
種類と選び方
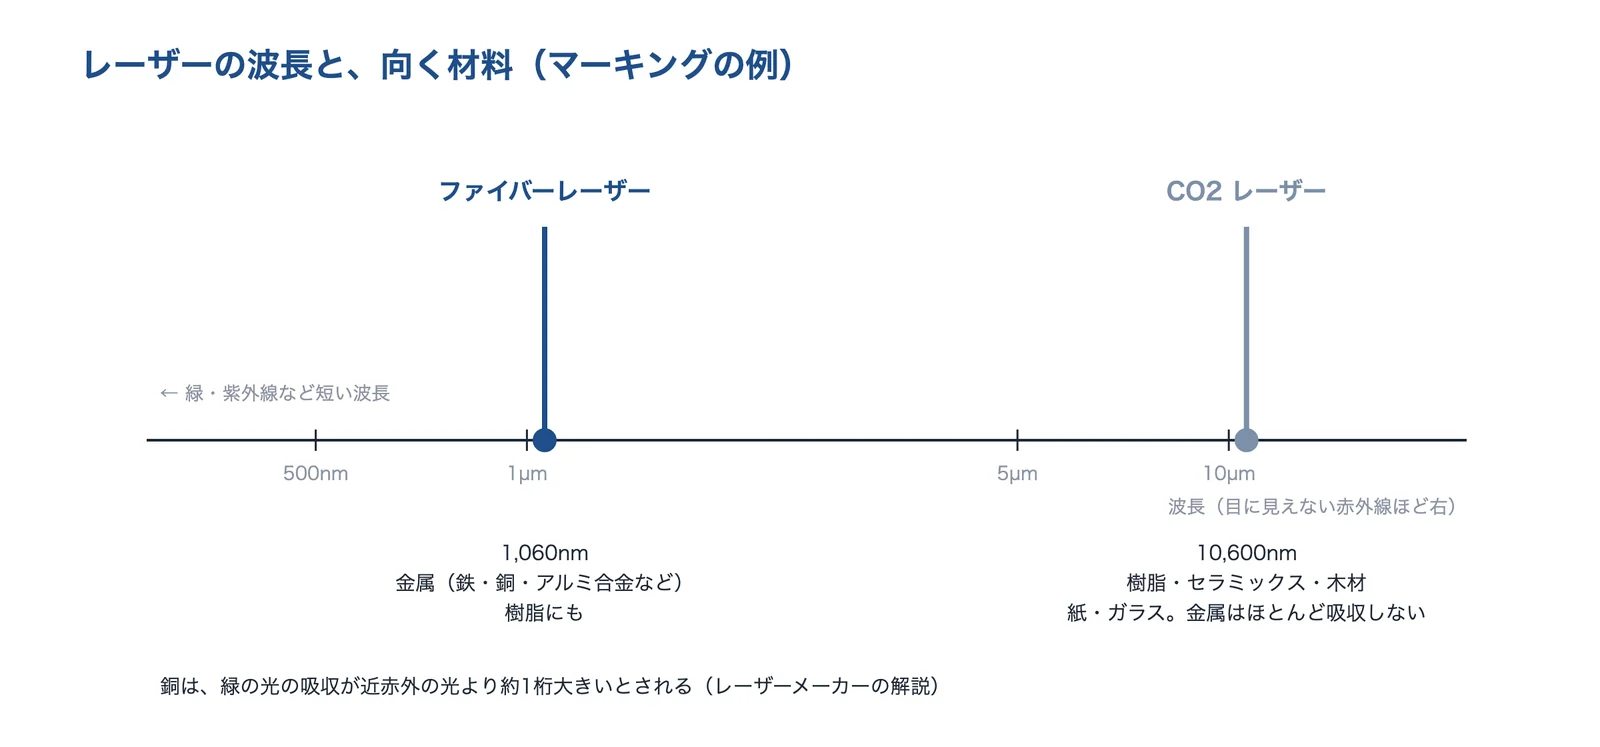
レーザーは、波長(光の色)と、光を出す時間の長さ(連続か、パルスか)で得意なことが変わります。パナソニック インダストリーの解説では、ファイバーレーザーの波長は 1,060nm で金属全般(鉄・銅・アルミニウム合金など)と樹脂に、CO2 レーザーの波長は 10,600nm で樹脂・セラミックス・木材・紙・ガラスに向き、CO2 の波長は金属での反射が大きく、ほとんど吸収されないため、マーキングには使えないとしています(切断では、CO2 レーザーの加工機で金属の板を切る会社もあります。下の企業紹介の野火止製作所など)。
出典:パナソニック インダストリー「レーザマーカの原理」・Coherent のホワイトペーパーをもとに AI(Claude)で作成
出典:パナソニック インダストリー「レーザマーカの原理」、Coherent ホワイトペーパー「e-モビリティ向けの銅の溶接」
| 種類 | 波長・光の出し方 | 向いている材料・用途の例 | 注意 |
|---|---|---|---|
| ファイバーレーザー | 1,060nm 前後(近赤外)。連続・パルス | 金属の切断・溶接・マーキング。樹脂のマーキング | 銅は近赤外の光をよく反射する |
| CO2 レーザー | 10,600nm(遠赤外) | 樹脂・木材・紙・ガラス・セラミックス | 金属にはほとんど吸収されない(マーキングの場合) |
| グリーン(緑)レーザー | 近赤外より短い波長 | 銅の溶接、半導体の分野 | 装置の選択肢がファイバーより少ない |
| 超短パルスレーザー | ピコ秒・フェムト秒のパルス | ガラス・セラミックス・半導体など、割れやすい材料の微細加工 | 条件の選び方がむずかしい |
この表は、パナソニック インダストリー・Coherent の解説と、産業技術総合研究所の講演予稿をもとに編集部が整理したものです。「注意」の一部(装置の選択肢)は編集部の補足です。
出典:パナソニック インダストリー「レーザマーカの原理」、Coherent ホワイトペーパー「e-モビリティ向けの銅の溶接」、Coherent 用語集「レーザマーキング」、黒田隆之助(産業技術総合研究所)「非熱的プロセスによる極限状態における物質構造形成」プラズマ・核融合学会 第40回年会(2023年)
銅・アルミなど光を反射する材料
Coherent の解説は、銅は電子の性質のためにファイバーレーザーの近赤外の波長で反射が大きく、緑の光の吸収は近赤外より1桁ほど高いとしています。銅のバスバーや電池の部品のように光を反射しやすい材料を加工するときは、波長と、反射した光への対策を、装置のメーカーや加工会社に確かめます。
出典:Coherent ホワイトペーパー「e-モビリティ向けの銅の溶接」
出力と、切断できる板厚
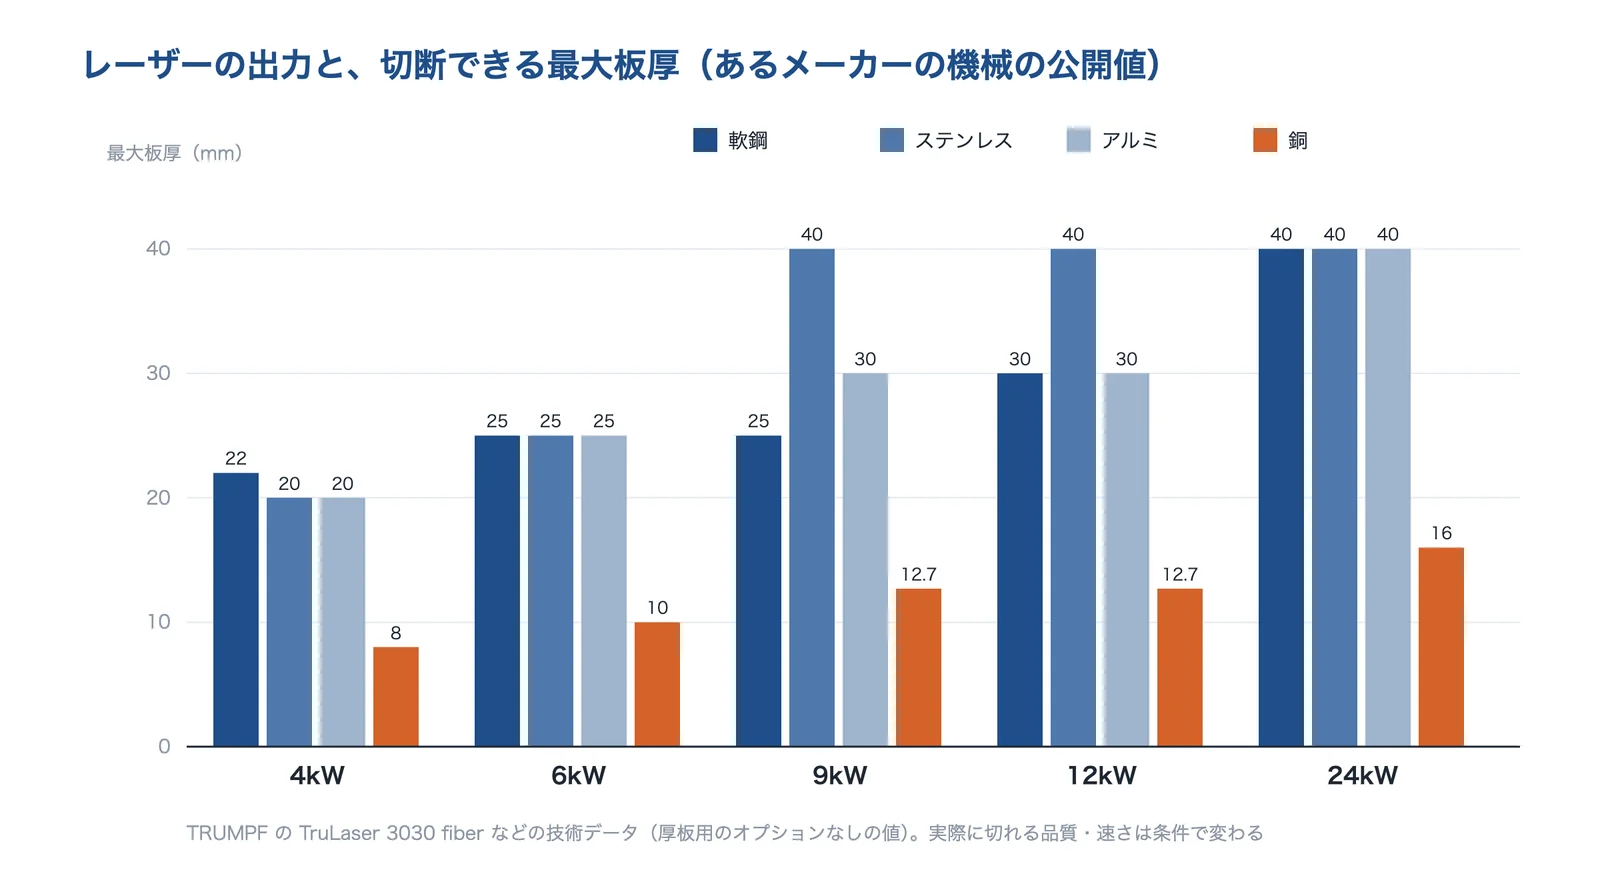
切れる板厚は、レーザーの出力で大きく変わります。TRUMPF の 2次元レーザー加工機 TruLaser 3030 fiber などの技術データでは、4kW で軟鋼 22mm・ステンレス 20mm・アルミ 20mm・銅 8mm、24kW で軟鋼・ステンレス・アルミ 40mm・銅 16mmが最大の板厚です(厚板用のオプションを付けると、さらに厚い板まで切れるとしています)。
出典:TRUMPF の TruLaser 3030 fiber などの技術データをもとに AI(Claude)で作成
最大の板厚は「切れる」上限で、切断面の品質や速さは別に確かめます。
出典:TRUMPF「TruLaser 3030 fiber, 3040 fiber, 3060 fiber」技術データ
使う場面ごとの選び方
検討するときは、何をするか → 材料と厚さ → 求める品質 → レーザーの種類 → 数量と後工程の順に考えると、候補が絞れます。迷ったら、材料のサンプルで試し加工をしてもらい、断面と寸法を見てから決めます。
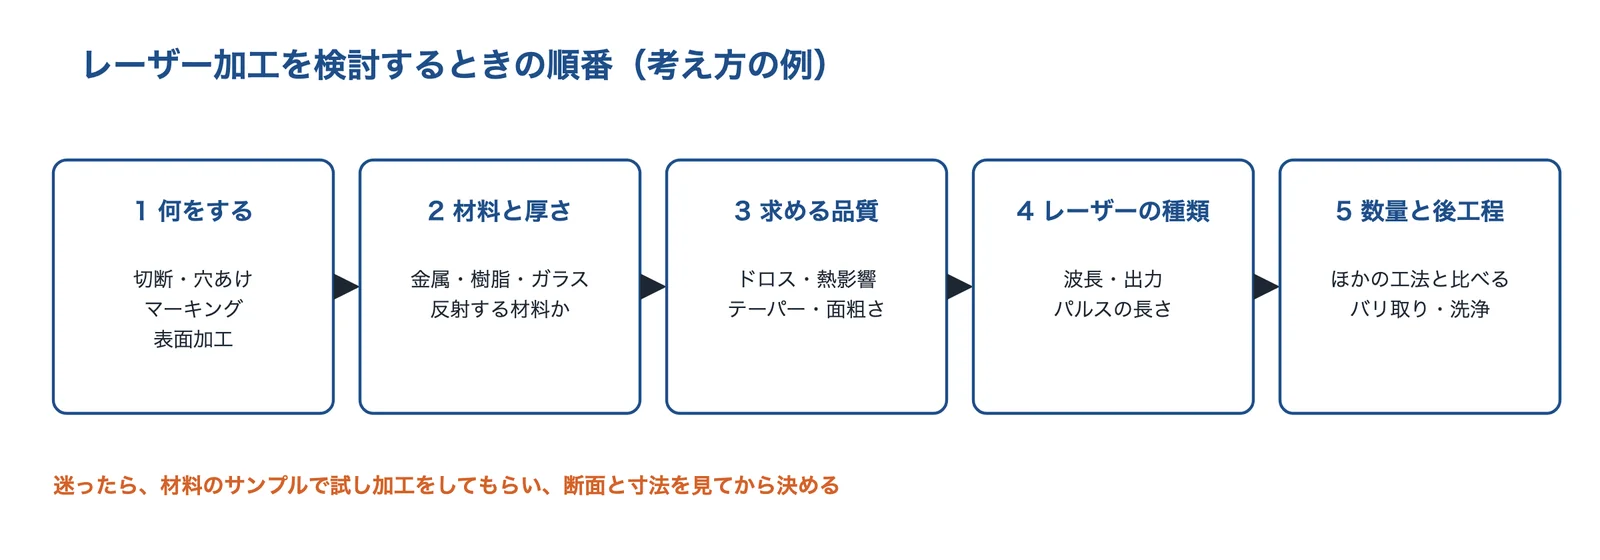
出典:このページの出典をもとに AI(Claude)で作成

出典:テクパルコの技術解説チャンネル(YouTube)
| 使う場面 | よく使われる種類 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 板金の部品(筐体・ブラケット) | ファイバーレーザー・CO2 レーザーの2次元の加工機 | 板厚、アシストガス(切断面の酸化)、曲げ・溶接まで頼めるか | 鉄・ステンレス・アルミを板厚 25mm まで切断(野火止製作所) |
| 形鋼・パイプの部品 | 3次元レーザー加工機・パイプ用の加工機 | 切欠き・穴・開先を1回の段取りで加工できるか | 形鋼・角パイプの切欠き・穴あけ・開先(緑鋼材) |
| 細い穴・細い部品(医療・精密) | シングルモードのファイバーレーザー、YAG レーザー | 穴の径、テーパー、熱の影響 | φ1.5mm のステンレスパイプに φ0.050mm の穴を1ショットで貫通(レーザックス) |
| ガラス・セラミックス・CFRP | 超短パルスレーザー | 割れ・欠け、熱影響部の大きさ | ガラス貫通穴・CFRP 穴あけの事例(光機械製作所) |
| 番号・2次元コード・ロゴ | ファイバー・UV・CO2 のレーザーマーカー | 素材と読み取りの条件、印字の大きさ | 基板に 1mm 角の2次元コード(ソフトサービス) |
| 半導体ウエハーの分割 | ステルスダイシング | チップの強さ、汚れ(水を使わない) | MEMS・メモリなど(浜松ホトニクス) |
「よく使われる種類」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:設備紹介・加工限界早見表|野火止製作所、3次元レーザー加工|緑鋼材、ステンレスパイプへの微細孔加工|レーザー加工ナビ(レーザックス)、レーザー加工事例|光機械製作所、自社開発製品|ソフトサービス、浜松ホトニクス「ステルスダイシング技術」
ほかの切断の方法と比べる
海外の加工会社 3ERP の比較表では、切り幅をレーザー 0.4mm・ウォータージェット 0.6mm・プラズマ 3.8mm としています。ウォータージェットは熱影響部がなく、プラズマは電気を通す材料に限られる一方、機械の費用はプラズマが低く、運転の費用はウォータージェットが高いとしています(値は条件の一例です)。CFRP の切断・穴あけでは、ダイヤモンドカッターやウォータージェットに、刃先の摩耗・粉じん・産業廃棄物の処理・ランニングコストの問題があるとして、レーザーへの期待が高まっています(岐阜県工業技術研究所)。
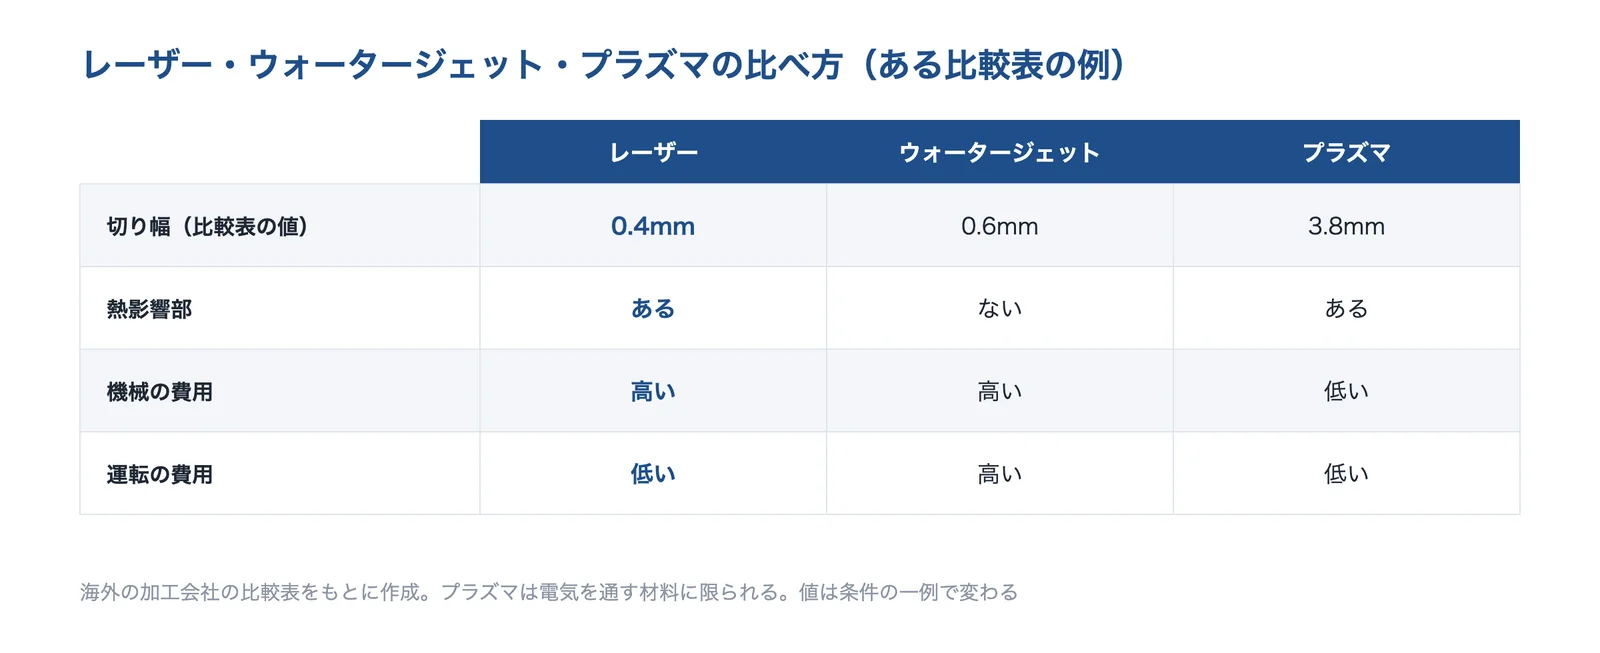
出典:3ERP の比較表をもとに AI(Claude)で作成
出典:3ERP「Laser vs. Water Jet vs. Plasma Cutting」、岐阜県工業技術研究所 研究報告 第3号「熱可塑性樹脂部材のレーザ加工技術の開発」
半導体ウエハーを内側から割る(ステルスダイシング)
浜松ホトニクスのステルスダイシングは、材料を通り抜ける波長のレーザー光をウエハーの内部に集めて、分割の起点になる改質層を作り、そのあとテープを外へ引っ張ってチップに分ける方法です。同社は、完全ドライ・切削ロスゼロ・チッピングレス・高い抗折強度を特長とし、MEMS やメモリのデバイスなどに広がっているとしています。
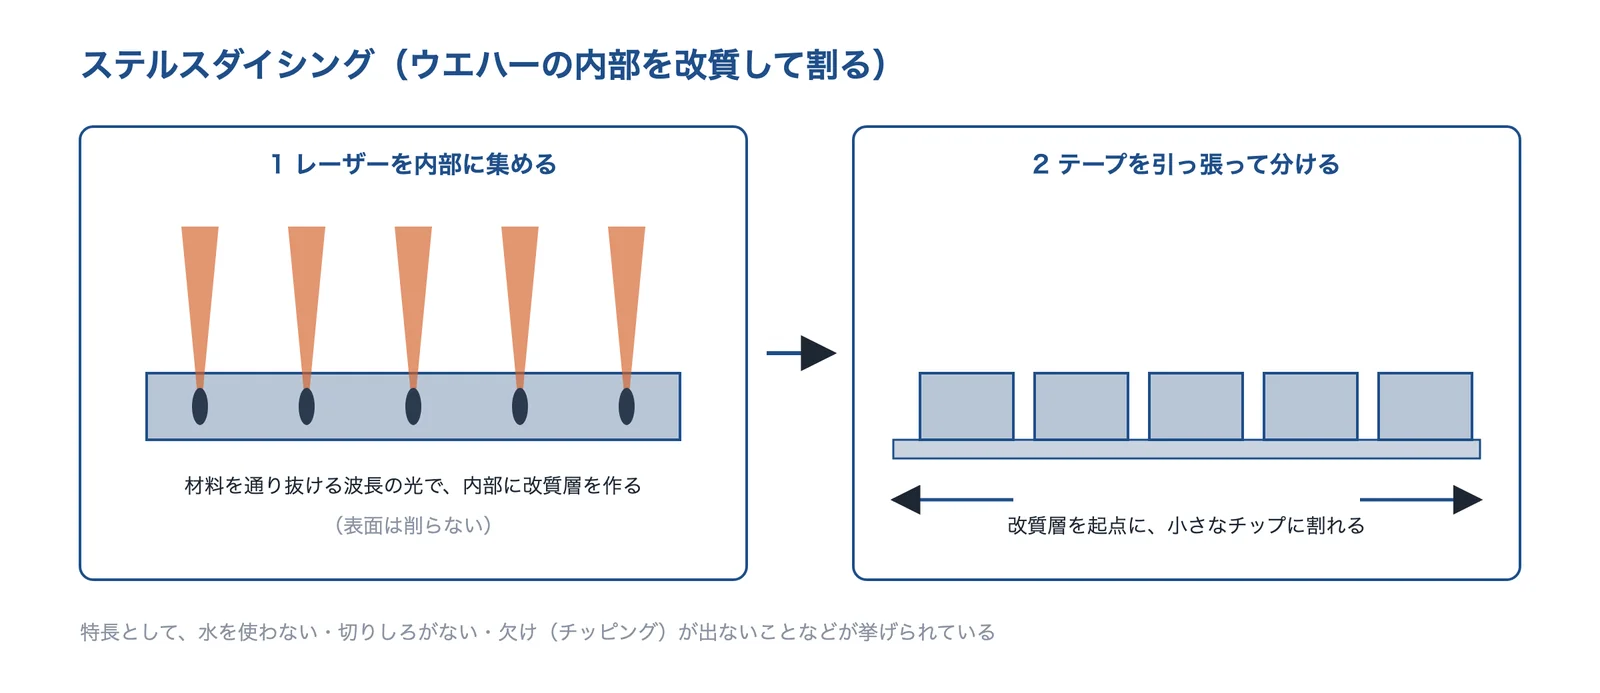
出典:浜松ホトニクス「ステルスダイシング技術」をもとに AI(Claude)で作成
向いている条件と注意点
向いている条件
- 型を作らずに、データで形を変えたい(試作・多品種)
- 硬い材料にも、細かい形を加工したい
- 部品に触れずに加工したい・マーキングしたい
- 熱を狭い所に集めて、周りへの影響を小さくしたい
注意点
- 熱影響部はなくせない(超短パルスで小さくはできる)
- 銅など光を反射する材料は、波長と装置を選ぶ
- 厚い板ほど、大きな出力の機械が要る
- 光(クラス4)と、樹脂から出るガスへの安全対策が要る
この一覧は、このページの出典(コトバンク・岐阜県工業技術研究所・Coherent・TRUMPF・パナソニック インダストリー)をもとに編集部が整理したものです。
熱の影響を小さくする:超短パルス
産業技術総合研究所の黒田隆之助氏の講演予稿は、超短パルスレーザーの加工を、熱が伝わるより短い時間で、材料の中や表面に瞬間的に高いエネルギー密度の状態を作るもので、熱応力や熱破壊で割れやすい脆性材料にも、熱影響のきわめて少ない微細加工ができるとしています。照射のあとフェムト秒からピコ秒のうちに電子の温度が急に上がり、そこから原子の並び(格子)へ少しずつエネルギーが移って、融点や沸点に達し、アブレーション(表面がはじけ飛ぶこと)が起きます。波長・パルス幅・スポット径・照射強度・繰り返し周波数・スキャンの速さなどの条件によって、非熱的な加工から熱的な加工まで結果が大きく変わるとしています。
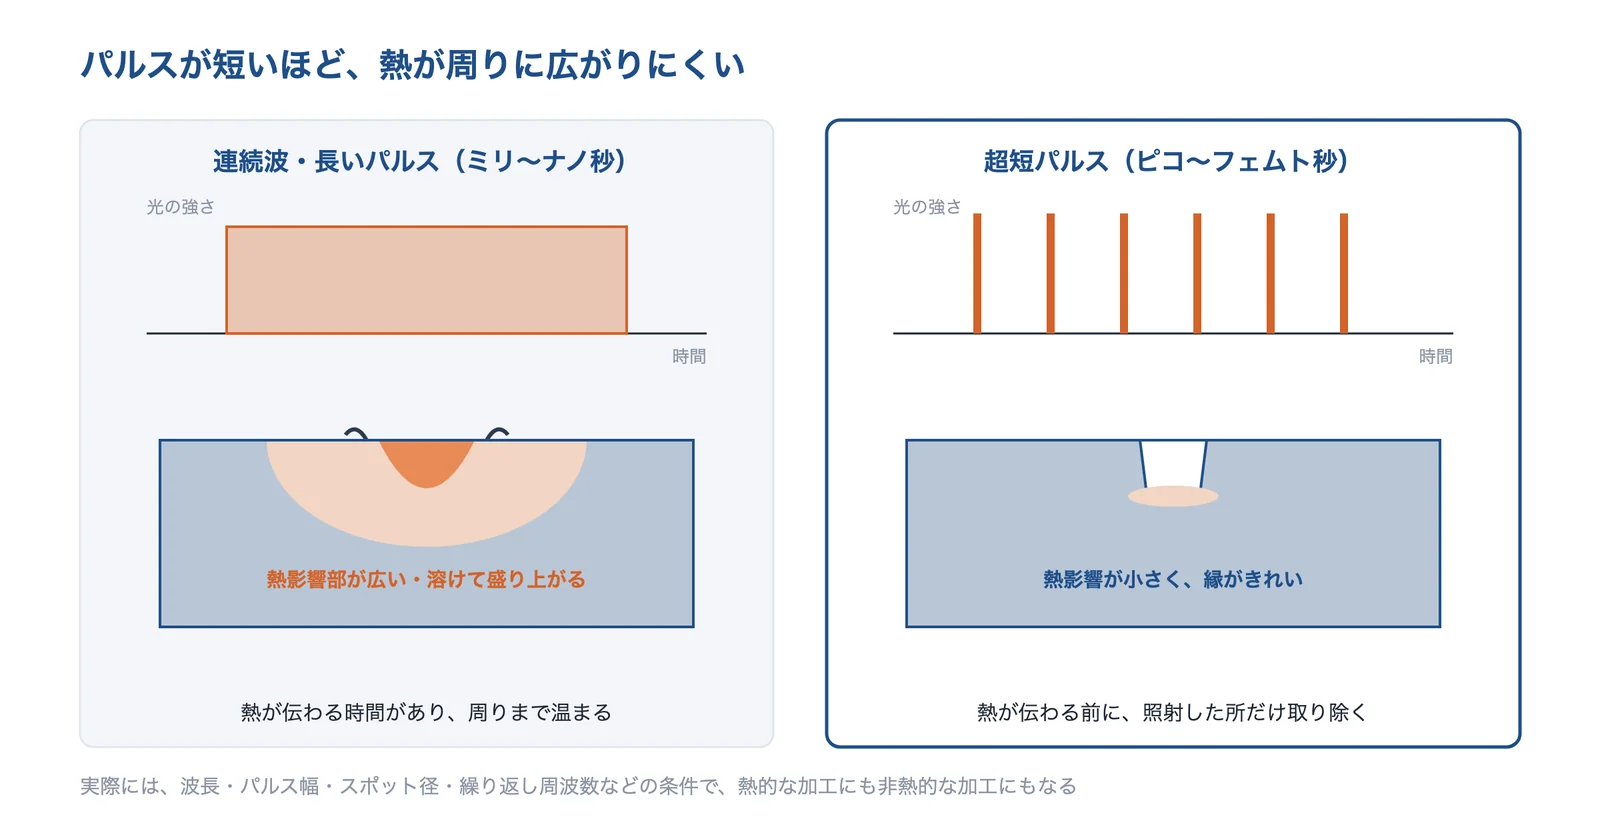
出典:産業技術総合研究所の黒田隆之助氏の講演予稿(2023年)をもとに AI(Claude)で作成
出典:黒田隆之助(産業技術総合研究所)「非熱的プロセスによる極限状態における物質構造形成」プラズマ・核融合学会 第40回年会(2023年)
よくある失敗:熱影響部の大きさを決めずに条件を選ぶ
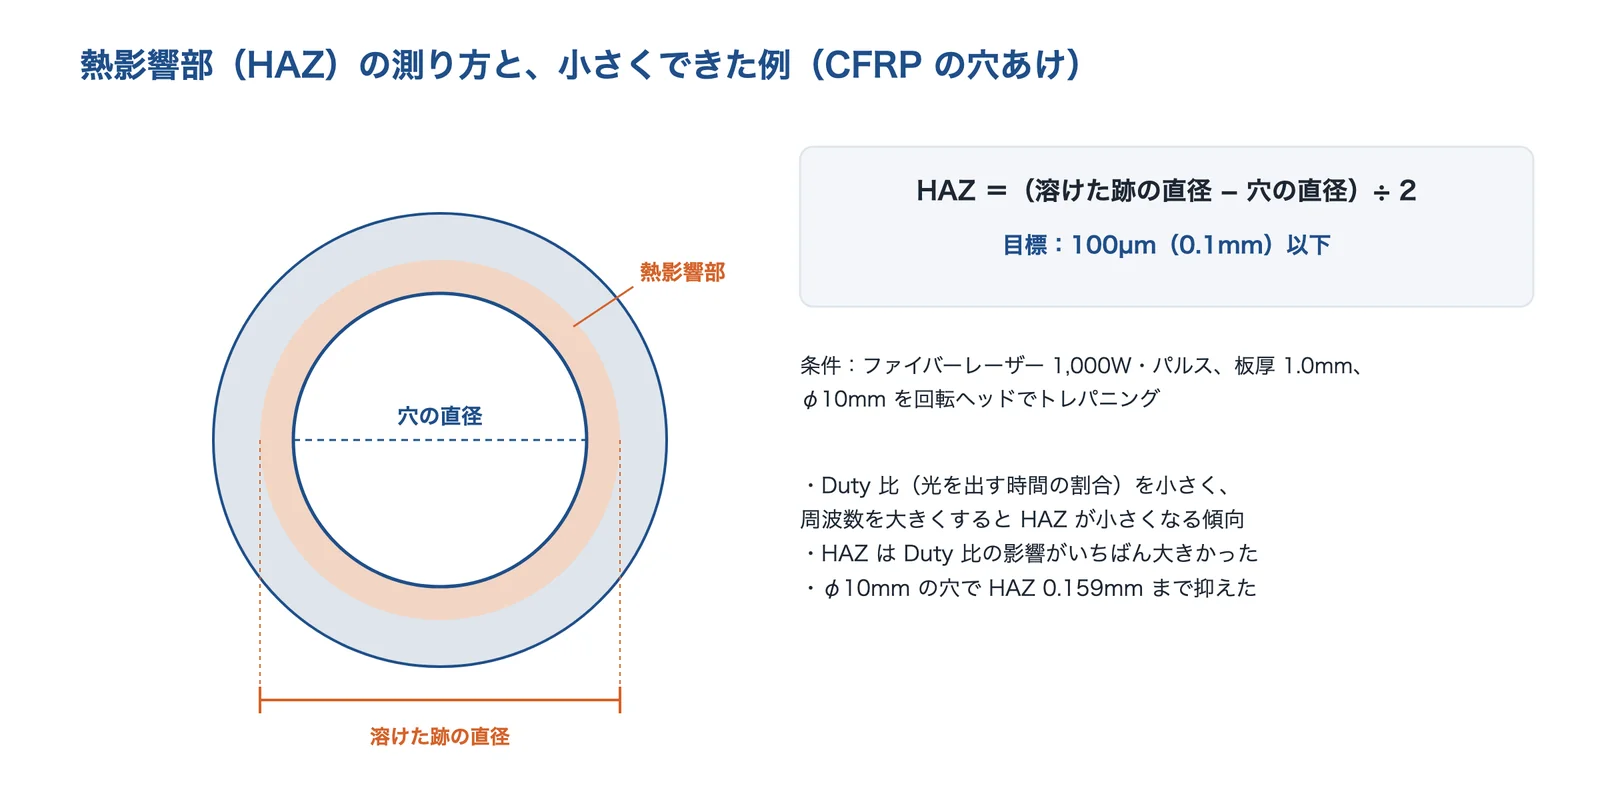
岐阜県工業技術研究所は、ファイバーレーザー(出力 1,000W、パルス)で板厚 1.0mm の CFRP に φ10mm の穴を回転ヘッドのトレパニングであけ、熱影響部(HAZ)を「(溶けた跡の直径 − 穴の直径)÷ 2」で測りました。目標を 100µm 以下とし、Duty 比(光を出している時間の割合)を小さく、周波数を大きくすると HAZ が小さくなる傾向があり、HAZ は Duty 比の影響をいちばん大きく受けたとしています。φ10mm の穴で HAZ を 0.159mm まで抑えられたと報告しています。
出典:岐阜県工業技術研究所 研究報告 第3号をもとに AI(Claude)で作成
目標の HAZ を先に決め、その値で条件を比べると、試し加工の回数を減らせます(編集部の補足)。
出典:岐阜県工業技術研究所 研究報告 第3号「熱可塑性樹脂部材のレーザ加工技術の開発」
カタログ値・仕様の見方
加工機や加工会社の設備の表を見るときは、どの材料・どのガスで切ったときの値かをそろえて比べます。同じ機械でも、軟鋼の酸素切断とステンレスの窒素切断では、最大の板厚が違います。
| 項目 | 見方 |
|---|---|
| 発振器の出力(kW・W) | 大きいほど厚い板を切れる。マーキングや微細加工では数十 W の機械もある |
| 最大板厚(mm) | 材料とアシストガスごとの上限。品質や速さは別に確かめる |
| 加工範囲(mm) | 一度に載せられる板の大きさ。3,000×1,500mm 前後の機械が多く公開されている |
| スポット径(mm・µm) | 光を集めた点の大きさ。小さいほど細かい加工に向く(例:シングルモードのファイバーレーザーで φ0.014mm) |
| パルス幅(ナノ秒・ピコ秒・フェムト秒) | 光を出す時間の長さ。短いほど熱の影響を小さくしやすい |
| 波長(nm) | 材料への吸収で選ぶ。ファイバー 1,060nm、CO2 10,600nm など |
この表は、TRUMPF の技術データ・各社の設備一覧(緑鋼材・野火止製作所・レーザックス)・パナソニック インダストリーの解説・産業技術総合研究所の講演予稿をもとに編集部が整理したものです。
出典:TRUMPF「TruLaser 3030 fiber, 3040 fiber, 3060 fiber」技術データ、2次元レーザー加工機|緑鋼材、設備紹介・加工限界早見表|野火止製作所、設備紹介|レーザー加工ナビ(レーザックス)、パナソニック インダストリー「レーザマーカの原理」、黒田隆之助(産業技術総合研究所)「非熱的プロセスによる極限状態における物質構造形成」プラズマ・核融合学会 第40回年会(2023年)
穴あけの方法の違い
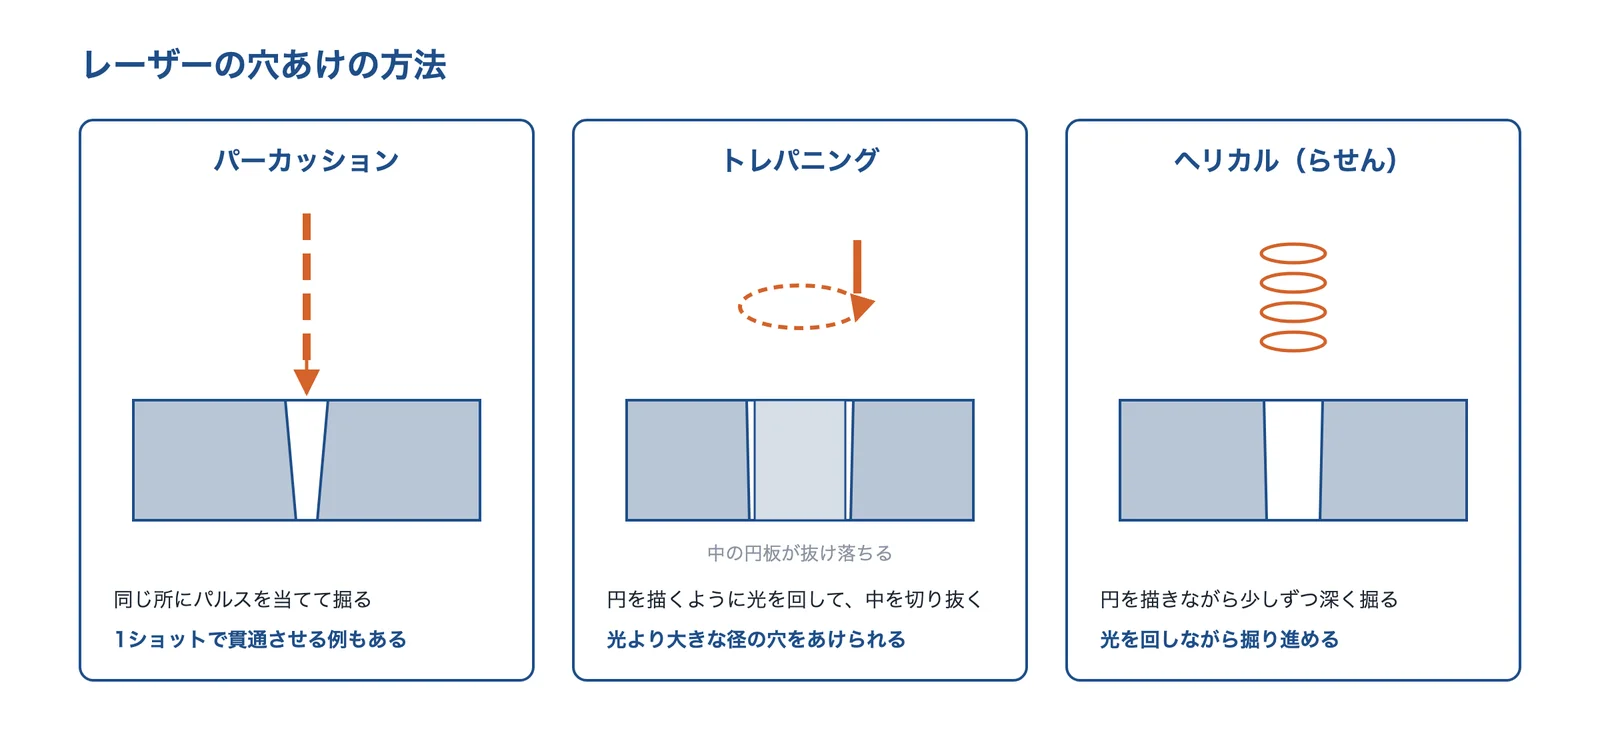
レーザーの穴あけには、同じ所にパルスを当てて掘る方法(パーカッション)と、光を円に回して中を切り抜く方法(トレパニング)などがあります。レーザックスは、φ1.5mm のステンレスパイプに φ0.050mm の穴を YAG レーザーの1ショットで貫通させた事例を公開しています。岐阜県工業技術研究所は、CFRP に φ7.5mm の穴を3つの方法(切断ヘッド・回転ヘッドのトレパニング・アブレイシブウォータージェット)であけて引張強度を比べ、どの方法でも強度は同じくらいとしたうえで、回転ヘッドを使った方が測定値のばらつきがいちばん小さく、加工が均一で再現性がよいと推察しています。
出典:岐阜県工業技術研究所の報告・レーザックスの加工事例をもとに AI(Claude)で作成
出典:ステンレスパイプへの微細孔加工|レーザー加工ナビ(レーザックス)、岐阜県工業技術研究所 研究報告 第3号「熱可塑性樹脂部材のレーザ加工技術の開発」
組み込み・量産・信頼性の注意
- 切断面と熱影響ドロス・酸化・熱影響部を後工程に合わせて決める
- マーキングの読み取り素材に合う方式と、コードの大きさ・読み取りの条件
- 光とガスの安全クラス4の対策と、樹脂から出るガスへの備え
この3点は、このページの出典をもとに編集部が整理したものです。
マーキング:素材で方式を選ぶ
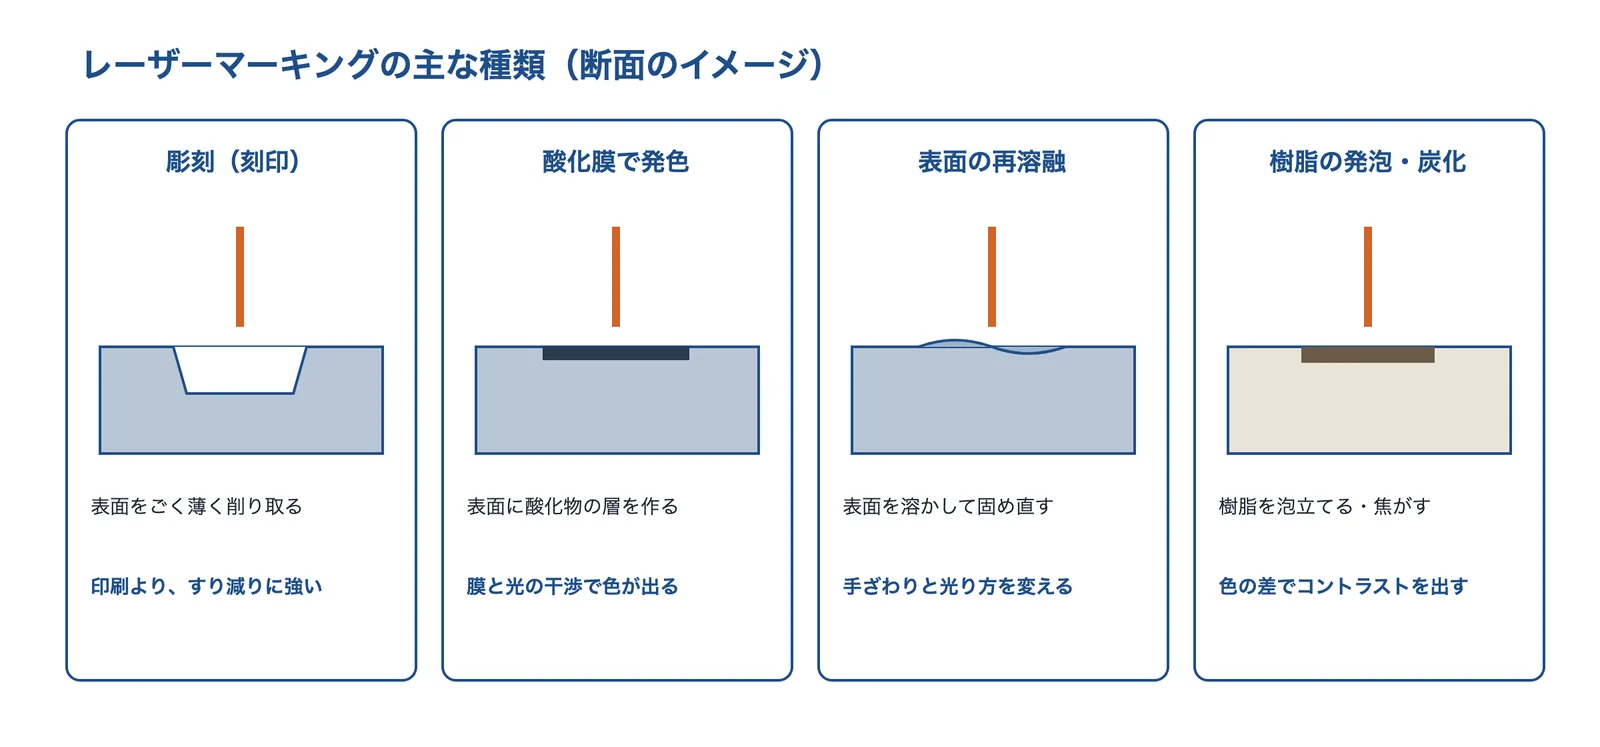
Coherent の用語集は、レーザーマーキングを、表面のコントラスト、表面の溶融、彫刻の3つの主な方法で部品に直接印を付けるものとし、酸化物の層を作る、プラスチックを発泡・炭化させる、表面を溶かし直すといった方法を挙げています。英数字・DataMatrix コードのような機械で読めるコード・ロゴを、追跡とトレーサビリティのために刻むのに使われます。パナソニック インダストリーの解説では、レーザーマーカーは1本のレーザー光を X 軸・Y 軸の2枚のミラーで動かし、一筆書きのように印字します。
出典:Coherent の用語集・パナソニック インダストリーの解説をもとに AI(Claude)で作成
出典:Coherent 用語集「レーザマーキング」、パナソニック インダストリー「レーザマーカの原理」
安全:レーザーのクラスと、樹脂から出るガス
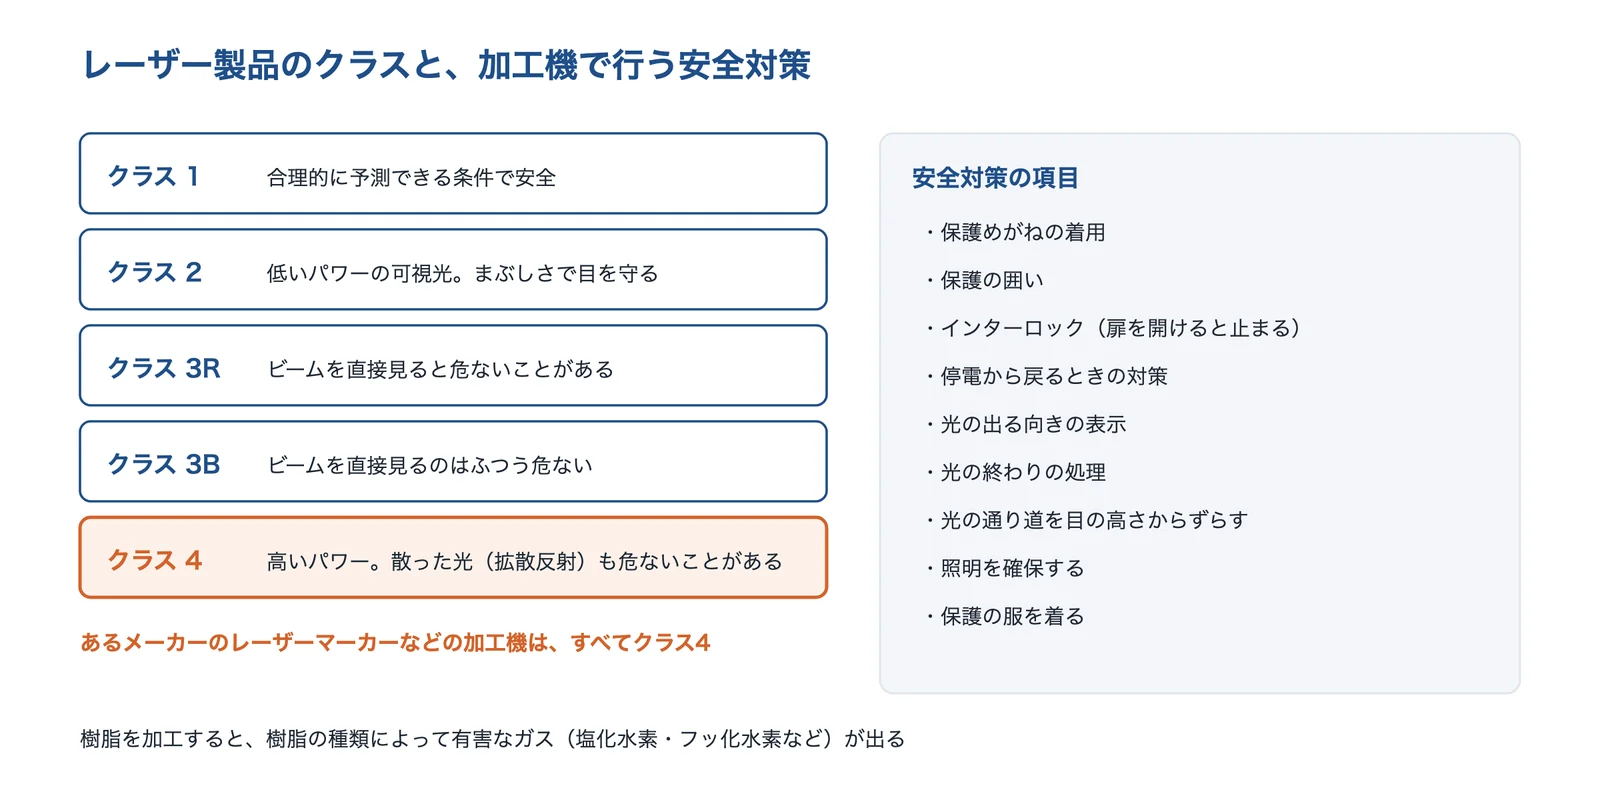
レーザー製品は、危険の度合いでクラスに分けられています(IEC 60825-1、JIS C 6802)。パナソニック インダストリーは、同社のレーザーマーカーなどの加工機はすべてクラス4で、クラス4は直接の光だけでなく、散った光(拡散反射)も危険になることがあるとしています。安全対策として、保護めがね・保護の囲い・インターロック・光の終わりの処理・光の通り道を目の高さからずらすことなどを挙げ、樹脂を加工すると、樹脂の種類によって塩化水素・フッ化水素・青酸ガスなどの有害なガスが出ることを表で示しています。
出典:パナソニック インダストリー「レーザ安全について」をもとに AI(Claude)で作成
相談する前に整理すること
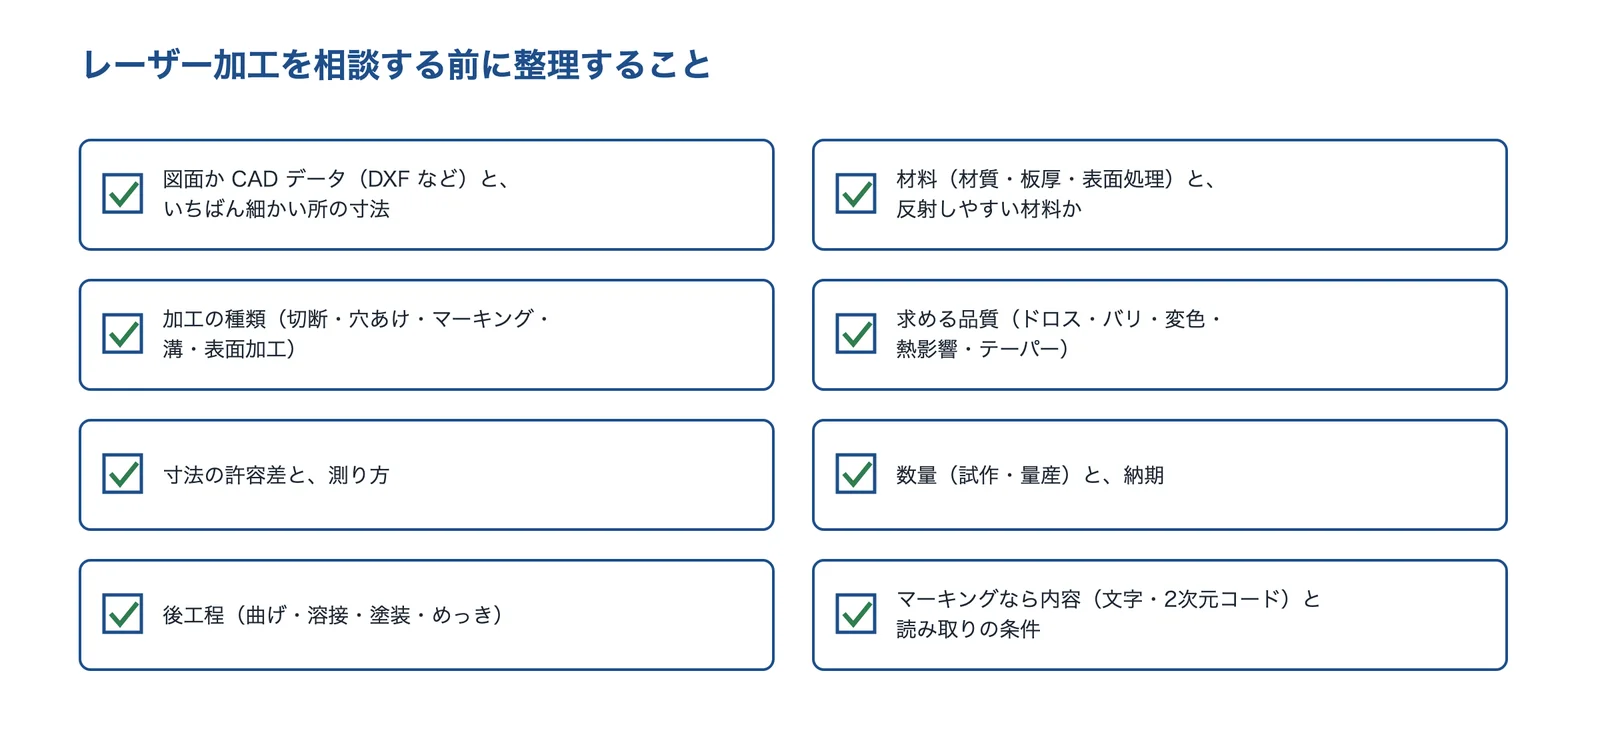
レーザー加工を相談するときは、図面(いちばん細かい所)・材料と板厚・求める品質・数量を整理しておくと、方式と費用の提案を受けやすくなります。
出典:このページの出典をもとに AI(Claude)で作成
- 図面か CAD データ(DXF など)と、いちばん細かい所の寸法
- 材料(材質・板厚・表面処理)と、銅など光を反射しやすい材料か
- 加工の種類(切断・穴あけ・マーキング・溝・表面の加工)
- 求める品質(ドロス・バリ・変色・熱影響部・テーパー)
- 寸法の許容差と、測り方
- 数量(試作・量産)と、納期
- 後工程(曲げ・溶接・塗装・めっき)
- マーキングなら内容(文字・2次元コード)と読み取りの条件
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(レーザー加工技術)
レーザー加工を受託する会社と、レーザーの装置を作る会社を、得意な分野が重ならないように選びました。板金の切断から曲げ・溶接までの会社、形鋼・パイプの3次元切断の会社、微細な穴の受託加工とレーザー光学機器の会社、超短パルスの微細加工の会社、いろいろな素材へのマーキングの会社、基板への微細なマーキングの装置の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 板金の 切断 | 厚板・ 3次元 | 穴あけ・ 微細加工 | 超短 パルス | マーキ ング | 装置の 製造・販売 |
|---|---|---|---|---|---|---|
| 野火止製作所板金の切断から曲げ・溶接まで | ● | ● | ||||
| 緑鋼材形鋼・パイプの3次元切断 | ● | ● | ● | |||
| レーザックス微細な穴と、レーザー光学機器 | ● | ● | ||||
| 光機械製作所ピコ秒・フェムト秒の微細加工 | ● | ● | ● | ● | ||
| エルテックいろいろな素材へのマーキング | ● | |||||
| ソフトサービス基板に刻む微細な2次元コード | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「厚板・3次元」は板厚 20mm 以上の切断か、パイプ・形鋼などの立体の切断を公開していること、「超短パルス」はピコ秒・フェムト秒のレーザーを使うとしていること、「装置の製造・販売」はレーザーの加工機・光学機器・マーカーの設計・製造か販売を事業としていることです。社名を押すと、その会社の紹介へ移ります。
有限会社野火止製作所|レーザー切断から曲げ・溶接まで、板金を一貫して
野火止製作所とは
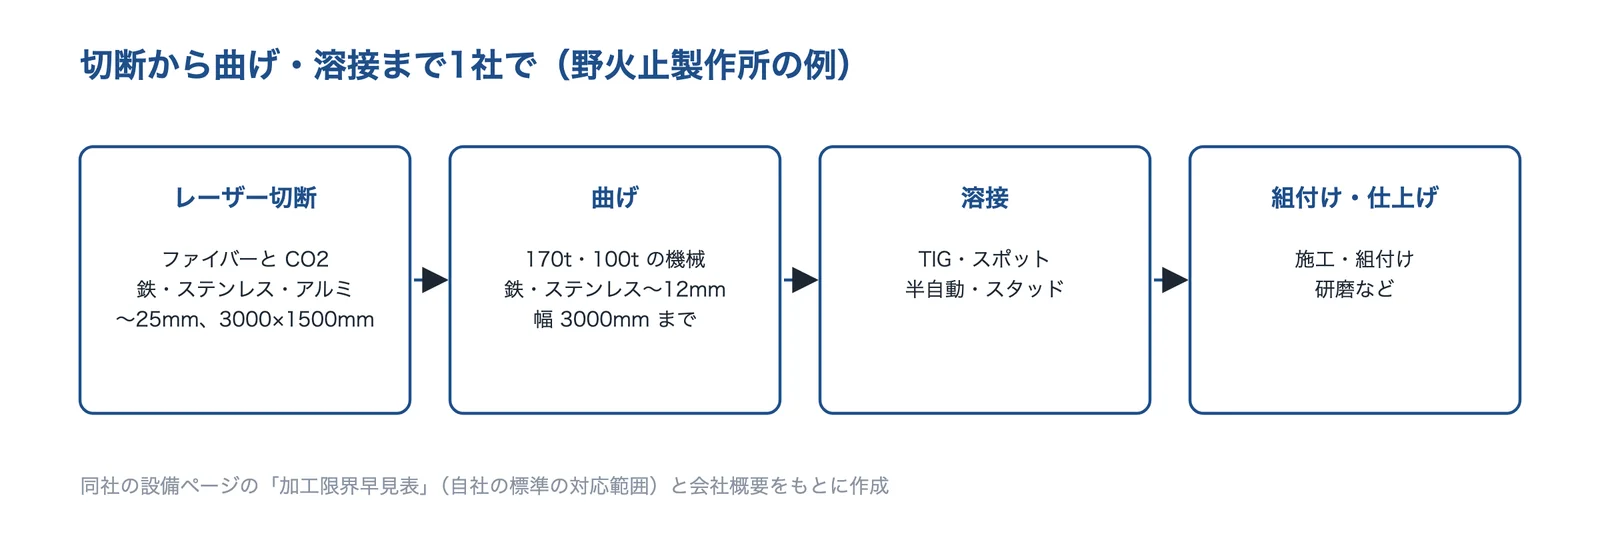
埼玉県新座市に本社を置く会社です(1961年設立)。レーザー加工・ベンディング(曲げ)・溶接・3D-CAD のモデル・施工・組付けなどを事業としています。
出典:野火止製作所の設備ページ・会社概要をもとに AI(Claude)で作成
野火止製作所の得意技術
| 技術 | 内容 |
|---|---|
| レーザー切断 | ファイバーレーザー(アマダ ENSIS3015AJ)と CO2 レーザー(三菱電機 ML3015HV2-R)を持つ。加工限界の早見表では、鉄・ステンレス・アルミを板厚 25mm まで、銅 12mm・真鍮 15mm・チタン 8mm まで、最大 3000×1500mm(自社の標準の対応範囲) |
| 曲げ | アマダの 170t・100t の機械で、鉄・ステンレスは板厚 12mm まで、アルミは 3mm まで、幅 3000mm まで曲げる |
| 溶接 | TIG 溶接(0.8mm から)・スポット溶接・半自動溶接・スタッド溶接に対応する |
野火止製作所が解決できる課題
- 板金の部品を、切断から曲げ・溶接までまとめて頼みたい
- ステンレス・アルミ・銅・チタンなど、いろいろな材料の板を切りたい
公開されている実績・用途
- 取引の分野に、精密機器・食品機械・化学機器・圧力容器・医療機器関連部品・店舗の什器・試作や研究開発の部品などを挙げている
出典:会社概要|野火止製作所、設備紹介・加工限界早見表|野火止製作所
野火止製作所は、設備の写真がほかの会社の製品の機械のため、同社のページの説明をもとにした図にしています。
緑鋼材株式会社|形鋼・角パイプを、3次元レーザーで切欠き・穴あけ・開先まで
緑鋼材とは
広島市西区に本社を置く会社です(1953年設立)。島根県松江市にも事業所があり、3次元・2次元のレーザー加工、板金、パイプの加工、開先加工、鋼材の販売などを行っています。
緑鋼材の得意技術
| 技術 | 内容 |
|---|---|
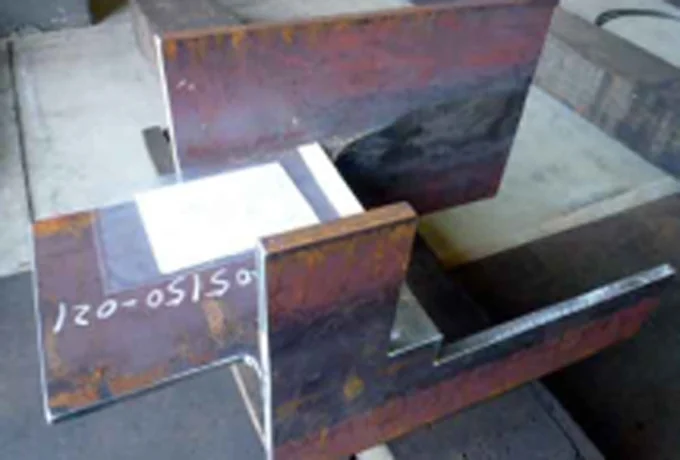
| 3次元レーザー加工 | アマダ LC-3015θⅡ を本社に7基・島根事業所に3基持つ。軟鋼は板厚 16.0mm まで、立体の対象ワークは 2,660×1,140×700mm まで |
| 自動化 | 3次元レーザー加工機と産業用ロボットを組み合わせ、角パイプや形鋼の供給と加工品の回収を自動化して、24時間運転にしているとしている。同社はこの装置を国内で最も早く導入したとしている |
| 2次元レーザー加工 | 定格 4kW の発振器の機械で、軟鋼の酸素切断は 22.0mm、ステンレスの高圧窒素切断は 12.0mm まで。パイプ用の機械(丸パイプ Φ20〜Φ180mm)もある |
緑鋼材が解決できる課題
- 形鋼・角パイプに、切欠き・穴・開先をまとめて入れたい
- 歪みを少なく、少量多品種・短納期で切りたい
公開されている実績・用途
- 加工例に、形鋼の部材・発電機のベッド材・ボイラ管部材の穴開け・紙や印刷の機械の部材・プラント向けの配管部材(SUS316L 80A〜550A)などを載せている
出典:会社概要|緑鋼材、3次元レーザー加工|緑鋼材、3次元レーザー加工機|緑鋼材、2次元レーザー加工機|緑鋼材
株式会社レーザックス|微細な穴あけなどの受託加工と、レーザー光学機器の設計・販売
レーザックスとは
愛知県知立市に本社を置く会社です。1984年に設立されたレーザカッティングセンターが、株式会社レーザックスとして分離独立しました。事業内容に、レーザー加工機による受託加工、レーザー加工のノウハウの提供、レーザー光学機器の設計・販売などを挙げています。
レーザックスの得意技術
| 技術 | 内容 |
|---|---|
| いろいろなレーザー | ディスクレーザー(TruDisk6001)、ファイバーレーザー(マルチモード 2〜10kW、シングルモード 1kW・2kW)、CO2 レーザー、半導体レーザー、ナノ秒パルスのファイバーレーザー、電子ビームの加工機を持つ |
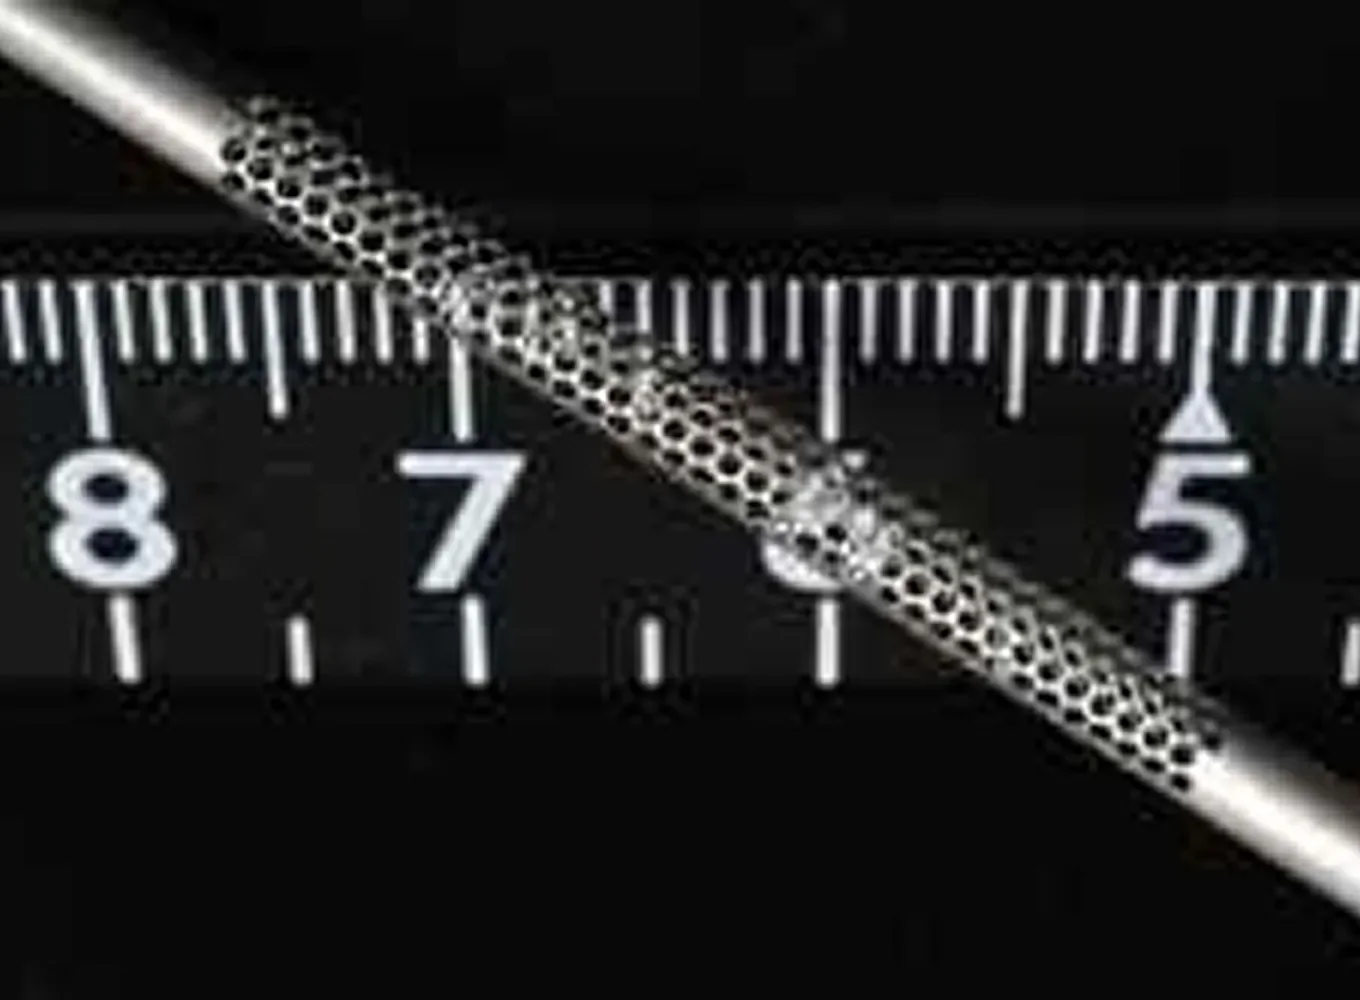
| 細かいスポット | 1kW のシングルモードのファイバーレーザーはスポット径 φ0.014mm、ナノ秒パルスのファイバーレーザーは φ0.009mm(設備一覧) |
| 検査の設備 | 画像測定機・デジタルマイクロスコープ・X 線検査・ヘリウムのリークディテクターなどを持つ |
レーザックスが解決できる課題
- 細いパイプや薄い板に、細かい穴をあけたい
- 工法をレーザーに変えられるか、試し加工で確かめたい
公開されている実績・用途
- 加工事例に、φ1.5mm のステンレスパイプに φ0.050mm の穴を YAG レーザーの1ショットで貫通させた例を載せている
出典:会社概要|レーザックス、設備紹介|レーザー加工ナビ(レーザックス)、ステンレスパイプへの微細孔加工|レーザー加工ナビ(レーザックス)
株式会社光機械製作所|ピコ秒・フェムト秒のレーザーで、ガラスや樹脂を微細に加工
光機械製作所とは
三重県津市に本社を置く会社です(1959年設立)。事業内容は、専用工作機械(研削盤)の設計・製造、切削工具の OEM 生産、微細なレーザー加工の受託、専用のレーザー加工機の設計・製造などです。茨城県つくば市に、レーザーの拠点 HIKARI LASER LAB. があります。
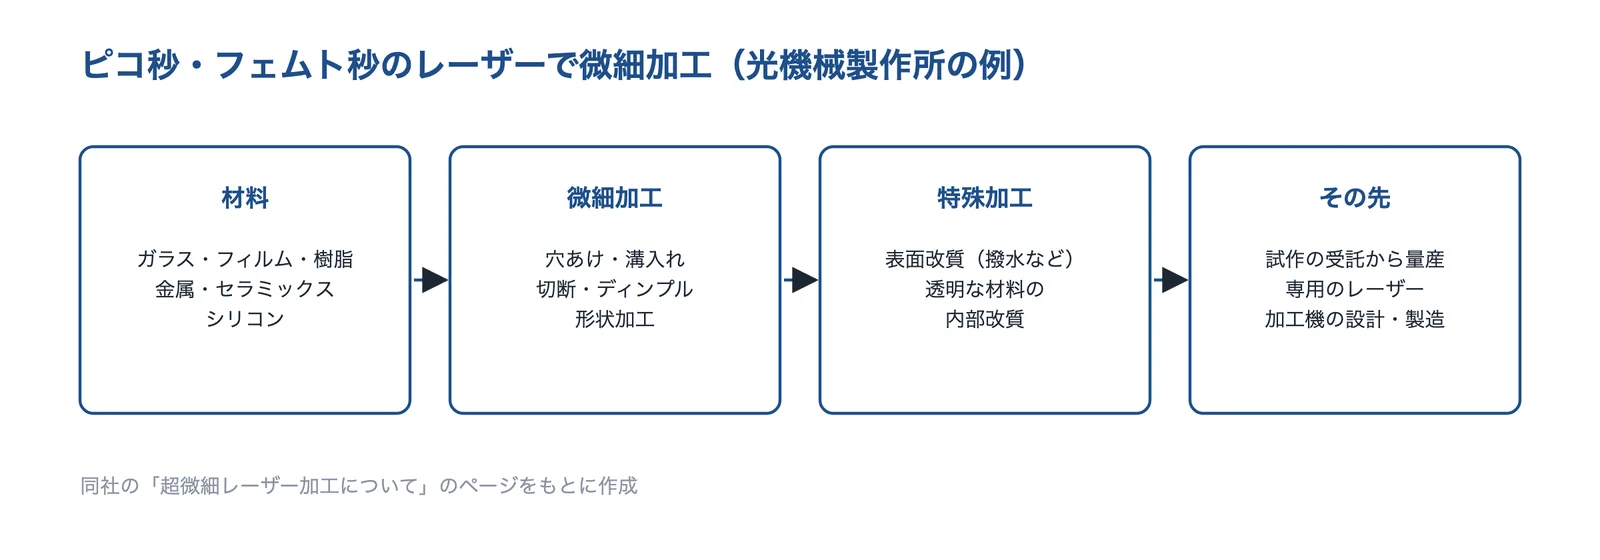
出典:光機械製作所の「超微細レーザー加工について」のページをもとに AI(Claude)で作成
光機械製作所の得意技術
| 技術 | 内容 |
|---|---|
| 超短パルスレーザー | 国内最大級の出力のピコ秒・フェムト秒の発振器を持つとしている |
| 微細加工 | ガラス・フィルム・樹脂・金属・セラミックス・シリコンなどに、穴あけ・溝入れ・切断・ディンプル・形状の加工を行う。事例のページでは、数µ〜20µ の微細な穴の加工ができるとしている |
| 特殊加工 | 撥水・潤滑性を上げる表面の改質、ブラックマーキング、ガラスや樹脂など透明な材料の内部の改質 |
光機械製作所が解決できる課題
- ガラス・セラミックス・CFRP に、割れや熱の影響を抑えて細かい穴をあけたい
- 試作の受託から、量産用の専用のレーザー加工機まで相談したい
公開されている実績・用途
- 事例のページに、ガラス貫通穴加工・合成石英の孔加工・ガラスの溝加工(マイクロ流路)・アルミナセラミックスの形状加工・CFRP の穴あけ・コバルト酸リチウムの切断などを載せている
出典:会社概要|光機械製作所、超微細レーザー加工について|光機械製作所、レーザー加工事例|光機械製作所
光機械製作所は、サイトポリシーで写真の転載に条件があるため、同社のページの説明をもとにした図にしています。
エルテック株式会社|金属・樹脂・木材など、いろいろな素材へのレーザーマーキング
エルテックとは
福井県鯖江市に本社を置く会社です(1997年設立)。レーザー印字・レーザーカット・溶接・ウォータージェット・3Dプリントなどの加工と、医療製品の組み立てを行っています。
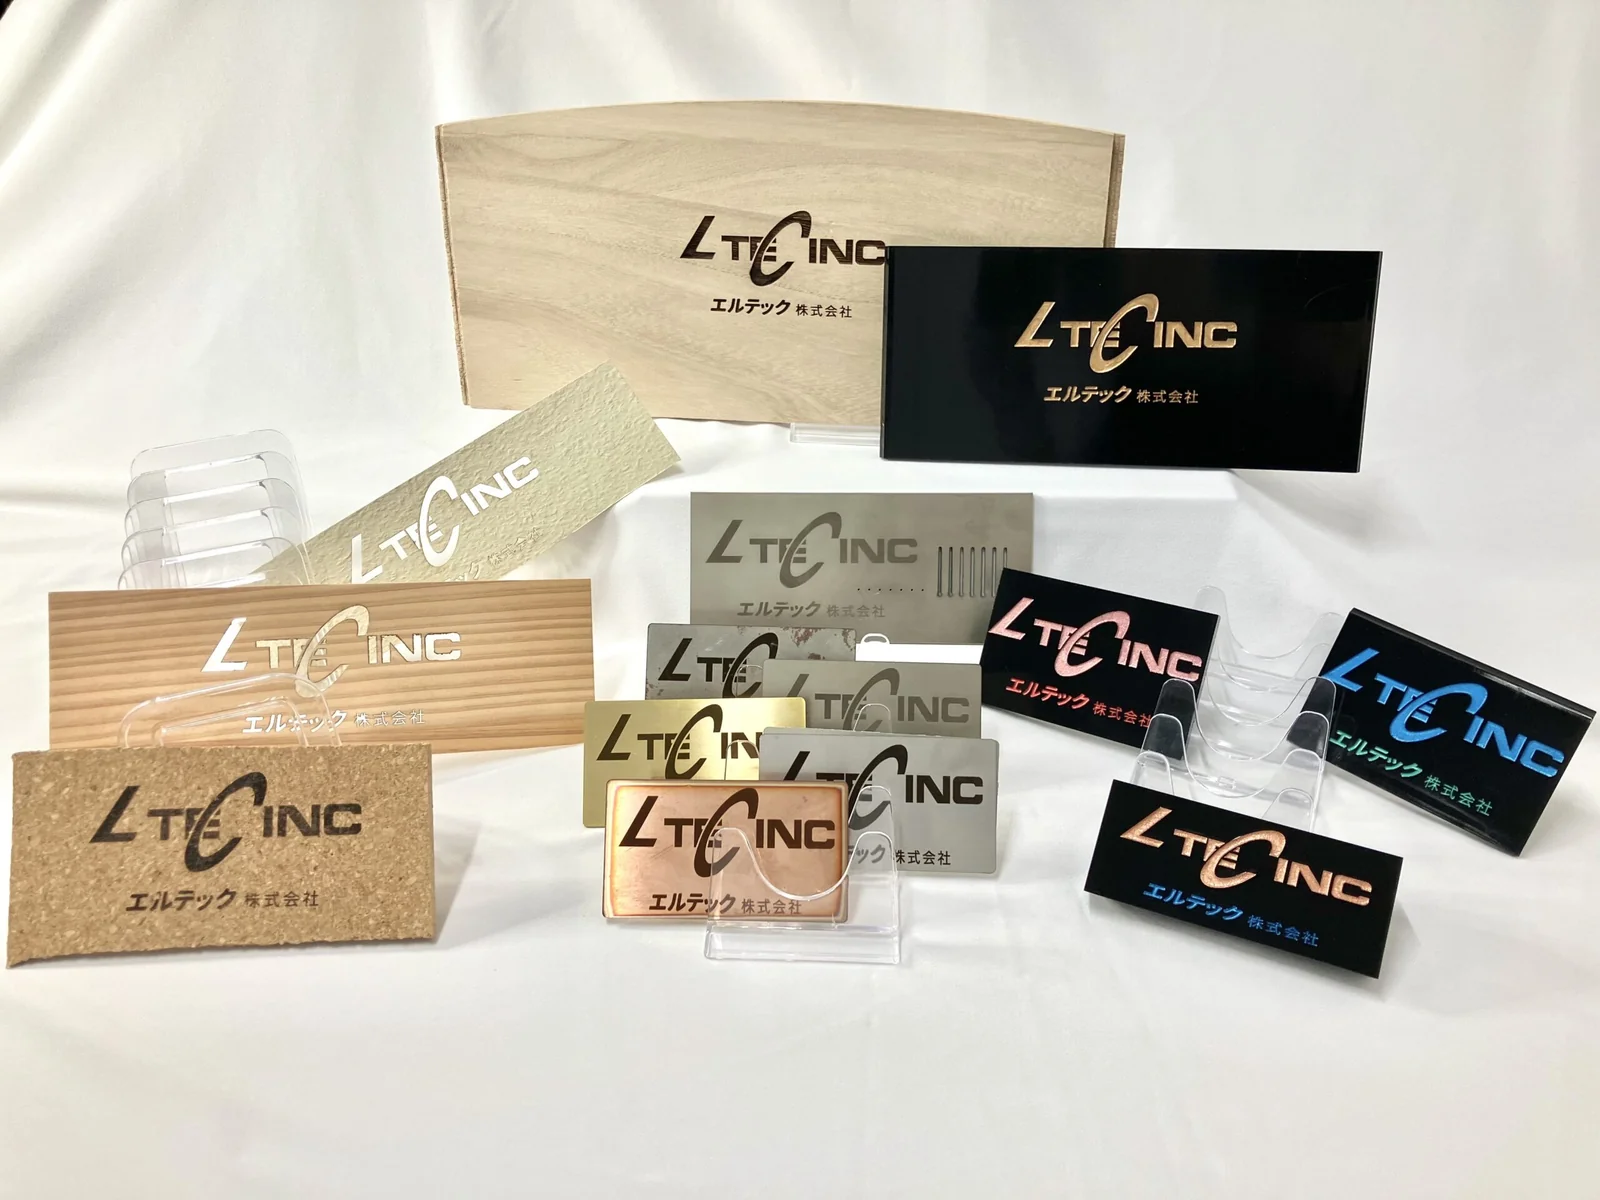
エルテックの得意技術
| 技術 | 内容 |
|---|---|
| レーザーマーキング | UV・YVO4/ファイバー・CO2 のレーザーマーカーを使い、金属・樹脂・セラミック・紙・木材・ガラス・ゴムなどに印字する。小ロットから量産まで対応する |
| ほかの加工 | レーザーカット機・レーザー溶接機・ウォータージェットなどの設備を持つ(会社概要) |
| 一貫の対応 | 部材のカット・組み立て・検品・梱包まで自社で行うとしている |
エルテックが解決できる課題
- いろいろな素材の部品に、ロゴや文字を消えないように入れたい
- 少ない数から、印字を頼みたい
株式会社ソフトサービス|基板に 1mm 角の2次元コードを刻むレーザーマーカー
ソフトサービスとは
福岡市博多区に本社を置く会社です(1986年設立)。制御システムの開発・画像処理システムの構築などを事業とし、自社開発の製品の一つとしてレーザーマーカーを作っています。
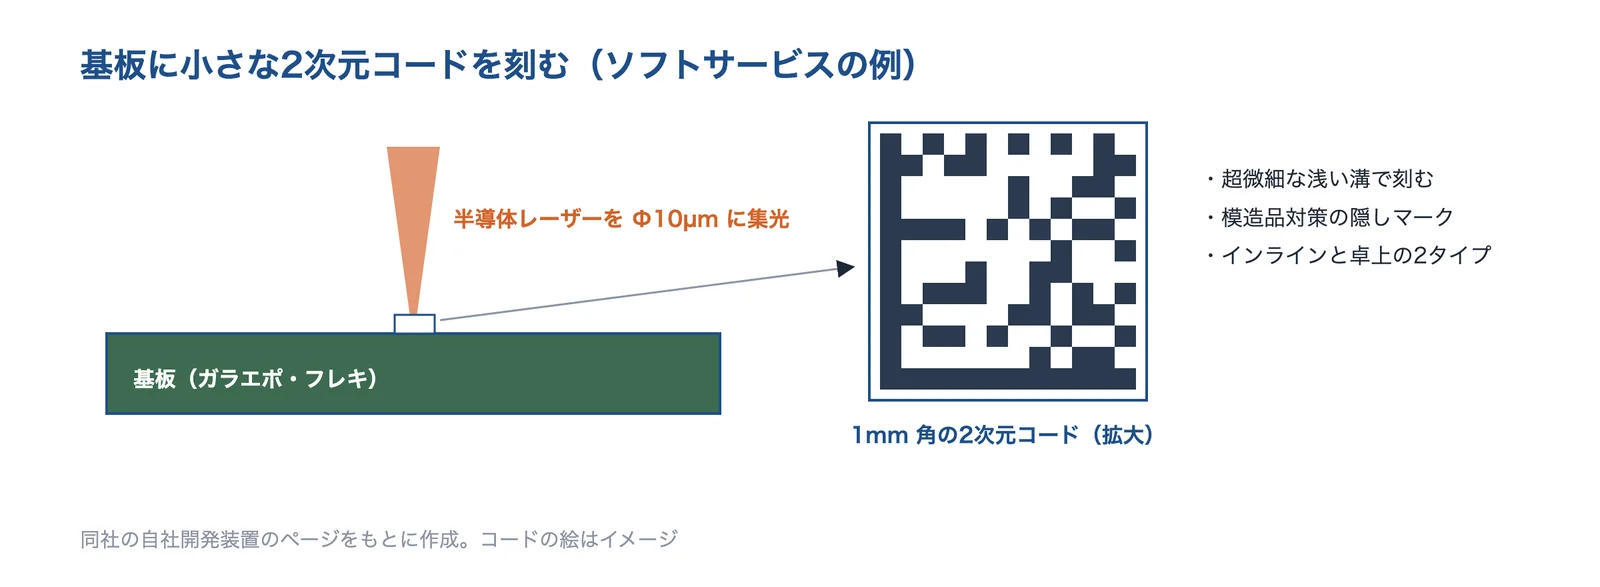
出典:ソフトサービスの自社開発製品のページをもとに AI(Claude)で作成
ソフトサービスの得意技術
| 技術 | 内容 |
|---|---|
| 微細なマーキング | 半導体レーザーのビームを Φ10µm に集光して、超微細な浅い溝でマーキングする |
| 2次元コード | ガラエポ・フレキの基板に、1mm 角の2次元コードや、模造品対策の隠しマークを印字する |
| 装置の形 | インラインタイプと卓上タイプの2種類がある |
ソフトサービスが解決できる課題
- 基板の小さなすき間に、トレーサビリティ用の2次元コードを入れたい
- 模造品の対策に、見えにくいマークを入れたい
出典:拠点一覧|ソフトサービス、会社概要|ソフトサービス、自社開発製品|ソフトサービス
ソフトサービスは、プライバシーポリシーで著作権法で認められた用途以外の使用に許諾が要るとしているため、同社のページの説明をもとにした図にしています。
使われる製品・事例
レーザー加工は、板金の筐体やブラケットの切断、形鋼・パイプの部材、医療や精密機器の細いパイプの穴、ガラスやセラミックスの微細な穴や溝、基板や部品への2次元コードの刻印、半導体ウエハーの分割などに使われています。課題ページでは、硬い材料に細かい形・穴を加工したい・樹脂と金属をしっかり接合したい・摩擦損失を減らしたい・流体抵抗・圧力損失を減らしたいで、レーザーを使う対策を紹介しています。
出典:会社概要|野火止製作所、3次元レーザー加工|緑鋼材、ステンレスパイプへの微細孔加工|レーザー加工ナビ(レーザックス)、レーザー加工事例|光機械製作所、自社開発製品|ソフトサービス、浜松ホトニクス「ステルスダイシング技術」
関連する技術
レーザー加工とあわせて検討される技術です。
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- 表面硬化(窒化・浸炭・高周波焼入れ)
- 金属3Dプリンター
- DLC・低摩擦コーティング
- 非破壊検査
- CAE(構造解析・熱流体解析)
- 放電加工(硬い材料に細かい形・穴を加工したい)
- 機械的なバリ取り(バリを出さない・バリ取りを減らしたい)
- 熱伝導率(技術の基礎知識)
- 融点(と軟化点)(技術の基礎知識)
- 光
- 材料(物性・劣化)
出典・確認日
- コトバンク「レーザー加工」
- 特開平3-210981「鉄系厚板材のレーザ切断法」(三菱電機、1991年)
- 大陽日酸技報 No.29(2010年)「レーザー加工用 PSA 式高純度窒素ガス発生装置」
- 2次元レーザー加工機|緑鋼材
- 岐阜県工業技術研究所 研究報告 第3号「熱可塑性樹脂部材のレーザ加工技術の開発」
- パナソニック インダストリー「レーザマーカの原理」
- Coherent ホワイトペーパー「e-モビリティ向けの銅の溶接」
- Coherent 用語集「レーザマーキング」
- 黒田隆之助(産業技術総合研究所)「非熱的プロセスによる極限状態における物質構造形成」プラズマ・核融合学会 第40回年会(2023年)
- TRUMPF「TruLaser 3030 fiber, 3040 fiber, 3060 fiber」技術データ
- 設備紹介・加工限界早見表|野火止製作所
- 3次元レーザー加工|緑鋼材
- ステンレスパイプへの微細孔加工|レーザー加工ナビ(レーザックス)
- レーザー加工事例|光機械製作所
- 自社開発製品|ソフトサービス
- 浜松ホトニクス「ステルスダイシング技術」
- 3ERP「Laser vs. Water Jet vs. Plasma Cutting」
- 設備紹介|レーザー加工ナビ(レーザックス)
- パナソニック インダストリー「レーザ安全について」
- 会社概要|野火止製作所
- 会社概要|緑鋼材
- 3次元レーザー加工機|緑鋼材
- 会社概要|レーザックス
- 会社概要|光機械製作所
- 超微細レーザー加工について|光機械製作所
- 会社概要|エルテック
- 事業内容|エルテック
- 拠点一覧|ソフトサービス
- 会社概要|ソフトサービス
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の加工の品質・板厚・寸法は、材料・機械・条件により異なります。








