
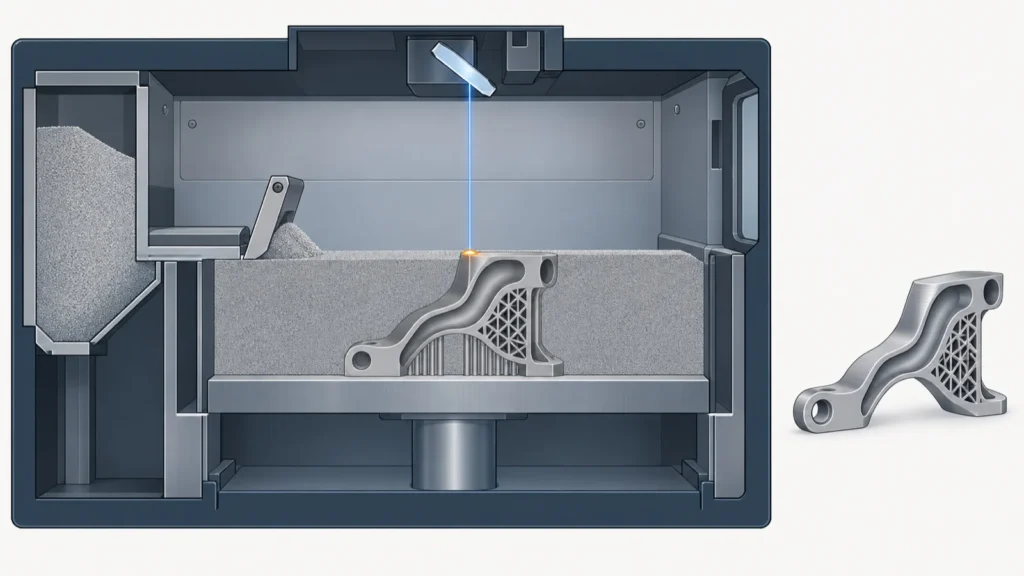
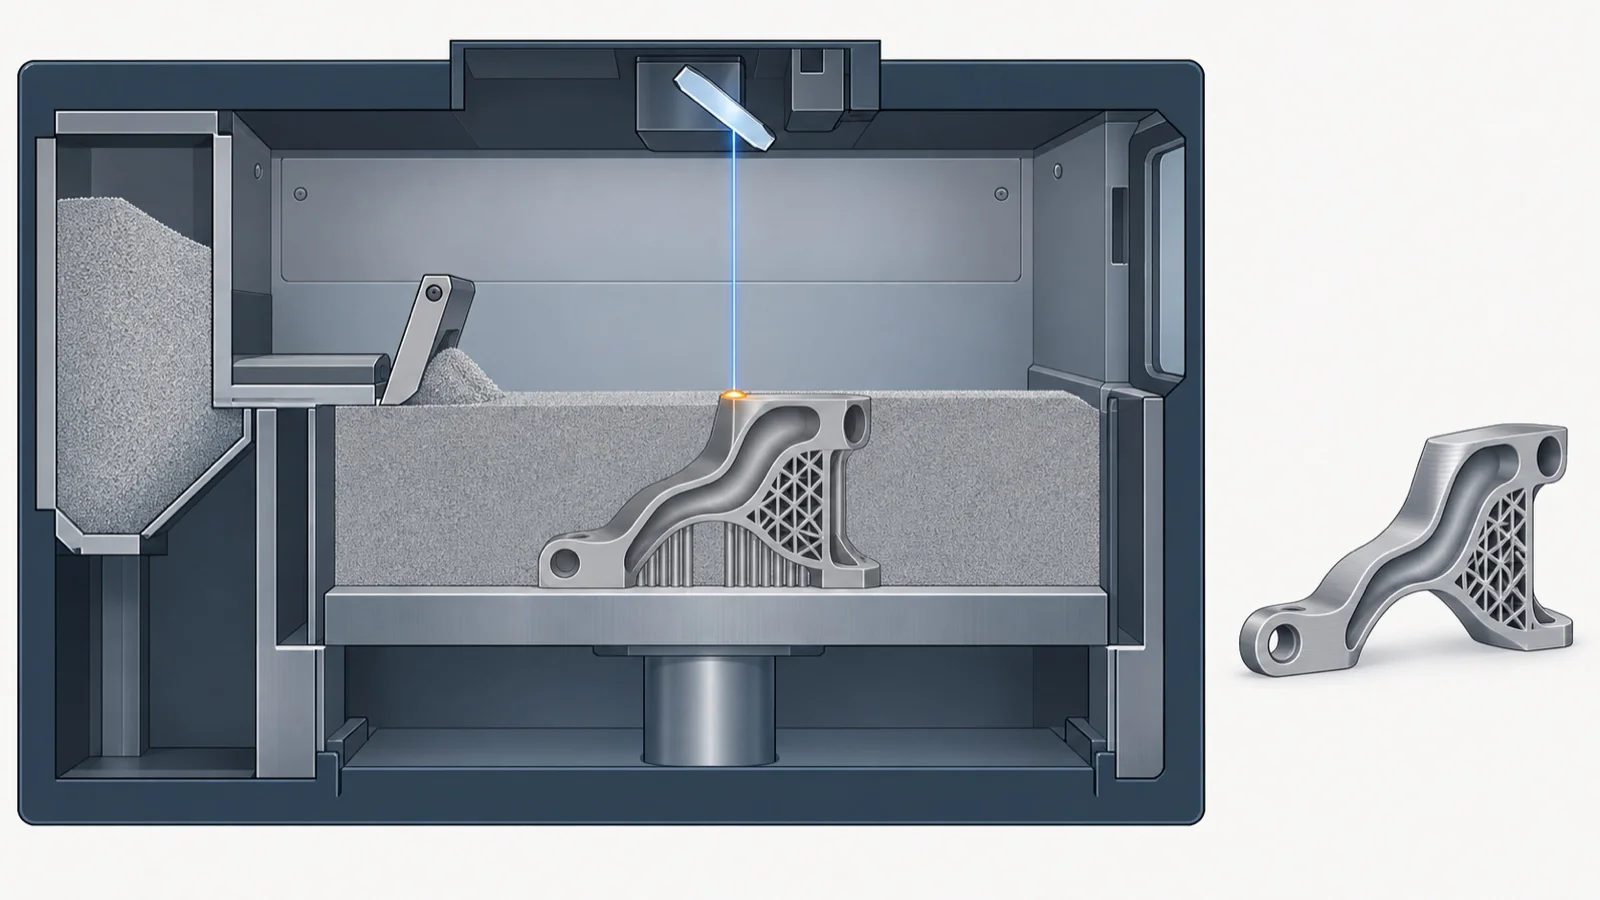
金属3Dプリンター(金属の積層造形・アディティブマニュファクチャリング)は、3D CAD のデータから、金属を1層ずつ溶かして固め、積み重ねて形をつくる工法です。金型を作らずに形が作れ、切削や鋳造ではできない内部の曲がった流路や、複数の部品を1つにまとめた形を作れます。一方で、造形のままの表面は粗く、残留応力による反りや内部の空孔、後処理の手間など、設計の段階から考えておくことがあります。
このページでは、金属3Dプリンターの仕組み、方式(粉末床溶融結合・指向性エネルギー堆積など)と材料、設計の注意(オーバーハング・穴・反り・表面粗さ)、品質の確かめ方をまとめ、装置・受託造形・粉末の企業を紹介します。
金属3Dプリンターの企業(早見表)
| 企業 | PBF (レーザー) | PBF (電子 ビーム) | DED | 受託 造形 | 装置 | 粉末 (材料) | 後処理 ・検査 |
|---|---|---|---|---|---|---|---|
| 松浦機械製作所粉末床+切削のハイブリッド機 LUMEX | ● | ● | ● | ||||
| 日本電子電子ビームの JAM-5200EBM | ● | ● | |||||
| ニデックマシンツール粉末 DED の LAMDA。補修・肉盛り | ● | ● | ● | ||||
| 山陽特殊製鋼3Dプリンター用の金属粉末 NOVASHAPE | ● | ||||||
| J・3D金型部品・試作の受託造形 | ● | ● | ● | ||||
| NTTデータ ザムテクノロジーズEOS 機の販売と量産品の受託製造 | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「受託造形」は造形サービス・試作サービス、「後処理・検査」は熱処理・ワイヤカット・測定などを公式サイトに載せている会社です。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
金属3Dプリンターが役に立つのは、形が複雑で、数が少なく、切削や鋳造では作りにくい(または作れない)部品です。部品の一体化、金型の冷却水管、軽量化の形、金型なしの試作、補修などに使われています。
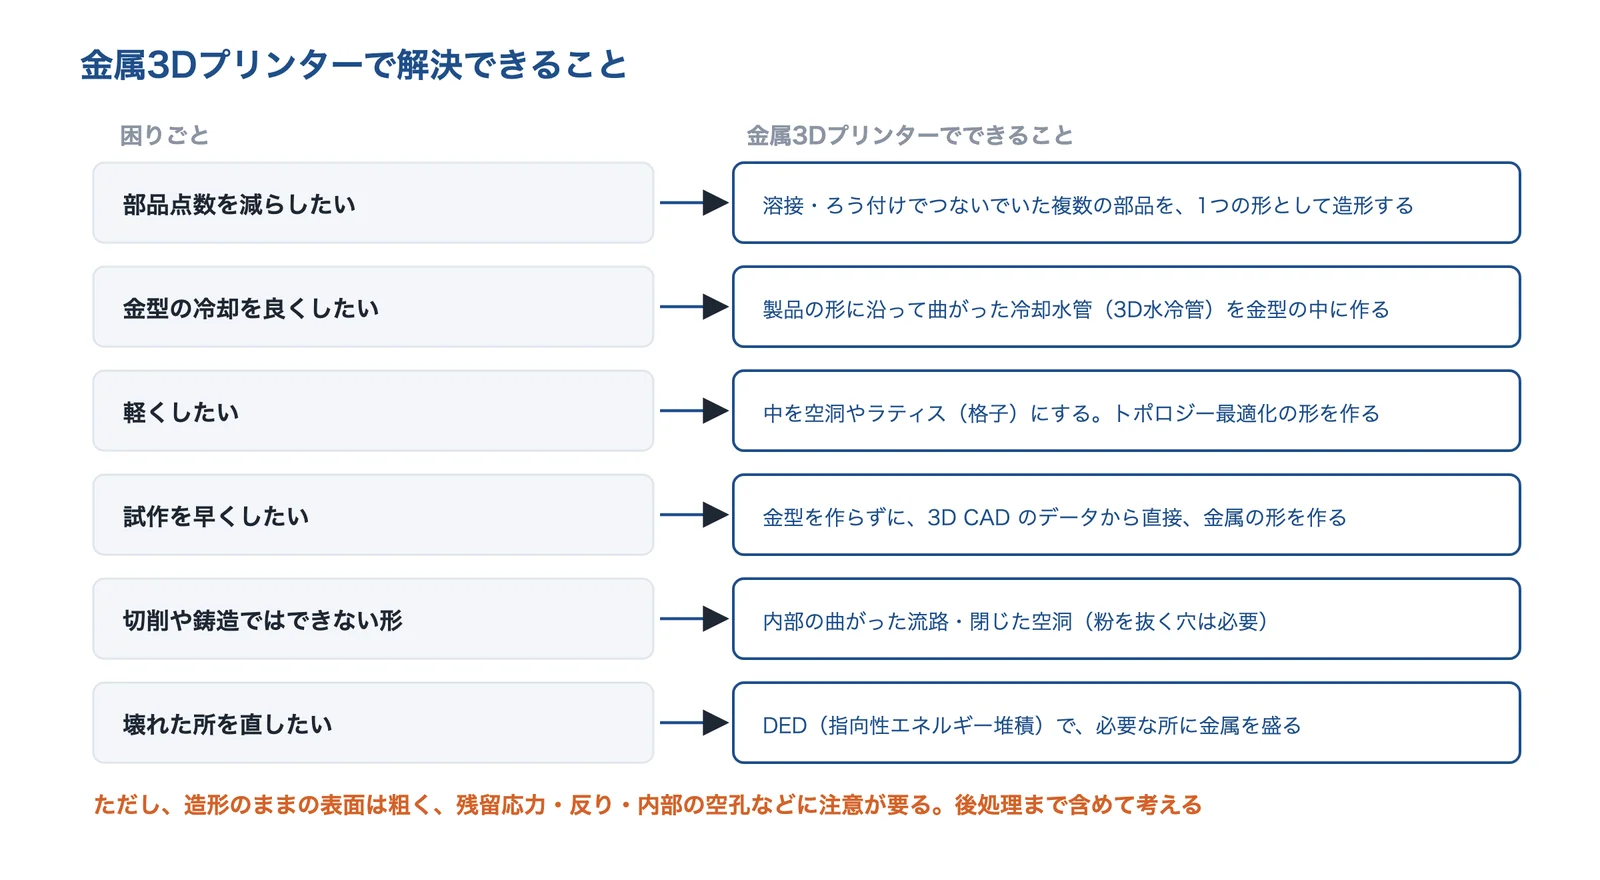
出典:MONOist・北海道立総合研究機構・各社の公開情報をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 部品点数を減らしたい | 溶接・ろう付けでつないでいた部品を、1つの形として造形する | 金属3Dプリンター(積層造形) |
| 工法を切り替えたい | 金型を作らずに、形に近い形で直接つくる | 金属3Dプリンター |
| 試作回数を減らしたい | 3D CAD のデータから金属の試作品を早く作り、形を確かめる | 3Dプリンターで早く形を確かめる |
| 温度むらで品質がばらつく | 金型に、製品の形に沿った3D冷却水管を入れる | 金型の温度調節と冷却水路 |
| 成形で歪む・反る | 金型の冷却のむらを、3D水管で減らす | 金型・成形条件の見直し |
| 材料費を下げたい | トポロジー最適化で、必要な所にだけ材料を置く形を作る | 形を見直して使う量を減らす |
右の列は、関係する課題ページの対策の節へのリンクです。
出典:JIMTOF2020 の金属AMの解説|MONOist、金属3Dプリンターによる3D内水冷金型の実用化|北海道立総合研究機構、ソリューション|LUMEX(松浦機械製作所)、GE、日本でアディティブ・マニュファクチャリング事業を開始(2018年)|GE
仕組み
金属でいちばん広く使われているのは、粉末床溶融結合(パウダーベッド・フュージョン、PBF)です。金属の粉を薄く1層敷き、断面の形の所だけレーザー(または電子ビーム)で溶かして固め、台を1層ぶん下げて、また粉を敷く。これをくり返して、下から形を積み上げます。静岡県工業技術研究所の研究では、積層厚さ 0.05mm、レーザー出力 300〜600W、走査速度 600〜1,500mm/s の条件で造形しています。
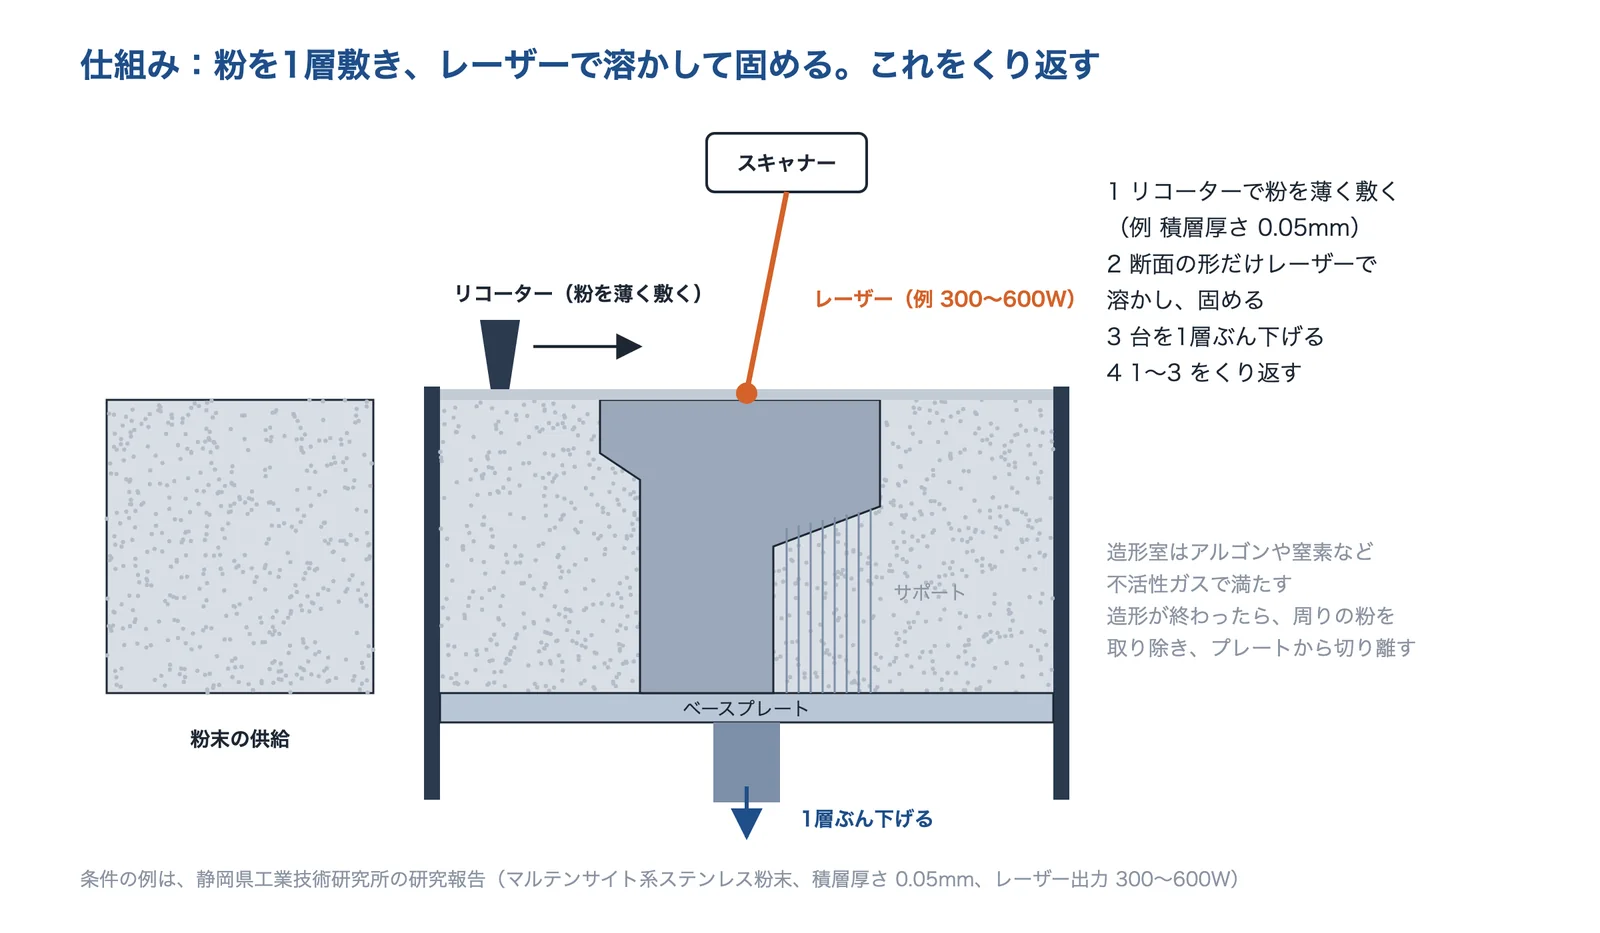
出典:静岡県工業技術研究所の研究報告と MONOist の解説をもとに AI(Claude)で作成
造形のサイズは 250〜500mm 程度で、造形精度は 30µm 程度、これ以上の精度が要るときは後工程で切削などを行う必要がある、と MONOist の解説(JIMTOF2020 の講演)は紹介しています。造形が終わったら、周りの粉を取り除き、造形物をベースプレートから切り離します。
出典:静岡県工業技術研究所 研究報告 第17号(2024)浜松工業技術支援センター(金属3Dプリンタのレーザー条件と内部欠陥)、JIMTOF2020 の金属AMの解説|MONOist
1層ずつ溶かして固めるので、熱のくり返しが性質を決める
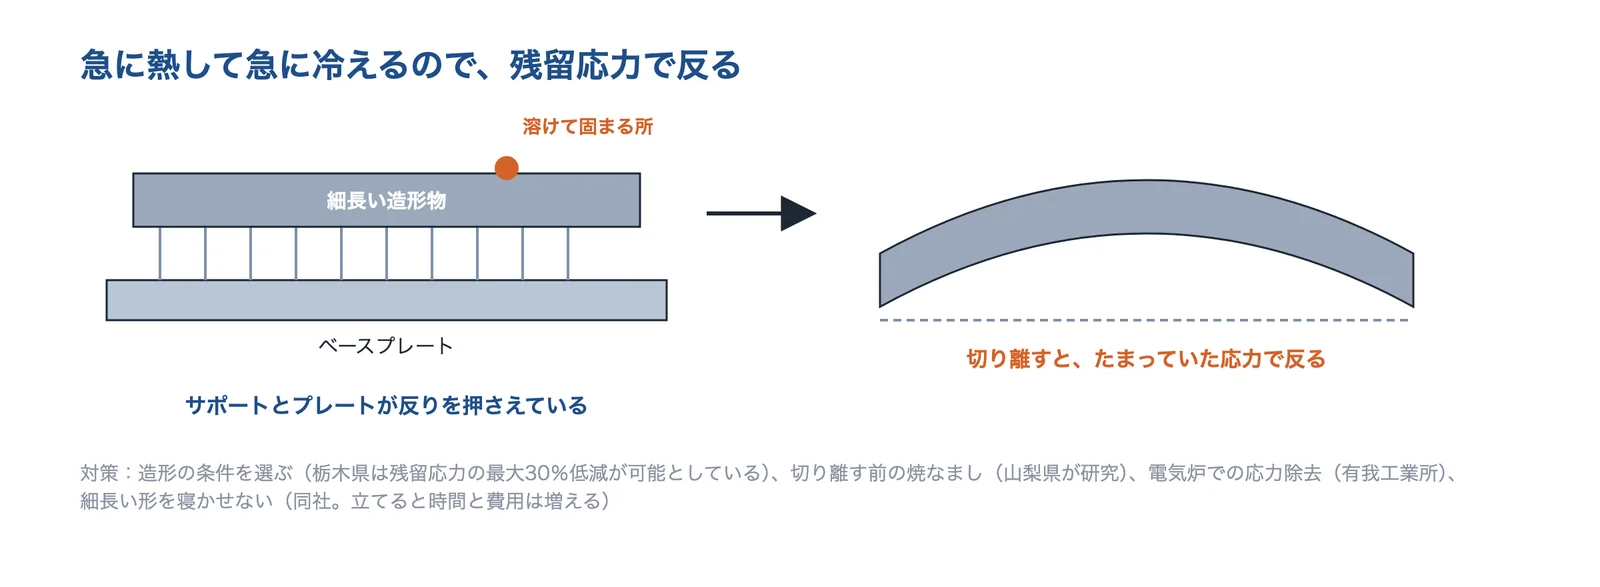
レーザーで溶けた所は、すぐに周りに熱を奪われて固まります。栃木県産業技術センターは、急熱急冷を主な原因とする残留応力による造形物のひずみや反りを課題に挙げています。日本電子は、電子ビームで粉末床を予熱する方式(ホットプロセス)では急な温度変化が少なく、残留応力が発生しにくいと説明しています。
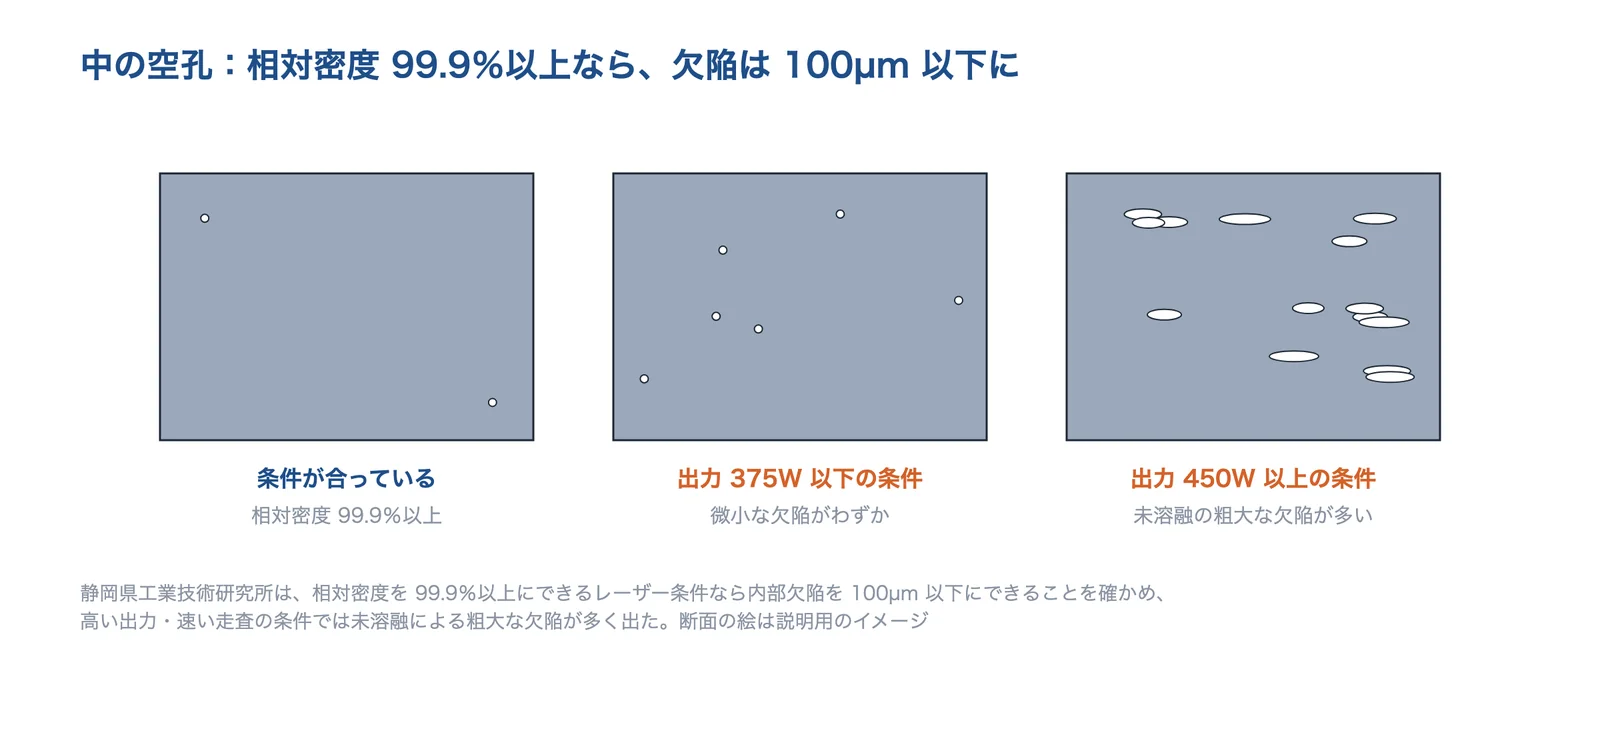
どのくらい溶かすかは、レーザーの出力・走査速度・走査の間隔・積層厚さで決まります。静岡県工業技術研究所は、相対密度を 99.9%以上にできるレーザー条件なら、造形物の内部欠陥を 100µm 以下に抑えられたとし、相対密度を上げるにはエネルギー密度だけでなく走査速度も考える必要があるとしています(下の「品質」の節)。
出典:残留応力の低減を目的とした金属3Dプリンタ造形条件の検討(令和元年度)|栃木県産業技術センター、電子ビーム金属3Dプリンター JAM-5200EBM|日本電子、静岡県工業技術研究所 研究報告 第17号(2024)浜松工業技術支援センター(金属3Dプリンタのレーザー条件と内部欠陥)
方式と材料の選び方
JIS B 9441(ISO/ASTM 52900 に対応)は、付加製造を7つのプロセスに分けています。静岡県工業技術研究所の冊子の金属の物性データには、粉末床溶融結合(PBF)・指向性エネルギー堆積(DED)・結合剤噴射(BJT)・材料押出(MEX)の造形物が載っています。
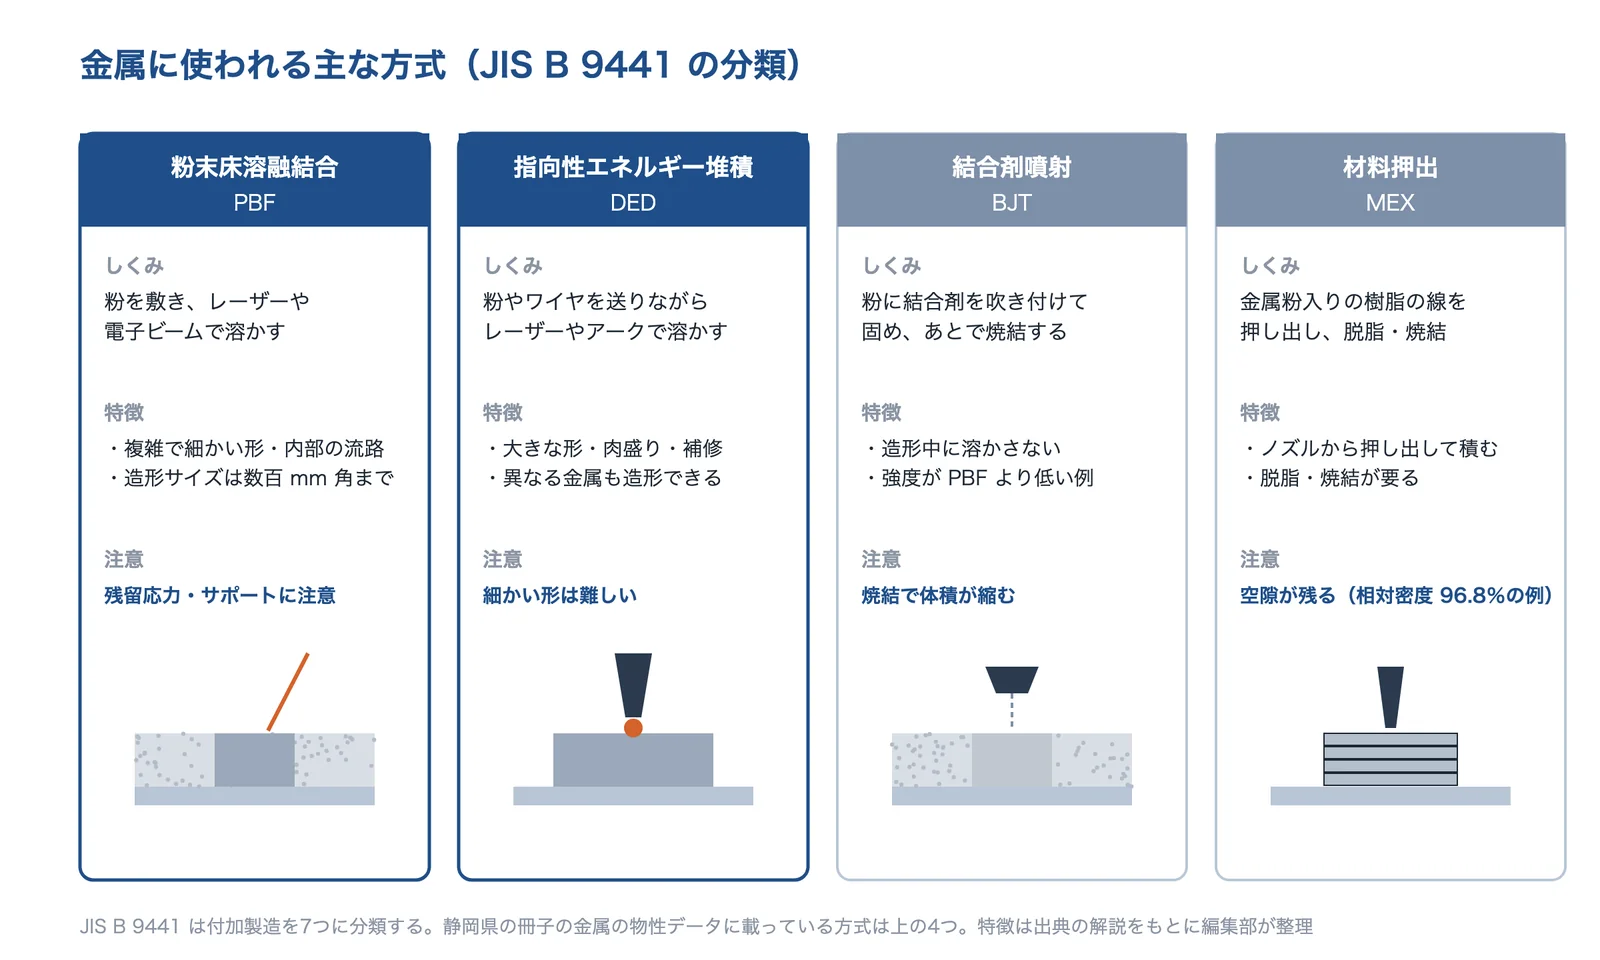
出典:静岡県工業技術研究所の冊子(JIS B 9441 の分類)・MONOist・千葉県の研究報告をもとに AI(Claude)で作成
| 方式 | 形と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 粉末床溶融結合(PBF) | 粉を敷いてレーザー・電子ビームで溶かす。複雑・精細な内部構造を造形できる | 造形サイズ 250〜500mm 程度、精度 30µm 程度(MONOist) | 金型の冷却水管、部品の一体化、軽量化の形 | 高能率化が難しい。サポートの除去が負担(MONOist) |
| 指向性エネルギー堆積(DED) | 粉やワイヤを送りながら、レーザー・電子ビーム・アークで溶かして盛る | LAMDA500 は最大 500×500×500mm(ニデックマシンツール) | 大型の造形、既存の部品への肉盛り・補修、異なる金属の造形 | 微細な形は難しい(MONOist) |
| 結合剤噴射(BJT) | 粉に結合剤を吹き付けて固め、あとで脱脂・焼結する | SUS316L で引張強さ 505〜590MPa の公開値(静岡県の冊子の一覧) | 造形後に焼結するタイプは比較的低コストで注目(MONOist) | 焼結で体積が縮む(MONOist) |
| 材料押出(MEX) | 金属粉と樹脂を混ぜた線材を押し出して積み、脱脂・焼結する | 17-4PH で相対密度 96.8%、寸法の誤差 1.3%未満(千葉県) | 装置・材料の条件の範囲で試す部品 | 空隙が残る。引張強さは向きで変わる(千葉県) |
数値は各出典の条件での値です。装置・材料・条件で大きく変わるので、表の数値どうしを比べないでください。
出典:樹脂及び金属3Dプリンタ造形物の物性情報と公設試験機関の取り組み(2023年)|静岡県工業技術研究所、JIMTOF2020 の金属AMの解説|MONOist、LAMDA500 を発売(2022年8月31日)|ニデックマシンツール、千葉県産業支援技術研究所 研究報告 No.20(材料押出方式の金属3Dプリンタによる焼結体)
材料:熱処理で強さが大きく変わる
PBF でよく使われる材料は、ステンレス(SUS316L・17-4PH)、マルエージング鋼(金型用)、アルミ合金(AlSi10Mg)、チタン合金(Ti-6Al-4V)、ニッケル合金(Inconel 718)、銅合金などです。静岡県工業技術研究所がまとめたメーカーの公開値を見ると、造形のあとの熱処理で、強くなる材料と弱くなる材料があります。たとえば松浦機械製作所のマルエージング鋼は、造形のままの引張強さ 1,150〜1,200MPa が時効処理後に 1,900〜1,970MPa になり、EOS M290 の AlSi10Mg は造形のまま 460MPa(水平方向)が熱処理後に 340MPa になります。
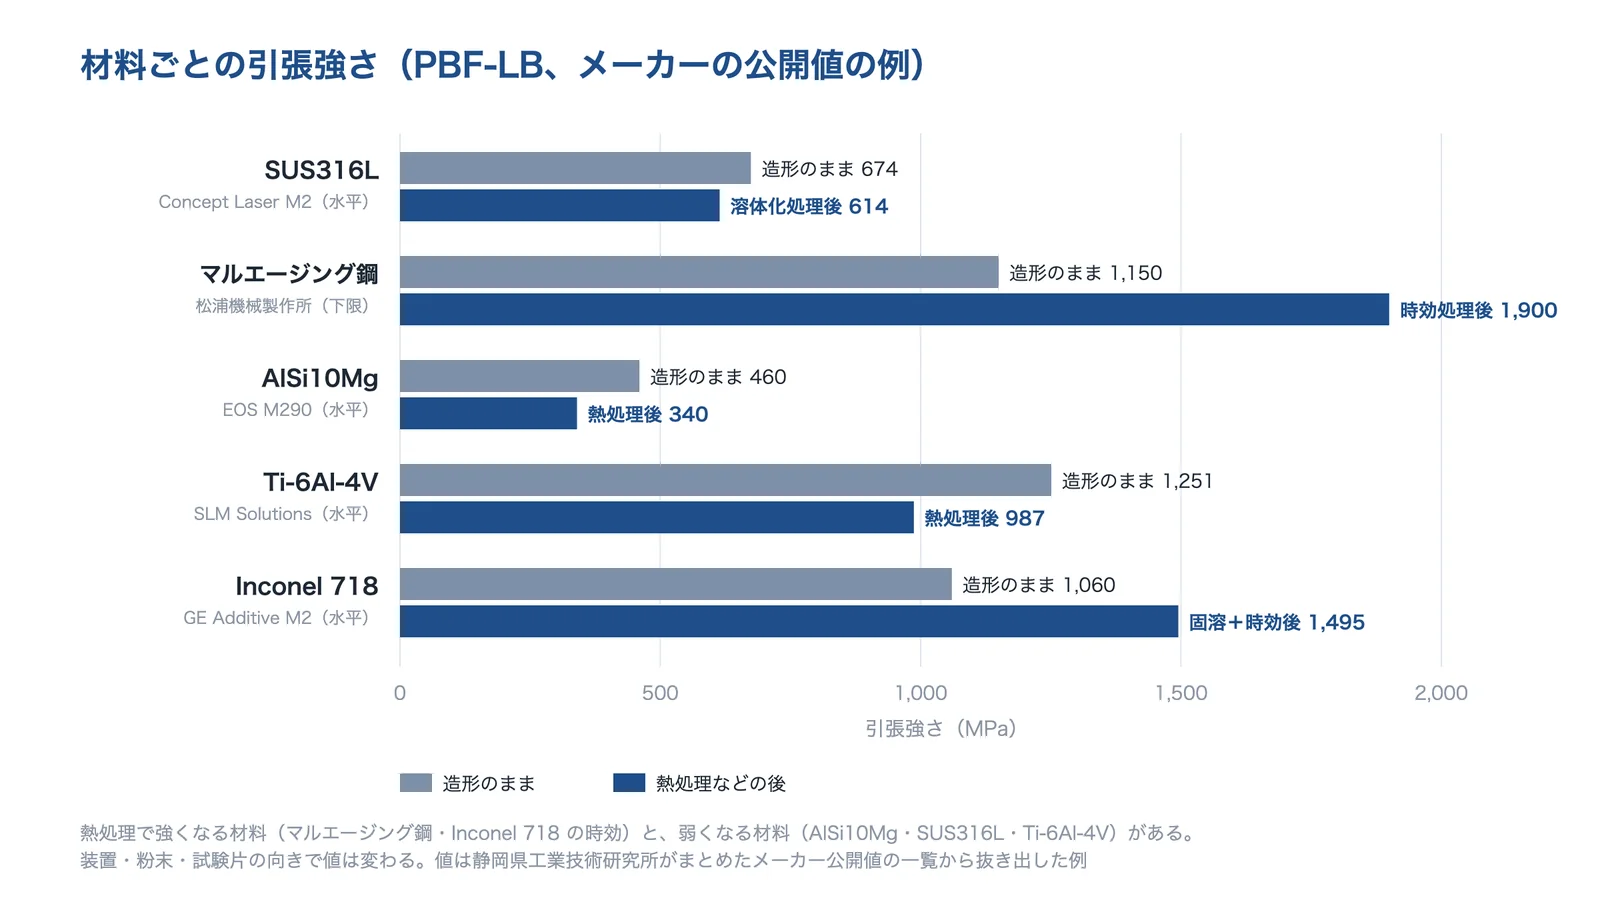
出典:静岡県工業技術研究所がまとめたメーカー公開値をもとに AI(Claude)で作成
値は装置・粉末・熱処理の条件・試験片の向きで変わります。設計に使うときは、使う装置と材料、熱処理の条件で作った試験片の値を、造形を頼む会社に確かめます(編集部の解説)。
出典:樹脂及び金属3Dプリンタ造形物の物性情報と公設試験機関の取り組み(2023年)|静岡県工業技術研究所
積層の向きで、強さと伸びが変わる
層を積み重ねて作るので、層に沿う向きと層をまたぐ向きで、性質が変わります(異方性)。岐阜県産業技術総合センターが SUS316L で比べたところ、積層方向に垂直に取った試験片の引張強さは 652〜662N/mm²、積層方向と平行な試験片は 555〜556N/mm² で、約100N/mm² の差がありました。伸びは 44%と 62%でした。どちらも JIS G 4303 の SUS316L の規格値(引張強さ 480N/mm² 以上、伸び 40%以上)は満たしています。
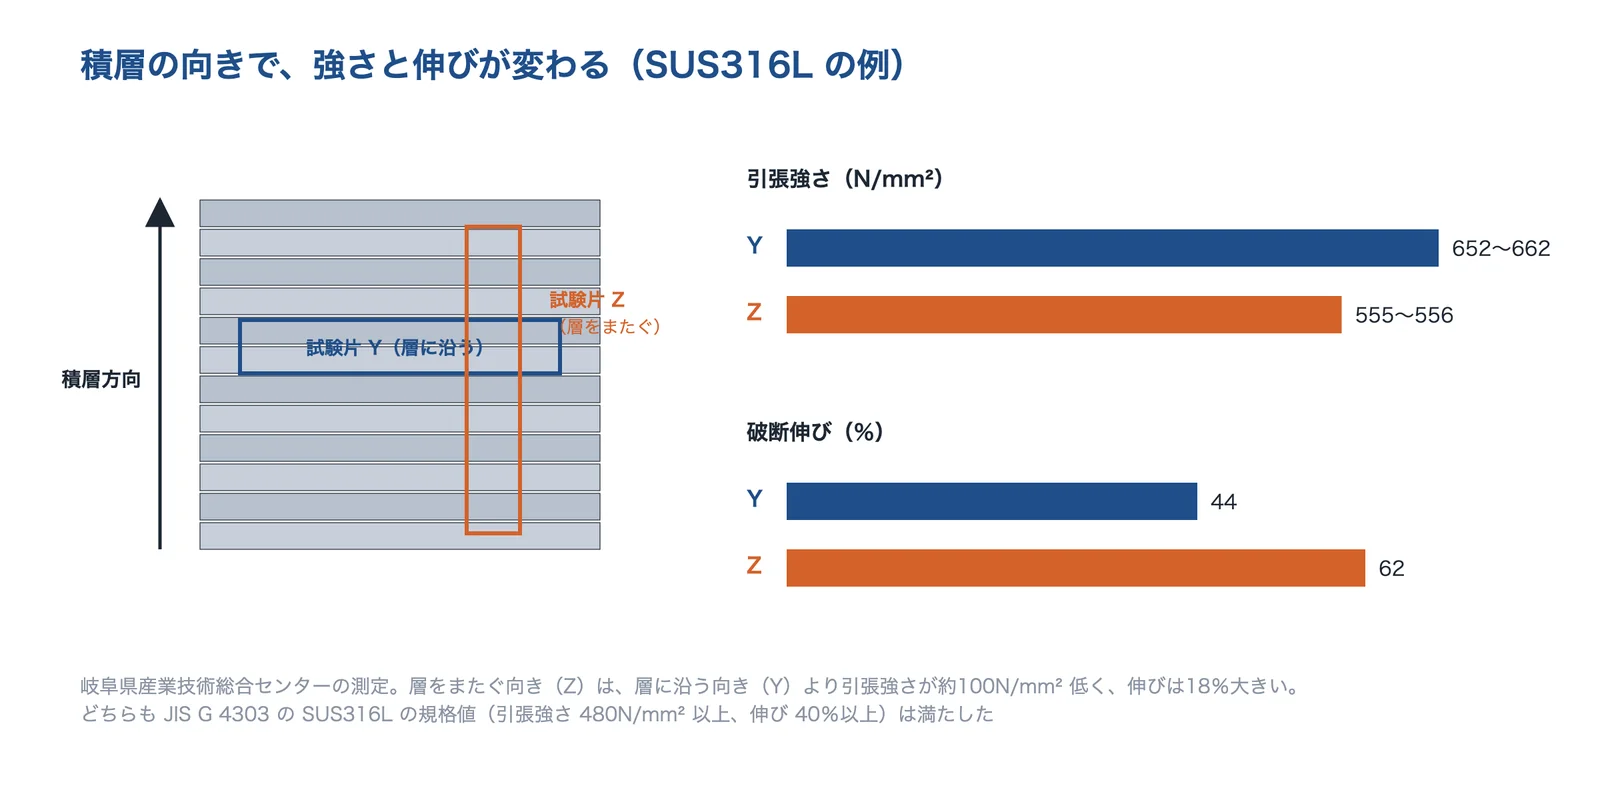
出典:岐阜県産業技術総合センターの研究報告をもとに AI(Claude)で作成
力のかかる向きが決まっている部品は、造形の向きを決めるときに、強さの向きも考えます。材料押出(MEX)でも、千葉県の試験で引張強さ・伸びが走査の角度で変わり、ノズルの走査パターンが異方性と空隙の原因になるとしています。
出典:岐阜県産業技術総合センター 研究報告 第6号(金属3Dプリンタで造形した SUS316L の特性)、千葉県産業支援技術研究所 研究報告 No.20(材料押出方式の金属3Dプリンタによる焼結体)
使う場面ごとの選び方
選び方の基本は、「切削や鋳造で作れるか」と「数と大きさ」です。切削や鋳造で安く作れる形なら、無理に3Dプリンターにする必要はありません。3Dプリンターでしか作れない形や、金型を作るほど数がない部品で効果が出ます(編集部の解説)。
| 使う場面 | よく使われる方式・材料 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 射出成形・ダイカストの金型 | PBF、マルエージング鋼 | 製品の形に沿った冷却水管を入れる。ハイブリッド機で仕上げも | 射出成型サイクル 33%短縮(松浦機械製作所)。ダイカストで磨き工程を0に(NTTデータ ザムテクノロジーズの豊田自動織機の事例) |
| 部品の一体化・軽量化 | PBF、ニッケル合金・チタン・アルミ | 組み立てていた部品を1つにする。内部を格子にする | 燃料ノズルの部品 20点を1点に、重量25%減(GE) |
| 大型の部品・補修 | DED(粉末・ワイヤ) | 必要な所にだけ盛る。仕上げの加工を見込む | 摩耗した刃部の補修。SKH40 で熱処理なしで HRc60 以上(ニデックマシンツール) |
| 医療(歯科・インプラント) | 粉末を溶かして積む方式、コバルトクロム合金・純チタン | 一人ひとりに合わせた形。医療機器の承認が要る | SP2 コバルトクロム合金粉末(2018年承認)、コスモフィックス(2022年承認)(AMED) |
| 放熱・電気の部品 | PBF・電子ビーム、純銅・銅合金 | 造形できる装置・材料を、造形を頼む会社に確かめる | 純銅のヒートシンク・コイル(日本電子)。純銅・CuCrZr(NTTデータ ザムテクノロジーズ) |
「よく使われる方式・材料」と「選ぶときのポイント」は、公開されている例をもとに編集部が整理したものです。
出典:ソリューション|LUMEX(松浦機械製作所)、ダイカスト金型への AM の活用|NTTデータ ザムテクノロジーズ、GE、日本でアディティブ・マニュファクチャリング事業を開始(2018年)|GE、加工事例 ハイス鋼(SKH40)の付加造形|ニデックマシンツール、日本のモノづくりが実現 整形外科・歯科の究極のカスタムメイド|AMED、電子ビーム金属3Dプリンター JAM-5200EBM|日本電子、取り扱い材料|NTTデータ ザムテクノロジーズ
金型の冷却水管:形に沿って水を通す
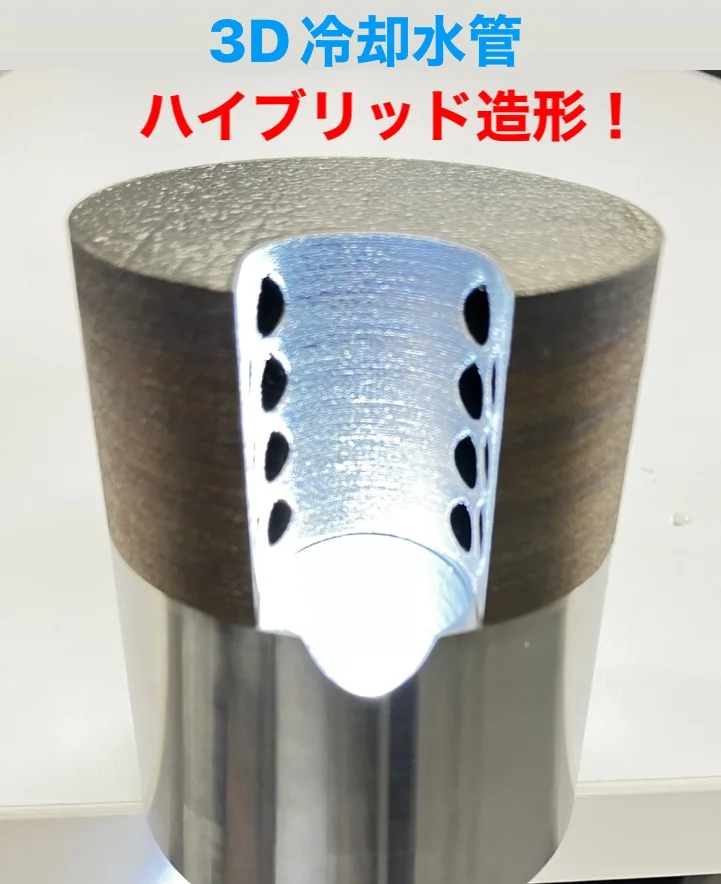
射出成形やダイカストの金型の冷却水管は、ふつうドリルでまっすぐな穴をあけて作ります。金属3Dプリンターなら、製品の形に沿って曲がった水管(3D 水冷管・コンフォーマル冷却)を金型の中に作れます。北海道立総合研究機構は、3D 内水冷金型を試作し、冷却時間と冷却水温の設定で製作時間の短縮と成形後の変形の抑制を確かめ、成果は道内企業に導入されたとしています。
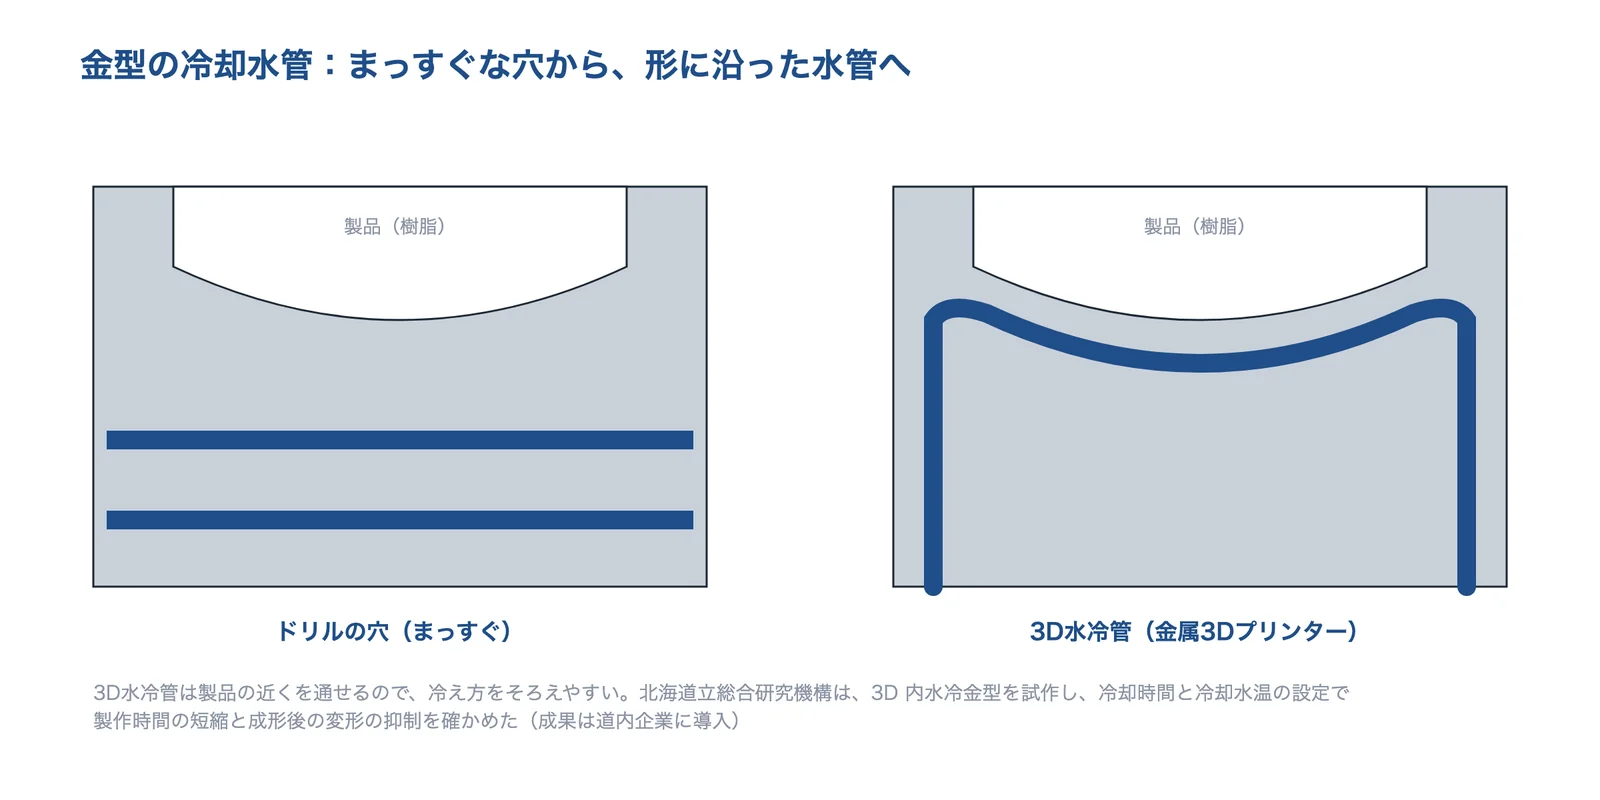
出典:北海道立総合研究機構の資料をもとに AI(Claude)で作成
松浦機械製作所は、金型に3次元冷却水管を入れることで射出成型サイクルを33%短縮したとしています。NTTデータ ザムテクノロジーズは、豊田自動織機のダイカスト金型で、3次元的な冷却回路で均熱化し、アルミ溶湯の溶着が大幅に減って磨き工程を0にできた事例を紹介しています。冷却の考え方は課題ページ「加熱・冷却の温度むらで品質がばらつく」もご覧ください。
出典:金属3Dプリンターによる3D内水冷金型の実用化|北海道立総合研究機構、ソリューション|LUMEX(松浦機械製作所)、ダイカスト金型への AM の活用|NTTデータ ザムテクノロジーズ
向いている条件と注意点
向いている条件
- 内部の曲がった流路・閉じた空洞など、切削や鋳造で作れない形
- 部品の数が少なく、金型を作るほどではない
- 複数の部品を1つにまとめたい・軽くしたい
- 大きさが装置の造形範囲(PBF で数百 mm 角)に入る
注意点
- 造形のままの表面は粗い。精度が要る面は削って仕上げる
- 残留応力で反る・割れる。サポートと熱処理が要る
- 積層の向きで強さ・伸びが変わる
- 閉じた中空は粉が抜けない。粉を抜く穴が要る
この一覧は、このページの出典をもとに編集部が整理したものです。
よくある失敗:切り離したら反った
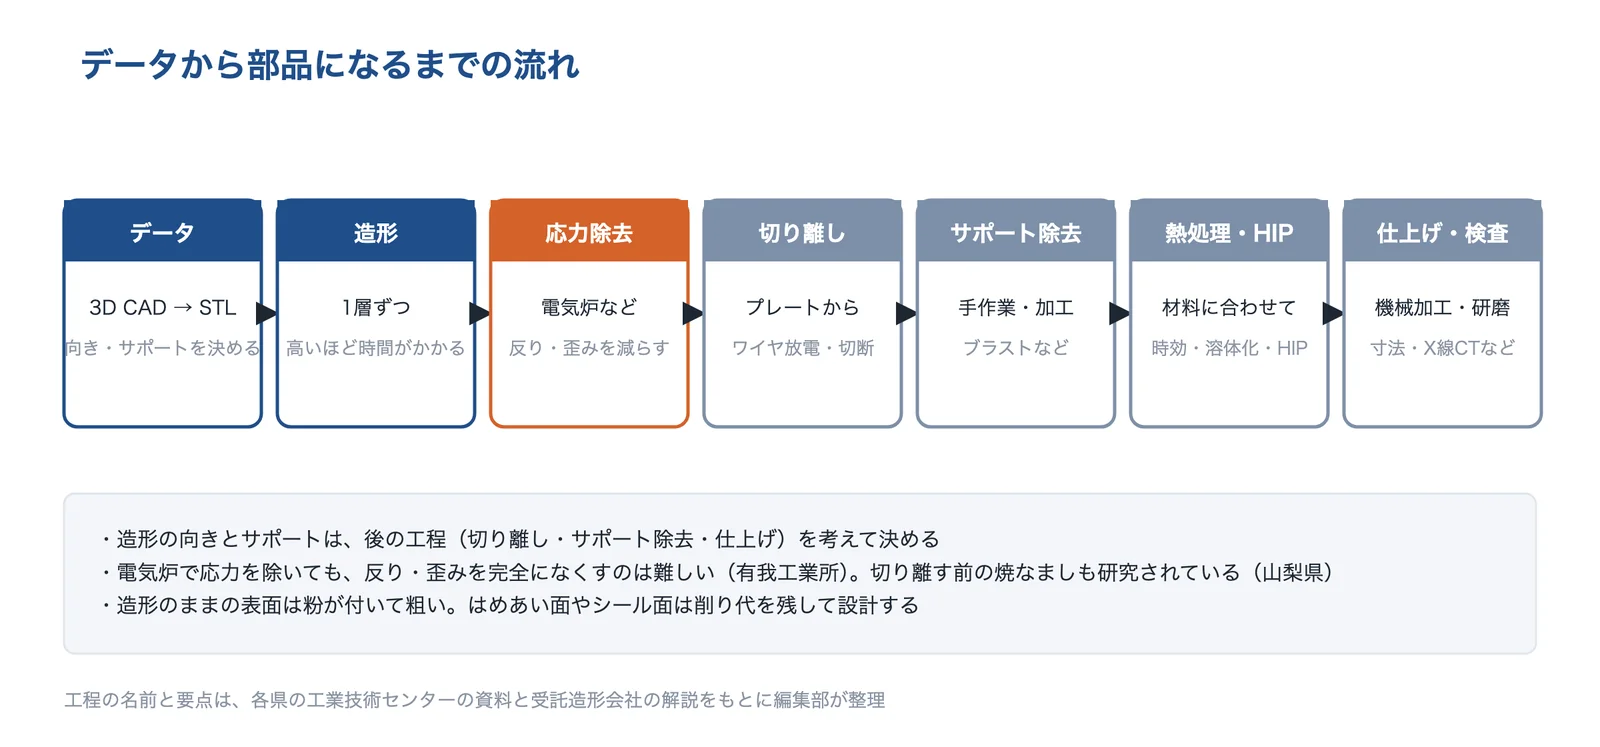
細長い形を寝かせて造形すると、反り・歪みが出る可能性が高くなります。有我工業所は、電気炉による応力除去もできるが、反り・歪みを完全になくすことは難しく、立てて造形すると積層回数が増えて時間と費用が上がる(断面と高さの比は1:8が上限)としています。
出典:有我工業所・栃木県・山梨県の資料をもとに AI(Claude)で作成
栃木県産業技術センターは、造形条件の選択によって、残留応力を最大30%低減できる可能性があるとしています。山梨県は、造形物の形の変化を減らすため、ベースプレートから切断する前のアニーリング(焼なまし)を研究テーマにしています。
出典:金属3Dプリンター 造形基本ルール|有我工業所、残留応力の低減を目的とした金属3Dプリンタ造形条件の検討(令和元年度)|栃木県産業技術センター、金属3Dプリンタ造形物の高品質化に関する研究(H29〜31)|山梨県
設計の注意(DfAM)
3Dプリンターで作ることを前提にした設計を DfAM(Design for Additive Manufacturing)と呼びます。PBF では、サポートを減らす形にすると、費用・造形時間・後処理が減ります(SOLIZE)。
オーバーハング:45°より寝ている面はサポートが要る
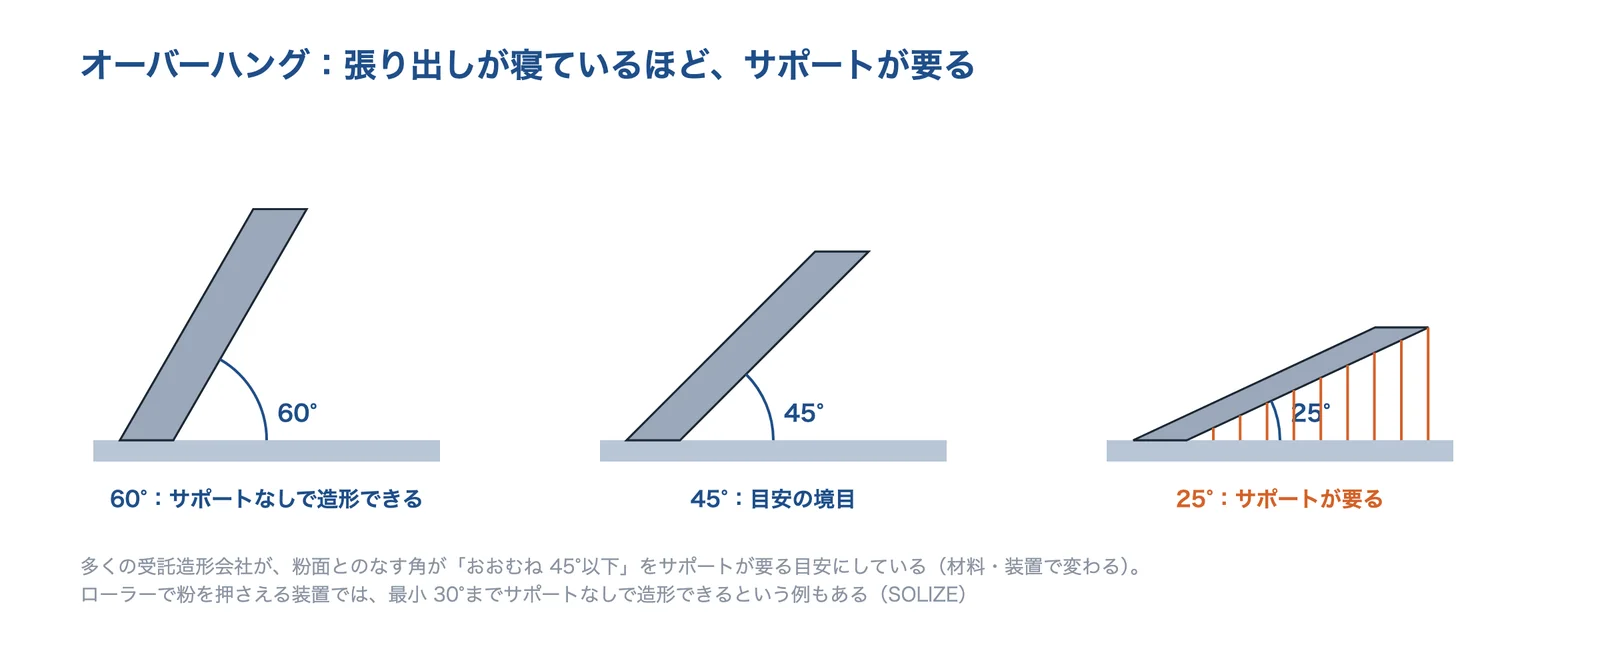
粉の上に張り出した面(オーバーハング)は、下に固まった金属がないので、面が荒れたり反ったりします。SOLIZE は、オーバーハング角度が45°以下ではサポートが必要と一般に言われているとし、ローラーで粉面を圧縮できる装置では最小30°までサポートなしで造形できるとしています。有我工業所も、材料にもよるが、おおむね45°以下を基準にしています。NTTデータ ザムテクノロジーズは、およそ40度以下の角度をサポートが必要な目安に挙げています。
出典:SOLIZE・有我工業所の解説をもとに AI(Claude)で作成
サポートを減らす順番は、まず造形の向きを変え、次に形を変え、それでも足りなければサポートを足す(SOLIZE)、という考え方です。
出典:パウダーベッド方式の金属3DプリンターでのDfAM|SOLIZE Partners、金属3Dプリンター 造形基本ルール|有我工業所、AM(金属3Dプリンター)とは|NTTデータ ザムテクノロジーズ
横穴と中空の形
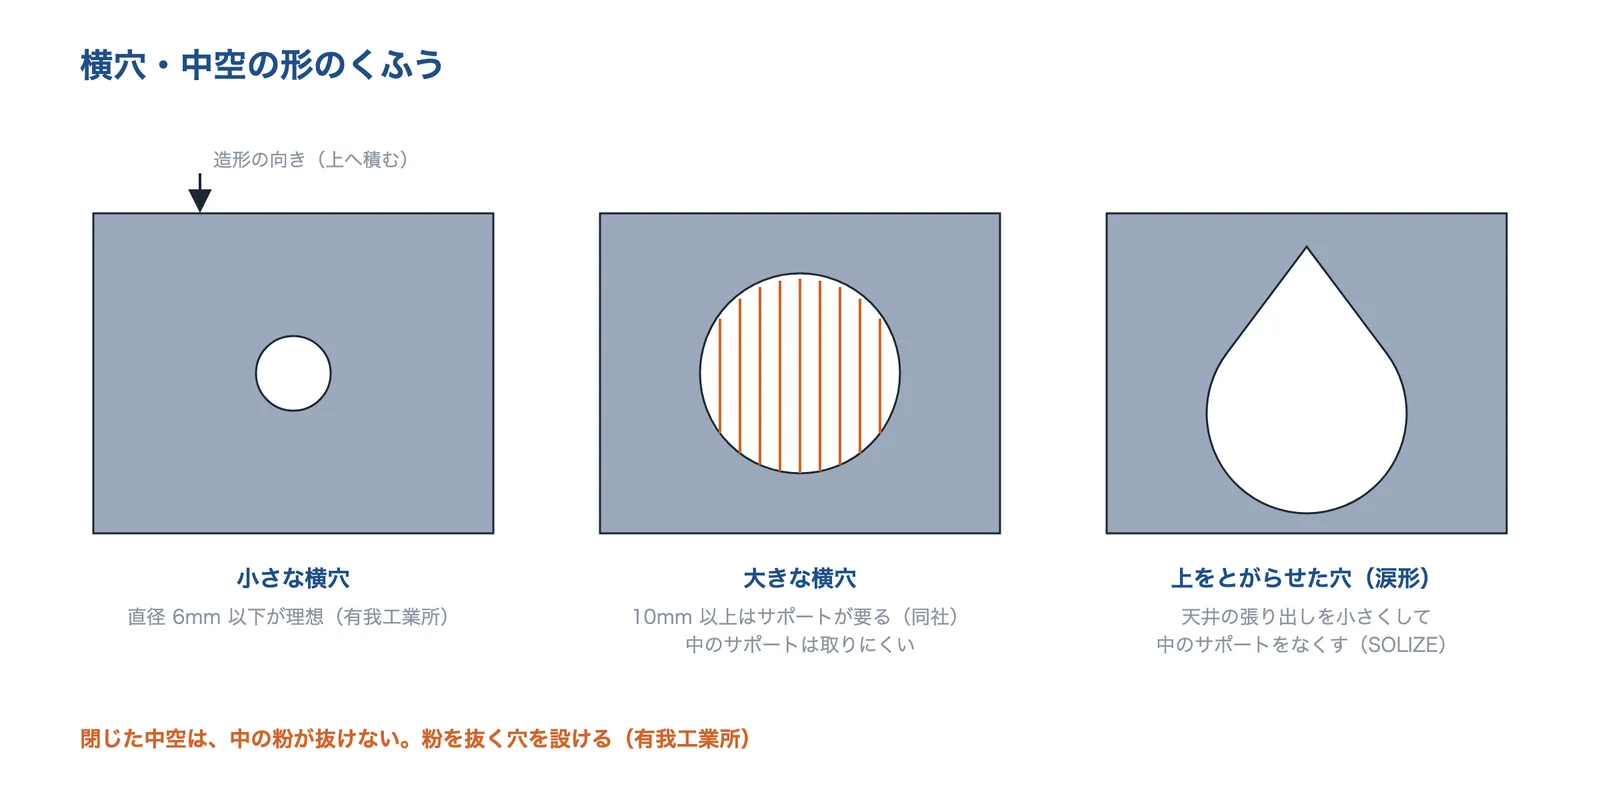
有我工業所は、ベースプレートに対して水平な横穴は直径6mm 以下が理想で、6mm 以上は穴の天井の面が粗くなり、10mm 以上はサポートが要るとしています。縦穴は径に関係なくサポートなしで造形でき、閉じた中空の中の粉は抜けないので、粉を抜く穴が必要です。SOLIZE は、熱交換器の内部の流路を涙形にしてオーバーハング角度を大きくし、穴の天井の面荒れを防いだ例を紹介しています。
出典:有我工業所・SOLIZE の解説をもとに AI(Claude)で作成
出典:金属3Dプリンター 造形基本ルール|有我工業所、パウダーベッド方式の金属3DプリンターでのDfAM|SOLIZE Partners
表面粗さ:造形のままは粗い
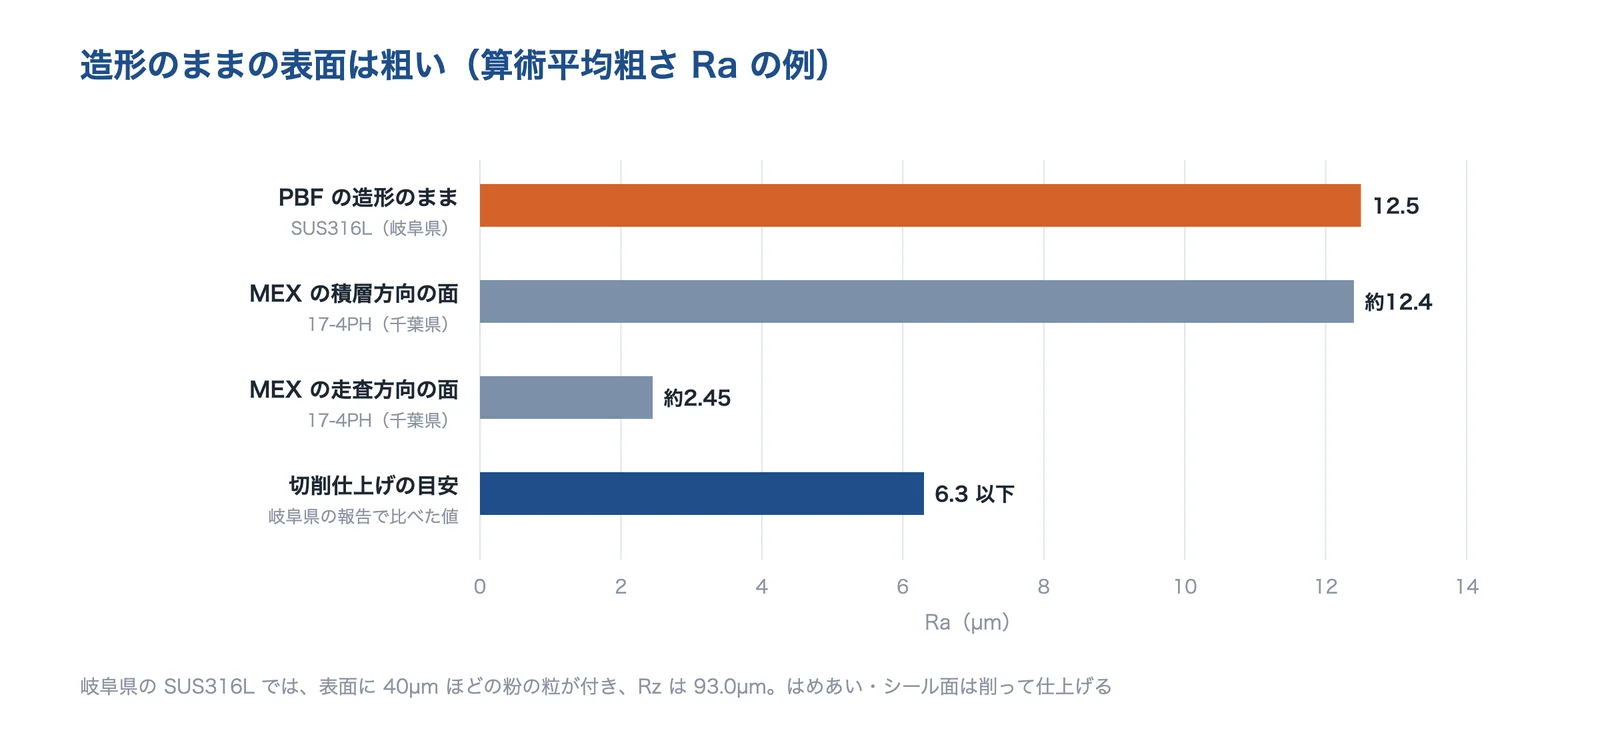
岐阜県産業技術総合センターの SUS316L では、表面に 40µm 程度の粉の粒が付着し、Ra 12.5µm、Rz 93.0µmでした。同センターが挙げる一般的な切削仕上げの目安(Ra 6.3µm 以下、Rz 25µm 以下)より粗く、除去加工が必要としています。
出典:岐阜県・千葉県の研究報告をもとに AI(Claude)で作成
はめあい・シール面・摺動面などは、削り代を残して設計し、造形後に機械加工で仕上げます。松浦機械製作所の LUMEX のように、造形と切削を同じ機械で行うハイブリッド機もあります(編集部の解説と同社の製品ページ)。
出典:岐阜県産業技術総合センター 研究報告 第6号(金属3Dプリンタで造形した SUS316L の特性)、千葉県産業支援技術研究所 研究報告 No.20(材料押出方式の金属3Dプリンタによる焼結体)、LUMEX Avance-25|松浦機械製作所
後処理と品質の確かめ方
- 後処理を見込む応力除去・切り離し・サポート除去・熱処理・仕上げ
- 中を確かめる相対密度・内部欠陥を断面や X線CT で
- 材料の値を確かめる同じ条件で作った試験片で強さを測る
この3点は、このページの出典(各県の工業技術センター・受託造形会社)をもとに編集部が整理したものです。
データから部品になるまでの流れ
造形機から出てきた物は、まだ部品ではありません。応力除去・切り離し・サポート除去・熱処理・仕上げ加工・検査を経て、部品になります。有我工業所は、電気炉による応力除去もできるとしています。J・3D は、熱処理炉(時効処理・アニール・粉末の乾燥)とショットブラスト(仕上げと応力除去)を持っています。
出典:有我工業所・山梨県の資料とJ・3D の設備紹介をもとに AI(Claude)で作成
出典:金属3Dプリンタ造形物の高品質化に関する研究(H29〜31)|山梨県、金属3Dプリンター 造形基本ルール|有我工業所、設備紹介|J・3D
中の空孔:相対密度と内部欠陥
出力と走査速度の組み合わせが合わないと、粉が溶け残って欠陥ができます。静岡県工業技術研究所は、相対密度を 99.9%以上にできるレーザー条件なら、造形物の内部欠陥を 100µm 以下に抑制できることを確かめています。同じ報告では、出力 375W 以下では微小な欠陥がわずかだった一方、450W 以上では未溶融による粗大な欠陥が多く出ました。相対密度を上げるには、エネルギー密度だけでなく走査速度も考える必要があるとしています。
出典:静岡県工業技術研究所の研究報告をもとに AI(Claude)で作成
内部の欠陥や中の流路の詰まりは、外からは見えません。山梨県は X線CT 装置・超音波映像装置による観察方法を検討し、千葉県は超音波映像装置で材料押出の造形物の内部の空隙を確かめています。X線CT などの検査は技術ページ「非破壊検査」もご覧ください。
出典:静岡県工業技術研究所 研究報告 第17号(2024)浜松工業技術支援センター(金属3Dプリンタのレーザー条件と内部欠陥)、金属3Dプリンタ造形物の高品質化に関する研究(H29〜31)|山梨県、千葉県産業支援技術研究所 研究報告 No.20(材料押出方式の金属3Dプリンタによる焼結体)
相談する前に整理すること
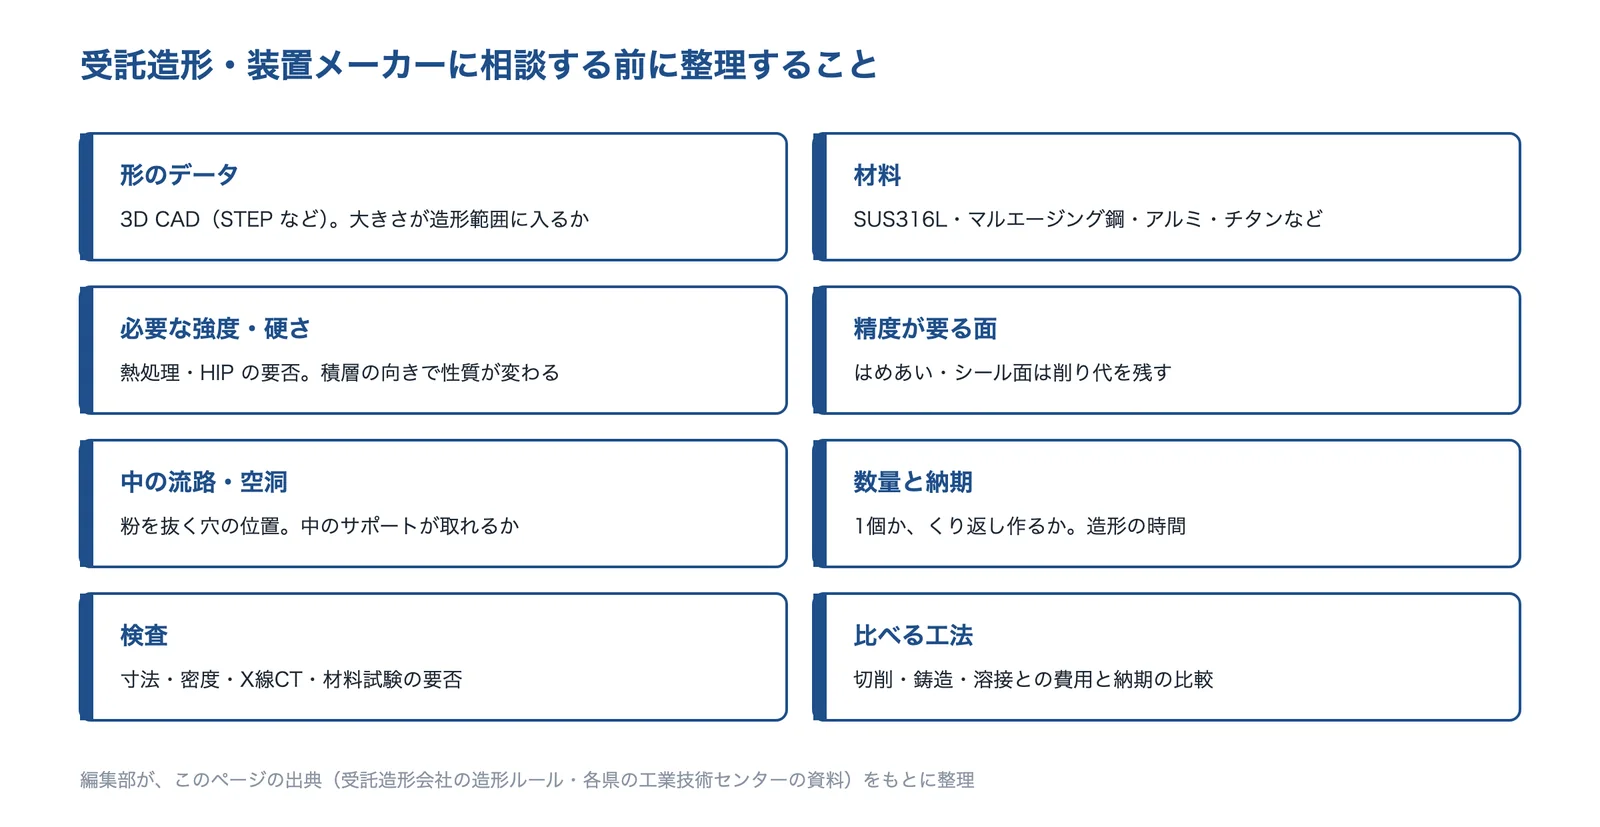
受託造形の会社や装置メーカーに相談するときは、形のデータと材料に加えて、精度が要る面・必要な強さ・数量を整理しておくと、方式や造形の向き、後処理の提案を受けやすくなります。
出典:有我工業所・NTTデータ ザムテクノロジーズの解説をもとに AI(Claude)で作成
- 3D CAD のデータ(大きさが造形範囲に入るか)
- 材料(SUS316L・マルエージング鋼・アルミ・チタンなど)
- 必要な強度・硬さと、熱処理・HIP の要否
- 精度が要る面(はめあい・シール面)と削り代
- 中の流路・空洞と、粉を抜く穴の位置
- 数量と納期(1個か、くり返し作るか)
- 検査(寸法・密度・X線CT・材料試験)
- 比べる工法(切削・鋳造・溶接)
この一覧は、このページの出典(受託造形会社の造形ルール・各県の工業技術センターの資料)をもとに編集部が整理したものです。
出典:金属3Dプリンター 造形基本ルール|有我工業所、AM(金属3Dプリンター)とは|NTTデータ ザムテクノロジーズ
企業紹介(金属3Dプリンター技術)
金属3Dプリンターの企業を、得意なものが重ならないように選びました。粉末床と切削のハイブリッド機、電子ビームの装置、DED の装置と補修、3Dプリンター用の金属粉末、金型部品の受託造形、量産品の受託製造の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | PBF (レーザー) | PBF (電子 ビーム) | DED | 受託 造形 | 装置 | 粉末 (材料) | 後処理 ・検査 |
|---|---|---|---|---|---|---|---|
| 松浦機械製作所粉末床+切削のハイブリッド機 LUMEX | ● | ● | ● | ||||
| 日本電子電子ビームの JAM-5200EBM | ● | ● | |||||
| ニデックマシンツール粉末 DED の LAMDA。補修・肉盛り | ● | ● | ● | ||||
| 山陽特殊製鋼3Dプリンター用の金属粉末 NOVASHAPE | ● | ||||||
| J・3D金型部品・試作の受託造形 | ● | ● | ● | ||||
| NTTデータ ザムテクノロジーズEOS 機の販売と量産品の受託製造 | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「受託造形」は造形サービス・試作サービス、「後処理・検査」は熱処理・ワイヤカット・測定などを公式サイトに載せている会社です。社名を押すと、その会社の紹介へ移ります。
株式会社松浦機械製作所|粉末床と切削を1台で行うハイブリッド機 LUMEX
松浦機械製作所とは
福井県福井市に本社工場を置く工作機械の会社です(創業1935年、会社設立1960年)。マシニングセンタのほか、金属光造形複合加工機の製造・販売を事業内容に挙げています。
出典:松浦機械製作所の LUMEX のページをもとに AI(Claude)で作成
松浦機械製作所の得意技術
| 技術 | 内容 |
|---|---|
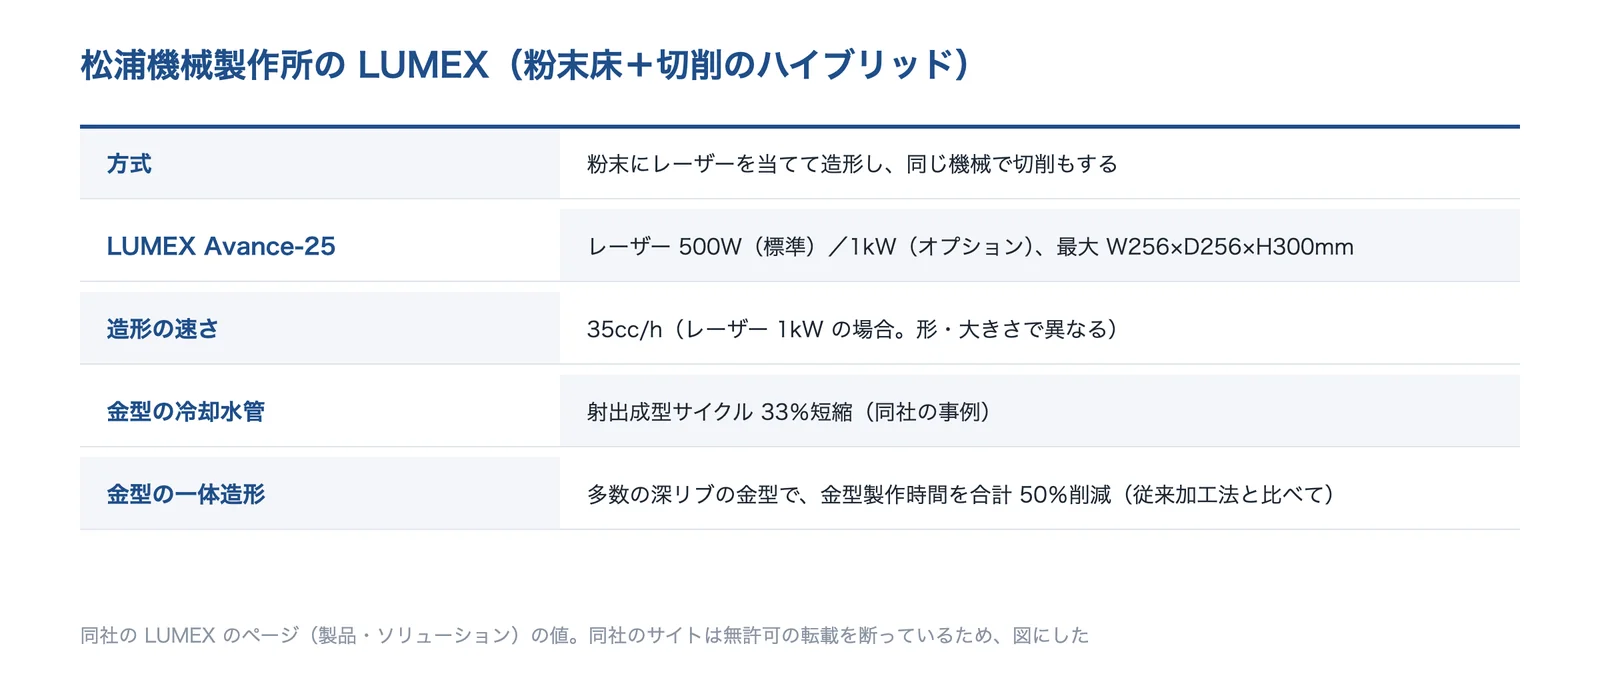
| LUMEX Avance-25 | レーザー 500W(標準)/1kW(オプション)、最大ワークサイズ W256×D256×H300mm、造形物許容質量 150kg。造形量 35cc/h(1kW の場合) |
| 造形と切削のハイブリッド | 粉末を造形したあと、同じ機械で切削する。造形時間を従来比17.3%短縮(同社比) |
| 金型ソリューション | 3次元冷却水管で射出成型サイクル33%短縮。深リブの金型を分割せずに作り、金型製作時間を合計50%削減(従来加工法と比べて) |
同社のサイトは無許可の転載を断っているため、画像は使わず、同社の公開値をもとに図にしました。
松浦機械製作所が解決できる課題
- 金型に3次元冷却水管を入れて、成形サイクルを短くしたい
- 深いリブの金型を分割せずに作り、放電加工や組立の手間を減らしたい
- 造形した面を、同じ機械で切削して仕上げたい
出典:会社概要|松浦機械製作所、LUMEX Avance-25|松浦機械製作所、ソリューション|LUMEX(松浦機械製作所)
日本電子株式会社|真空・予熱で造形する電子ビームの金属3Dプリンター
日本電子とは
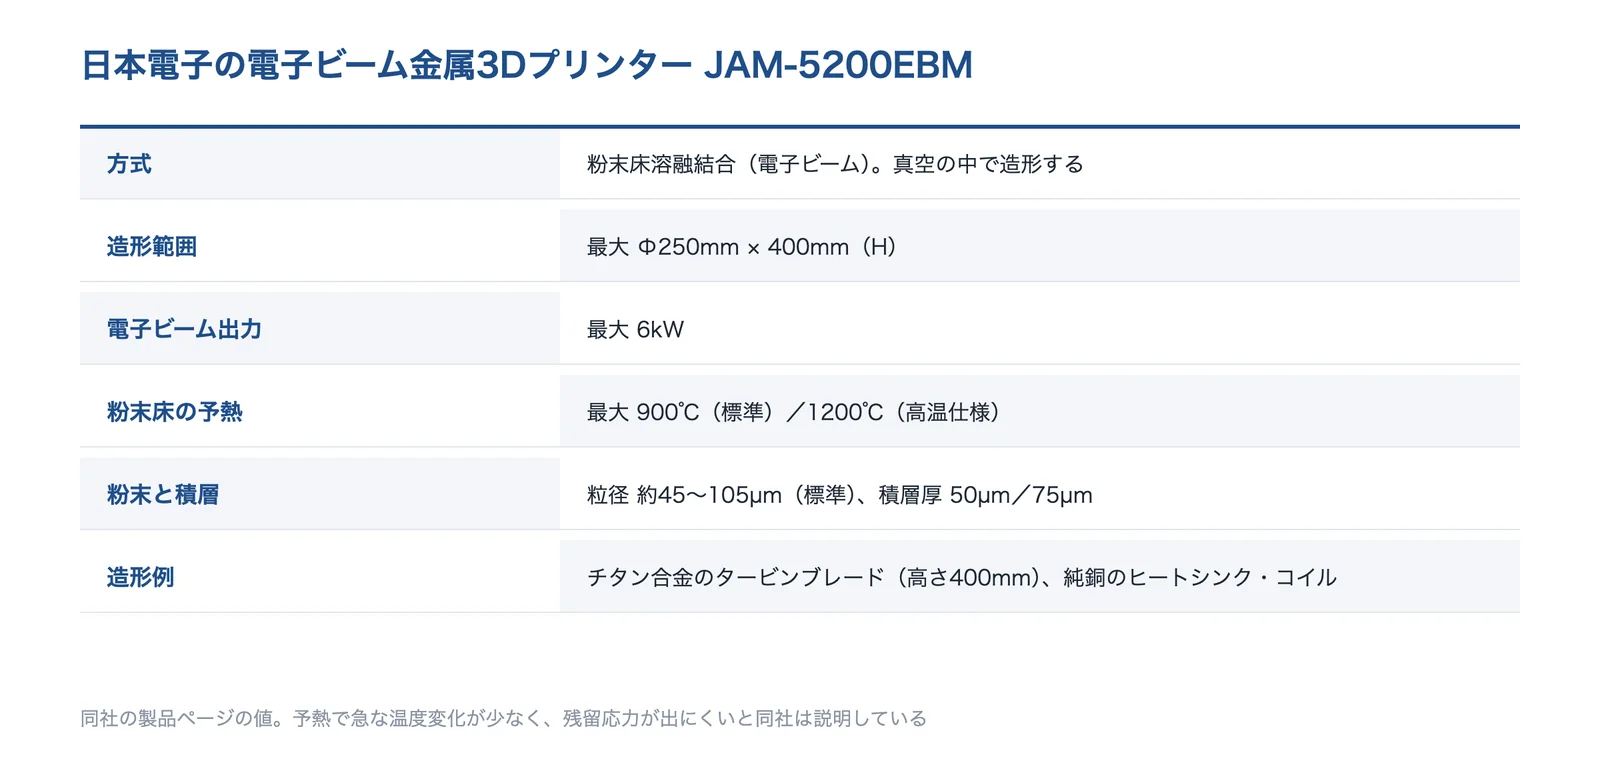
東京都昭島市に本社を置く会社です(1949年設立)。電子顕微鏡などの理科学・計測機器のほか、産業機器として電子ビーム金属3Dプリンター JAM-5200EBM を扱っています。
出典:日本電子の JAM-5200EBM のページをもとに AI(Claude)で作成
日本電子の得意技術
| 技術 | 内容 |
|---|---|
| 電子ビームの PBF | 造形範囲 最大 Φ250mm×400mm(H)、電子ビーム出力 最大6kW、粉末粒径 約45〜105µm(標準)、積層厚 50µm/75µm |
| ホットプロセス | 粉末床面を最大900℃(標準)/1200℃(高温仕様)に予熱。急な温度変化が少なく、残留応力が発生しにくく歪みや割れを抑えられるとしている |
| 高真空 | 不純物の混入・酸化を抑える。AMS7032 認証を取得 |
同社のサイトは掲載情報の転載を断っているため、画像は使わず、同社の公開値をもとに図にしました。
日本電子が解決できる課題
- チタン合金の部品を、酸化を抑えて造形したい
- レーザーでは割れや変形が出やすい形・材料を造形したい
- 純銅のヒートシンクやコイルを造形したい
公開されている実績・用途
- ギャラリーに、チタン合金のジェットエンジン低圧タービンブレード(高さ400mm)、人工股関節カップ、純銅のヒートシンク・高周波焼入れ用コイルを載せている
出典:会社概要|日本電子、電子ビーム金属3Dプリンター JAM-5200EBM|日本電子
ニデックマシンツール株式会社|粉末 DED の LAMDA で、大型の造形と補修
ニデックマシンツールとは
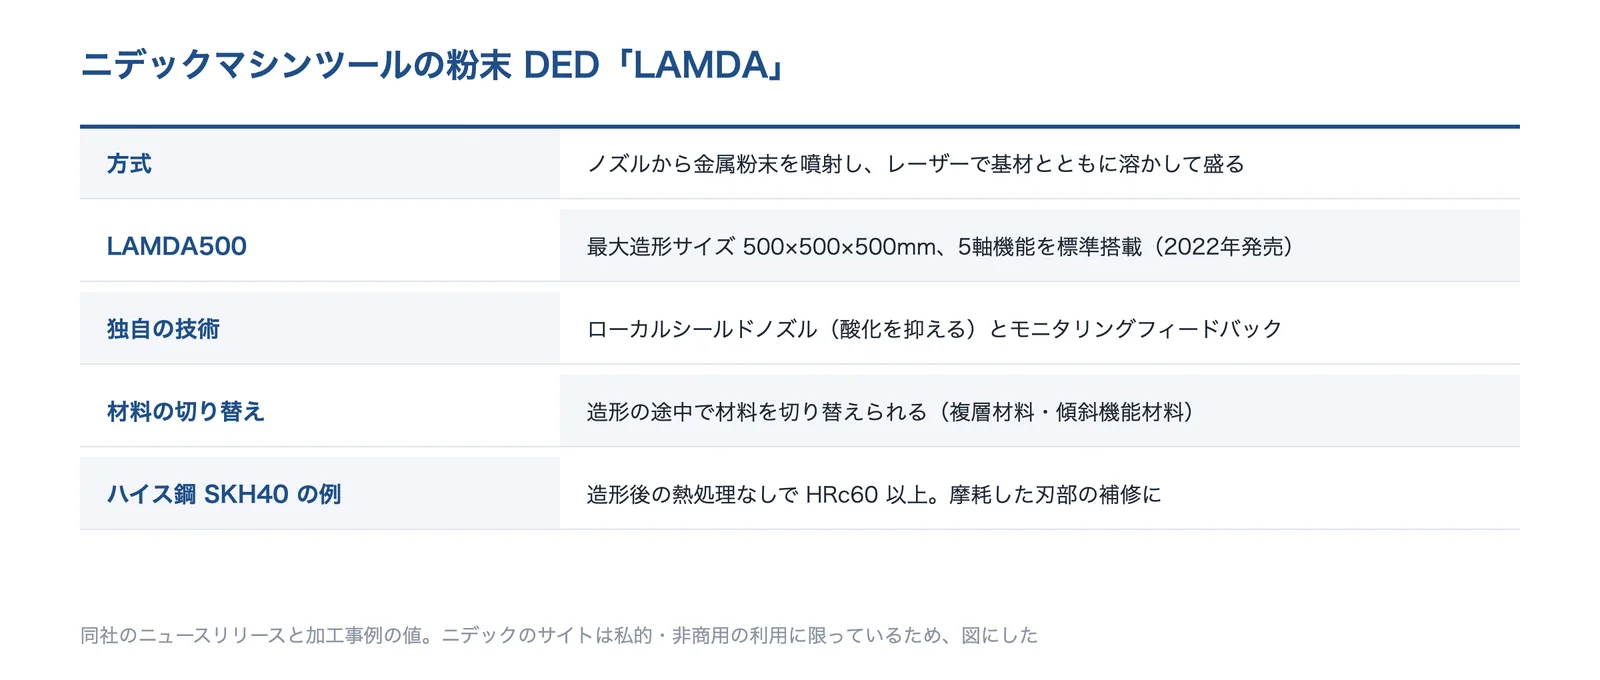
滋賀県栗東市に本店を置く工作機械の会社です(2004年設立、ニデック株式会社の100%出資子会社。旧 三菱重工工作機械)。粉末 DED 方式の金属3Dプリンター LAMDA シリーズを扱っています。
出典:ニデックマシンツールのニュースリリース・加工事例をもとに AI(Claude)で作成
ニデックマシンツールの得意技術
| 技術 | 内容 |
|---|---|
| 粉末 DED | ノズルから金属粉末を連続して噴射し、レーザーで基材とともに溶融・凝固させる。造形の途中で材料を切り替えられる |
| LAMDA500 | 最大造形サイズ 500×500×500mm、5軸機能を標準搭載(2022年に発売)。ローカルシールドノズルとモニタリングフィードバックシステム |
| ハイス鋼の付加造形 | SKH40 で造形後の熱処理なしで HRc60 以上。摩耗した刃部の補修や、安価な母材に刃部だけ造形してコストを削減 |
ニデックのサイトは私的・非商用の利用に限っているため、画像は使わず、同社の公開値をもとに図にしました。
ニデックマシンツールが解決できる課題
- 摩耗した刃物や部品を、必要な所だけ盛って直したい
- 安い母材に、硬い材料を必要な所だけ造形したい
- 異なる材料を組み合わせた部品を作りたい
出典:会社概要|ニデックマシンツール、沿革|ニデックマシンツール、LAMDA500 を発売(2022年8月31日)|ニデックマシンツール、加工事例 ハイス鋼(SKH40)の付加造形|ニデックマシンツール
山陽特殊製鋼株式会社|3Dプリンター用のガスアトマイズ金属粉末 NOVASHAPE
山陽特殊製鋼とは
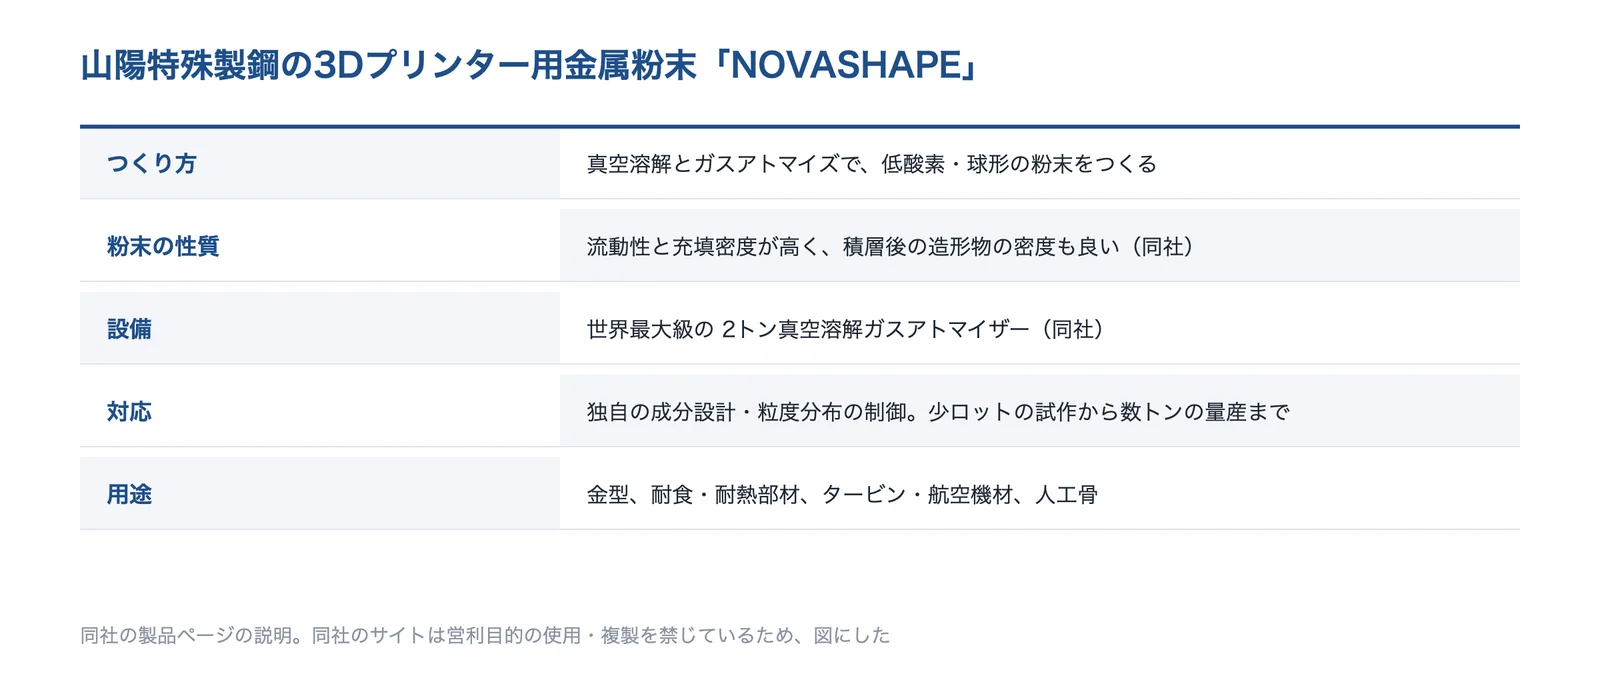
兵庫県姫路市に本社を置く特殊鋼の会社です(1935年設立)。3Dプリンター用の金属粉末 NOVASHAPE シリーズを製造しています。
出典:山陽特殊製鋼の NOVASHAPE のページをもとに AI(Claude)で作成
山陽特殊製鋼の得意技術
| 技術 | 内容 |
|---|---|
| NOVASHAPE | 低酸素・球形状の粉末で、造形品の不純物を抑え、粉末の積層・供給性と充填性が良いとしている |
| 設備 | 世界最大級の2トン真空溶解ガスアトマイザー(同社) |
| 成分と粒度 | お客様独自の成分設計や、用途・造形方式に合わせた粒度分布の制御。少ロットの試作から数トンの量産まで |
同社のサイトは営利目的の使用・複製を禁じているため、画像は使わず、同社の説明をもとに図にしました。
山陽特殊製鋼が解決できる課題
- 粉末の品質(酸素・形)をそろえて、造形品の品質を安定させたい
- 自社の用途に合わせた成分・粒度の粉末がほしい
- 試作から量産まで、同じ供給元で粉末を調達したい
公開されている実績・用途
- 用途として、金型、耐食・耐熱部材、タービン・航空機材、人工骨を挙げている
出典:会社概要|山陽特殊製鋼、3Dプリンター用高機能ガスアトマイズ金属粉末 NOVASHAPE シリーズ|山陽特殊製鋼
株式会社J・3D|マルエージング鋼の金型部品とアルミの試作を受託造形
J・3Dとは
愛知県名古屋市港区にある、金属3Dプリンターの受託造形サービスの会社です(設立2013年9月、資本金2,000万円)。鋼材の販売から、2013年に社名を変えて金属3Dプリンターの事業に入りました。
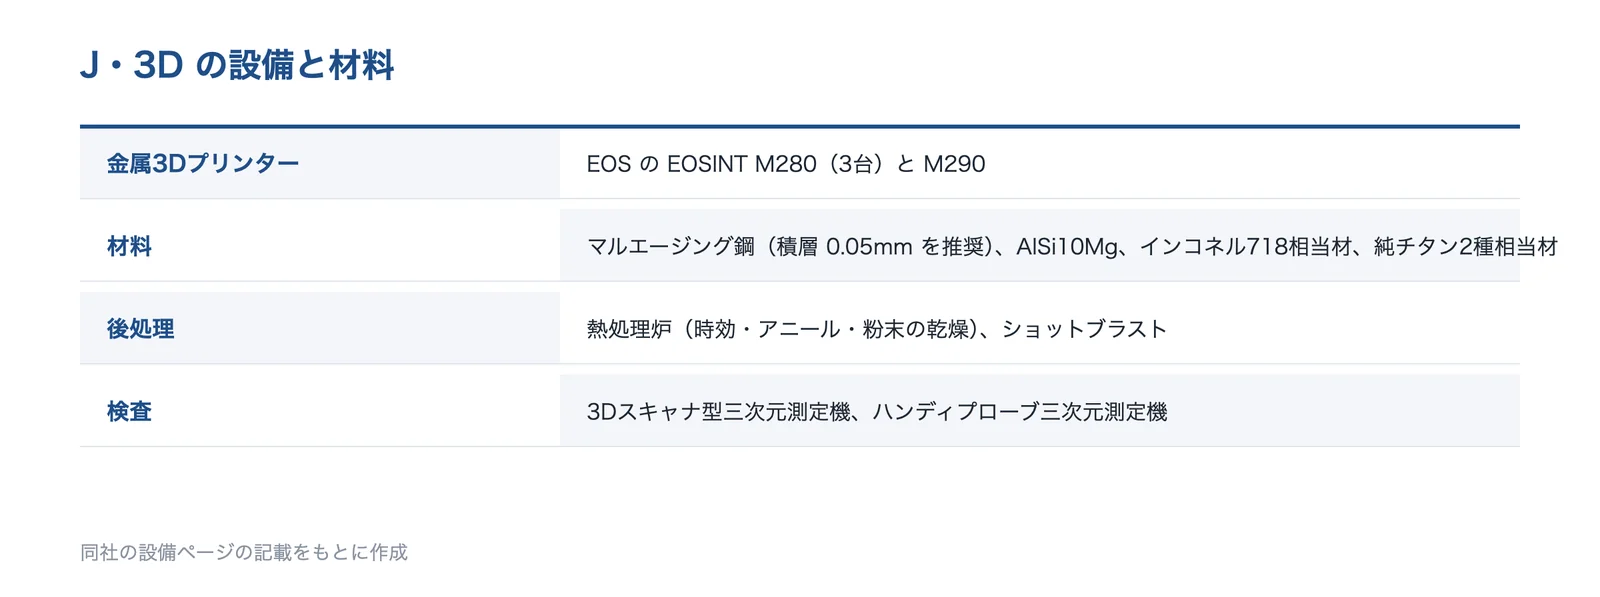
出典:J・3D の設備紹介をもとに AI(Claude)で作成
J・3Dの得意技術
| 技術 | 内容 |
|---|---|
| EOS の造形機4台 | EOSINT M280(3台)と M290。マルエージング鋼(積層 0.05mm を推奨)、AlSi10Mg、インコネル718相当材、純チタン2種相当材 |
| 金型部品 | ダイカスト金型部品・樹脂金型部品・3次元冷却水路部品。量産金型に3次元水管を作製できるとしている |
| 後処理と検査 | 熱処理炉(時効処理・アニール・粉末の乾燥)、ショットブラスト、三次元測定機 |
J・3Dが解決できる課題
- 金型に3次元水管を入れて、成形サイクルを短くしたい
- アルミの試作部品を、金型なしで作りたい
- 組み立てていた部品を一体化して、組立の手間を減らしたい
公開されている実績・用途
- 適用事例に、ダイカスト・樹脂金型部品、3次元冷却水路部品、医療用の歯科補綴物、部品の一体化を挙げている
出典:会社概要|J・3D、設備紹介|J・3D、適用事例|J・3D
株式会社NTTデータ ザムテクノロジーズ|EOS の金属3Dプリンターの販売と、量産品の開発支援・受託製造
NTTデータ ザムテクノロジーズとは
東京都江東区に本社を置く会社です(2020年設立)。AM 関連のハードウェア・ソフトウェアの販売・保守と、AM 技術を使った量産品の開発支援・受託製造を事業内容にしています。
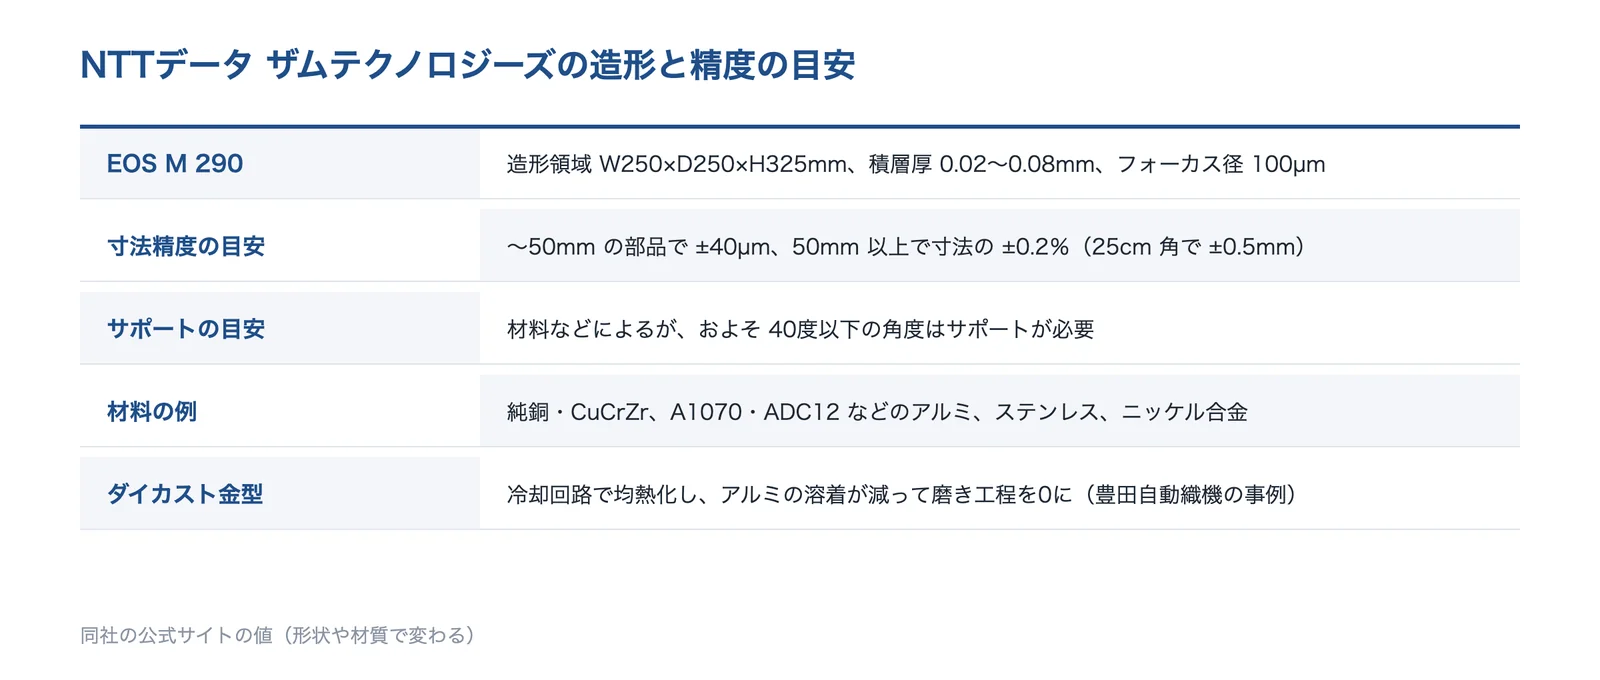
出典:NTTデータ ザムテクノロジーズの公式サイトをもとに AI(Claude)で作成
NTTデータ ザムテクノロジーズの得意技術
| 技術 | 内容 |
|---|---|
| EOS M 290 | 造形領域 W250×D250×H325mm、積層厚 0.02〜0.08mm、フォーカス径 100µm。デュアルレーザーの M 290-2 もある |
| 寸法精度の目安 | 〜50mm の部品で ±40µm、50mm 以上で寸法の ±0.2%(25cm 角で ±0.5mm)。形状や材質に依存するとしている |
| 材料 | 純銅・CuCr・CuCrZr、A1070・AC4CH・ADC12 などのアルミ、工具鋼、ステンレス、ニッケル合金など |
NTTデータ ザムテクノロジーズが解決できる課題
- ダイカスト金型の溶着や冷却のむらを、冷却回路で減らしたい
- 純銅など造形が難しい材料で部品を作りたい
- 装置の導入から量産品の受託製造まで相談したい
公開されている実績・用途
- 豊田自動織機のダイカスト金型で、3次元的な冷却回路で均熱化し、アルミ溶湯の溶着が大幅に減って磨き工程を0にできたとしている
出典:会社概要|NTTデータ ザムテクノロジーズ、EOS M シリーズ|NTTデータ ザムテクノロジーズ、AM(金属3Dプリンター)とは|NTTデータ ザムテクノロジーズ、取り扱い材料|NTTデータ ザムテクノロジーズ、ダイカスト金型への AM の活用|NTTデータ ザムテクノロジーズ
使われる製品・事例
公開されている例には、射出成形・ダイカストの金型と3次元冷却水管(北海道立総合研究機構・松浦機械製作所・J・3D・NTTデータ ザムテクノロジーズ)、航空機エンジンの燃料ノズル(GE。20点の部品を1点にし、重量を25%削減、耐久性を5倍以上)、ジェットエンジンのタービンブレードや人工股関節カップ・純銅のヒートシンク(日本電子)、刃物の補修(ニデックマシンツール)、歯科用補綴装置や患者に合わせた体内固定用プレート(AMED)があります。課題ページでは、部品点数を減らしたい・工法を切り替えたいで、受託造形の会社を紹介しています。
出典:金属3Dプリンターによる3D内水冷金型の実用化|北海道立総合研究機構、ソリューション|LUMEX(松浦機械製作所)、適用事例|J・3D、ダイカスト金型への AM の活用|NTTデータ ザムテクノロジーズ、GE、日本でアディティブ・マニュファクチャリング事業を開始(2018年)|GE、電子ビーム金属3Dプリンター JAM-5200EBM|日本電子、加工事例 ハイス鋼(SKH40)の付加造形|ニデックマシンツール、日本のモノづくりが実現 整形外科・歯科の究極のカスタムメイド|AMED
関連する技術
金属3Dプリンターとあわせて検討される技術です。
- CAE(構造解析・熱流体解析)
- 非破壊検査(X線CT・超音波探傷など)
- めっき(電気めっき・無電解めっき)
- DLC・低摩擦コーティング
- 金属3Dプリンター(部品点数を減らす)
- 金属3Dプリンター(工法の切り替え)
- 金型の温度調節と冷却水路
- 応力とひずみ(技術の基礎知識)
- 線膨張係数(技術の基礎知識)
- 材料(物性・劣化)
出典・確認日
- JIMTOF2020 の金属AMの解説|MONOist
- 金属3Dプリンターによる3D内水冷金型の実用化|北海道立総合研究機構
- ソリューション|LUMEX(松浦機械製作所)
- GE、日本でアディティブ・マニュファクチャリング事業を開始(2018年)|GE
- 静岡県工業技術研究所 研究報告 第17号(2024)浜松工業技術支援センター(金属3Dプリンタのレーザー条件と内部欠陥)
- 残留応力の低減を目的とした金属3Dプリンタ造形条件の検討(令和元年度)|栃木県産業技術センター
- 電子ビーム金属3Dプリンター JAM-5200EBM|日本電子
- 樹脂及び金属3Dプリンタ造形物の物性情報と公設試験機関の取り組み(2023年)|静岡県工業技術研究所
- LAMDA500 を発売(2022年8月31日)|ニデックマシンツール
- 千葉県産業支援技術研究所 研究報告 No.20(材料押出方式の金属3Dプリンタによる焼結体)
- 岐阜県産業技術総合センター 研究報告 第6号(金属3Dプリンタで造形した SUS316L の特性)
- ダイカスト金型への AM の活用|NTTデータ ザムテクノロジーズ
- 加工事例 ハイス鋼(SKH40)の付加造形|ニデックマシンツール
- 日本のモノづくりが実現 整形外科・歯科の究極のカスタムメイド|AMED
- 取り扱い材料|NTTデータ ザムテクノロジーズ
- 金属3Dプリンター 造形基本ルール|有我工業所
- 金属3Dプリンタ造形物の高品質化に関する研究(H29〜31)|山梨県
- パウダーベッド方式の金属3DプリンターでのDfAM|SOLIZE Partners
- AM(金属3Dプリンター)とは|NTTデータ ザムテクノロジーズ
- LUMEX Avance-25|松浦機械製作所
- 設備紹介|J・3D
- 会社概要|松浦機械製作所
- 会社概要|日本電子
- 会社概要|ニデックマシンツール
- 沿革|ニデックマシンツール
- 会社概要|山陽特殊製鋼
- 3Dプリンター用高機能ガスアトマイズ金属粉末 NOVASHAPE シリーズ|山陽特殊製鋼
- 会社概要|J・3D
- 適用事例|J・3D
- 会社概要|NTTデータ ザムテクノロジーズ
- EOS M シリーズ|NTTデータ ザムテクノロジーズ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月6日 本ページの内容は一般的な情報で、実際の造形物の性能は、方式・装置・材料・造形の向き・条件・後処理により異なります。








