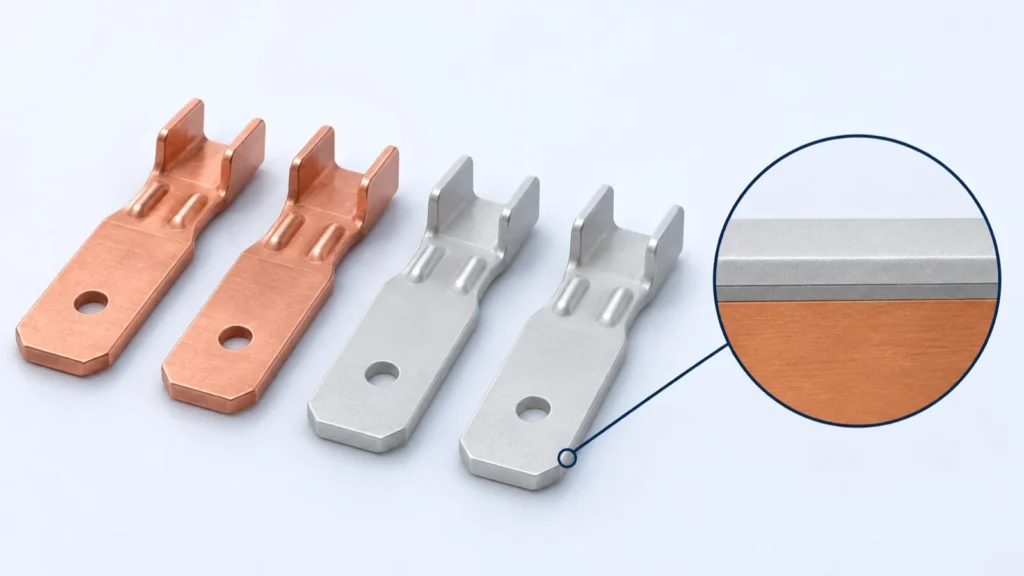
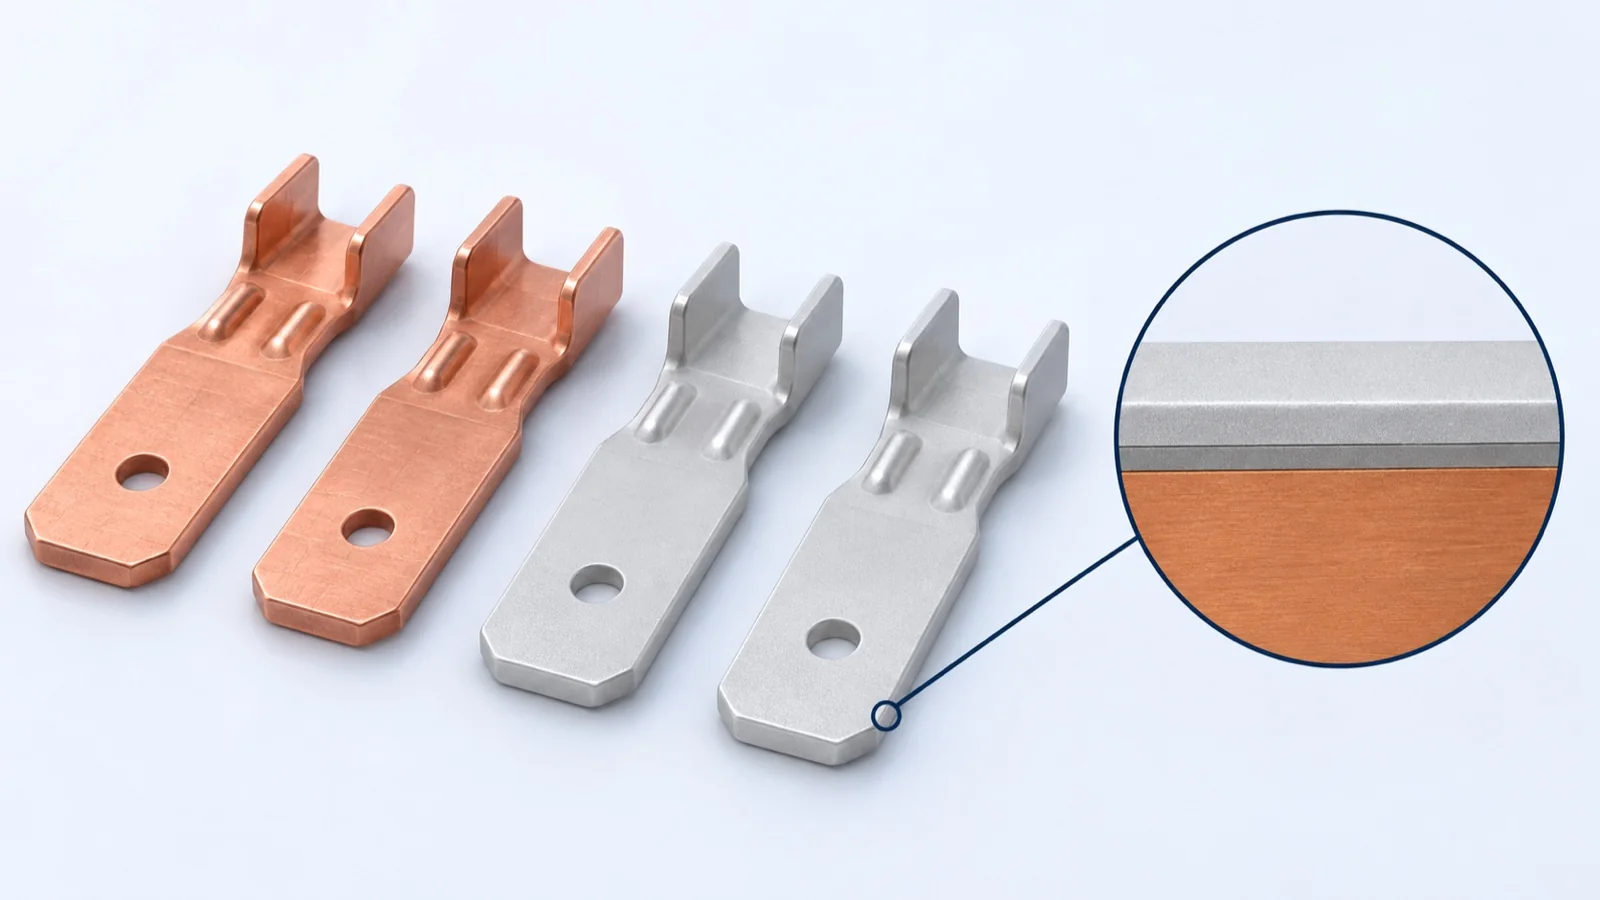
すずめっき(錫めっき・スズめっき)は、はんだ付けしやすくし、錆を防ぎ、電気を通す面をつくるためのめっきです。コネクターの端子、バスバー、電子部品のリードに広く使われます。種類を決めるときは、光沢か無光沢か、リフロー(溶融処理)をするか、下地にニッケルを挟むかの3つを先に考えます。純すずの皮膜からは「ウィスカ」と呼ぶ金属のひげが伸びることがあり、電子部品では対策まで含めて選びます。
この記事では、すずめっきの目的と性質、光沢・無光沢・リフロー・すず合金の違い、下地の選び方、金めっきとの使い分け、図面での指定のしかた、ウィスカやフレッティング腐食などのトラブルと対策、試験、事例、依頼先の企業までをまとめます。
知りたいことから読む
- すずめっきが何に使われるか知りたい → 何のために付けるか
- 光沢・無光沢の違いを知りたい → 光沢・半光沢・無光沢の違い
- リフローすずめっきとは何か知りたい → リフロー(溶融処理)
- 下地にニッケルが要るか知りたい → 下地ニッケルの役割
- 金めっきとどちらにするか迷っている → 金めっき・銀めっきとの使い分け
- 図面にどう書くか知りたい → 図面と発注書での指定
- ウィスカを防ぎたい → ウィスカと対策
- 変色・はんだ不良・接触不良を解決したい → 症状から原因と対策を探す
すずめっきとは:目的と性質
すずめっきは、部品の表面にすず(Sn)の皮膜を付ける表面処理です。JIS H 8619「電気すずめっき」は、電気部品などのはんだぬれ性・防食性などを高める目的で付ける電気すずめっきを対象にしており、光沢・無光沢のめっきと、めっき後に溶かして光沢を出したもの(リフロー)を含めています。対応する国際規格は ISO 2093 です。
出典:JIS H 8619:1999 電気すずめっき(kikakurui.com)
何のために付けるか
| 目的 | 使われる所の例 | ポイント |
|---|---|---|
| はんだ付けしやすくする | 電子部品のリード、端子 | JIS H 8619 は、はんだぬれ性を試験で確かめることを定めている |
| 電気を通す接点をつくる | コネクターの端子、圧着端子 | 金より安く、電気を通し、はんだ付けもできる。抜き差しの回数が少なければ耐久性も問題になりにくい(APT の資料) |
| 錆を防ぐ | 鉄・銅合金の部品、バスバー | ブリキ(すずめっき鋼板)は缶詰や玩具の材料として広く使われてきた |
出典:JIS H 8619:1999 電気すずめっき(kikakurui.com)、Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」、コダマ「錫メッキ加工」、Wikipedia「スズ」
すずの性質
| 項目 | 値 | 設計での意味 |
|---|---|---|
| 融点 | 231.928 ℃ | リフローでは溶かして固め直す。はんだ付けで溶けてはんだになじむ |
| 密度(室温付近、βすず) | 7.265 g/cm³ | ふだんの金属のすず(白色すず) |
| βすず→αすずの変態 | 13.2 ℃(熱力学的な値) | 低温で灰色のαすず(密度 5.769 g/cm³)に変わり、崩れることがある(すずペスト) |
| 軟化温度 | 100 ℃ | この温度でほぼ強度を失い、接点の圧力で流れる。100 ℃を超えると銅との拡散が急に進む(APT の資料) |
出典:Wikipedia「スズ」、Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」
電気すずめっきのしくみ
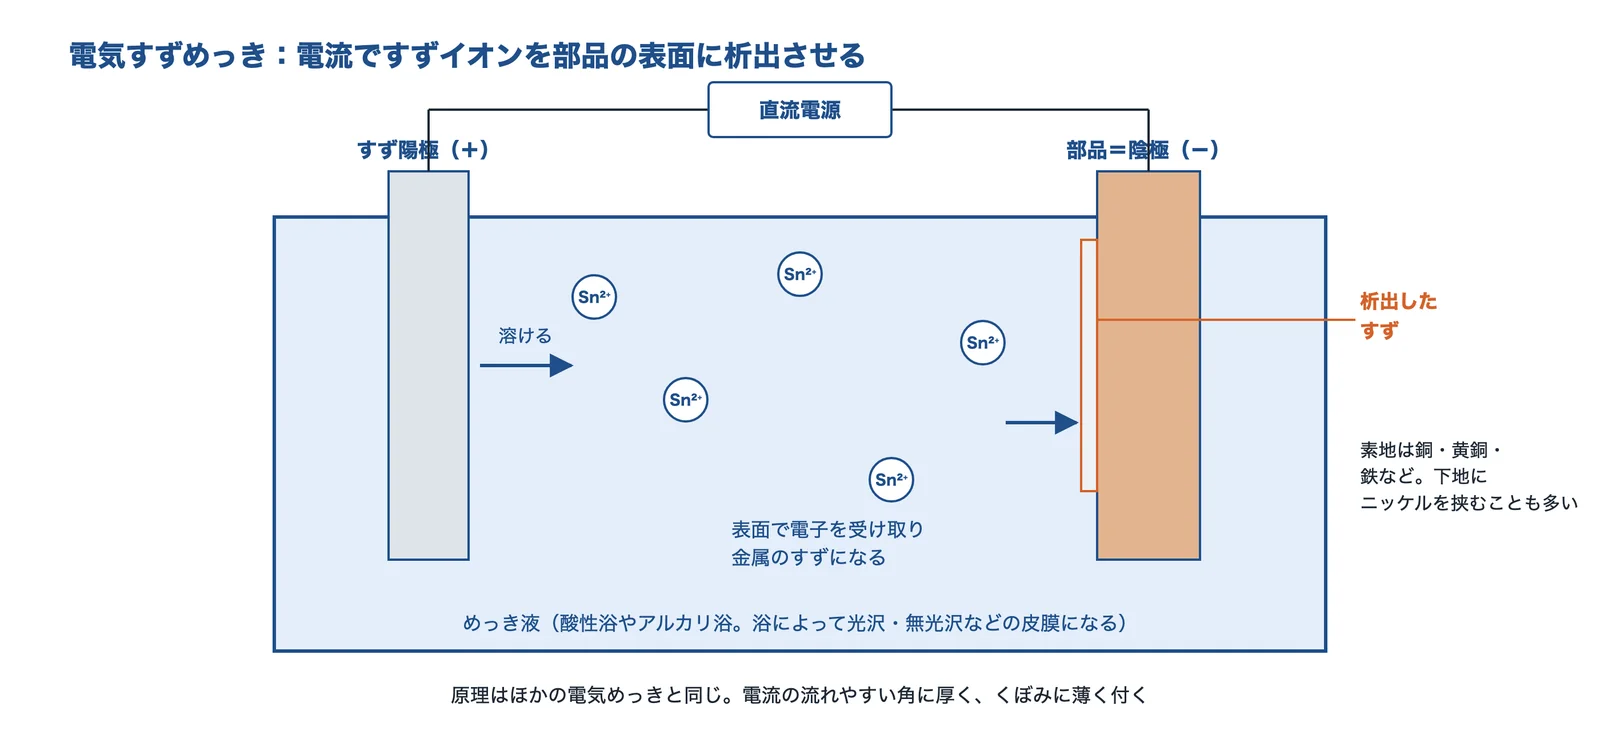
出典:電気めっきの一般的な原理と JIS H 8619 の説明をもとに AI(Claude)で作成
陽極のすずが溶けてイオンになり、陰極にした部品の表面で電子を受け取って金属のすずに戻ります。原理はほかの電気めっきと同じで、電流の流れやすい角に厚く、くぼみに薄く付きます。めっき液(浴)の種類と添加剤によって、光沢・半光沢・無光沢の皮膜になります。

出典:テクパルコの技術解説チャンネル(YouTube)
動画 電気めっきの原理と仕組み
出典:テクパルコの技術解説チャンネル(YouTube)
すずめっきの種類:光沢・無光沢・リフロー・合金
光沢・半光沢・無光沢の違い
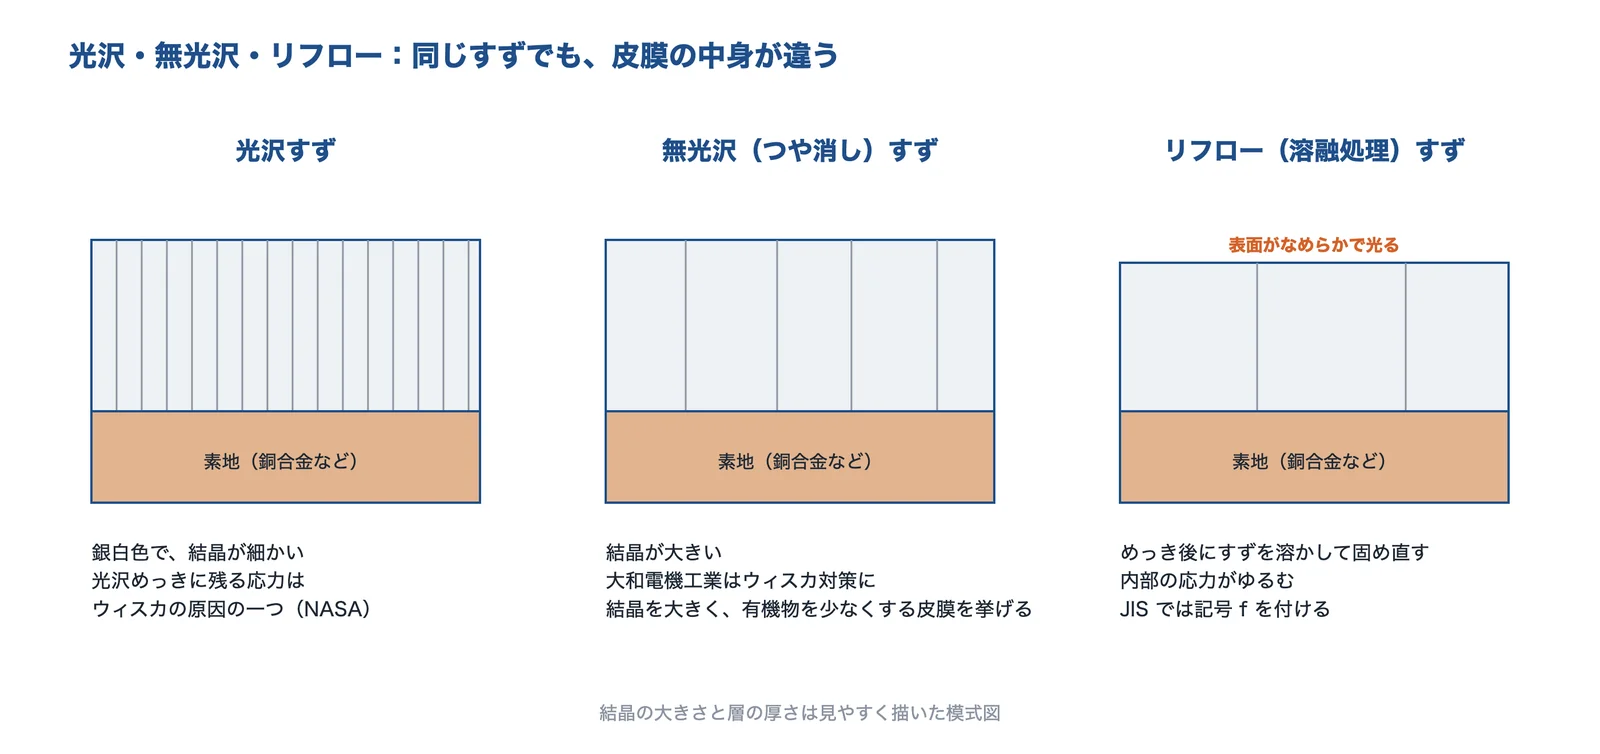
出典:JIS H 8619・コダマ・大和電機工業・NASA GSFC の説明をもとに AI(Claude)で作成
光沢・無光沢の違いは、めっき液(浴)の種類と条件で生まれます。コダマは、光沢すずを銀白色で結晶が細かい皮膜と説明しています。無光沢(つや消し)すずは、つや消しの外観の皮膜です。大和電機工業は、ウィスカを抑える皮膜として結晶を大きく均一にし、皮膜の有機物を少なくすることを挙げ、同社の Sn めっきは結晶サイズを 1 µm より大きくしているとしています。NASA の資料は、ウィスカの原因の一つに光沢めっきに残る応力を挙げています。
浴の例として、コダマは光沢すずを硫酸浴、半光沢すずを強酸浴、無光沢すずをアルカリ浴でめっきしていると説明しています。同じ「光沢」「無光沢」でも、浴と添加剤はめっき会社や薬品メーカーで違います。
| 種類 | 見た目 | 特徴 | 向いている用途の例 |
|---|---|---|---|
| 光沢すず | 銀白色で光る | 結晶が細かい(コダマ)。NASA は光沢めっきに残る応力をウィスカの原因の一つに挙げる | 外観が大事な部品 |
| 半光沢すず | 光沢と無光沢の中間 | 浴は会社によって違う(コダマは強酸浴) | 光沢と無光沢の中間の外観が欲しい部品 |
| 無光沢すず | 白っぽいつや消し | TI は無光沢すずに熱処理をしてリードに使う | 電子部品のリード |
表は、この記事の出典をもとに編集部が整理した目安です。JIS H 8619 は、光沢か無光沢かを受渡当事者間の協定で決めるとしています。
出典:コダマ「錫メッキ加工」、大和電機工業「半田めっきのウイスカー対策について」、NASA GSFC「Tin Whisker(Background)」、Texas Instruments「Lead finish」、JIS H 8619:1999 電気すずめっき(kikakurui.com)
リフロー(溶融処理)
リフローすずめっきは、めっきしたあとにすずを融点(約 232 ℃)より上に加熱して一度溶かし、固め直したものです。表面がなめらかで光り、皮膜の内部の応力がゆるみます。JIS H 8619 では、厚さや等級の記号の後に「f」を付けて表します。大和電機工業はコネクター用のリフローめっきを量産しており、三ツ矢とハイジェントはフープ(コイル状の素材の連続めっき)でリフローすずめっきを行っています。
ただし千住金属工業の資料は、コネクターの嵌合部のように外から押される所では、めっきを薄くする・リフローする・薄い金の下地を入れる、のいずれも費用や接触抵抗の問題があり、ウィスカを完全には抑えられていないとしています。
出典:JIS H 8619:1999 電気すずめっき(kikakurui.com)、ハイジェント「連続めっき加工の総合カタログ」(イプロス)、三ツ矢「錫(スズ)めっき」、大和電機工業「半田めっきのウイスカー対策について」、千住金属工業「外部応力型ウィスカ対策Sn合金被膜の検討」(2017年)
すず合金めっき
| 皮膜 | 資料が述べていること |
|---|---|
| すず-鉛(はんだめっき) | 鉛を 3 wt%以上含むすず-鉛は、ウィスカの点で一般に許容できるとされる(NASA)。鉛を減らす規制で、純すずや別の合金への置き換えが進んだ |
| すず-銅 | ウィスカ対策として銅との合金めっきを行う(三ツ矢)。NASA は、すず合金の一部でもウィスカが出ることがあるとしている |
| すず-ビスマス | リードフレーム専用の設備でウィスカの発生を抑えると説明する会社がある(旭鍍金)。千住金属工業は、外部応力型のウィスカには Sn-Ag・Sn-Bi で十分な効果が得られなかったとしている |
| すず-アンチモン | 高温はんだのめっきとして扱う会社がある(三ツ矢) |
| Sn-0.4Ni・Sn-0.3Co | 球圧子法の試験で良い耐ウィスカ性を示した(千住金属工業、2017年。研究段階) |
すずに銀・銅・ビスマスなどを加えた合金めっきは、ウィスカの防止などを目的に広く使われています(上村工業)。同じ「合金」でも、浴・厚さ・処理で結果が変わるので、採用する前に試験で確かめます。
出典:NASA GSFC「Tin Whisker(Background)」、三ツ矢「錫(スズ)めっき」、旭鍍金「充実した設備群」、千住金属工業「外部応力型ウィスカ対策Sn合金被膜の検討」(2017年)、上村工業「めっき産業のあゆみ 第3話」
ステンレスやアルミへのすずめっき
ステンレス(SUS)に直接すずを付ける「SUS 直付け錫めっき」を扱う会社があります(三ツ矢)。アルミニウムでは、コダマは先にニッケル(または無電解ニッケル)の下地を付けてからすずをめっきすると説明しており、A2017・A5052・A7075・ADC12 などに対応しています。
下地と素材:ニッケルを挟むかどうか
下地ニッケルの役割
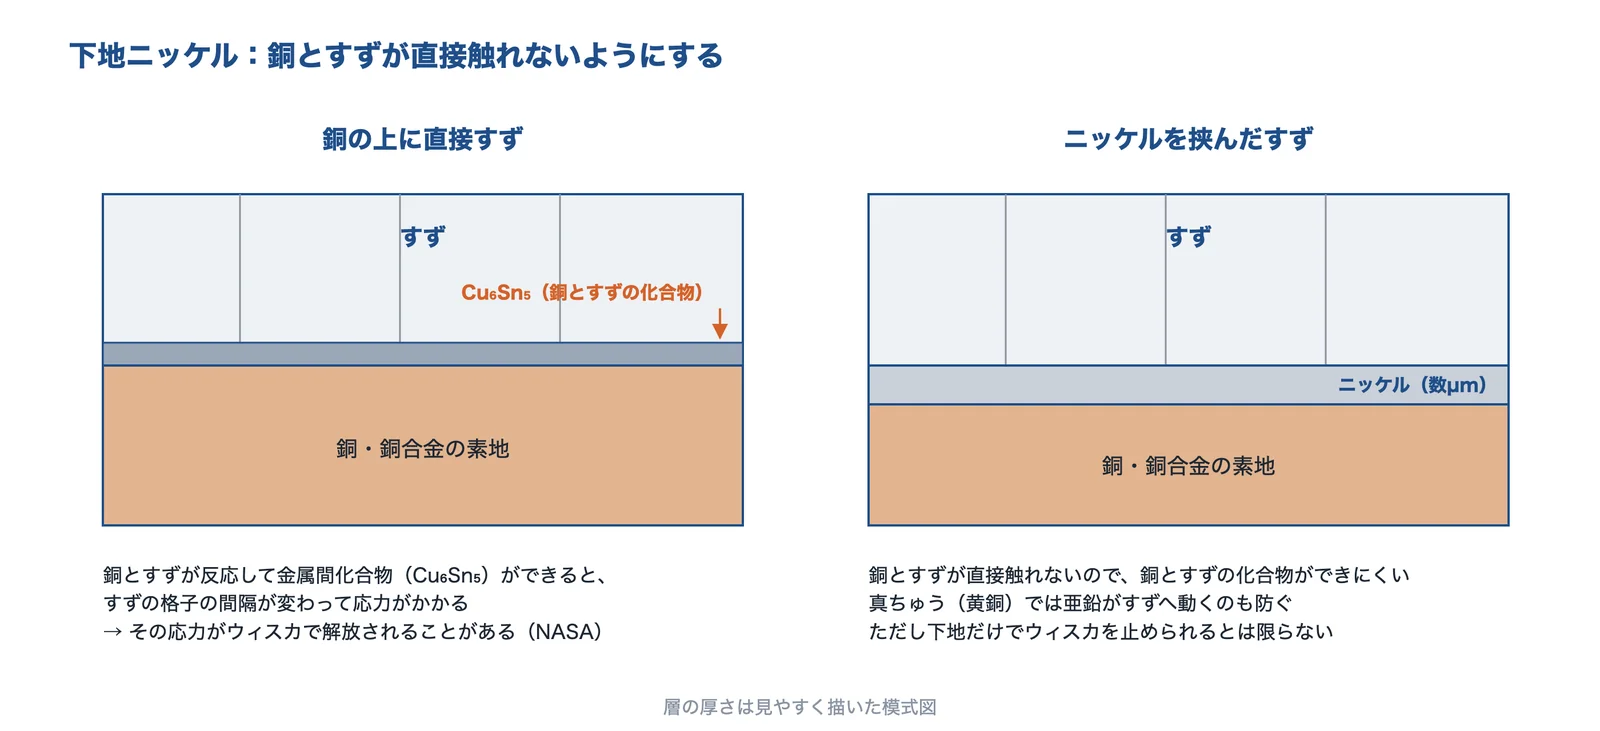
出典:NASA GSFC・Advanced Plating Technologies・Panashchenko ほか(2009年)の説明をもとに AI(Claude)で作成
銅や銅合金の上に直接すずを付けると、銅とすずが反応して金属間化合物(Cu₆Sn₅)ができ、すずの格子の間隔が変わって応力がかかり、その応力がウィスカで解放されることがあります(NASA)。銅とすずのあいだにニッケルを挟むと、銅とすずが直接触れず、化合物ができにくくなります。大和電機工業も、素材に直接めっきせずバリア層としてニッケルを挟む方法を挙げています。
Advanced Plating Technologies の資料は、真ちゅう(黄銅)の上のすずには、亜鉛がすずの表面へ移ってはんだ付け性を下げるのを防ぐため、ニッケルか銅の下地が要るとしています。また、使う温度が 100 ℃に近づくなら、ニッケルの下地を検討するよう勧めています。
出典:NASA GSFC「Tin Whisker(Background)」、大和電機工業「半田めっきのウイスカー対策について」、Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」
下地は「入れれば安心」ではない
メリーランド大学 CALCE の実験(ニッケル約 1.2 µm)では、ニッケルの下地はウィスカを抑える目立った効果がなく、高温高湿では下地のある試料がいちばん長いウィスカを出しました(Panashchenko ほか、2009年)。下地は、無光沢めっき・熱処理・リフローなどの対策と組み合わせ、実際の条件の試験で効き方を確かめます。
出典:Panashchenko・Osterman(2009年、CALCE)
選び方:目的別の種類と図面での指定
目的別の選び方
| したいこと | まず検討する仕様 | 確かめること |
|---|---|---|
| 電子部品のリードをはんだ付けしたい | 無光沢すず+熱処理、下地やリフローとの組み合わせ | ウィスカの試験、保管期間 |
| コネクターの端子を安くつくりたい | リフローすず、すず合金(フープ) | 接触力、嵌合回数、使う温度(100 ℃に近いか)、振動 |
| バスバー・大電流の端子に付けたい | 光沢・無光沢すず(ラック、静止めっき) | 処理できる大きさ・重さ、部分めっきの要否 |
| 小さな部品を大量にめっきしたい | バレルめっき | 絡みやすい形か、膜厚のばらつき |
| 真ちゅうの部品に付けたい | 下地ニッケルか銅の上にすず | 亜鉛の移動によるはんだ付け性の低下 |
| アルミやステンレスに付けたい | 下地ニッケルの上にすず、SUS 直付け | 対応できるめっき会社か |
| 接点の信頼性を高くしたい | 金めっきと比べる | コスト、相手の接点の材料 |
表は、この記事の出典をもとに編集部が整理した目安です。
出典:コダマ「錫メッキ加工」、三ツ矢「錫(スズ)めっき」、ハイジェント「連続めっき加工の総合カタログ」(イプロス)、Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」、日本プレーテック「静止 すずめっき装置(キャリアー型)」
金めっき・銀めっきとの使い分け
金は貴金属で酸化しないので、小さな動きで接点が擦れても抵抗が上がりにくい(フレッティング腐食を受けない)のが強みですが、高価です。すずは安く、電気を通し、はんだ付けもできますが、酸化しやすく、軟らかいので、接触力・嵌合回数・温度・振動の条件を満たす所で使います(APT の資料)。同じ資料は、抜き差しするコネクターのすずの厚さとして最小 100〜150 マイクロインチ(約 2.5〜3.8 µm)を勧め、50 回以上の嵌合を「多い」としています。また、すずと金を組み合わせた接点は、すずが金に移って酸化物がたまるフレッティング腐食を起こしやすく、潤滑も効きにくいと注意しています(すずと銀の組み合わせは、すずどうしと同じ振る舞い)。金めっきの種類と厚さの決め方は、課題ページで詳しく扱っています。
出典:Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」
図面と発注書での指定
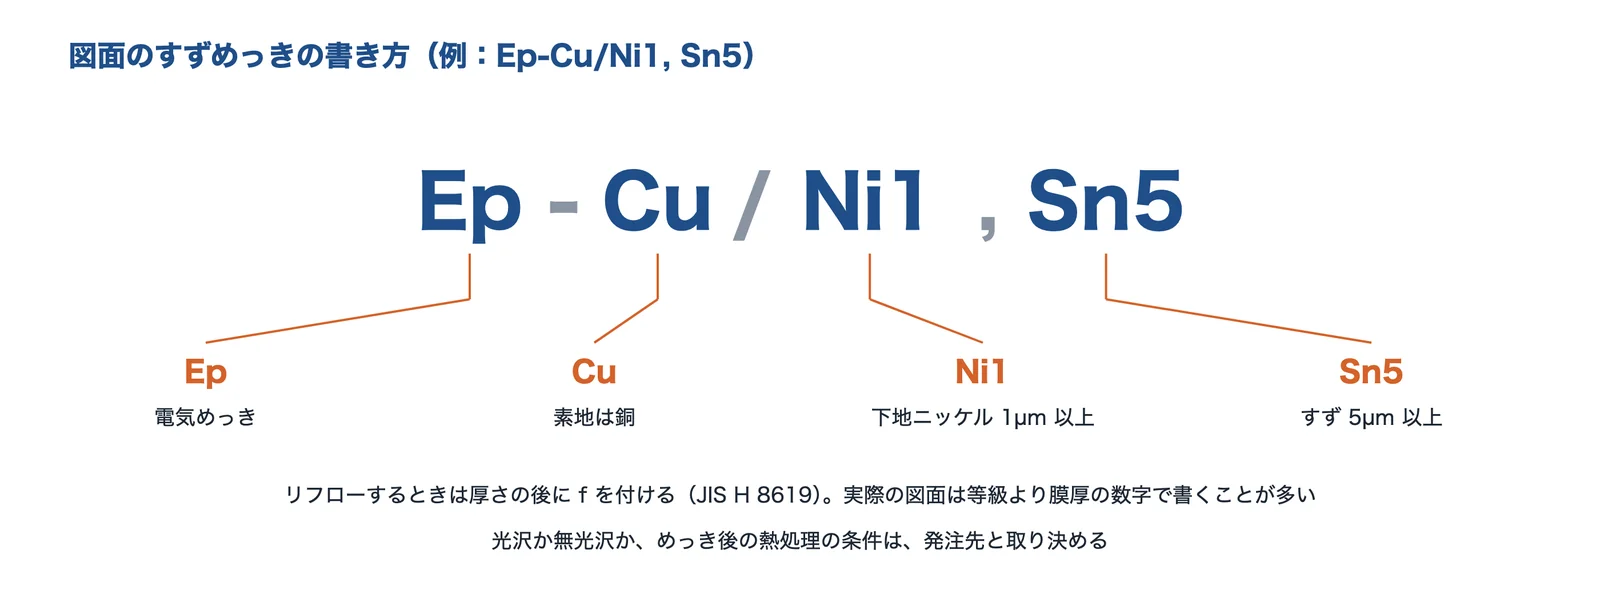
出典:JIS H 8619 とコダマの FAQをもとに AI(Claude)で作成
| 等級(JIS H 8619) | 1級 | 2級 | 3級 | 4級 | 5級 |
|---|---|---|---|---|---|
| 最小厚さ | 3 µm | 5 µm | 10 µm | 15 µm | 30 µm |
JIS H 8619 は、めっきの最小厚さで5等級に分け、記号は厚さか等級の後にリフローを表す「f」を付けて表します。コダマは、図面では等級よりも「Ep-Cu/Ni1, Sn5」のように膜厚の数字で書くことが多いと説明しています。
図面と発注書に書くこと
- 素地の材質(銅・黄銅・鉄・アルミなど)
- 下地の種類と厚さ(ニッケル、銅)
- すずの最小厚さと、その厚さを保証する面
- 光沢・半光沢・無光沢の別、リフローの有無(JIS では光沢か無光沢かは受渡当事者間の協定)
- めっき後の熱処理の条件(JIS ではウィスカ防止・水素ぜい性の除去などの加熱処理の条件は協定による)
- はんだぬれ性・ウィスカなどの試験の要否と基準
- 部分めっきの範囲、外観の基準(限度見本)
出典:JIS H 8619:1999 電気すずめっき(kikakurui.com)、コダマ「電気すずメッキ(H8619)等級及びメッキの最小膜厚」
ウィスカと対策
ウィスカとは
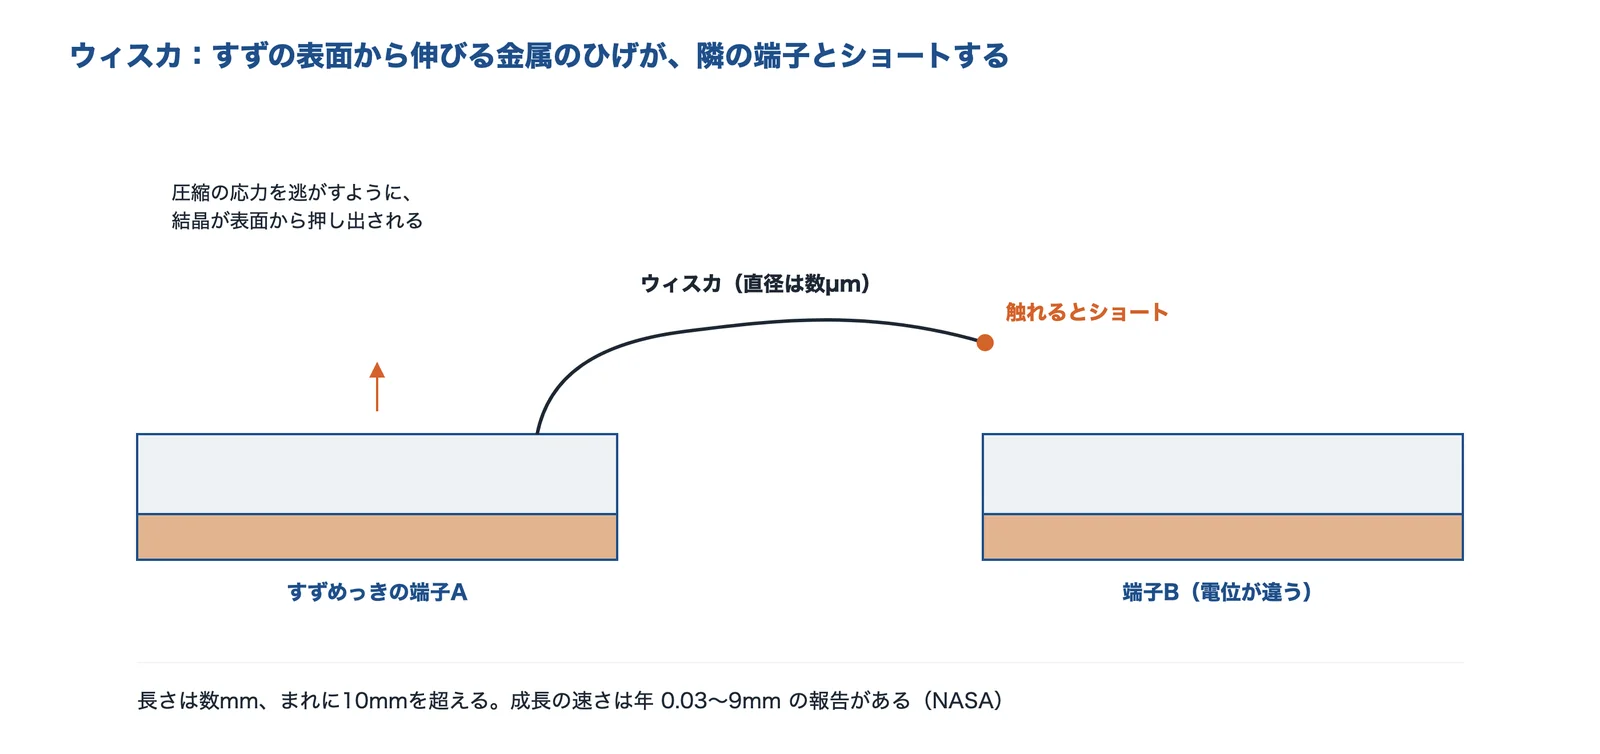
出典:NASA GSFC「Tin Whisker(Background)」をもとに AI(Claude)で作成
ウィスカは、すずの表面から伸びる細い金属の結晶です。NASA の資料によると、長さは数 mm、まれに 10 mm を超え、成長の速さは年 0.03〜9 mm の報告があります。間隔の狭い、電位の違う導体のあいだをつなぐとショートを起こします。伸び始めるまでに数日から数年かかる例があり、短い試験では見つからないことがあります。
出典:NASA GSFC「Tin Whisker(Background)」

出典:株式会社三和鍍金(YouTube)
動画 【めっきを学ぶ#12】ウィスカ
出典:株式会社三和鍍金(YouTube)
おもな対策
| 対策 | 資料が述べていること |
|---|---|
| 皮膜を選ぶ | 結晶を大きく均一にし、有機物を少なくする皮膜にする(大和電機工業)。TI は無光沢すずを熱処理して使う |
| めっき後に熱処理する | TI は、成形したリードの無光沢すずに、めっき後24時間以内に 150 ℃で1時間の熱処理をしており、業界で認められた方法としている。めっきの厚さは最小 7 µm |
| リフローする | すずを溶かして固め直し、内部の応力をゆるめる(大和電機工業・ハイジェント・三ツ矢など) |
| 下地にニッケルを挟む | 銅とすずの化合物をできにくくする。ただし下地だけでは効かない例がある(CALCE) |
| 合金にする | すず-鉛(鉛 3 wt%以上)は一般に許容とされる(NASA)。ほかの合金は試験で確かめる |
| 厚くする | 大和電機工業は皮膜を厚くすることを挙げている |
onsemi は、42 アロイのリードフレームに無光沢すずをめっきし、同じ熱処理をした SOT-23 のパッケージで、JESD201 の Class 2 の基準の試験に合格したと報告しています(2008年)。どの対策も単独で完全とは言えないので、組み合わせて試験で確かめます。ウィスカの原因の切り分けと対策は、課題ページで詳しく扱っています。
出典:大和電機工業「半田めっきのウイスカー対策について」、Texas Instruments「Lead finish」、NASA GSFC「Tin Whisker(Background)」、Panashchenko・Osterman(2009年、CALCE)、onsemi「Tin Whisker Report」
トラブルと対策
症状から原因と対策を探す
| 症状 | 主な原因 | 対策 |
|---|---|---|
| 隣の端子とショートする | ウィスカ | 無光沢・熱処理・リフロー・下地・合金を組み合わせ、試験で確かめる |
| コネクターの接触抵抗が上がる | フレッティング腐食(小さな往復で酸化物がたまる) | 接触力を上げる、潤滑する、動かない構造にする、金めっきと比べる |
| はんだが濡れにくい(真ちゅうの部品) | 亜鉛がすずの表面へ移る | ニッケルか銅の下地を入れる |
| 高温で接点が弱る、抵抗が上がる | 100 ℃付近で軟らかくなり、銅との化合物が急に増える | ニッケルの下地を検討する、使う温度を見直す |
| 低温で表面がふくらみ崩れる | すずペスト(βすず→αすず) | 合金元素(アンチモン・ビスマス)を加える、低温の環境を確かめる |
| 遅れて折れる(高強度の鋼の部品) | めっきで入った水素 | めっき後の加熱処理(ベーキング)を発注書で指定する |
表は、この記事の出典をもとに編集部が整理したものです。
出典:NASA GSFC「Tin Whisker(Background)」、Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」、Wikipedia「スズ」、JIS H 8619:1999 電気すずめっき(kikakurui.com)、コダマ「錫メッキ加工」
フレッティング腐食
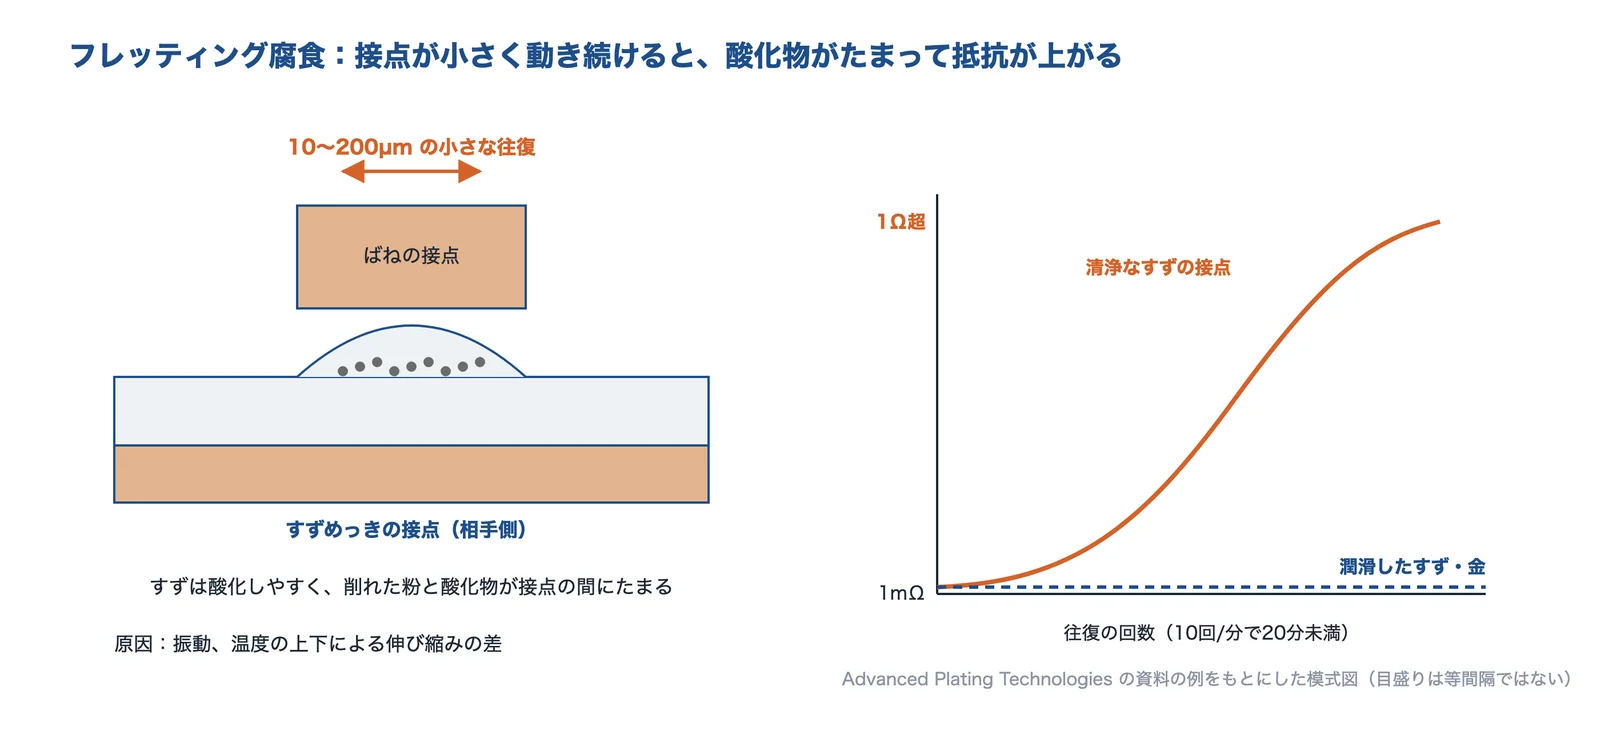
出典:Advanced Plating Technologies の資料をもとに AI(Claude)で作成
Advanced Plating Technologies の資料は、フレッティング腐食をすずめっき接点の最大の故障の原因としています。振動や温度の上下による伸び縮みの差で、接点が 10〜200 µm の範囲で小さく往復し、酸化物と摩耗粉がたまります。初期 1 mΩ の清浄なすずの接点が、10 回/分の往復で 20 分足らずのうちに 1 Ω を超えた例があり、同じ試験で、潤滑したすずの接点と金の接点では変化がありませんでした。同じ資料は、接触力の推奨の最小を 100 g とし、そこに近いときは潤滑で守るよう勧めています。
出典:Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」
温度による変化:100 ℃の軟化と低温のすずペスト
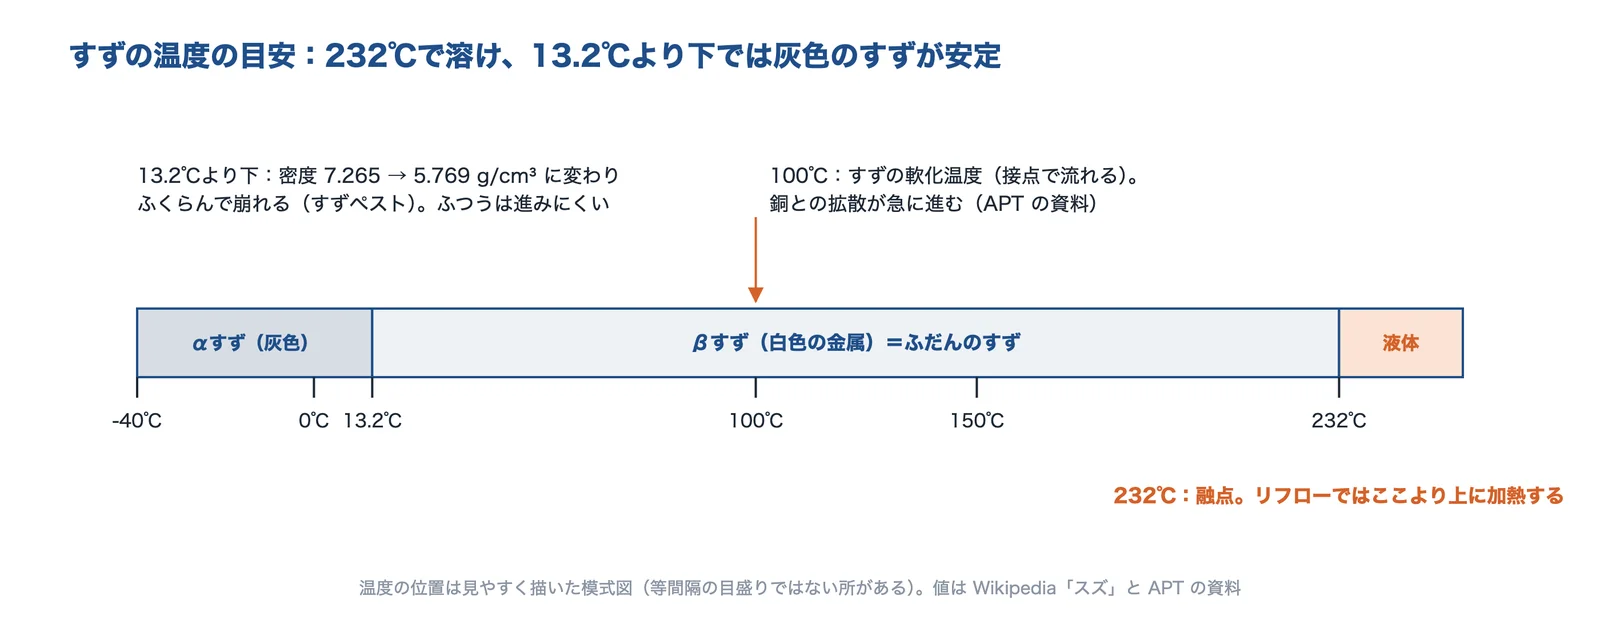
出典:Wikipedia「スズ」と Advanced Plating Technologies の資料をもとに AI(Claude)で作成
すずは 100 ℃でほぼ強度を失い、接点の圧力で流れます。100 ℃を超えると銅との拡散が急に進み、硬くて脆く、抵抗の高い化合物ができます(APT の資料)。一方、13.2 ℃より下では灰色のαすずが熱力学的に安定です。ふつうの温度範囲では不純物などの影響でこの変化はほとんど進みませんが、極地のような酷寒の環境では進むことがあり、すず製品がふくらんで崩れる現象は「すずペスト」と呼ばれます。アンチモンやビスマスを加えると防げます(Wikipedia「スズ」)。
出典:Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」、Wikipedia「スズ」
水素ぜい性とベーキング
JIS H 8619 は、めっき後の加熱処理(光沢化・ウィスカの防止・水素ぜい性の除去)の条件を受渡当事者間の協定によるとしています。コダマは、光沢すずのベーキングの標準を 120 ℃・4時間(オプション)とし、目的を水素ぜい性の除去と耐変色性の向上と説明しています。高強度の鋼の部品では、発注書に条件を書きます。
出典:JIS H 8619:1999 電気すずめっき(kikakurui.com)、コダマ「錫メッキ加工」
品質の確かめ方:膜厚・はんだぬれ性・ウィスカ
| 項目 | 方法 | 注意 |
|---|---|---|
| 膜厚 | 蛍光X線式の膜厚計などで測る | コダマは蛍光X線の膜厚測定器で検査している。部品の形で測れる所が変わる |
| はんだぬれ性 | フラックスを塗り、共晶組成のはんだ浴(250±5 ℃)に3秒浸せきする(JIS H 8619) | はんだのぬれ方で合否を決める |
| ウィスカ | 電子部品は JESD201 や IEC 60068-2-82(JIS C 60068-2-82)、コネクターは JEITA RC-5241 | 圧入端子は IEC 60068-2-82 の室温試験(2000 時間)で確かめる。長い試験なので早めに計画する |
出典:コダマ「錫メッキ加工」、JIS H 8619:1999 電気すずめっき(kikakurui.com)、クオルテック「ウィスカ試験」
事例
原子力発電所:ウィスカで原子炉が止まった
米国のミルストーン3号機は、2005年4月17日に定格出力から原子炉トリップしました。安全系の論理回路のカードのダイオードに伸びたすずのウィスカが原因とされ、米国原子力規制委員会(NRC)は 2005年8月25日に Information Notice 2005-25 を出して、すずのウィスカの経験を事業者に知らせました。NRC の資料は、ほかの発電所のウィスカの事例も挙げています。
出典:U.S. NRC「Issue 200: Tin Whiskers」
人工衛星:軌道上で完全に故障した
NASA の資料によると、すずのウィスカによるショートで、軌道上の商用衛星が少なくとも3機、完全に故障したと報告されています。医療機器・兵器・発電所・民生品でもウィスカによる故障が起きています。
出典:NASA GSFC「Tin Whisker(Background)」
電子部品:熱処理した無光沢すずで試験に合格した
onsemi は、42 アロイ(銅めっき付き)のリードフレームに無光沢すずをめっきし、めっき後に 150 ℃・1時間の熱処理をした SOT-23 のパッケージが、JESD201 の Class 2 の基準(最大の長さ 40 µm、温度サイクルは 45 µm)の試験に合格したと報告しています(2008年)。
企業紹介(すずめっき技術)
すずめっきを受託する企業を、得意な分野が重ならないように選びました。●は各社の公式サイト(ハイジェントは同社のイプロスの掲載ページ)で取り扱いを確認できた種類で、空欄は扱っていないという意味ではありません。
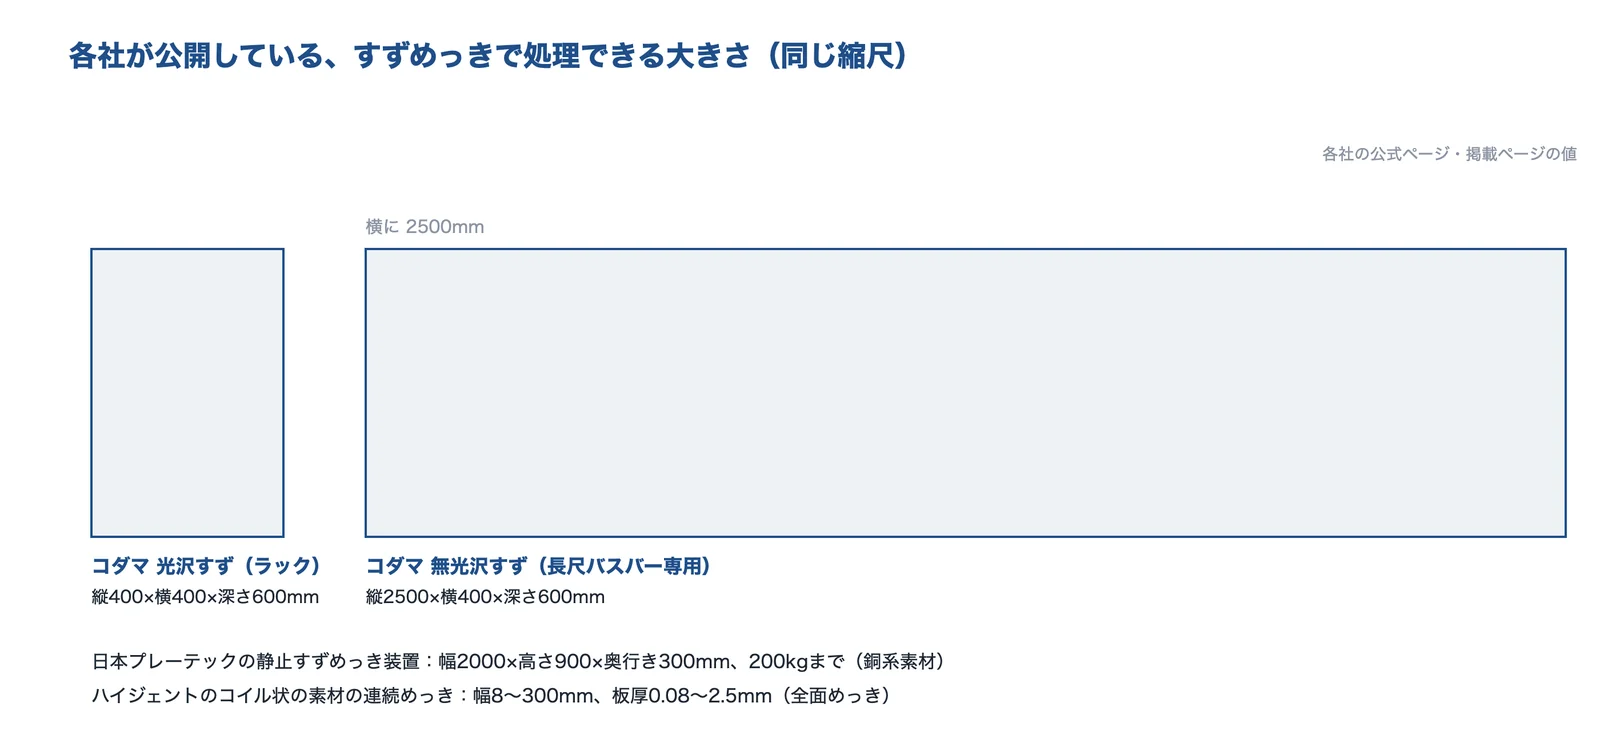
出典:コダマ・日本プレーテック・ハイジェントの公開ページの値をもとに AI(Claude)で作成
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| 長いバスバーやアルミの部品にすずを付けたい | コダマ |
| 大きな銅バスバーに銅・ニッケル・すずを重ねたい | 日本プレーテック |
| ステンレスに直接付けたい、すず合金でウィスカを抑えたい | 三ツ矢 |
| リードフレームにすず-ビスマスを付けたい、フープでリフローしたい | 旭鍍金 |
| コイル状の素材に連続で、部分めっきもしたい | ハイジェント |
株式会社コダマ|光沢・半光沢・無光沢のすずと長尺バスバー
コダマとは
コダマは、大阪市生野区に本社を置くめっき会社です。すずめっきは光沢(硫酸浴)、半光沢(強酸浴)、無光沢(アルカリ浴)の3種類を、ラックとバレルの自動ライン・手動ラインで受託しています。試作1個から月産20万個規模まで対応すると説明しています。
コダマの得意技術
| 技術 | 内容 |
|---|---|
| 処理できる大きさ | 光沢すず(ラック):縦400×横400×深さ600 mm、無光沢すず(長尺バスバー専用):縦2500×横400×深さ600 mm |
| 素材 | 銅・銅合金、ベリリウム銅、真鍮、SUS、インコネル、コバール、鉄、アルミ・アルミ合金(下地ニッケルの上にすず)、モリブデン |
| 処理 | 部分めっき(マスキング)、2色めっき、すず専用の変色防止剤、光沢すずのベーキング(120 ℃・4時間、オプション) |
| 検査 | 蛍光X線の膜厚測定器、ICP 分析(Cd・Pb・Hg・六価クロム) |
コダマが解決できる課題
- 長いバスバーにすずを付けたい
- アルミの部品にすずを付けたい
- 試作から量産まで同じ会社に頼みたい
公開されている実績・用途
- 車載部品、電力関連端子、コネクター、バスバー、圧着端子、電子部品
出典:会社概要|コダマ、コダマ「錫メッキ加工」、コダマ「電気すずメッキ(H8619)等級及びメッキの最小膜厚」
株式会社三ツ矢|SUS 直付け・すず合金・リフローのフープめっき
三ツ矢とは
三ツ矢は、東京都品川区に本社を置くめっき会社です。すずめっきでは、SUS 直付け錫、光沢錫、無光沢錫、無光沢錫フープ、錫-アンチモン合金(高温はんだ)、錫-銅合金フープ、錫リフローフープの7種類を挙げています。
三ツ矢の得意技術
| 技術 | 内容 |
|---|---|
| SUS 直付け錫 | ステンレスに直接すずを付ける |
| 錫-銅合金フープ・錫リフローフープ | ウィスカの対策として行うと説明 |
| 錫-アンチモン合金 | 高温はんだのめっき |
三ツ矢が解決できる課題
- ステンレスにすずを付けたい
- ウィスカを抑えたい
- 高温はんだのめっきが欲しい
公開されている実績・用途
- 半導体、自動車、電子・通信機器、医療機器、航空宇宙、電力の分野
日本プレーテック株式会社|大型の銅バスバーとバレルのすずめっき
日本プレーテックとは
日本プレーテックは、栃木県那須塩原市に本社を置くめっき会社です。電気めっき(亜鉛、銀、ニッケル、錫、銅など)と、無電解めっき(ニッケル-りん、錫)を手がけています。
日本プレーテックの得意技術
| 技術 | 内容 |
|---|---|
| 静止すずめっき装置(キャリアー型) | 銅系素材。幅200 cm・高さ90 cm・奥行き30 cm・重さ200 kgまで。銅+錫、または銅+ニッケル+錫で、錫は光沢か無光沢を選べる(ページには 2023年春稼働予定と記載) |
| 回転式光沢すずめっき装置(キャリアー型) | 液量 1,400 L、バレル12本(うちめっき用6本)、整流器 500 A×2台。銅ワッシャーなど |
日本プレーテックが解決できる課題
- 大きな銅バスバーに銅・ニッケル・すずを重ねたい
- 小物を光沢すずでバレルめっきしたい
出典:会社概要と業務内容|日本プレーテック、日本プレーテック「静止 すずめっき装置(キャリアー型)」、日本プレーテック「回転式光沢すずめっき装置(キャリアー型)」
旭鍍金株式会社|リフローフープとすず-ビスマス
旭鍍金とは
旭鍍金は、三重県津市に本社を置くめっき会社です(社名の似た会社があるので、所在地で確かめてください)。設備のページに、すずを含むフープめっきや静止めっきの装置を多く挙げています。
旭鍍金の得意技術
| 技術 | 内容 |
|---|---|
| 銅ニッケル錫リフローフープ | Cu-Sn、Cu-Ni-Sn、それぞれのリフロー |
| フォトモスフープ | Sn-Bi。リードフレーム専用機で、ウィスカの発生を抑えると説明 |
| バレル式錫 | Cu-Sn、Cu 下 Sn。光沢・半光沢 |
| 静止めっき | 銅ニッケル錫(車載・バスバー向け)、銅・錫ビスマス(リレー・車載部品など) |
旭鍍金が解決できる課題
- フープ材をリフローすずでめっきしたい
- リードフレームにすず-ビスマスを付けたい
ハイジェント株式会社|コイル状の素材の連続すずめっき・リフロー
ハイジェントとは
ハイジェントは、東京都渋谷区に本社を置く会社です。コイル状の素材に連続でめっきする加工を手がけ、すずめっきとリフローすずめっきの全面・部分めっきを掲載しています。
ハイジェントの得意技術
| 技術 | 内容 |
|---|---|
| すずめっき | 銅、銅合金、SUS、42合金、鉄、アルミ。全面:板厚0.08〜2.5 mm・幅8〜300 mm、部分:板厚0.1〜2.5 mm・幅10〜100 mm。下地は銅、ニッケル |
| リフローすずめっき | 銅、銅合金、SUS。全面:板厚0.8〜1.2 mm・幅10〜300 mm、部分:板厚0.15〜0.8 mm・幅10〜65 mm |
ハイジェントが解決できる課題
- コネクター用の条材にすずを連続で付けたい
- 条材の一部だけにすずを付けたい
公開されている実績・用途
- 自動車用コネクター部品、産業用・民生用部品
出典:会社概要|ハイジェント、ハイジェント「連続めっき加工の総合カタログ」(イプロス)
よくある質問
- すずめっきとは何ですか?
- 部品の表面にすずの皮膜を付ける処理です。はんだ付けしやすくする、錆を防ぐ、電気を通す接点をつくるために使います。
- 錫めっき・スズめっき・すずめっきは違うものですか?
- 同じものです。JIS H 8619 は「電気すずめっき」とひらがなで書いています。
- 光沢と無光沢はどちらを選べばよいですか?
- 電子部品でウィスカが心配なら、結晶が大きく有機物の少ない無光沢が選ばれます。見た目をそろえたいなら光沢です。どちらでもウィスカは出ることがあるので、熱処理やリフローと組み合わせます。
- リフローすずめっきとは何ですか?
- めっきのあとにすずを溶かして固め直したものです。表面がなめらかで光り、内部の応力がゆるみます。JIS では記号の後に f を付けます。
- 下地のニッケルは必要ですか?
- 銅とすずが直接触れないようにし、化合物をできにくくします。真ちゅうでは亜鉛の移動を防ぎます。ただし下地だけでウィスカが止まるとは限りません。
- 膜厚はどれくらいにしますか?
- JIS H 8619 の最小厚さは 3〜30 µm の5等級です。図面では「Sn5」のように数字で書くことが多いです。TI は電子部品のリードに最小 7 µm を使っています。
- すずめっきは錆びますか?
- すず自体は錆びにくい金属ですが、表面は酸化します。接点では酸化物がたまって抵抗が上がるフレッティング腐食に注意します。
- 金めっきの代わりになりますか?
- 安く、はんだ付けもできるので、接触力が十分で動きが少ない接点では使われます。小さな動きで擦れる接点や信頼性が大事な接点は、金と比べて決めます。
- 何度まで使えますか?
- すずは 100 ℃で軟らかくなり、銅との化合物が急に増えます。100 ℃に近い所ではニッケルの下地を検討します。融点は約 232 ℃です。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- めっき(電気めっき・無電解めっき)
- ニッケルめっきの種類と選び方
- 銅・真鍮(黄銅)・銅合金
- めっき・はんだのウィスカによるショートを防ぎたい
- コネクターの接触不良を防ぎたい
- 金めっきの種類と厚さを決めたい
- 亜鉛めっきの種類を選びたい
- めっきと塗装のどちらにするか決めたい
- PFAS・鉛を使わずに作りたい
- 基礎知識:腐食とは
出典・確認日
- JIS H 8619:1999 電気すずめっき(kikakurui.com)
- Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」
- コダマ「錫メッキ加工」
- Wikipedia「スズ」
- 大和電機工業「半田めっきのウイスカー対策について」
- NASA GSFC「Tin Whisker(Background)」
- Texas Instruments「Lead finish」
- ハイジェント「連続めっき加工の総合カタログ」(イプロス)
- 三ツ矢「錫(スズ)めっき」
- 千住金属工業「外部応力型ウィスカ対策Sn合金被膜の検討」(2017年)
- 旭鍍金「充実した設備群」
- 上村工業「めっき産業のあゆみ 第3話」
- Panashchenko・Osterman(2009年、CALCE)
- 日本プレーテック「静止 すずめっき装置(キャリアー型)」
- コダマ「電気すずメッキ(H8619)等級及びメッキの最小膜厚」
- onsemi「Tin Whisker Report」
- クオルテック「ウィスカ試験」
- U.S. NRC「Issue 200: Tin Whiskers」
- 会社概要|コダマ
- 会社概要|三ツ矢
- 会社概要と業務内容|日本プレーテック
- 日本プレーテック「回転式光沢すずめっき装置(キャリアー型)」
- 会社概要|旭鍍金
- 会社概要|ハイジェント
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月7日 本ページの内容は一般的な情報です。数値は出典の例で、実際の選定と発注は最新の規格、メーカーの資料、適用する仕様書で確かめてください。