
図面に「金めっき」と書くとき、それだけでは足りません。硬質金か軟質金か、厚さは何μmか、下地のニッケルはどうするか。金が高いので薄くしたいのに、薄すぎると変色し、厚すぎるとはんだの接合部が割れることもあります。
決め方の中心は、金を付ける目的(接点、はんだ付け、ワイヤボンディング、装飾)と、下地との組み合わせです。まず下のマトリクスで、目的と種類の対応を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 軟質金(純金) | 硬質金 | フラッシュ金 | ENIG(無電解ニッケル+置換金) | ENEPIG(パラジウムを追加) | 部分めっき・封孔処理 |
|---|---|---|---|---|---|---|
| A抜き差しする・擦れる接点に使いたい | ◎ | △ | ○ | |||
| Bはんだ付けする端子・基板パッドに使いたい | △ | △ | ◎ | ◎ | ○ | ○ |
| C金線でワイヤボンディングしたい | ◎ | △ | △ | ◎ | ||
| D錆・変色を止めたい | ○ | △ | ◎ | |||
| E金のコストを下げたい | ◎ | ◎ | ||||
| F金の色・つやがほしい(装飾) | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
◎は出典で第一の方法として説明されているもの、または編集部がその目的の中心と整理したもの、○は有効とされるもの、△は条件によって有効なものです。記号の理由は、下の「課題の診断と解決策」の各カードと「種類ごとの特徴と、厚さの決め方」に出典とあわせて書いています。数値は各社・各資料の条件での値です。
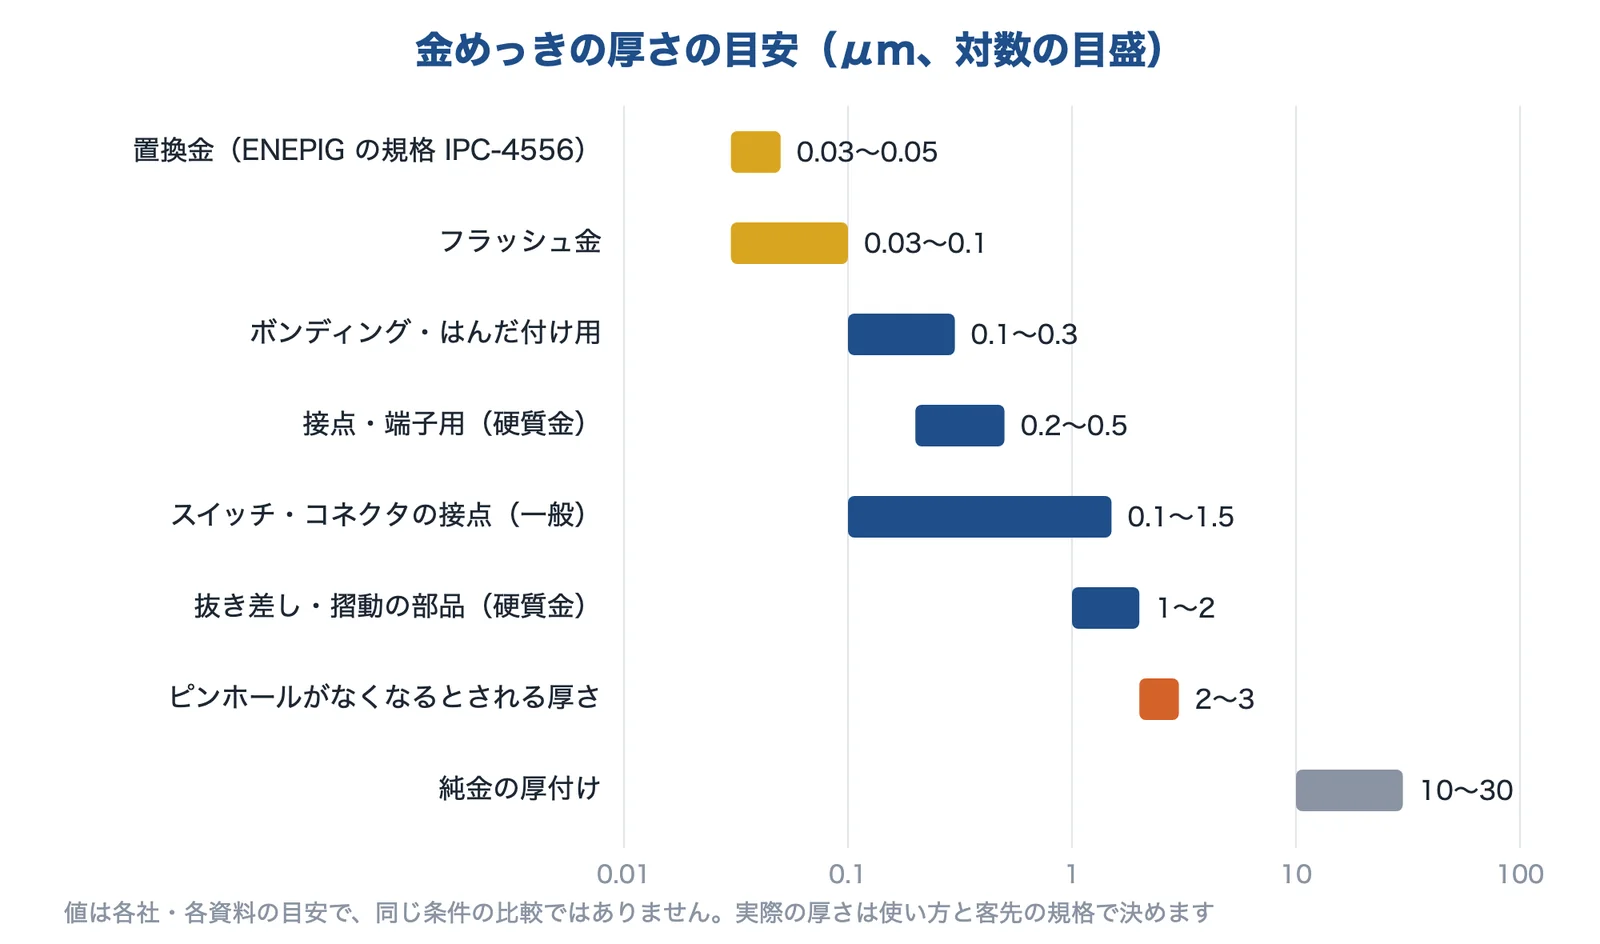
出典:コダマ・旭鍍金工業・三ツ矢・三和メッキ工業・上村工業をもとに AI(Claude)で作成
課題の診断と解決策
目的(A〜F)ごとに、起きていること、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。何のために金を付けるのかを先に決めると、種類と厚さは絞れます。
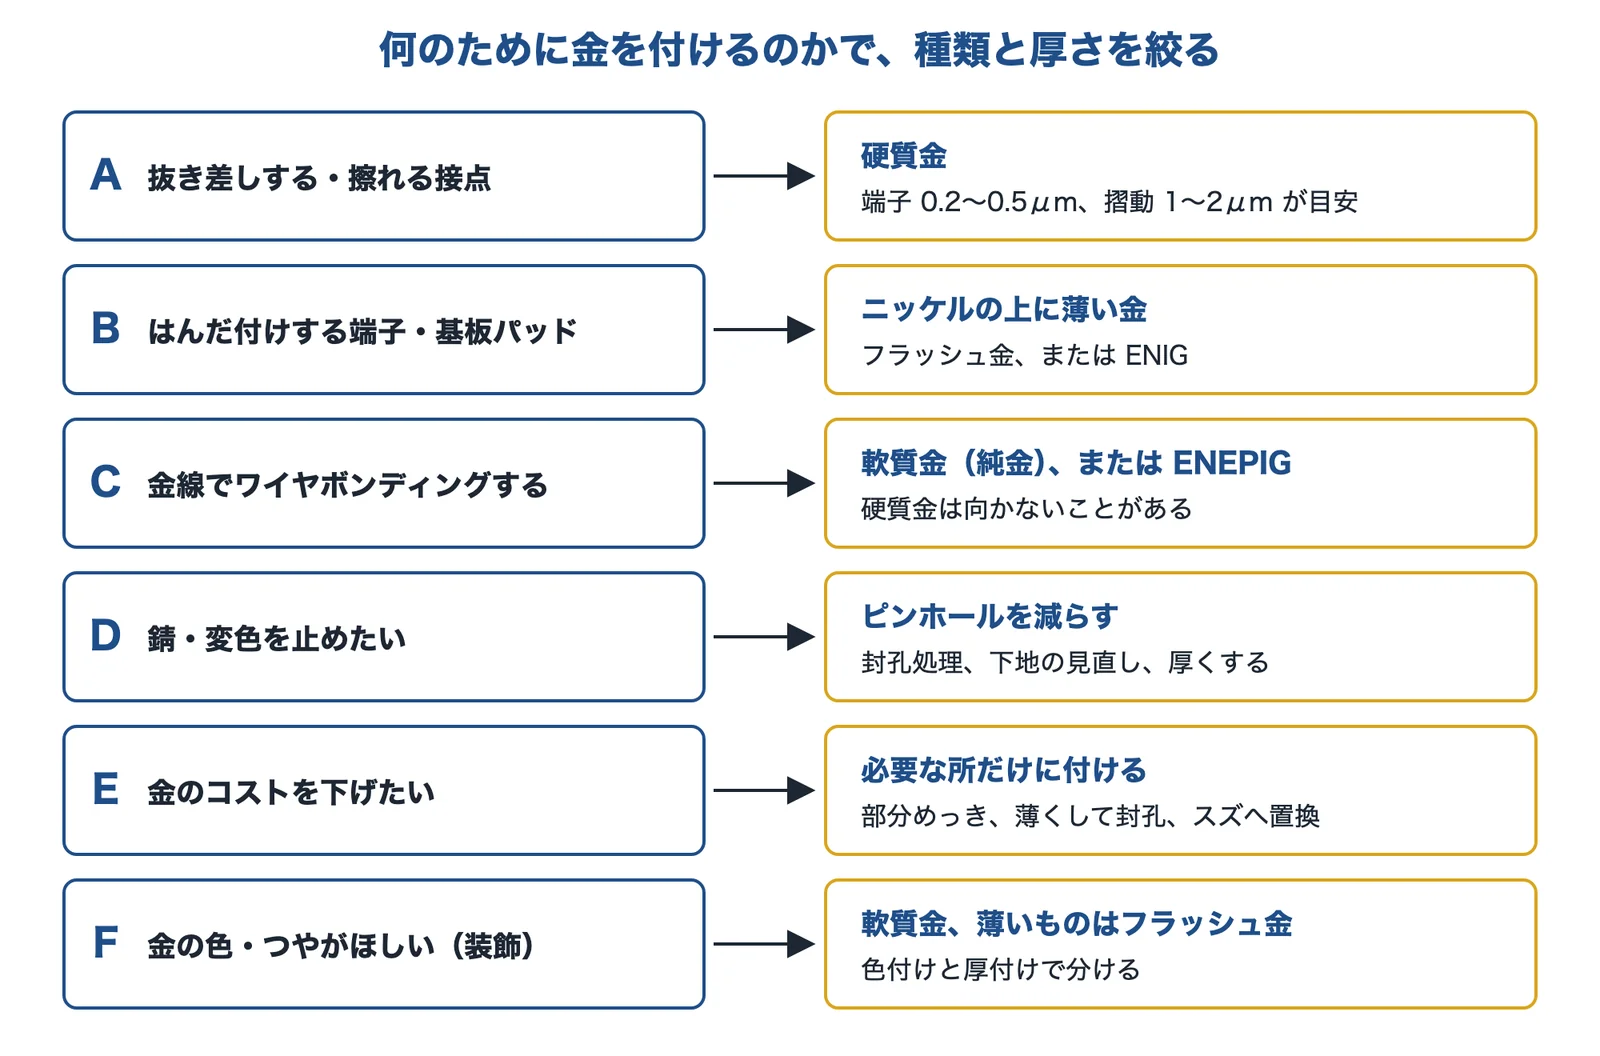
出典:コダマ「金メッキ」・旭鍍金工業「金メッキの封孔処理」・三和鍍金「硬質金メッキ」・エレクトロニクス実装学会誌 15巻1号と編集部の整理をもとに AI(Claude)で作成
抜き差しする・擦れる接点に使いたい
コネクタやスイッチの接点で、使ううちに金がすり減って接触が不安定になった。厚さをどこまで指定すればよいか分からない。
- 起きている現象
- 金は軟らかく摩耗しやすいので、接点にはコバルトやニッケルを少量加えた硬質金が一般に使われます(神戸製鋼)。硬さは純金の約2倍、耐摩耗性は約3倍とされます(めっきのめ)。コダマは硬質金の膜厚の目安を、接点・端子で 0.2〜0.5μm、抜き差し・摺動の部品で 1〜2μm、高耐久で 2μm 以上としています。
厚さは、挿抜の回数、接触荷重、相手の材質で変わります。接点の不具合の全体はコネクターの接触不良を防ぎたいにまとめています。
はんだ付けする端子・基板パッドに使いたい
端子やパッドのはんだ付け性を保ちたい。金を厚くしたら、はんだの接合部が割れた。
- 起きている現象
- はんだ付けに使う金は薄くします。旭鍍金工業は、ボンディングやはんだ付けの用途では一般的に 0.1〜0.3μm としています。ニッケルの上に金を薄く付けると、ニッケル表面の酸化を抑えられ、はんだ付け性を保てます(めっきのめ)。基板のパッドにはフラッシュ金や ENIG が使われます。厚いと、はんだに溶け込む金が増えて金脆化を起こすことがあります。
はんだ全体に対する金が 3 重量%を超えると脆くなるとされます(Samtec)。下の金脆化の節を確かめてください。
金線でワイヤボンディングしたい
半導体の電極や基板に金線を打つ。硬質金のままにしたら、接合が安定しなかった。
- 起きている現象
- ボンディングには純金の軟質金が使われます(三和鍍金)。コダマは、硬質金はボンディング用途には不向きな場合があるとしています。基板では、金ワイヤをボンディングでき、はんだボールの耐衝撃性も確保した無電解 Ni/Pd/Au(ENEPIG)の報告があります(エレクトロニクス実装学会誌)。
無電解の金が 0.5μm より厚いと接合性は良好で、薄いと熱処理のあとに下地ニッケルの構造が効くとの報告があります(表面技術)。ヒキフネは硬質金にも高いボンディング性があるとしているので、皮膜ごとに試します。
錆・変色を止めたい
金めっきなのに、保管や塩水噴霧試験のあとに変色した。接触抵抗も上がった。
- 起きている現象
- 金そのものは変色しにくい材料ですが、目に見えない小さな穴(ピンホール)から下地や素材の酸化物が表に出て、変色することがあります(めっきのめ)。電子部品の接点でも、ピンホールを通って下地ニッケルが腐食し、接触抵抗が増えることが問題になっています(京都市産業技術研究所)。穴がなくなる厚さは 2〜3μm とされ、コスト面から現実的ではないので、封孔処理が使われます(旭鍍金工業)。
加熱でもニッケルは穴を通って表面へ出てきます(道総研)。リフローや高温で使うなら、その後の接触抵抗まで試験で確かめます。
金のコストを下げたい
金の値段が上がり、部品の原価が合わなくなった。品質を落とさずに金を減らしたい。
金の色・つやがほしい(装飾)
製品の外装や記念品に、金の色を付けたい。薄いと下地の色が透ける。
なぜ金を使うのか、なぜ下地と厚さで結果が変わるのか
接点の酸化皮膜が、ごく薄いから
金は耐食性がよく、電気を通す金属です。接点では、接触抵抗を低く保つことが信頼性の中心です。金の表面は単分子程度のごく薄い酸化皮膜があるだけで、トンネル効果で導通が保たれます。一方、リフロースズめっきは軟らかいスズの上に硬い酸化皮膜があり、荷重が小さいと皮膜を破れず、接触抵抗が金より高くなります(神戸製鋼)。信頼性の要求が高く、接触荷重が小さい接点に金が使われるのはこのためです。
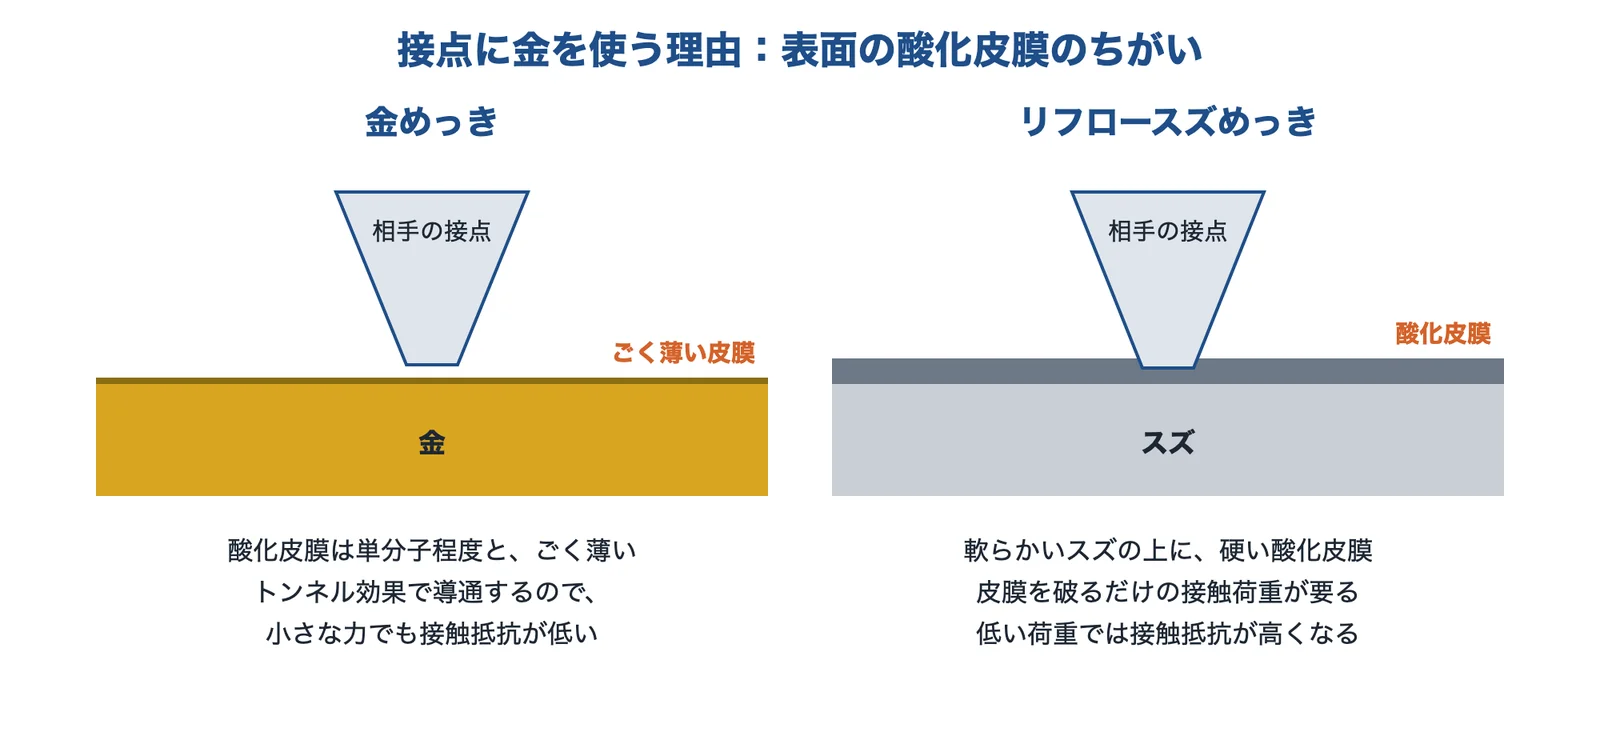
出典:神戸製鋼技報 73巻2号をもとに AI(Claude)で作成
金は薄く、下地のニッケルと組みで働く
工業用の金めっきは、ニッケルの下地の上に金を付けた2層が基本です(神戸製鋼)。ニッケルは素地の銅と金のあいだの仕切りになります(編集部の解説)。ニッケルの厚さは数μmの例が多く、旭鍍金工業の微小部品の事例は電解ニッケル 3.0μm/金 0.5μm です。基板の無電解 Ni/Pd/Au では、はんだボールの耐衝撃性を保てる無電解ニッケルの下限は 1μm と報告されています(エレクトロニクス実装学会誌。条件はリフロー7回、または 150℃ 1,000 時間)。
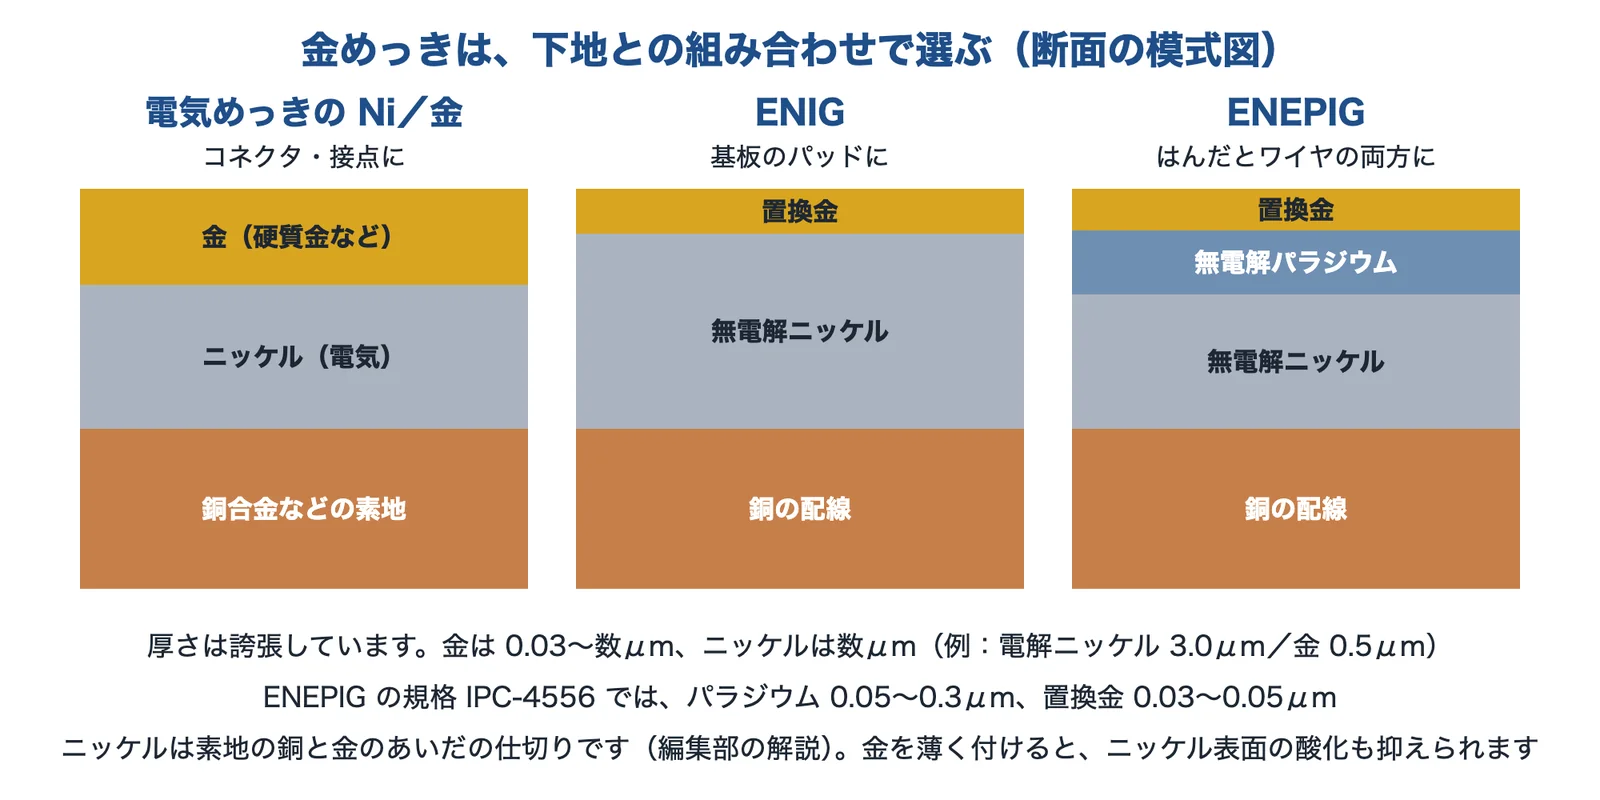
出典:神戸製鋼技報 73巻2号・旭鍍金工業の事例・上村工業(Uyemura)の資料と編集部の解説をもとに AI(Claude)で作成
ニッケルが使えない場合もあります。ニッケルは肌に触れるとアレルギーの原因になることがあり(めっきのめ)、磁性を避けたい用途もあります。コダマは、ニッケルの下地なしでステンレスに金を付けるダイレクト金メッキを紹介しています。
薄い膜には穴がある
めっきの膜にはピンホールがあります。穴が多いと、そこを起点に錆が出ます(旭鍍金工業)。穴は腐食の入口であるだけでなく、ニッケルが表面へ出てくる通り道でもあり、高温での使用やリフローの加熱で拡散が進みます(道総研)。
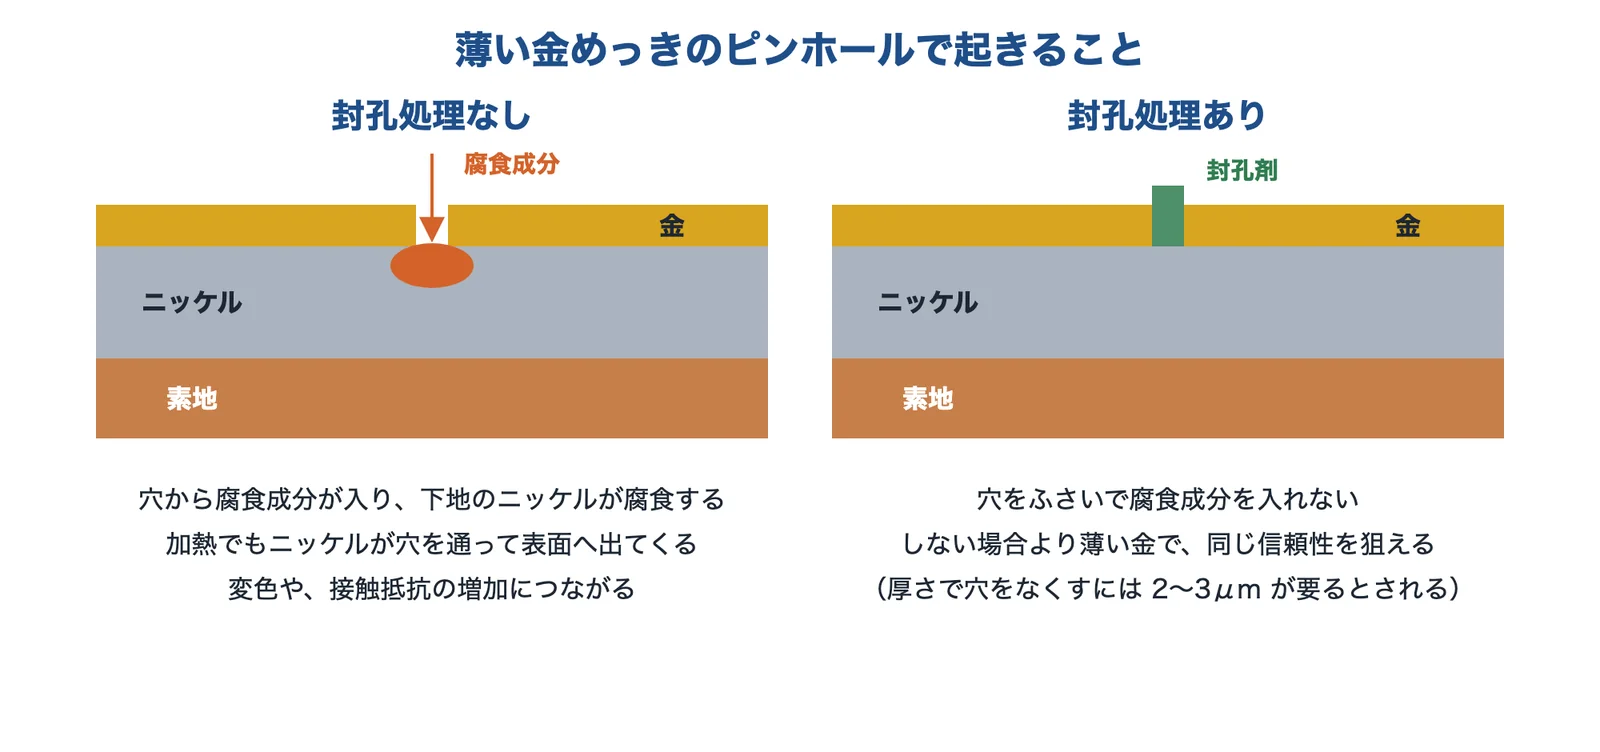
出典:旭鍍金工業「金メッキの封孔処理」・道総研「金めっき上に拡散するニッケルの評価」・京都市産業技術研究所の報告・めっきのめ「金めっき」をもとに AI(Claude)で作成
金が多いと、はんだが脆くなる
金ははんだに溶け込みます。Samtec は、はんだの全重量に対して金が 3%を超えると金脆化が起きるとし、熱サイクルで接合部の延性が弱まるとしています。目安として、金めっきが 20〜30μin(約 0.5〜0.75μm。換算は編集部)より薄ければふつう問題にならず、接点の領域では 10μin(約 0.25μm)未満が理想としています。対策は、はんだ付けする部分に金を残さないことで、接点部だけに金を付け、はんだ付け部をスズにする部分めっきや、はんだに浸して金の上をはんだの層で覆う方法を挙げています。
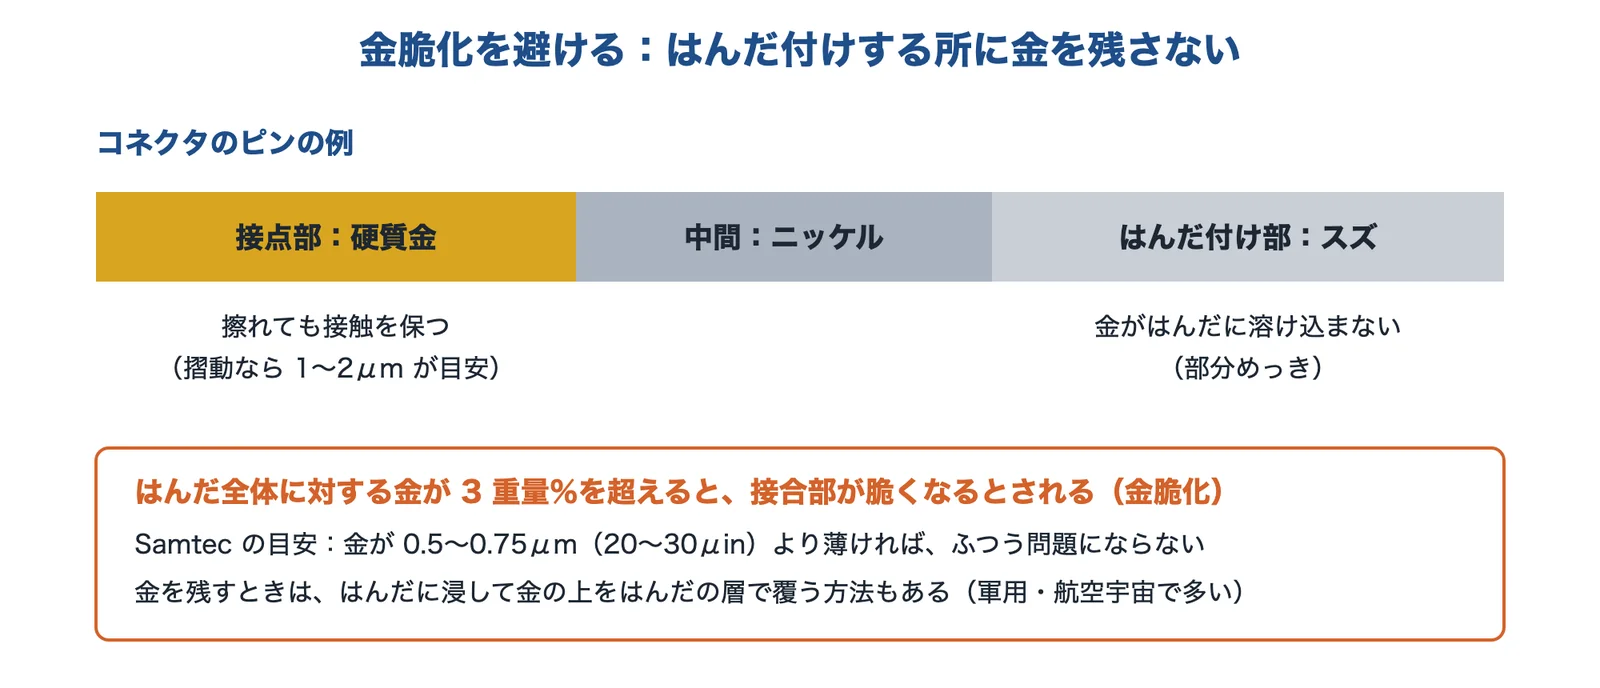
出典:Samtec のブログ・コダマ「金メッキ」をもとに AI(Claude)で作成
出典:金めっき代替可能な自動車端子用銅合金向けすずめっき|神戸製鋼技報 73巻2号、電気配線用金めっき上に拡散するニッケルの評価|道総研、金めっきの接触抵抗に及ぼす下地 CuSn 合金めっき組成の影響|京都市産業技術研究所、Should You Worry About Gold Embrittlement?|Samtec、金めっき|めっきのめ
種類ごとの特徴と、厚さの決め方
軟質金(純金):ボンディングと装飾に
純度は 99.9%以上、硬さは Hv50〜100 です(三和鍍金)。コダマの値は純度 99.99%、Hv60、膜厚 0.05〜30μm で、リードフレーム、半導体部品、集電板、電極板などに使われます。金スズはんだの濡れ性の確保にも使うとしています。柔らかく、摩耗に弱いので、擦れる接点には向きません。
硬質金:接点の標準
純金にコバルトやニッケルを少量加え、硬さと耐摩耗性を高めた金めっきです(三和メッキ工業)。三和鍍金の値は純度 99.5〜99.7%程度、Hv150 以上、コダマは Hv175、ヒキフネは金 98.5〜99.5%、コバルト 0.5%以上でヌープ硬さ 200〜240 です。硬さの尺度も値も会社で違うので、図面には欲しい硬さと試験の方法を書きます(編集部の解説)。ヒキフネは 200℃、24時間で変色や退色がないとしています。
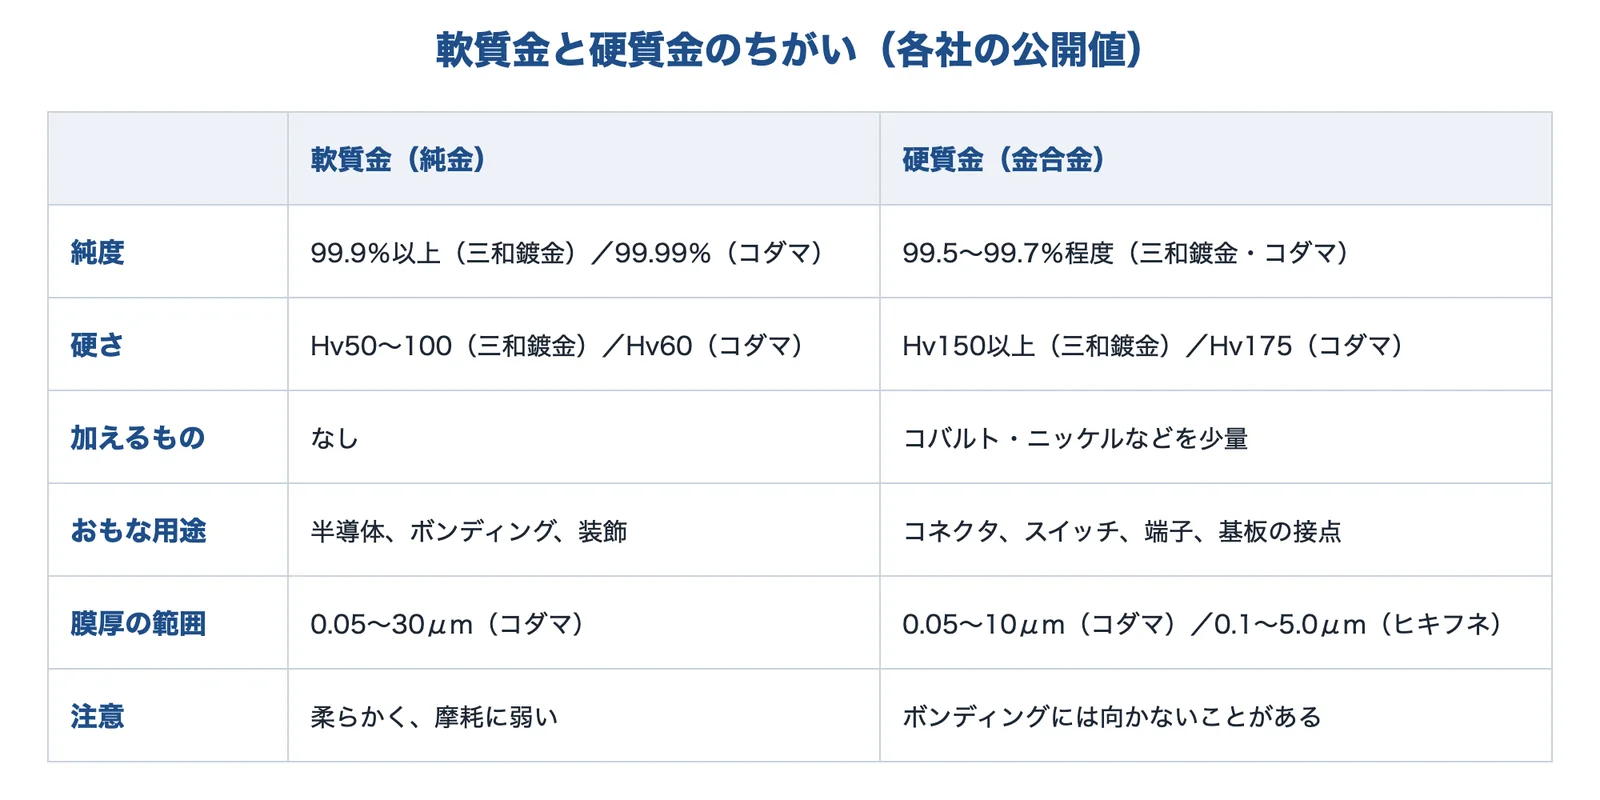
出典:三和鍍金「硬質金メッキ」・コダマ「金メッキ」・ヒキフネ「硬質金めっき」をもとに AI(Claude)で作成
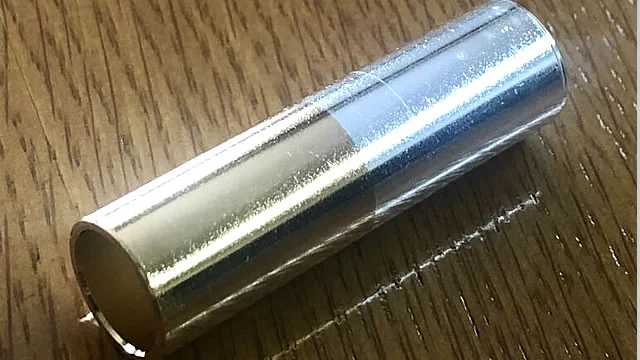
出典:コダマ「金メッキ」
フラッシュ金:色付けと酸化防止に
ごく短時間で付ける薄い金めっきです。三ツ矢は 0.03〜0.1μm 程度とし、米国の規格 ASTM B488 では 0.25μm 未満と定義されていると説明しています。三和メッキ工業も 0.03〜0.1μm で、目的は金の輝きと一時的な酸化防止としています。
注意は厳しい環境での耐久性が劣ることと、厚くしすぎると実装の不具合につながることです(三ツ矢)。「金めっき」とだけ書くとフラッシュになることがあるので、図面には数値で厚さを書きます(編集部の解説)。
ENIG:基板のパッドに
無電解ニッケルの上に置換金を付ける方法です。置換金は、ニッケルが溶け出す代わりに金が付く反応です。ニッケルの皮膜が不均一で溝があり、金の少ない酸性の強い浴に長く浸けると、ニッケルが腐食します(ブラックパッド。上村工業の資料)。はんだ付け性が落ち、はんだの接合部やワイヤの接合の不良につながります。金浴の濃度・温度・pH・時間を管理します。
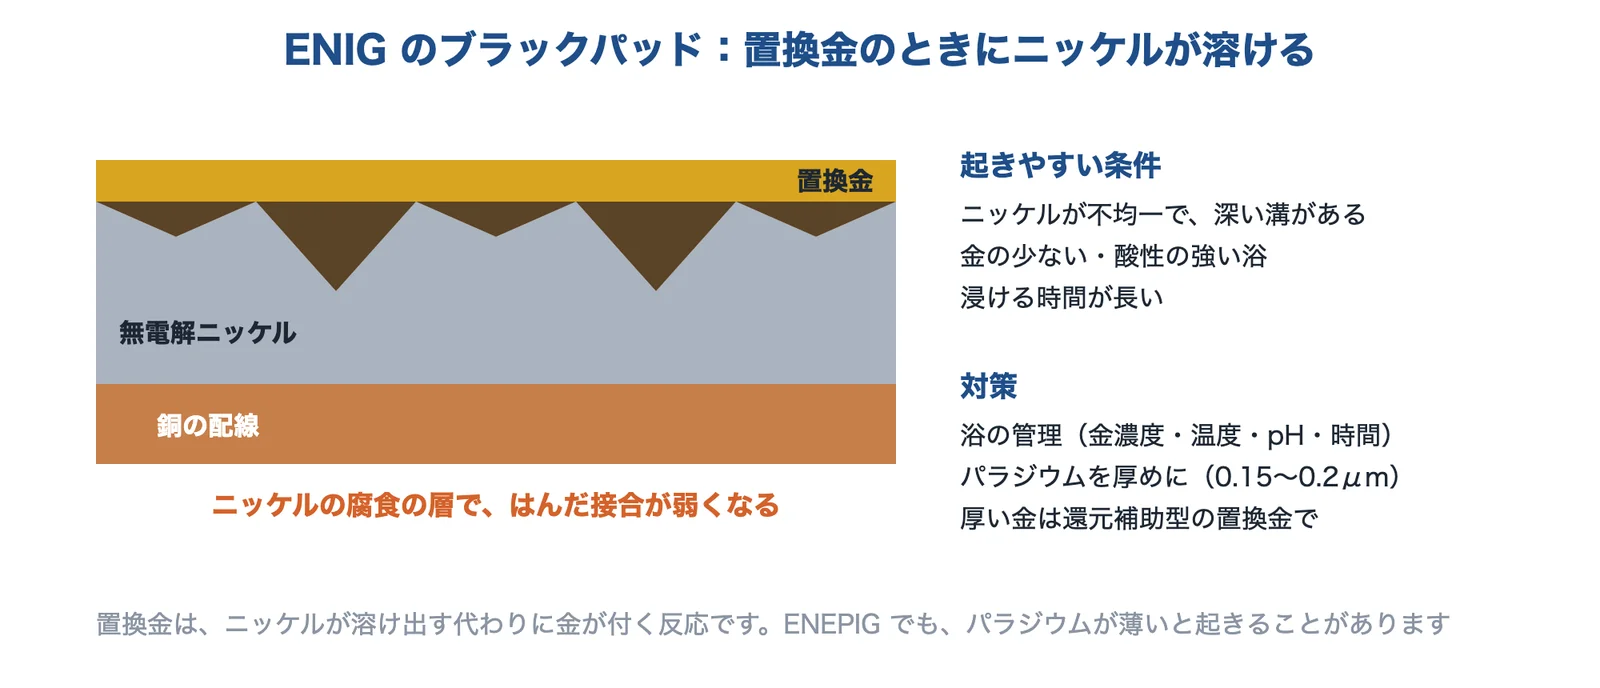
出典:上村工業(Uyemura)の資料をもとに AI(Claude)で作成
ENEPIG:はんだとワイヤの両方に
ニッケルと金のあいだに無電解パラジウムを入れます。金の置換がニッケルに直接届きにくくなるので腐食を抑えられ、金ワイヤのボンディングとはんだの両方に使えます。半導体パッケージ基板では、電解 Ni/Au と同等のはんだボールの耐衝撃性を確保した報告があります(エレクトロニクス実装学会誌)。
ただしパラジウムが薄いと、金イオンが穴を通ってニッケルを腐食させることがあります。上村工業の資料は、規格 IPC-4556 のパラジウム 0.05〜0.3μm、置換金 0.03〜0.05μm に対して、パラジウムの下限を 0.18μm に上げることを勧めています。厚い金が要るなら、還元補助型の置換金で 0.2μm までニッケルの腐食なしに付けられるとしています。無電解の金でワイヤを打つときは、下地ニッケルの構造も効きます(表面技術)。
部分めっき・封孔処理:金を減らす
金を減らす方法は、付ける所を減らすか、薄くするかです。部分めっきはレジストやテープ、樹脂で覆う方法があり、コダマの例では通常の納期に 2〜3 日を足します。髙木金属は形に合わせた治具を自社で作っています。薄くするなら封孔処理です。
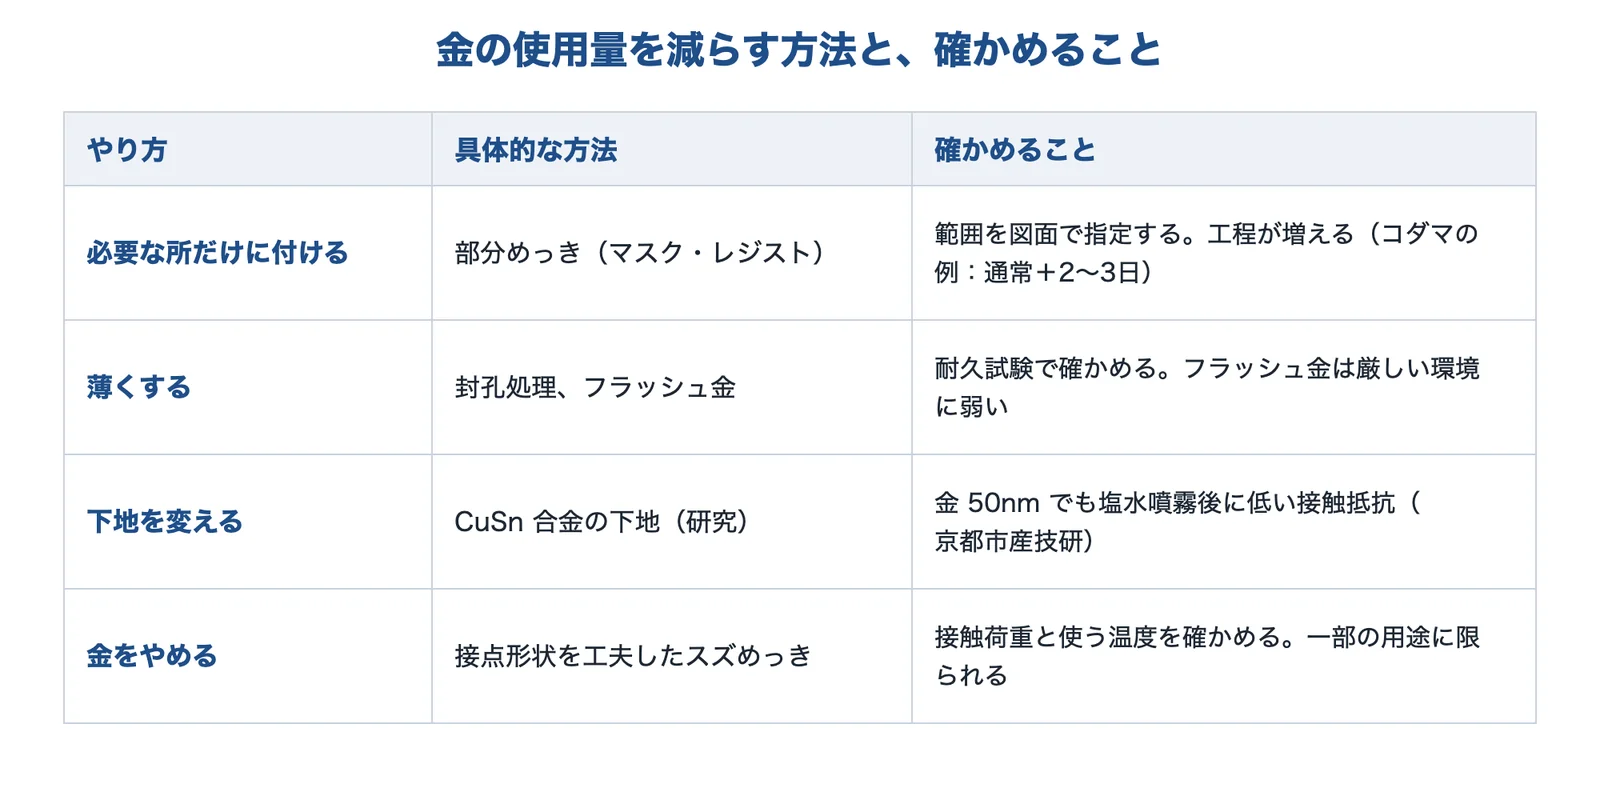
出典:コダマ「金メッキ」・旭鍍金工業「金メッキの封孔処理」・京都市産業技術研究所の報告・神戸製鋼技報 73巻2号をもとに AI(Claude)で作成
下地を変える研究もあります。京都市産業技術研究所は、Cu-Sn 合金めっき(Sn 40〜55%)を下地にすると光沢ニッケルより耐食性がよく、金 50nm でも塩水噴霧試験で低い接触抵抗を保てたと報告しています。スズへの置き換えでは、神戸製鋼が表面の形を工夫して低荷重でも接触抵抗を低くしたスズめっきを紹介しています。どちらも、使う条件での試験が前提です。
出典:金メッキ|コダマ、硬質金メッキ|三和鍍金、硬質金めっき|ヒキフネ、硬質金めっき|三和メッキ工業、フラッシュ金メッキ|三ツ矢、フラッシュ金めっき|三和メッキ工業、金メッキの封孔処理|旭鍍金工業、ENEPIG and Nickel Corrosion|Uyemura、半導体パッケージ基板用無電解 Ni/Pd/Au めっき技術|エレクトロニクス実装学会誌、下地無電解ニッケル-リン皮膜状態がワイヤーボンディング特性に与える影響|表面技術
金めっきを相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。種類と厚さの幅が広い会社、接点向けの硬質金の会社、金を薄くする処理の会社、部分めっきと小ロットの会社を挙げました。
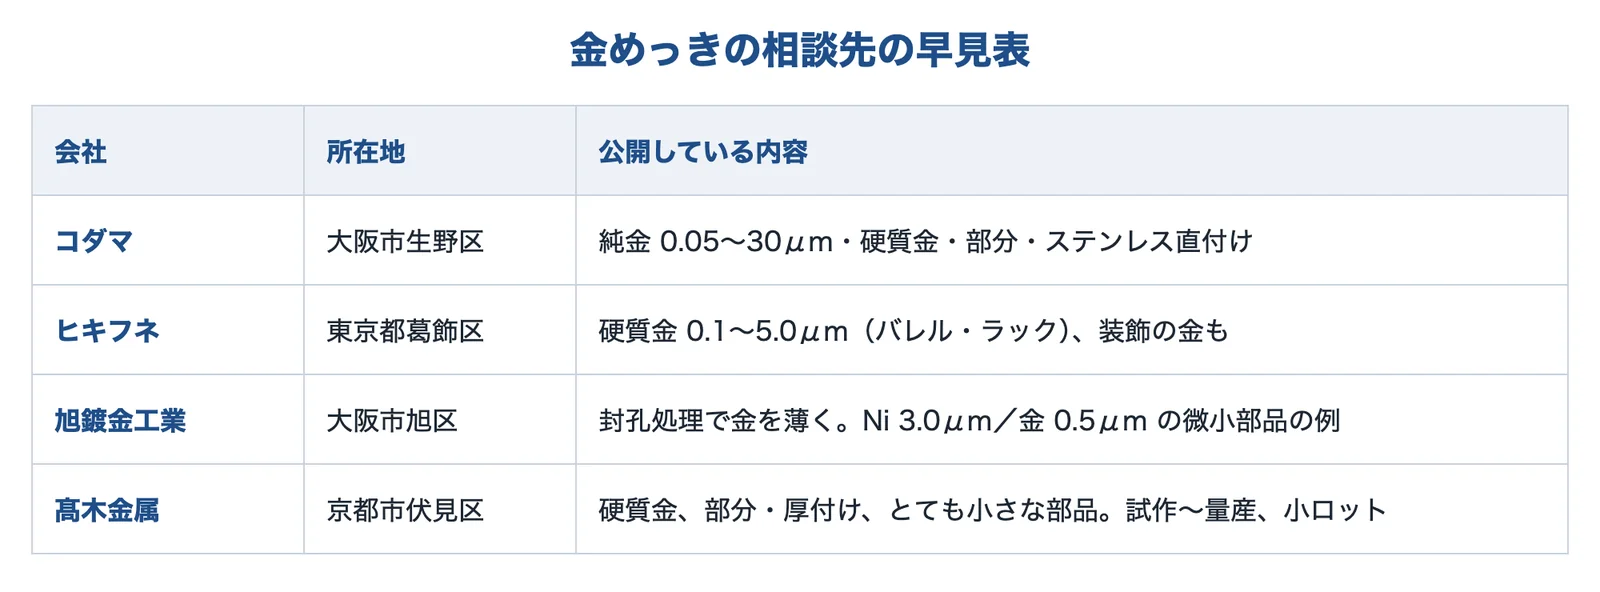
出典:コダマ・ヒキフネ・旭鍍金工業・髙木金属をもとに AI(Claude)で作成
株式会社コダマ|純金・硬質金・部分・ステンレス直付け
コダマとは
コダマは、大阪市生野区にあるめっきの会社です(1960年創業)。金・銀・スズ・ニッケルなどのめっきを受けています。金めっきのページで、種類ごとの純度・硬さ・膜厚の目安を公開しています。
コダマの得意技術
| 技術 | 内容 |
|---|---|
| 純金めっき | 純度 99.99%、Hv60。膜厚 0.05〜30μm。リードフレーム、半導体部品、集電板、電極板など |
| 硬質金めっき | 純度 99.5〜99.7%、Hv175。膜厚 0.05〜10μm。コネクタ・端子などの接点 |
| 部分めっき | レジストマスキング、テーピング、樹脂コーティング。金と銀などの2色めっきも。通常の工程に 2〜3 日を足す |
| ステンレスへの直付け | 下地ニッケルなしで金を付ける「ダイレクト金メッキ」。ニッケルの磁性を避けたい用途に。医療機器・宇宙関連の実績があるとしている |
コダマが解決できる課題
- 金の厚さと種類を、用途から相談したい
- ニッケルの下地を使わずに、ステンレスに金を付けたい
- 接点など必要な所だけに、金を付けたい
公開されている実績
- 公開している加工実績は年間 2,000 件以上(全めっき)
出典:コダマ「金メッキ」
株式会社ヒキフネ|接点向けの硬質金
ヒキフネとは
ヒキフネは、東京都葛飾区にあるめっきの会社です(1932年創業)。装飾・機能・精密のめっきを受け、小型のめっき設備の設計と製造もしています。
ヒキフネの得意技術
| 技術 | 内容 |
|---|---|
| 硬質金めっき | 金 98.5〜99.5%、コバルト 0.5%以上、ヌープ硬さ 200〜240。標準膜厚 0.1〜5.0μm。バレルとラックの両方に対応 |
| 用途 | スイッチ接点、コネクターピン、リードフレーム、スリップリング、接点ばね |
| 耐熱 | 200℃、24時間で変色や退色がないとしている |
| 装飾の金 | 装飾用の金めっき、厚付け、うす金(シャンパンゴールド)、ピンクゴールドのメニューがある |
ヒキフネが解決できる課題
- 摺動する接点に、硬質金を付けたい
- 小さな部品を、バレルでまとめて金めっきしたい
出典:硬質金めっき|ヒキフネ、めっきの一覧|ヒキフネ、会社概要|ヒキフネ
旭鍍金工業株式会社|封孔処理と微小部品
旭鍍金工業とは
旭鍍金工業は、大阪市旭区にあるめっきの会社です(1942年設立)。電池・電子・車の部品のめっきを受けています。金めっきのピンホールと封孔処理について解説を公開しています。
旭鍍金工業の得意技術
| 技術 | 内容 |
|---|---|
| 封孔処理 | 金めっきのピンホールをふさぎ、腐食成分の侵入を止める。封孔処理をしない金めっきより薄いめっきで、同等の信頼性を狙えるとしている |
| 微小部品の事例 | SUS304 の外径約 1mm の部品に、電解ニッケル 3.0μm/金 0.5μm(事例ページ) |
旭鍍金工業が解決できる課題
- 金を薄くして、耐食性を保ちたい
- 1mm ほどの小さな部品に、ニッケルと金を付けたい
出典:金メッキの封孔処理|旭鍍金工業、微小部品の事例|旭鍍金工業、トップページ|旭鍍金工業、会社概要|旭鍍金工業
髙木金属株式会社|部分・厚付けと小ロット
髙木金属とは
髙木金属は、京都市伏見区にある貴金属めっきの会社です(1966年創業、1974年設立)。金・銀・銅・ニッケル・ロジウム・スズのめっきを、神社仏閣の修繕や工芸品の装飾から、コネクターや端子の工業用まで受けています。
髙木金属の得意技術
| 技術 | 内容 |
|---|---|
| 工業めっき | 部分めっき、厚付けめっき、とても小さな部品への電解めっき。用途はコネクターや端子など電子・電気部品 |
| 部分めっきの治具 | 製品の形に合わせた治具を自社で作り、マスキングの中に液が入るのを防ぐ(京都府の紹介、2017年) |
| 硬質金 | 硬質金めっき加工に対応している(イプロスの紹介) |
髙木金属が解決できる課題
- 複雑な形の部品に、部分めっきをしたい
- 試作の少ない数から、金めっきを頼みたい
公開されている実績
- 試作から少量生産、量産まで受け、ロットが小さいという理由では断らないとしている
出典:技術紹介|髙木金属、会社案内|髙木金属、製品紹介|イプロス、高木金属|京都府
選ぶ前に確かめる条件
金めっきの種類と厚さを相談する前に、次のことを整理しておくと話が早く進みます。
- 目的:接点、はんだ付け、ワイヤボンディング、装飾のどれか。1つの部品で場所ごとに違うか
- 接点なら:挿抜や摺動の回数、接触荷重、相手の材質、電流
- はんだ付けなら:はんだの種類、金の厚さの上限、リフローの回数
- 素地と下地:銅合金かステンレスか、ニッケルの可否(磁性・アレルギー)、ニッケルの厚さ
- 使う環境:高温、湿度、腐食ガス、塩水。求める試験(塩水噴霧、接触抵抗など)
- 図面の書き方:種類、硬さ、厚さの数値と測る場所、部分めっきの範囲。数量と部品の大きさ(バレルかラックか)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月2日








