銀めっきは、電気と熱をいちばんよく通す金属である銀を、部品の表面に付けるめっきです。コネクターや接点、大電流の端子、LED の反射面などに使われます。種類を決めるときは、無光沢(軟質)か硬質か、下地に何を入れるか、変色をどう防ぐかを先に考えます。銀は硫黄と反応して黒く変色しやすく、湿気と電圧があると銀が移って(イオンマイグレーション)ショートすることもあるので、使う場所まで含めて選びます。
この記事では、銀めっきの目的と性質、無光沢・光沢・硬質銀の違いと硬さ、下地の選び方、金めっき・すずめっきとの使い分け、図面での指定のしかた、変色(硫化)とイオンマイグレーションの対策、試験、事例、依頼先の企業までをまとめます。
知りたいことから読む
- 銀めっきが何に使われるか知りたい → 何のために付けるか
- 無光沢と硬質銀の違い・硬さを知りたい → 硬さと使い分け
- 下地に何を入れるか知りたい → 下地と素材
- 金めっき・すずめっきとどちらにするか迷っている → 金めっき・すずめっきとの使い分け
- 図面・発注書にどう書くか知りたい → 図面と発注書での指定
- 銀めっきの変色を防ぎたい → 変色を防ぐ方法
- 銀のマイグレーションが心配 → イオンマイグレーション
銀めっきとは:目的と性質
銀めっきは、部品の表面に銀(Ag)の皮膜を付ける表面処理です。JIS H 8621「工業用銀めっき」は、電気・電子・機械などの機能的な部品に使う銀の電気めっきで、有効面の厚さが 0.5 µm 以上のものを対象にしています。対応する国際規格は ISO 4521 です。
出典:JIS H 8621:1998 工業用銀めっき(kikakurui.com)
何のために付けるか
| 目的 | 使われる所の例 | ポイント |
|---|---|---|
| 電気をよく通す接点・端子をつくる | コネクター、スイッチ、高圧・大電流の接点、EV の充電端子 | 銀は金属の中で電気をいちばんよく通す。大きな電流の接点に向く |
| はんだ付けしやすくする | 端子、電子部品 | はんだにぬれやすい。変色するとはんだ付け性が落ちることがあるので、変色防止処理と組み合わせる |
| 光を反射させる | LED のリードフレーム、反射板 | 可視光をよく反射するが、硫化すると暗くなる |
| かじり(焼付き)を防ぐ | ねじ・摺動する部品、メタルシール材 | シルベックは無光沢銀をかじり防止に勧めている |
出典:Wikipedia「銀」、サン工業「銀めっき」、シルベック「硬質銀めっき・無光沢銀めっき」(イプロス)、オーエム産業「銀めっき」、LED硫化現象について|日亜化学工業
銀の性質
| 項目 | 値 | 設計での意味 |
|---|---|---|
| 電気抵抗率(20 ℃) | 15.87 nΩ·m | 金属の中で室温の電気伝導率がいちばん高い |
| 熱伝導率(300 K) | 429 W/(m·K) | 熱もよく逃がす |
| 融点 | 961.78 ℃ | はんだ付けやリフローの温度では溶けない |
| 密度(室温付近) | 10.49 g/cm³ | めっきの重さ・費用の見積もりに使う |
銀は、空気中の硫黄化合物(温泉地の硫化水素など)と反応して表面に硫化銀ができ、黒ずみます(Wikipedia「銀」)。この「変色」が銀めっきのいちばんの弱点です(オーエム産業)。
電気銀めっきのしくみ
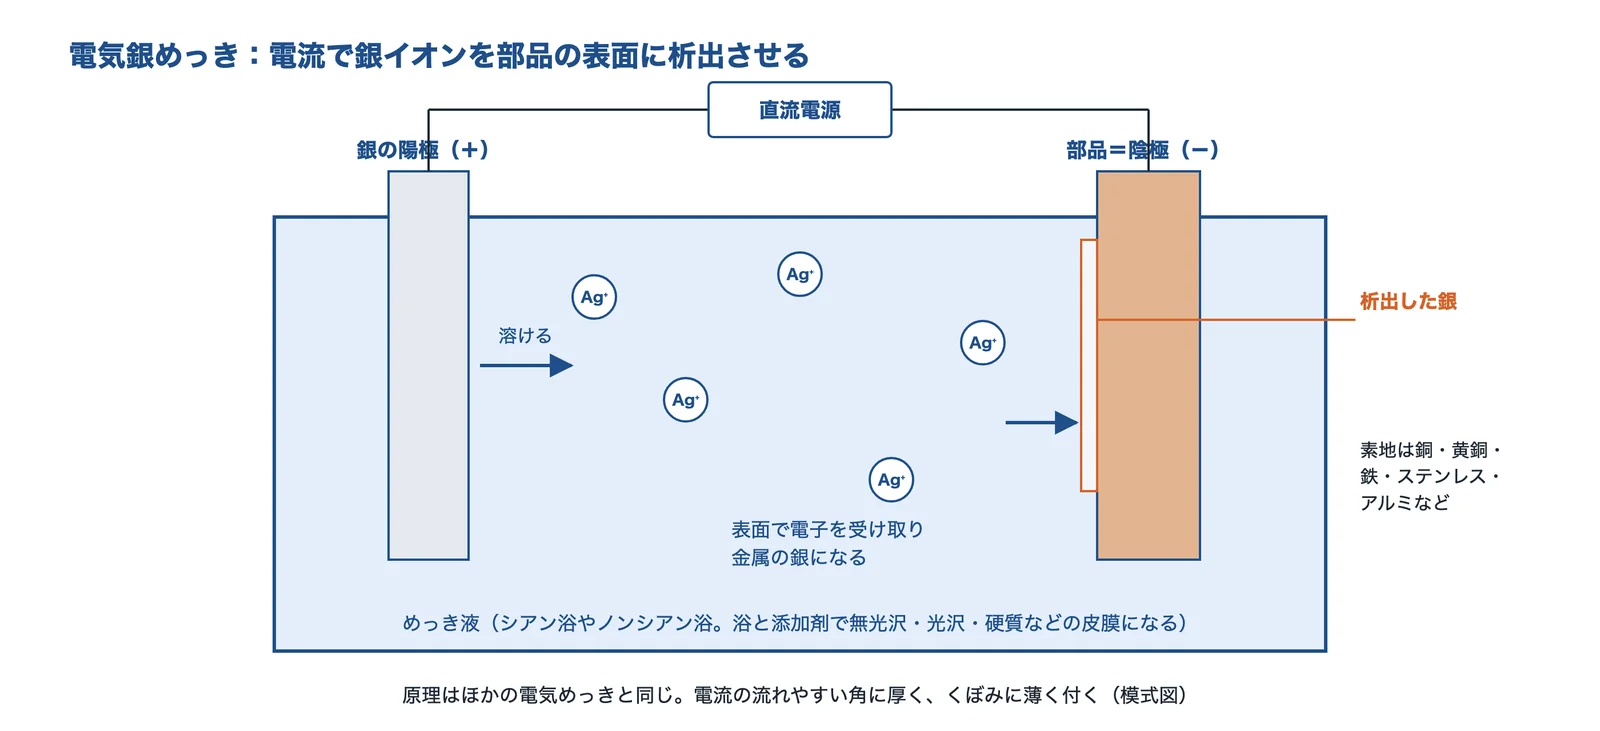
出典:電気めっきの一般的な原理とオーエム産業・大和化成の説明をもとに AI(Claude)で作成
陽極の銀が溶けてイオンになり、陰極にした部品の表面で電子を受け取って金属の銀に戻ります。原理はほかの電気めっきと同じです。工業用の銀めっきでは、アルカリ性のシアン化銀の浴が広く使われ、無光沢浴・半光沢/光沢浴・ストライク浴があります(オーエム産業)。シアンを使わない(ノンシアン)浴も実用化されており、大和化成は付きまわり性がシアン浴と同じくらいとしています。
出典:オーエム産業「銀めっき」、大和化成「ノンシアン銀めっき液」(イプロス)

出典:テクパルコの技術解説チャンネル(YouTube)
動画 電気めっきの原理と仕組み
出典:テクパルコの技術解説チャンネル(YouTube)
銀めっきの種類:無光沢・光沢・硬質銀
硬さと使い分け
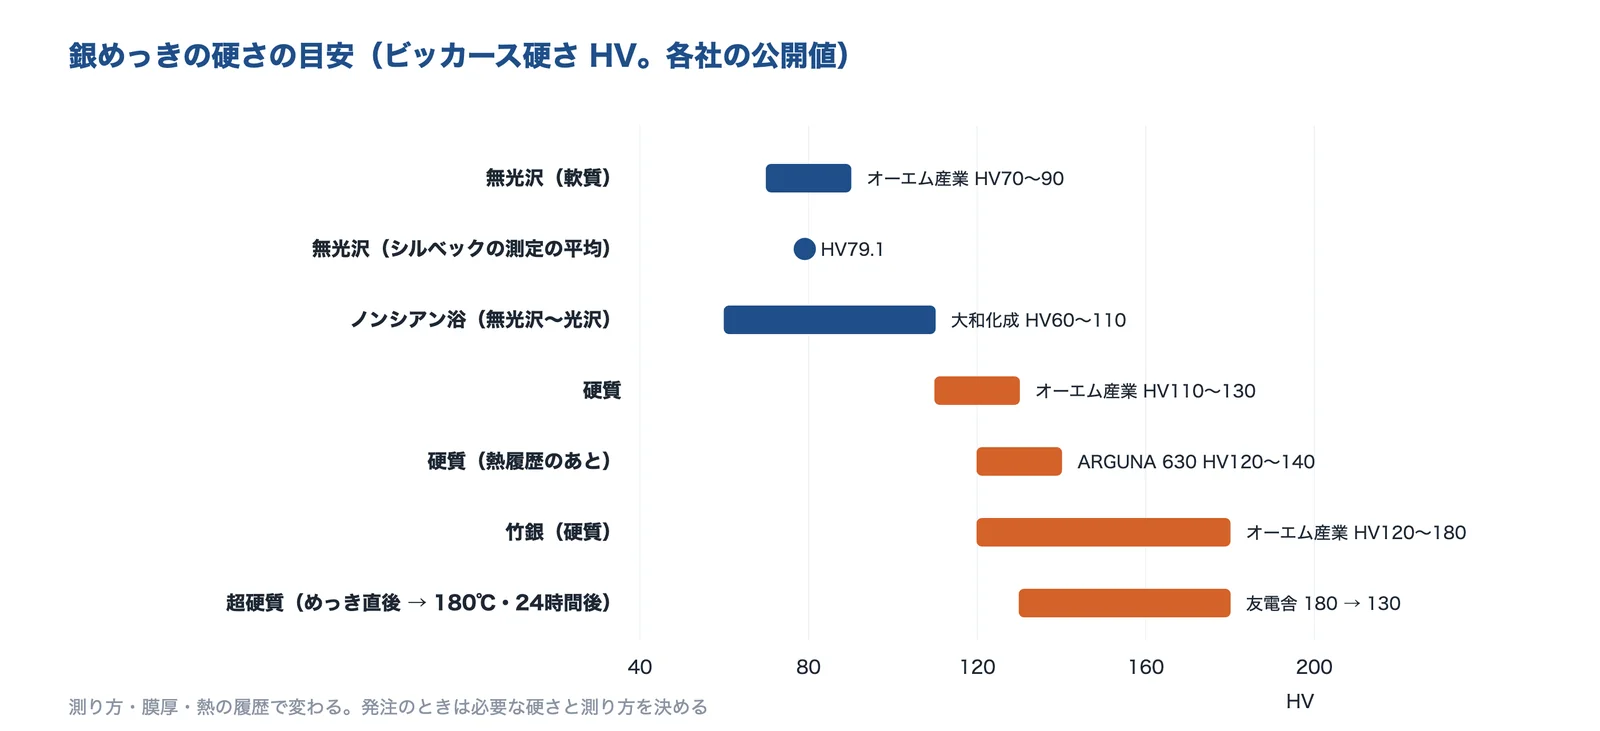
出典:オーエム産業・シルベック・大和化成・ユミコアジャパン・友電舎の公開値をもとに AI(Claude)で作成
銀めっきは、やわらかい無光沢(軟質)銀と、添加剤や合金で硬くした硬質銀に大きく分かれます。オーエム産業は、軟質を HV70〜90、硬質を HV110〜130 とし、硬質銀はコネクター・端子・スイッチ類、軟質銀は IC のリードフレーム類に使うと説明しています。シルベックは、無光沢銀の硬さを同社の測定の平均で HV79.1 とし、かじり防止には無光沢銀を、抜き差しの多いコネクター端子には硬質銀を勧めています。
| 種類 | 硬さの例 | 特徴 | 向いている用途の例 |
|---|---|---|---|
| 無光沢(軟質)銀 | HV70〜90(オーエム産業) | やわらかく、なじみやすい | IC のリードフレーム、かじり防止、はんだ付けする部品 |
| 半光沢・光沢銀 | HV60〜110(大和化成のノンシアン浴の全体の値。無光沢〜光沢の品種がある) | 外観がそろう。浴と添加剤で硬さが変わる | 一般の接点部品、外観が大事な部品 |
| 硬質銀 | HV110〜130(オーエム産業)、熱履歴のあと HV120〜140(ARGUNA 630) | すり減りにくく、抜き差しの回数を延ばせる | コネクター、端子、スイッチ、高電圧の接点、EV の充電端子 |
| 超硬質銀 | めっき直後 180HV、180 ℃・24時間後 130HV(友電舎) | アンチモンを含む光沢の銀 | EV・PHV の充放電端子、パワーモジュールの端子 |
表は、この記事の出典をもとに編集部が整理した目安です。硬さは、測り方・膜厚・熱の履歴で変わります。
出典:オーエム産業「銀めっき」、シルベック「硬質銀めっき・無光沢銀めっき」(イプロス)、大和化成「ノンシアン銀めっき液」(イプロス)、ユミコアジャパン「ARGUNA 630 硬質銀めっき液」(イプロス)、友電舎「EV・PHV 向けコネクタ端子への超硬質銀めっき」
硬質銀・超硬質銀
硬質銀は、抜き差しや摺動ですり減りにくくするために、皮膜を硬くした銀です。ユミコアジャパンの ARGUNA 630 は、アルカリシアン浴の硬質銀めっきで、熱履歴のあとも HV120〜140 を保ち、嵌合の回数を延ばせるとしています。友電舎の超硬質銀(アンチモンを含む光沢の銀)は、めっき直後 180HV で、180 ℃・24時間の加熱のあとは 130HV に下がります。熱のかかる端子では、加熱後の硬さで比べます。オーエム産業の竹銀めっきは HV120〜180 で、硬さの経時変化を抑えたとしています。
出典:ユミコアジャパン「ARGUNA 630 硬質銀めっき液」(イプロス)、友電舎「EV・PHV 向けコネクタ端子への超硬質銀めっき」、オーエム産業「竹銀めっき」
無電解の銀めっき
電気を流さずに付ける無電解の銀めっきもあります。オーエム産業は、下地の銅の上に付ける置換型の無電解銀めっきと、鏡をつくる銀鏡反応を挙げています。サン工業は、パイプ形状やセラミックパッケージ向けに無電解銀めっきを行っています。
下地と素材:何の上に付けるか
下地の役割と例
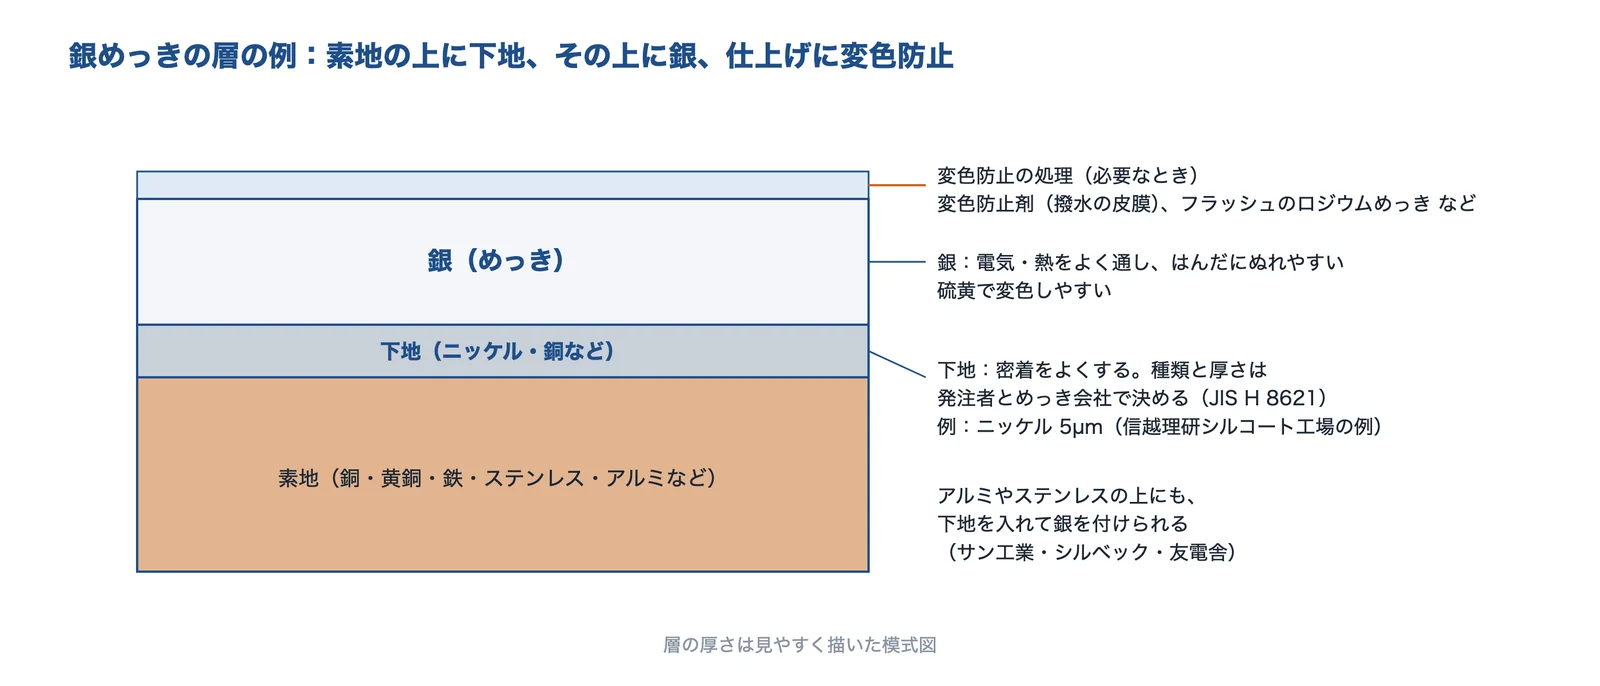
出典:JIS H 8621・信越理研シルコート工場・サン工業・シルベック・友電舎・大和化成・オーエム産業の説明をもとに AI(Claude)で作成
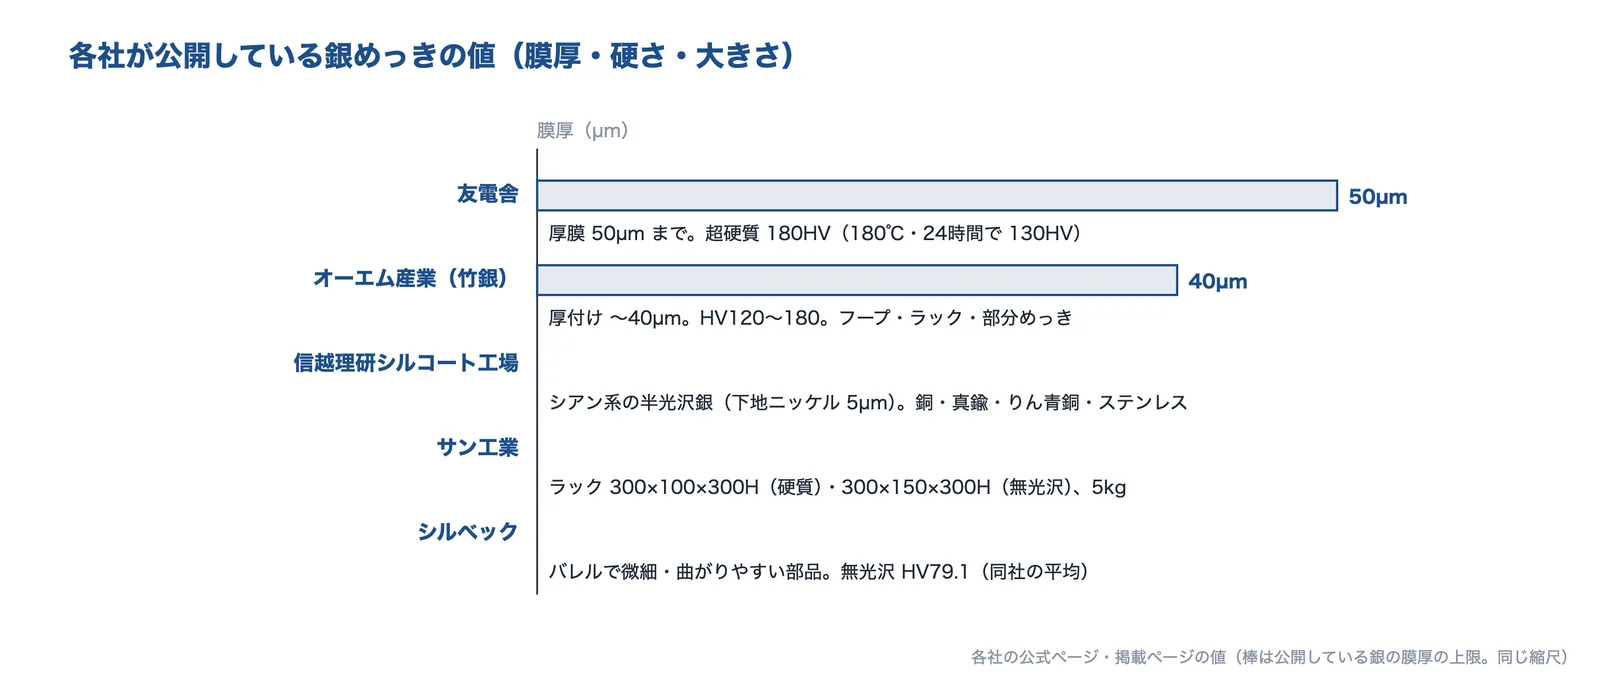
JIS H 8621 は、下地めっきの種類と厚さを、発注者とめっき会社の協定で決めるとしています。例として、信越理研シルコート工場は、銅・真鍮・りん青銅・ステンレスに、下地のニッケルめっき(掲載ページの表記は 5 µm)の上にシアン系の半光沢銀をめっきしています。友電舎は、下地に電解の銅かニッケル、または無電解のニッケル-リンを入れ、仕上げに電解の銀を付けています。
出典:JIS H 8621:1998 工業用銀めっき(kikakurui.com)、信越理研シルコート工場「半光沢銀めっき」(イプロス)、友電舎「EV・PHV 向けコネクタ端子への超硬質銀めっき」
アルミ・ステンレス・鉄への銀めっき
サン工業は、鉄系・銅系・ステンレス系・アルミニウム系の素材に銀めっきできるとしています。シルベックは、アルミニウムの母材に下地のニッケルめっきを付け、その上に銀を付けた(はんだ付けが目的の)例を挙げています。友電舎も、無酸素銅・真鍮などの銅系、鉄系、ステンレス、アルミに対応しています。素材によって前処理と下地が変わるので、素材の材質をはっきり伝えて相談します。
出典:サン工業「銀めっき」、シルベック「硬質銀めっき・無光沢銀めっき」(イプロス)、友電舎「EV・PHV 向けコネクタ端子への超硬質銀めっき」
鉄鋼の部品は水素ぜい性に注意
JIS H 8621 は、鉄鋼の素地で指定があれば、めっき後少なくとも 4 時間以内に水素ぜい性を除く熱処理をし、条件は協定で決めるとしています。高強度の鋼の部品では、発注書に条件を書きます。
出典:JIS H 8621:1998 工業用銀めっき(kikakurui.com)
選び方:目的別の種類と図面での指定
目的別の選び方
| したいこと | まず検討する仕様 | 確かめること |
|---|---|---|
| 大電流の端子・EV の充電端子をつくりたい | 硬質銀・超硬質銀、厚膜 | 抜き差しの回数、使う温度での硬さ、膜厚 |
| 抜き差しの多いコネクター端子 | 硬質銀 | 嵌合の回数、相手の接点の材料 |
| かじり・焼付きを防ぎたい | 無光沢(軟質)銀 | 相手の材料、すべりの条件 |
| はんだ付けする端子・部品 | 無光沢銀+変色防止処理 | 保管期間、はんだぬれ性の試験 |
| 小さな部品・薄い部品を大量に | バレルめっき | 重なり・変形しやすい形か、膜厚のばらつき |
| フープ材(コイル状の素材)に連続で付けたい | フープの連続めっき、部分めっき | めっきする範囲、板厚・幅 |
| アルミ・ステンレスに付けたい | 下地ニッケルの上に銀 | 対応できるめっき会社か、前処理 |
| 硫黄の多い所で使う | 変色防止処理、金めっきと比べる | 使う場所の空気、試験 |
表は、この記事の出典をもとに編集部が整理した目安です。
出典:オーエム産業「銀めっき」、オーエム産業「竹銀めっき」、シルベック「硬質銀めっき・無光沢銀めっき」(イプロス)、シルベック「銀めっき」(イプロス)、友電舎「EV・PHV 向けコネクタ端子への超硬質銀めっき」、サン工業「銀めっき」
金めっき・すずめっきとの使い分け
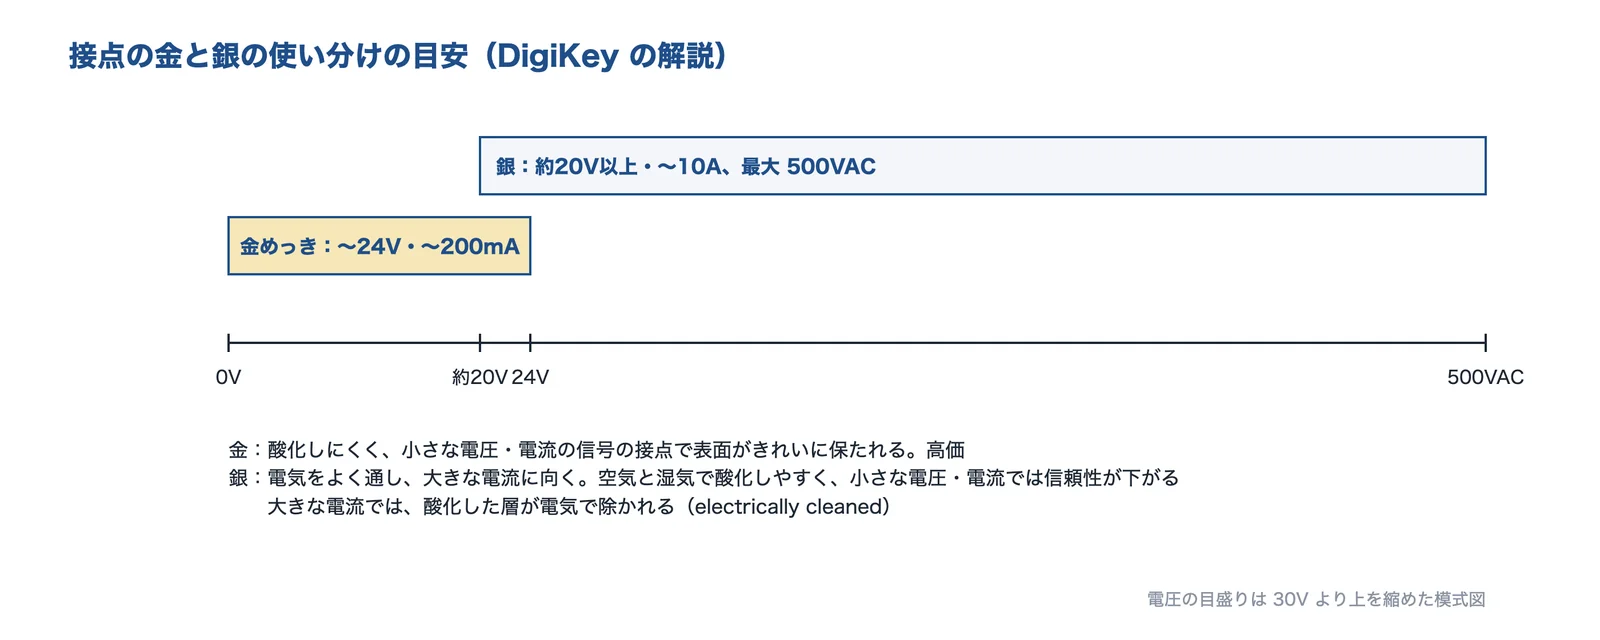
出典:DigiKey「Benefits of Gold-Plated vs. Silver Contacts」をもとに AI(Claude)で作成
DigiKey の解説は、銀の接点を電気をよく通し大きな電流に向くが、空気と湿気で酸化しやすく、小さな電圧・電流では信頼性が下がるとしています。目安は約 20 V 以上・10 A まで(最大 500 VAC)で、大きな電流では酸化した層が電気で除かれます。金めっきの接点は酸化しにくく、約 20 V より低い信号の回路(最大 24 V・200 mA)に向きますが高価です。
すずとの比べ方では、Advanced Plating Technologies の資料が、すずと銀を組み合わせた接点の、小さな往復で擦れるとき(フレッティング)のふるまいは、すずどうしの接点と同じようだとしています。すずめっきは安く、はんだ付けもできますが、軟らかく酸化しやすいので、接触力・嵌合回数・温度の条件で選びます。オーエム産業は、硬い竹銀めっきを金めっきコネクターの代わりの用途にも挙げています。
出典:DigiKey「Benefits of Gold-Plated vs. Silver Contacts」、Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」、オーエム産業「竹銀めっき」
図面と発注書での指定
JIS H 8621 では、工業用の銀めっきを、銀の元素記号の前に工業用を表す E を付けて「E-Ag」と表します。厚さは等級ではなく協定で指定し、有効面のどこでも指定の厚さを満たすことが求められます。多層めっきでは、各層の銀含有率と厚さを発注書か加工仕様書に書きます。
図面と発注書に書くこと
- 素地の材質(銅・黄銅・りん青銅・鉄・ステンレス・アルミなど)
- 下地の種類と厚さ(ニッケル、銅など)
- 銀の厚さと、その厚さを保証する面(有効面)
- 無光沢・半光沢・光沢・硬質の別と、必要な硬さ・測り方
- 変色防止処理の要否
- 鉄鋼の部品なら、応力除去・水素ぜい性除去の熱処理の条件
- はんだぬれ性・耐変色性・密着性などの試験の要否と基準、包装の条件
- 部分めっきの範囲、外観の基準(限度見本)
出典:JIS H 8621:1998 工業用銀めっき(kikakurui.com)
変色(硫化)と対策
なぜ変色するか
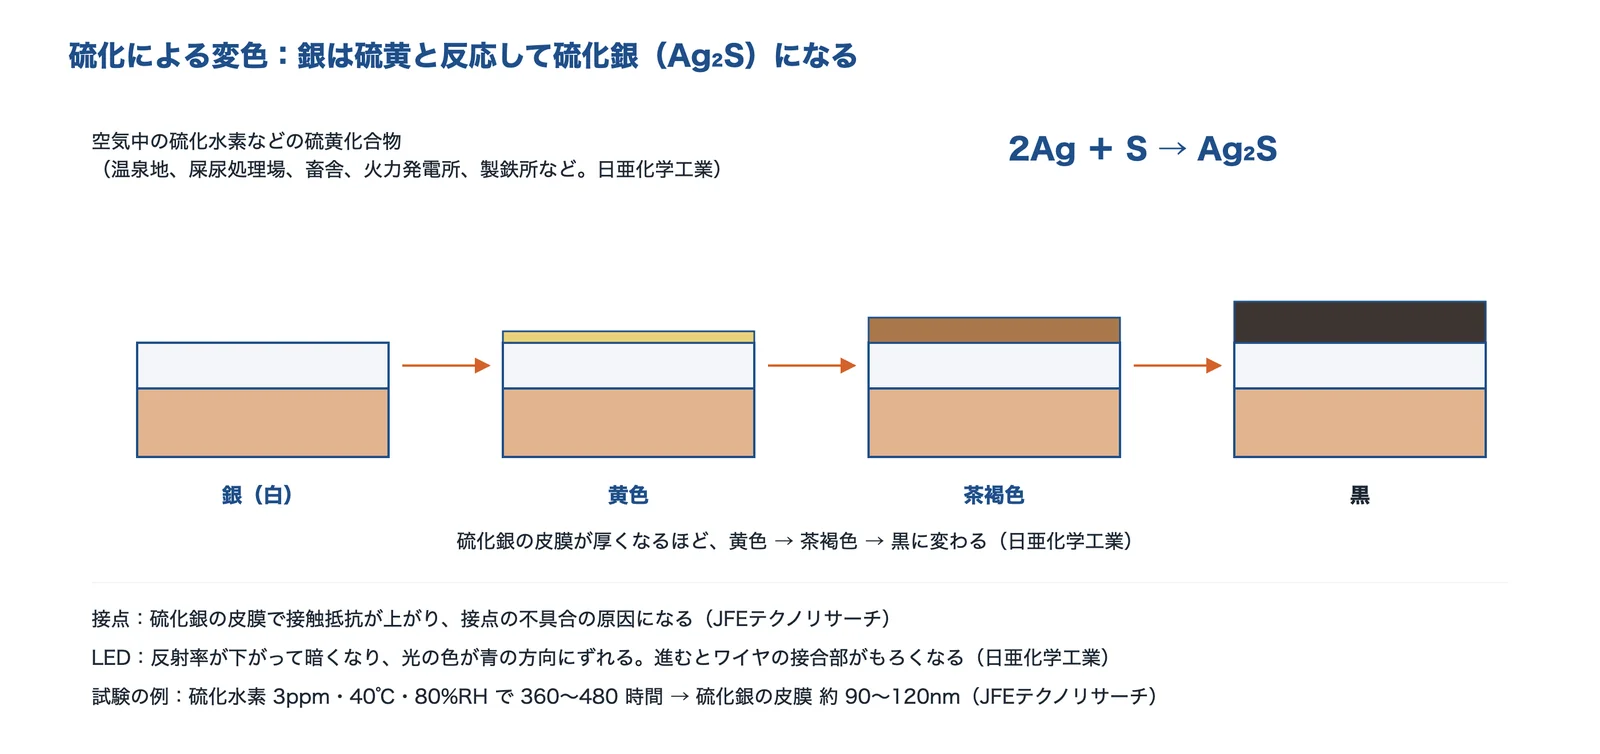
出典:日亜化学工業「LED硫化現象について」・JFEテクノリサーチの資料をもとに AI(Claude)で作成
銀は硫黄と反応して硫化銀(2Ag+S→Ag₂S)になり、皮膜が厚くなるほど黄色、茶褐色、黒へと変色します。日亜化学工業は、硫黄を含むガスが出る場所として、屎尿処理場、畜舎、火力発電所、製鉄所、温泉地などを挙げています。JFEテクノリサーチは、銀は大気中で硫化して硫化銀の皮膜ができ、接触抵抗を高めて接点の不具合を起こすとしています。同社の試験では、純銀を硫化水素 3 ppm・40 ℃・80%RH で 360 時間と 480 時間さらし、硫化銀に換算して 89 nm と 121 nm の皮膜ができました。
出典:LED硫化現象について|日亜化学工業、JFEテクノリサーチ「カソード還元法による硫化銀皮膜厚測定」
変色を防ぐ方法
| 方法 | 資料が述べていること |
|---|---|
| 変色防止剤で処理する | 大和化成の変色防止剤は、銀の表面に撥水の皮膜をつくり、硫化・酸化から守る。接触抵抗とはんだぬれ性に影響しないとしている(同社の説明)。用途は次の工程までの変色防止 |
| はんだぬれ性を落とさない変色防止処理 | シルベックは、はんだぬれ性を落とさずに変色防止処理ができるとしている |
| フラッシュのロジウムめっきを重ねる | 変色を防ぐ方法として使われている(オーエム産業) |
| 変色したら磨く | 沈降性炭酸カルシウムの粉末で研磨すれば修復する(オーエム産業) |
| 硫黄から遠ざける・遮る | LED では、窒素で置き換えたデシケーターや気密性の高い袋で保管して腐食性のガスを遮る、硫黄を含むものを近くで使わない(パッキンはシリコーンゴムを勧める)、ガスバリア性を高めた品種を選ぶ、としている(日亜化学工業) |
出典:大和化成「銀変色防止剤 New Dain Silver S-1」(イプロス)、シルベック「硬質銀めっき・無光沢銀めっき」(イプロス)、オーエム産業「銀めっき」、LED硫化現象について|日亜化学工業
イオンマイグレーション
イオンマイグレーションとは
出典:村田製作所(2015年)・藤城ほか(1998年)をもとに AI(Claude)で作成
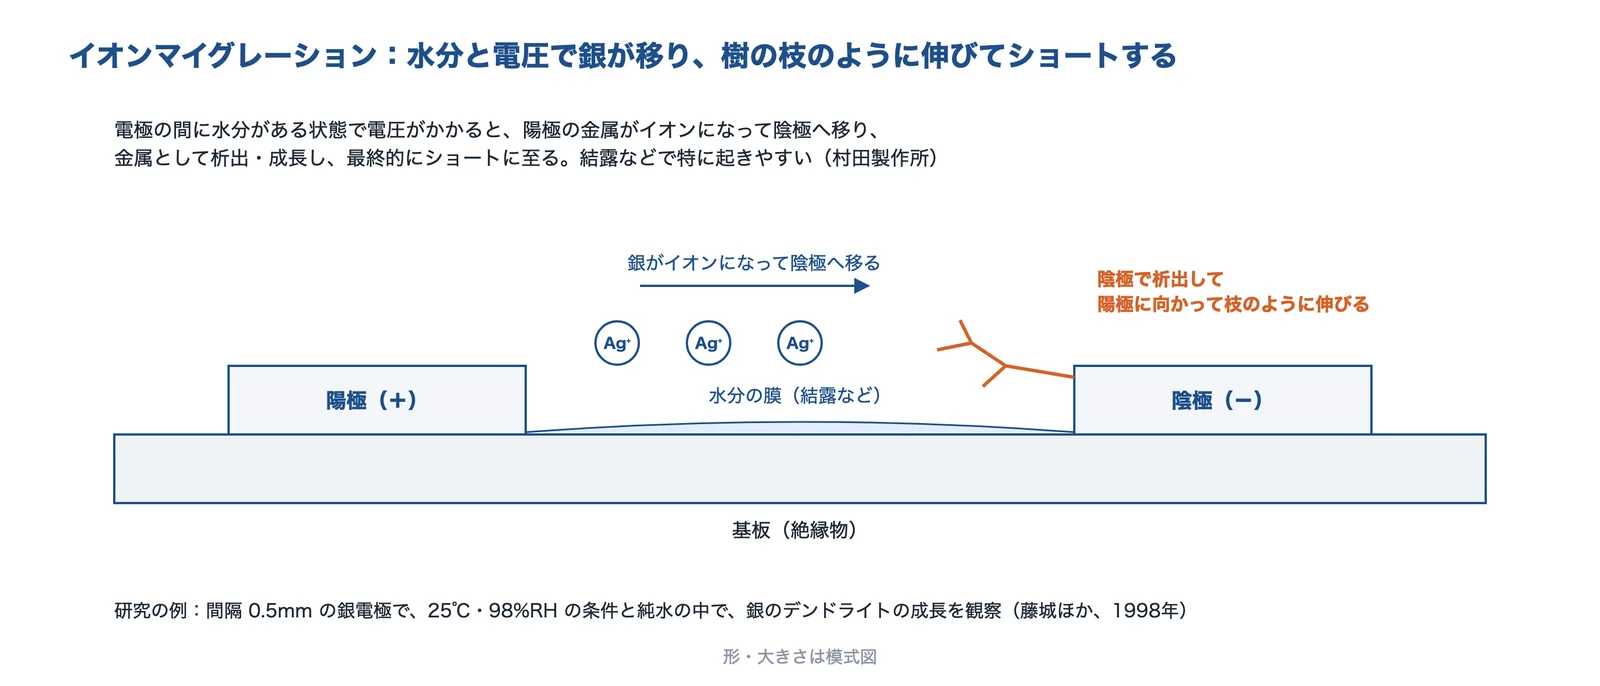
サン工業は、銀は硫化・酸化されやすく、変色やマイグレーションが起こりやすいことを銀の欠点に挙げています。村田製作所は、イオンマイグレーションを、電極の間に水分がある状態で電圧がかかると、陽極の金属がイオンになって陰極へ移り、金属として析出・成長して、最終的にショートに至る現象と説明し、結露などで特に起きやすいとしています。富山県工業技術センターなどの研究では、間隔 0.5 mm の銀電極で、25 ℃・98%RH の条件と純水の中で銀のデンドライト(樹の枝のような析出物)の成長を観察しています(藤城ほか、1998年)。
出典:サン工業「銀めっき」、結露によるイオンマイグレーションを抑制 撥水コンデンサの商品化(2015年)|村田製作所、藤城ほか「イオンマイグレーションによるガラス基板上の銀デンドライトの成長とそのフラクタル次元」電気学会論文誌A 118巻7-8号(1998年)
考え方
イオンマイグレーションは、水分・電圧・電極の間隔がそろうと起きます。銀めっきの部品を電位の違う導体の近くで使うときは、結露しない状態をつくる、防湿のコーティングで守る、などを、使う環境と試験で確かめます。結露の対策は課題ページで詳しく扱っています(編集部の解説)。
品質の確かめ方:厚さ・密着性・はんだ付け性・変色
| 項目 | 方法(JIS H 8621 など) | 注意 |
|---|---|---|
| 厚さ | 協定で指定した厚さを、有効面のどこでも満たすかを測る | 部品の形で測れる所が変わる |
| 密着性 | JIS H 8504 の方法(曲げ・テープ・熱・やすりなど)から選ぶ | はがれ・ふくれがないこと。曲げで素地だけが割れたときは密着不良としない |
| はんだ付け性 | 非腐食性のフラックスを塗り、はんだ浴(250±5 ℃)に 3 秒浸す | 均一にぬれ、表面が平らでこぶがないこと |
| 有孔度 | 硝酸の蒸気にさらし(約 23 ℃・1 時間)、できた腐食点を 1 cm² あたりに数える | 指定したときに行う |
| 耐変色性 | 硫化アンモニウムの液を 1 滴落とし、黒色か褐色に変わるまでの時間を測る | 指定したときに行う |
| 硫化銀の皮膜の厚さ | カソード還元法で、皮膜全体の平均の厚さを求める(JFEテクノリサーチ) | 接点の劣化を簡単に評価できる |
| 硬さを出す成分 | めっき液の硬化剤を分析・管理し、必要なら皮膜中の量を GDOES で測る(サン工業) | 硬質銀の品質のばらつきを抑える |
出典:JIS H 8621:1998 工業用銀めっき(kikakurui.com)、JFEテクノリサーチ「カソード還元法による硫化銀皮膜厚測定」、サン工業「銀めっき」
事例
EV の充電端子:硬い銀で抜き差しに耐える
硬質銀は EV の充電端子に使われています。友電舎は、EV・PHV の充放電端子(オス・メスの端子、圧着端子)、パワートレイン系のハーネスの端子、開閉器・変圧器などの端子、パワーモジュールの端子に超硬質銀めっきを行っています。オーエム産業の竹銀めっきの用途にも大電流の充電コネクターがあり、ユミコアジャパンの ARGUNA 630、サン工業の硬質銀も、用途に EV などの充電用端子を挙げています。
出典:友電舎「EV・PHV 向けコネクタ端子への超硬質銀めっき」、オーエム産業「竹銀めっき」、ユミコアジャパン「ARGUNA 630 硬質銀めっき液」(イプロス)、サン工業「銀めっき」
LED:反射の銀が硫化して暗くなる
LED のリードフレームには、光をよく反射する銀めっきが使われることがあります。日亜化学工業は、銀が硫化すると、反射率が下がって暗くなる、光の色が青色の方向にずれる、リードフレームの内部まで進むとワイヤの接合部がもろくなり断線する、の3つが起きるとしています。
接点部品:アルミや真鍮のろう付け品にも
シルベックは、真鍮と銀をろう付けした接点部品、コネクター端子、アルミ母材(下地ニッケル)へのはんだ付け用の銀めっき、薄く変形しやすい電子部品や寸法精度の高い軸受けへのバレル銀めっきなどを例に挙げています。
出典:シルベック「硬質銀めっき・無光沢銀めっき」(イプロス)
企業紹介(銀めっき技術)
銀めっきを受託する企業を、得意な分野が重ならないように選びました。●は各社の公式サイト(一部は同社のイプロスの掲載ページ)で取り扱いを確認できた項目で、空欄は扱っていないという意味ではありません。
| 企業 | 無光沢 | 半光沢・光沢 | 硬質 | フープ(連続) | バレル | 部分 | アルミ |
|---|---|---|---|---|---|---|---|
| サン工業 | ● | ● | ● | ● | |||
| オーエム産業 | ● | ● | ● | ● | ● | ||
| シルベック | ● | ● | ● | ● | |||
| 友電舎 | ● | ● | ● | ● | |||
| 信越理研シルコート工場 | ● | ● |
出典:友電舎・オーエム産業・信越理研シルコート工場・サン工業・シルベックの公開ページの値をもとに AI(Claude)で作成
困りごとから相談先を探す
| 困りごと | 相談先の例 |
|---|---|
| EV の大電流端子に、硬さを選んで厚い銀を付けたい | 友電舎 |
| フープ材に連続で、部分的に硬い銀を付けたい | オーエム産業 |
| メス端子の内径に銀を付けたい、硬質と無光沢を選びたい | サン工業 |
| 小さな部品・曲がりやすい部品に均一に付けたい | シルベック |
| フープ材に下地ニッケルと半光沢銀を付けたい | 信越理研シルコート工場 |
サン工業株式会社|硬質銀・無光沢銀と端子の部分めっき
サン工業とは
サン工業は、長野県伊那市に本社を置くめっき会社です。銀めっきでは、硬質銀めっきと無光沢銀めっきに対応し、パイプ形状やセラミックパッケージ向けの無電解銀めっきも行っています。
サン工業の得意技術
| 技術 | 内容 |
|---|---|
| 処理できる大きさ | 硬質銀:ラック 300×100×300H・5 kg、無光沢銀:ラック 300×150×300H・5 kg |
| 素材 | 鉄系・銅系・ステンレス系・アルミニウム系 |
| 部分めっき | 部分めっき用の治具で、コネクターのメス端子の内径部にも膜を付ける |
| 分析 | めっき液の硬化剤を分析・管理。必要なら皮膜中の硬化剤の量を GDOES で分析 |
サン工業が解決できる課題
- メス端子の内側だけに銀を付けたい
- アルミやステンレスの部品に銀を付けたい
- 硬質銀の硬さのばらつきを抑えたい
公開されている実績・用途
- 高圧・高電流の接点、光の反射板、金属シール材、EV の充電端子
オーエム産業株式会社|フープの連続めっきと硬い竹銀
オーエム産業とは
オーエム産業は、岡山市北区に本社を置くめっき会社です。銀めっきでは、アルカリ性シアン化銀の無光沢浴・半光沢/光沢浴・ストライク浴と、無電解の銀めっきを扱っています。
オーエム産業の得意技術
| 技術 | 内容 |
|---|---|
| 竹銀めっき | 表面硬度 HV120〜180。厚付け(〜40 µm)。折り曲げても密着がよく、硬さの経時変化を抑える |
| 生産方式 | フープ(リール・トゥ・リール)の連続めっきとラック。部分めっきにも対応 |
| 銀めっき(一般) | 軟質 HV70〜90、硬質 HV110〜130 |
オーエム産業が解決できる課題
- フープ材に連続で硬い銀を付けたい
- 必要な所だけに銀を付けたい
- 金めっきのコネクターを銀で置き換えたい
公開されている実績・用途
- 大電流の充電コネクター、スイッチなどの接点部品、金めっきコネクターの代替
出典:会社概要|オーエム産業、オーエム産業「竹銀めっき」、オーエム産業「銀めっき」
株式会社シルベック|バレルで小さな部品に均一な銀
シルベックとは
シルベックは、埼玉県八潮市に本社を置くめっき会社です。銀めっきをバレル(回転)めっきで行い、微細な部品や、重なりやすい・曲がりやすい形の部品にも均一に付けるとしています。
シルベックの得意技術
| 技術 | 内容 |
|---|---|
| バレル銀めっき | ロット間の膜厚のばらつきを小さくできる |
| 無光沢銀めっき | 硬さ HV79.1(同社の測定の平均)。かじり防止に有効 |
| 硬質銀めっき | 抜き差しの多いコネクター端子に推奨。光沢は選べる |
| 変色防止処理 | はんだぬれ性を落とさずに変色防止処理ができる |
シルベックが解決できる課題
- 小さな部品・薄い部品に均一に銀を付けたい
- はんだぬれ性を保って変色を防ぎたい
- アルミの母材に銀を付けたい
公開されている実績・用途
- 弱電部品、はんだ付けする部品、コネクター部品、接点、端子
出典:会社概要|シルベック、シルベック「銀めっき」(イプロス)、シルベック「硬質銀めっき・無光沢銀めっき」(イプロス)
株式会社友電舎|EV 端子の超硬質銀と厚膜
友電舎とは
友電舎は、大阪市此花区に本社を置くめっき会社です。EV・PHV 向けのコネクター端子に、アンチモンを含む光沢の超硬質銀めっきを行っています。
友電舎の得意技術
| 技術 | 内容 |
|---|---|
| 超硬質銀めっき | めっき直後 180HV、180 ℃・24時間の加熱後 130HV(ビッカース硬度計) |
| 膜厚 | 任意に設定でき、50 µm の厚膜銀めっきにも対応 |
| 素材・方式 | 銅系(無酸素銅・真鍮など)、鉄系、ステンレス、アルミ。バレルとラック。下地は電解の銅・ニッケルか無電解のニッケル-リン |
友電舎が解決できる課題
- EV の充放電端子に硬い銀を付けたい
- 厚い銀めっきが欲しい
- アルミや鉄の端子に銀を付けたい
公開されている実績・用途
- EV・PHV の充放電端子、パワートレイン系ハーネスの端子、開閉器・変圧器などの端子、パワーモジュールの端子
出典:会社概要|友電舎、友電舎「EV・PHV 向けコネクタ端子への超硬質銀めっき」
信越理研シルコート工場株式会社|フープ材の半光沢銀
信越理研シルコート工場とは
信越理研シルコート工場は、埼玉県本庄市にある、フープ材(コイル状の素材)のめっき会社です。金・銀・すず・ニッケルのめっき条を中心に扱っています。
信越理研シルコート工場の得意技術
| 技術 | 内容 |
|---|---|
| 半光沢銀めっき | シアン系の半光沢銀めっきの浴。後の工程を考えた半光沢 |
| 下地 | ニッケルめっき(掲載ページの表記は 5 µm) |
| 素材 | 銅・真鍮・りん青銅・ステンレス |
| 後処理 | 銀めっきのあとに防錆処理 |
信越理研シルコート工場が解決できる課題
- フープ材に下地ニッケルと銀を連続で付けたい
- 接点部品の条材に銀を付けたい
公開されている実績・用途
- 一般の接点部品
出典:信越理研シルコート工場、信越理研シルコート工場「半光沢銀めっき」(イプロス)
よくある質問
- 銀めっきとは何ですか?
- 部品の表面に銀の皮膜を付ける処理です。電気をよく通す接点・端子をつくる、はんだ付けしやすくする、光を反射させるなどのために使います。
- 無光沢と硬質銀はどちらを選べばよいですか?
- 抜き差しの多いコネクターや大電流の端子には、すり減りにくい硬質銀を選びます。かじり防止やはんだ付けする部品、リードフレームには、やわらかい無光沢(軟質)銀が使われます。
- 銀めっきの硬さはどれくらいですか?
- 公開されている例では、軟質が HV70〜90、硬質が HV110〜140 ほど、硬いものは 180HV です。熱で下がるものがあるので、使う温度での値で比べます。
- 銀めっきはなぜ黒く変色するのですか?
- 空気中の硫化水素などの硫黄と反応して硫化銀ができるためです。皮膜が厚くなるほど黄色、茶褐色、黒に変わります。
- 銀めっきの変色は防げますか?
- 変色防止剤で処理する、フラッシュのロジウムめっきを重ねる、硫黄の多い場所を避けるなどの方法があります。はんだぬれ性を落とさない処理もあります。
- 変色した銀めっきは戻せますか?
- オーエム産業は、沈降性炭酸カルシウムの粉末で研磨すれば修復するとしています。接点では、変色の原因になる環境も見直します。
- 下地は必要ですか?
- 密着をよくするため、ニッケルや銅の下地を入れることが多く、アルミやステンレスでは下地を入れて銀を付けます。種類と厚さはめっき会社と決めます。
- 金めっきの代わりになりますか?
- 大きな電流の接点では銀が向きます。小さな電圧・電流の信号の接点では、銀は酸化や硫化で信頼性が下がるので、金めっきと比べて決めます。
- 図面にはどう書きますか?
- JIS H 8621 では工業用の銀めっきを「E-Ag」と表し、厚さは協定で指定します。素地、下地、厚さ、硬さ、変色防止処理、試験の要否を書きます。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- めっき(電気めっき・無電解めっき)
- すずめっき(錫めっき)の種類と選び方
- ニッケルめっきの種類と選び方
- 銅・真鍮(黄銅)・銅合金
- コネクターの接触不良を防ぎたい
- 金めっきの種類と厚さを決めたい
- LEDを長寿命にしたい
- 大電流の配線・バスバーの発熱を抑えたい(許容電流)
- めっきと塗装のどちらにするか決めたい
- 制御盤・筐体の中の結露を防ぎたい
- 基礎知識:腐食とは
出典・確認日
- JIS H 8621:1998 工業用銀めっき(kikakurui.com)
- Wikipedia「銀」
- サン工業「銀めっき」
- シルベック「硬質銀めっき・無光沢銀めっき」(イプロス)
- オーエム産業「銀めっき」
- LED硫化現象について|日亜化学工業
- 大和化成「ノンシアン銀めっき液」(イプロス)
- ユミコアジャパン「ARGUNA 630 硬質銀めっき液」(イプロス)
- 友電舎「EV・PHV 向けコネクタ端子への超硬質銀めっき」
- オーエム産業「竹銀めっき」
- 信越理研シルコート工場「半光沢銀めっき」(イプロス)
- シルベック「銀めっき」(イプロス)
- DigiKey「Benefits of Gold-Plated vs. Silver Contacts」
- Advanced Plating Technologies「Gold vs Tin for Use in Contact Applications」
- JFEテクノリサーチ「カソード還元法による硫化銀皮膜厚測定」
- 大和化成「銀変色防止剤 New Dain Silver S-1」(イプロス)
- 結露によるイオンマイグレーションを抑制 撥水コンデンサの商品化(2015年)|村田製作所
- 藤城ほか「イオンマイグレーションによるガラス基板上の銀デンドライトの成長とそのフラクタル次元」電気学会論文誌A 118巻7-8号(1998年)
- 会社概要|サン工業
- 会社概要|オーエム産業
- 会社概要|シルベック
- 会社概要|友電舎
- 信越理研シルコート工場
※製品名・会社名は各社の商標または登録商標です。図と文章は、各社の資料の数値と事実を要約して編集部が作成しました。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月7日 本ページの内容は一般的な情報です。数値は出典の例で、実際の選定と発注は最新の規格、メーカーの資料、適用する仕様書で確かめてください。