
高強度のボルトやばねが、大きな力をかけたわけでもないのにある日突然、もろく折れる。めっきしたばかりの部品が組み付け後すぐに割れた、屋外で何年も使っていたボルトが落ちてきた、溶接部が冷えてから割れた――こうした割れの多くには、鋼の中に入り込んだ水素が関わっています。これを水素脆化(水素脆性)、時間がたってから割れるものを遅れ破壊と呼びます。
水素脆化は、強度の高い鋼・引っ張る力・入り込んだ水素の3つが重なると起きます。水素がどこから入ったか(めっき・酸洗いの工程、使っている間の腐食、溶接、水素ガス)によって、効く対策が変わります。この記事では、割れ方とタイミングから原因を切り分ける流れを示し、原因ごとの対策と、本当に水素脆化かを確かめる方法、相談できる企業を紹介します。
割れ方とタイミングから原因を切り分ける
まず、部品が伸びずにもろく割れたか、外から大きな力をかけた跡がないかを見ます。そのうえで、いつ・どこで割れたかで、水素の入り口を絞り込みます。
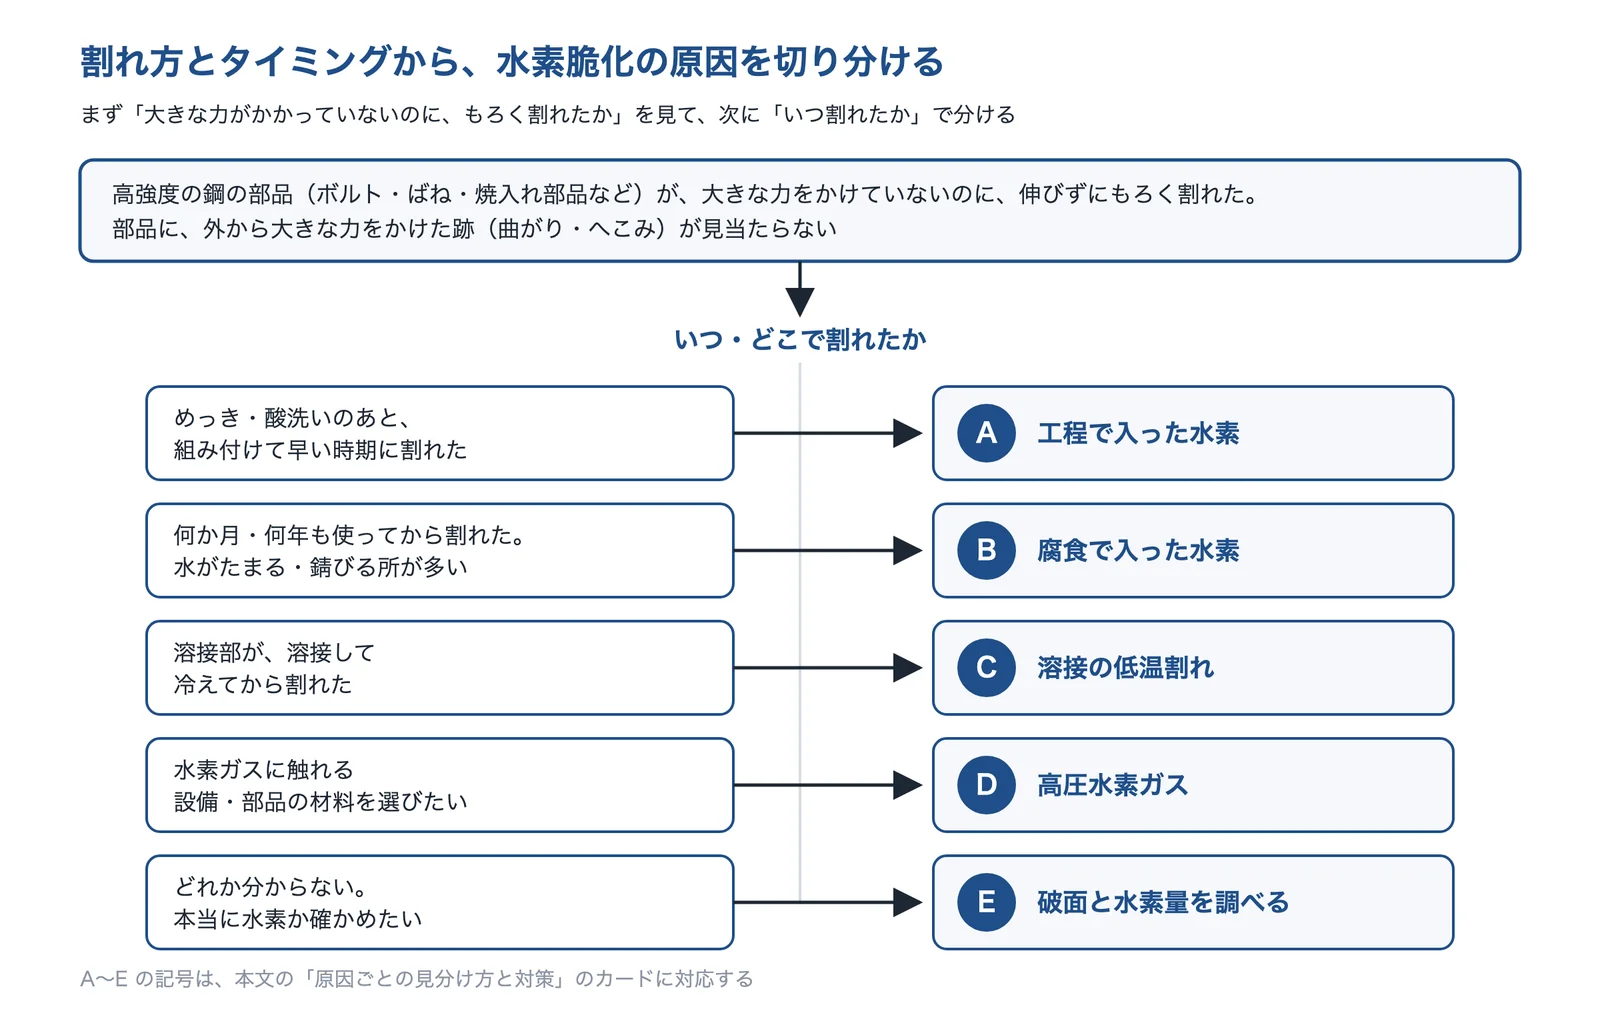
出典:新潟県工業技術総合研究所「鋼材の水素脆性について」・日本製鉄技報 第412号・国土技術政策総合研究所(高力ボルトの耐遅れ破壊特性 第3章)・日建連 鉄骨工事 Q&A「予熱」・産業技術総合研究所 Synthesiology Vol.8 No.2と編集部の整理をもとに AI(Claude)で作成
同じ「水素で割れた」でも、工程で入った水素ならベーキングや前処理の見直し、腐食で入った水素なら材料・強度と防錆、溶接なら予熱、と打つ手が違います。原因がはっきりしないときは、E の確かめ方から始めます。
原因ごとの見分け方と対策
原因(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
めっき・酸洗いのあと、早い時期に割れた
電気亜鉛めっきなどをしたボルト・ばねが、組み付けてから間もなく、または保管中に折れた。
- 起きている現象
- 酸洗い・陰極電解洗浄・電気めっきなど、水素が出る工程で鋼に水素が入ります(大倉)。新潟県工業技術総合研究所は、めっきした部品がほぼ新品の状態で破断し、破面が脆性破面で、大きな力をかけた跡がなかった2つの例を、水素脆性が原因と結論づけています。めっき会社の話として、破壊事故は「めっき後ただちに組み込まれたネジ」「再めっき品」に多いという紹介もあります(大倉)。
- 解決に使える技術
- ベーキング(脱水素処理)めっき後できるだけ早く加熱して水素を出す
- 酸洗い・電解の条件を見直すインヒビター・アルカリ電解で水素を入れにくく
- 水素が入らない防錆処理ジオメット・メカニカルコーティング
ベーキングで水素が100%抜けるわけではなく、完璧な条件でも90%前後が限界とされます(大倉)。HRC46以上の高強度の鋼や、亜鉛めっき・厚めっき・光沢めっきでは水素が抜けにくい(新潟県工業技術総合研究所)ので、めっきの種類そのものを見直すことも考えます。
何か月・何年も使ってから、突然折れた
屋外や水がかかる所で使っていた高強度のボルト・部品が、しばらくしてから折れた。錆や水のたまりがある。
- 起きている現象
- ボルトの水素脆化は、締結してから数日から数年たって突然破断する現象(遅れ破壊)で、腐食などで鋼に入った水素が応力の集中する所に集まり、小さな割れが広がって壊れます。疲労のように寿命を予測できない点が難しいとされます(日本製鉄技報)。鋼道路橋の調査では、水がたまる・結露する鋼製橋脚の内部で損傷が多く(国土技術政策総合研究所)、屋外の錆の下の鋼の表面は pH2 程度まで下がることが分かっています(同)。
- 解決に使える技術
- 強度・材料・形を見直す必要以上に強度を上げない・耐遅れ破壊の材料
- 水を避け、錆びさせない防錆処理と、水がたまらない構造
同じ成分の鋼でも、強度を上げると割れる限界の水素量が下がります(切欠き先端の半径0.1R の試験片で、S10T の0.4ppm に対し S11T は0.1ppm。国土技術政策総合研究所)。強度を上げて部品を小さくするときは、使う環境で遅れ破壊しないかを試験で確かめます。
溶接部が、冷えてから割れた
溶接したあと、常温近くまで冷えてから、溶接部の根元・ビードの下・止端に割れが見つかった。
- 起きている現象
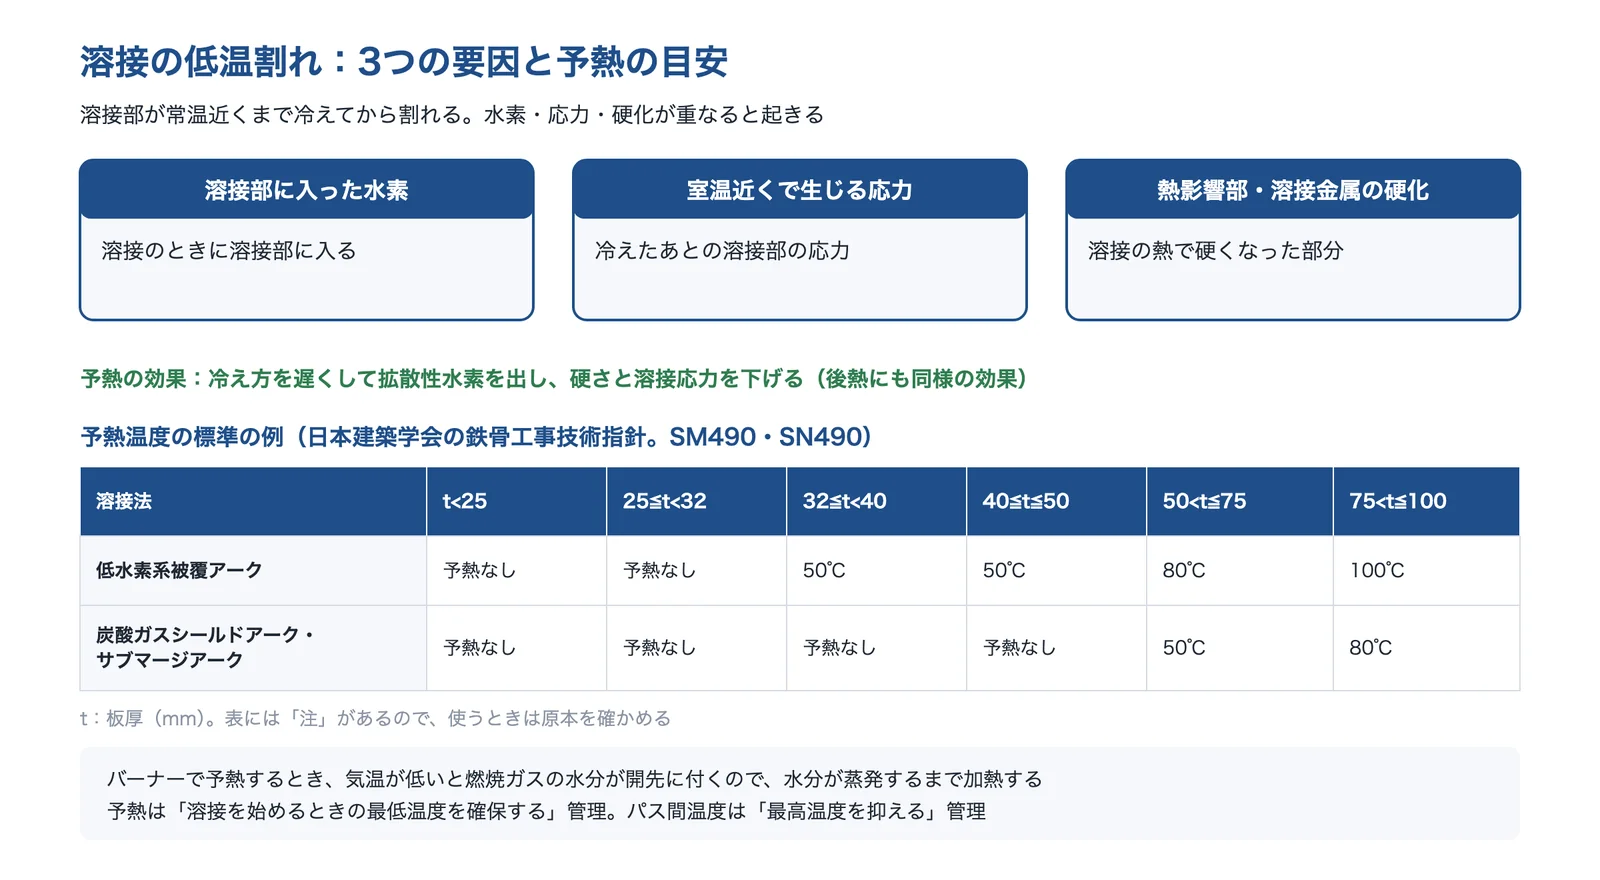
- 溶接部の温度が常温付近まで下がってから出る割れを低温割れといい、ルート割れ・ビード下割れ・止端割れなどがこれにあたります。低温割れは、溶接部に入った水素、室温付近で溶接部に生じる応力、熱影響部や溶接金属の硬化の3つが重なって起きます(日建連の鉄骨工事 Q&A)。
- 解決に使える技術
- 予熱・後熱冷え方を遅くして水素を出し、硬さと応力を下げる
予熱の温度は、鋼種・板厚・溶接法で変わります。日本建築学会の指針の表には注があるので、使うときは原本を確かめます(日建連)。バーナーで予熱するときは、気温が低いと燃焼ガスの水分が開先に付かないよう、水分が蒸発するまで加熱します。
水素ガスに触れる設備・部品の材料を選びたい
水素ステーション・燃料電池・水素を使う装置の、容器・配管・バルブ・継手の材料を決めたい。
- 起きている現象
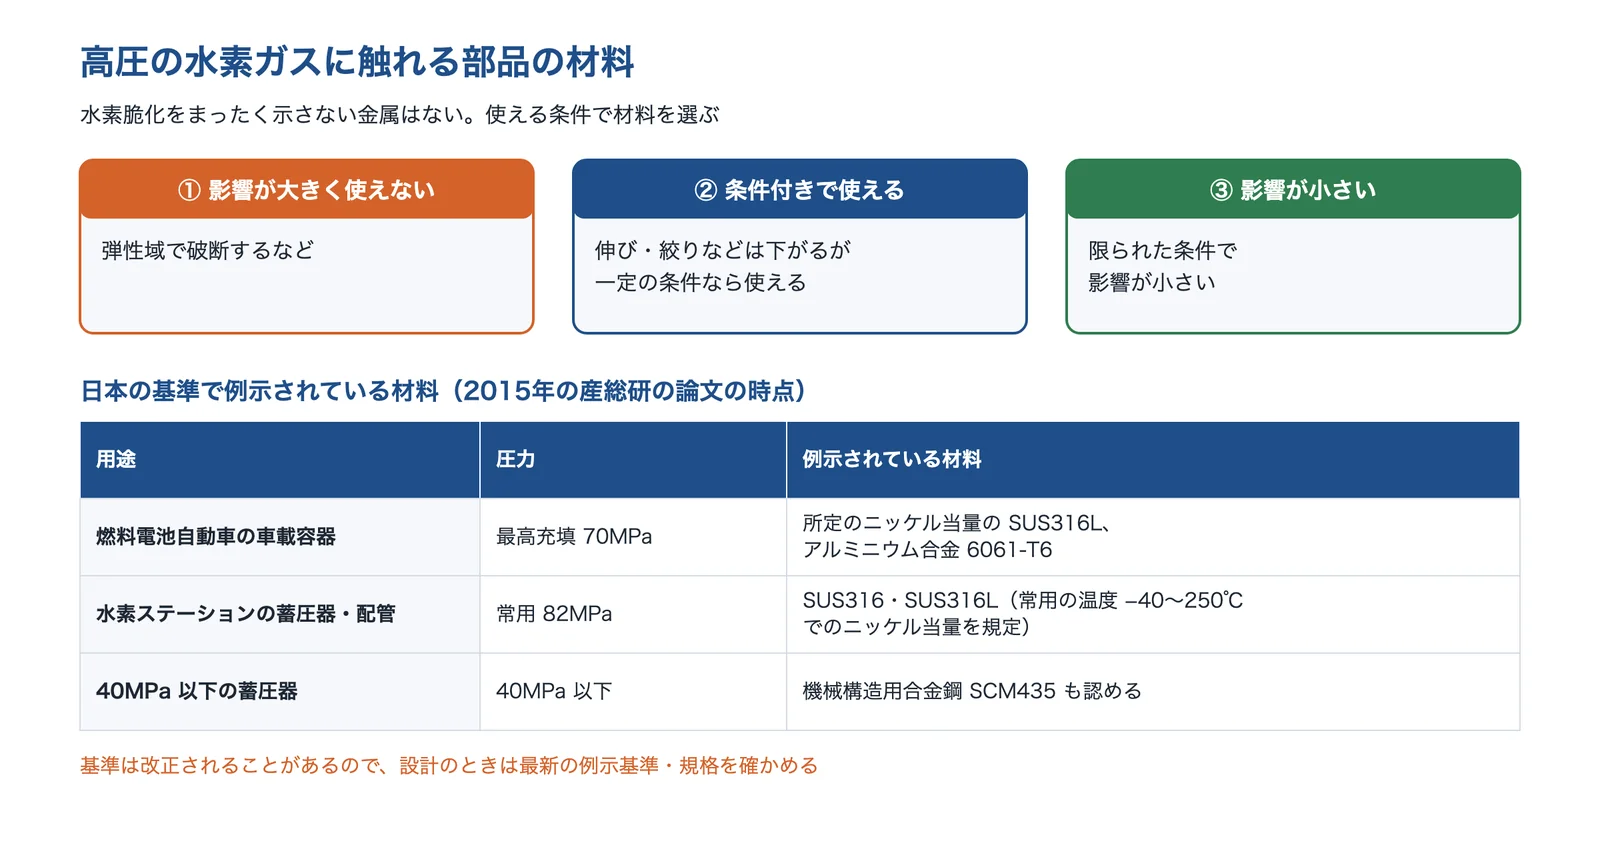
- 金属は水素の中にさらされると、強度や伸び・絞りなどの延性が下がります。産業技術総合研究所は、水素脆化をまったく示さない金属材料はないとし、①影響が大きくて使えない材料、②伸び・絞りは下がるが一定の条件で使える材料、③限られた条件で影響が小さい材料に分かれると説明しています。
- 解決に使える技術
- 水素ガス中で使える材料を選ぶ基準で例示された材料と、水素ガス中の試験
日本の基準では、燃料電池自動車の車載容器や水素ステーションの蓄圧器に使える材料として、ニッケル当量を決めた SUS316L などが例示されています(2015年の産総研の論文の時点)。基準は改正されることがあるので、設計のときは最新の基準を確かめます。
本当に水素が原因か確かめたい
折れた部品はあるが、水素脆化なのか、疲労や過大な力によるものなのかが分からない。
- 起きている現象
- 水素脆性の破面は、材料がもろかったことを示す脆性破面になり、低強度の鋼では粒内型、高強度の鋼では粒界型になった例があります(新潟県工業技術総合研究所)。焼入れ焼戻しをした鋼の遅れ破壊は、旧オーステナイト粒界に沿って割れが進む粒界破壊として現れます(日本製鉄技報)。破面に加え、鋼の中の水素の量を測ると、判断の確かさが上がります。
- 解決に使える技術
- 破面を観察する割れ方と起点を見る
- 水素の量を測る(TDS)拡散性水素の量と捕まり方
- 試験で再現する定荷重試験・SSRT
水素は時間がたつと鋼から抜けていきます。破断したらすぐに調査を頼み、試験片は液体窒素で冷やして水素を逃がさずに保管する方法もあります(神戸工業試験場)。破面をこすったり、錆びさせたりしないことも大切です(編集部の解説)。
なぜ水素で割れるのか
3つの条件がそろうと割れる
水素は、腐食・溶接・酸洗い・電気めっきなどで鋼に吸収されます。吸収された水素で鋼が脆くなる理由ははっきりしておらず、水素原子が集まって分子になり内部の圧力が高まって割れるという説や、転位に集まった水素原子が鉄どうしの結合を妨げるという説などがあります(新潟県工業技術総合研究所)。
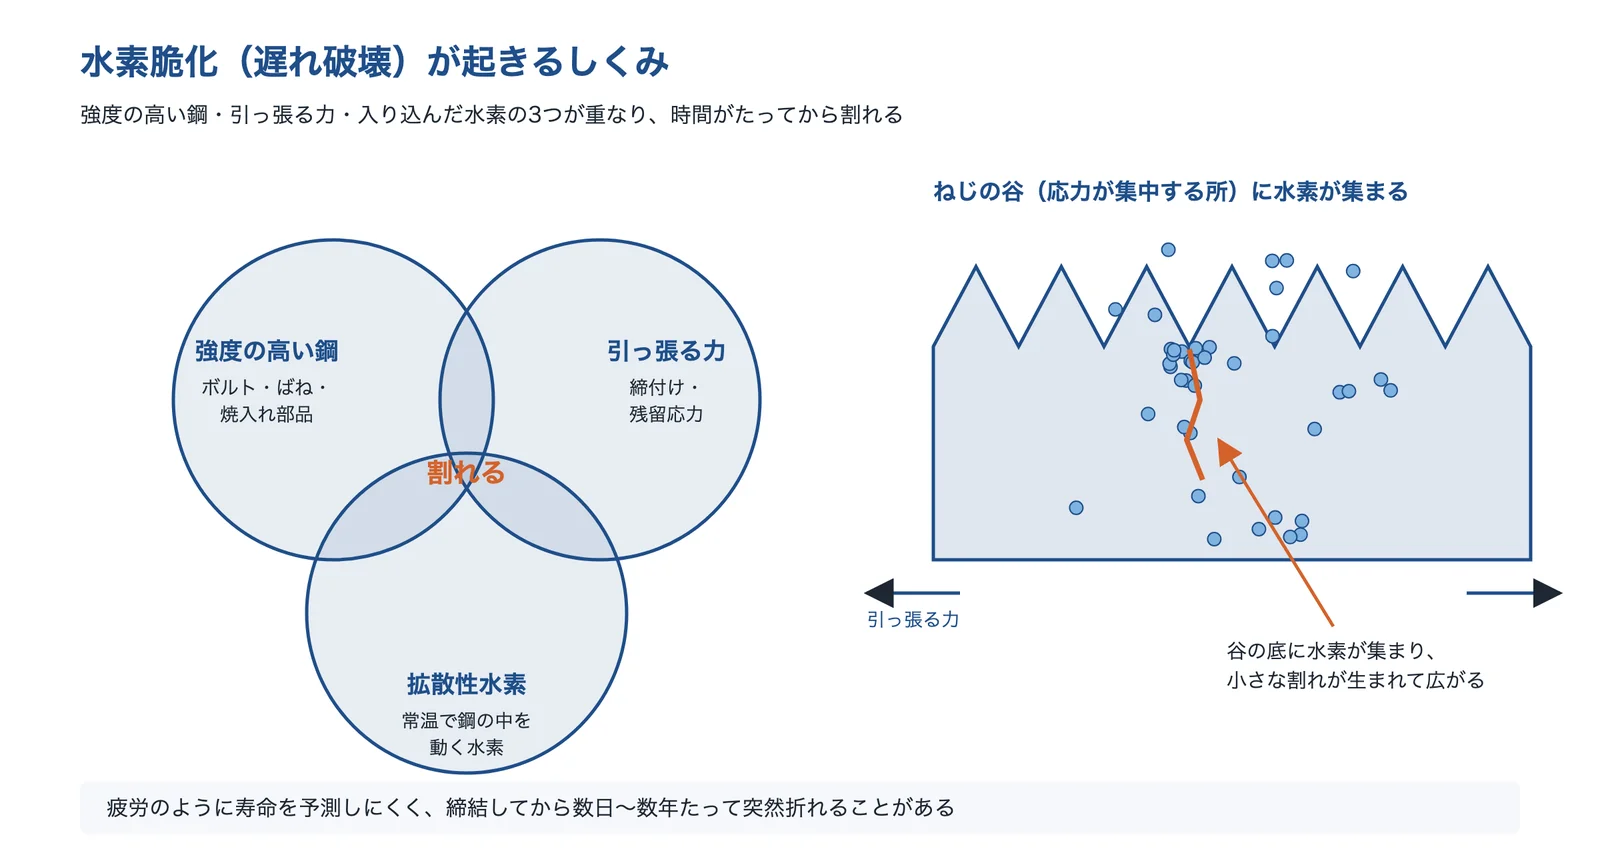
出典:新潟県工業技術総合研究所「鋼材の水素脆性について」・日本製鉄技報 第412号をもとに AI(Claude)で作成
ボルトでは、引張強さが1,200MPa を超えると水素脆化の感受性が高まることが、高強度化を妨げる要因の一つになっています(日本製鉄技報)。鋼の中を動ける水素(拡散性水素)は、ねじの谷・首下・切欠きなど応力の集中する所に集まり、そこから割れが始まります。
強度が高いほど、少ない水素で割れる
国土技術政策総合研究所の共同研究では、高力ボルト4種から作った切欠きの試験片で定荷重試験を行い、100時間割れない最大の拡散性水素量(限界拡散性水素量 Hc)を求めました。同じ化学成分で熱処理によって強度を上げると、Hc は S10T(1,078MPa)の0.4ppm から S11T(1,257MPa)の0.1ppm に下がりました。一方、バナジウムを含み水素を捕まえる性質の高い耐遅れ破壊の材料(S14T・F12T)は、強度が高くても Hc が3.2〜4.0ppm と大きい値でした。
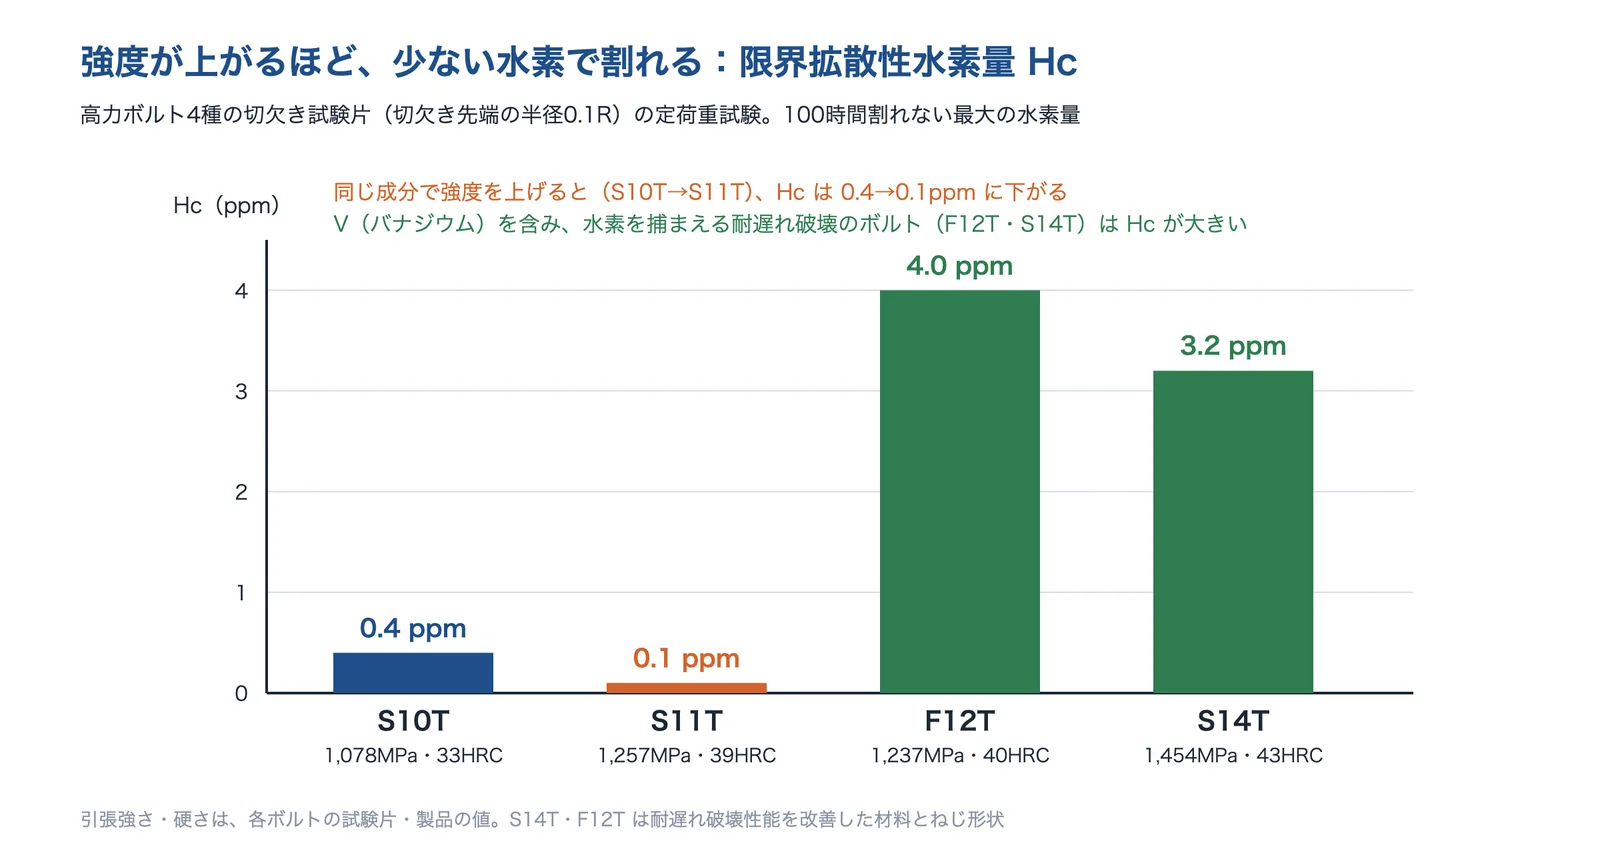
出典:国土技術政策総合研究所(高力ボルトの耐遅れ破壊特性 第3章)をもとに AI(Claude)で作成
水素の入り口は、工程と環境の両方にある
作るときは、酸洗い・陰極電解洗浄・電気めっきで水素が出て鋼に入ります。酸洗いの時間が長い、液が濃いと多くの水素を吸います(新潟県工業技術総合研究所)。再めっきでは、古いめっきを剥がす塩酸で大量の水素が出ます(大倉)。使っている間は、腐食で入った水素が遅れ破壊を起こし、溶接では溶接部に入った水素が低温割れのもとになります。水素ステーションなど、高圧の水素ガスに直接触れる設備もあります。
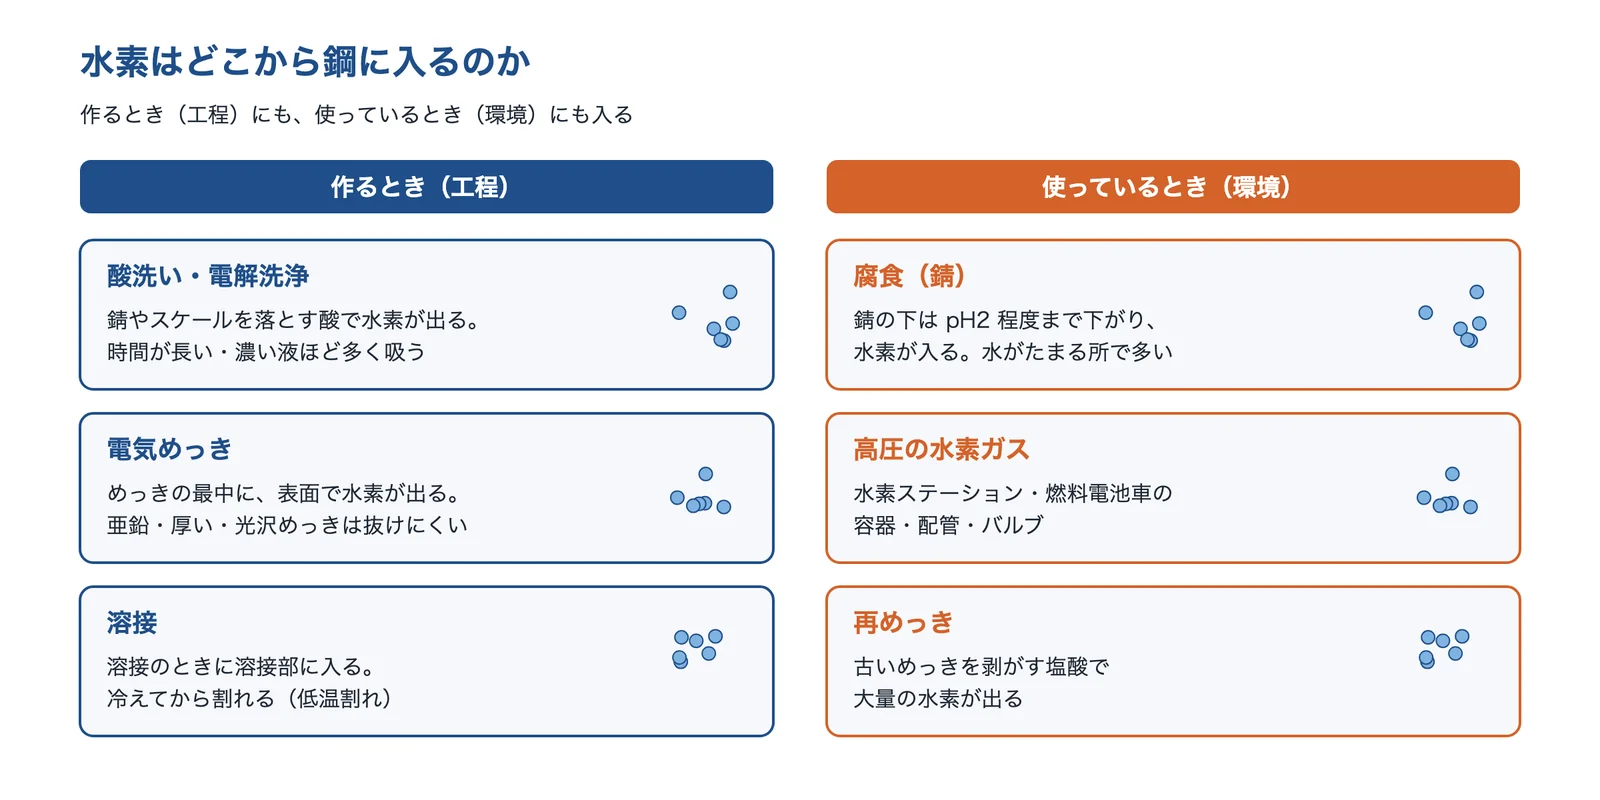
出典:新潟県工業技術総合研究所「鋼材の水素脆性について」・大倉「水素脆性ってなんですか」・国土技術政策総合研究所(高力ボルトの耐遅れ破壊特性 第3章)・日建連 鉄骨工事 Q&A「予熱」・産業技術総合研究所 Synthesiology Vol.8 No.2をもとに AI(Claude)で作成
出典:鋼材の水素脆性(ぜいせい)について(技術トピックス、2014年)|新潟県工業技術総合研究所、調質型高強度ボルトの開発(日本製鉄技報 第412号、2019年)|日本製鉄、高力ボルトの耐遅れ破壊特性(第3章)|国土技術政策総合研究所、水素脆性ってなんですか|大倉
対策の詳しい内容
ベーキング(脱水素処理)と前処理の見直し
めっき・酸洗いで入った水素は、200℃程度に加熱・保持するベーキングで、ある程度放出できるとされます(新潟県工業技術総合研究所)。めっき会社の大倉は、ISO の国際規格が最大引張強さ1,050MPa 以上の鉄鋼部品に、190〜220℃で8〜24時間以上の熱処理をめっき後4時間以内のできるだけ早い時期に行うよう定め、ASTM は1,200MPa 以上の部品に最低190℃で3時間以上、JIS は190〜230℃で温度と時間を受渡当事者間の協定によると紹介しています(規格は改訂されるので、使うときは最新版を確かめてください)。
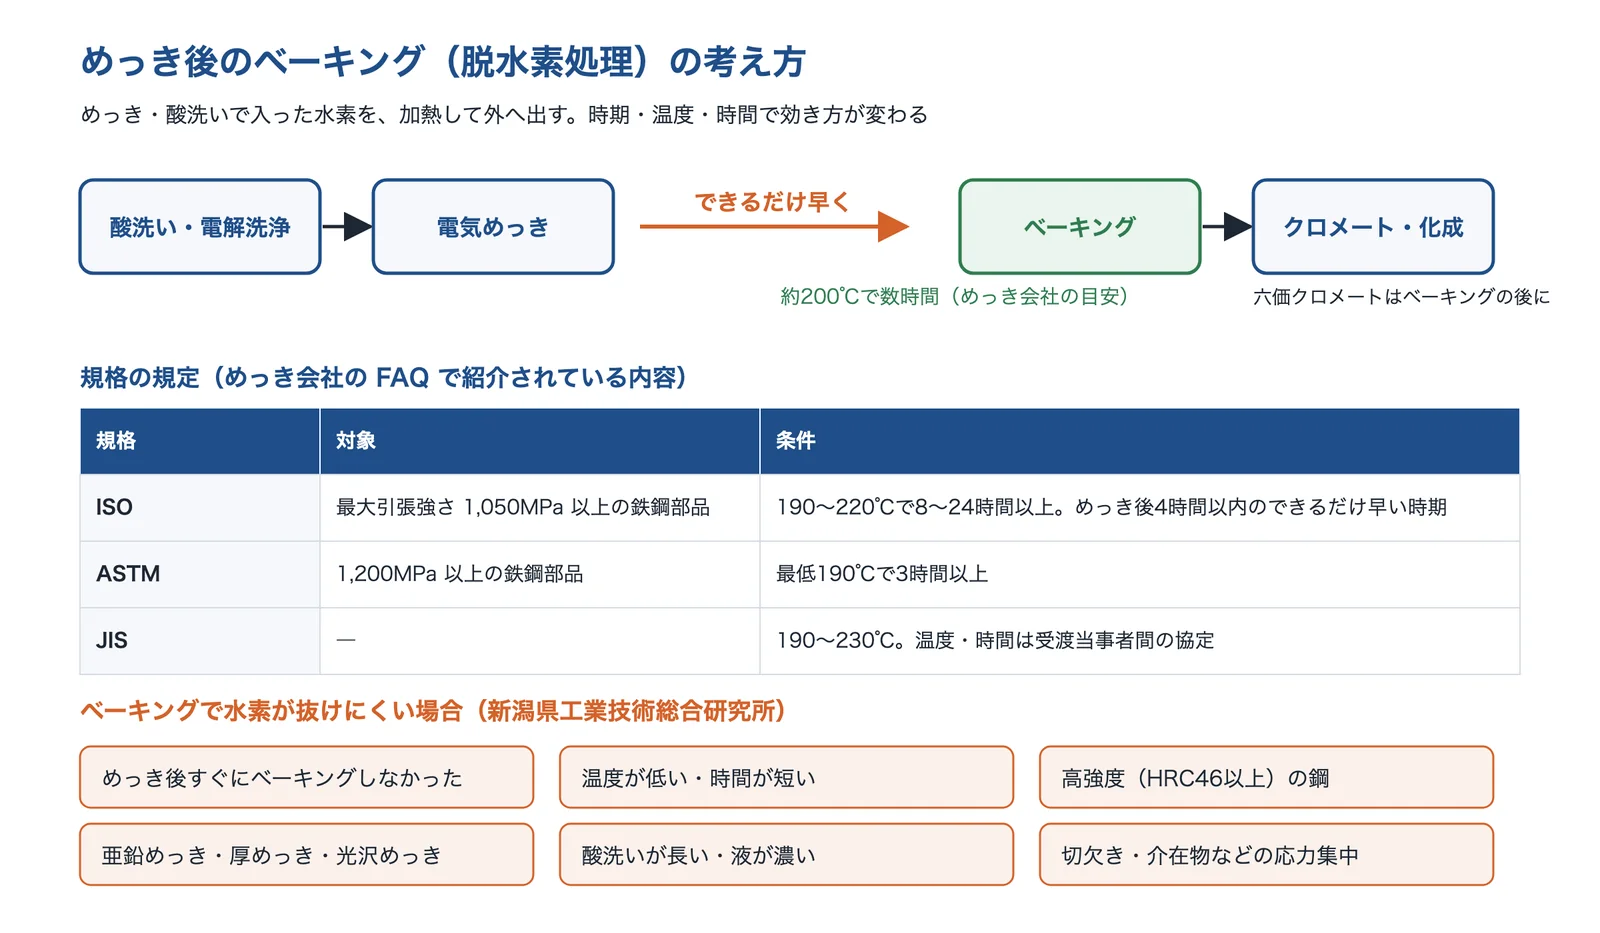
出典:大倉「水素脆性ってなんですか」・新潟県工業技術総合研究所「鋼材の水素脆性について」・白洋金属工業所「めっきとベーキングの関係」をもとに AI(Claude)で作成
ベーキングが効きにくいのは、めっき後すぐにベーキングしなかった、温度が低い・時間が短い、HRC46以上の高強度の鋼、亜鉛めっき・厚めっき・光沢めっき、などの場合です(新潟県工業技術総合研究所)。六価クロメートは、ベーキングの前に処理すると皮膜の水分が抜けて自己修復性と耐食性が落ちるので、ベーキングのあとに行います。三価クロム化成の皮膜は、ベーキングしても耐食性が下がらなかったとされます(大倉)。
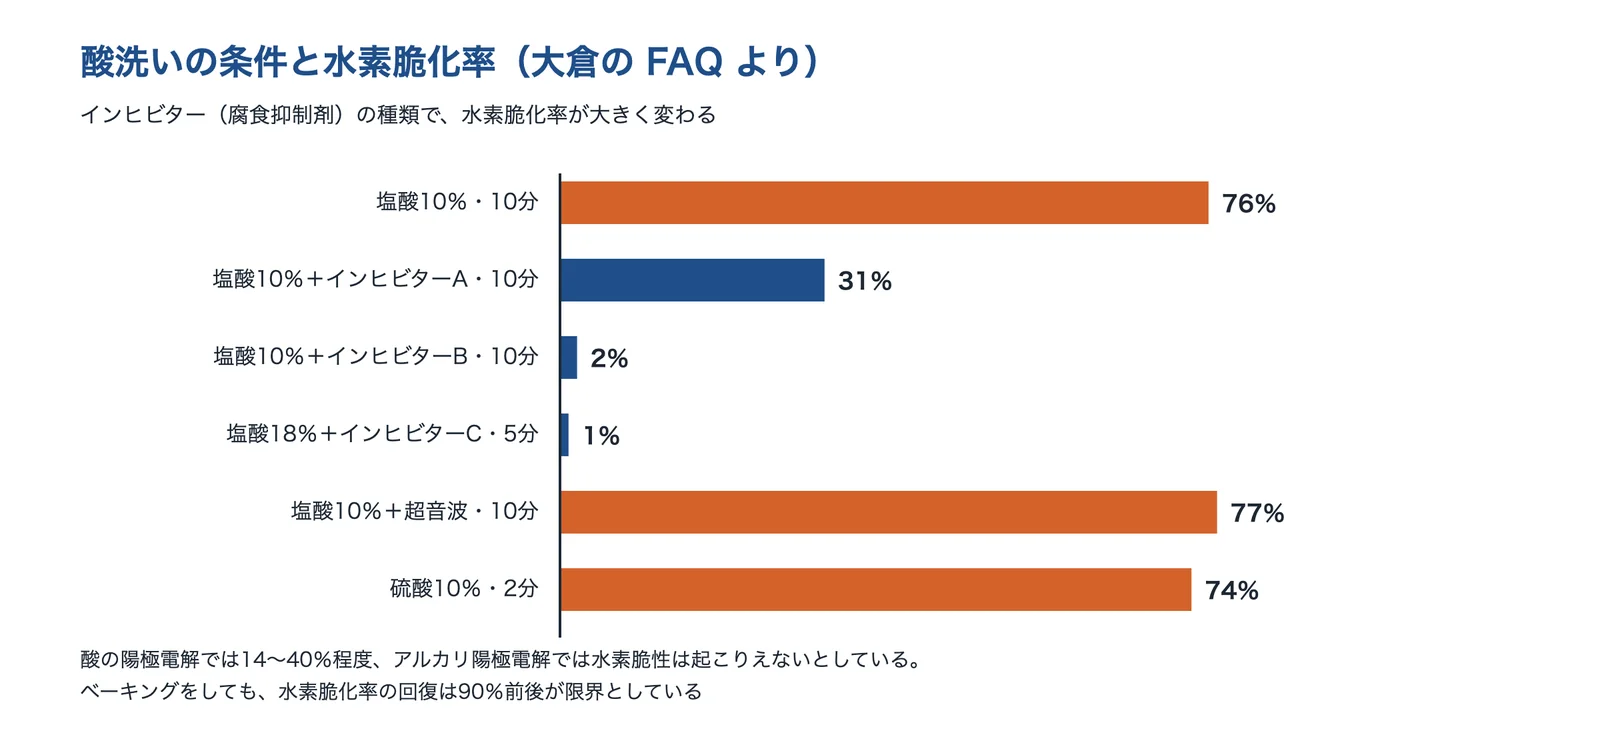
水素をそもそも入れにくくすることも効きます。大倉が紹介するデータでは、塩酸10%で10分の酸洗いの水素脆化率76%に対し、インヒビター(腐食抑制剤)を入れると種類によって31%・2%に下がり、アルカリの陽極電解では水素脆性は起こりえないとしています。
水素が入らない防錆処理(ジオメット・メカニカルコーティング)
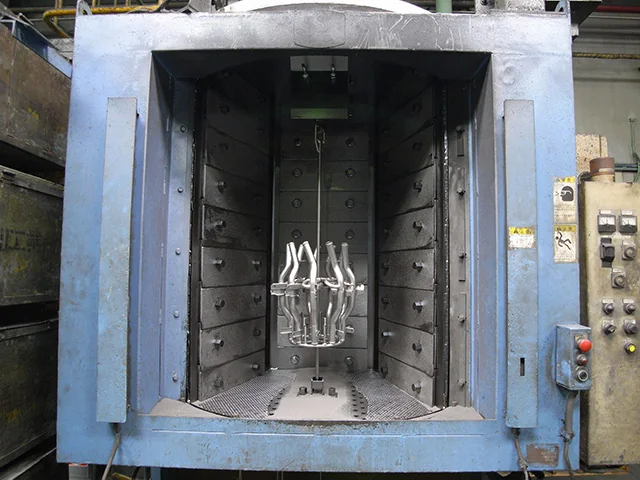
高強度のボルト・ばねでは、電気めっきの代わりに、水素が出る工程を通らない防錆処理を選ぶ方法があります。金属フレークを無機バインダーで結合したジオメットは、前処理をショットとアルカリ洗浄・中性の除錆剤で行えば水素脆性は皆無とされ(興和工業所)、膜厚が8μm 程度と薄いのでボルトのかん合も保てます。鉄亜鉛合金の粉をショットで打ち付けるメカニカルコーティングは、常温の乾式めっきで、酸処理や電解反応が薄く、水素脆性がないとされます(エマナック)。
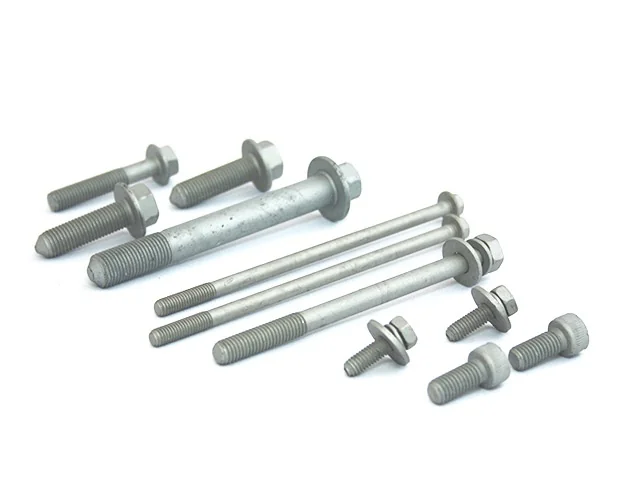
出典:興和工業所「ジオメット」
腐食で入る水素を減らすには、錆びさせないことが基本です。鋼道路橋の高力ボルトでは、閉断面(鋼箱桁)より開断面(鋼Ⅰ桁)、鋼桁より水がたまる鋼製橋脚の内部で損傷が多く(国土技術政策総合研究所)、水がたまらない・結露しない構造にすることも対策になります(編集部の解説)。
強度・材料・形を見直す
鋼道路橋では、1966年の指針と1973年の道路橋示方書で F11T のボルトが規定されましたが、実際の橋で遅れ破壊などによる脱落事故が起き、1980年の示方書で規定から削除されました(国土技術政策総合研究所)。遅れ破壊が見つかったボルトは主に F13T・F11T で、引張強さ1,250N/mm² 以上のものです。首都高速道路の1980〜82年の調査では、F11T 約51万本のうち損傷は0.2%以下(上部0.11%、橋脚0.35%)でした。
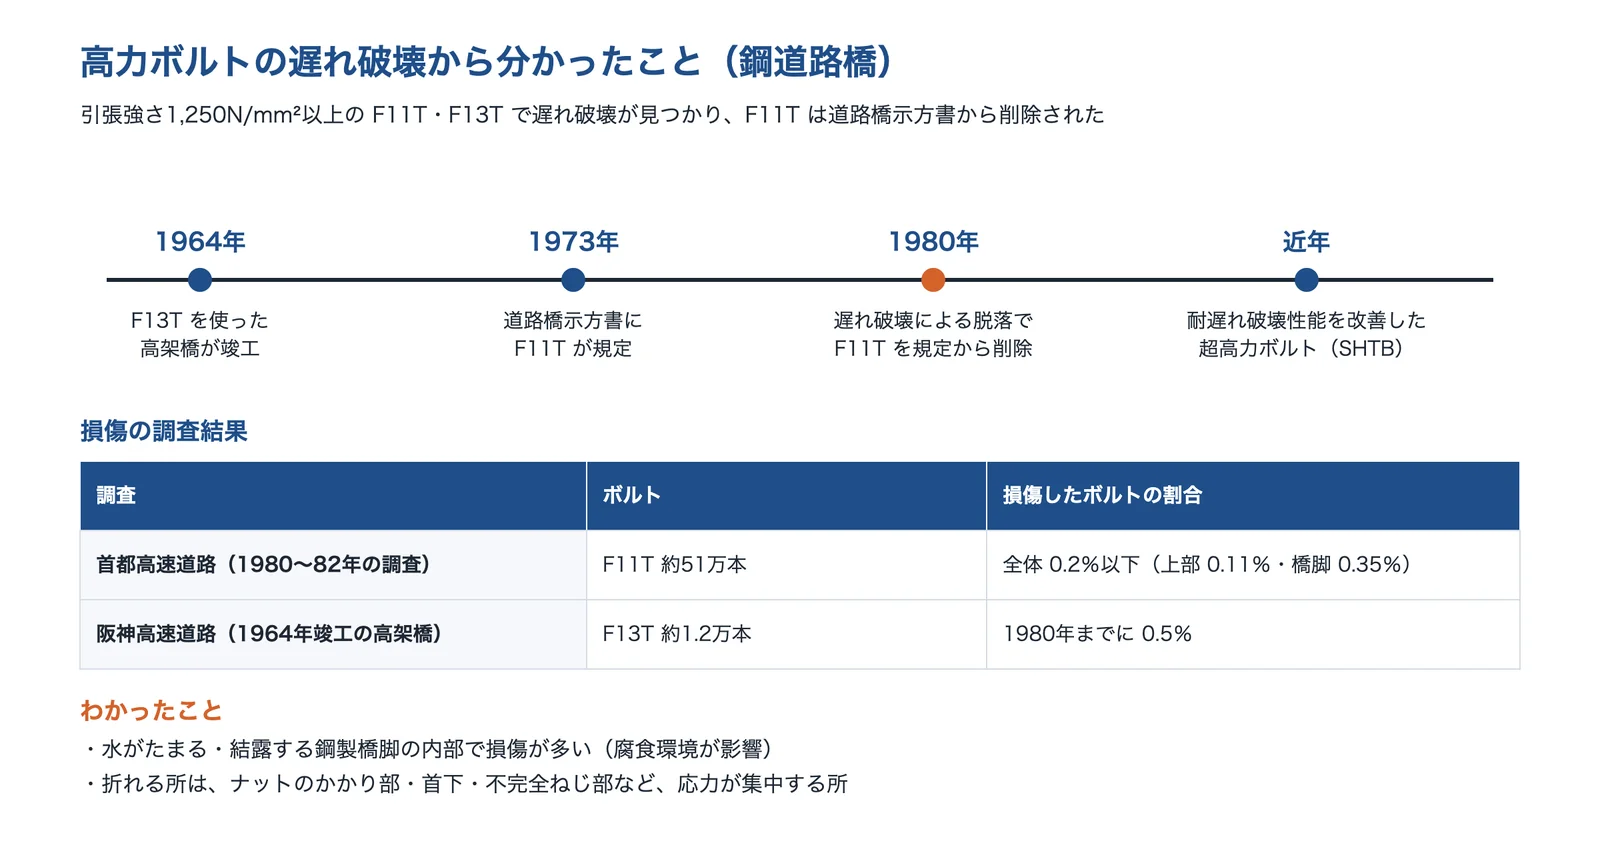
出典:国土技術政策総合研究所(同 第1章)・国土技術政策総合研究所(鋼道路橋の高力ボルト)をもとに AI(Claude)で作成
その後、耐遅れ破壊性能を改善した引張強さ1,200N/mm² 以上の超高力ボルト(SHTB)が開発され、建築分野で国土交通大臣の認定を受けたものが鉄骨の高層ビルに使われています(国土技術政策総合研究所)。材料では、粒界を強くする、炭化物で水素を捕まえるなどの工夫があり(日本製鉄技報)、形では、ねじの谷・首下のアールを大きくするなど応力の集中を減らす改良が行われています(国土技術政策総合研究所)。部品の設計では、必要以上に強度を上げない、極端な応力集中をつくらない、ことが基本です(大倉)。
溶接の予熱・後熱
予熱は、溶接したあとの冷え方を遅くして拡散性水素を出し、熱影響部の硬さと溶接の応力を下げ、低温割れを防ぎます。後熱にも同じような効果があります(日建連)。日本建築学会の鉄骨工事技術指針の予熱温度の標準では、SM490・SN490 を低水素系被覆アーク溶接するとき、板厚32mm 以上40mm 未満で50℃、75mm を超え100mm 以下で100℃などとしています。
出典:日建連 鉄骨工事 Q&A「予熱」をもとに AI(Claude)で作成
水素ガスに触れる部品の材料
燃料電池自動車の車載容器(最高充填圧力70MPa)に使える材料は、所定のニッケル当量を持つオーステナイト系ステンレス鋼 SUS316L と、アルミニウム合金6061-T6 と規定されています。水素ステーションの蓄圧器と配管には、常用の圧力82MPa・温度−40〜250℃でのニッケル当量を決めた SUS316・SUS316L が例示され、40MPa 以下の蓄圧器には SCM435 も認められています(産業技術総合研究所、2015年)。
出典:産業技術総合研究所 Synthesiology Vol.8 No.2をもとに AI(Claude)で作成
産業技術総合研究所は、120MPa までの高圧水素ガス中で引張試験・破壊靭性試験・遅れ破壊試験などができる設備を整えています。新しい材料や部品を水素ガスに使うときは、水素ガスの中での試験で強度・延性・疲労を確かめます。
出典:鋼材の水素脆性(ぜいせい)について|新潟県工業技術総合研究所、水素脆性ってなんですか|大倉、ジオメット|興和工業所、メカニカルコーティング(エマルーチェ)|エマナック、高力ボルトの耐遅れ破壊特性(第1章)|国土技術政策総合研究所、鋼道路橋の高力ボルトに関する資料(第1章)|国土技術政策総合研究所、調質型高強度ボルトの開発|日本製鉄、鉄骨工事 Q&A A-3-17「予熱」|日本建設業連合会 鉄骨専門部会、水素エネルギー社会実現に向けた材料評価(Synthesiology Vol.8 No.2、2015年)|産業技術総合研究所
本当に水素脆化かを確かめる
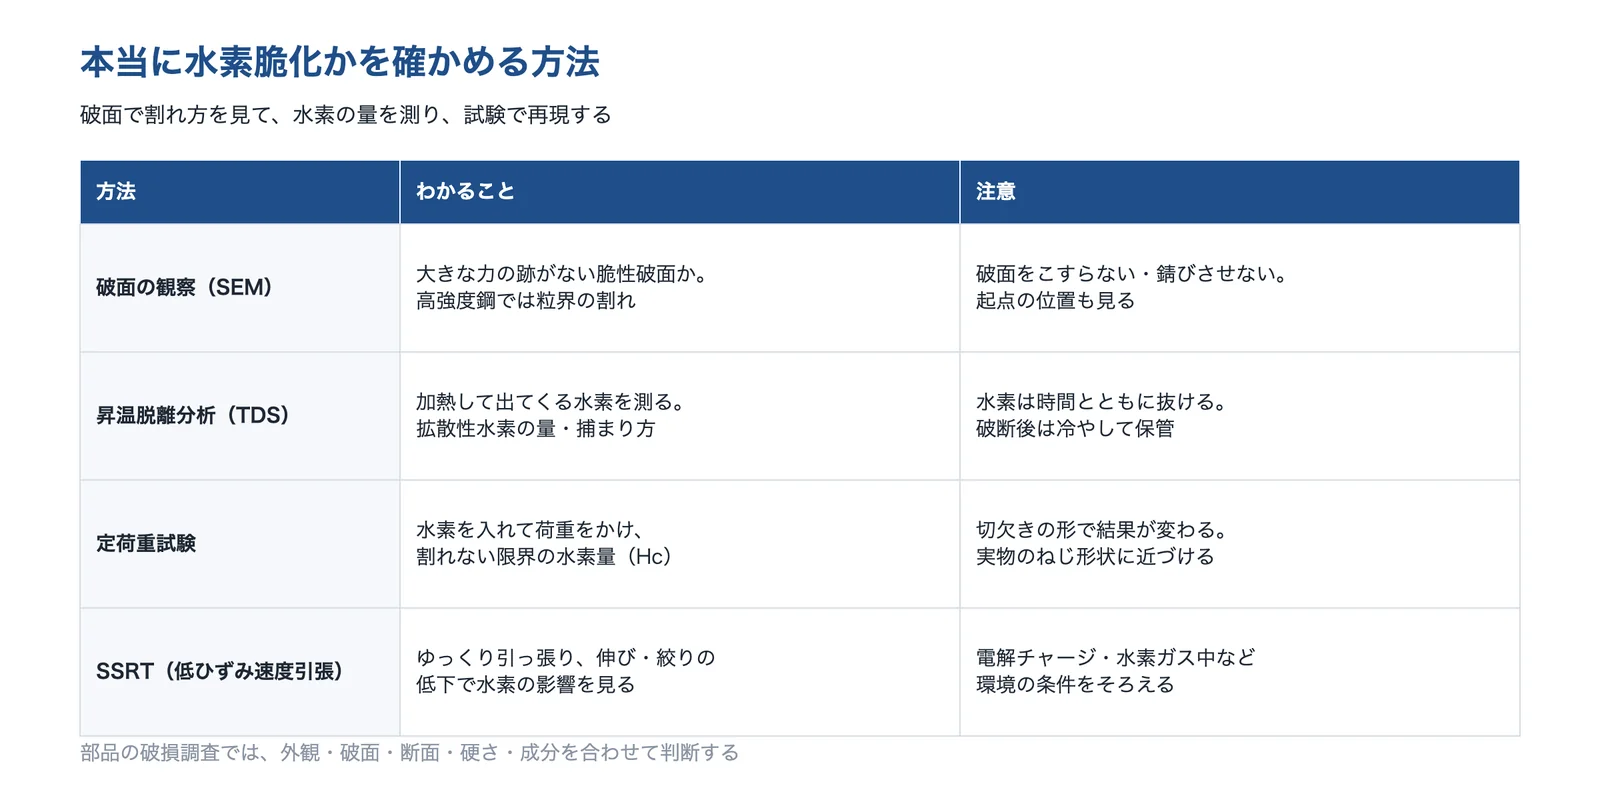
水素脆化かどうかは、破面の観察、水素の量の測定、試験での再現を組み合わせて判断します。
出典:新潟県工業技術総合研究所「鋼材の水素脆性について」・国土技術政策総合研究所(高力ボルトの耐遅れ破壊特性 第3章)・電子科学「TDS 受託分析」・神戸工業試験場「水素脆化試験」をもとに AI(Claude)で作成
破面を観察する
破面を電子顕微鏡で見ると、水素脆性では材料が脆かったことを示す脆性破面になり、高強度の鋼では粒界型になった例があります(新潟県工業技術総合研究所)。部品に大きな力を加えた跡がないことと合わせて判断します。起点がねじの谷や首下など応力の集中する所かも確かめます(編集部の解説)。
鋼の中の水素の量を測る(TDS)
昇温脱離分析(TDS)は、試料を加熱して出てくる水素を測る方法です。電子科学は、鋼の中の拡散性水素を低温から測る装置や受託分析を紹介し、格子欠陥に捕まった水素を分けるには試験片を薄くすることが要るとしています。
出典:電子科学「TDS 受託分析」
試験で再現する(定荷重試験・SSRT)
水素を入れた試験片に一定の荷重をかけて割れるまでの時間を見る定荷重試験で、割れない限界の水素量(Hc)を求められます(国土技術政策総合研究所)。ゆっくり引っ張る SSRT(低ひずみ速度引張試験)では、電解で水素を入れ続けながら、または水素ガスの中で、伸び・絞りなどの低下を調べます(神戸工業試験場)。
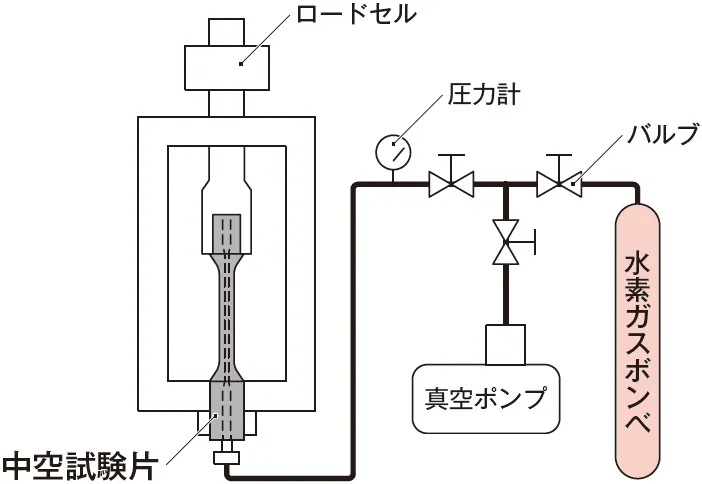
出典:神戸工業試験場「水素脆化試験」
出典:鋼材の水素脆性(ぜいせい)について|新潟県工業技術総合研究所、TDS 受託分析|電子科学、高力ボルトの耐遅れ破壊特性(第3章)|国土技術政策総合研究所、水素脆化試験|神戸工業試験場
水素脆化の対策・調査を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。水素の量の分析、水素脆化の試験、水素が入らない防錆処理、ベーキングのできるめっき会社を挙げました。
電子科学株式会社|鋼の中の水素の量と捕まり方を調べる、TDS(昇温脱離分析)
電子科学とは
電子科学(ESCO)は、東京都武蔵野市にある、昇温脱離分析(TDS)の装置メーカーです(1978年設立)。1990年に TDS の商用モデルを出したとしており、自社の装置を使った受託分析も行っています。
電子科学の得意技術
| 技術 | 内容 |
|---|---|
| 昇温脱離分析(TDS) | 試料を超高真空の中で加熱し、出てくるガスを四重極質量分析計で測る。鉄鋼などは高周波で加熱する装置(ESCO-TDS1700 IH)で、水素脆化(遅れ破壊)の因子となる鋼中の拡散性水素の低温の測定もできるとしている |
| 低温からの水素の測定 | 受託分析で、−100℃以下から測る低温昇温脱離水素分析(L-TDS)を挙げ、転位・空孔などの格子欠陥に捕まった水素を分けるとしている(装置 ESCO-TDS-100 Cryo H2 は開発中として紹介) |
| 測り方の工夫 | 捕まり方を分けるには試験片を薄くすることが要るとし、真空型の低いバックグラウンドで微量の水素を検出し、水素が出るときの活性化エネルギーを求めるとしている |
電子科学が解決できる課題
- 割れた部品・試験片に、どれだけ拡散性水素が入っているかを知りたい
- めっき・ベーキングの前後で、水素の量がどう変わったかを確かめたい
- 材料の中で水素がどこに捕まっているかを調べ、耐水素脆化の材料開発に生かしたい
公開されている実績
- 電気ニッケルめっき(銅の基板)を、めっき直後に液体窒素で冷やし、−135℃から500℃まで10℃/分で昇温して水素の出方を測った例を公開している
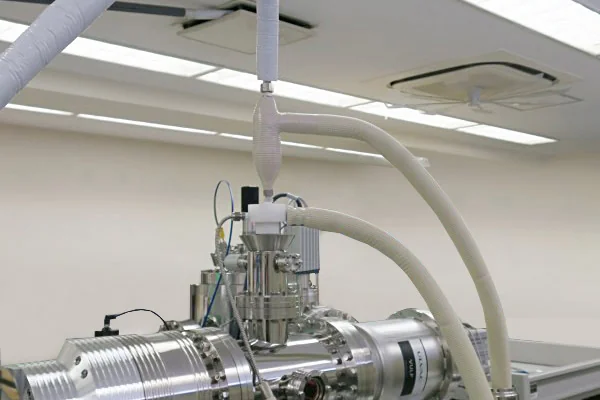
出典:電子科学「ESCO-TDS1700 IH」
出典:会社概要|電子科学、TDS 受託分析|電子科学、ESCO-TDS-100 Cryo H2|電子科学、ESCO-TDS1700 IH|電子科学
株式会社神戸工業試験場|電解チャージ・高圧水素ガス中の試験と、破損の調査
神戸工業試験場とは
神戸工業試験場は、兵庫県加古郡播磨町にある、材料試験・分析・破損調査の受託会社です。水素環境の中での材料試験と評価技術の開発に取り組んでいます。
神戸工業試験場の得意技術
| 技術 | 内容 |
|---|---|
| 連続電解チャージ式 SSRT | 電解で水素を入れ続けながら、ゆっくり引っ張る試験。腐食環境で起きる遅れ破壊などの評価に向くとし、電解液・電流値・試験速度を設定できる。破断後の試験片は液体窒素に浸して水素を逃がさずに保管し、水素の濃度を分析する |
| 高圧水素ガス中の試験 | 水素ガスを封じた中空の試験片や、自社開発の高圧水素のミニチュア試験装置で、超高圧の水素ガス中の SSRT・疲労寿命・疲労き裂進展・破壊靭性などの試験をする。防爆の専用試験室を、兵庫県に高圧ガス製造事業所として届け出ている |
| 実物から採る小さな試験片 | 実製品・実部材から小さな試験片を採り、同じような環境で試験するミニチュア試験の技術を持つ。鋼の中の水素拡散係数の測定と解析も行う |
神戸工業試験場が解決できる課題
- 高強度の鋼が、腐食環境で遅れ破壊しないかを試験で確かめたい
- 水素ガスに触れる配管・容器・部品の材料の強度や疲労を、水素ガス中で確かめたい
- 使っている設備の部材から小さな試験片を採って、水素の影響を調べたい
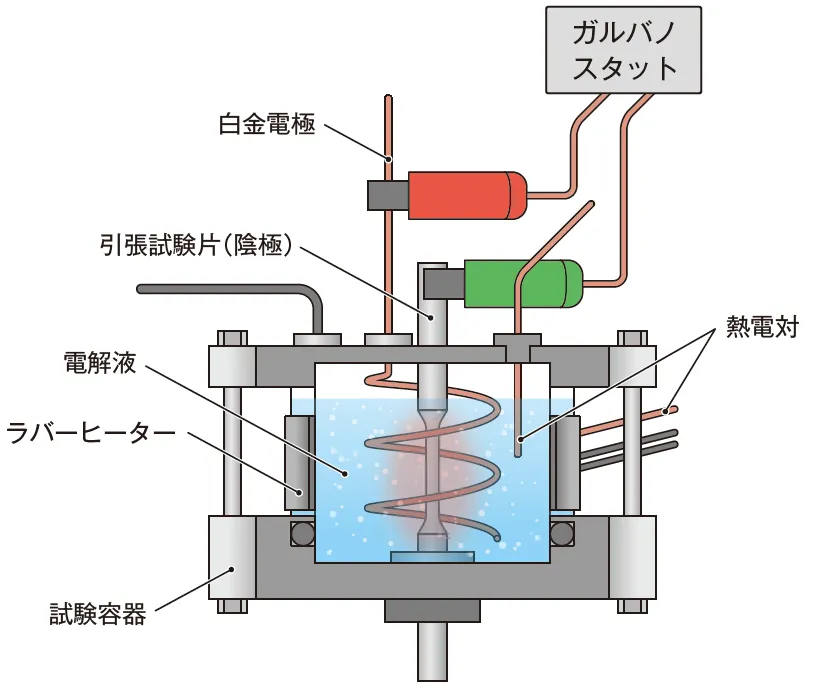
出典:神戸工業試験場「水素脆化試験」
出典:企業概要|神戸工業試験場、水素脆化試験|神戸工業試験場
株式会社エマナック|水素脆性の心配がない、ショットで付ける乾式の防錆めっき
エマナックとは
エマナックは、大阪府守口市に本社がある、表面処理のグループの会社です。ジオメット・ダクロタイズドなどの防錆処理や、メカニカルコーティング(エマルーチェ)を扱っています。
エマナックの得意技術
| 技術 | 内容 |
|---|---|
| メカニカルコーティング(エマルーチェ) | 鉄亜鉛合金の粉をショットで部品に打ち付けて亜鉛合金の皮膜を作る、常温の乾式めっき。酸処理や電解反応が薄く、水素脆性がないとしている。熱による応力の低下もない |
| めっきしにくい部品 | 高強度ボルトや鋳物など、めっきが難しかった製品にも防錆の効果を持たせられるとしている。鉄・非鉄を問わず処理でき、焼結部品は封孔処理が要らない |
| ジオメット | 水系で完全クロムフリーの、金属フレークを無機バインダーで結合した皮膜(膜厚8μm)。水素脆性のおそれは皆無としている |
エマナックが解決できる課題
- 高強度ボルト・ばねを、水素脆化の心配なく錆びにくくしたい
- 鋳物・焼結部品など、電気めっきが難しい部品を防錆したい
- 熱をかけずに防錆の皮膜を付けたい
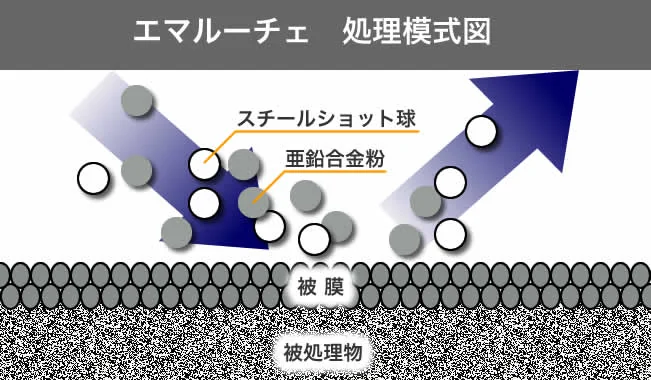
出典:エマナック「メカニカルコーティング(エマルーチェ)」
出典:会社概要|エマナック、メカニカルコーティング(エマルーチェ)|エマナック、ジオメット|エマナック
株式会社興和工業所|アルカリ・中性の前処理で行う、ジオメットの受託処理
興和工業所とは
興和工業所は、名古屋市瑞穂区に本社がある、表面処理の会社です(1947年創業)。ジオメット処理を受託で行っています。
興和工業所の得意技術
| 技術 | 内容 |
|---|---|
| 前処理で水素を入れない | ショットのあとにアルカリ洗浄を行い、ショットが掛かりにくい品物は除錆剤で酸化物を除く。前処理がアルカリ・中性なので、水素脆性は皆無としている |
| ジオメット | 水系で完全クロムフリー。膜厚は8μ程度と薄いので、ボルトに処理してもかん合は良好としている。100℃程度でクロメートが壊れる電気亜鉛めっきに比べ、高温に長く耐える |
| 大物・短納期 | ハンガー型のショット機と直径1,500mm の大型遠心機で大物にも対応し、多段乾燥焼付システムで2コート2ベークができる |
興和工業所が解決できる課題
- 高張力ボルトを、水素脆化を避けて防錆したい
- ばね・パイプの内面など、形の込み入った部品に薄い防錆の皮膜を付けたい
- ボルト・ナットのかん合を保ったまま、耐熱・耐食の皮膜にしたい
出典:興和工業所「ジオメット」
有限会社白洋金属工業所|めっきの種類に合わせた、ベーキング(脱水素処理)
白洋金属工業所とは
白洋金属工業所は、京都市南区にある、めっきの会社です(1958年設立)。硬質クロムめっき・無電解ニッケルめっき・亜鉛めっきなどを、少量多品種で処理しています。
白洋金属工業所の得意技術
| 技術 | 内容 |
|---|---|
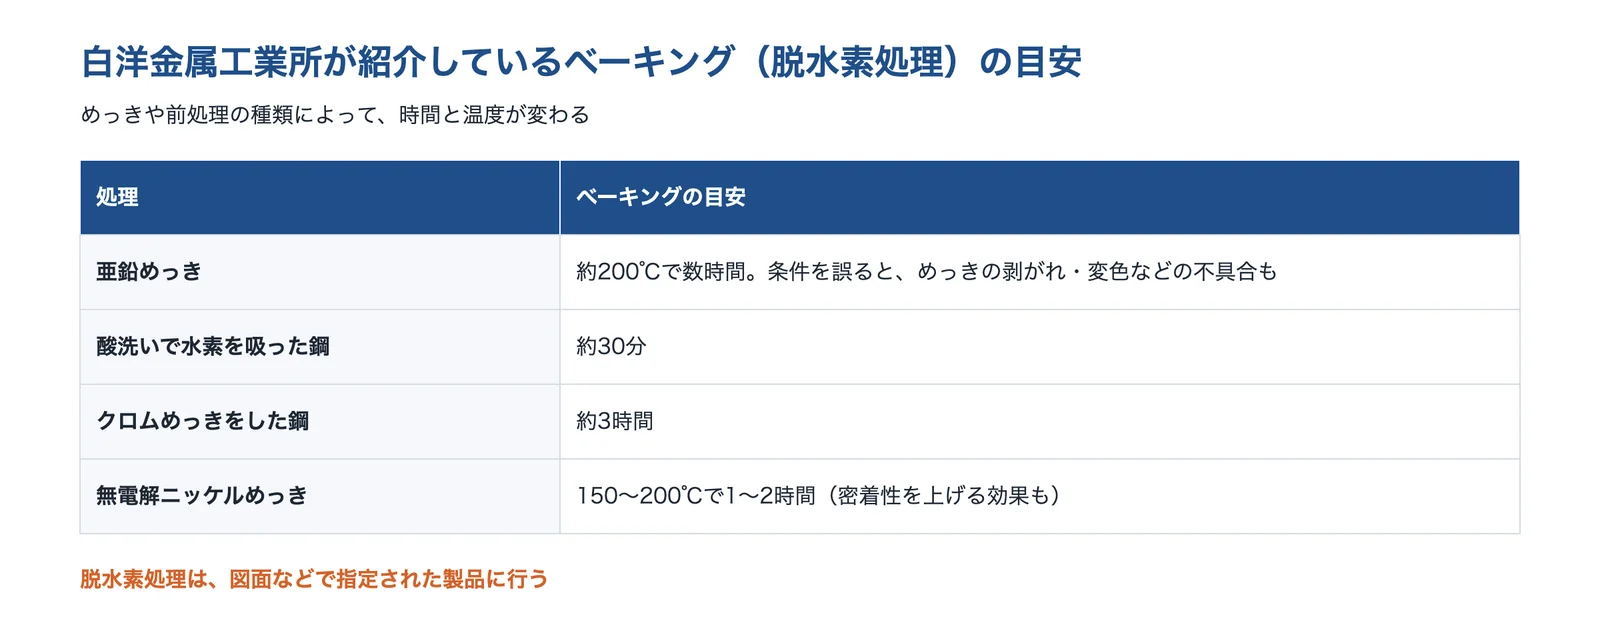
| ベーキング(脱水素処理) | 亜鉛めっきのあとに行うことが多く、約200℃で数時間処理する。温度と時間の設定が重要で、条件を誤ると脱水素ができないだけでなく、めっきの剥がれや変色が起きることもあるとしている |
| 処理ごとの目安 | 酸洗いで水素を吸った鋼は約30分、クロムめっきの鋼は約3時間、無電解ニッケルめっきは150〜200℃で1〜2時間(密着性を上げる効果もある) |
| 図面の指定に合わせる | 脱水素処理は、すべての亜鉛めっき品ではなく、図面などで指定された製品に行うとしている |
画像は、公開されている内容をもとに編集部が図にしました。
白洋金属工業所が解決できる課題
- めっきのあとのベーキングの条件を、めっきの種類に合わせて相談したい
- 硬質クロムめっき・無電解ニッケルめっきの部品の水素脆化を防ぎたい
- 図面に脱水素処理をどう指定すればよいかを確かめたい
出典:白洋金属工業所「めっきとベーキングの関係」をもとに AI(Claude)で作成
出典:会社概要|白洋金属工業所、めっきとベーキングの関係|白洋金属工業所
株式会社大倉|酸洗い・ベーキングの条件を数値で解説する、電気亜鉛めっき
大倉とは
大倉は、埼玉県吉川市にある、電気亜鉛めっきの会社です(1948年設立)。引っかけめっき・バレルめっきで、三価・六価の化成処理まで行っています。
大倉の得意技術
| 技術 | 内容 |
|---|---|
| 水素脆性の解説 | HRC40以上・抗張力130kgf/mm² などの高張力鋼・高強度鋼で問題が起きやすく、めっき工程では酸洗い・陰極電解洗浄・陰極電解酸洗などで多く起きるとしている(東京都立工業技術センターの資料を参考文献に挙げる) |
| 酸洗いの条件の比較 | 塩酸10%・10分では水素脆化率76%だが、インヒビターの種類によっては31%・2%と大きく下がる。酸の陽極電解では14〜40%程度、アルカリ陽極電解では水素脆性は起こりえないとしている |
| ベーキングの注意 | 亜鉛めっきの皮膜が厚いほど長いベーキングが要り、完璧な条件でも水素の除去は90%前後が限界。破壊事故は「めっき後ただちに組み込まれたネジ」「再めっき品」に多いという話も紹介している |
画像は、公開されている内容をもとに編集部が図にしました。
大倉が解決できる課題
- 電気亜鉛めっきの酸洗い・電解の工程で、水素を入れにくくしたい
- ベーキングの規格の条件を確かめて、図面に書きたい
- 三価クロム化成のボルトで、ベーキングと耐食性を両立したい
出典:大倉「水素脆性ってなんですか」をもとに AI(Claude)で作成
選ぶ前に確かめる条件
水素脆化の対策や調査を相談する前に、次のことを整理しておくと話が早く進みます。
- 部品の材料・強度区分・硬さ(引張強さ・HRC)と、熱処理の内容
- めっき・化成処理・酸洗いの工程と、ベーキングの有無・条件
- 割れた時期(めっき後・組み付け後・使用中の何か月後か)と、割れた場所(ねじの谷・首下・溶接部など)
- 締付けの条件(軸力・トルク)と、使う環境(屋外・水・塩分・水素ガス)
- 割れた部品と、割れていない同じロットの部品が残っているか(保管の状態)
- 求める対策(ベーキング・防錆処理の変更・材料の変更・試験での確認)と、図面で指定できる範囲
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月6日








