
ばねは、力を受けるとたわみ、力を除くと元に戻ることを利用する機械要素です。押す・引く・ねじる・支える・振動を和らげるなど、ほとんどの機械に入っています。選ぶときに決めることは、種類と形、寸法(ばね定数と応力)、材料、作り方(工程)の4つで、どれか1つが合っていないと、へたる・折れる・暴れるといった不具合につながります。
このページでは、設計の現場で必要になることを1ページにまとめました。ばねの種類と使い分け、JIS の式によるばね定数と応力の計算、材料ごとの横弾性係数と使える温度、作り方とショットピーニング・セッチング、へたり・疲労・座屈・サージングのしくみ、リコールの届出に見る折損の原因、相談できる会社まで扱います。へたりと折損に絞った計算と対策は、課題「ばねがへたる・折れるのを防ぎたい」でも詳しく扱っています。
知りたいことから読む
- ばね定数とは → ばねの基本
- 圧縮・引張・ねじり・皿ばね・板ばねの違い → ばねの種類と使い分け
- ばね定数と応力の計算式・計算例 → ばね定数と強さの計算
- ばね指数・縦横比など設計の目安 → ばね定数と強さの計算
- ピアノ線・オイルテンパー線・ステンレスの選び方 → ばねの材料
- ショットピーニング・セッチングの効果 → 作り方と仕上げ
- へたり・折れる・座屈の原因と対策 → トラブルのしくみと対策
- ばねメーカー・ピーニングの会社 → 企業紹介
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| 自由長が短くなった、同じ高さで荷重が出ない | へたり。最大の応力が高い、温度が高い | へたり:温度と時間で形が戻らなくなる・作り方と仕上げの工程 |
| 何万回か動かしたら、コイルの途中で折れた | 疲労。応力の振れ幅が大きい、表面の傷 | 疲労:表面の小さな傷から折れる・ショットピーニング |
| 引張ばねがフックの付け根で折れた | 曲げた所の応力集中 | フック・腕:曲げた所に応力が集まる |
| 錆びたばねが折れた | 腐食のくぼみ(ピット)からの疲労。相手部品とのこすれで塗装が剥がれた | 錆と水素:腐食疲労と遅れ破壊・事例:リコールの届出に見る、ばねの折損 |
| めっきしたばねが、しばらくして割れた | 水素脆化(遅れ破壊) | 錆と水素:腐食疲労と遅れ破壊 |
| 押すと横に曲がる、ガイドとこすれる | 座屈。自由長が平均コイル径に比べて長い | 座屈とサージング・設計の目安:ばね指数・縦横比・巻数・ピッチ |
| 速く動かすと、ばねが暴れる・音が出る | サージング(ばね自身の共振) | 座屈とサージング |
| 計算したばね定数と、実物が合わない | 使う範囲がたわみの端に寄っている、有効巻数・ピッチの取り方 | 設計の目安:ばね指数・縦横比・巻数・ピッチ |
このページの出典をもとに編集部が整理したものです。リンクを押すと、対策を書いた所へ移ります。
ばねの基本:ばね定数と各部の名前
ばねとは:たわんで、元に戻る
大阪府の業界調査は、ばねを「金属、ゴム、合成樹脂などがもつ弾性エネルギーを効果的に利用できるよう成形したもの」と説明しています。東京理科大学の講義資料は、ばねの特性として、たわんで復元する、エネルギーを蓄えて放出する、振動や衝撃を和らげる、固有の振動数を持つの4つを挙げています。
ばね定数:荷重とたわみの比
荷重とたわみが比例するばねでは、荷重 F をたわみ δ で割った値を「ばね定数」といい、単位は N/mm です。JIS B 2704-1 では、ばねが蓄えるエネルギーを U = F × δ ÷ 2 = k × δ² ÷ 2 としています。ばね定数 2N/mm のばねを 10mm 縮めると 20N の力が出て、蓄えるエネルギーは 100N·mm(0.1J)です(編集部の計算)。
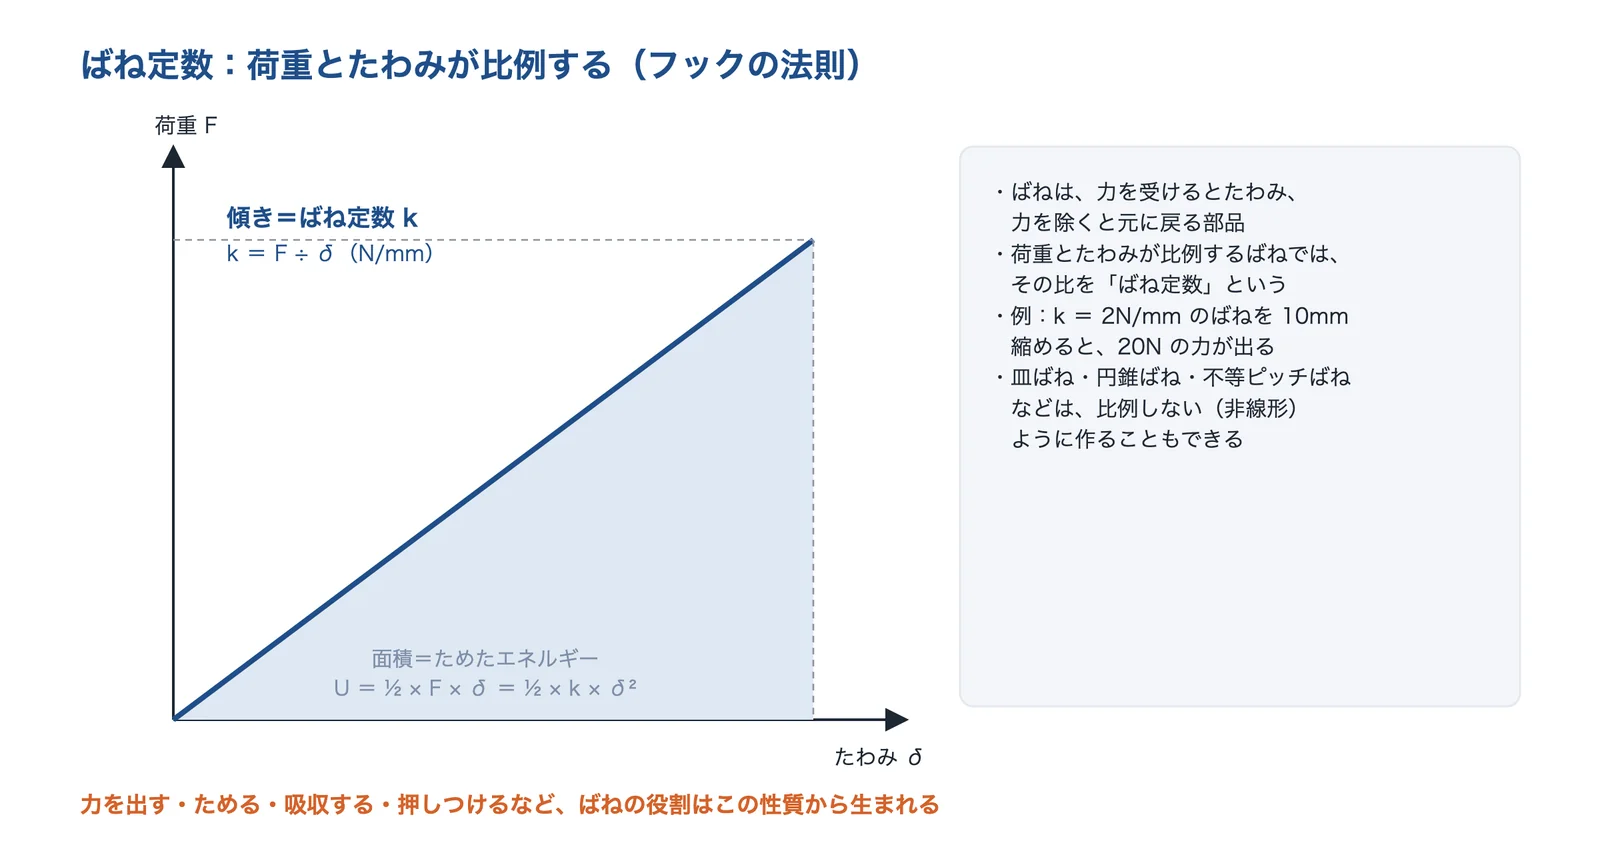
出典:JIS B 2704-1(日本規格協会の公開資料)・東京理科大学の講義資料をもとに AI(Claude)で作成
出典:ばね製造業の現状(平成12年調査)|大阪府、機械設計 第12章 ばね(講義資料)|東京理科大学、JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)
圧縮コイルばねの各部の名前
コイルばねの大きさは、線径 d・平均コイル径 D・有効巻数・自由長で表します。平均コイル径は線の中心どうしの径で、D ÷ d を「ばね指数」といいます。圧縮ばねの両端は、となりの線に密着させた「座巻」にして、座面を平らにすることがよくあります。JIS B 2704-1 では、圧縮ばねの有効巻数を総巻数から座巻数を引いて求め、座巻が両端とも1巻なら 総巻数 − 2 になります。
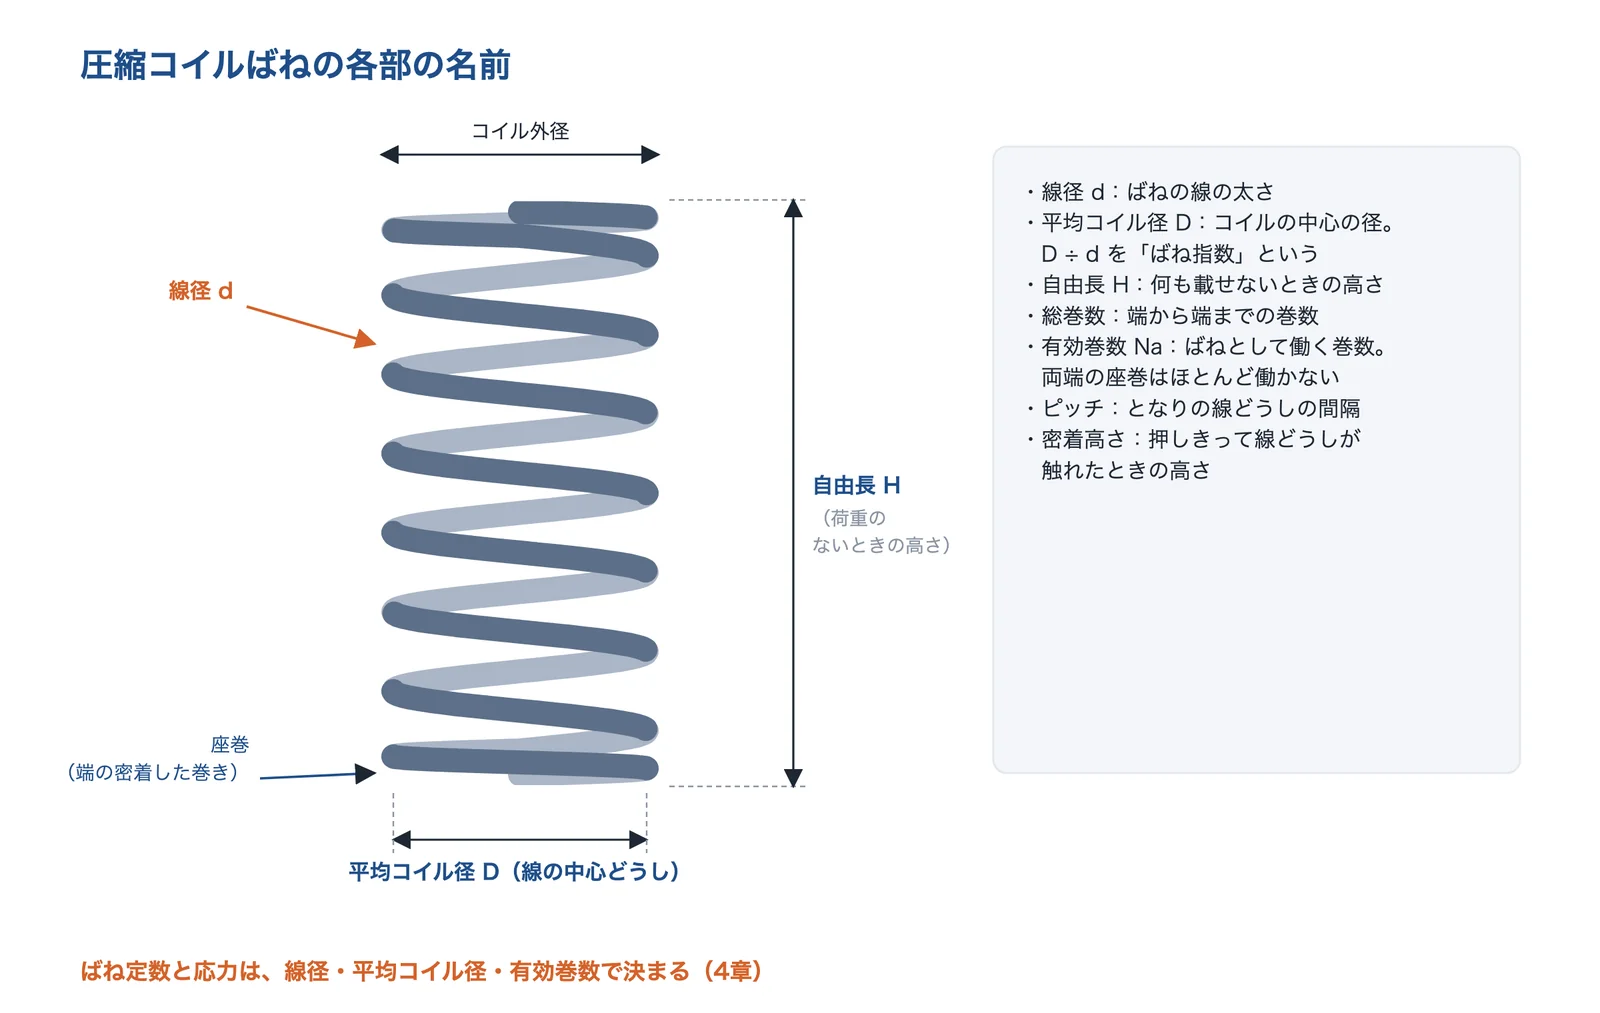
出典:JIS B 2704-1(日本規格協会の公開資料)をもとに AI(Claude)で作成
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)
ばねの種類と使い分け
形と、力の受け方で分ける
JIS B 0103(ばね用語)は、用語を「ばね基本・用途・形状・構成部品又は部分・設計・製造・試験及び検査」の7つに分けて整理しています。厚生労働省の金属ばね製造技能検定は、ばねを使用材料・製造法・形状・用途で分類するとし、特徴と用途を問う種類に、コイルばね・線ばね・トーションバー・線細工ばね・薄板ばね・重ね板ばねを挙げています。設計では、力を「押す・引く・ねじる・曲げる」のどれで受けるかから種類を選ぶとわかりやすくなります。
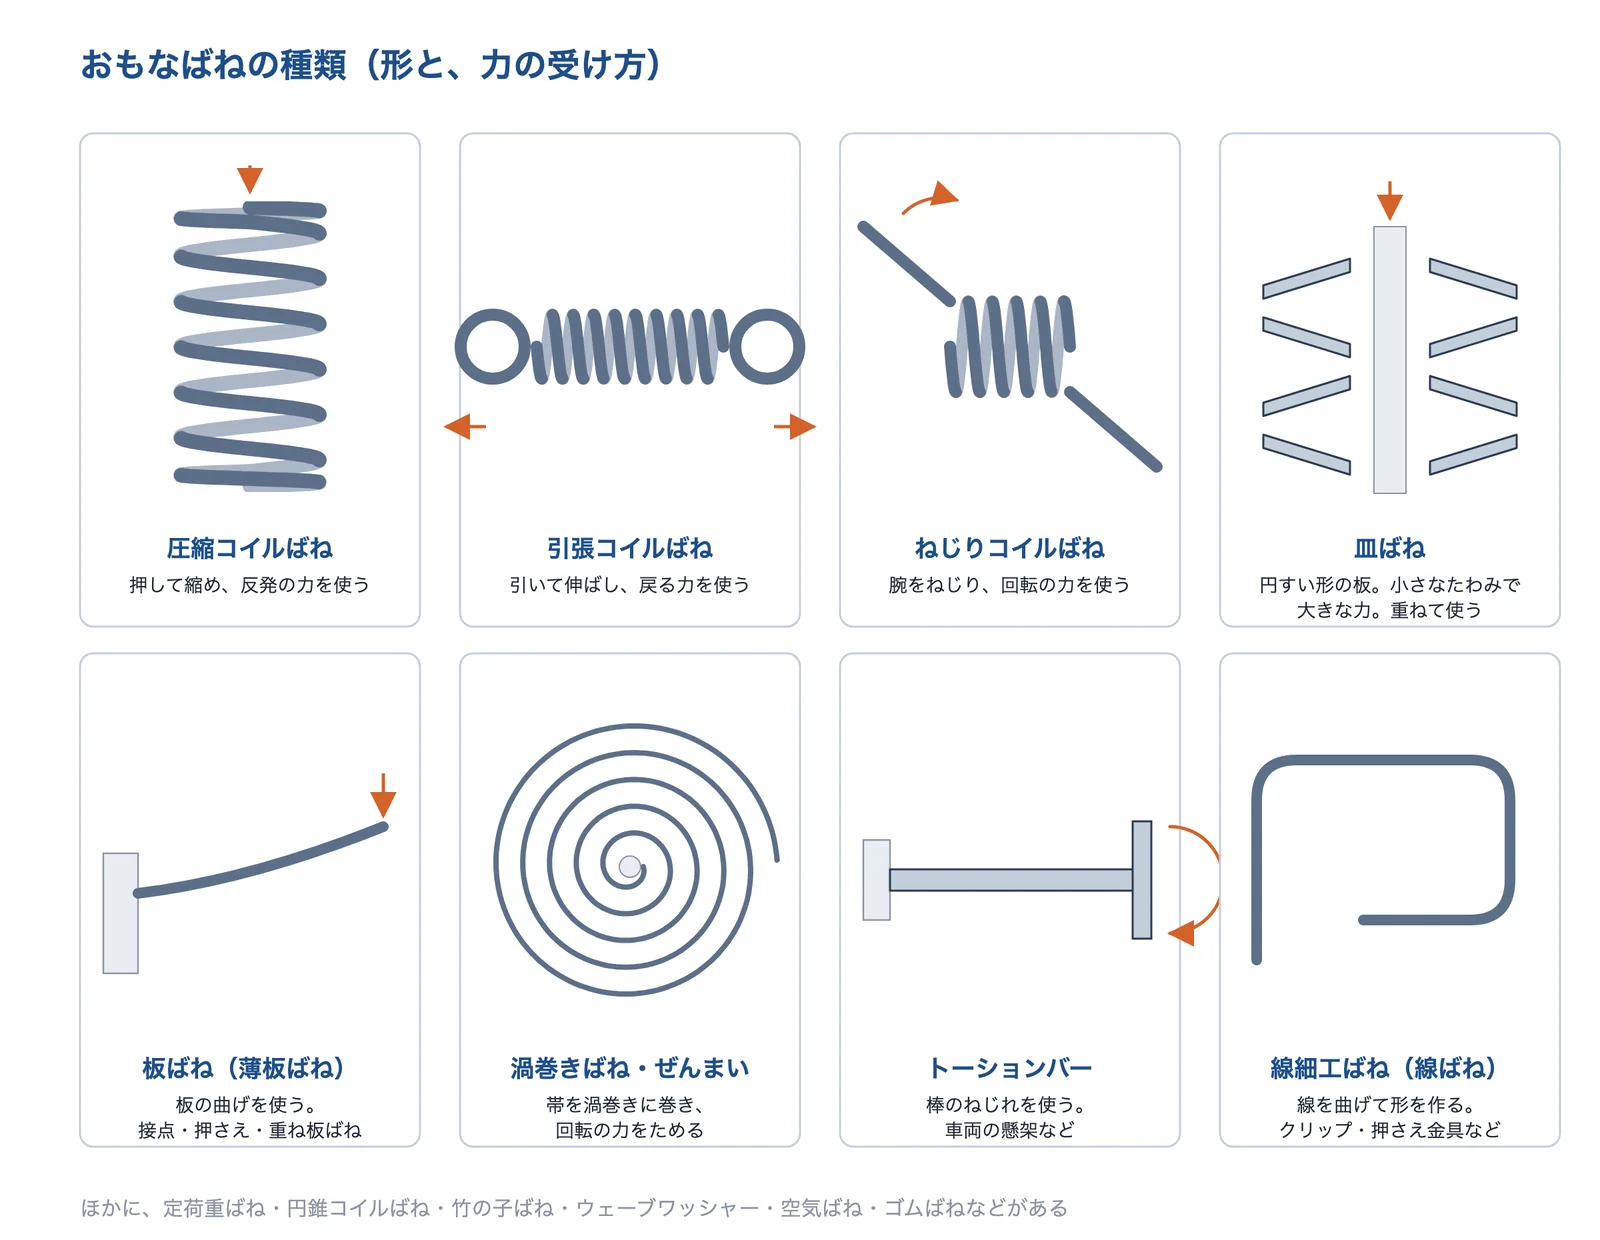
出典:東海バネ工業「ばねの種類」・東京理科大学の講義資料・厚生労働省の金属ばね製造技能検定の試験範囲をもとに AI(Claude)で作成
| 種類 | 力の受け方 | 特徴 | よく使われる所 |
|---|---|---|---|
| 圧縮コイルばね | 押して縮める | ばねの中で最もポピュラー(東海バネ工業)。形が単純で、荷重の計算がしやすい | 弁・スイッチ・機械の戻し・懸架 |
| 引張コイルばね | 引いて伸ばす | 密着して巻き、両端にフック。巻いたときの初張力がある | 扉・レバーの戻し・張り |
| ねじりコイルばね | 腕をねじる | コイルの端の腕で、回転の力(トルク)を出す | ヒンジ・クリップ・レバーの戻し |
| 板ばね・薄板ばね | 板を曲げる | 形を自由に作れる。重ね板ばねは車両の懸架に | 接点・押さえ・車両の懸架 |
| 皿ばね | 円すい形の板を押しつぶす | 小さなスペースで大きな荷重。重ね方で特性を変える | 工作機械の主軸・ボルトの締結・クラッチ |
| 渦巻きばね・ぜんまい | 帯を巻き込む | 多くのエネルギーを蓄え、省スペースで回転の力を出す(東海バネ工業) | 時計・玩具・巻取り |
| トーションバー | 棒をねじる | まっすぐな棒のねじれを使う | 車両の懸架 |
| 線細工ばね(線ばね) | 線の曲げ・ねじり | 線を曲げて、押さえ・クリップの形にする | 押さえ金具・クリップ |
種類の特徴は、東海バネ工業「ばねの種類」、東京理科大学の講義資料、厚生労働省の試験範囲をもとに編集部が整理したものです。「よく使われる所」の列は編集部の例示です(渦巻きばねの時計・玩具は東京理科大学の資料)。
出典:JIS B 0103:2015 ばね用語(プレビュー)|日本規格協会、金属ばね製造技能検定 試験科目及びその範囲(令和2年2月)|厚生労働省、ばねの種類|東海バネ工業、機械設計 第12章 ばね(講義資料)|東京理科大学
コイルばね:圧縮・引張・ねじり
コイルばねは、線をらせん状に巻いたばねです。圧縮ばねと引張ばねでは、線はおもにねじられて、ばね定数と応力は同じ形の式で求めます(JIS B 2704-1)。引張ばねは、巻いたときに線どうしを押しつける「初張力」を持たせることができ、初張力を超える力がかかるまで伸びません。ねじりばねは腕を回すと線が曲げられるので、式には縦弾性係数 E を使います。東海バネ工業は、引きばねを最大線径 30mm、ねじりばねを最大線径 40mm まで作るとしています。
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、ばねの種類|東海バネ工業
板ばね:曲げで支える
板ばねは、板の曲げを使うばねです。東京理科大学の講義資料は、片持ちのばねで応力をどこも同じにする形(平等強さ)が三角形、両持ちではひし形になり、重ね板ばねは、ひし形のばねを細かく切って重ねたものと説明しています。薄い板の板ばねは、プレスで抜いて曲げる形が多く、接点・押さえなど部品の形に合わせて作られます。
出典:機械設計 第12章 ばね(講義資料)|東京理科大学、薄板ばね|村田発條
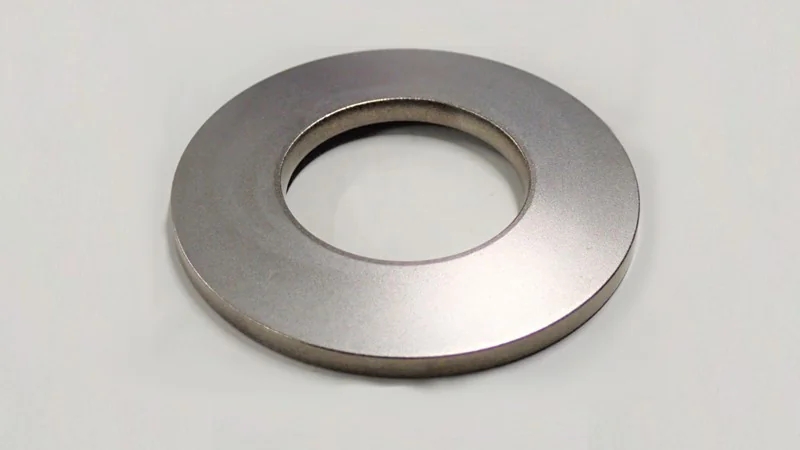
皿ばね:小さなスペースで大きな力
皿ばねは、円すい形にした穴あきの板です。東海バネ工業の「設計時の注意」によると、外径と内径の比は一般に 1.7〜2.5 が目安で、高さと板厚の比が 1.4 を超えると、平らに近いところでたわみが増えても荷重が増えなくなります(クラッチ用はこの特性を使う)。使うたわみが平らになるまでの 75% を超えると荷重が急に増えやすく、JIS では使う最大のたわみを高さの 0.75 倍と定めている、としています。
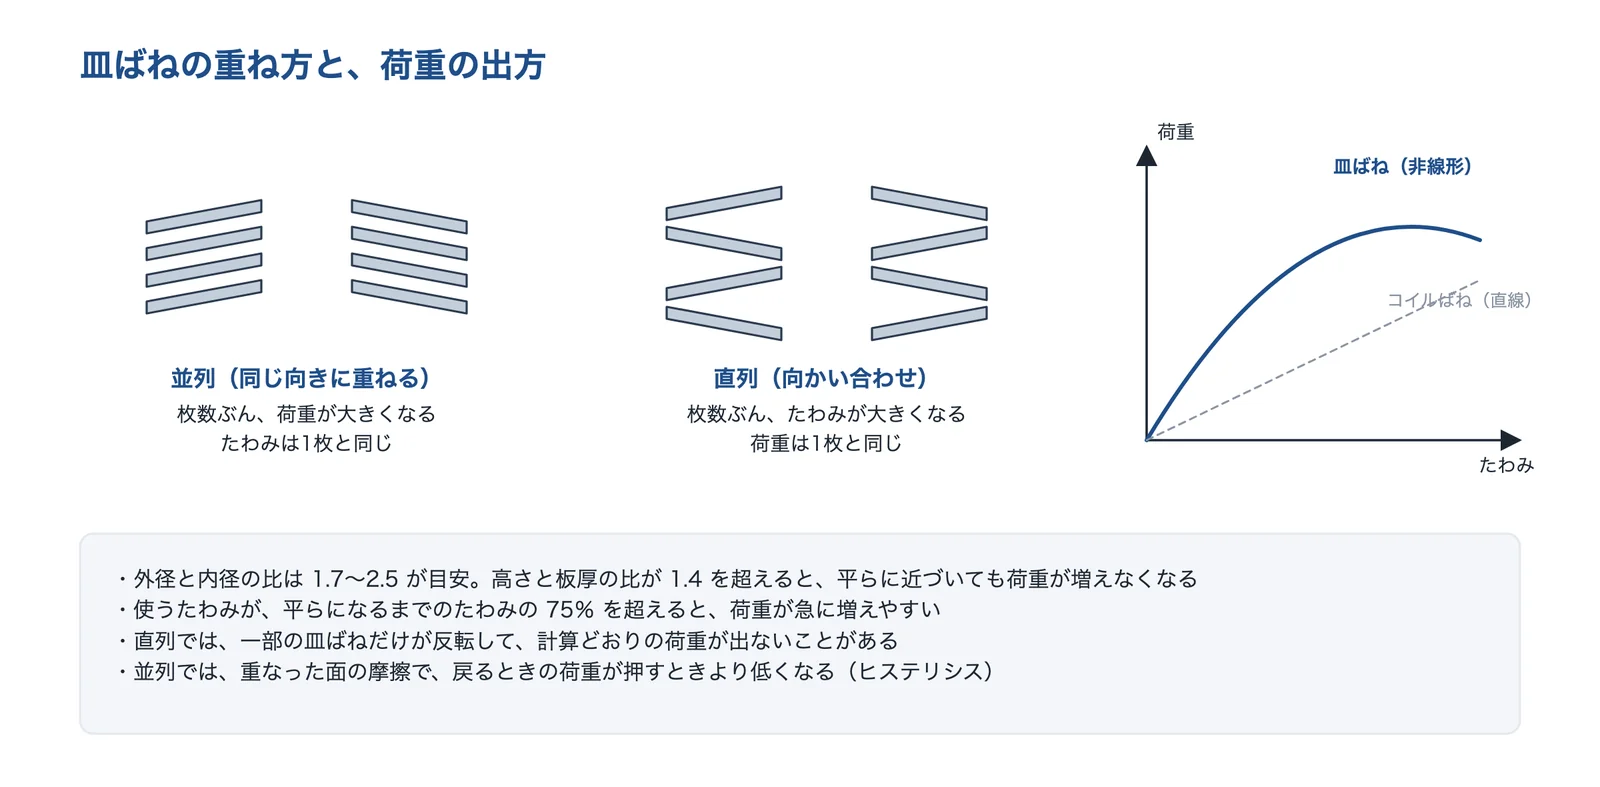
出典:東海バネ工業「皿ばね 設計時の注意」をもとに AI(Claude)で作成
重ね方で特性を変えられるのも皿ばねの特徴です。同じ向きに重ねる(並列)と荷重が、向かい合わせに重ねる(直列)とたわみが大きくなります(編集部の解説)。東海バネ工業は、直列では一部の皿ばねだけが反転して荷重特性を満たさないことがあり、並列では戻るときの荷重が押すときより低くなる(ヒステリシス)としています。
出典:皿ばね 設計時の注意|東海バネ工業、皿ばね|東海バネ工業、高応力皿ばね TERA|ニッパツ
そのほかのばね
東海バネ工業は、四角い材料で巻いて丸い線より小さなスペースで同じ力を出す角ばね、コンパクトに設計できる円錐ばね、高い減衰が必要な所に使う輪ばね、竹の子ばねなども挙げています。ニッパツは、自動車のバルブスプリング・変速機のウェーブスプリング・スタビライザなどを製品に挙げています。ゴムや空気の弾性を使うばねもあり、防振には防振ゴムや空気ばねが使われます(編集部の解説。防振ゴム・制振材)。
ばね定数と強さの計算、設計の目安
コイルばねの式:線径が4乗・3乗で効く
丸い線の圧縮・引張コイルばねでは、JIS B 2704-1 の式で、ばね定数 k = G × d⁴ ÷(8 × Na × D³)、線のねじり応力 τ = κ × 8 × D × F ÷(π × d³)を求めます。G は横弾性係数、Na は有効巻数、κ はコイルの曲がりで線の内側の応力が高くなる分を補う応力修正係数(ワールの式 κ =(4c − 1)÷(4c − 4)+ 0.615 ÷ c、c はばね指数)です。ばね定数は線径の4乗に比例し、応力は線径の3乗に反比例するので、線径をわずかに変えるだけで特性が大きく変わります。
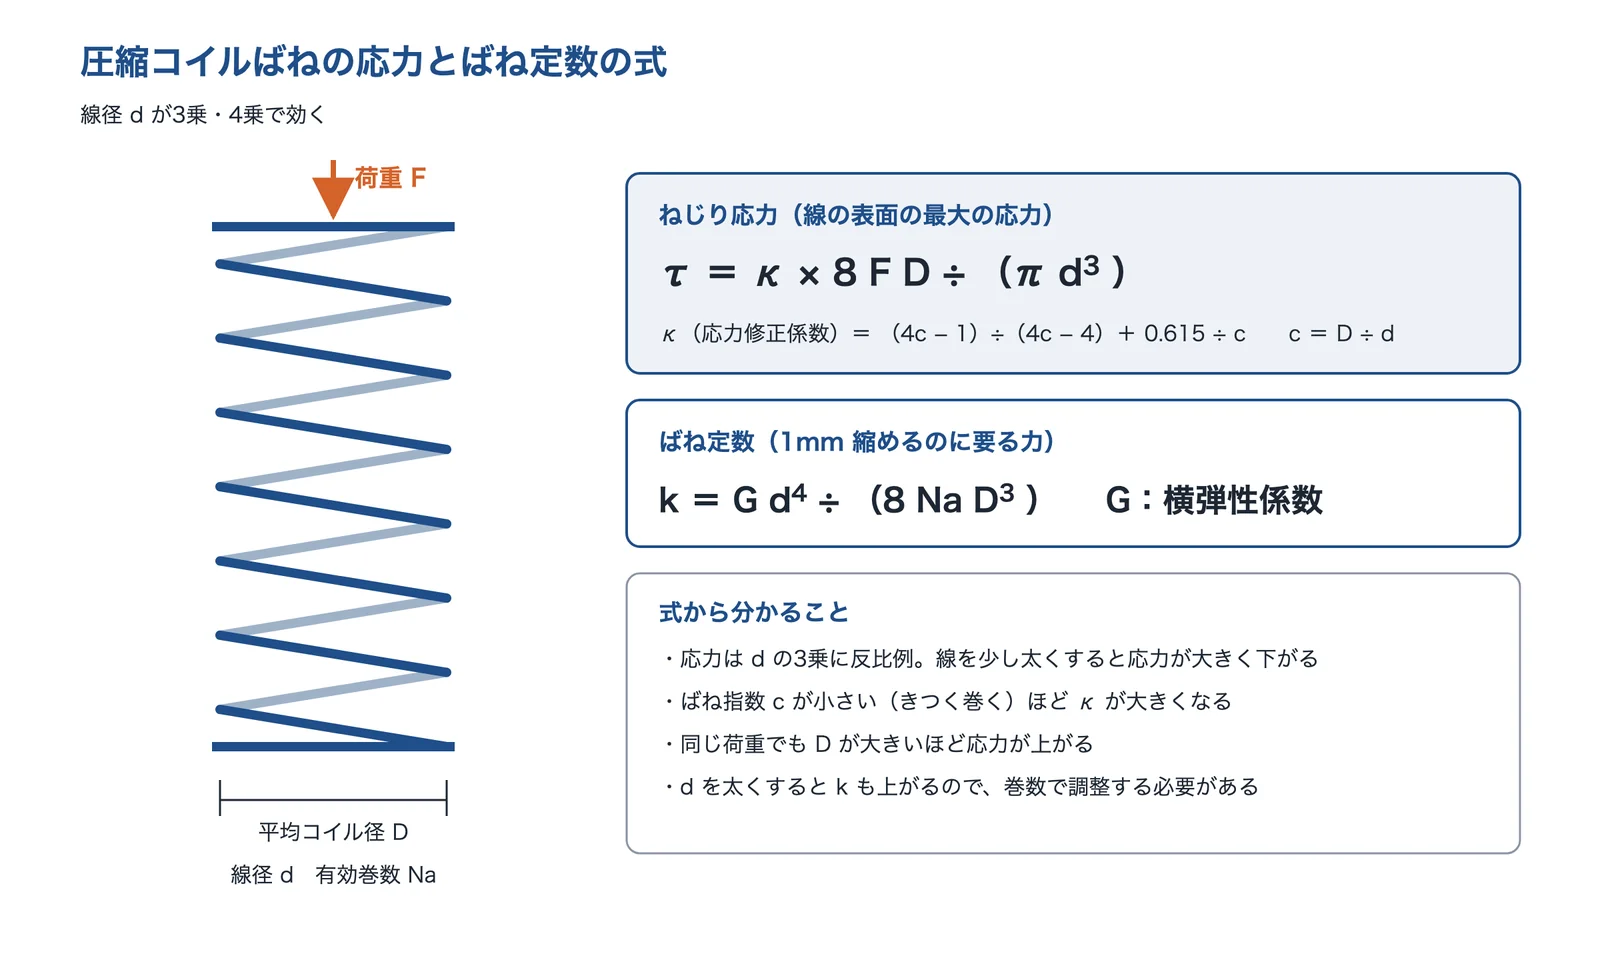
出典:JIS B 2704-1(日本規格協会の公開資料)をもとに AI(Claude)で作成
JIS B 2704-1 は、静的な力によるへたりは平均的な応力が問題なので修正前の応力 τ0 = 8DF ÷(πd³)で、疲労は最大の応力が問題なので修正した応力で見る、と使い分けています。
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)
計算例:100〜300N を受ける圧縮ばね
線径 3.0mm、平均コイル径 24mm、有効巻数 6 巻のピアノ線の圧縮ばねでは、ばね定数は 78,500 × 3.0⁴ ÷(8 × 6 × 24³)≒ 9.6N/mm、300N のときの応力は約 804MPa になります(JIS B 2704-1 の式で編集部が計算)。線径を 3.3mm にすると応力は約 614MPa に下がる一方、同じばね定数にするには有効巻数を約 8.8 巻に増やす必要があり、密着高さが上がります。計算の手順と、条件を変えたときの比較は、課題「ばねがへたる・折れるのを防ぎたい」にあります。
| 項目 | 計算 | 結果 |
|---|---|---|
| ばね指数 c | 24 ÷ 3.0 | 8.0 |
| 応力修正係数 κ | (4×8−1)÷(4×8−4)+ 0.615 ÷ 8 | 約 1.18 |
| 最小の応力 τmin(100N) | 1.18 × 8 × 100 × 24 ÷(π × 3.0³) | 約 268MPa |
| 最大の応力 τmax(300N) | 1.18 × 8 × 300 × 24 ÷(π × 3.0³) | 約 804MPa |
| 平均応力 τm | (804 + 268)÷ 2 | 約 536MPa |
| 応力振幅 τa | (804 − 268)÷ 2 | 約 268MPa |
| ばね定数 k(Na = 6、G = 78.5GPa) | 78,500 × 3.0⁴ ÷(8 × 6 × 24³) | 約 9.6N/mm |
線径 d = 3.0mm、平均コイル径 D = 24mm(説明のための例)。最大の応力はへたり、応力振幅と平均応力は疲労の判定に使います。材料・温度・表面の状態が決まらないと、この数字だけでは良し悪しを判定できません。
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)
引張ばねの初張力と、ねじりばねの式
JIS B 2704-1 では、初張力 Fi のある引張ばねのたわみを 8 × Na × D³ ×(F − Fi)÷(G × d⁴)とし、ばね定数は圧縮ばねと同じ式になります。JIS B 2704-1 は、初張力が低温焼なましで下がることを示し、下がる量の目安を材料ごとに挙げています(経験式の計算例では、ピアノ線・硬鋼線で 25%、ステンレス鋼線で 20% 下がるとしている)。ねじりばねのばね定数(トルク÷回転角)は、縦弾性係数 E を使い、E × π × d⁴ ÷{64 ×(π × D × Na + 腕の長さの和 ÷ 3)}です。
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)
ばねを組み合わせる:直列と並列
2本のばねを縦につなぐ(直列)と、どちらにも同じ力がかかってたわみが足し算になるので、全体のばね定数は小さく(やわらかく)なります。横に並べる(並列)と、たわみが同じで力が足し算になるので、大きく(硬く)なります。東海バネ工業も、並列では個数が増えるほど全体のばね定数が大きく、直列では小さくなる、としています。同じばね2本なら、直列で半分、並列で2倍です(編集部の解説)。
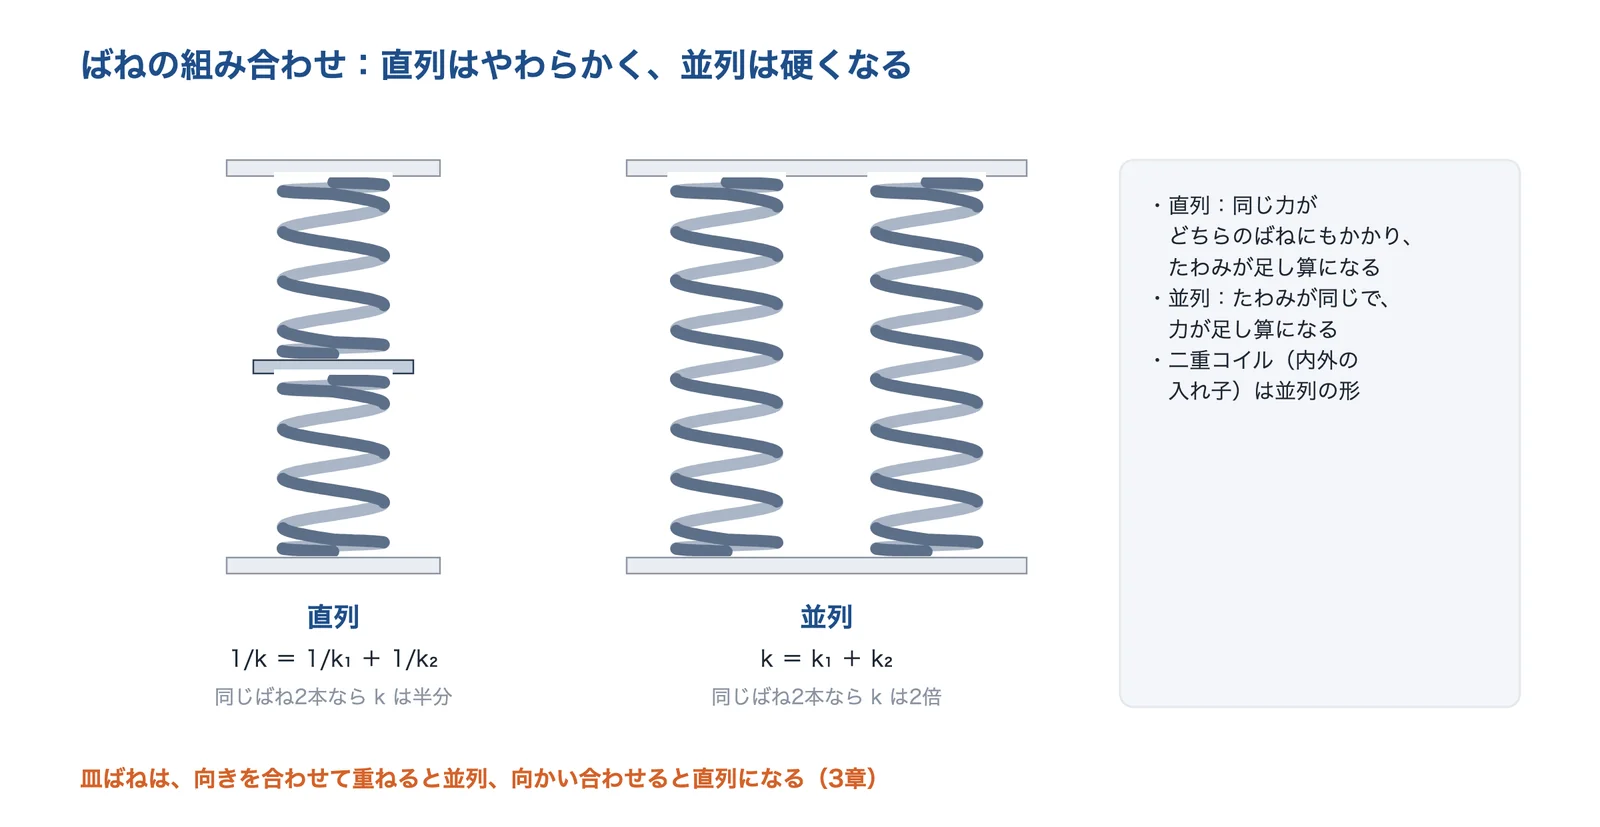
出典:東海バネ工業「コイルばね 計算式」と編集部の解説をもとに AI(Claude)で作成
出典:コイルばね 計算式(横弾性係数・許容応力)|東海バネ工業
設計の目安:ばね指数・縦横比・巻数・ピッチ
JIS B 2704-1 は、ばね指数を冷間成形で 3〜22、熱間成形で 3〜15、有効巻数を 3 以上、ピッチを 0.5D 以下にするのが望ましいとしています。ばね指数が小さいと局部の応力が過大になり、大きくても小さくても作りにくくなります。マルホ発條工業の資料は、冷間成形のばね指数を 6〜15 を目安にしていて、メーカーによって目安に幅があります。
| 項目 | 目安(JIS B 2704-1 の案) | 理由 |
|---|---|---|
| ばね指数 c = D ÷ d | 冷間成形 3〜22、熱間成形 3〜15 が望ましい | 小さいと局部の応力が過大になる。大きくても小さくても作りにくい |
| 縦横比 H ÷ D | 0.8 以上 4 以下が望ましい | 4 を超えると座屈しやすい。避けられなければ案内棒・筒に入れる |
| 有効巻数 | 3 以上が望ましい | 3 未満では、ばねの特性が不安定になる |
| ピッチ | 0.5D 以下が望ましい | 超えると、力でコイル径が変わり、計算の式が合わなくなる |
| 使う範囲 | 全たわみの 30〜70% でばね定数を指定 | この範囲は計算とよく合う(東海バネ工業) |
| 応力(静荷重) | 修正前の応力を、許容せん断応力の 80% 以下 | 繰返し荷重は、疲労強度線図で寿命を見る |
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、圧縮コイルばねの計算|マルホ発條工業
荷重とばね定数の指定のしかた
東海バネ工業は、荷重特性は全たわみの約 30〜70% の範囲で計算値とよく合い、30% 以下では実際のばねが計算より弱く、70% 以上では強くなる傾向があるとしています。JIS B 2704-1 でも、ばね定数は全たわみの 30〜70% の2点で指定するとしています。図面では、1点の荷重だけでなく、取付け高さと作動時の高さの2点の荷重(またはばね定数)を指定し、許容差を書きます(編集部の解説)。
出典:コイルばね 設計時の注意|東海バネ工業、JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)
ばねの材料
おもな材料と、得意な性質
JIS B 2704-1 は、ばねの材料として、熱間成形のばね鋼鋼材(SUP 類)、冷間成形の硬鋼線・ピアノ線・オイルテンパー線・ステンレス鋼線、銅合金の線(黄銅・洋白・りん青銅・ベリリウム銅)を挙げています。同じ表で、耐疲労はピアノ線・弁ばね用オイルテンパー線・ばね鋼、耐熱と耐食の両方はステンレス鋼線、導電と非磁性は銅合金の線に向くとしています(耐熱は一部のオイルテンパー線、耐食は銅合金の線も○)。
| 材料(規格) | 記号の例 | 横弾性係数 G(N/mm²) | 向いていること |
|---|---|---|---|
| 硬鋼線(JIS G 3521) | SW-B・SW-C | 7.85×10⁴ | 一般のばね(冷間成形) |
| ピアノ線(JIS G 3522) | SWP-A・B・V | 7.85×10⁴ | 耐疲労。弁ばねなど |
| オイルテンパー線(JIS G 3560・3561) | SWO-A・SWOSC-V など | 7.85×10⁴ | 耐疲労(弁ばね用)、耐熱(SWOSC など) |
| ばね鋼鋼材(JIS G 4801) | SUP6〜SUP13 など | 7.85×10⁴ | 熱間成形の大きなばね。耐疲労 |
| ばね用ステンレス鋼線(JIS G 4314) | SUS304・SUS316・SUS631J1 など | 6.85×10⁴(SUS631J1 は 7.35×10⁴) | 耐熱・耐食 |
| りん青銅線・ベリリウム銅線 | C5191W・C1720W など | 4.20×10⁴・4.40×10⁴ | 導電・非磁性。接点 |
| 黄銅線・洋白線 | C2600W・C7521W など | 3.90×10⁴ | 導電・非磁性 |
JIS B 2704-1(日本規格協会の公開資料)の表2・表3 をもとに編集部が整理したものです。
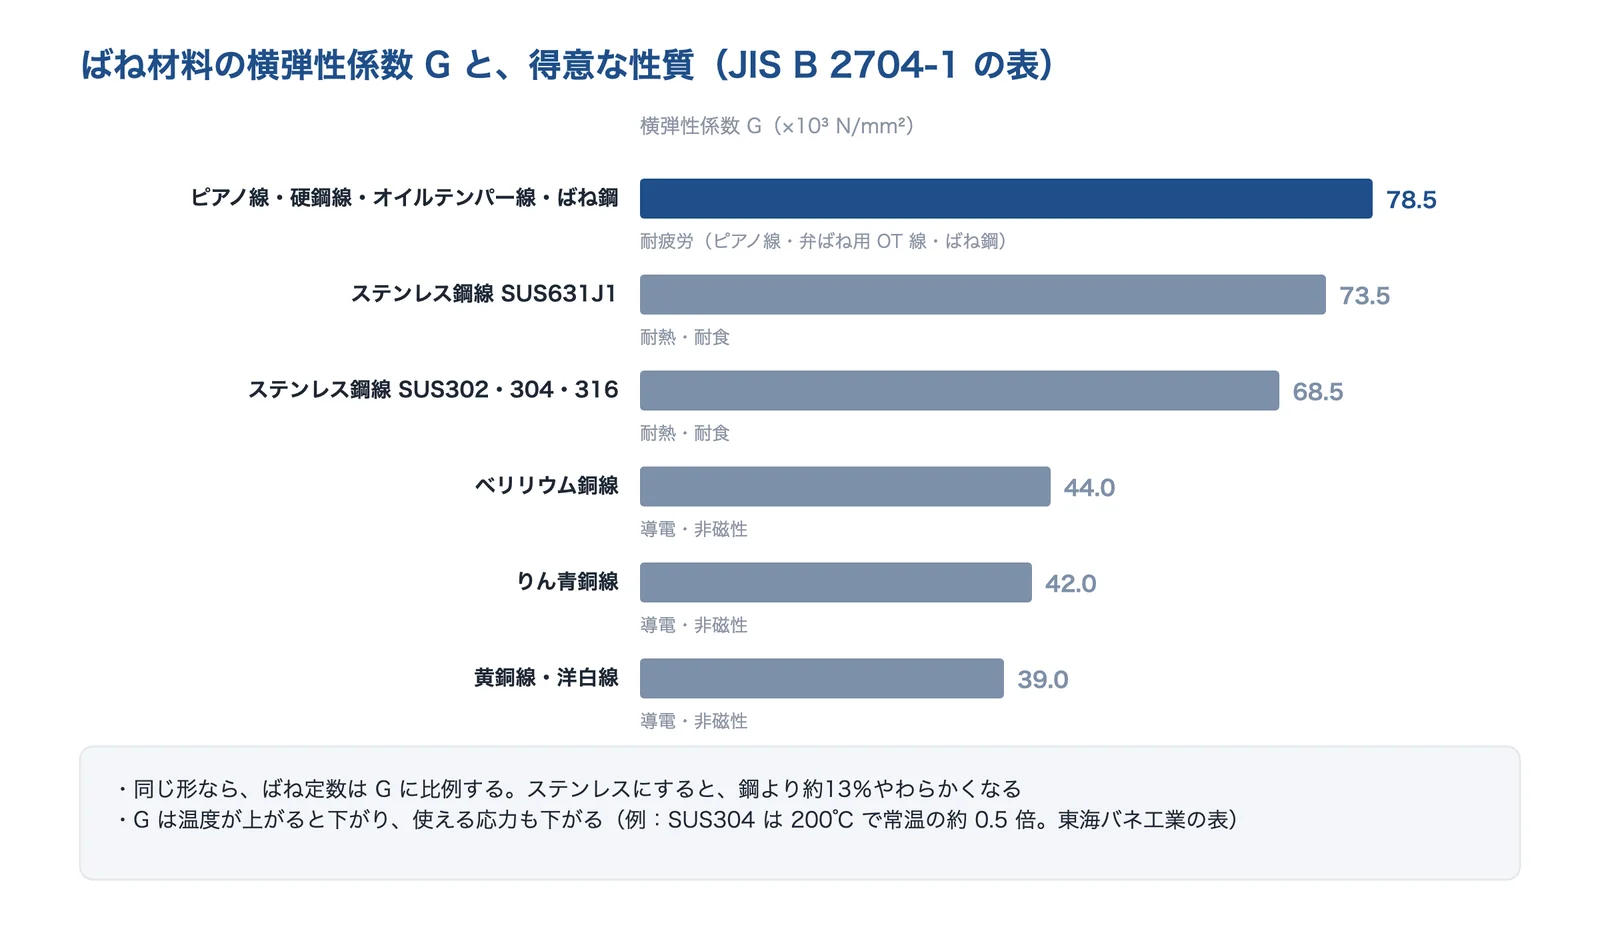
出典:JIS B 2704-1(日本規格協会の公開資料)の表・東海バネ工業「コイルばね 計算式」をもとに AI(Claude)で作成
ばね定数は G に比例するので、同じ形のまま鋼の線からステンレス鋼線(SUS304)に替えると、ばね定数は約 13% 下がります(編集部の計算)。
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)
使える温度
温度が上がると、G も使える応力も下がります。東海バネ工業の表では、SUS304 の許容ねじり応力は 100℃ で常温の 0.7 倍、200℃ で 0.5 倍です。使える温度の上限は資料で違い、ミスミのカタログではピアノ線 120℃・オイルテンパー線(SWOSC-V)220℃・SUS304 250℃、三協スプリング製作所の資料ではピアノ線 140℃・オイルテンパー線 250℃・SUS304 290℃ です。上限の内側でも、使う温度での許容応力で設計します。
| 材料(JIS 記号) | ミスミのカタログ | 三協スプリング製作所 | 使いどころ |
|---|---|---|---|
| 硬鋼線(SW-B・SW-C) | — | 110℃ | 安い一般用 |
| ピアノ線(SWP-A・SWP-B) | 120℃(SWP-A) | 140℃ | 強い一般用 |
| オイルテンパー線(SWOSC-V) | 220℃ | 250℃ | 疲労・耐熱を求める用途 |
| ステンレス鋼線(SUS304-WPB) | 250℃ | 290℃ | 錆びにくさを求める用途 |
| 析出硬化ステンレス(SUS631J1-WPC) | — | 340℃ | より高温 |
| 耐熱合金(インコネル X-750) | 〜450℃ | — | さらに高温 |
使用温度の上限の目安で、資料によって違います。ばねメーカーに確かめてください。
出典:コイルばね 計算式(横弾性係数・許容応力)|東海バネ工業、耐熱ばね(主ばね材料の使用限界温度)|ミスミ、ばね材料の限界温度|三協スプリング製作所
作り方と仕上げの工程
冷間成形と熱間成形
大阪府の業界調査によると、大きなばねは熱間成形、小さなばねは冷間成形が一般的です。熱間成形のばねは大規模な企業で作られ、ほとんどが自動車向け、冷間成形のばねはおもに中小企業で作られ、電気・電子機器など幅広い分野に使われる、としています。東海バネ工業は、大きなコイルばねは材料を 800℃ 以上に熱して成形し、受けられる荷重は数十トンにもなるとしています。
| 成形 | 工程の流れ | 向いているばね |
|---|---|---|
| 冷間成形 | ① コイリング(常温で巻く)→ ② 低温焼なまし → ③ 端面研削 → ④ ショットピーニング → ⑤ セッチング → ⑥ 表面処理・検査 | 線径が細いもの。ピアノ線・硬鋼線・オイルテンパー線・ステンレス鋼線 |
| 熱間成形 | ① 加熱(約800℃以上)→ ② 巻き取り → ③ 焼入れ・焼戻し → ④ ショットピーニング → ⑤ セッチング → ⑥ 塗装・検査 | 線径が太いもの。大型のコイルばね・懸架ばね |
厚生労働省の金属ばね製造技能検定の試験範囲には、成形の条件(ばね指数・巻数・展開長さ)、低温焼なまし、端面研削、ショットピーニング(アークハイト・カバレージ・ショット粒度・速度)、セッチング(ホットセッチングを含む)などが並び、ばねの性能が工程で決まることがわかります。
出典:ばね製造業の現状(平成12年調査)|大阪府、大型コイルばね|東海バネ工業、金属ばね製造技能検定 試験科目及びその範囲(令和2年2月)|厚生労働省、コイルばね(懸架ばね)|ニッパツ
低温焼なましとセッチング
冷間成形のあとの低温焼なましは、成形でできた有害な残留応力をとって、へたりにくくします。フセハツ工業は、硬鋼線・ピアノ線で一般に 300〜350℃、ショットピーニングのあとは 200〜250℃ 以下としています。セッチングは、使う向きに一度大きな荷重をかけて先にへたらせ、使ってからのへたりを減らす工程で、日本ばね学会の解説は、熱をかけながら行うホットセッチングはさらに効果が高いとしています。セッチングのあとは自由高さが下がるので、寸法を見越して作ります。
出典:熱処理|フセハツ工業、セッチング|フセハツ工業、ショットピーニング|フセハツ工業、ばねのへたり|日本ばね学会
ショットピーニング
JIS B 2711 は、ばねのショットピーニングを、球に近い硬い粒を高速で当てて表面に圧縮の残留応力を与え、加工硬化させる冷間加工とし、疲労や応力腐食割れ、遅れ破壊への抵抗力を高めることを目的としています。条件はアルメンストリップのそり高さ(アークハイト)と、打痕の面積の割合(カバレージ)で管理し、鋼のばねを 150〜350℃ に加熱して行う温間ピーニングもあります。JIS B 2704-1 は、有効な圧縮残留応力があれば、片振りの疲労の上限応力係数を 20% 程度上げてよいとしています。
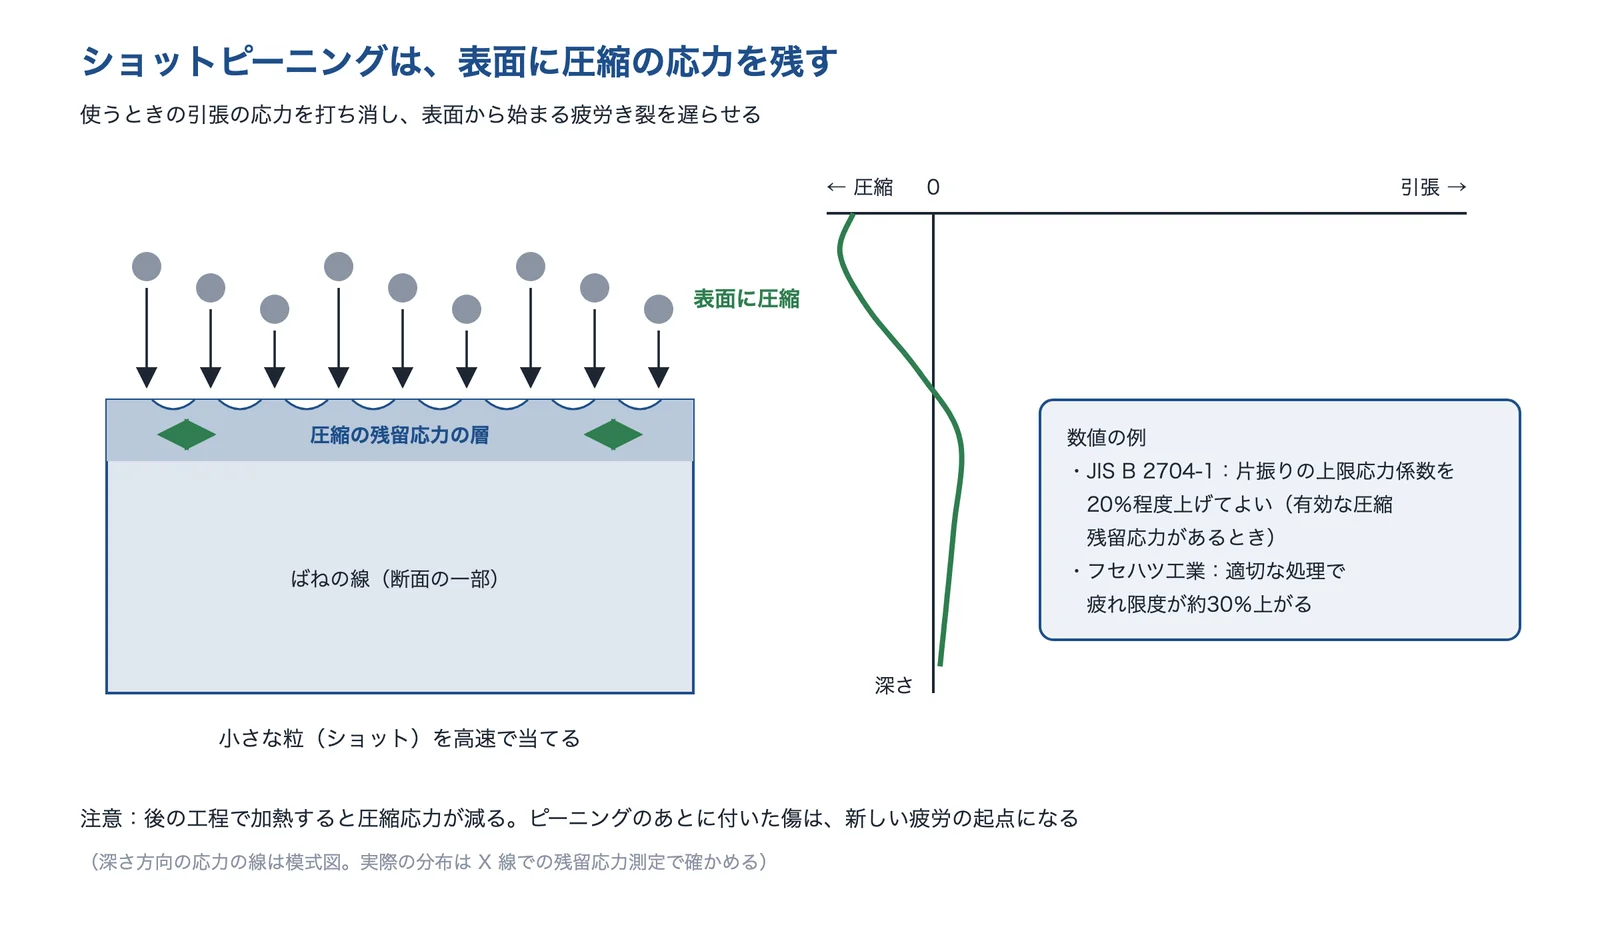
出典:JIS B 2704-1(日本規格協会の公開資料)・フセハツ工業「耐疲労ばね」・日本ばね学会「各種ばねの試験方法について」をもとに AI(Claude)で作成
ただし、東海バネ工業は、コイルの内径側にはショットが当たりにくく、密着したコイルや間の狭いコイルでは効果が得られないこと、低温焼なましなどで圧縮残留応力が解けることがあるとして、ショットの効果を見込まずに設計段階で耐久性を評価することを勧めています。日本ばね学会の村上らの研究(1994年)は、懸架ばね用の鋼の疲労強度を、介在物・ショットピーニング・脱炭層・表面の小さなピットをまとめて評価し、ショットピーニングは平均応力として、脱炭層は硬さとして予測式に入れられる、としています。
出典:JIS B 2711:2013 ばねのショットピーニング(kikakurui.com の掲載)、JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、ショットピーニングについて(回答)|東海バネ工業、村上敬宜ほか「ばね鋼の疲労強度に影響を及ぼす介在物,ショットピーニング,脱炭層,微小表面ピットの総合的評価」ばね論文集 39号(1994年)|J-STAGE
表面処理と防錆
ばねの防錆には、塗装・黒染め・めっきなどがあります。フセハツ工業は、オイルテンパー線のばねは水素脆化しやすいのでめっきや酸洗をしないよう呼びかけ、ピーニングした層は錆びやすいのでなるべく早く防錆するとしています。新潟県工業技術総合研究所の資料は、めっきの直後にベーキングしない、温度が低い・時間が短い、硬い鋼(HRC46 以上)などでは水素脆性が起こりうるとしています。
出典:耐疲労ばね|フセハツ工業、ショットピーニング|フセハツ工業、鋼材の水素脆性について|新潟県工業技術総合研究所
トラブルのしくみと対策
ばねのトラブルは、症状から原因の見当をつけられます。日本ばね学会の解説は、使用中に折れるばねのほとんどは疲労破壊で、原因は材料・製造・使い方にまたがり、1つとは限らないとしています。
| 症状 | おもな原因 | おもな対策 |
|---|---|---|
| へたる(自由長・荷重が下がる) | 最大の応力・温度・時間 | 応力を下げる・材料・低温焼なまし・セッチング |
| 折れる(疲労) | 応力の振れ幅・回数・表面の傷 | 応力振幅を下げる・ショットピーニング・傷の管理 |
| フック・腕の付け根で折れる | 曲げた所の応力集中 | フックの形・曲げ半径・応力を下げる |
| 錆びて折れる・遅れて割れる | 腐食ピット・めっきや酸洗の水素 | 塗装・材料・水素の入らない防錆・ベーキング |
| 横に曲がる・こすれる(座屈) | 縦横比が大きい | H/D を 4 以下・案内棒や筒 |
| 暴れる・異音(サージング) | 固有振動数と動かす速さが合う | 固有振動数を変える・減衰を足す |
へたり:温度と時間で形が戻らなくなる
日本ばね学会の解説は、へたりを「弾性限度内の低い応力下において塑性ひずみが発生する現象」とし、温度が高いほどへたりやすいとしています。JIS B 2704-1 は、静荷重の圧縮ばねでは、修正前の応力を許容せん断応力の 80% 以下にするとしています。東海バネ工業は、くり返しがおよそ 1,000 回以下のものを静荷重として扱っています。
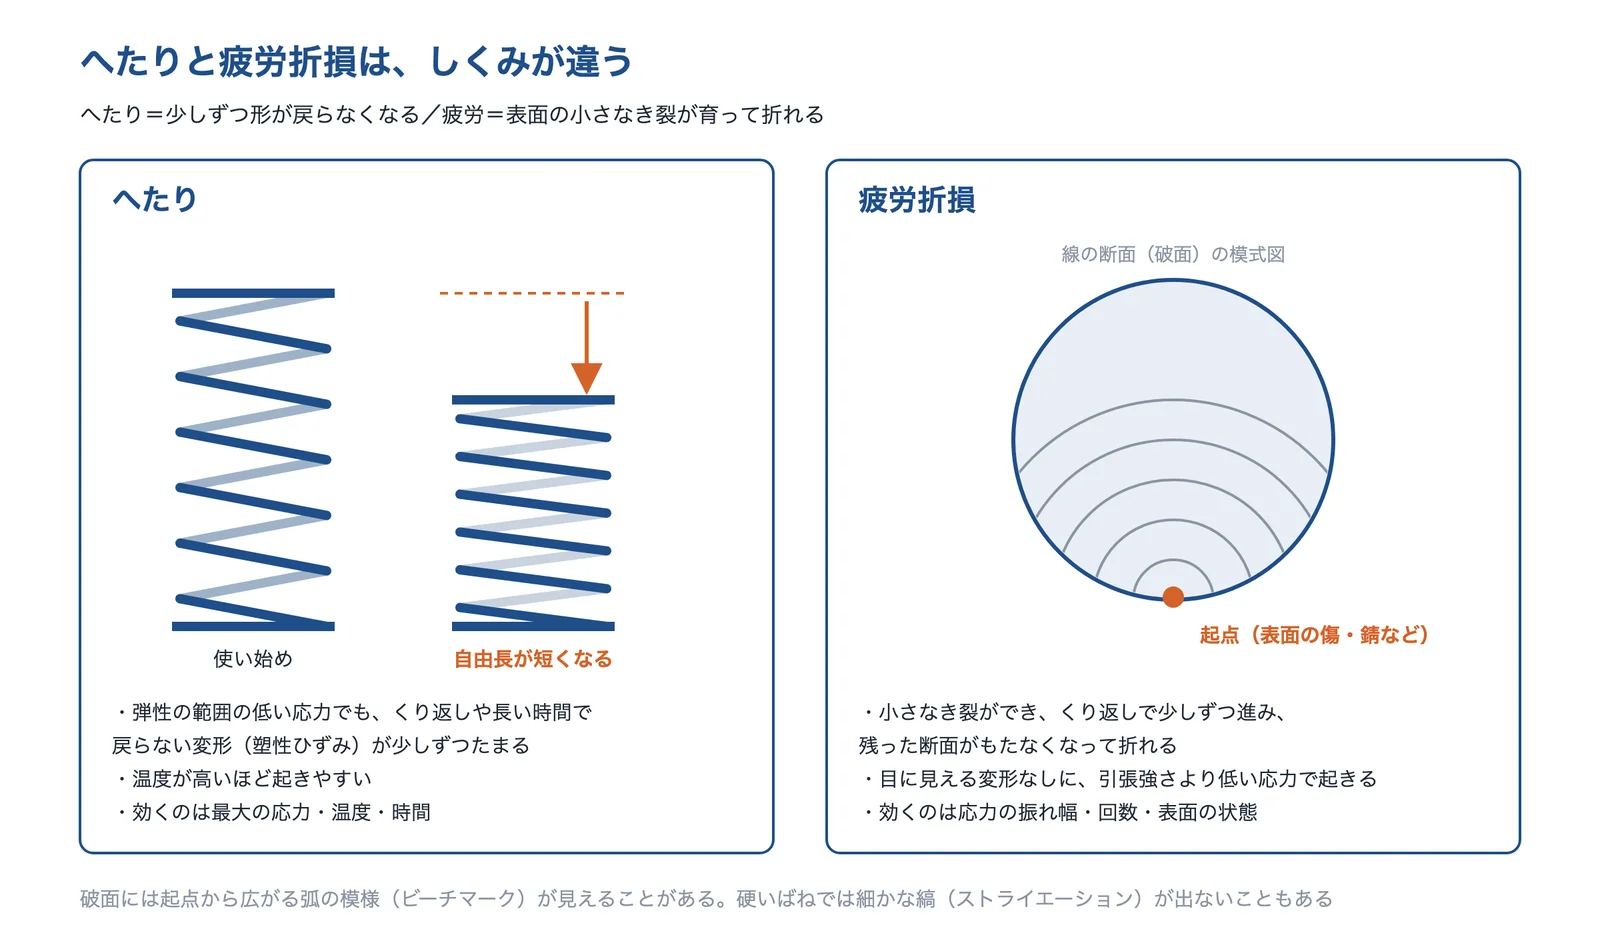
出典:日本ばね学会「ばねのへたり」「ばねと疲労」「ばね破断面の見方と折損原因の調べ方」をもとに AI(Claude)で作成
出典:ばねのへたり|日本ばね学会、JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、設計応力の取り方|東海バネ工業
疲労:表面の小さな傷から折れる
疲労破壊は、引張強さより低い応力でも、目に見える変形なしに、いちばん弱い所から始まります(日本ばね学会の解説)。くり返し荷重のばねは、JIS B 2704-1 の疲労強度線図に、最大と最小の応力を引張強さで割った値(上限・下限応力係数)を置いて寿命を読みます。ショットピーニングをした片振りの上限応力係数の例は、10⁷ 回で 0.36、10⁶ 回で 0.40 です。折れたばねは、破面が錆びないよう、デシケーターに入れるか防錆油を塗って保管し、原因を調べます(日本ばね学会の解説)。
出典:ばねと疲労|日本ばね学会、JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、ばね破断面の見方と折損原因の調べ方|日本ばね学会
フック・腕:曲げた所に応力が集まる
引張ばねは、コイルからフックへ曲げ起こした所の応力が高くなりやすく、ここから折れることがよくあります。東海バネ工業は、フックの部分は許容引張応力の 80% 以下にするのがよいとしています。フセハツ工業は、丸フック・半丸フックは曲げがゆるやかで折れにくく、側面丸フックは荷重が中心からずれて強さの面で不利としています。
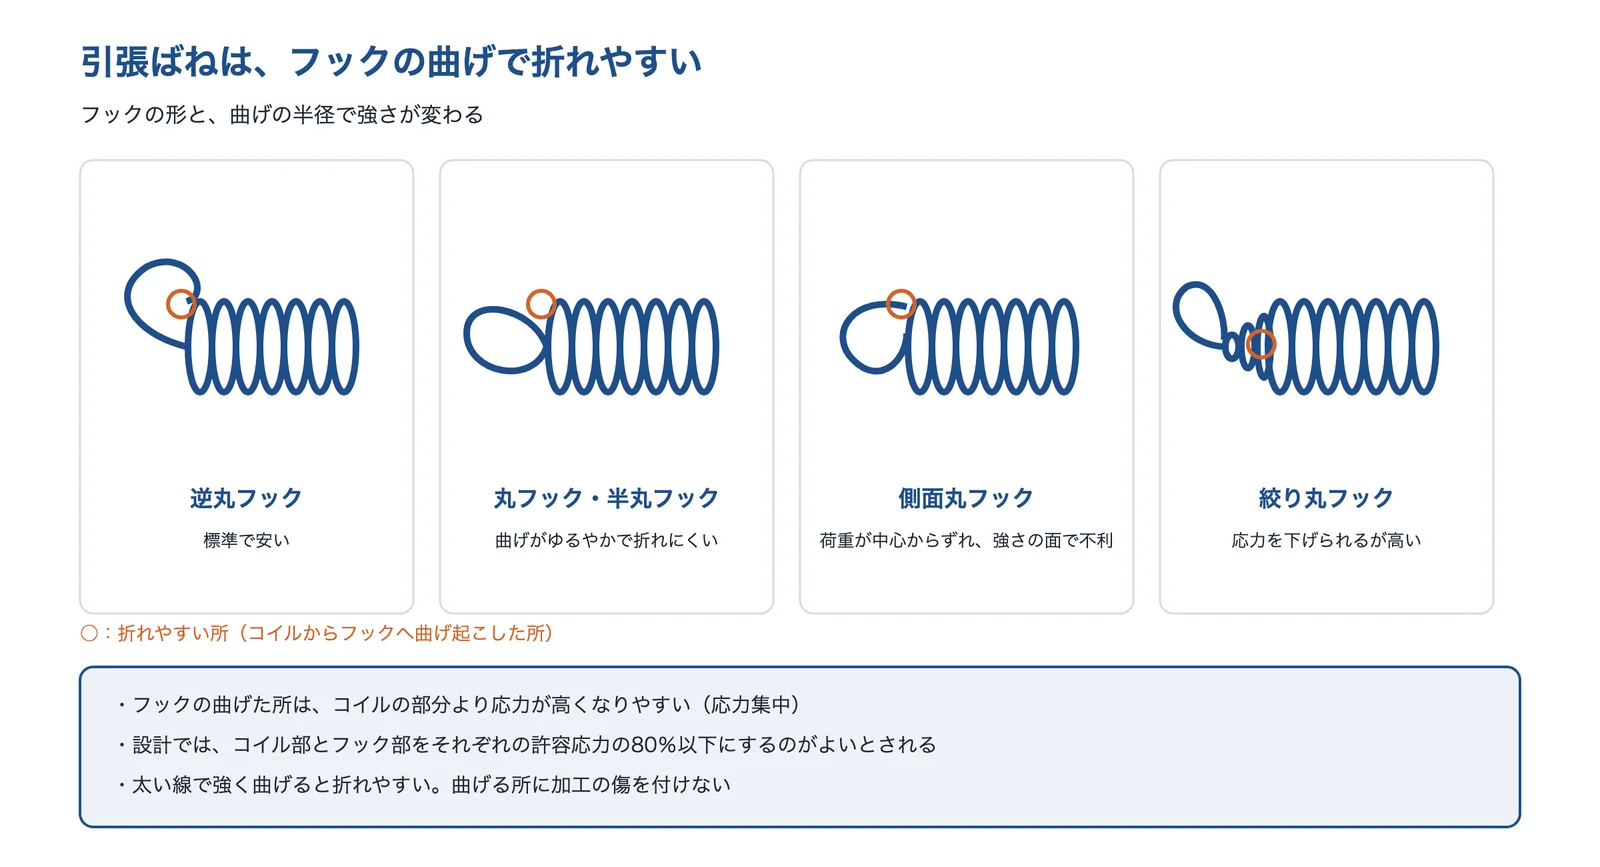
出典:フセハツ工業「引きばねのフック」・東海バネ工業「引張ばね 技術・計算情報」をもとに AI(Claude)で作成
出典:引きばねのフック|フセハツ工業、引張ばね 技術・計算情報|東海バネ工業
錆と水素:腐食疲労と遅れ破壊
JFEテクノリサーチの試験例では、懸架ばね用の鋼(SUP9)の試験片を錆びさせてから疲労試験をしたところ、10⁵ 回の時間強度が腐食なしの約半分に下がりました。めっき・酸洗で入る水素は、高強度のばねの遅れ破壊の原因になります。上田らの研究(2023年)は、表面硬化した SCM420H の切欠き試験片で、応力集中係数が大きいほど遅れ破壊の限界の応力が下がったと報告しています。
出典:自動車足回り部品の腐食疲労試験|JFEテクノリサーチ、鋼材の水素脆性について|新潟県工業技術総合研究所、上田慎ほか「表面硬化処理したSCM420H鋼の水素添加による遅れ破壊寿命特性評価」ばね論文集 68巻(2023年)|J-STAGE
座屈とサージング
細長い圧縮ばねは、押すと横に曲がる(座屈する)ことがあります。JIS B 2704-1 は、自由長と平均コイル径の比を座屈を考えて 4 以下、有効巻数を確保するため 0.8 以上にするのが望ましいとし、避けられないときは内側に案内棒を入れるか筒に入れる(摩擦に注意)としています。ばね自身にも固有振動数があり、動かす速さと合うとコイルが大きく振れて応力が増えます(サージング)。JIS は、鋼のばね(両端固定)の1次の固有振動数を 3.56×10⁵ × d ÷(Na × D²)で求め、作用するすべての振動との共振を避けるよう選ぶとしています。東京理科大学の講義資料は、外部の振動の3倍以上にする、減衰材を設けるといった対策を挙げています。
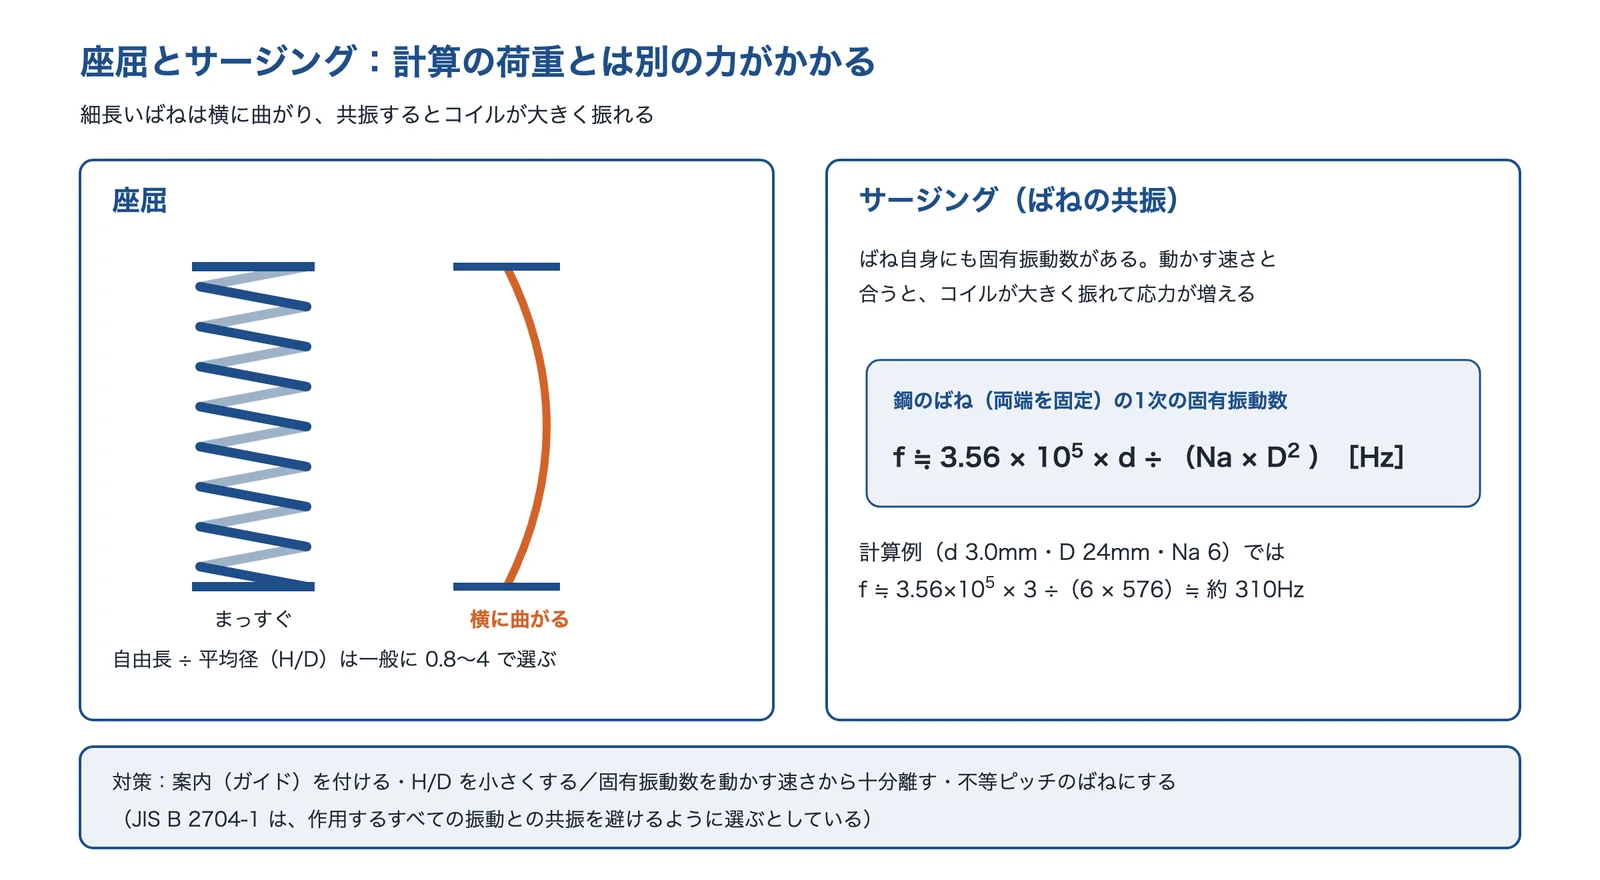
出典:JIS B 2704-1(日本規格協会の公開資料)・日本ばね学会「各種ばねの試験方法について」・東海バネ工業「コイルばね 技術・計算情報」と編集部の計算をもとに AI(Claude)で作成
出典:JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)、各種ばねの試験方法について|日本ばね学会、コイルばね 設計時の注意|東海バネ工業、機械設計 第12章 ばね(講義資料)|東京理科大学
事例:リコールの届出に見る、ばねの折損
国土交通省のリコール届出には、自動車・トレーラのばねが折れるおそれがあった例がいくつもあります。ばねそのものの計算より、相手の部品との干渉や、塗装の傷から始まる腐食が原因になった例が目立ちます。
シートの形で砂がたまり、錆びて折れるおそれ(2008年)
本田技研工業の届出(届出番号 2185)では、前輪のスプリングロアーシートの形が不適切で、スプリングとシートの間に入った砂などで塗装が剥がれて錆が出て、融雪剤などで錆が進むとスプリングが折損し、最悪の場合はタイヤがバーストして走行できなくなるおそれがあるとされました。不具合は14件で、事故は起きていないとしています。
出典:リコール届出 2185(本田技研工業、2008年9月25日)|国土交通省
板ばねの端のねじり応力で亀裂(2010年)
東急車輛製造の届出(届出番号 2490)では、タンクセミトレーラの板ばねの端部にかかるねじり応力で、ばねの先端の付近に亀裂が生じ、最悪の場合はばねが折損して走行できなくなるおそれがあるとされました。不具合は1件で、事故は起きていないとしています。
出典:リコール届出 2490(東急車輛製造、2010年3月31日)|国土交通省
シートと干渉して塗装が剥がれる(2019年)
日産自動車の届出(届出番号 4481)では、フロントコイルスプリングの形が不適切で、バウンドしたときにスプリングシートの内周面と干渉して塗装が剥がれ、腐食して最悪の場合は折損するおそれがあるとされました。不具合は120件で、事故は起きていないとしています。
出典:リコール届出 4481(日産自動車、2019年4月11日)|国土交通省
塗料の密着が足りず、早く腐食する(2020年)
スズキの届出(届出番号 4756、4807)では、鋼材に対する塗料の密着性が足りず、砂や小石をかみ込むと塗膜が剥がれて腐食が早く進み、コイルスプリングが折損するおそれがあるとされました。4756 では不具合 460 件、4807 では 408 件で、どちらも事故は起きていないとしています。
出典:リコール届出 4756(スズキ、2020年6月18日)|国土交通省、リコール届出 4807(スズキ、2020年10月1日)|国土交通省
5件のうち4件(2185・4481・4756・4807)は、相手の部品との干渉や砂・小石で塗膜が傷つき、腐食が進んで折れるおそれがあった例です(融雪剤に触れているのは 2185 だけ)。2490 は、板ばねの端部のねじり応力による亀裂です。上の「錆と水素」とあわせて、ばねの周りのすき間と、塗装の傷のつきにくさも設計で確かめます(編集部の整理と解説)。
企業紹介(ばねの技術)
極細線のばね、精密ばねと解析、コイルばね・薄板ばねと試験、試作1個からの特注ばね、大型ばね・皿ばね、自動車の懸架ばね、ショットピーニングまで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
相談する前に整理すること
ばねの製作や試験を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
- ばねの種類と形(圧縮・引張・ねじり・板・皿、端・フック・腕の形)
- 取付けの寸法(取付け高さ・ストローク・入る穴や軸の径・すき間)
- 荷重(どの高さで何 N か。2点以上と許容差)
- 動き方と寿命(動かす速さ・回数、静荷重か繰返しか)
- 使う環境(温度・水・塩分・薬品・磁性・導電)
- 材料と表面処理(材料の指定、防錆の方法、めっきの可否)
- 数と納期(試作の数・量産の数)
- 困っていること(へたり・折損の量や位置、破面の写真)
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社 |
|---|---|---|
| 線径 0.1mm 以下の、極小のばねが要る | 精密小物ばねのメーカー | ミクロ発條・アドバネクス |
| 試作の前に、応力やへたりを解析したい | 解析・試験の設備を持つばねメーカー | アドバネクス・村田発條 |
| 1個から特注のコイルばね・線細工が欲しい | 特注ばねのメーカー | フセハツ工業・東海バネ工業 |
| 大きなばね・皿ばね、疲労試験を頼みたい | 大型・特注ばねのメーカー | 東海バネ工業 |
| 小さなスペースで大きな荷重を出したい | 皿ばねのメーカー | ニッパツ・東海バネ工業 |
| ショットピーニングで疲労強度を上げたい | ピーニングの受託会社 | 東洋精鋼 |
各社の公式サイトの情報をもとに編集部が整理したものです。会社の紹介は、この下にあります。
| 企業 | 圧縮 | 引張 | ねじり | 板・ 薄板 | 皿 | 線細工 | 極小・ 微細 | 大型 | 試験・ 解析 | ピーニ ング |
|---|---|---|---|---|---|---|---|---|---|---|
| ミクロ発條線径 0.018mm の極細線ばね(長野県) | ● | |||||||||
| アドバネクス精密ばね・線細工・薄板と FEA(東京都) | ● | ● | ● | ● | ● | ● | ● | |||
| 村田発條コイルばね・薄板ばねと試験設備(栃木県) | ● | ● | ● | ● | ● | |||||
| フセハツ工業試作1個からの特注ばね(大阪府) | ● | ● | ● | ● | ● | |||||
| 東海バネ工業1個から作る大型・特注のばね(大阪府) | ● | ● | ● | ● | ● | ● | ● | |||
| 日本発条(ニッパツ)自動車の懸架ばね・高応力皿ばね(神奈川県) | ● | ● | ● | |||||||
| 東洋精鋼ショットピーニングの受託と残留応力の測定(愛知県) | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社ミクロ発條|線径 0.018mm の極細線でばねを巻く
ミクロ発條とは
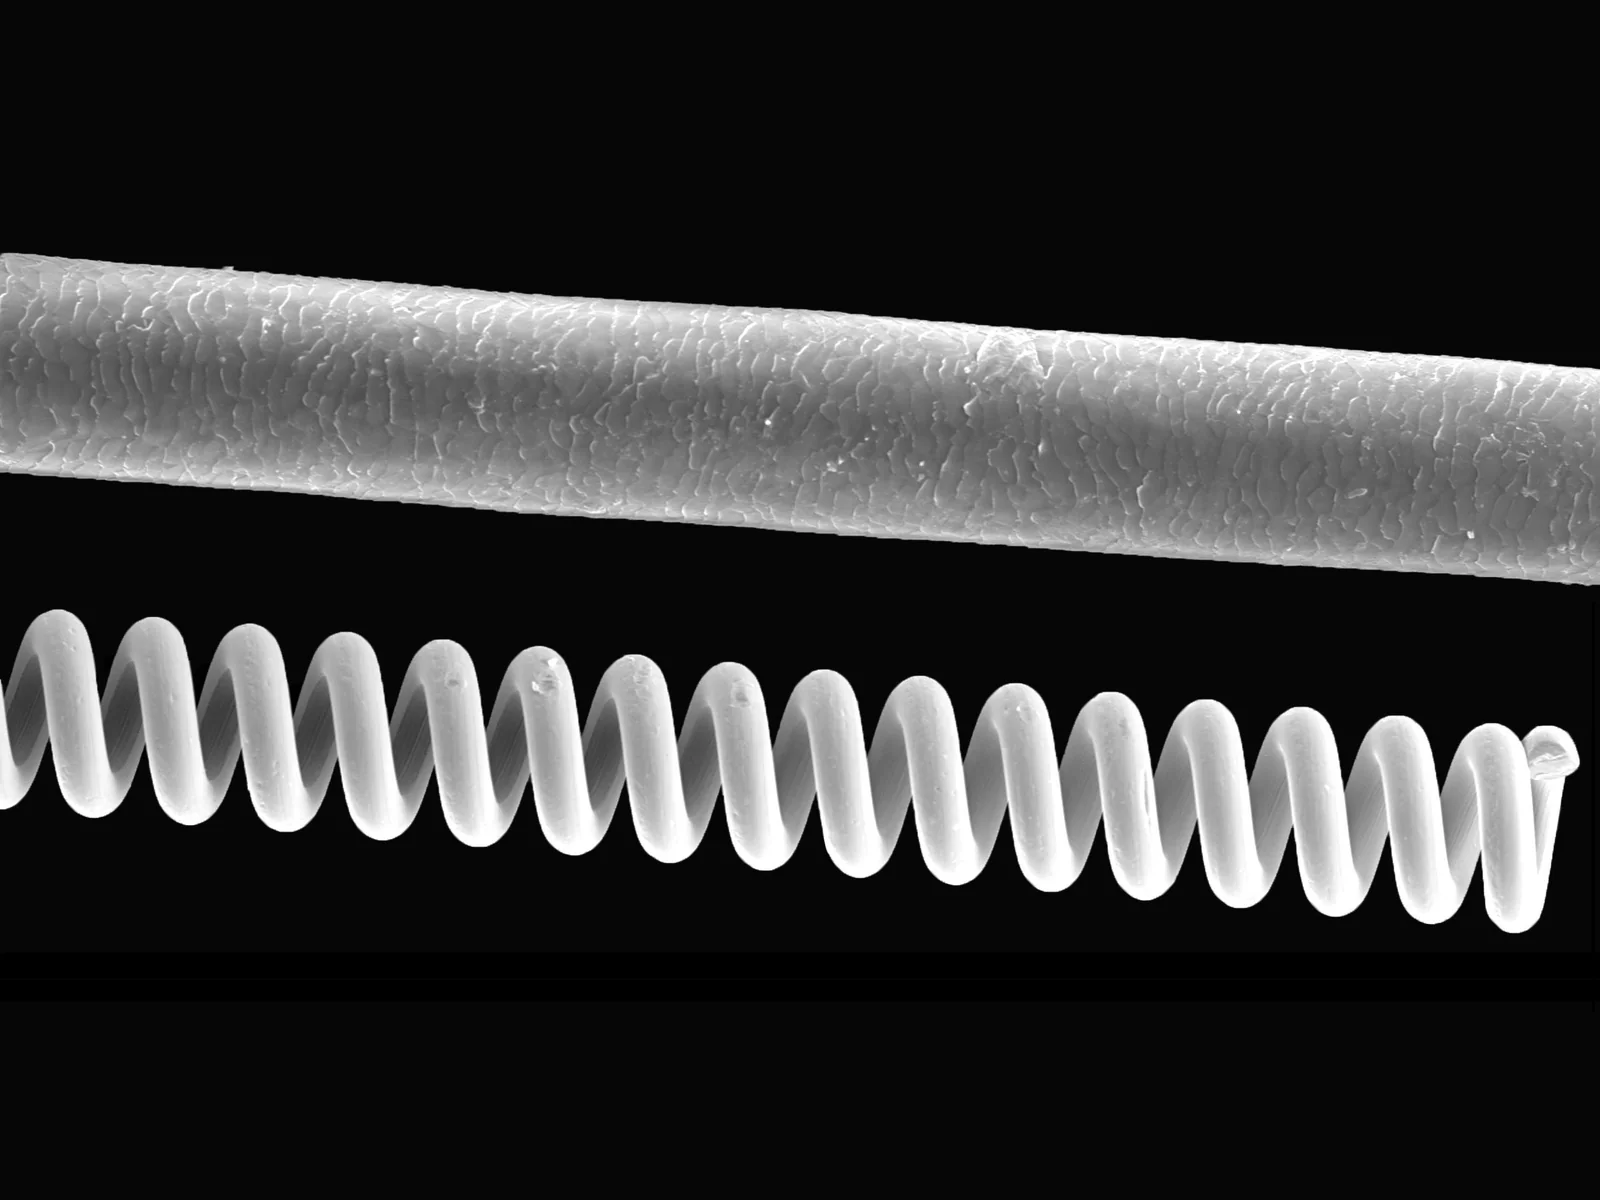
長野県諏訪市に本社を置く、精密小物ばねの会社です(1954年創業)。保有設備は304台としています。
ミクロ発條の得意技術
| 技術 | 内容 |
|---|---|
| 極細線ばね | 線径 0.018mm・外径 0.072mm、線径 0.050mm・外径 0.400mm、線径 0.080mm・小外径 0.320mm などのばね |
| 用途 | 半導体検査装置のプローブピンの部品に採用されている |
| これから | 外径 0.060mm 未満の加工に挑戦中としている |
ミクロ発條が解決できる課題
- 半導体検査のプローブピンなど、極小のスペースに入るばねが要る
- 線径 0.1mm 以下の細い線で、コイルばねを作りたい
株式会社アドバネクス|線径 0.015mm の超極小ばねと、試作前の FEA
アドバネクスとは
東京都北区に本社を置く、精密ばねなどの製造販売の会社です(1946年11月設立)。押しばね・引きばね・トーションばね・線細工のワイヤースプリングと、精密プレス品などのフラットスプリングを手がけています。
出典:アドバネクスの公式サイト(押しばね・FEA サービス)をもとに AI(Claude)で作成
アドバネクスの得意技術
| 技術 | 内容 |
|---|---|
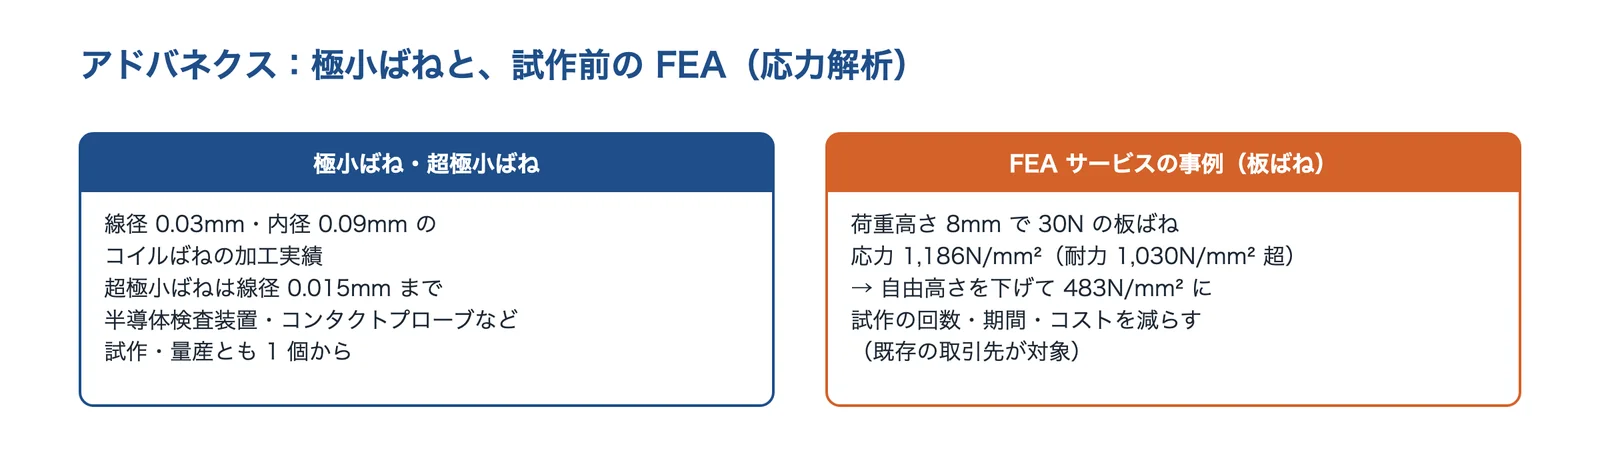
| 極小ばね・超極小ばね | 線径 0.03mm・内径 0.09mm のコイルばねの加工実績。超極小ばねは線径 0.015mm まで加工できる。半導体検査装置・コンタクトプローブなどに使われる |
| FEA サービス | 試作の前に動作や破損を予測する。事例では、荷重高さ 8mm で 30N の板ばねの応力 1,186N/mm²(耐力 1,030N/mm² を超える)を、自由高さを下げて 483N/mm² にした |
| 試作と量産 | 押しばねは試作・量産とも1個から対応するとしている |
FEA サービスは同社と取引のある会社が対象で、3D CAD(IGS・STEP)か2D図面が必要です。
アドバネクスが解決できる課題
- 極小のコイルばね・トーションばねを作りたい
- 板ばねの応力が耐力を超えていないか、試作の前に確かめたい
出典:会社概要|アドバネクス、製品情報|アドバネクス、押しばね(極小ばね・超極小ばね)|アドバネクス、FEA サービス|アドバネクス
村田発條株式会社|コイルばね・薄板ばねを、FEM と疲労試験で確かめて作る
村田発條とは
栃木県宇都宮市に本社を置く、スプリングの製造・販売の会社です(1913年創業、従業員338名)。圧縮・引張・ねじりのコイルばね、薄板ばね、リング、アークスプリングなどを作っています。
村田発條の得意技術
| 技術 | 内容 |
|---|---|
| 薄板ばね | 最大 300 トンのプレスまでの精密プレスと熱処理の一貫生産、マルチスライド自動機によるフォーミング |
| 解析 | ばねの多くは非線形の特性を持つとして、FEM(有限要素法)で最適な形を設計する |
| 試験設備 | X線応力測定装置(窒化・ショットピーニングの効果の把握)、星型疲労試験機(圧縮コイルばねの疲労強度)、振動試験装置(固有振動数)、油圧式サーボ疲労試験機 |
村田発條が解決できる課題
- ショットピーニングの効果を、残留応力で確かめたい
- 固有振動数や、振動の中での耐久性を確かめたい
出典:会社概要|村田発條、製品情報|村田発條、薄板ばね|村田発條、解析技術|村田発條、試験設備|村田発條
フセハツ工業株式会社|試作1個からの特注ばねと、工程の技術を公開
フセハツ工業とは
大阪府東大阪市にある、ばねの設計・製造の会社です(1950年設立)。圧縮・引張り・ねじりコイルばね、ダブルトーションばね、線細工、薄板ばね、リングばねを作っています。
出典:フセハツ工業の公式サイト(製品紹介・熱処理・ショットピーニング・セッチング)をもとに AI(Claude)で作成
フセハツ工業の得意技術
| 技術 | 内容 |
|---|---|
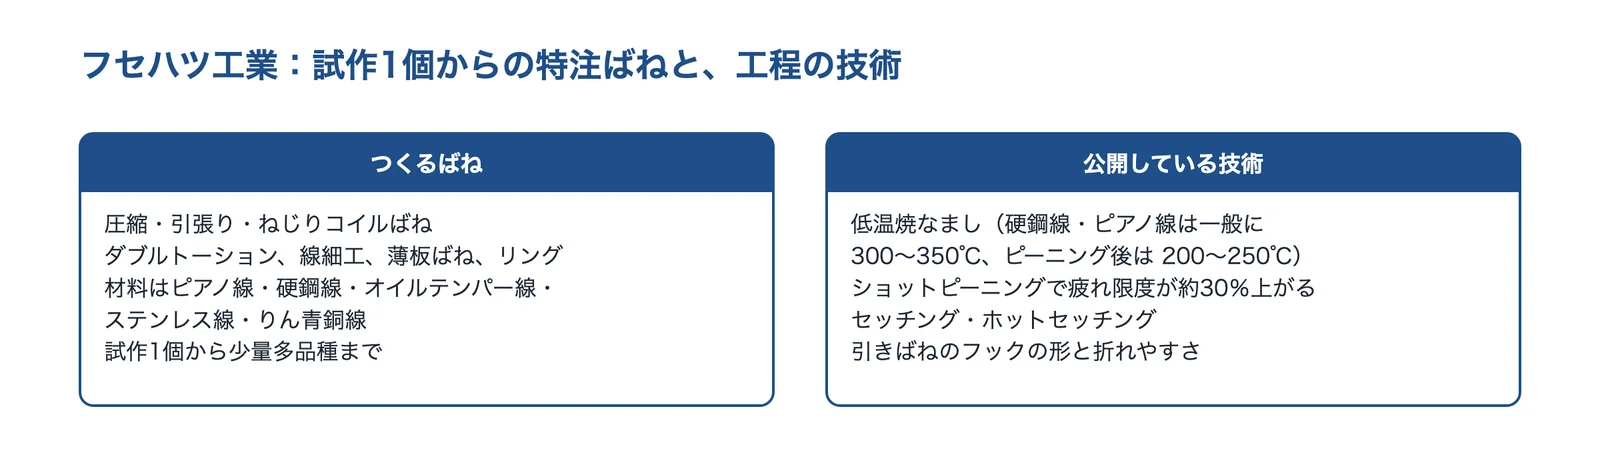
| 小ロット | 1個の試作から多品種少量生産まで。めっき・黒染め・塗装、溶接などの二次加工も一貫して受ける |
| 材料 | ピアノ線・硬鋼線・オイルテンパー線・ステンレス線・りん青銅線 |
| 工程の技術 | 低温焼なまし・ショットピーニング・セッチングの条件や、引きばねのフックの形と折れやすさを技術ページで公開している |
フセハツ工業が解決できる課題
- 図面の特注ばねを、1個の試作から頼みたい
- へたり・折損を、工程(焼なまし・セッチング・ピーニング)から防ぎたい
出典:企業情報|フセハツ工業、製品紹介|フセハツ工業、熱処理|フセハツ工業、ショットピーニング|フセハツ工業、セッチング|フセハツ工業、引きばねのフック|フセハツ工業
東海バネ工業株式会社|材料径 90mm の大型コイルばねから皿ばねまで、1個から
東海バネ工業とは
大阪市西区に本社を置く、特注ばねのメーカーです(1934年創業)。コイルばね・角ばね・円錐ばね・皿ばね・板ばね・引きばね・ねじりばね・輪ばね・ゼンマイばね・竹の子ばねを作り、設計の技術資料も公開しています。
出典:東海バネ工業の公式サイト(大型コイルばね・皿ばね・ばねの種類)をもとに AI(Claude)で作成
東海バネ工業の得意技術
| 技術 | 内容 |
|---|---|
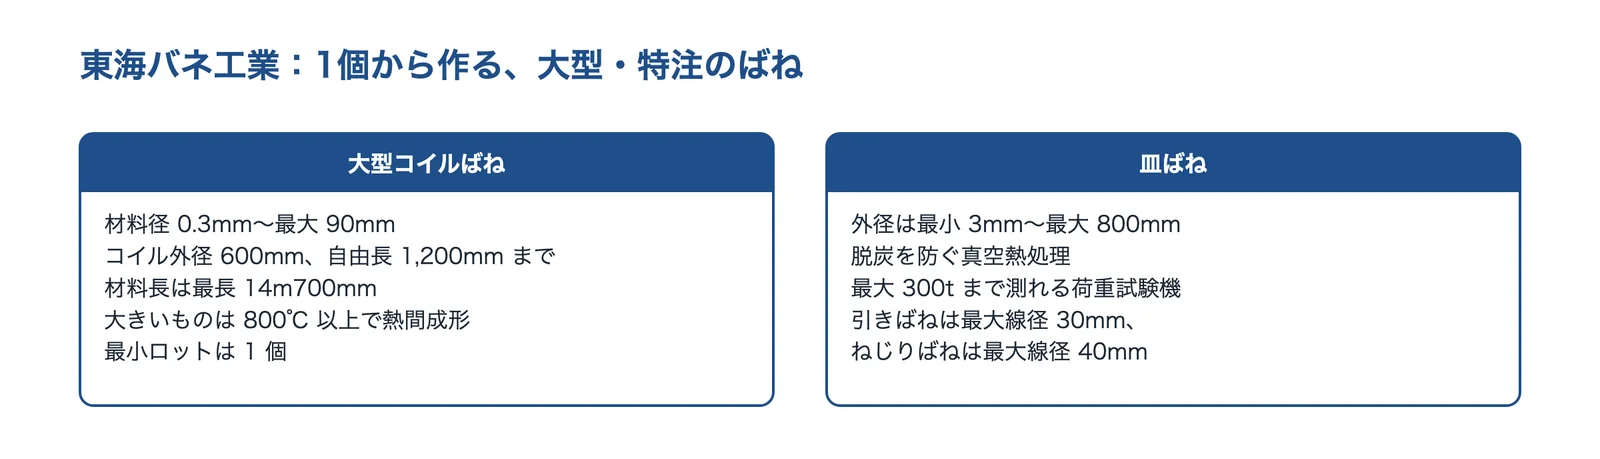
| 大型コイルばね | 材料径 0.3mm〜最大 90mm、コイル外径 600mm・自由長 1,200mm まで。材料長は最長 14m700mm。最小ロットは1個 |
| 皿ばね | 外径は最小 3mm〜最大 800mm。脱炭を防ぐ真空熱処理と、最大 300t まで測れる荷重試験機 |
| 試験 | 疲労試験機で、コイルばね・皿ばね・ねじりばね・板ばねなどを試験する。他社製のばねも受けるとしている |
東海バネ工業が解決できる課題
- 大きな荷重の特注ばねを、1個から作りたい
- 工作機械などの皿ばねの寸法・荷重を相談したい
- ばねの疲労試験を頼みたい
出典:会社概要|東海バネ工業、ばねの種類|東海バネ工業、大型コイルばね|東海バネ工業、皿ばね|東海バネ工業、疲労試験|東海バネ工業
日本発条株式会社(ニッパツ)|自動車の懸架ばねと、工作機械の高応力皿ばね
ニッパツとは
横浜市金沢区に本社を置く、ばねの大手メーカーです(1939年創立)。自動車の懸架ばね(コイルばね・重ね板ばね・スタビライザ・トーションバー)、精密ばね(バルブスプリング・ウェーブスプリングなど)、薄板ばね・皿ばねなどを作っています。
ニッパツの得意技術
| 技術 | 内容 |
|---|---|
| 懸架用コイルばね | 軽量化と高強度化の両立で燃費の向上に貢献し、新しい技術・工程で腐食耐久性を上げて軽量化したとしている |
| 高応力皿ばね TERA | 一般的な製品と比べ、スペースを半分程度に収めるタイプ、耐久性が10倍程度のタイプ、1.4倍程度までの荷重に耐えるタイプがある。用途はマシニングセンタの主軸など |
| 製品の幅 | 線ばね・セラミックばね・ロボットアーム用のばねなども製品に挙げている |
ニッパツが解決できる課題
- 工作機械の主軸の皿ばねを、小さく・長持ちにしたい
- 自動車の懸架ばねの軽量化と腐食耐久性
出典:会社概要|日本発条(ニッパツ)、製品情報(ばね)|ニッパツ、コイルばね(懸架ばね)|ニッパツ、高応力皿ばね TERA|ニッパツ
東洋精鋼株式会社|ばね・ギアのショットピーニングと、X線での残留応力の測定
東洋精鋼とは
愛知県弥富市に本社がある、ショット粒の製造・販売と、ショットピーニング・ブラストの受託加工の会社です(1975年設立)。
出典:東洋精鋼「ショットピーニング・ブラスト受託加工」・同「残留応力測定」をもとに AI(Claude)で作成
東洋精鋼の得意技術
| 技術 | 内容 |
|---|---|
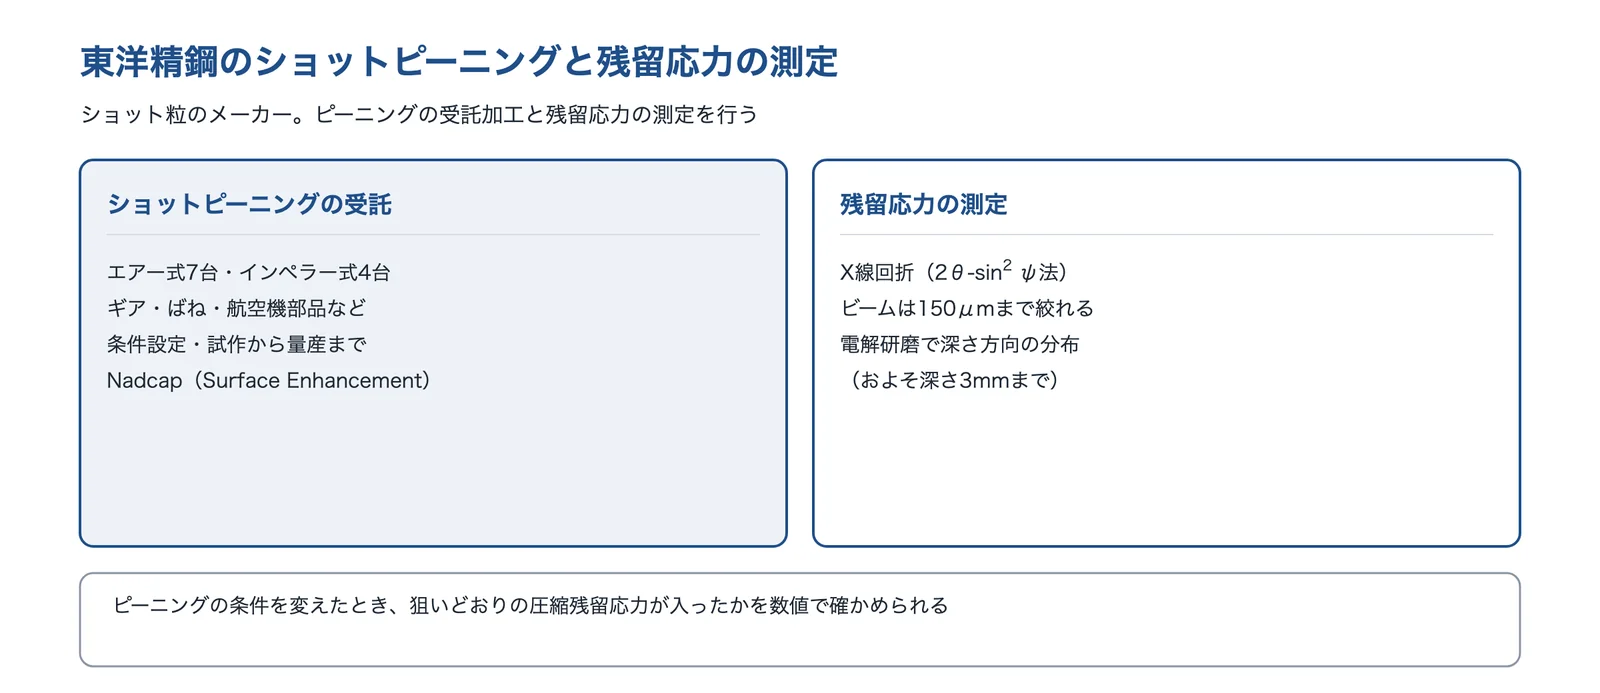
| ショットピーニングの受託加工 | エアー式7台・インペラー式4台の機械で、ギア・ばね・航空機部品などの加工を受ける。条件の設定から試作、量産まで、小ロットにも応じる |
| 残留応力の測定 | X線回折で残留応力を測り、電解研磨と組み合わせて深さ方向の分布(およそ深さ 3mm まで)を調べる |
| 認証 | AS9100C の認証と、Nadcap(Surface Enhancement)の認定 |
東洋精鋼が解決できる課題
- ばねの疲労強度を、ショットピーニングで上げたい
- 圧縮残留応力が狙いどおり入ったかを、数値で確かめたい
出典:会社概要|東洋精鋼、ショットピーニング・ブラスト受託加工|東洋精鋼、残留応力測定|東洋精鋼
よくある質問
選び方と計算
- ばね定数とは何ですか?
- 荷重をたわみで割った値(N/mm)です。2N/mm のばねを 10mm 縮めると 20N の力が出ます(ばね定数:荷重とたわみの比)。
- 線を少し太くすると、どのくらい変わりますか?
- ばね定数は線径の4乗に比例し、応力は3乗に反比例します。線径を1割太くすると、ばね定数は約1.46倍、応力は約0.76倍になります(同じ巻数・コイル径で、応力修正係数の変化も含めた編集部の計算。コイルばねの式:線径が4乗・3乗で効く)。
- 圧縮ばね・引張ばね・ねじりばねは、どう選べばいいですか?
- 押す力なら圧縮、引く力なら引張、回転の力ならねじりばねです。スペースが小さく荷重が大きいなら皿ばねも候補です(ばねの種類と使い分け)。
- ステンレスのばねにすると、何が変わりますか?
- 錆びにくく耐熱性も上がりますが、横弾性係数が鋼より小さいので、同じ形ではばね定数が約13%下がります(ばねの材料)。
- ばねは何℃まで使えますか?
- 材料と資料で違い、ピアノ線で 120〜140℃、SUS304 で 250〜290℃ などの値があります。上限の内側でも、使う温度での許容応力で設計します(使える温度)。
トラブルと設計
- ばねがへたるのを防ぐには?
- 最大の応力を下げる、温度に合った材料にする、低温焼なましとセッチングを入れる、の組み合わせです(へたり:温度と時間で形が戻らなくなる・低温焼なましとセッチング)。
- ショットピーニングをすれば、必ず長持ちしますか?
- 表面に圧縮の残留応力が入れば疲労に強くなりますが、コイルの内側や密着したコイルには当たりにくく、熱で残留応力が解けることもあります。効果を見込まずに耐久性を評価することを勧めるメーカーもあります(ショットピーニング)。
- 細長い圧縮ばねが横に曲がります。
- 自由長と平均コイル径の比が 4 を超えると座屈しやすくなります。比を小さくするか、案内棒・筒で支えます(座屈とサージング)。
- ばねにめっきをしてもいいですか?
- 高強度のばね、とくにオイルテンパー線のばねは、めっき・酸洗で入る水素で遅れ破壊を起こすことがあります。塗装・黒染めなどにするか、めっき後のベーキングを管理します(表面処理と防錆)。
- 図面には、何を書けばいいですか?
- 線径・コイル径・自由長・巻数・端の形・材料に加え、2点の高さでの荷重(またはばね定数)と許容差を書きます。ばね定数は全たわみの 30〜70% の範囲で指定するのが基本です(荷重とばね定数の指定のしかた)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
| 課題 | このページでの解決 | 課題ページ |
|---|---|---|
| ばねがへたる・折れる | 応力を計算し、材料・工程・ピーニングで防ぐ(ばね定数と強さの計算、設計の目安・トラブルのしくみと対策) | 形と荷重を見直す |
| 繰り返し荷重で割れる | 応力振幅を下げ、表面に圧縮の残留応力を入れる(ショットピーニング) | ピーニング |
| 金属の水素脆化(遅れ破壊) | めっき・酸洗の後のベーキング、水素の入らない防錆(錆と水素:腐食疲労と遅れ破壊) | ベーキング |
| 錆びる・腐食する | 材料と塗装・防錆を、使う環境に合わせる(ばねの材料) | 材料を選ぶ |
| 振動・騒音が増える | ばねで支えて、振動を伝えにくくする(防振)(ばねの種類と使い分け) | 防振 |
| 熱処理で歪む・割れる | 焼入れ・焼戻しと低温焼なましの条件(作り方と仕上げの工程) | 焼戻しの見直し |
| 壊れた原因を知りたい | 折れたばねの破面を守って調べる(疲労:表面の小さな傷から折れる) | 破面を観察する |
右の列は、関係する課題ページの対策の節へのリンクです。
関連する技術・基礎知識
- ショットピーニング・ブラスト
- 熱処理
- 炭素鋼・合金鋼
- ステンレス鋼
- 銅・真鍮
- 防振ゴム・制振材
- ねじ・ボルト・ナット・ワッシャー
- 板金・プレス加工
- 非破壊検査
- CAE
- ばねがへたる・折れるのを防ぎたい
- 繰り返し荷重・熱サイクルで割れる
- 金属の水素脆化を防ぎたい
- 錆びる・腐食する
- 壊れた原因を知りたい
- 剛性(技術の基礎知識)
- 疲労限度(技術の基礎知識)
- 座屈(技術の基礎知識)
- 共振(技術の基礎知識)
- 残留応力(技術の基礎知識)
- 弾性変形と塑性変形(技術の基礎知識)
- クリープ(技術の基礎知識)
- 機構・運動(分野)
出典・確認日
- ばね製造業の現状(平成12年調査)|大阪府
- 機械設計 第12章 ばね(講義資料)|東京理科大学
- JIS B 2704-1 コイルばね-第1部:基本計算方法(日本規格協会の公開資料)
- JIS B 0103:2015 ばね用語(プレビュー)|日本規格協会
- 金属ばね製造技能検定 試験科目及びその範囲(令和2年2月)|厚生労働省
- ばねの種類|東海バネ工業
- 薄板ばね|村田発條
- 皿ばね 設計時の注意|東海バネ工業
- 皿ばね|東海バネ工業
- 高応力皿ばね TERA|ニッパツ
- 製品情報(ばね)|ニッパツ
- コイルばね 計算式(横弾性係数・許容応力)|東海バネ工業
- 圧縮コイルばねの計算|マルホ発條工業
- コイルばね 設計時の注意|東海バネ工業
- 耐熱ばね(主ばね材料の使用限界温度)|ミスミ
- ばね材料の限界温度|三協スプリング製作所
- 大型コイルばね|東海バネ工業
- コイルばね(懸架ばね)|ニッパツ
- 熱処理|フセハツ工業
- セッチング|フセハツ工業
- ショットピーニング|フセハツ工業
- ばねのへたり|日本ばね学会
- JIS B 2711:2013 ばねのショットピーニング(kikakurui.com の掲載)
- ショットピーニングについて(回答)|東海バネ工業
- 村上敬宜ほか「ばね鋼の疲労強度に影響を及ぼす介在物,ショットピーニング,脱炭層,微小表面ピットの総合的評価」ばね論文集 39号(1994年)|J-STAGE
- 耐疲労ばね|フセハツ工業
- 鋼材の水素脆性について|新潟県工業技術総合研究所
- ばね破断面の見方と折損原因の調べ方|日本ばね学会
- 設計応力の取り方|東海バネ工業
- ばねと疲労|日本ばね学会
- 引きばねのフック|フセハツ工業
- 引張ばね 技術・計算情報|東海バネ工業
- 自動車足回り部品の腐食疲労試験|JFEテクノリサーチ
- 上田慎ほか「表面硬化処理したSCM420H鋼の水素添加による遅れ破壊寿命特性評価」ばね論文集 68巻(2023年)|J-STAGE
- 各種ばねの試験方法について|日本ばね学会
- リコール届出 2185(本田技研工業、2008年9月25日)|国土交通省
- リコール届出 2490(東急車輛製造、2010年3月31日)|国土交通省
- リコール届出 4481(日産自動車、2019年4月11日)|国土交通省
- リコール届出 4756(スズキ、2020年6月18日)|国土交通省
- リコール届出 4807(スズキ、2020年10月1日)|国土交通省
- 会社概要|ミクロ発條
- 極細線ばね|ミクロ発條
- 会社概要|アドバネクス
- 製品情報|アドバネクス
- 押しばね(極小ばね・超極小ばね)|アドバネクス
- FEA サービス|アドバネクス
- 会社概要|村田発條
- 製品情報|村田発條
- 解析技術|村田発條
- 試験設備|村田発條
- 企業情報|フセハツ工業
- 製品紹介|フセハツ工業
- 会社概要|東海バネ工業
- 疲労試験|東海バネ工業
- 会社概要|日本発条(ニッパツ)
- 会社概要|東洋精鋼
- ショットピーニング・ブラスト受託加工|東洋精鋼
- 残留応力測定|東洋精鋼
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月21日 本ページの内容は一般的な情報です。実際のばねの寸法・材料・寿命は、使う条件と作り方で変わります。JIS の値は日本規格協会が公開している資料によるもので、使うときは最新の規格とメーカーの資料で確かめてください。各社の技術・実績は、その会社の公開情報にもとづきます。








