
ステンレス鋼は、クロムを約 10.5%以上含み、炭素が 1.2%以下の、錆びにくい鋼です(ステンレス協会)。表面にできる厚さ 1〜3nm の不動態皮膜が腐食の進行を防ぎ、こわれてもすぐに再生します。ただし「錆びない鋼」ではありません。塩化物が多い・すき間がある・溶接で組織が変わったなど、皮膜を保てない条件では、ステンレスでも孔があいたり割れたりします。板の JIS 規格だけで 60種類以上あるので、使う環境・強さ・加工・費用に合わせて鋼種を選ぶことが大切です。
このページでは、不動態皮膜のしくみ、5つの系統と代表的な鋼種の違い、機械的性質と熱の性質、腐食の形(孔食・すき間腐食・応力腐食割れ・粒界腐食・もらい錆)と孔食指数、鋭敏化、表面仕上げ、加工と溶接の注意をまとめ、得意分野の違う会社を紹介します。めっきや塗装で鉄を守る方法は課題「錆びる・腐食する」、溶接の方法は技術ページ「溶接」で扱っています。
ステンレス鋼の企業(早見表)
| 企業 | 材料・ 切断 | 切削 | 板金・ 溶接 | 表面 処理 | 二相・ 大物 | 腐食 試験 |
|---|---|---|---|---|---|---|
| 神戸ステンレスステンレス・二相の材料と切断(兵庫県) | ● | ● | ||||
| 中村ターンテックステンレスの精密な NC 旋盤加工(新潟県) | ● | |||||
| ミューテック35薄板の TIG・YAG レーザー溶接(東京都) | ● | |||||
| 八剣電解電解研磨・不動態化処理(大阪府) | ● | |||||
| 中川鉄工所スーパー二相の長尺・大物加工(石川県) | ● | ● | ||||
| 神戸工業試験場粒界腐食・SCC などの腐食試験(兵庫県) | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
ステンレス鋼の選び方が効くのは、ステンレスなのに錆びた・割れた、食品や医療で安全に使いたい、強さや磁性の条件がある、材料費を下げたいときです。課題ページでは、腐食・滅菌・食品に触れる部品・高温・材料費・加工しやすさの対策に出てきます(下の表)。
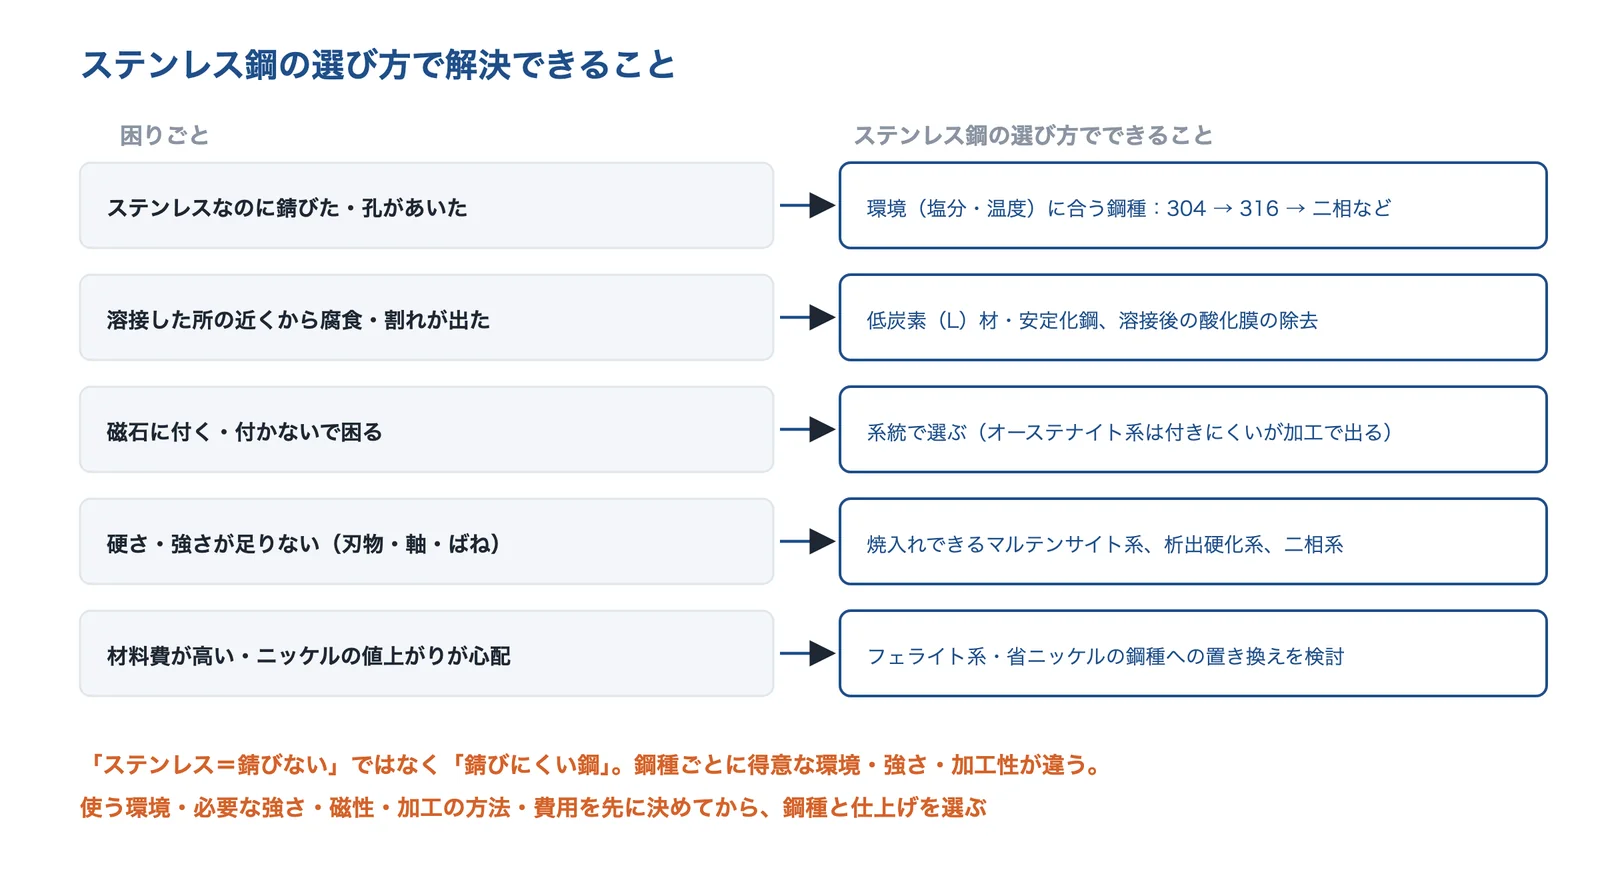
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 錆びる・腐食する | 環境に合う鋼種(304 → 316 → 二相など)を選ぶ | 耐食材料を選ぶ |
| 人や食品に触れても安全にしたい | 食品・肌に触れる部品の材料と、洗いやすい仕上げ | 使える材料を選ぶ衛生設計(電解研磨) |
| 医療機器の部品を滅菌・消毒に耐えるようにしたい | 金属部品の鋼種と表面処理・手入れ | 金属の表面処理と手入れ |
| 高温でも使える材料にしたい | 耐熱ステンレス・耐熱鋼を選ぶ | 耐熱金属 |
| 材料費を下げたい | 必要な所だけ高い鋼種にする、省ニッケルの鋼種を検討する | 材料を替える |
| 加工しやすい形状にしたい | 快削ステンレスなど、加工に合う材料を選ぶ | 材料と硬さの選び方 |
| 真空装置の漏れ・到達圧力不足を解決したい | 部品の洗浄と材料・仕上げを見直す | 洗浄と材料の見直し |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:クロムがつくる、うすい不動態皮膜
ステンレス協会の資料によると、ステンレス鋼の中のクロム(Cr)が空気中の酸素(O)と結びつき、表面に厚さ 1〜3nm(ナノメートル)のうすい不動態皮膜をつくります。皮膜は Cr₂O₃・nH₂O で表される網目構造の酸化皮膜で、腐食の進行を防ぎます。一般的な環境では、傷などで皮膜がこわれてもすぐに再生する(自己補修する)ため、耐食性が保たれます。
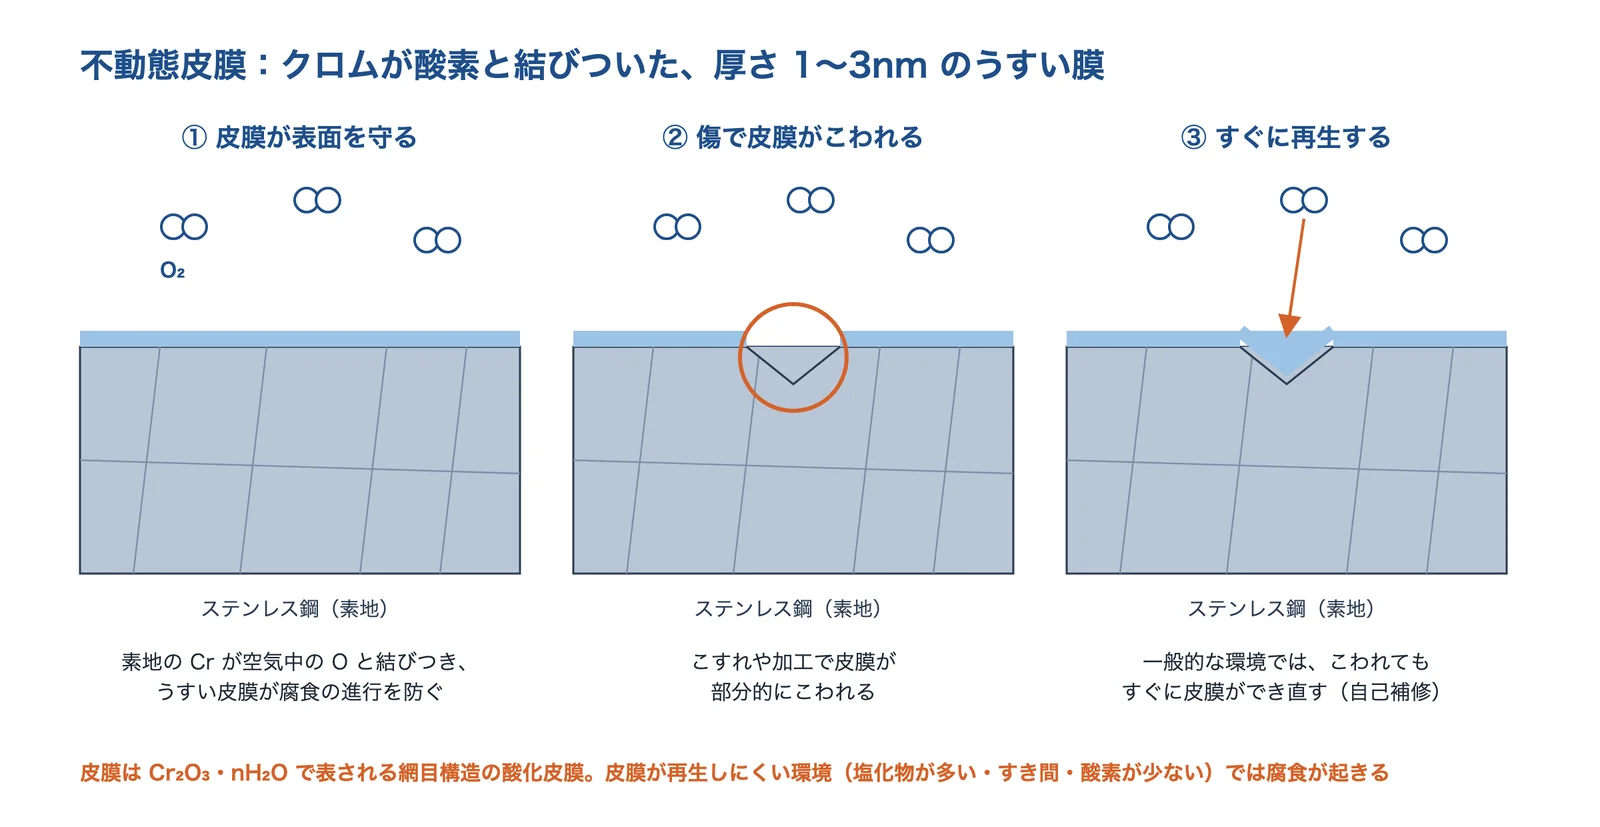
出典:ステンレス協会「ステンレスの概説」をもとに AI(Claude)で作成
定義:クロム 10.5%以上、炭素 1.2%以下
ステンレス鋼の定義は 1988年1月に国際的にそろえられ、炭素 1.2%以下で、クロムを約 10.5%以上含む合金鋼(鉄がおおむね50%以上)とされています(ステンレス協会)。新潟県工業技術総合研究所の解説も、JIS ではクロム 10.5%以上・炭素 1.2%以下の、耐食性を向上した鋼と定義されていると説明しています。
クロムに加えて、ニッケル(Ni)は金属組織をオーステナイトにして加工性・靭性を高め、モリブデン(Mo)と窒素(N)は孔食に強くします。どの元素をどれだけ入れるかで、次の節の5つの系統と、たくさんの鋼種に分かれます。
出典:ステンレス協会「ステンレスの概説」、新潟県工業技術総合研究所「ステンレス鋼の種類」、新潟県工業技術総合研究所「窒素添加によるステンレス鋼の硬度と耐食性の向上」(JST 新技術説明会)
種類と選び方:5つの系統と代表的な鋼種
ステンレス鋼は、常温での金属組織によってオーステナイト系・フェライト系・マルテンサイト系・二相系・析出硬化系の5つに分けられます。板の JIS 規格だけで 60種類以上ありますが、最も多く使われるのは SUS304(18Cr-8Ni)と SUS430(18Cr)です(ステンレス協会)。
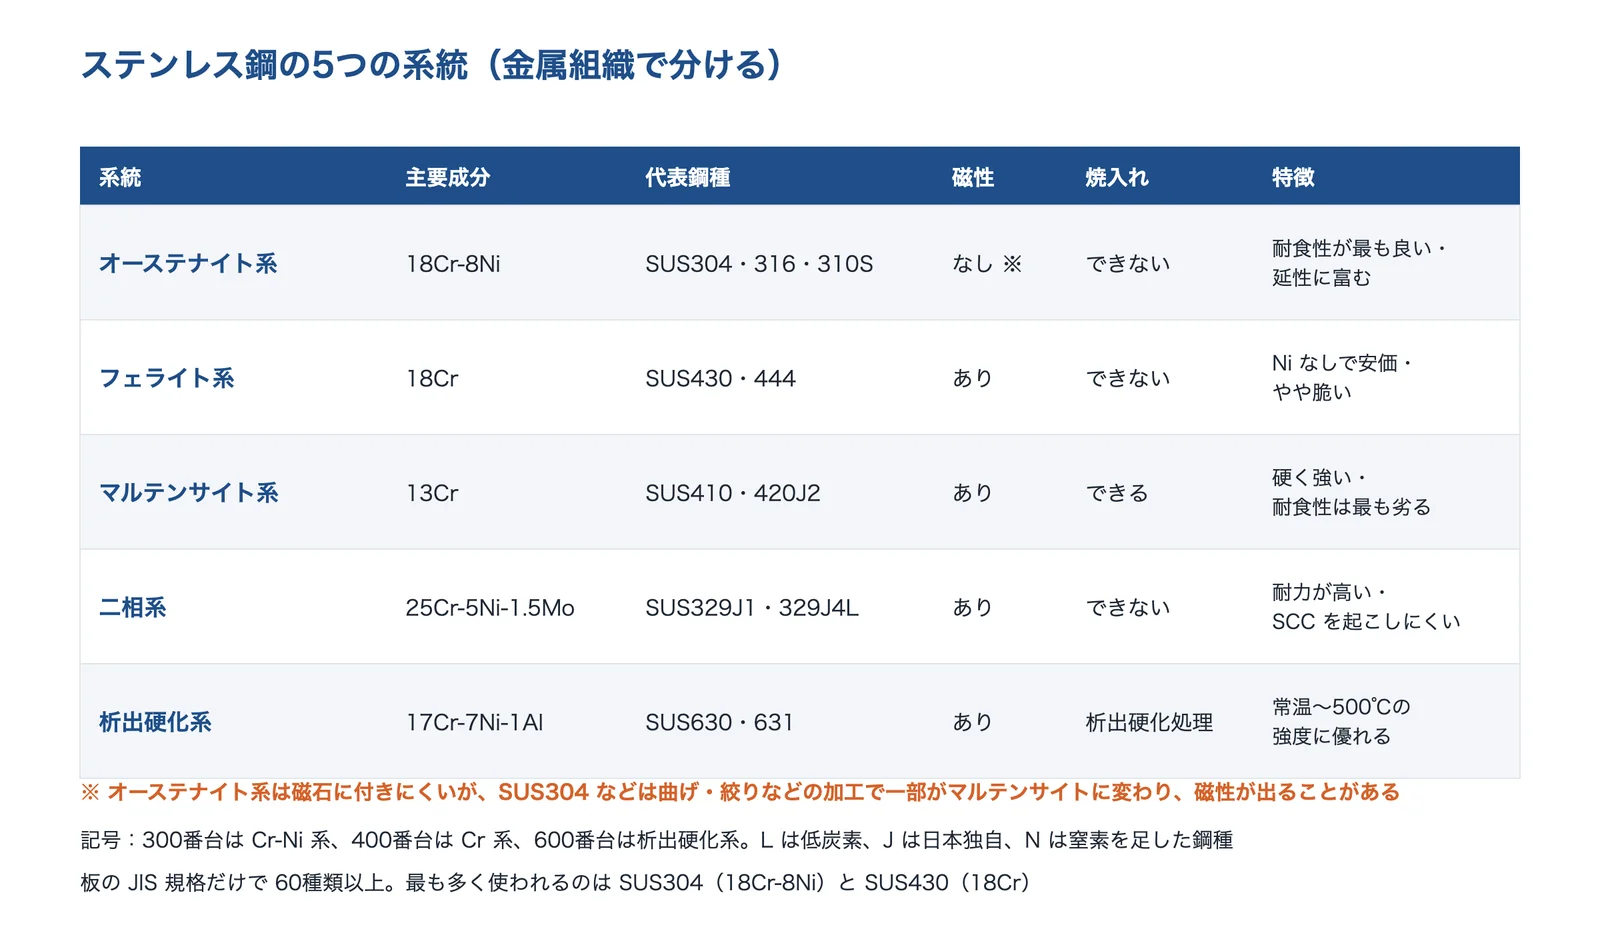
出典:ステンレス協会「ステンレスの概説」と新潟県工業技術総合研究所「ステンレス鋼の種類」をもとに AI(Claude)で作成
| 鋼種 | 系統・成分(名目) | 特徴 | 用途の例(日本製鉄のカタログ) | 注意 |
|---|---|---|---|---|
| SUS304 | オーステナイト系 18Cr-8Ni | 最も一般的。深絞り・溶接もしやすい | 家庭用器具、化学プラント、建築装飾、車両 | 塩化物で応力腐食割れ。加工で磁性が出る |
| SUS304L | オーステナイト系 18Cr-9Ni-低炭素 | 炭素を減らし、粒界腐食に強い。溶接する構造物の候補 | カタログでは耐粒界腐食の鋼種として分類 | 耐力・引張強さの下限が 304 より低い |
| SUS316・316L | オーステナイト系 18Cr-12Ni-2.5Mo | Mo で孔食に強い(孔食指数が高い) | 石油精製・化学プラント、原子炉装置、製紙プラント | Mo を含むぶん一般に高価(編集部) |
| SUS430 | フェライト系 17Cr | Ni なしで安価。熱伝導がよく、熱で伸びにくい | 家庭用器具、業務用厨房機器 | 304 より耐食性が低い。やや脆い |
| SUS410・420J2 | マルテンサイト系 13Cr(420J2 は 0.3C) | 焼入れで硬くできる | 機械構造部材、刃物 | 耐食性は系統の中で最も劣る |
| SUS329J4L | 二相系 25Cr-6Ni-3Mo-N-低炭素 | 耐力が高く、応力腐食割れを起こしにくい | 化学プラント、エネルギー関連プラント | 比較的脆い(新潟県の解説) |
| SUS630 | 析出硬化系 Cr-Ni に Al・Cu などを少量添加 | 熱処理で強度を高める | タービン部品、スプリング(新潟県の解説) | 熱処理の条件で性質が変わる |
成分・用途は日本製鉄「ステンレス冷延鋼板」カタログの鋼種の表(SUS630 は新潟県工業技術総合研究所の解説とステンレス協会の表)から。注意の列は、このページの出典をもとに編集部が整理したものです。
出典:日本製鉄「ステンレス冷延鋼板」カタログ(S008)、新潟県工業技術総合研究所「ステンレス鋼の種類」、ステンレス協会「ステンレスの概説」
強さ:二相系は耐力が SUS304 の約2倍
日本製鉄の冷延鋼板のカタログでは、SUS304 の規格値は 0.2%耐力 205N/mm² 以上・引張強さ 520N/mm² 以上・伸び 40%以上です。炭素を減らした L 材(304L・316L)は耐力 175・引張強さ 480 以上と少し低くなります。二相系の SUS329J4L は耐力 450N/mm² 以上です(同じ強さで板を薄くできるかは、編集部の見方では使う条件しだいです)。マルテンサイト系の SUS420J2 は焼入れでさらに硬くして使います。
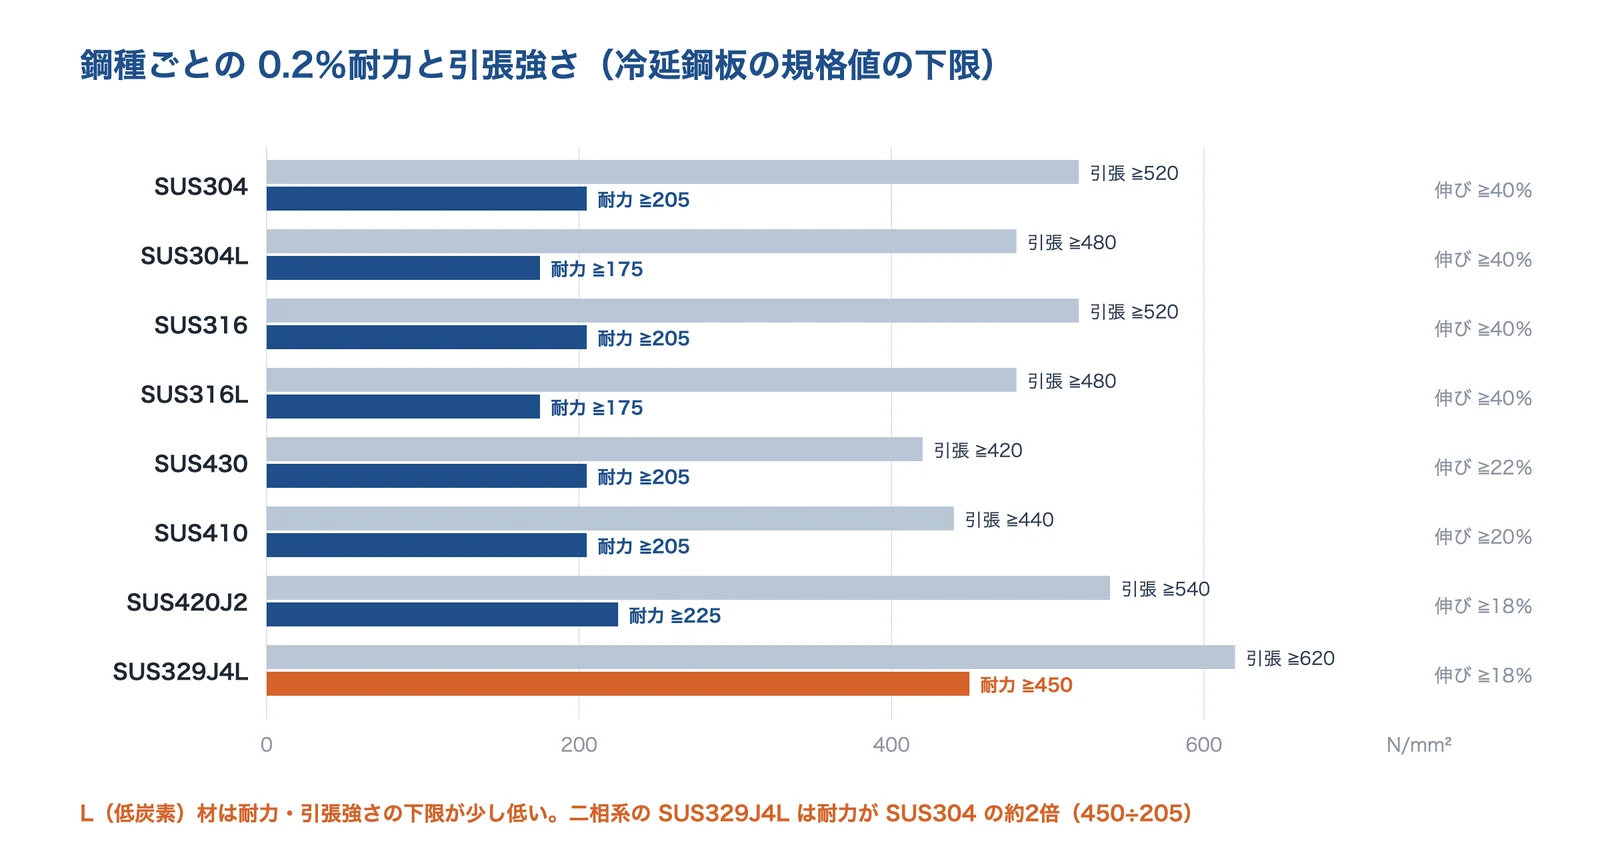
出典:日本製鉄「ステンレス冷延鋼板」カタログの鋼種の表をもとに AI(Claude)で作成
熱の性質:オーステナイト系は熱を伝えにくく、熱で伸びやすい
同じカタログの代表値では、熱伝導率は SUS304・316 が 16.3W/m・℃、SUS430 が 26.0W/m・℃です。線膨張係数は SUS304 が 17.3×10⁻⁶/℃、SUS430 が 10.5×10⁻⁶/℃で、オーステナイト系は熱を伝えにくく、温度で大きく伸びます。溶接や熱処理での歪み、ほかの材料と組み合わせたときの伸びの差を考えるときに効いてきます(線膨張係数は 技術の基礎知識「線膨張係数」)。
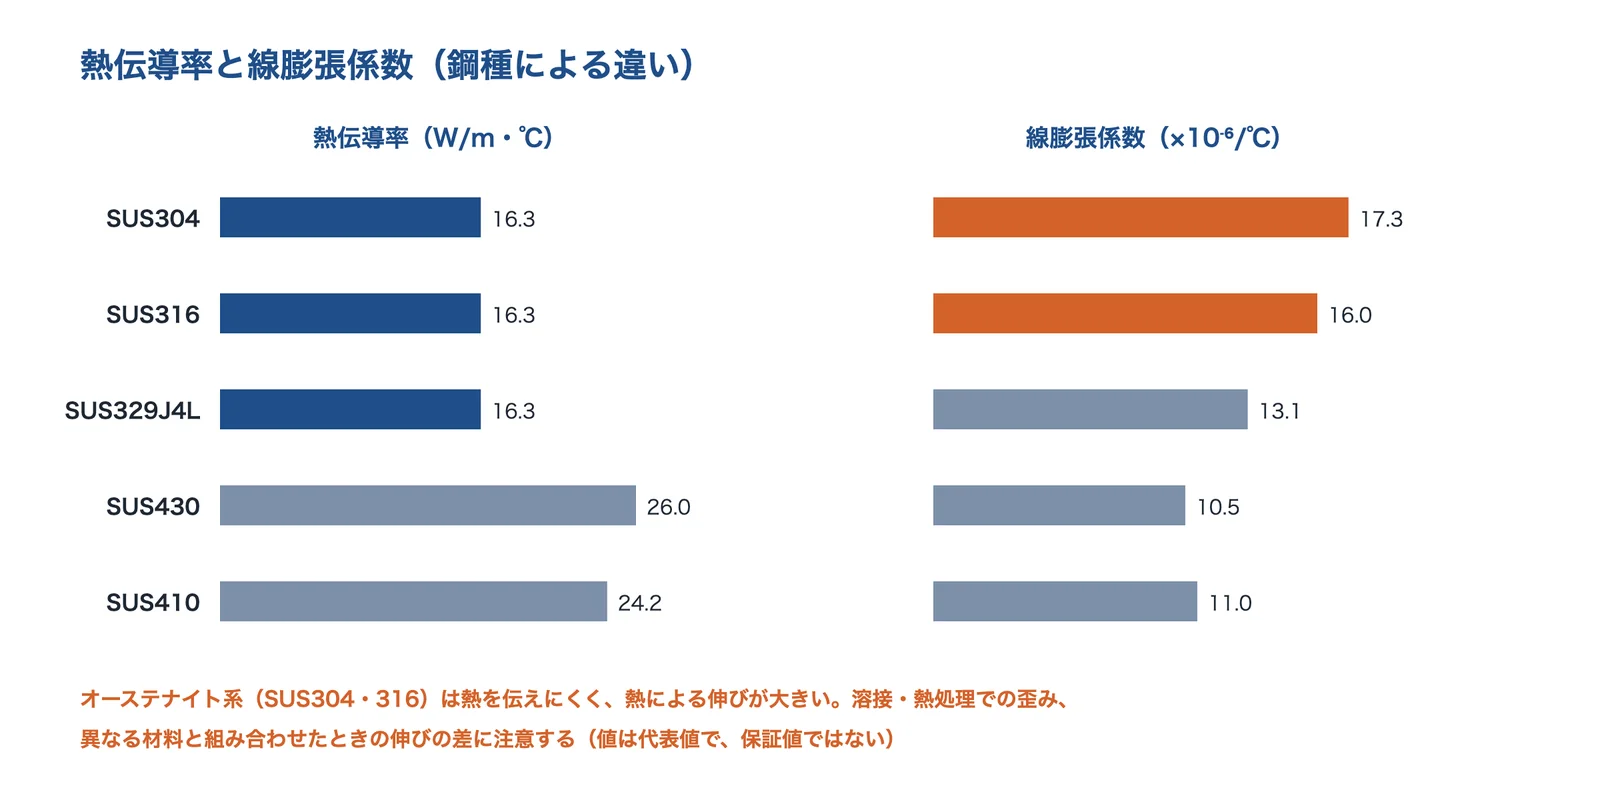
出典:日本製鉄「ステンレス冷延鋼板」カタログの鋼種の表をもとに AI(Claude)で作成
選ぶ順番:硬さ → 塩化物 → 溶接 → 費用
出典の内容を、鋼種を決める順番に並べると下の図のようになります。焼入れで硬くしたいならマルテンサイト系、塩化物が多い環境なら Mo を含む 316 や二相系、溶接するなら低炭素の L 材か安定化鋼、一般の環境なら SUS304、費用を下げたいならフェライト系や省ニッケルの鋼種が候補です。磁性・食品や医療の規格・仕上げ・入手できる板厚や寸法も、あわせて確かめます。
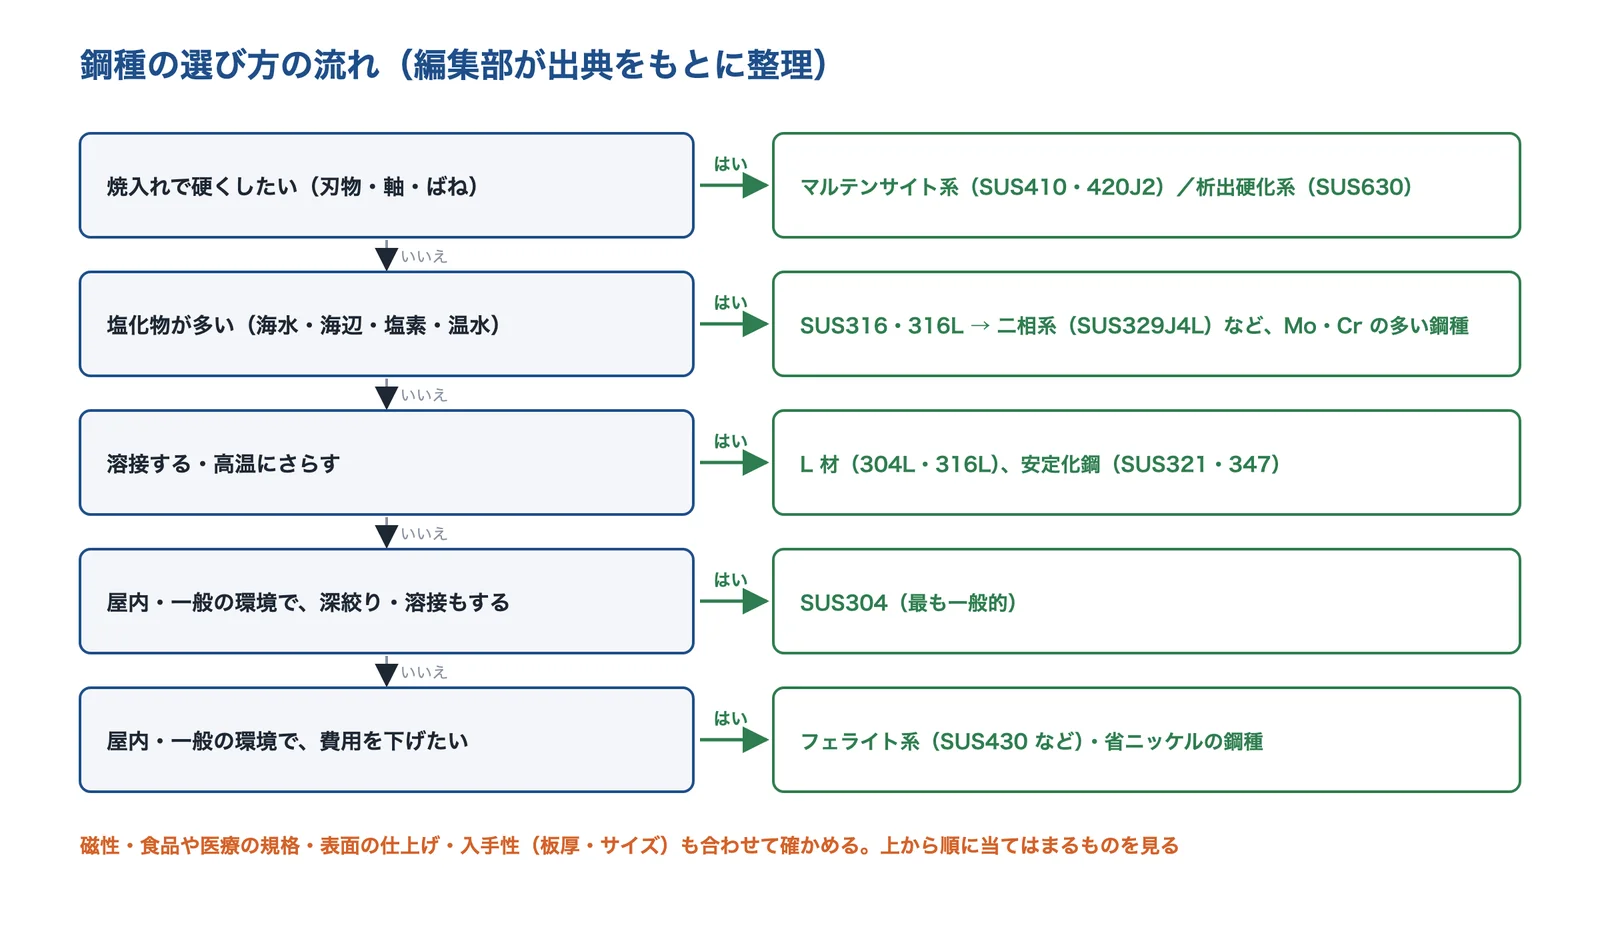
出典:このページの出典(ステンレス協会・新潟県工業技術総合研究所・日本製鉄の資料)をもとに AI(Claude)で作成
出典:新潟県工業技術総合研究所「ステンレス鋼の種類」、北海道立総合研究機構 工業試験場報告 No.323、名古屋市工業研究所「ステンレス鋼の粒界腐食」(技術相談事例)、日本製鉄「ステンレス冷延鋼板」カタログ(S008)
使う場面ごとの選び方
| 使う場面 | よく使われる鋼種 | 選ぶときのポイント |
|---|---|---|
| 一般の屋内・家電・厨房 | SUS304、SUS430 | 430 は Ni を含まず安価。304 は深絞り・溶接もしやすい |
| 海水・海辺・塩素のある水 | SUS316・316L(SCC の対策の材料)、二相系(329J4L など) | 孔食・すき間腐食・応力腐食割れに注意。Mo・Cr の多い鋼種を選ぶ |
| 化学プラント・薬品 | SUS316・316L、SUS317、二相系 | 薬品・濃度・温度で鋼種が変わる。腐食試験で確かめる |
| 溶接する構造物・配管 | SUS304L・316L、SUS321・347(安定化鋼) | 溶接の熱で起きる鋭敏化(粒界腐食)を避ける |
| 刃物・軸・ノズル・バルブ | SUS410・420J2(マルテンサイト系)、SUS630 | 焼入れ・析出硬化で硬くする。耐食性は 304 より低い |
| 食品機械・サニタリー配管 | SUS304・316L など | 電解研磨・不動態化処理で表面を整え、洗いやすくする |
用途の例は、日本製鉄のカタログ・新潟県工業技術総合研究所の解説・ステンレス協会の資料から。ポイントの列は編集部が整理したものです。
ステンレスで起きる、主な腐食の形
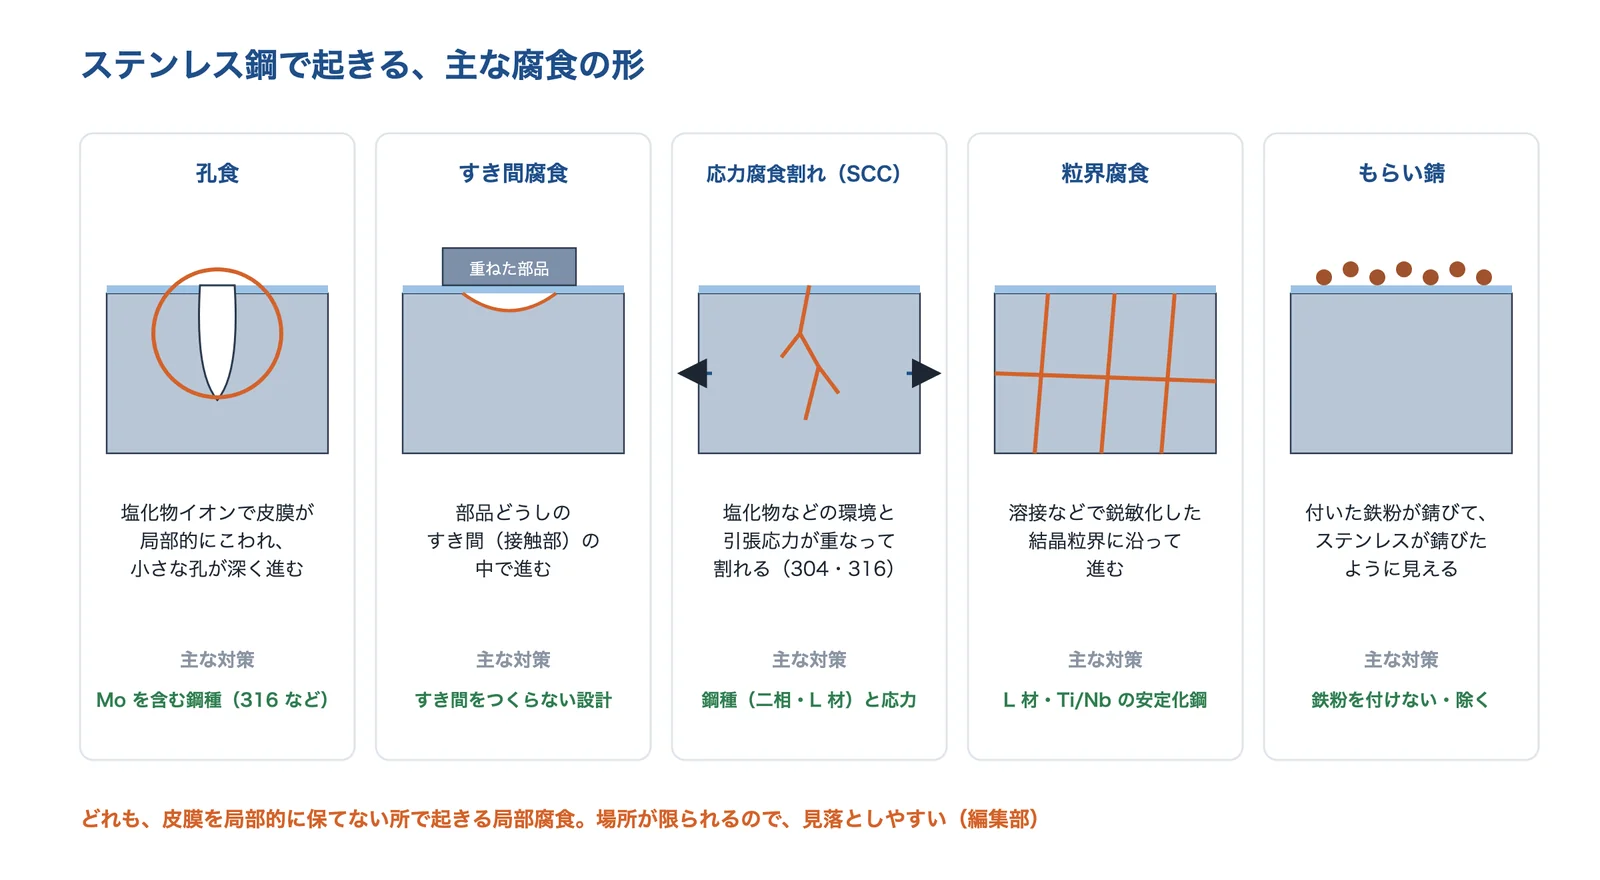
ステンレスの腐食は、皮膜を保てない場所で局部的に進む「局部腐食」が問題になりやすいとされます(神戸工業試験場は、局部腐食はステンレス鋼のような耐食性の高い材料にみられることが多いと説明しています)。代表的なのは、塩化物イオンで小さな孔があく孔食、部品どうしのすき間(接触部)で進むすき間腐食、環境と引張応力が重なって割れる応力腐食割れ(SCC)、溶接などで鋭敏化した結晶粒界に沿って進む粒界腐食です。表面に付いた鉄粉が錆びて、ステンレスが錆びたように見える「もらい錆」もあります(日本製鉄のよくあるご質問)。
出典:新潟県工業技術総合研究所・名古屋市工業研究所・日本製鉄の資料をもとに AI(Claude)で作成
出典:新潟県工業技術総合研究所「応力腐食割れについて」、名古屋市工業研究所「ステンレス鋼の粒界腐食」(技術相談事例)、日本製鉄「ステンレス よくあるご質問」、神戸工業試験場「腐食試験」
孔食指数(PRE)で、孔食への強さの目安をつかむ
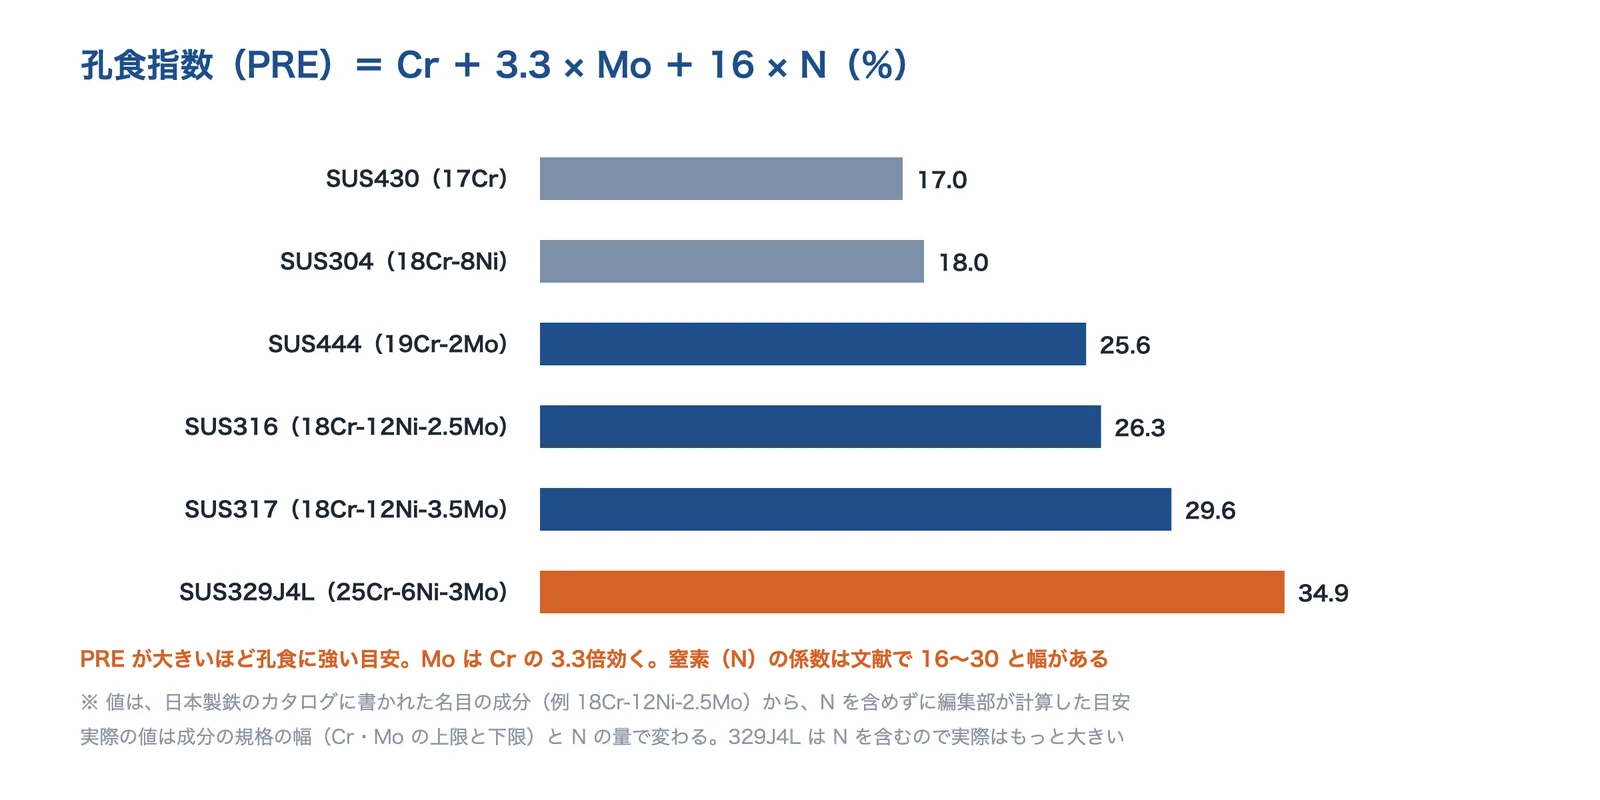
孔食への強さの目安として、孔食指数 PRE = Cr + 3.3 × Mo + n × N(%)がよく使われます。新潟県工業技術総合研究所の資料では、窒素の係数 n は 8〜30 で、多くは 16 としています。モリブデンは 1%でクロム 3.3%ぶん効く計算です。日鉄技報も、窒素の係数を 16〜30 として、窒素を約 0.04%増やすと PRE が 0.6〜1.2 程度上がるとしています。
出典:新潟県工業技術総合研究所の資料(PRE の式)と日本製鉄のカタログ(名目の成分)をもとに AI(Claude)で作成
図の値は、カタログの名目の成分(例 18Cr-12Ni-2.5Mo)から窒素を含めずに編集部が計算した目安です。実際の値は、成分の規格の幅と窒素の量によって変わります。
出典:新潟県工業技術総合研究所「窒素添加によるステンレス鋼の硬度と耐食性の向上」(JST 新技術説明会)、日鉄技報 第389号「NSSC 420J1M」、日本製鉄「ステンレス冷延鋼板」カタログ(S008)
応力腐食割れ(SCC)は、3つの因子がそろうと起きる
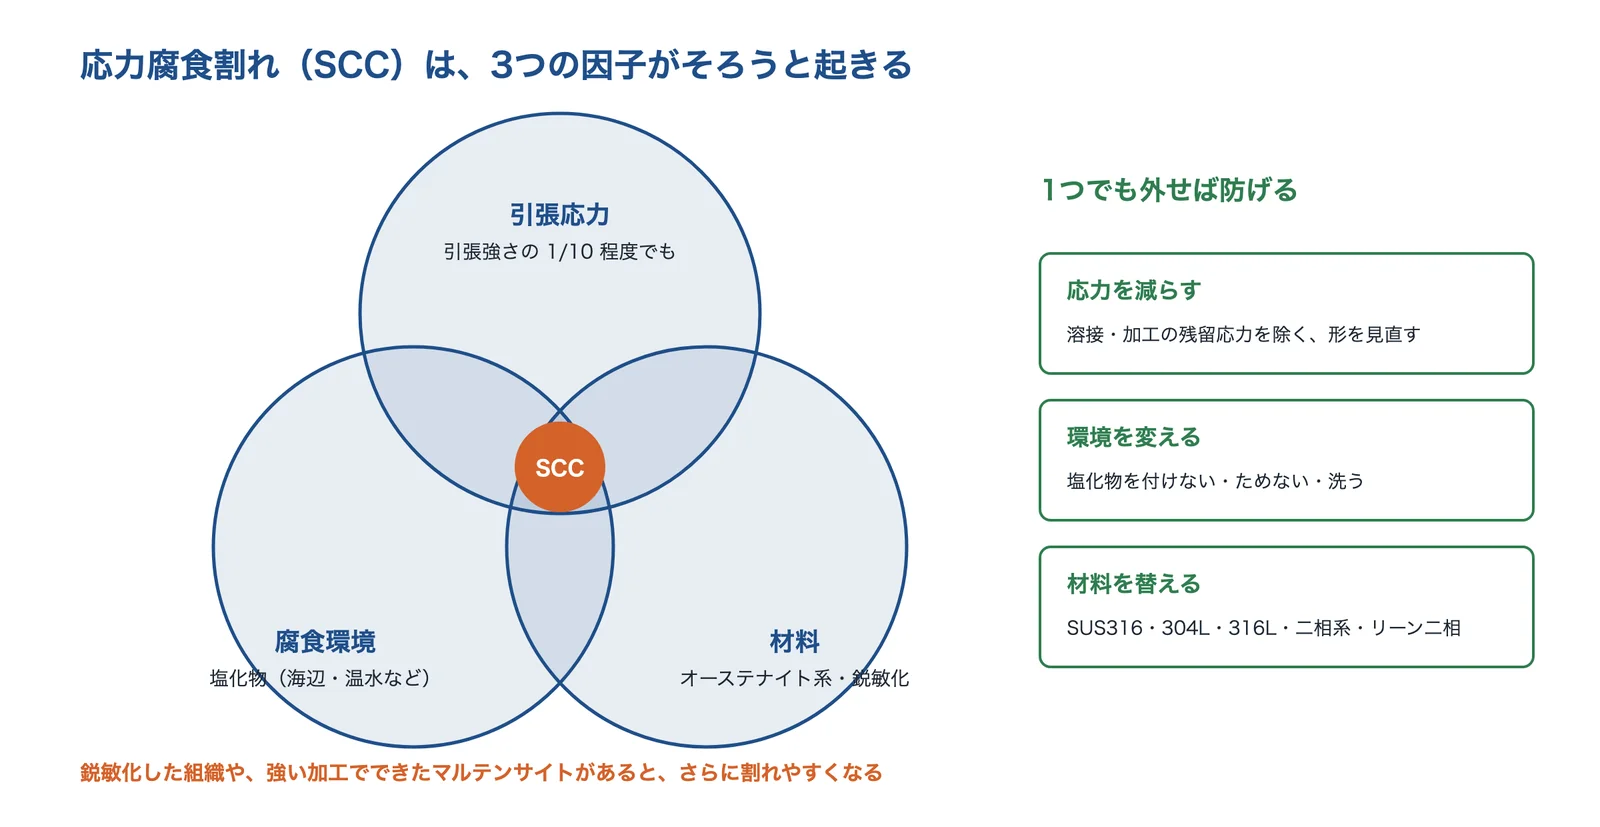
新潟県工業技術総合研究所の解説によると、応力腐食割れは引張応力・腐食環境・材料の3つの因子がそろったときに起きます。引張強さの 1/10 程度の小さな応力でも割れにつながり、オーステナイト系ステンレス鋼(SUS304・316 など)は塩素雰囲気で割れやすいとしています。鋭敏化した組織や、強い加工でできたマルテンサイトがあると、さらに割れやすくなります。海に近い地域で使われた SUS304 の金具が割れた事例では、割れの近くの組織が鋭敏化していました。
北海道立総合研究機構の報告は、SCC の対策の材料として、Mo を加えた SUS316、炭素を減らした SUS304L・316L、二相系、リーン二相の SUS821L1 を挙げています。
出典:新潟県工業技術総合研究所「応力腐食割れについて」と北海道立総合研究機構の報告をもとに AI(Claude)で作成
出典:新潟県工業技術総合研究所「応力腐食割れについて」、北海道立総合研究機構 工業試験場報告 No.323
ニッケルを減らした鋼種も選択肢に
JFE スチールの論文(2007年)は、SUS304 が全ステンレス鋼の生産量の半分以上を占める一方、ニッケルの値上がりで SUS304 の価格が大きく上がったことを問題に挙げています。同社はニッケルとモリブデンを使わず、クロムを 21%に増やして SUS304 と同等の耐食性を確保したフェライト系の JFE443CTを開発しました。日本製鉄のカタログにも、SUS304J1 に当たる NSSC 27A(17Cr-7Ni-2Cu)や、SUS821L1 に似たリーン二相の NSSC 2120(21Cr-2Ni-3Mn-Cu-N)など、ニッケルを減らした鋼種が載っています。置き換えるときは、耐食性・加工性・溶接性を使う条件で確かめます。
出典:JFE スチール「ニッケル,モリブデンフリー高耐食性クロム系ステンレス鋼の開発」(材料 Vol.56 No.7、2007年)、日本製鉄「ステンレス冷延鋼板」カタログ(S008)、新潟県工業技術総合研究所「窒素含有ニッケルフリーステンレス鋼」
向いている条件と注意点
ステンレス鋼が向いている条件
- 塗装やめっきをせずに、錆びにくくしたい
- 水・食品・薬品に触れ、洗浄・殺菌をくり返す
- 見た目(つや・ヘアライン)をそのまま生かしたい
- 低温・高温でも使いたい(オーステナイト系)
- めっきのはがれ・塗装の傷を心配したくない
注意点
- 塩化物・すき間・酸素の少ない所では局部的に腐食する
- 溶接の熱で鋭敏化し、粒界腐食・割れが起きることがある
- 熱を伝えにくく、熱で伸びやすい(歪みやすい)
- 加工で硬くなり、切削しにくい(難削材)
- 材料費が Ni などの価格で大きく変わる
この一覧は、このページの出典(ステンレス協会・新潟県工業技術総合研究所・日本製鉄の資料など)をもとに編集部が整理したものです。
よくある失敗:溶接のあとの粒界腐食(鋭敏化)
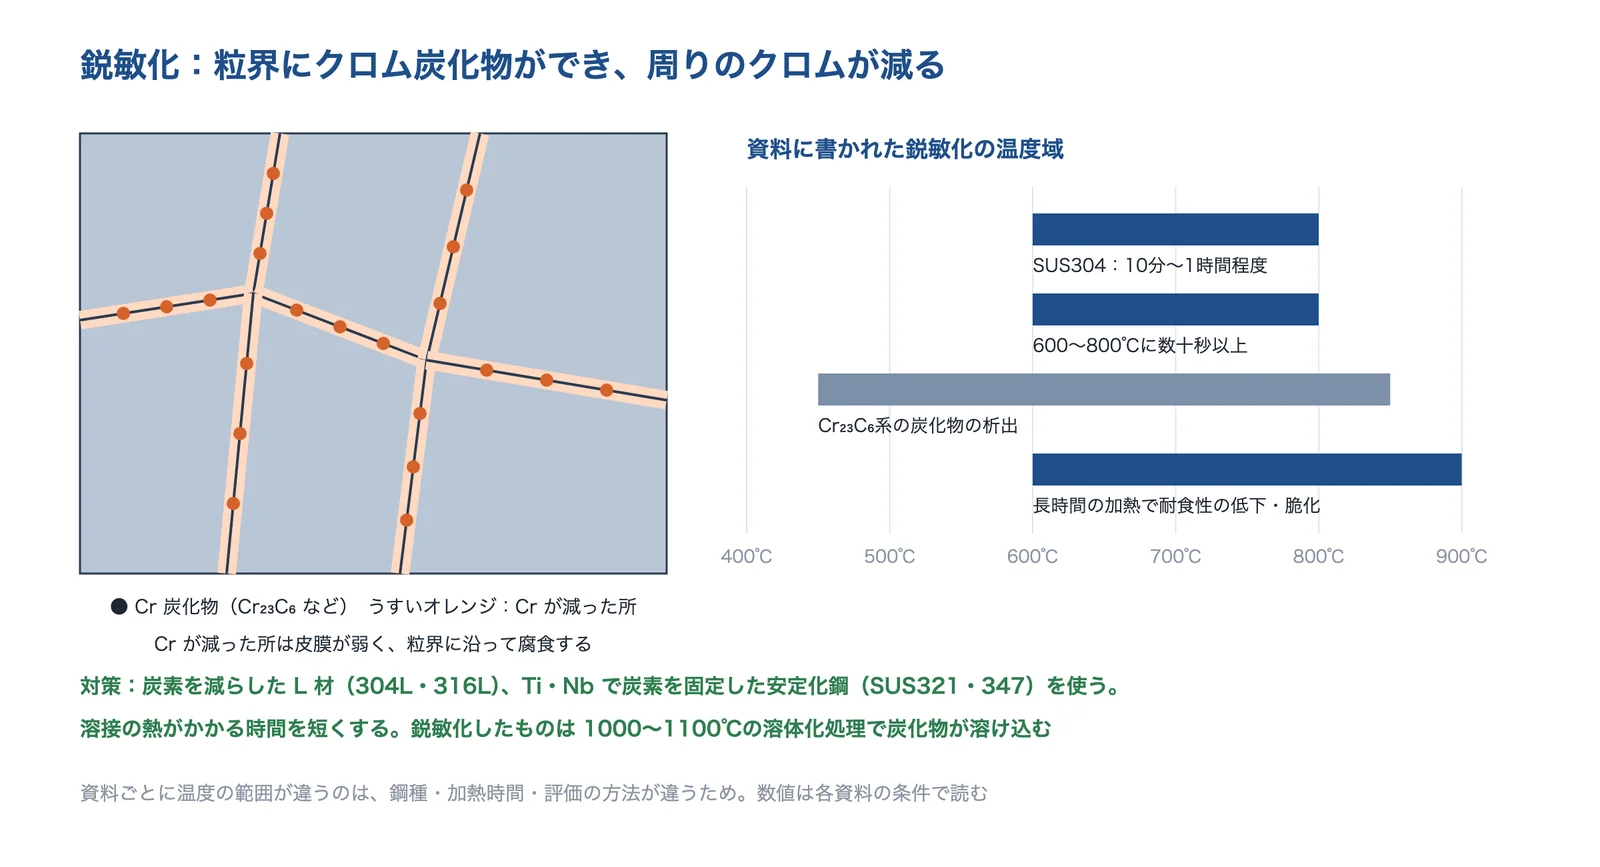
オーステナイト系ステンレスを溶接すると、熱がかかった所の結晶粒界にクロム炭化物ができ、その周りのクロムが減って、粒界に沿って腐食しやすくなります。これを鋭敏化といいます。名古屋市工業研究所の事例は、600〜800℃に数十秒以上さらされると鋭敏化するとし、対策に SUS304L などの低炭素鋼や SUS321 などの安定化鋼への変更を挙げています。新潟県工業技術総合研究所は、SUS304 では 600〜800℃で 10分〜1時間程度で鋭敏化するとし、フェライト系の SUS430 でも 1000℃程度から空冷すると鋭敏化すると説明しています。
茨城県工業技術センターの報告(SUS304L のパイプ)は、450〜850℃の範囲を扱い、650℃でクロム炭化物(Cr₂₃C₆ 系)が粒界に出ることを示し、1000〜1100℃の溶体化処理で炭化物が溶け込むとしています。資料ごとに温度の範囲が違う理由は書かれていませんが、鋼種や試験の条件が違うので、数値は各資料の条件とセットで読みます。
出典:名古屋市工業研究所・新潟県工業技術総合研究所・茨城県工業技術センターの資料をもとに AI(Claude)で作成
出典:名古屋市工業研究所「ステンレス鋼の粒界腐食」(技術相談事例)、新潟県工業技術総合研究所「SUS430 の鋭敏化」、茨城県工業技術センター研究報告 第19号
よくある失敗:もらい錆を「ステンレスが錆びた」と思う
日本製鉄のよくあるご質問は、ステンレスが錆びたように見える原因として、表面に付いた鉄粉が錆びる「もらい錆」を挙げています。鉄鋼材料とこすれたときだけでなく、鉄製の設備・工具・金型に直接触れただけでも鉄粉がかみ込むとして、加工や取り扱いのときの注意を呼びかけています。錆びたときは、まず錆の正体を確かめることが大切です。
カタログ値の見方
| 項目 | 見方 |
|---|---|
| 0.2%耐力・引張強さ・伸び・硬さ | ≧・≦ が付いた値は規格(JIS、または日本製鉄の社内規格)の下限・上限。強度の計算には下限を使うのが一般的(編集部) |
| 成分(例 18Cr-8Ni) | 名目の成分。実際は規格の範囲内でばらつく。届いた材料の値はミルシート(検査証明書)で確かめる(編集部) |
| 熱伝導率・線膨張係数・比熱・電気抵抗 | 代表値。カタログには、規格の規定事項以外は保証を意味しないと注記されている |
| 表面仕上げ(No.2B・BA・No.4・HL など) | 製造工程と見た目の区分。耐食性・洗いやすさにも関係する |
| 製造可能範囲 | 板厚・幅・長さの範囲。鋼種と仕上げの組み合わせで変わる |
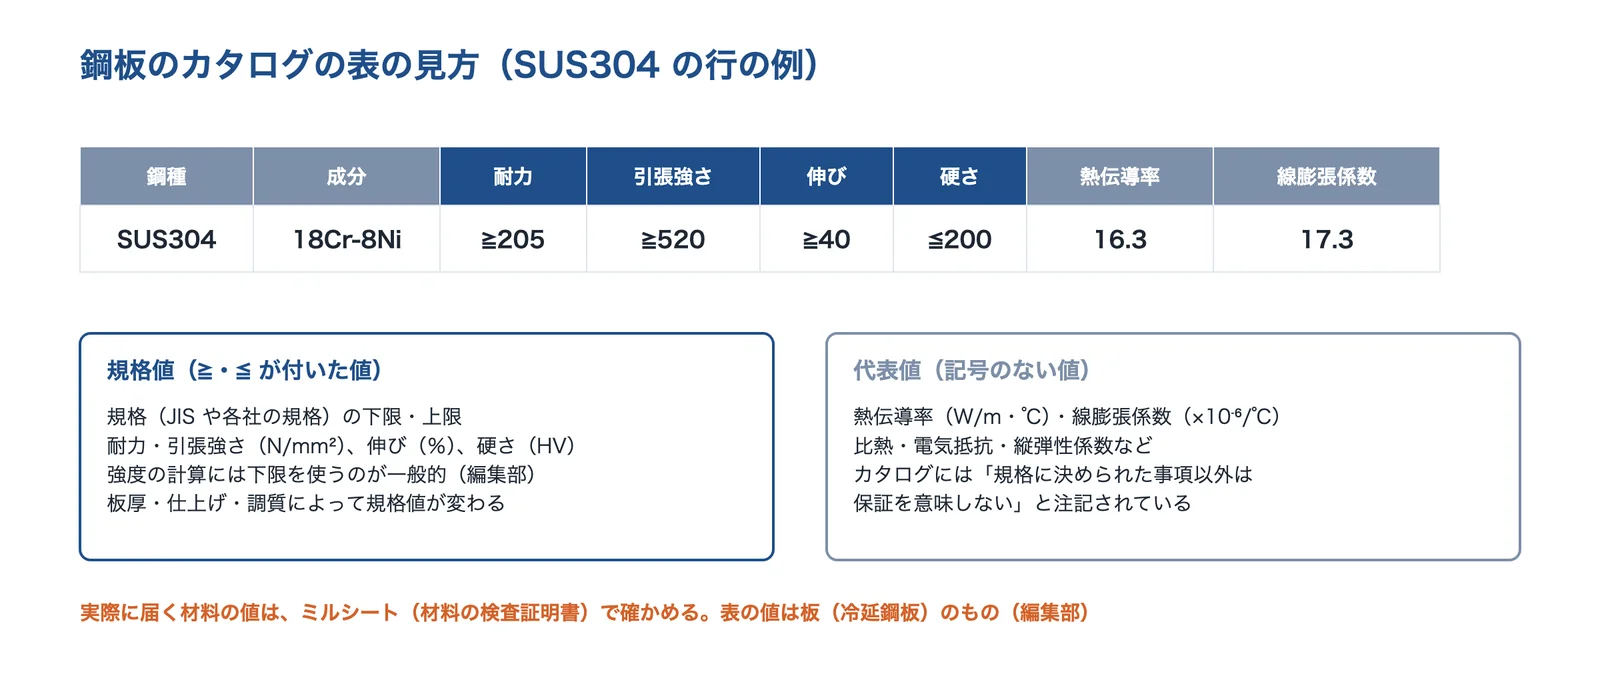
出典:日本製鉄「ステンレス冷延鋼板」カタログをもとに AI(Claude)で作成
表面仕上げの記号を読む
日本製鉄のカタログによると、No.2D は冷間圧延・焼なまし・酸洗のまま、No.2B はそのあと軽く冷間圧延したもの、BA は光輝焼なましのあと軽く冷間圧延した仕上げです。No.4 は No.2B を 150〜180メッシュの研磨剤で仕上げた一般ミガキ、HL は連続した砥粒の線を付けたヘアラインで、溶接したあとの手入れがしやすく建築に向くとしています。No.8 は鏡面です。
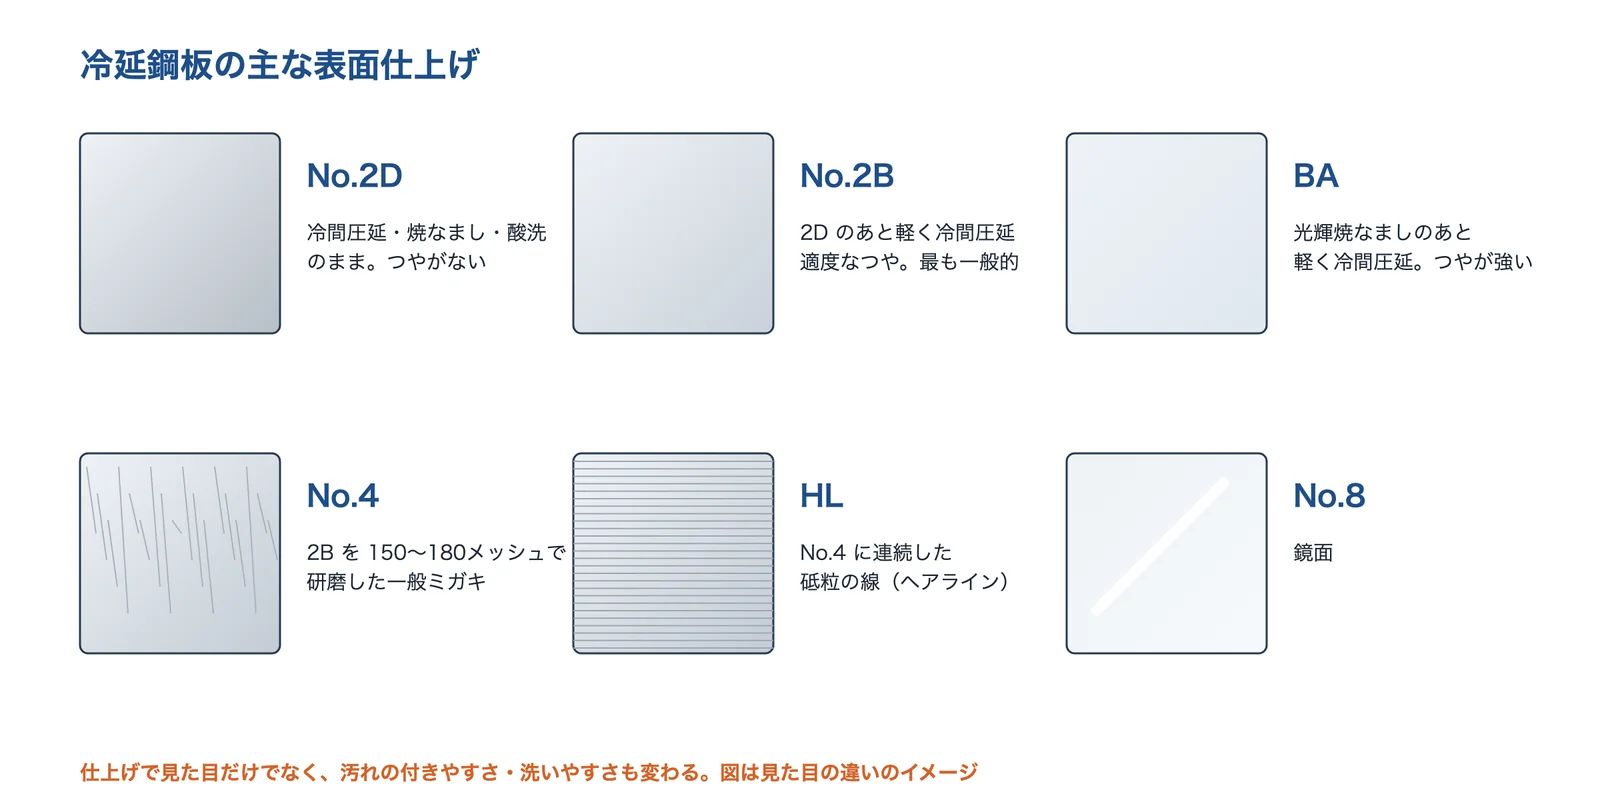
出典:日本製鉄「ステンレス冷延鋼板」カタログの表面仕上げの説明をもとに AI(Claude)で作成
加工・溶接・量産の注意
- 加工で硬く・磁性が出るSUS304 は加工で一部がマルテンサイトになる
- 溶接の焼けと熱焼けを除き、鋭敏化と歪みに気をつける
- 表面を整えて守る酸洗・電解研磨・不動態化で皮膜を整える
この3点は、このページの出典をもとに編集部が整理したものです。
SUS304 は加工で硬くなり、磁性が出ることがある
ステンレス協会の資料の測定例では、SUS304 の引張強さは 637N/mm²、伸びは 55%で、冷延鋼板 SPCC(323N/mm²・42%)より強く、よく伸びます。資料は、SUS304 のような準安定オーステナイト系は、加工誘起変態と呼ばれる現象で、加工の効果が極めて高くなるとしています。日本製鉄のよくあるご質問も、プレス加工などで大きく変形させた部分は、加工ひずみによるマルテンサイト変態で磁石に付くようになるが、成分は変わらないと説明しています。新潟県工業技術総合研究所は、強い加工でできたマルテンサイトがあると応力腐食割れが起きやすくなるとしています。
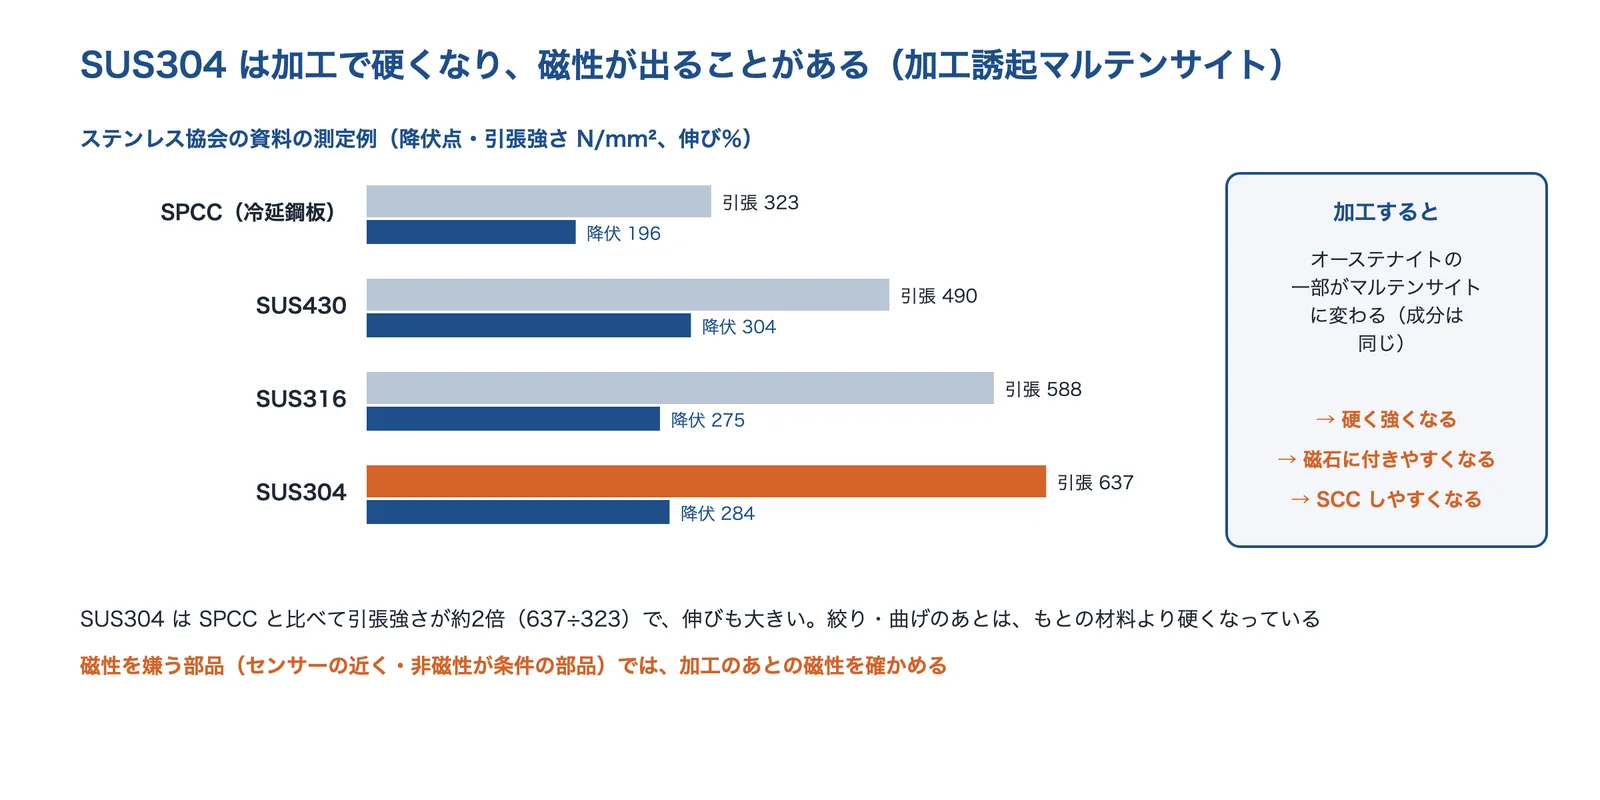
出典:ステンレス協会「ステンレスの概説」(他材料との比較)をもとに AI(Claude)で作成
出典:ステンレス協会「ステンレスの概説」、日本製鉄「ステンレス よくあるご質問」、新潟県工業技術総合研究所「応力腐食割れについて」
削りにくさと、快削ステンレス
中村ターンテックの説明によると、代表的なオーステナイト系ステンレスは加工中に硬化しやすく、熱伝導率が低いため切削の熱が工具の先に集まりやすく、粘い材料なので切りくずが伸びて絡まりやすい、削りにくい材料です。大同特殊鋼の資料は、SUS303 を代表的な快削ステンレス鋼としたうえで、鉛を加えないフェライト系の快削鋼のドリルでの削りやすさを、SUS303 の 6.6倍・SUS304 の 10.8倍と示しています(同社の試験条件)。快削鋼は削りやすさのために成分を調整しているので、耐食性・溶接性が使う条件に合うかを確かめてから選ぶのが安全です(編集部)。
出典:中村ターンテック「ステンレスの切削加工」、大同特殊鋼「STARCUT 13Cr」(快削ステンレス鋼の資料)
溶接の焼けは取り除く
新潟県工業技術総合研究所の資料は、溶接の熱でできる酸化膜(焼け・テンパーカラー)は不動態皮膜とは違い、耐食性を下げると説明しています。同研究所は、溶接のあとに焼けを除くためにバフ研磨が行われることを挙げ、バフ研磨をした試料(溶接していない板)の分析結果が未処理の試料とほぼ同じだったことから、バフ研磨は溶接による耐食性の低下を改善する有効な手段としています。同じ分析で、酸洗や電解研磨をした試料は、表面の近くに Cr の酸化物が濃く集まっていることも確かめています。
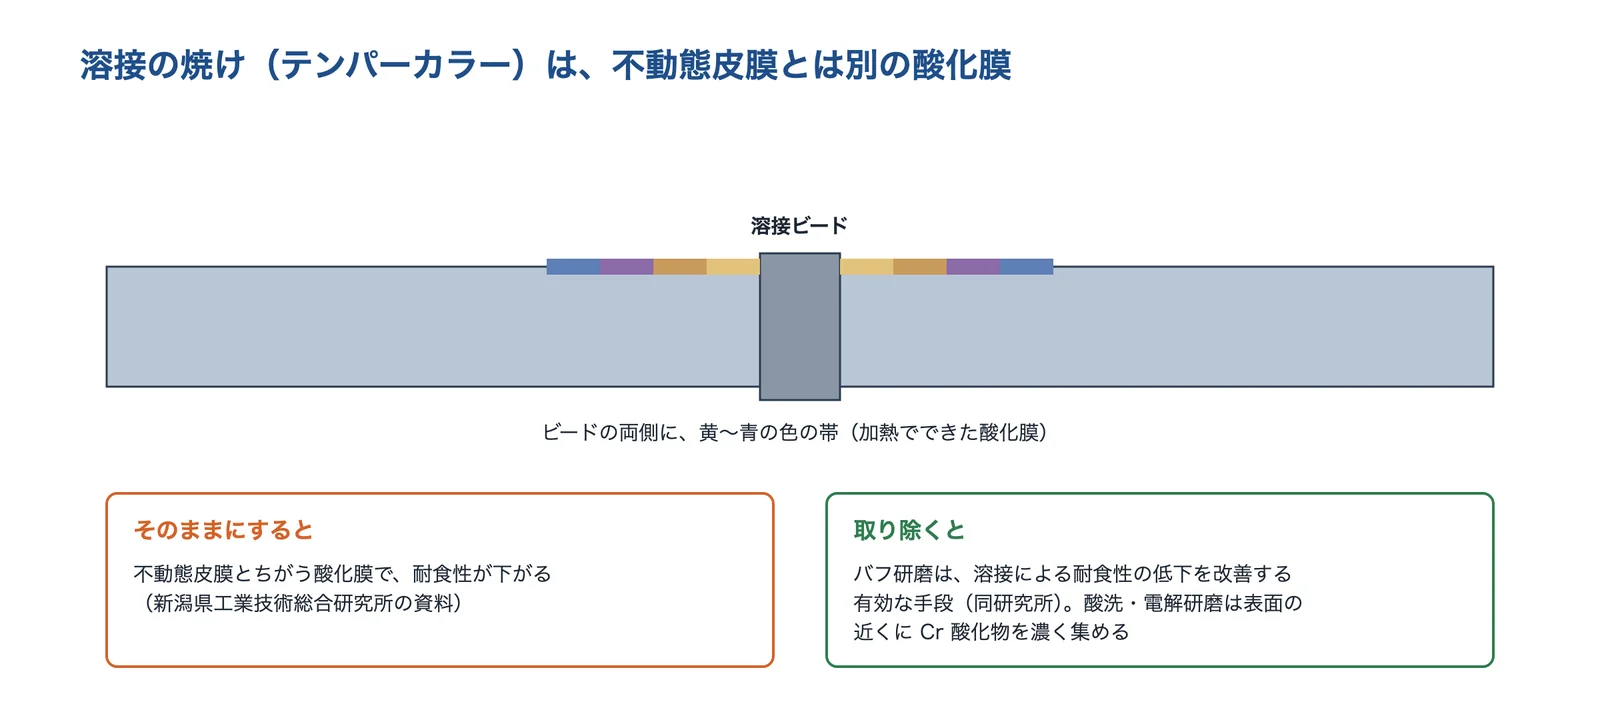
出典:新潟県工業技術総合研究所「各種表面処理を施したステンレス鋼の XPS 分析」をもとに AI(Claude)で作成
出典:新潟県工業技術総合研究所「ステンレス鋼の表面処理の XPS 分析」
不動態化処理・電解研磨で、表面の皮膜を整える
新潟県工業技術総合研究所は、加工したステンレスは酸で洗って清浄にして使われることが多く、この酸洗が不動態化処理を兼ねる場合が多いと説明しています。硝酸での実験では、処理した試料は未処理より孔食電位が高くなりましたが、SUS430 では硝酸の濃度を 50%まで上げると孔食電位が低くなり、SUS304 も高い濃度では低い値でした。編集部の見方では、濃いほどよいわけではなく、鋼種に合う条件を確かめて決めるのがよさそうです。埼玉県産業技術総合センターは、六価クロムを使わない液で SUS304 の板を電解研磨し、10V・9分で光沢度 537 の鏡面にした研究を報告しています。
出典:新潟県工業技術総合研究所「ステンレス鋼の不動態化処理」、埼玉県産業技術総合センター研究報告 第9巻(電解研磨)
相談する前に整理すること
ステンレスの材料・加工・表面処理を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
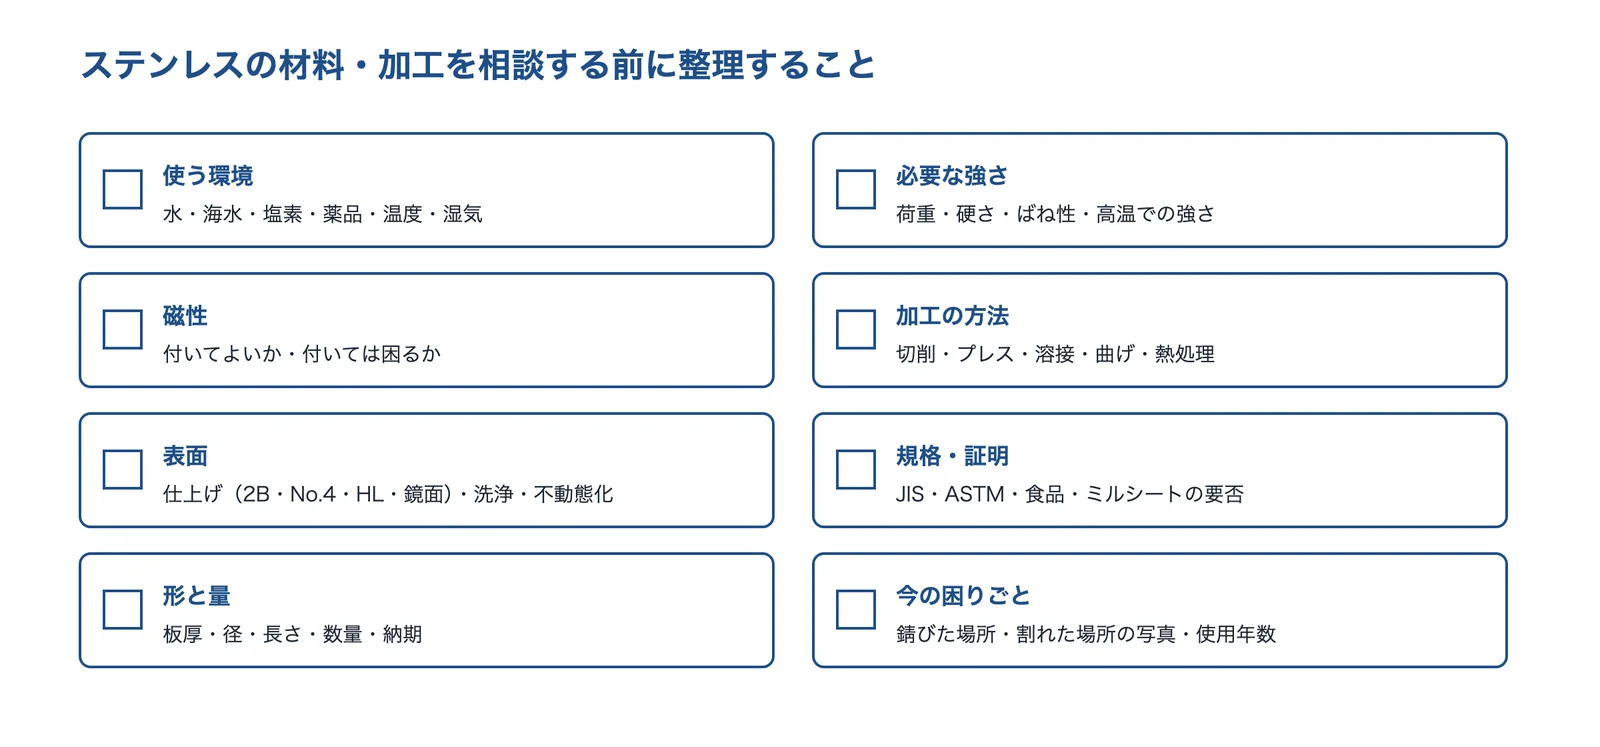
出典:このページの出典をもとに AI(Claude)で作成
- 使う環境(水・海水・塩素・薬品・温度・湿気)
- 必要な強さ・硬さ(荷重・ばね性・高温での強さ)
- 磁性(付いてよいか、付いては困るか)
- 加工の方法(切削・プレス・曲げ・溶接・熱処理)
- 表面(仕上げの記号・洗浄・不動態化・電解研磨)
- 規格と証明(JIS・ASTM・食品・ミルシートの要否)
- 形と量(板厚・径・長さ・数量・納期)
- 今の困りごと(錆びた・割れた場所の写真、使った年数)
企業紹介(ステンレス鋼技術)
ステンレスの材料の調達・切断から、切削・溶接・表面処理・大物の加工・腐食試験まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | 材料・ 切断 | 切削 | 板金・ 溶接 | 表面 処理 | 二相・ 大物 | 腐食 試験 |
|---|---|---|---|---|---|---|
| 神戸ステンレスステンレス・二相の材料と切断(兵庫県) | ● | ● | ||||
| 中村ターンテックステンレスの精密な NC 旋盤加工(新潟県) | ● | |||||
| ミューテック35薄板の TIG・YAG レーザー溶接(東京都) | ● | |||||
| 八剣電解電解研磨・不動態化処理(大阪府) | ● | |||||
| 中川鉄工所スーパー二相の長尺・大物加工(石川県) | ● | ● | ||||
| 神戸工業試験場粒界腐食・SCC などの腐食試験(兵庫県) | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
神戸ステンレス株式会社|ステンレス・二相合金の材料を、厚板まで切って届ける
神戸ステンレスとは
神戸市長田区に本社工場、神戸市西区に西神工場を置く、ステンレスの材料と切断加工の会社です(1958年設立)。
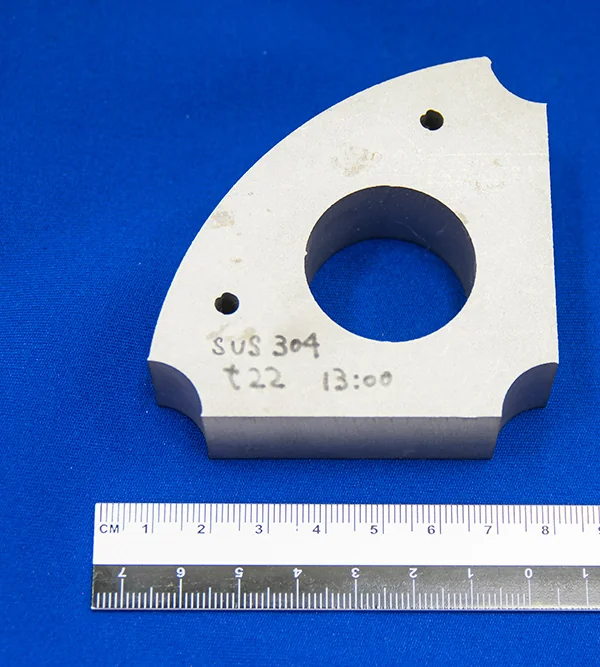
神戸ステンレスの得意技術
| 技術 | 内容 |
|---|---|
| 取り扱う材料 | ステンレス鋼全般、二相合金、ニッケル合金、高合金。鋼板・棒鋼・型鋼・パイプ・継手 |
| 切断加工 | シャーリング・ウォータージェット・レーザー・プラズマ・バンドソー |
| ウォータージェット | 板厚 300mm までの加工が可能としている |
神戸ステンレスが解決できる課題
- ステンレスや二相合金の材料を、必要な形・寸法に切断して手に入れたい
- 厚い板を、熱の影響を抑えて切りたい(ウォータージェット)
出典:神戸ステンレス「会社概要」、神戸ステンレス「ウォータージェット切断加工」、神戸ステンレス「素材別ウォータージェット加工」
中村ターンテック株式会社|SUS303 から SUS630 まで、ステンレスの精密な NC 旋盤加工
中村ターンテックとは
新潟県西蒲原郡弥彦村にある、NC 旋盤による精密切削部品の会社です(1953年創業)。
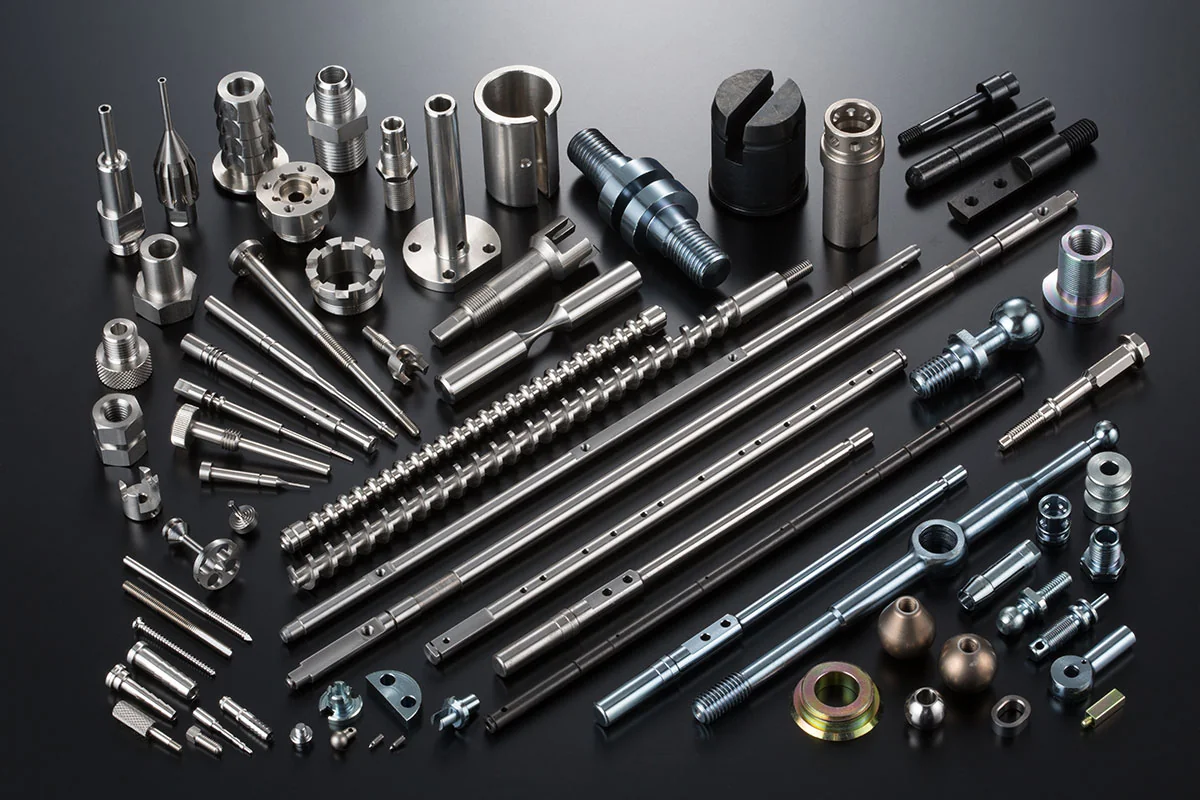
中村ターンテックの得意技術
| 技術 | 内容 |
|---|---|
| 扱う鋼種 | SUS303・304・316・316L・329J4L・403・410・416・420J2・430・440C・630 などの切削実績 |
| NC 旋盤加工 | φ1〜φ50 のバー材から。数量は1個〜1000個程度を得意としている |
| 加工事例 | 先端までΦ1.5 の穴が貫通した部品、医療ネジ(SUS316L)、SUS430F の複合 NC 旋盤加工など |
中村ターンテックが解決できる課題
- ステンレスの細い軸やねじなどの部品を、少ない数から精度よく削りたい
- SUS303 以外の鋼種(316L・420J2・630 など)で、切削部品を相談したい
出典:中村ターンテック「会社概要」、中村ターンテック「ステンレスの切削加工」
株式会社ミューテック35|薄いステンレスを、焼けと歪みを抑えて溶接する精密板金
ミューテック35とは
東京都日野市にある精密板金の会社です(1990年創立)。
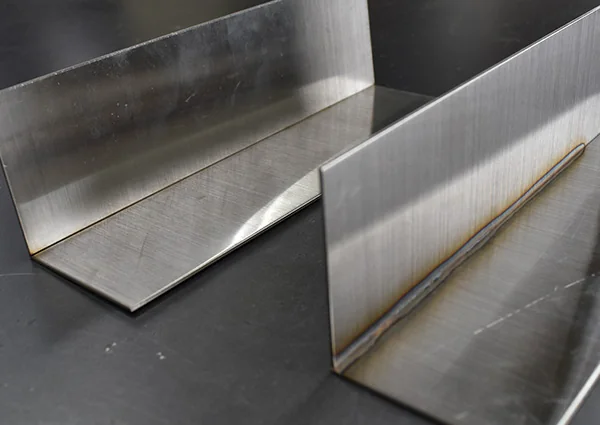
ミューテック35の得意技術
| 技術 | 内容 |
|---|---|
| TIG 溶接 | 鉄・ステンレスは板厚 0.5mm から。焼け跡は焼け取り材で落とせるが、生じた歪みや熱応力は残ると説明している |
| YAG レーザー溶接 | TIG 溶接より照射域が小さく、材料に与える影響の範囲が抑えられるので、歪みを抑えられるとしている。ヘアラインやバフ材で研磨代を抑えるためにも使う |
| 溶接後の加工 | 形状によって、溶接後の切削で百分台の公差・平面度・直角度にも対応できるとしている |
ミューテック35が解決できる課題
- ステンレスの薄板の部品を、焼けと歪みを抑えて溶接したい
- ヘアライン材の外観を生かしたまま、溶接で組み立てたい
出典:ミューテック35「会社概要」、ミューテック35「溶接」
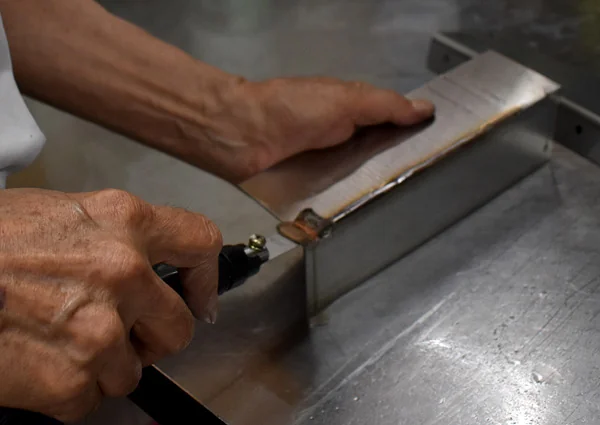
八剣電解株式会社|ステンレスの電解研磨と不動態化処理、現地での施工も
八剣電解とは
大阪府守口市に本社を置く、電解研磨の会社です(1947年設立)。大阪府摂津市にも工場があります。
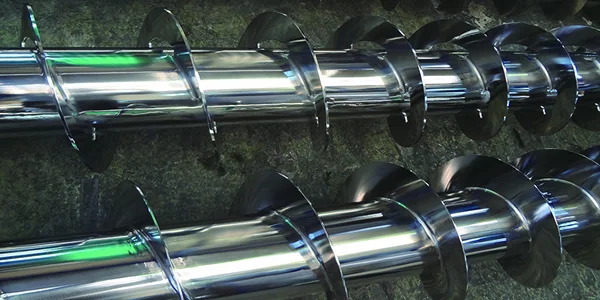
八剣電解の得意技術
| 技術 | 内容 |
|---|---|
| 電解研磨 | リン酸・硫酸などの混酸を用いて通電し、金属の表面を溶かして平滑でクリーンな表面に仕上げる。皮膜ができて耐食性が増すとしている |
| 不動態化処理・精密洗浄 | 硝酸などの薬液で強制的に酸化し、密度の高い皮膜をつくる。用途の例はサニタリー配管・現地施工の配管・タンク |
| 対応 | ステンレス・ハステロイの電解研磨、不動態化処理、精密洗浄、酸洗、バフ研磨。全国での現地施工 |
八剣電解が解決できる課題
- 医薬などの設備のタンクや配管の内面を、平滑で洗浄しやすくしたい
- 据え付けた配管・タンクを、その場で不動態化処理・電解研磨したい
出典:八剣電解「会社概要」、八剣電解「電解研磨」、八剣電解「不動態化処理・精密洗浄」
株式会社中川鉄工所|スーパー二相ステンレスの長尺・大物部品を削る
中川鉄工所とは
石川県白山市にある、長尺・大型部品の機械加工の会社です(1920年創業)。
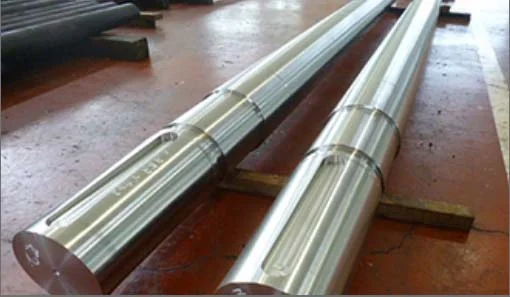
中川鉄工所の得意技術
| 技術 | 内容 |
|---|---|
| 長尺・大物加工 | 最長 14m の旋盤加工、最長 7m の五面加工 |
| 難削材 | スーパー二相ステンレス鋼やチタンの加工を得意とし、産官学連携の研究開発で技術を培ったとしている |
| 加工実績 | スーパー二相ステンレス(S32750)のポンプシャフト φ240×4,650mm(海水淡水化プラント向け、振れ精度 0.04mm) |
中川鉄工所が解決できる課題
- 海水を扱うポンプ・プラントの長い軸を、二相ステンレスで作りたい
- 削りにくいステンレスの大物部品を、材料手配から一貫で頼みたい
出典:中川鉄工所「会社概要」、中川鉄工所「特徴」、中川鉄工所「加工実績」
株式会社神戸工業試験場|粒界腐食・孔食・応力腐食割れの試験を受託
神戸工業試験場とは
兵庫県加古郡播磨町にある、材料試験の受託会社です(1950年設立)。
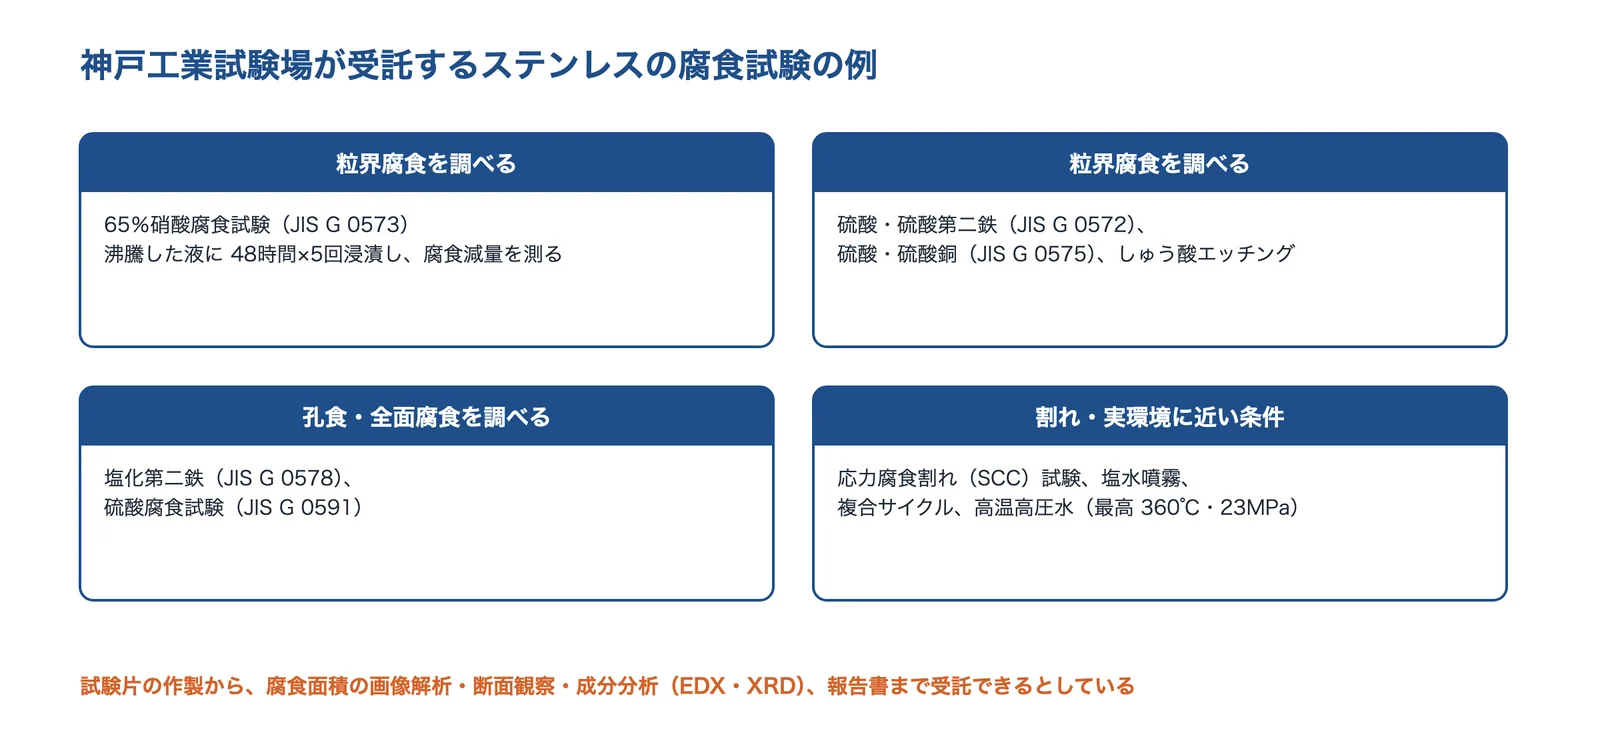
出典:神戸工業試験場の腐食試験のページをもとに AI(Claude)で作成
神戸工業試験場の得意技術
| 技術 | 内容 |
|---|---|
| 粒界腐食の試験 | 65%硝酸腐食試験(JIS G 0573。沸騰した液に48時間×5回浸漬して腐食減量を測る)、硫酸・硫酸第二鉄(JIS G 0572)、硫酸・硫酸銅(JIS G 0575)、しゅう酸エッチング |
| 孔食・全面腐食 | 塩化第二鉄腐食試験(JIS G 0578)、硫酸腐食試験(JIS G 0591) |
| 実環境に近い試験 | 応力腐食割れ(SCC)試験、塩水噴霧、複合サイクル、高温高圧水(最高 360℃・23MPa)。断面観察・成分分析まで |
神戸工業試験場が解決できる課題
- 溶接した部品が鋭敏化していないか、規格の試験で確かめたい
- 鋼種を替える前に、使う環境に近い条件で耐食性を比べたい
出典:神戸工業試験場「企業概要」、神戸工業試験場「腐食試験」
使われる製品・事例
日本製鉄のカタログは、SUS304 の用途に家庭用器具・化学プラント・建築装飾・車両、SUS316 に石油精製・化学プラント・原子炉装置・製紙プラント、SUS430 に家庭用器具・業務用厨房機器を挙げています。新潟県工業技術総合研究所は、二相系の用途に海水用の復水器・熱交換器・排煙脱硫装置、析出硬化系にタービン部品・スプリングを挙げています。
出典:日本製鉄「ステンレス冷延鋼板」カタログ(S008)、新潟県工業技術総合研究所「ステンレス鋼の種類」
関連する技術
- 溶接(アーク・レーザー・スポット・摩擦攪拌の選び方)
- めっき(電気めっき・無電解めっき)
- 表面硬化(窒化・浸炭・高周波焼入れ)
- 板金・プレス加工
- レーザー加工
- 研削加工
- 非破壊検査
- 耐食材料を選ぶ(錆びる・腐食する)
- 衛生設計・電解研磨(人や食品に触れても安全にしたい)
- 線膨張係数(技術の基礎知識)
- 降伏点・耐力と引張強さ(技術の基礎知識)
- 硬さ(技術の基礎知識)
- 熱伝導率(技術の基礎知識)
- 材料(物性・劣化)
- 化学反応・表面
出典・確認日
- ステンレス協会「ステンレスの概説」
- 新潟県工業技術総合研究所「ステンレス鋼の種類」
- 新潟県工業技術総合研究所「窒素添加によるステンレス鋼の硬度と耐食性の向上」(JST 新技術説明会)
- 日本製鉄「ステンレス冷延鋼板」カタログ(S008)
- 北海道立総合研究機構 工業試験場報告 No.323
- 名古屋市工業研究所「ステンレス鋼の粒界腐食」(技術相談事例)
- 新潟県工業技術総合研究所「応力腐食割れについて」
- 日本製鉄「ステンレス よくあるご質問」
- 神戸工業試験場「腐食試験」
- 日鉄技報 第389号「NSSC 420J1M」
- JFE スチール「ニッケル,モリブデンフリー高耐食性クロム系ステンレス鋼の開発」(材料 Vol.56 No.7、2007年)
- 新潟県工業技術総合研究所「窒素含有ニッケルフリーステンレス鋼」
- 新潟県工業技術総合研究所「SUS430 の鋭敏化」
- 茨城県工業技術センター研究報告 第19号
- 中村ターンテック「ステンレスの切削加工」
- 大同特殊鋼「STARCUT 13Cr」(快削ステンレス鋼の資料)
- 新潟県工業技術総合研究所「ステンレス鋼の表面処理の XPS 分析」
- 新潟県工業技術総合研究所「ステンレス鋼の不動態化処理」
- 埼玉県産業技術総合センター研究報告 第9巻(電解研磨)
- 神戸ステンレス「会社概要」
- 神戸ステンレス「ウォータージェット切断加工」
- 神戸ステンレス「素材別ウォータージェット加工」
- 中村ターンテック「会社概要」
- ミューテック35「会社概要」
- ミューテック35「溶接」
- 八剣電解「会社概要」
- 八剣電解「電解研磨」
- 八剣電解「不動態化処理・精密洗浄」
- 中川鉄工所「会社概要」
- 中川鉄工所「特徴」
- 中川鉄工所「加工実績」
- 神戸工業試験場「企業概要」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の耐食性・強さ・加工の可否・費用は、鋼種・成分・製品の形・表面の状態・使う環境により異なります。








