
ヒーターやエンジンの近くで、樹脂の部品がゆがむ。炉の中の金属の治具が、だんだん伸びて使えなくなる。表面が酸化してはがれる。セラミックスが、急に冷やしたときに割れる。熱でのトラブルは、材料が「柔らかくなる」「劣化する」「弱くなって伸びる」「酸化する」「急な温度変化で割れる」のどれかで起きることが多いと考えられます(編集部の整理)。
どれが起きているかで、選ぶ材料と確かめ方が変わります。困っている症状から、次のマトリクスで使える対策を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 耐熱樹脂(スーパーエンプラ:PEEK・PPS・ポリイミドなど) | 耐熱金属(耐熱ステンレス・耐熱鋼・ニッケル合金) | セラミックス(アルミナ・窒化ケイ素・炭化ケイ素など) | 耐熱・遮熱コーティング(溶射・耐熱塗料) | 耐熱の試験・評価(HDT・熱老化・クリープ・熱衝撃) |
|---|---|---|---|---|---|
| A樹脂部品が熱で柔らかくなる・変形する | ◎ | ○ | ○ | ○ | |
| B長く熱にさらすと、もろくなる・色が変わる | ◎ | ◎ | |||
| C金属が高温で弱くなる・じわじわ伸びる(クリープ) | ◎ | ○ | △ | ◎ | |
| D高温で酸化する・スケールが出る・腐食する | ◎ | ○ | ◎ | ○ | |
| E急に熱くなる・冷えると割れる(熱衝撃) | ◎ | △ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの対策が合うかは、いちばん高い温度とその時間、かかる力、まわりの空気・ガス、温度の上がり下がり、費用と加工のしやすさによって変わります。症状Aの「耐熱樹脂」の「◎」は、常用温度の参考値がポリイミド 300℃、PEEK 250℃と、ABS 樹脂(70〜100℃)などより高いこと(トップ精工の材質ガイド)、「耐熱金属」「セラミックス」の「○」は、プラスチックは金属などと比べて耐熱性が低く、金属から置き換えるときに思わぬトラブルを招くとする解説(静岡県工業技術研究所)から、樹脂で耐えられない温度では樹脂以外も候補になることを示します(編集部の評価)。「試験・評価」の「○」は、荷重たわみ温度などの試験で、力をかけたまま柔らかくなる温度を測れること(静岡県工業技術研究所)を示します。症状Bの「耐熱樹脂」の「◎」は、長い時間使い続けられる温度の目安(連続使用温度・常用温度)の高い樹脂を選ぶこと(トップ精工・湯本電機)、「試験・評価」の「◎」は、高い温度の短い試験から、アレニウスの式で使う温度の寿命を見積もれること(松本産業)を示します。症状Cの「耐熱金属」の「◎」は、耐熱用のステンレス鋼が高温強度・クリープ強度を持つとする資料(日本製鉄)と、800〜1000℃で使う熱処理治具などの耐熱鋳造品(日光金属)、「セラミックス」の「○」は、大気中の最高使用温度の参考値が1200〜1600℃と高いこと(トップ精工)、「コーティング」の「△」は、遮熱コーティングでガスタービンなどの高温部品を熱から守る用途があること(倉敷ボーリング機工)、「試験・評価」の「◎」は、高温のクリープ試験で破断までの時間を測れること(神戸工業試験場)を示します。症状Dの「耐熱金属」の「◎」は、耐熱用のステンレス鋼が高温の雰囲気で耐酸化性を持つとする資料(日本製鉄)、「セラミックス」の「○」は、大気中の最高使用温度が高いこと(トップ精工)、「コーティング」の「◎」は、800℃までの酸化腐食防止を目的にした耐熱塗料(東京熱化学工業)と、850℃以下で耐食性のある溶射皮膜(倉敷ボーリング機工)、「試験・評価」の「○」は、焼却炉の中の環境を再現する高温腐食試験で材料を選べること(日光金属)を示します。症状Eの「セラミックス」の「◎」は、窒化ケイ素の耐熱衝撃温度差が700K とアルミナ(200〜250K)より大きいこと(フェローテック)と、炭化ケイ素が急加熱・急冷に強いとする説明(トップ精工)、「コーティング」の「△」は、耐熱衝撃性のあるジルコニア-イットリアの皮膜がある(倉敷ボーリング機工)一方、異なる材料の接合面には温度変化で応力が生じること(広島県東部工業技術センター)、「試験・評価」の「◎」は、熱衝撃試験で急な温度変化への耐久性を確かめられること(広島県・埼玉県)を示します。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
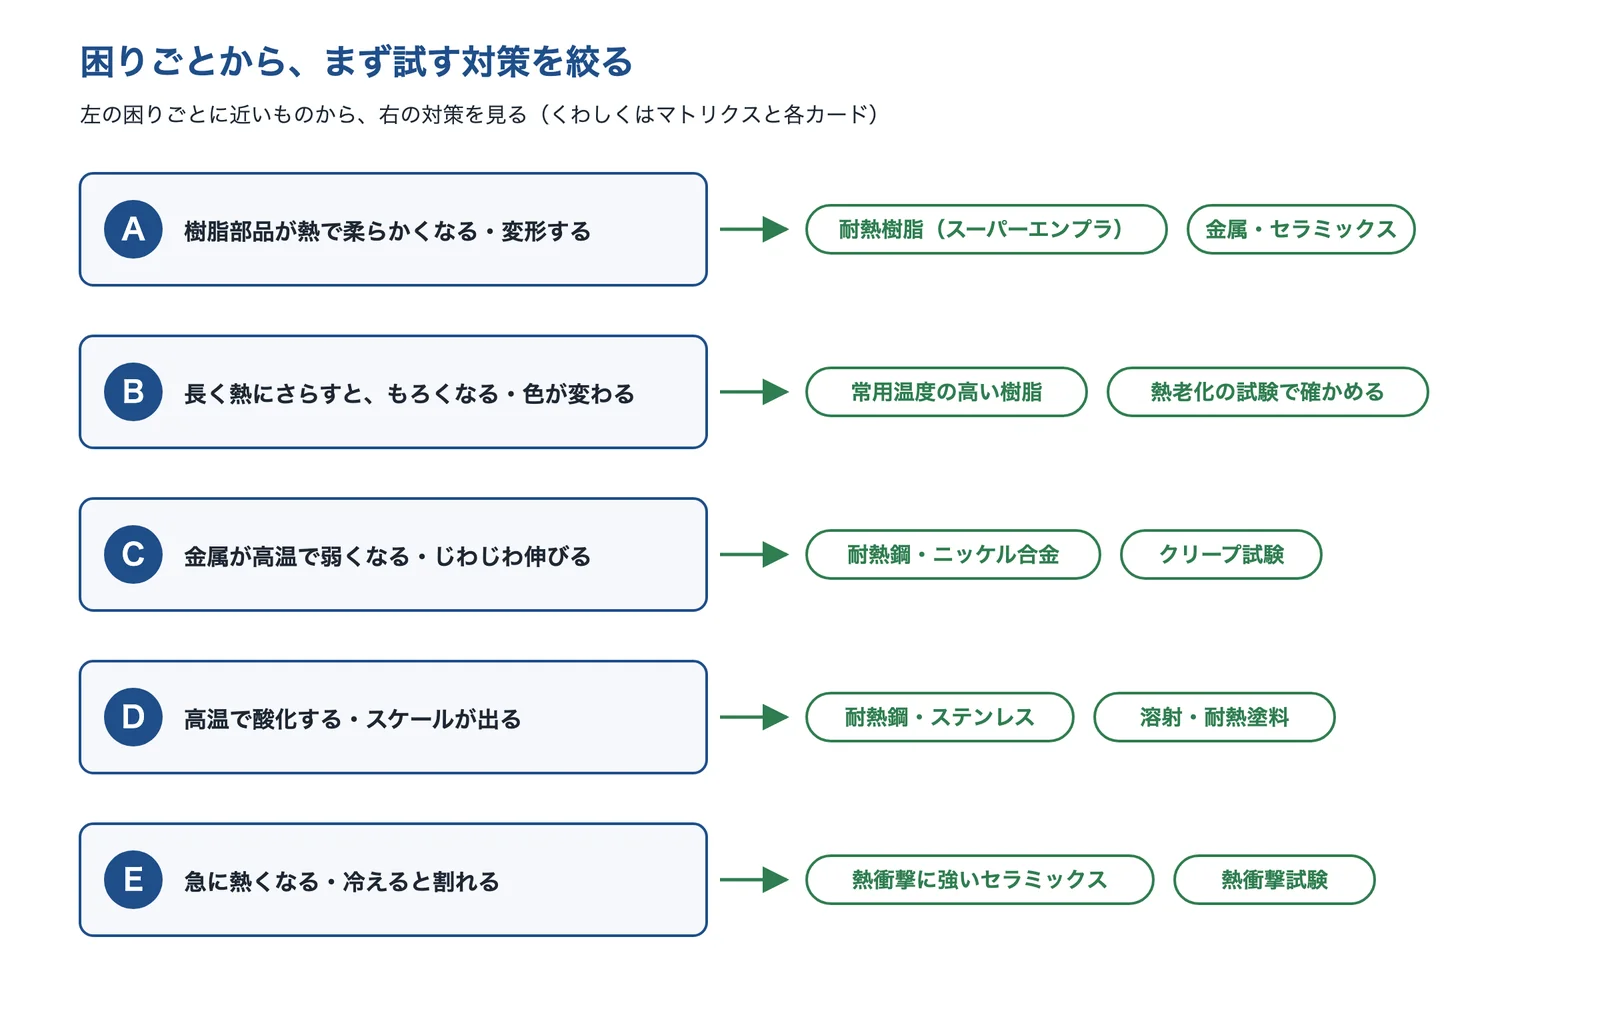
困っていること(樹脂の変形、長い時間の劣化、金属の高温強度、酸化、熱衝撃)から、まず試す対策の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
出典:この記事の内容をもとに AI(Claude)で作成
樹脂部品が熱で柔らかくなる・変形する
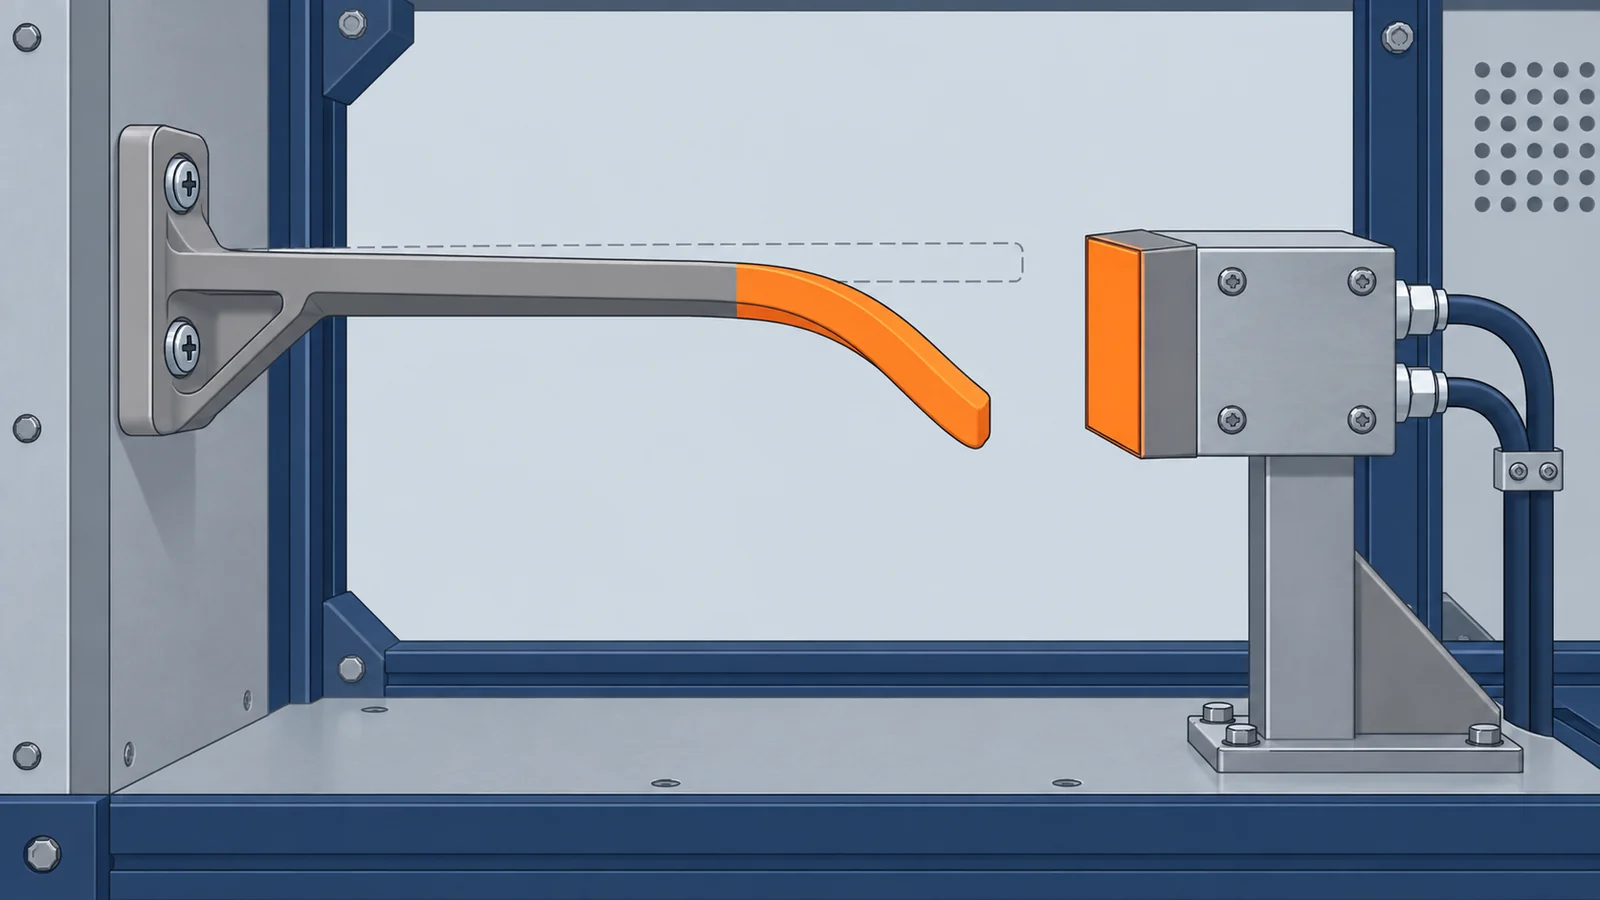
ヒーターやモーターの近く、エンジンまわり、滅菌の工程で、樹脂の部品がゆがむ・へたる。カタログの「耐熱温度」より低い温度なのに変形した。
- 起きている現象
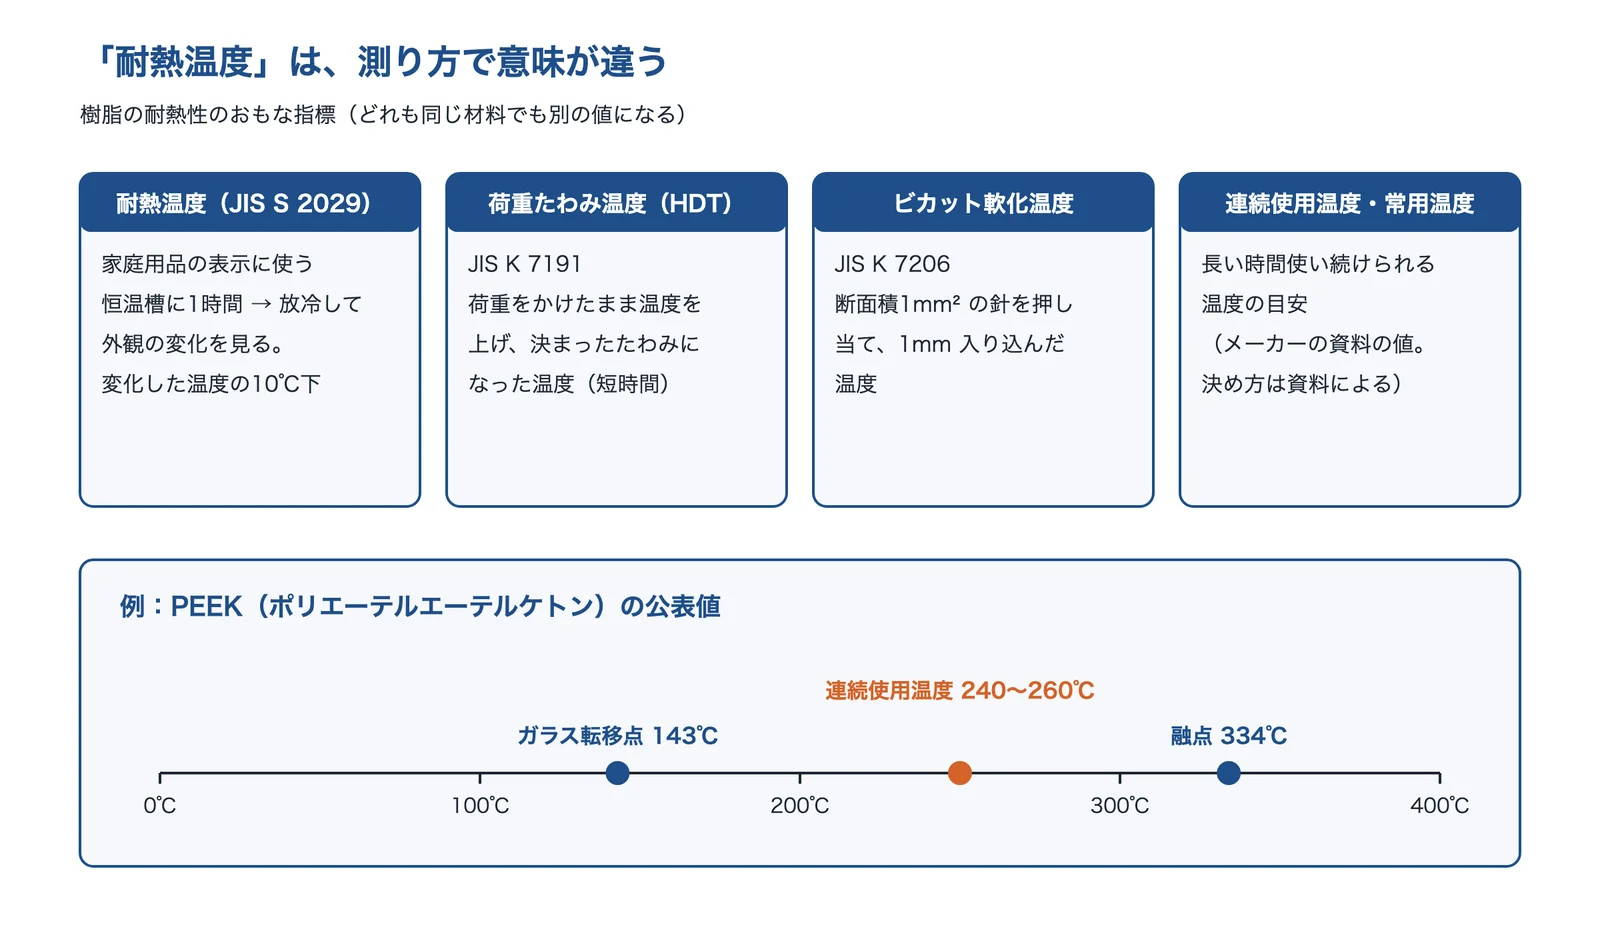
- 樹脂は、ある温度を超えると急に柔らかくなります。静岡県工業技術研究所の解説は、プラスチックは金属などと比べて強度や耐熱性が低いため、金属をプラスチックに置き換えるときに思わぬトラブルを招くとしています。また「耐熱温度」には、家庭用品の表示に使う JIS S 2029 の試験のほか、荷重たわみ温度・ビカット軟化温度など、測り方の違う指標があります。
- 解決に使える技術
- 常用温度の高い樹脂にするPPS・PEEK・ポリイミドなどのスーパーエンプラ
- 荷重をかけた試験で確かめる荷重たわみ温度(HDT)・ビカット軟化温度
- 樹脂で無理なら金属・セラミックス温度と荷重が大きい所
カタログの値を比べるときは、どの指標の値かをそろえます。力がかかる部品では、力をかけたまま測る荷重たわみ温度のほうが実際に近く、力がかからない外観の確認とは意味が違います(編集部の解説)。PEEK は高価なので、オーバースペックになっていないかの確認が必要です(湯本電機)。
長く熱にさらすと、もろくなる・色が変わる
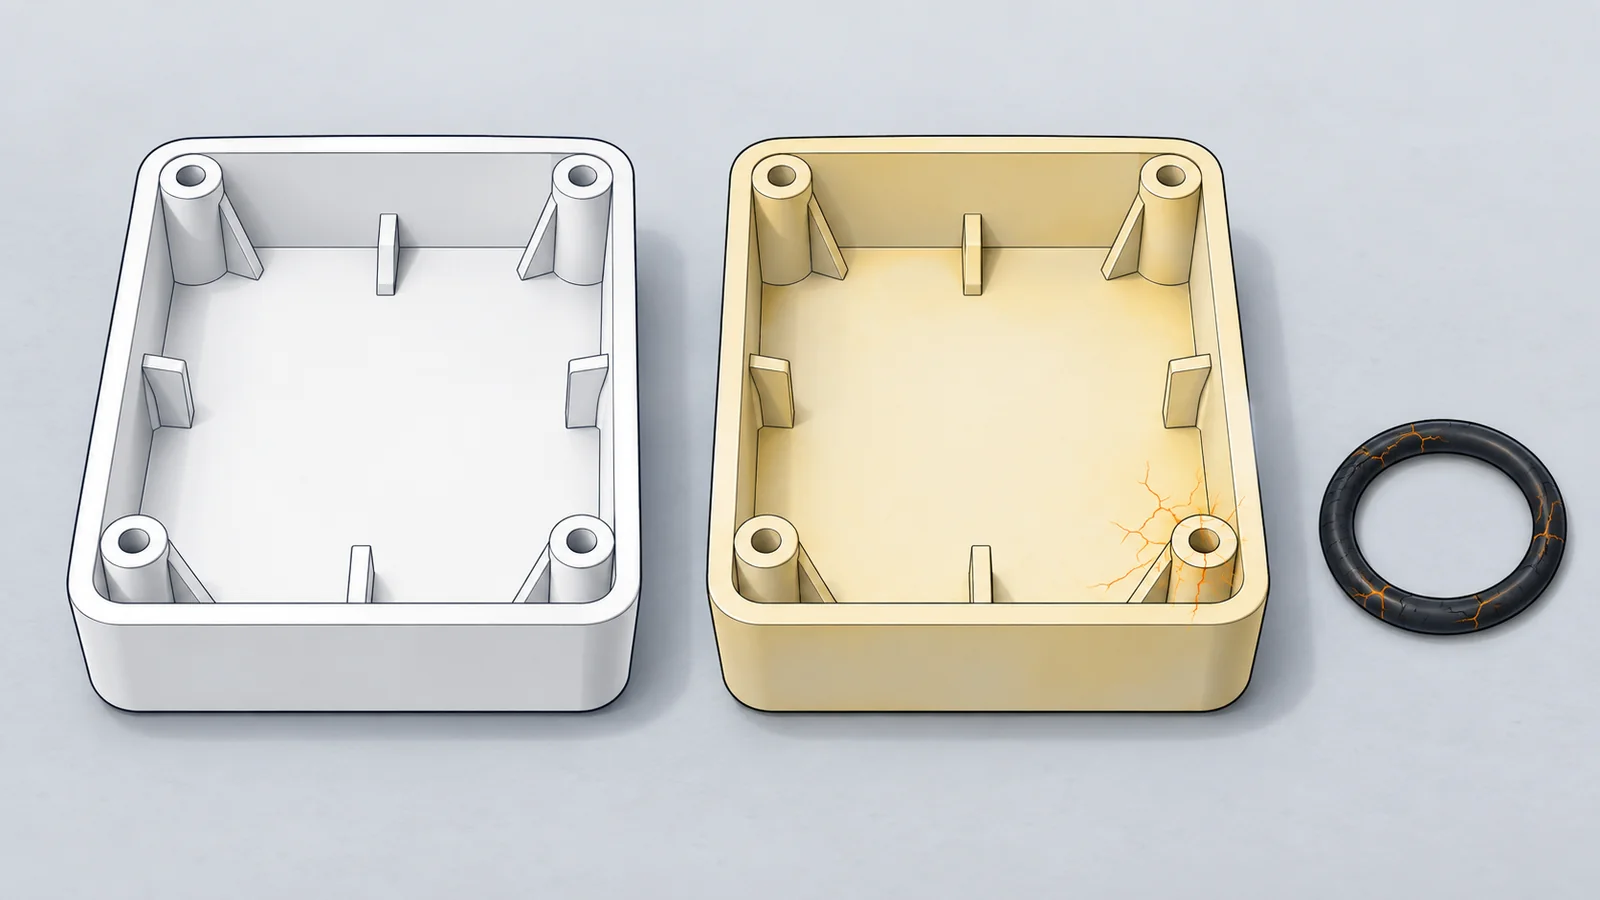
最初は問題なかったのに、数か月〜数年たつと、樹脂の部品が黄ばむ・割れやすくなる。ゴムが硬くなる。
- 起きている現象
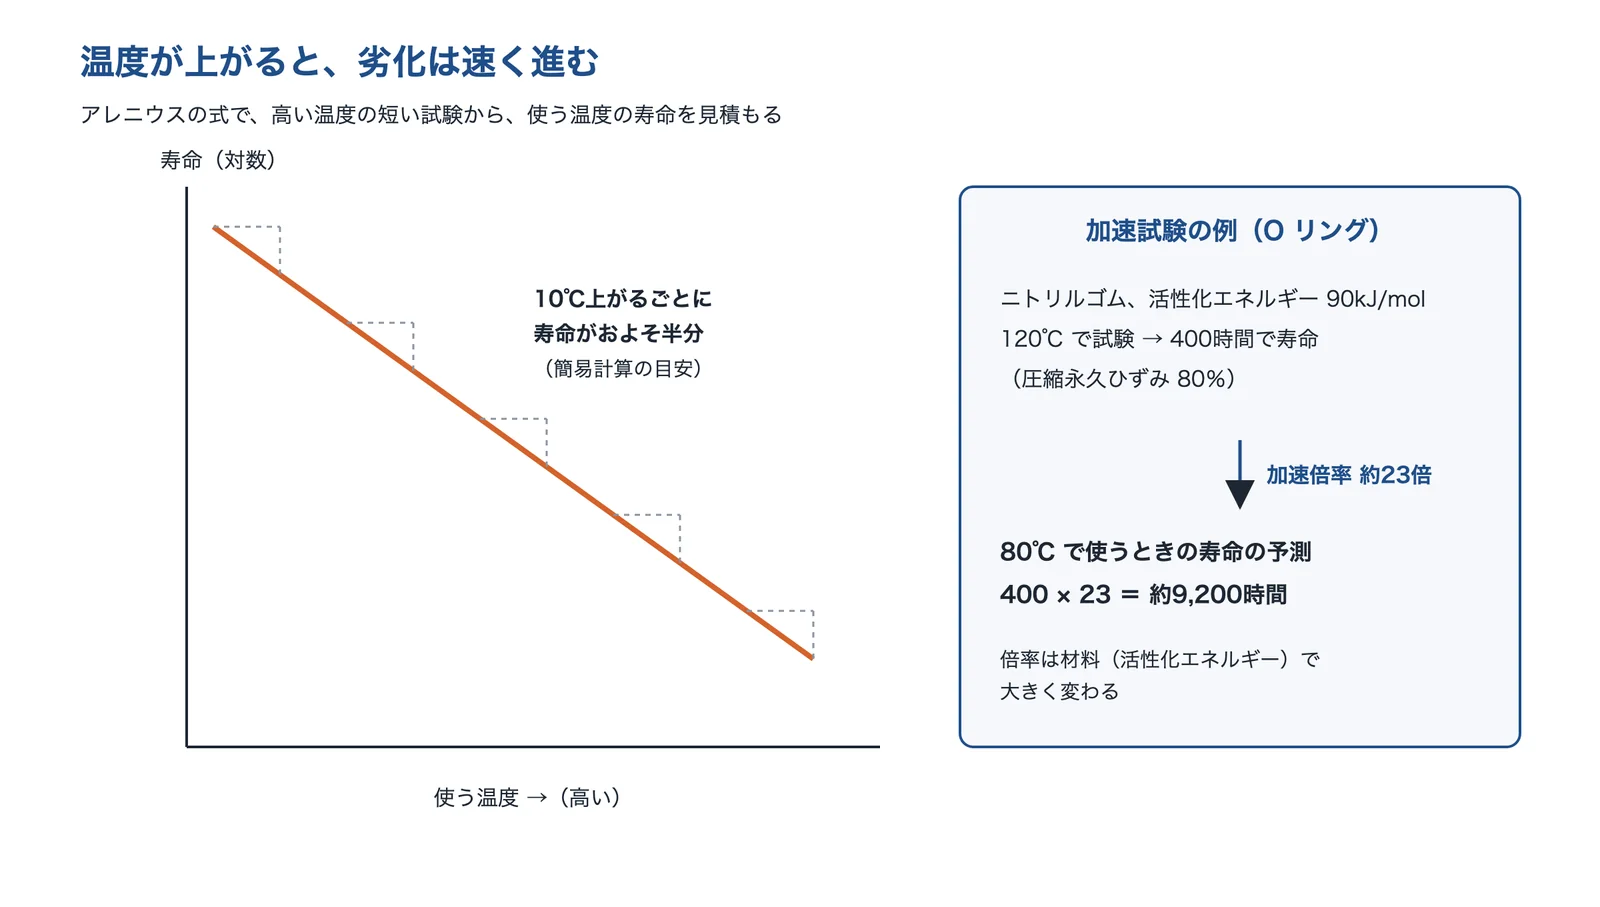
- 熱による劣化は、化学反応なので、温度が高いほど速く進みます。松本産業の資料は、寿命の予測にアレニウスの式を使い、温度が10℃上がると寿命が約半分(反応速度が約2倍)になる関係を、簡易的な計算に用いることがあるとしています。短い時間の試験で問題がなくても、長い時間で劣化することがあります。
- 解決に使える技術
- 連続使用温度・常用温度の高い樹脂にする長い時間使い続けられる温度の目安で比べる
- 高い温度の試験から寿命を見積もる熱老化の加速試験とアレニウスの式
加速倍率は材料(活性化エネルギー)で大きく変わります(松本産業)。10℃で半分という関係は目安なので、大事な部品は、使う材料で実際に高温に置いて特性の変化を測ります(編集部の解説)。
金属が高温で弱くなる・じわじわ伸びる(クリープ)
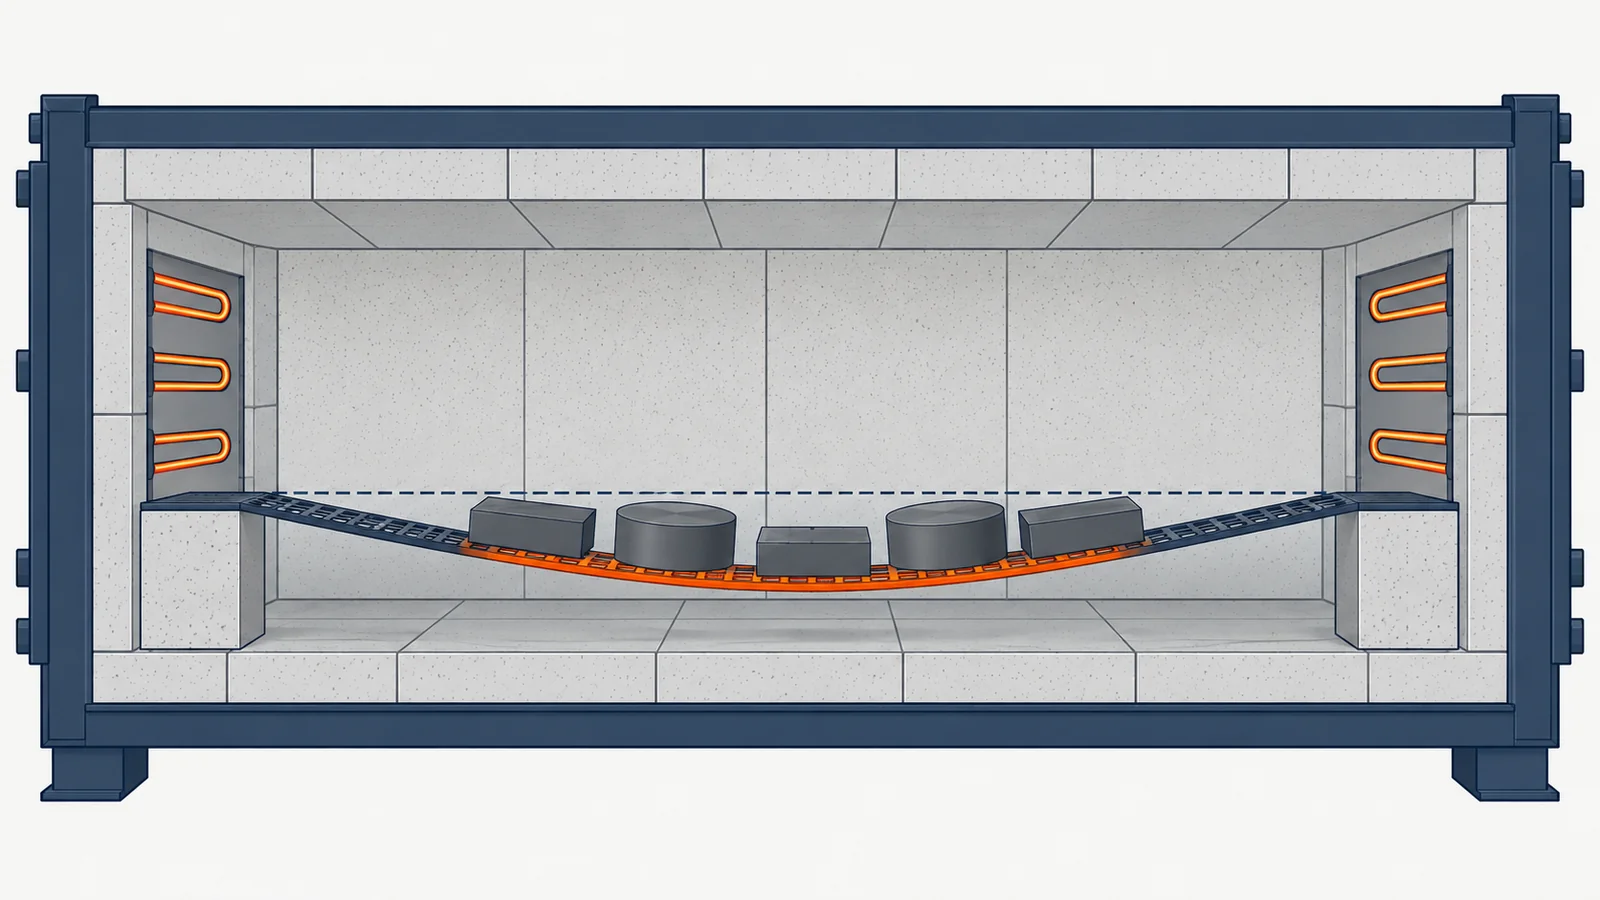
炉の中の治具や、高温の配管・ボルトが、時間とともに伸びる・たわむ・破断する。
- 起きている現象
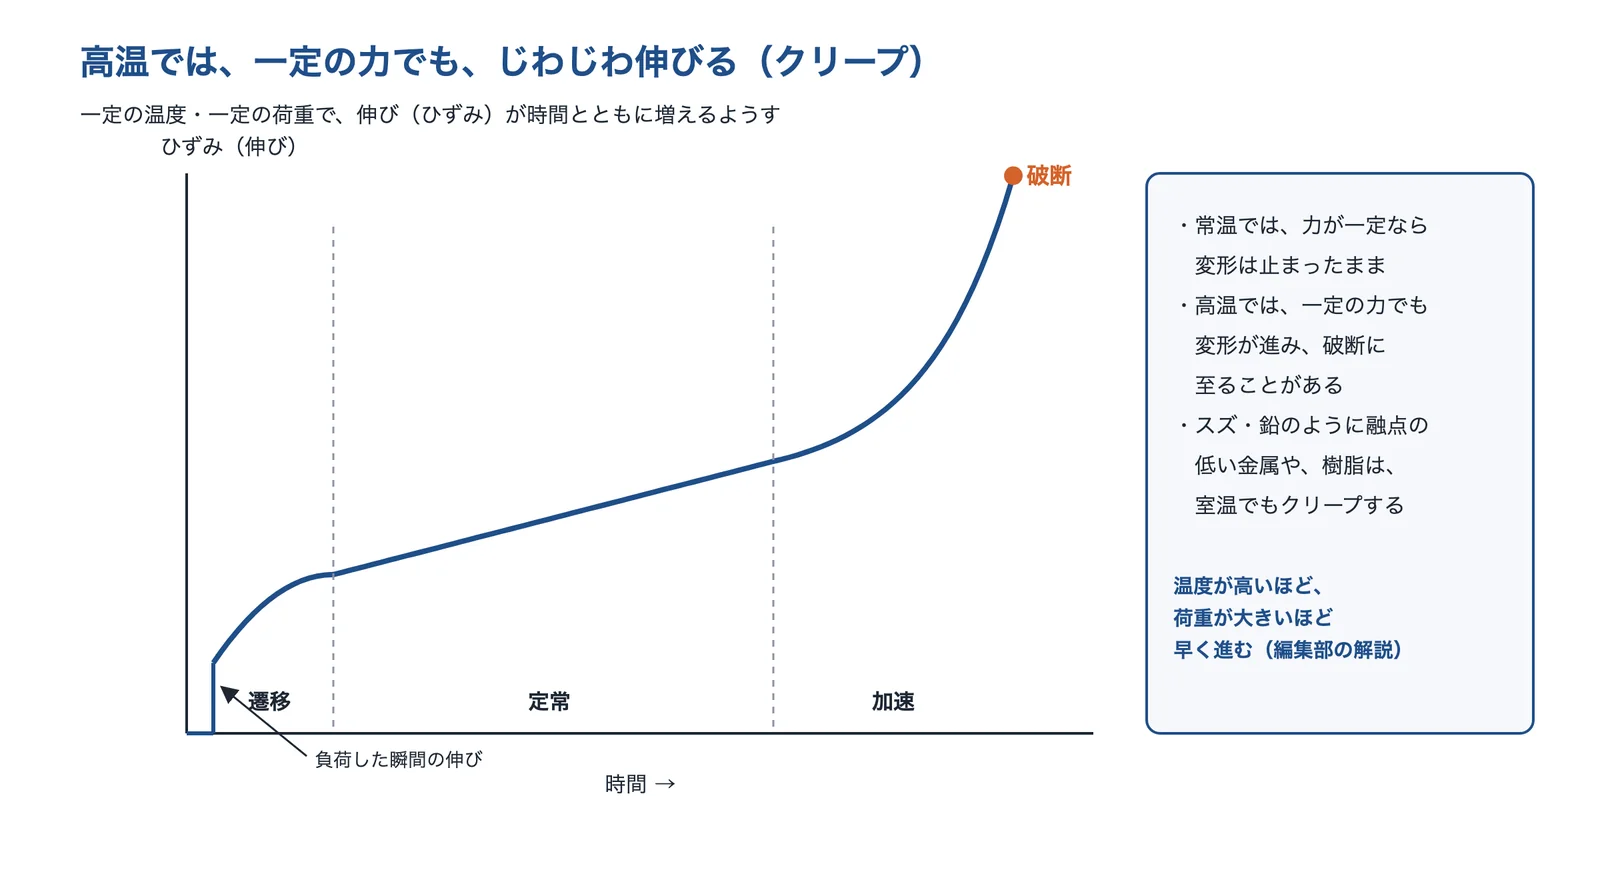
- 金属も、温度が上がると強度が下がります。山形大学の解説は、常温では力が一定なら変形は止まったままだが、高温では一定の力でも変形が徐々に進み(クリープ変形)、最終的に破断に至ることがあるとしています。日本大百科全書は、スズや鉛のように融点の低い金属では室温でもクリープ変形が起き、プラスチックもクリープ変形の生じやすい材料だとしています。
- 解決に使える技術
- 高温強度のある耐熱金属にする耐熱ステンレス・耐熱鋳鋼・ニッケル合金
- クリープ試験で寿命を確かめる使う温度と荷重で、破断までの時間を測る
- 表面の温度を下げる高温のガスにさらされる部品は遮熱コーティング
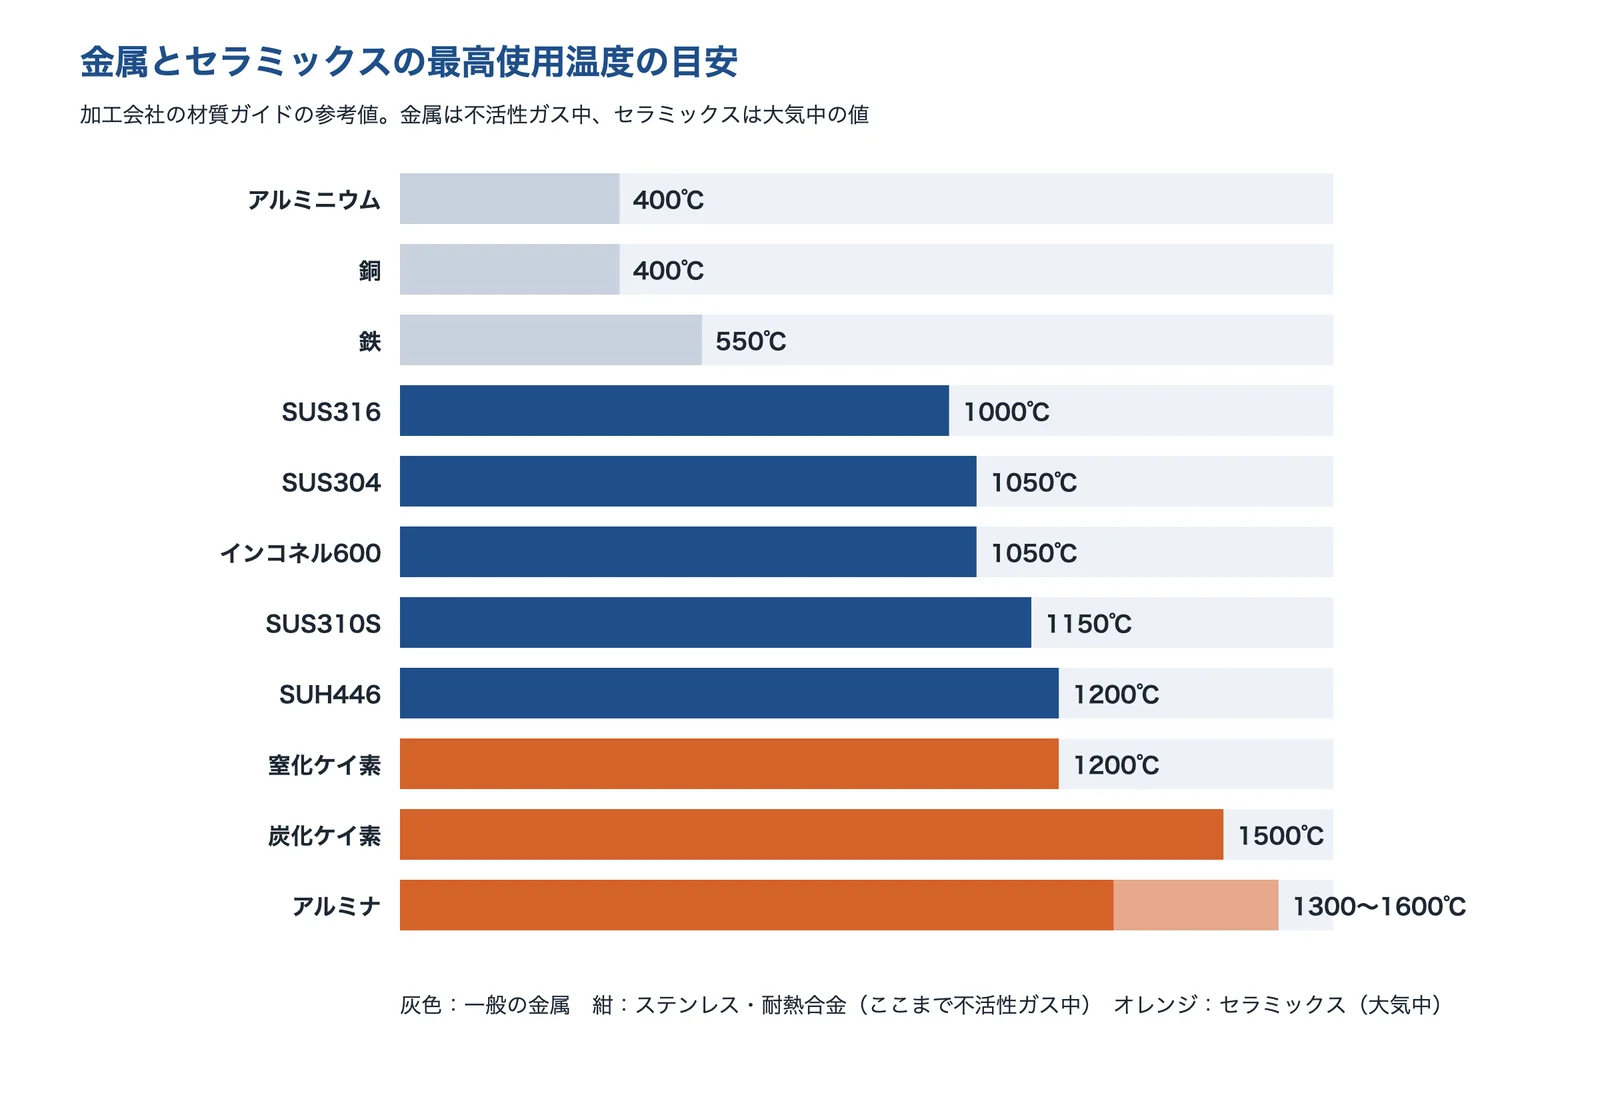
加工会社の材質ガイドでは、アルミ・銅の最高使用温度(不活性ガス中)の参考値は400℃で、ステンレスや耐熱合金より低い値です(トップ精工)。最高使用温度は、その温度まで同じ強度があるという意味ではありません。荷重がかかる部品は、使う温度での強度とクリープのデータで選びます(編集部の解説)。
高温で酸化する・スケールが出る・腐食する
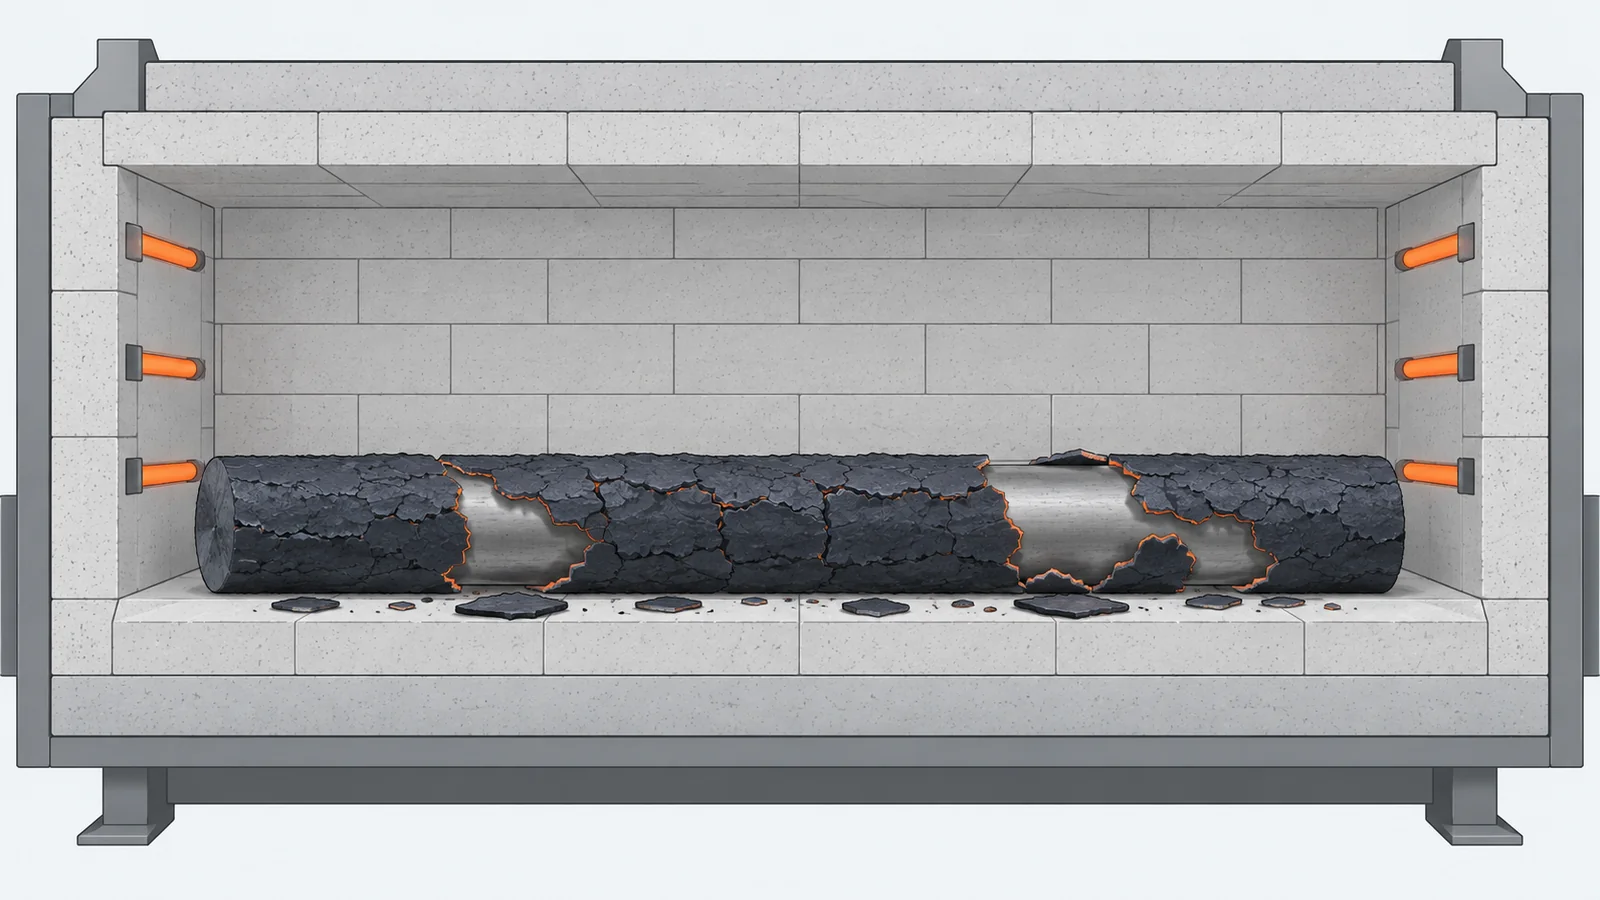
炉の中の部品の表面が黒くなってはがれ、だんだん薄くなる。燃焼ガスや灰にふれる所が早く傷む。
- 起きている現象
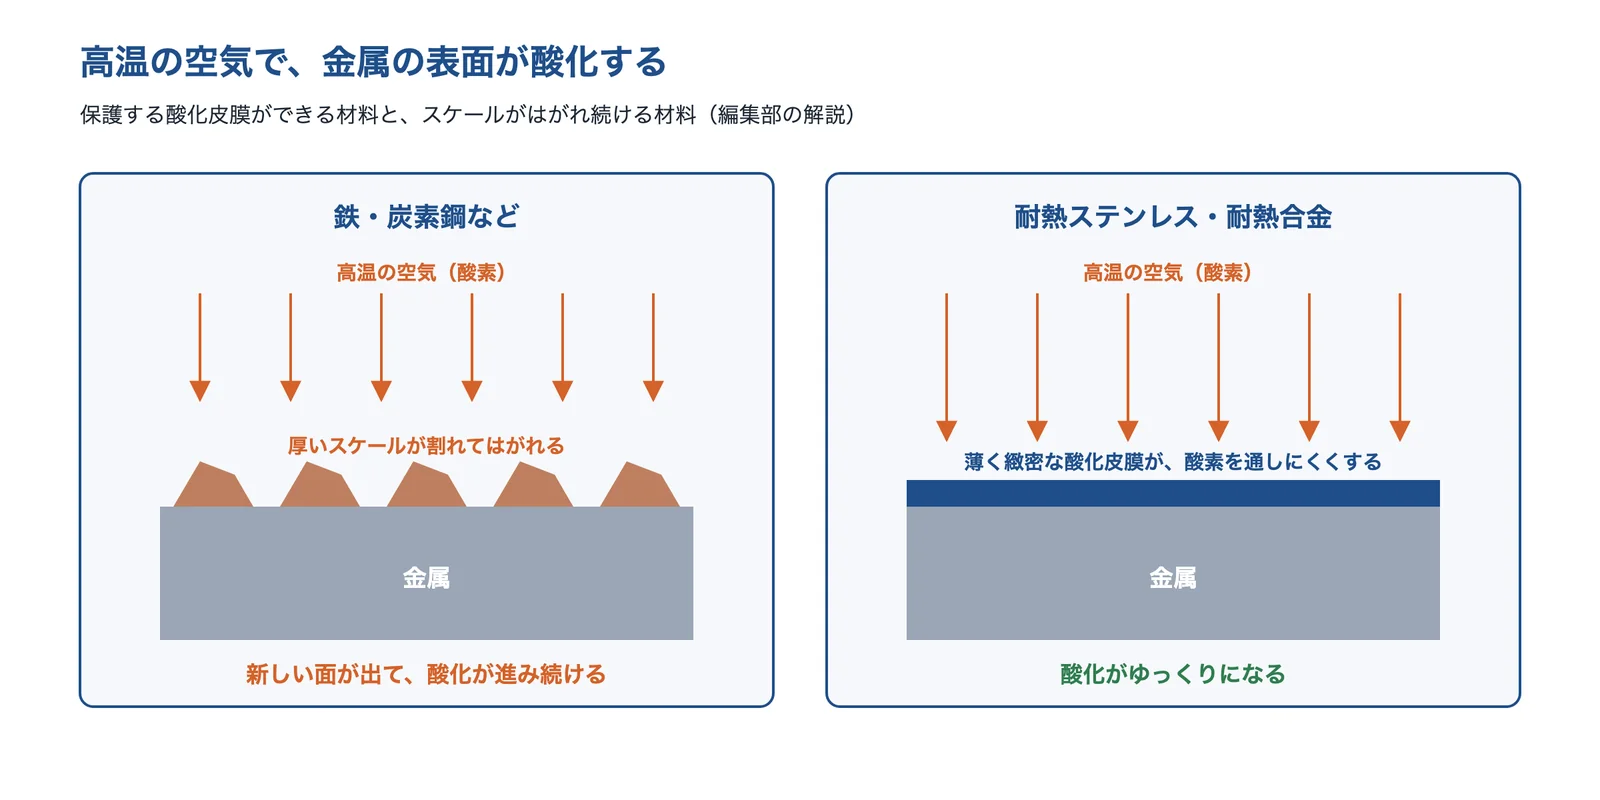
- 高温の空気の中では、金属の表面が酸化します。鉄などでは、できた厚いさびの層(スケール)が割れてはがれ、新しい面が出て酸化が進み続けます。耐熱用のステンレスなどでは、表面に薄く緻密な酸化皮膜ができて、酸化がゆっくりになります(編集部の解説)。日本製鉄の資料は、耐熱用のステンレス鋼の大気中と燃焼ガス中の酸化試験の結果を示し、自動車排ガス機器・工業炉用部品・焼却炉を用途に挙げています。
- 解決に使える技術
- 耐熱ステンレス・耐熱鋼にするSUS310S・SUH446 など
- 皮膜で守る溶射・耐熱塗料
- 使う環境を再現して試すガス・灰を含めた高温腐食試験
燃焼ガスや灰の中の成分(硫黄・塩素など)があると、空気の中とは傷み方が変わります。日光金属は、焼却炉の中の温度・ガス雰囲気・焼却灰を再現した試験で、材料の選定と寿命予測をするとしています。
急に熱くなる・冷えると割れる(熱衝撃)
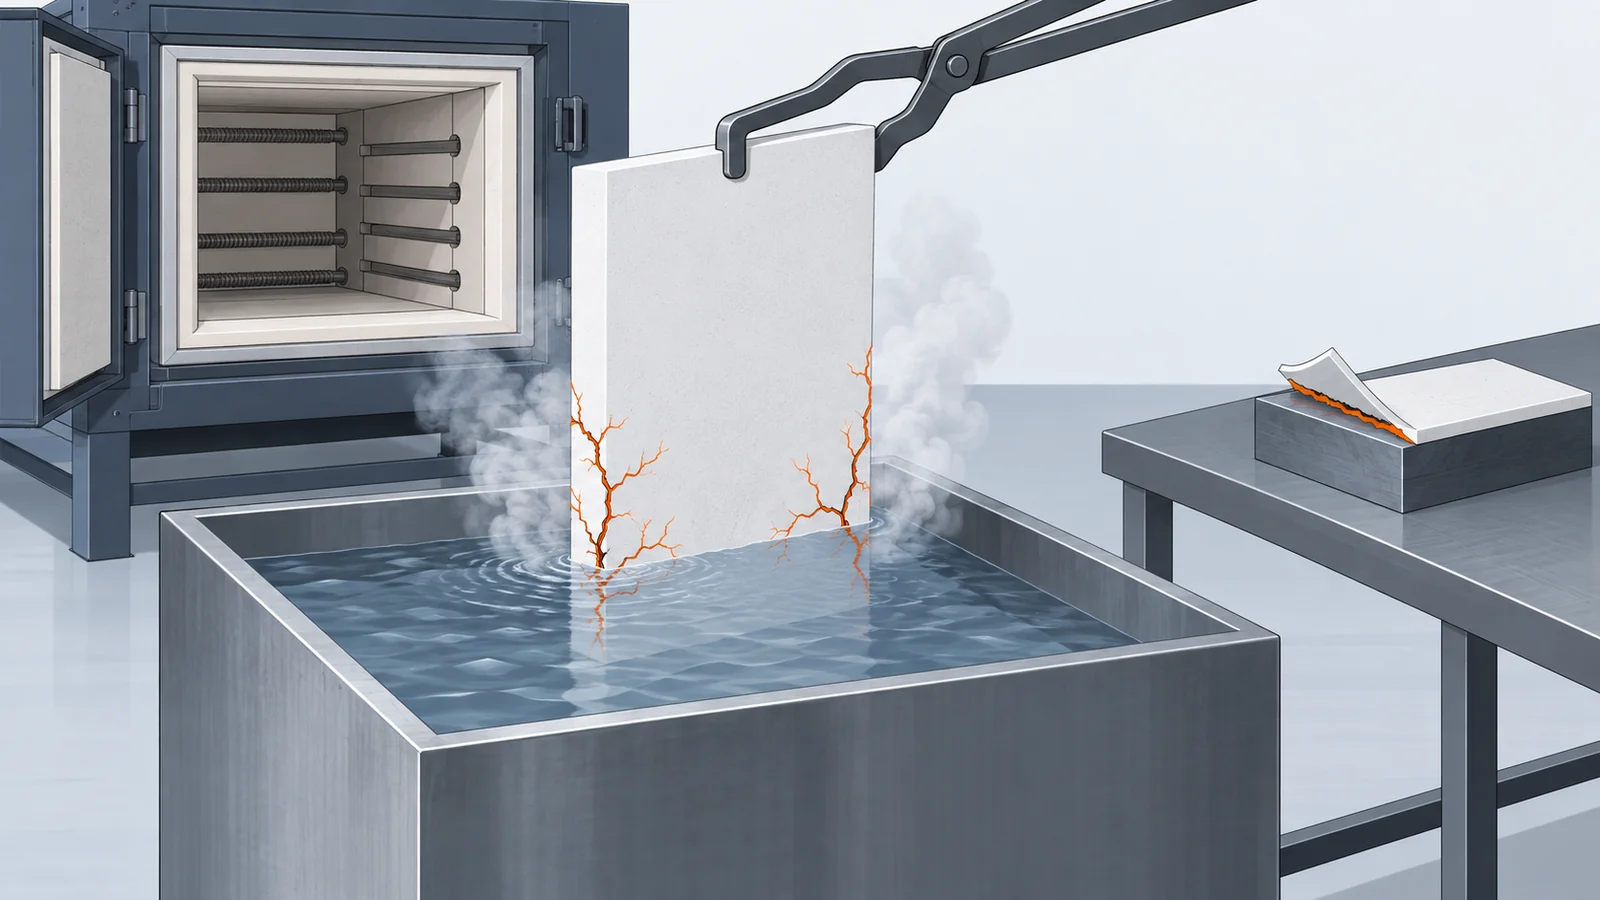
セラミックスの部品が、急に加熱・冷却したときに割れる。金属にセラミックスや皮膜を付けた所が、温度の上がり下がりではがれる。
- 起きている現象
- 急に冷やすと、表面が先に冷えて縮もうとし、まだ熱い内側との差で表面に引っ張りの力がかかって割れます(編集部の解説)。広島県東部工業技術センターは、異なる材料の接合面に急激な温度変化を与えると、熱膨張係数の違いから応力が発生し、破壊に至るとしています。
- 解決に使える技術
- 熱衝撃に強いセラミックスにする窒化ケイ素・炭化ケイ素(熱膨張が小さい)
- 熱衝撃試験で確かめる高温と低温を交互にくり返す
- 皮膜の材料を選ぶ耐熱衝撃性のある溶射皮膜
耐熱衝撃温度差(ΔT)は、メーカーや試験の方法で値が違います。違う資料の値どうしを並べて比べず、同じ資料の中で比べます(編集部の解説)。
なぜ、高温で材料が使えなくなるのか
「耐熱温度」は、測り方で意味が違う
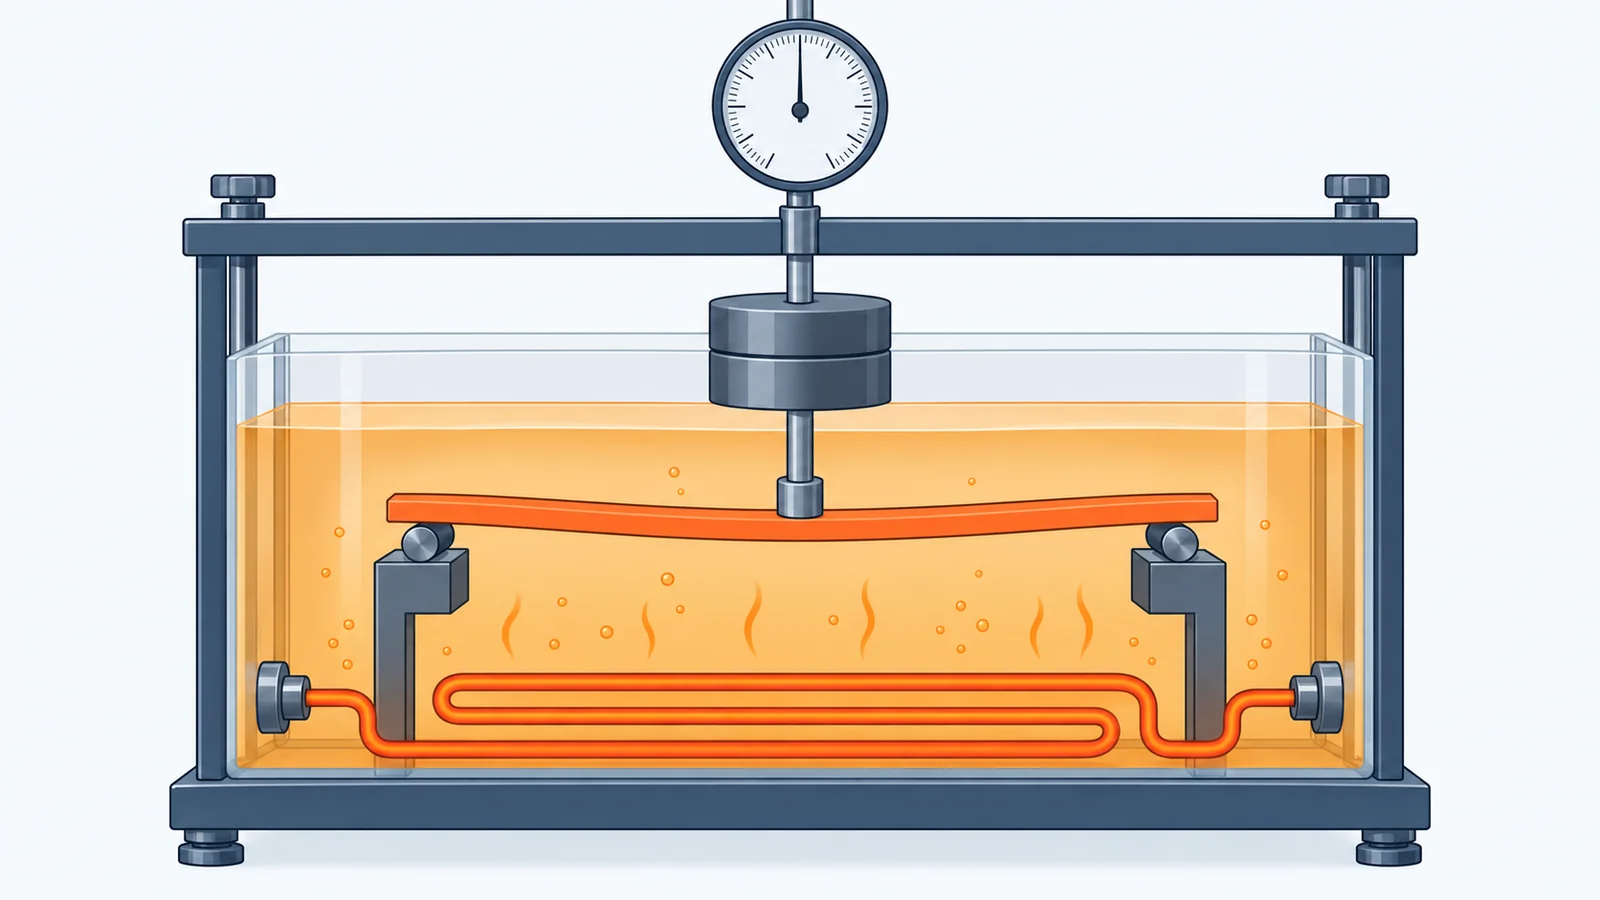
樹脂の「耐熱温度」という言葉は、いくつかの意味で使われます。静岡県工業技術研究所の解説によると、家庭用品の耐熱温度(JIS S 2029)は、製品を恒温槽に1時間置いて放冷し、外観の変化を見る試験で、変化が現れた温度から10℃を引いた温度です。ほかに、試験片に力をかけたまま温度を上げて変形を見る、荷重たわみ温度(JIS K 7191)、ビカット軟化温度(JIS K 7206)、ボールプレッシャー温度があります。
出典:静岡県工業技術研究所「プラスチックの耐熱性試験」・湯本電機「PEEK」をもとに AI(Claude)で作成
材料メーカーや加工会社は、長い時間使い続けられる温度の目安として、連続使用温度・常用温度を示しています。たとえば湯本電機は、PEEK の連続使用温度を240〜260℃、ガラス転移点を143℃、融点を334℃としています。どの値を使うかは、部品に力がかかるか、どれだけの時間さらされるかで決めます(編集部の解説)。
樹脂は柔らかくなり、時間とともに劣化する
樹脂の弱点は2つあります。1つは、温度が上がると柔らかくなって変形すること、もう1つは、高温に長くさらされると化学反応で劣化し、もろくなったり色が変わったりすることです(編集部の解説)。劣化の速さは、アレニウスの式で表され、松本産業の資料は、ニトリルゴムの O リングを120℃で試験して400時間で寿命に達した例から、活性化エネルギーを 90kJ/mol とした計算で、80℃で使うときの寿命を約9,200時間(加速倍率 約23倍)と予測しています。
出典:松本産業「Oリングの寿命予測」をもとに AI(Claude)で作成
金属は強度が下がり、高温では一定の力でも伸びる
金属は樹脂より高い温度まで使えますが、温度が上がると強度が下がり、高温ではクリープが起きます。日本大百科全書は、クリープを、一定の温度・一定の応力のもとで、時間の経過とともに材料の変形が進む現象としています。クリープは、負荷した瞬間の伸びのあと、伸びが少しずつ増え、最後に速くなって破断します(編集部の解説)。
出典:山形大学 松田則男「金属材料の高温での変形と強度」・コトバンク「クリープ試験」(日本大百科全書)と編集部の解説をもとに AI(Claude)で作成
高温の空気で、表面が酸化する
温度が高いほど、金属の表面は空気中の酸素と反応しやすくなります。耐熱用のステンレスや耐熱合金は、表面にできる薄い酸化皮膜が酸素を通しにくくして、酸化を遅らせるよう成分が調整されています(編集部の解説)。燃焼ガスや灰の中では、酸化に加えて、硫黄や塩素による腐食も起きます(編集部の解説)。
出典:編集部の解説をもとに AI(Claude)で作成
急な温度変化と、熱膨張の違いで割れる
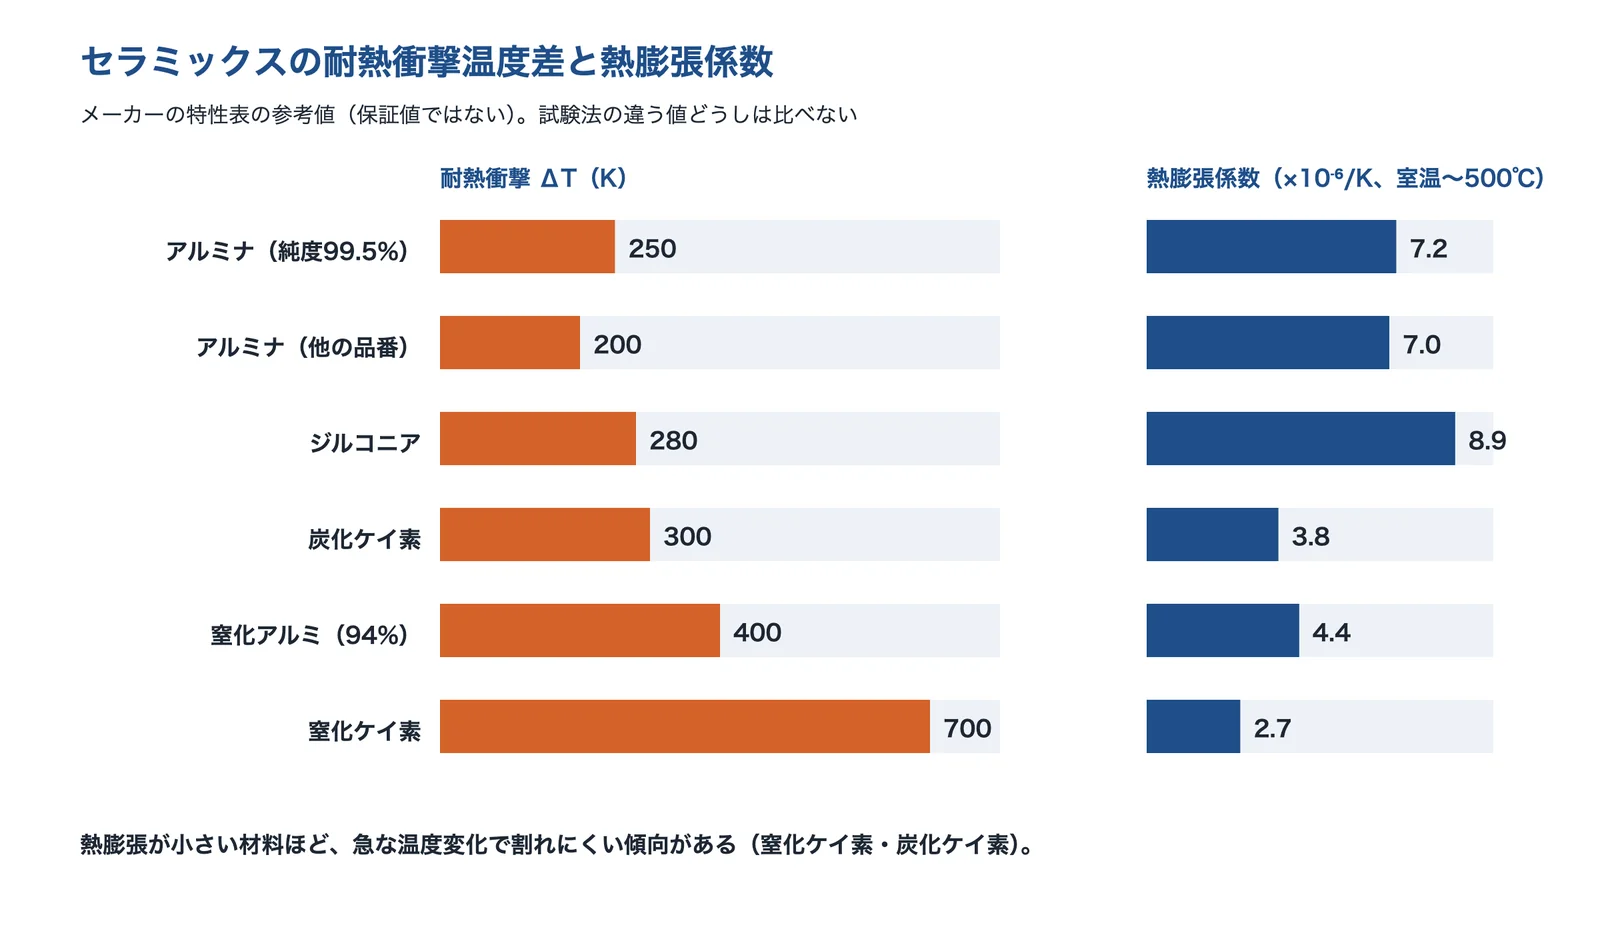
セラミックスは高温に強い一方、急な温度変化には弱いものがあります。フェローテックの特性表(参考値)では、耐熱衝撃温度差(ΔT)は、アルミナが200〜250K、窒化ケイ素が700Kです。熱膨張係数(室温〜500℃)は、アルミナが7.0〜7.9、窒化ケイ素が2.7(×10⁻⁶/K)です。アルミナと窒化ケイ素を比べると、熱膨張の小さいほうが急な温度変化に強いことが読み取れます。ただし、耐熱衝撃温度差は熱膨張だけでは決まらず、強度や熱伝導率なども影響します(編集部の解説)。
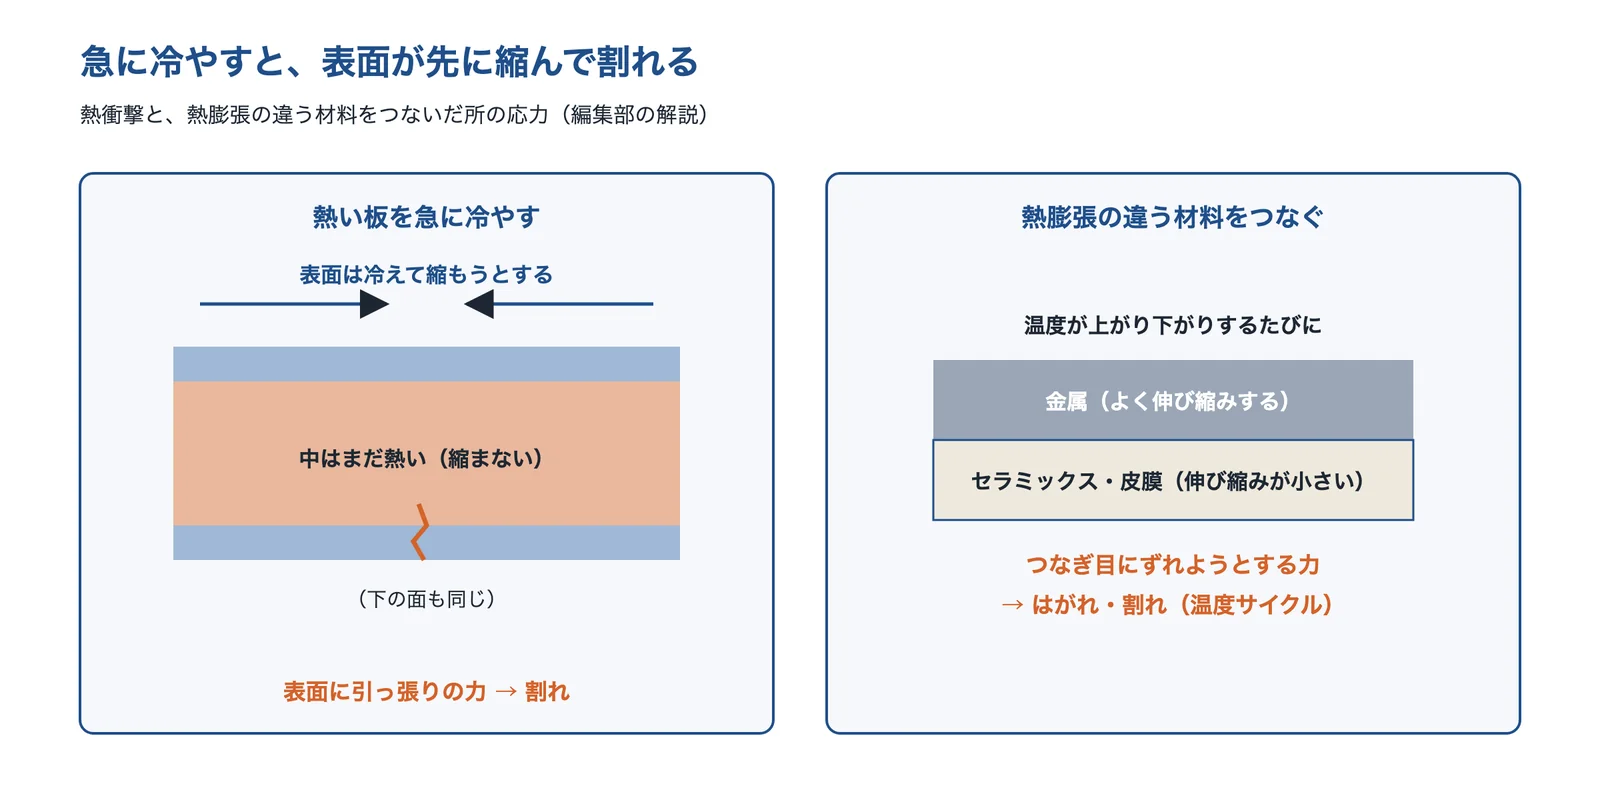
出典:広島県東部工業技術センター「熱衝撃試験機」と編集部の解説をもとに AI(Claude)で作成
原因の切り分け方
次は編集部の整理です。材料を選び直す前に、①何度に、どれだけの時間さらされるか、②そのとき力がかかるか、③まわりの空気・ガス・薬品は何か、④急な温度変化や、違う材料とのつなぎ目があるか、を整理します。そのうえで、候補の材料を、使い方に近い試験で確かめます。
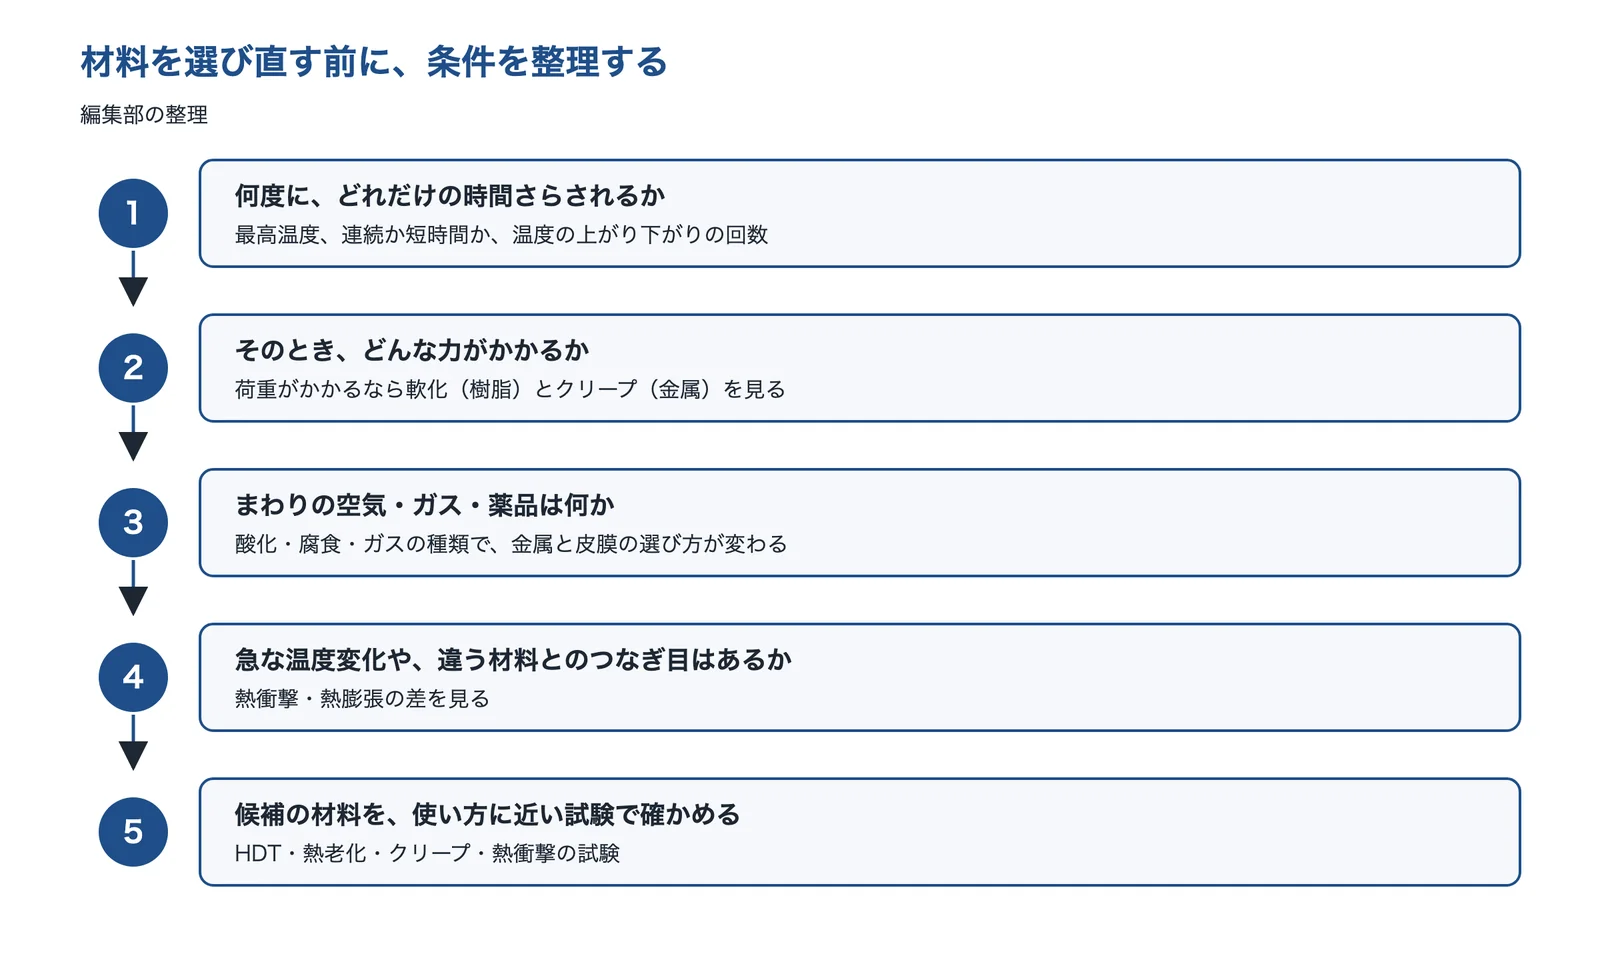
出典:この記事の内容をもとに AI(Claude)で作成
出典:静岡県工業技術情報(2017)No.1 技術解説「プラスチックの耐熱性試験」|静岡県工業技術研究所、品質News Vol.034「Oリングの寿命予測」|松本産業、PEEK(ポリエーテルエーテルケトン)|湯本電機、金属材料の高温での変形と強度|山形大学 松田則男、クリープ試験(日本大百科全書)|コトバンク、耐熱用オーステナイト系ステンレス鋼 NSSC 305B|日本製鉄、ファインセラミックス特性表|フェローテック、熱衝撃試験機|広島県 東部工業技術センター
解決技術の詳細
高温で使える材料にする方法は、大きく5つに分けられます。材料を替える(樹脂・金属・セラミックス)、表面を皮膜で守る、そして、使い方に近い試験で確かめる、です。費用と加工のしやすさも含めて、条件に合うものを選びます。
耐熱樹脂(スーパーエンプラ:PEEK・PPS・ポリイミドなど)
樹脂のまま使い続けたいなら、常用温度の高い樹脂にします。トップ精工の材質ガイドの参考値では、常用温度(大気中)は、ABS 樹脂 70〜100℃、ナイロン6 110〜120℃に対して、PPS 220℃、PEEK 250℃、フッ素樹脂(PTFE)260℃、ポリイミド 300℃です。
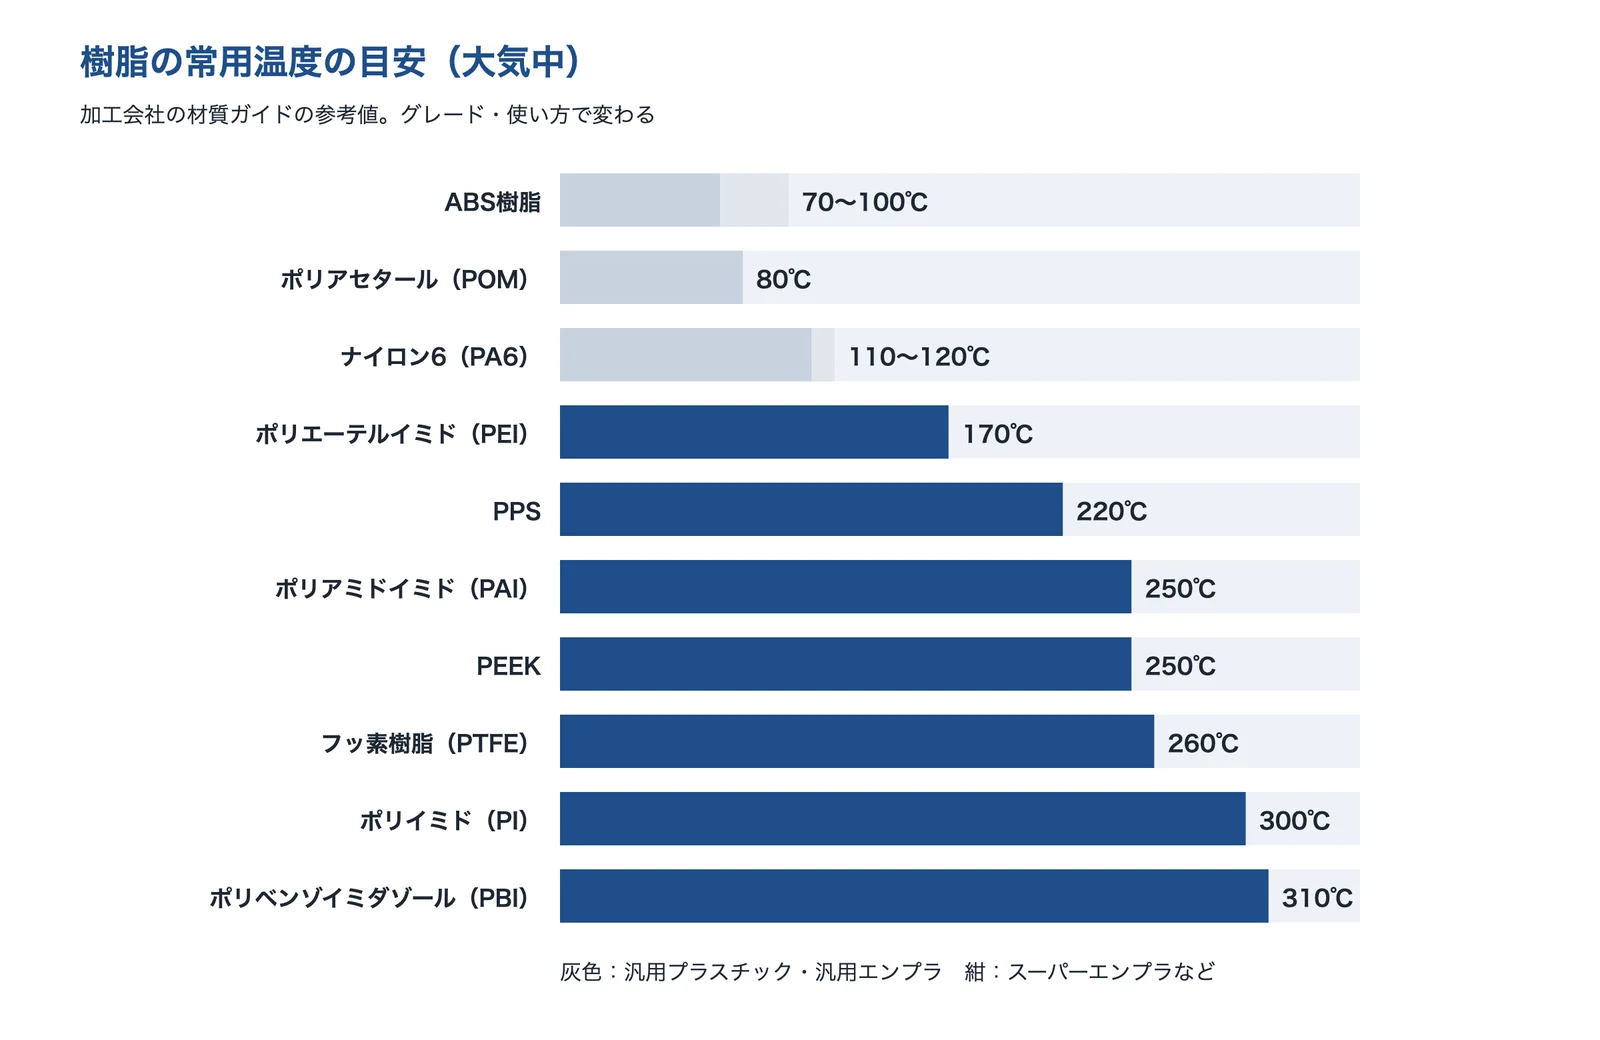
出典:トップ精工「加工材質ガイド 耐熱特性」をもとに AI(Claude)で作成
湯本電機は、PEEK は 200〜250℃のスチームの中でも連続して使え、スチーム滅菌による処理ができるとしています。一方で、PEEK は高価なので、オーバースペックにならないかの確認が必要としています。スーパーエンプラは、同じ形でも汎用の樹脂より材料費が上がるので、熱がかかる部品だけに使うなどの工夫も考えます(編集部の解説)。
耐熱金属(耐熱ステンレス・耐熱鋼・ニッケル合金)
樹脂では耐えられない温度や荷重では、金属を使います。トップ精工の材質ガイドの参考値では、不活性ガス中の最高使用温度は、アルミニウム・銅が400℃、鉄が550℃、SUS304 が1050℃、SUS310S が1150℃、SUH446 が1200℃、インコネル600 が1050℃です。
出典:トップ精工「加工材質ガイド 耐熱特性」をもとに AI(Claude)で作成
日本製鉄の耐熱用ステンレス鋼 NSSC 305B の資料は、高温の雰囲気で SUS310S と同等以上の耐酸化性があり、高温強度・クリープ強度も同等以上としています。金属の値は不活性ガス中のものなので、空気や燃焼ガスの中で使うときは、酸化・腐食も別に考えます。また、強度は温度が上がるにつれて下がるので、荷重のかかる部品は、使う温度の強度とクリープのデータで選びます(編集部の解説)。
セラミックス(アルミナ・窒化ケイ素・炭化ケイ素など)
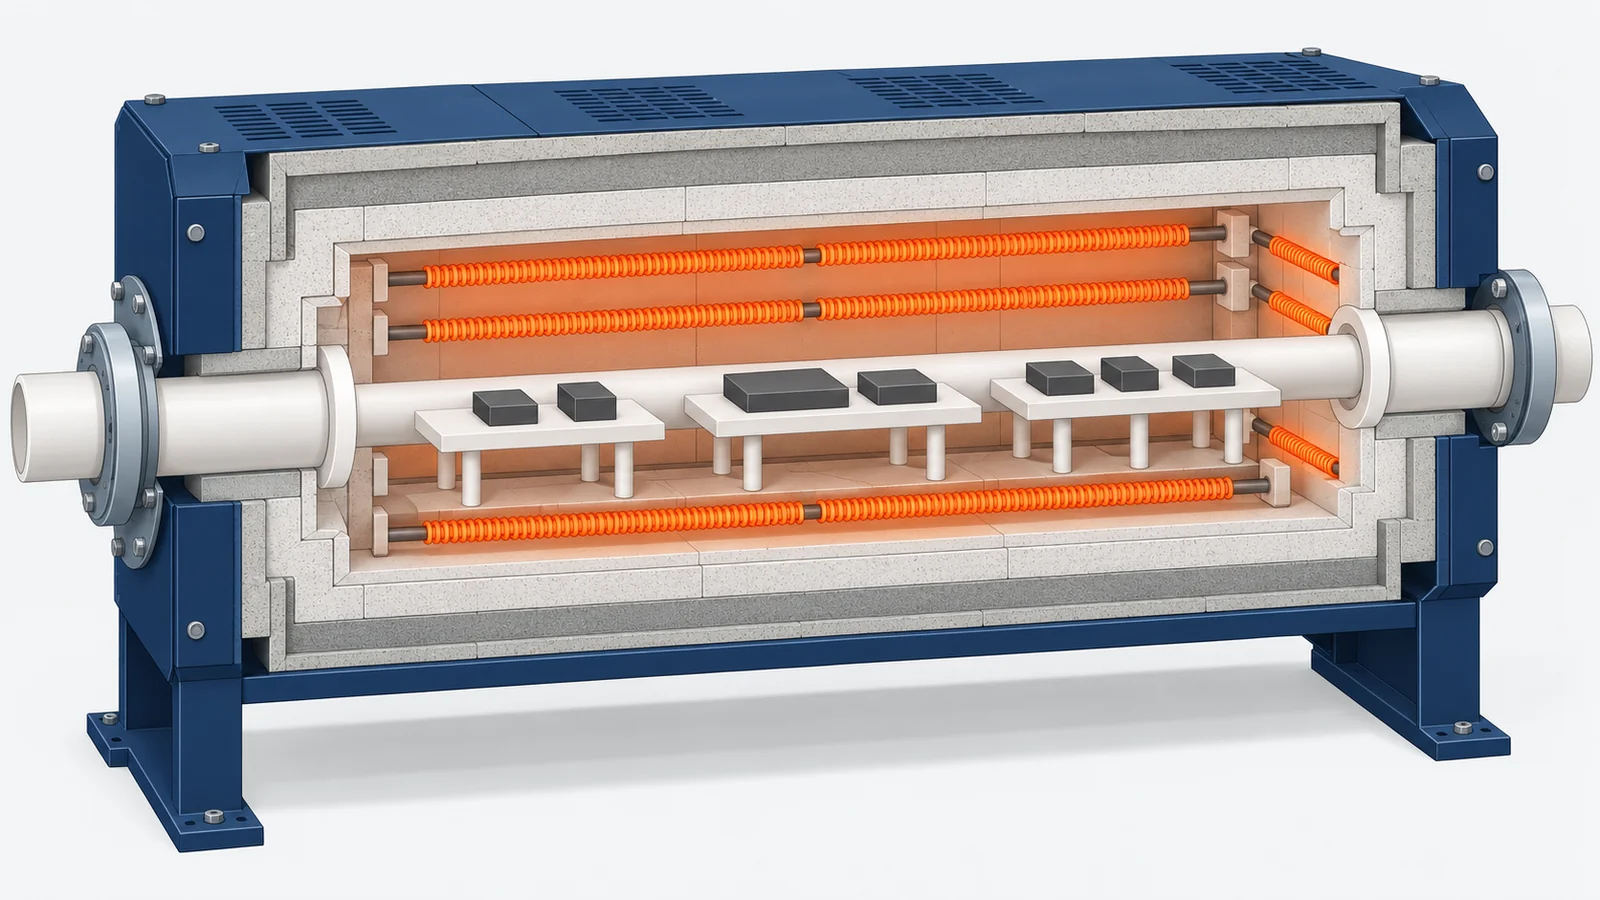
金属より高い温度で使うなら、セラミックスが候補になります。トップ精工の参考値では、大気中の最高使用温度は、アルミナ 1300〜1600℃、窒化ケイ素 1200℃、炭化ケイ素 1500℃です。ただし、セラミックスは急な温度変化で割れることがあるので、耐熱衝撃性も見て選びます。
出典:フェローテック「ファインセラミックス特性表」をもとに AI(Claude)で作成
フェローテックの特性表(参考値)では、耐熱衝撃温度差は、アルミナ 200〜250K、ジルコニア 280K、炭化ケイ素 300K、窒化アルミ(純度94%)400K、窒化ケイ素 700K です。熱伝導率は、炭化ケイ素が170W/m·K と高く、熱を速く逃がせます。耐熱衝撃温度差は試験の方法で値が変わるので、同じ資料の中で比べます(編集部の解説)。
耐熱・遮熱コーティング(溶射・耐熱塗料)
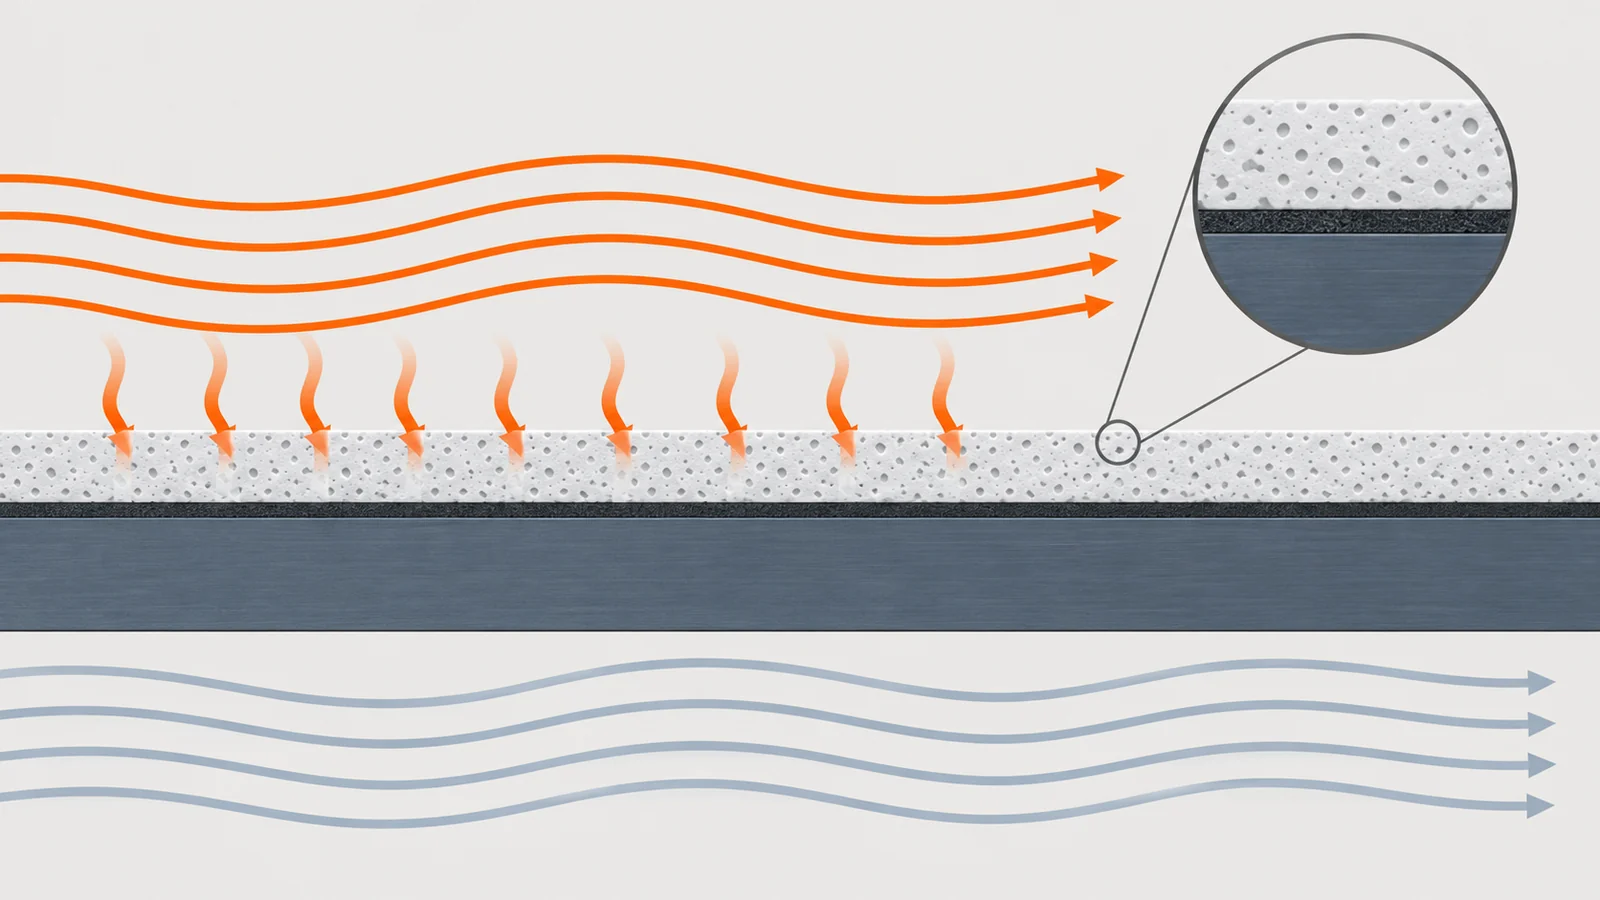
部品の材料はそのままで、表面を皮膜で守る方法もあります。倉敷ボーリング機工は、遮熱コーティング(TBC)として、プラズマ溶射でセラミックス・サーメットなどを膜厚 500〜700μmで付け、燃焼筒・タービンブレードなどの断熱皮膜・高温耐食皮膜にするとしています。同社は、エンジン作動最高温度が1,600℃の航空機ジェットエンジンが実用化され、遮熱コーティングの要求精度が高まっているとしています。
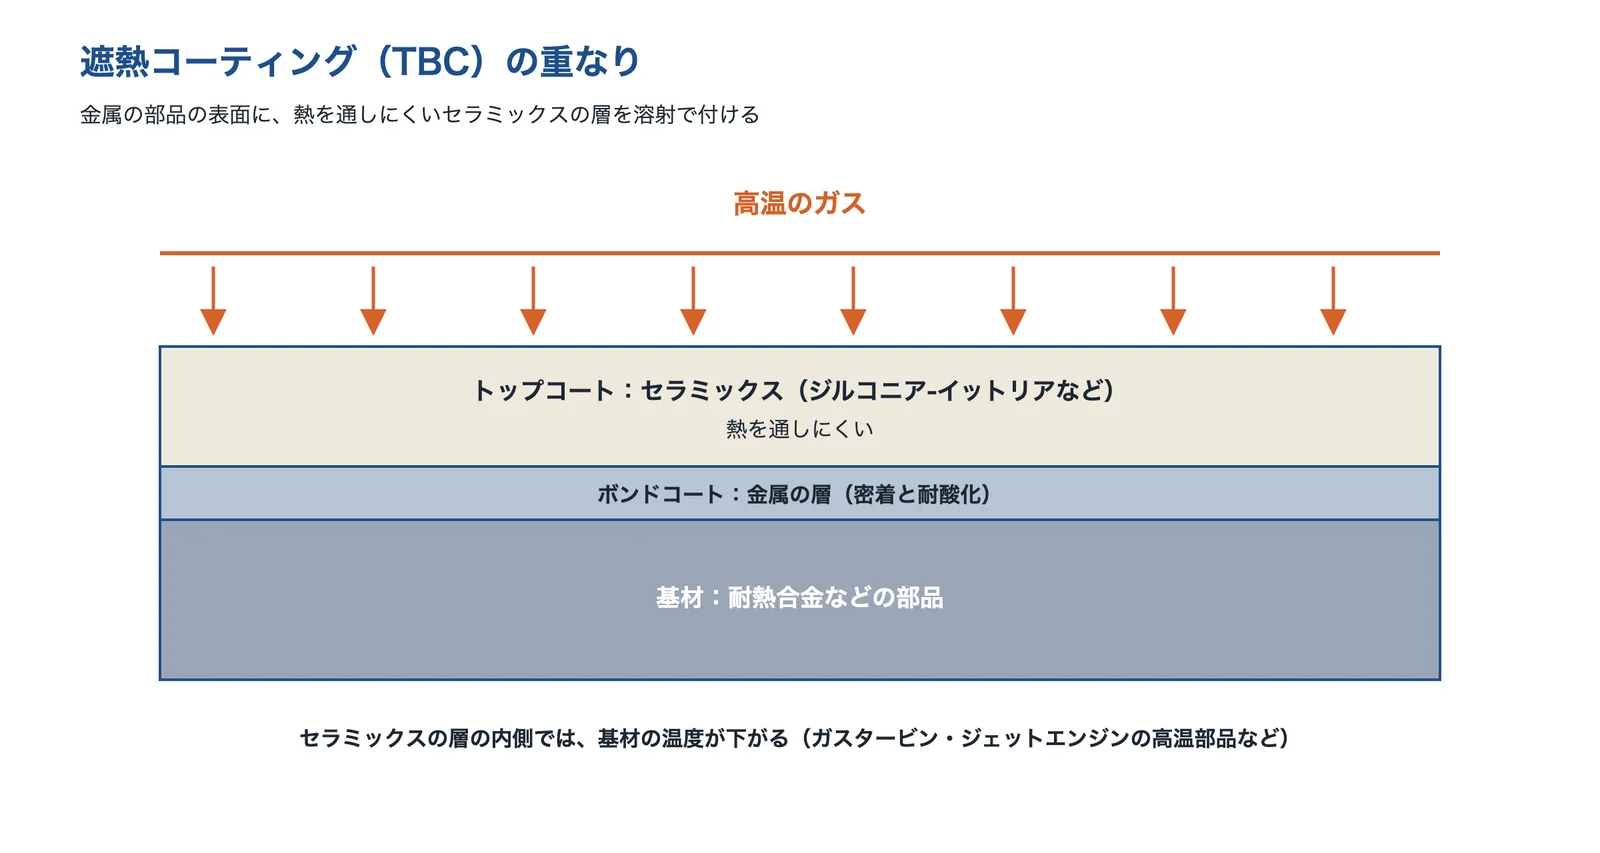
出典:倉敷ボーリング機工「半導体・宇宙産業」・同「溶射」と編集部の解説をもとに AI(Claude)で作成
酸化や腐食を防ぐ目的なら、耐熱塗料もあります。東京熱化学工業は、常温から800℃までの耐熱コートをそろえ、高温(〜800℃)の酸化腐食防止が必要な設備・機器に向く汎用耐熱タイプがあるとしています。皮膜は、基材との熱膨張の違いで、温度の上がり下がりのたびにはがれようとする力がかかるので、使う温度の範囲と回数で選びます(編集部の解説)。
耐熱の試験・評価(HDT・熱老化・クリープ・熱衝撃)
材料を選んだら、使い方に近い試験で確かめます。樹脂の柔らかくなる温度は、荷重たわみ温度の試験で測ります(広島県東部工業技術センターの装置は、常温〜300℃、曲げ応力 1.80MPa と 0.45MPa)。長い時間の劣化は、高い温度に置く加速試験とアレニウスの式で見積もります(松本産業)。
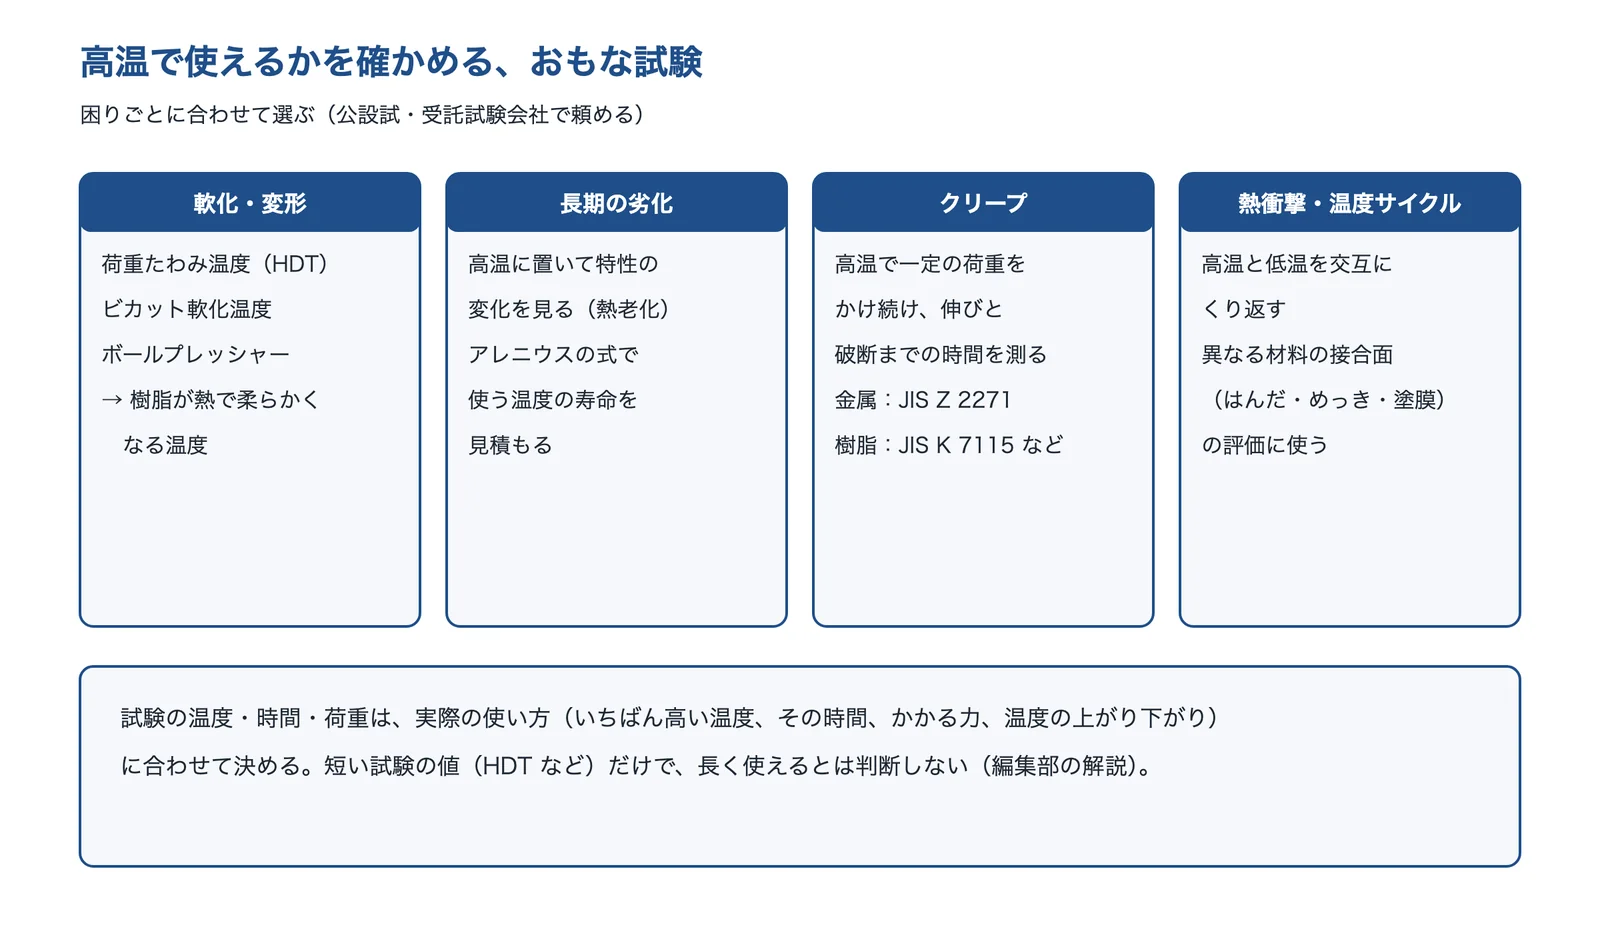
出典:静岡県工業技術研究所「プラスチックの耐熱性試験」・松本産業「Oリングの寿命予測」・神戸工業試験場「クリープ試験」・広島県東部工業技術センター「熱衝撃試験機」をもとに AI(Claude)で作成
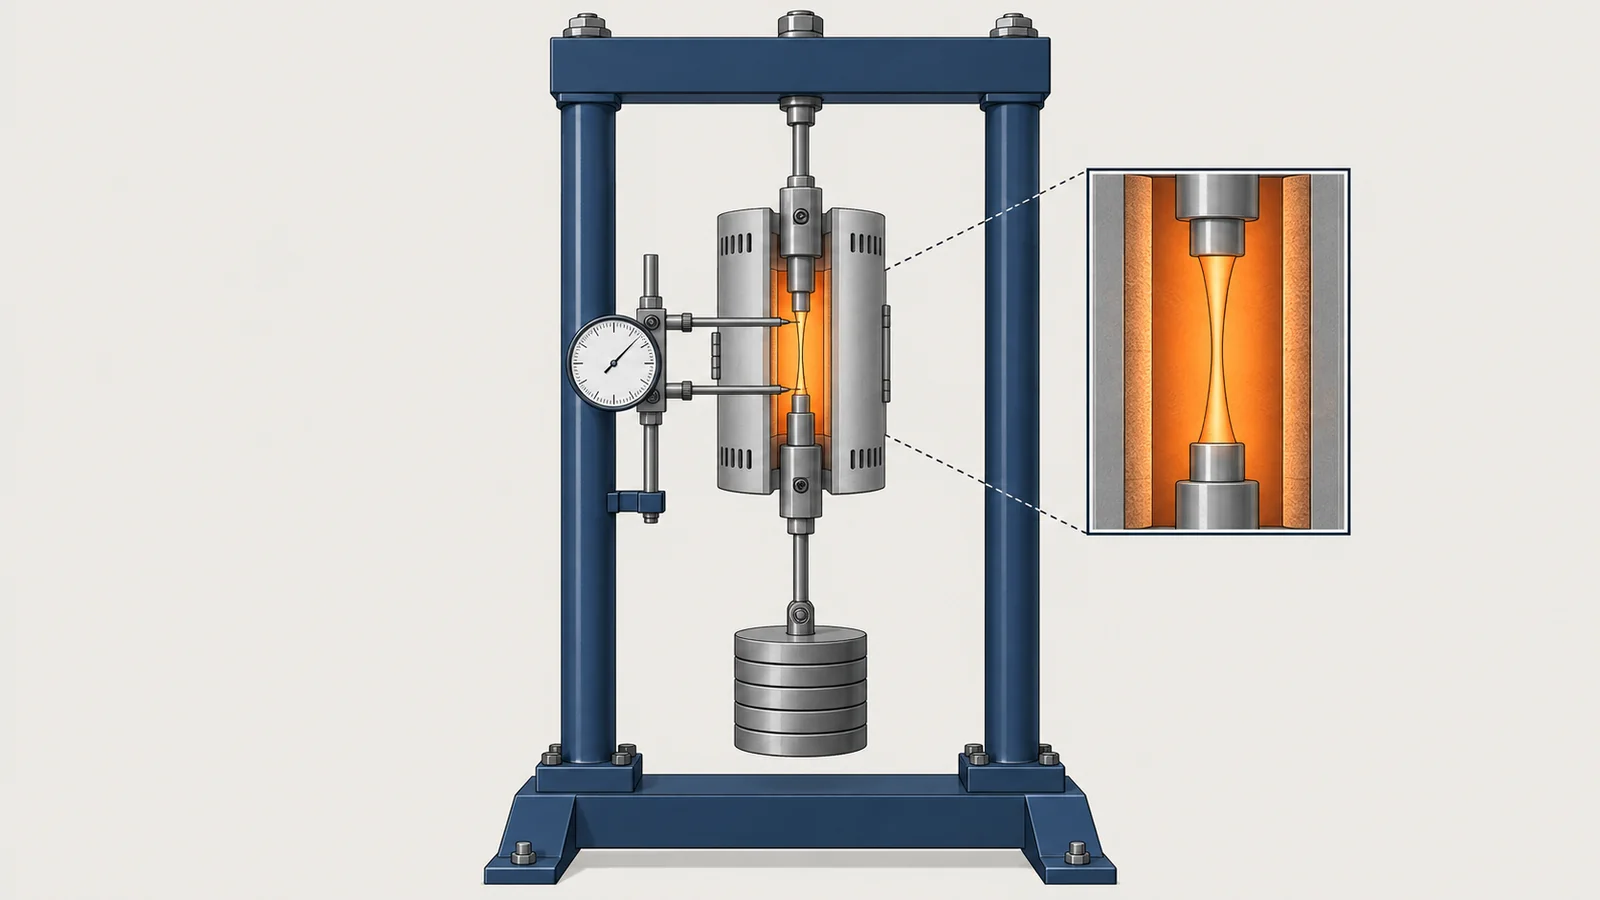
金属の高温での伸びと破断は、クリープ試験で確かめます。神戸工業試験場は、試験温度は室温から1200℃までが一般的としています。急な温度変化には、熱衝撃試験(冷熱衝撃試験)を使います。埼玉県産業技術総合センターは、急冷と急加熱による熱ストレスを交互にくり返し与えて耐久性を評価するとし、広島県東部工業技術センターは、はんだの信頼性や、めっき・塗料の密着性の評価にも使うとしています。
出典:加工材質ガイド 耐熱特性|トップ精工、PEEK(ポリエーテルエーテルケトン)|湯本電機、耐熱用オーステナイト系ステンレス鋼 NSSC 305B|日本製鉄、ファインセラミックス特性表|フェローテック、半導体・宇宙産業|倉敷ボーリング機工、溶射|倉敷ボーリング機工、トップページ|東京熱化学工業、熱変形温度測定装置(荷重たわみ温度)|広島県 東部工業技術センター、品質News Vol.034「Oリングの寿命予測」|松本産業、クリープ試験|神戸工業試験場、冷熱衝撃試験機による試験|埼玉県産業技術総合センター、熱衝撃試験機|広島県 東部工業技術センター
高温でも使える材料にする技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。耐熱樹脂、耐熱金属、セラミックス、皮膜、試験のどこで困っているかによって、合う相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 湯本電機 | 樹脂の切削加工 | PEEK などのスーパーエンプラを、試作や1個から精密に切削する。高温やスチーム滅菌の環境で使える樹脂部品に。 | A 樹脂部品が熱で柔らかくなる・変形する B 長く熱にさらすと、もろくなる・色が変わる | |
| 日光金属 | 耐熱鋳造品 | 800〜1000℃で使う熱処理治具や焼却炉の火格子を耐熱鋳鋼で作り、使う環境に合わせて材料を選ぶ。 | C 金属が高温で弱くなる・じわじわ伸びる(クリープ) D 高温で酸化する・スケールが出る・腐食する | |
| トップ精工 | セラミックスの加工 | セラミックス・ガラスと、タングステン・モリブデンなどの高融点金属の部品を精密に加工する。 | A 樹脂部品が熱で柔らかくなる・変形する E 急に熱くなる・冷えると割れる(熱衝撃) | |
| 倉敷ボーリング機工 | 溶射 | 溶射で、遮熱・高温耐食・耐摩耗のセラミックスなどの厚い皮膜を付ける。 | C 金属が高温で弱くなる・じわじわ伸びる(クリープ) D 高温で酸化する・スケールが出る・腐食する E 急に熱くなる・冷えると割れる(熱衝撃) | |
| 東京熱化学工業 | 耐熱塗料 | 常温〜800℃の耐熱塗料サーモジン®で、高温の設備・機器の酸化・腐食を防ぐ。 | D 高温で酸化する・スケールが出る・腐食する | |
| 神戸工業試験場 | 材料試験 | 高温のクリープ試験を受託し、設計や余寿命の評価に使うデータを出す。 | A 樹脂部品が熱で柔らかくなる・変形する B 長く熱にさらすと、もろくなる・色が変わる C 金属が高温で弱くなる・じわじわ伸びる(クリープ) |
湯本電機株式会社|PEEK などのスーパーエンプラを、1個から精密に切削する
湯本電機とは
湯本電機は、大阪市東成区に本社・工場がある、精密機械部品のメーカーです(1940年創業、1988年設立)。製造装置や検査装置、産業用ロボットなどを構成する部品を作り、プラスチックの切削加工を得意としています。
湯本電機の得意技術
| 技術 | 内容 |
|---|---|
| PEEK の切削加工 | PEEK は連続使用温度 240〜260℃、融点 334℃、ガラス転移点 143℃で、200〜250℃のスチームの中でも連続して使えるとしている。条件によっては±0.02mm 程度の高精度の切削に対応できるとしている |
| 試作・小ロット | 試作や1個からの小ロットの加工を受けている |
| 材料の選び方の注意 | PEEK は高価な材料なので、オーバースペックにならないかの確認が必要としている |
湯本電機が解決できる課題
- 高温やスチーム滅菌の環境で使える樹脂部品がほしい
- 金属の部品を、耐熱性・耐薬品性のある樹脂に置き換えたい
- PEEK の部品を、試作や1個から高い精度で作りたい
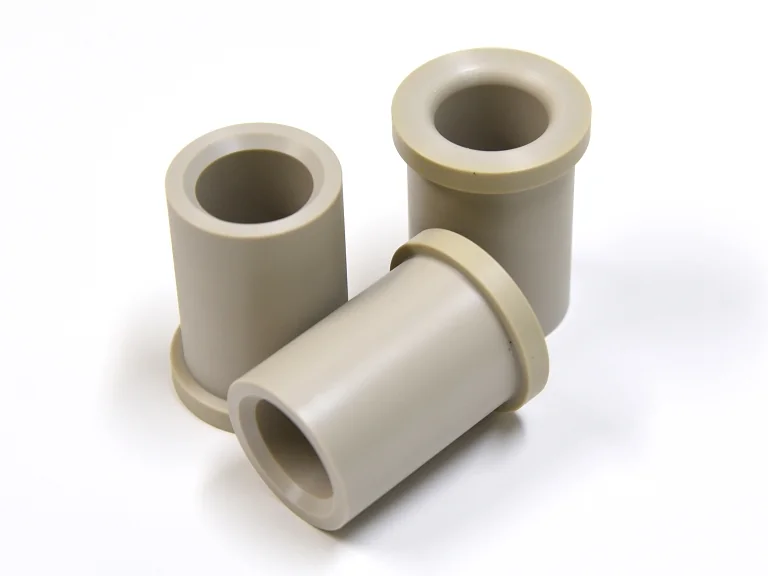
出典:湯本電機「PEEK(ポリエーテルエーテルケトン)」
出典:会社概要|湯本電機、PEEK(ポリエーテルエーテルケトン)|湯本電機
日光金属株式会社|800〜1000℃で使う熱処理治具・火格子を耐熱鋳鋼で作る
日光金属とは
日光金属は、栃木県矢板市に本社がある、耐熱・耐摩耗の鋳造品のメーカーです(1989年設立)。熱処理用の治具、ごみ焼却用の火格子などの耐熱鋳造品、耐摩耗鋳造品、ステンレスの溶接加工品、各種の工業炉の設計施工を手がけています。
日光金属の得意技術
| 技術 | 内容 |
|---|---|
| 耐熱鋳造品 | 自動車のミッションギアやクランクシャフトなどを熱処理するときに使う治具や、ごみ焼却施設の炉内金物・火格子を作る。いずれも800〜1000℃の高温や強い摩擦にさらされる場所で使われるとしている |
| 高温腐食試験装置 | 焼却炉の中の環境(温度・ガス雰囲気・焼却灰)を再現した試験ができ、常用 300〜1400℃で、最適な材料の選定と寿命予測の評価ができるとしている |
| 新しい材料の開発 | 平成23年度のサポイン事業で「接合界面活性化と同時鋳込みによる超耐熱耐摩耗複合鋳造材の開発」に採択されている |
日光金属が解決できる課題
- 熱処理炉で使う治具が、高温で傷む・変形する
- ごみ焼却炉の火格子など、高温で腐食・摩耗する部品を長持ちさせたい
- 使う環境に合わせて耐熱材料を選び、寿命も見積もりたい
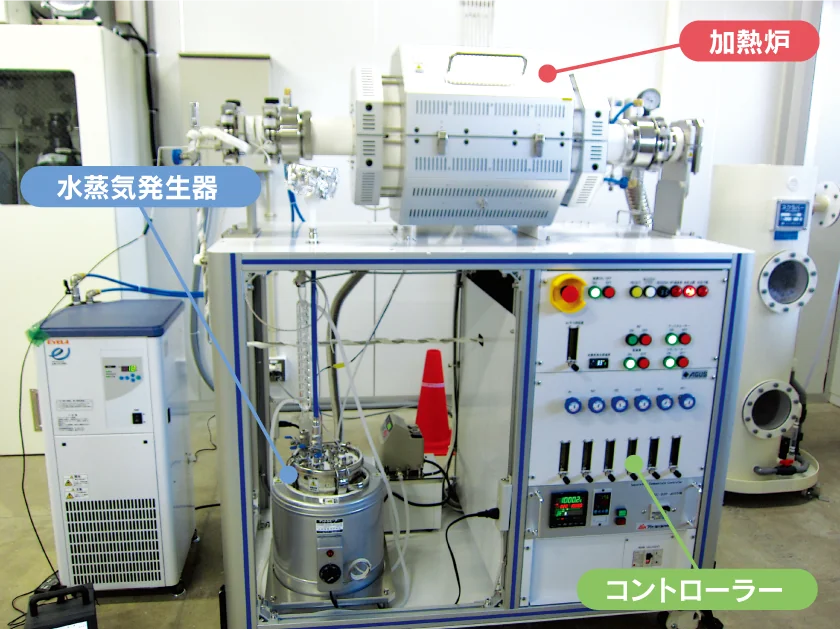
出典:日光金属「中央研究所」
出典:会社概要・沿革|日光金属、トップページ(代表メッセージ)|日光金属、中央研究所|日光金属
株式会社トップ精工|セラミックスと高融点金属の難削材を精密に加工する
トップ精工とは
トップ精工は、滋賀県長浜市に本社工場がある会社です(2001年設立)。各種のセラミックス・ガラスなどの脆性材料の製品と、タングステン・モリブデンなどの高融点金属の製品を作っています。
トップ精工の得意技術
| 技術 | 内容 |
|---|---|
| セラミックス・高融点金属の精密加工 | 加工材質ガイドで、大気中の最高使用温度の参考値をアルミナ 1300〜1600℃、窒化ケイ素 1200℃、炭化ケイ素 1500℃、不活性ガス中の最高使用温度の参考値を SUS310S 1150℃、インコネル600 1050℃などと示している |
| 炭化ケイ素の部品 | 炭化ケイ素は線膨張係数が小さく、昇温してもソリ・歪みが小さい、急加熱・急冷に強いとし、ヒーター周辺部材・放射板の用途を挙げている。物性表では耐熱衝撃温度 450℃としている |
| 熱拡散接合 | 素材を溶かさずに、固体の状態で原子を拡散させて接合する技術を持ち、アルミナ・窒化アルミ・炭化ケイ素・モリブデンなどに対応するとしている |
トップ精工が解決できる課題
- 高温で使えるセラミックス・高融点金属の部品を、複雑な形や細かい穴で作りたい
- 急な加熱・冷却で割れにくい部品にしたい
- 今の部品を、より耐熱性の高い材料に替えたい
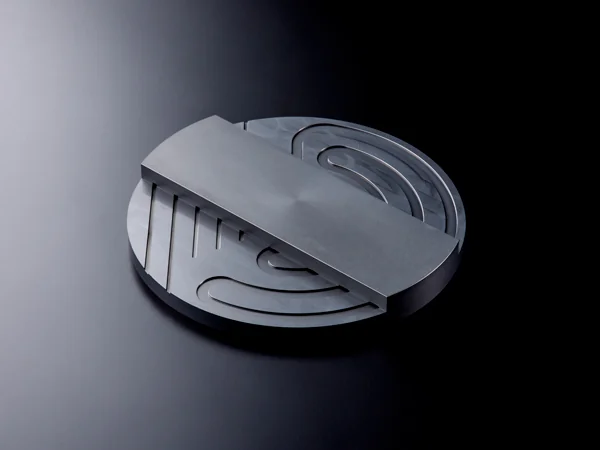
出典:トップ精工「炭化ケイ素(SiC)」
出典:会社概要|トップ精工、加工材質ガイド 耐熱特性|トップ精工、炭化ケイ素(SiC)の加工事例|トップ精工
倉敷ボーリング機工株式会社|溶射で、遮熱・高温耐食の厚い皮膜を付ける
倉敷ボーリング機工とは
倉敷ボーリング機工は、岡山県倉敷市に本社がある、溶射の会社です(1957年設立)。航空宇宙の品質マネジメントシステム JIS Q 9100 や、特殊工程の認証 Nadcap(Coatings)を取得しています。
倉敷ボーリング機工の得意技術
| 技術 | 内容 |
|---|---|
| 遮熱コーティング(TBC) | プラズマ溶射で、セラミックス・サーメットなどの高融点材料を膜厚 500〜700μmで付け、燃焼筒・タービンブレードなどの断熱皮膜・高温耐食皮膜にするとしている |
| 高温向けの皮膜材料 | ジルコニア-イットリアは耐熱性・熱遮蔽性・耐熱衝撃性、クロムカーバイト系(CrC-NiCr)は850℃以下での耐摩耗性・耐食性があるとし、高温バルブシートやボイラーチューブの用途を挙げている |
| プラズマ溶射 | 1万℃を越える高温のプラズマジェットで材料を溶かして吹き付け、金属からセラミックスまで広い範囲の材料を溶射できるとしている |
倉敷ボーリング機工が解決できる課題
- ガスタービンなどの高温部品を、熱から守りたい
- 高温で摩耗・腐食する部品(バルブシート、ボイラーチューブなど)を長持ちさせたい
- 金属の部品の表面に、耐熱・断熱・電気絶縁のセラミックスの皮膜を付けたい
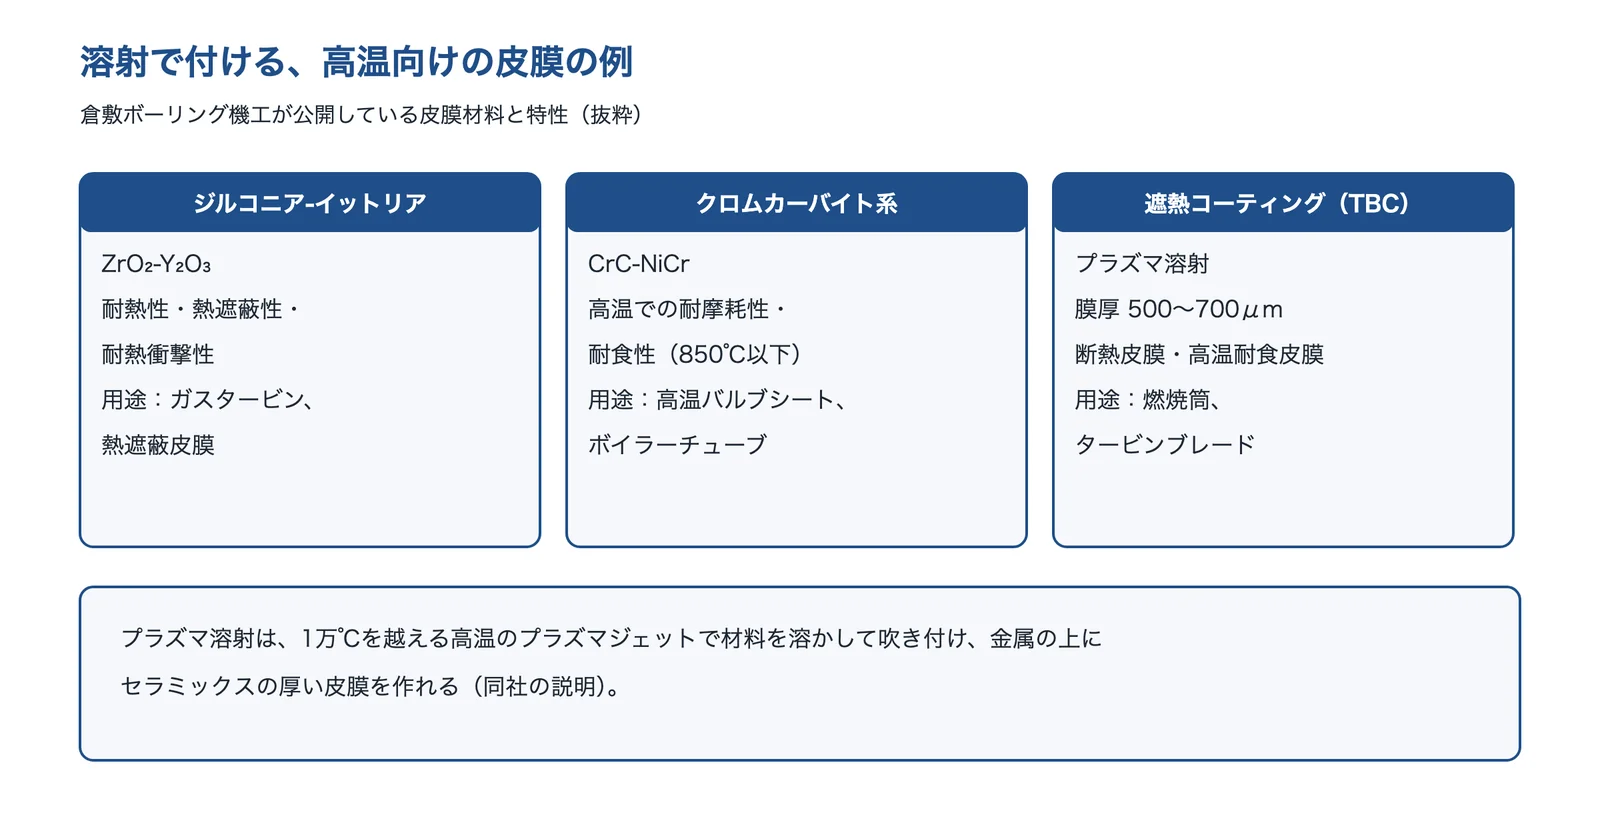
出典:倉敷ボーリング機工「溶射」・同「半導体・宇宙産業」をもとに AI(Claude)で作成
出典:会社概要|倉敷ボーリング機工、半導体・宇宙産業|倉敷ボーリング機工、溶射|倉敷ボーリング機工
東京熱化学工業株式会社|常温〜800℃の耐熱塗料サーモジン®
東京熱化学工業とは
東京熱化学工業は、東京都港区に本社、埼玉県川越市に開発・製造の工場がある、耐熱塗料「サーモジン®」の製造販売を専門とする塗料メーカーです(1966年設立)。
東京熱化学工業の得意技術
| 技術 | 内容 |
|---|---|
| 汎用耐熱タイプ | 常温から800℃までの耐熱コートをそろえ、高温(〜800℃)の酸化腐食防止が必要な設備・機器(製鉄、火力発電、各種プラント、ごみ焼却施設など)に向くとしている |
| 耐熱耐酸塗料 チムニ251 | 常温から250℃まで使える2液混合の塗料で、200℃×100時間、250℃×5時間の試験で異常がなく、耐酸性は30,000時間の長期試験でも安定した性能を保つとしている |
| 用途に合わせた塗料 | 自動車の排気系部品、調理器具、各種プラントなど、用途ごとの耐熱塗料を提案するとしている |
東京熱化学工業が解決できる課題
- 高温の設備・機器の酸化・腐食を、塗装で防ぎたい
- 煙突など、高温と酸が重なる所の塗り直しを減らしたい
- 部品や調理器具に、熱に耐える塗装をしたい
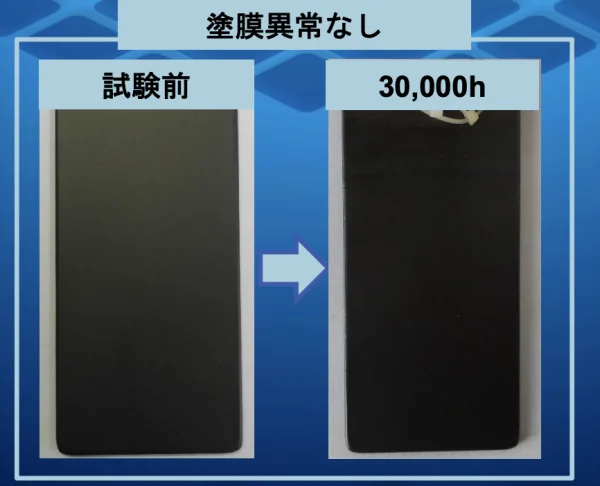
出典:東京熱化学工業「サーモジン チムニ251とは?」
出典:会社概要|東京熱化学工業、トップページ|東京熱化学工業、サーモジン チムニ251とは?|東京熱化学工業
株式会社神戸工業試験場|高温のクリープ試験を受託する
神戸工業試験場とは
神戸工業試験場は、兵庫県加古郡播磨町にある、材料の試験・分析の会社です(前身の会社は1950年設立。1968年に材料試験の業務を分けて株式会社神戸工業試験場を設立)。試験片の加工、強度の試験と解析、金属組織の試験、健全性・寿命の評価、化学分析などを行っています。
神戸工業試験場の得意技術
| 技術 | 内容 |
|---|---|
| クリープ試験 | 電気炉の中で加熱した試験片に荷重をかけ、温度・ひずみ・時間を連続して測り、破断時間とクリープ曲線を出す。試験温度は室温から1200℃までが一般的としている |
| 試験機の数 | 標準的な単軸引張クリープ試験機を、日本の受託試験会社の中で最多の428台持っているとしている |
| 樹脂と余寿命の評価 | 金属(JIS Z 2271)に加えて、樹脂(JIS K 7115・K 7116)のクリープ試験も受け、クリープ破断線図やラーソン・ミラー・パラメータによる余寿命の評価にも対応するとしている |
神戸工業試験場が解決できる課題
- 高温で使う機器の設計・保守に必要なクリープのデータがほしい
- 使っている設備の材料の、クリープの余寿命を知りたい
- 金属から置き換える樹脂の、長い時間のクリープ特性を知りたい
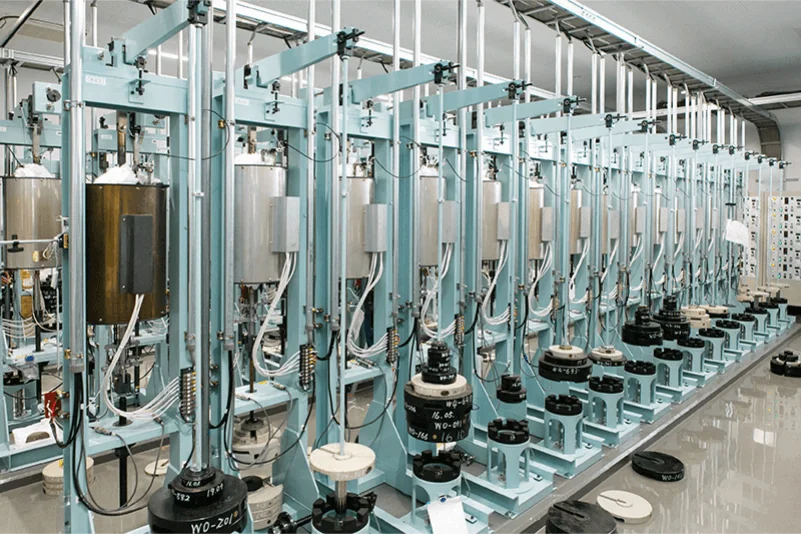
出典:神戸工業試験場「クリープ試験」
出典:企業概要|神戸工業試験場、クリープ試験|神戸工業試験場
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- いちばん高い温度と、その温度にさらされる時間(連続か、短い時間か)
- 温度の上がり下がりの速さと回数(急に加熱・冷却するか)
- そのときかかる力(荷重・締め付け・圧力)と、許せる変形の量
- まわりの空気・ガス・薬品・灰(酸化・腐食の条件)
- 今の材料と、困っている症状(変形・劣化・伸び・酸化・割れ)
- 求める寿命と、費用・加工のしやすさ・重さの制約
- 試したい試験(荷重たわみ温度・熱老化・クリープ・熱衝撃)と、その条件
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








