
フッ素樹脂コーティングは、金属などの部品の表面に、PTFE・PFA・FEP・ETFE などのフッ素樹脂を塗って焼き付け、くっつきにくさ・水や油のはじきやすさ・すべりやすさ・薬品への強さを持たせる表面処理です。中興化成工業は、ふっ素樹脂を、モノがくっつかない、薬液に侵されない、滑りやすい、熱に強いなどの特性を持つとし、アルミ・スチール・ステンレスなどの金属に焼き付け塗装することで、その特性を基材の表面に持たせられるとしています。
このページでは、フッ素樹脂がくっつかない・すべる理由、樹脂の種類と使える温度、薄い膜と厚いライニングの使い分け、加工の流れ、薬液の透過やピンホールといった注意点、カタログ値の読み方、PFAS 規制と食品の規制との関係をまとめ、得意分野の違うコーティングの会社を紹介します。ほかの低摩擦の膜は技術ページ「DLC・低摩擦コーティング」、樹脂の融点は技術の基礎知識「融点(と軟化点)」、接触角は技術の基礎知識「表面張力(接触角・濡れ)」で扱っています。
フッ素樹脂コーティングの企業(早見表)
| 企業 | 非粘着・ すべりの 薄い膜 | 厚膜 ライニング (耐食) | 食品の 機器 | 半導体・ 液晶 | 帯電 防止 | フッ素 樹脂の 製品・塗料 |
|---|---|---|---|---|---|---|
| 日本フッソ工業厚膜の焼付ライニングと帯電防止(受託) | ● | ● | ● | ● | ||
| 淀川ACC1個から最大4,000mm まで(受託) | ● | ● | ● | |||
| ダイキンファインテック独自塗料と PCTFE の高純度コーティング | ● | ● | ● | ● | ||
| 中興化成工業ふっ素樹脂製品のメーカー。ロトライニングも | ● | ● | ● | ● | ||
| 東海ライニング工業製パン・食品機械・金型の焼付加工(受託) | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。「フッ素樹脂の製品・塗料」は、コーティングのほかに、フッ素樹脂の成形品や独自の塗料をつくっている会社です。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
フッ素樹脂コーティングが効くのは、物がくっつく・汚れる、水や油をはじきたい、すべりを良くしたい、薬液から金属を守りたいときです。食品の焼型やロール、金型の離型、化学プラントの配管やタンクの内面、半導体の製造装置の部品などに使われ、課題ページでは撥水・防汚や食品に触れる部品の対策に出てきます(下の表)。
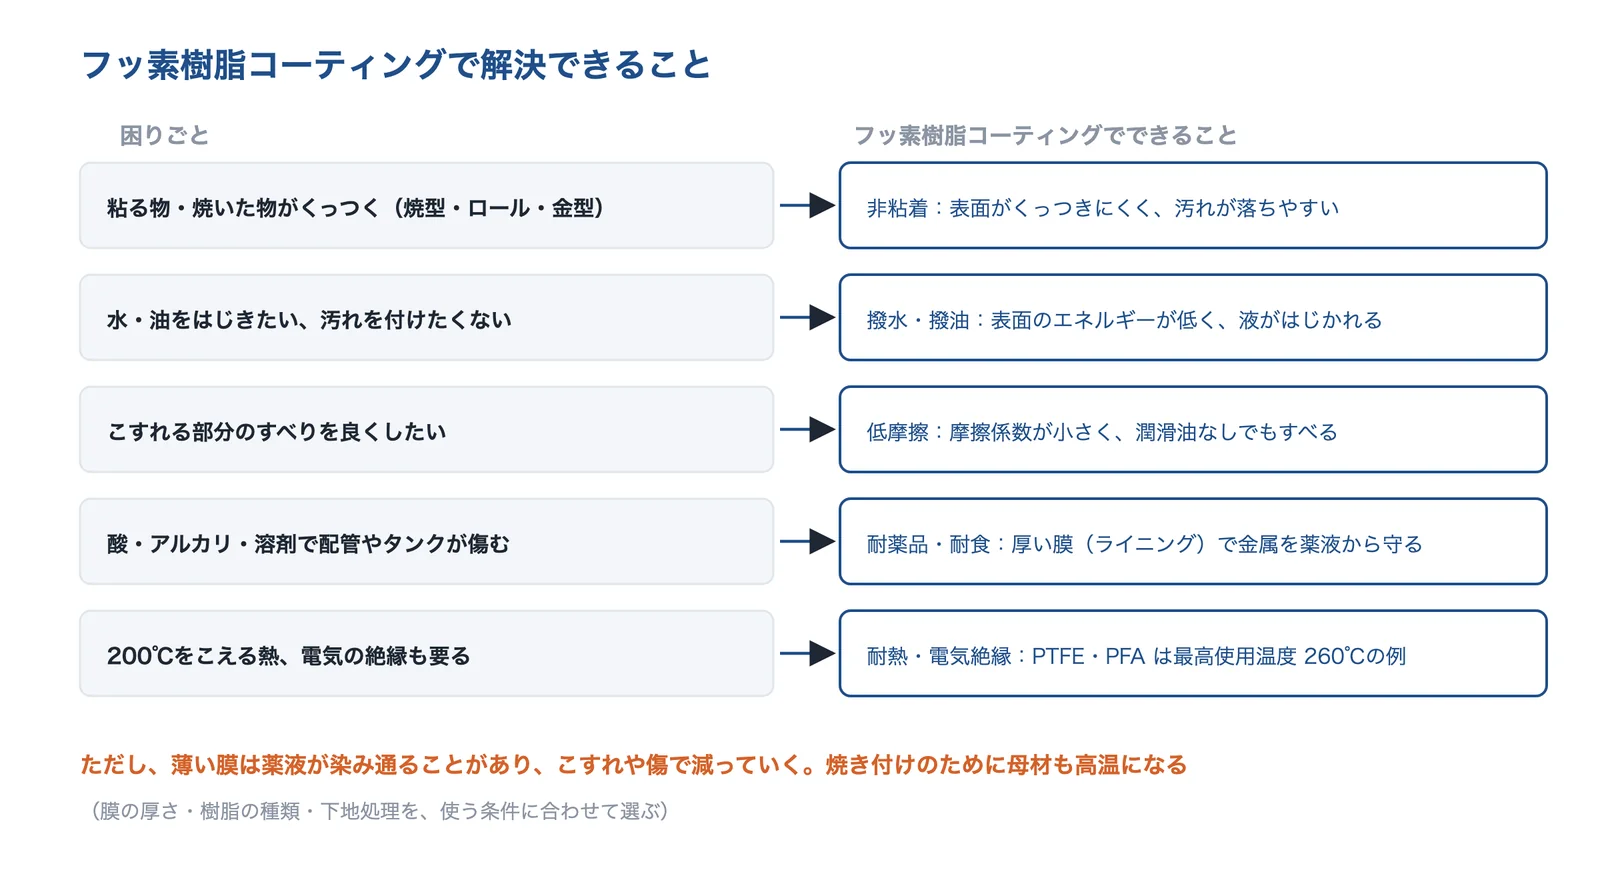
出典:このページの出典をもとに AI(Claude)で作成
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 撥水・防汚・防曇を持たせたい | フッ素系の膜で、表面のエネルギーを下げて水・油をはじく | フッ素系の撥水・撥油コーティング |
| 人や食品に触れても安全にしたい | 食品に触れる面に、規制に合った樹脂のコーティングをする | 食品用のコーティング |
| 紫外線・薬品で劣化する | 薬品に強いフッ素樹脂の膜・ライニングで守る | 保護コーティング・塗装 |
| 摩擦損失を減らしたい | すべりやすい膜で、こすれる面の摩擦を下げる | 低摩擦コーティング |
| 塗装・めっきが剥がれる | くっつきにくい樹脂なので、ブラストとプライマーで密着を取る | 下地処理・プライマー |
| PFAS・鉛を使わずに作りたい | フッ素樹脂を使わない膜への置き換えを比べる | 非フッ素系コーティング |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
大久保・山村の解説(エレクトロニクス実装学会誌、2016年)は、フッ素樹脂の特徴は、フッ素原子の電気陰性度が大きいことと、原子の半径が小さいことによるとしています。C-F 結合は距離が短く結合のエネルギーが大きいため極めて安定で、高い耐薬品性・耐候性・難燃性を示します。また、C-F 結合は極性は大きいものの、結合の距離が短く分極しにくいため、電気絶縁性が高く、誘電率が低く、くっつきにくく、水や油をはじきます。分子の鎖どうしの相互作用が弱いため、摩擦係数も小さくなります。PTFE は -(CF2-CF2)- のくり返しの構造です。
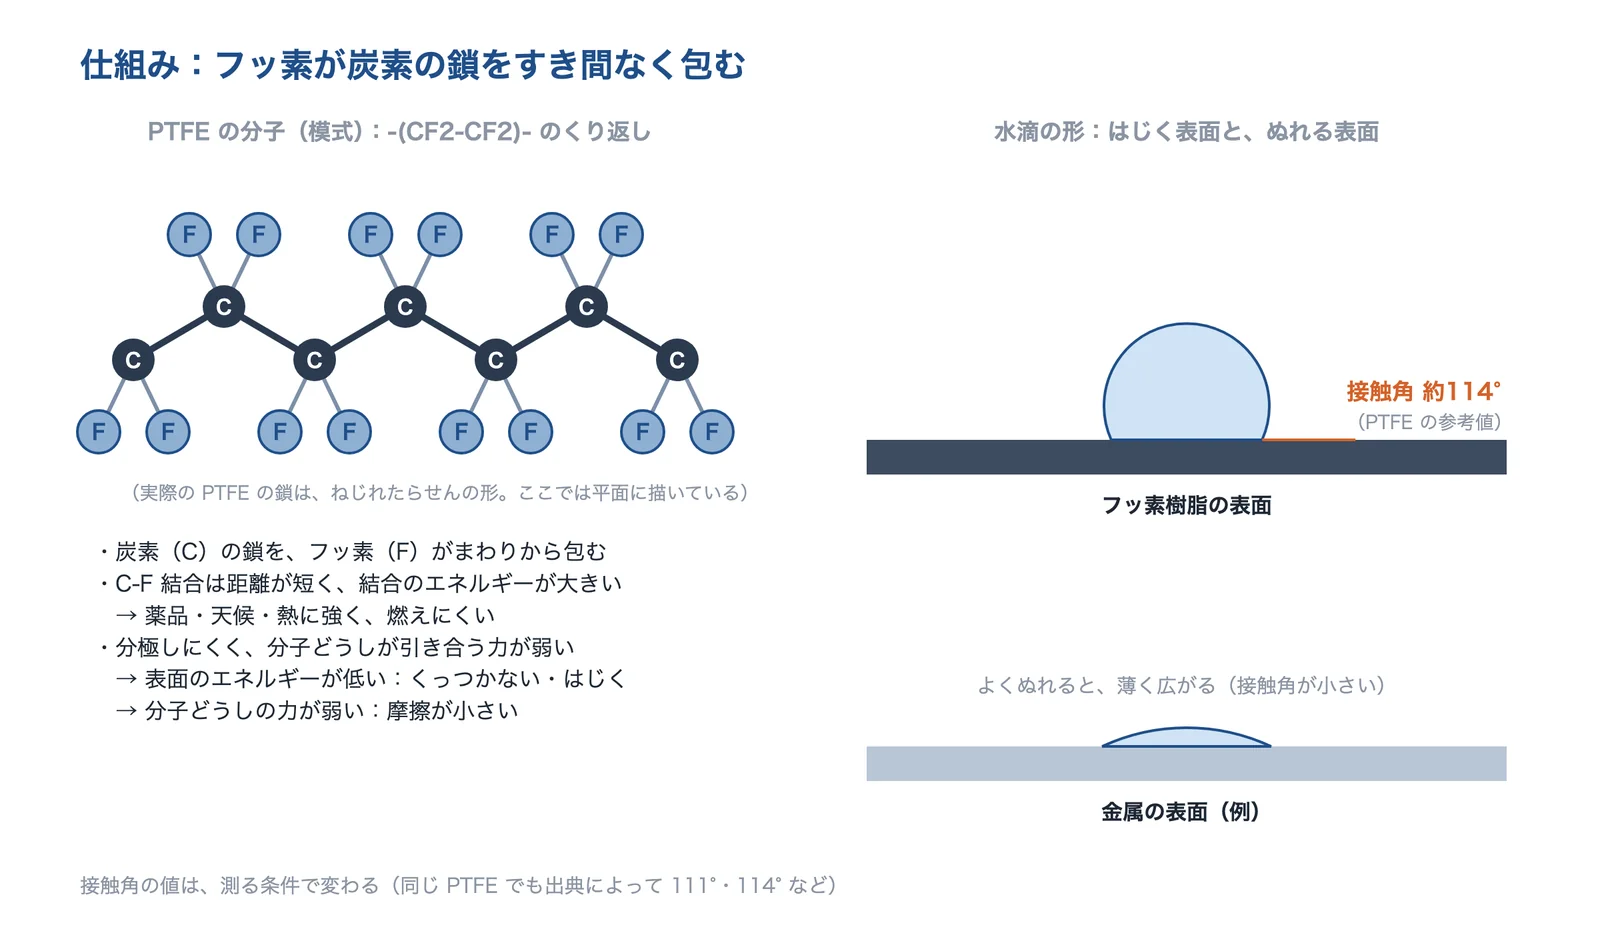
出典:大久保・山村(エレクトロニクス実装学会誌、2016年)・吉田SKT の特性データ・高知工科大学の論文要旨をもとに AI(Claude)で作成
出典:大久保雄司・山村和也「大気圧プラズマを用いたフッ素樹脂と異種材料の革新的接合技術」エレクトロニクス実装学会誌 Vol.19 No.2(2016年)、吉田SKT「フッ素樹脂コーティング 機能別の特性データ」(イプロス掲載)、高知工科大学 学士論文要旨「水蒸気エタノールアルゴン混合ガス大気圧プラズマによる PTFE の表面改質」(2019年2月)
くっつかない・はじく:表面のエネルギーが低い
同じ解説は、フッ素樹脂は表面のエネルギーが非常に低く、接着・接合が非常に難しいとしています。吉田SKT は、参考データ(一般特性で保証値ではない)として、固体の表面自由エネルギーを PTFE 18.5・PFA 17.8・FEP 17.8・ETFE 22.1 dyn/cm、水の接触角を PTFE 114°・PFA 105〜110°・FEP 115°・ETFE 96° としています。接触角は測る条件で変わり、高知工科大学の論文要旨は、何も処理していない PTFE のシートで 111°(1µL の水滴を落として30秒後)としています。
出典:大久保雄司・山村和也「大気圧プラズマを用いたフッ素樹脂と異種材料の革新的接合技術」エレクトロニクス実装学会誌 Vol.19 No.2(2016年)、吉田SKT「フッ素樹脂コーティング 機能別の特性データ」(イプロス掲載)、高知工科大学 学士論文要旨「水蒸気エタノールアルゴン混合ガス大気圧プラズマによる PTFE の表面改質」(2019年2月)
すべる:静摩擦係数が小さい
吉田SKT は、静摩擦係数の参考データを PTFE 0.02〜0.04、PFA 0.04〜0.05、FEP 0.05〜0.06、ETFE 0.07〜0.08 としています。PTFE がすべりやすい理由として、PTFE の原子間の結合力が大きいため、接する相手の材料との分子間力が小さくなること、すべるときに PTFE が相手の材料に少し付き、PTFE どうしのすべりになることなどが考えられている、としています。摩擦係数そのものの意味は、技術の基礎知識「摩擦係数」で説明しています。
出典:吉田SKT「フッ素樹脂コーティング 機能別の特性データ」(イプロス掲載)、吉田SKT「フッ素樹脂PTFEの低摩擦性とは」(イプロス掲載)
種類と選び方
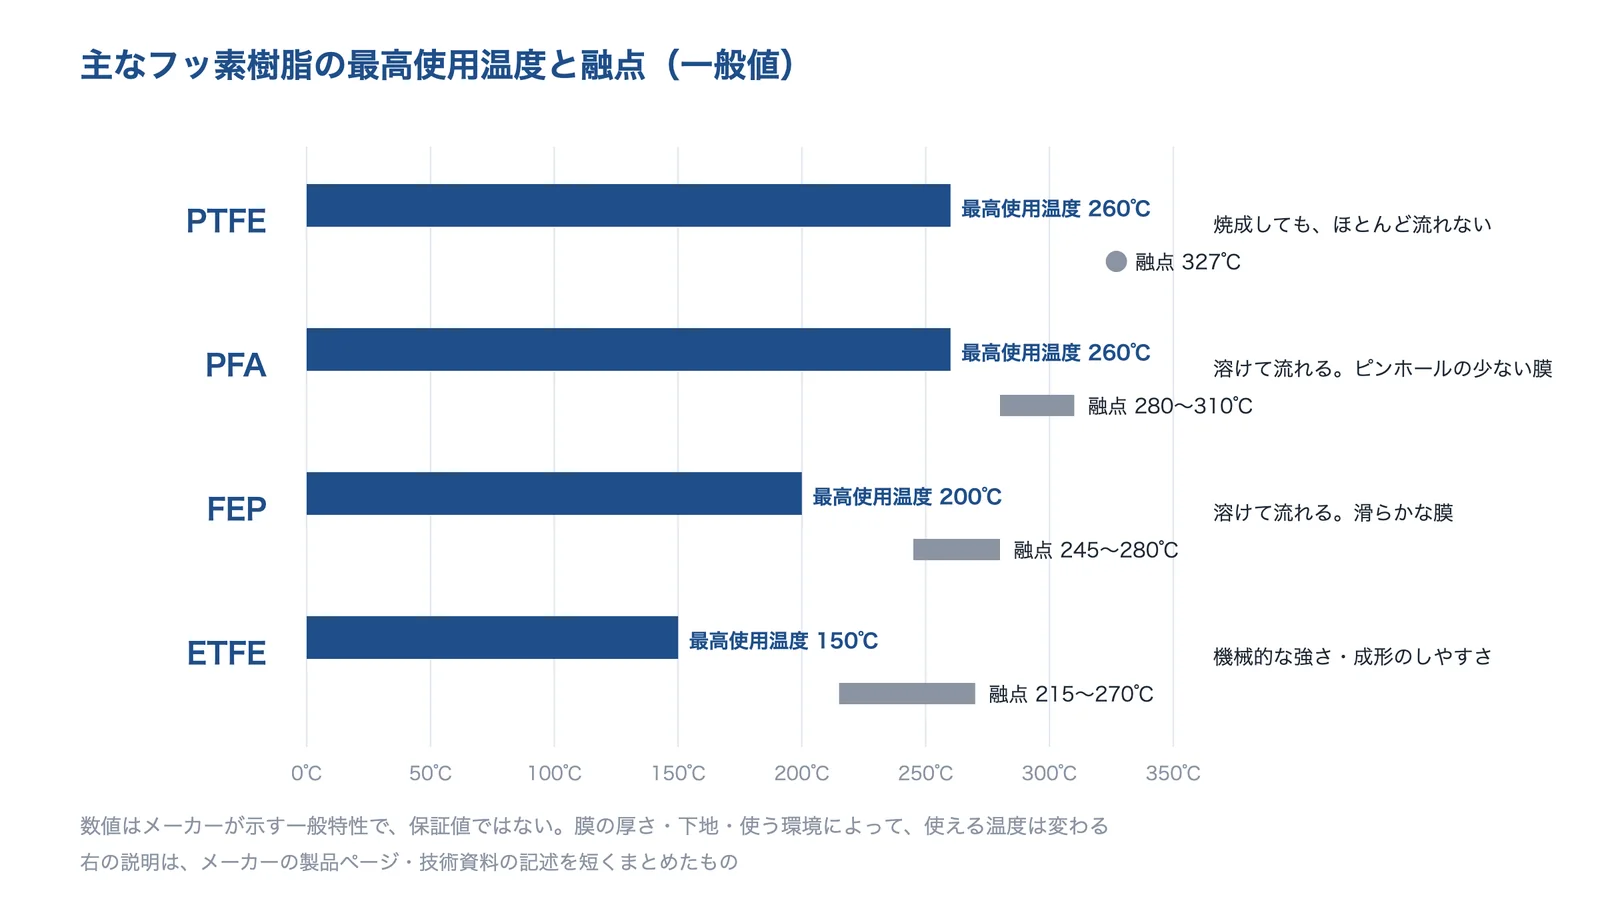
コーティングに使う主なフッ素樹脂は、PTFE・PFA・FEP・ETFE です。使える温度、焼いたときに溶けて流れるか(膜の緻密さ)、機械的な強さが違います。
出典:吉田SKT の特性データと解説・ダイキン工業の製品ページと PFA 粉体塗料の資料をもとに AI(Claude)で作成
出典:吉田SKT「フッ素樹脂コーティング 機能別の特性データ」(イプロス掲載)、吉田SKT「フッ素樹脂コーティング PTFE PFA FEPの違いとは?」(イプロス掲載)、ダイキン工業「フッ素樹脂」製品ページ
| 種類 | 形と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| PTFE | 結晶性・耐熱性が高く、融点をこえてもほとんど流れない(ダイキン工業) | 最高使用温度 260℃、融点 327℃、静摩擦係数 0.02〜0.04(吉田SKT の一般特性) | 非粘着・すべり・離型の薄い膜 | PFA に比べて、ピンホールの少ない膜が得にくい(吉田SKT) |
| PFA | PTFE と同じくらいの耐熱性・電気特性・耐薬品性で、溶かして成形できる(ダイキン工業) | 最高使用温度 260℃、融点 280〜310℃(吉田SKT)。融点 305℃・連続使用可能温度 260℃(AGC の技術資料) | 耐食のライニング、高温の離型 | 加工の温度が高い(粉体塗料で 340〜380℃) |
| FEP | 成形性に優れる(ダイキン工業)。焼成で滑らかでピンホールの少ない膜になる(吉田SKT) | 最高使用温度 200℃、融点 245〜280℃(吉田SKT) | 200℃までの非粘着・耐食 | PTFE・PFA より使える温度が低い |
| ETFE | 機械特性と成形加工性に優れる(ダイキン工業) | 最高使用温度 150℃、融点 215〜270℃(吉田SKT) | 厚膜の耐食ライニング(日本フッソ工業・中興化成工業の例) | 使える温度が 150℃ と低め |
数値はメーカーが示す一般特性・測定値で、保証値ではありません。出典ごとに測り方が違うので、表の数値どうしを細かく比べないでください。
出典:ダイキン工業「フッ素樹脂」製品ページ、吉田SKT「フッ素樹脂コーティング 機能別の特性データ」(イプロス掲載)、吉田SKT「フッ素樹脂コーティング PTFE PFA FEPの違いとは?」(イプロス掲載)、AGC「Fluon PFA」技術資料、ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)、日本フッソ工業「リチルライニング」、中興化成工業「ロトライニング」
PTFE は流れない、PFA・FEP は流れる
ダイキン工業の PFA 粉体塗料の資料は、PFA は PTFE と比べて溶けたときの粘さ(溶融粘度)が低いので、ピンホールのない塗膜が得られ、耐食ライニングに向くとしています。吉田SKT も、PFA は熱で溶けたときの粘度が低く、PTFE では得られなかったピンホールの少ない連続した膜が得られるとしています。非粘着やすべりが主な目的なら PTFE、薬液から金属を守るのが目的なら PFA や ETFE の厚い膜、という使い分けになります(編集部の整理)。
出典:ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)、吉田SKT「フッ素樹脂コーティング PTFE PFA FEPの違いとは?」(イプロス掲載)
薄い膜と、厚いライニング
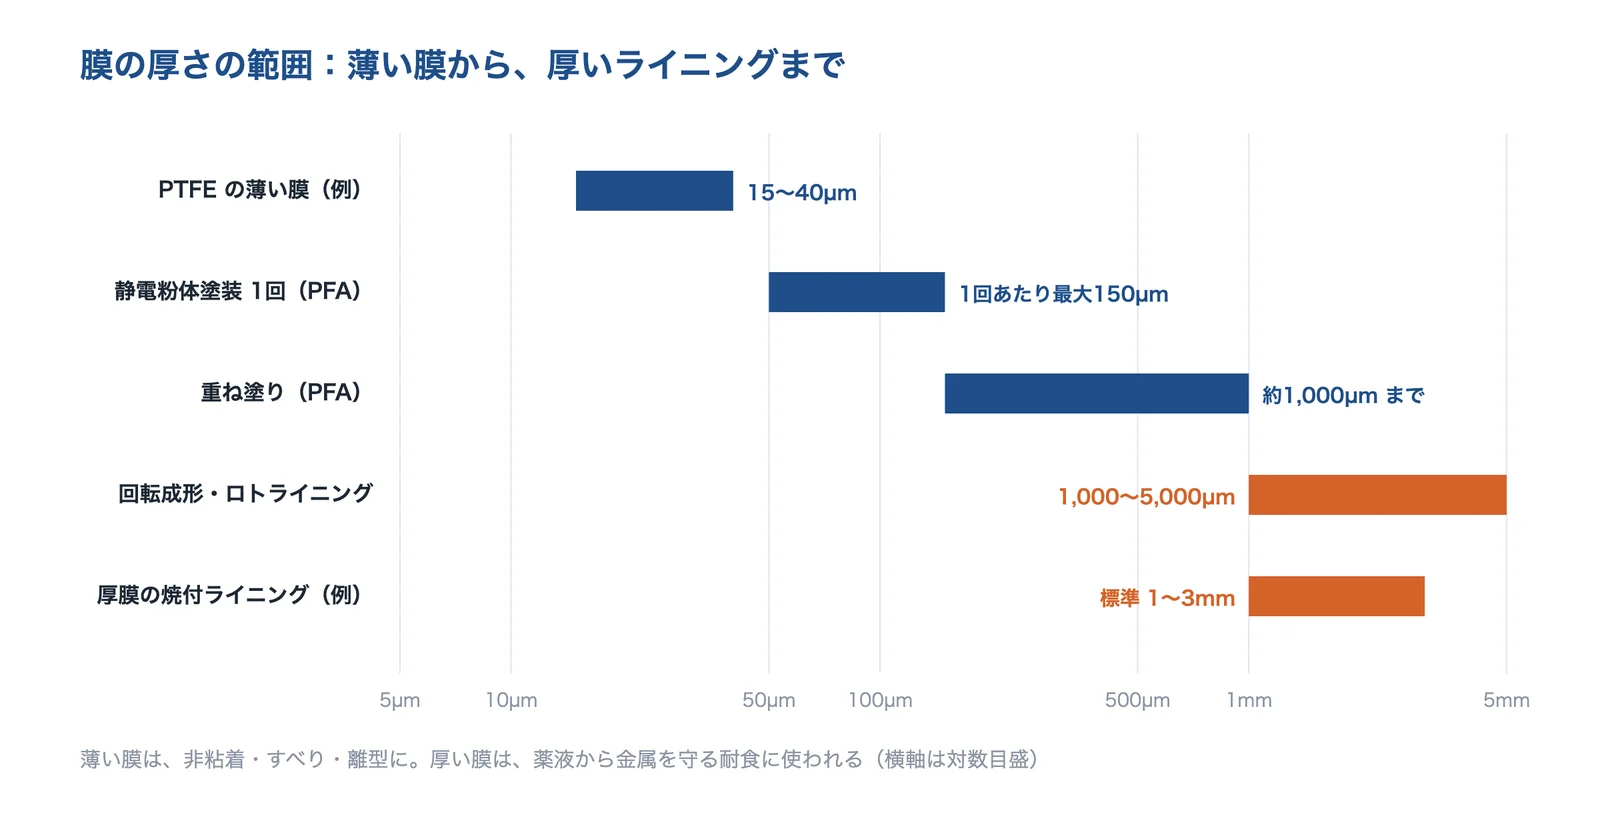
膜の厚さは、目的によって数十 µm から数 mm まで違います。ダイキンファインテックの特性表は、PTFE の膜厚を 15〜40µm、PFA・FEP を 20〜1,000µm としています。ダイキン工業の PFA 粉体塗料は、静電塗装で1回あたり最大 150µm、重ね塗りで約 1,000µm、回転成形では 1,000〜5,000µm です。日本フッソ工業は、静電粉体塗装では 50µm 程度の薄い膜を塗り重ねて 0.6mm 程度にするのに対し、部品ごと回しながら焼く方法で数回の焼成で 1〜3mm の厚い膜が得られるとしています。
出典:ダイキンファインテック・ダイキン工業 PFA 粉体塗料の資料・日本フッソ工業のリチルライニングをもとに AI(Claude)で作成
出典:ダイキンファインテック「フッ素樹脂コーティング」、ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)、日本フッソ工業「リチルライニング」
使う場面ごとの選び方
選ぶときは、目的(非粘着・すべり・耐食・帯電防止)→ 温度 → 触れる物(食品・薬液)→ 膜の厚さ → 部品の大きさの順に決めていくと、樹脂と工法が絞れます。
| 使う場面 | よく使われる樹脂・膜 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 食品の焼型・釜・プレート | PFA・PTFE の薄い膜 | 食品の規制(ポジティブリスト)、こすれ・洗浄での摩耗 | 炊飯釜 PFA 50〜100µm、ハンバーグ製造用プレート PTFE 30〜100µm(淀川ACC) |
| 化学プラントの配管・タンク | ETFE・PFA の厚膜ライニング | 薬液の種類と温度、負圧、継ぎ目の少なさ | 肉厚 1〜4mm、大型タンクもマンホール1個で施工(中興化成工業) |
| 半導体の製造装置の部品 | PTFE・PFA、PCTFE | 金属の溶け出し、薬液、すべり | ウェハー研磨用金型 PTFE・PFA 100〜300µm(淀川ACC)、PCTFE の ULSHEED(ダイキンファインテック) |
| ロール・シャフト | PTFE・PFA の薄い膜 | 長さ・径、くっつく物、摩耗 | ローラー PTFE φ1,000、シャフト 10〜3,500mm(淀川ACC)。ゴム加硫用ローラー(中興化成工業) |
| 熱で樹脂を溶かす金型 | 硬さを高めた独自の塗料 | 使う温度での膜の硬さ・摩耗 | 自動車部品向け熱溶着金型の例(ダイキンファインテック) |
| 帯電を嫌うライン | 帯電防止のフッ素樹脂の膜 | 漏れ抵抗(電気の逃げやすさ) | FEP・PFA・ETFE の帯電防止のシリーズ(日本フッソ工業) |
「よく使われる樹脂・膜」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:淀川ACC「食品分野」、淀川ACC「半導体分野」、中興化成工業「ロトライニング」、中興化成工業「コーティング」、ダイキンファインテック「フッ素樹脂コーティング」、ダイキンファインテック「PCTFEコーティング(ULSHEED)」、日本フッソ工業「ECシリーズ」
下地を整えて、焼き付ける
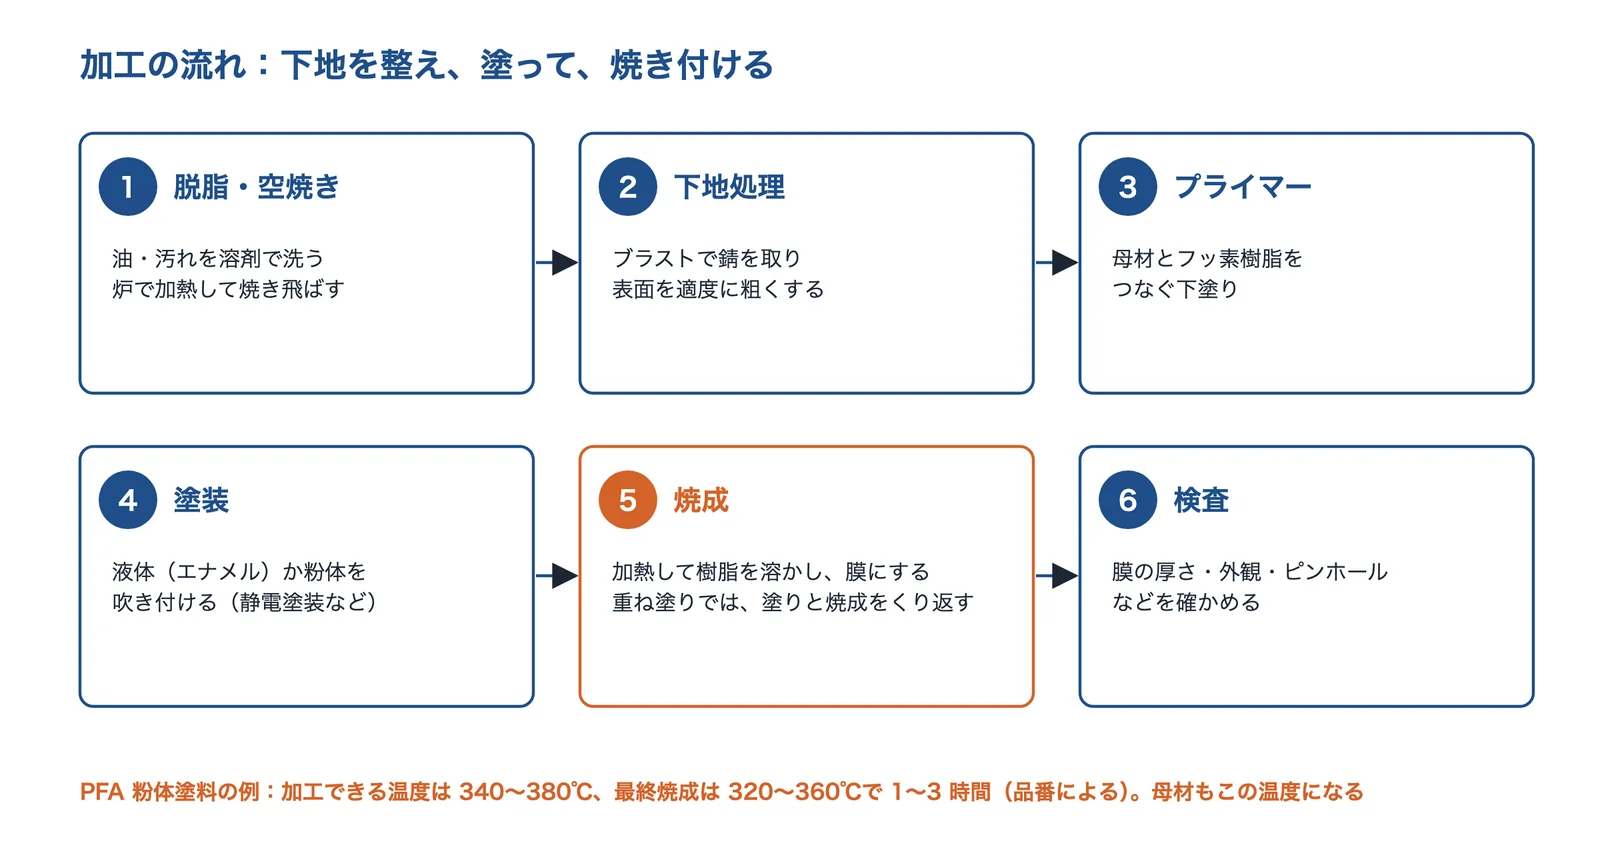
吉田SKT は、加工の流れを、脱脂(溶剤での洗浄と、炉で加熱して油や汚れを焼き飛ばす空焼き)→ 下地処理(ブラストで錆や汚れを取り、表面を適度に粗くする)→ プライマー塗装 → プライマーの焼成 → フッ素樹脂の塗装(粉体かエナメル)→ 焼成 → 検査としています。ダイキン工業の PFA 粉体塗料の資料は、部品の角を 3R〜10R に仕上げ、溶接部のピンホールをなくしておくことから始め、加工できる温度は 340〜380℃、最終の焼成は 320〜360℃で 1〜3 時間(品番による)としています。
出典:吉田SKT の加工工程・ダイキン工業 PFA 粉体塗料の資料をもとに AI(Claude)で作成
出典:吉田SKT「テフロンコーティング 加工方法・加工工程」(イプロス掲載)、ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)
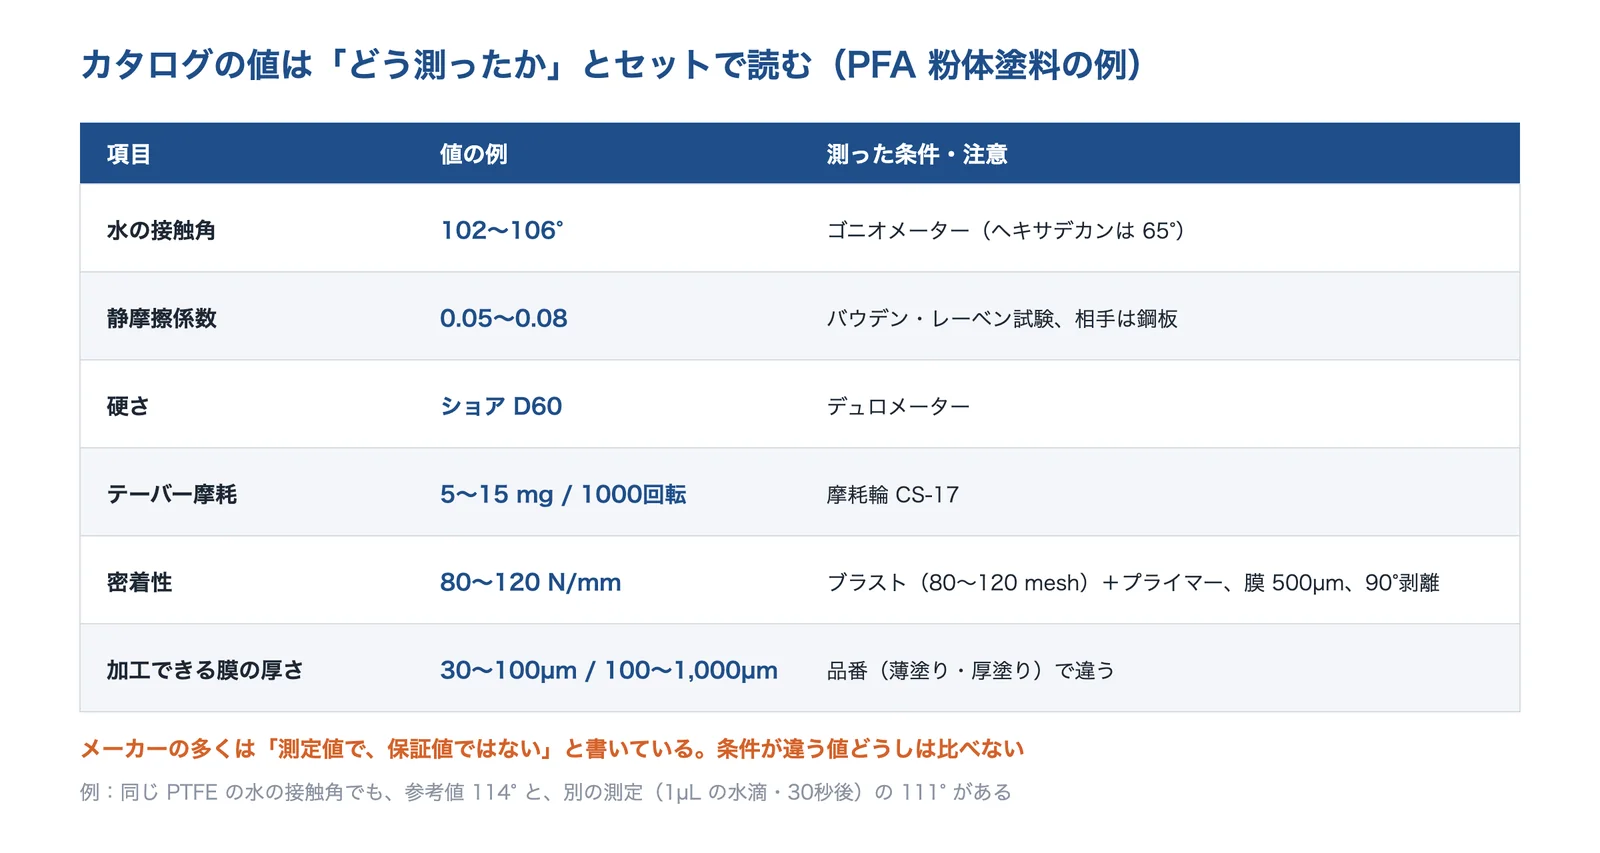
フッ素樹脂はくっつきにくい材料なので、密着はブラストで粗くした表面とプライマーで取ります。ダイキン工業の資料の密着性 80〜120 N/mm は、鋼材を 80〜120 mesh でブラストし、プライマーを塗った上に PFA を 500µm 施工した膜の 90°剥離の値です。
出典:ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)
向いている条件と注意点
向いている条件
- 粘る物・焼いた物がくっつく、汚れが落ちにくい
- 水・油をはじかせたい
- 潤滑油を使いにくい所で、すべりを良くしたい
- 酸・アルカリ・溶剤から、金属の配管やタンクを守りたい
- 200℃前後の熱がかかる(PTFE・PFA)
注意点
- 焼成のため、母材も 300℃をこえる温度になる
- 薄い膜では、薬液が膜を通って母材を傷めることがある
- こすれ・傷で膜が減る。硬さは金属よりずっと低い
- くっつきにくい材料なので、下地処理とプライマーが要る
- PFAS の規制の動きと、食品の規制を確かめる
この一覧は、このページの出典(ダイキン工業・吉田SKT・ニチアスの資料など)をもとに編集部が整理したものです。
よくある失敗:薬液の透過と、帯電によるピンホール
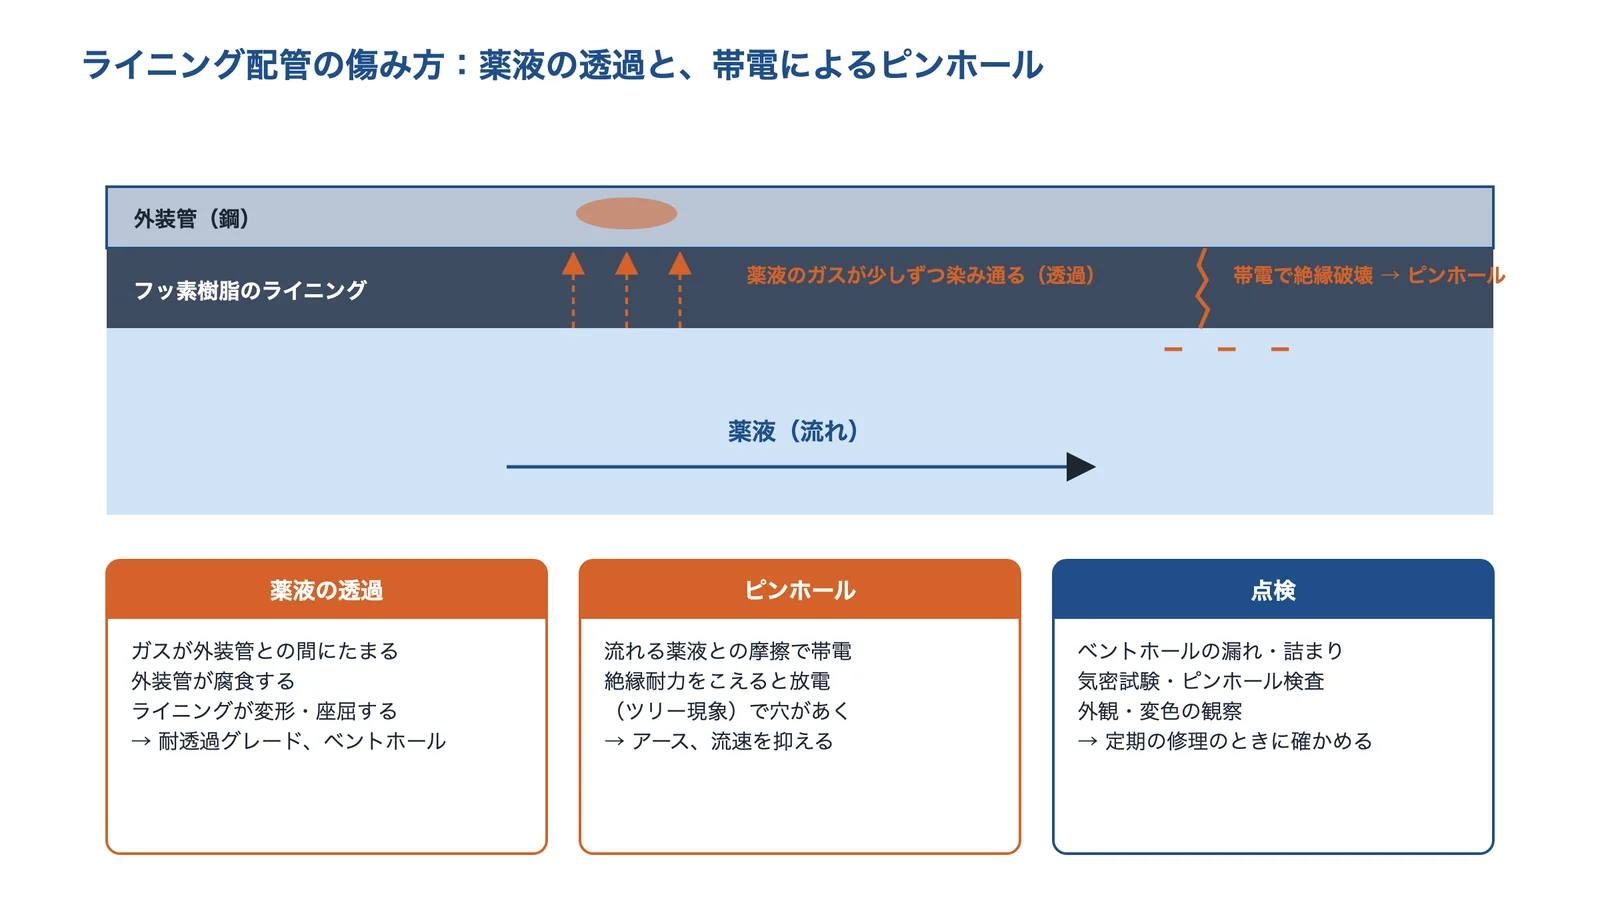
ニチアス技術時報(2013年)は、PFA を使ったふっ素樹脂ライニングの配管について、樹脂は長く使うと薬液の透過があり、ライニング材の寿命に影響するとしています。劣化・損傷の事象全体の7割をこえるのが「薬液の透過・浸透」だとし、ライニング層を透過したガスで外装管が腐食したり、ライニング層が変形・座屈したりする例を挙げています。対策として、耐透過性のグレードを使うこと、透過したガスを外へ逃がすベントホールを活かすことを挙げています。
同じ資料は、ふっ素樹脂は絶縁性が高いので、流れる薬液との摩擦で帯電し、その量が絶縁破壊の強さをこえると放電(ツリー現象)でピンホールが発生するとしています。対策は、アースを取ること、流速を抑えることです。吉田SKT も、膜が薄いと、膜そのものは侵されなくても薬液が膜を浸透して母材を腐食させるため、膜を厚くして防ぐとしています。
出典:ニチアス技術時報 No.363(2013年)をもとに AI(Claude)で作成
出典:ニチアス技術時報 2013年 No.363「PFAライニング配管の寿命診断」、吉田SKT「フッ素樹脂コーティング PTFE PFA FEPの違いとは?」(イプロス掲載)
焼成の熱と、母材
PFA 粉体塗料の加工温度は 340〜380℃(ダイキン工業)で、焼き付けるときは母材も同じ温度になります。熱で性質が変わる母材(熱処理で硬さを出した鋼や、調質したアルミ合金など)や、その温度に耐えない材料の部品は、コーティングの会社に母材と調質を伝えて、できるかどうかを確かめます(編集部の補足)。ダイキン工業の資料は、焼成中や高温の部分では換気をし、燃焼で出るヒュームによるポリマーヒューム熱(かぜに似た症状)に注意するとしています。AGC は、PTFE(融点 327℃)は 400℃前後から分解が進み、各種の分解生成物が出るとしています(通常の加工条件では、毒性の高い分解ガスが出る危険はないとも書いています)。
出典:ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)、AGC「フッ素化学品 よくあるご質問」
カタログ値・仕様の見方
フッ素樹脂のカタログや特性表では、その値がどの条件で測ったものか、保証値か参考値かを確かめます。吉田SKT は「一般特性であり保証値ではない」、AGC は「測定値であり保証値ではない」と書いています。
| 項目 | 見方 |
|---|---|
| 使える温度 | 「最高使用温度」「連続使用温度」「耐熱温度」など呼び方がいろいろある。PTFE・PFA は 260℃、FEP は 200℃、ETFE は 150℃ の例(吉田SKT)。膜の厚さ・下地・薬液でも変わる |
| 膜の厚さ | 樹脂と工法で範囲が決まる。ダイキン工業の PFA 粉体塗料では、静電塗装の薄塗りの品番で 30〜100µm、厚塗りの品番で 100〜1,000µm、回転成形用で 1,000〜5,000µm |
| 接触角 | 水とヘキサデカン(油)の値がある。測り方(ゴニオメーター、水滴の量、時間)を確かめる |
| 摩擦係数 | 静摩擦か動摩擦か、試験の方法と相手の材料。ダイキン工業の 0.05〜0.08 はバウデン・レーベン試験の静摩擦、相手は鋼板 |
| 硬さ・摩耗 | ショア硬さ・鉛筆硬度・テーバー摩耗など。鉛筆硬度は温度で下がることがある(ダイキンファインテックの表) |
| 密着性 | 下地処理・プライマー・膜の厚さ・剥がし方の条件つきで比べる |
この表は、各社の公開資料をもとに編集部が整理したものです。
出典:吉田SKT「フッ素樹脂コーティング 機能別の特性データ」(イプロス掲載)、AGC「Fluon PFA」技術資料、ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)、ダイキンファインテック「フッ素樹脂コーティング」
測った条件とセットで読む
ダイキン工業の PFA 粉体塗料の資料は、塗膜の性質を測り方とセットで示しています。水の接触角 102〜106°(ゴニオメーター)、静摩擦係数 0.05〜0.08(バウデン・レーベン、鋼板)、硬さ ショア D60(デュロメーター)、テーバー摩耗 5〜15 mg/1000回転(摩耗輪 CS-17)、密着性 80〜120 N/mm(上の条件の 90°剥離)です。同じ樹脂でも、条件が違う値どうしは比べられません。
出典:ダイキン工業 PFA 粉体塗料の資料(2020年)をもとに AI(Claude)で作成
出典:ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)
組み込み・量産・信頼性の注意
- 膜の傷み透過・ピンホール・摩耗を点検する
- 再コーティング剥がして塗り直す前提で、母材を選ぶ
- 規制食品の規制と PFAS の動きを確かめる
この3点は、このページの出典をもとに編集部が整理したものです。
点検と、剥がして塗り直す
ニチアス技術時報は、ライニング配管の点検として、ベントホールからの漏れの有無の確認、気密試験・ピンホール検査などを挙げています。吉田SKT は、摩耗や剥がれが出たコーティングは、今の樹脂を空焼きで熱分解して剥がし、ブラスト・プライマー・コーティング・焼成をやり直すことで再加工できるとしています。ただし、再加工は初めての加工に比べて母材への負担が大きいので、用途に応じて相談が必要だとしています。
出典:ニチアス技術時報 2013年 No.363「PFAライニング配管の寿命診断」、吉田SKT「フッ素樹脂コーティングの再加工(剥離・再コーティング)」(イプロス掲載)
食品に触れる部品
消費者庁によると、食品用の器具・容器包装のポジティブリスト制度は 2020年6月1日に施行され、2025年5月31日に経過措置が終わりました。合成樹脂を使う場合は、ポジティブリストに規格が定められた物質だけを使えます。米国では、21 CFR 177.1550 が、食品に触れる用途に使えるパーフルオロカーボン樹脂を定めています。食品に触れる部品のコーティングは、使う塗料が規制に合っていることを、コーティングの会社や塗料メーカーに確かめます(編集部の補足)。
出典:消費者庁「食品用器具・容器包装のポジティブリスト制度について(2025年6月1日以降)」、米国 eCFR 21 CFR 177.1550 Perfluorocarbon resins
PFAS 規制とフッ素樹脂
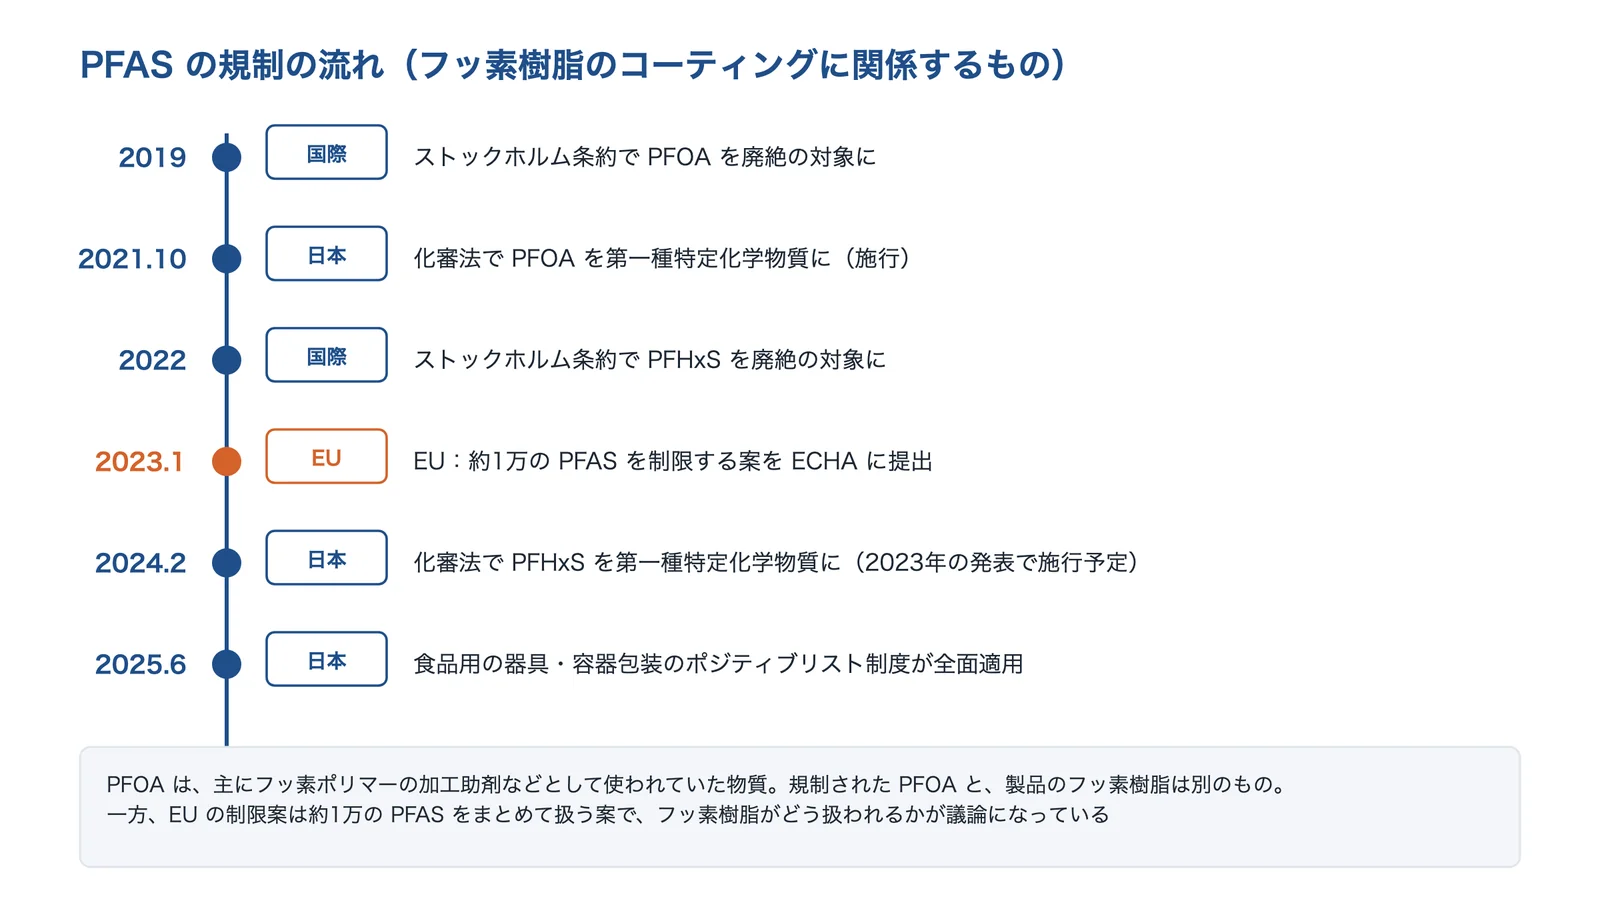
ストックホルム条約では、2019年に PFOA とその塩・関連物質、2022年に PFHxS が廃絶の対象(附属書 A)になりました。日本では、PFOA またはその塩が化審法の第一種特定化学物質に指定され、2021年10月22日に施行されています。環境省の資料は、PFOA は主にフッ素ポリマーの加工助剤、界面活性剤などとして使われていたとしています。規制された PFOA と、製品としてのフッ素樹脂は別のものです。
一方、EU では、デンマーク・ドイツ・オランダ・ノルウェー・スウェーデンの当局が準備した、約1万の PFAS をまとめて制限する案が 2023年1月13日に ECHA に提出され、同年2月に公表されました。フッ素樹脂(フルオロポリマー)がこの案でどう扱われるかは議論が続いているので、長く使う製品では、最新の動きと、フッ素を使わない膜(課題ページ「PFAS・鉛を使わずに作りたい」)も合わせて確かめます(編集部の補足)。
出典:ストックホルム条約事務局・環境省・経済産業省・ECHA・消費者庁の資料をもとに AI(Claude)で作成
出典:ストックホルム条約事務局「PFAS」概要ページ、環境省 報道発表「化学物質の審査及び製造等の規制に関する法律施行令の一部を改正する政令の閣議決定について」(2021年4月16日)、経済産業省 ニュースリリース(2023年11月28日、PFHxS)、環境省 PFASに対する総合戦略検討専門家会議「PFASに関する今後の対応の方向性」参考資料(2023年7月)、ECHA「ECHA publishes PFAS restriction proposal」(2023年2月7日。Internet Archive の保存版)、消費者庁「食品用器具・容器包装のポジティブリスト制度について(2025年6月1日以降)」
相談する前に整理すること
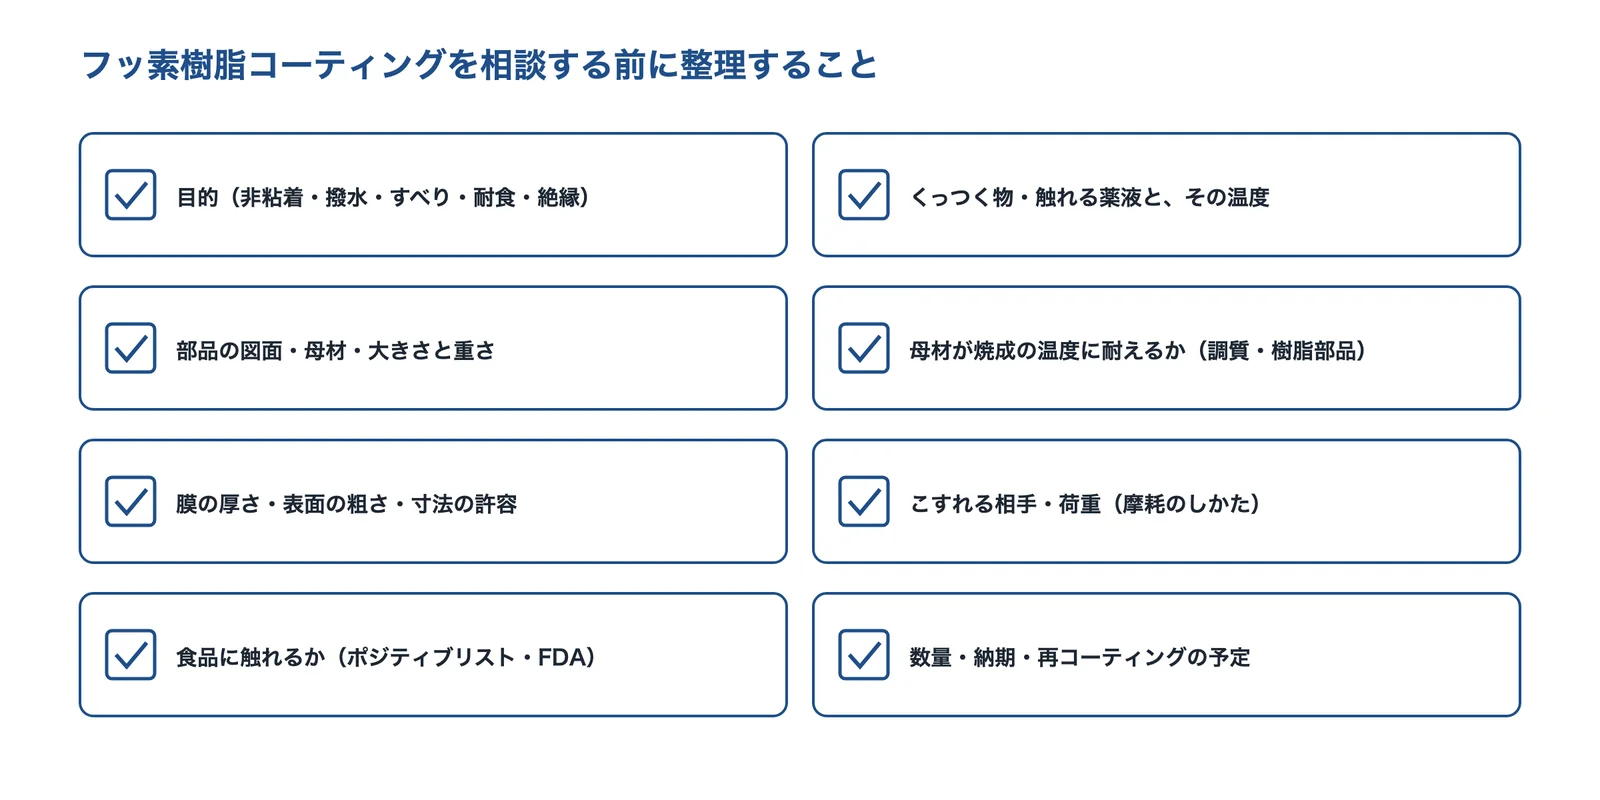
フッ素樹脂コーティングを相談するときは、何をくっつけたくないのか・何から守りたいのか、何℃で、どの母材の部品にを整理しておくと、樹脂と膜の厚さの提案を受けやすくなります。
出典:このページの出典をもとに AI(Claude)で作成
- 目的(非粘着・撥水・すべり・耐食・絶縁・帯電防止)
- くっつく物・触れる薬液と、その温度
- 部品の図面・母材・大きさと重さ
- 母材が焼成の温度に耐えるか(熱処理・調質、樹脂やゴムの部品がないか)
- 膜の厚さ・表面の粗さ・寸法の許容
- こすれる相手と荷重(摩耗のしかた)
- 食品に触れるか(ポジティブリスト・FDA など)
- 数量・納期と、再コーティングの予定
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(フッ素樹脂コーティング技術)
フッ素樹脂コーティングの会社を、得意な分野が重ならないように選びました。厚膜の焼付ライニングの会社、小物から大物までの受託の会社、独自塗料と半導体向けの高純度コーティングの会社、フッ素樹脂製品のメーカー、食品機械や金型の焼付加工の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | 非粘着・ すべりの 薄い膜 | 厚膜 ライニング (耐食) | 食品の 機器 | 半導体・ 液晶 | 帯電 防止 | フッ素 樹脂の 製品・塗料 |
|---|---|---|---|---|---|---|
| 日本フッソ工業厚膜の焼付ライニングと帯電防止(受託) | ● | ● | ● | ● | ||
| 淀川ACC1個から最大4,000mm まで(受託) | ● | ● | ● | |||
| ダイキンファインテック独自塗料と PCTFE の高純度コーティング | ● | ● | ● | ● | ||
| 中興化成工業ふっ素樹脂製品のメーカー。ロトライニングも | ● | ● | ● | ● | ||
| 東海ライニング工業製パン・食品機械・金型の焼付加工(受託) | ● | ● |
●は、各社の公式サイトで扱いや事例を確認できたものです(空欄は、扱っていないという意味ではありません)。「フッ素樹脂の製品・塗料」は、コーティングのほかに、フッ素樹脂の成形品や独自の塗料をつくっている会社です。社名を押すと、その会社の紹介へ移ります。
日本フッソ工業株式会社|1〜3mm の厚膜を焼き付けるライニングと、帯電防止の膜
日本フッソ工業とは
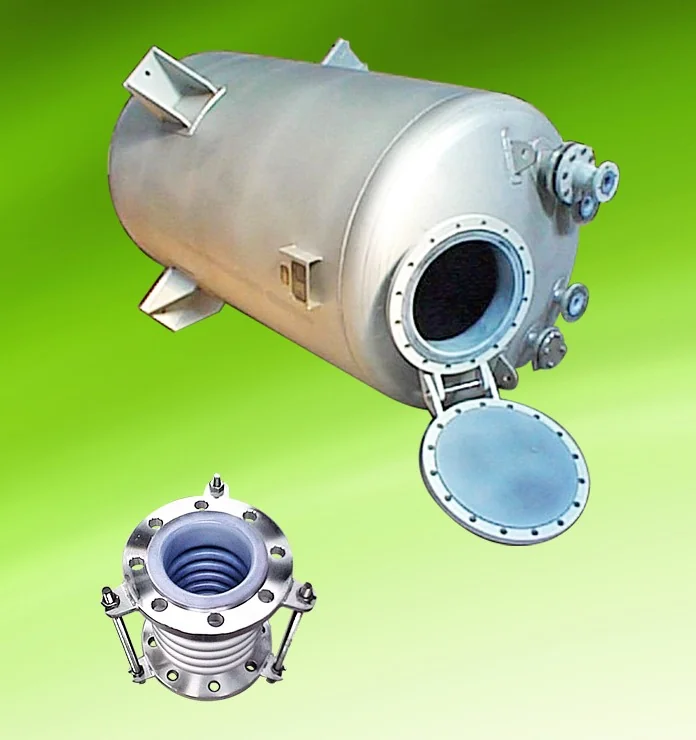
大阪府堺市美原区に本社を置く、フッ素樹脂の焼付コーティング・ライニングの会社です(1964年創業、1966年設立)。
日本フッソ工業の得意技術
| 技術 | 内容 |
|---|---|
| リチルライニング(厚膜の焼付ライニング) | 標準膜厚 1〜3mm。タンクなどの内面にフッ素樹脂を入れ、部品ごと3次元に回しながら焼成する。継ぎ目がなく、ベントホールなどの特別な設計なしにフルバキューム(負圧)でも使えるとしている。グレードは ETFE(耐熱 150℃・標準 2mm)、PFA(260℃・1mm)、高純度の PFA など |
| 帯電防止の EC シリーズ | FEP(NF-004EC、40µm)・PFA(NF-015EC、50µm)・ETFE(NF-014EC)の、帯電を防ぐフッ素樹脂のコーティング |
| 産業別の課題解決 | 化学では、蒸留塔の内面の耐薬品の被覆や、廃溶剤の蒸留での残渣の付着を、耐熱性と非粘着性で軽くする使い方を挙げている |
日本フッソ工業が解決できる課題
- 薬液のタンクや配管の内面を、継ぎ目のない厚い膜で守りたい
- フッ素樹脂の膜の帯電を抑えたい
公開されている実績・用途
- 産業から探すページに、化学・半導体・液晶・医薬などの分類で用途を載せている
出典:日本フッソ工業「会社概要」、日本フッソ工業「リチルライニング」、日本フッソ工業「ECシリーズ」、日本フッソ工業「課題解決事例(化学)」、日本フッソ工業「課題解決事例(半導体)」、日本フッソ工業「課題解決事例」
株式会社淀川ACC|1個の試作から、最大4,000mm の大物まで
淀川ACCとは
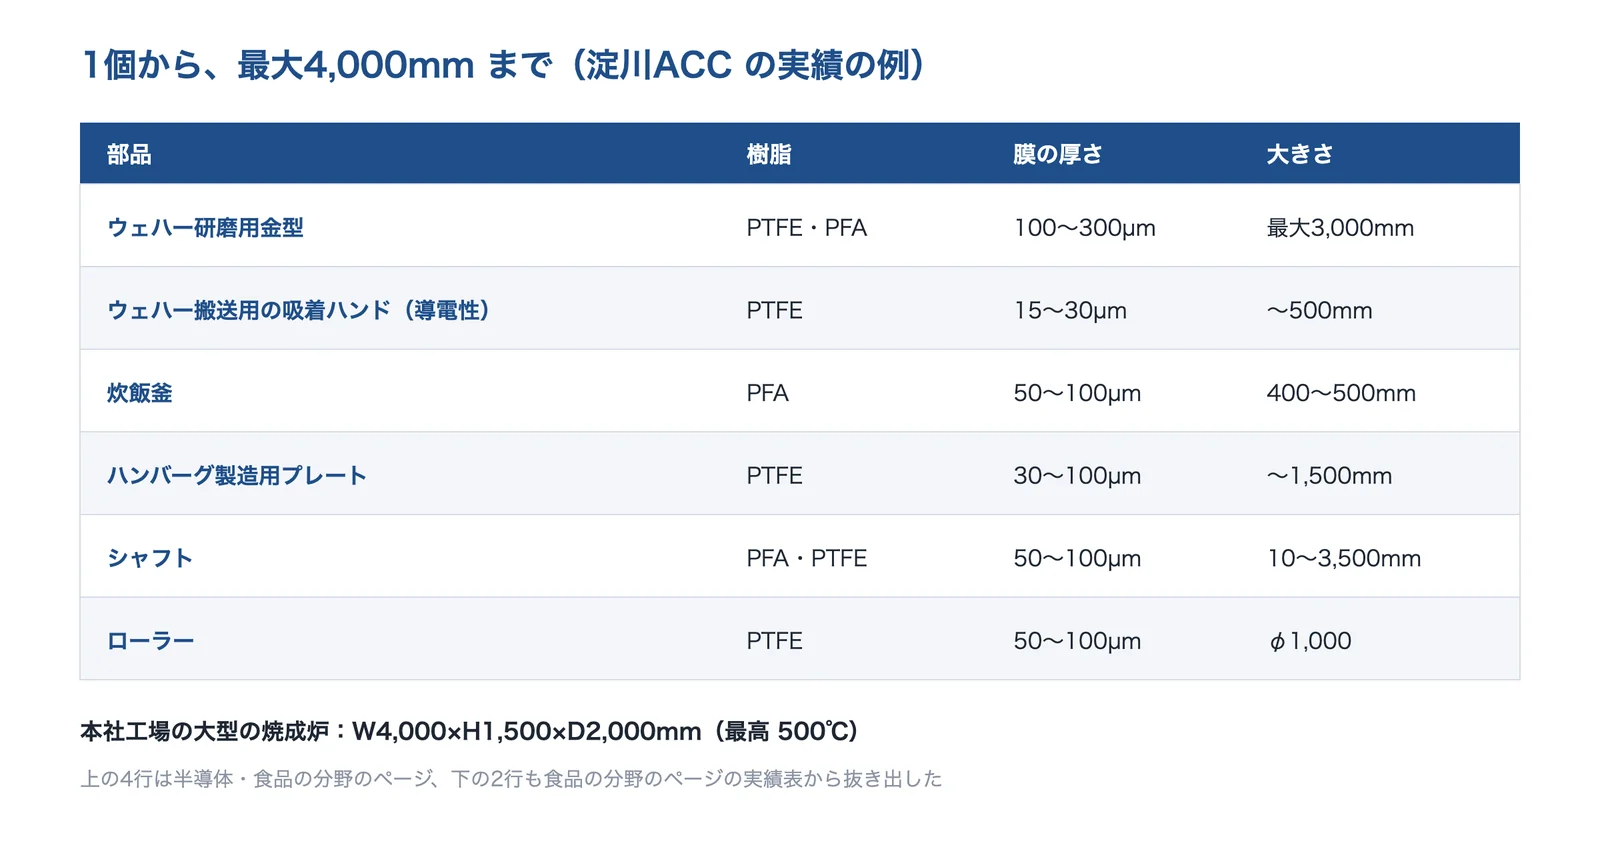
愛知県一宮市に本社工場を置く、樹脂コーティングの会社です(1995年創立)。神奈川県厚木市にも関東工場があります。2022年に ISO9001 の認証を取っています。
出典:淀川ACC の半導体分野・食品分野・設備一覧のページをもとに AI(Claude)で作成
淀川ACCの得意技術
| 技術 | 内容 |
|---|---|
| 小物から大物までの受託 | 最小 5mm から最大 4,000mm まで対応し、1個からの単品や試作品にも対応するとしている。本社工場の大型の焼成炉は W4,000×H1,500×D2,000mm(最高 500℃) |
| 半導体の部品 | ウェハー研磨用金型(PTFE・PFA、100〜300µm、最大 3,000mm)、ウェハー搬送用の導電性の吸着ハンド(PTFE、15〜30µm)、筐体カバー(PFA、50〜100µm)などの実績を載せている |
| 食品の部品 | 炊飯釜(PFA、50〜100µm)、ハンバーグ製造用プレート(PTFE、30〜100µm、〜1,500mm)、ローラー(PTFE、φ1,000)などの実績を載せている |
淀川ACCが解決できる課題
- 長いシャフトや大きなプレートに、非粘着の膜を付けたい
- まず1個だけ試作して、膜を確かめたい
公開されている実績・用途
- 自動車・医療・食品・半導体・産業機械・住宅設備の分野ごとのページを設けている。PEEK・PPS のコーティングも扱う
出典:淀川ACC「会社案内」、淀川ACC「フッ素樹脂コーティング」、淀川ACC「半導体分野」、淀川ACC「食品分野」、淀川ACC「設備一覧」
淀川ACC の分野のページの画像は、一般的なイメージ写真に部品名を重ねたものなので、同社の実績表をもとにした図にしています。
ダイキンファインテック株式会社|高温でも硬さを保つ独自塗料と、半導体向けの PCTFE コーティング
ダイキンファインテックとは
奈良県大和郡山市に本社・奈良工場を置く、フッ素樹脂成形品と半導体洗浄装置のメーカーです(1956年設立)。関連企業にダイキン工業を挙げています。
出典:ダイキンファインテックのフッ素樹脂コーティングのページをもとに AI(Claude)で作成
ダイキンファインテックの得意技術
| 技術 | 内容 |
|---|---|
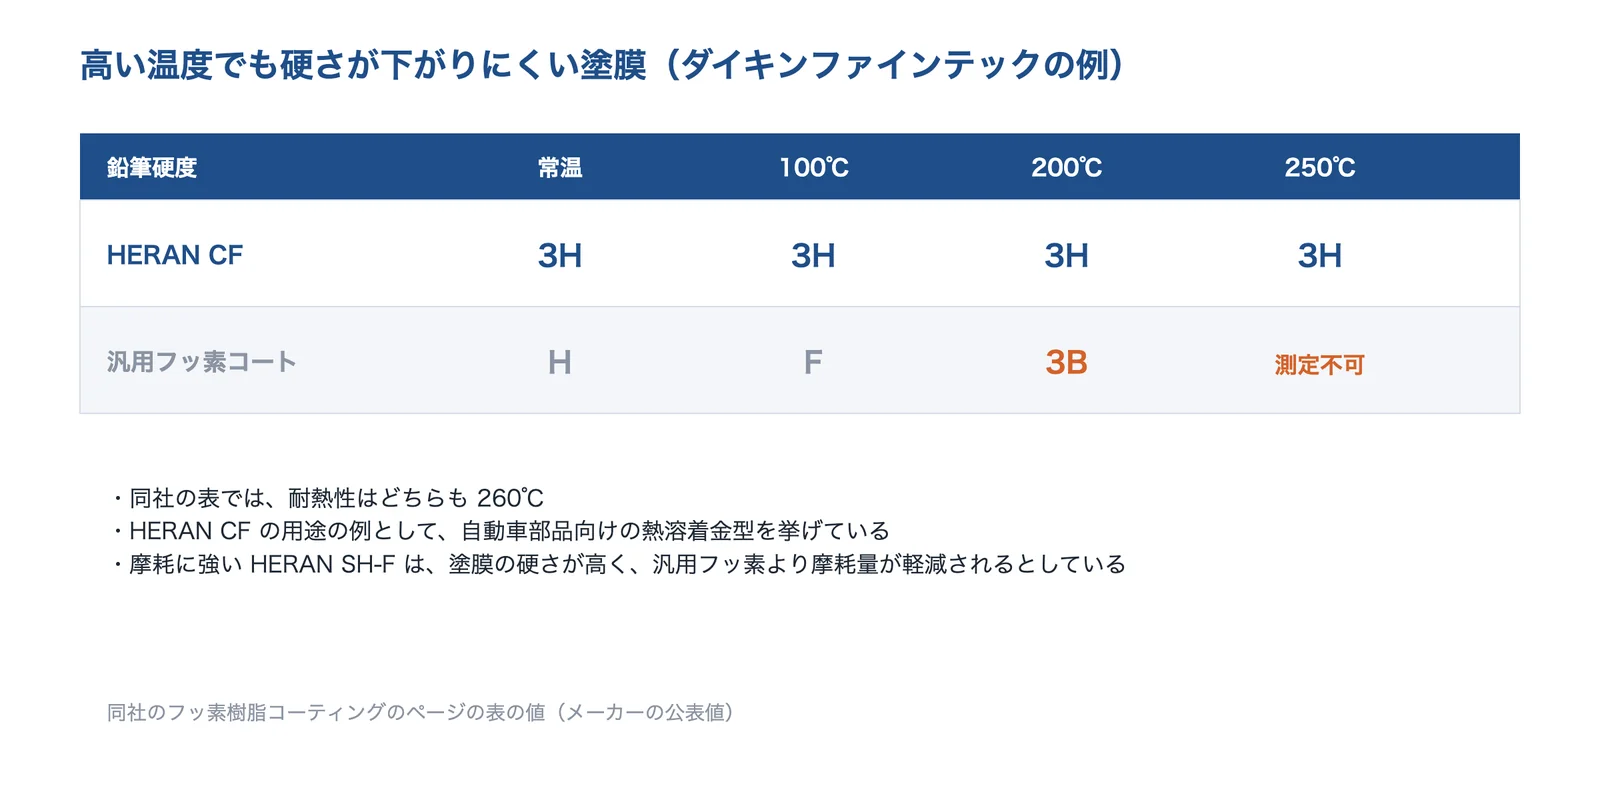
| フッ素樹脂コーティング | 耐熱・離型が必要な食品・自動車分野から、耐食性が必要な半導体分野まで、独自グレードを含む様々なグレードを持つとしている。特性表では PTFE の膜厚 15〜40µm、PFA・FEP 20〜1,000µm など |
| 独自塗料 HERAN | HERAN CF は、鉛筆硬度が常温から 250℃まで 3H のまま(汎用フッ素コートは 200℃で 3B)。用途の例は自動車部品向けの熱溶着金型。HERAN SH-F は塗膜の硬さが高く、摩耗量が軽減されるとしている |
| PCTFE コーティング ULSHEED | 金属材料を使わない、耐薬品・低発塵のコーティング。耐透過性に優れた PCTFE を使い、ウエハ周辺部材などへの施工を挙げている |
ダイキンファインテックが解決できる課題
- 高温の金型で、フッ素樹脂の膜がすぐに減ってしまう
- 半導体の部材で、金属の溶け出しの少ないコーティングにしたい
出典:ダイキンファインテック「会社概要」、ダイキンファインテック「フッ素樹脂コーティング」、ダイキンファインテック「PCTFEコーティング(ULSHEED)」
ダイキンファインテックは、関連企業のダイキン工業がサイトの利用条件で掲載情報の複製・転載を制限しているため、配慮して同社の表の値をもとにした図にしています。
中興化成工業株式会社|ふっ素樹脂製品のメーカーが、厚さ1〜4mm のロトライニングも
中興化成工業とは
東京都港区赤坂に本社を置く、ふっ素樹脂製品のメーカーです(1963年創立)。
中興化成工業の得意技術
| 技術 | 内容 |
|---|---|
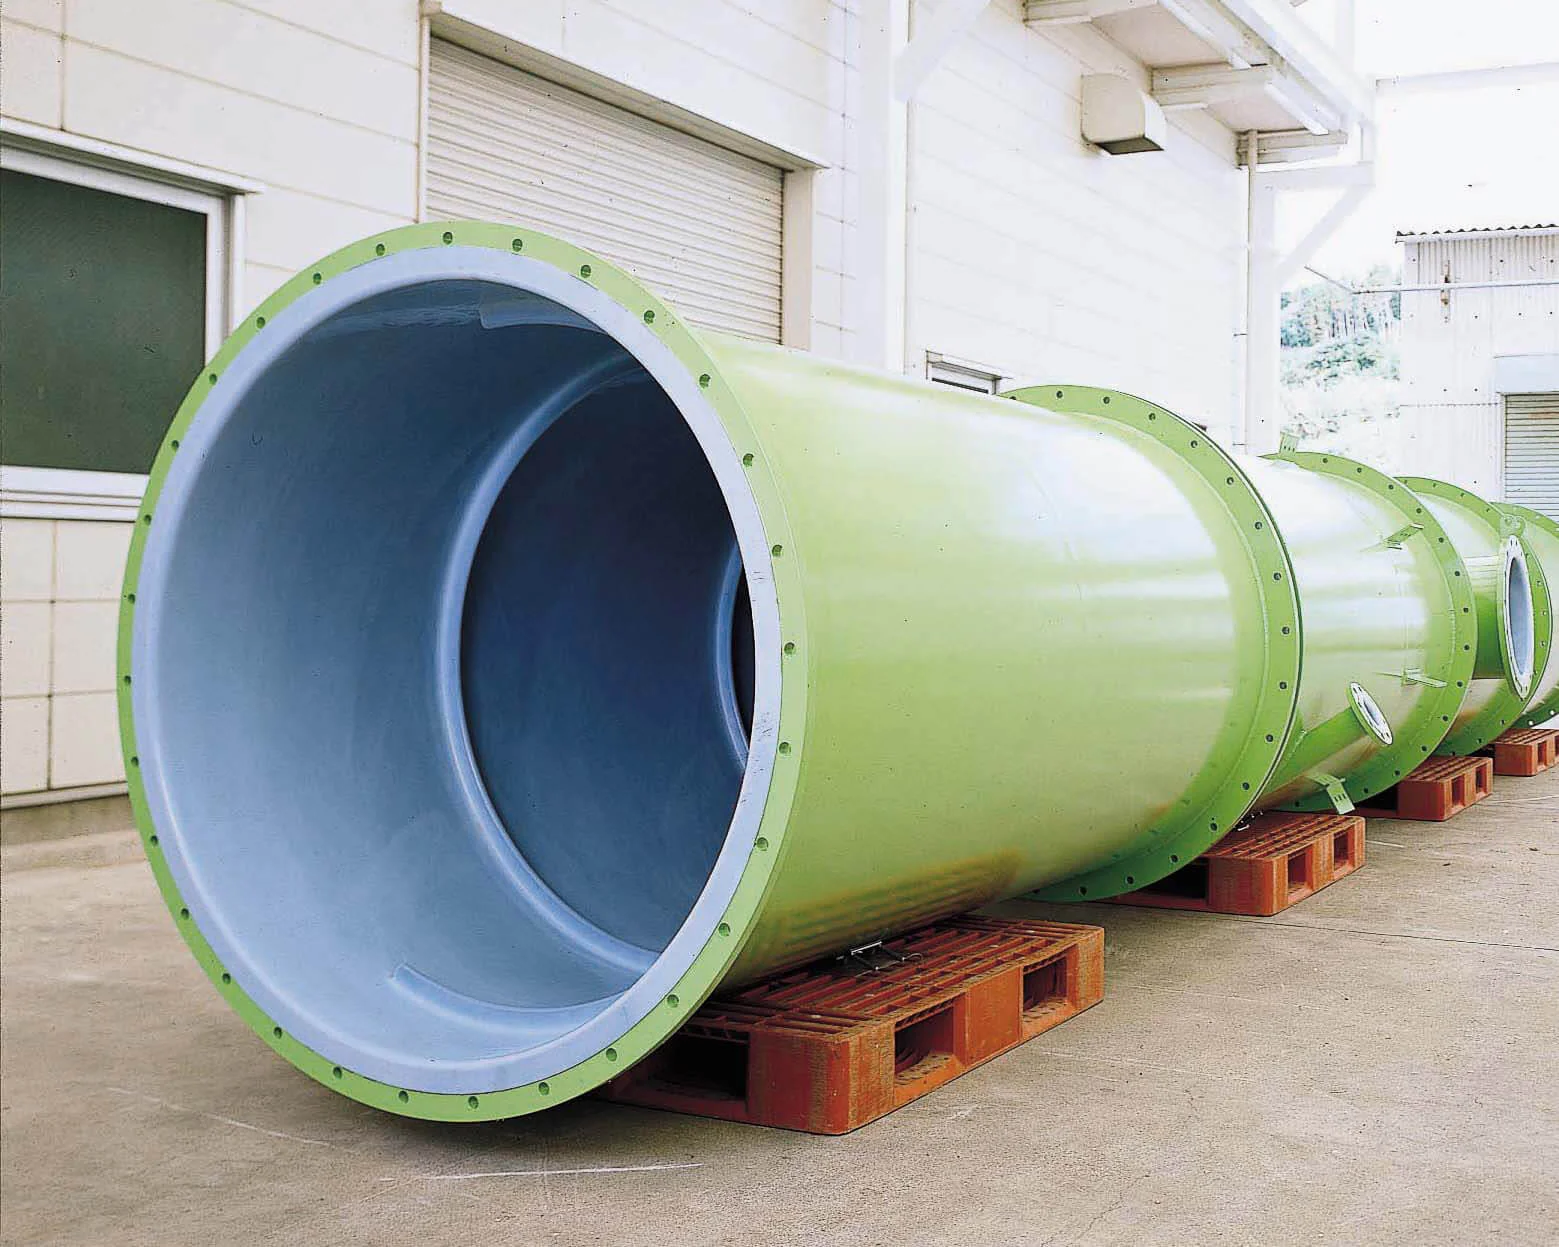
| ロトライニング | 回転成形を使ったライニングで、配管や大型タンクに、溶接箇所のない厚い膜をつくる。肉厚は 1〜4mm で設定でき、負圧・高圧に耐え、大型タンクでもマンホール1個あれば施工できるとしている。樹脂は ETFE(標準)と PFA(高耐熱) |
| コーティング | アルミ・スチール・ステンレスなどの金属にふっ素樹脂を焼き付け塗装する。用途として工業食品機械、ゴム加硫用ローラー、包装機用ヒートシーラーバー、印刷インキ用ロールを挙げている |
中興化成工業が解決できる課題
- 化学・薬品のプラントの配管やタンクを、フランジ継ぎの少ない形で守りたい
- 包装機のヒートシーラーやロールに、くっつかない膜を付けたい
公開されている実績・用途
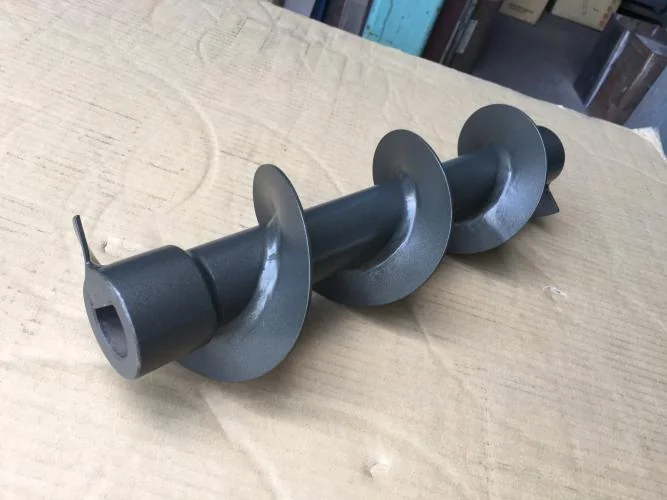
- コーティングの採用実績の例として、集合シュート・撹拌羽根・冷却コイル・スクロールローター・多孔板・撹拌軸を挙げている
出典:中興化成工業「会社概要」、中興化成工業「ロトライニング」、中興化成工業「コーティング」
東海ライニング工業株式会社|製パン・食品機械・金型の部品を、岐阜・静岡・群馬で焼付加工
東海ライニング工業とは
岐阜県安八郡安八町に本社を置く、主にふっ素樹脂による加工の会社です(1967年創業、1972年設立)。静岡県御前崎市と群馬県太田市にも工場があります。
東海ライニング工業の得意技術
| 技術 | 内容 |
|---|---|
| ふっ素樹脂の焼付加工 | 米ケマーズ社のライセンシー工場の指定を受け、テフロンⅡ・シルバーストーン・シルバーストーンスプラの製品に取り組んでいるとしている |
| 取引業界 | 軽金属加工・家庭電器・ガス機器のメーカー、製パン業界全般、食品機械メーカー、工業品製造加工、ゴム製品製造、金型製作所全般を挙げている |
東海ライニング工業が解決できる課題
- 製パンや食品機械の部品に、くっつかない膜を付けたい
- 東海・静岡・北関東の近くで、フッ素樹脂の加工を頼みたい
公開されている実績・用途
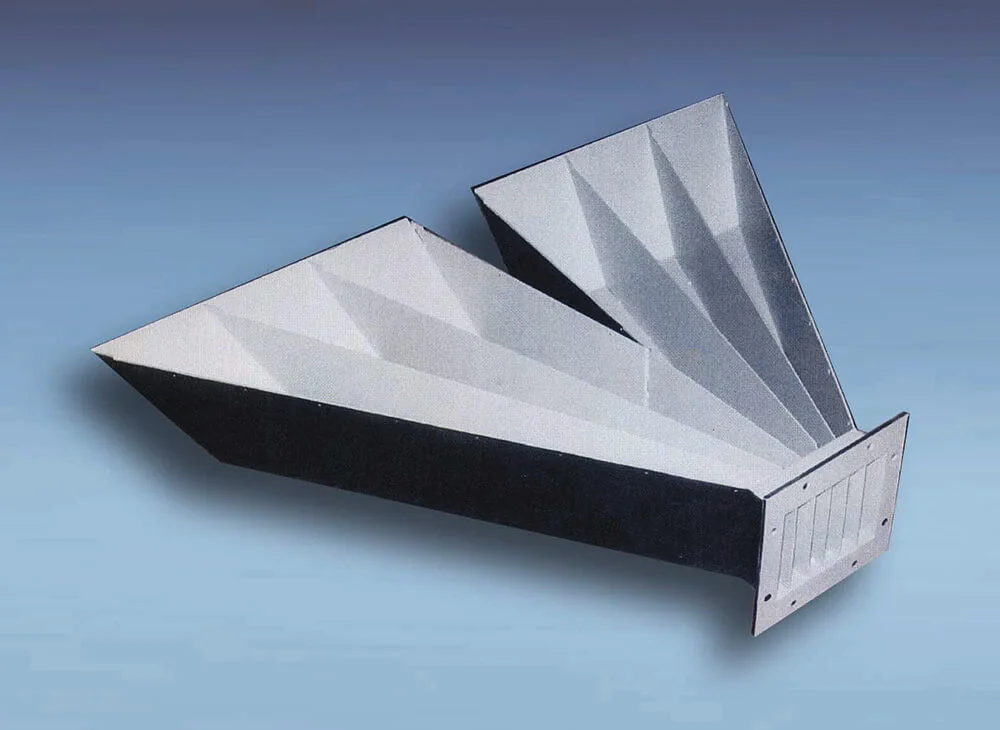
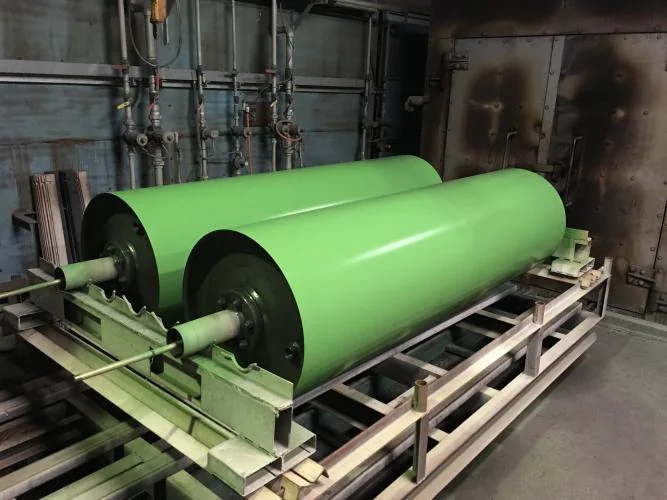
- 施工品実績のページに、施工した部品の写真を載せている(ページに部品名や樹脂の説明はない)
出典:東海ライニング工業「会社案内」、東海ライニング工業「東海ライニングとは」、東海ライニング工業「施工品実績」
使われる製品・事例
フッ素樹脂コーティングは、食品の焼型・釜・プレート・ロール、包装機のヒートシーラー、ゴム加硫用ローラー、印刷インキ用ロール、化学プラントの配管・タンク・撹拌羽根、半導体の製造装置の部品(研磨用金型・搬送の吸着ハンド・ウエハ周辺部材)、熱溶着金型などに使われています。課題ページでは、撥水・防汚・防曇を持たせたい・人や食品に触れても安全にしたい・PFAS・鉛を使わずに作りたいで、フッ素樹脂のコーティングを使う対策や置き換えを紹介しています。
出典:淀川ACC「食品分野」、淀川ACC「半導体分野」、中興化成工業「コーティング」、中興化成工業「ロトライニング」、ダイキンファインテック「フッ素樹脂コーティング」、ダイキンファインテック「PCTFEコーティング(ULSHEED)」
関連する技術
フッ素樹脂コーティングとあわせて検討される技術です。
- DLC・低摩擦コーティング
- めっき(電気めっき・無電解めっき)
- 溶射(耐摩耗・耐熱・防食の皮膜)
- アルマイト(陽極酸化)
- シリコーンゴム(耐熱・耐寒・食品・医療の用途)
- フッ素系の撥水・撥油コーティング(撥水・防汚・防曇を持たせたい)
- 非フッ素系コーティング(PFAS・鉛を使わずに作りたい)
- 表面張力(接触角・濡れ)(技術の基礎知識)
- 摩擦係数(技術の基礎知識)
- 融点(と軟化点)(技術の基礎知識)
- 化学反応・表面
- 材料(物性・劣化)
出典・確認日
- 中興化成工業「コーティング」
- 大久保雄司・山村和也「大気圧プラズマを用いたフッ素樹脂と異種材料の革新的接合技術」エレクトロニクス実装学会誌 Vol.19 No.2(2016年)
- 吉田SKT「フッ素樹脂コーティング 機能別の特性データ」(イプロス掲載)
- 高知工科大学 学士論文要旨「水蒸気エタノールアルゴン混合ガス大気圧プラズマによる PTFE の表面改質」(2019年2月)
- 吉田SKT「フッ素樹脂PTFEの低摩擦性とは」(イプロス掲載)
- 吉田SKT「フッ素樹脂コーティング PTFE PFA FEPの違いとは?」(イプロス掲載)
- ダイキン工業「フッ素樹脂」製品ページ
- AGC「Fluon PFA」技術資料
- ダイキン工業「ネオフロン PFA 粉体塗料 PRODUCT INFORMATION」(2020年10月)
- 日本フッソ工業「リチルライニング」
- 中興化成工業「ロトライニング」
- ダイキンファインテック「フッ素樹脂コーティング」
- 淀川ACC「食品分野」
- 淀川ACC「半導体分野」
- ダイキンファインテック「PCTFEコーティング(ULSHEED)」
- 日本フッソ工業「ECシリーズ」
- 吉田SKT「テフロンコーティング 加工方法・加工工程」(イプロス掲載)
- ニチアス技術時報 2013年 No.363「PFAライニング配管の寿命診断」
- AGC「フッ素化学品 よくあるご質問」
- 吉田SKT「フッ素樹脂コーティングの再加工(剥離・再コーティング)」(イプロス掲載)
- 消費者庁「食品用器具・容器包装のポジティブリスト制度について(2025年6月1日以降)」
- 米国 eCFR 21 CFR 177.1550 Perfluorocarbon resins
- ストックホルム条約事務局「PFAS」概要ページ
- 環境省 報道発表「化学物質の審査及び製造等の規制に関する法律施行令の一部を改正する政令の閣議決定について」(2021年4月16日)
- 経済産業省 ニュースリリース(2023年11月28日、PFHxS)
- 環境省 PFASに対する総合戦略検討専門家会議「PFASに関する今後の対応の方向性」参考資料(2023年7月)
- ECHA「ECHA publishes PFAS restriction proposal」(2023年2月7日。Internet Archive の保存版)
- 日本フッソ工業「会社概要」
- 日本フッソ工業「課題解決事例(化学)」
- 日本フッソ工業「課題解決事例(半導体)」
- 日本フッソ工業「課題解決事例」
- 淀川ACC「会社案内」
- 淀川ACC「フッ素樹脂コーティング」
- 淀川ACC「設備一覧」
- ダイキンファインテック「会社概要」
- 中興化成工業「会社概要」
- 東海ライニング工業「会社案内」
- 東海ライニング工業「東海ライニングとは」
- 東海ライニング工業「施工品実績」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の性能・可否・費用は、樹脂・膜の厚さ・母材・使う条件により異なります。








