
粉末冶金は、金属の粉を型に入れて押し固め、融点より低い温度で焼いて(焼結して)、決められた形に仕上げる工法です。日本粉末冶金工業会は、材料の歩留まりがよく、工程が少なく、精度の高い部品を大量につくれ、気孔に油を含ませた軸受もつくれる、としています。金属の粉にバインダー(樹脂とワックス)を混ぜて、樹脂と同じ射出成形機で成形してから焼結する方法が MIM(金属粉末射出成形)です。
出典:日本粉末冶金工業会「粉末冶金のココがスゴイ」、日本粉末冶金工業会「MIM(金属粉末射出成形法)の製法」
このページでは、焼結の原理、プレス焼結と MIM の工程とちがい、ほかの工法との比べ方、焼結含油軸受のしくみ、密度と性質、設計の注意、MIM でよくある不具合をまとめ、得意分野の違う会社を紹介します。形に近い形をつくる別の工法は、技術ページ「鍛造」「ダイカスト」「金属3Dプリンター」で扱っています。
粉末冶金・MIM の企業(早見表)
| 企業 | プレス 焼結部品 | 焼結含油 軸受 | MIM 部品 | 軟磁性材 ・磁性 | チタン の MIM | MIM の原料 (粉・ペレット) |
|---|---|---|---|---|---|---|
| ポーライト含油軸受・焼結の歯車・MIM | ● | ● | ● | ● | ||
| ダイヤメット自動車向けのプレス焼結部品 | ● | ● | ● | |||
| キャステムMIM の受託(精密鋳造と両方) | ● | ● | ● | |||
| 日本マイクロMIMホールディングス数 mm の超精密 MIM | ● | ● | ||||
| エプソンアトミックス金属粉末から MIM 部品まで | ● | ● | ● | ● | ||
| エクトムMIM の金型と成形 | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「軟磁性材・磁性」は、軟磁性材料・磁性材料の部品や粉を公式サイトに載せている会社です。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
粉末冶金・MIM が効くのは、同じ形の金属部品をたくさんつくるときに、削る量や組み立てる部品を減らしたいときです。日本粉末冶金工業会は、鍛造の粗材に歯切りをするか、平ギヤにシャフトを圧入してつくっていたオイルポンプのギヤを、シャフトと一体の焼結品にして、約60%のコスト低減と約20%の軽量化をした事例を公開しています。
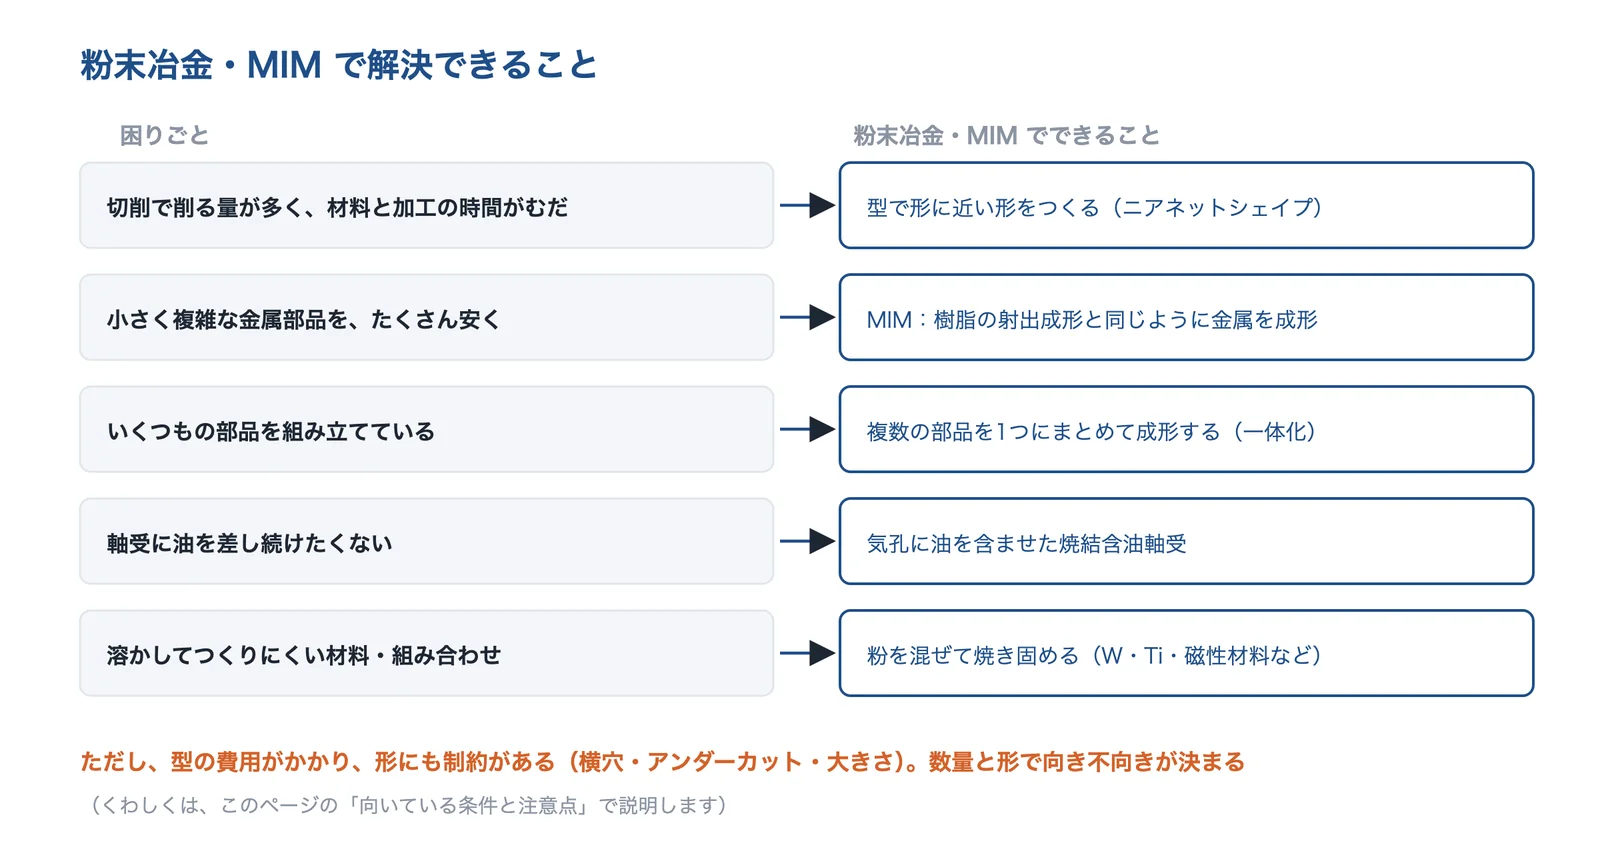
出典:このページの出典をもとに AI(Claude)で作成
出典:日本粉末冶金工業会「VA事例紹介 トランスミッション用オイルポンプギヤ」
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 工法を切り替えたい | 削り出し・鍛造・ロストワックスの部品を、焼結や MIM に替える | 粉末冶金(焼結・MIM) |
| 材料費を下げたい | 焼結で製品に近い形まで成形し、削る量を減らす | ニアネットシェイプ |
| 工程を減らせる設計にしたい | 削っていた形を成形でつくる(MIM の型の制約に注意) | 成形に変える |
| 歯車の騒音を下げたい | 焼結の歯車の材料で、音を抑える | 材料で静かにする |
| 液漏れ・気密不良を防ぎたい | 焼結体の気孔からの漏れを、含浸で封孔する | 試験と含浸 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み
住友電工テクニカルレビュー(2021年)は、一般的な焼結部品の製法を「混合→成形→焼結→サイジング→機械加工」とし、成形では鉄を主成分とする原料の粉を金型に入れ、成形プレスで 500〜700MPa 程度で加圧して成形体をつくるとしています。成形体の粒子どうしは金属結合しておらず、からみ合う力だけで形を保っていて、1,100〜1,200℃程度で焼成すると、粒子どうしが金属結合し、溶製材などと同じように扱えるようになります。
出典:齋藤ほか「高生産性を実現した VVT スプロケット成形体加工技術」住友電工テクニカルレビュー 第198号(2021年1月)
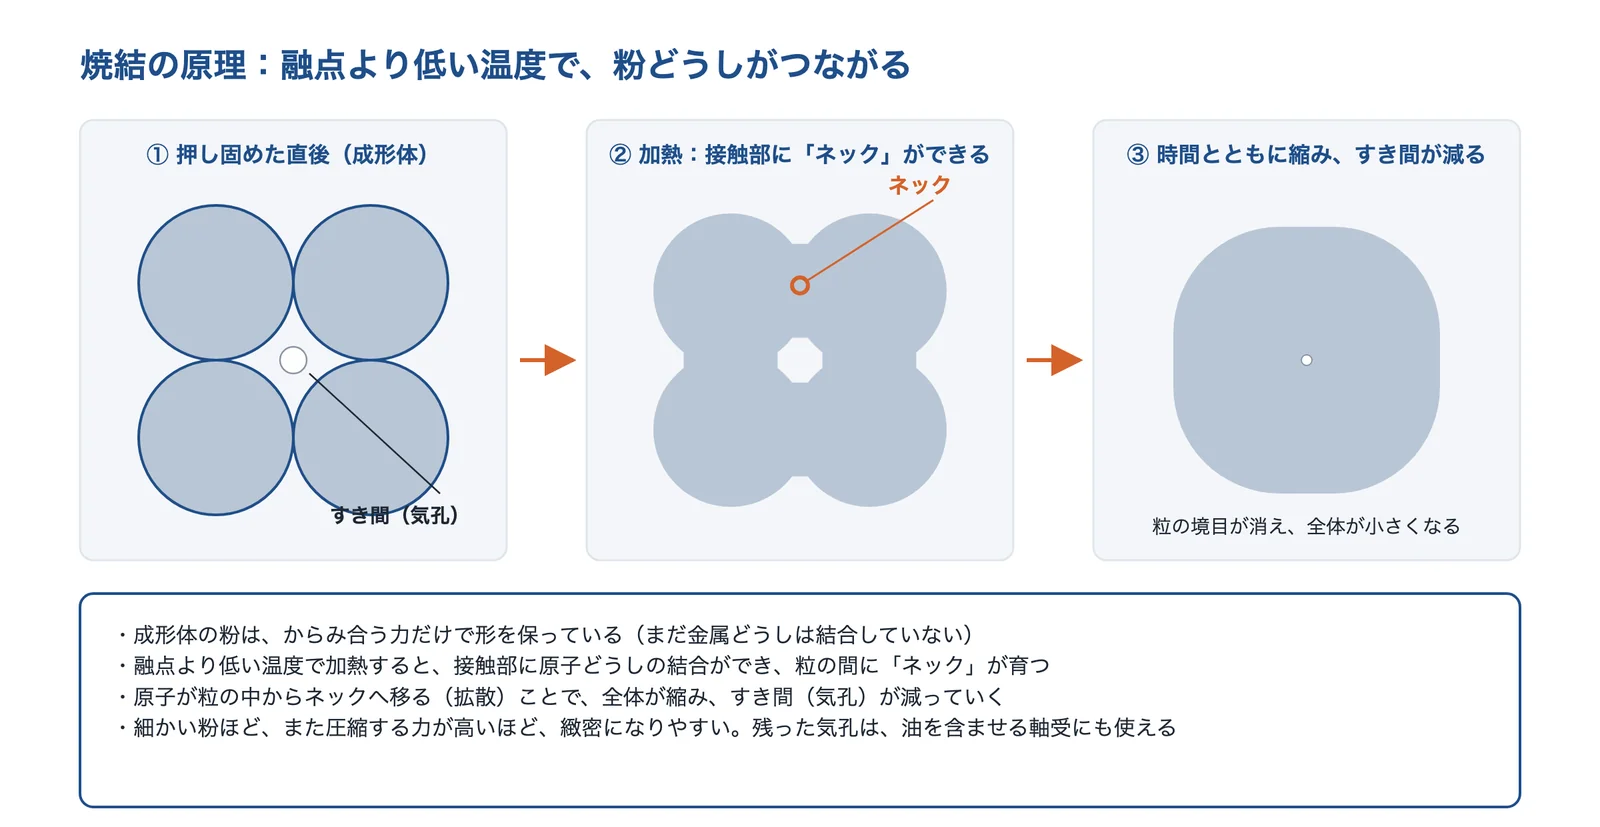
出典:世界大百科事典「焼結」(林宏爾)・住友電工テクニカルレビュー 第198号をもとに AI(Claude)で作成
ネックが育ち、すき間が減る
世界大百科事典の解説(林宏爾)は、固相焼結では、加熱で粉末粒子の接触部に原子間の結合ができ、粒子の間に「ネック」が形成され、原子が粒の中からネックへ移る(拡散する)ことで緻密化が進む、としています。微粉ほど、圧縮する力が高いほど緻密になりやすいとし、焼結体の相対密度(真密度に対する比)は、固相焼結では90%前後、液相が出る焼結や加圧しながらの焼結ではほぼ100%になるとしています。
出典:林宏爾「粉末冶金」「焼結」改訂新版 世界大百科事典(平凡社)、コトバンク、林宏爾「粉末冶金」改訂新版 世界大百科事典(平凡社)、コトバンク
プレス焼結と MIM の工程
日本粉末冶金工業会は、粉末冶金の工程を「混合-成形-焼結」とシンプルだとしています。MIM は、①金属の粉とバインダーの混練 → ②ペレット(コンパウンド)にする → ③射出成形 → ④脱脂(加熱や溶媒でバインダーを除く) → ⑤焼結の順で、焼結で相対密度95%以上の、密度の高い金属組織が得られるとしています。
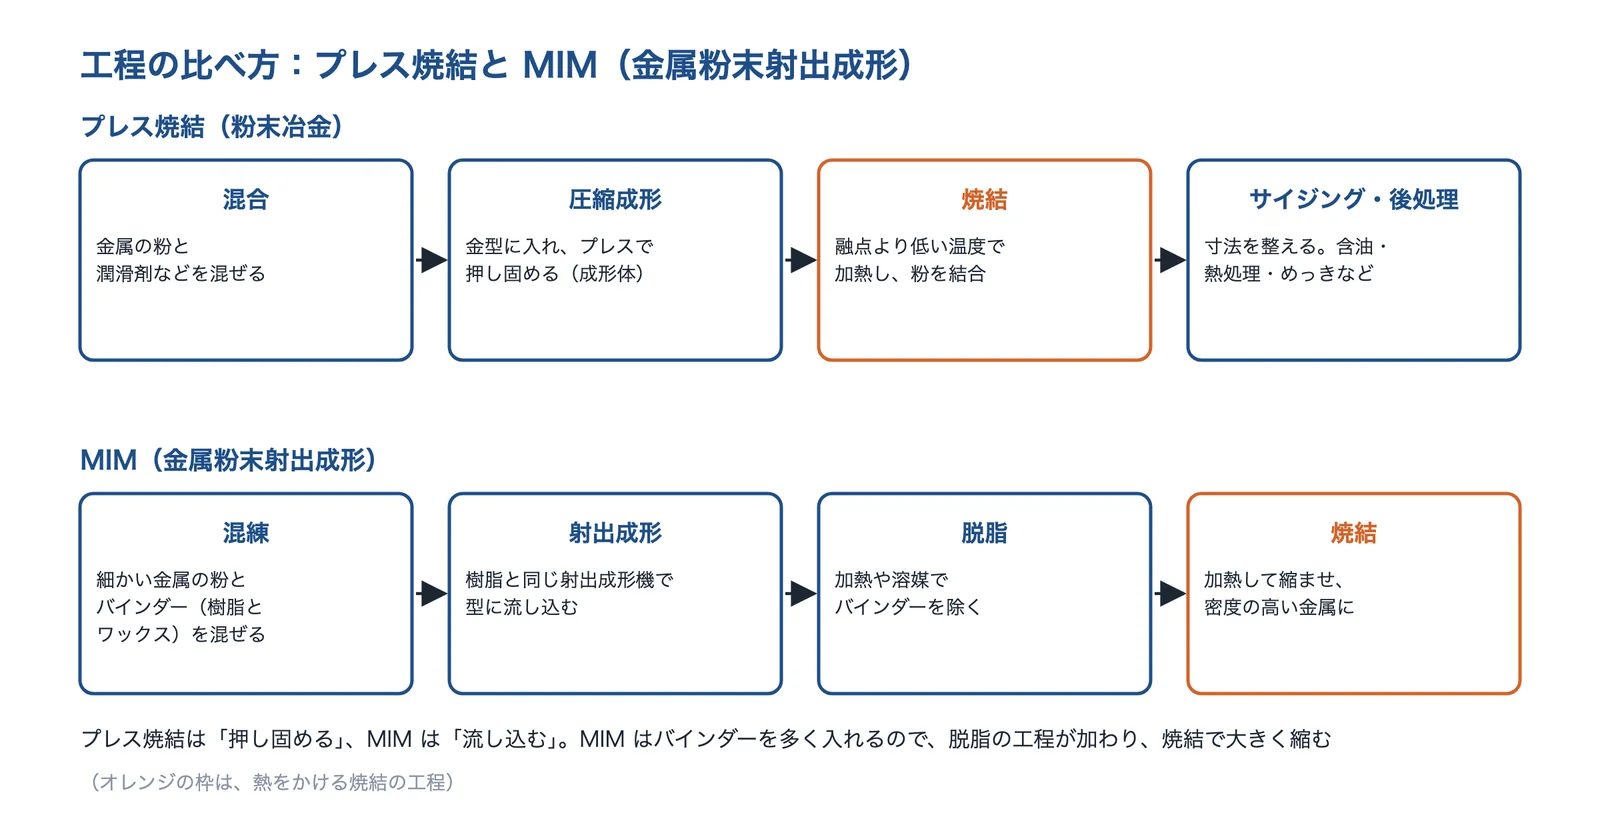
出典:日本粉末冶金工業会「粉末冶金のココがスゴイ」「MIMの製法」をもとに AI(Claude)で作成
出典:日本粉末冶金工業会「粉末冶金のココがスゴイ」、日本粉末冶金工業会「MIM(金属粉末射出成形法)の製法」
第一工業製薬の解説(2016年)は、MIM では一般に粒径 10µm 程度の金属の粉を使い、バインダーを体積で 40〜60%(重さで 7〜16%)と多く入れるとしています。脱脂した部品は穴の多い状態で、成形体から体積はほとんど変わらず、焼結で等方的に縮みます。
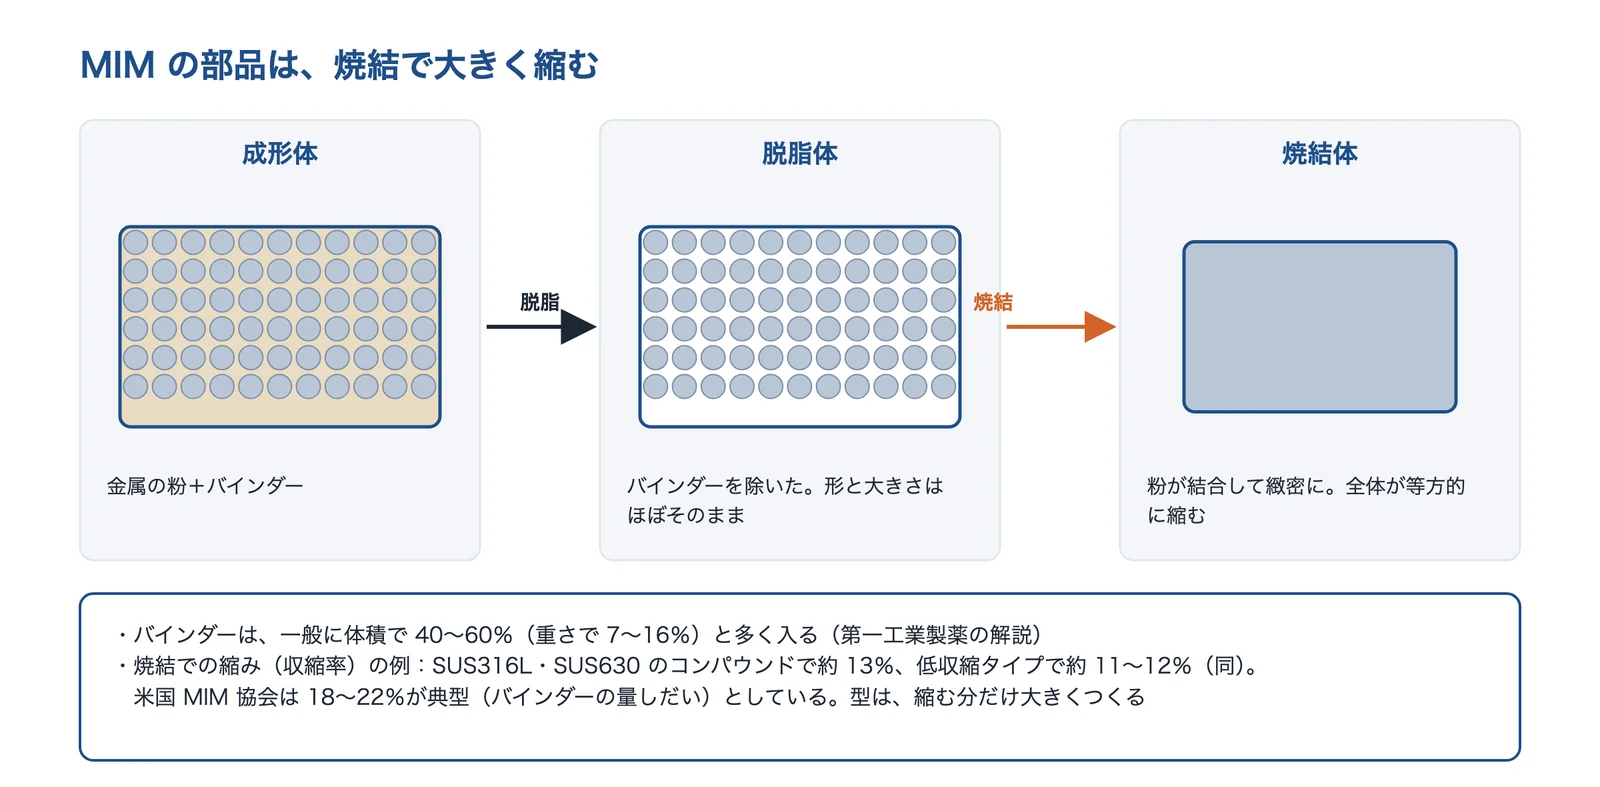
出典:第一工業製薬 社報 No.578(小西、2016年)・Metal Injection Molding Association「Process Overview: MIM」をもとに AI(Claude)で作成
出典:小西勇介(第一セラモ)「高精度かつ複雑形状部品を造る MIM用コンパウンド」第一工業製薬 社報 No.578(2016年)、Metal Injection Molding Association「Process Overview: MIM」
種類と選び方
粉末冶金の部品は、押し固めて焼く「プレス焼結」と、射出成形してから焼く「MIM」に大きく分かれます。日本粉末冶金工業会は、MIM は小さく複雑な形の部品が得意で、数百〜数百万個/ロット程度の生産に向くとし、寸法精度は通常のプレス成形の粉末冶金と同等、強度は通常のプレス成形の粉末冶金より高いとしています。
| 種類 | 形と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| プレス焼結(機械部品) | 金型で上下から押し固める。形は押す向きに抜ける形 | 成形圧 500〜700MPa 程度、焼結 1,100〜1,200℃程度(住友電工テクニカルレビュー) | 歯車・スプロケット・ロータなど自動車部品の量産 | 横穴やアンダーカットは後加工。密度のむら |
| 焼結含油軸受 | 気孔に油を含ませ、自分で給油する軸受 | 開放気孔率は材質ごとに決められ、含油率は開放気孔率の90%未満になってはならない(JIS Z 2550) | 小型モーター・家電・自動車の電装品の軸受 | 負荷の能力は、溶製の金属の軸受より小さい |
| MIM | 細かい粉とバインダーを射出成形して焼く。3次元の複雑な形 | 相対密度 95%以上(日本粉末冶金工業会)。収縮率 約13%の例(第一工業製薬) | 小さく複雑な部品・一体化・難削材 | 型の費用。大きな部品は不向き。焼結での変形 |
| 圧粉磁心(軟磁性材料) | 絶縁した金属の磁性粉を押し固める | 粒子ごとに絶縁されて電気抵抗が高く、損失が小さい(ダイヤメット) | モーターのコア・リアクトル | 高い周波数で使う部品向け |
「数値の例」は各出典に載っている値で、種類ごとの一般的な目安ではありません。条件が違うので、行どうしで比べないでください。
出典:日本粉末冶金工業会「MIM化へのポイント」、日本粉末冶金工業会「MIM(金属粉末射出成形法)の特徴」、齋藤ほか「高生産性を実現した VVT スプロケット成形体加工技術」住友電工テクニカルレビュー 第198号(2021年1月)、JIS Z 2550:2016「焼結金属材料-仕様」(kikakurui.com の掲載)、小西勇介(第一セラモ)「高精度かつ複雑形状部品を造る MIM用コンパウンド」第一工業製薬 社報 No.578(2016年)、ダイヤメット「製品情報」
ほかの工法と比べる
米国の MIM 協会(Metal Injection Molding Association)は、MIM・プレス焼結・切削・ロストワックスを比べる表で、密度を MIM 98%、プレス焼結 88%、切削 100%、ロストワックス 98%とし、形の複雑さは MIM と切削が高く、コストはプレス焼結が低く、MIM は中程度としています。
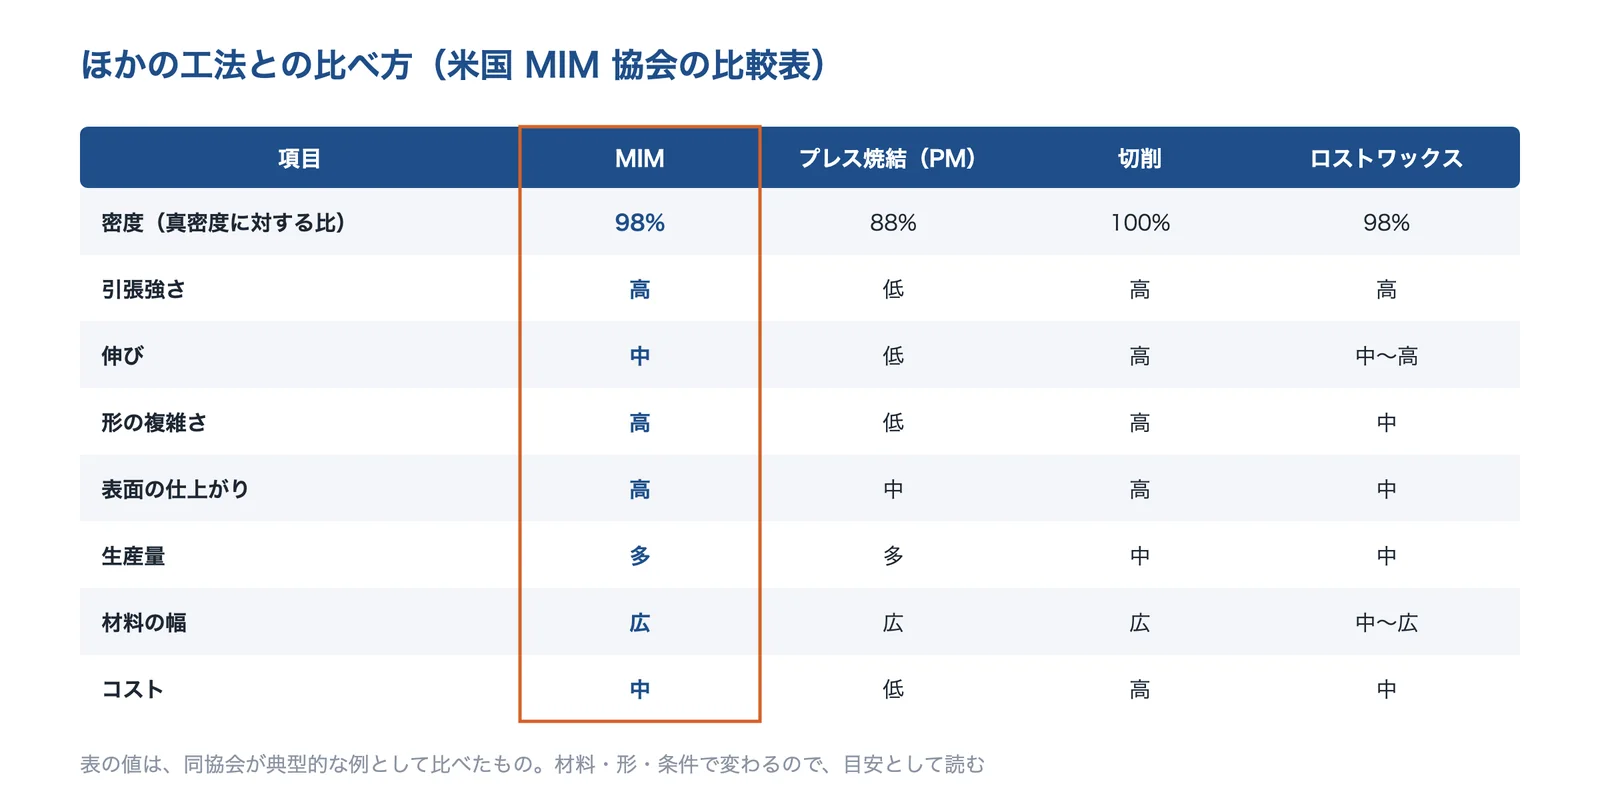
出典:Metal Injection Molding Association「Designing with MIM」の比較表をもとに AI(Claude)で作成
出典:Metal Injection Molding Association「Designing with MIM」
第一工業製薬の解説は、MIM は部品の大きさや重さに限界があり、一般に成形体の厚み 5mm 以下、重さ 50g 以下の部品に使われ、条件によっては厚み 15mm 以上や重さ 600g 以上の大きな部品もつくれるとしています。寸法精度は、1辺 50mm 以下のもので ±0.5%としています。
出典:小西勇介(第一セラモ)「高精度かつ複雑形状部品を造る MIM用コンパウンド」第一工業製薬 社報 No.578(2016年)
MIM の材料
日本粉末冶金工業会は、MIM の主な材料として、低合金鋼(Fe-Ni-C・SCM415 など)、工具鋼(SKD11・SKH51)、ステンレス鋼(SUS304L・SUS316L・SUS630 など)、耐熱材料、磁性材料(純鉄・パーマロイ・パーメンジュール)、低膨張材料(コバール・アンバー)、チタンとチタン合金、超硬合金などを挙げています。MIM の材料の規格として、JIS Z 2551(金属粉末射出成形材料-仕様)が2021年12月20日に制定されています。
使う場面ごとの選び方
選ぶときは、部品の大きさと形(押す向きに抜けるか)→ 数量 → 求める強さ・密度 → 精度と後加工の順に考えると、プレス焼結か MIM か、ほかの工法かが絞れます。
| 使う場面 | よく使われる種類 | 選ぶときのポイント | 公開されている例 |
|---|---|---|---|
| 自動車の歯車・スプロケット・ロータ | プレス焼結 | 強さと密度、横溝などの後加工 | 可変動弁部品・スプロケット・オイルポンプロータ(ダイヤメット) |
| 小型モーターの軸受 | 焼結含油軸受 | 回転数・負荷・油の種類 | パワーウインドウ・スターター・燃料ポンプなどの用途(ダイヤメット) |
| 数 g〜数十 g の複雑な部品 | MIM | 肉厚・ゲートの位置・型の費用 | ダイキャストから替えた釣具の部品 2g、ロストワックスから替えた電線工具の部品 46g(日本粉末冶金工業会) |
| 部品をまとめたい | MIM(一体化) | まとめた形が型から抜けるか | 5部品を1部品に(日本粉末冶金工業会)。一体化で30%以上のコストダウンをした自動車用ブレーキ部品(同) |
| 数 mm の超小型部品 | MIM(精密) | 精度・材料・量産の数 | 直径 2.95mm・モジュール 0.3 のピニオンギア 0.02g(日本マイクロMIMホールディングス) |
「よく使われる種類」と「選ぶときのポイント」は、公開されている例と出典の解説をもとに編集部が整理したものです。
出典:ダイヤメット「製品情報」、日本粉末冶金工業会「MIM 応用例(他工法からの代替事例)」、日本粉末冶金工業会「MIM 応用例(一体化事例)」、日本粉末冶金工業会「MIM化へのポイント」、日本マイクロMIMホールディングス「小モジュール ピニオンギア」(適応化事例)
焼結含油軸受:油を差さずに使える
日本粉末冶金工業会は、焼結含油軸受を、焼結体にある気孔に潤滑油を染み込ませた自己潤滑性のある軸受とし、多孔質で振動を吸収しやすく静かなことを特徴に挙げています。NTN のハンドブックは、回り始めると気孔の油が吸い出されて軸と軸受のすきまに入り、油のくさびが軸を持ち上げる「ポンプ作用」がはたらき、軸が止まると余分な油は毛細管の力で気孔に戻るとしています。気孔から油圧が逃げるので、負荷の能力は溶製の金属の軸受より小さいとしています。
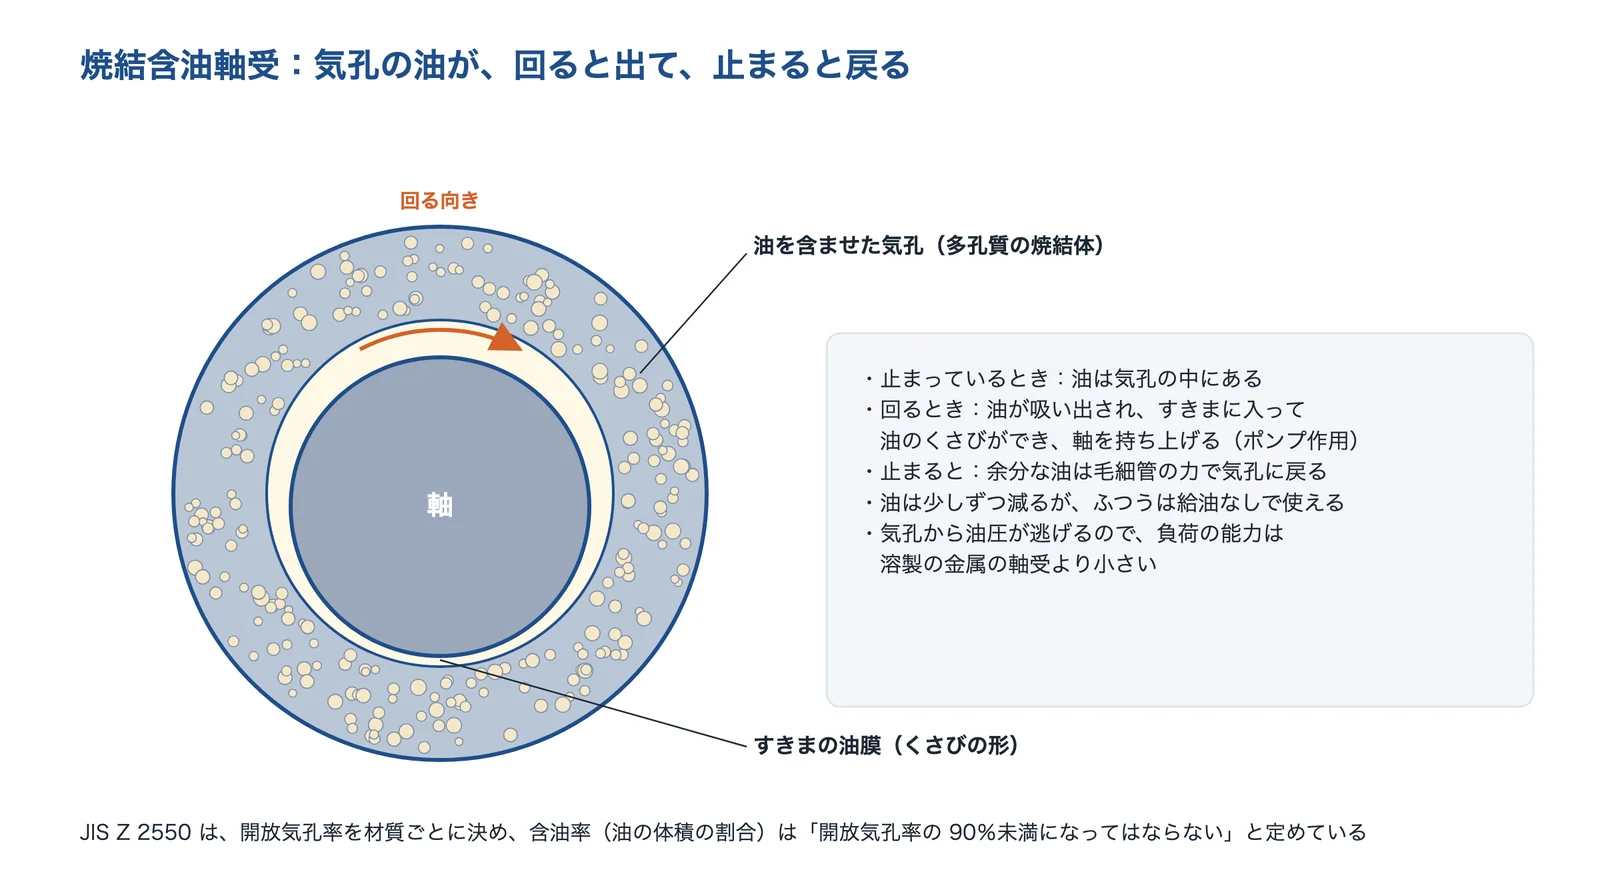
出典:NTN「ベアファイト ハンドブック」・JIS Z 2550:2016をもとに AI(Claude)で作成
出典:日本粉末冶金工業会「焼結含油軸受」、NTN「焼結金属部品 ベアファイト ハンドブック」CAT.No.9016/J、JIS Z 2550:2016「焼結金属材料-仕様」(kikakurui.com の掲載)
日本粉末冶金工業会は、焼結含油軸受・転がり軸受・樹脂軸受を比べ、焼結含油軸受は騒音・振動、小型化・形状の自由度、耐衝撃、寸法精度で◎、耐荷重と高速化は転がり軸受が◎としています(同工業会の表)。
向いている条件と注意点
向いている条件
- 同じ形の部品を、たくさんつくる(型の費用を回収できる数)
- 削る量が多い部品を、形に近い形でつくりたい
- いくつかの部品を1つにまとめたい
- 気孔を生かしたい(含油軸受・振動の吸収)
- 溶かしてつくりにくい材料・組み合わせを使いたい
注意点
- 型の費用がかかる。少ない数では割高になりやすい
- プレス焼結は横穴・アンダーカットを型でつくれない
- 気孔があると、強さ・伸び・耐食性は溶製材より下がる
- MIM は焼結で大きく縮み、変形しやすい。大きな部品は不向き
この一覧は、このページの出典(日本粉末冶金工業会・MPIF・第一工業製薬の解説など)をもとに編集部が整理したものです。
密度で、性質が変わる
MPIF(米国の粉末冶金の業界団体)は、粉末冶金の部品の性質の多くは、最後の密度と深く関係するとし、相対密度が75%未満を低密度、90%を超えるものを高密度としています。構造部品の相対密度は80%から95%超、鍛造品や HIP(熱間等方圧加圧)品は99%を超えることが多く、自己潤滑軸受の多くは75%程度としています。気孔には、表面までつながった気孔(含油軸受の性能に大切)と、閉じた気孔があるとしています。
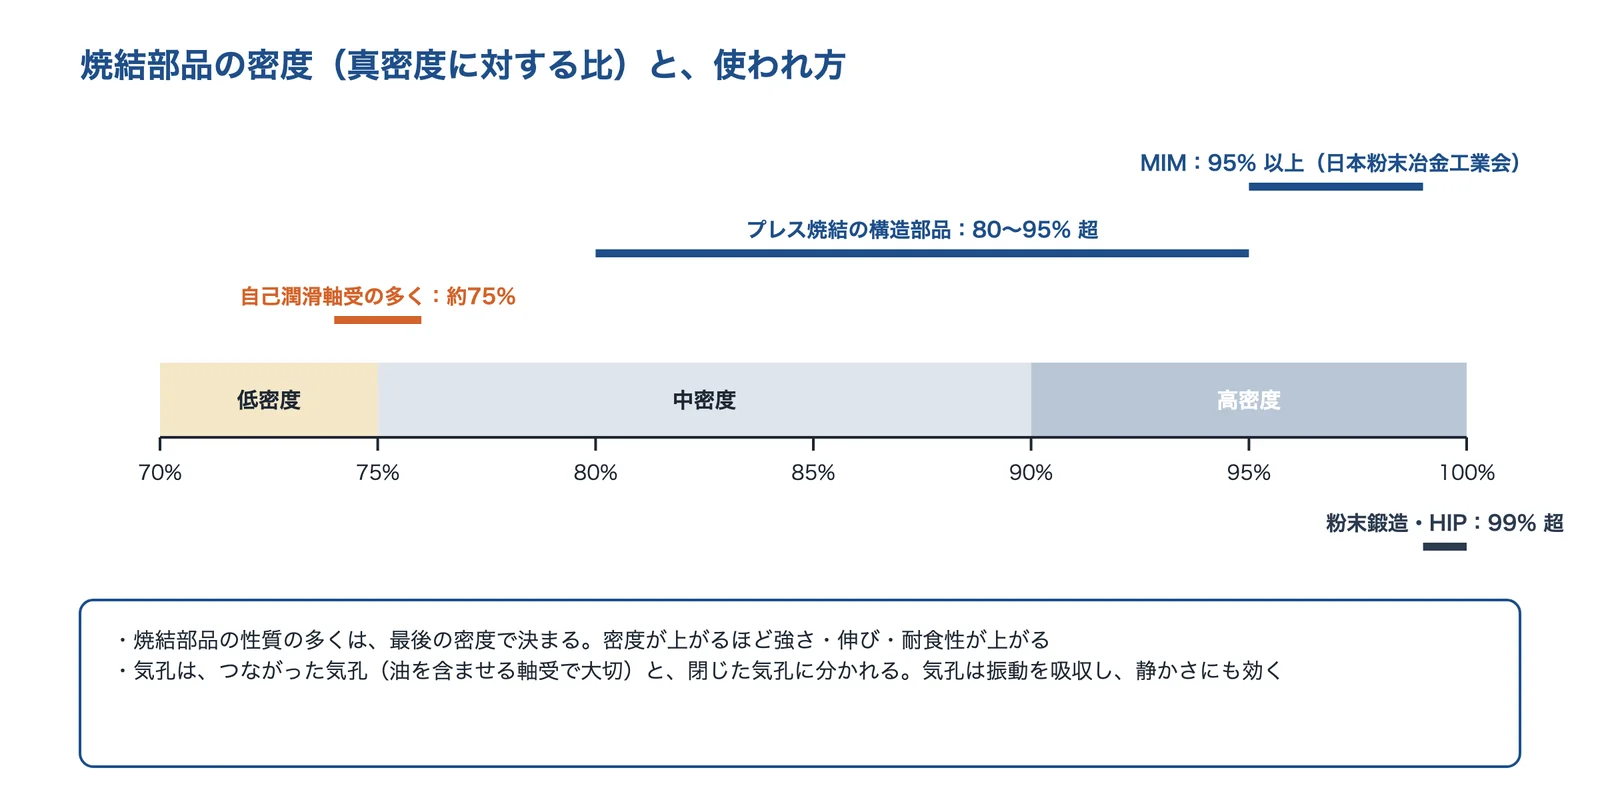
出典:MPIF「Engineering Properties」・日本粉末冶金工業会「MIMの特徴」をもとに AI(Claude)で作成
出典:MPIF(PickPM)「Engineering Properties」、日本粉末冶金工業会「MIM(金属粉末射出成形法)の特徴」
キャステムは、MIM の焼結体は密度95%以上で空孔が丸く独立しているので機械的強度が優れ、通常の焼結体は密度88%程度で空孔が結晶粒界に沿って多く点在するので機械的強度が劣る、として、2つの断面の写真を載せています(下の写真)。
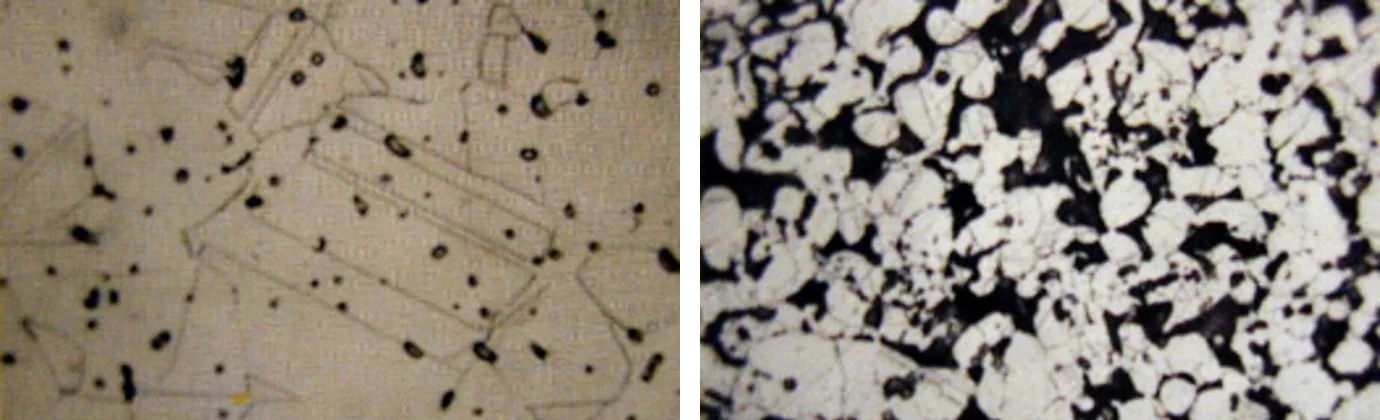
出典:キャステム「MIM」
よくある失敗:型から抜けない形
MPIF は、プレス焼結では押す向きの穴は型でつくれるが、横穴は焼結のあとに機械加工でつくる必要があり、押す向きに垂直なアンダーカットは型から抜けないとしています。肉厚は一般に 1.52mm より薄くしないこと、長さと肉厚の比が 8:1 以上になると均一に粉を詰めるのに特別な注意が要り、密度のばらつきは避けられないとしています。世界大百科事典の解説は、粉と型の摩擦でパンチから離れるほど圧力が伝わりにくく、成形体の密度が不均一になりやすいので、上下の両方から押す、高さ/直径の比を小さくする、潤滑剤を使う、といった対策を挙げています。
住友電工テクニカルレビューは、VVT(可変バルブタイミング機構)のスプロケットの中央の大きな横溝は、一般に粉末冶金法では金型で成形できないため、焼結後に削り出していたとし、焼結前の成形体の状態で機械加工する方法で加工のタクトを1/9に短くしたとしています。成形体はもろく欠けやすいことが最大の課題だったとしています。
出典:MPIF(PickPM)「Design Considerations with Powder Metallurgy」、林宏爾「粉末冶金」改訂新版 世界大百科事典(平凡社)、コトバンク、齋藤ほか「高生産性を実現した VVT スプロケット成形体加工技術」住友電工テクニカルレビュー 第198号(2021年1月)
MIM では、米国 MIM 協会が、抜き勾配は 0.5〜2.0° がふつう、角の R は 0.4〜0.8mm が好ましく、肉厚が変わる部品ではゲートを最も厚い所に置いて厚い所から薄い所へ流すと、ボイド・ひけ・応力集中・フローマークが減る、としています。
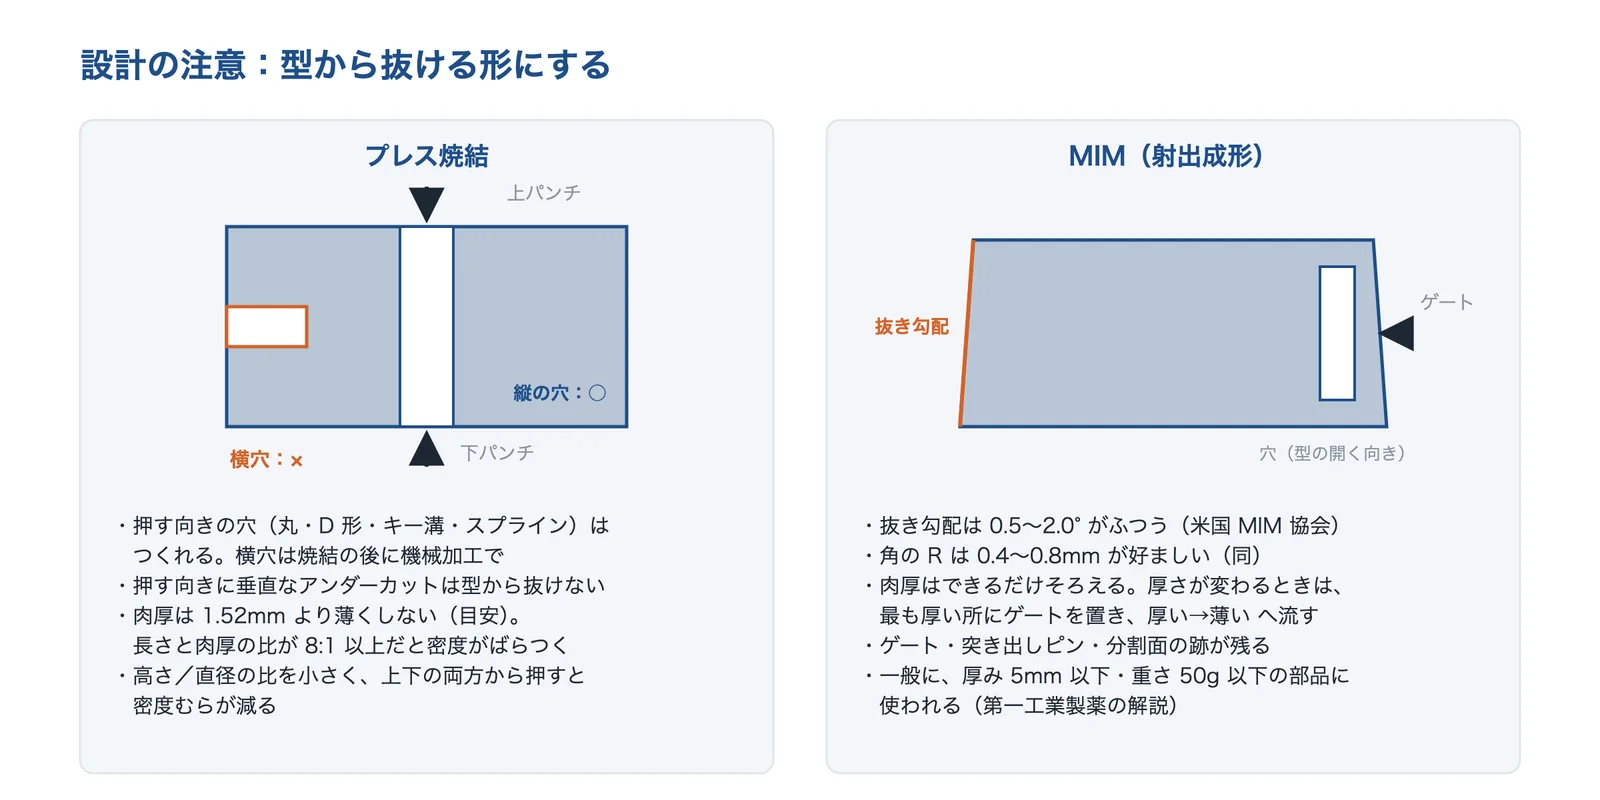
出典:MPIF「Design Considerations」・世界大百科事典「粉末冶金」・Metal Injection Molding Association「Complex Designs with MIM」・第一工業製薬 社報 No.578をもとに AI(Claude)で作成
出典:Metal Injection Molding Association「Complex Designs with MIM」、小西勇介(第一セラモ)「高精度かつ複雑形状部品を造る MIM用コンパウンド」第一工業製薬 社報 No.578(2016年)
カタログ値・仕様の見方
粉末冶金・MIM の会社のサイトや見積もりでは、どの密度・材料で、どの大きさと重さの範囲を、どの精度で保証しているかを確かめます。
| 項目 | 見方 |
|---|---|
| 密度(相対密度) | 「真密度に対して97%以上」(ポーライトの MIM)、「95%以上」(キャステムの MIM)のように書かれる。強さ・耐食性に効くので、材料の値とセットで見る |
| 収縮率 | MIM は焼結で縮む。ポーライトは線収縮率 10〜20%・体積収縮率 40%としている。型はこの分だけ大きくつくる |
| 寸法公差 | 寸法ごとの公差の表で見る。キャステムの MIM の公差表は、0〜5mm で ±0.10mm、20〜50mm で ±0.20mm、50mm を超えると ±1.0% |
| 大きさ・重さの範囲 | キャステムの MIM は ~30mm 角程度、1辺は最短 1mm 程度・最長 200mm 程度、部分の肉厚は最小 0.1mm 程度、重さは数 mg〜100g 程度としている |
| 含油率(含油軸受) | 油の体積の割合。JIS Z 2550 は材質ごとに開放気孔率を決め、含油率は開放気孔率の90%未満になってはならないとしている |
この表は、各社の公式サイトと規格の記載をもとに編集部が整理したものです。会社によって保証の決め方が違うので、図面の値で問い合わせて確かめます。
出典:ポーライト「MIM製品の特長」、キャステム「MIM」、ポーライト「MIM 製造工程」、JIS Z 2550:2016「焼結金属材料-仕様」(kikakurui.com の掲載)
後処理で、性質を足す
MPIF は、粉末冶金の部品の後処理として、再圧縮・サイジング(寸法と密度を上げる)、含油(体積で 12〜30%の油を吸わせる)、樹脂含浸(被削性・めっきの下地・気密)、溶浸、焼入れ焼戻し、スチーム処理、めっきなどを挙げています。MIM の部品も、熱処理やめっきを溶製材と同じように行えます(日本粉末冶金工業会)。
出典:MPIF(PickPM)「Secondary Operations」、日本粉末冶金工業会「MIM(金属粉末射出成形法)の特徴」
組み込み・量産・信頼性の注意
- 縮み焼結で縮む量と変形を、型と置き方で見込む
- 密度強さ・気密に効く。密度のむらと気孔を確かめる
- 跡と後加工ゲート・パーティングの跡と、後加工の範囲を決める
この3点は、このページの出典をもとに編集部が整理したものです。
MIM の不具合は、成形・脱脂・焼結のどこで起きたかで分ける
ソディックの解説は、MIM の材料は、一般的な樹脂の材料と比べて流れやすい一方で固まりやすく、バリやショートといった成形不良が起きやすく、安定して成形できる条件の範囲がせまいため、多くの場合、ある程度のバリや外観不良を許して機械加工などの二次加工をすることが一般的だとしています。福岡県工業技術センターの研究(2025年)は、流れが合流してできるウェルドラインが焼結のときに傷のような外観不良として現れ、強度の低下も心配されるとし、合流する所の近くに材料を逃がす「捨てボス」の効果を調べています。
第一工業製薬の解説は、加熱脱脂で昇温が急だと、バインダーが急に分解してクラックやふくれが出やすく、通常は昇温をゆっくりにして処理に10時間以上かけるとし、脱脂のしやすさと成形のしやすさは二律背反だとしています。福岡県工業技術センターの別の研究(2025年)は、焼結での変形の原因として、部位ごとの小さな温度差・重力・試料と敷板の間の摩擦・試料の中の密度差を挙げ、SUS304L の成形品で平面度がよくても焼結後に約0.07mm 悪くなった条件があったこと、超硬合金の MIM 原料でつくった試料では、敷板を BN(窒化ほう素)にすると摩擦による変形を抑えられたことを報告しています。
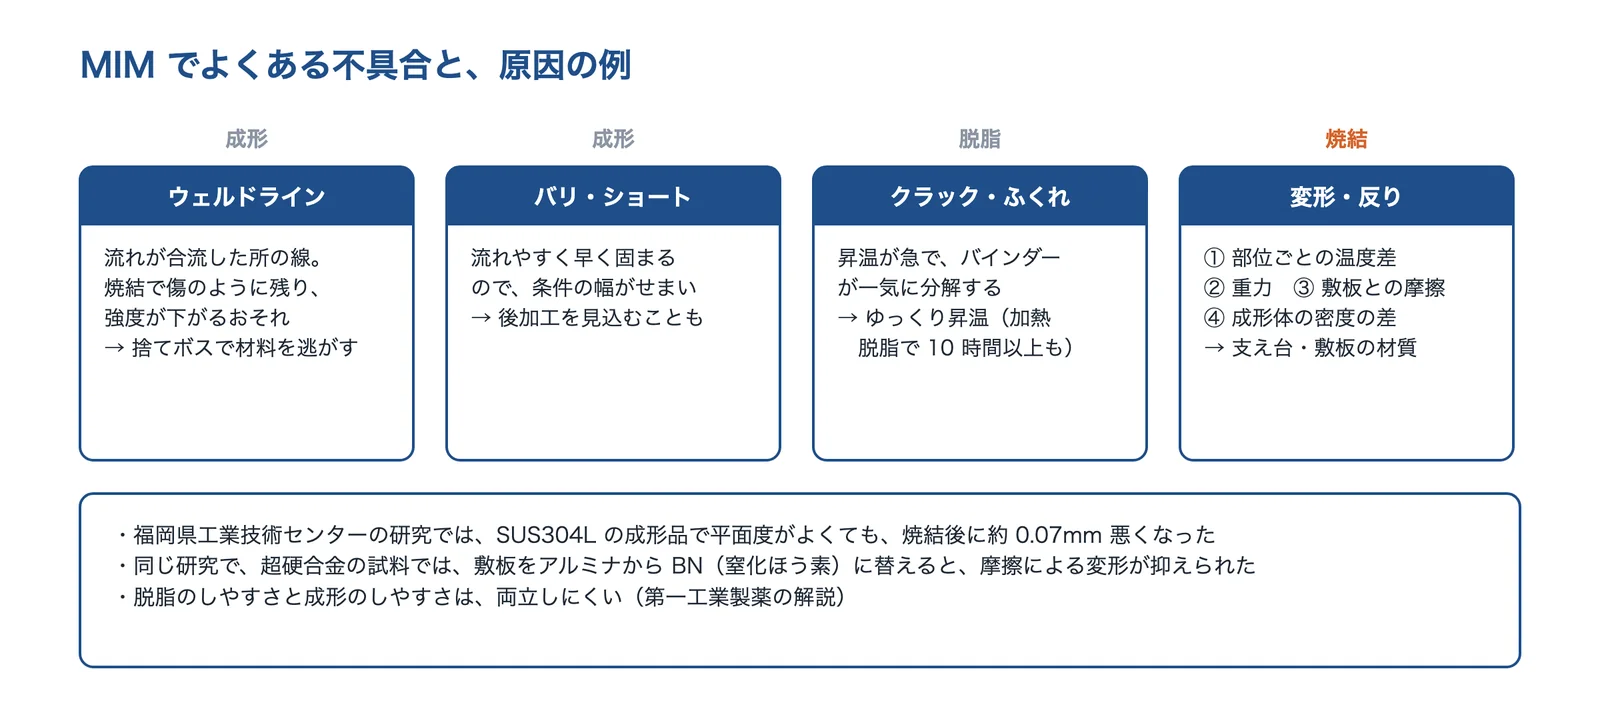
出典:福岡県工業技術センター 研究報告 No.35(2025年)・第一工業製薬 社報 No.578・ソディックの解説をもとに AI(Claude)で作成
出典:ソディック SurVibes「MIMとは」(2024年11月公開、2025年6月更新)、田尻ほか「金属粉末射出成形における捨てボスのウェルドライン抑制効果の調査」福岡県工業技術センター 研究報告 No.35(2025年)、小西勇介(第一セラモ)「高精度かつ複雑形状部品を造る MIM用コンパウンド」第一工業製薬 社報 No.578(2016年)、西澤ほか「金属粉末射出成形における形状精度向上に関する研究」福岡県工業技術センター 研究報告 No.35(2025年)
気孔からの漏れは、含浸でふさぐ
焼結体には気孔が残るので、油や空気を通してはいけない部品では、気孔からの漏れに注意します。MPIF は、樹脂含浸を気密のための後処理に挙げています。課題ページ「液漏れ・気密不良を防ぎたい」では、金属鋳物や粉末冶金の焼結体の鋳巣・ピンホールを含浸で封孔する方法を紹介しています。
出典:MPIF(PickPM)「Secondary Operations」
相談する前に整理すること
粉末冶金・MIM を相談するときは、いまの工法・数量・大きさと重さ・求める性質・精度を整理しておくと、プレス焼結か MIM か、ほかの工法かの提案を受けやすくなります。日本粉末冶金工業会は、射出成形にともなう形の制約は製造会社によって異なる面もあるとしています。
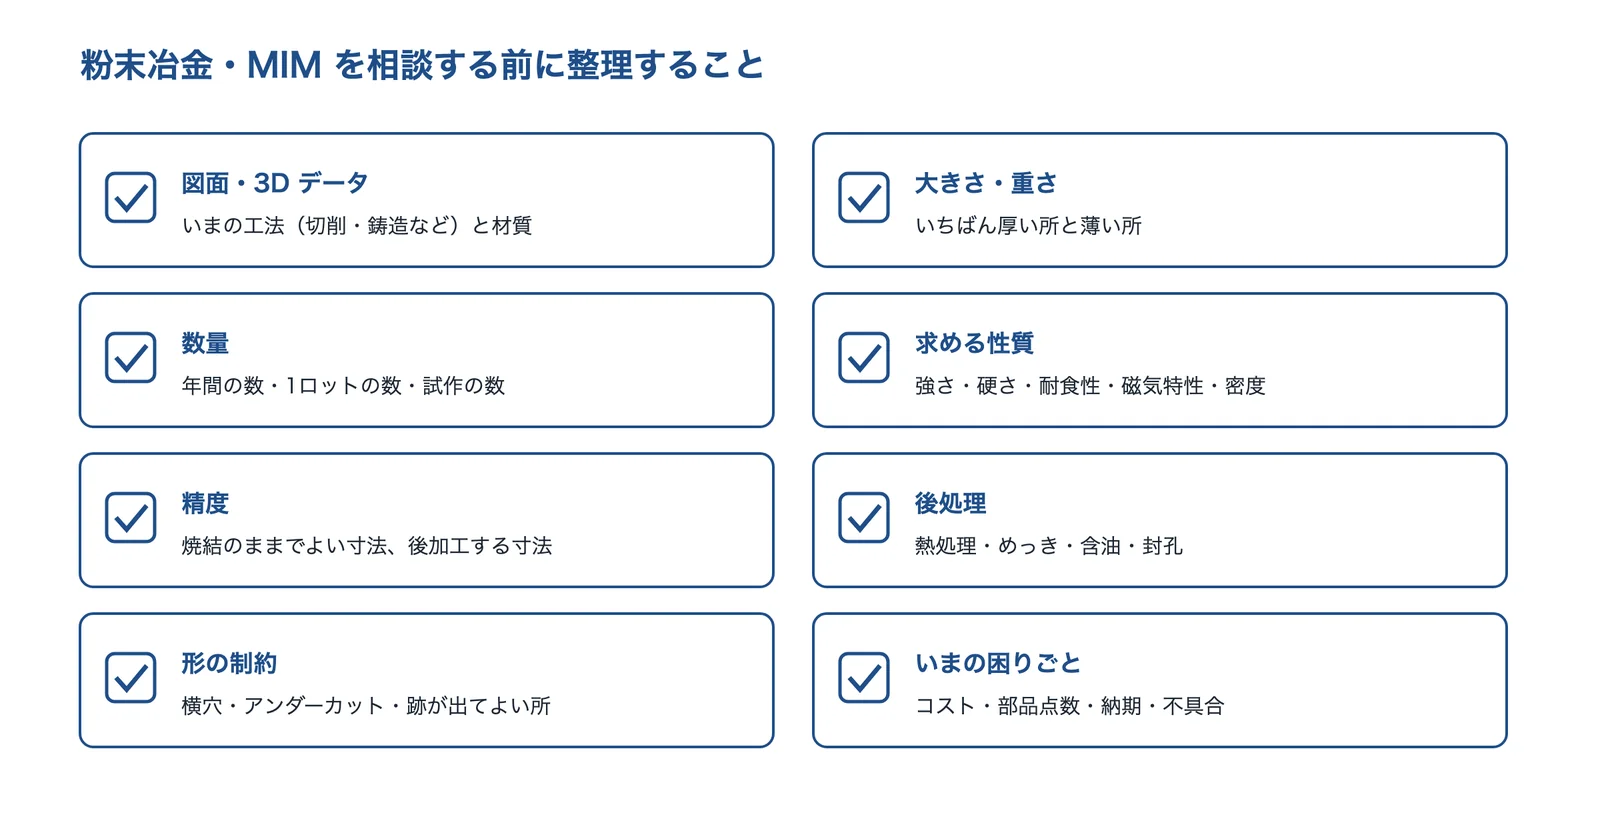
出典:このページの出典をもとに AI(Claude)で作成
- 部品の図面・3D データと、いまの工法・材質
- 大きさ・重さ、いちばん厚い所と薄い所
- 年間の数・1ロットの数・試作の数
- 求める強さ・硬さ・耐食性・磁気特性・密度
- 焼結のままでよい寸法と、後加工する寸法
- 熱処理・めっき・含油・封孔などの後処理
- 横穴・アンダーカット、跡(ゲート・パーティング)が出てよい所
- いまの困りごと(コスト・部品点数・納期・不具合)
この一覧は、このページの出典をもとに編集部が整理したものです。
企業紹介(粉末冶金・MIM 技術)
粉末冶金・MIM の会社を、得意な分野が重ならないように選びました。焼結含油軸受・焼結の歯車・MIM の3つを手がける会社、自動車向けのプレス焼結部品の会社、MIM の受託の会社、数 mm の超精密 MIM の会社、金属粉末から MIM 部品までつくる会社、MIM の金型と成形の会社を入れています。内容は各社の公式サイトで確認できる範囲です。各社が扱うものは、次の早見表のとおりです。
| 企業 | プレス 焼結部品 | 焼結含油 軸受 | MIM 部品 | 軟磁性材 ・磁性 | チタン の MIM | MIM の原料 (粉・ペレット) |
|---|---|---|---|---|---|---|
| ポーライト含油軸受・焼結の歯車・MIM | ● | ● | ● | ● | ||
| ダイヤメット自動車向けのプレス焼結部品 | ● | ● | ● | |||
| キャステムMIM の受託(精密鋳造と両方) | ● | ● | ● | |||
| 日本マイクロMIMホールディングス数 mm の超精密 MIM | ● | ● | ||||
| エプソンアトミックス金属粉末から MIM 部品まで | ● | ● | ● | ● | ||
| エクトムMIM の金型と成形 | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。「軟磁性材・磁性」は、軟磁性材料・磁性材料の部品や粉を公式サイトに載せている会社です。社名を押すと、その会社の紹介へ移ります。
ポーライト株式会社|含油軸受・焼結の歯車・MIM の3本柱
ポーライトとは
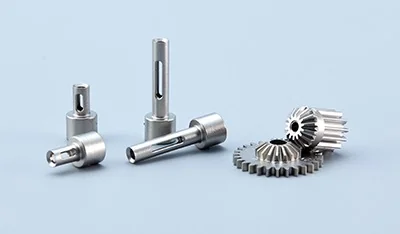
埼玉県北足立郡伊奈町に本社を置く、粉末冶金の会社です(1952年設立)。焼結含油軸受・焼結機械部品・MIM 製品をつくっています。
ポーライトの得意技術
| 技術 | 内容 |
|---|---|
| 焼結含油軸受 | 含油軸受の生産量実績は年80億個で、小型モーター用含油軸受の世界シェア No.1 と同社が表記している |
| 焼結機械部品(歯車) | 歯形・歯筋・ピッチ誤差でも0〜1級の高精度歯車、モジュール 0.15 以上の小モジュール歯車をつくるとしている |
| MIM | 10µm 以下の微粉を使い、真密度に対して97%以上の密度。焼結での線収縮率は10〜20%。カーナビの駆動ギヤ(PMF02、モジュール 0.6、JGMA 3級)などの例を載せている |
ポーライトが解決できる課題
- 小型モーターの軸受を、給油なしで静かに回したい
- 小さな歯車や複雑な金属部品を、焼結か MIM でつくりたい
公開されている実績・用途
- MIM の例として、ガソリン車のインジェクターの軟磁性部品(Fe-47Ni、PB パーマロイ)も載せている
出典:ポーライト「会社概要」、ポーライト「焼結含油軸受の特長」、ポーライト「焼結機械部品の特長」、ポーライト「MIM製品の特長」、ポーライト「MIM 製造工程」、ポーライト「MIM 各種ギヤ製品」
株式会社ダイヤメット|自動車のエンジン・トランスミッションの焼結部品
ダイヤメットとは
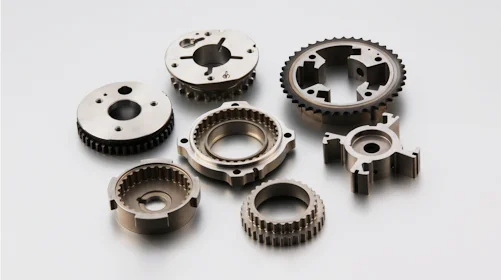
新潟県新潟市東区に本社を置く、粉末冶金の会社です(2005年設立)。焼結機械部品・含油軸受などの粉末冶金製品の製造・研究開発・販売を行っています。
ダイヤメットの得意技術
| 技術 | 内容 |
|---|---|
| 焼結機械部品 | 可変バルブタイミング機構の部品を、多段成形での複雑な形・高精度の金型での加工レス化・高密度化でつくる。スプロケット・プーリー、ミッション部品、焼結ステンレス部品も |
| オイルポンプロータ IPR® | 高吐出効率・低フリクション・低騒音を特徴とする、同社が特許出願した歯形の焼結オイルポンプロータ |
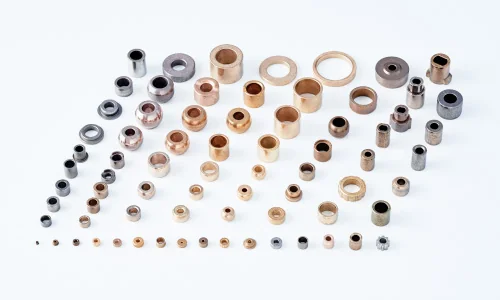
| 軟磁性材・含油軸受 | 低周波用の焼結軟磁性材から高周波用の圧粉磁心まで。含油軸受はパワーウインドウ・スターター・燃料ポンプなどの用途を挙げている |
ダイヤメットが解決できる課題
- エンジン・トランスミッションの部品を、削らずに焼結でつくりたい
- モーターやリアクトルのコアの損失を減らしたい(圧粉磁心)
株式会社キャステム|MIM とロストワックスを、1社で比べて選べる
キャステムとは
広島県福山市に本社を置く、精密鋳造(ロストワックス)と MIM の会社です(1970年創業)。
キャステムの得意技術
| 技術 | 内容 |
|---|---|
| MIM | 1991年に米国で特許を取り MIM の製法を完成させたとし、各拠点の工場で金型製作から素形材の生産まで一貫で行う。生産の9割以上を100%出資の海外工場でつくるとしている |
| 大きさ・材料 | ~30mm 角程度、1辺は最短 1mm 程度・最長 200mm 程度、部分の肉厚は最小 0.1mm 程度、重さは数 mg〜100g 程度。SCM415・SKD11・SUS630・純チタン・6Al4V チタン・WC-10%Co など |
| 密度 | MIM は密度95%以上、通常の焼結は88%程度とし、断面の写真で比べている(このページの「密度で、性質が変わる」の写真) |
キャステムが解決できる課題
- 精密鋳造と MIM のどちらで小さな金属部品をつくるか比べたい
- チタンや工具鋼の小さな部品を、型でたくさんつくりたい
株式会社日本マイクロMIMホールディングス|数 mm の部品を、超精密な MIM で
日本マイクロMIMホールディングスとは
大阪府寝屋川市に本社を置く会社です(2017年設立)。グループ会社の太盛工業(同じ住所)とともに、微小な精密部品の MIM を手がけています。
日本マイクロMIMホールディングスの得意技術
| 技術 | 内容 |
|---|---|
| μ-MIM® | 一般的な MIM の精度は全方位に ±0.5%、MIM を得意とする会社でも ±0.3%が限界だが、μ-MIM® は微小部品で ±0.1%以下の精度を出せる、と同社が表記している。中空構造・アンダーカット・100µm 以下の薄肉も |
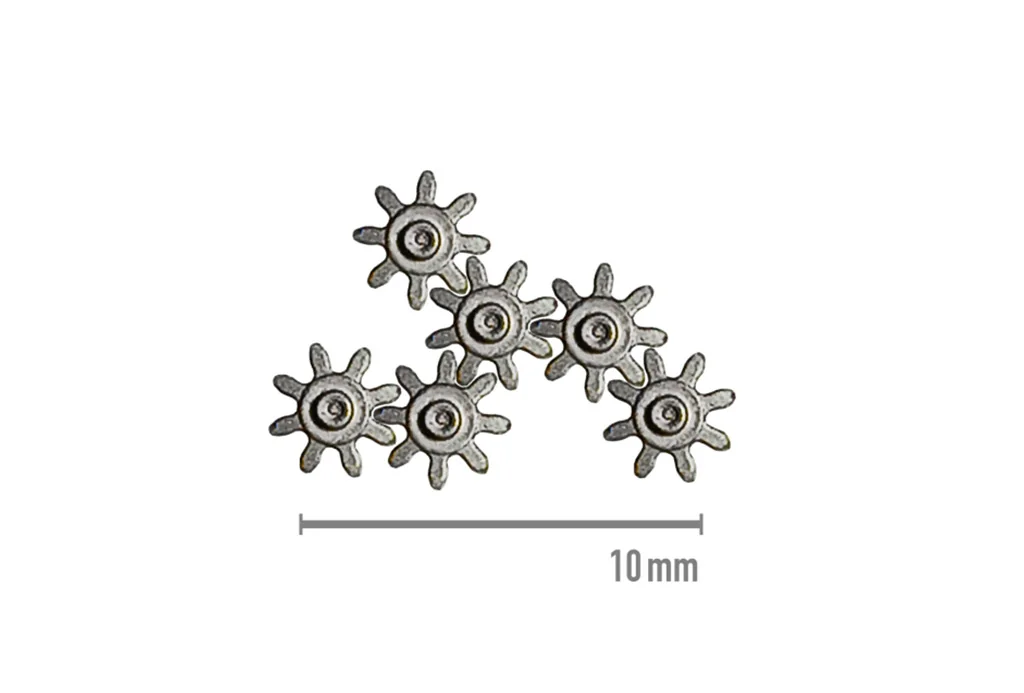
| 小モジュール歯車 | 直径 2.95mm・モジュール 0.3・重さ 0.02g のステンレスのピニオンギアで、切削では量産が難しいサイズを月10万個以上量産できるとしている(事例のページの精度の表記は ±0.3%以下) |
| 原料販売・評価受託 | 自社開発の μ-MIM 技術を中心とした技術提携、原料の販売、評価の受託を行う |
日本マイクロMIMホールディングスが解決できる課題
- 数 mm の小さな歯車や部品を、切削より安くたくさんつくりたい
- MIM で、ふつうより高い寸法精度が欲しい
出典:日本マイクロMIMホールディングス「企業紹介」、日本マイクロMIMホールディングス「μ-MIM」、日本マイクロMIMホールディングス「小モジュール ピニオンギア」(適応化事例)、日本マイクロMIMホールディングス「事業内容」
エプソンアトミックス株式会社|金属粉末をつくり、その粉で MIM 部品まで
エプソンアトミックスとは
青森県八戸市に本社を置く、金属粉末と金属射出成形部品の会社です(1999年設立。株主はセイコーエプソン)。
出典:エプソンアトミックスの製品情報のページをもとに AI(Claude)で作成
エプソンアトミックスの得意技術
| 技術 | 内容 |
|---|---|
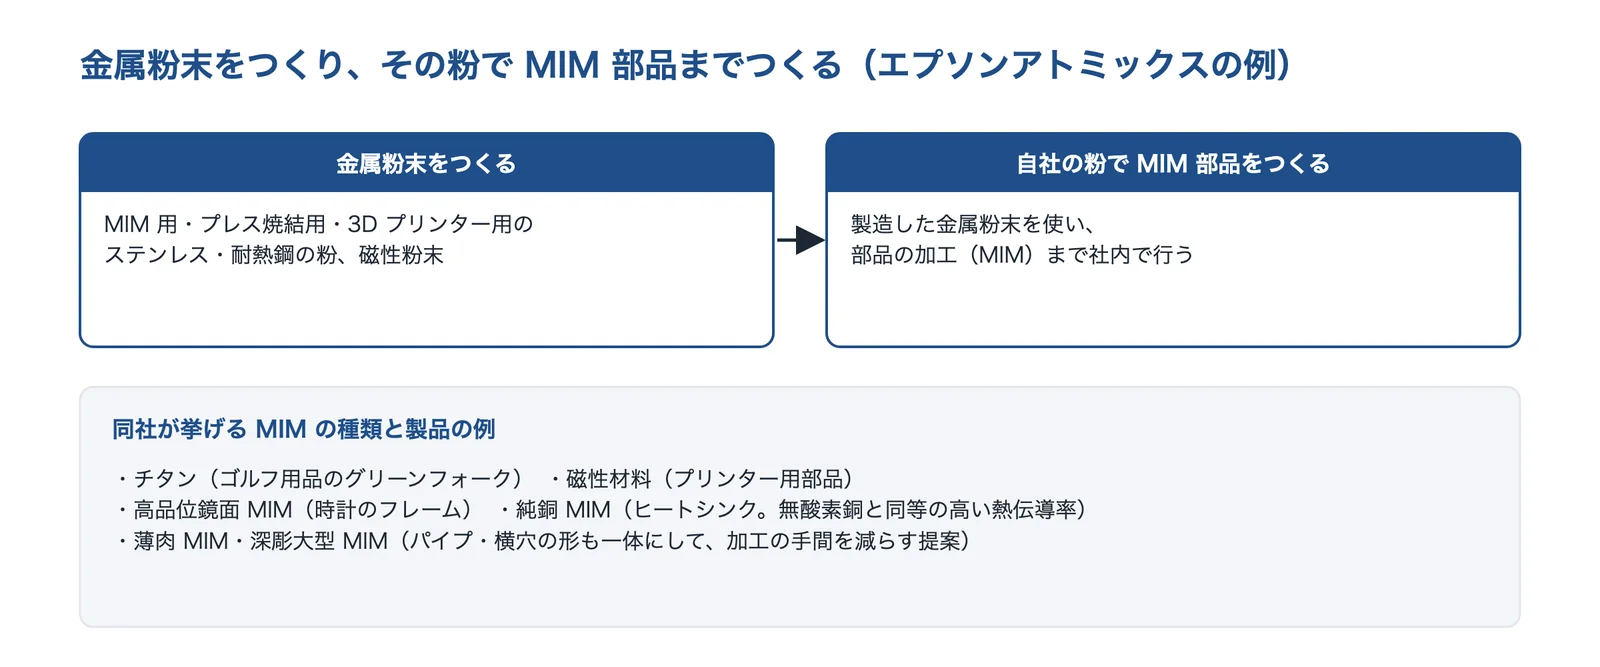
| 金属粉末 | MIM 用・プレス焼結用・3D プリンター用のステンレス・耐熱鋼の粉、アモルファス合金粉末などの磁性粉末をつくる |
| MIM 部品 | 原料の金属粉末の製造から金属射出成形までの一貫体制。チタンの MIM 部品の量産化、純銅 MIM(無酸素銅と同等の高熱伝導率)、高品位鏡面 MIM、薄肉・深彫大型 MIM を挙げている |
エプソンアトミックスが解決できる課題
- 粉の特性から見直して、MIM 部品の性質を上げたい
- チタンや純銅の小さな部品を、MIM でつくりたい
公開されている実績・用途
- 製品の例として、ゴルフ用品のグリーンフォーク(チタン)、プリンター用部品(磁性材料)、時計のフレーム(鏡面)、ヒートシンク(純銅)を挙げている
出典:エプソンアトミックス「会社概要」、エプソンアトミックス「製品情報」
エプソンアトミックスは、親会社の規約に配慮して、同社のページの説明をもとにした図にしています。
エクトム株式会社|MIM の金型を設計してつくり、成形まで
エクトムとは
青森県五所川原市にある、プラスチックと MIM の射出成形用金型の設計製作と成形加工の会社です。
エクトムの得意技術
| 技術 | 内容 |
|---|---|
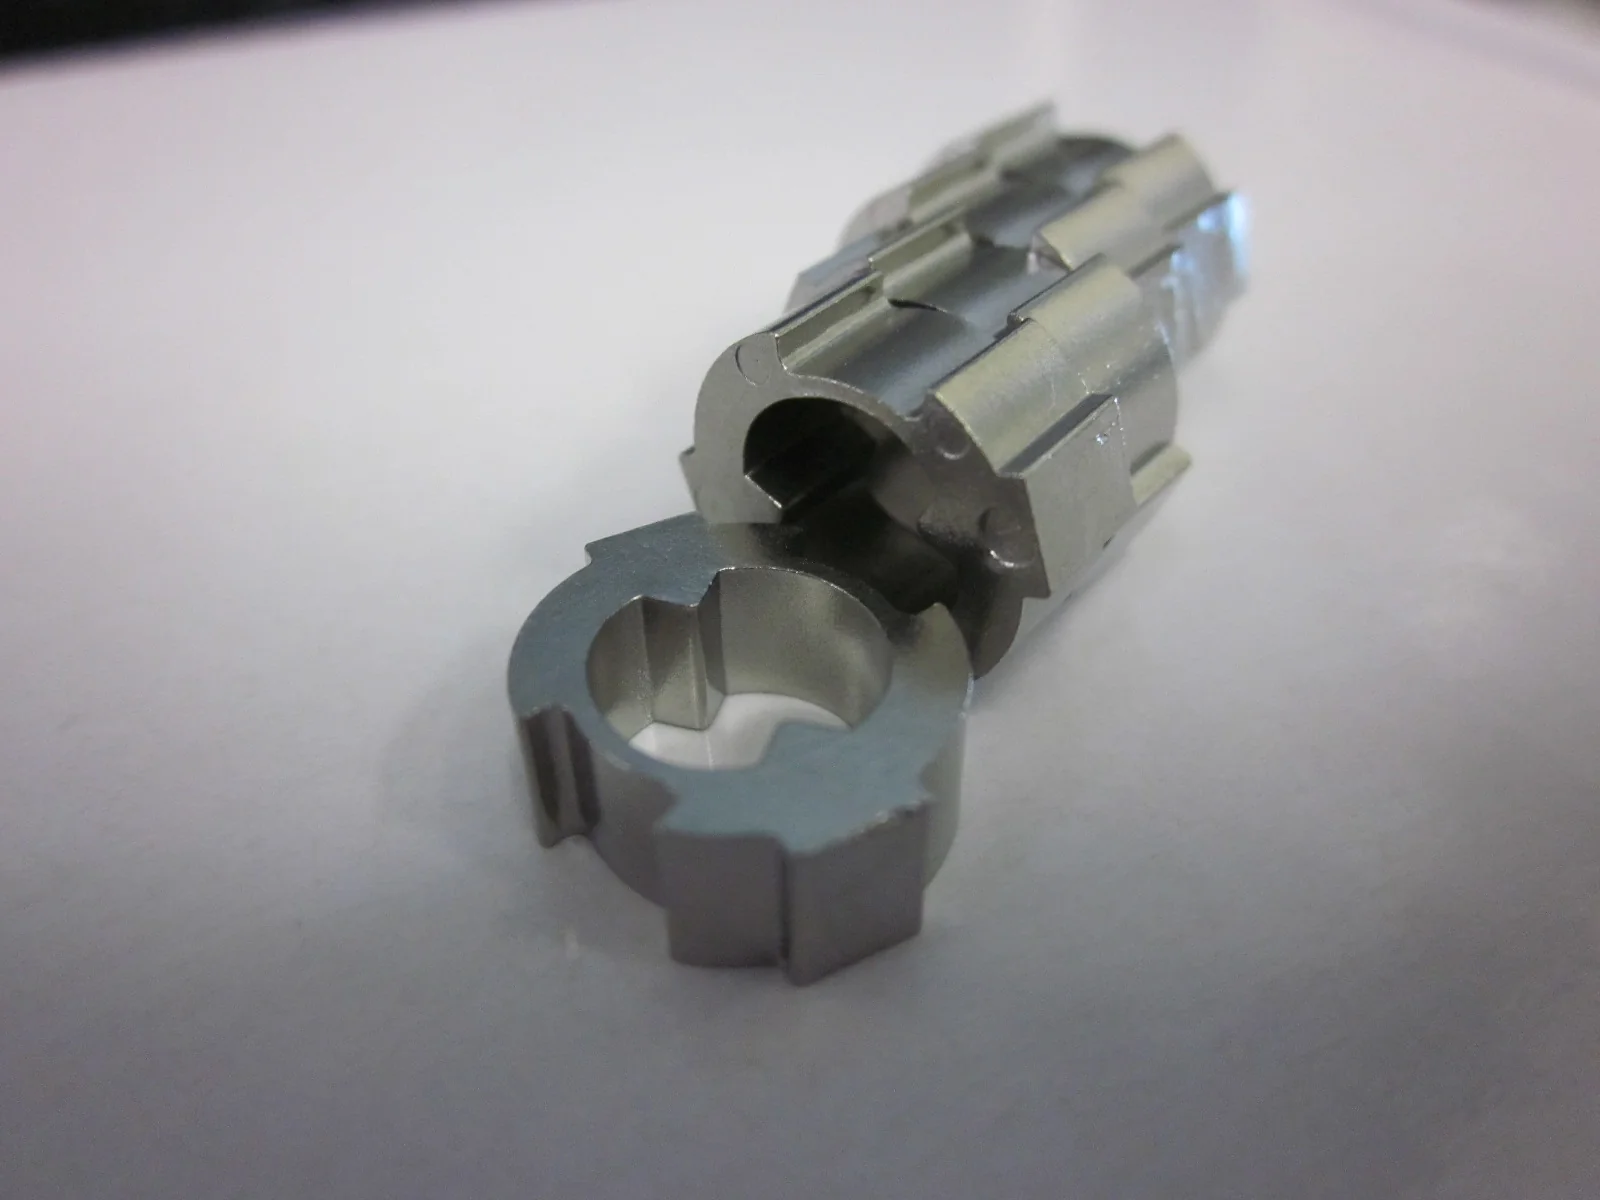
| MIM 用金型と成形 | 金属粉末とバインダーの混合体を射出成形し、真空炉で脱脂・焼結する。焼結のときに焼入れができ、難削材でも複雑な形をつくれるとしている |
| 材料と硬さの例 | 低合金鋼・工具鋼・ステンレス・耐熱材料・磁性材料・純チタン・チタンアルミ合金・コバルト合金・超硬合金など。携帯電話のヒンジ部品(SUS、380〜430HV)、ニードル弁やモジュール筐体(SUS、550HV)の例を挙げている |
エクトムが解決できる課題
- MIM の金型から相談して、硬い小さな部品をつくりたい
- キーシリンダーの筐体のような、防犯のために硬さが要る部品をつくりたい
出典:エクトム「会社概要」、エクトム「MIM(金属粉末射出成形)」
使われる製品・事例
日本粉末冶金工業会は、焼結機械部品の用途の90%を輸送機械用が占め、四輪車のエンジン・駆動系・シャーシに多く使われ、複合軟磁性材料を使ったソレノイドやセンサーなどの電装部品にも広がっているとしています。MIM では、時計部品・HDD 部品・自動車のエンジン部品(SCM415 の 65g の部品で、鍛造+機械加工より加工の工程数を50%削減)などの事例を公開しています。課題ページでは、工法を切り替えたい・材料費を下げたい・歯車の騒音を下げたいで、焼結・MIM を使う対策を紹介しています。
出典:日本粉末冶金工業会「焼結機械部品」、日本粉末冶金工業会「MIM 応用例(当初からMIM化設計事例)」
関連する技術
粉末冶金・MIM とあわせて検討される技術です。
- 鍛造(熱間・冷間・精密鍛造)
- ダイカスト(アルミ・マグネシウム)
- 金属3Dプリンター(積層造形)
- 射出成形(成形条件・金型・材料の選び方)
- 板金・プレス加工(打ち抜き・曲げ・絞り)
- 表面硬化(窒化・浸炭・高周波焼入れ)
- 粉末冶金(焼結・MIM)(工法を切り替えたい)
- ニアネットシェイプ(材料費を下げたい)
- 比重・密度(技術の基礎知識)
- 硬さ(ビッカース・ロックウェル)(技術の基礎知識)
- 材料(物性・劣化)
- 摩擦・摩耗
出典・確認日
- 日本粉末冶金工業会「粉末冶金のココがスゴイ」
- 日本粉末冶金工業会「MIM(金属粉末射出成形法)の製法」
- 日本粉末冶金工業会「VA事例紹介 トランスミッション用オイルポンプギヤ」
- 齋藤ほか「高生産性を実現した VVT スプロケット成形体加工技術」住友電工テクニカルレビュー 第198号(2021年1月)
- 林宏爾「粉末冶金」「焼結」改訂新版 世界大百科事典(平凡社)、コトバンク
- 林宏爾「粉末冶金」改訂新版 世界大百科事典(平凡社)、コトバンク
- 小西勇介(第一セラモ)「高精度かつ複雑形状部品を造る MIM用コンパウンド」第一工業製薬 社報 No.578(2016年)
- Metal Injection Molding Association「Process Overview: MIM」
- 日本粉末冶金工業会「MIM化へのポイント」
- 日本粉末冶金工業会「MIM(金属粉末射出成形法)の特徴」
- JIS Z 2550:2016「焼結金属材料-仕様」(kikakurui.com の掲載)
- ダイヤメット「製品情報」
- Metal Injection Molding Association「Designing with MIM」
- 日本粉末冶金工業会「MIM 主な材料」
- 日本粉末冶金工業会「MIM 応用例(他工法からの代替事例)」
- 日本粉末冶金工業会「MIM 応用例(一体化事例)」
- 日本マイクロMIMホールディングス「小モジュール ピニオンギア」(適応化事例)
- 日本粉末冶金工業会「焼結含油軸受」
- NTN「焼結金属部品 ベアファイト ハンドブック」CAT.No.9016/J
- MPIF(PickPM)「Engineering Properties」
- キャステム「MIM」
- MPIF(PickPM)「Design Considerations with Powder Metallurgy」
- Metal Injection Molding Association「Complex Designs with MIM」
- ポーライト「MIM製品の特長」
- ポーライト「MIM 製造工程」
- MPIF(PickPM)「Secondary Operations」
- ソディック SurVibes「MIMとは」(2024年11月公開、2025年6月更新)
- 田尻ほか「金属粉末射出成形における捨てボスのウェルドライン抑制効果の調査」福岡県工業技術センター 研究報告 No.35(2025年)
- 西澤ほか「金属粉末射出成形における形状精度向上に関する研究」福岡県工業技術センター 研究報告 No.35(2025年)
- ポーライト「会社概要」
- ポーライト「焼結含油軸受の特長」
- ポーライト「焼結機械部品の特長」
- ポーライト「MIM 各種ギヤ製品」
- ダイヤメット「会社概要」
- キャステム「会社概要」
- 日本マイクロMIMホールディングス「企業紹介」
- 日本マイクロMIMホールディングス「μ-MIM」
- 日本マイクロMIMホールディングス「事業内容」
- エプソンアトミックス「会社概要」
- エプソンアトミックス「製品情報」
- エクトム「会社概要」
- エクトム「MIM(金属粉末射出成形)」
- 日本粉末冶金工業会「焼結機械部品」
- 日本粉末冶金工業会「MIM 応用例(当初からMIM化設計事例)」
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月7日 本ページの内容は一般的な情報で、実際の密度・精度・可否・費用は、材料・形・数量・工程の条件により異なります。








