
減速機・歯車の課題から探す
| 課題 | 目的 | 困りごと |
|---|---|---|
| 減速機のバックラッシを減らしたい | 高精度化 | 反転で遅れる・止まる位置がずれる |
| 歯車の騒音を下げたい | 静音化 | うなり音や歯打ち音を下げたい |
| 摩擦損失を減らしたい | 高効率化 | 減速機の効率を上げ、発熱を抑えたい |
| 摺動部がすり減る | 長寿命化 | 歯面の摩耗・ピッチングを防ぎたい |
| 小型のまま出力を上げたい | 小型化 | モーターと減速機を小さくして大きなトルクを出したい |
| 状態を検知したい | 予知保全 | 減速機や軸受の異常を、壊れる前に見つけたい |
| 軸受の寿命を延ばしたい(準備中) | 長寿命化 | 減速機の中の軸受を長持ちさせたい |
課題ごとに効く技術は、下の「課題と技術のマトリクス」にまとめています。
減速機は、モーターなどの速い回転を歯車で落とし、そのぶん大きなトルクを取り出す装置です。ロボットの関節、コンベア、工作機械など、動くものの多くに入っています。すき間(バックラッシ)・音・効率・寿命・大きさのどれに困っているかで、効く技術が変わります。
このページでは、減速機・歯車でよくある課題と、それを解決する技術(歯車の精度・歯面修整、歯車と減速機の方式、熱処理、潤滑、材料、測定・試験)、種類ごとの特徴、選ぶときに確かめることをまとめ、関係する技術を持つ企業を紹介します。
減速機・歯車の企業(早見表)
| 企業 | 精度・ 歯面修整 | 減速機の 方式 | 熱処理 | 潤滑 | 材料 | 測定・ 試験 |
|---|---|---|---|---|---|---|
| オージック精密歯車の研削・歯面修整 | ● | ● | ||||
| 前田精密製作所超小型の波動歯車減速機 | ● | |||||
| 東洋高周波工業歯車の高周波焼入れ | ● | |||||
| 協同油脂ギヤ用のグリース | ● | |||||
| ポーライト低騒音の焼結歯車 | ● | |||||
| チバダイス樹脂歯車の騒音・かみ合い試験 | ● | ● |
●は、各社の公式サイトで確認できた得意分野です(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
減速機・歯車でよくある課題
減速機・歯車の課題は、どこで何が起きているかで原因が分かれます。歯と歯のすき間はバックラッシに、かみ合いの揺れは騒音に、歯面の滑りとくり返しの力は摩耗や損傷に、歯面の摩擦と油のかき混ぜは損失と発熱につながります。
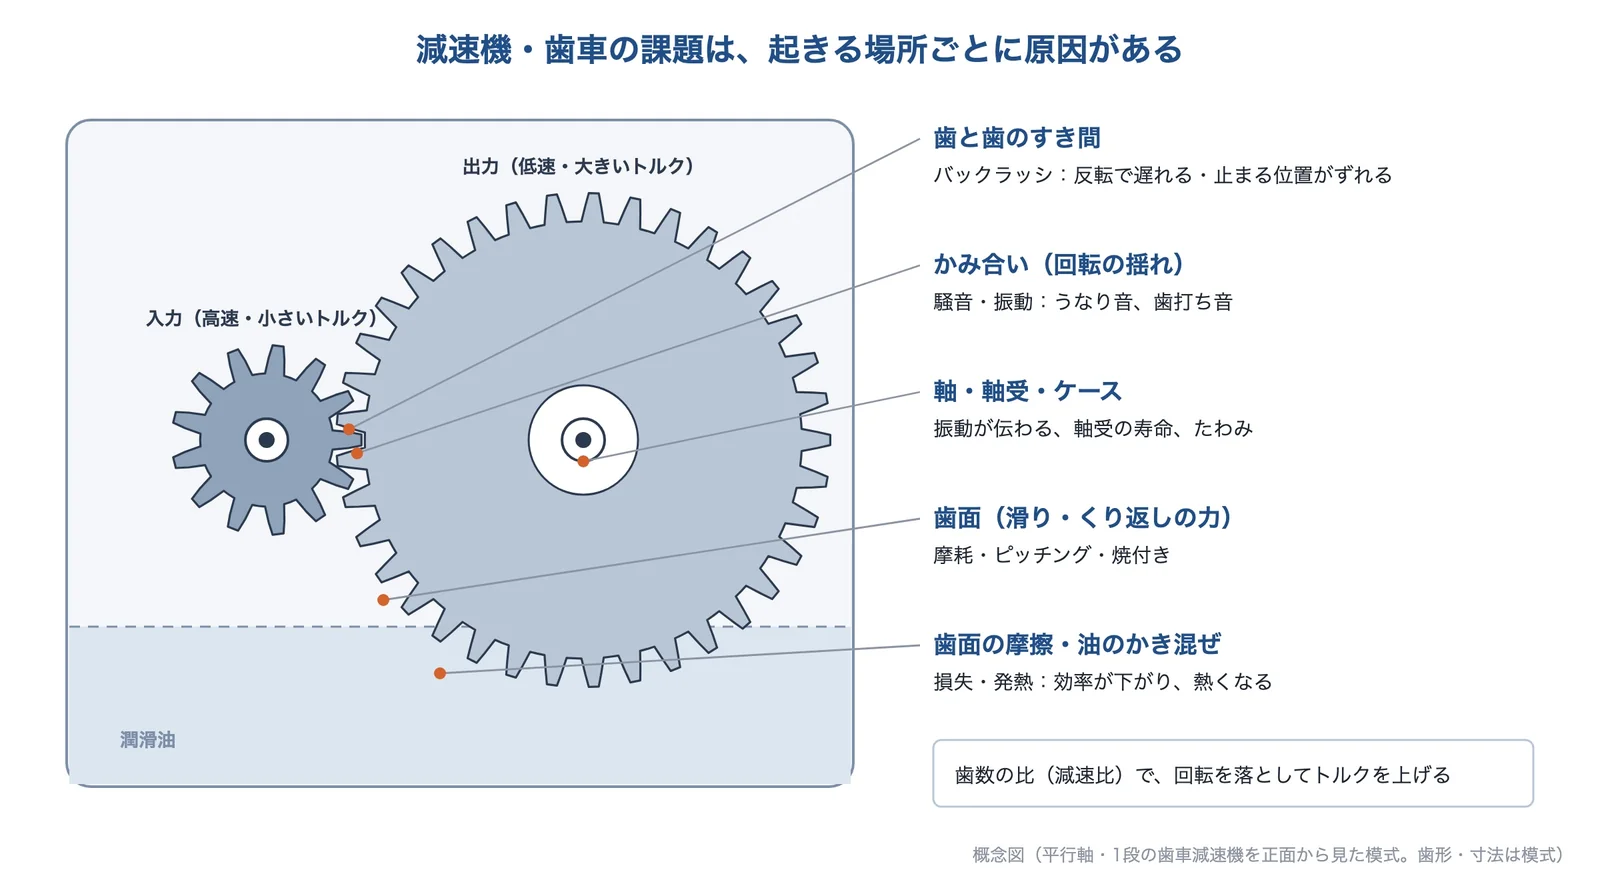
AI(Claude)で作成
| 課題 | 何が起きているか | 主に効く技術 |
|---|---|---|
| 減速機のバックラッシを減らしたい | 歯と歯のすき間のぶんだけ、反転した直後に出力側が動かない | 減速機の方式、歯車の精度 |
| 歯車の騒音を下げたい | かみ合いのたびに回転がわずかに揺れ、振動と音になる。誤差・たわみ・共振で大きくなる | 歯車の精度・歯面修整、測定 |
| 摩擦損失を減らしたい | 滑りの多い歯車(ウォームなど)は効率が低い。油が多すぎるとかき混ぜる損失が増える | 歯車の方式、潤滑 |
| 摺動部がすり減る | 歯面の強さが足りない、歯当たりが悪い、潤滑が悪いと、摩耗やピッチングが進む | 熱処理、潤滑 |
| 小型のまま出力を上げたい | モーターを小さく速くして、大きな減速比でトルクにする。減速機の大きさも全体に効く | 減速機の方式 |
出典:バックラッシを小さくする方法|小原歯車工業、歯車の騒音と対策|小原歯車工業、歯車の種類|小原歯車工業、歯車の潤滑法|小原歯車工業、歯車の摩耗及び歯面疲労|小原歯車工業、ハーモニックドライブ®を知る|ハーモニック・ドライブ・システムズ
このほか、減速機を使う装置の課題として、「状態を検知したい」も解説しています。
課題と技術のマトリクス
よくある課題に対して、どの技術が効くかをまとめました。記号の理由と出典は表の下にあります。
| よくある課題 | 歯車の精度・歯面修整 | 歯車・減速機の方式 | 熱処理(表面硬化) | 潤滑(油・グリース) | 材料(樹脂・焼結・鋳鉄) | 測定・試験・解析 |
|---|---|---|---|---|---|---|
| 減速機のバックラッシを減らしたい | ○ | ◎ | ○ | |||
| 歯車の騒音を下げたい | ◎ | ○ | △ | ○ | ◎ | |
| 摩擦損失を減らしたい | ◎ | ○ | ||||
| 摺動部がすり減る | ○ | ○ | ◎ | ◎ | ○ | |
| 小型のまま出力を上げたい | ◎ | ○ |
◎:第一候補 ○:有効 △:条件によって有効 空欄:公開資料で直接の関係を確認できなかった組み合わせ。一般的な傾向で、効果を保証するものではありません。
記号の理由と出典
| 課題 | 技術 | 記号 | 理由と出典 |
|---|---|---|---|
| 減速機のバックラッシを減らしたい | 歯車の精度・歯面修整 | ○ | 歯厚減少量の小さい歯車を正規の中心距離で組むと、バックラッシを比較的小さくできる。ただしゼロにはできない(出典:バックラッシを小さくする方法|小原歯車工業) |
| 減速機のバックラッシを減らしたい | 歯車・減速機の方式 | ◎ | 波動歯車装置はバックラッシが非常に小さく、精密制御用の偏心揺動減速機にはロストモーション 1.0 arc min の例がある(出典:ハーモニックドライブ®を知る|ハーモニック・ドライブ・システムズ、精密制御用サイクロ®減速機 DAシリーズ|住友重機械工業) |
| 減速機のバックラッシを減らしたい | 測定・試験・解析 | ○ | 必要なバックラッシは、JIS の精度等級とモジュール・ピッチ円直径から求める。実物のすき間は歯車測定機などで確かめる(出典:バックラッシを小さくする方法|小原歯車工業) |
| 歯車の騒音を下げたい | 歯車の精度・歯面修整 | ◎ | ピッチ誤差・歯形誤差・歯すじ誤差・歯溝の振れが小さい歯車ほど低騒音。歯車研削やラッピング、歯形修整・クラウニングも効果がある(出典:歯車の騒音と対策|小原歯車工業) |
| 歯車の騒音を下げたい | 歯車・減速機の方式 | ○ | 同時にかみ合う歯が多いほど低騒音。平歯車よりはすば歯車、すぐばかさ歯車よりまがりばかさ歯車のほうが静か(出典:歯車の騒音と対策|小原歯車工業) |
| 歯車の騒音を下げたい | 潤滑(油・グリース) | △ | 油膜を保つことが大切で、粘度の高い潤滑油のほうが比較的に騒音は小さくなると言われている(出典:歯車の騒音と対策|小原歯車工業) |
| 歯車の騒音を下げたい | 材料(樹脂・焼結・鋳鉄) | ○ | 軽負荷・低速ならプラスチック歯車が効果的。鋳鉄の歯車は鋼製より低騒音化に効果的とされる(出典:歯車の騒音と対策|小原歯車工業) |
| 歯車の騒音を下げたい | 測定・試験・解析 | ◎ | 回転数を変えながら騒音・振動を周波数分析し、かみ合い周波数の成分が大きいことを確かめて対策した例がある(出典:無響室負荷試験機による低騒音歯車の開発(新日鉄住金技報 第395号)|日本製鉄、振動 CAT-Ⅲ 教材 7.9.3 歯車の振動スペクトル|IMV) |
| 摩擦損失を減らしたい | 歯車・減速機の方式 | ◎ | 伝動効率の目安は、平行軸の歯車 98.0〜99.5%、円筒ウォームギヤ 30.0〜90.0%。滑りの多い歯車ほど効率が低い(軸受損失・かくはん損失は含まない)(出典:歯車の種類|小原歯車工業) |
| 摩擦損失を減らしたい | 潤滑(油・グリース) | ○ | 油やグリースが多すぎると、かき混ぜる損失(かくはん損失)が大きくなる。潤滑は歯面の滑りをよくし、温度上昇をおさえる(出典:歯車の潤滑法|小原歯車工業) |
| 摺動部がすり減る | 歯車の精度・歯面修整 | ○ | 組立状態が悪く歯当たりが悪いときは、歯当たりを修正する(出典:歯車の摩耗及び歯面疲労|小原歯車工業) |
| 摺動部がすり減る | 歯車・減速機の方式 | ○ | 歯面強さを上げる方法として、平歯車をはすば歯車に、すぐばかさ歯車をまがりばかさ歯車に変えることが挙げられている(出典:歯車の摩耗及び歯面疲労|小原歯車工業) |
| 摺動部がすり減る | 熱処理(表面硬化) | ◎ | 焼入れで鋼は硬くなり、特に歯面強さは大幅に上がる。硬くて強い材料への変更(S45C→SCM440/SCM415 など)も対策に挙げられている(出典:歯車の代表的な熱処理方法|小原歯車工業、歯車の摩耗及び歯面疲労|小原歯車工業) |
| 摺動部がすり減る | 潤滑(油・グリース) | ◎ | 潤滑状態が悪いときは、油の種類・粘度・量を適正にする。油切れや不適切な油は歯面の焼付きなどの原因になる(出典:歯車の摩耗及び歯面疲労|小原歯車工業、歯車の潤滑法|小原歯車工業) |
| 摺動部がすり減る | 測定・試験・解析 | ○ | 油の中の摩耗粒子の形を見るフェログラフィでは、平板状の粒子は歯車の疲労を示すとされる(出典:フェログラフィ分析による機械の故障予知診断|川重テクノロジー) |
| 小型のまま出力を上げたい | 歯車・減速機の方式 | ◎ | 波動歯車装置は1段・同軸で 1/30〜1/320 の減速比。遊星歯車機構は複数の遊星歯車で負荷を分担するので、装置を小さく設計できる(出典:ハーモニックドライブ®を知る|ハーモニック・ドライブ・システムズ、遊星歯車機構|小原歯車工業) |
| 小型のまま出力を上げたい | 熱処理(表面硬化) | ○ | 焼入れで歯車の強度が上がり、特に歯面強さは大幅に上がる(同じ大きさで伝えられる力を増やす方向)(出典:歯車の代表的な熱処理方法|小原歯車工業) |
表が画面に収まらないときは、横にスクロールできます。
主な解決技術
減速機・歯車の課題を解決する代表的な技術です。技術ごとに、しくみと効き方を下で説明します。
| 技術 | 概要 | 解決できる課題 |
|---|---|---|
| 歯車の精度・歯面修整 | ピッチ・歯形・歯すじの誤差を小さくし、歯面の形を整える | 歯車の騒音を下げたい減速機のバックラッシを減らしたい |
| 歯車・減速機の方式 | はすば歯車、遊星・波動・偏心揺動の減速機など、しくみから選び直す | 減速機のバックラッシを減らしたい小型のまま出力を上げたい摩擦損失を減らしたい |
| 熱処理(表面硬化) | 浸炭・高周波焼入れ・窒化で歯面を硬くし、強さを上げる | 摺動部がすり減る |
| 潤滑(油・グリース) | 周速度に合う潤滑法と、油の種類・粘度・量を選ぶ | 摺動部がすり減る摩擦損失を減らしたい |
| 材料(樹脂・焼結・鋳鉄) | 樹脂・焼結・鋳鉄の歯車で静かにする | 歯車の騒音を下げたい |
| 測定・試験・解析 | 音の周波数や摩耗粒子を調べ、原因を絞ってから直す | 歯車の騒音を下げたい摺動部がすり減る |
歯車の精度・歯面修整:誤差を小さくし、かみ合いをなめらかに
平歯車・はすば歯車の精度は、単一ピッチ誤差、累積ピッチ誤差、全歯形誤差、全歯すじ誤差などで表します。全歯すじ誤差が大きいと、歯幅の端に当たりが集中する悪い歯当たりになります。小原歯車工業(KHK)は、これらの誤差や歯溝の振れが小さい歯車ほど低騒音だとし、歯車研削やラッピング、歯形修整・クラウニングも低騒音化に効果があるとしています。オージックは、歯形・歯すじの修整は過剰だと逆効果になるので、数ミクロン単位での制御が重要だとしています。
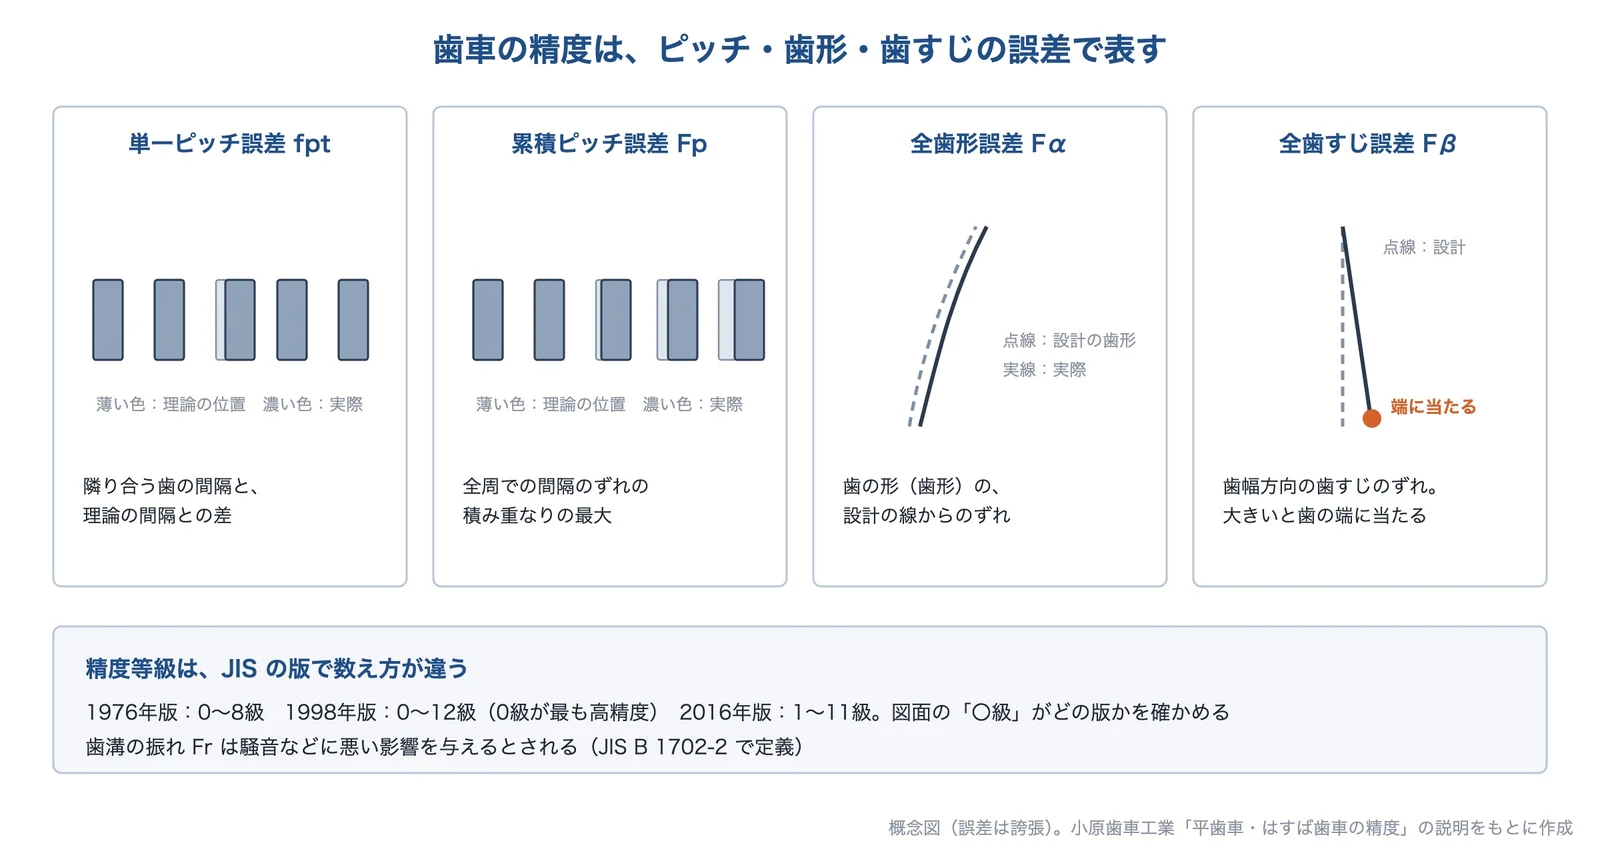
AI(Claude)で作成
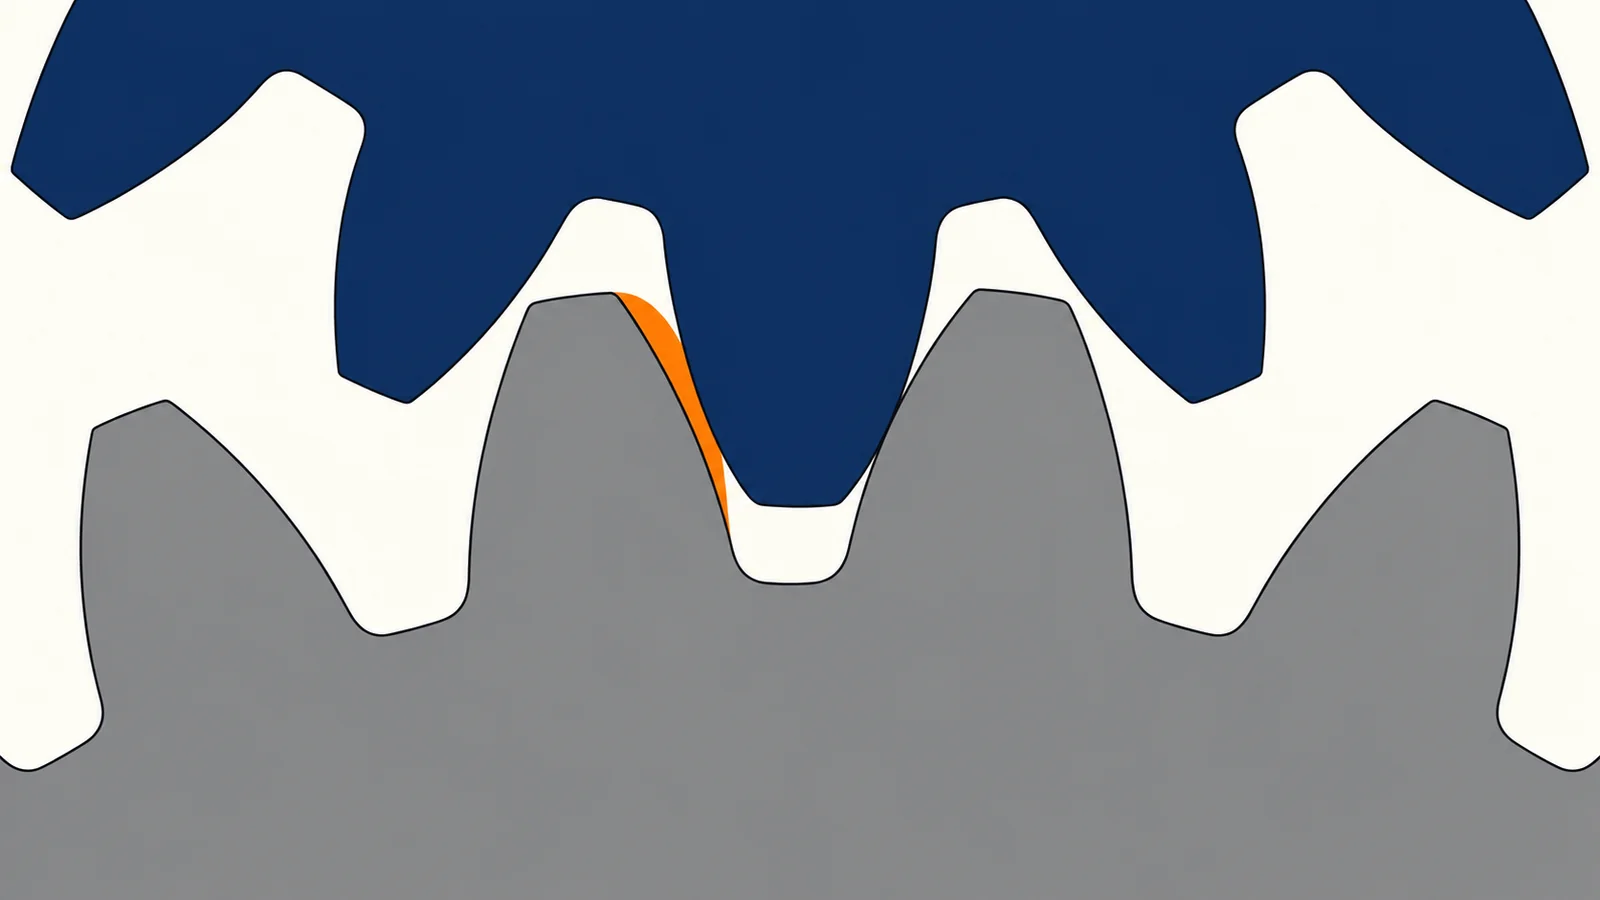
バックラッシについては、歯厚減少量の小さい歯車を正規の中心距離で組むと、比較的小さくできます。ただし、この方法ではゼロにはできません。
出典:平歯車及びはすば歯車の精度|小原歯車工業、歯車の騒音と対策|小原歯車工業、バックラッシを小さくする方法|小原歯車工業、騒音・振動対策のギヤ設計仕様|特注ギヤ製造.com(オージック)、JIS B 1702-1:2016 円筒歯車―精度等級(プレビュー)|日本規格協会
歯車・減速機の方式:しくみから選び直す
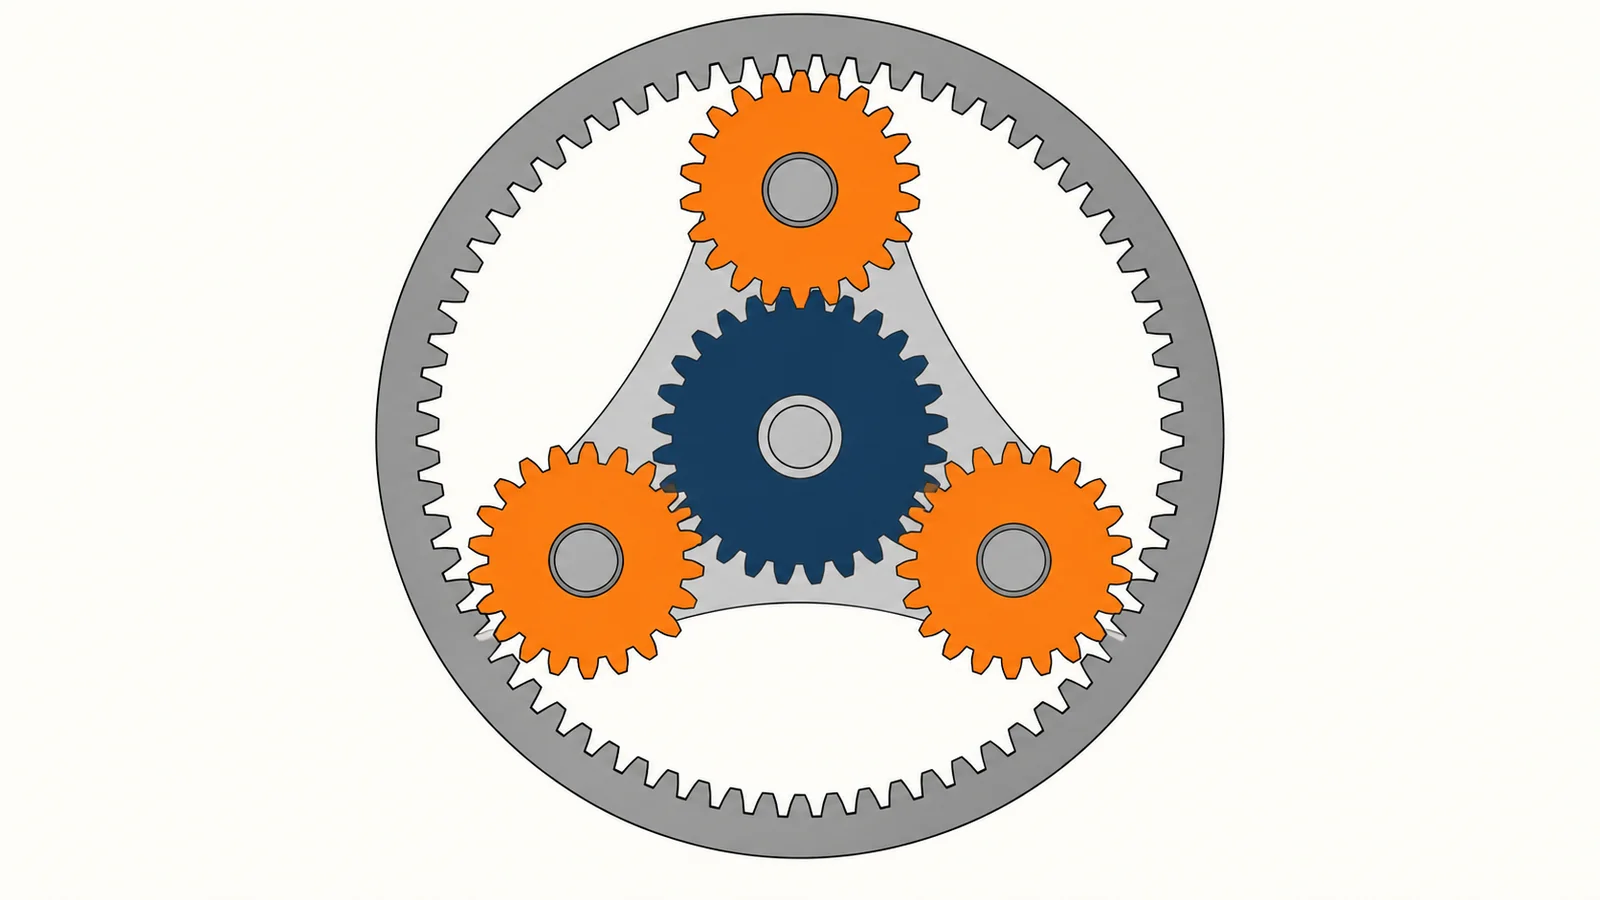
歯車の組み合わせを工夫するだけでなく、減速機のしくみそのものを選び直す方法です。遊星歯車機構は、入力と出力を同じ軸の上に置け、2個以上の遊星歯車で負荷を分担するので、装置を小さく設計できます(そのぶん構造は複雑です)。波動歯車装置は、楕円形のカムで薄い弾性の歯車をたわませて2か所でかみ合わせ、1段で 1/30〜1/320 の減速比が得られ、バックラッシが非常に小さい減速機です。偏心揺動(サイクロイド系)では、住友重機械工業の精密制御用サイクロ減速機 DA シリーズがロストモーション 1.0 arc min(減速比 29〜119)としています。ウォームギヤは1段で大きく減速でき静かですが、効率が低いという短所があります。
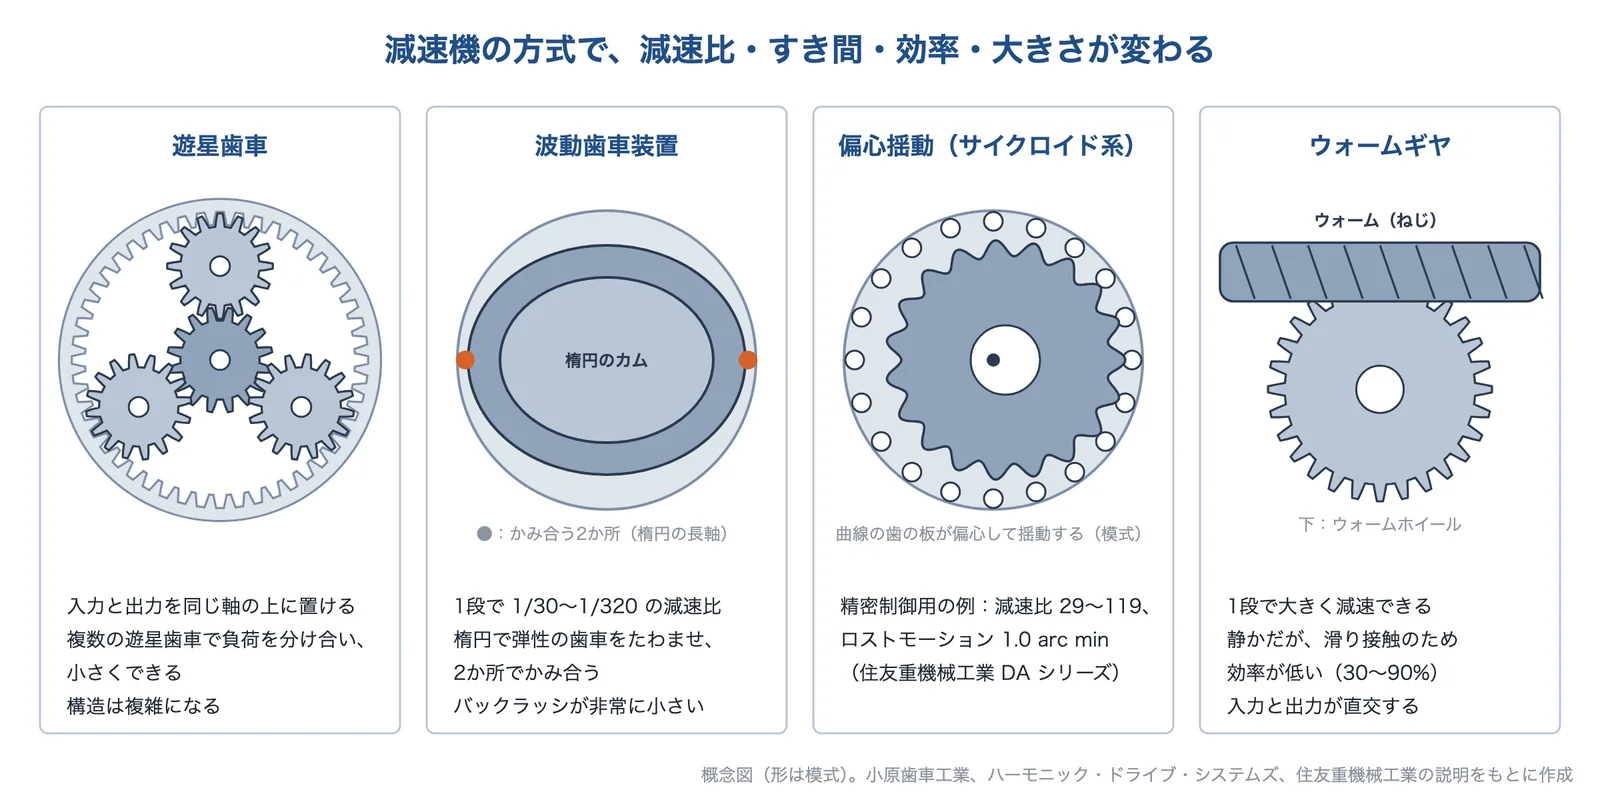
AI(Claude)で作成
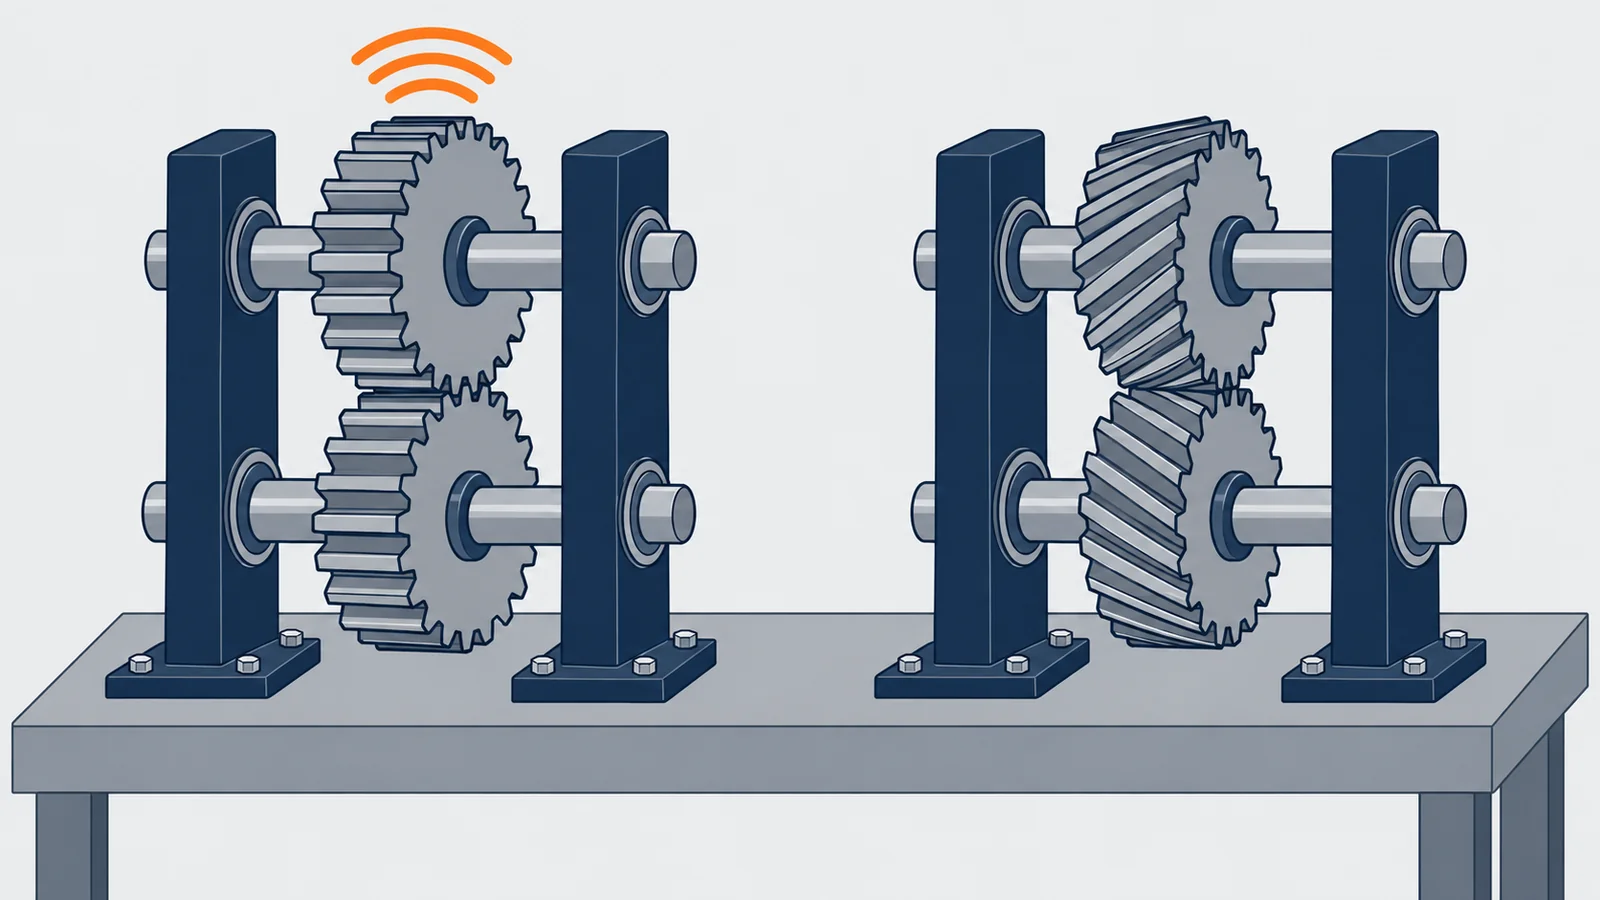
歯の形でも音は変わります。同時にかみ合う歯が多いほど低騒音で、一般に平歯車よりはすば歯車、すぐばかさ歯車よりまがりばかさ歯車のほうが静かです。
出典:遊星歯車機構|小原歯車工業、ハーモニックドライブ®を知る|ハーモニック・ドライブ・システムズ、精密制御用サイクロ®減速機 DAシリーズ|住友重機械工業、歯車の種類|小原歯車工業、歯車の騒音と対策|小原歯車工業
熱処理(表面硬化):歯面を硬くして強さを上げる
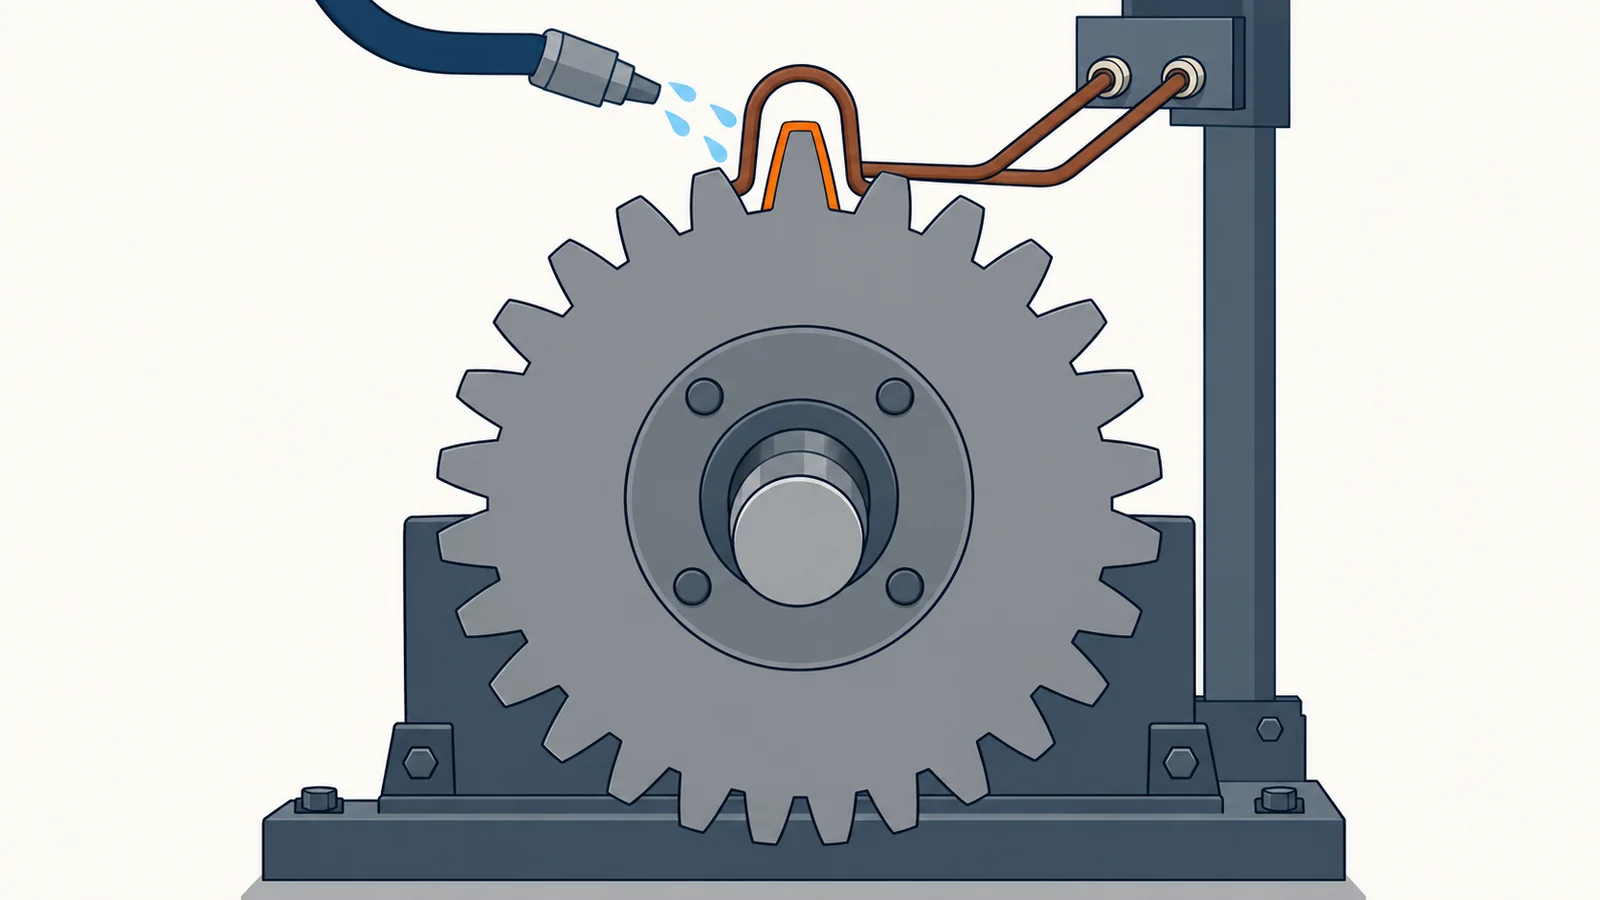
焼入れをすると鋼は硬くなり、歯車の強度が上がります。特に歯面強さは大幅に上がります。歯車によく使われるのは、低炭素鋼の表面に炭素をしみ込ませる浸炭焼入れ(焼入れ硬度 55〜63 HRC、有効硬化層 0.3〜1.2 mm が参考値)、炭素 0.30% 以上の鋼の表面だけを誘導加熱で硬くする高周波焼入れ(S45C で 50〜60 HRC が参考値)、窒素を拡散させる窒化です。浸炭焼入れや高周波焼入れでは変形・ひずみで歯車の精度が落ちるので、精度が要るときは焼入れのあとに歯車研削で仕上げます。高周波焼入れでは、歯底を硬くできないことがあります。
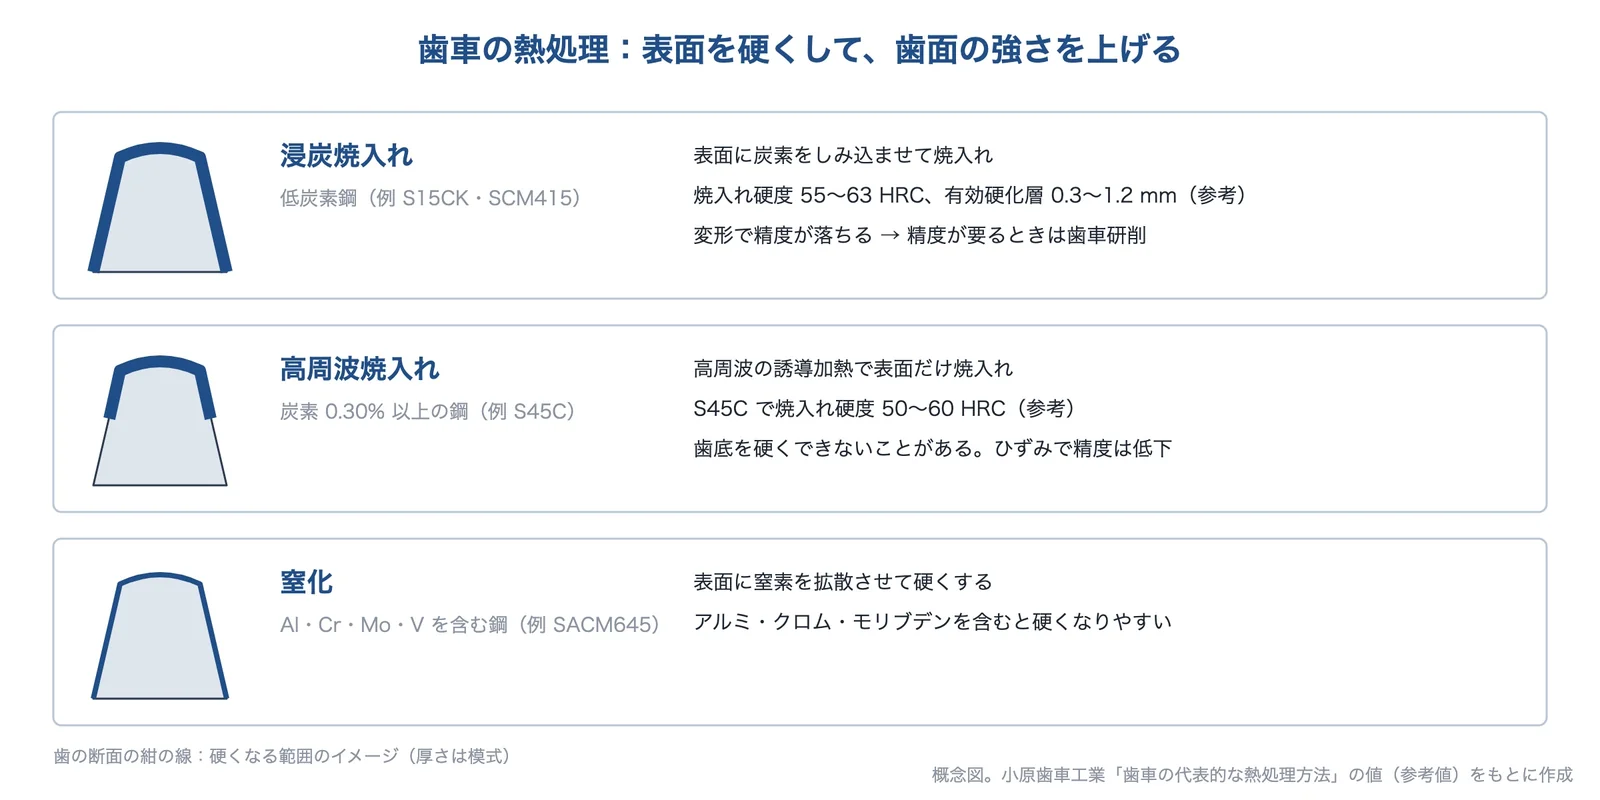
AI(Claude)で作成
歯面の摩耗やピッチングの対策として、KHK は、硬くて強い材料への変更(S45C から SCM440・SCM415 など)、歯車を大きくする、ねじれのある歯車に変える、歯当たりを直す、潤滑を適正にする、を挙げています。
出典:歯車の代表的な熱処理方法|小原歯車工業、歯車の摩耗及び歯面疲労|小原歯車工業
潤滑(油・グリース):周速度に合う方法と、適量の油
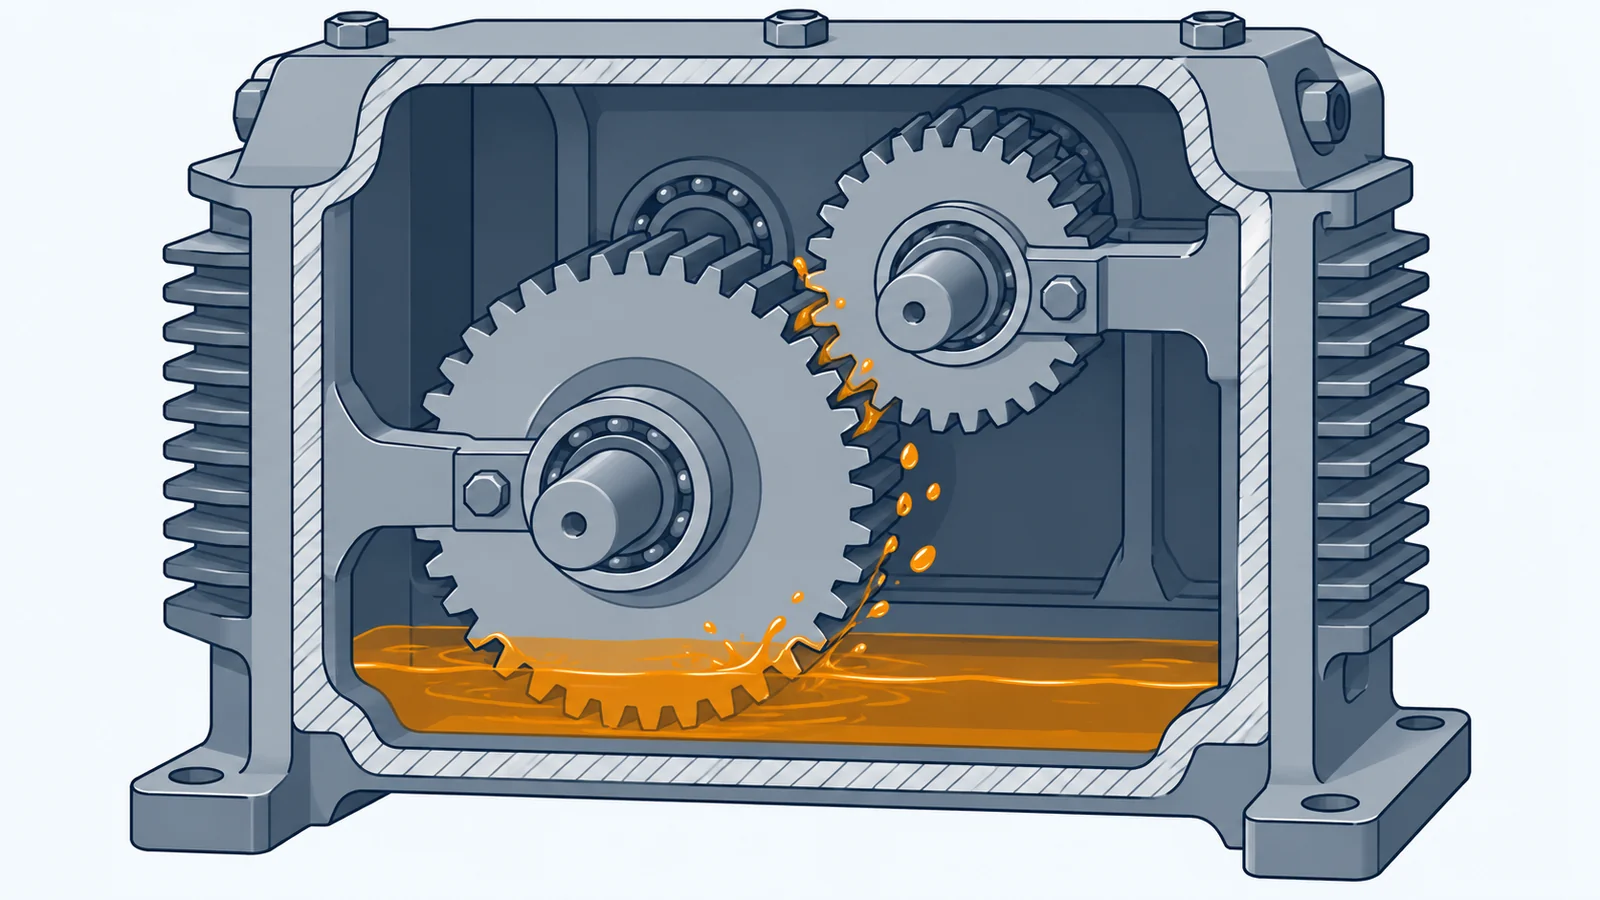
歯車の潤滑法は、グリース潤滑、はねかけ潤滑(油浴式)、強制潤滑(循環給油)の3つに大きく分けられ、主に歯車の周速度で選びます(低速はグリース、中速ははねかけ、高速は強制潤滑が一般的)。油やグリースは、多すぎるとかき混ぜる損失(かくはん損失)が大きくなり、少なすぎると潤滑・冷却の効果が期待できません。歯車箱の温度は 80〜90℃ くらいが限界の目安とされ、超えるならフィンやファンで冷やします。油切れや不適切な油は、歯面の焼付きなどの原因になります。
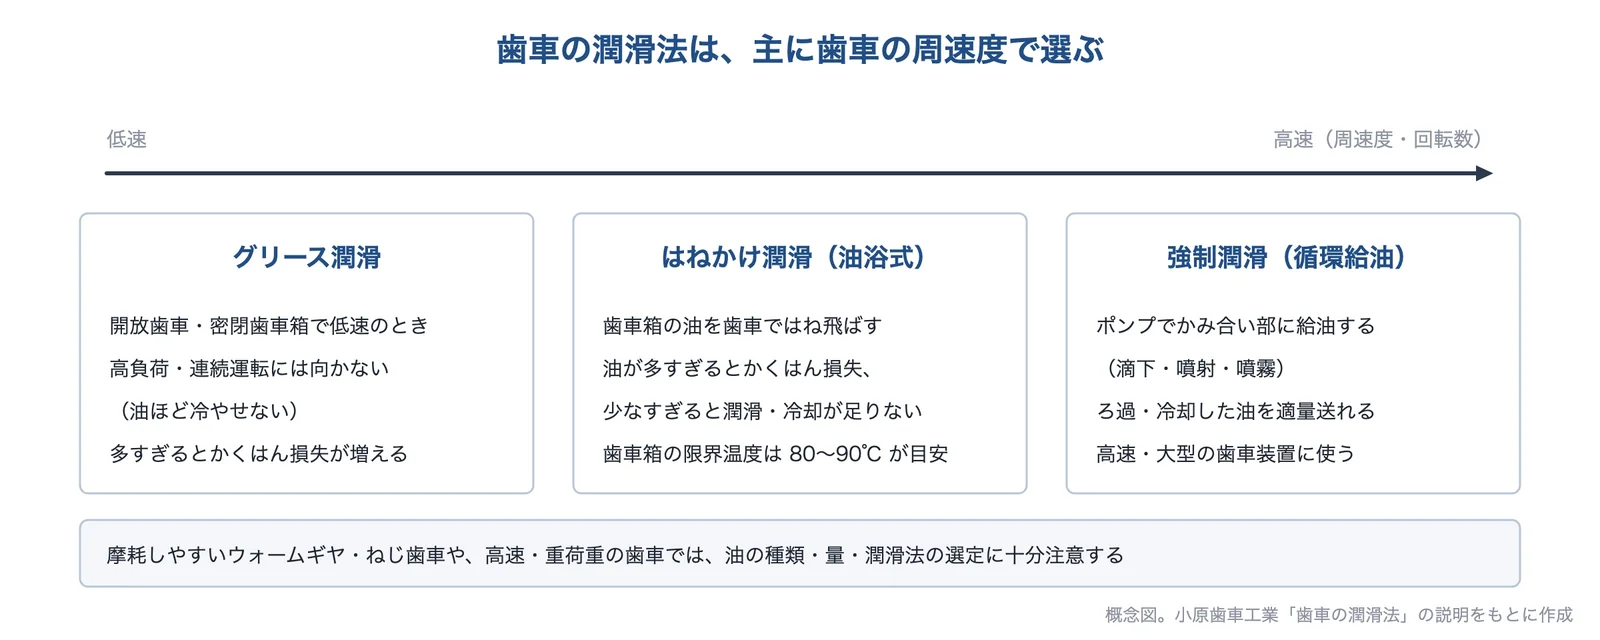
AI(Claude)で作成
出典:歯車の潤滑法|小原歯車工業、歯車の摩耗及び歯面疲労|小原歯車工業
材料(樹脂・焼結・鋳鉄):材料で静かにする
KHK は、軽負荷・低速ならプラスチック歯車が低騒音化に効果的だとし、吸水による膨らみや温度上昇による膨張でバックラッシが減ることに注意が要るとしています。鋳鉄の歯車は鋼製より低騒音化に効果的で、ボス部だけ鋳鉄にしても効果が期待できるとしています。焼結歯車では、ポーライトが、銅被覆鉄粉(CLB)の含油の細かい孔による吸音効果で、樹脂歯車同等の騒音特性を実現したとしています。
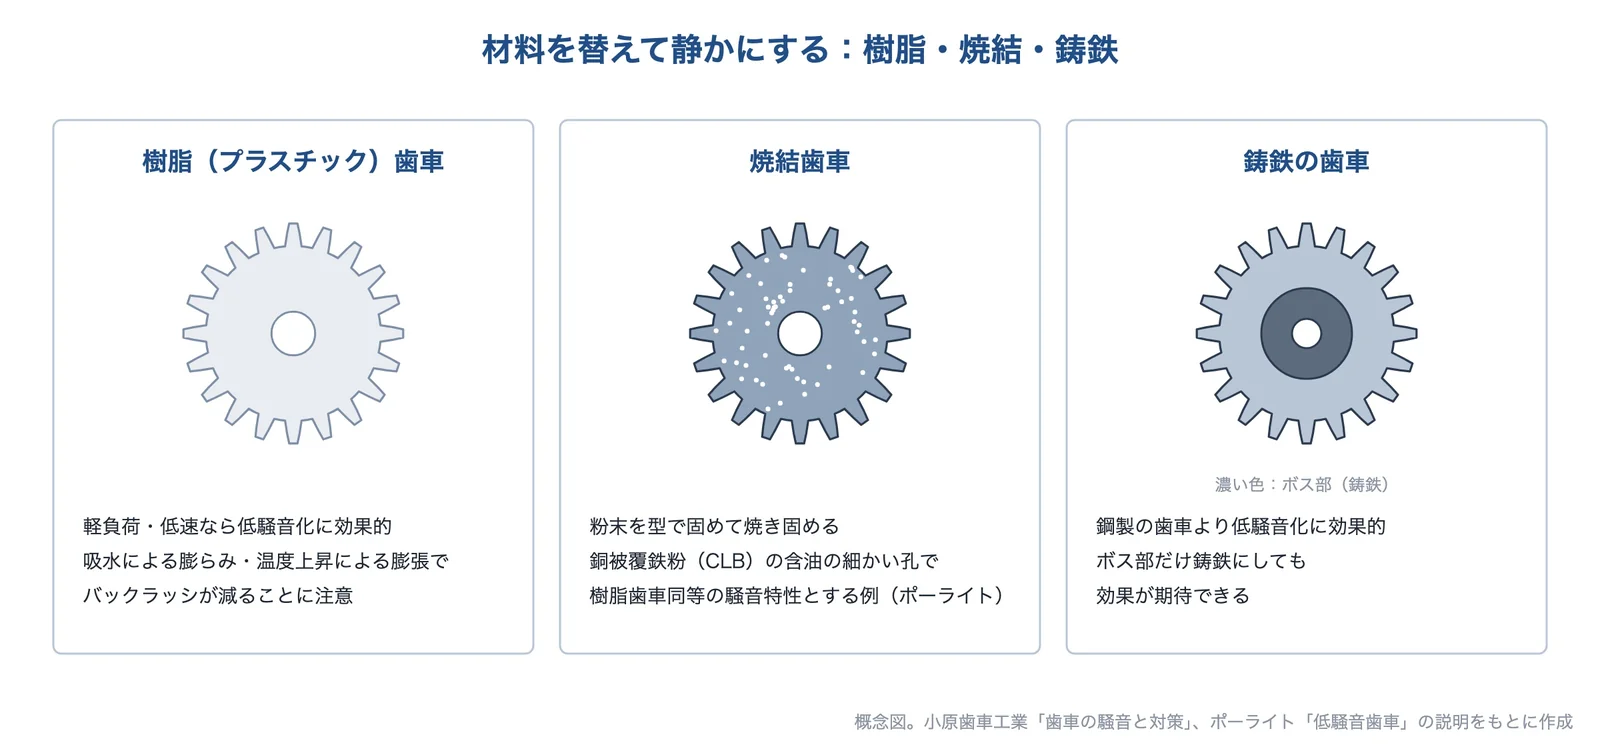
AI(Claude)で作成
出典:歯車の騒音と対策|小原歯車工業、低騒音歯車|ポーライト
測定・試験・解析:測ってから直す
歯車の音の高さは、歯数×回転数で決まる「かみ合い周波数」とその整数倍です。たとえば歯数 20 の歯車が毎分 1,500 回転なら 500 Hz です。測った音の周波数がかみ合い周波数と合うかを見ると、歯車が原因かどうかの見当がつきます。日本製鉄の技報では、無響室に負荷試験機を置き、回転数を変えながら騒音と振動を周波数分析して、かみ合い1次成分が大きいことを確かめています。動いている機械では、油の中の摩耗粒子の形を見るフェログラフィで、平板状の粒子は歯車の疲労を示すとされます。
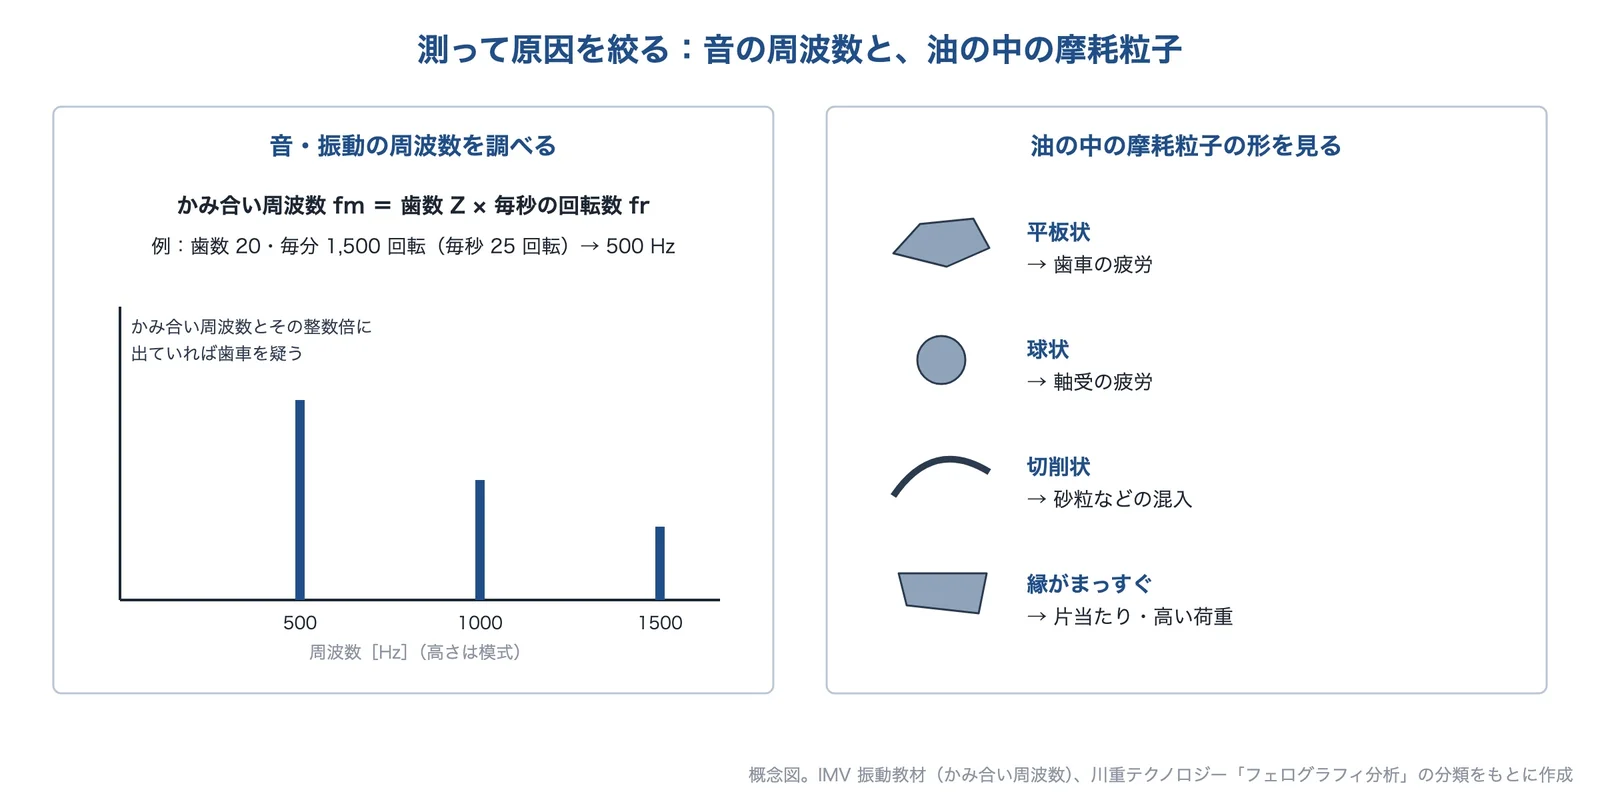
AI(Claude)で作成
騒音の原因の切り分け方は、課題ページ「歯車の騒音を下げたい」で詳しく解説しています。
出典:振動 CAT-Ⅲ 教材 7.9.3 歯車の振動スペクトル|IMV、無響室負荷試験機による低騒音歯車の開発(新日鉄住金技報 第395号)|日本製鉄、フェログラフィ分析による機械の故障予知診断|川重テクノロジー
種類と特徴
歯車は、軸の位置関係で平行軸・交差軸・食い違い軸の3つに分けられます。滑りの多い食い違い軸の歯車(ねじ歯車・ウォームギヤ)ほど効率が低くなります。
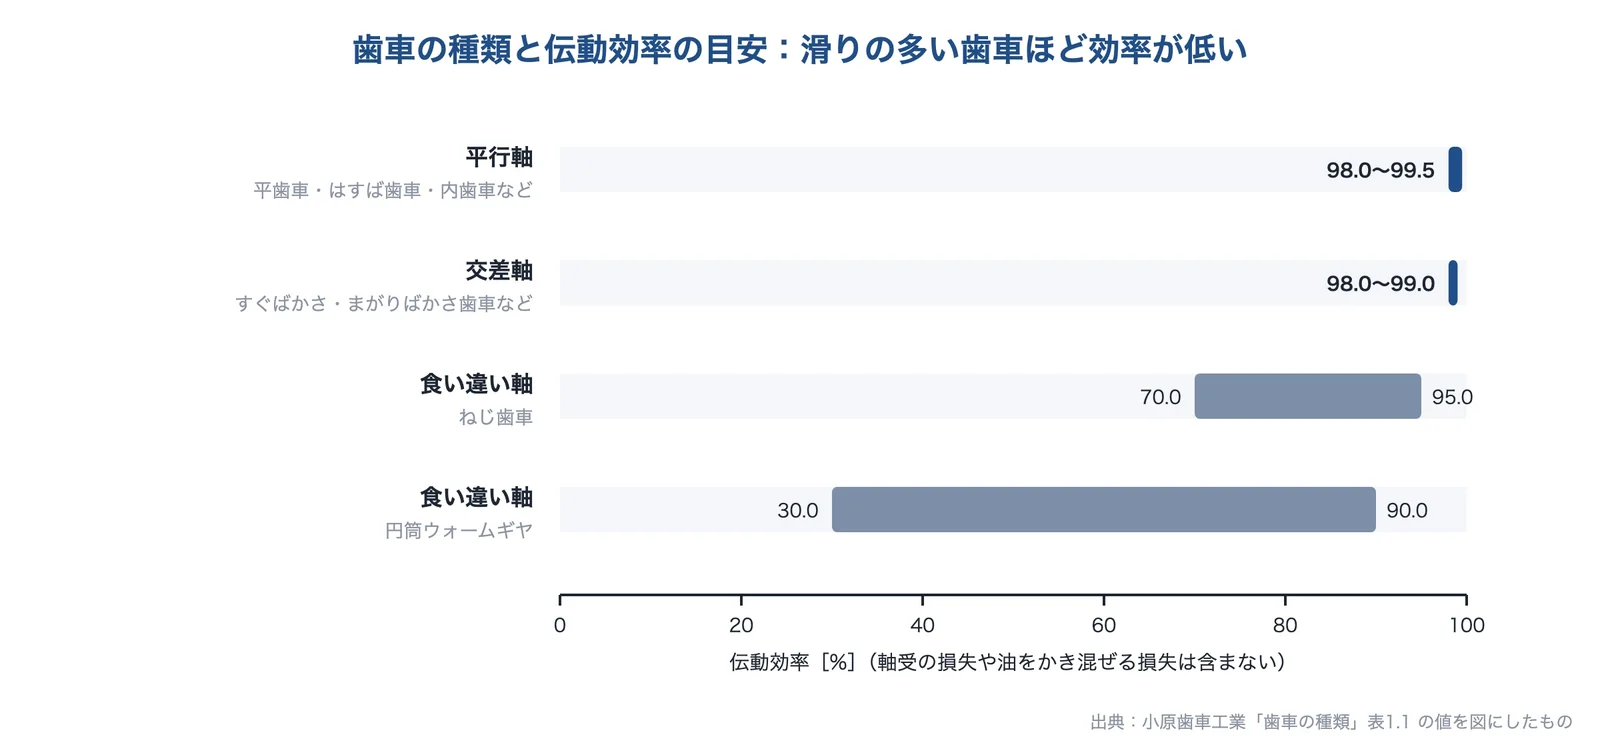
AI(Claude)で作成
| 項目 | 平歯車 | はすば歯車 | かさ歯車 | ウォームギヤ | ねじ歯車 |
|---|---|---|---|---|---|
| 軸の関係 | 平行軸 | 平行軸 | 交差軸 | 食い違い軸 | 食い違い軸 |
| しくみ | 歯すじが軸に平行な直線 | 歯すじがつるまき線 | 円すい形。すぐば・まがりばなど | ウォームとウォームホイール | 円筒歯車を食い違い軸で使う |
| メリット | 製作が容易で、動力伝達に最も多く使われる | 平歯車よりも強く、静か | まがりばかさ歯車は強く、静か | 1段で大きく減速でき、静か | 静か |
| 留意点 | はすば歯車より音が出やすい | 軸方向の力(スラスト)が出る | 取付けの不備(円すい頂点のずれ)で効率が下がる | 効率が低い(30.0〜90.0%) | 比較的に軽負荷でなければ使えない |
出典:歯車の種類|小原歯車工業、歯車の騒音と対策|小原歯車工業
精度等級(JIS B 1702)と強さの計算(JGMA)
円筒歯車の精度等級は JIS B 1702 で決められています。等級の数え方は版で違い、1976年版は 0〜8 級、1998年版は 0 級(最も高精度)〜12 級の 13 等級、2016年版は 1〜11 級です。図面やカタログの「〇級」が、どの版の等級かを確かめます。強さの計算は、曲げ強さ(JGMA 401 など)と歯面強さ(JGMA 402 など)を検討するのが一般的で、特にきびしい条件ではスコーリング強さも検討する場合があります。
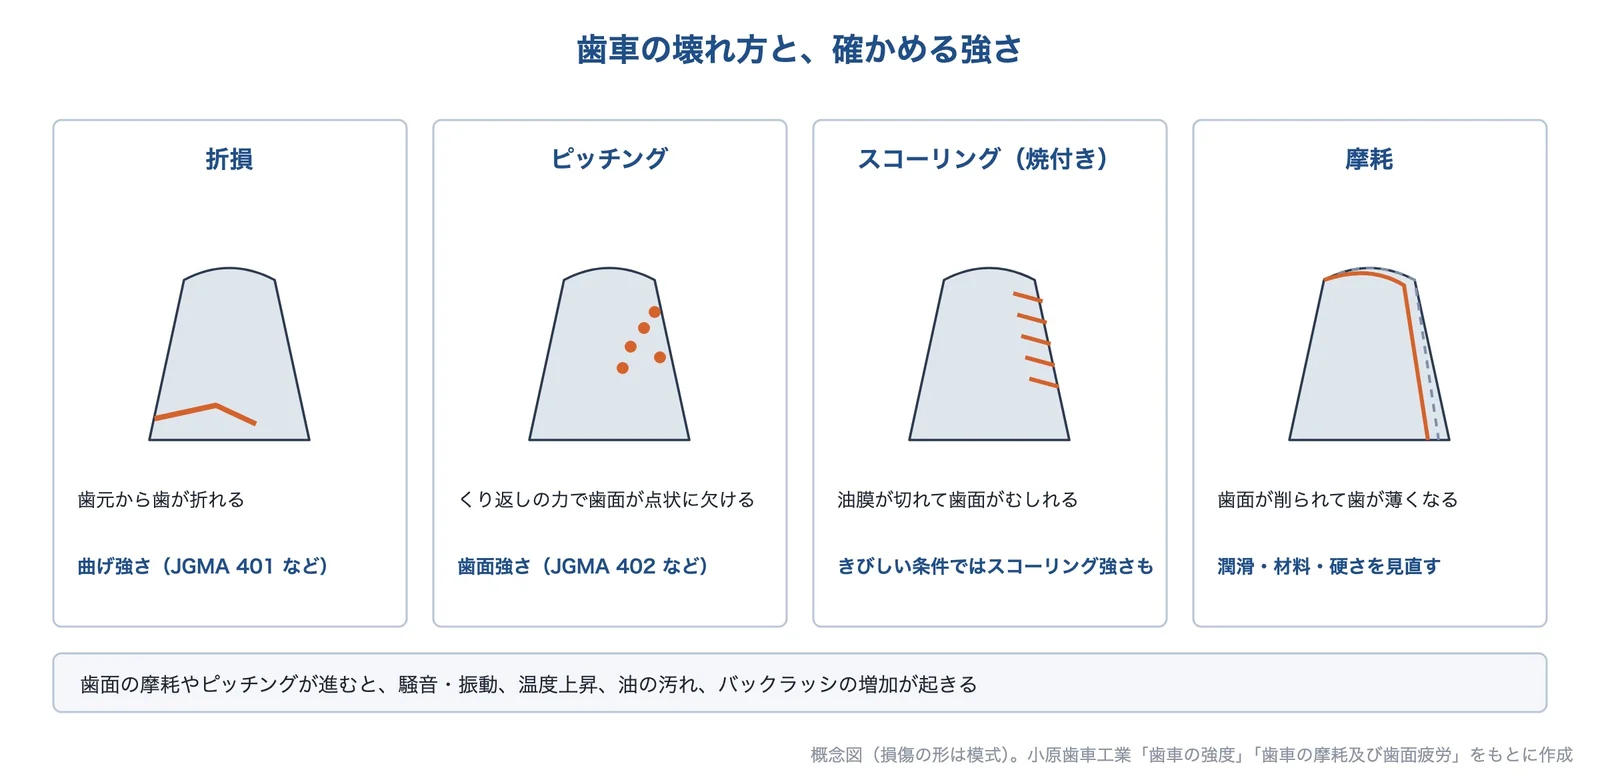
AI(Claude)で作成
出典:平歯車及びはすば歯車の精度|小原歯車工業、JIS B 1702-1:2016 円筒歯車―精度等級(プレビュー)|日本規格協会、歯車の強度|小原歯車工業、歯車の摩耗及び歯面疲労|小原歯車工業
選ぶときに確かめること
減速機(ギヤードモータ)は、使う条件から所要の動力と減速比を決め、荷重の状態と運転時間に応じたサービスファクタをかけて機種を仮に決め、出力軸の許容トルク・許容ラジアル荷重・始動回数を確かめて選びます。三菱電機のギヤードモータでは、サービスファクタを 1.0・1.4・2.0 に分類しています。
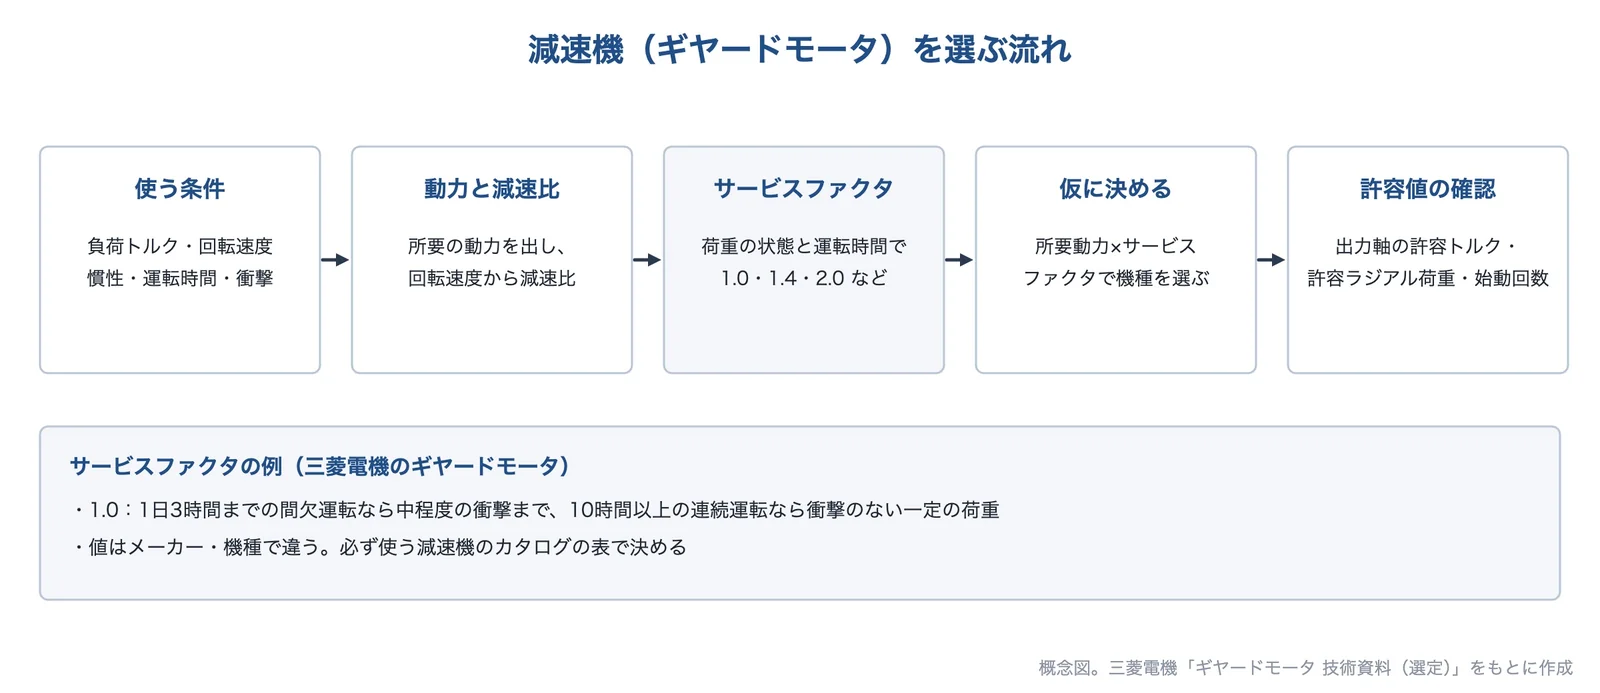
AI(Claude)で作成
- 負荷:負荷トルク、回転速度、負荷の慣性モーメント
- 運転のしかた:1日の運転時間、衝撃の有無(サービスファクタ)、起動・停止の回数
- 出力軸にかかる力:チェーン・ベルト・歯車でつなぐときのラジアル荷重が、許容値以内か
- 精度:位置決めに使うなら、バックラッシとロストモーション、ねじり剛性(課題ページ)
- 効率:歯車の種類(ウォームは効率が低い)と、潤滑油のかき混ぜる損失
- 潤滑と温度:周速度に合う潤滑法、歯車箱の温度(80〜90℃ くらいが限界の目安)
- 音:騒音の目標値と、測る条件(回転数・負荷)
出典:ギヤードモータ 技術資料(選定)|三菱電機、歯車の種類|小原歯車工業、歯車の潤滑法|小原歯車工業
企業紹介(減速機・歯車技術)
減速機・歯車の技術を持つ企業を、得意分野が重ならないように選びました。内容は各社の公式サイトで確認できる範囲です。各社の得意分野は、次の早見表のとおりです。
| 企業 | 精度・ 歯面修整 | 減速機の 方式 | 熱処理 | 潤滑 | 材料 | 測定・ 試験 |
|---|---|---|---|---|---|---|
| オージック精密歯車の研削・歯面修整 | ● | ● | ||||
| 前田精密製作所超小型の波動歯車減速機 | ● | |||||
| 東洋高周波工業歯車の高周波焼入れ | ● | |||||
| 協同油脂ギヤ用のグリース | ● | |||||
| ポーライト低騒音の焼結歯車 | ● | |||||
| チバダイス樹脂歯車の騒音・かみ合い試験 | ● | ● |
●は、各社の公式サイトで確認できた得意分野です(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社オージック|精密歯車の研削と、歯車の測定・かみ合い試験
オージックとは
大阪府東大阪市に本社を置く、1952年設立の会社です(資本金6,500万円、従業員184名、2025年7月1日現在)。各種精密ギヤとボールねじの製造・販売、精密機械加工を行い、特注ギヤの専用サイト「特注ギヤ製造.com」で騒音の改善事例などを公開しています。
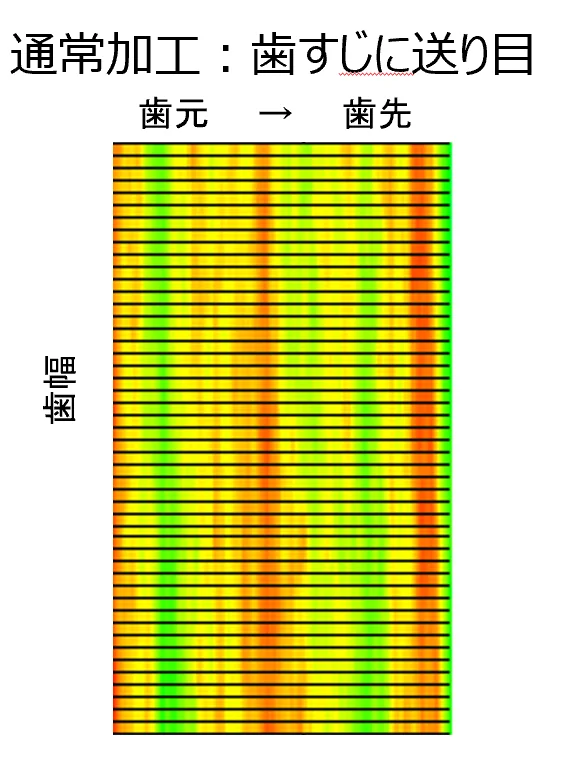
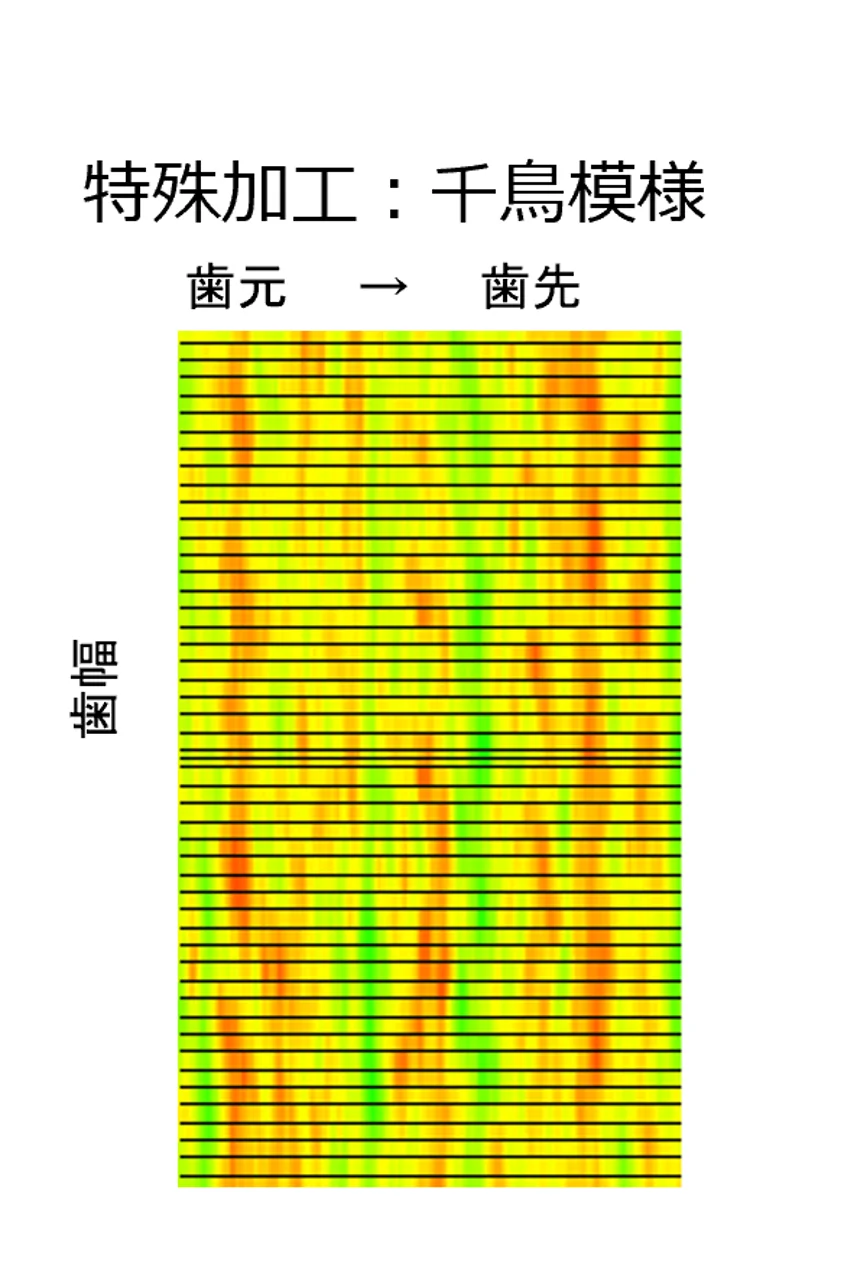
左:通常の研削(歯すじ方向に送り目がそろう)、右:シフト研削で研削目を千鳥模様にした歯面(出典:シフト研削により研削目を千鳥模様にして騒音改善|特注ギヤ製造.com(オージック))
オージックの得意技術
| 技術 | 内容 |
|---|---|
| 歯車研削 | 円筒歯車研削盤は、最大外径 Φ560 の RZ550、Φ500 の VIPER500W、Φ1,250 の RAPID1250 などを保有している |
| 歯車の測定・かみ合い試験 | 歯車専用の検査機を5台保有し、歯車測定機 P26(KLINGELNBERG)や、トルクをかけてかさ歯車・ハイポイドギヤのかみ合い伝達誤差を測る試験機 T60A を持つ |
| 騒音の改善 | 一様な研削のうねりが騒音の原因だった歯車で、シフト研削で研削目を千鳥模様にし、騒音をなくした事例を公開している |
オージックが解決できる課題
- 図面どおりの精度なのに、歯車がうるさい
- 大きな歯車を、研削で精度よく仕上げたい
- かさ歯車やハイポイドギヤのかみ合いを、負荷をかけた状態で確かめたい
出典:会社概要|オージック、設備紹介|特注ギヤ製造.com(オージック)、シフト研削により研削目を千鳥模様にして騒音改善|特注ギヤ製造.com(オージック)
株式会社前田精密製作所|外径6mm の波動歯車減速機と小型歯車
前田精密製作所とは
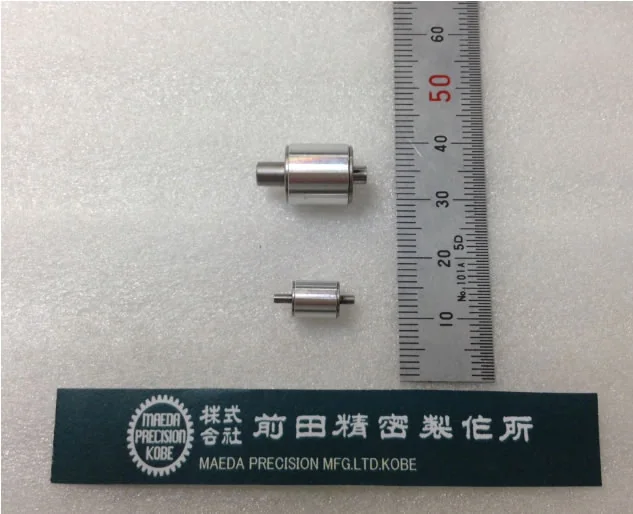
兵庫県神戸市垂水区に本社を置く会社です(1901年創立、1954年に法人化、資本金3,600万円)。特注の歯車加工を行い、超小型の減速機の開発事例を公開しています。
前田精密製作所の得意技術
| 技術 | 内容 |
|---|---|
| 外径6mm の波動歯車減速機 | 減速比50。歯は0.04モジュール(ピッチ0.125mm に相当)で、最も薄い部分は50μm以下としている。外径10mm の品では負荷トルク0.15N·m を確認したとしている |
| 小型歯車の加工 | モジュール0.04〜5.0の歯車を加工でき、特に得意とするのは2.0以下。径は米粒大〜Φ600。平歯車・はすば歯車・内歯車・かさ歯車・ウォームなど、樹脂歯車も加工する |
外径6mm の減速機は、ロボットハンドの指の関節に直接組み込む用途を想定したものです。
前田精密製作所が解決できる課題
- ロボットハンドの指など、とても小さい関節に減速機を入れたい
- 小モジュールの特注歯車を、1個から作りたい
出典:波動歯車減速機(外径6mm)|前田精密製作所、小型歯車|前田精密製作所、会社概要|前田精密製作所
東洋高周波工業株式会社|歯車の一歯ずつの高周波焼入れ
東洋高周波工業とは
名古屋市南区に本社を置く、1977年創立の会社です(資本金1,340万円)。高周波焼入れの受託を行い、焼入れに使う加熱コイルを自社で作っています。
東洋高周波工業の得意技術
| 技術 | 内容 |
|---|---|
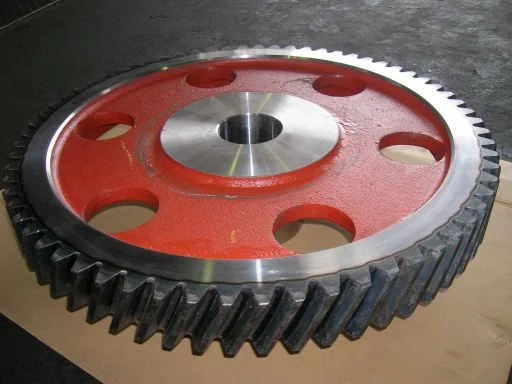
| 一歯ずつの焼入れ | さまざまな種類のギアを一歯ごとに焼入れし、歯の形状によってはコイルの製作から行うとしている |
| 大きな歯車 | ギアは φ3000 に対応するとしている |
| 高周波焼入れの特長 | 表面の耐摩耗性と内部の靭性を両立でき、焼入れした層の圧縮残留応力で耐疲労性にも優れる、と同社は説明している |
東洋高周波工業が解決できる課題
- 大きな歯車の歯面を硬くして、摩耗や疲労に強くしたい
- ヘリカルギアやラックなど、焼入れの難しい歯車を処理したい
公開されている実績・用途
- 長さ1,700mm の長尺ラックギアで、64ある歯を1歯ずつ焼入れ
- φ410×220 の大物のヘリカルギヤを、一歯ずつ焼入れ
出典:高周波焼入れ|東洋高周波工業、難ギア|東洋高周波工業、ヘリカルギアの高周波焼入れ|東洋高周波工業、会社概要・ISO取得|東洋高周波工業
協同油脂株式会社|金属ギヤ・樹脂ギヤ用のグリース
協同油脂とは
神奈川県藤沢市に本社を置く、1936年創業のグリース・潤滑剤のメーカーです(従業員は単体488人、2026年3月末)。機構部品用のグリースとして、金属ギヤ向け・樹脂ギヤ向けの製品をそろえています。
AI(Claude)で作成
協同油脂の得意技術
| 技術 | 内容 |
|---|---|
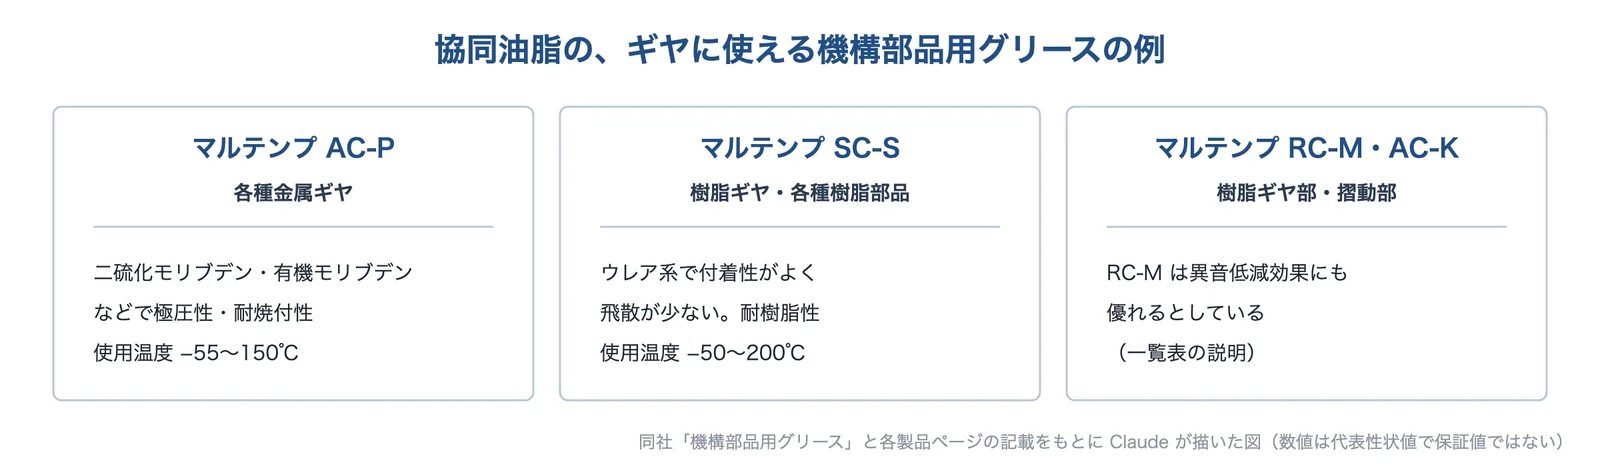
| マルテンプ AC-P | 二硫化モリブデン・有機モリブデンと特殊固体潤滑剤で極圧性・耐焼付性を高めたグリース。主な用途は各種金属ギヤ。使用温度範囲 −55〜150℃ |
| マルテンプ SC-S | ウレア系で付着性がよく飛散が少なく、耐樹脂性にも優れるとしている。主な用途は樹脂ギヤ・各種樹脂部品。使用温度範囲 −50〜200℃ |
| 樹脂ギヤ向けの品種 | RC-M は樹脂ギヤ部や摺動部の潤滑に最適で異音低減効果にも優れる、AC-K は樹脂ギヤ部や摺動部の潤滑に最適、と一覧に記載している |
数値は代表性状値で保証値ではなく、実際の使用では性能・安全性を確かめるよう同社は注記しています。
協同油脂が解決できる課題
- 過酷な条件で使う金属ギヤの焼付きを防ぎたい
- 樹脂ギヤに使えるグリースを選びたい
- 樹脂ギヤの異音を減らしたい
出典:機構部品用グリース|協同油脂、マルテンプ AC-P|協同油脂、マルテンプ SC-S|協同油脂、会社概要|協同油脂
ポーライト株式会社|樹脂歯車なみに静かな焼結歯車
ポーライトとは
埼玉県北足立郡伊奈町に本社を置く、1952年設立の会社です(資本金9,000万円、従業員550名)。粉末冶金による焼結含油軸受、焼結機械部品、MIM 製品をつくっています。
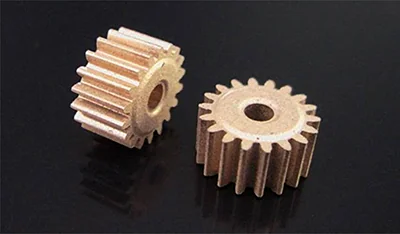
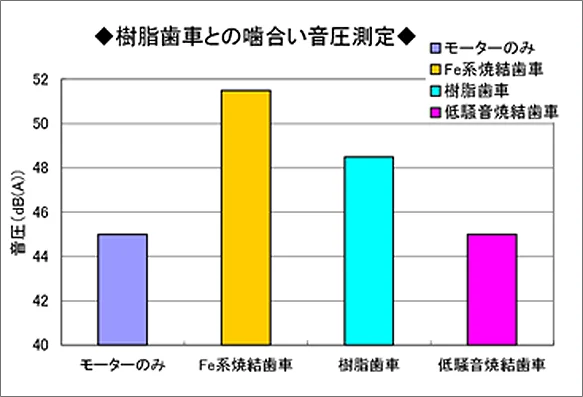
左:低騒音焼結歯車、右:かみ合い音圧の比較。低騒音焼結歯車は、鉄系焼結歯車・樹脂歯車より低い(出典:低騒音歯車|ポーライト)
ポーライトの得意技術
| 技術 | 内容 |
|---|---|
| 低騒音焼結歯車 | 軸受用に開発した CLB(銅被覆鉄粉)を原料にし、含油の微細な孔で吸音効果を得て、樹脂歯車同等の騒音特性を実現したとしている。製品例のピニオン(モジュール0.4、歯数18)は JGMA 3級 |
| 高精度歯車 | プリンターなどに使われ、月100万個以上の生産実績があるとしている。歯形・歯筋・ピッチ誤差は0〜1級 |
| 樹脂歯車の相手材 | PFF01F 材は、樹脂歯車が焼結歯車とかみ合って起こる摩耗を防ぐための専用材料としている |
ポーライトが解決できる課題
- 金属(焼結)の歯車で、樹脂歯車なみの静かさがほしい
- 小モジュールの歯車を、精度よく量産したい
- 焼結歯車とかみ合う樹脂歯車の摩耗を減らしたい
出典:低騒音歯車|ポーライト、高精度歯車|ポーライト、会社概要|ポーライト
株式会社チバダイス|樹脂歯車の騒音試験とかみ合い試験
チバダイスとは
東京都葛飾区に本社を置く、1936年創業・1966年設立の会社です(資本金4,800万円)。金属とプラスチックの歯車の設計・試作・金型・成形・量産を行い、プラスチック歯車の専用サイト「ギヤプラス」を運営しています。
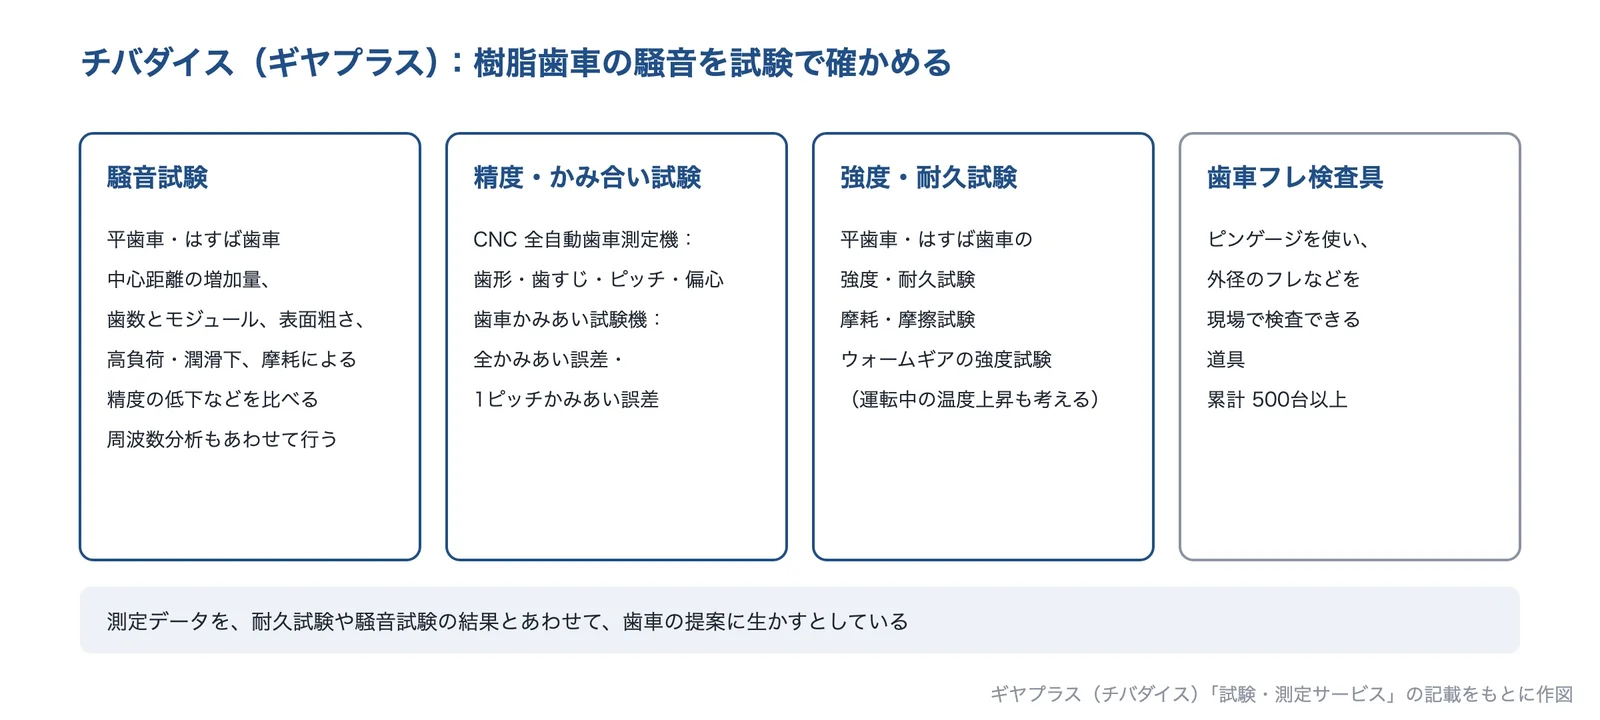
AI(Claude)で作成
チバダイスの得意技術
| 技術 | 内容 |
|---|---|
| 騒音試験 | 平歯車・はすば歯車の騒音試験ができ、歯車騒音の周波数分析もあわせて低騒音設計に生かすとしている |
| 精度・かみ合い試験 | CNC 全自動歯車測定機で歯形・歯すじ・ピッチ・偏心を、歯車かみあい試験機で全かみあい誤差・1ピッチかみあい誤差を測る |
| 強度・耐久試験 | 平歯車・はすば歯車の強度・耐久試験、摩耗・摩擦試験、ウォームギアの強度試験などに対応する |
同社サイトでは、サイト内の文章や画像の無断での使用や転用を禁止しているため、図は編集部が作成しました。
チバダイスが解決できる課題
- プラスチック歯車の騒音を、試験で比べて設計を決めたい
- 樹脂歯車の精度とかみ合いを測りたい
出典:試験・測定サービス|ギヤプラス(チバダイス)、運営会社|ギヤプラス(チバダイス)
関連する分野・製品
減速機・歯車に関係する分野と製品のページです。
関連する記事・事例
- 課題解説:減速機のバックラッシを減らしたい
- 課題解説:歯車の騒音を下げたい
- 課題解説:摩擦損失を減らしたい
- 課題解説:摺動部がすり減る
- 課題解説:小型のまま出力を上げたい(高速化と小型減速機)
- 課題解説:状態を検知したい(減速機の AE など)
- 製品:モーター
出典・参考
- バックラッシを小さくする方法|小原歯車工業
- 歯車の騒音と対策|小原歯車工業
- 歯車の種類|小原歯車工業
- 歯車の潤滑法|小原歯車工業
- 歯車の摩耗及び歯面疲労|小原歯車工業
- ハーモニックドライブ®を知る|ハーモニック・ドライブ・システムズ
- 精密制御用サイクロ®減速機 DAシリーズ|住友重機械工業
- 無響室負荷試験機による低騒音歯車の開発(新日鉄住金技報 第395号)|日本製鉄
- 振動 CAT-Ⅲ 教材 7.9.3 歯車の振動スペクトル|IMV
- 歯車の代表的な熱処理方法|小原歯車工業
- フェログラフィ分析による機械の故障予知診断|川重テクノロジー
- 遊星歯車機構|小原歯車工業
- 平歯車及びはすば歯車の精度|小原歯車工業
- 騒音・振動対策のギヤ設計仕様|特注ギヤ製造.com(オージック)
- JIS B 1702-1:2016 円筒歯車―精度等級(プレビュー)|日本規格協会
- 低騒音歯車|ポーライト
- 歯車の強度|小原歯車工業
- ギヤードモータ 技術資料(選定)|三菱電機
- シフト研削により研削目を千鳥模様にして騒音改善|特注ギヤ製造.com(オージック)
- 会社概要|オージック
- 設備紹介|特注ギヤ製造.com(オージック)
- 波動歯車減速機(外径6mm)|前田精密製作所
- 小型歯車|前田精密製作所
- 会社概要|前田精密製作所
- ヘリカルギアの高周波焼入れ|東洋高周波工業
- 高周波焼入れ|東洋高周波工業
- 難ギア|東洋高周波工業
- 会社概要・ISO取得|東洋高周波工業
- 機構部品用グリース|協同油脂
- マルテンプ AC-P|協同油脂
- マルテンプ SC-S|協同油脂
- 会社概要|協同油脂
- 高精度歯車|ポーライト
- 会社概要|ポーライト
- 試験・測定サービス|ギヤプラス(チバダイス)
- 運営会社|ギヤプラス(チバダイス)
情報の確認日:2026年9月30日 本ページの内容は一般的な情報で、実際の性能は製品・使用条件により異なります。図はAI(Claude)で作成した概念図、冒頭の画像はAI(ChatGPT)で生成したイメージ画像です。