
案内面や軸受の軸が、いつの間にかすり減ってガタが出る。粉じんの多い現場で、摺動部の寿命が短い。金属どうしがかじって焼き付く。歯車の歯面が欠ける。摺動部の摩耗は、症状が似ていても、削られているのか、くっついてむしれているのか、疲れて欠けているのかで、効く対策が違います。
まず、摩耗の跡と摩耗粉から「どの形の摩耗か」を見分け、そのうえで、硬くする・覆う・潤滑する・材料を替える、のどれが効くかを考えます。次のマトリクスで、自分の課題に近いものと、使える技術を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 表面硬化(高周波焼入れ・浸炭・窒化) | 硬質皮膜・肉盛り(PVD・DLC・めっき・溶射・肉盛溶接) | 潤滑の見直し(油膜・固体潤滑・清浄度) | 耐摩耗材料・摺動材料(セラミックス・樹脂・材料の組み合わせ) | 摩耗の評価と分析(摩耗試験・摩耗粒子の分析) |
|---|---|---|---|---|---|
| A砂・粉・切りくずで削られる(すべる向きにすじ状の傷が付く) | ◎ | ◎ | ○ | ◎ | ○ |
| B金属どうしがむしれる・かじる・焼き付く | ○ | ◎ | ◎ | ○ | ○ |
| Cはめあい・継手など、わずかに揺れる面が赤茶色の粉を出してすり減る | △ | ○ | ◎ | ○ | |
| D歯車・カム・転がり面が、点状に欠ける・はがれる | ◎ | △ | ◎ | ○ | |
| E樹脂の摺動部品が早くすり減る | △ | ○ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。実際に効く方法は、相手の材料、荷重、すべり速度、温度、潤滑の方法、周りの粉じん、部品の大きさとコストによって異なります。「表面硬化」の「△」(症状C)は、はめあい面を硬くすると摩耗が減る場合があるものの、わずかな動きそのものを止める対策が先になることを、(症状E)は相手の金属の軸を硬く仕上げる場合を示します。「硬質皮膜・肉盛り」の「△」(症状D)は、薄い皮膜では下地の中にできる割れを防ぎにくいことを示します。摩耗の評価と分析は摩耗を止める技術ではありませんが、摩耗の形を見分け、対策の効果を比べるために使います。空欄は、その技術だけでは直接の対策になりにくいことを示します。
記号の理由と出典(22件)
マトリクスの記号ごとに、理由と出典をまとめました。出典が「編集部の解説」のものは、この記事の本文の説明をもとにした編集部の評価です。症状の記号を押すと、その症状の説明へ移ります。
| 症状 | 技術 | 記号 | 理由 | 出典 |
|---|---|---|---|---|
| A | 表面硬化(高周波焼入れ・浸炭・窒化) | ◎ | 表面を粒子より硬くするほど摩耗量が急に減るため、削られる摩耗の第一候補 | 日刊工業新聞社 |
| A | 硬質皮膜・肉盛り(PVD・DLC・めっき・溶射・肉盛溶接) | ◎ | 厚く盛れる溶射・肉盛で、粉塵・土砂による大きな摩耗の面を覆えるため | 中田エンジン |
| A | 潤滑の見直し(油膜・固体潤滑・清浄度) | ○ | 潤滑油中の摩耗粉が損傷を広げるため、油の清浄度の管理は有効だが、削る粒子そのものを硬さで止める対策より間接的 | ジュンツウネット21 |
| A | 耐摩耗材料・摺動材料(セラミックス・樹脂・材料の組み合わせ) | ◎ | 硬い部材や炭化物を多く含む鋼種などへの替えが、削られる摩耗の対策として挙げられているため | プロテリアル |
| A | 摩耗の評価と分析(摩耗試験・摩耗粒子の分析) | ○ | 切りくず状の粒子は砂粒の混入を示すため、摩耗の形を見分けて原因をつかめる | 川重テクノロジー |
| B | 表面硬化(高周波焼入れ・浸炭・窒化) | ○ | 窒化・軟窒化の表面化合物層が凝着摩耗の対策として挙げられるが、潤滑や皮膜ほど直接ではないため有効止まり | ウエストヒル |
| B | 硬質皮膜・肉盛り(PVD・DLC・めっき・溶射・肉盛溶接) | ◎ | めっきなどで凝着しにくい皮膜を作ることが、凝着摩耗の対策として挙げられているため | プロテリアル |
| B | 潤滑の見直し(油膜・固体潤滑・清浄度) | ◎ | 潤滑材で材料どうしの接触を防ぐことが、凝着摩耗の対策の一つとして挙げられているため | プロテリアル |
| B | 耐摩耗材料・摺動材料(セラミックス・樹脂・材料の組み合わせ) | ○ | 同じ材料どうしを避けるなど凝着しにくい材料にでき、凝着摩耗に有効なため | プロテリアル |
| B | 摩耗の評価と分析(摩耗試験・摩耗粒子の分析) | ○ | 試験で組み合わせを比べれば効く対策を選べるが、摩耗を止める技術ではないため補助的 | 編集部の解説 |
| C | 表面硬化(高周波焼入れ・浸炭・窒化) | △ | はめあい面を硬くすると摩耗が減る場合はあるが、わずかな動きを止める対策が先になるため条件つき | 編集部の解説 |
| C | 硬質皮膜・肉盛り(PVD・DLC・めっき・溶射・肉盛溶接) | ○ | 耐摩耗性の高い金属のめっきがフレッティングの対策になるが、潤滑ほど決定的ではないため有効止まり | 朝日メッキ |
| C | 潤滑の見直し(油膜・固体潤滑・清浄度) | ◎ | 二硫化モリブデンの固体潤滑剤が微動腐食(フレッティング)を防ぐとされ、押し出されにくい潤滑が効くため | ダイゾー ニチモリ事業部 |
| C | 摩耗の評価と分析(摩耗試験・摩耗粒子の分析) | ○ | 粉の色や形で摩耗の形を見分けられるが、摩耗を止める技術ではないため補助的 | 編集部の解説 |
| D | 表面硬化(高周波焼入れ・浸炭・窒化) | ◎ | 硬化層の圧縮残留応力で耐疲労性が高まり、点状の欠け(疲労摩耗)に効くため | 東洋高周波工業 |
| D | 硬質皮膜・肉盛り(PVD・DLC・めっき・溶射・肉盛溶接) | △ | 薄い皮膜では、疲労で下地の中にできる割れを防ぎにくいため条件つき | 編集部の解説 |
| D | 潤滑の見直し(油膜・固体潤滑・清浄度) | ◎ | 油膜を厚く保ち硬い異物を減らすと、繰り返しの力による表面の割れの進みを遅らせられるため | 編集部の解説 |
| D | 摩耗の評価と分析(摩耗試験・摩耗粒子の分析) | ○ | 平板状の粒子は歯車の疲労を示すため、早めに気づけて対策を選べる | 川重テクノロジー |
| E | 表面硬化(高周波焼入れ・浸炭・窒化) | △ | 相手の金属の軸を硬く仕上げる場合に限って効くため条件つき | 編集部の解説 |
| E | 潤滑の見直し(油膜・固体潤滑・清浄度) | ○ | 潤滑の種類によって比摩耗量が小さくなるため、摩耗を減らせるが材料選びほど直接ではない | オイレス工業 |
| E | 耐摩耗材料・摺動材料(セラミックス・樹脂・材料の組み合わせ) | ◎ | 使える限界の PV 値÷速度で使える圧力が求まり、限界 PV 値に合う樹脂材料を選べるため | 樹脂プラスチック材料環境協会 |
| E | 摩耗の評価と分析(摩耗試験・摩耗粒子の分析) | ○ | 実機やベンチ試験の結果で判断することが重要とされ、試験で候補を比べれば選べるが、摩耗を止める技術ではないため補助的 | オイレス工業 |
課題の診断と解決策
砂・粉・切りくずで削られる
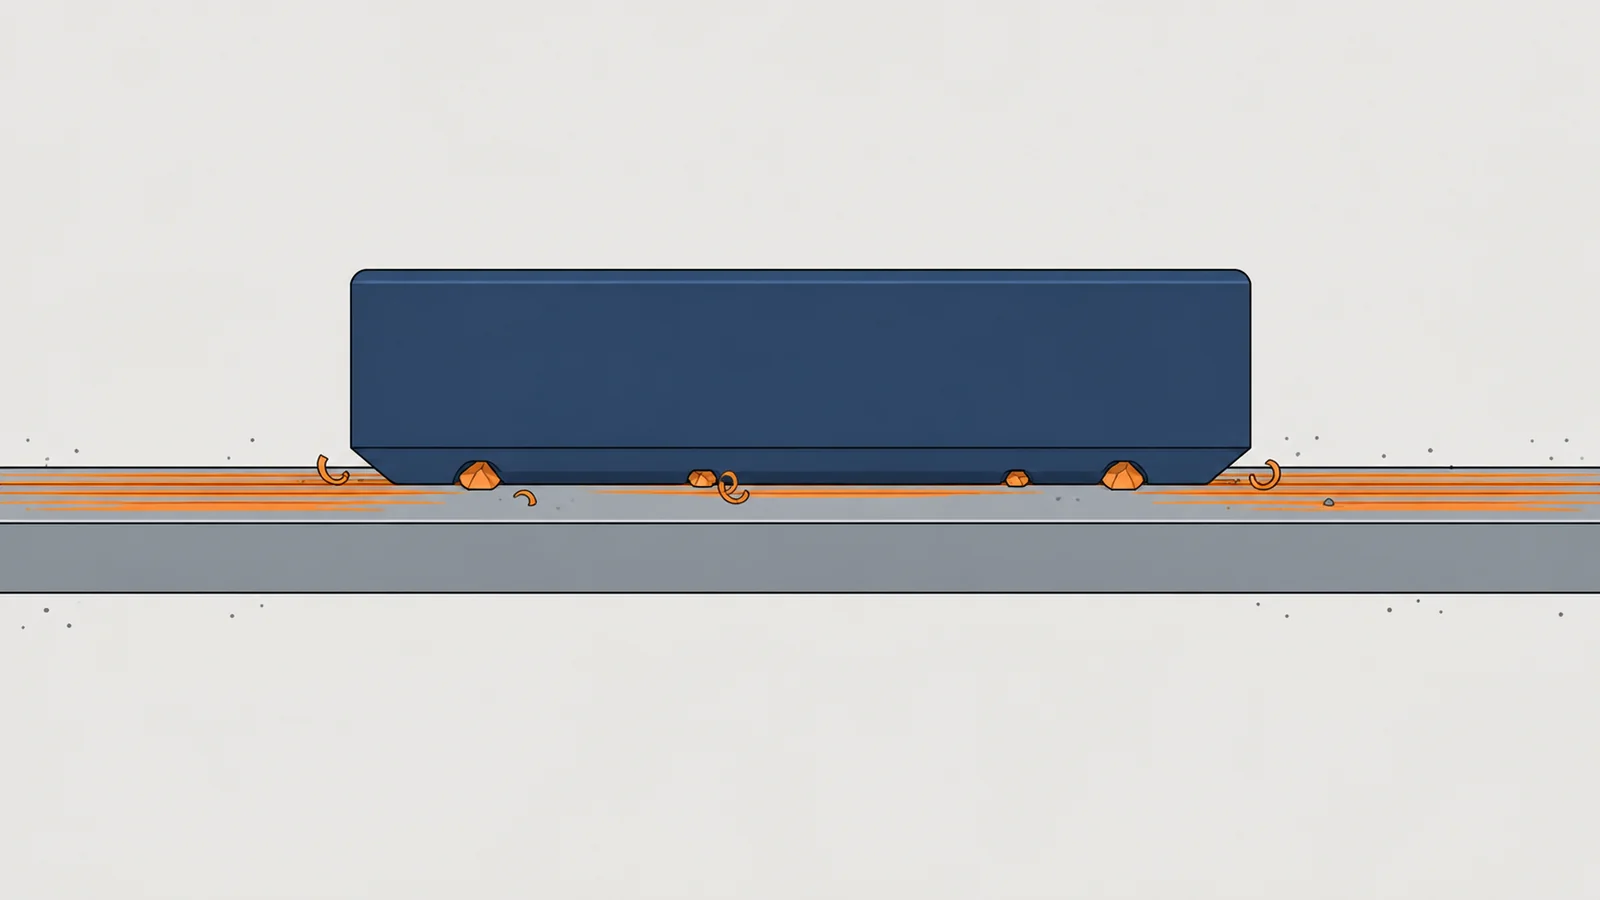
粉じんの多い現場の案内面や軸が、すべる向きにすじ状の傷を付けてすり減っていく。粉体を運ぶ配管の曲がり部に、すぐ穴があく。
- 起きている現象
- 硬い粒子や、相手の硬い突起が、やすりのように表面を削る「アブレシブ摩耗」です。摩耗面にはすべる向きの傷が付き、摩耗粉は細かい切りくずのような形になります。表面が粒子より柔らかいと、摩耗は大きく進みます。
- 解決に使える技術
- 表面硬化焼入れで表面を粒子より硬くする
- 硬質皮膜・肉盛り硬い皮膜や肉盛で、削られる面を覆う
- 耐摩耗材料粉が当たる所をセラミックスなどに替える
- 潤滑の見直し(清浄度)油の中の粒子をろ過し、粉を入れないよう密封する
粒子の硬さに届かない程度に硬くしても、効果は小さいことがあります。何が当たっているのか(砂・スケール・摩耗粉)を先に確かめます。
金属どうしがむしれる・かじる・焼き付く
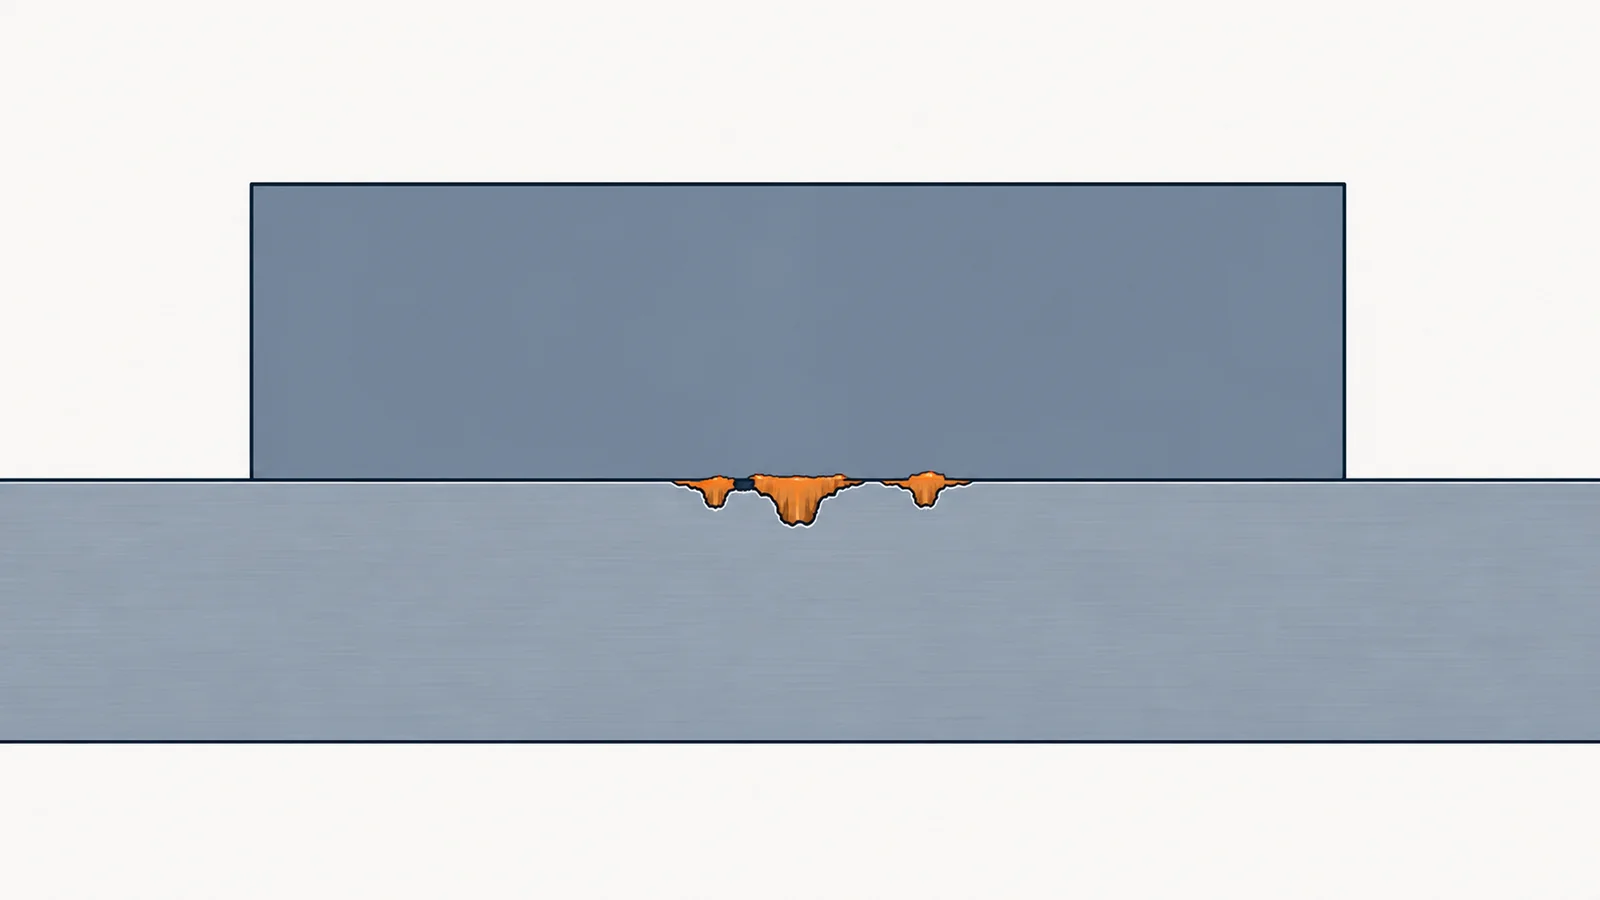
同じ鋼どうしの摺動部で、表面がむしり取られたような跡が付き、ついには焼き付いて動かなくなった。
- 起きている現象
- 接触している所で金属どうしがくっつき、動くときに引きちぎられる「凝着摩耗」です。同じ材料どうしや、結晶の構造が同じ材料どうしで起きやすく、油膜が切れたり温度が上がったりすると、焼付きに進みます。
皮膜は、下地が柔らかいと荷重で下地ごとへこんで割れることがあります。皮膜の種類と下地の硬さを合わせて選びます。
わずかに揺れる面が、赤茶色の粉を出してすり減る
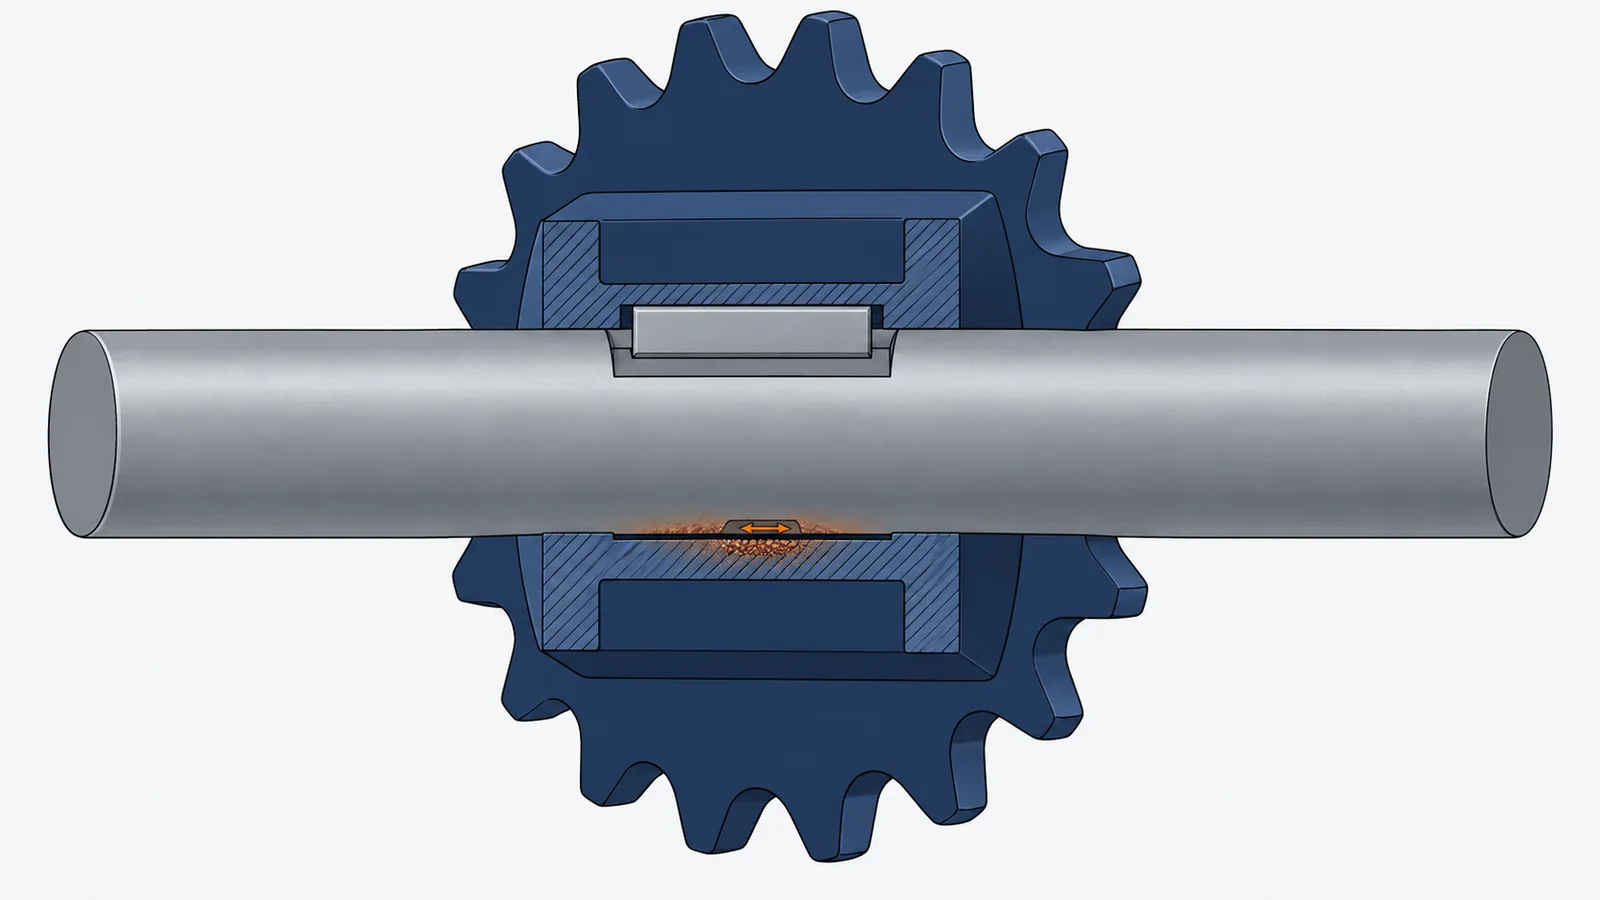
軸とスプロケットのはめあい部を分解したら、赤茶色の粉が出てきて、はめあいにガタが出ていた。
- 起きている現象
- 接触している2つの面が、とても小さな振幅で何度も往復すると、「フレッティング摩耗」が起きます。潤滑剤が押し出されて乾いた摩擦になり、出た粉が酸化して硬くなって、さらに面を削ります。鉄系では赤褐色の粉が目印です。
- 解決に使える技術
- 潤滑の見直し(固体潤滑)押し出されにくい固体潤滑剤・グリースを選ぶ
- 硬質皮膜・めっき耐摩耗性の高い金属のめっきを付ける
- 摩耗の評価と分析粉の色と形で、フレッティングかどうかを見分ける
わずかな動きそのものを小さくする(締結を強くする、面圧を均一にする、振動を減らす)ことも対策になります。潤滑剤だけで止まらないときは、設計を見直します。
歯車・カム・転がり面が、点状に欠ける・はがれる
減速機の歯車の歯面に、点状のくぼみが並んでできていた。点検のたびにくぼみが広がり、はがれた所もある。
樹脂の摺動部品が早くすり減る
樹脂のブッシュやスライダーが、思ったより早くすり減った。速く動かす所ほど、早くすり減っていた。
なぜ、摺動部がすり減るのか
摩耗には主な形がいくつかある
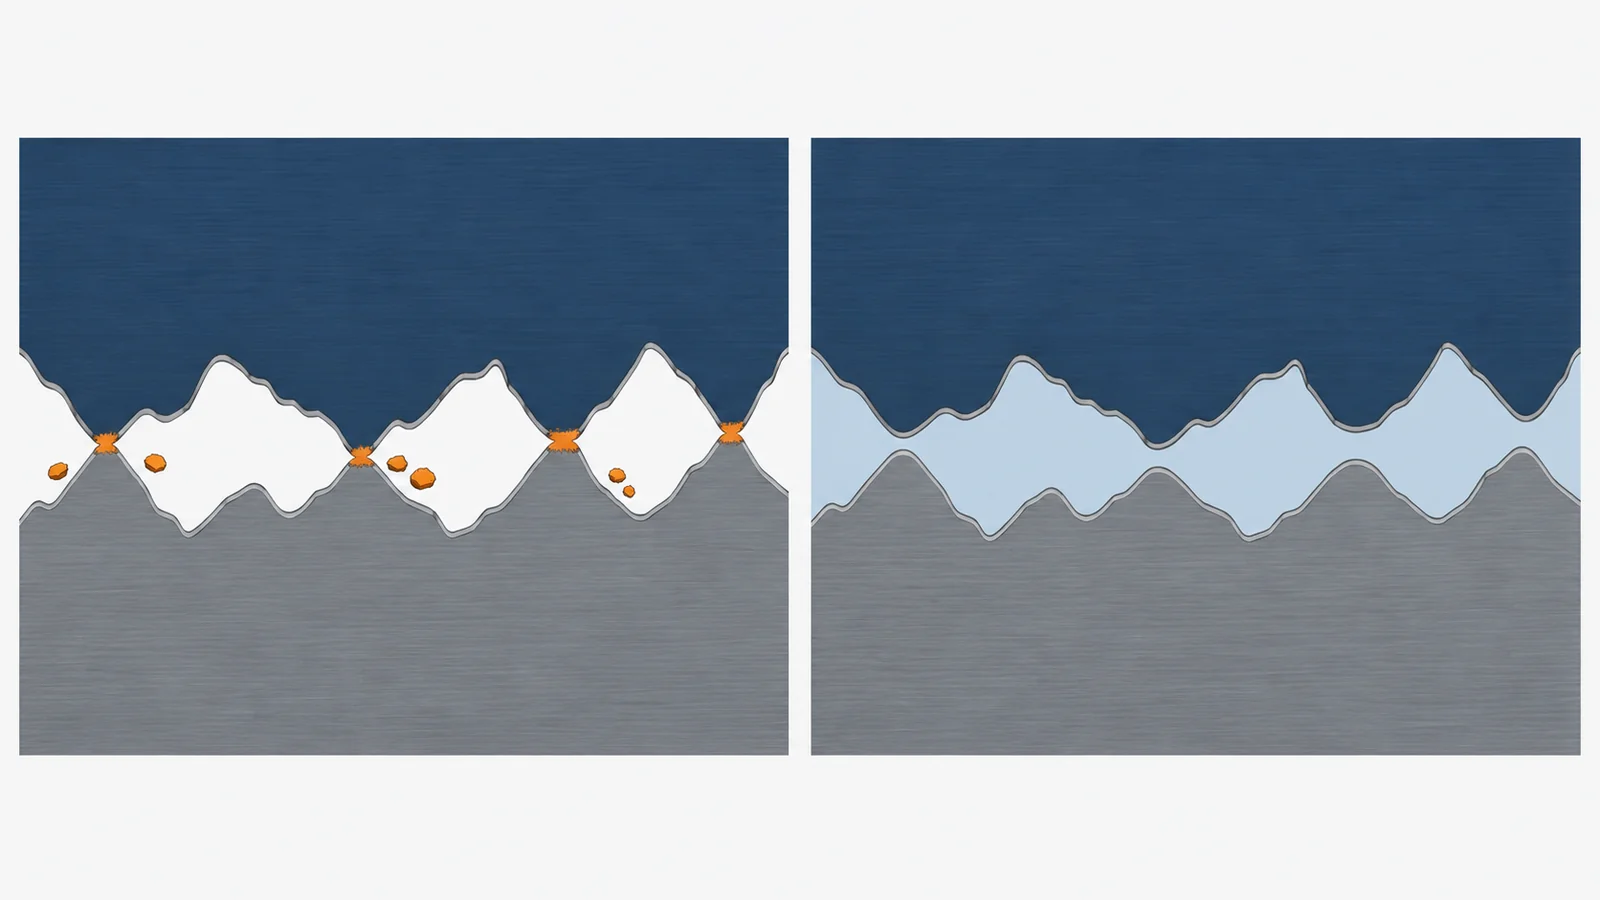
摩耗の形は、古くから凝着摩耗、アブレシブ摩耗、腐食摩耗、疲労摩耗の4つに大別されてきました。アイアール技術者教育研究所の解説では、アブレシブ摩耗は「やすりで削りとられていく」ような摩耗、凝着摩耗は粘着してはがれ取れていく摩耗で、同じ材料どうしで特に起きやすいとしています。疲労摩耗では、繰り返しの応力でできた細かな割れが広がり、はく離して脱落します。
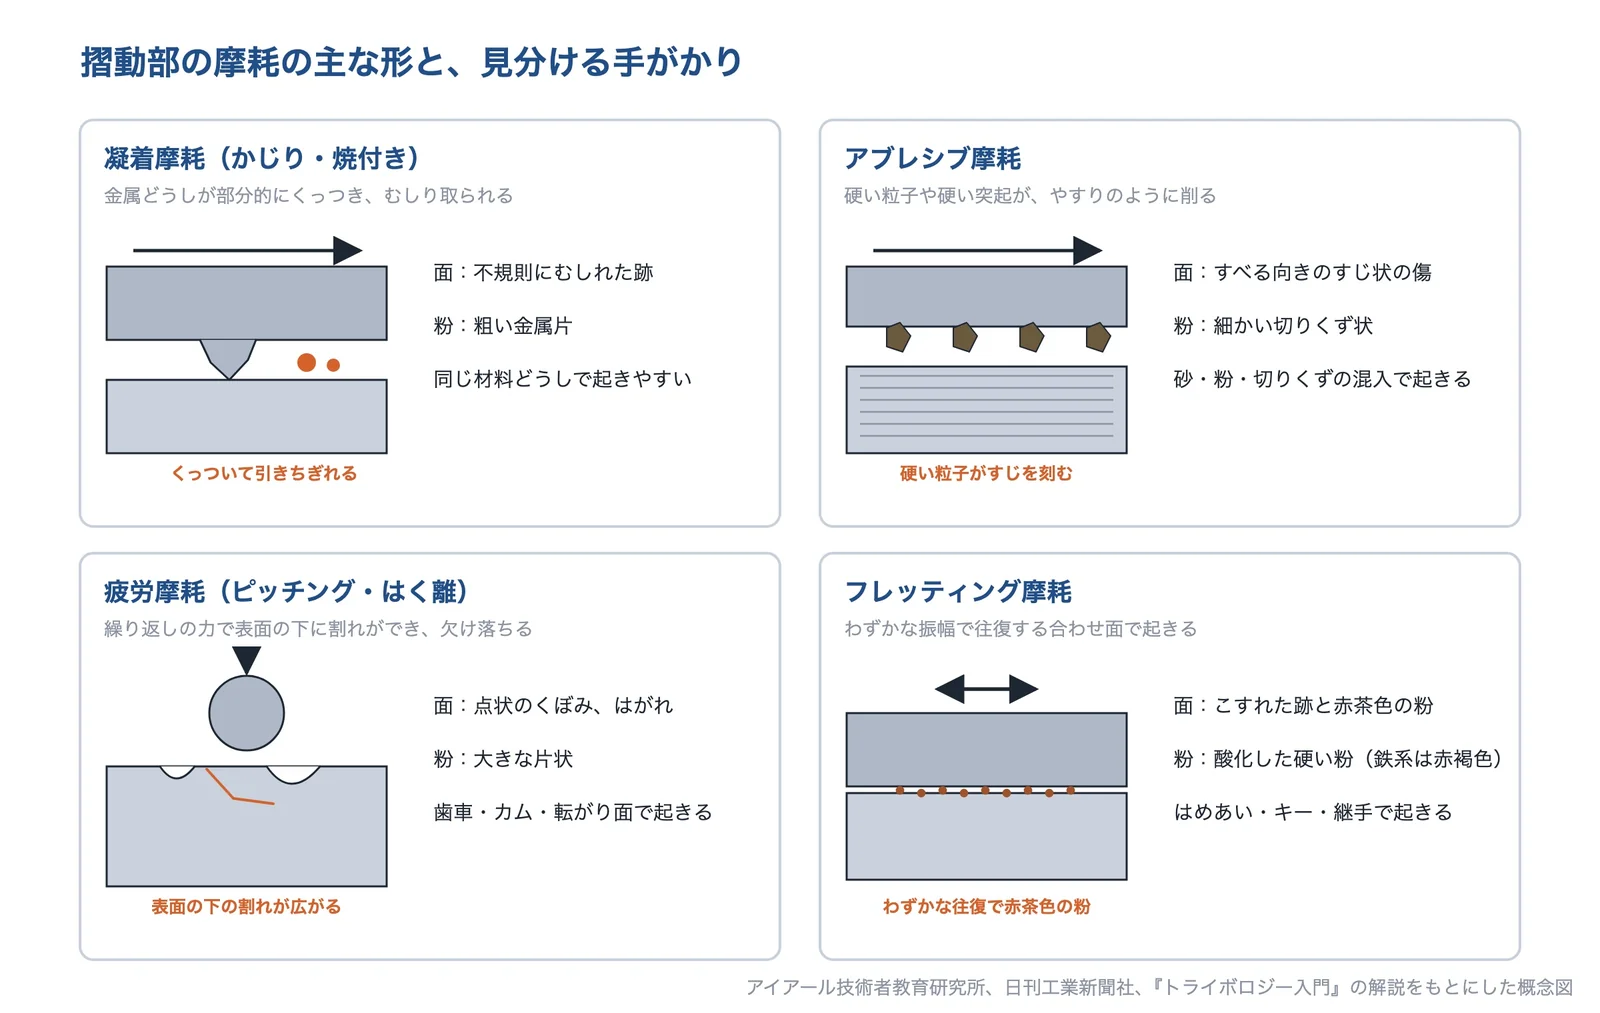
アイアール技術者教育研究所、日刊工業新聞社、『トライボロジー入門』をもとにした解説をもとにした概念図。形は模式。AI(Claude)で作成
このほか、小さな振幅で往復する面で起きるフレッティング摩耗があります。潤滑剤が押し出されて乾いた摩擦になり、出た摩耗粉が酸化して硬くなって、二次的なアブレシブ摩耗を起こします。鉄系では、赤褐色の細かな酸化物の粉が出ます(『トライボロジー入門』をもとにした解説)。三菱電機の FAQ では、ギヤードモータの出力軸とスプロケットの間などを例に挙げ、ガタが出て精度が下がり、振動・騒音の原因になるとしています。
摩耗の量は、荷重・すべり距離・硬さで決まる
摩耗の量は、荷重とすべった距離に比例し、材料の硬さに反比例する、という経験式で見積もります。日刊工業新聞社の解説では、摩耗量=比摩耗量×荷重×すべり距離とし、比摩耗量は試験から求める mm³/(N·m) の単位が一般的だとしています。
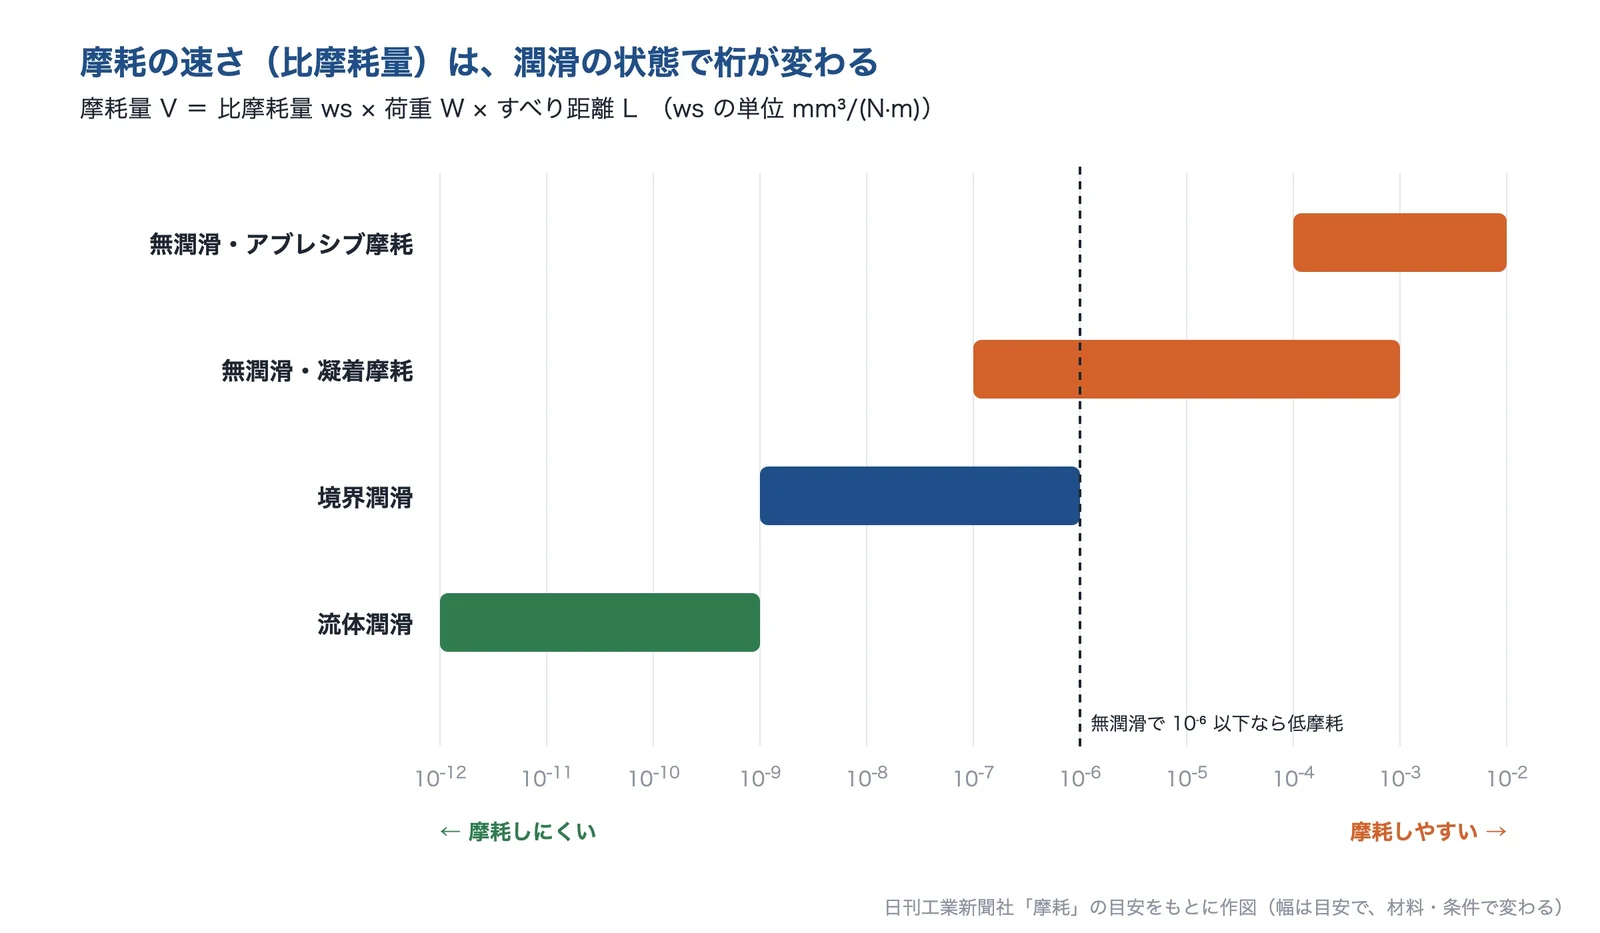
出典:日刊工業新聞社「第3回 摩耗」の値をもとに AI(Claude)で作成(幅は目安で、材料・条件で変わる)
比摩耗量の目安は、無潤滑のアブレシブ摩耗で10⁻²〜10⁻⁴、凝着摩耗で10⁻³〜10⁻⁷、境界潤滑で10⁻⁶〜10⁻⁹、流体潤滑で10⁻⁹〜10⁻¹² mm³/(N·m) とされます(日刊工業新聞社)。潤滑の状態が変わるだけで、摩耗の速さは何桁も変わります。オイレス工業のすべり軸受の資料でも、比摩耗量の目安を、無潤滑・定期潤滑・油潤滑の順に小さく示しています。また、使い始めは摩耗の進みが早い初期摩耗の領域で、その後、進みが緩やかな定常摩耗の領域に移るとしています。
原因の切り分け方
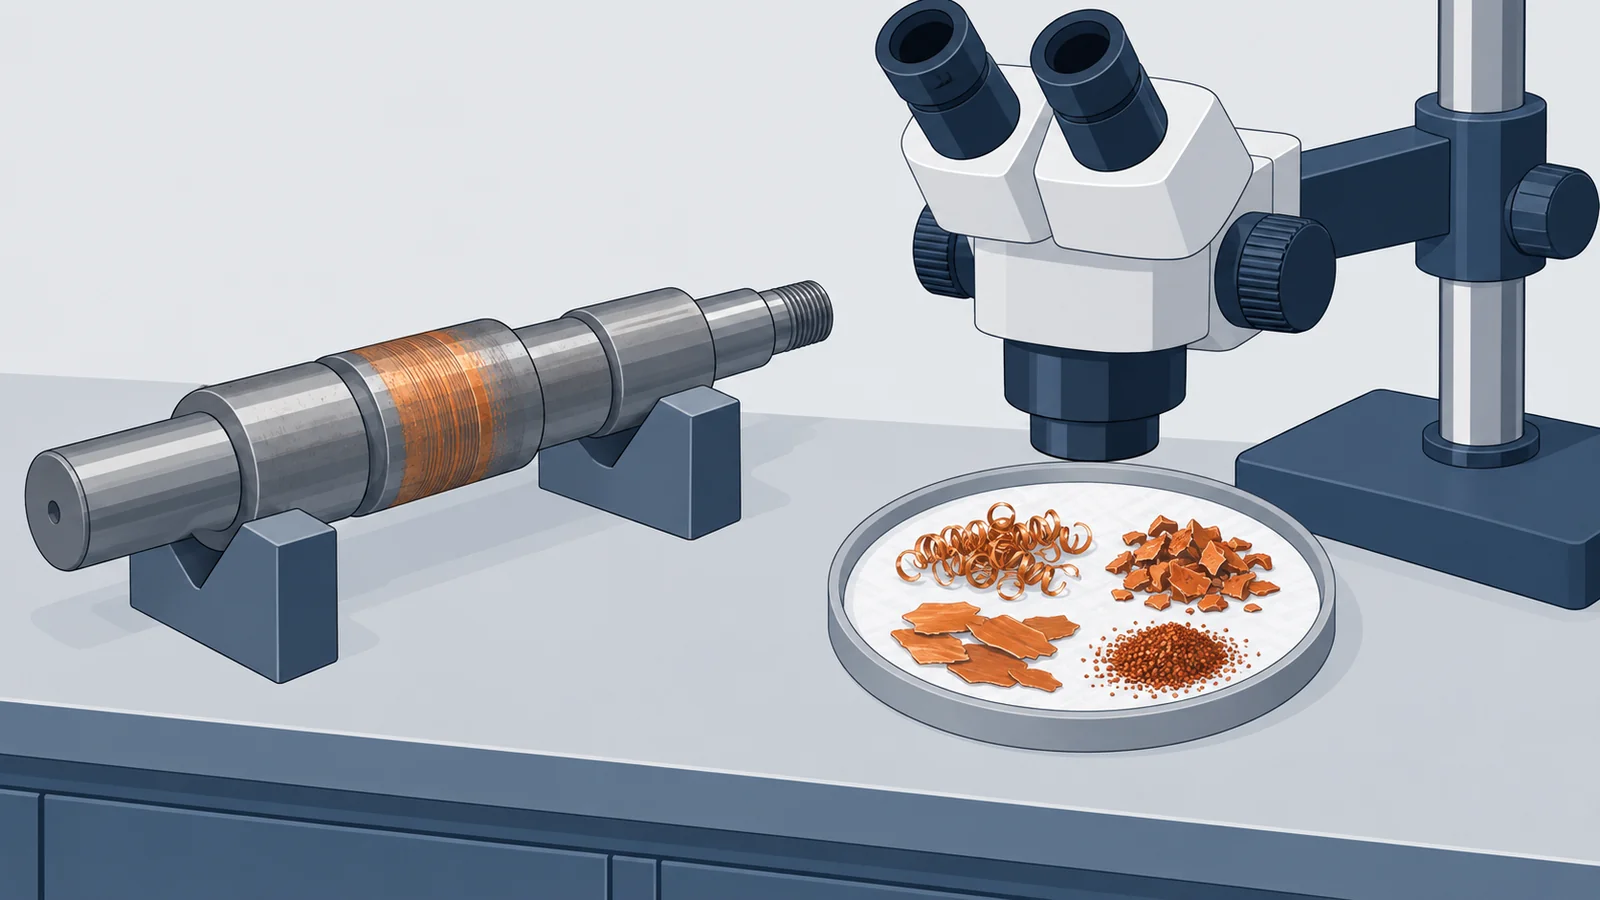
原因を切り分けるには、まず摩耗面と摩耗粉を見ます。すべる向きのすじ状の傷と細かな切りくずならアブレシブ摩耗、不規則にむしれた跡と粗い金属片なら凝着摩耗、点状のくぼみと大きな片状の粉なら疲労摩耗、赤茶色の粉ならフレッティング摩耗を疑います。そのうえで、相手の材料と硬さ、潤滑の方法と油の汚れ、荷重とすべり速度、摩耗が始まった時期を合わせて見ると、硬さ・潤滑・材料・設計のどこを直すべきかがわかります。
出典:アブレシブ摩耗、アドヘッシブ摩耗、そして疲労摩耗|アイアール技術者教育研究所、第3回 摩耗|日刊工業新聞社 工場マガジンラック、4.7 その他の摩耗|ものづくり・ひとづくり(『トライボロジー入門』より)、フレッティング|三菱電機 FA FAQ、推定摩耗量の考え方|オイレス工業
解決技術の詳細
摩耗の対策は、摩耗の形によって当たる技術が違います。どの技術を選ぶときも、摩耗の形を見分け、候補を比べるために、評価と分析を使います。まず、摩耗の跡と場所から候補を絞ります。
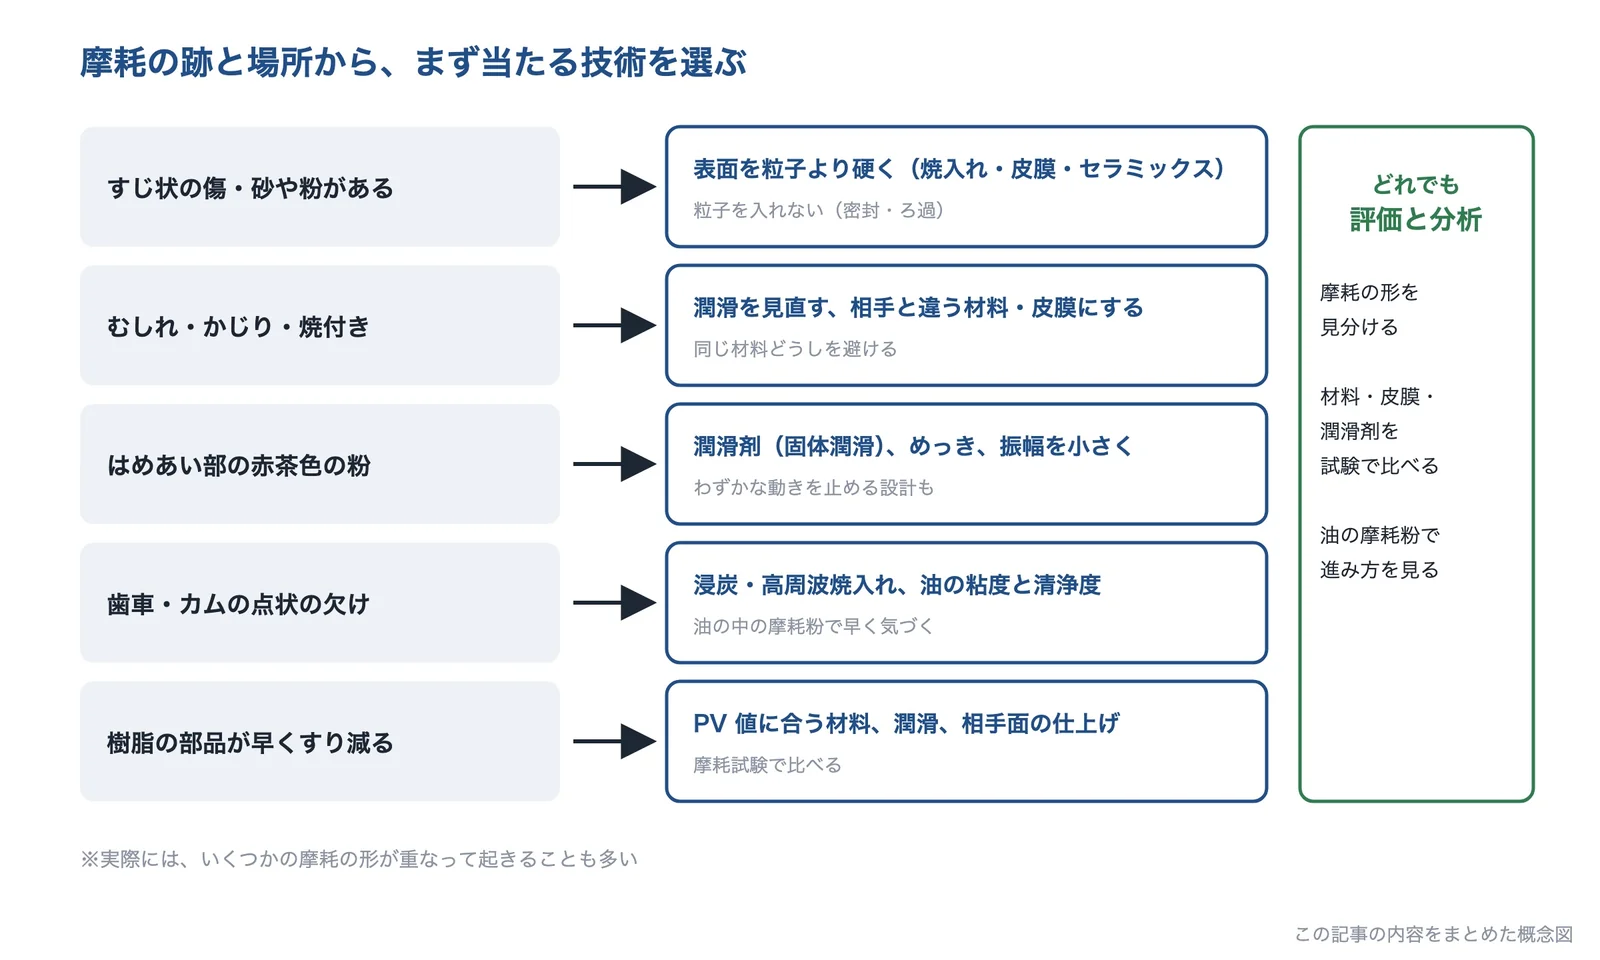
出典:この記事の内容をもとに AI(Claude)で作成
表面硬化(高周波焼入れ・浸炭・窒化)
アブレシブ摩耗には、表面を当たる粒子より硬くするのが基本です。日刊工業新聞社の解説は、Rabinowicz の実験式を紹介し、表面の硬さと粒子の硬さの比が0.8より小さい、0.8〜1.25、1.25より大きい、の3つの範囲で、摩耗量が硬さの比の-1乗、-3.5乗、-7.5乗に比例するとしています。硬さの比を1.25以上にすると、摩耗量を大きく減らせます。ウエストヒルのコラムは、硬さの比が0.6以上で急激に摩耗量が減るとしており、境目の値は資料によって違います。
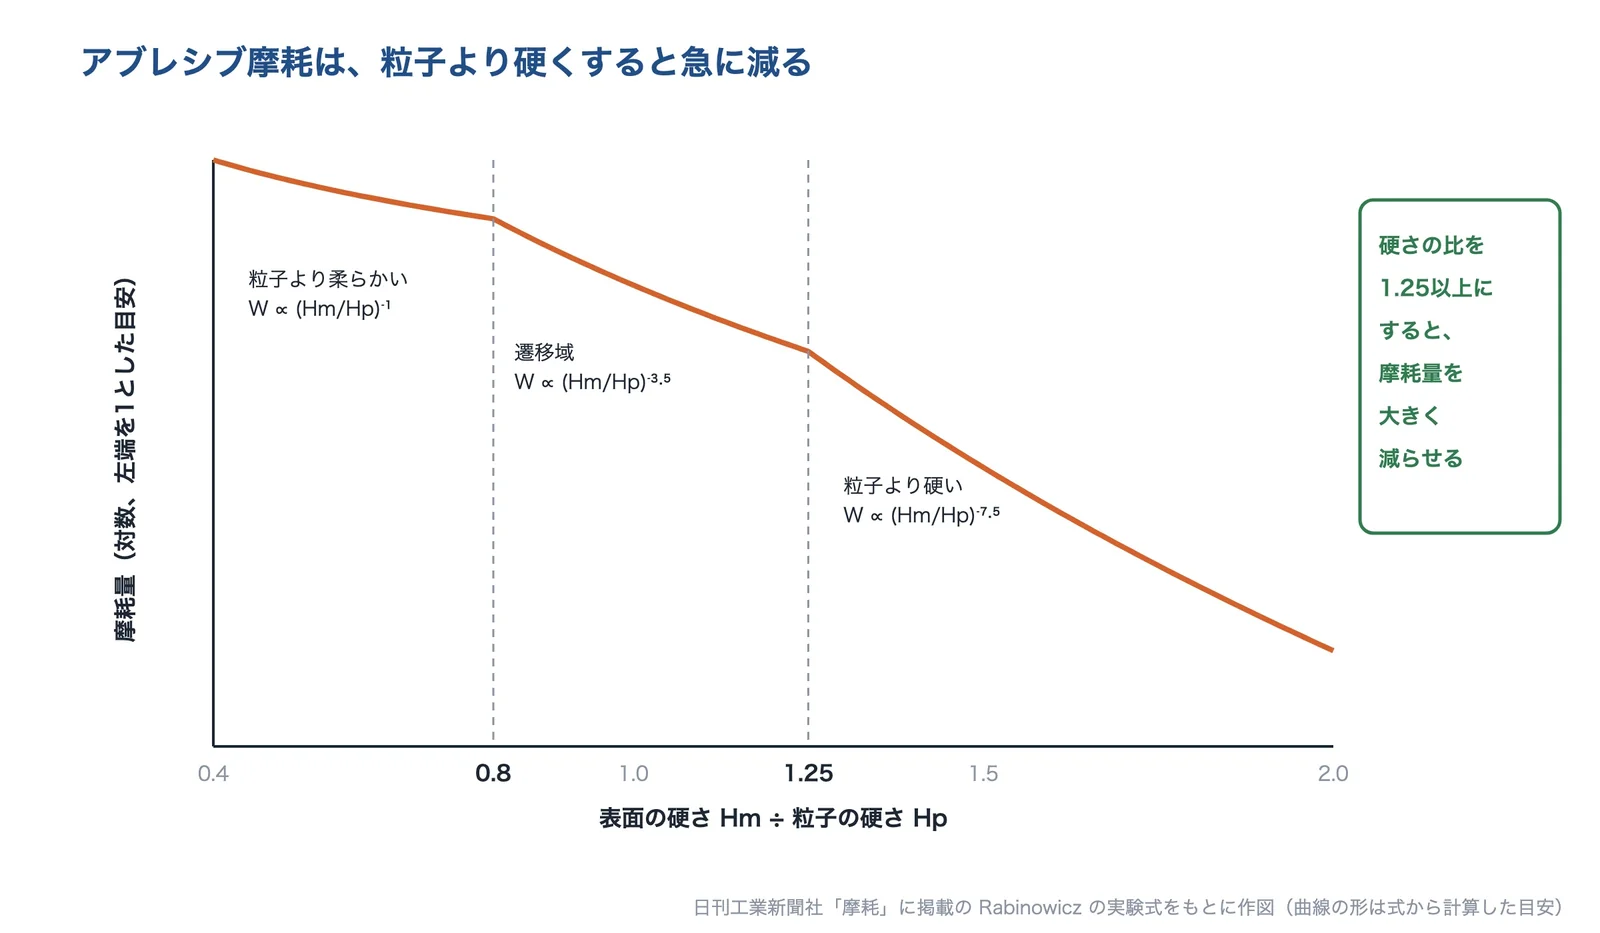
日刊工業新聞社「第3回 摩耗」に掲載の Rabinowicz の実験式から計算した目安。AI(Claude)で作成
表面を硬くする熱処理には、高周波焼入れ、浸炭焼入れ、窒化があります。富士電子工業の比較では、高周波焼入れは数秒〜数十秒の加熱で0.1〜数mm以上の硬化層を作り、浸炭焼入れは炉の中で数時間かけて表面に炭素をしみ込ませてから焼入れし、窒化は約550℃と低い温度で1時間〜数十時間かけて0.01〜0.3mm としています。ひずみは、高周波焼入れでは形によって出やすく、窒化では生じにくいとしています。
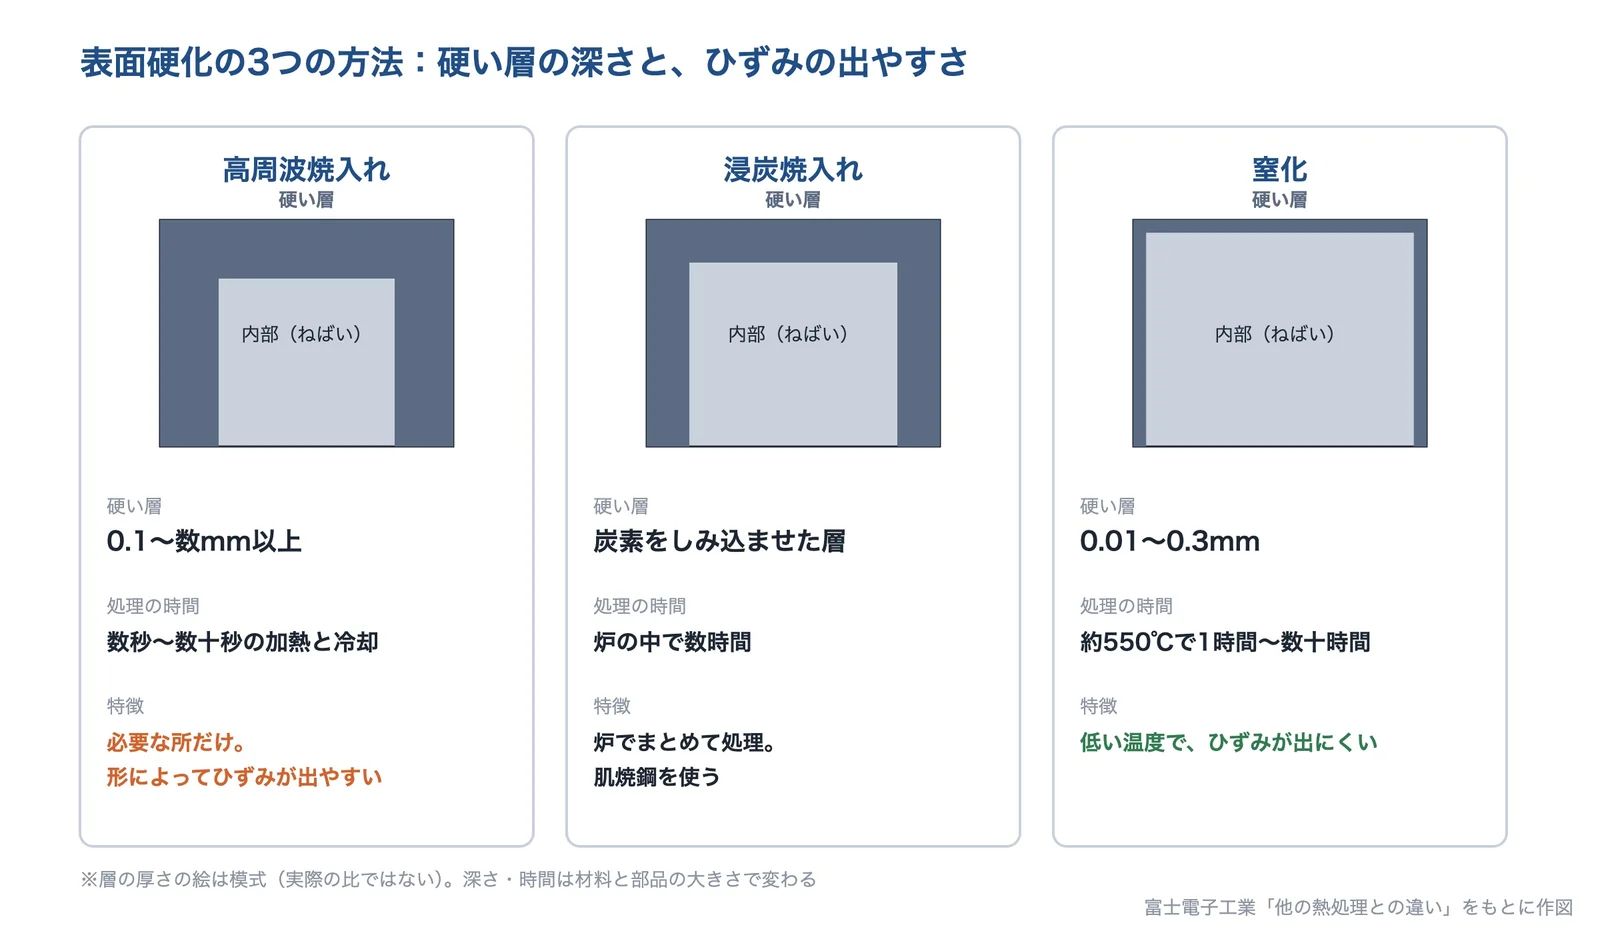
出典:富士電子工業「他の熱処理との違い」をもとに AI(Claude)で作成(層の厚さの絵は模式)
ウエストヒルのコラムは、アブレシブ摩耗には全体焼入れや高周波焼入れで HRC60以上、摩耗と疲労が重なる環境には浸炭焼入れを挙げ、凝着摩耗には窒化・軟窒化の表面化合物層(800〜1000HV)を挙げています。また、有効硬化層の深さは設計寿命から決めること、表面に脱炭層があると焼入れしても柔らかいままになることにも注意を促しています。
硬質皮膜・肉盛り(PVD・DLC・めっき・溶射・肉盛溶接)
表面を別の硬い材料で覆う方法です。皮膜の種類で、硬さと厚さが大きく違います。日本アイ・ティ・エフの資料では、TiN 系の PVD 皮膜は1700〜2000HV・膜厚1〜4μm、CrN は1500〜1800HV・2〜10μm、DLC は水素フリー系で4000〜7000HV・0.5〜1.0μm、水素含有系で1500〜3000HV・0.5〜4.0μm としています。
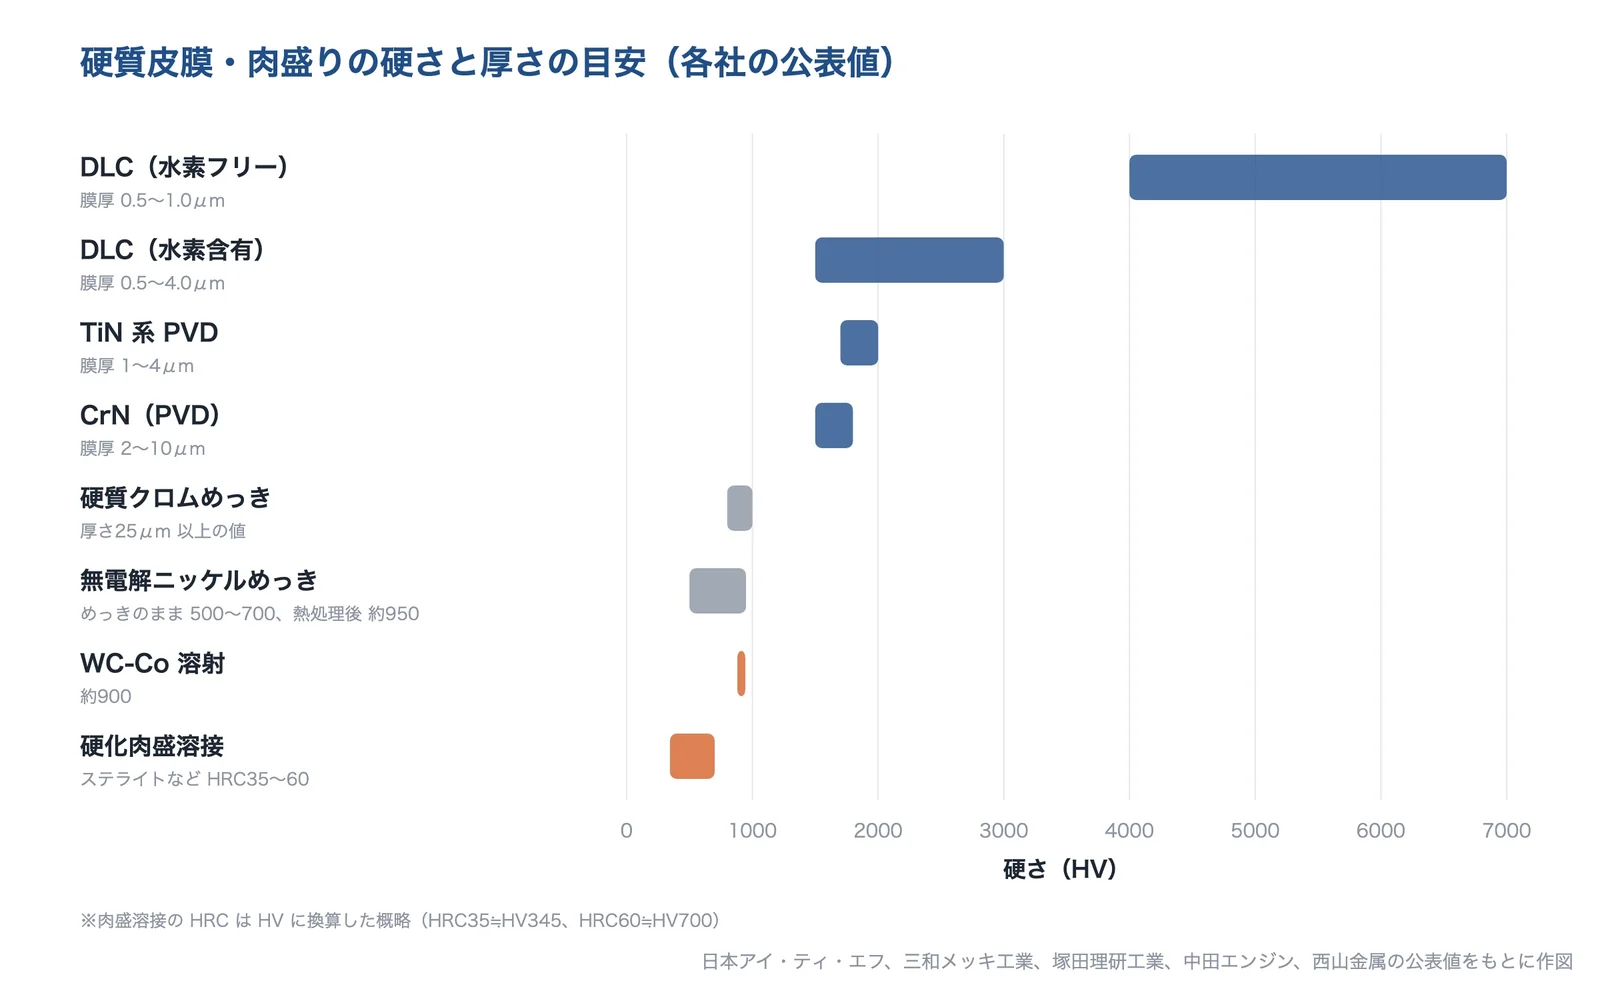
出典:日本アイ・ティ・エフ PVD、同 DLC、三和メッキ工業、塚田理研工業、中田エンジン、西山金属の公表値をもとに AI(Claude)で作成
めっきでは、硬質クロムめっきが厚さ25μm 以上で Hv800〜1000(三和メッキ工業)、無電解ニッケルめっきがめっきしたままで500〜700Hv、熱処理後に約950Hv(塚田理研工業)とされます。溶射では、WC-Co(超硬)溶射がビッカース硬さ約900で、粉塵摩耗・土砂摩耗の対策に使われます(中田エンジン)。PVD・DLC の膜厚が数μm なのに対し、硬質クロムめっきは1〜1000μm 程度(三和メッキ工業)で、肉盛溶接はさらに厚く盛れます。粉や砂で大きく削られる所では、厚く盛れる方法が選択肢になります。
凝着摩耗には、硬さに加えて、相手の金属とくっつきにくい皮膜を選びます。プロテリアルは、凝着摩耗の対策として、潤滑材で材料どうしの接触を防ぐこと、めっきなどの表面処理で凝着しにくい皮膜を作ることを挙げています。フレッティングには、耐摩耗性の高い金属のめっきも対策になります(朝日メッキ)。
潤滑の見直し(油膜・固体潤滑・清浄度)
潤滑の状態は、油膜の厚さと、2つの面を合わせた粗さの比(膜厚比 λ)で見ます。λ が3以上なら流体潤滑、1〜3なら混合潤滑、1以下なら境界潤滑とされます(INVITIN’)。油膜が面の凹凸より薄くなると、突起どうしがふれて摩耗が進みます。油の粘度や速度で油膜を厚くするか、面を滑らかに仕上げて、λ を大きくします。
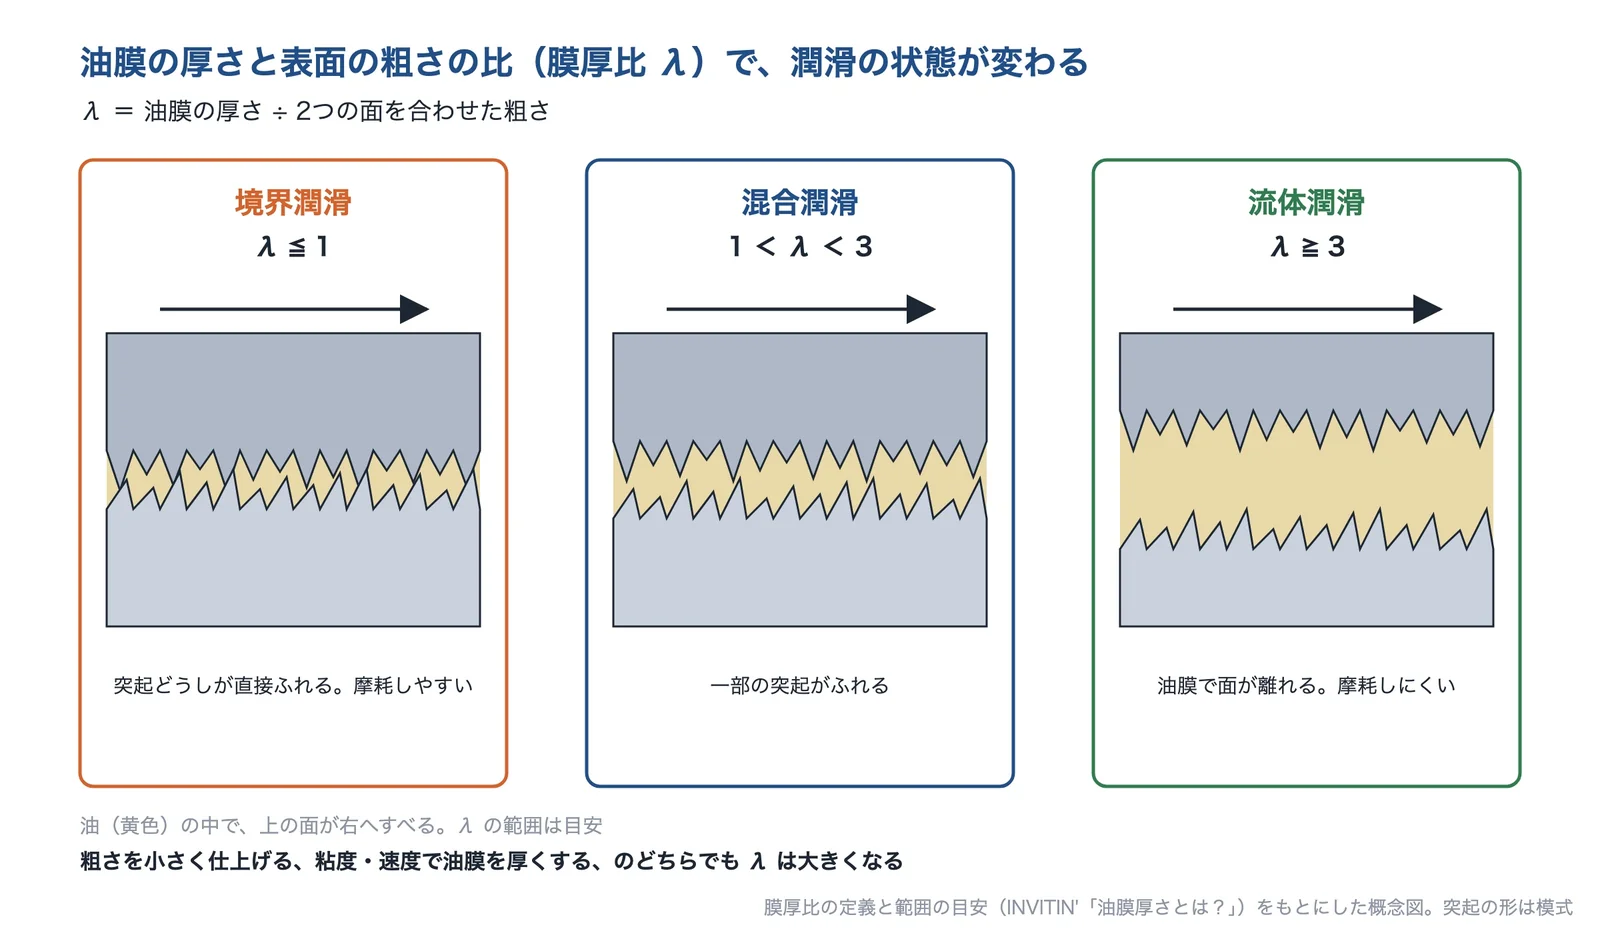
出典:INVITIN’「油膜厚さとは?」の定義と範囲をもとに AI(Claude)で作成(突起の形は模式)
油の中の硬い異物も、摩耗の原因になります。ジュンツウネット21の資料では、潤滑油が汚れると摺動面に損傷が起き、そこから出た金属摩耗粉がほかの摺動部に入り込んで損傷を広げるとし、推奨する汚染度を、工作機械・ロボットなどで ISO 15/NAS 6〜7、産業用油圧で ISO 17/NAS 8〜9 としています。油膜が切れやすい低速・高荷重の所や、わずかに揺れるはめあい部では、二硫化モリブデンなどの固体潤滑剤が使われます。
耐摩耗材料・摺動材料(セラミックス・樹脂・材料の組み合わせ)
粉や砂で激しく削られる所では、金属より硬いセラミックスに替える方法があります。プロテリアルは、アブレシブ摩耗の対策として、硬度の高い部材や炭化物を多く含む鋼種を使うこと、粒子が挟まる場合は摺動部を密封し、潤滑系統にフィルタを設けることを挙げています。凝着摩耗には、同じ材料どうしを避け、材料そのものを凝着しにくいものにする方法があり、鉄に凝着しにくい元素として銀・鉛・ビスマスを挙げています。
樹脂の摺動材料は、圧力 P とすべり速度 V の積で選びます。樹脂プラスチック材料環境協会の解説では、使える限界の値を限界 PV 値と呼び、使う速度が決まれば、使える圧力は限界 PV 値÷速度で求まります。たとえば限界 PV 値が240(kg/cm²·m/min)なら、すべり速度60m/min で使える圧力は4kg/cm² までです(計算の際は、PV 値と速度の単位をそろえます)。オイレス工業は、摩耗量を比摩耗量×圧力×速度×時間で見積もりつつ、実機やベンチ試験の結果で判断することが重要だとしています。
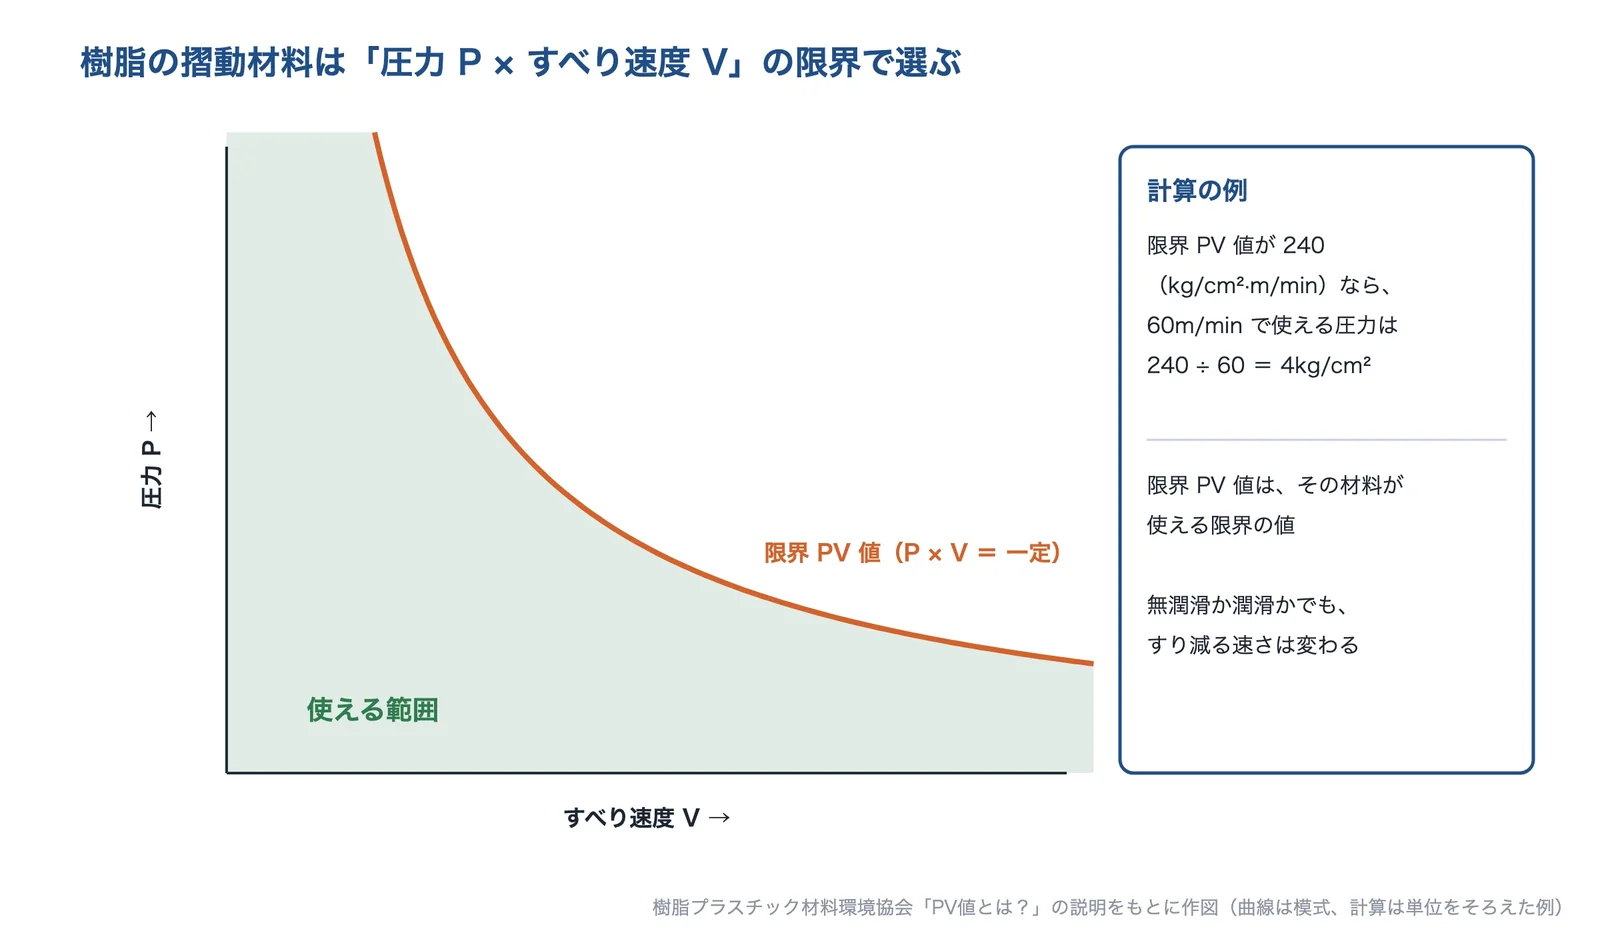
出典:樹脂プラスチック材料環境協会「PV 値とは?」の説明と計算例をもとに AI(Claude)で作成(曲線は模式)
摩耗の評価と分析(摩耗試験・摩耗粒子の分析)
材料・皮膜・潤滑剤の候補は、摩耗試験で比べます。ピンオンディスクやボールオンディスクの試験では、一定の荷重と速度でこすり合わせ、摩擦係数と摩耗量を測ります(ジュンツウネット21)。セラミックスのボールオンディスク試験を定めた JIS R 1613 では、荷重10N、すべり速度0.1m/s、すべり距離2,000m などの条件を示し、比摩耗量を摩耗体積÷(荷重×すべり距離)で求めます。試験の条件を、実際の荷重・速度・潤滑に近づけることが大切です。
動いている機械では、油の中の摩耗粒子を調べて摩耗の進み方をつかみます。川重テクノロジーの解説では、フェログラフィで粒子の形と大きさを見て、切削状の粒子は砂粒の混入、球状の粒子は軸受の疲労、平板状の粒子は歯車の疲労、縁がまっすぐな粒子は片当たりや高い荷重を示すとしています。
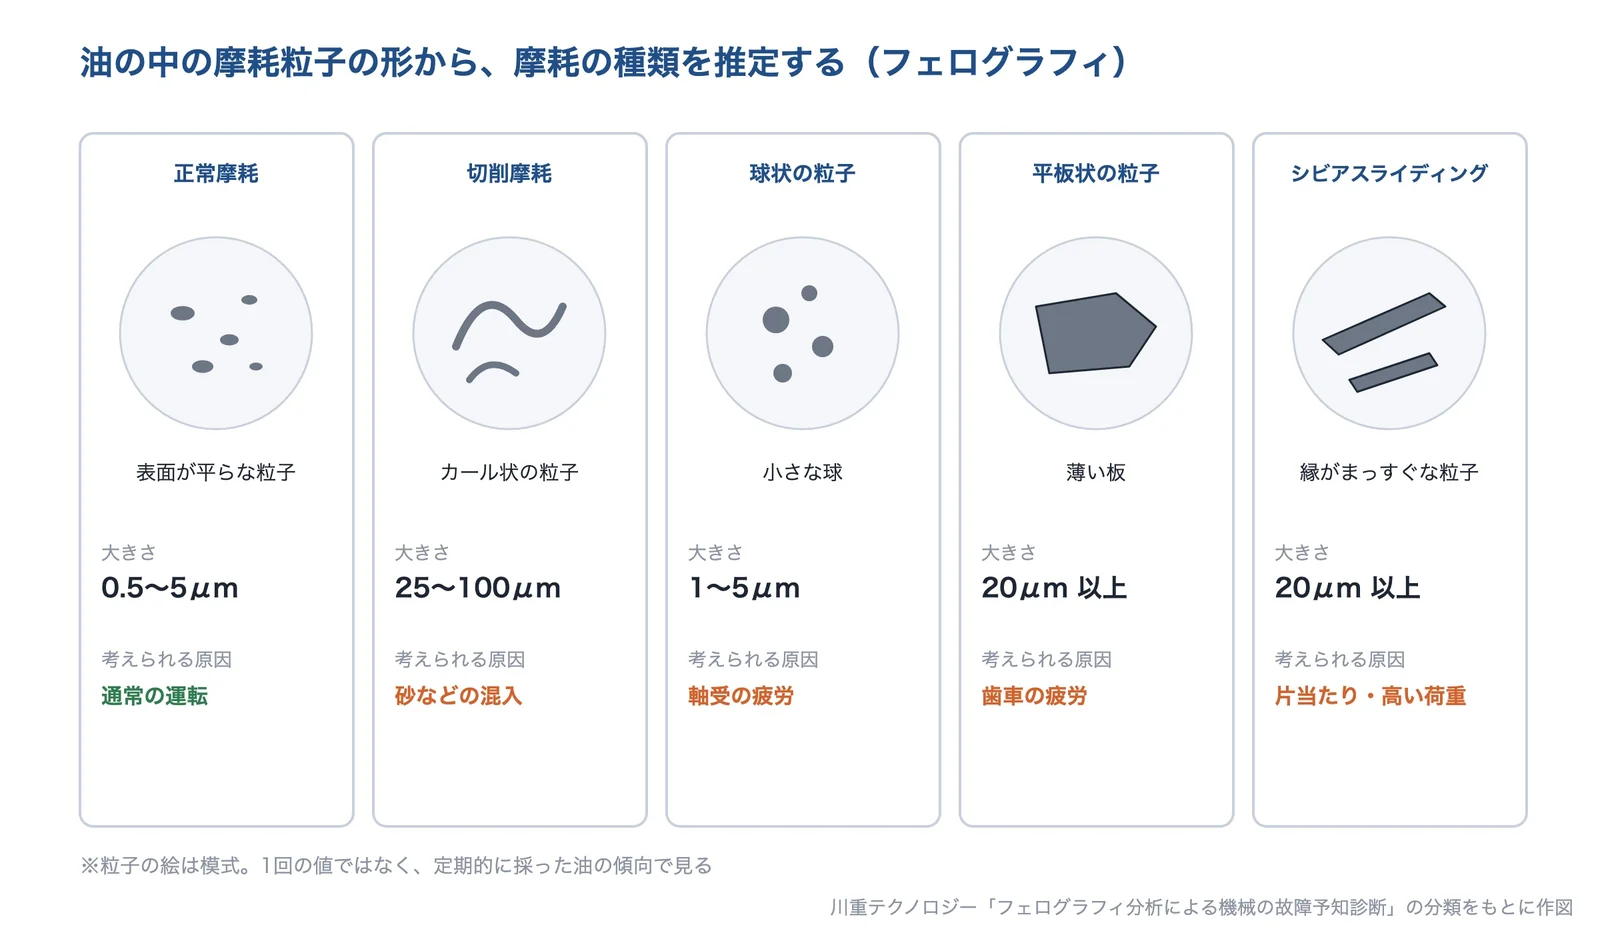
出典:川重テクノロジー「フェログラフィ分析による機械の故障予知診断」の分類をもとに AI(Claude)で作成(粒子の絵は模式)
出典:第3回 摩耗|日刊工業新聞社 工場マガジンラック、熱処理と摩耗形態の関係|ウエストヒル、他の熱処理との違い|富士電子工業、窒化物系 PVD コーティング|日本アイ・ティ・エフ、DLC コーティングシリーズ|日本アイ・ティ・エフ、硬質クロムめっき|三和メッキ工業、無電解ニッケルめっきの硬度|塚田理研工業、超硬(サーメット)溶射|中田エンジン、金型のかじりとは?|プロテリアル、フレッティングコロージョンの原因と対策|メッキ.com(朝日メッキ)、油膜厚さとは?|INVITIN’、潤滑油・作動油の汚染劣化診断と対策|ジュンツウネット21、摺動性を評価するための PV 値とは?|樹脂プラスチック材料環境協会、推定摩耗量の考え方|オイレス工業、摩擦摩耗試験の目的と方法|ジュンツウネット21、JIS R 1613 ファインセラミックスのボールオンディスク法による摩耗試験方法、フェログラフィ分析による機械の故障予知診断|川重テクノロジー
摺動部の摩耗を防ぐ技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。表面を硬くしたいのか、硬い材料で覆いたいのか、潤滑を見直したいのか、材料を替えたいのか、摩耗を測って原因を知りたいのかによって、相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 東洋高周波工業 | 熱処理(焼入れ) | 高周波焼入れで、レール・摺動面・ローラーや歯車の歯面を硬くし、摩耗に強くする。 | A 砂・粉・切りくずで削られる D 歯車・カム・転がり面が、点状に欠ける・はがれる | |
| 西山金属 | 硬化肉盛・溶射 | ステライト・コルモノイの硬化肉盛で、砂・粉にさらされる軸や、かじる部品の面を強くする。 | A 砂・粉・切りくずで削られる B 金属どうしがむしれる・かじる・焼き付く | |
| ダイゾー ニチモリ事業部 | 潤滑剤・潤滑コーティング | 二硫化モリブデンや潤滑コーティングで、焼付き・摩耗やフレッティングを防ぐ。 | B 金属どうしがむしれる・かじる・焼き付く C わずかに揺れる面が、赤茶色の粉を出してすり減る | |
| 九州セラミックス工業 | セラミックスメーカー | アルミナ・窒化珪素のファインセラミックスで、粉体・スラリーで削られる配管や部品を守る。 | A 砂・粉・切りくずで削られる | |
| レスカ | 試験機メーカー | 摩擦摩耗試験機と受託測定で、材料・皮膜・潤滑剤の耐摩耗性を数値で比べる。 | B 金属どうしがむしれる・かじる・焼き付く E 樹脂の摺動部品が早くすり減る | |
| ジャパン・アナリスト | オイル分析 | 油の中の摩耗粒子を分析し、分解せずに歯車や軸受の摩耗の進み方と原因を読む。 | B 金属どうしがむしれる・かじる・焼き付く D 歯車・カム・転がり面が、点状に欠ける・はがれる |
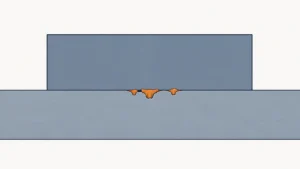
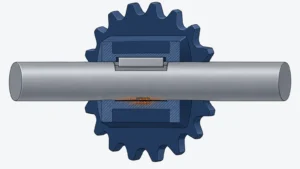
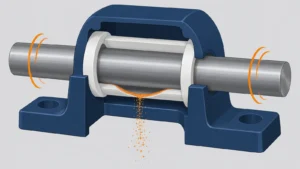
東洋高周波工業株式会社|高周波焼入れで、表面に耐摩耗性を持たせる
東洋高周波工業とは
東洋高周波工業は、名古屋市南区に本社・第一工場を置く、1977年創立の会社です(資本金1,340万円)。高周波誘導加熱加工、その他の熱処理、研削(研磨)を行っています。
東洋高周波工業の得意技術
| 技術 | 内容 |
|---|---|
| 高周波焼入れの受託加工 | 部品表面の特定部分に耐摩耗性や耐疲労性を与える目的で、必要な所だけを加熱して焼入れする。表面は耐摩耗性、内部は靭性を持たせられ、硬化層の圧縮残留応力で耐疲労性にも優れるとしている |
| 大きな部品・複雑な形 | 定置一発・一歯毎・竪型移動・横型移動の焼入れを行い、ギアはφ3000、レールは幅500mm・長さ5000mm、シャフトは長さ3500mm に対応するとしている |
| コイルの自社製作と検品 | 加熱コイルを自社で設計・製作し(保有500以上、製作は約1日)、焼入れ後はプレスで歪を取り、硬さ試験機や磁気探傷機で硬さ・深さ・割れを確かめるとしている |
東洋高周波工業が解決できる課題
- レール・摺動面・ローラーのすり減りを、焼入れで減らしたい
- 歯車の歯面を硬くして、摩耗と疲労に強くしたい
- 大きな部品や1点物に、部分的に焼入れしたい
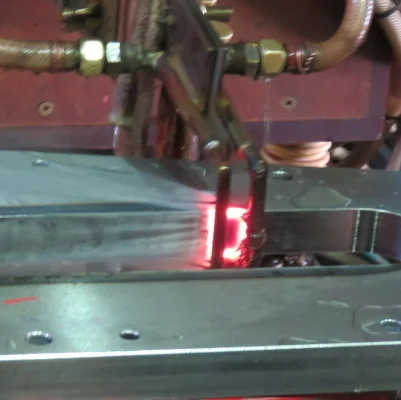
出典:高周波焼入れ|東洋高周波工業、ワークコイル100%自社製作|東洋高周波工業、歪取り・検品|東洋高周波工業、会社概要|東洋高周波工業
有限会社西山金属|ステライト・コルモノイの硬化肉盛で、すり減る面を強くする
西山金属とは
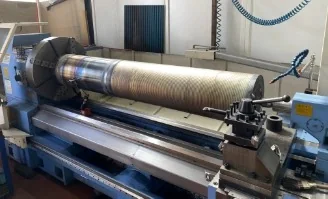
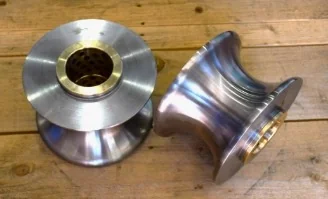
西山金属は、埼玉県草加市に本社工場を置く、1969年創業(1987年に有限会社を設立)の会社です。ステライト、コルモノイによる硬化肉盛溶接、フレーム溶射、NC旋盤による機械加工を行っています。
西山金属の得意技術
| 技術 | 内容 |
|---|---|
| 硬化肉盛溶接 | 酸素アセチレン、粉体プラズマ自動溶接(PTA)、TIG、溶接ロボットを使い分ける。酸素アセチレンは台金の溶け込みが5%以下と少なく、PTA は最小内径φ50×900、最大外径φ2000、長さ7000mm まで施工実績があるとしている |
| 肉盛の材料 | ステライト(HRC35〜55、標準5種)、トリバロイ(HRC55〜60。高温高圧下の金属間のかじりなど凝着摩耗の対策に有効)、コルモノイ(HRC40〜60。FC 材など溶接で肉盛しにくい材料に有効)を扱う |
| フレーム溶射とフュージング | 粉末を溶射したあとに再溶融処理(フュージング)を行い、基材との間に合金層を作って、無気孔で強密着の皮膜を得るとしている |
西山金属が解決できる課題
- 砂・粉などにさらされる軸やスクリューのすり減りを止めたい
- 高温で金属どうしがかじる部品を、凝着に強い材料で覆いたい
- すり減った部品の寸法を、肉盛で元に戻したい
公開されている実績
- シャフト(S45C+ステライト No.12、φ300×2200L)
- ガイドローラー(S45C+コルモノイ+WC、φ150×150)
- スクリュー(SCM+コルモノイ#6、φ100×2500)
出典:技術情報|西山金属、加工事例|西山金属、会社概要|西山金属
株式会社ダイゾー ニチモリ事業部|二硫化モリブデンと固体潤滑で、焼付き・フレッティングを防ぐ
ダイゾー ニチモリ事業部とは
ダイゾーは、大阪市港区に本部を置く、1936年設立の会社です(資本金1億円、従業員860人)。ニチモリ事業部(事業部本部は東京都中央区)は、二硫化モリブデン粉末と特殊潤滑剤の製造販売、潤滑コーティング剤の製造販売と受託加工などを行っています。
ダイゾー ニチモリ事業部の得意技術
| 技術 | 内容 |
|---|---|
| 二硫化モリブデン | 固体潤滑剤として、摩擦係数0.04、耐圧荷重約30,000kg/cm²、使用温度-180〜400℃(大気中)の特性を示し、微動腐蝕(フレッティングコロージョン)を防止する効果があるとしている |
| 乾燥皮膜潤滑剤(DM コート) | 二硫化モリブデンを配合した乾燥被膜潤滑剤。塗料の開発・製造から塗装・検査まで自社で一貫して行うとしている |
| 潤滑剤のカスタムメイド | 条件に合わせた潤滑剤を、小ロットで作るとしている |
ダイゾー ニチモリ事業部が解決できる課題
- 高温・高荷重の摺動部の焼付きと摩耗を止めたい
- はめあい・連結部のフレッティング(微動摩耗)を防ぎたい
- 油を嫌う所・グリースが流れる所に、乾いた潤滑膜を付けたい
公開されている実績
- タイヤ金型の摺動部:鉱物油系の耐熱グリースでは油分が蒸発して焼付き・摩耗が起きていたが、「トライボン LCO」で焼付き・摩耗の問題が解決し、給油周期も伸びたとしている
- 鉄道車両の連結器:グリースの油膜切れで異音とフレッチング(微動腐食)が起きていたが、「NEW-SL PS70」で油膜切れがなくなり、フレッチングと異音を防げたとしている
- 特殊工具のねじ部:10回程度の使用で焼付くこともあったが、乾燥皮膜「DM-204」で長期間の耐久性を確保したとしている
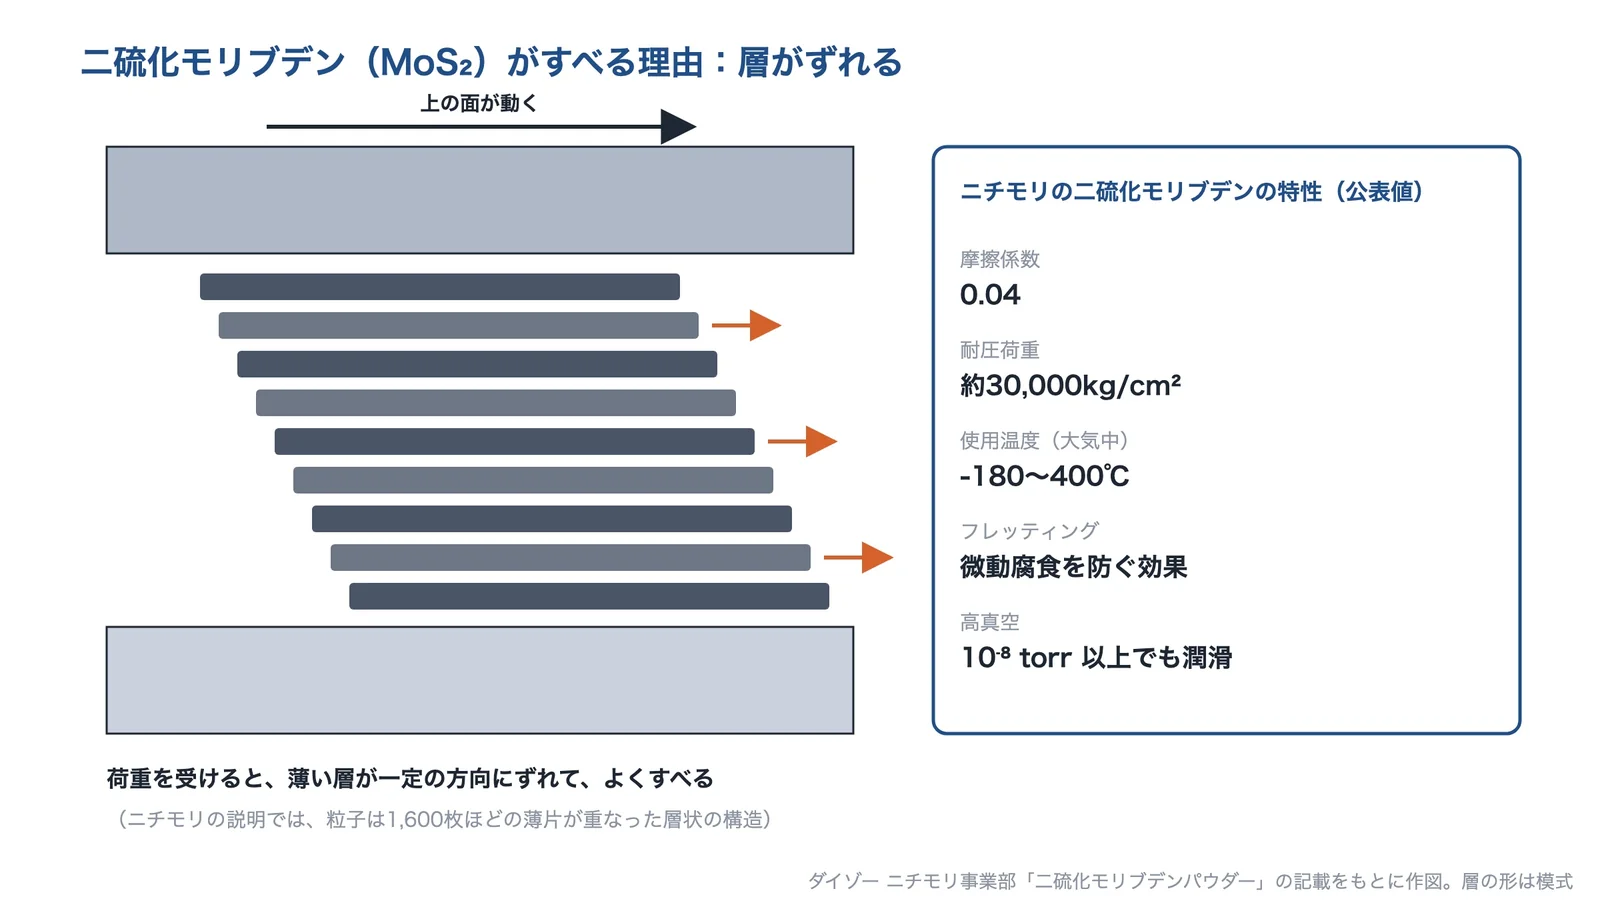
出典:ダイゾー ニチモリ事業部「二硫化モリブデンパウダー」の記載をもとに AI(Claude)で作成(層の形は模式)
出典:二硫化モリブデンパウダー|ダイゾー ニチモリ事業部、ニチモリで課題解決|ダイゾー、ニチモリが選ばれる理由|ダイゾー、ニチモリ事業部について|ダイゾー、所在地|ダイゾー ニチモリ事業部、概要|ダイゾー
九州セラミックス工業株式会社|粉体・スラリーで削られる所を、ファインセラミックスで守る
九州セラミックス工業とは
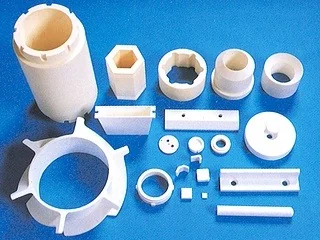
九州セラミックス工業は、福岡県大牟田市に本社を置くファインセラミックスの専門メーカーです(資本金5,000万円、従業員44名)。アルミナと窒化珪素のセラミックスを中心に、耐摩耗材料などの工業製品を製造販売しています。
九州セラミックス工業の得意技術
| 技術 | 内容 |
|---|---|
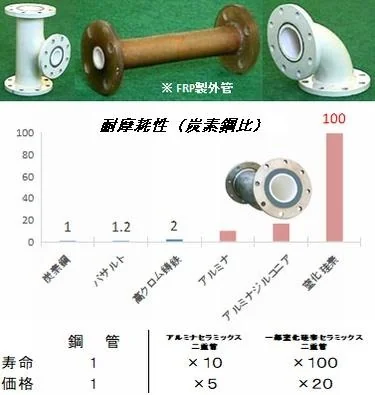
| セラミックス耐摩耗二重管 | 粉体の空気圧送やスラリー圧送で配管が摩耗するのを防ぐため、鉄(または FRP)製の外管の内側に、耐摩耗性の高いセラミックス内装管を固定する |
| 用途で選べる材質 | フライアッシュなどの軽量粉末に強い92%アルミナ、汎用的な99%アルミナ、耐摩耗性と靭性を持つアルミナ=ジルコニア、窒化珪素をそろえる。局所的に摩耗する所だけを窒化ケイ素にした「部分窒化ケイ素耐摩耗二重管」もある |
| 耐摩耗チップライニング | 900A を超える製品や、破砕機のローターのような大きく複雑な形は、セラミックスのチップ・タイルを表面に敷き詰めて接着し、既存の部品に耐摩耗性を持たせる |
同社の技術資料では、炭素鋼に対する耐摩耗性を、92%アルミナで10倍、99%アルミナで9倍、アルミナ=ジルコニアで20倍、窒化珪素で100倍としています。対象は、機械の摺動部そのものより、粉や液が当たって削られる面の摩耗です。
九州セラミックス工業が解決できる課題
- 粉体・スラリーの配管や曲がり部が、すぐに削れて穴があく
- 破砕機・シュートなど、粉が当たる大きな部品のすり減りを止めたい
- 摩耗が激しい所だけ、より硬い材料に替えたい
出典:技術情報|九州セラミックス工業、製品情報|九州セラミックス工業、技術資料3 当社オリジナル素材の選択手引き(PDF)|九州セラミックス工業、会社情報|九州セラミックス工業
株式会社レスカ|摩擦摩耗試験機で、材料・皮膜の耐摩耗性を数値にする
レスカとは
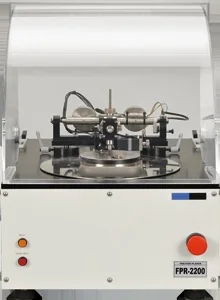
レスカは、東京都日野市に本社を置く、1955年設立の試験機メーカーです(資本金4,000万円)。理化学機器と試験機の製造・販売を行い、1995年に摩擦摩耗試験機「フリクションプレーヤ」を開発しています。
レスカの得意技術
| 技術 | 内容 |
|---|---|
| フリクションプレーヤ FPR2200 | ピンオンディスク法で摩擦係数を測り、摩耗による表面の変化(削れ・粗れ・剥がれ)で動摩擦係数が変わる点から、耐摩耗性を数値で評価する。荷重50〜3000g、回転速度0.1〜600rpm |
| 使う環境に近づける | オプションで、加熱(乾式で室温〜200℃)、加湿(20〜80%RH)、液体中での測定、直線往復の摺動ができる |
| 皮膜の密着・はく離の試験 | 硬質皮膜の密着強度を測るスクラッチ試験機、疲労摩耗による界面の破壊を評価する摺動型はく離強度試験機もそろえる。受託測定も受け付けている |
レスカが解決できる課題
- 材料・皮膜・潤滑剤のどれが摩耗に強いか、試験で比べたい
- 皮膜がはがれ始めるまでの回数を数値にしたい
- 自社で試験機を持たずに、受託測定で試したい
出典:フリクションプレーヤ FPR2200|レスカ、受託測定のご案内|レスカ、会社概要|レスカ
ジャパン・アナリスト株式会社|油の中の摩耗粒子から、摩耗の進み方と原因を読む
ジャパン・アナリストとは
ジャパン・アナリストは、神奈川県相模原市南区に本社を置く、1975年設立のオイル分析の専門会社です(資本金1,000万円、カヤバ株式会社の100%子会社)。オイル分析による設備診断と、潤滑油の分析を行っています。
ジャパン・アナリストの得意技術
| 技術 | 内容 |
|---|---|
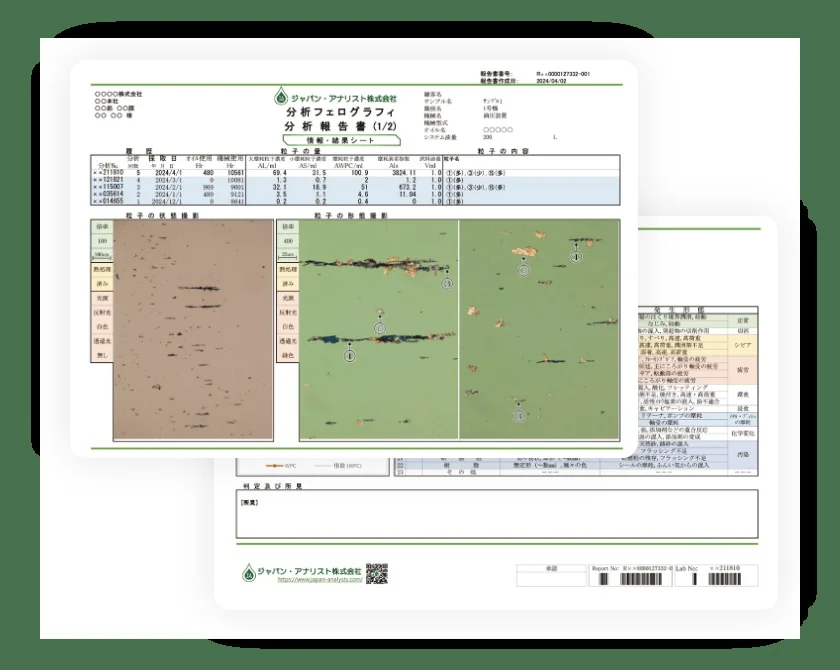
| 分析フェログラフィ | オイル中の摩耗粒子や異物の形と量を顕微鏡で観察し、摩耗の発生形態や過酷さを判定する。1982年にフェログラフ分析を導入している |
| 異物・異種油の分析 | SEM-EDX で粒子の元素を調べて金属粒子や無機質の粒子を推定し、FTIR で異種油の混入などを推定する |
| 定期的な分析と報告 | 測定値と専門家の所見をまとめた報告書で、過去の結果と比べて傾向を見られるとしている |
ジャパン・アナリストが解決できる課題
- 機械を分解せずに、歯車や軸受の摩耗の進み方を知りたい
- 異常な摩耗を、壊れる前に見つけたい
- 摩耗粉か、外から入った異物かを見分けたい
公開されている実績
- 造管ラインの円筒曲げ加工機で、従来の保全では見つけられなかったウォームギヤーの異常摩耗を、DR フェログラフィで早期に発見したとしている(事例05)
- ホワイトメタル軸受の焼き付きの事例で、油の中の微小な摩耗粉を ICP で定量して、機械内部の摩耗の状態を把握したとしている(事例04)
出典:精密分析|ジャパン・アナリスト、事例05 造管ギヤーボックスの異常摩耗の発見|ジャパン・アナリスト、事例04 ホワイトメタルの焼き付き|ジャパン・アナリスト、企業情報|ジャパン・アナリスト
選ぶ前に確かめる条件
熱処理・加工の会社やメーカーに相談する前に、次の条件を整理しておくと、話が早くなります。
- すり減っている部品と、相手の部品(材料・硬さ・表面の粗さ)
- 摩耗面と摩耗粉の様子(すじ状の傷・むしれ・点状の欠け・赤茶色の粉など)
- 荷重・面圧、すべり速度、動き方(一方向・往復・わずかな揺れ)
- 潤滑の方法(無潤滑・グリース・油)と、油の汚れ、周りの粉じん・水・温度
- 摩耗が始まった時期と、今の寿命・目標の寿命
- 寸法の許容差(熱処理のひずみや、皮膜の厚さが許されるか)
- 部品の大きさ、数量、納期、予算
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








