
ステンレスのボルトを締めていたら、途中で急に重くなって止まり、戻すこともできなくなった。高温の設備のボルトが固着して外れない。すべり軸受が急に重くなり、分解すると面がむしれて相手の金属が付いていた――。こうした金属どうしがくっついて動かなくなる損傷が、かじり・焼付きです。
かじり・焼付きは、少しずつすり減る摩耗とは違い、こすれ合う面の金属が直接触れてくっつく(凝着する)ことから始まり、急に悪くなります。この記事では、起きる場所と条件から原因を切り分ける流れを示し、材料の組み合わせ、焼付き防止剤・潤滑、表面処理、締付けの速度と締め方、軸受の潤滑とすきまの対策と、確かめ方を、相談できる企業とあわせて紹介します。摩耗全般は「摺動部がすり減る」、圧入・焼きばめの部品の抜けや割れは「圧入・焼きばめの部品が抜ける・割れる」で扱っています。
焼付き・かじりとは:金属がくっつく損傷
転がり軸受の損傷の分け方では、こすれて面が荒れたものを「すり傷」、接触圧力が高く、熱の影響で表面が局部的に溶着しているものを「かじり」と呼び、かじりは焼付きの軽いものと位置づけています。焼付きは、異常な発熱で溶着して回転できなくなった状態です(ジェイテクト)。ねじの分野では、締付けの摩擦熱でねじ山が溶着して動かなくなる現象を「焼付き(かじり)」と呼びます(八幡ねじ)。
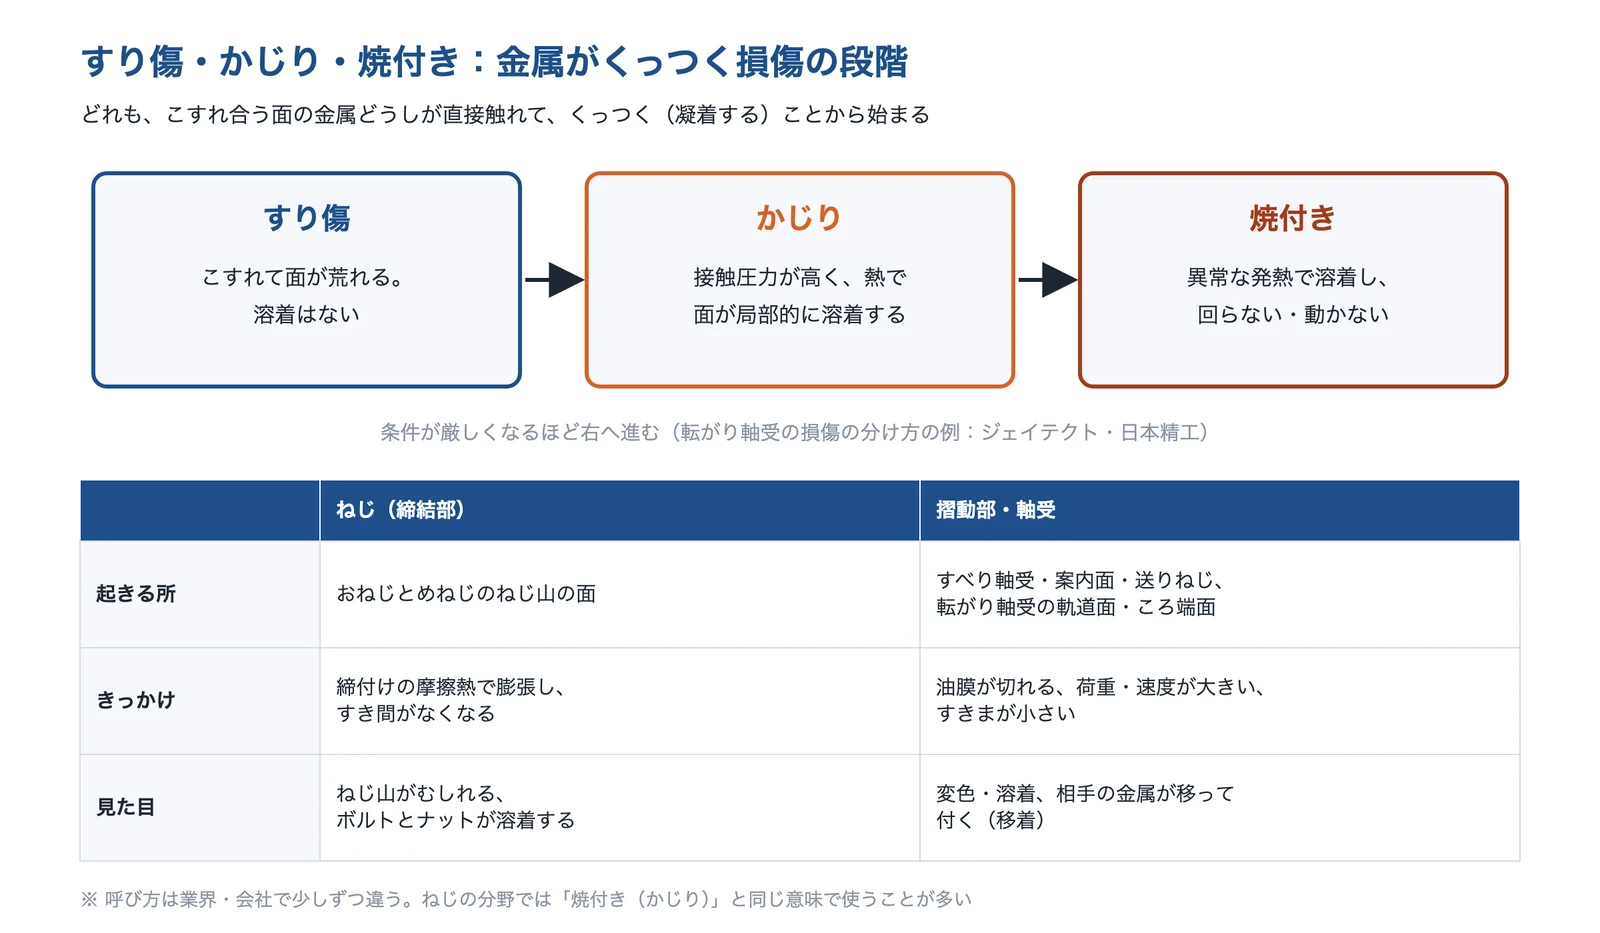
出典:ジェイテクト「転がり軸受の損傷とその原因・対策」・日本精工「軸受の損傷と対策」・八幡ねじ「ねじの焼き付き(かじり)のメカニズム」と編集部の整理をもとに AI(Claude)で作成
どちらも出発点は、こすれ合う面の金属どうしの凝着です。表面には小さな凹凸があり、本当に触れているのは突起の先だけです。そこに荷重と摩擦熱が集中し、触れた所がくっつき、ちぎれて相手の面に移ります(移着)。凝着摩耗の量は、荷重とすべった距離に比例し、軟らかいほうの材料の硬さに反比例するとされます(アーチャードのモデル。東京理科大学の講義資料)。
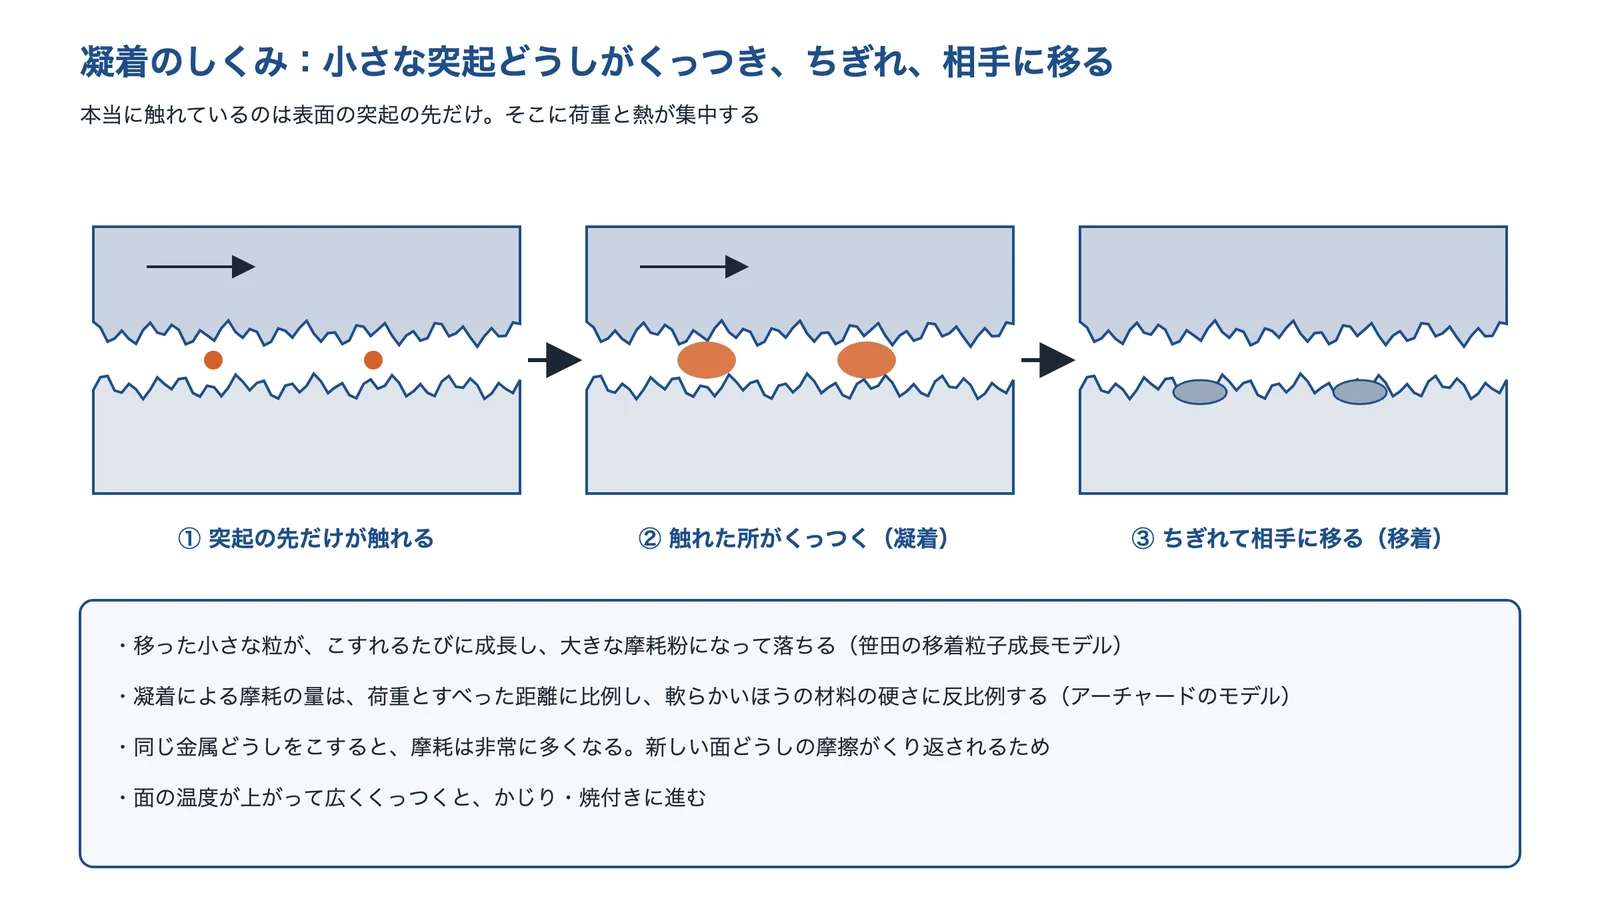
出典:東京理科大学のトライボロジーの講義資料と編集部の解説をもとに AI(Claude)で作成
移った小さな粒は、こすれるたびに成長して大きな摩耗粉になって落ちます(笹田の移着粒子成長モデル。同資料)。同じ資料は、同じ金属どうしをこすると摩耗は非常に多くなるとしています。新しい面どうしの摩擦がくり返されるためです。面の温度が上がり、くっつく範囲が広がると、かじり・焼付きに進みます(編集部の解説)。
出典:転がり軸受の損傷とその原因・対策|ジェイテクト、ねじの焼き付き(かじり)のメカニズム|八幡ねじ、トライボロジー(摩耗)講義資料|東京理科大学
起きる場所と条件から原因を切り分ける
まず、ねじか摺動部か、締めるときか使っているうちかを見ます。締付けの途中で止まるのか、高温や締め直しで起きるのか、トルクと軸力の関係が乱れているのか、すべり面か転がり軸受かで、効く対策が違います。
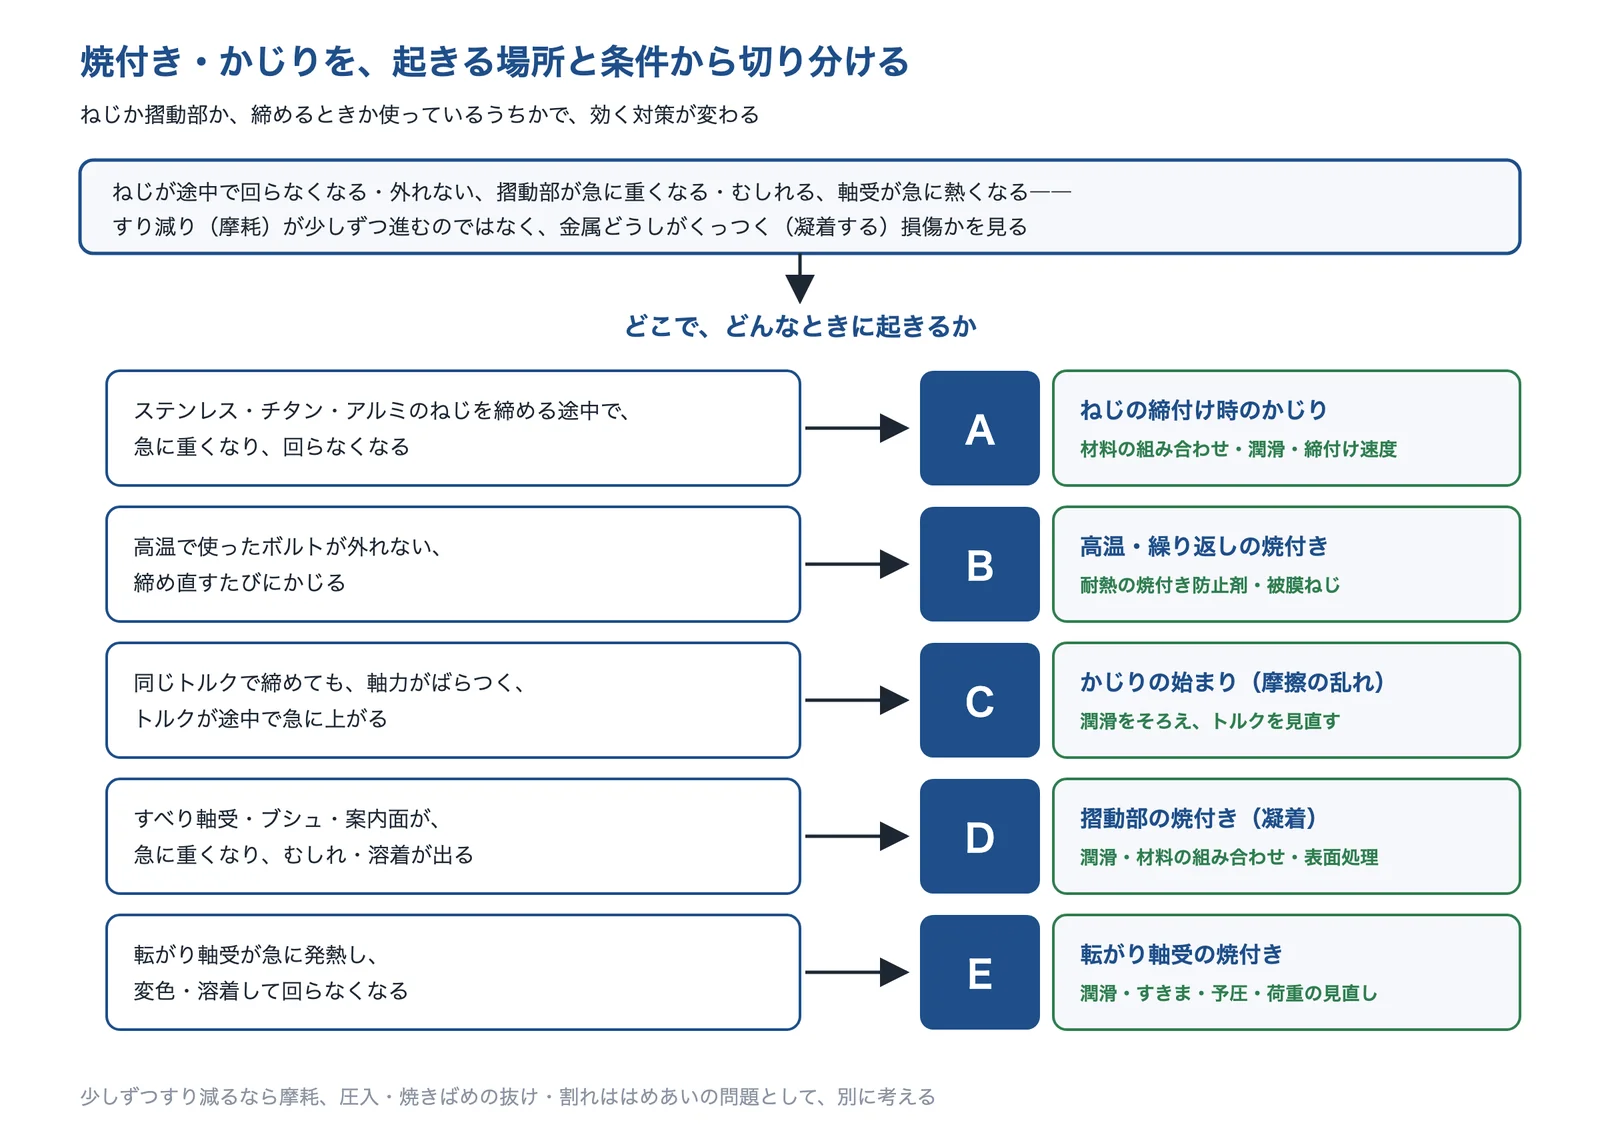
出典:八幡ねじ「ねじの焼き付き(かじり)のメカニズム」・日本精工「軸受の損傷と対策」・ジェイテクト「転がり軸受の損傷とその原因・対策」と編集部の整理をもとに AI(Claude)で作成
A〜C はねじ(締結部)のかじりで、材料・潤滑・締め方で手を打ちます。D・E は摺動部と軸受の焼付きで、潤滑・材料・すきま・荷重を見直します。少しずつすり減るなら摩耗、圧入部の抜け・割れははめあいの問題として、別に考えます。
症状ごとの見分け方と対策
症状(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
ステンレス・チタン・アルミのねじが、締める途中で回らなくなる
ステンレスのボルトとナットを電動工具やインパクトで締めていたら、途中で急に重くなって止まった。戻そうとしても動かない、無理に回したらねじ山がむしれた。
- 起きている現象
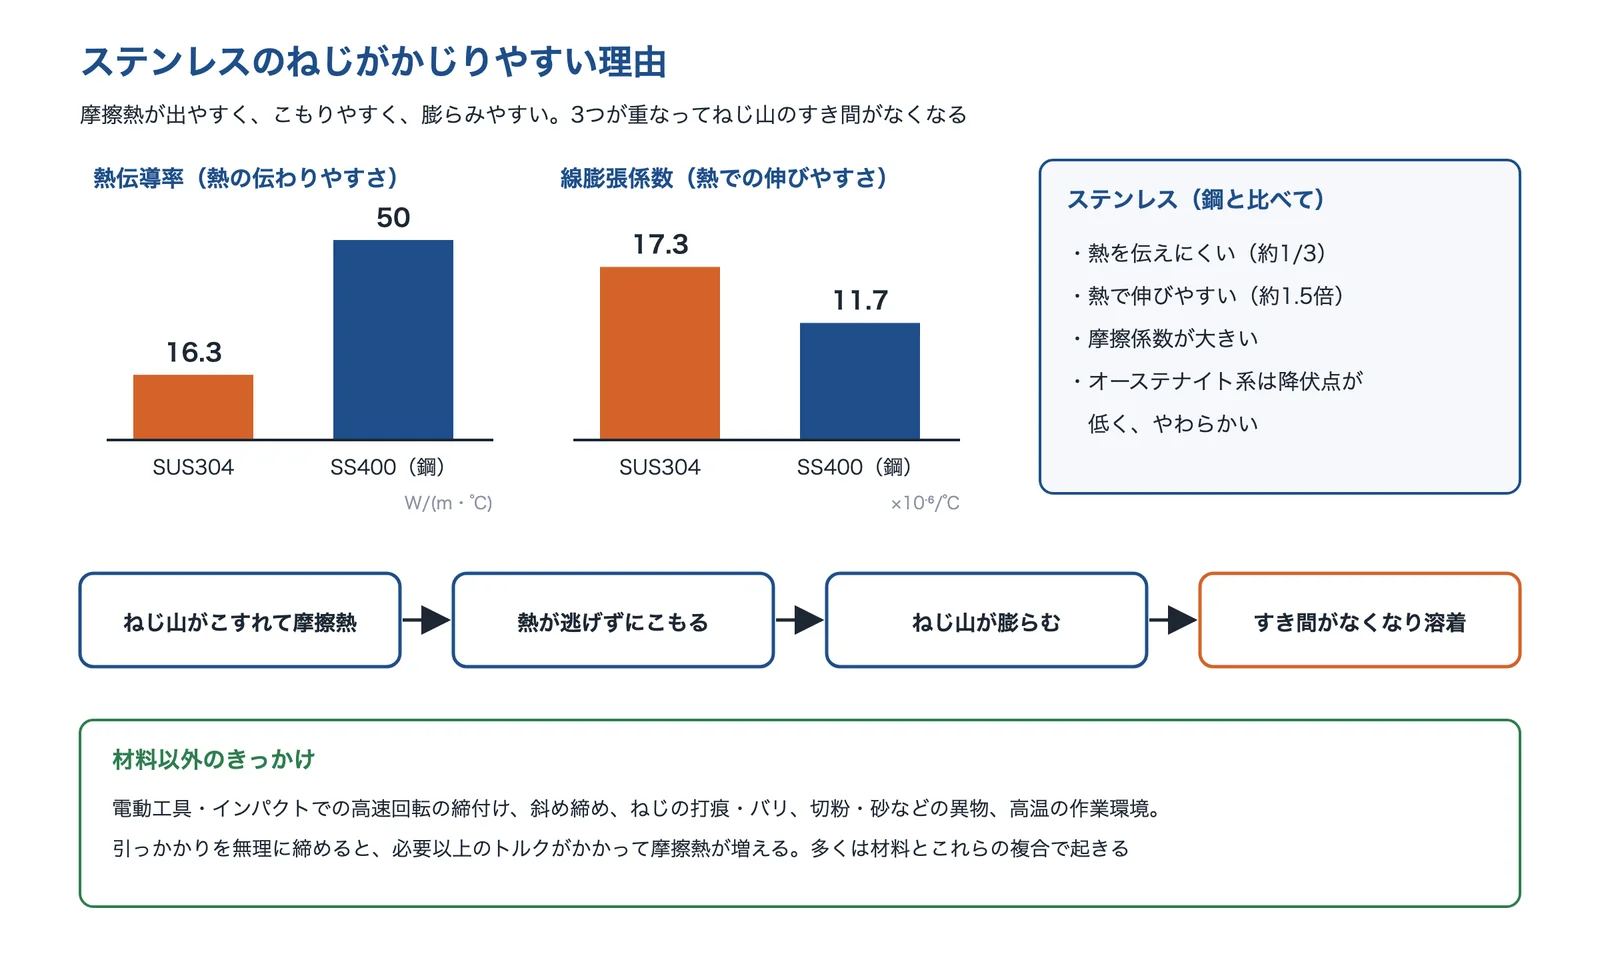
- ねじのかじり(焼付き)です。ねじ山がこすれて出た摩擦熱で金属が膨らみ、おねじとめねじのすき間がなくなって、溶着します。熱を伝えにくく熱で伸びやすいステンレスで多く見られます(八幡ねじ)。
- 解決に使える技術
- 材料の組み合わせを変える同じ鋼種どうしを避ける
- 焼付き防止剤・コートねじ摩擦熱を減らす
- 締付けの速度と締め方高速回転・斜め締めを避ける
多くの場合、材料と、締め方・ねじの状態の複合で起きるとされます(八幡ねじ)。材料だけ替えても、高速回転で締めればかじることがあります。
高温で使ったボルトが外れない・締め直すたびにかじる
炉・排気・蒸気の設備のボルトを点検で外そうとしたら、固着して回らない。分解と組立をくり返す箇所で、何回目かにかじる。
- 起きている現象
- 高温での焼付き・固着と、くり返しの締付けによるかじりです。ふつうの潤滑剤が効かない温度では、耐熱の焼付き防止剤や被膜が必要になります。焼付き防止のコートねじは、くり返し100回の締付けで焼付きの有無を確かめた試験の結果も公開されています(八幡ねじ・フジモトボサード)。
- 解決に使える技術
- 耐熱の焼付き防止剤・被膜使う温度で選ぶ
- 被膜・めっき・表面硬化のねじくり返し使える
- くり返し締付け試験何回目でかじるか
焼付き防止剤や被膜は、使う温度の上限が製品ごとに違います。川邑研究所は品番ごとに約300℃まで・約600℃までなどを挙げ、八幡ねじの高温用は700℃としています。各社の資料で確かめて選びます。
同じトルクで締めても軸力がばらつく・トルクが途中で急に上がる
トルクレンチで同じトルクに締めているのに、締まり具合(軸力)がそろわない。締めている途中でトルクが急に跳ね上がる。
- 起きている現象
- ねじ山の摩擦が乱れている状態で、かじりの始まりのことがあります。摩擦が大きいと、同じトルクでも軸力が小さくなり、ばらつきます。太平化成の試験では、潤滑剤を塗ったあとのほうが、同じトルクで大きな軸力が出ています。
- 解決に使える技術
- 潤滑の条件をそろえるトルクを決め直す
- 軸力とトルクを測る曲線で比べる
- 締付けの速度と締め方引っかかりを無理に締めない
潤滑剤やコートを変えると、同じトルクで出る軸力が変わります。締付けトルクは、使う潤滑の条件で決め直します(編集部の解説)。
すべり軸受・ブシュ・案内面が急に重くなり、むしれや溶着が出る
すべり軸受やブシュ、案内面・送りねじが、ある日から急に重くなった。分解すると面がむしれ、相手の金属が付いていた。
- 起きている現象
- 摺動部の凝着による焼付きです。油膜が切れて金属どうしが直接触れ、くっついてはちぎれ、相手の面に移ります(移着)。同じ金属どうしをこすると摩耗は非常に多くなる、とされています(東京理科大学の講義資料)。
- 解決に使える技術
- 潤滑・材料の組み合わせ油膜を保つ
- 固体潤滑・自己潤滑の軸受油膜ができにくい所に
- 表面処理(窒化・DLC など)くっつきにくい面に
少しずつすり減るのは摩耗で、対策の中心が違います。摩耗全般の対策は「摺動部がすり減る」で扱っています。ここでは、くっついて急に悪くなる損傷に絞ります。
転がり軸受が急に熱くなり、変色・溶着して回らなくなる
モーターや主軸の軸受の温度が急に上がり、止まった。分解すると、軌道輪や転動体が変色し、保持器の摩耗粉が付いていた。
- 起きている現象
- 転がり軸受の焼付きです。回転中に急に発熱し、軌道輪・転動体・保持器が変色・軟化・溶着して、破損に至ります。原因として、潤滑不良・過大な荷重(予圧過大)・回転速度の超過・すきま過小・水や異物の侵入・軸やハウジングの精度不良が挙げられています(日本精工)。
- 解決に使える技術
- 潤滑・すきま・予圧の見直し原因ごとに
- 損傷の見た目で確かめる変色・溶着・移着
焼付いた軸受は、熱で硬さが下がっていて再使用できません(ジェイテクト)。交換と同時に、潤滑・すきま・荷重のどれが原因かを確かめます。軸受の寿命の考え方は「軸受の寿命を延ばしたい」で解説しています。
なぜ焼付き・かじりが起きるのか
ステンレスのねじは、摩擦熱がこもって膨らむ
ステンレスのねじがかじりやすい理由として、ねじメーカーは3つの性質を挙げています。摩擦係数が大きい、熱伝導率が低い、熱膨張率が大きい、です。八幡ねじの資料では、熱伝導率は SUS304 が 16.3 W/(m・℃)、SS400 が 50 W/(m・℃)、線膨張係数は SUS304 が 17.3×10⁻⁶/℃、SS400 が 11.7×10⁻⁶/℃です。
出典:八幡ねじ「ねじの焼き付き(かじり)のメカニズム」・三笠・鋲螺「Mikasa Topics vol.95」・パナソニック「ネジかじり」のコラムをもとに AI(Claude)で作成

出典:株式会社冨士精密(YouTube)
ねじ山がこすれて出た熱が逃げずにこもり、ねじ山が膨らんで、おねじとめねじのすき間がなくなり、溶着に至ります(八幡ねじ)。三笠・鋲螺は、とくにオーステナイト系に多く、降伏点が小さくやわらかいために塑性流動が起こることも要因に挙げています。
材料以外のきっかけも重なります。八幡ねじはねじの打痕、切粉・砂などの異物、電動工具などによる高速回転での締付け、斜め締めを挙げ、ねじの不具合で必要以上の締付けトルクをかけると摩擦熱が出て焼付くことがある、としています。パナソニックは、ねじ山のバリや欠け、タップと下穴の位置のずれ、直射日光の当たるような高温の作業環境も挙げています。チタン・アルミのねじでも、同じ材料どうしがこすれ合う点は同じで、対策の考え方も同じです(編集部の解説)。材料の特徴は技術ページ「ステンレス鋼」「チタン・チタン合金」で解説しています。
摺動部・軸受は、油膜が切れて温度が上がる
摺動部や軸受の焼付きは、油膜が切れて金属どうしが直接触れ、発熱に冷却や潤滑が追いつかなくなることで起きます。ジェイテクトは、焼付きの原因として潤滑不良のほか、予圧過大や接触状態の不具合による異常発熱に冷却や潤滑が及ばないことを挙げています。日本精工は、潤滑不良・過大荷重・回転速度の超過・すきま過小・水や異物の侵入・軸やハウジングの精度不良を挙げています。
転がり軸受では、転動体が正しく転がらずにすべると油膜が切れ、部分的な微小な焼付き(スミアリング)が起きます(ジェイテクト)。すべり軸受では、オイレス工業が、高荷重・運動形態・異物の混入・温度条件・給油やメンテナンスの不備で焼付きが起きる、としています。
出典:ねじの焼き付き(かじり)のメカニズム|八幡ねじ、Mikasa Topics vol.95|三笠・鋲螺、ネジかじりの原因と防止策|パナソニック、転がり軸受の損傷とその原因・対策|ジェイテクト、軸受の損傷と対策|日本精工、オイレスベアリングとは|オイレス工業
対策の詳しい内容
材料の組み合わせを変える:同じ鋼種どうしを避ける
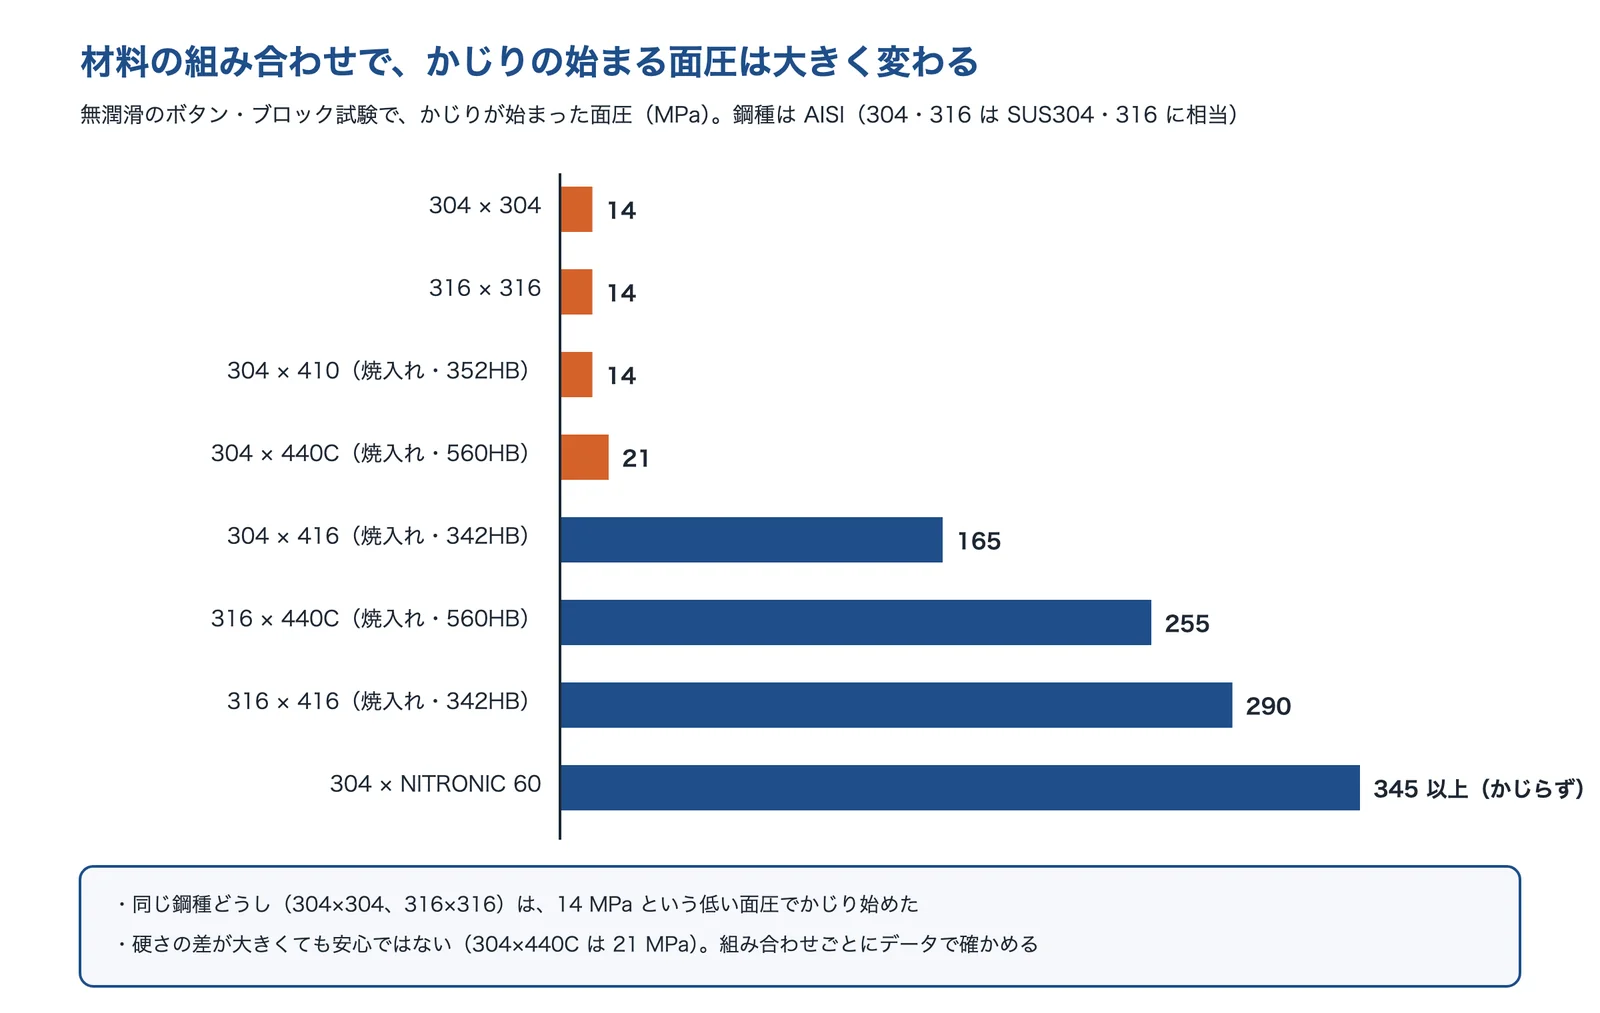
かじりは、材料の組み合わせで大きく変わります。米国の合金メーカーが公開している無潤滑のボタン・ブロック試験のデータでは、かじりが始まった面圧は、304 どうし・316 どうしで 14 MPa と低く、316 と焼入れした 416 の組み合わせでは 290 MPa、かじりに強い合金(NITRONIC 60)と 304 では 345 MPa でもかじりませんでした。
出典:High Performance Alloys「NITRONIC 60」の資料をもとに AI(Claude)で作成
一方で、同じデータでは、304 と焼入れした 440C(ブリネル硬さ 560)の組み合わせでも 21 MPa でかじり始めています。硬さの差をつければ必ず防げる、とは言えません。組み合わせを変えるときは、その組み合わせのデータか試験で確かめます(編集部の解説)。ボルトとナットで鋼種を変えるときは、強度・耐食性・異種金属の接触による腐食も合わせて確かめます。腐食は「異種金属の接触で起きる腐食(電食)を防ぎたい」、硬さは 技術の基礎知識「硬さ」で解説しています。
焼付き防止剤・潤滑剤を塗る
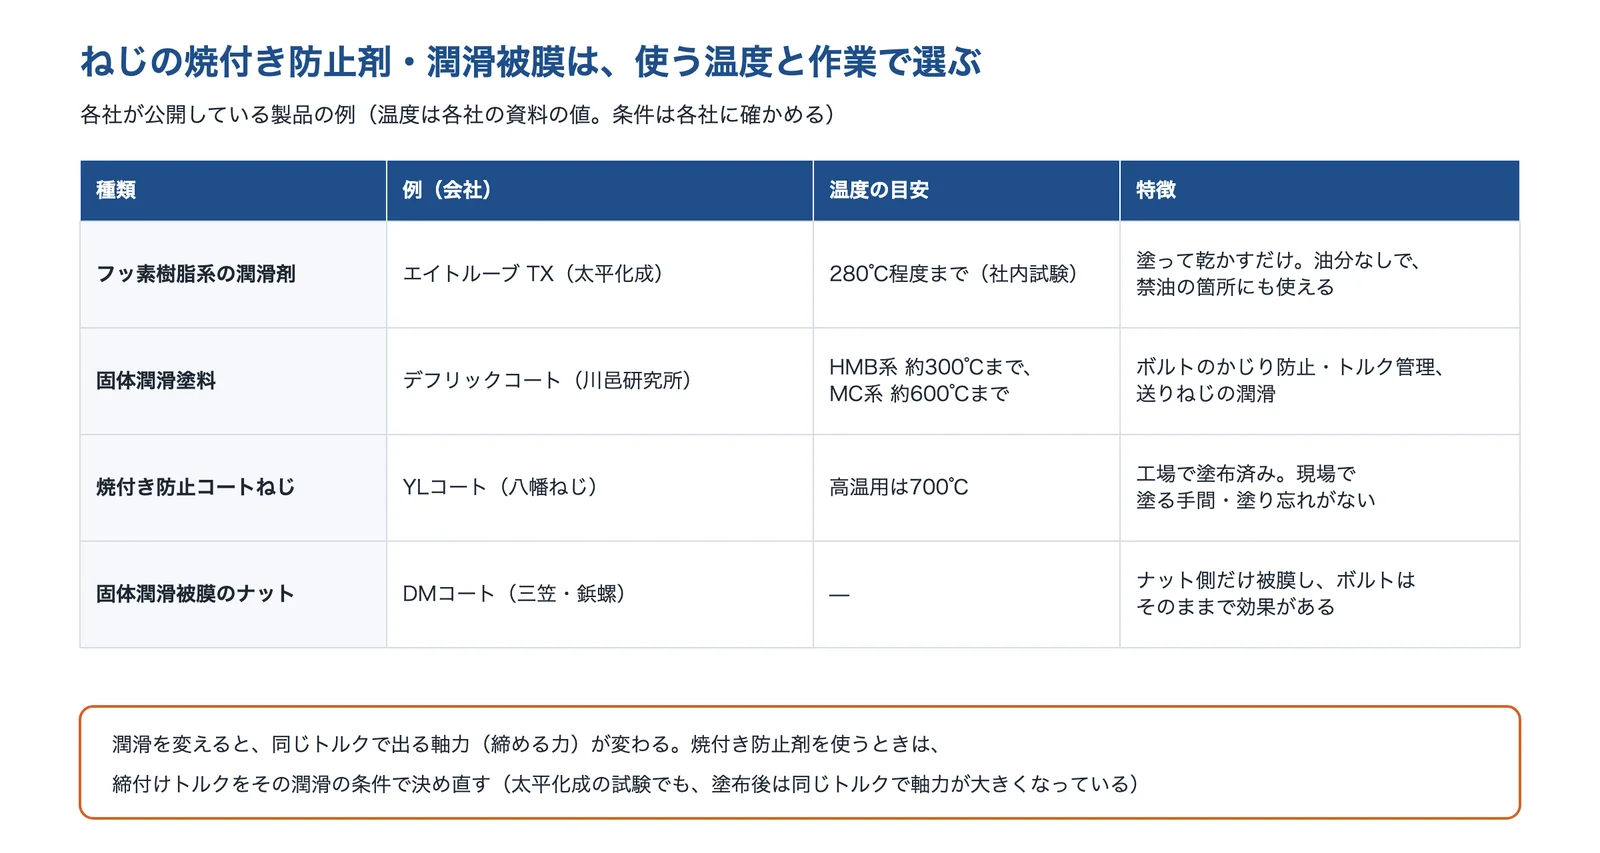
ねじ山の摩擦を減らせば、摩擦熱と膨張が減り、かじりにくくなります。三笠・鋲螺は、焼付きを防ぐには二硫化モリブデンなどの潤滑剤が効果的としています。太平化成のフッ素樹脂系潤滑剤(エイトルーブ TX)のように、塗って乾かすだけで油分を使わないものもあります。
出典:太平化成「エイトルーブ TX シリーズ」・川邑研究所「かじり・焼き付き防止塗料」・八幡ねじ「YLコートシリーズ」・三笠・鋲螺「Mikasa Topics vol.95」と編集部の解説をもとに AI(Claude)で作成
選ぶときは、使う温度と作業を見ます。川邑研究所の固体潤滑塗料は約300℃まで・約600℃までの品番があり、八幡ねじの高温用のコートは700℃の環境に対応するとしています。現場で塗る手間・塗り忘れをなくしたいなら、工場で塗布済みのコートねじやナットを使います。潤滑を変えると、同じトルクで出る軸力が変わります。締付けトルクは、その潤滑の条件で決め直します(編集部の解説)。トルクと軸力の考え方は技術ページ「ねじ・ボルト・ナット・ワッシャー」、潤滑剤の種類は「グリース・固体潤滑」で解説しています。
表面処理で、くっつきにくい面にする
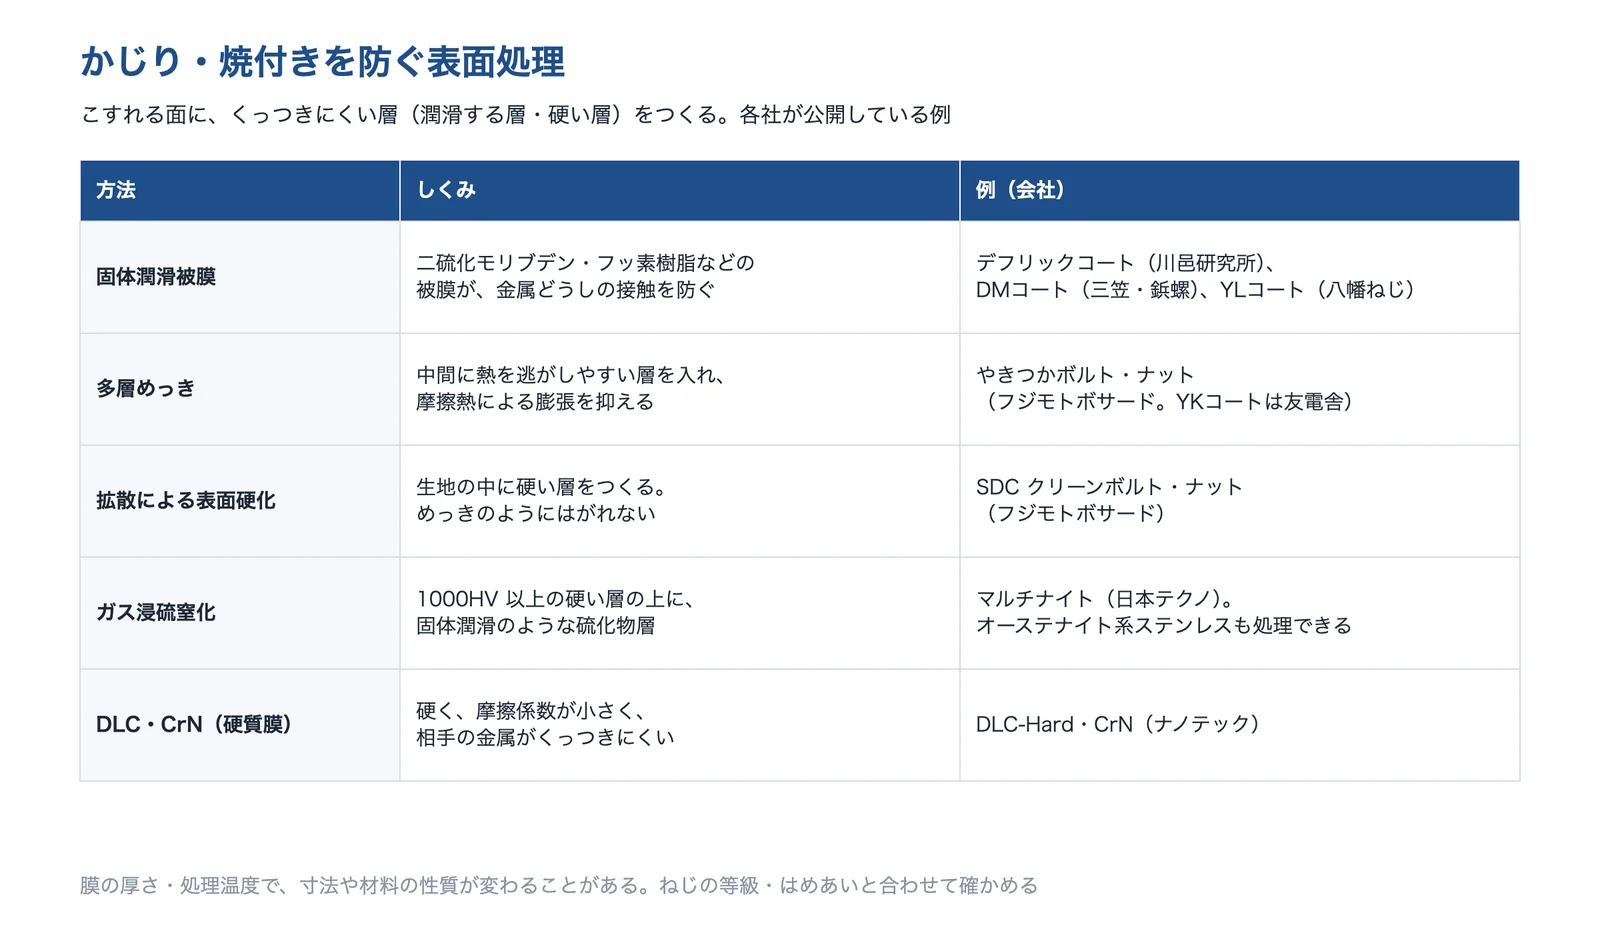
こすれる面に、潤滑する層や硬い層をつくる方法です。固体潤滑被膜(二硫化モリブデン・フッ素樹脂など)、熱を逃がす層を入れた多層めっき、生地の中に硬い層をつくる拡散処理、硫化物層をもつ浸硫窒化、DLC・CrN などの硬質膜があります。
出典:川邑研究所「かじり・焼き付き防止塗料」・三笠・鋲螺「Mikasa Topics vol.95」・八幡ねじ「YLコートシリーズ」・フジモトボサード「かじり(焼付き)防止」・日本テクノ「マルチナイト」・ナノテック「DLC コーティング」・ナノテック「CrN コーティング」をもとに AI(Claude)で作成

出典:伸光金属工業株式会社ちゃんねる(YouTube)
フジモトボサードは、ねじ山面の摩擦熱は特殊な表面処理でねじ山面の摩擦係数を小さくすることで避けられるとし、フッ素・二硫化モリブデン・低温黒色クロム・PTFE などのプレコーティングを紹介しています。日本テクノのガス浸硫窒化は、硬い層の上の硫化物層が固体潤滑剤のように働き、焼付き・かじりを抑える、としています。ナノテックの DLC は耐凝着、CrN は焼付きによるカジリの改善をうたっています。
表面処理は、膜の厚さで寸法が変わり、処理の温度で材料の性質が変わることがあります。ねじの等級・はめあい、母材の焼戻しの温度と合わせて確かめます(編集部の解説)。それぞれの方法は技術ページ「DLC・低摩擦コーティング」「表面硬化」「めっき」で解説しています。
締付けの速度と締め方を見直す
八幡ねじは防ぎ方として、インパクトレンチなど工具での締結から手締めへの変更を最初に挙げています。パナソニックも、締付けの速度(回転数)が高すぎると、ねじ山どうしの摩擦が急に増えるとして、回転数の管理を挙げています。
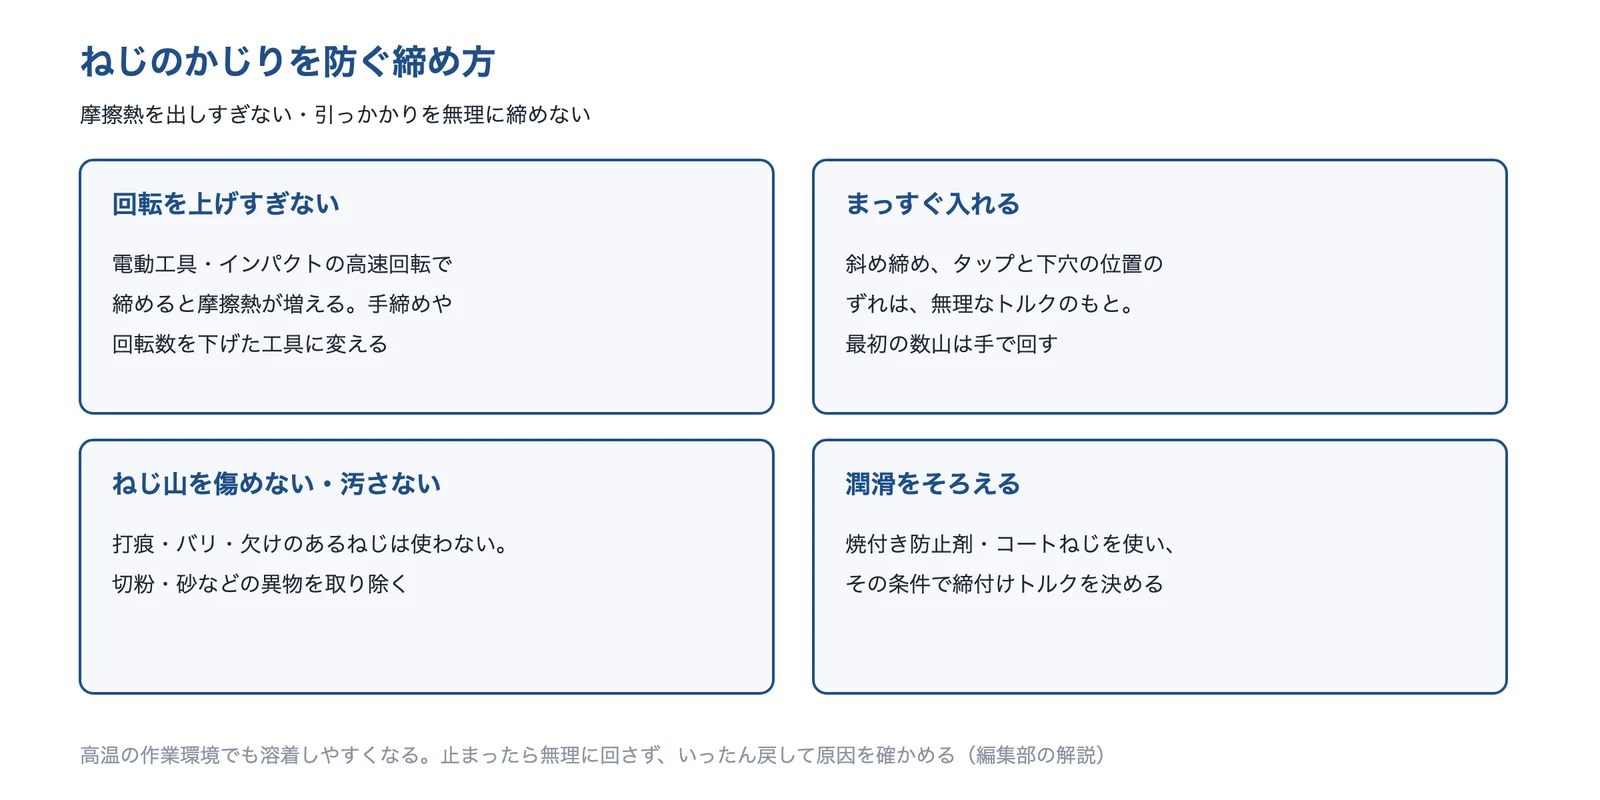
出典:八幡ねじ「ねじの焼き付き(かじり)のメカニズム」・パナソニック「ネジかじり」のコラムと編集部の解説をもとに AI(Claude)で作成
斜めに入れない、打痕やバリのあるねじを使わない、切粉や砂を取り除く、といった基本も効きます(八幡ねじ・パナソニック)。途中で重くなったら、無理に回さず、いったん戻して原因を確かめます(編集部の解説)。ねじのゆるみの対策は「ねじ・ボルトがゆるむのを防ぎたい」で扱っています。
摺動部・軸受は、潤滑・すきま・荷重を見直す
日本精工は、転がり軸受の焼付きの対策として、潤滑剤と潤滑方法の検討、軸受の選び直し、はめあい・軸受すきま・予圧の検討、密封装置の改善、軸とハウジングの精度の確認、取付け方法の改善を挙げています。どの原因かで、手を打つ所が変わります。
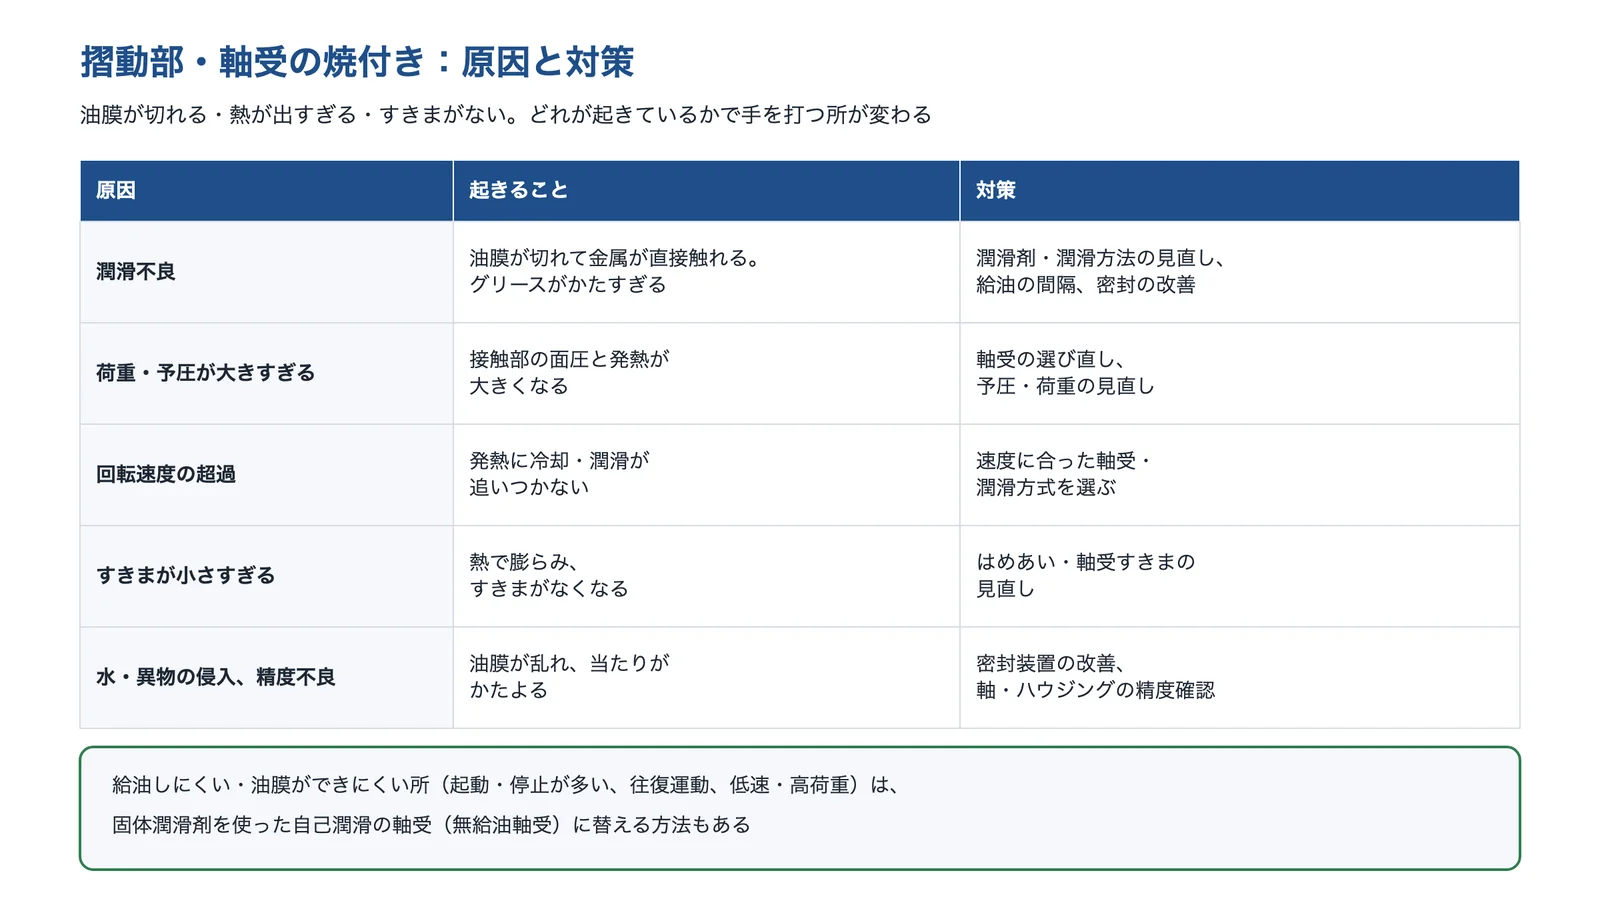
出典:日本精工「軸受の損傷と対策」・ジェイテクト「転がり軸受の損傷とその原因・対策」・オイレス工業「オイレスベアリングとは」をもとに AI(Claude)で作成
給油しにくい所や、起動・停止が多く油膜ができにくい所では、固体潤滑剤を使った自己潤滑の軸受に替える方法があります(オイレス工業)。摺動面の材料は、同じ金属どうしを避け、表面処理でくっつきにくい面にします(編集部の解説)。軸受の選び方は製品ページ「軸受(ベアリング)」、摩擦の考え方は 技術の基礎知識「摩擦係数」で解説しています。
出典:NITRONIC 60 Stainless Steel(Galling Resistance の表)|High Performance Alloys、Mikasa Topics vol.95|三笠・鋲螺、エイトルーブ TX シリーズ|太平化成、かじり・焼き付き防止塗料|川邑研究所、YLコートシリーズ|八幡ねじ、かじり(焼付き)防止|フジモトボサード、マルチナイト(ガス浸硫窒化処理)|日本テクノ、DLC コーティング|ナノテック、CrN コーティング|ナノテック、ねじの焼き付き(かじり)のメカニズム|八幡ねじ、ネジかじりの原因と防止策|パナソニック、軸受の損傷と対策|日本精工、オイレスベアリングとは|オイレス工業
確かめ方
実際の組み合わせで、くり返し締めて・こすって試す
対策が効くかは、実際の材料・ねじ・潤滑・締め方の組み合わせで試すのが確実です。ねじでは、同じボルトとナットを何度も締めて外し、何回目でかじるかを見ます。八幡ねじは、ステンレス M12 のボルト・ナットをインパクトドライバーで 80N・m で締め、くり返し100回で焼付きの有無を確かめた結果を公開しています。
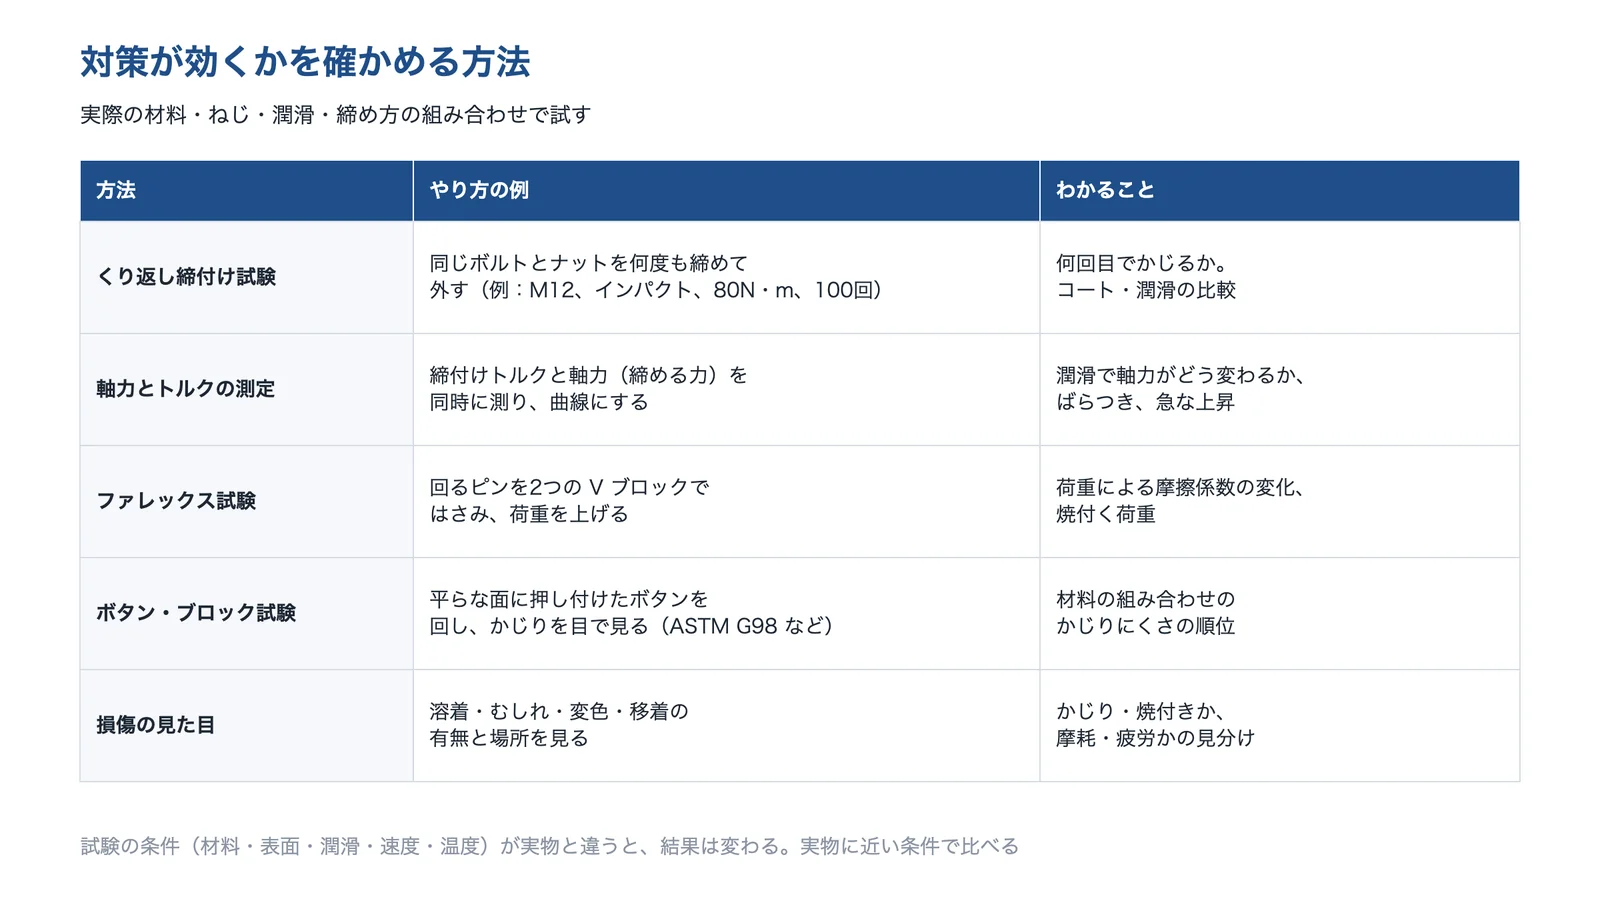
出典:八幡ねじ「ねじの焼き付き(かじり)のメカニズム」・太平化成「エイトルーブ TX シリーズ」・川邑研究所「固体潤滑塗料の基礎」・High Performance Alloys「NITRONIC 60」の資料・日本精工「軸受の損傷と対策」と編集部の整理をもとに AI(Claude)で作成
締付けトルクと軸力を同時に測ると、潤滑で軸力がどう変わるか、途中で急にトルクが上がっていないかが見えます(太平化成の試験の例)。摺動の材料や潤滑剤は、回るピンを V ブロックではさむファレックス試験で、荷重を上げたときの摩擦係数の変化を比べる方法があります(川邑研究所)。材料の組み合わせのかじりにくさは、平らな面に押し付けたボタンを回して見るボタン・ブロック試験で順位を付けた例があります(米国の合金メーカーの資料)。
壊れた部品は、溶着・むしれ・変色・相手の金属の移着があるかを見ます。焼付いた転がり軸受は、変色・軟化・溶着が見られます(日本精工)。摩耗や疲労と見分けにくいときは「機械の異音の原因を突き止めたい」も参考になります。
出典:ねじの焼き付き(かじり)のメカニズム|八幡ねじ、エイトルーブ TX シリーズ|太平化成、固体潤滑塗料の基礎|川邑研究所、NITRONIC 60 Stainless Steel|High Performance Alloys、軸受の損傷と対策|日本精工
焼付き・かじりの対策を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。焼付き防止剤・固体潤滑塗料、焼付き防止のコートねじ・ナット、表面処理(浸硫窒化・DLC・CrN)、自己潤滑の軸受を挙げました。
株式会社川邑研究所|かじり・焼付きを防ぐ固体潤滑塗料
川邑研究所とは
川邑研究所は、東京都目黒区に本社を置く、固体潤滑剤と特殊機能塗料の会社です(1911年創業、1977年に法人化)。固体潤滑塗料「デフリックコート」を開発・製造しています。
川邑研究所の得意技術
| 技術 | 内容 |
|---|---|
| かじり・焼付き防止塗料 | ボルトの締結時のかじりや、高温環境での焼付きを防ぎ、ボルト間の固着を防止する、としている。405系(エアゾールあり・高温焼付き防止)、EB系(汎用・ディップ可)、DP系(ディップ向けのカジリ防止被膜)など |
| 摺動部の焼付き防止 | HMB系は約300℃までの環境で摺動する送りねじなどの潤滑・カジリ防止、MC系は約600℃までの焼付き防止。高荷重下での潤滑・耐摩耗にも |
| 試験 | ファレックス試験機(ピンと V ブロック)で、デフリックコート・潤滑油・その併用の摩擦係数を荷重ごとに比べた結果を公開している |
同社は、高負荷・高荷重では液体の潤滑剤が押し出されて効果を十分に発揮できない場合があり、固体潤滑塗料と潤滑油を併用すると、高荷重でも金属どうしが接触せず潤滑が保たれた、と説明しています。
川邑研究所が解決できる課題
- ステンレスのボルトを締めるとき、高温で使ったあとに外すときのかじり・固着を防ぎたい
- 送りねじ・摺動部の焼付きを、油が使いにくい条件で防ぎたい
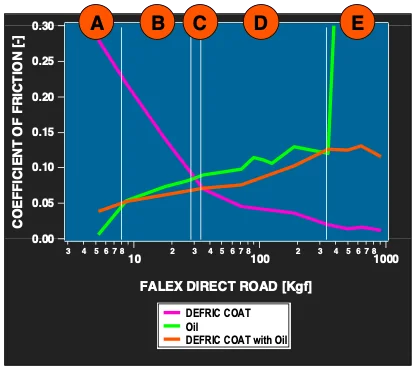
出典:固体潤滑塗料の基礎|川邑研究所
出典:企業情報|川邑研究所、かじり・焼き付き防止塗料|川邑研究所、固体潤滑塗料の基礎|川邑研究所
太平化成株式会社|ねじのカジリ・焼付きを防ぐフッ素樹脂系潤滑剤
太平化成とは
太平化成は、東京都千代田区に本社を置く、シール剤・コーティング剤の会社です(1976年創立)。ねじのカジリ・焼付きを防ぐ潤滑剤を扱っています。
太平化成の得意技術
| 技術 | 内容 |
|---|---|
| エイトルーブ TX シリーズ | フッ素樹脂系の潤滑剤で、ステンレスをはじめ各種金属・異種金属どうしのカジリ・焼付きを防ぐ。TX-2300(スプレー)・TX-2100(液状)・TX-1000(水系)の3種類。焼成は不要 |
| 使いどころ | ボルト・ナット・小ねじ(インパクトレンチの使用時を含む)、ステンレス製の配管継手のねじ部、めっきしたねじ。油分を使わないので、禁油の箇所にも使える。280℃程度までは社内試験で確かめている |
| 試験 | M16 のステンレスナットに塗る前と後で、締付けトルクと軸力の関係を比べたグラフを公開している |
太平化成が解決できる課題
- ステンレスのボルト・配管継手をインパクトレンチで締めると、かじる
- 油が使えない装置で、ねじの焼付きを防ぎたい
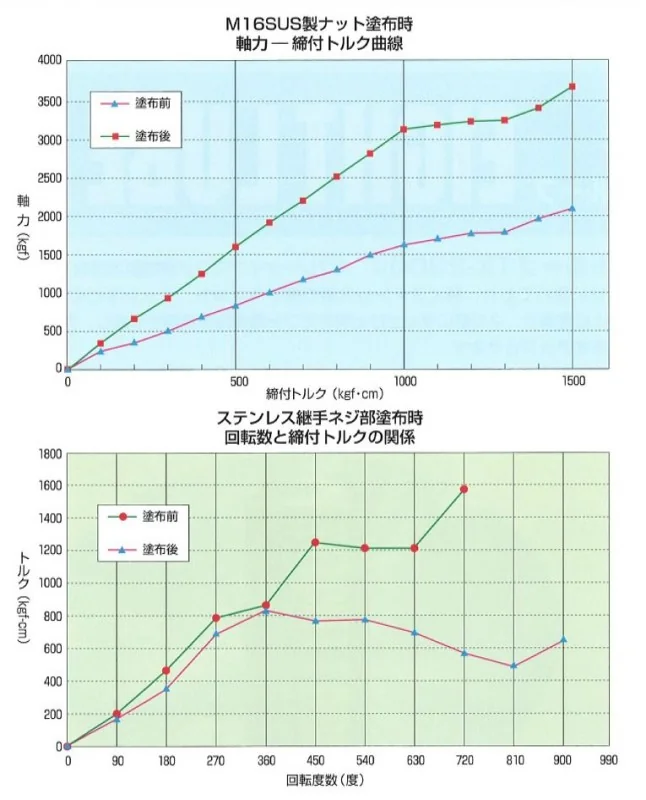
出典:エイトルーブ TX シリーズ|太平化成
出典:会社概要|太平化成、エイトルーブ TX シリーズ|太平化成
株式会社八幡ねじ|焼付き防止コートのねじ
八幡ねじとは
八幡ねじは、愛知県北名古屋市に本社を置く、ねじ・締結部品の会社です(1946年創業、1953年設立)。ねじの焼付き(かじり)のしくみと防ぎ方を、コラムで説明しています。
八幡ねじの得意技術
| 技術 | 内容 |
|---|---|
| YLコート | モリブデン系・グラファイトの潤滑皮膜を、あらかじめねじに施す焼付き防止コート。コーティングなしとの比較で約10倍の焼付き防止効果、としている。高温用は700℃の環境で SUS310S などの耐熱鋼にも対応 |
| 軸力の安定 | 湿式YLコートは摩擦係数が安定し、軸力のばらつきを抑える、としている |
| 試験 | ステンレス M12 のボルト・ナットをインパクトドライバーで 80N・m で締結し、くり返し100回で焼付きの有無を確かめる試験の結果を公開している |
同社は防ぎ方として、インパクトレンチなど工具での締結から手締めへの変更、締付け時のコート剤の塗布、モリブデン系の焼付き防止処理をしたねじの使用を挙げています。
八幡ねじが解決できる課題
- ステンレスのねじを、現場で潤滑剤を塗らずにかじらないようにしたい
- 高温の設備のボルトが、外すときに焼き付く
- 締め直しをくり返すボルトの、軸力のばらつきを抑えたい
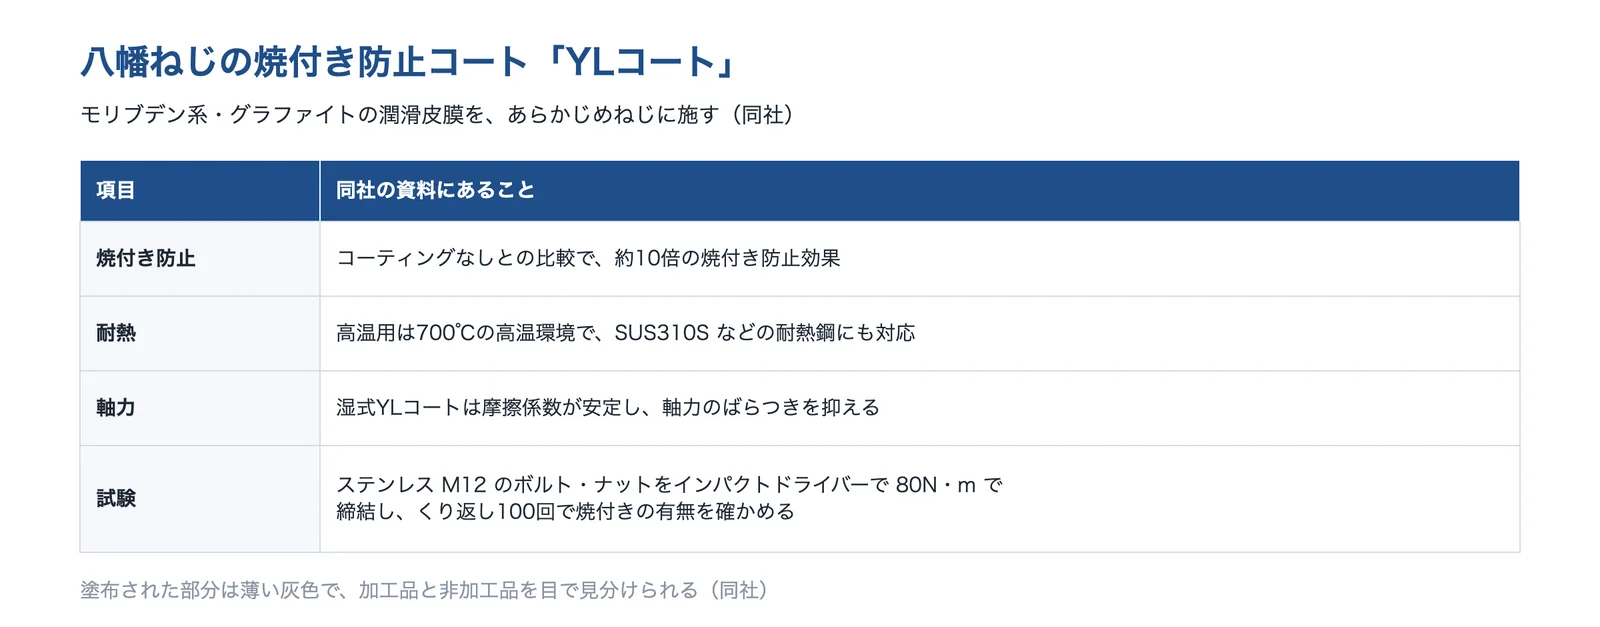
出典:八幡ねじ「YLコートシリーズ」・八幡ねじ「ねじの焼き付き(かじり)のメカニズム」をもとに AI(Claude)で作成
出典:会社概要|八幡ねじ、YLコートシリーズ|八幡ねじ、ねじの焼き付き(かじり)のメカニズム|八幡ねじ
株式会社三笠・鋲螺|焼付きを防ぐ DMコート付きステンレスナット
三笠・鋲螺とは
三笠・鋲螺は、大阪府東大阪市に本社を置く、ねじ(鋲螺)関連商品の販売会社です(1946年創業、1952年設立)。ステンレスの焼付き防止策として、DMコート付きのナットを扱っています。
三笠・鋲螺の得意技術
| 技術 | 内容 |
|---|---|
| DMコート付き六角ナット | 蓚酸塩の化成被膜をベースに、二硫化モリブデン・フッ素系・樹脂などの固体潤滑剤を塗料化した被膜のステンレスナット。焼付き防止・電食防止とともに、トルク係数を安定させる、としている |
| ナット側だけ | 被膜はナット側だけで、ボルトは従来品のままで十分効果がある、としている。在庫は M16〜M30。SUS304 の六角ボルトとのセット品もある |
| 使われ方 | 日本水道協会の検査合格品。水道用の本管のフランジボルト・ナットなどに使われている |
三笠・鋲螺が解決できる課題
- 水道・配管のステンレスのフランジボルトの焼付きを防ぎたい
- ボルトはそのままで、ナットだけで焼付き対策をしたい
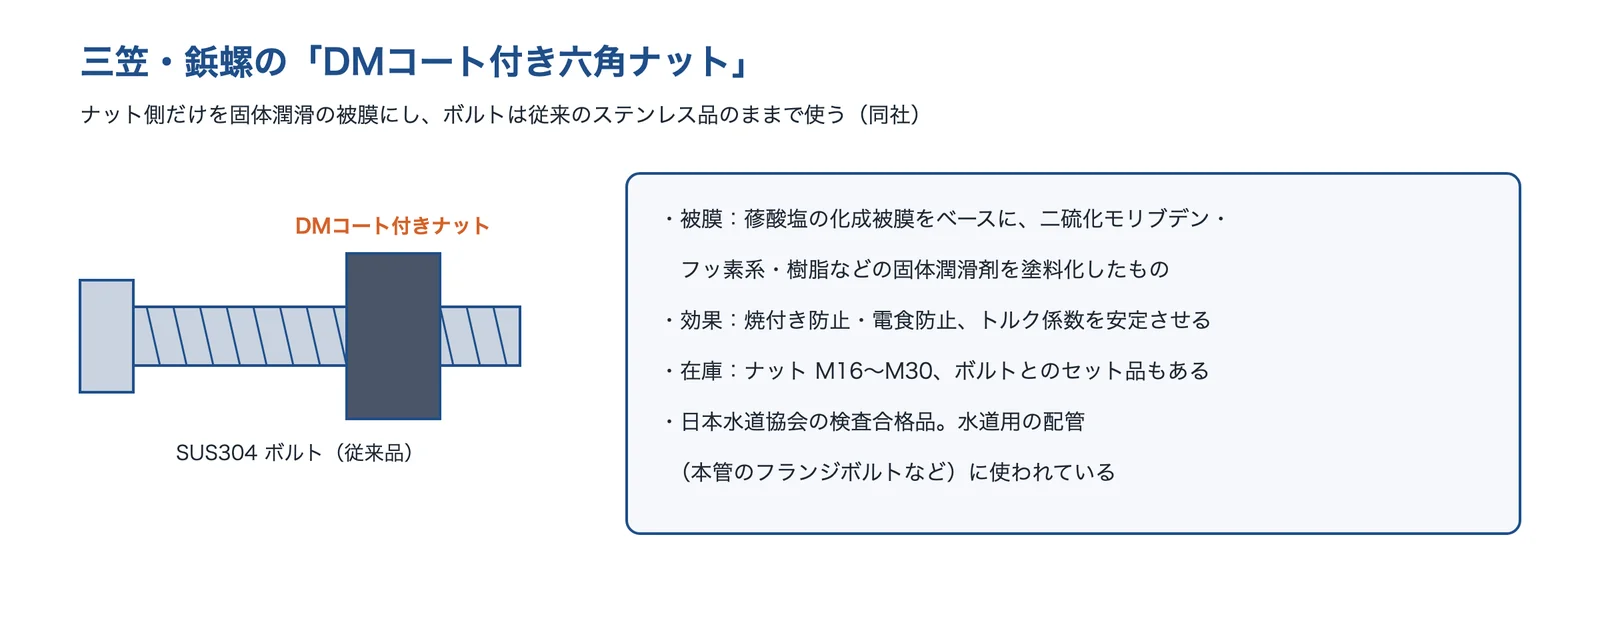
出典:三笠・鋲螺「Mikasa Topics vol.95」をもとに AI(Claude)で作成
出典:会社概要|三笠・鋲螺、Mikasa Topics vol.95(2025年12月)|三笠・鋲螺
フジモトボサード株式会社|かじり防止のボルト・ナット
フジモトボサードとは
フジモトボサードは、大阪府東大阪市に本社を置く、締結部品の専門会社です。かじり(焼付き)防止に役立つ締結部品をまとめて紹介しています。
フジモトボサードの得意技術
| 技術 | 内容 |
|---|---|
| やきつかボルト・ナット | 岸和田ステンレス製のねじに、友電舎が開発した多層めっき「YKコート」を組み合わせたもの。3層めっきの中間に熱を逃がしやすい層を入れ、摩擦抵抗熱による膨張を抑えて焼付きを防ぐ。潤滑油の塗布は不要で、ボルトかナットのどちらかを使うだけで効果がある、としている |
| SDC クリーンボルト・ナット | プラズマ表面硬化処理。拡散浸透で生地に硬化層をつくるので、めっきのようにはがれない。100回のくり返し締付けテストに合格。潤滑油やめっきが使えないクリーンルーム内向け |
| コーティング | フッ素・二硫化モリブデン・低温黒色クロム・PTFE などのプレコーティングも紹介している |
フジモトボサードが解決できる課題
- 潤滑油を塗れない装置(クリーンルーム・食品・医薬品)で、ねじのかじりを防ぎたい
- ステンレスのボルト・ナットを、潤滑剤なしで焼き付かないようにしたい
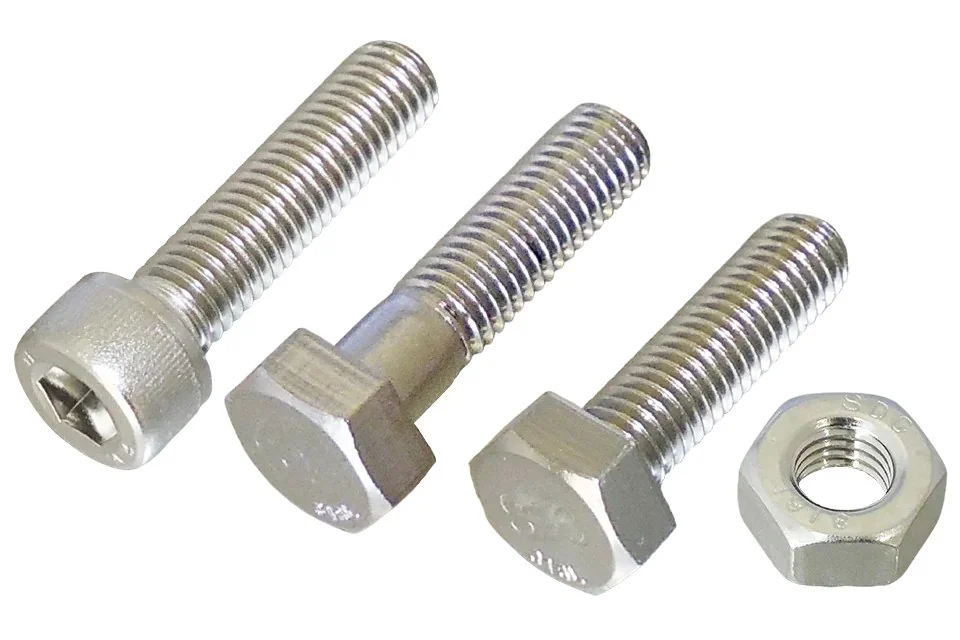
出典:かじり(焼付き)防止|フジモトボサード
出典:会社案内|フジモトボサード、かじり(焼付き)防止|フジモトボサード
株式会社日本テクノ|かじり・焼付きを抑えるガス浸硫窒化
日本テクノとは
日本テクノは、埼玉県蓮田市に本社を置く、熱処理の受託加工と熱処理設備の会社です(1985年創立)。潤滑性をもたせる表面硬化として、ガス浸硫窒化処理「マルチナイト」の特許を取得しています。
日本テクノの得意技術
| 技術 | 内容 |
|---|---|
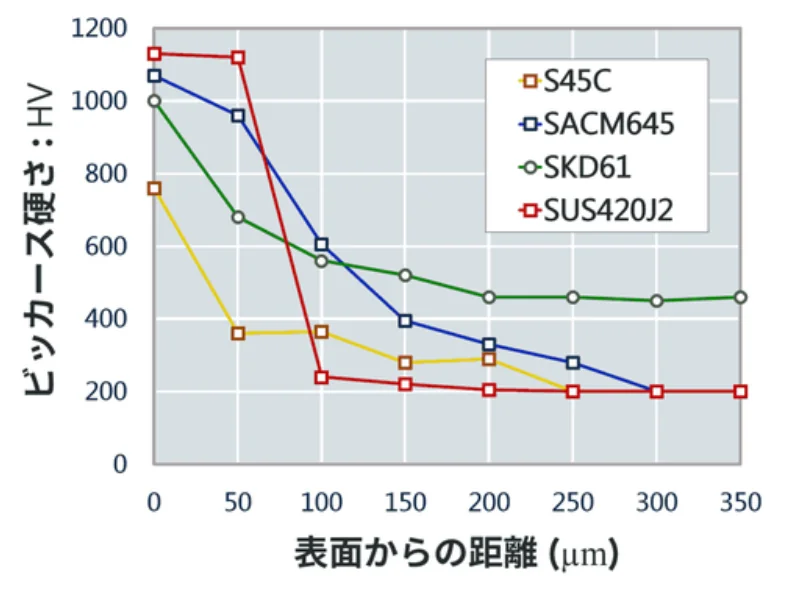
| マルチナイト(ガス浸硫窒化) | アンモニアガスに浸硫性のガスを加えた雰囲気で処理する。1000HV 以上の硬い層の上に、固体潤滑剤のように働く硫化物層をつくり、金属どうしの焼付き・かじりを抑える、としている |
| 処理できる鋼種 | 浸硫ガスの還元作用で、オーステナイト系ステンレス鋼・耐熱鋼・快削鋼なども窒化できる、としている |
| 事例 | 油圧ポンプ部品・転造金型・ワッシャーへの処理の事例を公開している |
日本テクノが解決できる課題
- 潤滑が十分でない・高負荷の摺動部の、焼付き・かじりを抑えたい
- ステンレスの部品を硬くして、かじりにくくしたい
出典:マルチナイト(ガス浸硫窒化処理)|日本テクノ
出典:会社概要|日本テクノ、マルチナイト(ガス浸硫窒化処理)|日本テクノ
ナノテック株式会社|凝着を防ぐ DLC・CrN コーティング
ナノテックとは
ナノテックは、千葉県柏市に本社を置く、DLC などのコーティングの受託加工と成膜装置の会社です(1989年に事業開始)。
ナノテックの得意技術
| 技術 | 内容 |
|---|---|
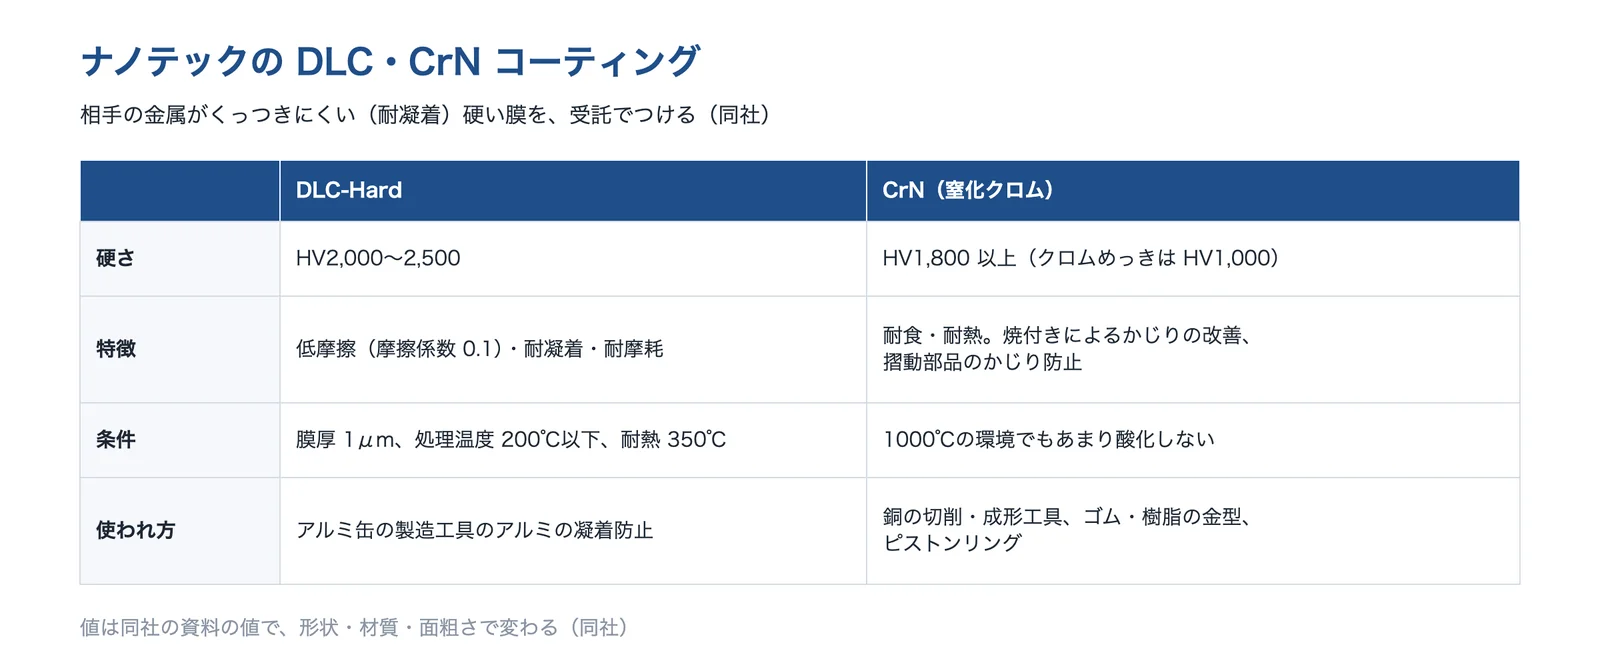
| DLC-Hard | 硬さ HV2,000〜2,500、摩擦係数 0.1、膜厚 1μm、処理温度 200℃以下。耐摩耗・摺動・耐凝着などの性能をもち、アルミ缶の製造工具でアルミの凝着防止に使われている、としている |
| CrN(窒化クロム) | 硬さ HV1,800 以上(クロムめっきは HV1,000)。耐食性があり、焼付きによるカジリが改善。機械の摺動部品にもカジリ防止に使える、としている |
値は同社の資料の値で、形状・材質・面粗さで変わる、としています。
ナノテックが解決できる課題
- 金型・工具・摺動部品に、相手の金属がくっつく(凝着する)
- 硬質クロムめっきの摺動部品を、かじりにくい膜に替えたい
出典:ナノテック「DLC コーティング」・ナノテック「CrN コーティング」をもとに AI(Claude)で作成
出典:地図・アクセス|ナノテック、沿革|ナノテック、DLC コーティング|ナノテック、CrN コーティング|ナノテック
オイレス工業株式会社|焼付きにくい自己潤滑軸受
オイレス工業とは
オイレス工業は、神奈川県藤沢市に本店を置く、オイルレスベアリング(自己潤滑軸受)の会社です(1952年設立)。
オイレス工業の得意技術
| 技術 | 内容 |
|---|---|
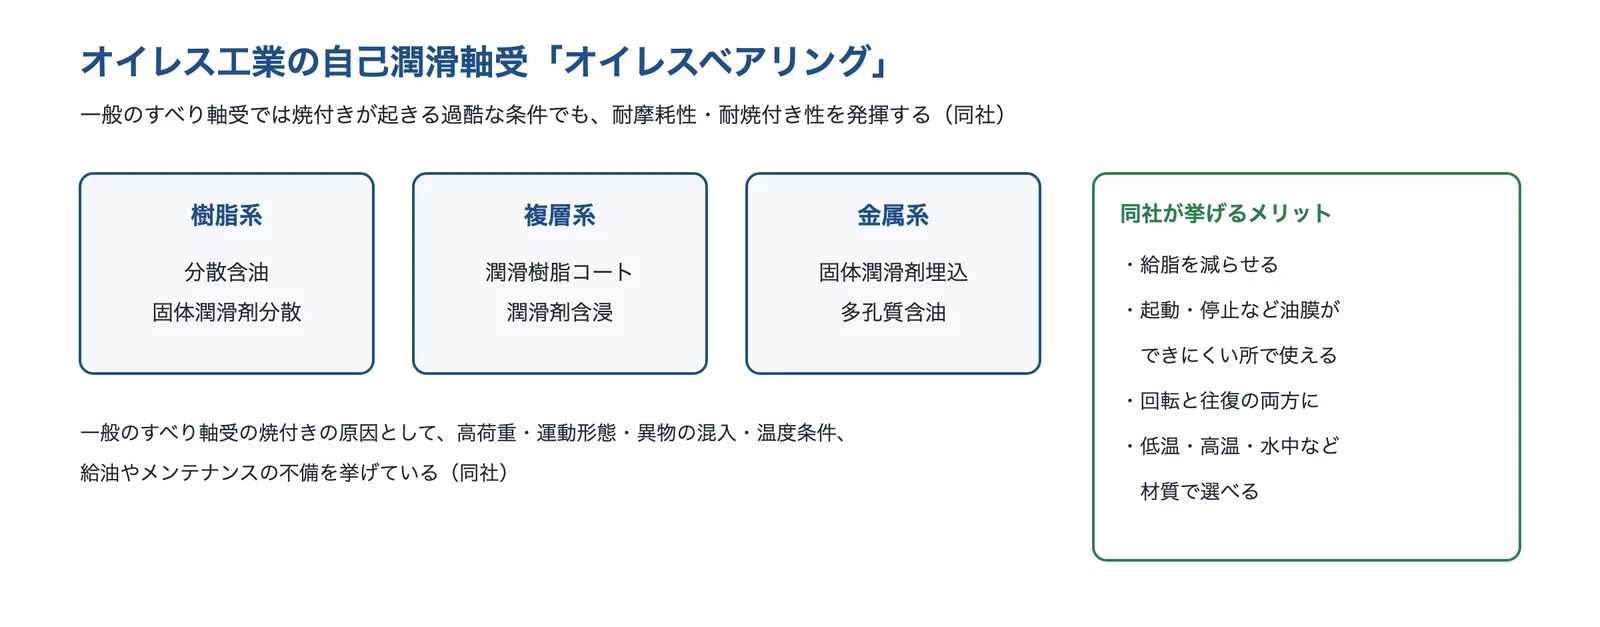
| オイレスベアリング | 一般のすべり軸受は、高荷重・運動形態・異物の混入・温度条件・給油やメンテナンスの不備などで焼付きが起きる。そうした条件でも、耐摩耗性・耐焼付き性を発揮する自己潤滑の軸受、としている |
| 種類 | 樹脂系(分散含油・固体潤滑剤分散)、複層系(潤滑樹脂コート・潤滑剤含浸)、金属系(固体潤滑剤埋込・多孔質含油) |
| 使いどころ | 起動・停止など油膜ができにくい所、回転と往復の両方の運動、低温・高温・水中など。給脂を減らせる、としている |
オイレス工業が解決できる課題
- 給油しにくいすべり軸受・ブシュが焼き付く
- 起動・停止の多い・往復運動の摺動部で、油膜ができずに焼き付く
出典:オイレス工業「オイレスベアリングとは」をもとに AI(Claude)で作成
出典:会社概要|オイレス工業、オイレスベアリングとは|オイレス工業
選ぶ前に確かめる条件
焼付き・かじりの対策を相談する前に、次のことを整理しておくと話が早く進みます。
- 部位:ねじ(ボルト・ナット・継手)か、すべり軸受・案内面・送りねじか、転がり軸受か
- 材料:両側の材料と鋼種、硬さ、表面処理・めっきの有無
- 起きるとき:締付けの途中か、使用中か、分解のときか。くり返し締め直すか
- 締め方:工具(手締め・電動・インパクト)、回転数、締付けトルクと管理の方法
- 使う環境:温度、油が使えるか(禁油・クリーンルーム・食品)、水や異物、腐食
- 許容:寸法の変化(膜厚)、処理温度、コスト、くり返し使う回数
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月22日








