
アルミの板をステンレスのボルトで留めたら、ボルトのまわりだけ白く腐食した。ステンレス管と鋼管をつないだ継手のそばに穴があいた。CFRP とアルミを組み合わせた部品が、屋外で傷んだ――。こうした腐食の多くは、電位の違う2つの金属が、水を介してふれ合うことで起きる「異種金属接触腐食」(ガルバニック腐食、電食とも呼ばれる)です。
異種金属接触腐食は、材料・形・被覆・水のかかり方の組み合わせで起き方が変わります。この記事では、起きている場所から原因を切り分ける流れを示し、材料の選び方、絶縁のしかた、被覆の施し方、水をためない設計、電気防食、試験での確かめ方を、相談できる企業とあわせて紹介します。しくみの基本は 技術の基礎知識「イオン化傾向(と異種金属接触腐食)」で解説しています。
起きている場所から原因を切り分ける
まず、どの金属どうしが、どこで水にぬれているかを見ます。ボルト・リベットの締結、配管の継手、CFRP との組み合わせ、被覆の傷、水中・土の中の設備で、効く対策が違います。
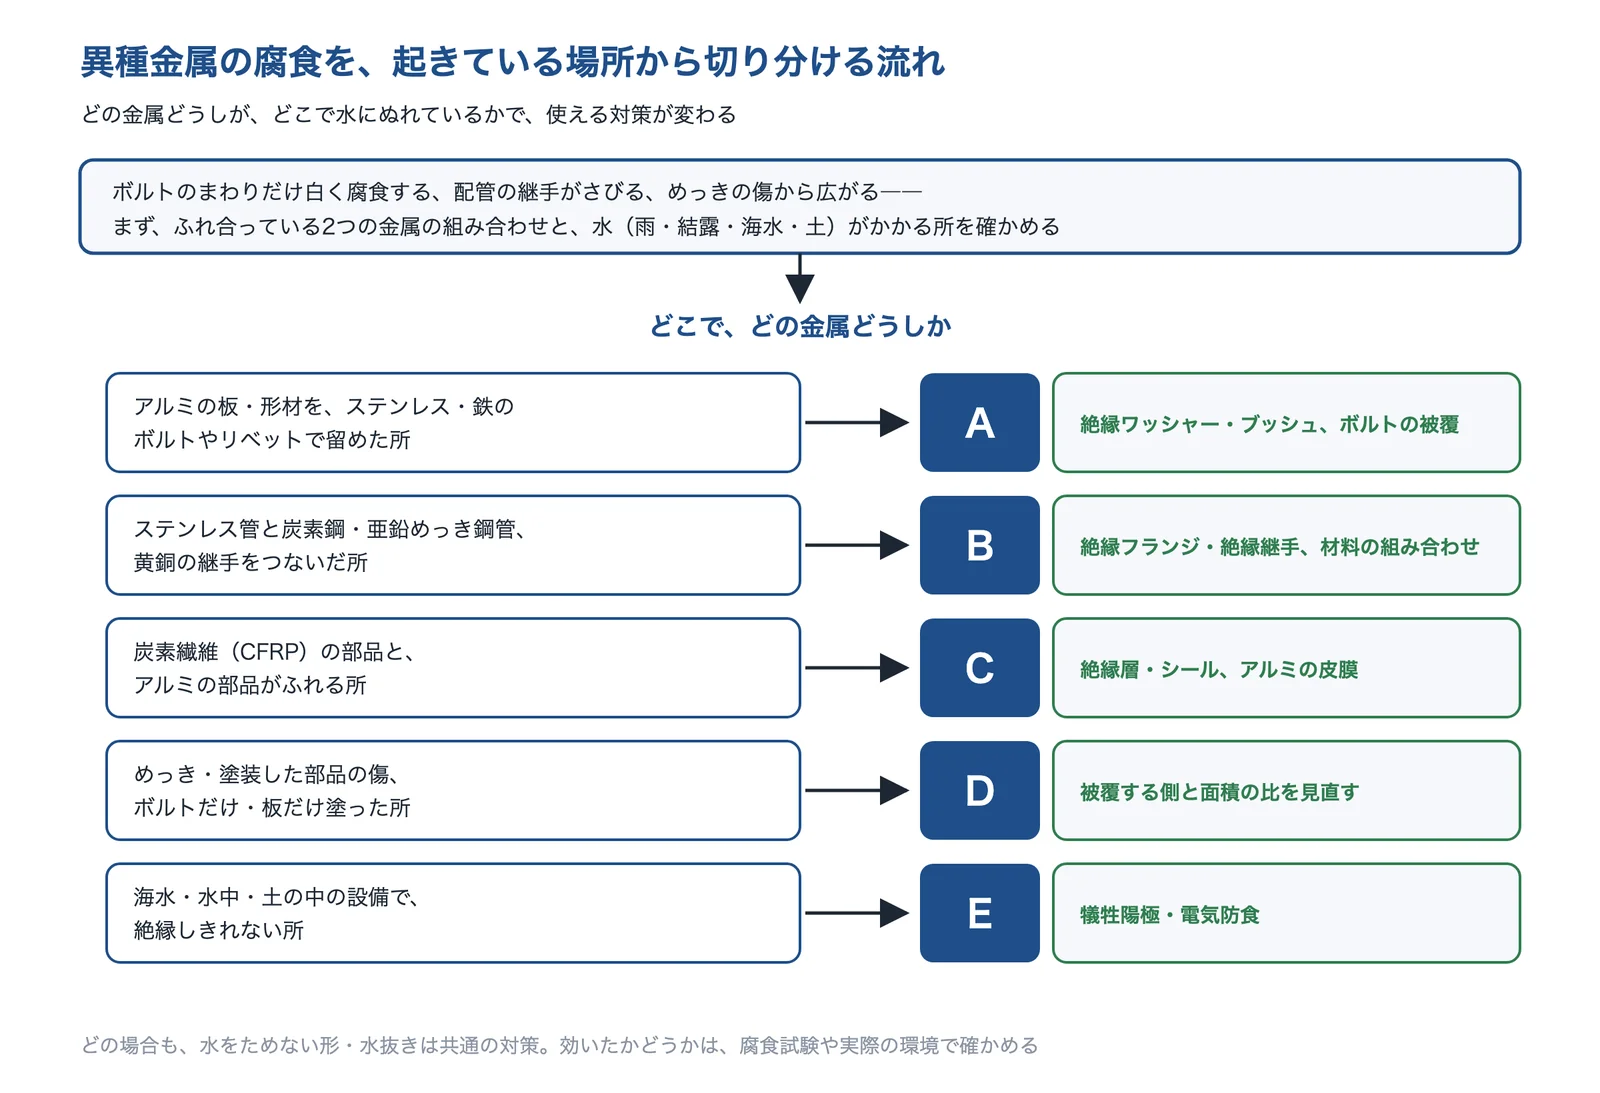
出典:ステンレス協会「ステンレス鋼管と異種金属とを接続する場合の絶縁施工について」・日本アルミニウム協会「アルミ景観製品ニュース No.32」・MIL-STD-889Cと編集部の整理をもとに AI(Claude)で作成
締結部なら絶縁と被覆、配管なら絶縁継手と材料の組み合わせ、CFRP ならアルミの皮膜と絶縁、被覆の傷なら被覆する側と面積の比、水中・土の中なら電気防食を見ます。どの場合も、水をためない形にすることと、試験で確かめることは共通です。
場所ごとの見分け方と対策
場所(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
ボルト・リベットのまわりだけ、アルミが白く腐食する
アルミの板や形材をステンレス・鉄のボルトで留めた所に、白い粉のようなさびや小さな穴が出る。屋外・海の近く・雨がたまる所で多い。
- 起きている現象
- アルミはステンレスや鋼より電位が低い(卑な)ので、水にぬれるとアルミの側が溶けて、ボルトの側は守られます。日本アルミニウム協会の資料では、沖縄・宮古島の海岸に置いた試験で、未処理のステンレス(SUS304)のボルト類を使ったアルミ板のボルトまわりに、著しい異種金属接触腐食が出ました。
- 解決に使える技術
- ボルトとアルミを絶縁する絶縁ブッシュ・ワッシャー
- ボルトを被覆する亜鉛フレーク・亜鉛めっき
- 水をためない・すき間をふさぐ水抜き・シール
同じ資料の比較では、腐食の軽さは「未処理 < ワッシャーだけ塗装 < 絶縁ブッシュ ≦ 亜鉛フレークコーティング」の順でした。絶縁ブッシュはゆるみに注意し、締付けでアルミの皮膜を傷つけないようにします。
配管の継手・フランジのそばがさびる(ステンレス管と炭素鋼管など)
ステンレス管と鋼管・亜鉛めっき鋼管をつないだ継手のそばで、鋼の側がさびる・穴があく。黄銅の継手が傷む。
- 起きている現象
- 管の中を流れる水が電解液になり、電位の差が大きいステンレスと炭素鋼をつなぐと、炭素鋼の腐食が助長されます(ステンレス協会)。同協会の資料では、銅・青銅・鉛・硬質塩ビは絶縁しなくてよい一方、炭素鋼(亜鉛めっき鋼を含む)・鋳鉄・鋳鋼は絶縁が必要で、黄銅は脱亜鉛腐食のおそれがあるとしています。
- 解決に使える技術
- 絶縁フランジ・絶縁継手でつなぐスリーブ・ワッシャー・ガスケット
- 材料の組み合わせを選ぶ直接つないでよい材料
- 電気防食を組み合わせる絶縁できない所
絶縁継手を入れても、吊りバンドや支持金具で2つの管がつながると絶縁が無効になります。支持金具も絶縁し、外でつながっていないことを確かめます(編集部の解説。ステンレス協会の資料は、絶縁吊りバンド・絶縁支持金具の図を示しています)。
炭素繊維(CFRP)の部品とアルミがふれる所が腐食する
CFRP のパネルやフレームをアルミの部品と組み合わせた所で、アルミが腐食する。軽量化のための材料の組み合わせで起きる。
- 起きている現象
- 炭素(グラファイト)は、海水中の電位の列で金属よりも貴な側にあります。そのため、CFRP とアルミがふれて水にぬれると、アルミが溶ける側になります。名古屋市工業研究所の試験(35℃・3.5%食塩水)では、アルミに陽極酸化皮膜を付けても、合金によって効き方が違いました。
- 解決に使える技術
- 材料の組み合わせを見直すCFRP とアルミ
- アルミの皮膜と絶縁を組み合わせる陽極酸化・絶縁材
- 試験で確かめる塩水噴霧・電気化学
同じ試験で、7075 は皮膜の厚さに関係なく CFRP から電流が流れました。皮膜だけに頼らず、絶縁材やシールで電気的にも切り離します(編集部の解説)。
めっき・塗装した部品の傷から、腐食が急に進む
塗装したアルミの小さな傷から腐食が広がる。ステンレスの部材に使った鉄のボルトだけが、すぐにさびる。
- 起きている現象
- 腐食の速さは、2つの金属の面積の比でも変わります。米国の規格 MIL-STD-889C は、カソード(貴な側)に対してアノード(卑な側)の面積が小さい組み合わせを避けるよう求めています。卑な側だけを塗ると、塗膜の小さな傷がアノードになり、そこに腐食が集中します(編集部の解説)。
- 解決に使える技術
- 被覆する側を見直す貴な側・全体を塗る
- 小さな部品を貴な金属にする面積の比
- 試験で確かめる傷を付けた試験
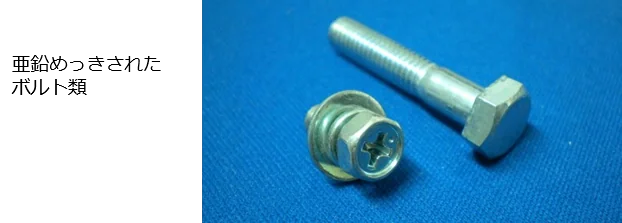
旭鍍金工業は、SUS 材に鉄のボルト・ナットを使うと非常にさびやすくなる例を写真で示し、亜鉛めっきで電食を防止・軽減できるとしています。MIL-STD-889C は、小さな締結部品には本体と同じか、より貴な金属を使うよう求めています。
海水・水中・土の中の設備で、絶縁しきれない
海水を使う熱交換器・ポンプ・水槽、土に埋めた配管など、異種金属がつながっていて切り離せない。
なぜ異種金属がふれると腐食するのか
水の中で小さな電池ができる
電位の異なる2つの金属が水などの電解液の中でふれ合うと、電池ができます。ステンレス協会の資料は、このとき電位の卑な金属がアノード(陽極)となって腐食が助長され、貴な金属はカソード(陰極)として腐食が抑えられると説明しています。
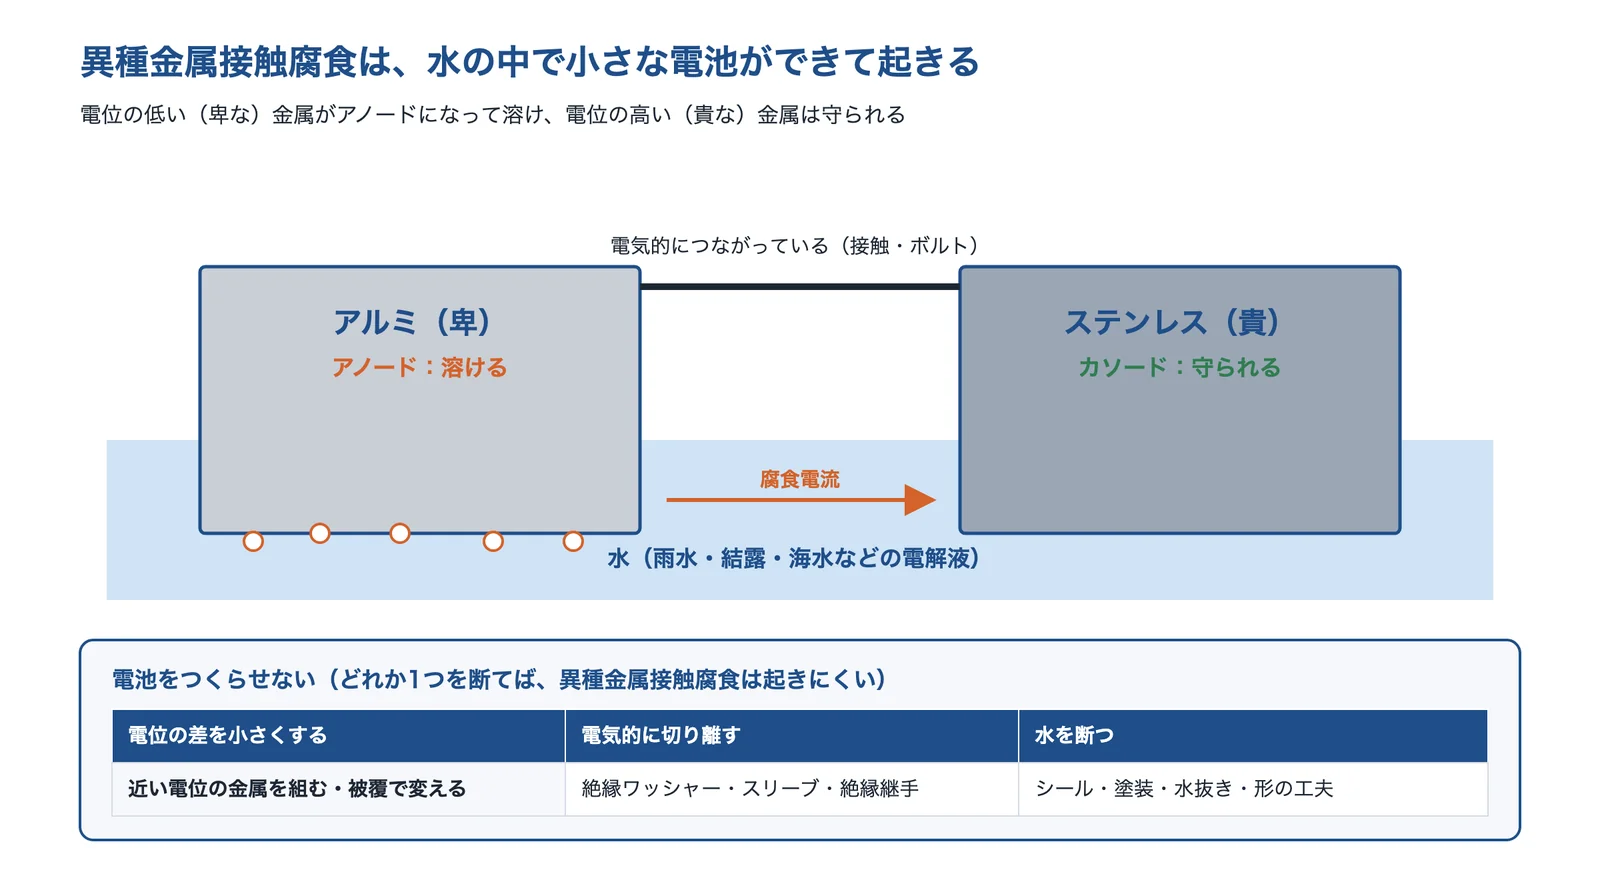
出典:ステンレス協会「ステンレス鋼管と異種金属とを接続する場合の絶縁施工について」・MIL-STD-889Cと編集部の整理をもとに AI(Claude)で作成
つまり、電位の差・電気的なつながり・水のどれかを断てば、電池はできにくくなります(編集部の整理)。MIL-STD-889C も、ふだん水に浸かっていない組み合わせでは、継手を電気的に絶縁するか、電解液を入れない方法を設計に入れるよう求めています。
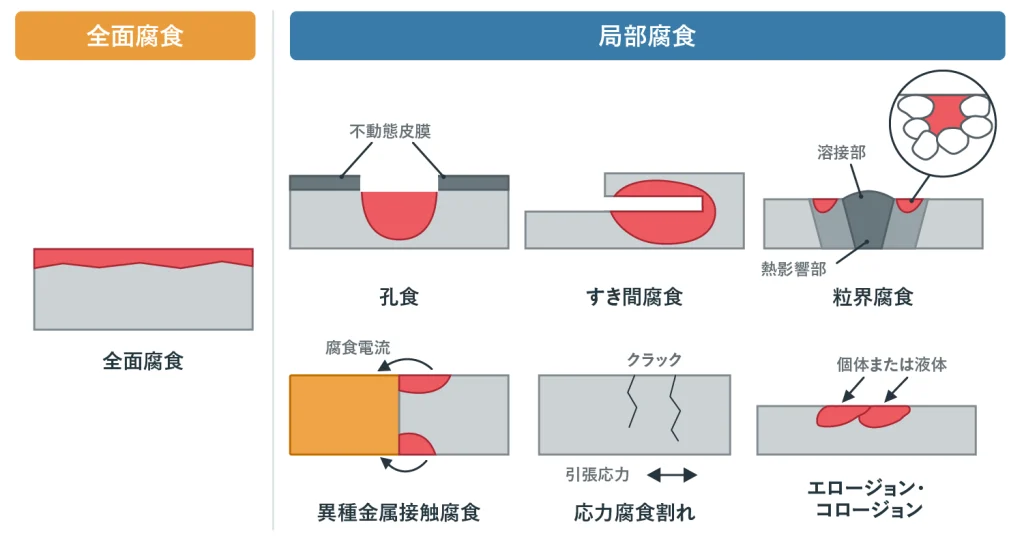
出典:小池テクノ「アルミニウムと異種金属接触腐食の概要と防止策」
実際の腐食は「水の中の電位の列」で考える
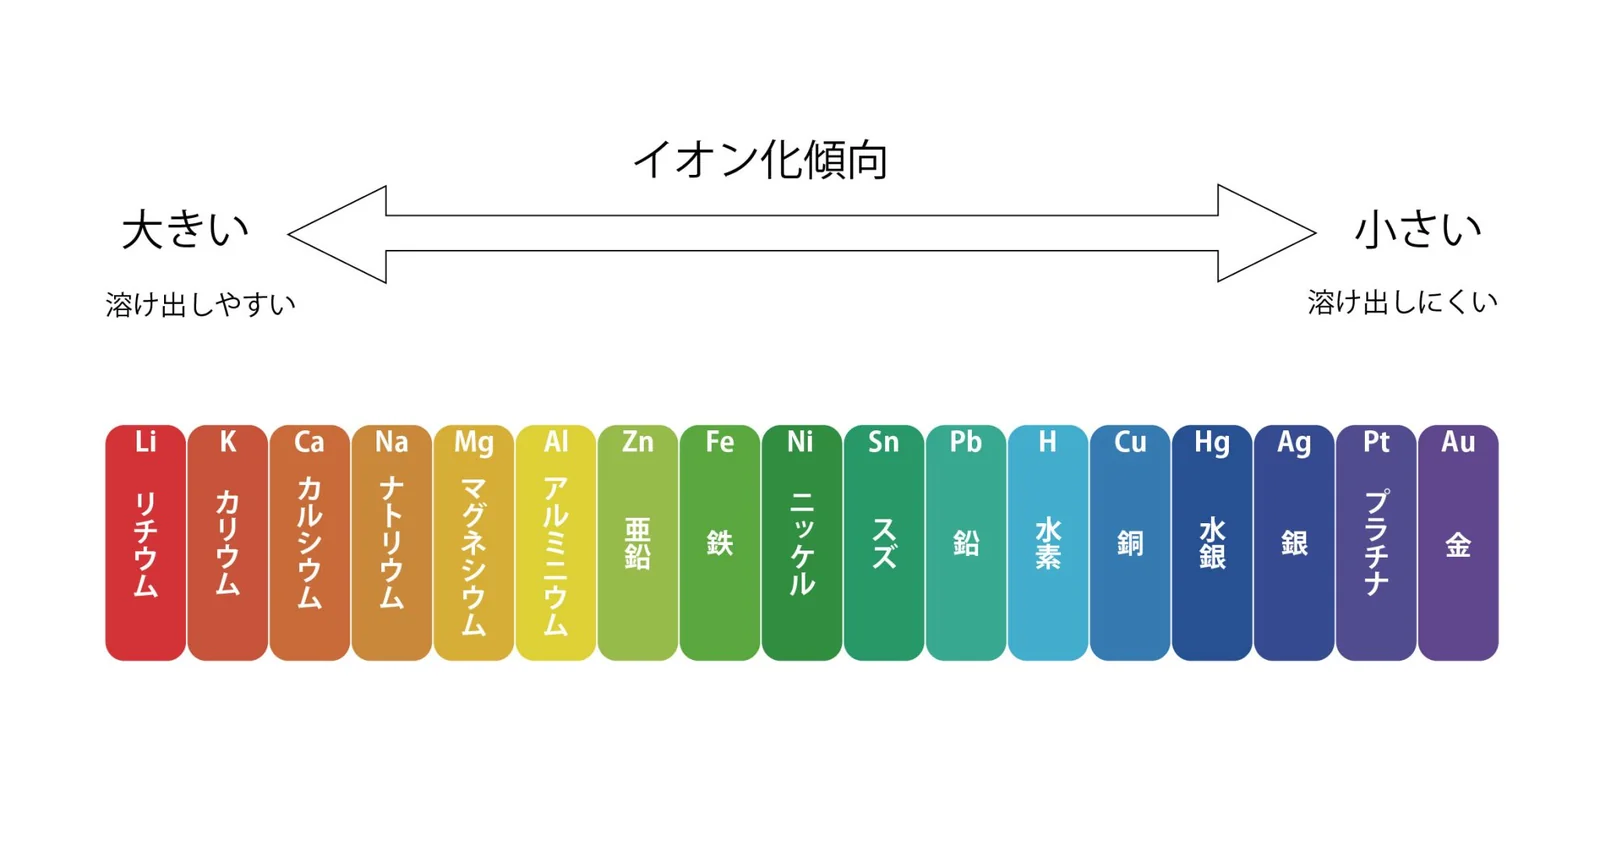
どちらの金属が溶けるかは、教科書のイオン化傾向ではなく、使う環境の水の中で測った電位の列で考えます。流れる海水の中で測った例では、マグネシウム −1.60〜−1.63V、亜鉛 −0.98〜−1.03V、アルミ合金 −0.76〜−1.00V、軟鋼・鋳鉄 −0.60〜−0.72V、銅 −0.30〜−0.37V、不動態のステンレス304 −0.04〜−0.10V、チタン +0.04〜+0.06V、グラファイト +0.2〜+0.3V(飽和カロメル電極基準)です。
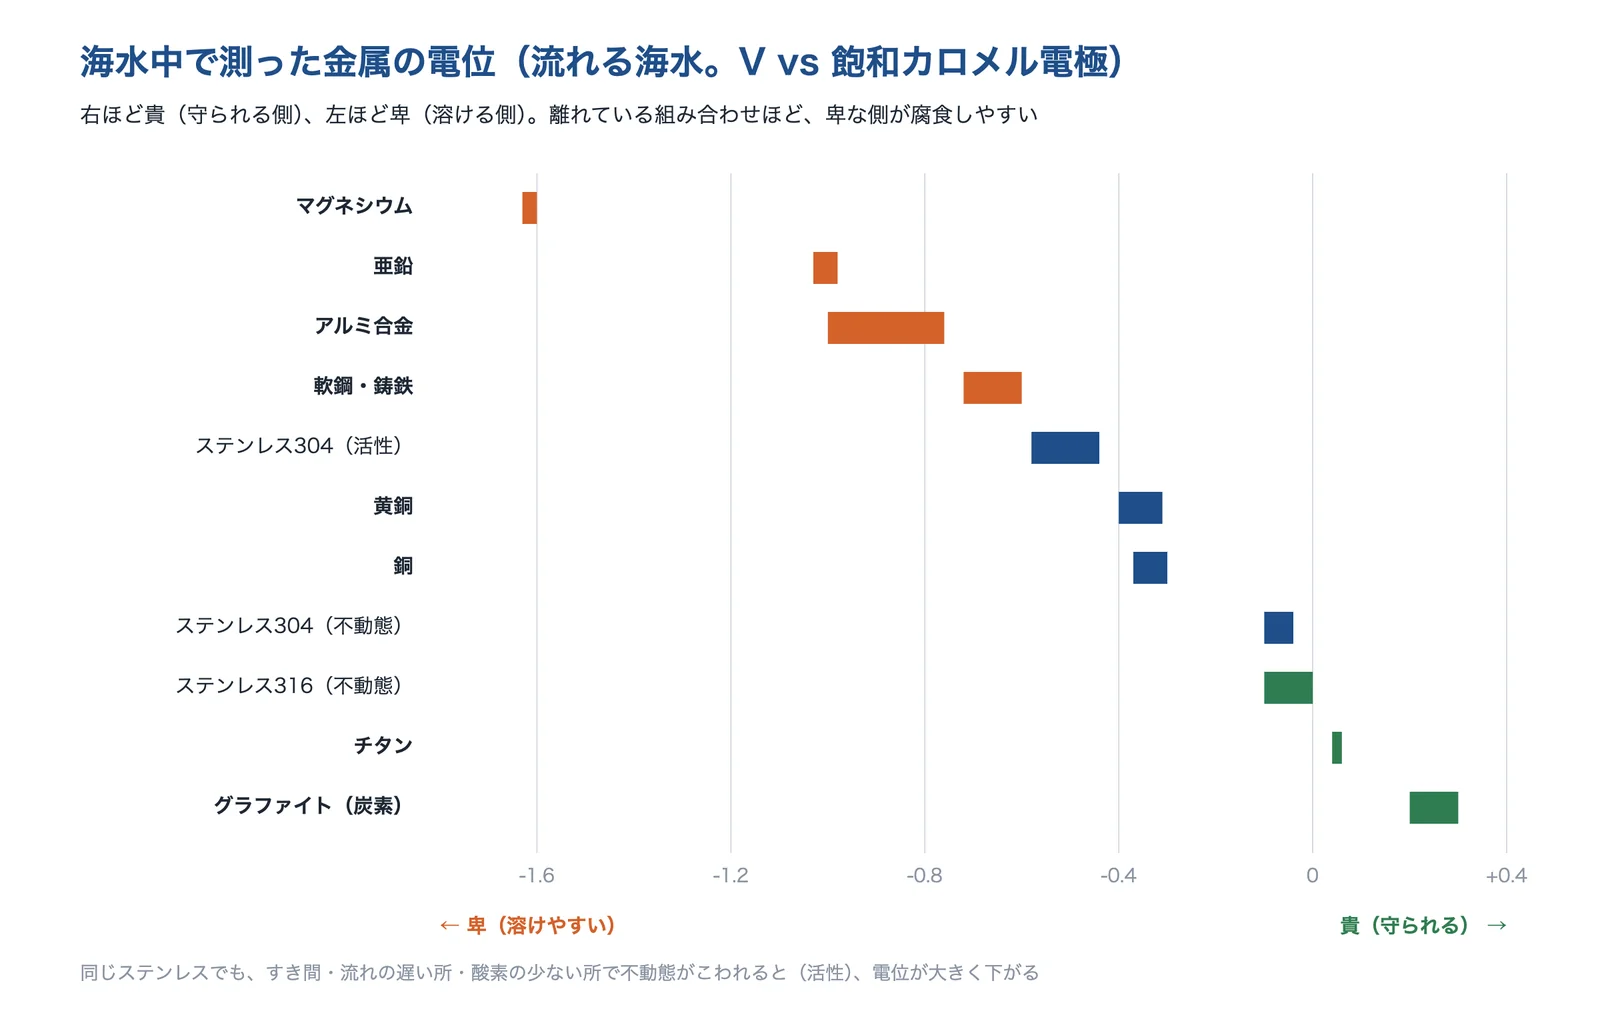
出典:Australasian Corrosion Association「Seawater Corrosion」をもとに AI(Claude)で作成
ステンレスは、表面の不動態の皮膜があるときは貴ですが、すき間・流れの遅い所・酸素の少ない所で不動態がこわれると、電位が大きく下がります(同じ表で、活性のステンレス304 は −0.44〜−0.58V)。また、MIL-STD-889C は、電位の列は電解液ごとに順番が変わること、列で近いことは腐食がまったく起きないことを意味しないことを書いています。
面積の比で、腐食の速さが変わる
同じ組み合わせでも、卑な金属(アノード)の面積が小さく、貴な金属(カソード)の面積が大きいと、小さいアノードに腐食が集中します。MIL-STD-889C は、カソードに対して小さなアノードの面積を避け、小さなファスナー・ボルトには本体と同じ金属か、より貴な金属を使うよう求めています。
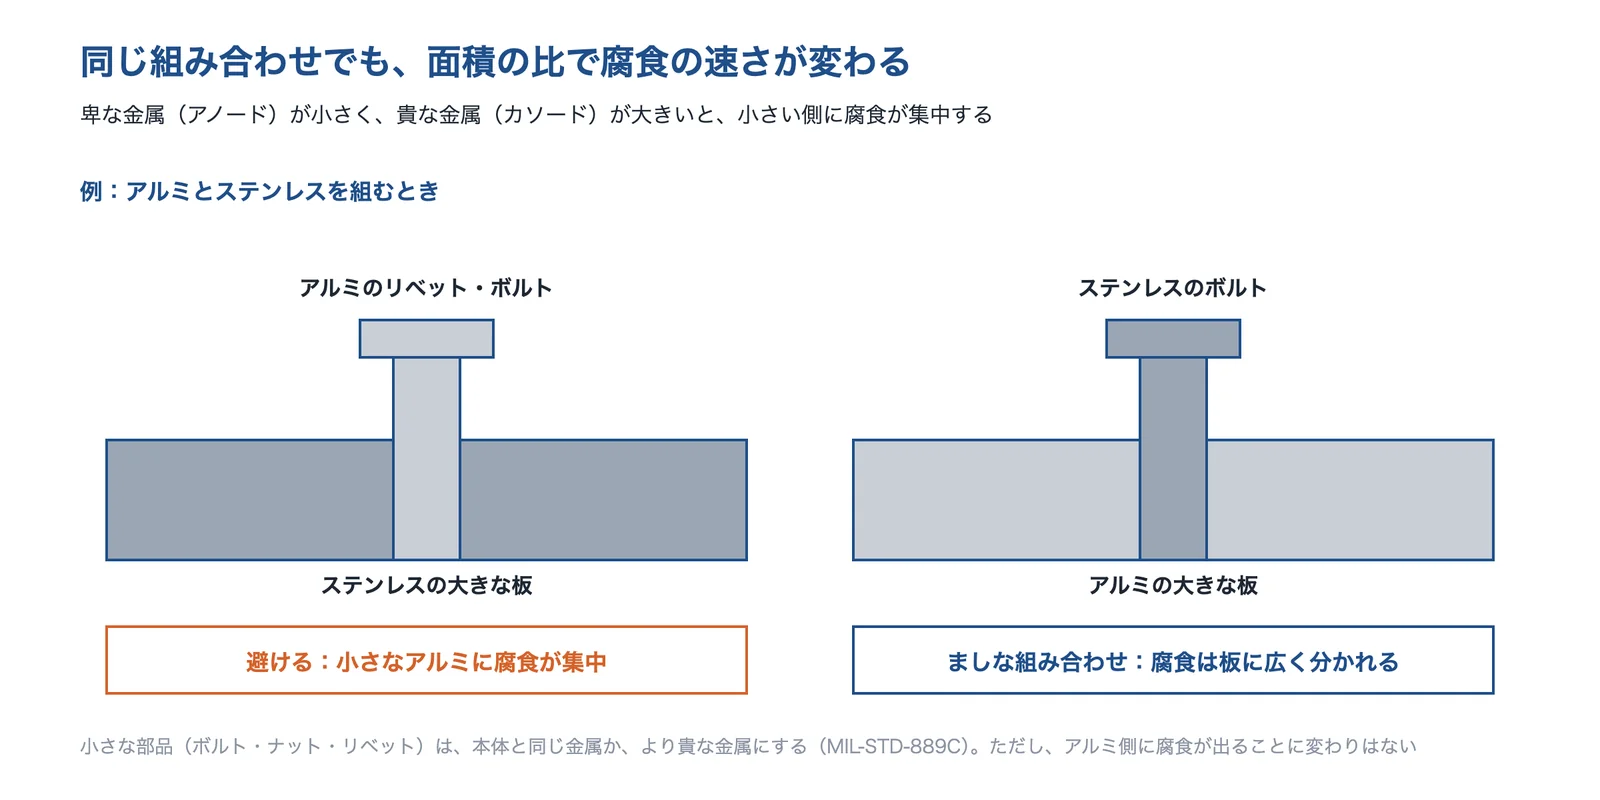
出典:MIL-STD-889Cと編集部の解説をもとに AI(Claude)で作成
アルミの板をステンレスのボルトで留めるのは、ステンレスの板をアルミのリベットで留めるより面積の比はましです。ただし、アルミ側が溶けることに変わりはないので、絶縁・被覆・水をためない形を組み合わせます(編集部の解説)。
出典:ステンレス鋼管と異種金属とを接続する場合の絶縁施工について|ステンレス協会、MIL-STD-889C(写し)、Seawater Corrosion|Australasian Corrosion Association、アルミニウムと異種金属接触腐食の概要と防止策|小池テクノ
対策の詳しい内容
材料の組み合わせを選ぶ(電位の差と面積の比)
いちばん確実なのは、電位の近い金属どうしで組むことです。どうしても違う金属を組むなら、小さな部品(ボルト・ナット・リベット・ピン)を、本体と同じか、より貴な金属にします(MIL-STD-889C)。どちらにもなじむ中間の材料を挟む方法もあります(同)。
配管では、ステンレス協会がステンレス鋼管と直接つないでよい材料を示しています。銅・青銅・鉛・硬質塩ビは直接つないでよく、耐脱亜鉛腐食黄銅は使用温度 60℃ 以下なら直接つなげます。炭素鋼(亜鉛めっき鋼を含む)・鋳鉄・鋳鋼は、電位の差が大きいので絶縁が必要です。
電気的に切り離す(絶縁ワッシャー・ブッシュ・絶縁継手)
ボルトで留める所は、ボルトと相手の金属の間に絶縁のブッシュ(スリーブ)とワッシャーを挟みます。日本アルミニウム協会の資料では、塩化ビニルの絶縁ブッシュをワッシャーとアルミ板の間に挟むと、5年の海岸の暴露でアルミ板に腐食が出ませんでした。ただし、樹脂の部品はつぶれてゆるむことがあるので、ゆるみに注意します。
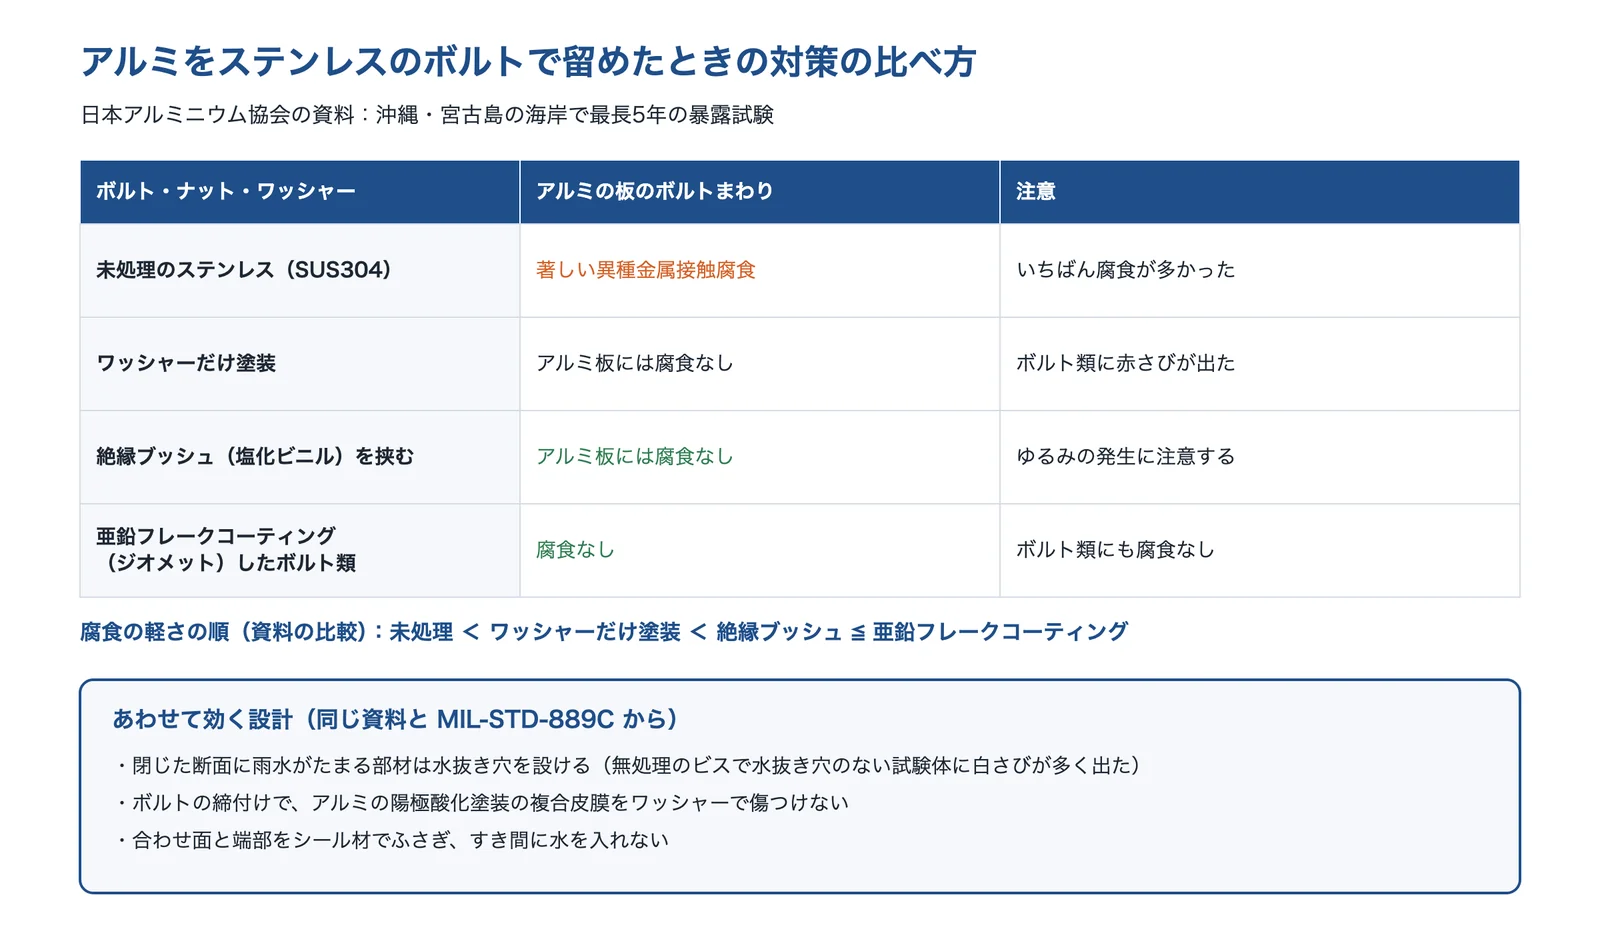
出典:日本アルミニウム協会「アルミ景観製品ニュース No.32」・MIL-STD-889Cをもとに AI(Claude)で作成
配管では、絶縁スリーブ・ワッシャーによるフランジ接合、絶縁コートフランジ、絶縁シート、絶縁ユニオン(ねじ込みの絶縁継手)を使います(ステンレス協会)。絶縁ワッシャーは平ワッシャーで守り、吊りバンドや支持金具も絶縁して、外で2つの管がつながらないようにします。
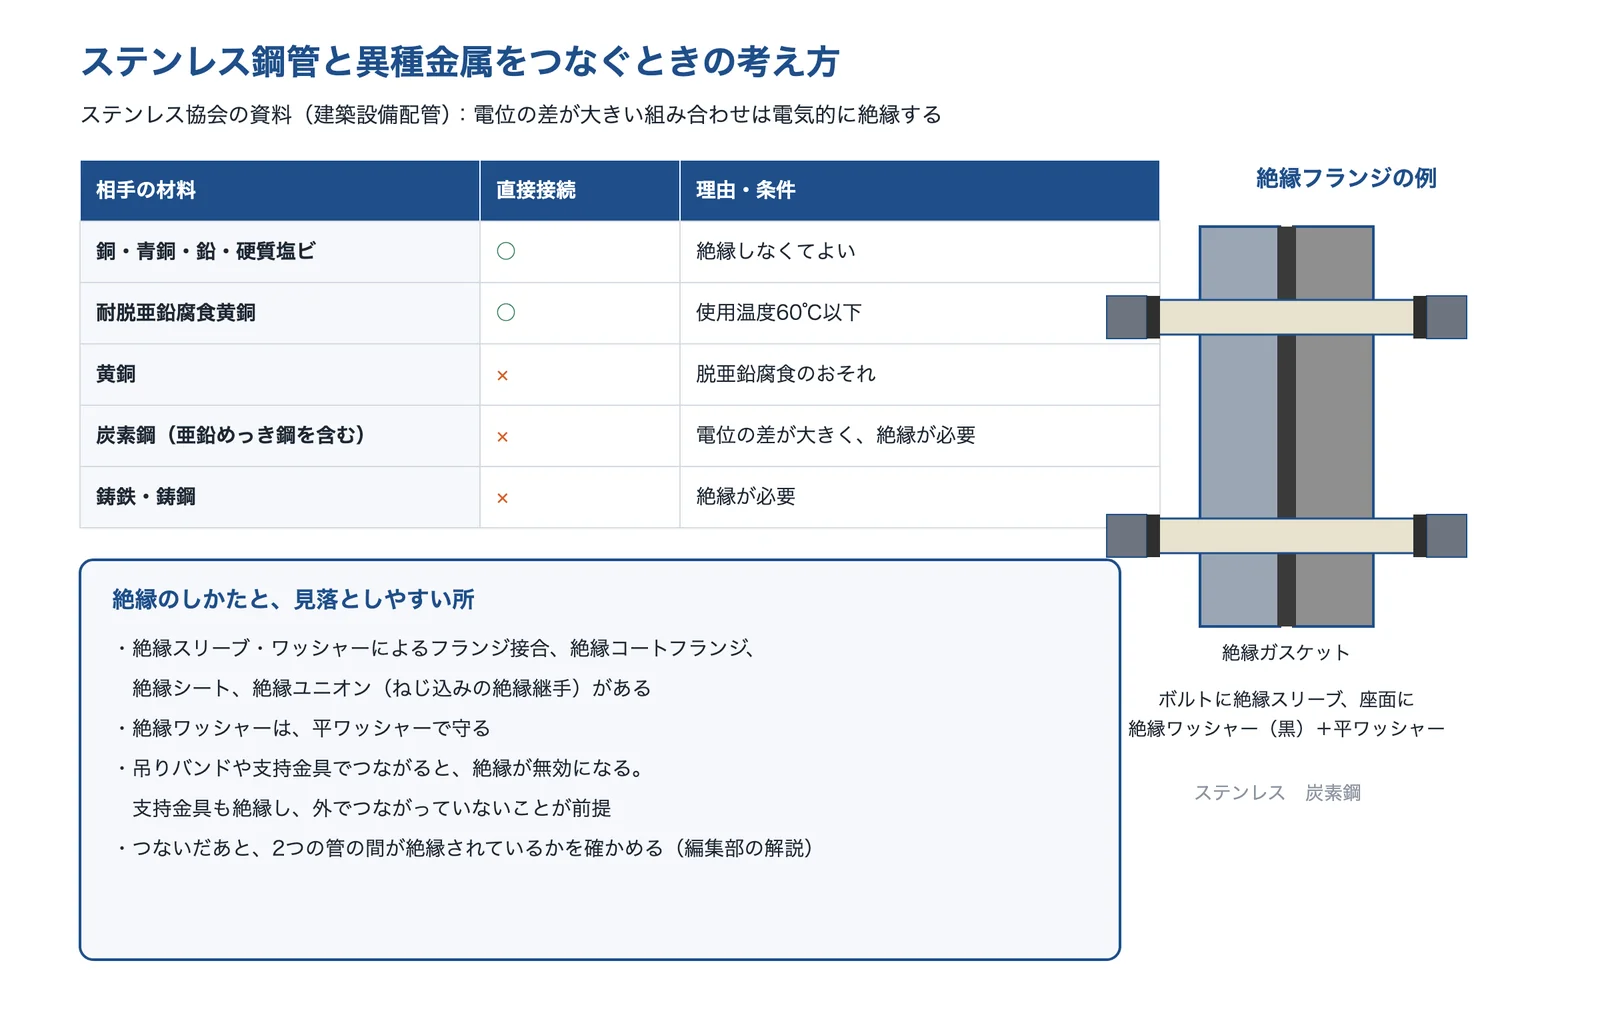
出典:ステンレス協会「ステンレス鋼管と異種金属とを接続する場合の絶縁施工について」・ダイコー「絶縁材」をもとに AI(Claude)で作成
絶縁材は、使う温度で材質を選びます。ダイコーは、ガラスエポキシの絶縁ワッシャーを耐熱 140℃、マイカの絶縁ワッシャーを耐熱 450℃、PTFE のスリーブを連続 200℃まで、マイカのスリーブを 400℃までとしています。
被覆する(塗装・めっき・亜鉛フレーク)
塗装やめっきは、どちらの金属に施すかで効き方が変わります。MIL-STD-889C は、カソード(貴な側)にアノードに近い電位の犠牲金属の被覆を施すこと、全体を塗装して回路の抵抗を上げることを挙げ、塗装で守るときは塗膜の点検と補修を強く勧めています。卑な側だけを塗ると、傷に腐食が集中することがあります(編集部の解説)。
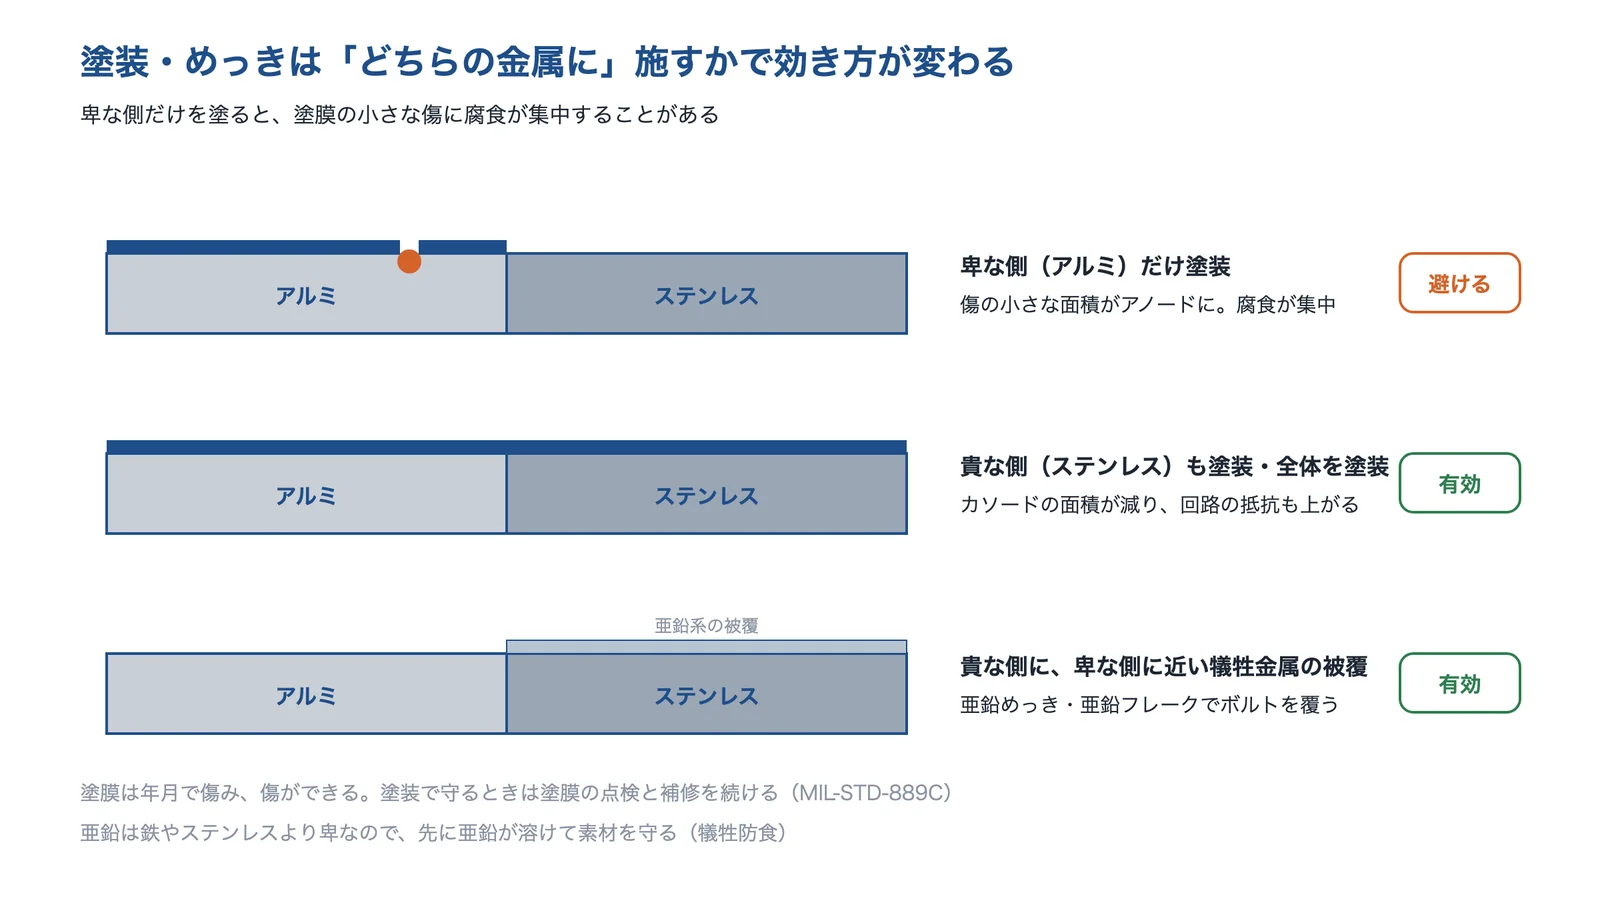
出典:MIL-STD-889C・日本アルミニウム協会「アルミ景観製品ニュース No.32」・旭鍍金工業「電食防止のための亜鉛メッキ」と編集部の解説をもとに AI(Claude)で作成
ボルトの被覆では、日本アルミニウム協会の暴露試験で、亜鉛フレークコーティング(ジオメット)したボルト類を使ったアルミ板には腐食が出ませんでした。旭鍍金工業は、鉄製品に亜鉛めっきをすると、腐食電流が流れたときに亜鉛が犠牲になって腐食し、素材の鉄を守ると説明しています。
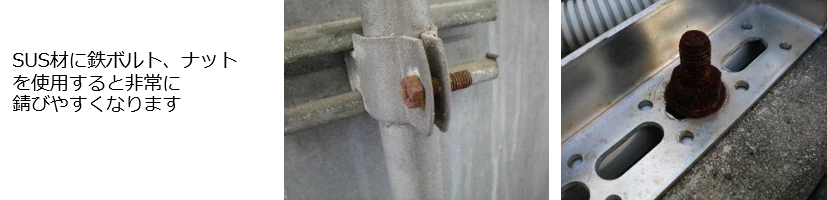
出典:旭鍍金工業「電食防止のための亜鉛メッキ」
水をためない・すき間をふさぐ
水がなければ電池はできません。日本アルミニウム協会の資料(伊藤義人氏の解説)では、無処理のステンレスビスを使った試験体で、水抜き穴のないものは白さびが多く、水抜き穴があるとビスのまわりに少し出るだけでした(ジオメット処理したビスでは、水抜き穴の有無にかかわらず腐食は出ませんでした)。閉じた断面の部材に雨水がたまる場合は、水抜き穴を設けたほうがよいとしています。
MIL-STD-889C は、合わせ面を水が入らないようにシールすること、露出した端部をすべてシール材でふさぐことを挙げています。水がたまる・すき間に水が残る形をなくすことは、どの組み合わせにも効きます(編集部の解説)。
CFRP とアルミを組み合わせるとき
名古屋市工業研究所の田中らは、硫酸で陽極酸化したアルミと CFRP をつないで、35℃ の 3.5% 食塩水の中で調べました。1050 と 6061 は皮膜を厚くすると CFRP から流れる接触腐食電流が減り、5052 は電流が増え始めるまでの時間が長くなる傾向でした。一方、7075 は皮膜の厚さに関係なく電流が流れました。
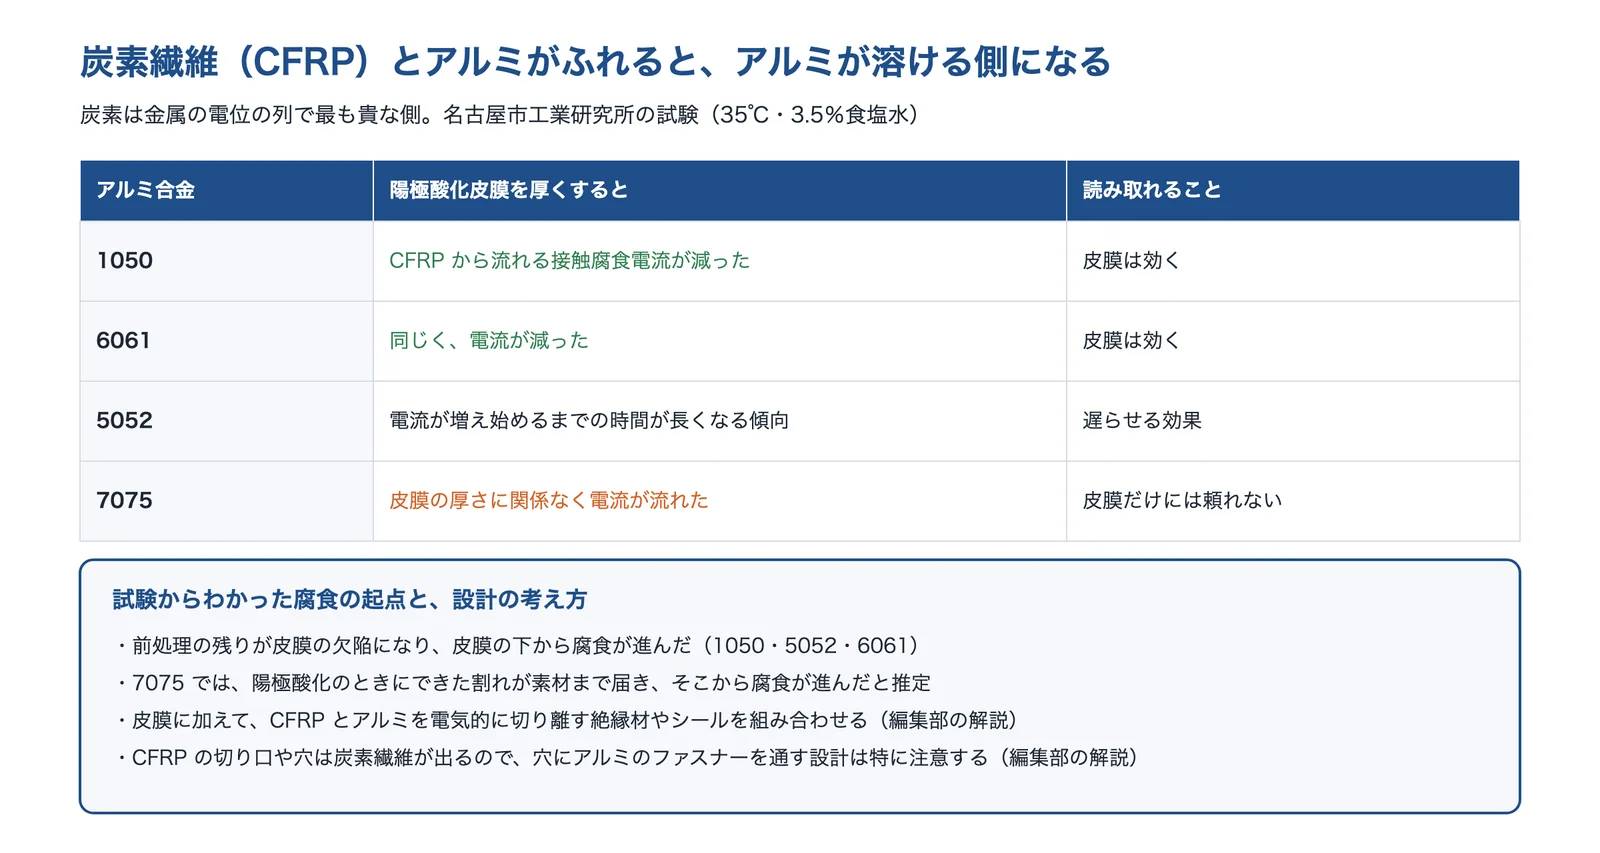
出典:田中ら(表面技術 73巻9号)と編集部の解説をもとに AI(Claude)で作成
断面の観察では、前処理の残りが皮膜の欠陥になって皮膜の下から腐食が進み、7075 では陽極酸化のときにできた割れが素材まで届いて、そこから腐食が進んだと推定されています。皮膜の質と、絶縁材・シールでの切り離しを組み合わせるのが安全です(編集部の解説)。
絶縁できない所は電気防食で守る
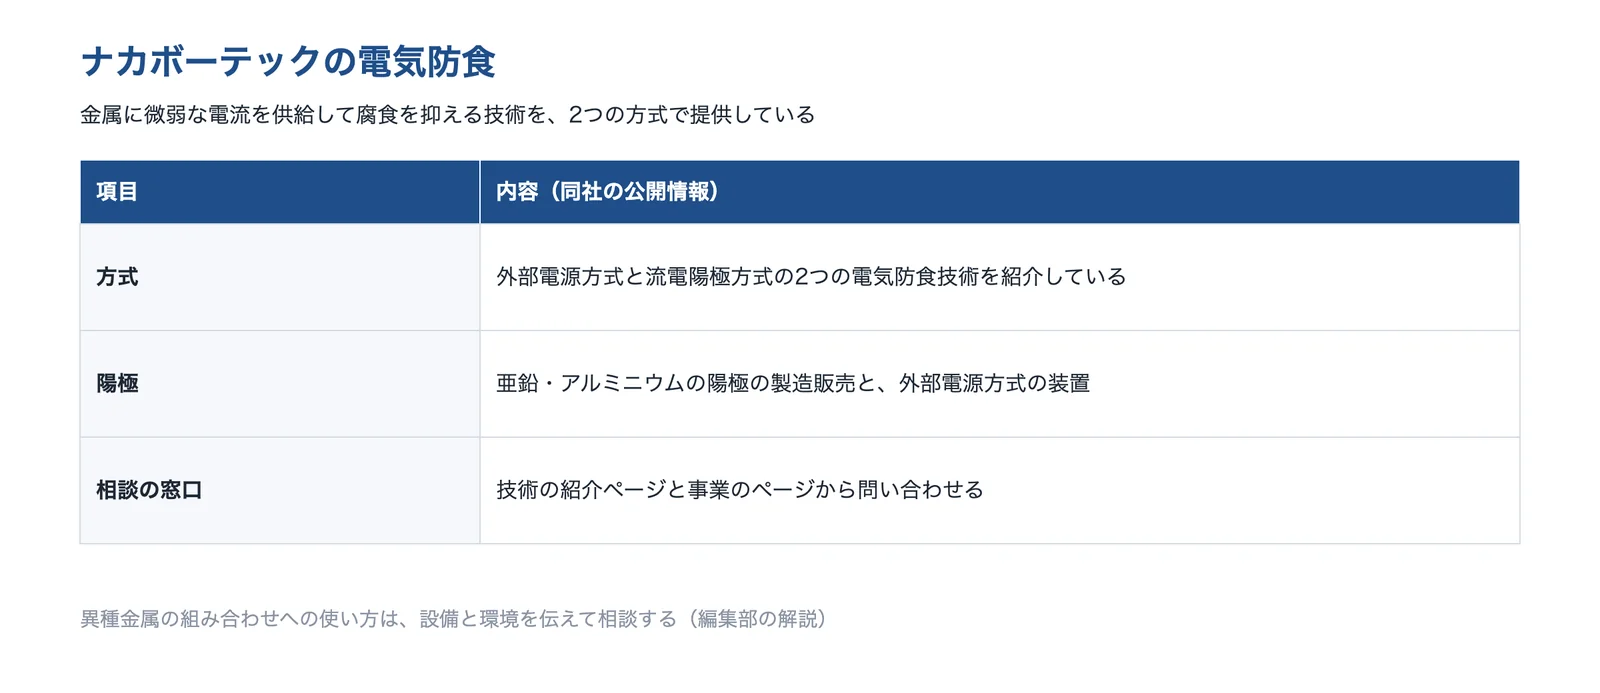
電気防食には、流電陽極方式(犠牲陽極)と外部電源方式の2つがあります(ナカボーテック)。流電陽極方式は、守りたい金属より電位の低い金属をつないで溶かす方法で、日本防蝕工業はアルミニウム合金・亜鉛合金・マグネシウム合金などの陽極をつくっています。外部電源方式は電源で電流を流します。犠牲陽極は電源が要りませんが、溶けて減るので交換が要ります(編集部の解説)。
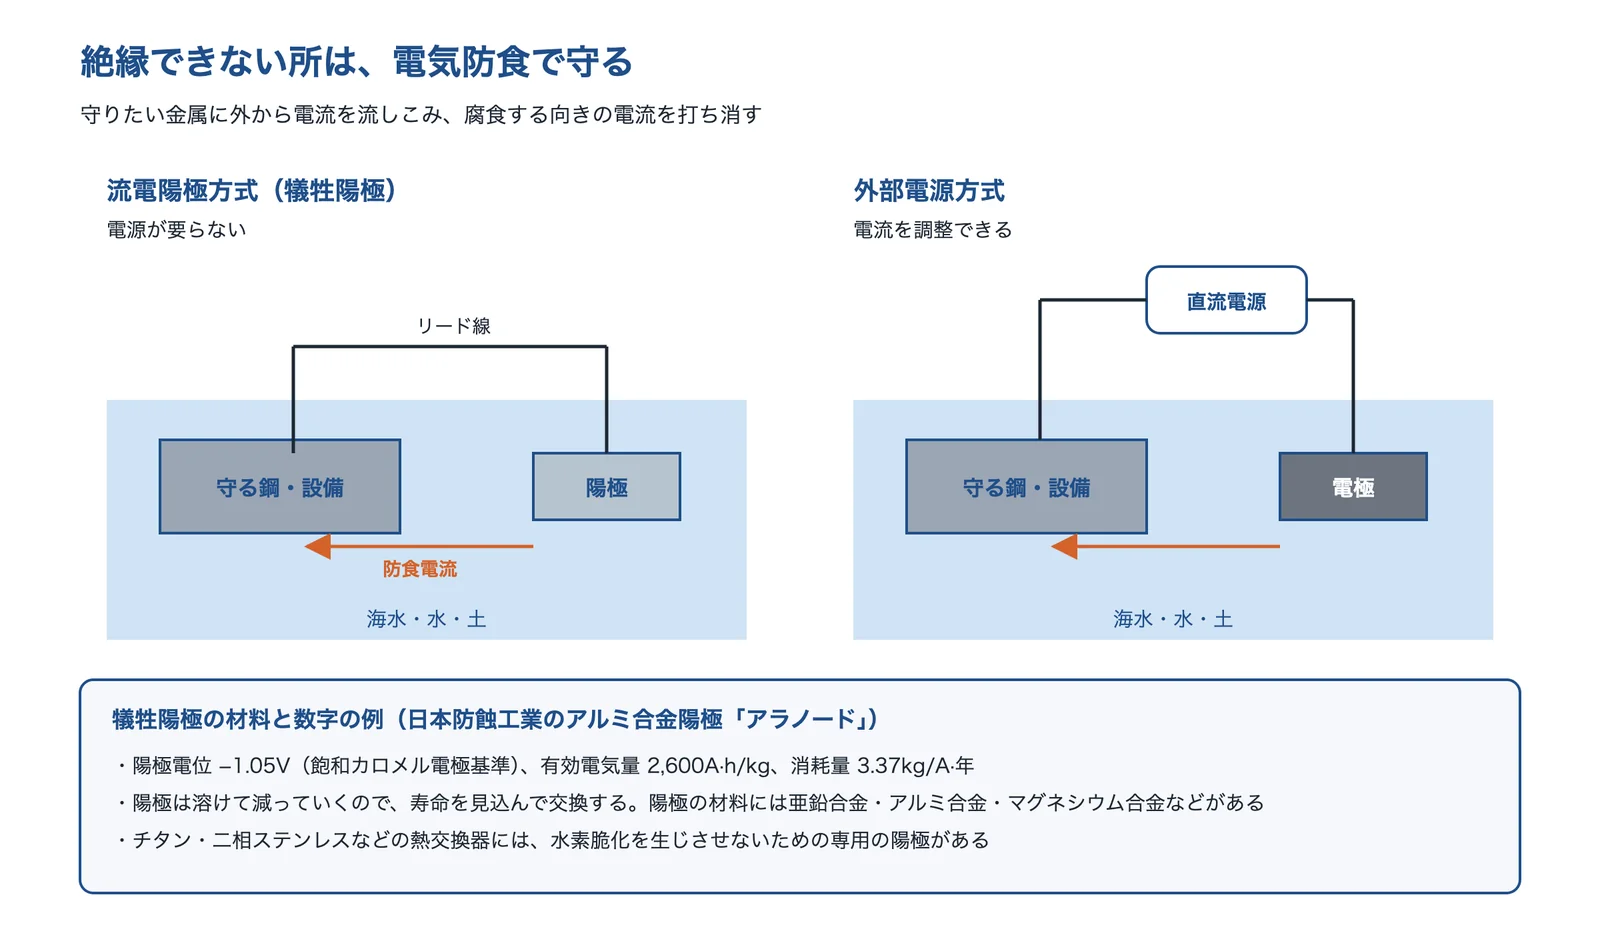
出典:ナカボーテック「電気防食」・日本防蝕工業「流電陽極」・日本防蝕工業「アルミニウム合金陽極」と編集部の解説をもとに AI(Claude)で作成
日本防蝕工業のアルミニウム合金陽極「アラノード」は、陽極電位 −1.05V(SCE 基準)、有効電気量 2,600A·h/kg、消耗量 3.37kg/A·年です。同社は、チタン・二相ステンレスなどに水素脆化を生じさせないための陽極「サスアラノード」を、ステンレス鋼・チタン製の熱交換器や貯湯槽に使うとしています。
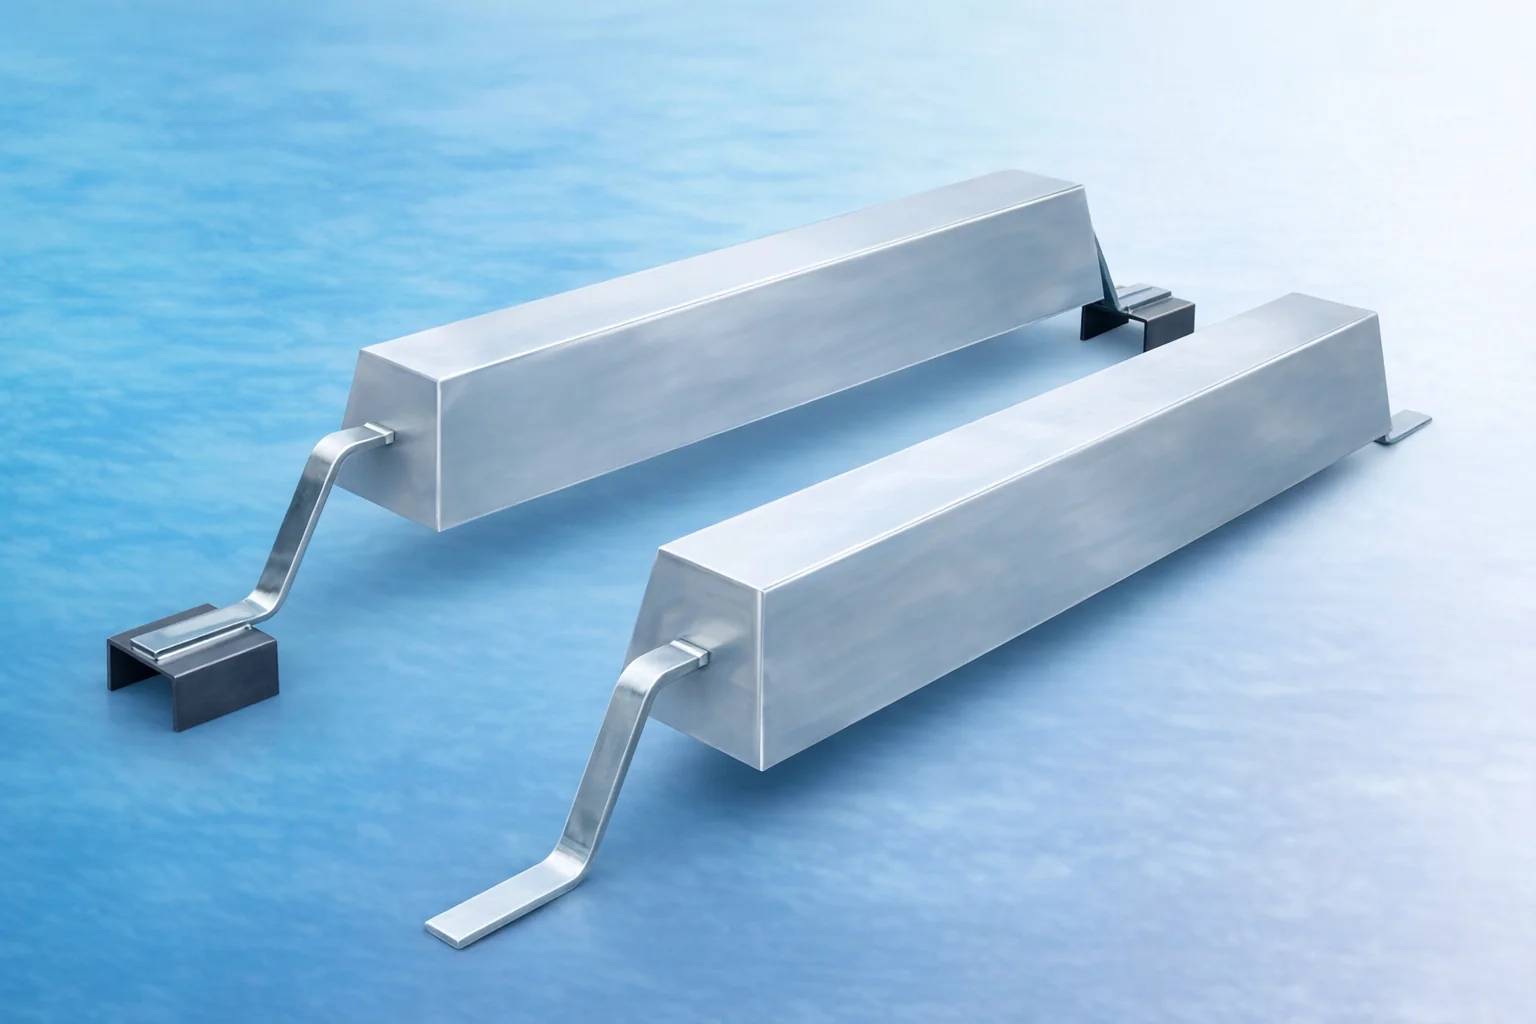
出典:日本防蝕工業「アルミニウム合金陽極」
出典:ステンレス鋼管と異種金属とを接続する場合の絶縁施工について|ステンレス協会、アルミ景観製品ニュース No.32 特集「異種金属接触腐食に関する耐久性」(2022年1月)|日本アルミニウム協会 土木製品開発委員会、MIL-STD-889C(写し)、異なる陽極酸化皮膜厚さを有するアルミニウムと炭素繊維強化プラスチック間の接触腐食(表面技術 73巻9号、2022年)|J-STAGE、絶縁材の製品一覧|ダイコー、電食防止のための亜鉛メッキ|旭鍍金工業、電気防食|ナカボーテック、流電陽極|日本防蝕工業、アルミニウム合金陽極|日本防蝕工業
試験で確かめる
塩水噴霧・複合サイクル・電気化学の測定
電位の表は目安です。実際の水・温度・形・面積の比で、腐食の起き方は変わります。そこで、本物と同じ組み合わせの試験体を、未処理のものと並べて試験します。塩水噴霧試験(JIS Z 2371・ISO 9227)、噴霧・乾燥・湿潤をくり返す複合サイクル試験(JIS H 8502、JASO M609・M610 など)、電位や電流を測る電気化学の試験があります(神戸工業試験場)。
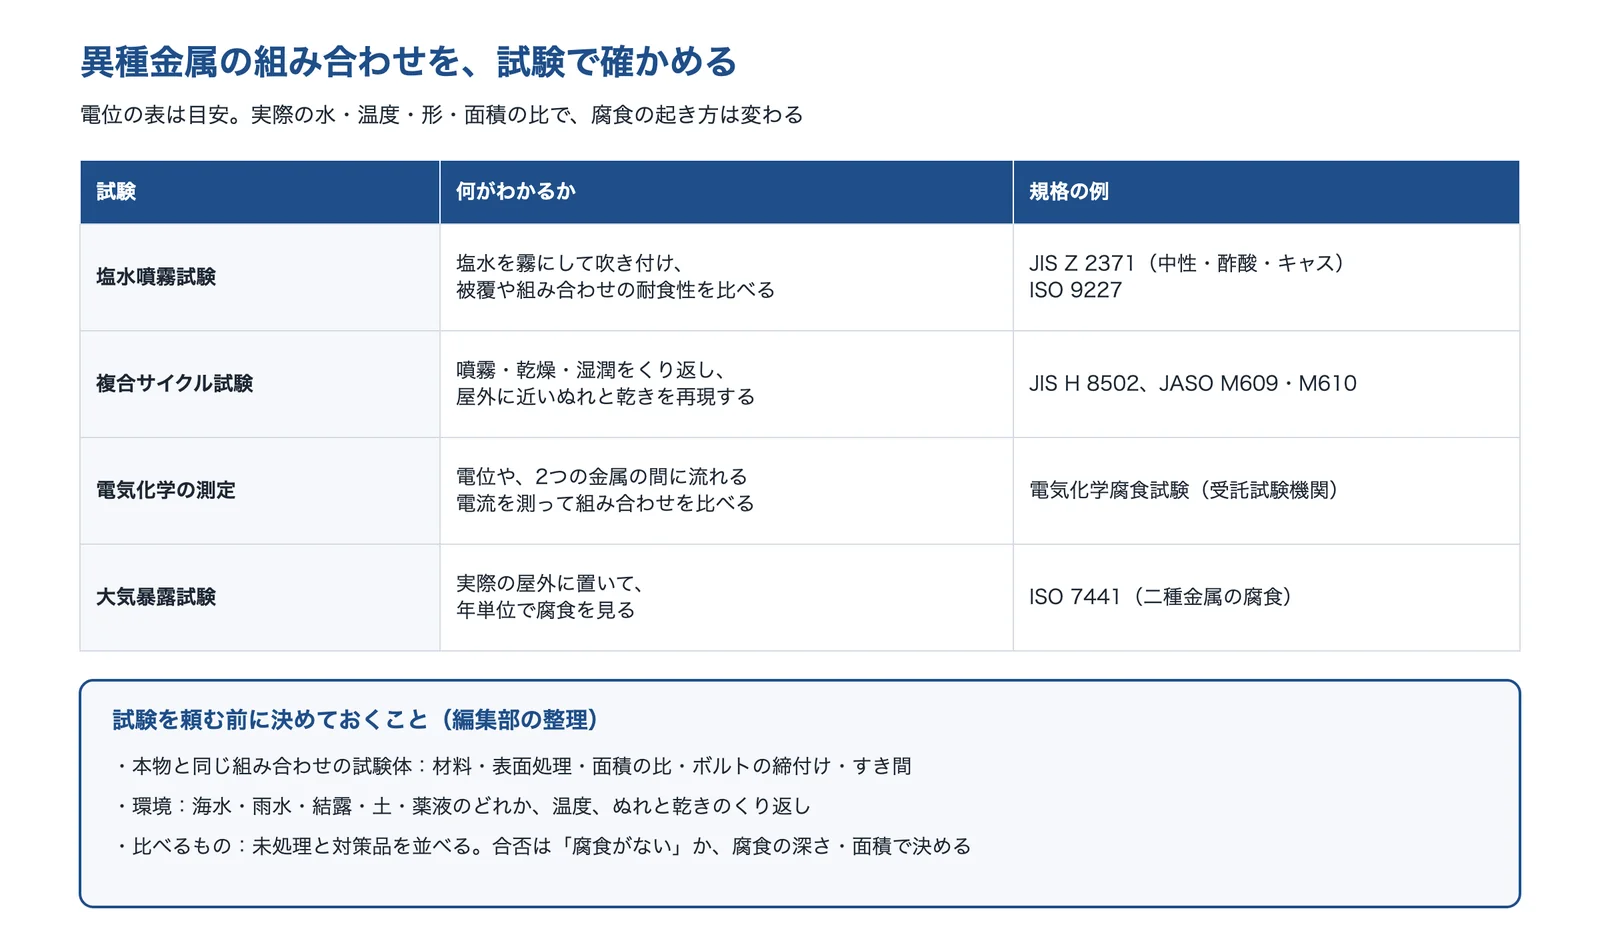
出典:神戸工業試験場「腐食試験」・神戸工業試験場「塩水噴霧試験」・ISO 7441:2015・MIL-STD-889Cと編集部の整理をもとに AI(Claude)で作成
自然の大気の中に置いて(大気暴露)二種の金属の腐食を調べる方法は、ISO 7441:2015 に決められています。MIL-STD-889C も、組み合わせの適合を、ASTM B117(塩水噴霧)などの模擬試験で示すよう求めています。試験の前に、材料・表面処理・面積の比・締付け・すき間を本物にそろえることが大切です(編集部の解説)。
出典:腐食試験|神戸工業試験場、塩水噴霧試験|神戸工業試験場、ISO 7441:2015|AFNOR、MIL-STD-889C(写し)
異種金属接触腐食の対策を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。絶縁部品、犠牲陽極と電気防食、めっき・アルマイト、腐食試験を挙げました。
株式会社ダイコー|電食を防ぐ絶縁スリーブ・ワッシャー
ダイコーとは
ダイコーは、大阪市西成区に本社を置く、1974年創業(1984年設立)の会社です。ガスケット・パッキンなどの製造販売を行っていて、配管のフランジやボルトを電気的に絶縁する部品も扱っています。
ダイコーの得意技術
| 技術 | 内容 |
|---|---|
| 絶縁スリーブ+ワッシャーの SET 品 | フランジ間や、フランジとボルト・ナットの間を電気的に絶縁して、電蝕を防止するための部品。ボルトに通すスリーブと、座面に入れるワッシャーを組み合わせる |
| 絶縁ワッシャー・スリーブの材質 | ガラスエポキシ(G-10/FR-4)の絶縁ワッシャーは耐熱 140℃、マイカの絶縁ワッシャーは耐熱 450℃。スリーブは PTFE で連続 200℃まで、マイカで 400℃まで(ボルトの保護に使う場合)。絶縁部を PVDF でライニングしたタイプもある |
| 絶縁ガスケット | 配管やダクトのフランジ間の異種金属の間に生じる電位差などによる腐食電流を、絶縁して防ぐとしている |
使う温度に合わせて、絶縁材の材質(ガラスエポキシ・PTFE・マイカ)を選べるのが特徴です。
ダイコーが解決できる課題
- ステンレス管と炭素鋼管のフランジをつなぐ所で、腐食が心配
- 高温の配管・ダクトで、樹脂の絶縁ワッシャーでは耐熱が足りない
- フランジのボルトまで含めて、絶縁の部品をそろえたい
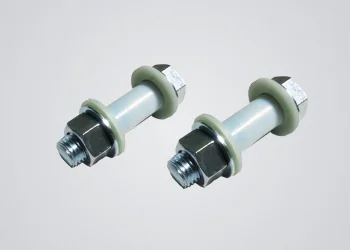
出典:ダイコー「絶縁材」
出典:会社概要|ダイコー、絶縁材の製品一覧|ダイコー、電気絶縁の用途|ダイコー
日本防蝕工業株式会社|アルミ合金・マグネシウム合金の犠牲陽極
日本防蝕工業とは
日本防蝕工業は、東京都品川区に本社を置く、防食技術の専門会社です。1951年に創業し、電気防食、被覆防食、腐食調査・診断を手がけています。
日本防蝕工業の得意技術
| 技術 | 内容 |
|---|---|
| アルミニウム合金陽極「アラノード」 | 海水中などで鋼を守る犠牲陽極。陽極電位 −1.05V(SCE 基準)、有効電気量 2,600A·h/kg、消耗量 3.37kg/A·年(同社の公開値) |
| サスアラノード | チタン・二相ステンレスなどに水素脆化を生じさせないためのアルミニウム合金陽極。ステンレス鋼・チタン製の熱交換器や、ステンレス鋼製の貯湯槽に使うとしている |
日本防蝕工業が解決できる課題
- 海水を使う熱交換器・ポンプで、異種金属の組み合わせを避けられない
- ステンレス・チタンの機器に、水素脆化を起こさない防食をしたい
- 陽極の大きさと交換の時期を、計算して決めたい
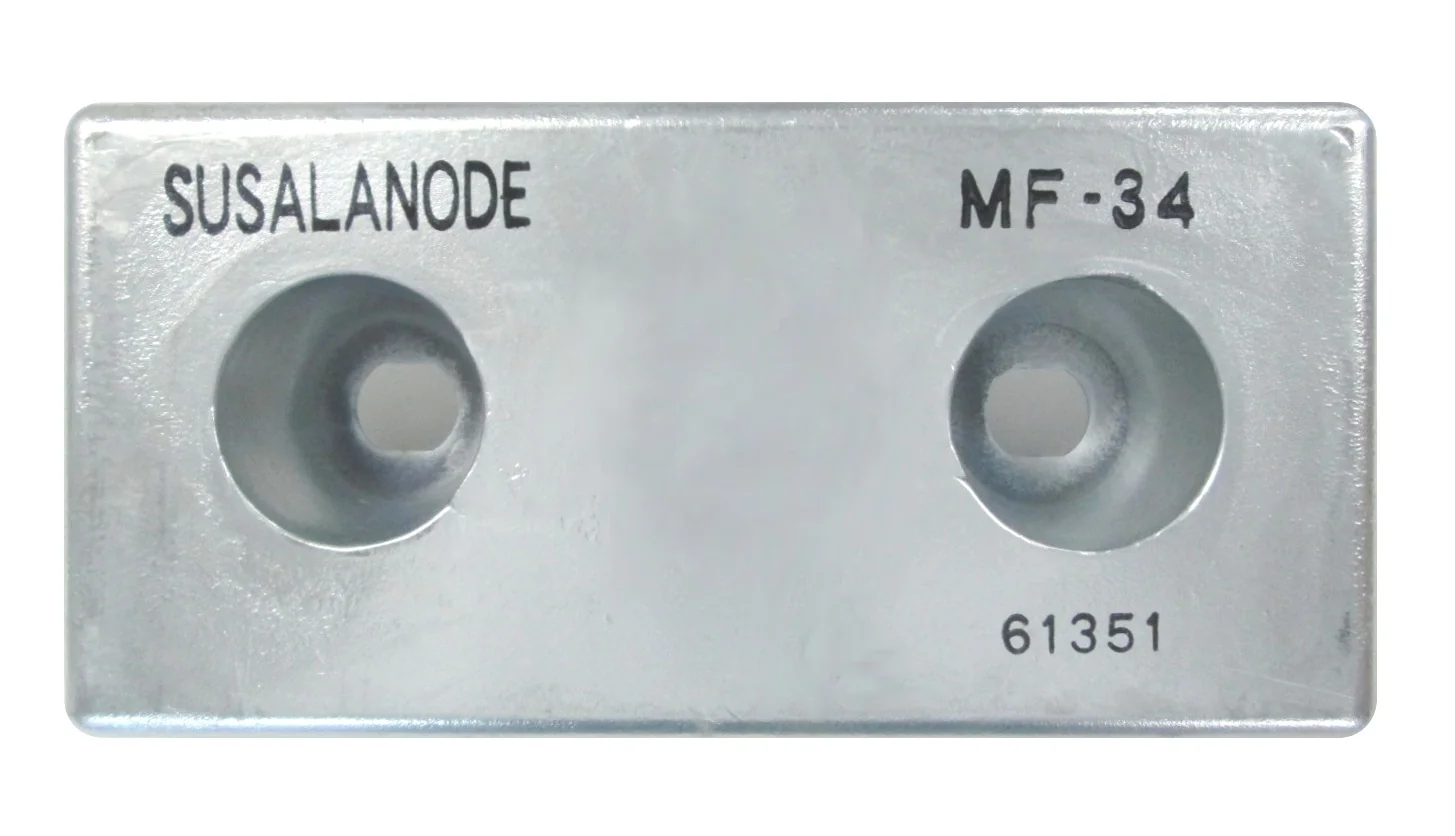
出典:日本防蝕工業「アルミニウム合金陽極」
出典:会社概要|日本防蝕工業、アルミニウム合金陽極|日本防蝕工業
株式会社ナカボーテック|外部電源方式と流電陽極方式の電気防食
ナカボーテックとは
ナカボーテックは、東京都中央区に本店を置く、防食の専門会社です(1951年設立)。電気防食工事、塗装工事、被覆防食工事、腐食環境調査など、防食に関する総合的な事業を行っています。
ナカボーテックの得意技術
| 技術 | 内容 |
|---|---|
| 電気防食 | 金属に微弱な電流を供給することで腐食を抑制する技術。外部電源方式と流電陽極方式の2つの方式を紹介している |
| 腐食環境調査 | 防食の工事とあわせて、腐食の環境を調べる事業を行っている |
ナカボーテックが解決できる課題
- 水中・土の中の設備で、絶縁だけでは異種金属の腐食を止められない
- 外部電源方式と流電陽極方式の、どちらが合うかを相談したい
- 腐食の環境から調べて、防食の方法を決めたい
出典:ナカボーテック「電気防食」・ナカボーテック「会社概要」をもとに AI(Claude)で作成
旭鍍金工業株式会社|鉄のボルトを守る亜鉛めっき
旭鍍金工業とは
旭鍍金工業は、大阪市旭区に本社を置く、めっき加工の会社です(1942年設立)。電池・電子・車部品などのめっき加工を行い、めっきの解説サイト「メッキ.com」を運営しています。
旭鍍金工業の得意技術
| 技術 | 内容 |
|---|---|
| 電食防止のための亜鉛めっき | 異種金属の電位差で流れる電流で腐食が進むことを「電食」とし、水分を介すると加速すると説明。鉄製品に亜鉛めっきをすると、腐食電流が流れたときに亜鉛が犠牲になって腐食し、素材の鉄を守るとしている |
同社は、SUS 材に鉄のボルト・ナットを使うと非常にさびやすくなる例と、亜鉛めっきしたボルトの写真を公開しています。
旭鍍金工業が解決できる課題
- ステンレスの部材に使った鉄のボルト・ナットが、すぐにさびる
- ボルトや小物の部品に、犠牲防食のめっきをしたい
出典:旭鍍金工業「電食防止のための亜鉛メッキ」
出典:会社概要|旭鍍金工業、電食防止のための亜鉛メッキ|メッキ.com(旭鍍金工業)
株式会社小池テクノ|アルマイト・亜鉛めっきの表面処理
小池テクノとは
小池テクノは、愛知県豊橋市に本社を置く、表面処理の会社です(1968年に小池鍍金工業所として創業)。アルマイト、亜鉛めっき、無電解ニッケルめっき、パシペート、化学洗浄、サンドブラストを行っています。
小池テクノの得意技術
| 技術 | 内容 |
|---|---|
| アルマイト・亜鉛めっき | アルミにはアルマイト、鉄には亜鉛めっきなど、素材に合わせた表面処理を行う |
| 異種金属接触腐食の解説 | アルミニウムと異種金属の接触腐食の防止策として、異種金属の直接接触を避けることを最も効果的とし、絶縁材、メタルガードテープ、アルマイト処理や防食塗装、設計段階での金属選定、定期的な点検を挙げている |
小池テクノが解決できる課題
- アルミの部品とステンレス・鉄の部品を組み合わせる設計で、表面処理を選びたい
- アルマイトとボルトのめっきを、同じ会社でまとめて頼みたい
出典:小池テクノ「アルミニウムと異種金属接触腐食の概要と防止策」
出典:会社概要|小池テクノ、アルミニウムと異種金属接触腐食の概要と防止策|小池テクノ
株式会社神戸工業試験場|塩水噴霧・複合サイクルなどの腐食試験
神戸工業試験場とは
神戸工業試験場は、兵庫県に本社を置く受託試験・分析の企業です。強度特性試験、金相試験とその解析、化学分析・機器分析、プラントの水質管理・腐食試験、試験片の加工などを手がけています。
神戸工業試験場の得意技術
| 技術 | 内容 |
|---|---|
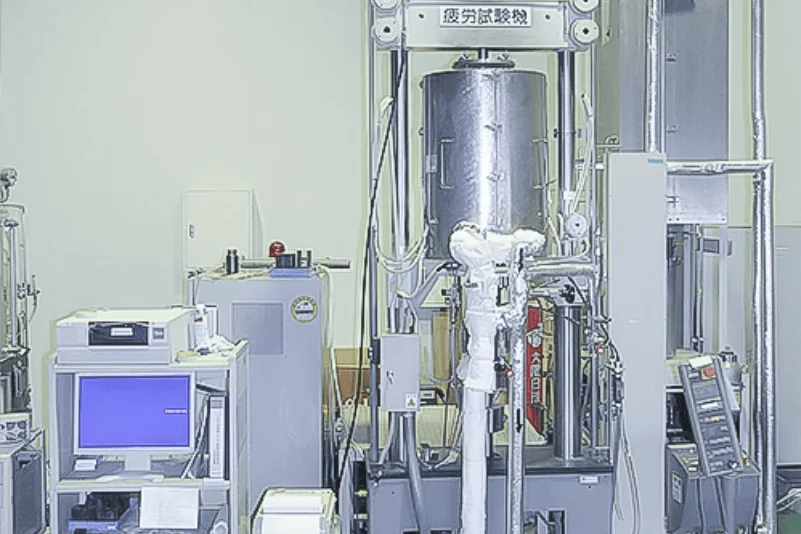
| 腐食試験 | 塩水噴霧試験(JIS Z 2371・ISO 9227)、複合サイクル試験(JIS H 8502、JASO M609・M610 など)に対応し、主な技術に電気化学腐食試験を挙げている |
| 高温水中の腐食試験 | 循環式の高温水中の腐食試験装置を持つ |
神戸工業試験場が解決できる課題
- 絶縁ワッシャーや被覆の効果を、未処理品と並べて試験で比べたい
- 異種金属の組み合わせの部品を、屋外に近い条件で試したい
出典:神戸工業試験場「腐食試験」
出典:会社概要|神戸工業試験場、腐食試験|神戸工業試験場、塩水噴霧試験|神戸工業試験場
選ぶ前に確かめる条件
異種金属接触腐食の対策を相談する前に、次のことを整理しておくと話が早く進みます。
- 組み合わせ:ふれ合う金属の種類(合金名)と表面処理(アルマイト・めっき・塗装)、どちらが大きい部品か
- つなぎ方:ボルト・リベット・溶接・ねじ込み・フランジ、すき間の有無、絶縁材を入れる余地
- 水:雨・結露・海水・土・薬液のどれがかかるか、水がたまる所、乾きやすさ
- 温度:使う温度の範囲(絶縁材の耐熱の選び方に効く)
- 電気:導通(アース)を取る必要があるか。絶縁すると導通が切れる
- 確かめ方:塩水噴霧・複合サイクル・暴露のどれで、何年相当を、どの基準で合否にするか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月20日








