
粉体塗装は、溶剤を使わない粉の塗料を静電気で部品に付け、炉で焼き付けて膜にする塗り方です。電着塗装は、水が主体の塗料の槽に部品を沈め、直流の電気で塗膜を付ける塗り方で、自動車のボディの下塗りに使われています(日本ペイントHD)。どちらも溶剤のスプレー塗装より塗料のむだが少なく、溶剤(VOC)を減らせる塗装として広がってきました。
出典:最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン、カチオン電着塗装|三和鍍金、電着塗装技術|日本ペイントホールディングス
このページでは、粉体塗装と電着塗装の仕組み、粉体塗料の樹脂とアニオン・カチオン電着の違い、前処理、使う場面ごとの選び方、エッジ・くぼみ・鋳物の注意点、仕様の見方をまとめ、得意な塗り方の違う会社を紹介します。塗装のゆず肌・タレ・ブツなどの不良の対策は課題「塗装の仕上がり不良(ゆず肌・タレ・ブツ)を減らしたい」、塗膜のはがれは「塗装・めっきが剥がれる」で扱っています。
粉体塗装・電着塗装の企業(早見表)
| 企業 | 粉体 (大物・少量) | 粉体 (ライン) | カチオン 電着 | 流動浸漬 (厚膜) | 電着+ 上塗り | 前処理 (社内) |
|---|---|---|---|---|---|---|
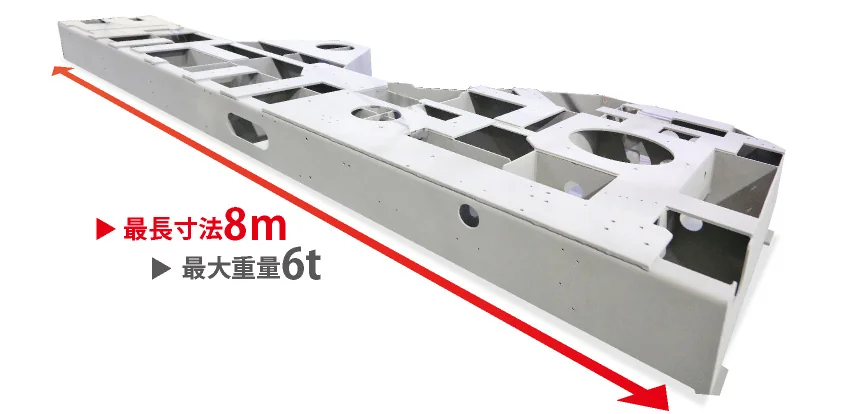
| 協同精機最長8m・最大6t の大物の粉体塗装。試作1個から(広島県) | ● | ● | ||||
| 北斗カチオン電着と、溶剤・粉体の2つの量産ライン(新潟県) | ● | ● | ● | ● | ||
| 志村塗装工業カチオン電着・粉体・溶剤のラインと固定炉(群馬県) | ● | ● | ● | ● | ||
| 二葉特殊電着大物から超小物、絶縁の電着まで(愛知県) | ● | ● | ||||
| 三和鍍金膜厚を調整できるカチオン電着と上塗り・はく離(群馬県) | ● | ● | ● | |||
| 流浸工業流動浸漬のナイロン・塩ビの厚い膜。静電粉体も(大阪府) | ● | ● | ● |
●は、各社の公式サイトで設備・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
この技術で解決できる課題
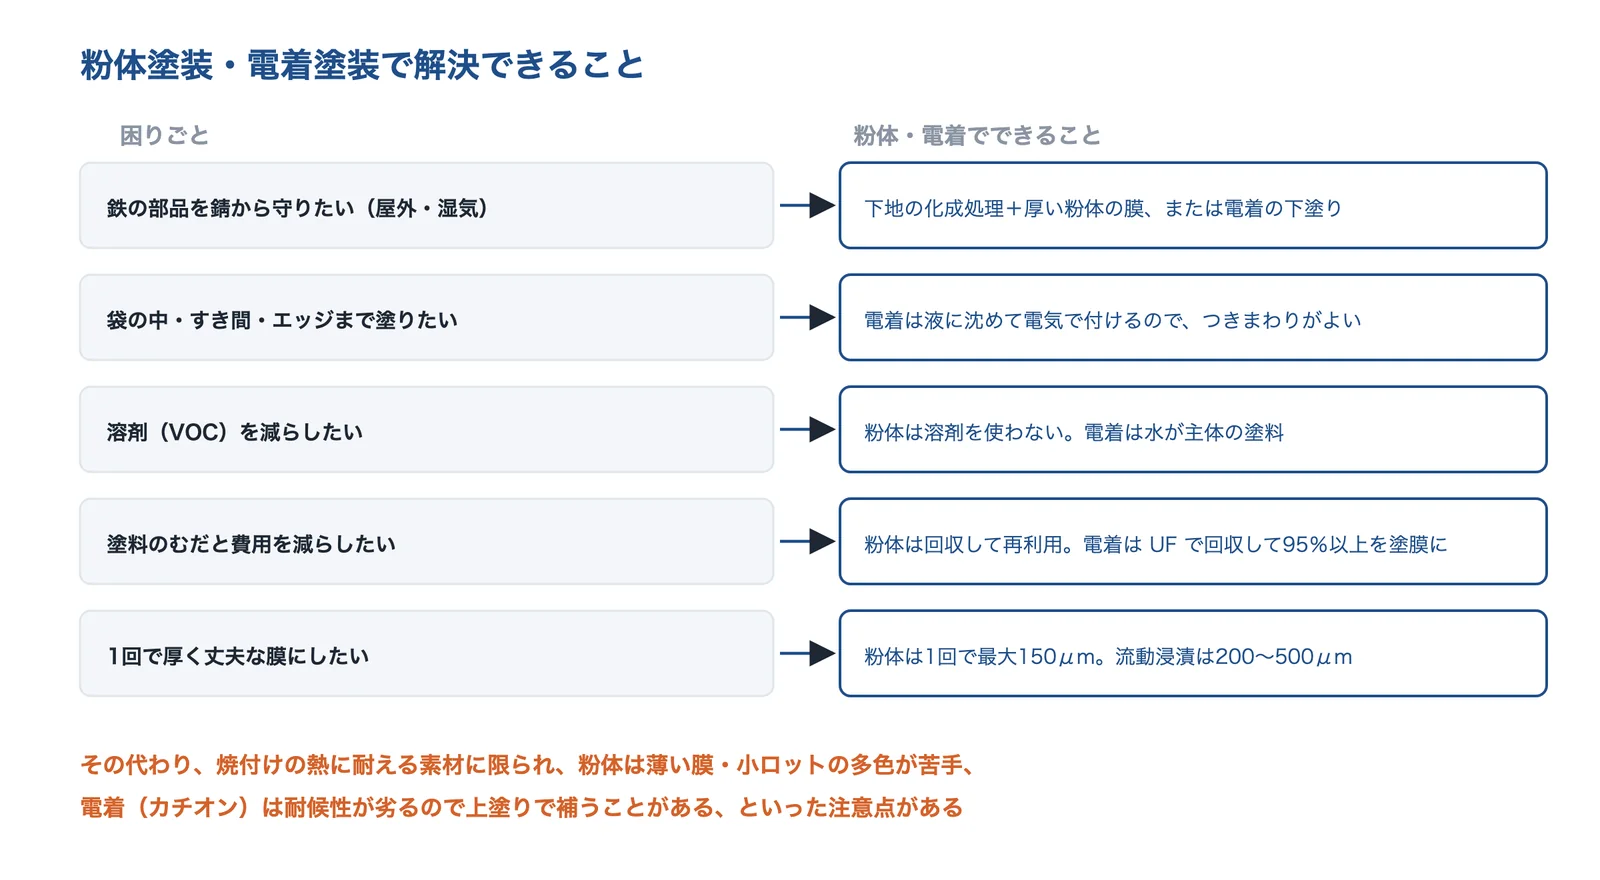
粉体塗装と電着塗装が効くのは、鉄の部品を錆から守りたい、袋の中やエッジまで塗りたい、溶剤を減らしたい、塗料のむだを減らしたいといった困りごとです。一方で、焼付けの熱に耐える素材に限られ、粉体は薄い膜や小ロットの多色が苦手、カチオン電着は耐候性が劣るので上塗りで補うことがある(三和鍍金)、といった注意点もあります。
出典:このページの出典(ホソカワミクロンの技術誌・日本ペイントHD・三和鍍金・ヒバラコーポレーション・流浸工業・ノードソン)をもとに AI(Claude)で作成
出典:最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン、電着塗装技術|日本ペイントホールディングス、カチオン電着塗装|三和鍍金、粉体塗装|ヒバラコーポレーション、ナイロンコーティング(流動浸漬・静電粉体)|流浸工業、粉体塗装(パウダーコーティング)とは|ノードソン
| 課題 | この技術での解決 | 課題ページ |
|---|---|---|
| 錆びる・腐食する | 化成処理のうえに、厚い粉体の膜か電着の膜で鉄を環境から切り離す | 塗装・ライニングで環境から切り離す |
| 塗装の仕上がり不良(ゆず肌・タレ・ブツ)を減らしたい | 静電塗装の条件と、粉体・電着の前処理をそろえる | 塗り方(ガン条件・膜厚・静電塗装) |
| 塗装・めっきが剥がれる | 脱脂と化成皮膜で、塗膜の密着を上げる | 前処理で汚れと酸化膜を取り除く |
| 六価クロムを使わずに表面処理したい | めっきの上にカチオン電着を重ねて、防錆を上げる | クロムフリーの防錆コーティング |
| 紫外線・薬品で劣化する | 屋外にはポリエステル・フッ素の粉体を選び、電着の上に上塗りする | 保護コーティング・塗装 |
| 部品の洗浄不良(油・残渣)を減らしたい | 塗る前の脱脂・水洗で、油を残さない | 洗浄剤の選び方 |
右の列は、関係する課題ページの対策の節へのリンクです。
仕組み:粉を静電気で、塗料を電気で付ける
粉体塗装:帯電させた粉を引き寄せ、炉で溶かす
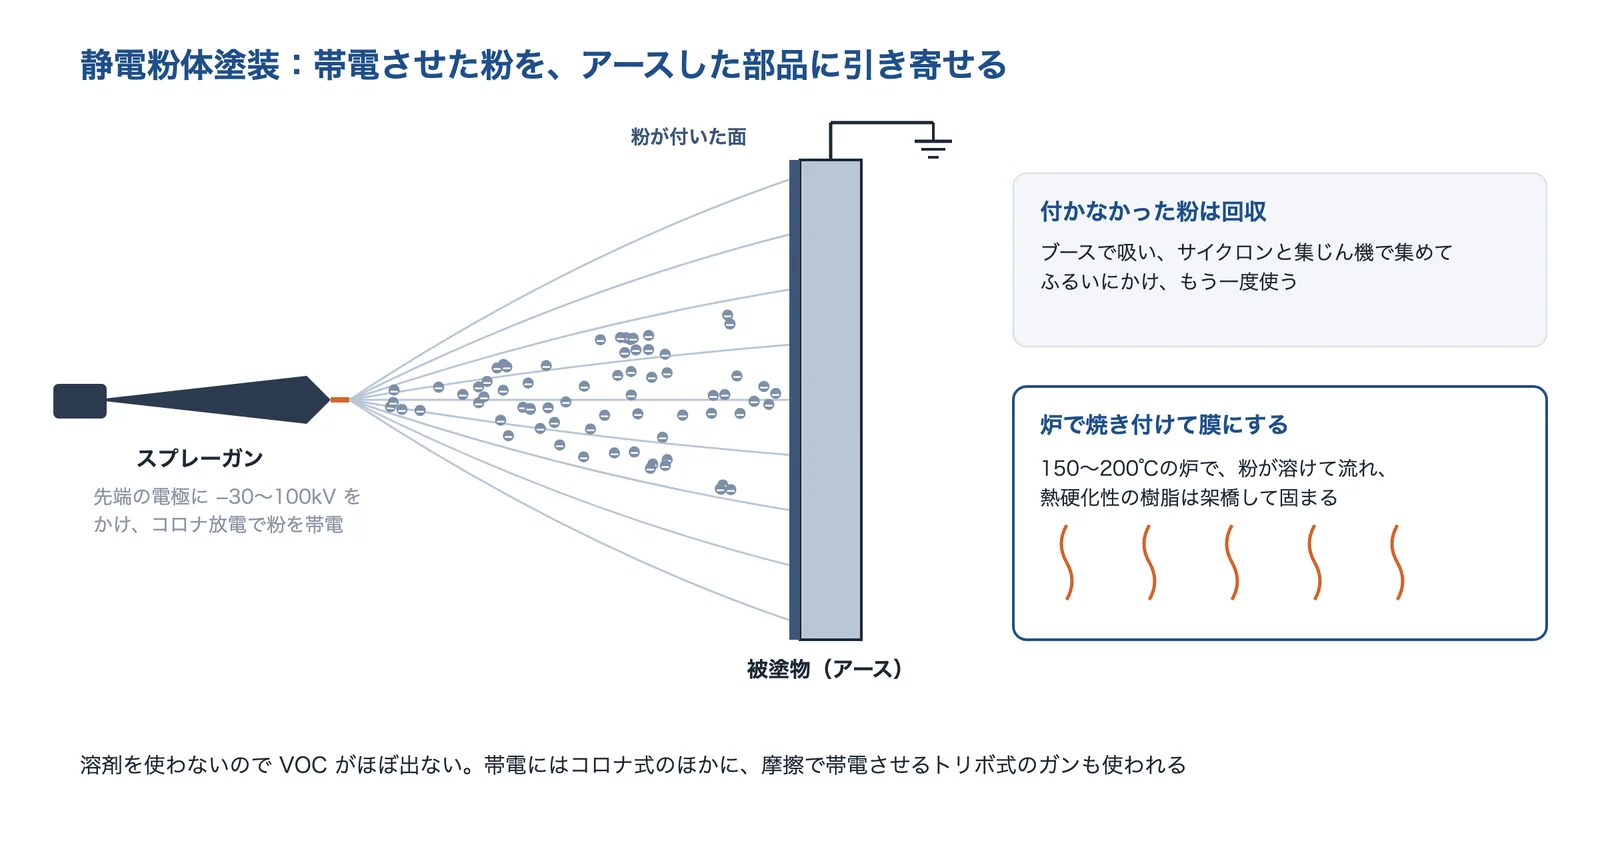
ホソカワミクロンの技術誌の解説(ホソカワミクロンワグナーの社長の寄稿)によると、静電粉体塗装は、スプレーガンで粉体塗料を帯電させて部品に静電的に付けたあと、150〜200℃の炉で焼き付けて塗膜にする方法で、粉体塗料の多くはこの方法で使われます。コロナ帯電のガンでは、先端の電極に −30〜100kV の高電圧をかけてコロナ放電を起こし、その電界を通った粉が帯電して部品に付きます。摩擦で帯電させるトリボ帯電のガンも使われます。付かなかった粉はサイクロンと集じん機で回収し、目的に応じて再利用します。
出典:The Micromeritics No.62「最新の粉体塗装技術の動向」(ホソカワミクロン)をもとに AI(Claude)で作成
出典:最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン
同じ解説は、粉体塗装の特徴として有機溶剤をほぼ使わない低公害性、塗料を回収して再利用できる省資源、自動化しやすい省力化を挙げています。2004年の大気汚染防止法の改正(2006年施行)で VOC の規制が具体化したことも、粉体塗装が広がる理由とされています。日本の粉体塗料の生産量は 2017年で 3.51万t で、シンナーを含む全塗料の 1.94%です。
出典:最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン
流動浸漬:熱した部品を粉の中に沈める
粉体のもう1つの塗り方が流動浸漬です。粉を入れた槽に多孔板を通して空気を吹き込んで粉を流動させ、あらかじめ加熱した部品を沈めて、部品の熱で粉を融着させます。静電粉体塗装法より厚い膜をつくりやすい代わりに、膜厚の調整がむずかしく、塗る面積が大きく形が複雑でない用途に使われます(ホソカワミクロンの技術誌)。流浸工業は、ナイロン11 の流動浸漬で膜厚 200〜500μm の塗膜をつくるとしています。
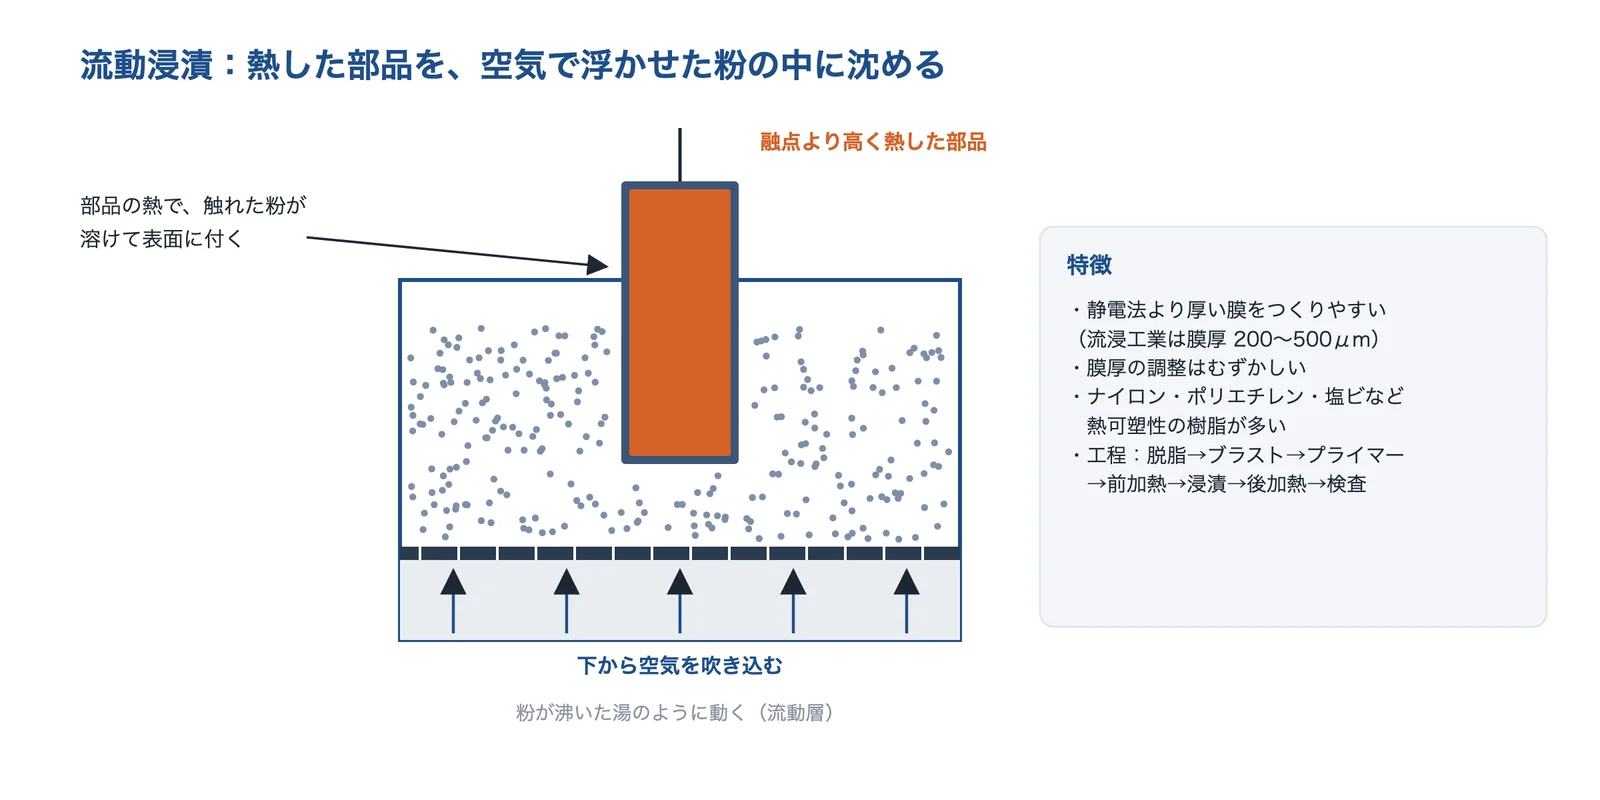
出典:The Micromeritics No.62(ホソカワミクロン)・流浸工業「ナイロンコーティング」をもとに AI(Claude)で作成
出典:最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン、ナイロンコーティング(流動浸漬・静電粉体)|流浸工業
電着塗装:部品を電極にして、水の中で膜を付ける
三和鍍金によると、カチオン電着塗装は水溶性塗料を入れた槽に部品を沈め、直流の電流を流して部品に塗膜をつくる方法です。北斗の説明では、槽の塗料をプラス極、部品をマイナス極にして電着し、部品に付いた余分な塗料は UF(限外ろ過)の水洗で回収して再利用します。日本ペイントHDは、電着の下塗りの膜は髪の毛の5分の1ほどの厚さで、使う塗料の95%以上を塗膜にできるとしています。岩手県工業技術センターの試験では、200V で2分電着し、195℃で30分焼き付けて膜厚 20μm でした。
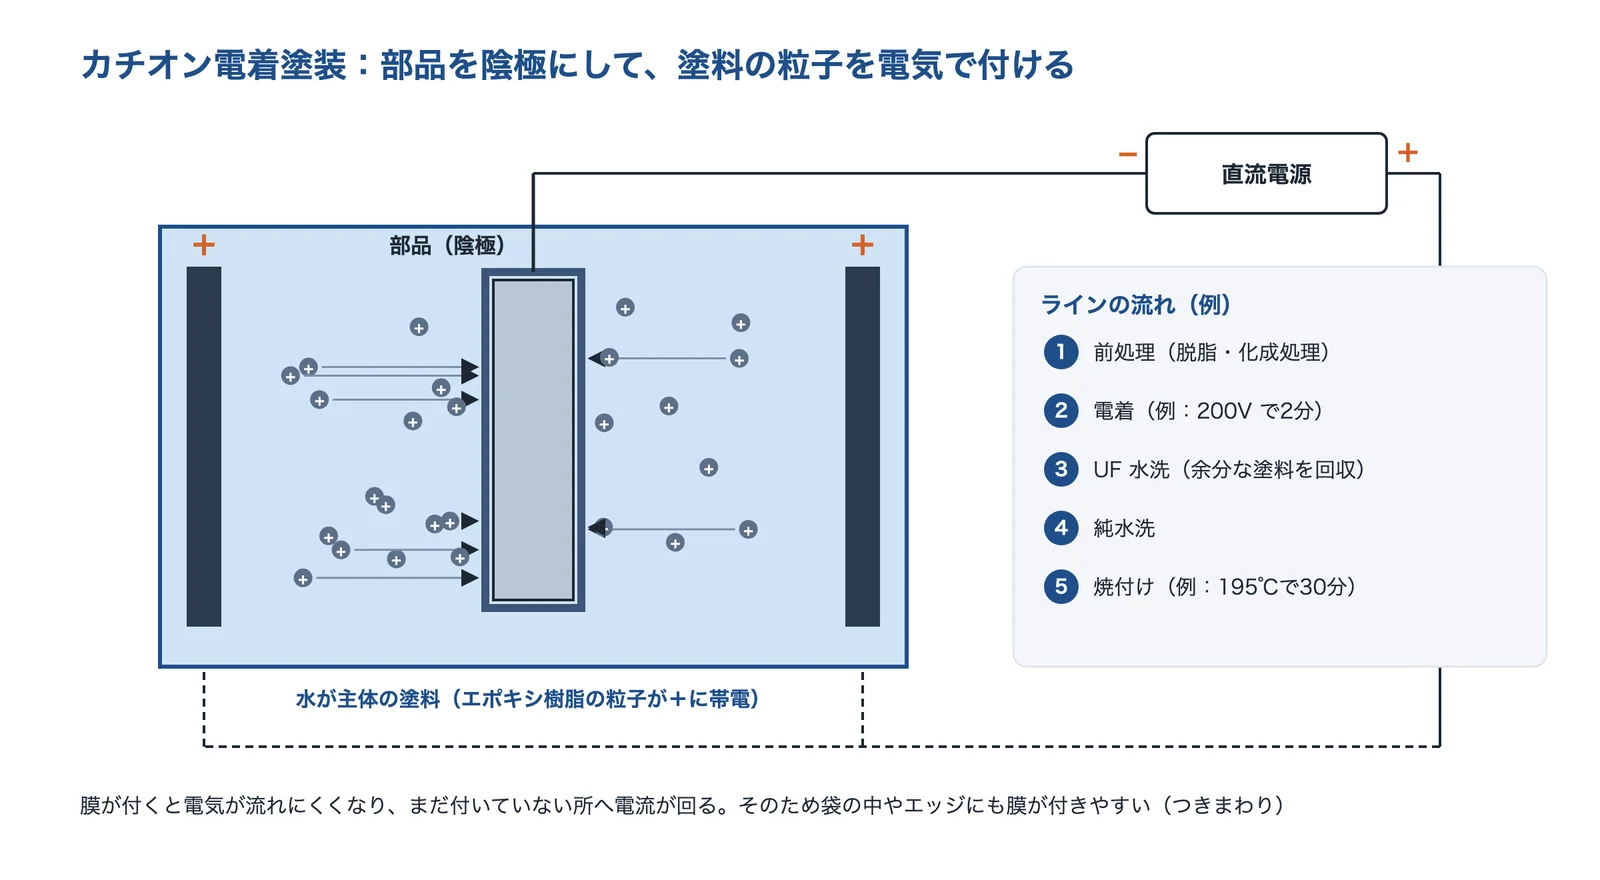
出典:三和鍍金「カチオン電着塗装」・北斗「塗装ラインの紹介」・岩手県工業技術センターの研究報告・二葉特殊電着の製品紹介をもとに AI(Claude)で作成
出典:カチオン電着塗装|三和鍍金、塗装ラインの紹介|北斗(新潟県三条市)、電着塗装技術|日本ペイントホールディングス、下塗りに電着塗装を利用する VOC 低減化法(研究報告 第18号、2016)|岩手県工業技術センター
二葉特殊電着の製品紹介によると、膜ができると塗膜の電気抵抗が上がり、電流が減っていきます。外側の膜の抵抗が上がると、塗料の粒子はまだ膜のない内側へ付いていくため、外面から袋状の内側までくまなく塗れます。これを「つきまわり(付きまわり)性」と呼びます。
出典:カチオン電着塗装の付きまわり性(イプロス掲載)|二葉特殊電着
種類と選び方:粉体・電着・溶剤スプレー
3つの塗り方は、膜の厚さと塗料のむだが大きく違います。タマ化工が示す推奨膜厚は、溶剤塗装 20〜40μm、粉体塗装 50〜100μm、カチオン電着 15〜25μmです。塗料のうち膜になる割合は、一般的なスプレー塗装が 40〜70%、電着が 95%以上(日本ペイントHD)、粉体は回収して使えば最大95%(ノードソン)とされています。
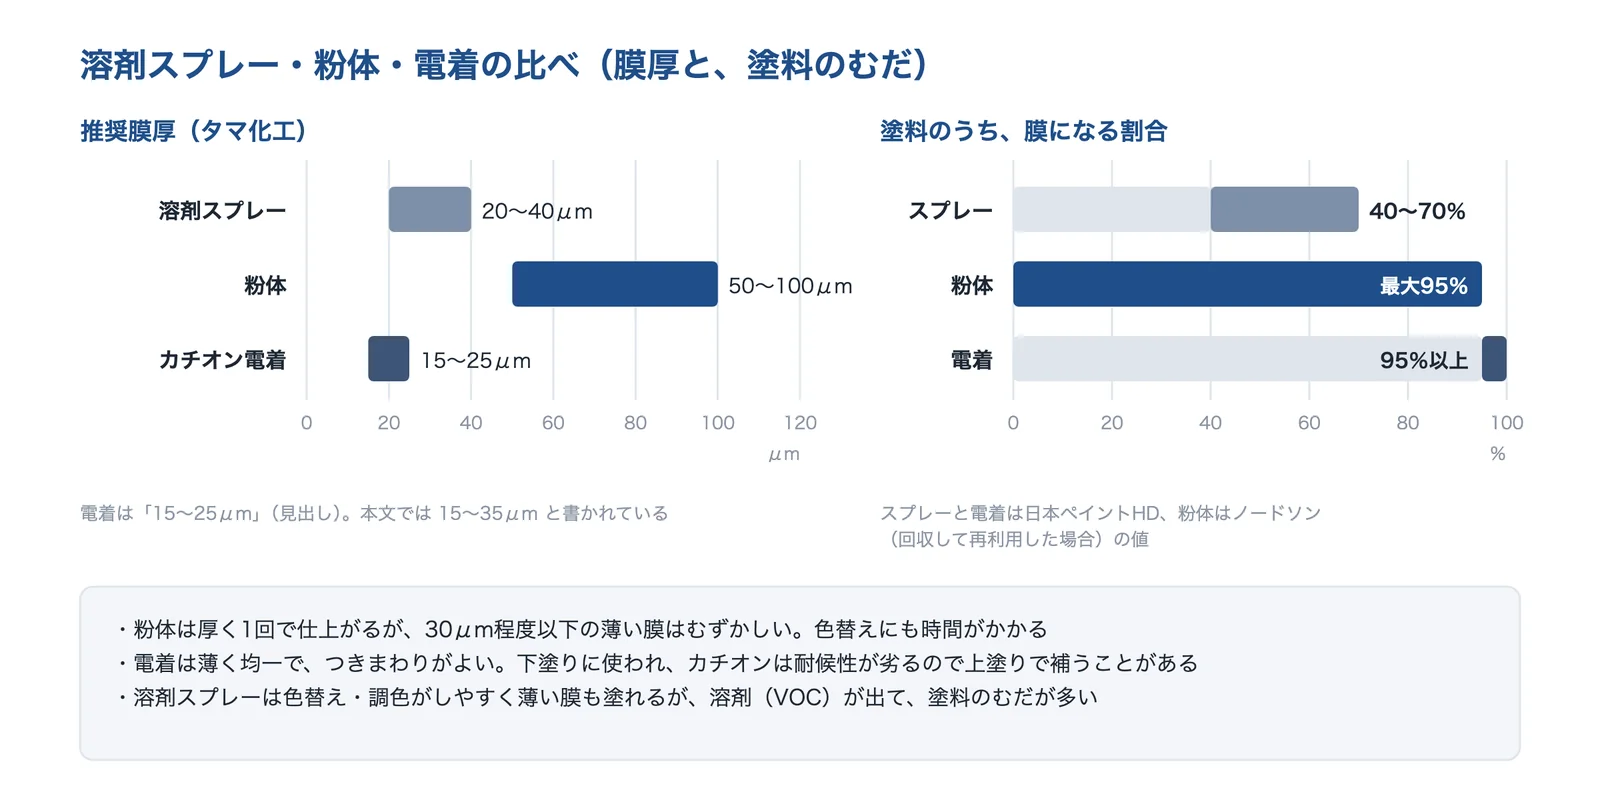
出典:タマ化工「塗装方法別の推奨膜厚」・日本ペイントHD「電着塗装技術」・ノードソンの解説・The Micromeritics No.62をもとに AI(Claude)で作成
電着の推奨膜厚は、同じページの見出しでは 15〜25μm、本文では 15〜35μm と書かれています。数値は出典ごとに条件が違うので、傾向として見てください。
出典:塗装方法別の推奨膜厚|タマ化工、電着塗装技術|日本ペイントホールディングス、粉体塗装(パウダーコーティング)とは|ノードソン
| 種類 | 形と特徴 | 数値の例(出典) | 向いている場面 | 注意 |
|---|---|---|---|---|
| 静電粉体塗装 | 帯電させた粉を付けて焼き付ける。溶剤を使わない | 熱硬化性は約40〜100μm、1回で最大150μm(ヒバラコーポレーション) | 鋼製家具・分電盤・建材・機械のカバー | 30μm 程度以下の薄い膜はむずかしい。色替えに時間 |
| 流動浸漬 | 熱した部品を、流動させた粉に沈める | ナイロン11 で 200〜500μm(流浸工業) | 手すり・かご・配管など、厚い樹脂の膜 | 膜厚の調整がむずかしい |
| カチオン電着 | 部品を陰極にして、エポキシ樹脂の塗料を付ける | 膜厚 15〜25μm、塩水噴霧 800〜1000時間(三和鍍金) | 自動車部品・建設機械の部品、下塗り | 耐候性が劣る。上塗りで補うことがある |
| アニオン電着 | 部品を陽極にして、アクリル樹脂の塗料を付ける | 低い温度で焼き付ける(三和鍍金) | アルミのサッシ、家電、装飾品 | 耐食性はカチオンよりやや劣る |
数値の例は出典ごとに条件が違うので、表の数値どうしを比べず、傾向として見てください。
出典:粉体塗装|ヒバラコーポレーション、ナイロンコーティング(流動浸漬・静電粉体)|流浸工業、カチオン電着塗装|三和鍍金、アニオンとカチオンの違い(コラム)|三和鍍金、最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン
粉体塗料の樹脂:屋内か、屋外か
Mitsuri Media の整理では、熱硬化性の粉体塗料は、エポキシ系(耐食・耐薬品・密着がよいが耐候性は低い)、エポキシポリエステル系(加工性・経済性がよいが耐候性は低い)、ポリエステル系(耐候性・加工性)、アクリル系(耐候・鮮映性、低温硬化も)、フッ素系(耐候・耐光・耐薬品・耐熱)に分かれます。屋外で使うなら、耐候性の低いエポキシ系は避けて、ポリエステル系やフッ素系を選びます。熱可塑性の粉体(塩化ビニル・ポリエチレン・ナイロンなど)は、加熱で溶けて冷えると固まり、主に流動浸漬で使われます。
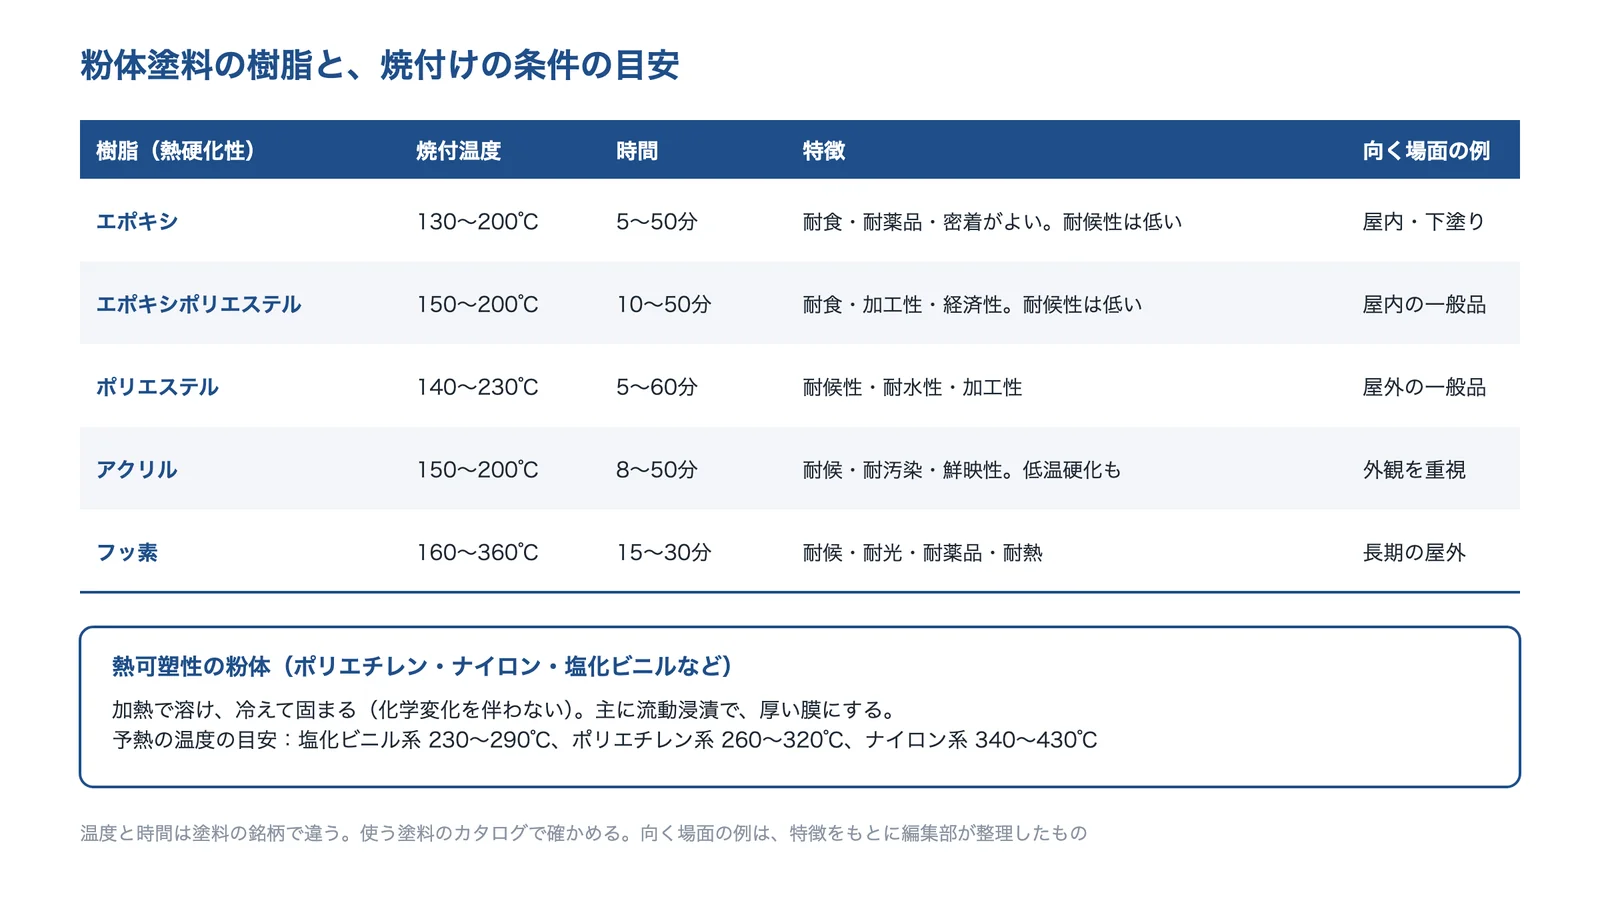
出典:Mitsuri Media「粉体塗装とは」をもとに AI(Claude)で作成
出典:粉体塗装とは(Mitsuri Media)|Catallaxy、こだわりの前処理・塗料|協同精機
電着の2つの方式:カチオンとアニオン
三和鍍金によると、カチオン電着は塗料をプラス、部品をマイナスにする方式で、樹脂はエポキシ、液は弱アルカリ性で鉄鋼に向き、錆に非常に強く、塩水噴霧で 800〜1000時間を腐食なく耐えるとされます。塗膜の硬さはおよそ 2H です。アニオン電着は逆に塗料をマイナス、部品をプラスにし、樹脂はアクリル、液は弱酸性でアルミに向き、カラークリアでいろいろな色にでき、低い温度で焼き付けます。耐食性はカチオンよりやや劣ります。
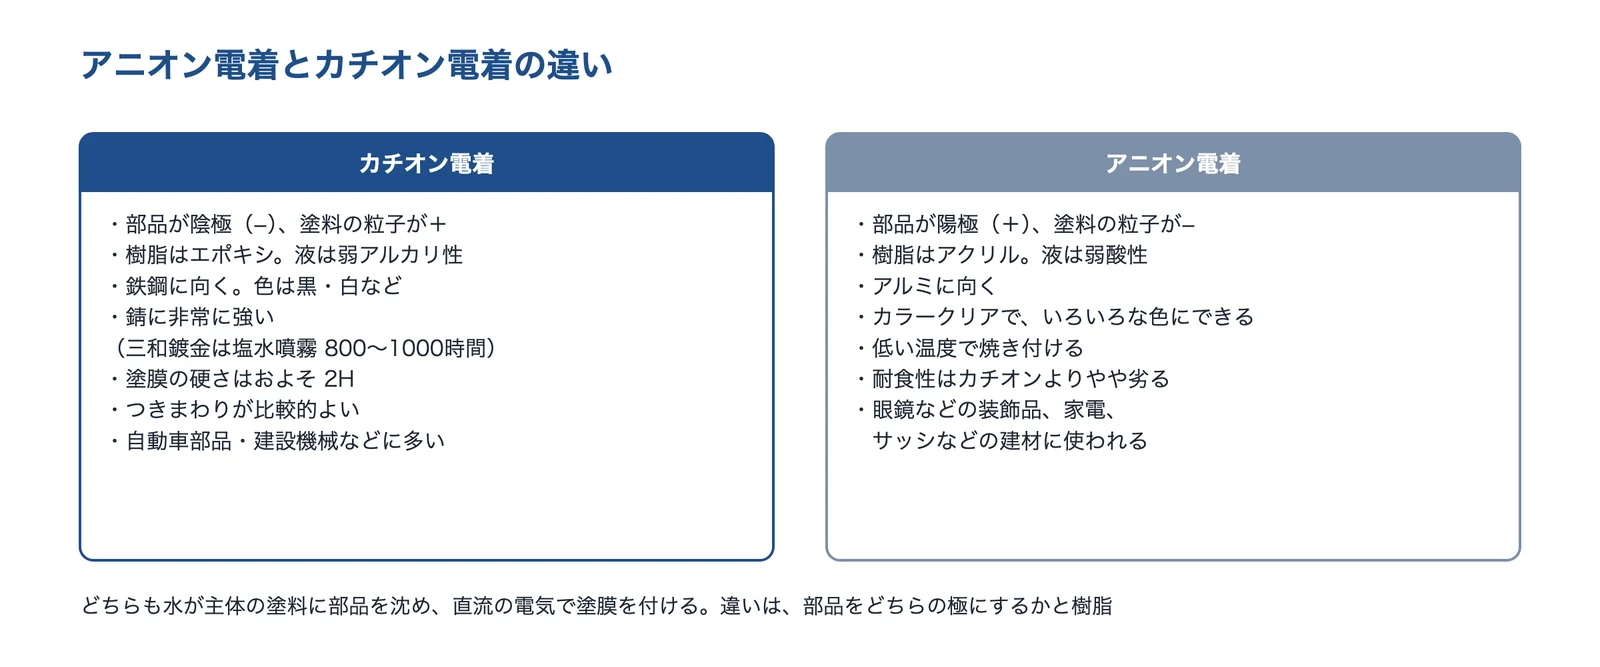
出典:三和鍍金「アニオンとカチオンの違い」をもとに AI(Claude)で作成
使う場面ごとの選び方
粉体塗料は、金属家具が使用量の26%でいちばん多く、電気機器(分電盤・配電盤など)14%、建設・産業機械 12%、機械・器具 10%と続きます(2017年。ホソカワミクロンの技術誌の表)。電着は、自動車のボディの下塗りに使われ(日本ペイントHD)、カチオンは自動車部品や建設機械、アニオンは眼鏡などの装飾品、家電、サッシなどの建材に使われます(三和鍍金)。
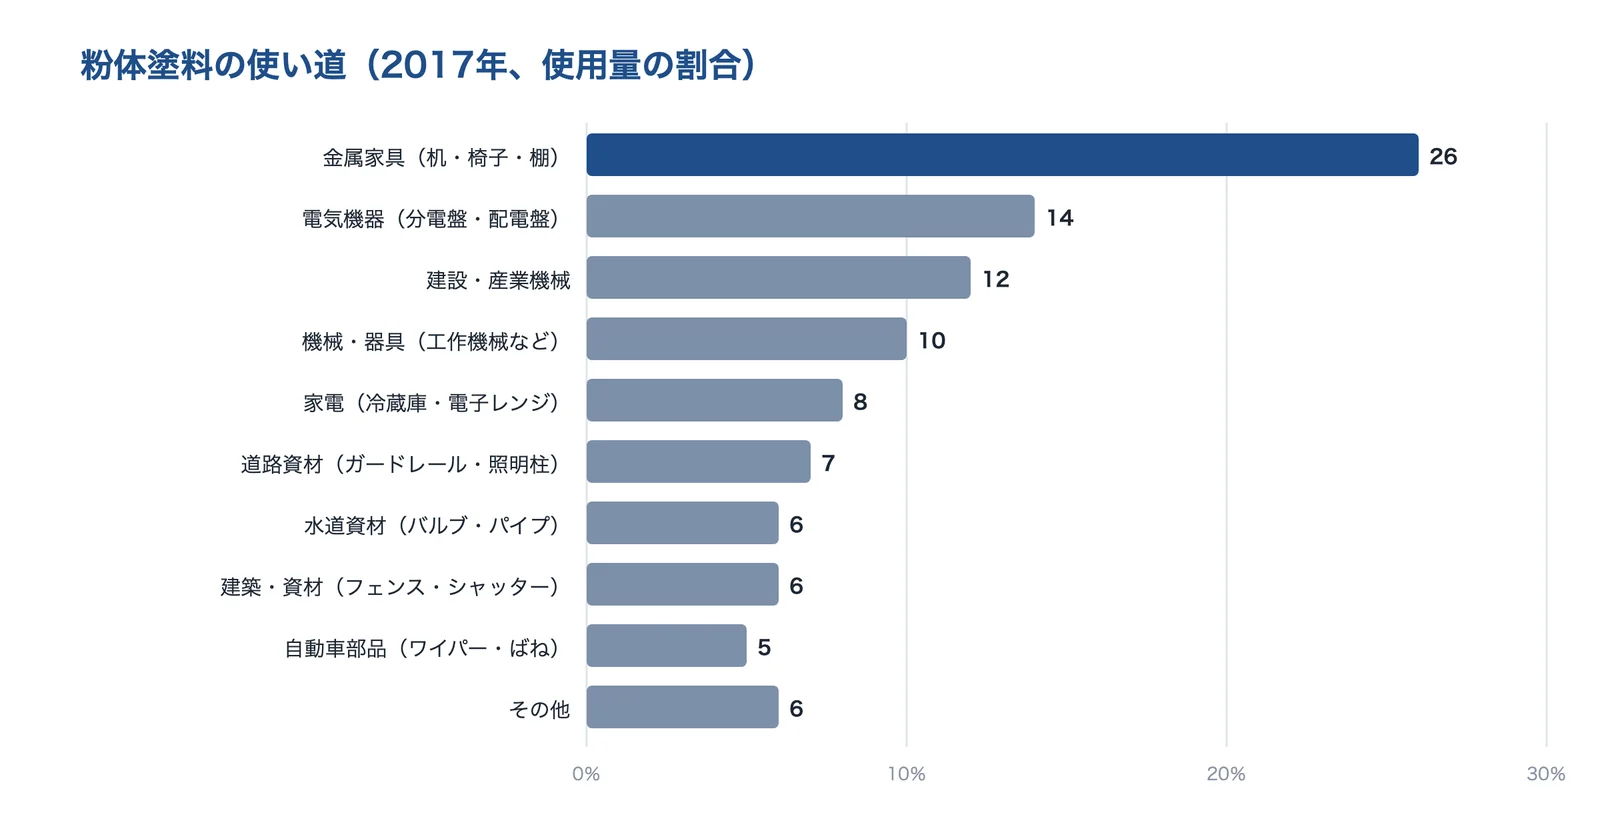
出典:The Micromeritics No.62 の表2(2017年)をもとに AI(Claude)で作成
出典:最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン、電着塗装技術|日本ペイントホールディングス、アニオンとカチオンの違い(コラム)|三和鍍金
| 使う場面 | よく使われる塗り方 | 選ぶときのポイント |
|---|---|---|
| 鋼製家具・分電盤・機械のカバー | 静電粉体塗装(エポキシポリエステル・ポリエステル) | 屋内か屋外か。色の数と色替え |
| 屋外の建材・手すり・ガードレール | 粉体(ポリエステル・フッ素)、流動浸漬 | 耐候性の高い樹脂。塩害なら厚い膜 |
| 自動車部品・建設機械の部品 | カチオン電着(下塗りや単体) | 袋・すき間の内側の防錆。上塗りの要否 |
| 形が複雑な部品の屋外品 | カチオン電着の下塗り+粉体・溶剤の上塗り | エッジの防錆と、耐候性を両方 |
| アルミのサッシ・装飾品 | アニオン電着 | 色・透明感と、低い焼付温度 |
| かご・手すり・配管の樹脂被覆 | 流動浸漬(ナイロン・塩ビなど) | 厚い膜。部品の大きさと加熱 |
塗り方はホソカワミクロンの技術誌・三和鍍金・北斗・流浸工業・日本ペイントHD・岩手県工業技術センターから。ポイントの列は、このページの出典をもとに編集部が整理したものです。
電着の下塗りに、粉体を重ねる
岩手県工業技術センターは、リン酸亜鉛処理した鋼板で、粉体だけ・電着だけ・電着の下塗りに粉体を重ねたもの・溶剤の下塗りと上塗りを比べました。塩水噴霧でクロスカットの片側に 2mm 以上の錆が出るまでの時間は、粉体(ポリエステル、膜厚80μm)だけが 600時間で、溶剤の2種(200時間)の3倍でした。電着の下塗りに粉体を重ねたものは 300〜400時間で、クロスカット部では粉体だけより短くなりましたが、エッジの錆は電着の下塗りありのほうが少なく、エッジカバーリング性に優れたカチオン電着の効果としています。付着強度(SAICAS 法)は、粉体だけ 5.58kN/m に対し、電着の下塗りありで 6.88〜7.44kN/m に上がりました。
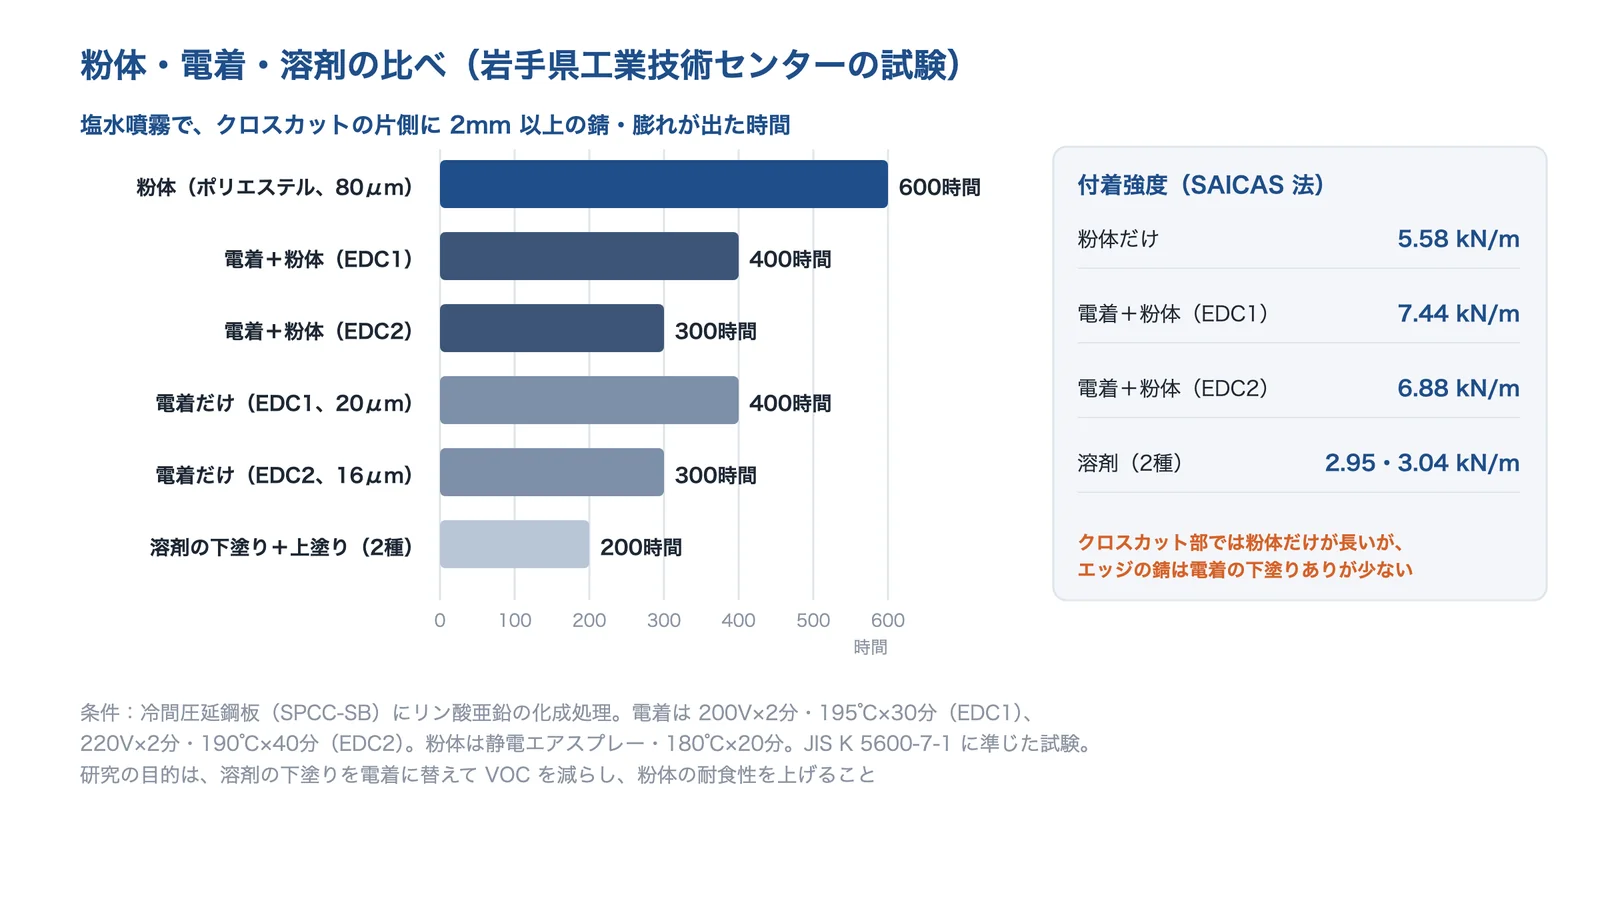
出典:岩手県工業技術センター研究報告 第18号「下塗りに電着塗装を利用する VOC 低減化法」をもとに AI(Claude)で作成
出典:下塗りに電着塗装を利用する VOC 低減化法(研究報告 第18号、2016)|岩手県工業技術センター
北斗も、雪止め金具の例で、静電塗装で塗り切れない所を防ぐためや、より錆に強くしたい場合はカチオン塗装で下塗りするとしています。
向いている条件と注意点
粉体塗装・電着塗装が向いている条件
- 鉄の部品を、錆から長く守りたい
- 同じ色・同じ形の部品を数多く塗る(ラインで流せる)
- 溶剤(VOC)を減らしたい、塗料のむだを減らしたい
- 袋・すき間・エッジまで塗りたい(電着)
- 1回で厚く丈夫な膜がほしい(粉体・流動浸漬)
注意点
- 焼付けの熱に耐える素材に限られる(樹脂・木は不向きなことが多い)
- 粉体は 30μm 程度以下の薄い膜がむずかしく、現場で調色できない
- 粉体は色替えに時間がかかり、小ロットの多色が苦手
- 電着は電気を通す素材だけ。カチオンは耐候性が劣る
- ラインの設備が大きく、ハンガーに吊れる大きさに限られる
この一覧は、このページの出典(ホソカワミクロンの技術誌・ノードソン・三和鍍金・北斗・志村塗装工業・日本ペイントHD)をもとに編集部が整理したものです。
くぼみとエッジ:粉体が苦手で、電着が得意
Instant Engineering の解説によると、静電粉体塗装では電気力線が入り込まない凹部に粉が付かない「ファラデーケージ効果」が起こりやすく、電圧を下げる、補助エアを強める、トリボガンに替える、カウンタ電極を使う、といった対策がとられます。協同精機は、全自動のラインでは難しい複雑な形のものを、職人が手塗りで仕上げるとしています。電着は、膜ができると電流がまだ膜のない所へ回るので(つきまわり性)、二葉特殊電着は優れたエッジカバー性とつきまわり性で、複雑な形でもコーティングできるとしています。
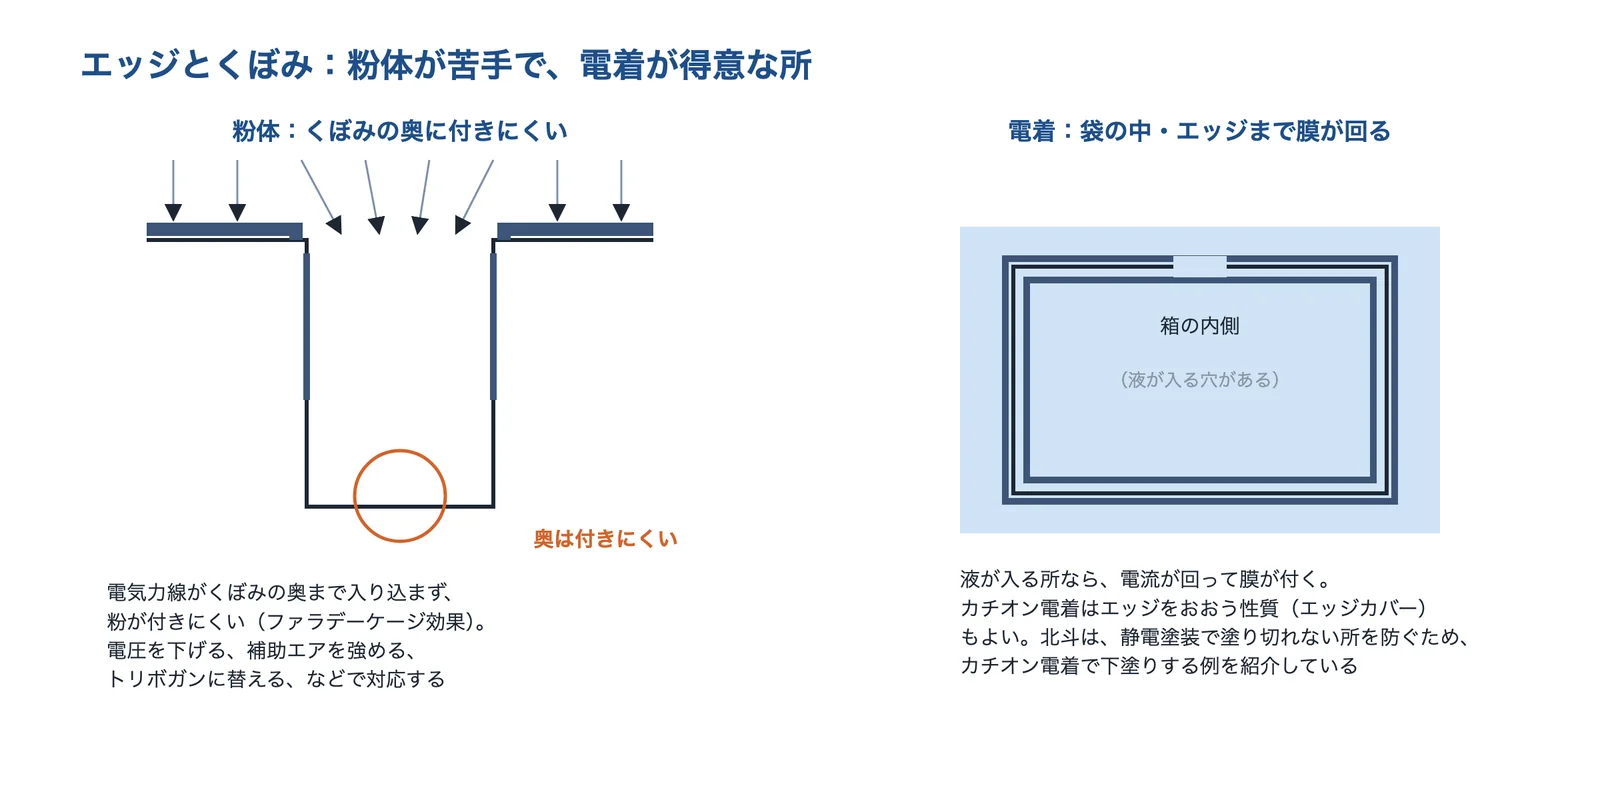
出典:Instant Engineering の粉体塗装の解説・岩手県工業技術センターの研究報告・二葉特殊電着・北斗「塗装製品の紹介」をもとに AI(Claude)で作成
出典:粉体塗装とは|溶剤焼付との違いとメリット・デメリット(Instant Engineering)、協同精機の粉体塗装(大型粉体塗装の技術力)|協同精機、絶縁(電着塗装)|二葉特殊電着、塗装製品の紹介|北斗(新潟県三条市)
鋳物の泡・ふくれ
大阪産業技術研究所の技術シートによると、鋳造品の塗装では塗膜に発泡やブリスタ(ふくれ)が出やすく、塗膜が固まる直前まで塗膜の中のガスが抜けず、泡として残ることで生じます。同所が調べた鋳鉄の3つの事例では、巣などの鋳造欠陥は見られず、素地の「へこみ」(切削の「むしれ」や粗大な黒鉛の欠け・脱落)が起点でした。黒鉛は吸湿性があり、加工油や水分が染み込むと除きにくくなります。Instant Engineering は、粉体塗装では塗る前に空焼き(予熱)をしてガスを出し切る方法を紹介しています。
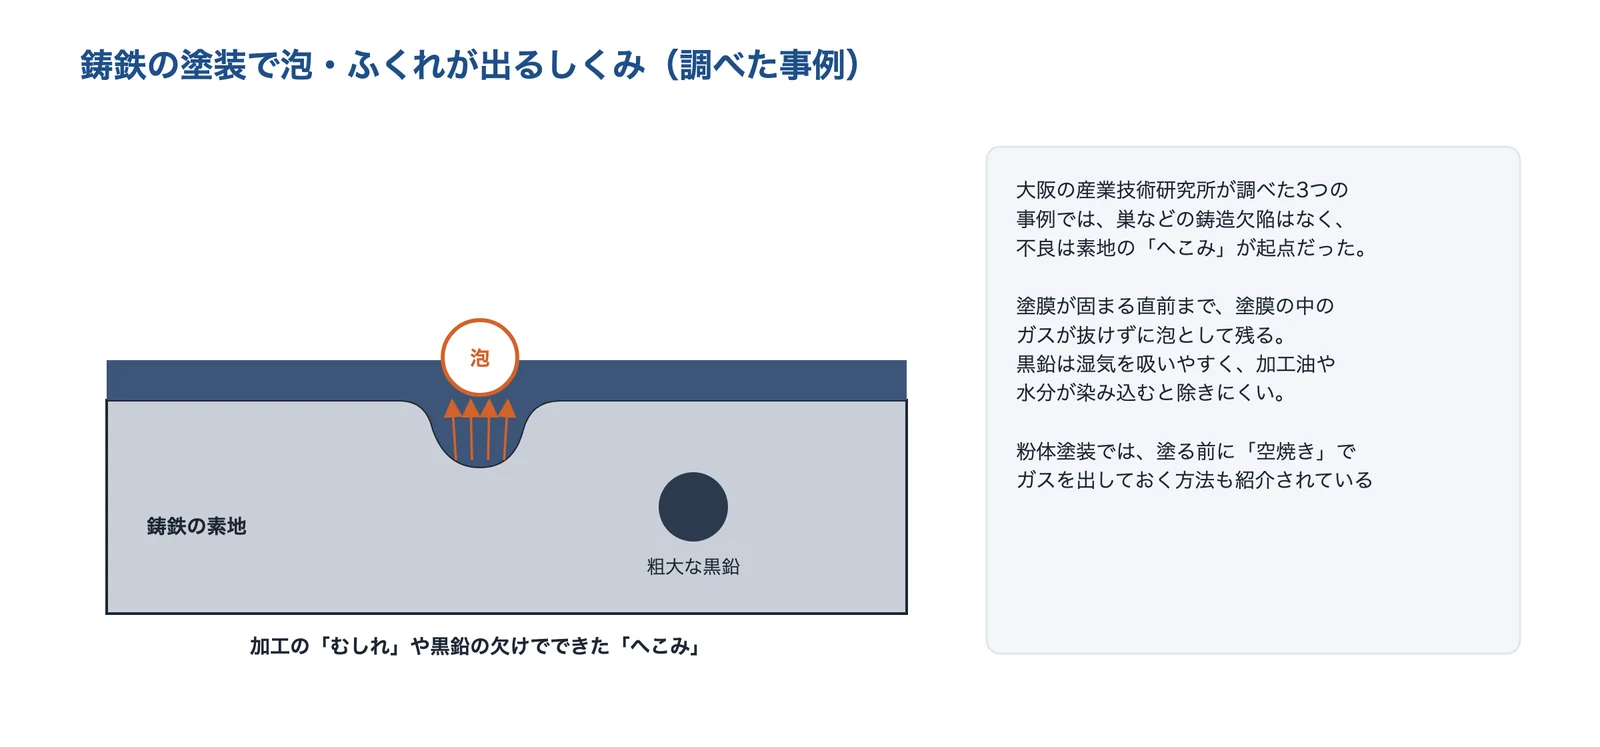
出典:大阪産業技術研究所 技術シート No.04001「鋳造品の塗装不良事例」・Instant Engineering の解説をもとに AI(Claude)で作成
出典:鋳造品の塗装不良事例(技術シート No.04001)|大阪産業技術研究所、粉体塗装とは|溶剤焼付との違いとメリット・デメリット(Instant Engineering)
仕様・試験の数値の見方
| 項目 | 見方 |
|---|---|
| 膜厚 | 最低膜厚か平均か、どこを何で測ったか。粉体と電着で一般的な厚さが大きく違う |
| 焼付条件 | 炉の中の温度か、部品の表面の温度か。温度×時間の両方 |
| 塩水噴霧試験の時間 | JIS の方法(JIS K 5600-7-1 など)、クロスカットの有無、何 mm の錆・膨れで判定したか |
| 付着性 | 碁盤目(クロスカット)の間隔と、テープで何マス残ったか |
| 前処理 | リン酸鉄・リン酸亜鉛・ジルコニウムなど、化成皮膜の種類 |
| 樹脂の種類 | エポキシ系は耐候性が低い。屋外ならポリエステル・フッ素など |
見方の列は、このページの出典をもとに編集部が整理したものです。
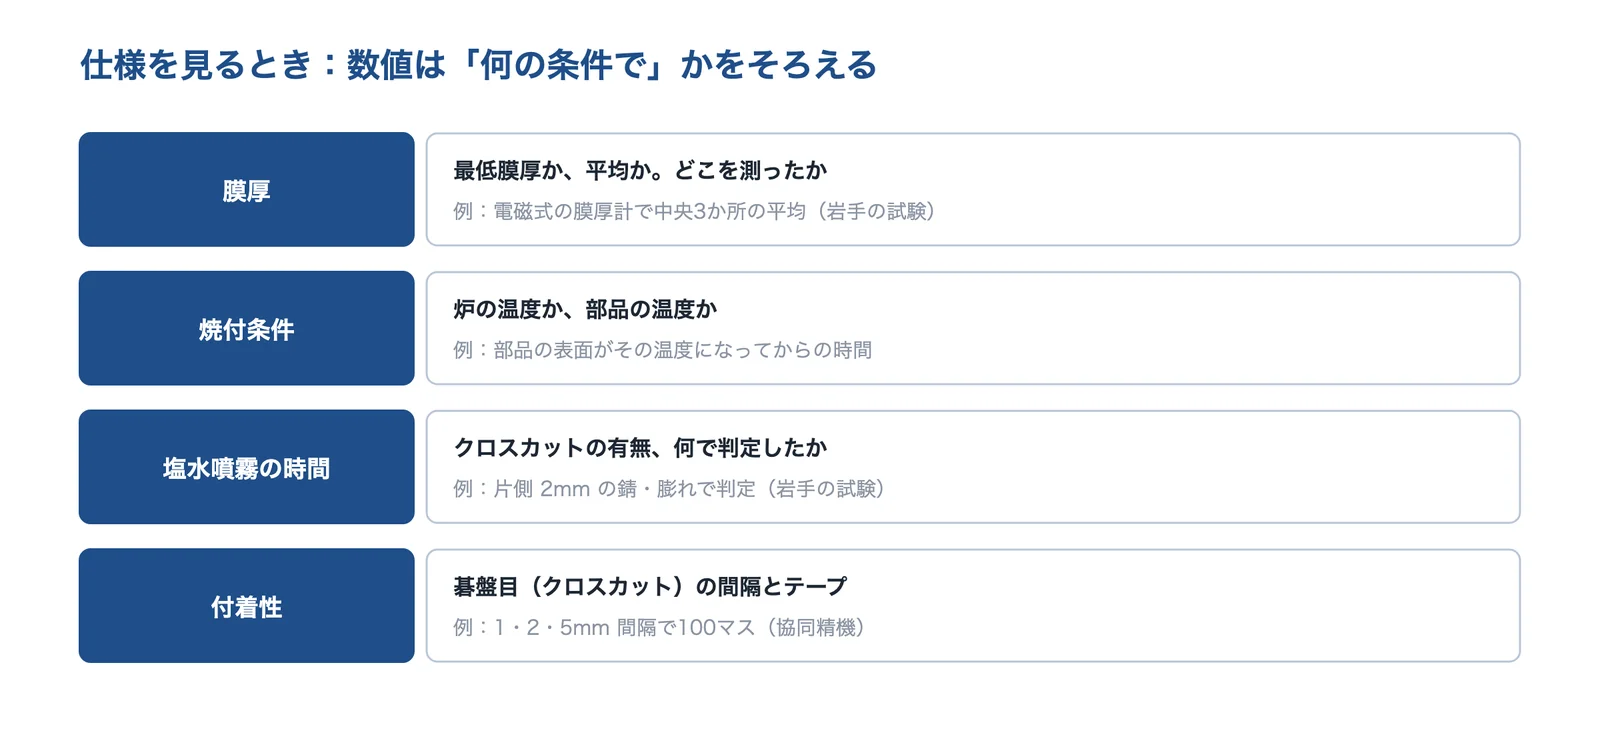
出典:岩手県工業技術センターの研究報告・協同精機・Instant Engineering の解説をもとに AI(Claude)で作成
出典:下塗りに電着塗装を利用する VOC 低減化法(研究報告 第18号、2016)|岩手県工業技術センター、協同精機の粉体塗装(大型粉体塗装の技術力)|協同精機、粉体塗装とは|溶剤焼付との違いとメリット・デメリット(Instant Engineering)
焼付けは「部品の温度」で管理する
Instant Engineering の解説は、粉体塗料のカタログの「180℃ × 20分」は、部品の表面温度が 180℃に達してから 20分保つという意味で、炉の中の温度計ではなく、部品に熱電対を貼って炉内の温度の変化を測って確かめるよう勧めています。焼付けが足りないと密着が悪くなります。厚い部品や大きな部品ほど温まるのに時間がかかるので、塗装の会社に部品の厚さと材質を伝えておきます(編集部)。
出典:粉体塗装とは|溶剤焼付との違いとメリット・デメリット(Instant Engineering)
前処理:脱脂と化成皮膜
協同精機は「粉体塗装は前処理で決まる」と言われるほどの技術が求められるとし、汚れが付いたまま塗ると塗料の付きが悪くなり、見た目も悪くなるとしています。ケミコートによると、化成皮膜には、屋内家具などに使うリン酸鉄皮膜、屋外製品など高い耐食性が要る鉄鋼製品に使うリン酸亜鉛皮膜があり、近年はリン酸亜鉛と同等の性能とされるジルコニウム皮膜(表面調整が不要でスラッジが少ない)もあります。
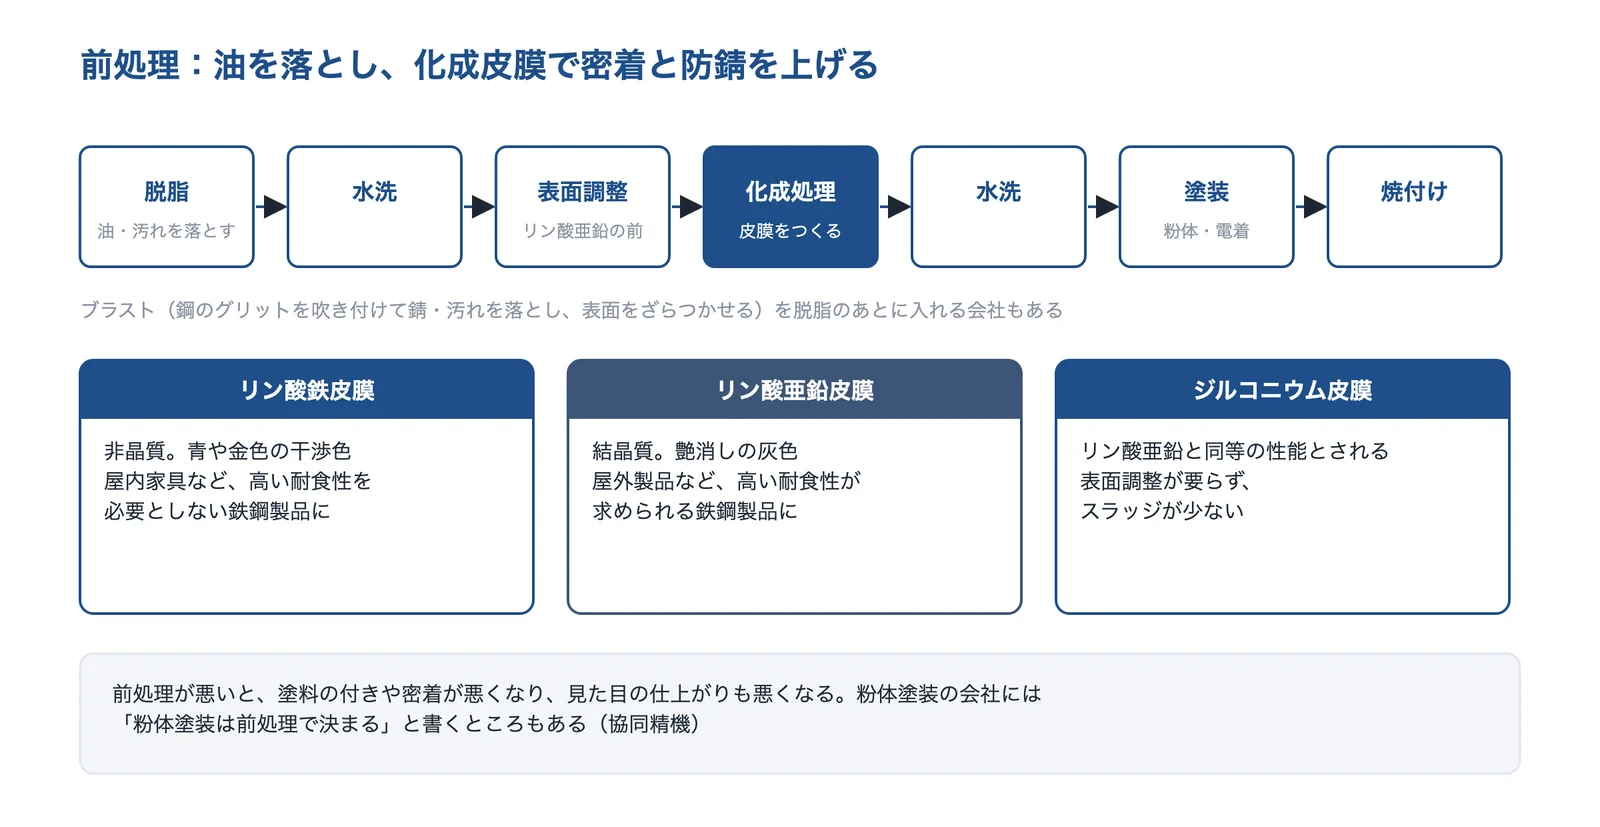
出典:ケミコート「化成皮膜について」・協同精機「こだわりの前処理・塗料」・流浸工業「ナイロンコーティング」をもとに AI(Claude)で作成
出典:こだわりの前処理・塗料|協同精機、化成皮膜について|ケミコート、ナイロンコーティング(流動浸漬・静電粉体)|流浸工業
頼むとき・量産するときの注意
- 吊れる形にするハンガーの大きさ、吊り穴、通電する所
- 塗らない所を決めるねじ穴・はめあい面のマスキング
- 色と数を決める粉体の色替えと調色、電着の色
この3点は、このページの出典(北斗・志村塗装工業・ホソカワミクロンの技術誌・二葉特殊電着)をもとに編集部が整理したものです。
ラインに乗る大きさと、吊り方
ラインで塗る場合は、ハンガーに吊って流せる大きさに限られます。北斗のカチオン塗装ラインのワークは最大 400H×200W×1800L(横吊り)または 1200H×600W×600L(縦吊り)、溶剤・粉体ラインは最大 1000H×200W×2800L などです。同社は、吊り穴のない製品でも塗装できるとしています。志村塗装工業は、ラインに乗せても効率の悪い小ロット品や、ラインに乗せられない複雑な形の特殊物を、固定炉とハンド静電塗装ガンで塗るとしています。
出典:塗装ラインの紹介|北斗(新潟県三条市)、塗装製品の紹介|北斗(新潟県三条市)、塗装ライン(事業内容)|志村塗装工業
色替えと調色
ホソカワミクロンの技術誌の解説によると、粉体塗料は製造の段階で色が決まっているので、溶剤型塗料のように現場で調色できず、色替えにも時間がかかり、小ロットの多色塗装が難しいとされます。色替えのブースの清掃などには 5〜10分かかり、自動化で従来の 30〜40分から短くなってきました。協同精機は、色見本があれば同色同ツヤの粉体塗料を調色するとしています。
出典:最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン、協同精機の粉体塗装(大型粉体塗装の技術力)|協同精機
塗り直しと、はく離
三和鍍金は、カチオン電着塗装のはく離も受けています。複雑な形のものは、はく離液に浸すだけでは剥がしきれず、ショットブラストを併用することが多いとし、ねじ穴や影になる部分は剥がしきれないこともあるとしています。塗り直しの可能性がある部品は、最初の打ち合わせで伝えておきます(編集部)。
相談する前に整理すること
粉体塗装・電着塗装を頼むときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
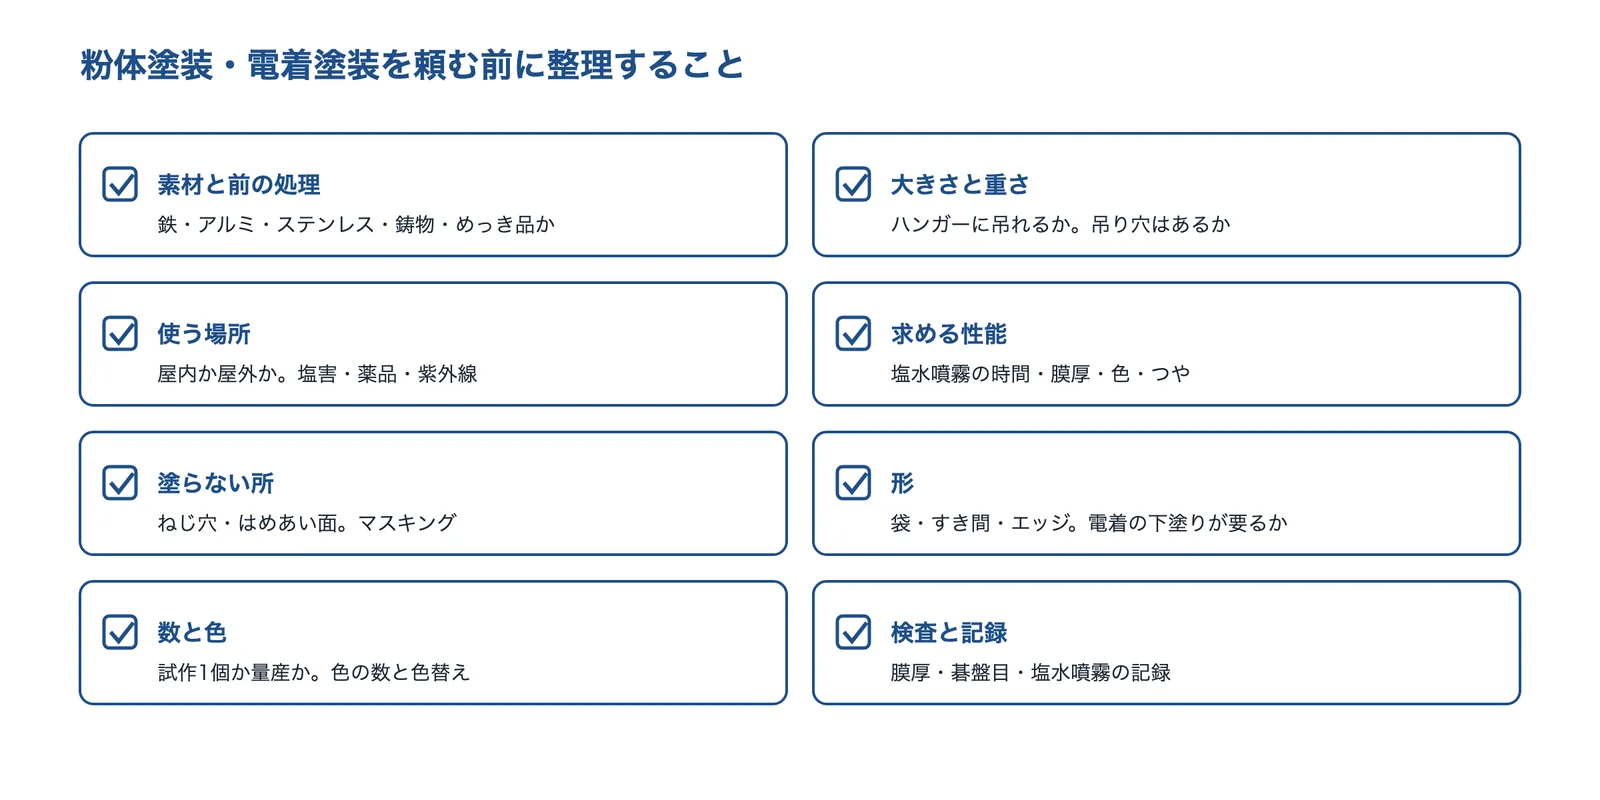
出典:このページの出典をもとに AI(Claude)で作成
- 素材と前の処理(鉄・アルミ・ステンレス・鋳物・めっき品か。加工油・溶接焼け)
- 大きさと重さ(ハンガーに吊れるか、吊り穴はあるか)
- 使う場所(屋内か屋外か、塩害・薬品・紫外線)
- 求める性能(塩水噴霧の時間、膜厚、色、つや)
- 塗らない所(ねじ穴・はめあい面のマスキング)
- 形(袋・すき間・エッジ。電着の下塗りが要るか)
- 数と色(試作1個か量産か、色の数と色替え)
- 検査と記録(膜厚・碁盤目・塩水噴霧の記録の要否)
企業紹介(粉体塗装・電着塗装の技術)
大物の粉体塗装、カチオン電着と粉体の量産ライン、特殊な電着、流動浸漬の厚い樹脂の膜まで、得意な塗り方の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
| 企業 | 粉体 (大物・少量) | 粉体 (ライン) | カチオン 電着 | 流動浸漬 (厚膜) | 電着+ 上塗り | 前処理 (社内) |
|---|---|---|---|---|---|---|
| 協同精機最長8m・最大6t の大物の粉体塗装。試作1個から(広島県) | ● | ● | ||||
| 北斗カチオン電着と、溶剤・粉体の2つの量産ライン(新潟県) | ● | ● | ● | ● | ||
| 志村塗装工業カチオン電着・粉体・溶剤のラインと固定炉(群馬県) | ● | ● | ● | ● | ||
| 二葉特殊電着大物から超小物、絶縁の電着まで(愛知県) | ● | ● | ||||
| 三和鍍金膜厚を調整できるカチオン電着と上塗り・はく離(群馬県) | ● | ● | ● | |||
| 流浸工業流動浸漬のナイロン・塩ビの厚い膜。静電粉体も(大阪府) | ● | ● | ● |
●は、各社の公式サイトで設備・扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
協同精機株式会社|最長8m・最大6t の大物から試作1個まで、前処理から粉体塗装を一貫で
協同精機とは
広島県福山市神島町に本社・工場を置く、粉体塗装と精密板金の会社です(設立1973年2月、従業員35名)。本社工場・第二工場・第三工場があり、板金から粉体塗装までを社内で行っています。
協同精機の得意技術
| 技術 | 内容 |
|---|---|
| 大物の粉体塗装 | 最長寸法 8m・最大重量 6t まで。第二工場の焼付乾燥炉は 8200×4000×3600mm |
| 前処理 | スチールグリットブラスト室(4000×7500×3000mm)と、リン酸鉄の化成皮膜処理 |
| 塗料と品質 | エポキシ系・エポキシポリエステル系・ポリエステル系・アクリル系を使い分け、色見本から調色も。クロスカット試験・膜厚検査 |
協同精機が解決できる課題
- 工作機械のカバーや建材など、長い・重い部品を粉体塗装したい
- 試作1個や小ロットで、色を合わせて粉体塗装したい
公開されている実績・用途
- 建築外壁材、手すり、エクステリア用品、ショッピングカート、大型超精密工作機カバー、大型食品機器(同社の紹介)。ステンレス・アルミ材・鋳鉄の粉体塗装もできるとしている
出典:会社概要・沿革・アクセス|協同精機、設備・工場|協同精機、協同精機の粉体塗装(大型粉体塗装の技術力)|協同精機、こだわりの前処理・塗料|協同精機
株式会社北斗|カチオン電着と、溶剤・粉体の量産ラインで、下塗りから仕上げまで
北斗とは
新潟県三条市三柳に工場を置く塗装の会社です(設立1986年6月、社員38名)。事業内容は溶剤塗装・粉体塗装・カチオン塗装・梱包で、1998年に現在の工場に移り、カチオン電着ラインを増設しました。
北斗の得意技術
| 技術 | 内容 |
|---|---|
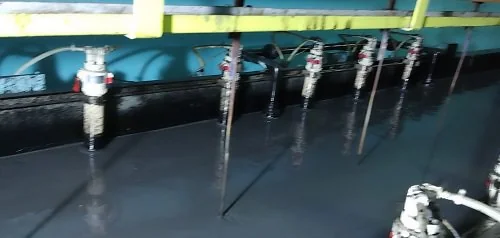
| カチオン塗装ライン | 前処理はスプレー9槽式、全没通電(2分)、UF 水洗3段と純水洗。ワークは最大 400H×200W×1800L(横吊り)など |
| 溶剤・粉体塗装ライン | 前処理はスプレー9槽式、粉体ブース2つ。ワークは最大 1000H×200W×2800L、パイプ・アングルは 3000L |
| 仕上げ | マスキング、膜厚の測定、出荷前の全品検査 |
北斗が解決できる課題
- 量産部品を、カチオン電着で錆に強くしたい
- 静電塗装で塗り切れない所を、カチオン電着の下塗りで守りたい
公開されている実績・用途
- 農業機械のガード(グリーンは溶剤塗装、黒はカチオン電着)、雪止め金具(めっき・アルミの上に静電塗装、必要に応じてカチオンで下塗り)、吊り穴のない剣山、梁受け金物、自動車のシートフレームの部品(同社の紹介)
出典:企業情報|北斗(新潟県三条市)、塗装ラインの紹介|北斗(新潟県三条市)、塗装製品の紹介|北斗(新潟県三条市)
有限会社志村塗装工業|カチオン電着・粉体・溶剤のラインと固定炉で、量産から特殊物まで
志村塗装工業とは
群馬県伊勢崎市三室町の塗装の会社です(1963年創立、従業員58人)。各種金属製品の粉体塗装・カチオン電着塗装・溶剤塗装のほか、組立・梱包、スクリーン印刷、ショットブラストも行っています。
志村塗装工業の得意技術
| 技術 | 内容 |
|---|---|
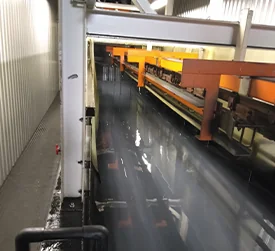
| カチオン電着 | 最低膜厚 15μm から対応し、膜厚の精度を調整できるとしている。カチオン槽は約27t(新工場は約30t) |
| 粉体塗装 | ラインで最低膜厚 60μm から。一般塗装のほか、塩害塗装・重塩害塗装などの高膜厚にも対応 |
| 固定炉 | ラインでは効率の悪い小ロット品や、複雑な形の特殊物を、ハンド静電塗装ガンで塗る |
志村塗装工業が解決できる課題
- 同じ会社で、カチオン電着と粉体塗装を使い分けたい
- 塩害地域で使う製品に、厚い粉体の膜を付けたい
出典:会社紹介|志村塗装工業、塗装ライン(事業内容)|志村塗装工業、設備紹介|志村塗装工業
二葉特殊電着株式会社|大型・重量品から超小物、絶縁の膜まで、特殊なカチオン電着
二葉特殊電着とは
名古屋市守山区花咲台の会社で、2024年4月に創立しました(FGIホールディングスのグループ)。大型重量品・超小物精密品・絶縁機能品などの特殊な電着塗装加工とその開発を事業としています。
二葉特殊電着の得意技術
| 技術 | 内容 |
|---|---|
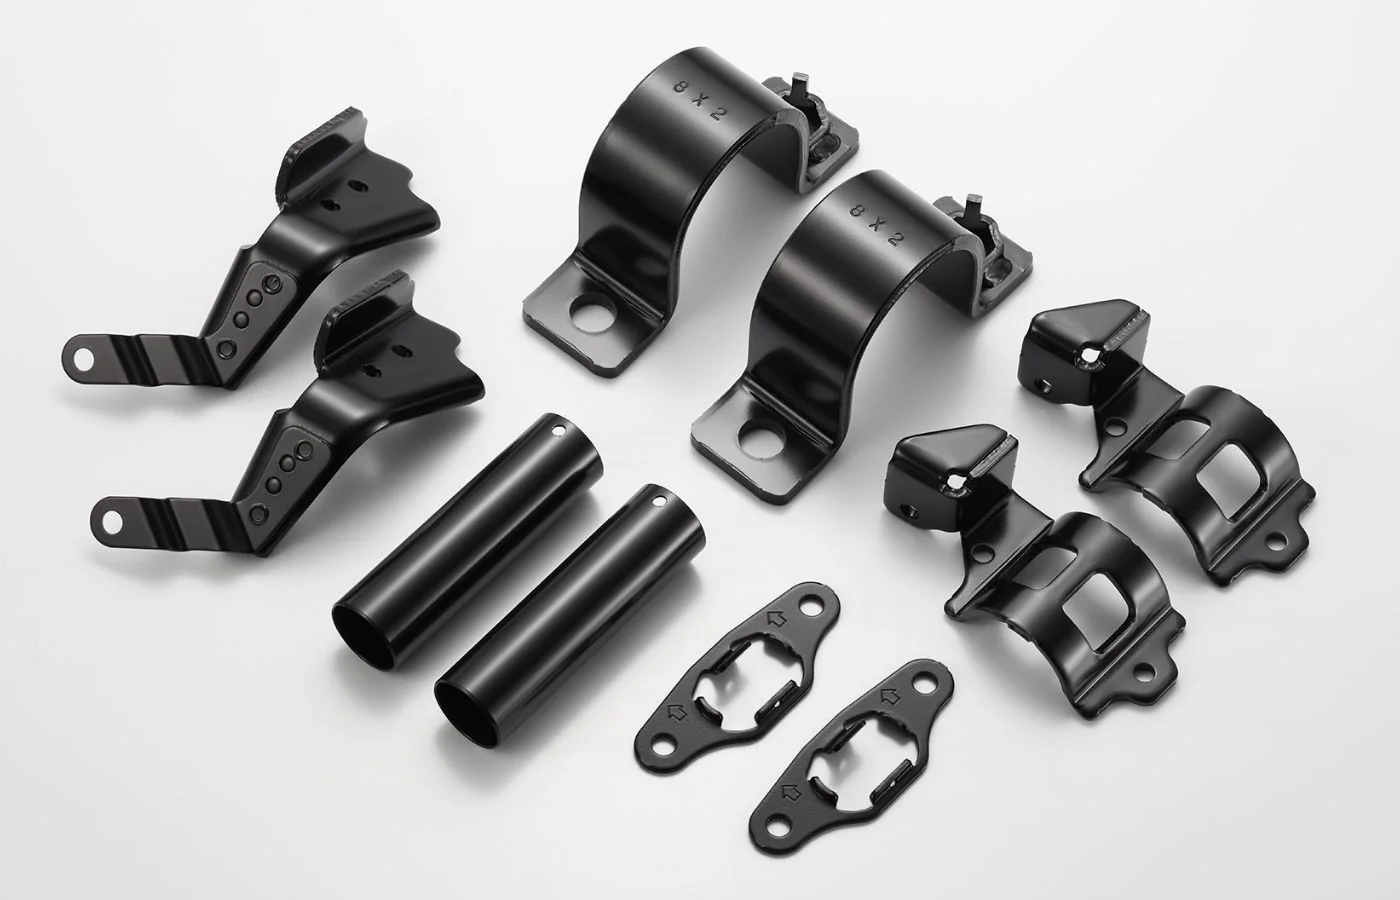
| 防錆の電着 | 大型の装置で大物・重量物を、手作業の特殊小型ラインで超小物を塗る。対応サイズ W2500×D350×H1500(製品形状による)、製品重量 230kg |
| 条件 | 脱脂・化成皮膜処理のあと、焼付け 200℃×30分(30分以上も可)。鉄・アルミ・ステンレス・めっき品 |
| 絶縁の電着 | エッジカバー性とつきまわり性で、複雑な形にも薄く均一な絶縁の膜。焼付け 190℃・220℃ |
二葉特殊電着が解決できる課題
- 大きく重い部品や、とても小さい部品をカチオン電着したい
- 複雑な形の金属部品に、薄い絶縁の膜を付けたい
出典:二葉特殊電着(会社概要)|二葉特殊電着、防錆(カチオン電着塗装)|二葉特殊電着、絶縁(電着塗装)|二葉特殊電着、カチオン電着塗装の付きまわり性(イプロス掲載)|二葉特殊電着
株式会社三和鍍金|膜厚を調整できるカチオン電着に、上塗り・はく離まで
三和鍍金とは
群馬県高崎市倉賀野町に工場を置く、めっき・塗装・研磨などの表面処理の会社です。全自動ラインでカチオン電着塗装を行い、亜鉛めっきの上のカチオン塗装も扱っています。
三和鍍金の得意技術
| 技術 | 内容 |
|---|---|
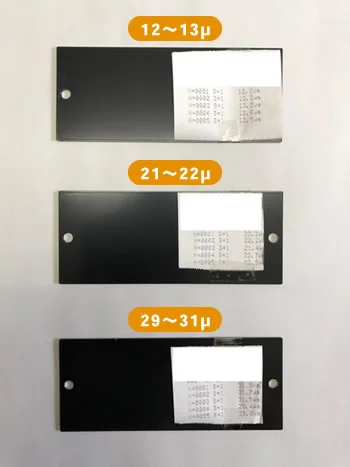
| カチオン電着 | 通常の膜厚は 20±5μm で、薄膜・厚膜にも対応。処理可能サイズは幅 1200×奥行 600×高さ 1200mm |
| 前処理 | ラインの中の酸洗槽で、レーザー切断の端面の酸化スケールや溶接焼けを除きながら塗装。リン酸亜鉛の化成皮膜 |
| 上塗り・はく離 | クリアコート・粉体塗装・溶剤塗装などの上塗りと、カチオン電着のはく離も受ける |
三和鍍金が解決できる課題
- レーザー切断・溶接した部品を、酸化スケールごと処理して電着したい
- 亜鉛めっきの上にカチオン電着を重ねて、さらに錆に強くしたい
公開されている実績・用途
- 建築機械部品・自動車用部品などのカチオン電着(同社の対応事例)。鉛フリー・ジブチルスズフリーの塗料で、RoHS 指令・REACH 規則に対応できるとしている
流浸工業株式会社|流動浸漬のパイオニア。ナイロン11・塩ビの厚い樹脂の膜
流浸工業とは
大阪府堺市美原区に本社事務所・本社工場を置く会社です(1966年設立)。奈良工場と関東工場(埼玉県熊谷市)を合わせた3拠点で流動浸漬の加工を行い、1963年に旧西ドイツの会社から国内で最初に流動浸漬の技術を導入したとしています。
流浸工業の得意技術
| 技術 | 内容 |
|---|---|
| 流動浸漬 | 脱脂・ブラスト・プライマー・前加熱・浸漬・後加熱・検査の工程で、膜厚 200〜500μm のピンホールのない塗膜 |
| 大きさ | 1cm に満たない小物(ミニコート法)から、直径 1.1m×5.5m の大きい物まで |
| 樹脂と設備 | ナイロン・塩ビ・エポキシ・ポリエチレン。静電粉体塗装ラインのほか、塩水噴霧試験機・耐候促進試験機・ピンホールテスター |
流浸工業が解決できる課題
- 鋼の部品に、薬品・摩耗・衝撃に強い厚い樹脂の膜を付けたい
- 大きな配管から小さな部品まで、樹脂で被覆したい
公開されている実績・用途
- コートフランジ、バルブ・ストレーナー、安全帯の部品、平行棒(福祉用具)、建築金物の手すり、空港用手荷物カート、ナイロン11 コーティング鋼管(同社の導入事例)
出典:会社案内|流浸工業、機械設備一覧|流浸工業、ナイロンコーティング(流動浸漬・静電粉体)|流浸工業、導入事例|流浸工業
使われる製品・事例
粉体塗装は、机・椅子・陳列棚などの金属家具、冷蔵庫・電子レンジなどの家電、分電盤・配電盤、ガードレール・照明柱、ネットフェンス・シャッター、ワイパー・コイルスプリングなどの自動車部品に使われています(ホソカワミクロンの技術誌)。電着塗装は、自動車のボディの下塗り(日本ペイントHD)に使われ、トヨタ車体は 1965年にアニオン電着塗装のラインをつくり、エッジ・コーナー部・箱の内部・スポット溶接部まで十分に塗装できるとしていました(自動車技術会「日本の自動車技術330選」)。
出典:最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン、電着塗装技術|日本ペイントホールディングス、アニオン電着塗装(日本の自動車技術330選)|自動車技術会
関連する技術
- めっき(電気めっき・無電解めっき)
- アルマイト(陽極酸化)
- フッ素樹脂コーティング
- 溶射
- ショットピーニング・ブラスト
- ポッティング・コンフォーマルコーティング
- 板金・プレス加工
- 鋳鉄
- 塗装・ライニングで環境から切り離す(錆びる・腐食する)
- 塗装の仕上がり不良(ゆず肌・タレ・ブツ)を減らしたい
- イオン化傾向(技術の基礎知識)
- 表面張力(技術の基礎知識)
- ガラス転移点(技術の基礎知識)
- 硬さ(技術の基礎知識)
- 化学反応・表面
出典・確認日
- 最新の粉体塗装技術の動向(The Micromeritics No.62、2019)|ホソカワミクロン
- カチオン電着塗装|三和鍍金
- 電着塗装技術|日本ペイントホールディングス
- 粉体塗装|ヒバラコーポレーション
- ナイロンコーティング(流動浸漬・静電粉体)|流浸工業
- 粉体塗装(パウダーコーティング)とは|ノードソン
- 塗装ラインの紹介|北斗(新潟県三条市)
- 下塗りに電着塗装を利用する VOC 低減化法(研究報告 第18号、2016)|岩手県工業技術センター
- カチオン電着塗装の付きまわり性(イプロス掲載)|二葉特殊電着
- 塗装方法別の推奨膜厚|タマ化工
- アニオンとカチオンの違い(コラム)|三和鍍金
- 粉体塗装とは(Mitsuri Media)|Catallaxy
- こだわりの前処理・塗料|協同精機
- 塗装製品の紹介|北斗(新潟県三条市)
- 粉体塗装とは|溶剤焼付との違いとメリット・デメリット(Instant Engineering)
- 協同精機の粉体塗装(大型粉体塗装の技術力)|協同精機
- 絶縁(電着塗装)|二葉特殊電着
- 鋳造品の塗装不良事例(技術シート No.04001)|大阪産業技術研究所
- 化成皮膜について|ケミコート
- 塗装ライン(事業内容)|志村塗装工業
- 会社概要・沿革・アクセス|協同精機
- 設備・工場|協同精機
- 企業情報|北斗(新潟県三条市)
- 会社紹介|志村塗装工業
- 設備紹介|志村塗装工業
- 二葉特殊電着(会社概要)|二葉特殊電着
- 防錆(カチオン電着塗装)|二葉特殊電着
- 会社案内|三和鍍金
- 会社案内|流浸工業
- 機械設備一覧|流浸工業
- 導入事例|流浸工業
- アニオン電着塗装(日本の自動車技術330選)|自動車技術会
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月19日 本ページの内容は一般的な情報で、実際の膜厚・耐食性・塗れる大きさ・費用は、素材、前処理、塗料、形、数、塗装の会社により異なります。数値は出典ごとに条件が違うので、使うときは元の資料で条件を確かめてください。








