
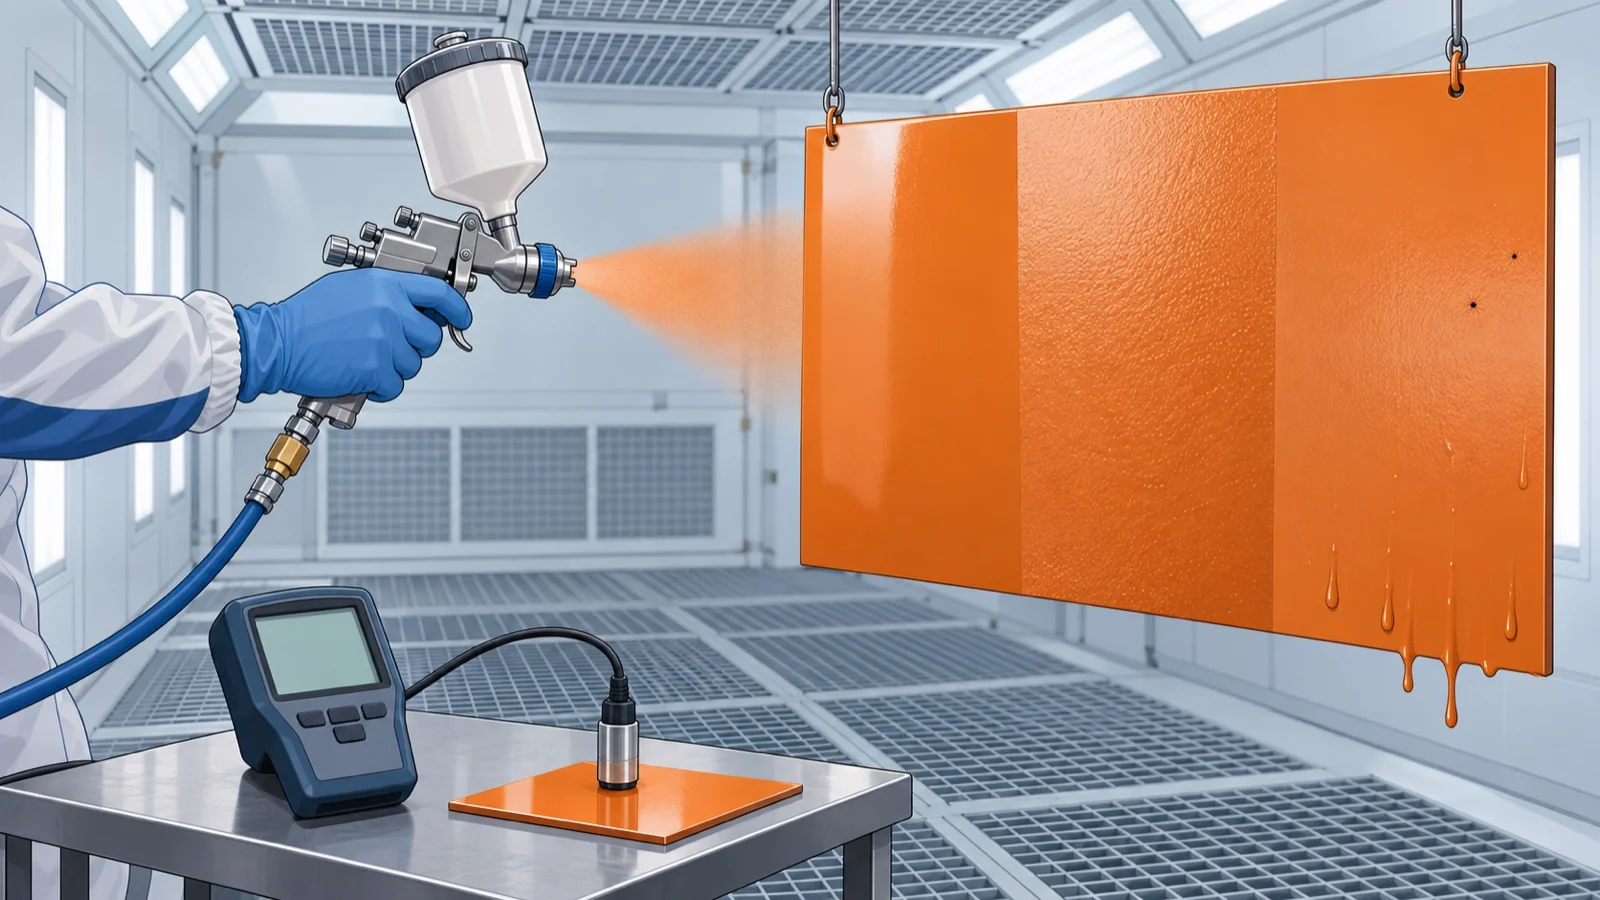
塗面がゆずの皮のように凸凹する。縦の面に塗料が流れた跡が残る。小さなゴミの点が光る。塗装の仕上がり不良は、磨き直しや塗り直しの手間になり、ヤマハ発動機の報告では、白の塗装でスケ・タレ・ワキの不良率が4.9%(グレーは0.1%)まで上がった例もあります。
同じ「仕上がりが悪い」でも、塗料が平らになる前に乾いているのか、厚く塗りすぎて流れているのか、ゴミが入っているのか、塗る前の面に油が残っているのかで、効く対策が違います。困っている症状から、次のマトリクスで候補になる対策を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 塗料の調整(粘度・シンナー) | 塗り方(ガン条件・膜厚・静電塗装) | 塗装環境(ブース・温湿度・除電) | 前処理(脱脂・素地) | 検査・評価(膜厚・写像性・分析) |
|---|---|---|---|---|---|
| Aゆず肌(表面が凸凹で、映り込みがぼやける) | ◎ | ◎ | ○ | ○ | |
| Bタレ(塗料が流れた跡・たまり) | ○ | ◎ | ○ | ○ | |
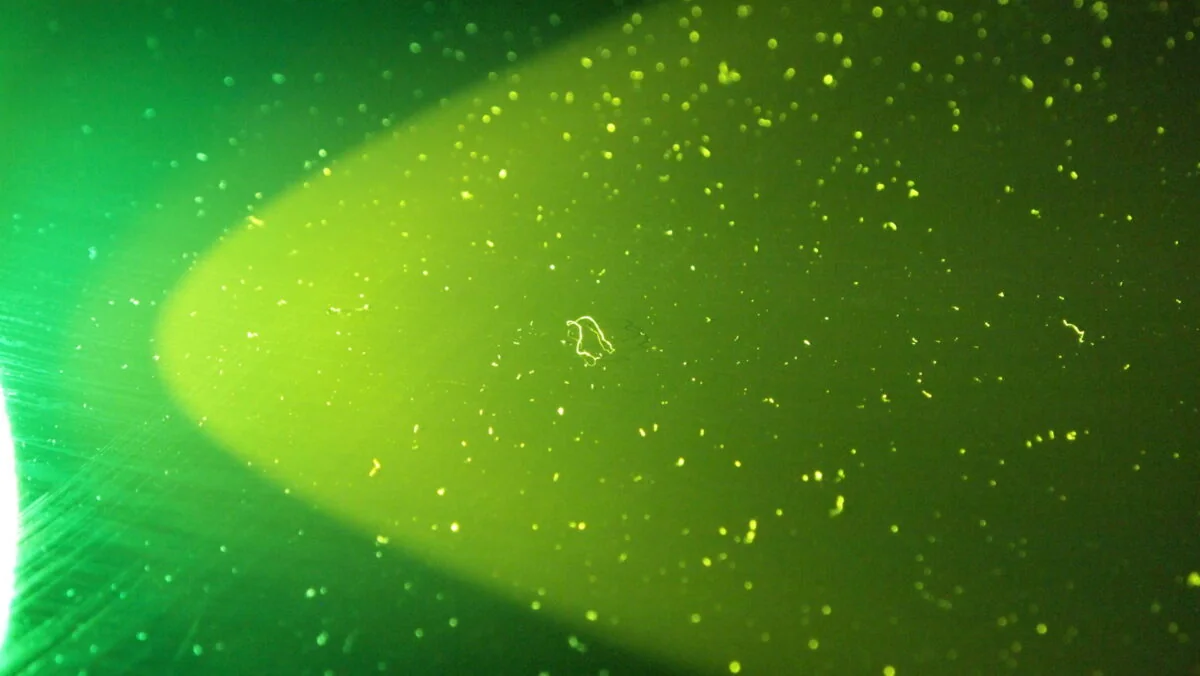
| Cブツ(ゴミ・塗料の塊の点の突起) | ○ | ○ | ◎ | ○ | ○ |
| Dはじき・ワキ(へこみ・穴・泡) | ○ | ○ | ◎ | ○ | |
| Eムラ(塗りムラ・色・つや)、季節や日で仕上がりが変わる | ◎ | ○ | ◎ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの対策が合うかは、塗料(溶剤系・水系・粉体、1液・2液)、塗り方(手吹き・ロボット・静電)、被塗物(鉄・アルミ・鋳物・樹脂)、乾燥のしかた(焼付・常温)、求められる外観の基準によって変わります。症状Aの「塗料の調整」の「◎」は、ゆず肌の原因に希釈シンナーの乾燥性の速さを挙げる解説(NCC)と、シンナーと粘度の水準を変えた試験で肌荒れの出る組み合わせがあった報告(ヤマハ発動機技報)、「塗り方」の「◎」は、ガンの運行速度が速い・距離が遠いことを原因に挙げる解説(NCC)と、ガン距離・速度・吐出量の最適化を対策例に挙げる解説(ヒバラコーポレーション)、「塗装環境」の「○」は、ブースや被塗物の温度が高いことを原因に挙げる解説(NCC)、「検査・評価」の「○」は、塗装鋼板6枚の例で、像鮮明度が見た目の順位と高い相関を示したとする論文(スガ試験機)を示しています。症状Bの「塗り方」の「◎」は、吐出量の過多とガン距離が近いことを原因例に挙げる解説(ヒバラコーポレーション)と、膜厚が厚すぎると塗膜が垂れるとする報告(ヤマハ発動機技報)、「塗料の調整」の「○」は、合わない希釈用シンナーがタレの原因の一つと考えられるとする解説(NCC)、「塗装環境」の「○」は、水系塗料の高級塗装では湿度でタレ・塗りムラが出やすいとする資料(愛知県)、「検査・評価」の「○」は、塗色ごとのタレ限界膜厚と膜厚の管理幅を扱った報告(ヤマハ発動機技報)を示しています。症状Cの「塗装環境」の「◎」は、ブースの換気と陽圧・陰圧の解説(NCC)、気流の見直し・塗料の塊の調査・塗装前の簡易処理で不良率を下げた事例(オークマ工塗)、低湿度での静電気の吸着を挙げる事例(化研テック)、「塗料の調整」の「○」は、塗料のろ過にメッシュストレーナーを勧める解説(NCC)と塗料・硬化剤に起因する事例(化研テック)、「塗り方」の「○」は、スプレーガン・ホース・配管の洗い残しや堆積を挙げる解説(NCC、化研テック)、「前処理」の「○」は、生地のゴミを除電ブローで除いた事例(オークマ工塗)、「検査・評価」の「○」は、顕微鏡と FT-IR で異物の材質と入った工程を絞り込んだ事例(岡山県工業技術センター)を示しています。症状Dの「前処理」の「◎」は、少しの汚れでハジキが起きやすく脱脂が要るとする資料(愛知県)、水・油・シリコンの付着をハジキの原因例に挙げる解説(ヒバラコーポレーション)、鋳鉄の加工面の状態が塗膜の発泡の起点になった事例(大阪府立産業技術総合研究所)、「塗料の調整」の「○」は、水系塗料のワキを防ぐためにかくはん時に泡立たせないとする資料(愛知県)、「塗り方」の「○」は、膜厚が厚すぎるとワキが出るとする報告(ヤマハ発動機技報)とスプレーエアの水分・油分をハジキの原因例に挙げる解説(ヒバラコーポレーション)、「検査・評価」の「○」は、微量の付着物を TOF-SIMS で調べる手法の紹介(あいち産業科学技術総合センター)を示しています。症状Eの「塗料の調整」の「◎」は、冬用・標準・夏用のシンナーと粘度の水準を変えて最適な範囲を決めた報告(ヤマハ発動機技報)、「塗装環境」の「◎」は、冬の乾燥期のシンナーの揮発による塗装ムラを加湿で減らした事例(スプレーイングシステムスジャパン)と、不良の発生頻度が季節で変わるとする報告(ヤマハ発動機技報)、「塗り方」の「○」は、回転霧化は粒子径が均一で塗り肌のムラが出にくいとする資料(愛知県)、「検査・評価」の「○」は、色差 ΔE で外観を判定した報告(ヤマハ発動機技報)を示しています。◎は、公設試験研究機関や企業の資料で、その症状に直接はたらくとされている対策、○は効果が期待できる対策を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その対策だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
仕上がり不良は、見た目(面全体の凸凹か、流れた跡か、点か、へこみか)と、出る場所・時期で見当をつけられます(編集部の整理)。
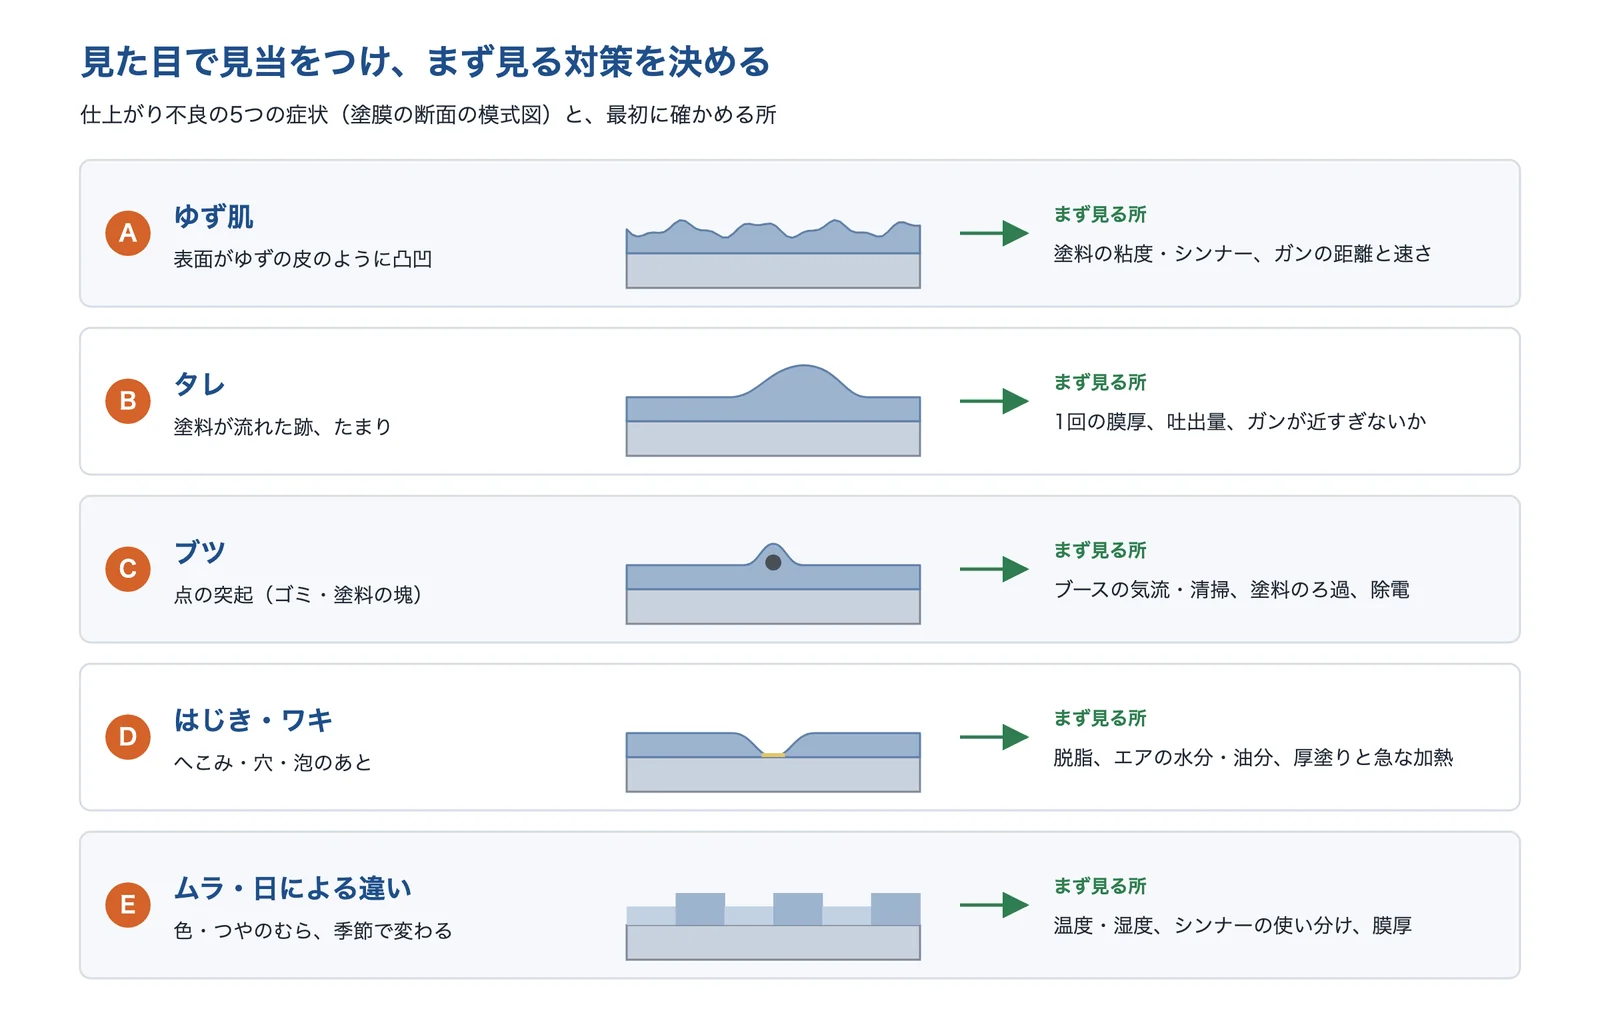
出典:この記事の内容をもとに AI(Claude)で作成
ゆず肌(表面が凸凹で、映り込みがぼやける)
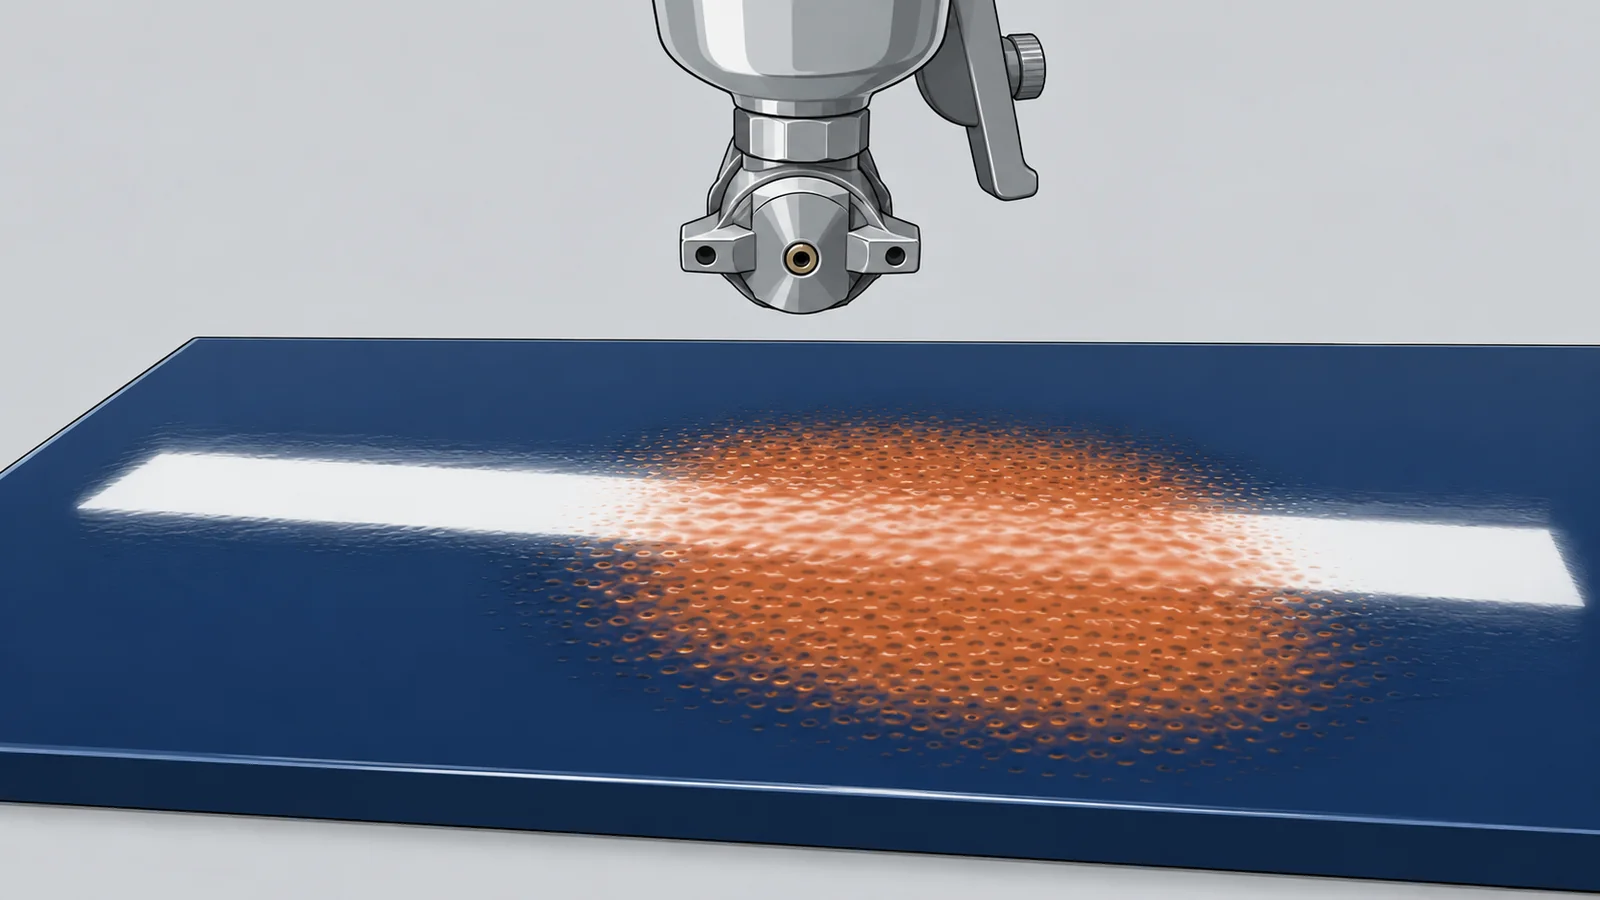
塗面がゆずの皮のように細かく凸凹し、光を映すと像がぼやける。磨けば消えるが、手直しの手間が増える。
- 起きている現象
- NCC は、ゆず肌の原因に、希釈シンナーの乾燥性が速い、セッティングタイム(塗装後の静置時間)が短い、ブースや被塗物の温度が高い、ガンの運行速度が速い・ガンが遠い、を挙げています。このうちシンナー・セッティングタイム・温度は、塗った塗料が平らになる前に乾く方向の条件、ガンの速さと距離は、塗料が均一に付かない条件です(編集部の整理)。
- 解決に使える技術
- 乾きの遅いシンナー・粘度の調整季節に合わせて使い分ける
- ガン距離・速度・吐出量をそろえる霧化も見直す
- 写像性・うねりで数値にする光沢だけでは見分けにくい
ヤマハ発動機の試験では、粘度を「標準+2秒」にした組み合わせの一部で肌荒れが出ました。粘度を上げるとタレには強くなりますが、ゆず肌には不利になることがあります(編集部の解説)。
タレ(塗料が流れた跡・たまり)
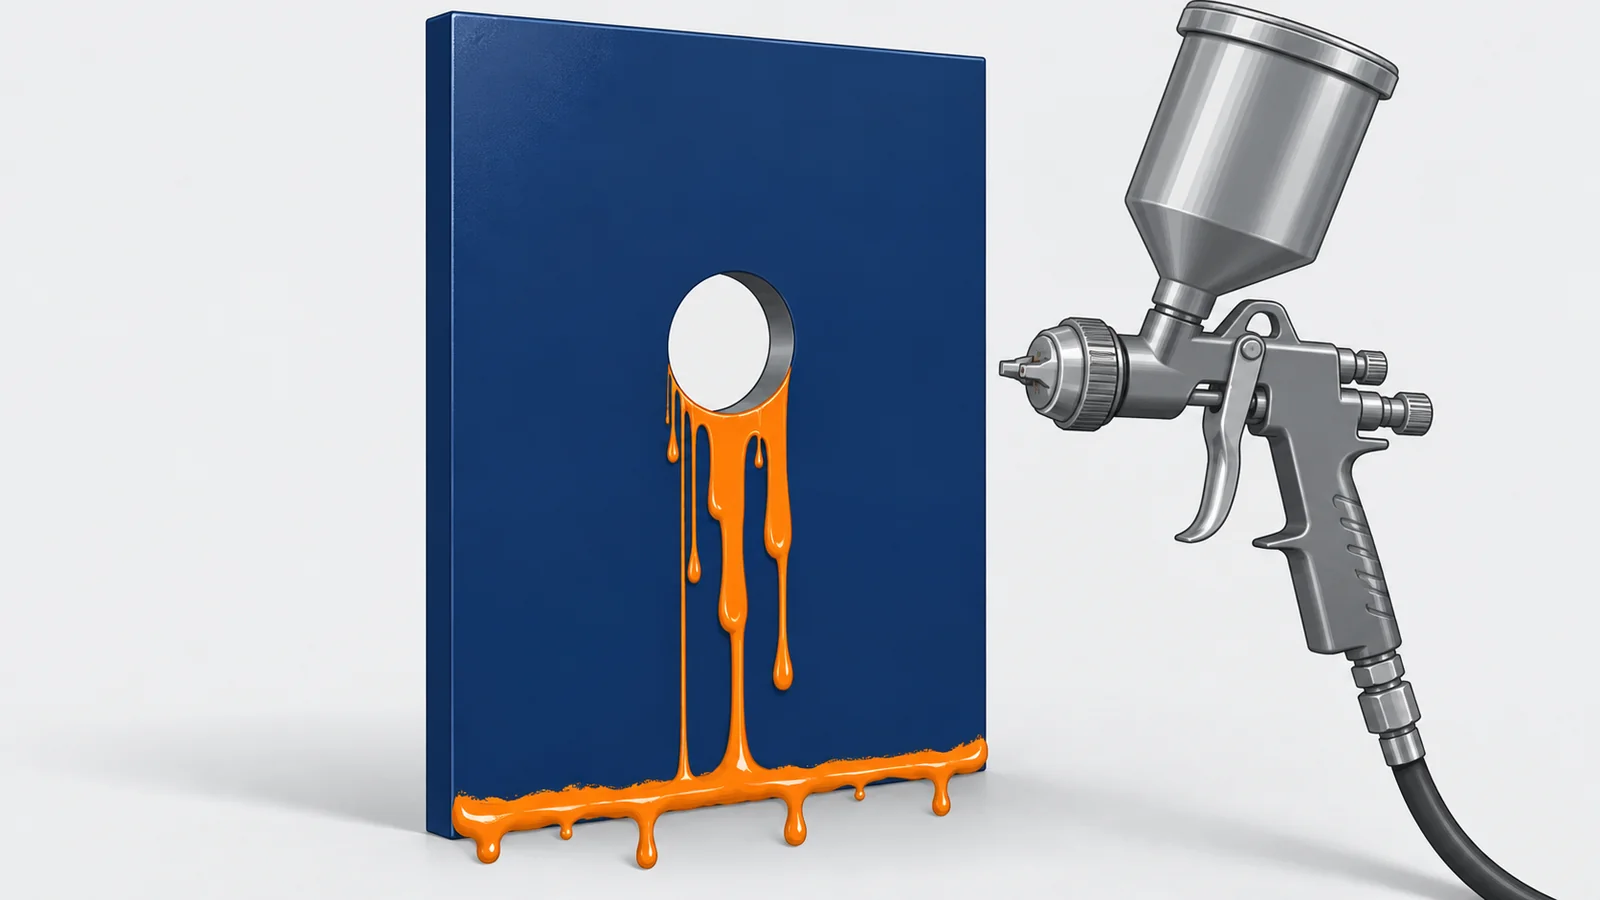
縦の面や穴のまわりで、塗料が流れ落ちた跡や、すそが厚くたまった所ができる。
- 起きている現象
- ヒバラコーポレーションは、タレ・たるみの原因例に塗料の吐出量の過多とガン距離が近いことを挙げています。ヤマハ発動機は、船外機の部品の塗装で、中塗りの膜厚が厚すぎると塗膜が垂れるとしています。同社の二輪車の外装のロボット塗装の報告では、同じティーチングデータで複数の塗色を塗って膜厚にばらつきが出ると、塗色ごとにタレ限界膜厚などの特性が違うため、別の塗色でタレが出る場合があるとしています。
- 解決に使える技術
- 1回の膜厚と吐出量を見直すガンを近づけすぎない
- 膜厚を測って管理するタレ限界膜厚を下回る
- シンナーと粘度を合わせる希釈の条件をそろえる
膜厚を下げすぎると、下地が透ける「スケ」が出ます。ヤマハ発動機は「薄すぎても厚すぎても塗装不良が発生する」としています。
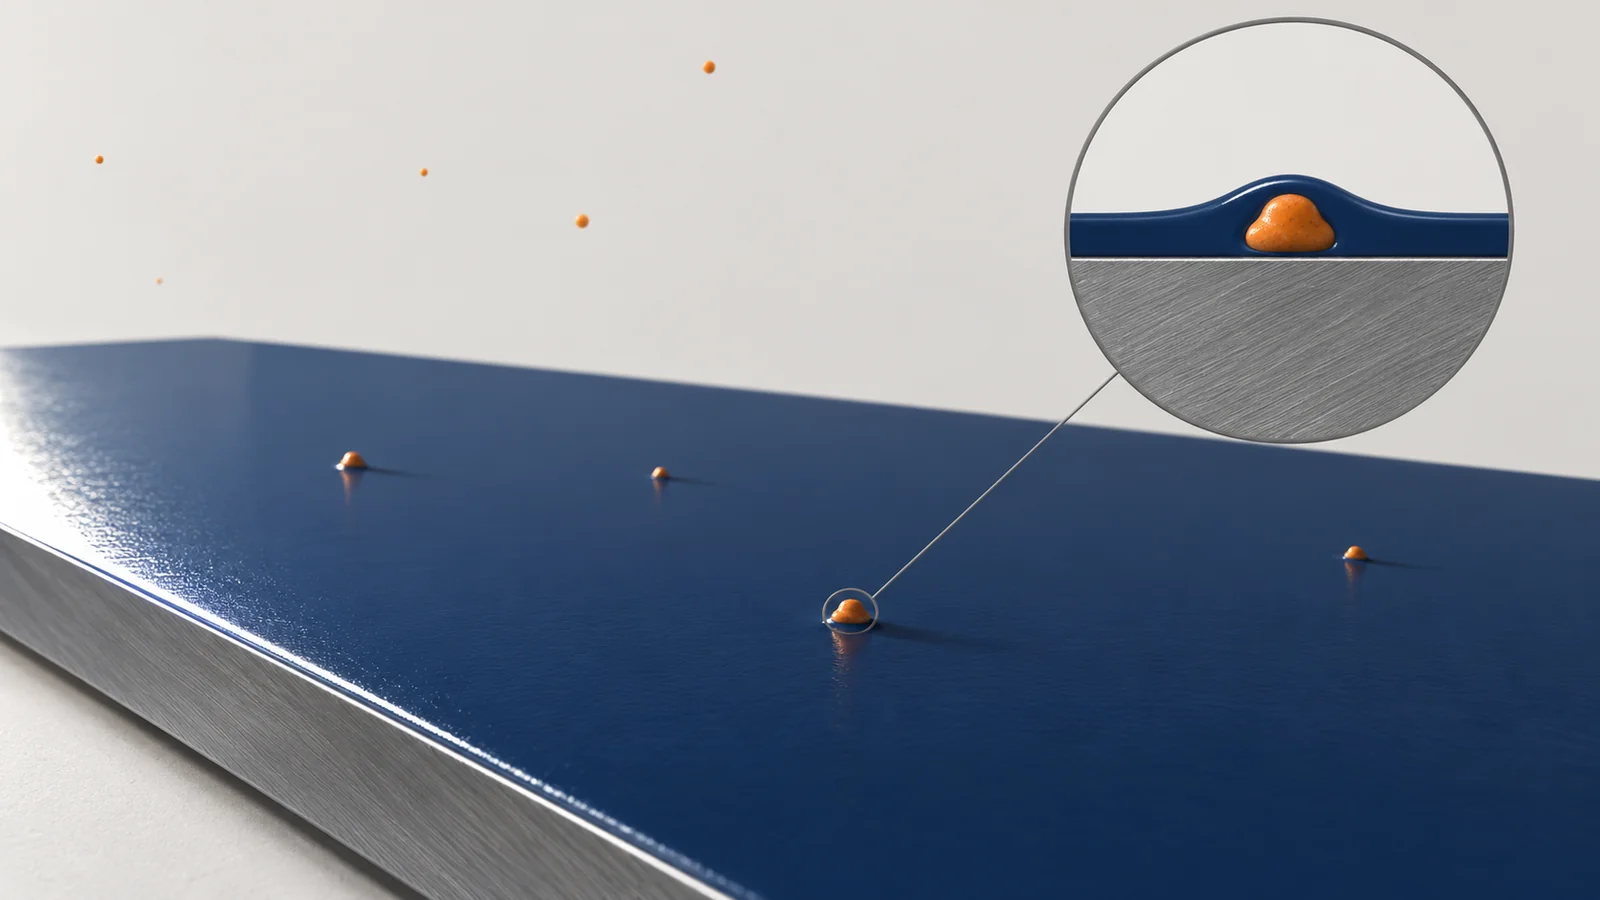
ブツ(ゴミ・塗料の塊の点の突起)
塗面に小さな点の突起ができ、光を当てると目立つ。磨いて直すか、塗り直しになる。
- 起きている現象
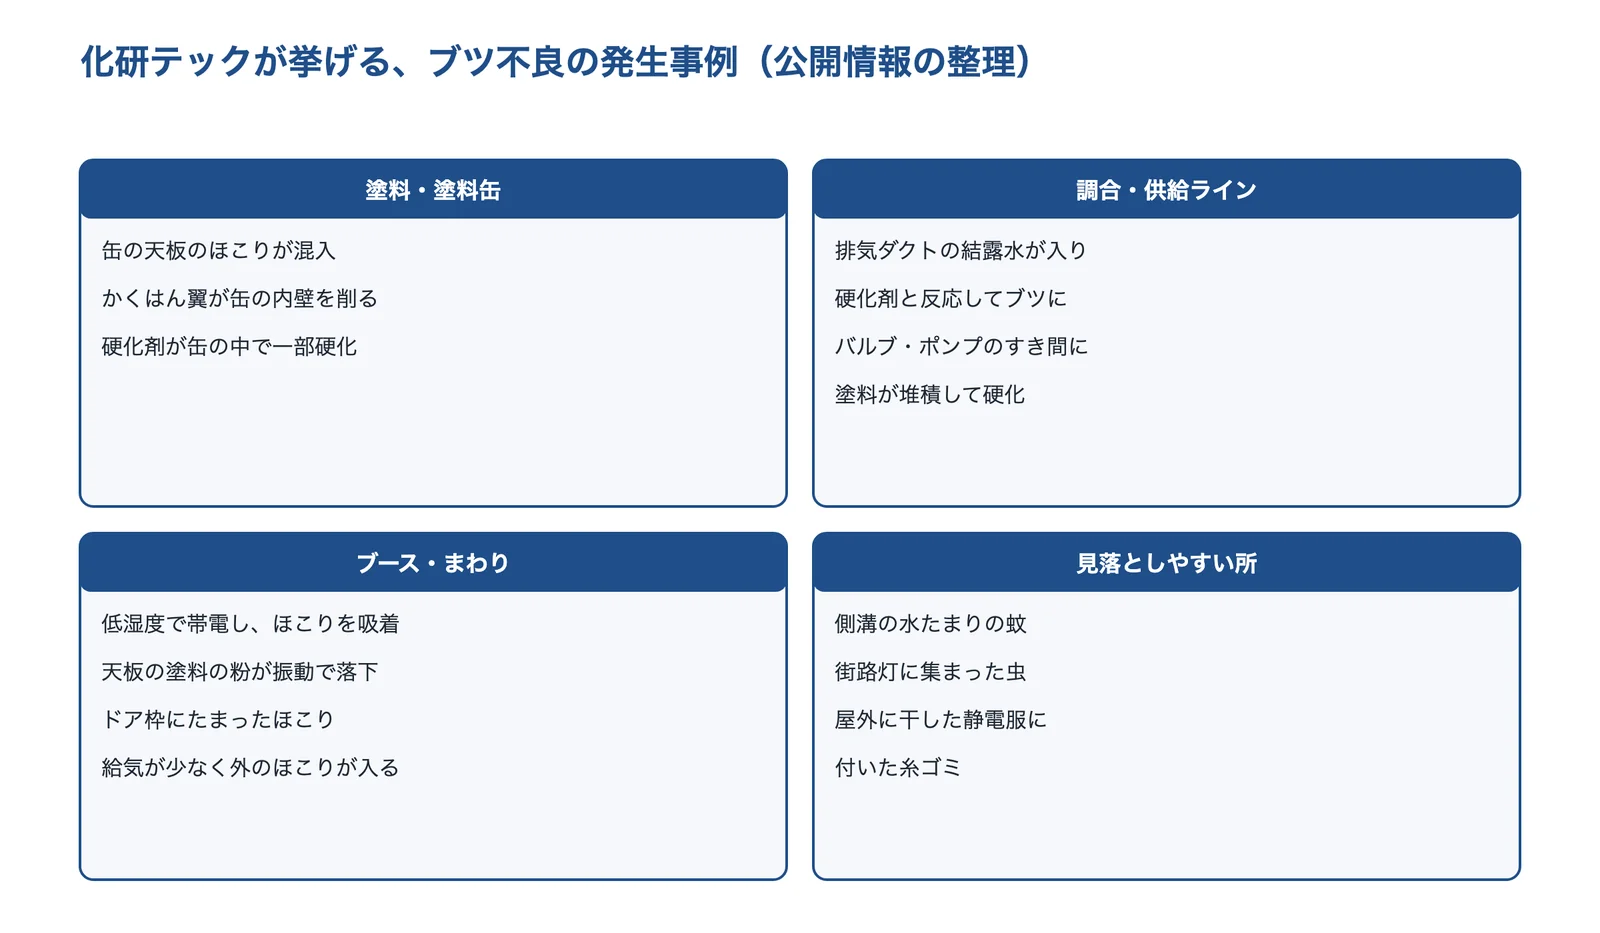
- NCC は発生源を、人の服などからの動作発塵、塗料の中や供給系で固まった樹脂・顔料、ポンプ・ホース・スプレーガンの洗い残しに分けています。化研テックは、ブースの天板から落ちる塗料の粉、ドア枠のほこり、低湿度で帯電した部品へのほこりの吸着などの事例を挙げています。
- 解決に使える技術
- ブースの気流と清掃を見直す陽圧にし、外気を入れない
- 塗料のろ過と配管の清掃メッシュストレーナー
- ブツを分析して入った工程を絞る顕微鏡・FT-IR
ブツの原因は1つとは限りません。光を当てて浮遊物を見る、ブツの中身を分析するなどで発生源を確かめてから対策すると、手を打つ場所を絞れます(編集部の解説)。
はじき・ワキ(へこみ・穴・泡)
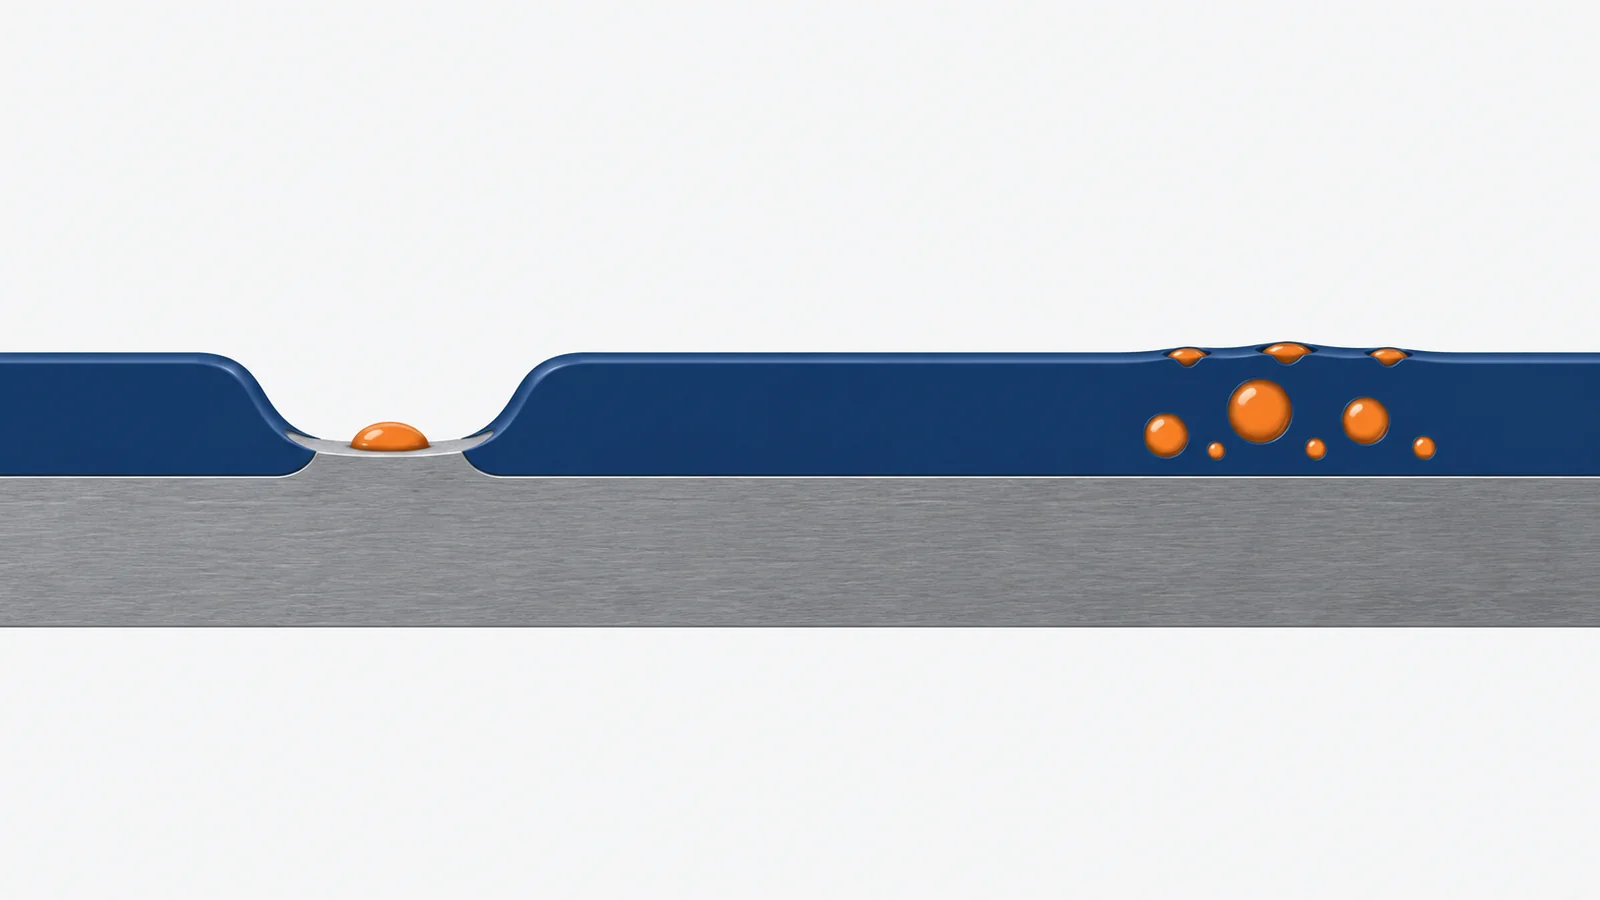
塗料がところどころはじかれてへこむ。焼き付けたら小さな泡のあとや穴が出る。
- 起きている現象
- ヒバラコーポレーションは、ハジキの原因例に塗面の水・油・シリコンなどの付着と、スプレーエアの水分・油分を挙げています。ワキについて、ヤマハ発動機は膜厚が厚すぎて表面が半乾きのまま溶剤が蒸発すると「ぷつぷつと鳥肌状」の外観になるとしています。大阪府立産業技術総合研究所は、鋳鉄の加工面の「へこみ」から出たガスが塗膜の発泡の起点になった事例を紹介しています。
- 解決に使える技術
- 脱脂とふき取りを見直すシリコン・離型剤に注意
- エアの水分・油分を除くフィルターの清掃
- 付着物を分析するTOF-SIMS など
水系塗料は表面張力が大きく、少しの汚れでもハジキが起きやすいとされています(愛知県)。溶剤系から水系に切り替えるときは、脱脂の条件も見直します(編集部の解説)。
ムラ(塗りムラ・色・つや)、季節や日で仕上がりが変わる
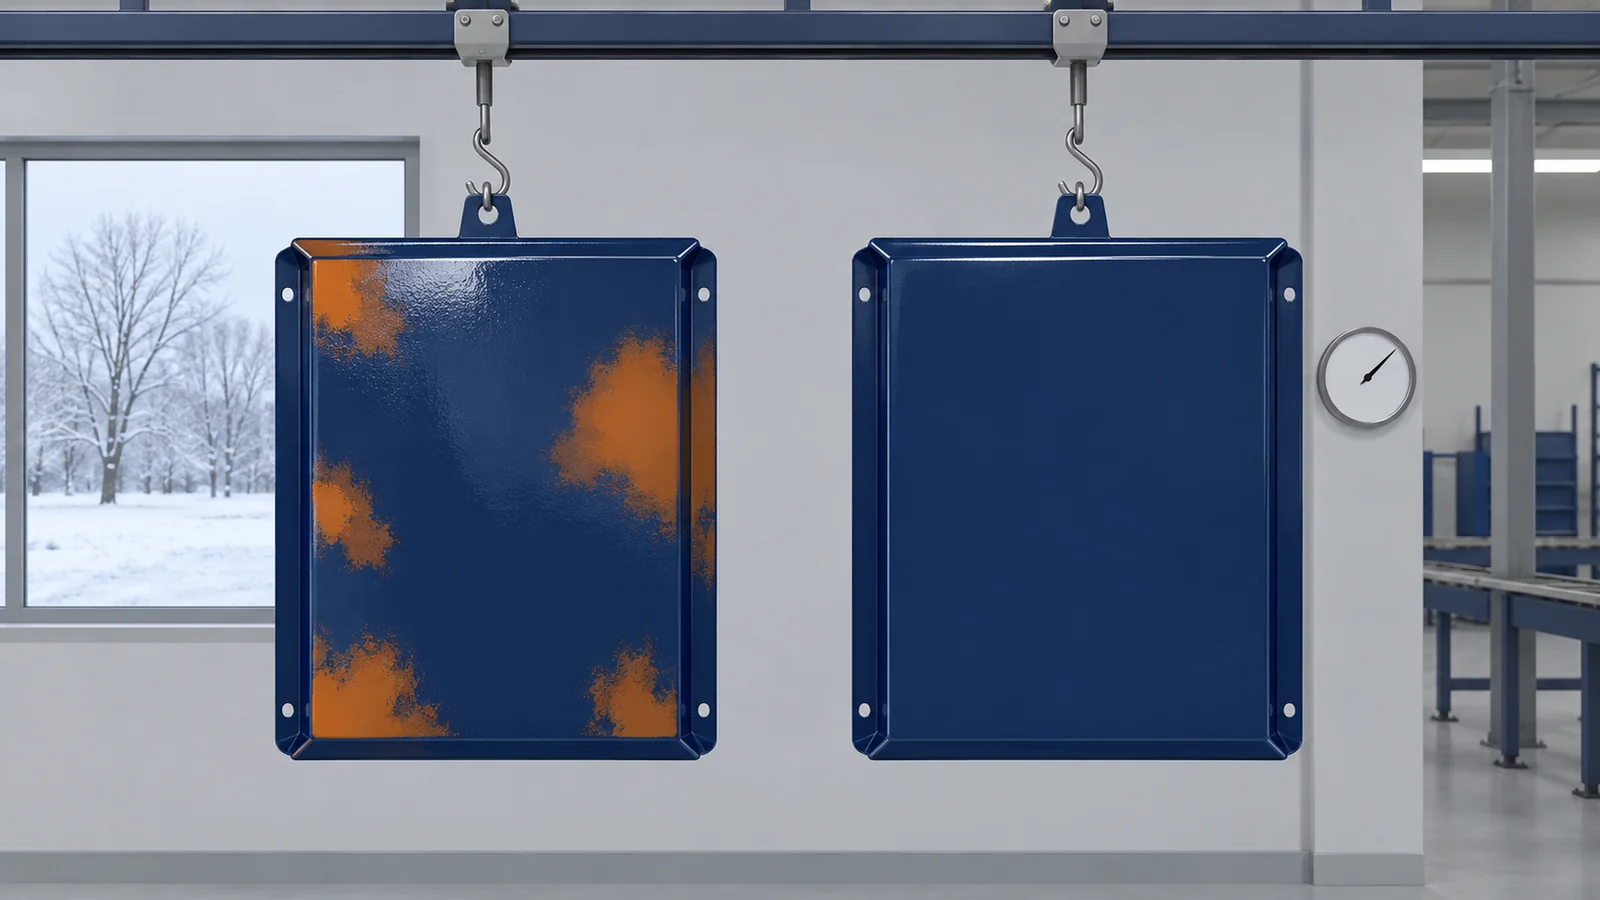
同じ条件で塗っているつもりなのに、冬だけ・雨の日だけ不良が増える。色やつやがそろわない。
- 起きている現象
- スプレーイングシステムスジャパンの事例では、冬の乾燥期に溶剤系塗料のシンナーの揮発が速くなって濃度が変わり、塗装ムラが出ていました。ヤマハ発動機も、スケ・タレ・ワキの発生頻度は季節(被塗物の温度と塗料の粘度の変化)で変わるとしています。
- 解決に使える技術
- ブースの温度・湿度を管理する加湿・給気の加温
- 季節でシンナーと粘度を使い分ける冬用・夏用
- 膜厚・色差を記録して比べるΔE で判定
不良が出た日と出なかった日の温度・湿度・粘度・膜厚を記録しておくと、条件の違いを比べられます(編集部の解説)。
なぜ、塗装の仕上がり不良が起きるのか
「流れ」と「乾き」のつりあいが、ゆず肌とタレの一因になる
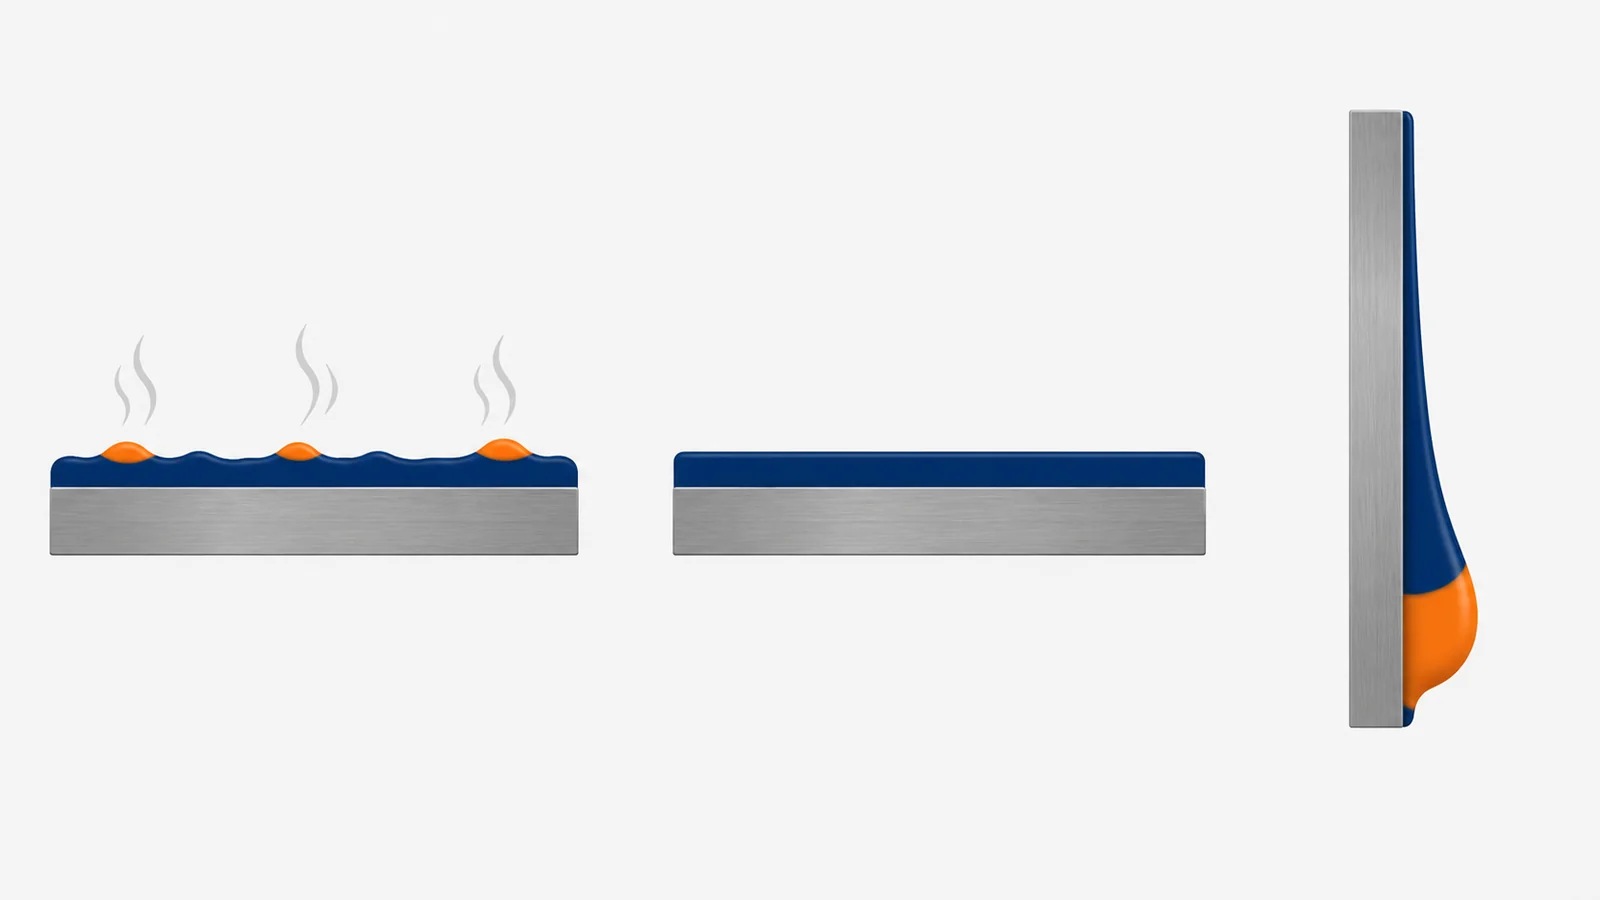
吹き付けた塗料は、被塗物に付いたあと流れて平らになりながら、溶剤が蒸発して乾いていきます。NCC は、セッティングタイムが短いと塗料が適切に流れる前に乾燥し、乾きの速いシンナーやブース・被塗物の高温も乾燥を速めてゆず肌の原因になるとしています。反対に、吐出量が多い、ガンが近いなどで一度に厚く付くと、塗料が流れすぎてタレになります(ヒバラコーポレーション)。ゆず肌とタレの原因の一部は、塗料の「流れ」と「乾き」のつりあいが逆の向きにずれた状態と考えると、対策の向きが分かりやすくなります。ただし、ガンの速さや距離のように、塗料が均一に付かないことによるゆず肌もあります(NCC。編集部の整理)。
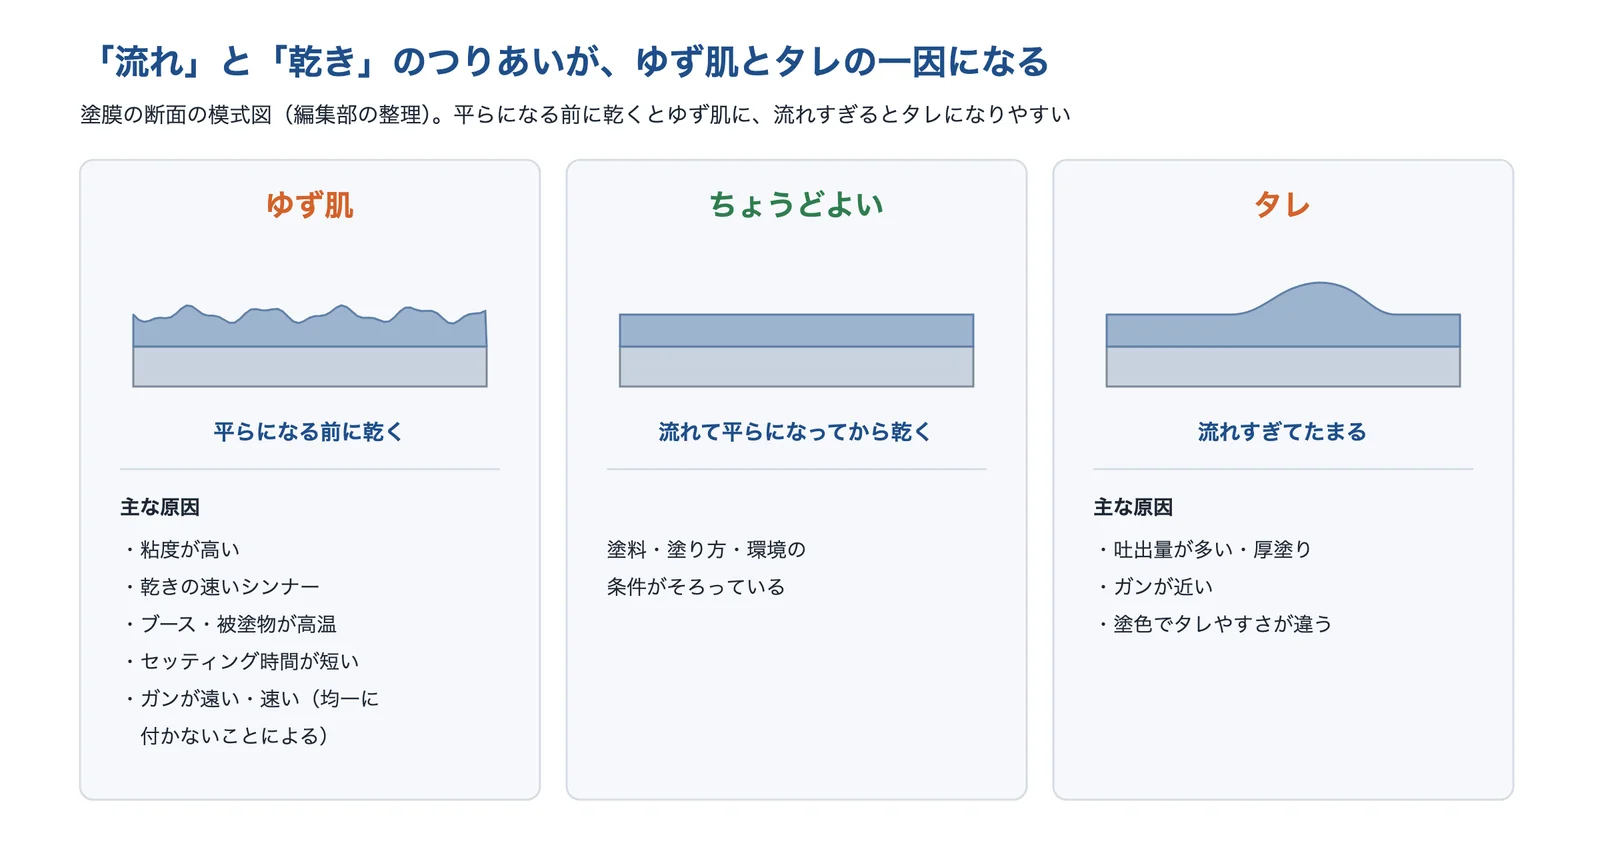
出典:NCC「塗装の不良解説:ゆず肌の発生原因と対策」・ヒバラコーポレーション「タレ・たるみ」をもとに AI(Claude)で作成
膜厚には、薄すぎても厚すぎても不良になる範囲がある
ヤマハ発動機は、船外機の部品の塗装(下塗り・中塗り・上塗りの3コート)で、白の塗装を始めたところ、中塗りの膜厚がグレーの3倍近く必要になり、スケ・タレ・ワキの出ない膜厚の管理幅が格段に狭くなったと報告しています。中塗りが薄いと下塗りが透ける「スケ」、厚いと「タレ」、厚すぎて表面が半乾きのまま溶剤が蒸発すると「ワキ」になります。下塗りの色を中塗りに近づけて、中塗りの下限の膜厚を28μm から23μm に下げ(18%の薄膜化)、生産導入の期間(2019年6〜7月)の不良率はグレーと同じ0.1%になりました。ただし、発生頻度は季節で変わるため、推移を見ていくとしています。
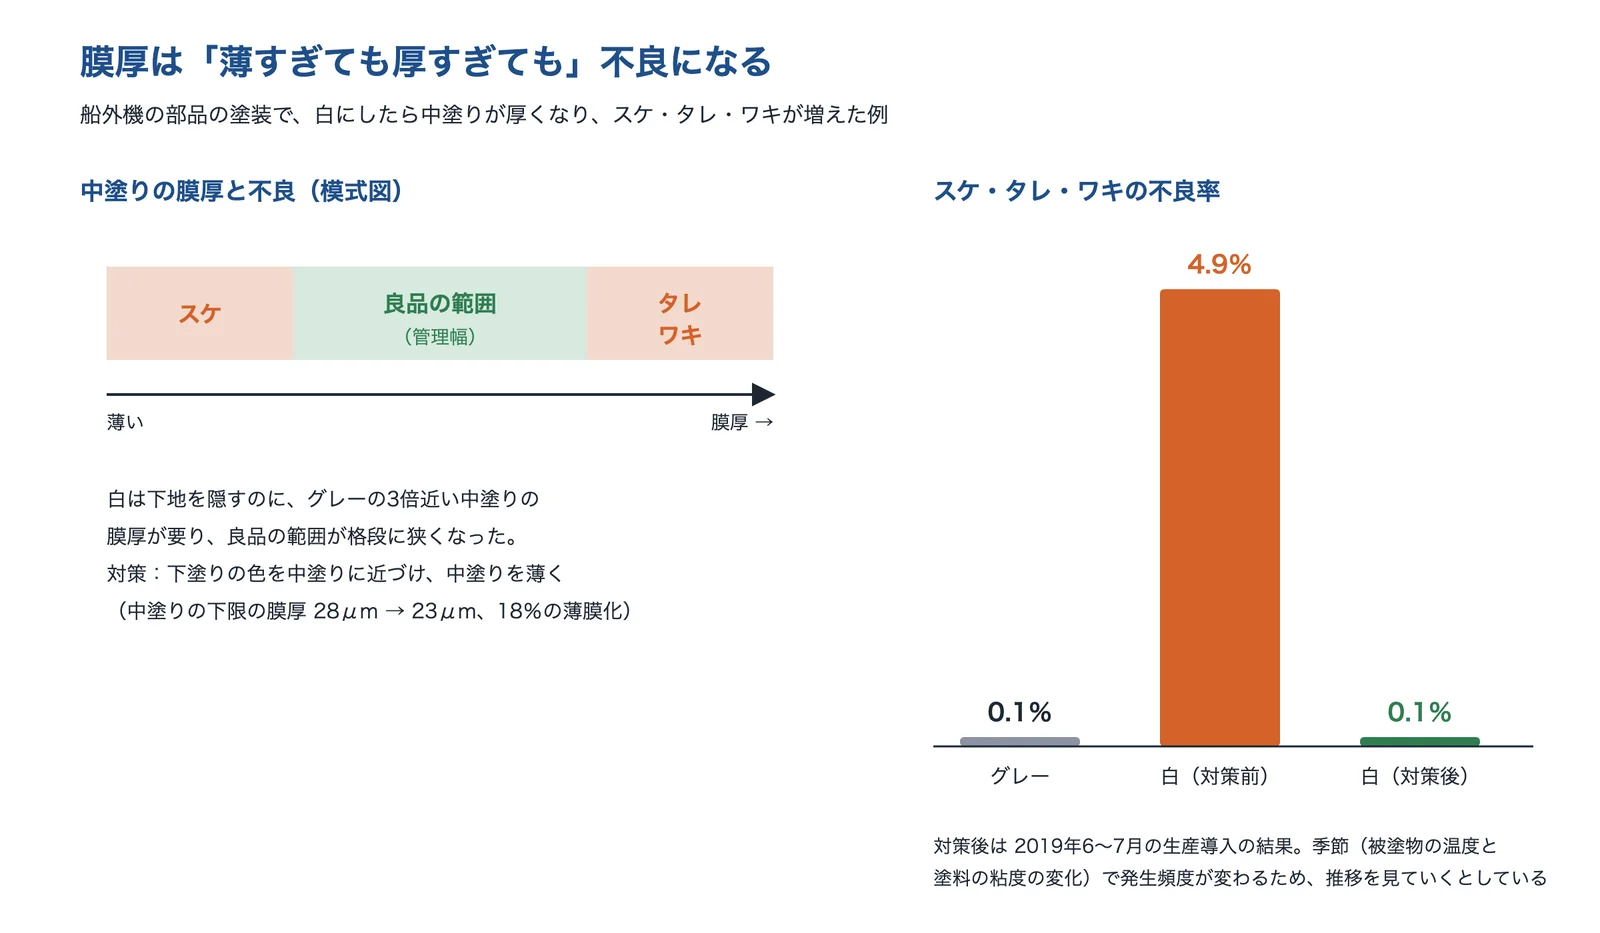
出典:ヤマハ発動機「外観塗装色に合わせたプライマーの開発」をもとに AI(Claude)で作成
ブツは、ブースの中と塗料の通り道から入る
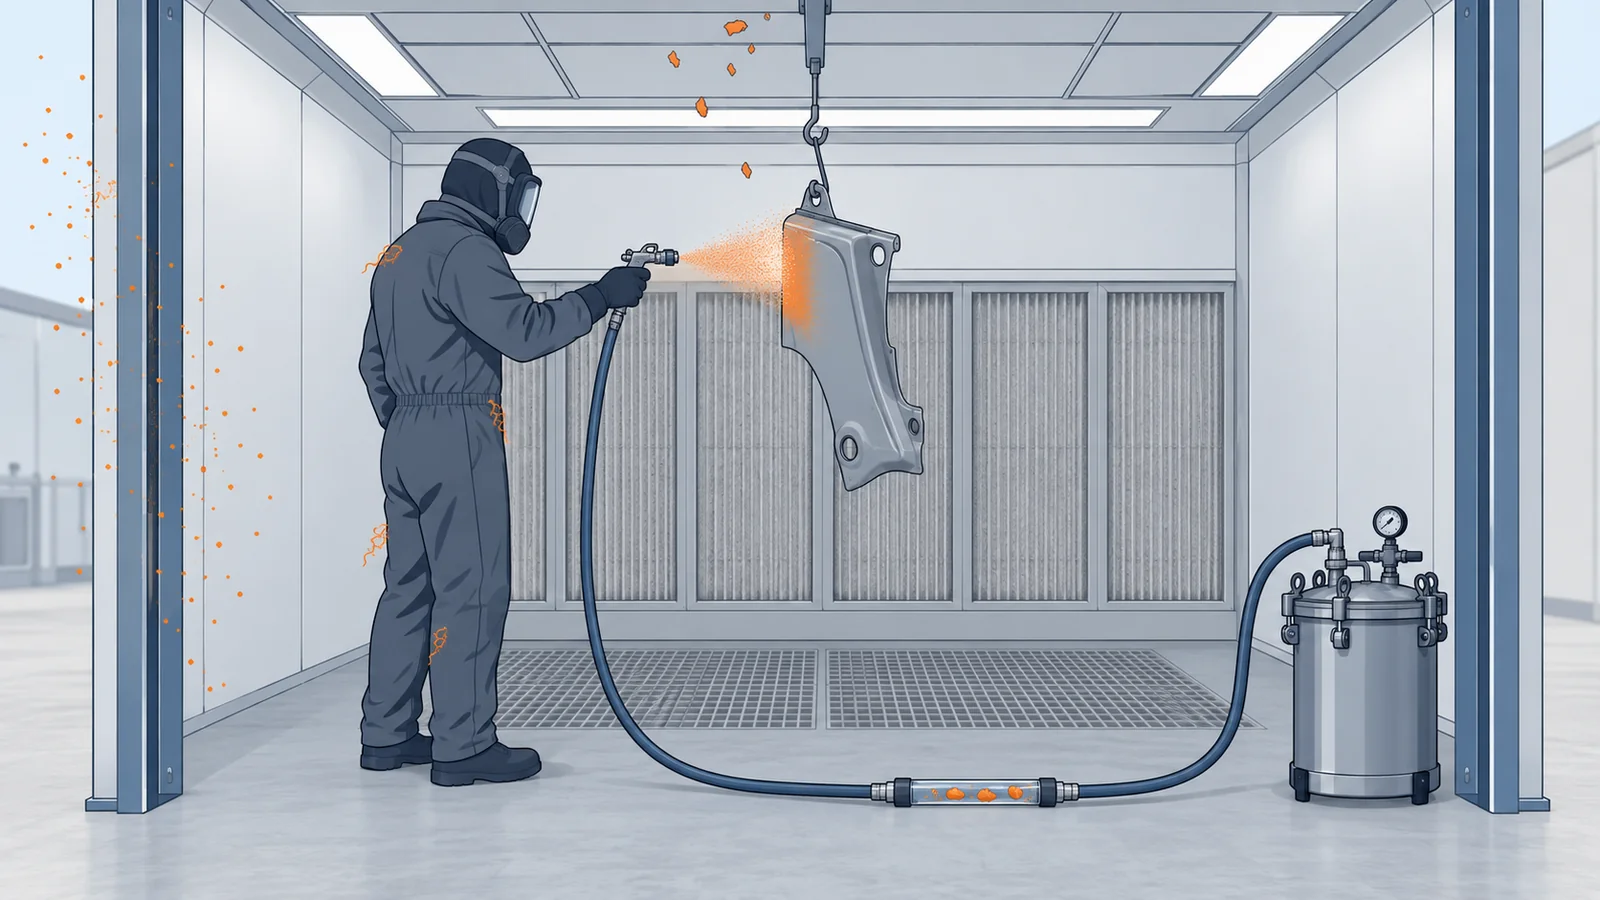
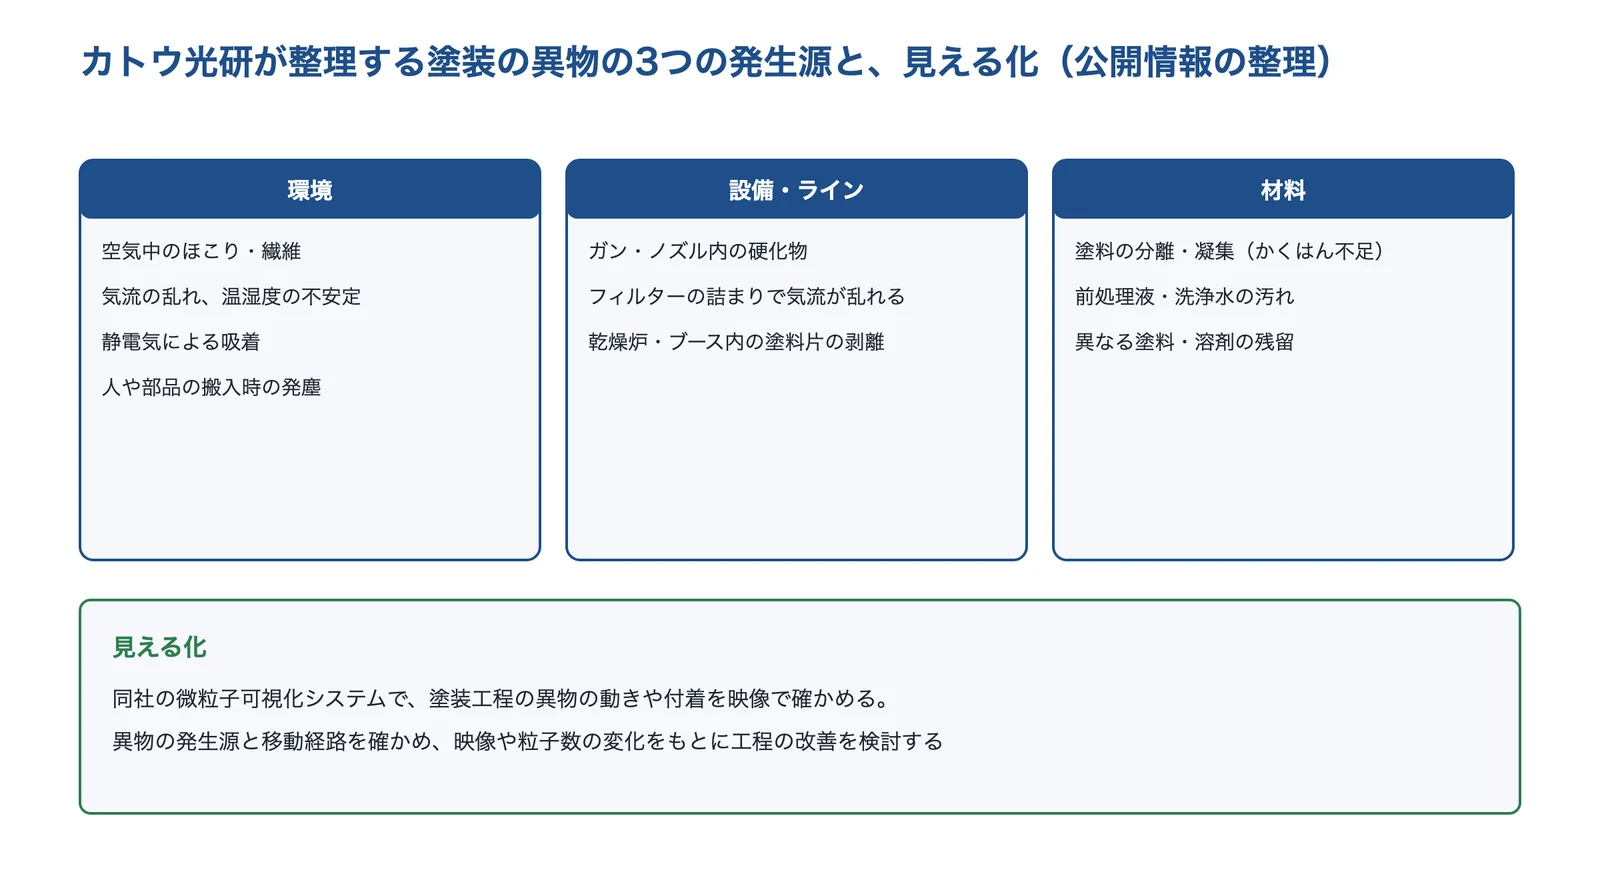
カトウ光研は、塗装の異物を環境・設備(ライン)・材料の3つの発生源に分けています。化研テックの事例には、塗料缶の天板のほこり、缶の中で固まった硬化剤、調合タンクの排気ダクトの結露水が硬化剤と反応したもの、バルブやポンプのすき間で堆積して固まった塗料、ブースの天板から落ちる塗料の粉、ドア枠のほこり、給気が少なく建屋のほこりが入ったもの、などがあります。
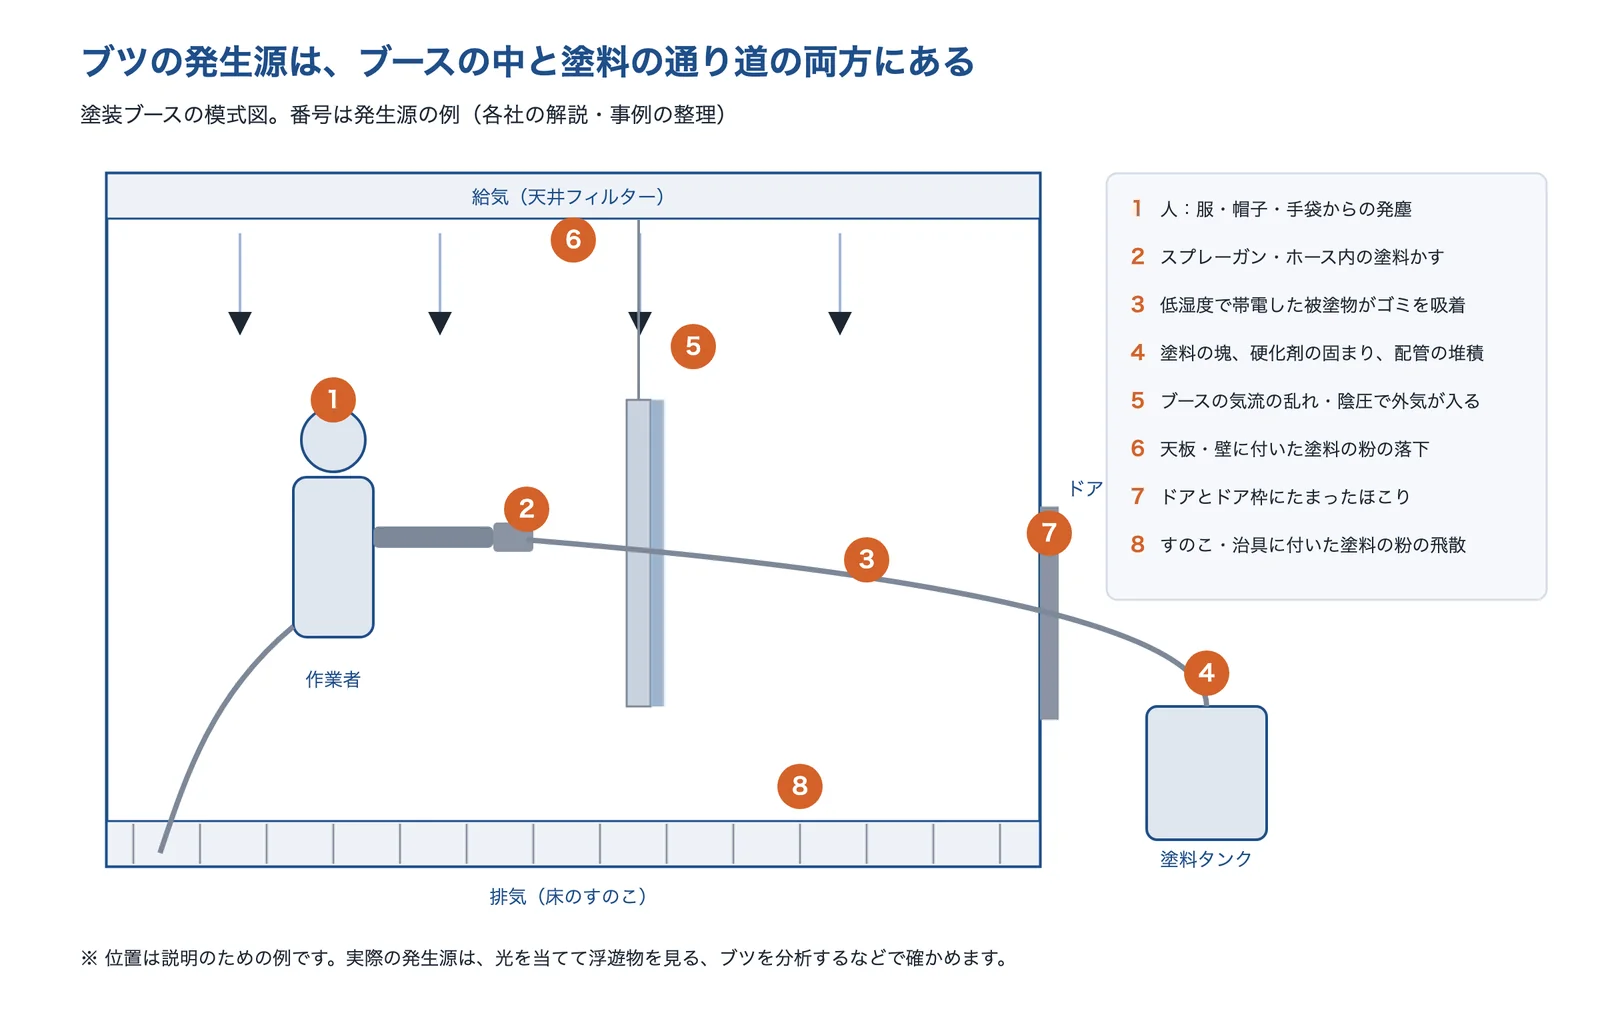
出典:NCC「塗装現場のゴミブツ不良の発生原因とは?」・NCC「間違った換気で塗装ブースがゴミまみれ?!」・化研テック「塗装の不良対策~ブツ不良の発生事例」をもとに AI(Claude)で作成
原因の切り分け方
次は編集部の整理です。まず不良の出た品に光を当てて、面全体の凸凹か、流れた跡か、点の突起か、へこみ・穴かを見ます。面全体ならゆず肌として塗料と塗り方、流れた跡ならタレとして膜厚と吐出量、点ならブツとしてブースと塗料の通り道、へこみ・穴ならはじき・ワキとして脱脂・エア・膜厚・素地を疑います。日や季節で変わるときは、温度・湿度・粘度・膜厚を記録して、不良の出た日と出なかった日を比べます。
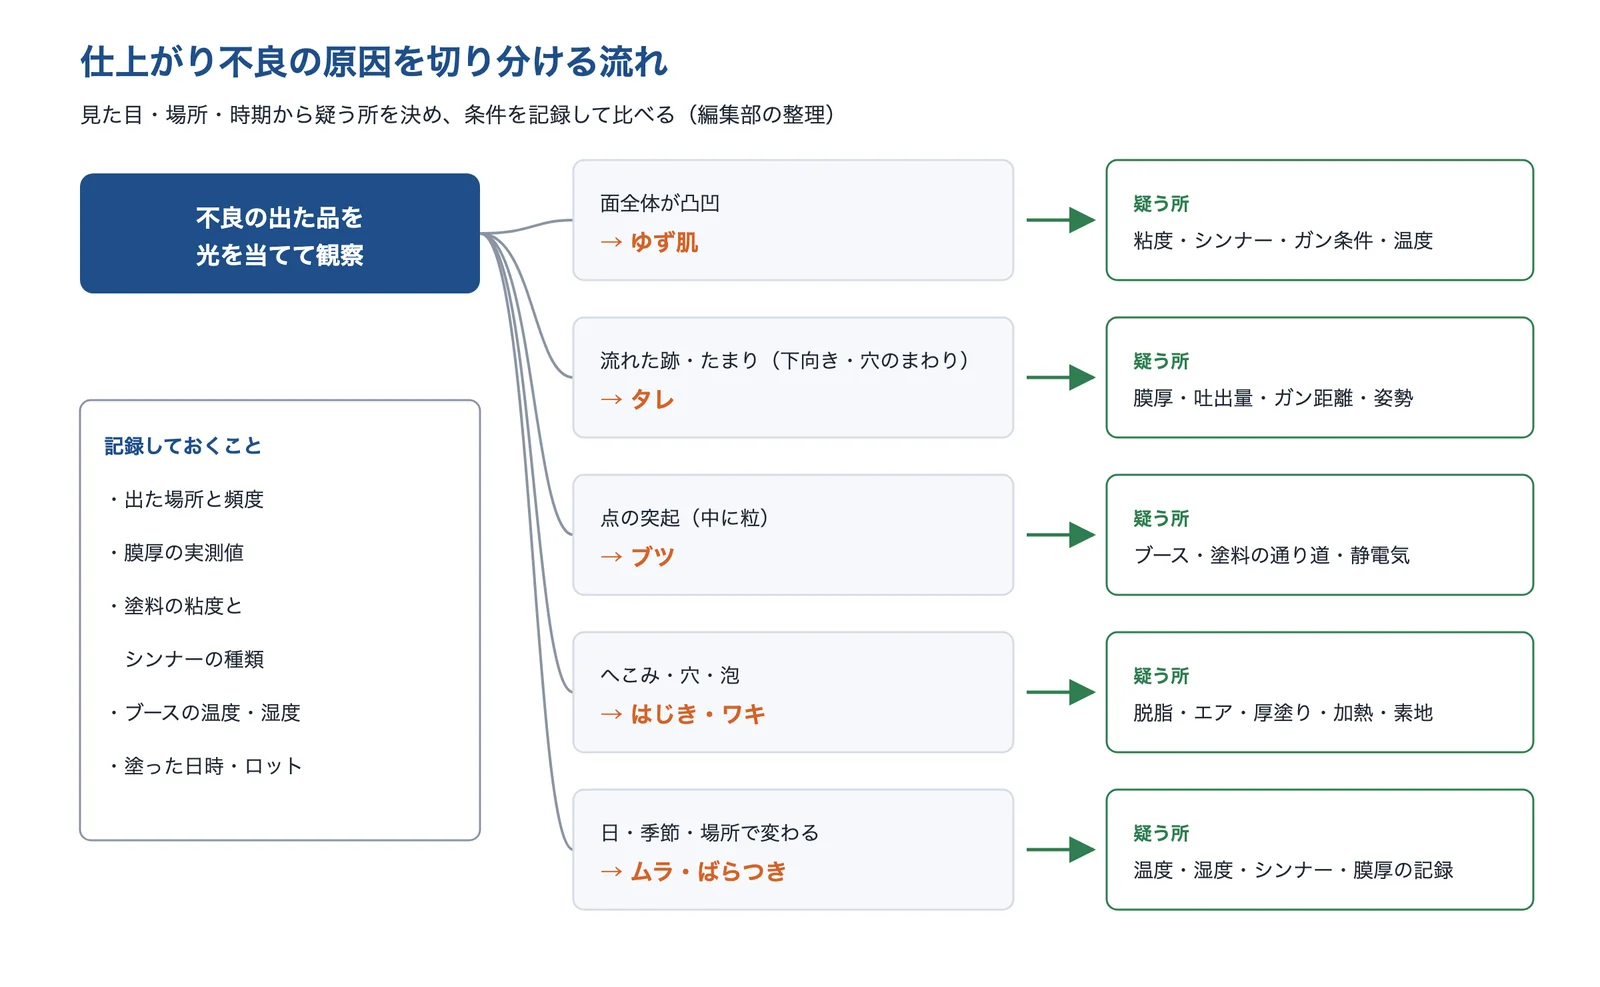
出典:この記事の内容をもとに AI(Claude)で作成
出典:外観塗装色に合わせたプライマーの開発(ヤマハ発動機技報)|ヤマハ発動機、塗装の不良解説:ゆず肌の発生原因と対策|NCC、タレ・たるみ|ヒバラコーポレーション、塗装の不良対策~ブツ不良の発生事例|化研テック、塗装の異物対策|カトウ光研
解決技術の詳細
仕上がり不良の対策は、塗料をそろえる(粘度・シンナー)、塗り方をそろえる(ガン条件・膜厚)、塗る場所を整える(ブース・温湿度・静電気)、塗る前の面を整える(脱脂・素地)、そして測って確かめる(膜厚・写像性・分析)の5つに分けられます(編集部の整理)。
塗料の調整(粘度・シンナー)
ヤマハ発動機は、二輪車の樹脂外装のロボット塗装(2液ポリウレタン塗料)で、冬用・標準・夏用の希釈シンナーと、塗料の粘度(標準±2秒)の水準を変えて塗り、塗色のカテゴリーごとに色調・つや・肌のいちばんよい範囲を決めました。結果の一例では、下塗りに冬用シンナーを使った組み合わせで肌荒れが出て、粘度を下塗り・上塗りとも「標準+2秒」にすると肌荒れが出ました。年間を通じて品質を安定させるには、温度・湿度に応じた細かい条件の設定が必要としています(2003年の報告)。
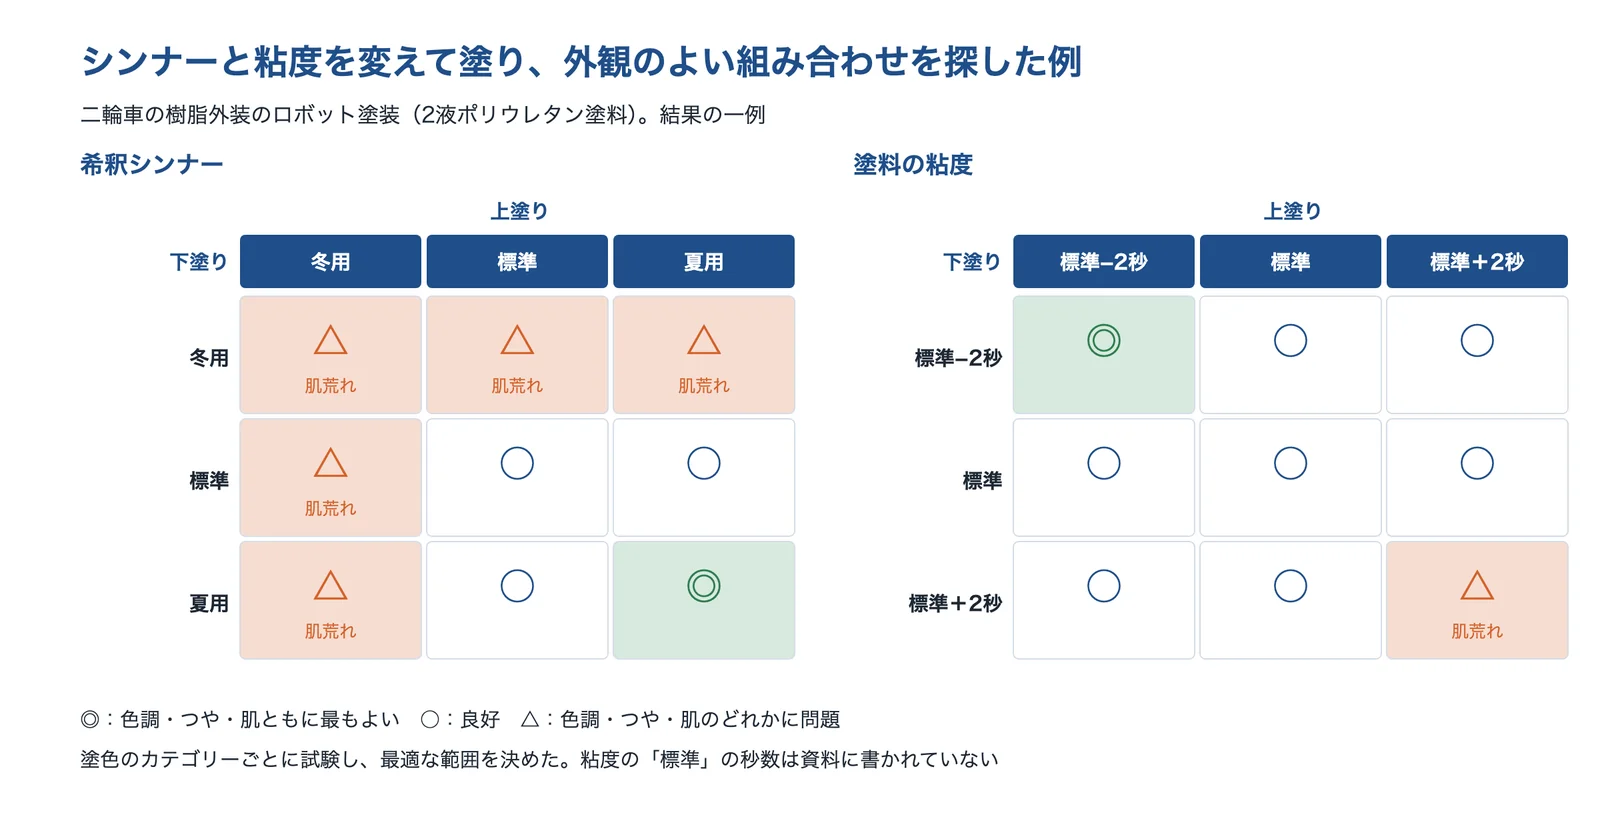
出典:ヤマハ発動機「ロボット塗装手法改善による塗装効率の向上」(技報 No.35)をもとに AI(Claude)で作成
NCC は、ゆず肌には乾燥性の遅い希釈用シンナーを使うか、仕上がりを確かめながらリターダー(遅乾溶剤)をブレンドするとし、ゆず肌のほかにも、タレ・ブツ・ハジキ・色ムラ・つや引けなどの原因の一つに、希釈用シンナーが合っていないことが考えられるとしています。塗料の通り道では、新品の塗料にも微細なゴミが含まれている可能性があり、ろ過には目が均等なメッシュストレーナーを勧めています。2液の水系塗料では、極端に激しくかくはんすると容器の壁面で塗料が膜になり、ブツの原因になるので注意するとされています(愛知県)。
塗り方(ガン条件・膜厚・静電塗装)
ガン距離が遠い、運行速度が速いとゆず肌に、ガンが近い、吐出量が多いとタレになります(NCC、ヒバラコーポレーション)。ヒバラコーポレーションは、ゆず肌の対策例にガン距離・速度・吐出量などの最適化を挙げています。ヤマハ発動機のロボット塗装の報告では、一般面・端面などの部位ごとに最適なエア圧力を決めて塗料ミストの飛散を抑えるため、霧化エア圧とパターンエア圧を0.2〜0.5MPa の水準で変えて、塗装パターンの形と幅を測っています。白の塗装の報告では、中塗りのガン速度を1.5倍まで上げても塗着効率と外観に大きな影響はなく、生産では1.2倍にしています。
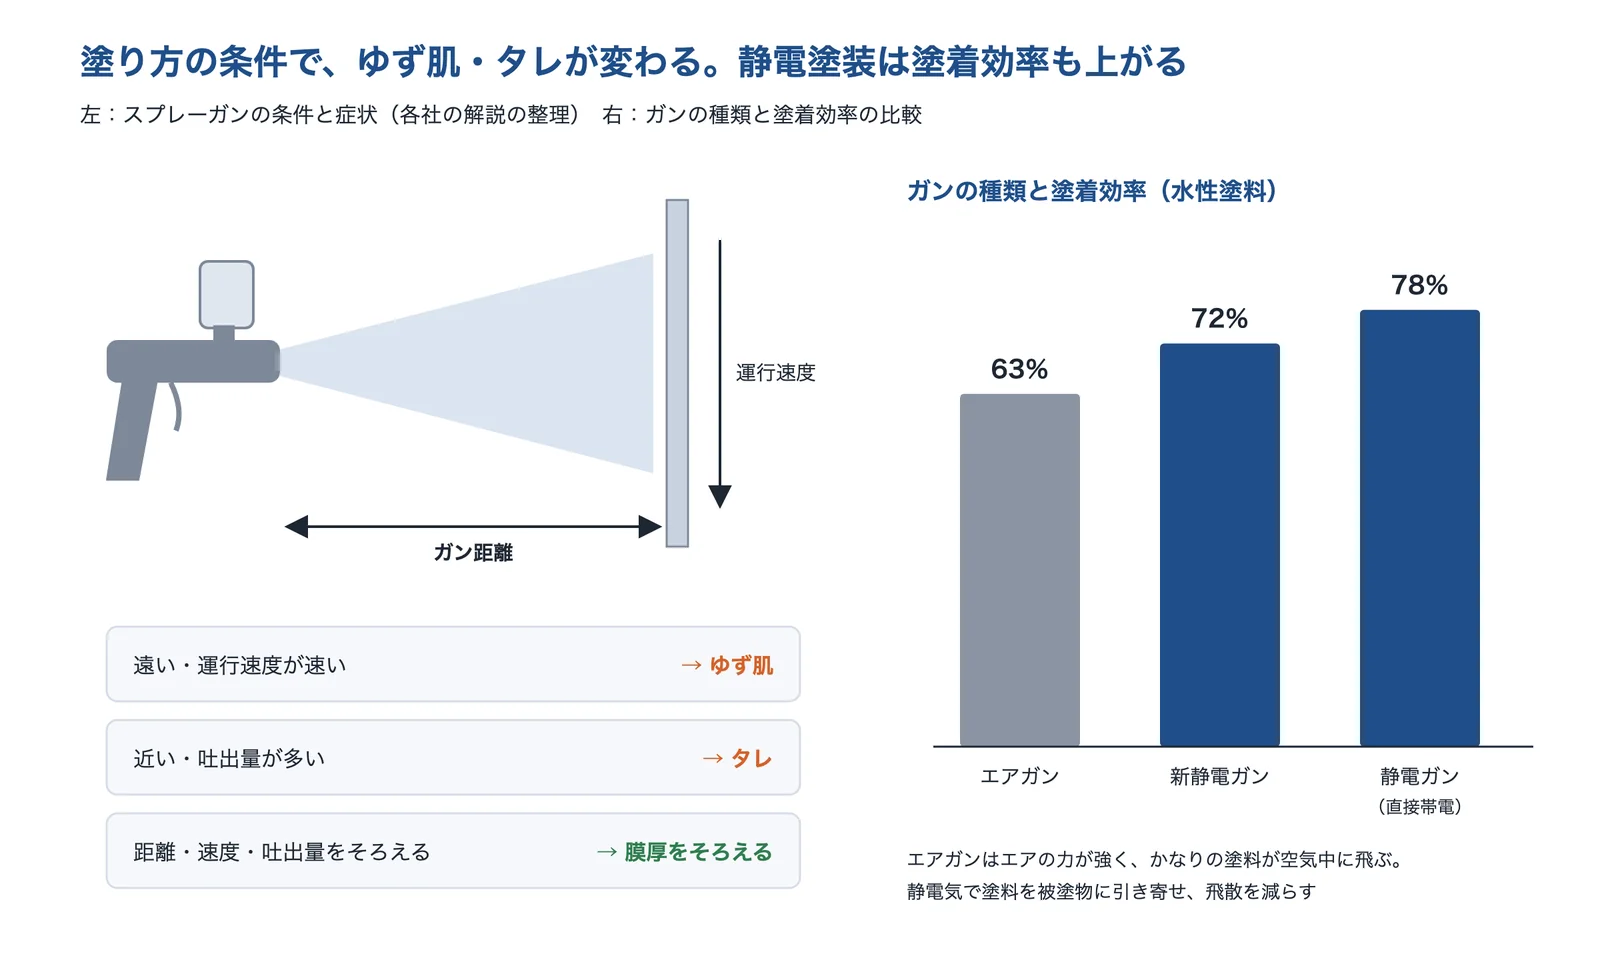
出典:NCC・ヒバラコーポレーション・旭サナック「水性塗料用新型静電塗装機」をもとに AI(Claude)で作成
塗り方は塗着効率にも関わります。旭サナックは、エアスプレーガンはエアの力が強く、かなりの量の塗料が空気中に飛散するとし、水性塗料での塗着効率を、エアガン63%、同社の新しい静電ガン72%、従来の静電ガン(直接帯電)78%と比べています。同社の新しい静電ガンを水性塗料に使った自動車メーカーでの実績として、静電塗装しない場合より塗料の消費量が20%程度減ったとしています(2005年ごろの資料)。回転霧化の塗装機は、生成する粒子の径が均一なので塗り肌のムラが出にくく、塗り重ねの回数が少なくて済むとされています(愛知県)。
塗装環境(ブース・温湿度・除電)
NCC は、ブースを掃除してもゴミブツがおさまらない理由を、換気の誤りで気流が乱れ、外からほこりが入るためとしています。開口部に軽い糸を垂らし、ブースの方へ引かれれば陰圧、外へなびけば陽圧と調べられ、多くの塗装ブースが陰圧になっていることが多いと指摘しています。オークマ工塗は、自動車メーカー向けの部品で、ほこり・ごみの出る場所を調べて風の流れを変え、塗料の中の塊を調べ、塗装前に簡易処理を入れて、ロット10000個の不良率を平均30%から3%未満にしたとしています。
湿度は、静電気と塗料の乾き方の両方に効きます。化研テックは、湿度約60%以下では空気との摩擦でほとんどの樹脂がマイナスに帯電し、除湿されたコンプレッサーのエアでほこりを払うと、かえって帯電が高くなることもあるとしています。スプレーイングシステムスジャパンの事例では、樹脂製品の塗装工場で冬の乾燥期にシンナーの揮発が速まって塗装ムラが出ていたのを、ブースのまわりを加湿して湿度センサーで保つことで、塗装ムラの不良品の発生率が10〜15%から1%以下になったとしています(加湿器メーカーの事例)。水系塗料では、通常15℃以上の給気温度が要り、メタリックやパールなどの高級塗装では湿度70%前後での管理が必要とされています(愛知県)。
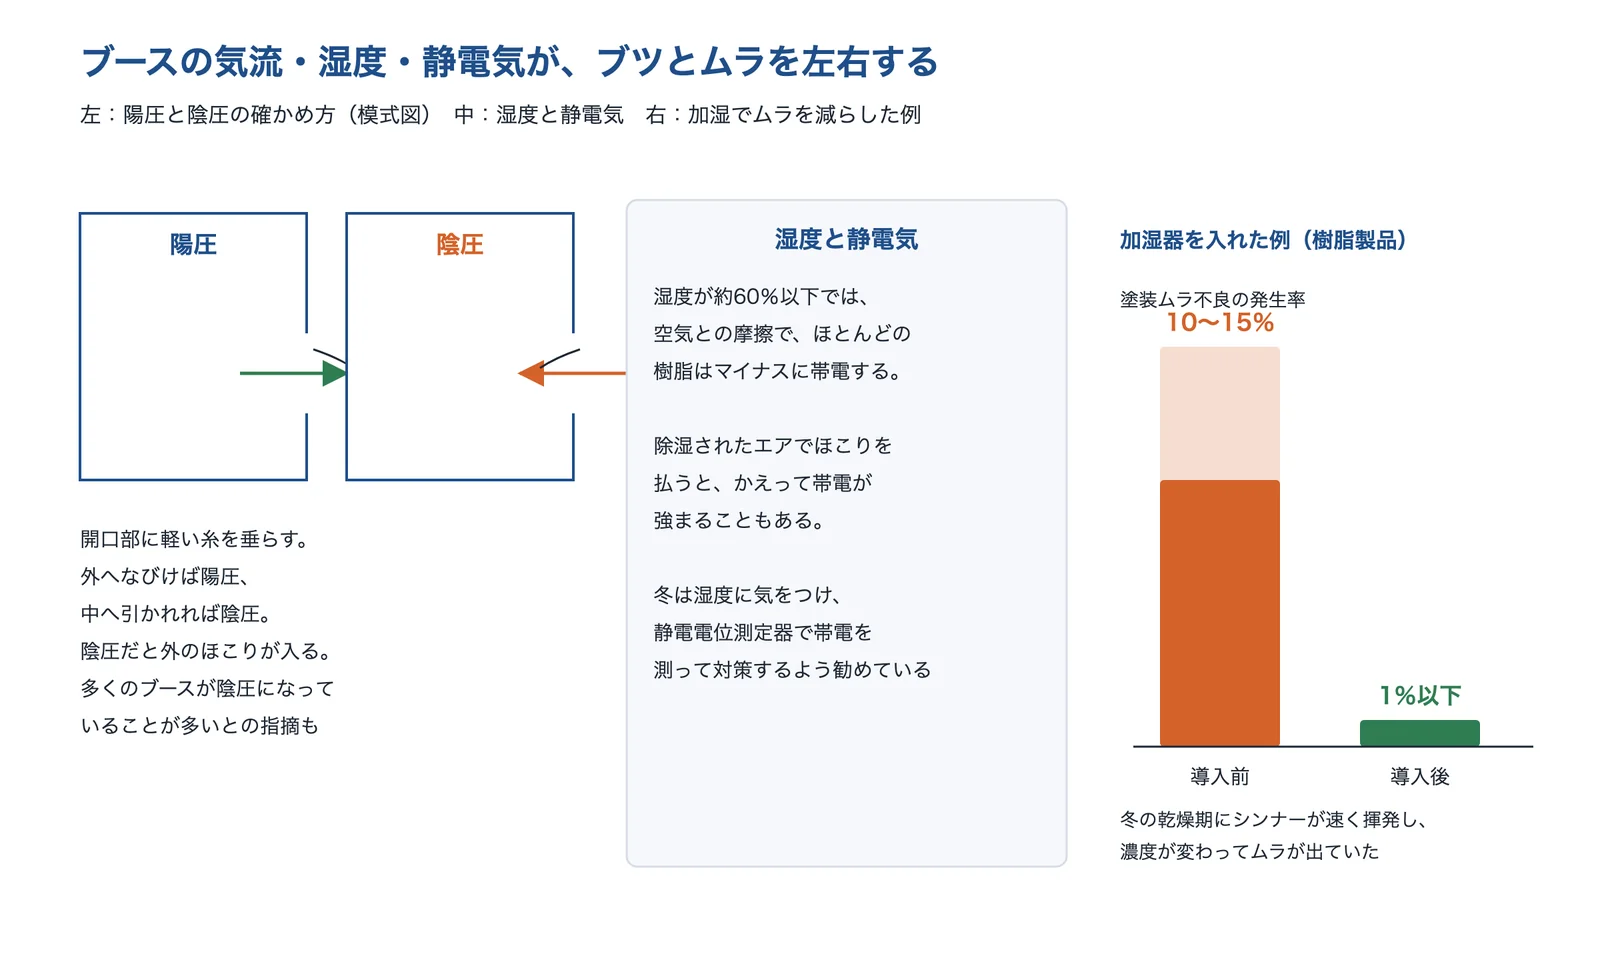
出典:NCC「間違った換気で塗装ブースがゴミまみれ?!」・化研テック「塗装の不良対策~ブツ不良の発生事例」・スプレーイングシステムスジャパンの導入事例をもとに AI(Claude)で作成
前処理(脱脂・素地)
はじきは、塗る前の面に付いた水・油・シリコンや、スプレーエアの水分・油分が原因になることがあります(ヒバラコーポレーション)。愛知県の資料は、水系塗料は表面張力が大きいので少しの汚れでもハジキや付着不良を起こしやすく、金属の塗装では脱脂を念入りに行う必要があるとし、塗装前に素材を IPA やヘキサンなどで脱脂する方法を挙げています。化研テックは、樹脂成形品に付いた離型剤などを除くワイピング剤を、ハジキの低減と帯電の抑制によるブツの低減に役立つものとして紹介しています。
素地からガスが出てワキになることもあります。大阪府立産業技術総合研究所は、鋳鉄の塗膜の発泡・ブリスタ(ふくれ)の3つの事例で、いずれも塗膜と鋳鉄の界面の「へこみ」が起点と考えられるとし、2つの事例では巣などの鋳造欠陥は見られなかったとしています。加工面の事例では、へこみは切削加工の「むしれ」に対応すると考えられ、加工面に出た黒鉛は吸湿性があるため、加工油や水分が染み込むと取り除きにくくなるとしています(2004年)。
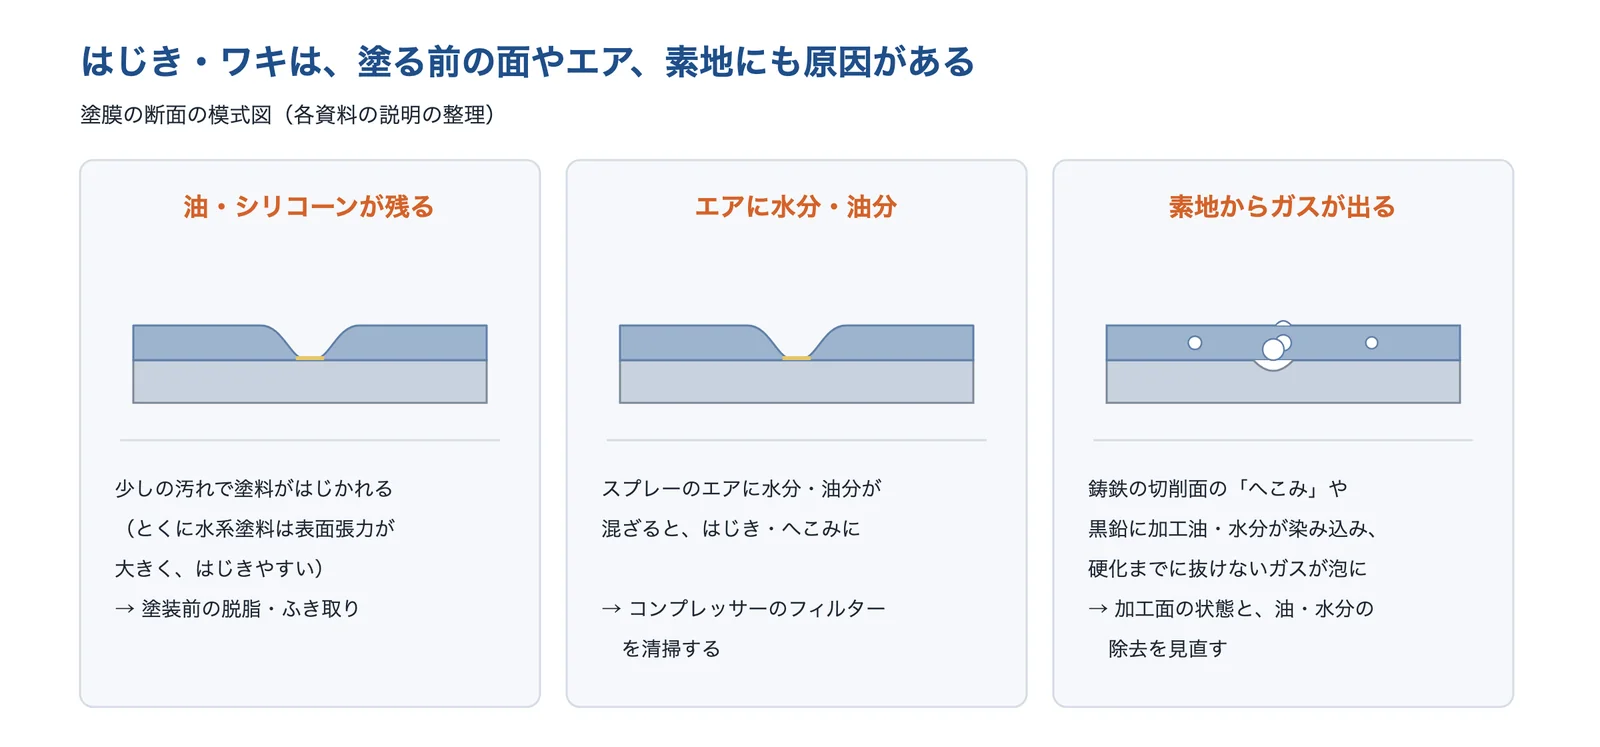
出典:愛知県の VOC 排出抑制対策の技術資料・ヒバラコーポレーション「ハジキ・へこみ」・大阪府立産業技術総合研究所 技術シート No.04001をもとに AI(Claude)で作成
検査・評価(膜厚・写像性・分析)
タレ・スケ・ワキには、膜厚の測定が基本になります(編集部の解説)。佐藤計量器製作所の膜厚計には、磁性金属の上の非磁性の被膜を測る電磁式と、非磁性金属の上の絶縁被膜を測る渦電流式があり、JIS K 5600-1-7 などに適合するとしています。つやは鏡面光沢度(JIS Z 8741)で、20°・60°・85°の入射角から選んで測ります(宮城県産業技術総合センター)。ヤマハ発動機は、色の判定に色差 ΔE を使っています。
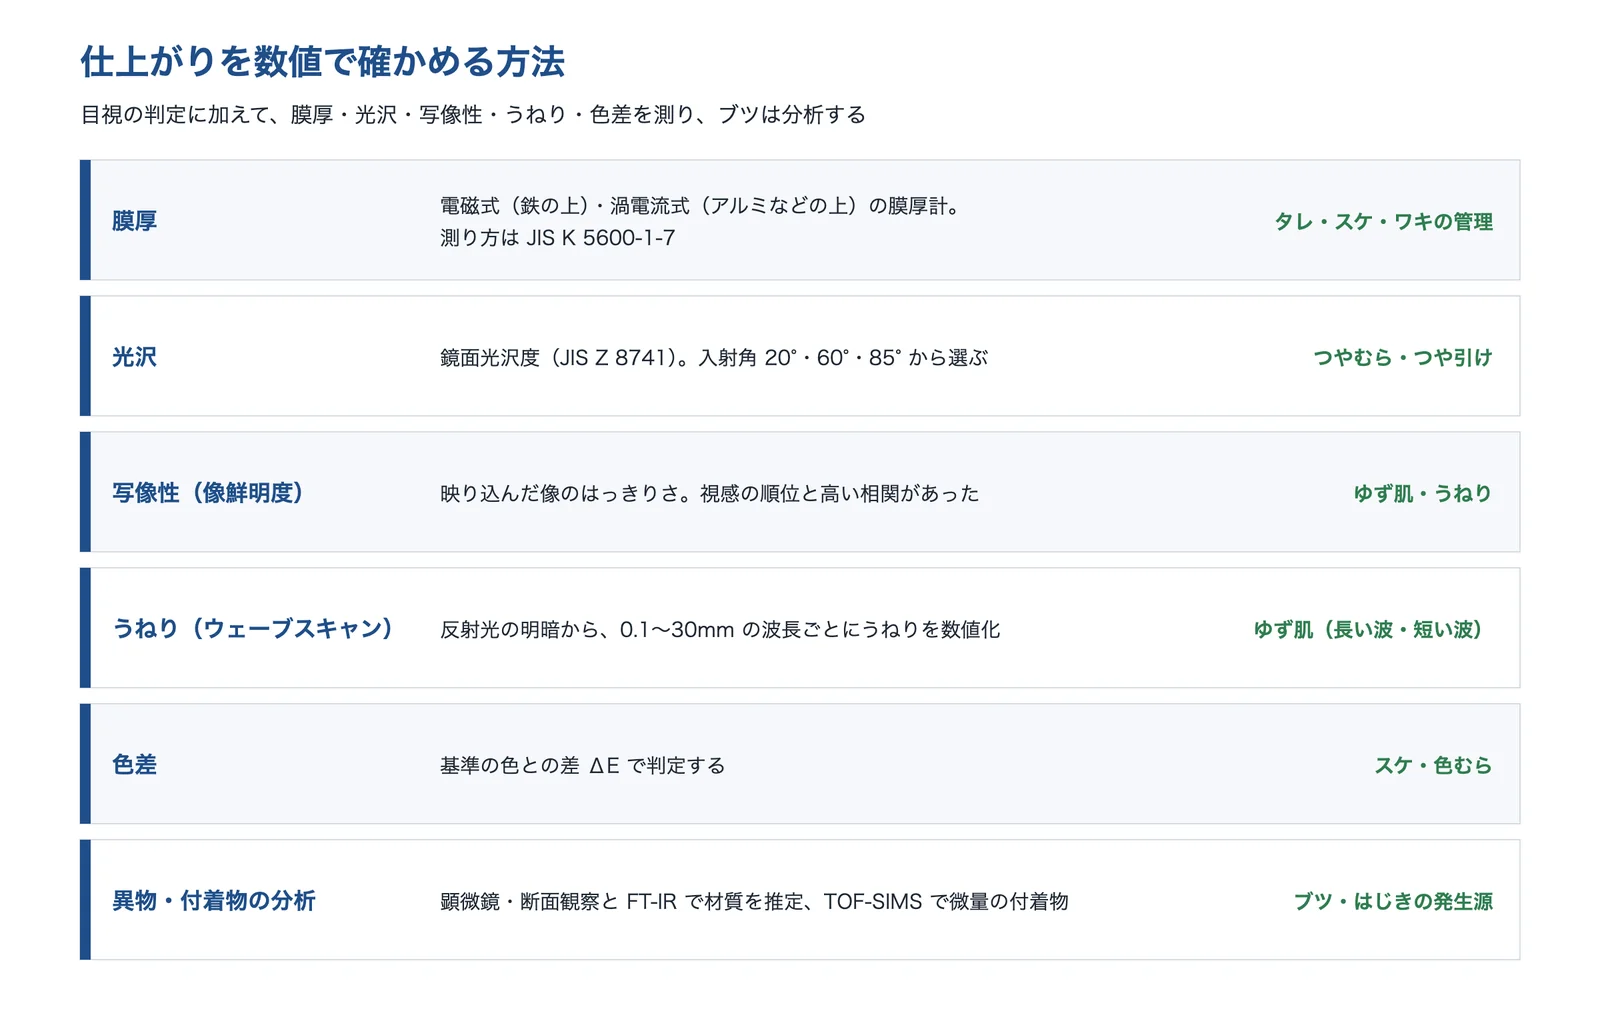
出典:佐藤計量器製作所の膜厚計カタログ・宮城県産業技術総合センター「光沢計」・スガ試験機の論文(表面技術 Vol.69 No.4)・テツタニ「ウェーブスキャン」・ヤマハ発動機技報・産業技術総合研究所の事例 OK-0005・あいち産業科学技術総合センターをもとに AI(Claude)で作成
ゆず肌は、光沢の値だけでは見分けにくいことがあります。スガ試験機の論文は、鏡面からゆず肌・うねり・つやなしまでの塗装鋼板6枚を20人が見て並べた順位と測定値を比べ、光学くしの幅0.25mm で測った像鮮明度(写像性)の順位相関係数は0.94と高かった(6枚のうち2枚は順位が入れ替わった)一方、測色・鏡面光沢・反射ヘーズなどは見た目の順位と相関がなかったとしています(2018年)。ウェーブスキャンという測定器は、反射光の明暗から表面のうねりを0.1〜30mm の波長ごとに数値にし、旧機種からのSW(0.3〜1.2mm)・LW(1.2〜12mm)も表示できます(テツタニ)。
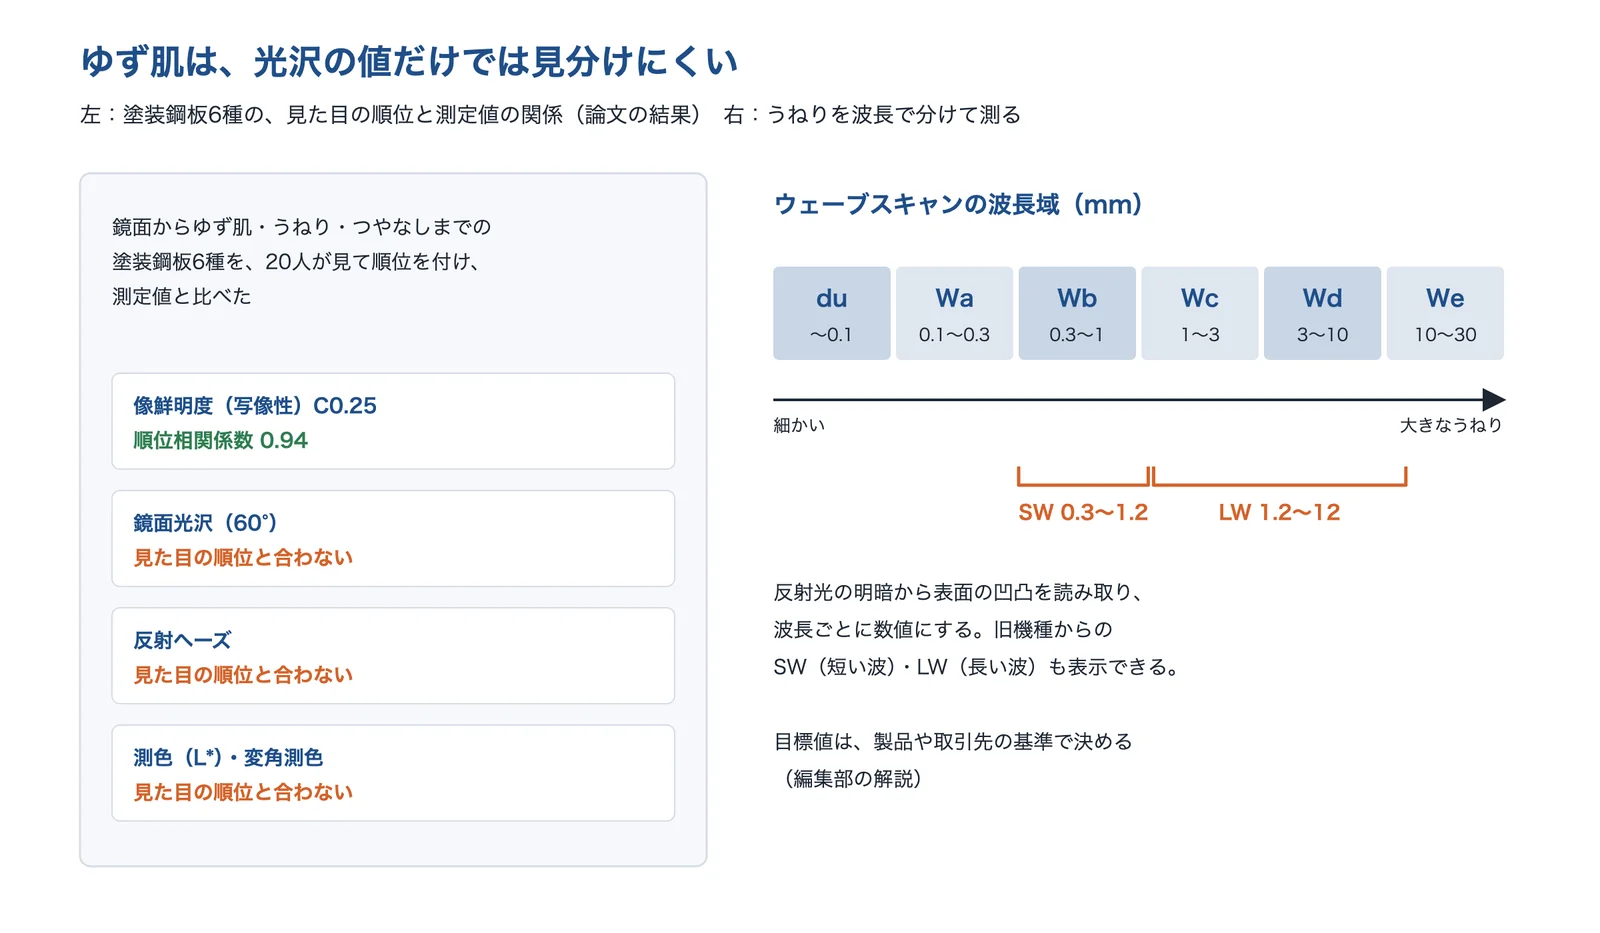
出典:須賀茂雄・喜多英雄「像鮮明度(写像性)-種々の外観評価技術との比較」(表面技術 Vol.69 No.4)・テツタニ「ウェーブスキャン」をもとに AI(Claude)で作成
ブツやはじきは、中身を調べると入った工程を絞り込めます。岡山県工業技術センターの事例では、プラスチック製品の外観不良の異物を顕微鏡で観察し、青色塗装の中ではなくクリアコートの層の中にあることを確かめ、FT-IR でポリエチレンと同じスペクトルを得ました。異物と青色塗装の間からクリアコートが検出されなかったため、青色塗装のあと、クリアコートを塗るまでの間に付いたと推測しています。あいち産業科学技術総合センターは、塗装や接着の不具合などの原因になる微量の付着物を調べる手法として、粘着テープに写し取って TOF-SIMS(飛行時間型二次イオン質量分析)で測る例(ガラス基板に付いたふっ素系の潤滑剤)を紹介しています。1つのスペクトルだけでは原因を特定しにくく、候補の物質と比べる必要があるとしています。
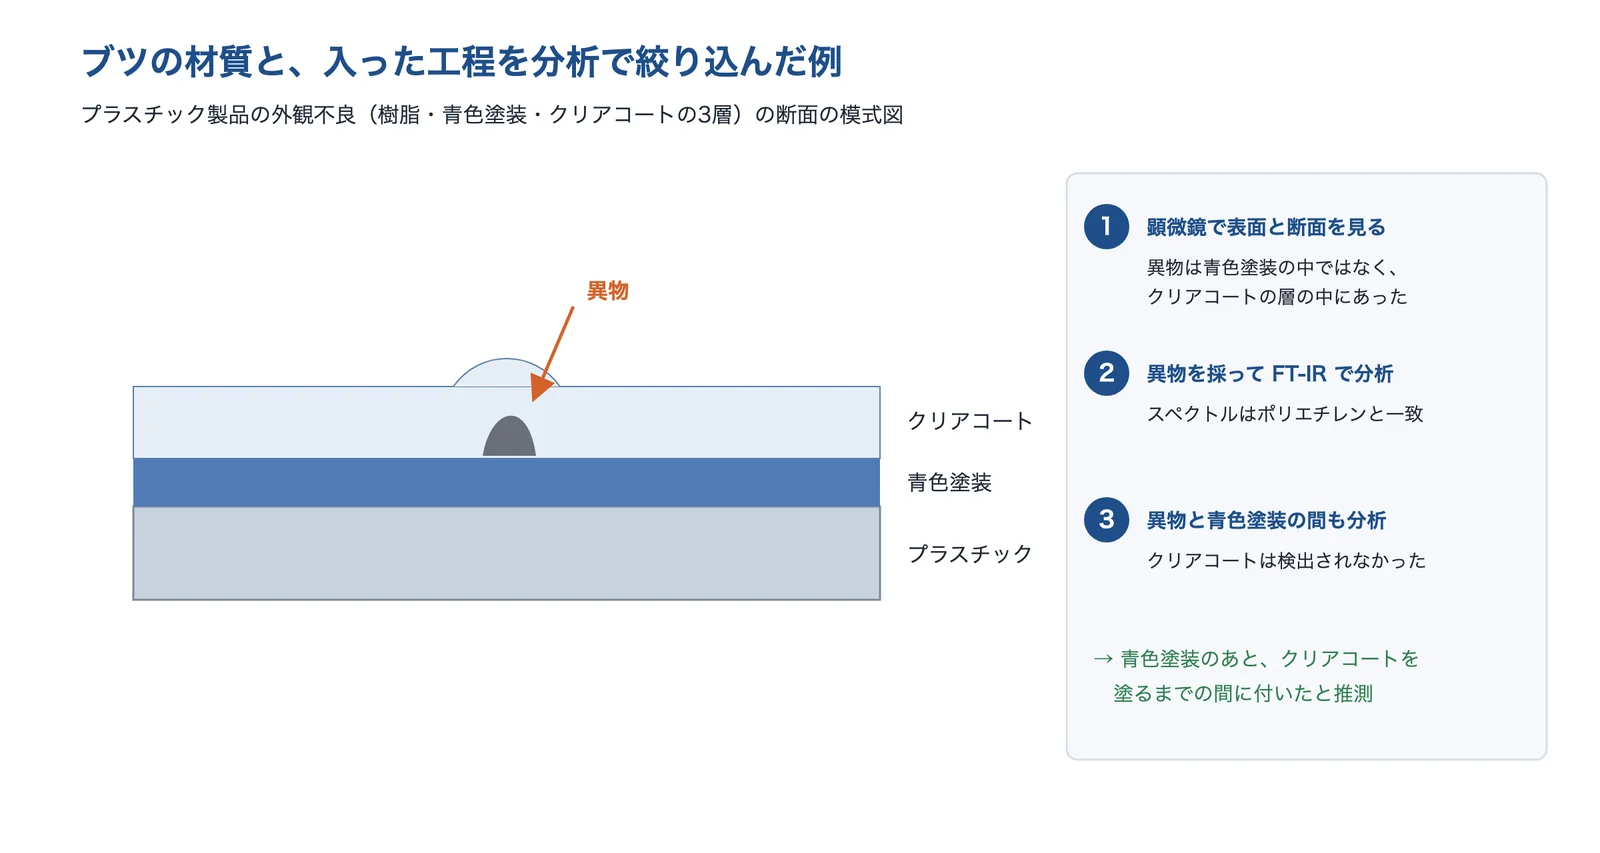
出典:産業技術総合研究所「赤外分光分析(FT-IR)による材質・異物の分析」(事例 OK-0005、岡山県工業技術センター)をもとに AI(Claude)で作成
出典:ロボット塗装手法改善による塗装効率の向上(ヤマハ発動機技報 No.35)|ヤマハ発動機、外観塗装色に合わせたプライマーの開発(ヤマハ発動機技報)|ヤマハ発動機、水性塗料用新型静電塗装機(第3回新機械振興賞受賞者業績概要)|旭サナック、VOC 排出抑制対策の技術資料(水系塗料・静電塗装など、2009年)|愛知県、ノズル式加湿器の導入で塗料の濃度変化を抑制(導入事例)|スプレーイングシステムスジャパン、技術シート No.04001 鋳造品の塗装不良事例|大阪府立産業技術総合研究所、膜厚計 EP-100/HP-100 カタログ|佐藤計量器製作所、光沢計(機器紹介)|宮城県産業技術総合センター、像鮮明度(写像性)-種々の外観評価技術との比較(表面技術 Vol.69 No.4)|須賀茂雄・喜多英雄(スガ試験機)、ウェーブスキャン|テツタニ、赤外分光分析(FT-IR)による材質・異物の分析(事例 OK-0005、岡山県工業技術センター)|産業技術総合研究所、切断サンプリングできない微量な付着物の評価(2023年5月号)|あいち産業科学技術総合センター、塗装の不良解説:ゆず肌の発生原因と対策|NCC、塗装現場のゴミブツ不良の発生原因とは?|NCC、間違った換気で塗装ブースがゴミまみれ?!|NCC、ゆず肌|ヒバラコーポレーション、ハジキ・へこみ|ヒバラコーポレーション、不良率1%未満を実現する技術があります|オークマ工塗、塗装の不良対策~ブツ不良の発生事例|化研テック
塗装の仕上がり不良の対策技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。シンナーや塗料の通り道を見直したいなら塗料の商社、ブツの基準が厳しい部品を任せたいなら塗装の受託、ブースのまわりのブツなら薬剤のメーカー、ほこりの流れを確かめたいなら可視化の機器、というように、困りごとで合う相談先が変わります。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| NCC | 塗料商社 | シンナーの見直しでゆず肌や季節による仕上がりの違いを減らし、ゴミ・ブツの発生源を洗い出す。 | A ゆず肌(表面が凸凹で、映り込みがぼやける) C ブツ(ゴミ・塗料の塊の点の突起) E ムラ(塗りムラ・色・つや)、季節や日で仕上がりが変わる | |
| オークマ工塗 | 塗装(受託) | ブツ・ゴミの基準が厳しい部品の焼付塗装を請け負い、ほこり・ごみの出る場所を調べる。 | C ブツ(ゴミ・塗料の塊の点の突起) | |
| 永和工芸 | 塗装(受託) | 前処理(リン酸亜鉛・クロメート処理)から金属塗装までを一貫して行う。 | D はじき・ワキ(へこみ・穴・泡) | |
| ヒバラコーポレーション | 塗装(受託) | 粉体塗装・電着塗装などの工業塗装を請け負い、塗装不良の名前と原因の見当を解説している。 | A ゆず肌(表面が凸凹で、映り込みがぼやける) B タレ(塗料が流れた跡・たまり) D はじき・ワキ(へこみ・穴・泡) | |
| 化研テック | 薬剤メーカー | 塗装ブース用の薬剤などで、塗料の通り道やブースのまわりのブツの原因を探し、帯電によるゴミの付着や離型剤によるハジキを減らす。 | C ブツ(ゴミ・塗料の塊の点の突起) D はじき・ワキ(へこみ・穴・泡) | |
| カトウ光研 | 計測・可視化 | 可視化装置で、ブースの中のほこりの出どころと流れを映像で確かめる。 | C ブツ(ゴミ・塗料の塊の点の突起) |
NCC株式会社|シンナーの見直しと塗装現場の改善
NCCとは
NCC は、長野県伊那市にある塗料商社です(1958年設立)。事業内容に、塗料の製造・配合、各種塗料・溶剤・工業薬品の販売、塗装・洗浄・化学設備やクリーンルームなどの工業用設備、色彩計画・塗膜設計を挙げています。
NCCの得意技術
| 技術 | 内容 |
|---|---|
| シンナーの見直し | ゆず肌の原因に、希釈シンナーの乾燥性が速い、セッティングタイムが短い、ブースや被塗物の温度が高い、ガンの運行速度が速い・距離が遠い、を挙げ、乾燥性の遅いシンナーやリターダー(遅乾溶剤)のブレンド、冷却ファン・エアーカーテンでの温度管理を対策としている。シンナーの成分を調整したオリジナルシンナーを提供するサービスを行っている |
| ゴミ・ブツの発生源の整理 | 発生源を、人の服・帽子・手袋からの動作発塵、塗料の中や供給系で固まった樹脂・顔料、ポンプ・ホース・スプレーガンの洗い残しの3つに分け、塗料のろ過には目の不規則な不織布より目が均等なメッシュストレーナーを使うよう勧めている |
| ブースの気流 | 掃除してもゴミブツがおさまらない理由を、換気の誤りで気流が乱れ、外からほこりが入るためとし、開口部に糸を垂らして陽圧か陰圧かを調べる方法を紹介している。多くの塗装ブースが陰圧になっていることが多いとしている |
ゆず肌のほかにも、タレ・ブツ・ハジキ・色ムラ・つや引けなどの原因の一つに、希釈用シンナーが合っていないことが考えられるとしています。
NCCが解決できる課題
- ゆず肌や季節による仕上がりの違いを、シンナーの見直しで減らしたい
- ゴミ・ブツの発生源(人・塗料供給系・設備・ブースの気流)を洗い出したい
出典:NCC「塗装の不良解説:ゆず肌の発生原因と対策」
出典:NCC「塗装現場のゴミブツ不良の発生原因とは?」
出典:会社概要|NCC、塗装の不良解説:ゆず肌の発生原因と対策|NCC、塗装現場のゴミブツ不良の発生原因とは?|NCC、間違った換気で塗装ブースがゴミまみれ?!|NCC
株式会社オークマ工塗|ゴミ・ブツ対策の焼付塗装(受託)
オークマ工塗とは
オークマ工塗は、大阪府東大阪市にある焼付塗装の工場です(1992年設立)。金属・樹脂への焼付塗装や手吹き塗装、ロボット塗装などを請け負っています。会社概要には、ISO9001:2000 の認証を2004年に取得したと書かれています。
オークマ工塗の得意技術
| 技術 | 内容 |
|---|---|
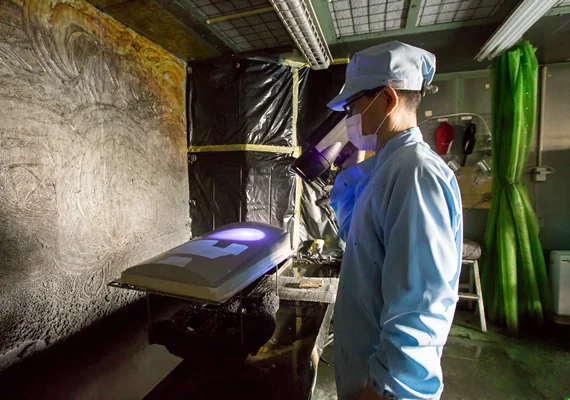
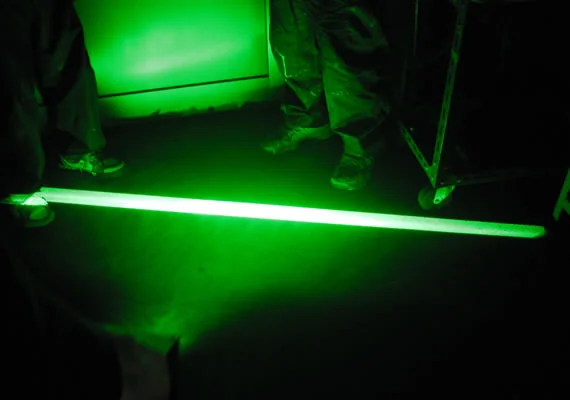
| ゴミ・ブツの対策 | 完全ゴミ対策のプロセスが組まれたクリーンルームを持ち、外部のコンサルタントを招いてほこり・ごみの見える化の技術を入れている。「表面に対し0.08㎜のブツゴミ不良」に困っている人向けに、200社以上の塗装不良の問題を解決してきたとしている |
| 改善の進め方(事例) | 自動車メーカー向けの部品の塗装で、ロット10000個に対し不良率が平均30%だった。ほこり・ごみの出る場所を調べて風の流れを変え、塗料の中の塗料塊を調べ、塗装前の工程に簡易処理を入れた。不良率は15%→10%→8%と下がり、現在は3%未満になったとしている |
| 生地の手入れ | ピアノブラックの色見本の事例では、特殊なライトで生地に付いたゴミを見つけ、除電ブローで取り除いてから塗装した。素材を侵していたシンナーを同社指定のものに替え、クレーター・亀裂を改善したとしている |
不良率の数値は、同社が公開している事例の値です。
オークマ工塗が解決できる課題
- ブツ・ゴミの基準が厳しい部品の塗装を任せたい
- ほこり・ごみの出る場所を調べ、塗装の不良率を下げたい
出典:オークマ工塗「不良率1%未満を実現する技術があります」
出典:オークマ工塗「不良率1%未満を実現する技術があります」
出典:会社概要|オークマ工塗、不良率1%未満を実現する技術があります|オークマ工塗
永和工芸株式会社|前処理から行う金属塗装(受託)
永和工芸とは
永和工芸は、大阪市平野区にある金属塗装の会社です(1958年創業、1963年に株式会社を創立)。焼付塗装・粉体塗装・常温乾燥の金属塗装、塗装前処理(リン酸亜鉛・クロメート処理)、亜鉛めっき、塗膜剥離を手がけています。
永和工芸の得意技術
| 技術 | 内容 |
|---|---|
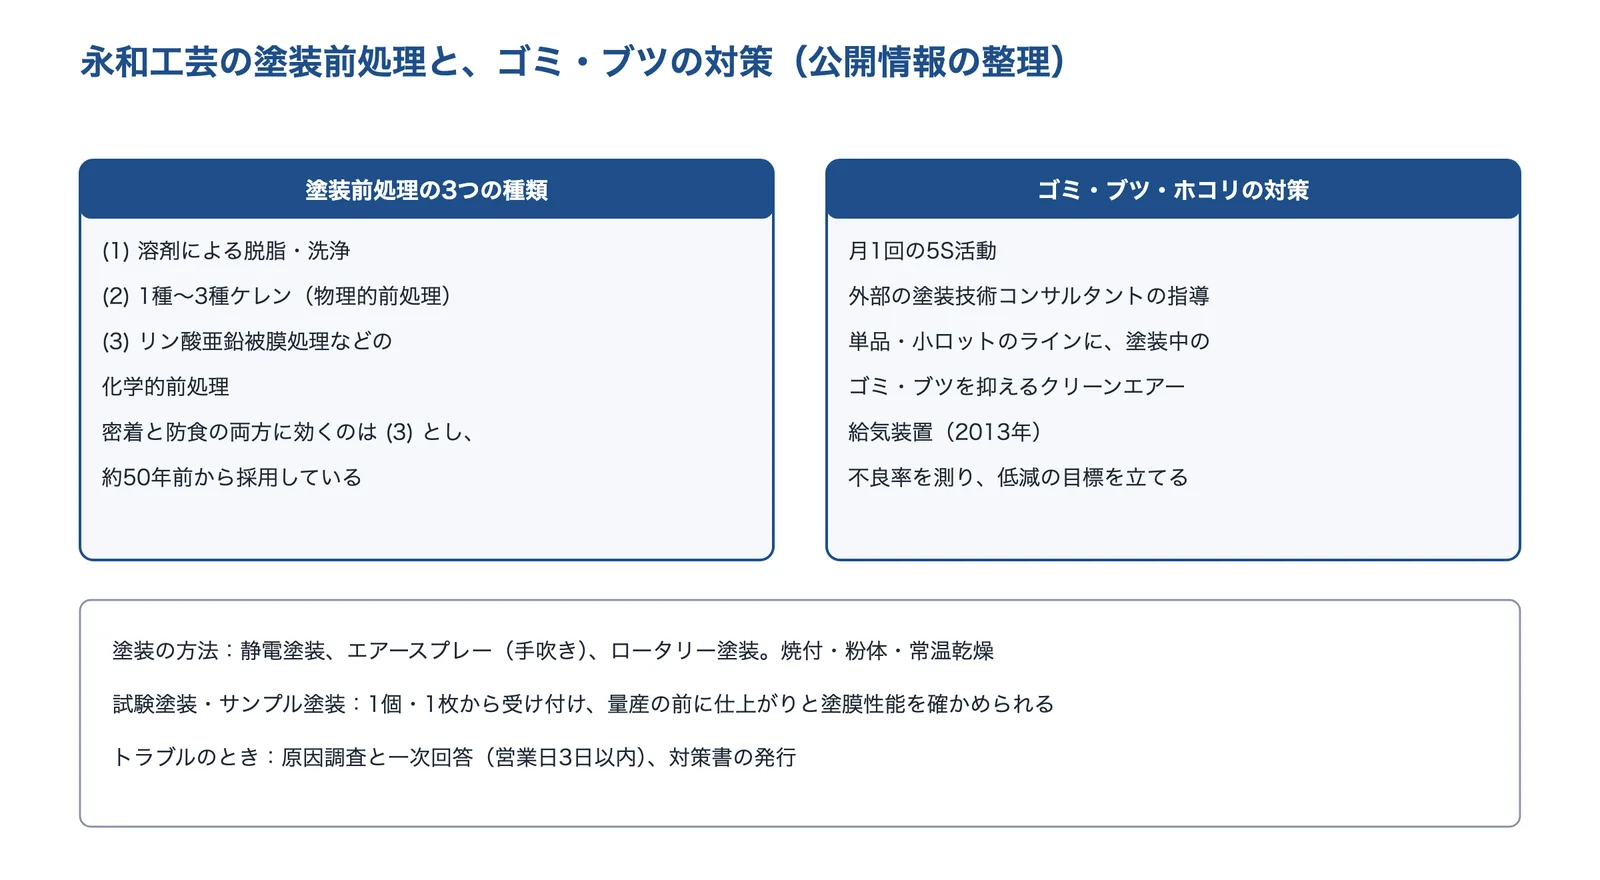
| 塗装前処理 | 前処理を、溶剤による脱脂・洗浄、1種〜3種ケレン(物理的前処理)、リン酸亜鉛被膜処理を筆頭にした化学的前処理の3つに分け、密着と防食の両方の効果が得られるのは化学的前処理としている |
| ゴミ・ブツ・ホコリの対策 | 月1回の5S活動に加え、外部の塗装技術コンサルタントの指導を受けている。2013年に、単品・小ロットのラインに塗装中のゴミ・ブツを抑えるクリーンエアー給気装置を入れた |
| 試験塗装 | 1個・1枚から試験塗装・サンプル塗装を受け、量産の前に仕上がりと塗膜性能を確かめられる。不良率を測って低減の目標を立て、トラブルのときは営業日3日以内に原因調査と一次回答をするとしている |
永和工芸が解決できる課題
- 前処理から塗装までを一貫して任せ、密着とブツの両方を管理したい
- 量産の前に、試験塗装で仕上がりの基準をすり合わせたい
出典:永和工芸「塗装前処理」・同「塗装品質について」・同「会社概要」をもとに AI(Claude)で作成
出典:会社概要|永和工芸、塗装品質について|永和工芸、塗装前処理|永和工芸
株式会社ヒバラコーポレーション|工業塗装の受託と塗装トラブルの解説
ヒバラコーポレーションとは
ヒバラコーポレーションは、茨城県那珂郡東海村に本社がある工業塗装の会社です(1975年設立)。粉体塗装・焼付塗装・カチオン電着などの工業塗装と、DX ソリューションを手がけています。
ヒバラコーポレーションの得意技術
| 技術 | 内容 |
|---|---|
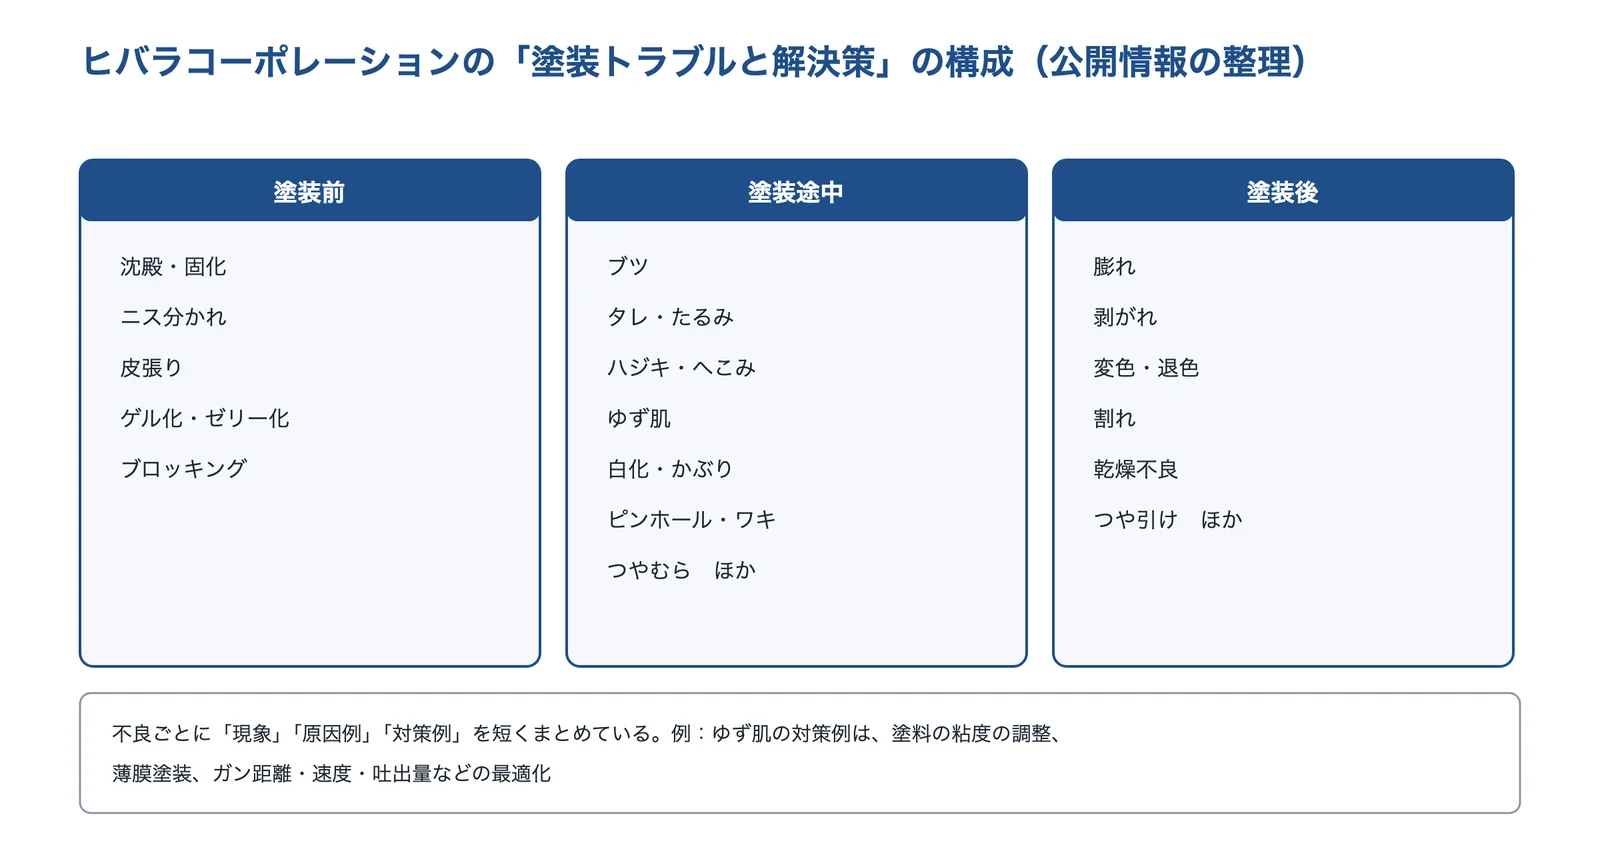
| 塗装トラブルの解説 | 塗装の前・途中・後に分けて、ブツ、タレ・たるみ、ハジキ・へこみ、ゆず肌、白化・かぶり、ピンホール、ワキなどの不良ごとに、現象・原因例・対策例をまとめている |
| ゆず肌・タレの対策例 | ゆず肌は塗料の粘度が高い・厚膜塗装・塗装条件が不適当を原因例に、塗料粘度の調整、薄膜塗装、ガン距離・速度・吐出量などの最適化を対策例に挙げている。タレ・たるみは、吐出量の過多とガン距離が近いことを原因例に挙げている |
| ハジキの対策例 | 塗面に水・油・シリコンなどが付いている、スプレーエアに水分・油分が混ざっていることを原因例に、塗装前の異物の除去と、コンプレッサーのフィルターの清掃を対策例に挙げている |
各ページの説明は短い原因例・対策例です。
ヒバラコーポレーションが解決できる課題
- 粉体塗装・電着塗装などの工業塗装を、相談しながら任せたい
- 出ている塗装不良の名前と、原因の見当をつけたい
出典:ヒバラコーポレーション「塗装トラブルと解決策」をもとに AI(Claude)で作成
出典:会社案内|ヒバラコーポレーション、ゆず肌|ヒバラコーポレーション、タレ・たるみ|ヒバラコーポレーション、ハジキ・へこみ|ヒバラコーポレーション
化研テック株式会社|ブツを減らす塗装ブース用の薬剤
化研テックとは
化研テックは、大阪府交野市に本社がある会社です(1965年創業、1966年設立)。事業内容に、機能性接着剤、各種の洗浄剤・洗浄装置・有機溶剤、印刷用帯電防止剤、塗装ブース用の各種薬剤を挙げています。
化研テックの得意技術
| 技術 | 内容 |
|---|---|
| ブツ不良の発生事例 | 塗料缶の天板のほこり、硬化剤の缶の中での硬化、調合タンクの排気ダクトの結露水と硬化剤の反応、バルブやポンプのすき間での塗料の堆積、低湿度での静電気による吸着、ブースの天板の塗料の粉の落下、ドア枠のほこりなど、塗料・供給ライン・ブースのまわりの発生事例を公開している |
| 静電気の注意 | 湿度約60%以下の環境では空気との摩擦でほとんどの樹脂がマイナスに帯電するとし、除湿されたコンプレッサーのエアでほこりを払うと帯電がかえって高くなることもあると説明している。冬は湿度に注意し、静電電位測定器で帯電を把握するよう勧めている |
| ブース用の薬剤 | ブースの壁面やメッシュに塗ってゴミ・ほこり・小虫を捕る水溶性粘着剤「ダストルン」(常温で半年間は粘着性を保つ)、樹脂成形品の離型剤などを除き、ハジキの低減と帯電の抑制によるブツの低減に役立つとするワイピング剤、塗料配管の洗浄剤などを扱っている |
化研テックが解決できる課題
- 塗料の通り道やブースのまわりから出るブツの原因を探したい
- 樹脂部品の帯電によるゴミの付着や、離型剤によるハジキを減らしたい
出典:化研テック「塗装の不良対策~ブツ不良の発生事例」をもとに AI(Claude)で作成
出典:会社概要|化研テック、塗装の不良対策~ブツ不良の発生事例|化研テック、ブツ不良低減|化研テック
カトウ光研株式会社|塗装の異物の見える化
カトウ光研とは
カトウ光研は、神奈川県伊勢原市に本社がある会社です(1989年設立)。可視化装置・画像処理ソフト・ハイスピードカメラ・光学部品の製造販売など、計測機器の販売を行っています。
カトウ光研の得意技術
| 技術 | 内容 |
|---|---|
| 塗装の異物の整理 | 塗装の異物を環境・設備(ライン)・材料の3つの発生源に分けて整理している。環境では空気中のほこり・気流の乱れ・静電気・搬入時の発塵、設備ではガンやノズルの中の硬化物・フィルターの詰まり・乾燥炉やブースの塗料片、材料では塗料の分離・凝集や前処理液の汚れを挙げている |
| 異物の見える化 | 微粒子可視化システムで、塗装工程で発生する異物の動きや付着を映像で確かめられるとしている。異物の発生源や移動経路を確かめ、可視化の映像や粒子数の変化をもとに工程の改善を検討することが重要としている |
カトウ光研が解決できる課題
- ブースの中で、ほこりがどこから来てどう流れるかを映像で確かめたい
- 気流や清掃の対策の前後で、浮遊する粒子の変化を比べたい
出典:カトウ光研「塗装の異物対策」をもとに AI(Claude)で作成
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 出ている不良の種類(ゆず肌・タレ・ブツ・はじき・ワキ・ムラ)と、出る場所・頻度・時期
- 塗料の種類(溶剤系・水系・粉体、1液・2液)と、希釈シンナー・粘度の管理のしかた
- 塗り方(手吹き・ロボット・静電・回転霧化)と、ガン距離・速度・吐出量・膜厚の実測値
- ブースの方式と、温度・湿度・気流(陽圧か陰圧か)、清掃とフィルター交換の頻度
- 被塗物の材質(鉄・アルミ・鋳物・樹脂)と、前処理(脱脂・化成処理・除電)の方法
- 求められる外観の基準(ブツの大きさ・数、光沢・写像性・色差)と、その測り方
関連する課題
この課題に関係する分野・技術・製品のページ
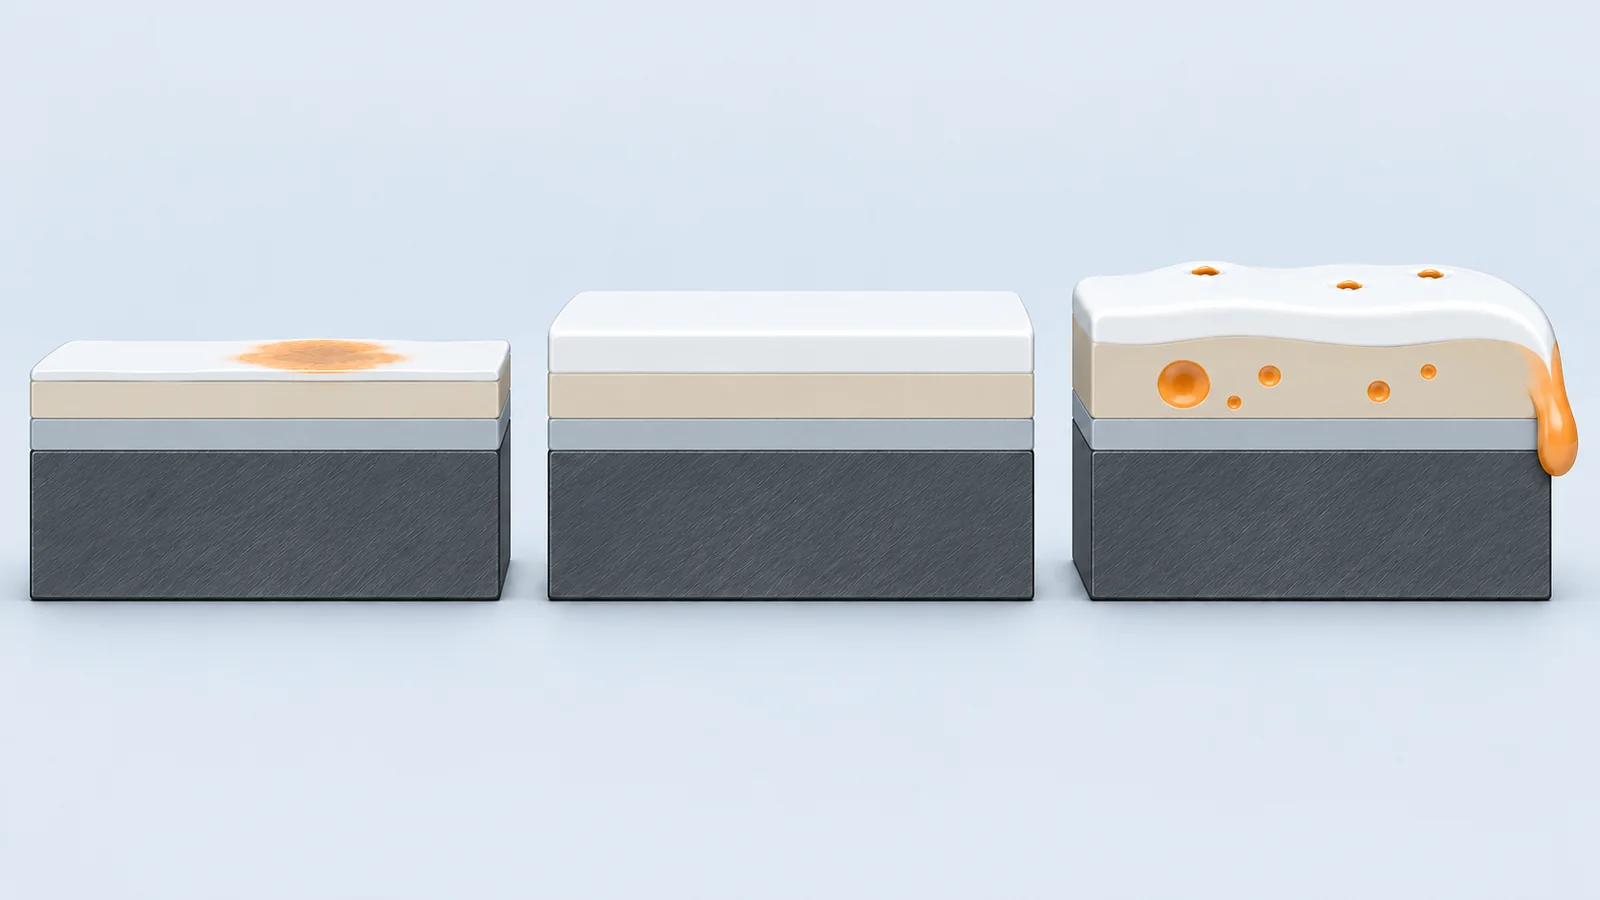
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








