
X 線で見ると、パワー部品の下のはんだに大きな空洞がある。細かいピッチの IC で、隣のリードがはんだでつながる。小さなチップ部品が立ち上がる。出荷のときは良品だったのに、温度の上下をくり返すうちにはんだが割れた。はんだ付けの不良は、材料・印刷・リフローの温度・基板の設計のどこかで、はんだの量・熱・ぬれのバランスがくずれたときに起きます(編集部の解説)。
どんな不良が出ているか(ボイド、ブリッジ、ぬれ不良、クラック、見えない所の不良)で、効く対策が変わります。困っていることから、次のマトリクスで候補になる方法を確かめてください。温度サイクルで割れる問題は繰り返し荷重・熱サイクルで割れる、たまにしか出ない不具合の切り分けは再現しない不具合の原因を突き止めたいでも扱っています。
課題と解決技術のマトリクス
| 課題(症状) | はんだ材料(ソルダペースト・フラックス・合金) | 印刷とメタルマスク | リフロー・フローの条件と装置(温度・真空) | 基板・部品の設計(ランド・はんだ量) | 検査と信頼性評価(X 線・断面・温度サイクル) |
|---|---|---|---|---|---|
| Aボイド:はんだの中に空洞が残る(放熱パッド・パワー部品・BGA) | ◎ | ○ | ◎ | ○ | ◎ |
| Bブリッジ・はんだボール:隣の電極とつながる、玉が残る | ○ | ◎ | ○ | ○ | |
| Cぬれ不良・チップ立ち:はんだがのらない、部品が立つ | ◎ | ○ | ◎ | ◎ | ○ |
| D時間がたってクラック:温度の上下をくり返すと割れる | ◎ | ○ | ○ | ○ | ◎ |
| E外から見えない:BGA・底面電極の下の不良が分からない | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの方法が合うかは、部品・基板・はんだの種類、装置、製品の使い方によって変わります。症状Aの「はんだ材料」の「◎」は、フラックスの設計でボイド率10%以下にしたとするソルダペースト(ニホンゲンマ)とガスが抜けるのを促す成分を加えたペースト(石川金属)、「リフロー」の「◎」は、溶けているときに真空にしてボイド率を1%以下にした検討(クオルテック)と真空中で溶かしてボイドを除く装置(神港精機)、「検査」の「◎」は、X 線の画像からボイド率を測る方法(ヤマハ発動機、NITE)、「印刷」の「○」は、メタルマスクを厚くするとボイドが減る方向とする見解(千住金属工業の講演)とマスクの開口の調整(アート電子)、「設計」の「○」は、部品の下にすき間がないとボイドが大きくなるという解説(MONOist)をもとにした編集部の見立てです。症状Bの「印刷」の「◎」は、印刷ダレがブリッジ・はんだボールの原因になり、ペーストの選び方と印刷機の温度・湿度の管理で対策できるとする解説(石川金属)、「材料」「リフロー」の「○」は、印刷ダレ・予熱のときのダレを抑えるペースト(日本アルミット)、「設計」の「○」は、フローはんだの治具(パレット)の形を変えてブリッジをなくした事例(MONOist)です。症状Cの「材料」と「リフロー」の「◎」は、ぬれにくい所ではフラックスの活性か溶けているときの温度を上げるとする講演(千住金属工業)と、混載の温度差によるぬれ不良を防ぐフラックス(石川金属)、「設計」の「◎」は、チップ立ちの要因にランドのピッチと熱容量のアンバランスを挙げる JEITA の実装技術ロードマップ、「印刷」の「○」は、同じ資料がはんだの量のばらつきと印刷の位置ずれを挙げていること、「検査」の「○」は、フィレットとぬれの状態を確かめるとする実装会社の説明(アート電子)です。症状Dの「材料」の「◎」は、合金の成分で熱疲労への強さを上げた開発(ハリマ化成グループ)、「検査」の「◎」は、温度サイクル試験と断面観察で寿命とクラックを確かめる方法(ヤマハ発動機、アイテス、福島県ハイテクプラザ)、「印刷」と「設計」の「○」は、はんだの形のばらつきが寿命に大きく効くとする報告(福島県ハイテクプラザ)、「リフロー」の「○」は、ボイドが多いほどクラックが入りやすい傾向とする試験(NITE)です。症状Eの「検査」の「◎」は、BGA の下を X 線透視・CT・断面で観察する受託(アイテス)と BGA の X 線検査(アート電子)です。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
まず、どの不良が、どの部品の、どこで出ているかを確かめます。不良の種類で、工程のどこを見るかの見当がつきます。症状ごとの詳しい見方は、下のカードで確かめてください。
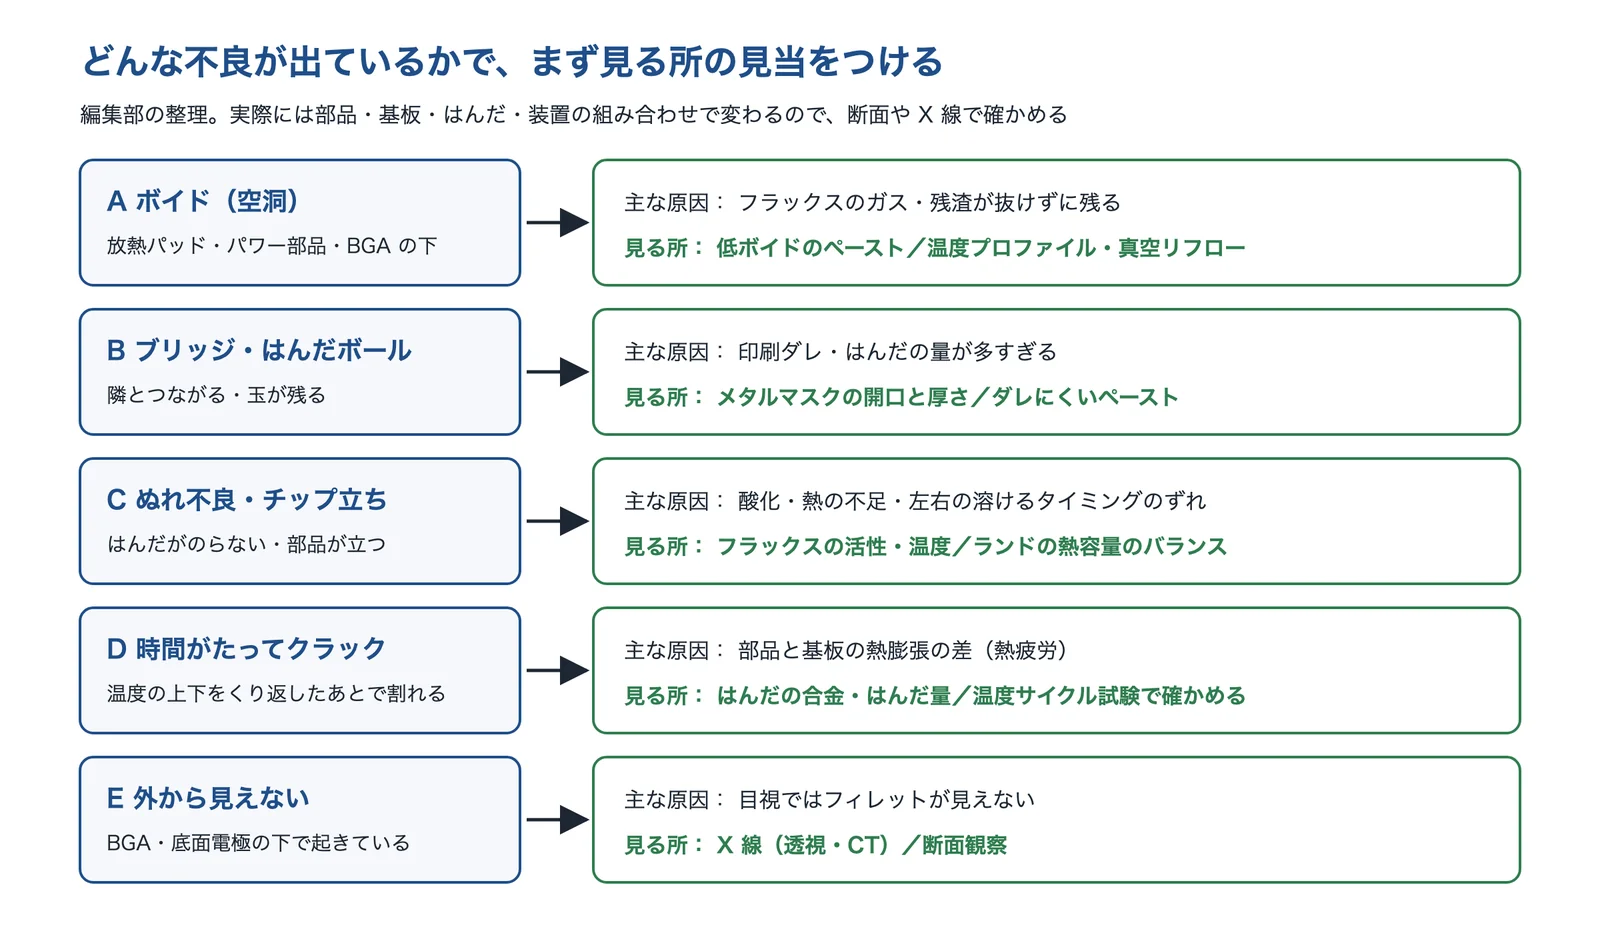
出典:この記事で紹介した出典をもとに AI(Claude)で作成
ボイド:はんだの中に空洞が残る(放熱パッド・パワー部品・BGA)
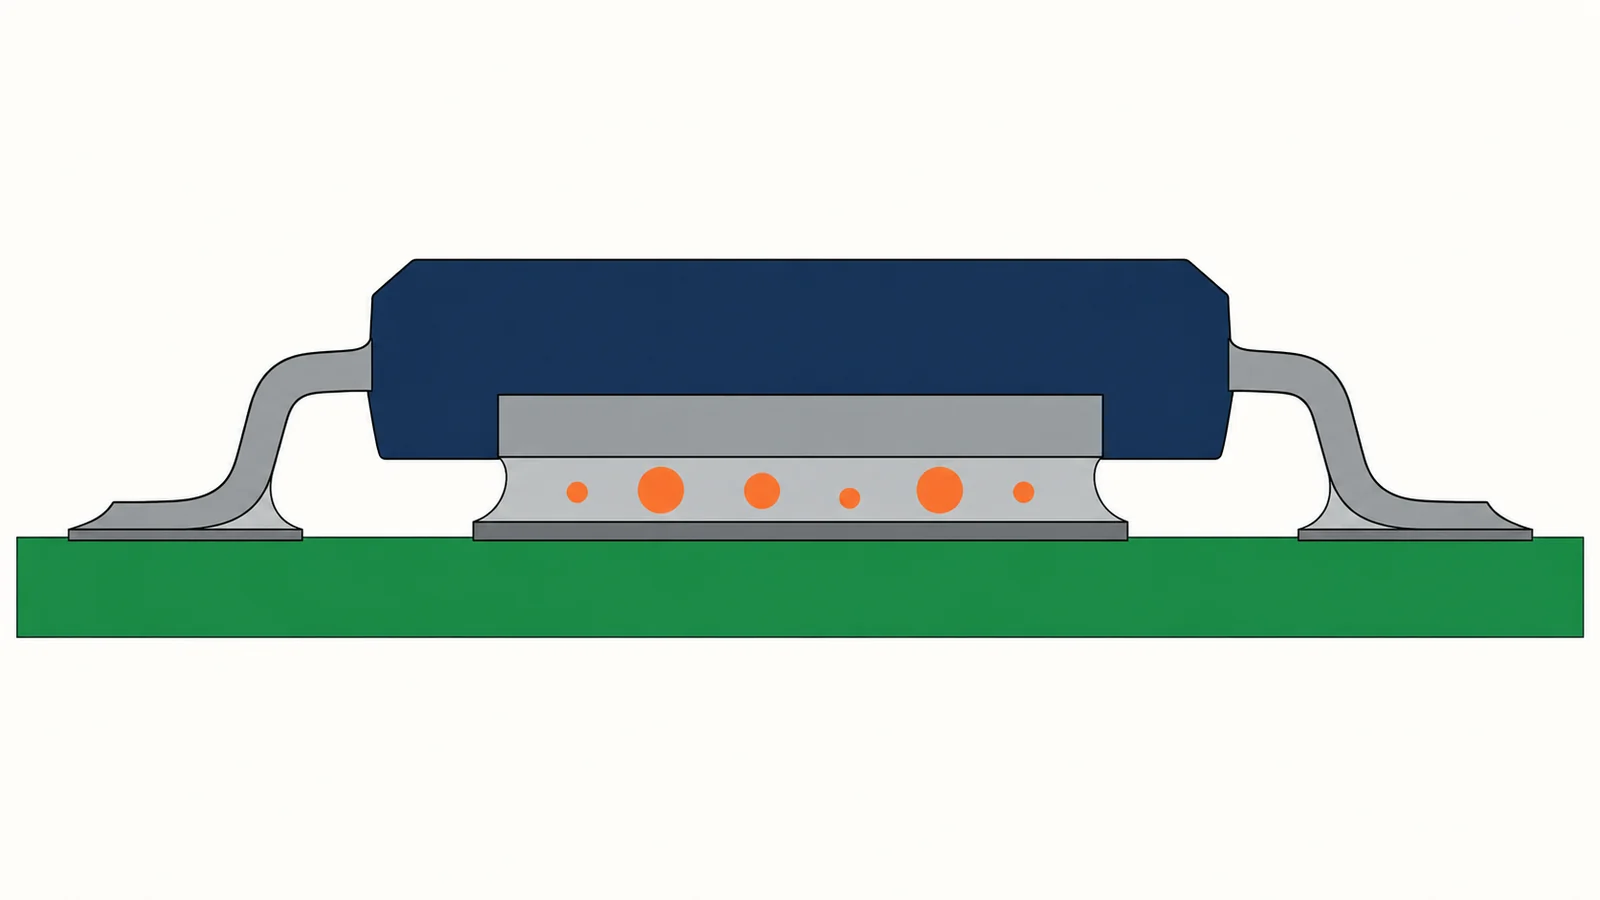
X 線で見ると、はんだの中に丸い空洞がある。放熱パッドのある IC やパワー部品の下で、とくに大きい。
- 起きている現象
- ボイドは、はんだが溶けているあいだに抜けきらなかったガスやフラックスの残りです。クオルテックがボイド63個を断面で観察すると、57個(90.5%)は中身が樹脂状の物質(フラックスの成分)で、空洞は6個(9.5%)でした。MONOist の解説(2013年)は、リードレス部品やパワー部品は部品と基板の間にすき間がないので、ガスと残渣が部品の下に残って大きなボイドになるとしています。ボイドは接合の面積を減らして強度を下げ(ヤマハ発動機)、熱の伝わり方や電気の特性にも悪い影響を与えます(クオルテック、MONOist)。
- 解決に使える技術
- 低ボイドのソルダペーストに替えるガスが抜けやすいフラックス
- 温度プロファイルを見直す・真空リフロー溶けているときに真空でガスを抜く
- メタルマスクの開口・厚さを調整するはんだの量と高さを変える
- X 線でボイド率を測る分母をそろえて比べる
ボイドを減らすためにフラックスの活性を安易に上げると、ペーストの経時変化が早まって別の実装不良を起こすおそれがあります(千住金属工業の講演)。真空にするときも、急に減圧すると、はんだが飛び散りやすくなります。材料・温度・真空の条件を合わせて決めることが大切です(編集部の解説)。
ブリッジ・はんだボール:隣の電極とつながる、玉が残る
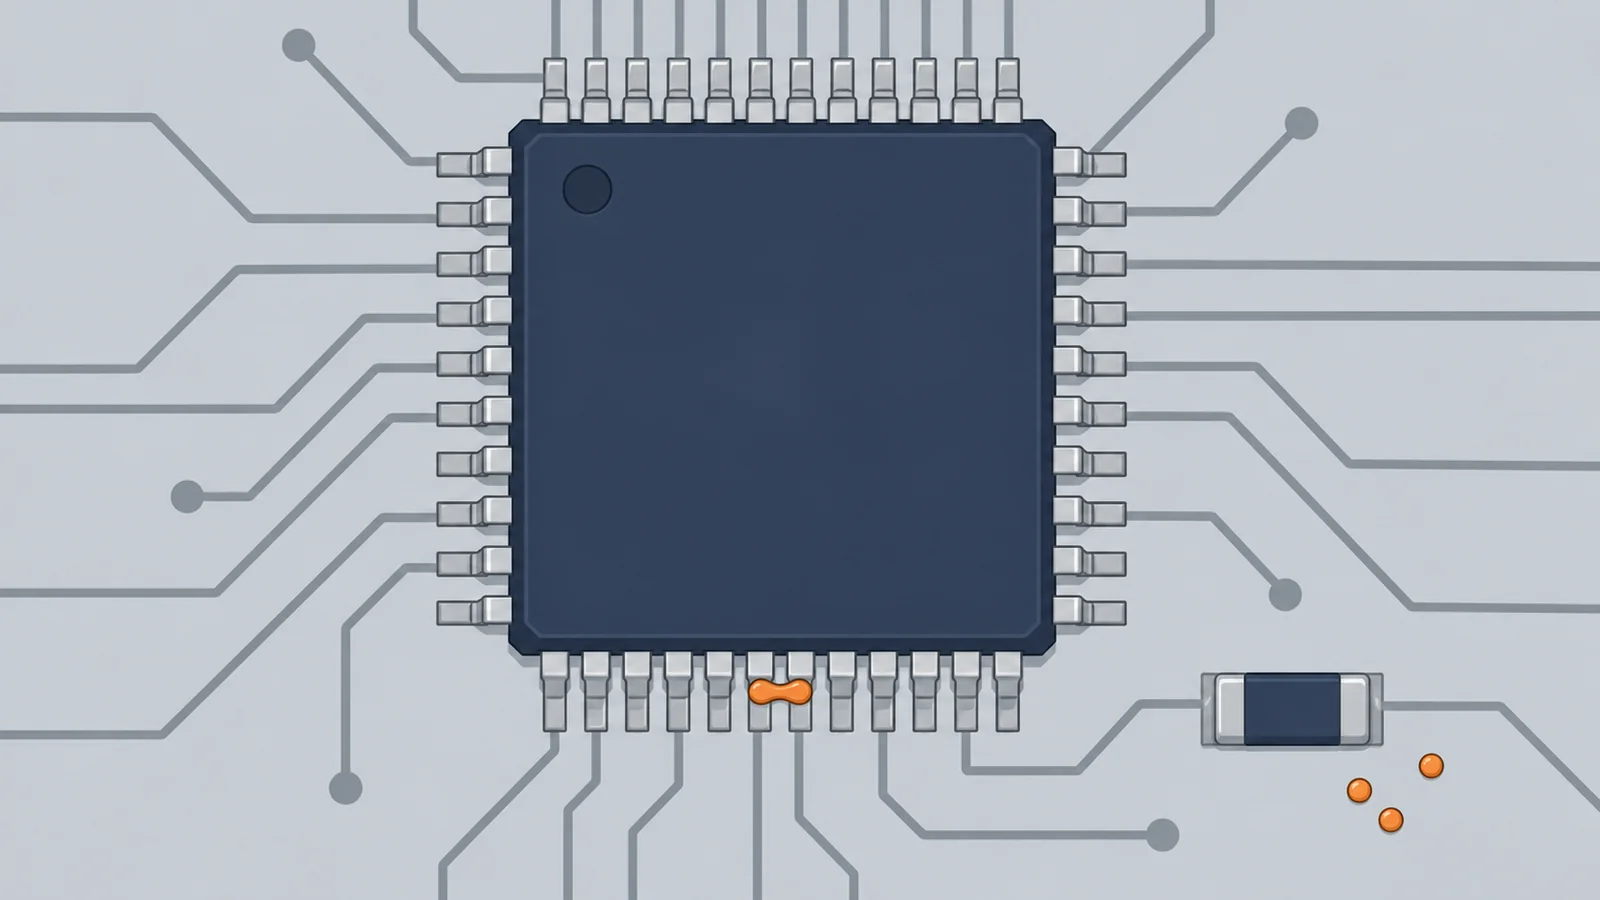
細かいピッチの IC で、隣どうしのリードがはんだでつながる。チップ部品の横に小さなはんだの玉が残る。
- 起きている現象
- 石川金属は、ソルダペーストが原因の印刷不良のうち印刷ダレ(印刷のあとにペーストの形がくずれたり、多く転写されたりする現象)が、チップの横のはんだボールや、狭いピッチのブリッジの原因になるとしています。原因はペーストの粘度の変化で、粘度が下がるとダレが起きます。印刷機の中の温度が高いと、一時的に粘度が下がってダレが見られるとしています。
- 解決に使える技術
- メタルマスクの開口と厚さを見直す面積比・アスペクト比の目安
- ダレにくいペーストに替える印刷ダレ・予熱のときのダレ
- 印刷機の温度・湿度を管理する粘度の変化を抑える
- フローはんだの治具を見直すはんだの流れを変える
ブリッジを減らそうとしてはんだの量を減らしすぎると、こんどははんだ不足やぬれ不良になります(編集部の解説)。開口を変えたら、細かい部品と大きな部品の両方で量を確かめるのが安全です。
ぬれ不良・チップ立ち:はんだがのらない、部品が立つ
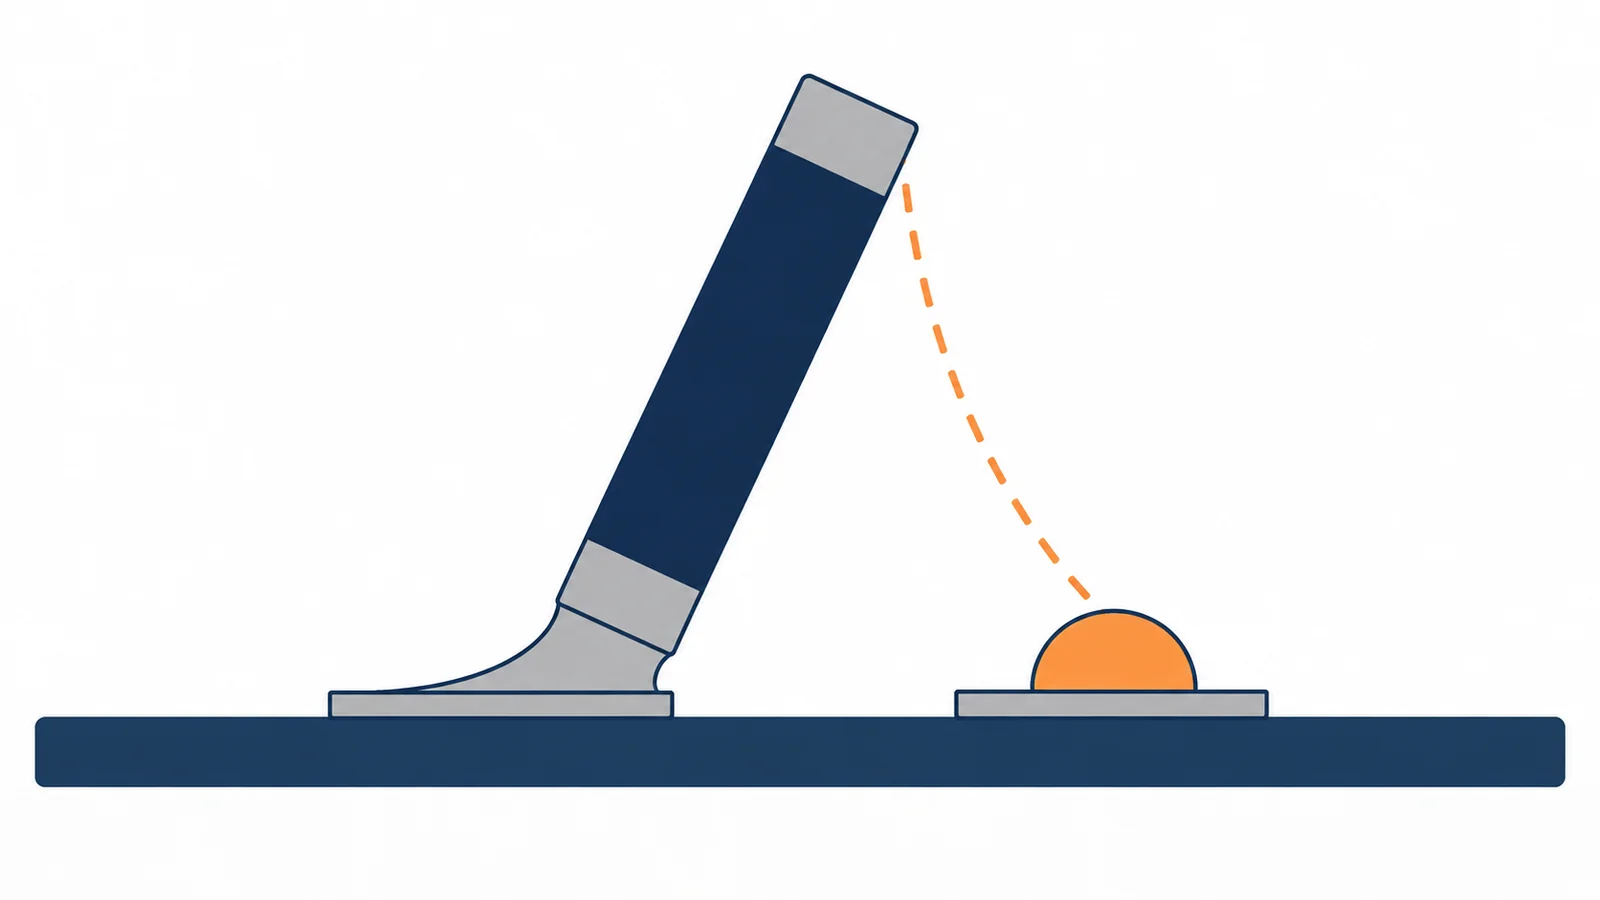
はんだが電極やランドに広がらず、玉のまま残る。小さなチップ部品の片側が持ち上がって立つ。
- 起きている現象
- 千住金属工業の講演(MONOist、2015年)は、はんだがうまくぬれない所にボイドもでき、対策はフラックスの活性を上げるか、溶けているときの温度を上げる(温度が高いほどぬれやすい)ことだとしています。チップ立ち(ツームストーン)は、左右の電極で溶けるタイミングがずれ、先に溶けた側に部品が引っぱられて起きます。JEITA の実装技術ロードマップは、要因にランドのピッチと熱容量のアンバランス、はんだの量のばらつき、印刷と部品の位置ずれ、電極のぬれ性の違いなどを挙げています。
- 解決に使える技術
- フラックスの活性・耐熱性を見直す酸化膜を除き続ける
- 予熱と本加熱の温度・時間を見直す熱の足りない所をなくす
- 左右のランドの熱容量をそろえる左右の温まり方をそろえる
- 印刷の量と位置をそろえる左右の差をなくす
大きな部品と小さな部品が混ざると、基板の場所で温度に差がつきます(石川金属は、この温度差によるぬれ不良を防ぐフラックスを紹介しています)。温度を上げるときは、いちばん弱い部品の耐熱の上限を超えないか確かめます(編集部の解説)。
時間がたってクラック:温度の上下をくり返すと割れる
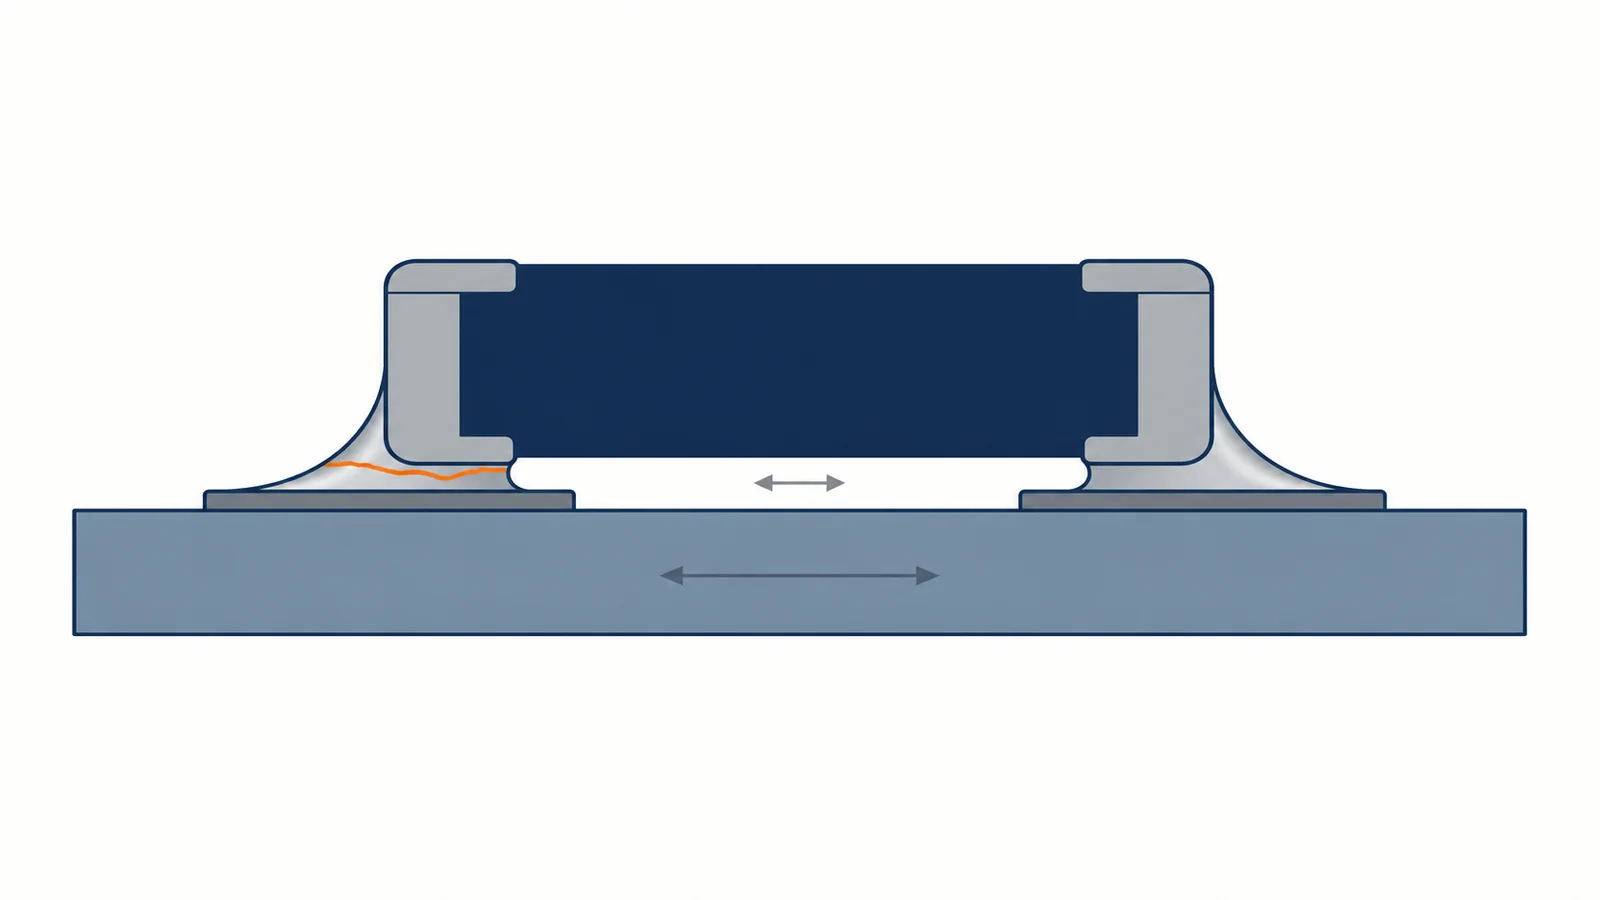
出荷のときの検査は通ったのに、使っているうちに接触が悪くなる。断面を見ると、フィレットに割れがある。
- 起きている現象
- 部品と基板は、温度で伸びる割合(熱膨張係数)が違います。ハリマ化成グループの資料では、チップ抵抗(3216)が約6〜7ppm/℃、ガラスエポキシ基板が14〜16ppm/℃で、温度の上下のたびに、その差がはんだにずれの力(せん断)としてかかり、くり返すとクラックが育って破断するとしています。温度が高く、部品が大きいほど危険は増します。NITE の試験では、ボイドが多いほどクラックが入りやすい傾向がありました。
- 解決に使える技術
- 熱疲労に強いはんだの合金を選ぶ成分で寿命を延ばす
- 温度サイクル試験と断面で確かめるクラックの進み方を見る
- ボイドを減らすクラックの起点を減らす
- はんだの形・量をそろえる形のばらつきが寿命に効く
温度サイクル試験の寿命は、温度の幅や保持の時間で大きく変わります。ヤマハ発動機の試験では、同じはんだと部品でも、−40⇔105℃と−30⇔85℃で寿命が2倍ほど違いました。製品を使う環境に近い条件で試験することが大切です(編集部の解説)。
外から見えない:BGA・底面電極の下の不良が分からない
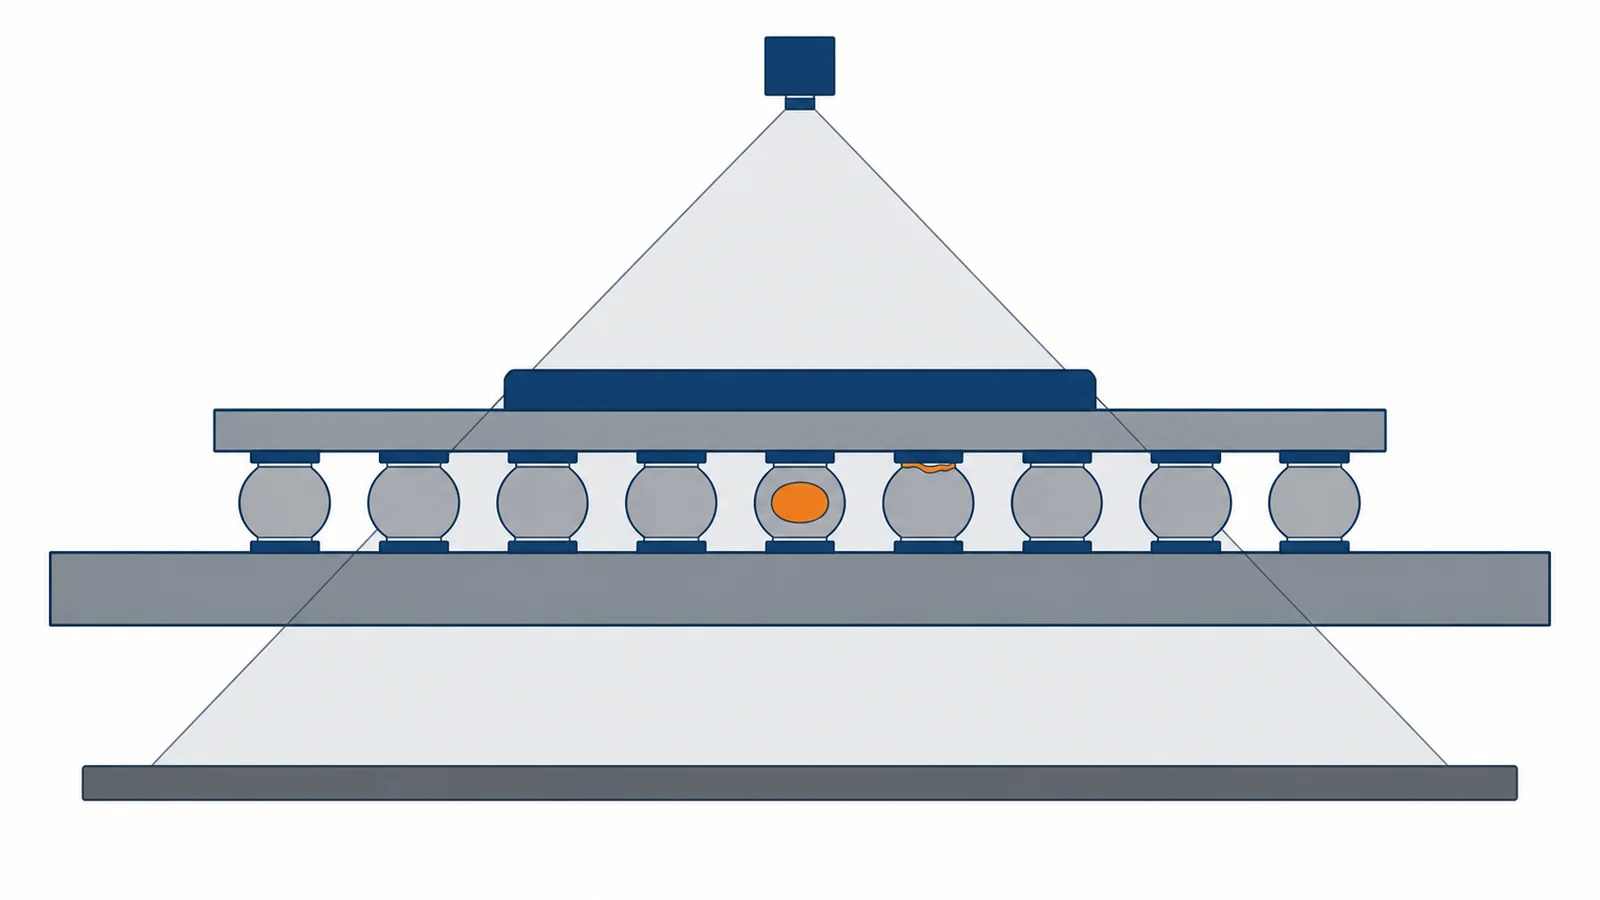
BGA や、底面に電極がある部品のはんだが見えない。外観検査では良品なのに、動作がおかしい。
- 起きている現象
- BGA や底面電極の部品は、はんだ付け部が部品の下に隠れるので、目で見る検査ではフィレットを確かめられません(編集部の解説)。X 線の透視画像で、ボイドの大きさと位置、ボイド率を測ります(ヤマハ発動機、NITE)。クラックの長さや進み方は、断面を切って観察します(アイテス)。
- 解決に使える技術
- X 線(透視・CT)で見る壊さずに部品の下を見る
- 断面を観察するクラック・ボイドの中身・ぬれ
- 温度サイクルのあとで観察する割れが育つかを見る
ボイド率は、分母(接合部の面積・電極の面積・ハトメの面積など)のとり方で値が変わります。社内の基準と比べるときは、測り方をそろえることが大切です(編集部の解説)。
なぜはんだ付けの不良が起きるのか
はんだ付けは「印刷 → 部品をのせる → 溶かす → 固める」の工程でできる
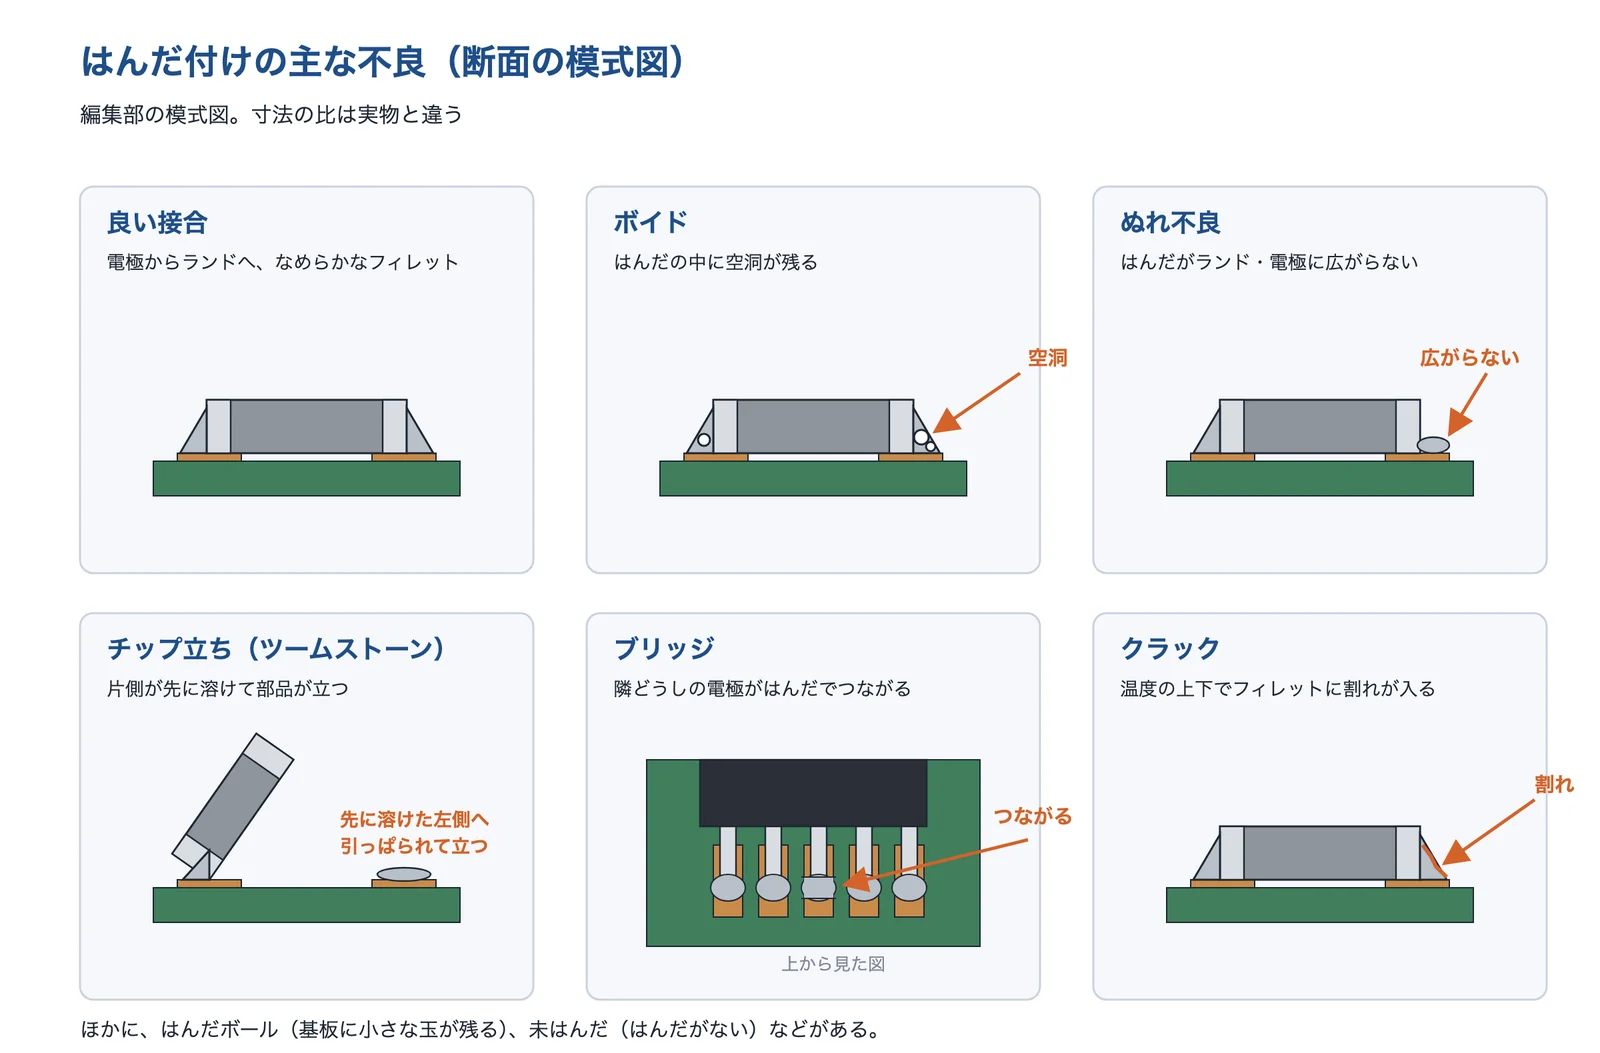
表面実装の基板では、メタルマスクで基板のランドにソルダペースト(はんだの粉とフラックスを練ったもの)を印刷し、部品をのせ、リフロー炉で温めてはんだを溶かし、冷やして固めます(編集部の解説)。フラックスは、金属の表面の酸化膜を除いて、はんだがぬれて広がるのを助けます。不良の多くは、はんだの量(印刷)、熱のかかり方(リフロー)、ぬれ(材料と表面の状態)のどこかがくずれて起きます(編集部の解説)。
出典:この記事の内容をもとに AI(Claude)で作成
ボイドは、抜けきらなかったガスとフラックス
クオルテックの研究では、ボイド63個を断面で観察すると、90.5%(57個)は中身が樹脂状の物質で、空洞だったのは9.5%(6個)でした。中身を溶剤で取り出して赤外分光(FT-IR)で調べると、フラックスと一致しました。はんだの粉のすき間に入ったフラックスが原因の1つと考察しています。MONOist の解説(2013年)は、BGA はボールの分のすき間があるのでガスが外へ出やすいが、リードレス部品やパワー部品は部品の下にすき間がなく、ガスと残渣が残って大きなボイドになるとしています。
ヤマハ発動機の資料は、鉛フリーはんだは鉛入りより表面張力が高く、ガスが抜けにくいので、ボイドが増える傾向があるとしています。ガスの主な原因は、フラックスの成分と、酸化物を除く反応でできる水が気化することだとしています。
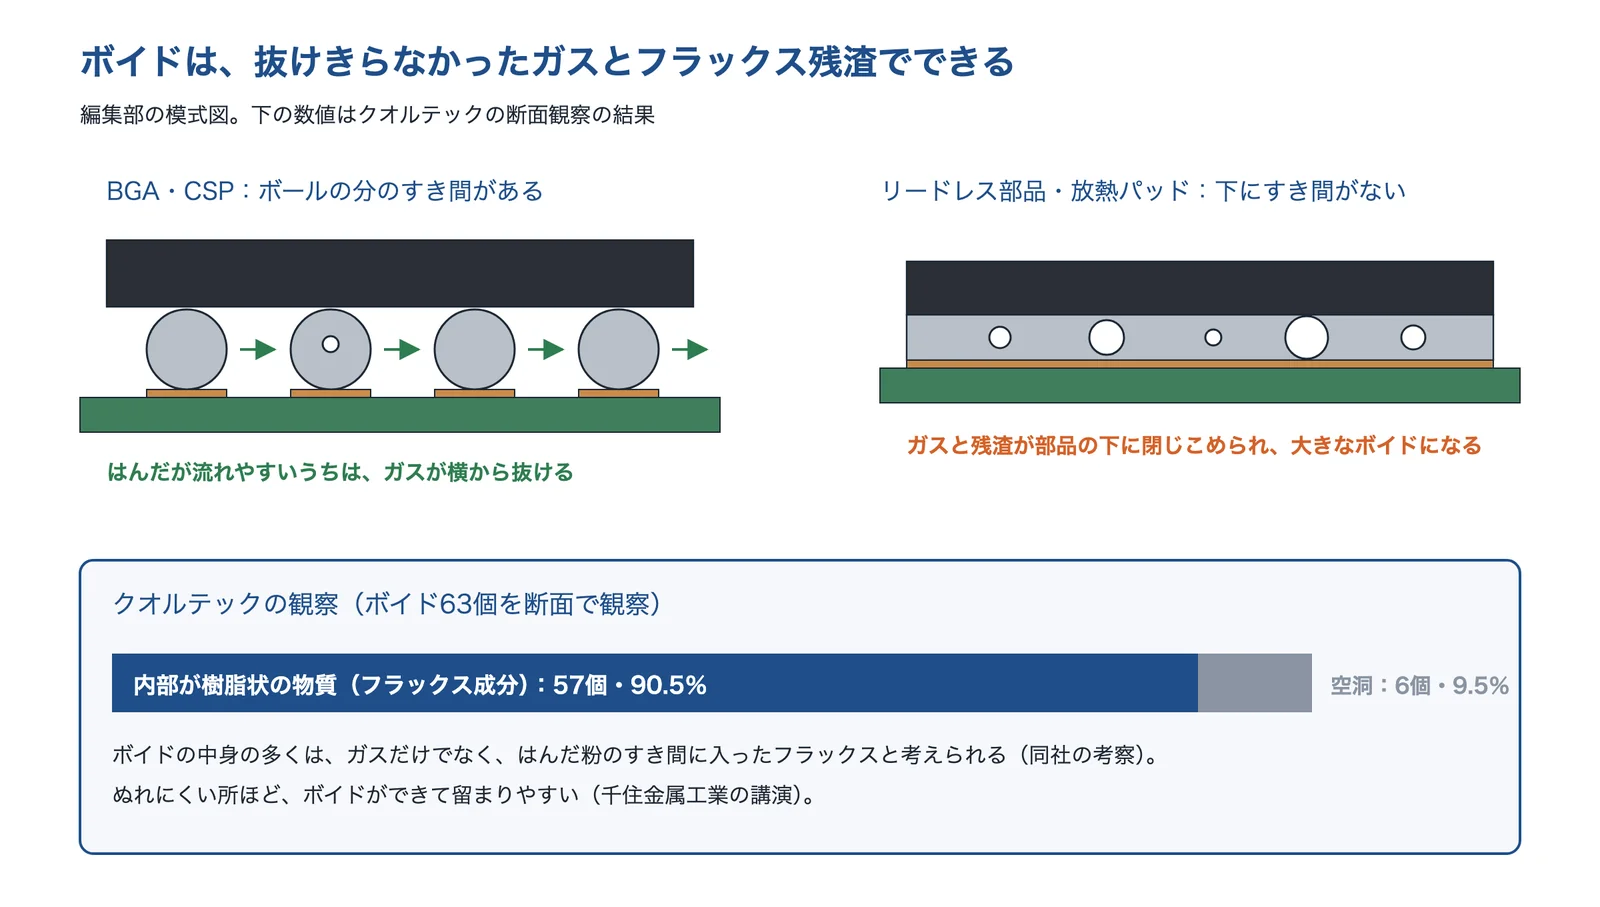
出典:クオルテック「表面実装でのボイド発生メカニズム研究」・MONOist「ボイド対策」・同「鉛フリーはんだ 講演リポート(1)」をもとに AI(Claude)で作成
チップ立ち・ブリッジは、量と熱のバランスで起きる
チップ立ちは、左右の電極ではんだが溶けるタイミングがずれ、先に溶けた側に部品が引っぱられて起きます。JEITA の実装技術ロードマップ(2022年度版。EE Times Japan の連載で紹介)は、要因として、ランドのピッチのバランス、ランドの熱容量のアンバランス、溶けるタイミングのばらつき、はんだの量のばらつき、印刷の位置ずれ、部品をのせる位置のずれ、電極のぬれ性の違いなどを挙げています。
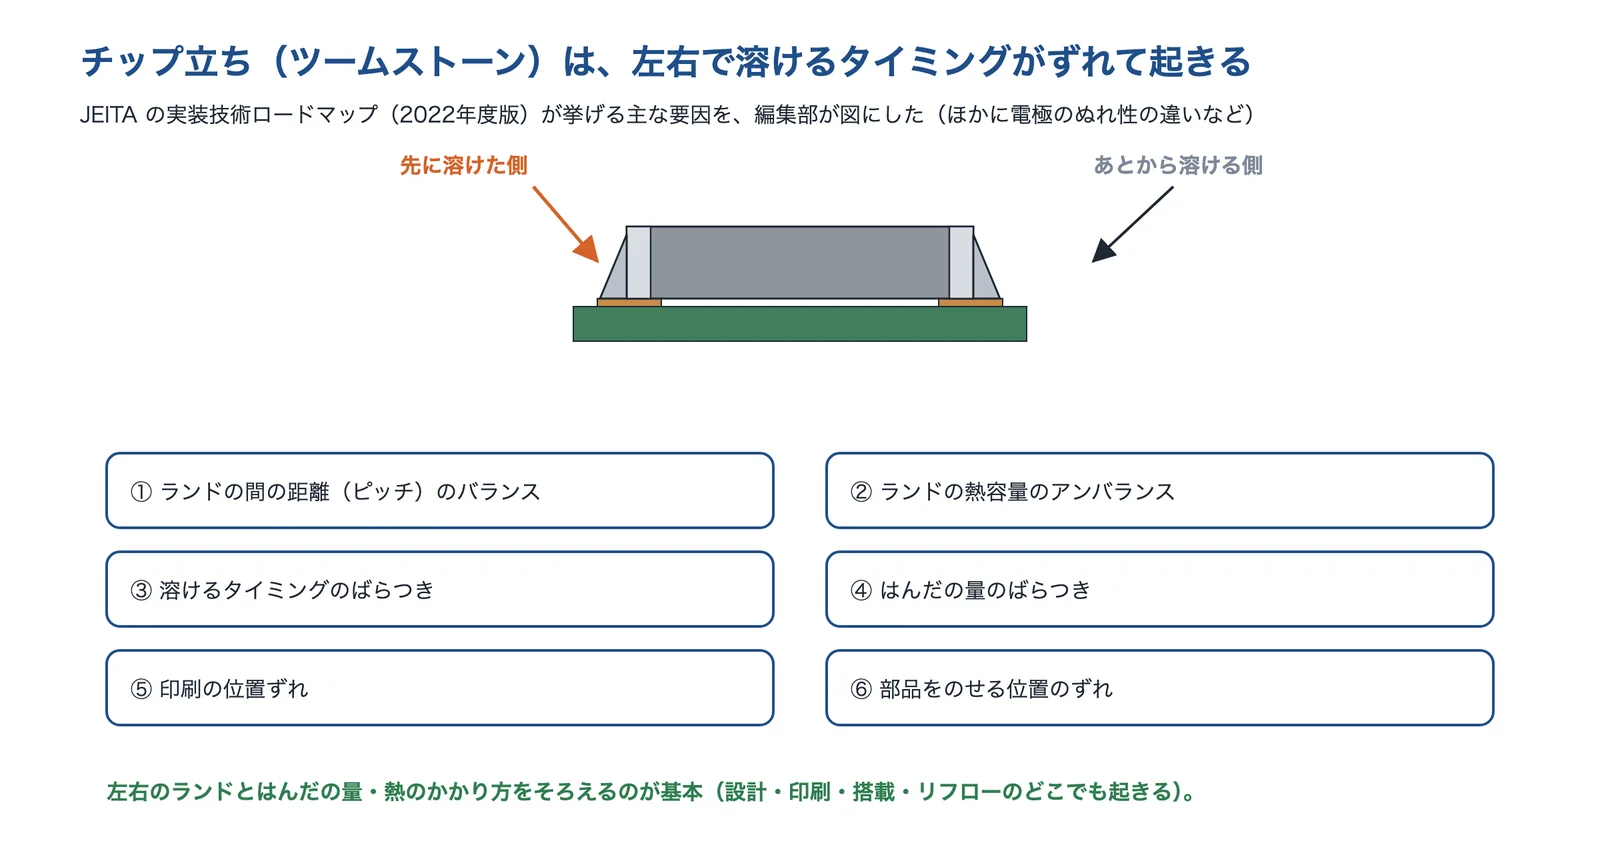
出典:EE Times Japan「福田昭のデバイス通信(457)」(JEITA の実装技術ロードマップの紹介)をもとに AI(Claude)で作成
ブリッジとはんだボールは、印刷のあとにペーストがくずれた所や、はんだが多すぎる所で起きやすくなります(はんだの量については編集部の解説)。石川金属は、印刷ダレがチップの横のはんだボールや狭いピッチのブリッジの原因になり、ダレはペーストの粘度が下がると起きるとしています。
クラックは、部品と基板の伸び方の差で育つ
はんだ付けの部分は、部品と基板にはさまれています。ハリマ化成グループの資料は、チップ抵抗(3216)の熱膨張係数が約6〜7ppm/℃、ガラスエポキシ基板が14〜16ppm/℃で、温度の上下のたびに差の分だけはんだにずれの力がかかり、くり返すうちにクラックが育って破断するとしています。高温で、部品が大きいほど差は大きくなります。
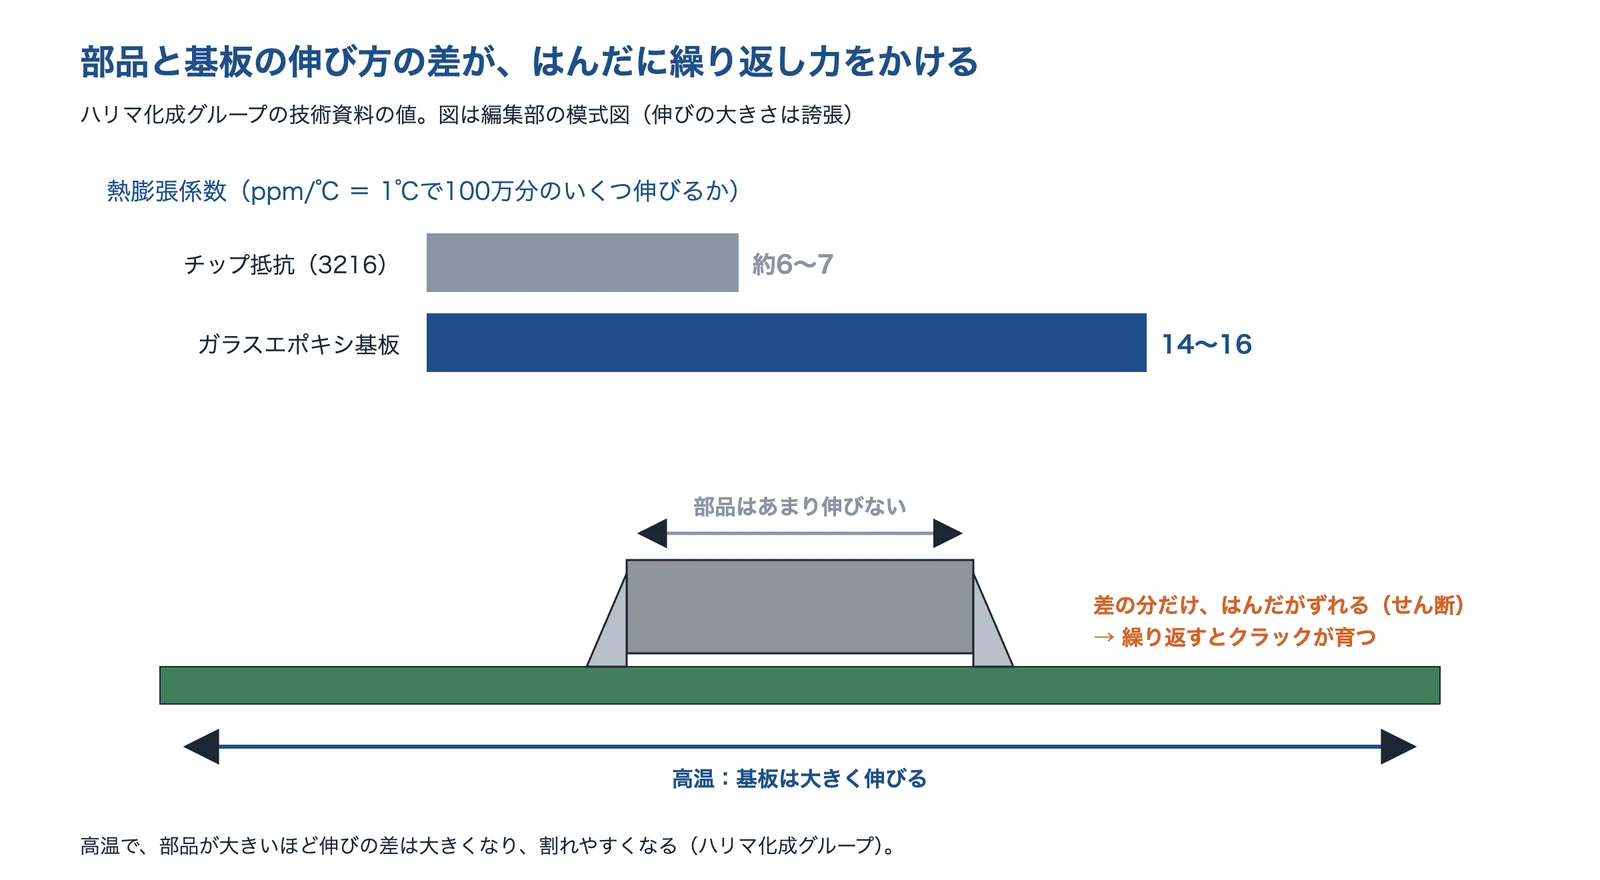
出典:ハリマ化成グループ「耐熱疲労特性に優れた鉛フリーはんだ合金の開発」をもとに AI(Claude)で作成
NITE(製品評価技術基盤機構)は、鉛フリーはんだの事故品では、鉛入りのはんだの事故品ではあまり見られなかった引け巣やボイドが多く観察されたとしています。同機構の冷熱サイクル試験(−40℃⇔+125℃、2,000サイクル)では、引け巣が基板の熱膨張でストレスのかかりやすい所にあるとクラックに進み、ボイドが多いほどクラックが入りやすい傾向がありました。
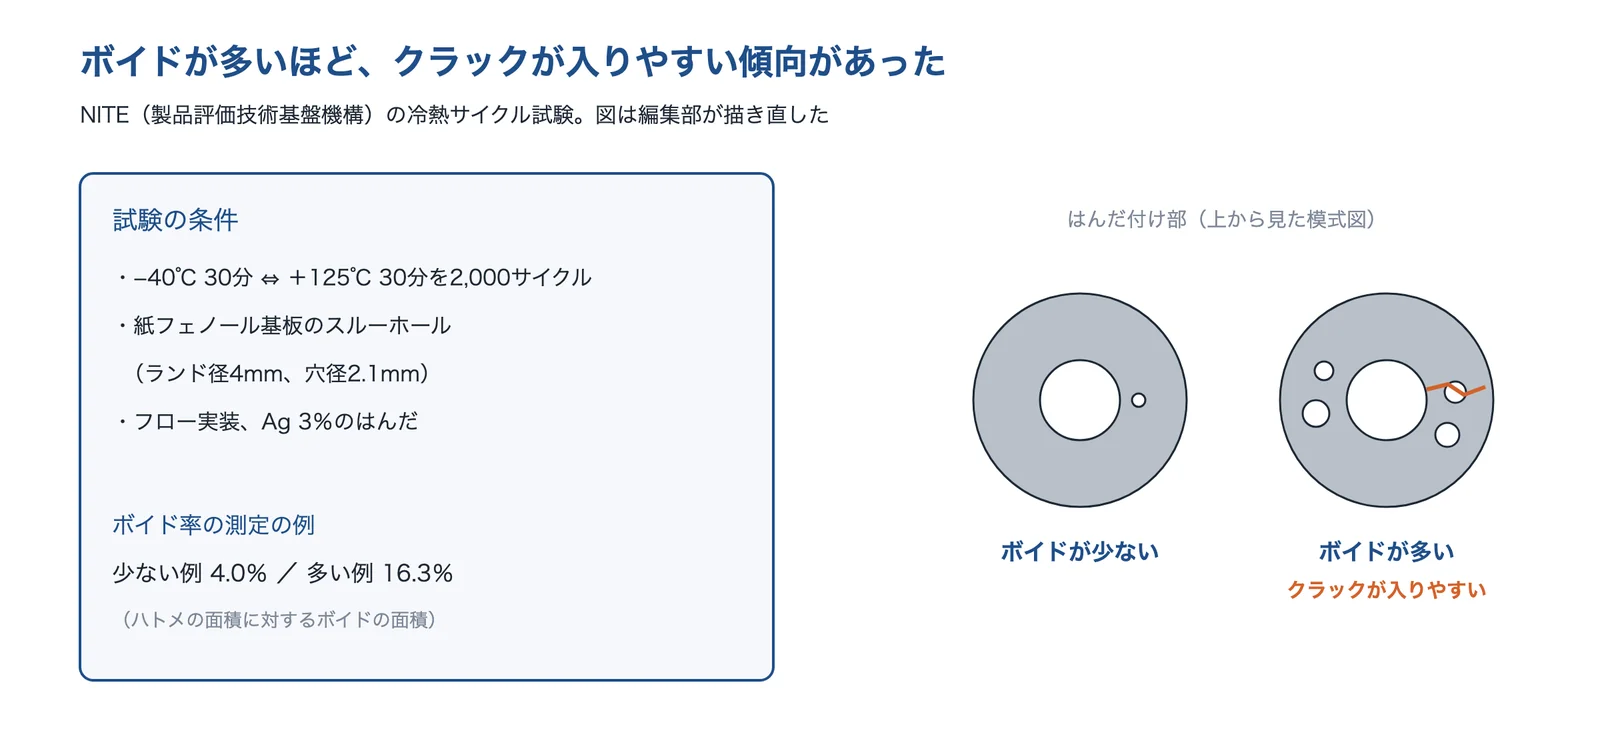
出典:NITE「はんだが関係する事故の原因究明にむけた取り組み」をもとに AI(Claude)で作成
出典:表面実装でのボイド発生メカニズム研究と各種ボイド発生原因|クオルテック、量産現場における基本的な認識(3)ボイド対策(2013年)|MONOist、鉛フリーはんだ接合部の熱疲労寿命予測|ヤマハ発動機、福田昭のデバイス通信(457)(2024年、JEITA の実装技術ロードマップの紹介)|EE Times Japan、印刷不良の原因と対策(イプロス)|石川金属、耐熱疲労特性に優れた鉛フリーはんだ合金の開発(Harima Technology Report、2022年)|ハリマ化成グループ、はんだが関係する事故の原因究明にむけた取り組み|製品評価技術基盤機構(NITE)
解決技術の詳細
はんだ付けの不良を減らす方法は、はんだ材料を選ぶ、印刷とメタルマスクを整える、リフロー・フローの条件と装置を見直す、基板と部品の設計でバランスをとる、そして検査と信頼性評価で確かめる、の5つに分けられます。1つの工程だけで直そうとせず、不良の種類から工程をたどると、効く対策を選べます(編集部の解説)。
はんだ材料(ソルダペースト・フラックス・合金)
ボイドを減らすソルダペーストは、フラックスの成分を変えて、溶けたはんだからガスが抜けやすくしたものです。ニホンゲンマは、ぬれを良くし、ガスが抜けるのを促し、ガスの出やすい成分を減らしたペーストで、ボイド率10%以下にしたとしています。石川金属も、ガスが抜けるのを促す成分を加えたペーストを出しています。千住金属工業の講演(MONOist、2015年)は、ボイドへの対策としてフラックスの活性を上げる方法があるが、安易に上げるとペーストの経時変化が早まり、実装不良を起こすおそれがあるとしています。
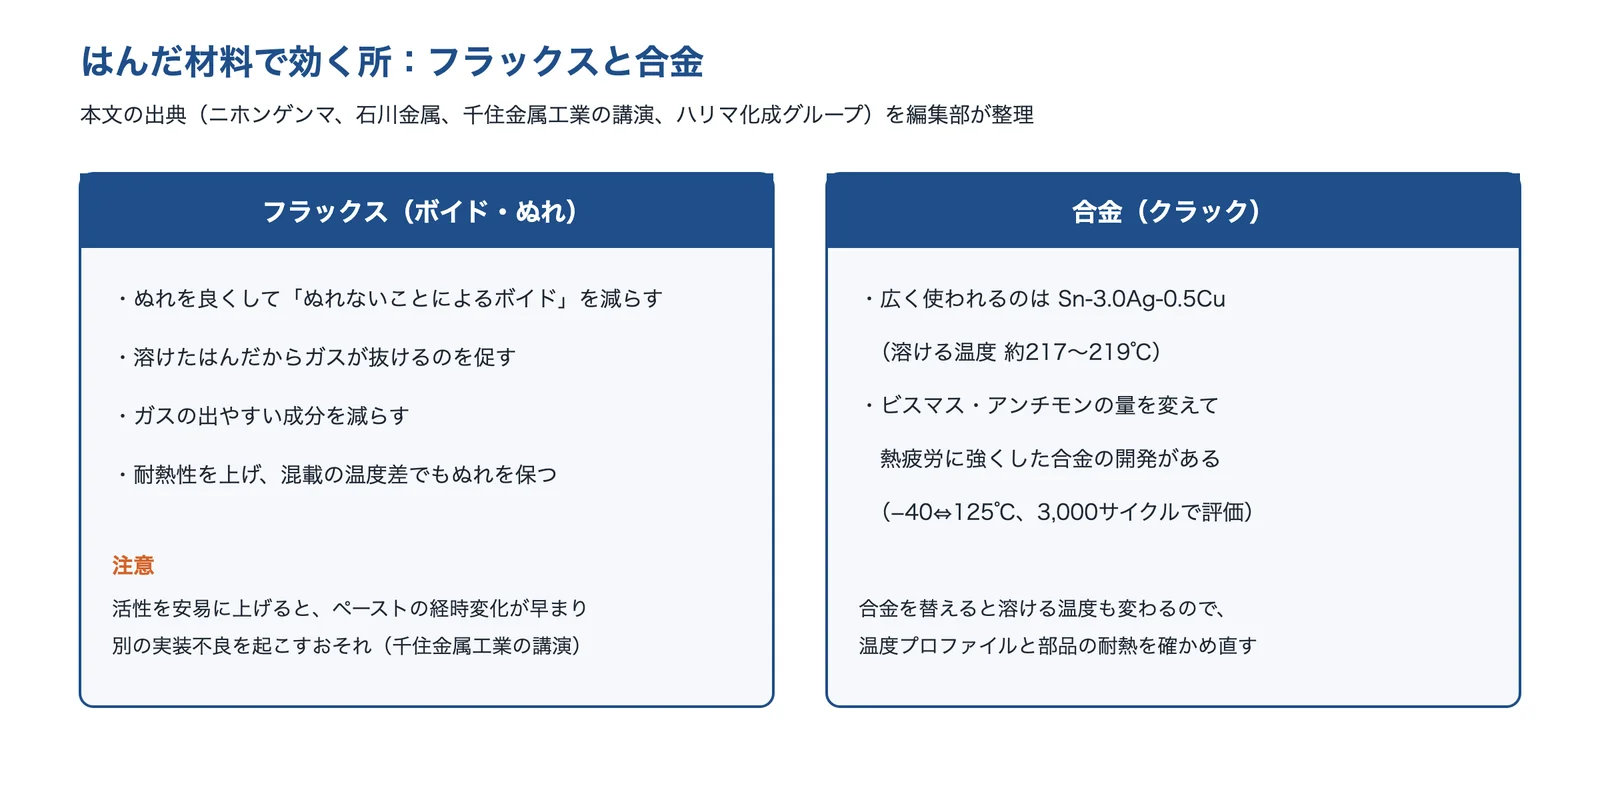
出典:ニホンゲンマ「NP303-VLP102-T4」・石川金属「7510シリーズ」・MONOist「鉛フリーはんだ 講演リポート(1)」・ハリマ化成グループをもとに AI(Claude)で作成
はんだの合金は、クラックへの強さを左右します。ハリマ化成グループは、広く使われている Sn-3.0Ag-0.5Cu に比べて熱疲労に強い合金を、ビスマス(Bi)とアンチモン(Sb)の量を変えて開発し、−40⇔125℃の冷熱サイクル3,000回で評価しています。同社は、2022年以降の自動車の電子制御ユニットに −40〜125℃で最大20年の保証が求められるとし、冷熱3,000サイクルで20年の保証期間を網羅できると仮定して評価しています。
印刷とメタルマスク
ソルダペーストの量は、メタルマスクの開口と厚さで決まります。IPC-7525A を引用した EPC のアプリケーションノートは、アスペクト比(開口の幅 ÷ マスクの厚さ)を1.5より大きく、面積比(開口の面積 ÷ 開口の壁の面積)を0.66より大きくするのを目安としています。小さいと、ペーストが開口の壁に残りやすくなります。
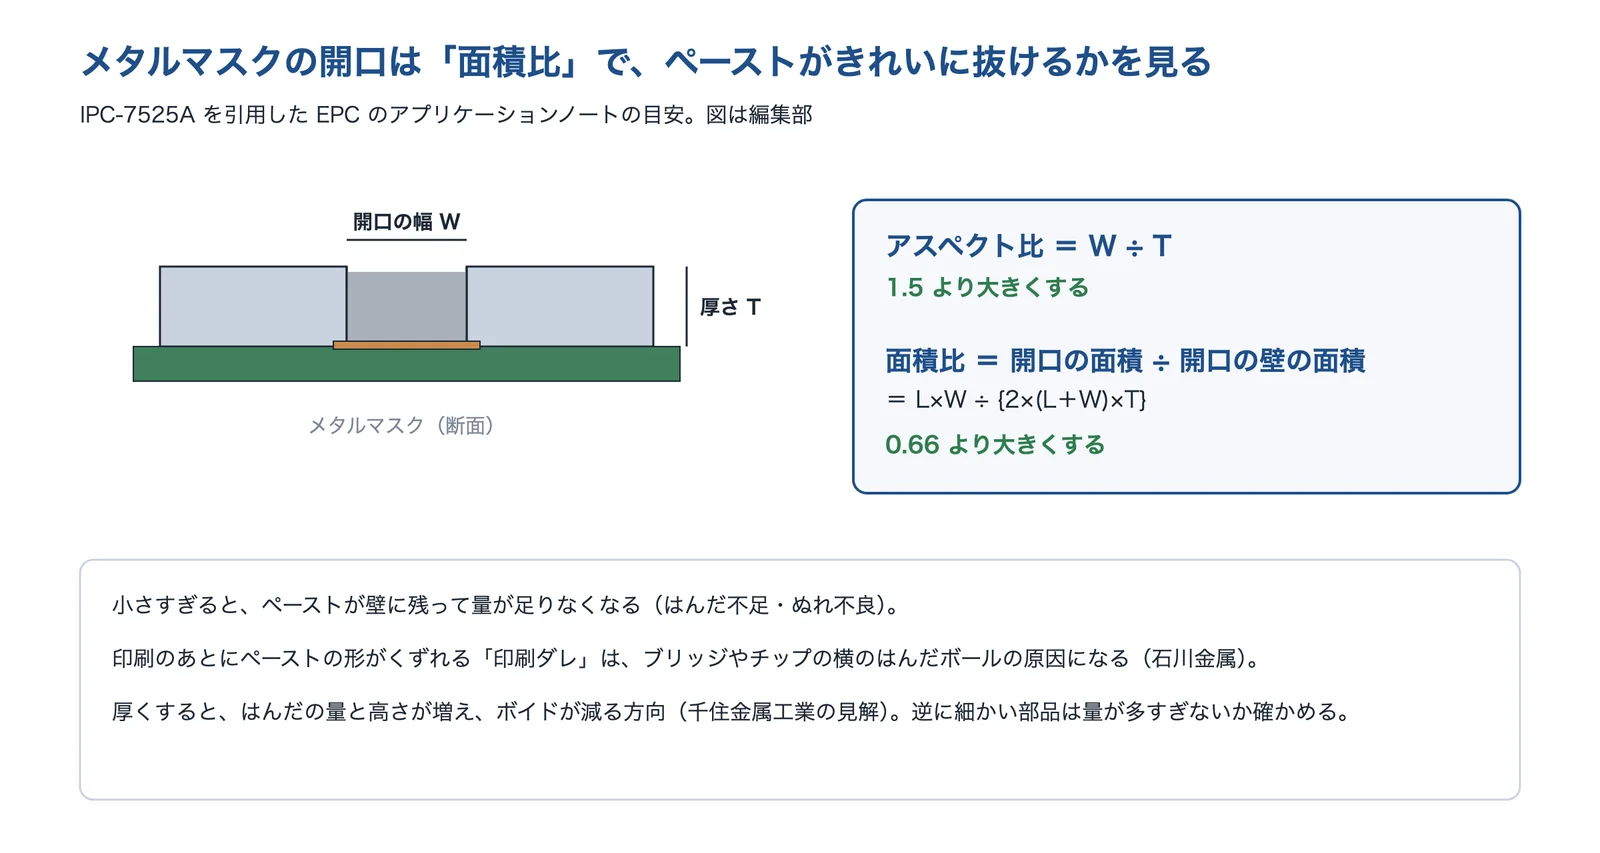
出典:EPC「AN029 PQFN GaN 向けステンシル設計」・石川金属「印刷不良の原因と対策」・MONOist「鉛フリーはんだ 講演リポート(1)」をもとに AI(Claude)で作成
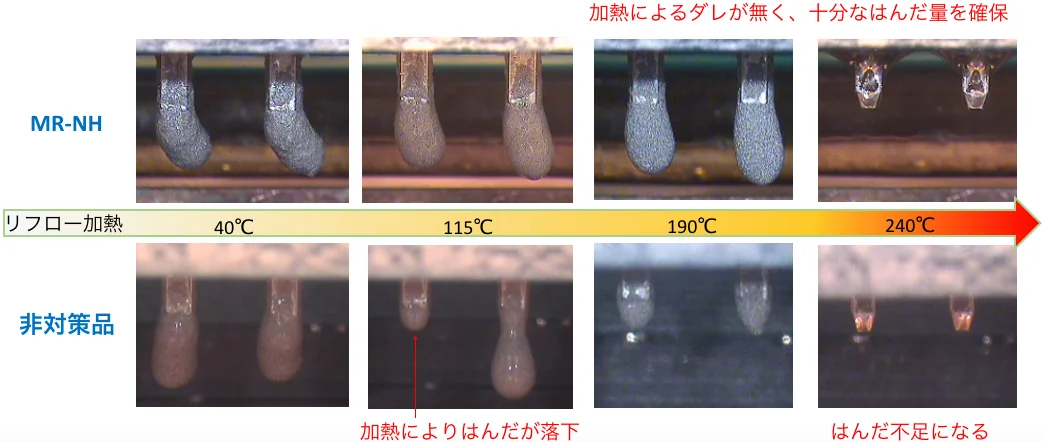
千住金属工業の講演では、メタルマスクを厚くすると、はんだの厚さが増え、はんだとフラックスの量も増えるので、ボイドは減る方向だとしています。なお村田製作所は、同社のコンデンサ(ECAS シリーズ)の実装で、端子の状態やレジストの厚さの影響を受けにくいよう、メタルマスクの厚さを100μm 以上にするのを推奨しています。印刷ダレは、ペーストの選び方(粘度の変わりにくいもの)と、印刷機の中の温度・湿度の管理で対策できます(石川金属)。日本アルミットは、粘度を低くしても印刷ダレと予熱のときのダレを抑えたペーストを紹介しています。
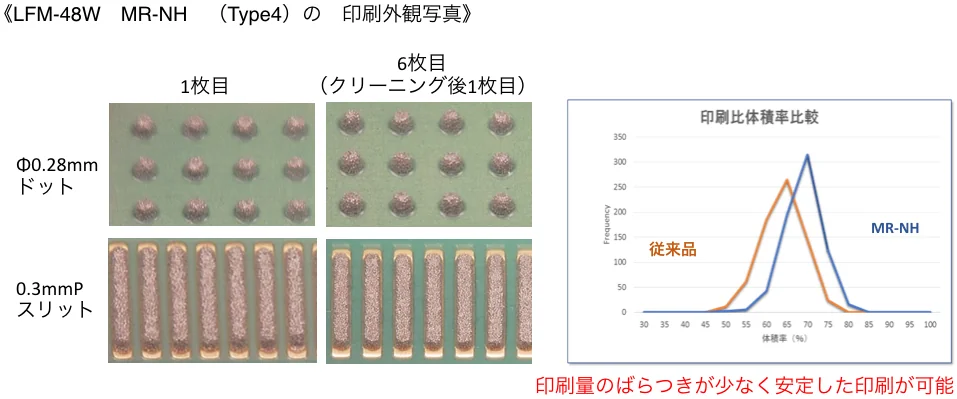
出典:日本アルミット「高アスペクト比印刷対応ソルダペースト LFM-48 MR-NH」
リフロー・フローの条件と装置(温度プロファイル・真空)
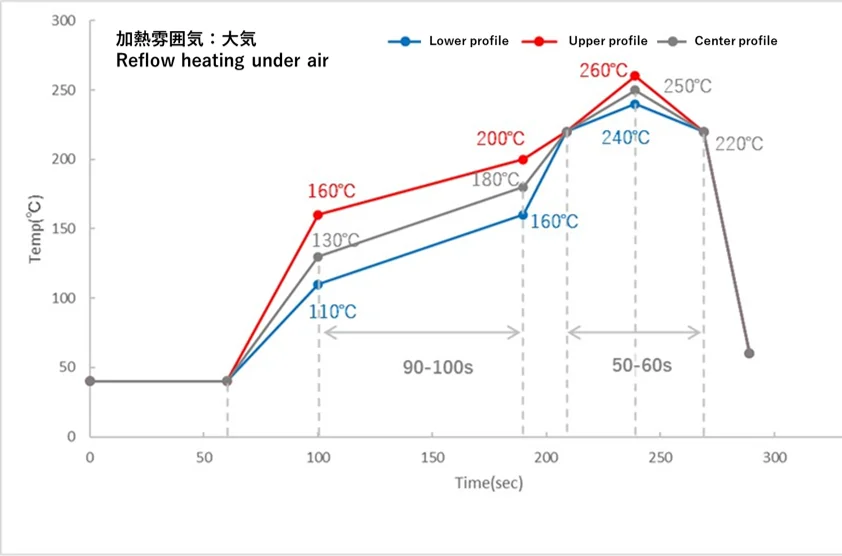
リフローの温度プロファイル(予熱・本加熱・冷却の温度と時間)は、ぬれとボイドに直接効きます。鉛フリーはんだの Sn-3.0Ag-0.5Cu は、溶ける温度が217〜219℃です(ニホンゲンマの製品の仕様)。一方、部品の耐熱には上限があり、EE Times Japan が紹介した JEITA のロードマップでは、スルーホールリフローに対応した車載用のアルミ電解コンデンサの例で、推奨の条件がピーク240℃以下・230℃を超える時間20秒以内・リフロー2回以内でした。はんだが溶ける温度と部品の上限の間が狭いことを前提に、プロファイルを決めます(編集部の解説)。
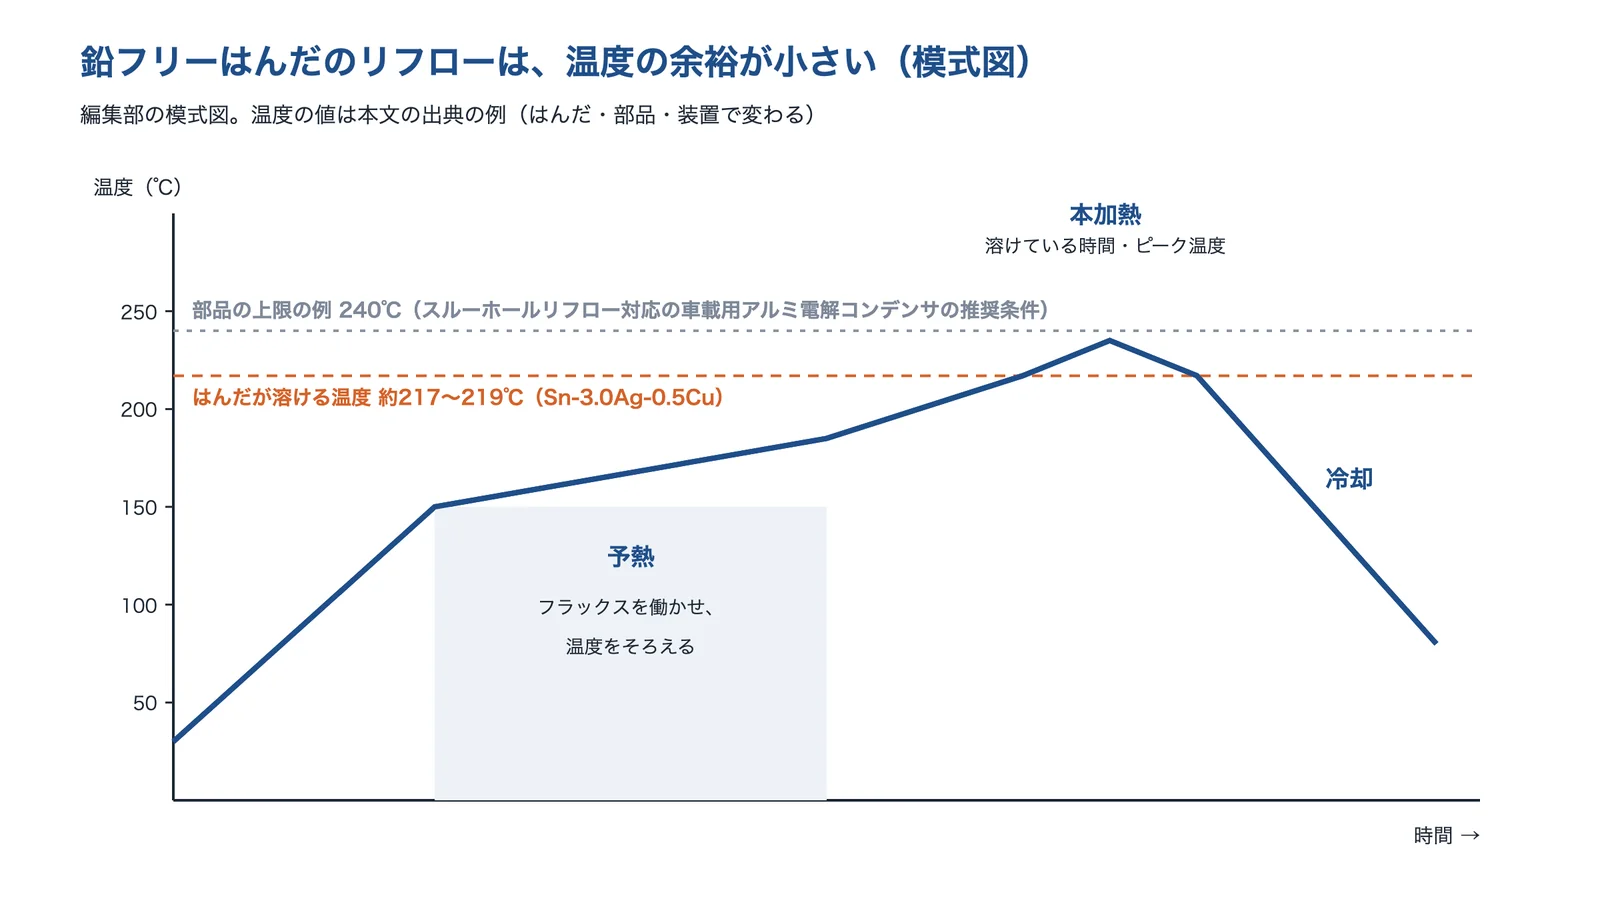
出典:ニホンゲンマ「NP303-VLP102-T4」・EE Times Japan「福田昭のデバイス通信」をもとに AI(Claude)で作成
MONOist の解説(2013年)は、リードレス部品などのボイドを通常のリフローで減らす条件の例として、下のヒーターを上より約30℃高くする(遠赤外線とエアの炉の場合)、溶けている時間を40秒以上にする、ファンの回転数を下げる、などを挙げています。クオルテックの調査では、ピーク温度を235〜255℃で変えると、温度が高いほどボイド率が下がりました。
真空リフローは、はんだが溶けているあいだに減圧して、ボイドを抜く方法です。クオルテックの検討(Sn-3Ag-0.5Cu)では、ピーク温度のときに真空にするとボイド率は1%以下になりました。千住金属工業の講演は、真空度を高めるとボイド率は1%未満になる一方、ボイドが抜けるときにはんだが飛び散りやすくなるので、減圧の速さを最適にする必要があるとしています。神港精機は、真空中ではんだを溶かしてボイドを除く装置をつくっています。
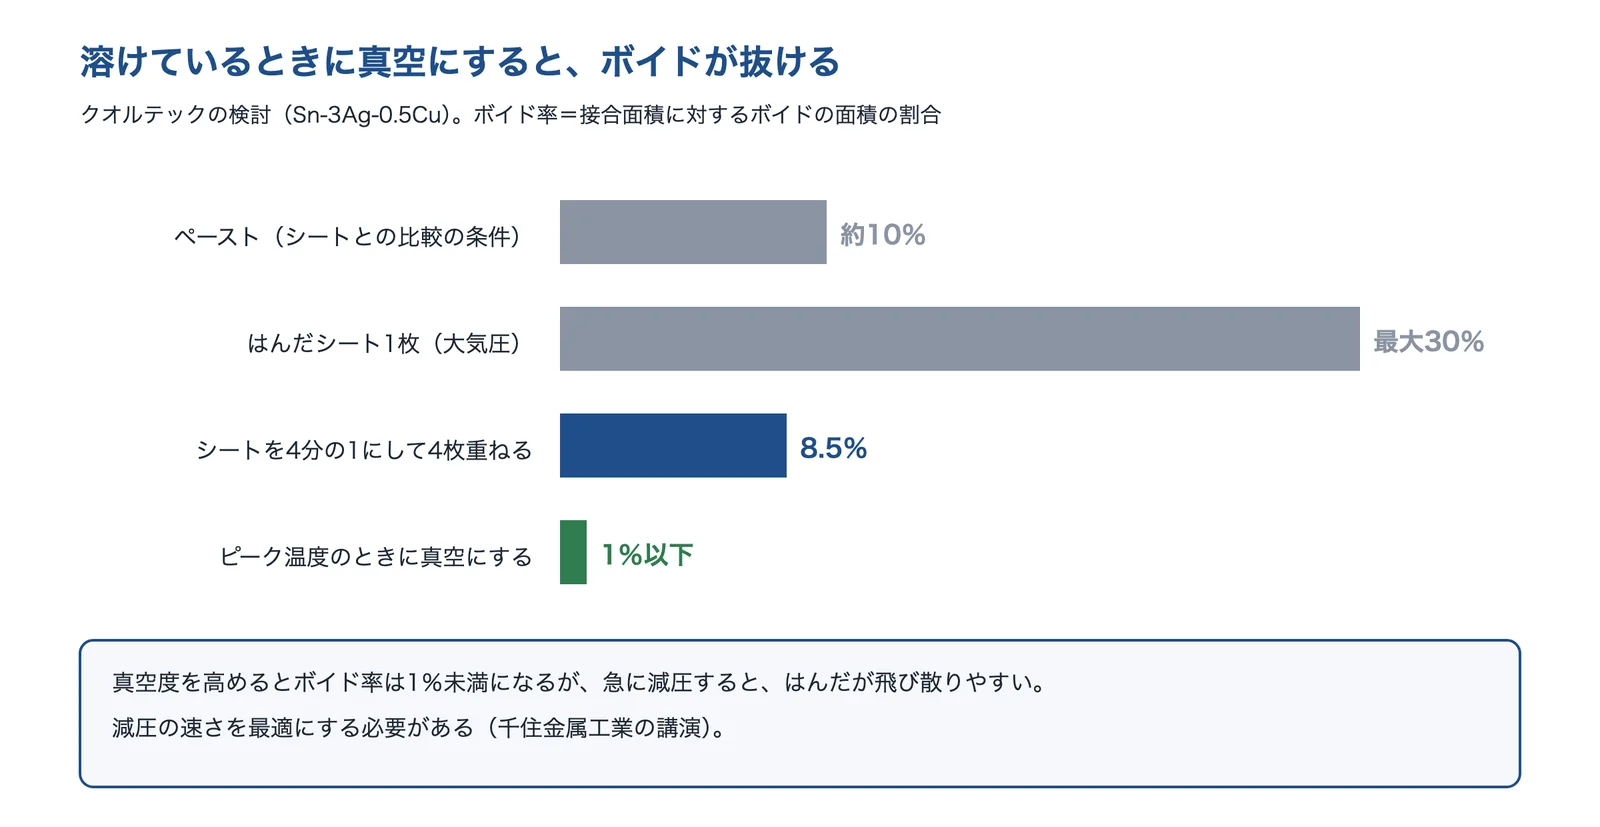
出典:クオルテック「真空・加圧リフロを用いたボイドレス接合方法の検討」・MONOist「鉛フリーはんだ 講演リポート(1)」をもとに AI(Claude)で作成
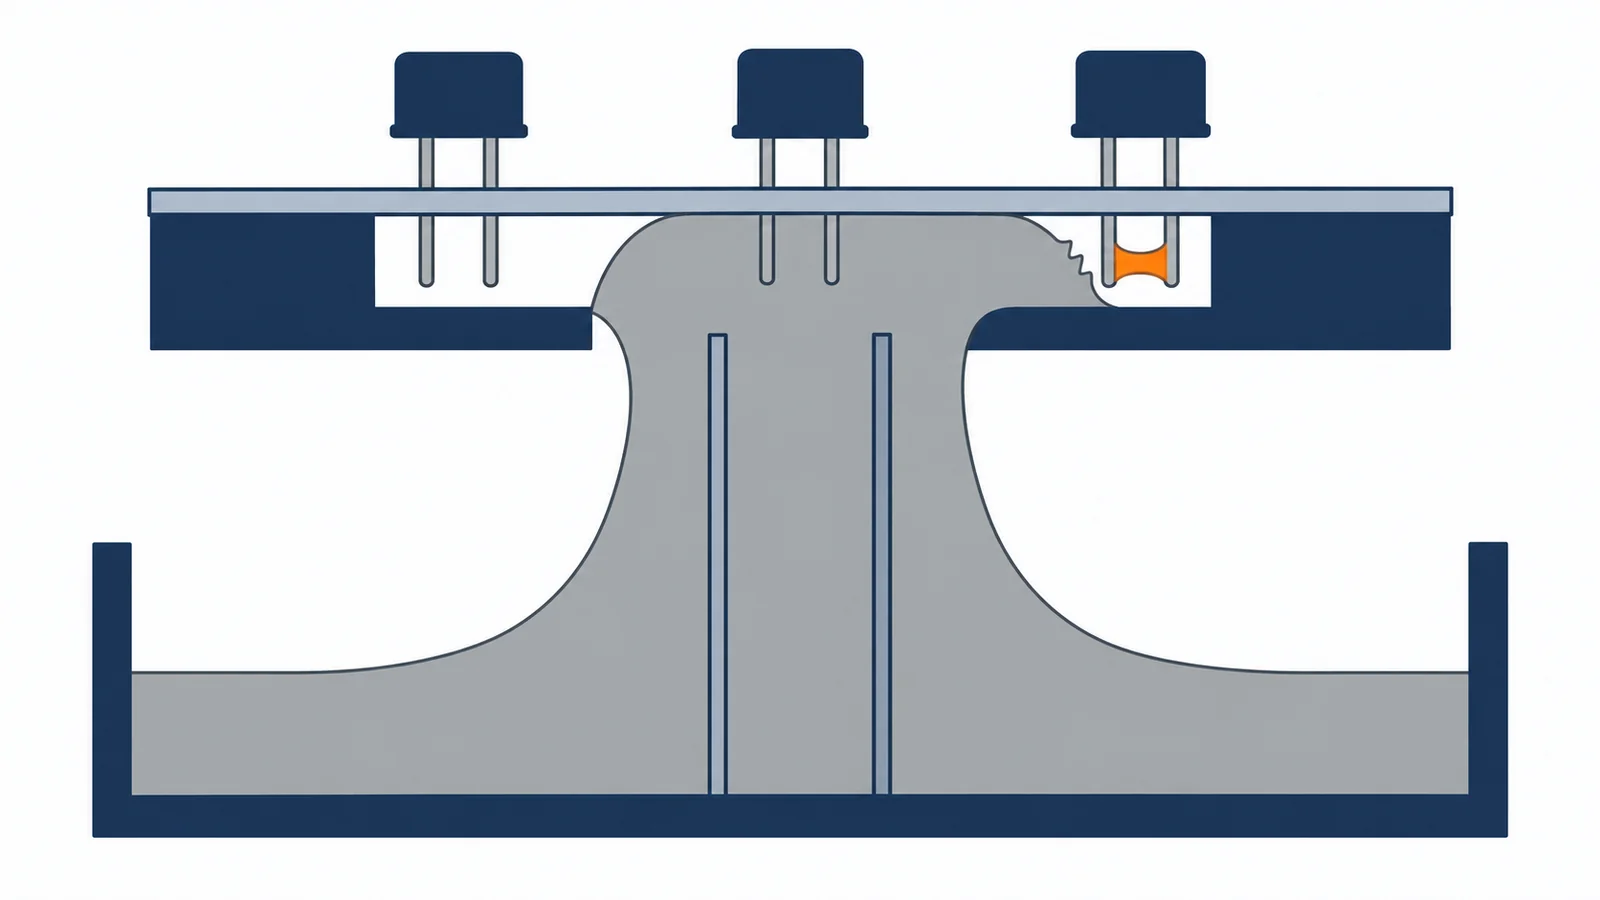
スルーホール部品をフローはんだで付けるときは、治具(パレット)の形でブリッジが変わります。MONOist の解説(2013年)は、耐熱を重視した市販のパレットは熱が伝わりにくく、はんだの流れが乱れてブリッジが起きやすいとし、パレットの厚みを一部削ってはんだの流れを変え、ブリッジをなくした事例を紹介しています。
基板・部品の設計(ランド・はんだ量)
チップ立ちを防ぐには、左右のランドの熱容量とはんだの量をそろえます。JEITA のロードマップは、要因の1つにランドの熱容量のアンバランスを挙げています。たとえば片側だけがベタの銅箔につながっていると、そちらが温まりにくく、溶けるタイミングがずれます(例は編集部の解説)。放熱パッドのある部品は、ボイドが出やすい場所です。アート電子は、放熱パッドのある IC ではボイドが出やすく、ペーストと温度プロファイルの組み合わせやメタルマスクの開口を調整しているとしています。
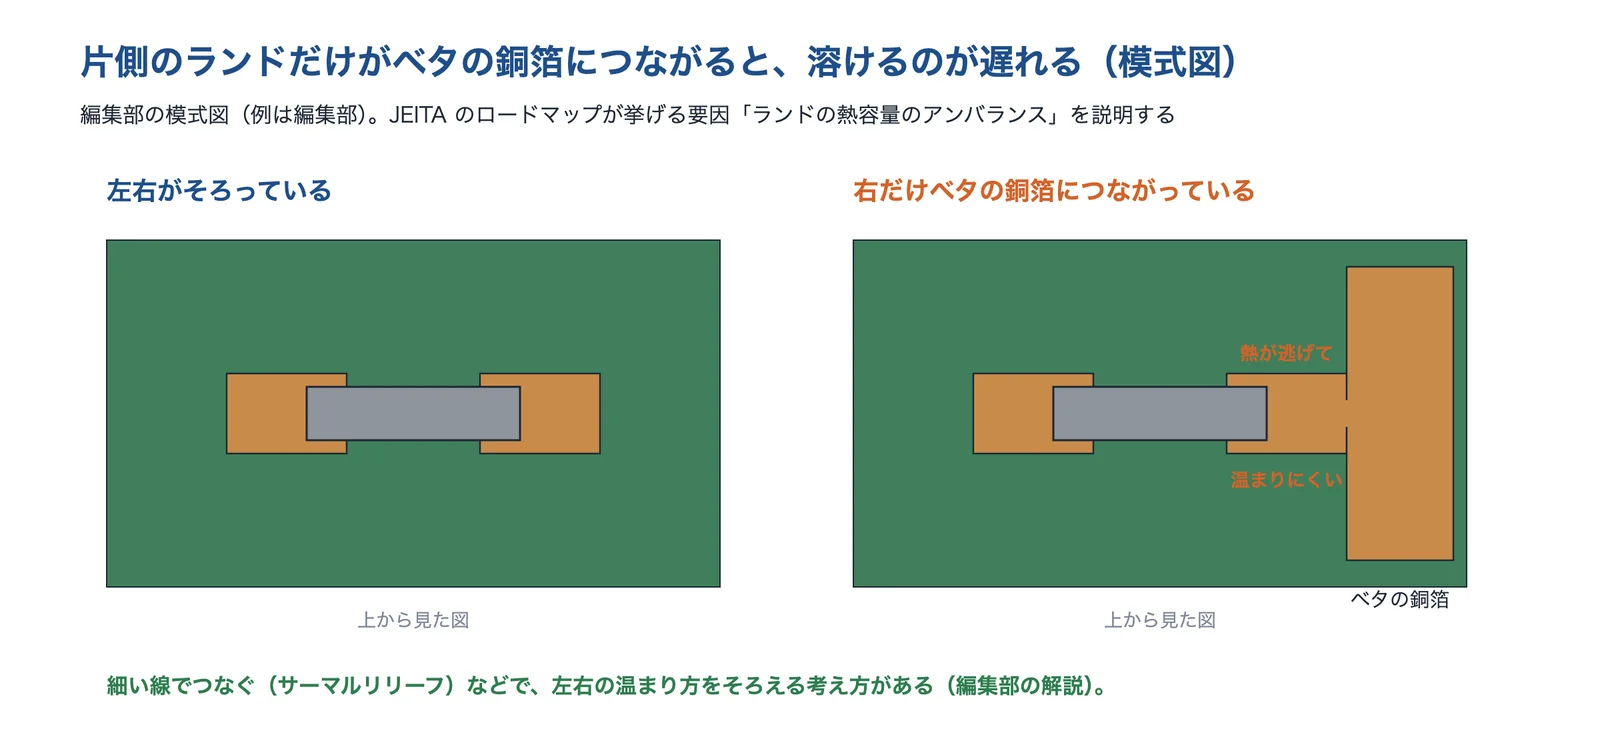
出典:EE Times Japan「福田昭のデバイス通信(457)」をもとに AI(Claude)で作成
クラックについては、福島県ハイテクプラザの研究(日本ケミコンが応募した企業の課題)で、はんだの形の個体差が大きく、寿命への影響も大きいとし、16個の断面の寸法から統計的にモデルを作り、CAE で寿命を予測しました。設計の段階で、はんだの量と形がそろうランドとメタルマスクにしておくことが、寿命のばらつきを減らします(編集部の解説)。
検査と信頼性評価(X 線・断面・温度サイクル)
X 線検査は、部品の下のはんだを壊さずに見る方法です。ヤマハ発動機は X 線の透視画像から電極の下のボイドの面積を測り、電極の面積に対する割合をボイド率としています。NITE は、ハトメの面積に対するボイドの面積をボイド率としています。分母のとり方で値が変わるので、比べるときはそろえます(編集部の解説)。
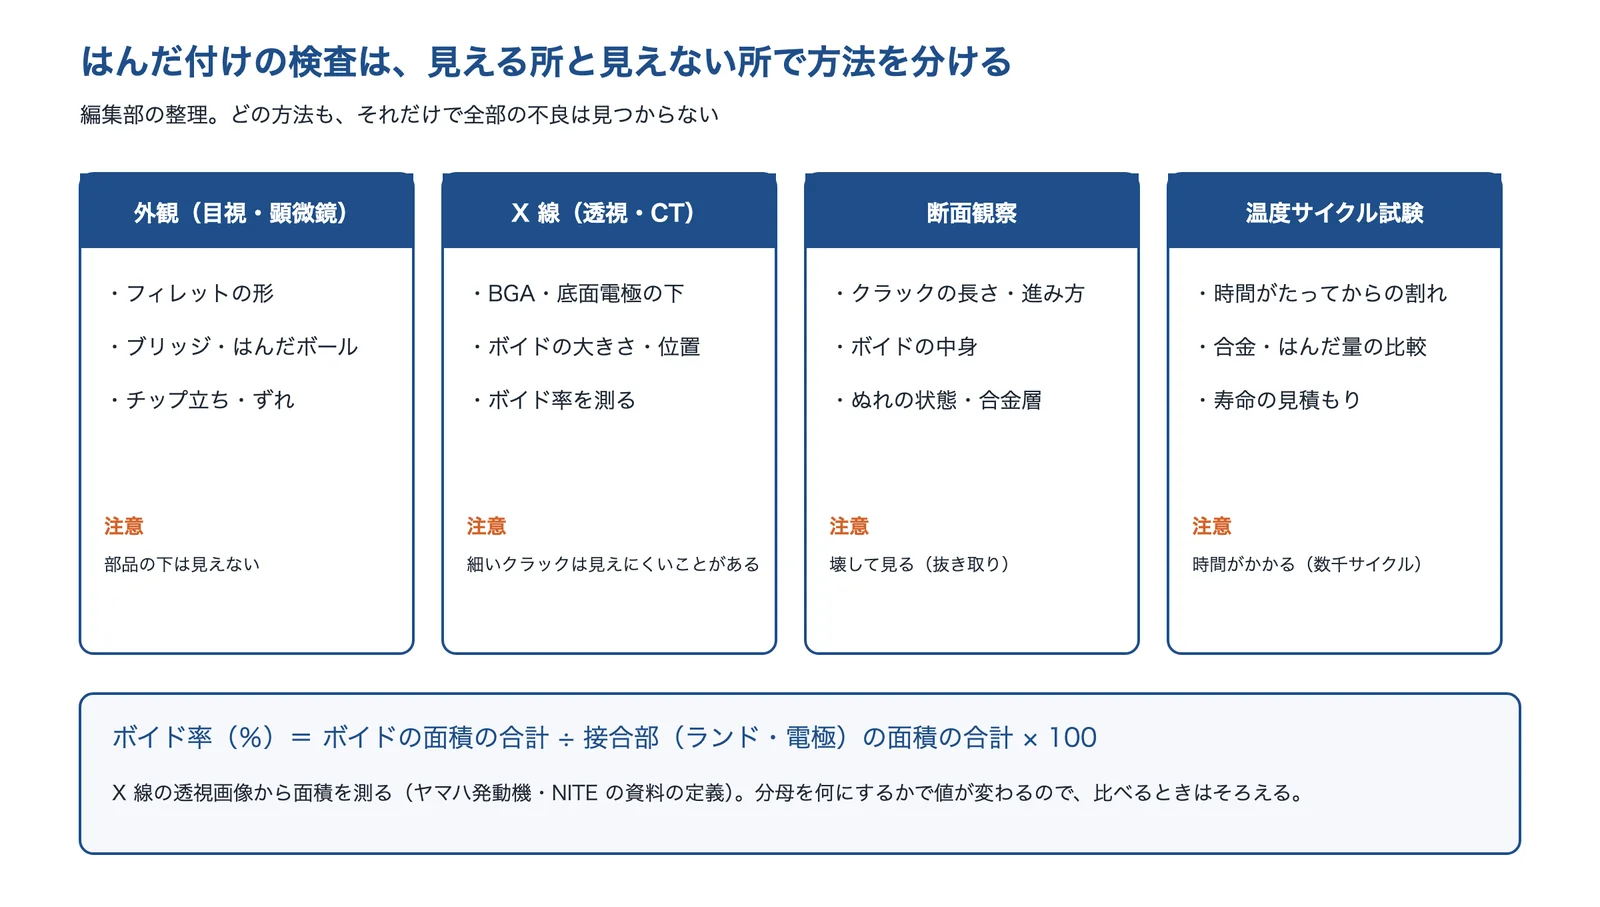
出典:ヤマハ発動機「鉛フリーはんだ接合部の熱疲労寿命予測」・NITE・アイテス「実装基板の評価」をもとに AI(Claude)で作成
温度サイクル試験は、時間がたってから出るクラックを確かめる方法です。ヤマハ発動機の試験(Sn-3.0Ag-0.5Cu、チップ抵抗)では、寿命(ワイブル尺度パラメーター)が −30⇔85℃で73サイクル、−10⇔105℃で59サイクル、−40⇔105℃で36サイクルでした。温度の幅や上限で寿命が大きく変わります。同社は、試験の結果から寿命の予測式(コフィン・マンソン則)の係数を求め、予測の最大誤差は19%だったとしています。
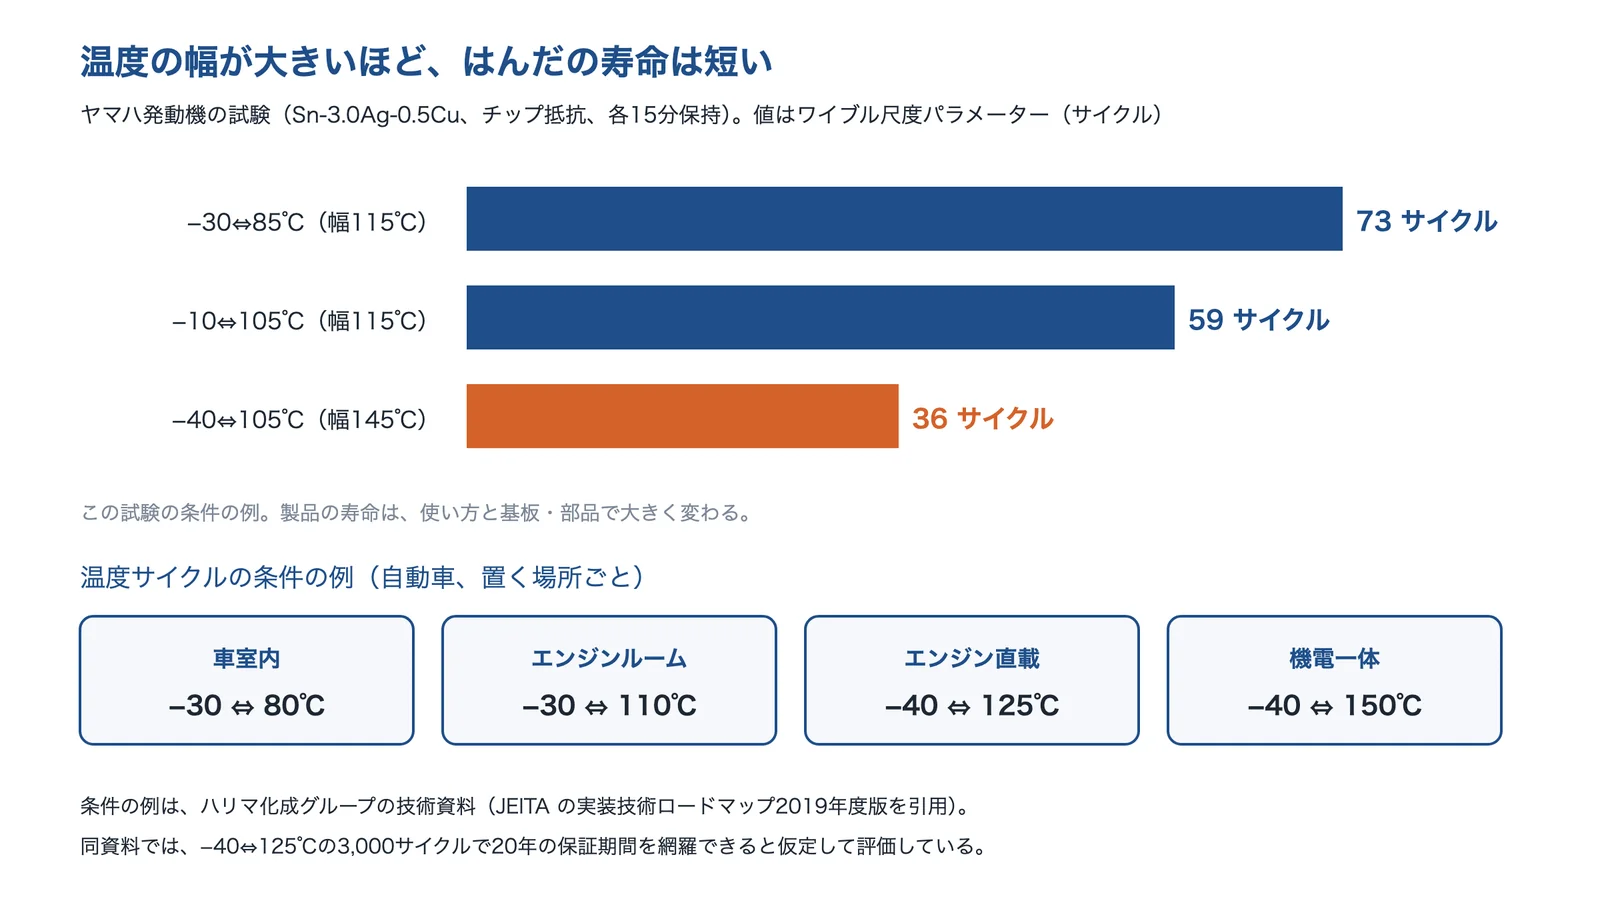
出典:ヤマハ発動機「鉛フリーはんだ接合部の熱疲労寿命予測」・ハリマ化成グループ「耐熱疲労特性に優れた鉛フリーはんだ合金の開発」をもとに AI(Claude)で作成
出典:NP303-VLP102-T4|ニホンゲンマ、ボイド低減・ハロゲンフリー規格対応 7510シリーズ|石川金属、鉛フリーはんだ 講演リポート(1)(2015年、千住金属工業の講演)|MONOist、耐熱疲労特性に優れた鉛フリーはんだ合金の開発(2022年)|ハリマ化成グループ、真空・加圧リフロを用いたボイドレス接合方法の検討|クオルテック、AN029 PQFN GaN 向けステンシル設計(日本語版)|EPC、FAQ(メタルマスクの厚さ)|村田製作所、印刷不良の原因と対策(イプロス)|石川金属、高アスペクト比印刷対応ソルダペースト LFM-48 MR-NH(2020年)|日本アルミット、福田昭のデバイス通信(2024年、JEITA の実装技術ロードマップの紹介)|EE Times Japan、量産現場における基本的な認識(3)ボイド対策(2013年)|MONOist、リフロー条件とボイド傾向調査|クオルテック、真空・加圧リフロを用いたボイドレス接合方法の検討|クオルテック、真空半田付装置|神港精機、量産現場における基本的な認識(2)(2013年)|MONOist、実装基板の品質を向上させるポイント ~リフロー編~|アート電子、CAEを用いたプリント基板上のはんだクラックの解析(令和元年度)|福島県ハイテクプラザ、鉛フリーはんだ接合部の熱疲労寿命予測|ヤマハ発動機、はんだが関係する事故の原因究明にむけた取り組み|NITE
はんだ付けの不良を減らす技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。ソルダペーストのメーカー、真空の装置のメーカー、基板の設計・実装の会社、はんだ接合部の観察と信頼性試験の会社と、得意な所が分かれます。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| 石川金属 | はんだメーカー | ガスが抜けるのを促す成分を加え、ボイドを減らすソルダペースト。温度差によるぬれ不良を防ぐフラックスも紹介している。 | A ボイド:はんだの中に空洞が残る(放熱パッド・パワー部品・BGA) C ぬれ不良・チップ立ち:はんだがのらない、部品が立つ | |
| ニホンゲンマ | はんだメーカー | ぬれを良くしガスの抜けを促した低ボイドのペーストで、ボイド率10%以下にしたとしている。 | A ボイド:はんだの中に空洞が残る(放熱パッド・パワー部品・BGA) C ぬれ不良・チップ立ち:はんだがのらない、部品が立つ | |
| 日本アルミット | はんだメーカー | 細かいピッチの印刷と、印刷ダレ・予熱のときのダレを抑えるソルダペースト。 | B ブリッジ・はんだボール:隣の電極とつながる、玉が残る C ぬれ不良・チップ立ち:はんだがのらない、部品が立つ | |
| 神港精機 | 装置メーカー | 真空中ではんだを溶かしてボイドを除く真空半田付装置。 | A ボイド:はんだの中に空洞が残る(放熱パッド・パワー部品・BGA) D 時間がたってクラック:温度の上下をくり返すと割れる | |
| アート電子 | 基板設計・実装 | プリント基板のパターン設計、表面実装の部品の実装、BGA を載せた基板の X 線検査。 | A ボイド:はんだの中に空洞が残る(放熱パッド・パワー部品・BGA) B ブリッジ・はんだボール:隣の電極とつながる、玉が残る C ぬれ不良・チップ立ち:はんだがのらない、部品が立つ E 外から見えない:BGA・底面電極の下の不良が分からない | |
| アイテス | 解析・信頼性評価 | はんだ接合部の断面観察、温度サイクル試験、BGA の下のボイドやクラックを壊さずに見る評価。 | A ボイド:はんだの中に空洞が残る(放熱パッド・パワー部品・BGA) D 時間がたってクラック:温度の上下をくり返すと割れる E 外から見えない:BGA・底面電極の下の不良が分からない |
石川金属株式会社|ボイドを減らすソルダペースト
石川金属とは
石川金属は、大阪府堺市西区に本社・工場がある、はんだのメーカーです(1935年創業、1952年設立)。鉛フリーはんだ「エバソル」のシリーズで、やに入りはんだ・ソルダペースト・棒はんだ・線はんだなどをつくっています。JIS のはんだの認証を取っています。
石川金属の得意技術
| 技術 | 内容 |
|---|---|
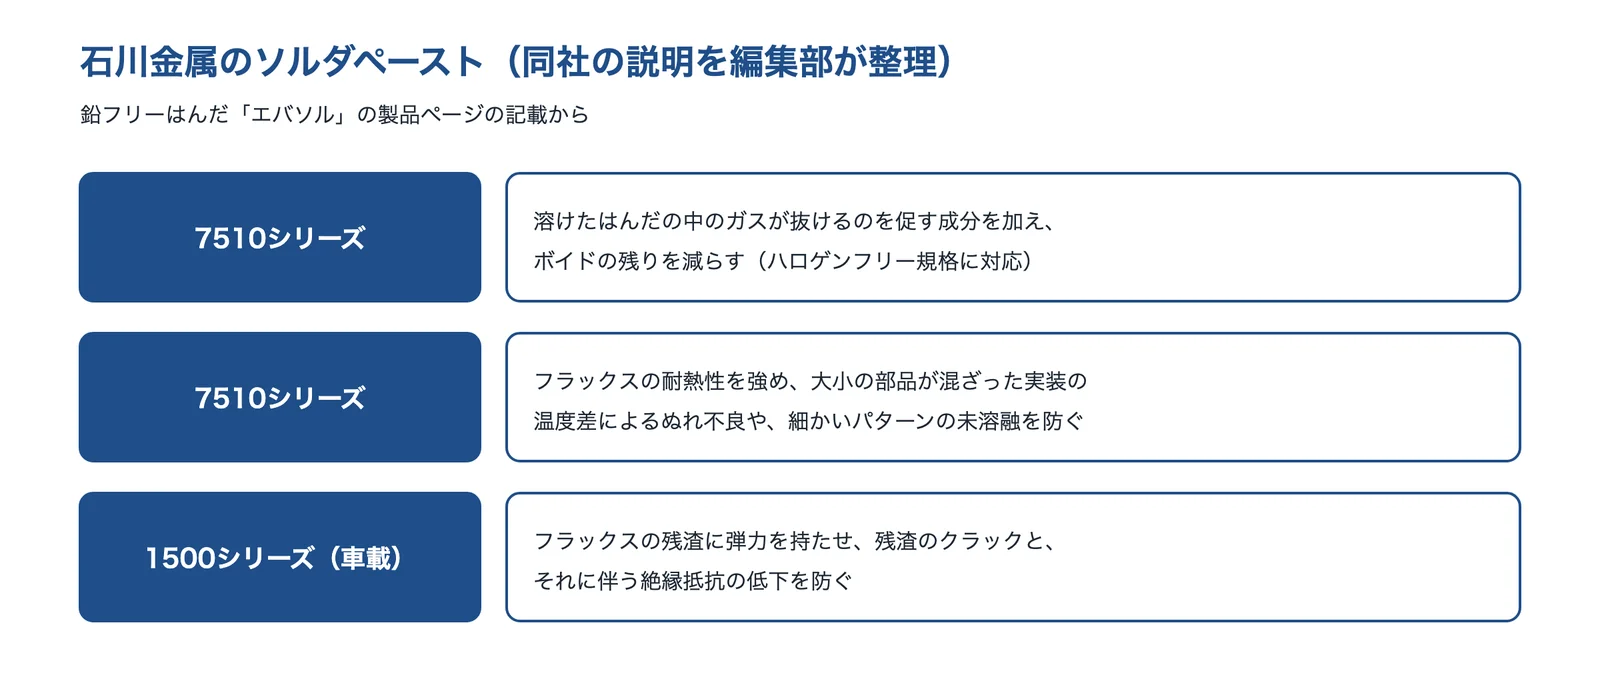
| ボイドを減らすソルダペースト(7510シリーズ) | 溶けたはんだの中のガスが抜けるのを促す成分を加え、ボイドの残りを減らしたとしている。連続して印刷したあとのボイドを比べた図で、安定してボイドを減らせるとしている |
| ぬれ不良を防ぐフラックス | 同じシリーズで、フラックスの耐熱性を強め、大小の部品が混ざった実装で温度に差がつくことによるぬれ不良や、細かいパターンでの未溶融を防ぐとしている |
| 車載向けのソルダペースト(1500シリーズ) | フラックスに特殊な樹脂を加えて残渣に弾力を持たせ、残渣のクラックと、それに伴う絶縁抵抗の低下を防ぐとしている(はんだ接合部の割れではなく、残渣の割れの対策) |
| 印刷不良の原因と対策の解説 | ソルダペーストが原因の印刷不良を転写不良と印刷ダレに分け、印刷ダレはチップの横のはんだボールや狭いピッチのブリッジの原因になるとしている。原因はペーストの粘度の変化で、粘度の変わりにくいペーストと、印刷機の中の温度・湿度の管理で対策できるとしている |
石川金属が解決できる課題
- 放熱パッドのある部品やパワー部品の下のボイドを減らしたい
- 大きな部品と小さな部品が混ざった基板で、ぬれ不良が出る
- 印刷ダレによるブリッジ・はんだボールを減らしたい
出典:石川金属「7510シリーズ」・同「1500シリーズ」をもとに AI(Claude)で作成
出典:会社概要|石川金属、ボイド低減・ハロゲンフリー規格対応 7510シリーズ|石川金属、車載用高信頼性 1500シリーズ|石川金属、印刷不良の原因と対策(イプロス)|石川金属
株式会社ニホンゲンマ|ボイド率10%以下の低ボイドペースト
ニホンゲンマとは
ニホンゲンマは、大阪市淀川区に本社がある、はんだのメーカーです(1948年創業、1951年設立)。各種はんだ・鉛フリーはんだ・クリームはんだ(ソルダペースト)の製造販売のほか、軸受メタルやはんだの製造設備も扱っています。
ニホンゲンマの得意技術
| 技術 | 内容 |
|---|---|
| 超低ボイドペースト(NP303-VLP102-T4) | 独自のフラックスの技術で、ボイド率10%以下を実現したとしている。はんだの組成は Sn-3.0Ag-0.5Cu(融点217〜219℃) |
| ボイドを減らす考え方 | ぬれの良さで「ぬれないことによるボイド」を減らし、溶けたときにはんだの中のガスが抜けるのを促し、ガスが出やすい成分を減らすとしている。従来品の不良の原因として、ぬれが悪くガスが抜けきらないこと、揮発する成分が多くはんだの中に留まることを挙げている |
| BGA への適用 | BGA の部品にも使え、リフローの温度プロファイルの制約なく低ボイドにできるとしている(上限・推奨・下限のプロファイルで比べている) |
ニホンゲンマが解決できる課題
- パワー部品・放熱パッド・BGA の下のボイドを減らしたい
- 温度プロファイルを大きく変えずに、ボイドを減らしたい
- ぬれが悪いことによるボイドを減らしたい
公開されている実績
- NP303-VLP102-T4 で、ボイド率10%以下を実現したとしている
出典:ニホンゲンマ「NP303-VLP102-T4」
出典:会社概要|ニホンゲンマ、事業所紹介|ニホンゲンマ、NP303-VLP102-T4|ニホンゲンマ
日本アルミット株式会社|印刷ダレ・加熱ダレを抑えるペースト
日本アルミットとは
日本アルミットは、東京都中野区に本社がある、はんだのメーカーです(1956年創立)。ソルダペースト、やに入りはんだ、棒はんだ、ポストフラックス、アルミニウム用のはんだ・ろうをつくっています。
日本アルミットの得意技術
| 技術 | 内容 |
|---|---|
| 高アスペクト比印刷対応のソルダペースト(LFM-48 MR-NH) | 粘度を110Pa·s と低くして印刷しやすくし、Type4 の粒の大きさで、厚さ150μm のマスクの0603 チップの開口に安定して印刷できるとしている。印刷の体積のばらつきを従来品と比べている |
| 印刷ダレ・加熱ダレを抑える | 新しいチキソ剤で、粘度が低いのに印刷ダレと予熱のときのダレ(プリヒートダレ)を抑えるとしている。加熱のダレの試験(JIS Z 3284)で評価し、スルーホールに部品を差してリフローで付ける方法(PIN IN リフロー)にも対応するとしている |
| 低ボイドのペースト | 鉛フリーのソルダペーストの一覧で、低ボイド・ボイド対策をうたう品種(LFM-48 の PZV・GT・NH など)を挙げている |
日本アルミットが解決できる課題
- 細かいピッチの部品で、ペーストの量をそろえて印刷したい
- 予熱のときのダレを抑えたい
- スルーホール部品もリフローで付けたい
出典:日本アルミット「高アスペクト比印刷対応ソルダペースト LFM-48 MR-NH」
出典:会社概要|日本アルミット、高アスペクト比印刷対応ソルダペースト LFM-48 MR-NH(2020年)|日本アルミット、鉛フリーソルダペースト|日本アルミット
神港精機株式会社|真空中で溶かしてボイドを除く装置
神港精機とは
神港精機は、神戸市西区に本社・神戸工場がある、真空の装置のメーカーです(1949年設立)。真空ポンプ、真空の装置、精密電気炉、半導体関係の機器などをつくっています。
神港精機の得意技術
| 技術 | 内容 |
|---|---|
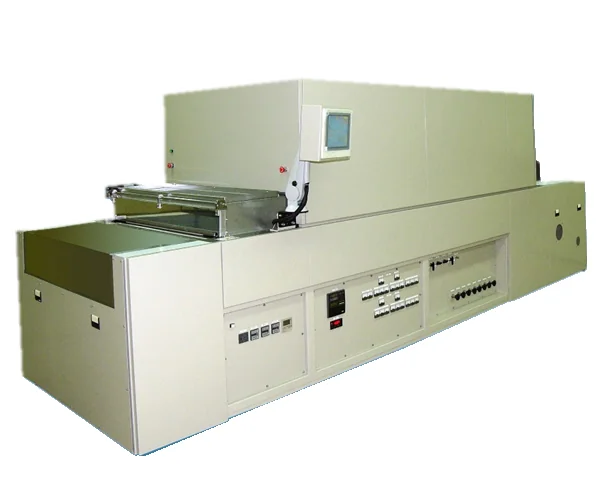
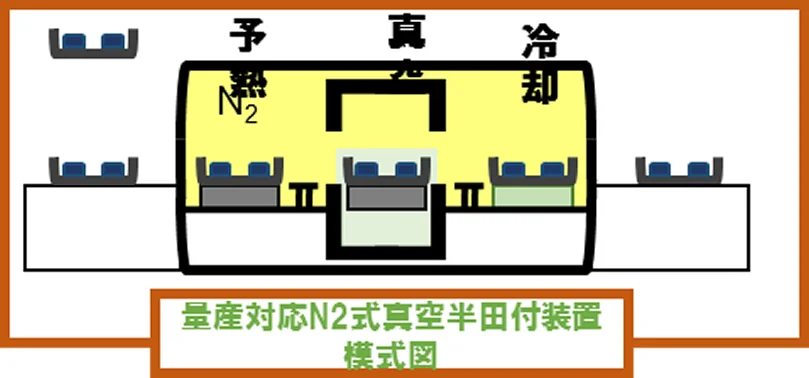
| 真空半田付装置 | 真空中ではんだを溶かして、はんだの中のボイドを除く装置。予備加熱を還元の雰囲気で行い、フラックスを使わないはんだ付けもできるとしている。パワーデバイスの製造やフリップチップのバンプの形成に多く使われているとしている。バッチ式と、窒素を使う連続式がある |
| プラズマリフロー装置 | 水素プラズマでつくった水素ラジカルで、フラックスを使わずにはんだの酸化膜を除き、減圧の中で溶かして泡を抜き、ボイドレスにするとしている(ウエハーのはんだバンプ向け) |
神港精機が解決できる課題
- パワーデバイスのはんだ接合のボイドをなくしたい
- フラックスを使わずにはんだ付けして、洗浄の工程を省きたい
公開されている実績
- 真空半田付装置で、第2回ものづくり日本大賞の優秀賞を受けたとしている
出典:神港精機「真空半田付装置」
出典:神港精機「真空半田付装置」
出典:会社概要|神港精機、真空半田付装置|神港精機、プラズマリフロー装置|神港精機
アート電子株式会社|基板設計・実装と BGA の X 線検査
アート電子とは
アート電子は、静岡県浜松市中央区に本社がある会社です(1982年に基板の設計会社として設立)。ソフト・ハードの開発、プリント基板のパターン設計、表面実装の部品の実装、BGA を載せた基板の X 線検査、試作・量産の基板の製作などを行っています。
アート電子の得意技術
| 技術 | 内容 |
|---|---|
| ボイドを抑える条件出し | 放熱パッドのある IC を実装するときはボイドが出やすいとし、ソルダペーストと温度プロファイルの組み合わせや、メタルマスクの開口を調整してボイドが出る確率をできるだけ小さくしているとしている。ボイドの評価・解析から、最適なはんだ印刷の条件も出しているとしている |
| 温度プロファイルの管理 | 標準の予熱は170〜200℃で60〜120秒以内とし、客先から別の条件(160〜180℃で60〜100秒以内など)を指定されたときにも合わせるとしている。フィレットの形やぬれの状態を確かめるとしている |
| BGA の X 線検査 | BGA を載せた基板の X 線検査を、事業の1つにしている |
アート電子が解決できる課題
- 放熱パッドのある IC のボイドを減らしたい
- 試作の基板で、はんだ付けの条件を出してほしい
- BGA のはんだ付けを X 線で確かめたい
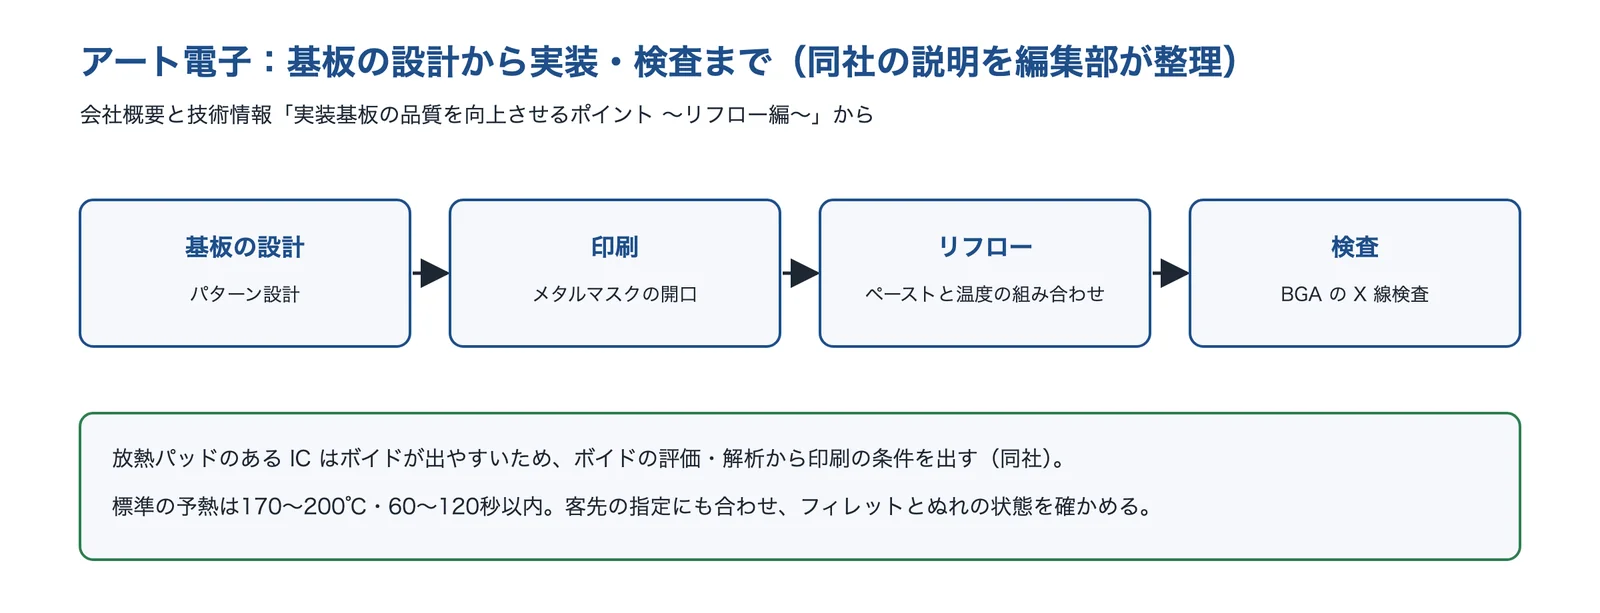
出典:アート電子「会社概要」・同「実装基板の品質を向上させるポイント ~リフロー編~」をもとに AI(Claude)で作成
出典:会社概要|アート電子、実装基板の品質を向上させるポイント ~リフロー編~|アート電子
株式会社アイテス|はんだ接合部の観察と信頼性試験
アイテスとは
アイテスは、滋賀県大津市にある、電子部品の解析・信頼性評価の会社です(1993年設立)。電子部品のデータの収集から故障解析までの解析・評価、検査装置の開発、電子機器の修理などを行っています。
アイテスの得意技術
| 技術 | 内容 |
|---|---|
| 実装基板の評価 | 信頼性試験から観察までをまとめて受け、温度サイクル試験の前後のはんだ接合部の観察、断面観察(光学観察・SEM/EDX の分析・測長、クラック率の算出)、ウィスカの観察などを行うとしている。IPC-A-610 の認証を受けたスペシャリストがいるとしている |
| X 線・CT の観察 | リフローシミュレーターでボイドの動きをリアルタイムで観察する例や、BGA のはんだクラックを X 線透視・斜めの CT・直交の CT・断面で観察した例を紹介している |
| はんだ耐熱性試験 | 表面実装の部品が吸った湿気を加湿で再現し、はんだ付けのときの熱にあたる加熱をして、はがれやクラックがないかを評価する試験を行うとしている |
アイテスが解決できる課題
- 温度サイクル試験のあとのはんだのクラックを、断面で確かめたい
- BGA の下のボイドやクラックを、壊さずに見たい
- はんだ付けの熱で、部品にはがれやクラックが出ないか確かめたい
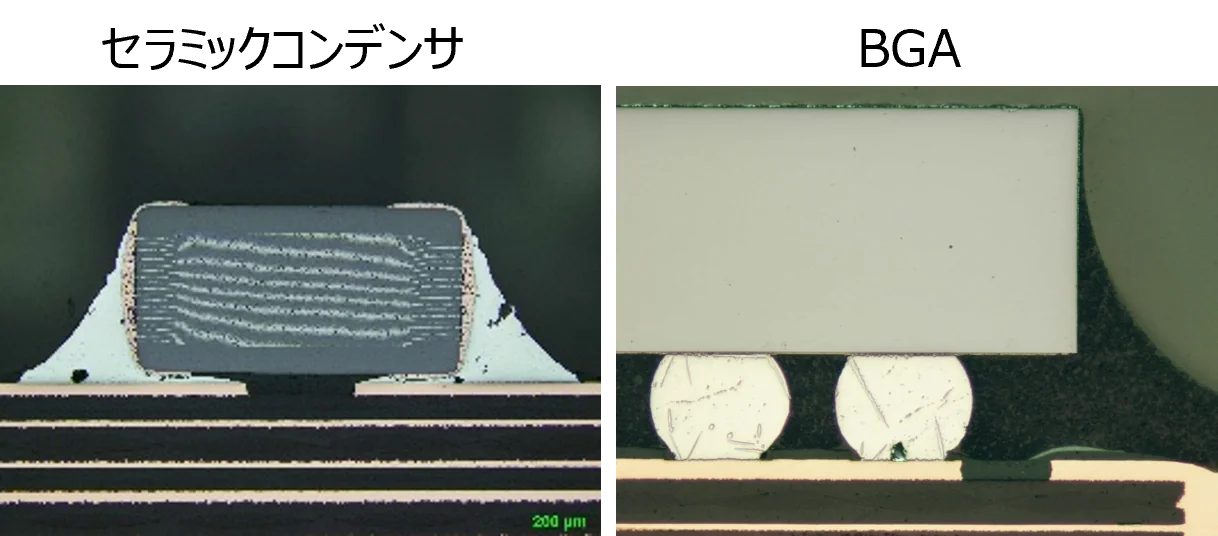
出典:アイテス「実装基板の評価」
出典:会社概要|アイテス、実装基板の評価|アイテス、X線・CT|アイテス、信頼性試験|アイテス
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- どの不良が、どの部品の、どこに出ているか(写真・X 線の画像・断面の写真)と、不良の割合
- はんだの合金とソルダペーストの品名、メタルマスクの厚さと開口の寸法
- リフロー炉の種類(エア・窒素・真空)と、いまの温度プロファイル(測った位置)
- 部品の耐熱の上限(ピーク温度・時間・リフローの回数)と、いちばん弱い部品
- 基板の層の数・ランドの形・ベタの銅箔への接続、放熱パッドやビアの有無
- 製品を使う温度の範囲と求める寿命、温度サイクル試験の条件(温度・サイクル数)
- ボイド率などの社内の基準と、その測り方(分母のとり方)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








