
基板・電子部品の課題から探す
| 課題 | 目的 | 困りごと |
|---|---|---|
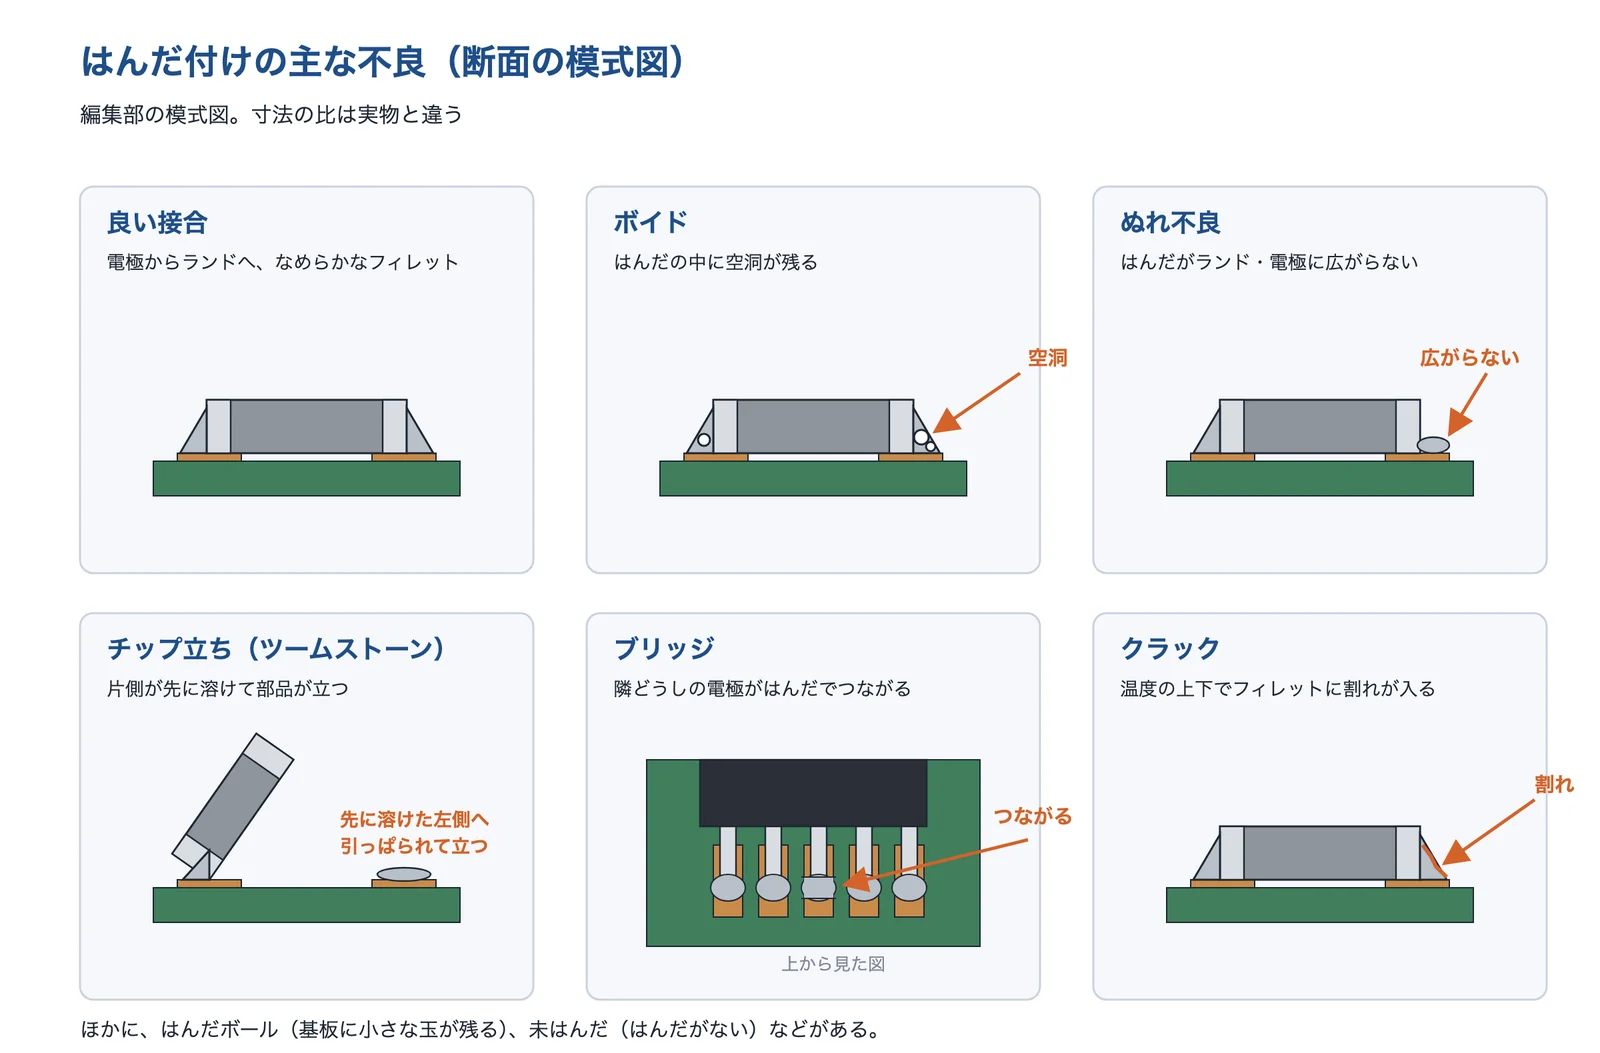
| はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい | 品質・信頼性 | ボイド・ブリッジ・チップ立ち。時間がたってはんだが割れる |
| 小型化で部品の温度が上がる | 小型・軽量化 | 基板を詰めたら、電源の IC やパワー部品だけが熱い |
| 静電気のトラブルを防ぎたい | 品質・信頼性 | 冬に部品の不良が増える。人や物の静電気で部品が壊れる |
| 生産終了部品を置き換えたい | 置き換え | 使っている IC が製造中止になった。代わりが見つからない |
| 再現しない不具合の原因を突き止めたい | 品質・信頼性 | ときどき止まるが、持ち帰ると正常に動く |
| 繰り返し荷重・熱サイクルで割れる | 品質・信頼性 | 温度の上下をくり返すと、はんだや部品が割れる |
| 壊れた原因を知りたい | 品質・信頼性 | 壊れた基板・電子部品を調べて、原因を突き止めたい |
| ノイズで誤作動する・EMCに通らない | 品質・信頼性 | 基板の配線や部品の配置で、ノイズを出さない・受けない |
| 電子機器を防水・防じんにしたい | 品質・信頼性 | 筐体のシールと、基板の防湿コーティング・封止 |
| 電源の変換効率を上げたい | 高性能化 | 電源の基板の損失と発熱を減らしたい |
| センサーを小さく組み込みたい | 小型・軽量化 | 小さな基板にセンサーを実装する。実装の応力で値がずれる |
課題ごとに効く技術は、下の「課題と技術のマトリクス」にまとめています。
プリント基板は、電子部品を載せて、銅の配線でつなぐ板です。IC・抵抗・コンデンサ・コネクターなどの部品をはんだ付けして、電子機器の回路にします。このページでは、基板と電子部品の困りごとをはんだ付けの不良・部品の温度・静電気・部品の生産終了・たまに出る不具合に分けて整理しました(編集部の整理)。どれに困っているかで、効く技術が変わります。
基板の不具合は、部品そのものより、はんだ付けの工程、熱の逃がし方、扱う人と環境、部品の調達のしかたで起きることがあります(編集部の解説)。よくある課題と、それを解決する技術(実装・はんだ付け、基板の設計、放熱、静電気・湿気からの保護、部品の選定と寿命の管理、試験と観察)、基板の種類と特徴、決めるときに確かめることをまとめ、関係する技術を持つ企業を紹介します。
基板・電子部品の企業(早見表)
| 企業 | 実装・ はんだ | 基板の 設計 | 放熱 | 静電気・ 保護 | 部品の 選定 | 試験・ 観察 |
|---|---|---|---|---|---|---|
| ニホンゲンマボイド率10%以下の低ボイドペースト | ● | |||||
| 神港精機真空中で溶かしてボイドを除く装置 | ● | |||||
| 下西技研工業ヒートシンク・ファン・ヒートパイプ | ● | |||||
| ベッセル床・靴・リストストラップの静電気対策 | ● | |||||
| アドガワエレクトロニクス生産中止の部品の置き換えと基板の改版 | ● | ● | ● | |||
| アイテスはんだ接合部の観察と信頼性試験 | ● |
●は、各社の公式サイトで確認できた得意分野です(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
基板・電子部品でよくある課題
課題が起きる場所は、基板の上のはんだ・部品・配線と、それを扱う人と工程です(編集部の整理)。どの場所で、どんなときに出るかを分けると、打つ手が見えてきます。
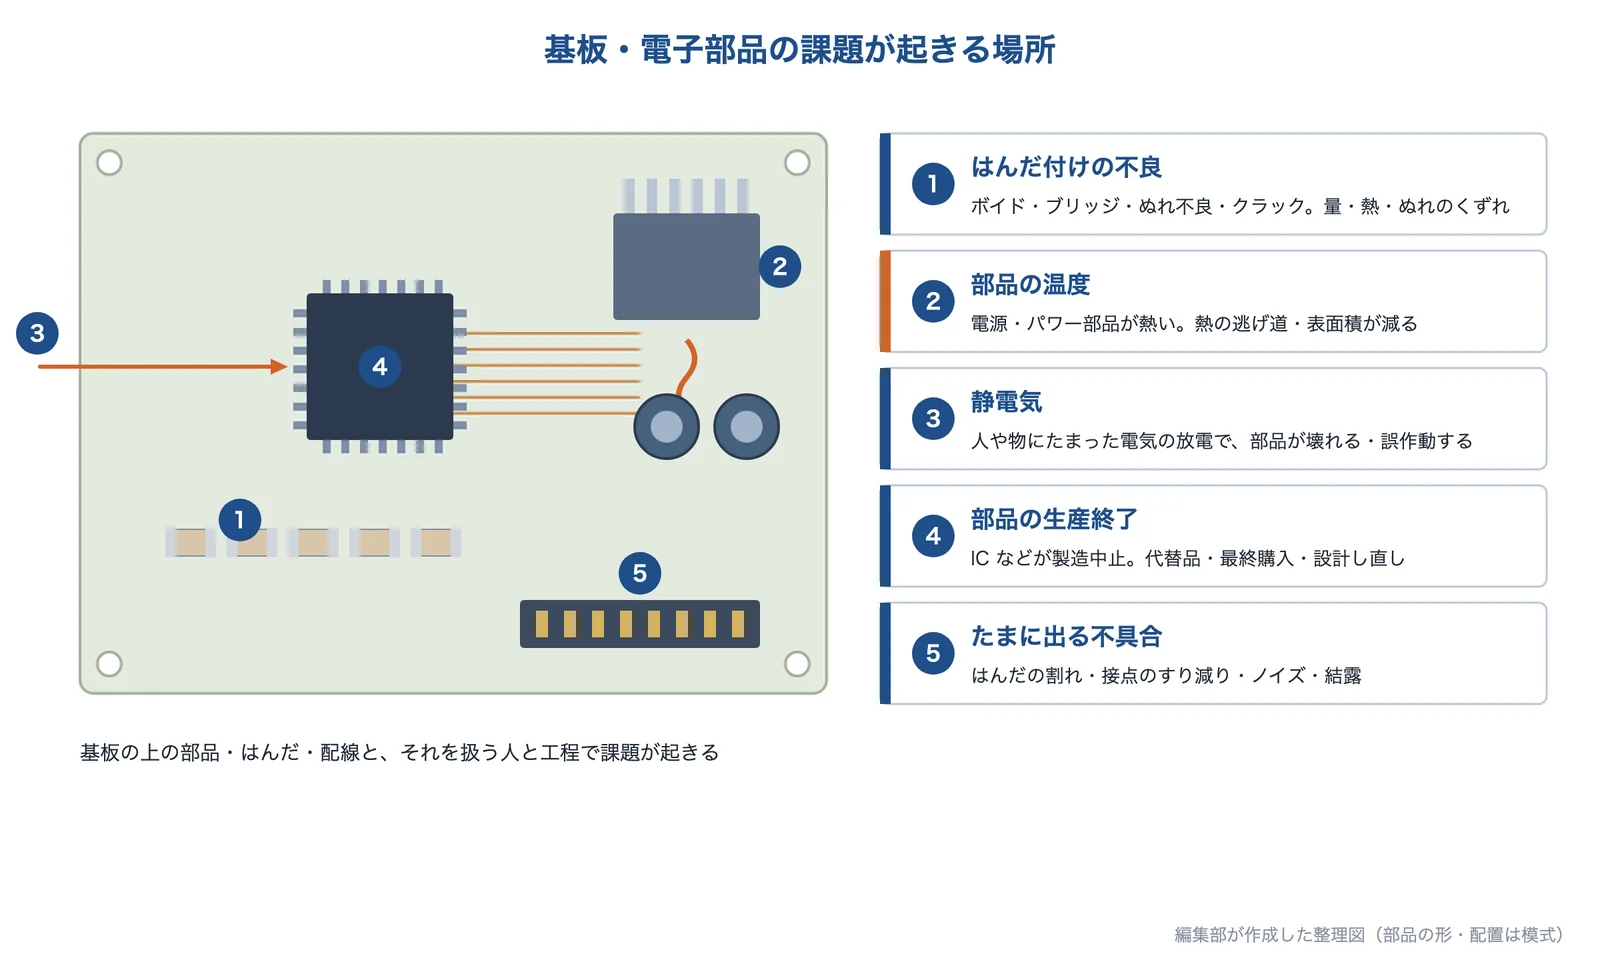
出典:編集部の整理をもとに AI(Claude)で作成(部品の形・配置は模式)
| 課題 | 何が起きているか | 主に効く技術 |
|---|---|---|
| はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい | はんだの量(印刷)・熱のかかり方(リフロー)・ぬれのどこかがくずれ、ボイド・ブリッジ・チップ立ちが出る。部品と基板の伸び方の差で、はんだが割れる | 実装・はんだ付け、基板の設計、試験・観察 |
| 小型化で部品の温度が上がる | 部品や基板が小さくなると、熱の逃げ道と表面積が減って温度が上がる | 基板の設計、放熱、部品の選定 |
| 静電気のトラブルを防ぎたい | 人や物にたまった静電気が部品に放電して、壊れたり誤作動したりする。湿度が下がる冬に多い | 静電気・湿気からの保護 |
| 生産終了部品を置き換えたい | 使っている半導体の生産が、製品の寿命より先に終わる。通知から最終注文までは長くない | 部品の選定と寿命の管理、基板の設計 |
| 再現しない不具合の原因を突き止めたい | はんだの割れ・接点のすり減り・結露などが、温度・振動・湿気の条件がそろったときだけ現れる | 試験・観察、実装・はんだ付け、保護 |
「何が起きているか」は各課題ページの解説、「主に効く技術」の列は、下のマトリクスと各節の内容をもとにした編集部の整理です。
出典:耐熱疲労特性に優れた鉛フリーはんだ合金の開発|ハリマ化成グループ、基板と熱設計 15. 熱抵抗について|ジィーサス、静電気とは?基礎知識と ESD 対策|村田製作所、半導体製品のライフサイクルと製造中止(EOL)対策(考察1、2020年)|EE Times Japan、技術レポート No.13(はんだ接合部)|エスペック
このほか、基板・電子部品に関係する課題として、「繰り返し荷重・熱サイクルで割れる」、「壊れた原因を知りたい」、「ノイズで誤作動する・EMCに通らない」、「電子機器を防水・防じんにしたい」、「電源の変換効率を上げたい」、「センサーを小さく組み込みたい」も解説しています。
課題と技術のマトリクス
よくある課題に対して、どの技術が効くかをまとめました。記号の理由と出典は表の下にあります。
| よくある課題 | 実装・はんだ付け(材料・印刷・リフロー) | 基板の設計(ランド・銅箔・ビア) | 放熱(ヒートシンク・ファン・TIM) | 静電気・湿気からの保護 | 部品の選定と寿命の管理 | 試験・観察(温度サイクル・X 線・断面) |
|---|---|---|---|---|---|---|
| はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい | ◎ | ◎ | ◎ | |||
| 小型化で部品の温度が上がる | ◎ | ◎ | ○ | |||
| 静電気のトラブルを防ぎたい | ◎ | |||||
| 生産終了部品を置き換えたい | ○ | ◎ | ○ | |||
| 再現しない不具合の原因を突き止めたい | ○ | ○ | ◎ |
◎:第一候補 ○:有効 △:条件によって有効 空欄:公開資料で直接の関係を確認できなかった組み合わせ。一般的な傾向で、効果を保証するものではありません。
記号の理由と出典
| 課題 | 技術 | 記号 | 理由と出典 |
|---|---|---|---|
| はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい | 実装・はんだ付け(材料・印刷・リフロー) | ◎ | フラックスの設計でボイド率10%以下にしたとするソルダペーストがある。溶けているときに真空にすると、ボイド率を1%以下にできたとする検討がある(出典:NP303-VLP102-T4|ニホンゲンマ、真空・加圧リフロを用いたボイドレス接合方法の検討|クオルテック) |
| はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい | 基板の設計(ランド・銅箔・ビア) | ◎ | チップ立ちの要因として、ランドのピッチのバランス、ランドの熱容量のアンバランス、はんだの量のばらつき、印刷と部品の位置ずれなどが挙げられている(出典:福田昭のデバイス通信(457)(JEITA の実装技術ロードマップの紹介)|EE Times Japan) |
| はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい | 試験・観察(温度サイクル・X 線・断面) | ◎ | X 線の透視画像でボイドの大きさと位置、ボイド率を測る。温度サイクル試験の前後で、はんだ接合部を断面で観察してクラックを確かめる(出典:鉛フリーはんだ接合部の熱疲労寿命予測|ヤマハ発動機、実装基板の評価|アイテス) |
| 小型化で部品の温度が上がる | 基板の設計(ランド・銅箔・ビア) | ◎ | 同じ TO252 の部品でも、1層の基板で接合〜周囲の熱抵抗が132.2℃/W、銅箔を広げた4層の基板で23.3℃/W。放熱パッドの下のサーマルビアの有無で58.4℃/W と78.8℃/W の差(シミュレーション)(出典:TO252 パッケージ熱抵抗情報(2022年)|ローム、サーマルビアによる放熱効果|ローム) |
| 小型化で部品の温度が上がる | 放熱(ヒートシンク・ファン・TIM) | ◎ | 同じ寸法のヒートシンクで、強制空冷(風速3m/s)と自然空冷の熱抵抗に約8倍の差がある。密閉筐体では、基板の熱を筐体の壁へ逃がす計算例がある(出典:ヒートシンク② 自然空冷式と強制空冷式|下西技研工業、密閉筐体の熱計算|ZEPエンジニアリング(国峯尚樹氏のコラム)) |
| 小型化で部品の温度が上がる | 部品の選定と寿命の管理 | ○ | 負荷を定格から計画的に減らすディレーティングで信頼性を上げる。アルミ電解コンデンサの寿命は、60〜95℃では温度が10℃下がるとおよそ2倍になる(出典:EC-1 高温での動作についての注意事項|ルネサス エレクトロニクス、アルミ電解コンデンサの寿命と温度|日本ケミコン) |
| 静電気のトラブルを防ぎたい | 静電気・湿気からの保護 | ◎ | 電子部品を扱う手作業の工程では、導電床・導電靴・リストストラップで人体の静電気を逃がし、人体からの静電気放電による不具合や破壊を防ぐとしている。床・靴・リストストラップは、点検の頻度と管理値を決めて測る(出典:静電気対策のポイント〜作業者〜|ベッセル 静電気ゼロナビ、静電気対策のポイント〜床〜|ベッセル 静電気ゼロナビ) |
| 生産終了部品を置き換えたい | 基板の設計(ランド・銅箔・ビア) | ○ | 代替部品を選び、同じ機能を保つように回路と基板を設計し直す(改版)。新しい部品は小さいことが多く、小型化・低消費電力化も期待できるとしている(出典:生産中止(ディスコン)部品の代替選定と基板改版による製品寿命の延長|アドガワエレクトロニクス) |
| 生産終了部品を置き換えたい | 部品の選定と寿命の管理 | ◎ | 部品表と製造中止の通知を照らし合わせて早く気づく。陳腐化の管理は IEC 62402:2019 にまとめられ、長く供給を予定する製品と期間を公開しているメーカーもある(出典:半導体製品の製造中止はいつでも起こり得る(考察7、2024年)|EE Times Japan、IEC 62402:2019 Obsolescence management|IEC、長期製品供給プログラム(PLP)|ルネサス エレクトロニクス) |
| 生産終了部品を置き換えたい | 試験・観察(温度サイクル・X 線・断面) | ○ | 元のメーカーが勧める後継品ではなく、ほかの会社の代替品を使う場合、微細化した製造プロセスのため、スイッチングが速くノイズの影響を受けやすい、静電容量が違って基板の負荷が変わる、EMC の性能が違う、などの問題が起こる可能性がある。替えたら評価で確かめる(後半は編集部の解説)(出典:半導体製品のライフサイクルと製造中止(EOL)対策(考察1、2020年)|EE Times Japan) |
| 再現しない不具合の原因を突き止めたい | 実装・はんだ付け(材料・印刷・リフロー) | ○ | 温度サイクルの熱エネルギーではんだの組織が粗大化し、応力がかかると粒界で割れが成長すると考えられている(鉛を含むはんだの組織での説明)。温度で出たり消えたりする不具合では、はんだの割れを疑う(後半は編集部の解説)(出典:技術レポート No.13(はんだ接合部)|エスペック) |
| 再現しない不具合の原因を突き止めたい | 静電気・湿気からの保護 | ○ | 電極の間に水分がある状態で電圧がかかると、金属がイオンになって移り、最終的にショートに至る(イオンマイグレーション)。結露する所では、湿気から守ることが対策の方向になる(後半は編集部の解説)(出典:イオンマイグレーション(2015年)|村田製作所) |
| 再現しない不具合の原因を突き止めたい | 試験・観察(温度サイクル・X 線・断面) | ◎ | 温度と振動、またはその複合のストレスを加える HALT で、製品の欠陥を見つけ、設計上の問題を製造の前に取り除く。X線CT で電子部品や基板の内部を壊さずに3次元で見る(出典:技術情報 No.359(HALT)|長野県工業技術総合センター、マイクロフォーカスX線CT・透過X線解析|OKIエンジニアリング) |
表が画面に収まらないときは、横にスクロールできます。
主な解決技術
基板・電子部品の課題を解決する代表的な技術です。技術ごとに、しくみと効き方を下で説明します。
| 技術 | 概要 | 解決できる課題 |
|---|---|---|
| 実装・はんだ付け | ソルダペースト・印刷・リフローの温度と真空で、はんだの量・熱・ぬれをそろえる | はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたいはんだ付け不良(ボイド・クラック・ブリッジ)を減らしたいはんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい |
| 基板の設計 | ランドの大きさと熱容量、銅箔の広さ、サーマルビアで、はんだ付けと熱の通り方を決める | はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい小型化で部品の温度が上がる生産終了部品を置き換えたい |
| 放熱 | ヒートシンク・ファン・TIM(放熱シート・グリス)で、部品の熱を外へ出す | 小型化で部品の温度が上がる小型化で部品の温度が上がる |
| 静電気・湿気からの保護 | 床・靴・リストストラップの接地と除電器で人と物の静電気を逃がし、湿度と結露を管理する | 静電気のトラブルを防ぎたい静電気のトラブルを防ぎたい静電気のトラブルを防ぎたい |
| 部品の選定と寿命の管理 | 温度に余裕を持たせて部品を選び、部品表と製造中止の通知を照らし合わせる | 小型化で部品の温度が上がる生産終了部品を置き換えたい生産終了部品を置き換えたい |
| 試験・観察 | 温度サイクル試験・HALT・X 線・断面の観察で、見えない不良と寿命を確かめる | はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい再現しない不具合の原因を突き止めたい再現しない不具合の原因を突き止めたい |
技術の概要と、つないだ課題は、各節と課題ページの内容をもとにした編集部の整理です。
実装・はんだ付け:量・熱・ぬれをそろえる
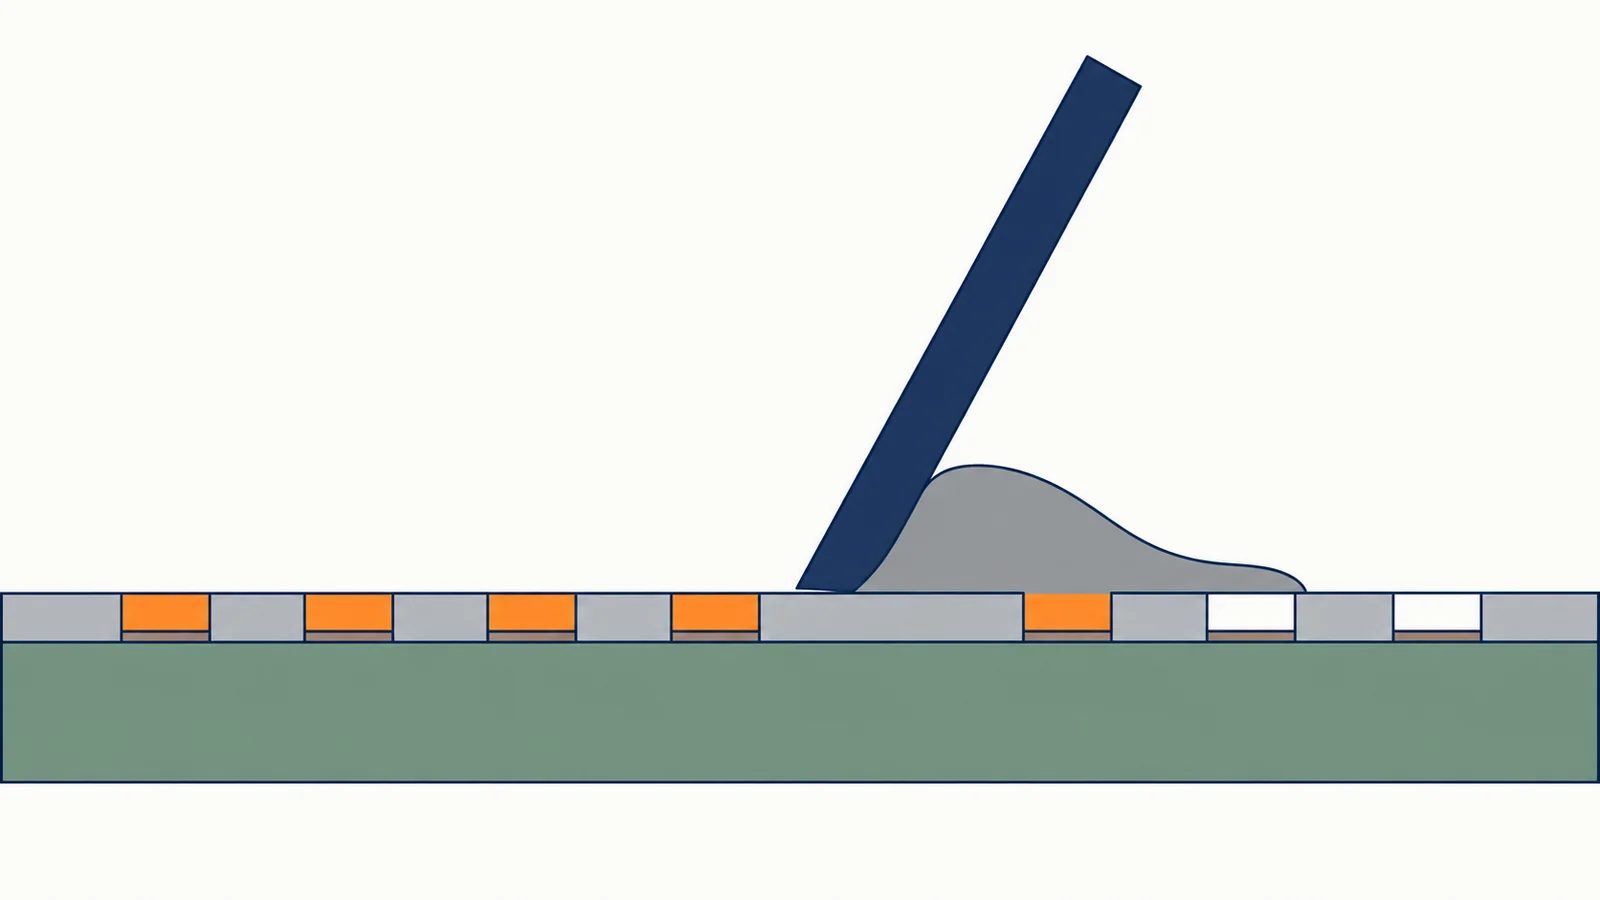
表面実装の基板では、メタルマスクで基板のランドにソルダペースト(はんだの粉とフラックスを練ったもの)を印刷し、部品をのせ、リフロー炉で温めてはんだを溶かします(編集部の解説)。ボイド(はんだの中の空洞)について、クオルテックがボイド63個を断面で観察すると、57個(90.5%)は中身が樹脂状の物質(フラックスの成分)で、空洞は6個でした。MONOist の解説(2013年)は、リードレス部品やパワー部品は部品と基板の間にすき間がないので、ガスと残渣が部品の下に残って大きなボイドになるとしています。
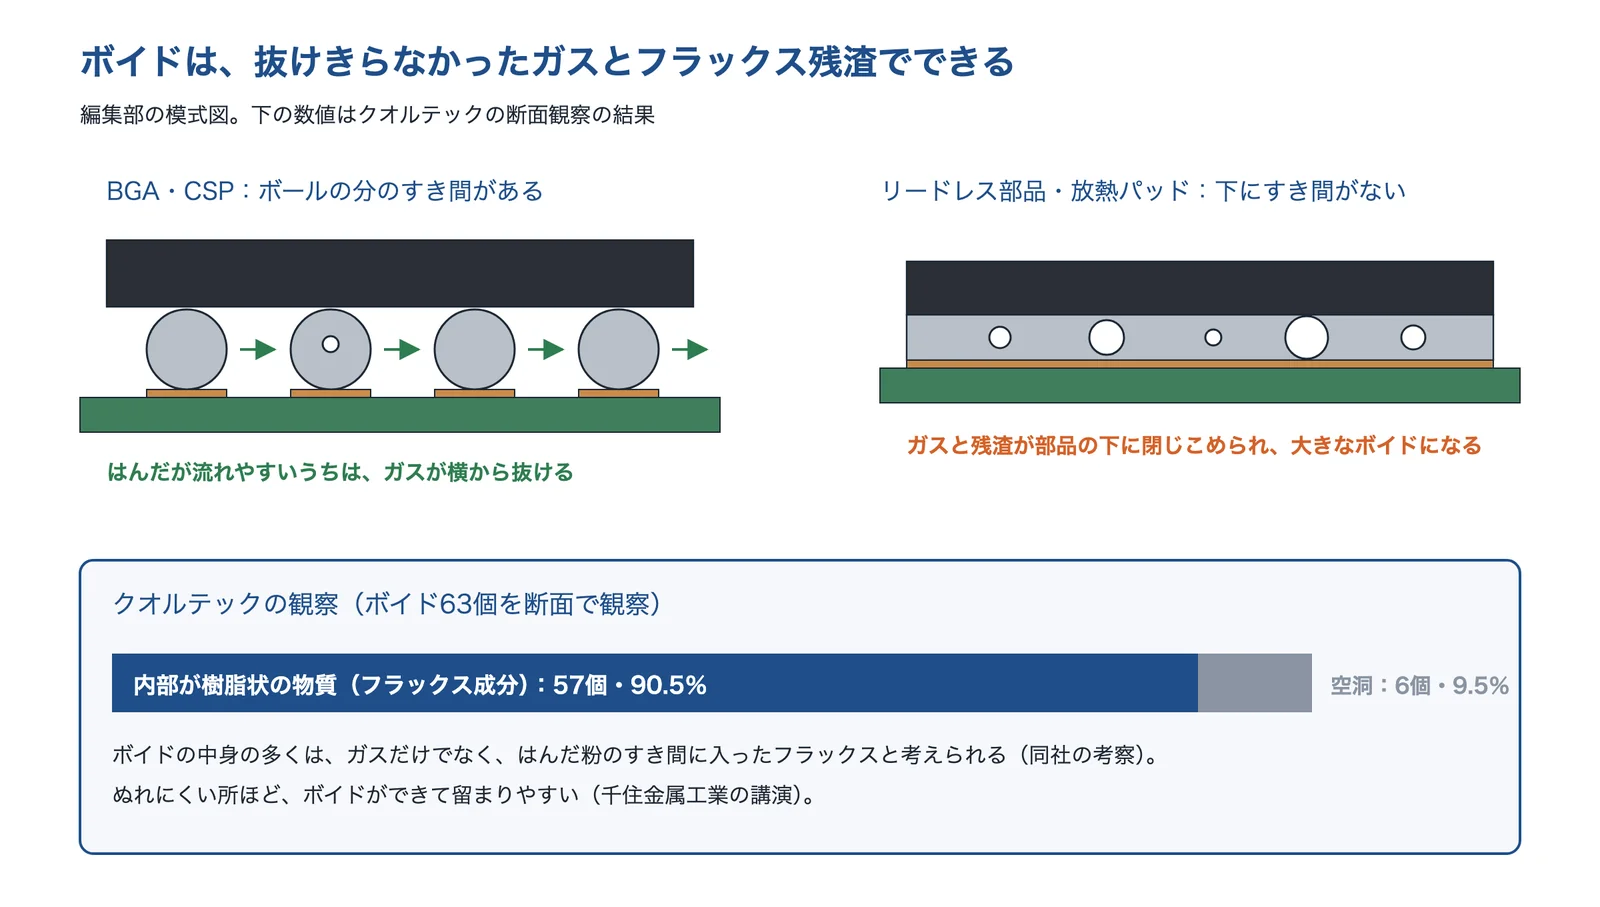
出典:表面実装でのボイド発生メカニズム研究|クオルテック、ボイド対策(2013年)|MONOistをもとに AI(Claude)で作成
ボイドを減らす方法には、ガスが抜けやすいソルダペーストと、溶けているときに真空にする方法があります。クオルテックの検討では、溶けているときに真空にしてボイド率を1%以下にしています。ただし、千住金属工業の講演(MONOist、2015年)は、ボイドを減らすためにフラックスの活性を安易に上げると、ペーストの経時変化が早まって別の実装不良を起こすおそれがあるとしています。ブリッジとはんだボールについて、石川金属は、印刷のあとにペーストの形がくずれる印刷ダレが原因になり、ペーストの粘度が下がるとダレが起きるとしています。
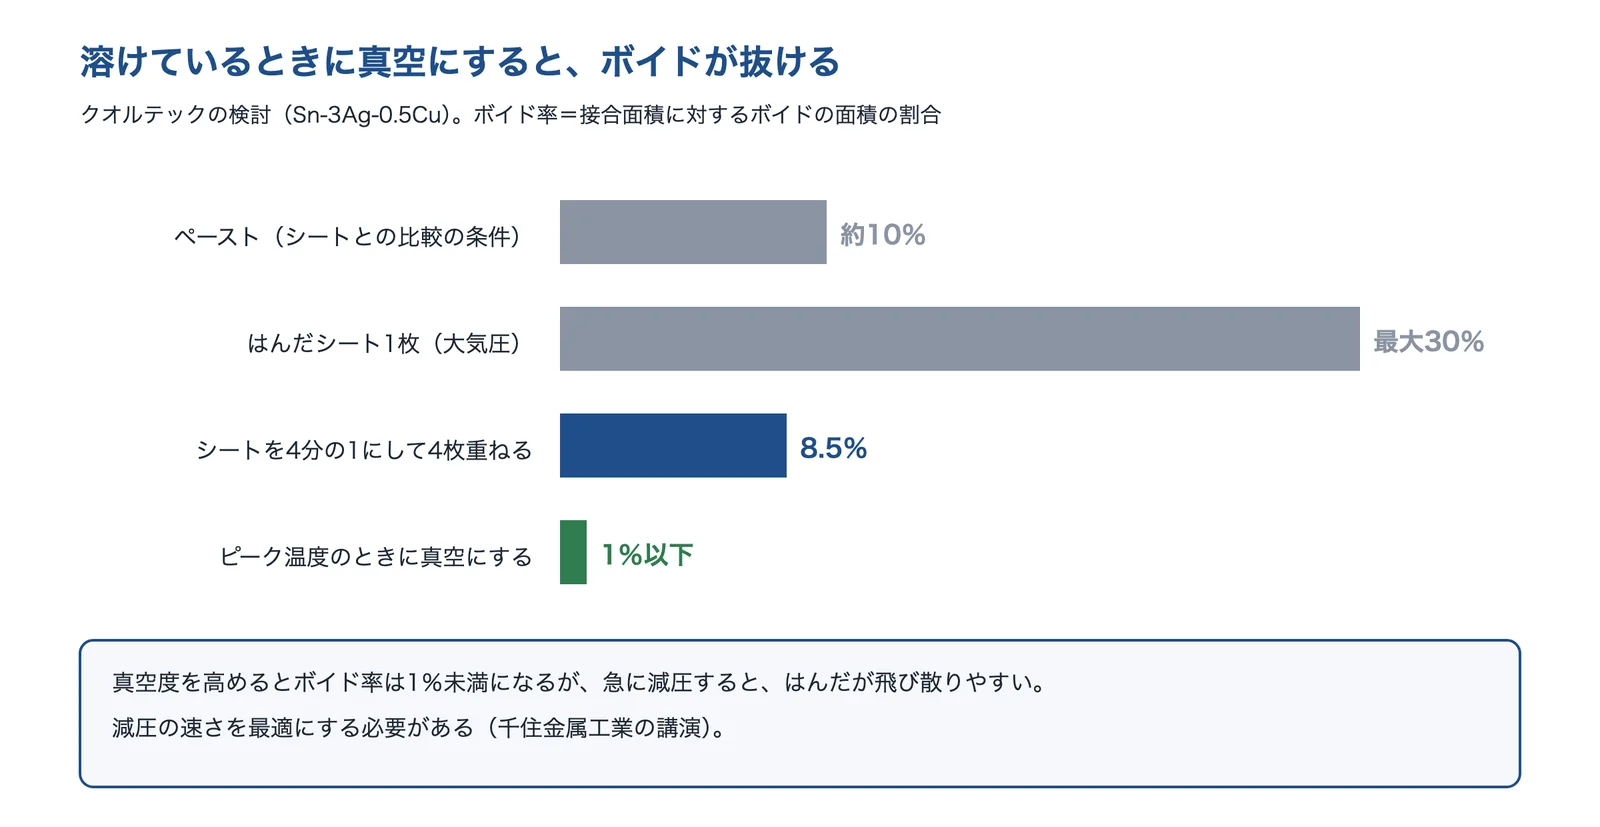
出典:真空・加圧リフロを用いたボイドレス接合方法の検討|クオルテック、鉛フリーはんだ 講演リポート(1)(2015年)|MONOistをもとに AI(Claude)で作成
出典:表面実装でのボイド発生メカニズム研究|クオルテック、ボイド対策(2013年)|MONOist、真空・加圧リフロを用いたボイドレス接合方法の検討|クオルテック、鉛フリーはんだ 講演リポート(1)(2015年)|MONOist、印刷不良の原因と対策(イプロス)|石川金属
基板の設計:ランド・銅箔・ビアで、はんだと熱を決める
基板の設計は、はんだ付けと熱の両方に効きます。チップ部品の片側が立ち上がるチップ立ちについて、JEITA の実装技術ロードマップ(EE Times Japan の連載で紹介)は、要因として、ランドのピッチのバランス、ランドの熱容量のアンバランス、はんだの量のばらつき、印刷と部品の位置ずれ、電極のぬれ性の違いなどを挙げています。片側のランドだけが広い銅箔につながると、その側は温まりにくくなります(編集部の解説)。
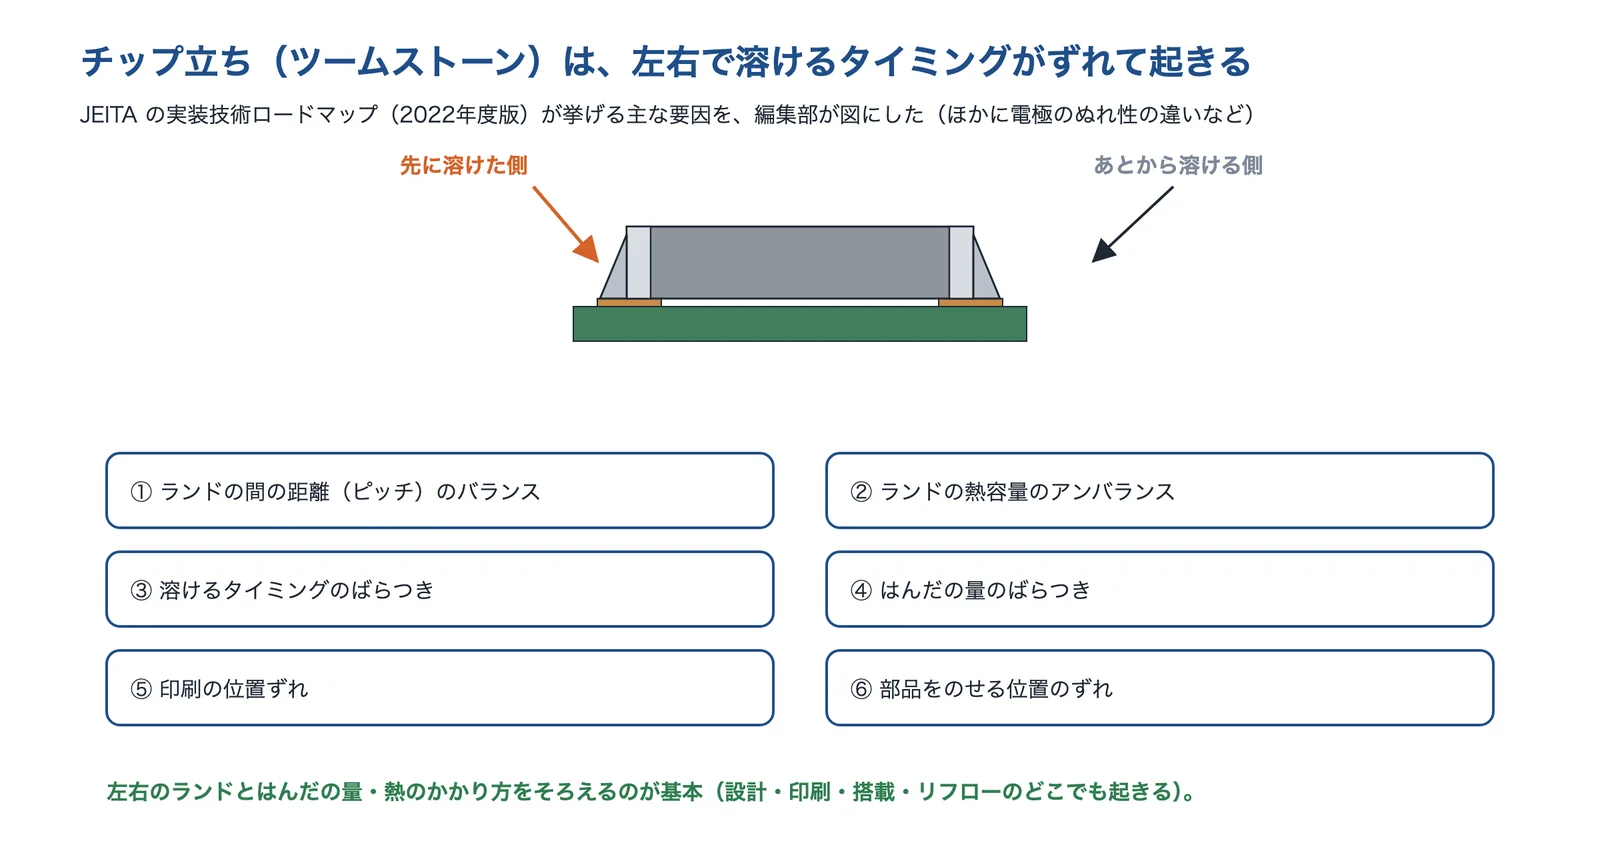
出典:福田昭のデバイス通信(457)(JEITA の実装技術ロードマップの紹介)|EE Times Japanをもとに AI(Claude)で作成
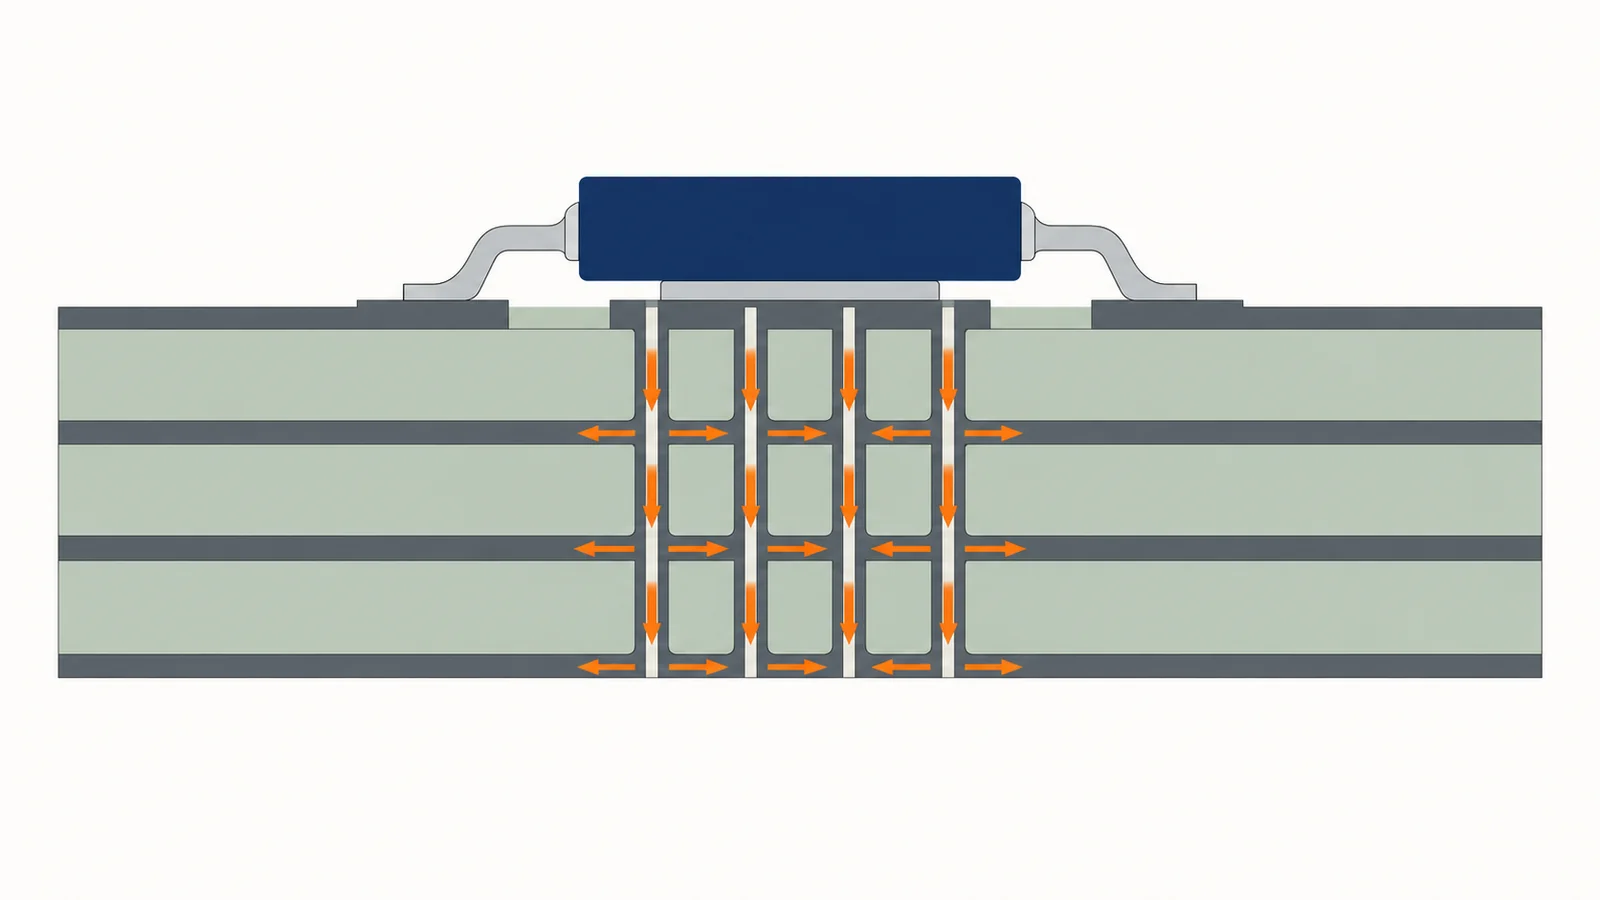
熱では、ロームの資料で、同じ TO252 の部品でも、部品の足の下だけに銅箔がある1層の基板で接合〜周囲の熱抵抗が132.2℃/W、内層と裏面に約74mm 角の銅箔がある4層の基板で23.3℃/W でした。基板だけで熱抵抗が5倍以上違います。裏面に放熱パッドのある3mm 角の部品のシミュレーションでは、パッドの下に直径0.3mm のサーマルビアがあると58.4℃/W、ないと78.8℃/W でした。
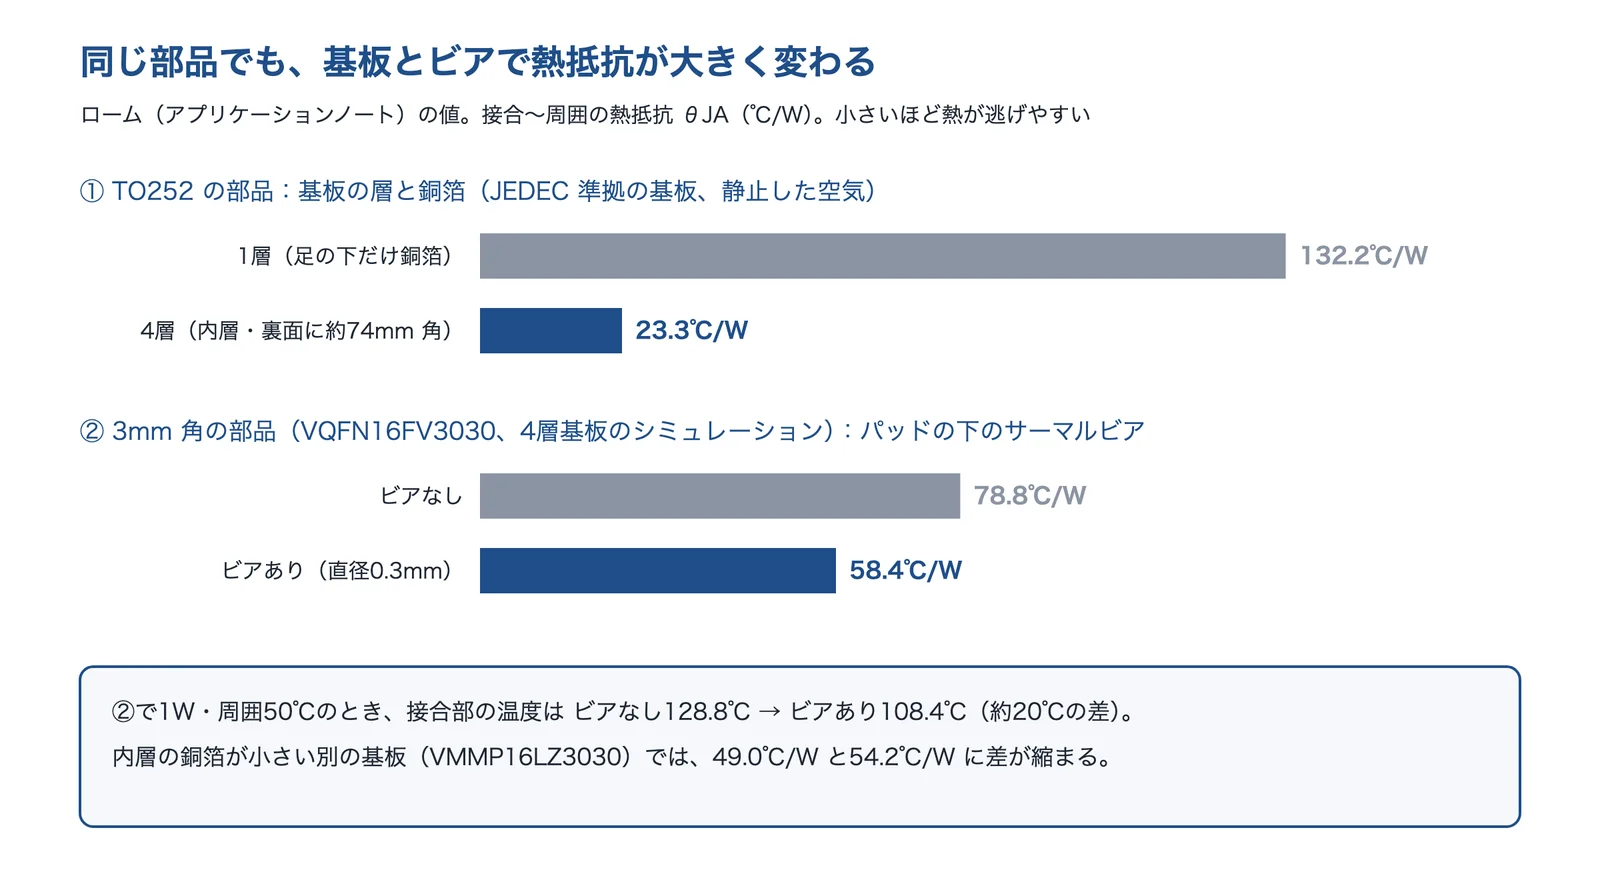
出典:TO252 パッケージ熱抵抗情報(2022年)|ローム、サーマルビアによる放熱効果|ロームをもとに AI(Claude)で作成
出典:福田昭のデバイス通信(457)(JEITA の実装技術ロードマップの紹介)|EE Times Japan、TO252 パッケージ熱抵抗情報(2022年)|ローム、サーマルビアによる放熱効果|ローム
放熱:部品の熱を外へ出す
部品の温度は、発熱量と、熱の通り道の熱抵抗の積で上がります(ジィーサス)。ジィーサスの例では、ヒートシンクのない TO-220 のレギュレーター(接合〜周囲の熱抵抗50℃/W)が3W 発熱すると、周囲60℃で接合部は210℃になり、上限の150℃を超えます。下西技研工業は、同じ寸法のヒートシンクで、強制空冷(風速3m/s)と自然空冷では熱抵抗に約8倍の差があるとしています。
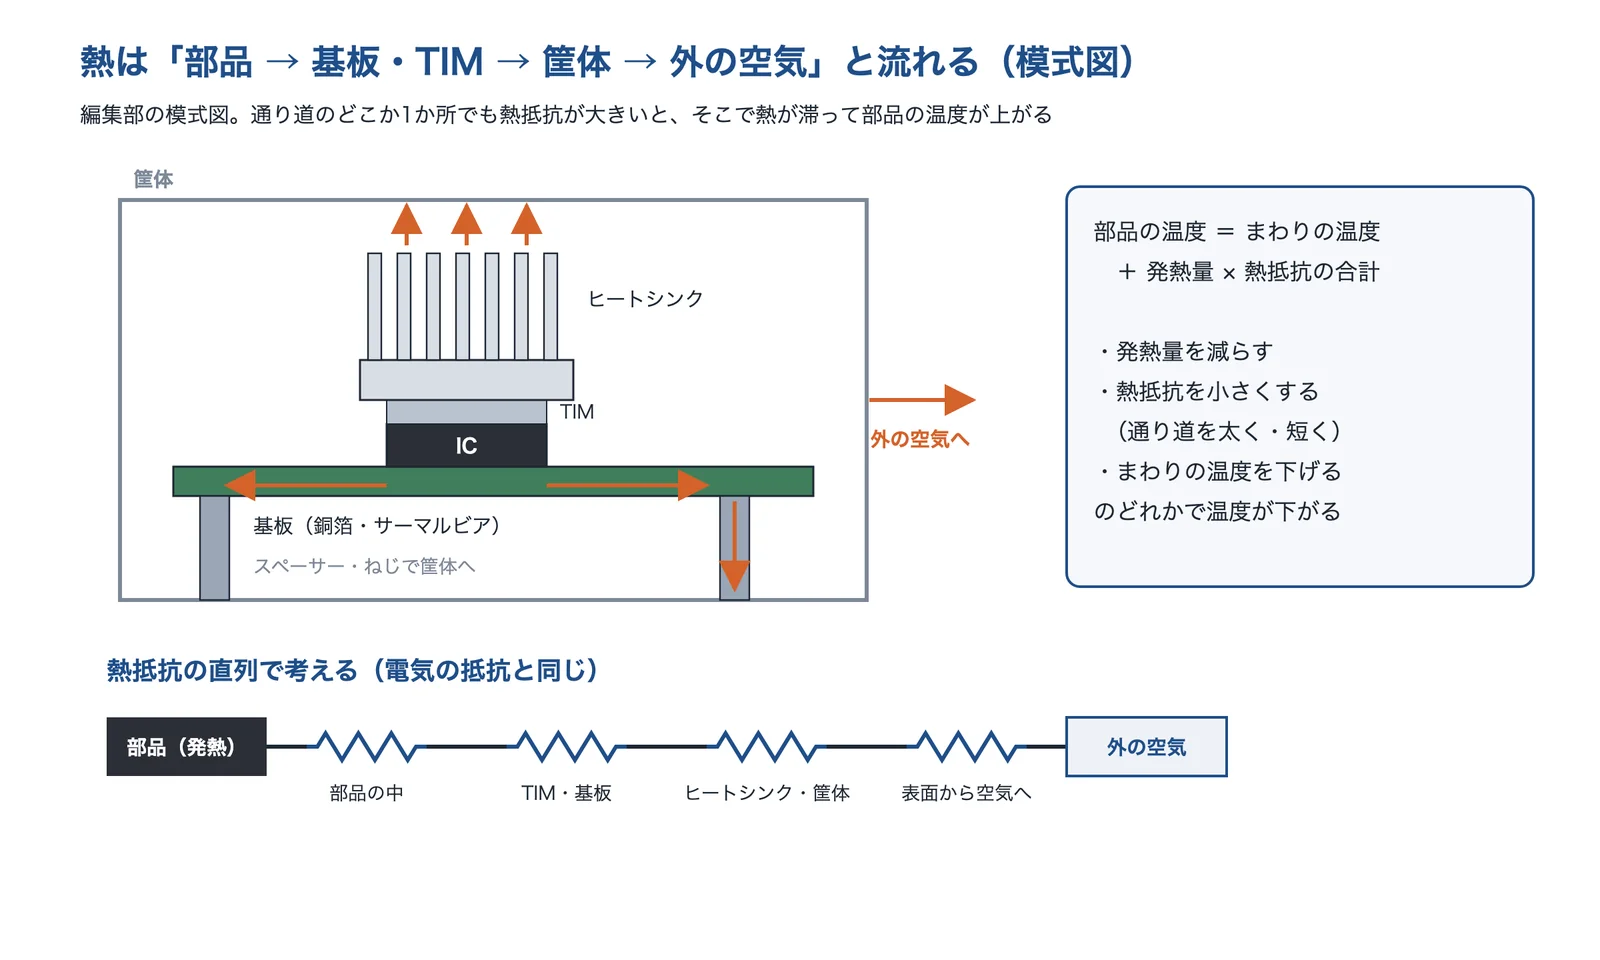
出典:基板と熱設計 15. 熱抵抗について|ジィーサスをもとに AI(Claude)で作成
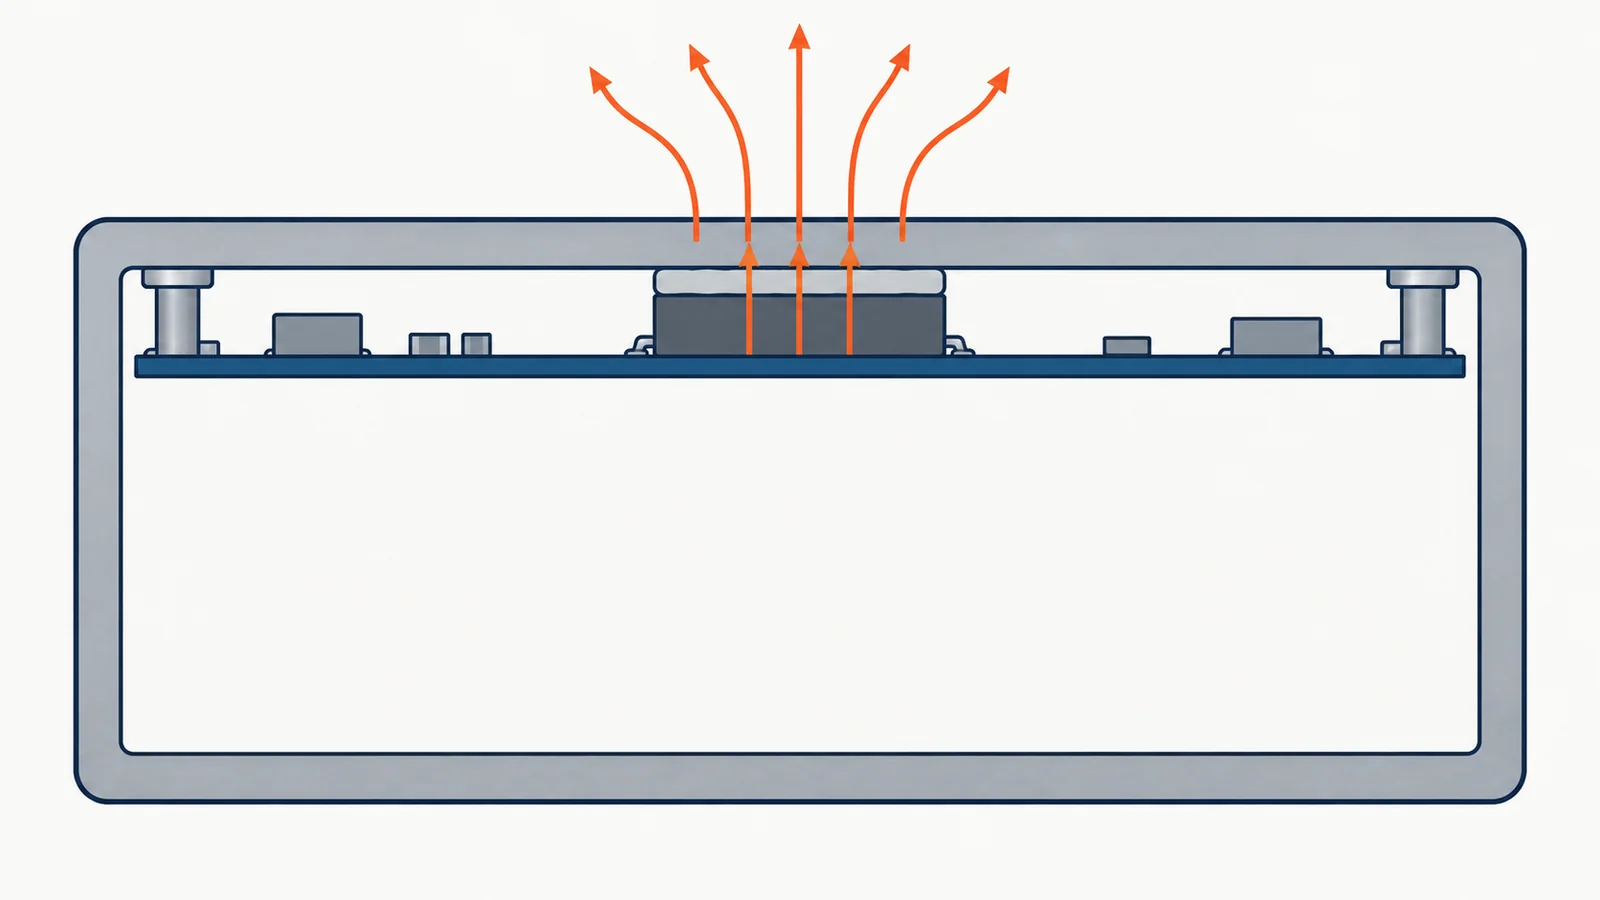
ファンを付けられない密閉の筐体では、基板の熱を筐体の壁へ逃がします。ZEPエンジニアリングの国峯尚樹氏のコラムの計算例では、密閉の筐体で基板を壁に付けないと基板の温度が約200℃になる所を、基板を筐体の壁に付けて部品と筐体の間に TIM(放熱シート・グリス)を入れると、部品の温度は約122℃になりました。TIM の種類と選び方は、技術ページ「放熱シート・グリス」で解説しています。
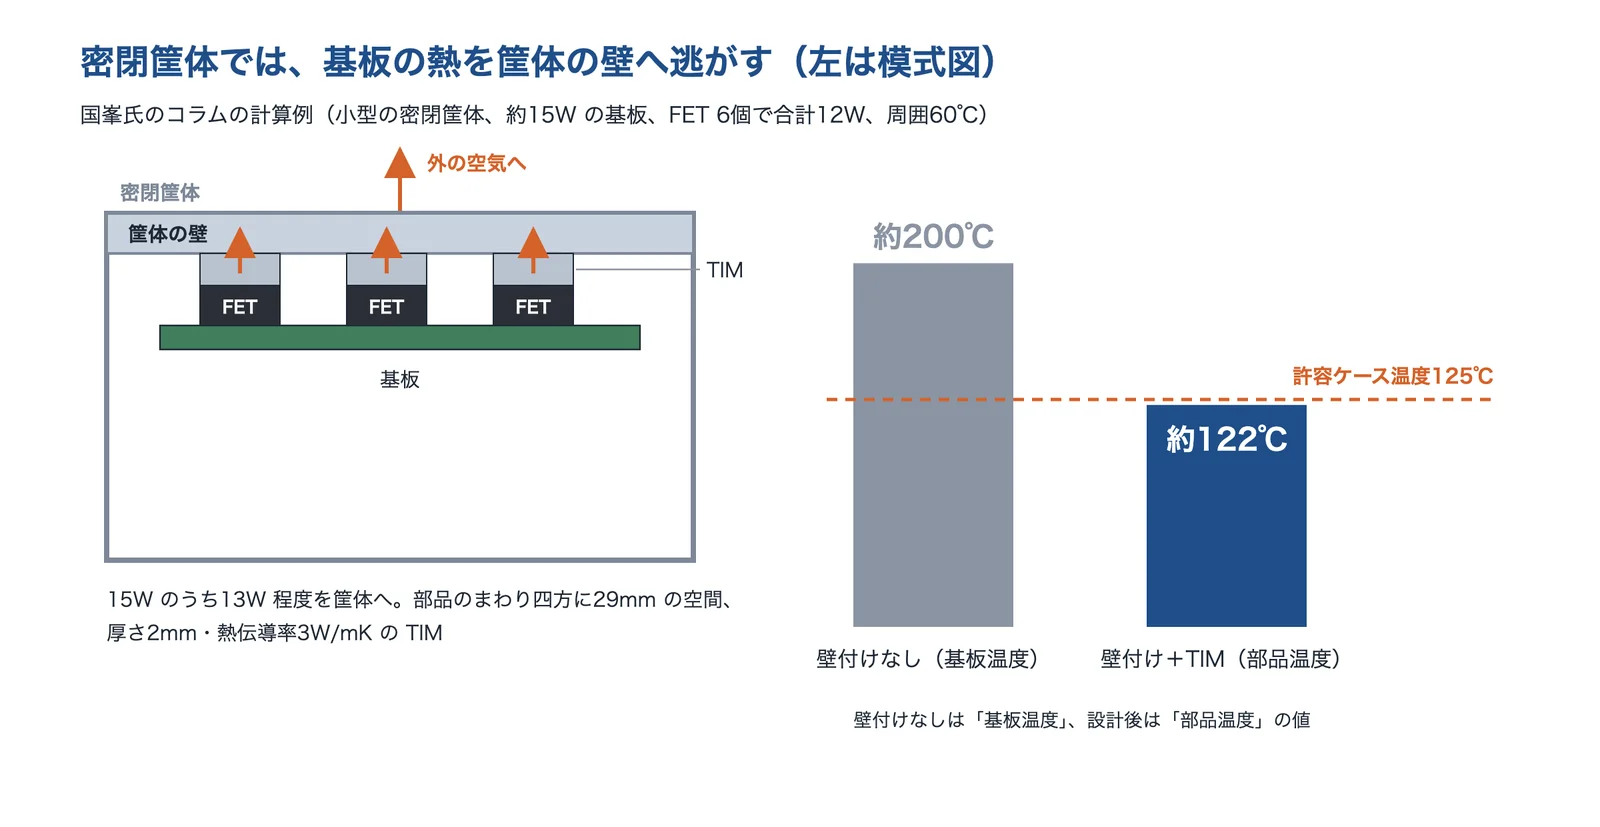
出典:密閉筐体の熱計算|ZEPエンジニアリング(国峯尚樹氏のコラム)をもとに AI(Claude)で作成
出典:基板と熱設計 15. 熱抵抗について|ジィーサス、ヒートシンク② 自然空冷式と強制空冷式|下西技研工業、密閉筐体の熱計算|ZEPエンジニアリング(国峯尚樹氏のコラム)
静電気・湿気からの保護:人と環境から部品を守る
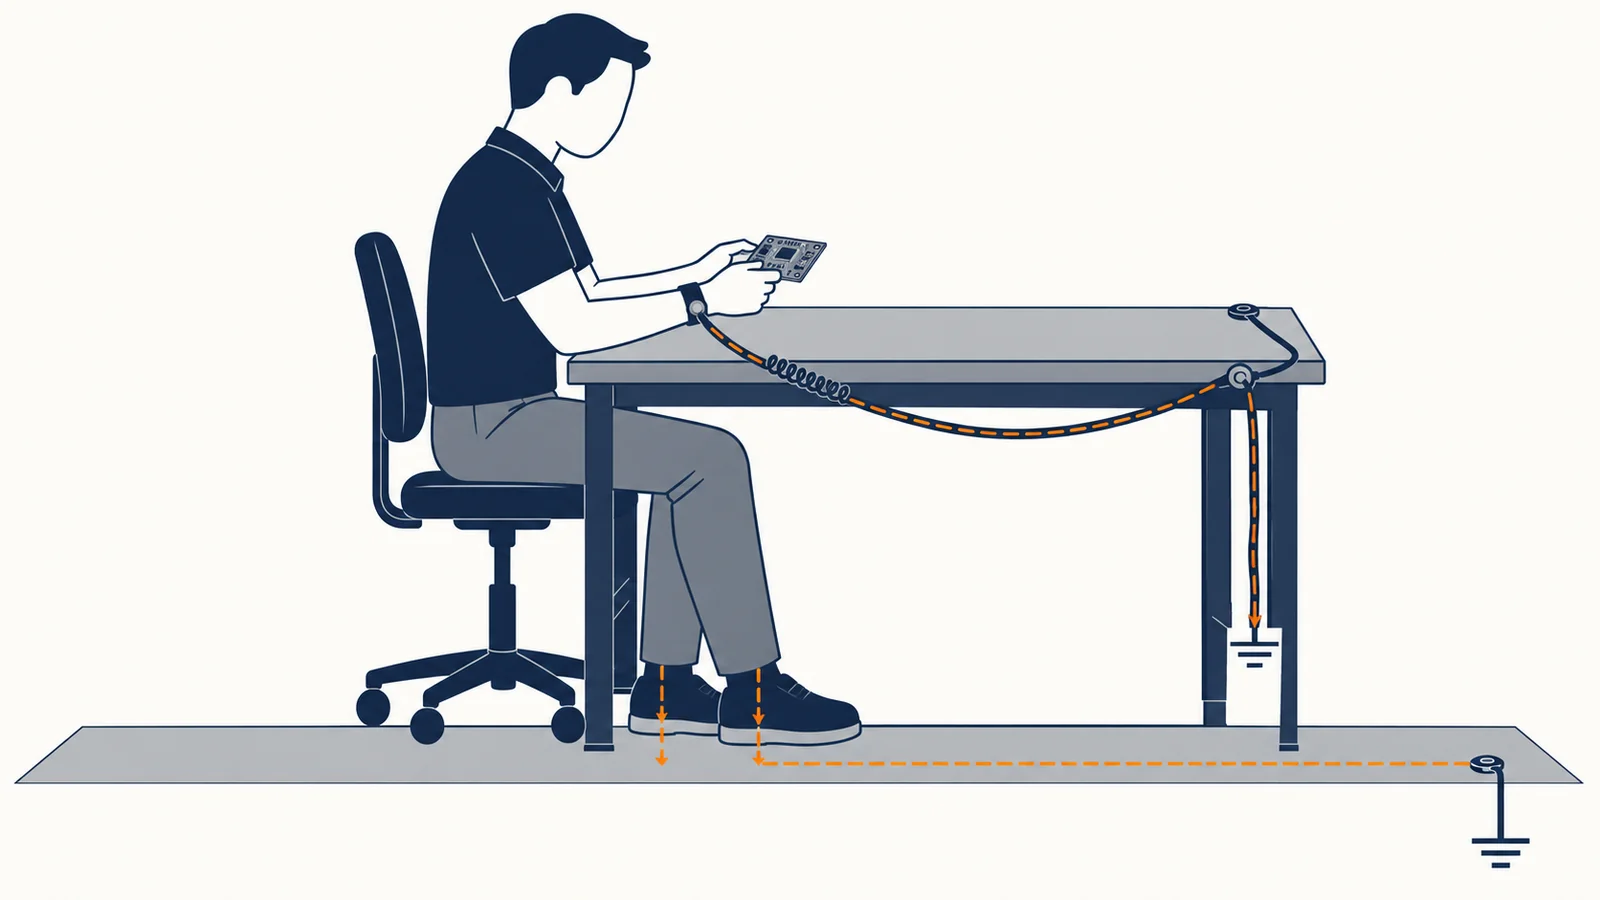
電子部品を扱う工程では、人や物にたまった静電気が部品に放電すると、部品が壊れたり誤作動したりします。ベッセルは、電子部品を扱う手作業の工程では、導電床・導電靴・リストストラップで人体の静電気を逃がし、人体からの静電気放電による不具合や破壊を防ぐとしています。静電気安全指針は、火花放電(着火)を防ぐために、作業者の漏えい抵抗を10⁸Ω 以下にして帯電電位を100V 以下にする必要があるとし、人体の漏えい抵抗は主に靴と床の抵抗の和なので、床と靴の導電化が必要だとしています(この100V は着火を防ぐための値で、電子部品が耐えられる電圧は部品ごとに確かめます。編集部の補足)。ベッセルは、常に作業する場合は導電床と導電靴の組み合わせを勧め、どちらかが不足する場合はリストストラップを必ず付けるとしています。
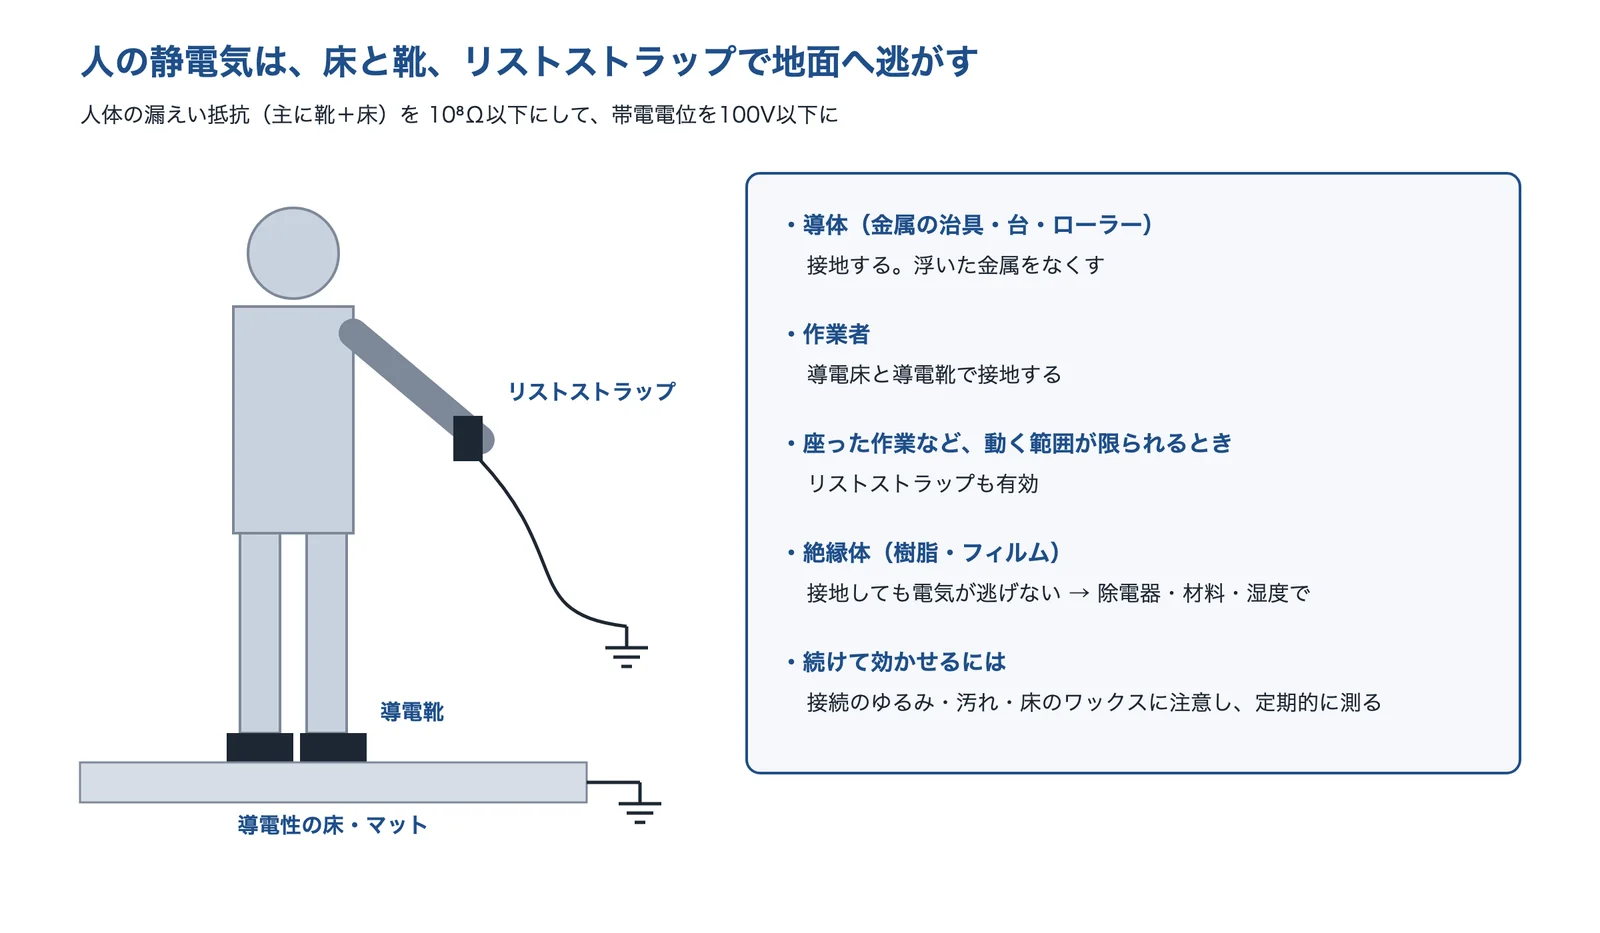
出典:静電気安全指針 2007(JNIOSH-TR-No.42)|労働安全衛生総合研究所をもとに AI(Claude)で作成
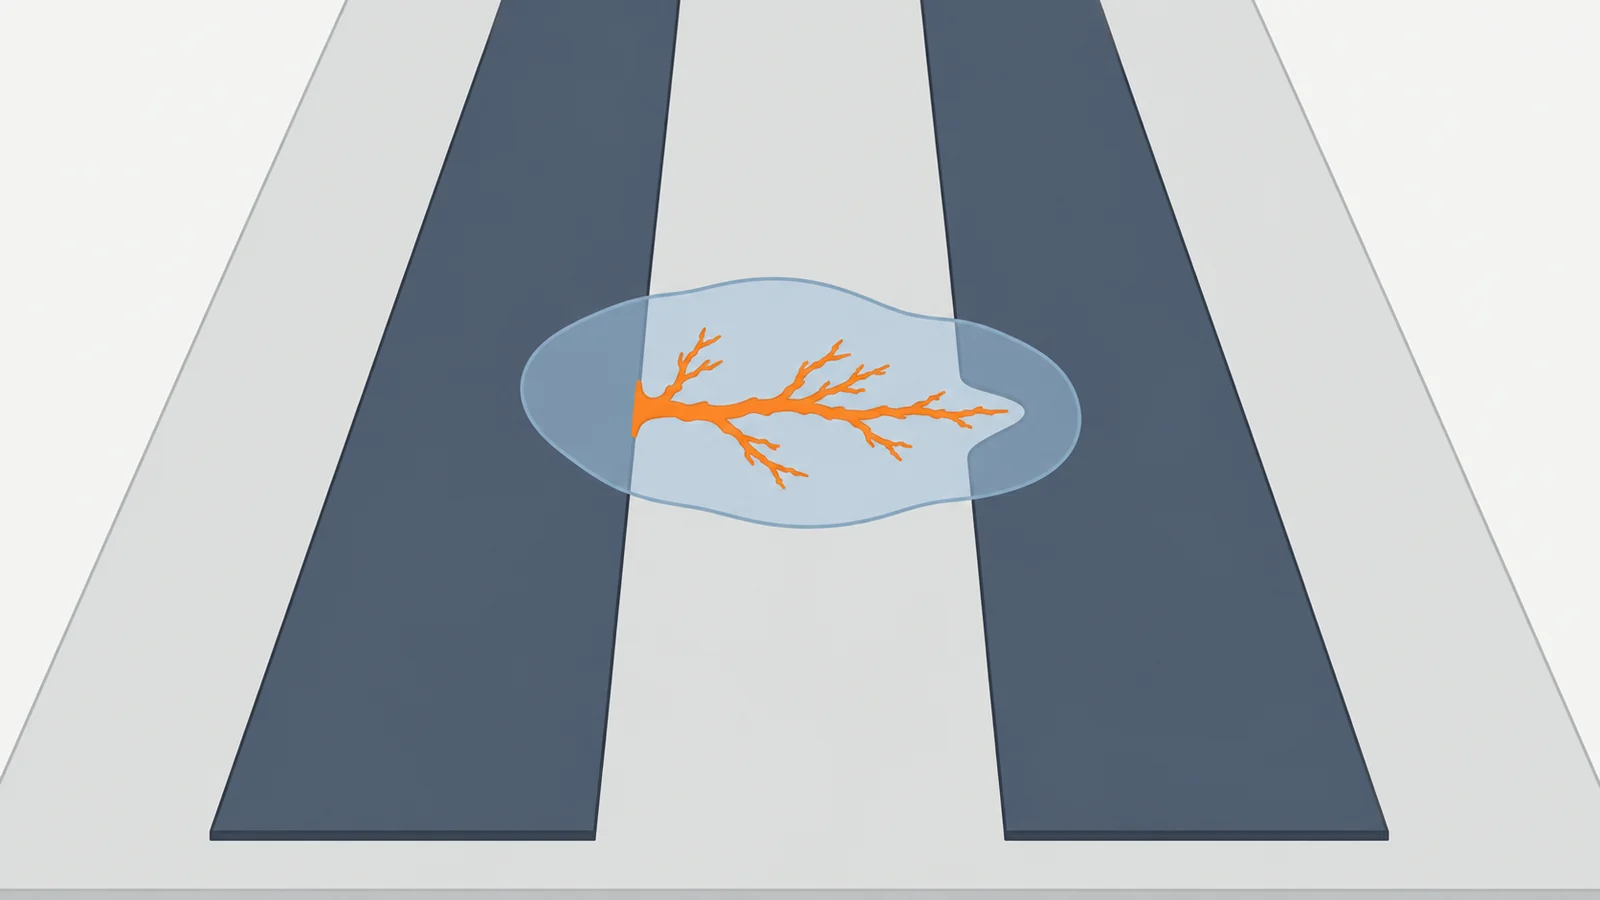
湿度も効きます。村田製作所の解説では、カーペットの上を歩く人の帯電電圧は、相対湿度が高いとき(65〜90%)の1.5kV に対し、低いとき(10〜20%)は35.0kV です。一方で、湿気が多すぎると別の不具合になります。村田製作所は、電極の間に水分がある状態で電圧がかかると、陽極の金属がイオンになって陰極へ移り、析出・成長して、最終的にはショートに至る現象(イオンマイグレーション)を説明しています。
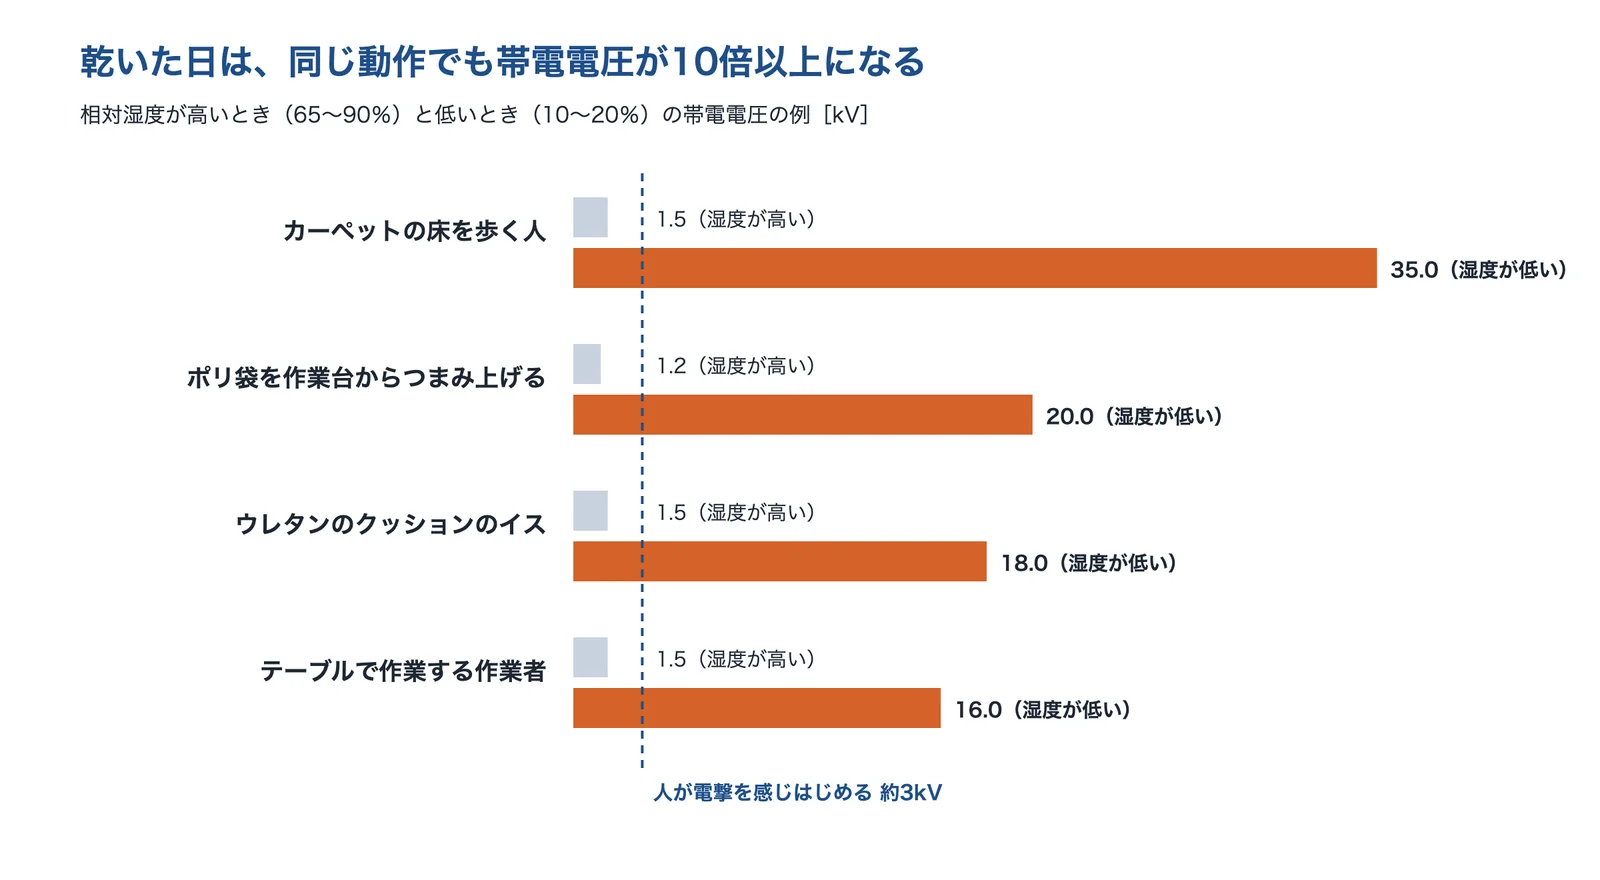
出典:静電気とは?基礎知識と ESD 対策|村田製作所をもとに AI(Claude)で作成
出典:静電気安全指針 2007(JNIOSH-TR-No.42)|労働安全衛生総合研究所、静電気対策のポイント〜作業者〜|ベッセル 静電気ゼロナビ、静電気とは?基礎知識と ESD 対策|村田製作所、イオンマイグレーション(2015年)|村田製作所
部品の選定と寿命の管理:温度の余裕と、供給の見通し
部品は、最大定格の内側でも、使う環境が厳しいほど信頼性が下がります。ルネサス エレクトロニクスは、計画的に負荷を定格値から軽減するディレーティングで信頼性を改善すると説明しています。日本ケミコンは、アルミ電解コンデンサの寿命は、60〜95℃では温度が10℃下がると寿命がおよそ2倍になるとしています。
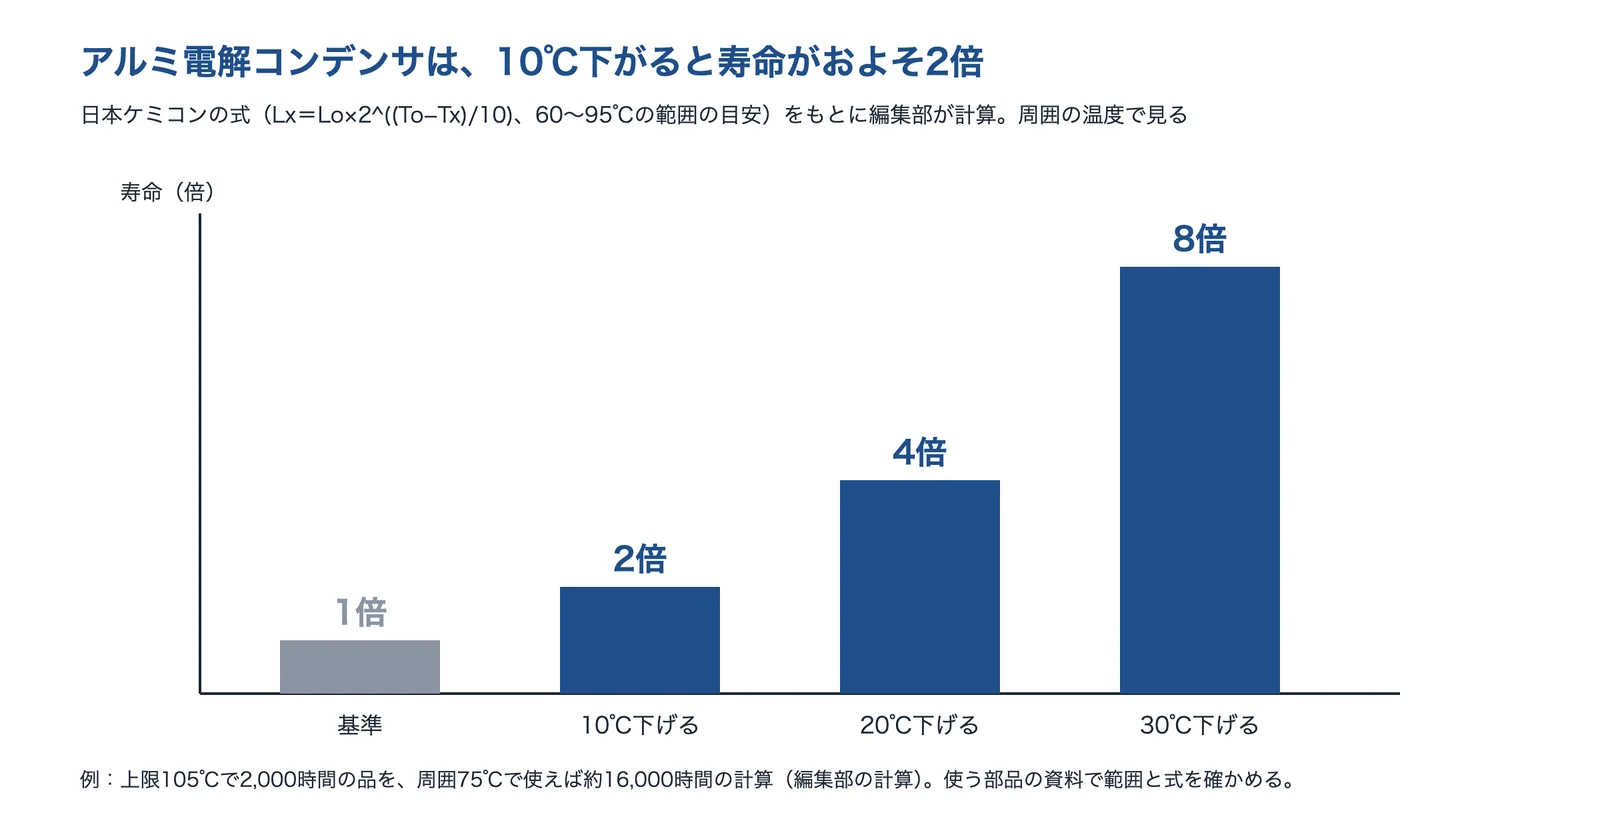
出典:アルミ電解コンデンサの寿命と温度|日本ケミコンをもとに AI(Claude)で作成
部品が手に入るかどうかも、選ぶときの条件です。EE Times Japan の連載(筆者は製造中止品の継続供給を行う Rochester Electronics)は、長く使う産業・設備機器などでは、使っている半導体や電子部品の約70%が製品の寿命より先に製造中止になるといわれるとしています。JESD48B に沿うとする米 MaxLinear の方針では、通知の公表日から最終注文まで6か月、最終出荷まで12か月です。部品表と製造中止の通知を照らし合わせて早く気づく仕組み(陳腐化の管理。IEC 62402:2019)や、ルネサス エレクトロニクスの長期製品供給プログラム(PLP)のように、メーカーが長く供給を予定する製品と期間を公開しているものから選ぶ方法があります(期間は公表時点の予定)。
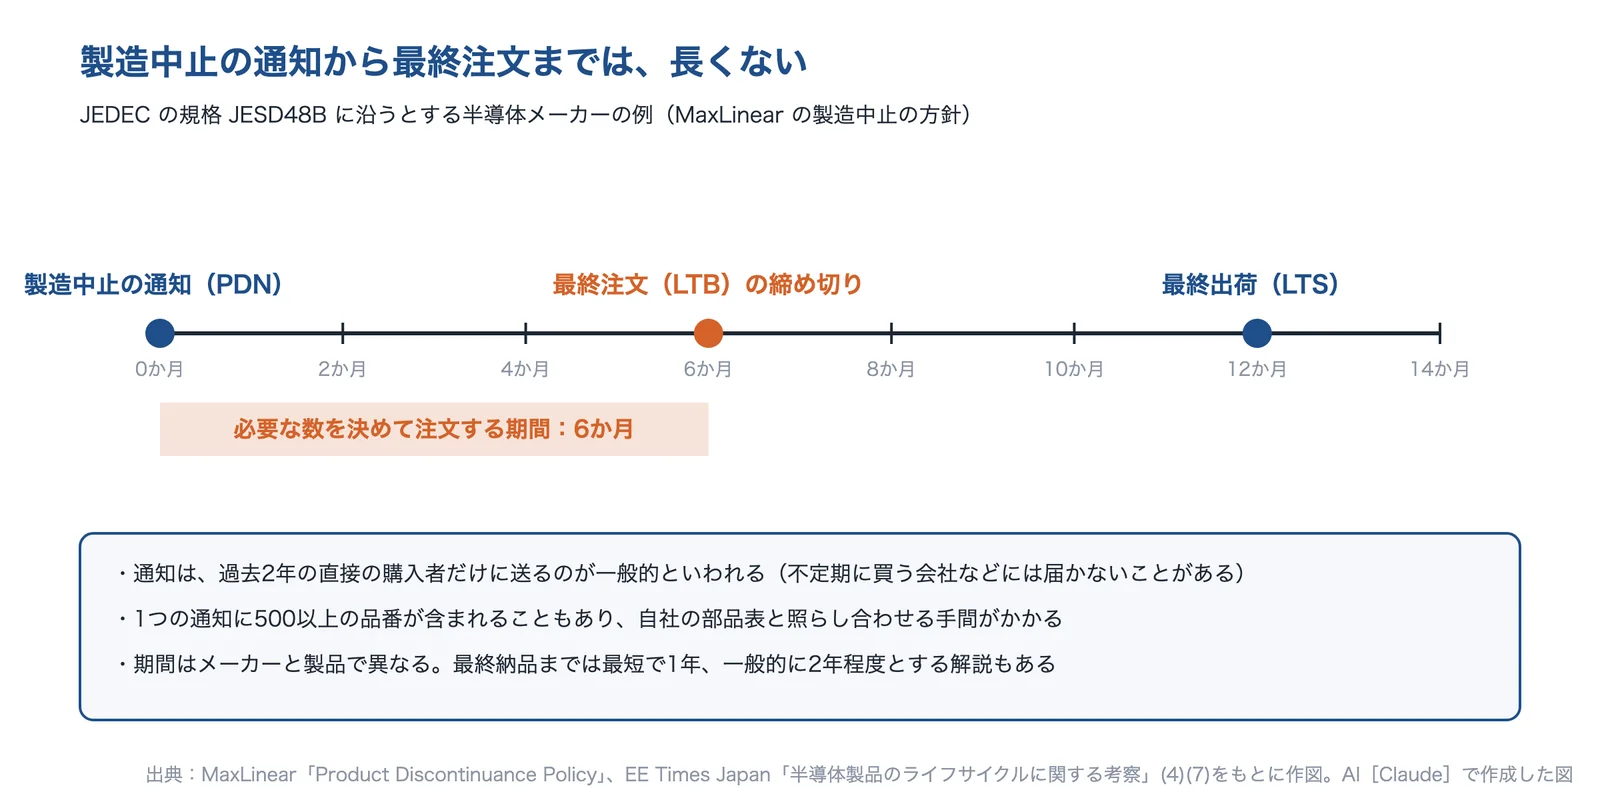
出典:Product Discontinuance Policy|MaxLinear、半導体製品の製造中止はいつでも起こり得る(考察7、2024年)|EE Times Japanをもとに AI(Claude)で作成
出典:EC-1 高温での動作についての注意事項|ルネサス エレクトロニクス、アルミ電解コンデンサの寿命と温度|日本ケミコン、半導体製品のライフサイクルと製造中止(EOL)対策(考察1、2020年)|EE Times Japan、Product Discontinuance Policy|MaxLinear、半導体製品の製造中止はいつでも起こり得る(考察7、2024年)|EE Times Japan、IEC 62402:2019 Obsolescence management|IEC、長期製品供給プログラム(PLP)|ルネサス エレクトロニクス
試験・観察:見えない不良と寿命を確かめる
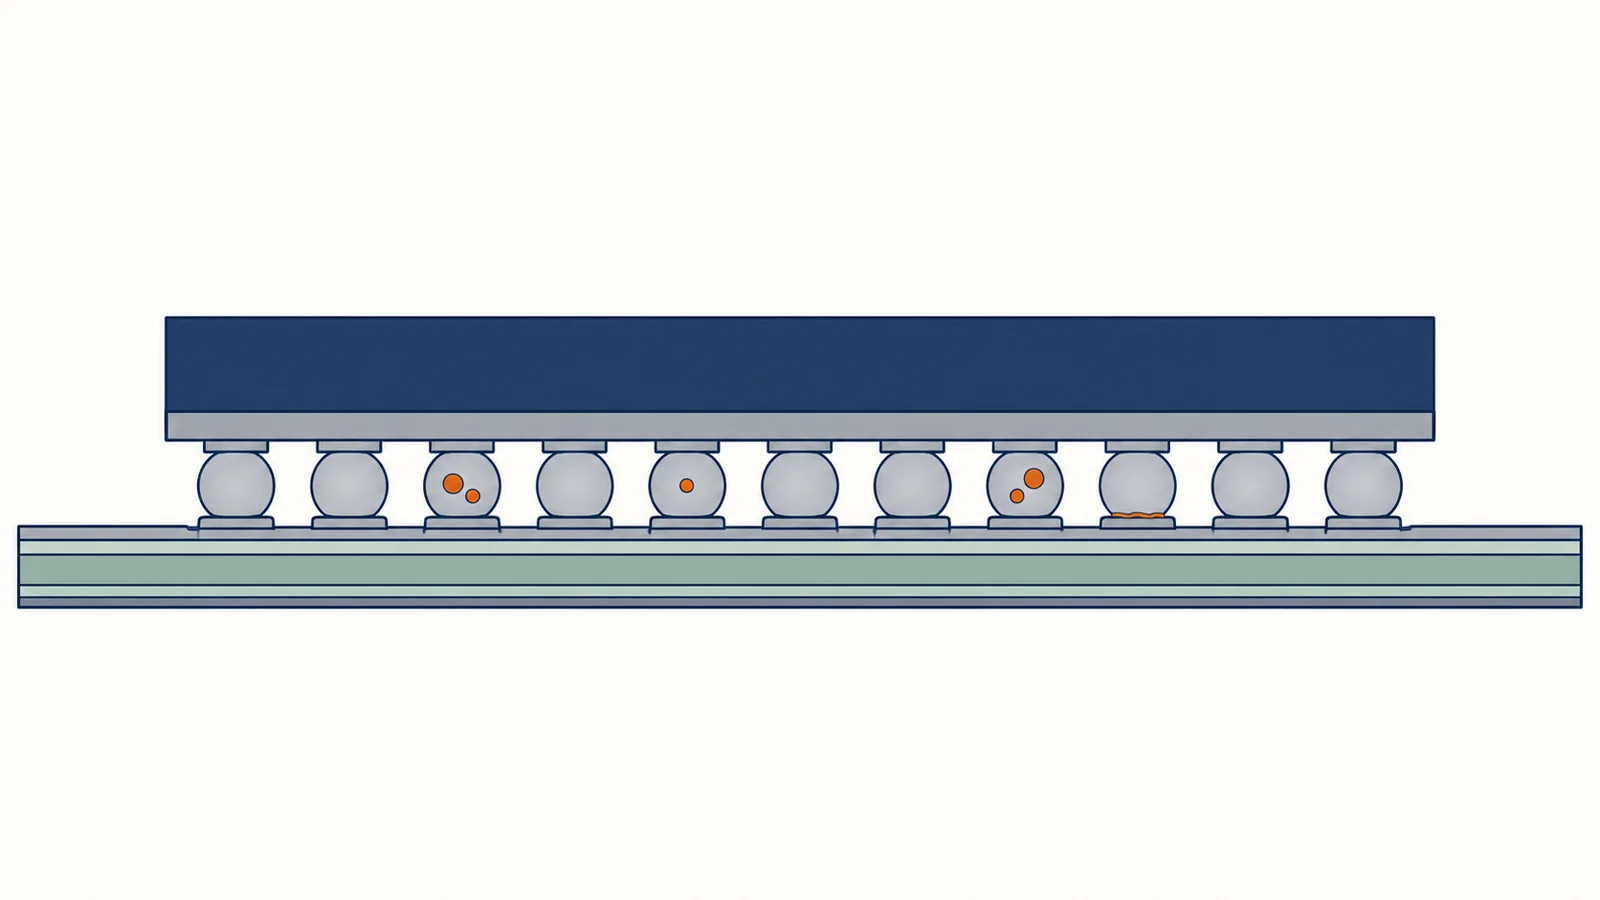
BGA や底面に電極がある部品は、はんだ付け部が部品の下に隠れるので、目で見る検査ではフィレットを確かめられません(編集部の解説)。X 線の透視画像でボイドの大きさと位置、ボイド率を測り、クラックの長さや進み方は断面を切って観察します。部品と基板は温度で伸びる割合が違い、ハリマ化成グループの資料では、チップ抵抗(3216)が約6〜7ppm/℃、回路基板が14〜16ppm/℃ で、温度の上下のたびに差の分だけはんだにずれの力がかかり、くり返すうちにクラックが育つとしています。
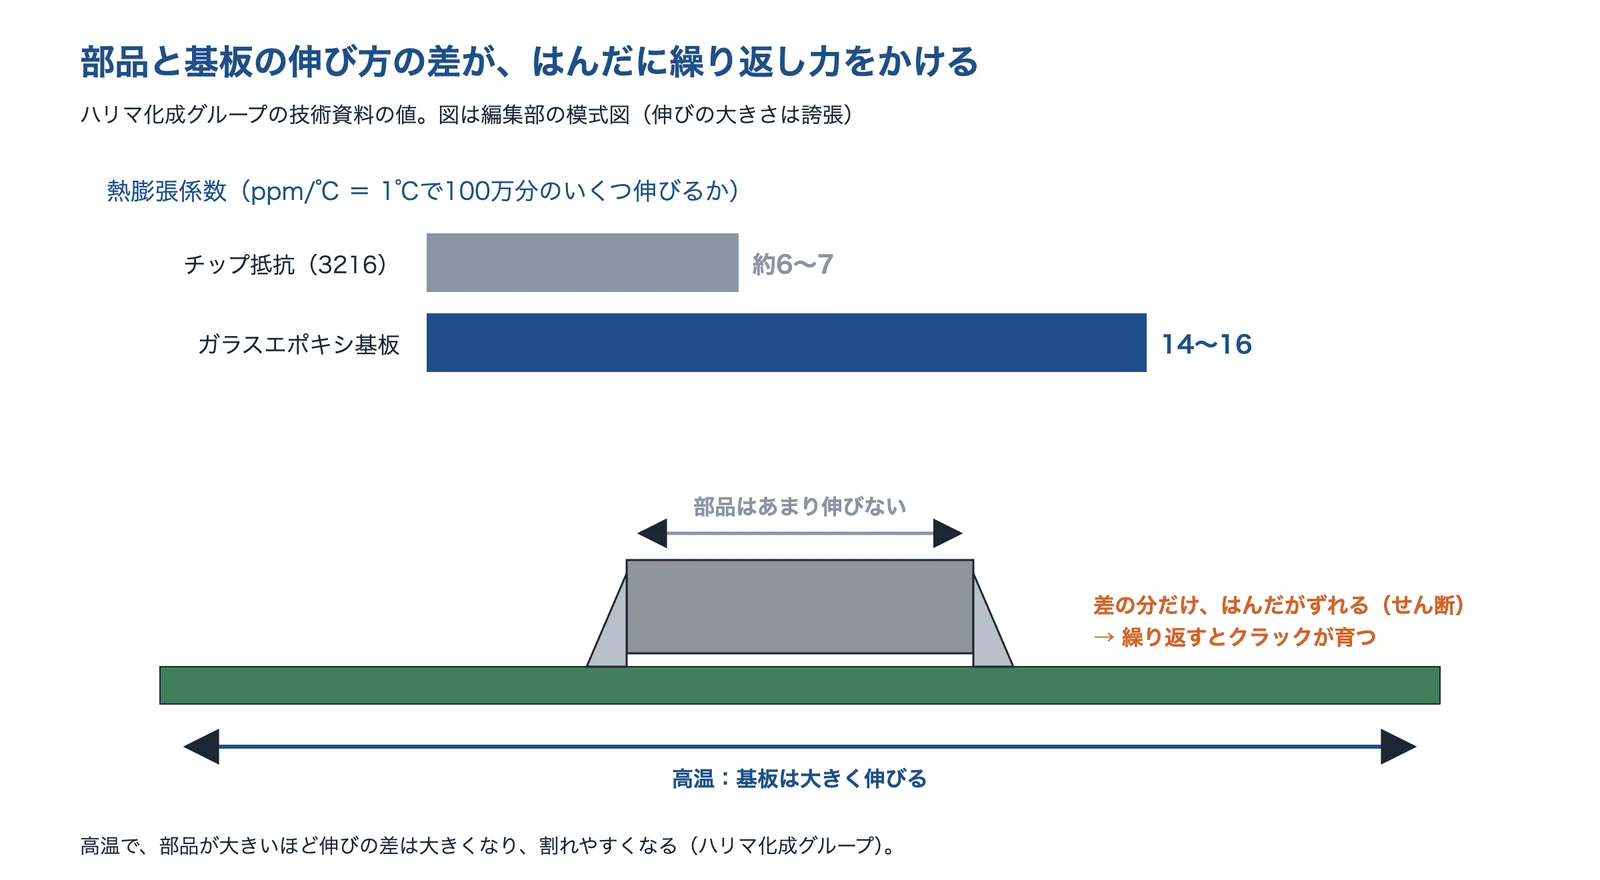
出典:耐熱疲労特性に優れた鉛フリーはんだ合金の開発|ハリマ化成グループをもとに AI(Claude)で作成
温度サイクル試験の寿命は、温度の幅で大きく変わります。ヤマハ発動機の試験では、同じはんだと部品でも、−40⇔105℃と−30⇔85℃で寿命が2倍ほど違いました。製品を使う環境に近い条件で試験することが大切です(編集部の解説)。たまにしか出ない不具合には、温度と振動、またはその複合のストレスで欠陥を見つける HALT(長野県工業技術総合センターの装置は温度 −100〜+200℃、振動は最大686m/s²rms)や、壊さずに内部を3次元で見る X線CT(OKIエンジニアリング)が使われます。
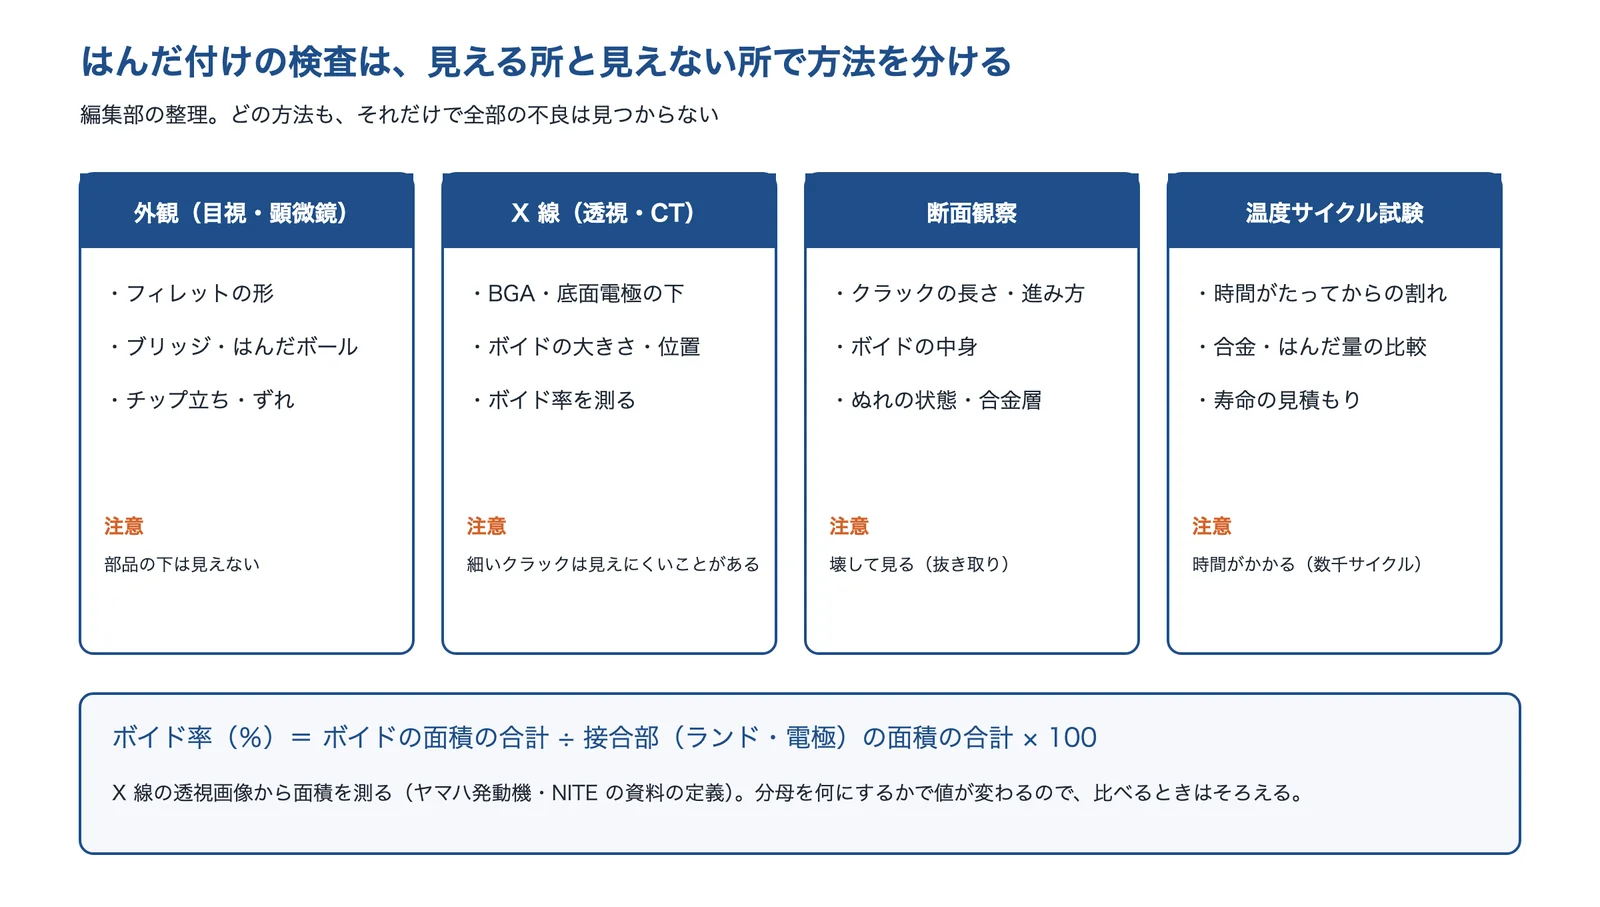
出典:鉛フリーはんだ接合部の熱疲労寿命予測|ヤマハ発動機、はんだが関係する事故の原因究明にむけた取り組み|NITE、実装基板の評価|アイテスをもとに AI(Claude)で作成
出典:耐熱疲労特性に優れた鉛フリーはんだ合金の開発|ハリマ化成グループ、鉛フリーはんだ接合部の熱疲労寿命予測|ヤマハ発動機、はんだが関係する事故の原因究明にむけた取り組み|NITE、実装基板の評価|アイテス、技術情報 No.359(HALT)|長野県工業技術総合センター、マイクロフォーカスX線CT・透過X線解析|OKIエンジニアリング
種類と特徴
プリント基板は、銅の配線の層の数、硬さ、基材で分けられます。層を増やすと配線できる量が増え、基材を替えると熱の通しやすさが大きく変わります(編集部の整理)。
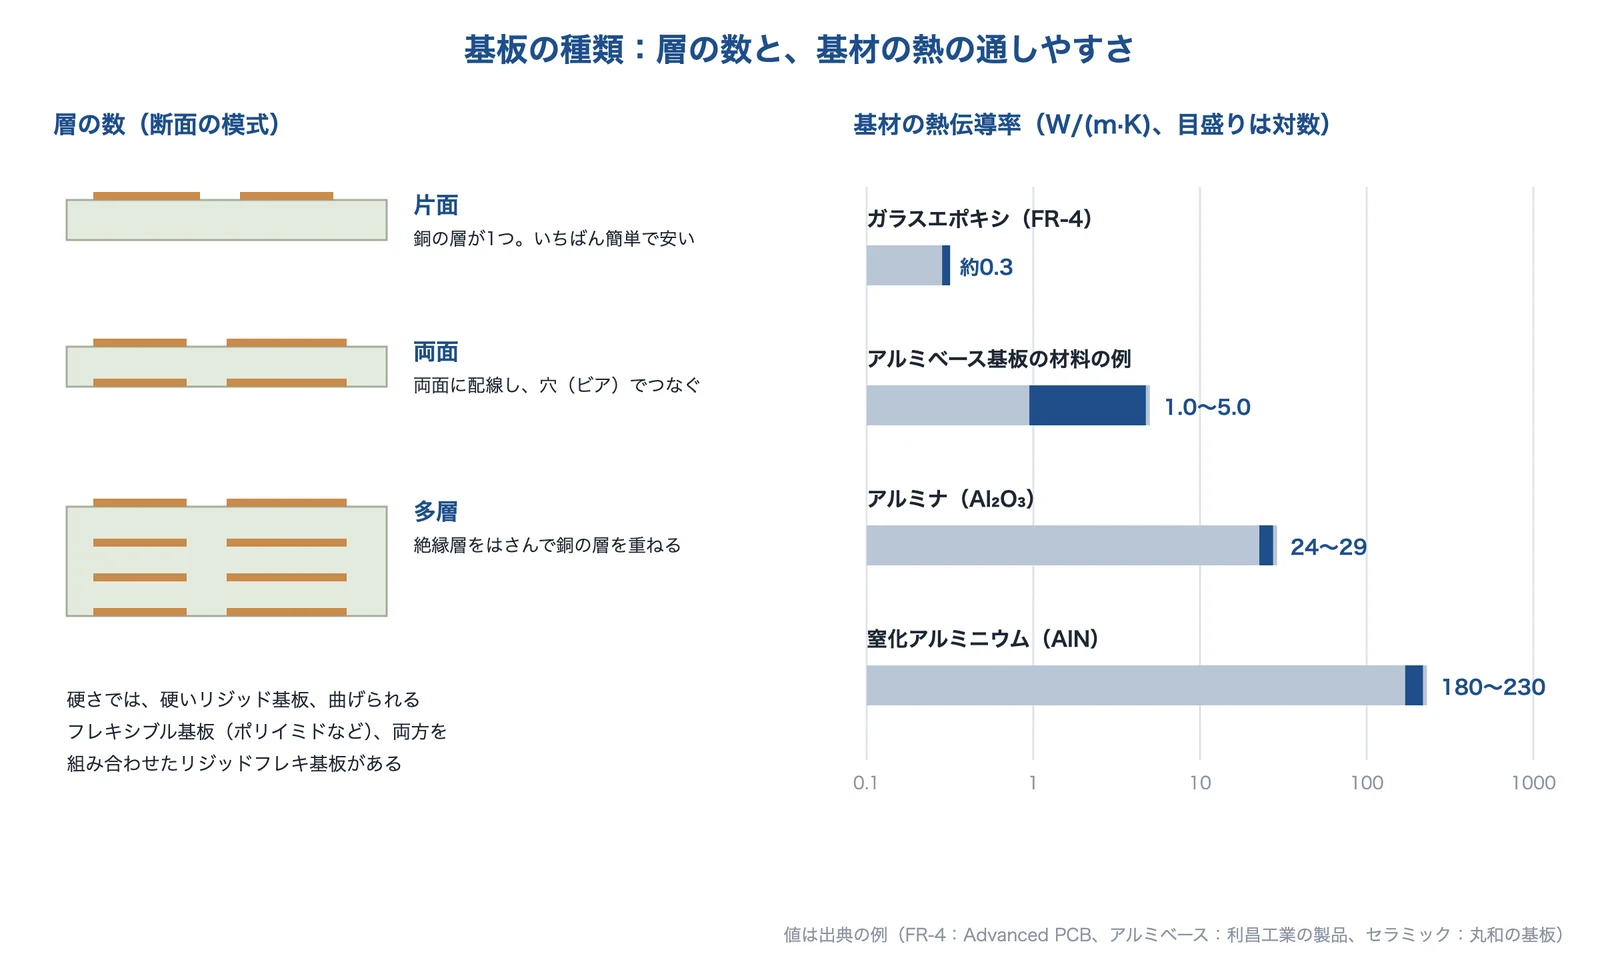
出典:PCB基板の種類:仕様と用途を網羅した究極リファレンス|JLCPCB、FR-4: The Essential Guide to PCB Substrate Material|Advanced PCB、リショー高熱伝導エレクトロニクス材料(イプロス)|利昌工業、メタライズ基板(薄膜メタライズ用基板特性値)(PDF)|丸和をもとに AI(Claude)で作成(断面は模式)
| 分け方 | 種類 | 特徴 |
|---|---|---|
| 層の数 | 片面・両面・多層 | 片面は銅の回路の層が1つで、製造コストが低い。両面は両面に回路があり、ビアで両面をつなぐので複雑な配線ができる。多層は絶縁層で分けた銅の層を重ねる(JLCPCB) |
| 硬さ | リジッド・フレキシブル・リジッドフレキ | リジッドは硬く平らな基板。フレキシブルは曲げられる基材で、小型・可動の設計に向く。リジッドフレキは両方を組み合わせ、回路の一部を動かす・折り曲げる機器に使う(JLCPCB) |
| 基材 | ガラスエポキシ(FR-4) | 熱伝導率は約0.3W/(m·K) で、銅のプレーン・サーマルビア・ヒートシンクで熱を扱うのが一般的。ガラス転移温度(Tg)は標準品で130〜140℃、高 Tg 品で170℃以上。多くは UL 94 V-0 の難燃性を満たす(Advanced PCB) |
| 基材 | 金属ベース(アルミベースなど) | 高輝度 LED やパワー半導体を載せる基板向けの材料があり、利昌工業のアルミベース基板材料の熱伝導率は1.0W/mK、2.5W/mK、5.0W/mK(製品の例) |
| 基材 | セラミック(アルミナ・窒化アルミニウム) | 丸和の基板の特性値(25℃)では、熱伝導率はアルミナが24〜29W/(m·K)、窒化アルミニウムが180〜230W/(m·K) |
出典:PCB基板の種類:仕様と用途を網羅した究極リファレンス|JLCPCB、FR-4: The Essential Guide to PCB Substrate Material|Advanced PCB、リショー高熱伝導エレクトロニクス材料(イプロス)|利昌工業、メタライズ基板(薄膜メタライズ用基板特性値)(PDF)|丸和
部品の付け方:挿入実装と表面実装
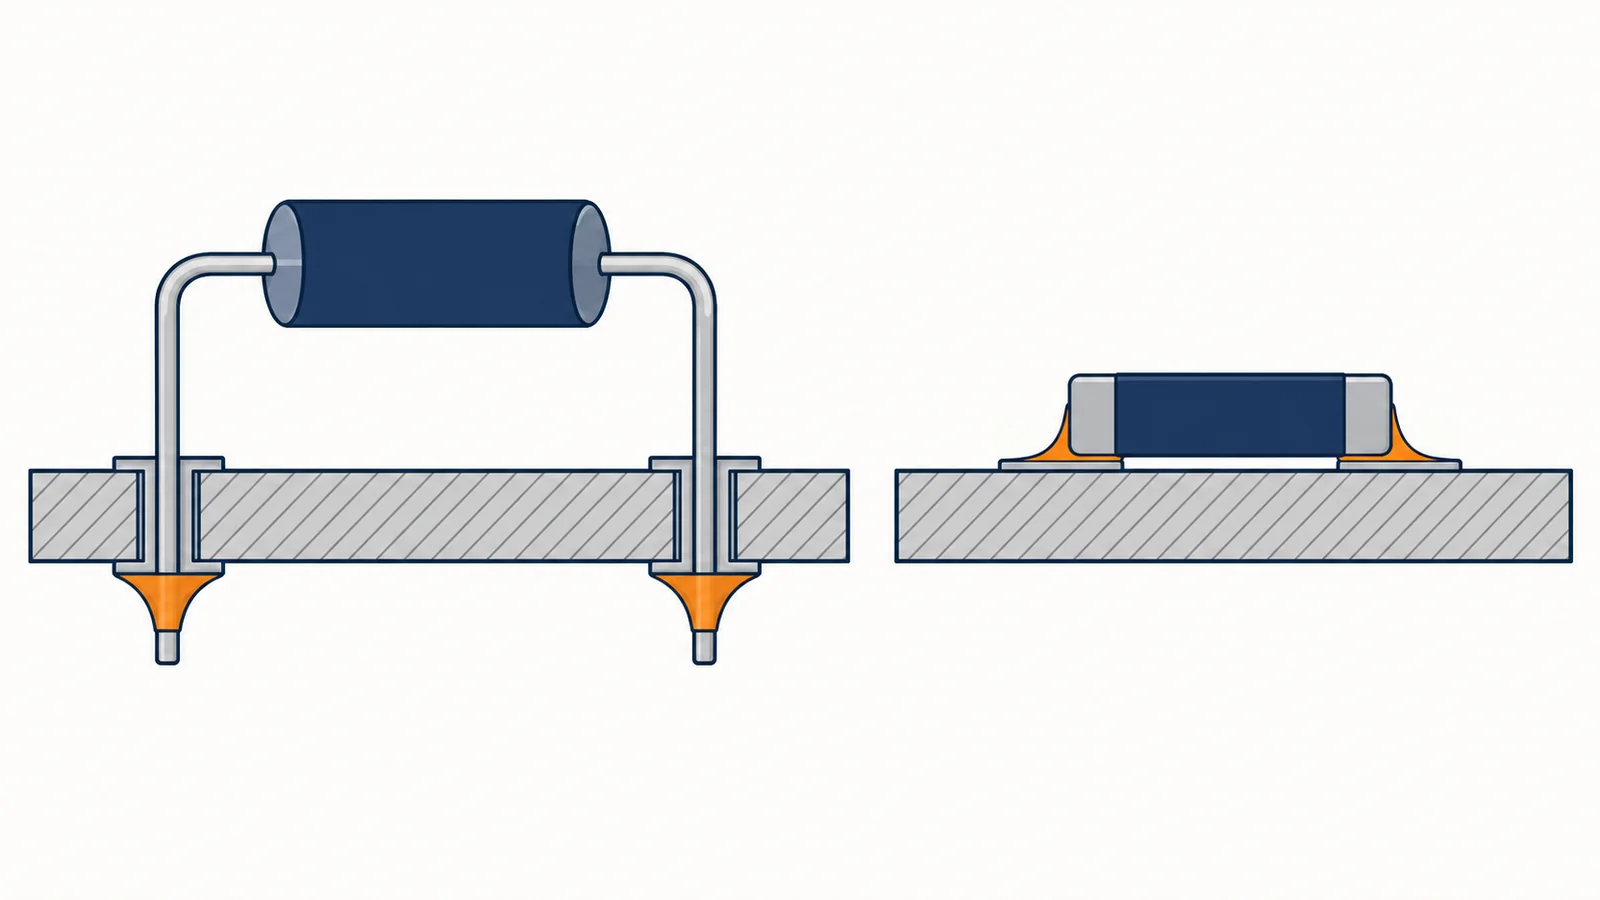
部品の付け方には2つあります。パナソニック インダストリーの説明では、挿入実装は、基板の穴に部品の端子を通し、部品の反対側の面で端子とランドをはんだ付けします(フローソルダリング)。表面実装は、部品を基板の上の決まった位置にのせてから炉で加熱し、あらかじめランドに塗ったクリームはんだを溶かしてはんだ付けします(リフローソルダリング)。
出典:課題「はんだ付け不良」の内容をもとに AI(Claude)で作成
出典:プリント基板実装上の注意事項(サーフェスマウント端子)|パナソニック インダストリー
はんだ付けする面の処理
基板の銅のランドは、はんだ付けしやすいように表面を処理します。Altium の解説では、主な処理の長所と短所を次のように挙げています。
| 処理 | 長所 | 短所 |
|---|---|---|
| はんだレベラー(HASL) | 安価、修正可能 | 表面がでこぼこしているため、小さな表面実装部品には不向き。熱衝撃で破損することがある |
| 無電解金めっき(ENIG) | 非常に平らな表面、はんだ付けが容易、微細ピッチ部品に最適 | 高価な場合がある。金層とニッケル層の間にリンが侵入することがある(ブラックパッド) |
| OSP(有機水性の表面仕上げ) | 非常に平らな表面、塗布の工程が簡単 | 破損しやすい、品質保持期間が短い |
めっきのしくみと種類は、技術ページ「めっき(電気めっき・無電解めっき)」で解説しています。
出典:貴社のPCBに最適なめっき材とめっき厚を選択する方法|Altium
決めるときに確かめること
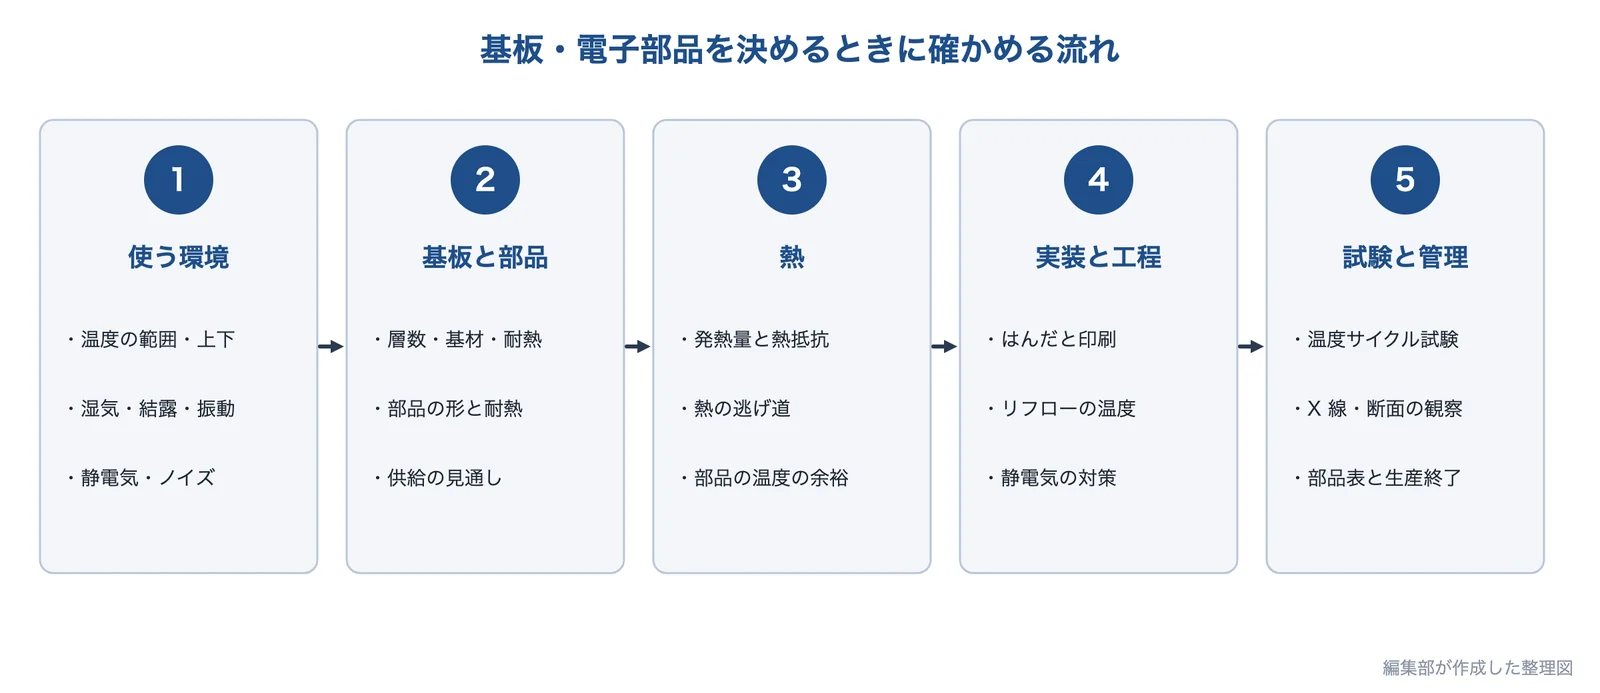
基板と電子部品は、使う環境から、基板と部品、熱、実装と工程、試験と管理の順に確かめて決めます(編集部の整理)。基板の設計会社・実装会社・部品の商社に相談する前に、次の条件を整理しておくと、話が早くなります。
出典:編集部の整理をもとに AI(Claude)で作成
- 使う環境:温度の範囲と上下のくり返し、湿気・結露、振動、近くのノイズ源、作業場の湿度
- 基板:層の数、基材(耐熱・難燃・熱の通しやすさ)、大きさと厚さ、はんだ付けする面の処理
- 部品:部品の形と耐熱の上限、温度に対する余裕(ディレーティング)、メーカーの供給の見通しと代替品
- 熱:発熱量と許容温度、熱の逃げ道(銅箔・ビア・筐体)、ヒートシンクやファンを置く場所
- 実装と工程:ソルダペーストとメタルマスク、リフローの温度、BGA や底面電極の部品、静電気の対策
- 試験と管理:温度サイクル試験の条件、X 線・断面での確かめ方、部品表と製造中止の通知の照合
出典:EC-1 高温での動作についての注意事項|ルネサス エレクトロニクス、半導体製品の製造中止はいつでも起こり得る(考察7、2024年)|EE Times Japan、鉛フリーはんだ接合部の熱疲労寿命予測|ヤマハ発動機
企業紹介(基板・電子部品技術)
基板・電子部品に関係する技術を持つ企業を、得意分野が重ならないように選びました。内容は各社の公式サイトで確認できる範囲です。各社の得意分野は、次の早見表のとおりです。
| 企業 | 実装・ はんだ | 基板の 設計 | 放熱 | 静電気・ 保護 | 部品の 選定 | 試験・ 観察 |
|---|---|---|---|---|---|---|
| ニホンゲンマボイド率10%以下の低ボイドペースト | ● | |||||
| 神港精機真空中で溶かしてボイドを除く装置 | ● | |||||
| 下西技研工業ヒートシンク・ファン・ヒートパイプ | ● | |||||
| ベッセル床・靴・リストストラップの静電気対策 | ● | |||||
| アドガワエレクトロニクス生産中止の部品の置き換えと基板の改版 | ● | ● | ● | |||
| アイテスはんだ接合部の観察と信頼性試験 | ● |
●は、各社の公式サイトで確認できた得意分野です(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社ニホンゲンマ|ボイド率10%以下の低ボイドペースト
ニホンゲンマとは
ニホンゲンマは、大阪市淀川区に本社がある、はんだのメーカーです(1948年創業、1951年設立)。各種はんだ・鉛フリーはんだ・クリームはんだ(ソルダペースト)の製造販売のほか、軸受メタルやはんだの製造設備も扱っています。
ニホンゲンマの得意技術
| 技術 | 内容 |
|---|---|
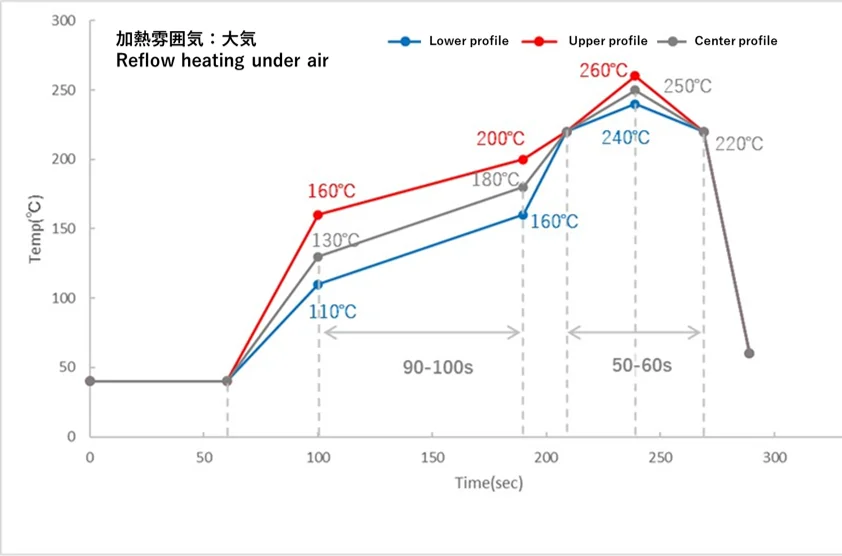
| 超低ボイドペースト(NP303-VLP102-T4) | 独自のフラックスの技術で、ボイド率10%以下を実現したとしている。はんだの組成は Sn-3.0Ag-0.5Cu(融点217〜219℃) |
| ボイドを減らす考え方 | ぬれの良さで「ぬれないことによるボイド」を減らし、溶けたときにはんだの中のガスが抜けるのを促し、ガスが出やすい成分を減らすとしている |
| BGA への適用 | BGA の部品にも使え、リフローの温度プロファイルの制約なく低ボイドにできるとしている(上限・推奨・下限のプロファイルで比べている) |
ニホンゲンマが解決できる課題
- パワー部品・放熱パッド・BGA の下のボイドを減らしたい
- 温度プロファイルを大きく変えずに、ボイドを減らしたい
- ぬれが悪いことによるボイドを減らしたい
出典:会社概要|ニホンゲンマ、事業所紹介|ニホンゲンマ、NP303-VLP102-T4|ニホンゲンマ
神港精機株式会社|真空中で溶かしてボイドを除く装置
神港精機とは
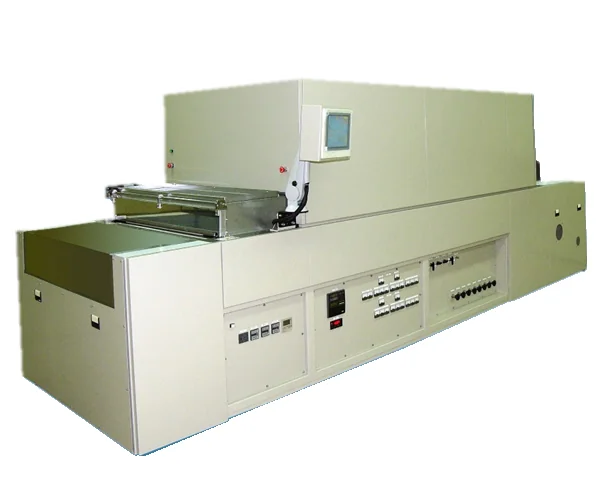
神港精機は、神戸市西区に本社・神戸工場がある、真空の装置のメーカーです(1949年設立)。真空ポンプ、真空の装置、精密電気炉、半導体関係の機器などをつくっています。
神港精機の得意技術
| 技術 | 内容 |
|---|---|
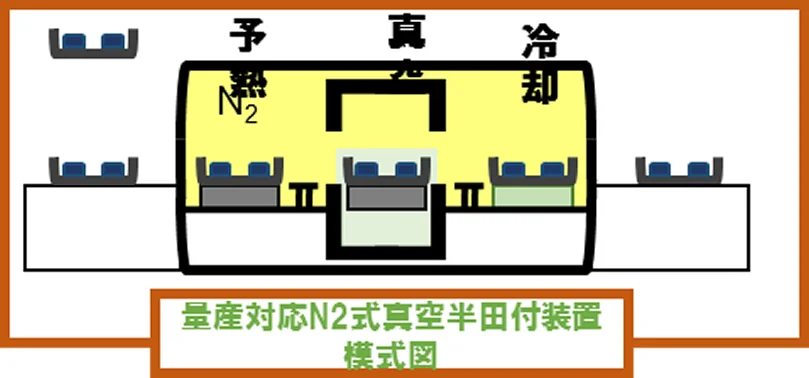
| 真空半田付装置 | 真空中ではんだを溶かして、はんだの中のボイドを除く装置。予備加熱を還元の雰囲気で行い、フラックスを使わないはんだ付けもできるとしている。パワーデバイスの製造やフリップチップのバンプの形成に多く使われているとしている。バッチ式と、窒素を使う連続式がある |
| プラズマリフロー装置 | 水素プラズマでつくった水素ラジカルで、フラックスを使わずにはんだの酸化膜を除き、減圧の中で溶かして泡を抜き、ボイドレスにするとしている(ウエハーのはんだバンプ向け) |
神港精機が解決できる課題
- パワーデバイスのはんだ接合のボイドをなくしたい
- フラックスを使わずにはんだ付けして、洗浄の工程を省きたい
公開されている実績・用途
- 真空半田付装置で、第2回ものづくり日本大賞の優秀賞を受けたとしている
出典:会社概要|神港精機、真空半田付装置|神港精機、プラズマリフロー装置|神港精機
下西技研工業株式会社|ヒートシンク・ファン・ヒートパイプと熱解析
下西技研工業とは
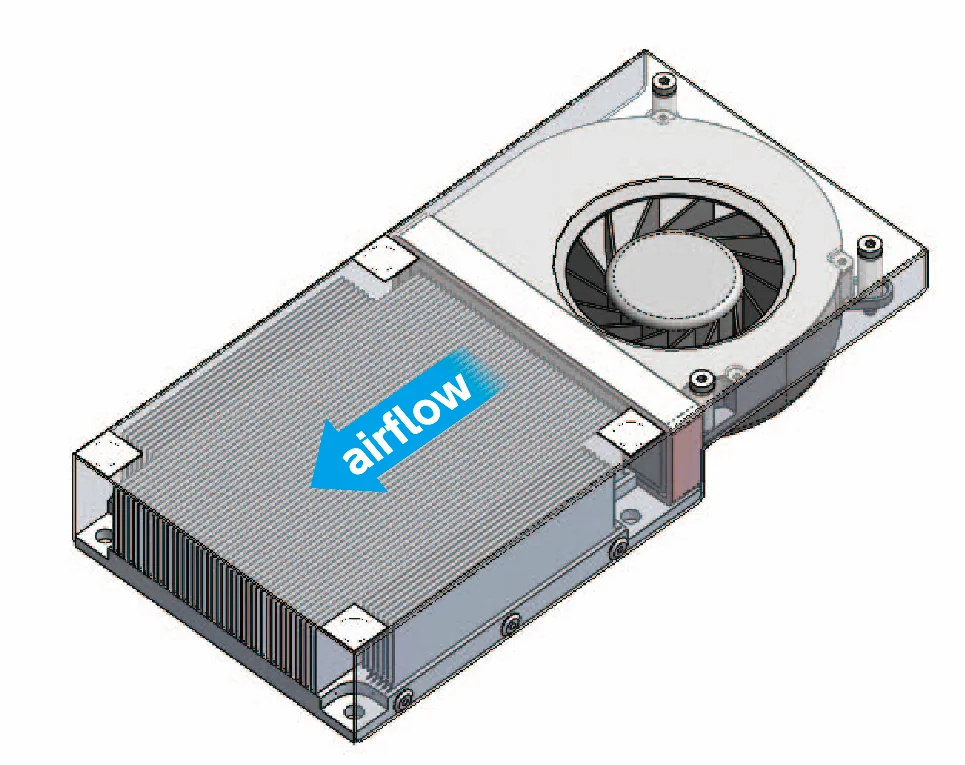
下西技研工業は、大阪府東大阪市に本社がある、精密機器の部品の設計・開発・製造の会社です(1990年創業)。ヒンジなどの機構部品、磁気の部品、ノイズ対策の部品とならんで、ヒートパイプ・放熱ユニット・放熱シートなどの熱対策の製品をつくっています。
下西技研工業の得意技術
| 技術 | 内容 |
|---|---|
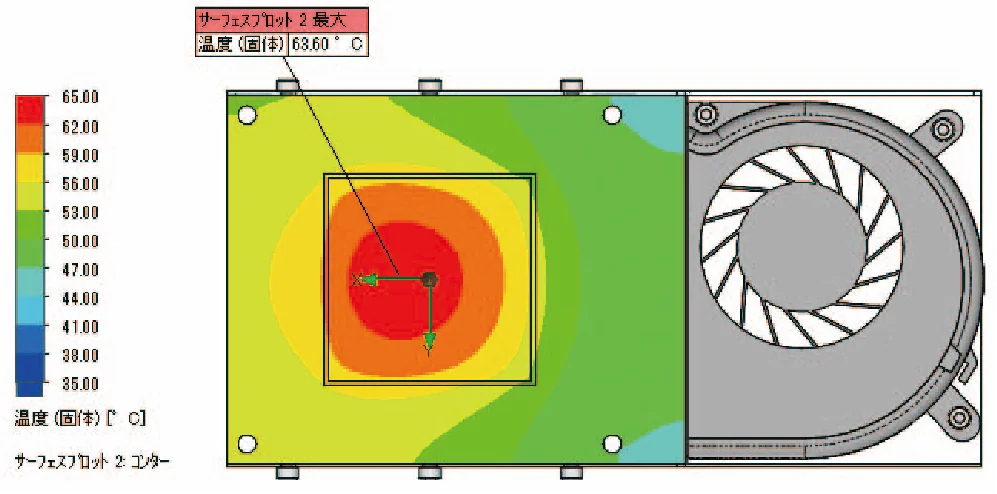
| ヒートシンクの最適化 | 同じ大きさ・同じ空冷の条件で、フィンの枚数を45枚(ピッチ2.0mm)→ 50枚 → 56枚(1.6mm)と増やすと、熱源の最高温度は63.6℃ → 61.0℃ → 59.1℃になり、製造の限界まで詰めるとおよそ4〜5℃の改善だったとしている(解析の事例) |
| ファンの選び方 | 同じヒートシンクで、最大風量4.8・3.3・2.5m³/min(騒音58・45・36dBA)のファンを比べ、熱抵抗は0.106・0.113・0.120℃/W だったとし、温度と騒音のバランスで、目標の熱抵抗に合うファンを選ぶとしている |
| ヒートパイプの向き | アルミのヒートパイプ(幅40×長さ480×厚さ2.0mm、20W)で、熱源が下のボトムヒートでは熱抵抗0.34℃/W、水平で1.28℃/W、熱源が上のトップヒートでは1.7℃/W だったとし、取り付ける姿勢が重要としている |
下西技研工業が解決できる課題
- ヒートシンクの大きさを変えずに、温度を下げたい
- ファンの騒音を抑えながら、必要な冷却性能を確保したい
- ヒートシンク・ファン・ヒートパイプを組み合わせた冷却ユニットを用意したい
出典:会社概要|下西技研工業、ヒートシンク最適化(解析事例)|下西技研工業、空冷条件の最適化(解析事例)|下西技研工業、ヒートパイプの熱輸送特性|下西技研工業
株式会社ベッセル|床・靴・リストストラップの静電気対策と点検の管理値
ベッセルとは
ベッセルは、大阪市東成区に本社がある、ドライバーなどの作業工具のメーカーです(1916年創業)。静電気対策品も扱い、静電気対策の解説サイト「静電気ゼロナビ」を公開しています。
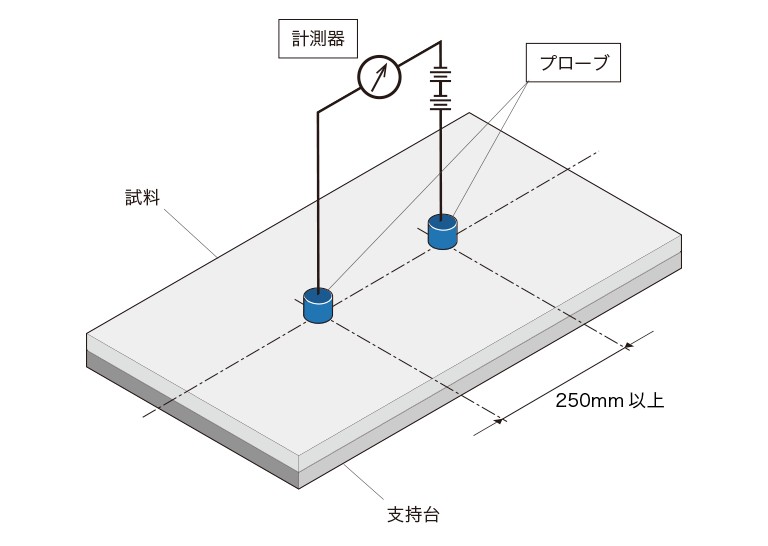
ベッセルの得意技術
| 技術 | 内容 |
|---|---|
| 床の静電気対策 | 導電性のシート・タイルや導電性塗料を使い、床材はアース線付きの銅板などで「面」で接地する。アース線を床材に直接つなぐのは禁止(抵抗値が上がり、接地経路も確認できないため)としている |
| 作業者の静電気対策 | 導電靴は導電床と組み合わせる。常時作業する場合は導電床と導電靴の組み合わせを推奨し、どちらかが不足する場合はリストストラップを必ず装着するとしている |
| 点検の管理値 | 床・マットは3か月に1回、7.5×10⁵≦Rg≦1×10⁹Ω、導電靴は1日1回、1×10⁵≦Rg≦1×10⁸Ω、リストストラップは1日2回などの点検規格を示している |
ベッセルが解決できる課題
- 作業場の床・靴・リストストラップの組み合わせ方を決めたい
- 静電気対策の用品が効いているかを、定期的に点検したい
- 電子部品を扱う手作業の工程で、人からの放電による不具合を防ぎたい
出典:会社概要|ベッセル、静電気対策のポイント〜床〜|ベッセル 静電気ゼロナビ、静電気対策のポイント〜作業者〜|ベッセル 静電気ゼロナビ
アドガワエレクトロニクス株式会社|生産中止の部品を置き換えて、基板を設計し直す(改版)
アドガワエレクトロニクスとは
アドガワエレクトロニクスは、滋賀県高島市にある、プリント基板の実装(表面実装・挿入実装)と電気機械器具の組立の会社です(1968年創立)。部品の調達から実装・組立までを一貫して請け負っています。
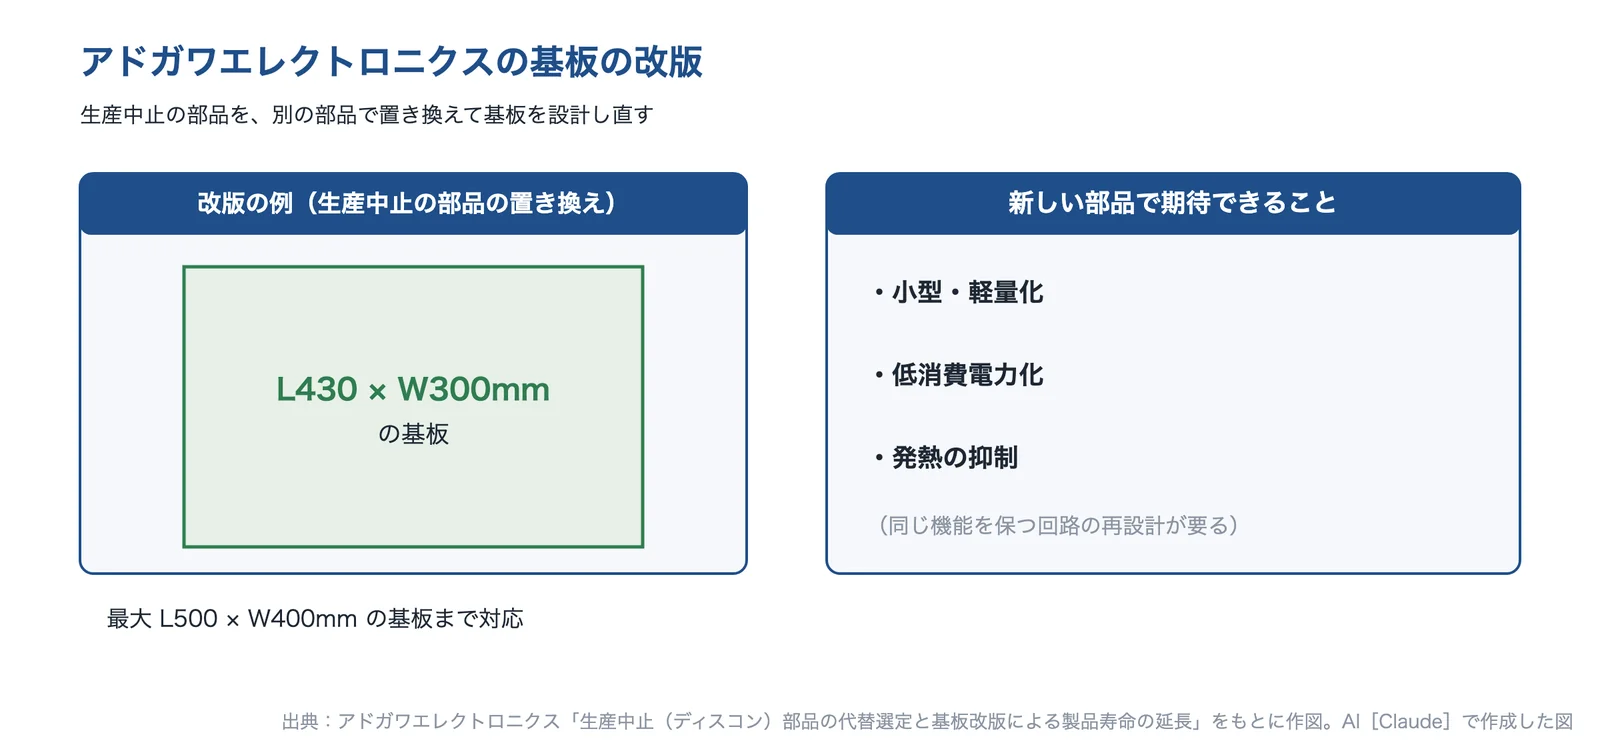
出典:生産中止(ディスコン)部品の代替選定と基板改版による製品寿命の延長|アドガワエレクトロニクスをもとに AI(Claude)で作成
アドガワエレクトロニクスの得意技術
| 技術 | 内容 |
|---|---|
| 基板の改版 | 生産中止の部品に対して、代替部品の選定・仕入れから回路設計の最適化まで、基板の改版をまとめて提供するとしている |
| 改版の例 | L430×W300mm の基板で、生産中止の部品に伴う改版設計を行った。別の部品を選んだうえで、従来の回路と同じ機能を保つ設計が要るとしている |
| 対応する大きさ | 最大対応サイズ L500×W400mm、主な製造実績 L500×W390mm |
同社は、最新の代替部品は従来品より小さいことが多く、改版で小型・軽量化、低消費電力化、発熱の抑制が期待できるとしています。
アドガワエレクトロニクスが解決できる課題
- 生産中止の部品があり、代替部品を選んで基板を設計し直したい
- 改版のついでに、基板を小さく、消費電力を少なくしたい
- 大きめの基板(L500mm 程度まで)の改版と実装を、まとめて頼みたい
出典:会社概要|アドガワエレクトロニクス、生産中止(ディスコン)部品の代替選定と基板改版による製品寿命の延長|アドガワエレクトロニクス
株式会社アイテス|はんだ接合部の観察と信頼性試験
アイテスとは
アイテスは、滋賀県大津市にある、電子部品の解析・信頼性評価の会社です(1993年設立)。電子部品のデータの収集から故障解析までの解析・評価、検査装置の開発、電子機器の修理などを行っています。
アイテスの得意技術
| 技術 | 内容 |
|---|---|
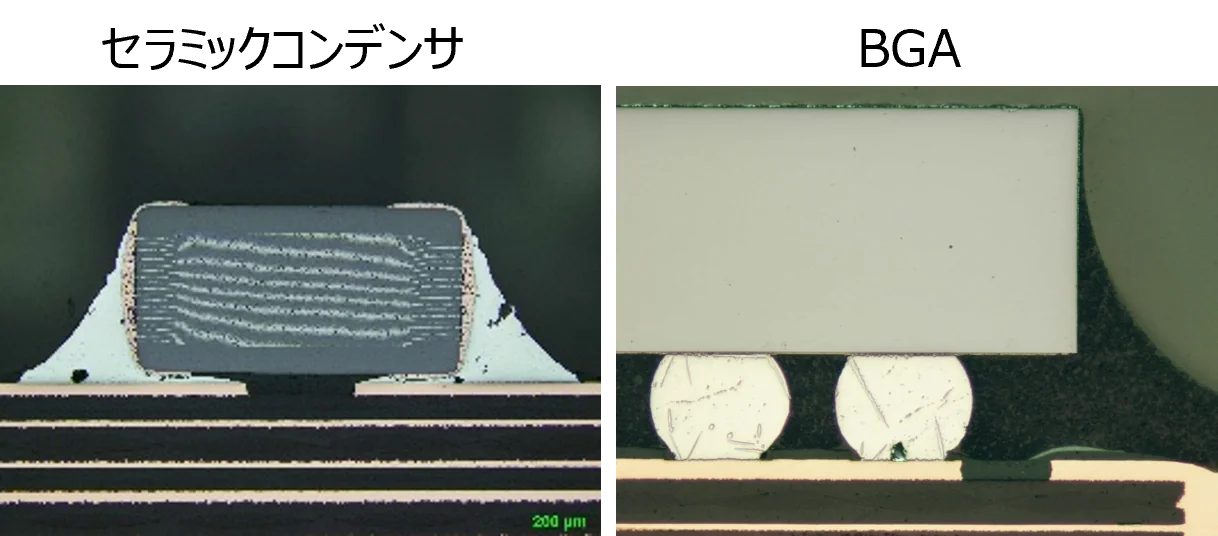
| 実装基板の評価 | 信頼性試験から観察までをまとめて受け、温度サイクル試験の前後のはんだ接合部の観察、断面観察(光学観察・SEM/EDX の分析・測長、クラック率の算出)、ウィスカの観察などを行うとしている。IPC-A-610 の認証を受けたスペシャリストがいるとしている |
| X 線・CT の観察 | リフローシミュレーターでボイドの動きをリアルタイムで観察する例や、BGA のはんだクラックを X 線透視・斜めの CT・直交の CT・断面で観察した例を紹介している |
| はんだ耐熱性試験 | 表面実装の部品が吸った湿気を加湿で再現し、はんだ付けのときの熱にあたる加熱をして、はがれやクラックがないかを評価する試験を行うとしている |
アイテスが解決できる課題
- 温度サイクル試験のあとのはんだのクラックを、断面で確かめたい
- BGA の下のボイドやクラックを、壊さずに見たい
- はんだ付けの熱で、部品にはがれやクラックが出ないか確かめたい
出典:会社概要|アイテス、実装基板の評価|アイテス、X線・CT|アイテス、信頼性試験|アイテス
関連する分野・製品
基板・電子部品に関係する分野と製品のページです。
関連する記事・事例
- 課題解説:はんだ付け不良(ボイド・クラック・ブリッジ)を減らしたい
- 課題解説:小型化で部品の温度が上がる
- 課題解説:静電気のトラブルを防ぎたい
- 課題解説:生産終了部品を置き換えたい
- 課題解説:再現しない不具合の原因を突き止めたい
- 課題解説:繰り返し荷重・熱サイクルで割れる
- 課題解説:壊れた原因を知りたい
- 課題解説:ノイズで誤作動する・EMCに通らない
- 課題解説:電子機器を防水・防じんにしたい
- 課題解説:電源の変換効率を上げたい
- 課題解説:センサーを小さく組み込みたい
- 技術:放熱シート・グリス
- 技術:SiC・GaN のパワー半導体
- 技術:めっき(電気めっき・無電解めっき)
- 技術の基礎知識:熱伝導率
出典・参考
- 耐熱疲労特性に優れた鉛フリーはんだ合金の開発|ハリマ化成グループ
- 基板と熱設計 15. 熱抵抗について|ジィーサス
- 静電気とは?基礎知識と ESD 対策|村田製作所
- 半導体製品のライフサイクルと製造中止(EOL)対策(考察1、2020年)|EE Times Japan
- 技術レポート No.13(はんだ接合部)|エスペック
- NP303-VLP102-T4|ニホンゲンマ
- 真空・加圧リフロを用いたボイドレス接合方法の検討|クオルテック
- 福田昭のデバイス通信(457)(JEITA の実装技術ロードマップの紹介)|EE Times Japan
- 鉛フリーはんだ接合部の熱疲労寿命予測|ヤマハ発動機
- 実装基板の評価|アイテス
- TO252 パッケージ熱抵抗情報(2022年)|ローム
- サーマルビアによる放熱効果|ローム
- ヒートシンク② 自然空冷式と強制空冷式|下西技研工業
- 密閉筐体の熱計算|ZEPエンジニアリング(国峯尚樹氏のコラム)
- EC-1 高温での動作についての注意事項|ルネサス エレクトロニクス
- アルミ電解コンデンサの寿命と温度|日本ケミコン
- 静電気対策のポイント〜作業者〜|ベッセル 静電気ゼロナビ
- 静電気対策のポイント〜床〜|ベッセル 静電気ゼロナビ
- 生産中止(ディスコン)部品の代替選定と基板改版による製品寿命の延長|アドガワエレクトロニクス
- 半導体製品の製造中止はいつでも起こり得る(考察7、2024年)|EE Times Japan
- IEC 62402:2019 Obsolescence management|IEC
- 長期製品供給プログラム(PLP)|ルネサス エレクトロニクス
- イオンマイグレーション(2015年)|村田製作所
- 技術情報 No.359(HALT)|長野県工業技術総合センター
- マイクロフォーカスX線CT・透過X線解析|OKIエンジニアリング
- 表面実装でのボイド発生メカニズム研究|クオルテック
- ボイド対策(2013年)|MONOist
- 鉛フリーはんだ 講演リポート(1)(2015年)|MONOist
- 印刷不良の原因と対策(イプロス)|石川金属
- 静電気安全指針 2007(JNIOSH-TR-No.42)|労働安全衛生総合研究所
- Product Discontinuance Policy|MaxLinear
- はんだが関係する事故の原因究明にむけた取り組み|NITE
- PCB基板の種類:仕様と用途を網羅した究極リファレンス|JLCPCB
- FR-4: The Essential Guide to PCB Substrate Material|Advanced PCB
- リショー高熱伝導エレクトロニクス材料(イプロス)|利昌工業
- メタライズ基板(薄膜メタライズ用基板特性値)(PDF)|丸和
- プリント基板実装上の注意事項(サーフェスマウント端子)|パナソニック インダストリー
- 貴社のPCBに最適なめっき材とめっき厚を選択する方法|Altium
- 会社概要|ニホンゲンマ
- 事業所紹介|ニホンゲンマ
- 真空半田付装置|神港精機
- 会社概要|神港精機
- プラズマリフロー装置|神港精機
- ヒートシンク最適化(解析事例)|下西技研工業
- 会社概要|下西技研工業
- 空冷条件の最適化(解析事例)|下西技研工業
- ヒートパイプの熱輸送特性|下西技研工業
- 会社概要|ベッセル
- 会社概要|アドガワエレクトロニクス
- 会社概要|アイテス
- X線・CT|アイテス
- 信頼性試験|アイテス
情報の確認日:2026年10月2日 本ページの内容は一般的な情報で、実際の性能は製品・使用条件により異なります。図はAI(Claude)で作成した概念図、冒頭の画像はAI(ChatGPT)で生成したイメージ画像です。