
UV を当てたのに表面がべたつく。加熱したのに接着部を押すと柔らかい。2液を混ぜたのに一部だけ固まらない。シリコーンが基板のはんだ付けの所だけ固まらない――。接着剤や封止・コーティングの樹脂の硬化不良は、強さが出ない・はがれる・べたつきにゴミが付く、といった不良につながりますが、外から見ただけでは分かりにくいこともあります。
硬化不良の原因は、材料がどの方式で固まるか(UV・加熱・2液・湿気・嫌気・付加型など)で大きく変わります。光が届いていないのか、表面だけ空気に邪魔されているのか、温度・時間・混合比が足りないのか、湿気や空気・金属の条件が合っていないのか、触れた物が反応を止めているのか。この記事では、固まらない場所と状況から原因を切り分ける流れを示し、原因ごとの対策と、本当に固まっているかを数字で確かめる方法、相談できる企業を紹介します。
固まらない場所と状況から原因を切り分ける
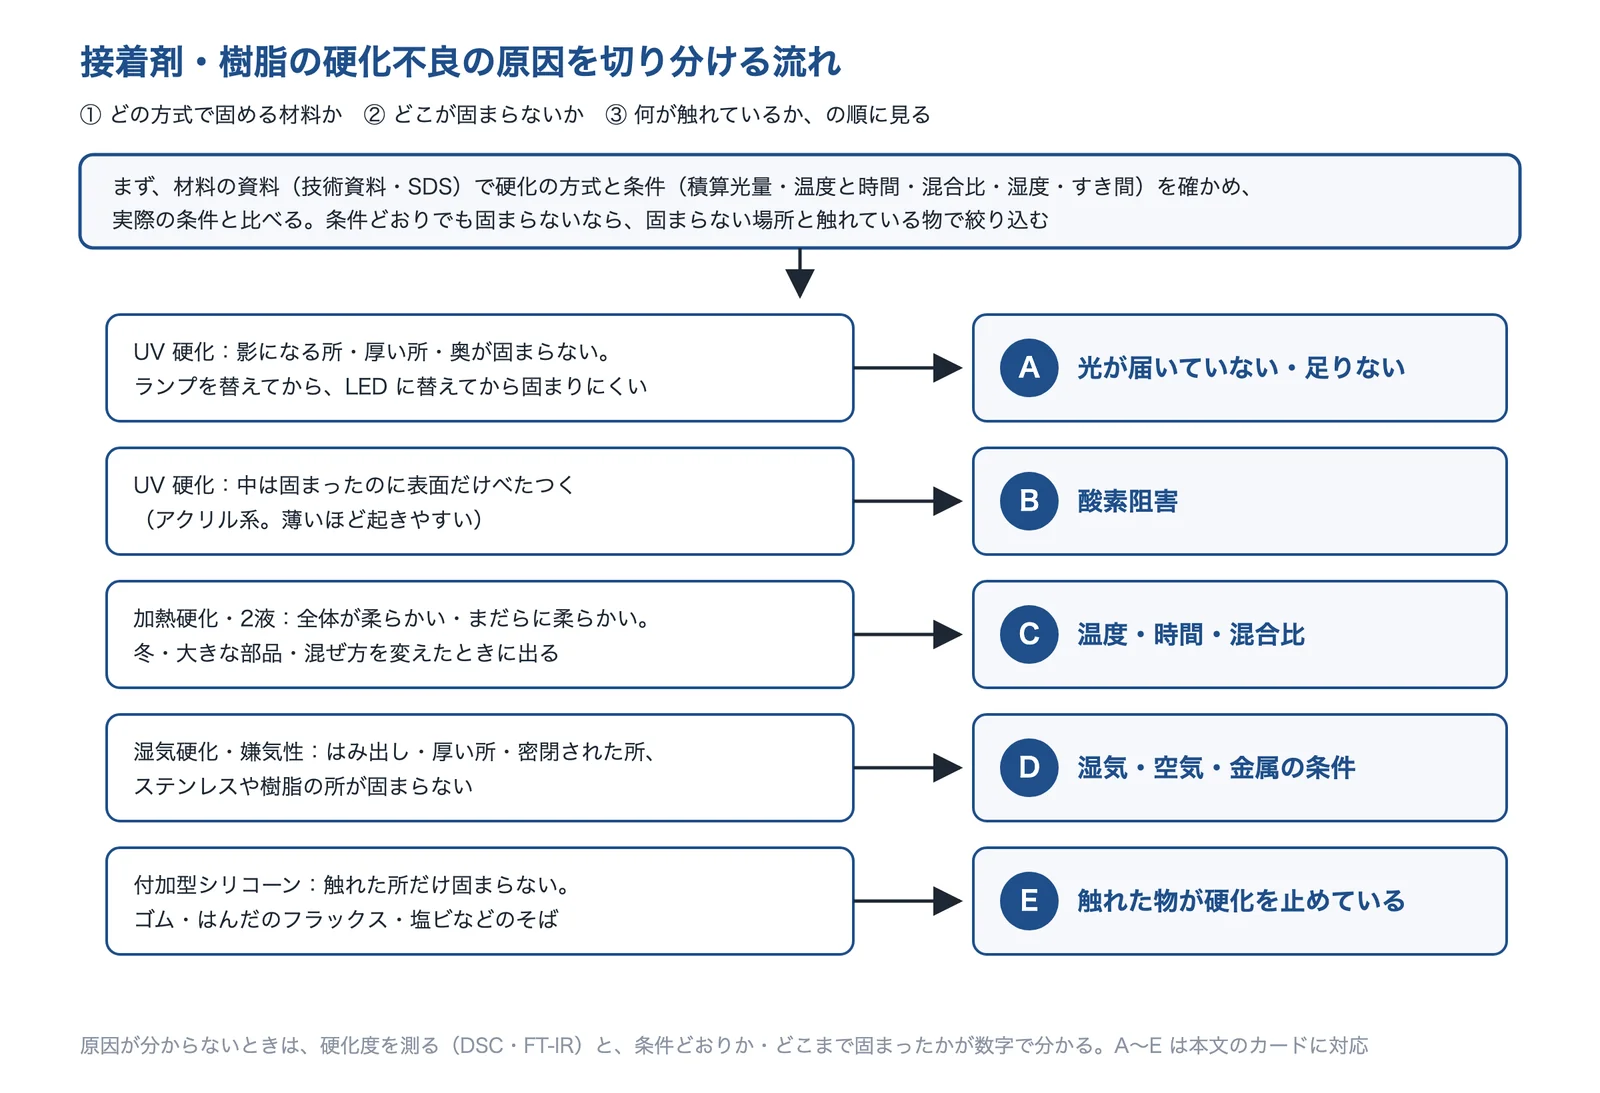
まず、材料の資料で硬化の方式と条件を確かめ、実際の条件と比べます。条件どおりでも固まらないなら、固まらない場所(影・表面・全体・はみ出し・触れた所)と、触れている物で原因を絞り込みます。
出典:セメダイン「接着剤の使い方」・堺化学工業・セメダイン Q&A 工業用・スリーボンド「嫌気性強力封着剤について」・信越化学工業「LIMS成形時の硬化阻害について」と編集部の整理をもとに AI(Claude)で作成
UV 硬化なら光の量と表面の酸素、加熱硬化と2液なら温度・時間・混合比、湿気硬化と嫌気性なら厚み・湿度・空気・金属、付加型シリコーンなら触れた物、と見る所が違います。原因がはっきりしないときは、硬化度を測って、どこまで固まったかを数字でつかむところから始めます。
原因ごとの見分け方と対策
原因(A〜E)ごとに、起きている現象、解決に使える技術、選ぶときの注意、相談できる企業をまとめました。
UV 硬化:影・奥・厚い所が固まらない、急に固まりにくくなった
部品の陰や奥、厚く盛った所が固まらない。ランプを交換した・LED の照射器に替えた・コンベヤーを速くしたあとから、固まりにくくなった。
- 起きている現象
- UV 硬化は、照度 [mW/cm²]×時間 [s]=積算光量 [mJ/cm²]で考えます(LASTHOPE)。UV 接着剤の仕様には、硬化に必要な積算光量が書かれています(ケイエルブイ)。照度は照射器から離れると下がり、5cm で 100 mW/cm² の照射器が 20cm では 10 mW/cm²、30cm では 3 mW/cm² という例があります(LASTHOPE)。また、光開始剤が吸う波長と当てる光の波長が合っていないと、反応の効率が大きく下がります(フジ合成)。
- 解決に使える技術
- 照度と積算光量を測って管理するUV 光量計・照度計
- 波長と照射の当て方を見直すLED の波長・距離・影
積算光量は同じでも照度が違うと反応の進み方が変わり、高い照度の方が転化が進んだ報告があります(エクセリタスノーブルライトジャパン)。時間を延ばすだけでなく、照度そのものを測って確かめます。
UV 硬化:中は固まったのに、表面だけべたつく
UV を当てたあと、指で押すと表面に指紋が残るようなべたつき(タック)がある。薄く塗った所ほどひどい。
- 起きている現象
- アクリル系(ラジカル重合)の UV 樹脂では、UV で生まれたラジカルが空気の酸素と反応して過酸化物ラジカルになり、アクリレートと反応できずに架橋が止まります(堺化学工業)。これが酸素阻害で、膜が薄いほど空気に触れる表面の影響が大きくなります(同)。マイクロ・スクェアは、深部は硬化しているのに表面だけが乾いていない状態は酸素阻害が原因だとしています。
- 解決に使える技術
- 酸素を断つ・ラジカルを増やす窒素パージ・照度・短い波長
- 酸素阻害を受けにくい配合・方式チオール・カチオン系
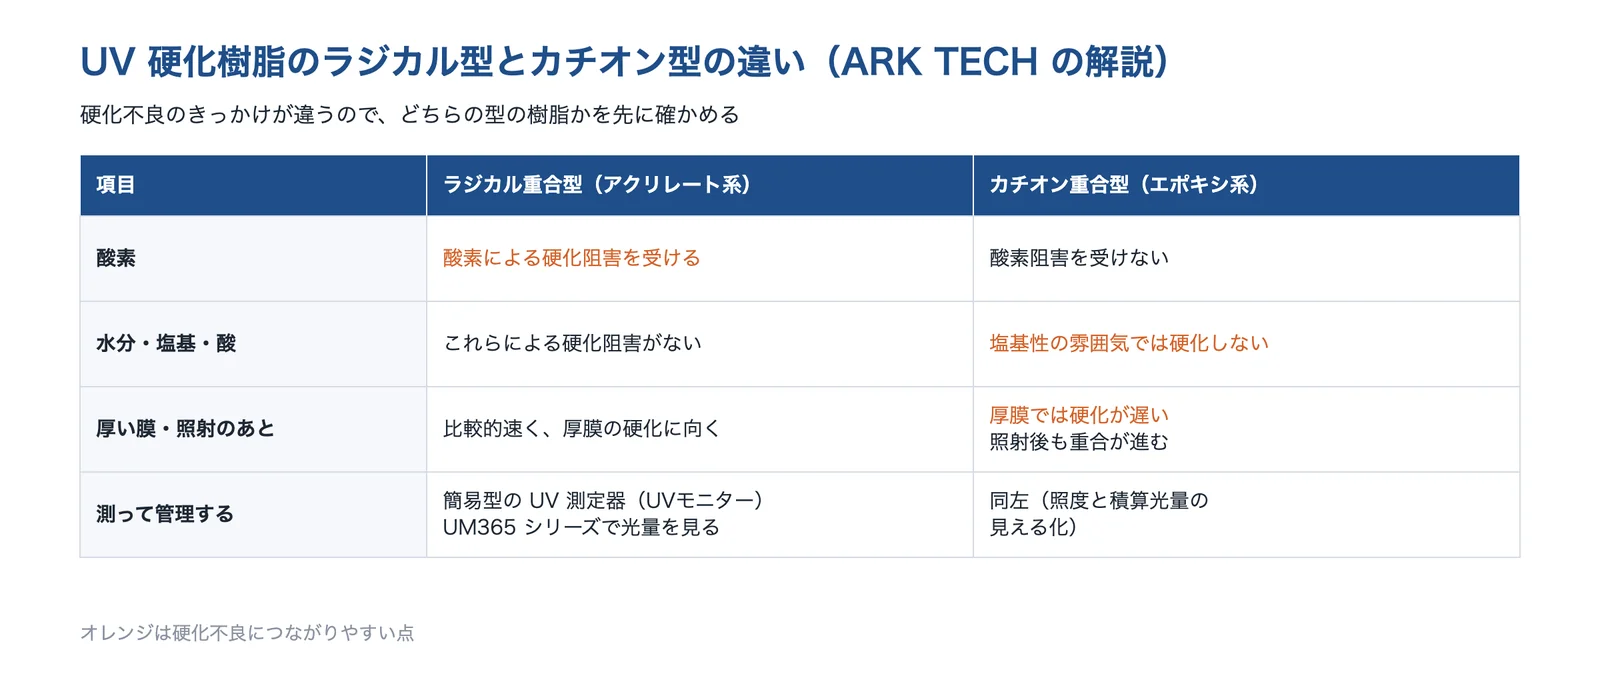
ARK TECH の解説では、カチオン重合型(エポキシ系)は酸素阻害を受けない一方、塩基性の雰囲気では硬化せず、厚膜では硬化が遅いとされます。方式を替えるときは、別の硬化不良が出ないか確かめます。
加熱硬化・2液:全体が柔らかい、まだらに柔らかい
加熱して固めたのに柔らかい、2液を混ぜたのに一部がべたつく。冬だけ・大きな部品だけ・混ぜ方を変えたあとに出る。
- 起きている現象
- 2液のエポキシは、主剤か硬化剤のどちらかが極端に多いと、硬化後も軟らかく表面がべたつき、同量でも均一に混ざっていないと未硬化分でべたつきます(セメダイン)。加熱硬化では温度が下がると反応が遅くなり、標準 120℃×30分の1液エポキシのゲルタイムは、120℃で約17分、100℃では約77分でした(日本分光エンジニアリング)。
- 解決に使える技術
- 計量と混合を一定にする計量・ミキサー・ディスペンサー
- 接着部の実温度で時間を決める熱電対・ゲルタイム
- 硬化度を測るFT-IR・DSC
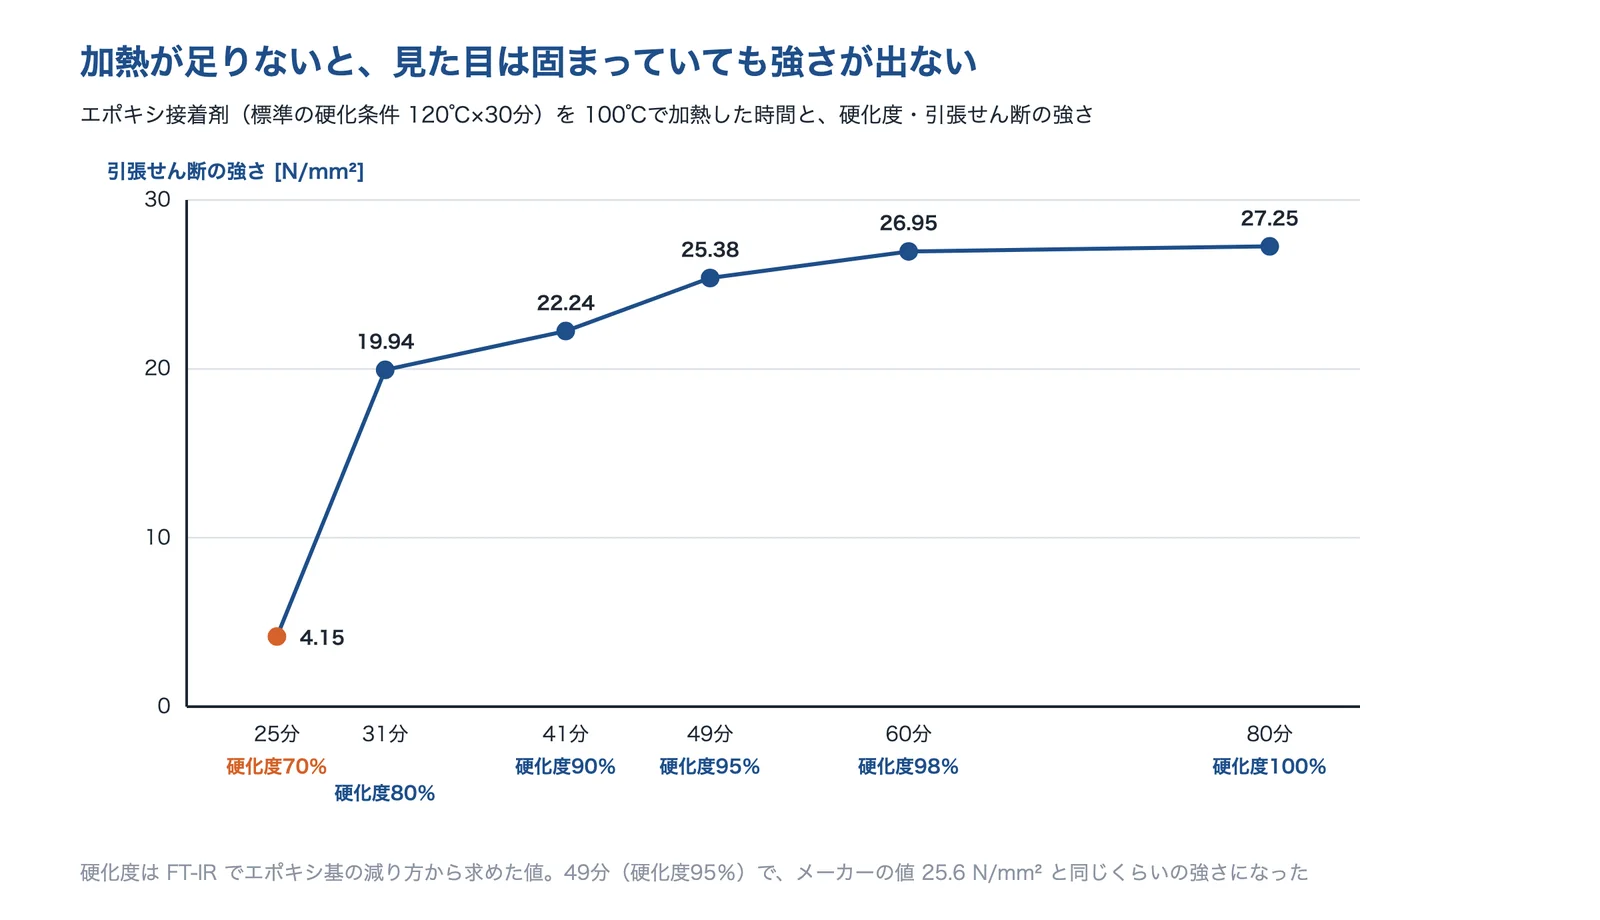
宮城県産業技術総合センターの研究では、標準 120℃×30分のエポキシ接着剤を 100℃で加熱すると、25分(硬化度70%)では引張せん断の強さが 4.15 N/mm² で、49分(硬化度95%)の 25.38 N/mm² の6分の1以下でした。見た目が固まっていても、強さが出ていないことがあります。
湿気硬化・嫌気性:はみ出し・厚い所・ステンレスの所が固まらない
1液のシリコーンや瞬間接着剤のはみ出した所・厚い所がいつまでも柔らかい。ねじのゆるみ止め(嫌気性)が、はみ出し部やステンレス・樹脂の部品で固まらない。
- 起きている現象
- 湿気で固まるタイプは表面から固まり、時間をかけて内部へ進むため、厚い所や密閉された所は湿気が届かず不完全になります(安達新産業。適用肉厚の目安は10mm以下)。嫌気性は、空気を断ち金属に触れて固まり、空気に触れている所は固まらず、不活性な金属やプラスチックでは固まらない場合があります(スリーボンド)。
- 解決に使える技術
- 湿気硬化の厚み・環境を見直す厚み・湿度・硬化促進剤
- 嫌気性の条件を整えるプライマー・すき間・拭き取り
瞬間接着剤のはみ出した所は厚く、中まで水分が届きにくいので、多めに塗るならスプレープライマーなどの硬化促進剤を使う方法があります(アルテコ)。セメダインの Q&A は、接着剤の硬化時間の目安を23℃で24時間とし、厚く塗った場合や冬季にはさらに時間がかかるとしています。
付加型シリコーン:触れた所・そばの所だけ固まらない
付加型(2液・加熱硬化)のシリコーンが、ゴム部品・はんだ付けした基板・塩ビのテープなどに触れた所だけ、べたついて固まらない。
- 起きている現象
- 付加型のシリコーンは白金の触媒で固まるタイプで(編集部の解説)、信越化学工業は液状シリコーンゴム(LIMS)の成形について、アミン・イオウ・有機リン化合物・有機スズ化合物などとの接触で硬化阻害を起こすことがあるとし、クロロプレンゴムなどの合成ゴム、アミン硬化のエポキシ、塩ビの絶縁テープ・軟質塩ビ、ヤニ入りはんだのフラックスを例に挙げています。
- 解決に使える技術
- 触れる材料との相性を確かめる少量で試す・洗う・替える
- 阻害を受けにくい材料に替える縮合型・湿気硬化型など
安達新産業は、付加型には硫黄・錫・ポリアミン系物質による触媒被毒のリスクがあり、周辺材料(フラックス・ガスケットなど)との相性を事前に確かめるよう勧めています。固まらない所と、そこに触れていた物を記録しておきます。
なぜ硬化不良が起きるのか
方式ごとに「固まる条件」が違う
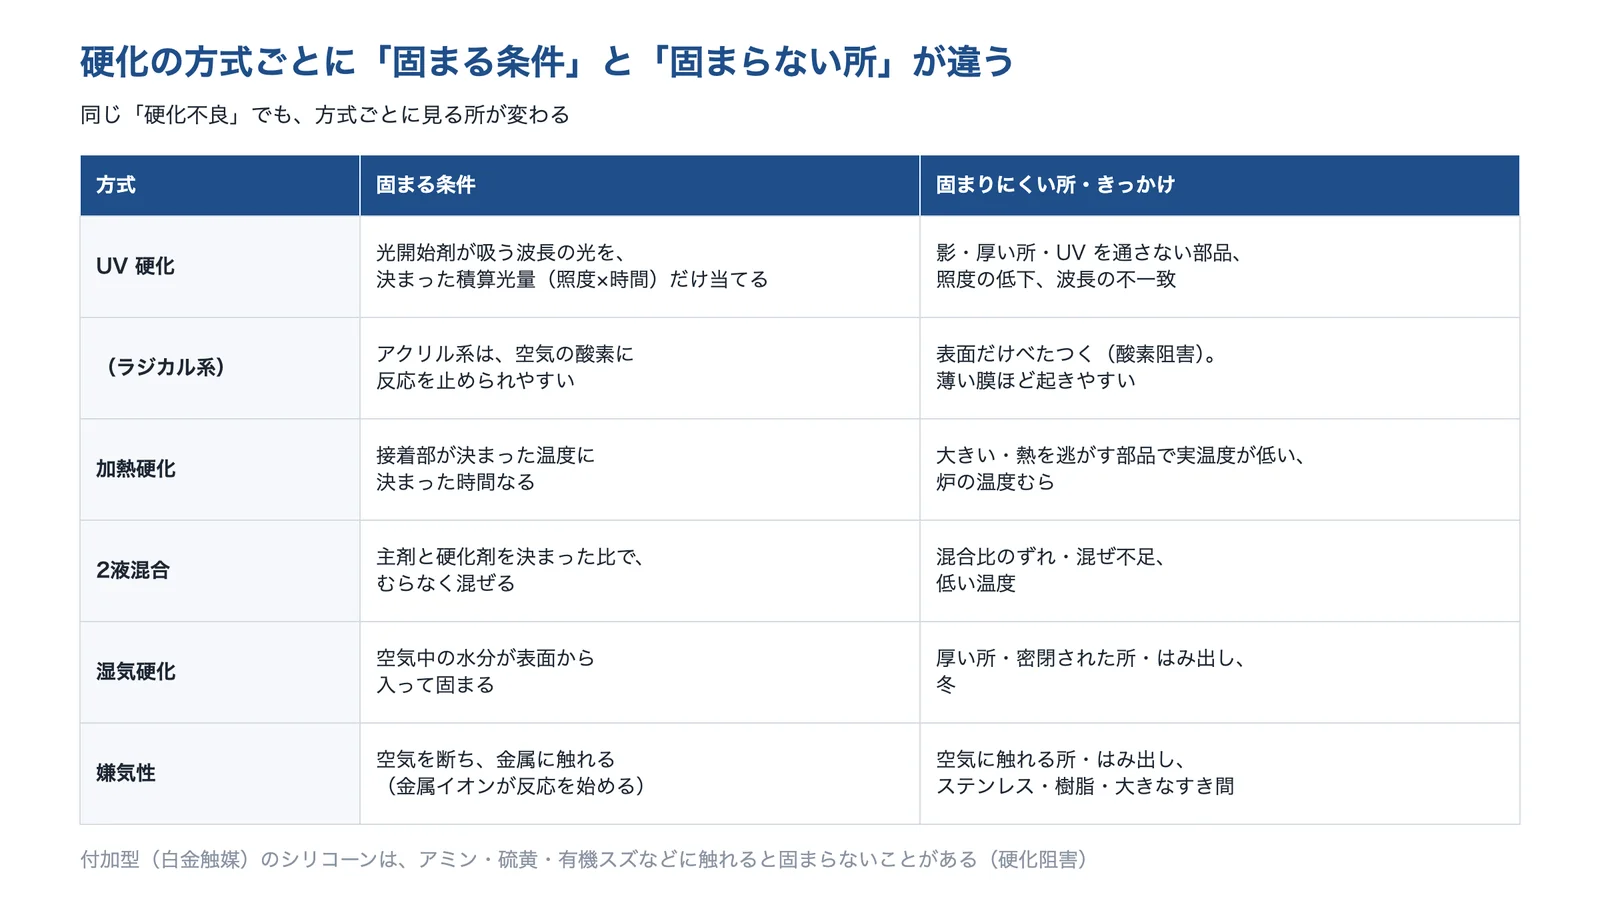
接着剤の硬化の方法には、加熱硬化、2液の混合で反応する硬化、水分(湿気)と反応する硬化、溶剤や水が抜けて固まるものなどがあり(セメダイン)、ほかに UV で固まるもの、空気を断って金属に触れると固まる嫌気性のものがあります。どれも、決まった条件がそろったときにだけ反応が進みます。条件の一つが欠けると、その所だけ、あるいは全体が固まりません。
出典:セメダイン「接着剤の使い方」・セメダイン「嫌気性接着剤」・スリーボンド「嫌気性強力封着剤について」・安達新産業「シリコーンタイプの解説」・ARK TECH「紫外線硬化樹脂の硬化のメカニズム」・フジ合成「光硬化のメカニズム」と編集部の整理をもとに AI(Claude)で作成
たとえば嫌気性の接着剤は、酸素があると硬化が抑えられて空気に触れている間は液状を保ち、金属イオンのある所で酸素が断たれると硬化を始めます(セメダイン)。湿気で固まるものは空気中の水分が入る表面から、UV で固まるものは光が当たる所から反応が進みます。
固まり方が足りないと、強さが大きく下がる
宮城県産業技術総合センターの研究(2017年)は、加熱硬化型のエポキシ接着剤(標準の硬化条件 120℃×30分)を 100℃で加熱し、加熱時間と硬化度・引張せん断の強さを調べました。硬化度95%(49分)では 25.38 N/mm² と、メーカーの値 25.6 N/mm² と同じくらいの強さが出ましたが、硬化度70%(25分)では 4.15 N/mm² しかありませんでした。
出典:宮城県産業技術総合センター 研究報告 No.15をもとに AI(Claude)で作成
同じ研究では、エポキシの硬化の速さは温度が10℃上がると約2倍になりました。逆に、接着部の温度が設定より10℃低ければ、同じ硬化度になるまでに2倍近い時間がかかることになります(編集部の解説)。硬化度は FT-IR と DSC で測れ、硬化度と強さには正の相関が見られました(同研究)。
出典:樹脂・接着剤・塗料等の硬化度評価に関する技術開発(研究報告 No.15、2017年)|宮城県産業技術総合センター、接着ガイド:5.接着剤の使い方|セメダイン、接着用語集「嫌気性接着剤」|セメダイン
対策の詳しい内容
UV 硬化:照度と積算光量を測り、波長と当て方を見直す
UV 樹脂の資料には、硬化に必要な積算光量(mJ/cm²)が書かれています(ケイエルブイ)。積算光量は照度×時間なので、照度が分かれば必要な時間が決まります。LASTHOPE の例では、500 mJ/cm² が要る樹脂なら、照度 100 mW/cm²(距離5cm)で5秒、10 mW/cm²(20cm)では50秒かかります。照射器の距離や向きを変えたら、照度を測り直します。
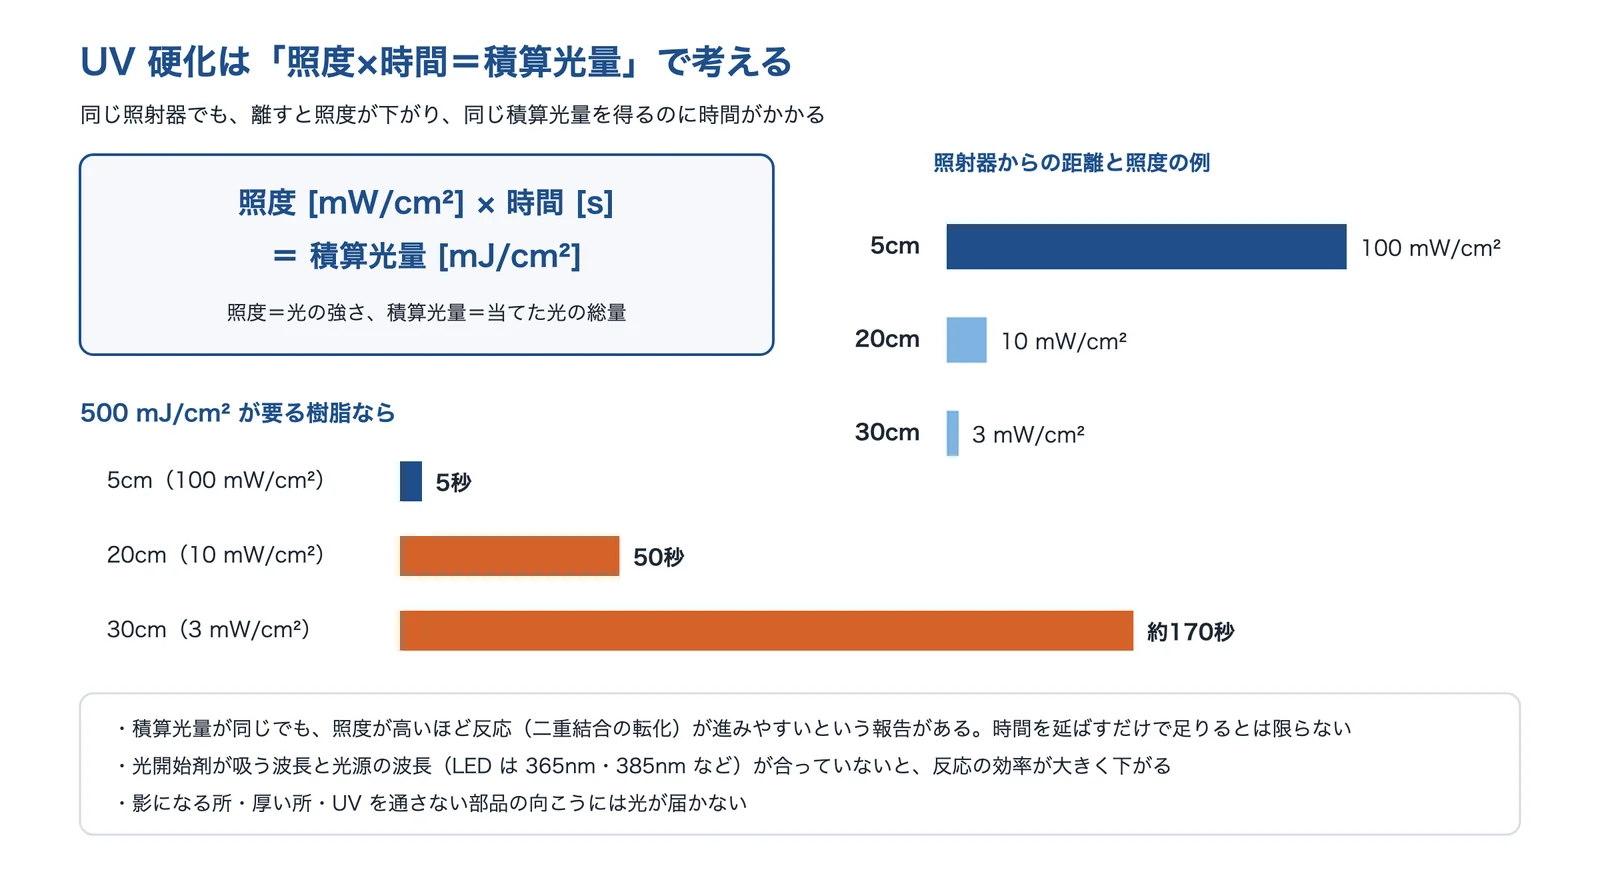
出典:ケイエルブイ・LASTHOPE「光の強さについて②」・エクセリタスノーブルライトジャパン「UV硬化反応の基本的概念」・フジ合成「光硬化のメカニズム」。30cm の時間は編集部の計算をもとに AI(Claude)で作成
ただし、時間を延ばして積算光量をそろえれば同じになるとは限りません。エクセリタスノーブルライトジャパンの解説は、ウレタンアクリレートで高い照度(1,630 mW/cm²)と低い照度(180 mW/cm²)を比べ、高い照度の方がアクリルの二重結合の転化が高かった研究を紹介しています。積算光量は生まれる開始の活性種の総数を、照度は単位時間あたりの濃度を決める、という整理です。
光源を水銀ランプから UV-LED に替えると、波長が変わります。光開始剤の吸収スペクトルと光の波長が一致しないと反応の効率が大きく下がり、開始剤が多すぎると光が奥まで届かず深部の硬化が不十分になることもあります(フジ合成)。LED に替えるときは、樹脂がその波長(365nm・385nm など)で固まるか、樹脂のメーカーに確かめます。影になる所・UV を通さない部品の向こうは、別の方向から当てるか、加熱や湿気でも固まる併用型の樹脂を考えます(編集部の解説)。
表面のべたつき:酸素を断つ・ラジカルを増やす・方式を替える
酸素阻害の対策は、①不活性ガスの中で硬化させる、②開始剤を増やしたり UV を強くしたりして、過酸化物ラジカルに負けない数の炭素ラジカルを作る、③過酸化物ラジカルを捕まえる第三成分を加える、の3つに整理されます(堺化学工業)。
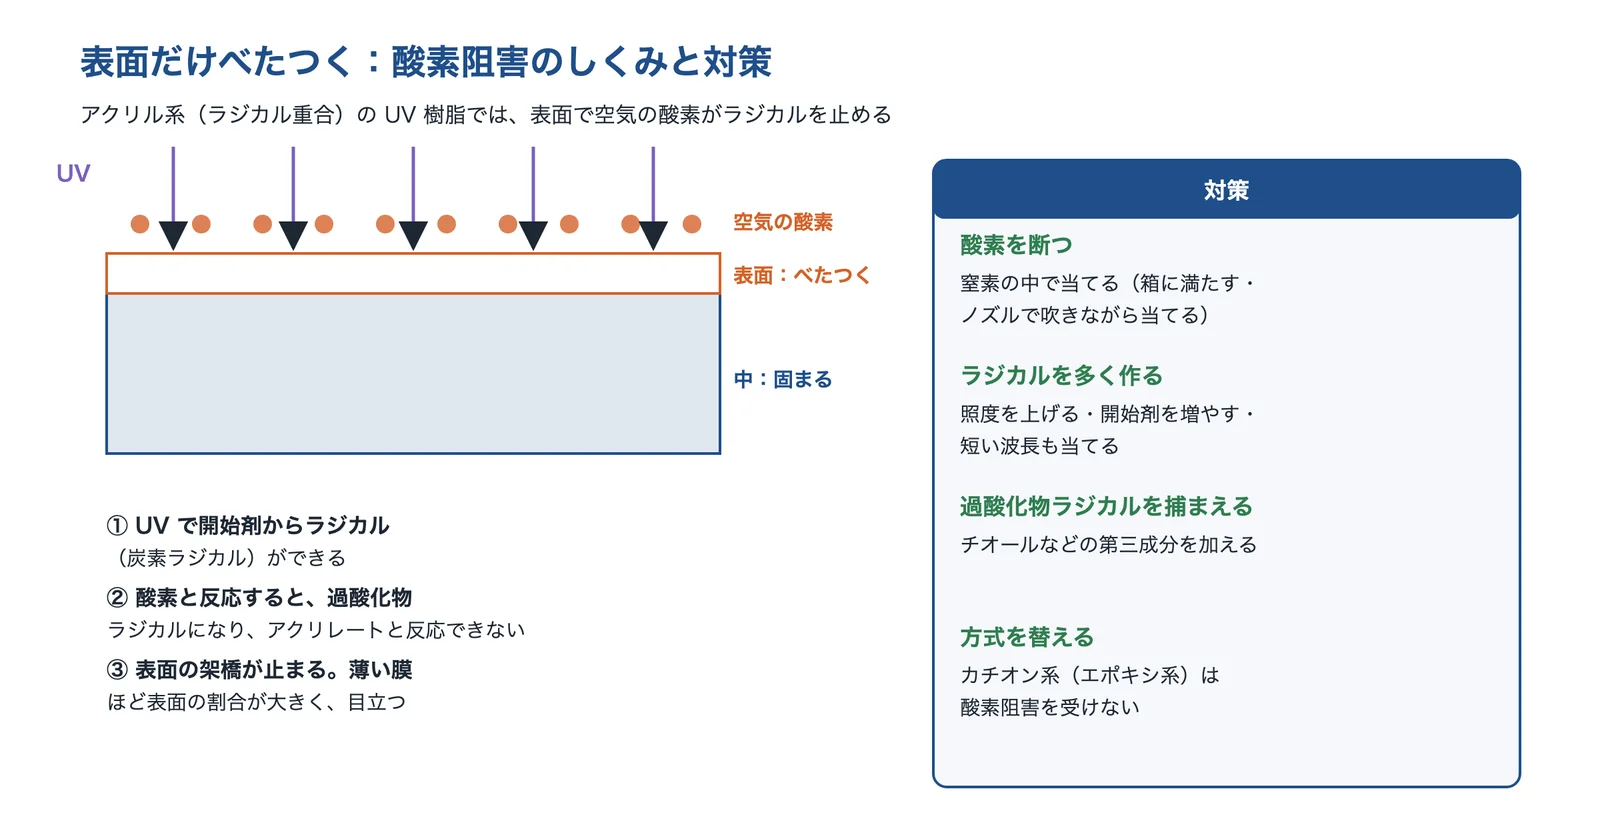
出典:堺化学工業・マイクロ・スクェア・マイクロ・スクェア「紫外線硬化とタックについて」・ARK TECH「紫外線硬化樹脂の硬化のメカニズム」をもとに AI(Claude)で作成
窒素で酸素を断つ方法には、窒素を満たした箱の中で当てるバッチ式のほか、照射器の下のノズルから窒素を出しながら当てる方法があります(マイクロ・スクェア)。同社は、280nm の波長で 150mW/cm² 程度の照射器で、窒素パージなしでタックを取り除けた実績も紹介しています。配合の側では、チオール基が過酸化物ラジカルと反応して反応を続けられるラジカルを生むため、多官能チオールで酸素阻害を防ぐ方法があります(堺化学工業)。酸素阻害を受けないカチオン重合型(エポキシ系)に替える方法もありますが、塩基性の雰囲気では硬化しない点に注意します(ARK TECH)。
加熱硬化:炉の設定でなく、接着部の実温度で時間を決める
加熱硬化型の接着剤は、温度を上げると固まるまでの時間が短くなります。日本分光エンジニアリングが標準 120℃×30分の1液エポキシのゲルタイムを測った例では、150℃で約5分、120℃で約17分、100℃で約77分でした。
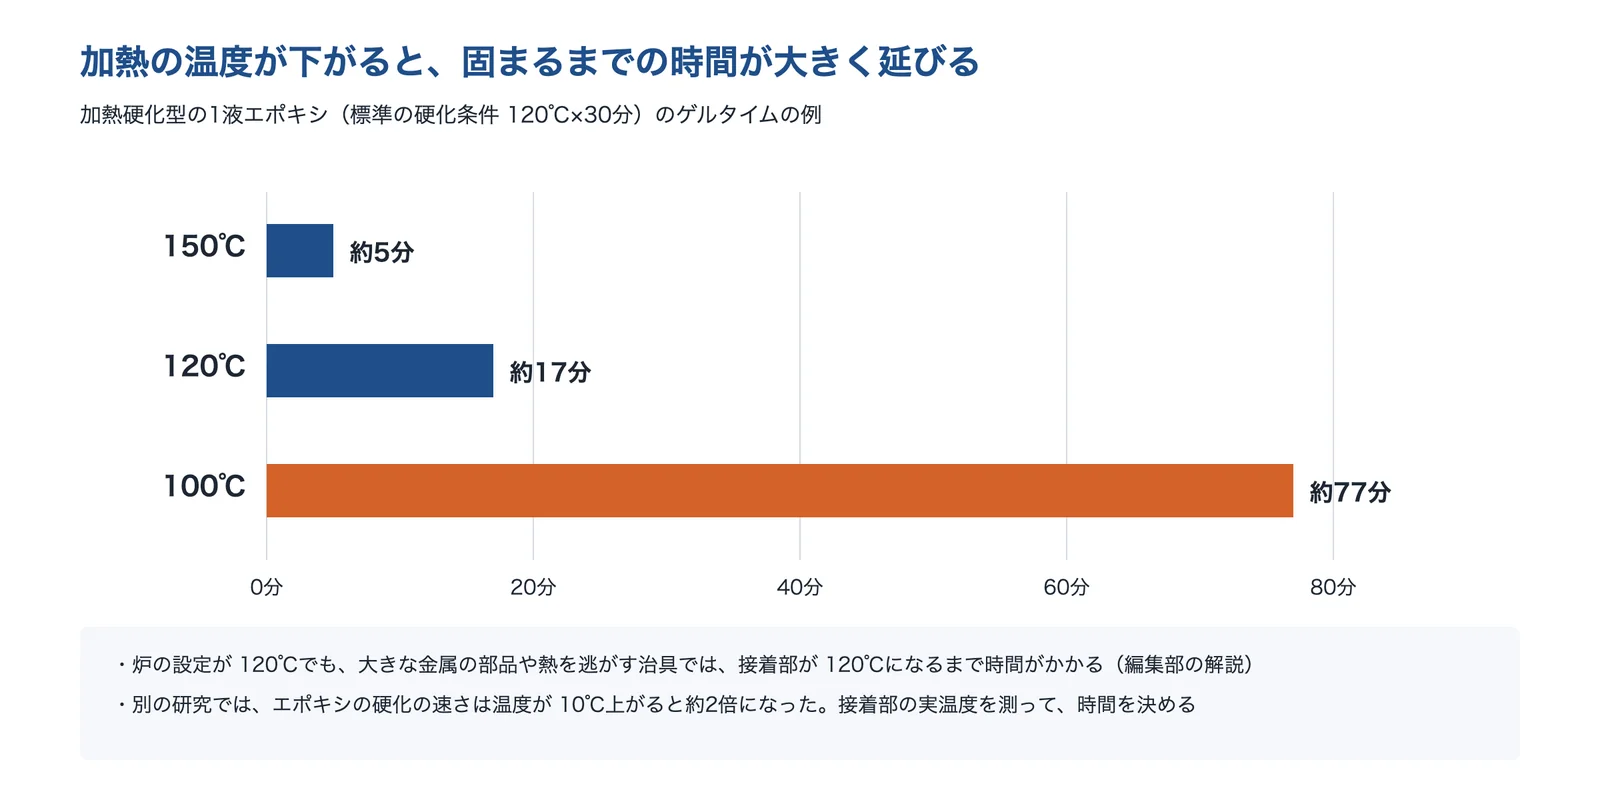
出典:日本分光エンジニアリング JEGT49009・宮城県産業技術総合センター 研究報告 No.15と編集部の解説をもとに AI(Claude)で作成
炉の設定温度に達していても、大きな金属の部品や熱を逃がす治具では、接着部がその温度になるまでに時間がかかります。部品の熱容量が大きいほど温まりにくいので、熱電対などで接着部の温度を測り、決まった温度に決まった時間あったかで硬化の条件を決めます(編集部の解説)。冬に工場が冷えると、炉に入れる前の部品の温度も下がります。
2液:計量と混合を一定にする
2液は、主剤と硬化剤を配合比率どおりに計量し、よく撹拌して混ぜます(セメダイン)。どちらかが極端に多いと硬化後も軟らかく、同量でも均一に混ざっていないと未硬化分でべたつきます(セメダインの工業用 Q&A)。比は重さか体積か、資料のとり方を確かめ、手で混ぜるときは容器の底や壁に残った分もかき取ります(編集部の解説)。
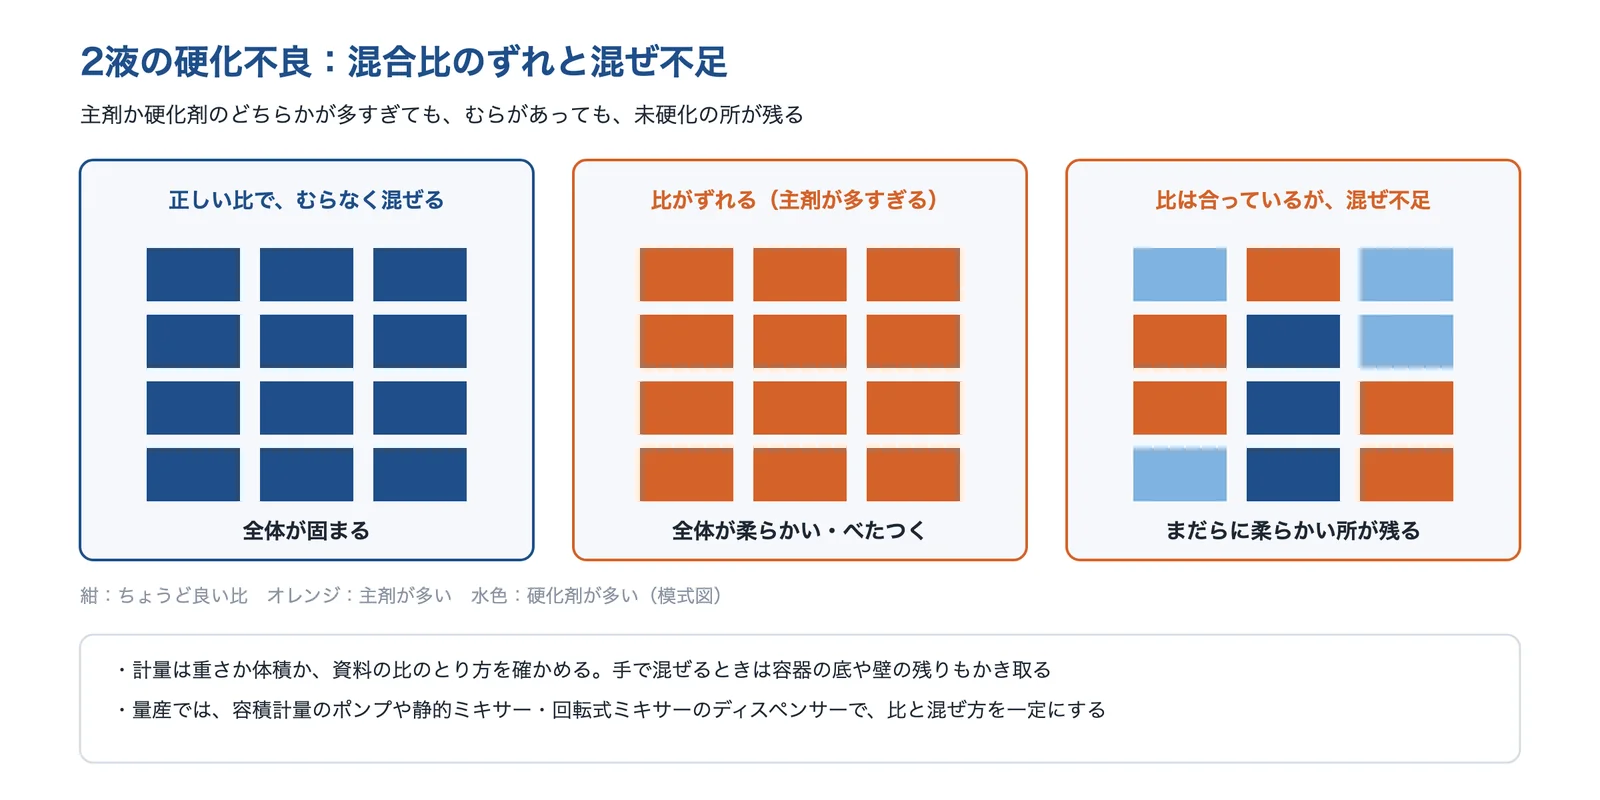
出典:セメダイン Q&A 工業用・セメダイン「接着剤の使い方」・武蔵エンジニアリング「2液混合ディスペンサーとは?」と編集部の解説をもとに AI(Claude)で作成
量産では、ディスペンサーで計量と混合を一定にします。武蔵エンジニアリングは、混合比率の精度が2液の性能の確保に重要で、正確に混合できないと硬化不良などのトラブルが起きるおそれがあるとして、容積計量方式・モーノ方式・ダイナミック混合方式・JET 方式と、静的ミキサー・回転式ミキサーを使い分けるよう解説しています。
湿気硬化・嫌気性:厚み・湿度・空気・金属の条件を整える
湿気で固まる縮合型のシリコーンは、表面から硬化が始まり内部へ進むため、肉厚のある閉じた断面や内部は湿気が届かず不完全になり、適用肉厚の目安は10mm以下とされます(安達新産業)。セメダインの Q&A は、接着剤の硬化時間の目安を23℃で24時間とし、厚く塗った場合や冬季にはさらに時間がかかるとしています。はみ出して厚くなった瞬間接着剤には、硬化促進剤を使う方法があります(アルテコ)。
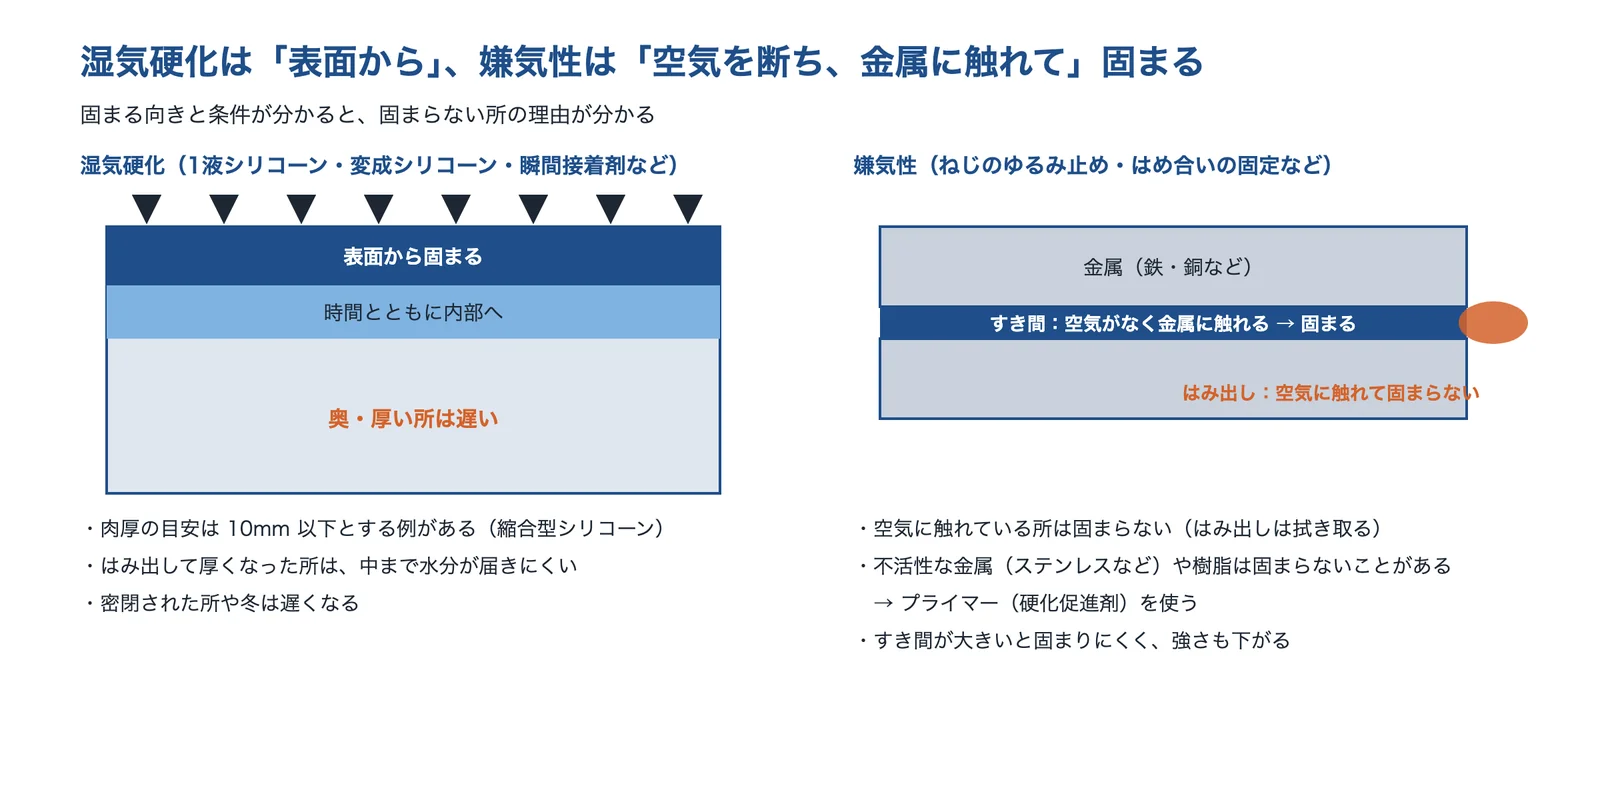
出典:安達新産業「シリコーンタイプの解説」・セメダイン Q&A・アルテコ・スリーボンド「嫌気性強力封着剤について」・セメダイン「嫌気性接着剤」をもとに AI(Claude)で作成
嫌気性の接着剤は、空気の遮断と金属との接触の両方がそろって固まります。不活性な金属やプラスチックでは固まらない場合があるのでプライマーの使用を考え、すき間(クリアランス)が大きい場合もプライマーを使います。空気に触れている所は固まらないため、はみ出し部は拭き取ります(スリーボンド)。すき間が大きいほど接着の強さが下がるので、部品の寸法とはめあいも見直します。
付加型シリコーン:触れる材料との相性を確かめる
信越化学工業は、液状シリコーンゴム(LIMS)の成形で、アミン・イオウ・有機リン化合物・有機スズ化合物などとの接触によって硬化阻害を起こすことがあるとし、合成ゴム・アミン硬化エポキシ・塩ビの絶縁テープ・軟質塩ビ・ヤニ入りはんだのフラックスなどに注意を促しています。安達新産業も、付加型には硫黄・錫・ポリアミン系物質による触媒被毒のリスクがあるとしています。
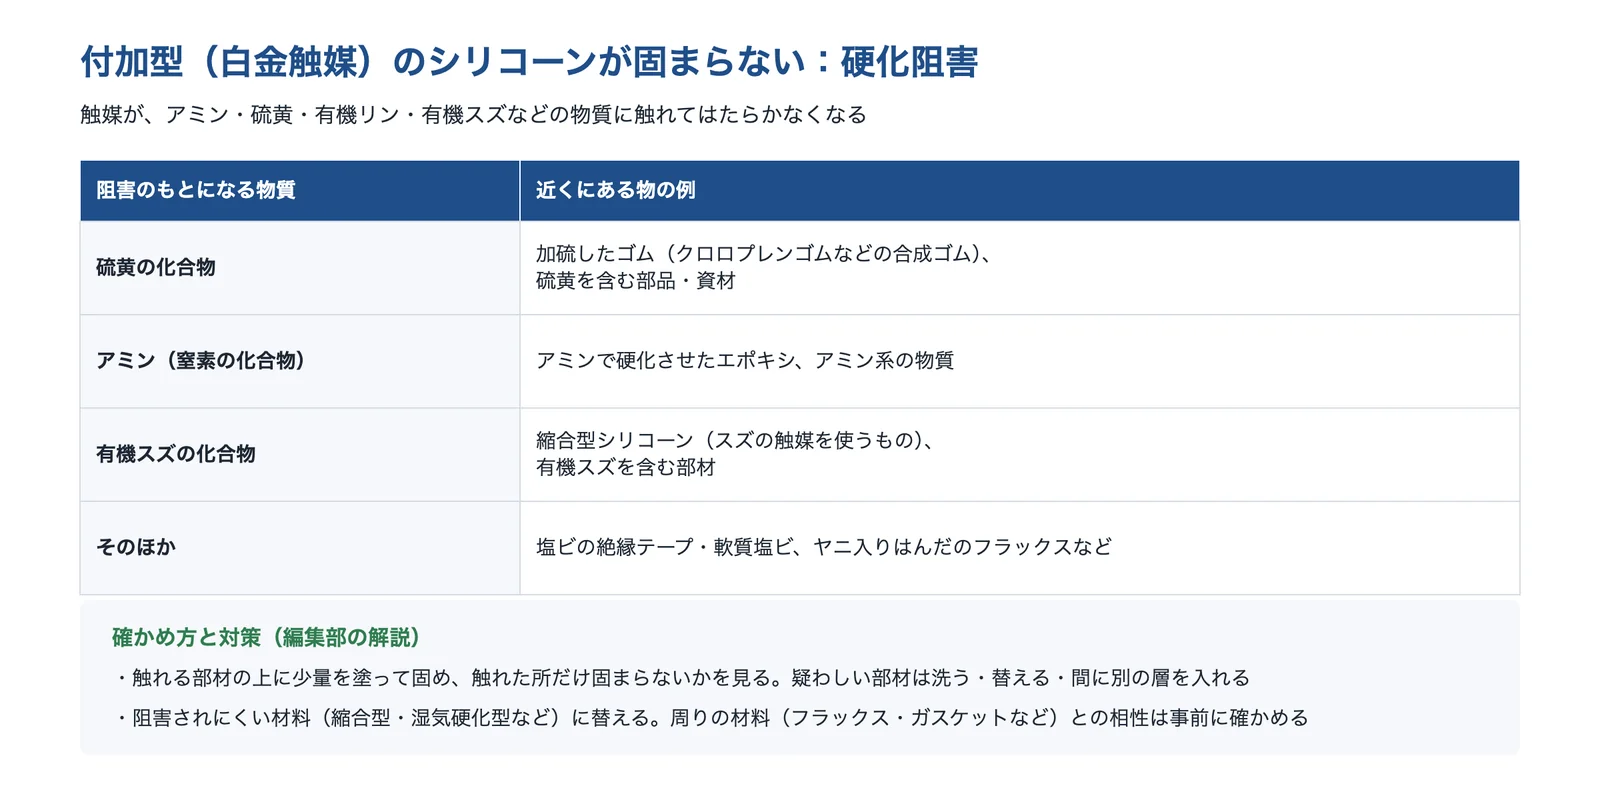
出典:信越化学工業「LIMS成形時の硬化阻害について」・安達新産業「シリコーンタイプの解説」と編集部の解説をもとに AI(Claude)で作成
確かめるには、触れる部材の上に少量を塗って固め、触れた所だけ固まらないかを見ます。疑わしい部材は洗う・別の材料に替える・間に別の層を入れる、あるいは阻害を受けにくい縮合型(湿気硬化)などの材料に替えます(編集部の解説)。同じ作業台や容器で縮合型のシリコーンやアミン系の材料を扱っている場合、その付着も原因になりえます(編集部の解説)。
出典:UV接着剤と硬化環境から必要なUV照射器の出力を計算する方法|ケイエルブイ、UV硬化樹脂は光のエネルギーで硬化します。硬化プロセスに重要な要素は・・・【光の強さについて②】|LASTHOPE、UV硬化プロセス上で直面する色々な課題とその解決策|その1 UV硬化反応の基本的概念|エクセリタスノーブルライトジャパン、光硬化のメカニズムと化学反応|フジ合成、光硬化樹脂の硬化不良をチオールで解決!|堺化学工業、UVLED照射器における窒素パージによる酸素阻害除去|マイクロ・スクェア、紫外線硬化とタックについて|マイクロ・スクェア、紫外線硬化樹脂の硬化のメカニズム|ARK TECH、加熱温度の違いによるエポキシ樹脂接着剤の硬化時間の変化(JEGT49009)|日本分光エンジニアリング、硬化後のエポキシ系接着剤が軟らかい、表面がべたつく(Q&A 工業用)|セメダイン、接着剤の硬化時間(Q&A 家庭用)|セメダイン、2液混合ディスペンサーとは?|武蔵エンジニアリング、縮合型(湿気硬化型)・付加型などシリコーンタイプの解説|安達新産業、瞬間接着剤のはみ出した部分はなかなか固まらない|アルテコ、嫌気性強力封着剤について|スリーボンド、LIMS成形時の硬化阻害について|信越化学工業
本当に固まっているかを確かめる
硬化不良は、条件が出ていたか(光・温度)と、どこまで固まったか(硬化度)を数字で見ると、原因と対策がはっきりします。
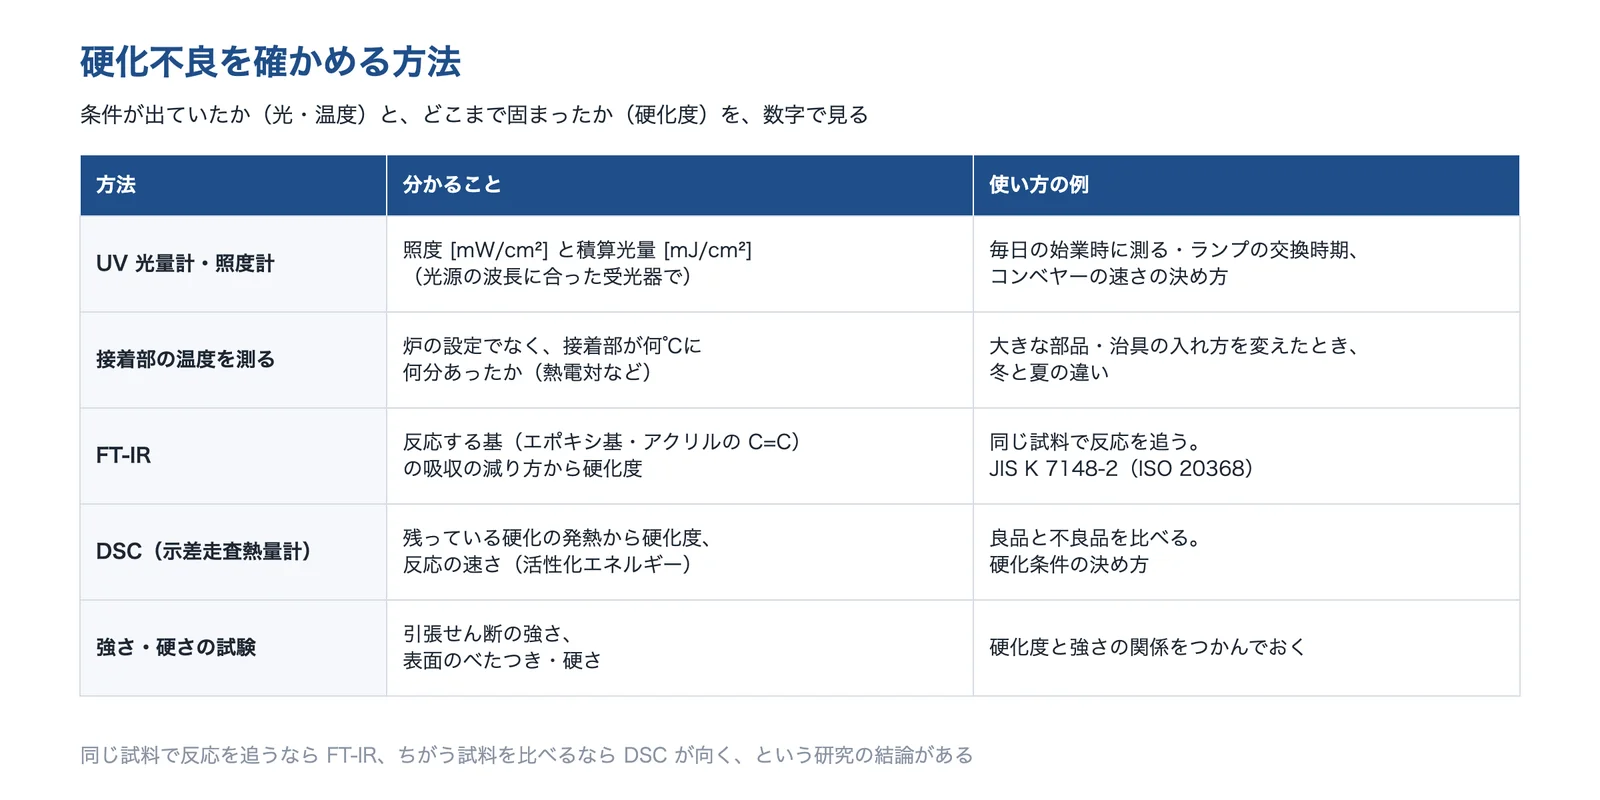
出典:宮城県産業技術総合センター 研究報告 No.15・日本分光・オーク製作所「UV-365LED」・東ソー分析センター T2032と編集部の整理をもとに AI(Claude)で作成
光と温度を測る
UV 硬化では、照度計・光量計で照度と積算光量を測ります。測る光源の波長に合った測定器を使い、たとえば 365nm の UV-LED 用には、放射照度と積算光量を測り、記録できる機器があります(オーク製作所)。加熱硬化では、炉の設定ではなく接着部の温度を測り、決まった温度に何分あったかを記録します(編集部の解説)。
FT-IR・DSC で硬化度を測る
FT-IR では、エポキシ基など反応する基の吸収の減り方から硬化度を求めます。エポキシ樹脂の硬化度の評価は JIS K 7148-2(ISO 20368)に方法があり、日本分光がその測定例を公開しています。UV 硬化のアクリル樹脂では、C=C 結合の吸収の減り方を追います(宮城県産業技術総合センター)。
DSC(示差走査熱量計)では、残っている硬化の発熱から硬化度を求めたり、昇温速度を変えて反応の活性化エネルギーを求めたりします(東ソー分析センター)。宮城県産業技術総合センターの研究は、同じ試料で反応を追うなら FT-IR、ちがう試料を比べるなら DSC が向くと結論づけ、強さの試験のあとの試験片に付いた接着剤の硬化度も DSC で評価できたとしています。不良品と良品を比べるときは DSC が使いやすいということです。
出典:樹脂・接着剤・塗料等の硬化度評価に関する技術開発(研究報告 No.15、2017年)|宮城県産業技術総合センター、JIS K 7148-2(ISO 20368)に基づくエポキシ樹脂の硬化度評価|日本分光、UV-365LED|オーク製作所、DSCを用いたエポキシ樹脂の活性化エネルギーの評価(小沢法)|東ソー分析センター
硬化不良の対策・調査を相談できる企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。UV の照射量を測る機器、UV 光源と光の量の見える化、酸素阻害を減らす照射器と添加剤、2液の計量・混合の装置、硬化反応の分析を挙げました。
株式会社オーク製作所|UV-LED 用の照度計・光量計で照射量を管理
オーク製作所とは
オーク製作所は、東京都町田市に本社を置く、産業用ランプ・露光装置・光応用装置・光計測と検査の機器のメーカーです(1968年設立)。UV ランプや UV-LED の照射量を測る照度計・光量計をそろえています。
オーク製作所の得意技術
| 技術 | 内容 |
|---|---|
| UV-LED 用の紫外放射照度計 | UV-365LED は、365nm の UV-LED(320〜410nm)を搭載した装置や UV コンベヤーの照度を測る。放射照度は 0.01 mW/cm²〜20.00 W/cm²、積算光量は 0.001 mJ/cm²〜19,999 J/cm²まで測れ、ロギングもできる |
| 校正 | 出荷時に放射照度の JCSS 校正を標準で行う。紫外線ランプの照射量の管理用の計測器もある |
オーク製作所が解決できる課題
- UV-LED の装置で、照度が下がっていないか毎日確かめたい
- コンベヤーの速さを変えたとき、積算光量が足りているか測りたい
- ランプや LED の交換の時期を数字で決めたい
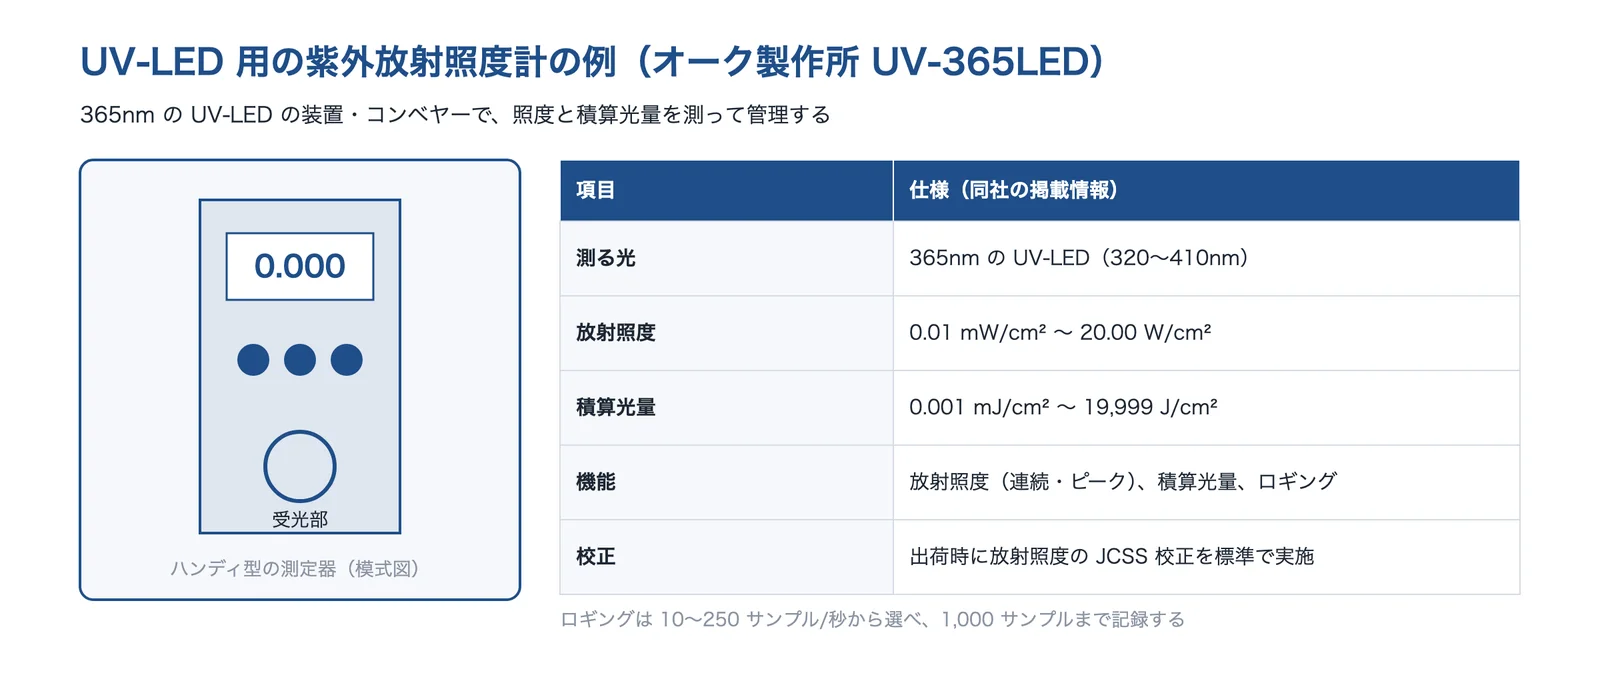
出典:オーク製作所「UV-365LED」をもとに AI(Claude)で作成
出典:会社概要|オーク製作所、UV-365LED|オーク製作所、UV 計測器|オーク製作所
ARK TECH株式会社|UV 光源と UV モニターで光の量を見える化
ARK TECHとは
ARK TECH は、群馬県前橋市にある、紫外線の光源と関連装置の会社です(2005年創業)。紫外線光源の設計・開発やランプの供給、メンテナンスを行い、技術情報のサイトで UV 硬化のしくみや UV の測り方を解説しています。
ARK TECHの得意技術
| 技術 | 内容 |
|---|---|
| ラジカル型とカチオン型の整理 | ラジカル重合型(アクリレート系)は酸素による硬化阻害を受けるが、水分・塩基・酸による阻害はない。カチオン重合型(エポキシ系)は酸素阻害を受けないが、塩基性の雰囲気では硬化せず、厚膜では硬化が遅く、照射後も重合が進む |
| UV モニター | 2006年に簡易型の UV 測定器(UV モニター)UM365 を、2018年に紫外線光量モニター UM365-HM を出している。製造の現場で光の量を点検・監視する位置づけ |
ARK TECHが解決できる課題
- UV 樹脂がラジカル型かカチオン型かで、硬化不良のきっかけを見分けたい
- UV ランプや照射装置の光の量を、現場で点検・監視したい
- 紫外線光源の装置やランプの交換・メンテナンスを相談したい
出典:ARK TECH「紫外線硬化樹脂の硬化のメカニズム」・ARK TECH「紫外線(UV)量を見える化するUVモニタなどの機器のあれこれ」・同「会社概要」をもとに AI(Claude)で作成
出典:会社概要|ARK TECH、紫外線硬化樹脂の硬化のメカニズム|ARK TECH、紫外線(UV)量を見える化するUVモニタなどの機器のあれこれ|ARK TECH
マイクロ・スクェア株式会社|UV-LED 照射器と窒素パージで酸素阻害を減らす
マイクロ・スクェアとは
マイクロ・スクェアは、神奈川県相模原市にある、マイクロスコープなどの画像機器と UV-LED 照射器のメーカーです(1999年設立)。UV-LED で起きやすい表面のべたつき(タック)への対策を、技術ページで紹介しています。
マイクロ・スクェアの得意技術
| 技術 | 内容 |
|---|---|
| 窒素パージで酸素阻害をなくす | 窒素を箱に満たして当てるバッチ式に加えて、照射器の下のノズルから窒素を出しながら当てる方式を紹介している。硬化の間、樹脂が酸素に触れないようにする |
| 短い波長でタックを取る | 280nm の波長で 150mW/cm² 程度の照射器をつくって試し、窒素パージなしでタックを取り除けたことを、同社の実績として紹介している |
同社は、深部は硬化しているのに表面だけが乾いていない状態は酸素阻害が原因だとし、UV-LED ではタックが残る問題がある、特に透明な UV 硬化樹脂に多いとしています。
マイクロ・スクェアが解決できる課題
- UV-LED に替えたら、表面にべたつきが残るようになった
- 窒素の箱を使わずに、ラインの中で酸素阻害を減らしたい
- 使う樹脂に合った波長・照度の照射器を相談したい
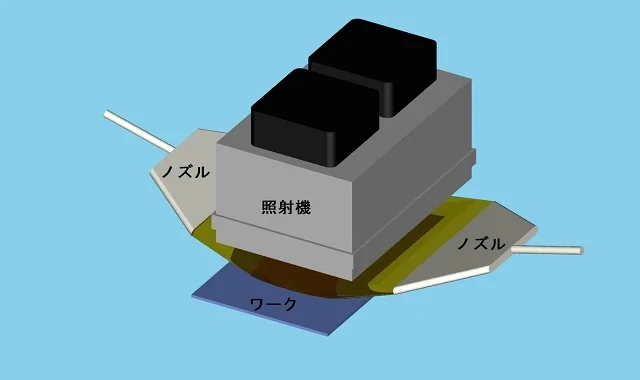
出典:マイクロ・スクェア「UVLED照射器における窒素パージによる酸素阻害除去」
出典:会社概要|マイクロ・スクェア、UVLED照射器における窒素パージによる酸素阻害除去|マイクロ・スクェア、紫外線硬化とタックについて|マイクロ・スクェア
堺化学工業株式会社|チオールで酸素阻害を防ぐ添加剤
堺化学工業とは
堺化学工業は、大阪府堺市に本社を置く化学メーカーです(1932年設立)。酸化チタンなどのほか、樹脂添加剤・有機硫黄化合物をつくり、光硬化樹脂に加える多官能チオールを、酸素阻害による硬化不良の対策として紹介しています。
堺化学工業の得意技術
| 技術 | 内容 |
|---|---|
| 酸素阻害の3つの対策 | 不活性ガスの中で硬化させる、開始剤を増やしたり UV を強くしたりして過酸化物ラジカルに負けない数の炭素ラジカルを作る、過酸化物ラジカルを捕まえる第三成分を加える、の3つに整理している |
| 多官能チオール | チオール基は活性が高く、アクリレートと反応できない過酸化物ラジカルとも反応して、反応を続けられるチイルラジカルを生む。これで酸素阻害を防ぐとしている |
堺化学工業が解決できる課題
- 窒素パージの設備を入れずに、UV 樹脂の表面のべたつきを減らしたい
- 薄い膜の UV 塗膜・接着剤で、表面が固まらない
- UV 樹脂の配合を見直したい(樹脂・塗料のメーカー)
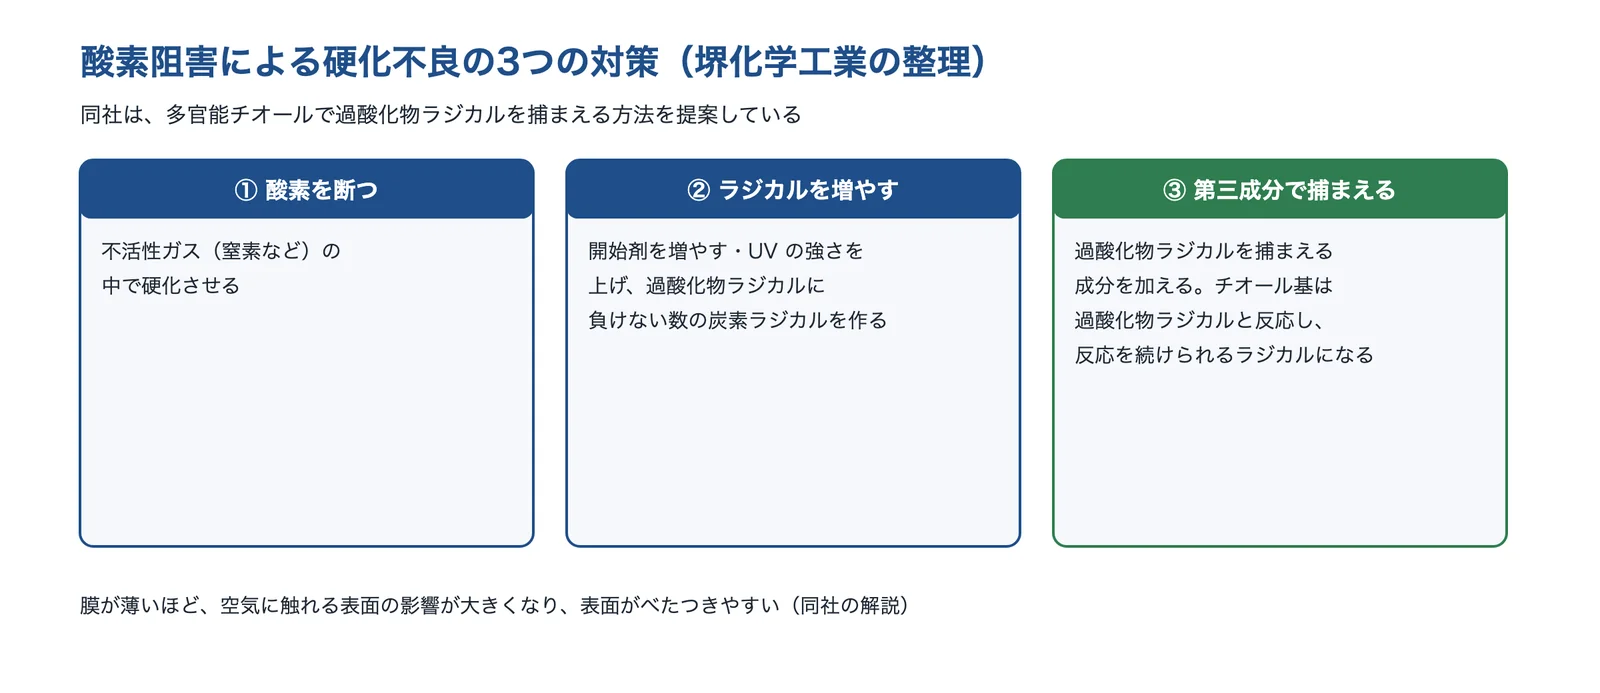
出典:堺化学工業「光硬化樹脂の硬化不良をチオールで解決!」をもとに AI(Claude)で作成
出典:基本情報・沿革|堺化学工業、光硬化樹脂の硬化不良をチオールで解決!(酸素阻害による)|堺化学工業
武蔵エンジニアリング株式会社|2液の計量・混合・吐出の装置
武蔵エンジニアリングとは
武蔵エンジニアリングは、東京都三鷹市にある、接着剤などの液体を精密に塗るディスペンサーのメーカーです(1978年設立)。2液を決まった比で混ぜて吐出する装置をそろえています。
武蔵エンジニアリングの得意技術
| 技術 | 内容 |
|---|---|
| 混合比の精度 | 同社は、混合比率の精度を高めることが2液の性能を確保するうえで重要で、正確に混合できないと硬化不良などの製品トラブルが起きるおそれがある、としている |
| 方式の選び方 | 容積計量式ポンプで混合比を厳しく管理する容積計量方式、連続吐出で比を任意に設定できるモーノ方式、粘度や混合比の差が大きい材料に向くダイナミック混合方式、ミキサーを使わない JET 方式がある |
武蔵エンジニアリングが解決できる課題
- 手で計って混ぜていて、硬化のばらつきが出る
- 粘度や比の差が大きい2液を、むらなく混ぜたい
- 混ぜたあとに固まり始めるまでが短い2液を、量産で塗りたい
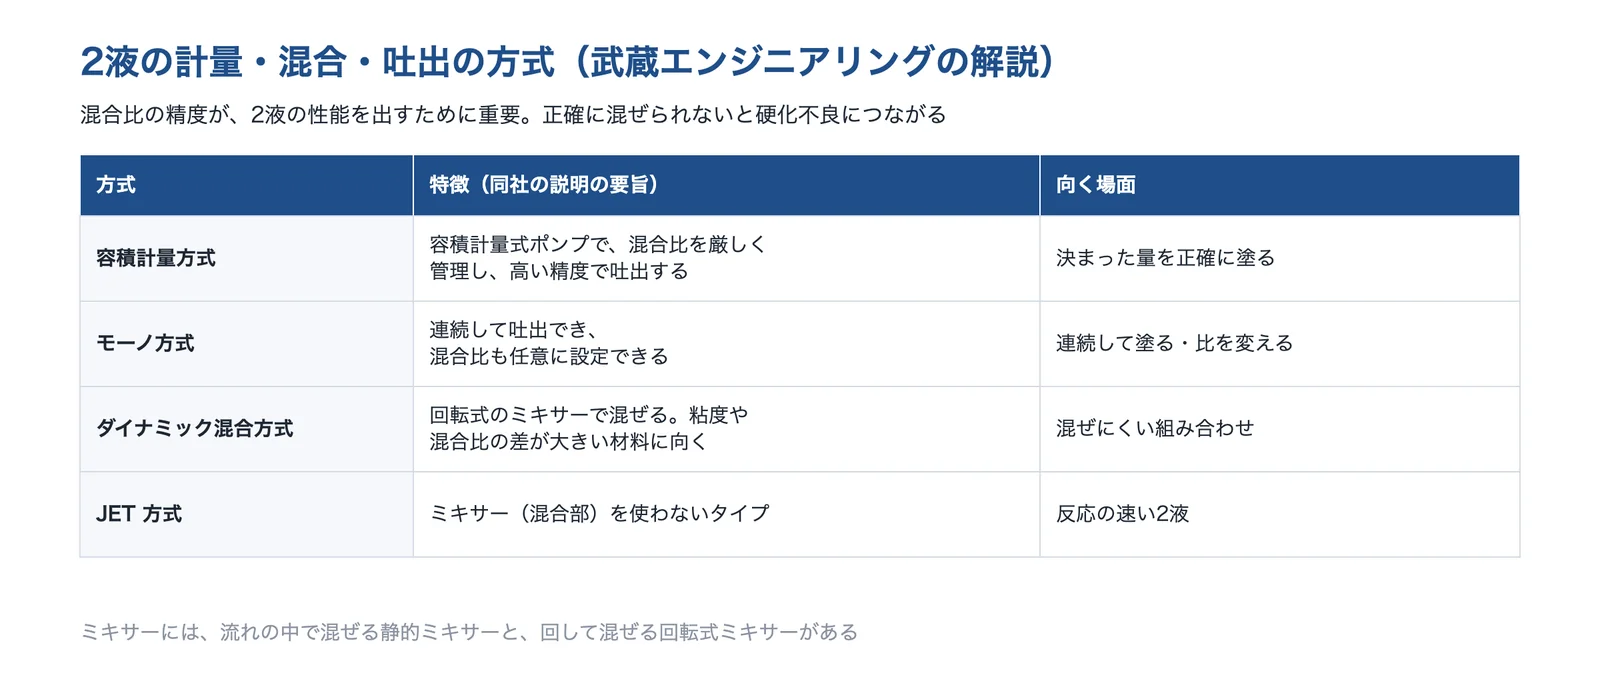
出典:武蔵エンジニアリング「2液混合ディスペンサーとは?」をもとに AI(Claude)で作成
出典:会社概要|武蔵エンジニアリング、2液混合ディスペンサーとは?|武蔵エンジニアリング
株式会社東ソー分析センター|DSC・FT-IR で硬化反応を調べる受託分析
東ソー分析センターとは
東ソー分析センターは、山口県周南市に本社を置く、受託分析の会社です(1999年設立)。DSC や加熱しながらの赤外分光(加熱 IR)など、樹脂の反応を調べる分析の技術資料を公開しています。
東ソー分析センターの得意技術
| 技術 | 内容 |
|---|---|
| DSC で硬化反応を調べる | エポキシ樹脂と硬化剤の混合物を、昇温速度 5・10・20・40℃/min の4条件で DSC 測定し、小沢法で活性化エネルギーを求めた例(平均 68.9 kJ/mol)。架橋反応の進み方や安全性の知見が得られるとしている |
| 加熱 IR | 試料を加熱しながら赤外スペクトルを測り、温度による変化を追う分析の資料もある |
東ソー分析センターが解決できる課題
- 硬化不良の品と良品で、硬化の進み具合を比べたい
- 硬化の温度と時間の条件を、反応の速さから決めたい
- 固まらない原因の物質(阻害物質・混ざり物)を調べたい
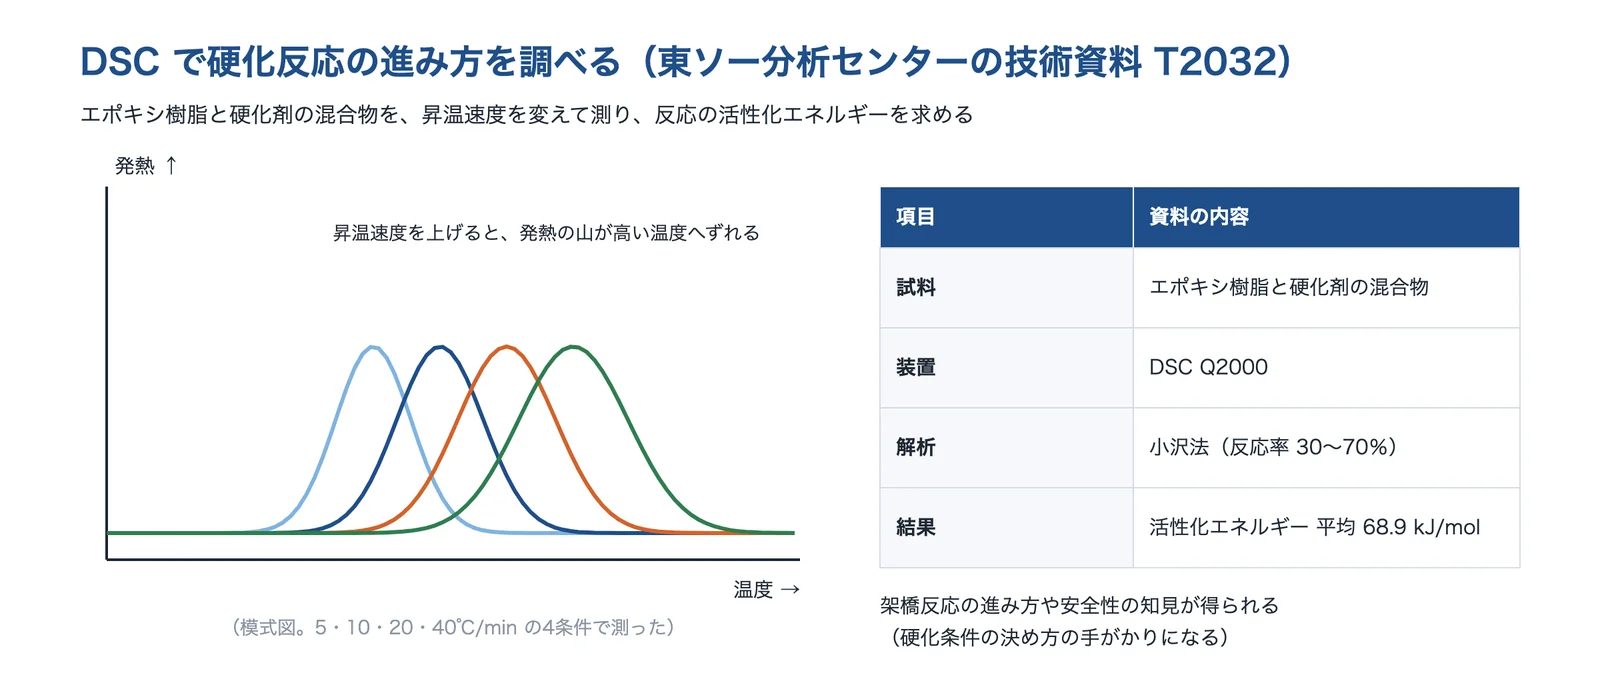
出典:東ソー分析センター「DSCを用いたエポキシ樹脂の活性化エネルギーの評価(小沢法)」をもとに AI(Claude)で作成
出典:会社概要|東ソー分析センター、DSCを用いたエポキシ樹脂の活性化エネルギーの評価(小沢法)|東ソー分析センター、加熱赤外分光測定(加熱IR測定)|東ソー分析センター
選ぶ前に確かめる条件
硬化不良の対策や調査を相談する前に、次のことを整理しておくと話が早く進みます。
- 材料のメーカー・品番と、硬化の方式(UV・加熱・2液・湿気・嫌気・付加型など)、資料にある硬化の条件
- 固まらない場所(影・表面だけ・全体・はみ出し・触れた所)と、いつから・どのくらいの割合で出ているか
- UV なら光源(ランプか LED か、波長)・照度・距離・照射時間、加熱なら炉の設定と接着部の実温度・時間
- 2液なら混合比のとり方(重さか体積か)と混ぜ方、湿気硬化なら厚み・工場の温度と湿度
- 部品の材料(金属の種類・めっき・樹脂)と、触れている物(ゴム・はんだのフラックス・テープ・ほかの接着剤)
- 固まらなかった品と良品が残っているか、硬化度や強さを測った記録があるか
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年10月8日








