モーターやポンプの軸受(ベアリング)から音が出はじめた。交換したいが、どうやって外せば軸を傷めないのか、新しい軸受は叩いて入れてよいのか、わからない――。ベアリングの交換は、「交換するかを決める → しまりばめの輪に力をかけて外す → 同じ輪を押して付ける(大きければ温めて付ける)→ 試運転で確かめる」の順に進めると迷いが減ります。
この記事では、ジェイテクトと日本精工が公開している取扱いの資料をもとに、交換のサインの見方、外し方・付け方の選び方、焼ばめの温度の計算例、テーパ穴の軸受の押込み量とベアリングナットの回り止め、試運転の確かめ方を、場面ごとに整理します。交換に使える資料や道具を公開している企業5社も紹介します。軸受の種類と選び方は技術ページ「ベアリング(軸受)の種類と選び方」、寿命の計算は「軸受の寿命を延ばしたい」で扱っています。
ベアリングの交換を進める流れ
まず、交換が必要かどうかを、運転中の音・温度・潤滑剤の変化で見ます。外すときと付けるときは、どちらの輪がしまりばめ(しめしろを付けて固定)か、軸受の大きさ、穴が円筒かテーパかで方法が変わります。最後に試運転で、取付けがうまくいったかを確かめます。
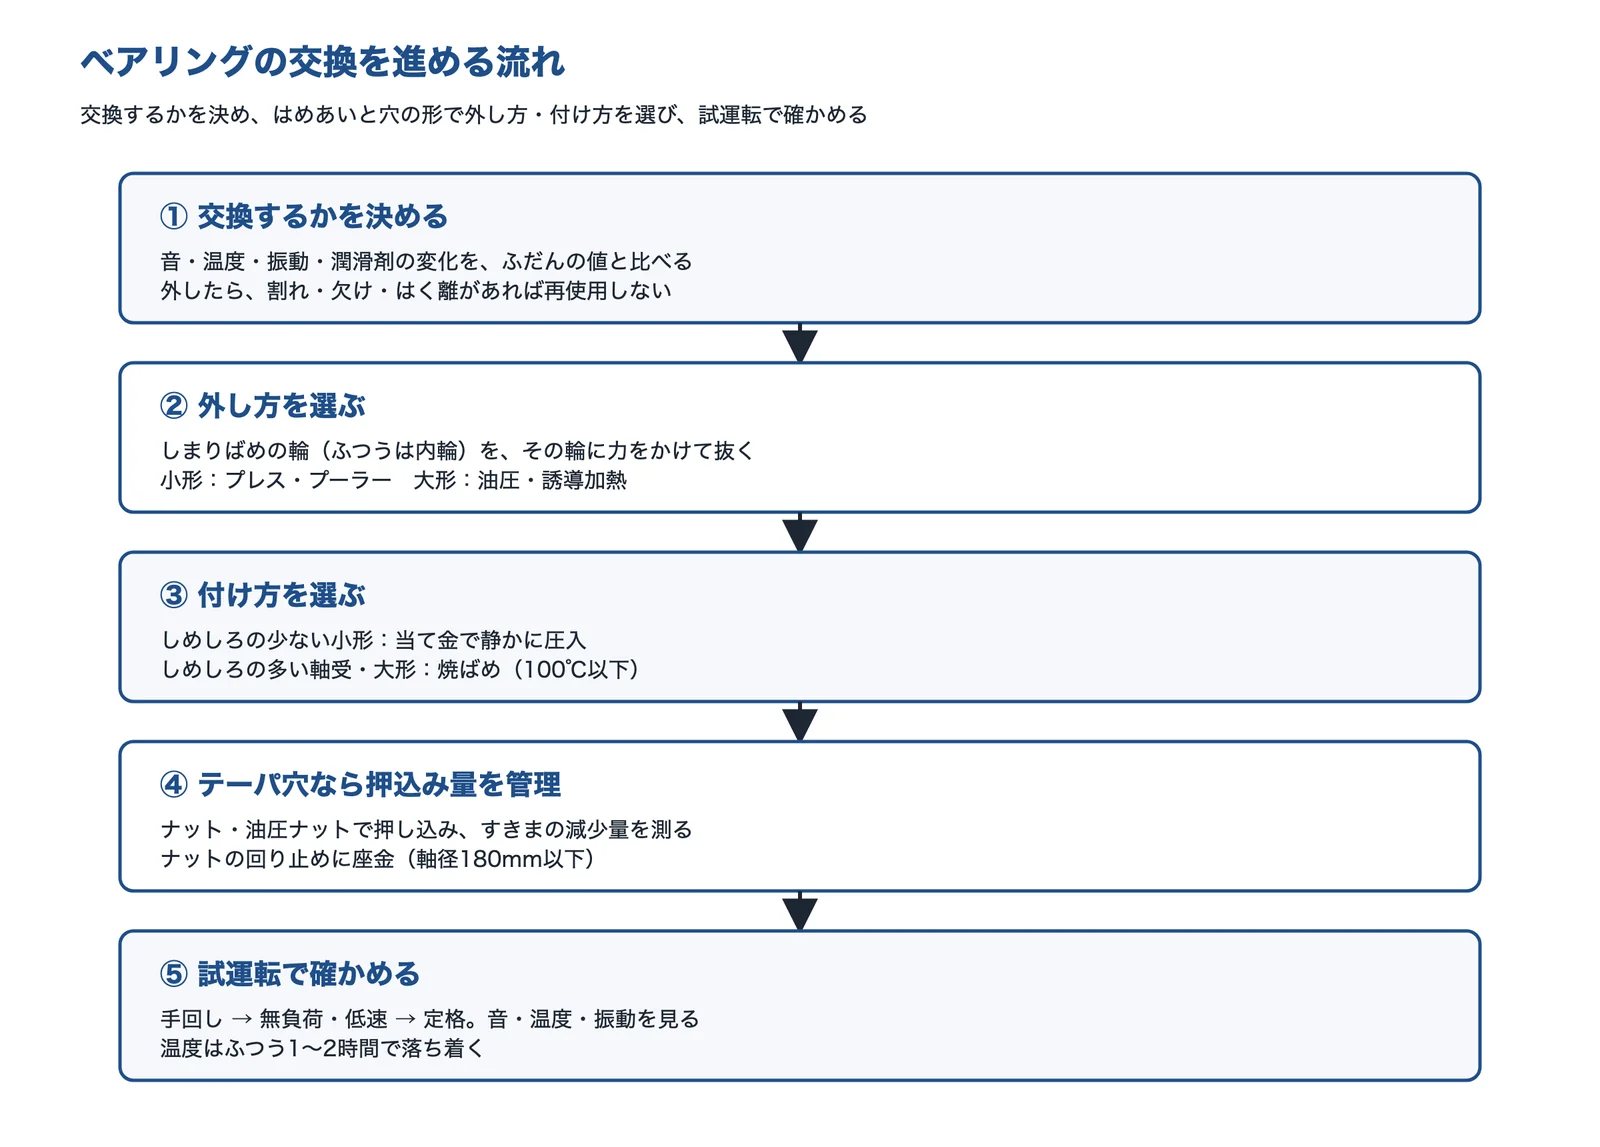
出典:ジェイテクト「転がり軸受 総合カタログ CAT.NO. B2001-8」・日本精工「ベアリングの基礎知識 10.1 軸受の取付け」・同 10.2 軸受の取外しをもとに AI(Claude)で作成
ジェイテクトのカタログは、軸を回す機械が多いので、ふつうは内輪をしまりばめ、外輪をすきまばめにするとしています。外輪が回る場合は外輪をしまりばめにします。そのため、たいていの交換では「内輪をどう抜き、どう入れるか」が作業の中心になります。
出典:転がり軸受 総合カタログ CAT.NO. B2001-8「15. 軸受の取扱い」|ジェイテクト、ベアリングの基礎知識 10.1 軸受の取付け|日本精工、ベアリングの基礎知識 10.2 軸受の取外し|日本精工
場面ごとのやり方と注意点
交換の場面(A〜E)ごとに、やり方と、見誤りやすい点をまとめました。詳しい手順は、下の節で説明しています。
運転中の音・温度が変わった:交換するかを決めたい
ゴロゴロ・キーンという音が出る、ハウジングが前より熱い。まだ回っているが、交換すべきか迷う。
小形の軸受を軸から外したい
モーターや小さなポンプの深溝玉軸受を、軸を傷めずに抜きたい。
大形の軸受・きついはめあいで抜けない
大きなころ軸受や、しめしろの大きい軸受が、プーラーでは動かない。
新しい軸受を円筒の軸に付けたい
内輪をしまりばめで軸に入れたい。ハンマーで叩いてよいのか、温めるなら何℃か。
- やり方
- しめしろの少ない小形は、当て金を内輪に当ててプレスで静かに圧入。しめしろの多い軸受・大形は焼ばめ(油浴なら100℃以下、ジェイテクト)。誘導加熱のベアリングヒーターなら火や油を使わずに均一に温められる。
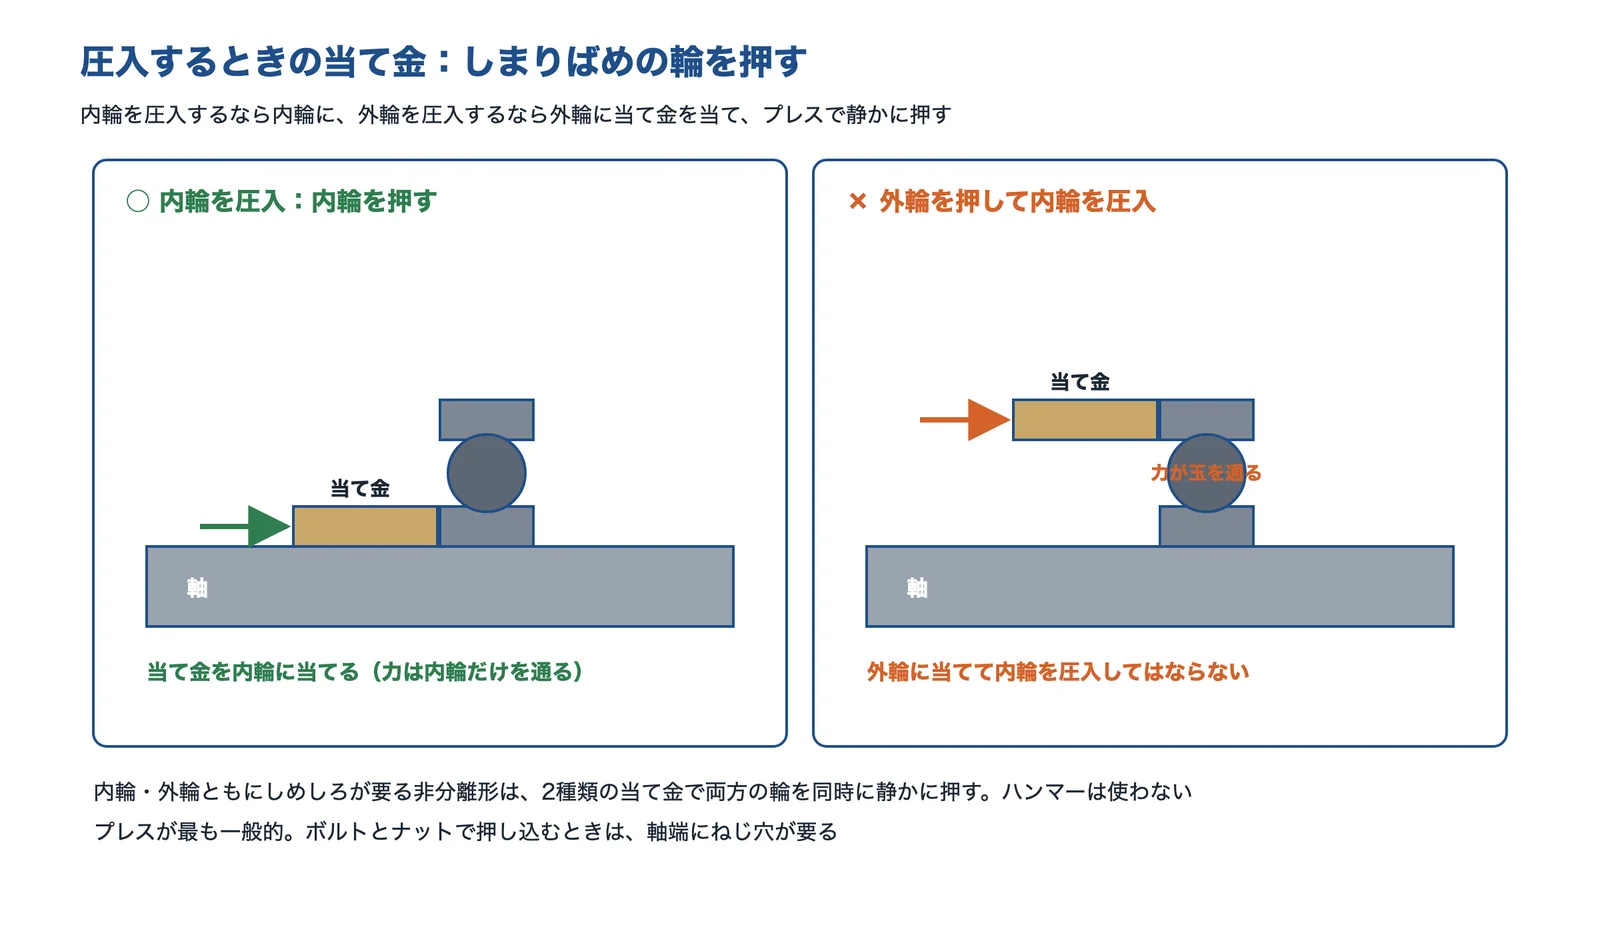
当て金を外輪に当てて内輪を圧入してはならない、とジェイテクトは書いています。内輪・外輪ともにしめしろが要る非分離形は、2種類の当て金で両方を同時に押し、ハンマーは使いません。日本精工は、ベアリングヒーターで軸受を120℃を超えて加熱してはならないとし、誤って超えた軸受は交換するよう、よくある質問で案内しています。
テーパ穴の軸受を付けたい・ナットを止めたい
アダプタスリーブで付ける自動調心ころ軸受を、どこまで締め込めばよいか。ナットのゆるみ止めはどうするか。
- やり方
- ナットや油圧ナットで押し込み、押込み量を基準に、ラジアル内部すきまの減少量をすきまゲージで確かめながら付ける(ジェイテクト)。ナットの回り止めは座金(軸径180mm以下)か止め金(軸径200mm以上)。
- 使う技術
- 押込み量とすきま表:呼び内径ごとの値
- ベアリング用ゆるみ止めナットキー溝・歯付き座金が要らないナット
締めすぎるとすきまが無くなり、温度が上がります。ジェイテクトの表は CN すきまの軸受を中実軸に付けるときの値で、C3 すきまなら表の最大値が目安です。日本精工は、軸受のメーカーを変えたときは組み立てたあとのトルクかすきまを確かめるよう勧めています。
交換のサインと、外したあとの判定
ジェイテクトのカタログは、運転中の軸受に異常があるかを、分解せずに見分ける方法として、音・温度・潤滑剤の状態の3つを挙げています。
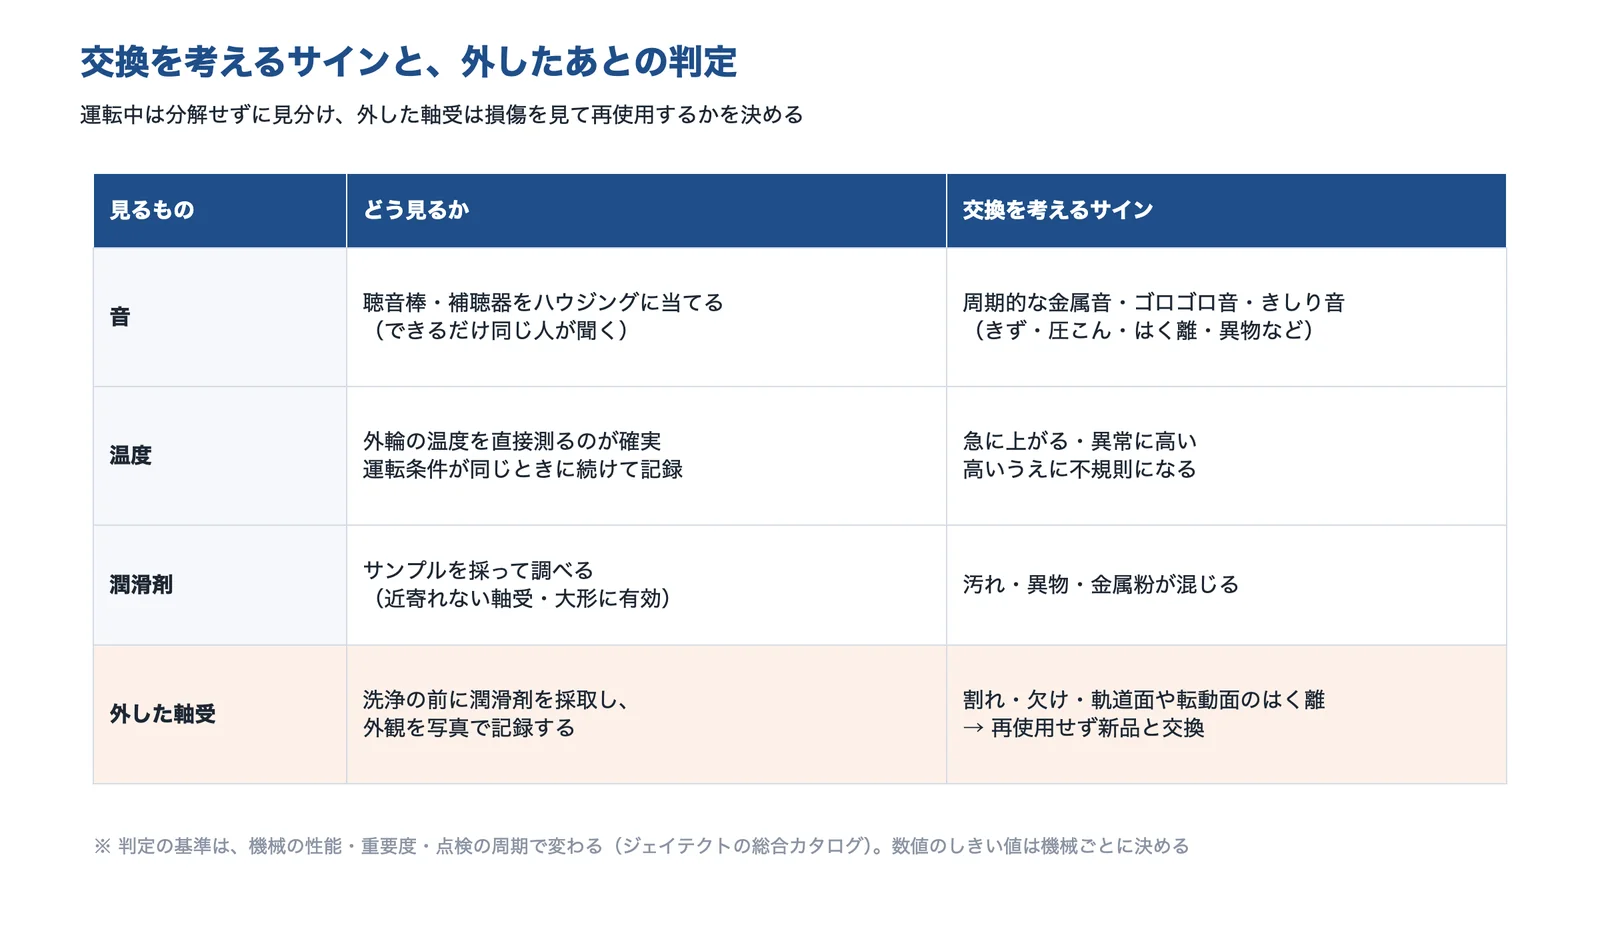
出典:ジェイテクト「転がり軸受 総合カタログ CAT.NO. B2001-8」(15-6・15-7)・日本精工「異常・損傷と対策」をもとに AI(Claude)で作成
- 音:ハウジングに補聴器か聴音棒を当てるとよく聞こえる。聞き分けには経験が要るので、できるだけ決まった人が担当するとよい
- 温度:運転の状態があまり変わらない場合に比べる方法。温度は続けて記録しておく。音の検査と一緒に使うとよい
- 潤滑剤:サンプルを採って、汚れ・異物・金属粉の混じり方で判断する。近寄れない軸受や大形の軸受に有効
外した軸受を再使用するかどうかは、寸法・回転精度・内部すきま・軌道面・転動面・保持器などを注意深く点検して決めます。ジェイテクトは、部品の割れや欠け、軌道面や転動面のフレーキング(はく離)があれば再使用できず、新しい軸受と交換しなければならないとしています。洗浄の前に潤滑剤の残りを確かめて試料を採り、外観を写真で記録しておくと、原因の調査に使えます。
日本精工は、損傷の例として、転がり疲れで軌道面がうろこ状にはがれる「はく離」、急な発熱で変色・溶着する「焼付き」、異物のかみ込みや取付け・輸送時の衝撃でできる「圧痕」、電流が流れて火花で溶ける「電食」を挙げています。交換するときは、損傷の形から原因を見て、同じことをくり返さないようにします(電食の対策は「軸受の寿命を延ばしたい」)。
出典:転がり軸受 総合カタログ CAT.NO. B2001-8「15. 軸受の取扱い」|ジェイテクト、ベアリングの基礎知識 異常・損傷と対策|日本精工
ベアリングの外し方:プレス・プーラー・油圧・誘導加熱
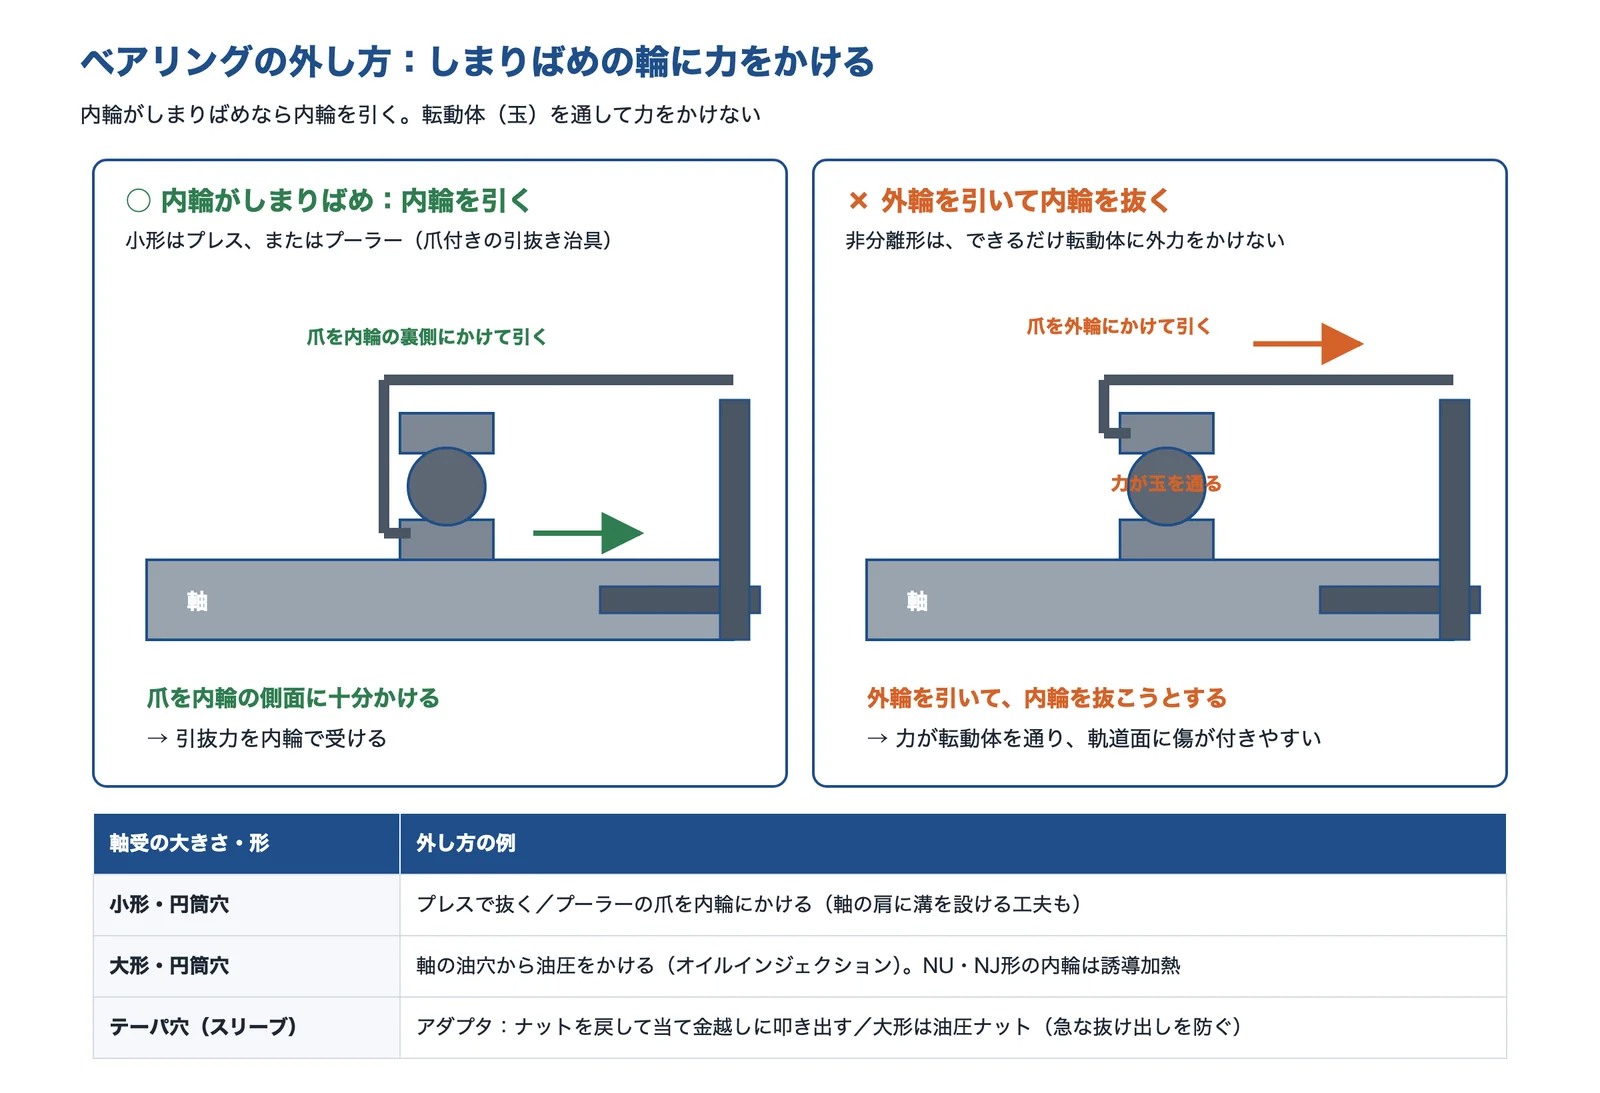
外し方の基本は、しまりばめの輪に力をかけ、転動体(玉・ころ)を通して力をかけないことです。ジェイテクトは、非分離形の軸受を外すときは、できるだけ転動体に外力がかからないように扱うことが大切としています。
出典:日本精工「ベアリングの基礎知識 10.2 軸受の取外し」・ジェイテクト「転がり軸受 総合カタログ CAT.NO. B2001-8」をもとに AI(Claude)で作成
小形の軸受:プレスかプーラーで内輪を引く
日本精工は、小形の円筒穴の軸受の内輪は、プレスで抜くのが最も簡単で、そのとき引抜力を内輪で受けるよう注意するとしています。プーラー(爪付きの引抜き治具)は、爪が内輪の側面に十分かかるように使います。そのため、軸の肩の寸法を考えておくか、肩に治具用の溝を加工しておく工夫が望まれる、としています。
大形・テーパ穴の軸受:油圧・誘導加熱・スリーブ
- 大形の円筒穴:軸の油穴から油圧をかけて抜きやすくする(オイルインジェクション)。幅の広い軸受は引抜き治具を併用する
- NU形・NJ形の円筒ころ軸受の内輪:誘導加熱で局部的に短時間温め、膨らませて抜く。多数の内輪を扱うときにも使われる
- アダプタスリーブ:内輪を固定し、ナットを数回戻してから、当て金をあててスリーブを叩いて外す(小形に多い)。大形は油圧ナットを使う
- 取外しスリーブ:小形はナットを締め込んで外す。大形はナットに数か所ボルト穴を設け、ボルトを締め込んで外す
- しまりばめの外輪:ハウジングに設けた押出しボルトのねじ穴にボルトを入れ、均等に締めて押し出す。ふだんは栓ねじでふさいでおく
油圧を使う方法では、軸受が急に抜け出るおそれがあるので、軸ナットなどのストッパーを設けておきます(ジェイテクト)。外す前に、軸受の向きや位置を記録しておくと、壊れた原因を調べるのに役立ちます。
出典:ベアリングの基礎知識 10.2 軸受の取外し|日本精工、転がり軸受 総合カタログ CAT.NO. B2001-8「15. 軸受の取扱い」|ジェイテクト
新しい軸受の付け方:圧入・焼ばめ・テーパ穴
ジェイテクトは、軸受は錆止めをして包装されているので、取付けの直前に包装を解くようにするとしています。取付けの直前に、軸とハウジングのはめあい面にマシン油を塗っておくとよい、ともしています。
圧入:当て金をしまりばめの輪に当てる
出典:ジェイテクト「転がり軸受 総合カタログ CAT.NO. B2001-8」(表15-1)をもとに AI(Claude)で作成
しめしろの少ない小形の軸受は、圧入で付けます。プレスを使うのが最も一般的です。ジェイテクトは、当て金を外輪に当てて内輪を圧入したり、内輪に当てて外輪を圧入したりしてはならないとしています。内輪・外輪ともにしめしろが要る非分離形は、転動体に傷が付きやすいので、2種類の当て金で静かに圧入し、ハンマーを使ってはならないとしています。日本精工も、取付けの注意として、軸受を直接たたかない、内輪を傾けて入れない、ハウジングの内径面に傾きがないことを確かめる、を挙げています。
焼ばめ:温度は計算で決め、100℃以下で温める
出典:ジェイテクト「転がり軸受 総合カタログ CAT.NO. B2001-8」(表15-2・図15-3)をもとに編集部が計算し、AI(Claude)で作成
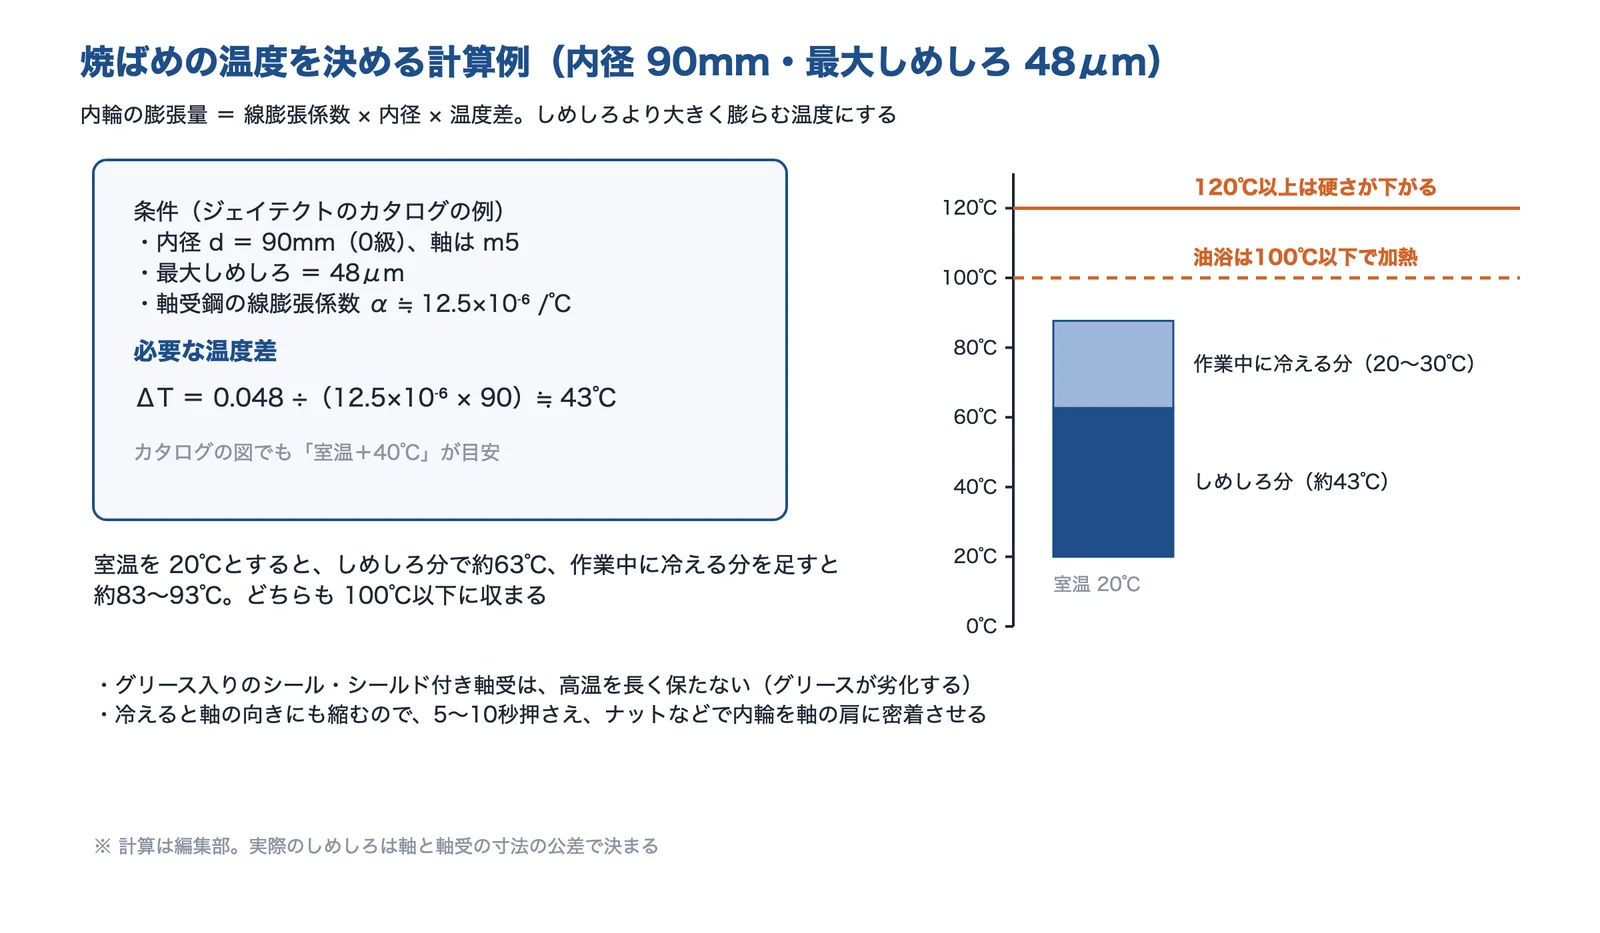
しめしろの多い軸受や大形の軸受は、軸受を温めて膨らませてから軸に入れる焼ばめで付けます。ジェイテクトのカタログでは、軸受鋼の線膨張係数を約12.5×10⁻⁶/℃としています。内輪の内径の膨らみは「線膨張係数 × 内径 × 温度差」なので、必要な温度差は次のように見積もれます。
| 項目 | 値 |
|---|---|
| 条件(カタログの例) | 内径 90mm・0級の軸受を m5 の軸に付ける。最大しめしろ 48μm |
| 必要な温度差 | 0.048mm ÷(12.5×10⁻⁶ × 90mm)≒ 約43℃(カタログの図の読み取りでは室温+40℃) |
| 作業中に冷える分 | さらに 20〜30℃ 高く温めておくとよい(ジェイテクト) |
| 室温 20℃のとき | しめしろ分で約63℃、冷える分を足して 約83〜93℃ |
ジェイテクトは、120℃以上で加熱すると軸受の硬さが下がるので、油浴では100℃以下で加熱する、軸受を油槽の底に付けない(金網台かつりかけ道具を使う)としています。日本精工も、長時間、軸受を120℃以上に加熱しないこと、グリース入りの密封軸受は高温を長く保たないこと(グリースが急に劣化する)を注意に挙げています。
温めた軸受は、冷えると軸の向きにも縮みます。日本精工は、軸受と軸の肩の間にすきまができないよう、5〜10秒間しっかり押さえるとしています。ジェイテクトは、軸ナットなどで内輪を軸の肩に密着させておくとしています。
出典:江藤電機「ベアリングヒーター」
テーパ穴の軸受:押込み量とすきまの減少量で管理する
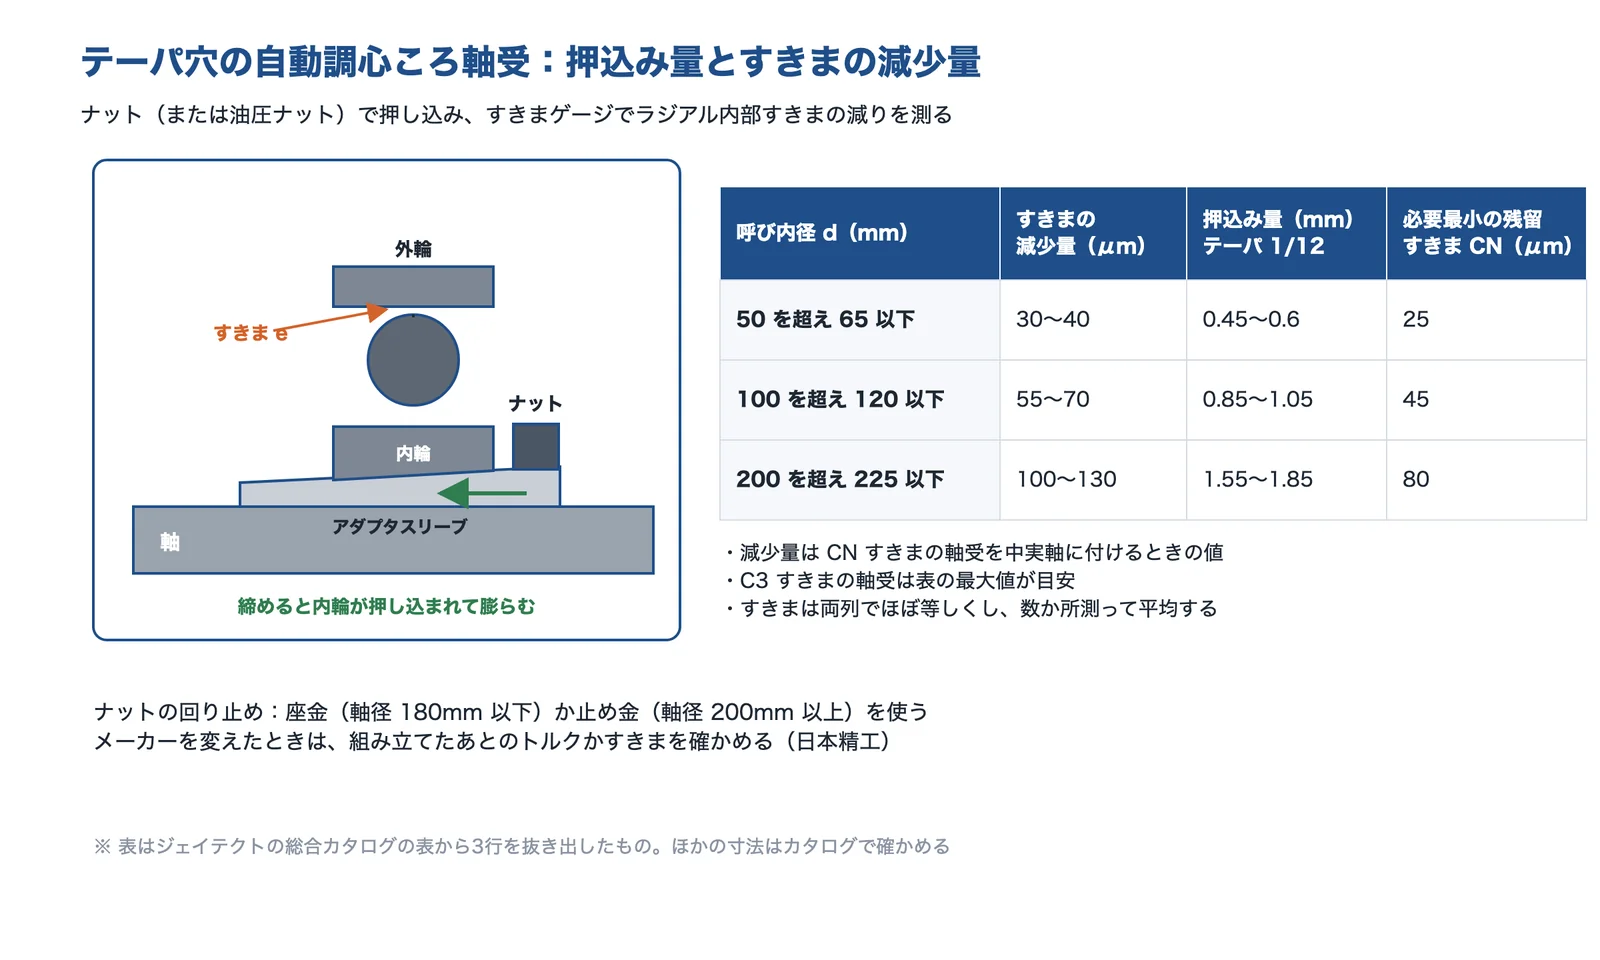
出典:ジェイテクト「転がり軸受 総合カタログ CAT.NO. B2001-8」(表15-3・表15-4・表14-5)・日本精工「ベアリングの基礎知識 10.1 軸受の取付け」をもとに AI(Claude)で作成
テーパ穴の軸受は、テーパ軸に直接付けるか、アダプタスリーブや取外しスリーブで円筒軸に付けます。押し込みにはナットが多く使われ、特殊スパナで締めるか、油圧ナットで押し込みます。ジェイテクトは、自動調心ころ軸受では押込み量を基準にして、ラジアル内部すきまの減少量を調べながら取り付けるとしています。
| 呼び内径 d(mm) | すきまの減少量(μm) | 押込み量(mm、テーパ1/12) | 必要最小の残留すきま CN(μm) |
|---|---|---|---|
| 50 を超え 65 以下 | 30〜40 | 0.45〜0.6 | 25 |
| 100 を超え 120 以下 | 55〜70 | 0.85〜1.05 | 45 |
| 200 を超え 225 以下 | 100〜130 | 1.55〜1.85 | 80 |
すきまはすきまゲージで、ころを正しい位置に落ち着かせてから、ころと外輪の間に差し込んで測ります。両列のすきまがほぼ等しくなるようにし、数か所で測って平均するのが望ましい、としています。大形の自動調心ころ軸受は、油圧ナットでスリーブを押し込む方法や、スリーブの油穴から油を送りながらボルトで押し込む方法がよく使われます(日本精工)。
アダプタスリーブで付けた軸受のナット(ベアリングナット、ロックナット)は、座金(軸径180mm以下)か止め金(軸径200mm以上)で回り止めをします(ジェイテクト)。座金の爪をナットの溝に折り曲げて止める方法のほか、キー溝や歯付き座金を使わずに止めるゆるみ止めナットもあります(冨士精密)。
試運転で確かめる
| 段階 | 確かめること |
|---|---|
| 手回し(小形の機械) | 引っかかり(異物・傷)、回転トルクのむら(取付け不良)、トルクが大きすぎる(すきま過小・取付け誤差・密封装置の摩擦) |
| 惰走(大形の機械) | 無負荷で始動し、すぐ動力を切って惰性で回し、異常な振動や音がないか |
| 動力運転 | 無負荷・低速で始動し、少しずつ所定の条件まで上げる。音・温度上昇・振動、潤滑剤の漏れや変色を見る |
| 温度の落ち着き | 異常がなければ、運転を始めて1〜2時間で一定になる(ジェイテクト)。急に上がる・異常に高いときは止めて点検する |
ジェイテクトと日本精工は、試運転で異常を見つけたら、すぐに運転を止めて点検するとしています。場合によっては軸受を外して点検します。
出典:転がり軸受 総合カタログ CAT.NO. B2001-8「15. 軸受の取扱い」|ジェイテクト、ベアリングの基礎知識 10.1 軸受の取付け|日本精工、メンテナンス製品(ベアリングヒーター)|日本精工、ベアリングヒーター|江藤電機、ベアリング用ゆるみ止めナット「ファイン U-ナット」|冨士精密
ベアリングの交換に役立つ資料・道具を公開している企業
交換の手順を決める根拠になる技術資料や、外す・温める・止めるための道具を公開している企業を紹介します。いずれも公開されている資料・製品の内容で、各社の製品の性能を比べたものではありません。
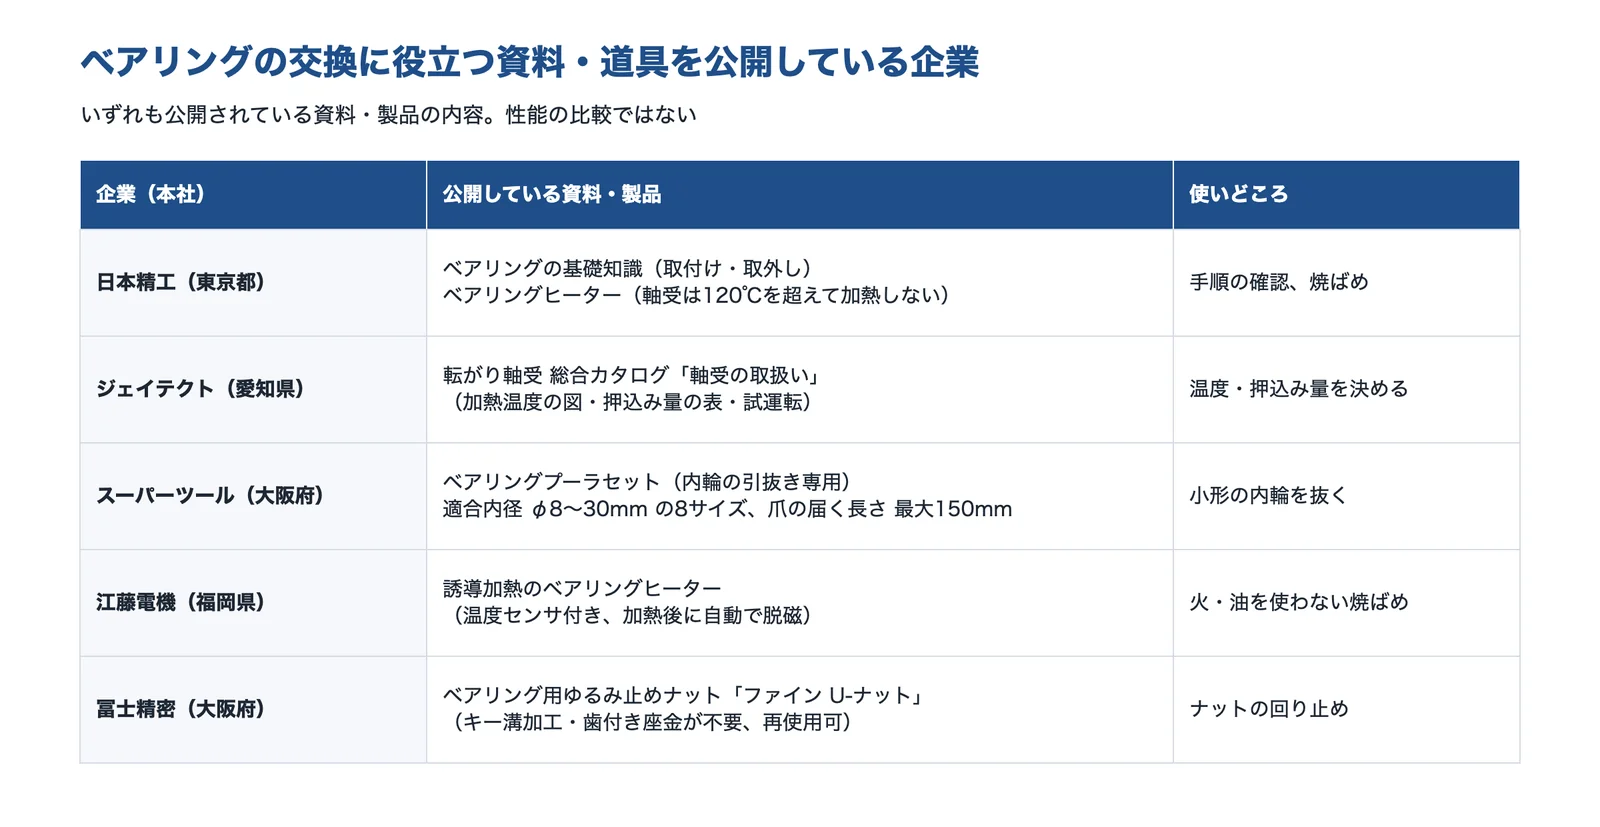
出典:日本精工・ジェイテクト・スーパーツール・江藤電機・冨士精密の公開情報と編集部の整理をもとに AI(Claude)で作成
日本精工株式会社(NSK)|取付け・取外しの基礎知識とベアリングヒーター
日本精工とは
日本精工は、東京都品川区に本社を置く、転がり軸受(ベアリング)などの会社です。ベアリングの基礎知識として、取付け・取外し・損傷と対策をウェブで公開しています。
日本精工の得意技術
| 技術 | 内容 |
|---|---|
| 取付け・取外しの手順 | 加熱の方法(ホットプレート・オイルバス・ベアリングヒーター)、長時間120℃以上に加熱しない、加熱後5〜10秒押さえる、試運転の手順 |
| ベアリングヒーター | 油を使わず、火を使わずに均一に加熱。よくある質問で軸受を120℃を超えて加熱しないよう案内 |
| 損傷と対策 | はく離・焼付き・圧痕・電食などの見た目・原因・対策 |
日本精工が解決できる課題
- 軸受の取付け・取外しの手順を、メーカーの資料で確かめたい
- 火や油を使わずに軸受を温めたい
- 損傷の形から、交換の原因を考えたい
出典:会社概要|日本精工、ベアリングの基礎知識 10.1 軸受の取付け|日本精工、ベアリングの基礎知識 10.2 軸受の取外し|日本精工、メンテナンス製品(ベアリングヒーター)|日本精工
株式会社ジェイテクト|総合カタログの「軸受の取扱い」
ジェイテクトとは
ジェイテクトは、愛知県刈谷市に本社を置く、軸受(Koyo ブランド)や工作機械などの会社です。転がり軸受の総合カタログに、軸受の取扱い(保管・取付け・試運転・取外し・点検)の章を載せています。
ジェイテクトの得意技術
| 技術 | 内容 |
|---|---|
| 焼ばめの温度 | 120℃以上で硬さが下がるので100℃以下で加熱。内径としめしろから加熱温度を決める図(例:内径90mm・m5で室温+40℃) |
| テーパ穴の取付け | 自動調心ころ軸受の押込み量とラジアル内部すきまの減少量の表 |
| 試運転と点検 | 異常音・異常な温度上昇の原因と対策の表、再使用できない損傷の判定 |
ジェイテクトが解決できる課題
- 焼ばめの温度を、しめしろから決めたい
- テーパ穴の軸受をどこまで押し込むか決めたい
- 試運転の異常の原因を絞りたい
出典:会社概要|ジェイテクト、転がり軸受 総合カタログ CAT.NO. B2001-8「15. 軸受の取扱い」|ジェイテクト
株式会社スーパーツール|内輪の引抜き専用のベアリングプーラセット
スーパーツールとは
スーパーツールは、大阪府堺市に本社を置く、作業工具の会社です。ベアリングを抜く工具として、ベアリングプーラセットなどを扱っています。
スーパーツールの得意技術
| 技術 | 内容 |
|---|---|
| ベアリングプーラセット BP15S・BP30S・BP30FS | ベアリングの内輪の引抜き専用。内爪を内径にはめてスタンドにセットし、ナットを回して抜く |
| 適合内径 | BP15S:φ8・10・12・15mm、BP30S:φ17・20・25・30mm、BP30FS:φ8・10・12・15・17・20・25・30mm。爪の届く長さは最大150mm |
スーパーツールが解決できる課題
- 小形の軸受の内輪を、爪を内径にかけて抜きたい
出典:会社概要|スーパーツール、ベアリングプーラセット|スーパーツール
株式会社江藤電機|誘導加熱で軸受を温めるベアリングヒーター
江藤電機とは
江藤電機は、福岡県北九州市八幡東区にある、産業用電気機器のメーカーです。主要製品は、ベアリングヒーター(環状金属焼きばめ装置)です。
江藤電機の得意技術
| 技術 | 内容 |
|---|---|
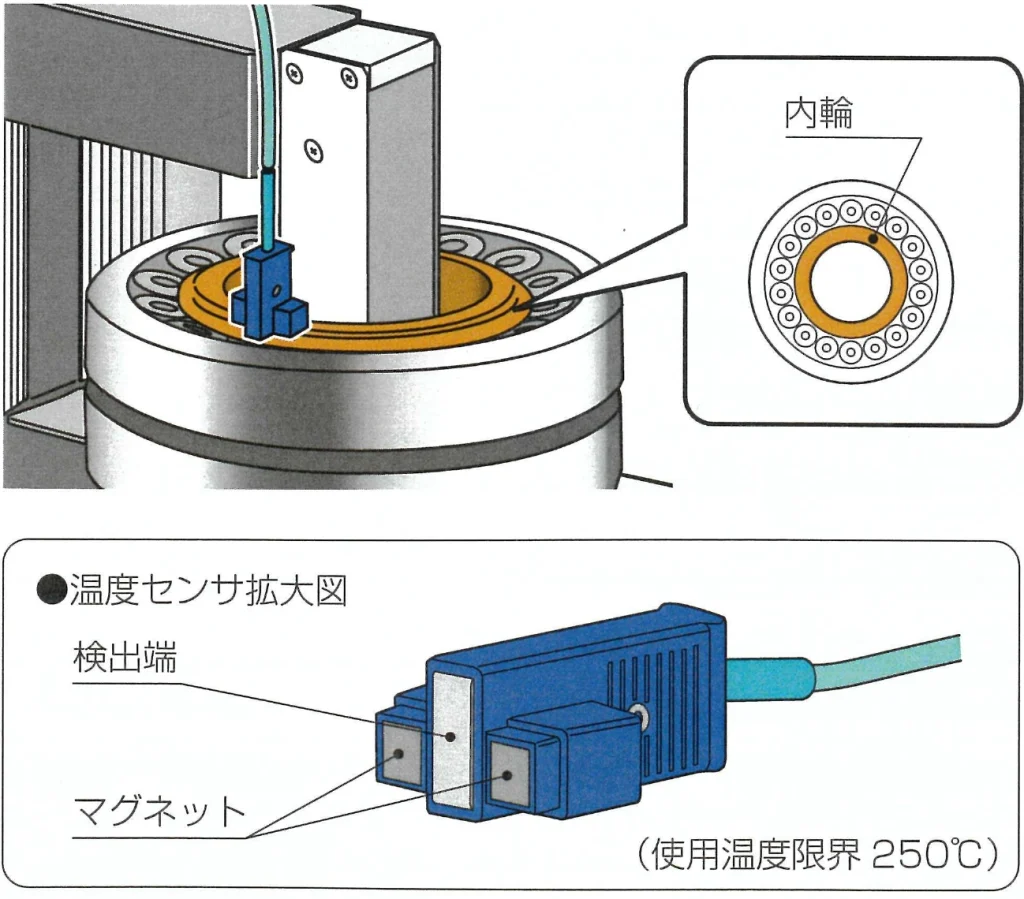
| 誘導加熱のベアリングヒーター | プレスやハンマーによる圧入は圧こんや傷の原因になるとし、むらなく均一に加熱する誘導加熱で、軸受に損傷を与えずに熱膨張させるとしている |
| 油を使わない焼きばめ | 火や油を使わないので、グリース封入形の軸受もきれいに加熱できるとしている |
| 温度の管理 | 温度設定の範囲は機種により〜120℃・〜200℃・〜250℃。マグネット内蔵の温度センサが全機種に付き、加熱後は自動で脱磁するとしている |
江藤電機が解決できる課題
- 軸受を、打ち込みで傷めずに取り付けたい
- 油で温める焼ばめの清掃や油の管理をなくしたい
株式会社冨士精密|ベアリング用ゆるみ止めナット「ファイン U-ナット」
冨士精密とは
冨士精密は、大阪府豊中市に本社を置く、ゆるみ止めナットの会社です。軸受を止めるナットとして、ベアリング用ゆるみ止めナットを扱っています。
冨士精密の得意技術
| 技術 | 内容 |
|---|---|
| ファイン U-ナット | シャフトのキー溝加工と歯付き座金の取付けが不要なベアリング用ゆるみ止めナット。再使用できるとしている |
| 位置決め・トルク管理 | 任意かつ適切な位置決めができ、トルク管理も容易としている |
冨士精密が解決できる課題
- ベアリングナットの回り止めに、座金とキー溝を使いたくない
- ナットを再使用したい
出典:会社概要|冨士精密、ベアリング用ゆるみ止めナット「ファイン U-ナット」|冨士精密
交換の前に確かめる条件
交換の作業を決める前・メーカーに相談する前に、次のことを整理しておくと、外し方と付け方がすぐに決まります。
- 軸受:型番(形式・内径・外径・幅)、穴の形(円筒穴かテーパ穴か)、内部すきま(CN・C3 など)、シール・シールドの有無
- はめあい:内輪と外輪のどちらがしまりばめか、軸とハウジングの公差(しめしろの大きさ)
- 外す目的:再使用するか、原因を調べるか、廃却するか(外し方の慎重さが変わる)
- 構造:プーラーの爪をかける溝、押出しボルトのねじ穴、油圧用の油穴があるか
- 道具:プレス・プーラー・ベアリングヒーター・油圧ナット・すきまゲージ・温度計
- 記録:交換前の音・温度・振動の値と、外した軸受の写真(同じ不具合をくり返さないため)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。
情報の確認日:2026年11月7日