
ノギス・マイクロメーター・ダイヤルゲージは、部品の寸法を手で測る代表的な測定工具です。使い分けを一言でいうと、ノギスは「いろいろな所を手早く」、マイクロメーターは「外径や厚みを精密に」、ダイヤルゲージは「基準との差や振れを比べて」測る工具です。
この記事では、3つの工具の違いと選び方、それぞれの使い方と目盛の読み方、測った値がずれる原因と対策、校正までを、図を使って順に説明します。
知りたいことから読む
- どの工具を使えばよいか知りたい → 3つの工具の違い
- ノギスの目盛の読み方を知りたい → ノギスの目盛の読み方
- マイクロメーターの目盛の読み方を知りたい → マイクロメーターの目盛の読み方
- ダイヤルゲージの取り付け方を知りたい → ダイヤルゲージの取り付け方
- 人によって測った値が違う・値が合わない → 測った値がずれる原因と対策
- 校正の証明を求められた → 校正と日々の点検
ノギス・マイクロメーター・ダイヤルゲージの違い
3つの工具は、測れる場所と、読み取れる細かさが違います。ノギスは1本で外側・内側・段差・深さを測れますが、読み取りは 0.05mm(デジタルで 0.01mm)単位です。マイクロメーターは外径や厚みしか測れない代わりに、0.01mm(デジタルで 0.001mm)単位で読めます。ダイヤルゲージは長さそのものではなく、基準からどれだけ動いたか(差)を読む工具で、スタンドや測定台に取り付けて使います。
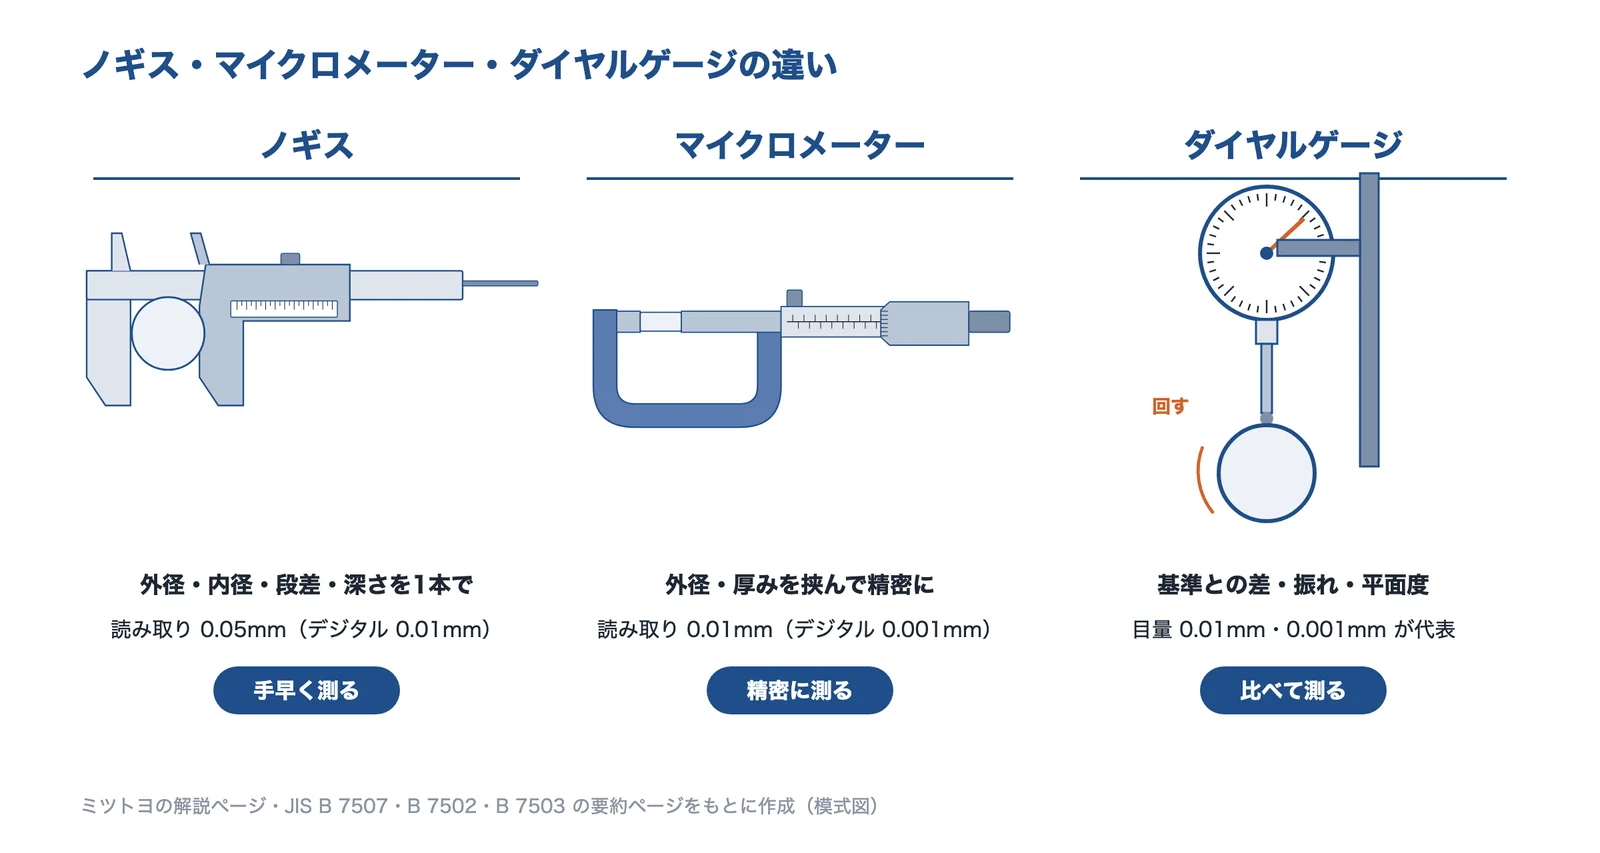
出典:ミツトヨの解説ページ・JIS B 7507・B 7502・B 7503 の要約ページをもとに AI(Claude)で作成
| ノギス | マイクロメーター | ダイヤルゲージ | |
|---|---|---|---|
| 測れるもの | 外径・内径・段差・深さ | 外径・厚み(内側用・ねじ用などの種類もある) | 基準との差・振れ・平面度・段差 |
| 読み取り単位 | 0.05mm(0.02mm もある) デジタル 0.01mm | 目量 0.01mm デジタル 0.01mm か 0.001mm | 目量 0.01mm・0.001mm が代表 |
| 向いている使い方 | 形の違う所を手早く測る | 外径・厚みを精密に測る | 回したり動かしたりして変化を見る |
| 規格 | JIS B 7507 | JIS B 7502 | JIS B 7503(てこ式は B 7533) |
出典:ノギスの正しい使い方、読み方と注意点|ミツトヨ、マイクロメータの正しい使い方、読み方と注意点|ミツトヨ、ダイヤルゲージの正しい使い方と注意点|ミツトヨ、JIS B 7507:2016 ノギス(規格の要約ページ)、JIS B 7502:2016 マイクロメータ(規格の要約ページ)、JIS B 7503:2017 ダイヤルゲージ(規格の要約ページ)、JIS B 7533:2015 てこ式ダイヤルゲージ(規格の要約ページ)
測りたいものから工具を選ぶ
迷ったら、何を測りたいかで工具をしぼります。
| 測りたいもの | まず考える工具 | 気をつける所 |
|---|---|---|
| 外径・厚み・深さを手早く | ノギス | 先端でなく根元で挟む |
| 外径・厚みを精密に | 外側マイクロメーター | 測る寸法が入る測定範囲のものを選ぶ |
| 内径を精密に | 内側マイクロメーター・シリンダゲージ | シリンダゲージはマスタで基点を合わせて比べる |
| 振れ・平面度・段差 | ダイヤルゲージ(狭い所はてこ式) | スピンドルの向きと、取り付けの剛性 |
| 量産の穴・軸の合否 | 限界ゲージ・ピンゲージ | 数値は残らない。ゲージ自体の摩耗 |
| 工具の点検・校正 | ブロックゲージ | 等級と温度 |
ミツトヨの解説ページ・JIS の要約ページをもとに編集部が整理。精度から選ぶ考え方は「精度に合った工具の選び方」で説明します。
ノギスの使い方と読み方
ノギスの各部の名前
ノギスは、1mm の目盛のある本尺と、それに沿って動くスライダでできています。外側を挟む外側用ジョウ、穴に入れる内側用ジョウ、深さを測るデプスバーがあり、止めねじでスライダを固定できます。測定範囲は通常 0〜300mm で、長尺では 2000mm まで測れるものもあります(ミツトヨ)。
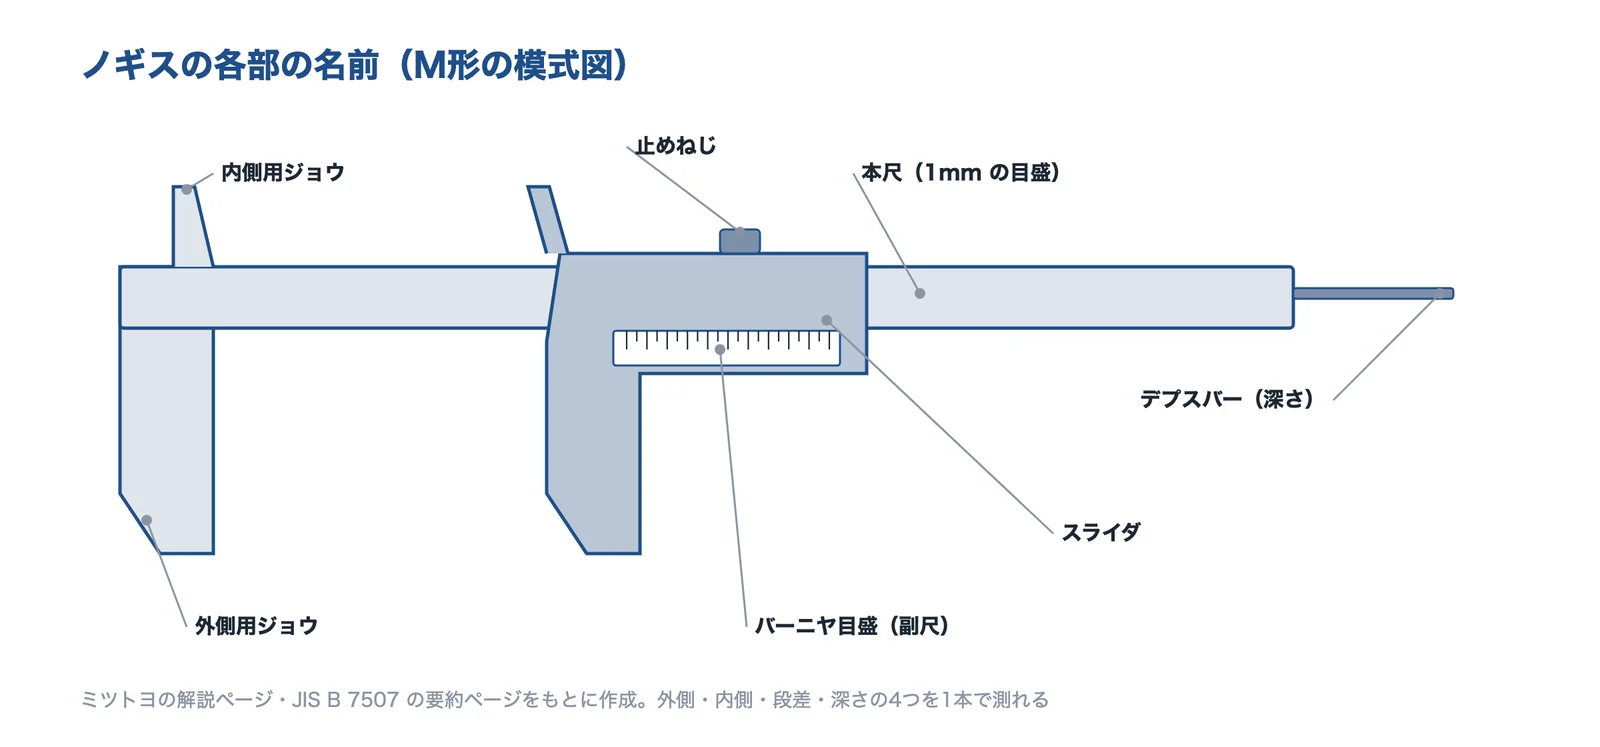
出典:ミツトヨの解説ページ・JIS B 7507 の要約ページをもとに AI(Claude)で作成
JIS B 7507 は、外側用と内側用のジョウが別の M形と、同じジョウに外側・内側の測定面がある CM形を規定しています。最小読取値はバーニヤで 0.1・0.05・0.02mm です。
出典:JIS B 7507:2016 ノギス(規格の要約ページ)、ノギスの正しい使い方、読み方と注意点|ミツトヨ
ノギスの目盛の読み方(3ステップ)
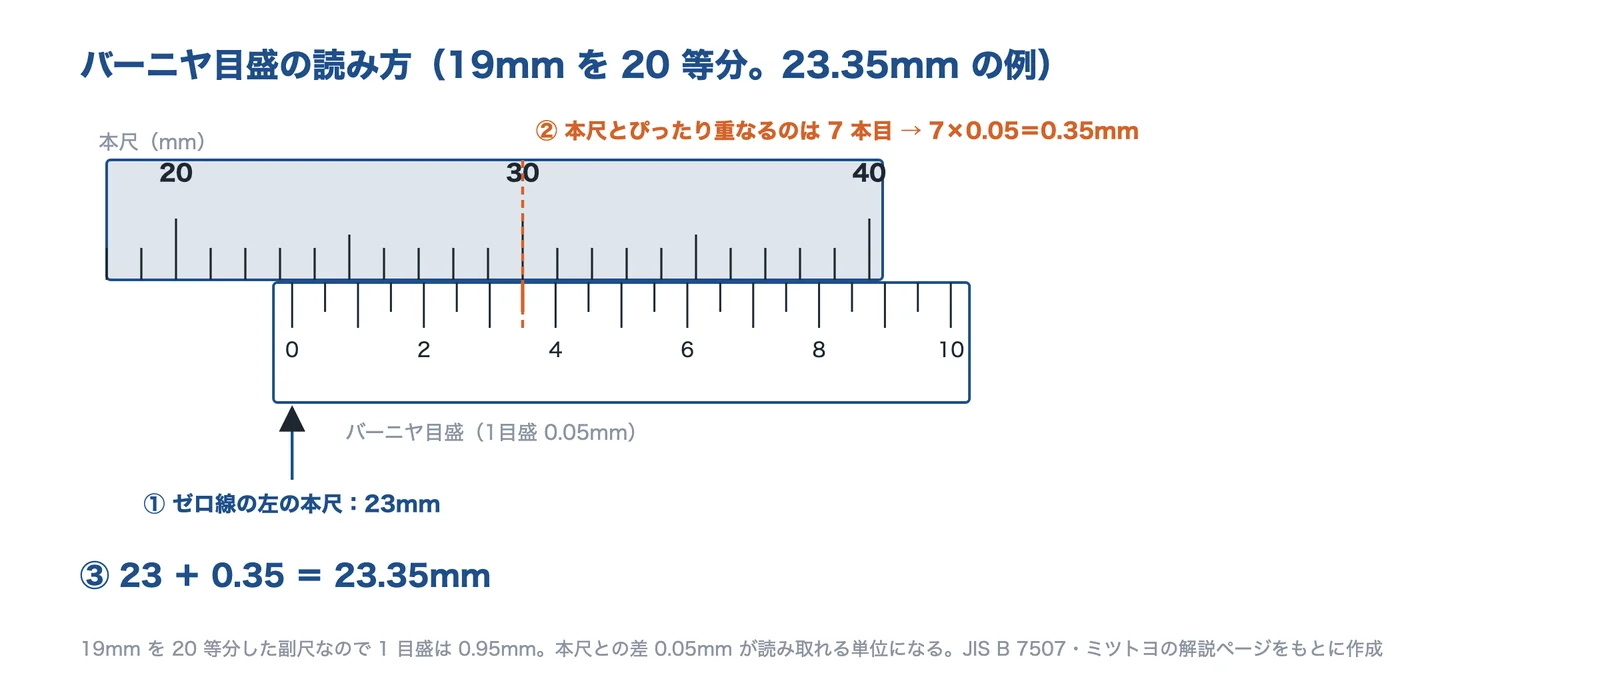
アナログのノギスは、本尺と、スライダにあるバーニヤ目盛(副尺)の2つを読んで足します。
- ① バーニヤの「0」の線の左にある本尺の目盛を、1mm 単位で読む(図では 23mm)
- ② 本尺の目盛とぴったり重なっているバーニヤの目盛を探し、0.05mm 単位で読む(図では 7 本目なので 0.35mm)
- ③ ①と②を足す(23+0.35=23.35mm)
出典:JIS B 7507 の要約ページ・ミツトヨの解説ページをもとに AI(Claude)で作成
なぜ 0.05mm まで読めるのか:JIS B 7507 には、19mm を 20 等分したバーニヤがあります。1目盛が 0.95mm なので、本尺の 1mm と 0.05mm ずつずれていき、重なった目盛の番号がそのまま端数になります。目盛の重なりは斜めから見るとずれて見える(視差)ので、必ず真正面から読みます。
出典:JIS B 7507:2016 ノギス(規格の要約ページ)、ノギスの正しい使い方、読み方と注意点|ミツトヨ
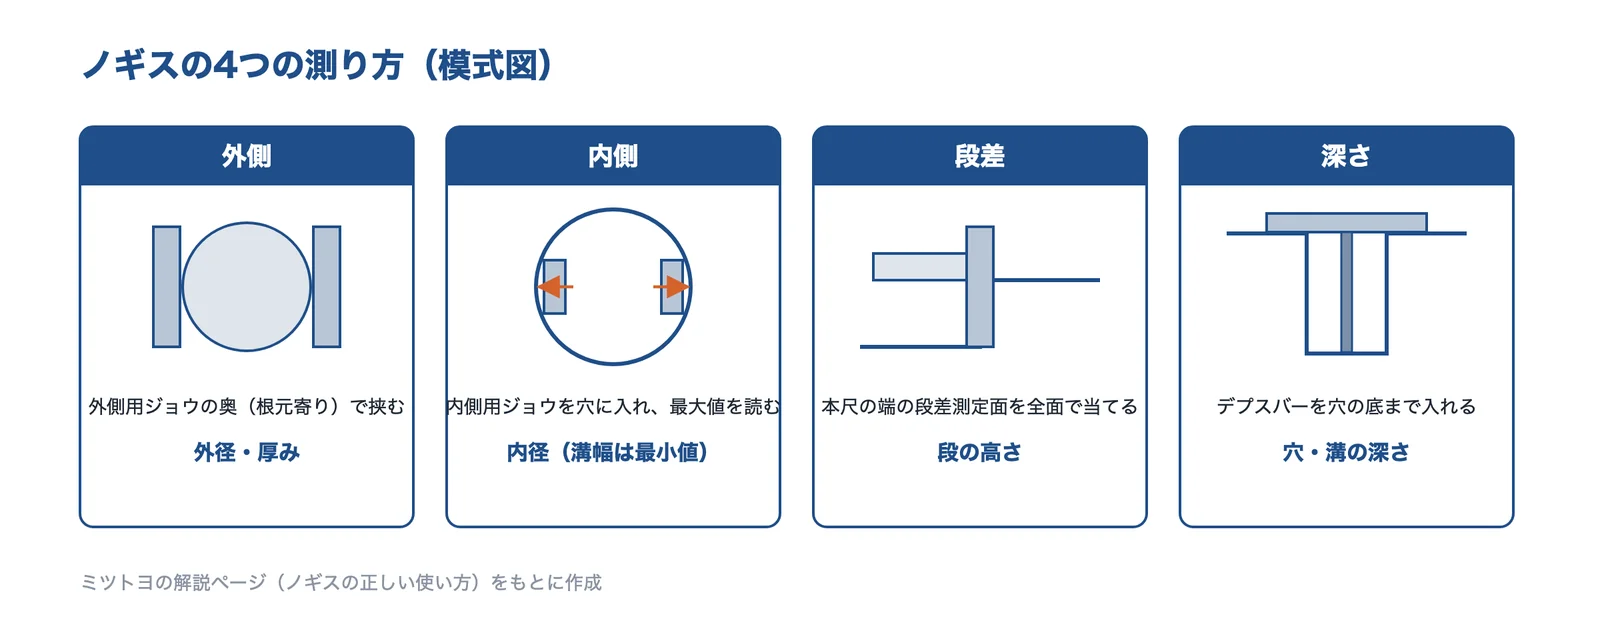
外側・内側・段差・深さの測り方
出典:ミツトヨの解説ページをもとに AI(Claude)で作成
| 測るもの | 使う所 | コツ |
|---|---|---|
| 外径・厚み | 外側用ジョウ | ジョウの先端ではなく、奥(根元寄り)で挟む |
| 内径・溝幅 | 内側用ジョウ | 穴の奥まで入れ、内径は最大値、溝幅は最小値を読む |
| 段の高さ | 本尺の端の段差測定面 | 段差測定面を全面で当てる |
| 穴・溝の深さ | デプスバー | デプスバーを底に当てる |
斜めに挟んだり、強く挟みすぎたりするとジョウが傾いて誤差になります。使う前に外側用ジョウを閉じてゼロ点を確かめ、光にかざしてすき間(先端の変形)がないかも見ます。

出典:niigataseiki1960(YouTube)
マイクロメーターの使い方と読み方
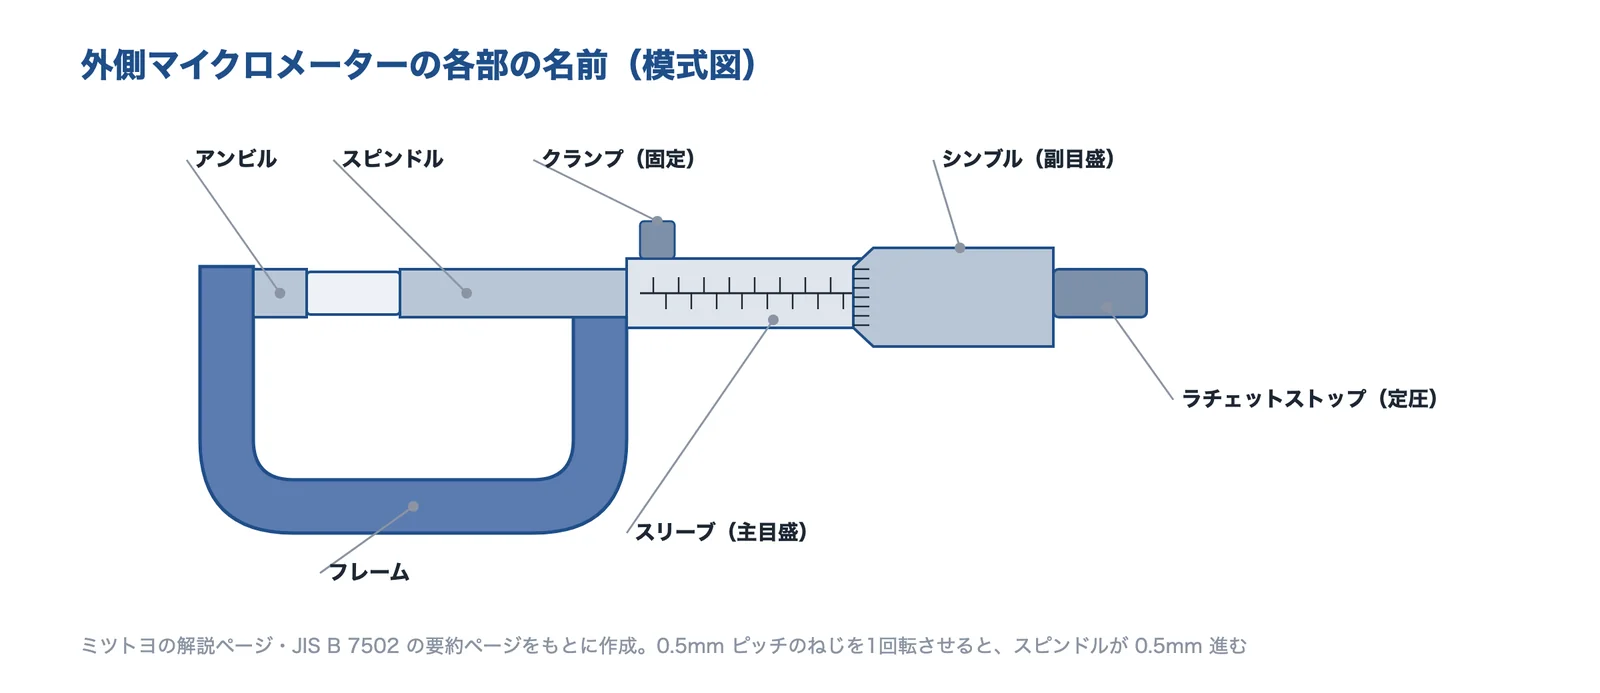
マイクロメーターの各部の名前としくみ
外側マイクロメーターは、U字のフレームの片側に固定のアンビル、もう片側にねじで進むスピンドルがあり、この2つで挟んで測ります。0.5mm ピッチの精密なねじを1回転させると、スピンドルが 0.5mm 進むしくみで、その回転量を目盛で読みます(ミツトヨ)。
出典:ミツトヨの解説ページ・JIS B 7502 の要約ページをもとに AI(Claude)で作成
JIS B 7502 は、アナログの目量を 0.01mm、ねじのピッチを 0.5mm か 1mm、デジタルの最小表示量を 0.01mm か 0.001mm としています。
出典:マイクロメータの正しい使い方、読み方と注意点|ミツトヨ、JIS B 7502:2016 マイクロメータ(規格の要約ページ)
マイクロメーターの目盛の読み方(3ステップ)
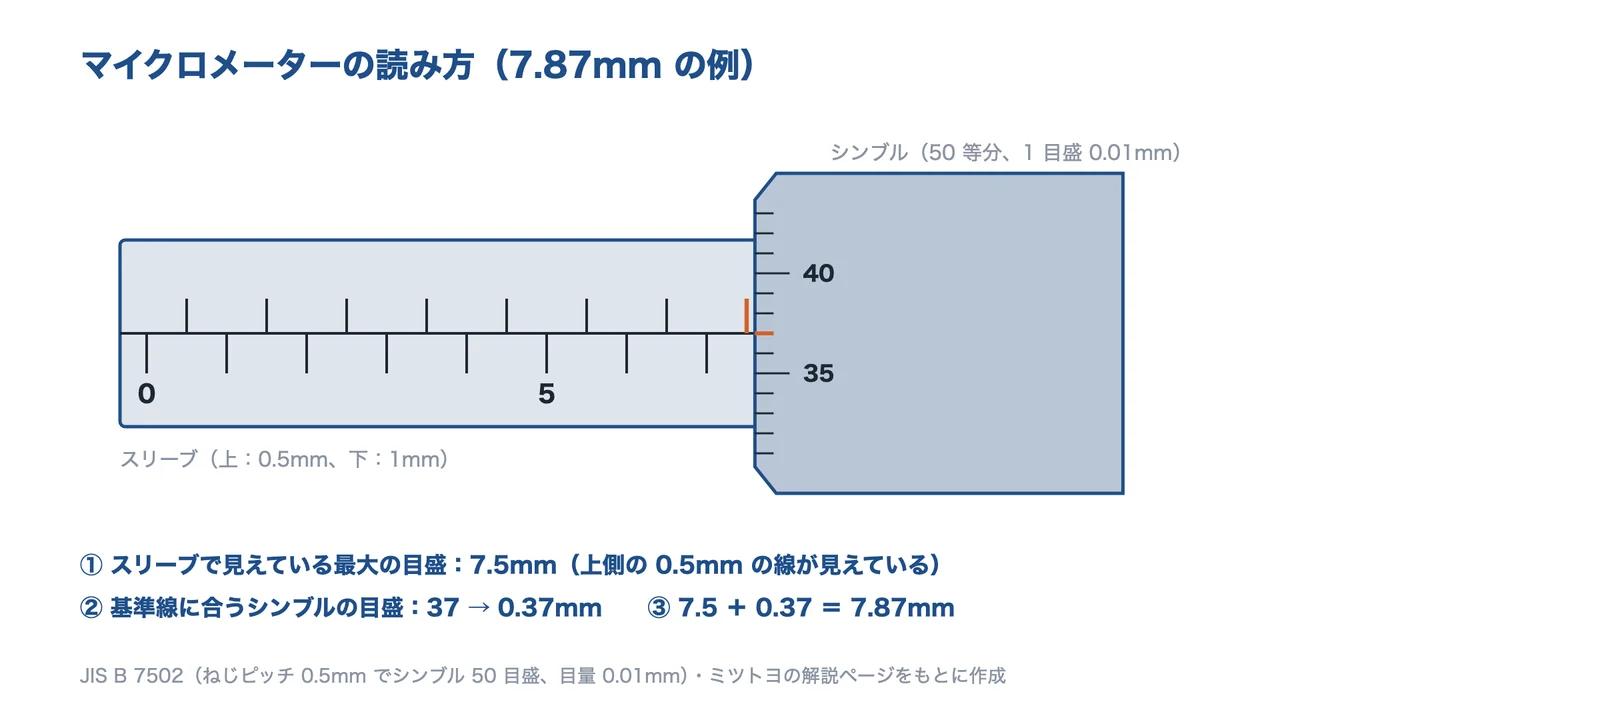
目盛は、固定されたスリーブ(主目盛)と、回るシンブル(副目盛)の2か所です。ピッチ 0.5mm のマイクロメーターでは、スリーブの基準線の上に 0.5mm、下に 1mm の目盛があり、シンブルは 50 等分(1目盛 0.01mm)です(JIS B 7502)。
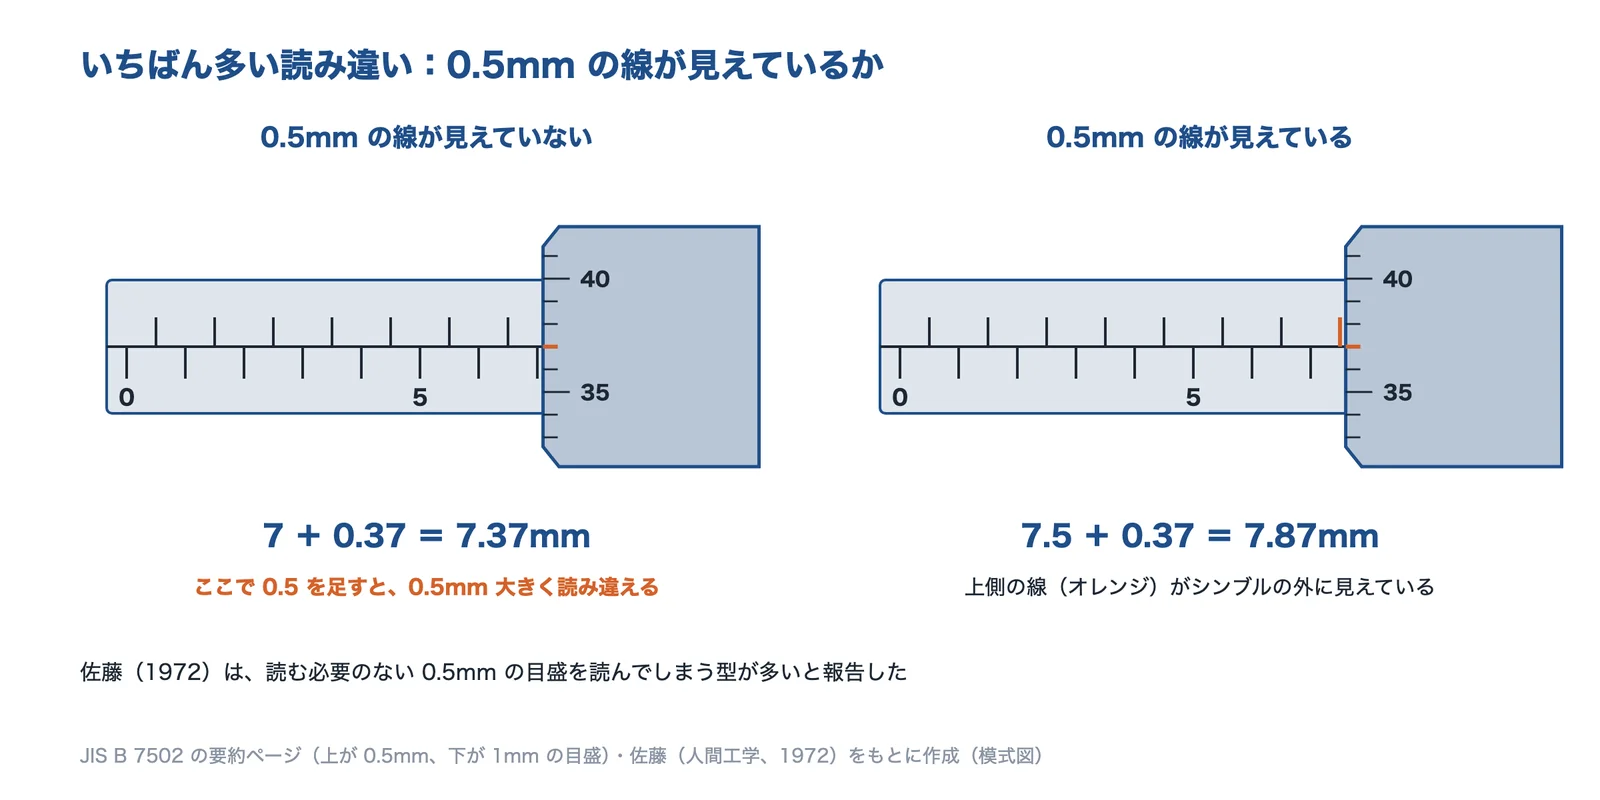
- ① スリーブで、シンブルの端から見えている最大の目盛を 0.5mm 単位で読む(図では上の 0.5mm の線まで見えているので 7.5mm)
- ② スリーブの基準線に合っているシンブルの目盛を、0.01mm 単位で読む(図では 37 なので 0.37mm)
- ③ ①と②を足す(7.5+0.37=7.87mm)
出典:JIS B 7502 の要約ページ・ミツトヨの解説ページをもとに AI(Claude)で作成
いちばん間違えやすいのは、上側の 0.5mm の線が見えているかどうかです(読み違いの例)。
出典:JIS B 7502:2016 マイクロメータ(規格の要約ページ)、マイクロメータの正しい使い方、読み方と注意点|ミツトヨ
ラチェットの回し方(測定力)
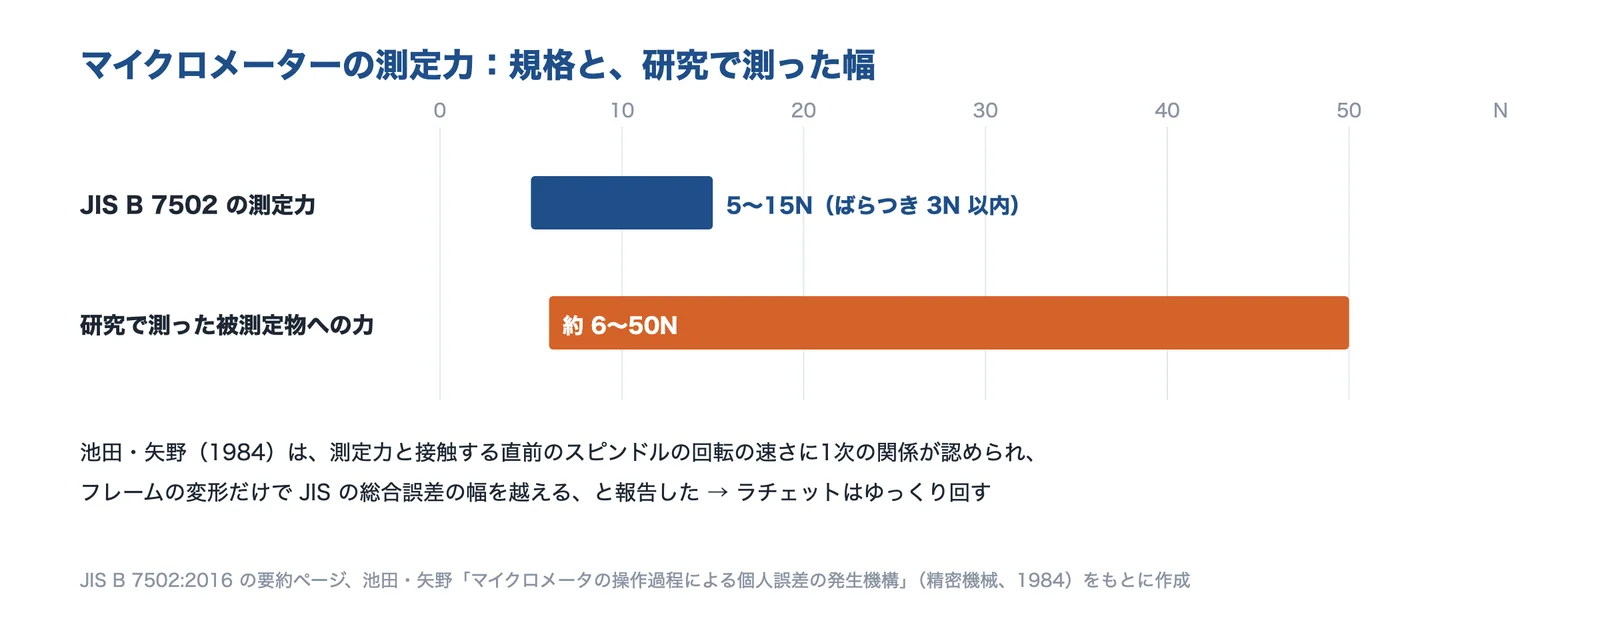
マイクロメーターの値は、挟む力(測定力)で変わります。力をそろえるのがラチェットストップで、ミツトヨは、測るものを挟んだらラチェットをゆっくり 3〜5 回まわすとしています。JIS B 7502 は測定力を 5〜15N(ばらつき 3N 以内)としています。
ただし、ラチェットを使っても回し方で力は変わります。池田・矢野(精密機械、1984)は、ラチェットを速く回すほど測定力が大きくなり、人や工具によって約 6〜50N の差が出ることを測定で示し、フレームの変形だけで JIS の誤差の幅を越えると報告しています。
出典:JIS B 7502 の要約ページと池田・矢野(精密機械、1984)をもとに AI(Claude)で作成
出典:JIS B 7502:2016 マイクロメータ(規格の要約ページ)、マイクロメータの正しい使い方、読み方と注意点|ミツトヨ、池田・矢野「マイクロメータの操作過程による個人誤差の発生機構」精密機械 50巻11号(1984)|J-STAGE
使う前のゼロ点合わせ
- マイクロメーターと測るものを、室温になじませておく(なじませないと熱膨張で誤差が出る)
- アンビルとスピンドルの測定面を白紙で拭く
- ラチェットで測定面を合わせ、シンブルの 0 とスリーブの基準線が合っているか確かめる
- 目盛は真正面から読む
出典:マイクロメータの正しい使い方、読み方と注意点|ミツトヨ

出典:niigataseiki1960(YouTube)
ノギスより精度が高い理由(アッベの原理)
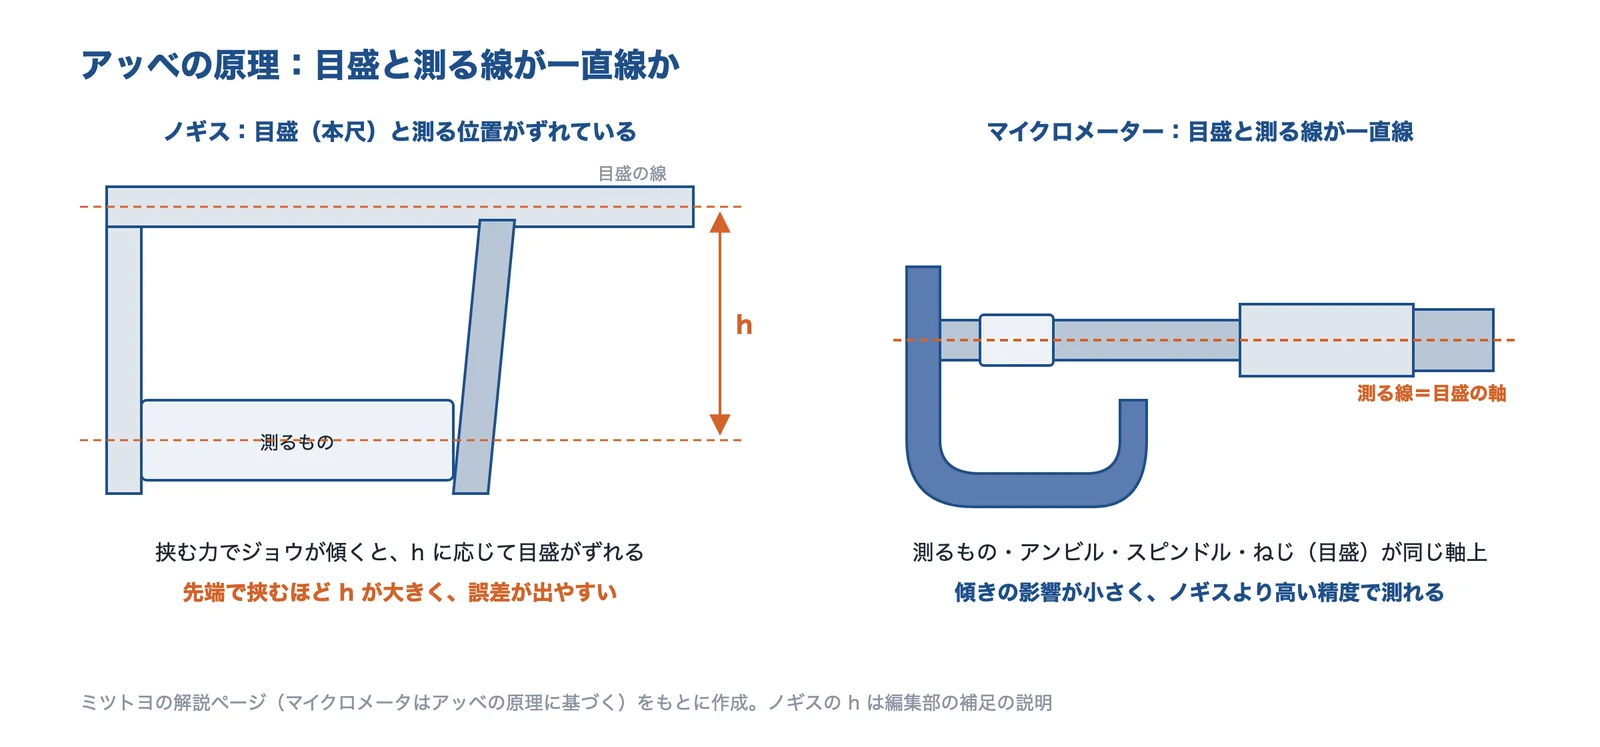
マイクロメーターは、測るものと目盛(ねじ)が一直線上に並ぶ「アッベの原理」に基づく形なので、ノギスより高い精度で測れます(ミツトヨ)。ノギスは目盛と挟む位置が離れているので、挟む力でジョウがわずかに傾くと、その距離(下の図の h)に応じて読みがずれます(編集部の補足)。ノギスを根元で挟むのはこのためです。
出典:ミツトヨの解説ページをもとに AI(Claude)で作成
出典:マイクロメータの正しい使い方、読み方と注意点|ミツトヨ、ノギスの正しい使い方、読み方と注意点|ミツトヨ
マイクロメーターの種類
| 種類 | 測るもの |
|---|---|
| 外側マイクロメーター | 外径・厚み(いちばん一般的) |
| 内側マイクロメーター(キャリパー形・棒形) | 穴の内径。棒形は体温で伸びるので手袋と防熱カバーを使う |
| ねじマイクロメーター(替駒式) | ねじの有効径 |
| 歯厚マイクロメーター | 歯車の歯厚 |
| そのほか | 細い溝、パイプの肉厚、オーバピン径など |
内径を精密に測るときは、ホールテストや、マスタとの差で測るシリンダゲージも使います(ダイヤルゲージの種類)。
出典:マイクロメータの正しい使い方、読み方と注意点|ミツトヨ、内径測定器の基礎知識|ミツトヨ
ダイヤルゲージの使い方
ダイヤルゲージのしくみと目量
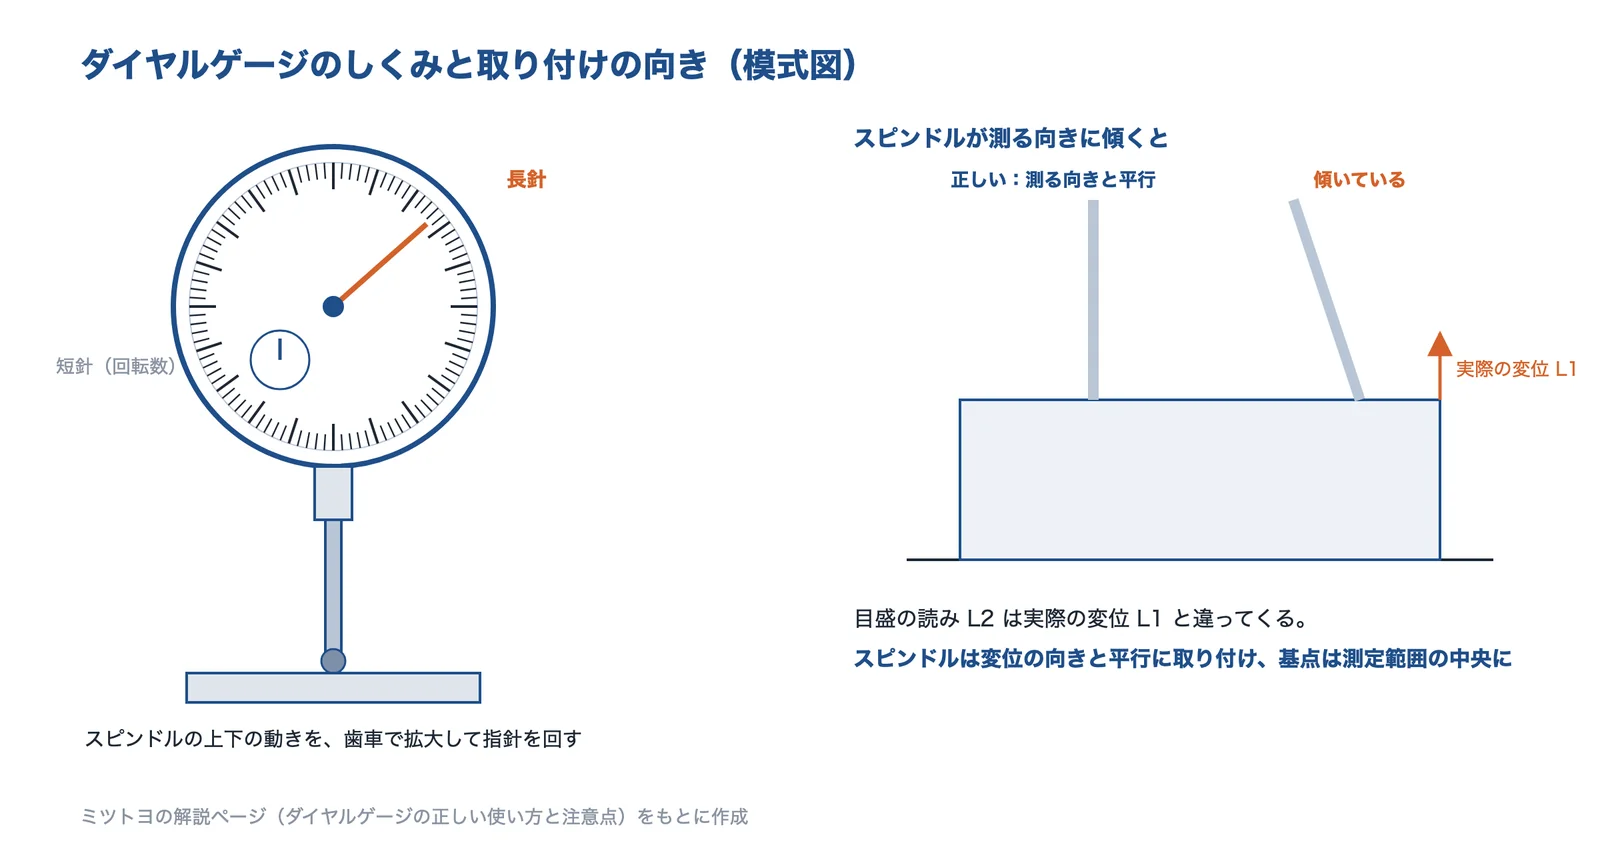
ダイヤルゲージは、スピンドルの上下の動きを歯車で拡大して、指針で読む工具です。長さそのものではなく、基準の位置からどれだけ動いたかを読みます。ミツトヨによると、目量 0.01mm と 0.001mm の標準タイプが代表で、測定範囲は 1〜10mm(短い機種で 0.08mm、長い機種で 100mm)です。JIS B 7503 は目量 0.01・0.005・0.002・0.001mm を対象にしています。
出典:ミツトヨの解説ページをもとに AI(Claude)で作成
出典:ダイヤルゲージの正しい使い方と注意点|ミツトヨ、JIS B 7503:2017 ダイヤルゲージ(規格の要約ページ)
スピンドル式とてこ式の違い
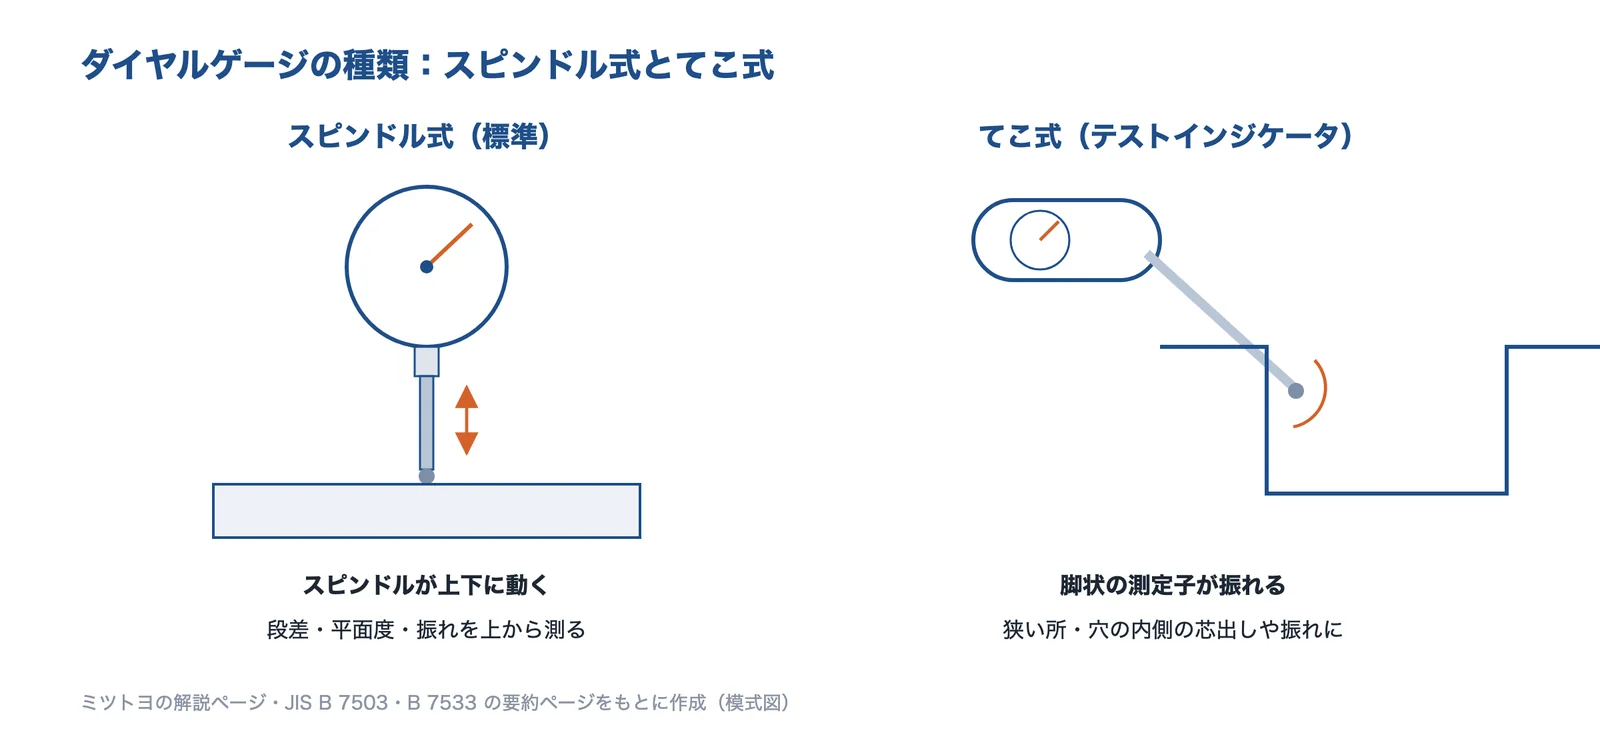
標準のダイヤルゲージ(スピンドル式)はスピンドルが上下に動きます。てこ式(テストインジケータ)は脚状の測定子が振れる形で、狭い所や穴の内側に入れて、芯出し・平行出し・振れを測ります(JIS B 7533)。穴の内径をマスタとの差で測るシリンダゲージも、ダイヤルゲージを組み合わせた測定器です。
出典:ミツトヨの解説ページ・JIS B 7503・B 7533 の要約ページをもとに AI(Claude)で作成
出典:ダイヤルゲージの正しい使い方と注意点|ミツトヨ、JIS B 7533:2015 てこ式ダイヤルゲージ(規格の要約ページ)、レバーテスト(てこ式ダイヤルゲージ)|テクロック、シリンダゲージ|テクロック
ダイヤルゲージの取り付け方と基点合わせ
- スピンドルを、測る向き(変位の向き)と平行に取り付ける。角度がつくと、指針の読みが実際の変位と違ってくる(図の右)
- 基点は、想定される寸法の範囲(公差+α)を考えて、測定範囲の中央で合わせる。想定外の寸法が出ても範囲内で読める
- スピンドルに注油しない(油が固着したり、ほこりを巻き込んだりする)。汚れは乾いた布か、アルコールを少し含ませた布で拭く

出典:niigataseiki1960(YouTube)
ブロックゲージ・ピンゲージ・限界ゲージ
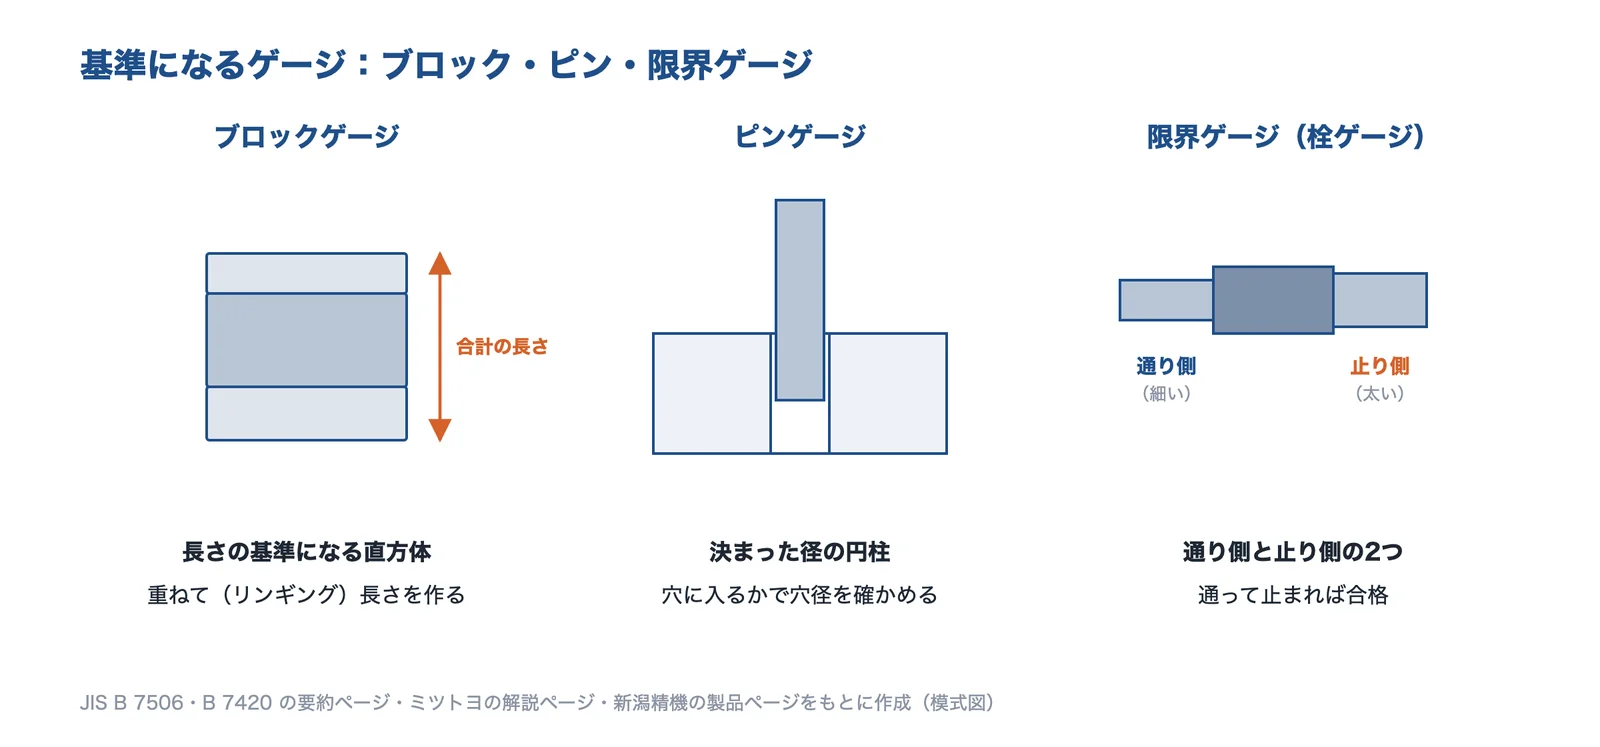
目盛を読む工具のほかに、決まった寸法そのものを基準にするゲージがあります。工具の点検や、量産品の合否の判定に使います。
出典:JIS B 7506・B 7420 の要約ページ・ミツトヨの解説ページ・新潟精機の製品ページをもとに AI(Claude)で作成
ブロックゲージ:長さの基準
ブロックゲージ(ゲージブロック)は、2つの測定面の間の長さが基準になる直方体で、測定器の点検や校正の基準に使います。JIS B 7506 は、精度で K級・0級・1級・2級の4等級に分けています。K級は光波干渉で校正し、主に 0〜2級のブロックゲージの校正に使います。複数のブロックを密着させて組み合わせる(リンギング)と、必要な長さを作れます。素手で扱うと寸法が変わるので注意します(ミツトヨ)。
出典:JIS B 7506:2004 ブロックゲージ(規格の要約ページ)、ゲージブロックの基礎知識|ミツトヨ
ピンゲージ:穴径の確認
ピンゲージは、決まった径の円柱で、穴に入るかどうかで穴径を確かめます。たとえば新潟精機の鋼ピンゲージセット(AAシリーズ)は、φ0.500〜10.000mm を 0.001mm とびで在庫し、φ0.05〜41.00mm まで製作でき、JCSS 校正にも対応する(φ0.10〜30.00mm)としています。
限界ゲージ:通り側と止り側で合否を見る
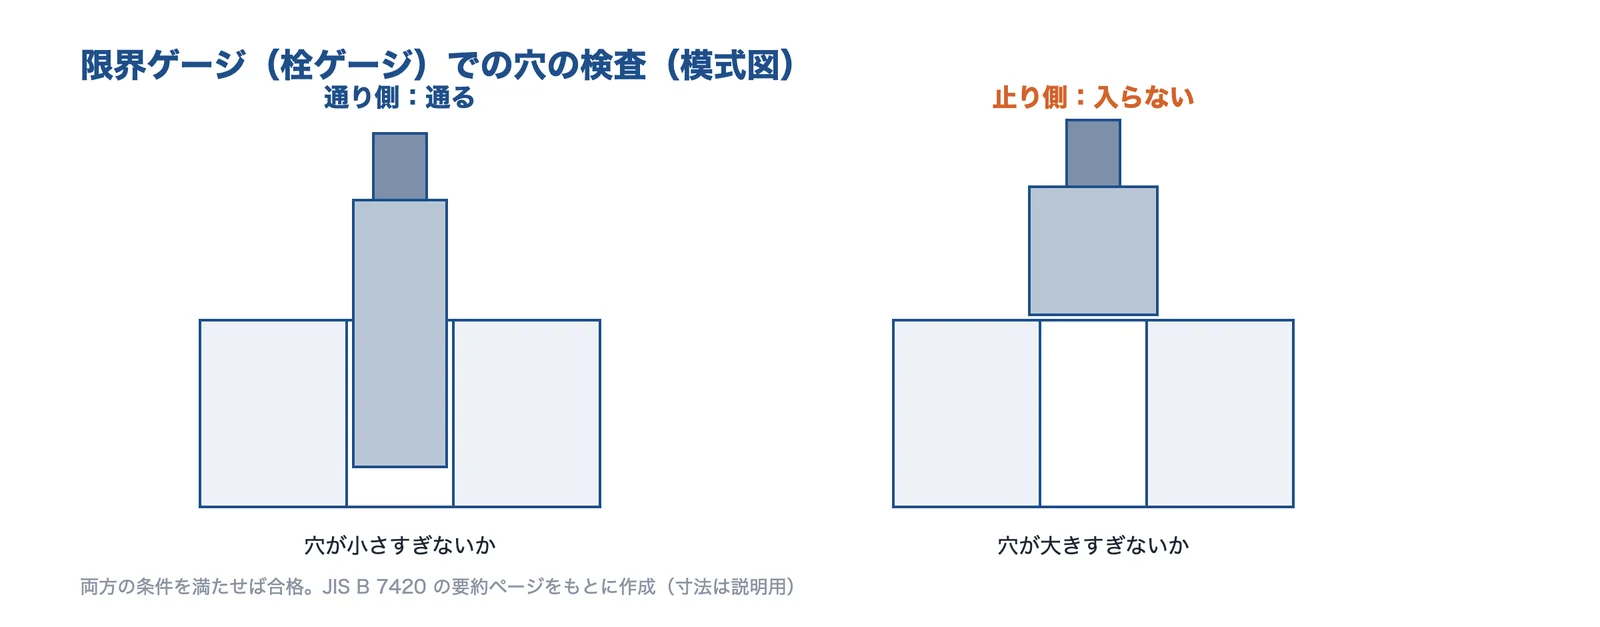
限界ゲージは、寸法を数値で読まず、通り側が通り、止り側が入らなければ合格とするゲージです。穴には栓(プラグ)ゲージ、軸にはリング・はさみゲージを使い、量産の検査を速くできます。JIS B 7420 は、各寸法の数値を 20℃ のものとしています。
出典:JIS B 7420 の要約ページをもとに AI(Claude)で作成
出典:JIS B 7420:1997 限界プレーンゲージ(規格の要約ページ)
測った値がずれる原因と対策
同じ工具でも、測り方で値は変わります。よくある症状と原因、対策をまとめました。
| 症状 | 主な原因 | 対策 |
|---|---|---|
| 人によって測った値が違う | ラチェットの回し方(測定力)・読み違い | ラチェットはゆっくり 3〜5 回 |
| マイクロメーターで 0.5mm ずれた | スリーブの 0.5mm の線の読み違い | 0.5mm の線が見えているか確かめる |
| ノギスとマイクロメーターで値が合わない | ノギスの先端で挟んだ・強く挟んだ | ノギスは根元で挟む |
| 朝と昼で値が違う | 工具や測るものが室温になじんでいない | 室温になじませてから測る |
| ダイヤルゲージの値が実際とずれる | スピンドルが測る向きに対して傾いている | 測る向きと平行に取り付ける |
| 力を変えると値が変わる | 測定力で表面の山がつぶれる | 測定力をそろえる |
ミツトヨの解説ページ・JIS の要約ページ・下の研究をもとに編集部が整理。
読み違い:いちばん多いのは 0.5mm の目盛
佐藤(人間工学、1972)は、マイクロメーターで測った値を調べ、挟む作業そのものは正確でも、目盛の読み違いで大きくずれることを報告しました。読み違いは4つの型に分かれ、読む必要のない 0.5mm の目盛を読んでしまう型が多いとしています。シンブルの端から上側の 0.5mm の線が見えているかを、毎回確かめます。デジタル表示の工具を使うのも一つの手です。
出典:JIS B 7502 の要約ページと佐藤(人間工学、1972)をもとに AI(Claude)で作成
| 読み違いの型 | 起きるずれ |
|---|---|
| スリーブの 1mm 目盛の本数を数え違える | 1mm |
| 0.5mm の線が見えているのに足さない | 0.5mm 小さく読む |
| 0.5mm の線が見えていないのに足す(多い) | 0.5mm 大きく読む |
| シンブルの目盛を読み違える | 0.01mm 単位 |
出典:佐藤「測定作業における錯誤について」人間工学 8巻3号(1972)|J-STAGE
温度:寸法は 20℃ が基準
JIS B 0680 は、製品の寸法を決めたり確かめたりするときの標準温度を 20℃としています。工具と測るものの温度が違ったり、室温からずれていたりすると、熱膨張で値がずれます。工具と測るものは室温になじませてから測り、手で長く握らないようにします(棒形の内側マイクロメーターは手袋と防熱カバーを使う)。
出典:JIS B 0680:2007 製品の幾何特性仕様及び検証に用いる標準温度(規格の要約ページ)、マイクロメータの正しい使い方、読み方と注意点|ミツトヨ、内径測定器の基礎知識|ミツトヨ
測定力と表面粗さ
岩城・森・中村(精密機械、1961)は、研削した4種類の材料の円筒をマイクロメーターの測定力で測り、測定力が大きいほど直径が小さく測れ、その割合は表面粗さと硬さで変わることを報告しています。表面の山が測定面でつぶれるためと考えられています。表面粗さは 技術の基礎知識「表面粗さ(Ra・Rz)」で説明しています。
出典:岩城・森・中村「寸法測定値におよぼす表面あらさの影響(第1報)測定端子が平坦な場合」精密機械 27巻312号(1961)|J-STAGE
精度に合った工具の選び方
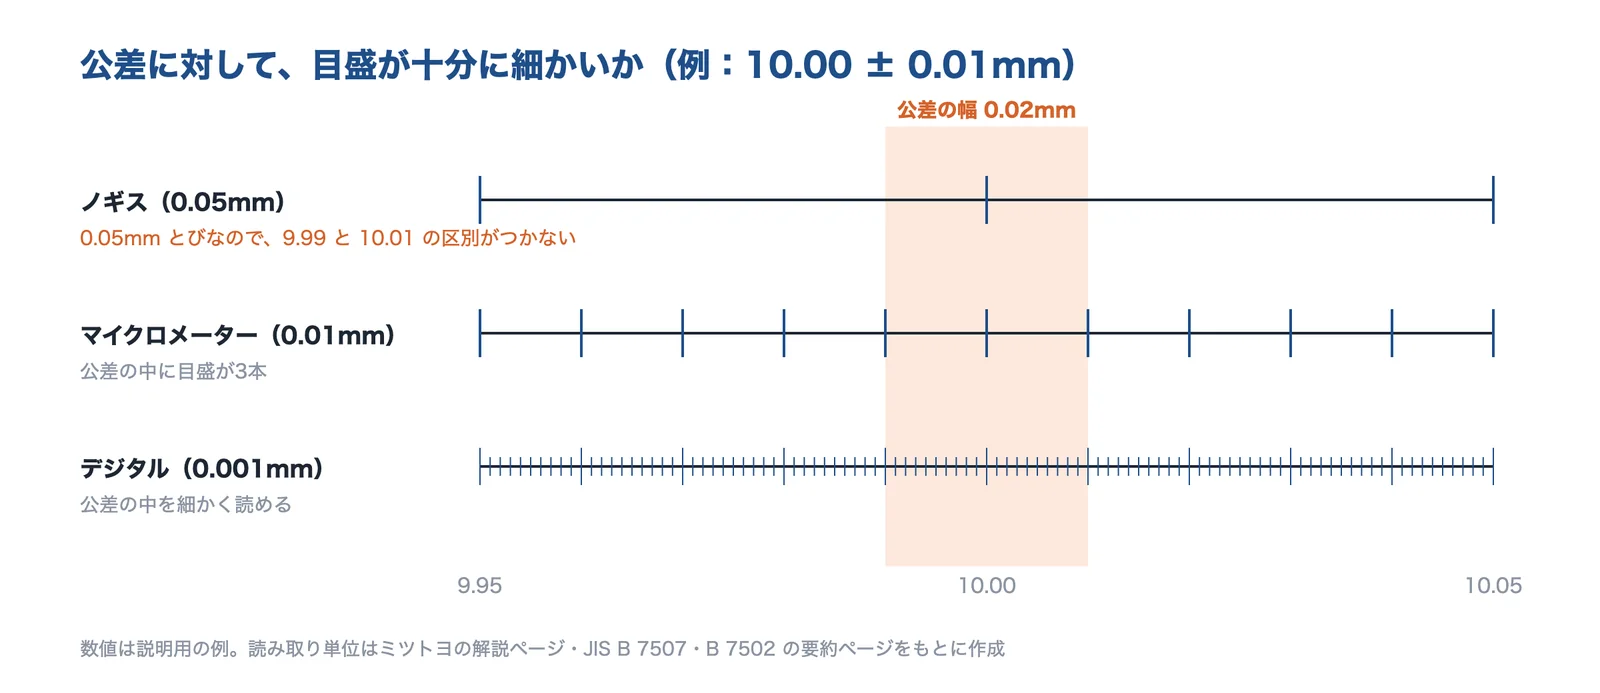
工具は、図面の公差に対して、読み取り単位が十分に細かいものを選びます。たとえば 10.00±0.01mm(公差の幅 0.02mm)の寸法を、0.05mm 単位でしか読めないノギスで判定するのは無理があります。
出典:ミツトヨの解説ページ・JIS B 7507・B 7502 の要約ページ(数値は説明用の例)をもとに AI(Claude)で作成
公差と工具の精度は、前もって決めておく
公差の幅に対してどこまで細かい工具が要るかは、社内の規定や取引先の要求で決まります。どの工具で何を保証するかを、設計と品質保証で前もって決めておくと、あとでもめません。ばらつきを数値で管理するときは 技術の基礎知識「工程能力指数(Cp・Cpk)」も参考になります。
現場での使いやすさとデータの記録
切削油がかかる現場では、それに向いたもの(ミツトヨの CD-PS/PM は保護等級 IP67)を選びます。記録の手間や転記ミスを減らしたいときは、ボタンでデータを送れる無線のノギス(中村製作所の E-FW など)があります(企業紹介)。
出典:ABSクーラントプルーフキャリパ CD-PS/PM|ミツトヨ、無線ノギス E-FW|中村製作所 BESTOOL-KANON
校正と日々の点検
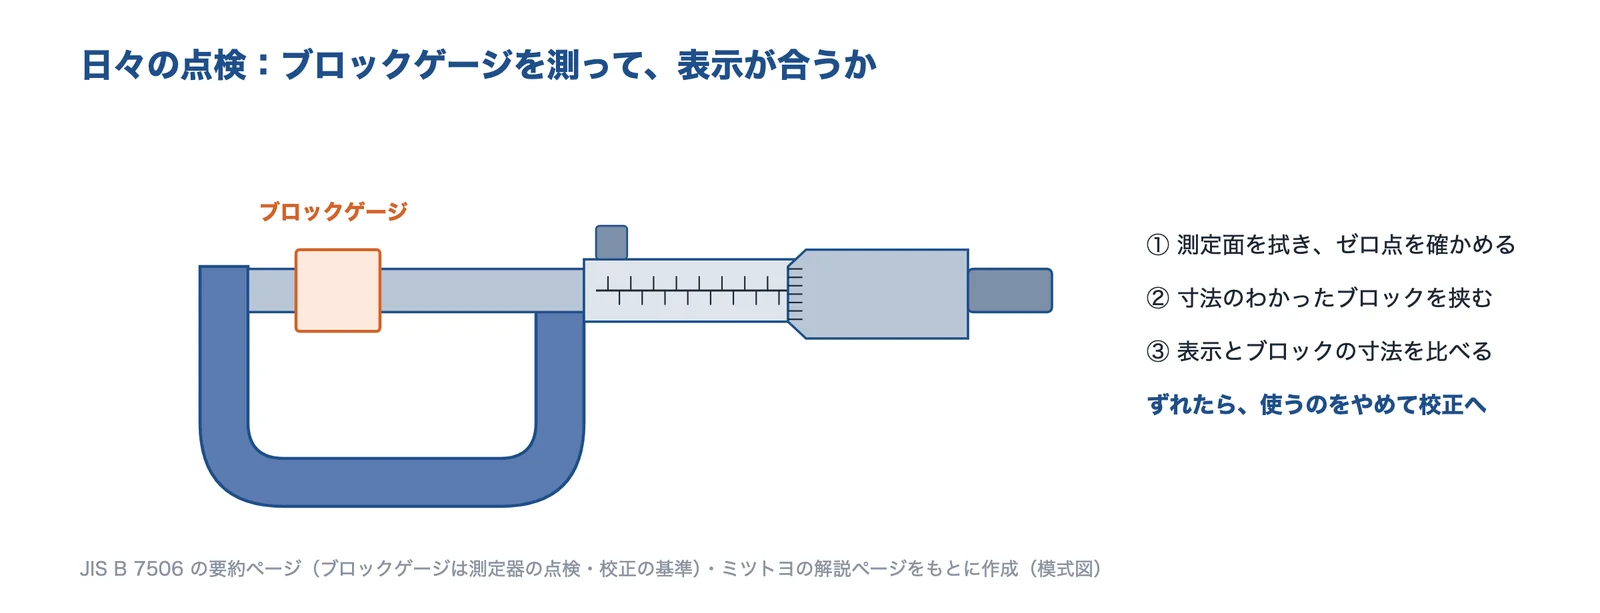
測定工具は、使っているうちに摩耗や変形で値がずれます。ふだんは使う前に点検し、定期的に校正に出すのが基本です。
出典:JIS B 7506 の要約ページ・ミツトヨの解説ページをもとに AI(Claude)で作成
JCSS 校正と一般校正
ミツトヨは、校正をJCSS 校正と一般校正の2種類に分けています。JCSS 校正は「全世界に通用する、厳格な基準による校正」で、取引先から測定の品質の証明を求められても、JCSS 校正証明書一部で応えられ、トレーサビリティ体系図も要らないとしています。校正の周期は、使う頻度・環境・これまでの校正結果をもとに社内で決めます。くわしくは 技術の基礎知識「校正(と調整・検定の違い)」で説明しています。
出典:1分で分かる JCSSってなあに?|ミツトヨ、ノギスの正しい使い方、読み方と注意点|ミツトヨ
測る前のチェックリスト
- 図面の公差に対して、読み取り単位が十分な工具を選んだか
- 測定面を拭き、ゼロ点(基点)を確かめたか
- 工具と測るものを室温になじませたか(基準は 20℃)
- マイクロメーターはラチェットをゆっくり回したか
- ノギスは根元で挟み、ダイヤルゲージは測る向きと平行にしたか
- 目盛を真正面から読み、0.5mm の線を確かめたか
- 工具の校正の期限は切れていないか
このページの出典をもとに編集部が整理。
企業紹介(精密測定工具の技術)
工具の選び方や測り方、校正は、メーカーや校正事業者に相談できます。相談するときは、測るもの(材質・形・寸法・数量)、必要な精度(公差)、測る場所と環境、今の方法と困りごと、データの扱いを整理しておくと話が早く進みます。
| 困りごと | 相談先の例 |
|---|---|
| 部品に合うノギス・マイクロメーターを選びたい | 測定工具のメーカー |
| 振れ・内径を比較測定で測りたい | ダイヤルゲージ・シリンダゲージのメーカー |
| 穴径・軸径の検査を速くしたい | ピンゲージ・限界ゲージのメーカー |
| 工具の校正・証明書が要る | 校正事業者(JCSS 登録事業者)・メーカーの校正窓口 |
| 手で測るのでは追いつかない | 三次元測定機・画像測定機のメーカー(三次元測定機・形状測定) |
ここでは、ノギス・マイクロメーター・ダイヤルゲージ、ゲージ類、校正を扱う5社を紹介します。得意な分野が重ならないように選びました。
| 会社 | ノギス | マイクロ メーター | ダイヤル ゲージ | シリンダ ゲージ | ブロック ゲージ | ピン・限界 ゲージ | 校正 |
|---|---|---|---|---|---|---|---|
| ミツトヨ精密測定機器(神奈川県川崎市) | ● | ● | ● | ● | ● | ||
| 新潟精機測定工具・ゲージ(新潟県三条市) | ● | ● | ● | ● | ● | ● | |
| テクロックダイヤルゲージ(長野県岡谷市) | ● | ● | ● | ● | |||
| 中村製作所(KANON)ノギス・トルク機器(東京都品川区) | ● | ||||||
| 第一測範製作所ゲージ・計測機器(新潟県小千谷市) | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社ミツトヨ|ノギス・マイクロメータから三次元測定機までの精密測定機器
ミツトヨとは
神奈川県川崎市高津区に本社を置き、1934年(昭和9年)10月22日に創立された会社です(従業員は単独 3,268名・連結 5,862名。同社の会社概要)。事業内容は精密測定機器の製造・販売で、ノギス・マイクロメータ・ダイヤルゲージの正しい使い方や JCSS 校正の解説を公開しています。
出典:ミツトヨの製品ページ・解説ページをもとに AI(Claude)で作成
ミツトヨの得意技術
| 技術 | 内容 |
|---|---|
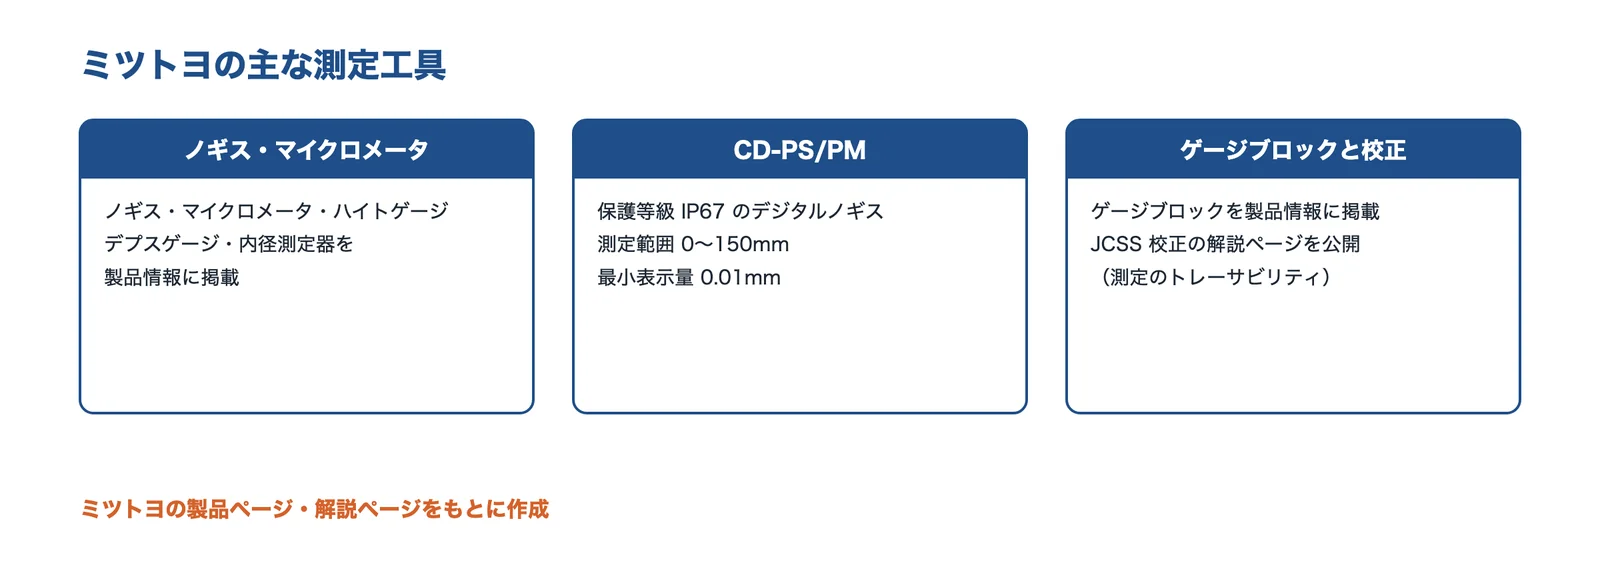
| ノギス・マイクロメータ | 製品情報に、ノギス・マイクロメータ・ハイトゲージ・デプスゲージ・内径測定器・ダイヤルゲージ(テストインジケータを含む)が並ぶ |
| ABSクーラントプルーフキャリパ CD-PS/PM | 保護等級 IP67 のデジタルノギス。測定範囲 0〜150mm、最小表示量 0.01mm(製品ページの例) |
| ゲージブロックと校正 | ゲージブロックを製品情報に掲載。JCSS 校正と一般校正の違いを解説している |
ミツトヨが解決できる課題
- 切削油がかかる現場で、デジタルのノギスを使いたい
- 狭い場所・深い場所の振れや段差を測りたい(テストインジケータ)
- 測定器の校正と証明書を、トレーサビリティつきでそろえたい
出典:会社概要|ミツトヨ、ABSクーラントプルーフキャリパ CD-PS/PM|ミツトヨ、テストインジケータ(てこ式ダイヤルゲージ)|ミツトヨ、ゲージブロック|ミツトヨ 製品情報、1分で分かる JCSSってなあに?|ミツトヨ
新潟精機株式会社|ピンゲージ・ブロックゲージなどのゲージ類と測定工具
新潟精機とは
新潟県三条市に本社を置き、1960年(昭和35年)8月3日に創立された会社です(従業員 200人。同社の会社概要)。事業内容は精密測定機器の製造・販売、建築・建設業向・DIY向製品の製造・販売、測定機器の校正などです。
出典:新潟精機の会社概要・製品ページをもとに AI(Claude)で作成
新潟精機の得意技術
| 技術 | 内容 |
|---|---|
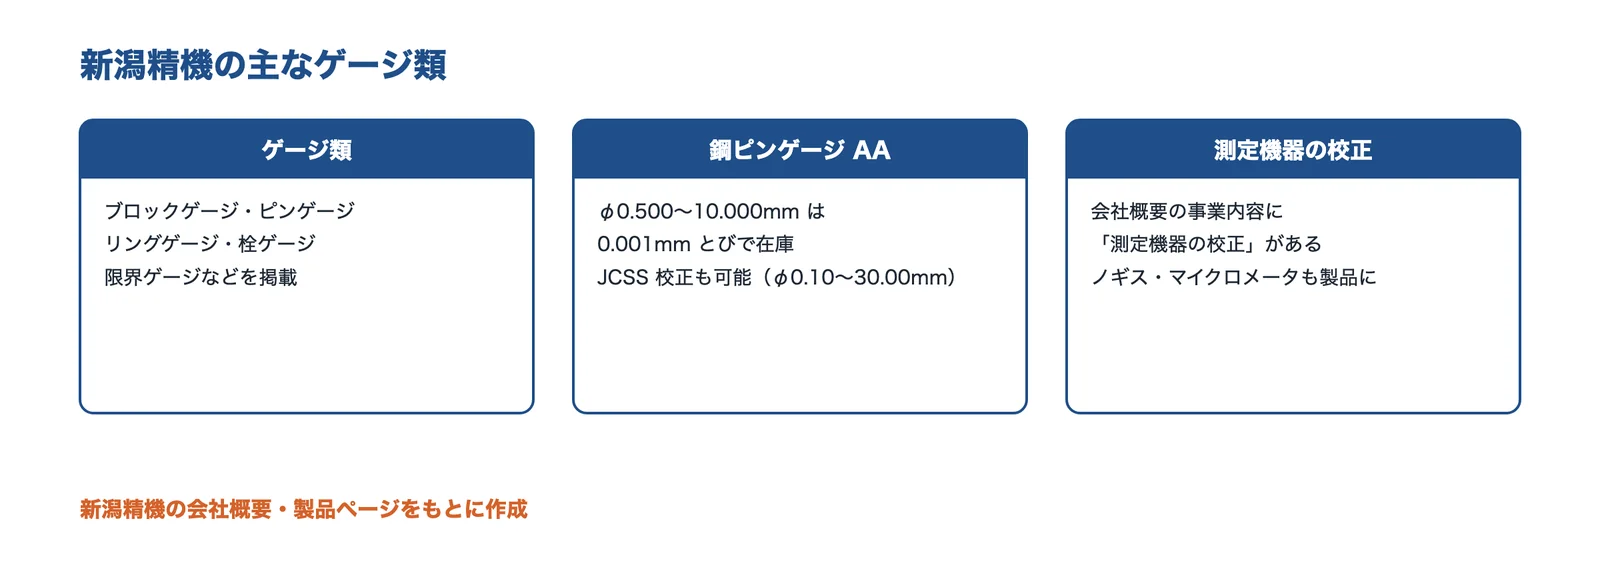
| ゲージ類 | ブロックゲージ・ピンゲージ・リングゲージ・栓ゲージ・限界ゲージなどを製品情報に掲載 |
| 鋼ピンゲージセット AAシリーズ | φ0.500〜10.000mm を 0.001mm とびで在庫。製作できる大きさは φ0.05〜41.00mm。JCSS 校正も可能(φ0.10〜30.00mm)。φ2.700mm 以上はサブゼロ処理済み |
| 測定機器の校正・測定工具 | 会社概要の事業内容に「測定機器の校正」がある。製品としてノギス・マイクロメータ・ダイヤルゲージも扱う |
新潟精機が解決できる課題
- 穴径を、ピンゲージで 0.001mm とびに確かめたい
- ピンゲージを JCSS 校正つきでそろえたい
- ブロックゲージ・限界ゲージを一つの会社で選びたい
出典:会社概要|新潟精機、ゲージ類|新潟精機 製品情報、鋼ピンゲージセット AAシリーズ|新潟精機、ブロックゲージ|新潟精機 製品情報、ノギス|新潟精機 製品情報、マイクロメータ|新潟精機 製品情報、ダイヤルゲージ|新潟精機 製品情報
株式会社テクロック|ダイヤルゲージ・てこ式・シリンダゲージ
テクロックとは
長野県岡谷市に本社を置く会社です(同社の会社案内)。同社は、昭和25年から寸法精度の高い精密測定機器をつくっていて、最小の目盛は 0.0005mm としています。製品には、ダイヤルゲージ・レバーテスト(てこ式)・シリンダゲージ・マイクロメータ・ノギスのほか、デュロメータ(硬さ計)があります(同社のサイトの製品一覧)。
出典:テクロックの製品ページをもとに AI(Claude)で作成
テクロックの得意技術
| 技術 | 内容 |
|---|---|
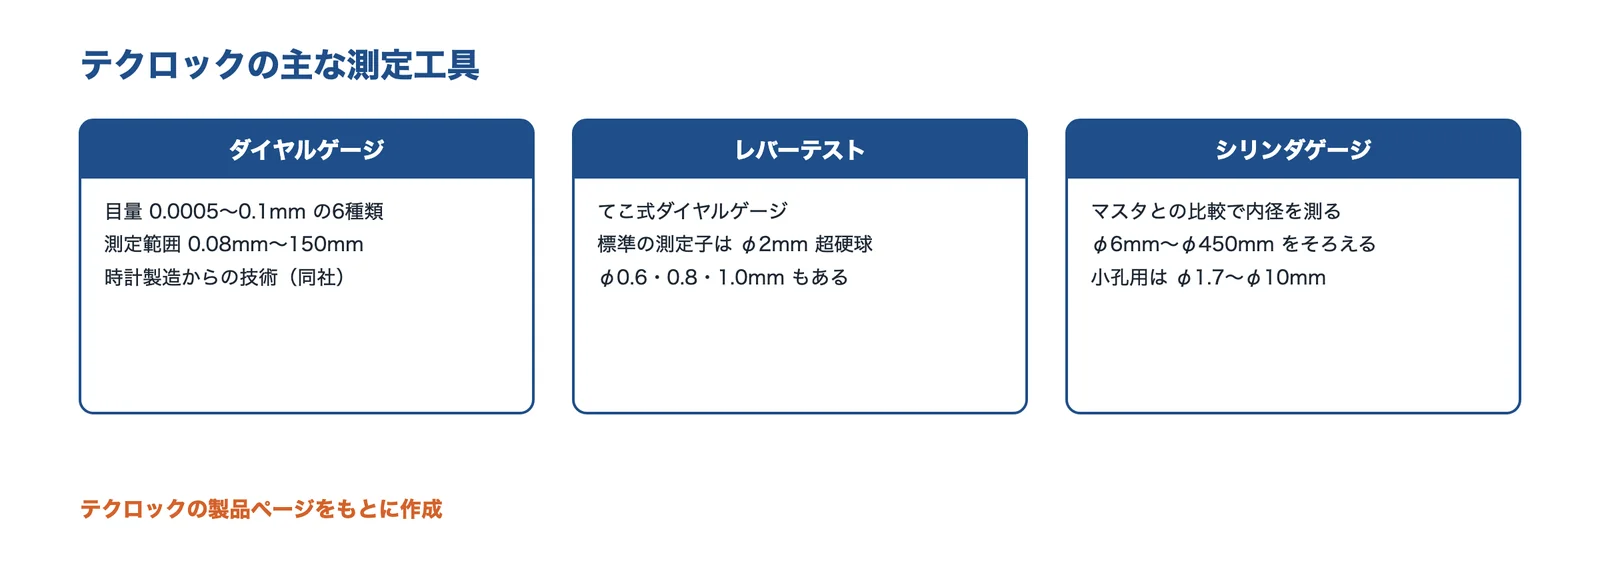
| ダイヤルゲージ | 目量は 0.0005・0.001・0.005・0.01・0.05・0.1mm の6種類、測定範囲は 0.08mm から 150mm まで。時計製造で培った技術を継承したラインナップ(同社) |
| レバーテスト(てこ式) | 標準ダイヤルゲージより微細な変位への感度がよい。標準の測定子は φ2mm 超硬球で、φ0.6・0.8・1.0mm もある |
| シリンダゲージ | マスタゲージとの比較で内径を測る比較測定器。φ6mm〜φ450mm。小孔用のマイクロホールテストは φ1.7〜φ10mm |
テクロックが解決できる課題
- 0.001mm 以下の小さな変位・振れを読みたい
- 狭い場所の芯出し・平行出しをしたい(細い測定子のレバーテスト)
- 小さな穴の内径を比較測定で測りたい
出典:会社案内|テクロック、テクロック(製品一覧)、ダイヤルゲージ|テクロック、レバーテスト(てこ式ダイヤルゲージ)|テクロック、シリンダゲージ|テクロック
株式会社中村製作所(BESTOOL-KANON)|カノンのノギスとトルク機器
中村製作所とは
東京都品川区に東京本社(営業本部)を置く会社です(従業員 合計80名。同社の会社案内)。沿革によると、1938年8月に創始者がカノンノギス研究所を設立し、1943年10月に株式会社中村製作所を設立してその一切を引き継ぎ、1952年4月にステンレス製ノギスの生産を始めました。ノギスのほか、トルクレンチなどのトルク機器や画像測定機をつくっています。
出典:中村製作所(BESTOOL-KANON)の製品ページをもとに AI(Claude)で作成
中村製作所の得意技術
| 技術 | 内容 |
|---|---|
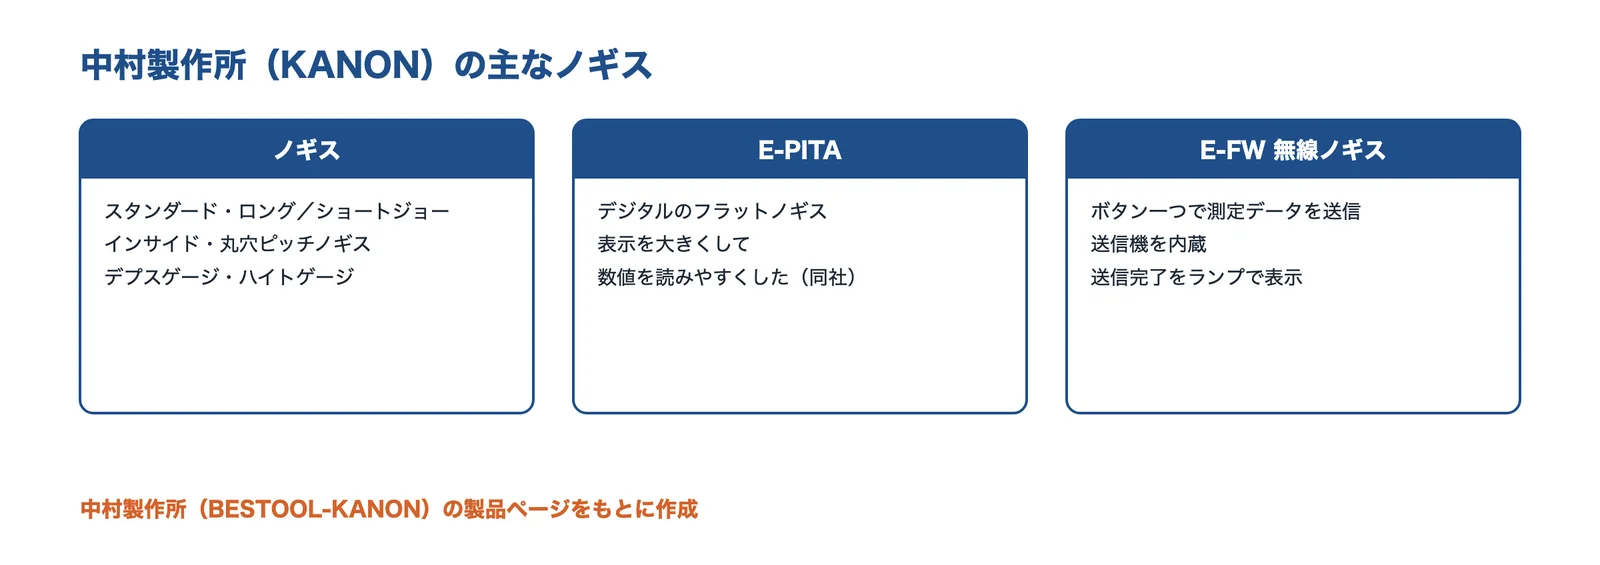
| ノギス | スタンダード、ロング/ショートジョー、インサイド、無線送信のノギス、丸穴ピッチノギス、デプスゲージ、ハイトゲージ |
| デジタルノギス E-PITA | フラットヘッドのピタノギスのデジタルタイプ。従来品より表示を大きくして数値を読みやすくした(同社) |
| 無線ノギス E-FW | ボタン一つで測定データを送信する。送信機を内蔵し、送信完了ランプが表示画面に点灯する |
中村製作所が解決できる課題
- 段差や狭い所など、形に合うジョウのノギスを選びたい
- 測定値の手書き・転記をやめたい(無線ノギス)
- 穴と穴のピッチを測りたい(丸穴ピッチノギス)
出典:企業情報(会社案内・沿革・事業所一覧)|中村製作所 BESTOOL-KANON、ノギス|中村製作所 BESTOOL-KANON、デジタルノギス E-PITA|中村製作所 BESTOOL-KANON、無線ノギス E-FW|中村製作所 BESTOOL-KANON
株式会社第一測範製作所|ゲージ・計測機器とねじの自動検査
第一測範製作所とは
新潟県小千谷市に本社を置き、1944年3月に設立された会社です(従業員 206名、2025年12月1日現在。同社の会社概要)。事業内容はゲージ・計測機器とボールねじの製造・販売で、JIS マーク表示制度の認証を受けています。
出典:第一測範製作所の会社概要・トップページをもとに AI(Claude)で作成
第一測範製作所の得意技術
| 技術 | 内容 |
|---|---|
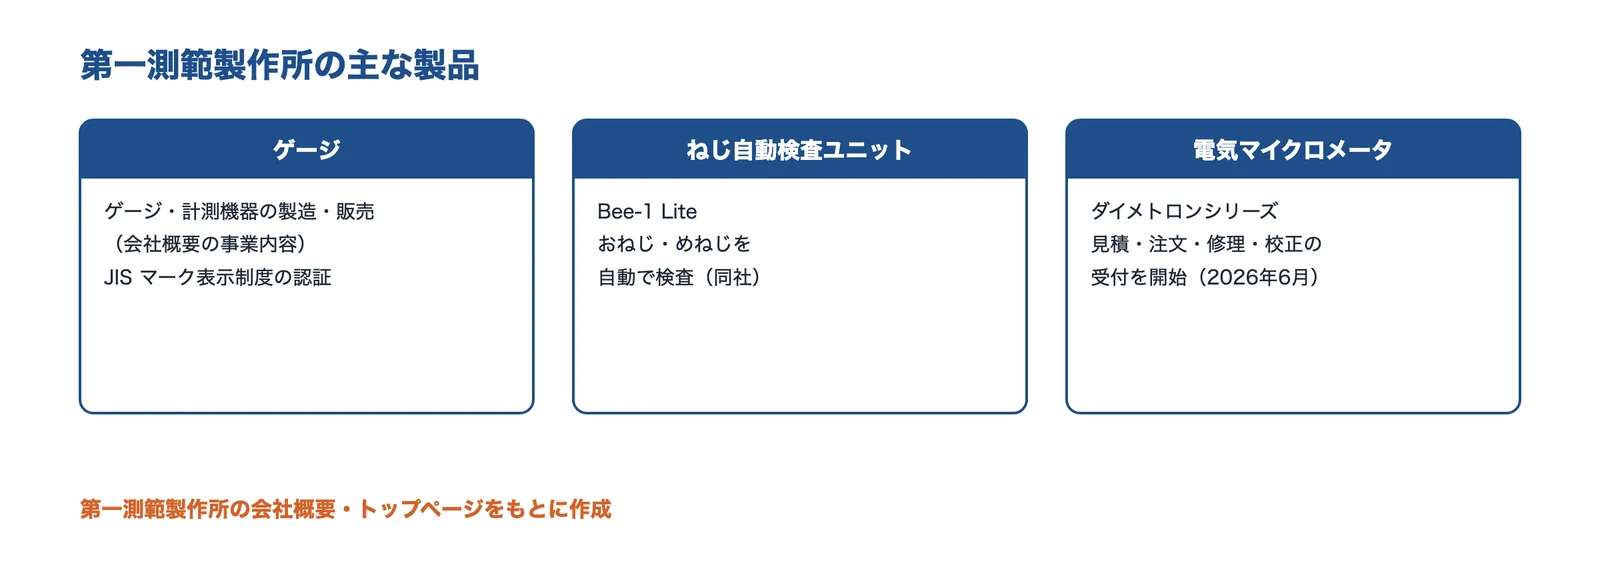
| ゲージ・計測機器 | ゲージ・計測機器の製造・販売(会社概要の事業内容) |
| ねじ自動検査ユニット Bee-1 Lite | おねじ・めねじを自動で検査し、ねじの検査から人手を開放するとしている(同社) |
| 電気マイクロメータ(ダイメトロンシリーズ) | 2026年6月に見積・注文・修理・校正の受付を始めた(同社のお知らせ) |
第一測範製作所が解決できる課題
- ねじゲージでの検査を自動化したい
- 電気マイクロメータで精密な比較測定をしたい
- JIS マークのゲージを選びたい
出典:会社概要|第一測範製作所、第一測範製作所(製品情報・お知らせ)
よくある質問
- ノギスとマイクロメーターはどう使い分けますか?
- いろいろな所を手早く測るならノギス(読み取り 0.05〜0.01mm)、外径や厚みを精密に測るならマイクロメーター(0.01mm、デジタルは 0.001mm)です。マイクロメーターはアッベの原理に基づく形なので、ノギスより精度が高くなります(3つの工具の違い)。
- ノギスの最小読取値はいくつですか?
- 一般的なアナログのノギスは 0.05mm で、0.02mm のものもあります。デジタルは 0.01mm です(ノギスの各部の名前)。
- ノギスの目盛はどう読みますか?
- バーニヤの「0」の線の左にある本尺の目盛を 1mm 単位で読み、本尺と重なったバーニヤの目盛を 0.05mm 単位で読んで足します(ノギスの目盛の読み方)。
- マイクロメーターの目盛はどう読みますか?
- スリーブで見えている最大の目盛(0.5mm 単位)と、基準線に合うシンブルの目盛(0.01mm 単位)を足します。上側の 0.5mm の線が見えているかに注意します(マイクロメーターの目盛の読み方)。
- ラチェットは何回まわせばよいですか?
- ミツトヨは、測るものを挟んだらゆっくり 3〜5 回まわすとしています。速く回すと測定力が大きくなります(ラチェットの回し方)。
- ダイヤルゲージの目量はいくつですか?
- 0.01mm と 0.001mm が代表的です。JIS B 7503 は 0.01・0.005・0.002・0.001mm を対象にしています(ダイヤルゲージのしくみと目量)。
- ダイヤルゲージとてこ式ダイヤルゲージの違いは?
- 標準のダイヤルゲージはスピンドルが上下に動き、てこ式は脚状の測定子が振れます。てこ式は狭い場所の芯出し・平行出し・振れに向きます(スピンドル式とてこ式の違い)。
- ブロックゲージの等級は?
- JIS B 7506 では K級・0級・1級・2級の4等級です。K級は主に 0〜2級の校正に使います(ブロックゲージ)。
- 測定は何℃で行えばよいですか?
- 製品の寸法の基準温度は 20℃ です(JIS B 0680)。工具と測るものを室温になじませてから測ります(温度)。
- 測定工具の校正はどのくらいの周期で行えばよいですか?
- 使う頻度・環境・これまでの校正結果をもとに社内で決めます。証明が必要なら JCSS 校正を選びます(JCSS 校正と一般校正)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 三次元測定機・形状測定
- 校正(と調整・検定の違い)
- 公差・はめあい(幾何公差を含む)
- 表面粗さ(Ra・Rz)
- 工程能力指数(Cp・Cpk)
- 切削加工(旋盤・フライス・マシニングセンタ)
- タップ(ねじ立て)
- ねじ・ボルト・ナット・ワッシャー
- 部品の寸法・形状を正しく測りたい
- 量産で寸法がばらつく
- 圧入・焼きばめの部品が抜ける・割れる
出典・確認日
- ノギスの正しい使い方、読み方と注意点|ミツトヨ
- マイクロメータの正しい使い方、読み方と注意点|ミツトヨ
- ダイヤルゲージの正しい使い方と注意点|ミツトヨ
- JIS B 7507:2016 ノギス(規格の要約ページ)
- JIS B 7502:2016 マイクロメータ(規格の要約ページ)
- JIS B 7503:2017 ダイヤルゲージ(規格の要約ページ)
- JIS B 7533:2015 てこ式ダイヤルゲージ(規格の要約ページ)
- 池田・矢野「マイクロメータの操作過程による個人誤差の発生機構」精密機械 50巻11号(1984)|J-STAGE
- 内径測定器の基礎知識|ミツトヨ
- レバーテスト(てこ式ダイヤルゲージ)|テクロック
- シリンダゲージ|テクロック
- JIS B 7506:2004 ブロックゲージ(規格の要約ページ)
- ゲージブロックの基礎知識|ミツトヨ
- 鋼ピンゲージセット AAシリーズ|新潟精機
- JIS B 7420:1997 限界プレーンゲージ(規格の要約ページ)
- 佐藤「測定作業における錯誤について」人間工学 8巻3号(1972)|J-STAGE
- JIS B 0680:2007 製品の幾何特性仕様及び検証に用いる標準温度(規格の要約ページ)
- 岩城・森・中村「寸法測定値におよぼす表面あらさの影響(第1報)測定端子が平坦な場合」精密機械 27巻312号(1961)|J-STAGE
- ABSクーラントプルーフキャリパ CD-PS/PM|ミツトヨ
- 無線ノギス E-FW|中村製作所 BESTOOL-KANON
- 1分で分かる JCSSってなあに?|ミツトヨ
- 会社概要|ミツトヨ
- テストインジケータ(てこ式ダイヤルゲージ)|ミツトヨ
- ゲージブロック|ミツトヨ 製品情報
- 会社概要|新潟精機
- ゲージ類|新潟精機 製品情報
- ブロックゲージ|新潟精機 製品情報
- ノギス|新潟精機 製品情報
- マイクロメータ|新潟精機 製品情報
- ダイヤルゲージ|新潟精機 製品情報
- 会社案内|テクロック
- テクロック(製品一覧)
- ダイヤルゲージ|テクロック
- 企業情報(会社案内・沿革・事業所一覧)|中村製作所 BESTOOL-KANON
- ノギス|中村製作所 BESTOOL-KANON
- デジタルノギス E-PITA|中村製作所 BESTOOL-KANON
- 会社概要|第一測範製作所
- 第一測範製作所(製品情報・お知らせ)
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図は転載していません。JIS の内容は規格の要約ページで確かめた範囲で、規格票そのものではありません(規格は改正されることがあります)。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月30日 本ページの内容は一般的な情報です。測定工具の使い方と精度は、メーカーの取扱説明書と規格に従ってください。各社の製品・サービスは、その会社の公開情報をもとに紹介しています。








