
三次元測定機(CMM、座標測定機)は、直交する3つの軸の上でプローブを動かし、測る物の表面の点の座標を集めて、寸法・位置・幾何公差を計算で求める測定機です。触れられる所はほぼ何でも測れるので「万能測定機」と呼ばれる一方で、測る点の取り方・温度・スタイラスで結果が変わることが、公的な研究機関の報告で数多く示されています。
出典:計量標準モノグラフ第8号「座標測定機用二次元幾何ゲージ校正に関する技術情報」第1章 座標測定機の不確かさ要因|産総研 計量標準総合センター、冊子「CMMの都市伝説」第1部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
このページでは、設計・品質保証の現場で必要になることを1ページにまとめました。構造と種類(接触式・非接触・X線CT・可搬型)、カタログの精度(MPE)の読み方、温度と測定室、測定点やデータムの決め方、産総研と公設試の研究からわかる落とし穴、校正とトレーサビリティ、公的な開示に見る事例、公設試の料金の例、相談できる会社まで扱います。量産の寸法のばらつきを減らす話は、課題「量産で寸法がばらつく」でも詳しく扱っています。
知りたいことから読む
- 接触式・非接触・X線CT・可搬型の違いと選び方 → 種類と選び方
- カタログの精度 E0,MPE の読み方 → 精度の見方と校正
- 温度で測定値がどれだけ変わるか → 温度と測定室
- 測定点の数・配置とデータムの立て方 → 測定のしかた
- 測定値がずれる・ばらつく原因 → 測定値がずれる原因と対策
- 校正とトレーサビリティ → 精度の見方と校正
- 測定機のメーカーと受託測定の会社・公設試の料金 → 企業紹介
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| 朝と昼で値が違う・日によってずれる | 測定室とワークの温度差、温度のならし不足 | 温度と測定室 |
| カタログの精度より大きくばらつく | 長いスタイラス、校正球の位置、測る方向 | カタログの精度と、実際に測ったときの精度・同軸度を測るときの校正球の位置 |
| 人によって位置度・同軸度が違う | 座標系(データム)の立て方、測定点の数と配置 | 測定のしかた(測定戦略)と幾何公差 |
| 小さな穴の真円度が悪く出る | チップ径と穴径の比、スキャニングの速さ | 小さな穴とチップの径 |
| 光学式で点が取れない | 光る面・黒い面、測定の設定 | 光学式:光る面・黒い面とスプレー |
| X線CT の寸法が CMM と合わない | 置く角度、X線の減衰 | X線CT は置き方で誤差が変わる |
| 測定値の信頼性を顧客に示したい | 校正とトレーサビリティ | 校正とトレーサビリティ:国家標準につなぐ |
このページの出典をもとに編集部が整理したものです。リンクを押すと、対策を書いた所へ移ります。
三次元測定機の基本
しくみ:3軸・プローブ・スケール・コンピュータ
産総研の計量標準モノグラフは、三次元測定機を直交して動く X・Y・Z の3軸の案内、先端に球(通常はルビー球)を持つプロービングシステム、各軸の移動量を測るスケール、コンピュータからなる機械として説明しています。円の直径や真円度は、測った点の集まりから最小二乗法などで計算します。大きさは 300mm 立方程度から 10m×5m×2m 程度まであり、800mm×600mm×600mm 程度の測定領域のものがよく使われるとしています。
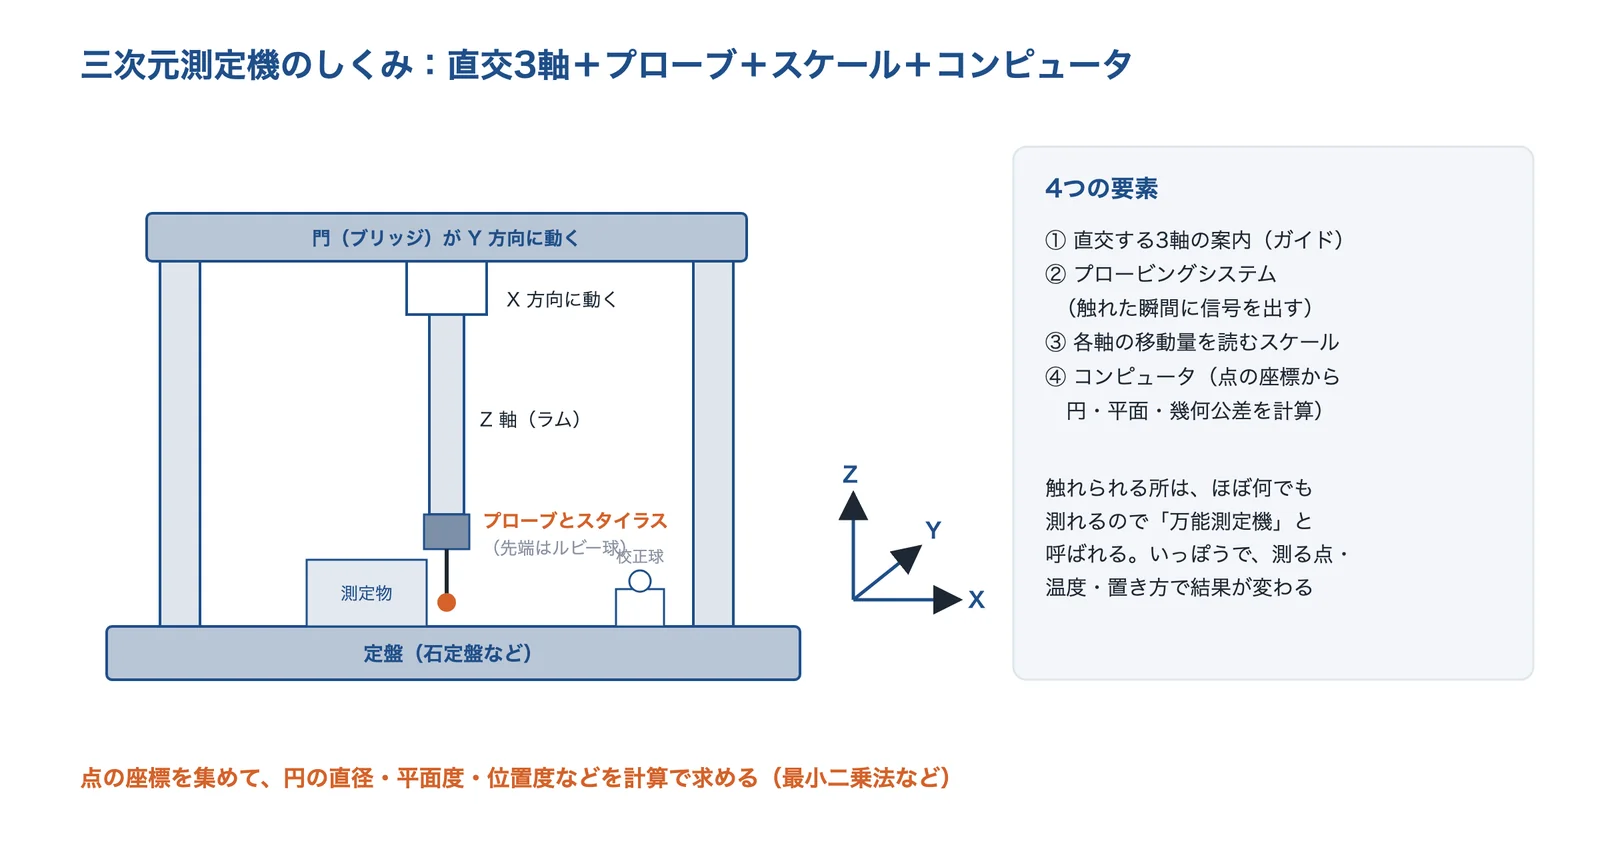
出典:産総研 計量標準モノグラフ第8号をもとに AI(Claude)で作成
同じ資料は、欠点として、アッベの原理を満たしていないこと、機械の大きさに対して測定領域が小さいこと、測定の不確かさを出すのが難しいこと、高価なことを挙げています。軸が積み重なる構造なので、1つ目の軸の誤差が伝わり、スタイラスの先で大きくなります。各軸の位置・真直・回転などの幾何学誤差は 21個あり、出荷前に測って補正の表にして制御用のコンピュータに入れる、としています。
出典:計量標準モノグラフ第8号「座標測定機用二次元幾何ゲージ校正に関する技術情報」第1章 座標測定機の不確かさ要因|産総研 計量標準総合センター
構造の形式
同じ資料は、JIS が定める形式の例として、移動ブリッジ形・ガントリー形・L 字ブリッジ形・固定ブリッジ形・移動ラム水平アーム形・固定テーブル カンチレバー形を挙げ、ブリッジ(門移動)形がほかの形式より多く作られているとしています。
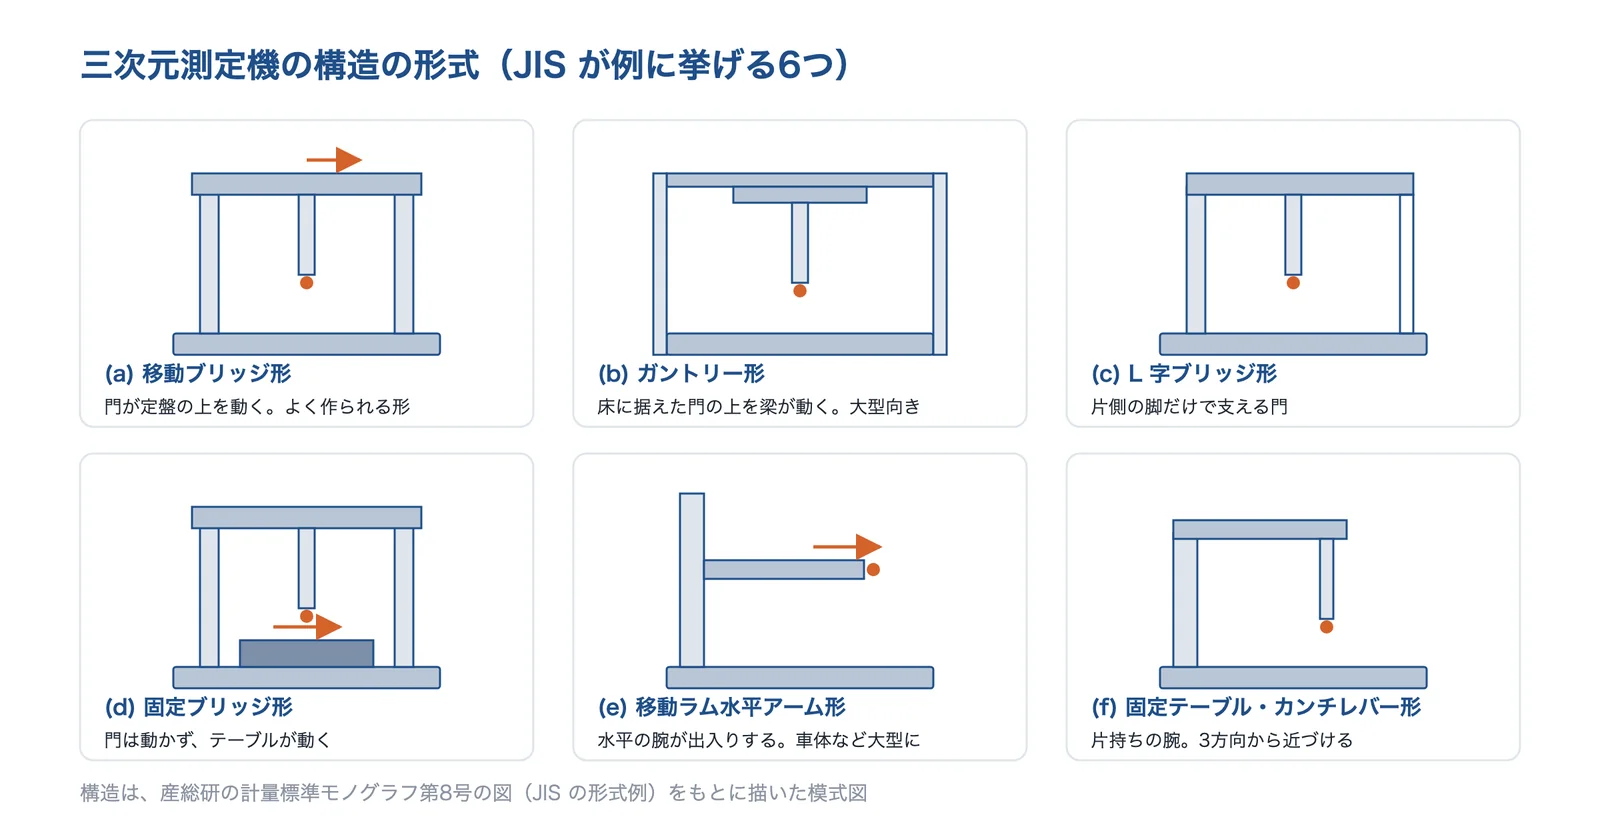
出典:産総研 計量標準モノグラフ第8号の図(JIS の形式例)をもとに AI(Claude)で作成
小さな部品にはテーブルが動く固定ブリッジ形、車体のような大きな物には水平アーム形やガントリー形、というように、測る物の大きさと重さで形を選びます(編集部の解説)。
出典:計量標準モノグラフ第8号「座標測定機用二次元幾何ゲージ校正に関する技術情報」第1章 座標測定機の不確かさ要因|産総研 計量標準総合センター
測定結果に効く要因:プローブ・機械・温度・測り方・固定・表面
産総研のモノグラフは、三次元測定の不確かさの要因として、プロービング、機械の幾何学誤差、温度などの環境、測定点の数や配置(測定戦略)、測る物の固定やたわみ、測る物自身の粗さや形状誤差の6つを挙げています。2点間の距離のような単純な測定なら不確かさを計算できますが、点の集まりから計算した円の中心などでは、計算が非常に難しいとしています。
出典:計量標準モノグラフ第8号「座標測定機用二次元幾何ゲージ校正に関する技術情報」第1章 座標測定機の不確かさ要因|産総研 計量標準総合センター
種類と選び方(接触式・非接触・X線CT・可搬型)
方式の全体像
形状を測る方式は、スタイラスで触れる接触式、光で測る非接触式、内部まで見る X線CT、現場に持ち込める可搬・大型の機器に分けると選びやすくなります。1台ですべてを測ることは難しく、組み合わせて使うのが一般的です(編集部の解説)。
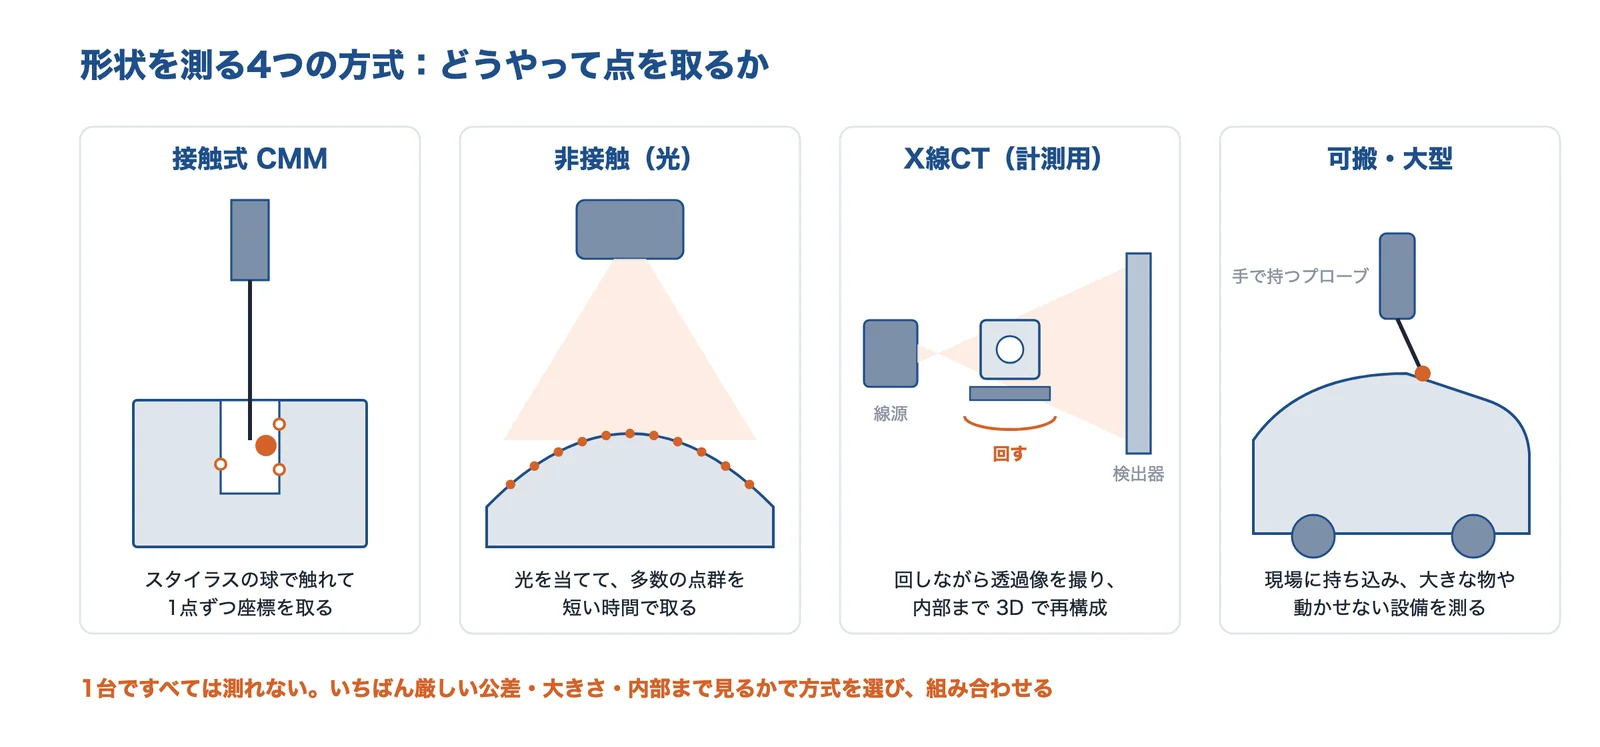
出典:山梨県産業技術センター・埼玉県産業技術総合センターの装置の説明、キーエンスの製品ページをもとに AI(Claude)で作成
| 方式 | 得意なこと | 苦手なこと・注意 | 精度の例(出典の機種) |
|---|---|---|---|
| 接触式 CMM | 穴の位置・同軸度・平面度などの幾何公差 | 柔らかい物、微細な穴、測る点が多いと時間がかかる | 0.28+L/1000 µm(ミツトヨ LEGEX、E0,MPE) |
| 画像測定・画像寸法測定器 | 薄物・小物の 2D の寸法をまとめて | 高さ方向・奥まった所 | 最大繰り返し精度 ±0.1µm(キーエンス IM-X1000 の高倍率ヘッド) |
| 光学スキャナ・レーザープローブ | 自由曲面、CAD との比較、多数の点群 | 光る面・黒い面・透明な物 | —(機種の仕様で確かめる) |
| X線CT(計測用) | 内部の形・肉厚・欠陥 | 材質・大きさ・置き方で誤差が変わる | 4.0+L/100 µm(埼玉県の機器、VDI/VDE 準拠) |
| 可搬・大型 | 数 m〜数十 m の物を現場で | 据え置きより環境の影響を受けやすい | 最大 25m の物を1人で測定(キーエンス WM-7000 の説明) |
精度の表し方は方式と試験の方法で違うので、表の数値どうしを比べないでください。
出典:超高精度CNC三次元測定機 LEGEX|ミツトヨ、画像寸法測定器|キーエンス、三次元測定機/レーザートラッカー|キーエンス、X線CT(計測用)の機器利用|埼玉県産業技術総合センター
接触式:タッチトリガとスキャニング
接触式のプローブは、触れた瞬間に信号を出して3軸のスケールの値から座標を出します。産総研のモノグラフは、タッチトリガ式を比較的安価でよく使用されている方式とし、スタイラスの先の球の直径や触れたときのたわみを、校正球で前もって校正すると説明しています。表面をなぞって多数の点を取るスキャニング測定は、形状を細かく評価できますが、速さによって誤差が変わります(スキャニングの速さ)。
出典:計量標準モノグラフ第8号「座標測定機用二次元幾何ゲージ校正に関する技術情報」第1章 座標測定機の不確かさ要因|産総研 計量標準総合センター
非接触:画像・レーザー・光学スキャナ
山梨県産業技術センターの装置(Carl Zeiss ACCURA II)の説明では、画像プローブはスタイラスが入れない微細な穴や、触ると変形するおそれのある製品に使い、ラインレーザープローブは接触式のスキャニングより精度は落ちるものの、大量の点群を取れるので、自由曲面の評価や設計値との照合を短い時間でできる、としています。いっぽうで、光る面や黒い面はそのままでは点が取りにくく、白いスプレーを塗ると塗膜の厚みが測定値に乗ります(光学式:光る面・黒い面とスプレー)。
出典:多機能型CNC三次元座標測定機 Carl Zeiss ACCURA II(平成26年度新規導入設備)|山梨県産業技術センター、冊子「CMMの都市伝説」第4部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
X線CT:内部まで測る
計測用の X線CT は、部品を回しながら X線の透過像を撮り、内部を含む形を 3D で再構成します。埼玉県産業技術総合センターの機器(カールツァイス METROTOM 800)は、内部を含む全体の寸法や欠陥を、壊さず分解せずに 4.0+L/100 µm(VDI/VDE 準拠)で測れるとし、分解能(ボクセルサイズ)は 5〜94µm で、大きな試料ほど分解能が下がるとしています。北海道立総合研究機構は、X線CT の形状と三次元測定機のデータを比べて、ほぼ ±0.1mm の精度で測れたと報告しています。
出典:X線CT(計測用)の機器利用|埼玉県産業技術総合センター、X線CTシステムによる三次元形状評価|北海道立総合研究機構 工業試験場
可搬・大型:アーム・ハンディ・ワイドエリア
据え置きの三次元測定機に載らない大きな物や、動かせない設備には、可搬型の機器を使います。たとえばキーエンスは、ハンディプローブ式の XM シリーズで水平 2m・高さ 1m まで、ワイドエリア三次元測定機 WM-7000 シリーズで水平 25m・高さ 12.5m まで測れるとし、門やアームの駆動部がないので自由な角度から測れる、としています。
測りたいものから選ぶ
方式は、いちばん厳しい公差、物の大きさ・重さ・材質、内部まで見るか、点の数と測る時間で絞ります。表面の粗さや真円度を細かく見るときは、三次元測定機より表面粗さ・輪郭形状測定機や真円度測定機のような専用機が向いています(編集部の解説)。
| 測りたいもの | 向いている方式 |
|---|---|
| 穴の位置・同軸度・平面度など幾何公差(µm 級) | 接触式 CMM(スキャニングプローブ) |
| 2D の寸法がたくさん並ぶ薄物・小物 | 画像測定機(画像寸法測定器) |
| 樹脂成形品・鋳物の外形を CAD と比べたい | 光学スキャナ・ラインレーザープローブ |
| 内部の形・肉厚・見えない穴 | 計測用 X線CT |
| 柔らかい・触ると変形する物 | 非接触(画像・レーザー) |
| 数 m の構造物・設備を現場で | アーム型・ワイドエリア・レーザートラッカー |
| 表面の粗さ・真円度・輪郭を細かく | 表面粗さ・輪郭形状・真円度測定機(専用機) |
方式の向き不向きは、このページの出典と各社の説明をもとに編集部が整理した目安です。
精度の見方(MPE)と校正
カタログの精度の記号
三次元測定機の受入検査・定期検査の規格は ISO 10360 シリーズで、対応する JIS が JIS B 7440 シリーズです。ミツトヨの解説によると、長さ測定誤差 E0,MPE は、5つの長さを7つの方向で3回ずつ測り(計105回)、すべてが限度以内かで判定します。E150,MPE は、プローブの先を 150mm 横にずらした状態での長さ測定誤差、プロービング誤差は標準球の上の25点を測って求めます。ISO 10360-2:2009 では、この E0,MPE・E150,MPE と、繰り返し性の R0,MPL が定められています。
| 記号 | 試験のしかた |
|---|---|
| E0,MPE(長さ測定誤差) | 5つの長さを7つの方向で3回ずつ測り(計105回)、すべてが限度以内かで判定 |
| E150,MPE | プローブの先を 150mm 横にずらした状態での長さ測定誤差 |
| プロービング誤差 | 標準球の上の25点を測って求める |
出典:CMM accuracy statements(ISO 10360 の精度の表し方)|Mitutoyo America
式の読み方と機種による違い
長さ測定誤差は「A+L/K」(µm、L は測る長さ mm)の形で書かれ、測る長さが長いほど許される誤差が大きくなります。たとえばミツトヨ CRYSTA-Apex S(500/700/900 シリーズ)のカタログ値は、SP25M プローブで 1.7+3L/1000 µm(温度環境1:20±2℃)で、L=500mm なら 3.2µm です(編集部の計算)。同社の超高精度機 LEGEX は E0,MPE が 0.28+L/1000 µm(MPP310Q 使用時)、山梨県産業技術センターの ZEISS PRISMO は 0.9+L/350 µm です。
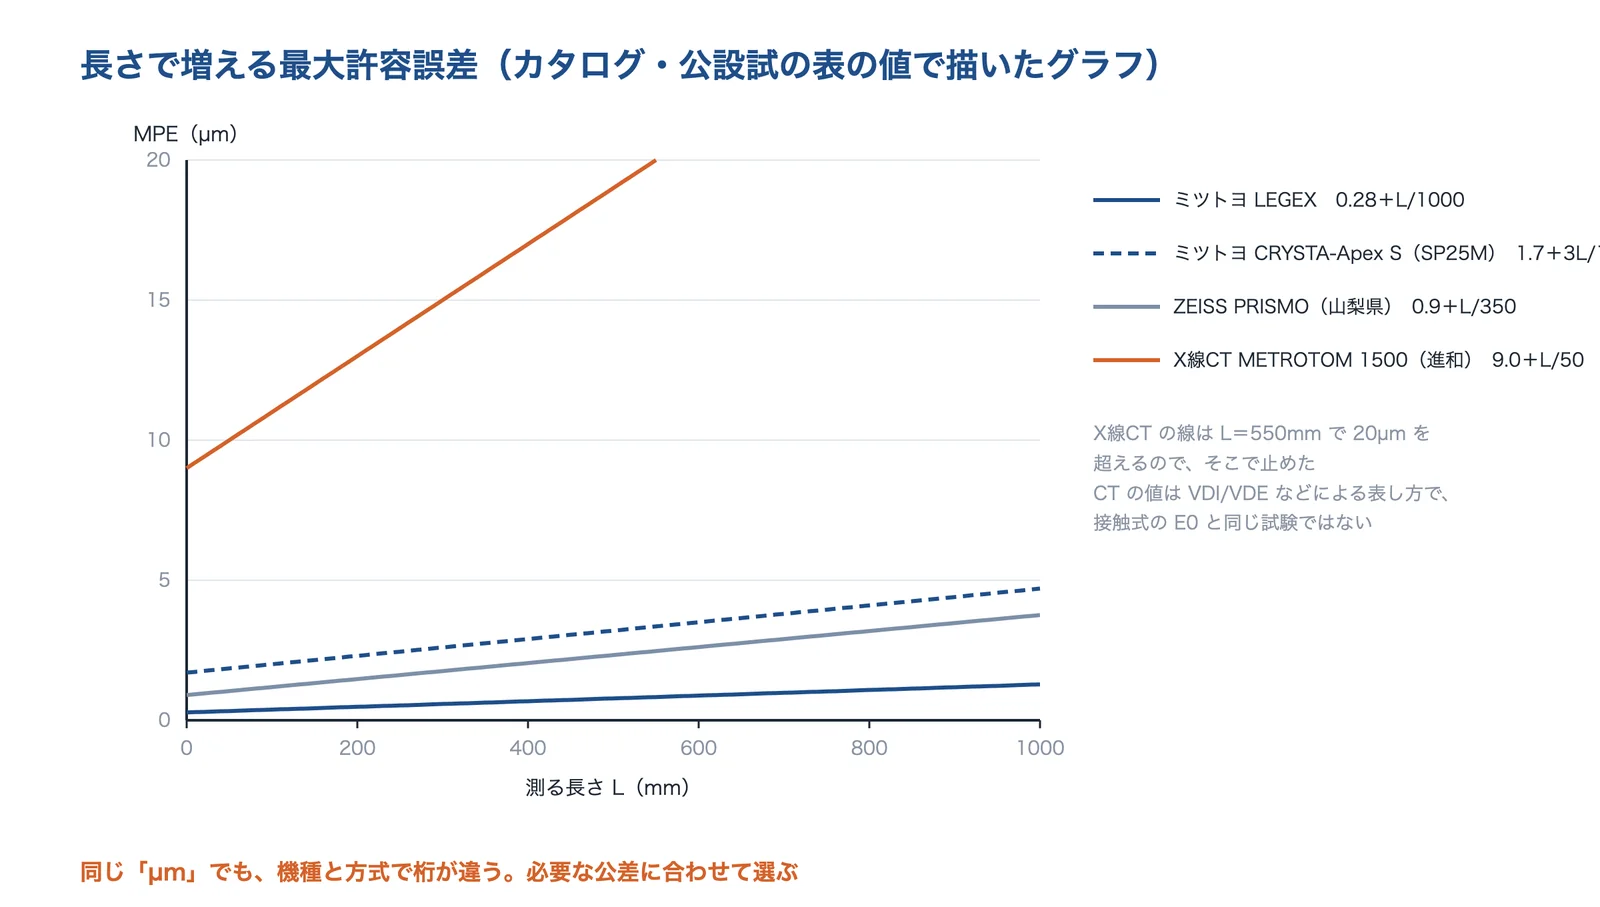
出典:ミツトヨの LEGEX の仕様・CRYSTA-Apex S のカタログ、山梨県産業技術センターの装置ページ、進和の計測事業のページの値をもとに AI(Claude)で作成
CRYSTA-Apex S のカタログは、温度環境2(16〜26℃)では 1.7+4L/1000 µm とし、使うプローブによっても値が変わる(TP20 では 2.2+3L/1000 µm)としています。カタログの値は、温度とプローブの条件とセットで読みます。
出典:CRYSTA-Apex S カタログ(英文)|Mitutoyo America、超高精度CNC三次元測定機 LEGEX|ミツトヨ、CNC三次元座標測定機(ZEISS PRISMO)|山梨県産業技術センター、計測事業(X線CT 受託測定サービス)|進和
カタログの精度と、実際に測ったときの精度
冊子「CMMの都市伝説」で、埼玉県産業技術総合センターは MPE が 1.4+L/350 µm の測定機をステップゲージで調べ、基準に近いスタイラスではカタログの範囲に入ったが、L 字や下向きに 300mm 延長した長いスタイラスでは、MPE を超える方向があったと報告しています。産総研は、カタログの値は球のプロービング誤差とブロックゲージの長さ測定誤差だけで、それ以外の形の不確かさは、測る物と測り方に左右される(タスク固有の不確かさ)と説明しています。
出典:冊子「CMMの都市伝説」第2部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)、冊子「CMMの都市伝説」第1部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
校正とトレーサビリティ:国家標準につなぐ
測定値の信頼性は、校正の連鎖(トレーサビリティ)で示します。NITE の資料は、国家計量標準から二次標準器、JCSS の登録事業者が持つ参照標準、現場の計測器へとつながる体系を示し、JCSS の標章付きの校正証明書は、校正結果が国家計量標準へつながっている証明になるとしています。三次元測定機の現地校正も JCSS の範囲にあり、たとえばミツトヨは、三次元測定機(10,000mm 以下)と画像測定機(1,000mm 以下)を現地校正の対象にしています。
校正の連鎖(NITE の資料の体系)
- ① 国家計量標準(産総研など)
- ② 二次標準器:国家標準の供給者が校正する
- ③ 参照標準:JCSS の登録事業者が持つ
- ④ 現場の測定器:三次元測定機・ゲージ
出典:JCSS と計量トレーサビリティ(体系図)|製品評価技術基盤機構(NITE)、JCSS 校正(認定・登録)|ミツトヨ
日常の点検(校正球・ステップゲージ)
日常は、校正球でのプローブの校正と、ステップゲージやブロックゲージでの点検で、状態の変化を見ます。埼玉県産業技術総合センターは冊子の中で、メーカーの点検調整の前後で測定機の状態が変わっていたこと、基準のスタイラスだけの検査では変化がわかりにくいことを報告しています。ふだん使う長いスタイラスでも点検しておくと、変化に気づきやすくなります(編集部の解説)。
出典:冊子「CMMの都市伝説」第2部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
温度と測定室
標準温度は 20℃
工業用の長さの標準温度は 20℃です。米国 NIST の論文によると、1931年に国際度量衡委員会が工業用標準器の調整温度を 20℃とすることを採択し、ISO の最初の規格 ISO 1 に取り入れられました。福島県ハイテクプラザは冊子の中で、一般的な鋼材の熱膨張率は 11.7×10⁻⁶ なので、長さ 100mm の鋼製品で温度差が 5℃あると、およそ 6µm の測定誤差が生じると説明しています。
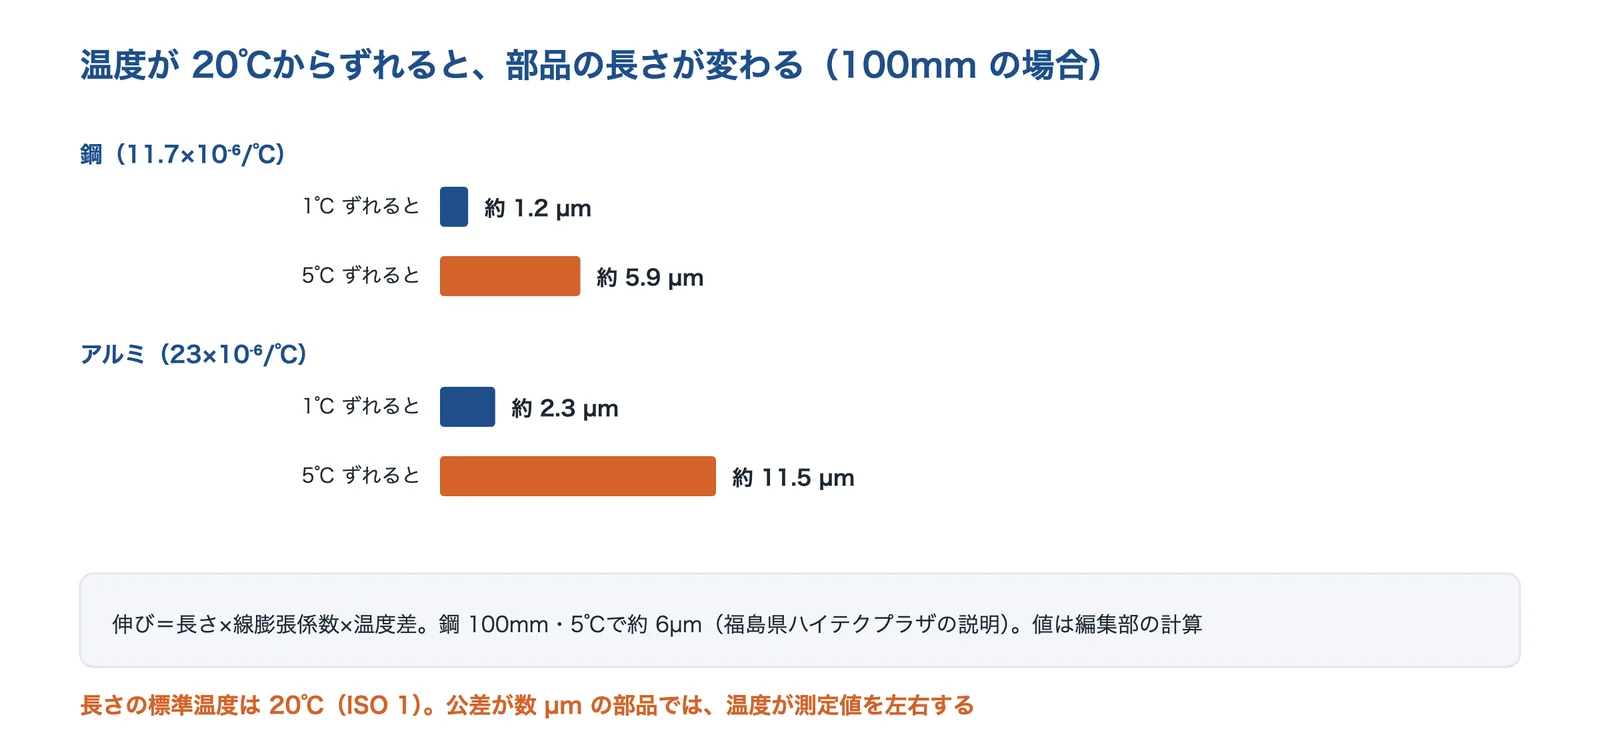
出典:冊子「CMMの都市伝説」第1部(福島県ハイテクプラザ)の線膨張係数と編集部の計算をもとに AI(Claude)で作成
同じ式で、アルミ(23×10⁻⁶/℃)なら 100mm・1℃で約 2.3µm 伸びます(編集部の計算)。公差が数 µm の部品では、測る時の温度そのものが結果を左右します。
出典:T. Doiron「20 °C—A Short History of the Standard Reference Temperature for Industrial Dimensional Measurements」(J. Res. NIST, 2007)、冊子「CMMの都市伝説」第1部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
ワークの温度をならす
福島県ハイテクプラザは、35℃で保った長さ 600mm のチェックマスタを測定機に載せて測り続けました。測り始めは 600mm の位置で基準値から 0.087mm ずれていましたが、時間とともに小さくなり、5時間後に 0.005mm 程度になり、ワークの温度も 30.7℃から 20.6℃に下がったとしています。プローブの延長棒(アルミ・チタン・カーボン・鋼)も、組み立ててから温度が落ち着くまで 30〜40分程度かかったので、校正はそのあとが望ましいとしています。
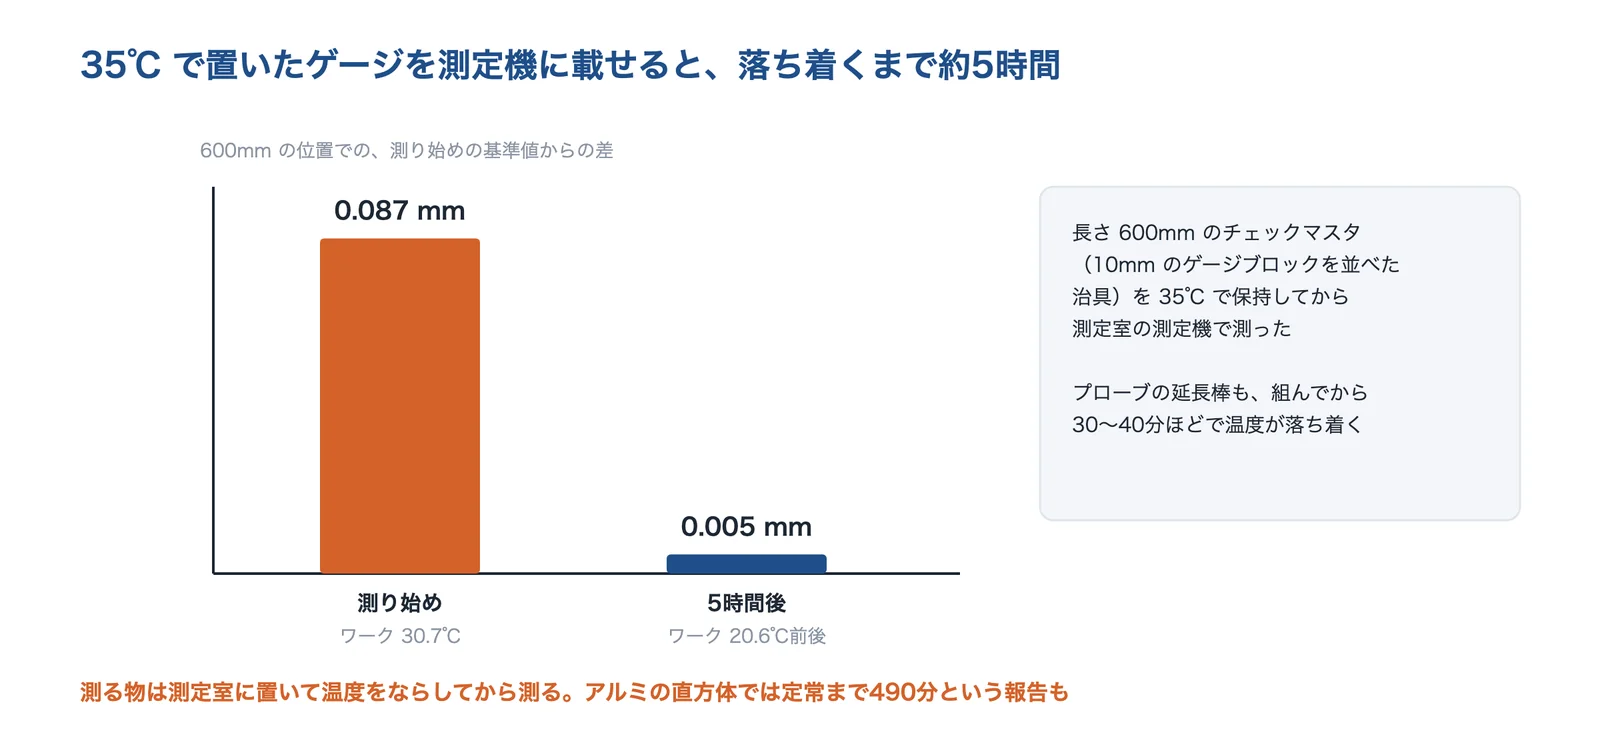
出典:冊子「CMMの都市伝説」第1部(福島県ハイテクプラザ)・埼玉県産業技術総合センター 研究報告 第4巻をもとに AI(Claude)で作成
埼玉県産業技術総合センターの研究では、アルミの直方体(300×200×55mm)が 20.5℃になるまで約 260分、温度の変化が1時間あたり 0.1℃未満の定常になるまで 490分かかりました。
出典:冊子「CMMの都市伝説」第1部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)、精密測定高度化に関する研究(2)測定環境の精度に及ぼす影響について(研究報告 第4巻、2006)|埼玉県産業技術総合センター
測定室の温度と温度補正
埼玉県産業技術総合センターは、精密測定室の温度を約9か月見て、19.97℃±0.38℃(k=2)で、公称の 20±0.5℃に収まっていたことを確かめています。同じ研究では、鋼のリング(内径 300mm)で、温度補正した値と実測の差が 0.2µm 未満となり、1℃程度温度が違っても温度補正が有効だったとしています。
いっぽう、東京都立産業技術研究センターは冊子の中で、温度管理をしていない場所の門移動形の測定機で、機械の各部の温度の差が夏に最大 1.6℃、冬に 1.3℃あり、校正球の x 座標が1日で 20µm 以上動いたと報告しています。
出典:精密測定高度化に関する研究(2)測定環境の精度に及ぼす影響について(研究報告 第4巻、2006)|埼玉県産業技術総合センター、冊子「CMMの都市伝説」第2部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
測定のしかた(測定戦略)と幾何公差
測定点の配置で、結果のばらつきが変わる
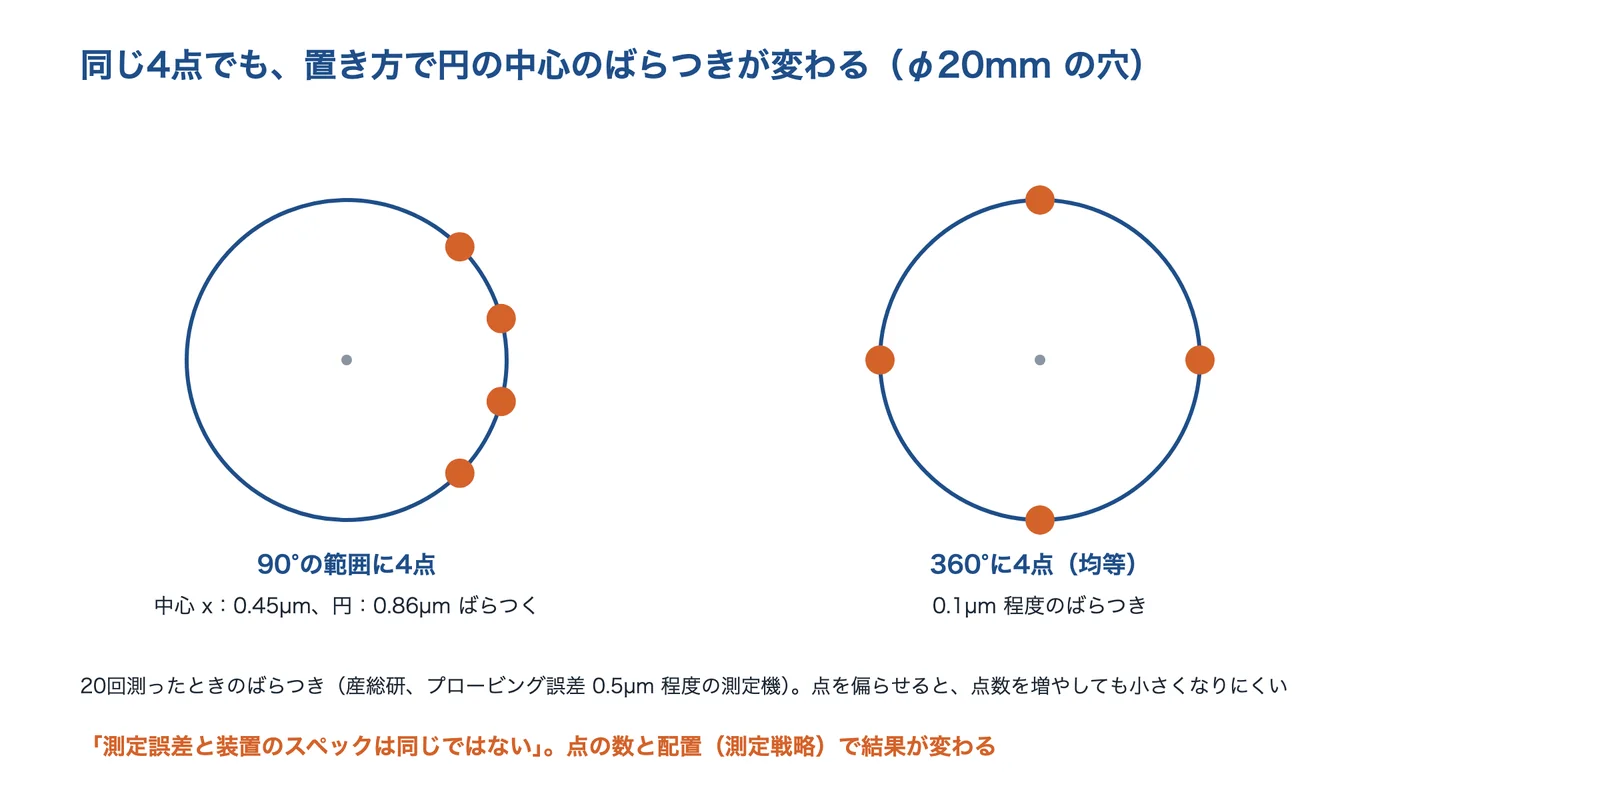
産総研は冊子の中で、プロービング誤差 0.5µm 程度の測定機で直径 20mm の穴を4点で20回測り、90度の範囲に4点を置くと円の中心の x 座標が 0.45µm、円が 0.86µm ばらついたのに対し、360度に置くと 0.1µm 程度だったと報告しています。点を偏らせると、点の数を増やしても均等に置いたときよりばらつきが大きいままでした。真円度は1点ごとの不確かさがそのまま効くので、点を増やしても小さくならないとしています。
出典:冊子「CMMの都市伝説」第1部(産総研)をもとに AI(Claude)で作成
結論として、測定誤差と装置のスペックは同じではない、測定誤差は測定戦略に左右される、としています。
出典:冊子「CMMの都市伝説」第1部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
座標系(データム)の立て方
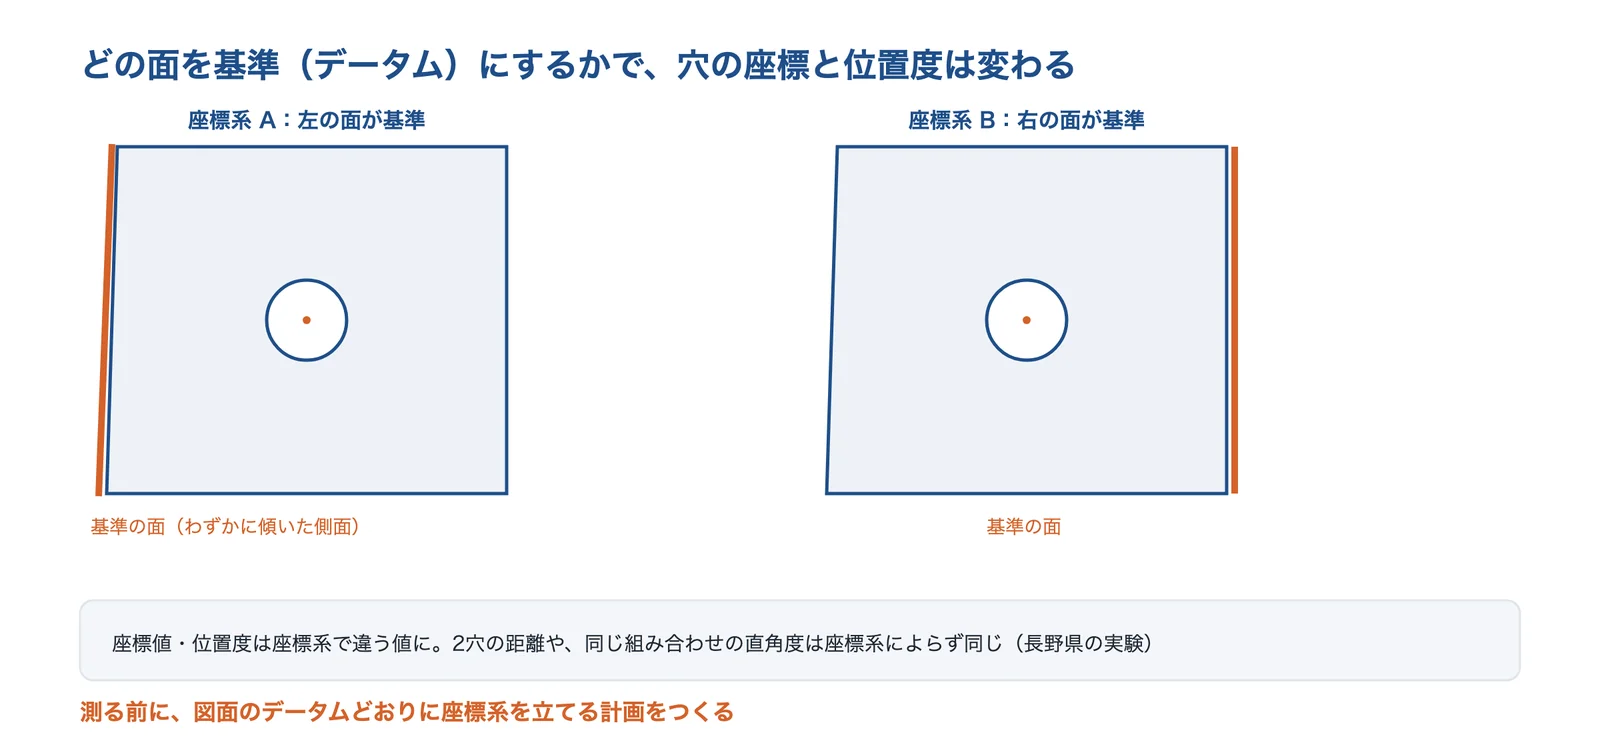
長野県工業技術総合センターは、側面と下面をわずかに傾けた板の穴を、データムの順序を入れ替えた4つの座標系で測りました。穴の座標値と位置度は座標系によって違う値になり、2穴の間の距離や、データム面と軸の組み合わせが同じ直角度は、座標系によらず同じだったとしています。座標系の基準にした直線を測る高さを変えるだけでも、座標値が動きました。
出典:冊子「CMMの都市伝説」第2部(長野県工業技術総合センター)をもとに AI(Claude)で作成
図面の幾何公差(JIS B 0021・ISO 1101 の表し方)のデータムどおりに座標系を立てる測定の計画を、測る前につくることが大切です。
出典:冊子「CMMの都市伝説」第2部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
同軸度を測るときの校正球の位置
山梨県工業技術センターは、普及型の測定機(MPE 1.7+3L/1000 µm)で円筒スコヤの同軸度を測り、校正球を測る物から離して校正したときは 10回で φ2.5〜8.0µm と幅があった一方、校正球と測る物の位置を合わせると平均が約 2µm 小さくなり、回転式プローブを回すたびに校正すると 2.5µm 小さくなったと報告しています。長いスタイラスでは平均 7.5µm に増え、「MPE が〇〇µm だから」だけでは幾何公差の評価の信頼性は判断しにくい、としています。
出典:冊子「CMMの都市伝説」第2部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
測定点を減らして、時間を短くする
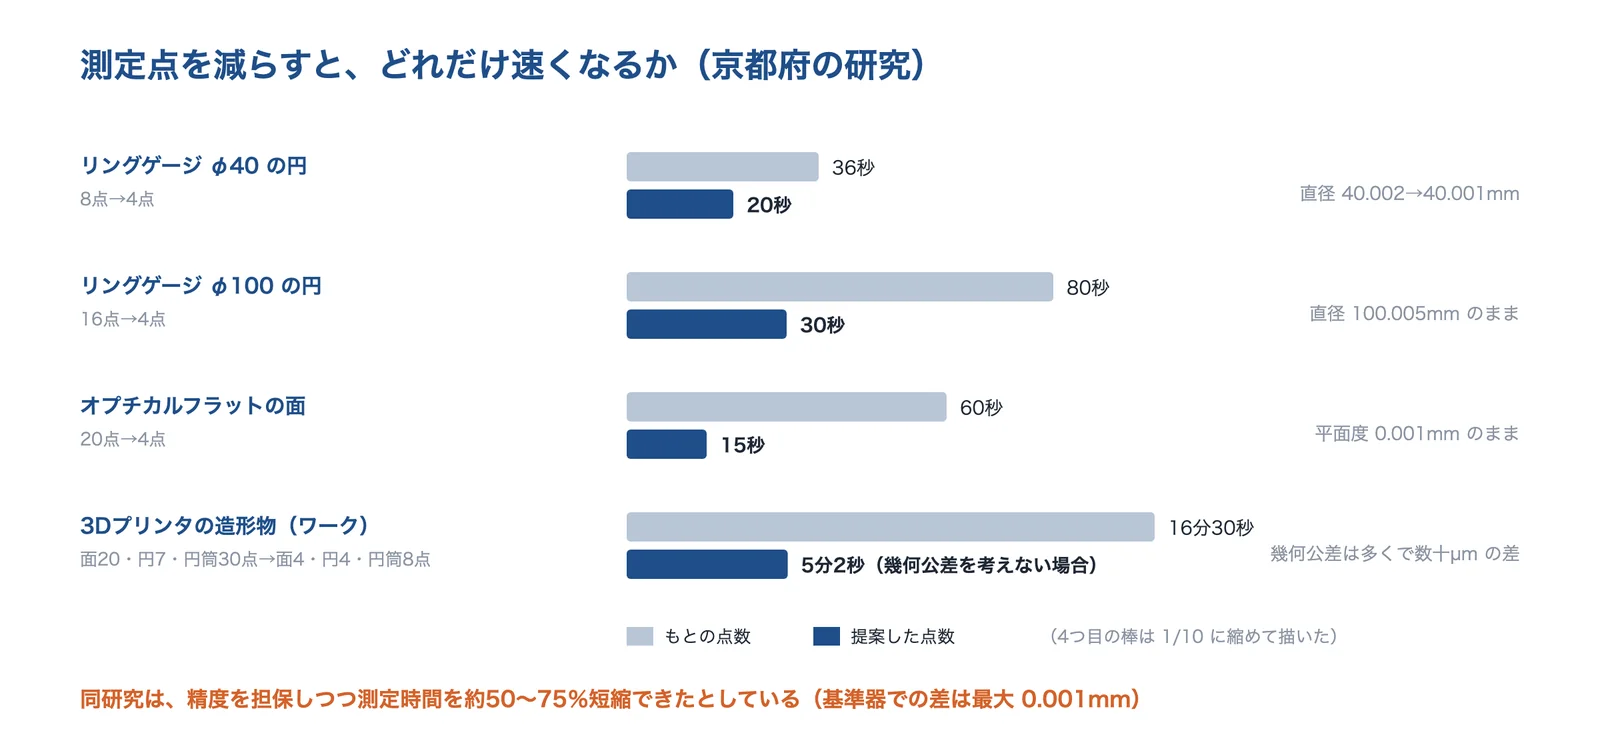
京都府織物・機械金属振興センターは、企業6社への聞き取りで決めた測定点と、新しく提案した点数を比べました。たとえばリングゲージ φ100mm の円は 16点から4点にして 80秒が 30秒になり、直径は 100.005mm で変わりませんでした。3Dプリンターでつくった測定ワークは、幾何公差を考えない場合で 16分30秒が 5分2秒、考える場合で 8分38秒になりました。精度を担保しつつ、測定時間の約50〜75%の短縮が可能としています。ただしワークの幾何公差は、多くの要素で数十µm の差があったとしており、点を減らす前に、基準器と実際のワークの両方で確かめる必要があります。
出典:京都府織物・機械金属振興センター 令和2年度 研究報告をもとに AI(Claude)で作成
出典:測定の高効率化に伴う測定精度に関する研究(令和2年度 研究報告)|京都府織物・機械金属振興センター
測りやすい図面にする(設計のチェック)
測り方は、図面を描く段階でかなり決まります。次の点は、設計の段階で確かめておきたいことです(このページの出典をもとに編集部が整理した項目です)。
- データム:測るときに置ける面・軸を基準に選んだ
- 公差:必要な所だけ厳しくし、手元の測定機で測れる値にした
- 幾何公差:位置度・平面度・同軸度などと、その基準(データム)を図面に書いた
- 近づける:スタイラスが届く穴の深さ・向きになっている。小さな穴はチップ径との比を考えた
- 材質・表面:光る・黒い・柔らかい・アルミ合金は、方式と測り方に注意する
- 大きさ:測定範囲・重さ・固定の治具に収まる
- 温度:測る温度(20℃)と、材料の線膨張係数を意識した
- CAD:公差の情報を入れた 3D モデルで、CAD との比較や測定プログラムの自動作成ができる
測定値がずれる原因と対策(研究と事例)
よくあるトラブルと、まず疑うところ
三次元測定でよく起きることと、まず確かめたいところをまとめました。どれも、測定機の故障より、測り方・温度・スタイラスが原因のことが多い項目です。
| 起きること | まず疑うところ | 対策の例 | 詳しく |
|---|---|---|---|
| 朝と昼で値が違う | 測定室とワークの温度 | ワークを測定室に置いて温度をならす、温度補正、暖機 | 温度と測定室 |
| カタログの精度よりばらつく | スタイラスの長さ・剛性 | 短く剛性の高いスタイラスにする、校正球を測る物の近くで | カタログの精度と、実際に測ったときの精度 |
| 同軸度が悪く出る | 回転式プローブの校正 | 角度を変えるたびに校正する | 同軸度を測るときの校正球の位置 |
| 小さな穴の真円度が悪い | チップ径の比・スキャニングの速さ | チップを大きめに、速さを落とす | 小さな穴とチップの径 |
| アルミを測ると球が汚れる | ルビー球へのアルミの付着 | ポイント測定に切り替える、こまめに清掃 | アルミ合金とルビー球 |
| 光学式で点が取れない | 光る面・黒い面 | 測定の設定を変える。スプレーは厚みを考える | 光学式:光る面・黒い面とスプレー |
| 人によって結果が違う | 座標系・点の数と配置 | データムと測定点を決めた手順書・プログラムにする | 測定のしかた(測定戦略)と幾何公差 |
冊子「CMMの都市伝説」と公設試の研究報告をもとに編集部が整理したものです。
測る方向でも値が変わる
栃木県産業技術センターは、MPE が 0.35+L/1000 µm の測定機で 100mm のブロックゲージを9方向で測り、すべての方向で MPE の範囲に入ったものの、リングゲージを8点で測ると測る方向によって対角線の距離が変動し、測る位置より測る方向の影響が大きかったと報告しています。原因はプローブの接触の感度の違いと考えられる、としています。
出典:三次元測定機の測定方向による測定値の変動について(研究報告 No.21)|栃木県産業技術センター
公設試の研究からわかる落とし穴
産総研と公設試の研究者がまとめた冊子「CMMの都市伝説」(形状計測研究会)や公設試の研究報告には、現場で起きやすい落とし穴が数値で示されています。主なものをまとめました。
小さな穴とチップの径
福岡県工業技術センターは、φ1mm のリングゲージを φ0.5mm のチップ(穴径に対して 50%)でポイント測定すると形状偏差は 0.4µm、スキャニング測定では 0.9µm だったとしています。穴径に対するチップ径の比が 60%程度でも実用的に測れたが、φ0.3mm のチップで φ2mm の穴(15%)を測ると、形状偏差が 4µm に悪くなったと報告しています。
出典:冊子「CMMの都市伝説」第2部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
スキャニングの速さ
鳥取県産業技術センターは、φ30mm のピンゲージとリングゲージを 1000点のスキャニングで測り、速さが 10mm/s を超えたあたりから、直径の誤差と真円度が大きくなったとしています。遅いときはポイント測定との差が 1µm 以内で、測定圧を変えてもほとんど影響しませんでした。
出典:冊子「CMMの都市伝説」第2部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
アルミ合金とルビー球
秋田県産業技術センターは冊子の中で、アルミニウム‐マグネシウム合金の A5056・A5052 を測ると、スタイラスのルビー球にアルミが付き、スキャニング測定では付着が著しく、アセトンやアルコールで拭いても取れなかったとしています。ポイント測定では洗浄でほぼ取れ、P-V 値で約 2.4µm の付着が見られました。A2017(ジュラルミン)では付着は見られませんでした。
出典:冊子「CMMの都市伝説」第1部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
光学式:光る面・黒い面とスプレー
鳥取県産業技術センターは、光沢面や白・黒の面は、反射や吸光で初期設定のままでは点が取りにくいことがあるとしています。白いスプレーを塗る方法では、ふつうの 2〜4回の塗りで段差が約 10µm、6〜8回では約 20µm 増えたと報告しています。測定の設定を変える方法でも、標準の測定に近い点が取れたとしています。
出典:冊子「CMMの都市伝説」第4部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
X線CT は置き方で誤差が変わる
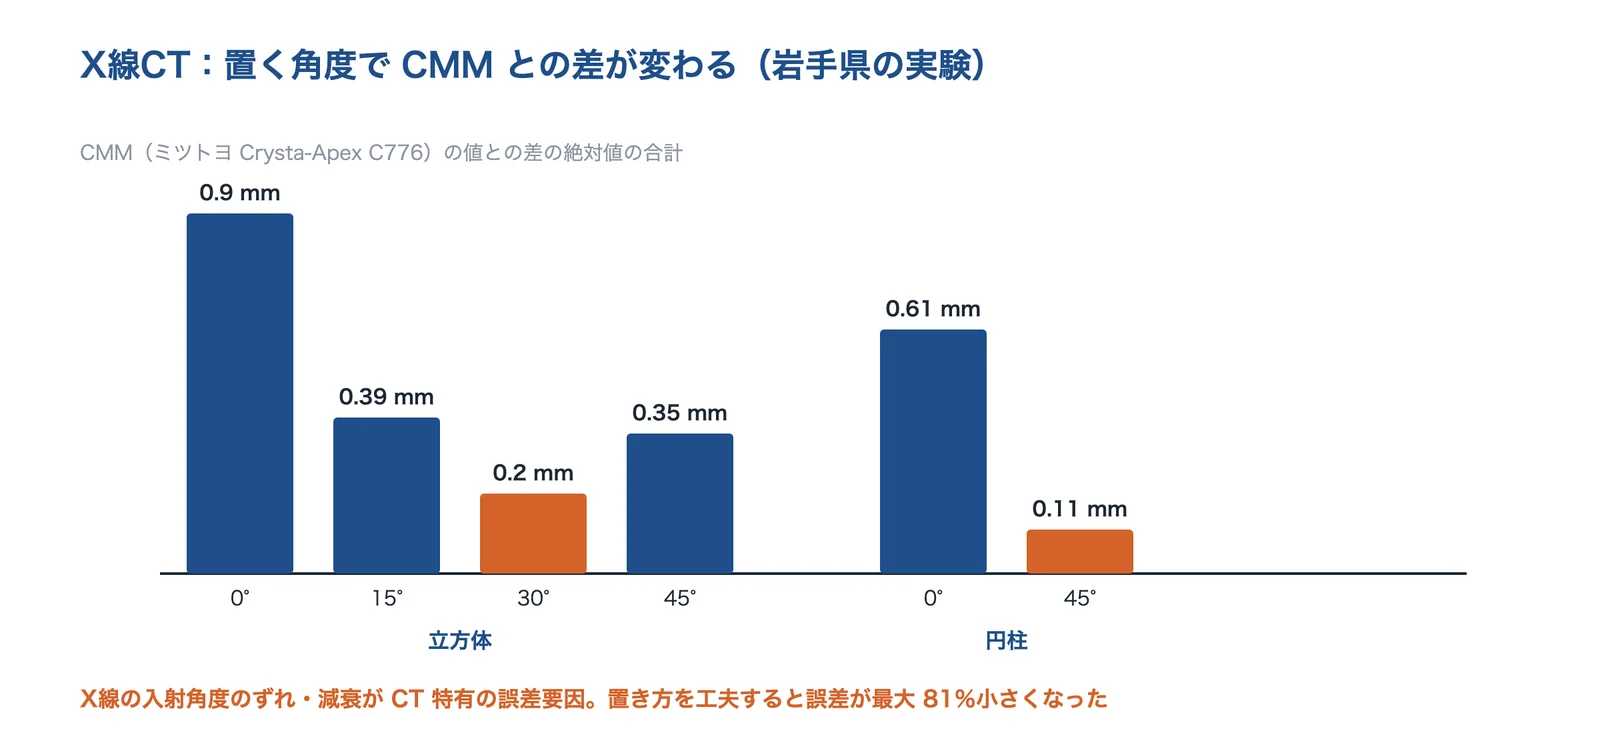
岩手県工業技術センターは、X線CT 特有の誤差要因として X線の入射角度のずれと減衰を挙げ、測る物を置く角度を変えて、三次元測定機(ミツトヨ Crysta-Apex C776)の値との差を比べました。立方体では 0°で差の合計が 0.9mm、30°で 0.2mm、円柱では 0°で 0.61mm、45°で 0.11mm になり、誤差を最大で 77%(立方体)、81%(円柱)小さくできたとしています。
出典:岩手県工業技術センター 平成29年度 研究報告をもとに AI(Claude)で作成
出典:X線断層撮影(CT)装置を用いた寸法測定における誤差の低減(平成29年度 研究報告)|岩手県工業技術センター
事例:公的な開示と、測り方を変えた改善
寸法の測定値をめぐる公的な開示・届出と、測り方を変えて時間や費用を減らした例です。
シール材の寸法の測定値を書き換えていた(2017年)
三菱マテリアルの開示によると、子会社の三菱電線工業で、シール材の寸法と材料物性の測定値を、顧客の規格や社内の仕様の範囲内に書き換えるなどの不適切な行為が確認されました。2015年4月〜2017年9月の出荷のうち、不適合品の可能性がある数量は約 2.7億個(全量を不適合品と仮定した換算)で、出荷先は合計 229社としています。対策として、出荷する製品の寸法などの検査データを自動で集め、書き換えをできなくするシステムを入れる予定、としています。
出典:当社子会社における不適合品への対応状況について(2017年11月23日)|三菱マテリアル
位置決め溝の寸法が原因のリコール(2018年)
国土交通省のリコール届出(届出番号4388、2018年11月29日)では、タクト・ジョルノ(計4型式)のブレーキレバーブラケットのストップスイッチ位置決め溝の寸法が不適切なため、雨水などでスイッチが膨らんだり縮んだりして変形すると、レバーを放しても制動灯が点いたままになるおそれがあるとしています。対象は計 114,602台、不具合は 45件(事故なし)で、ブラケットを対策品に交換するとしています。
出典:リコール届出一覧表(届出番号4388、平成30年11月29日)|国土交通省
X線CT で金型の修正を短くした(Nikon の紹介)
Nikon の事例紹介によると、栃木ニコンでは、交換レンズの樹脂の射出成形品で、金型の修正をふつう2〜3回くり返していました。X線CT(MCT225)を入れて、CT の撮影を 5分にし、測定プログラムの作成・変更の時間を最大 50%、金型の修正にかかる期間を最大 8週間(30%)短くしたとしています。2020年度の実績で、費用を約 80%減らしたとしています。
測定プログラムを CAD から自動でつくる(愛媛県の成果報告)
愛媛県の産業DXモデル創出事業の成果報告で、ツウテック株式会社は、CNC 三次元測定機の測定プログラムの作成に1種あたり 60〜90分程度かかっていたものを、公差の情報を付けた 3D CAD から約3分でつくれるようにした(1部品あたり最大 95%削減)としています。測定結果を社内のシステムに自動で振り分ける仕組みと合わせて、年間約 1500時間、800〜1000万円の効果としています。
出典:令和6年度 愛媛県産業DXモデル創出事業 成果報告(ツウテック株式会社)|愛媛県
上の2件は公的な開示・届出、下の2件は当事者の説明です。寸法の測定は、合否を決めるだけでなく、データの記録と開発の速さにもかかわります(編集部の整理)。
企業紹介(三次元測定機・形状測定の技術)
接触式の三次元測定機と校正、形状の専用機、画像寸法測定とワイドエリアの測定、X線CT と受託検査、CT の受託測定、3Dスキャンと CT の受託まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。各社のサイトは画像の転載を断っているため、公開されている数値をもとに図にしました。
相談する前に整理すること
測定を頼むとき、測定機を選ぶときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
- 測る物(材質・大きさ・重さ・数)
- 測る項目(寸法・幾何公差・内部の形・欠陥)
- 公差(いちばん厳しい値)
- 図面・3D CAD(データム・公差つきか)
- 温度・置き方の条件(測る温度、固定のしかた)
- 日程(いつまでに・何個・定期的か)
- 結果の形(成績書・CAD との色分け図・点群データ)
- 校正の証明(JCSS など)が要るか
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社 |
|---|---|---|
| 高精度の接触式 CMM を選びたい | 三次元測定機のメーカー | ミツトヨ・東京精密 |
| 多数の寸法を短時間で測りたい | 画像寸法測定器のメーカー | キーエンス・ニコン |
| 大きな物を現場で測りたい | 可搬・ワイドエリアの機器 | キーエンス・ニコン |
| 内部の寸法・欠陥を見たい | X線CT の受託・メーカー | 進和・ニコン・エイチ・エー・ティー |
| 図面のない部品を 3D データにしたい | 3Dスキャン・CT の受託 | エイチ・エー・ティー |
| 測定機の校正の証明がほしい | JCSS の校正事業者 | ミツトヨ |
各社の公式サイトの情報をもとに編集部が整理したものです。会社の紹介は、この下にあります。
公設試で測る・機器を借りる
都道府県の公設試験研究機関(公設試)では、三次元測定機や X線CT を借りたり、測定を頼んだりできます。料金の例です(料金・条件は改定されるので、使う前に各機関で確かめてください)。
| 機関 | 機器・項目 | 料金の例 |
|---|---|---|
| 山梨県産業技術センター | CNC三次元座標測定機(ZEISS PRISMO、0.9+L/350 µm) | 設備使用料 5,130円/時間、依頼試験手数料 1,500〜3,930円/件 |
| 広島県立総合技術研究所 西部工業技術センター | 三次元測定機/非接触三次元測定装置/アーム型三次元形状測定装置 | 1時間 5,500円/1,400円/300円(令和8年4月1日施行の使用料) |
| 栃木県産業技術センター | 依頼試験:三次元測定(要素)/(形状) | 要素1まで 2,940円/測定点100点まで 21,600円(1試料) |
| 埼玉県産業技術総合センター | X線CT(計測用、4.0+L/100 µm) | 使用料 2,720円/時間(初回は指導員料 2,500円/時間が別に必要) |
出典:CNC三次元座標測定機(ZEISS PRISMO)|山梨県産業技術センター、使用料表(令和8年4月1日施行)|広島県立総合技術研究所 西部工業技術センター、依頼試験手数料(令和6年7月1日改正)|栃木県産業技術センター、X線CT(計測用)の機器利用|埼玉県産業技術総合センター
| 企業 | 接触式 CMM | 画像・ 非接触 | X線 CT | 可搬・ 大型 | 受託 測定 | 校正 |
|---|---|---|---|---|---|---|
| ミツトヨ三次元測定機と JCSS 校正(神奈川県) | ● | ● | ● | ● | ||
| 東京精密三次元座標測定機・形状の専用機(東京都) | ● | ● | ● | |||
| キーエンス画像寸法測定器・ワイドエリアの三次元測定機(大阪府) | ● | ● | ● | |||
| ニコンX線CT・画像測定・受託検査(東京都) | ● | ● | ● | ● | ||
| 進和X線CT の受託測定(愛知県) | ● | ● | ||||
| エイチ・エー・ティー三次元測定・CT・3Dスキャンの受託と校正(東京都) | ● | ● | ● | ● | ● |
●は、各社の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。エイチ・エー・ティーの校正は照度計・圧力計などの計測器の校正です。社名を押すと、その会社の紹介へ移ります。
株式会社ミツトヨ|高精度の接触式三次元測定機と、JCSS の現地校正
ミツトヨとは
神奈川県川崎市に本社を置く、精密測定機器のメーカーです(1934年10月創立、従業員数 単独 3,268名・連結 5,862名、2026年3月末現在)。
出典:ミツトヨの三次元測定機・LEGEX・JCSS 校正のページをもとに AI(Claude)で作成
ミツトヨの得意技術
| 技術 | 内容 |
|---|---|
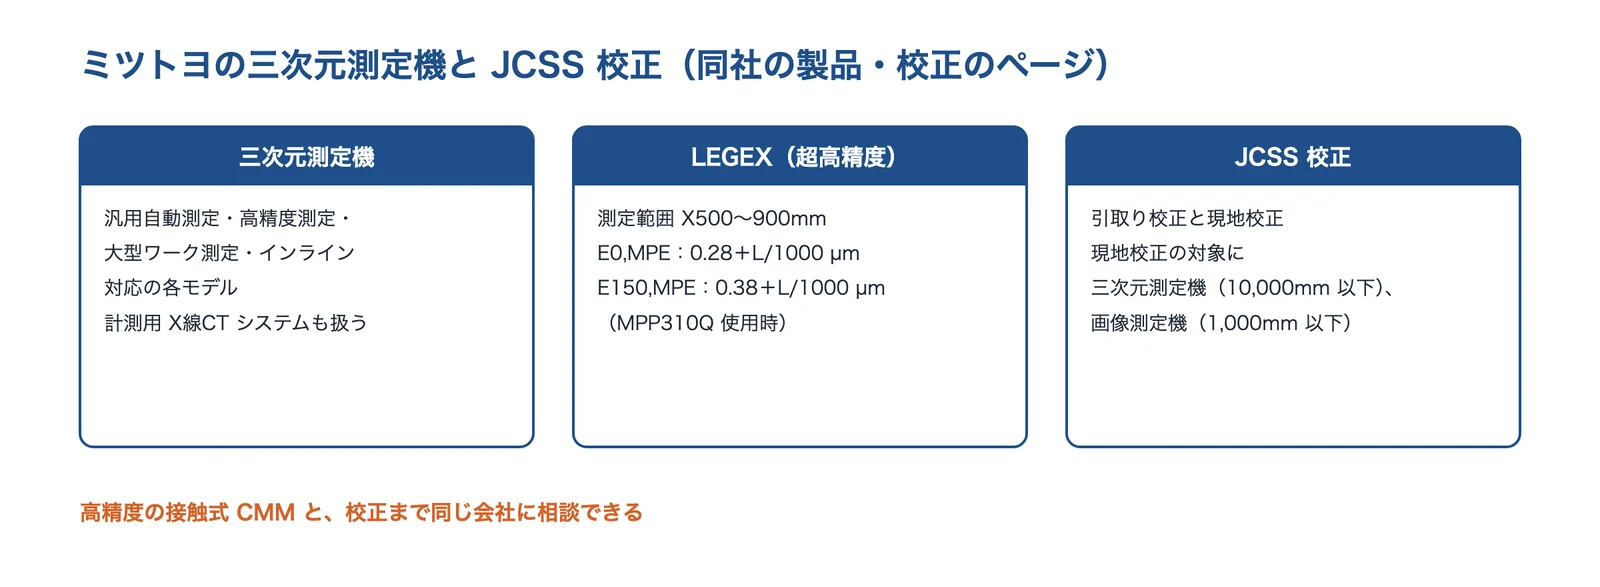
| 三次元測定機 | 汎用自動測定・高精度測定・大型ワーク測定・インライン対応の各モデル。計測用 X線CT システムも扱う |
| 超高精度 CNC 三次元測定機 LEGEX | 測定範囲 X500〜900mm。E0,MPE:0.28+L/1000 µm、E150,MPE:0.38+L/1000 µm(MPP310Q 使用時) |
| JCSS 校正 | 引取り校正と現地校正。現地校正の対象に、三次元測定機(10,000mm 以下)と画像測定機(1,000mm 以下) |
ミツトヨが解決できる課題
- µm 以下の幾何公差を保証する測定をしたい
- 社内の三次元測定機の校正の証明(JCSS)がほしい
- 加工の現場の近くで寸法測定を自動にしたい
出典:会社概要|ミツトヨ、三次元測定機(座標測定機)|ミツトヨ、超高精度CNC三次元測定機 LEGEX|ミツトヨ、JCSS 校正(認定・登録)|ミツトヨ
株式会社東京精密|三次元座標測定機と、粗さ・真円度などの形状の専用機
東京精密とは
東京都八王子市に本社を置く、半導体製造装置と精密測定機器の会社です(1949年3月設立、従業員数 単体 1,428名・連結 2,890名、2026年3月31日現在)。
出典:東京精密の三次元座標測定機・精密測定機器のページをもとに AI(Claude)で作成
東京精密の得意技術
| 技術 | 内容 |
|---|---|
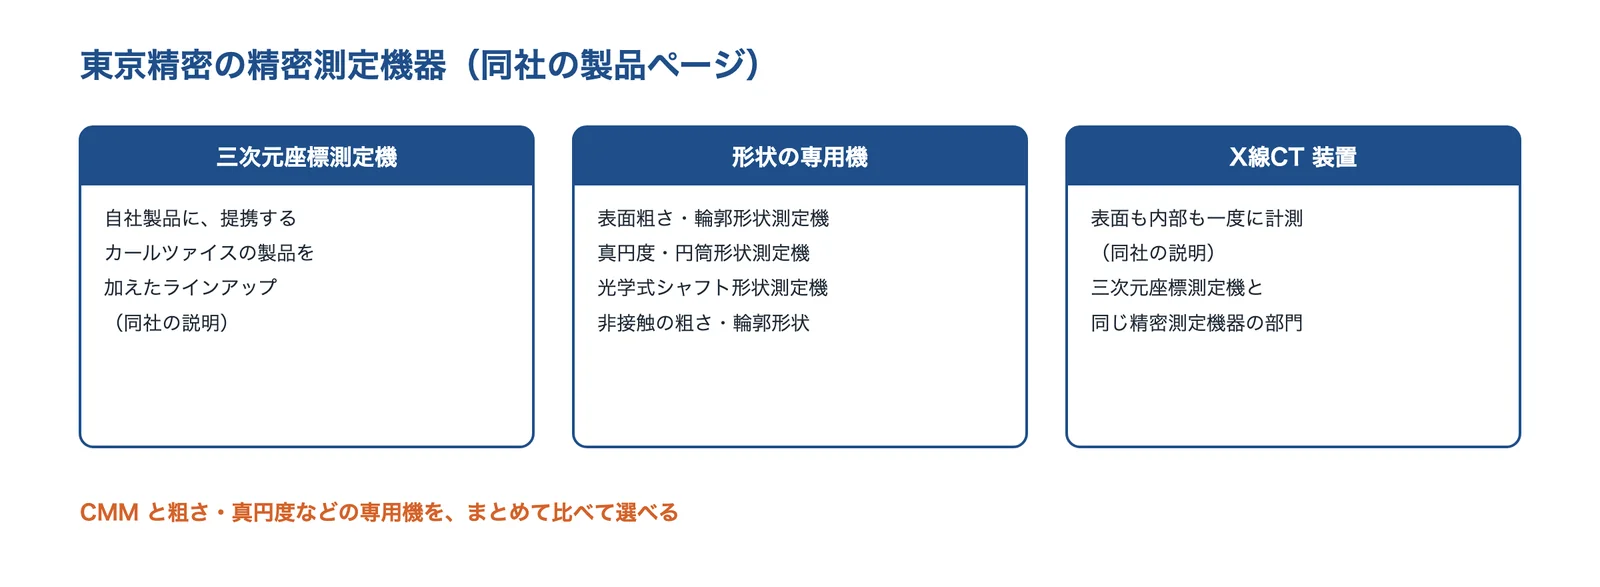
| 三次元座標測定機 | 自社製品に、提携するカールツァイスの製品を加えたラインアップ(同社の説明)。同社は「日本初の三次元座標測定機」を開発したとしている |
| 形状の専用機 | 表面粗さ・輪郭形状測定機、非接触の表面粗さ・輪郭形状測定機、真円度・円筒形状測定機、光学式シャフト形状測定機 |
| X線CT 装置 | 表面も内部も一度に計測する、としている |
東京精密が解決できる課題
- 三次元測定機と、粗さ・真円度の専用機を比べて選びたい
- 軸・円筒の部品の形状を細かく管理したい
株式会社キーエンス|置くだけで多数の寸法を測る画像寸法測定器と、最大 25m のワイドエリア測定
キーエンスとは
大阪市東淀川区に本社を置く、センサ・測定器・画像処理機器などの会社です(1974年5月設立、連結従業員数 12,784名、2026年3月現在)。
出典:キーエンスの三次元測定機・画像寸法測定器のページをもとに AI(Claude)で作成
キーエンスの得意技術
| 技術 | 内容 |
|---|---|
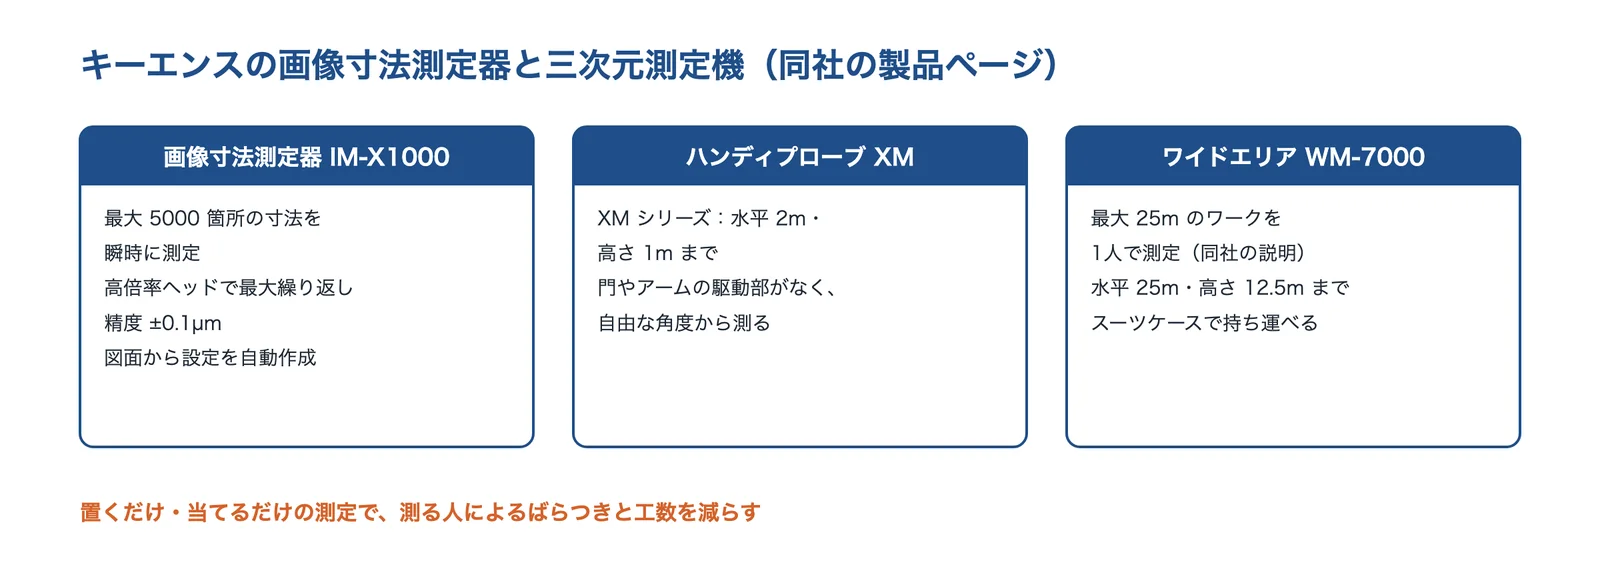
| 画像寸法測定器 IM-X1000 シリーズ | 最大 5000 箇所の寸法を瞬時に測定。高倍率ヘッドで最大繰り返し精度 ±0.1µm。図面から設定のプログラムを自動で作る |
| 三次元測定機 XM シリーズ | ハンディプローブ式で、水平 2m・高さ 1m まで測れる |
| ワイドエリア三次元測定機 WM-7000 シリーズ | 水平 25m・高さ 12.5m まで。最大 25m のワークを1人で測定できるとしている |
キーエンスが解決できる課題
- 測る人によるばらつきと測定の工数を減らしたい
- 大きな構造物・設備を、その場で測りたい
出典:会社概要|キーエンス、画像寸法測定器|キーエンス、三次元測定機/レーザートラッカー|キーエンス
株式会社ニコン|X線CT・画像測定と、X線CT の受託検査
ニコンとは
東京都品川区に本社を置く、光学機械器具の会社です(1917年7月設立、従業員数 連結 19,928名・単体 4,656名、2026年3月末現在)。産業機器・計測はインダストリアルソリューションズ事業部が扱っています。
出典:ニコンの産業機器(X線CT・画像測定・受託検査)のページをもとに AI(Claude)で作成
ニコンの得意技術
| 技術 | 内容 |
|---|---|
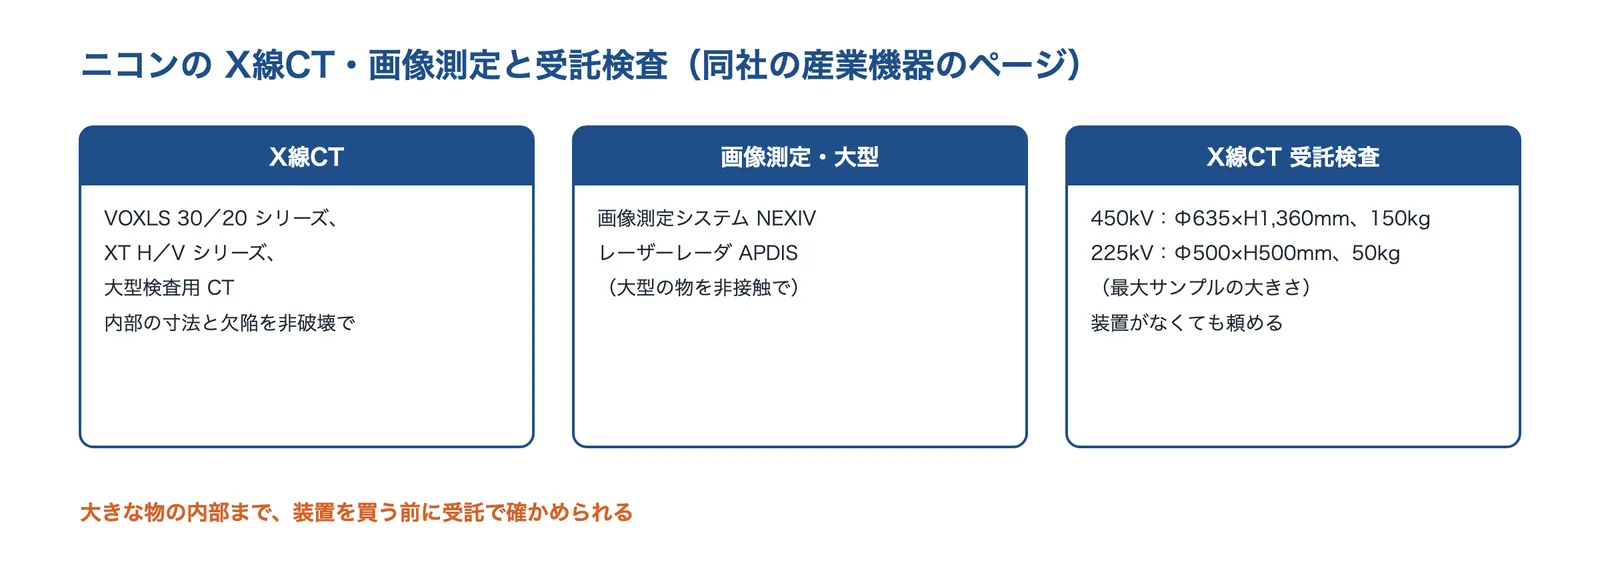
| X線CT | VOXLS 30/20 シリーズ、XT H/V シリーズ、大型検査用 CT |
| 画像測定・大型の測定 | 画像測定システム NEXIV、レーザーレーダ APDIS |
| X線CT 受託検査 | 最大サンプルは 450kV で Φ635×H1,360mm・150kg、225kV で Φ500×H500mm・50kg |
ニコンが解決できる課題
- 鋳物・樹脂・電子部品の内部の寸法と欠陥を、壊さずに見たい
- CT の装置を買う前に、受託で効果を確かめたい
出典:企業データ|ニコン、産業機器・計測(インダストリアルソリューションズ事業部)|ニコン、X線CT受託検査サービス|ニコン
株式会社進和|X線CT の受託測定で、内部の寸法・幾何公差まで
進和とは
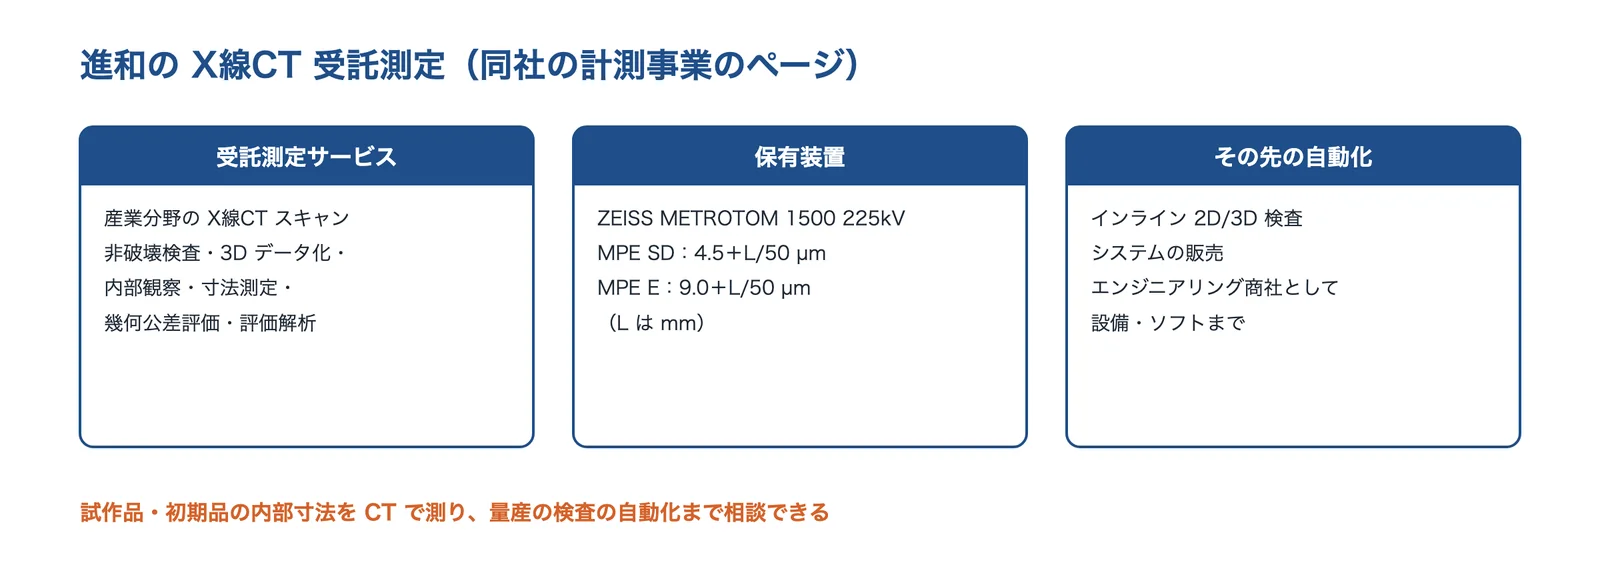
名古屋市守山区に本社を置く会社です(1951年2月創立、従業員数 925人・連結、2025年8月31日現在)。計測の事業で、X線CT 計測機器とインライン全数検査システムを軸に、受託計測サービスまで手がけています。
出典:進和の計測事業のページをもとに AI(Claude)で作成
進和の得意技術
| 技術 | 内容 |
|---|---|
| X線CT の受託測定 | 非破壊検査・3D データ化・内部観察・寸法測定・幾何公差評価・評価解析 |
| 保有装置 | カールツァイス METROTOM 1500 225kV。MPE SD 4.5+L/50 µm、MPE E 9.0+L/50 µm(L は mm) |
| 検査の自動化 | インライン 2D/3D 検査システム(外観検査・計測装置)の販売 |
進和が解決できる課題
- 試作品・初期品の内部の寸法を、CT の装置を持たずに測りたい
- 内部の形まで含めて幾何公差を評価したい
- 量産の検査をインラインで自動にしたい
出典:会社概要|進和、計測事業(X線CT 受託測定サービス)|進和
株式会社エイチ・エー・ティー|三次元測定・X線CT・3Dスキャンの受託と、リバースエンジニアリング
エイチ・エー・ティーとは
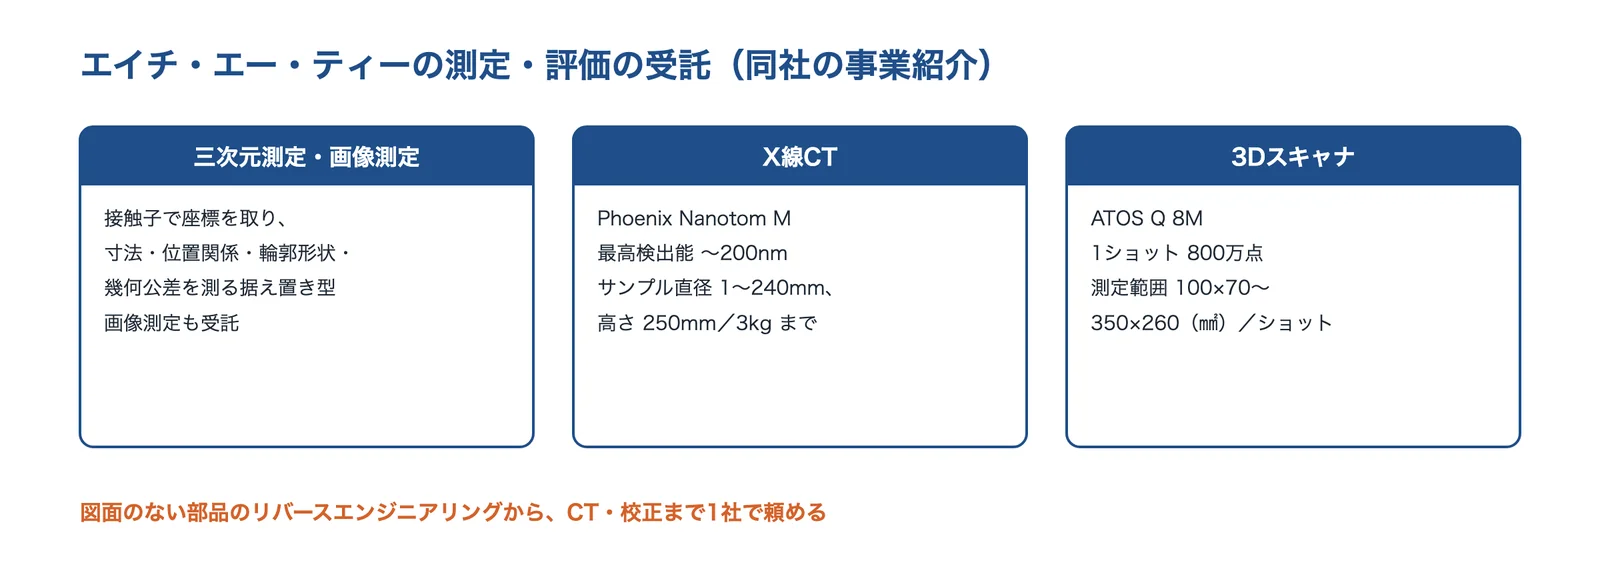
東京都国立市に本社を置く会社です(1998年9月設立)。ものづくり・リバースエンジニアリング(JIS Q 9100 認証)、検査・評価、校正・試験(ISO/IEC 17025 認定)、非破壊検査関連を事業としています。
出典:エイチ・エー・ティーの会社情報・検査・評価のページをもとに AI(Claude)で作成
エイチ・エー・ティーの得意技術
| 技術 | 内容 |
|---|---|
| 三次元測定・画像測定 | 接触子で座標を取り、寸法・位置関係・輪郭形状・幾何公差を測る。画像測定も受託 |
| X線CT | Phoenix Nanotom M。最高検出能 〜200nm、サンプル直径 1〜240mm、高さ 250mm・重さ 3kg まで |
| 3Dスキャナ | ATOS Q 8M。1ショット 800万点、測定範囲 100×70〜350×260(㎟)/ショット |
エイチ・エー・ティーが解決できる課題
- 図面のない部品を 3D データにしたい(リバースエンジニアリング)
- 微細な内部の形や欠陥を見たい
- 航空宇宙の品質で、試作から測定まで頼みたい
出典:会社情報|エイチ・エー・ティー、検査・評価 三次元測定|エイチ・エー・ティー、検査・評価 X線CT|エイチ・エー・ティー、検査・評価 3Dスキャナ|エイチ・エー・ティー
よくある質問
基本と精度
- 三次元測定機と、ノギス・マイクロメータの違いは?
- 三次元測定機は点の座標を集めて、円の中心・平面・位置度などを計算で求めます。2点間の長さだけでなく、幾何公差や、仮想の点・線を使う測定ができます(しくみ:3軸・プローブ・スケール・コンピュータ)。
- カタログの精度(MPE)が小さい機械なら、部品も同じ精度で測れますか?
- MPE はブロックゲージや球を測った値で、部品の幾何公差を測ったときの精度とは同じではありません。スタイラス・測定点・温度で変わります(カタログの精度と、実際に測ったときの精度)。
- E0 と E150 の違いは?
- E0 はふつうの長さ測定誤差、E150 はプローブの先を 150mm 横にずらした状態での長さ測定誤差です(カタログの精度の記号)。
- 三次元測定機の校正は、どこに頼めますか?
- JCSS の登録事業者に頼めます。たとえばミツトヨは三次元測定機の現地校正をしています(校正とトレーサビリティ:国家標準につなぐ)。
温度と測り方
- 測定室は何℃にすればいいですか?
- 長さの標準温度は 20℃です。鋼 100mm で 5℃ずれると約 6µm の差になります。公設試の測定室では 20±0.5℃や 20±1℃の例があります(温度と測定室)。
- 持ち込んだ部品は、すぐ測っていいですか?
- 温度がならされるまで待ちます。35℃の 600mm のゲージが落ち着くまで約5時間かかった実験があります(ワークの温度をならす)。
- 測定点はいくつ取ればいいですか?
- 点の数より配置が大切です。偏らせると点を増やしてもばらつきが小さくなりにくい、という産総研の報告があります(測定点の配置で、結果のばらつきが変わる)。
- 同じ部品なのに、人によって位置度が違います。
- 座標系(データム)の立て方が違うと、座標値と位置度は変わります。測定の計画を決めて共有します(座標系(データム)の立て方)。
- 光る部品を光学式で測るには?
- 測定の設定を変えるか、白いスプレーを塗ります。スプレーは厚みが測定値に乗ります(光学式:光る面・黒い面とスプレー)。
- X線CT で寸法を測れますか?
- 計測用の X線CT なら測れます。ただし置き方・材質で誤差が変わり、置き方の工夫で誤差を最大 81%小さくできた報告があります(X線CT は置き方で誤差が変わる)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
| 課題 | このページでの解決 | 課題ページ |
|---|---|---|
| 量産で寸法がばらつく | 測定のばらつきと工程のばらつきを分け、測り方を見直す(測定のしかた(測定戦略)と幾何公差・校正とトレーサビリティ:国家標準につなぐ) | 測り方の見直し |
| 寸法・位置の精度を上げたい | 精度を確かめる測り方と、温度の影響(温度と測定室) | 精度の測定と補正 |
| 試作回数を減らしたい | CAD と比べる測定・CT で修正の回数と時間を減らす(事例:公的な開示と、測り方を変えた改善) | 量産に近い材料・工法で試す |
| 壊れた原因を知りたい | X線CT で内部の形と欠陥を壊さずに見る(X線CT:内部まで測る) | 非破壊検査 |
| 外観検査を自動化したい | 高さ・形状の検査は 3D の測定と組み合わせる(非接触:画像・レーザー・光学スキャナ) | 3D・形状の検査 |
右の列は、関係する課題ページの対策の節へのリンクです。
関連する技術・基礎知識
- 非破壊検査(X線CT・超音波探傷など)
- 精密鋳造・砂型鋳造
- EMC対策
- 産業用ロボット
- IoT
- 量産で寸法がばらつく
- 寸法・位置の精度を上げたい
- 試作回数を減らしたい
- 壊れた原因を知りたい
- 外観検査を自動化したい
- 不良の再発を防ぎたい
- 公差・はめあい(技術の基礎知識)
- 線膨張係数(技術の基礎知識)
- 工程能力指数(技術の基礎知識)
- 表面粗さ(技術の基礎知識)
- 寸法・形状の測定(分野)
- 寸法・形状測定(技術カテゴリー)
出典・確認日
- 計量標準モノグラフ第8号「座標測定機用二次元幾何ゲージ校正に関する技術情報」第1章 座標測定機の不確かさ要因|産総研 計量標準総合センター
- 冊子「CMMの都市伝説」第1部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
- 超高精度CNC三次元測定機 LEGEX|ミツトヨ
- 画像寸法測定器|キーエンス
- 三次元測定機/レーザートラッカー|キーエンス
- X線CT(計測用)の機器利用|埼玉県産業技術総合センター
- 多機能型CNC三次元座標測定機 Carl Zeiss ACCURA II(平成26年度新規導入設備)|山梨県産業技術センター
- 冊子「CMMの都市伝説」第4部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
- X線CTシステムによる三次元形状評価|北海道立総合研究機構 工業試験場
- CMM accuracy statements(ISO 10360 の精度の表し方)|Mitutoyo America
- CRYSTA-Apex S カタログ(英文)|Mitutoyo America
- CNC三次元座標測定機(ZEISS PRISMO)|山梨県産業技術センター
- 計測事業(X線CT 受託測定サービス)|進和
- 冊子「CMMの都市伝説」第2部|産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会(産総研 掲載)
- JCSS と計量トレーサビリティ(体系図)|製品評価技術基盤機構(NITE)
- JCSS 校正(認定・登録)|ミツトヨ
- T. Doiron「20 °C—A Short History of the Standard Reference Temperature for Industrial Dimensional Measurements」(J. Res. NIST, 2007)
- 精密測定高度化に関する研究(2)測定環境の精度に及ぼす影響について(研究報告 第4巻、2006)|埼玉県産業技術総合センター
- 測定の高効率化に伴う測定精度に関する研究(令和2年度 研究報告)|京都府織物・機械金属振興センター
- 三次元測定機の測定方向による測定値の変動について(研究報告 No.21)|栃木県産業技術センター
- X線断層撮影(CT)装置を用いた寸法測定における誤差の低減(平成29年度 研究報告)|岩手県工業技術センター
- 当社子会社における不適合品への対応状況について(2017年11月23日)|三菱マテリアル
- リコール届出一覧表(届出番号4388、平成30年11月29日)|国土交通省
- Nikon’s MCT225 X-ray technologies transform Tochigi Nikon’s plastic molding|Nikon Industrial Metrology
- 令和6年度 愛媛県産業DXモデル創出事業 成果報告(ツウテック株式会社)|愛媛県
- 使用料表(令和8年4月1日施行)|広島県立総合技術研究所 西部工業技術センター
- 依頼試験手数料(令和6年7月1日改正)|栃木県産業技術センター
- 会社概要|ミツトヨ
- 三次元測定機(座標測定機)|ミツトヨ
- 会社概要|東京精密
- 三次元座標測定機|東京精密
- 会社概要|キーエンス
- 企業データ|ニコン
- 産業機器・計測(インダストリアルソリューションズ事業部)|ニコン
- X線CT受託検査サービス|ニコン
- 会社概要|進和
- 会社情報|エイチ・エー・ティー
- 検査・評価 三次元測定|エイチ・エー・ティー
- 検査・評価 X線CT|エイチ・エー・ティー
- 検査・評価 3Dスキャナ|エイチ・エー・ティー
※冊子「CMMの都市伝説」は、産業技術連携推進会議 知的基盤部会 計測分科会 形状計測研究会の冊子です(産総研のサイトに掲載)。本ページでは数値と事実だけを要約し、文章・図は転載していません。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月21日 本ページの内容は一般的な情報です。精度・料金・仕様は機種・版・時期で変わります。測定機の選定や測定の計画には、各メーカー・試験機関の最新の資料で確かめてください。各社の技術・実績は、その会社の公開情報にもとづきます。








