同じ図面で同じ部品をたくさん作っても、寸法や重さは1個ずつ少しずつ違います。そのばらつきが、図面で決めた「ここからここまでならよい」という範囲(規格)に、どのくらい余裕をもって収まっているかを1つの数字で表したものが工程能力指数(Cp・Cpk)です。このページでは、ばらつきを表す標準偏差(σ)、Cp と Cpk の意味と計算のしかた、判定の目安と規格から外れる割合、使うときの注意、指数が低いときの打つ手を、できるだけやさしく説明します。
ひとことで言うと
工程能力指数とは
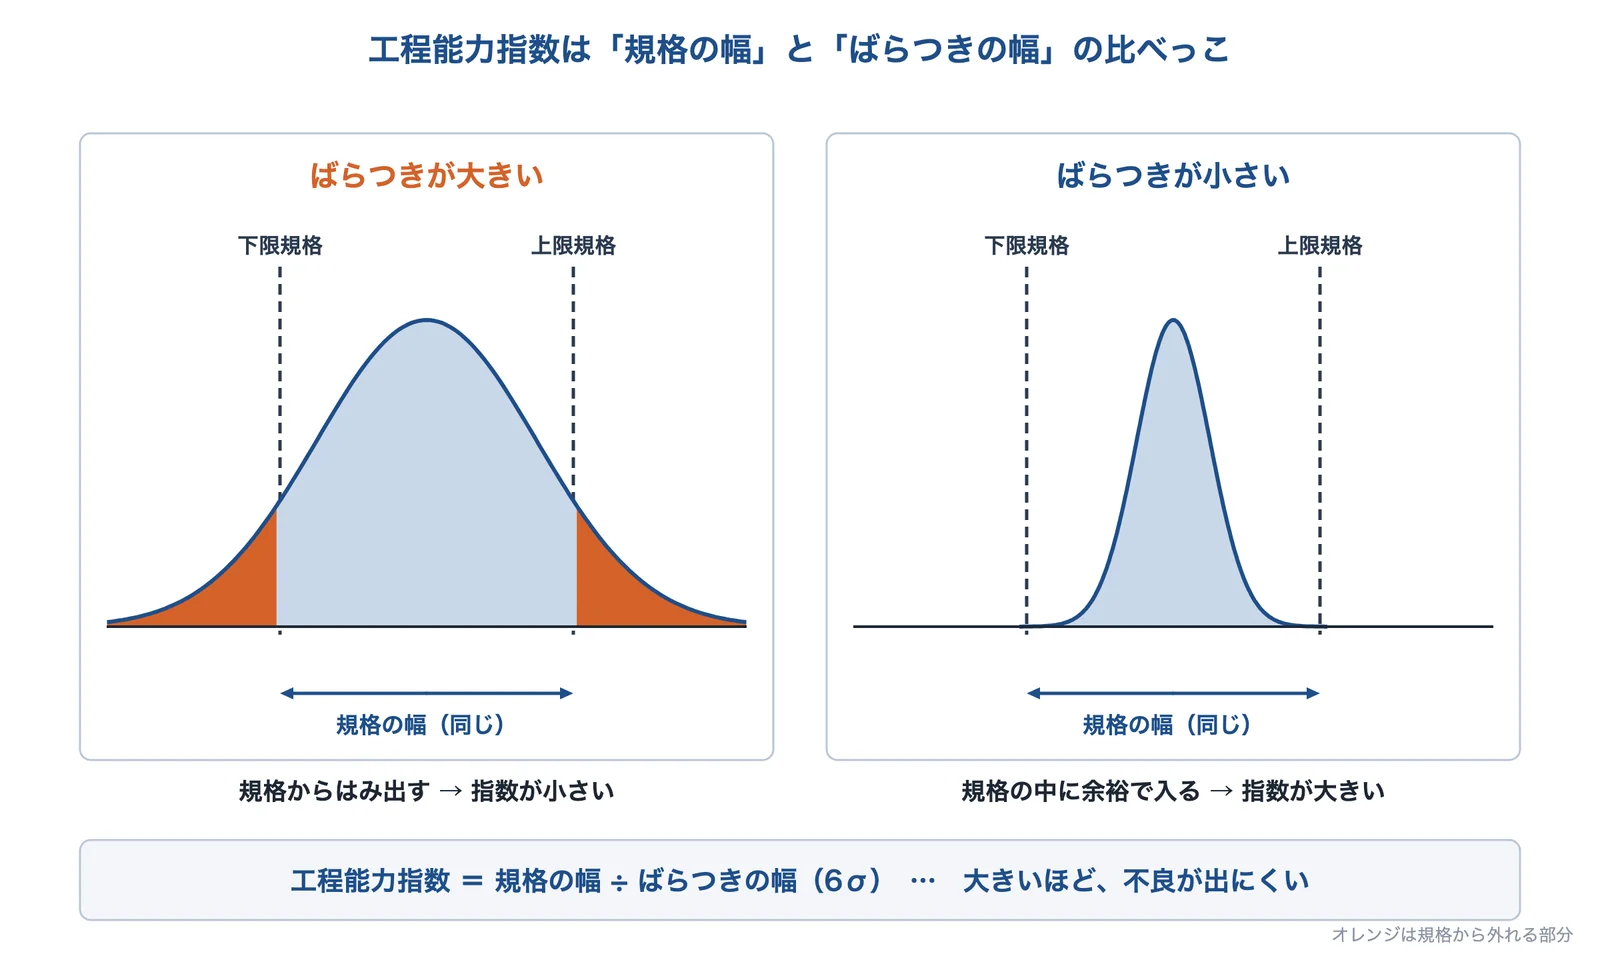
工程能力指数は、規格の幅と、工程のばらつきの幅をくらべた数字です。JIS Z 8101-2 は、工程能力指数を「規格幅に対応した工程能力を表す指標」としています。ばらつきの幅には、標準偏差 σ(シグマ)の6倍の「6σ」を使います。
Cp は、規格の幅の中に 6σ がいくつ入るかを表します。Cpk は、それに平均が規格の中心からずれている分も入れた数字です。どちらも大きいほど、規格から外れるもの(不良)が出にくい工程です。
出典:日本産業規格、ミツトヨをもとに AI(Claude)で作成
ミツトヨの解説は、工程能力指数を、対象となる特性の公差を、工程能力 6σ で割った値としています。上の図の左のようにばらつきが大きいと、規格の外にはみ出すもの(オレンジ)が出て、指数は小さくなります。右のようにばらつきが小さいと、指数は大きくなります。
出典:JIS Z 8101-2:2015 統計−用語及び記号−第2部:統計の応用(kikakurui.com の掲載)|日本産業規格、品質管理の基礎知識|ミツトヨ
ばらつきの大きさ:標準偏差 σ と「±3σ」
出典:アイアール技術者教育研究所、MONOistをもとに編集部が計算し、AI(Claude)で作成
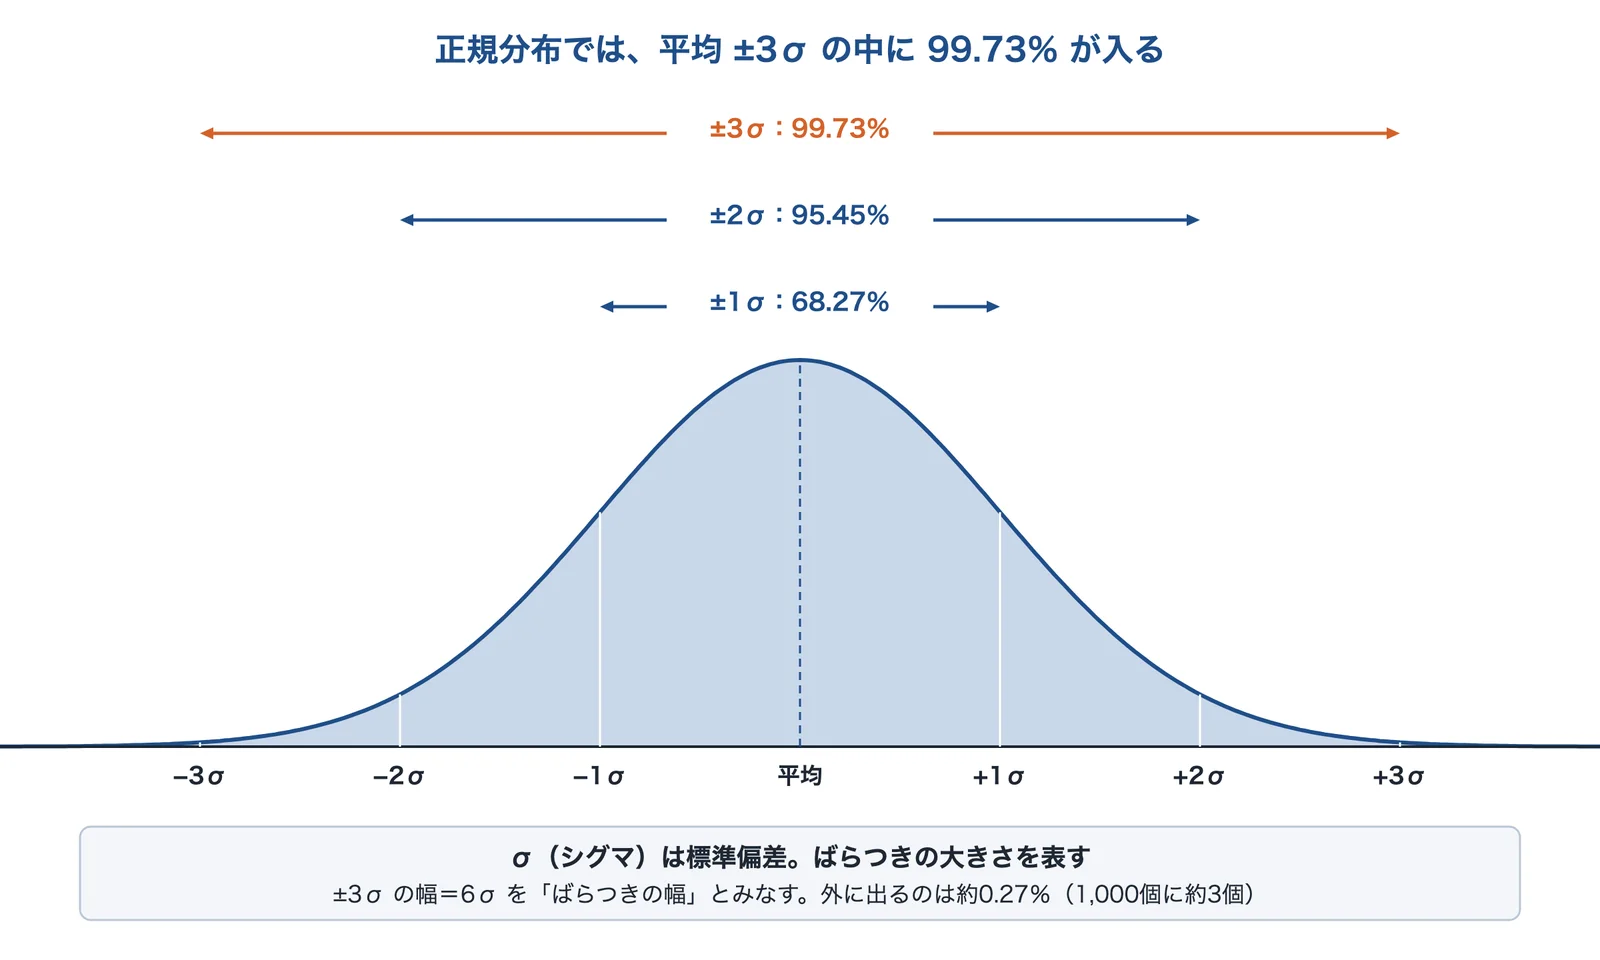
たくさん作った部品の寸法を測って並べると、多くの場合、平均のまわりに多く、離れるほど少ない山の形(正規分布)になります。ばらつきの大きさは、標準偏差 σ で表します。アイアール技術者教育研究所の解説は、正規分布では平均 ±σ に約68%、±2σ に約95%、±3σ に約99.7%が入るとしています(小数第2位までは編集部の計算で、68.27%・95.45%・99.73%)。
±3σ の外に出るのは、両側を合わせて約0.27%です。MONOist の連載は、Cp = 1 のときの不良率を、0.135%+0.135%=0.27%、1,000個のうち約3個としています。工程能力指数では、この ±3σ の幅、つまり 6σ を「工程のばらつきの幅」とみなします。
出典:【QC検定3級対策】工程能力指数の判断基準とCp・Cpkの計算問題|アイアール技術者教育研究所、工程能力指数のCp、千のうち本当のことは3つしか言わない千三つ(3D設計推進者の眼(32)、2018年)|MONOist
Cp:規格の幅 ÷ 6σ
出典:ウィキペディア日本語版、ミツトヨ、MONOistをもとに編集部が計算し、AI(Claude)で作成
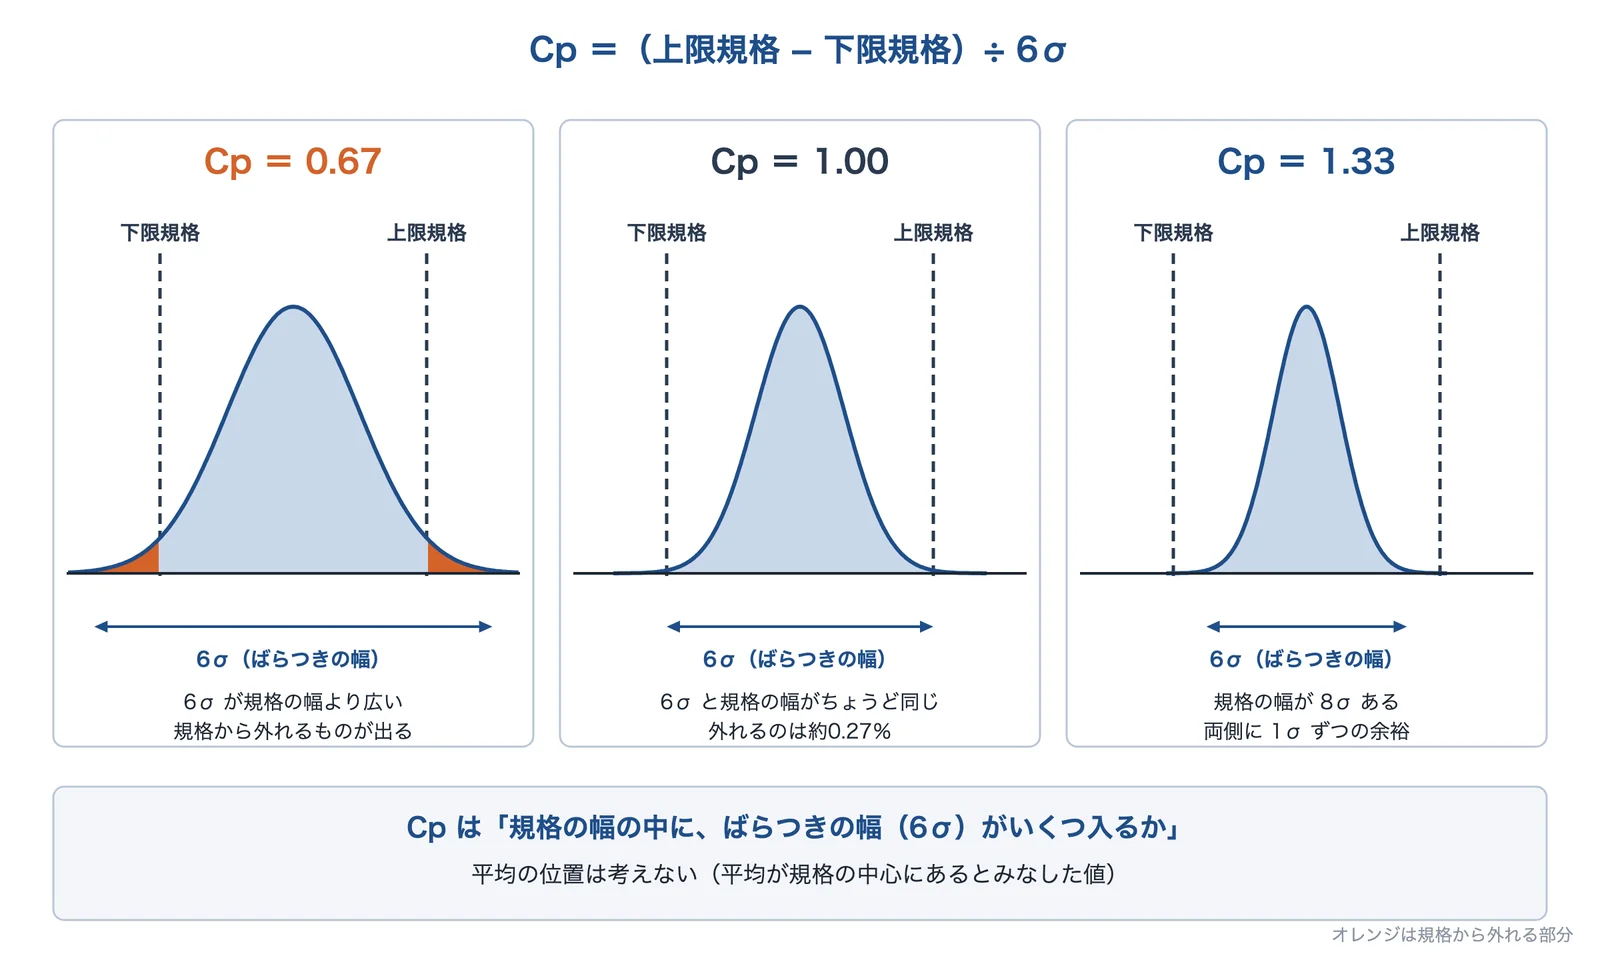
両側に規格がある(上限と下限がある)とき、Cp =(上限規格 − 下限規格)÷ 6σ です(ウィキペディア日本語版、ミツトヨ)。
- Cp = 1.00:6σ と規格の幅がちょうど同じ。平均が規格の中心にあれば、外れるのは約0.27%(MONOist)
- Cp = 1.33:規格の幅が 8σ。平均から規格まで両側に 4σ ずつあり、6σ の外側にさらに 1σ ずつ余裕がある(編集部の計算)
- Cp = 0.67:規格の幅が 4σ しかない。MONOist の連載は、Cp = 0.67 では100個のうち約4個が不良になるとしている
ミツトヨの解説は、Cp は許容限界と工程のばらつきの関係だけを表したもので、工程平均の位置は考えていないとしています。ウィキペディア日本語版も、平均が規格の幅の中心からずれていると、Cp は工程の実力を大きく見積もりすぎるとしています。そこで使うのが、次の Cpk です。
出典:工程能力指数|ウィキペディア日本語版、品質管理の基礎知識|ミツトヨ、工程能力指数のCp、千のうち本当のことは3つしか言わない千三つ(3D設計推進者の眼(32)、2018年)|MONOist
Cpk:平均のかたよりも入れた指数
出典:ウィキペディア日本語版、高齢・障害・求職者雇用支援機構をもとに編集部が計算し、AI(Claude)で作成
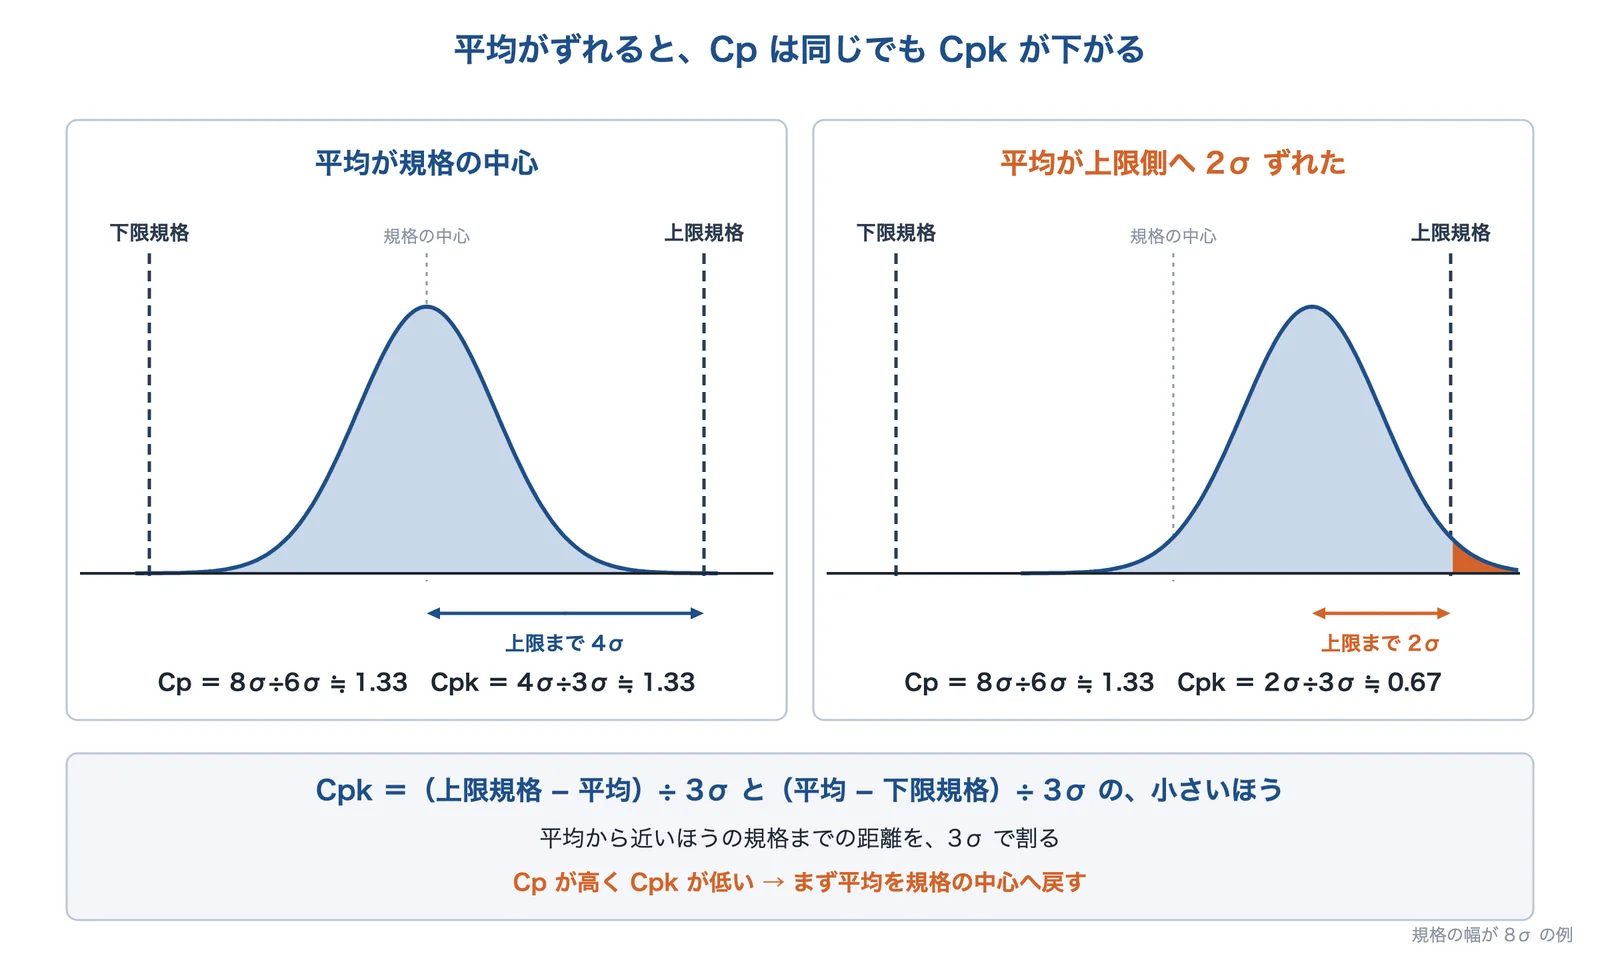
Cpk =(上限規格 − 平均)÷ 3σ と(平均 − 下限規格)÷ 3σ の、小さいほうです(ウィキペディア日本語版)。平均から近いほうの規格までの距離を、3σ で割ります。平均がちょうど規格の中心にあれば、Cpk は Cp と同じ値になります。
高齢・障害・求職者雇用支援機構(JEED)の品質管理のテキストの例では、規格の幅が 8σ あれば Cp は 1.33 ですが、分布の平均が上限側へ 2σ ずれると、Cpk は 0.67 まで下がるとしています。ばらつきは同じなのに、平均がずれただけで、上限を超えるものが出始めます。
Cpk の k は「かたより」の意味です。MONOist の連載は、かたより度 k を使って Cpk =(1 − k)× Cp と表せるとしています。k は、平均が規格の中心からどれだけずれているかを、規格の幅の半分を1として表した数です(編集部の補足)。
出典:工程能力指数|ウィキペディア日本語版、品質管理分野テキスト(資料5)|高齢・障害・求職者雇用支援機構、同 2ページ目(Cpk とかたより k)|MONOist
計算例:軸の直径 10.00 ± 0.03 mm
出典:ウィキペディア日本語版をもとに編集部が計算し、AI(Claude)で作成
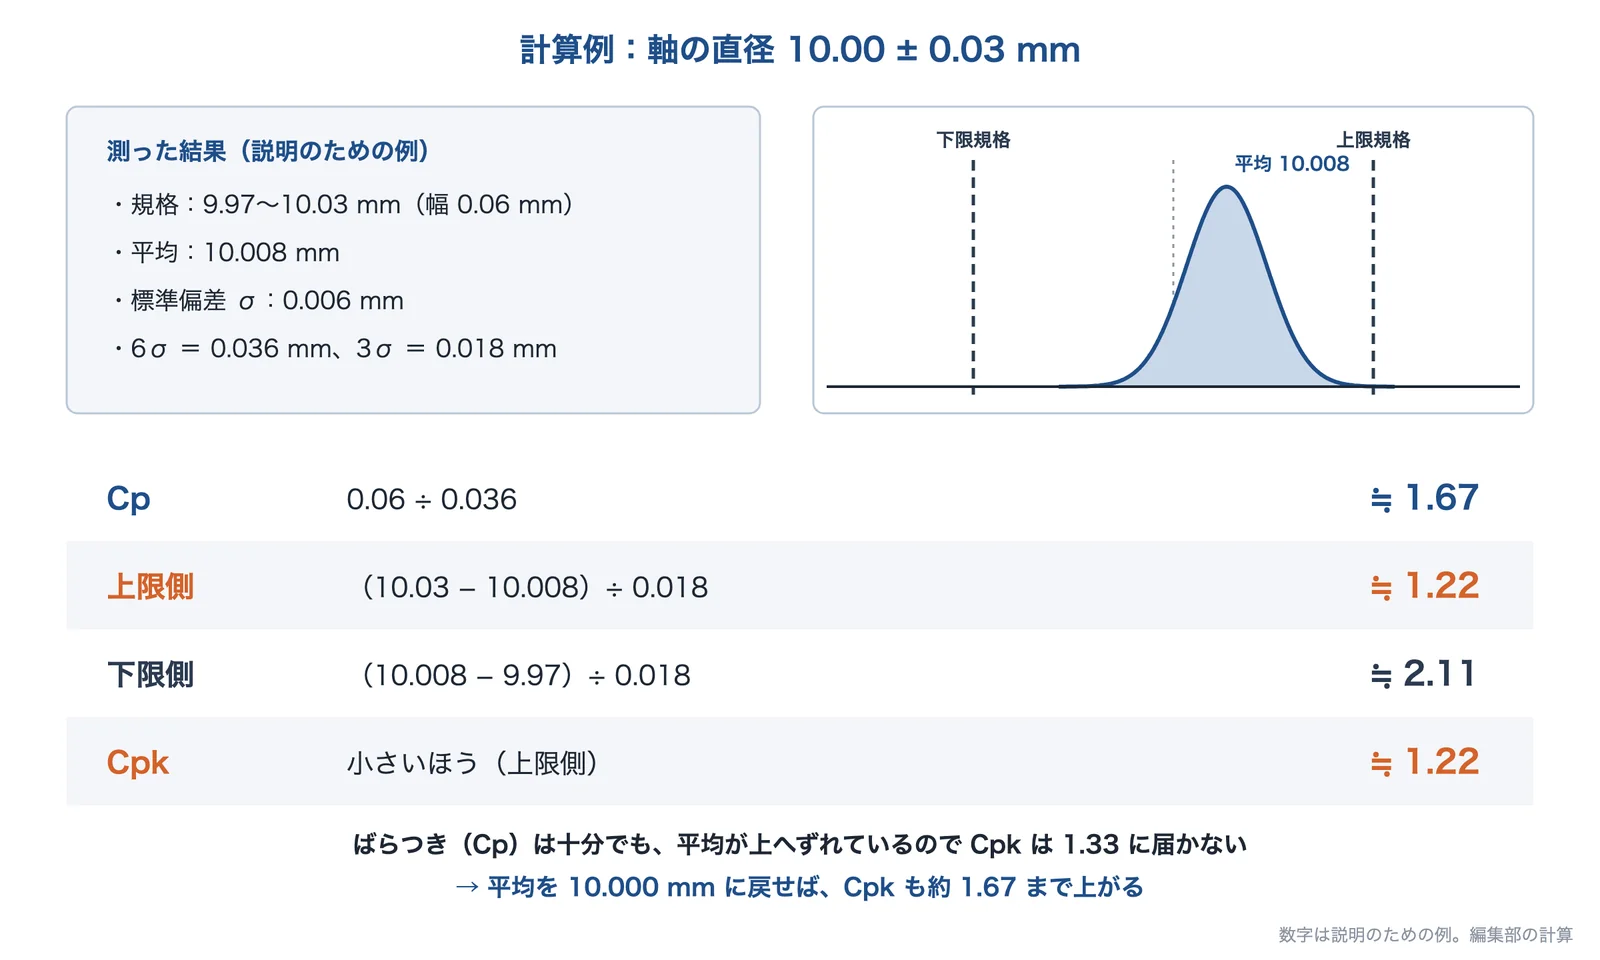
直径の規格が 10.00 ± 0.03 mm(9.97〜10.03 mm)の軸を削り、測った結果が、平均 10.008 mm、標準偏差 0.006 mm だったとします(説明のための例)。
- Cp =(10.03 − 9.97)÷(6 × 0.006)= 0.06 ÷ 0.036 ≒ 1.67
- 上限側 =(10.03 − 10.008)÷(3 × 0.006)= 0.022 ÷ 0.018 ≒ 1.22
- 下限側 =(10.008 − 9.97)÷(3 × 0.006)= 0.038 ÷ 0.018 ≒ 2.11
- Cpk = 小さいほう ≒ 1.22
ばらつきだけを見る Cp は 1.67 で十分ですが、平均が上限側へ 0.008 mm ずれているので、Cpk は 1.22 にとどまることになります。正規分布なら、上限を超えるものが100万個に約120個出る計算です(編集部の計算)。この場合は、ばらつきを減らすより先に、刃物の位置を直すなどして平均を規格の中心に戻すほうが効きます。平均を 10.000 mm に戻せば、Cpk も約 1.67 になります(編集部の計算)。
規格が片側だけのとき
出典:ウィキペディア日本語版、ミツトヨをもとに AI(Claude)で作成
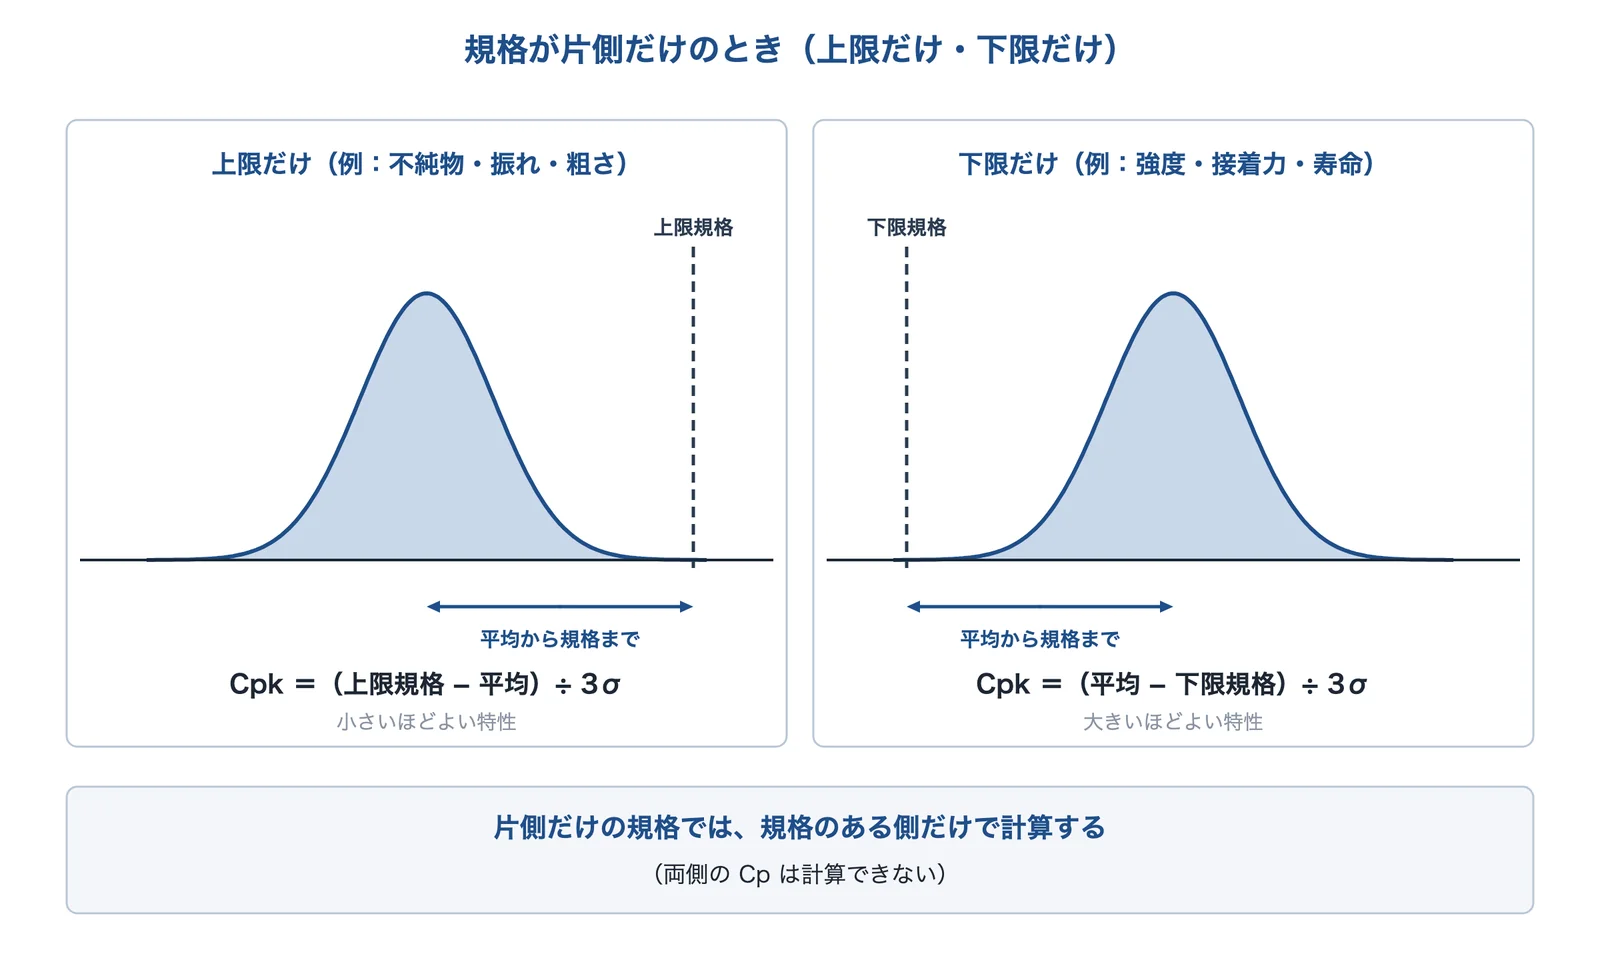
表面の粗さのように「これより小さければよい」上限だけの規格や、強度のように「これより大きければよい」下限だけの規格もあります。このときは、規格のある側だけを使い、(上限規格 − 平均)÷ 3σ か(平均 − 下限規格)÷ 3σ で計算します(ウィキペディア日本語版、ミツトヨ)。規格の幅がないので、両側の Cp は出せません(編集部の補足)。
出典:工程能力指数|ウィキペディア日本語版、品質管理の基礎知識|ミツトヨ
判定の目安と、規格から外れる割合
どのくらいの値なら十分かは、出典によって言い方が少しずつ違います。アイアール技術者教育研究所の解説の一つは、次のように分けています(両側規格の Cpk。片側規格もこれに準じるとしています)。
| 工程能力指数 | 判定(アイアール技術者教育研究所の解説の一例) |
|---|---|
| 1.67 以上 | 十分すぎる(コストダウンを検討できる) |
| 1.33 以上 1.67 未満 | 十分である |
| 1.00 以上 1.33 未満 | ほぼ良好である |
| 0.67 以上 1.00 未満 | 不足している |
| 0.67 未満 | 非常に不足している |
同じ研究所の QC 検定3級向けの解説は、Cp 1.33 以上を「十分」の判断の基準としています。JEED のテキストの評価表は、Cp と Cpk がどちらも 1.33 を超えれば工程能力は十分、どちらも 1.00 以下なら工程能力がないとしています。ウィキペディア日本語版は、両側に規格がある既存の工程では 1.33 以上、新しい工程では 1.50 以上が望ましく、危険につながる特性ではさらに高い値(既存 1.50・新規 1.67)が望ましいとし、2.5 以上は生産コストに跳ね返るので、精度を追い求めすぎてはいけないとしています。言い方は違っても、1.33 がひとつの目安になっている点は共通です。ただし、求められる値は製品の重要度や取引先の要求で変わります(編集部の補足)。
出典:MONOistをもとに編集部が計算し、AI(Claude)で作成
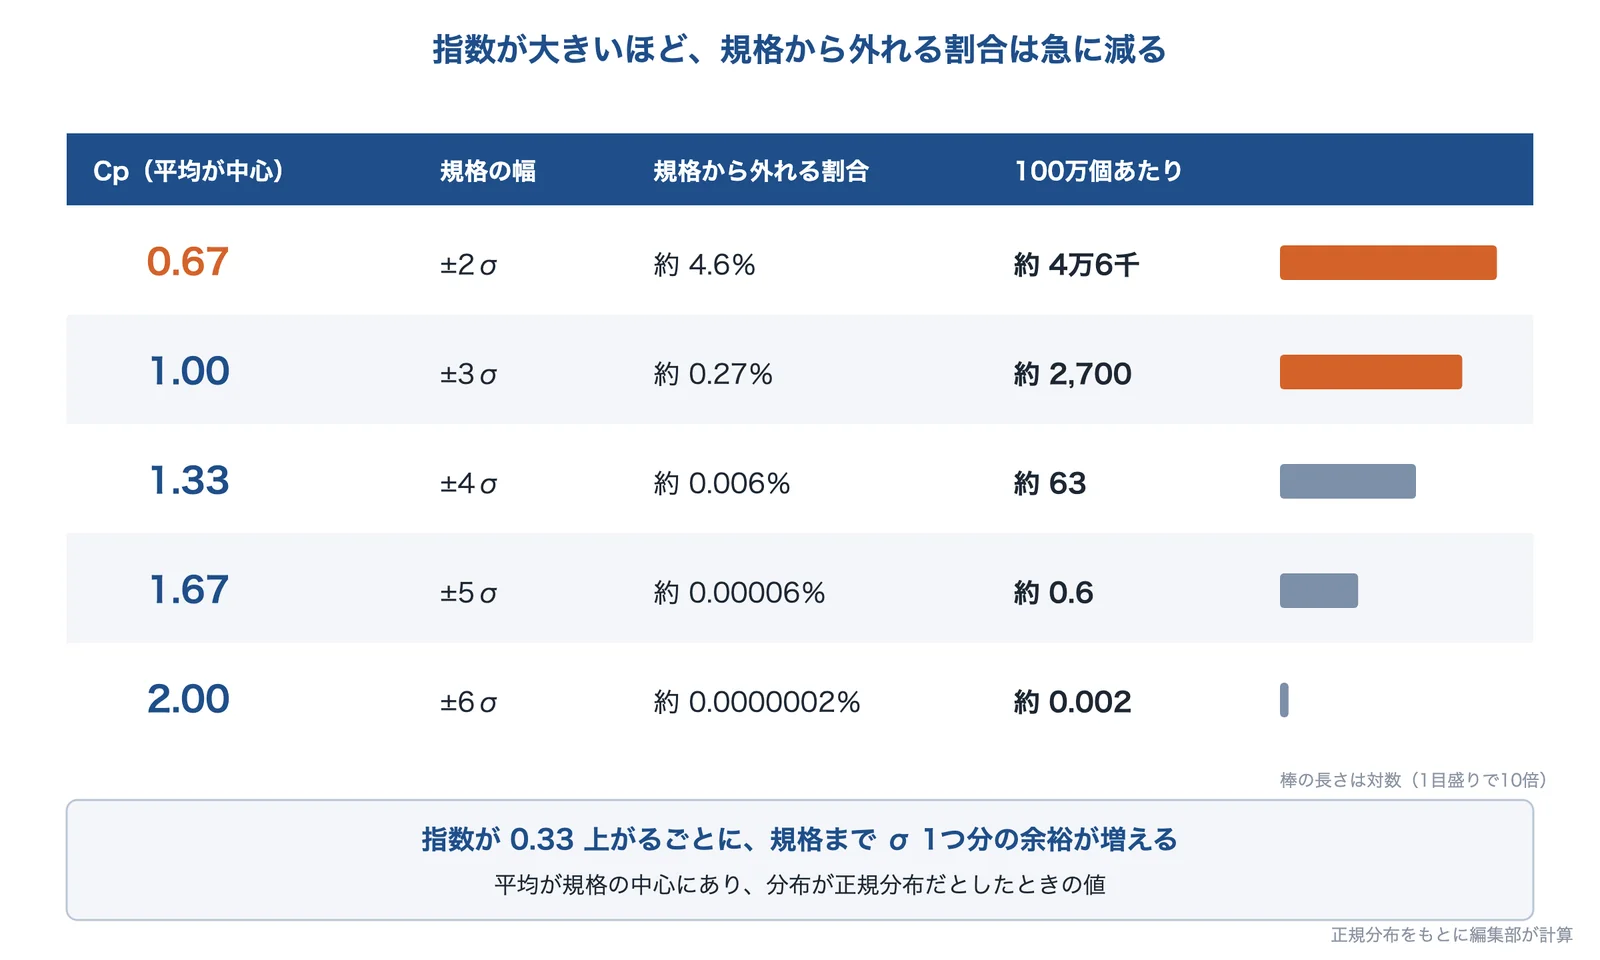
平均が規格の中心にあり、分布が正規分布だとすると、規格から外れる割合は上の図のようになります(編集部の計算。σ が正しく分かっているとしたときの理論の値で、保証される値ではありません)。指数が 0.33 上がるごとに、規格まで σ 1つ分の余裕が増え、外れる割合はけた違いに減ります。1.00 では100万個に約2,700個ですが、1.33 では約63個です。
なお、アイアール技術者教育研究所の用語解説は、Cpk = 1.33 で 32ppm、1.67 で 0.28ppm としています。これは規格の片側だけから外れる割合で、両側を足すと上の図の値に近くなります(編集部の補足)。平均がずれていると、外れる割合は Cp から読むより多くなるので、ふだんは Cpk で見ます。アイアール技術者教育研究所の解説も、製造現場では Cp より Cpk で管理するのが適切としています。
出典:工程能力の計算方法と評価方法がこれでわかる!両側規格と片側規格の計算事例|アイアール技術者教育研究所、【QC検定3級対策】工程能力指数の判断基準とCp・Cpkの計算問題|アイアール技術者教育研究所、品質管理分野テキスト(資料5)|高齢・障害・求職者雇用支援機構、工程能力指数|ウィキペディア日本語版、工程能力指数のCp、千のうち本当のことは3つしか言わない千三つ(3D設計推進者の眼(32)、2018年)|MONOist、Cp値、Cpk値そしてSPC管理《工程能力の用語解説》|アイアール技術者教育研究所
使う前に確かめること
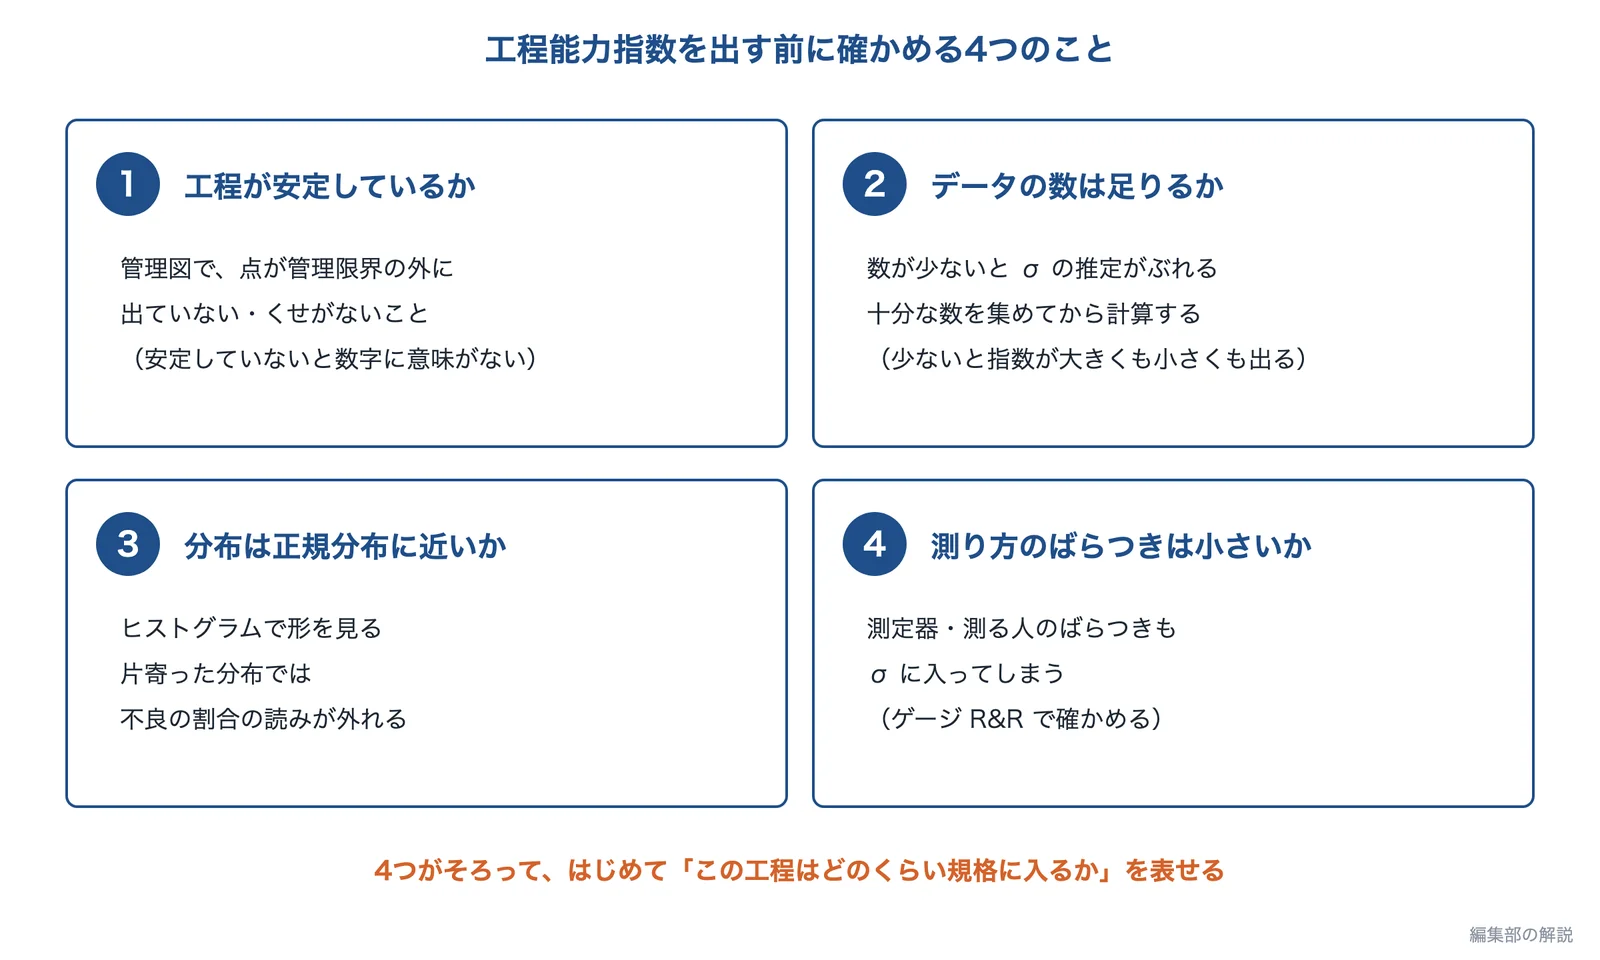
出典:ウィキペディア日本語版、日本産業規格をもとに AI(Claude)で作成
工程が安定していること:ウィキペディア日本語版は、工程能力は、工程が管理状態で、安定して予測できる場合にだけ評価できるとしています。JIS Z 8101-2 も、工程能力指数は統計的管理状態にあると示された工程に使うものとし、そうとは限らない工程に使うプロセスパフォーマンス指数(Pp・Ppk。工程性能指数とも)と分けています。安定しているかどうかは、管理図で、点が管理限界線の内側に収まっているかなどを見て確かめます(課題「量産で寸法がばらつく」)。
データの数:σ はデータから推定する値なので、数が少ないとぶれます。ウィキペディア日本語版は、工程能力指数を決まった幅で推定するのに必要なデータ数の表を載せています。少ないデータで出した指数は、たまたま大きく(小さく)出ることがあると考えておきます(編集部の解説)。
分布の形:上の外れる割合の計算は、正規分布を前提にしています。ウィキペディア日本語版は、ほかの確率分布を考えた定義も提案されているとしています。片寄った形の分布では、ヒストグラムで形を見てから使います(編集部の解説)。
測り方のばらつき:測ったデータのばらつきには、測定器や測る人のばらつきも入ります。自動車業界の部品承認の手続き PPAP について、ウィキペディア日本語版は、測定システムのばらつき(ゲージ R&R)を全測定ばらつきの10%以下にすることを挙げています。
出典:工程能力指数|ウィキペディア日本語版、JIS Z 8101-2:2015 統計−用語及び記号−第2部:統計の応用(kikakurui.com の掲載)|日本産業規格、PPAP (自動車工業)|ウィキペディア日本語版
ものづくりでどう効くか
量産の前に、工程の実力を数字で確かめる
自動車部品では、量産を始める前の承認の手続き(PPAP)で工程能力を示します。ウィキペディア日本語版は、初期の工程能力として、Cpk または Ppk が 1.67 を超えることを実証するとしています。アイアール技術者教育研究所の解説も、1.67 を超えれば合格・量産可能、1.33〜1.67 は条件付き合格、1.33 未満は不合格としています。キーエンスの解説は、検査や品質向上にかけられるコストや時間には限りがあるので、工程能力指数を判断の基準にして、目指す精度や工程を決めることもあるとしています。
指数が低いときの打つ手
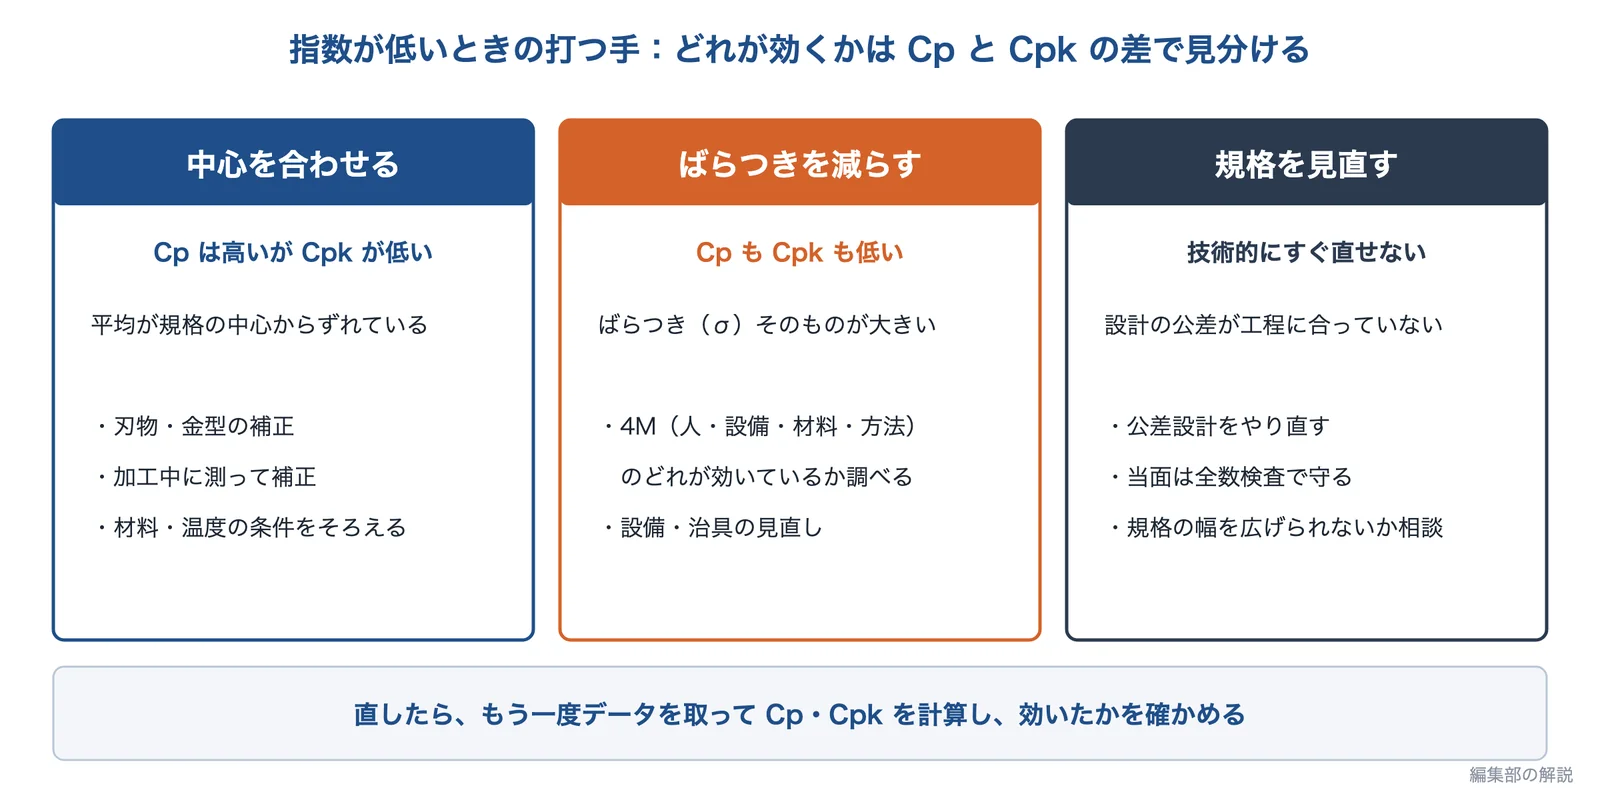
出典:高齢・障害・求職者雇用支援機構、金沢工業大学をもとに AI(Claude)で作成
Cp は高いのに Cpk が低いときは、平均がずれています。ばらつきを減らすより、平均を規格の中心に戻すほうが早く効きます(編集部の解説)。刃物や金型の補正、加工中に測って補正するしくみなどがあります(課題「寸法・位置の精度を上げたい」)。JEED のテキストの評価表も、Cp は 1.33 を超えているのに Cpk が低いときの対策を「平均の偏りの是正」としています。
Cp も低いときは、ばらつきそのものが大きいので、原因を探します。金沢工業大学の工程能力管理のテキストは、仕事は4M(人・設備や道具・材料や素材・方法)からなり、工程能力は4Mを計画どおり・標準どおりに管理したときに得られるものだとしています。
すぐには直せないとき、JEED のテキストは、Cp も Cpk も 1.00 以下なら生産開始までに早急な改善が必要で、技術的に改善できない場合は、規格の幅の拡大や全数検査を考えるとしています。規格のもとになる設計の公差が、工程の実力に合っているかを見直すことも大切です(基礎知識「公差・はめあい」)。直したら、もう一度データを取って計算し、効いたかを確かめます(編集部の解説)。
出典:PPAP (自動車工業)|ウィキペディア日本語版、IATF16949コアツール解説① PPAPとは?|アイアール技術者教育研究所、量産試作と工程能力指数に関する英会話(ものづくり英会話の用語集)|キーエンス、品質管理分野テキスト(資料5)|高齢・障害・求職者雇用支援機構、生産工程管理者育成テキスト 第5章 工程能力管理|金沢工業大学
似ている言葉との違い
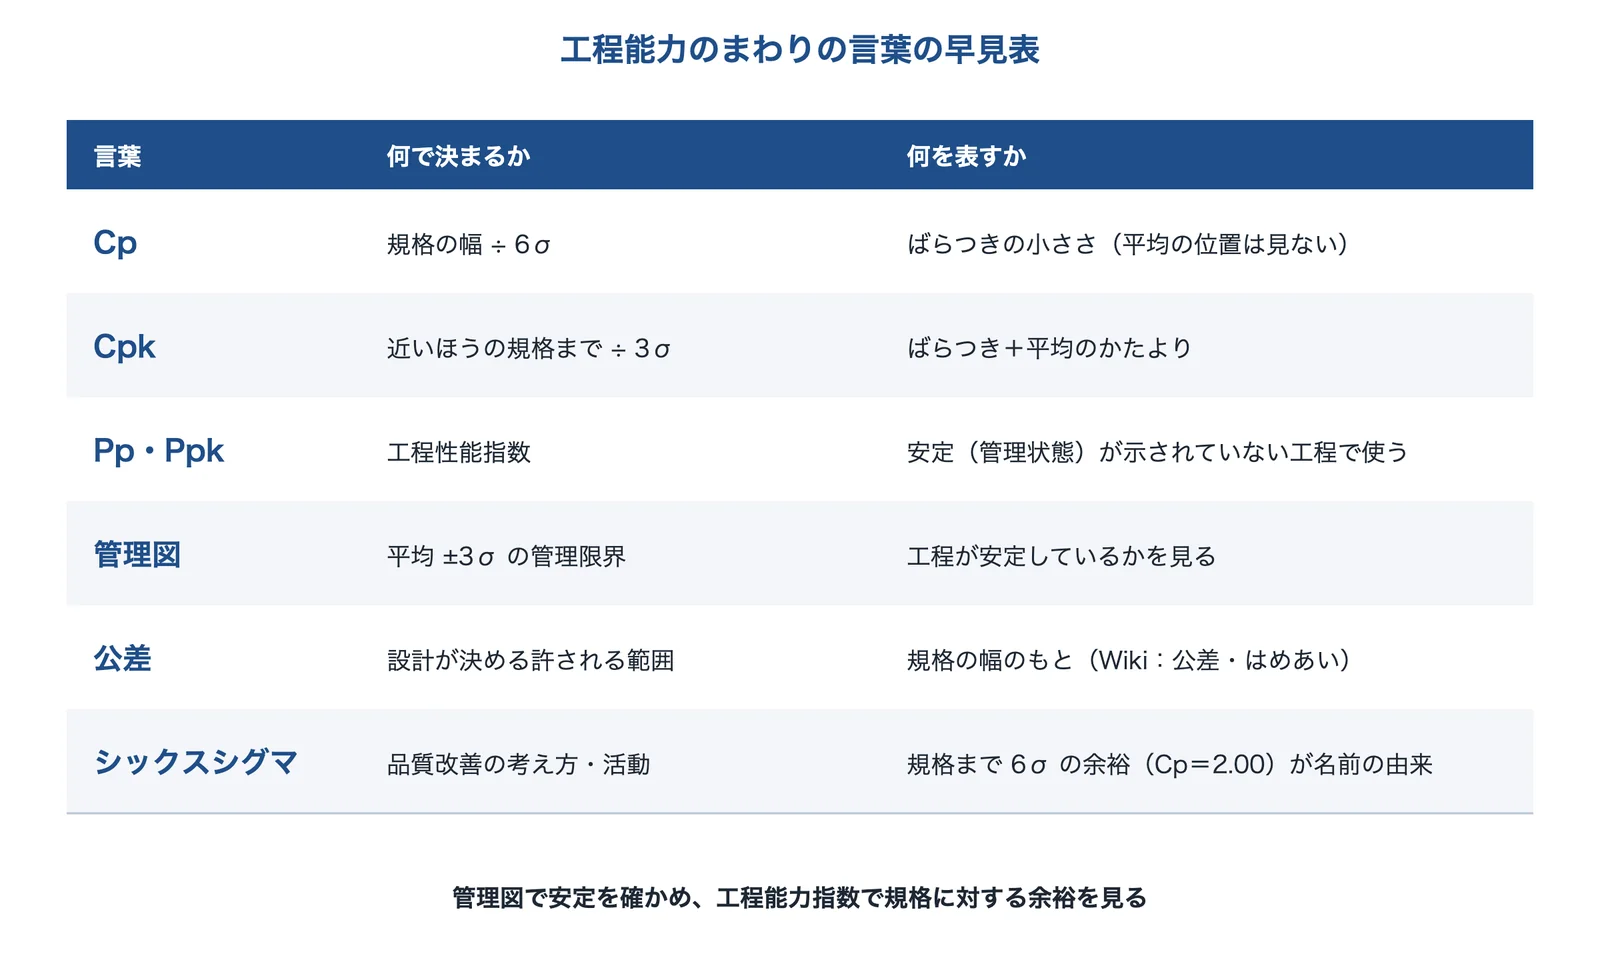
出典:ウィキペディア日本語版、日本産業規格、アイアール技術者教育研究所をもとに AI(Claude)で作成
Pp・Ppk(JIS の用語ではプロセスパフォーマンス指数。工程性能指数とも)は、Cp・Cpk と似た形の式ですが、JIS Z 8101-2 は、統計的管理状態にあると実証されているとは限らない工程に使うものとして、工程能力指数と分けています。シックスシグマは品質改善の活動の名前で、アイアール技術者教育研究所の解説は、片側の公差が 6σ になっている状態(Cpk 2.0)を指すとし、平均が 1.5σ 動くと仮定しても、最悪で Cpk 1.5(不良率 3.4ppm)に収まるとしています。3.4ppm は、このずれを仮定したときの片側の値です(編集部の補足)。
出典:JIS Z 8101-2:2015 統計−用語及び記号−第2部:統計の応用(kikakurui.com の掲載)|日本産業規格、SS(シックスシグマ)、LSSそしてDFSS《改善プロセスに関する用語解説》|アイアール技術者教育研究所
工程能力指数が出てくるページ
出典
- JIS Z 8101-2:2015 統計−用語及び記号−第2部:統計の応用(kikakurui.com の掲載)|日本産業規格
- 品質管理の基礎知識|ミツトヨ
- 【QC検定3級対策】工程能力指数の判断基準とCp・Cpkの計算問題|アイアール技術者教育研究所
- 工程能力指数のCp、千のうち本当のことは3つしか言わない千三つ(3D設計推進者の眼(32)、2018年)|MONOist
- 工程能力指数|ウィキペディア日本語版
- 品質管理分野テキスト(資料5)|高齢・障害・求職者雇用支援機構
- 同 2ページ目(Cpk とかたより k)|MONOist
- 工程能力の計算方法と評価方法がこれでわかる!両側規格と片側規格の計算事例|アイアール技術者教育研究所
- Cp値、Cpk値そしてSPC管理《工程能力の用語解説》|アイアール技術者教育研究所
- PPAP (自動車工業)|ウィキペディア日本語版
- IATF16949コアツール解説① PPAPとは?|アイアール技術者教育研究所
- 量産試作と工程能力指数に関する英会話(ものづくり英会話の用語集)|キーエンス
- 生産工程管理者育成テキスト 第5章 工程能力管理|金沢工業大学
- SS(シックスシグマ)、LSSそしてDFSS《改善プロセスに関する用語解説》|アイアール技術者教育研究所
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月7日