
組み付けを確かめたいだけなのに、削り出しの試作に何週間もかかる。量産の金型ができてから不具合が見つかり、型を直す。条件を1つずつ変えては試作し、いつまでも終わらない。試作の回数が増える原因は、「作るのが遅い」「量産と違う作り方で試している」「問題を試作で見つけている」のどれかであることが多いです(編集部の整理)。
形を確かめたいのか、金型を作る前に確かめたいのか、性能が足りないのか、条件を探しているのか、設計が固まっていないのか。次のマトリクスで、自分の課題に近いものと、使える方法を確かめてください。
課題と解決技術のマトリクス
| 課題(症状) | 3Dプリンターで早く形を確かめる(光造形・熱溶解積層・金属) | 量産に近い材料・工法で試す(簡易金型・真空注型・砂型の3Dプリント) | 解析で試作の前に候補を絞る(CAE) | 設計の見直しを前倒しする(デザインレビュー・DRBFM・FMEA) | 試験の計画で回数を減らす(実験計画法・直交表・品質工学) |
|---|---|---|---|---|---|
| A形・組み付け・見た目を確かめるために、何度も作り直す | ◎ | ○ | |||
| B金型を作ってから不具合が分かり、型を直す | ◎ | ○ | ○ | ||
| C強度・熱などの性能が足りず、作り直す | △ | ○ | ◎ | ○ | |
| D条件を1つずつ変えて、何度も試している | ○ | ◎ | |||
| E図面が固まる前に試作に入り、設計変更のたびに作り直す | ○ | ○ | ◎ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの方法が合うかは、試作で確かめたいこと(形・組み付け・機能・耐久)、作る数、材料、納期によって変わります。症状Aの「設計の見直し」の「○」は、三次元 CAD を使った組立性の検証を、設計を前倒しする手法の1つに挙げた技報(三菱電機技報)を示します。症状Bの「解析」の「○」は、金型を作る前の成形シミュレーション(別記事「作る前に性能を予測したい」)、「設計の見直し」の「○」は、設計の前倒しで設計の手戻りを減らすという技報(三菱電機技報)を示します。症状Cの「3Dプリンター」の「△」は、光造形品でも機能試験に使える精度とする企業がある一方(新栄製作所)、材料が量産品と違うため、強度・耐熱は量産の材料で確かめる必要があることを示します。「量産に近い材料・工法」の「○」は、アルミの簡易金型で量産品と同等の機能の検証ができるとする企業の記載(新栄製作所、デイテク)、「試験の計画」の「○」は、要素技術の安定性を先に確保して手戻りを予防するという品質工学の説明(アイデア)を示します。症状Dの「解析」の「○」は、現物の実験では L18 直交表ぐらいが限度でも、シミュレーションならもっと多くの因子を同時に検討できるという解説(MONOist)を示します。症状Eの「3Dプリンター」の「○」は、形の変更を 3D CAD のデータを送るだけで試作に反映でき、試行錯誤の時間を短くできるという報道(ニュースイッチ、2015年)、「量産に近い材料・工法」の「○」は、設計変更が起きやすい開発の初期でも短期間で作り直せるとする真空注型の企業の記載(共栄デザイン)を示します。◎は、業界の資料や企業の事例で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
困っていること(形を確かめる、金型を作ってから直す、性能が足りない、条件を探している、設計変更が続く)から、使える方法の見当をつけられます。症状ごとの詳しい見方は、下のカードで確かめてください。
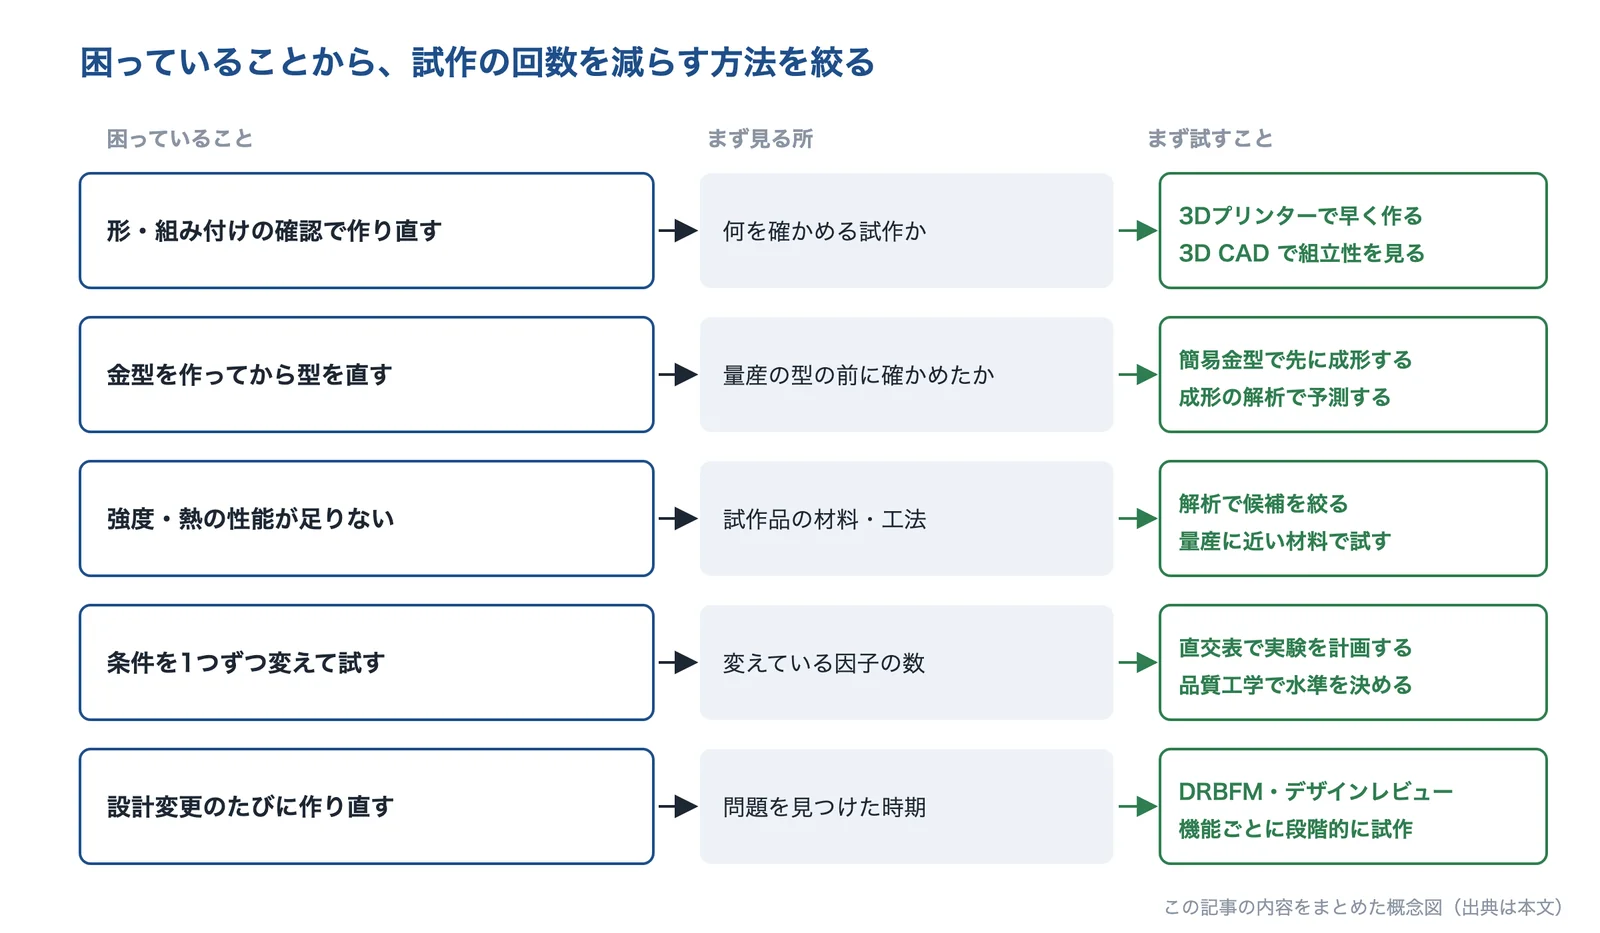
出典:この記事の内容をもとに AI(Claude)で作成
形・組み付け・見た目を確かめるために、何度も作り直す
部品を削り出して組んでみたら、はまらない。見た目を確かめたいだけなのに、1回の試作に何週間もかかる。
- 起きている現象
- 形や組み付け、見た目の確認は、材料の強さが量産品と同じでなくても確かめられることが多い試作です(編集部の解説)。ここに時間がかかると、確かめる回数そのものが減り、問題が後の試作まで残ります。JMC は、ハイエンドの光造形機で大型の自動車部品を約20時間の造形で一体に作った事例を公開しています。
- 解決に使える技術
- 3Dプリンターで早く作る光造形・熱溶解積層で、形と組み付けを確かめる
- 3D CAD で組立性を確かめる試作の前に、データの上で干渉や組み付けを見る
- 複製が要るなら真空注型外観評価や組付け確認に、数個〜数十個を作る
3Dプリンターの試作品は、材料と作り方が量産品と違います。新栄製作所は光造形品でも機能試験にも使える精度としていますが、強度・耐熱・摺動などの評価は、量産に近い材料で確かめます(編集部の解説)。
金型を作ってから不具合が分かり、型を直す
量産の金型ができてから、成形品にひけやそり、組み付けの不具合が見つかった。型の修正に時間と費用がかかる。
- 起きている現象
- 量産の金型には何十万ショットも成形できる耐久性が求められ(デイテク)、作るにも直すにも時間と費用がかかります(編集部の解説)。大分県産業科学技術センターの資料の比較表では、耐久成型数の目安は樹脂型が約2,000ショット、アルミ型が約10,000ショット、一般の金型が約300,000ショットです。量産の金型を作る前に、安い型で量産と同じ材料の成形品を作って確かめる方法があります。
- 解決に使える技術
- 簡易金型で先に成形するアルミ型・樹脂型で、量産と同じ樹脂の成形品を確かめる
- 成形シミュレーション金型を作る前に、流れ・そり・ひけを予測する
- 図面の段階で見直す変更点・変化点から心配点を洗い出す
簡易金型は、形状や素材に制限があります。デイテクは「形状や素材など一部制限はある」とし、新栄製作所は成形できる数の限界は材質・形状で変わるとしています。使いたい形と材料で作れるかを、型を作る会社に先に確かめます(編集部の解説)。
強度・熱などの性能が足りず、作り直す
試作品で強度試験をしたら割れた。熱がこもって温度が上がりすぎた。形を直して、また1から試作する。
- 起きている現象
- 性能の不足は、試作を作ってからでないと分からないと思われがちですが、強度や温度は、解析で試作の前にある程度予測し、候補を絞れます(別記事「作る前に性能を予測したい」)。一方で、試作品の材料や作り方が量産品と違うと、試作品の性能は量産品と同じになりません(編集部の解説)。性能の評価に使う試作は、量産に近い材料・工法で作るのが基本です(編集部の解説)。
- 解決に使える技術
- 解析で候補を絞る強度・熱・流れを、試作の前に予測する
- 量産に近い材料で試す簡易金型・砂型鋳造で、量産と同じ材料の試作品を作る
- ばらつきに強い条件を先に決める品質工学で、要素技術の安定性を確保する
解析の結果は、材料のデータや境界条件で大きく変わります(編集部の解説)。解析で絞った候補は、量産に近い試作品で確かめ、差が出たら解析の条件を見直します(別記事)。
条件を1つずつ変えて、何度も試している
材料・寸法・加工条件などを1つずつ変えては試作し、結果を見て次の条件を決めている。いつまでも終わらない。
- 起きている現象
- 1つずつ条件を変えて決めていく方法は、分かりやすい反面、最適な組み合わせにたどり着くとは限りません(MONOist の連載)。MONOist の連載(Excel で学ぶ実験計画法の基礎)は、因子が5つで各2水準の全組み合わせは32回(=試作品の数)になるが、直交配列実験を使うと32回を8回に減らせるとしています。
- 解決に使える技術
- 直交表で実験を計画する多くの因子を、少ない回数で同時に調べる
- 品質工学(タグチメソッド)ばらつきに強い水準の組み合わせを求める
- シミュレーションで因子を増やす現物で試せない数の因子を、解析で検討する
直交表の実験は、因子の選び方と水準の決め方で結果が変わります。交互作用(2つの因子の組み合わせで効き方が変わること)を見たい場合は、割り付けに工夫が要ります(編集部の解説)。
図面が固まる前に試作に入り、設計変更のたびに作り直す
とりあえず作ってみて、問題が出たら図面を直す。変更が入るたびに試作をやり直し、後になるほど変更が重くなる。
- 起きている現象
- 設計の問題を試作で見つけると、見つけるたびに試作をやり直すことになります。電子機器のソフトウェア・ハードウェアの開発を扱った三菱電機技報(2010年)の論文は、設計のフロントローディングで、開発上流段階での工数は増加するが、後工程での試作検証工数と試験工数を大幅に削減できるとしています。
- 解決に使える技術
- デザインレビュー・DRBFM変更点・変化点から心配点と対策を図面の段階で決める
- 段階的に試作する機能ごとに分けて試作し、原因を切り分けやすくする
- 作り直しを速く・安く3Dプリンター・真空注型で、変更をすぐ試作に反映する
設計の前倒しは、上流の工数が増えます。DRBFM は、変更点と変化点に着目して問題を見つける方法です(ニュースイッチ、2023年の書籍の抜粋)。すべてを上流で詰めようとせず、変える所と変わってしまう所に絞って検討します(編集部の解説)。
なぜ、試作の回数が増えるのか
試作は「確かめたいこと」ごとに要る
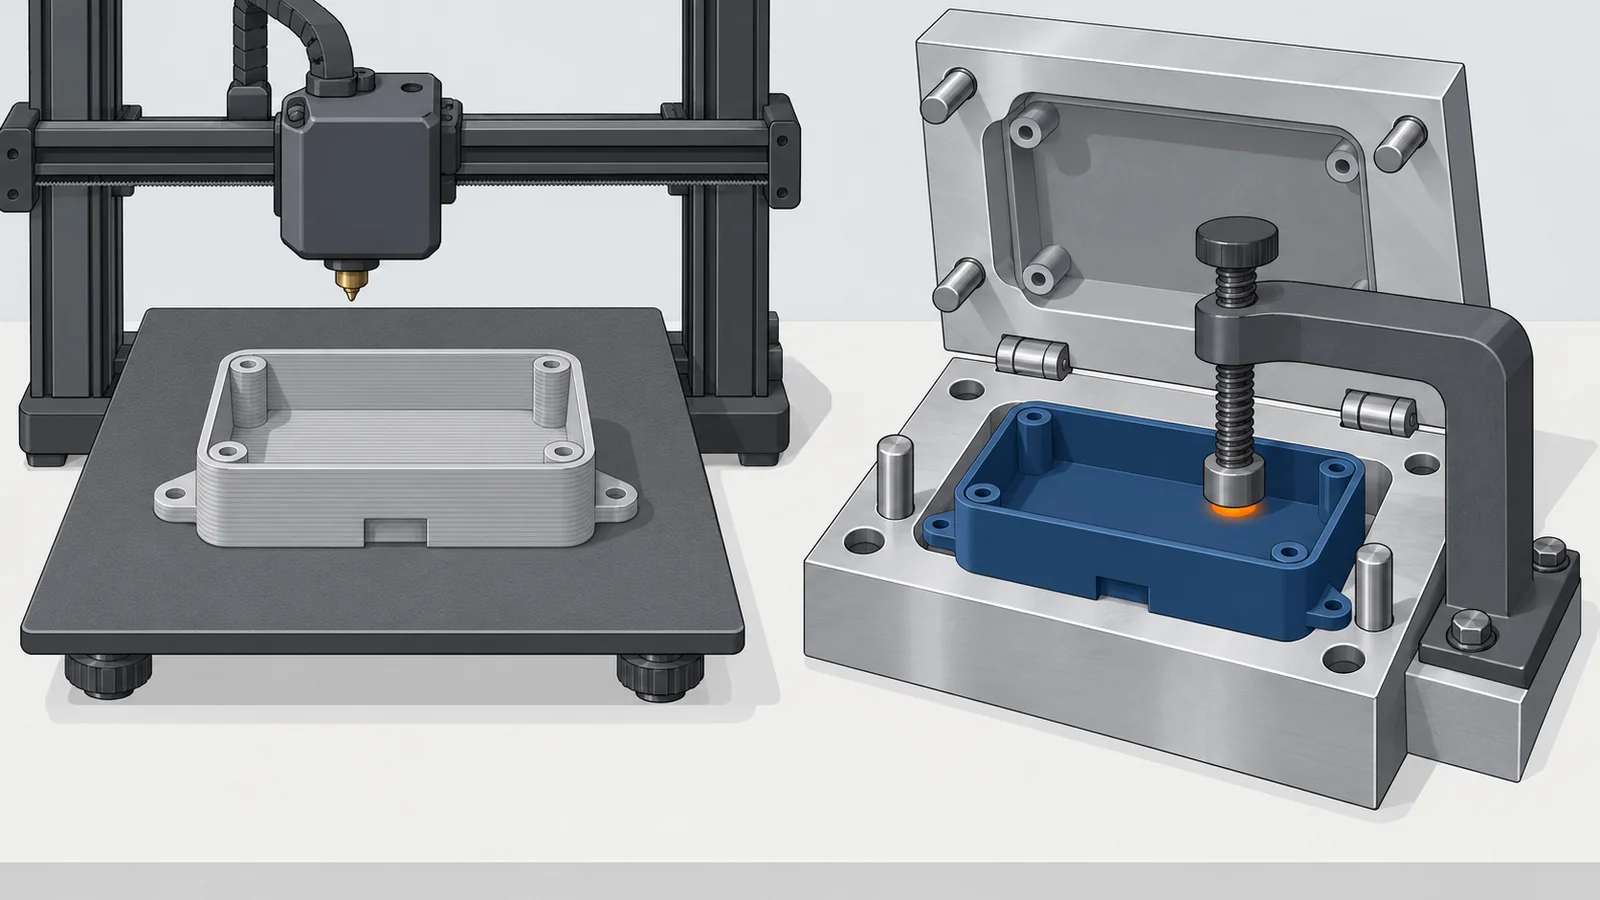
試作で確かめたいことは、形・組み付け・見た目、機能・性能、量産の工法でできるか、とさまざまです(編集部の解説)。1回の試作ですべてを確かめようとすると、量産に近い作り方が要り、1回ごとに時間と費用がかかります。逆に、形を確かめるだけの試作で性能まで判断すると、量産に近い試作で問題が出て、もう一度作り直すことになります。
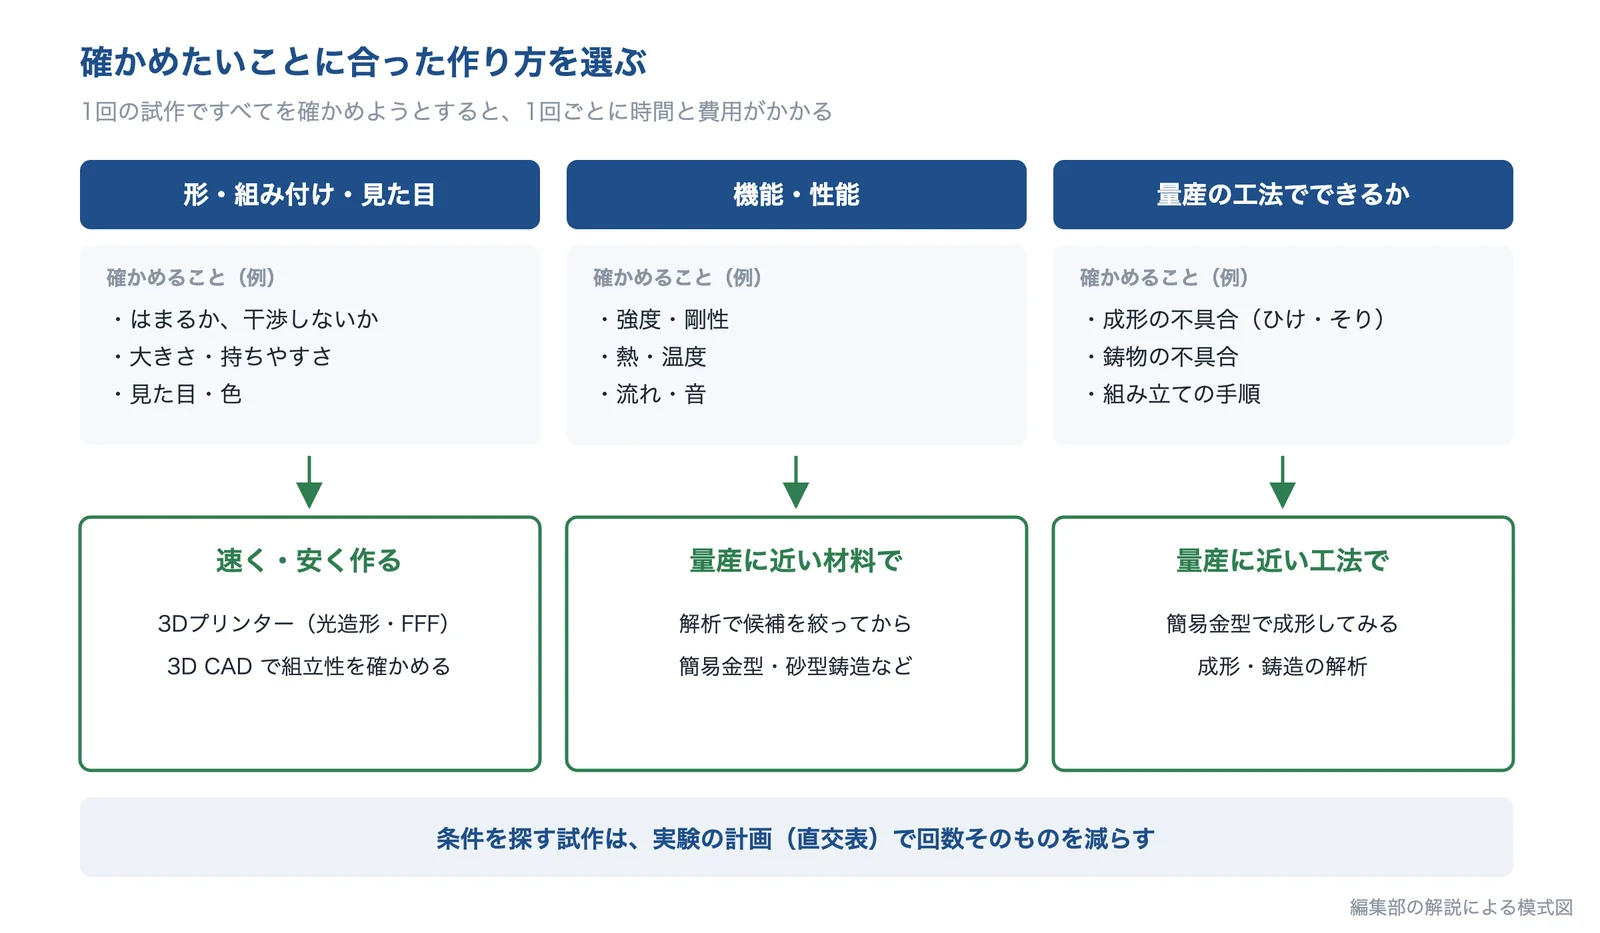
出典:この記事の内容をもとに AI(Claude)で作成
試作の回数を減らすには、確かめたいことに合った作り方を選び、問題はできるだけ試作の前に見つけることです(編集部の解説)。形の確認は速く安い方法で、性能の確認は量産に近い材料・工法で行い、条件探しは実験の計画で回数を減らします。
問題を見つけるのが遅いほど、やり直しが大きい
三菱電機技報(2010年)の論文(電子機器のソフトウェア・ハードウェアの開発が対象)は、設計のフロントローディングのねらいを、コストオーバーランの抑制、設計手戻りの削減、試作回数の削減、試験工数の削減と整理しています。上流での工数は増えますが、後工程での試作検証工数と試験工数を大幅に減らせるとしています。
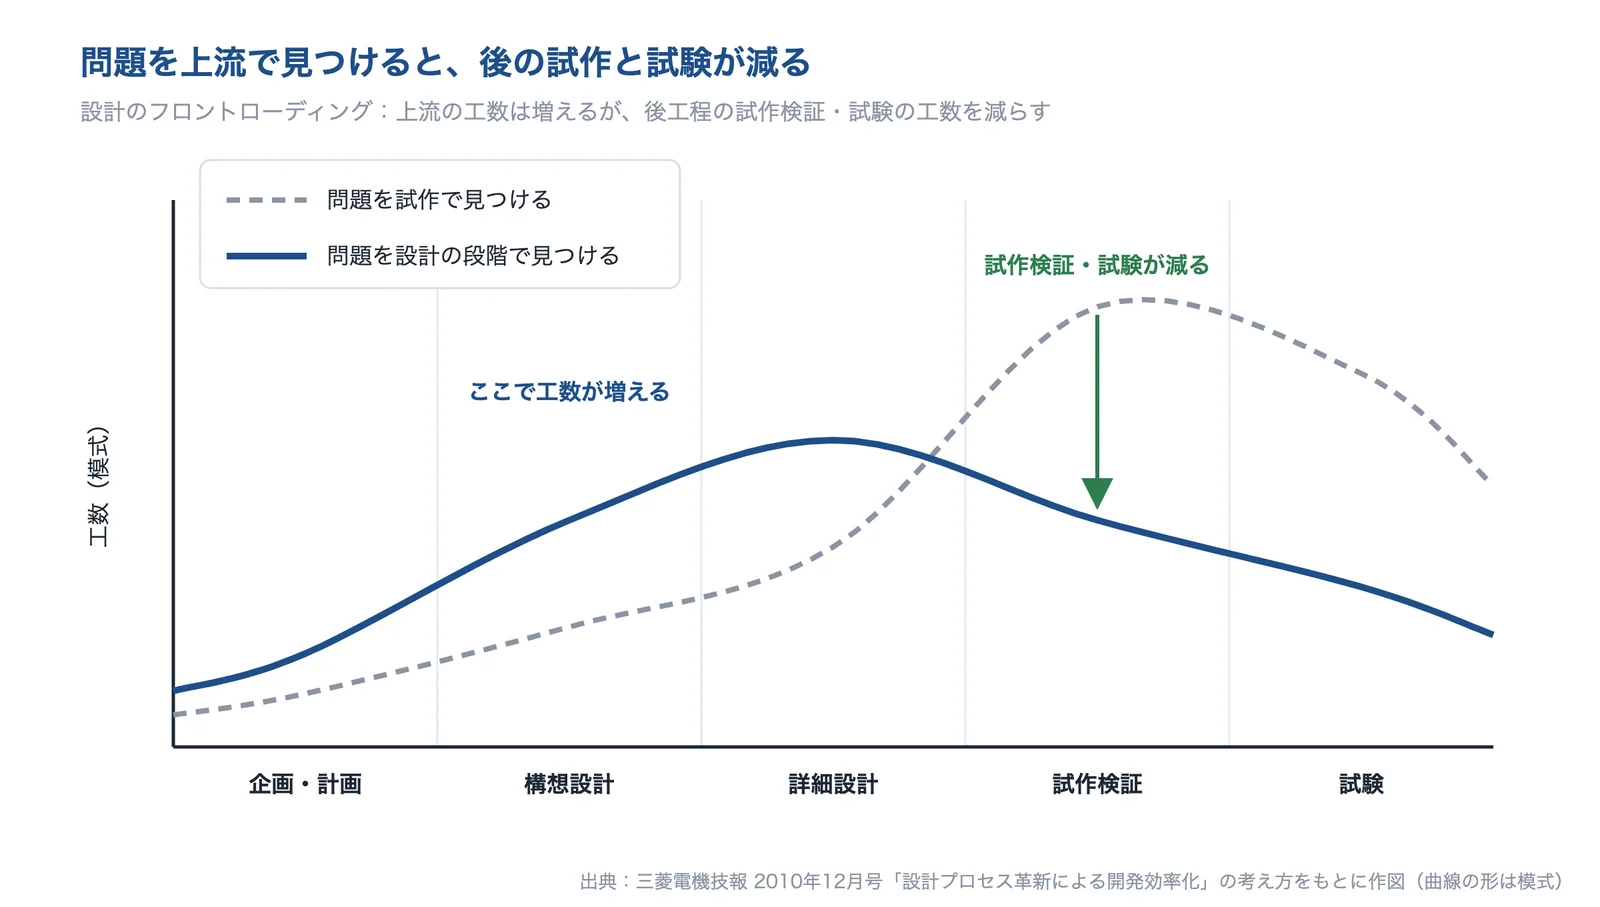
出典:三菱電機技報 2010年12月号の考え方をもとに AI(Claude)で作成(曲線の形は模式)
原因の切り分け方
次は編集部の目安です。これまでの試作を1回ずつ書き出し、「何を確かめるための試作だったか」「何が分かって作り直したか」を並べます。形や組み付けの問題で作り直していれば、作るのを速くする方法と、データの上で確かめる方法が候補です。量産の材料・工法で問題が出ていれば量産に近い試作、性能の不足なら解析、条件探しなら実験の計画、図面の変更の繰り返しなら設計の見直しが候補です。
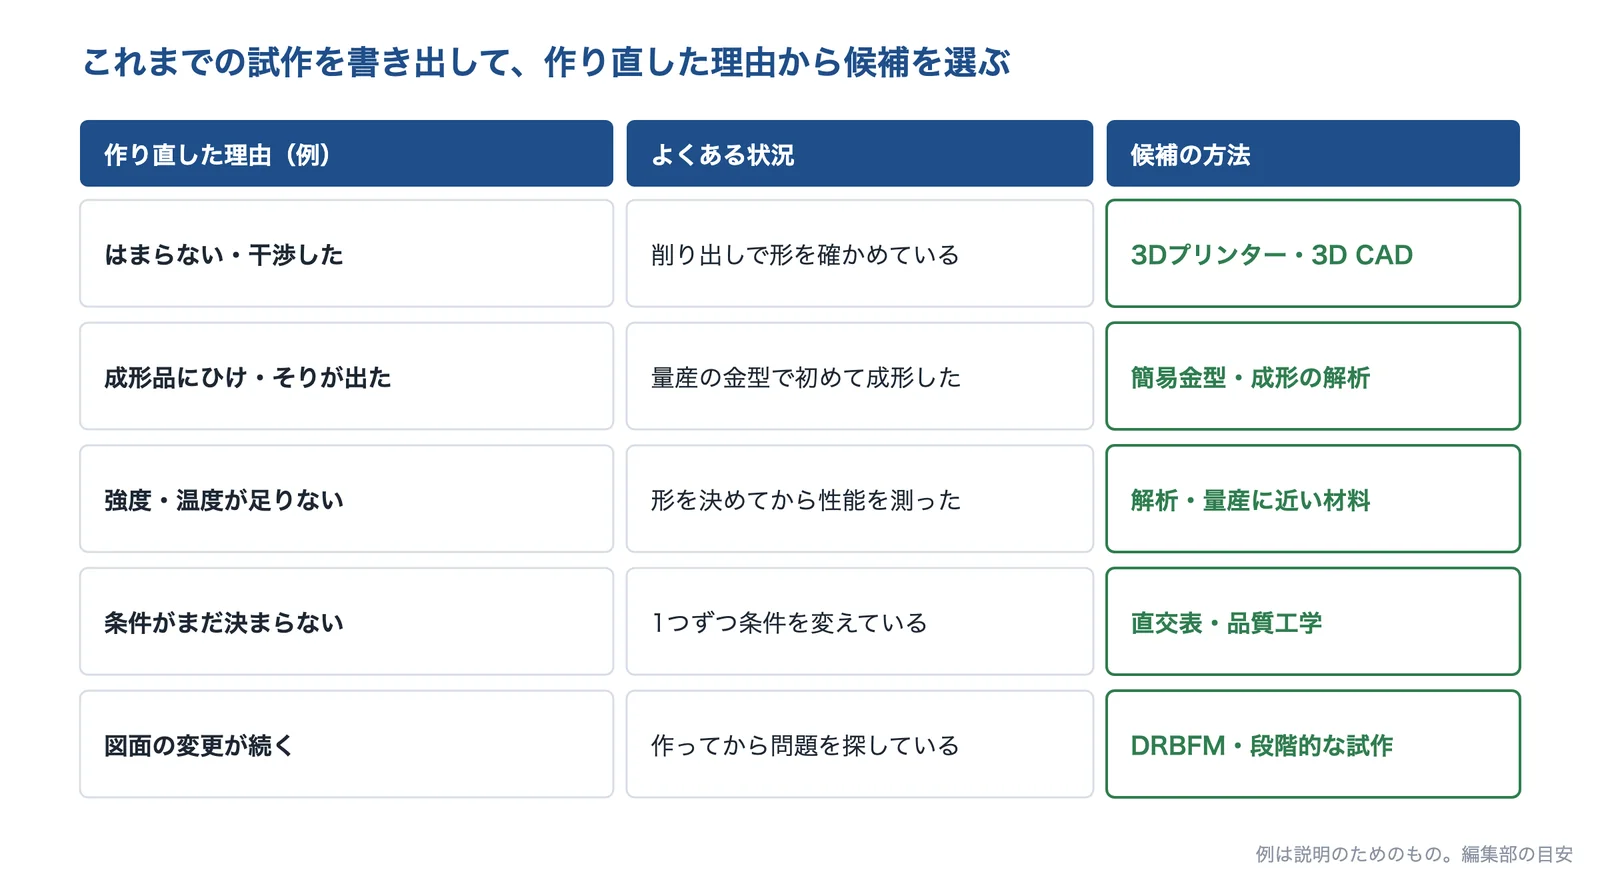
例は説明のためのもの。編集部の目安。AI(Claude)で作成
出典:設計プロセス革新による開発効率化(三菱電機技報 2010年12月号)
解決技術の詳細
試作の回数を減らす方法は、大きく5つに分けられます。前の2つは試作の作り方(速く作る、量産に近く作る)、3つ目と4つ目は試作の前に問題を見つける方法、5つ目は試験の回数そのものを減らす方法です。
3Dプリンターで早く形を確かめる(光造形・熱溶解積層・金属)
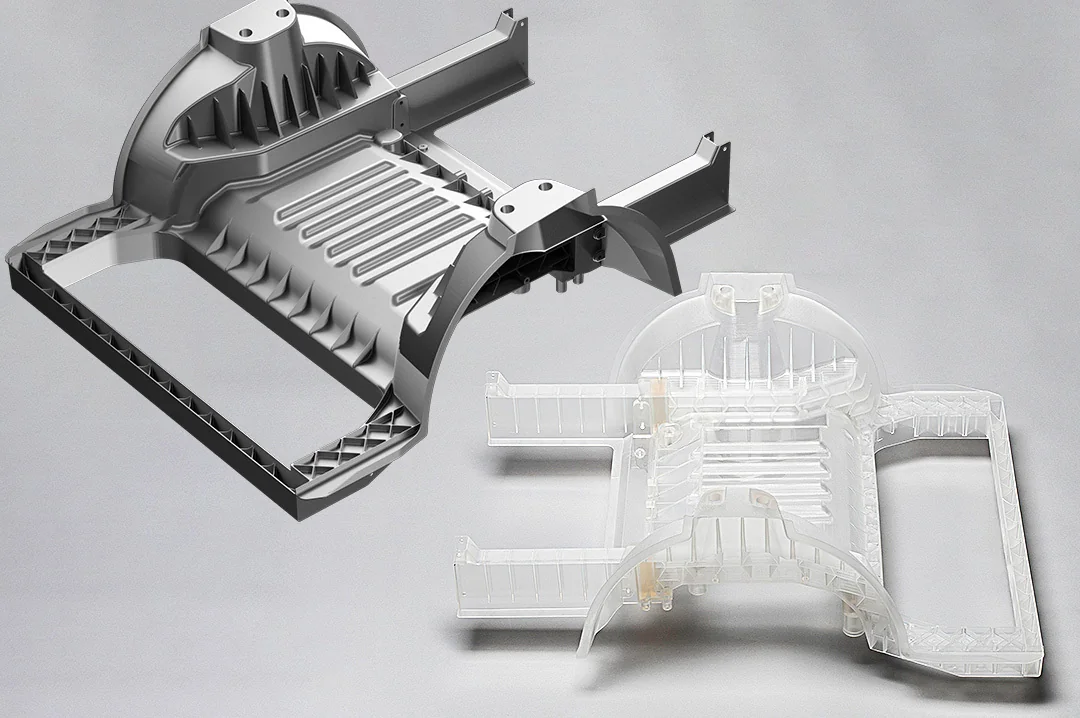
3Dプリンターは、3D CAD のデータから型を作らずに直接造形するので、形・組み付け・見た目を確かめる試作を速く作れます。樹脂では、紫外線で液体の樹脂を硬化させる光造形や、溶かした樹脂を積み重ねる熱溶解積層(FFF)があります。JMC は、ギガキャストクラスの自動車用フレーム部品を約38.6%に縮小し、695×580×246mm で一体に光造形した事例で、造形時間を約20時間としています。
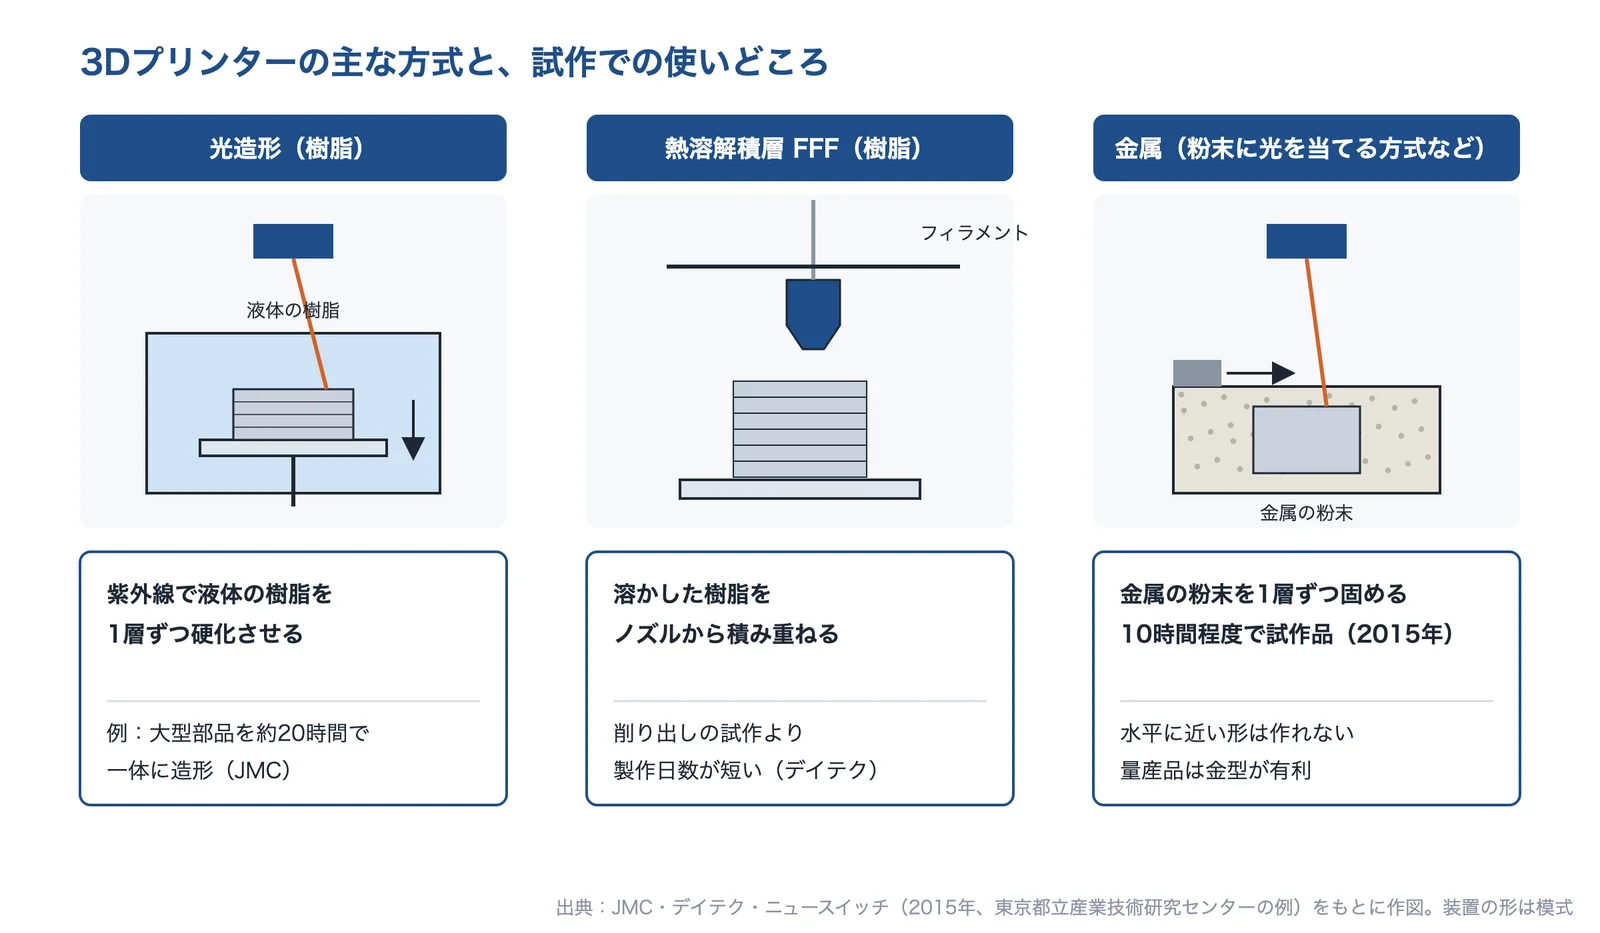
出典:JMC・デイテク・ニュースイッチ(2015年)をもとに AI(Claude)で作成(装置の形は模式)
金属の3Dプリンターもあります。ニュースイッチ(日刊工業新聞、2015年)の記事は、東京都立産業技術研究センターの金属3Dプリンターについて、複雑な形でも積層しながら10時間程度で試作品ができ、サイズの変更は 3D CAD のデータを送るだけで、金型を一から作り直さずに試行錯誤の時間を短くできるとしています。一方で、斜め30度よりも水平に近い形は作れないという弱点があり、量産品は金型で作るのが有利で、金型が不要になることは現時点では考えられないという談話も載せています。
量産に近い材料・工法で試す(簡易金型・真空注型・砂型の3Dプリント)
量産の金型を作る前に、安く早く作れる型で、量産と同じ材料や工法の試作品を作る方法があります。樹脂の成形品では、アルミや樹脂の簡易金型で射出成形します。大分県産業科学技術センターの資料は、耐久成型数の目安を、樹脂型が約2,000ショット、アルミ型が約10,000ショット、一般の金型が約300,000ショットとしています。同じ資料の樹脂型(金属粉入りのエポキシ)の実験では、500ショットまで成形品の表面粗さはほとんど変わりませんでしたが、約100ショットでゲートや細かい凸部にカケが出ています。
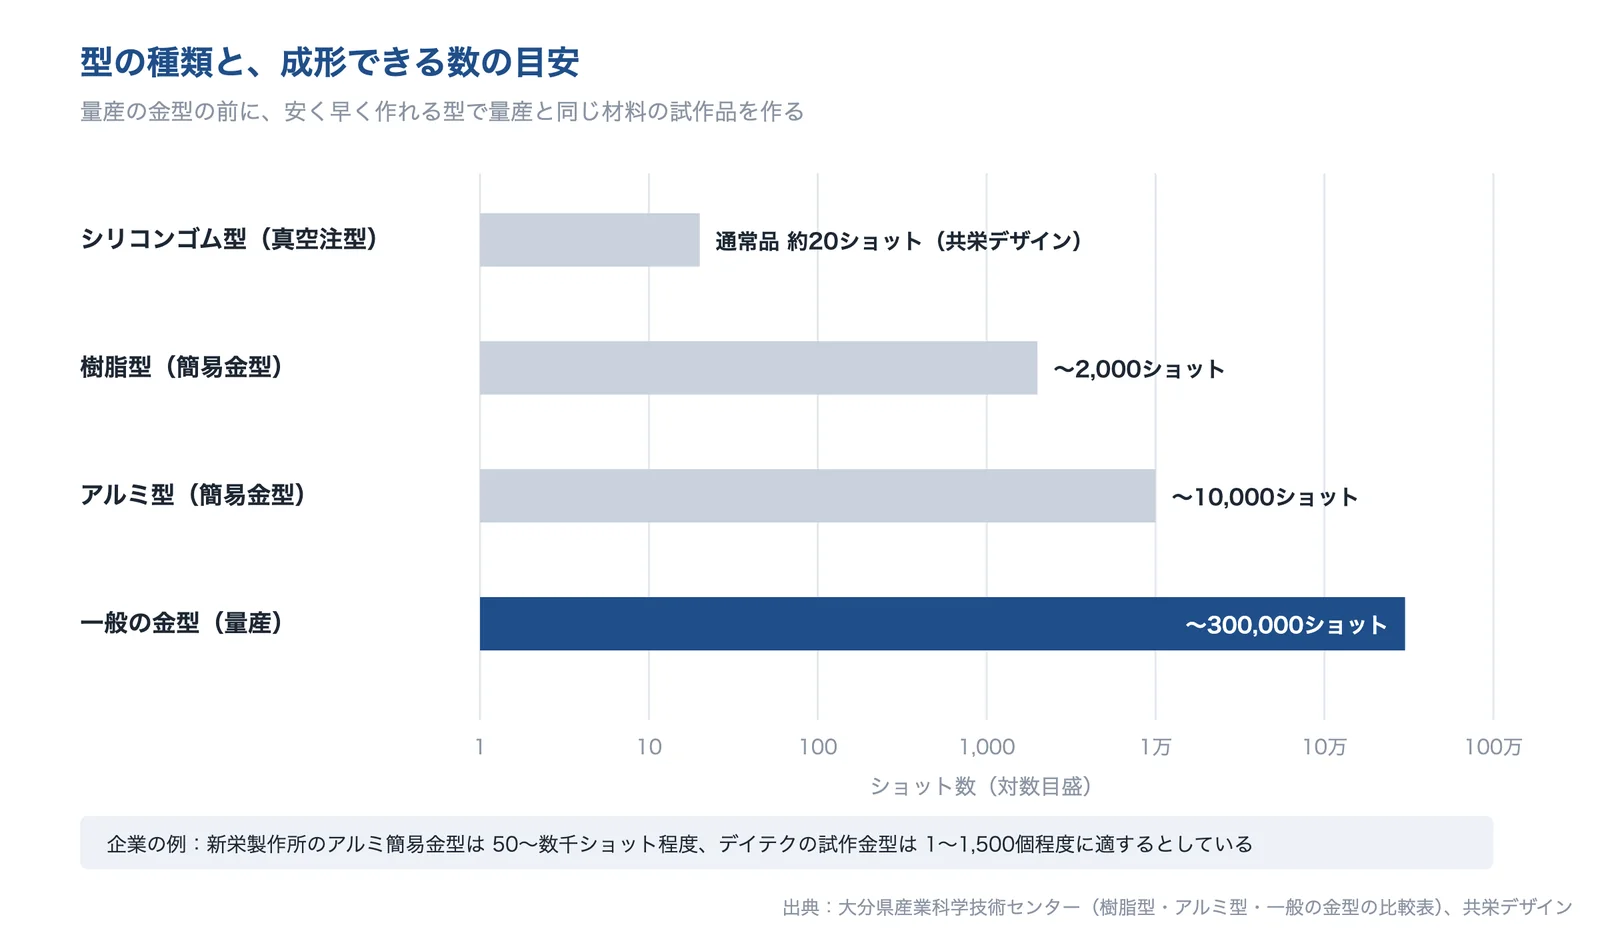
出典:大分県産業科学技術センター・共栄デザイン・新栄製作所・デイテクの資料をもとに AI(Claude)で作成
数個〜数十個なら、金型を使わない真空注型もあります。マスターモデル(光造形品など)からシリコンゴムの型を作り、真空の中で樹脂を流し込みます。宮城県産業技術総合センターは、小ロット生産やデザイン検討モデル、機能検証に必要な試作品などを比較的安価で短納期に作れるとしています。共栄デザインは、1つの型で通常品は20ショットとしています。
鋳物の試作では、砂型を3Dプリンターで直接作る方法があります。ニュースイッチ(日刊工業新聞、2017年)の記事は、ダイハツ工業が鉄系の鋳造部品の砂型を3Dプリンターで作れるようにし、試作コストが木型・金型を使った砂型に比べて約10分の1、制作期間も従来の約1カ月から4〜5日程度に短くできるとしています。
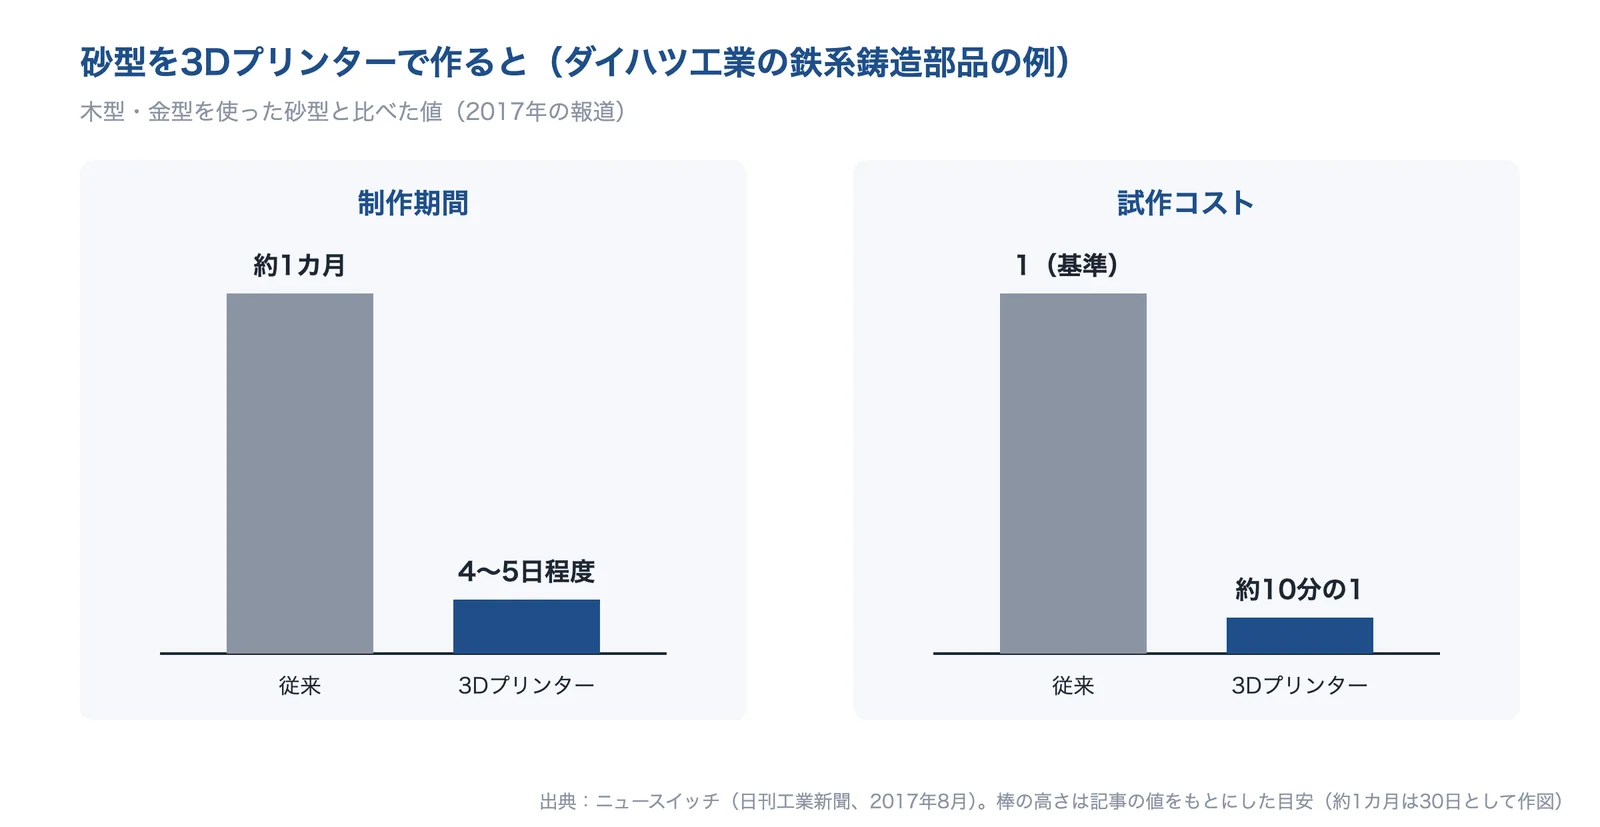
出典:ニュースイッチ(2017年)の値をもとに AI(Claude)で作成(約1カ月は30日として描いた目安)
解析で試作の前に候補を絞る(CAE)
強度・熱・流れ・成形の不具合は、解析(CAE)で試作の前に予測し、候補を絞れます。解析で候補を絞っておけば、試作は「確かめる」ための1回に近づきます(編集部の解説)。解析の種類、解析と実物を合わせるための注意、公設試の支援は、別記事「作る前に性能を予測したい」でくわしく紹介しています。
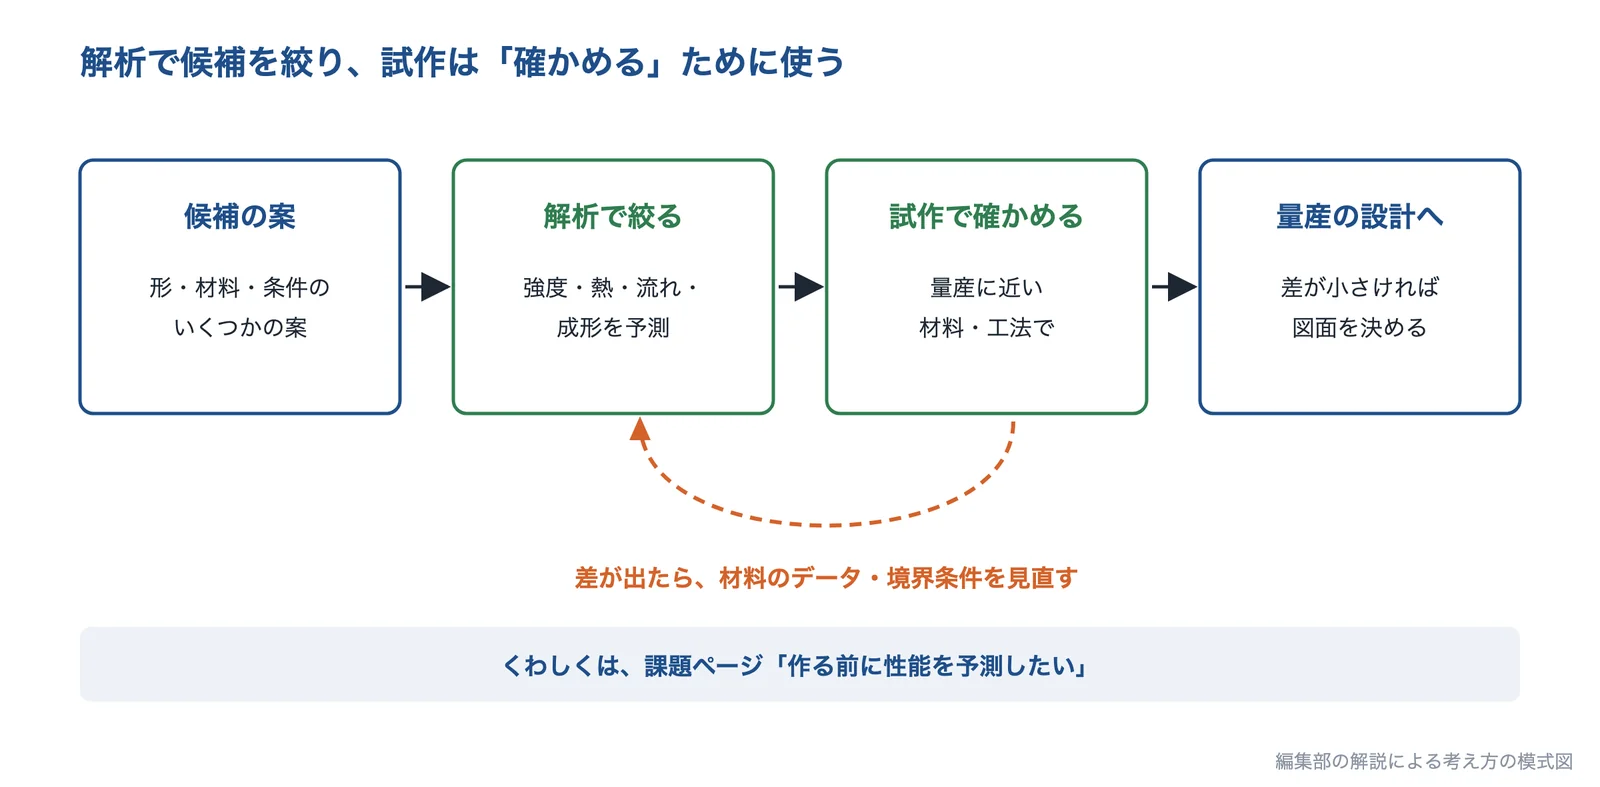
編集部の解説による考え方の模式図。AI(Claude)で作成
解析は、条件を多く試すのにも向いています。MONOist の連載(本質から分かるタグチメソッド)は、現物を使った実験は L18 直交表ぐらいが限度だが、シミュレーションなら L128 などのもっと大きい直交表も活用でき、もっと多くの因子を同時に検討できるとしています。
設計の見直しを前倒しする(デザインレビュー・DRBFM・FMEA)
試作で問題を見つける前に、図面の段階で問題を見つけて直す方法です。DRBFM(Design Review Based on Failure Mode)は、新しい設計を従来と比べて変更点・変化点を見つけ出し、そこから起きる心配点と対策を見つけて設計を決め、図面の段階で問題を除いて品質を未然に確保する活動です(ニュースイッチ、2023年の書籍の抜粋)。変更点は設計や図面を変えようとしている所、変化点は設計・図面は変えていないが、製品が異なる目的・部位で使われてストレスが変わる可能性のある所を指します。
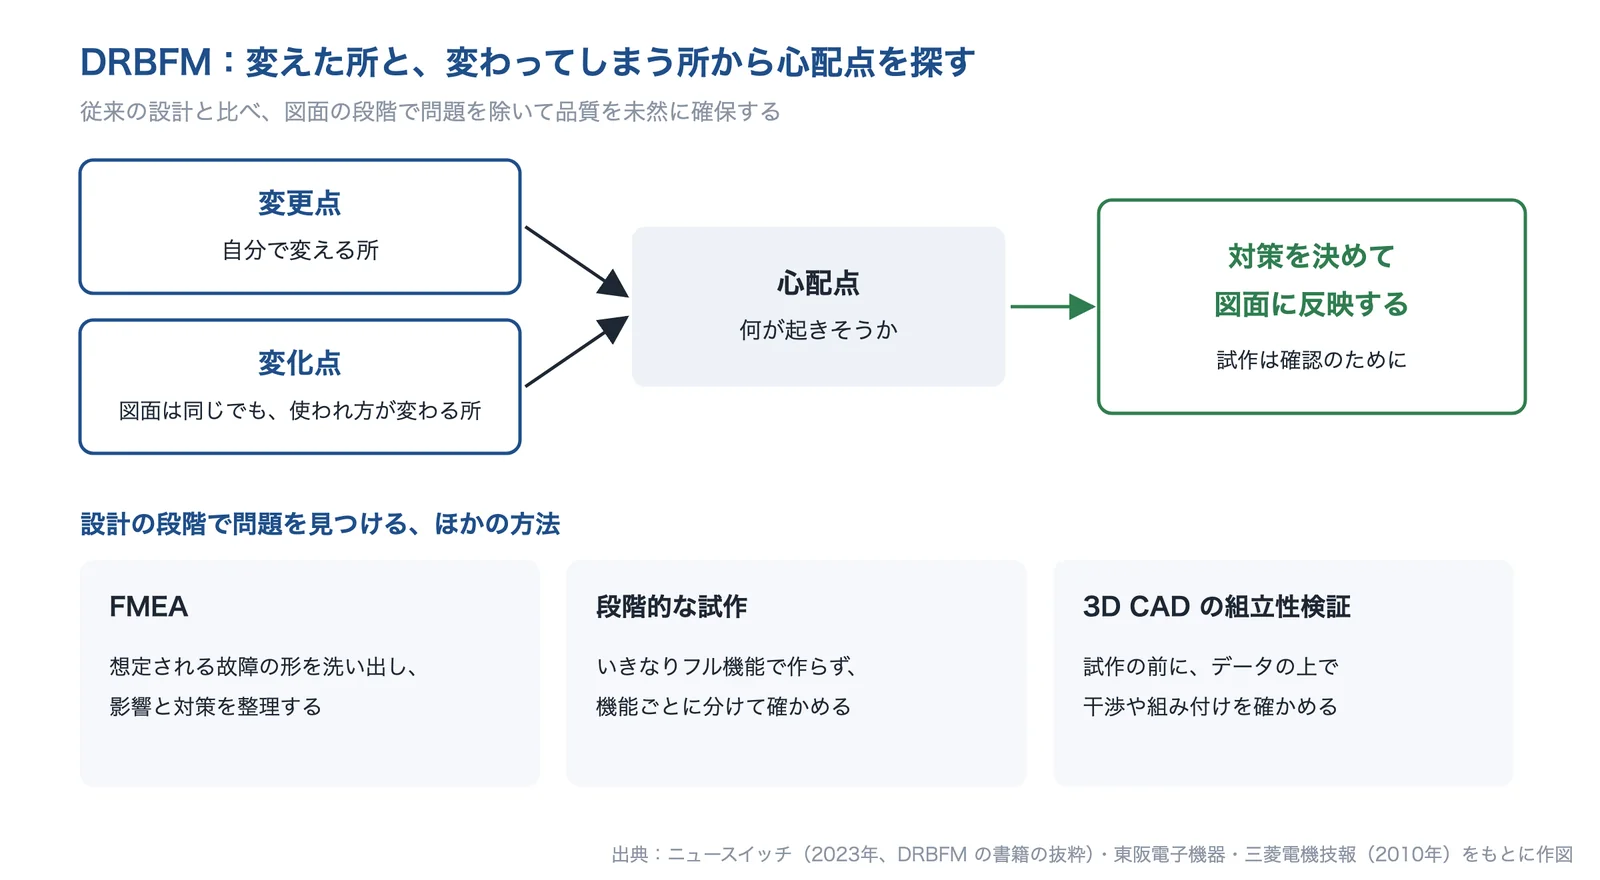
出典:ニュースイッチ(2023年)・東阪電子機器・三菱電機技報をもとに AI(Claude)で作成
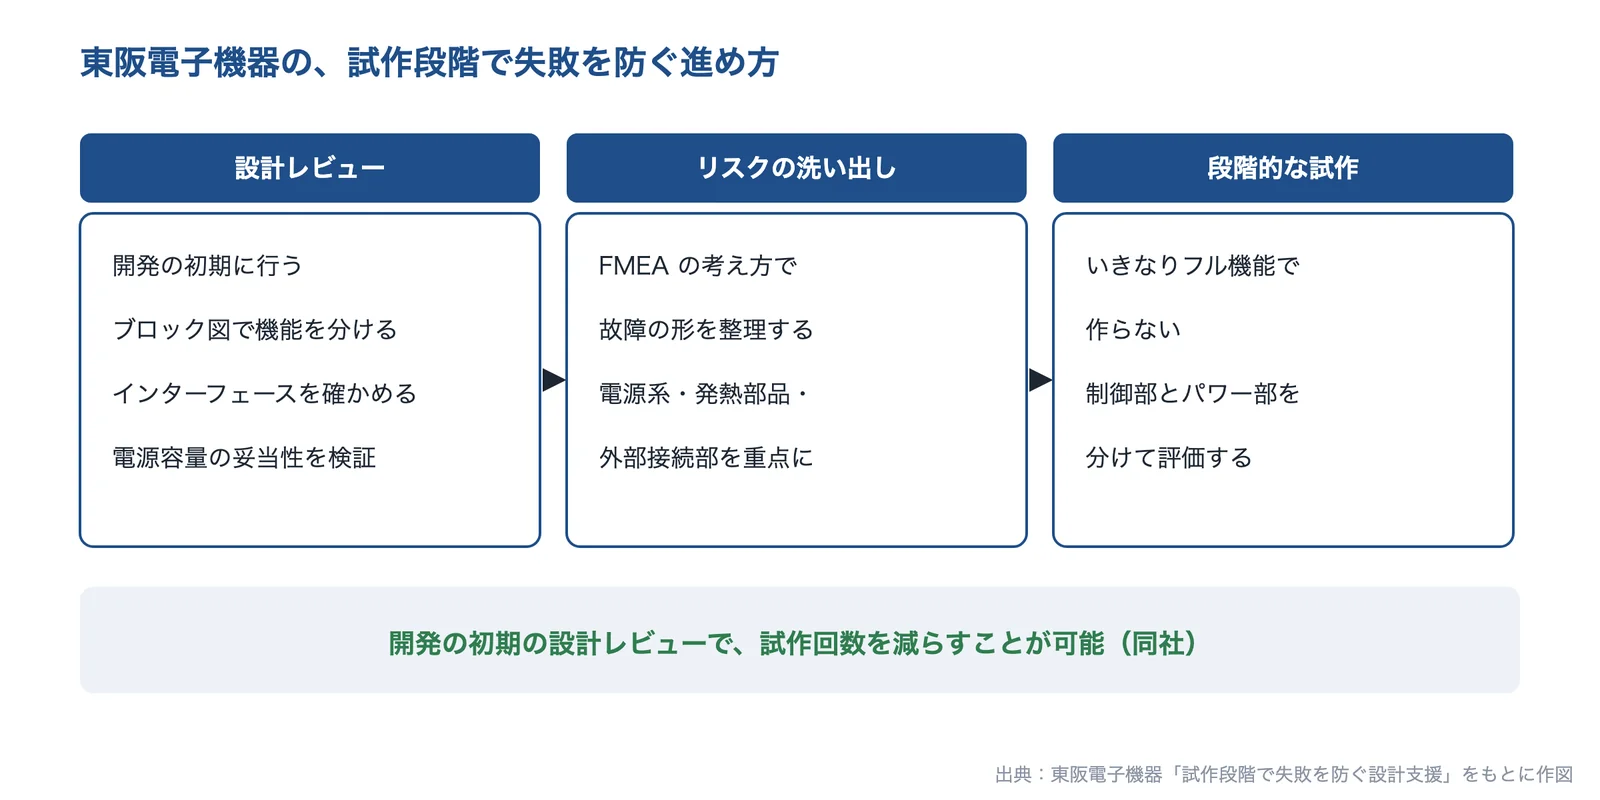
FMEA(故障モード影響解析)は、想定される故障の形を洗い出して、影響と対策を整理する方法です。東阪電子機器は、開発の初期に設計レビューを行うことで試作回数を減らせるとし、FMEA の考え方でリスクを洗い出すこと、いきなりフル機能の試作をせず機能ごとに検証を進める段階的な試作を挙げています。三菱電機技報(2010年)は、三次元 CAD を使った組立性の検証も、設計の前倒しの手法に挙げています。
試験の計画で回数を減らす(実験計画法・直交表・品質工学)
条件を探すための試作は、実験の計画を立てて、回数そのものを減らせます。実験計画法の直交表を使うと、多くの因子を少ない回数で同時に調べられます。MONOist の連載(Excel で学ぶ実験計画法の基礎)は、因子が5つで各2水準の要因実験(全組み合わせ)は32回になるが、直交配列実験なら8回に減らせ、32個作らなければいけなかった試作品を8個に減らせるとしています。同じ連載は、1つずつ条件を決めていく方法では、最適な水準の組み合わせにたどり着くとは限らないことを例で示しています。
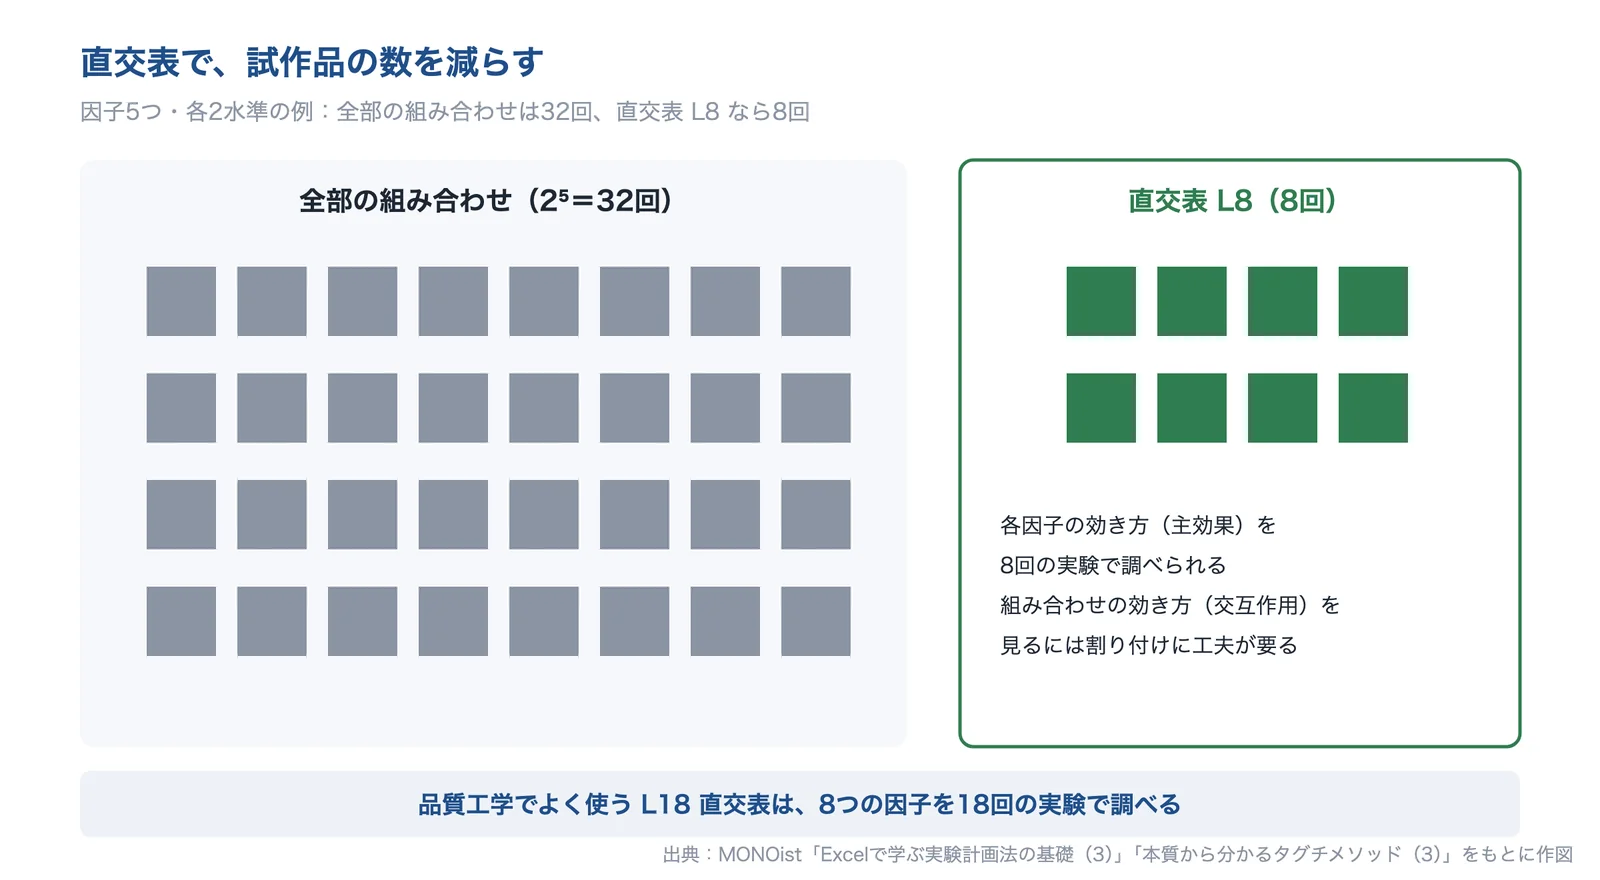
出典:MONOist「Excelで学ぶ実験計画法の基礎(3)」・MONOist「本質から分かるタグチメソッド(3)」をもとに AI(Claude)で作成
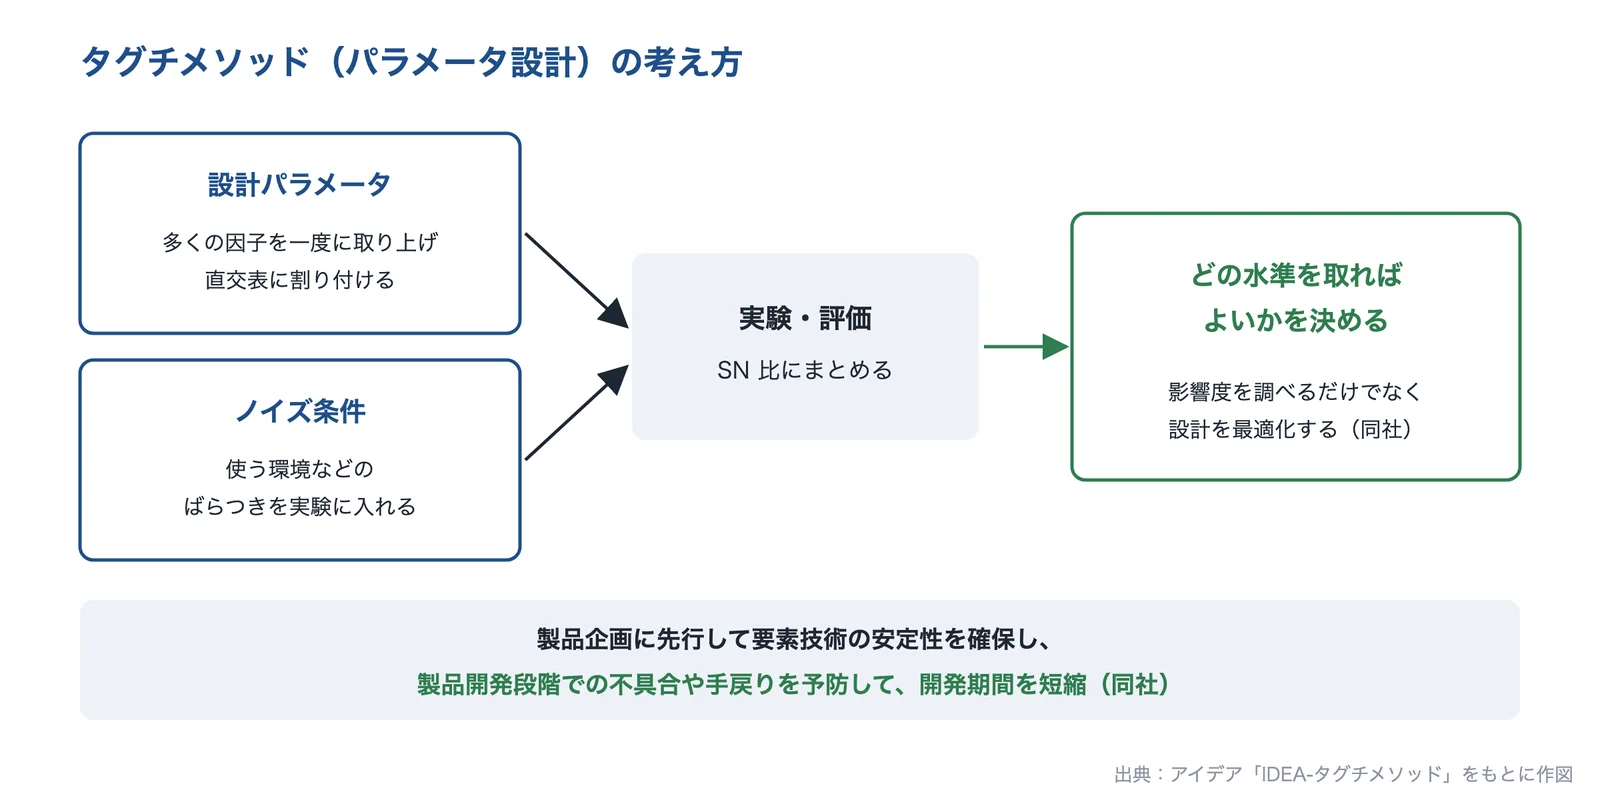
品質工学(タグチメソッド)も直交表を使います。MONOist の連載(本質から分かるタグチメソッド)は、実験の数と因子の数のバランスから使いやすいのは L18 直交表だといわれ、8つの因子を18回の実験で調べられるとしています。アイデアは、タグチメソッドは因子の影響度を調べるだけでなく、結果を改善するために各パラメータがどの水準を取ればよいかを求める、設計の最適化の手法だとしています。
出典:自動車向け大型光造形品|3D出力サービス(JMC)、金属3Dプリンターは中小の切り札となるか(2015年)|ニュースイッチ、簡易金型による射出成形手法|大分県産業科学技術センター、真空注型機|宮城県産業技術総合センター、真空注型の製造工程|共栄デザイン、鉄系鋳造部品の砂型、ダイハツが3Dプリンターで制作(2017年)|ニュースイッチ、タグチメソッドの効率化戦略が“ひと味違う”理由:本質から分かるタグチメソッド(3)(4/4ページ)|MONOist、DRBFMの考え方(書籍「事例でナットク!DRBFMによる正しい設計プロセスの実行とGD&T」の抜粋、2023年)|ニュースイッチ、試作段階で失敗を防ぐ設計支援|東阪電子機器、設計プロセス革新による開発効率化(三菱電機技報 2010年12月号)、試作品の数を劇的に減らす直交配列実験の実務:Excelで学ぶ実験計画法の基礎(3)(1/5ページ)|MONOist、同(2/5ページ)|MONOist、IDEA-タグチメソッド|アイデア
試作の回数を減らす技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。試作で確かめたいこと(形・機能・量産の工法)と作る数によって、合う作り方と相談先が変わります。解析(CAE)の受託の企業は、別記事「作る前に性能を予測したい」で紹介しています。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| JMC | 3Dプリント・鋳造の試作 | 光造形で大型の部品を一体の試作品にし、砂型鋳造の鋳物の試作も金型なしで作る。 | A 形・組み付け・見た目を確かめるために、何度も作り直す C 強度・熱などの性能が足りず、作り直す | |
| 共栄デザイン | 小ロット製造 | 真空注型の樹脂部品と石膏鋳造のアルミ部品を、金型なしで数個〜数十個作る。 | A 形・組み付け・見た目を確かめるために、何度も作り直す E 図面が固まる前に試作に入り、設計変更のたびに作り直す | |
| デイテク | 試作金型・成形 | アルミの試作金型を設計・製作し、量産と同じ樹脂の成形品で試作の評価ができる。 | B 金型を作ってから不具合が分かり、型を直す C 強度・熱などの性能が足りず、作り直す | |
| 新栄製作所 | 試作の会社 | 光造形・真空注型・アルミ簡易金型を1社で使い分け、形の確認と機能の確認の試作を作る。 | A 形・組み付け・見た目を確かめるために、何度も作り直す B 金型を作ってから不具合が分かり、型を直す | |
| 東阪電子機器 | 電子機器の開発 | 電子機器の開発で、試作の前の設計レビューと段階的な試作を行う。 | E 図面が固まる前に試作に入り、設計変更のたびに作り直す | |
| アイデア | 開発手法のコンサルティング | タグチメソッドなどの手法で、少ない実験から設計の条件を決める支援をする。 | C 強度・熱などの性能が足りず、作り直す D 条件を1つずつ変えて、何度も試している |
株式会社JMC|光造形の大型品と、砂型鋳造の試作を短納期で作る
JMCとは
JMC は、横浜市港北区に本社がある会社です(1992年設立)。3Dプリンターと砂型鋳造による試作品・各種部品の製造販売と、産業用 CT の販売や検査・測定のサービスを行っています。樹脂の 3D 出力サービスと、鋳物の受託製造(長野県飯田市の鋳造工場)の両方を持っています。
JMCの得意技術
| 技術 | 内容 |
|---|---|
| 大型の光造形 | ハイエンドの光造形機(ATOMm-8000)で、ギガキャストクラスの自動車用フレーム部品を約38.6%に縮小し、695×580×246mm で一体に造形した事例を公開している。納期がタイトだったため積層ピッチを0.15mm(通常0.1mm)にし、約20時間の造形で完成させた |
| 砂型鋳造の試作 | 砂型3Dプリンターを使った鋳物の受託製造を行う(3D プリントだけの依頼も受ける)。木型を使う鋳造では、ケミカルウッドの木型は金型に比べ容易に修正でき、製作途中の設計変更にも対応できるとしている。1つの木型で、アルミとマグネシウムの切り替えを含む様々な材料で鋳造できる |
JMCが解決できる課題
- 大きな部品の形を、早く一体の試作品で確かめたい
- 鋳物の試作を、金型を作らずに作りたい
- 鋳物の試作の途中で、設計変更が入る
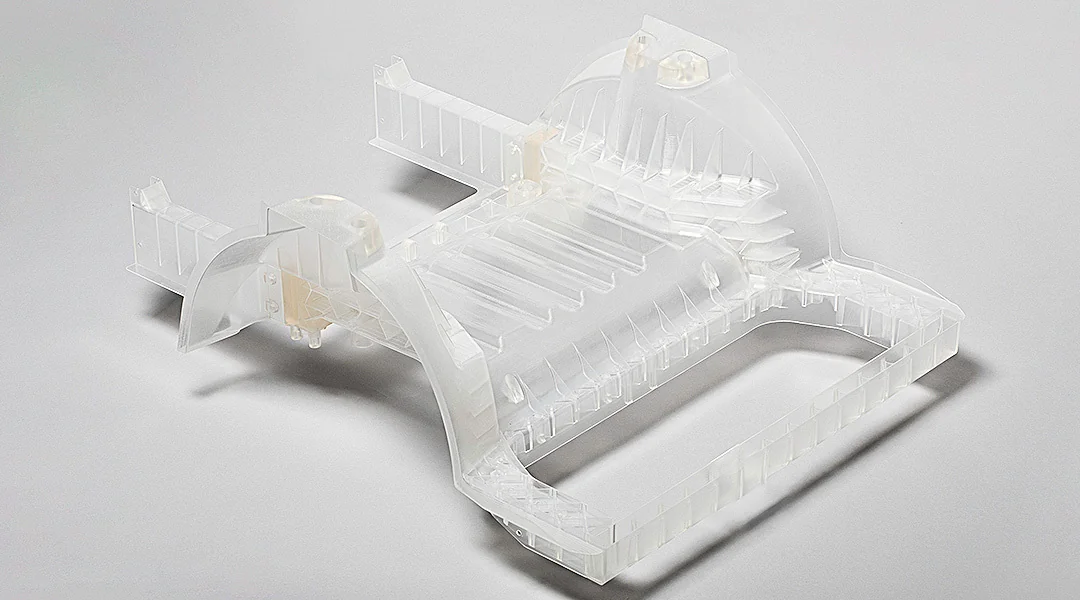
出典:会社概要|JMC、自動車向け大型光造形品|3D出力サービス(JMC)、砂型3Dプリント|JMC CASTING
株式会社共栄デザイン|金型なしで、真空注型の樹脂部品と石膏鋳造のアルミ部品を作る
共栄デザインとは
共栄デザインは、東京都八王子市に本社・工場がある会社です(1985年創業、1987年設立)。工業製品の小ロット製造(量産・試作)として、石膏鋳造(アルミ)、真空注型、切削加工、エポキシ封入を行っています。
共栄デザインの得意技術
| 技術 | 内容 |
|---|---|
| 真空注型 | マスターモデルからシリコンゴム型を作り、真空注型装置で複製する。金型を使わないので初期費用を抑えられ、同社は金型製作と比較すると費用はおよそ1/10程度としている。1つの型で、通常品は20ショット、透明や艶有は10ショット。納品の目安は、3D データ支給で3週間、マスターモデル支給で2週間(形状・サイズ・数量・二次加工で変わる) |
| 石膏鋳造 | 金型を使わず、石膏の鋳型でアルミ部品を作る。同社は、ダイカストと同等レベルの寸法精度で、石膏型の改造で鋳造方案を変えやすいとしている |
共栄デザインが解決できる課題
- 数個〜数十個の樹脂の試作品を、金型なしで作りたい
- 設計変更が起きやすい開発の初期に、短期間で作り直したい
- アルミダイカスト品の試作を、金型なしで作りたい
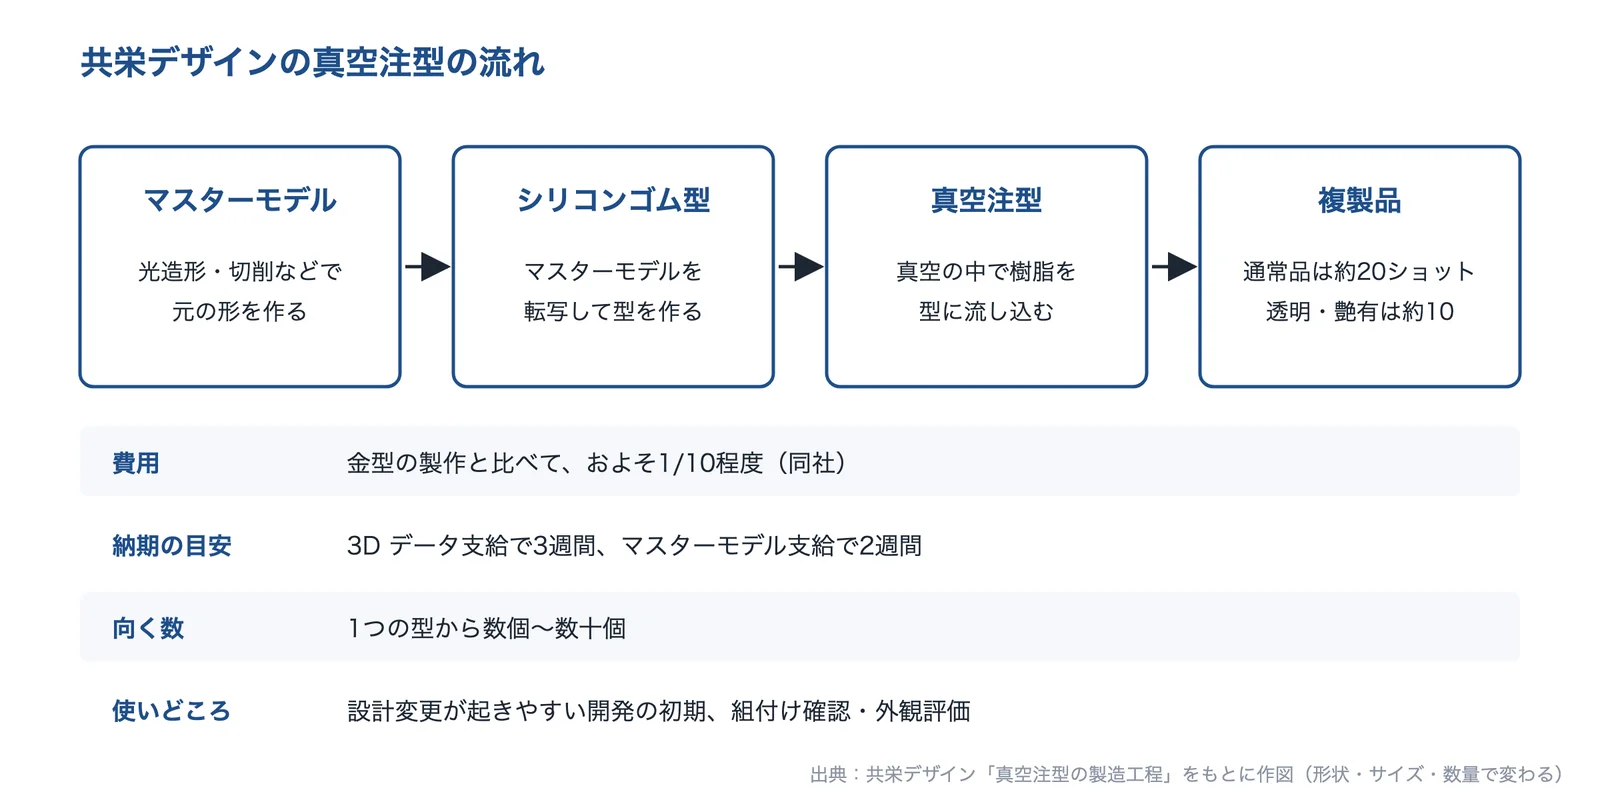
出典:真空注型の製造工程|共栄デザインをもとに AI(Claude)で作成
出典:会社概要|共栄デザイン、真空注型の製造工程|共栄デザイン、石膏鋳造の製造工程|共栄デザイン
株式会社デイテク|アルミの試作金型で、量産と同じ樹脂の成形品を作る
デイテクとは
デイテクは、東京都八王子市にある精密プラスチック成形の会社です(1968年創業、1986年設立)。アルミの試作金型の設計・製作から射出成形までを社内で行い、樹脂・金属の設計から試作・成形までに対応しています。
デイテクの得意技術
| 技術 | 内容 |
|---|---|
| アルミの試作金型 | 試作段階や量産の小ロット用に、鋼材ではなく高強度のアルミ材で金型を作る。1個〜1,500個程度のプラスチック成形に適するとし、形状や素材に一部制限はあるものの、品質や寸法精度は量産型と同等(±0.02〜±0.05)としている。形状によっては1万個の実績もあるとしている |
| 切削から成形への置き換え | 試作品にしては数が多い、切削では難しい形状や樹脂材料、量産まで至らない小ロット、といった場合に、毎回樹脂切削で対応する場合と比べてコストはおよそ半減するとしている |
| 3Dプリンター | 熱溶解積層(FFF)方式の3Dプリンターを導入し、削り出しの試作よりも時間とコストを節約でき、金型製作前の製品開発の支援に役立つとしている |
デイテクが解決できる課題
- 量産と同じ樹脂の成形品で、試作の評価をしたい
- 樹脂切削で作っている試作・小ロット品を、成形に置き換えたい
- 複雑な形の少量サンプルを成形したい
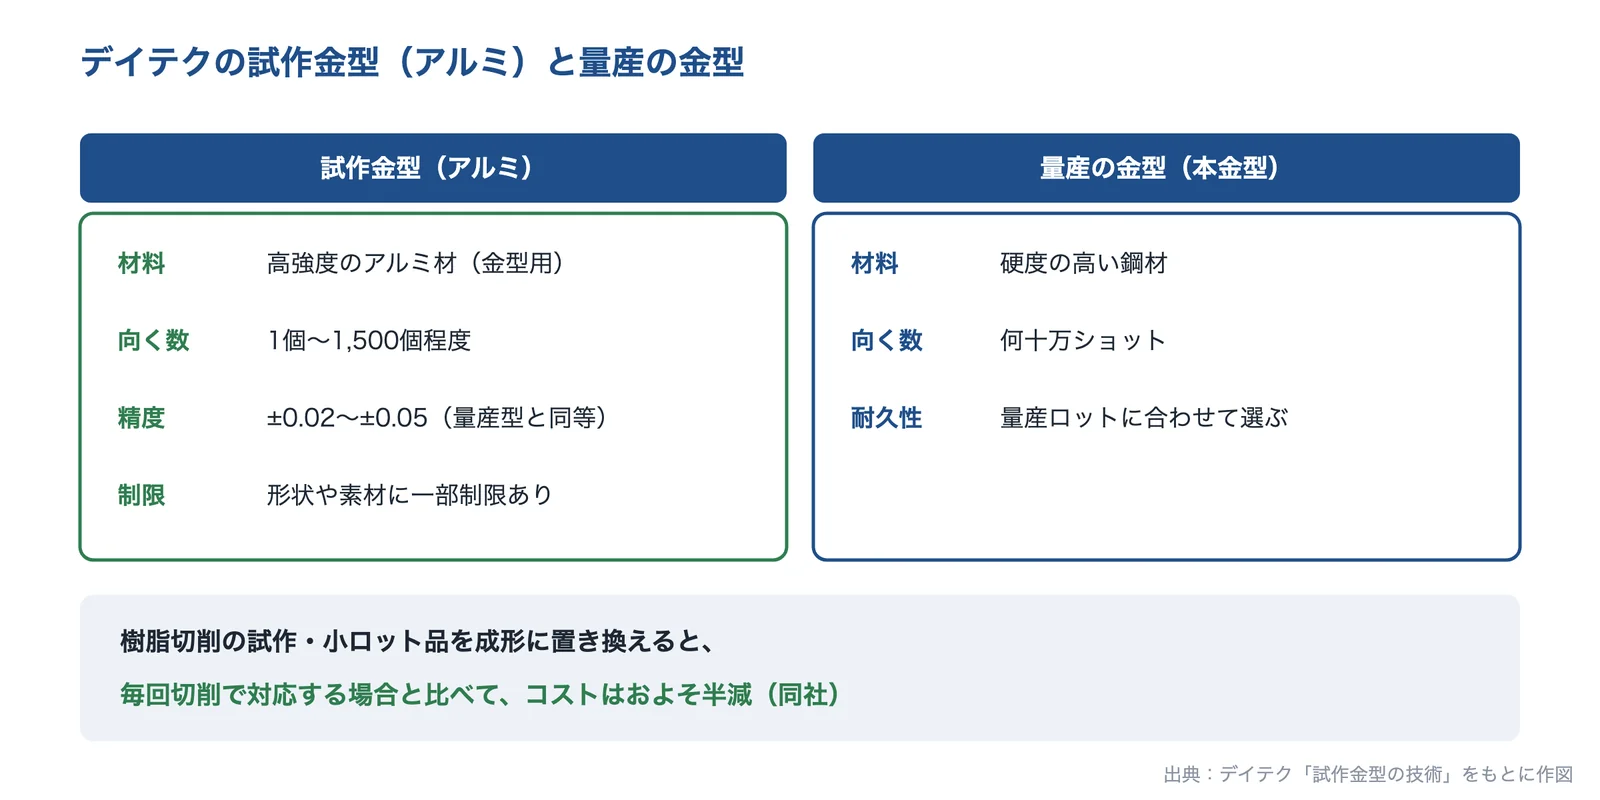
出典:試作金型の技術|デイテクをもとに AI(Claude)で作成
出典:会社概要|デイテク、試作金型の技術|デイテク、選ばれる理由 試作金型|デイテク
株式会社新栄製作所|光造形・真空注型・アルミ簡易金型を1社で使い分ける
新栄製作所とは
新栄製作所は、大阪府守口市に本社・工場がある試作の会社です(1986年創業)。試作モデル、真空成型、注型、光造形、簡易金型、射出成形、検査・測定などを行っています。
新栄製作所の得意技術
| 技術 | 内容 |
|---|---|
| 光造形 | 対応サイズは X650×Y850×Z400mm、積層ピッチ0.1〜0.2mm。同社は、用途は形状確認だけでなく、製品の機能試験にも使用できる精度としている。エポキシ系樹脂(SCR735)の物性表では、引張強さはポストキュアなしで45MPa、ありで67MPa |
| 真空注型 | 金型を作るより大幅なコストダウンと短納期ができるとし、金型では予算が合わなかった量産にも向くとしている |
| アルミ簡易金型 | 「設計変更を繰り返すために安価な型が欲しい」というニーズに応え、量産品と同等の製品機能の実験や検証ができるとしている。50〜数千ショット程度の製品に適する(成形できる数の限界は材質・形状で変わる)。モールドベースを共用し、入れ子を高強度アルミで作る「共有スタンダードモールド」で低コスト・短納期にしている |
新栄製作所が解決できる課題
- 形を確かめる試作と、機能を確かめる試作を使い分けたい
- 金型なしで、複製品を作りたい
- 設計変更が続くので、安い型で量産品と同等の機能を確かめたい
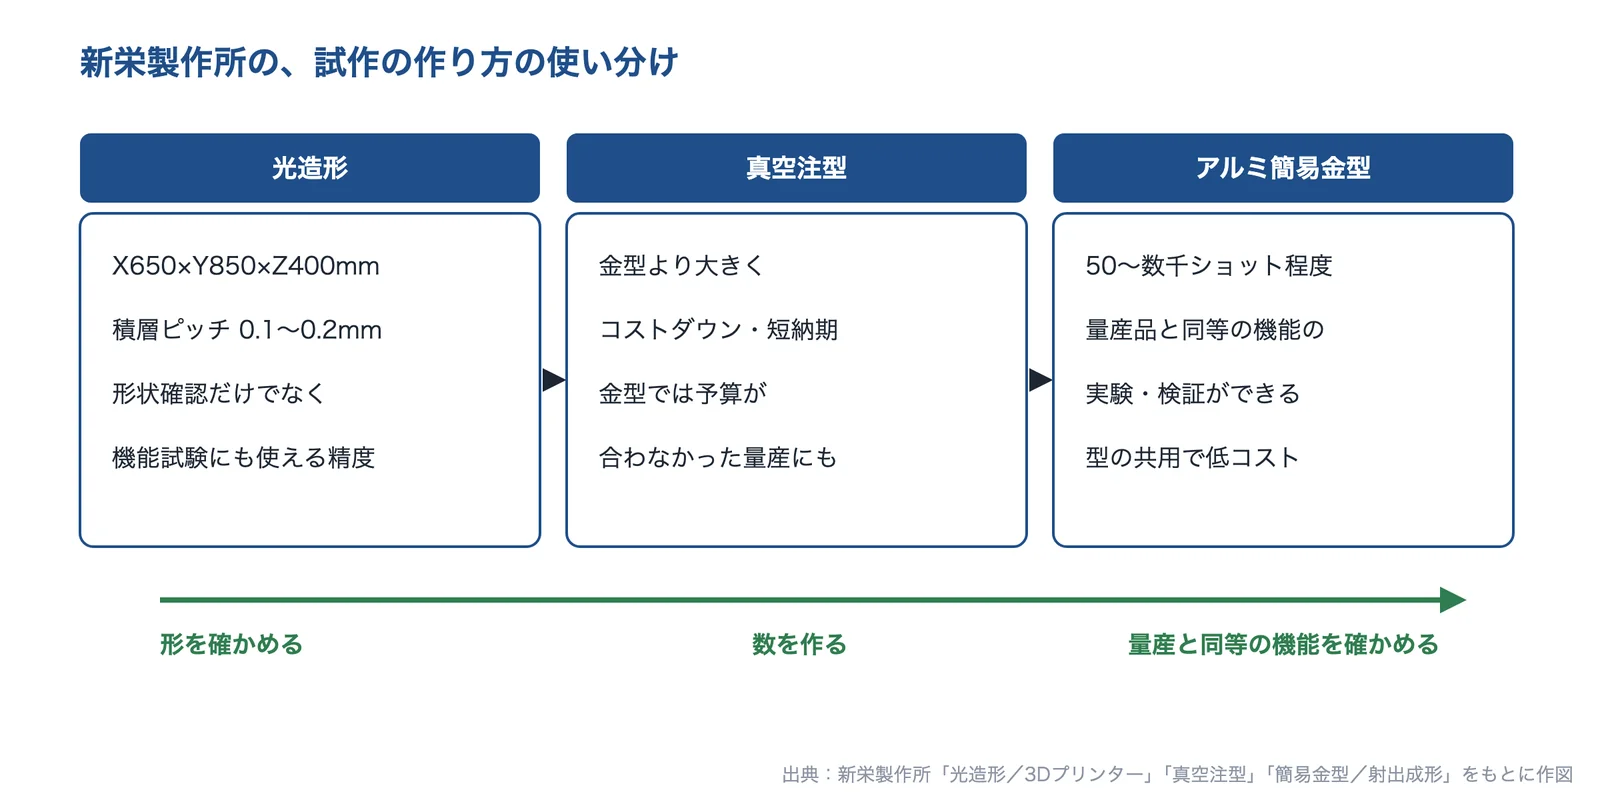
出典:光造形・真空注型・簡易金型のページ(新栄製作所)をもとに AI(Claude)で作成
出典:会社概要|新栄製作所、光造形/3Dプリンター|新栄製作所、真空注型|新栄製作所、簡易金型/射出成形|新栄製作所
東阪電子機器株式会社|電子機器の開発で、設計レビューと段階的な試作を行う
東阪電子機器とは
東阪電子機器は、大阪府吹田市に本社がある電子機器の会社です(1984年創立)。各種モータードライバの開発・製造販売(自社製品・OEM・EMS)と、小型のメカニカル装置の開発・製造販売などを行っています。
東阪電子機器の得意技術
| 技術 | 内容 |
|---|---|
| 上流段階からの設計レビュー | 開発の初期に設計レビューを行い、ブロック図のレベルでの機能分解、インターフェースの確認、電源容量の妥当性の検証などをすることで、試作回数を減らすことが可能としている |
| リスクの洗い出し(FMEA) | FMEA(故障モード影響解析)の考え方で想定される故障モードを整理し、電源系・発熱部品・外部接続部を重点的に管理して、設計段階で安全マージンを確保するとしている |
| 段階的な試作 | いきなりフル機能の試作をせず、機能単位で検証を進める。たとえば制御部とパワー部を分けて評価すると、トラブルの原因を切り分けやすいとしている |
東阪電子機器が解決できる課題
- 電子機器の試作の前に、設計レビューで抜けを減らしたい
- 電源・発熱・外部接続の問題を、試作の前に洗い出したい
- 試作で出たトラブルの原因を、機能ごとに切り分けたい
出典:試作段階で失敗を防ぐ設計支援|東阪電子機器をもとに AI(Claude)で作成
出典:会社概要|東阪電子機器、試作段階で失敗を防ぐ設計支援|東阪電子機器
株式会社アイデア|タグチメソッドで、少ない実験から設計の条件を決める
アイデアとは
アイデアは、名古屋市東区にある会社です(2003年設立)。TRIZ を核とする開発の手法(QFD、TRIZ、タグチメソッドなど)を使ったコンサルティングと、支援ソフトの販売を行っています。
アイデアの得意技術
| 技術 | 内容 |
|---|---|
| タグチメソッド(パラメータ設計) | 一度に多くの設計パラメータを取り上げ、直交表に割り付けて実験・評価する。ノイズ条件を盛り込んだ実験と SN 比で、ばらつきに強い条件を求める |
| 実験計画法との違い | 同社は、因子の影響度を調べる実験計画法と異なり、タグチメソッドは結果を改善するためにパラメータがどの水準を取ればいいのかを求める設計の最適化の手法だとしている |
| 開発への効果 | 製品企画に先行して要素技術の安定性を確保することで、製品開発段階での不具合や手戻りの発生を予防し、開発期間を短縮できるとしている |
アイデアが解決できる課題
- 多くの設計パラメータを、少ない実験で決めたい
- 使う環境のばらつきに強い設計にして、手戻りを減らしたい
- 類似製品の開発にも使える、安定した要素技術を作りたい
出典:IDEA-タグチメソッド|アイデアをもとに AI(Claude)で作成
出典:会社概要|アイデア、IDEA-タグチメソッド|アイデア
選ぶ前に確かめる条件
試作の会社や支援の会社に相談する前に、次の条件を整理しておくと、話が早くなります。
- これまでの試作の回数と、それぞれの試作で確かめたこと・作り直した理由
- 次の試作で確かめたいこと(形・組み付け・見た目・強度・耐熱・量産の工法)
- 量産の材料・工法と、試作でも同じにする必要があるか
- 作る数(1個か、数十個か、数百個以上か)と、欲しい納期
- 部品の 3D データと図面、変更が入りそうな所
- 試作の前にできる検討(解析・デザインレビュー)がどこまで進んでいるか
- 条件を探している場合は、変えたい因子の数と、それぞれの水準
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年9月30日








