
実験計画法(DOE:Design of Experiments)は、試作や試験の条件の組み合わせを計画的に決め、少ない回数で「どの条件がどれだけ効くか」を分けて求める方法です。設計の条件出し、加工条件の最適化、ばらつきの原因探しに使います。いちばん効くのは計算の手順よりも、「何を測るか(特性値)」と「何を変えるか(因子と水準)」を実験の前に決めることです。
このページでは、試作・評価をする設計開発者に向けて、基本の言葉と考え方、計画の選び方、直交表の使い方と割り付け、小さな数値での計算例(要因効果・分散分析)、応答曲面法、タグチメソッド(品質工学)、最適計画などの新しい計画、規格、研究の知見、よくある失敗と対策、事例、相談できるソフト・講習の会社までを1ページにまとめました。
知りたいことから読む
- 因子・水準・交互作用など実験計画法の言葉 → 実験計画法の基本
- 目的に合う計画の選び方 → 計画の種類と選び方
- 直交表(L8・L9・L18)の使い方と割り付け → 直交表の使い方
- 要因効果と分散分析の計算例 → 計算例
- 応答曲面法(中心複合計画・Box-Behnken) → 応答曲面法
- タグチメソッドのパラメータ設計と SN 比 → タグチメソッド
- 定義的スクリーニング・コンピュータ実験 → 計画の種類と選び方
- 確認実験で再現しないときの対策 → トラブルと対策
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| 一つずつ条件を変えていて、試作の回数が多い | 一因子ずつ変える方法(OFAT) | 一因子ずつ変える方法との違い |
| 最適条件で作ったのに、思ったほど良くならない | 交互作用・取り上げていない因子 | 最適条件の推定と確認実験・L18 でも交互作用の交絡は無視できない |
| 因子が多すぎて、全部の組み合わせは試せない | 計画の選び方 | 目的から計画を選ぶ |
| 直交表のどの列に何を置けばよいかわからない | 割り付けと交絡 | 割り付けと交絡 |
| 条件の差より、測定のばらつきのほうが大きい | 測定系・繰り返しの不足 | よくある失敗と、まず疑うところ |
| 実験室では良いのに、使う場所や季節で性能がばらつく | 誤差因子(ノイズ)を入れていない | パラメータ設計:ばらつきに強い設計を選ぶ |
| できない組み合わせがあり、直交表がそのまま使えない | 制約のある計画 | 最適計画(D最適・I最適) |
このページの出典をもとに編集部が整理したものです。リンクを押すと、対策を書いた所へ移ります。
実験計画法の基本
実験計画法とは
日本大学医学部の紀要(2016年)は、実験計画法を英国の統計学者 R. A. Fisher(1890-1962)が 1920年代に農業実験に導入した方法と説明しています。NIST(米国国立標準技術研究所)の統計の手引きは、実験計画を「得られたデータを分析して、妥当で客観的な結論を出せるように実験を計画する効率的な手順」と定義しています。
変える条件を因子、因子の値の段階を水準、測る結果を特性値(応答)と呼びます。用語は JIS Z 8101-3(統計−用語と記号−第3部:実験計画法)が決めています(1999年制定、2025年に確認)。
出典:実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部、What is experimental design?(NIST/SEMATECH e-Handbook of Statistical Methods 5.1.1)|NIST、JIS Z 8101-3:1999 統計−用語と記号−第3部:実験計画法|日本規格協会 JSA Webdesk
フィッシャーの原則(繰り返し・無作為化・局所管理)
実験は「繰り返し」「無作為化」「局所管理」の3原則にもとづいて組み立てます。繰り返しは、1回の測定では水準の違いか誤差か判別できないため、2回以上測って誤差の大きさを評価することです。無作為化は、処理を実験単位に無作為に割り当て、系統的な誤差を偶然の誤差に変えることです。局所管理は、実験全体をブロックに分けて系統的な誤差を取り除くことです。
ものづくりに置き換えると、同じ条件で2個以上作って測る、実験の順番をランダムにする、日やロットや装置ごとにまとめて比べる、という意味になります(編集部の整理)。
出典:実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部
主効果・交互作用・交絡
因子の水準を変えたときの特性値の変化を主効果、一方の因子の効果が、もう一方の因子の水準によって変わることを交互作用と呼びます。日本大学医学部の紀要は、L8 直交表で因子 C を交互作用 A×B が出る列に割り付けると、C と A×B が区別できなくなる(交絡)と説明しています。
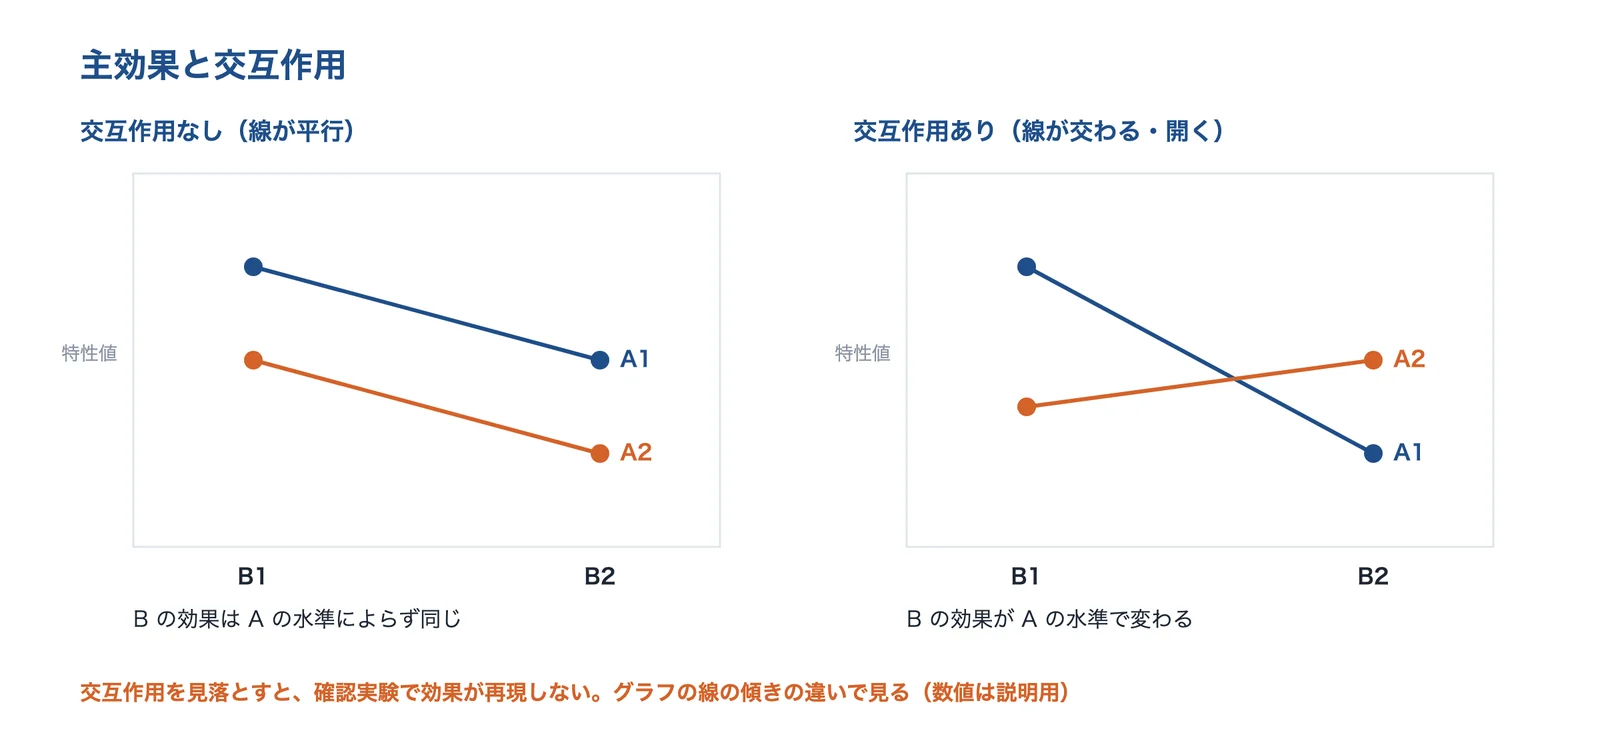
出典:日本大学医学部の紀要(2016年)をもとに AI(Claude)で作成
交互作用は、グラフにしたときの線の傾きの違いで見ます。線が平行なら交互作用はなく、交わる・開くなら交互作用があります(編集部の整理)。
出典:実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部
一因子ずつ変える方法との違い
Czitrom(The American Statistician、1999年)は、技術者がいまも多く使う「一因子ずつ変える方法(OFAT)」と計画された実験を、半導体の3つの例で比べました。アニール工程の例では、同じ1ロット48枚のウェハを使っても、OFAT(3条件×16枚)は効果の推定の分散が、要因計画(4条件×12枚)より 50% 大きく、温度と圧力の交互作用も推定できませんでした。
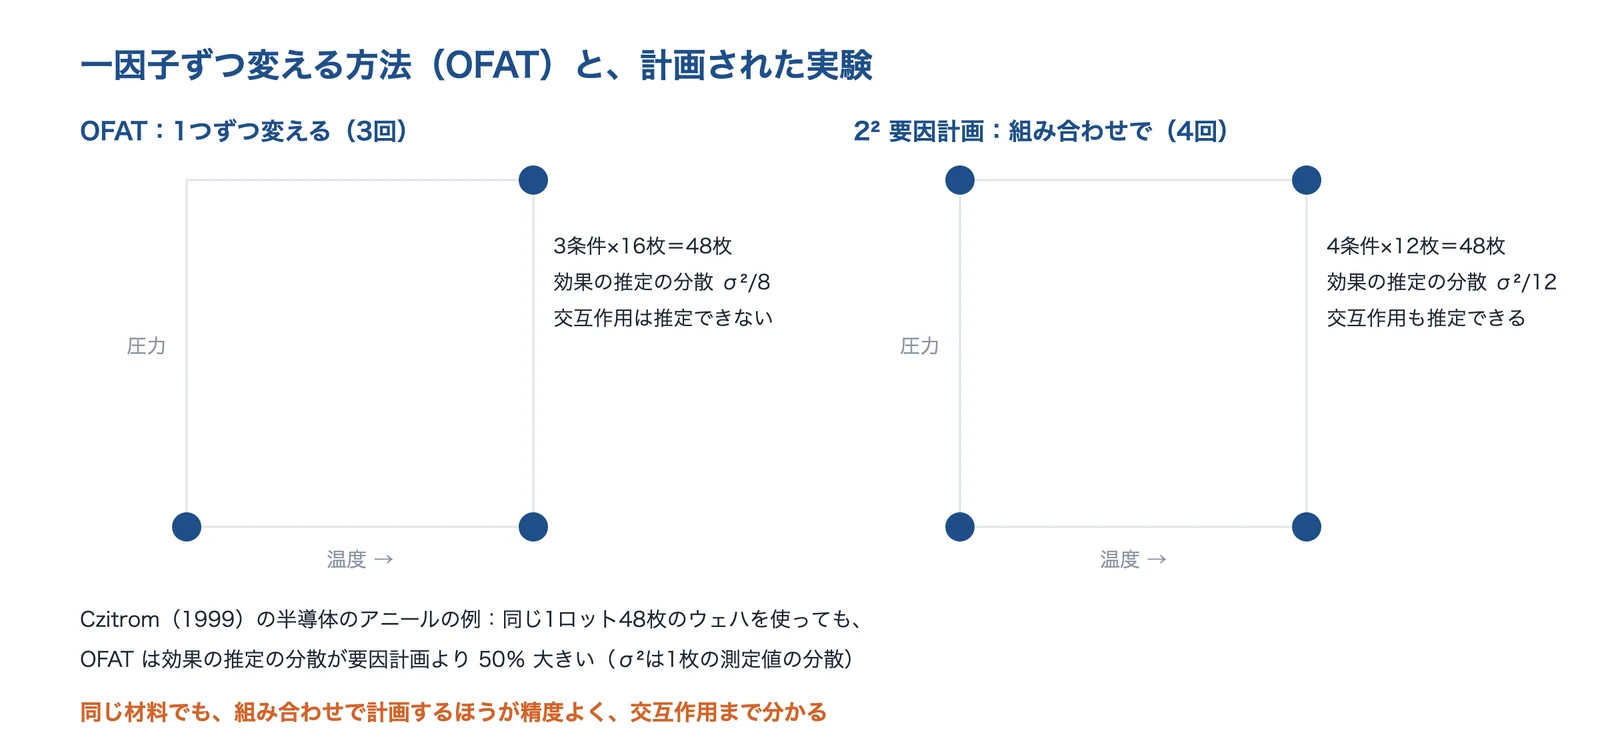
出典:Czitrom(The American Statistician、1999年)をもとに AI(Claude)で作成
3因子・15回の例では、同じ 15回の Box-Behnken 計画を行っていれば、OFAT で見つかったレジストの厚さの標準偏差の最小値(約 9Å)のほぼ半分(約 5Å)になる条件をモデルから予測できたはずだと、作例の等高線図で示しています。一方で論文は、OFAT にも、回数が少ない・曲がりを調べられるといった利点があるとしています。
出典:One-Factor-at-a-Time Versus Designed Experiments(V. Czitrom、The American Statistician 53(2)、1999年)
計画された実験は、少ない資源でより多くわかる
「一因子ずつ変える方法との違い」で紹介した Czitrom(1999年)は、3つの例で、同じか、より少ない資源(ウェハの枚数・実行の回数)で、計画された実験のほうが効果の推定の精度が高く、交互作用も推定できることを示しました。3つ目の例では、より良い条件をモデルから予測できたはずだとしています(作例)。大学の教科書でも、一因子ずつの実験は統計の章の後に出てくることが多い、と述べています。
出典:One-Factor-at-a-Time Versus Designed Experiments(V. Czitrom、The American Statistician 53(2)、1999年)
計画の種類と選び方(最適計画・定義的スクリーニングも)
全部の組み合わせと、一部だけ行う計画
全部の組み合わせを行う計画を要因計画(完全実施要因計画)、一部だけ行う計画を一部実施要因計画と呼びます。全部の組み合わせは、水準数の因子数乗で増えます。例えば 3水準の因子が 4つなら 3⁴=81通りですが、直交表 L9 なら 9通りで済みます。2水準の因子が 7つなら 2⁷=128通りのところ、L8 直交表なら 8回で割り付けられます。
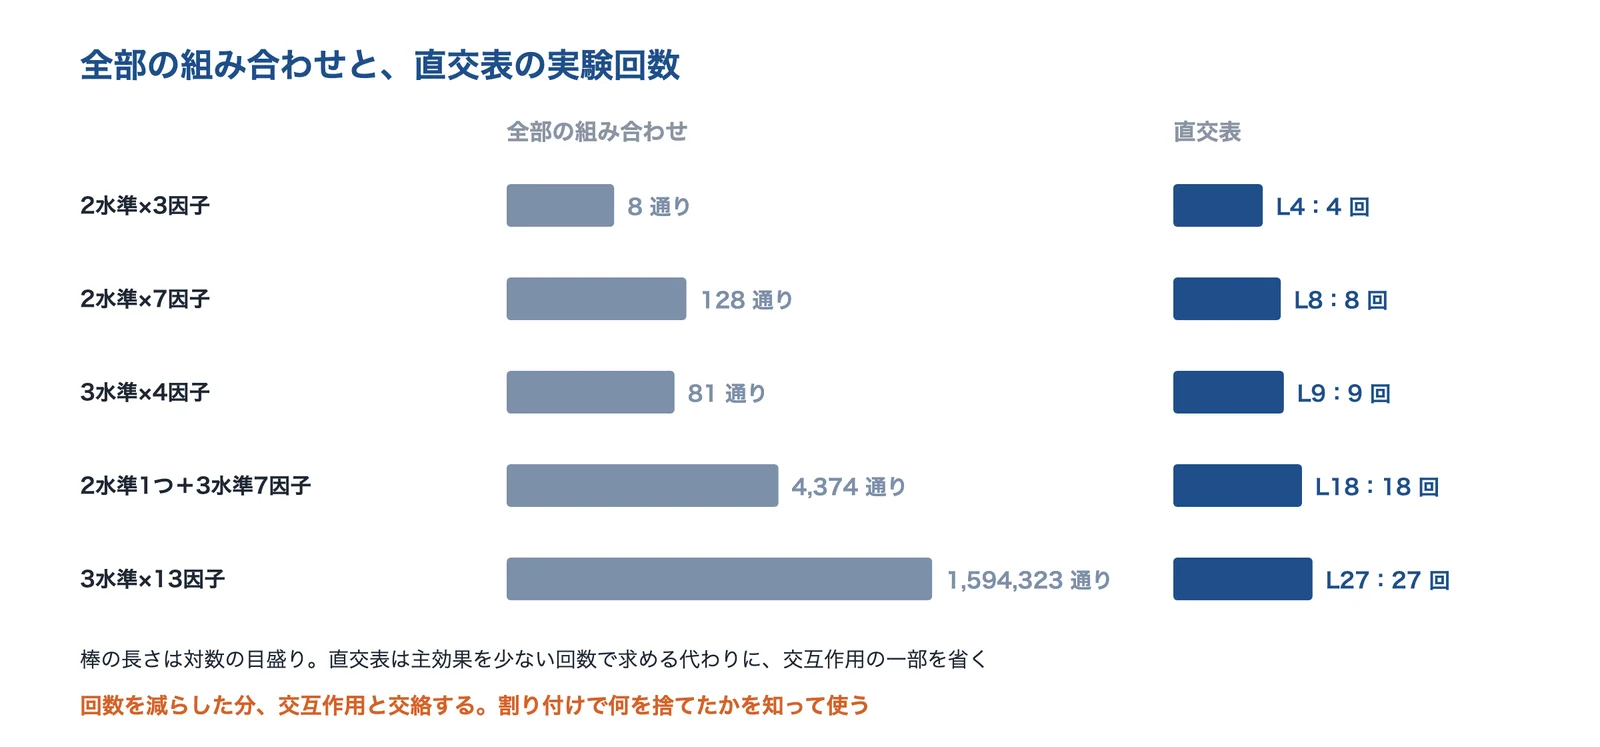
出典:日本大学医学部の紀要・MONOist・青木(品質工学、1997年)をもとに AI(Claude)で作成
回数を減らす代わりに、一部実施の計画では、省いた交互作用がほかの効果と交絡します。何を見て何を捨てたかを、割り付けの段階で決めておきます(割り付けと交絡)。
出典:実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部、品質工学の基礎とパラメータ設計(矢野耕也、精密工学会誌 Vol.81 No.11、2015年)|J-STAGE
目的から計画を選ぶ
計画は目的で選びます。因子が多いときは、まず効く因子を絞る(スクリーニング)、絞った因子で最適な値を探す(応答曲面法)、最後に確認実験、と段階に分けると全体の回数が少なくて済みます(編集部の整理)。
| 目的 | 計画の例 | 回数の目安(出典) |
|---|---|---|
| 効く因子を絞る | 直交表 L8・L12・L16、定義的スクリーニング計画 | L8 は 8回で 7因子まで。定義的スクリーニングは因子が5つ以上で偶数なら 2×因子数+1回(JMP) |
| 最適な値を数値で探す | 中心複合計画・Box-Behnken 計画(応答曲面法) | 3因子で中心複合 20回・Box-Behnken 15回(NIST) |
| ばらつきに強くする | パラメータ設計(内側 L18 ×外側の誤差因子) | L18 は 18 通りの設計案(各案を誤差因子を変えて測る) |
| 制約がある・できない組み合わせがある | 最適計画(D最適・I最適など) | 制約・プロセスの制限・予算に合わせて計画を作る(JMP) |
出典:実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部、Comparisons of response surface designs(NIST/SEMATECH e-Handbook 5.3.3.6.3)|NIST、Structure of Definitive Screening Designs(JMP 16.2 ヘルプ)|JMP、実験計画(DOE)|JMP
最適計画(D最適・I最適)
JMP のヘルプによると、D最適は、モデルの係数の推定の共分散行列の行列式を最小にする基準で、スクリーニングや効く因子の特定に向きます。I最適は予測のばらつきの平均を最小にする基準で、予測や最適条件の探索に向きます。同社の実験計画のページは、カスタム計画で現実的な制約、プロセスの制限、予算に合わせて効率的な実験を計画できるとしています。できない組み合わせがあって直交表がそのまま使えないときに向きます(編集部の整理)。
出典:Optimality Criteria(JMP 17.2 ヘルプ)|JMP、実験計画(DOE)|JMP
定義的スクリーニング計画
定義的スクリーニング計画(Jones・Nachtsheim、2011年)は、3水準のスクリーニングの計画です。JMP のヘルプによると、主効果は2因子の交互作用と直交し、どの2因子の交互作用もほかの2因子の交互作用と完全には交絡しません。主効果と2次の項だけのモデルなら、2次の効果をすべて推定できます。最少の回数は、連続の因子が5つ以上のとき、因子の数が偶数なら 2×因子数+1 回、奇数なら 2×因子数+3 回です(4つ以下は5因子の計画から列を減らして使う)。
出典:Overview of Definitive Screening Design(JMP 16.2 ヘルプ)|JMP、Structure of Definitive Screening Designs(JMP 16.2 ヘルプ)|JMP
コンピュータ実験(CAE と組み合わせる)
MONOist の解説は、現物を使った実験はせいぜい L18 ぐらいが限度だが、シミュレーションならもっと多くの因子を同時に検討でき、L128 やもっと大きい直交表も活用できるとしています。日本規格協会の実験計画法の応用編の研修は、応答曲面法とともにコンピュータ実験の計画と解析を扱っています。
宮城県産業技術総合センターの研究報告(2024年)は、放電プラズマ焼結の 7つの条件(時間・温度・荷重・充填量)で、乱数で約 17,000個の候補を作り、D最適化基準で 10条件を選んで実験し、その結果からガウス過程回帰とベイズ最適化で次の条件を提案しました(焼結:D最適で条件を選び、ベイズ最適化で次を決める)。報告は、モデルづくりと次の実験の提案を繰り返すこの方法を「適応的実験計画法」と呼んでいます。
出典:本質から分かるタグチメソッド(3)(L18・L9 直交表の説明)|MONOist、2026年度 研修案内(実験計画法セミナー・品質工学セミナー)|日本規格協会、適応的実験計画法による開発加速化(宮城県産業技術総合センター研究報告 No.21、2024年)|宮城県産業技術総合センター
直交表の使い方
よく使う直交表
MONOist の解説によると、L4 直交表は 4回の実験条件を指定する表で、2水準の 3つの因子を割り付けられます。L9 直交表は 3水準で、実験回数は 9回、使える因子は 4個までです。L18 直交表は、2水準の因子1個と 3水準の因子7個(2¹×3⁷)を割り付ける表です(青木、品質工学、1997年)。同じ解説は、実験の数と因子の数のバランスから、使いやすいのは L18 だといわれているとしています。
| 直交表 | 水準 | 実験回数 | 割り付けられる因子の数 | 特徴 |
|---|---|---|---|---|
| L4 | 2水準 | 4回 | 3 | いちばん小さい表。計算の練習に |
| L8 | 2水準 | 8回 | 7 | 交互作用を列に割り付けて調べられる |
| L9 | 3水準 | 9回 | 4 | 曲がり(2次の効果)も見える |
| L12 | 2水準 | 12回 | 11 | 混合系。交互作用が各列に散る |
| L18 | 2水準1つ+3水準 | 18回 | 8(2水準1・3水準7) | 混合系。品質工学でよく使う |
L4・L9・L18 の値は MONOist と青木(1997年)、L8 は日本大学医学部の紀要、L12 は日本科学技術研修所の資料(混合系の直交表として L12・L18・L36 を挙げる)をもとに、編集部が整理しました。L12 の因子の数は表の大きさ(2¹¹)から求めた値です。
出典:本質から分かるタグチメソッド(3)(L4 直交表の説明)|MONOist、本質から分かるタグチメソッド(3)(L18・L9 直交表の説明)|MONOist、直交表L18に9因子を割付ける方法(青木昭夫、品質工学 Vol.5 No.4、1997年)|J-STAGE、直交表とは(実験計画法)|日本科学技術研修所
割り付けと交絡
直交表の列に因子を置くことを割り付けと呼びます。L8 では、因子 A と B を置いた列の組み合わせで決まる別の列に、A×B の交互作用が出ます。その列に別の因子を置くと、その因子と交互作用が区別できなくなります(交絡)。どの列に交互作用が出るかは、線点図や交互作用表で確かめます。
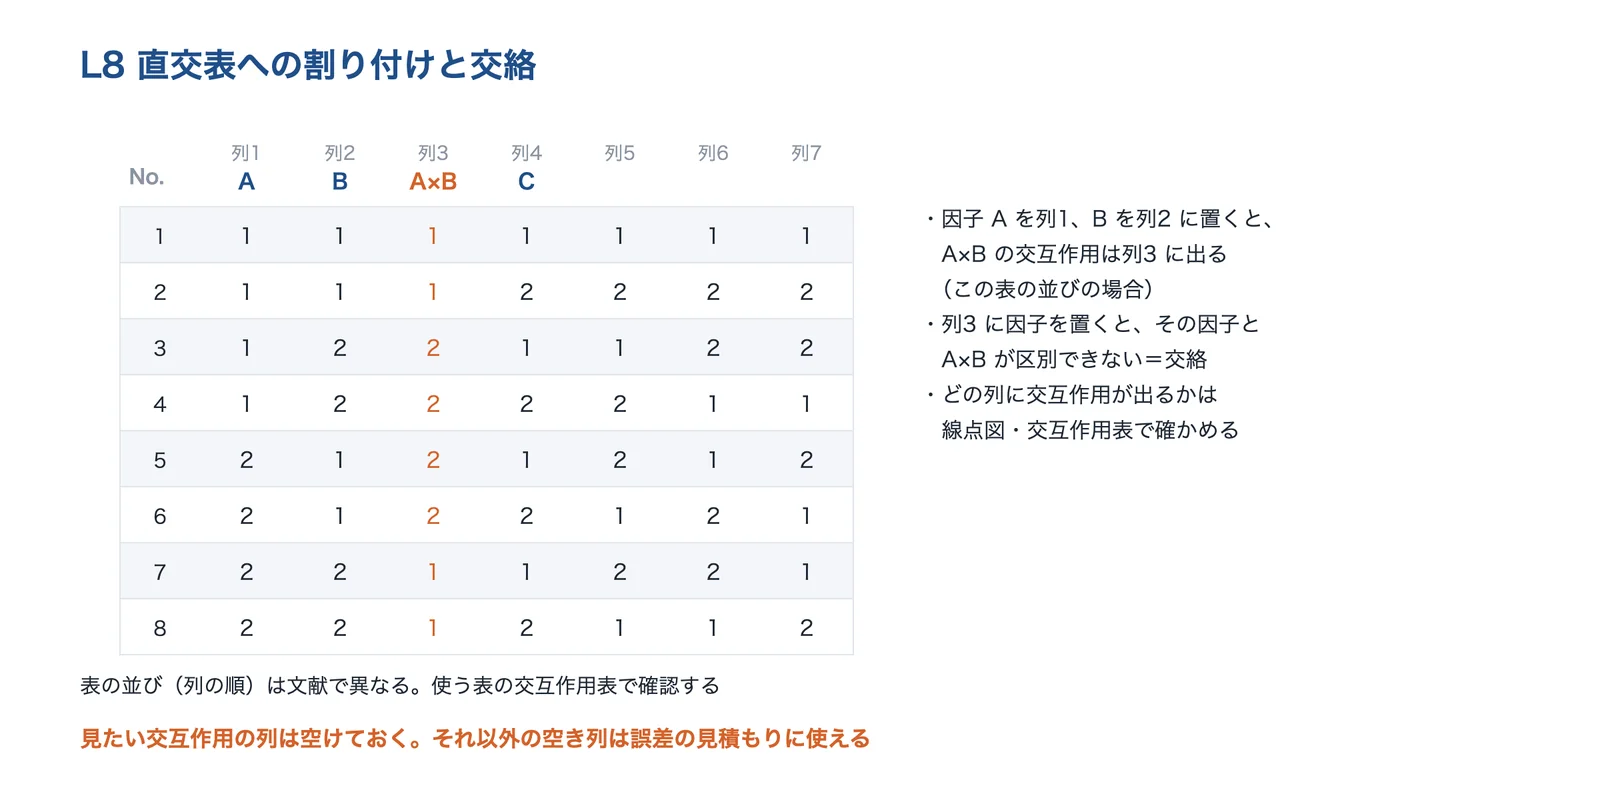
出典:日本大学医学部の紀要(2016年)をもとに AI(Claude)で作成
見たい交互作用の列は空けておき、それ以外の空き列は誤差の見積もりに使うのが基本です(編集部の整理)。表の列の並びは文献やソフトで違うことがあるので、使う表に付いた交互作用表で確かめます。
出典:実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部
混合系の直交表(L12・L18)の性質
矢野耕也(精密工学会誌、2015年)は、品質工学では混合系の直交表(3水準では L18・L36、2水準では L12 など)を推奨しているとし、混合系は交互作用を求められない代わりに、交互作用をすべての列に均等に行きわたらせ、組み合わせの効果の偏りが出にくい性質を持つと説明しています。矢野宏(精密機械、1983年)も、交互作用の効果をできるだけ均等に割りふるために L18・L36 などを使うことが推奨されているとしています。
ただし、交互作用がなくなるわけではありません。L18 でも交互作用が強いと、水準の選び方を誤ることがあります(L18 でも交互作用の交絡は無視できない)。
出典:品質工学の基礎とパラメータ設計(矢野耕也、精密工学会誌 Vol.81 No.11、2015年)|J-STAGE、生産工学における SN 比手法の役割(矢野宏、精密機械 49巻9号、1983年)|J-STAGE
L18 でも交互作用の交絡は無視できない
森輝雄ほか(品質、2020年)は、混合系直交表 L18 の列間の交互作用による他の列への交絡は、2000年まで最適化にとりわけ影響しないとされたが、2009年以降の研究では違っていると指摘しています。L18 の実例で、因子を割り付けた列より、空き列のほうに大きな交絡効果が出ること、数値実験で割り付ける列を入れ替えると最適条件が変わることを確かめ、交絡の影響が小さいと考えて実験し、水準の選択を誤る例が多発していると注意を促しています。
実務では、確認実験で利得が再現するかを必ず確かめ、再現しなければ交互作用を疑うことが対策になります(編集部の整理)。
出典:パラメータ設計における混合系直交表 L18(2^1 3^7) の2因子間の交絡評価の研究(森輝雄ほか、品質 50巻1号、2020年)|J-STAGE
計算例:要因効果と分散分析
L4 直交表で反りを減らす条件を探す
ここからは、編集部が作った架空の数値で、計算の流れを追います。樹脂部品の反りを小さくしたいとして、金型温度(A)・保圧(B)・冷却時間(C)の3つの因子を、2水準ずつ L4 直交表に割り付け、4回の成形で反りを測ったとします。
| No. | A 金型温度 | B 保圧 | C 冷却時間 | 反り(mm) |
|---|---|---|---|---|
| 1 | 1 | 1 | 1 | 0.80 |
| 2 | 1 | 2 | 2 | 0.60 |
| 3 | 2 | 1 | 2 | 0.46 |
| 4 | 2 | 2 | 1 | 0.30 |
水準1:A 40℃・B 50MPa・C 10秒、水準2:A 60℃・B 80MPa・C 20秒(架空の数値)。
直交表では、因子 A の水準1の2回と水準2の2回に、ほかの因子の水準1と水準2が同じ数ずつ入っているため、水準ごとの平均どうしを比べれば、ほかの因子の影響を打ち消して A の効果だけを見られます(MONOist の L4 の説明)。
| 因子 | 水準1の平均 | 水準2の平均 | 差(効果) |
|---|---|---|---|
| A 金型温度 | (0.80+0.60)÷2=0.70 | (0.46+0.30)÷2=0.38 | −0.32 |
| B 保圧 | (0.80+0.46)÷2=0.63 | (0.60+0.30)÷2=0.45 | −0.18 |
| C 冷却時間 | (0.80+0.30)÷2=0.55 | (0.60+0.46)÷2=0.53 | −0.02 |
数値は説明のための架空の例です(単位は mm、全体の平均は 0.54)。
出典:本質から分かるタグチメソッド(3)(L4 直交表の説明)|MONOist
要因効果図で効く因子を見る
水準ごとの平均をつないだグラフを要因効果図と呼びます。線の傾きが大きいほど効く因子です。この例では、金型温度(A)がいちばん効き、保圧(B)が次で、冷却時間(C)はほとんど効いていません。反りを小さくするなら A2・B2 を選びます。
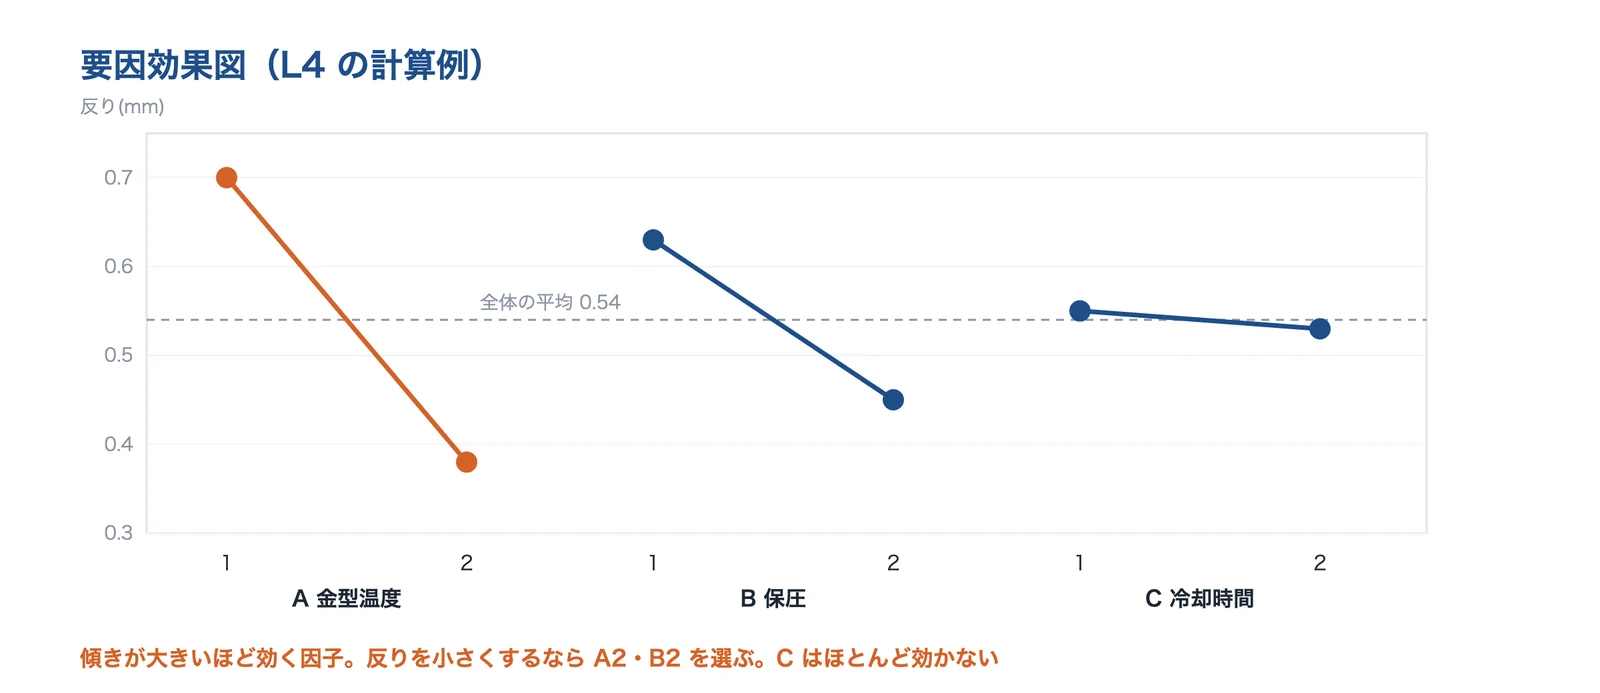
出典:職業能力開発大学校の資料(数値は編集部の架空の例)をもとに AI(Claude)で作成
職業能力開発大学校の資料は、要因効果図で効果が大きいと見た判断と、分散分析による判断は「ほぼ一致すると考える」と書いています(この資料では手順を簡単にするため分散分析を省いています)。
出典:品質工学への試み〈その3〉静特性(望大特性)による解析(下)(技能と技術 1998年4号)|職業能力開発総合大学校
分散分析と寄与率
分散分析は、データのばらつき(総平方和)を、因子によるばらつきと誤差によるばらつきに分け、因子のばらつきが誤差に比べて大きいかを F 検定で判断する方法です(日本大学医学部の紀要)。2水準の列の平方和は、(水準1の合計−水準2の合計)²÷データ数で求まります。
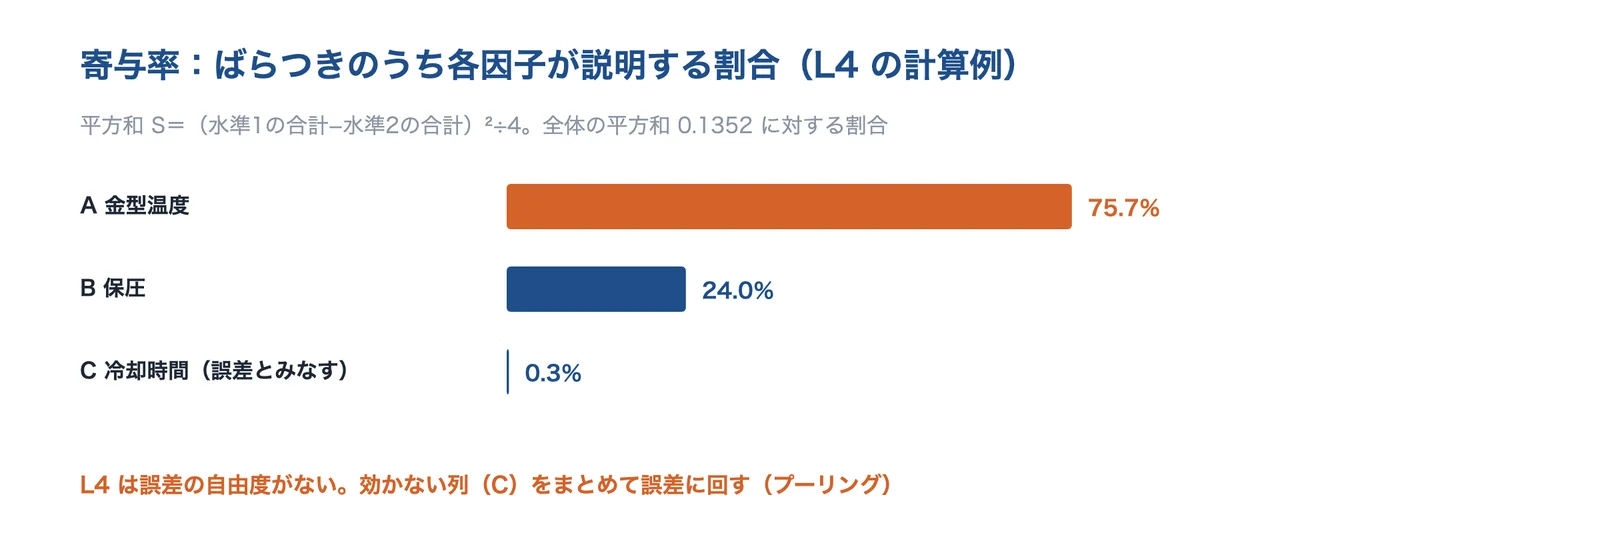
出典:日本大学医学部の紀要・職業能力開発大学校の資料(数値は編集部の架空の例)をもとに AI(Claude)で作成
| 要因 | 平方和の計算 | 平方和 | 自由度 | 全体に占める割合 |
|---|---|---|---|---|
| A 金型温度 | (1.40−0.76)²÷4 | 0.1024 | 1 | 75.7% |
| B 保圧 | (1.26−0.90)²÷4 | 0.0324 | 1 | 24.0% |
| C 冷却時間 | (1.10−1.06)²÷4 | 0.0004 | 1 | 0.3% |
| 合計 | 各データと平均 0.54 の差の2乗の和 | 0.1352 | 3 | 100% |
全体に占める割合は、各要因の平方和÷全体の平方和で、編集部が計算しました(数値は架空の例)。
L4 に 3つの因子を割り付けると、誤差を見積もる自由度が残りません。この例では効果の小さい C を誤差とみなしてまとめ(プーリング)、A と B の効果が誤差より大きいかを判断します。職業能力開発大学校の資料は、要因の自由度の合計が十分に大きいときに、効果の小さい要因をプールして誤差に含め、プールした要因は推定に使わないと書いています。繰り返しを入れる、大きな表を使う、といった方法で誤差の自由度を確保するのが確実です(編集部の整理)。
出典:実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部、品質工学への試み〈その3〉静特性(望大特性)による解析(下)(技能と技術 1998年4号)|職業能力開発総合大学校
最適条件の推定と確認実験
最適条件での特性値は、効いた因子だけで推定します。この例では推定値=平均 0.54+(A2 の平均 0.38−0.54)+(B2 の平均 0.45−0.54)=0.29mmです。L4 の注意として、この表では A×B の交互作用が C の列に出るため、C の列の小さな値は「C も A×B も効いていない」ことを前提にしています。
推定のあとは、最適条件で実際に作って確かめる(確認実験)までが1回分です。職業能力開発大学校の研削の例(L18)では、SN比の利得の推定 13.72dB に対し、確認実験は 12.66dB(差 1.06dB)でした。資料は、計算と確認実験の利得の差が ±3dB 程度なら一致したとみなすと書いています。合わなければ、交互作用や取り上げていない因子が効いていると考えます。
出典:品質工学への試み〈その3〉静特性(望大特性)による解析(下)(技能と技術 1998年4号)|職業能力開発総合大学校
推定と確認実験の一致の見方
職業能力開発大学校の研削の研究ノート(1998年)では、5年以上検討しても最適化できなかったツルーイングの条件を、品質工学の実験で1週間程度でほとんど解決できたと書いています。超砥粒ホイールの振れを修正するのに、当初は約 28μm の振れを 1.8μm 以内にするために 200pass 程度の切り込みが必要でしたが、最適化後は 50pass 程度で 1μm 以内に修正できたとしています。
出典:品質工学への試み〈その3〉静特性(望大特性)による解析(下)(技能と技術 1998年4号)|職業能力開発総合大学校
応答曲面法(RSM)
曲がりを含む式で、最適な値を探す
応答曲面法は、効く因子が絞れたあとで、特性値を因子の2次の式(曲がりと交互作用を含む)で表し、その式から最適な値を探す方法です。2水準の直交表は直線しか見ないので、山や谷のある関係では最適値を外すことがあります(編集部の整理)。
出典:Central Composite Designs(NIST/SEMATECH e-Handbook 5.3.3.6.1)|NIST、応答曲面法(RSM)実験の計画支援|日本科学技術研修所
中心複合計画と Box-Behnken 計画
NIST の手引きによると、中心複合計画(CCD)は、2水準の角の点に、因子の数の2倍の軸上の点(星点)と中心点を足した計画です。Box-Behnken 計画(BBD)は、空間の辺の中点と中心に点を置く計画で、角(すべての因子が端の値になる極端な組み合わせ)を使いません。各因子は3水準です。
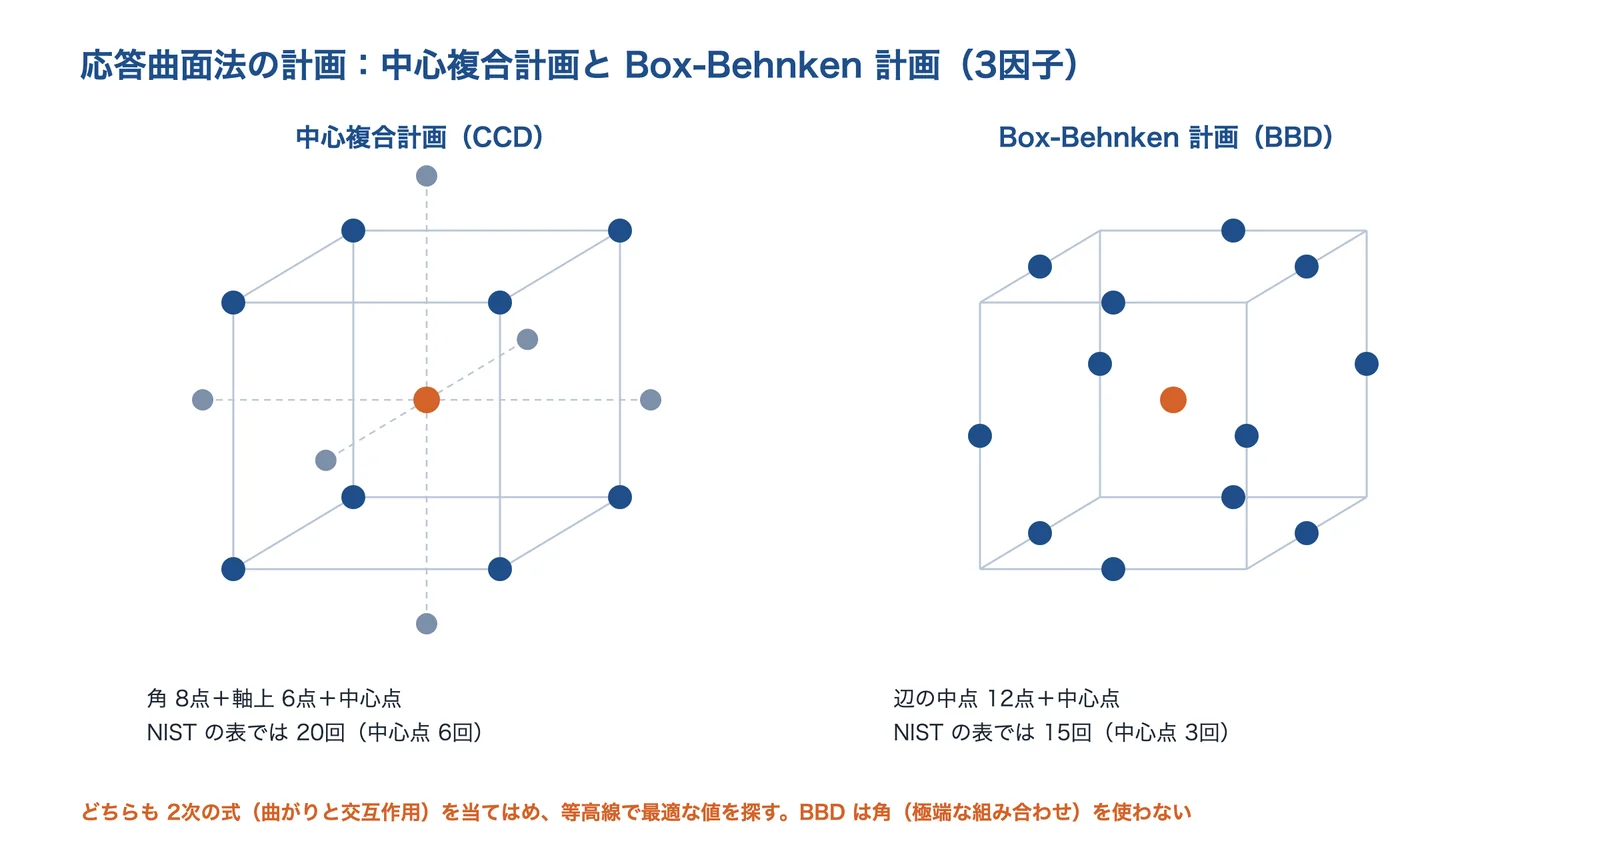
出典:NIST/SEMATECH e-Handbookをもとに AI(Claude)で作成
| 因子の数 | 中心複合計画 | Box-Behnken 計画 |
|---|---|---|
| 2 | 13回(中心点 5回) | − |
| 3 | 20回(中心点 6回) | 15回 |
| 4 | 30回(中心点 6回) | 27回 |
| 5 | 33回(一部実施)または 52回(全実施) | 46回 |
| 6 | 54回(一部実施)または 91回(全実施) | 54回 |
NIST/SEMATECH e-Handbook の Table 3.28 の値です。中心点の数は計画のしかたで変わります。
軸上の点の距離 α は、回転可能性(中心からの距離が同じ点の予測のばらつきがそろう性質)を保つには、角の点の数の 4乗根にします。α は 2因子で 1.414、3因子で 1.682、4因子で 2.000です。α が 1 を超えると、軸上の点は角の範囲の外に出るので、装置や材料で設定できる範囲かを先に確かめます(編集部の整理)。
出典:Central Composite Designs(NIST/SEMATECH e-Handbook 5.3.3.6.1)|NIST、Box-Behnken designs(NIST/SEMATECH e-Handbook 5.3.3.6.2)|NIST、Comparisons of response surface designs(NIST/SEMATECH e-Handbook 5.3.3.6.3)|NIST
複数の特性を両立させる(望ましさ関数)
強度は上げたい、反りは下げたい、のように複数の特性を同時に満たしたいときは、望ましさ関数(desirability)を使います。Minitab の説明によると、特性ごとの望ましさ d は 0〜1(1 が理想、0 は許容範囲の外)で、総合の望ましさ D は、個々の d の重み付きの幾何平均です。
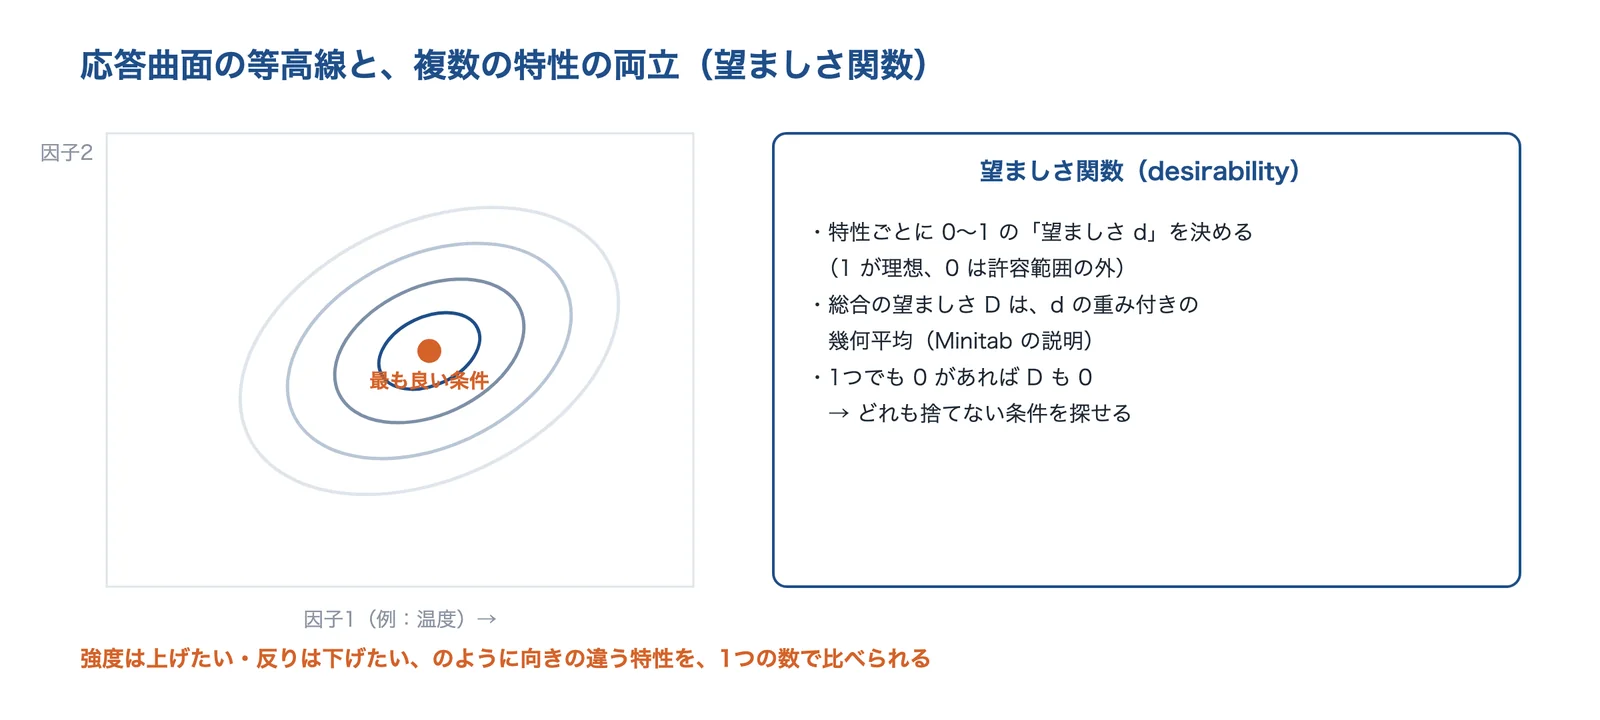
出典:Minitab のサポートページをもとに AI(Claude)で作成
幾何平均なので、1つでも 0(許容範囲の外)があれば D も 0 になり、どれかを捨てる条件は選ばれません(編集部の整理)。
出典:What are individual desirability and composite desirability?|Minitab サポート
タグチメソッド(品質工学)
パラメータ設計:ばらつきに強い設計を選ぶ
立林和夫・永田靖の資料(2021年)によると、タグチメソッドは田口玄一博士が 1970年代以降に開発した、品質を作り込み維持するための手法群で、日本では品質工学と呼ぶことが多く、欧米での呼び名「Taguchi Methods」は 1980年に田口氏が米国のゼロックス社を訪れたときに Don Clausing 氏が名付けたものです。中心のパラメータ設計は、欧米ではロバスト設計と呼ばれています。
矢野宏(精密機械、1983年)は、制御因子を割り付けた直交表を内側直交表、信号因子と誤差因子を組み合わせた直交表を外側直交表と呼び、内側と外側の組み合わせを直積と呼ぶと説明しています。誤差因子(使う環境・ばらつき・劣化など、設計者が決められない条件)を、わざと実験に入れるのが、ふつうの実験計画法との大きな違いです。
出典:コト つくり「タグチメソッド」の推薦と考察(立林和夫・永田靖、第12回横幹連合コンファレンス、2021年)|横断型基幹科学技術研究団体連合、生産工学における SN 比手法の役割(矢野宏、精密機械 49巻9号、1983年)|J-STAGE、品質工学の基礎とパラメータ設計(矢野耕也、精密工学会誌 Vol.81 No.11、2015年)|J-STAGE
SN比と二段階設計
MONOist の解説によると、SN比は機能の安定性を評価する物差しで、信号とノイズの比をデシベルで表し、SN比が大きいほどばらつきが少なく安定しています。先に SN比の大きい条件を選んでばらつきを小さくし、次に平均値を動かす因子(感度)で狙いの値に合わせるのが二段階設計法です。
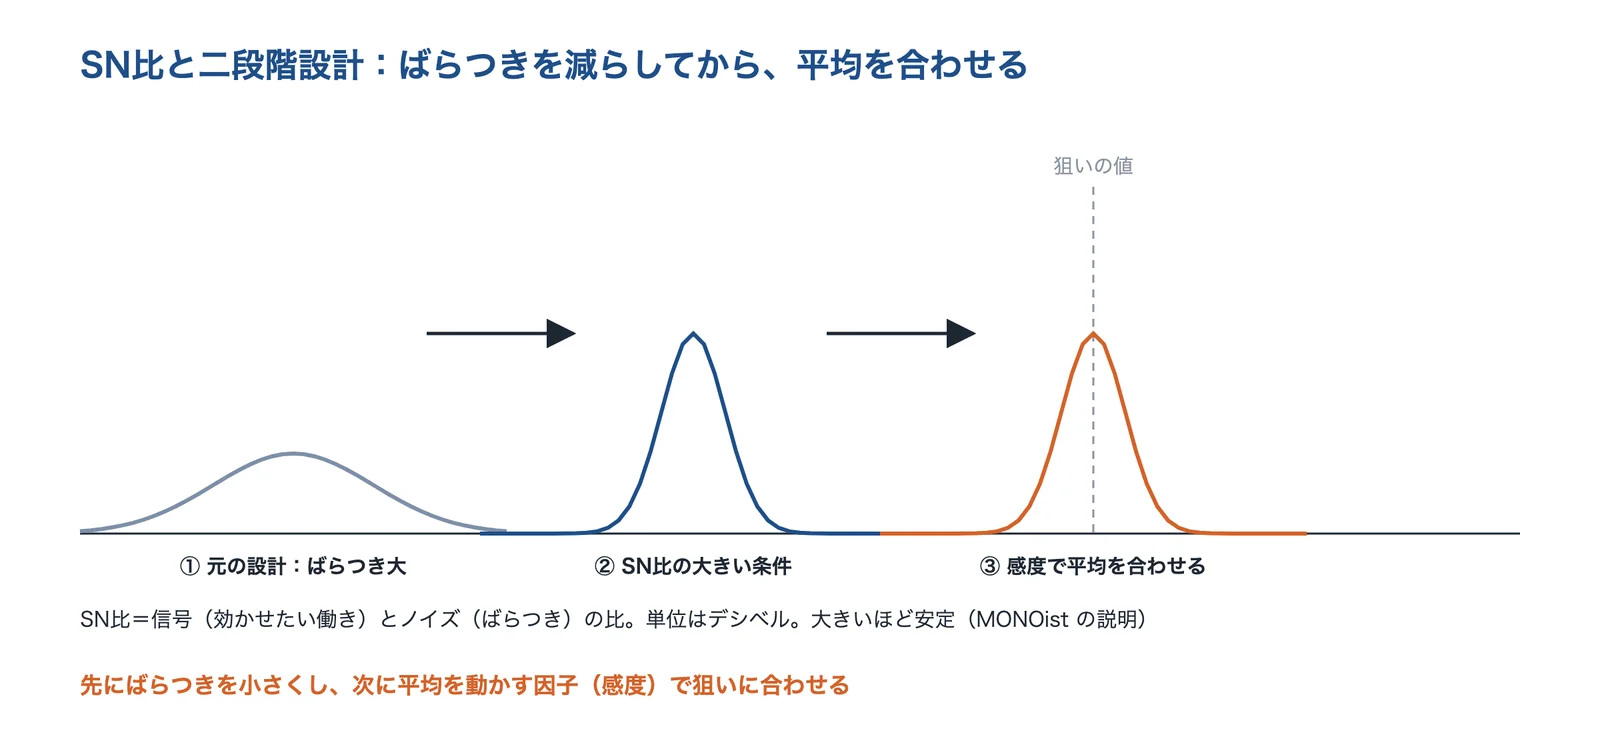
出典:MONOist の解説・立林・永田(2021年)をもとに AI(Claude)で作成
| SN比の種類 | 使う場面(矢野宏 1983年・立林・永田 2021年の例) | 考え方 |
|---|---|---|
| 望目特性 | 寸法など、狙いの値があるもの | 平均に対するばらつきの小ささ(η=10log(μ/σ)²) |
| 望小特性 | 成形品の反りなど、小さいほど良いもの | 値の小ささ |
| 望大特性 | 強度など、大きいほど良いもの | 値の大きさ |
| 動特性 | 入力に比例して出力が変わるべきもの(信号因子がある) | 入出力の傾きβに対する残差の小ささ(η=10log(β/σ)²) |
出典:タグチメソッドで品質向上の最適条件を見つける(品質改善の王道を行こう(5))|MONOist、生産工学における SN 比手法の役割(矢野宏、精密機械 49巻9号、1983年)|J-STAGE、コト つくり「タグチメソッド」の推薦と考察(立林和夫・永田靖、第12回横幹連合コンファレンス、2021年)|横断型基幹科学技術研究団体連合
損失関数
立林・永田の資料は、品質の損失をL=k(y−y₀)²(y₀ は狙いの値)、k=A÷Δ²(特性値が狙いから限界 Δ だけずれると、ある使い手で損失 A が出る)で表すと説明しています。特性値が狙いからずれるほど、損失を出す使い手が徐々に増える、という考え方です。
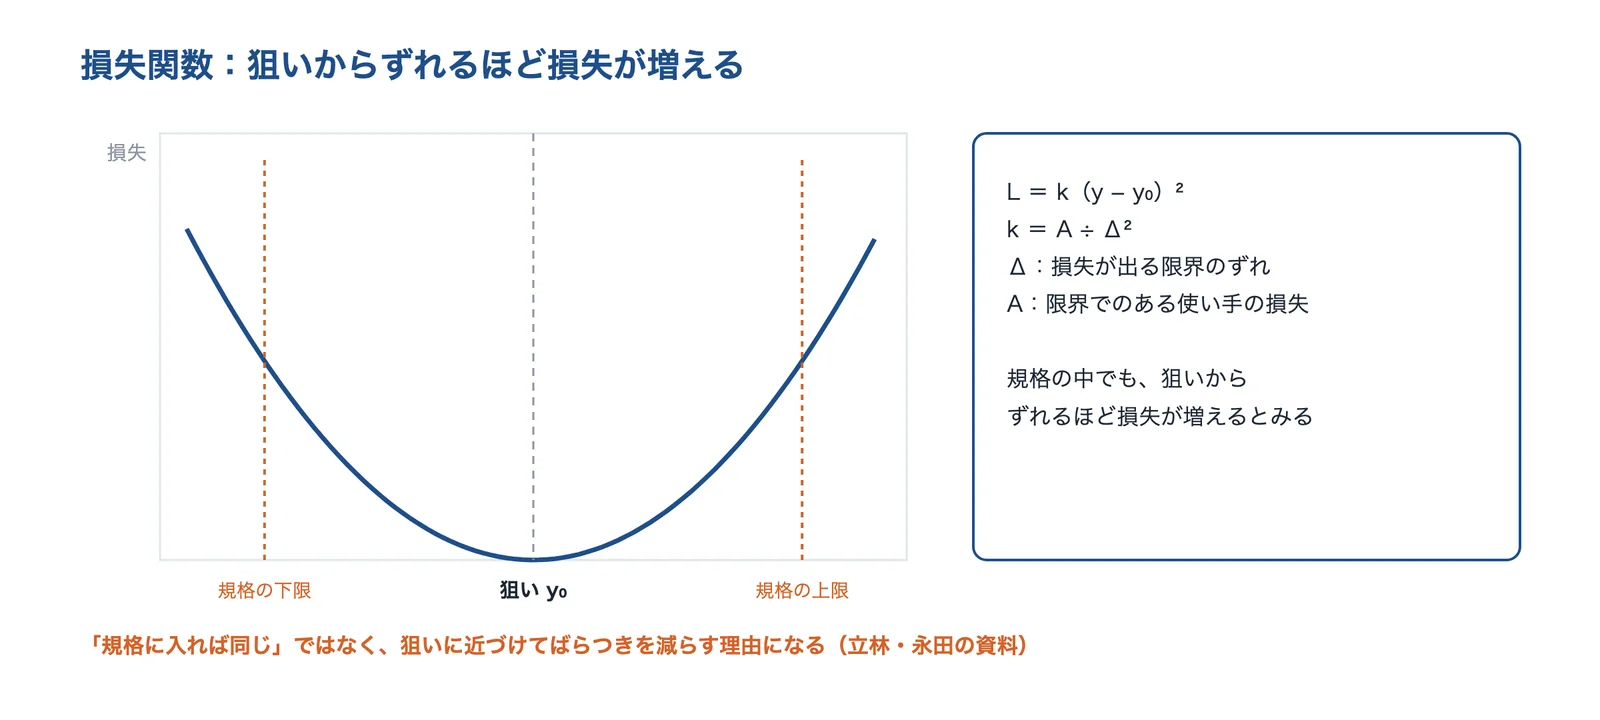
出典:立林・永田(2021年)をもとに AI(Claude)で作成
この考え方では、規格の中に入っていても、狙いに近いほど良いことになり、ばらつきを減らす理由を金額で説明できます(編集部の整理)。
出典:コト つくり「タグチメソッド」の推薦と考察(立林和夫・永田靖、第12回横幹連合コンファレンス、2021年)|横断型基幹科学技術研究団体連合
実験計画法との違い
| 実験計画法(統計的な実験計画) | タグチメソッドのパラメータ設計 | |
|---|---|---|
| 主な目的 | 因子の効果を正しく推定し、最適な条件を探す | 誤差因子に強い(ロバストな)設計を選ぶ |
| 見るもの | 特性値の平均、効果の有意性 | SN比(ばらつき)と感度(平均) |
| 誤差因子 | ブロック化・無作為化で影響を除く | わざと実験に入れて、影響を受けにくい条件を選ぶ |
| 交互作用 | 割り付けて推定する | 混合系の直交表で各列に散らし、確認実験で再現を確かめる |
立林・永田(2021年)・矢野耕也(2015年)・日本規格協会の研修案内をもとに編集部が整理したものです。立林・永田は、1970年代以前の実験計画法に関わる手法群は品質工学の手法群に含めていない、としています。
出典:コト つくり「タグチメソッド」の推薦と考察(立林和夫・永田靖、第12回横幹連合コンファレンス、2021年)|横断型基幹科学技術研究団体連合、品質工学の基礎とパラメータ設計(矢野耕也、精密工学会誌 Vol.81 No.11、2015年)|J-STAGE、2026年度 研修案内(実験計画法セミナー・品質工学セミナー)|日本規格協会
規格
実験計画法と品質工学の JIS・ISO
実験計画法の用語は JIS Z 8101-3(統計−用語と記号−第3部:実験計画法)、タグチメソッドのパラメータ設計は JIS Z 9061(ロバストパラメータ設計)にまとまっています。JIS Z 9061 は ISO 16336:2014 をもとに、技術的内容と構成を変えずに作られた規格です。
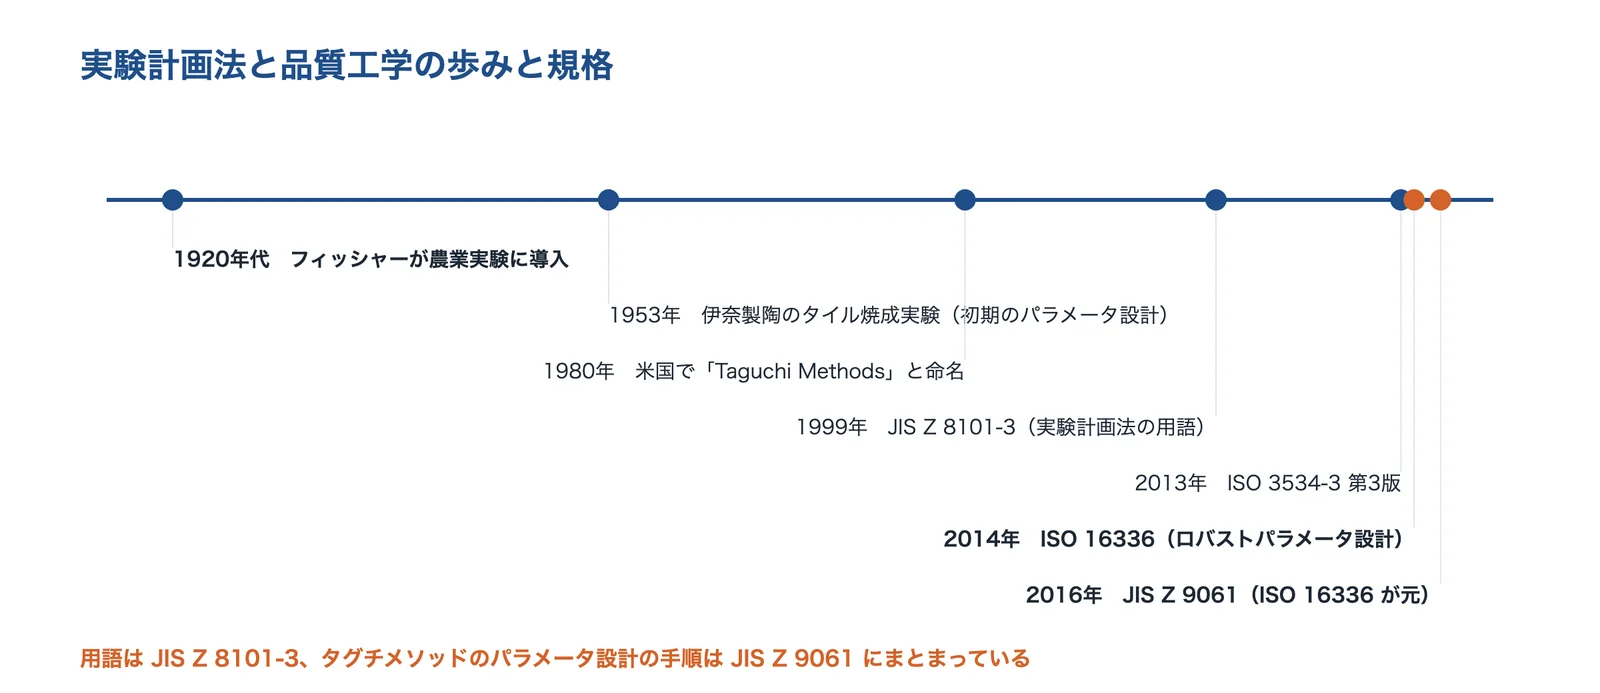
出典:日本大学医学部の紀要・立林・永田(2021年)・JSA・ISOをもとに AI(Claude)で作成
| 規格 | 題名(要約) | 年 | 内容 |
|---|---|---|---|
| JIS Z 8101-3 | 統計−用語と記号−第3部:実験計画法 | 1999年制定、2006年改正、2025年確認 | 実験計画法の分野で使われる用語 |
| ISO 3534-3 | Statistics — Vocabulary and symbols — Part 3: Design of experiments | 2013年(第3版) | 実験計画法の用語と記号 |
| ISO 16336 | Robust parameter design (RPD) | 2014年 | タグチメソッドにもとづく最適化の方法の指針 |
| JIS Z 9061 | 新技術及び新製品開発プロセスのための統計的方法の応用−ロバストパラメータ設計(RPD) | 2016年制定、2026年確認 | パラメータ設計を適用する場合の指針(ISO 16336 が元) |
出典:JIS Z 8101-3:1999 統計−用語と記号−第3部:実験計画法|日本規格協会 JSA Webdesk、ISO 3534-3:2013 Statistics — Vocabulary and symbols — Part 3: Design of experiments|ISO、ISO 16336:2014 Robust parameter design (RPD)|ISO、JIS Z 9061:2016 新技術及び新製品開発プロセスのための統計的方法の応用−ロバストパラメータ設計(RPD)|日本規格協会 JSA Webdesk
トラブルと対策(事例・計画のチェックポイント)
よくある失敗と、まず疑うところ
NIST の手引きは、実験を計画して行うときの実務上の注意として、まず計測器の性能を確かめる、実験はできるだけ単純にする、途中の工程のずれ(ドリフト)に注意する、途中で予定外の変更(例:途中で作業者を替える)をしない、平均値だけでなく生データをすべて残すことなどを挙げています。
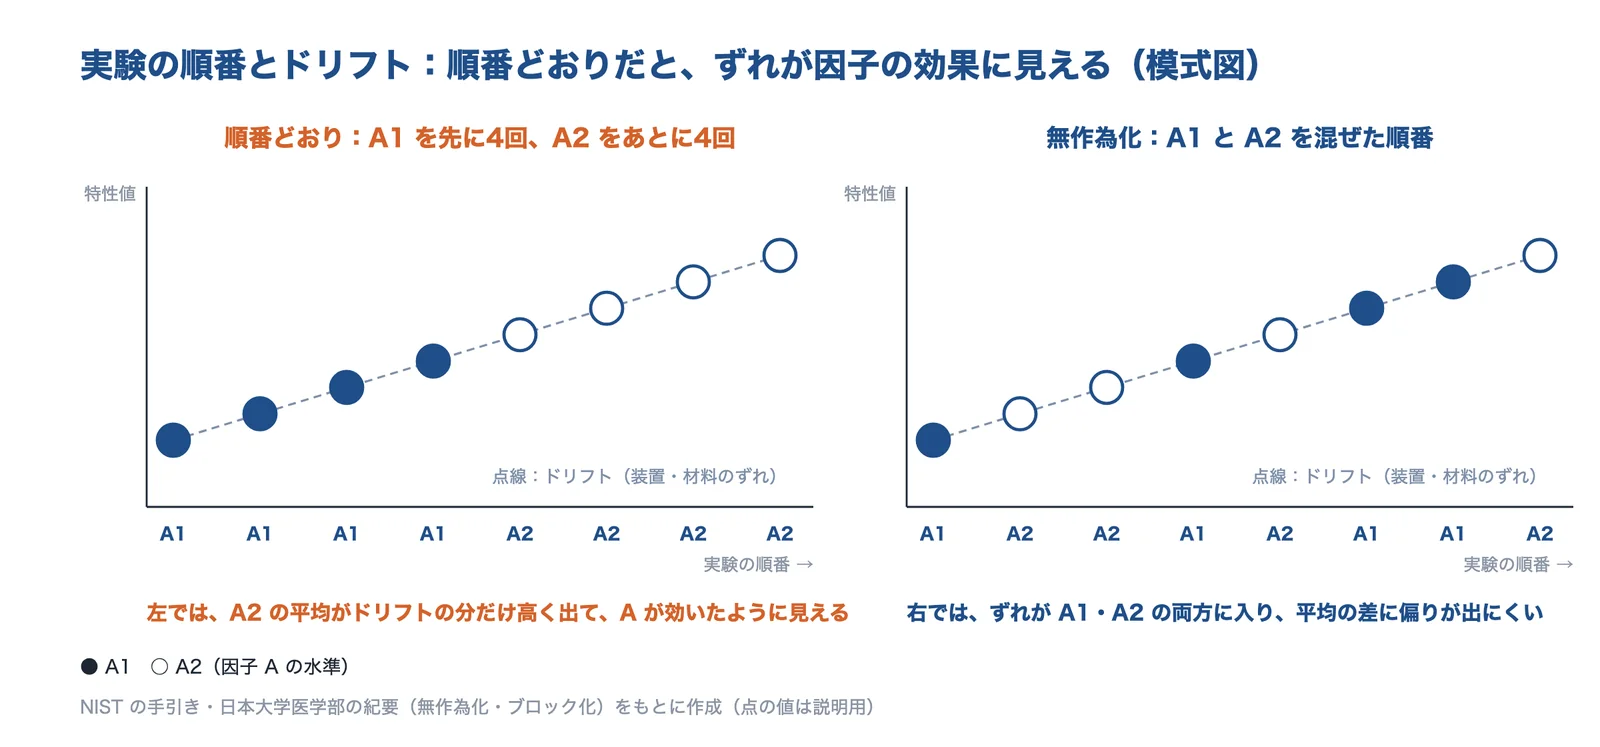
出典:NIST の手引き・日本大学医学部の紀要をもとに AI(Claude)で作成
| 失敗 | まず疑うところ | 対策 | 出典 |
|---|---|---|---|
| 確認実験で効果が再現しない | 交互作用・取り上げていない因子 | 交互作用を割り付けて調べ直す(L18 でも交互作用の交絡は無視できない) | 森ほか・職業能力開発大学校 |
| 見たい交互作用がわからない | 割り付けの交絡 | 交互作用の列を空ける(割り付けと交絡) | 日本大学 |
| 条件の差が測定のばらつきに埋もれる | 計測器・測り方 | 先に計測器の性能を確かめる | NIST |
| 実験の途中で結果がずれる | ドリフト・途中の変更 | 順番の無作為化・ブロック化(フィッシャーの原則(繰り返し・無作為化・局所管理))、予定外の変更をしない | NIST・日本大学 |
| 誤差の大きさがわからない | 繰り返しがない | 繰り返す、効かない要因を誤差に回す(分散分析と寄与率) | NIST・職業能力開発大学校 |
| 効果がどれも小さく見える | 水準の幅 | 実用の範囲で幅を広めに取る | 編集部の整理 |
| あとから見直せない | 平均値だけ残した | 生データと実験中の出来事を全部記録する | NIST |
このページの出典をもとに編集部が整理したものです。
NIST の手引きは、予算より少し少ない回数の計画を選び、余りを中心点ややり直しに回すことも勧めています。
出典:What are the steps of DOE?(NIST/SEMATECH e-Handbook 5.1.3)|NIST、How do you select an experimental design?(NIST/SEMATECH e-Handbook 5.3.3)|NIST
学会の論文、公設試・大学校の報告から、実験計画法・品質工学を使った例を集めました。
小径ドリル:機能(エネルギー)で測ってドリルを最適化
東京都立産業技術研究所などの研究(品質工学、2005年)は、自動車の冷間金型に使う SKD11 の穴あけで、直径 3.0mm・先端角 140°のドリルの設計因子 6つ(A〜F)を L18 直交表に割り付け、板厚を信号因子、回転数・送り・潤滑剤を誤差因子として L9 に割り付けた直積で、計 162回の実験を行いました。穴の寸法ではなく、板厚(入力)と主軸の消費電力量(出力)の関係を基本機能として評価し、比較条件に対して最適条件はSN比で 1:6.28、感度で 1:1.66 の改善効果でした(要旨の表記)。穴径の誤差には明確な差がなく、最適条件のほうがバリが少なかったとしています。論文は、利得の推定値と確認実験の値を一致させるのは難しかったとも書いています。
出典:品質工学による小径ドリル製造工程の最適化(品質工学 Vol.13 No.6、2005年)|J-STAGE
研削のツルーイング:L18 で、5年以上決まらなかった条件を最適化
職業能力開発大学校の研究ノート(1998年)は、ツルーイング(砥石の形直し)の条件を L18 直交表で調べ、望大特性の SN比で評価しました。最適条件と現行条件のSN比の利得は、推定 13.72dB に対し、確認実験で 12.66dBで、利得が再現しました。振れの修正は、約 200pass 程度から 50pass 程度に減ったとしています(推定と確認実験の一致の見方)。
出典:品質工学への試み〈その3〉静特性(望大特性)による解析(下)(技能と技術 1998年4号)|職業能力開発総合大学校
車両の乗り心地:L18 の走行実験でチューニングを短く
北海道立総合研究機構 工業試験場の支援成果では、貨物用の車両のサスペンションのチューニングで、チューニングできる項目 8種類を抽出し、L18 直交表の段差走行実験で最適条件を選んだ結果、従来より短期間の走行実験でチューニングを完了できたとしています。品質工学のパラメータ設計の勉強会を開き、実験計画の作り方と評価のしかたを習得できたことも成果に挙げています。
出典:品質工学を用いた乗り心地チューニング作業の支援(技術支援成果事例)|北海道立総合研究機構 工業試験場
焼結:D最適で条件を選び、ベイズ最適化で次を決める
宮城県産業技術総合センターの研究報告(2024年)は、イットリア粉末の放電プラズマ焼結で、7つの条件を D最適化基準で 10条件に絞って実験し、ガウス過程回帰とベイズ最適化で次の条件を提案しました。温度② が 1,500℃を超えると型の炭素が焼結体に入って黒くなったため、1,500℃以下の制約を足して探し直し、温度② 1,440℃などの条件を得ています。実験の結果を見ながら制約を足せるのが、この方法の使いやすさです(編集部の整理)。
出典:適応的実験計画法による開発加速化(宮城県産業技術総合センター研究報告 No.21、2024年)|宮城県産業技術総合センター
1件目は学会の論文、2件目は大学校の研究ノート、3件目と4件目は公設試の資料です(編集部の整理)。
実験計画を立てるときのチェックポイント
実験計画を立てるときに確かめたいことを、編集部が整理しました。
- 目的:効く因子を絞るのか(スクリーニング)、最適な値を探すのか、ばらつきに強くするのかを決めた
- 特性値:数値で測れ、測定のばらつきが条件の差より十分小さいことを確かめた
- 因子:特性要因図などで候補を出し、変えられるもの(制御因子)と変えられないもの(誤差因子)に分けた
- 水準:実用の範囲で幅を決め、2水準か3水準か(曲がりを見るか)を決めた
- 計画:回数の上限から、直交表・応答曲面・最適計画などを選んだ
- 割り付け:見たい交互作用の列を空け、交絡する組み合わせを書き出した
- 順番:実験の順番を無作為にし、日やロットでブロックに分けた
- 確認実験:推定値と比べる段取りと、一致とみなす幅を決めた
出典:実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部、What are the steps of DOE?(NIST/SEMATECH e-Handbook 5.1.3)|NIST、品質工学への試み〈その3〉静特性(望大特性)による解析(下)(技能と技術 1998年4号)|職業能力開発総合大学校
企業紹介(実験計画法の技術)
実験計画法の計画と解析のソフト、講習・研修、タグチメソッドの導入支援まで、得意分野の違う会社・団体を紹介します。掲載は各社の公開情報にもとづきます。各社のサイトの画像は使わず、公開されている情報をもとに図にしました。
相談する前に整理すること
統計ソフトの会社・講習・コンサルタントに相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
- 目的:何を良くしたいか(平均を上げる・ばらつきを減らす・原因を探す)
- 特性値:何を、どの計測器で、何回測るか
- 因子の候補:変えられる条件と、その範囲
- ノイズ:使う環境・材料のロット・劣化など、変えられない条件
- 回数の上限:試作の費用・時間・材料
- 今のデータ:過去の試験結果、一因子ずつ試した結果
- 測定:計測器の性能、繰り返しのばらつき
- 体制:使えるソフト、学ぶ人、外部の手を借りる範囲
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社・団体 |
|---|---|---|
| 計画を作って解析するソフトがほしい | 統計ソフトの会社 | JMP・Minitab・日本科学技術研修所 |
| 実験計画法を基礎から学びたい | 講習・セミナー | 日本科学技術研修所・日本科学技術連盟・日本規格協会 |
| タグチメソッドを開発テーマに使いたい | 品質工学の研修・コンサル | 日本規格協会・アイデア |
| 社内でまとめて教育したい | 出張研修・社内研修 | 日本科学技術連盟・日本規格協会 |
| 地元で実験の進め方の支援を受けたい | 公設試(都道府県の工業技術センター) | 北海道・宮城県の例(車両の乗り心地:L18 の走行実験でチューニングを短く) |
| CAE と組み合わせて最適化したい | CAE・解析の受託 | 技術ページ「CAE・シミュレーション」 |
各社・各団体の公式サイトの情報をもとに編集部が整理したものです。紹介は企業紹介(実験計画法の技術)にあります。
| 会社・団体 | 統計ソフト | 講習・研修 | コンサル・ 社内指導 |
|---|---|---|---|
| JMP(SAS Institute Japan)統計ソフト(東京都港区) | ● | ||
| Minitab統計ソフト(東京・丸の内) | ● | ● | |
| 日本科学技術研修所統計ソフト・講座(東京都渋谷区) | ● | ● | |
| 日本科学技術連盟セミナー・出張研修(東京都新宿区) | ● | ● | |
| 日本規格協会研修・社内研修(東京都港区) | ● | ● | |
| アイデアタグチメソッドの導入支援(愛知県) | ● | ● |
●は、各社・各団体の公式サイトで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。名前を押すと、その紹介へ移ります。
JMP(SAS Institute Japan 株式会社)|制約に合わせて計画を作る統計ソフト JMP
JMPとは
統計ソフト JMP は、SAS Institute Japan 株式会社の JMP ジャパン事業部が扱っています(同社の発表)。同社は東京都港区六本木に本社を置き、大阪市北区に関西オフィスがあります(同社の会社概要)。
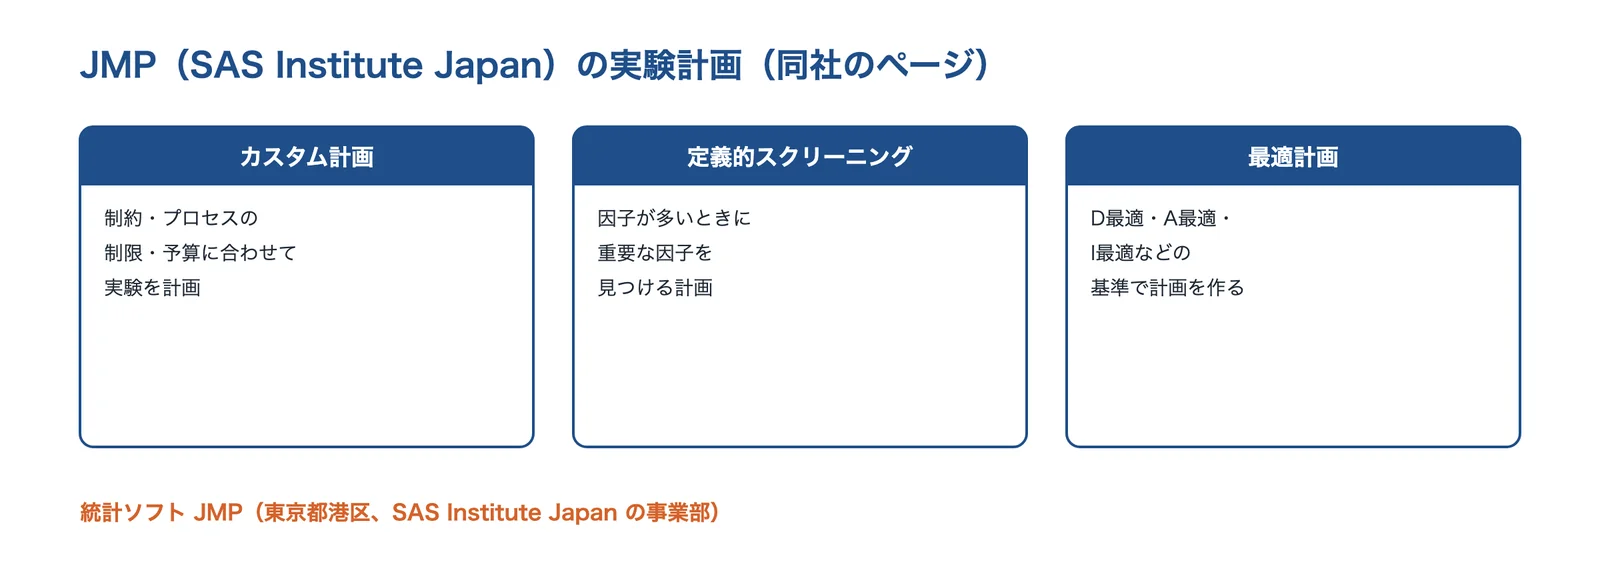
出典:JMP の公式サイトをもとに AI(Claude)で作成
JMPの得意技術
| 技術 | 内容 |
|---|---|
| カスタム計画 | 現実的な制約・プロセスの制限・予算に合わせて効率的な実験を計画できる(同社サイト) |
| 定義的スクリーニング計画 | 考慮すべき要因が多いときに、重要な要因を見つける計画(同社サイト) |
| 最適計画の基準 | D最適・A最適・I最適などの基準で計画を作る(同社のヘルプ) |
JMPが解決できる課題
- できない組み合わせがあり、直交表がそのまま使えない
- 因子が多く、効く因子を少ない回数で見つけたい
公開されている実績・用途
- 同社の実験計画のページに、Johnson Matthey 社の科学者の「いくつかの社内ケースでDOEを使用しており、定量化にかかる時間とリソースの少なくとも50%を削減できました。70%になることもあったくらいです」という声(同社サイト)
出典:会社概要(SAS Institute Japan)|SAS、SASのJMPジャパン事業部が「Discovery Summit Japan 2023」を開催(2023年10月12日)|SAS Institute Japan(デジタルPR)、実験計画(DOE)|JMP、Optimality Criteria(JMP 17.2 ヘルプ)|JMP
Minitab株式会社|統計ソフト Minitab と、日本のトレーニングセンター
Minitabとは
データ分析ソフトの Minitab, LLC が 2024年4月に設けた日本法人です(同社の発表)。2025年11月には、東京・丸の内に新しいオフィスとトレーニング施設を開設したと発表しています。
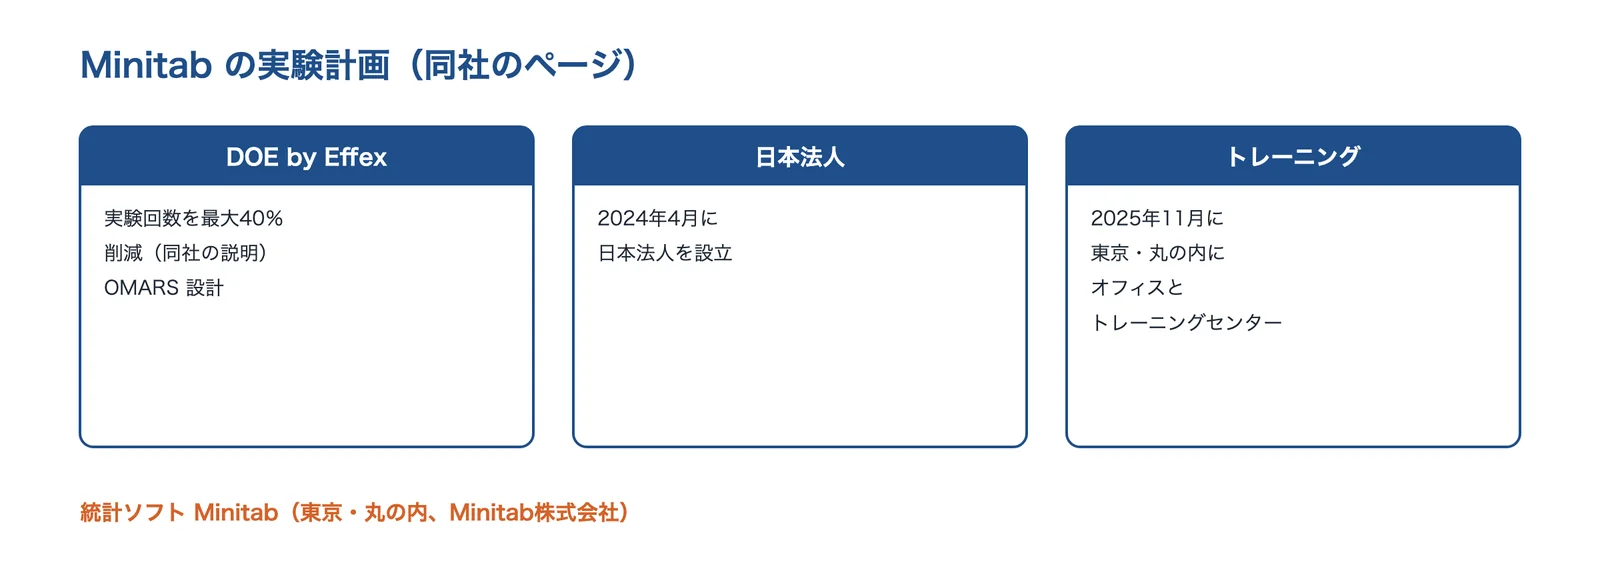
出典:Minitab の公式サイト・プレスリリースをもとに AI(Claude)で作成
Minitabの得意技術
| 技術 | 内容 |
|---|---|
| Minitab DOE by Effex | 統計的な信頼性を保ったまま、実験回数を最大 40%削減(同社の説明)。独自の OMARS 設計を含む |
| 望ましさ関数 | 複数の応答の最適化に、個別と総合の望ましさを使う(同社のサポートページ) |
| トレーニング | SQC・シックスシグマなどの手法の実践的なトレーニング(同社の発表) |
Minitabが解決できる課題
- 実験回数を減らしながら、複数の特性を同時に最適化したい
- 統計ソフトの使い方を実習で学びたい
出典:Minitab Opens New Subsidiary and Office in Japan(2024年4月1日)|Minitab、Minitab、日本市場での事業を拡大 東京・丸の内に新オフィスとトレーニングセンターを開設(2025年11月17日)|Minitab株式会社(共同通信PRワイヤー)、Minitab DOE by Effex(高度な実験計画)|Minitab、What are individual desirability and composite desirability?|Minitab サポート
株式会社日本科学技術研修所(日科技研)|統計解析ソフト JUSE-StatWorks と実験計画法の講座
日科技研とは
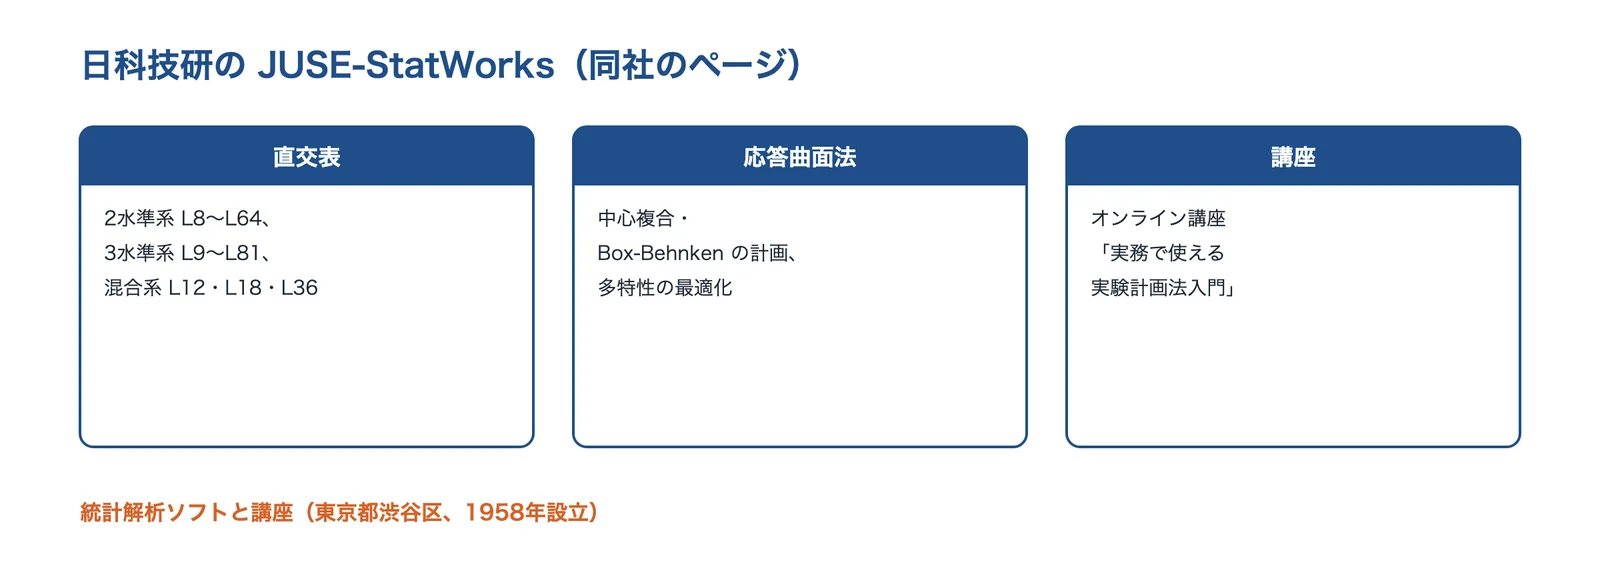
東京都渋谷区千駄ヶ谷に本社を置く会社です(1958年6月設立)(同社の会社概要)。
出典:日本科学技術研修所の公式サイトをもとに AI(Claude)で作成
日科技研の得意技術
| 技術 | 内容 |
|---|---|
| 直交表 | 2水準系 L8・L16・L32・L64、3水準系 L9・L27・L81、混合系 L12・L18・L36 を解析できる(同社サイト) |
| 応答曲面法 | 中心複合計画・Box-Behnken 計画などの計画の支援と、1特性・多特性の最適化(同社サイト) |
| 講座 | オンライン講座「実務で使える実験計画法入門」:直交配列表(2水準・3水準)、分散分析、乱塊法、分割法など。演習ソフトは JUSE-StatWorks/V5(同社サイト) |
日科技研が解決できる課題
- 直交表から応答曲面まで1つのソフトで扱いたい
- ソフトの操作と一緒に実験計画法の基礎を学びたい
出典:会社概要|日本科学技術研修所、直交表とは(実験計画法)|日本科学技術研修所、応答曲面法(RSM)実験の計画支援|日本科学技術研修所、実務で使える実験計画法入門(オンライン講座)|日本科学技術研修所
一般財団法人日本科学技術連盟(日科技連)|実験計画法・タグチメソッドのセミナーと出張研修
日科技連とは
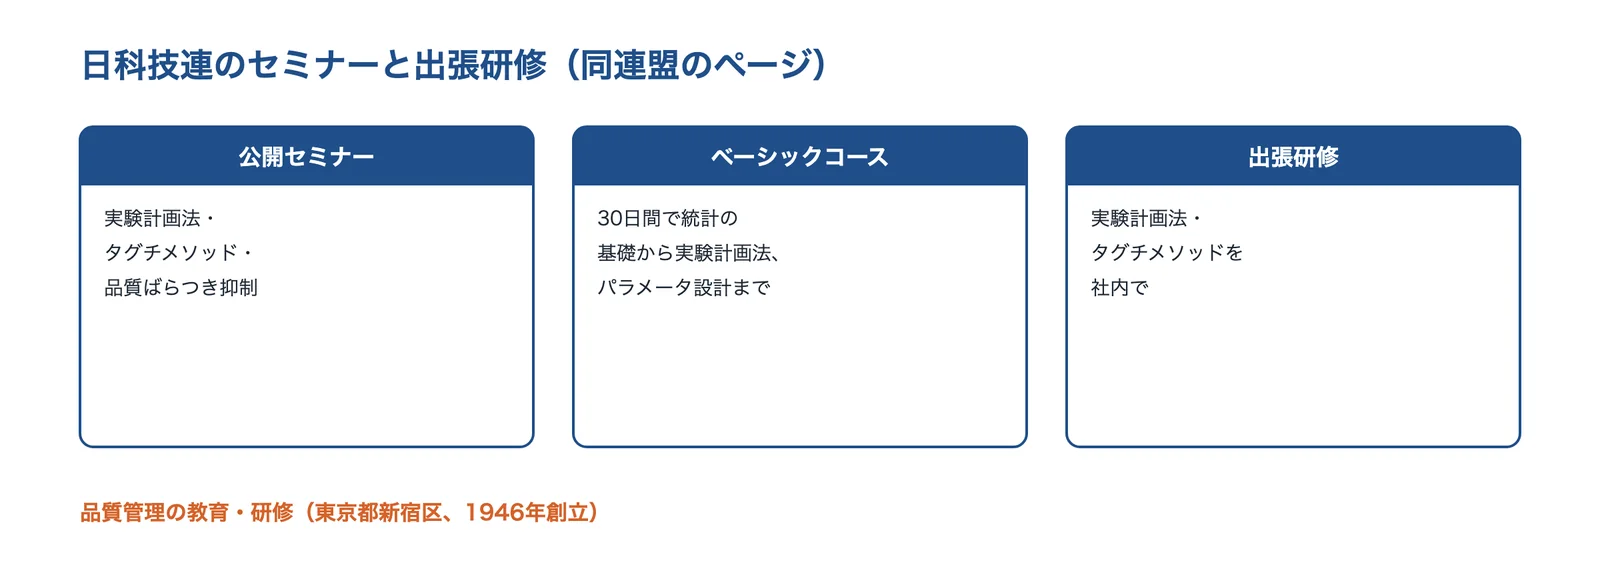
東京都新宿区西新宿に本部を置く団体です(1946年5月創立、職員 128名・契約職員を含む、2026年7月現在)(同連盟の概要)。
出典:日本科学技術連盟の公式サイトをもとに AI(Claude)で作成
日科技連の得意技術
| 技術 | 内容 |
|---|---|
| 公開セミナー | タグチメソッド入門コース(2日間)、設計・開発における品質ばらつき抑制手法セミナーなど(同連盟のセミナー一覧。2023年度の案内) |
| 品質管理セミナー ベーシックコース | 30日間(5日間×6か月)で、統計の基礎から実験計画法、パラメータ設計まで(同。2023年度の案内) |
| 出張研修 | 実験計画法、タグチメソッド・品質工学などを社内で(同連盟のサイト) |
日科技連が解決できる課題
- 実験計画法とタグチメソッドを体系的に学びたい
- 社内の技術者にまとめて研修を受けさせたい
出典:概要|日本科学技術連盟、品質工学・実験計画法関連セミナー一覧|日本科学技術連盟、講師派遣・出張研修|日本科学技術連盟
一般財団法人日本規格協会(JSA)|実験計画法・品質工学の研修と社内研修
日本規格協会とは
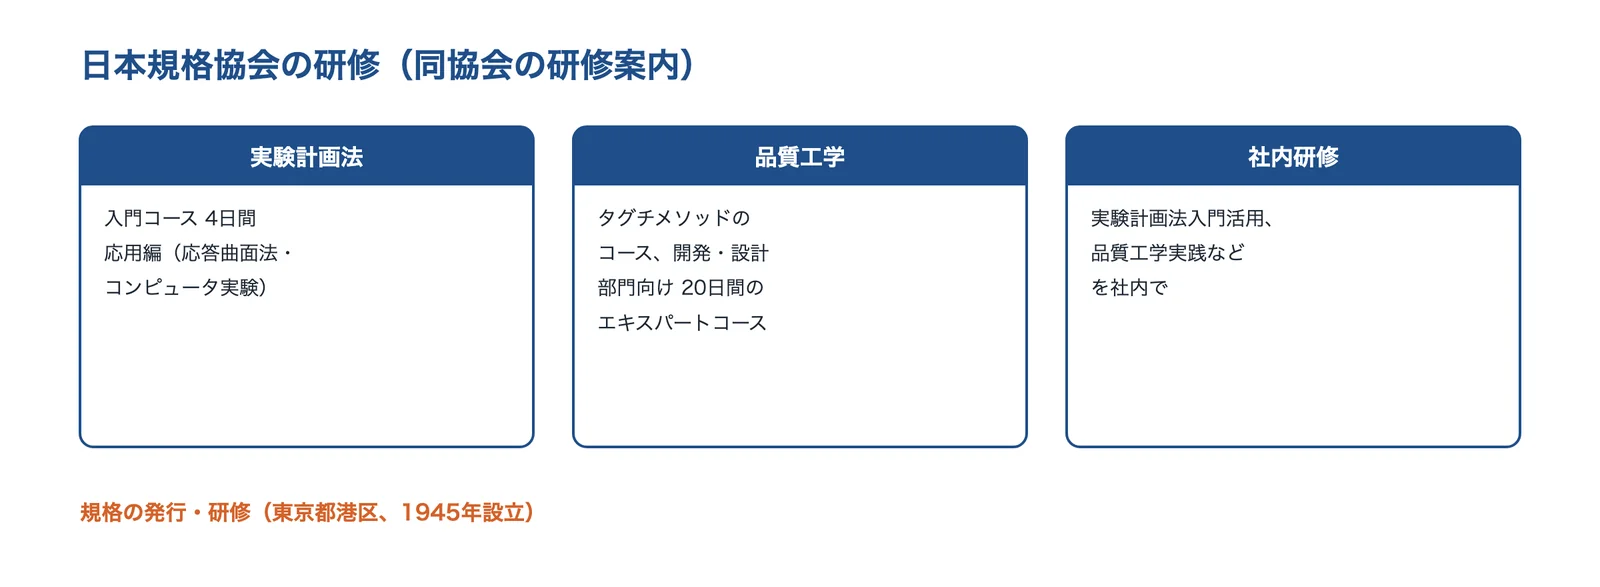
東京都港区三田に本部を置く団体です(1945年12月設立)(同協会の組織概要)。JIS の発行も行っています。
出典:日本規格協会の研修案内(2026年度)をもとに AI(Claude)で作成
日本規格協会の得意技術
| 技術 | 内容 |
|---|---|
| 実験計画法セミナー | 入門コース(4日間):1因子実験、2元配置、直交表(2水準・3水準)、パラメータ設計など。応用編は応答曲面法とコンピュータ実験(2026年度の研修案内) |
| 品質工学(タグチメソッド) | 望目・望大・動特性のロバスト設計を扱うコース、開発・設計部門向けの 20日間のエキスパートコース(同) |
| 社内研修 | 実験計画法入門活用コース、品質工学入門・実践コースなどを社内で実施した例(同) |
日本規格協会が解決できる課題
- 入門から応答曲面法・コンピュータ実験まで段階的に学びたい
- 品質工学の社内の推進役を育てたい
出典:組織概要|日本規格協会、2026年度 研修案内(実験計画法セミナー・品質工学セミナー)|日本規格協会
株式会社アイデア|TRIZ・QFD と組み合わせたタグチメソッドの導入支援
アイデアとは
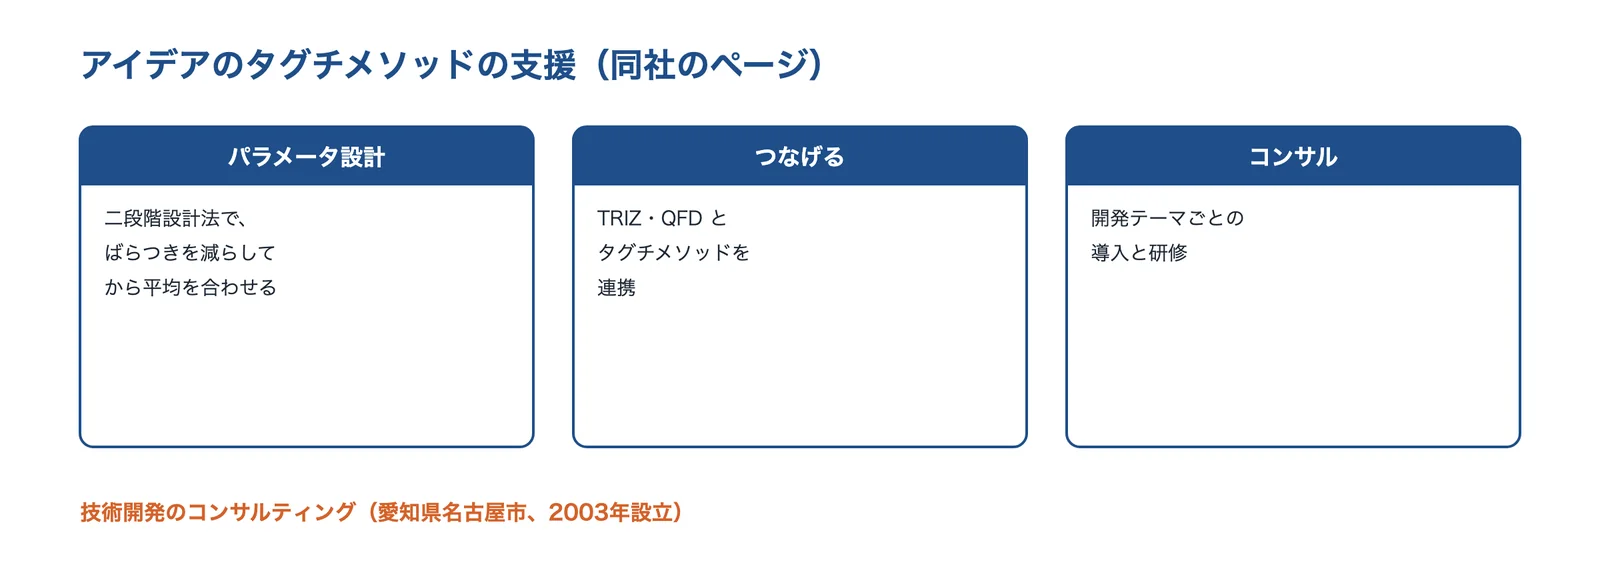
愛知県名古屋市東区に本社を置く会社です(2003年設立)。TRIZ を中心とした技術コンサルティングを行っています(同社の会社概要)。
出典:アイデアの公式サイトをもとに AI(Claude)で作成
アイデアの得意技術
| 技術 | 内容 |
|---|---|
| パラメータ設計 | 製品が市場で不具合を起こさないよう、基本機能の安定性を設計段階で確保する手法として、二段階設計法などを説明(同社サイト) |
| 手法の連携 | TRIZ・QFD とタグチメソッドを組み合わせた開発の支援(同社サイト) |
アイデアが解決できる課題
- タグチメソッドを、課題の発想から設計の最適化までつなげて使いたい
- 社内で品質工学を進める段取りを相談したい
出典:会社概要|アイデア、IDEA-タグチメソッド|アイデア
よくある質問
基本と計画
- 実験計画法とは、ひとことで何ですか?
- 条件の組み合わせを計画的に決め、少ない回数で各条件の効果を分けて求める方法です。1920年代に Fisher が農業実験に導入しました(実験計画法とは)。
- 一つずつ条件を変える方法ではいけませんか?
- 同じ資源でも効果の推定の精度が落ち、交互作用もわかりません。Czitrom の例では、効果の推定の分散が 50% 大きくなりました(一因子ずつ変える方法との違い)。
- 直交表はどれを使えばよいですか?
- 2水準で交互作用も見たいなら L8・L16、3水準で曲がりを見たいなら L9・L27、因子が多くばらつきに強くしたいなら L18 がよく使われます(よく使う直交表)。
- 交絡とは何ですか?
- 2つの効果が同じ列に出て、区別できなくなることです。見たい交互作用の列には因子を置かないようにします(割り付けと交絡)。
解析と応用
- 結果はどう読めばよいですか?
- 水準ごとの平均を要因効果図にして、傾きの大きい因子を見ます。分散分析で誤差より大きいかを確かめ、最適条件を推定して確認実験をします(計算例:要因効果と分散分析)。
- 応答曲面法は、いつ使いますか?
- 効く因子が数個に絞れたあと、最適な値を数値で探すときです。3因子なら中心複合計画で 20回、Box-Behnken 計画で 15回が目安です(NIST の表、中心複合計画と Box-Behnken 計画)。
- タグチメソッドと実験計画法の違いは?
- タグチメソッドのパラメータ設計は、使う環境などの誤差因子をわざと実験に入れ、SN比でばらつきに強い条件を選びます(実験計画法との違い)。
- 確認実験で結果が合いませんでした。
- 交互作用や取り上げていない因子が効いている可能性があります。L18 でも交絡の影響が出る例が報告されています(L18 でも交互作用の交絡は無視できない)。
- ソフトや講習はどこに相談すればよいですか?
- 統計ソフトは JMP・Minitab・JUSE-StatWorks、講習は日科技研・日科技連・日本規格協会などがあります(困りごとごとの相談先)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
| 課題 | このページでの解決 | 課題ページ |
|---|---|---|
| 試作回数を減らしたい | 計画の選び方と直交表(目的から計画を選ぶ・よく使う直交表) | 試験の計画で回数を減らす |
| ラボの条件を量産に移せない | 量産の条件を誤差因子に入れる(パラメータ設計:ばらつきに強い設計を選ぶ) | パイロットでの確認 |
| 量産で寸法がばらつく | ばらつきの原因を分ける・SN比(分散分析と寄与率・SN比と二段階設計) | 工程のばらつきの管理 |
| 作る前に性能を予測したい | CAE と組み合わせる計画(コンピュータ実験(CAE と組み合わせる)) | 工程の予測 |
| 射出成形の外観不良を減らしたい | 成形条件の最適化(L4 直交表で反りを減らす条件を探す・中心複合計画と Box-Behnken 計画) | 成形条件の見直し |
| 再現しない不具合の原因を突き止めたい | 条件を振って原因を分ける(主効果・交互作用・交絡) | 原因を突き止める |
右の列は、関係する課題ページ(対策の節)へのリンクです。
関連する技術・基礎知識・課題
- CAE・シミュレーション
- 3D CAD
- 三次元測定機・形状測定
- 試作回数を減らしたい
- ラボの条件を量産に移せない
- 量産で寸法がばらつく
- 作る前に性能を予測したい
- 射出成形の外観不良を減らしたい
- 再現しない不具合の原因を突き止めたい
- 設計・解析・試作(技術カテゴリー)
出典・確認日
- 実験計画法の概要(日本大学医学部総合医学研究所紀要 Vol.4、2016年)|日本大学医学部
- What is experimental design?(NIST/SEMATECH e-Handbook of Statistical Methods 5.1.1)|NIST
- JIS Z 8101-3:1999 統計−用語と記号−第3部:実験計画法|日本規格協会 JSA Webdesk
- One-Factor-at-a-Time Versus Designed Experiments(V. Czitrom、The American Statistician 53(2)、1999年)
- 品質工学の基礎とパラメータ設計(矢野耕也、精密工学会誌 Vol.81 No.11、2015年)|J-STAGE
- Comparisons of response surface designs(NIST/SEMATECH e-Handbook 5.3.3.6.3)|NIST
- Structure of Definitive Screening Designs(JMP 16.2 ヘルプ)|JMP
- 実験計画(DOE)|JMP
- Optimality Criteria(JMP 17.2 ヘルプ)|JMP
- Overview of Definitive Screening Design(JMP 16.2 ヘルプ)|JMP
- 本質から分かるタグチメソッド(3)(L18・L9 直交表の説明)|MONOist
- 2026年度 研修案内(実験計画法セミナー・品質工学セミナー)|日本規格協会
- 適応的実験計画法による開発加速化(宮城県産業技術総合センター研究報告 No.21、2024年)|宮城県産業技術総合センター
- 本質から分かるタグチメソッド(3)(L4 直交表の説明)|MONOist
- 直交表L18に9因子を割付ける方法(青木昭夫、品質工学 Vol.5 No.4、1997年)|J-STAGE
- 直交表とは(実験計画法)|日本科学技術研修所
- 生産工学における SN 比手法の役割(矢野宏、精密機械 49巻9号、1983年)|J-STAGE
- パラメータ設計における混合系直交表 L18(2^1 3^7) の2因子間の交絡評価の研究(森輝雄ほか、品質 50巻1号、2020年)|J-STAGE
- 品質工学への試み〈その3〉静特性(望大特性)による解析(下)(技能と技術 1998年4号)|職業能力開発総合大学校
- Central Composite Designs(NIST/SEMATECH e-Handbook 5.3.3.6.1)|NIST
- 応答曲面法(RSM)実験の計画支援|日本科学技術研修所
- Box-Behnken designs(NIST/SEMATECH e-Handbook 5.3.3.6.2)|NIST
- What are individual desirability and composite desirability?|Minitab サポート
- コト つくり「タグチメソッド」の推薦と考察(立林和夫・永田靖、第12回横幹連合コンファレンス、2021年)|横断型基幹科学技術研究団体連合
- タグチメソッドで品質向上の最適条件を見つける(品質改善の王道を行こう(5))|MONOist
- ISO 3534-3:2013 Statistics — Vocabulary and symbols — Part 3: Design of experiments|ISO
- ISO 16336:2014 Robust parameter design (RPD)|ISO
- JIS Z 9061:2016 新技術及び新製品開発プロセスのための統計的方法の応用−ロバストパラメータ設計(RPD)|日本規格協会 JSA Webdesk
- What are the steps of DOE?(NIST/SEMATECH e-Handbook 5.1.3)|NIST
- How do you select an experimental design?(NIST/SEMATECH e-Handbook 5.3.3)|NIST
- 品質工学による小径ドリル製造工程の最適化(品質工学 Vol.13 No.6、2005年)|J-STAGE
- 品質工学を用いた乗り心地チューニング作業の支援(技術支援成果事例)|北海道立総合研究機構 工業試験場
- 会社概要(SAS Institute Japan)|SAS
- SASのJMPジャパン事業部が「Discovery Summit Japan 2023」を開催(2023年10月12日)|SAS Institute Japan(デジタルPR)
- Minitab Opens New Subsidiary and Office in Japan(2024年4月1日)|Minitab
- Minitab、日本市場での事業を拡大 東京・丸の内に新オフィスとトレーニングセンターを開設(2025年11月17日)|Minitab株式会社(共同通信PRワイヤー)
- Minitab DOE by Effex(高度な実験計画)|Minitab
- 会社概要|日本科学技術研修所
- 実務で使える実験計画法入門(オンライン講座)|日本科学技術研修所
- 概要|日本科学技術連盟
- 品質工学・実験計画法関連セミナー一覧|日本科学技術連盟
- 講師派遣・出張研修|日本科学技術連盟
- 組織概要|日本規格協会
- 会社概要|アイデア
- IDEA-タグチメソッド|アイデア
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図は転載していません。「計算例」の章の数値は、説明のために編集部が作った架空の値です。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月22日 本ページの内容は一般的な情報です。実験の計画と解析の結果は、対象と条件で変わるため、各社のソフト・講習・専門家の助言で確かめてください。各社の製品・サービスは、その会社の公開情報にもとづきます。








