
成形品の端が欠ける。リブの裏がへこむ。穴の後ろに細い線が出る。表面に銀色の筋や焦げが出る。ゲートの先に蛇行した跡が残る。射出成形の外観不良は、見た目の問題だけでなく、強度の低下や寸法の不良につながることもあります(編集部の解説)。外観不良は、不良の見え方から原因の見当をつけ、成形条件・金型・金型温度・材料の乾燥のどこで直すかを選ぶと、早く減らせます。
同じ「不良」でも、樹脂の量や速さが原因のもの、金型の中の空気が原因のもの、材料の水分が原因のものがあり、直す所が違います。困っていることから、次のマトリクスで候補になる方法を確かめてください。そり(反り)は溶接・成形で歪む・反る、合わせ目のバリはバリを出さない・バリ取りを減らしたいで扱っています。
課題と解決技術のマトリクス
| 課題(症状) | 成形条件の見直し(速度・保圧・温度) | 金型の設計(ゲート・ガス抜き・肉厚) | 金型の温度調節(ヒート&クール) | 材料の乾燥と管理 | 流動解析(CAE)と成形の監視 |
|---|---|---|---|---|---|
| Aショートショット:形の端や薄い所まで樹脂が届かない | ○ | ◎ | ○ | ○ | |
| Bひけ・ボイド:厚い所の表面がへこむ、中に空洞ができる | ◎ | ◎ | △ | △ | ○ |
| Cウェルドライン:流れが合わさる所に線が出る、そこから割れる | ○ | ◎ | ◎ | △ | ○ |
| Dシルバー・焼け:銀色の筋、茶色〜黒の焦げが出る | ○ | ◎ | △ | ◎ | |
| Eジェッティング・フローマーク:ゲートの先に蛇行した跡、しま模様が出る | ◎ | ○ | ○ | ○ |
◎ 第一候補○ 有効△ 条件によって有効
※記号は一般的な傾向に基づく目安です。どの方法が合うかは、材料、形、金型、成形機、求める外観によって変わります。症状Aの「金型の設計」の「◎」は、深いリブで空気の逃げ場がなくなることをショートショットの原因の一つとする解説(MONOist)と、ガスベントの機能を付けたピンでショート不良を減らした事例(プラモール精工)、「成形条件」の「○」は、遅すぎる流速でショートショットが出るとする材料メーカーの PC の資料(三菱エンジニアリングプラスチックス。以下同じ)、「金型の温度調節」の「○」は、金型温度が低すぎるとショートショットが出るとする説明(中村科学工業)、「流動解析と成形の監視」の「○」は、ショートショットの解析での予測を実物に近づけた研究(広島県)と金型のセンサーで検出した研究(岐阜県)を示します。症状Bの「成形条件」と「金型の設計」の「◎」は、ひけを保圧の不足とし、保圧時間・ゲート・肉厚の対策を挙げる資料(三菱エンジニアリングプラスチックス)と、リブの肉厚を一般の肉厚の7割程度にするとする解説(MONOist)、「金型の温度調節」の「△」は、金型温度が高すぎるとひけが出やすいとする説明(中村科学工業)、「材料の乾燥と管理」の「△」は、水分でボイド(気泡)が出るとする資料(三菱エンジニアリングプラスチックス)、「流動解析と成形の監視」の「○」は、ヒケ変位の解析(角一化成)を示します。症状Cの「金型の設計」の「◎」は、ウェルドの位置をゲートで調整するとする解説(MONOist)と、ゲート位置と肉厚の見直しを挙げる資料(三菱エンジニアリングプラスチックス)、「金型の温度調節」の「◎」は、ウェルドラインを消すヒート&クール成形金型(富士精工)、「成形条件」の「○」は、樹脂温度・金型温度を上げ、速く射出するとする資料(三菱エンジニアリングプラスチックス)、「材料の乾燥と管理」の「△」は、水分でウェルドラインが出るとする説明(中村科学工業)、「流動解析と成形の監視」の「○」はウェルドラインの予測(角一化成)を示します。症状Dの「材料の乾燥と管理」の「◎」は、銀条の原因をペレットの水分とし、乾燥の条件を示す資料(三菱エンジニアリングプラスチックス)、「金型の設計」の「◎」は、焼けを空気の断熱圧縮とし、金型の合わせ面に深さ0.01〜0.03mm 程度の空気抜きを付けるとする同じ資料と、ガス焼けを防ぐガスベントのピン(プラモール精工)、「成形条件」の「○」は、樹脂の過熱やシリンダー内の滞留で局部的な銀条が出るとする同じ資料と、射出速度の多段制御を挙げる解説(府中プラ)、「金型の温度調節」の「△」は、ヒート&クールでシルバーの問題が解消するとする説明(富士精工)を示します。症状Eの「成形条件」の「◎」は、射出速度の多段制御でジェッティングを防ぐとする資料(三菱エンジニアリングプラスチックス)と、充填の速度でジェッティングとフローマークの出方が変わった実験(長野県)、「金型の設計」の「○」は、ゲートが細いほど遅い速度でもジェッティングが出たとする同じ実験と、ゲートの拡大を挙げる資料、「金型の温度調節」の「○」は、ヒート&クールでジェッティング・フローマークが解消するとする説明(富士精工)、「流動解析と成形の監視」の「○」は、解析の値でジェッティングの出る目安を求めた長野県の研究を示します。◎は、業界の資料や企業の情報で、その症状に直接はたらくとされている方法、○は効果が期待できる方法、△は条件によって有効な方法を示します(記号の根拠は、下の「解決技術の詳細」と企業紹介の各出典です)。空欄は、その方法だけでは直接の対策になりにくいことを示します。
課題の診断と解決策
まず、不良がどこに、どんな形で出ているかを見ます。成形品のどこに出るかで、原因の見当がつきます。症状ごとの詳しい見方は、下のカードで確かめてください。
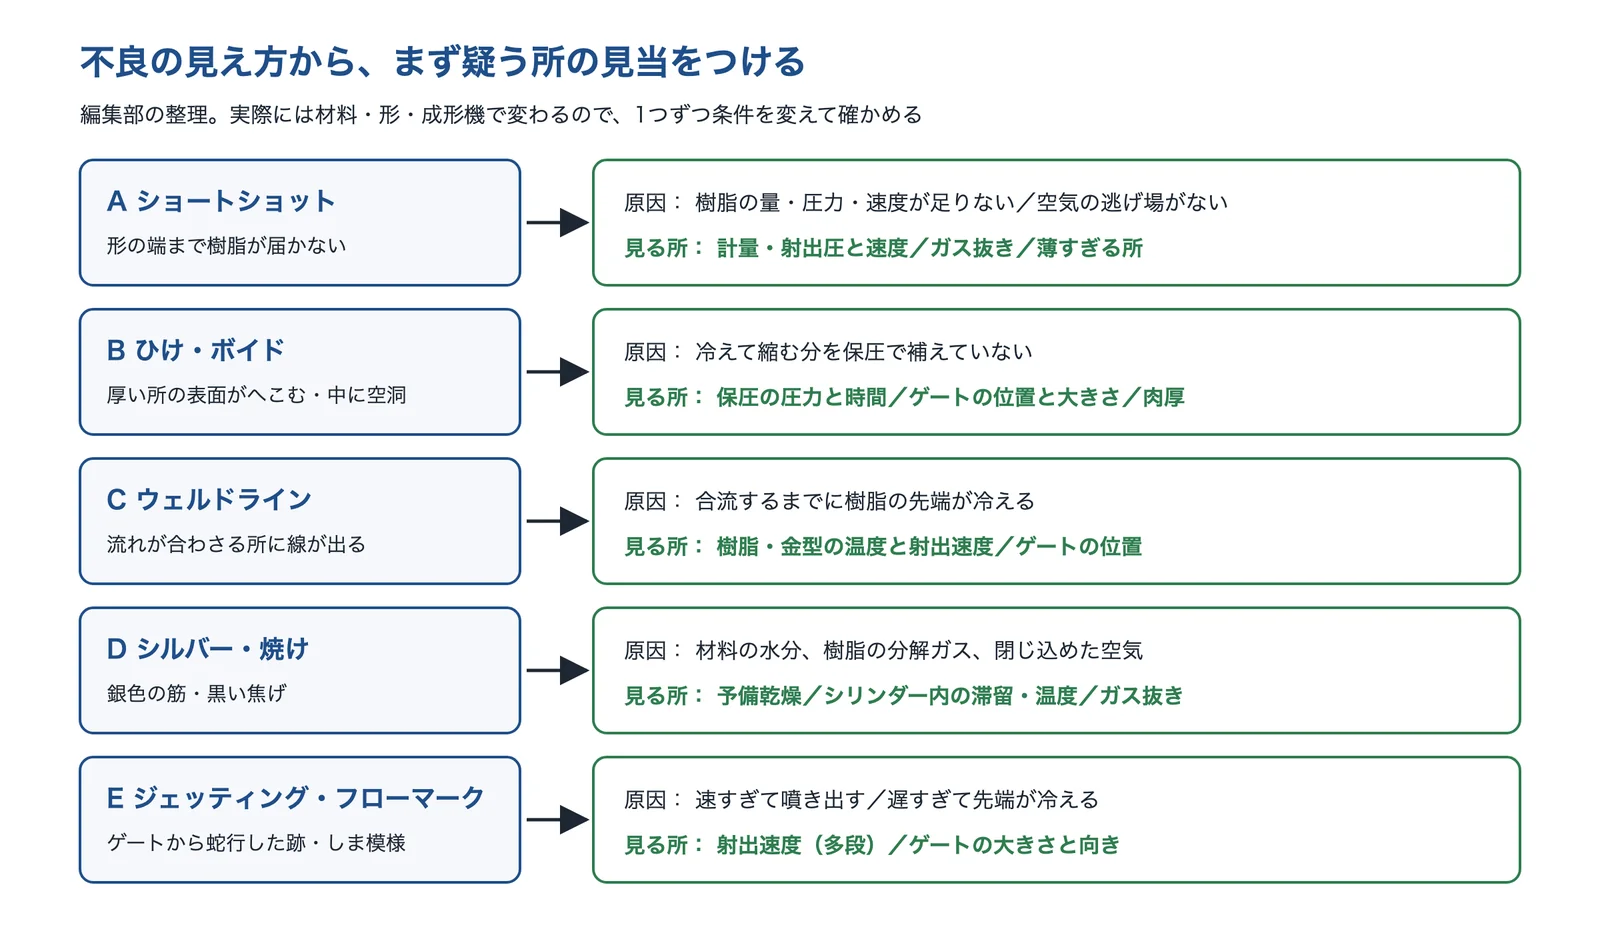
出典:この記事で紹介した出典をもとに AI(Claude)で作成
ショートショット:形の端や薄い所まで樹脂が届かない
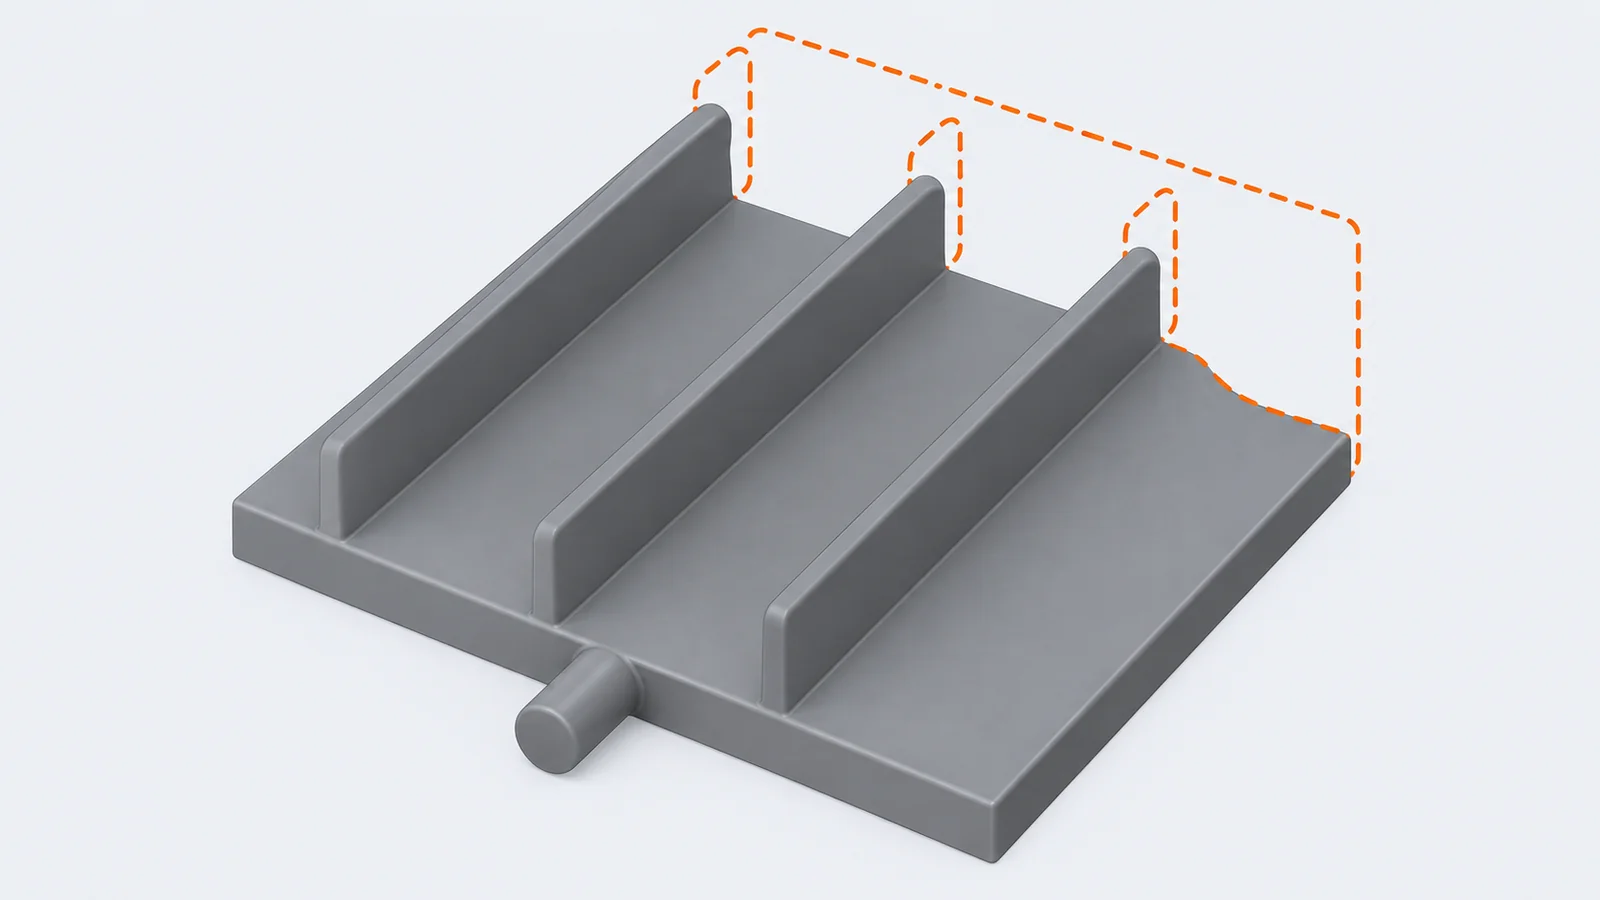
最後に樹脂が届く角や、薄いリブの先が欠ける。ガスベントを掃除した直後はよいが、成形を続けるとまた出る。
- 起きている現象
- 樹脂の圧力や温度が足りないほか、深いリブなどでは金型の中の空気の逃げ場がなくなって、樹脂が奥まで届かないことがあります(MONOist)。プラモール精工は、ショートの主な原因をベントの詰まりで排気できなくなることだとしています。樹脂は固まる温度の近くで粘度が急に上がります(広島県立総合技術研究所)。
- 解決に使える技術
- ガス抜きを増やす・詰まりにくくする最終充填部の近く、スプルー直下、ランナーの端
- 射出速度・圧力・計量を見直す遅すぎる流速はショートの原因
- 解析と金型のセンサーで見つける金型を作る前、量産中に
射出の圧力を上げて押し込むと、バリが出たり、空気が押し縮められて焼けたりすることがあります(編集部の解説)。岐阜県の研究では、リブの小さな欠けが、圧力が高い回ほど大きくなっていました。「足りないから圧力を上げる」の前に、空気の逃げ場を確かめます。
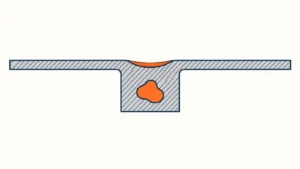
ひけ・ボイド:厚い所の表面がへこむ、中に空洞ができる
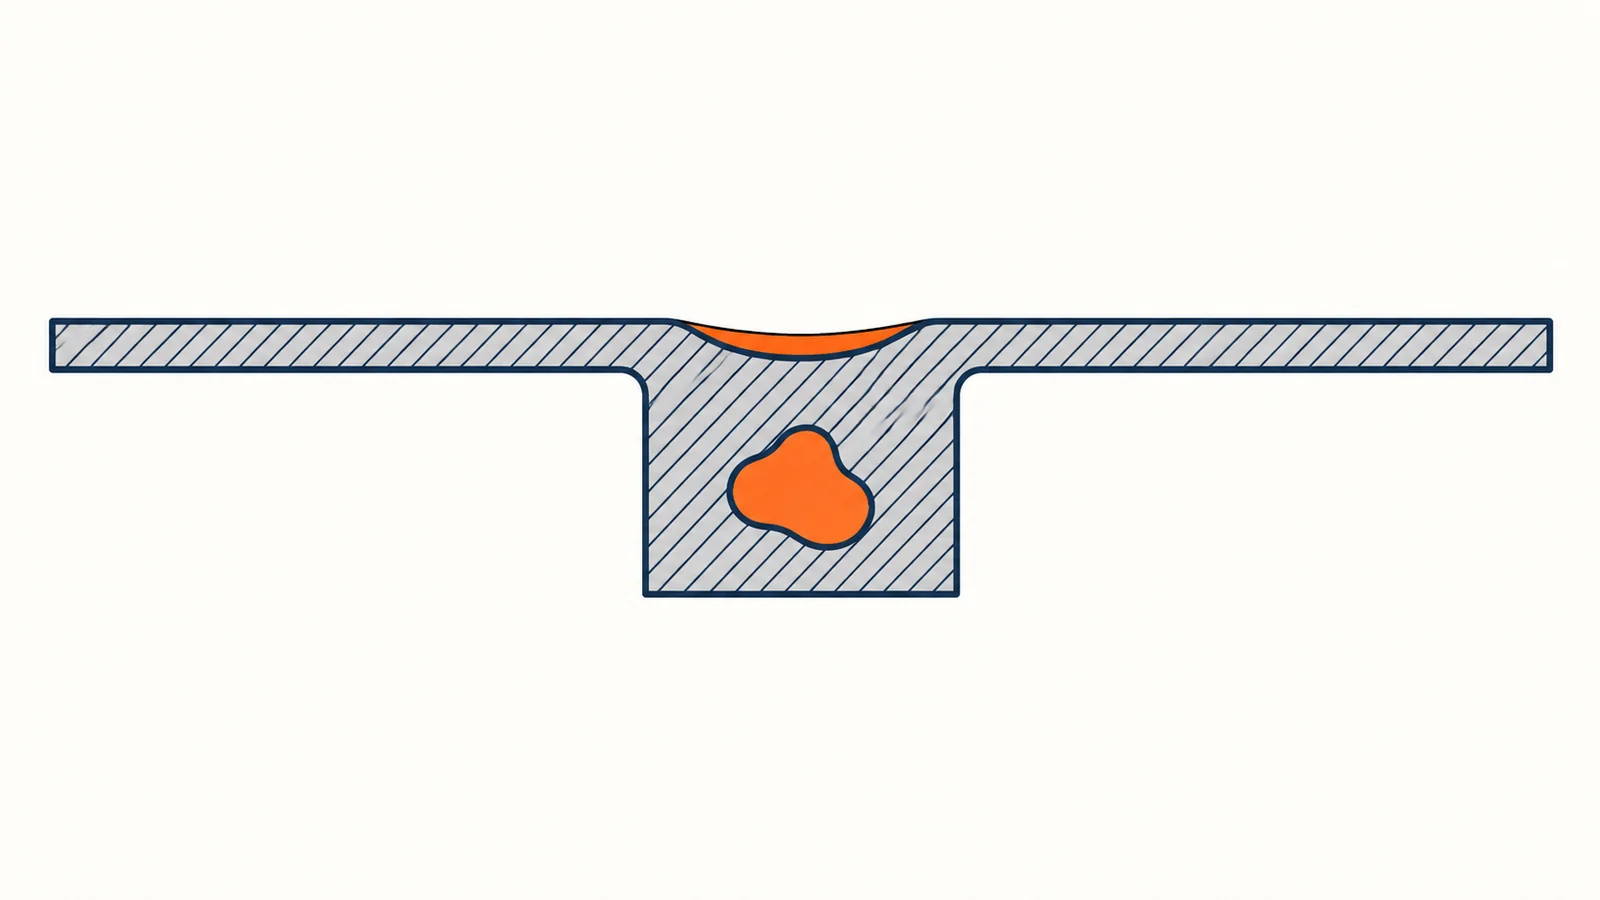
リブやボスの裏の面がへこむ。厚い部品を切ると、中に空洞がある。
- 起きている現象
- 樹脂は冷えて固まるときに縮みます。三菱エンジニアリングプラスチックスの PC(ユーピロン/ノバレックス)の資料は、表面のヒケと内部の気泡を、固まるときの収縮が保圧で十分に補われていないためとしています。厚い所ほど中心が遅れて固まるので、外側が先に固まると表面が引き込まれてひけになり、表面が固いと中に空洞が残ります(KISTEC の研究報告は、厚肉部で先に固まった表面層がコアを引っ張って空洞ができる場合を挙げています)。
- 解決に使える技術
- 保圧の圧力と時間を見直すゲートが固まるまで補う
- リブを薄く、肉厚をそろえるリブは一般の肉厚の7割程度、ゲートは厚い所に
- ヒケ変位を解析で見る設計の段階で出やすい所を知る
ひけは完全には抑えられないので、リブ・ボスは目立たない面に置くのがよいとされています(MONOist)。中の空洞は水分でも出るので、乾燥も確かめます(三菱エンジニアリングプラスチックス)。
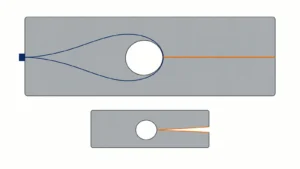
ウェルドライン:流れが合わさる所に線が出る、そこから割れる
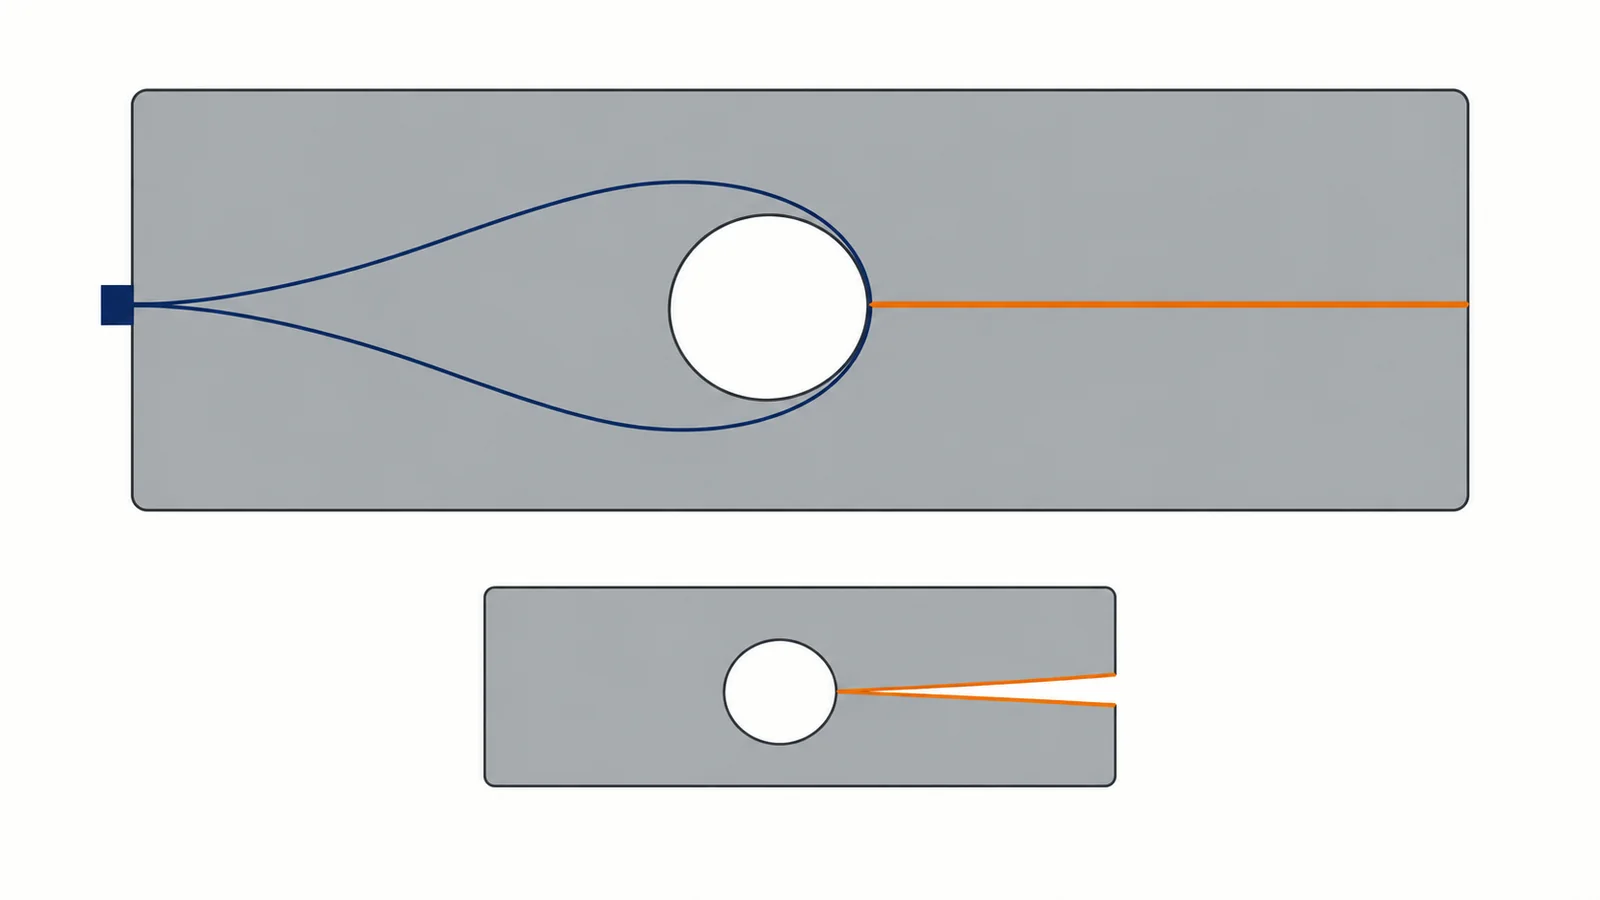
穴やピンの後ろ、ゲートが2つある部品の真ん中に、細い線が出る。強度試験で、その線に沿って割れる。
- 起きている現象
- 穴やピンで分かれた流れや、2つのゲートからの流れが合わさる所にできます。成形加工学会の特集は、表面の V 字の溝、合わさる面での分子の絡み合いの不足、面に平行な繊維・フィラーの配向の3つを要因に挙げています。三菱エンジニアリングプラスチックスの PC の資料は、ウェルドマークの原因を樹脂が合わせ目に届く前に冷えることとしています。
- 解決に使える技術
- ゲートの位置を変えるウェルドを目立たない・力のかからない所へ
- ヒート&クール成形金型を温めてから充填し、冷やす
- 樹脂・金型の温度と射出速度を上げる合わさるまで冷やさない
ウェルドは、ゲートが1つでも穴があればできます。MONOist の解説は、完全に防ぐのは非常に難しいが、発生する位置は予測・調整できるとし、ゲートの位置の調整と、肉厚をできるだけそろえることを対策に挙げています。ガラス繊維強化品では、ウェルドの所で強度が落ちやすいとされます(三菱エンジニアリングプラスチックス、府中プラ)。力のかかる部品は、ウェルドのある試験片で強さを確かめます(編集部の解説)。
シルバー・焼け:銀色の筋、茶色〜黒の焦げが出る
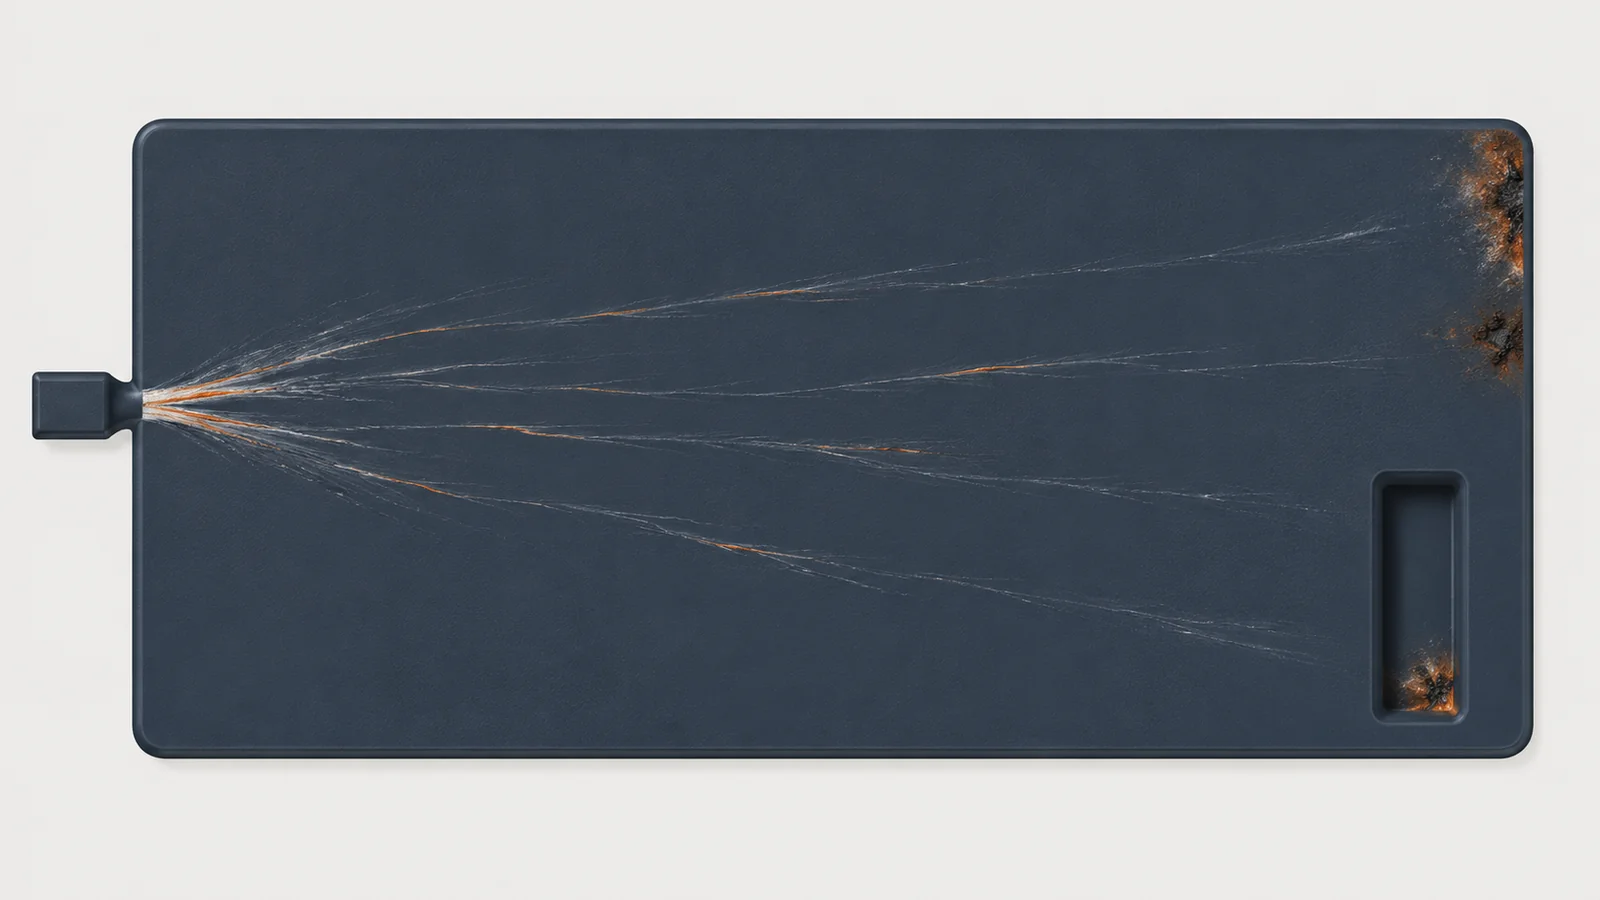
流れの向きに銀色の筋が出る。流れの末端やリブの奥が茶色や黒に焦げる。
- 起きている現象
- 三菱エンジニアリングプラスチックスの PC の資料は、射出の向きにそろった銀条の原因をペレットの水分、不規則で局部的な銀条を樹脂の過熱やシリンダー・ノズルの滞留、局部的な変色・焼けを金型の中の空気の断熱圧縮による発熱としています。府中プラも、ガス焼けを、閉じ込められた空気やガスが断熱圧縮で高温になって起きるとしています。
- 解決に使える技術
- 予備乾燥と乾燥機の管理材料の決めた水分まで乾かす
- ガス抜き(エアーベント)合わせ面に深さ0.01〜0.03mm 程度
- 射出速度・樹脂温度・滞留を見直す終盤の速度を落とす、過熱を避ける
シルバーと焼けは見た目が似ていても原因が違うので、筋の向き(流れにそろうか、局部的か)と出る場所で見分けます(三菱エンジニアリングプラスチックスの PC の表をもとにした編集部の整理)。乾燥は、外観が良好なうちに強度が落ちていることがあります。
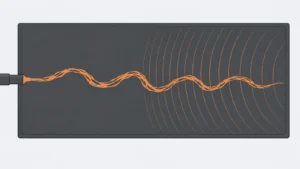
ジェッティング・フローマーク:ゲートの先に蛇行した跡、しま模様が出る
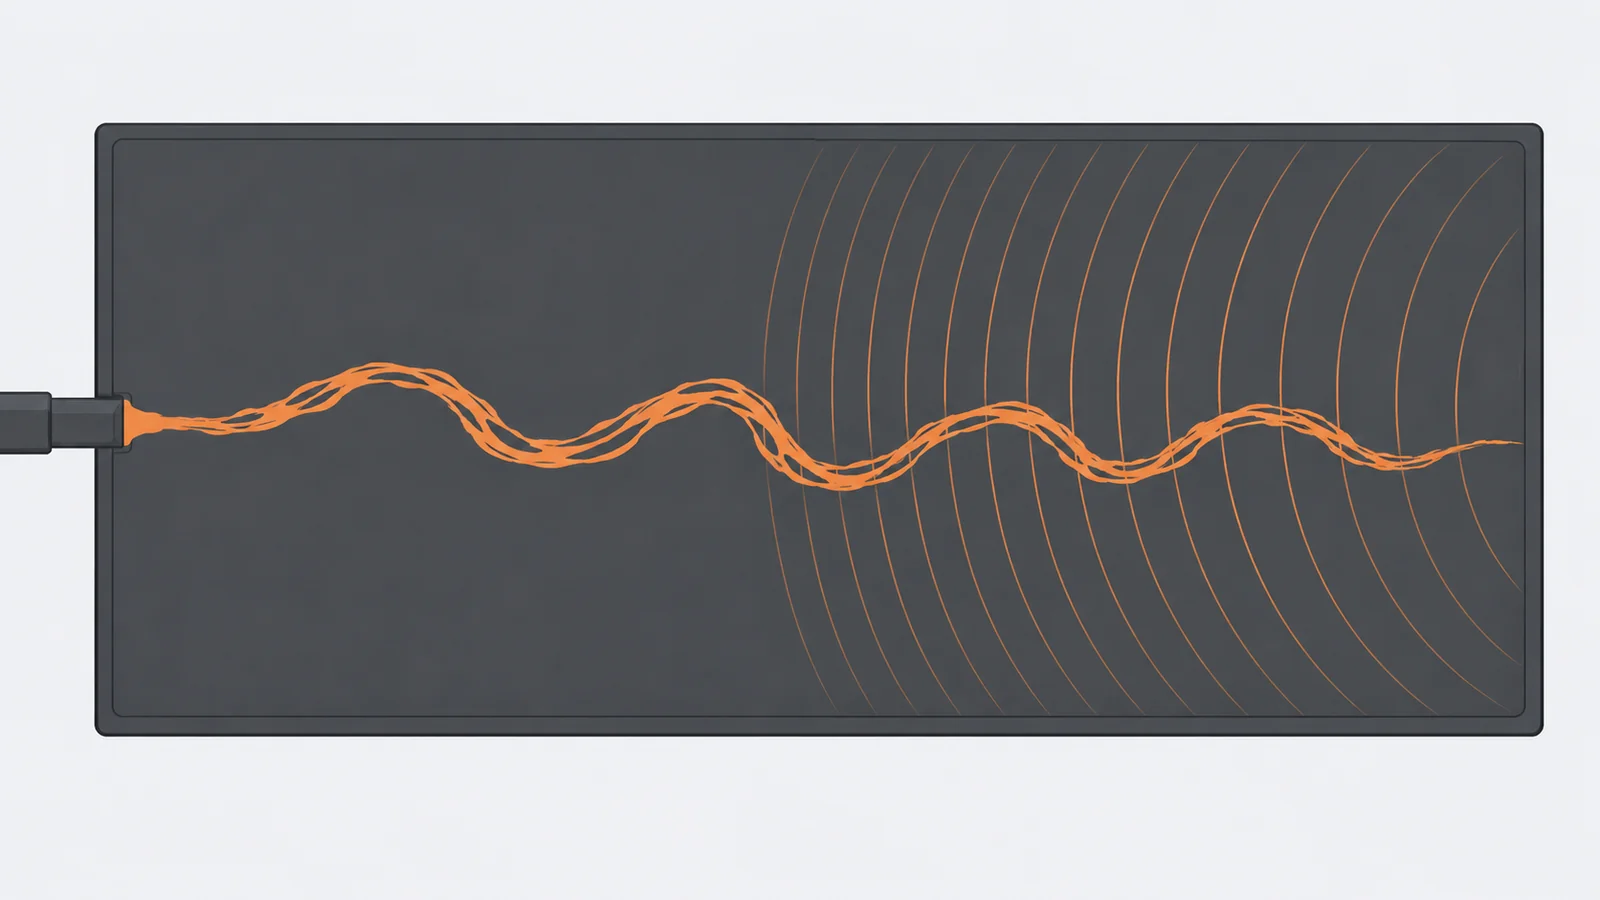
ゲートの先に、ミミズがはったような跡が出る。表面に、流れに直角なしま模様や光沢のむらが出る。
- 起きている現象
- MONOist の解説は、流れが速いとジェッティング、遅いとフローマークが出やすいとしています。ジェッティングは、ゲートの出口のように流路が急に広がる所で樹脂が噴き出し、表面が冷えて薄く固まった跡が残るものです。長野県工業技術総合センターの実験では、ゲートが細いほど、遅い充填速度でもジェッティングが出ました。
- 解決に使える技術
- 射出速度を多段に制御するゲートを通る間は遅く、そのあと速く
- ゲートを大きく、向きを変える流量に対してゲートが小さいと出る
- ヒート&クール・金型温度先端が冷えないようにする
速度を下げすぎるとフローマークが出るので、ジェッティングとフローマークは両方を見ながら速度を決めます(MONOist)。長野県の実験では、薄く幅の広い8×2mm のゲートで、どちらも出ない速度の範囲がありませんでした。
なぜ外観不良が出るのか
流れの先端が冷えながら、型の中を広がる
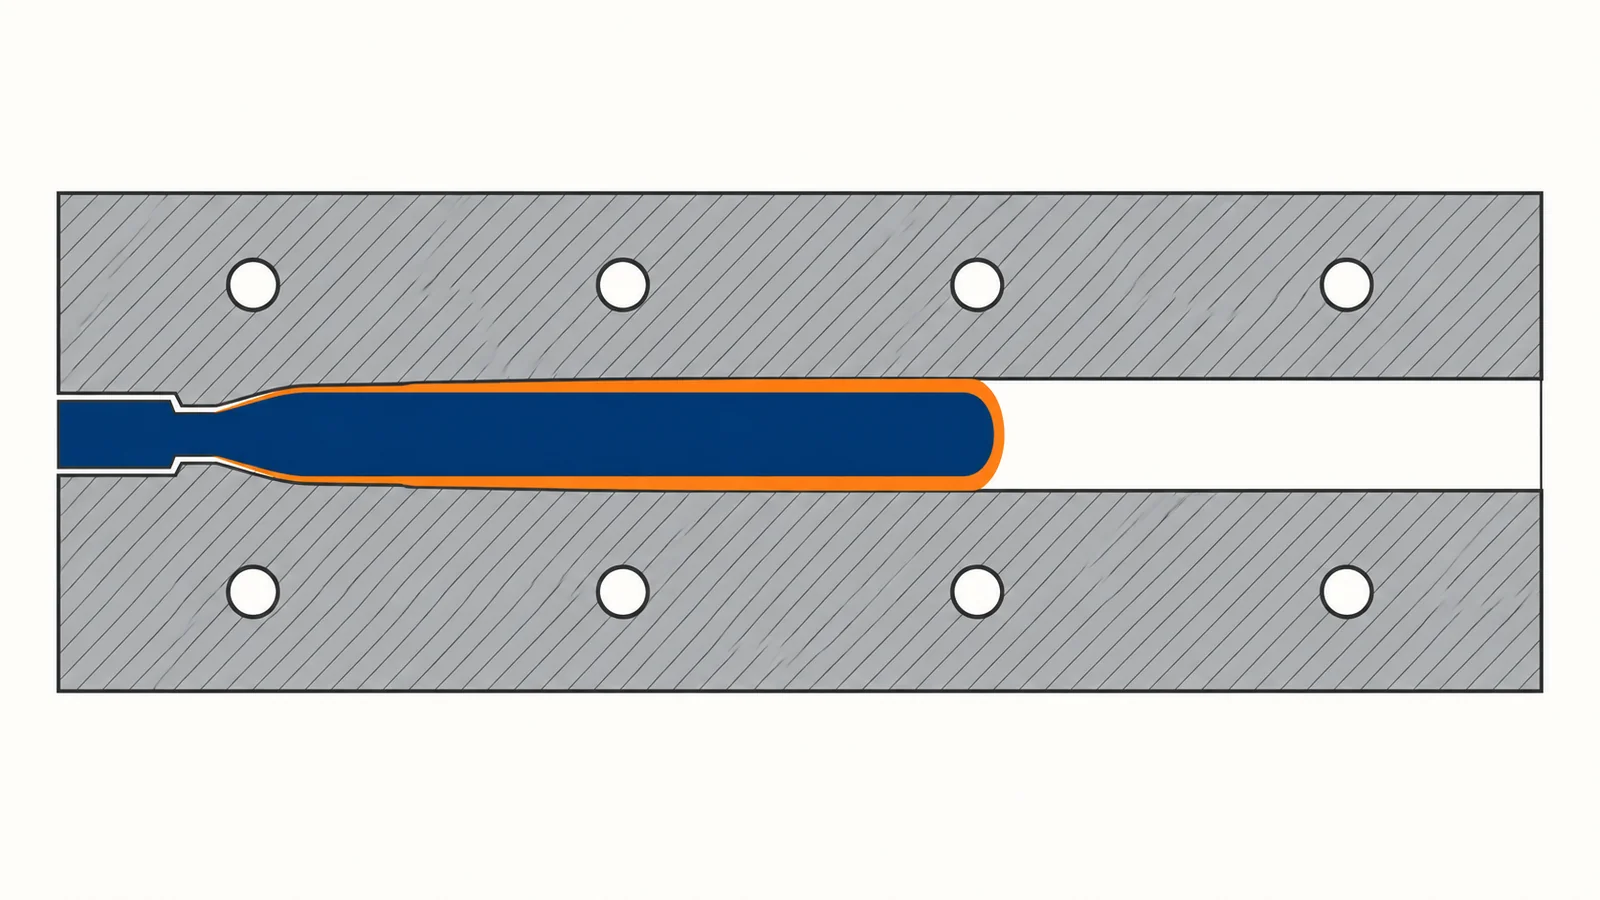
射出成形では、溶けた樹脂をゲートから金型に押し込み、型の中で冷やして固めます。流れの先端は金型に触れて冷えながら進むので、流れの末端、薄い所、流れが合わさる所、ゲートの出口に不良が出やすくなります。広島県立総合技術研究所の研究は、樹脂は固まる温度の近くで粘度が急に上がり、従来の解析はこれを小さく見積もるため、ショートショットを正確に予測しにくかったとしています。
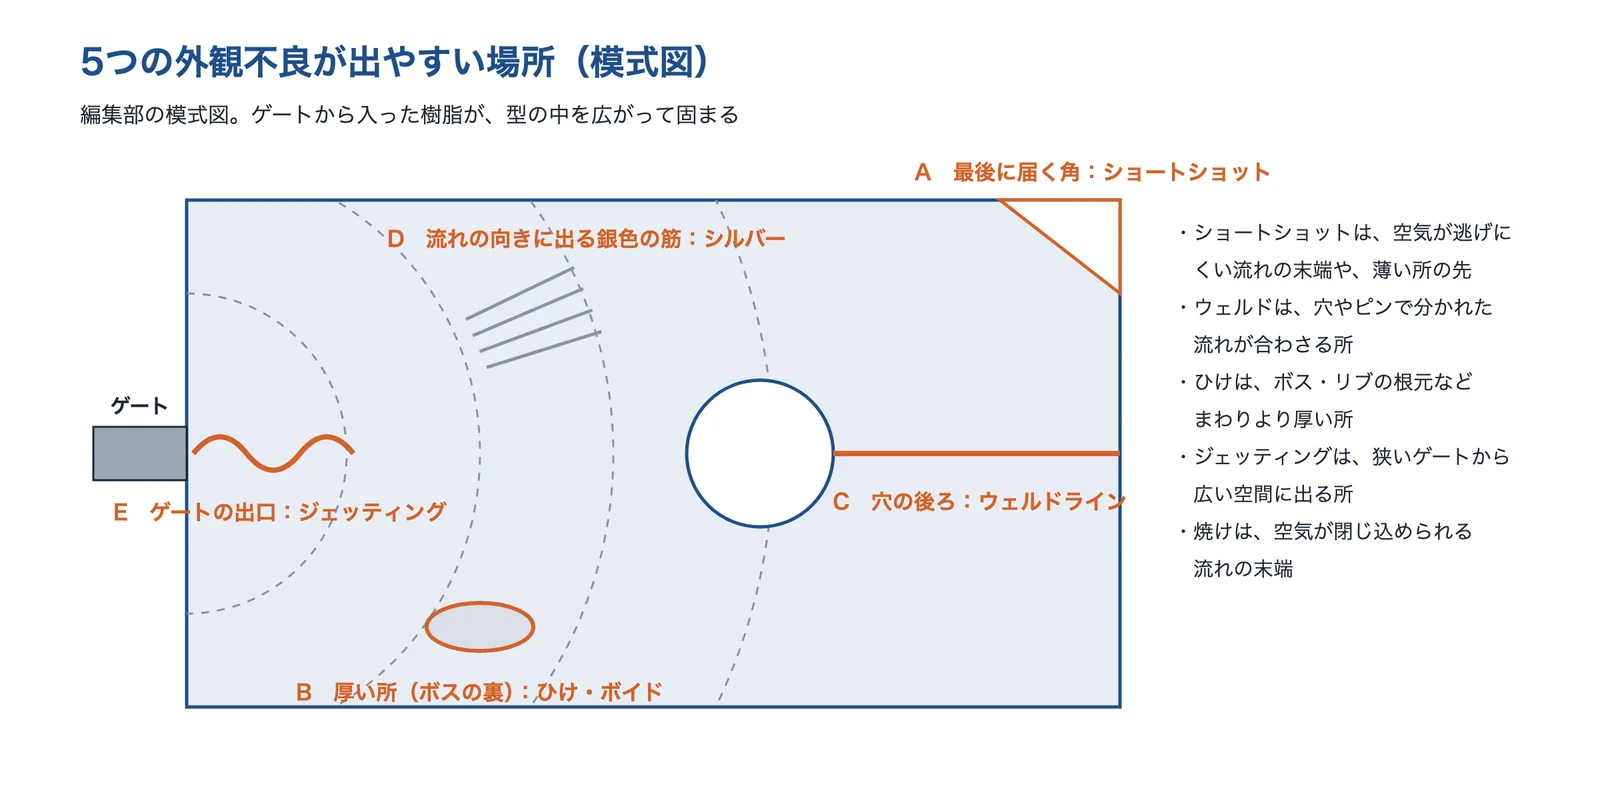
出典:この記事の内容をもとに AI(Claude)で作成
速すぎても遅すぎても不良が出る
三菱エンジニアリングプラスチックスの PC の資料は、外観不良は流れの先端(フローフロント)の速さの変化で生じるとし、遅すぎるとフローマーク・転写不良・ウエルドライン・ショートショット、速すぎるとジェッティングマーク・ガス焼け・空気が逃げきれずに出るヒケが出るとまとめています。そのうえで、射出速度を多段に制御して、それぞれの不良が出る範囲を避ける方法を示しています。
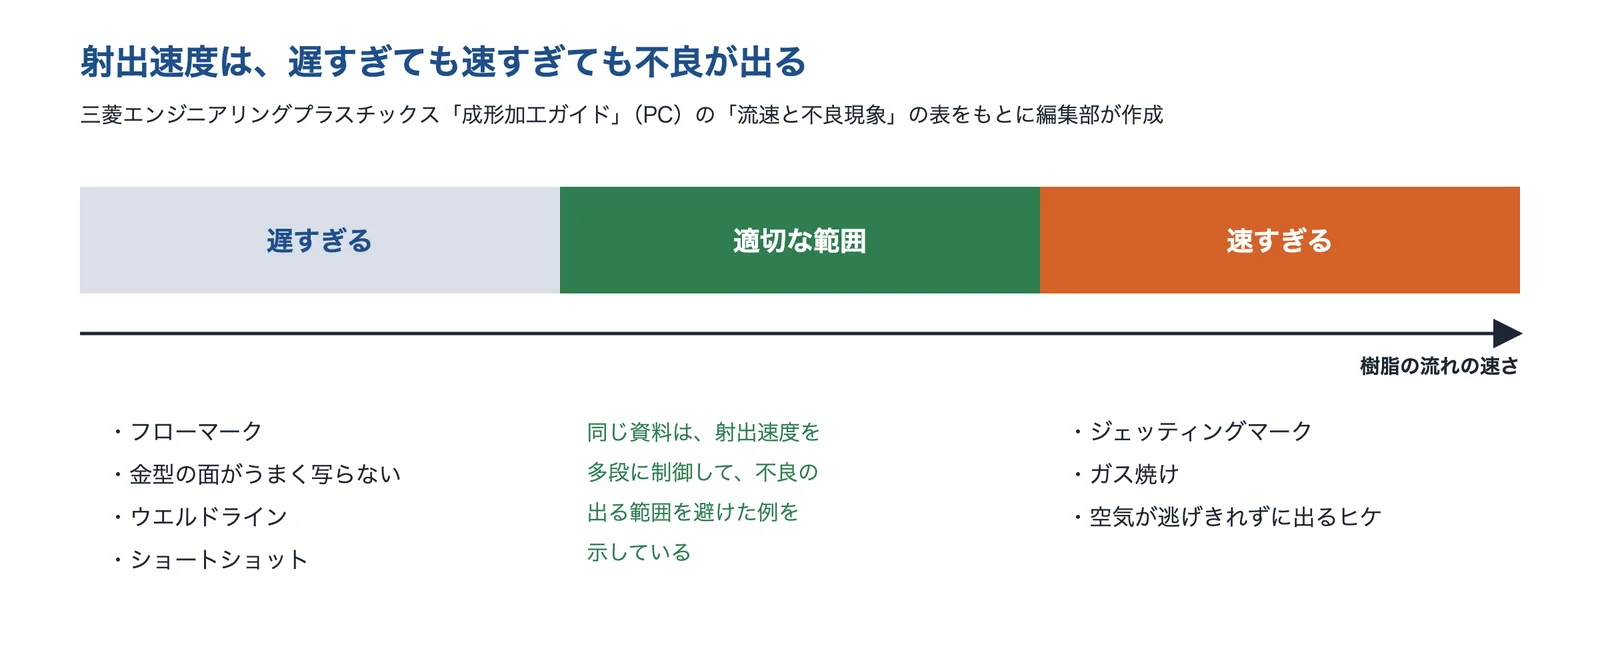
出典:三菱エンジニアリングプラスチックス「成形加工ガイド」をもとに AI(Claude)で作成
ウェルドラインができるしくみ
成形加工学会の特集(2008年)は、ウェルドの要因を、表面の V 字の溝、合わさる面での分子の絡み合いの不足、合わさる面に平行な繊維・フィラーの配向の3つに整理しています。同じ号の論文は、過去の報告として、厚さ3.175mm の試験片で、ポリスチレンはウェルドで破断ひずみが50〜90%下がり、ポリプロピレンは最大応力が10%程度下がったとしています。材料によって影響の出方が大きく違います。
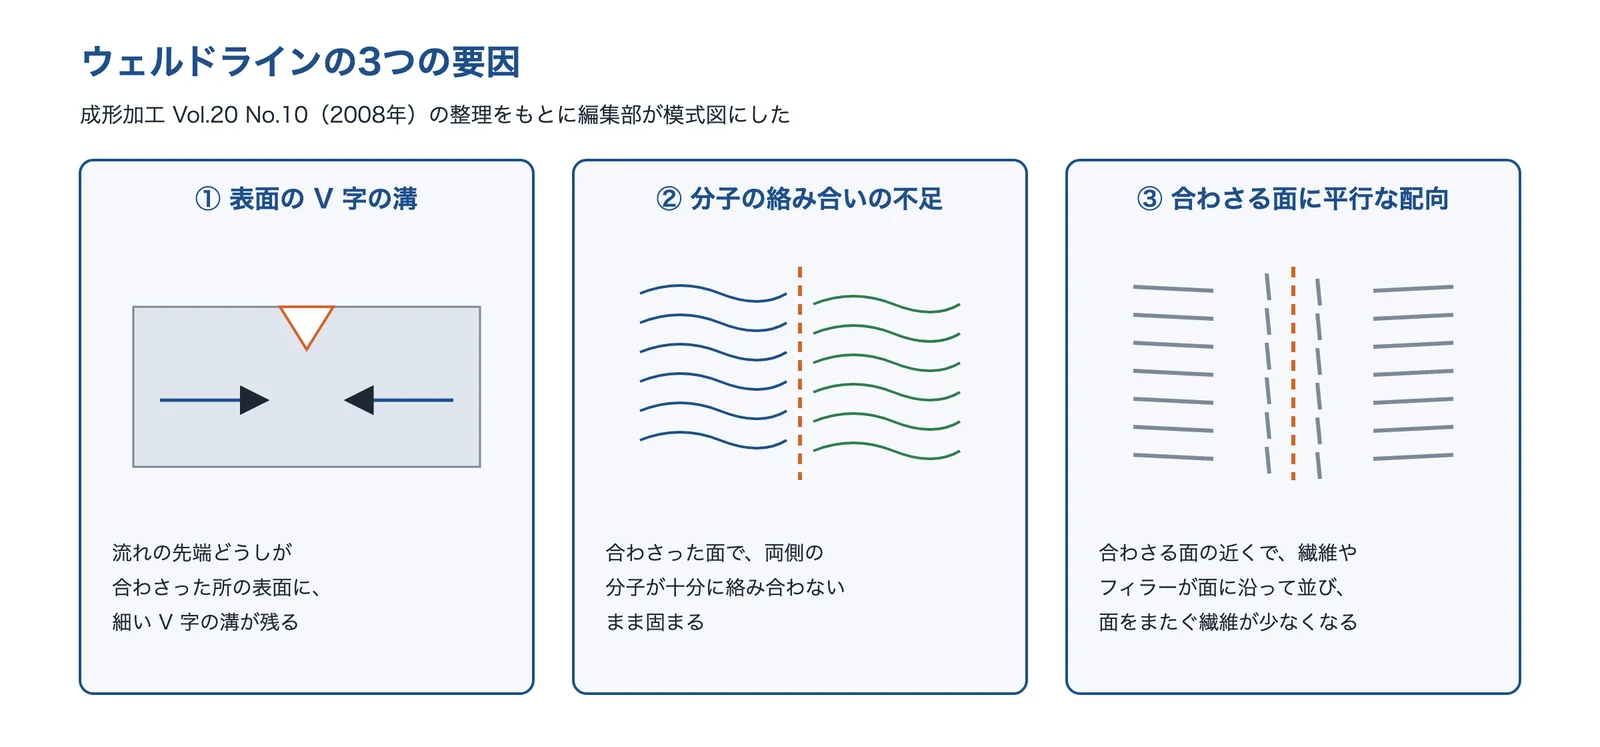
出典:成形加工 Vol.20 No.10「ウェルドライン生成現象と抑止技術【現象編】」をもとに AI(Claude)で作成
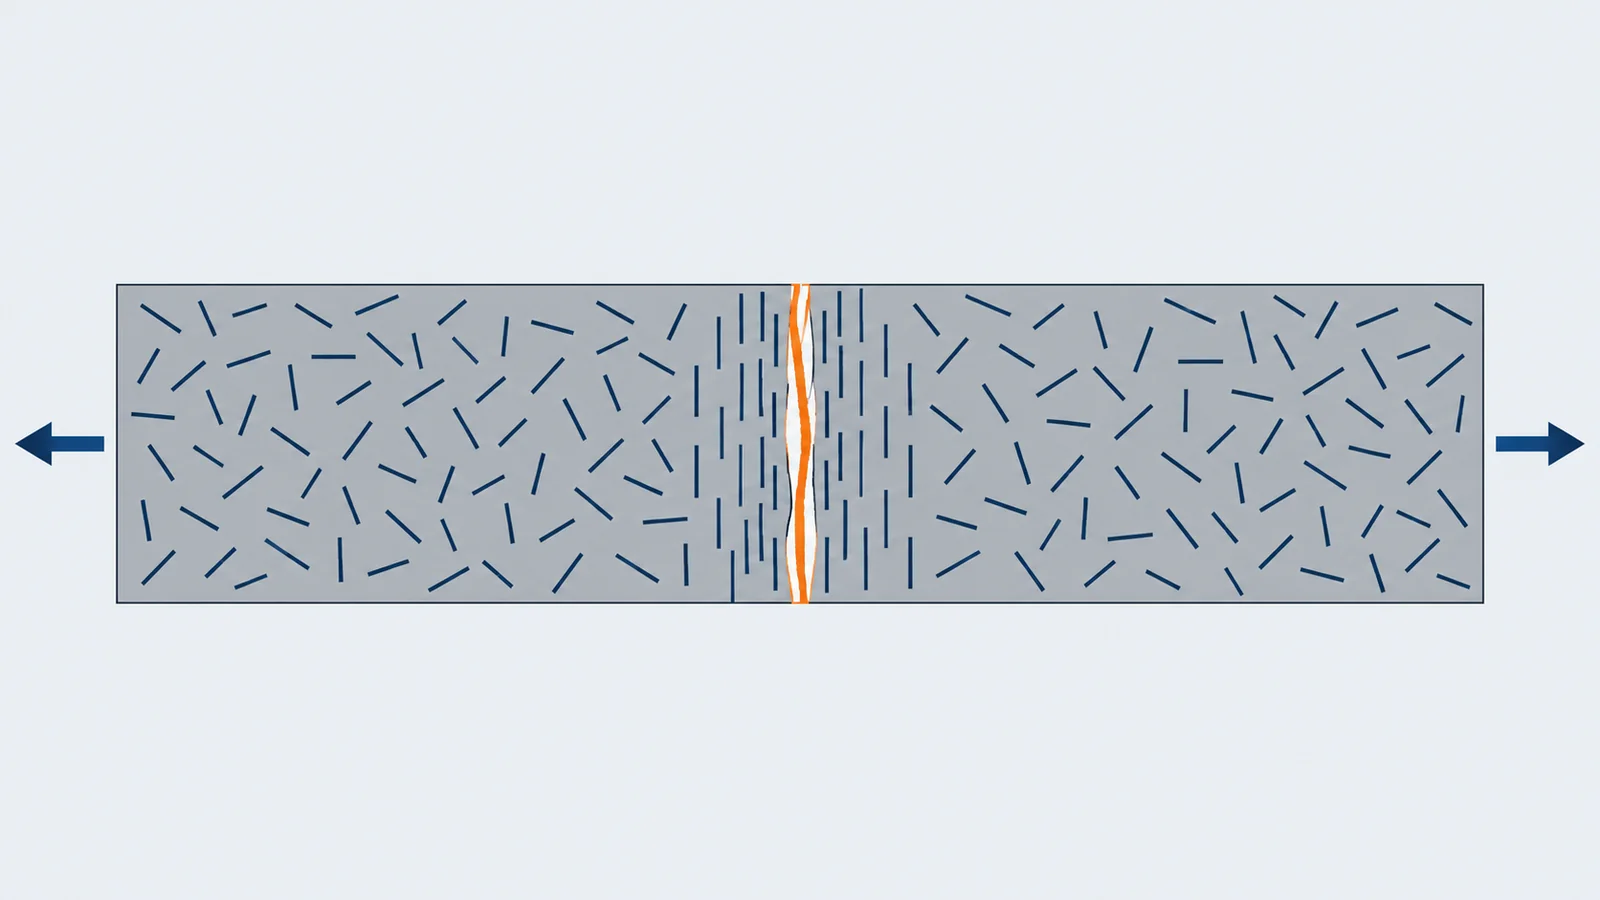
KISTEC の研究報告は、ガラス繊維20%入りのポリカーボネートの試験片で、引張でウェルドの面で割れたと考えられ、その面では繊維が面に平行に並んで、面に直交する繊維が少なかったとしています。
原因の切り分け方
次は編集部の整理です。まず、不良がいつ出たかを確かめます。立ち上げから出ているなら金型と条件、成形を続けるうちに出たならガスベントの詰まりや金型温度の変化、材料のロットや季節で変わるなら乾燥を疑います。条件は一度に1つだけ変え、変えた回の成形品を取っておくと、原因を絞り込めます。岐阜県情報技術研究所の研究のように、金型のセンサーの波形を毎回記録しておくと、不良の出た回を見分ける手がかりになります。
出典:ユーピロン/ノバレックス 成形加工ガイド|三菱エンジニアリングプラスチックス、デジタルものづくりによる不良レス射出成形技術の開発(第1報)(研究報告 No.66、2023年)|広島県立総合技術研究所 西部工業技術センター、ウェルドライン生成現象と抑止技術【現象編】(成形加工 Vol.20 No.10、2008年)|プラスチック成形加工学会、ポリプロピレン薄肉射出成形品のウェルドに関する研究(成形加工 Vol.20 No.10、2008年)|プラスチック成形加工学会、ウェルド及び気泡を有するガラス繊維強化ポリカーボネート射出成形品の破断面(2023年)|神奈川県立産業技術総合研究所(KISTEC)、射出成形スマート金型の開発(第5報)(研究報告 第17号、2015年)|岐阜県情報技術研究所
解決技術の詳細
外観不良を減らす方法は、すぐに変えられる成形条件、金型の設計(ゲート・ガス抜き・肉厚)、金型の温度調節、材料の乾燥、そして解析と監視に分けられます。成形条件で直らないものは、金型か材料に原因があることが多いので、早めに切り分けます(編集部の解説)。
成形条件の見直し(速度・保圧・温度)
三菱エンジニアリングプラスチックスの PC(ユーピロン/ノバレックス)の成形加工ガイドは、射出速度・保圧・スクリュー回転数・背圧を多段に制御することで、外観不良の改善、ヒケ・ソリ・バリの対策ができるとしています。ポリカーボネート(PC)の例では、射出速度の制御でゲート部のジェッティングマーク防止やシャープコーナーのフローマーク防止、保圧の制御でヒケ防止を挙げています。ひけ・内部の気泡には保圧時間を長くする、ウェルドには樹脂温度・金型温度を上げて速く射出する、といった不良ごとの対策も表にまとめています。
長野県工業技術総合センターの実験(厚さ5mm の平板、サイドゲート)では、ゲートの大きさごとに、ジェッティングとフローマークが出る充填速度を調べました。3×3.5mm のゲートでは7%以上でジェッティング、4%以下でフローマークが出て、その間が良品でした(速度は成形機の定格に対する割合)。8×2mm のゲートでは、ジェッティングが出なくなる速度でフローマークが出て、良品の範囲がありませんでした。
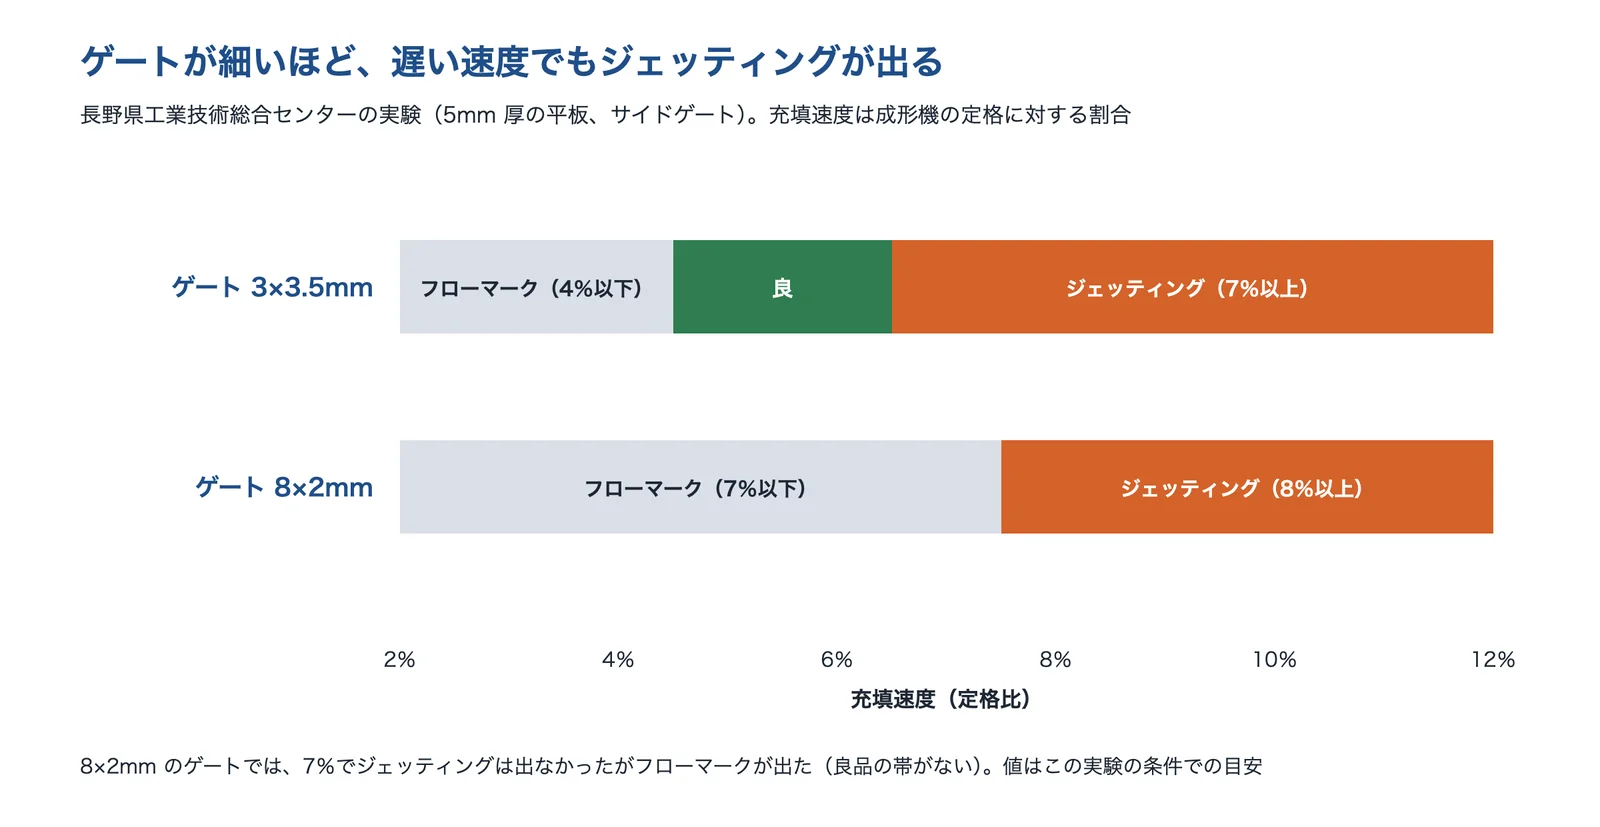
出典:長野県工業技術総合センター「樹脂流動解析を援用した成形不良予測の試み」をもとに AI(Claude)で作成
樹脂の過熱にも気をつけます。同じ資料は、成形機の容量に対してショット重量が小さいとシリンダー内の滞留時間が長くなって樹脂が熱分解するとし、熱分解しやすい材料では射出容量の70〜80%のショット重量で成形するのがよいとしています。
金型の設計(ゲート・ガス抜き・肉厚)
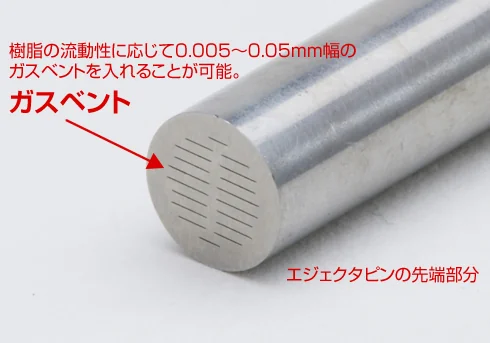
ガス抜き(エアーベント)は、ショートショットと焼けの対策に欠かせません。三菱エンジニアリングプラスチックスの PC の資料は、局部的な焼けの対策として金型の合わせ面に深さ0.01〜0.03mm 程度の細い空気抜きを付けるとし、最終充填部・盲ボス・リブにはガスがたまって未充填や焼けが出るので、特に高速で充填するときは十分に設けるとしています。合わせ面に付けられない所には、エジェクタピンにガスベントを付けた部品も使われています(プラモール精工)。
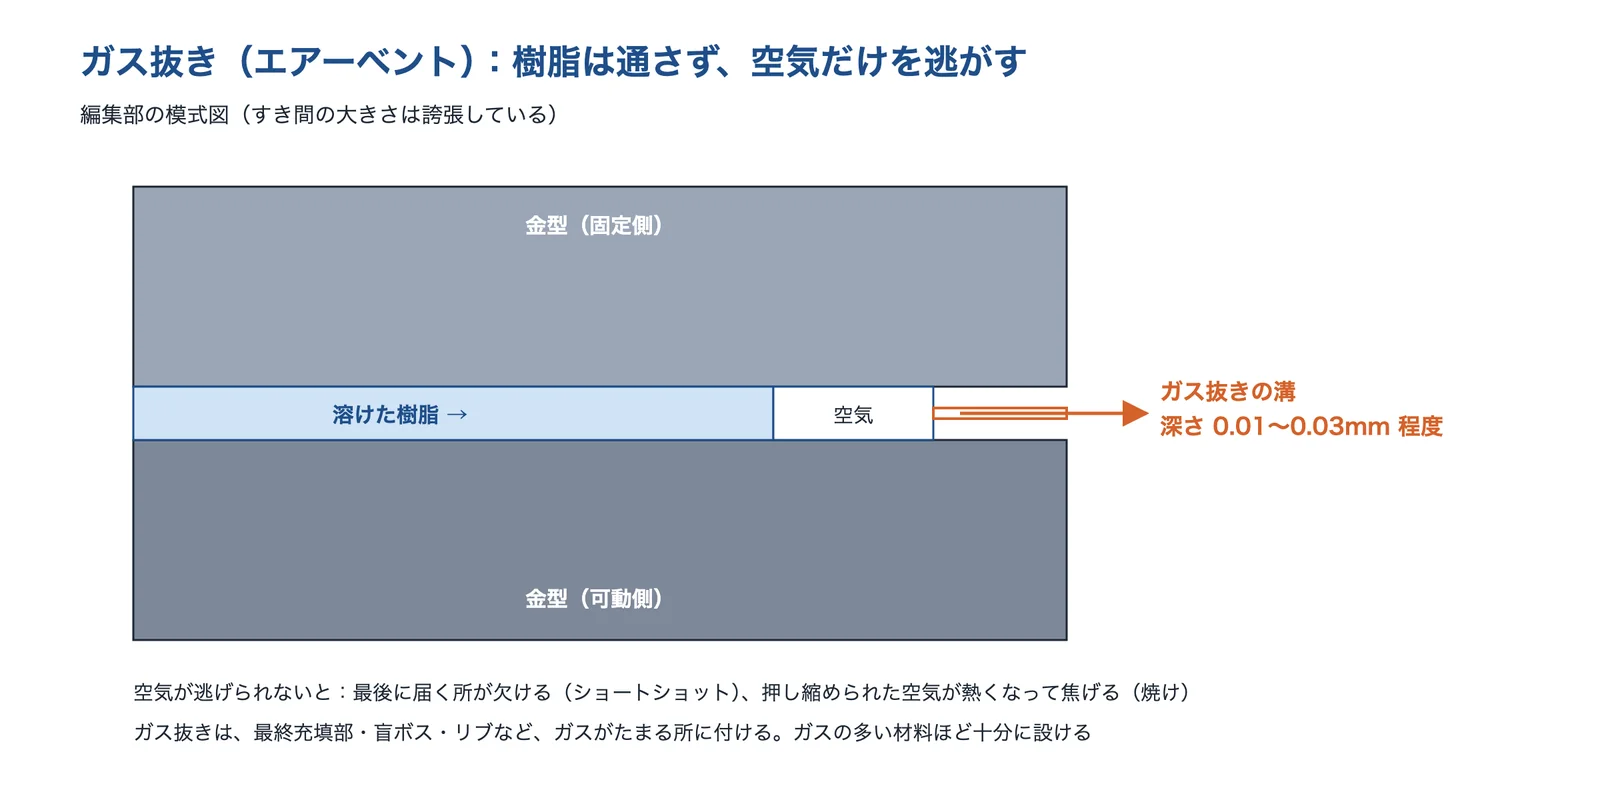
出典:三菱エンジニアリングプラスチックス「成形加工ガイド」をもとに AI(Claude)で作成
ゲートと肉厚も効きます。同じ資料は、サイドゲートのゲートが薄いと未充填とジェッティングが出るとし、市場の実績からゲートの厚さを成形品の肉厚の50〜70%とするケースが多いとし、幅は厚さの1.5〜2.0倍、ランドの長さは2mm 程度が妥当としています(同社の「製品設計」の資料では、ゲートの厚さを肉厚の50〜80%としています)。ひけには、リブの肉厚を一般の肉厚の7割程度に薄くし、極端に厚い所を避けます(MONOist)。ウェルドを作りたくない形ではダイレクトゲート、ジェッティングやくもりを減らすにはタブゲートを使う方法もあります(三菱エンジニアリングプラスチックス「製品設計」)。
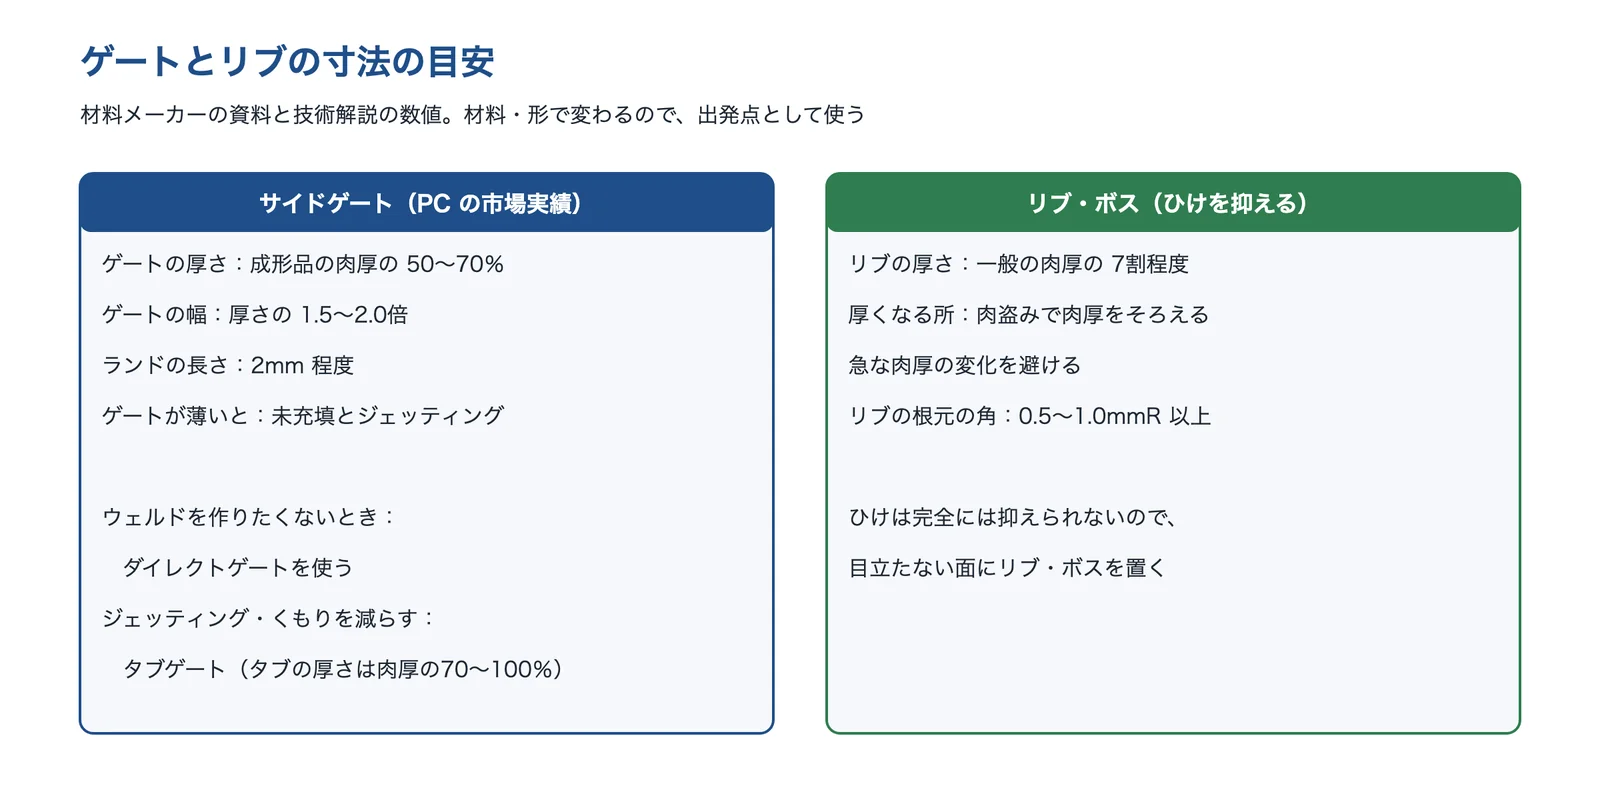
出典:三菱エンジニアリングプラスチックス「成形加工ガイド」・同「製品設計」・MONOist「射出成形の外観不良ヒケ対策」をもとに AI(Claude)で作成
ウェルドは、ゲートの位置で出る場所が変わります。MONOist の解説は、穴のある板の例で、ゲートの位置によってウェルドが製品の端面までつながるかどうかが変わり、端面までつながるほうが弱いとしています。
金型の温度調節(ヒート&クール)
金型の温度は、高すぎても低すぎても不良の原因になります。中村科学工業は、金型温度が高すぎるとバリ・ひけ、低すぎるとショートショット・フローマーク・銀条・ウエルドラインが出やすいとし、金型温度調節機で適切な温度に保つとしています。
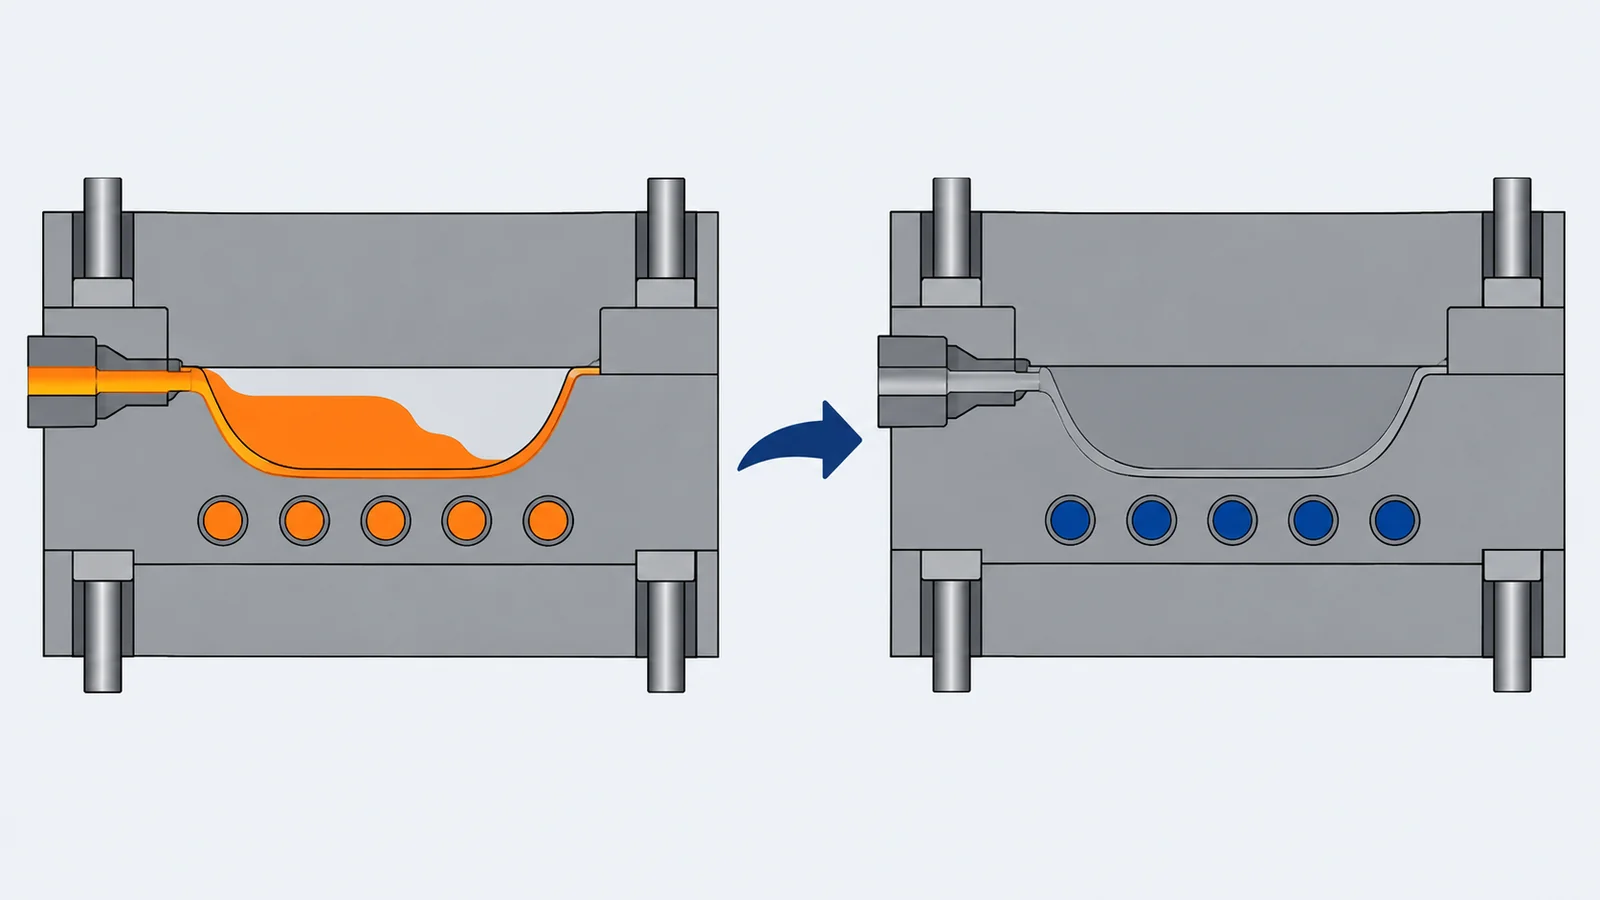
見える面のウェルドやフローマークをなくしたいときは、ヒート&クール成形があります。樹脂を入れる前に金型を高い温度まで温め、充填したあと冷やす方法で、流れの先端が冷えないので、ウェルドやフローマークが出にくくなります(編集部の解説)。富士精工は、同じ通路に蒸気(180℃)と常温の水を交互に流す金型で、ウェルドが出ない、ジェッティング・フローマーク・シルバーの問題が解消する、としています。温めて冷やす分だけ、設備と金型の費用がかかるので、外観の要求が高い部品に向く方法です(編集部の解説)。
材料の乾燥と管理
吸湿する樹脂は、成形の前に乾かします。三菱エンジニアリングプラスチックスの資料は、同社の PC(ユーピロン/ノバレックス)は水分と熱で加水分解し、分子量と衝撃強度が下がり、銀状やボイドが出るとし、ペレットの吸水率を0.015〜0.020%にする必要があるとしています。乾燥の条件は、120℃で、棚段式熱風循環乾燥機なら4〜5時間以上、ホッパードライヤーなら3〜4時間以上、除湿型ホッパードライヤーなら2〜3時間以上です。
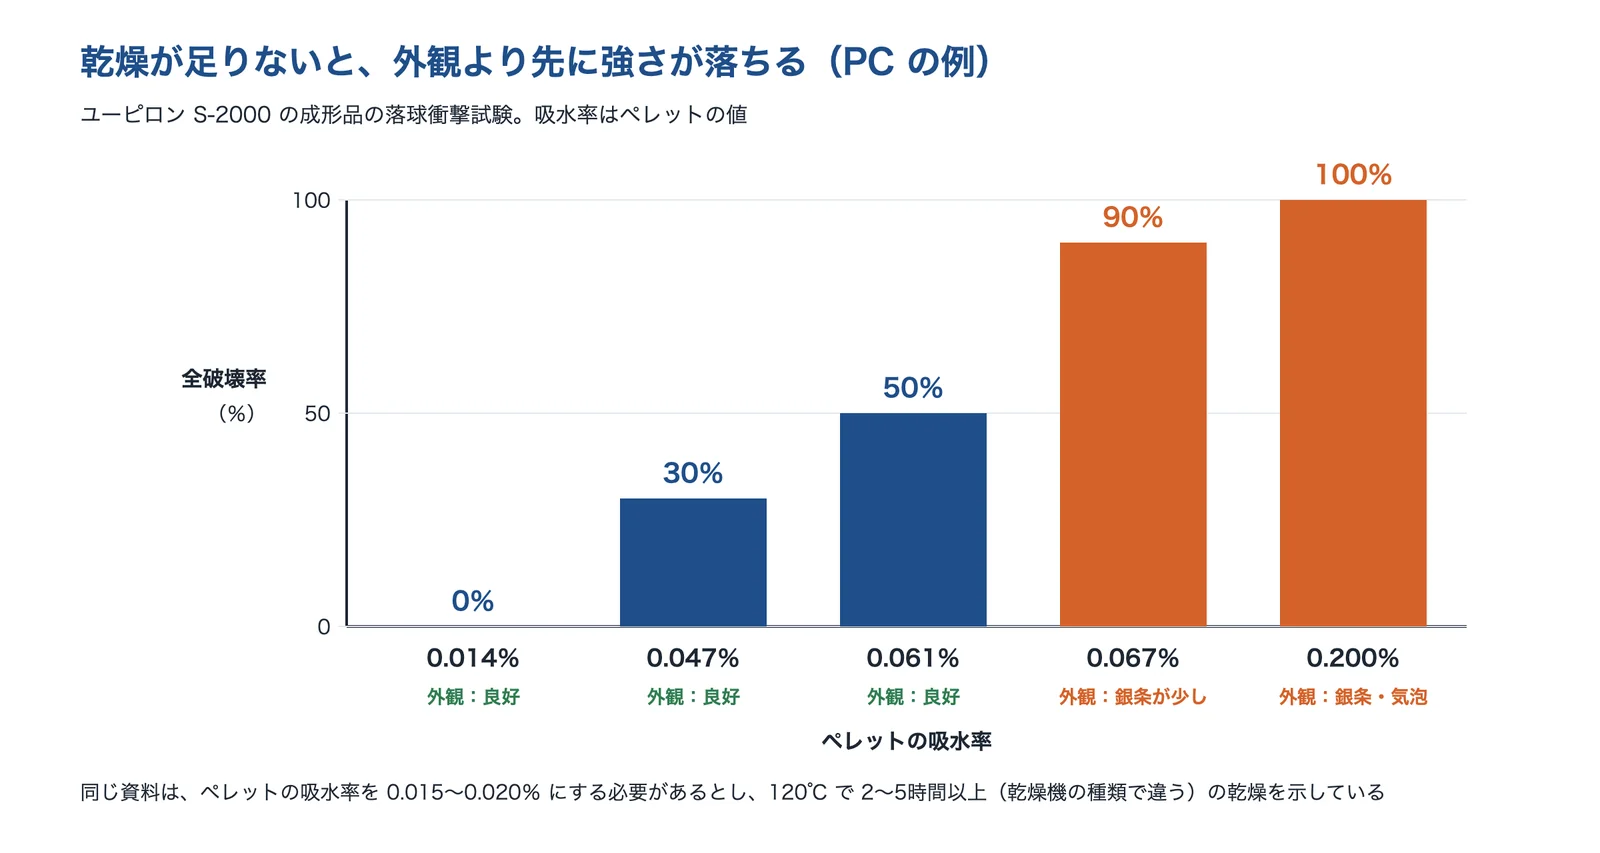
出典:三菱エンジニアリングプラスチックス「成形加工ガイド」をもとに AI(Claude)で作成
同じ資料の試験では、吸水率0.061% までは外観が良好なのに、落球衝撃試験で半分が壊れました。外観に銀条が出る前に、強度が落ちていることになります。高温・高湿度の環境では乾燥の効率が下がり、ホッパーの中で再び吸湿することもあるとしています。乾燥の条件は材料で違うので、材料メーカーの資料で確かめます(編集部の解説)。
流動解析(CAE)と成形の監視
流動解析では、金型を作る前に、ウェルドの位置やショートショット、ひけの出やすい所を見られます。長野県工業技術総合センターは、成形実験と解析を照らし合わせて、ゲートを通るときのレイノルズ数がおおむね0.7〜0.9程度を境にジェッティングが出たとし、解析の値をゲートの設計に使える目安を示しました(樹脂と条件は企業の秘密のため非公表。サイドゲートで、企業がふだん使う寸法の範囲に限った目安で、ほかの樹脂・条件・ゲートの形で通用するかは確かめていないとしています)。
ただし、解析には限界があります。広島県立総合技術研究所の研究は、成形温度の近くで測った粘度から外挿する一般的な方法では、固まる温度の近くで粘度が急に上がることを小さく見積もり、ショートショットを正確に予測しにくい要因の一つになっているとしています。ポリプロピレンで、肉厚が3mm から0mm へ薄くなる形を解析すると、解析ソフトに収録された粘度のデータでは0.3mm の所まで満充填になったが、固まる温度の近くの粘度を測って使うと、実物に近い形で止まったとしています。同センターは別の報告で、実成形を完全に予測することは不可能だとし、成形条件の影響を予測式で見える化する方法を報告しています。
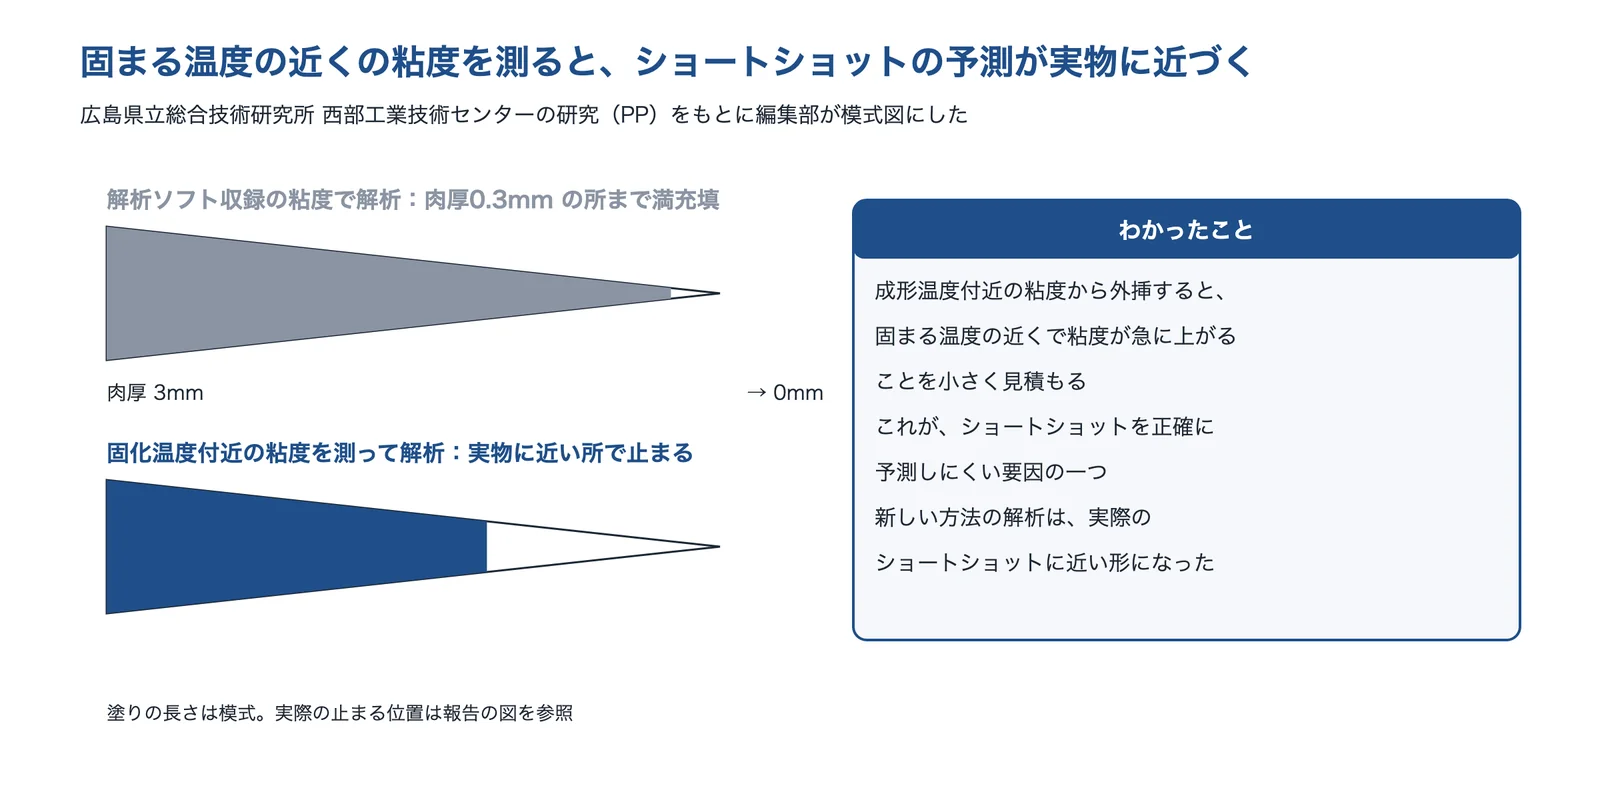
出典:広島県立総合技術研究所 西部工業技術センター 研究報告 No.66をもとに AI(Claude)で作成
成形の監視では、金型にセンサーを付けて、1回ごとの圧力と温度の波形を記録します。岐阜県情報技術研究所は、圧力センサー3点・温度センサー7点を付けた金型で、ショートショット・バリ(どちらも条件を変えてわざと出した)・小さな欠け・しま模様を波形の特徴から見分けられ、異物の混入も融点の違う材料(PP に PA6)なら見分けられたとしています(融点の近い材料の混入は見分けられませんでした)。
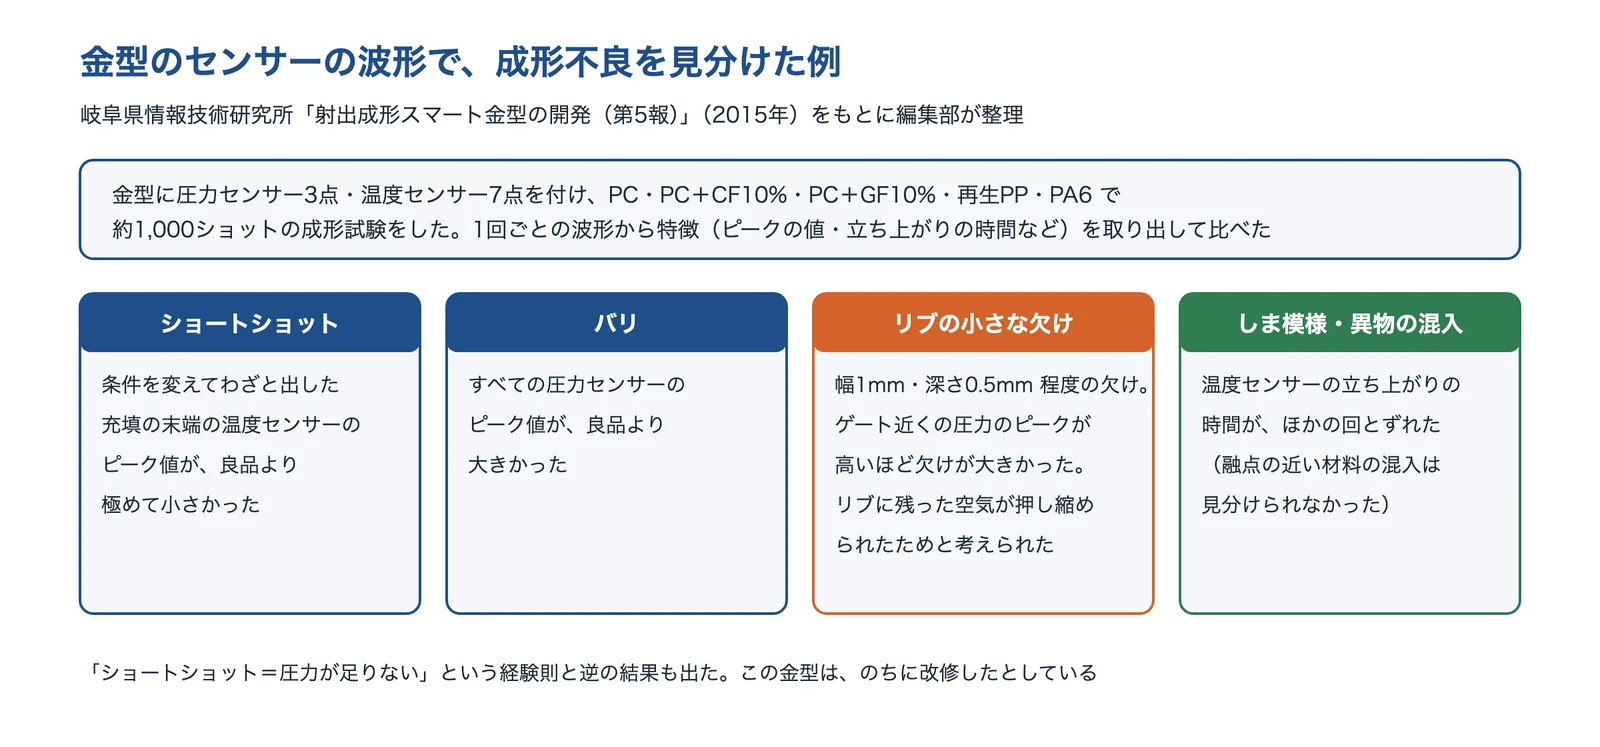
出典:岐阜県情報技術研究所「射出成形スマート金型の開発(第5報)」をもとに AI(Claude)で作成
出典:ユーピロン/ノバレックス 成形加工ガイド|三菱エンジニアリングプラスチックス、ユーピロン/ノバレックス 製品設計|三菱エンジニアリングプラスチックス、樹脂流動解析を援用した成形不良予測の試み(研究報告 No.16、2021年)|長野県工業技術総合センター、デジタルものづくりによる不良レス射出成形技術の開発(第1報)(研究報告 No.66、2023年)|広島県立総合技術研究所 西部工業技術センター、デジタルものづくりによる不良レス射出成形技術の開発(第2報)(研究報告 No.67、2024年)|広島県立総合技術研究所 西部工業技術センター、射出成形スマート金型の開発(第5報)(研究報告 第17号、2015年)|岐阜県情報技術研究所、【トラブル2】射出成形の外観不良ヒケ対策(2代目設計屋の事件簿、2020年)|MONOist、【トラブル5】ウェルドラインの仕組みとその対策(同、2021年)|MONOist、【トラブル7】ショートショットの原因と対策(同、2021年)|MONOist、【トラブル9】成形品の表面に予期せぬ模様が!? その原因と対策について(同、2021年)|MONOist、教えて!なかちゃん(金型温度調節機)|中村科学工業、ヒート&クール成形金型|富士精工
射出成形の外観不良の対策技術を持つ企業
各企業が解決できる課題と技術の内容を、企業が公開している情報をもとに紹介します。金型のガス抜き、金型の温度、材料の乾燥、解析と監視、成形そのものと、得意な所が分かれます。
| 企業 | 解決できる課題 | 種類 | 何ができるか | 合う症状 |
|---|---|---|---|---|
| プラモール精工 | 成形・金型 | ガスベントの機能を付けたピン「ガストース」で、ショートショット・ガス焼け・気泡を防ぐ。自社の成形工場での不良対策から生まれた部品。 | A ショートショット:形の端や薄い所まで樹脂が届かない B ひけ・ボイド:厚い所の表面がへこむ、中に空洞ができる C ウェルドライン:流れが合わさる所に線が出る、そこから割れる D シルバー・焼け:銀色の筋、茶色〜黒の焦げが出る | |
| 富士精工 | 金型・成形 | 蒸気と常温の水を交互に流すヒート&クール成形金型で、見える面のウェルドやジェッティング・フローマーク・シルバーを抑える。 | C ウェルドライン:流れが合わさる所に線が出る、そこから割れる D シルバー・焼け:銀色の筋、茶色〜黒の焦げが出る E ジェッティング・フローマーク:ゲートの先に蛇行した跡、しま模様が出る | |
| 中村科学工業 | 成形の周辺機器 | 樹脂の除湿乾燥機・真空乾燥機と金型温度調節機・冷却機で、材料の水分と金型の温度を安定させる。 | A ショートショット:形の端や薄い所まで樹脂が届かない D シルバー・焼け:銀色の筋、茶色〜黒の焦げが出る E ジェッティング・フローマーク:ゲートの先に蛇行した跡、しま模様が出る | |
| 角一化成 | 樹脂流動解析 | 射出成形品の受託流動解析で、金型を作る前にウェルドやショートの出る所、ひけの出方を確かめる。 | A ショートショット:形の端や薄い所まで樹脂が届かない B ひけ・ボイド:厚い所の表面がへこむ、中に空洞ができる C ウェルドライン:流れが合わさる所に線が出る、そこから割れる | |
| 府中プラ | 成形 | エンプラ・スーパーエンプラの射出成形を行い、ガス焼けやウェルドなど成形不良の原因と対策を解説している。 | C ウェルドライン:流れが合わさる所に線が出る、そこから割れる D シルバー・焼け:銀色の筋、茶色〜黒の焦げが出る | |
| 日本ダイニスコ | 計測 | 射出成形機用の金型内圧センサーを販売。金型の中の圧力を見て成形条件を決め、不良率を下げる。 | A ショートショット:形の端や薄い所まで樹脂が届かない |
株式会社プラモール精工|ガス抜きピンでショート・ガス焼けを防ぐ
プラモール精工とは
プラモール精工は、宮城県富谷市に本社・工場がある、射出成形と金型の設計・製作の会社です(1983年10月創業)。自社の成形工場での不良対策から生まれた、ガスベントの機能を付けたピン「ガストース」を製作・販売しています。
プラモール精工の得意技術
| 技術 | 内容 |
|---|---|
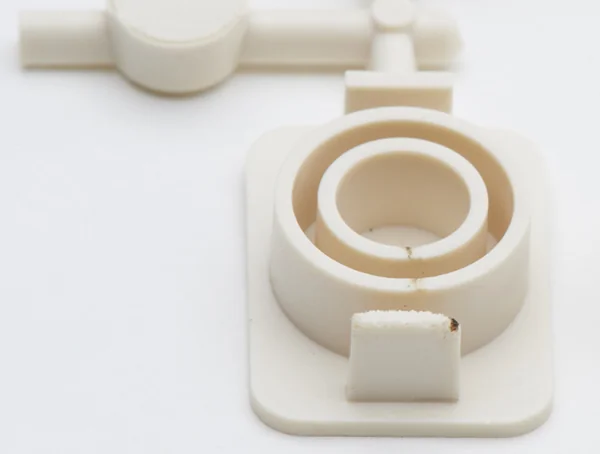
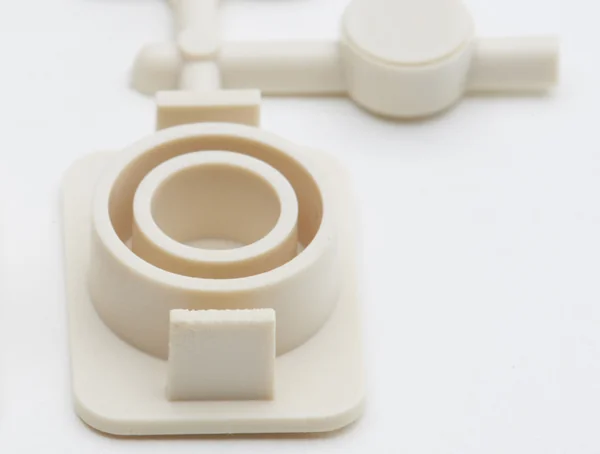
| ガストース | エジェクタピンやコアピンにガスベント(エアーベント)の機能を付けたもの。樹脂の流動性に応じて0.005〜0.05mm 幅のガスベントを入れられるとしている。今のピンと入れ替えて使える |
| 付ける場所 | スプルーの直下やランナーの端で、製品部に入る前にガスを抜く。ショートの主な原因はベントの詰まりで排気できなくなることだとし、製品の最終充填部の近くにエアベントを増やすことを勧めている |
| 導入の効果(同社の説明) | ガスベントの詰まりが少なくなりショートショットが防げる、ガス焼けを防げる、ヒケを少なくできる、低圧で成形できてバリが小さくなる、としている |
プラモール精工が解決できる課題
- 流れの末端や薄い所でショートショットが出る
- ガス焼けや気泡が出る。ガスベントがすぐ詰まり、金型の掃除が多い
- 射出の圧力を下げて、バリやひけも抑えたい
公開されている実績
- ショート不良(PPS・GF40%、コネクタ、15t 機):スプルー直下に1本入れ、成形条件を変えずに不良の発生率が2.8%→0.001%、分解クリーニングの間隔が1日→5日(同社の社内事例 vol.2)
- ウエルド不良(PA66、コネクタ、50t 機):成形条件も変えたうえで、不良の発生率が0.20%→0%、ピーク圧が51.7→45.0MPa(同社の社内事例 vol.4)
- 気泡不良(PBT、コネクタ、50t 機):スプルー直下とランナーの端に入れ、成形条件も低圧側に変えたうえで、不良の発生率が0.50%→0%(同社の社内事例 vol.5)
出典:プラモール精工「ガストース」
出典:プラモール精工「ガストース」
出典:プラモール精工「ガストース」
出典:会社概要|プラモール精工、ガストース|プラモール精工、社内不良対策事例 vol.2(ショート不良)|プラモール精工、社内不良対策事例 vol.4(ウエルド不良)|プラモール精工、社内不良対策事例 vol.5(気泡不良)|プラモール精工、ガストース誕生のきっかけ|プラモール精工
株式会社富士精工|ウェルドを消すヒート&クール成形金型
富士精工とは
富士精工は、群馬県太田市にある、射出成形用の金型の設計・製造と量産成形の会社です(1978年設立)。ヒート&クール成形金型を開発した「パイオニア」だとしています。
富士精工の得意技術
| 技術 | 内容 |
|---|---|
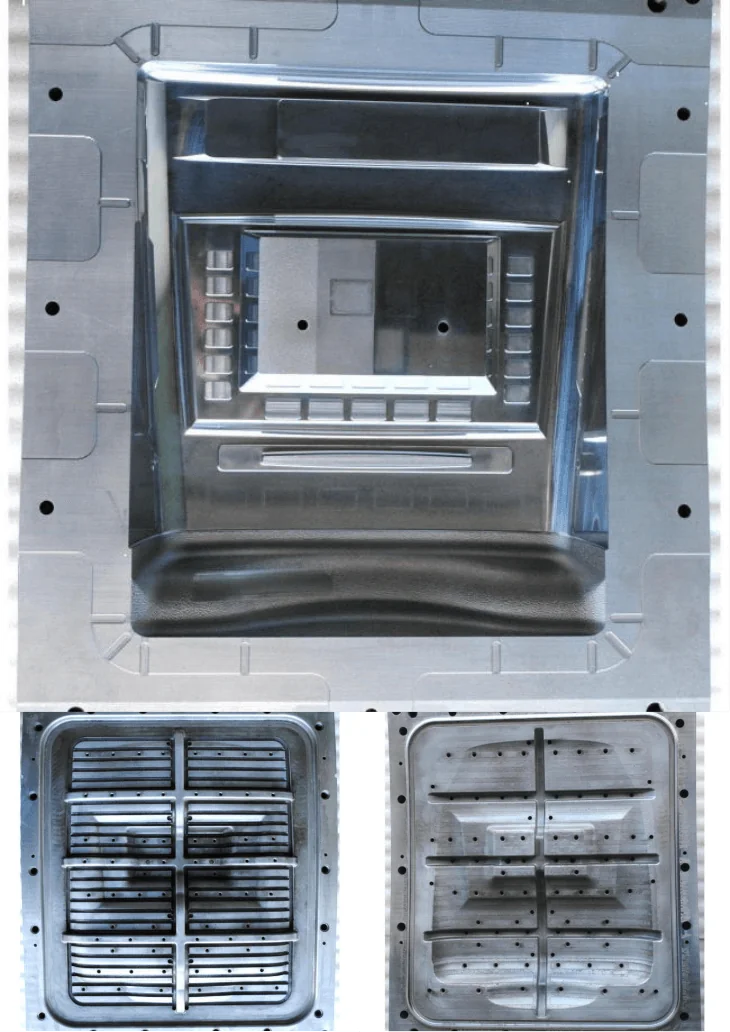
| ヒート&クール成形金型 | 同じ媒体の通路に、温めるための蒸気(180℃)と冷やすための常温の水を交互に流す。キャビティを2分割して、3D の形に沿った通路を作り、温度の分布をそろえるとしている |
| ウェルドレス金型 | 「ウェルドラインを消す事に成功した 2D・3D ウェルドレス金型」としている |
| 同社が挙げるメリット | ウェルドが出ない、転写性の向上、表面光沢、ガラス・カーボンが表面に出ない、成形条件の幅が広がる(ジェッティング・フローマーク・シルバーの問題が解消)、薄肉成形。厚肉成形では成形サイクルが1/3になったケースもあるとしている |
富士精工が解決できる課題
- 見える面にウェルドラインが出て、塗装でごまかしている
- ジェッティング・フローマーク・シルバーが条件の調整だけでは消えない
- 光沢やシボの転写をよくしたい
出典:富士精工「ヒート&クール成形金型」
出典:富士精工「ヒート&クール成形金型」
中村科学工業株式会社|樹脂の乾燥機と金型温度調節機
中村科学工業とは
中村科学工業は、愛知県岡崎市に本社工場がある、成形機の周りの機器のメーカーです(1943年創立、1965年設立)。樹脂の除湿乾燥機・真空乾燥機・ホッパードライヤーと、金型温度調節機(温水機・温油機)、冷却機をつくっています。
中村科学工業の得意技術
| 技術 | 内容 |
|---|---|
| 乾燥機 | ペレットに水分がついたまま成形すると、水分が金型の中で蒸発し、気泡や銀条(シルバーストリーク)、ウェルドライン、くもり、透明度不良などが出るとし、成形の前に予備乾燥をするとしている。加水分解による強度・耐衝撃性の低下にも触れている |
| 金型温度調節機 | 金型温度が高すぎるとバリ・ひけが出やすく、低すぎるとショートショット・フローマーク・銀条・ウエルドラインが出るとし、温水機・温油機で金型を適切な温度に保つとしている |
| ほかの製品 | 冷却機(使用温度の範囲5〜30℃)、ミリ波で水分を測るシステムも製品に挙げている |
中村科学工業が解決できる課題
- シルバー・気泡・くもりが、材料のロットや季節で出たり出なかったりする
- 金型の温度が安定せず、ウェルドやフローマークが出る
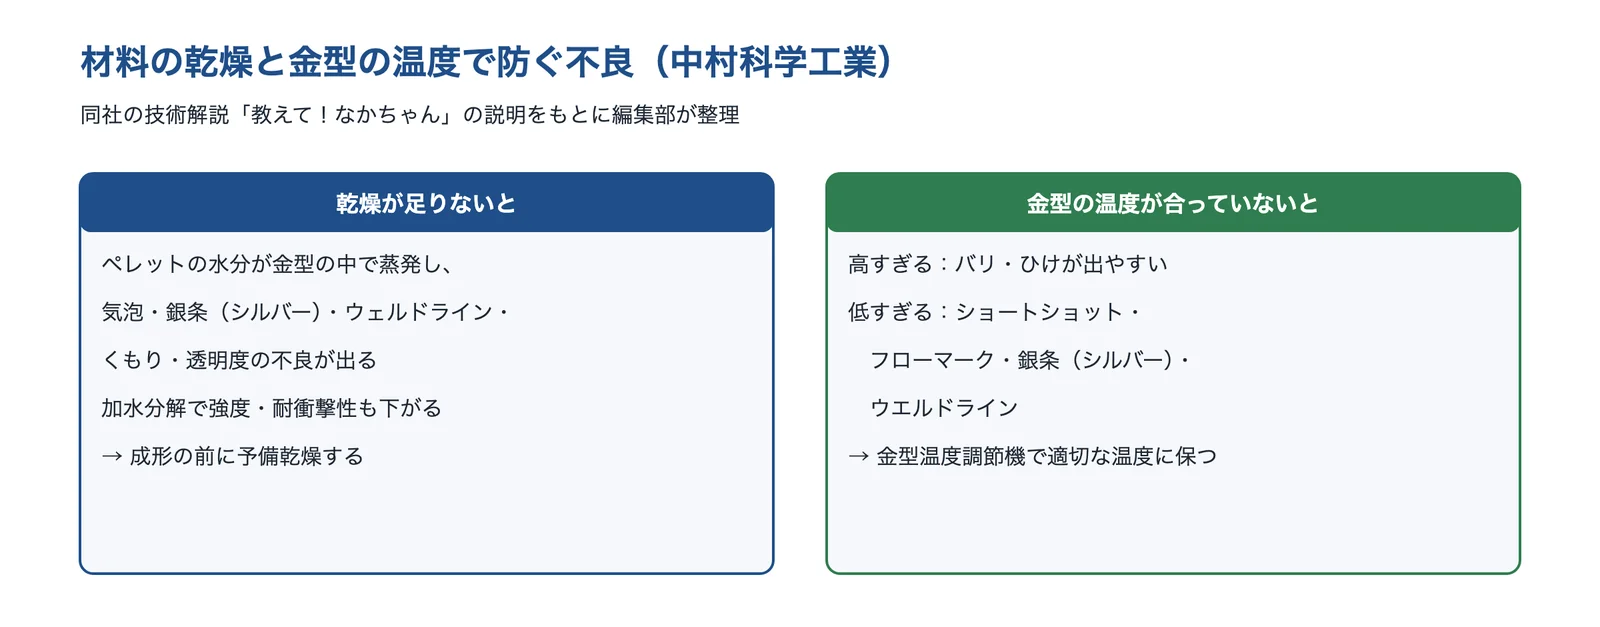
出典:中村科学工業「教えて!なかちゃん(乾燥機)」・同(金型温度調節機)をもとに AI(Claude)で作成
出典:会社概要|中村科学工業、教えて!なかちゃん(乾燥機)|中村科学工業、教えて!なかちゃん(金型温度調節機)|中村科学工業、製品案内(冷却機)|中村科学工業
角一化成株式会社|受託の樹脂流動解析
角一化成とは
角一化成は、大阪府吹田市に本社がある、工業用のゴム・プラスチック製品のメーカーです(1921年創業、1946年設立)。射出成形品の受託流動解析も受けています。
角一化成の得意技術
| 技術 | 内容 |
|---|---|
| 流動解析 | 流動のパターンをシミュレーションして、ウェルドライン、エアートラップ、ショートショットなどの潜在的な成形問題を予測するとしている。使用ソフトは Moldex3D |
| ゲート位置・ヒケ変位の解析 | 充填のバランスを考えたゲート位置を算出する。成形後の収縮によるヒケの変位を予測し、ヒケが大きく出やすい所を色分けで見分けられるとしている |
| 料金の例 | ゲート1か所(位置は指定)で、メルトフロー・ウェルド・ヒケ・反りを解析して結果をレポートにする例で75,000円〜(最短7営業日)のモデルケースを示している。費用はデータと依頼の内容で変わる |
同社は、解析結果は必ずしもその通りにならない場合があるとし、分析・検討の目安として使うよう求めています。
角一化成が解決できる課題
- 金型を作る前に、ウェルドやショートの出る所を知りたい
- ゲートの位置と数を、充填のバランスから決めたい
- リブ・ボスの裏のひけがどれだけ出るか見ておきたい
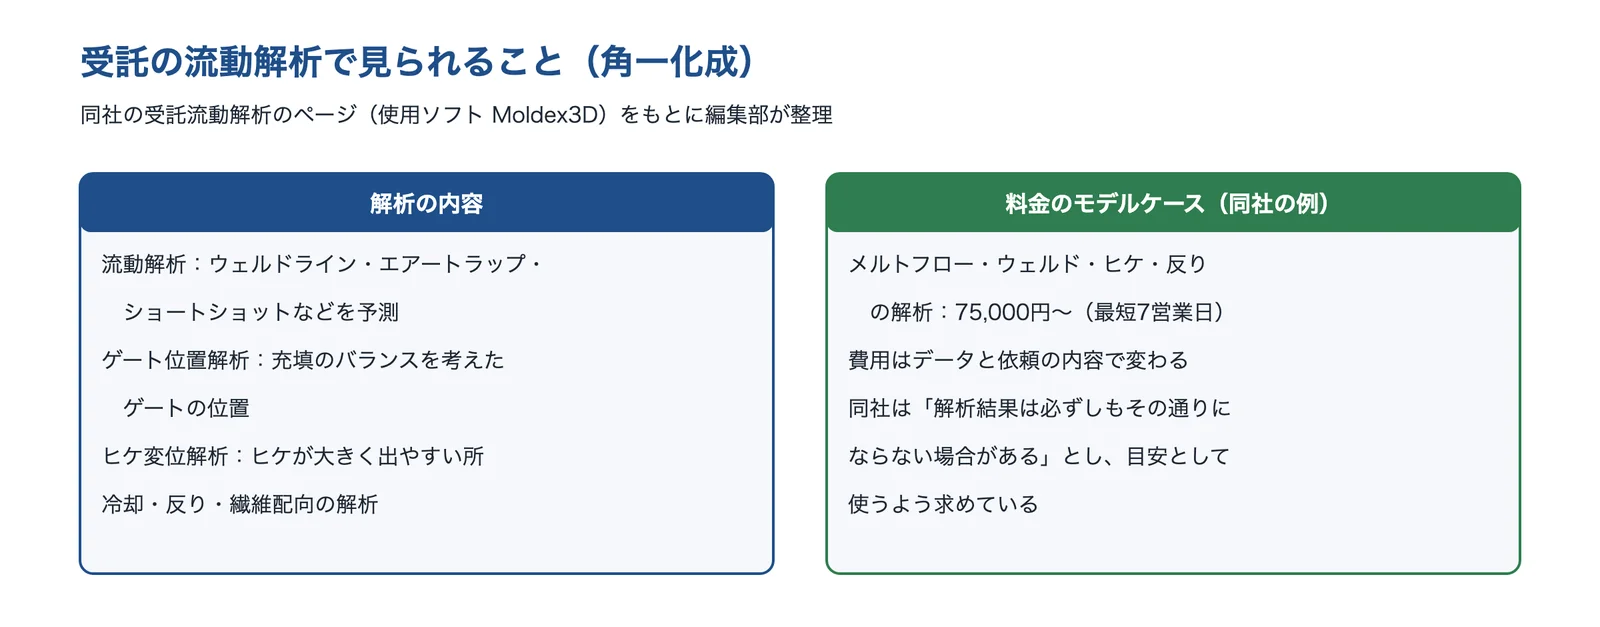
出典:角一化成「受託流動解析」をもとに AI(Claude)で作成
府中プラ株式会社|エンプラの成形と不良対策の解説
府中プラとは
府中プラは、広島県府中市に本社がある、機械部品・ポンプ部品・医療部品・電機部品などの射出成形の会社です(1967年設立)。エンジニアリングプラスチック・スーパーエンジニアリングプラスチックの成形が中心で、サイト「射出成形の駆け込み寺.com」で成形不良の原因と対策を解説しています。
府中プラの得意技術
| 技術 | 内容 |
|---|---|
| ガス焼けの対策 | ガス焼けは、金型の中に閉じ込められた空気やガスが断熱圧縮で高温になって起きるとし、設計 → 金型 → 成形条件の順に対策を整理している。成形条件では、射出速度を多段で制御して充填の終盤で速度を落とすことを挙げている |
| ウェルドラインの解説 | ウェルドライン部の引張強度は発生していない所と比べて60〜80%に下がると言われているとし、ガラス繊維強化樹脂では繊維配向が乱れ、強度低下が顕著だとしている。高速で充填しすぎると、ガスによるヤケを伴うウェルドラインが出るおそれがあるとしている |
| ガスベントの配置 | 充填の末端、ウェルドラインが出る所、深いリブの根元、コアピンの周辺など、ガスがたまる所にベントを置くとしている |
府中プラが解決できる課題
- エンプラ・スーパーエンプラの成形品で、ガス焼けやウェルドに困っている
- 設計の段階から、不良の出にくい形と金型を相談したい
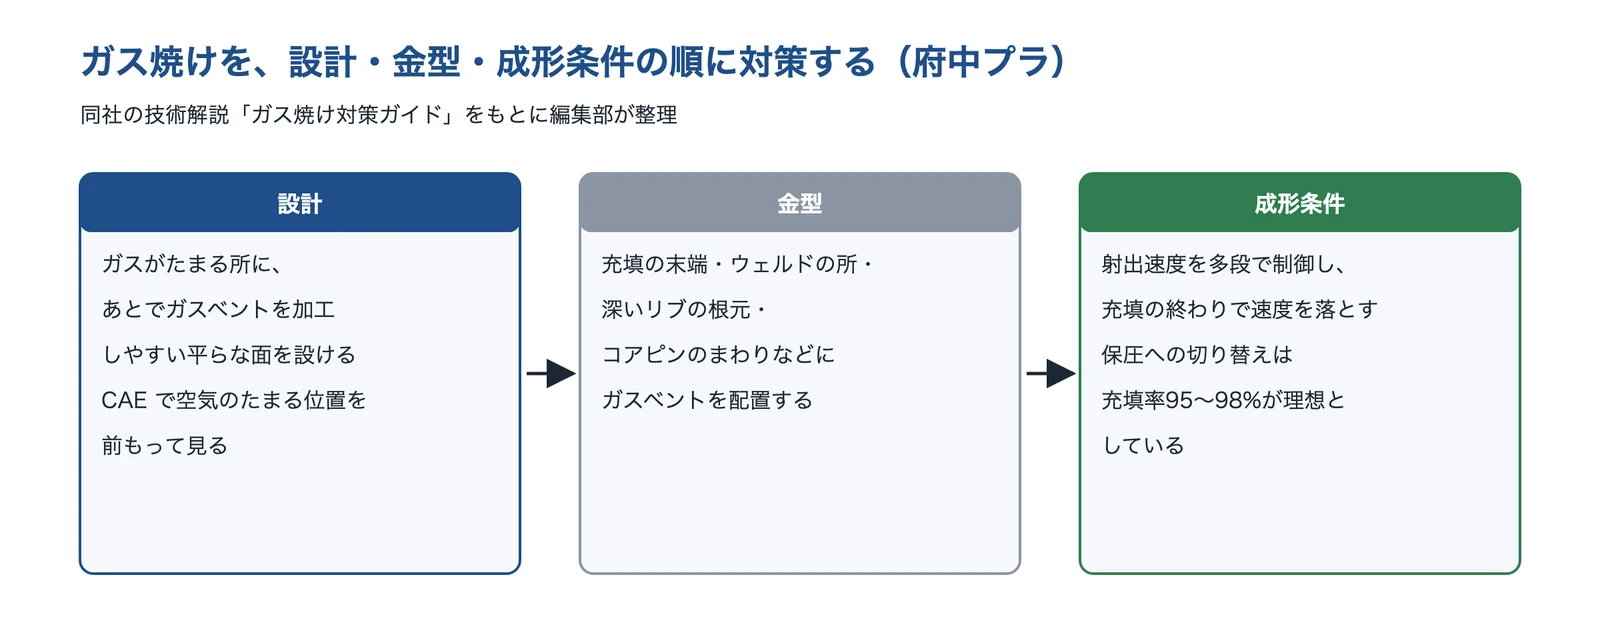
出典:府中プラ「射出成形 ガス焼け対策ガイド」をもとに AI(Claude)で作成
出典:会社概要|府中プラ、射出成形 ガス焼け対策ガイド|府中プラ、ウェルドラインの解説|府中プラ
日本ダイニスコ株式会社|金型内圧センサー
日本ダイニスコとは
日本ダイニスコは、神奈川県横浜市にある、米国 Dynisco 社の日本総代理店です。プラスチック・ゴム向けの樹脂圧力センサー・温度センサー、材料試験機などを扱い、射出成形機用の金型内圧センサーも販売しています。
日本ダイニスコの得意技術
| 技術 | 内容 |
|---|---|
| 金型内圧の計測 | 製品開発の成形条件の設定や、生産現場での不良率の低減には、品質と相関性の高い金型内圧の計測が有効だとしている |
| 間接式(LD444・LD446) | イジェクタピンを介して金型内圧を測る。LD444 はスライド型で取り付け・取り外しがしやすく、LD446 はボタン型。最大使用温度(金型温度)は230℃ |
| 直接式(DSA449) | センサーの先端が樹脂に直接触れて測る。熱可塑性樹脂用で、最大使用温度(金型温度)は200℃ |
日本ダイニスコが解決できる課題
- 成形条件を決めるときに、金型の中の圧力を見て決めたい
- 生産現場の不良率を下げるために、品質と相関の高い金型内圧を測りたい
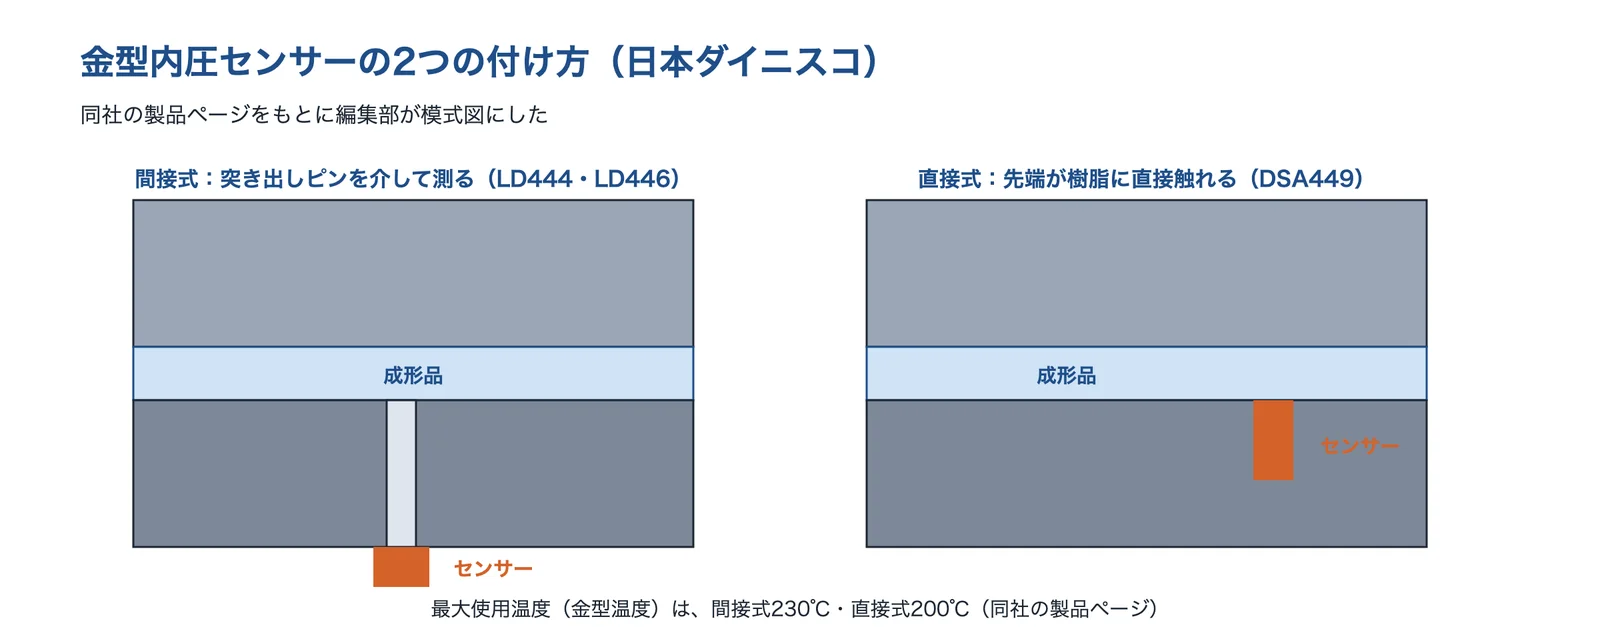
出典:日本ダイニスコ「金型内圧センサー」をもとに AI(Claude)で作成
出典:会社案内|日本ダイニスコ、金型内圧センサー|日本ダイニスコ
選ぶ前に確かめる条件
相談する前に、次の条件を整理しておくと、話が早くなります。
- 不良の種類と、出る場所(流れの末端・穴の後ろ・ゲートの先・リブの裏など)。写真と、不良品・良品の現物
- いつから出たか(立ち上げから/成形を続けるうちに/材料のロットや季節で変わる)と、不良の率
- 材料のグレード(ガラス繊維入りか、難燃剤入りか)と、乾燥の方法・時間・温度
- 成形機の型締め力と射出容量、今の成形条件(射出速度・保圧・樹脂温度・金型温度)
- 金型のゲートの種類・位置・大きさ、ガスベントの位置と掃除の間隔
- 外観の要求(見える面か、塗装・めっきの下地か)と、強度の要求(ウェルドに力がかかるか)
- 金型を直せるか、作り直せるか(費用と時期)
関連する課題
この課題に関係する分野・技術・製品のページ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。
情報の確認日:2026年10月2日








