
射出成形機とは、樹脂を加熱して溶かし、閉じた金型の中へ高い圧力で送り込み、冷やして固めて取り出す機械です。材料を溶かす「射出ユニット」と、金型を閉じて押さえる「型締ユニット」でできています。選ぶときは、まず必要な型締力(投影面積 × 型内圧力)、1回の射出量、金型が載る寸法を確かめます。
この記事では、射出成形機の構造と動き、電動・油圧・ハイブリッドの違い、横型と竪型などの型式、仕様表の読み方、型締力の計算、機械が原因のトラブル、安全の決まりまでを、製品の設計開発者が成形メーカーや機械メーカーと話すときに使える形で説明します。成形条件や金型、材料の選び方は「射出成形」のページにまとめています。
知りたいことから読む
- どんな部品でできているか知りたい → 構造と各部の役割
- 1個できるまでの動きを知りたい → 成形サイクル
- 電動と油圧の違いを知りたい → 電動式・油圧式・ハイブリッドの違い
- 横型と竪型の違いを知りたい → 横型と竪型
- 仕様表の読み方を知りたい → 仕様表の項目と見方
- 型締力を計算したい → 型締力の計算
- 1回の射出量が合っているか確かめたい → ショット量の目安
- バリや重量のばらつきの原因を調べたい → 症状と機械側の原因
射出成形機の構造と動き
構造と各部の役割
射出成形機は、材料を溶かして送り込む射出ユニットと、金型を閉じて押さえる型締ユニットに分かれます。射出ユニットはホッパー、シリンダー、ノズルなどで、シリンダーの中で溶けた樹脂がノズルから金型へ射出されます。型締ユニットは金型を取り付け、締め付けと開閉を行う部分で、固定側と可動側の盤などでできています(関東製作所)。
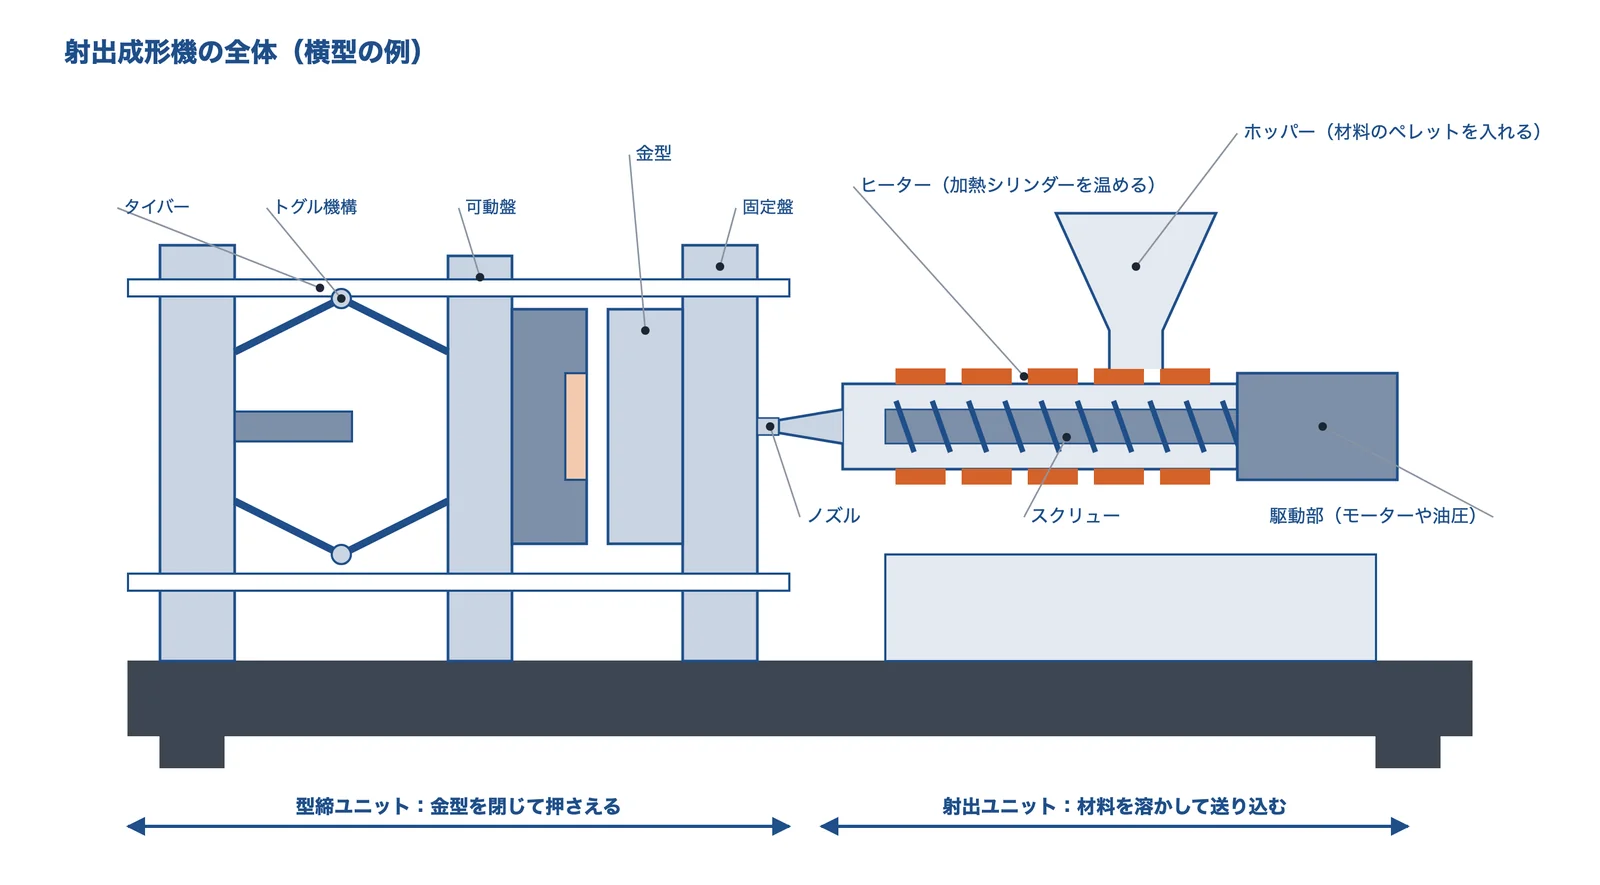
出典:関東製作所・木成ゴムの解説をもとに AI(Claude)で作成
| 部分 | 役割 |
|---|---|
| ホッパー | ペレット状の材料を入れ、シリンダーへ送る |
| シリンダーとヒーター | 外側のヒーターで加熱する。樹脂はこの熱とスクリューの回転で溶ける |
| スクリュー | 回転して樹脂を溶かしながら前へ送り、前進して金型へ押し込む |
| ノズル | 溶けた樹脂の出口。金型の入口に当たる |
| 固定盤・可動盤 | 金型を取り付ける板。可動盤が動いて金型を開閉する |
| タイバー | 型盤を支え、型締力を受ける棒。可動盤のガイドにもなる。金型はこの棒の間に収める |
| トグル機構・型締シリンダー | 金型を閉じ、樹脂の圧力に負けないように押さえる |
出典:射出成形機を詳しく解説|MFG Hack(関東製作所)、射出成形機の仕組みとは?|ZetarMold、特開平9-314625「射出スクリュ」|Google Patents
成形サイクル:1個できるまでの動き
1個の成形は、型締 → 射出 → 保圧 → 冷却・計量 → 型開き → 突き出しの順に進みます。冷却のあいだに、スクリューは次の1回分を溶かしてためます(ZetarMold)。保圧は、冷えて縮む分を押し足す工程で、重さ・寸法・ひけに直接効きます(ZetarMold)。
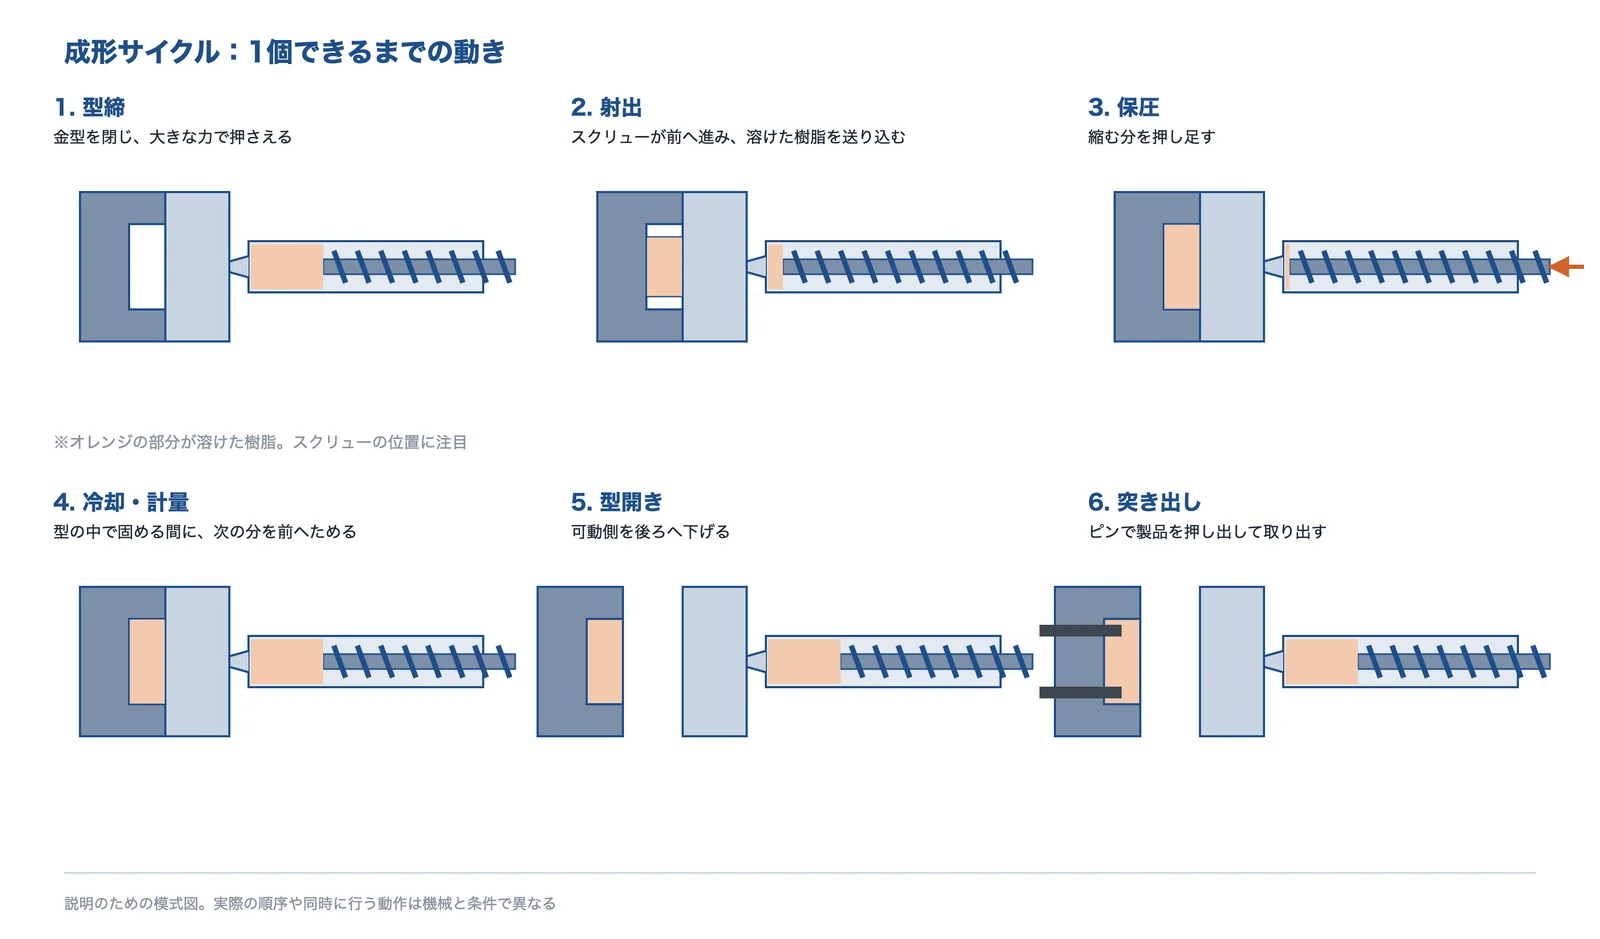
出典:ZetarMold・関東製作所の解説をもとに AI(Claude)で作成
関東製作所は、1サイクルを40〜50秒程度と説明しています。ZetarMold は、厚肉の部品では冷却がサイクル全体の50〜70%に達することがあるとしています。製品の形と材料で変わるので、どちらも一例です。
出典:射出成形機の仕組みとは?|ZetarMold、射出成形機を詳しく解説|MFG Hack(関東製作所)
スクリューと逆流防止弁
スクリューは、後ろから順に供給部・圧縮部・計量部に分かれ、圧縮部では溝が徐々に浅くなって樹脂を圧縮します(特開平9-314625・特開平7-148800)。樹脂はヒーターの熱と回転によるせん断の熱で溶けます。先端には、射出のときに樹脂が後ろへ戻らないようにする逆流防止弁(チェックリング)が付いています。
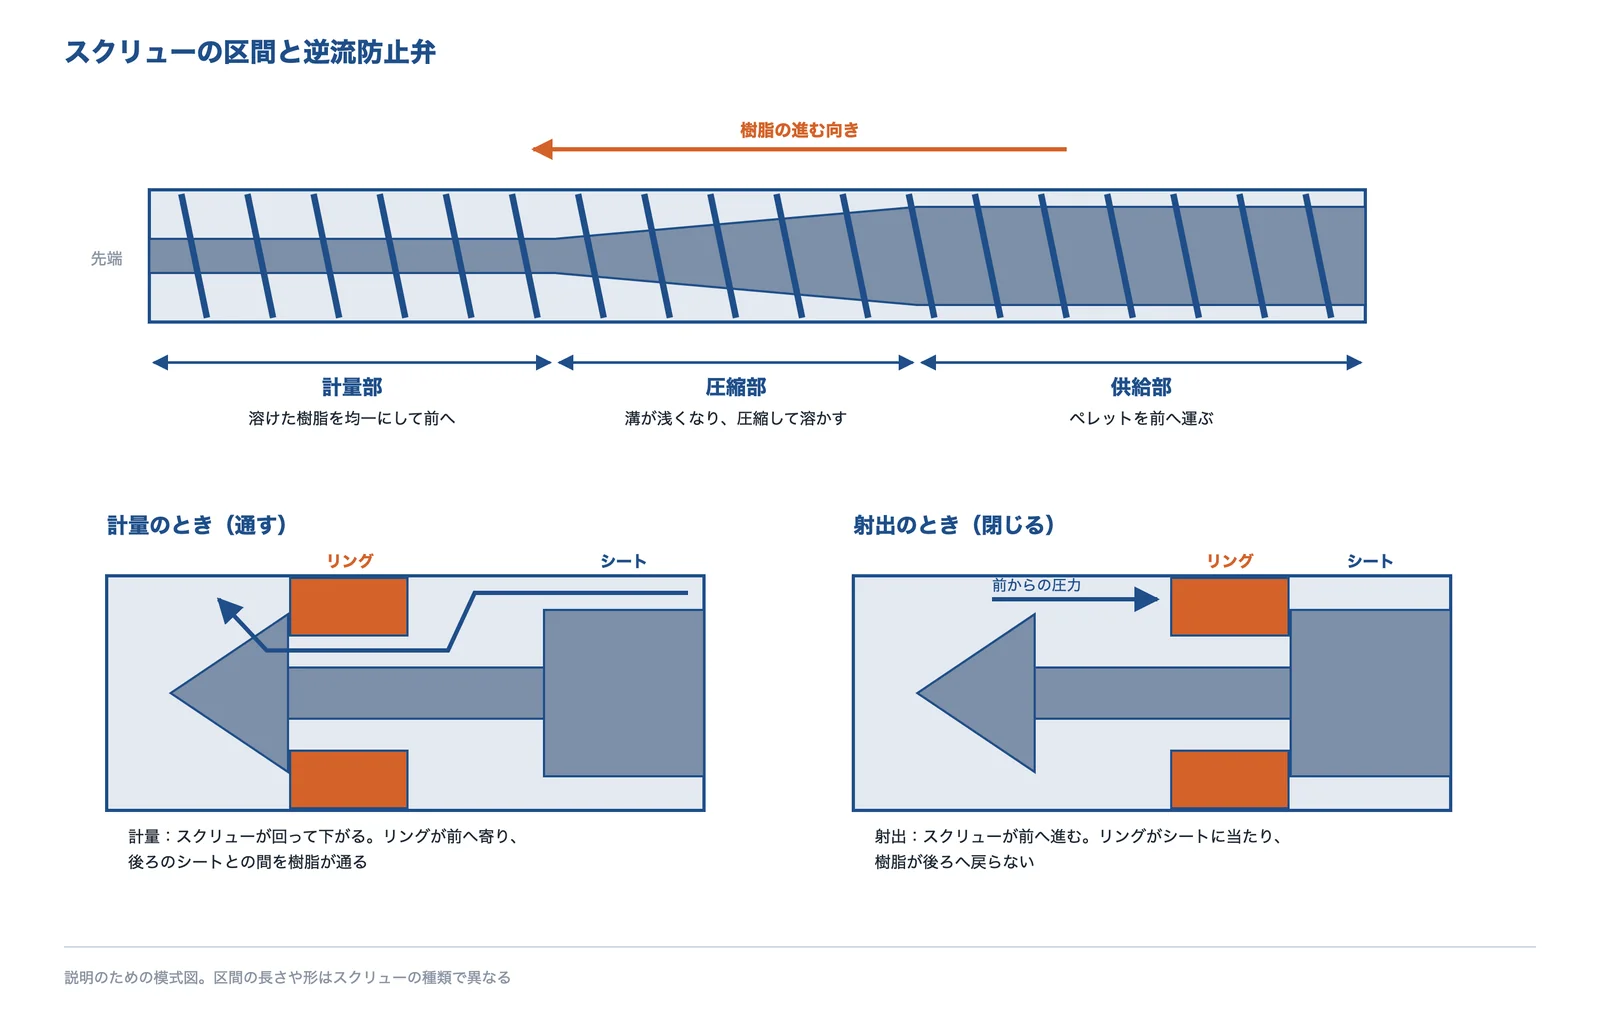
出典:特開平9-314625・特開平7-148800 と ZetarMold の解説をもとに AI(Claude)で作成
逆流防止弁は消耗部品で、摩耗するとショット量が不安定になり、製品の重さがばらつきます(ZetarMold)。
出典:特開平9-314625「射出スクリュ」|Google Patents、特開平7-148800「射出成形機のスクリュ」|Google Patents、射出成形機の仕組みとは?|ZetarMold
電動式・油圧式・ハイブリッドと型締方式
電動式・油圧式・ハイブリッドの違い
駆動の違いは、動力をモーターと機械要素で伝えるか、作動油で伝えるかです(木成ゴム)。一部を油圧、一部を電動にしたものは複合式(ハイブリッド)と呼ばれます。
| 電動式 | 油圧式 | ハイブリッド | |
|---|---|---|---|
| 動かし方 | サーボモーターとボールねじなど | 作動油の圧力 | 射出と可塑化はサーボ、型締は油圧とする例 |
| 長所 | 精度が高い、省エネ、静か、作動油を使わず冷却水も大幅に減らせる | 高い圧力を出せる、価格が安い、条件の微調整がしやすい | 両方の長所を組み合わせる |
| 短所 | 価格が高い、制御が厳密で無理がききにくい | 消費電力と騒音が大きい、寸法がばらつきやすい、油漏れのおそれ | (出典に記載なし) |
| 向く場面の例 | 食品容器・医療関係品 | 価格を抑えたいとき | 型締の大きな力を油圧で安く出したいとき(大型機に日精樹脂工業 FVX-Ⅲ の例) |
表は関東製作所と ZetarMold の説明をもとに整理しました。「向く場面の例」は編集部の整理です。長所と短所は一般的な傾向で、機種によって変わります。
省エネの大きさについて、関東製作所は電動式を油圧式と比べて40〜50%省エネと説明しています。実際に更新した事例では、型締力 4,420 kN と 3,440 kN の2台を油圧式から電動式に替えて、エネルギー消費量を 45.2%減らした例があります(環境共創イニシアチブの事例)。
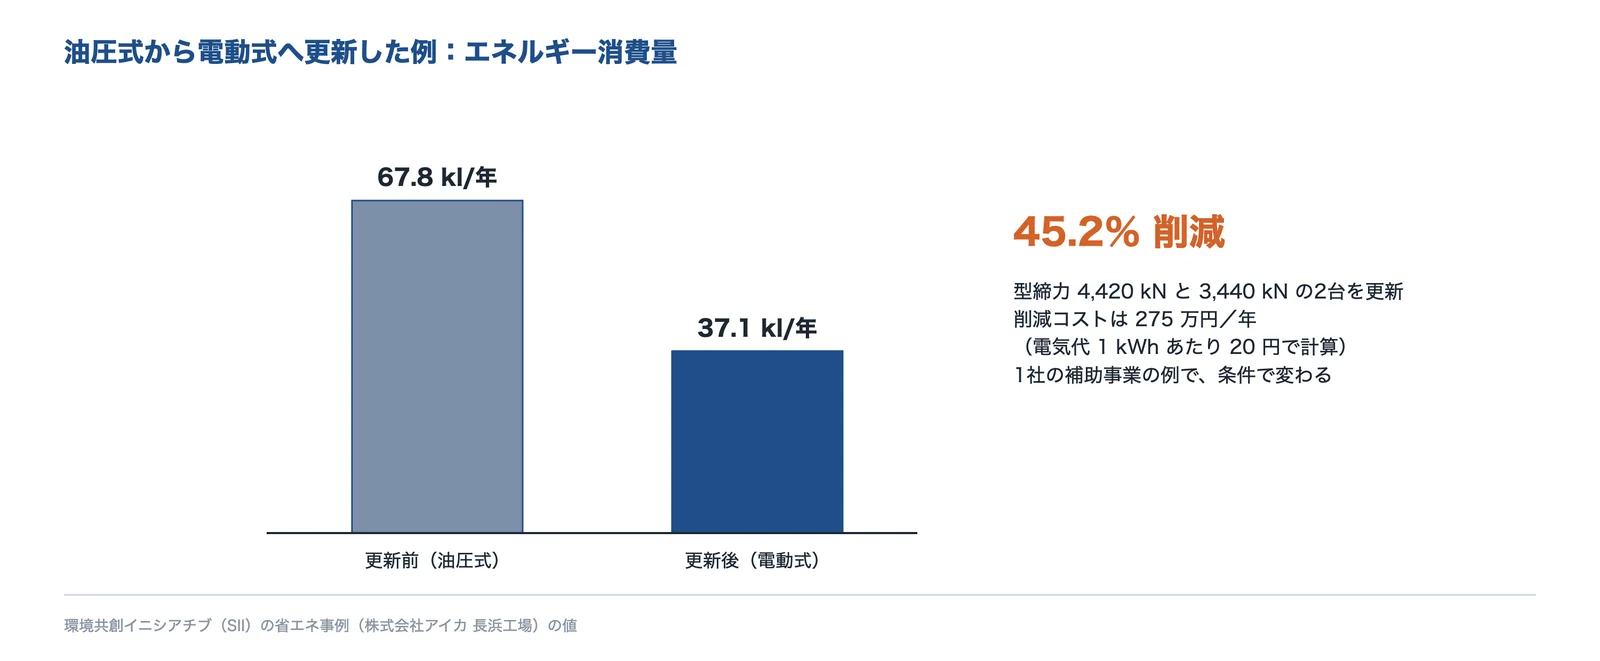
出典:環境共創イニシアチブの省エネ事例をもとに AI(Claude)で作成
出典:射出成形機を詳しく解説|MFG Hack(関東製作所)、射出成形機の仕組みとは?|ZetarMold、射出成形機の構成・方式|木成ゴム、省エネ事例:株式会社アイカ(長浜工場)|環境共創イニシアチブ
トグル式と直圧式
金型を押さえる方式は主に2つです。トグル式はリンクで力を拡大し、直圧式は油圧シリンダーで直接押します(木成ゴム)。関東製作所は、電動機ではほとんどがトグル式と説明しています。
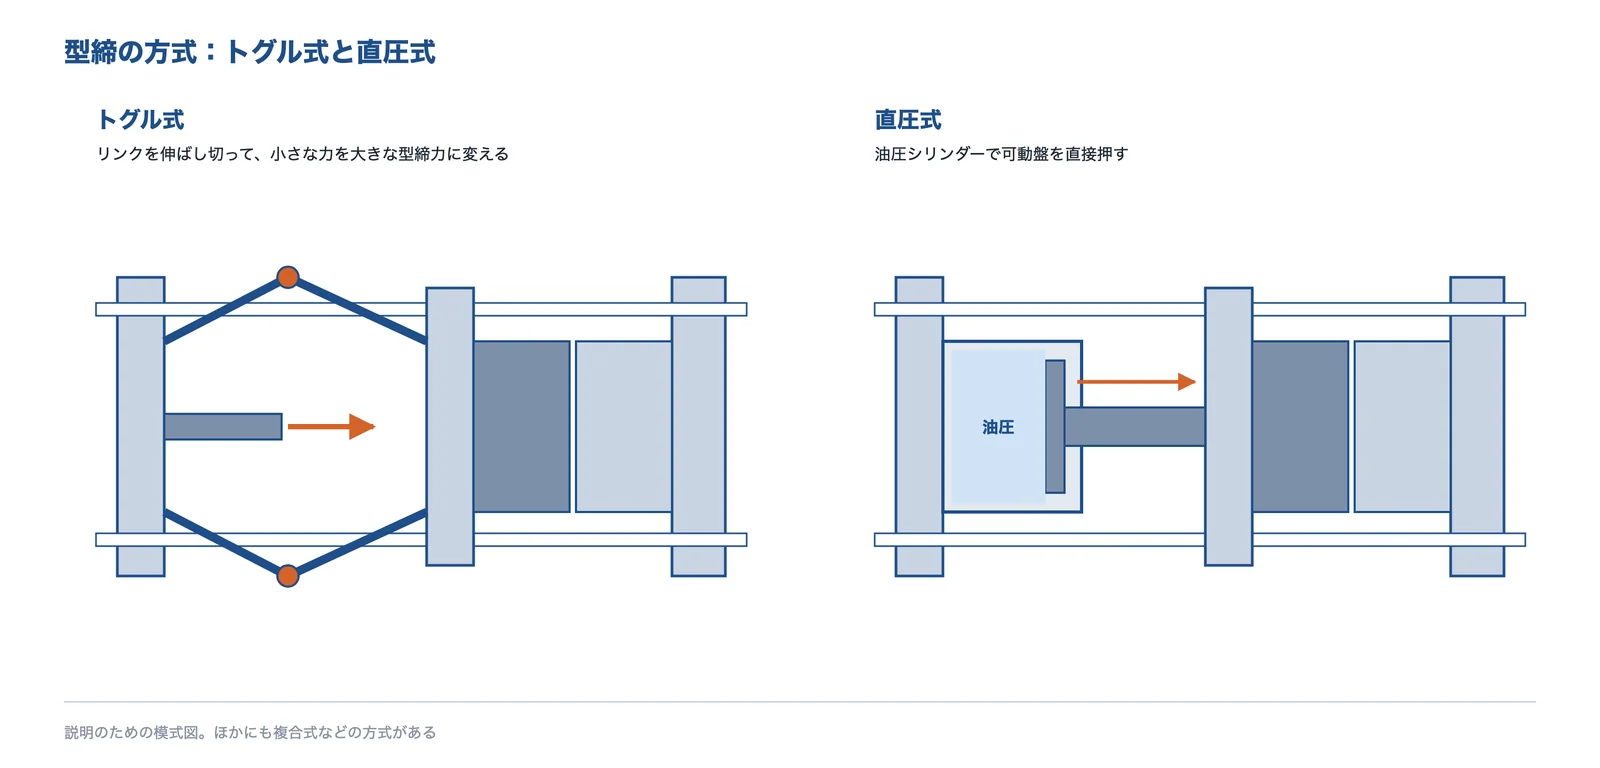
出典:木成ゴム・ZetarMold の解説をもとに AI(Claude)で作成
| トグル式 | 直圧式 | |
|---|---|---|
| しくみ | リンク機構で力を拡大する | 大径の油圧シリンダーで押す |
| 得意なこと | 開閉が速く、省エネ | 金型の厚みに関係なく一定の力が得られる |
| 気をつけること | 金型の高さで型締力がわずかに変わる | 作動油の温度・品質の管理が要る(油圧式全般の注意点) |
出典:射出成形機の構成・方式|木成ゴム、射出成形機を詳しく解説|MFG Hack(関東製作所)、射出成形機の仕組みとは?|ZetarMold
型式:横型・竪型・インライン式・プリプラ式
横型と竪型
金型の開閉とスクリューの動く向きが水平なものを横型、垂直なものを竪型と呼びます(木成ゴム)。金型が上下に開く竪型は、下型に置いた部品が落ちないので、金属部品を樹脂と一体にするインサート成形に使われます。日精樹脂工業は電気式竪型機 TH-EⅣ を「インサート成形に最適」と説明し、ソディックも竪型 VT50 の説明でインサート成形を対象に挙げています。
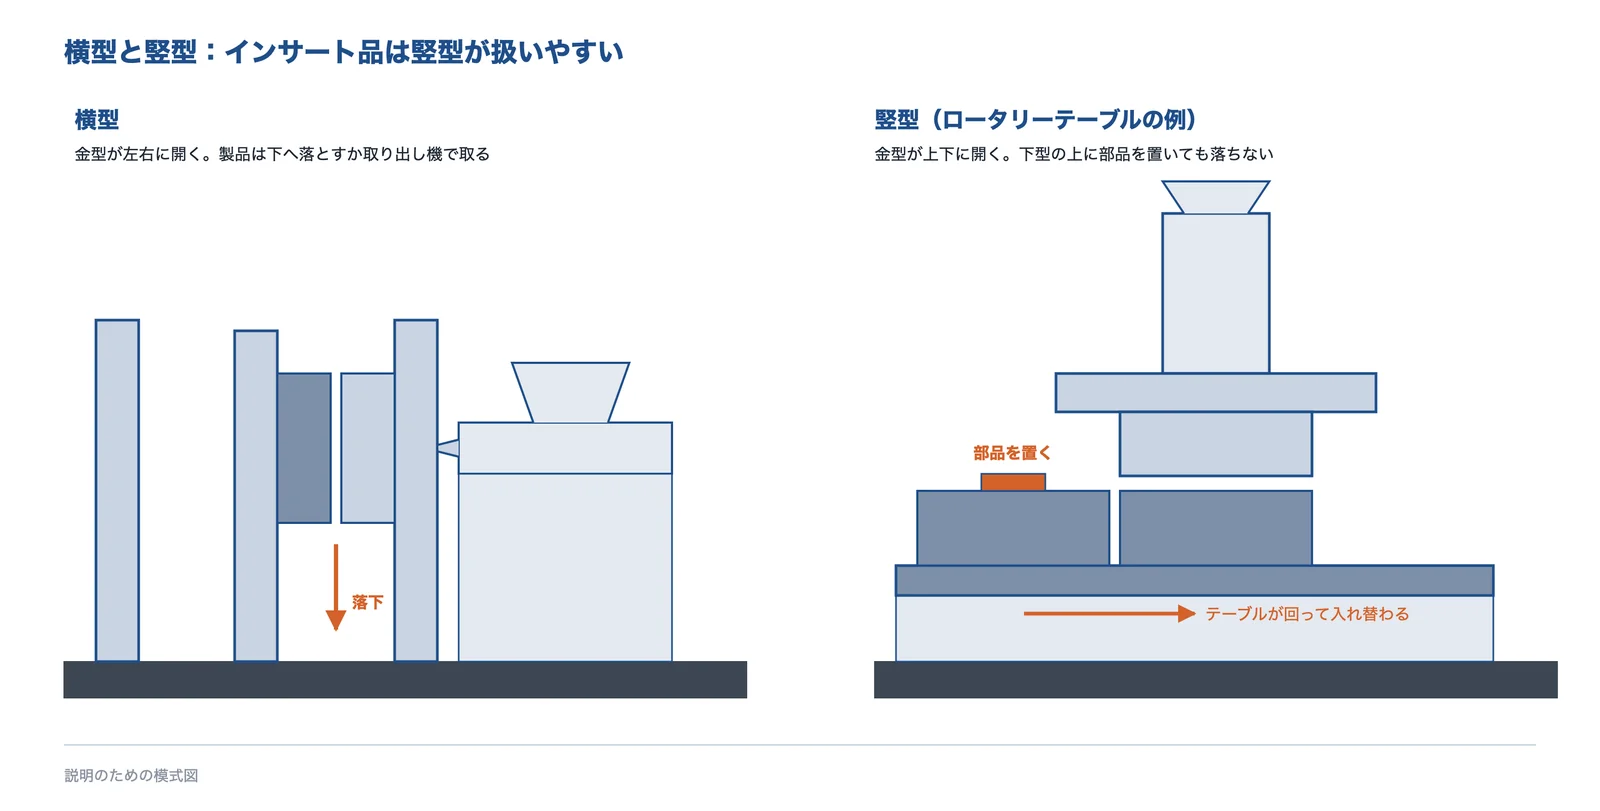
出典:木成ゴムの解説をもとに AI(Claude)で作成
出典:射出成形機の構成・方式|木成ゴム、TH-EⅣ|日精樹脂工業、V-LINE 竪型 単動 射出成形機「VT50」発売開始のお知らせ(2019年10月21日)|ソディック
インライン式とプリプラ式
射出の方式にも違いがあります。インライン式は1本のスクリューで溶かすことと射出の両方を行い、プリプラ式は溶かす部分と射出する部分を分けます(木成ゴム)。ソディックの V-LINE は可塑化部と計量・射出部で構成され、分業によって計量と射出の不安定要素を取り除くと同社は説明しています。
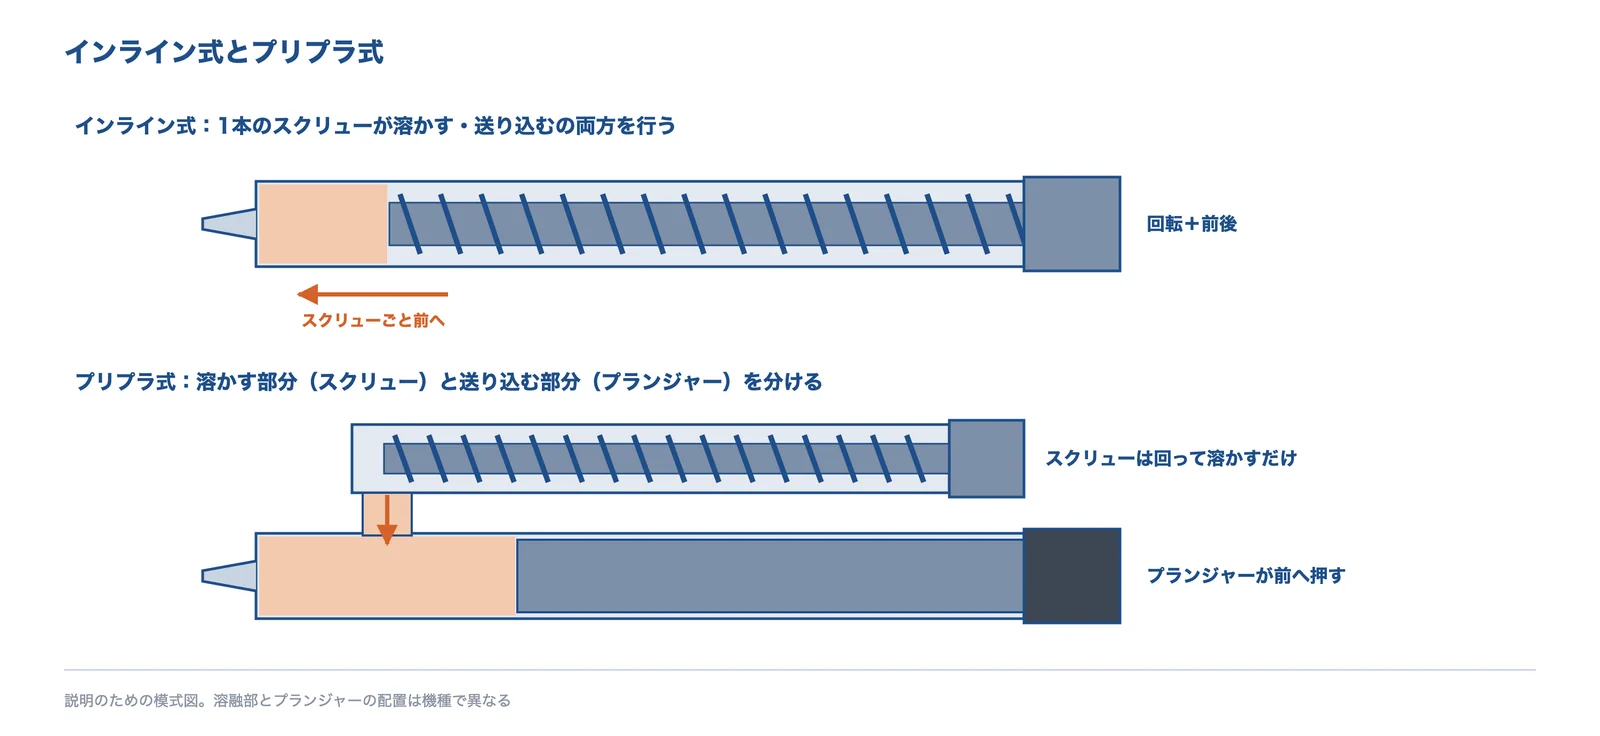
出典:木成ゴムの解説とソディックの資料をもとに AI(Claude)で作成
出典:射出成形機の構成・方式|木成ゴム、V-LINE 竪型 単動 射出成形機「VT50」発売開始のお知らせ(2019年10月21日)|ソディック
二色・多材の成形機と小型機
2つの材料で1つの部品を作るための専用機や追加の射出ユニットもあります。例として、住友重機械工業は二材成形用の機種を、日精樹脂工業は二色・異種材料の専用機を、ファナックは多材成形用の第2射出ユニット SI-A を出しています。
試作や少量の成形には小型機もあります。卓上機の例として Moiron M2-I は型締力 150 kN、最大射出 20 cc、最大金型サイズ 200×130 mm、本体重量 120 kg です(システムクリエイト)。公設の試験所で使える機械もあり、埼玉県産業技術総合センターの小型射出成形機は最大型締圧力 6 t、最大射出容量 6.8 cc です。
出典:射出成形機|住友重機械工業、製品一覧|日精樹脂工業、電動射出成形機 ROBOSHOT|ファナック、卓上射出成形機 Moiron M2-I|イプロス(システムクリエイト)、小型射出成形機|埼玉県産業技術総合センター
仕様表の読み方
仕様表の項目と見方
仕様表で最初に見るのは型締力です。単位は kN と tf(トン)が使われ、1 tf は約 9.8 kNです。電動機の仕様の例として、日精樹脂工業の NEX30V(スクリュ径 16 mm の場合)の値を載せます。
| 項目 | NEX30V の値 | 見方 |
|---|---|---|
| 最大型締力 | 294 kN | 計算した必要な型締力に余裕を足した値より大きいか |
| スクリュ径 | 16 mm | 同じ機械でも径を選べることが多い。径で射出体積と射出圧力が変わる |
| 射出体積 | 13 cm³ | 製品とランナーを合わせた体積が適切な割合か(次の章) |
| 最大射出圧力 | 265 MPa | 薄肉や流れにくい材料で足りるか |
| タイバー間隔(H×V) | 310×310 mm | 金型がタイバーの間に収まるか |
| ダイプレート寸法(H×V) | 450×450 mm | 金型を取り付けられるか |
| 使用金型厚 | 150〜375 mm | 金型の厚みがこの範囲に入るか |
| 型開閉ストローク | 230 mm | 製品を取り出せるだけ開くか |
| 最大型開距離 | 605 mm | 金型の厚みと開く量の合計が収まるか |
| エジェクタストローク | 50 mm | 製品を押し出す長さが足りるか |
「見方」は編集部が整理したものです。項目の名前はメーカーによって異なります。
金型が機械に載るかを見る
型締力が足りていても、金型がタイバーの間を通らなければ載りません。ZetarMold も、金型がタイバーの間に収まることを選定の条件に挙げています。
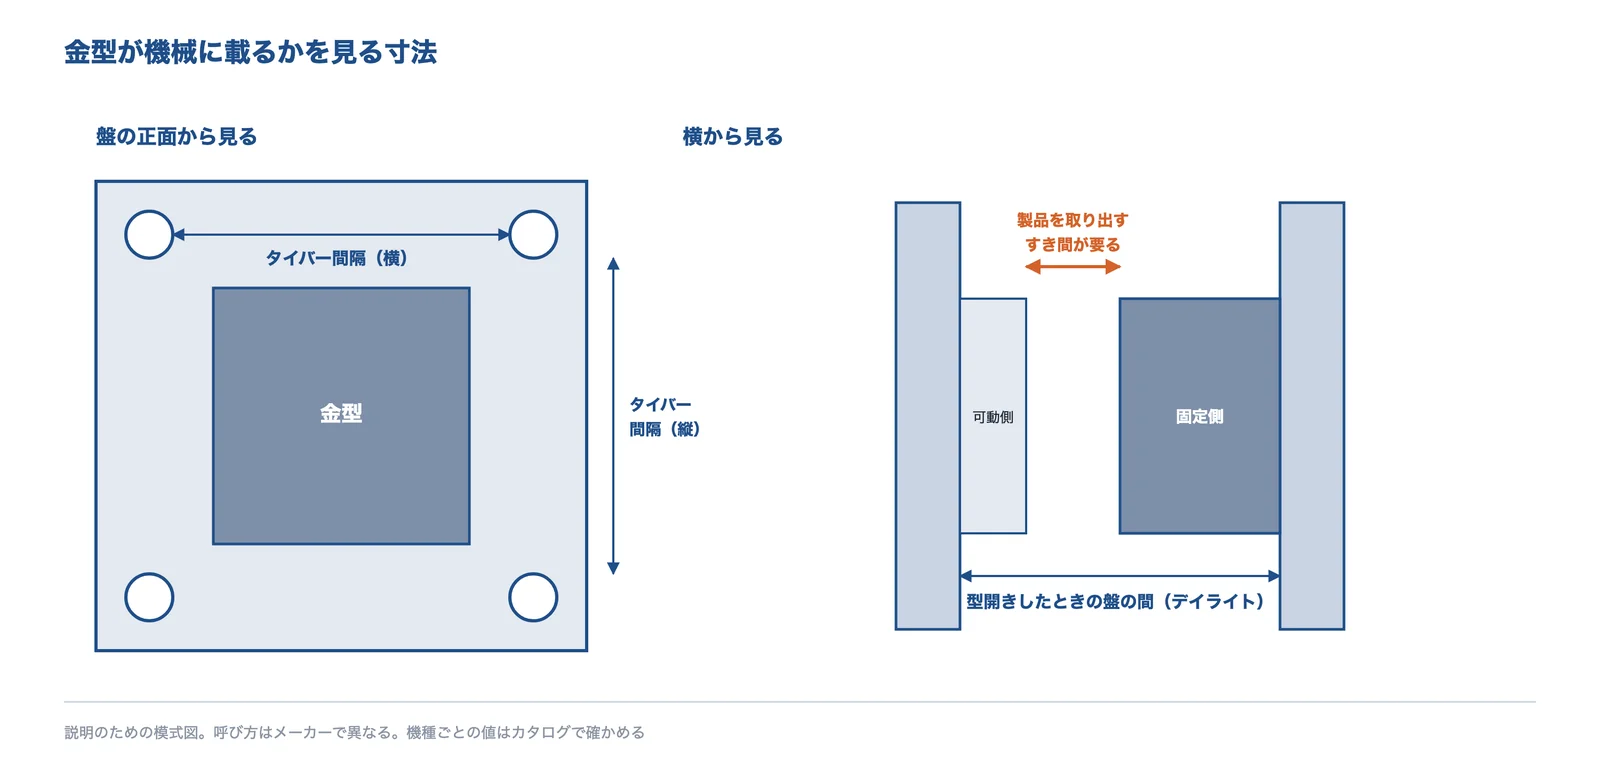
出典:日精樹脂工業の仕様表をもとに AI(Claude)で作成
出典:NEX30V 仕様|日精樹脂工業、射出成形機の仕組みとは?|ZetarMold
射出成形機の選び方
型締力の計算
必要な型締力は、投影面積 × キャビティ内の圧力で見積もります。投影面積は金型が開く向きから見た面積で、ランナーとゲートの面積も含めます(ZetarMold)。計算したトン数には 1.1〜1.2 の安全係数を掛けます(ZetarMold)。
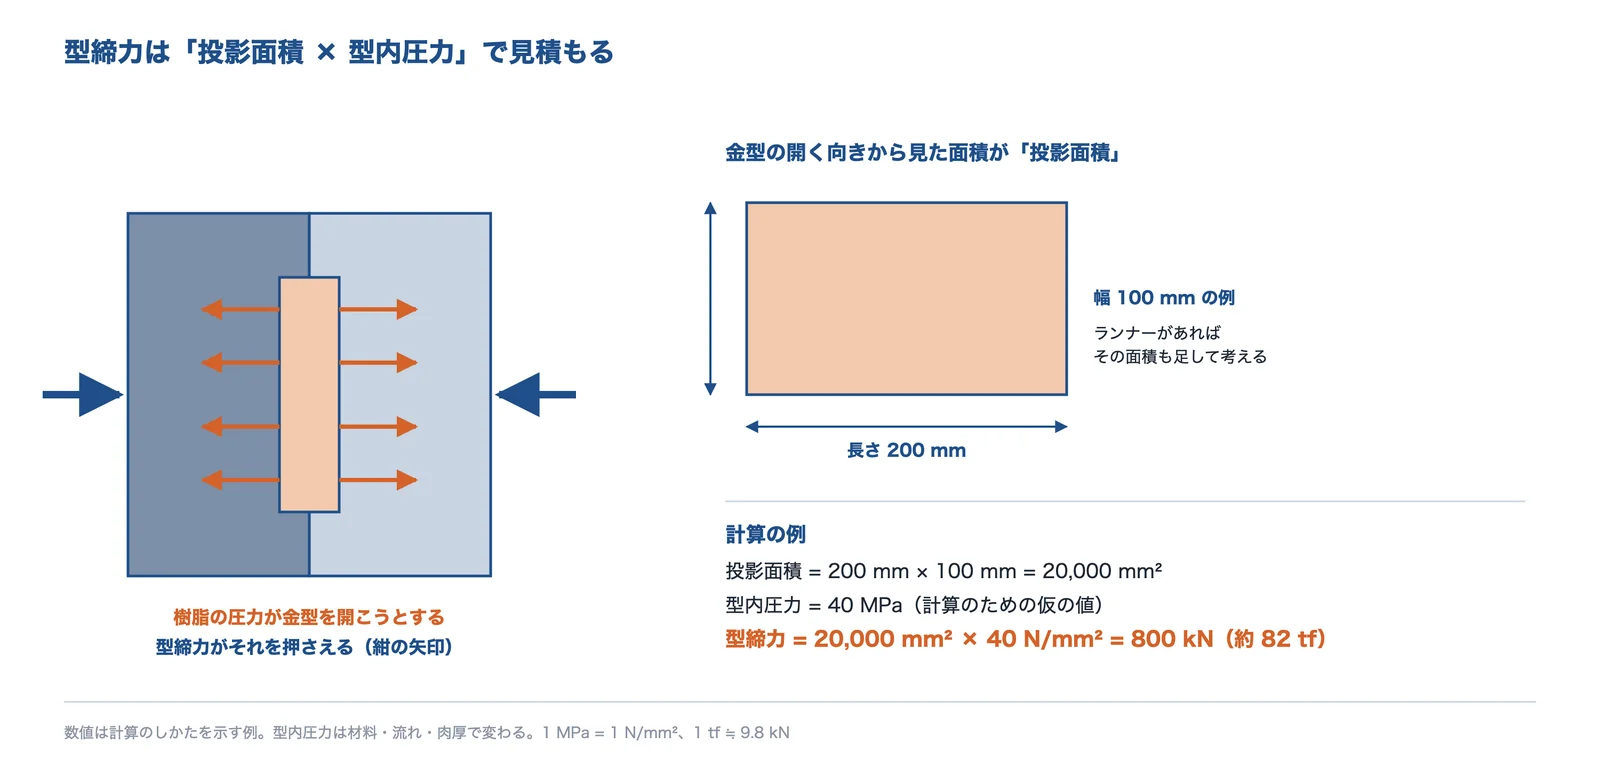
出典:関東製作所・ZetarMold の解説をもとに AI(Claude)で作成
関東製作所の例では、A4 サイズ(21×29.7 cm=623 cm²)の PP 製品で、圧力を 300 kgf/cm² とすると 186.9 t になり、余力を見て 200〜220 t の機械が適切としています。
| 材料 | キャビティ内圧力の目安(kgf/cm²) | MPa に換算 |
|---|---|---|
| PS | 150〜250 | 約 15〜25 |
| PE | 200〜300 | 約 20〜29 |
| PP | 200〜350 | 約 20〜34 |
| ABS | 300〜500 | 約 29〜49 |
| PA | 350〜600 | 約 34〜59 |
| POM | 350〜550 | 約 34〜54 |
| PBT | 350〜550 | 約 34〜54 |
| PC | 400〜700 | 約 39〜69 |
圧力の値は ZetarMold の目安で、測定の条件は書かれていません。MPa は編集部の換算です。肉厚や温度、ランナーの取り方でも変わります(関東製作所)。実際の型内圧力の例として、MONOist の記事は精密で 400〜500 kgf/cm²、汎用で 300〜500 kgf/cm² を挙げています。流動解析やメーカーへの相談で確かめてください。
出典:射出成形の計算|ZetarMold、射出成形機を詳しく解説|MFG Hack(関東製作所)、バリの発生を防止せよ|MONOist
ショット量の目安
射出成形機メーカーの Huarong は、1回の射出量を機械の最大射出量の 20〜80%に収めるという目安を示しています。少なすぎると樹脂がシリンダーに長く留まって劣化し、多すぎると溶け方にむらが出ます。
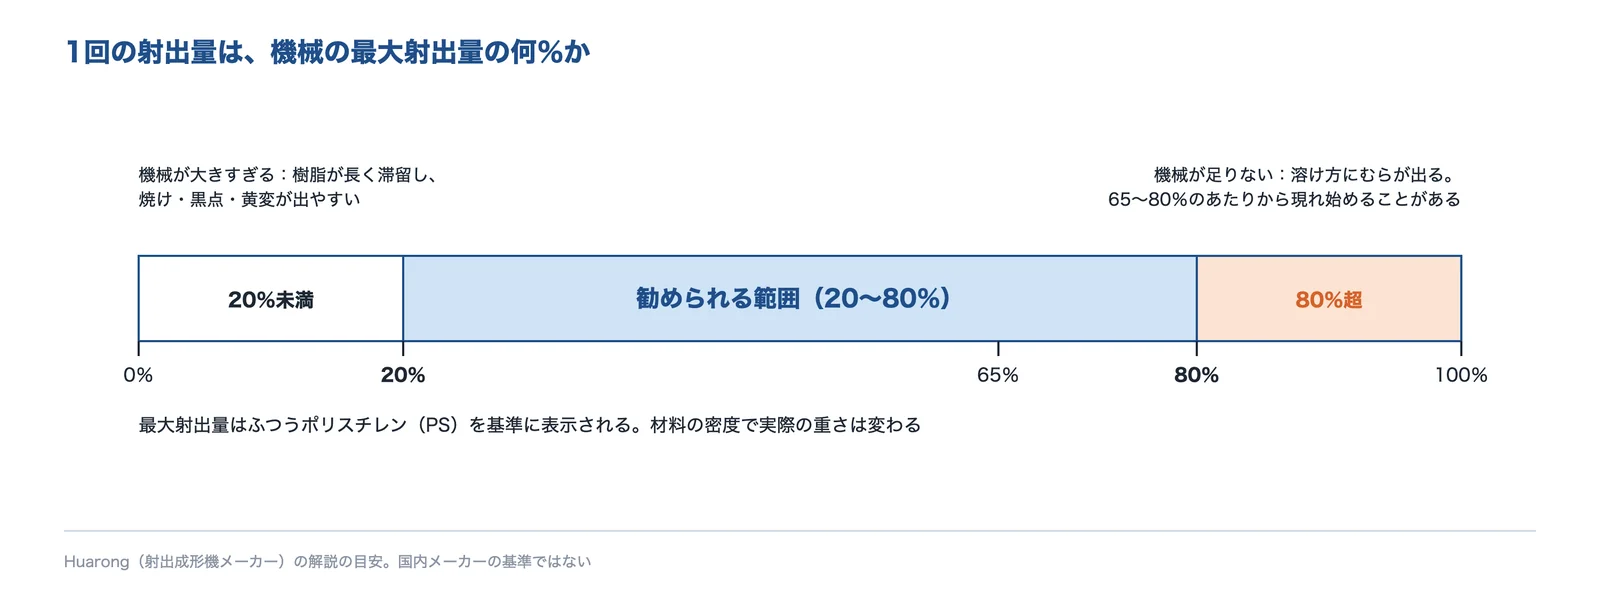
出典:Huarong の解説をもとに AI(Claude)で作成
最大射出量はふつうポリスチレンを基準に表示されるので、密度の違う材料では実際の重さが変わります(Huarong)。逆流防止弁からの漏れなどに備えて、さらに 10%ほどの余裕を見ることも勧めています。コールドランナーでは、ランナーとスプルーの重さも含めます。国内メーカーの目安は確かめられなかったので、機械メーカーにも確認してください。
出典:Shot Weight Analysis|Huarong
選ぶときのチェックポイント
機械を選ぶときや、成形メーカーに相談するときに確かめる項目を、編集部が整理しました。
| 項目 | 確かめること |
|---|---|
| 型締力 | 投影面積と材料から計算し、余裕を足す |
| 射出量 | 製品とランナーの合計が最大射出量の何%になるか |
| 金型の寸法 | タイバー間隔・金型厚・型開き量に収まるか |
| 材料 | ガラス入りエンプラなら耐摩耗仕様のスクリューがあるか(関東製作所) |
| 精度と生産量 | 寸法の厳しさ、薄肉か、サイクルタイムの目標 |
| 駆動 | 電動・油圧・ハイブリッド。電気代と初期費用の両方で見る |
| 型式 | インサート成形なら竪型、二色なら専用機や追加の射出ユニット |
| 周辺機器 | 取り出し機、金型温調機、材料の乾燥機と通信できるか |
機械の価格は、型締力と仕様で大きく変わります。型締力ごとの価格を公開している出典は確かめられなかったので、機械メーカーに見積もりを依頼してください。電動式は油圧式より価格が高いとされています(関東製作所)。
出典:射出成形機を詳しく解説|MFG Hack(関東製作所)
機械が原因のトラブル
症状と機械側の原因
成形品の不良は金型や条件が原因のことも多いですが、機械の選び方や消耗部品が原因のこともあります。
| 症状 | 機械側で考えられること | 確かめること |
|---|---|---|
| バリが出る | 樹脂の力が型締力を上回り、合わせ面が開く(MONOist) | 型締力の計算、投影面積 |
| 製品の重さがばらつく | 逆流防止弁の摩耗でショット量が不安定になる(ZetarMold) | 逆流防止弁の状態 |
| 焼け・黒点・黄変 | 機械に対して射出量が少なく、樹脂が長く滞留する(Huarong) | 最大射出量に対する割合 |
| 未溶融の粒が混じる | 機械に対して射出量が多く、溶け方が足りない(Huarong) | 最大射出量に対する割合 |
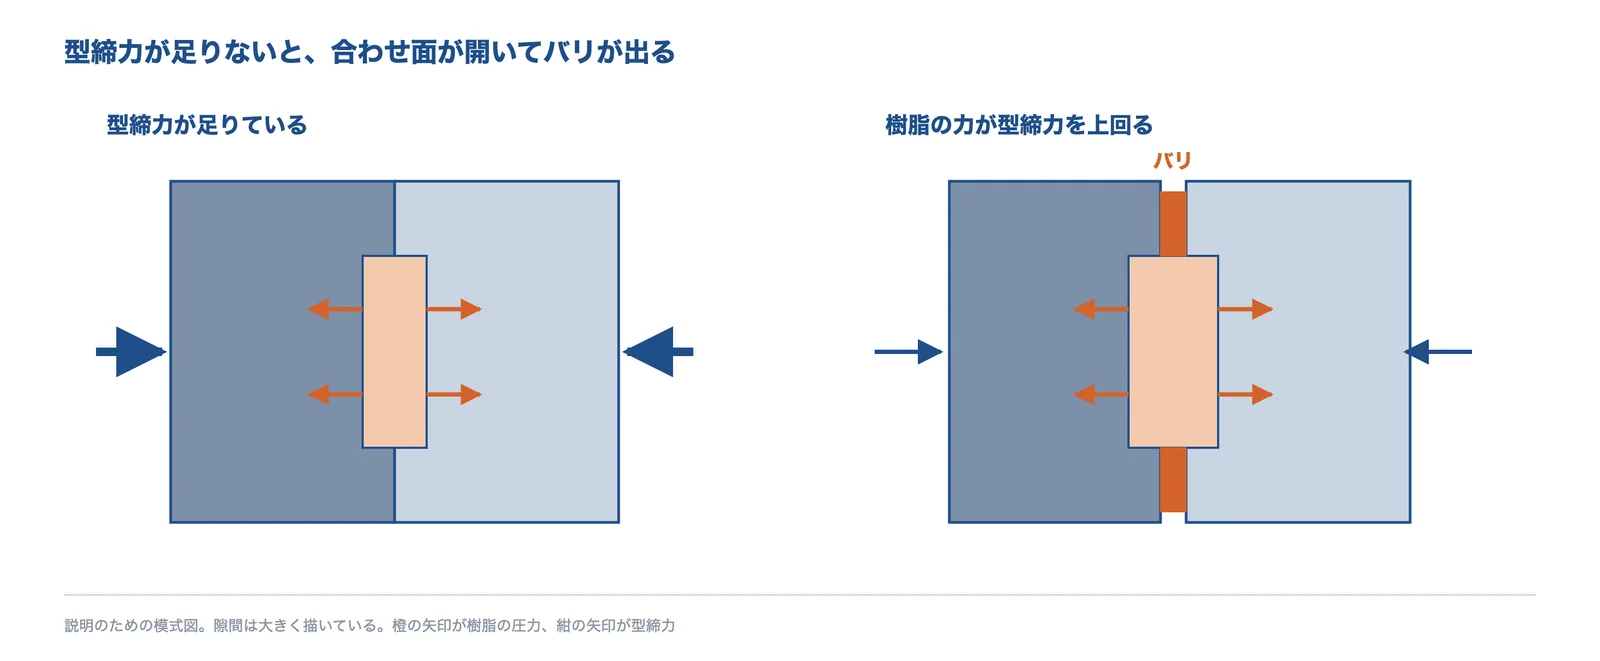
出典:MONOist の記事をもとに AI(Claude)で作成
成形条件や金型が原因の外観不良は、課題ページで扱っています。
出典:バリの発生を防止せよ|MONOist、射出成形機の仕組みとは?|ZetarMold、Shot Weight Analysis|Huarong
安全の決まり
労働安全衛生規則と JIS B 6711
労働安全衛生規則の第147条は、射出成形機などで身体の一部を挟まれるおそれがあるとき、事業者に戸や両手操作式の起動装置などの安全装置を設けることを求めています。戸は、閉じなければ機械が作動しない構造でなければなりません。
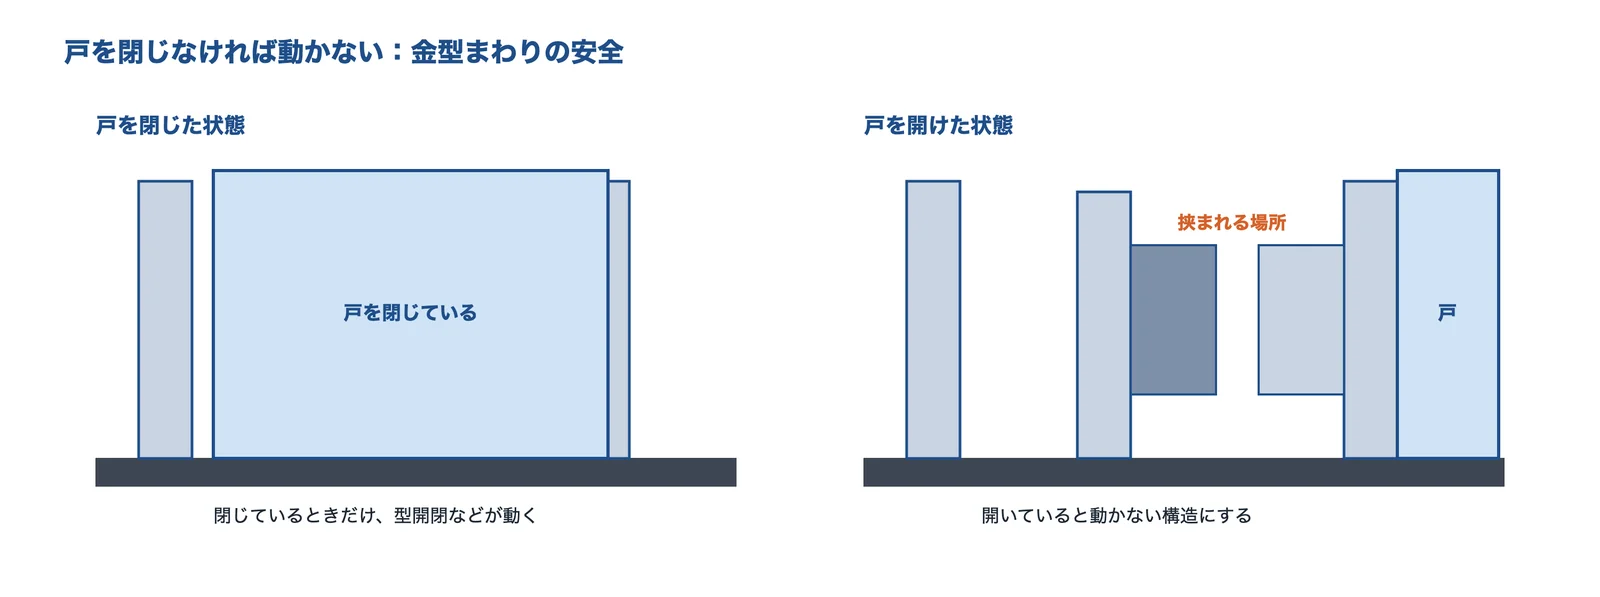
出典:労働安全衛生規則 第147条をもとに AI(Claude)で作成
機械の安全規格には、ISO 20430:2020 に対応する JIS B 6711:2021 があります。日本産業機械工業会は、2024年4月1日以降に出荷する射出成形機は、仕向国に安全の国家標準がない場合、原則としてこの規格に適合したものとすると公表しています。古い機械を使い続けるときや海外へ移すときは、適合の状況をメーカーに確かめてください。
出典:労働安全衛生規則 第147条|労働新聞社、射出成形機の新安全規格 JIS B 6711:2021 への適合について|日本産業機械工業会
企業紹介(射出成形機の技術)
電動機、ハイブリッド、竪型、独自の射出方式など、得意が異なる機械メーカーを紹介します。掲載は順位ではありません。各社の説明は公式サイトの情報をもとにしています。
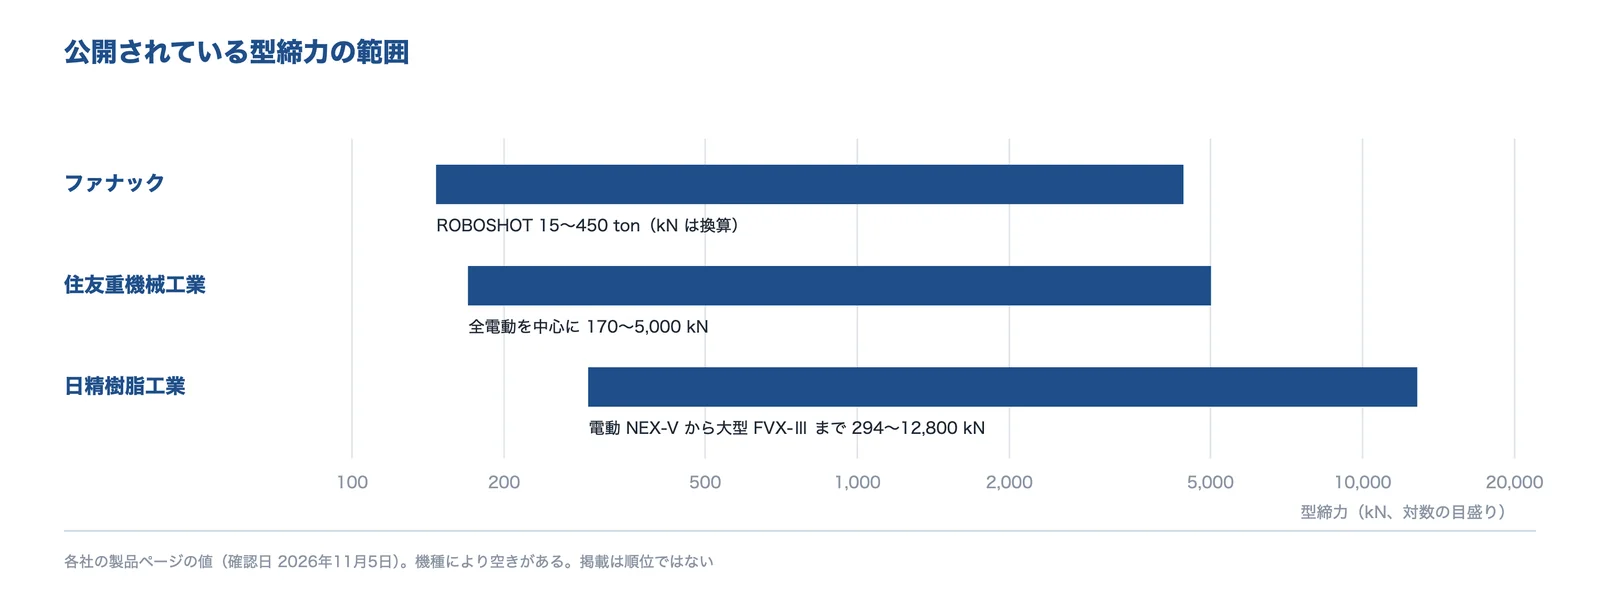
出典:ファナック・住友重機械工業・日精樹脂工業の製品ページをもとに AI(Claude)で作成
●は各社の公式サイトで確認できた種類です。ソディックのプリプラ式は、V-LINE の説明をもとにした編集部の分類です。空欄は扱っていないという意味ではありません。
ファナック株式会社|CNC とサーボ制御を使う電動機 ROBOSHOT
ファナックとは
山梨県南都留郡忍野村に本社を置く会社です。電動射出成形機 ROBOSHOT を出しています。
ファナックの得意技術
| 技術 | 内容 |
|---|---|
| 電動射出成形機 ROBOSHOT | 型締力 15〜450 ton の機種。同社の CNC とサーボ制御を使うとしている。金型保護機能と逆流監視を標準で備えると説明 |
| 第2射出ユニット SI-A | 多材成形に使う追加の射出ユニット(SI-20A、SI-300HA) |
ファナックが解決できる課題
- 精密成形を安定して続けたい
- ロボットで取り出しやインサート供給を自動化したい
- 多材成形を追加したい
出典:会社概要|ファナック、電動射出成形機 ROBOSHOT|ファナック
住友重機械工業株式会社|全電動機と、統合アプリケーション Zero-molding
住友重機械工業とは
東京都品川区に本社を置く会社です。全電動の射出成形機を中心に、レンズ・コネクタ・容器向けの専用機も出しています。
住友重機械工業の得意技術
| 技術 | 内容 |
|---|---|
| 全電動機 SE-EV-S シリーズ | 標準の SE-EV-S は型締力 300〜1,800 kN。中型の SE-EV-S-HD は 2,200〜5,000 kN |
| 高速機 SE-HSZ2 | 型締力 2,150〜3,430 kN。薄肉の高速精密成形に向くと説明 |
| Zero-molding | 最小型締力成形(MCM)、フローフロント制御(FFC)、簡単設定(SPS)からなる。MCM はショートショットを解消し、モールドデポジットを抑制すると説明 |
住友重機械工業が解決できる課題
- ショートショットやモールドデポジットを減らしたい
- 薄肉の容器をハイサイクルで作りたい
- レンズやコネクタの専用機を探している
日精樹脂工業株式会社|電動・ハイブリッド、横型・竪型、小型から大型まで
日精樹脂工業とは
長野県埴科郡坂城町に本社を置く会社です。電動とハイブリッド、横型と竪型の射出成形機を出しています。
日精樹脂工業の得意技術
| 技術 | 内容 |
|---|---|
| 電動 NEX-V | 横型。最大型締力 294〜3,530 kN |
| 大型ハイブリッド FVX-Ⅲ | 型締力 5,500〜12,800 kN。油圧と電気式の利点を組み合わせたと説明。油圧従来機比(FVX660、ドライ運転時の動力部の比較)で 45%削減としている |
| 竪型 TH-EⅣ | 電気式の竪型。型締力 392〜686(784)kN。インサート成形と薄肉ハイサイクルフープ成形に最適と説明 |
| 二色・異種材料の専用機 | 140〜800 tf(電動またはハイブリッド) |
日精樹脂工業が解決できる課題
- 大型部品を省エネで成形したい
- 金属部品を入れるインサート成形をしたい
- 二色成形をしたい
出典:会社情報|日精樹脂工業、製品一覧|日精樹脂工業、NEX-V|日精樹脂工業、FVX-Ⅲ|日精樹脂工業、TH-EⅣ|日精樹脂工業
芝浦機械株式会社|全電動 EC-SXⅢ と、逆流を抑えるプラストロールⅡ
芝浦機械とは
東京本社(東京都千代田区)と沼津本社(静岡県沼津市)を置く会社です。全電動式射出成形機 EC-SXⅢ シリーズを出しています。
芝浦機械の得意技術
| 技術 | 内容 |
|---|---|
| 全電動 EC-SXⅢ シリーズ | スクリュ径 22〜160 mm。超大型の EC3000SXⅢ もある |
| 射出装置 S-CUBE とプラストロールⅡ | プラストロールⅡ(オプション)はチェックリングからの逆流を抑え、ショット間の充填質量のばらつきを解消すると説明 |
| 型締装置 SOLID-CLAMP | 成形条件を変えずにサイクルタイムを短縮できると説明 |
| サブ射出ユニット EC PLUS+ | 多材成形・サンドイッチ成形に対応 |
芝浦機械が解決できる課題
- ショットごとの重さのばらつきを減らしたい
- 消費電力と樹脂のロスを減らしたい
- 大きな部品を全電動で成形したい
出典:会社概況|芝浦機械、射出成形機|芝浦機械、EC-SXⅢ シリーズ|芝浦機械
株式会社ソディック|可塑化と射出を分ける V-LINE
ソディックとは
神奈川県横浜市都筑区に本社を置く会社です。横型・竪型・専用の射出成形機を出しています。
ソディックの得意技術
| 技術 | 内容 |
|---|---|
| V-LINE | 溶かす可塑化部と、計量・射出を行う射出部で構成する同社独自の装置。分業により安定した計量と射出ができると説明 |
| 竪型 単動 VT50 | 型締力 490 kN(50 トン)。精密コネクタなどのインサート成形を対象とし、同社比で20%のサイクル短縮(同一成形品、型開閉ストローク 140 mm の場合)と説明 |
ソディックが解決できる課題
- 精密部品の計量と射出を安定させたい
- コネクタのインサート成形のサイクルを短くしたい
出典:会社概要|ソディック、射出成形機|ソディック、V-LINE 竪型 単動 射出成形機「VT50」発売開始のお知らせ(2019年10月21日)|ソディック
よくある質問
- 射出成形機とは、わかりやすく言うと?
- 樹脂を溶かして金型に流し込み、冷やして固めて取り出す機械です。材料を溶かす部分と、金型を閉じて押さえる部分でできています。
- 電動と油圧はどちらが良いですか?
- 電動は精度と省エネに、油圧は価格と高い圧力に長所があるとされます(違い)。製品の精度、電気代と初期費用の両方で比べます。
- 型締力はどう計算しますか?
- 投影面積(cm²)× キャビティ内圧力(kgf/cm²)÷ 1000 でトン数が出ます。ランナーの面積も含め、1.1〜1.2 の安全係数を掛けます(計算)。
- 機械が大きいほど良いですか?
- 良いとは言えません。最大射出量に対して射出量が少なすぎると、樹脂が長く留まって焼けや黒点が出やすくなるとされます(ショット量)。
- 型締力の tf と kN はどう換算しますか?
- 1 tf は約 9.8 kN です。100 tf は約 980 kN です。
- 1台の価格はどのくらいですか?
- 型締力と仕様で大きく変わります。出典つきの目安は確かめられなかったので、機械メーカーに見積もりを依頼してください。
- 小型や卓上の機械はありますか?
- あります。卓上機の例に、型締力 150 kN、本体重量 120 kg の Moiron M2-I があります(小型機)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
- 射出成形(成形条件・金型・材料の選び方)
- 金型
- エンジニアリングプラスチック
- 汎用プラスチック
- ボールねじ
- 試作
- 基礎知識:粘度
- 基礎知識:融点
- 射出成形の外観不良を減らしたい
- バリを出さない・バリ取りを減らしたい
- 樹脂と金属をしっかり接合したい
- 量産で寸法がばらつく
出典・確認日
- 射出成形機を詳しく解説|MFG Hack(関東製作所)
- 射出成形機の仕組みとは?|ZetarMold
- 特開平9-314625「射出スクリュ」|Google Patents
- 特開平7-148800「射出成形機のスクリュ」|Google Patents
- 射出成形機の構成・方式|木成ゴム
- 省エネ事例:株式会社アイカ(長浜工場)|環境共創イニシアチブ
- TH-EⅣ|日精樹脂工業
- V-LINE 竪型 単動 射出成形機「VT50」発売開始のお知らせ(2019年10月21日)|ソディック
- 射出成形機|住友重機械工業
- 製品一覧|日精樹脂工業
- 電動射出成形機 ROBOSHOT|ファナック
- 卓上射出成形機 Moiron M2-I|イプロス(システムクリエイト)
- 小型射出成形機|埼玉県産業技術総合センター
- NEX30V 仕様|日精樹脂工業
- 射出成形の計算|ZetarMold
- バリの発生を防止せよ|MONOist
- Shot Weight Analysis|Huarong
- 労働安全衛生規則 第147条|労働新聞社
- 射出成形機の新安全規格 JIS B 6711:2021 への適合について|日本産業機械工業会
- 会社概要|ファナック
- 会社概要|住友重機械工業
- 会社情報|日精樹脂工業
- NEX-V|日精樹脂工業
- FVX-Ⅲ|日精樹脂工業
- 会社概況|芝浦機械
- 射出成形機|芝浦機械
- EC-SXⅢ シリーズ|芝浦機械
- 会社概要|ソディック
- 射出成形機|ソディック
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図・写真は転載していません。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年11月5日 本ページの内容は一般的な情報です。数値は出典の機種・条件の例として、実際の選定は機械メーカー・成形メーカーの資料で確かめてください。








