
汎用プラスチックは、PE(ポリエチレン)・PP(ポリプロピレン)・PVC(塩化ビニル樹脂)・PS(ポリスチレン)・ABS 樹脂など、量が多く、身のまわりでよく見かける樹脂です。設計の現場では、これに PC(ポリカーボネート)・PA(ナイロン)といった汎用エンプラを加えた中から選ぶことがほとんどです。選ぶときに決めることは、耐熱・強さ・薬品や環境への強さ・寸法の安定・加工のしやすさの5つで、どれかが使い方と合っていないと、割れ・変形・劣化につながります。
このページでは、樹脂を選ぶときに必要なことを1ページにまとめました。分類と結晶性・非晶性のちがい、樹脂ごとの特徴、常用耐熱温度と耐薬品性の比較、カタログ値の読み方、成形収縮と吸水、ストレスクラック・クリープ・紫外線劣化・加水分解といったトラブルのしくみを公設試験研究機関の報告から、事故の事例、見分け方、相談できる会社まで扱います。PEEK・PPS・POM などのエンプラは技術ページ「エンジニアリングプラスチック」、樹脂の割れの対策は課題「樹脂部品の割れ(ソルベントクラック・ストレスクラック)を防ぎたい」でも詳しく扱っています。
知りたいことから読む
- 汎用プラスチックとエンプラの違い → プラスチックの基本
- PE・PP・PVC・PS・ABS・PC・ナイロンの特徴 → 種類と特徴
- 常用耐熱温度と耐薬品性の比較表 → 比較表と選び方
- 荷重たわみ温度などカタログ値の読み方 → 比較表と選び方
- 成形収縮率・乾燥・接着のしやすさ → 成形・加工の性質
- ストレスクラック・吸水・紫外線の劣化 → トラブルのしくみと対策
- 樹脂の見分け方 → 見分け方と材質表示
- 成形・加工・分析の会社 → 企業紹介
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| しばらくしてから、鏡のような破面で割れた | 薬品・油・可塑剤とひずみが重なったストレスクラック(環境応力割れ) | ストレスクラック(環境応力割れ) |
| ねじやはめ込みが、時間がたつとゆるむ・外れる | クリープ・応力緩和で、締付け力や押し付け力が下がった | クリープと応力緩和 |
| ナイロンの部品の寸法が変わった・軟らかくなった | 吸水による寸法変化と、強さ・弾性率の低下 | 吸水(ナイロン) |
| 屋外で表面にひびが出て、もろくなった | 紫外線による劣化(とくに伸びが先に落ちる) | 紫外線・屋外での劣化 |
| 湯気・温水に触れる PC の部品が割れた | PC の加水分解。アルカリ性の洗剤でも起きる | PC の加水分解 |
| 金型どおりの寸法にならない・反る | 成形収縮率のちがい(結晶性は大きくばらつく)、肉厚の差 | 成形収縮率・設計のチェックポイント |
| 樹脂と金属の組立部がガタつく・割れる | 樹脂と金属の線膨張率のちがい | 線膨張率(金属との組合せ) |
| 接着剤・塗料がつかない | PP・PE など結晶性の樹脂は接着・塗装しにくい | 接着・塗装・めっきのしやすさ |
このページの出典をもとに編集部が整理したものです。リンクを押すと、対策を書いた所へ移ります。
プラスチックの基本:熱可塑性・汎用とエンプラ・結晶性
熱可塑性樹脂と熱硬化性樹脂
日本プラスチック工業連盟の解説は、熱可塑性樹脂を温めると軟らかくなって溶け、冷やすと固まるチョコレートのようなもの、熱硬化性樹脂を一度固まると温めても軟らかくならないビスケットのようなもの、とたとえています。このページで扱う PE・PP・PS・PVC・ABS・PC・PA は、どれも熱可塑性樹脂です。射出成形や押出成形で形にでき、温めれば溶かして再生できます。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟
汎用プラスチック・エンプラ・スーパーエンプラ
熱可塑性樹脂は、耐熱温度などで汎用プラスチックとエンジニアリングプラスチック(エンプラ)に分けられます。日本プラスチック工業連盟は常用 100℃を目安に挙げ、汎用プラスチックに PE・PP・塩化ビニル樹脂・PS・PET・ABS 樹脂、エンプラに PC・ポリアミド(ナイロン)・ポリアセタール・PBT を挙げています。パナソニックの解説は、エンプラを耐熱 100℃以上、スーパーエンプラを 150℃以上としています。線引きの温度は資料によって少しちがうので、目安として見てください。
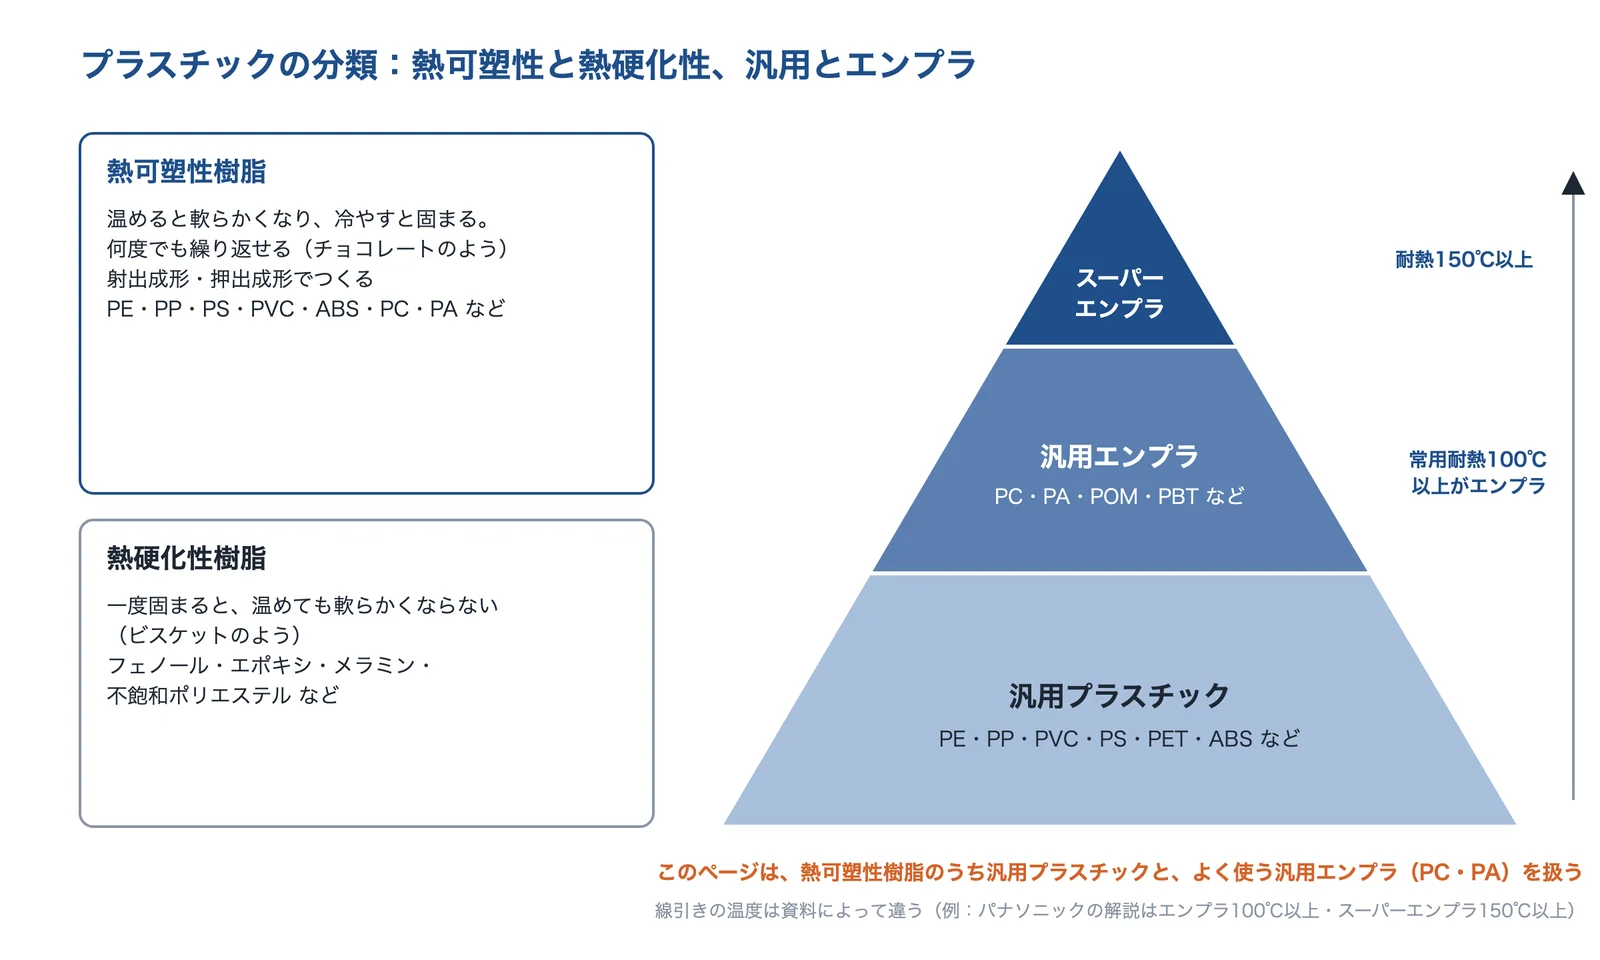
出典:日本プラスチック工業連盟「こんにちはプラスチック」・パナソニック「プラスチックの分類」をもとに AI(Claude)で作成
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、レーザー樹脂溶着技術のご紹介 樹脂材料の分類|パナソニック
結晶性樹脂と非晶性樹脂
樹脂のもう1つの大きな分け方が、結晶性と非晶性です。キーエンスの解説によると、結晶性樹脂は固まるときに分子の一部が規則正しく並んだ「結晶部分」をもち、非晶性樹脂は分子が不規則に絡み合ったまま固まります。一般に、非晶性は透明で寸法精度がよく、結晶性は薬品に強いが接着・塗装しにくく、成形収縮が大きいという違いがあります。PE・PP・PA・POM・PET・PBT は結晶性、PVC・PS・PMMA・ABS・PC は非晶性です。
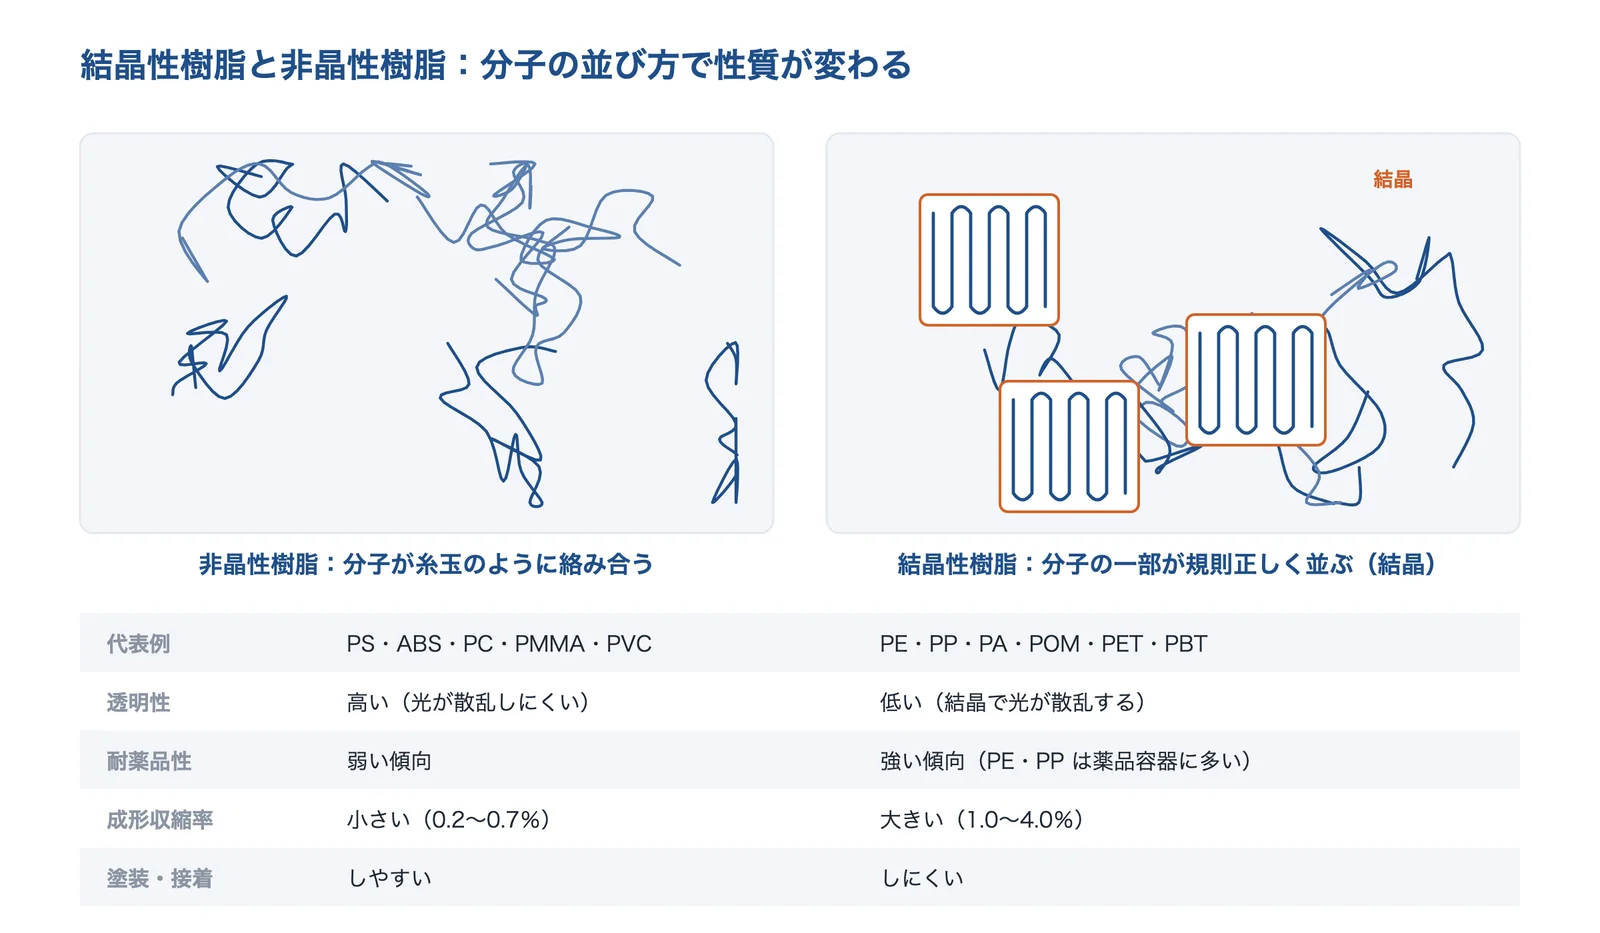
出典:キーエンス「結晶性樹脂と非晶性樹脂の違い」「成形収縮率とは」をもとに AI(Claude)で作成
結晶性の PET でも、急に冷やして結晶化度を下げると透明になります。ペットボトルが透明なのはこのためです(キーエンス)。
出典:結晶性樹脂と非晶性樹脂の違い|キーエンス 樹脂成形エキスパート、樹脂の成形収縮率|キーエンス 樹脂成形エキスパート
種類と特徴:PE・PP・PVC・PS・PMMA・PET・ABS・PC・ナイロン
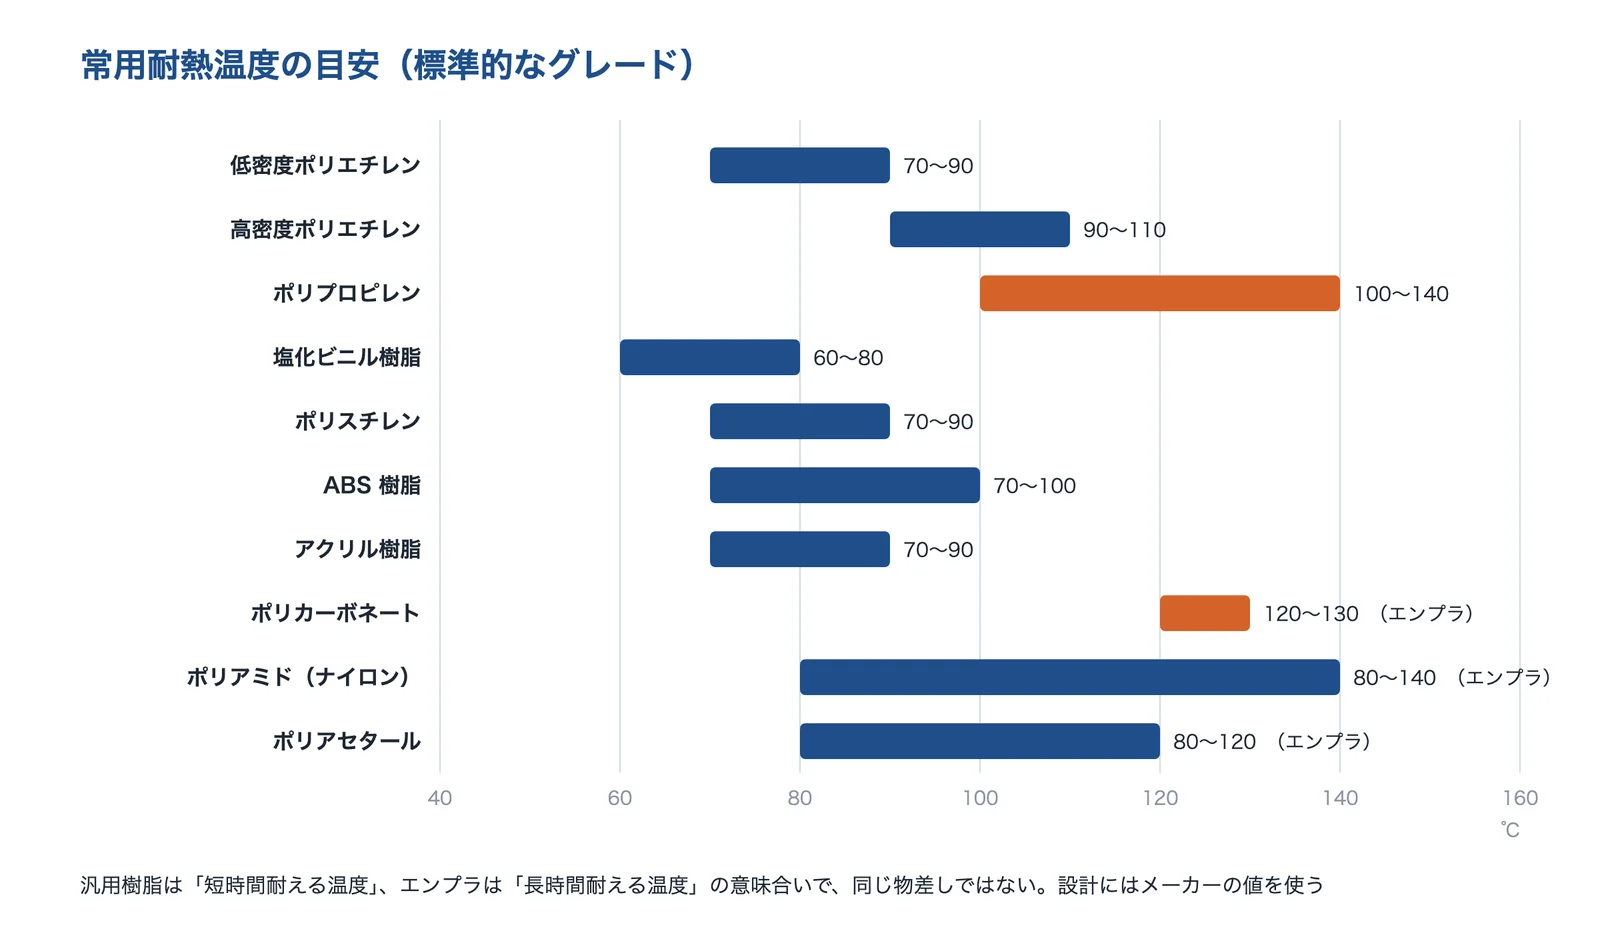
おもな汎用プラスチックの特長を、日本プラスチック工業連盟の「主なプラスチックの特性と用途」の表をもとにまとめました(PMMA は、この表で汎用プラスチックの欄に入っています)。常用耐熱温度は標準的なグレードの目安です。
出典:日本プラスチック工業連盟「こんにちはプラスチック」をもとに AI(Claude)で作成
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟
PE(ポリエチレン)
低密度ポリエチレン(LDPE)は水より軽く(比重 0.94 未満)、電気絶縁性・耐水性・耐薬品性にすぐれ、柔らかく、低温でももろくならない樹脂です。常用耐熱温度は 70〜90℃。高密度ポリエチレン(HDPE)は少し重く(比重 0.94 超)、耐熱性と剛性が高く、常用耐熱温度は 90〜110℃で、灯油かん・ガソリンタンク・パイプなどに使われます(日本プラスチック工業連盟)。プライムポリマーの押出用 HDPE「ハイゼックス 5000S」の物性表では、密度 949kg/m³、引張降伏応力 25MPa、曲げ弾性率 1,080MPa、融点 130℃です。同じ表には、耐環境応力亀裂(ASTM D1693)が 600 時間を超えるグレードもあります。洗剤などに触れる容器では、この値も見ます。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、ハイゼックス(高密度ポリエチレン 押出成形用)物性表|プライムポリマー
PP(ポリプロピレン)
PP は比重 0.9〜0.91 と最も軽く、耐熱性が比較的高い樹脂で、常用耐熱温度は 100〜140℃です。自動車部品・家電部品・食品容器・コンテナ・医療器具などに広く使われます(日本プラスチック工業連盟)。プライムポリマーの射出成形用の剛性グレード(6銘柄)の物性表では、引張降伏応力 35〜40MPa、引張弾性率 1,650〜2,100MPa、荷重たわみ温度 95〜120℃(0.45MPa)です。同社は、ホモポリマーは剛性や耐熱性にすぐれるが低温衝撃性に劣り、エチレンと共重合させたブロックコポリマーで低温衝撃性を改良している、としています。結晶性で接着・塗装しにくい点は接着・塗装・めっきのしやすさで扱います。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、プライムポリプロ(射出成形 剛性・透明グレード)物性表|プライムポリマー、材料技術(ポリプロピレン)|プライムポリマー
PVC(塩化ビニル樹脂)
PVC は燃えにくく、軟質と硬質があり、水に沈む(比重 1.4)樹脂です。常用耐熱温度は 60〜80℃と低めで、上下水道管・継手・雨樋・サッシ・床材・電線被覆などに使われます(日本プラスチック工業連盟)。軟質の PVC には可塑剤が入っているので、ほかの樹脂と触れさせると、可塑剤がストレスクラックの原因になることがあります(ストレスクラック(環境応力割れ))。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、プラスチックの環境応力割れ(技術資料 NO.98037、水谷 潔)|大阪府立産業技術総合研究所
PS(ポリスチレン)
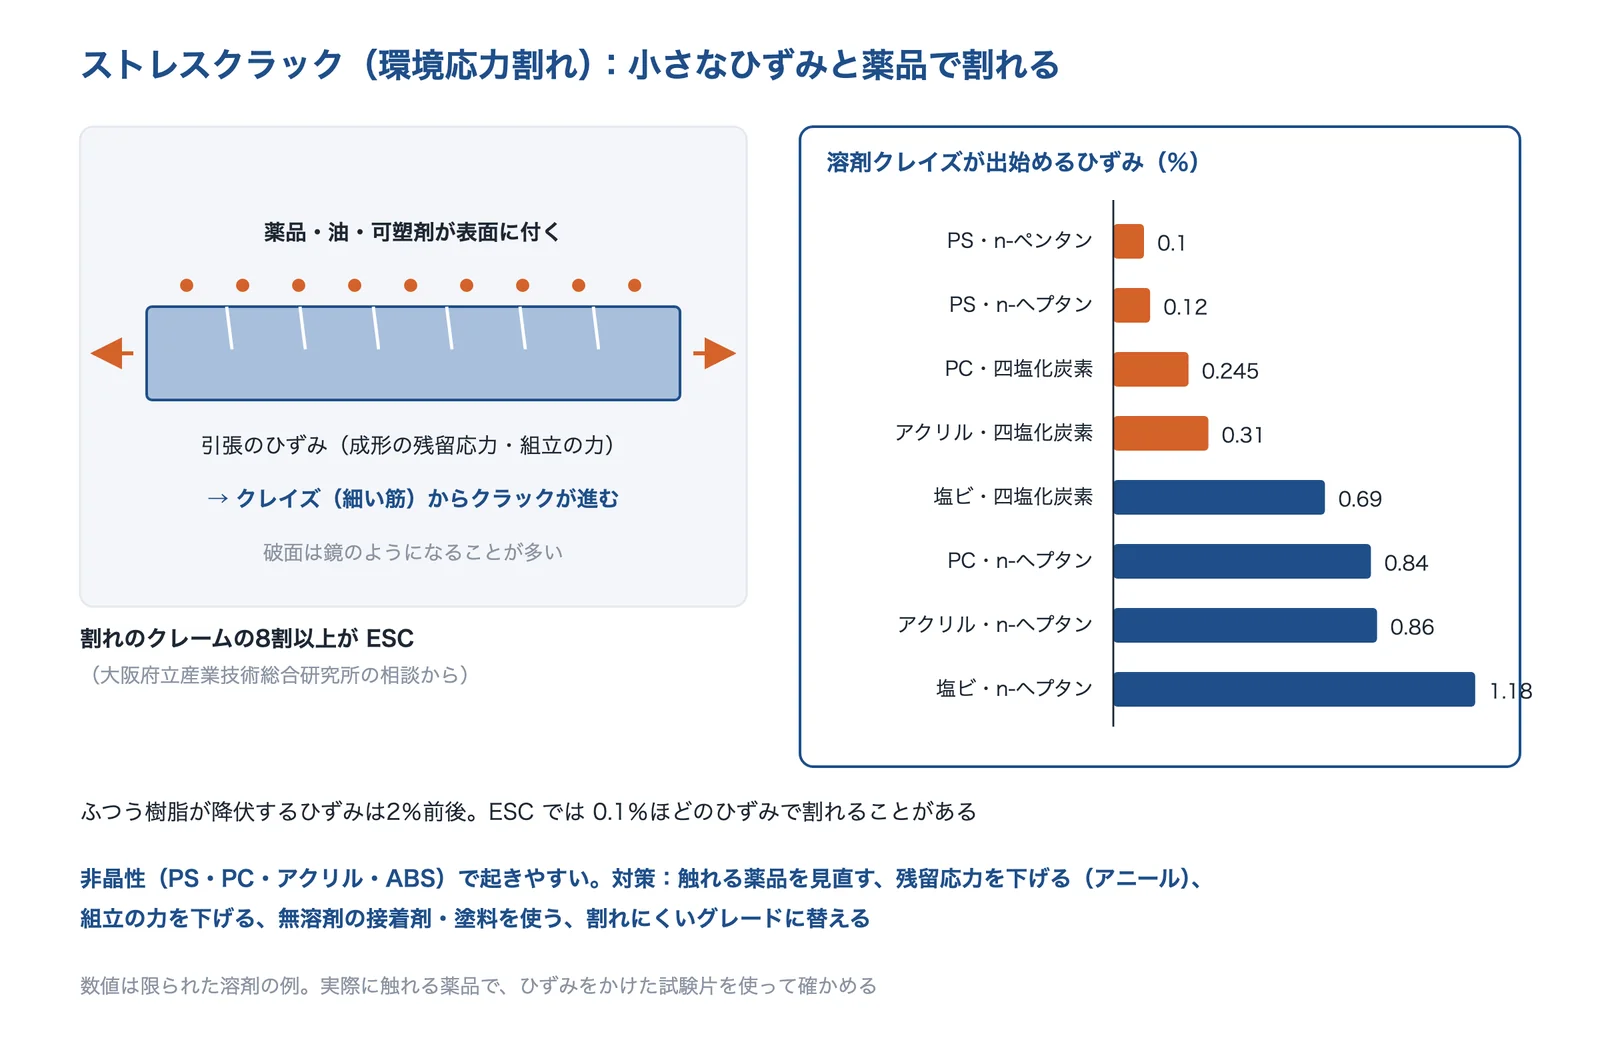
PS には、透明で剛性のある GP グレードと、乳白色で耐衝撃性をもつ HI グレードがあります。着色しやすく電気絶縁性がよい一方、ベンジン・シンナーに溶けます。常用耐熱温度は 70〜90℃です(日本プラスチック工業連盟)。大阪府立産業技術総合研究所の資料では、PS は n-ペンタンで 0.1%、n-ヘプタンで 0.12%のひずみで溶剤クレイズが出ており、表の中でも低い値です。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、プラスチックの環境応力割れ(技術資料 NO.98037、水谷 潔)|大阪府立産業技術総合研究所
PMMA(アクリル樹脂)
PMMA は無色透明で光沢がある樹脂で、常用耐熱温度は 70〜90℃、ベンジン・シンナーに侵されます(日本プラスチック工業連盟)。旭化成のデルペット 80N の物性表では、全光線透過率 92%(厚さ 3mm)、曲げ弾性率 3,300MPa、荷重たわみ温度 100℃(1.8MPa)です。同社の資料は、PMMA は比較的吸水しやすく、相対湿度が 0%から 100%に変わる所で使う成形品では、長さ 1m あたり約 4mm の寸法変化があるとしています。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、デルペット(SK シリーズ・80N)の物性|旭化成、デルペット技術資料「水分率の影響」|旭化成
PET(ポリエチレンテレフタレート)
PET は透明性にすぐれ、強靭で、ガスバリア性があります。常用耐熱温度は延伸フィルムで 200℃まで、無延伸シートで 60℃まで、耐熱ボトルで 85℃までと、形によって大きく変わります(日本プラスチック工業連盟)。結晶性の樹脂ですが、急に冷やして結晶化度を下げると透明になります(キーエンス)。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、結晶性樹脂と非晶性樹脂の違い|キーエンス 樹脂成形エキスパート
よく使う樹脂:ABS・PC・ナイロンの物性表の例
ABS 樹脂は汎用プラスチック、PC とナイロン(PA)は汎用エンプラに分けられますが、どれも機械・電気の部品でよく使われます。メーカーの物性表の例を並べました。
| 項目 | ABS(日本エイアンドエル KRALASTIC) | PC(三菱エンジニアリングプラスチックス ユーピロン) | PA6(UBE ナイロン 1013B) |
|---|---|---|---|
| 引張 | 降伏応力 40〜59MPa | 降伏強さ 54〜64MPa | 強さ 80MPa |
| 曲げ弾性率 | 2,200〜2,750MPa | 2.26GPa | 2.7GPa |
| 荷重たわみ温度 | 80〜84℃(1.8MPa) | 132〜138℃(1.82MPa) | 60℃(1.8MPa)・155℃(0.45MPa) |
| 密度・比重 | 1.04〜1.06g/cm³ | 1.19(射出成形品) | — |
| その他 | 成形収縮率 0.4〜0.6% | 線膨張率 6〜7×10⁻⁵/K、吸水率(24h)0.23〜0.26% | 吸水率(平衡)3.0% |
| 燃焼性 UL94 | HB | — | V-2 |
| 試験 | ISO 試験・一般グレード6品 | ASTM などの古い試験の値 | ISO 試験(乾燥時の値) |
試験法・条件・グレードが違うので、3つの値どうしを並べて比べないでください。代表値で、保証値ではありません。
出典:KRALASTIC(ABS 樹脂)一般グレード 物性表|日本エイアンドエル、ユーピロン/ノバレックス 物性編|三菱エンジニアリングプラスチックス、UBE Nylon 1013B(PA6)データシート|UBE
ABS 樹脂
ABS 樹脂は光沢・外観・耐衝撃性にすぐれ、OA 機器・自動車の内外装品・家電などに使われます。常用耐熱温度は 70〜100℃で、アルコールには長時間で膨潤します(日本プラスチック工業連盟)。日本エイアンドエルの一般グレードの物性表では、引張降伏応力 40〜59MPa、曲げ弾性率 2,200〜2,750MPa、荷重たわみ温度 80〜84℃(1.8MPa)、成形収縮率 0.4〜0.6%、燃焼性は UL94 の HB です。めっき・塗装に向く樹脂で、プラスチックめっきでは ABS・PC/ABS が使われます(太洋工作所の紹介)。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、KRALASTIC(ABS 樹脂)一般グレード 物性表|日本エイアンドエル、太洋工作所(出展者紹介)|日経クロステック Special
PC(ポリカーボネート)
PC は無色透明で、耐衝撃性にとくにすぐれる樹脂です。常用耐熱温度は 120〜130℃で、酸には強いがアルカリに弱く、洗剤などでおかされるものもあります(日本プラスチック工業連盟)。三菱エンジニアリングプラスチックスの物性編では、荷重たわみ温度は 132〜138℃(1.82MPa)、線膨張率は 6〜7×10⁻⁵/K で、アイゾット衝撃値は −50℃付近で脆性破壊に移ります。同じ資料は、四塩化炭素・アセトン・ヘキサンで応力亀裂が出る限界の引張ひずみを 0.5・0.35・0.8%としており、薬品と高温の水には注意が要ります(ストレスクラック(環境応力割れ)・PC の加水分解)。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、ユーピロン/ノバレックス 物性編|三菱エンジニアリングプラスチックス
ナイロン(PA6・PA66)
ナイロン(ポリアミド)は乳白色で、耐摩耗性・耐寒冷性・耐衝撃性がよく、歯車・ファスナー・自動車の吸気管やラジエータータンクなどに使われます。常用耐熱温度は 80〜140℃です(日本プラスチック工業連盟)。UBE の PA6「1013B」のデータシートでは、引張強さ 80MPa、曲げ弾性率 2.7GPa、平衡吸水率 3.0%、UL94 V-2 です。いちばんの注意点は吸水で、吸水すると強さ・弾性率が下がり、寸法も変わります(吸水(ナイロン))。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、UBE Nylon 1013B(PA6)データシート|UBE
ガラス繊維強化・アロイ・ほかのエンプラ
同じ樹脂でも、ガラス繊維で強くしたもの、難燃剤・耐候剤を入れたもの、PC/ABS のように2つの樹脂を混ぜたアロイなど、グレードによって性質が大きく変わります。石塚化学産業は、タルクなどのフィラー配合、PC/ABS などのアロイ、耐候・帯電防止・難燃の改質をコンパウンドとして手がけています(石塚化学産業株式会社)。POM・PBT や、PEEK・PPS などのスーパーエンプラは、技術ページ「エンジニアリングプラスチック」で扱っています。
比較表・選び方とカタログ値の見方
常用耐熱温度と耐薬品性の比較表
日本プラスチック工業連盟の表から、常用耐熱温度と、酸・アルカリ・アルコール・食用油に対する性質をまとめました。この表の常用耐熱温度は、汎用樹脂では「短時間耐える温度」、エンプラでは「長時間耐える温度」の意味合いで、同じ物差しではありません。
| 樹脂 | 常用耐熱温度(℃) | 酸 | アルカリ | アルコール | 食用油 | 特長 |
|---|---|---|---|---|---|---|
| 低密度ポリエチレン | 70〜90 | 良 | 良 | 良 | 良 | 柔らかく、低温でももろくならない |
| 高密度ポリエチレン | 90〜110 | 良 | 良 | 良 | 良 | LDPE より耐熱性・剛性が高い |
| ポリプロピレン | 100〜140 | 良 | 良 | 良 | 良 | 最も軽い。耐熱性が比較的高い |
| 塩化ビニル樹脂 | 60〜80 | 良 | 良 | 良 | 良 | 燃えにくい。軟質と硬質がある |
| ポリスチレン | 70〜90 | 良 | 良 | 長時間で内容物の味が変わる | 一部の油脂に侵される | ベンジン・シンナーに溶ける |
| ABS 樹脂 | 70〜100 | 良 | 良 | 長時間で膨潤する | 良 | 光沢・外観・耐衝撃性 |
| アクリル樹脂 | 70〜90 | 良 | 良 | わずかに異臭 | 良 | 無色透明。シンナーに侵される |
| ポリカーボネート | 120〜130 | 良 | 多少おかされるものもある(洗剤等) | 良 | 良 | 耐衝撃性がとくによい |
| ナイロン | 80〜140 | 多少おかされるものもある | 良 | 浸透のおそれ | 良 | 耐摩耗性・耐寒冷性 |
日本プラスチック工業連盟「こんにちはプラスチック」の「主なプラスチックの特性と用途」から抜粋。表の値は標準的なグレードの目安で、製品の設計で物性が必要なときはメーカーに相談するよう注記されています。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟
選ぶ軸と順番
編集部が、このページの出典をもとに、選ぶ順番の例を整理しました。使う温度、透明の要否、触れる薬品、水・屋外、強さ、加工と規格の順に絞ると、候補が残りやすくなります。最後は候補のグレードで試作し、使う環境で確かめます。食品に触れる部品では、プライムポリマーの物性表にあるポリオレフィン等衛生協議会(ポリ衛協)の自主規制基準の確認登録や、日本エイアンドエルの物性表にある化学研究評価機構(JCII)の食品接触材料の登録など、食品に触れる用途の登録の有無も確かめます。
- ① 使う温度は? 常用耐熱温度に余裕があるか。100℃を超えるなら PP・PC・PA、それ以上はエンプラ・スーパーエンプラも
- ② 透明が要るか? 透明なら非晶性の PMMA・PC・PS。衝撃に強いのは PC、無色透明で光沢があるのは PMMA(全光線透過率 92%の例)
- ③ 触れる薬品・油・洗剤は? 非晶性(PC・ABS・PMMA・PS)はストレスクラックに注意。薬品に強いのは結晶性の PE・PP
- ④ 水・湿気・屋外か? ナイロンは吸水で寸法と強さが変わる。PC は高温の水で加水分解。屋外は耐候グレード・塗装を検討
- ⑤ 強さ・衝撃・寸法精度は? 剛性はガラス繊維強化、衝撃は PC・ABS、寸法精度は成形収縮の小さい非晶性が有利
- ⑥ 加工・規格は? めっき・塗装なら ABS、接着が要るなら PP・PE は表面処理が必要。難燃(UL94)・食品衛生の確認登録を確かめる
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟、結晶性樹脂と非晶性樹脂の違い|キーエンス 樹脂成形エキスパート、プライムポリプロ(射出成形 剛性・透明グレード)物性表|プライムポリマー、KRALASTIC(ABS 樹脂)一般グレード 物性表|日本エイアンドエル
燃えにくさ(UL94)
電気・電子機器の樹脂部品では、UL94 の燃焼性の等級を見ます。タカチ電機工業の技術資料によると、HB は水平燃焼試験、V-2・V-1・V-0 は垂直燃焼試験で燃え方を調べます。V-0 は、1回の接炎のあと10秒以上燃え続けないことなどが判定の基準で、V-1・V-2(30秒)より厳しい等級です。同じ樹脂でもグレードで等級が変わり、上の例では ABS の一般グレードが HB、UBE の PA6 が V-2 です。難燃グレードの選び方は課題「燃えにくくしたい」で扱っています。
出典:UL94 プラスチック材料の燃焼性試験(技術資料)|タカチ電機工業、KRALASTIC(ABS 樹脂)一般グレード 物性表|日本エイアンドエル、UBE Nylon 1013B(PA6)データシート|UBE
カタログ値の見方
荷重たわみ温度は、荷重と試験法で値が変わる
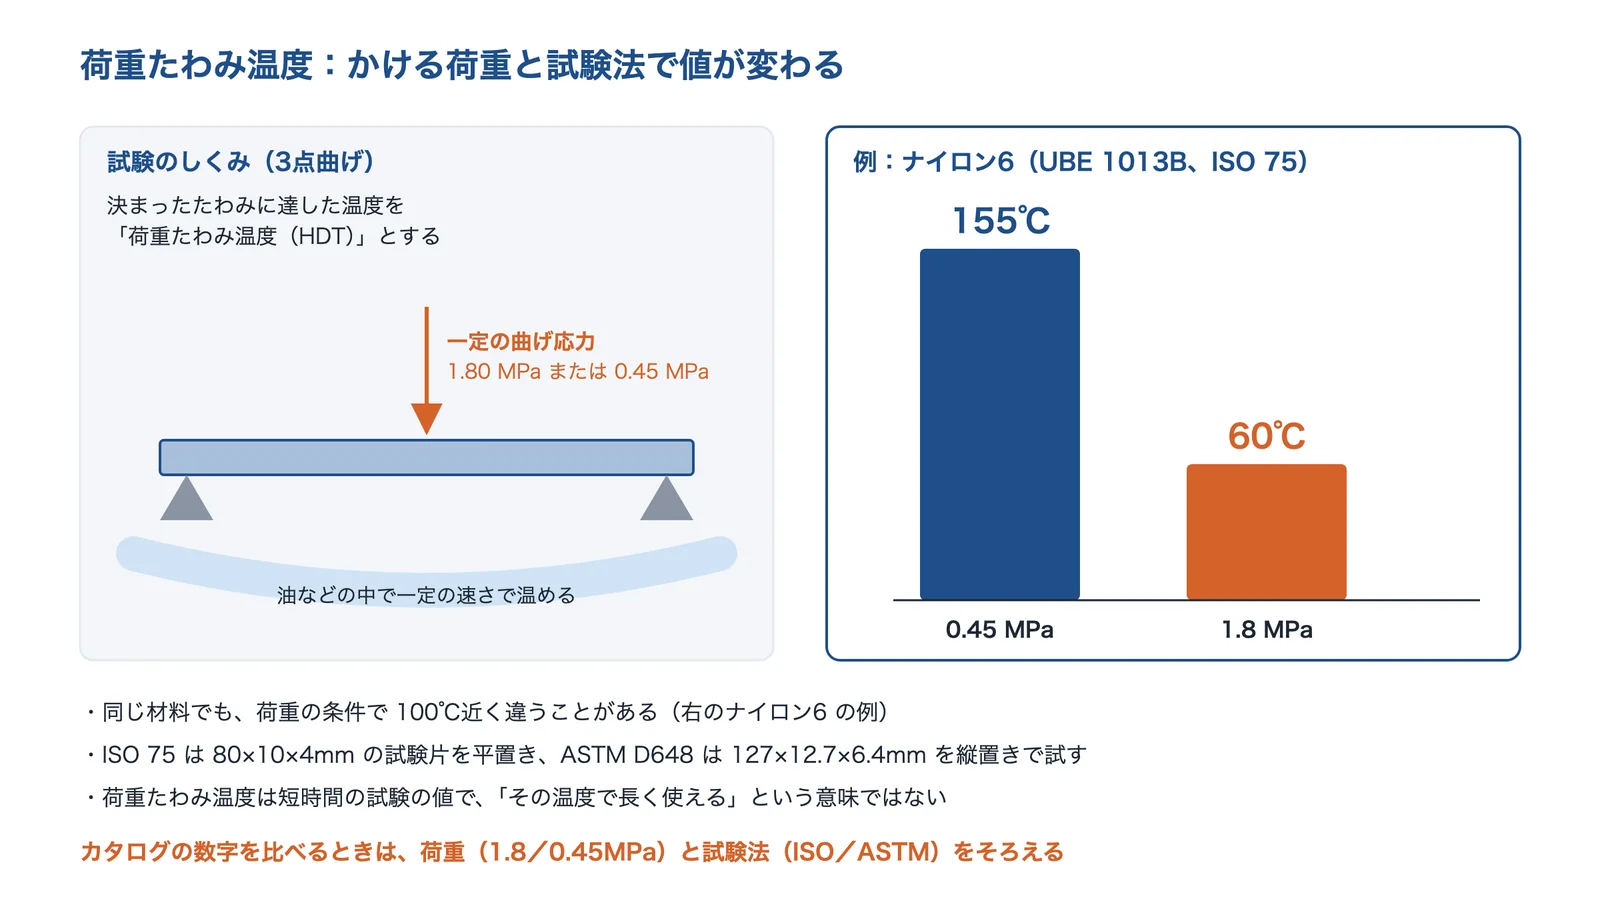
荷重たわみ温度(HDT)は、試験片に一定の曲げ応力をかけて温め、決まったたわみになった温度です。ZwickRoell の解説によると、かける応力(おもに 1.80MPa と 0.45MPa)で、結果が大きく変わるので、条件を併記する必要があります。PP の例では、1.8MPa で 57℃、0.45MPa で 99℃でした。試験片も、ISO 75 は 80×10×4mm を平置き、ASTM D648 は 127×12.7×6.4mm を縦置きで、同じではありません。UBE の PA6 では、0.45MPa で 155℃、1.8MPa で 60℃です。
出典:UBE(1013B データシート)・ZwickRoell の HDT の解説をもとに AI(Claude)で作成
出典:Heat deflection temperature|ASTM D648|ISO 75|ZwickRoell、UBE Nylon 1013B(PA6)データシート|UBE
試験法と状態をそろえて比べる
カタログの数値は、試験法(ISO・JIS・ASTM)、試験片の形、温度と湿度の状態で変わります。旭化成のデルペットの物性表には「規格値・保証値ではありません」と書かれており、カタログ値は代表値で、保証値ではないと考えます。吸水率も、23℃の水に24時間浸ける ISO 62 の値、平衡の値(UBE の 1013B)、ASTM D570 の24時間の値(ユーピロン)とで、測り方がちがいます。
出典:デルペット(SK シリーズ・80N)の物性|旭化成、デルペット技術資料「水分率の影響」|旭化成、UBE Nylon 1013B(PA6)データシート|UBE、ユーピロン/ノバレックス 物性編|三菱エンジニアリングプラスチックス
吸水した状態の値を見る
ナイロンのように吸水する樹脂は、乾燥した試験片の値と、使う湿度で吸水した状態の値がちがいます。KISTEC の報告は、PA6 の試験片(厚さ 4mm)を 20℃・65%RH に置いたとき、JIS K 7100 が推奨する状態調節の時間(88 時間)を超えても吸水率が増え続け、平衡の状態の値を測るには、規格の時間より長い調節が要るとしています。設計に使う値は、使う湿度での値をメーカーに確かめます。
出典:プラスチック材料の引張試験における状態調節の影響(KISTEC 研究報告 2025、羽田孔明)|神奈川県立産業技術総合研究所
成形・加工の性質:収縮・乾燥・接着・めっき
成形収縮率
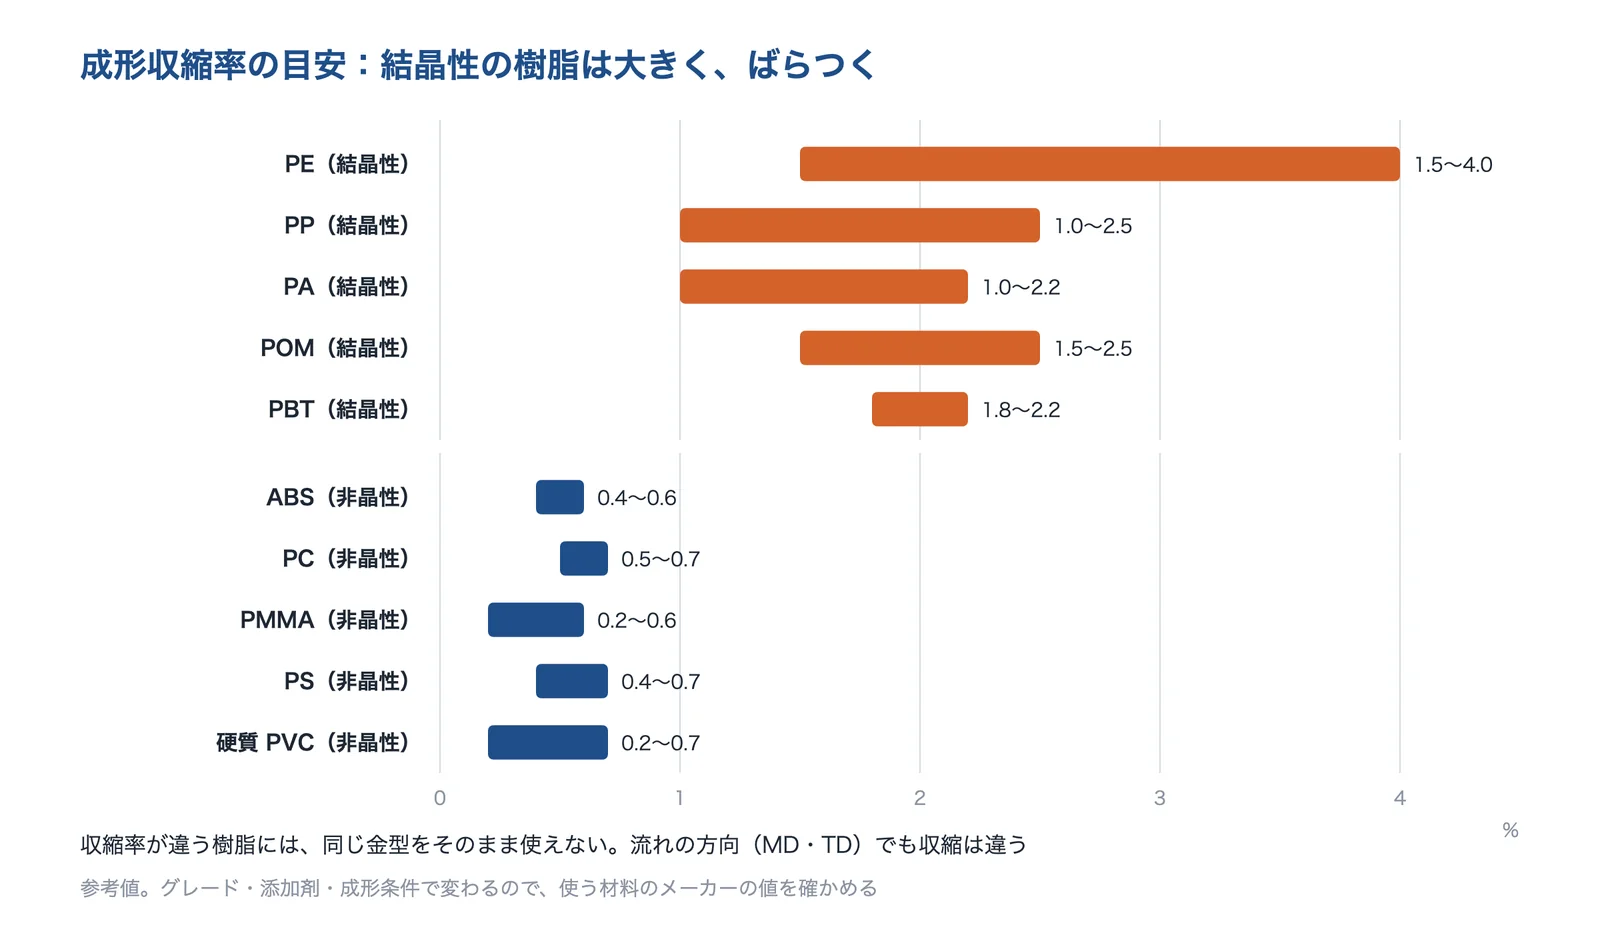
樹脂は冷えると縮むので、金型は成形品より大きく作ります。キーエンスの表では、結晶性樹脂の成形収縮率は PE 1.5〜4.0%・PP 1.0〜2.5%・PA 1.0〜2.2%、非晶性樹脂は ABS 0.4〜0.6%・PC 0.5〜0.7%などで、結晶性のほうが大きく、成形条件で変わりやすいとされています。収縮率がちがう樹脂には同じ金型をそのまま使えないので、材料を変えるときは金型の寸法も見直します。
出典:キーエンス「成形収縮率とは」をもとに AI(Claude)で作成
成形前の乾燥
吸水しやすい樹脂は、ペレットを乾燥させてから成形します。日本エイアンドエルの ABS は 80〜90℃で 3〜6 時間の予備乾燥を挙げています。旭化成は、吸湿した PMMA をそのまま成形するとシルバーストリークスや気泡が出るので、水分率を 0.2%以下に抑えるのが好ましいとしています。乾燥の不足による外観不良は、課題「射出成形の外観不良を減らしたい」で扱っています。
出典:KRALASTIC(ABS 樹脂)一般グレード 物性表|日本エイアンドエル、デルペット技術資料「水分率の影響」|旭化成
接着・塗装・めっきのしやすさ
結晶性の樹脂は、結晶部分に薬品が入り込みにくい一方で、塗装性や接着性が低く、樹脂によってはプライマーやコロナ放電などの前処理が要ります(キーエンス)。旭化成は、PP・PE などのポリオレフィンが接着しにくい理由を官能基のない非極性の構造とし、対策としてプライマー、プラズマ処理、表面を粗くするアンカー効果を挙げています。反対に ABS はめっき・塗装に向き、自動車の内装部品などの加飾に使われます。
出典:結晶性樹脂と非晶性樹脂の違い|キーエンス 樹脂成形エキスパート、Polyolefin Bonding Methods(ポリオレフィンの接着)|旭化成、プラスチック製品|太洋工作所
押出・切削など、射出成形以外の加工
チューブ・パイプ・シートは押出成形、ボトル・タンクはブロー成形、試作や少量の部品は切削で作ります。仁礼工業は HDPE・LDPE・PP・ABS のチューブ・パイプを押出成形し、デイ・プラフトは PC・アクリル・PET・PVC・MC ナイロンなどの樹脂を1個から切削しています(企業紹介(汎用プラスチックの技術))。
出典:汎用プラスチック(チューブ・パイプ)|仁礼工業、製品事例|デイ・プラフト
トラブルのしくみと対策(研究の知見と事例)
公設試験研究機関の報告や論文、材料メーカーの技術資料から、汎用プラスチックで起きやすいトラブルのしくみと対策をまとめました。
ストレスクラック(環境応力割れ)
大阪府立産業技術総合研究所の技術資料は、同研究所に持ち込まれる割れのクレームの8割以上が環境応力割れ(ESC)だとしています。樹脂はふつう 2%前後のひずみで降伏しますが、ESC では 0.1%ほどのひずみで割れることがあります。有機溶剤などが表面に付いて引張の力がかかると、クレイズ(細い筋)ができ、そこからクラックが進みます。非晶性の PS・PC・アクリルで研究が多く、PE の界面活性剤、PA の塩化亜鉛水溶液のように、結晶性樹脂でも起きます。温度が高いほど割れやすくなります。
出典:大阪府立産業技術総合研究所 技術資料 NO.98037をもとに AI(Claude)で作成
JFEテクノリサーチの資料は、ABS・PC で顕著で、出荷から約1年以内に、残留ひずみの大きい所に可塑剤(フタル酸エステル系)や食用油が作用して起きることが多いとしています。長野県工業技術総合センターは、曲げた ABS の板に可塑剤 DOP を 10nl 付けただけでも1日で表面にクラックが見えたと報告しています。対策は、触れる薬品を見直す、アニールで残留応力を下げる、組立の力を下げる、無溶剤型の接着剤・塗料を使うことです。割れやすさは、ひずみをかけた試験片に薬品を付ける方法(1/4 楕円法など)で比べます。
出典:プラスチックの環境応力割れ(技術資料 NO.98037、水谷 潔)|大阪府立産業技術総合研究所、JFE-TEC News No.14(2008年1月)有機材料の不具合解析事例(1)プラスチック成形品の破損事例|JFEテクノリサーチ、ABS 樹脂のソルベントクラック(研究報告 No.16、飯島和貴子)|長野県工業技術総合センター、プラスチック材料のソルベントクラック試験(3E2J-159-00)|JFEテクノリサーチ
クリープと応力緩和
樹脂は、一定の力をかけ続けるとひずみが時間とともに増え(クリープ)、一定のひずみを保つと力が時間とともに下がります(応力緩和)。クリープは温度が高いほど大きく進み、ISO 899-1・JIS K 7115 で試験します。中央大学の研究は、プラスチックのボルトで応力緩和により軸力が下がる非回転ゆるみを調べ、結晶性の PP のほうが非晶性の PC より大きく、初期軸力を小さくする、締付けの速度を低くする、座金を使うといった対策を挙げています。
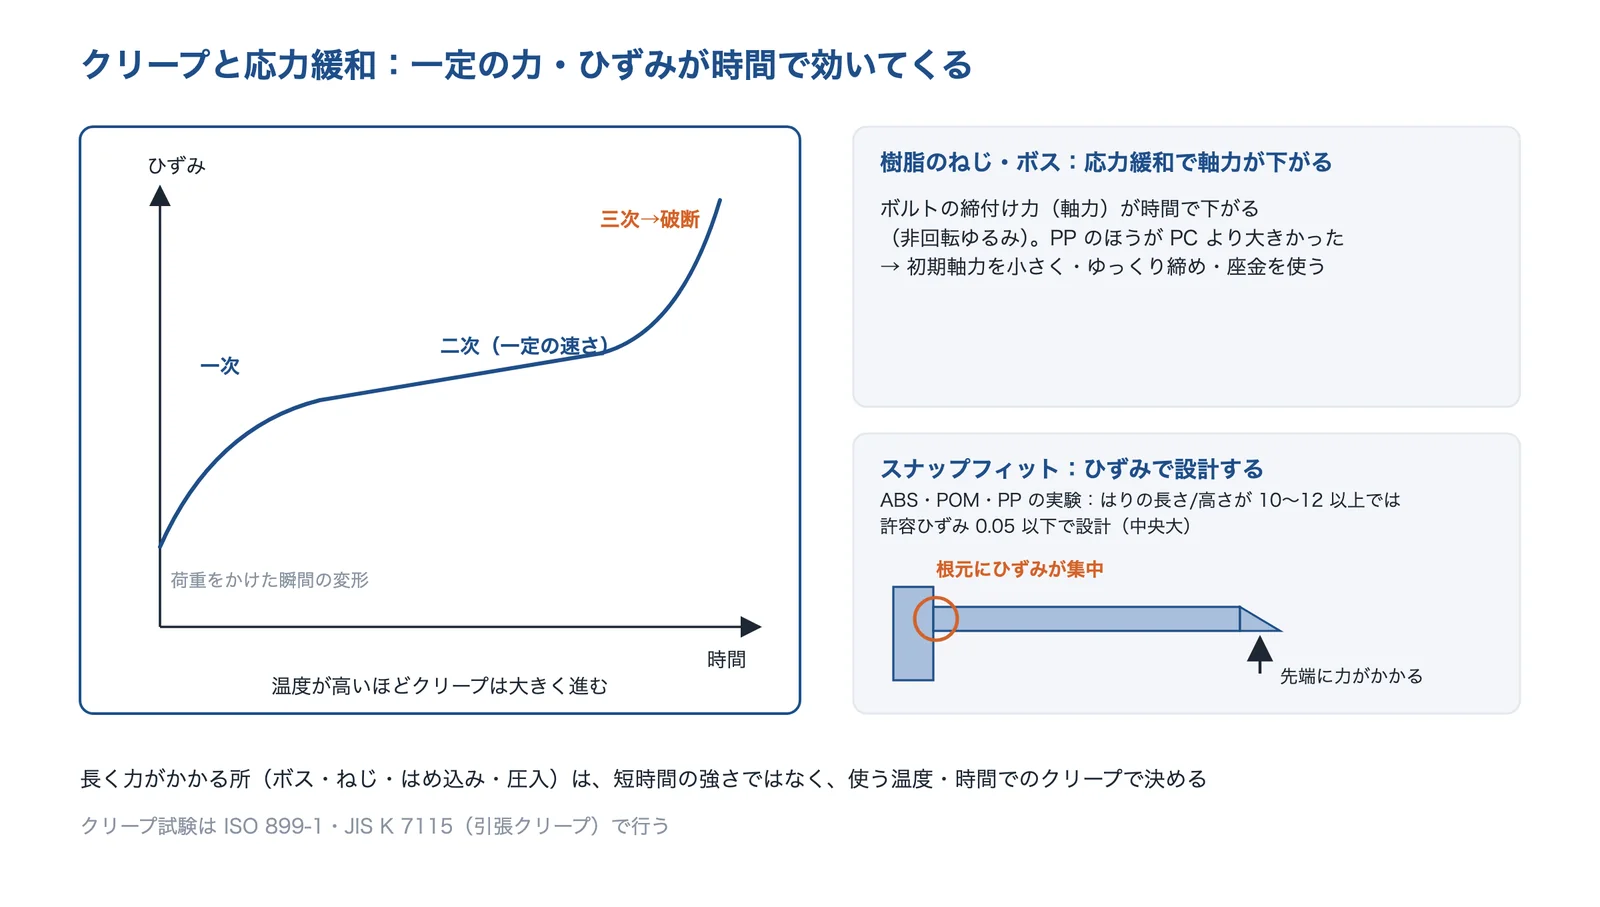
出典:中央大学の修士論文要旨(赤井達郎・長島和史)・クオルテックの資料をもとに AI(Claude)で作成
スナップフィットについて、同じ大学の別の研究は、ABS・POM・PP(はりの高さ 1.5mm)の実験で、はりの長さと高さの比が 10〜12 以上ではひずみが一定値(0.05)で降伏したことから、この条件では許容ひずみ 0.05 以下で設計するとしています。比が小さい小形のスナップフィットでは降伏がはっきりせず、根元の折損のトラブルにつながります。
出典:クリープ試験(対応規格 ISO 899-1・JIS K 7115・JIS Z 2271)|クオルテック、応力緩和現象がプラスチックボルト締結の非回転ゆるみに及ぼす影響(修士論文要旨、赤井達郎)|中央大学、低アスペクト比スナップフィットファスナーの設計に関する研究(修士論文要旨、長島和史)|中央大学
吸水(ナイロン)
旭化成の資料によると、23℃の水に24時間浸けたときの吸水率は、ナイロンが 1〜5%、PVC・PMMA・PC・PET・POM が 0.1〜1%、PE・PP・PS が 0.1%以下です。KISTEC の試験では、PA6 の試験片を 20℃・65%RH に置くと1週間で吸水率が 0.5%を超え、引張強さは 82.3MPa から 68.4MPa に約17%、引張弾性率は 3.28GPa から 2.81GPa に約14%下がりました。
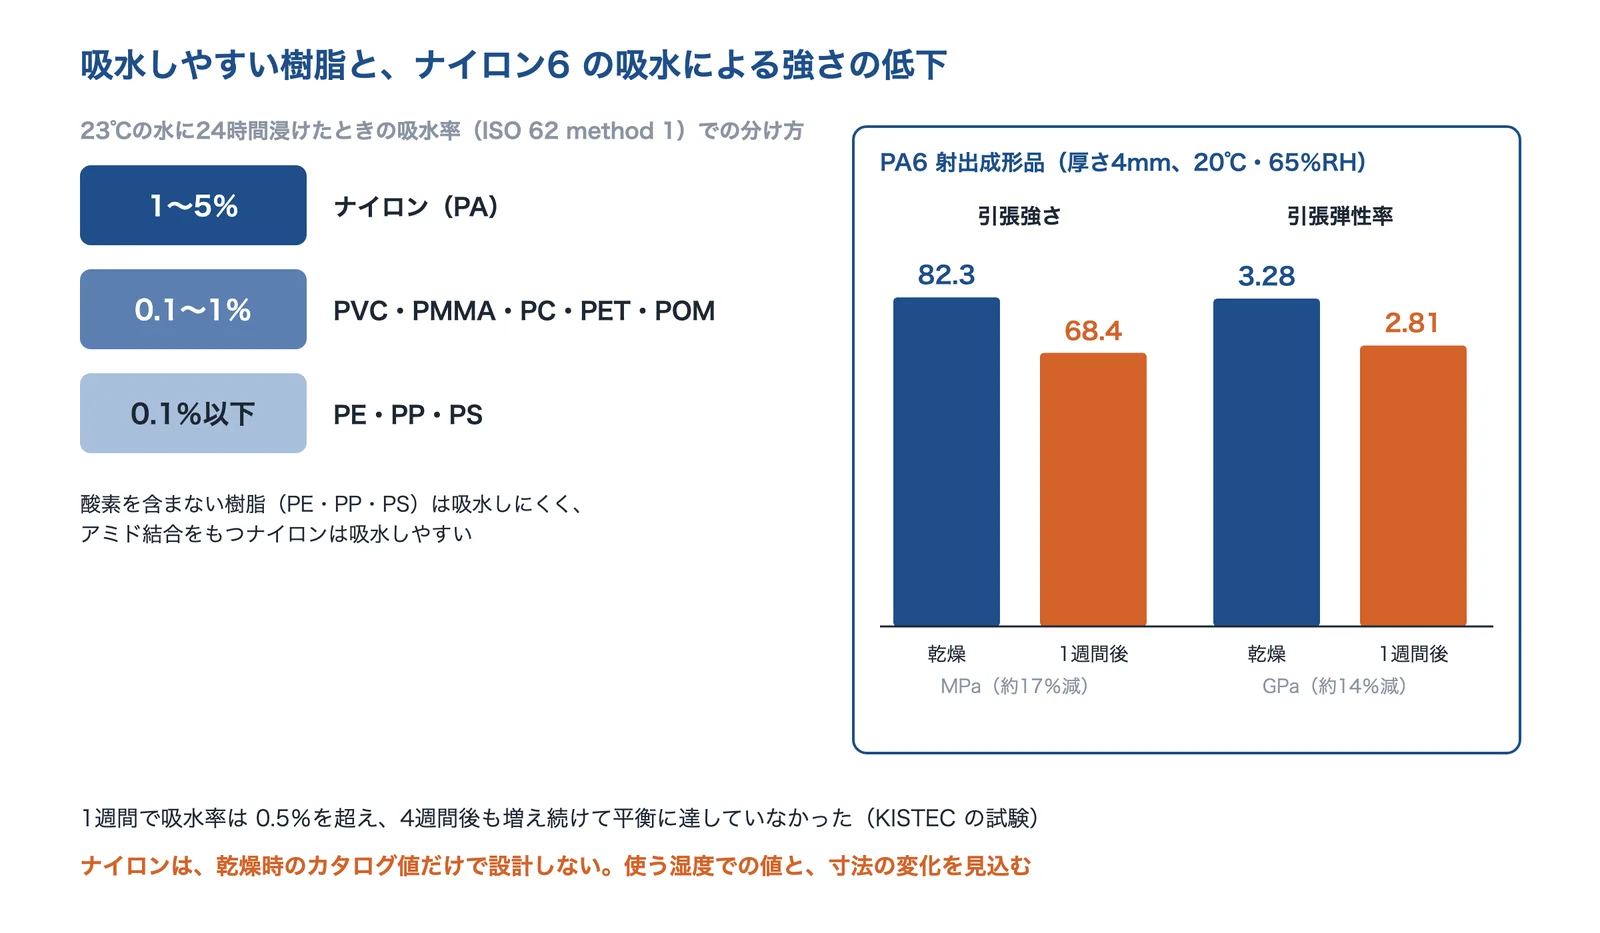
出典:旭化成「水分率の影響」・KISTEC 研究報告 2025(羽田孔明)をもとに AI(Claude)で作成
PA66 では、Wetzel らの論文(Polymers, 2023)が、平衡の水分率を 23℃・50%RH 相当で 3.0%、60℃の水で 8.2%とし、ヤング率は乾燥時 2.885GPa から 60℃の水に浸けたあと 0.598GPa まで、4倍以上下がると報告しています。吸水による膨らみは、流れの方向で異なります。
出典:デルペット技術資料「水分率の影響」|旭化成、プラスチック材料の引張試験における状態調節の影響(KISTEC 研究報告 2025、羽田孔明)|神奈川県立産業技術総合研究所、Wetzel ほか「Hygromechanical Behavior of Polyamide 6.6: Experiments and Modeling」Polymers 15, 3387(2023)
紫外線・屋外での劣化
KISTEC の ABS の促進耐候性試験(キセノン 60W/m²、63℃、水噴霧あり)では、引張強さは 100 時間で数%しか下がらないのに、引張破壊ひずみは 50 時間で9割減ったと報告されています。強さより先に伸びがなくなり、もろくなります。北海道立工業試験場の屋外暴露では、ABS は初めの3か月で強さが大きく下がり、PP は6か月まで変化がなく、その後に下がりました。
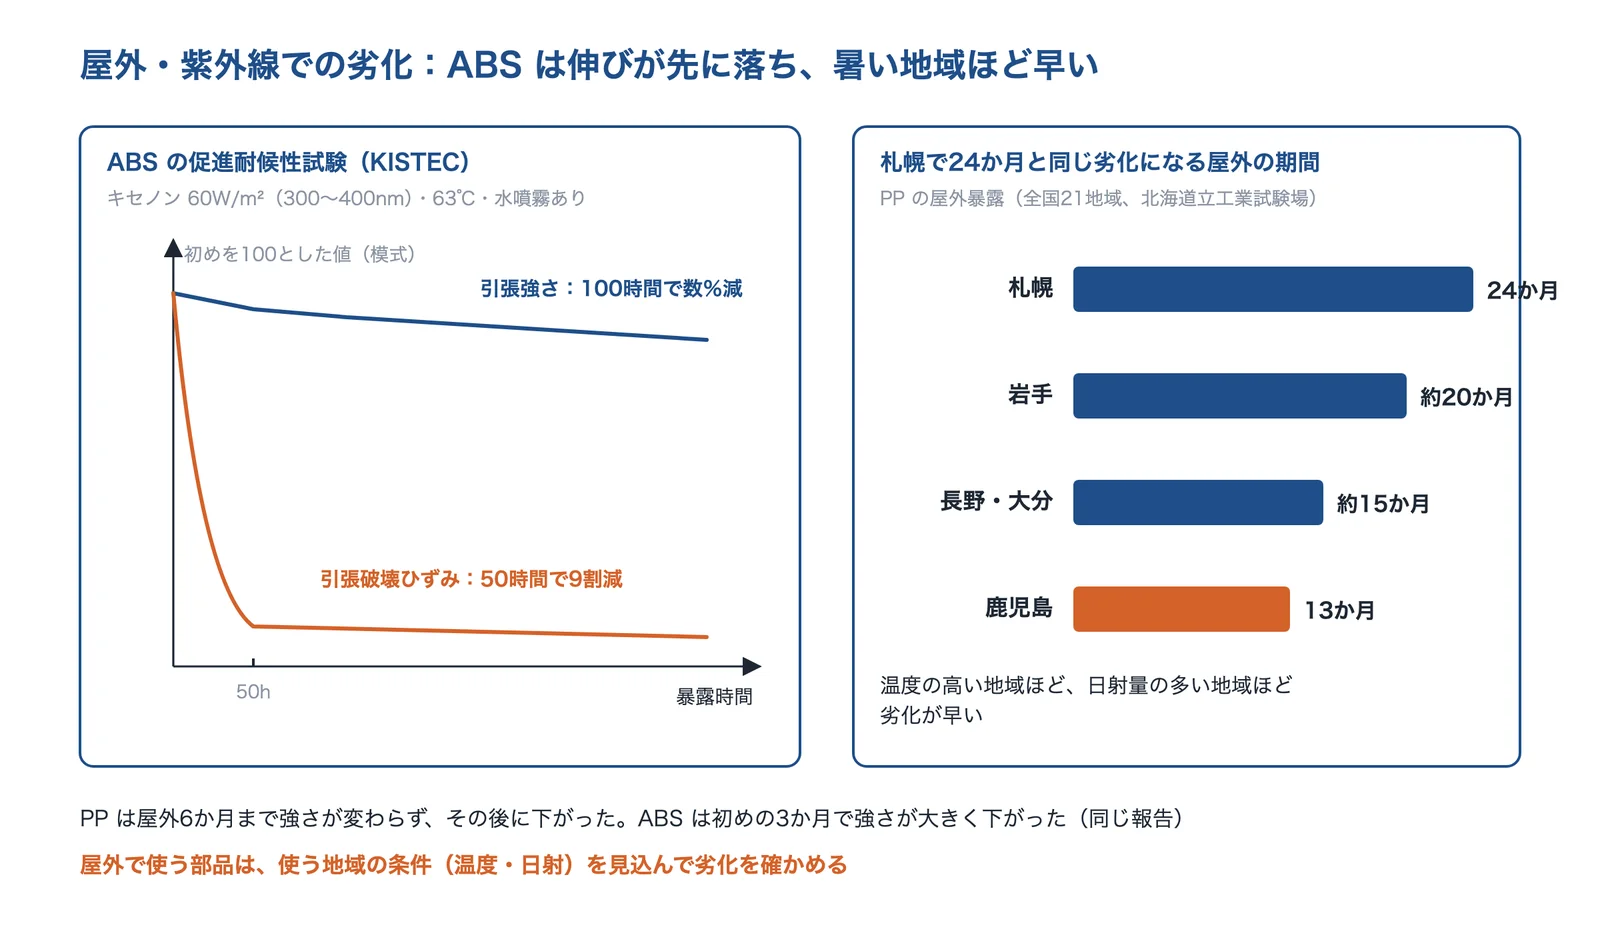
出典:KISTEC 研究報告 2025(荒木真由美)・北海道立工業試験場報告 No.304をもとに AI(Claude)で作成
同じ報告は、全国21地域の PP の屋外暴露から、温度の高い地域ほど劣化が早く、札幌で24か月と同じ劣化が鹿児島では13か月で起きるとし、北海道で2〜3年の耐久性がある製品でも、鹿児島ではその半分ほどのことがあると注意しています。PP が6か月まで変わらなかったのは、紫外線防止剤・安定剤などの添加剤の効果ではないかと推測されています。屋外で使う部品の対策は、課題「紫外線・薬品で劣化する」で扱っています。
出典:促進耐候性試験による ABS 板の性状及び破断面の変化(KISTEC 研究報告 2025、荒木真由美)|神奈川県立産業技術総合研究所、高分子材料の耐候性試験と劣化予測(北海道立工業試験場報告 No.304、金野克美ほか)
PC の加水分解
PC はエステル結合をもつので、アルカリ性の薬品や高温の水で分子が切れます。三菱エンジニアリングプラスチックスの物性編によると、温水処理で延性破壊から脆性破壊に移る時間は、120℃の蒸気で 100〜200 時間、100℃・75℃で 1,000〜2,000 時間、60℃で 2,000〜3,000 時間で、40℃では 20,000 時間以上でした。100℃のアイゾット衝撃強度の劣化は、乾熱では 1,000 時間かかるのに対し、熱水では 30〜50 時間で起きています。
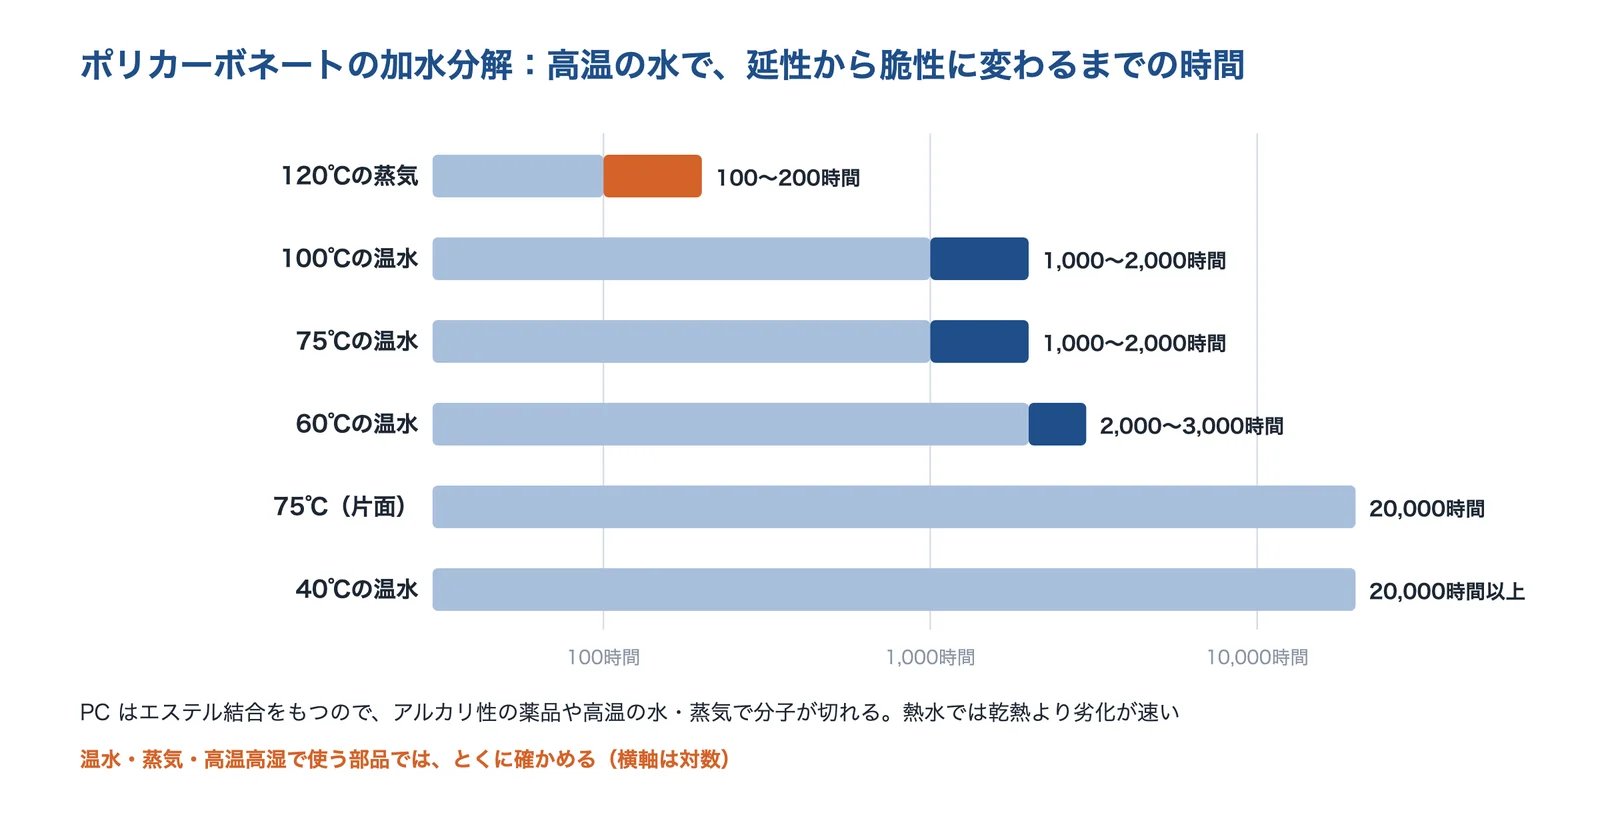
出典:三菱エンジニアリングプラスチックス「ユーピロン/ノバレックス 物性編」をもとに AI(Claude)で作成
広島県立総合技術研究所の報告では、90℃の熱水に浸けると加水分解の進みと物性の低下に相関があることが示唆され、60℃・70%RH では2か月で加水分解の可能性が示唆されたものの、物性の低下は確認されませんでした。
出典:ユーピロン/ノバレックス 物性編|三菱エンジニアリングプラスチックス、化学構造変化による樹脂劣化評価の可能性検討(令和4年度)|広島県立総合技術研究所
銅害(PP と銅の接触)
ゴムやプラスチックは、銅などの金属イオンで酸化劣化が早まります(銅害)。CERI NEWS の解説は、有機材料は金属の中でもとくに銅に敏感に反応するとし、金属の影響の大きさの順を Co>Mn>Cu>Fe>V≫Ni… として、銅害防止剤の添加が有効としています。PP では、住友電装の研究(分析化学、2011年)は、PP のコネクターに端子を入れて 140℃で 120 時間置き、黄銅の端子にスズめっきをすると PP の劣化を抑えられ、熱安定性の低い PP でとくに有効だったと報告しています。
出典:CERI NEWS No.53「合成樹脂の劣化とその評価 特に銅害について」(大武義人、2006年)|化学物質評価研究機構、真鍋礼男ほか「ポリプロピレンの熱酸化劣化に及ぼす金属材料の影響及び劣化度に対応した評価手法の検討」分析化学 60(3) 283-291(2011)|J-STAGE
線膨張率(金属との組合せ)
樹脂の線膨張率は、種類によって数倍ちがいます。三菱エンジニアリングプラスチックスの表では、線膨張率は低密度ポリエチレン 16〜18、PP 6〜10、PC 6(いずれも ×10⁻⁵/K)などです。金属と組み合わせる部品では、使う温度の幅で寸法の差を計算し、すき間や固定の方法を決めます。
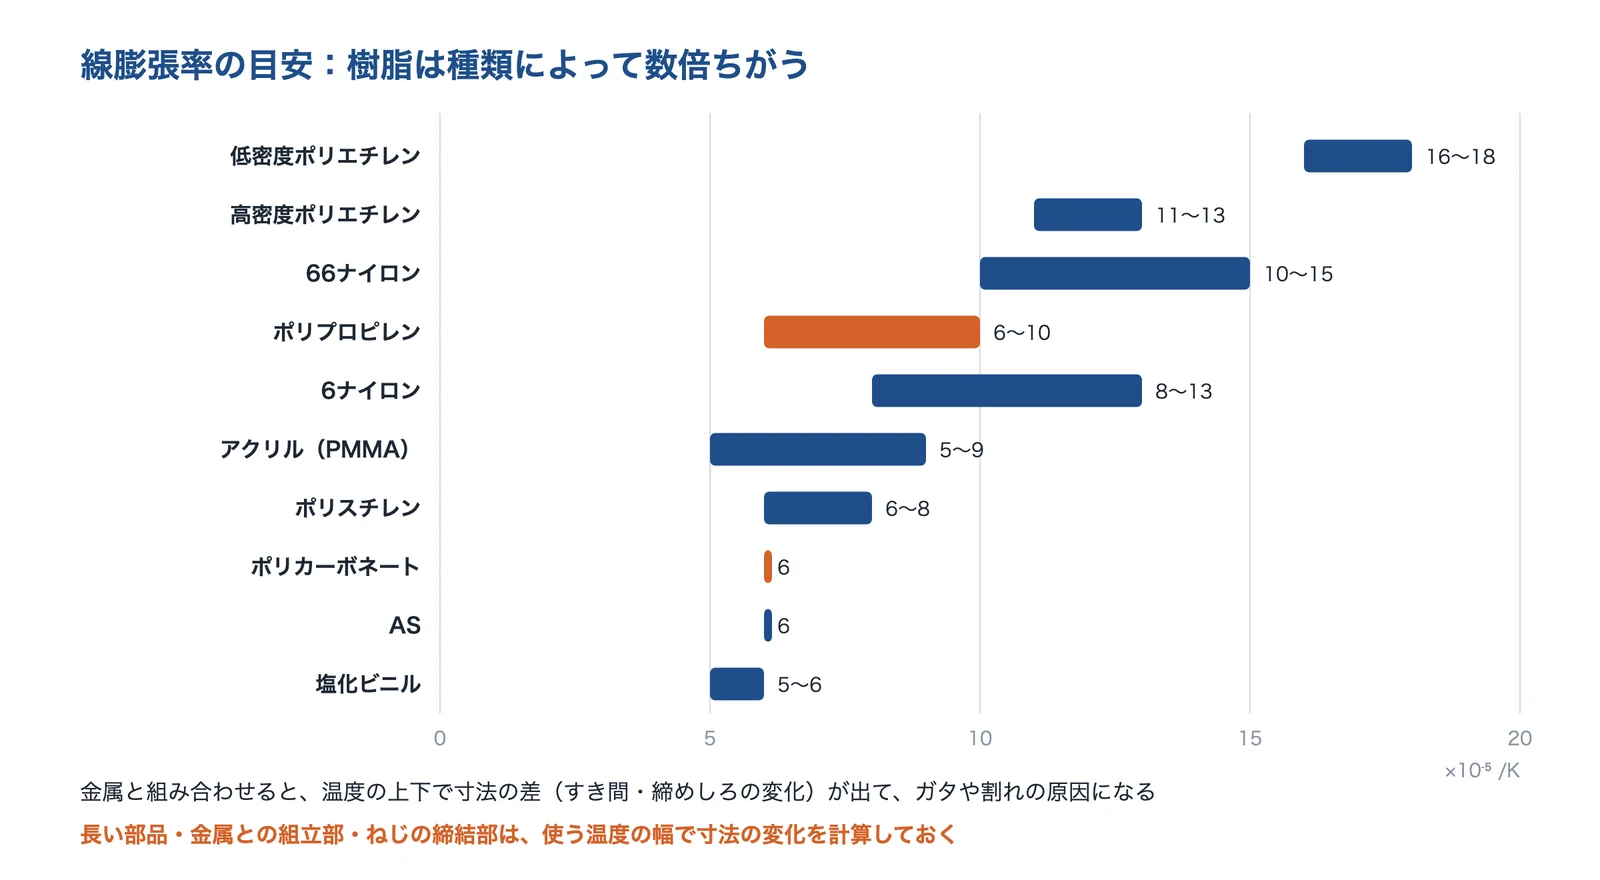
出典:三菱エンジニアリングプラスチックス「ユーピロン/ノバレックス 物性編」(4・2-1 表)をもとに AI(Claude)で作成
出典:ユーピロン/ノバレックス 物性編|三菱エンジニアリングプラスチックス
ウェルドライン・残留応力
射出成形で樹脂が合流する所にできるウェルドラインは、強さが下がります。技術士の本間精一氏は、ウェルドライン部の強度はない部分の約 50〜60%としています。成形の冷え方の差は残留応力として残り、破損の原因になります(静岡県工業技術研究所)。残留応力はストレスクラックの引き金にもなるので、アニールで下げるのが対策の1つです(大阪府立産業技術総合研究所)。
出典:強度低下に影響する要因は何か――ウェルドライン(本間精一、2022年)|PlaBase、プラスチック成形品の破損しやすい箇所を見える化する(研究成果事例)|静岡県工業技術研究所、プラスチックの環境応力割れ(技術資料 NO.98037、水谷 潔)|大阪府立産業技術総合研究所
事例:樹脂部品の事故と、見直しの例
製品評価技術基盤機構(NITE)・国民生活センター・国土交通省の公表資料から、樹脂部品に関わる事例を集めました。材料の選び方だけでなく、使われ方・薬品・成形の状態まで含めて見直す必要があったことがわかります。
製品事故で見つかったプラスチックの破損(NITE)
NITE が 2008〜2009年度(10月19日まで)に受け付けた事故情報 7,456 件のうち、プラスチックの破損が関係したものは 153 件(約2%)でした。破面の解析から、PP の脚立の滑り止めは破断面に気泡(ボイド)が多く、成形不具合で強さが下がっていた、ナイロン66 の三輪車の手押し棒の部品は応力集中と衝撃荷重、PC のベビーカーのパイプエンドは設計上の強度不足と繰返し荷重、PC の AC アダプターの筐体は鏡のような破面で、植物精油を主成分とする室内用消臭剤が付いたことによる溶剤割れと推定されています。
出典:プラスチックの破損による事故事例について(平成21年度 製品安全業務報告会)|NITE
配合のちがいで電子レンジで発火した PP のリング(NITE)
NITE の別の報告では、過去5年の事故約 21,000 件のうちプラスチック製品が関係したものが約 3,600 件、うち破損が約 500 件、経年劣化が原因と推定されたものが 170 件でした。電子レンジ用のチップスメーカーの PP 製リングの発火では、不具合のあった会社の品にチタンが多く含まれていました。PP にチタン系の顔料を 5%入れると、700W の電子レンジで発煙までの時間が 12 分から 9〜5 分に短くなっています。報告は、部品は仕入れ先によって配合が異なるので、承認時に性能確認書やサイレントチェンジを防ぐ契約書が必要としています。
出典:プラスチック製品の事故原因解析手法と実際の解析事例について(平成25年11月)|NITE
洗剤で割れた洗面化粧台の ABS(国民生活センター、2017年)
三面鏡を支える ABS の部分が割れた洗面化粧台について、国民生活センターが同じ部分の樹脂片を曲げた状態で洗剤などに浸けたところ、洗濯用合成洗剤(弱酸性・中性)では 12 時間以内にソルベントクラックが出ました。衣料用漂白剤やヘアスプレーでもクラックは出なかったものの、試験片が指で容易に割れるほどもろくなり、水道水では変化がありませんでした。
出典:プラスチック部分が破損した洗面化粧台(相談解決のためのテストから No.106、2017年)|国民生活センター
アルコール消毒で割れたアクリルのドアノブ(国民生活センター、2021年)
幼稚園のトイレのドアノブ(アクリル樹脂の中に金属部品)を、1日5回ほどエタノール約65容量%の消毒液で拭いていたところ、使い始めて約2か月で亀裂が入りました。破面はソルベントクラックに特徴的な鏡面でした。消毒の回数が増えた機器の樹脂部品では、消毒液に対する割れにくさも確かめる必要があります。
出典:アルコール消毒で合成樹脂製のドアノブが破損(相談解決のためのテストから No.153、2021年)|国民生活センター
樹脂製の踏み台の破損(NITE、2015年)
折り畳み式の樹脂製の踏み台が関係した事故は 1997 年以降に 13 件あり、うち 10 件で踏み台の破損が確認されました。NITE は、飛び乗り・飛び降りなどの動的な衝撃がかかると破損するおそれがあるとし、一部の製品で本体や取扱説明書に注意表示がない現状を指摘しています。静かな荷重だけでなく衝撃の使われ方も設計で見込む必要があります。
出典:樹脂製踏み台(折り畳み式)の破損転倒事故にご注意!(2015年8月24日)|NITE
自動車のリコール:燃料で膨らんだ樹脂の羽根車・樹脂ワッシャの成分による亀裂
国土交通省のリコール届出では、低圧燃料ポンプの樹脂製の羽根車で、成形条件が不適切なため樹脂の密度が低くなり、燃料で膨潤して変形するおそれがある例(トヨタ自動車、2025年、不具合 36 件)や、二輪車の方向指示器のレンズを締めるねじの樹脂製ワッシャに含まれる成分で、レンズのねじ締付部に亀裂が出た例(ヤマハ発動機、2010年、不具合 31 件)があります。触れる液体や、組み合わせる部品(ワッシャなど)の成分まで確かめる必要があります。
出典:リコール届出一覧表(届出番号5601、トヨタ自動車、2025年1月)|国土交通省、リコール届出一覧表(届出番号2665、ヤマハ発動機、2010年12月)|国土交通省
見直しの例:自動車の部品に再生 PP を使う
ニュースイッチの記事によると、内閣府の SIP の試作で、トヨタ紡織がドアリム・ロアー、豊田合成がグラブ・ボックスを再生 PP を使って作り、成形性・におい・曲げなどの基本の評価項目を達成しました。再生材のランダムコポリマーを 25%混ぜてもブロックコポリマーと同等の機能を出す必要があったとされ、耐候性などの試験は今後とされています。再生材を使うときは、物性のばらつきと、劣化に関わる試験を確かめる必要があります。
出典:「再生材を自動車に使うめどが立った」、トヨタ紡織と豊田合成が再生プラ車部品試作(2024年12月3日)|ニュースイッチ
見分け方と材質表示
比重で見分ける
広島県立総合技術研究所の異物分析マニュアルは、50%エタノール・水・15%食塩水に浮くか沈むかで樹脂を見分ける方法を紹介しています。水に浮くのは PP と PEで、50%エタノールでは PP が浮いて PE が沈み、15%食塩水では PS・ABS が浮いて PVC・PET が沈みます。
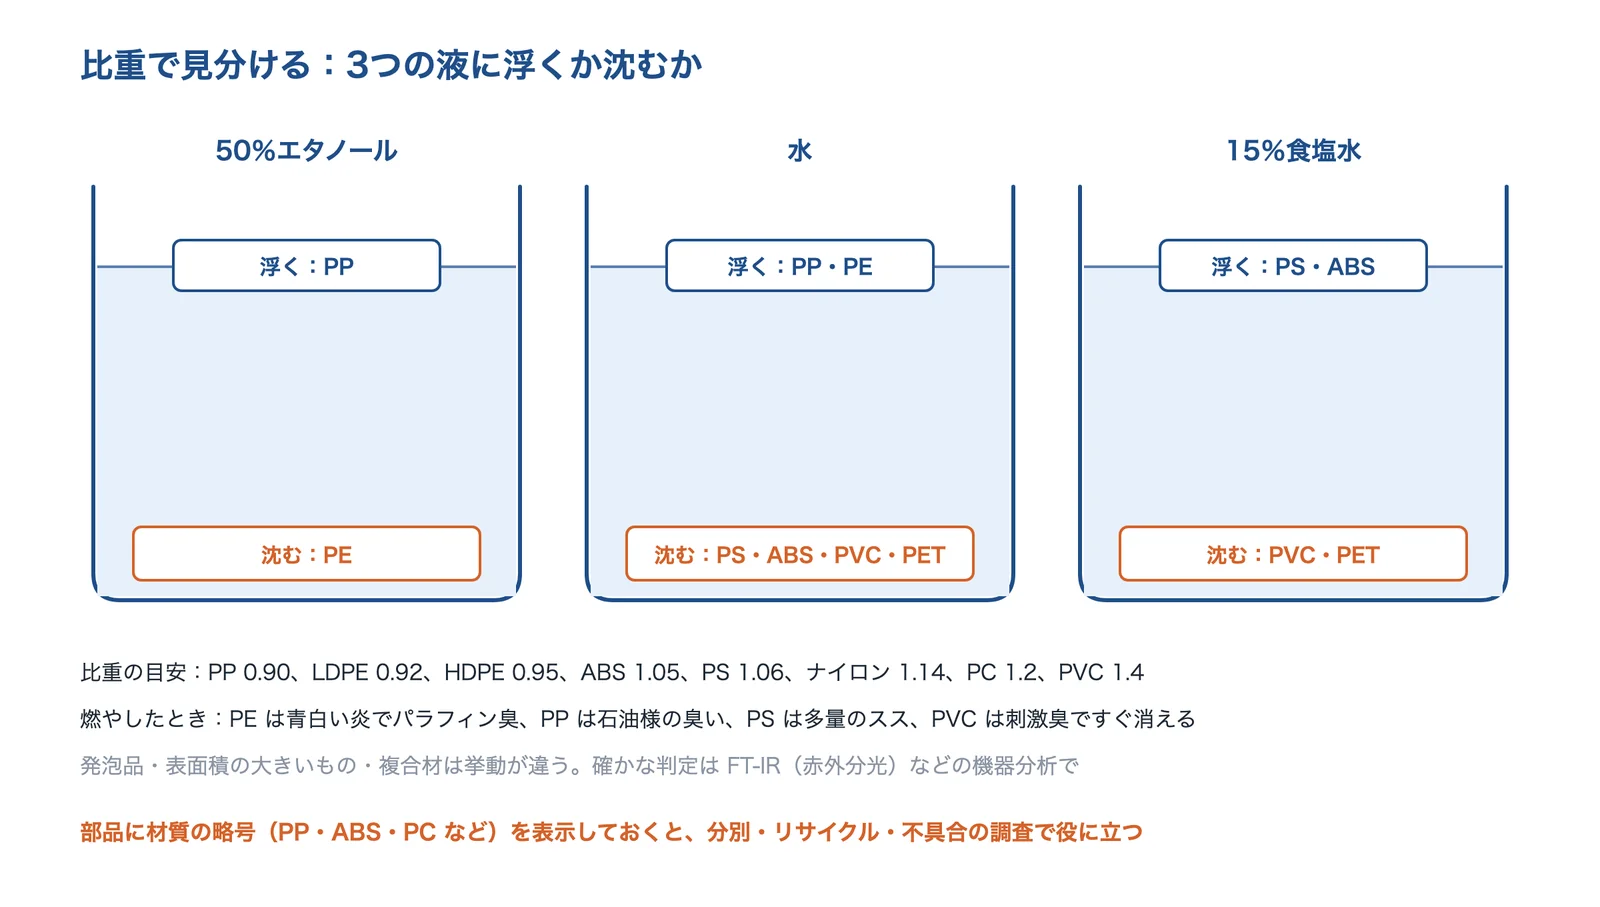
出典:広島県立総合技術研究所「異物分析マニュアル」・三菱エンジニアリングプラスチックスの比重の表・日本プラスチック工業連盟をもとに AI(Claude)で作成
比重の目安は、三菱エンジニアリングプラスチックスの表で PP 0.90、低密度ポリエチレン 0.92、高密度ポリエチレン 0.95、ABS 1.05、PS 1.06、ナイロン 1.14、PC 1.2、日本プラスチック工業連盟の表で PVC 1.4 です。発泡しているもの、表面積の大きいもの、複合材料はこの通りにならないので注意します。
出典:異物分析マニュアル 4-5 樹脂|広島県立総合技術研究所 食品工業技術センター、ユーピロン/ノバレックス 物性編|三菱エンジニアリングプラスチックス、こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟
燃やして見分ける
同じマニュアルは、燃え方の特徴を挙げています。PE は青白い小さな炎で燃え続けパラフィン臭、PP は溶けて縮みながら燃え石油様の臭い、PS は多量のススを出してスチレンの臭い、PVC は溶けながら燃えるがすぐに消え塩酸系の刺激臭、PC はススが出て激しく燃え、ナイロンは溶けるが燃えない、としています。確かな判定は FT-IR(赤外分光)などの機器分析で行います。
出典:異物分析マニュアル 4-5 樹脂|広島県立総合技術研究所 食品工業技術センター
材質表示とリサイクル
容器包装では、JIS(ISO)にもとづく略語(PE・PP・PS など)で材質を表示することが推奨されています(日本プラスチック工業連盟。詳しくは同連盟発行の「材質表示方法マニュアル」)。部品にも材質の略号を入れておくと、分別・リサイクル・不具合の調査で役に立ちます。分解・リサイクルしやすい設計は課題「分解・リサイクルしやすくしたい」で扱っています。
出典:こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟
設計のチェックポイント
このページの出典と、成形品の設計の一般的な考え方(肉厚をそろえる、角に R を付けるなど)をもとに、樹脂部品の設計で気をつける所を編集部が整理しました。
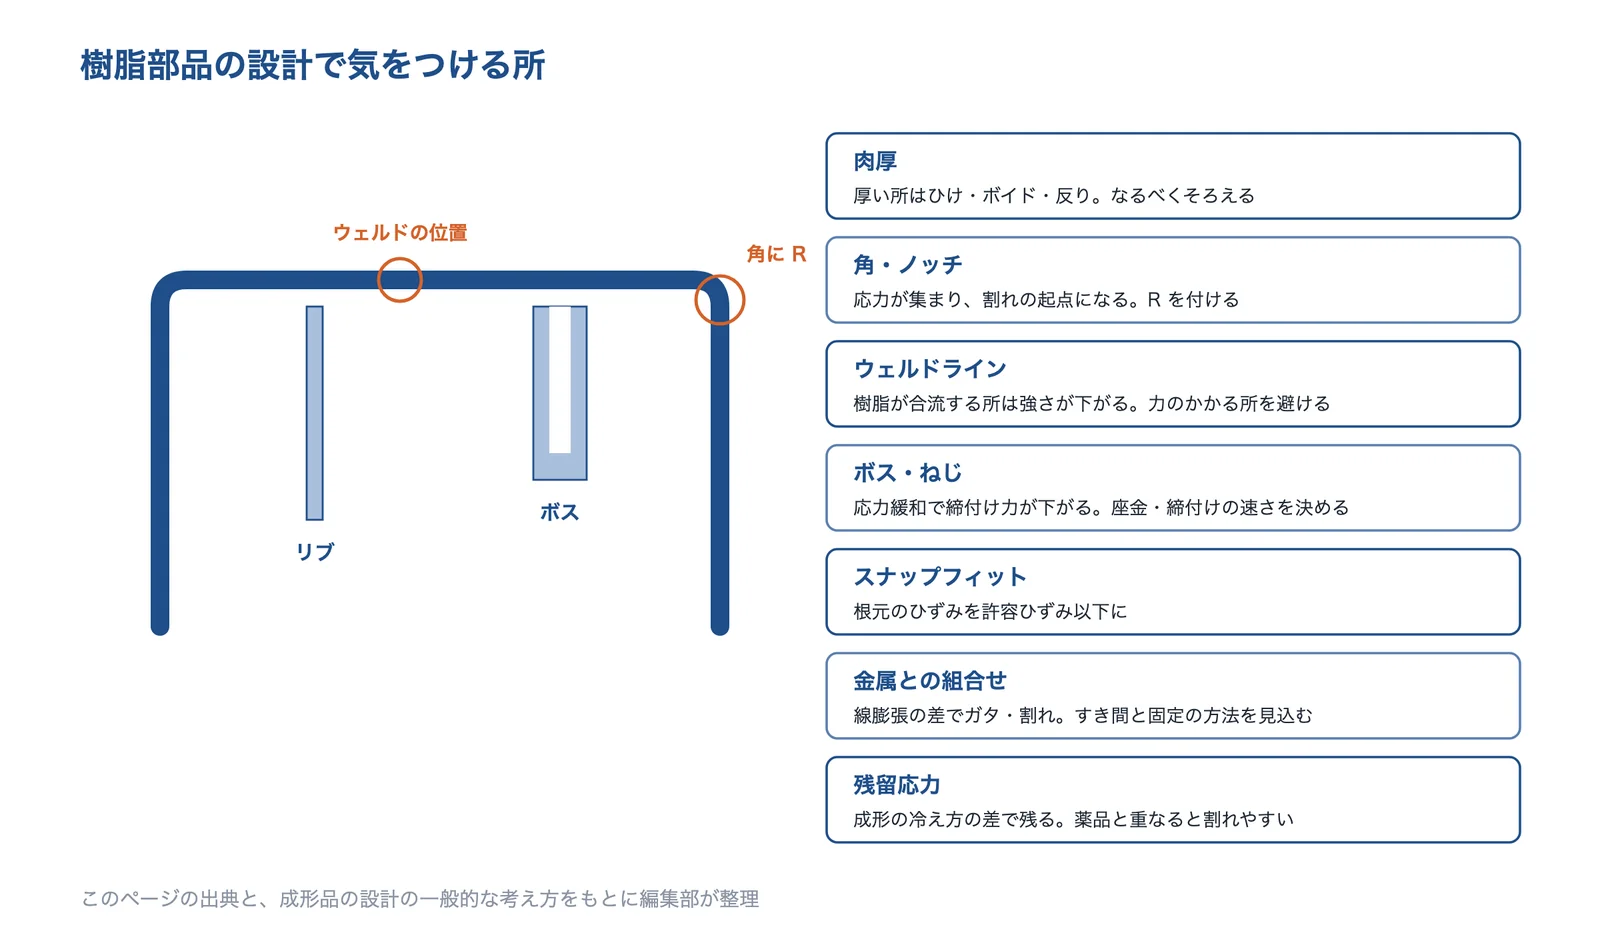
出典:このページの出典と、成形品の設計の一般的な考え方(編集部の整理)をもとに AI(Claude)で作成
材料を決めるとき
- 使う温度の最高と時間を決め、常用耐熱温度と荷重たわみ温度(荷重条件つき)で確かめる(荷重たわみ温度は、荷重と試験法で値が変わる)
- 触れる薬品・油・洗剤・消毒用アルコールを洗い出し、非晶性の樹脂はストレスクラックを試験で確かめる(ストレスクラック(環境応力割れ))
- ナイロンは使う湿度での値で設計し、寸法の変化を見込む(吸水(ナイロン))
- 屋外は耐候グレード・塗装、温水・蒸気なら PC の加水分解に注意する(紫外線・屋外での劣化・PC の加水分解)
- 難燃(UL94)・食品衛生などの必要な規格を先に決める(燃えにくさ(UL94))
形を決めるとき
- 材料を変えたら、成形収縮率に合わせて金型の寸法を見直す(成形収縮率)
- 力のかかる所にウェルドラインが来ないようにし、角には R を付ける(ウェルドライン・残留応力)
- スナップフィットは根元のひずみを許容ひずみ以下にする(クリープと応力緩和)
- 金属と組み合わせる所は、線膨張の差ですき間がどう変わるかを計算する(線膨張率(金属との組合せ))
組立と評価
- ねじ締結は、応力緩和で軸力が下がることを見込む。ねじの基本は技術ページ「ねじ・ボルト・ナット・ワッシャー」
- PP・PE を接着・塗装するなら、前処理を工程に入れる(接着・塗装・めっきのしやすさ)
- 部品に材質の略号を表示する(材質表示とリサイクル)
- 仕入れ先や配合の変更(サイレントチェンジ)で性質が変わらないよう、承認時に確認書や取り決めを交わす(電子レンジで発火した PP のリングの事例)
出典:樹脂の成形収縮率|キーエンス 樹脂成形エキスパート、プラスチックの環境応力割れ(技術資料 NO.98037、水谷 潔)|大阪府立産業技術総合研究所、低アスペクト比スナップフィットファスナーの設計に関する研究(修士論文要旨、長島和史)|中央大学、プラスチック製品の事故原因解析手法と実際の解析事例について(平成25年11月)|NITE
企業紹介(汎用プラスチックの技術)
精密射出成形、設計から組立まで対応する成形、プラスチックめっき、押出成形、樹脂の切削、コンパウンドと再生材、割れ・劣化の原因調査まで、得意分野の違う会社を紹介します。掲載は各社の公開情報にもとづきます。
相談する前に整理すること
樹脂部品の材料選びや成形・加工を相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
- 使う温度(最高・最低・時間)
- かかる力(引張・曲げ・衝撃・繰返し・長時間)
- 触れる薬品・環境(油・洗剤・アルコール・水・屋外)
- 寸法と精度(大きさ・肉厚・公差・反りの許容)
- 見た目(透明・色・光沢・めっき・塗装)
- 規格・認証(難燃 UL94・食品衛生)
- 数量と時期(試作・量産の数、金型の予算)
- いまの材料(金属から置き換えか、樹脂の変更か)
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社 |
|---|---|---|
| 精密な部品・透明部品を射出成形したい | 精密射出成形のメーカー | 多田プラスチック工業 |
| 設計から成形・組立までまとめて頼みたい | 設計対応の射出成形メーカー | 第一化工 |
| 樹脂部品をめっき・塗装で加飾したい | プラスチックめっき・塗装のメーカー | 太洋工作所 |
| チューブ・パイプがほしい | 押出成形のメーカー | 仁礼工業 |
| 試作・少量の部品を樹脂で作りたい | 樹脂の切削加工の会社 | デイ・プラフト |
| 物性を調整した材料・再生材を使いたい | コンパウンド・再生材のメーカー | 石塚化学産業 |
| 割れ・劣化の原因を調べたい | 試験・分析の受託会社 | JFEテクノリサーチ |
各社の公式サイトなどの情報をもとに編集部が整理したものです。会社の紹介は、この下にあります。
出典:精密成形|多田プラスチック工業、プラスチック成形品の設計・製造(第一化工)|第一ゴム、プラスチック製品|太洋工作所、汎用プラスチック(チューブ・パイプ)|仁礼工業、強み|デイ・プラフト、着色・コンパウンド|石塚化学産業、樹脂成形品の不具合原因調査(321J-129-00)|JFEテクノリサーチ
| 企業 | 射出 成形 | 押出 成形 | 切削 | めっき・ 塗装 | 透明 部品 | 材料・ 再生材 | 試験・ 分析 |
|---|---|---|---|---|---|---|---|
| 多田プラスチック工業PP〜スーパーエンプラの精密射出成形(大阪府) | ● | ● | |||||
| 第一化工PP・PE・PC・ABS の射出成形、設計から組立まで(北海道) | ● | ||||||
| 太洋工作所ABS・PC/ABS のプラスチックめっきと成形(大阪府) | ● | ● | |||||
| 仁礼工業PE・PP・ABS のチューブ・パイプの押出成形(東京都) | ● | ||||||
| デイ・プラフトPC・アクリル・ナイロンなどの切削を1個から(三重県) | ● | ● | |||||
| 石塚化学産業着色・コンパウンド・再生材(東京都) | ● | ||||||
| JFEテクノリサーチ樹脂成形品の割れ・劣化の原因調査(東京都) | ● |
●は、各社の公式サイトなどで扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
多田プラスチック工業株式会社|寸法公差 ±0.005mm の精密射出成形。汎用からスーパーエンプラまで
多田プラスチック工業とは
大阪府藤井寺市にある、1919年創業(1949年設立)の射出成形の会社です(従業員 191名、パート・アルバイトを含む)。自動車・医療・電池・光学部品などの精密部品を手がけ、ISO 9001・ISO 14001 を取得しています。
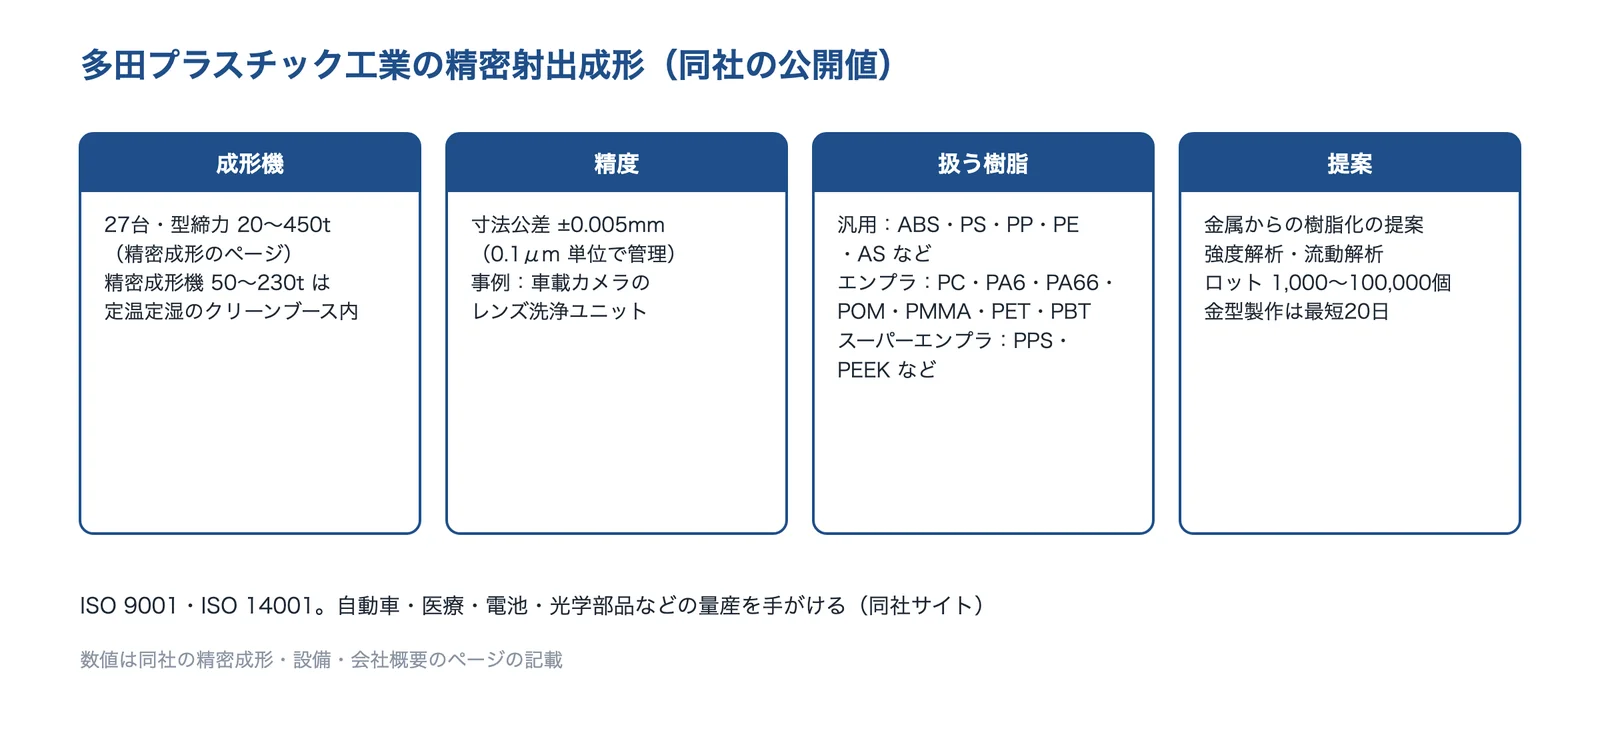
出典:多田プラスチック工業の公式サイト(精密成形・設備一覧・会社概要)をもとに AI(Claude)で作成
多田プラスチック工業の得意技術
| 技術 | 内容 |
|---|---|
| 精密射出成形 | 精密成形のページでは成形機 27台・型締力 20〜450t としている(設備一覧の表には、定温定湿のクリーンブース内の精密成形機 50〜230t など22台が載る)。寸法公差 ±0.005mm(0.1μm 単位で管理) |
| 扱う樹脂 | ABS・PS・PP・PE・AS などの汎用樹脂、PC・PA6・PA66・POM・PMMA・PET・PBT などのエンプラ、PPS・PEEK などのスーパーエンプラ |
| 透明部品 | 透明樹脂の精密成形で、レンズや光学部品に求められる光学特性と寸法精度の両立をうたう。車載カメラのレンズ洗浄ユニットの事例 |
多田プラスチック工業が解決できる課題
- 金属部品を樹脂に置き換えて、軽くしたい・コストを下げたい(強度解析・流動解析を使った提案)
- 寸法精度の厳しい樹脂部品を量産したい
- 透明な樹脂部品を精密に成形したい
公開されている実績・用途
- 自動車(ドアハンドル・ルーフレール・センサー洗浄ユニット)、医療、電池、OA 機器、光学部品などの精密部品(同社サイト)
出典:会社概要|多田プラスチック工業、トップページ(技術はこんなところに使われています)|多田プラスチック工業、精密成形|多田プラスチック工業、設備一覧|多田プラスチック工業、0.1μm 単位で管理する精密射出成形(2026年10月13日)|多田プラスチック工業
第一化工株式会社|φ6mm の小物から 50L の容器まで。設計から成形・組立・検査まで一貫
第一化工とは
北海道小樽市にある、第一ゴム株式会社の射出成形の事業です。同社のサイトは、第一化工株式会社を第一ゴムの子会社とも、化成品事業本部とも書いています(2021年の小樽市の企業 PR 資料では、1975年4月設立の会社として載っています)。開発部門をもたない会社にも対応し、3DCAD(SolidWorks)での製品設計から成形・組立・加工・検査まで一貫して手がけるとしています。
第一化工の得意技術
| 技術 | 内容 |
|---|---|
| 射出成形 | 成形機 15台(80〜850t)を24時間稼働。約 φ6mm の小型部品から 50L の大型容器まで |
| 扱う樹脂 | PC・PE・PS・PP・ナイロン(PA)・ABS・ASA・POM・エラストマーなど |
| 一貫対応 | 3DCAD での製品設計から成形・組立・加工・検査まで。アイデア段階からの相談、OEM・ODM にも対応 |
第一化工が解決できる課題
- 樹脂部品の設計から任せたい(開発部門がない)
- 大きな容器から小さな部品まで、同じ会社で成形したい
- 成形品の組立・加工まで一括で頼みたい
公開されている実績・用途
- 建材・医療品・食品容器(同社サイト)、住宅関連部材・2色成形のマスクケース(小樽市の資料)
出典:プラスチック成形品の設計・製造(第一化工)|第一ゴム、会社紹介|第一ゴム、小樽市 企業PR(第一化工株式会社、2021年)|小樽市
株式会社太洋工作所|ABS・PC/ABS のプラスチックめっきと、6価クロムを使わないめっき
太洋工作所とは
大阪市旭区に本社を置く、1939年創立(1953年設立)の会社です(社員 国内530名・海外560名)。金型製作・成形からめっき・塗装・レーザー加工・印刷まで、プラスチック製品の生産をワンストップで受けるとしています。1963年にプラスチックめっきの技術を確立したとしています。
太洋工作所の得意技術
| 技術 | 内容 |
|---|---|
| プラスチックめっき | ABS・PC/ABS に対応(日経クロステックの出展者紹介)。サテン調めっきの光沢を無段階で調整、ヘアライン・スピン加工にも対応 |
| non-hexa | エッチング工程・電気めっき工程とも6価クロムを使わない、完全6価クロムフリーのプラスチックめっき |
| E-coat・成形 | シリカ系の薄膜コーティングで耐摩耗性・耐薬品性を上げる。成形金型の製作、単色・2色・3色の樹脂成形、塗装 |
認証は、化成品事業部(プラスチック製品)が IATF 16949、会社として ISO 14001 などを挙げています(ISO 9001 は化成品事業部を除く)。
太洋工作所が解決できる課題
- 樹脂部品を金属のような見た目にしたい(めっき・塗装)
- 6価クロムを使わないめっきにしたい
- 成形からめっき・塗装までまとめて頼みたい
公開されている実績・用途
- 自動車の内装部品、電気電子機器など(同社サイト)
- 2000年代前半に、携帯電話のボタンのプラスチックめっきで 95%のシェアを達成したとしている(沿革)
- 月産数十個から数十万個までの実績(日経クロステックの出展者紹介)
出典:会社概要|太洋工作所、沿革|太洋工作所、プラスチック製品|太洋工作所、環境・ISO|太洋工作所、太洋工作所(出展者紹介)|日経クロステック Special
仁礼工業株式会社|HDPE・LDPE・PP・ABS などのチューブ・パイプを押出成形
仁礼工業とは
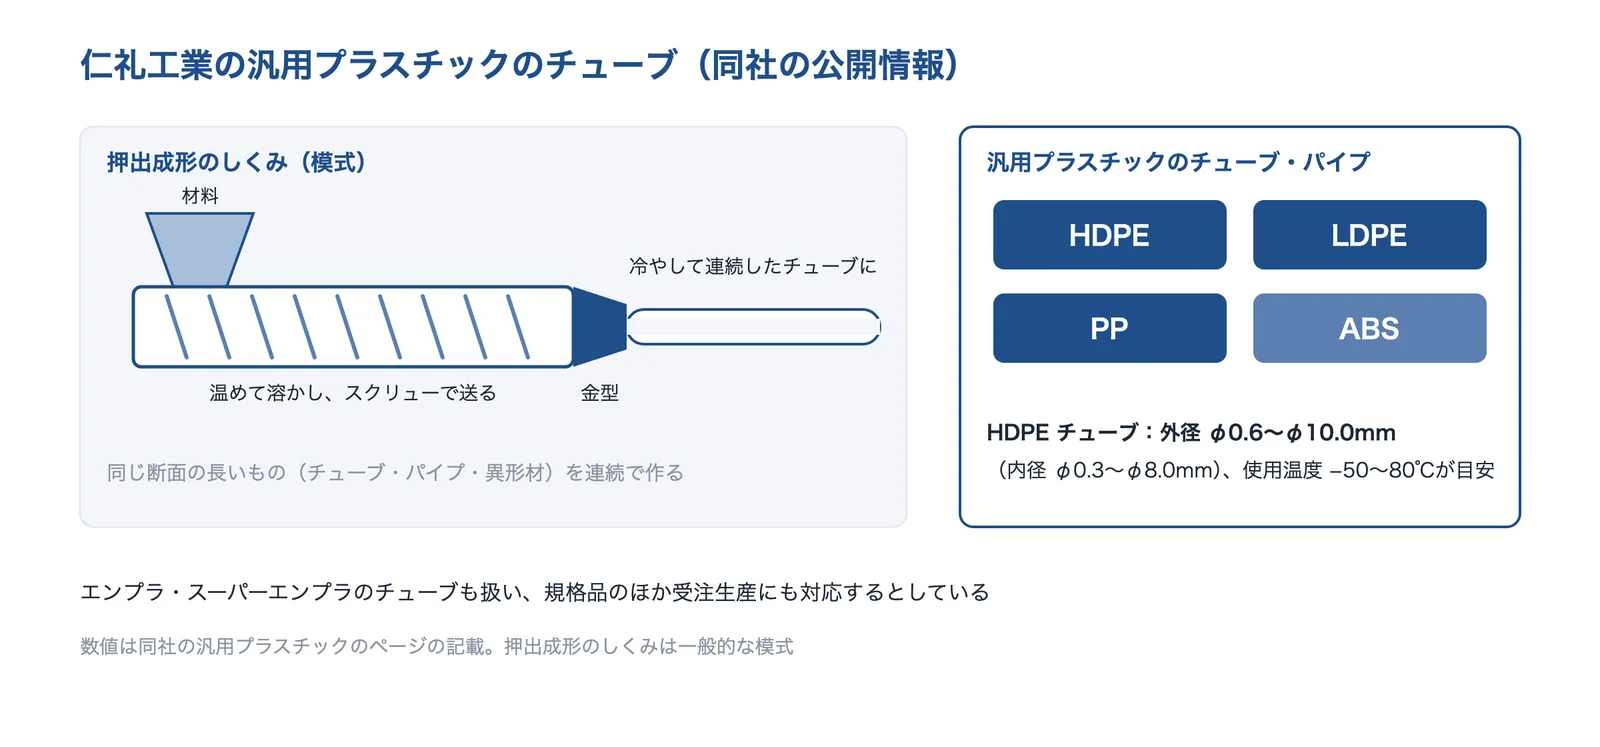
東京都立川市にある、1961年設立の押出成形の会社です(従業員 60名)。汎用プラスチックからエンプラ・スーパーエンプラまで、チューブ・パイプを作り、自動車部品・通信機器・医療機器などの分野に納めているとしています。
出典:仁礼工業の公式サイト(汎用プラスチックのチューブ・パイプ)をもとに AI(Claude)で作成
仁礼工業の得意技術
| 技術 | 内容 |
|---|---|
| 汎用プラスチックのチューブ | HDPE・LDPE・PP・ABS のチューブ・パイプ |
| 細いチューブ | HDPE チューブは外径 φ0.6〜φ10.0mm(内径 φ0.3〜φ8.0mm)、使用温度は −50〜80℃が目安 |
| 受注生産 | 規格品のほか、受注生産にも対応 |
仁礼工業が解決できる課題
- 細い樹脂のチューブ・パイプがほしい
- 用途に合う樹脂でチューブを作り分けたい
出典:会社概要|仁礼工業、汎用プラスチック(チューブ・パイプ)|仁礼工業
株式会社デイ・プラフト|PC・アクリル・PET・MC ナイロンなどの樹脂を、1個から切削
デイ・プラフトとは
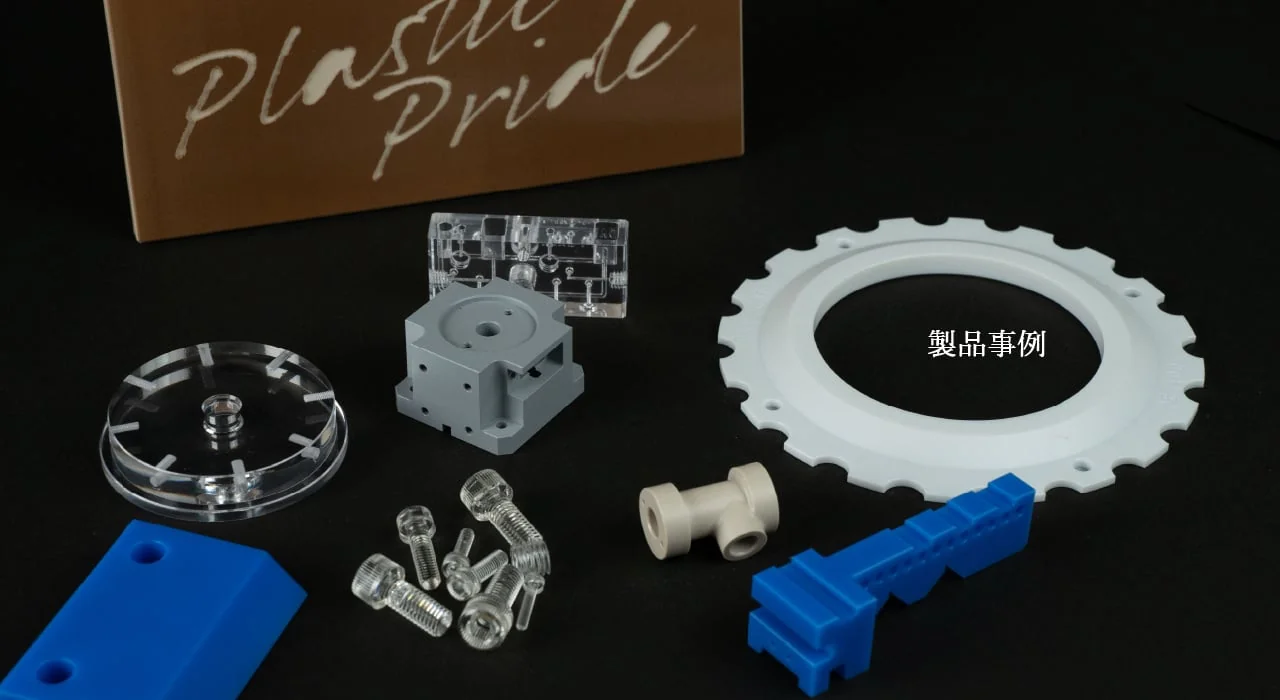
三重県伊賀市にある、2019年開業の樹脂の切削加工の会社です(資本金 500万円)。図面から1個から作り、測定・検査表も社内で発行するとしています。
デイ・プラフトの得意技術
| 技術 | 内容 |
|---|---|
| 樹脂の切削 | PET・MC ナイロン・PVC・PC・PMMA・POM・PPS・PEEK などの切削品の事例 |
| 設備 | ファナックの ROBODRILL(5軸用ロータリーテーブル付きを含む)3台、DMG 森精機の CMX1100V、キーエンスの画像寸法測定器 |
| 小ロット・短納期 | 1個から生産。最速で当日発送の実績があるとしている |
デイ・プラフトが解決できる課題
- 樹脂部品を1個から作りたい(試作・少量)
- PC・アクリルなどの透明な樹脂の部品を少量だけ作りたい
- 図面の樹脂部品を短い納期で手に入れたい
出典:会社概要|デイ・プラフト、設備紹介|デイ・プラフト、製品事例|デイ・プラフト、強み|デイ・プラフト、特急レンジャー|デイ・プラフト
石塚化学産業株式会社|着色・コンパウンド・リサイクルで、樹脂材料の性質を調整
石塚化学産業とは
東京都北区に本社を置き、埼玉県加須市と新潟県見附市に工場をもつ、1957年設立の樹脂材料の会社です(従業員 62名)。1954年に日本で初めてのプラスチック再生原料の製造販売会社として始まったとしています。ISO 9001・14001 を取得しています。
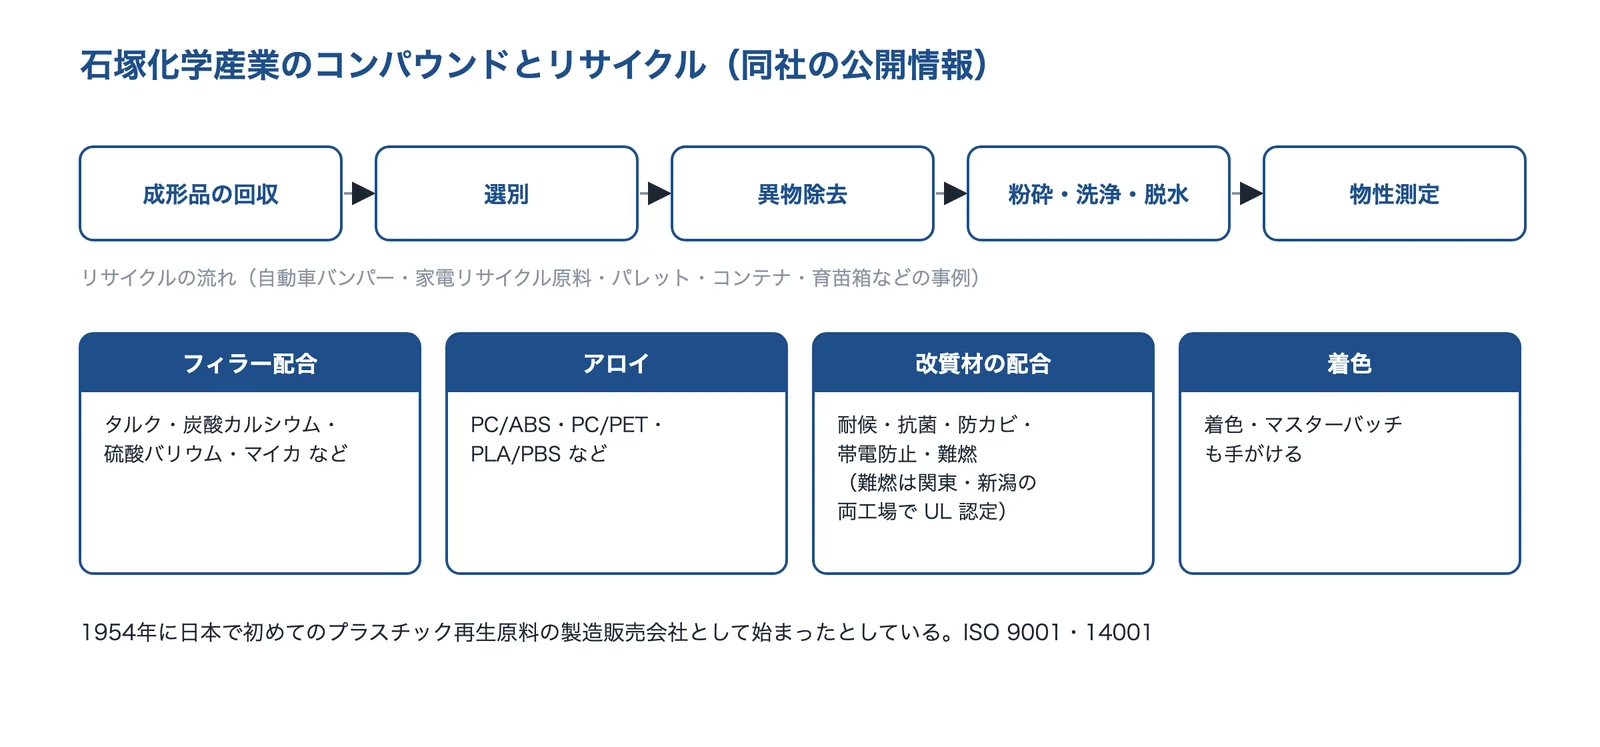
出典:石塚化学産業の公式サイト(着色・コンパウンド・リサイクル)をもとに AI(Claude)で作成
石塚化学産業の得意技術
| 技術 | 内容 |
|---|---|
| コンパウンド | タルク・炭酸カルシウムなどのフィラー配合、PC/ABS・PC/PET などのアロイ、耐候・抗菌・帯電防止・難燃などの改質材の配合、マスターバッチ |
| 難燃グレード | 関東工場・新潟工場とも UL 認定を取得して難燃グレードを生産 |
| リサイクル | 成形品の回収から選別・異物除去・粉砕・洗浄・脱水・物性測定まで。自動車バンパー・家電リサイクル原料などの事例 |
石塚化学産業が解決できる課題
- レジンメーカーの統廃合で手に入りにくくなったグレードの物性を、コンパウンドで合わせたい
- 再生材を使いたい
- 難燃・耐候などの性質を足したい
出典:会社概要|石塚化学産業、着色・コンパウンド|石塚化学産業、リサイクル|石塚化学産業
JFEテクノリサーチ株式会社|樹脂成形品の割れ・劣化・変色の原因を、破面と分析で調べる
JFEテクノリサーチとは
東京都千代田区に本社を置く、分析・評価・解析・調査を受託する会社です(2004年10月設立)。樹脂成形品の破損・亀裂・劣化・変質・変色などの原因の解明を手がけています。
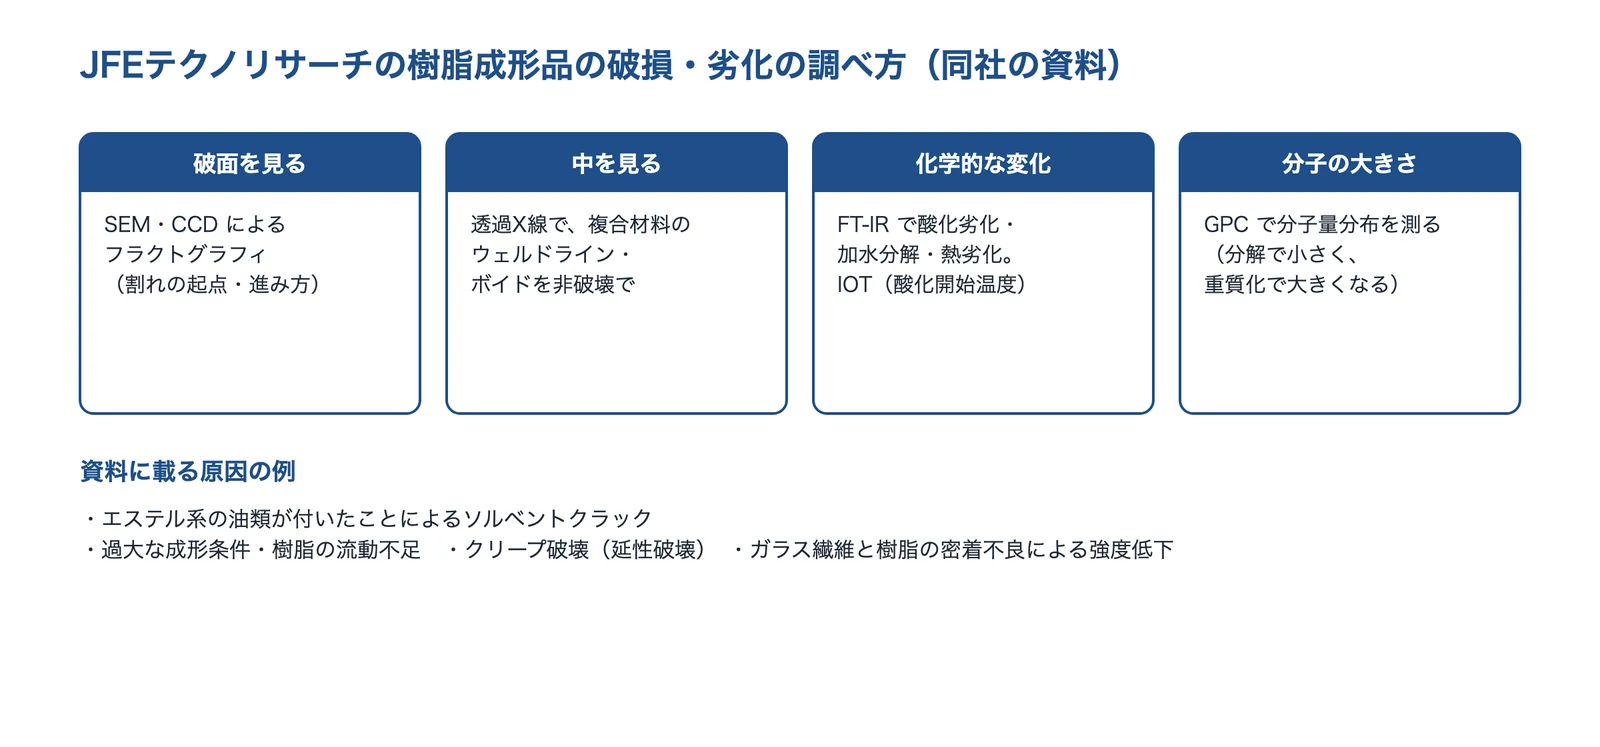
出典:JFEテクノリサーチの資料(321J-129-00)をもとに AI(Claude)で作成
JFEテクノリサーチの得意技術
| 技術 | 内容 |
|---|---|
| 破面と内部の観察 | SEM・CCD によるフラクトグラフィ、透過X線による複合材料のウェルドライン・ボイドの非破壊の観察、破損面の SEM/EDX 分析 |
| 劣化の分析 | FT-IR で酸化劣化・加水分解・熱劣化、IOT(酸化開始温度)、GPC で分子量分布 |
| 寿命の予測 | 劣化状態の評価をもとに、一部の素材の耐久寿命の予測が可能としている |
JFEテクノリサーチが解決できる課題
- 樹脂部品の割れが、成形と使い方のどちらに原因があるか切り分けたい
- ソルベントクラックかどうか確かめたい
- 劣化の進み具合を調べたい
公開されている実績・用途
- 資料に載る原因の例:エステル系の油類の付着によるソルベントクラック、過大な成形条件・樹脂の流動不足、クリープ破壊、ガラス繊維と樹脂の密着不良
出典:会社概要|JFEテクノリサーチ、樹脂・複合材料の評価|JFEテクノリサーチ、樹脂成形品の不具合原因調査(321J-129-00)|JFEテクノリサーチ
よくある質問
種類と選び方
- 汎用プラスチックとエンプラは、どう違いますか?
- 耐熱温度などで分けます。日本プラスチック工業連盟は常用 100℃を目安にし、PE・PP・PVC・PS・PET・ABS を汎用プラスチック、PC・ナイロン・POM・PBT をエンプラに挙げています(汎用プラスチック・エンプラ・スーパーエンプラ)。
- いちばん軽い樹脂は?
- 日本プラスチック工業連盟の表では PP が最も軽く、比重は 0.9〜0.91 です。PE も水より軽く、水に浮きます(PP(ポリプロピレン)・比重で見分ける)。
- 透明な樹脂はどれを選べばいいですか?
- 非晶性の PMMA(アクリル)・PC・PS などです。割れにくさが要るなら PC、無色透明で光沢があるのは PMMA(全光線透過率 92%の例)です。どちらも薬品によるストレスクラックに注意します(結晶性樹脂と非晶性樹脂・ストレスクラック(環境応力割れ))。
- 100℃を超える所で使えるのは?
- 常用耐熱温度の目安では PP が 100〜140℃、PC が 120〜130℃、ナイロンが 80〜140℃です。荷重がかかるなら荷重たわみ温度(条件つき)も見ます(常用耐熱温度と耐薬品性の比較表・荷重たわみ温度は、荷重と試験法で値が変わる)。
トラブル
- アルコール消毒で樹脂が割れることはありますか?
- あります。アクリルのドアノブがエタノール約65%の消毒液で約2か月で割れた例があります。ABS もアルコールで長時間で膨潤します(アクリルのドアノブの事例・常用耐熱温度と耐薬品性の比較表)。
- ナイロンの寸法が変わるのはなぜですか?
- 吸水するためです。吸水率は 1〜5%の部類で、PA6 では1週間で引張強さが約17%下がった試験もあります。使う湿度での値で設計します(吸水(ナイロン))。
- ABS を屋外で使っても大丈夫ですか?
- 紫外線で伸びが早く落ちます。促進耐候試験では 50 時間で引張破壊ひずみが9割減った報告があります。使う地域の条件で劣化を確かめ、耐候性を高めた対策を検討します(紫外線・屋外での劣化)。
加工と見分け方
- PP に接着剤や塗料がつかないのは?
- PP・PE は官能基のない非極性の構造で、接着・塗装しにくい樹脂です。プライマー・プラズマ処理・表面を粗くする処理などを使います(接着・塗装・めっきのしやすさ)。
- 樹脂の材質を見分けるには?
- 比重(50%エタノール・水・15%食塩水に浮くか沈むか)と燃え方で見当をつけ、確かな判定は FT-IR で行います(見分け方と材質表示)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
| 課題 | このページでの解決 | 課題ページ |
|---|---|---|
| 樹脂部品が薬品で割れる | 割れやすい樹脂と薬品を知り、ひずみを下げる(ストレスクラック(環境応力割れ)) | 割れにくい樹脂・グレードに替える |
| 紫外線・薬品で劣化する | 使う環境に合う樹脂とグレードを選ぶ(比較表・選び方とカタログ値の見方・トラブルのしくみと対策(研究の知見と事例)) | 耐候・耐薬品の材料を選ぶ |
| 射出成形の外観不良 | 樹脂の乾燥・収縮のちがいを知る(成形・加工の性質:収縮・乾燥・接着・めっき) | 材料の乾燥と管理 |
| 成形で歪む・反る | 収縮率と肉厚の差を見込む(成形収縮率・設計のチェックポイント) | 金型・成形条件の見直し |
| 鉄を樹脂に替えて軽くしたい | 樹脂の強さ・耐熱・クリープを確かめて選ぶ(比較表・選び方とカタログ値の見方) | 樹脂(ガラス繊維強化樹脂など) |
| 燃えにくくしたい | UL94 の等級を見て、難燃グレードを選ぶ(燃えにくさ(UL94)) | 難燃グレードの樹脂 |
| 人や食品に触れても安全にしたい | 食品衛生の確認登録があるグレードを選ぶ(選ぶ軸と順番) | 食品・肌に触れても使える材料 |
| 分解・リサイクルしやすくしたい | 材質を表示し、見分けられるようにする(見分け方と材質表示) | 材質表示と判別 |
右の列は、関係する課題ページの対策の節へのリンクです。
関連する技術・基礎知識
- エンジニアリングプラスチック
- 射出成形
- CFRP
- エポキシ樹脂
- ウレタンゴム・熱可塑性エラストマー
- シリコーンゴム
- 接着剤
- めっき
- ねじ・ボルト・ナット・ワッシャー
- 樹脂部品の割れ(ソルベントクラック)を防ぎたい
- 紫外線・薬品で劣化する
- 射出成形の外観不良を減らしたい
- 鉄をアルミ・樹脂・複合材に替えて軽くしたい
- 燃えにくくしたい
- 樹脂と金属をしっかり接合したい
- ガラス転移点(技術の基礎知識)
- クリープ(技術の基礎知識)
- 線膨張係数(技術の基礎知識)
- 比重・密度(技術の基礎知識)
- 残留応力(技術の基礎知識)
- 靭性・シャルピー衝撃試験(技術の基礎知識)
- 樹脂・ゴム(分野)
出典・確認日
- こんにちはプラスチック(主なプラスチックの特性と用途ほか)|日本プラスチック工業連盟
- レーザー樹脂溶着技術のご紹介 樹脂材料の分類|パナソニック
- 結晶性樹脂と非晶性樹脂の違い|キーエンス 樹脂成形エキスパート
- 樹脂の成形収縮率|キーエンス 樹脂成形エキスパート
- ハイゼックス(高密度ポリエチレン 押出成形用)物性表|プライムポリマー
- プライムポリプロ(射出成形 剛性・透明グレード)物性表|プライムポリマー
- 材料技術(ポリプロピレン)|プライムポリマー
- プラスチックの環境応力割れ(技術資料 NO.98037、水谷 潔)|大阪府立産業技術総合研究所
- デルペット(SK シリーズ・80N)の物性|旭化成
- デルペット技術資料「水分率の影響」|旭化成
- KRALASTIC(ABS 樹脂)一般グレード 物性表|日本エイアンドエル
- ユーピロン/ノバレックス 物性編|三菱エンジニアリングプラスチックス
- UBE Nylon 1013B(PA6)データシート|UBE
- 太洋工作所(出展者紹介)|日経クロステック Special
- 着色・コンパウンド|石塚化学産業
- UL94 プラスチック材料の燃焼性試験(技術資料)|タカチ電機工業
- Heat deflection temperature|ASTM D648|ISO 75|ZwickRoell
- プラスチック材料の引張試験における状態調節の影響(KISTEC 研究報告 2025、羽田孔明)|神奈川県立産業技術総合研究所
- Polyolefin Bonding Methods(ポリオレフィンの接着)|旭化成
- プラスチック製品|太洋工作所
- 汎用プラスチック(チューブ・パイプ)|仁礼工業
- 製品事例|デイ・プラフト
- JFE-TEC News No.14(2008年1月)有機材料の不具合解析事例(1)プラスチック成形品の破損事例|JFEテクノリサーチ
- ABS 樹脂のソルベントクラック(研究報告 No.16、飯島和貴子)|長野県工業技術総合センター
- プラスチック材料のソルベントクラック試験(3E2J-159-00)|JFEテクノリサーチ
- クリープ試験(対応規格 ISO 899-1・JIS K 7115・JIS Z 2271)|クオルテック
- 応力緩和現象がプラスチックボルト締結の非回転ゆるみに及ぼす影響(修士論文要旨、赤井達郎)|中央大学
- 低アスペクト比スナップフィットファスナーの設計に関する研究(修士論文要旨、長島和史)|中央大学
- Wetzel ほか「Hygromechanical Behavior of Polyamide 6.6: Experiments and Modeling」Polymers 15, 3387(2023)
- 促進耐候性試験による ABS 板の性状及び破断面の変化(KISTEC 研究報告 2025、荒木真由美)|神奈川県立産業技術総合研究所
- 高分子材料の耐候性試験と劣化予測(北海道立工業試験場報告 No.304、金野克美ほか)
- 化学構造変化による樹脂劣化評価の可能性検討(令和4年度)|広島県立総合技術研究所
- CERI NEWS No.53「合成樹脂の劣化とその評価 特に銅害について」(大武義人、2006年)|化学物質評価研究機構
- 真鍋礼男ほか「ポリプロピレンの熱酸化劣化に及ぼす金属材料の影響及び劣化度に対応した評価手法の検討」分析化学 60(3) 283-291(2011)|J-STAGE
- 強度低下に影響する要因は何か――ウェルドライン(本間精一、2022年)|PlaBase
- プラスチック成形品の破損しやすい箇所を見える化する(研究成果事例)|静岡県工業技術研究所
- プラスチックの破損による事故事例について(平成21年度 製品安全業務報告会)|NITE
- プラスチック製品の事故原因解析手法と実際の解析事例について(平成25年11月)|NITE
- プラスチック部分が破損した洗面化粧台(相談解決のためのテストから No.106、2017年)|国民生活センター
- アルコール消毒で合成樹脂製のドアノブが破損(相談解決のためのテストから No.153、2021年)|国民生活センター
- 樹脂製踏み台(折り畳み式)の破損転倒事故にご注意!(2015年8月24日)|NITE
- リコール届出一覧表(届出番号5601、トヨタ自動車、2025年1月)|国土交通省
- リコール届出一覧表(届出番号2665、ヤマハ発動機、2010年12月)|国土交通省
- 「再生材を自動車に使うめどが立った」、トヨタ紡織と豊田合成が再生プラ車部品試作(2024年12月3日)|ニュースイッチ
- 異物分析マニュアル 4-5 樹脂|広島県立総合技術研究所 食品工業技術センター
- 精密成形|多田プラスチック工業
- プラスチック成形品の設計・製造(第一化工)|第一ゴム
- 強み|デイ・プラフト
- 樹脂成形品の不具合原因調査(321J-129-00)|JFEテクノリサーチ
- 会社概要|多田プラスチック工業
- トップページ(技術はこんなところに使われています)|多田プラスチック工業
- 設備一覧|多田プラスチック工業
- 0.1μm 単位で管理する精密射出成形(2026年10月13日)|多田プラスチック工業
- 会社紹介|第一ゴム
- 小樽市 企業PR(第一化工株式会社、2021年)|小樽市
- 会社概要|太洋工作所
- 沿革|太洋工作所
- 環境・ISO|太洋工作所
- 会社概要|仁礼工業
- 会社概要|デイ・プラフト
- 設備紹介|デイ・プラフト
- 特急レンジャー|デイ・プラフト
- 会社概要|石塚化学産業
- リサイクル|石塚化学産業
- 会社概要|JFEテクノリサーチ
- 樹脂・複合材料の評価|JFEテクノリサーチ
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品・設備ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月21日 本ページの内容は一般的な情報です。実際の樹脂の性質は、グレード・成形条件・部品の形・使う環境で変わります。物性値は試験法や条件で変わる代表値で、保証値ではないので、使うときは候補のグレードのメーカーの資料と試作で確かめてください。各社の試験結果・実績は、その会社の公開情報にもとづきます。








