
試作は、量産の前に少ない数を作って、機能・形・組み付け・作りやすさを確かめることです。外に頼むときは、切削・3Dプリンター・真空注型・簡易金型・板金などの方法から、数量・材料・精度・納期・費用に合うものを選びます。
このページでは、試作を外に頼む設計者に向けて、試作の段階(原理・機能・デザイン・量産試作、EVT・DVT・PVT)、方法ごとの数量・精度・納期の目安、費用の考え方(計算例つき)、図面と3Dデータの渡し方と普通公差、試作から量産への注意、公設試の機器利用と補助金、取引のルール(取適法・型の保管)、研究、トラブル、事例、相談できる会社までを1ページにまとめました。方法そのものの詳しい解説は技術ページ「切削加工」「金属3Dプリンター」「射出成形」「板金・プレス加工」に、3D データの作り方は「3D CAD」にあります。設計・開発そのものを外に頼む話は、別のページ(受託開発)で扱います。
知りたいことから読む
- 試作の段階(機能試作・量産試作・EVT など) → 試作の基本
- 切削・3D プリンター・真空注型・簡易金型の違い → 試作の方法
- 試作の費用の見積もり方(計算例) → 選び方・費用と納期
- 方法ごとの納期の目安 → 選び方・費用と納期
- 公設試で機器を借りる・補助金を使う → 公設試と補助金
- 図面の公差と、見積もりで伝えること → 試作の頼み方
- 型の保管・図面の扱いなど取引のルール → 取引のルール
- 試作品と量産品の違い → 試作から量産へ
症状から探す
| 症状 | 考えられる原因 | 対策を書いた所 |
|---|---|---|
| 見積もりが思ったより高い | 数量に合わない方法・厳しすぎる公差・後加工 | 費用の考え方と計算例:型代と1個あたりの費用 |
| 届いた部品の寸法が合わない | 公差の書き忘れ(普通公差)・3D と図面の食い違い | 公差を書かないとどうなるか(普通公差 JIS B 0405) |
| 試作では動いたのに、量産品で壊れる・反る | 材料と工法の違い・積層の向き | 試作品と量産品は、同じものではない |
| 量産の見積もりで、形を直すよう言われた | 抜き勾配・アンダーカット・肉厚 | 量産を見据えた形にしておく |
| 納期に間に合わない | 表面処理・材料の手配・仕様変更 | 納期の目安と、遅れる原因 |
| 型の保管費や図面の扱いでもめた | 取引の条件を決めていない | 取適法(下請法の改正)と試作 |
このページの出典をもとに編集部が整理したものです。リンクを押すと、対策を書いた所へ移ります。
試作の基本:目的と段階
試作で確かめること
試作は、図面や 3D データだけではわからないことを、実物で確かめるために作ります。何を確かめる試作かを先に決めると、方法・材料・精度・数量が決まり、むだな費用がかからなくなります。確かめることは、大きく次の4つです(編集部の整理)。
| 確かめること | 例 | 合う方法の例 |
|---|---|---|
| 形・見た目 | 大きさ・持ちやすさ・外観・色 | 3D プリンター(光造形など)・真空注型・塗装 |
| 組み付け | はめあい・ねじの位置・配線の通り道 | 3D プリンター・切削 |
| 機能・強度 | 動き・強さ・熱・耐久 | 切削(量産と同じ材料)・簡易金型(量産と同じ樹脂) |
| 作りやすさ・品質 | 量産の工程で作れるか・ばらつき | 量産と同じ工法(簡易金型・量産金型・試作型のプレス) |
このページの出典をもとに編集部が整理したものです。
試作の段階:機能・デザイン・量産試作
試作は、段階を追って量産に近づけます。MONOist の解説は、機能試作は目的の機能を果たせるかを確かめる試作で、同じ材料でなくてよく手近な材料で代用することが多い、デザイン試作は形や見た目を確かめる試作、量産試作は最終製品に近い部品で耐久性などの試験を行い、材料を最終的に決める段階としています。そのさらに前に、しくみが成り立つかを確かめる「原理試作」を置く会社もあります。
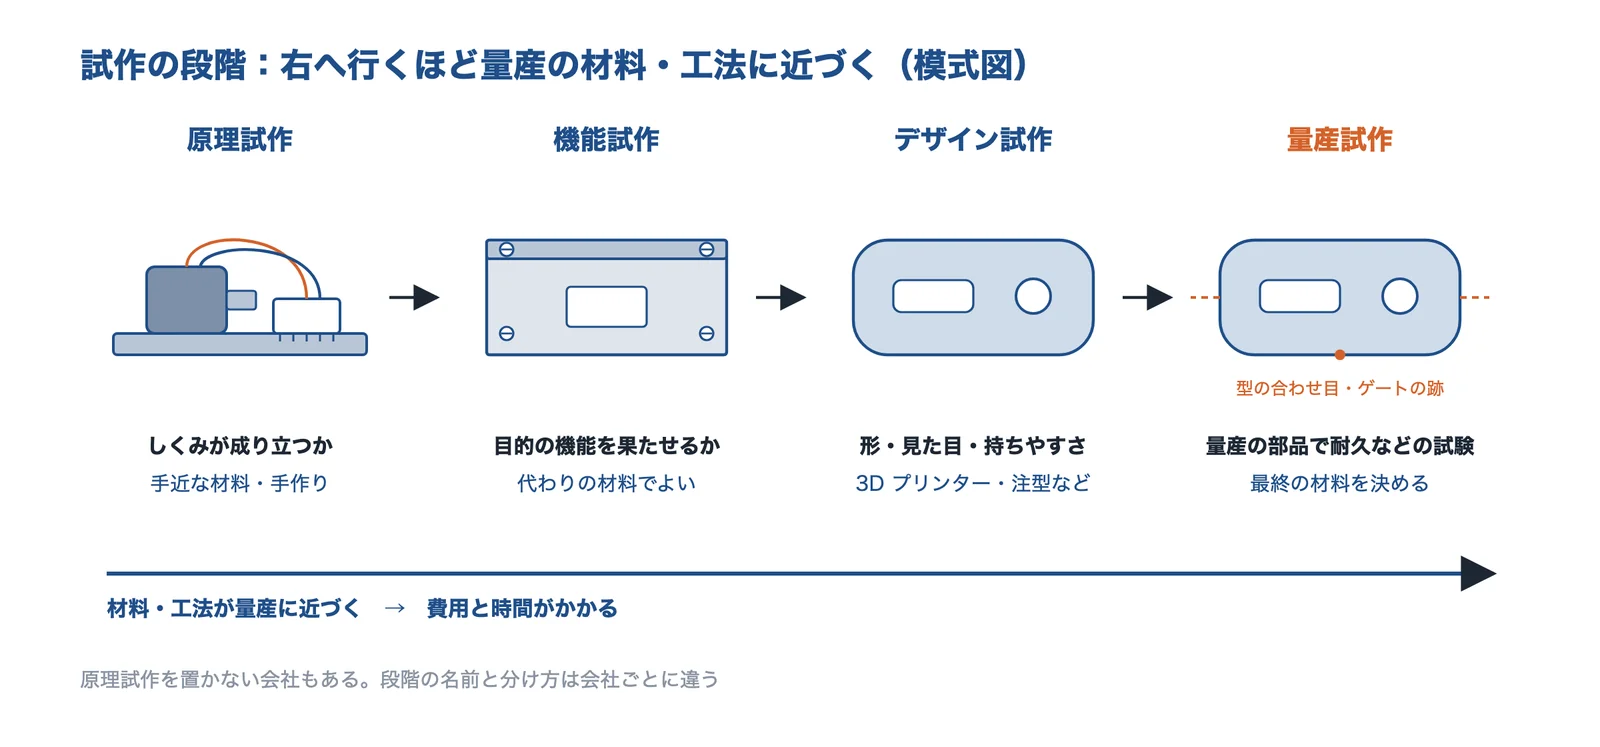
出典:MONOist の解説をもとに AI(Claude)で作成
EVT・DVT・PVT(海外の量産立ち上げの呼び方)
電子機器などの量産立ち上げでは、EVT・DVT・PVT という呼び方も使われます。米国の Instrumental の解説によると、EVT は量産を意図した設計を選ぶ段階、DVT は量産に耐える設計で歩留まりを確かめ、各部品の最初の量産金型を認定する段階、PVT は量産ラインの速さで歩留まりを確かめる段階です。数量の目安を EVT 100〜1000、DVT 300〜2000、PVT 1K〜20K としています。Fictiv の解説は、EVT では3Dプリントや真空注型の部品を使うことが多く、PVT は需要に間に合う速さで品質を保って作れるかを確かめる段階としています。
会社や製品によって、段階の名前と数量の分け方は違います。日本の「機能試作・量産試作」と1対1には対応しないので、取引先と話すときは、どの段階で何を確かめるかを言葉で合わせます(編集部の整理)。
出典:Hardware engineers speak in code: EVT, DVT, PVT decoded|Instrumental、EVT・DVT・PVT の解説|Fictiv
試作の方法の種類と特徴
外に頼む試作の方法は、削り出す(切削)、積み上げる(3D プリンター)、型に流す(真空注型・簡易金型)、板を切って曲げる・プレスする(板金)に分けられます。
切削加工(樹脂・金属)
材料のかたまりから削り出します。量産と同じ材料(金属・樹脂)で作れて、精度が高いのが強みです。キーエンスの解説は、機械加工の寸法精度を精密加工で数μm〜数十μm、納期をサイズによるが1週間以上としています。ネットで 3D データから見積もれるサービスもあり、ミスミの meviy は、切削の角物の樹脂材で最短1日目出荷のサービスを広げています(2025年4月の発表)。
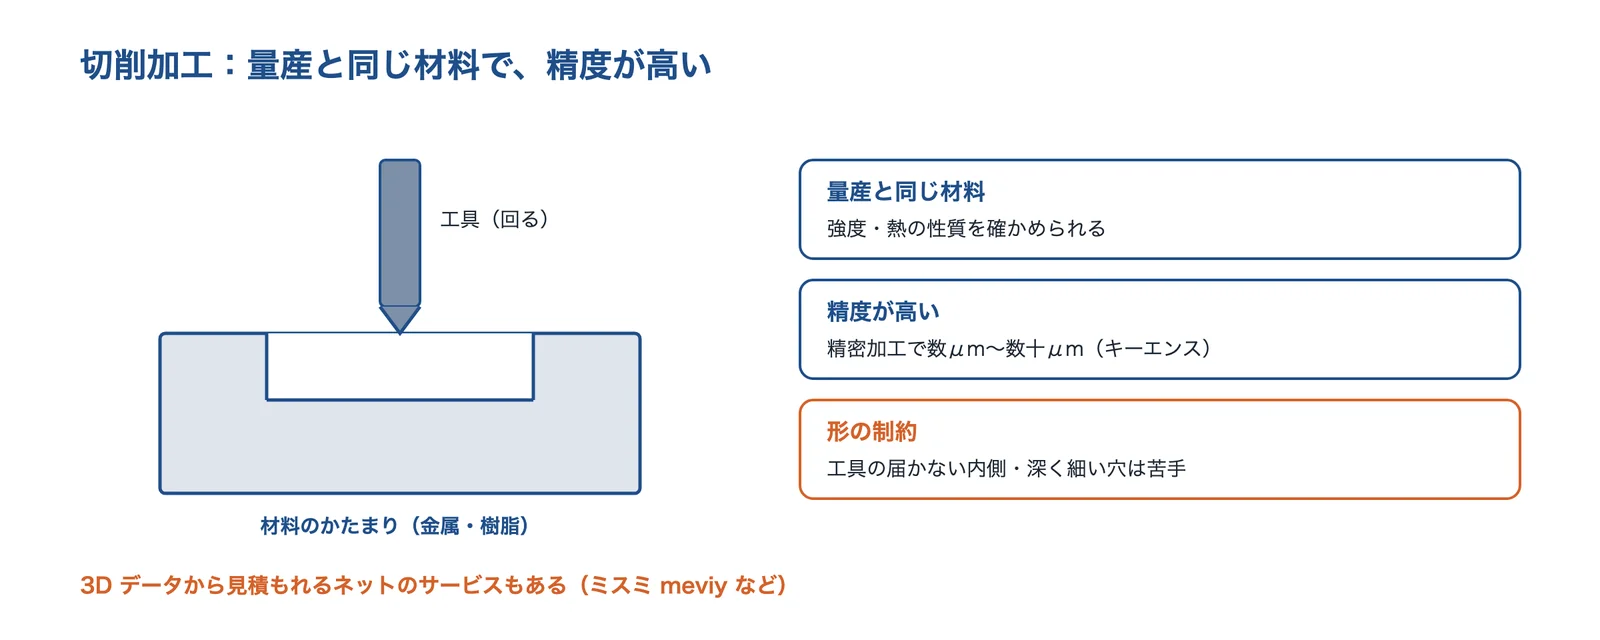
出典:キーエンス・ミスミの発表をもとに AI(Claude)で作成
工具が届かない内側の形や、深く細い穴は苦手です。削りやすい形の考え方は課題「加工しやすい形状にしたい」に、工程とびびりなどの詳しい話は技術ページ「切削加工」にあります。
出典:試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス、meviy 切削加工(角物)の超短納期サービスの拡大(2025年4月)|ミスミグループ本社(PR TIMES)
3D プリンター(光造形・熱溶解積層・粉末・金属)
3D データから層を積み上げて作ります。型がいらず、複雑な形を短い日数で作れるので、形・組み付けの確認に向きます。キーエンスの解説は、3D プリンタの納期を最短1日以内、寸法精度を造形方式により数十μm〜数百μm としています。一方で、強度は弱く、熱の性質は材料によるとしています。
| 方式 | しくみ | 向く用途 | 注意(出典の例) |
|---|---|---|---|
| 光造形(SLA) | 液体の樹脂を光で固める | 外観・細かい形・形状確認 | Formlabs は寸法精度を 1〜30mm で ±0.15%(最小 ±0.02mm)などとしている |
| 熱溶解積層(FDM) | 溶かした樹脂を糸のように積む | 治具・大まかな形の確認 | 積層の向きで強度が大きく変わる(熱溶解積層(FDM)の部品は、積む向きで強さが変わる) |
| 粉末焼結(SLS・MJF) | ナイロンなどの粉を熱で固める | サポート材がいらず、丈夫な樹脂部品 | Formlabs は SLS の寸法精度を XY ±0.5%または 0.3mm の大きい方としている |
| 金属(PBF) | 金属の粉をレーザーで溶かして固める | 複雑な金属部品・一体化 | 後処理(プレートからの切り離し・熱処理)が要る(都産技研) |
金属の方式の詳しい解説は技術ページ「金属3Dプリンター」にあります。
出典:試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス、FDM・SLA・SLS の比較|Formlabs、金属粉末AM(3Dプリンター)によるデジタルものづくり支援(リーフレット)|東京都立産業技術研究センター
真空注型(シリコーン型)
光造形などで作った原型(マスター)からシリコーンの型を取り、真空の中でウレタンなどの樹脂を流し込んで複製します。Formlabs の解説は、シリコーン型1つで約50個、原型から受け取りまで約10日としています。国内の受託の会社では、クロスエフェクトがシリコーン型は20回程度繰り返し使える、納期は最短3日から、岩本モデル製作所が1型で約20〜30個の複製としています。
数個〜数十個の外観・機能の試作に向きます。ただし流す樹脂はウレタンなどで、量産の樹脂(ABS・PP など)とは同じではありません。量産と同じ樹脂で確かめたいときは、簡易金型を使います。
出典:真空注型・ウレタン注型|Formlabs、真空注型|クロスエフェクト、真空注型|岩本モデル製作所
簡易金型(試作金型)での射出成形
アルミなどで寿命の短い金型を作り、量産と同じ射出成形で作ります。量産と同じ樹脂で作れるので、強度・落下・環境試験に使えるのが強みです。Protolabs は試作用のアルミ型を、型寿命が最低 2,000ショット保証、数量の目安を 2,000個未満としています。岩本モデル製作所は最短7日でトライサンプル、日南はアルミカセット型(簡易型)での射出成形の試作品を扱っています。
型代がかかるので、数が少ないと1個あたりは高くなります(費用の考え方と計算例:型代と1個あたりの費用)。成形の不良(ひけ・ウェルドライン)の考え方は技術ページ「射出成形」と課題「射出成形の外観不良を減らしたい」にあります。Protolabs の日本法人は業務を終えており、日本語での注文はできません(同社の日本語サイトの案内)。
出典:Injection Molding|Protolabs、プロトラブズ 日本語サイト(日本法人の業務終了の案内)|Protolabs、簡易金型|岩本モデル製作所、ツーリング・射出成形|日南
板金・プレスの試作
板金の部品は、少ない数ならレーザーで切って曲げ機で曲げ、型を作らずに試作できます。絞りなどの形はプレスの型が要るので、試作用の簡易な型(亜鉛合金の型・樹脂の型など)を使うことがあります。拡伸工業は、試作板金プレス品を、データ受領から型設計・品質保証まで一貫して最短1週間としています。
日刊工業新聞の報道(2016年)では、中辻金型工業が 3D プリンターで作った樹脂のプレス型で、板厚0.5mm のアルミ(A1050)を1000〜3000回プレスできるとしています。曲げ・絞りの基本は技術ページ「板金・プレス加工」にあります。
出典:試作板金プレス品|拡伸工業(イプロス)、3Dプリンターで樹脂製の試作。モノづくりの可能性は広がるか|ニュースイッチ(日刊工業新聞、2016年)
方法の比べ方
| 方法 | 向く数量の目安 | 材料 | 精度・納期の例(出典) |
|---|---|---|---|
| 切削 | 1個〜 | 金属・樹脂(量産と同じ材料) | 精密加工で数μm〜数十μm、1週間以上(キーエンス)/最短1日目出荷(meviy の樹脂の角物) |
| 3D プリンター | 1個〜数個 | 樹脂・金属(方式で決まる) | 数十μm〜数百μm、最短1日以内(キーエンス) |
| 真空注型 | 数個〜数十個 | ウレタンなどの注型樹脂 | 1型で約20〜30個(岩本モデル製作所)・約50個(Formlabs) |
| 簡易金型 | 数十〜数千個 | 量産と同じ樹脂 | 試作用アルミ型は 2,000ショット以上保証(Protolabs)・最短7日(岩本モデル製作所) |
| 板金・プレス | 1個〜(型を使うなら数十個〜) | 鋼板・アルミ板など | 試作板金プレス品は最短1週間(拡伸工業) |
数値は各出典の例で、形・大きさ・材料・会社で変わります。方法どうしの比較は目安にとどめ、見積もりで確かめてください。
出典:試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス、meviy 切削加工(角物)の超短納期サービスの拡大(2025年4月)|ミスミグループ本社(PR TIMES)、真空注型|岩本モデル製作所、真空注型・ウレタン注型|Formlabs、Injection Molding|Protolabs、簡易金型|岩本モデル製作所、試作板金プレス品|拡伸工業(イプロス)
方法の選び方・費用と納期
目的と数量から方法をしぼる
キーエンスの解説は、量産品と同じ機械的・熱的な性質や寸法精度が要るなら簡易型か機械加工、デザイン・組付性・操作性の確かめには3D プリンタが効果的としています。これに数量を重ねると、候補がしぼれます。
| 目的・数量 | まず考える方法 | 選ぶときのポイント |
|---|---|---|
| 形・大きさを早く見たい(1〜数個) | 3D プリンター(光造形など) | 最短1日以内(キーエンス)。強度は量産品より弱い |
| はめあい・組み付けを確かめたい | 3D プリンター・切削 | 寸法が効くなら切削。公差を図面で指示する(公差を書かないとどうなるか(普通公差 JIS B 0405)) |
| 量産と同じ材料で強度・機能を見たい | 切削(金属・樹脂) | 量産の工法が成形でも、材料の性質は確かめられる |
| 外観のそろった部品を数十個 | 真空注型 | 1型で数十個(各社)。樹脂は量産と別 |
| 量産と同じ樹脂で試験・数百個 | 簡易金型の射出成形 | 落下・環境試験に。型代がかかる |
| 板金・プレス部品 | レーザー+曲げ・簡易な型 | 絞りの形は型が要る |
キーエンスの解説とこのページの出典をもとに編集部が整理したものです。
出典:試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス
費用の考え方と計算例:型代と1個あたりの費用
試作の費用は、初期費(型代・プログラム・段取り)+1個あたりの費用×数量で考えます。型を使う方法は初期費が高いかわりに1個あたりが安く、型を使わない方法はその逆です。Formlabs の解説は、真空注型の型の費用を200〜1,000ドル、1個あたり10〜100ドル、射出成形の金型を5,000〜100,000ドルとしています。
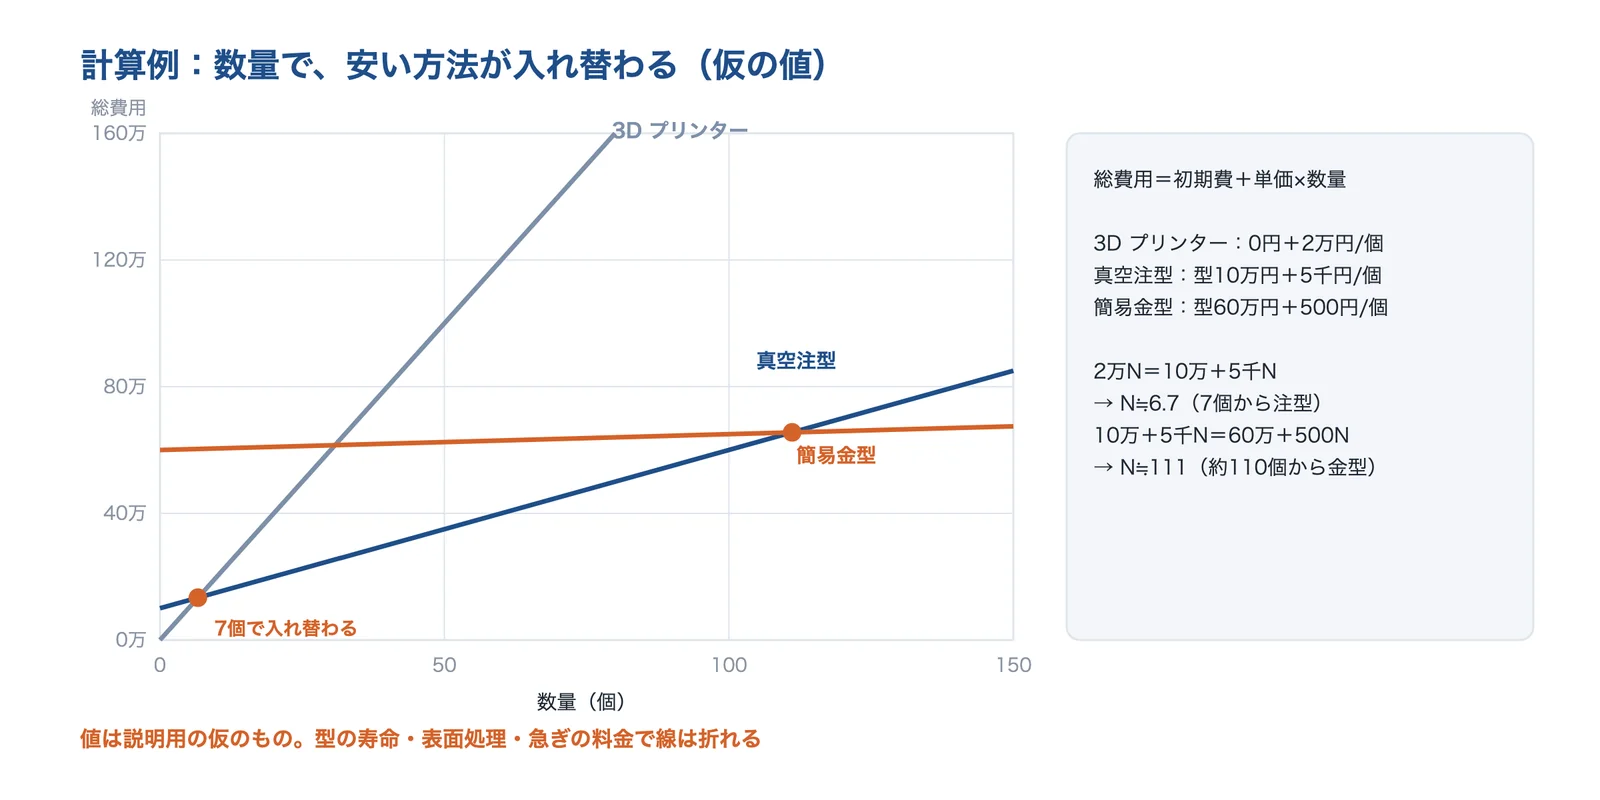
出典:編集部の計算(仮の値)をもとに AI(Claude)で作成
説明用の仮の値で計算します。3D プリンターは初期費0円・1個2万円、真空注型は型10万円・1個5千円、簡易金型は型60万円・1個500円とします。3D プリンターと真空注型は、2万×N=10万+5千×N からN≒6.7、つまり7個以上なら真空注型が安くなります。真空注型と簡易金型は、10万+5千×N=60万+500×N からN≒111、つまり約110個を超えると簡易金型が安くなります(編集部の計算)。
実際には、真空注型の型は数十個で作り直しになる(各社の型の寿命)、表面処理・検査・梱包が加わる、急ぎの料金がかかる、などで線が折れます。見積もりは方法を変えて2〜3通り取ると、どこで入れ替わるかが見えます(編集部の整理)。
納期の目安と、遅れる原因
納期は、方法そのものの日数に、材料の手配、表面処理(塗装・めっき・アルマイト)の外注、検査、そして仕様の変更が加わって延びます。各社が公開している最短の日数は、条件(大きさ・個数・材料)が合ったときの値です。
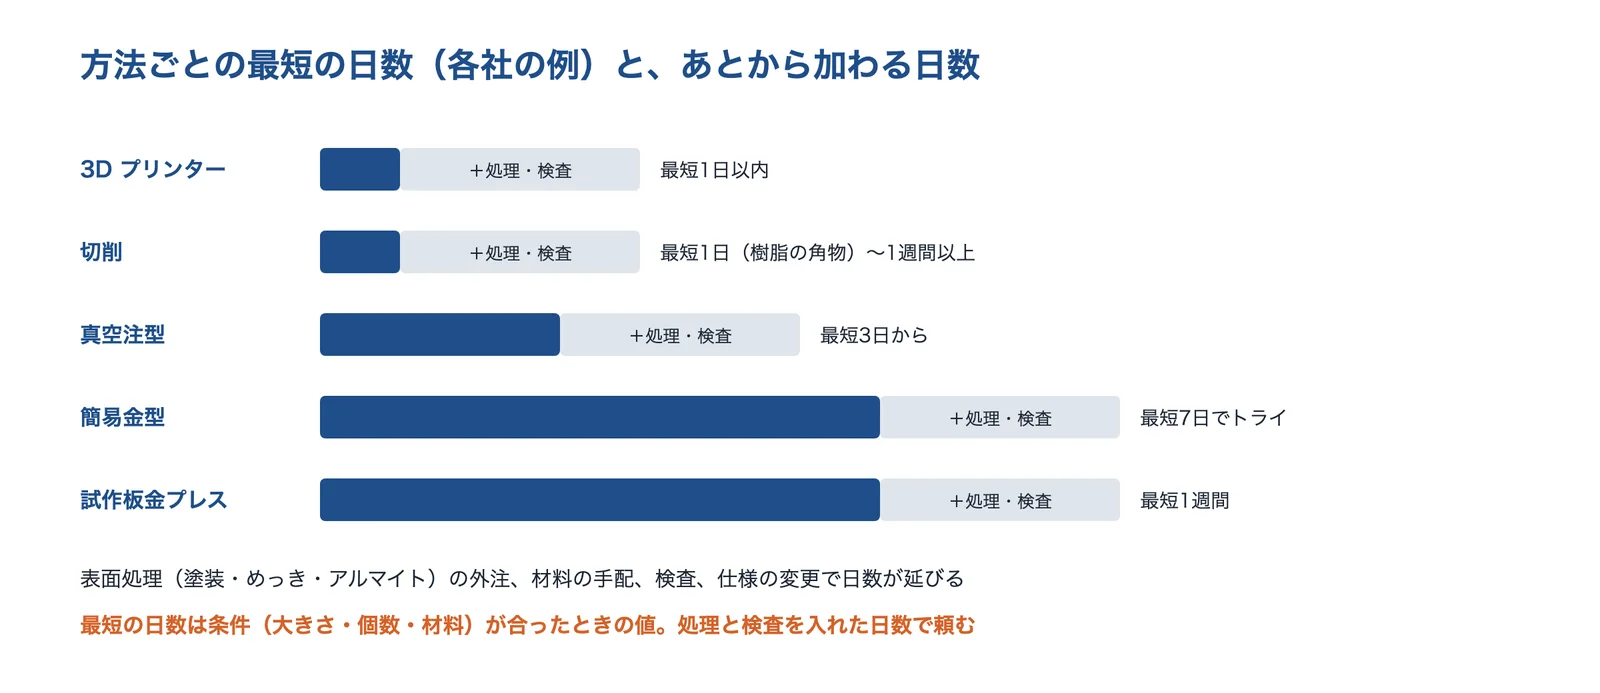
出典:キーエンス・各社のページをもとに AI(Claude)で作成
| 方法 | 最短の日数の例(出典) |
|---|---|
| 3D プリンター | 最短1日以内(キーエンス)/光造形の高速便はデータ受領後24時間以内に発送準備(クロスエフェクト) |
| 切削 | サイズによるが1週間以上(キーエンス)/樹脂の角物で最短1日目出荷(meviy) |
| 真空注型 | 最短3日から(クロスエフェクト)/通常5〜8日程度(岩本モデル製作所) |
| 簡易金型 | 最短7日でトライサンプル(岩本モデル製作所) |
| 試作板金プレス | 最短1週間(拡伸工業) |
出典:試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス、光造形(3Dプリンター)|クロスエフェクト、meviy 切削加工(角物)の超短納期サービスの拡大(2025年4月)|ミスミグループ本社(PR TIMES)、真空注型|クロスエフェクト、真空注型|岩本モデル製作所、簡易金型|岩本モデル製作所、試作板金プレス品|拡伸工業(イプロス)
公設試の3D プリンター・加工機を使う
都道府県の公設試験研究機関(公設試)では、3D プリンターや加工機を時間単位で借りたり、試作と評価を依頼したりできる所があります。料金は中小企業向けが安く、県外の企業は高いなど、機関ごとに条件が違います。
| 機関 | 設備・しくみ | 料金・条件(出典の記載) |
|---|---|---|
| 東京都立産業技術研究センター | 金属粉末の3D プリンター。造形は機器利用、後処理は依頼試験。データは利用者が持ち込む | 機器利用1時間 中小企業1,320円・一般2,650円(税込、リーフレットの記載) |
| 同 | ナイロン粉末造形装置(大型機・精細機)。積層ピッチ0.1mm | 機器利用可能。事前に電話で予約 |
| 同 | NC フライス盤・同時5軸マシニングセンタなどの加工機 | NC フライス盤の基本料 1時間 中小2,350円・一般4,710円 |
| 福島県ハイテクプラザ | インクジェット式の3D プリンター(造形 W297×D210×H200mm)。STL を事前に送る | 1時間4,620円+樹脂10gごとに440円。県外企業は2倍(令和5年3月の案内の料金) |
| あいち産業科学技術総合センター | 粉末床溶融結合・材料噴射の3D プリンター。3D プリンタ・スキャナを使った試作と特性の評価を依頼試験で受ける | 窓口は試作評価室 |
料金と条件は各機関のページ(2026年10月に確認)によります。リーフレットの料金は現行と違うことがあるので、使う前に各機関に確かめてください。
出典:金属粉末AM(3Dプリンター)によるデジタルものづくり支援(リーフレット)|東京都立産業技術研究センター、ナイロン粉末造形装置|東京都立産業技術研究センター、加工機器の機器利用料金|東京都立産業技術研究センター、3Dプリンター(AGILISTA-3200)導入案内|福島県ハイテクプラザ、産業デザイントライアルコア|あいち産業科学技術総合センター
ものづくり補助金で試作の費用を賄う
ものづくり補助金(ものづくり・商業・サービス生産性向上促進補助金)の第23次の公募要領では、補助の対象の原材料費を「試作品の開発に必要な原材料及び副資材の購入に要する経費」とし、外注費は新製品の開発に必要な加工や設計・検査などの一部を外注する経費で、補助対象経費の総額(税抜)の2分の1が上限、外注先との書面の契約が要るとしています。単に機械を入れるだけで新製品の開発を伴わないものは対象外です。
補助金のポータルは、この補助金の公募は終わり、新しい受付は「新事業進出・ものづくり商業サービス補助金」に案内しています。制度は年ごとに変わるので、最新の公募要領で確かめてください。
出典:ものづくり・商業・サービス生産性向上促進補助金 公募要領(第23次)
試作の頼み方:図面・公差・見積もり・取引のルール
3D データと2D 図面の役割
3D データは形を正しく伝え、2D 図面は公差・表面の粗さ・材料・表面処理・注記を伝えます。キーエンスの解説は、必要なデータを、簡易型は「2D 図面、3D データ、またはマスターモデル」、3D プリンタは「3D データ」、機械加工は「2D 図面または3D データ」としています。
| データ | 使う場面 | 注意 |
|---|---|---|
| STEP(.step・.stp) | CAD どうしでやりとりする中間形式。切削・成形の見積もり | 寸法の公差は持っていかれないことが多い |
| Parasolid(.x_t) | 同じカーネルの CAD どうし | 受け手の CAD の対応を確かめる |
| STL | 3D プリンターの造形 | 三角形の面の集まりで、寸法・公差の情報は持たない |
| 2D 図面(PDF・DXF) | 公差・粗さ・材料・表面処理・注記 | 3D データと版(改訂の番号)をそろえる |
このページの出典と各形式の一般的な性質をもとに編集部が整理したものです。データの作り方と形式の詳しい話は技術ページ「3D CAD」にあります。
出典:試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス
公差を書かないとどうなるか(普通公差 JIS B 0405)
図面で個々に公差を書かない寸法には、普通公差(JIS B 0405。ISO 2768-1 に対応)が当てはまります。等級は f(精級)・m(中級)・c(粗級)・v(極粗級)の4つで、たとえば 30を超え120以下の寸法の許容差は、f が ±0.15mm、m が ±0.3mm、c が ±0.8mmです。
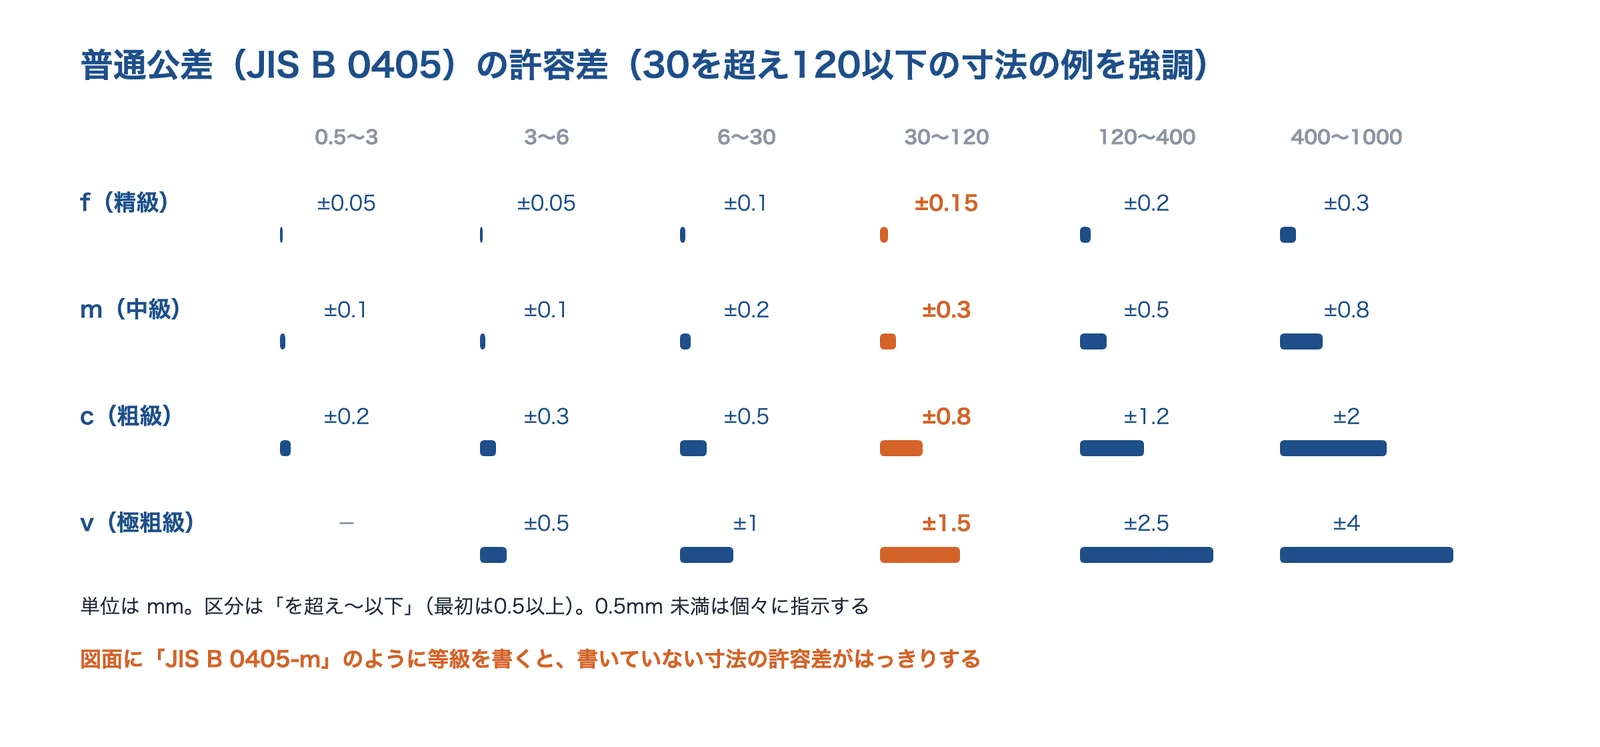
出典:JIS B 0405(タカチ電機工業の技術資料)をもとに AI(Claude)で作成
| 等級 | 0.5以上3以下 | 3を超え6以下 | 6を超え30以下 | 30を超え120以下 | 120を超え400以下 | 400を超え1000以下 |
|---|---|---|---|---|---|---|
| f(精級) | ±0.05 | ±0.05 | ±0.1 | ±0.15 | ±0.2 | ±0.3 |
| m(中級) | ±0.1 | ±0.1 | ±0.2 | ±0.3 | ±0.5 | ±0.8 |
| c(粗級) | ±0.2 | ±0.3 | ±0.5 | ±0.8 | ±1.2 | ±2 |
| v(極粗級) | - | ±0.5 | ±1 | ±1.5 | ±2.5 | ±4 |
単位は mm。面取り部分を除く長さ寸法の許容差。0.5mm 未満の基準寸法は、許容差を個々に指示する(JIS B 0405-1991。タカチ電機工業の技術資料による)。
図面の表題欄などに「JIS B 0405-m」のように等級を書いておくと、書いていない寸法の許容差がはっきりします。はめあい・位置決めなど効く所だけに個別の公差を書き、ほかは普通公差に任せると、厳しすぎる公差で費用が上がるのを防げます。公差とはめあいの基本は 技術の基礎知識「公差・はめあい」、公差の決め方は課題「量産で寸法がばらつく」にあります。
出典:普通公差 JIS B 0405-1991(ISO 2768-1:1989)|タカチ電機工業 技術資料
見積もりのときに伝えること
見積もりを頼むときに、次の項目がそろっていると、やりとりが少なくて済みます(編集部が整理した項目です)。
- 形:3D データ(STEP など)と2D 図面。版をそろえる
- 数量:今回の数と、そのあとに見込む数(型を使うかの判断に効く)
- 材料:量産と同じ材料が要るか、似た性質でよいか
- 公差と粗さ:効く所だけ個別に。ほかは普通公差の等級
- 表面処理:塗装・めっき・アルマイト・印刷など(外注で日数が延びる)
- 納期:いつまでに何個。分けて納めてよいか
- 検査:寸法の測定の成績書が要るか、どの寸法か
- 用途:何を確かめる試作か(外観・はめあい・強度・試験)
取適法(下請法の改正)と試作
2026年1月1日から、下請法が改正された中小受託取引適正化法(取適法)が施行されました。公正取引委員会と中小企業庁のテキストによると、商品化を前提にした最終商品と同等のレベルの試作品の製造の委託は「製造委託」に当たり、研究開発の段階で商品化に至らない試作品でも、委託する側が自社で試作品の製造を業として行っていれば製造委託に当たります。製造委託には、製品の製造に使う金型・木型などの型や治具の製造の委託も入ります。
| 問題になる行為 | テキストの説明 |
|---|---|
| 無償での試作品の製造・技術指導 | 委託する側が、受ける側に無償で技術指導や試作品の製造などを行わせて利益を不当に害すると、不当な経済上の利益の提供要請として問題になる |
| 型の無償保管 | 発注を長期間しないのに、型(金型・木型・治具・検具など)の保管費用を払わずに保管させることは該当する。発注を1年以上しない場合などが例 |
| 図面の無償提供 | 発注の内容に図面が入っていないのに、金型の納入時に図面を求めることは該当するおそれがある。欲しければ対価を払うか、発注内容に入れて対価を協議する |
取適法が当てはまるかは、委託する側と受ける側の資本金・従業員の数で決まります。詳しくは公正取引委員会・中小企業庁のテキストで確かめてください。
出典:中小受託取引適正化法テキスト(令和7年11月)|公正取引委員会・中小企業庁
試作を頼む前に取り決めておくこと
- 秘密保持:図面・試作品・試験の結果を秘密情報として扱う範囲と期間(中小企業庁の「知的財産取引に関するガイドライン」に契約書のひな形がある)
- 成果物:納めるものは部品だけか、図面・加工データ・検査の成績書も入るか。入るなら代金に含める
- 型:型の持ち主、保管の期間と費用、使わなくなったときに廃棄するか返すか
- 変更:仕様を変えたときの費用と納期の扱い
- 知的財産:試作の中で出た改良のアイデアの扱い
取適法のテキストの説明をもとに編集部が整理した項目です。
出典:中小受託取引適正化法テキスト(令和7年11月)|公正取引委員会・中小企業庁
試作を頼むときのチェックポイント
試作は、何を確かめるかを先に決め、方法と数量はそのあとで選ぶのが近道です。頼む前の確認点を、編集部が整理しました。
- 目的:外観・はめあい・強度・試験・作りやすさのどれを確かめるかを決めた
- 数量:今回の数と、次の段階で要る数を見込んだ(型を使うかの判断)
- 材料:量産と同じ材料が要るか、代わりの材料でよいかを決めた
- 公差:効く所だけ個別に書き、ほかは普通公差の等級を書いた
- 表面処理:処理の種類と、そのための日数を入れた
- 納期:最短の日数ではなく、処理・検査・変更を入れた日数で頼んだ
- データ:3D データと2D 図面の版をそろえた
- 取り決め:秘密保持・型の保管・図面の扱いを先に決めた
出典:試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス、普通公差 JIS B 0405-1991(ISO 2768-1:1989)|タカチ電機工業 技術資料、中小受託取引適正化法テキスト(令和7年11月)|公正取引委員会・中小企業庁
試作から量産へ移るときの注意
試作品と量産品は、同じものではない
試作の方法と量産の工法が違うと、材料・強度・寸法・外観が量産品と変わります。キーエンスの解説は、3D プリンタは強度が弱く、量産品と同等の機械的・熱的な性質や寸法精度が要るなら簡易型か機械加工、としています。
| 試作の方法 | 量産品(射出成形など)と違う所 |
|---|---|
| 3D プリンター(熱溶解積層) | 積層の向きで強度が大きく下がる。大阪府立産業技術総合研究所の報告では、ポリカーボネートの引張強度が、最も低い造形方向で射出成形品の約40%(熱溶解積層(FDM)の部品は、積む向きで強さが変わる) |
| 真空注型 | 流す樹脂はウレタンなどで、量産の樹脂と別の材料 |
| 切削 | 同じ材料でも、成形品にある残留応力・ウェルドライン・ひけがない |
| 簡易金型 | 同じ樹脂・同じ工法だが、型の材料・冷え方・ゲートの数が量産の型と違うことがある |
このページの出典をもとに編集部が整理したものです。
出典:試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス、溶融積層式ラピッドプロトタイピング法により作製したポリカーボネート樹脂製造形物の機械的性質(大阪府立産業技術総合研究所報告 No.19、2005年)
量産を見据えた形にしておく
3D プリンターではどんな形でも作れるため、量産の金型では抜けない形(アンダーカット・抜き勾配のない壁・厚い肉)のまま進んでしまうことがあります。MONOist の連載は、3D プリンタでしか作れない形の部品で、量産しても1個あたりの費用が下がらず、左右2個の合計で、磨きと塗装を入れて約80万円になり、設計をやり直した例を紹介しています(3D プリンターでしか作れない形で進み、設計をやり直した(MONOist の連載、2024年))。
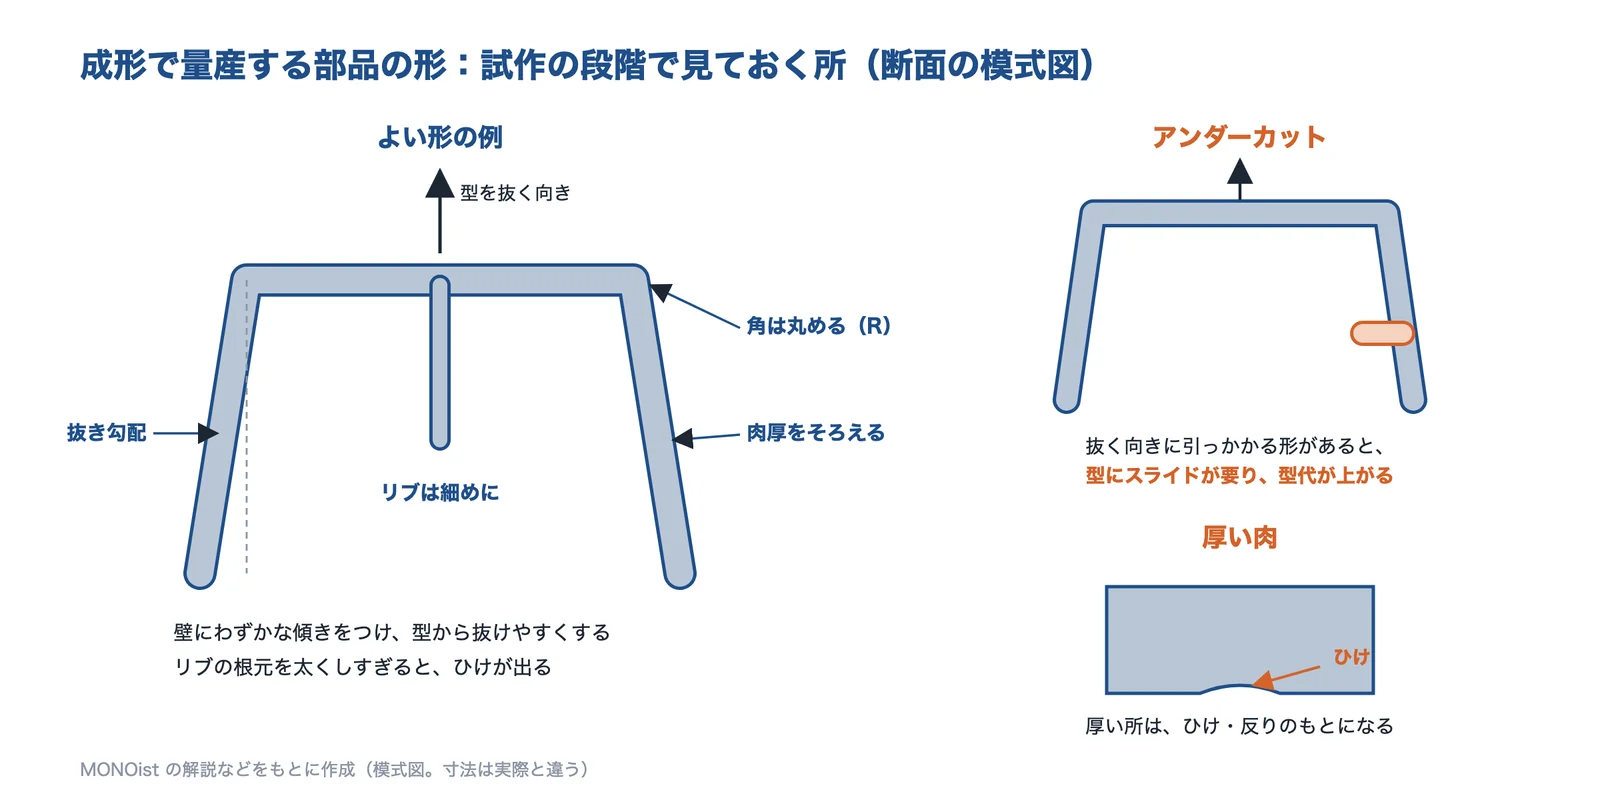
出典:MONOist の解説・キーエンスをもとに AI(Claude)で作成
成形・切削・板金ごとの形の考え方は課題「加工しやすい形状にしたい」に、工程を減らす形は「工程を減らせる設計にしたい」にあります。量産の工法を早めに決め、試作を頼む会社に量産のときの形の相談もしておくと、手戻りが減ります(編集部の整理)。
出典:部品の製造性とは? 金型を理解するベンチャーが越えられない製品化の5つのハードル(8)|MONOist(2024年)、試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス
量産試作で確かめること
- 量産と同じ材料・工法・型で作り、寸法のばらつきと歩留まりを見る(工程能力は 技術の基礎知識「工程能力指数」)
- 量産の部品で、耐久・環境・落下などの試験をやり直す(試作の結果をそのまま使わない)
- 組立の手順・治具・検査の方法を、量産のラインで確かめる
- 試作で直した所が、図面・3D データ・部品表の最新版にすべて入っているか確かめる
編集部が整理した項目です。
トラブルと対策(試作品が壊れる・寸法が合わない など)
よくあるトラブルと、まず疑うところ
試作でよくあるトラブルを、このページの出典をもとに整理しました。
| トラブル | まず疑うところ | 対策 |
|---|---|---|
| 見積もりが高い | 数量に合わない方法・厳しすぎる公差 | 方法を変えて見積もる・効く所だけ公差(費用の考え方と計算例:型代と1個あたりの費用・公差を書かないとどうなるか(普通公差 JIS B 0405)) |
| 寸法が合わない | 公差の書き忘れ・3D と図面の版違い | 普通公差の等級を書く・版をそろえる(公差を書かないとどうなるか(普通公差 JIS B 0405)) |
| 試作品が壊れる・反る | 積層の向き・注型樹脂と量産の樹脂の違い | 量産に近い方法で確かめ直す(試作品と量産品は、同じものではない) |
| 量産で形を直すよう言われる | 抜き勾配・アンダーカット・肉厚 | 量産の工法を見据えた形(量産を見据えた形にしておく) |
| 納期に遅れる | 表面処理・材料の手配・仕様変更 | 表面処理と検査の日数を入れて頼む(納期の目安と、遅れる原因) |
| 型・図面の扱いでもめる | 取り決めがない | 型の保管・図面の扱いを先に決める(取適法(下請法の改正)と試作) |
このページの出典をもとに編集部が整理したものです。
熱溶解積層(FDM)の部品は、積む向きで強さが変わる
Ahn らの論文(Rapid Prototyping Journal、2002年)は、FDM で作った ABS の引張強さを射出成形の ABS(26MPa で破断)と比べ、すき間のない積み方で、積み方の線(ラスター)の向きにより射出成形品の10〜73%、ソフトの既定の積み方(±45°)で65〜72%としています。いちばん弱いのは、すべての層で積み方の線が引っぱる向きに直角のときで、線と線の接着部分だけで力を受けるためです。
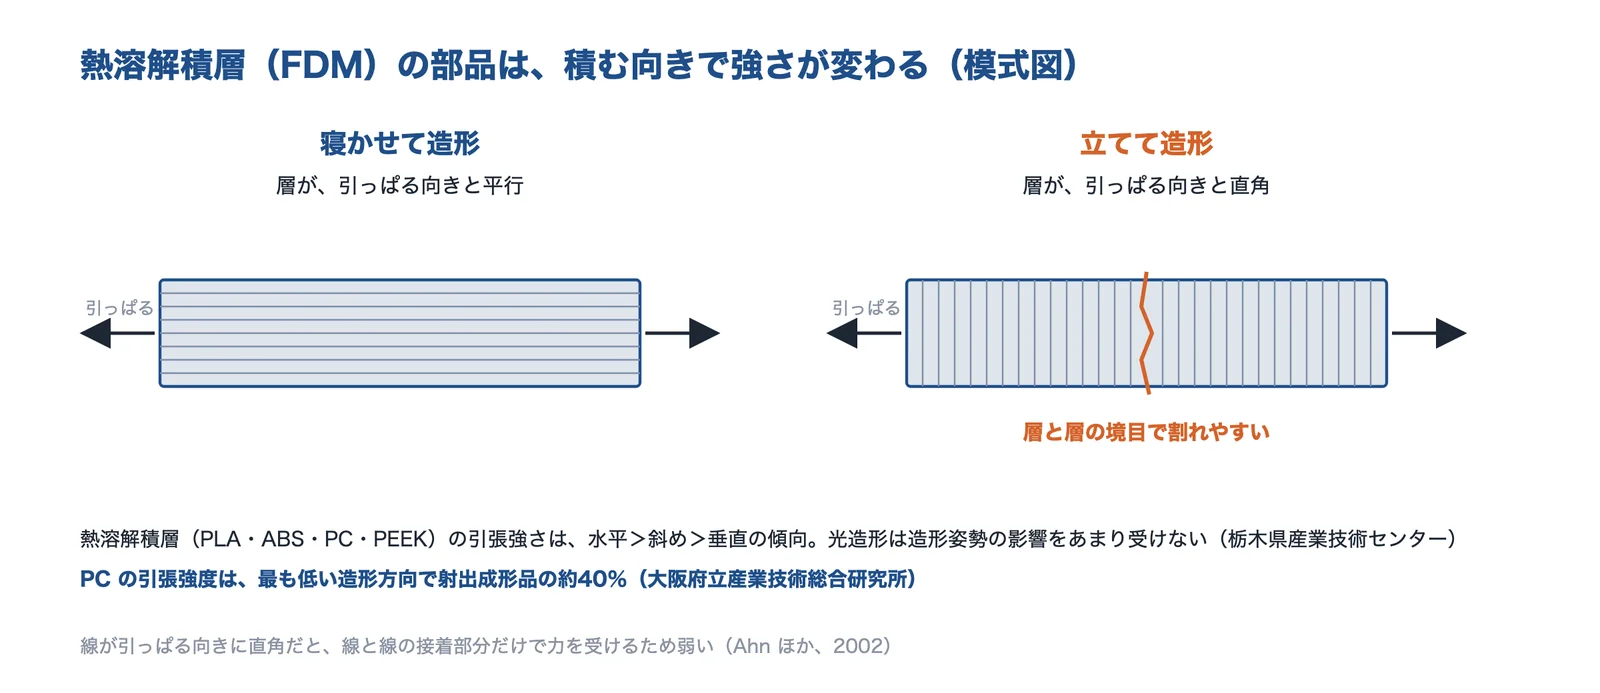
出典:栃木県産業技術センター・大阪府立産業技術総合研究所・Ahn ほかの論文をもとに AI(Claude)で作成
ポリカーボネートでは、衝撃に特に弱い
大阪府立産業技術総合研究所の報告(2005年)は、溶融積層法で作ったポリカーボネートの造形物は、すべての強度と曲げ弾性率で射出成形品より低く、引張強度は最も低い造形方向で射出成形品の約40%、シャルピー衝撃強度は5〜20%としています。3D プリンターの試作品で強度や落下を評価するときは、この差を見込むか、量産と同じ工法の試作で確かめ直します。
出典:溶融積層式ラピッドプロトタイピング法により作製したポリカーボネート樹脂製造形物の機械的性質(大阪府立産業技術総合研究所報告 No.19、2005年)
光造形は、造形の姿勢の影響が小さい
栃木県産業技術センターの調査(令和4年度)は、熱溶解積層(PLA・ABS・PC・PEEK)の引張強さは水平>斜め>垂直の傾向で、光造形は造形姿勢の影響をあまり受けないとしています。大分県産業科学技術センターの報告(令和5年度)も、熱溶解積層の縦置きの試験片は積層面でほとんど伸びずに壊れ、異方性があったとしています。
出典:樹脂3Dプリンタ造形物の機械的性質と造形限度に関する調査|栃木県産業技術センター、令和5年度 研究報告|大分県産業科学技術センター
事例:砂型の3Dプリント・公設試・樹脂型・設計のやり直し
報道と公的機関の発表から、試作の期間・費用が変わった事例と、試作から量産へ移るときにつまずいた事例を集めました。
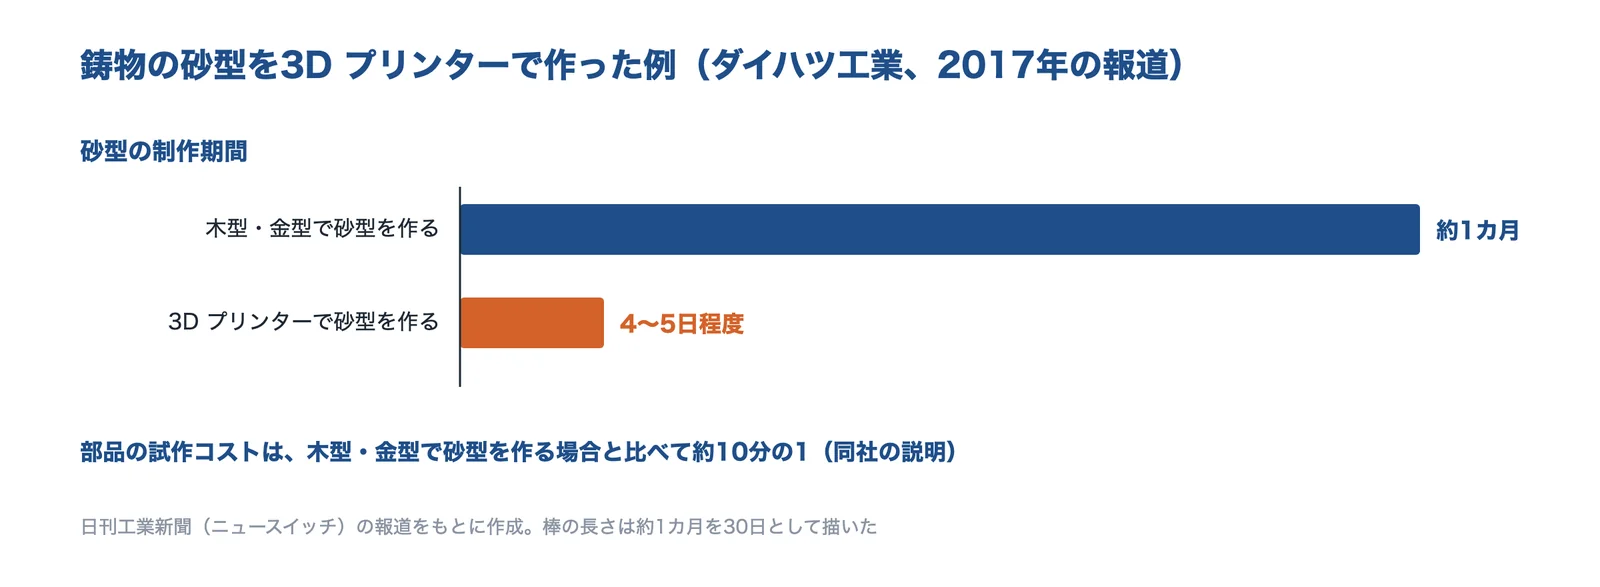
出典:ニュースイッチ(日刊工業新聞)の報道をもとに AI(Claude)で作成
鋳物の砂型を3D プリンターで作り、期間を約1カ月から4〜5日に(ダイハツ工業、2017年)
日刊工業新聞の報道によると、ダイハツ工業はエンジン向けなどの鉄系の鋳造部品の砂型を3D プリンターで作り、制作期間を従来の約1カ月から4〜5日程度に短縮、部品の試作コストを木型・金型で砂型を作る場合と比べて約10分の1に抑えられるとしています。
出典:鉄系鋳造部品の砂型、ダイハツが3Dプリンターで制作|ニュースイッチ(日刊工業新聞、2017年)
公設試の金属3D プリンターで、10社の試作品開発を支援(都産技研、2015年)
日刊工業新聞の報道によると、東京都立産業技術研究センターが金属3D プリンターの機器利用サービスを始めて2カ月余りで、20〜30社から相談があり、10社の試作品開発を支援しました。複雑な形でも約10時間で試作品を作れる一方、造形まで進んだのは相談の半分以下で、取引先の承認が要る設計変更があることが理由としています。
出典:金属3Dプリンターは中小の切り札となるか|ニュースイッチ(日刊工業新聞、2015年)
3D プリンターで樹脂の型を作り、量産と同じ材料で試作(スワニー、2016年)
日刊工業新聞の報道によると、スワニー(長野県伊那市)はインクジェット式の3D プリンターで射出成形用の樹脂型を作り、量産と同じ材料で、金型より短い期間で試作できるようにしています。数センチ級の成形品なら、アクリル系樹脂の型で100〜200ショット程度使えるとしています。
出典:3Dプリンターで樹脂製の試作。モノづくりの可能性は広がるか|ニュースイッチ(日刊工業新聞、2016年)
3D プリンターでしか作れない形で進み、設計をやり直した(MONOist の連載、2024年)
MONOist の連載は、3D プリンターでしか作れない形の部品を設計し、試作の段階で1個30万円以上かかった例を紹介しています。量産すれば下がると見込んだものの、大きさの制約で1台で1個ずつしか造れず、目立つ部品で磨きと塗装も要り、左右のスピーカーの合計で約80万円になりました。販売価格の目標は50万円以下で、最終的に設計をやり直したとしています。
出典:部品の製造性とは? 金型を理解するベンチャーが越えられない製品化の5つのハードル(8)|MONOist(2024年)
部品・試作品の発注がないまま金型・治具を無償で保管させたとして勧告(公正取引委員会、2026年)
公正取引委員会は2026年7月21日、HOYA に勧告しました。下請事業者32名に金型や治具を貸し与えて医療機器の部品を委託し、部品または試作品の発注を長期間しないのに、保管費用を払わずに計643個を保管させたとしています(改正前の下請法)。同社は不利益の額を含む計1,452万5,390円を支払っています。
出典:HOYA株式会社に対する勧告について(2026年7月21日)|公正取引委員会
1件目から3件目は報道(各社の数値はその会社の説明)、4件目は専門メディアの連載、5件目は公正取引委員会の発表です(編集部の整理)。
企業紹介(試作の受託)
切削のネット発注、光造形・真空注型、切削から簡易金型までの一貫、3D プリントの受託(樹脂・金属)、試作板金プレス、モックアップと簡易型の成形まで、得意な方法の違う会社を紹介します。課題「試作回数を減らしたい」で紹介した6社とは重なりません。掲載は各社の公開情報にもとづきます。各社のサイトの画像は使わず、公開されている情報をもとに図にしました。
相談する前に整理すること
試作の会社に相談するときは、次の点を整理しておくと話が早く進みます(編集部が整理した項目です)。
- 目的:何を確かめる試作か
- 数量:今回と、次の段階の数
- 材料:量産と同じか、代わりでよいか
- 大きさ:外形の寸法(造形・加工できる範囲に入るか)
- 精度:効く寸法と公差
- 表面処理:塗装・めっき・印刷など
- 納期:いつまでに何個
- データ:3D データ・2D 図面・原型の有無
困りごとごとの相談先
| 困りごと | 相談先の種類 | このページで紹介した会社 |
|---|---|---|
| 切削・板金の部品を、3D データから早く安く頼みたい | ネットで見積もる切削・板金のサービス | ミスミ(meviy) |
| 外観の試作品を数個〜数十個そろえたい | 光造形・真空注型 | クロスエフェクト・岩本モデル製作所 |
| 方法を1社にまとめて頼みたい(切削から簡易金型まで) | 試作の一貫対応 | 岩本モデル製作所・日南 |
| 大きな樹脂・金属の3D プリントを頼みたい | 3D プリントの受託 | システムクリエイト・白銅 |
| 量産と同じ樹脂で、試験用の成形品が要る | 簡易金型の射出成形 | 岩本モデル製作所・日南 |
| プレスの板金部品を試作したい | 試作板金プレス | 拡伸工業 |
| 機器を借りて自分で作りたい・評価したい | 公設試 | 公設試の3D プリンター・加工機を使う |
各社の公式サイトの情報をもとに編集部が整理したものです。各社の紹介はこのあとにあります。
| 会社 | 切削 | 3D プリンター | 真空 注型 | 簡易 金型 | 板金・ プレス |
|---|---|---|---|---|---|
| ミスミ(meviy)切削・板金のネット発注(東京都千代田区) | ● | ● | |||
| クロスエフェクト光造形・真空注型(京都市伏見区) | ● | ● | |||
| 岩本モデル製作所切削から簡易金型まで(大阪府寝屋川市) | ● | ● | ● | ● | |
| システムクリエイト6方式の3Dプリント(大阪府東大阪市) | ● | ||||
| 白銅金属3Dプリント(東京都千代田区) | ● | ||||
| 拡伸工業試作板金プレス(静岡県掛川市) | ● | ||||
| 日南モックアップ・簡易型の成形(神奈川県綾瀬市) | ● | ● | ● |
●は、各社の公式サイト(ミスミは同社の発表)で扱いを確認できたものです(空欄は、扱っていないという意味ではありません)。社名を押すと、その会社の紹介へ移ります。
株式会社ミスミグループ本社|meviy:3D データから見積もって頼める切削・板金の部品
ミスミとは
東京都千代田区九段南に本社を置く会社です(1963年2月設立)(同社の発表)。meviy(メヴィー)は、3D データをアップロードして見積もり・発注できる部品調達のサービスです。
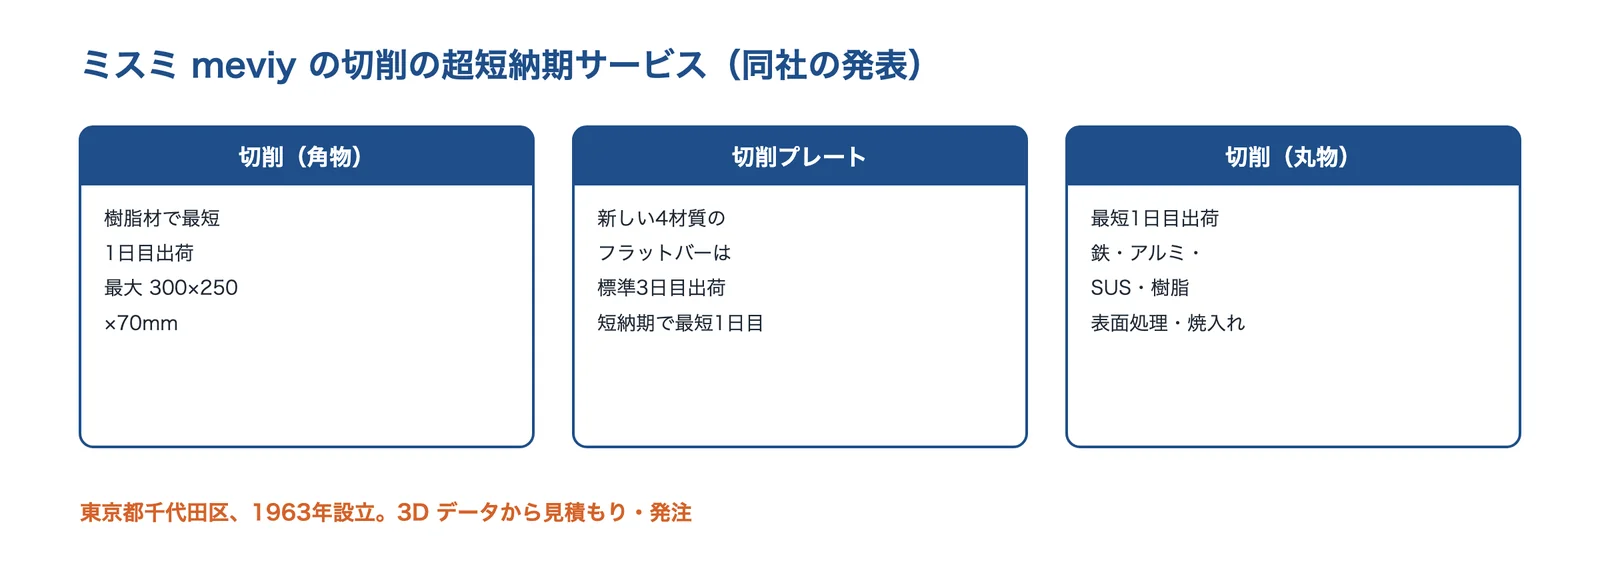
出典:ミスミグループ本社の発表をもとに AI(Claude)で作成
ミスミの得意技術
| 技術 | 内容 |
|---|---|
| 切削加工(角物)の超短納期 | 樹脂材で最短1日目出荷。対象の最大サイズは 300mm×250mm×70mm。材質・表面処理を、それまでの9種類に24種類を追加(同社の発表、2025年4月) |
| 切削プレート | 新たに加えた4材質のフラットバー素材は標準3日目出荷(表面処理ありは標準5日目)、短納期を選ぶと最短1日目出荷。自動見積もりの対応サイズは X10〜600mm・Y10〜400mm・Z5〜70mm(同社の発表) |
| 切削加工(丸物)の超短納期 | 最短1日目出荷。材質は鉄・鋼、アルミ、SUS、樹脂。無電解ニッケル・黒染め・アルマイトなどの表面処理と焼入れにも対応(同社の発表) |
ミスミが解決できる課題
- 切削部品の試作の納期を縮めたい
- 図面を描く前に、3D データだけで見積もりを取りたい
- 小さな部品をまとめて発注したい
出典:meviy 切削加工(角物)の超短納期サービスの拡大(2025年4月)|ミスミグループ本社(PR TIMES)、meviy 切削プレートの素材拡大|ミスミグループ本社(PR TIMES)、meviy 切削加工(丸物)の超短納期サービス|ミスミグループ本社(PR TIMES)
株式会社クロスエフェクト|光造形と真空注型の短納期の試作
クロスエフェクトとは
京都市伏見区に本社を置く会社です(2001年8月設立)(同社の会社概要)。光造形(3D プリンター)と真空注型を中心に試作品を作っています。
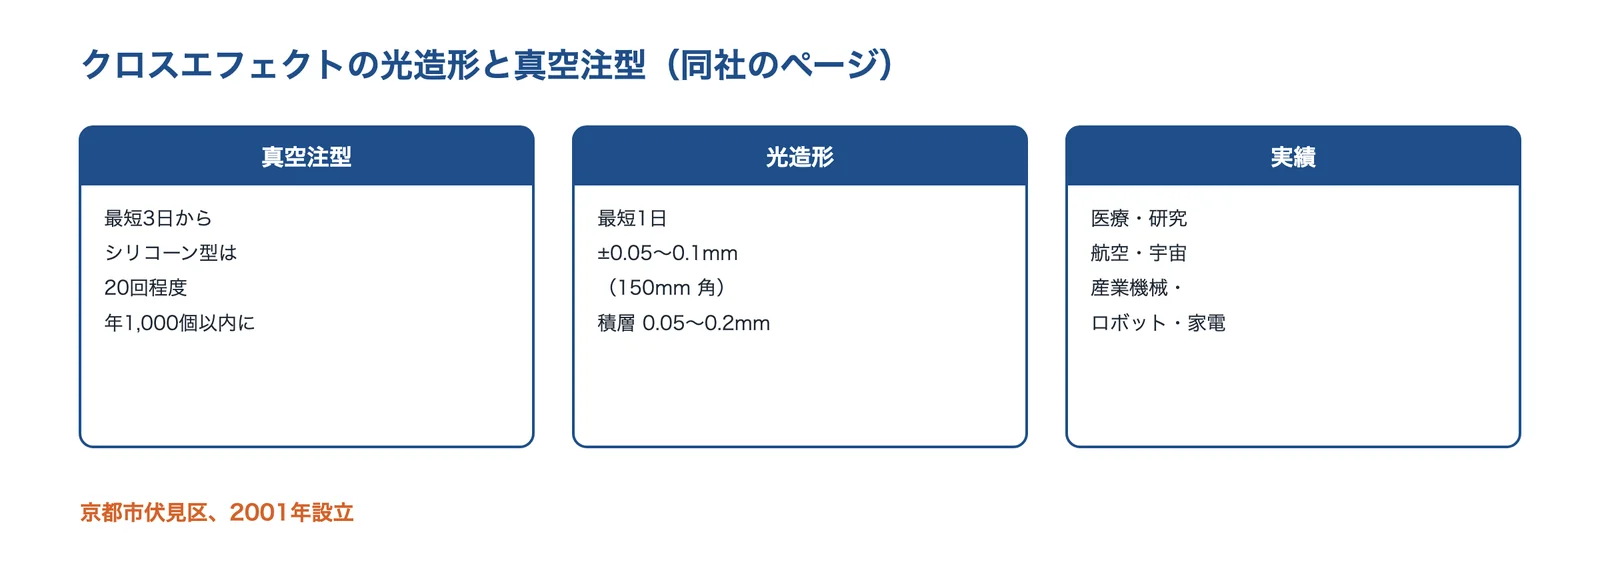
出典:クロスエフェクトの公式サイトをもとに AI(Claude)で作成
クロスエフェクトの得意技術
| 技術 | 内容 |
|---|---|
| 真空注型 | 納期は最短3日から。数点〜数十点に向き、年間1,000個以内の生産に最適。シリコーン型は20回程度繰り返し使える(同社サイト) |
| 光造形 | 最短1日で形状確認用の試作品。寸法精度は150mm角で ±0.05〜0.1mm、積層ピッチ0.05〜0.2mm(同社サイト) |
| 注型の対応 | 多少のアンダーカット形状、二色成形、金属部品のインサートにも対応(同社サイト) |
クロスエフェクトが解決できる課題
- 金型を作る前に、外観のそろった試作品を数十個そろえたい
- 形の確認用の試作品を翌日に欲しい
- 金属部品を入れた樹脂の試作品を作りたい
公開されている実績・用途
- 医療・研究(心臓モデル)、航空・宇宙(展示用のモックアップ)、産業機械、ロボット、家電などの事例を掲載(同社サイト)
出典:会社概要|クロスエフェクト、真空注型|クロスエフェクト、光造形(3Dプリンター)|クロスエフェクト、事例|クロスエフェクト
株式会社岩本モデル製作所|切削・光造形・真空注型・簡易金型までの一貫対応
岩本モデル製作所とは
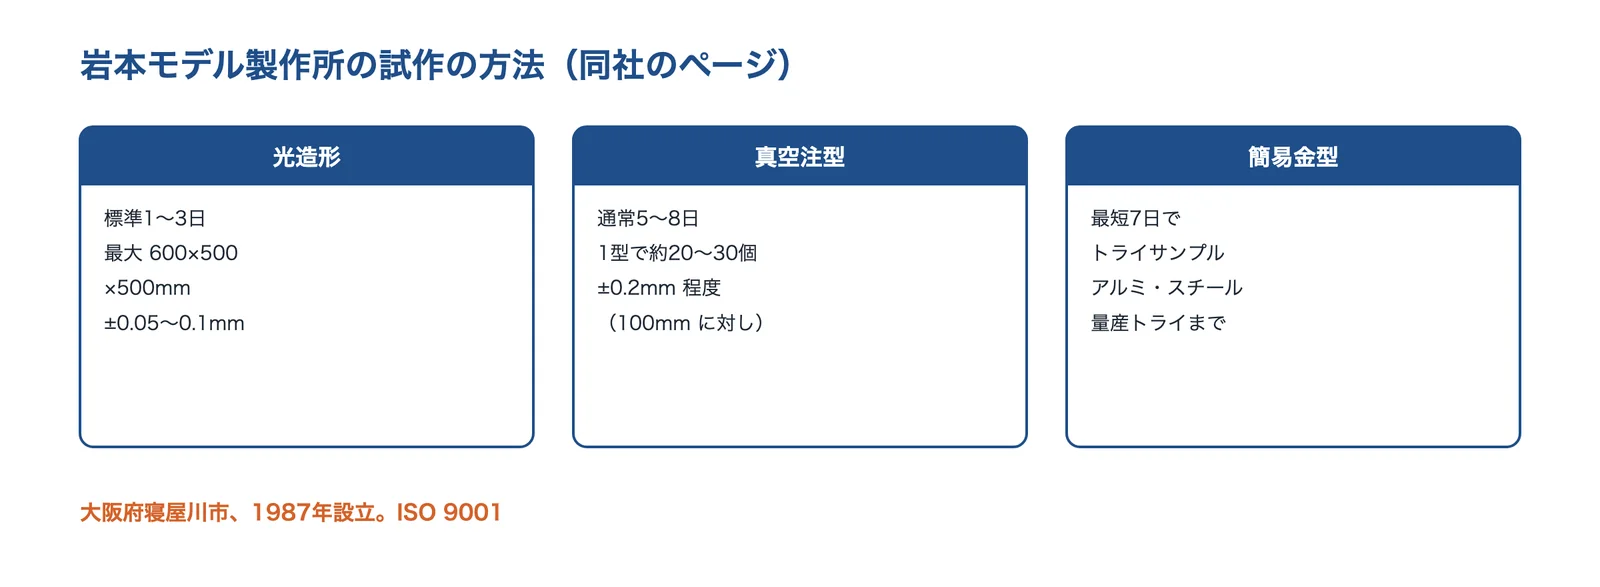
大阪府寝屋川市に本社を置く会社です(1987年7月設立、営業開始は1980年4月)(同社の会社概要)。切削・光造形・真空注型・簡易金型の射出成形までを社内でそろえています。
出典:岩本モデル製作所の公式サイトをもとに AI(Claude)で作成
岩本モデル製作所の得意技術
| 技術 | 内容 |
|---|---|
| 光造形 | 標準で1〜3日程度。最大600×500×500mm。精度 ±0.05〜0.1mm(同社サイト) |
| 真空注型 | 通常5〜8日程度。精度は100mm に対して ±0.2mm 程度。1型で約20〜30個複製(同社サイト) |
| 簡易金型 | 最短7日でトライサンプル。型材はアルミ・スチール。1個から量産トライまで(同社サイト) |
会社概要では、マシニング加工機を本社31台・新家14台・木田5台、射出成形機10台、三次元測定機・画像測定機など8台としています。ISO 9001 の認証を受けています(同社サイト)。
岩本モデル製作所が解決できる課題
- 方法をまたいで、試作を1社にまとめて頼みたい
- 量産に近いサンプルを早く用意したい
- 簡易金型で、量産トライまでつなげたい
出典:会社概要|岩本モデル製作所、岩本モデル製作所(トップ)、光造形|岩本モデル製作所、真空注型|岩本モデル製作所、簡易金型|岩本モデル製作所
株式会社システムクリエイト|6方式・15種類の3D プリンターでの受託造形
システムクリエイトとは
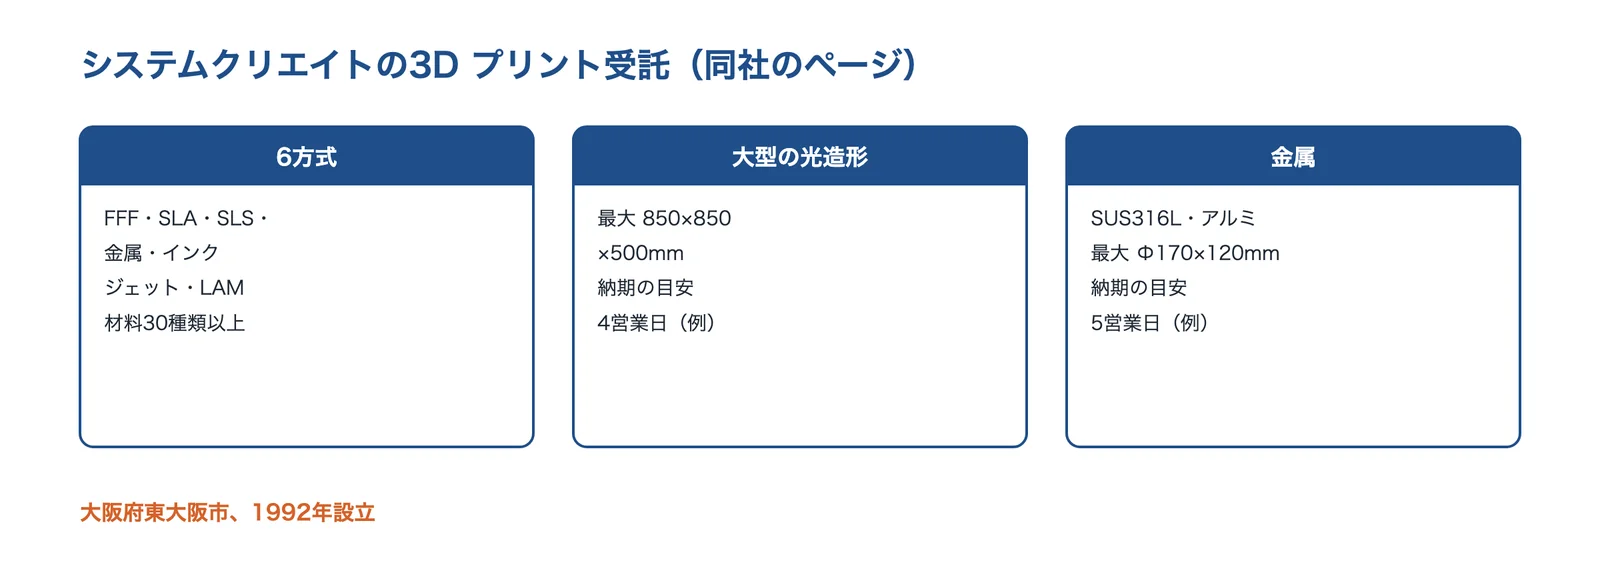
大阪府東大阪市に本社を置く会社です(1992年6月設立)(同社の会社概要)。3D プリンターの販売と受託造形をしています。
出典:システムクリエイトの公式サイトをもとに AI(Claude)で作成
システムクリエイトの得意技術
| 技術 | 内容 |
|---|---|
| 6方式・30種類以上の材料 | FFF・SLA・SLS・金属・インクジェット・LAM の6方式、15種類のマシン、材料30種類以上。設備はすべて自社で導入・運用(同社サイト) |
| 大型の光造形 | 最大 850×850×500mm。納期の目安は4営業日(同社サイトの例) |
| 金属3D プリント | SUS316L とアルミ(AlSi10Mg)。最大 Φ170×120mm(アルミは Φ100×100mm まで)。納期の目安は5営業日(同社サイトの例) |
システムクリエイトが解決できる課題
- 自社の3D プリンターに入らない大きな部品を造形したい
- 金属の試作品を3D プリントで作りたい
- 3D データがない部品を、図面や実物のスキャンから作りたい
出典:会社概要|システムクリエイト、3Dプリント出力サービス|システムクリエイト、3Dプリント受託造形|システムクリエイト
白銅株式会社|金属3D プリンターの造形サービス
白銅とは
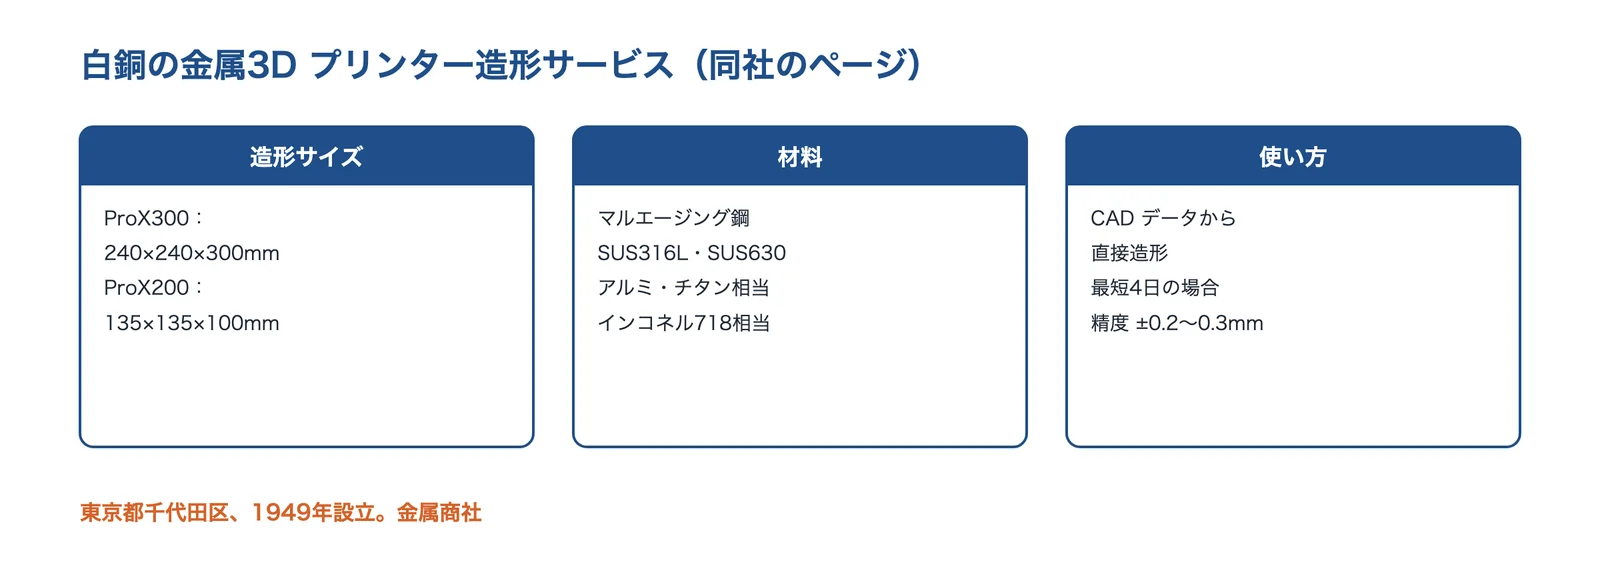
東京都千代田区丸の内に本社を置く、アルミ・伸銅・ステンレス・特殊鋼・プラスチックなどの加工・販売をする金属商社です(1932年2月創業、1949年11月設立)(同社の会社概要)。金属3D プリンターの造形サービスを行っています。
出典:白銅の公式サイトをもとに AI(Claude)で作成
白銅の得意技術
| 技術 | 内容 |
|---|---|
| 造形の範囲と精度 | ProX300 で 240×240×300mm、ProX200 で 135×135×100mm。精度は設計寸法に対して概ね ±0.2〜0.3mm(同社サイト) |
| 材料 | マルエージング鋼・SUS316L・SUS630・アルミ(ADC12・AlSi12)・純チタン相当・インコネル718相当など(同社サイト) |
| 納期 | 型を使わず CAD データから直接造形し、最短4日の場合がある(部品・数量による)(同社サイト) |
白銅が解決できる課題
- 切削や鋳造では作れない内部の形を試作したい
- 型を作らずに、金属部品の試作の納期と初期費用を抑えたい
- 部品を一体にして、点数を減らしたい
出典:会社概要|白銅、事業所所在地(本社)|白銅、金属3Dプリンター|白銅、金属3Dプリンター 造形サービス|白銅
拡伸工業株式会社|型設計から品質保証まで一貫の試作板金プレス
拡伸工業とは
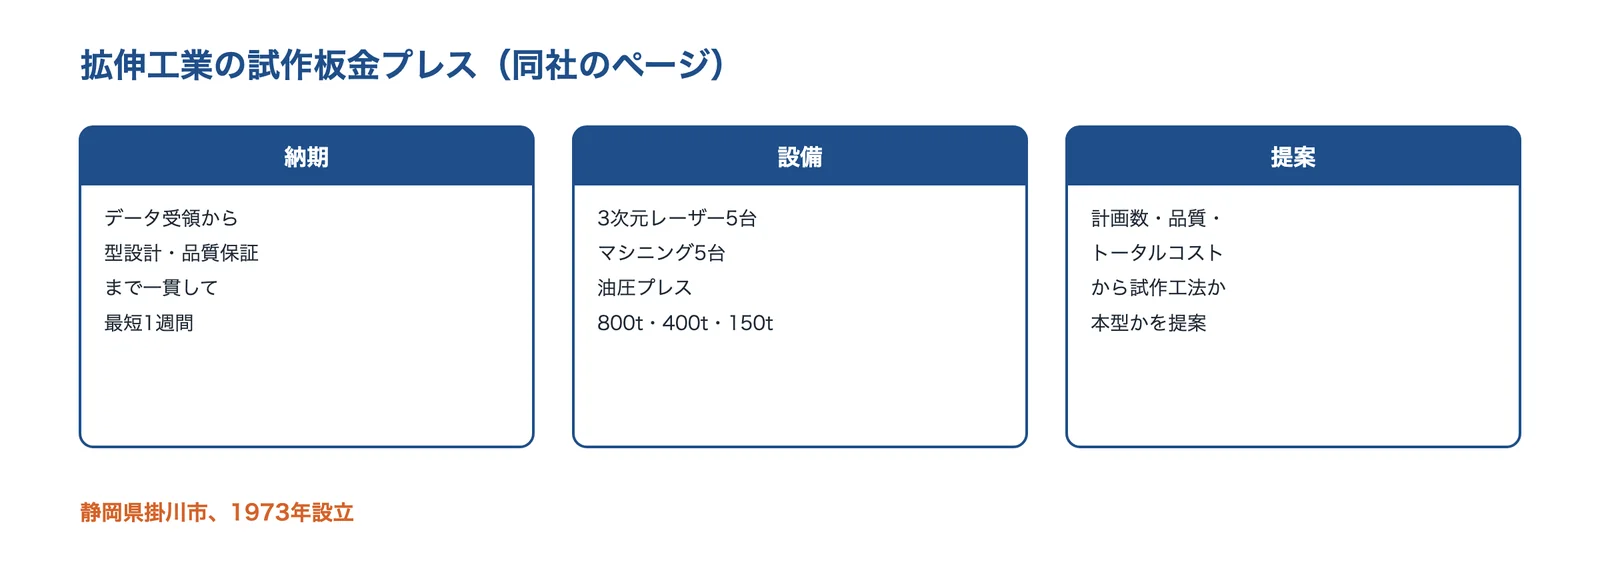
静岡県掛川市に本社を置く会社です(1973年1月設立)(同社の会社概要)。試作の板金プレス品を作っています。
出典:拡伸工業の公式サイト・イプロスの同社のページをもとに AI(Claude)で作成
拡伸工業の得意技術
| 技術 | 内容 |
|---|---|
| 試作板金プレス品 | 製品データを受け取ったあと、型設計から品質保証まで一貫して最短1週間(同社のイプロスのページ) |
| 設備 | マシニングセンター5台、ワイヤーカット3台、3次元レーザー加工機5台、油圧プレス(800t・400t・150t)、3次元測定器2台(同) |
| 工法の提案 | 計画数・品質条件・トータルコストなどから、試作工法か本型対応かを提案。設備にプレス解析のソフトがある(同社サイト) |
拡伸工業が解決できる課題
- プレス部品を、量産の型の前に試作したい
- 少量・試作量産・限定生産の板金プレス品を頼みたい
公開されている実績・用途
- 自動車の衝突安全向け、農業機械向け、工作機械向けなどの試作板金プレス品(同社のイプロスのページ)
出典:会社概要|拡伸工業、事業内容|拡伸工業、試作板金プレス品|拡伸工業(イプロス)
株式会社日南|モックアップと、アルミカセット型での射出成形の試作
日南とは
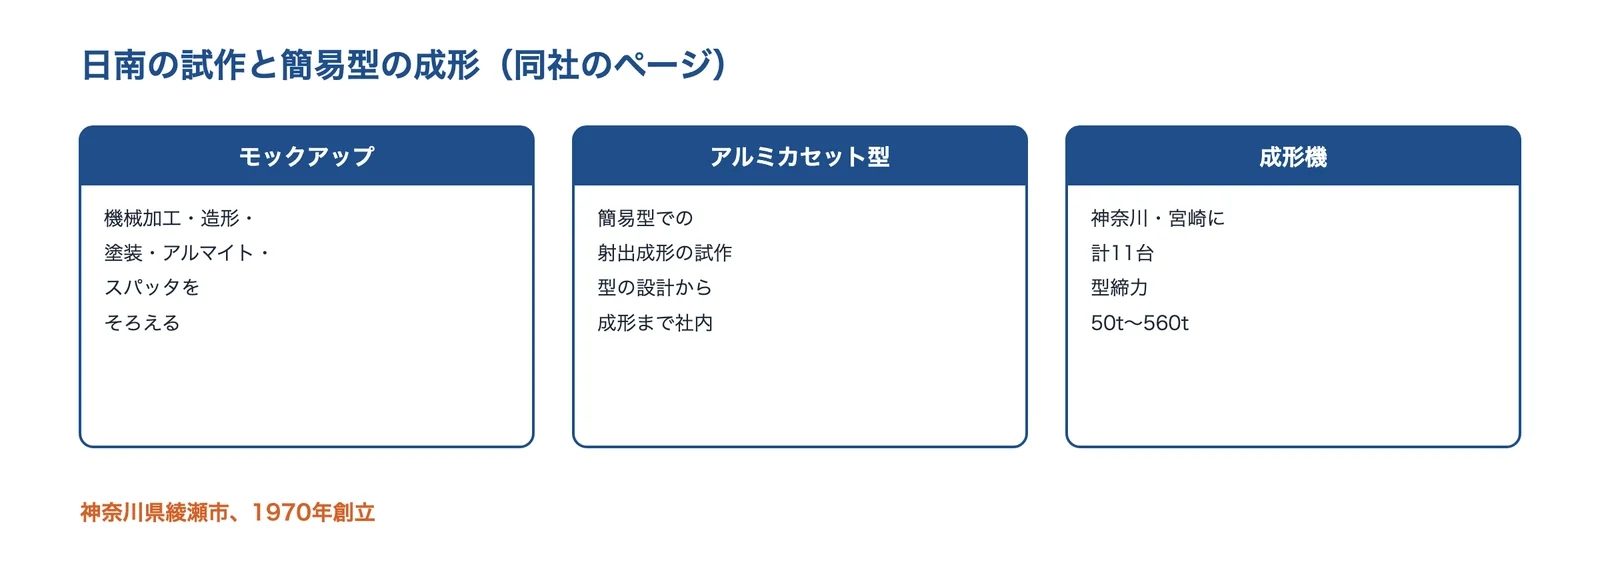
神奈川県綾瀬市に本社を置く会社です(1970年8月創立)(同社の会社概要)。産業界のモックアップの製作を主な事業とし、試作から少ロット生産までを扱っています。
出典:日南の公式サイトをもとに AI(Claude)で作成
日南の得意技術
| 技術 | 内容 |
|---|---|
| モックアップ・試作 | 機械加工・造形(光造形機・粉体造形機)・表面処理(塗装・アルマイト・スパッタ)をそろえる(同社サイト) |
| アルミカセット型の射出成形 | 簡易型による射出成形の試作品。金型の設計から射出成形まで社内で一貫(同社サイト) |
| 射出成形機 | 神奈川と宮崎に計11台。型締力は 50t〜560t の8種類(同社サイト) |
日南が解決できる課題
- 落下・環境試験のために、量産と同じ樹脂の成形品が試作の段階で要る
- 外観のモックアップから成形品まで、窓口を1社にまとめたい
公開されている実績・用途
- 取引先は家電・電気機器、自動車、産業機械、光学機器のメーカー(同社サイト)
出典:会社概要|日南、業務案内|日南、ツーリング・射出成形|日南、射出成形機|日南
よくある質問
試作の段階と方法
- 試作とは何ですか?
- 量産の前に少ない数を作って、機能・形・組み付け・作りやすさを確かめることです(試作の基本:目的と段階)。
- 試作にはどんな段階がありますか?
- 機能試作・デザイン試作・量産試作などに分けられ、その前に原理試作を置く会社もあります。海外では EVT・DVT・PVT とも呼びます(試作の段階:機能・デザイン・量産試作)。
- 試作の方法にはどんな種類がありますか?
- 切削・3D プリンター・真空注型・簡易金型・板金とプレスが代表です。数量・材料・精度・納期で選びます(試作の方法の種類と特徴)。
- 3D プリンターと切削はどう使い分けますか?
- 形・組み付けを早く見るなら3D プリンター、量産と同じ材料で精度や強度を見るなら切削が向きます(目的と数量から方法をしぼる)。
- 真空注型は何個まで作れますか?
- シリコーン型1つで、各社の説明では約20〜50個です。数がそれより多いときは型を作り直すか、簡易金型を考えます(真空注型(シリコーン型))。
費用・図面・取引
- 試作の費用はどう見積もればよいですか?
- 初期費(型代など)+1個あたりの費用×数量で考えます。仮の値の計算例では、7個以上で真空注型、約110個を超えると簡易金型が安くなりました(費用の考え方と計算例:型代と1個あたりの費用)。
- 図面がなく3D データだけでも頼めますか?
- 3D データだけで見積もれるサービスもありますが、公差・粗さ・表面処理は2D 図面で伝えるのが確実です(試作の頼み方:図面・公差・見積もり・取引のルール)。
- 公差を書かないとどうなりますか?
- 普通公差(JIS B 0405)が当てはまります。等級(f・m・c・v)を図面に書いておくと、はっきりします(公差を書かないとどうなるか(普通公差 JIS B 0405))。
- 試作品で強度試験をしてもよいですか?
- 3D プリンターの品は積層の向きで強度が大きく下がるので、量産と同じ材料・工法の試作で確かめ直します(試作品と量産品は、同じものではない・熱溶解積層(FDM)の部品は、積む向きで強さが変わる)。
- 試作を頼むときに気をつける取引のルールは?
- 取適法では、無償での試作品の製造や型の無償保管、発注内容にない図面を求めることが問題になります(取適法(下請法の改正)と試作)。
- 自分で3D プリンターを使える所はありますか?
- 公設試で機器を時間単位で借りられる所があります(公設試の3D プリンター・加工機を使う)。
回答は、このページの出典をもとに編集部がまとめたものです。
関連する技術・ページ
関係する課題ページ
| 課題 | このページでの解決 | 課題ページ |
|---|---|---|
| 試作回数を減らしたい | 方法の選び方と量産に近い試作(試作の方法の種類と特徴・方法の選び方・費用と納期) | 簡易金型・注型 |
| 加工しやすい形状にしたい | 量産を見据えた形(量産を見据えた形にしておく) | 設計の段階で確かめる |
| 工法を切り替えたい | 切削から型・3D への置き換え(方法の選び方・費用と納期) | 金属3Dプリンター |
| 作る前に性能を予測したい | 試作の前に解析で絞る・公設試(公設試の3D プリンター・加工機を使う) | 解析の受託・公設試 |
| 量産で寸法がばらつく | 公差の決め方(公差を書かないとどうなるか(普通公差 JIS B 0405)) | 公差設計 |
| 射出成形の外観不良を減らしたい | 量産の金型で起きること(試作品と量産品は、同じものではない) | 金型の設計 |
| 部品点数を減らしたい | 3D プリンターで一体にする(3D プリンター(光造形・熱溶解積層・粉末・金属)) | 金属3Dプリンター |
右の列は、関係する課題ページ(対策の節)へのリンクです。
関連する技術・基礎知識・課題
- 切削加工
- 金属3Dプリンター
- 射出成形
- 板金・プレス加工
- 3D CAD
- CAE
- 実験計画法
- 三次元測定機・形状測定
- 汎用プラスチック
- 公差・はめあい
- 試作回数を減らしたい
- 加工しやすい形状にしたい
- 工法を切り替えたい
- 作る前に性能を予測したい
- ラボの条件を量産に移せない
- 試作(技術カテゴリー)
出典・確認日
- 機械材料の基本と試作(1)|MONOist
- Hardware engineers speak in code: EVT, DVT, PVT decoded|Instrumental
- EVT・DVT・PVT の解説|Fictiv
- 試作方法の違いを理解して設計する|筐体設計のススメ|キーエンス
- meviy 切削加工(角物)の超短納期サービスの拡大(2025年4月)|ミスミグループ本社(PR TIMES)
- FDM・SLA・SLS の比較|Formlabs
- 金属粉末AM(3Dプリンター)によるデジタルものづくり支援(リーフレット)|東京都立産業技術研究センター
- 真空注型・ウレタン注型|Formlabs
- 真空注型|クロスエフェクト
- 真空注型|岩本モデル製作所
- Injection Molding|Protolabs
- プロトラブズ 日本語サイト(日本法人の業務終了の案内)|Protolabs
- 簡易金型|岩本モデル製作所
- ツーリング・射出成形|日南
- 試作板金プレス品|拡伸工業(イプロス)
- 3Dプリンターで樹脂製の試作。モノづくりの可能性は広がるか|ニュースイッチ(日刊工業新聞、2016年)
- 光造形(3Dプリンター)|クロスエフェクト
- ナイロン粉末造形装置|東京都立産業技術研究センター
- 加工機器の機器利用料金|東京都立産業技術研究センター
- 3Dプリンター(AGILISTA-3200)導入案内|福島県ハイテクプラザ
- 産業デザイントライアルコア|あいち産業科学技術総合センター
- ものづくり・商業・サービス生産性向上促進補助金 公募要領(第23次)
- 普通公差 JIS B 0405-1991(ISO 2768-1:1989)|タカチ電機工業 技術資料
- 中小受託取引適正化法テキスト(令和7年11月)|公正取引委員会・中小企業庁
- 溶融積層式ラピッドプロトタイピング法により作製したポリカーボネート樹脂製造形物の機械的性質(大阪府立産業技術総合研究所報告 No.19、2005年)
- 部品の製造性とは? 金型を理解するベンチャーが越えられない製品化の5つのハードル(8)|MONOist(2024年)
- Ahn ほか「Anisotropic material properties of fused deposition modeling ABS」Rapid Prototyping Journal 8(4)(2002)
- 樹脂3Dプリンタ造形物の機械的性質と造形限度に関する調査|栃木県産業技術センター
- 令和5年度 研究報告|大分県産業科学技術センター
- 鉄系鋳造部品の砂型、ダイハツが3Dプリンターで制作|ニュースイッチ(日刊工業新聞、2017年)
- 金属3Dプリンターは中小の切り札となるか|ニュースイッチ(日刊工業新聞、2015年)
- HOYA株式会社に対する勧告について(2026年7月21日)|公正取引委員会
- meviy 切削プレートの素材拡大|ミスミグループ本社(PR TIMES)
- meviy 切削加工(丸物)の超短納期サービス|ミスミグループ本社(PR TIMES)
- 会社概要|クロスエフェクト
- 事例|クロスエフェクト
- 会社概要|岩本モデル製作所
- 岩本モデル製作所(トップ)
- 光造形|岩本モデル製作所
- 会社概要|システムクリエイト
- 3Dプリント出力サービス|システムクリエイト
- 3Dプリント受託造形|システムクリエイト
- 会社概要|白銅
- 事業所所在地(本社)|白銅
- 金属3Dプリンター|白銅
- 金属3Dプリンター 造形サービス|白銅
- 会社概要|拡伸工業
- 事業内容|拡伸工業
- 会社概要|日南
- 業務案内|日南
- 射出成形機|日南
※製品名・会社名は各社の商標または登録商標です。本ページでは数値と事実だけを要約し、各社の文章・図は転載していません。費用の計算例は、説明のための仮の値で編集部が計算したもので、実際の価格ではありません。
※アイキャッチ画像は、AI(ChatGPT)で生成したイメージです。実在の製品ではありません。図はAI(Claude)で作成した概念図です。
情報の確認日:2026年10月22日 本ページの内容は一般的な情報です。各社のサービスの条件・料金・納期は変わることがあるので、依頼の前に各社に確かめてください。取引のルールは公正取引委員会・中小企業庁の最新の資料で確かめてください。








